


Ką štampavimo štampo dizaino PDF failai siūlo įrankių inžinieriams
Kai ieškaištampavimo štampo dizaino pdf, tikriausiai norite dviejų dalykų vienu metu: tvirto mokomojo turinio apie pačią discipliną ir patikimo informacinio dokumento, kurį galite gauti atlikdami faktinį projektavimo darbą. Šis vadovas atitinka abu poreikius.
Štampavimo štampų projektavimas yra inžinerinis įrankio kūrimo procesas, kuris kontroliuojamu atskyrimu arba deformavimu paverčia plokščią lakštinį metalą į baigtas dalis. Presas veikia jėgą medžiagai, įdėtai į štampą kambario temperatūroje, o štampo geometrija lemia galutinę detalės formą, krašto kokybę ir matmenų tikslumą. Taikymo sritis yra plati, apimanti viską nuo štampo struktūros ir medžiagų pasirinkimo iki tarpo nustatymo ir juostos išdėstymo planavimo.
Ką apima štampavimo štampo dizainas
Išsamus metalo štampavimo vadovas apima kelias tarpusavyje susijusias disciplinas. Rasite turinį apie štampų klasifikaciją (vienos-operacijos, sudėtinių ir progresyvių tipų), struktūrinę sudėtį, įskaitant proceso dalis ir konstrukcines dalis, medžiagų savybes, pvz., plastiškumą ir takumo stiprumą, ir štampavimo proceso analizę, kuri nustato, kiek operacijų reikia atlikti. Štampo dizainas taip pat apimaperforatoriaus geometrija, preso plokščių konfigūracija, kreiptuvų sistemos ir šablonų specifikacijoskurios užtikrina pakartotinę gamybos kokybę.
Kodėl inžinieriai pasitiki PDF nuorodomis
Tinklalapiai keičiasi, nuorodos nutrūksta, o internetinis formatavimas dažnai pažeidžia techninius brėžinius ir leistinų nuokrypių lenteles, nuo kurių priklauso įrankių inžinieriai. Geros-struktūros PDF išsprendžia šias problemas. Ji išsaugo formules tiksliai tokias, kokias jas sukūrė, pateikia lenteles ir skerspjūvius-be išdėstymo poslinkio ir veikia neprisijungus prie spaudos arba CAD stotyje. Galite spausdinti konkrečius puslapius, juos komentuoti ir archyvuoti su projekto failais.
Kokybiškas štampavimo štampų dizainas PDF užpildo atotrūkį tarp plačių akademinių vadovėlių ir siaurų įmonių standartų dokumentų, suteikdamas inžinieriams vieną nešiojamą nuorodą, kurioje teorija, skaičiavimo metodai ir praktinės projektavimo taisyklės sujungiami viename struktūrizuotame formate.
Tolesniuose skyriuose pateikiamas konkretus techninis turinys, kurį sudaro geriausios štampų dizaino nuorodos, pradedant nuo štampo tipo pasirinkimo ir pereinant per komponentus, tarpus, apėjimo įpjovas, juostelių išdėstymą ir modeliavimo įrankius.
Štampavimo štampų tipai ir jų pasirinkimas
Kiekvienas metalo štampavimo dizaino sprendimas prasideda nuo vieno klausimo: kuris štampavimo tipas tinka detalei? Supraskite tai neteisingai ir susidursite su įrankių pertvarkymu, išpūstomis laužo normomis ir antrinėmis operacijomis, kurios sumenkina maržas. Padarykite tai teisingai, o gamyba vyks sklandžiai nuo išbandymo- iki naudojimo pabaigos.
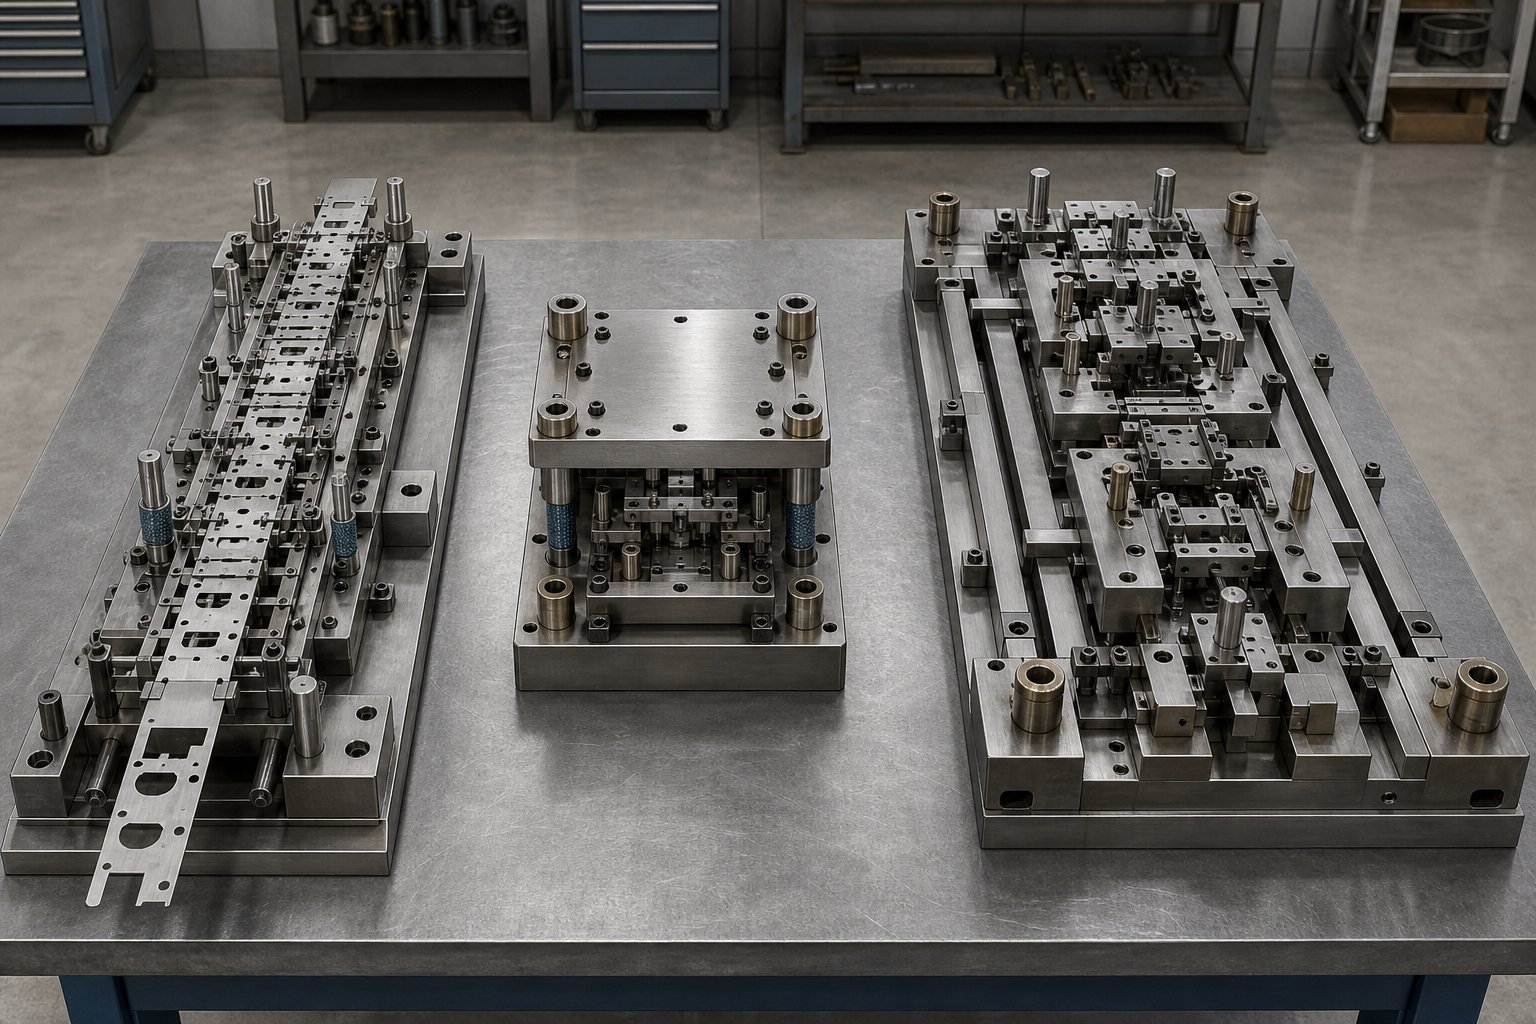
Šioje srityje dominuoja keturi pagrindiniai štampų tipai: progresiniai štampai, sudėtiniai štampai, perkeliami štampai ir kombinuoti štampai. Kiekviena tvarko skirtingą dalių geometrijos, gamybos apimties ir tolerancijos poreikio sankirtą. Toliau pateiktuose skyriuose pateikiama sprendimų sistema, kurią dauguma informacinių dokumentų išsklaido keliuose skyriuose, jei jie apskritai apima.
Progresyvūs štampai ir jų dizaino svarstymai
Progresyvus štampavimo štampų dizainascentrų ant medžiagos juostos, tiekiamos per stočių seką, kurių kiekviena atlieka atskirą operaciją. Pagalvokite apie tai kaip apie vieną nenutrūkstamą ciklą, kai štampavimas, lenkimas, kalimas ir iškirpimas įvyksta vienu paspaudimu, kai juostelė pasislenka į priekį fiksuotu žingsniu. Pilotiniai smeigtukai palaiko lygiavimą tarp stočių, todėl tolerancijos krūva- yra nuspėjama.
Kada progresyvus dizainas yra optimalus? Kai jums reikia didelės-tūrio mažų-–-vidutinių ir vidutinio sudėtingumo dalių. Gamybos apimtis, viršijanti vieną milijoną dalių per metus, yra bendra teritorija. Dėl nuolatinės juostos jungties tarp operacijų nereikia tvarkyti dalių, o tai sumažina darbo sąnaudas iki 40 %, palyginti su vienos stoties{6}}prietaisais.
- Privalumai:Didelė{0}}gamybos sparta, nuoseklus padėties nustatymas įvairiose stotyse, maža-dalies kaina pagal mastą, kelios operacijos per vieną paspaudimo ciklą
- Apribojimai:Didelės pradinės investicijos į įrankius, juostos jungtis riboja formavimo kryptį, gilus tempimo gylis ribojamas juostos įtempimo, papildomos išlaidos antrinėms operacijoms, pvz., sriegimui.
Realus pavyzdys: gaminant jungtis, net 0,02 mm juostos paklaida gali kaskaduoti visose stotyse. Štai kodėl juostos išdėstymas ir bandomasis dizainas yra labai svarbūs proceso stabilumui bet kuriame progresyviame štampelyje.
Sujungimo ir perkėlimo štampų taikymas
Sudėtiniai štampai atlieka kelias pjovimo operacijas vienu žingsniu vienoje stotyje. Nėra progresyvaus judėjimo, nėra perdavimo sistemos. Dalis susiformuoja akimirksniu. Tai skamba ribotai, tačiau plokščioms dalims, kurioms reikalingas didelis krašto tikslumas, sudėtiniai štampai dažnai pranoksta progresyvias alternatyvas. Kodėl? Kadangi nėra kumuliacinės deformacijos iš kelių stočių. Plokštumo{5}}kritiniai komponentai, tokie kaip poveržlės, tarpikliai ir mažos elektrinės dalys, turi tiesioginės naudos iš šio metodo, nes gamybos laikas sutrumpėja 25–30 %, palyginti su nuosekliomis operacijomis.
- Privalumai:Puikus lygumas, mažesnis įrankių sudėtingumas, trumpesnis įrankių paruošimo laikas, mažiau medžiagų laužo
- Apribojimai:Nepalaikomas kelių{0}}krypčių formavimas, netinka sudėtingoms geometrijoms, paprastai apsiriboja dalimis, kurių skersmuo mažesnis nei 150 mm
Perkėlimo štampai laikosi priešingo požiūrio į sudėtingumą. Dalis anksti atsiskiria nuo juostos ir laisvai juda tarp stočių mechaninėmis perkėlimo sistemomis. Kiekviena stotis veikia atskirai, todėl leidžia giliai brėžti, formuoti kelis kampus ir atlikti operacijas, kurių sujungtos konstrukcijos paprasčiausiai negali atlikti. Automobilių kėbulo plokštės, prietaisų korpusai ir giliai{5}}tempti korpusai priklauso nuo perkėlimo štampavimo.
- Privalumai:Visiškas formavimo lankstumas, palaiko gilų piešimą ir sudėtingas geometrijas, nėra juostos apribojimų formavimo krypčiai, tinka didelėms dalims
- Apribojimai:Didesnės sąrankos ir įrangos sąnaudos, perdavimo laikas turi būti tiksliai sinchronizuotas, padidintas priežiūros sudėtingumas
Tinkamo štampo tipo pasirinkimas jūsų programai
Įsivaizduokite, kad turite dalies brėžinį, apimties tikslą ir biudžetą. Kaip suderinti juos su tinkamo standartinio štampavimo tipo? Naudokite šią logiką:
- Jei jūsų dalis yra maža, gaminama dideliais kiekiais ir nereikalauja gilaus tempimo, numatytasis pasirinkimas yra progresinis štampavimas.
- Jei jūsų dalis yra plokščia su paprastos geometrijos ir reikalauja didelio matmenų tikslumo, sudėtinis štampavimas duoda geriausius rezultatus.
- Jei jūsų detalei reikalingas gilus braižymas, formavimas keliomis kryptimis- arba sudėtingos nuoseklios operacijos, perkėlimo štampavimas suteikia reikiamo lankstumo.
- Jei sudėtingumas didėja, bet tūris išlieka didelis, apsvarstykite kombinuotą štampą, kuris sujungia pjovimo ir formavimo operacijas pagal hibridinį metodą.
Toliau pateiktoje lentelėje šie sprendimo veiksniai yra sujungti į vieną palyginimą – struktūrizuotą nuorodą, kurios tikitės iš gerai{0}}sutvarkyto štampų dizaino PDF:
| Kriterijai | Progresyvus mirtis | Junginys Die | Transfer Die |
|---|---|---|---|
| Dalies sudėtingumas | Žemas ar vidutinio sunkumo | Paprasta, plokščia geometrija | Aukštas,{0}}daugiakryptis formavimas |
| Gamybos greitis | Labai aukštas | Aukštas | Vidutinis |
| Įrankių kaina | Didelis (amortizuotas per apimtį) | Vidutinis | Didelis (perkėlimo sistemos padidina kainą) |
| Tolerancijos gebėjimas | Tvirtas, su piloto valdymu | Puikus lygumas ir kraštų tikslumas | Tvirtas, su nepriklausomu stoties valdymu |
| Gilus piešimas | Riboja juostelės įtempimas | Nepalaikoma | Visiškai palaikoma |
| Geriausias garsumo diapazonas | 500,000+ dalių | 10 000 - 500 000 dalių | 10,000 - 1,000,000+ dalių |
| Tipinės programos | Jungtys, laikikliai, gnybtai | Poveržlės, tarpinės, plokščios elektros dalys | Automobilių plokštės, korpusai, giliai{0}}trauktos dalys |
Paėmimas yra paprastas: suderinkite procesą su dalimi, o ne atvirkščiai. Pasirinkus netinkamą štampavimo tipą, dažnai atliekamos antrinės operacijos, kurios padidina sąnaudas, perkonstruojami įrankiai, dėl kurių atitolinamas paleidimas, ir laužo procentas, kuris niekada stabilizuojasi. Išsamus informacinis dokumentas kodifikuoja šias sprendimų taisykles, kad inžinieriai nekartotų klaidų, kurios jau buvo išspręstos.
Pasirinkus štampo tipą, nustatoma architektūra, tačiau tikrasis našumas priklauso nuo komponentų, sudarančių mazgą. Nuo to, kaip šie perforatoriai, nuėmikliai, keltuvai ir kreipiančiosios sistemos sąveikauja kiekvieno paspaudimo metu, priklauso, ar jūsų pasirinktas štampavimo tipas iš tikrųjų užtikrina kokybę ir įrankio tarnavimo laiką, kaip žada dizainas.
Pagrindiniai štampo komponentai ir jų funkcijos
Mirties tipas yra tik strategija. Agregato viduje esantys komponentai tą strategiją įgyvendina milijonus kartų. Kiekvienas štampavimo štampas, nesvarbu, progresyvus ar sudėtinis, yra sudarytas iš konstrukcinių ir darbinių dalių, kurios turi bendradarbiauti milimetro dalimis, hierarchijos. Šio štampų surinkimo struktūros vadovo supratimas pagal komponentą yra tai, kas atskiria veikiantį įrankį nuo įrankio, kuriam reikia priežiūros biudžetų.
Įsivaizduokite presą, važiuojantį 200 smūgių per minutę greičiu. Kiekvieno smūgio metu viršutinė pusė nusileidžia, susilygina su apatine, atlieka pjovimo ar formavimo darbus, nulupa medžiagą nuo perforatoriaus ir atitraukia. Kiekvienas kamino komponentas turi apibrėžtą vaidmenį toje sekoje. Praleidžiate vieną detalę štampavimo įrankių konstrukcijoje, ir visa sistema sugenda.
Viršutinės ir apatinės štampų surinkimo dalys
Pamatai pradedami nuo štampavimo plokščių, dar vadinamų štampavimo batais arba štampo rinkiniais. Šios storos plieno arba aliuminio plokštės tarnauja kaip tvirtinimo pagrindas, kuriame tvirtinami visi kiti komponentai. Apatinis batas prisukamas prie preso lovos, o viršutinis – prie preso cilindro. Pagalvokite apie juos kaip apie viso įrankio važiuoklę. Jų standumas lemia, kaip agregatas atsparus deformacijai veikiant apkrovai, o tai tiesiogiai susiję su preso tonažu ir štampavimo dydžiu.
Viršutinį ir apatinį batus jungia kreipiamieji kaiščiai ir įvorės. Tai užtikrina išlygiavimo tikslumą, kad perforatoriai būtų nukreipti į štampavimo angas. Remiantis Moeller Precision Tool, kreipiamieji kaiščiai gaminami iki 0,0001 colio leistinų nuokrypių, kad būtų užtikrintas padėties tikslumas. Yra du pagrindiniai stiliai:
- Frikciniai (tiesūs) kreipiamieji kaiščiai- šiek tiek mažesnis, palyginti su įvorės kiauryme, suteikia tikslią gairę, tačiau norint atskirti štampavimo puses reikia daugiau jėgos
- Rutulinių guolių{0}}kreipiamieji kaiščiai- važiuokite ant rutulinių guolių seka aliuminio narvelyje, todėl sklandžiau atsiskirsite ir tapsite lengvo naudojimo pramonės standartu
Tarp batų ir darbinių komponentų yra atraminės plokštės, perforavimo plokštės ir štampavimo blokai. Atraminės plokštės paskirsto perforavimo apkrovas per batą, kad būtų išvengta vietinio gniuždymo. Perforavimo plokštės laiko pjovimo ir formavimo įrankius tikslioje X-Y padėtyje. Štampo blokuose yra štampų angos, atitinkančios kiekvieną perforatoriaus profilį. Konstrukcinėms atraminėms plokštėms, kurioms reikalingas didelis gniuždymo stiprumas, įprastas šalto apdirbimo įrankių plienas SKD11, termiškai apdorotas iki HRC 58-60, užtikrinantis atsparumą deformacijoms esant nuolatinėms didelėms apkrovoms.
Perforatoriai, keltuvai ir nuėmikliai išsamiai
Perforatoriai yra aktyvūs pjovimo ir formavimo įrankiai, kurie liečiasi su medžiaga. Jų nosies geometrija – apvali, pailga, kvadratinė ar profiliuota pagal užsakymą{1}} – apibrėžia jų gaminamą ypatybę. Kiekvienas perforatorius veikia kartu su štampavimo mygtuku, kuris suteikia priešingą pjovimo briauną. Šis štampavimo mygtukas yra šiek tiek didesnis nei perforatoriaus nosis, paprastai 5–10 % pradurtos medžiagos storio. Šis poslinkis, vadinamas štampavimo pertraukimu, sukuria kontroliuojamą tarpą, kuriame iš tikrųjų vyksta kirpimas.
Striptizo šokėjai atlieka vaidmenį, kurį lengva neįvertinti. Kai perforatorius prasiskverbia į lakštą, medžiaga sugriebia perforatoriaus šonus dėl elastingo atsigavimo. Jei nuėmimo plokštė neprispaustų lakšto, medžiaga kiltų į viršų kartu su atitraukiančiu perforatoriumi ir sukeltų netinkamą padavimą, juostos iškraipymą arba dalies pažeidimą. Nuėmikliai prilaiko lakštą lygiai prie štampo paviršiaus atitraukimo metu ir taip pat nukreipia medžiagą formuojant. Spyruokliniai-nuimtuvai suteikia papildomos naudos, nes per patį pjovimo ciklą taiko kontroliuojamą slėgį ir pagerina krašto kokybę.
Keltuvai pakelia juostelę nuo štampavimo paviršiaus tarp smūgių ir leidžia laisvai judėti į kitą žingsnio padėtį. Be keltuvų, juostelė velkasi per štampavimo paviršių, sukeldama įbrėžimų, padidindama pasipriešinimą tiekimui ir įvesdama padėties nustatymo klaidų. Progresyviuose štampuose keltuvai dirba su pilotais, kad išlaikytų juostos registraciją. Pilotai yra tikslūs smeigtukai, kurie į juostelę įveda iš anksto-pramuštas skylutes ir ištraukia ją į tikslią padėtį prieš kiekvienai stočiai atliekant savo darbą.
Kulnų blokai sugeria šonines jėgas, susidarančias pjovimo ar formavimo operacijų metu. Kai perforatorius patenka į medžiagą kampu arba kai asimetriškas pjovimas sukuria šoninę trauką, kulno blokai perkelia tą apkrovą į štampai, o ne leidžia viršutinei mazgai pasislinkti į šoną. Jie yra būtini norint išlaikyti išlygiavimą štampuose, kai atliekamos sunkios formavimo ar kampinio pjovimo operacijos.
Kaip komponentų dizainas įtakoja štampo našumą
Komponentų tikslumas nėra susijęs su perfekcionizmu. Kalbama apie ekonomiką. Perforavimo įžeminimas 0,01 mm atstumu nuo centro{3}}netolygiai susidėvi, o tai perpus sumažina įrankio tarnavimo laiką. Nuėmimo plokštė su nenuosekliu spyruoklės slėgiu sukuria kintamą krašto kokybę juostos plotyje. Kreipiklių sistema su per dideliu laisvumu leidžia viršutinei ir apatinei pusėms pasislinkti veikiant apkrovai, todėl susidaro vienpusės nuolaužos, kurioms reikalinga antrinė apdaila.
Ryšys yra tiesioginis: griežtesnės komponentų specifikacijos pailgina priežiūros intervalus, sumažina laužą ir pagerina dalių nuoseklumą. Šerdies perforatoriams ir įdėklams paprastai naudojamas greitaeigis plienas, pvz., SKH9, termiškai{3}}apdorotas iki HRC 60–62, užtikrinantis raudoną kietumą, reikalingą aštrioms pjovimo briaunoms išlaikyti per milijonus ciklų esant aukštai trinties temperatūrai.
Čia pateikiami svarbiausi štampavimo štampų komponentai ir funkcijos, kurios turėtų būti išsamiai aprašytos kiekvienoje metalinio štampavimo štampų projektavimo nuorodoje:
- Dietos batai (lėkštės)- pateikti tvirtą konstrukcinį pagrindą ir tvirtinimo sąsają su presu
- Kreipiamieji kaiščiai ir įvorės- sulygiuokite viršutinę ir apatinę agregatus mažesniu-tūkstantinės dalies tikslumu
- Atraminės plokštės- paskirstykite taškines apkrovas nuo smūgių, kad nepažeistumėte batų
- Perforavimo plokštės ir laikikliai- laikykite smūgius tikslioje šoninėje padėtyje
- Štampo blokai ir mygtukai- pateikti apatines pjovimo briaunas, kurios sutampa su perforatoriais
- Stripper plokštės- laikykite medžiagą plokščiai ir atitraukdami nuimkite ją nuo smūgių
- Spyruoklės (mechaninės arba azoto)- suteikia kontroliuojamą nuėmimo, laikymo ir grąžinimo funkcijų jėgą
- Keltuvai- pakelkite juostelę tarp judesių, kad būtų galima laisvai maitinti ir nustatyti padėtį
- Pilotiniai kaiščiai- registruokite juostelę į tikslią vietą prieš pradedant veikti kiekviena stotis
- Kulnų blokeliai- sugeria šonines traukos jėgas, atsirandančias atliekant kampinius arba asimetrinius veiksmus
Kai dėl neįprastų medžiagų elgsenos, nestandartinės geometrijos ar glaudžios formavimo ir pjovimo stočių integracijos projektavimas viršija standartinius katalogo komponentus, darbas su patyrusiu štampų gamintoju tampa praktišku kitu žingsniu.YICHENteikia pasirinktinius štampavimo štampavimo sprendimus inžinieriams, susiduriantiems su būtent šiais iššūkiais, nuo sudėtingų perforatorių ir kėlimo mechanizmų konfigūracijų iki štampo struktūros optimizavimo, atsižvelgiant į sudėtingus medžiagų srauto scenarijus. Įrankių specialistams, kurie išstudijavo teoriją ir kuriems reikia gamybai paruoštų -sprendimų, tokia gamybos partnerystė užpildo atotrūkį tarp orientacinių žinių ir darbo įrankių.
Komponentų pasirinkimas nustato štampavimo konstrukcines galimybes, tačiau ar tie komponentai užtikrina švarias dalis, priklauso nuo vieno kritinio skaičiavimo: atstumo tarp perforatoriaus ir štampo. Per ankšta ir sunaikinate įrankius. Per laisvas ir susidaro netinkami kraštai. Kitame skyriuje aprašoma, kaip tiksliai nustatyti bet kokios medžiagos numerį.
Klirenso skaičiavimai ir tolerancijos standartai
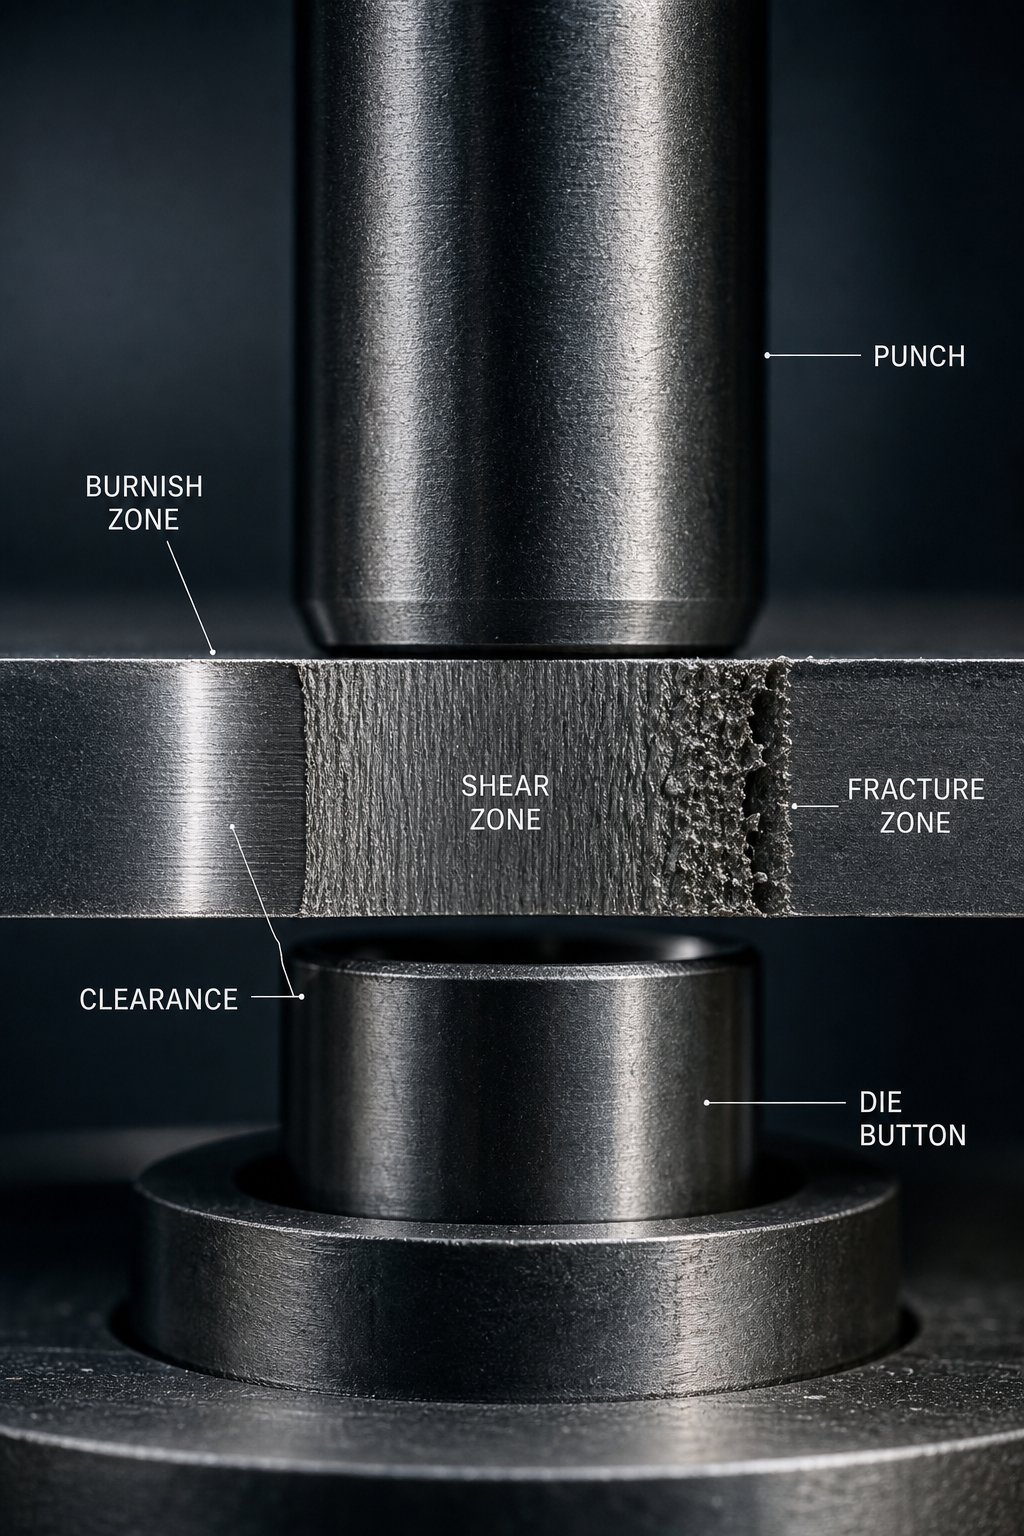
Klirensas yra vienas skaičius, nurodantis, ar štampuotas kraštas yra švarus, ar reikia antrinės apdailos. Tai kontroliuojamas tarpas tarp perforatoriaus pjovimo briaunos ir štampavimo mygtuko pjovimo briaunos, nurodytas kaip medžiagos storio vienoje pusėje procentas. Kiekviename štampavimo štampo dizaino PDF faile, kurį verta pasilikti, šiai temai skiriama daug vietos, nes dėl netinkamų klirenso pakopų atsiranda šlifavimo problemų, ankstyvas perforavimo gedimas ir matmenų poslinkis, dėl kurio destabilizuojamas visas gamybos ciklas.
Daugelyje nuorodų diagramų šalia medžiagų pavadinimų nurodytos atstumo reikšmės ir sustoja. Toks požiūris leidžia inžinieriams spėlioti, kada jie susiduria su nauju lydiniu arba neįprastu storio diapazonu. Suprasdami, kodėl medžiagoms reikalingi skirtingi atstumai, o ne tik vertės, galite išspręsti problemas, kurių vien lentelės negali išspręsti.
Klirenso skaičiavimo metodai pagal medžiagos tipą
Standartinis metodas yra nesudėtingas: medžiagos storį padauginkite iš rekomenduojamo procento, kad gautumėte tarpą kiekvienoje pusėje. Abendras atskaitos taškas yra 10 % atsargų storio, tačiau šiuolaikinė gamybos praktika rodo, kad 11–20 % dažnai sumažina įrankių įtempimą ir pailgina eksploatavimo laiką neprarandant krašto kokybės.
Kodėl diapazonas? Nes įvairios medžiagos lūžta skirtingai. Kai perforatorius patenka į lakštinį metalą, jis pirmiausia sukuria poliravimo zoną dėl plastinės deformacijos, tada medžiaga lūžta išilgai grūdelių ribos ir nuo perforatoriaus krašto, ir nuo štampo krašto. Jei tarpas yra teisingas, tos lūžio plokštumos susilygina ir švariai susilieja. Jei ne, medžiaga plyšta netolygiai, todėl susidaro šiurkštūs kraštai ir sunkios įdubos.
Medžiagos savybės lemia tokį elgesį:
- Derlumo stiprumasnustato, kokią jėgą medžiaga atlaiko prieš prasidedant plastinei deformacijai. Didesnė takumo riba reiškia, kad medžiagai reikia daugiau laisvos vietos, kad plyšys galėtų plisti be pernelyg didelės jėgos.
- Tempimo stiprumasnurodo didžiausią įtempį, kurį medžiaga gali atlaikyti. Kietesnėms, tvirtesnėms medžiagoms reikia didesnio tarpo, nes jų atsparumui šlyčiai reikia daugiau vietos, kad lūžiai sklistų švariai.
- Plastiškumasaprašo, kiek medžiaga išsitempia prieš lūžtant. Labai plastiškos medžiagos, pvz., varis ar minkštas aliuminis, linkusios į didesnes apvirtimo zonas, todėl reikia didesnių tarpų, kad būtų apribotas per didelis plastiko srautas prieš prasidedant lūžimui.
Čia yra informacinė lentelė, kurioje parodytos tipinės metalo štampavimo tolerancijos, pasirenkant tarpą tarp įprastų medžiagų:
| Medžiaga | Tempimo stiprumo diapazonas | Rekomenduojamas tarpas (% vienoje pusėje) | Pastabos |
|---|---|---|---|
| Švelnus plienas (CRS / HRS) | 300-450 MPa | 8-12% | Standartinė bazinė linija; dauguma nuorodų lentelių tai naudoja kaip numatytąjį |
| Nerūdijantis plienas (304/316) | 500-700 MPa | 12-16% | Darbas-greitai sukietėja; griežtesnis tarpas pagreitina perforatoriaus susidėvėjimą |
| Aliuminis (1100, 5052) | 90-260 MPa | 6-10% | Minkštas ir lankstus; per didelis tarpas sukelia pernelyg didelį apsivertimą |
| Didelio-tvirčio plieno (HSLA/DP) | 600-1000+ MPa | 14-20% | Reikalingas didelis tarpas, kad būtų išvengta smūgio lūžių |
| Varis ir žalvaris | 200-400 MPa | 8-12% | plastiškas; burr-jautrios programos gali naudoti apatinę dalį |
| Spyruoklinis plienas (SK5, 301 SS) | 700-900 MPa | 15-20% | Labai sunkus; Nepakankamas klirensas sukelia antrinį šlytį ir skilinėjimą |
Kada reikėtų taikyti griežtesnius, o ne laisvesnius tarpus? Apsvarstykite dalių reikalavimus. Jei reikia didelės šlifavimo zonos presavimo-angai, šiek tiek sumažinkite tarpą, kad padidintumėte šlyties zoną prieš lūžimą. Jei įrankio tarnavimo laikas yra svarbesnis nei krašto apdaila, atidarykite tarpą, kad sumažintumėte perforavimo įtampą. Standartiniai štampavimo pjovimo nuokrypiai visada yra kompromisas tarp briaunų kokybės, įrankio ilgaamžiškumo ir gamybos greičio.
Tolerancijos standartai ir šlifavimo kontrolė
Skardos aukštis yra labiausiai matomas klirenso būklės simptomas. Antspauduotas kraštas turi keturias atskiras zonas: apvirtimą, įdegimą (kirpimą), lūžį ir įdubimą. Tinkamai atlaisvinant susidaro plona, nuosekli atbraila, kuri retai viršija 10 % medžiagos storio. Netinkamas tarpas sukelia problemų, kurios daugėja pasroviui.
Kai tarpas yra tinkamas, lūžimo plokštumos nuo perforatoriaus krašto ir štampavimo briaunos švariai susilieja, todėl susidaro minimalus įbrėžimas. Kai tarpas yra per didelis, medžiaga plyšta, o ne kirpimas, todėl susidaro sunkios atbrailos ir šiurkštūs lūžių paviršiai. Kai tarpas yra nepakankamas, atsiranda antrinis šlytis, didėja pjovimo jėga ir pagreitėja perforatoriaus susidėvėjimas.
Kaip išsamiai aprašyta techniniame „Changdong Stamping Dies“ vadove, šlifavimo kryptis taip pat svarbi. Atliekant išlyginimo operacijas, štampavimo pusėje (detalės viršuje) susidaro įbrėžimai. Atliekant auskarų vėrimo operacijas, štampo pusėje (apačioje) susidaro įdubos. Dizaineriai nurodo, kuris paviršius yra nukreiptas į išorę montuojant, tada atitinkamai nukreipia štampą, kad mažiau svarbiame paviršiuje atsirastų įdubimų. Tai yra lakštinio metalo štampavimo tolerancijos svarstymas, į kurį neatsižvelgiama daugelyje informacinių dokumentų.
Tinkamas tarpas pašalina arba sumažina antrinių šlifavimo operacijų poreikį. Atsižvelgiant į tai, kad rankinis šlifavimo pašalinimas gali pridėti 0,02–0,10 USD už vieną dalį, o automatizuotas gręžimas atlieka papildomus tvarkymo veiksmus, išlaikant tinkamą tarpą galima sutaupyti daugiau nei šimtų tūkstančių dalių gamybos ciklų.
Netolygus tarpas yra ypač žalingas. Jei perforatorius yra nukrypęs nuo{1}}centro, palyginti su štampavimo anga, viena pusė švariai nukirpta, o kita plyšta. Rezultatas yra vienpusis įdubimas, kurio negalima ištaisyti koreguojant bendrą tarpą. Vietoj to, jūs turite nustatyti lygiavimą kreipiančiosios sistemos arba perforatoriaus laikiklio lygyje.
Išmatuoti ir patikrinti štampų tarpelius
Apskaičiuoti klirensą ant popieriaus yra vienas dalykas. Patvirtinti tai fiziniame įrankyje yra kita. Bandymo metu inžinieriai naudoja kelis metodus, kad patvirtintų, jog tikrasis tarpas atitinka projektavimo tikslą:
- Jutimo matuokliai- plonos metalinės juostelės, įdėtos tarp perforatoriaus ir štampo kraštų, kad būtų galima tiesiogiai išmatuoti tarpą. Puikiai tinka prieinamoms angoms, bet nepraktiška mažoms ar vidinėms savybėms.
- Švino įspūdis- minkšto švino arba lydmetalio juostelė dedama tarp perforatoriaus ir štampo, tada suspaudžiama lėtai spaudžiant. Gautas atspaudo storis atskleidžia tikrąjį tarpą keliuose profilio taškuose.
- Pirmasis{0}}gabalo patikrinimas- pjauna pavyzdines dalis ir tiriamas briaunos profilis padidinant. Subalansuotas šlifavimo-ir-lūžio santykis visame perimetre patvirtina vienodą prošvaisą.
- CMM matavimas- koordinačių matavimo mašinos gali išmatuoti perforatoriaus ir štampavimo matmenis atskirai, o tarpas apskaičiuojamas pagal matmenų skirtumą.
Gamybos metu, susidėvėjus pjovimo briaunoms, mažėja prošvaisa. Praktinis efektas yra laipsniškas šerdies aukščio padidėjimas laikui bėgant. Techninės priežiūros grafikuose turėtų būti nustatytas didžiausias priimtinas šerelių aukštis ir, prieš pasiekiant tą slenkstį, reikia iš naujo pagaląsti arba pakeisti įdėklą. Didelės-apimties progresyvios štampų gamybos atveju kiekvienos stoties prošvaisos stebėjimas tampa labai svarbus, nes nestabilumas vienoje stotyje turi įtakos juostelių padavimui, pilotų padėties nustatymui ir formavimo pasroviui kokybei.
Klirensas lemia tai, kas vyksta pažangiausioje srityje. Tačiau laipsniškame štampelyje juostelė turi patikimai judėti tarp pjovimo briaunų keliose stotyse be iškraipymų ar netinkamo padavimo. Ši juostos elgsena, kaip ji valdo streso kaupimąsi ir palaiko registraciją keliolikoje ar daugiau stočių, priklauso nuo funkcijos, apie kurią dauguma štampų dizaino nuorodų beveik neužsimena: apėjimo įpjovos.
Progresyvių štampų apėjimo įpjovos ir medžiagų srautas
Progresyviame štampelyje, kuris veikia daugiau nei 200 smūgių per minutę, juostelė yra ne tik pasyvus nešiklis. Tai aktyvus konstrukcinis elementas, sugeriantis įtempį nuo kiekvieno pjūvio, lenkimo ir formos kiekvienoje stotyje. Kai viena stotis traukia medžiagą žemyn arba ištempia ją į šoną, ta deformacija traukia juostą gretimose stotyse, iškraipydama bandomųjų skylių vietas, sukeldama netinkamą padavimą ir įvedama matmenų paklaida tose dalyse, kurios buvo tinkamos prieš formuojant. Apėjimo įpjovų štampavimo štampuose tikslas yra nutraukti įtempių perdavimą, suteikiant juostelei vietos lokaliai deformuotis, nepažeidžiant visos eigos.
Daugumoje štampų dizaino nuorodų praeinant minimos apėjimo įpjovos arba jos visai praleidžiamos. Tačiau patyrę įrankių gamintojai juos pripažįsta kaip vieną iš efektyviausių įrankių juostos stabilumui palaikyti štampuose, atliekant mišrias pjovimo ir formavimo operacijas. Jei kada nors matėte progresyvų štampą, kuris gamina tobulas detales 1–5 stotyse, bet nukrypsta nuo tolerancijos 6 ir toliau, netinkamas įtempių mažinimas tarp formavimo stočių yra dažnas kaltininkas.
Teigiamas ir neigiamas aplinkkelio įpjovų dizainas
Skirtumas tarp neigiamų ir teigiamų apėjimo įpjovų lakštinio metalo štampavimo štampuose priklauso nuo to, kaip medžiaga apdorojama reljefo vietoje.
Neigiamas apėjimo įpjova pašalina medžiagą iš juostos tam tikruose taškuose tarp stočių. Įsivaizduokite siaurą plyšį arba stačiakampę išpjovą, apdirbtą nešiklio tinkle tarp dviejų formavimo stočių. Kai prieš srovę esanti stotis ištempia arba traukia medžiagą, atvira plyšys sugeria tą poslinkį, o ne perduoda jį pasroviui. Juostelė gali šiek tiek pailgėti į atvirą įpjovą, netraukiant kitos stoties registracijos taškų. Šis metodas yra labiau paplitęs, nes jį lengva nupjauti ankstyvo išjungimo stoties metu ir užtikrinamas aiškus, išmatuojamas streso sumažinimas.
Teigiamas aplinkkelio griovelis turi priešingą požiūrį. Užuot pašalinęs medžiagą, jis palieka ąselę arba medžiagos iškyšą, kuri gali susilenkti, susisegti arba pasislinkti nepaveikdama kritinio nešiklio kelio. Pagalvokite apie tai kaip apie įmontuotą-lanksčią jungtį. Skirtukas sugeria deformaciją dėl kontroliuojamo vietinio lenkimo, o pirminis nešiklis išlieka tiesus ir neiškraipytas. Teigiamos aplinkkelio konstrukcijos yra mažiau paplitusios, tačiau puikiai tinka tais atvejais, kai pašalinus medžiagą laikiklis susilpnėtų žemiau priimtinų standumo slenksčių, ypač naudojant siauras juosteles arba plonas, minkštas medžiagas, kurioms trūksta standumo paduoti be viso laikiklio pločio atramos.
Kada turėtumėte naudoti kiekvieną tipą? Apsvarstykite šiuos veiksnius:
- Juostos plotis:Siauros juostos (mažiau nei 3x dalies plotis) turi teigiamų apėjimo įpjovų, kurios išsaugo konstrukcijos tęstinumą. Platesnės juostelės toleruoja neigiamus įpjovimus be maitinimo problemų.
- Medžiagos tipas:Didelio stiprumo Minkštas aliuminis ir varis labiau deformuojasi lokaliai ir kartais tinkamai veikia su teigiamomis aplinkkelio ąselėmis.
- Tarpai tarp stočių:Maži žingsnių atstumai palieka mažai vietos įpjovų geometrijai. Kai erdvė yra ribota, esamo nešiklio plote gali būti suprojektuoti teigiami apėjimo skirtukai. Neigiamiems įpjovimams reikia specialios juostos nekilnojamojo turto, kuris padidina žingsnį.
Kaip apeiti įpjovas kontroliuoja medžiagų srautą
Mechanika yra intuityvi, kai tik ją vizualizuojate. Atliekant formavimo operaciją, pvz., gilų tempimą ar staigų lenkimą, medžiaga teka į vidų iš aplinkinės juostos srities. Šis srautas į vidų sukuria tempimo įtempį nešiklio tinklelyje, esančiame šalia formavimo stoties. Be reljefo ši įtampa sklinda į išorę abiem tiekimo kryptimis, šiek tiek sutrumpinant efektyvų žingsnį tarp stočių.
Net 0,05 mm žingsnio pakeitimo pakanka, kad pilotai kitoje stotyje nesuderintų. Padauginkite tai keliose formavimo stotyse iš eilės ir kaupiamoji paklaida didės tol, kol pilotai negalės tinkamai įsijungti, dalys nukryps nuo specifikacijų arba juostelė užsisegtų tarp keltuvų. Kaip štampų dizaino ekspertasArtas Hedrickas pažymi, kraštų nuokrypis ir padavimo nenuoseklumas sumaišo šias problemas, todėl juostą vis sunkiau valdyti pasroviui esančiose stotyse.
Lakštinio metalo formavimo aplinkkelio įpjovos nutraukia šią grandinę, sukurdamos mechaninį nepertraukiamumą. Įtempių laukas iš formavimo stoties patenka į griovelio ribą ir išsisklaido, o ne sklinda per nešiklį. Kiekviena stotis veikia santykinai izoliuota, gaudama šviežią, neiškraipytą medžiagą, o ne medžiagą, kurią iš anksto{2}}įtempė operacijos.
Ši izoliacija taip pat apsaugo juostelės sulinkimą. Kai formavimo stotis suspaudžia medžiagą (kaip reljefoje ar monetoje), išstumtas tūris turi kažkur pasitraukti. Ištisiniame nešiklyje be reljefo tas pasislinkęs tūris pasireiškia kaip nedidelis susitraukimas arba banga tarp stočių. Aplenkimo įpjovos suteikia suspaustą medžiagą, kuri gali išsiplėsti, nepakeliant juostelės nuo štampavimo paviršiaus arba netrukdant kėlimo-prie-piloto registracijai.
Įpjovos geometrijos ir išdėstymo projektavimo gairės
Apėjimo įpjovų dydis ir išdėstymas nėra savavališkas. Įpjova turi būti pakankamai didelė, kad sugertų numatomą deformaciją, bet ne tokia, kad susilpnintų laikiklį arba atsirastų laužo išsiliejimo problema. Štai pagrindiniai apėjimo įpjovos specifikacijos projektavimo parametrai:
- Įpjovos plotis:Paprastai 1,5–3 kartus didesnis už medžiagos storį. Platesnės išpjovos sumažina įtampą, tačiau pašalina daugiau nešiklio. Pradėkite nuo 2x storio ir koreguokite pagal bandymo rezultatus.
- Įpjovos gylis (kraštų įpjovoms):Turėtų išsiplėsti 30-50 % nešiklio tinklo pločio nuo juostos krašto. Gilesnės įpjovos efektyviau izoliuoja, tačiau sumažina laikiklio skerspjūvį ir padavimo standumą.
- Išdėstymas formavimo stočių atžvilgiu:Iš karto padėkite aplinkkelio įpjovas prieš bet kurią stotį, kuri traukia, lenkia arba išstumia medžiagą iš juostos plokštumos. Įpjova turi būti tarp formavimo stoties ir artimiausios bandomosios angos, kad įtampa nepatektų į registravimo ypatybes.
- Vieta pilotų atžvilgiu:Niekada nepjaukite aplinkkelio įpjovos per bandomąją angą arba šalia jos. Pilotas turi sėdėti netrukdomoje medžiagoje, kad būtų galima tiksliai registruoti juostą. Išlaikykite bent 2x medžiagos storio tarpą tarp įpjovos ribos ir kontrolinės angos krašto.
- Įpjovos forma:Suapvalinti galai sumažina įtempių koncentraciją įpjovų galuose. Dėl aštrių-kampinių įpjovų gali atsirasti įtrūkimų trapiose arba dirbti{2}}kietėjusiose medžiagose per ilgesnį gamybos laikotarpį.
- Simetrija:Dėl plačių juostelių suderinti įpjovimai abiejuose kraštuose užtikrina subalansuotą streso mažinimą. Vienpusės{1}}įpjovos gali sukelti asimetrinį juostelės elgesį, todėl nešiklis šėrimo metu gali nuslysti į šoną.
Įprastos klaidos, dėl kurių atsiranda netinkamas padavimas arba juostos iškraipymas, apima įpjovų išdėstymą per arti pirminių angų (susilpnina registracijos zoną), įpjovas padaro per mažas, kad iš tikrųjų sumažintų formavimo įtampą, arba visiškai praleidžiamos įpjovos tarp nuoseklių formavimo stočių ir tikimasi, kad laikiklis sugers kaupiamąją įtampą nedeformuodamas.
Praktinis bandymas štampavimo metu: apžiūrėkite juostelę tarp formavimo punktų po trumpos partijos. Jei nešiklio tinklelyje matote banguotumą, pasisukimą ar nedidelį įlinkį, įtempis plinta už įpjovos ribų. Pagilinkite esamas įpjovas, pridėkite papildomų įpjovų arba išplėskite jas, kad padidintumėte reljefo zoną. Juostelė turi likti plokščia ir laisvai tiekti, nuosekliai užsiimant keltuvu kiekvienoje stotyje.
Apėjimo įpjovos yra vienas didesnio juostos inžinerijos iššūkio elementų. Nuo to, kaip išdėstote visą juostą, įskaitant stoties seką, nešiklio tipą, medžiagų panaudojimą ir žingsnio atstumą, priklauso ne tik įtempių elgesys, bet ir medžiagos sąnaudos bei laužo kiekis per visą gamybos eigą. Ši platesnė optimizavimo problema prasideda nuo juostos išdėstymo pagrindų.
Juostelių išdėstymo optimizavimas ir štampo dydžio nustatymas
Medžiagų sąnaudos paprastai sudaro 40-60 % visų antspauduotos dalies išlaidų. Tai reiškia, kad dalies išdėstymas juostoje daro tiesioginį poveikį pelningumui nei beveik bet kuris kitas inžinerinis sprendimas progresyvaus štampavimo juostos išdėstymo projekte. Išdėstymas, išspaudžiantis net 3 % daugiau naudingo ploto iš kiekvienos ritės, leidžia sutaupyti dešimtis tūkstančių dolerių kasmet didelės apimties programai.
Juostos išdėstymo optimizavimo štampavimas yra ta vieta, kur susikerta geometrija, proceso planavimas ir sąnaudų inžinerija. Jūs tuo pačiu metu nustatote stočių sekas, skaičiuojate tilto plotį, pasirenkate laikiklio konfigūracijas ir nustatote štampavimo antgalio dydį, kad jis atitiktų turimą presą. Kiekviena dimensija jungiasi su kitu. Pakeiskite žingsnį ir pakeisite štampo ilgį. Pakeiskite štampo ilgį ir jums gali prireikti kitokio preso.
Juostelių išdėstymo principai ir medžiagų panaudojimas
Juostos išdėstymo planavimas pradedamas atsakant į tris klausimus: kokio pločio turi būti juosta, kiek ji pasislenka per vieną potėpį (žingsnį) ir kokia seka atliekamos operacijos?
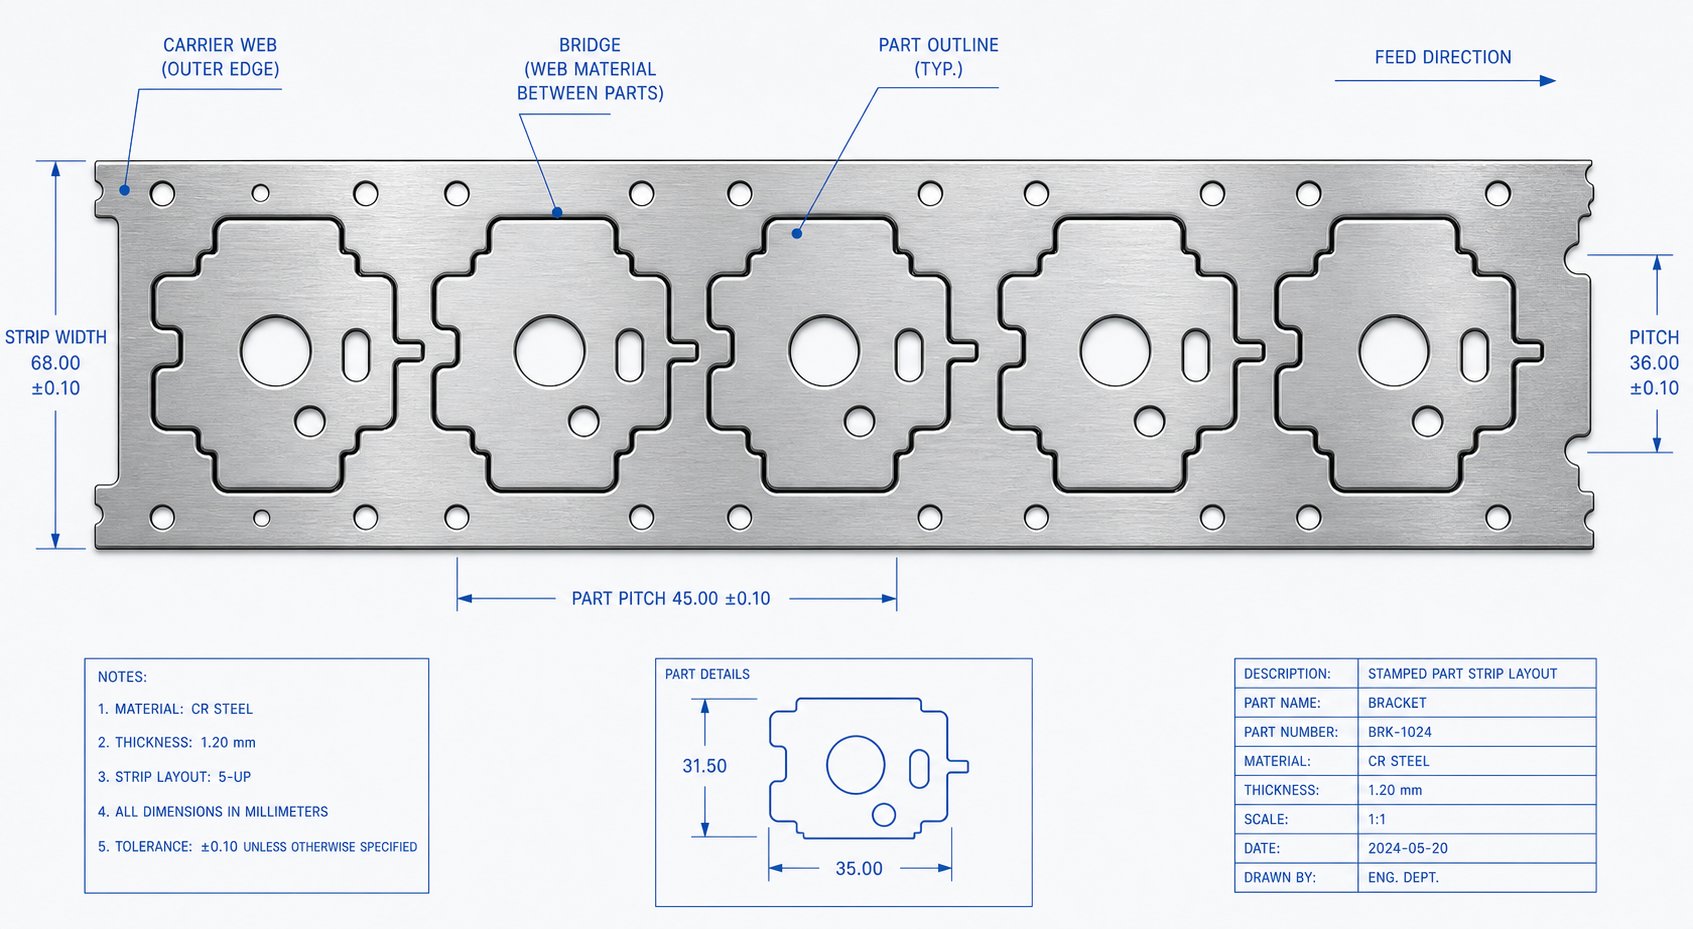
Juostos plotis nustatomas pagal plačiausią detalės matmenį ir tilto medžiagą kiekvienoje pusėje. Plačiai priimta nykščio taisyklė nustato, kad minimalus tilto storis yra 1,25–1,5 karto didesnis už medžiagos storį. 1,5 mm storio dalis reiškia maždaug 1,9–2,25 mm tiltelio kiekviename krašte. Formulė paprasta: juostos plotis=dalies plotis + 2B, kur B yra tilto storis. Žingsnis (arba progresas) vadovaujasi panašia logika: žingsnis=Dalies ilgis + B, reiškiantis atstumą, kurį juostelė pajuda kiekvieną kartą paspaudus.
Medžiagos panaudojimo štampavimo štampavimo efektyvumas apskaičiuojamas kaip dalies ploto ir bendro juostos ploto, sunaudoto per vieną taktą, santykis. Pramonės etalonas siekia bent 75 % panaudojimo. Be to, per daug įsigytos medžiagos paverčiate šliužų laužu ir nešiklio griaučiais.
Du išdėstymo būdai labai paveikia naudojimą:
- Vienos{0}}eilės, vieno-leidimo išdėstymas:Dalys išdėstytos viena linija išilgai juostos. Paprasta suprojektuoti ir paduoti, tačiau dažnai sunaudojama mažiau, nes tarpų tarp dalių negalima atkurti.
- Kampinis praėjimo (dėjimo) išdėstymas:Dalys pasvirusios kampu, todėl jų profiliai susikerta, panašiai kaip dėlionės detalės. Tai gali atgauti didelę medžiagą iš to, kuri kitu atveju būtų švaistoma tarpo erdvėje, ypač netaisyklingos formos dalims. Kompromisas yra padidėjęs štampavimo sudėtingumas ir galimai nesubalansuotos pjovimo jėgos.
Kelių{0}}eilių išdėstymas, kai dvi ar daugiau dalių yra viena šalia kitos-greta-per juostos plotį, siūlo dar vieną būdą didesniam panaudojimui. Padidinsite medžiagų efektyvumą, bet padidinsite štampo plotį, stočių skaičių ir jėgos reikalavimus. Simetriškoms dalims atspindint juos nuo galvos-į-uodegą, dažnai gaunamas geriausias panaudojimo ir valdomo štampavimo sudėtingumo derinys.
Dydžių planavimas ir spaudos pasirinkimas
Juostos išdėstymo matmenys pakopiniai tiesiai į batų dydį. Bendras štampų ilgis lygus stočių skaičiui, padaugintam iš žingsnio atstumo, pridėjus visas tuščias darbo vietas, reikalingas konstrukcinei palaikymui arba įtempių mažinimui. Antgalio plotis atitinka juostos plotį ir vietą kreipiamiesiems bėgiams, keltuvams ir kulnų blokams iš abiejų pusių.
Čia labai svarbūs tampa štampo dydžio lentelės principai. Antgalis turi tilpti į preso lovos atramos plokštės matmenis, o uždarymo aukštis (atstumas tarp viršutinių ir apatinių batų, kai jis uždarytas) turi atitikti presui prieinamą dienos šviesos diapazoną. Išdėstymas, kuriam reikia 12 stočių su 35 mm žingsniu, prieš pridedant galines paraštes sukuria mažiausiai 420 mm ilgį. Jei jūsų tikslinis presas turi 400 mm lovos angą, turite problemą, kurios negalima išspręsti jokiu tolesniu optimizavimu.
Santykiai veikia abiem kryptimis. Kartais pirmiausia pasirenkate presą pagal tonažo reikalavimus ir turimą įrangą, tada apribojate išdėstymą, kad jis tiktų. Kitais atvejais detalės geometrija ir stočių skaičius lemia štampavimo dydį, o jūs atitinkamai pasirenkate presą. Kaip pabrėžia Peteris Ulintzas iš „MetalForming Magazine“, juostos išdėstymas taip pat lemia jėgos pasiskirstymą per presavimo slankiklį, o tai reiškia, kad apsivertimo momentai turi būti vertinami planuojant išdėstymą, o ne pastačius štampus.
Svarbu subalansuoti apkrovas. Jei pjovimo jėgos susitelkia vienoje štampėlio pusėje, presas slysta į šoną, todėl susidėvi netolygiai ir atsiranda matmenų nenuoseklumas. Dizaineriai tai sprendžia pakeisdami juostos padėtį preso vidurio linijos atžvilgiu arba pridėdami šlyties kampus prie pasirinktų perforatorių, kad perskirstytų jėgas.
Atliekų mažinimas optimizuojant išdėstymą
Vežėjo konstrukcija yra kintamasis, turintis didžiausią tiesioginę įtaką laužo procentams. Progresyvioje štampavimo praktikoje dominuoja trys konfigūracijos:
- Centrinis operatorius:Išilgai juostos centrinės linijos eina vienas tinklas, jungiantis dalis iš abiejų pusių. Geriausiai tinka siauroms dalims, kur briaunų laikikliai eikvotų per daug medžiagos. Gamina vidutinį laužą.
- Šoninis laikiklis (vienas kraštas):Nešiklio juosta eina palei vieną juostos kraštą. Įprasta dalims, kurioms formuoti reikalingas priešingas kraštas. Paprastesniam tiekimui, bet asimetriškam juostelių elgesiui gali prireikti papildomų kreipiamųjų funkcijų.
- Dvigubas laikiklis (abu kraštai):Abiejų juostelių kraštų juostos užtikrina maksimalų stabilumą ir subalansuotą tiekimą. Idealiai tinka plačioms juostoms ir sunkioms formavimo operacijoms, tačiau daugiausiai medžiagos sunaudojama kaip laužas, nes abu kraštai tampa skeleto atliekomis.
Šioje lentelėje parodyta, kaip išdėstymo konfigūracija įtakoja medžiagos panaudojimą stačiakampės dalies pavyzdyje (25 mm x 15 mm, 1,0 mm storio):
| Išdėstymo konfigūracija | Juostos plotis | Pikis | Medžiagos panaudojimas | Santykinė laužo norma |
|---|---|---|---|---|
| Vienos eilės, šoninis laikiklis | 30 mm | 27 mm | 46% | Aukštas |
| Vienos eilės, dviejų nešėjų | 33 mm | 27 mm | 42% | Labai aukštas |
| Dvi{0}}eilės įdėtos, centrinė laikmena | 45 mm | 18 mm | 62% | Vidutinis |
| Dviejų{0}}eilių veidrodinis, dvigubas operatorius | 50 mm | 17 mm | 71% | Žemas |
| Kampinis įdėtas, vienas nešiklis | 38 mm | 20 mm | 66% | Vidutinis-žemas |
Pastebėsite šuolį nuo 42 % iki 71 % tiesiog pakeitę paprastą vienos-eilės išdėstymą į veidrodinę dviejų-eilių konfigūraciją. Programoje, kuriai kasmet sunaudojama 50 tonų plieno, šis skirtumas reiškia maždaug 15 tonų sutaupytų medžiagų, o tai sumažina papildomų sudėtingesnio štampavimo įrankių sąnaudų.
Pats nešiklis taip pat turi subalansuoti stabilumą ir medžiagų suvartojimą. Atvirtas nešiklistinka pagrindiniam pjovimui ir lenkimui, kai juostelė išlieka plokščia viso eigos metu. Tamprios juostos laikiklis su strateginiais įpjovimais arba kilpomis tvirtinimo taškuose yra būtinas atliekant giluminio formavimo ar tempimo operacijas, kai dalis juda vertikaliai ir ištraukia medžiagą iš laikiklio. Neteisingai pasirinkus čia arba švaistoma medžiaga ant per-suprojektuoto laikiklio, arba sugenda juostelė dėl netinkamai suprojektuoto{3}}.
Juostos išdėstymas nustato štampavimo fizinį pėdsaką ir sąnaudų struktūrą. Tačiau popieriniai išdėstymai ir rankiniai skaičiavimai gali tik tiek daug nuspėti apie realią{1}}medžiagos elgesį. Kai kalbama apie sudėtingą formavimą, klausimas pereina nuo geometrijos prie fizikos: ar medžiaga iš tikrųjų tekės taip, kaip numatyta išdėstyme, ar ji plonės, susiraukšlės ar atsigaus netoleruotinai? Norint atsakyti į šį klausimą prieš pjaustant plieną, reikia modeliuoti.
Modeliavimo įrankiai ir dizaino patvirtinimas
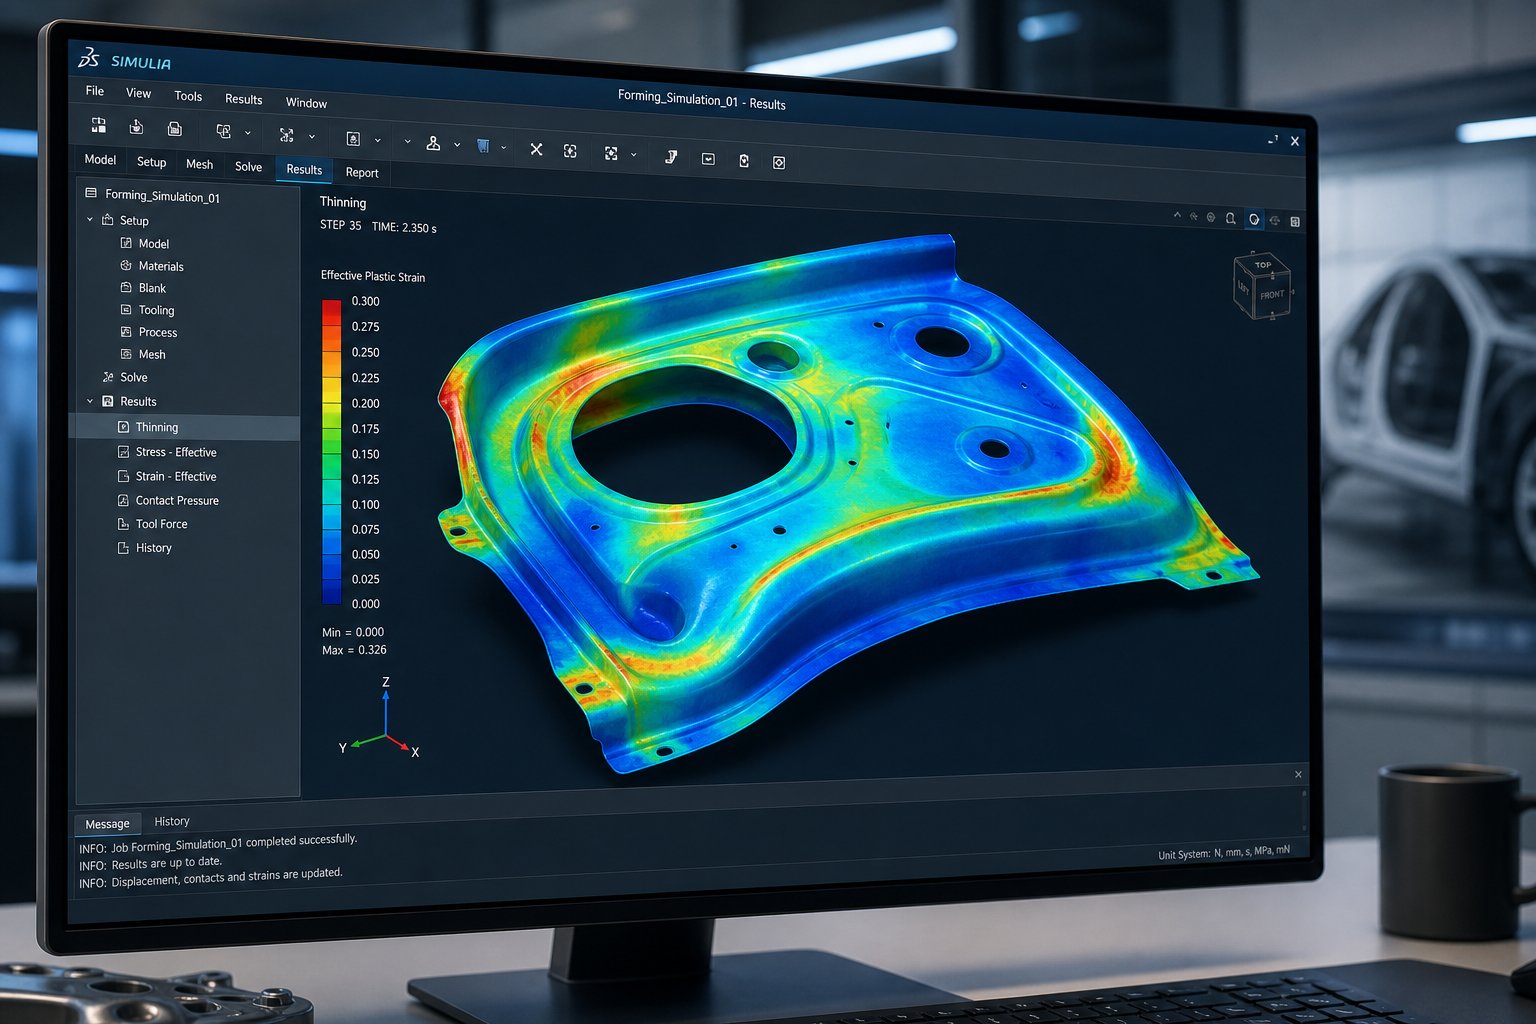
Juostos išdėstymas nurodo, kur medžiaga eina. Modeliavimas parodo, ar jis tikrai pasieks ten, nesuplyšęs, nesusiraukšlėdamas ar neatsitraukdamas iš tolerancijos. Tai yra veiksmas, kurio dauguma štampuojančių štampavimo formų dizaino PDF išteklių visiškai praleidžia, tačiau tai yra žingsnis, kuris atskiria įrankį, kuriam reikia trijų bandomųjų iteracijų, nuo vieno, kuris paleidžiamas pirmą kartą.
Štampavimo štampavimo FEA modeliavimas perėjo iš prabangos, skirtos automobilių originalios įrangos gamintojams, į standartinę inžinerinę praktiką visoje pramonėje. Priežastis yra paprasta ekonomika: kelis tūkstančius dolerių kainuojantis formavimo modeliavimas neleidžia atlikti įrankių pertvarkymo, kainuojančio dešimtis tūkstančių. Prieš pjaunant plieną štampui, virtualioji inžinerija numato medžiagų srautą, nustato gedimo riziką ir kiekybiškai įvertina atstūmimą, kad dizaineris galėtų iš anksto kompensuoti geometriją, o ne vėliau šlifuoti pataisymus į grūdintą įrankių plieną.
FEA ir formavimo modeliavimas štampų projektavimo srityje
Baigtinių elementų analizė suskaido ruošinį į tūkstančius mažų elementų ir apskaičiuoja, kaip kiekvienas iš jų deformuojasi jėgų, suvaržymų ir trinties sąlygomis, apibrėžtomis štampų geometrijos. Programinė įranga išsprendžia įtempių-įtempimo lygtis kiekviename elemente per visą paspaudimo eigą, sudarydama išsamų medžiagos elgsenos vaizdą, kurio negali atitikti joks skaičiavimas ar patirtimi{2}}pagrįstas įvertinimas.
Ką iš tikrųjų atskleidžia lakštinio metalo štampavimo formavimo analizė? Įsivaizduokite, kad galite sustabdyti formavimo procesą bet kurią milisekundę ir patikrinti deformacijos būseną kiekviename dalies paviršiaus taške. Tai iš esmės yra tai, ką FEA teikia. Matote, kur medžiaga pavojingai plonėja, kur gniuždymo įtempis didėja link susiraukšlėjimo ir kur deformacijų koncentracija numato įtrūkimą dar prieš tai įvykstant.
Dominuojantys įrankiai šioje erdvėje yra AutoForm, Dynaform ir STAMPACK. Tyrimas, paskelbtasPlasticity Engineering žurnalaspalygino Dynaform ir AutoForm aliuminio lakštų štampavimui ir nustatė, kad abi platformos sukuria patikimas prognozes, kai medžiagų modeliai ir ribinės sąlygos yra tinkamai apibrėžti. Praktinis skirtumas dažnai susijęs su sprendimo greičiu, vartotojo sąsajos nustatymais ir tuo, kaip kiekviena platforma tvarko konkrečius medžiagų modelius, o ne esmines tikslumo spragas.
Formuojamumo vertinimo pagrindas yra formavimo ribinė diagrama (FLD). Sukurta daugiau nei prieš 50 metų irNuo to laiko nuolat tobulinamas, FLD nubraižo pagrindinį įtempimą ir nedidelį įtempimą kiekvienam modeliavimo elementui. Šios diagramos kreivė, vadinama formavimo ribine kreive (FLC), rodo ribą tarp saugaus formavimo ir vietinio iškirpimo pradžios. Numatoma, kad bet kuris elementas, kurio deformacijos būsena yra virš FLC, suges. Elementai, esantys arti kreivės, bet žemiau jos, yra ribinėje zonoje, kur dėl gamybos svyravimų jie gali viršyti ribą.
FLC padėtis diagramoje pirmiausia priklauso nuo medžiagos darbo{0}}kietėjimo rodiklio (n-vertės). Didesnės n-vertės stumia kreivę aukštyn, o tai reiškia, kad medžiaga toleruoja didesnę įtampą prieš gedimą. Štai kodėl švelnus plienas, kurio n-vertė yra 0,20, susiformuoja lengviau nei didelio-stiprumo dvifazis-plienas, kurio n-reikšmė yra 0,12, net kai abu yra vienodo storio.
„Springback“ prognozavimo ir kompensavimo strategijos
Kiekviena suformuota dalis spyruokliuoja atgal, kai presas atsidaro ir įrankiai atsilaisvina. Lakštinis metalas formavimo metu kaupia elastinę energiją ir ta energija išsiskiria keičiantis matmenims, kai išnyksta išorinė jėga. Švelnaus plieno spyruoklinis atraminis jungės kampas gali pasislinkti 1-2 laipsniais. Naudojant pažangųjį didelio stiprumo plieną (AHSS) ir didelio stiprumo aliuminio lydinius, spyruoklė gali viršyti 10 laipsnių ir sukelti didelį skydo posūkį, dėl kurio dalis tampa netinkama naudoti be atlygio.
Atsparios kompensacijos štampų konstrukcijoje laikomasi sisteminės strategijos, kuri„AutoForm Engineering“ aprašokaip „išmatuoti, sušvelninti, kontroliuoti ir kompensuoti“. Kiekvienas etapas grindžiamas ankstesniu:
- Išmatuoti:Sukurkite modeliavimą naudodamiesi visišku proceso tikslumu, įskaitant trinkelių tūrį, rišiklio tarpus, trinties sąlygas ir medžiagos charakteristikas iš įtempimo{0}}suspaudimo bandymų. Imituokite visą veikimo seką ir išmatuokite gautą atstūmimo pasiskirstymą skydelyje.
- Sušvelninti:Prieš bandydami kompensuoti, sumažinkite grįžimą iki valdomo lygio. Metodai apima siaurų spindulių nustatymą, šoninių sienelių lyginimą ir gaminio geometrijos modifikavimą, kad būtų padidintas standumas. Aliejaus konservavimo ir šoninės-sienelės garbanojimo režimai negali būti kompensuojami ir turi būti sprendžiami keičiant procesą ar gaminį.
- Valdymas:Įvertinkite proceso tvirtumą imituodami, kaip medžiagos savybių kitimas, trinties pokyčiai ir storio kitimas veikia spyruoklės pakartojamumą. Jei procesas nestabilus, kompensacija nebus taikoma visose gamybos ritėse.
- Kompensuoti:Ant štampų paviršių pritaikykite geometrinius poslinkius, kad dalis spyruokliuotų atgal į tikslinę formą. Tam paprastai reikia 3–5 modeliavimo iteracijų, kad būtų pasiektas suderinamas rezultatas.
Čia svarbu, kaip išmatuoti kampus štampavimo modeliavimo metu. Programinė įranga apskaičiuoja kampinį nuokrypį naudotojo -nustatytuose skerspjūviuose-, lygindama spyruoklinės plokštės geometriją su vardine CAD. 90 laipsnių kampu suprojektuoto flanšo, kuris atsidaro iki 93 laipsnių kampu, štampo paviršius turi būti išlenktas iki maždaug 87 laipsnių, kad dėl elastingumo atkūrimo galutinis kampas būtų pasiektas. Tiksli kompensacijos suma priklauso nuo medžiagos kokybės, lenkimo spindulio ir formavimo istorijos toje vietoje.
Svarbi įžvalga iš dabartinės praktikos: naudojant AHSS ir didelio{0}}stiprumo aliuminį, įprasta modeliavimo prielaida, kad medžiaga elgiasi identiškai įtempta ir suspaudžiama, lemia nepatikimus atstūmimo prognozes. Įtempimo-suspaudimo bandymo duomenys, nors ir sunkiau gaunami, žymiai pagerina šių medžiagų numatymo tikslumą. Be jo kompensavimo iteracijos fiziniame pasaulyje daugėja.
Modeliavimo ataskaitų interpretavimas projektavimo sprendimams
Modeliavimo programinė įranga sukuria didelį išvesties kiekį. Žinant, kurie rezultatai yra svarbūs ir kokios slenkstinės ribos sukelia dizaino peržiūrą, efektyvus naudojimas atskiriamas nuo brangaus skaičių generavimo. Štai pagrindiniai modeliavimo rezultatai ir tai, ką kiekvienas pasako štampo dizaineriui:
- Retinimo žemėlapis:Rodo storio sumažėjimo procentą kiekviename suformuotos dalies taške. Priimtinos ribos paprastai svyruoja nuo 20–25 % maksimalaus konstrukcinių dalių retinimo. Viršijus tai reiškia, kad yra medžiagos gedimo rizika arba nepakankama formavimo riba gamybos skirtumams.
- Formavimo ribinės diagramos (FLD) diagrama:Atvaizduoja kiekvieno elemento deformacijos būseną su medžiagos formavimosi ribine kreive. Elementai žaliojoje zonoje (žemiau 70 % FLC) turi patogią saugos ribą. Geltona zona (70-90 % FLC) rodo ribinį formuojamumą. Raudona zona (virš FLC) numato gedimą.
- Raukšlių indikatorius:Nurodo sritis, kuriose gniuždymo įtempis viršija medžiagos atsparumą lenkimui. Gali būti priimtinas nedidelis susiraukšlėjimas vėliau nukirptose vietose. Funkcinių paviršių raukšlėjimas reikalauja proceso modifikavimo, paprastai padidinto rišiklio slėgio arba gaminio geometrijos pokyčių.
- Brėžti{0}}matuojant:Stebi, kaip toli medžiaga teka į vidų nuo ruošinio krašto formavimo metu. Netolygus tempimas- rodo nesubalansuotas stabdymo jėgas arba netinkamą ruošinio formą. Tikslinės-vertės gaunamos iš gaminių inžinieriaus medžiagų srauto plano.
- Springback poslinkio žemėlapis:Rodo matmenų nuokrypio dydį ir kryptį po iškrovimo. Sritys, viršijančios detalės geometrinės tolerancijos specifikaciją, reikalauja kompensacijos arba proceso pakeitimo.
- Storio deformacijos pasiskirstymas:Atskleidžia, kur medžiaga storėja (suspaudimo zonos) ir plonėja (įtempimo zonos). Sustorėjimas daugiau nei 5–8 % flanšų srityse įspėja apie galimą susiraukšlėjimą arba štampavimo trukdžius vėlesnių operacijų metu.
Kai rezultatai reikalauja projekto peržiūros, priklauso nuo sunkumo zonos ir dalies funkcinių reikalavimų. Kosmetikos plokštę su matomomis retinimo žymėmis A-paviršiuje reikia peržiūrėti net 15 % plonėjant. Agregato viduje paslėptas konstrukcinis laikiklis gali toleruoti 25 % plonėjimą, jei likęs sienelės storis vis tiek atitinka apkrovos reikalavimus. Kontekstas lemia sprendimą, o ne viena universali riba.
Iteratyvi darbo eiga atrodo taip: paleiskite modeliavimą, peržiūrėkite rezultatus pagal priėmimo kriterijus, keiskite štampų geometriją arba proceso parametrus, iš naujo{0}}modeliuokite ir palyginkite. Patyrę modeliavimo inžinieriai paprastai sujungia 3-6 standartines dalis. Sudėtingoms plokštėms su keliomis formavimo stotimis, mišriomis tempimo ir formavimo operacijomis ir spyruoklinėms medžiagoms gali prireikti 10 ar daugiau iteracijų, o tai vis tiek yra daug pigiau nei fizinės bandomosios kilpos – 5 000–20 000 USD už ciklą.
Liko viena praktinė spraga. Modeliavimas patvirtina, kad dizainas gali sukurti suderinamą dalį, tačiau jis negali pakeisti sukauptų žinių, užkoduotų gerai-struktūruotuose informaciniuose dokumentuose. Inžinieriui vis dar reikia leistinų nuokrypių lentelių, medžiagų duomenų bazių, komponentų katalogų ir projektavimo kontrolinių sąrašų, kad galėtų priimti šimtus mažesnių sprendimų, kurių modeliavimas nesprendžia. Šios nuorodų bibliotekos kūrimas ir žinojimas, kada pereiti nuo savarankiško-studijų iki ekspertų bendradarbiavimo, yra paskutinė galvosūkio dalis.
Patikimų štampo dizaino nuorodų ir ekspertų pagalbos radimas
Modeliavimas uždaro dizaino patvirtinimo kilpą, tačiau šimtai mažesnių sprendimų, kurie įeina į tą modeliavimą, klirenso vertės, medžiagų konstantos, komponentų specifikacijos, tolerancijos taisyklės – visa tai yra informaciniuose dokumentuose. Šių nuorodų kokybė tiesiogiai veikia jūsų įrankių kokybę. Iš nepatikrinto šaltinio atsisiunčiant štampavimo štampo dizaino PDF formatą, gali būti pasenusios formulės arba neteisingi medžiagos duomenys, dėl kurių atsiranda klaidų atliekant kiekvieną skaičiavimą.
Taigi, kaip atskirti patikimus išteklius nuo perdirbto turinio? Ir kada savarankiškas{0}}mokslas pasiekia savo ribas?
PDF išteklių ir techninių standartų įvertinimas
Ne kiekvienas dokumentas, vadinantis save štampo dizaino vadovu inžinieriams, nusipelno vietos lentynoje. Prieš pasitikėdami bet kokiu techniniu PDF formatu, ieškokite šių kokybės žymenų:
- Peržiūros kontrolė ir data:Patikimose nuorodose yra pataisų numeriai ir paskelbimo datos. Štampavimo štampo dizaino vadovas PDF be versijos istorijos negali būti patikrintas pagal dabartinius medžiagų standartus arba atnaujintą gamybos praktiką.
- Autoriaus kredencialai:Dokumentai, sukurti praktikuojančių įrankių inžinierių, paskelbti per pripažintas pramonės institucijas arba sukurti pagal OĮG programas, yra svarbesni nei anoniminiai rinkiniai.
- OEM specifikacijų nuorodos:Kokybės vadovuose nurodomi konkretūs standartai (ASTM, ISO, SAE), o ne pateikiami nepagrįsti bendrieji teiginiai. Kryžminės nuorodos-atitinka šiuos standartus patvirtina turinį.
- Struktūrizuota metodika:Patikima nuoroda seka loginę seką nuo įvesties (medžiagos savybės, dalies geometrija) iki skaičiavimų iki išėjimų (štampų matmenys, proceso parametrai). Jei dokumentas daro skubotas išvadas nenurodydamas kelio, vertinkite jį skeptiškai.
Tarp žinomų šaltinių yra Dayton Rogers Raudonoji knyga, kuri visoje pramonėje pripažįstama kaip tikslaus metalo formavimo praktikos vadovas-, kuriame pateikiami leistini nuokrypiai, lenkimo spinduliai, uždengimo taisyklės ir gamybos gairės. Akademinės platformos kaipKornelio universiteto techninių standartų bibliotekasuteikti prieigą prie ASTM, IEEE, ISO ir SVV standartų per prenumeratą, užtikrinančią, kad turinys yra naujausias ir tinkamai prižiūrimas. Gamybos inžinierių draugija (MVĮ) tvarko techninius išteklius, pasiekiamus per skaitmenines bibliotekas, pvz., „Knovel“, kuriose pateikiama štampų projektavimo metodika struktūrizuotais, recenzuojamais{1}}formatais.
Profesionalios šlifavimo dizaino informacinės bibliotekos kūrimas
Dirbančiam įrankių inžinieriui reikia daugiau nei vieno dokumento. Jums reikia bibliotekos, suskirstytos pagal funkcijas, o kiekvienas išteklius skirtinguose projektavimo etapuose tarnauja tam tikram tikslui:
- Materialinių savybių duomenų bazės:Kiekvieno štampuojamo lydinio tempiamasis stipris, takumo riba, pailgėjimas, n-vertė ir r-vertė. Tai tiesiogiai įtraukiama į klirenso skaičiavimus, formavimo prognozes ir tonažo įvertinimus.
- Tolerancijos ir klirenso standartai:Lentelės, kuriose koduojami priimtini atstumai, šerdies aukščiai ir matmenų nuokrypiai pagal medžiagą ir storį. Tai tampa jūsų bazine kiekvieno naujo mirtimi.
- Dizaino kontroliniai sąrašai:Žingsnis{0}}po-sąrašas, apimantis juostelės išdėstymo peržiūrą, komponentų specifikacijas, suderinamumą su spauda ir paruošimą bandymui. Kontroliniai sąrašai neleidžia patyrusiems -inžinieriams patekti į akląsias vietas, kur dėl pažįstamų veiksmų praleidžiami veiksmai.
- Komponentų katalogai:Pagrindinių tiekėjų standartinių perforatorių, štampavimo mygtukų, spyruoklių, kreipiamųjų sistemų ir tvirtinimo detalių specifikacijos. Žinodami, kas yra komerciškai prieinama, išvengsite per daug{1}}inžinerinių tinkintų sprendimų jau išspręstoms problemoms.
- OEM ir klientų specifikacijos:Konkretūs įmonės-kraštų kokybės, lygumo, medžiagų sertifikavimo ir matmenų ataskaitų reikalavimai, kurie yra viršesni už bendruosius pramonės standartus.
Tvarkykite juos pagal projekto etapą: koncepcinis išdėstymas, detalus dizainas, bandymas ir gamybos priežiūra. Kai bet kuriame etape kyla klausimas, turėtumėte tiksliai žinoti, kuris šaltinis į jį atsako, neieškodami nuo nulio.
Ryšys su „Expert Die Design Support“.
Nuorodiniai dokumentai puikiai kodifikuoja žinomus standartinių problemų sprendimus. Jie kovoja su naujais deriniais: neįprasta medžiagos elgsena, sąveikaujanti su griežtais tolerancijos nuokrypiais, sudėtingomis kelių{1}}stočių formavimo sekomis, kuriose įtempių keliai nenuspėjami, arba įbrėžimų valdymo reikalavimais, kurie prieštarauja įrankio naudojimo trukmės tikslams. Tokios situacijos reikalauja patirties, kurios joks PDF negali visiškai užfiksuoti.
Kai jūsų projektavimo iššūkis yra susijęs su tinkintomis perforavimo ir keltuvo konfigūracijomis, ne-standartiniu pažangių medžiagų tarpo optimizavimu arba agresyvių formavimo sekų apėjimo strategijomis, bendradarbiavimas su gamintoju, kuris išsprendė panašias problemas, pagreitina kelią nuo koncepcijos iki gamybos{1}}paruoštų įrankių.YICHENatlieka šį vaidmenį inžinieriams, kurie atliko etaloninį darbą ir kuriems reikia pasirinktinių štampavimo štampų sprendimų, ypač sudėtingoms štampų struktūroms, susijusioms su šlifavimo valdymu, tarpo optimizavimu ir medžiagų srauto iššūkiais, kurie viršija standartinius katalogo metodus.
Tikslas yra ne pakeisti savarankišką{0}}studiją, o ją papildyti. Tvirta nuorodų biblioteka leidžia geriau bendradarbiauti su gamybos partneriais, nes kalbate ta pačia technine kalba ir suprantate apribojimus. Geriausi rezultatai pasiekiami, kai išsamios inžinerinės žinios ir gamybos-išbandytos gamybos galimybės paverčia PDF teoriją siunčiamomis dalimis.
Štampavimo štampo dizaino PDF: dažnai užduodami klausimai
1. Kas turėtų būti įtraukta į štampavimo štampo dizaino PDF?
Išsamus štampavimo štampų dizaino PDF failas turėtų apimti štampavimo tipo pasirinkimą (progresyvus, sudėtinis, perkeliamas), štampavimo komponentų specifikacijas, tarpo skaičiavimo metodus pagal medžiagos tipą, juostelių išdėstymo optimizavimo principus, apėjimo įpjovos projektavimo gaires ir tolerancijos standartus. Kokybės nuorodos taip pat apima medžiagų savybių lenteles, tonažo įvertinimo formules ir struktūrinius kontrolinius sąrašus, kuriuos inžinieriai gali taikyti tiesiogiai per CAD sesijas arba spaudoje. Ieškokite dokumentų su taisymo valdymu, autorių kredencialais ir nuorodomis į pripažintus standartus, pvz., ASTM arba ISO.
2. Kaip apskaičiuojate skirtingų lakštinių metalų štampų tarpą?
Tarpas apskaičiuojamas procentais nuo medžiagos storio vienoje pusėje. Standartinis pradinis taškas yra 10-11 % žaliavos storio, tačiau teisinga vertė priklauso nuo medžiagos atsparumo tempimui ir plastiškumo. Lengvam plienui paprastai naudojama 8-12 %, nerūdijančiam plienui 12–16 %, aliuminiui 6–10 %, o ypač stipriam plienui – 14–20 %. Didesnio stiprumo medžiagoms reikia didesnių tarpų, nes jos agresyviau atsparios šlyčiai. Tinkamas tarpas užtikrina, kad lūžio plokštumos nuo perforatoriaus ir štampavimo briaunų švariai susilieja, sumažinant šlifavimo aukštį ir pailginant įrankio tarnavimo laiką.
3. Kokia yra apėjimo įpjovų paskirtis progresinio štampavimo štampuose?
Apėjimo įpjovos nutraukia įtempių perdavimą tarp stočių laipsniškoje formoje. Kai formavimo stotis traukia arba lenkia medžiagą, ji sukuria tempimo įtempį, kuris gali plisti per nešiklio juostą, iškraipydamas bandomųjų angų vietas ir sukeldamas tiekimo sutrikimus pasrovinėse stotyse. Neigiamos aplinkkelio įpjovos pašalina medžiagą, kad sukurtų atviras reljefo zonas, o teigiamos aplinkkelio įpjovos palieka lanksčius skirtukus, kurie sugeria deformaciją. Tinkamas įpjovų išdėstymas prieš pat formavimo stotis apsaugo nuo kumuliacinės žingsnio paklaidos, juostelės išlinkimo ir matmenų poslinkio.
4. Kaip FEA modeliavimas pagerina štampavimo štampų dizainą?
Baigtinių elementų analizė numato medžiagos elgseną prieš sukuriant bet kokius fizinius įrankius, nustatant retėjimo riziką, susiraukšlėjimo zonas ir atstūmimo mastą virtualiai formuojant. Tokie įrankiai kaip „AutoForm“ ir „Dynaform“ naudoja formavimo ribines diagramas, kad įvertintų formavimo paraštes kiekviename detalės taške. Spyruoklinio kompensavimo štampų dizainas remiasi kartotiniu modeliavimu, kad būtų taikomi geometriniai poslinkiai, kad dalys atsigautų į tikslinius matmenis. Šis metodas paprastai sumažina fizinių bandymų pakartojimus nuo 5–8 ciklų iki 1–2, sutaupydamas 20 000–100 000 USD ar daugiau perdirbimo išlaidų vienam įrankiui.
5. Kada inžinieriai turėtų bendradarbiauti su nestandartinių štampų gamintoju, o ne pasikliauti PDF nuorodomis?
PDF nuorodos efektyviai sprendžia standartines problemas, tačiau nauji griežtų leistinų nuokrypių, neįprastų medžiagų ir sudėtingų kelių{0} stočių formavimo sekų deriniai dažnai viršija tai, ką apima dokumentuotos gairės. Inžinieriai gauna naudos iš gamybos partnerių, tokių kaip YICHEN, kai dizainas apima pasirinktines perforatoriaus ir keltuvo konfigūracijas, ne-standartinį tarpo optimizavimą pažangiems didelio-stiprumo plienams arba agresyvias apėjimo įpjovų strategijas giliajam formavimui. Patyręs štampų gamintojas tvirtina, kad dizainas atitinka gamybos realybę, spręsdamas problemas, kai medžiagų elgsena sąveikauja su įrankių apribojimais taip, kad bendrosios nuorodos negali numatyti.


