


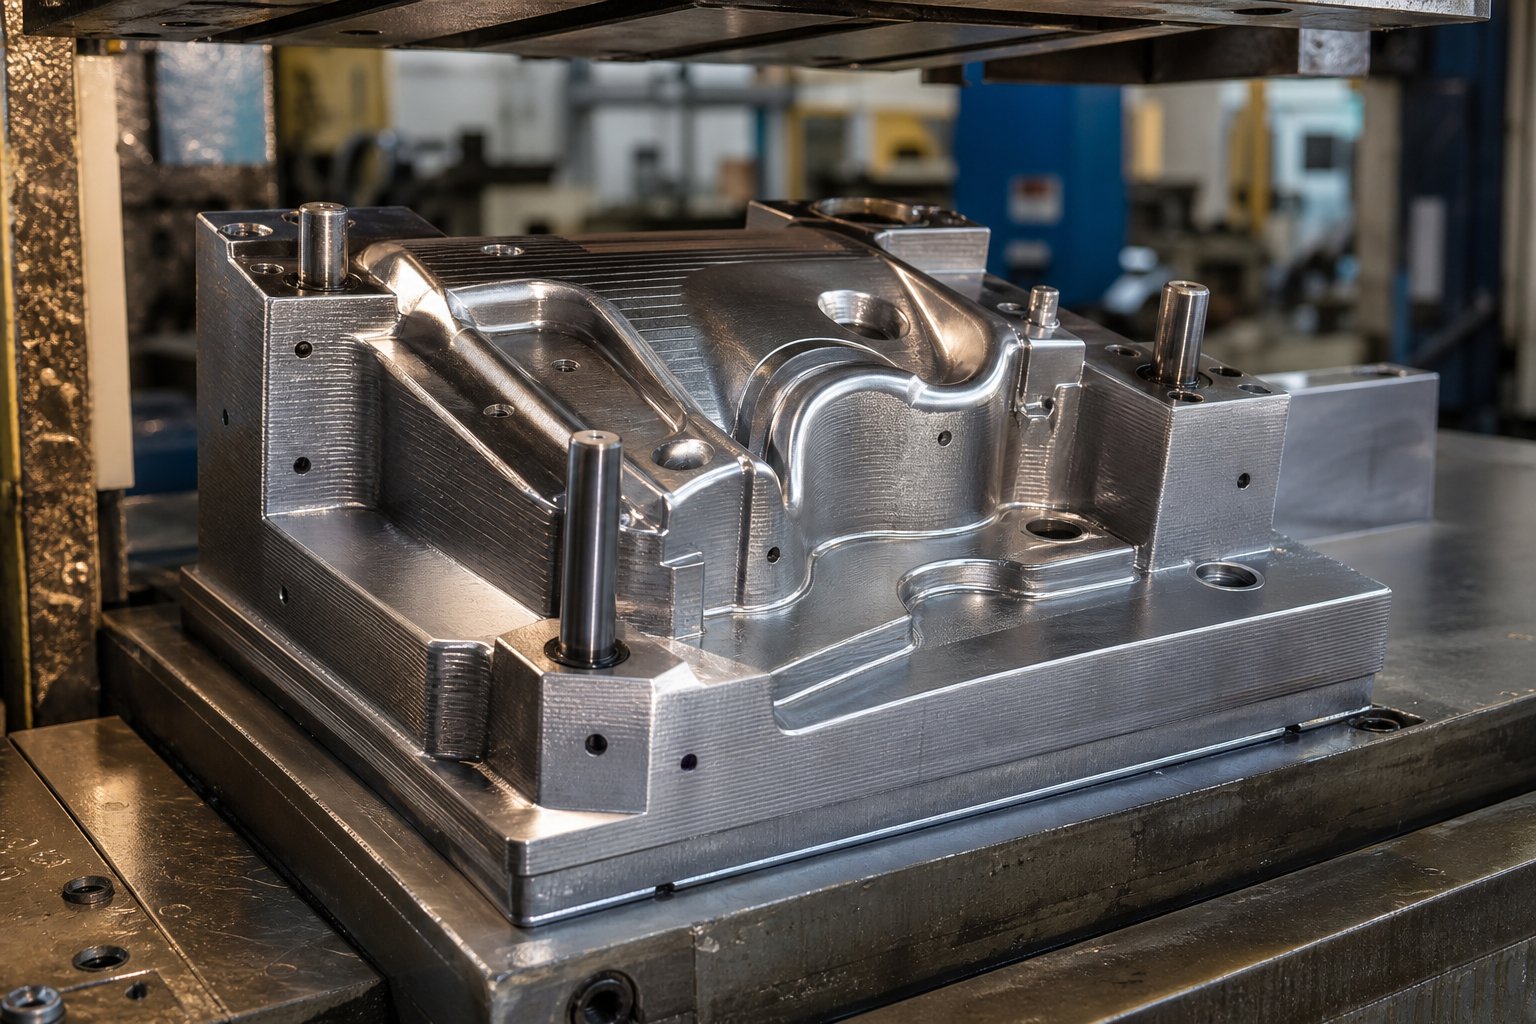
Kas iš tikrųjų yra 3D atspausdintas metalo štampavimo štampas
Įsivaizduokite, kad praleisite kelias savaites CNC apdirbimo laiko ir vietoj to per naktį atspausdinsite tikslią štampavimo geometriją, kurios jums reikia. Šis scenarijus skatina rimtą susidomėjimą priedaisštampavimo įrankių gamyba, nuo garažų dirbtuvių, formuojančių aliuminio laikiklius, iki automobilių tyrimų laboratorijų, kuriose štampuojamas itin -stiprus plienas.
Tačiau pats terminas gali reikšti labai skirtingus dalykus, priklausomai nuo to, ko klausiate. Taigi, prieš gilindamiesi, pagrįskime tai aiškiai.
Kas yra 3D spausdintas metalo štampavimo štampas
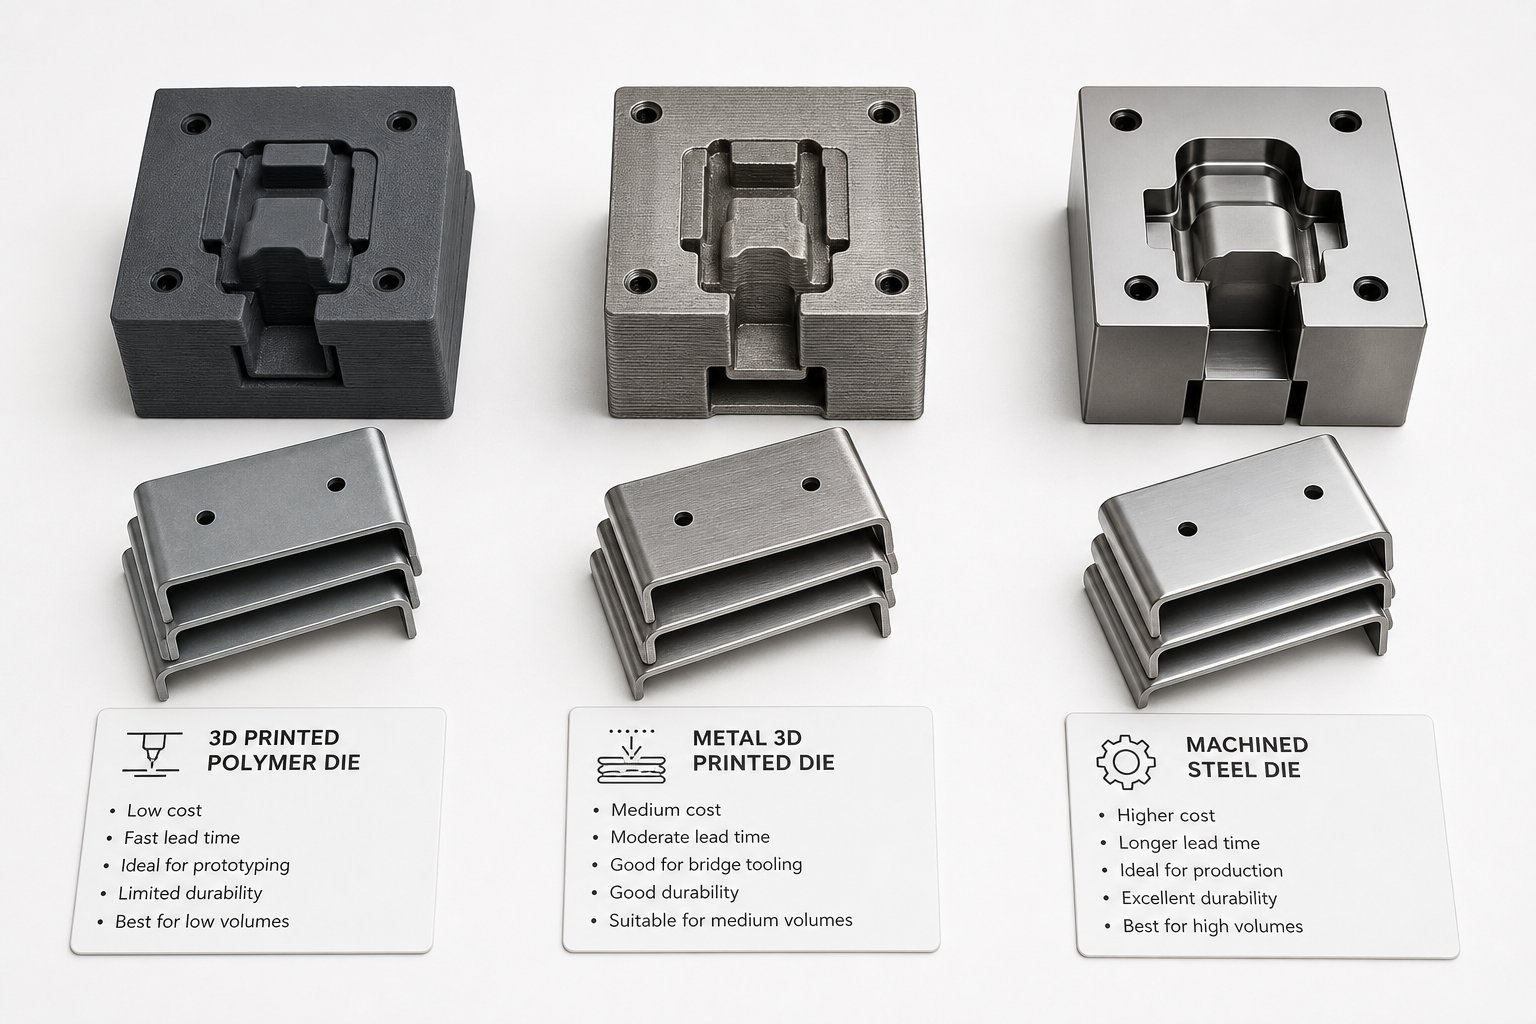
3D spausdintas metalo štampavimo štampas yra formavimo įrankis, gaminamas naudojant priedus - iš inžinerinių polimerų arba metalo miltelių -, skirtas formuoti lakštinio metalo dalis veikiant spaudimo jėga, pakeičiant arba papildant įprastai apdirbtus įrankius.
Šis apibrėžimas apima platų spektrą. Viename gale rasite mėgėjų ir prototipų kūrimo komandų, spausdinančių polimerinius štampus iš tokių medžiagų kaip PLA, nailonas arba anglies pluošto kompozitai staliniuose FDM įrenginiuose. Šie 3D spausdinti lakštinio metalo štampai puikiai tinka plonam aliuminiui ar variui formuoti-maža jėga. Kita vertus, pramonės naudotojai gamina tikrus metalinius štampus lazerinio miltelių sluoksnio lydymo būdu -, paprastai vadinamu DMLS arba SLM -, naudojant įrankių plieną arba martensitinio plieno miltelius. Kaip paaiškina Protolabs, DMLS ir SLM iš esmės yra ta pati lazerio miltelių sluoksnio sintezės technologija, nepaisant skirtingų akronimų; abu visiškai ištirpsta metalo milteliai sluoksnis po sluoksnio, kad būtų sukurtos tankios, funkcionalios dalys.
Skirtumas yra svarbus, nes polimerinio lakštinio metalo štampas ir metalinis{0}}spausdintas iš esmės skiriasi. Polimeriniai štampai veikia kaip greito formavimo įrankiai geometrijos patvirtinimui ir trumpiems važiavimams. Metaliniai 3D štampai veikia kaip gamybiniai{4}}įdėklai, kuriais galima štampuoti tūkstančius dalių. Pavyzdžiui, Oklando universitete atliktas tyrimas išbandė dengtus 3D -spausdintus metalinius įdėklus, palyginti su tradiciniais D2 įrankių plieno įdėklais.50 000 dalių štampavimas iš 1-mm-storio DP980 itin didelio stiprumo plieno- ir abu veikė gerai, nesubraižydami suformuotų pavyzdžių.
Kodėl priediniai įrankiai įgauna trauką
Tradicinė štampų gamyba apima ruošinių kalimą ir didelės medžiagos pašalinimą naudojant CNC apdirbimą - brangus ir daug laiko{1}}atimantis procesas, ypač sudėtingų geometrijų atveju. Priedų gamyba apverčia šią lygtį. Kuriate tik jums reikalingą geometriją, sluoksnis po sluoksnio, pašalindami daugumą medžiagų atliekų.
Privalumai neapsiriboja medžiagų taupymu. Anot Thomaso Eberijaus išAcheno priedų gamybos centras, AM pagerina ciklo laiką ir sumažina energijos suvartojimą, padeda gamintojams padidinti gamybos apimtį ir greičiau pateikti produktus į rinką. Jis apskaičiavo, kad technologija galėtų įsiskverbti į 50–60 % Vokietijos įrankių rinkos, kai bręstų diegimo strategijos, o kiti Europos, Azijos ir Šiaurės Amerikos regionai žengs panašia trajektorija.
Mažesnėms komandoms kreipimasis yra dar greitesnis. Naudojant 3D spausdintuvą įrankiams nereikia pirkti paprastų presavimo metalo formavimo įrankių, todėl pristatymo laikas sutrumpėja nuo kelių savaičių iki kelių valandų. Nesvarbu, ar tikrinate štampuotos detalės geometriją prieš įsipareigodami naudoti gamybos įrankius, ar paleidžiate trumpą suformuotų komponentų partiją, papildomi įrankiai siūlo greitesnį kelią.
Šis vadovas apima visą spektrą - iš polimerinių stalinių štampų, skirtų mėgėjams 3D lakštinio metalo formavimui per pramoninius metalinius-spausdintus įdėklus, įvertintus dešimtims tūkstančių kartų. Tikrasis klausimas nėra, ar technologija veikia. Tai atitinka jūsų konkrečius medžiagos, tūrio ir kokybės reikalavimus.
3D spausdinimo technologijos, naudojamos štampuojant štampus
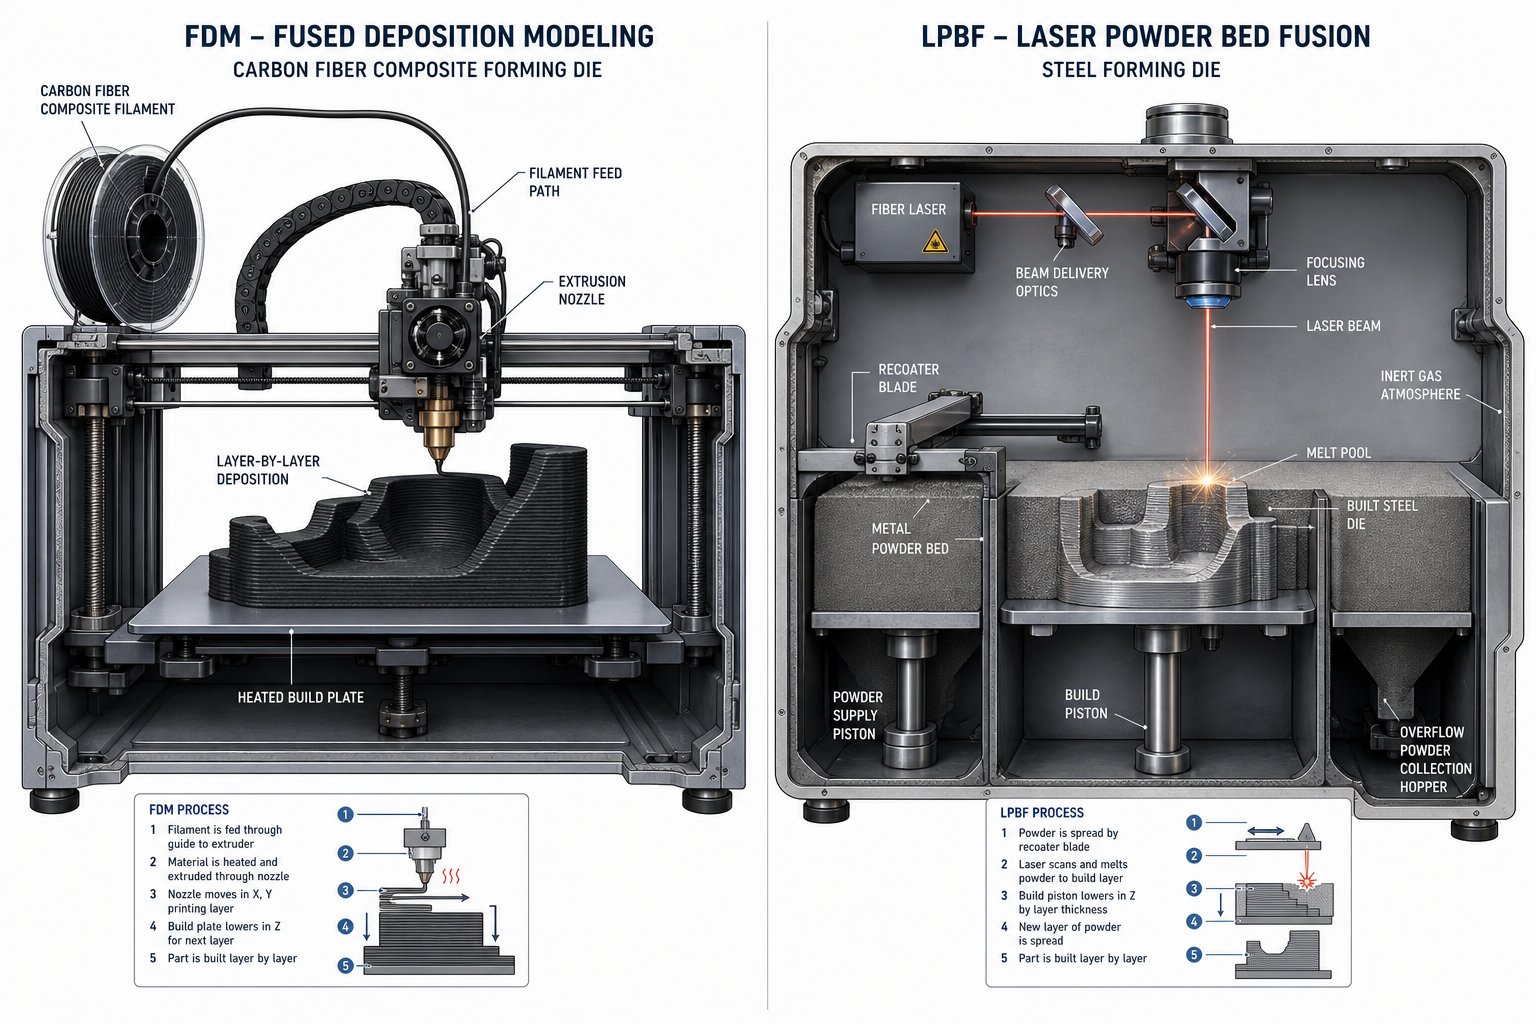
Kuris priedų procesas iš tikrųjų sukuria štampą, kuris gali susidoroti su formavimo jėgomis ir nesuskilęs nuo pirmo smūgio? Atsakymas priklauso nuo to, ar jums reikia agreitas 3D formavimo įrankiskelioms dalims arba patvariam metaliniam štampui, pagamintam taip, kad atlaikytų tūkstančius presavimo ciklų. Dvi skirtingos technologijų kategorijos tenkina šiuos poreikius ir veikia iš esmės skirtingai.
Polimerinio 3D spausdinimo technologijos formavimo įrankiams
Polimer{0}}pagrįstas 3D spausdinimas suteikia greičiausią kelią nuo CAD failo iki funkcinio štampavimo įrankio. Šioje erdvėje dominuoja du procesai:
FDM (lydyto nusodinimo modeliavimas)išlydo termoplastinį siūlą per įkaitintą antgalį, nusodindamas jį sluoksnis po sluoksnio. Naudojant štampus, tokios medžiagos kaip nailonas, ABS, PETG ir anglies -pluoštu{2}}sustiprinti kompozitai užtikrina gniuždymo stiprumą, reikalingą plonam -matro lakštiniam metalui suformuoti. KaipGamintojas pažymi, FDM pasiekia geriausią formavimo įrankių kainos, greičio, stiprumo ir prieinamumo pusiausvyrą. Galite sustiprinti spausdintus įrankius įterptomis metalinėmis plokštėmis, kaiščiais arba varžtais, o pritaikytą štampą galite paruošti per valandas, o ne dienas.
Kompromisas? FDM dalys yra anizotropinės - stipresnės išilgai sluoksnių linijų (X ir Y ašys), bet silpnesnės per jas (Z ašis). Spausdinimo orientacija labai svarbi 3D lakštinio metalo formavimo įrankiams. Sulygiuokite stipriausią kryptį su ašimi, kuriai tenka formavimo apkrova, ir žymiai pailginsite štampo tarnavimo laiką.
SLA (stereolitografija)naudoja UV lazerį skystai dervai kietinti, gamindamas detales su išskirtine paviršiaus apdaila ir griežtais nuokrypiais (±0,05–0,13 mm pagal MakerStage proceso palyginimą). Ši paviršiaus kokybė tiesiogiai perduodama jūsų suformuotoms dalims. Tačiau dauguma SLA dervų yra trapios veikiant pasikartojančioms gniuždymo apkrovoms, todėl jos prastai tinka štampuoti, kai patiriamas smūgis arba didelis tonažo kiekis. SLA geriausiai tinka mažos-jėgos įspaudimui arba vienkartiniam-geometrijos patvirtinimui, kai paviršiaus detalės svarbiau nei patvarumas.
Metalo 3D spausdinimo technologijos gamybos štampams
Kai polimeras neatlaikys dalyvaujančių jėgų, pradedama gaminti metalo priedus. Šie procesai gamina visiškai tankius metalinius štampus, galinčius atlikti tikrą gamybos darbą.
DMLS / SLM (lazerio miltelių sluoksnio sintezė)naudoja didelės -galios lazerį -, paprastai nuo 200 iki 1 000 vatų -, kad visiškai išlydytų metalo miltelius inertinių dujų kameroje, sluoksnį po sluoksnio statydamas 20–60 µm skiriamąją gebą. Kaip aiškina Sodickas, DMLS ir SLM iš esmės yra tos pačios klasės technologijos - pavadinimų skirtumai iš esmės yra istoriniai. Šiuolaikinės sistemos pasiekia didesnį nei 99,5 % tankį, gamindamos štampus, kurių mechaninės savybės atitinka arba viršija apdirbtus ekvivalentus. Įrankių gamintojams LPBF palaiko įrankių kokybės medžiagas, tokias kaip H13, martensitiškai senėjantis plienas ir Inconel, ir suteikia sudėtingų vidinių funkcijų, kurių neįmanoma apdirbti įprastai.
Rišiklio purškimaslaikosi greitesnio, bet mažiau tiesioginio požiūrio. Vietoj lazerinio-lydymo miltelių, jis sluoksnis po sluoksnio nusodina skystą rišamąją medžiagą, sukurdamas „žalią“ dalį, kuri vėliau pašalinama ir sukepinama krosnyje. Spausdinimas yra greitas, o mašinos iš anksto kainuoja pigiau. Kompromisas yra didesnis poringumas ir galimas matmenų susitraukimas sukepinimo metu, todėl griežtus leistinus nuokrypius sunku išlaikyti. Naudojant štampavimo štampus, kuriems reikalingas pakartotinis didelės-jėgos smūgis, rišiklio purškimas paprastai būna nepakankamas be didelio tolesnio{6}}apdirbimo.
Metalo FFF (surišto metalo nusodinimas)išspaudžia metalinį -polimerinį kompozitinį siūlą, tada atriša ir sukepina dalį į kietą metalą. „Desktop Metal“ ir „Markforged“ sistemos veikia standartinėje parduotuvių aplinkoje be birių miltelių ar inertinių dujų. Panašios geometrijos dalys kainuoja 5–10 kartų mažiau nei DMLS, nors tankis (96–99 %) ir tolerancija yra mažesni. 3D spausdintuvui, skirtam įrankiams prieinamomis kainomis, „Metal FFF“ siūlo praktišką metalo štampelų gamybą, skirtą mažo-tūrio štampavimui.
| Technologijos | Medžiagos tipas | Formuojantis pajėgų pajėgumas | Paviršiaus apdaila (Ra) | Tipiškas tūrio diapazonas |
|---|---|---|---|---|
| FDM (polimeras) | PLA, ABS, nailonas, CF-nailonas | Žemas iki vidutinis | 10–25 µm | 1-100 dalių |
| SLA (polimeras) | Tvirtas / aukštos{0}}temperatūrinės dervos | Žemas | 1–3 µm | 1-10 dalių |
| DMLS / SLM (metalas) | Įrankinis plienas, martentinis plienas, Inconel | Aukštas | 6–20 µm | 1 000–100,000+ dalių |
| Rišiklio purškimas (metalas) | Nerūdijantis plienas, įrankių plienas | Vidutinis | 6–15 µm | 100–5000 dalių |
| Metalinis FFF | H13, 17-4 PH, 316L | Nuo vidutinio iki aukšto | 8–20 µm | 100–10 000 dalių |
Kiekviena technologija užima skirtingą sąnaudų{0}}pagal{1}}patvarumo zoną. Tinkamas pasirinkimas ne mažiau priklauso nuo to, kuris procesas skamba įspūdingiausiai, o nuo to, kokią lakštą formuojate, kiek dalių jums reikia ir kokios paviršiaus kokybės reikalaujama jūsų dengimo - veiksniai, lemiantys medžiagos pasirinkimą.
Medžiagos atrankos kriterijai 3D spausdintų štampui
3D spausdinimo technologijos pasirinkimas yra tik pusė lygties. Medžiaga, kurią tiekiate į tą mašiną, lemia, ar jūsų kauliukas išgyvens dešimt, ar dešimt tūkstančių smūgių. Užuot rūšiavus parinktis pagal prekės ženklą ar spausdintuvo modelį, prasmingiau jas rūšiuoti pagal tai, ko iš tikrųjų reikalauja jūsų programa: kiek jėgos turi atlaikyti štampas, kokios paviršiaus kokybės reikia suformuotos dalies ir kiek dalių planuojate štampuoti.
Polimerinių medžiagų parinktys ir jų ribos
Polimeriniai štampai veikia kaip greitas lakštinio metalo formuotojas, kai jėgos išlieka mažos, o tūriai maži. Kiekviena medžiaga turi skirtingą veikimo pakopą:
PLAyra lengviausiai spausdinamas ir kietiausias bendras siūlas, kurio tempiamasis stipris yra 50–60 MPa, o modulis – 3,5 GPa. Šis standumas padeda išlaikyti formą esant gniuždymo apkrovoms. Laimikis? PLA yra trapus - jis dūžta, o ne deformuojasi - ir suminkštėja maždaug 55 laipsnių kampu. Trinties šiluma dėl pasikartojančių presavimo ciklų ją greitai suardys. Naudokite jį tik vieno{10}}skaitmens gamybai plonoje aliuminio arba vario folijoje.
ABSParduoda neapdorotą stiprumą (35–40 MPa tempimas), kad būtų geresnis kietumas ir aukštesnė šilumos deformacijos temperatūra apie 95 laipsnių. Jis sugeria smūgius nesutrūkinėdamas, kaip tai daro PLA, todėl yra atlaidžiau veikiant pasikartojančioms formavimo apkrovoms. Tinkamas pasirinkimas lengviems-metaliniams presams, kurie turi atlaikyti nedidelius gamybos etapus.
PETGyra tarp PLA ir ABS - kietesnis nei ABS, maždaug 2,0–3,0 GPa modulis, kietesnis nei PLA ir lengvai spausdinamas. Dėl 70 laipsnių šilumos nukreipimo jis tinka štampams, kurie nepatirs didelio trinties šildymo.
Nailonas (PA6 / PA12)yra funkcinių polimerinių įrankių darbinis arkliukas. Dėl 60–80 MPa atsparumo tempimui, puikaus atsparumo smūgiams ir šilumos įlinkio, viršijančio 120 laipsnių, nailonas daug geriau atlaiko pasikartojančius gniuždymo ciklus nei PLA arba ABS. Savaime{5}}tepantis paviršius sumažina trintį su lakštiniu metalu. Neigiamas aspektas yra drėgmės sugėrimas - prieš spausdinant išdžiovinkite siūlą, nes priešingu atveju štampas neveiks.
Anglies-pluošto kompozitai (CF-nailonas)stumti polimero štampus link jų lubų. Standumas šokteli iki 6–10 GPa, tempiamasis stipris pasiekia 80–100+ MPa, o šilumos deformacija siekia 150–160 laipsnių. Šie kompozitiniai štampai atsparūs deformacijai, veikiant apkrovoms, kurios sutraiškytų standartinį nailoną. Jiems spausdinti reikalingas grūdinto plieno antgalis ir jie kainuoja daug brangiau, tačiau formuojant švelnų plieną iki maždaug 0,6 mm, jie yra viršutinė polimerinio metalo formavimo štampai galinti atlaikyti ribą.
SLA dervospasižymi paviršiaus apdaila, o ne ilgaamžiškumu. Standžios 10K dervos tempiamasis stipris yra 88 MPa, o standumas – 10 GPa, tačiau dėl ypatingo trapumo (išpjova tik 20 J/m) ji gali įtrūkti-kartojant štampavimą. Rezerviniai SLA štampai, skirti įspausti, kalti arba vienkartiniam geometrijos patikrinimui, kai paviršiaus detalės perduodamos tiesiai į suformuotą dalį.
Metalo miltelių pasirinkimas patvariems štampams
Kai polimeras negali atlaikyti veikiančių jėgų, metalo milteliai, atspausdinti naudojant lazerinį miltelių sluoksnį arba surišto metalo nusodinimą, suteikia gamybos{0}}rūšio įrankius. Medžiagos kraštovaizdis čia tiesiogiai susijęs su tradiciniais štampavimo plienais:
Martensitiškai senėjantis plienas (MS1/18Ni-300)yra labiausiai paplitęs spausdintų štampavimo štampų pasirinkimas. Po senėjimo-kietėjimo terminis apdorojimas pasiekia 50–55 HRC kietumą ir puikų kietumą. Jis apdorojamas ir EDM -lengvai baigia spausdinti-, todėl yra praktiškas štampams, kuriems reikia griežtų paviršiaus leistinų nuokrypių. Martensitiškas plienas tinka vidutinio{8}}ir-didelio{10}}tūrio švelnaus plieno ir aliuminio štampavimui.
Įrankių plienas (H13, H11)užtikrina atsparumą dilimui, žinomą bet kuriam įrankių gamintojui.H13 ir H11 derina didelį stiprumą ir puikų atsparumą korozijai, todėl jie puikiai tinka karštam-darbui arba štampams formuoti abrazyvinį didelio stiprumo plieną. Spausdinant H13 reikia kruopštaus šilumos valdymo, kad būtų išvengta įtrūkimų, tačiau gautas štampas veikia panašiai kaip ir apdorotas.
Nerūdijantis plienas (316L, 17-4 PH)pasižymi atsparumu korozijai ir geromis mechaninėmis savybėmis už mažesnę kainą nei įrankių plienas. 17-4 PH, kritulių-kietėjimo laipsnis, po terminio apdorojimo pasiekiamas iki 40 HRC kietumas. Jis puikiai tinka formuojant nerūdijantį lakštą arba veikiant korozijai pavojingoje aplinkoje, nors jo atsparumas nusidėvėjimui yra mažesnis nei specialių įrankių plienų, skirtų dideliam-apdirbimui.
„Inconel“ (718/625)susidoroja su ekstremaliomis sąlygomis - aukštos-temperatūrinis štampavimas, superlydinio lakštų formavimas arba taikomosios programos, susijusios su ėsdinančia aplinka. Dėl didelio-stiprumo ir korozijai-atsparių savybių jis tinka ten, kur kiti štampavimo plienai suminkštėtų arba rūdytų. Kompromisas yra kaina ir apdirbamumas; „Inconel“ štampai yra brangūs spausdinti ir sunkiai užbaigiami.
Medžiagos atitikimas programos reikalavimams
Užuot pasirinkę stipriausią ar pigiausią variantą, suderinkite medžiagą su keturiais pagrindiniais sprendimo veiksniais. Naudokite šį kontrolinį sąrašą kaip pradinį pagrindą:
- Formavimo jėga, mažesnė nei 5 kN, plona aliuminio arba vario folija:PLA arba PETG (mažiausia kaina, greičiausias apyvartas)
- Formavimo jėga 5–20 kN, švelnus plienas iki 0,6 mm:Nailonas arba CF{0}}nailoniniai kompozitai (geriausias polimero stiprumo-ir{2}}kaištų santykis)
- Paviršiaus apdaila kritinė, labai mažas tūris:SLA Rigid 10K derva (perkelia smulkias detales, vienkartinis naudojimas)
- Formavimo jėga didesnė nei 20 kN, nuo vidutinio- iki-didelio tūrio:Martensitiškas plienas arba H13 įrankių plienas (gamybinis{1}}patvarumas)
- Korozinė aplinka arba nerūdijančio plieno lakštų formavimas:17-4 PH nerūdijantis arba Inconel (cheminis atsparumas neprarandant kietumo)
- Gamybos apimtis iki 100 dalių:Polimeriniai štampai suteikia geriausią kainos pranašumą
- Gamybos apimtis 100–10 000 dalių:Metaliniai -spausdinti štampai tampa ekonomiški, kai atsižvelgiama į keitimo dažnumą
- Gamybos apimtis virš 10 000 dalių:Įvertinkite metalo{0}}spausdintus štampus pagal įprastus mechaninius įrankius pagal kiekvieną-dalį
Nepamirškite, kad nuo medžiagos pasirinkimo tiesiogiai priklauso, kiek laiko truks ir kaip jis galiausiai žlunga. CF-Nailono štampas gali pateikti 200 puikių dalių, kol paviršiaus nusidėvėjimas nesumažina kokybės, o martenatinio plieno štampas išlaiko toleranciją 50 000 ciklų. Tie eksploatavimo trukmės skirtumai - ir konkretūs juos lemiantys gedimų režimai - lemia, ar jūsų pasirinkta medžiaga buvo tinkama būsimam gamybos etapui.
Metalo lakštų suderinamumas su 3D spausdinimo įrankiais
Jūsų štampavimo medžiaga pasakoja tik pusę istorijos. Antroji pusė? Ką iš tikrųjų formuojate. Anglies -pluošto nailono štampas, prasiskverbiantis per 0,5 mm aliuminį, įtrūks pirmą kartą susidūrus su 1,0 mm nerūdijančiu plienu. Pats lakštinis metalas - jo kietumas, storis ir elastingumas - lemia, ar 3D spausdintas štampas yra praktiškas lakštinio metalo formavimo įrankis, ar sugaišto laiko ir sudužusio plastiko receptas.
Kaip lakštinio metalo kietumas veikia štampavimo galimybes
Kietumas lemia, kokią jėgą lakštas atlaiko formuojant, ir ta jėga perduodama tiesiai į jūsų štampus. Minkštųjų metalų, tokių kaip negyvas-minkštas varis ir 1100-serija aliuminis, išeiga yra maždaug 35–70 MPa. Švelnaus plieno (AISI 1018/1020) takumo riba šokteli iki 250–350 MPa. Nerūdijantis plienas (304/316) stumia dar toliau, jo takumo stipris yra 200–290 MPa atkaitintoje būsenoje, tačiau žymiai didesnis darbo{17}}kietėjimo greitis, dėl kurio didėja apkrova formuojantis. Didelio-tvirčio plieno -, pvz., DP980, ir boro plieno, naudojamo automobilių pramonėje, takumo riba viršija 600 MPa.
Ką tai reiškia štampų pasirinkimui? Polimerinis štampas gali atlaikyti formavimo apkrovas, kurias sukuria minkštas aliuminis, nes lakštas pasiduoda prieš tai, kai štampas patiria pavojingą gniuždymo įtempį. Lengvam plienui deformuotis reikia daug didesnės jėgos, todėl polimero štampai stumiami link apkrovos ribų net esant ploniems gabaritams. Nerūdijantis plienas ir didelio stiprio
KaipGamintojas paaiškina, švelnus plienas ir minkštas aliuminis yra daug lankstesni nei didelio{0}}stiprumo medžiagos, o tai tiesiogiai įtakoja formavimo jėgas ir mažiausius lenkimo spindulius. Didesnis anglies kiekis pliene arba didesnis aliuminio kietumas sumažina plastiškumą ir formuojamumą, padidina reikiamą jėgą ir mažiausią spindulį, kurį galima pagaminti. Dėl šios jėgos padidėjimo jūs iš polimerinių įrankių pereisite prie metalinių -spausdintų arba įprastų štampų.
Matuoklio storis ir formavimo jėgos ryšiai
Storis netiesiškai padaugina jėgos reikalavimus{0}}. Dvigubas lakšto storis ne tik padvigubina tonažą -, o apytiksliai keturis kartus padidina lenkimo operacijas, nes formuojant jėgos skalę su medžiagos storio kvadratu daugelyje presuojamų metalų formavimo lygčių. Polimerinis štampas, kuris patogiai formuoja 0,5 mm aliuminį, gali katastrofiškai sugesti, kai yra 1,5 mm tos pačios medžiagos, net jei metalo tipas nepasikeitė.
Štai praktiškas būdas apie tai pagalvoti. Lakštinio metalo matuokliai, dažniausiai naudojami štampuojant, svyruoja nuo maždaug 0,005 iki 0,249 colio (apie 0,13 iki 6,3 mm). Plonajame gale formavimo jėgos išlieka pakankamai mažos, kad būtų galima apdoroti polimerinius įrankius daugumoje metalų. Netgi aliuminio plokštės storas galas reikalauja jėgų, kurias gali atlaikyti tik metalinės{7}}atspaudos arba grūdinto plieno štampai.
Kritinė polimerinių FDM štampų riba paprastai nusileidžia:
- Aliuminio lydiniai:iki 1,0–1,5 mm (priklausomai nuo lydinio kietumo ir geometrijos sudėtingumo)
- Varis ir žalvaris:iki 0,8–1,0 mm
- Švelnus plienas:iki 0,5–0,8 mm (su didelio-stiprumo kompozitiniais siūlais)
- Nerūdijantis plienas:Paprastai tai neįmanoma naudojant polimerinius štampus, nepaisant užpildymo tankio
Viršijus šias ribas, gniuždymo ir šlyties jėgos formuojant viršija tai, ką net 100 % užpildo anglies -pluošto nailonas gali atlaikyti nesutraiškydamas paviršiaus ar nesisluoksniuodamas. Pastebėsite, kad štampai pradeda deformuotis anksčiau nei lapas - aiškiai rodo, kad viršijote įrankių talpą.
Pavasario-Atlyginimo už nugaros strategijos
Kiekviena suformuota metalinė dalis spyruokliuoja atgal į pradinę plokščią formą, kai atleidžiama spaudimo jėga. Spyruoklė-atgal yra elastingos deformacijos atpalaidavimas, kuri tiesiogiai priklauso nuo medžiagos takumo stiprumo. Minkštas aliuminis gali atšokti 1–2 laipsniais lenkiant paprastą, o nerūdijantis plienas arba didelio stiprumo plienas, esant identiškai geometrijai, gali atšokti 5–10 laipsnių ar daugiau.
Naudojant 3D spausdintus štampus, spyruoklinis-atgalos kompensavimas reiškia per-lenkimą -, kad štampas suformuotų lapą virš tikslinio kampo, kad jis atsipalaiduotų į tinkamą padėtį. Lakštinio metalo ruošinio su 2 laipsnių spyruokliniu{6}}atgal reikia, kad smūgio kampas būtų bent 2 laipsniais aštresnis nei taikinys, kad būtų atsižvelgta į šį elastingumo atsigavimą. Kadangi spindulys didėja, palyginti su medžiagos storiu, spyruoklė{9}}atgal didėja, o kartais ir žymiai.
Kompensavimo strategijos skiriasi pagal štampo tipą:
- Polimeriniai štampai:Kadangi jie pigūs ir greitai perspausdinami, galite greitai pakartoti. Spausdinkite, formuokite, išmatuokite spyruoklės{1}}nugaros kampą, tada pakoreguokite savo CAD modelį ir spausdinkite iš naujo. Šis bandymo-ir-klaidų metodas veikia gerai, nes kiekviena iteracija kainuoja minimaliai laiko ir medžiagų.
- Metaliniai{0}}spaudiniai:Pirmiausia pakartokite polimerą, kad įkaltumėte spyruoklinį{0}}atgalos kompensavimą, tada atlikite metalinį atspaudą su pataisyta geometrija. Perdirbti metalinį -spausdintą štampą yra brangu, todėl svarbu iš anksto nustatyti kampą.
- Didelio-našumo-stiprumo medžiagos:Apsvarstykite palengvintą štampų geometriją su įtrauktais 78 arba 73 laipsnių kampais, kurie leidžia giliau įsiskverbti į spyruoklę atgal-netrukdant tarp štampų paviršių ir medžiagos.
Lakštinio metalo grūdėtumo kryptis taip pat veikia formavimo jėgą ir spyruoklinį{0}}atgal. Formuojant su grūdeliu (išilginiu) reikia mažesnės lenkimo jėgos, nes plastiškumas lengvai išsitempia ta kryptimi, tačiau išilginis lenkimas padidina paviršiaus įtrūkimų riziką ir reikalauja didesnio lenkimo spindulio. Formuojant skersai grūdų (skersinė) padidėja tonažas, bet priimami mažesni spinduliai. Kurdami 3D spausdintą štampą, patikrinkite, ar jūsų ruošiniai bus orientuoti į grūdelius ar prieš juos, ir atitinkamai nustatykite štampo spindulį ir kompensavimo kampą.
| Lakštinio metalo tipas | Tipiškas derlingumo stiprumas | Polimerinis FDM štampas | Polimerinis SLA štampas | Metalinis-spausdintas štampas |
|---|---|---|---|---|
| Aliuminis 1100 (minkštas), iki 1,0 mm | 35–105 MPa | Taip | Taip (tik maža jėga) | Taip |
| Aliuminis 6061-T6, iki 1,0 mm | 240–275 MPa | Ribinis (tik CF{0}}nailonas) | Nr | Taip |
| Varis / žalvaris, iki 0,8 mm | 70–200 MPa | Taip | Taip (tik įspaudimas) | Taip |
| Švelnus plienas (1018), iki 0,6 mm | 250–350 MPa | Ribinis (tik CF{0}}nailonas) | Nr | Taip |
| Švelnus plienas (1018), 0,6–1,5 mm | 250–350 MPa | Nr | Nr | Taip |
| Nerūdijantis plienas (304), bet koks matuoklis | 200–290 MPa (darbas-kietėja) | Nr | Nr | Taip |
| Didelio-tvirčio plieno (DP980 / boro), bet koks matuoklis | 600–1, 000+ MPa | Nr | Nr | Taip (maraging / H13) |
Skaitydami šią lentelę būkite sąžiningi su savimi. Įrašai „Riba“ reiškia, kad sėkmė labai priklauso nuo geometrijos paprastumo, spausdinimo nustatymų ir formavimo greičio. Negilus kanalas suformuotas iš 0,5 mm švelnaus plieno naudojant CF-nailono štampus? Galimas, su konservatyviais parametrais. Gilus tempimas tuo pačiu matuokliu? Mirtis neišgyvens. Nerūdijančiam plienui ir didelio{6}}stiprumo medžiagoms reikia metalo-atspausdintų arba įprastinių įrankių - joks užpildymo raštas ar sienelės storio triukas nekeičia fizikos.
Tikroji šių suderinamumo ribų supratimo vertė yra išvengti švaistomų spaudinių ir sugedusių dalių. Nuo pat pradžių suderinkite savo lakštinio metalo tipą ir matuoklį pagal tinkamą štampavimo klasę ir praleisite laiką tobulindami geometriją, o ne perspausdindami sudužusius įrankius. Šis tobulinimo procesas - nuo pradinio CAD projektavimo iki spausdinimo, tolesnio-apdorojimo ir pirmojo straipsnio formavimo - yra ta vieta, kur prasideda praktinė darbo eiga.
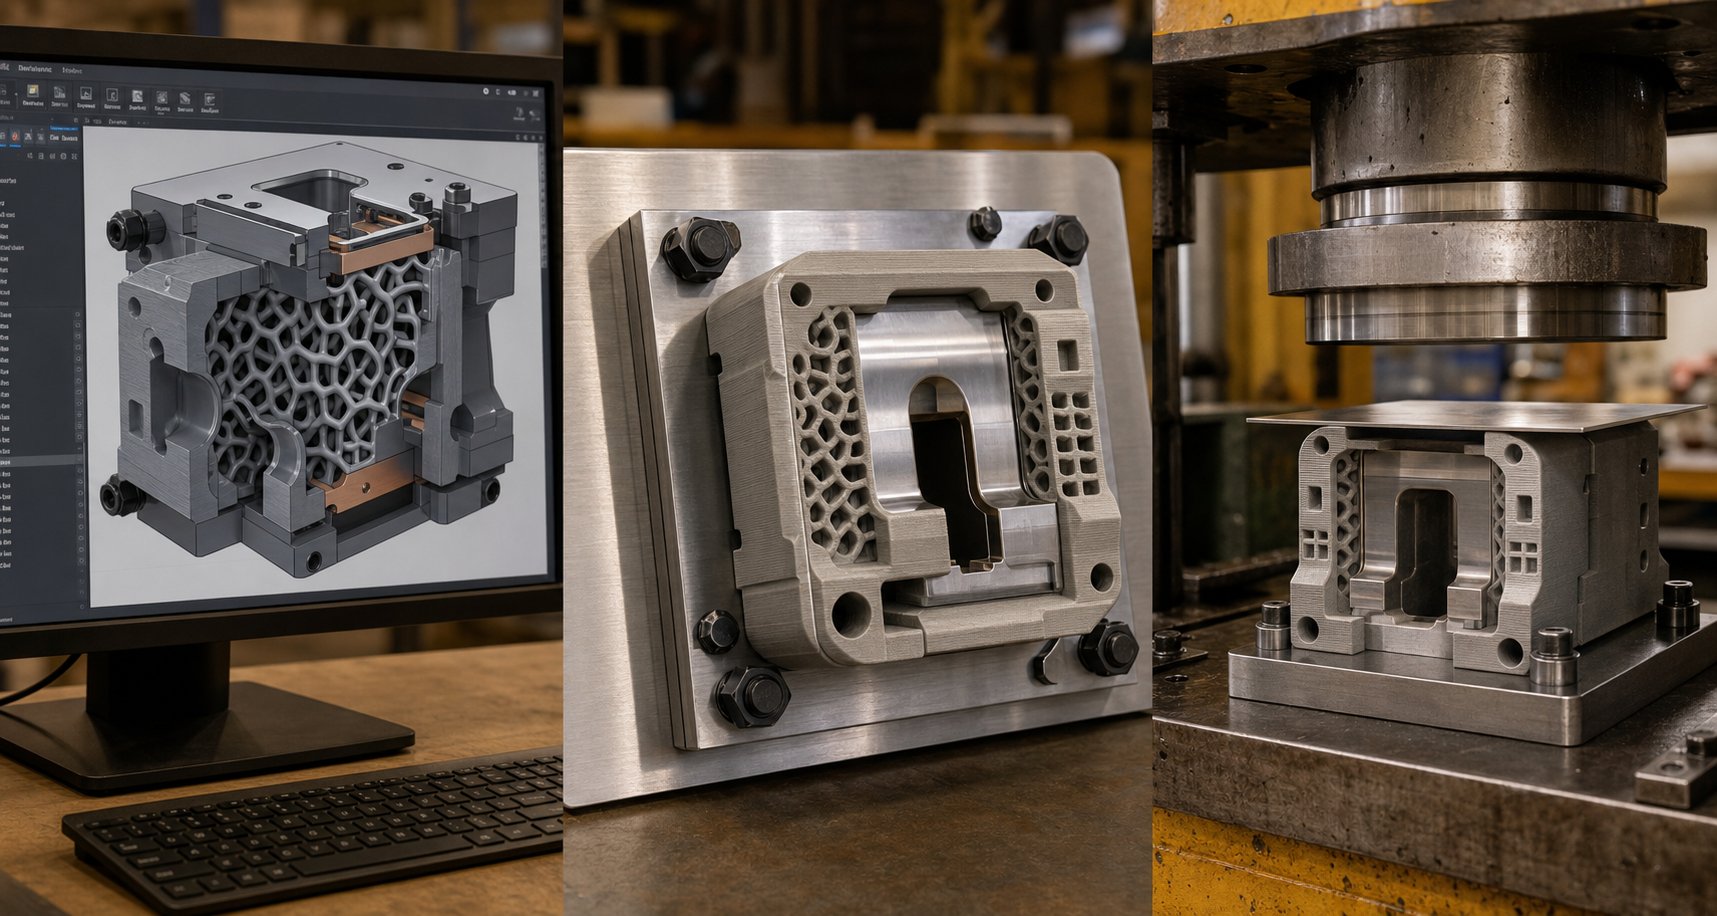
Visa darbo eiga nuo CAD projektavimo iki suformuotos dalies
Labai svarbu žinoti, kurios medžiagos ir lakštiniai metalai veikia kartu, tačiau tai nepadės tol, kol iš tikrųjų nepagaminsite funkcionalaus štampavimo ir juo neužspaudysite geros dalies. Visą 3D spausdintų štampų projektavimo darbo eigą sudaro šeši skirtingi etapai, kurių kiekvienas turi sprendimus, turinčius tiesioginės įtakos, ar jūsų įrankiai išliks gamyboje, ar suges per pirmąjį ciklą.
- CAD dizainas su papildomais{0}}specifiniais aspektais
- Pjaustymo ir spausdinimo parametrų nustatymas
- Štampo spausdinimas
- Po{0}}apdorojimas ir matmenų patvirtinimas
- Spaudos sąranka ir pirmojo straipsnio formavimas
- Štampo priežiūros ir keitimo planavimas
Peržiūrėkime kiekvieną etapą su praktinėmis detalėmis, kurių reikia, kad viskas būtų gerai iš pirmo karto.
CAD projektavimo ir priedų gamybos svarstymai
Kai priartėjate prie štampavimo štampavimo darbo su priedais projektavimo, vienu metu kuriate dvi realijas: formavimo ir spausdinimo procesą. Ignoruokite bet kurį iš jų ir gausite štampą, kuris negali būti švariai atspausdintas arba neatlaikys spaudos apkrovų.
Sienelės storis ir masė.Polimeriniams štampavimo štampams reikia daug daugiau, nei galite tikėtis. Mažiausias FDM įrankių sienelės storis turi būti 8–12 mm apkrovą{3}}laikančiose srityse. Ploni skerspjūviai, mažesni nei 2 mm, greitai deformuojasi veikiant gniuždymo apkrovai ir karščiui, pvzFormlabs tyrimai patvirtina- paviršiaus storis, mažesnis nei 1–2 mm, deformuosis dėl karščio formuojant. Metaliniams -atspausdintiems štampams 3–5 mm sienelės paprastai užtikrina pakankamą standumą, nes pačiai medžiagai tenka daug didesnė apkrova ploto vienetui.
Grimzlės kampai.Įtraukite 3–5 laipsnių grimzlę į visas vertikalias štampavimo ertmės sienas. Tai atlieka dvejopą paskirtį: palengvina dalių išstūmimą po formavimo (neleidžia lakštiniam metalui užsifiksuoti štampelyje) ir pagerina spausdinamumą, nes sumažina iškyšas, kurioms reikia atraminių konstrukcijų. Ypač polimerinių štampų atveju grimzlės kampai sumažina išardymo jėgas, kurios gali įskilti arba įtrūkti įrankio paviršių.
Sustiprinimo strategijos.Polimeriniai štampai retai veikia kaip atskiri monolitiniai įrankiai, esant preso apkrovoms. Suprojektuokite savo štampus taip, kad jis būtų integruotas su pagrindine plokšte -, paprastai aliuminio arba plieno plokšte, kuri paskirsto jėgą per galinį štampo paviršių. Suplanuokite savo CAD modelio įdubas arba varžtų skylutes, kad pritvirtintumėte atspausdintą štampą prie šios pagrindo konstrukcijos. Kai kurie dizaineriai į spaudinį įdeda plieninius kaiščius arba varžtus, pristabdydami vidurinį-spausdinimą ir įdėdami techninę įrangą, sukurdami sudėtinį įrankį, kuris atlaiko daug didesnę apkrovą nei vien polimeras.
3D spausdintų įrankių užpildymo raštas.Čia vidinės geometrijos sprendimai tiesiogiai nulemia mirtį. Įrankiuose dominuoja trys modeliai:
- Giroidas:Suteikia beveik{0}}izotropinį stiprumą, o tai reiškia, kad visomis kryptimis apytikriai vienodai atlaiko jėgas.Ištisinė lenkta giroido geometrijataip pat pasižymi puikiu atsparumu šlyties jėgoms. Antspaudavimo štampams, kurie patiria ne-ašies apkrovas arba sudėtingas formavimo geometrijas, numatytoji rekomendacija yra 60–80 % tankio giroidas.
- Kubinis:Sukuria trijų{0}}dimensijų tinklelio struktūrą, kuri pasižymi vertikaliu atsparumu gniuždymui. Jei formavimo apkrova pirmiausia eina tiesiai žemyn per štampą (paprasti V -lenkimai, kanalų formos), kubinis užpildas, kurio tankis yra 50–70 %, užtikrina gerą našumą naudojant mažiau medžiagos nei lygiaverčio stiprumo giroidas.
- Tinklelis:Paprasčiausias ir greičiausias{0}}spausdinimo raštas su statmenomis linijomis, formuojančiomis kvadratus. Tinklelis puikiai susidoroja su tiesioginiu vertikaliu suspaudimu, bet prastai veikia esant šlyties ar ne{2}}ašies apkrovoms. Jį naudokite tik plokščiam-dugnui štampams, kurių apkrova yra tik gniuždomoji, - niekada nenaudokite štampams su kampuotu formavimo paviršiumi.
Daugeliui štampavimo štampų, 70 % ar didesnio užpildymo tankio giroidas suteikia geriausią gniuždymo stiprumo ir nuoseklaus veikimo visose apkrovos kryptimis derinį. 100 % užpildymas retai vertas papildomo spausdinimo laiko - tyrimai rodo, kad spaudimo laikas mažėja, kai tankis viršija 60–80 %, o spausdinimo laikas ilgėja tiesiškai.
Atsargų pašalpa.Suplanuokite papildomą medžiagą (mažiausiai 0,5 mm) ant kritinių formavimo paviršių. Pašalinsite tai atlikdami-posto apdorojimą, kad surinktumėte galutinius matmenis. Kur kas lengviau nušlifuoti arba apdirbti papildomą medžiagą, nei perspausdinti per mažo dydžio štampus.
Spausdinimo parametrai ir{0}}post apdorojimas
Kai jūsų CAD modelis yra optimizuotas, pjaustymo nustatymai paverčia šiuos projektavimo ketinimus fizine realybe.
Sluoksnio aukštis:Formuodami paviršius, kurie liečiasi su skarda, naudokite 0,1–0,15 mm sluoksnius. Smulkesni sluoksniai reiškia lygesnius paviršius ir didesnį matmenų tikslumą, kurie abu tiesiogiai perduoda suformuotos dalies kokybę. Ne-kritinėse srityse (atraminiai paviršiai, tvirtinimo paviršiai) 0,2–0,3 mm sluoksniai pagreitina darbą be nuobaudų.
Spausdinimo orientacija:Nukreipkite štampą taip, kad formuojantis krūvis suspaustų sluoksnius, o ne bandytų juos nulupti. Naudojant V-štampą, tai reiškia, kad reikia spausdinti formavimo ertmę į viršų, o sluoksnius sukrauti lygiagrečiai štampo paviršiui. Sluoksnio atsisluoksniavimas veikiant tempimo apkrovoms yra labiausiai paplitęs FDM įrankių gedimo būdas - tinkama orientacija to neleidžia.
Perimetro skaičius:Padidinkite išorinių sienų sluoksnius iki mažiausiai 4–6 perimetrų. Šie tvirti išoriniai apvalkalai atlaiko didžiąją dalį gniuždomųjų apkrovų ir apsaugo vidinį užpildą nuo tiesioginio sąlyčio su lakštiniu metalu. Daugiau perimetrų taip pat pagerina paviršiaus patvarumą.
Po apdorojimo 3D spausdintos štampai užpildo atotrūkį tarp neapdoroto spausdinimo ir funkcinio įrankio:
- Pagalba pašalinimui ir valymui:Nuimkite visą atraminę medžiagą, ypatingą dėmesį skirdami formuojantiems paviršiams. Visi likę mazgai ar žymės telegrafu pateks į jūsų suformuotas dalis.
- Paviršiaus apdaila:Smėliuojantys paviršiai naudojant progresyvias smėlis nuo - 120 iki 220 iki 400 -, kad būtų pašalintos sluoksnių linijos. Polimerinių štampų atveju epoksidinė danga ant formavimo paviršiaus sukuria kietesnę odą, kuri ilgiau atspari dilimui. SLA štampų pūtimas stiklo rutuliais išlygina paviršių ir iš tikrųjų gali pagerinti mechanines savybes.
- Matmenų patikrinimas:Išmatuokite kritinius matmenis su suportais arba CMM. Palyginkite su savo CAD modeliu ir atkreipkite dėmesį į nukrypimus. Tipiškas FDM įrankių matmenų tikslumas ±0,1–0,3 mm; SLA pasiekia ±0,05 mm. Jei kritiniai formavimo paviršiai neatitinka specifikacijų, apdorokite arba šlifuokite juos iki tolerancijos, naudodami anksčiau suplanuotą atsargų kiekį.
- Terminis apdorojimas (tik metaliniai štampai):Metaliniams-atspausdintiems štampams reikia sumažinti įtampą ir dažnai sutvirtinti senėjimą. Pavyzdžiui, martensitiškai senėjantį plieną reikia sendinti maždaug 490 laipsnių kampu 6 valandas, kad būtų pasiektas visiškas kietumas (50–55 HRC). Praleiskite šį veiksmą ir jūsų metalinis štampas bus labai prastesnis.
Paspauskite sąranka ir pirmojo straipsnio formavimas
Jūsų štampas atspausdintas, baigtas ir patikrintas matmenys. Teisingai patekus į spaudą, nustatoma, ar nuo pirmojo smūgio gaunama gera dalis, ar sugadintas įrankis.
Atraminės plokštės integravimas:Niekada nedėkite polimerinio štampo tiesiai ant presavimo pagrindo be metalinės atraminės plokštės. Plokštė paskirsto cilindro jėgą per visą štampo pėdsaką, užkertant kelią vietiniam gniuždymui. Naudokite ne mažiau kaip 6 mm storio šlifuotą plokščią aliuminio plokštę, skirtą mažo-tonažo darbams, arba plieninę plokštę bet kam, viršijančiam 10 kN. Pritvirtinkite štampą prie atraminės plokštės varžtais, spaustukais arba įdubusia kišene, kuri formavimo metu neleidžia judėti į šoną.
Lygiavimas:Sumontuokite centravimo kaiščius arba naudokite registracijos ypatybes, atspausdintas štampavimo puselėse, kad užtikrintumėte perforavimo-prie-lygiavimą. Net 0,5 mm nesutapimas sukelia netolygią apkrovą, kuri pagreitina vienos pusės štampų susidėvėjimą ir sukuria nenuoseklias dalis.
Greičio ir jėgos nustatymai:Pradėkite konservatyviai. Sumažinkite spaudimo greitį iki 50 % to, kurį naudotumėte naudodami įprastinius įrankius. Polimeriniai štampai netoleruoja smūgių taip, kaip grūdintas plienas, - lėtesnis cilindro greitis leidžia medžiagai laipsniškai absorbuoti formuojančias apkrovas, o ne patirti smūgį. Dėl tos pačios priežasties sumažinkite tonažą iki minimumo, kad būtų pasiektas visiškas formavimas, tada padidinkite laipsniškai, jei dalis nėra visiškai suformuota.
Pirmasis straipsnio patikrinimas:Suformuokite vieną dalį, pašalinkite ją ir išmatuokite ją pagal tikslinius matmenis. Patikrinkite:
- Spyruoklės{0}}nukrypimas atgal (palyginkite faktinį kampą su tiksliniu kampu)
- Paviršiaus žymės arba įbrėžimai, pernešti iš štampo sluoksnių linijų
- Matmenų tikslumas esant kritinėms savybėms
- Bet kokie matricos deformacijos požymiai (blizgios dėmės, suspaudimo žymės ant štampavimo paviršiaus)
Jei spyruoklė-viršija toleranciją, pakoreguokite štampavimo geometriją pagal anksčiau aptartas kompensavimo strategijas ir spausdinkite iš naujo. Jei atsiranda paviršiaus žymių, jas pašalina papildomas šlifavimas arba dengimas. Jei po vieno smūgio ant štampo matosi suspaudimo žymės, jūsų pasirinktos medžiagos arba užpildymo tankis nėra tinkamas formavimo jėgoms, - pereikite prie standesnės medžiagos klasės, o ne spausdinkite pagal tą pačią specifikaciją.
Priežiūros ciklas:Patikrinkite štampavimo paviršių kas 10–20 dalių, ar nėra polimerinių įrankių, kas 500–1 000 dalių, ar nėra metalinių -spausdintų štampų. Susidėvėjimo modeliai atsiskleidžia kaip paviršiaus išblukimas, kraštų suapvalinimas arba mikro{7}}įtrūkimai esant įtempių koncentracijai. Lengvas šlifavimas tarp važiavimų gali pailginti polimero štampo tarnavimo laiką, o metaliniams šlifams naudinga periodiškai poliruoti formuojamus paviršius. Stebėkite suformuotų dalių matmenų poslinkį -, kai matavimai artėja prie tolerancijos ribų, štampai artėja prie savo eksploatavimo pabaigos.
Šis procesas nuo pabaigos-iki Palyginkite tai su 4–8 savaitėmis įprastu būdu apdirbtiems įrankiams ir laiko pranašumas taps aiškus. Tačiau greitis yra svarbus tik tuo atveju, jei štampai iš tikrųjų veikia pakankamai ilgai, kad būtų baigtas jūsų gamybos procesas, todėl kyla kritinis klausimas, kaip šie įrankiai sugenda ir ką galite padaryti, kad to išvengtumėte.
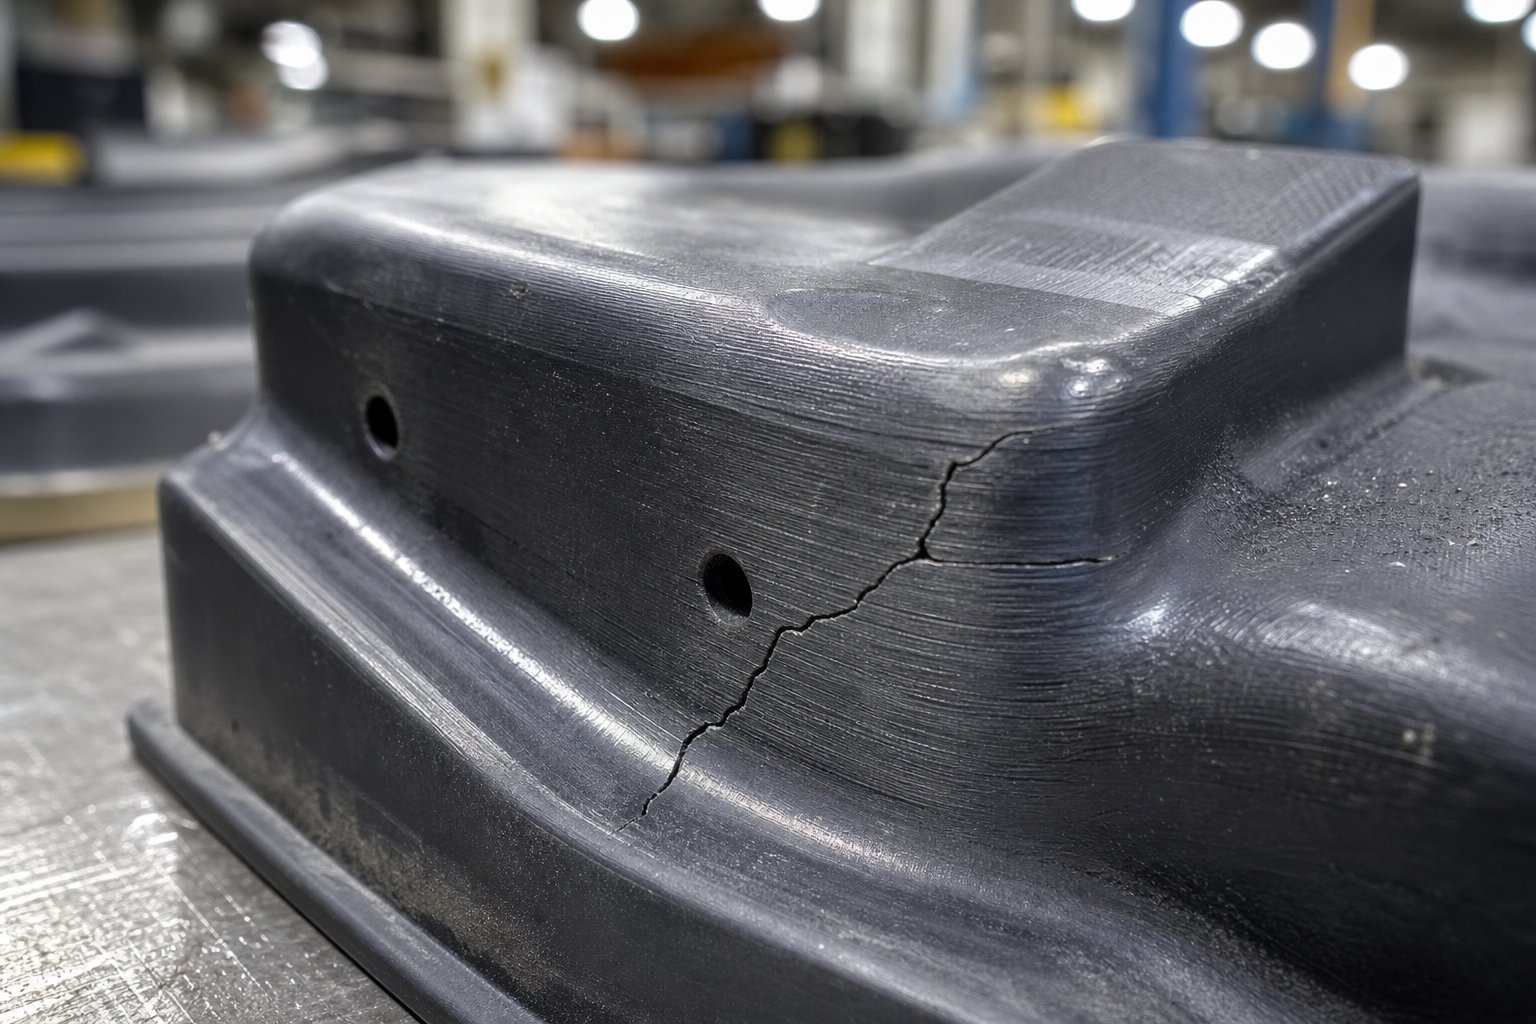
Mirties eksploatavimo trukmės ir gedimo režimo analizė
Greitis nuo CAD iki pirmojo straipsnio yra įspūdingas, tačiau tai neturi reikšmės, jei kauliukas subyrės įpusėjus bėgimui. Kiek laiko tarnauja 3D atspausdinti štampai? Sąžiningas atsakymas: tai visiškai priklauso nuo to, kaip jie sugenda, ir kiekvienas 3D spausdintas štampas galiausiai sugenda dėl vieno iš keturių nuspėjamų mechanizmų. Šių štampavimo štampų gedimo režimų - supratimas ir jų projektavimas - yra tai, kas sėkmingą trumpą važiavimą atskiria nuo sudužusio plastiko ir atmestų dalių krūvos.
Įprasti gedimų režimai 3D spausdinimo štampuose
Kiekvienas papildomai pagamintas štampas turi būdingų trūkumų, susietų su sluoksniu -per-sluoksnio kūrimo procesą. Šie trūkumai pasireiškia kaip skirtingi gedimų modeliai, kurių kiekvienas turi skirtingus įspėjamuosius ženklus ir skirtingas pasekmes jūsų suformuotoms dalims.
- Sluoksnio atsisluoksniavimas veikiant kartotinėms gniuždymo apkrovoms.Tai yra labiausiai paplitęs ir staigiausias FDM polimerinių štampų gedimo būdas. Kiekvienas atspausdintas sluoksnis susilieja su žemiau esančiu sluoksniu termiškai lyjant, tačiau šis ryšys yra silpnesnis nei pati biri medžiaga. Pakartotiniai presavimo ciklai sukuria ciklinius gniuždymo ir tempimo įtempius sluoksnių sąsajose. Laikui bėgant mikro-įtrūkimai formuojasi išilgai šių ribų ir plinta tol, kol ištisos sekcijos atsilupa. Tyrimas apie3D-spausdintos sudėtinės struktūrospatvirtina, kad tarpsluoksninis tempiamasis įtempis ties sluoksnio ribomis skatina delaminacijos pradžią -, kai viršijamas tarpsluoksninis tempiamasis stipris (ILTS), gedimas yra staigus, o ne laipsniškas. Dažnai išgirsite staigų įtrūkimą, o štampas suskils išilgai sluoksnio linijos be išankstinio įspėjimo.
- Paviršiaus nusidėvėjimas, turintis įtakos dalių apdailai.Kiekvienas štampavimo ciklas apima lakštinio metalo slydimą prie štampavimo paviršiaus, veikiant jėga. Šis slydimas palaipsniui trina štampo paviršių, išlygina smulkias detales ir padidina leistinus nuokrypius. Polimeriniuose štampuose susidėvėjimas pasireiškia kaip poliruotas blizgesys, atsirandantis ant stiprių -kontaktinių vietų, o vėliau fiziškai pašalinus medžiagą prarandama matmenys. Metaliniai-atspausdinti štampai atsparūs tiek ilgiau, bet vis tiek blogėja -, ypač jei spausdinant paviršiaus apdaila palieka mikro-smailes, kurios veikia kaip pradiniai nusidėvėjimo taškai.
- Terminis skilimas dėl trinties šilumos kaupimosi.Trintis tarp lakštinio metalo ir štampo paviršiaus sukuria šilumą kiekvieno presavimo ciklo metu. Esant gamybos greičiui, ši šiluma kaupiasi greičiau, nei štampas gali ją išsklaidyti. Polimeriniai štampai yra ypač pažeidžiami, nes jų šilumos deformacijos temperatūra yra palyginti žema - PLA suminkštėja 55 laipsnių, ABS - 95 laipsnių, net CF-Nilonas pradeda prarasti standumą virš 150 laipsnių. Kai štampavimo paviršiaus temperatūra artėja prie šių slenksčių, formuojantis paviršius plastiškai deformuojasi veikiant apkrovoms, su kuriomis jis anksčiau elgėsi gerai. Pastebėsite, kad suformuotos dalys tampa vis mažiau tikslios, nes štampai „grybai“ aukštuose -kontaktiniuose taškuose.
- Suspaudimo gedimas dėl medžiagos takumo ribos viršijimo.Tai yra paprasčiausias gedimas: formavimo jėga tiesiog viršija tai, ką gali atsispirti štampavimo medžiaga. Štampas susmulkina, įtrūksta arba visam laikui deformuojasi paspaudus pirmą kartą arba per pirmuosius kelis ciklus. Skirtingai nuo kitų režimų, suspaudimo gedimas nėra laipsniškas -, o tiesioginis ir katastrofiškas. Taip atsitinka, kai operatoriai neįvertina formavimo jėgų, naudoja lakštinį metalą, storesnį nei buvo sukurtas, arba praleidžia atraminės plokštės integravimą.
Šie keturi režimai neveikia atskirai. Termiškai minkštėjantis štampas, esant mažesnei apkrovai, atsisluoksniuos. Štampas su paviršiaus susidėvėjimu sukuria įtempių koncentraciją, kuri pagreitina sluoksnių atsiskyrimą. Praktikoje dauguma polimerinių štampų sugenda dėl derinio - terminis minkštinimas susilpnina struktūrą, o tada delaminacija suteikia galutinį smūgį.
Švelninimo strategijos per dizainą ir medžiagų pasirinkimą
Kiekvienas gedimo režimas reaguoja į konkrečias atsakomąsias priemones. Negalite visiškai pašalinti gedimo, bet galite jį išplėsti gamybos laiko juostoje.
- Prieš delaminaciją:Spausdinimo orientacija yra jūsų stipriausia gynyba. Orientas miršta, todėl formuojančios apkrovos suspaudžia sluoksnius, o ne bando juos atskirti. Norėdami tolygiai paskirstyti tarpsluoksninius įtempius, naudokite 70%+ tankio giroidinį užpildą. Padidinkite perimetro apvalkalus iki 5–6 sienų, sukurdami storą tvirtą ribą, atsparią įtrūkimų plitimui. Esant svarbiems štampams, apsvarstykite galimybę nepertraukiamo pluošto sutvirtinimu (CF-nailono kompozitai) - įterptais anglies pluoštais perjungti sluoksnių ribas ir žymiai padidinti tarpsluoksninį šlyties stiprumą.
- Nuo paviršiaus nusidėvėjimo:Užtepkite ploną epoksidinę arba uretano dangą ant polimerinių štampų formuojančių paviršių. Ši kieta oda nutrina, o ne pagrindinė medžiaga, ir ją galima pakartotinai tepti tarp važiavimų. Metalo-atspausdintus štampus apdorokite paviršių poliruodami, kad -pašalintumėte atspaudų šiurkštumo smailes, kurios pagreitina pradinį susidėvėjimą. Apsvarstykite galimybę metalinių štampų paviršių šlifuoti, kad susidarytų gniuždomasis liekamasis įtempis, kuris atsparus įtrūkimų atsiradimui susidėvėjimo vietose.
- Prieš terminį skilimą:Sulėtinkite spaudos ciklą. Pridėjus net kelias sekundes tarp smūgių, trinties šiluma išsisklaido. Naudokite medžiagas, turinčias didesnį šilumos nukreipimą - CF-Nailonas virš paprasto nailono, nailonas virš ABS, ABS virš PLA. Jei norite atlikti didelio-ciklo-greičio operacijas, į gamybos seką įtraukite vėsinimo pauzes (antspauduokite 10 dalių, pauzę 30 sekundžių). Metaliniai{10}}štampai iš esmės pašalina šį susirūpinimą, nes įrankių plienas išlaiko savo savybes gerokai aukštesnes už bet kokią trinties temperatūrą, susidariusią štampuojant kambario temperatūroje.
- Prieš suspaudimo gedimą:Visada naudokite metalinę atraminę plokštę, kuri paskirsto spaudimo jėgą per visą štampo pėdsaką. Eksploatacijos metu niekada neviršykite 60–70 % štampavimo medžiagos paskelbto gniuždymo stiprio - dėl šios saugos ribos sumažėjęs spausdintų dalių stiprumas, palyginti su kieto įpurškimo{4}}formavimo ar apdirbimo ekvivalentais. Jei abejojate, apskaičiuokite jėgą prieš pirmąjį presavimo ciklą: jei reikiama formavimo jėga viršija 50 % jūsų štampavimo vardinės talpos, pereikite prie stipresnės medžiagos klasės.
Veiklos praktika yra svarbi ne mažiau kaip dizainas. Sutepkite metalo lakštą lengva štampavimo alyva arba sausu -plėvelės tepalu, kad vienu metu sumažintumėte trinties jėgas ir paviršiaus temperatūrą. Reguliariai tikrinkite štampą - kas 10–25 ciklus, ar nėra polimero, kas 500–1 000 metalo. Pakeiskite, o ne taisykite polimerinius štampus; jie yra pigūs ir pakankamai greiti, kad būtų galima pakartotinai spausdinti, todėl naudojant sugadintą įrankį kyla pavojus, kad susidariusios dalys bus išlaužtos.
Mirties gyvenimo trukmės lūkesčiai pagal medžiagų klasę
Taigi, kiek laiko 3D spausdinti štampai tarnauja realiame pasaulyje-gaminant? Štai ko galima tikėtis visame medžiagų spektre, laikantis tinkamo dizaino, orientacijos ir veikimo praktikos:
| Diegimo medžiaga | Tipinė gyvenimo trukmė (formavimo ciklai) | Pirminio gedimo režimas | Geriausia programa |
|---|---|---|---|
| PLA | 5-30 dalių | Terminis skilimas / suspaudimas | Vieno prototipo patvirtinimas |
| ABS / PETG | 20–75 dalys | Paviršiaus nusidėvėjimas / delaminacija | Trumpas-koncepcijos-parodymas |
| Nailonas (PA6 / PA12) | 50-200 dalių | Paviršiaus nusidėvėjimas / delaminacija | Maža{0}}gamybos apimtis |
| CF-Nailono kompozitas | 100-500 dalių | Paviršiaus nusidėvėjimas (laipsniškas) | Funkciniai mažo{0}}garsumo įrankiai |
| SLA kieta derva | 5-20 dalių | Trapus lūžis / suspaudimas | Tik paviršiaus detalių patvirtinimas |
| Metalas-Spausdintas margingi plienas | 10 000–100,000+ dalių | Paviršiaus nusidėvėjimas (labai laipsniškas) | Gamyba nuo vidutinės- iki-didelės-apimties |
| Metalas-Spausdintas H13 įrankių plienas | 50 000–500,000+ dalių | Nuovargio įtrūkimai (labai ilgalaikiai) | Didelė{0}}gamybos apimtis |
Manoma, kad šie diapazonai sudaro ploną{0}}aliuminį arba švelnų plieną. Kietesni lakštiniai metalai žymiai sumažina eksploatavimo trukmę - formuojant nerūdijantį plieną su CF-nailono štampu, kol paviršius suyra daugiau nei priimtina leistina dalis, gali susidaryti tik 10–30 dalių. „Protolabs“ praneša, kad net ir naudojant įpurškimo formas (panašus įkrautas-įrankių pritaikymas), 3D-atspausdinti polimeriniai įrankiai paprastai tampa neveiksmingi per 100 kadrų, o metaliniai įrankiai gali pasiekti 10 000 kadrų ir daugiau. Štampavimo štampų fizika yra panaši, nors apkrovos profilis skiriasi.
Dėvėjimasis ir ilgaamžiškumas galiausiai priklauso nuo gamybos apimties sprendimo. Polimeriniai štampai ekonomiškai prasmingi, kai jums reikia mažiau nei 100–500 dalių ir galite toleruoti periodinį pakartotinį spausdinimą. Metaliniai-spaudai pateisina didesnes išankstines išlaidas, kai jų kiekis pasiekia šimtus ar tūkstančius, kai vienas spaudinys pakeičia dešimtis pakartotinių polimerinių spaudinių. Įprasti mechaniniai įrankiai tebėra teisingas atsakymas, kai apimtys viršija 100 000 dalių, kai amortizuota vienos dalies savikaina nukrenta žemiau nei gali prilygti bet koks priedas.
Žinodami, kur jūsų kabliukas suges - ir apytiksliai kada - paverčia 3D spausdinto štampo naudojimo trukmės klausimą iš spėlionių į planavimą. Galite suplanuoti pakaitinius spaudinius, finansuoti medžiagų sąnaudas visam gamybos etapui ir informuoti, ar priedų įrankių ekonomiškumas iš tikrųjų pranoksta tradicinius metodus. Šis sąnaudų{6}}naudos palyginimas nusipelno savo struktūrinės sistemos.
Sąnaudų{0}}naudos sistema priimant sprendimus dėl įrankių
Gedimo režimo žinios jums pasakyskadaštampą reikia pakeisti. Tačiau kiek pakeitimo ciklų galite sau leisti, kol ekonomika nepasiduos prieš jus? Tikrasis klausimas, susijęs su kiekvienu 3D spausdinimo štampų kainos ir tradicinių įrankių diskusijomis, yra ne tai, kuris metodas yra pigesnis už štampą -, o tai, kuris metodas užtikrina bendrą gamybos ciklą už mažiausią suformuotos dalies kainą.
Šis skaičiavimas apima daugiau kintamųjų, nei dauguma žmonių supranta. Suskaidykime.
3D spausdinimo sąnaudų veiksniai, palyginti su įprastiniais įrankiais
Palyginus štampavimo štampo sąnaudas, turi būti atsižvelgiama į šešis skirtingus sąnaudų veiksnius, o ne tik paties įrankio lipduko kainą:
- Šlifavimo medžiagos kaina:Polimerinis FDM štampas gali kainuoti 5–30 USD. SLA matrica kainuoja maždaug 30 USD už spausdinimą namuose. Metalinis -spausdintas štampas iš martensitinio plieno kainuoja apie 200–500+, priklausomai nuo dydžio ir sudėtingumo. Įprastai apdirbtas įrankio plieno štampas paprastai kainuoja 450–2 USD,{12}} už lygiavertę geometriją.
- Spausdinimo arba apdirbimo laikas:Polimeriniai štampai atspausdina per 10–24 valandas. Metalo-spausdintoms prekėms reikia 1–5 dienų ir terminio apdorojimo. Įprastas apdirbimas ir užsakomųjų paslaugų teikimas trunka 15–25 darbo dienas. Laikas yra pinigai, kai yra nustatytas gamybos terminas.
- Po{0}}apdorojimo darbas:Šlifavimas, dengimas, matmenų tikrinimas ir pagrindo plokštės integravimas prideda 1–4 valandas vienam polimeriniam štampui. Metaliniams -spausdintiems štampams reikia sumažinti įtampą, apdoroti paviršių ir galbūt EDM - pridėti išlaidų, kurios gali sudaryti 15–40 % visos metalinių AM komponentų dalies kainos.
- Paspaudimo ciklo trukmės poveikis:Polimeriniams štampams reikia lėtesnio cilindro greičio, kad būtų išvengta smūginės apkrovos, o našumas sumažėja 30–50 %, palyginti su grūdinto plieno įrankiais. Per šimtus dalių ši bauda už greitį padidina darbo ir mašinos laiką.
- Štampo keitimo dažnis:CF{0}}nailoninis štampas, kurio trukmė 200 dalių, reiškia penkis pakartotinius spaudinius 1 000 -dalių serijai. Kiekvienas pakeitimas padidina medžiagų sąnaudas, spausdinimo laiką ir sąrankos darbą. Metalu atspausdintas štampas dengia tą patį paleidimą be pakeitimo.
- Galimybė pristatymo laiko kaina:Įprastų įrankių laukimas 4–6 savaites reiškia vėluojančias pajamas, praleistus rinkos langus arba nenaudojamas surinkimo linijas. Per naktį atspausdintas štampas leidžia pradėti formuoti rytoj. Projektams, kuriems reikalingas laikas-, šis greičio pranašumas gali nusverti didesnę-dalies kainą.
Gamybos apimties nuostolių analizė
Metalo štampavimo štampų lūžio analizė atliekama pagal nuspėjamą modelį. 3D spausdinimo sąnaudos beveik-nulinės, tačiau apytiksliai tiesinis kainos keitimas - 50 dalys kainuoja apie 50 kartų viena dalis. Įprastų įrankių fiksuotos kainos yra didelės, tačiau jos sparčiai mažėja{5}}vieneto kaina, nes investicijos pasiskirsto į daugiau dalių. Kryžminimas priklauso nuo jūsų štampo medžiagos klasės ir pakeitimo greičio.
Štai kaip ekonomika keičiasi įvairiose apimties pakopose mažos apimties štampavimo įrankių sąnaudų scenarijuose:
| Gamybos apimtis | Polimerinis FDM štampas | Metalinis-spausdintas štampas | Įprastas mechaninis štampas | Mažiausios kainos variantas |
|---|---|---|---|---|
| 1-10 dalių | Iš viso 35–60 USD (1 kauliukas) | Iš viso 300–600 USD (1 kauliukas) | 500–2 USD, iš viso 000+ (1 kauliukas) | Polimeras FDM |
| 10-100 dalių | 50–150 USD (1–2 mirtys) | 300–600 USD (1 kauliukas) | 500–2 000 USD (1 kauliukas) | Polimeras iki 50 metų; metalo-atspausdinta virš 50 |
| 100–1000 dalių | 150–900 USD (3–10 dydžių) | 300–600 USD (1 kauliukas) | 500–2 000 USD (1 kauliukas) | Metalinis-spausdintas arba įprastas |
| 1,000+ dalių | Nepraktiška (per daug pakeitimų) | 300–600 USD (1 kabliukas, gali prireikti 1 pakeitimo) | 500–2000 USD (1 kauliukas, užtenka visam laikui) | Įprasta (mažiausia vienos dalies kaina) |
Atkreipkite dėmesį į kryžminimo zoną nuo 50 iki 200 dalių. Žemiau šio diapazono dominuoja polimeriniai štampai, nes pats štampas kainuoja taip mažai, kad net keli pakeitimai išlieka pigesni nei vienas įprastai apdirbtas įrankis. Didesnis nei šis diapazonas, įprastų įrankių ilgaamžiškumas reiškia nulines pakeitimo išlaidas, o didelės fiksuotos investicijos atskiedžiamos tiek dalių, kad būtų mažesnės nei pridėtinės dalies-ekonomika.
Metaliniai-spaudai užima strateginį vidurį. Jie kainuoja iš anksto daugiau nei polimeras, tačiau pašalina pakeitimo ciklą, kuris sumažina polimero ekonomiją esant didesniam kiekiui. Eksploatuojant 100–10 000 dalių, jie dažnai yra „sweet spot“ -, pakankamai patvarūs, kad būtų išvengta pakeitimo, pakankamai greiti, kad būtų išvengta 4–6 savaičių įprastinio apdirbimo laiko, ir pakankamai pajėgūs atlaikyti formavimo jėgas, kurių polimeras negali išlaikyti.
Matematika toliau keičiasi, kai atsižvelgiama į dizaino nestabilumą. Jei jūsų detalės geometrija gali pasikeisti po pirmųjų 50 dalių, 1500 USD įleidimas į įprastinius įrankius tampa įsipareigojimu. 30 USD kainuojantis polimerinis štampas, kurį per naktį galite atspausdinti su atnaujinta geometrija, beveik nekelia pavojaus, jei dizainas vystysis. Ši lankstumo priemoka neparodoma apskaičiuojant -dalies sąnaudas, tačiau ji yra reali -, ypač gaminio kūrimo ciklų metu, kai patvirtinimas ir iteracija vyksta lygiagrečiai.
Galiausiai vien tik išlaidų analizė neatskleidžia viso vaizdo. Praktiškiausioje strategijoje dažnai derinami metodai: polimeriniai štampai, skirti pradiniam geometrijos patvirtinimui ir pirmam-gaminio bandymui, tada metalinis-atspausdintas arba įprastas štampas, kai konstrukcija stabilizuosis gamybai. Toks etapinis metodas sumažina tiek finansinę riziką, tiek pristatymo laiką - pigiai patvirtindamas koncepciją prieš investuojant į rimtus įrankius.
Greito prototipų kūrimo strategijos dalių patvirtinimui
Pakopinis metodas - pirmiausia miršta polimeras, tada gamybos įrankiai - veikia tik tuo atveju, jei prieš nustatydami biudžetą galite įsitikinti, kad dalis tinkama. Štai čia dalių patvirtinimas prieš gamybos įrankius tampa tikru vartų sargu. Atspausdinus štampus ir suformuojant keletą gabalų, sužinosite, ar geometrija yra fiziškai pasiekiama. Tai nebūtinai nurodo, ar dalis tinka agregatui, atitinka specifikacijas esant apkrovai, ar gali būti pagaminta dideliu mastu be brangių peržiūrų.
Antspauduotam komponentui patvirtinti reikia daugiau nei vieno metodo. Tam reikia tinkamo metodų derinio, taikomo tinkamame vystymosi etape.
3D spausdintų štampų naudojimas dalims patvirtinti
3D spausdinti štampai puikiai tinka atliekant vieną konkrečią patvirtinimo užduotį: įrodyti, kad galima suformuoti tam tikrą lakštinio metalo geometriją, kad galima kompensuoti spyruoklinį-atgalą ir kad ruošinys tinkamai vystosi. Kai kuriate lakštinio metalo formavimo prototipą su vidine polimerine štampa, atsakote į klausimus apie formuojamumą, - ar ši forma gali būti štampuojama be plyšimo, susiglamžymo ar per didelės spyruoklės-atgal?
Tai tikrai vertinga. Ji užfiksuoja projektavimo problemas, kurios kitu atveju iškiltų tik pagaminus brangius gamybos įrankius. Komandos gali iteratyviai patvirtinti štampavimo štampų dizainą, per kelias valandas perspausdindamos pakoreguotus štampelius ir per vieną dieną išbandydamos kelis geometrijos pakeitimus. Ankstyvosios-etapų koncepcijos darbui niekas neprilygsta šiam greičiui.
Tačiau formuojamumo patvirtinimas turi ribas. Ant polimerinio matricos suformuotos detalės matmenys gali skirtis nuo tos pačios dalies, suformuotos ant grūdinto plieno įrankio - skirtinga paviršiaus trintis, skirtinga paties štampėlio tamprioji deformacija, skirtinga šiluminė elgsena. Suformuotas prototipas patvirtinaapytikslisgeometrija, o ne gamybos{0}}tikslūs matmenys. Norint patikrinti sandarų mazgų tinkamumą, tolerancijos -kritines sąsajas arba atlikti funkcinius bandymus esant realioms apkrovoms, reikia dalių, pagamintų taikant metodus, artimesnius galutinėms gamybos sąlygoms.
Kelių greitųjų prototipų kūrimo metodų integravimas
Greitas metalinių štampuotų dalių prototipų kūrimas geriausiai veikia kaip progresas, o ne vienas žingsnis. Kiekvienas metodas apima skirtingą patvirtinimo poreikį:
- 3D spausdinti štampai (-namuose):Patvirtinkite formuojamumą,{0}}spyruoklinį elgesį ir tuščią plėtrą. Greitas, pigus, idealus geometrijos tyrinėjimams.
- CNC{0}}apdirbti prototipai:Gaminkite detales iš vientisos žaliavos, kurios tiksliai atitinka galutinius matmenis. Naudinga atliekant tinkamumo patikrinimus, surinkimo patvirtinimą ir funkcinius bandymus, kai medžiagos savybės turi atitikti gamybos tikslą.
- Lakštinio metalo gamyba (pjovimas lazeriu + stabdžių presavimas):Kurkite dalis naudodami faktinius gamybos{0}}lakštinio metalo ir formavimo procesus. Patvirtina tinkamumą gaminti naudojant tikras medžiagas ir pateikia dalis, tinkamas aplinkos ar apkrovos bandymams.
- DFM atsiliepimai:Ekspertų atlikta detalės geometrijos apžvalga, atsižvelgiant į štampavimo proceso apribojimus - lenkimo spinduliai, grūdelių orientacija, tempimo gylio ribos - prieš investicijas į įrankius užblokuoja konstrukciją.
Komandos, derinančios šiuos metodus, problemas pagauna pigiausioje įmanomoje stadijoje. Formavimo problema, pastebėta naudojant 30 USD atspausdintą štampą, sutaupo 1 500 USD vertės įprastinio įrankio versiją. CNC{5}}apdoroto prototipo tinkamumo problema sutaupo savaites trunkantį gamybos atidėjimą. Ankstyvas DFM grįžtamasis ryšys užkerta kelią abiem.
Produktų{0}}kūrimo komandoms, kurioms reikalingas profesionalus-patenkinimas, nei galima pasiekti naudojant-vidinį 3D spausdinimą,YICHEN greitojo prototipų kūrimo paslaugosužpildyti atotrūkį tarp koncepcijos patvirtinimo ir įsipareigojimo gaminti. Sujungdamas greitą CNC prototipų kūrimą, lakštinio metalo gamybą ir ankstyvą DFM grįžtamąjį ryšį vienoje darbo eigoje, YICHEN padeda komandoms patvirtinti metalo štampuotas dalis su gamybos -reprezentatyviu tikslumu -, patvirtinančiu formą, tinkamumą ir veikimą prieš pradedant visas investicijas į įrankius.
Šis daugiasluoksnio patvirtinimo metodas ne tik sumažina riziką. Tai suteikia pasitikėjimo, kad dizainas, kurį ketinate naudoti gamybai, iš tikrųjų yra tas dizainas, kurio norite -, o ne tas, kurį po pirmojo bandomojo paleidimo reikės atlikti skubiai. Likęs klausimas, kaip nuspręsti, kokio kelio reikia jūsų konkrečiam projektui.
Tinkamo įrankių kelio pasirinkimas jūsų projektui
Kiekvienas sprendimas dėl įrankių priklauso nuo kelių kintamųjų: kiek dalių jums reikia, kaip greitai jų reikia, koks stabilus yra jūsų dizainas ir kokie griežti turi būti leistini nuokrypiai. Užuot vertinę 3D spausdintus ir įprastus štampavimo štampelius kaip pasirinkimą-, pagalvokite apie juos kaip apie skirtingus įrankius įvairiems etapams. Štai įrankių sprendimų sistemos gamybos komandos gali kreiptis nedelsdamos.
Kai tinkamas pasirinkimas yra 3D spausdinimo štampai
Žinodami, kada naudoti 3D spausdintus štampavimo štampus, sutaupysite laiko ir biudžeto. Jie puikiai atitinka šiuos scenarijus:
- Geometrijos patvirtinimas:Prieš investuodami į gamybos įrankius, turite įsitikinti, kad antspauduota forma yra fiziškai pasiekiama.
- Mažos apimties gamyba (mažiau nei 100–500 dalių):Dalies{0}}ekonomika teikia pirmenybę spausdinimui, o ne apdirbimui, kai keitimo dažnis išlieka valdomas.
- Dizaino nestabilumas:Jūsų detalės geometrija vis dar tobulėja, o 30 USD vertės štampavimo spaudos pakartotinis spausdinimas leidžia perdirbti 1500 USD vertės apdirbtą įrankį.
- Laikui{0}}svarbūs projektai:Suformuotų dalių jums reikės rytoj, o ne po keturių ar šešių savaičių.
- Minkštieji metalai plonais gabaritais:Aliuminio, vario arba švelnaus plieno iki 0,8 mm - medžiagos, kurios neviršija polimero štampų apkrovos ribų.
- Mokomasis arba mėgėjiškas darbas:Biudžetas ir prieinamumas yra svarbesni nei gamybos{0}}patvarumas.
Tai yra tikri mažos apimties metalo štampavimo sprendimai, kurie tiekia tikras dalis be finansinių įsipareigojimų dėl įprastinių įrankių. Svarbiausia yra sąžiningai pripažinti jų ribas - ir žinoti, kada jūsų projektas jas peržengs.
Kada investuoti į profesionalų įrankių palaikymą
3D spausdinti štampai patvirtina koncepcijas. Gamyba reikalauja kažko daugiau. Jei galioja kuri nors iš šių sąlygų, laikas imtis daugiau nei vidiniai priedų įrankiai:
- Dizainas baigtaso apimtys viršija 500–1000 dalių.
- Leistini nuokrypiai griežtesni nei ±0,2 mmbūtini suformuotoms savybėms.
- Lakštinis metalas yra nerūdijantis plienas, didelio -stiprumo plienas arba storesnis nei 1,0 mm švelnus plienas.
- Dalys turi išlaikyti funkcinius arba aplinkosaugos testussu gamybiniu{0}}reprezentatyviu tikslumu.
- Surinkimo tinkamumo patikrinimaireikalauja tikslios matmenų atitikties tarp sujungtų komponentų.
Šią poziciją užimančioms komandomsYICHEN greitojo prototipų kūrimo paslaugosSuteikite loginį tiltą tarp 3D spausdintų štampų prototipų kūrimo ir visiško gamybos įrankių įsipareigojimo - derindami greitą CNC prototipų kūrimą, lakštinio metalo gamybą ir ankstyvą DFM grįžtamąjį ryšį, kad patvirtintumėte dalis su gamybos-laipsnio tikslumu, prieš investuodami rimtą kapitalą. Vien ši ankstyva DFM peržiūra gali užkirsti kelią brangiems įrankių pakeitimams, kurie vargina komandas, kurios praleidžia patvirtinimą ir pereina tiesiai prie gamybos.
Protingiausias kelias paprastai nėra vienas ar kitas metodas - tai progresas. Pradėkite nuo 3D atspausdinto štampo, kad įrodytumėte formuojamumą. Patvirtinkite tinkamumą ir veikimą naudodami profesionalų prototipą. Tada įsipareigokite naudoti gamybos įrankius pasitikėdami, kad dizainas užrakintas. Šis etapinis metodas sumažina tiek finansinę riziką, tiek laiko -prekybos
Dažnai užduodami klausimai apie 3D spausdintus metalinius štampavimo štampus
1. Kiek dalių gali pagaminti 3D spausdintas štampavimo štampas, kol sugenda?
Štampo naudojimo trukmė labai skiriasi priklausomai nuo medžiagos klasės. PLA štampai paprastai trunka 5-30 dalių iki terminio degradacijos arba suspaudimo gedimo. Nailonas ir CF{6}}Nailono kompozitai tinkamomis sąlygomis padidina iki 50-500 dalių. Metal-atspausdinti štampai iš martensitinio plieno gali atlikti 10 000–100,{10}} formavimo ciklų, o H13 įrankių plieno štampai, atspausdinti naudojant DMLS, gali pasiekti 500 000 ciklų. Šiuose skaičiais daroma prielaida, kad ruošinys yra plonas aliuminis arba švelnus plienas – kietesni lakštiniai metalai žymiai sumažina tarnavimo laiką.
2. Ar galite naudoti 3D spausdintą štampą štampuoti nerūdijantį plieną?
Polimerinės 3D spausdinimo formos negali patikimai suformuoti nerūdijančio plieno jokiu praktišku matuokliu. Didelis nerūdijančio plieno takumo stiprumas (200{3}}290 MPa atkaitintoje būsenoje) kartu su agresyviu darbu-kietėjimu sukuria formavimo jėgas, viršijančias polimero gniuždymo pajėgumą. Metal-atspausdinti štampai, pagaminti iš martensitinio plieno arba H13 įrankių plieno lydant lazerio miltelių sluoksnį, gali efektyviai štampuoti nerūdijantį plieną. Oklando universitete atliktas tyrimas parodė, kad padengti 3D{12}}atspausdinti metaliniai įdėklai sėkmingai išspaudė 50 000 detalių iš itin tvirto plieno be reikšmingo paviršiaus irimo.
3. Koks užpildymo raštas geriausiai tinka 3D spausdinamiems štampavimo štampams?
70 % ar didesnio tankio giroidinis užpildymas yra rekomenduojamas numatytasis daugeliui štampavimo štampų programų. Jo ištisinė lenkta geometrija užtikrina beveik -izotropinį stiprumą, vienodai atlaiko jėgas visomis kryptimis ir gerai atlaiko šlyties apkrovas. Kubinis užpildas tinka štampams, kurių gniuždomoji apkrova yra visiškai vertikali, pvz., paprastus V-lenkimus, o tinklelio raštas turėtų būti naudojamas tik plokščiam-apačiui štampeliams be jokių išslydimo{6}}jėgų. Jei užpildymo tankis viršija 80 %, stiprumo grąža mažėja, palyginti su pridėtu spausdinimo laiku.
4. Ar 3D spausdintas štampas yra pigesnis už mechaninį štampavimo štampą?
Gaminant mažiau nei 100 dalių, polimeriniai 3D spausdinti štampai kainuoja apie 35-150 USD, įskaitant pakeitimą, palyginti su 500 -2,000+ tradiciniais įrankiais. Lūžio taškas paprastai yra nuo 50 iki 200 dalių, priklausomai nuo štampavimo medžiagos ir keitimo dažnumo. Atspausdinti metaliniai štampai (300–600 USD) užima vidurį ir tampa ekonomiški 100–10 000 dalių važiavimų, kai pašalinamas polimerinių štampų keitimo ciklas ir ilgas įprastinio apdirbimo laikas. Daugiau nei 10 000 dalių, tradiciniai įrankiai paprastai laimi dėl kiekvienos dalies ekonomijos.
5. How do you compensate for spring-back when using 3D printed dies?
Spyruoklinis-nugaros kompensavimas reikalauja per-perlenkti štampo geometriją, kad lakštinis metalas atsipalaiduotų iki tikslinio kampo po pranešimo spaudai. Greičiausias metodas naudojant polimerinius štampus yra kartotinis: atspausdinkite, suformuokite bandomąją dalį, išmatuokite tikrąjį spyruoklės{3}}atgal nuokrypį, pagal tą dydį pakoreguokite CAD modelį ir spausdinkite iš naujo. Kadangi polimeriniai štampai kainuoja tik kelis dolerius ir spausdinami per valandas, praktiška atlikti kelis iteravimus. Metaliniams-atspausdintiems štampams pirmiausia patvirtinkite spyruoklinį-atgalinį kompensavimą polimere, tada pataisytą geometriją pritaikykite metaliniam atspaudui. Didelio -stiprumo medžiagoms gali prireikti 73–78 laipsnių štampavimo kampų, kad būtų įveiktas didelis elastingumas.


