


Metalo štampavimo štampų ir jų vaidmens gamyboje supratimas
Kai įsigyjate štampuotą komponentą, už jo esantys įrankiai lemia viską: matmenų tikslumą, paviršiaus apdailą, ciklo laiką ir -dalies kainą. Tačiau daugelis pirkėjų štampų pasirinkimą traktuoja kaip pirkimo žymimąjį langelį, o ne strateginį sprendimą. Pasirinktas gamintojas formuoja jūsų gamybos realybę ateinantiems metams.
Kas yra metalo štampavimo štampai ir kodėl jie svarbūs
Metalo štampavimo štampas – tai preciziškai{0}}sukonstruotas įrankis, kuris, naudojant štampavimo preso jėgą, pjausto, lenkia arba suformuoja plokščią lakštinį metalą į gatavą komponentą.
Šis vienas apibrėžimas atsako į klausimą, su kuriuo daugelis inžinierių susiduria savo karjeros pradžioje:kas miršta gamyboje? Paprastais žodžiais tariant, štampavimo štampas yra pagal užsakymą pagamintas{0}}grūdinto įrankinio plieno sekcijų rinkinys, sumontuotas preso viduje. Viršutinė pusė (perforatorius) ir apatinė pusė (štampavimo blokas) dirba kartu, kad kirptų arba deformuotų metalą su kiekvienu paspaudimu. Štampai ir štampavimo presai gali suktis šimtus kartų per minutę, todėl milijonai pakartojimų sukuria identiškas dalis.
Štampo tikslumas tiesiogiai valdo kiekvienos pagamintos dalies tikslumą. Gerai-sukonstruotas štampas išlaiko griežtus leistinus nuokrypius ilgiems važiavimams, sumažina atliekų kiekį ir leidžia presui veikti be neplanuotų prastovų. Dėl prastai sukonstruotos konstrukcijos susidaro įtrūkimai, matmenų poslinkis ir dažni techninės priežiūros sustojimai, dėl kurių pristatymo data yra praleista.
Kam reikia štampavimo štampo gamintojo
Jei esate apsirūpinimo vadovas, vertinantis tiekėjus, įrankių inžinierius, nustatantis naujus štampus, arba produktų dizaineris, besiruošiantis masinei gamybai, jūsų pasirinktas metalo štampavimo štampų gamintojas nustato lubas, ką jūsų gamybos linija gali pasiekti. Sprendimas apima daugiau nei kabučių palyginimą. Norint užduoti tinkamus klausimus, reikia pakankamai gerai suprasti štampo tipus, medžiagas, inžinerinius procesus ir parduotuvės galimybes.
Šis vadovas žingsnis po žingsnio sukuria tą sistemą. Sužinosite, kaip skirtingos metalo štampavimo štampos naudojamos įvairioms reikmėms, kokios konstrukcijos detalės turi įtakos ilgaamžiškumui ir kokios savybės skiria kompetentingą parduotuvę nuo tikro įrankių gamybos partnerio. Tikslas yra aiškus: suteikti jums pakankamai techninio pagrindo, kad galėtumėte drąsiai įvertinti bet kurį štampavimo štampų gamintoją ir pateikti užklausą, kuri pateiks jums tinkamą įrankį, o ne tik pigiausią.
Štampavimo štampų tipai ir kada juos naudoti
Žinojimas, kad štampų kokybė yra svarbi, yra vienas dalykas. Žinojimas, kokio tipo štampų iš tikrųjų reikia jūsų projektui, produktyvus pokalbis dėl užsakymų užklausų atskiria nuo varginančio pokalbio. Kiekvienas turimų štampavimo štampų tipas išsprendžia skirtingas gamybos problemas, o netinkamai pasirinkus įrankius išleidžiama per daug arba ciklo laikas prastai veikia.
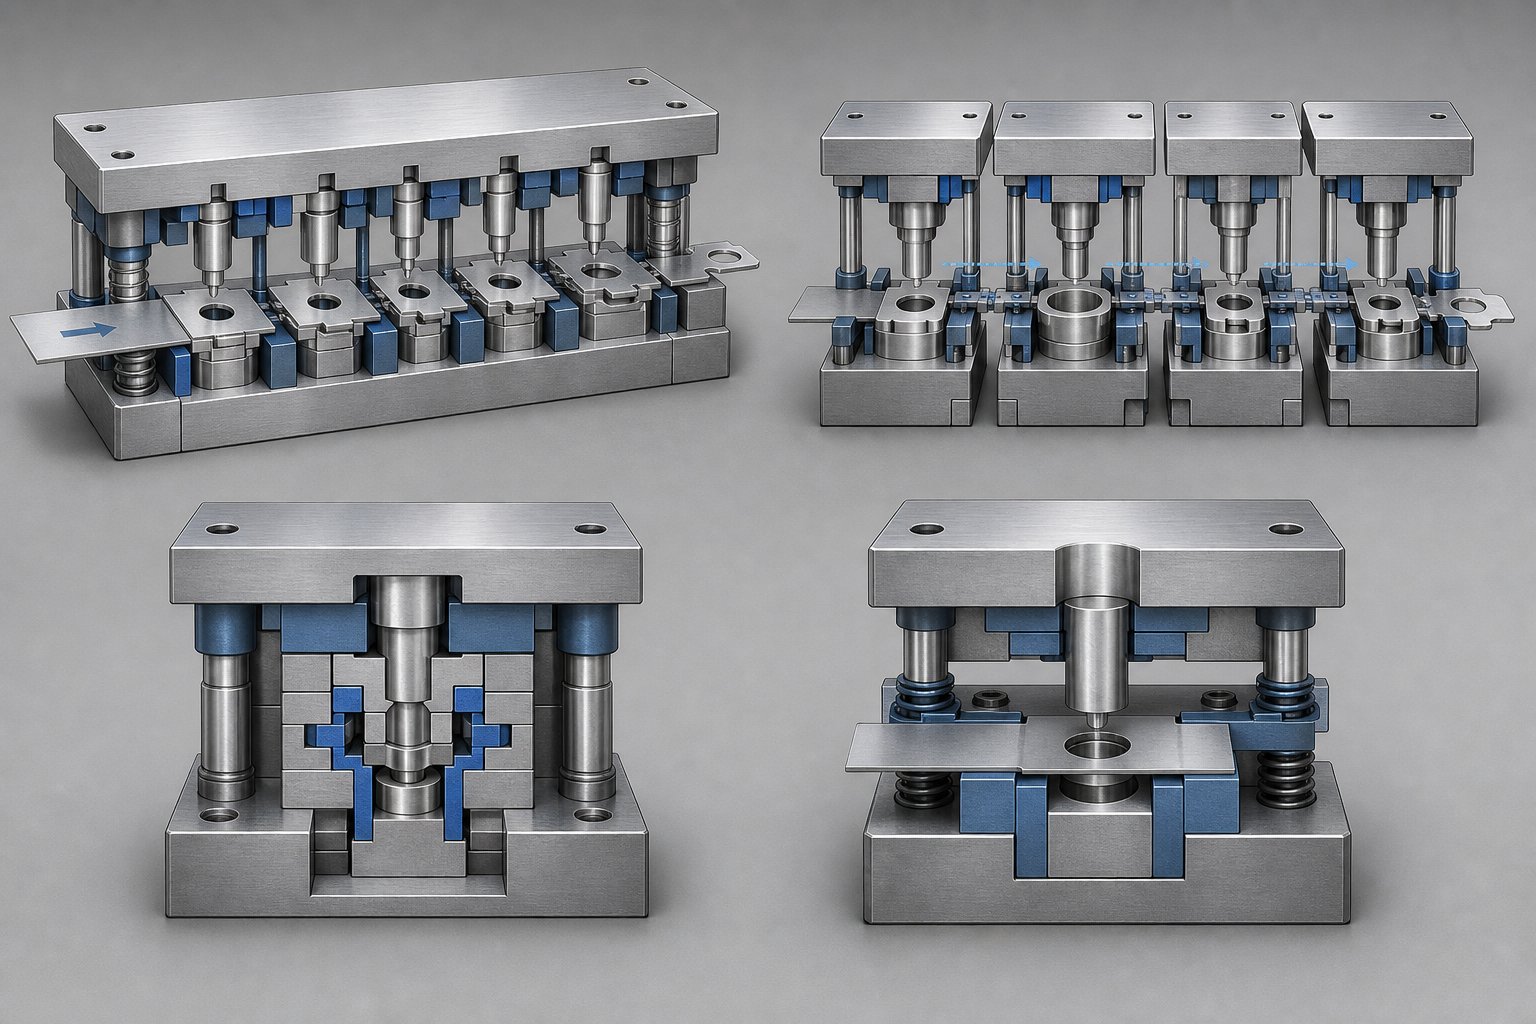
Keturios pagrindinės kategorijos apima beveik kiekvienąlakštinio metalo štampavimo taikymas: progresinis, perkeliamas, sudėtinis ir vieno{0}}pakopos. Kiekvienas iš jų skirtingai subalansuoja greitį, sudėtingumą ir kainą. Suprasdami, kaip jie veikia, galite kalbėti ta pačia kalba, kaip ir jūsų štampų kūrėjas, ir be dviprasmybių bendrauti su reikalavimais.
Progresyvūs štampai dideliam{0}}garsui
Įsivaizduokite metalinę ritę, kuri nuolat tiekia per kelias stotis viename štampų komplekte. Kiekvienoje stotyje atliekama skirtinga operacija-permušimas, lenkimas, kalimas, apipjaustymas-, kol baigta dalis atsiskiria paskutinėje stadijoje. Tai progresyvus mirtis veikiant.
Progresyvūs štampų gamintojai kuria šiuos įrankius siekdami greičio. Gerai-sukonstruotas progresyvus štampavimas gali suktis 200–1 500 smūgių per minutę greičiu, gamindamas sudėtingas dalis su minimaliu medžiagų valdymu. Sukeitimas-? Didelės išankstinės įrankių sąnaudos ir ribotas lankstumas keičiant konstrukciją, kai įrankis sukietėja. Automobilių štampavimo štampams ir didelės apimties plataus vartojimo elektronikos komponentams, pažangūs įrankiai užtikrina mažiausią -dalies kainą per ilgus gamybos etapus.
Sudėtingų geometrijų perkėlimo ir sudėtiniai štampai
Kai dalys yra per didelės arba geometriškai sudėtingos progresinei juostelei, perkeliami štampai. Pirmiausia pjaunamas ruošinys, tada mechaniškai perkeliamas tarp nepriklausomų stočių, kuriose formavimo, brėžimo ir apipjaustymo operacijos vyksta nuosekliai. Perdavimo štampavimo štampavimo tiekėjai paprastai aptarnauja pramonės šakas, gaminančias gilesnius įtempimus arba didesnius konstrukcinius komponentus, -galvokite apie automobilių laikiklius, prietaisų korpusus ar gaubtų plokštes.
Sudėtinių štampų požiūris yra kitoks. Jie atlieka kelias pjovimo ir formavimo operacijas vienu paspaudimu vienoje stotyje. Dėl to jie ypač tikslūs plokščioms dalims, kurioms reikia griežtai išlyginti matmenis, pvz., poveržles, elektrines laminatas ar tarpiklius. Apribojimas yra gylis: sudėtiniai štampavimo štampai gerai susidoroja su vienos-plokštumos geometrija, bet negali valdyti kelių-ašių lenkimo ar gilaus formavimo.
Vienos{0}}pakopos štampai mažam-apimčiai arba prototipų kūrimui
Vieno{0}}pakopos kauliukas atlieka vieną operaciją vienu smūgiu-vieną lenkimą, vieną pradūrimą, vieną tuščią. Įrankiai yra paprasti, nebrangūs ir greitai sukonstruojami. Prototipų kūrimui, bandomiesiems paleidimams ar mažos-apimties gamybai, kai tikimasi projektavimo iteracijų, vieno-etapų štampavimo štampeliai suteikia lankstumo, kurio negali progresyvūs arba perkeliami įrankiai. Keičiate ciklo greitį į prisitaikymą.
Daugelis parduotuvių tikrinimo metu naudoja vieno etapo štampus, prieš pradėdamos naudoti visą progresyvų įrankį, todėl sumažėja rizika, jei kūrimo metu pasikeis dalies dizainas.
| Štampo tipas | Geriausia programa | Tūrio tinkamumas | Sudėtingumo lygis | Santykinė įrankių kaina |
|---|---|---|---|---|
| Progresyvus | Greita{0}}daugiafunkcinių dalių (automobilių štampavimo štampų komponentų, jungčių, laikiklių) gamyba | Didelė apimtis (100 tūkst. ir daugiau dalių) | Nuo vidutinio iki didelio | Aukštas |
| Perdavimas | Didelės arba giliai ištemptos{0}} dalys, kurioms reikia kelių formavimo etapų | Nuo vidutinio iki didelio garsumo | Aukštas | Aukštas |
| Junginys | Plokščios, tikslios dalys, kurias reikia pjauti kelis kartus vienu judesiu (laminavimas, poveržlės) | Mažas ir vidutinis tūris | Žemas ar vidutinio sunkumo | Vidutinis |
| Viena{0}}pakopa | Prototipai, bandomieji važiavimai, paprastos operacijos (vienas posūkis arba vienas pradūrimas) | Mažas garsumas | Žemas | Žemas |
Kai kreipiatės į gamintoją, aiškiai suprasdami, kuris štampavimo tipas tinka jūsų detalės geometrijai, tūriui ir biudžetui, pašalinsite dažną nesusikalbėjimo šaltinį. Taip pat lengviau įvertinti, ar parduotuvės galimybės atitinka jūsų tikrus poreikius-, o tai labai priklauso nuo pačių įrankių medžiagų ir konstrukcijos metodų.
Medžiagos ir konstrukcijos, turinčios įtakos ilgaamžiškumui
Naudodami štampo tipą galėsite atlikti tinkamą procesą. Antgalio viduje esanti medžiaga lemia, kiek jis tarnaus, kaip nuosekliai veikia ir kaip atrodo bendras nuosavybės mokestis per šimtus tūkstančių -ar milijonus{2}}brūkštelėjimų. Dvi identiško dizaino plieno štampavimo štampai, pagaminti iš skirtingų įrankių plieno, gali tarnauti labai skirtingai, todėl dauguma pirkėjų niekada negalvoja paklausti, kodėl.
Štampavimo plieno pasirinkimas yra trijų konkuruojančių savybių – kietumo, tvirtumo ir atsparumo dilimui – pusiausvyros veiksmas. Pastumkite vieną per toli ir sukompromituosite kitus. Lakštinio metalo štampams, pagamintiems 5-milijonų taktų automobilių programai, reikalinga visiškai kitokia medžiagų strategija, nei naudojant 20 000 aliuminio štampų, skirtų prietaiso laikiklio prototipui.
Įrankinio plieno rūšys ir jų eksploatacinės charakteristikos
Dauguma metalo štampavimo štampų rinkinių priklauso nuo kelių patikrintų įrankių plieno rūšių. Kiekvienas iš jų užima skirtingą vietą kietumo -palyginimui-kietumui, o žinodami, kur jie yra, galite įvertinti, ar gamintojas nurodo tinkamą medžiagą jūsų pritaikymui.
- D2 (daug-anglies, didelio-chromo):Atsparumo nusidėvėjimui-specialistas. Kai anglies kiekis yra apie 1,4-1,6%, o chromas - 11–13%, D2 kietumas yra 54–61 HRC. Jo tanki chromo karbido struktūra ypač gerai atspari abrazyviniam nusidėvėjimui, todėl tai yra standartinis štampavimo, štampavimo, perforavimo ir apdailos štampų standartas. Kompromisas: D2 yra santykinai trapus ir pažeidžiamas įskilimui esant didelėms smūgio apkrovoms.
- A2 (oro-kietėjimas, vidutinio lydinio):Subalansuotas universalas{0}}. A2 užtikrina žymiai didesnį atsparumą nei D2, išlaikant didelį atsparumą dilimui ir puikų matmenų stabilumą terminio apdorojimo metu. Populiarūs kietumo diapazonai yra 57-62 HRC. Jis tinka vidutinės{8}}ir{10}}didelės apimties gamybai, kai dėl smūginių apkrovų D2 rizikinga. Pagalvokite apie pradūrimo, lenkimo ir formavimo operacijas su sudėtinga štampų geometrija.
- S7 (atsparus smūgiams{1}}):Sukurtas smūgiams. S7 turi mažiau anglies (0,45-0,55%) ir mažiau chromo (3,0-3,5%), todėl darbinis kietumas yra 48–58 HRC. Tai, ką jis paaukos dėl atsparumo nusidėvėjimui, įgyja išskirtinę smūgių absorbciją. S7 yra geriausias pasirinkimas kniedijimo, įpjovimo ir šalto formavimo štampams, kai pakartotinis smūgis yra pagrindinė gedimo rizika.
- M2 (greitai{1}}plienas):Kai svarbus greitis ir atsparumas karščiui. M2 išlaiko kietumą aukštesnėje temperatūroje, todėl puikiai tinka-didelio greičio-perforavimo stotims, kuriose trintis sukuria didelę šilumą. Jis užtikrina puikų kietumo, atsparumo dilimui ir raudonojo{5}}kietumo balansą tiksliam pjovimui.
Štai praktinė taisyklė: didėjant numatomam gamybos kiekiui, paprastai pereinate prie kietesnių,{0}}dėvėjimuisi atsparesnių rūšių. Aliuminio štampavimo štampai, veikiantys trumpus gamybos ciklus, gali gerai veikti naudojant A2 ar net žemesnio -legiruoto plieno. Laipsniškai štampuojant didelio-tvirto plieno štampavimą 800 smūgių per minutę greičiu automobilių programoje, greičiausiai reikės D2 arba miltelinės metalurgijos atnaujinimo, kad išliktų.
Karbido įdėklai ir paviršiaus apdorojimas prailginimui
Net aukščiausios kokybės įrankių plienas ilgainiui susidėvi. Pvz., štampų viduje esančiose stotyse, kuriose labai trinčiai-pjaunamos didelio-tvirto plieno apdirbimo stočių briaunos, pvz.,-gamintojai montuoja volframo karbido įdėklus. Karbido štampavimo štampai arba, tiksliau, štampai su karbido -antgaliais komponentais didelio-dėvėjimosi stotyse, gali tarnauti nuo penkių iki dešimties kartų ilgiau nei naudojant vien įrankinį plieną abrazyviniuose įrenginiuose. Neigiama yra kaina ir trapumas: karbidas yra brangus, jam reikia specializuoto deimantinio šlifavimo, o esant stipriam smūgiui įtrūksta, jei tinkamai nepalaiko aplinkinė štampai.
Paviršiaus apdorojimas suteikia dar vieną apsaugos sluoksnį nekeičiant pagrindinės medžiagos. Dažniausiai pasitaikančios parinktys apima:
- Azotavimas (dujos arba jonai / plazma):Azoto atomai difunduoja į plieno paviršių esant santykinai žemai temperatūrai (~500 laipsnių C), sudarydami kietą, atsparų nusidėvėjimui sluoksnį su minimaliais iškraipymais. Jonų azotavimas yra greitesnis ir susidaro plonesnis trapus „baltas sluoksnis“ nei dujinis azotavimas. Tai rodo pažangaus didelio-stiprumo plieno formavimo tyrimaijonų nitriduoto įrankių plieno su PVD danga pagaminta per 1,2 mln, palyginti su tik 50 000 chromu{2}}padengtų įrankių.
- TiN (titano nitrido) danga:Taikant PVD, ši aukso{0}}tono danga padidina paviršiaus kietumą ir sumažina trintį, taip sumažindama spuogų atsiradimo riziką. TiN gerai veikia ant nepadengtų lakštinių metalų, tačiau štampuojant cinkuotą plieną gali susidaryti cinko.
- TiAlN / AlCrN dangos:Puikus šiluminis stabilumas, skirtas didelės spartos{0}}štampavimui arba operacijoms, kai įrankio{1}}sąsajoje susidaro daug šilumos.
Pagrindinė pirkėjų įžvalga: pasirenkant paviršiaus apdorojimą reikia pasirinkti pagrindinę medžiagą, o ne ją pakeisti. Jei štampas trūkinėja arba skilinėja, substrato kietumas yra nepakankamas ir jokia danga to nepataisys. Dangos išsprendžia paviršiaus susidėvėjimo ir šlifavimo problemas štampuose, kurie jau turi pakankamą šerdies stiprumą.
Vertindami bet kurį gamintoją, paklauskite, kokias štampavimo plieno rūšis jis rekomenduoja jūsų konkrečiai medžiagai, storiui ir tūriui. Paklauskite, ar jie nurodo paviršiaus apdorojimą pagal gedimo{1}}režimo analizę, ar tiesiog kiekvienam darbui pasirenkama viena parinktis. Atsakymai atskleidžia, ar dirbate su parduotuve, kurioje įrankio ilgaamžiškumas užtikrinamas-, ar su ta, kuri gamina pigiausią štampą, kuris praeina pirminį bandymą ir leidžia jums valdyti priešlaikinį nusidėvėjimą.
Medžiagų ir apdorojimo sprendimai taip pat tiesiogiai susiję su tuo, kas vyksta toliau: kaip suprojektuojamas, imituojamas ir patvirtinamas štampas prieš pjaunant plieną. Inžinerinė darbo eiga nustato, ar šie medžiagų pasirinkimai virsta įrankiu, kuris veikia taip, kaip numatyta nuo pirmojo gamybos žingsnio.
Diegimo ir inžinerijos procesas nuo idėjos iki gamybos
Iš tinkamo plieno pagamintas štampas vis tiek sugenda, jei jo inžinerija yra ydinga. Metalo štampavimo štampų dizainas yra vieta, kur medžiagų pasirinkimas atitinka geometriją, kur gamybos tikslas virsta apdirbimo instrukcijomis, o brangios klaidos užfiksuojamos skaitmeniniu būdu arba sunkiai aptinkamos bandomajame spaudinyje. Procesas vyksta pagal struktūrizuotą seką, o kiekvienas etapas yra specialiai sukurtas siekiant sumažinti sekančių etapų riziką ir išlaidas.
Pirkėjams šios darbo eigos supratimas daro du dalykus. Tai padeda įvertinti, ar gamintojas turi brandų inžinerinį procesą, ar žengia į priekį. Ir atskleidžiama, kur jūsų pačių dalyvavimas-anksti, bendradarbiaujant, techniškai informuotas-gali užkirsti kelią brangiam perdarymui vėliau.
CAD modeliavimas ir štampavimo modeliavimas kuriant štampus
Kelionė nuo dalies koncepcijos iki patvirtinto įrankio vyksta pagal apibrėžtą seką. Praleidus žingsnius arba suglaudinus laiko juostą be tinkamo pagrindimo, beveik visada reikia atlikti pakartotinį darbą po įrankio grūdinimo, kai pakeitimai kainuoja dešimt kartų brangiau nei skaitmeninio etapo metu.
- Dalies galimybės ir DFM peržiūra:Inžinieriai analizuoja dalių geometriją, leistinus nuokrypius, medžiagos tipą ir gamybos apimtį, kad nustatytų, ar štampavimo procesas gali duoti reikiamą rezultatą. Tokios ypatybės, kaip siauri lenkimo spinduliai, angos artumas prie kraštų ir gilūs tempimai, pažymėtos anksti. Tai yra komunikacijos kilpa, kurioje pirkėjų inžinierių komandos ir štampų gamintojai derinasi pagal tai, kas pasiekiama, ir tai, ką reikia perdaryti. Patyrusios parduotuvės, turinčios 15+ metų įrankių istoriją, gali iš karto nustatyti problemines ypatybes-nuožulnius, kuriems reikia specialių įrankių, toleranciją, dėl kurios atsiranda nereikalingų išlaidų, arba geometriją, linkusią įtrūkti.
- Juostos išdėstymas ir proceso planavimas:Progresyviems ir perkeliamiems štampams inžinieriai parengia juostelių išdėstymą-sudėtingą operacijų, kurias atlieka metalas judant per štampą, išdėstymą. Tai apima dalių sudėjimą, kad būtų galima efektyviai naudoti medžiagas, nuoseklų pradūrimą prieš formuojant, kad būtų išvengta funkcijų iškraipymo, pakankamai tvirtų laikiklio juostelių sukūrimą, kad dalis būtų patikimai pastumta, ir bandomųjų angų vietų nustatymą, kad būtų užtikrintas stoties -to{3}} tikslumas. Čia aktualus tampa štampavimo štampų apėjimo įpjovų paskirtis: šios reljefo savybės leidžia juostelei sklandžiai ir be trukdžių judėti pro formavimo stotis, užkertant kelią išlinkimui ar netinkamam padavimui, dėl kurio gamyba sustabdytų.
- 3D CAD modeliavimas ir detalizavimas:Naudodami tokias platformas kaip „SolidWorks“, „Siemens NX“ ar „CATIA“, dizaineriai sukuria išsamius kiekvieno štampo komponento -perforatorių, štampų blokų, nuėmimo įtaisų, kreiptuvų ir paties štampavimo rinkinio modelius. Specializuoti priedai, pvz Šiame etape kiekviena pjovimo prošvaisa, formavimo spindulys ir spyruoklinės kompensacijos kompensavimo vertė yra įtraukiama į geometriją.
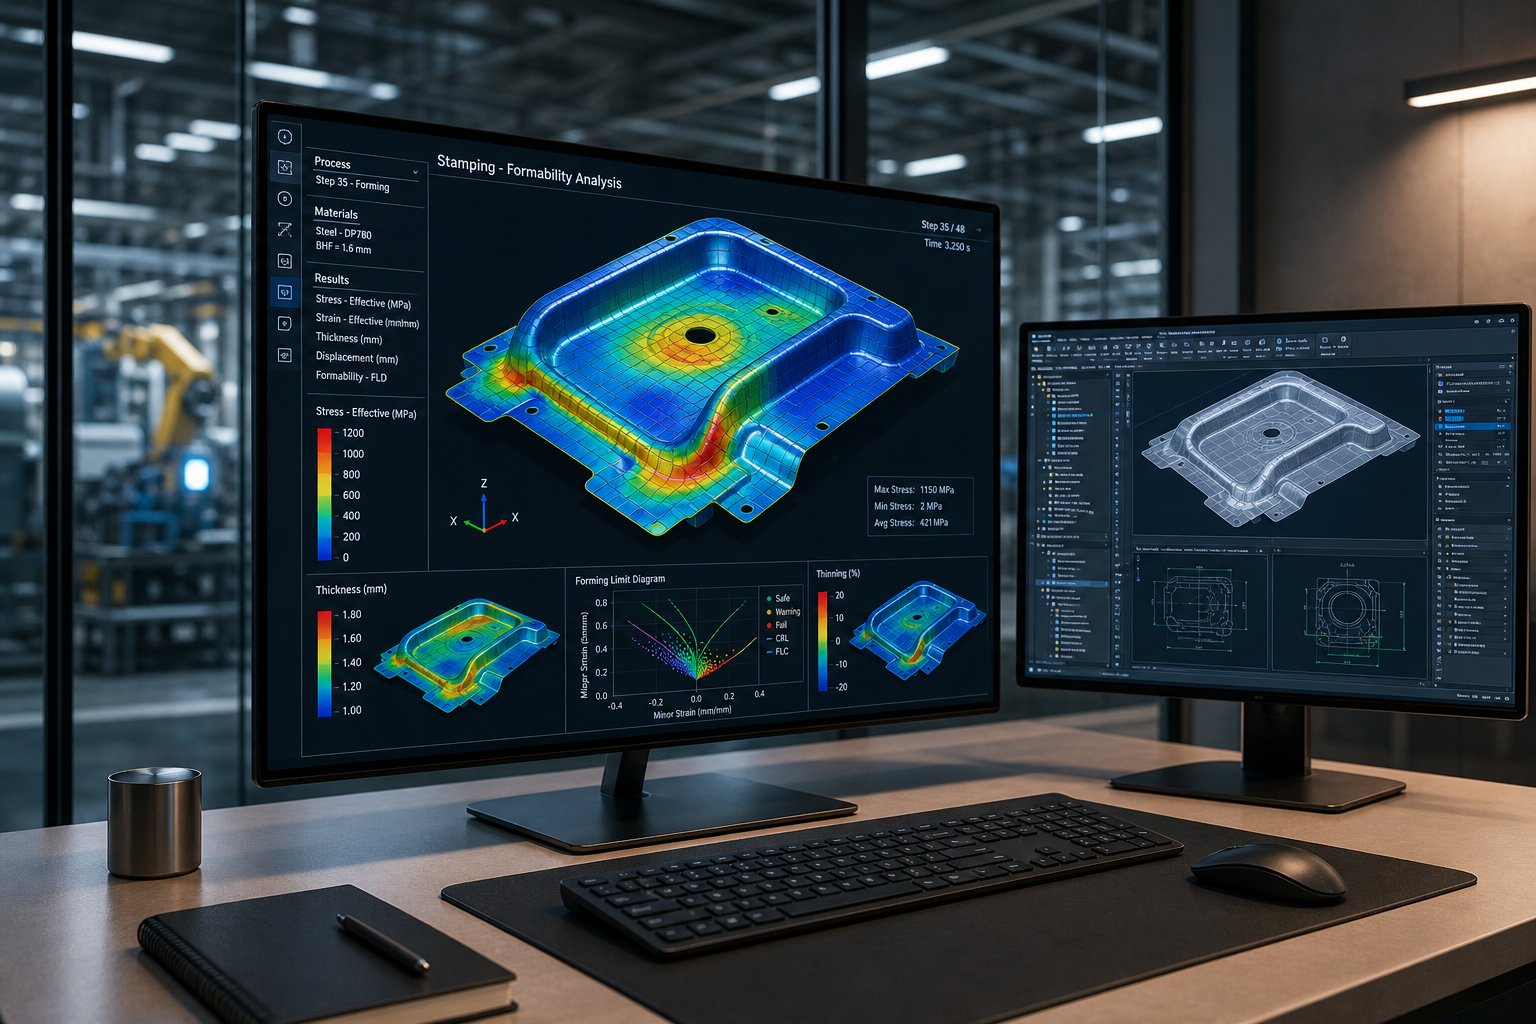
- FEA ir štampavimo modeliavimas:Šiuolaikinis štampo kūrimas atskiria galingas parduotuves nuo pasenusių. Naudodami CAE platformas, tokias kaip AutoForm ar DYNAFORM, inžinieriai skaitmeniniu būdu imituoja visą lakštinio metalo štampavimo procesą. Jie numato medžiagos srautą į štampavimo ertmes, nustato gedimo vietas, pvz., susiraukšlėjimą, skilimą ar per didelį retėjimą, apskaičiuoja atsparumą ir įrankio geometrijos kompensaciją bei optimizuoja ruošinių formas, kad sumažintų medžiagos švaistymą. AMičigano universiteto apklausaOĮG ir-1 pakopos štampavimo organizacijų nustatė, kad perdirbimo iteracijos paprastai kainuoja 25 000–125 000 USD už ciklą, atsižvelgiant į skydelio sudėtingumą. Respondentai nurodė, kad štampavimo modeliavimo programinės įrangos pažanga yra didžiausias prioritetas siekiant sumažinti šias išlaidas.
- CAM programavimas ir apdirbimas:Kai projektas bus patvirtintas virtualiai, CAM programinė įranga sukuria įrankių takus CNC frezavimo staklėms, vielos EDM ir šlifavimo įrangai. Skaitmeninis modelis tiesiogiai paverčiamas G-kodu, kuris apdoroja kiekvieną komponentą pagal specifikacijas.
Modeliavimo žingsnis nusipelno dėmesio. Daug pigiau naudoti skaitmeninį modelį, nei iš naujo{1}}apdirbti grūdintą įrankinį plieną. Kiekviena valanda, praleista imituojant, sutaupo dienų bandomajame spaudoje ir tūkstančius pertvarkymo išlaidų. Vertindami pasirinktinių metalo štampavimo štampų tiekėjus, konkrečiai paklauskite, kokias modeliavimo platformas jie naudoja, kiek virtualių iteracijų paprastai atlieka prieš pjaustydami plieną ir ar jie dalijasi modeliavimo rezultatais su jūsų inžinierių komanda, kad jie peržiūrėtų.
Nuo prototipų bandymų iki galutinio patvirtinimo
Skaitmeninis patvirtinimas žymiai sumažina riziką, tačiau tai nepanaikina fizinio patvirtinimo poreikio. Lakštinio metalo štampavimo štampas turi pasitvirtinti tikromis presavimo sąlygomis prieš pradedant gaminti.
Atliekant prototipų bandymus, štampai bandomuoju presu paleidžia dalių pavyzdžius, atitinkančius gamybos toną ir greitį. Inžinieriai pirmiausia išmatuoja-straipsnio matmenis pagal spausdinimo specifikacijas, įvertina paviršiaus apdailos kokybę, patikrina, ar nėra įbrėžimų ar kraštų sąlygų, kurios neatitinka tolerancijos, ir patikrina, ar štampavimo procesas duoda vienodus rezultatus keliais potėpiais. Bet koks nukrypimas suaktyvina pagrindinės-priežasties analizę: ar tai modeliavimo prielaida, kuri neatitiko tikrosios materialinės elgsenos? Apdirbimo klaida? Spyruoklinė kompensacija, kurią reikia koreguoti?
Geriausi gamintojai bandymą laiko kontroliuojamu inžineriniu pratimu, o ne bandomuoju{0}}ir-klaidos seansu. Jie įtaiso štampą jutikliais, įrašo preso parametrus ir koreliuoja išmatuotus rezultatus su modeliavimo prognozėmis. Šis uždarojo-ciklo metodas-, kai fiziniai duomenys grąžinami į modeliavimo modelį-, sutrumpina kelią nuo pirmojo bandymo iki patvirtinto gamybos įrankio.
Pasirinktinių štampavimo štampų, naudojamų automobilių ar kosmoso programose, patvirtinimas apima ne tik matmenų patikrinimus. Tai apima pajėgumų tyrimus (Cpk analizę), PPAP dokumentaciją ir kartais pagreitintą nusidėvėjimo bandymą, siekiant patvirtinti, kad štampai išlaikys leistinus nuokrypius visoje sutartoje gamybos apimtyje.
Visa darbo eiga-nuo galimybių peržiūros iki galutinio patvirtinimo-paprastai trunka nuo 8 iki 16 savaičių, priklausomai nuo sudėtingumo. Šios laiko juostos suspaudimas be tinkamo modeliavimo ir DFM bendradarbiavimo yra vienintelis labiausiai paplitęs biudžeto viršijimo šaltinis programose. Pirkėjai, kurie anksti įsitraukia, pateikia išsamius dalių duomenis ir aktyviai dalyvauja DFM diskusijose, nuolat patiria mažiau inžinerinių pakeitimų, trumpesnius bandymų ciklus ir greitesnį laiką iki gamybos.
Dizainas ir modeliavimas apibrėžia, koks turi būti štampas. Kitas klausimas, ar parduotuvės pastatas turi apdirbimo galimybes, kad šis projektas būtų įgyvendintas tokiu tikslumo lygiu, kurio reikalauja inžinerija.
Gamybos pajėgumai, atskiriantys geriausias štampavimo parduotuves
Puikus matricos dizainas nieko nereiškia, jei jį vykdančioje parduotuvėje trūksta įrangos, kuri atitiktų dizaino reikalaujamus nuokrypius. Kai vertinate štampų gamintojus, iš tikrųjų užduodate vieną klausimą: ar ši priemonė gali paversti CAD modelį sutvirtintais, surinktais štampavimo įrankiais, neatliekant svarbių operacijų, dėl kurių atsiranda vėlavimų ir kyla pavojus kokybei?
Kiekvienas procesas, siunčiamas išoriniam tiekėjui, padidina tranzito laiką, komunikacijos spragas ir perdavimą, kai atsakomybė dėl matmenų tampa miglota. Pajėgiausios įrankių ir štampų gamybos parduotuvės atlieka tikslias-kritines operacijas po vienu stogu, o šis konsolidavimas tiesiogiai atsispindi jūsų pristatymo laikui ir dalių kokybei.
Kritinės apdirbimo galimybės, skirtos tiksliam štampavimui
Ne kiekviena štampavimo mašina turi vienodą svorį. Kai kurios operacijos nustato, ar baigtas įrankis atitinka specifikaciją, ar jį reikia perdirbti. Štai ko ieškoti ir kodėl kiekviena galimybė svarbi:
- Vielos EDM:Naudoja smulkią elektra įkrautą vielą grūdintų įrankių plieno profilių pjovimui, kurių leistinieji nuokrypiai yra ±0,002 mm. Vielos EDM tvarko sudėtingas vidines geometrijas, kurių įprastas frezavimas negali pasiekti. Be jo, sudėtingi perforavimo profiliai ir sandarios -tarpinės štampų angos turi būti perduotos iš išorės-, todėl tvarkaraštis įtraukiamas į dienas ir atsiranda matavimų neapibrėžtumas tarp parduotuvių.
- CNC frezavimas (3 ašių ir 5 ašių):Štampo bloko ir štampavimo stuburas per pus{0}}apdailą. Penkios-ašių galimybės leidžia apdirbti sudėtingus formavimo paviršius vienu konfigūravimu, pašalinant kumuliacines perkėlimo klaidas. Parduotuvėje, kurioje dirba tik trys-ašios, bus sunku susidoroti su kontūriniais štampų paviršiais ir surinkimo metu reikės daugiau montuoti rankiniu būdu.
- Jig šlifavimas:Užtikrina skylės padėties tikslumą ir profilio geometriją mikronais ant grūdintų komponentų. Tai yra operacija, užtikrinanti, kad kreipiamojo kaiščio kiaurymės, kaiščių skylės ir svarbios vietos nustatymo funkcijos būtų tiksliai suderintos. Parduotuvės, kuriose nėra šlifavimo, naudoja vielinį EDM, kad skylių apdaila būtų-apdorojama, bet lėtesnė ir mažiau pritaikyta aklųjų-skylių geometrijoms.
- Paviršiaus šlifavimas:Užtikrina plokštumą ir lygiagretumą ant štampavimo plokščių ir susidėvėjusių paviršių. Tinkamas paviršiaus šlifavimas užtikrina tolygų kontaktą su uždarytais paviršiais, užkertant kelią netolygiam apkrovimui, kuris pagreitina vienos štampo pusės nusidėvėjimą. Ji taip pat nustato atskaitos paviršius, į kuriuos nurodo kiekviena kita apdirbta savybė.
- CNC tekinimas:Gamina cilindrinius komponentus-kreipiamuosius kaiščius, įvores ir apvalias perforatorius-, kad būtų galima tiksliai nustatyti skersmenį ir paviršiaus apdailą. Vidinis tekinimas reiškia, kad šie komponentai atitinka konkrečią konstrukciją, o ne pasikliauja-lentynos-apytiksliais skaičiavimais.
Kai kurios nors iš šių galimybių trūksta, pailgėja pristatymo laikas. Dar svarbiau, kad kiekvienas išorinis perdavimas kelia tolerancijos{1}}padidėjimo riziką. Perforavimo profilis, nupjautas vienos cecho, sukietintas kitos ir šlifuotas trečia, kaupia padėties klaidas, kurios atsiskleidžia tik surenkant štampus-tik tada, kai pataisymai brangsta.
Namų terminio apdorojimo ir bandomojo spaudos privalumai-
Dvi galimybės, kurios dažnai nepastebimos atliekant tiekėjų vertinimus, turi didžiulį poveikį ir grafikui, ir kokybei: terminis apdorojimas ir bandomieji presai.
Terminis apdorojimas namuose-suteikia štampavimo štampavimo gamyklai tiesioginę kietėjimo proceso kontrolę. PagalLiuciferio krosnys, taikant terminį apdorojimą-namuose, pašalinami pristatymo vėlavimai, nebereikia laukti išorinės eilės planavimo ir galima atlikti realiojo-laikinio proceso koregavimus, kurių užsakomos paslaugos tiesiog negali atitikti. Gamybos štampams, kuriems taikomi griežti matmenų reikalavimai, tai svarbu, nes terminis apdorojimas sukelia iškraipymus. Parduotuvė, kuri grūdina savo komponentus, gali išmatuoti iškraipymus iš karto po gesinimo ir tą pačią dieną pakoreguoti apdailos-šlifavimo strategijas-, o ne laukti savaitę, kol dalys grįš iš išorinio terminio apdorojimo įrenginio, kad pastebėtų netikėtą matmenų poslinkį.
Namų{0}}bandomieji presaiuždarykite kilpą tarp apdirbimo ir patvirtinimo. Surinkus štampą, jis montuojamas tiesiai ant preso, atitinkančio produkcijos toną. Inžinieriai paleidžia pirmąsias-straipsnio dalis, išmatuoja rezultatus ir atlieka koregavimus nesiunčiant kelių tonų štampų į išorinę įrangą. Ši galimybė sutrumpina bandymo-iki-patvirtinimo ciklą nuo savaičių iki dienų. Tai taip pat reiškia, kad žmonės, sukūrę štampus, yra tie patys žmonės, kurie jį derina štampavimo mašinoje-, pašalindami ryšio atotrūkį tarp kūrėjo ir naudotojo.
Pirkėjams praktiškas išsinešimas yra paprastas: įvertinimo metu paprašykite įrangos sąrašo. Pajėgus metalo štampavimo įrankių partneris po vienu stogu parodys jums CNC frezus, vielos EDM, stačiakampius šlifuoklius, paviršiaus šlifuoklius, terminio apdorojimo krosnis ir bandomuosius presus. Šio sąrašo spragos tiesiogiai paverčia ilgesnius terminus, didesnes koordinavimo išlaidas ir kokybės riziką kiekviename perdavimo taške. Parduotuvės, kuriose šie procesai atliekami viduje, yra ne tik greitesnės-, jos palaiko nenutrūkstamą atskaitomybę nuo žaliavinio plieno iki patvirtinto įrankio, o tai yra būtent tai, kas svarbu, kai nustatoma gamybos pradžios data.
Kaip įvertinti ir pasirinkti štampavimo štampo gamintoją
Įrangos sąrašai nurodo, ką gali padaryti parduotuvė. Sertifikatai, pajėgumų planavimas ir komunikacijos modeliai parodo, ar jie tai padarys patikimai, nuosekliai ir jūsų laiko juostoje. Renkantis metalo štampavimo štampų gamintoją, reikalingas struktūrinis įvertinimas, kuris neapsiriboja kelionių įspūdžiais ir pardavimo pristatymais. Prieš skirdami įrankius, jums reikia sistemos, kuri išryškintų štampus gaminančių įmonių skirtumus.
Sertifikatai ir kokybės sistemos, kurias reikia patikrinti
Sertifikatai nėra tik sienų dekoracijos. Jie yra audituotas, dokumentais patvirtintas įrodymas, kad parduotuvėje laikomasi specifinių proceso disciplinų. Du sertifikatai, su kuriais dažniausiai susidursite vertindami štampavimo štampų gamintojus, yra ISO 9001 ir IATF 16949.
ISO 9001:2015 yra pagrindinis standartas. Tai patvirtina, kad metalo įrankis ir štampavimo cechas nustatė dokumentuotus kokybės valdymo procesus, kalibravimo grafikus, vidaus auditus ir korekcinių veiksmų procedūras. Bet kuris patikimas štampavimo štampavimo štampavimo gamintojas turėtų tai laikytis kaip minimumo. Tačiau ISO 9001 nereikalauja statistinio proceso valdymo, formalių PPAP pateikimų ar defektų prevencijos metodikų, pvz., FMEA. Tai užtikrina proceso drausmę, bet ne griežtumą, reikalingą saugiai{8}}svarbioms programoms.
IATF 16949:2016 grindžiamas ISO 9001 ir prideda specifinius automobiliams skirtus -reikalavimus: išplėstinį gaminių kokybės planavimą (APQP), gamybos dalies patvirtinimo procesą (PPAP), kritinių matmenų statistinio proceso valdymo ir klaidų{0}}patikrinimo įpareigojimų. Jei jūsų antspauduotos dalys patenka į automobilių OĮG tiekimo grandinę, IATF 16949 neprivalomas-to reikalauja beveik visi 1 ir 2 lygio pirkėjai. Sertifikatas taip pat reikalauja, kad kas 6–12 mėnesių būtų atliekami priežiūros auditai, įskaitant galimus apsilankymus iš anksto nepranešus, todėl parduotuvės bus atskaitingos tarp jūsų tiekėjų auditų.
Peržiūrėdami sertifikatus patikrinkite tris dalykus: sertifikavimo įstaiga yra akredituota, taikymo sritis aiškiai apima metalo štampavimo ar štampų gamybos procesus, o vietos adresas sutampa, kur iš tikrųjų bus pastatyti jūsų įrankiai. Įmonė, sertifikuota surinkti viename objekte, neperduoda šio sertifikato štampavimo operacijai kitoje vietoje.
Pajėgumų planavimas ir pristatymo laiko įvertinimas
Antspaudavimo štampų tiekėjas, turintis išskirtinių techninių galimybių, bet perkrautas tvarkaraštis, vis tiek praleis jūsų paleidimo datą. Pajėgumui įvertinti reikia specifinių klausimų: kiek aktyvių štampavimo programų veikia vienu metu? Kiek procentų mašinų valandų bus skirta per ateinančias 90 dienų? Ar jie palaiko tam skirtą bandomąjį spaudos laiką, ar bandymai konkuruoja su gamybos planavimu?
Pristatymo laiko patikimumas yra svarbesnis nei pažadai pristatymo laikui. Teirautis pristatymo našumo duomenų iš paskutinių 12 mėnesių. Štampo gamintojas, siūlantis 10-savaičių pristatymą ir 95% laiko istoriją, yra daug saugesnis statymas nei gamintojas, siūlantis 8 savaites be jokių atsarginių duomenų. Taip pat patikrinkite jų nenumatytų atvejų metodą,-kas nutinka, kai medžiagų užsakymas vėluoja arba konstrukcijos pakeitimas pasiekiamas viduryje? Parduotuvės, kuriose yra brandus projektų valdymas, tvarkaraščius koreguoja aktyviai, o ne pateikia staigmenų paskutinę minutę.
Pramonė{0}}Konkretūs atrankos kriterijai
Jūsų pramonė keičia tai, kas svarbiausia. Automobilių programai reikalingi PPAP dokumentai, Cpk pajėgumų tyrimai ir visiškas medžiagų atsekamumas, susiejantis žaliavinio plieno ritinius su gatavų štampų komponentais. Aviacijos ir kosmoso reikmėms reikalingas AS9100 sertifikatas ir pirmosios-straipsnio patikros ataskaitos pagal AS9102, o atsekamumas apima kiekvieną šildymo partiją ir apdirbimo operaciją. Elektronikos programos-ypač jungtys ir mikro-komponentai- teikia pirmenybę mikro-tolerancijos galimybei, todėl dažnai reikia, kad perforavimo-į-atstumas būtų ±0,002 mm ir patikrintas CMM.
Vartojimo prekių ir prietaisų programose dažniausiai labiau atsižvelgiama į sąnaudų optimizavimą ir greitį, kai paprastai pakanka ISO 9001, o dėmesys perkeliamas į medžiagų išeigą, dizainą, -gal-bendradarbiauti gamybos srityje ir greitą inžinerinių pakeitimų atlikimą.
Šioje lentelėje pateikiama struktūrinė sistema, pagal kurią galima įvertinti bet kokį štampavimo štampų tiekėją pagal kriterijus, kurie yra svarbiausi jūsų programai:
| Vertinimo kriterijai | Ką patikrinti | Pagrindiniai klausimai, kuriuos reikia užduoti |
|---|---|---|
| Kokybės sertifikatai | ISO 9001, IATF 16949, AS9100 (jei taikoma) | Ar sertifikavimo sritis yra būdinga štampavimui / štampavimui? Kada buvo paskutinis priežiūros auditas? |
| Gamybos pajėgumai | Vienu metu veikiančių programų skaičius, mašinos panaudojimo lygis | Kiek aktyvių štampų kūrimo vyksta? Koks yra jūsų pristatymo laiku-per praėjusius metus rodiklis? |
| Medžiagų ekspertizė | Patirtis su jūsų konkrečios detalės medžiaga ir storio diapazonu | Kokias įrankių plieno rūšis rekomenduojate naudoti mūsų reikmėms ir kodėl? Ar turite patirties štampuojant mūsų medžiagą tokiu storiu? |
| Pristatymo laiko patikimumas | Istorinis pristatymo atlikimas, projekto planavimo procesas | Ar galite bendrinti pristatymo metriką iš naujausių programų? Kaip tvarkote tvarkaraščio poveikį dėl vidutinio{0}}konstrukcijos dizaino pakeitimų? |
| Bendravimo kokybė | DFM grįžtamojo ryšio greitis, reagavimas į inžinerinius pokyčius, vienas kontaktinis taškas | Kas yra mūsų pagrindinis techninis kontaktas? Kaip greitai paprastai pateikiate DFM atsiliepimus apie naujų dalių pateikimą? |
| Bandymas ir patvirtinimas | Namų-bandomoji spauda, pirmasis-straipsnis, ataskaitų teikimas, PPAP galimybė | Ar vykdote bandymus namuose-? Kokie dokumentai pateikiami kartu su pirmuoju{1}}straipsniu? |
| Techninės priežiūros palaikymas | Po-pristatymo štampų aptarnavimas, atsarginių dalių inventorius, šlifavimo programos | Ar siūlote štampų priežiūros sutartis? Koks yra jūsų tipiškas galandimo ar remonto procesas? |
Naudokite šią sistemą kaip balų nustatymo įrankį tiekėjų vizitų ir RFQ vertinimų metu. Įvertinkite kiekvieną kriterijų pagal savo pramonės reikalavimus{1}}automobilių pirkėjai gaus PPAP pajėgumus ir SPC infrastruktūrą, o elektronikos pirkėjai gali teikti pirmenybę tolerancijos galimybėms ir inžineriniam reagavimui. Tikslas yra ne rasti tobulą balą kiekvienoje eilutėje, o nustatyti, kurie štampavimo štampų gamintojai labiausiai atitinka konkrečius jūsų programos reikalavimus įrankių kokybei, pristatymui ir ilgalaikiam-palaikymui.
Pagrindiniai klausimai, kuriuos reikia užduoti potencialiems štampo gamintojams
Vertinimo sistema suteikia jums kriterijus. Tikrieji pardavėjų pokalbiai suteikia jums atsakymus. Skirtumas tarp šių dviejų yra tas, kad tiksliai žinote, ko paklausti-ir ką atsakymai atskleidžia apie realias parduotuvės galimybes, palyginti su jos pardavimo žingsniu. Viešųjų pirkimų specialistai ir įrankių inžinieriai dažnai susiduria su trumpu terminu per RFQ ciklus, o tai reiškia, kad klausimai, kuriuos pasirenkate užduoti, turi pateikti maksimalų signalą per trumpiausią laiką.
Pagalvokite apie šį skyrių kaip nuorodą, kurią galite pasiimti per kitą skambutį arba apsilankę įstaigoje naudodami štampavimo įrankį ir štampų tiekėją. Klausimai suskirstyti pagal kategorijas, kad galėtumėte sutelkti dėmesį į tai, kas svarbiausia jūsų konkrečiai programai, ar tai būtų techninis gylis, tvarkaraščio patikimumas, ar ilgalaikė-štampavimo štampų priežiūra.
Techniniai ir inžineriniai klausimai
Šie klausimai atskleidžia, ar parduotuvė tikrai kuria jūsų štampus, ar tiesiog apdirba brėžinį, nesuprasdama gamybos konteksto. Tvirtas metalo štampavimo įrankis ir štampavimo partneris turėtų atsakyti į juos konkrečiai, o ne bendrais bruožais.
- Kokias modeliavimo platformas naudojate ir ar dalinsitės formavimo analizės rezultatais su mūsų inžinierių komanda?Parduotuvės, kuriose naudojamos „AutoForm“, „DYNAFORM“ ar lygiaverčiai CAE įrankiai, prieš pjaunant plieną gali numatyti medžiagos retėjimą, atsitraukimą ir susiraukšlėjimą. Jei jie negali įvardyti konkrečios programinės įrangos arba nesiryžta pasidalyti rezultatais, jų kūrimo procesas greičiausiai priklauso nuo bandymų ir klaidų, -o tai reiškia, kad jūsų išbandymo išlaidos didėja.
- Kokius DFM atsiliepimus pateikiate apie pateiktų dalių geometriją ir kaip greitai?Pajėgus gamintojas pastebi gamybos problemas per kelias dienas nuo jūsų CAD failo gavimo. Paprašykite DFM rekomendacijų, kurias jie pateikė ankstesnėse programose, pavyzdžių. Parduotuvės, kurios atsako „kuriame pagal jūsų spaudinį“, sako, kad jos nepadės išvengti brangių projektavimo problemų.
- Kokias įrankių plieno rūšis ir paviršiaus apdorojimą rekomenduojate naudoti mūsų medžiagai, storiui ir tūriui?Klausykite konkrečių samprotavimų-D2 dėl abrazyvinio užtaisymo, S7 dėl smūgio-sunkaus formavimo, karbido įdėklų, skirtų itin-didelio{5}}garsumo stotims. Neaiškūs atsakymai, pvz., „naudojame aukštos-kokybės plieną“, rodo ribotą medžiagų mokslo gylį.
- Koks yra jūsų standartinis smūgio-to-priešvaros tolerancija ir kaip ją patikrinti?Elitinės parduotuvės laikosi ±0,002 mm ir patikrinamos naudojant CMM arba optinius matavimus. Šis klausimas atskiria tiksliojo įrankio metalo štampavimo operacijas nuo bendrojo apdirbimo cechų, kurios pereina į štampavimą be metrologijos.
- Kokias štampavimo štampavimo dalis gaminate namuose{0}}, o ne iš išorės?Svarbiausi komponentai, tokie kaip perforatoriai, štampavimo blokai ir nuėmikliai, turėtų būti apdorojami viduje. Didelis pagrindinių elementų užsakymas rodo pajėgumų apribojimus arba trūkstamą įrangą, kuri turės įtakos jūsų laiko juostai ir kokybei.
Projektų valdymo ir komunikacijos klausimai
Techninės galimybės mažai ką reiškia, jei parduotuvė negali tvarkyti laiko grafikų, pranešti apie pokyčius ar jus informuoti be nuolatinio stebėjimo{0}}. Šie klausimai atskleidžia veiklos brandą.
- Kas yra vienintelis mūsų programos kontaktinis asmuo ir koks jų inžinerinis išsilavinimas?Norite projekto vadovo, kuris išmanytų įrankių ir štampavimo štampavimo procesus, o ne tik planavimą. Techninis raštingumas jūsų pirminiame kontakte pašalina telefono žaidimą tarp jūsų, koordinatoriaus ir tikrųjų inžinierių, kuriančių jūsų kauliuką.
- Kaip tvarkote inžinerinius pakeitimus po projekto patvirtinimo?Vyksta dizaino pokyčiai. Kyla klausimas, ar parduotuvėje taikomas oficialus taisymo kontrolės procesas,{1}}sekantis dabartinę, palyginti su ankstesnėmis versijomis, nurodantis poveikį per kelias dienas ir neleisdamas, kad netinkamas taisymas pasiektų įrenginį. Parduotuvės, kuriose nėra dokumentuotų pakeitimų valdymo procesų, galiausiai bus sukurtos pagal pasenusį brėžinį.
- Koks yra jūsų pristatymo laiku-laikas per pastaruosius 12 mėnesių ir kaip apibrėžiate „laiku“?Kai kurios parduotuvės vertinamos pagal pradines įsipareigojimų datas. Kiti iš naujo nustato laikrodį kiekvieną kartą, kai pasikeičia tvarkaraštis. Paklauskite metrikos ir apibrėžimo. Didesnis nei 90 % rodiklis, palyginti su pradiniais įsipareigojimais, rodo tvirtą planavimo discipliną.
- Kaip pranešate apie grafiko riziką ar vėlavimus, kol jie neturi įtakos pristatymui?Aktyvios parduotuvės pažymi rizikas tuo metu, kai nustato jas-medžiagos vėlavimą, netikėtą apdirbimo problemą, modeliavimo rezultatą, kuriam reikia projektavimo iteracijos. Reaktyvios parduotuvės laukia, kol praeis pristatymo data, o tada paaiškina, kas nutiko.
- Kokie dokumentai pridedami prie užpildyto štampavimo?Tikėkitės projektavimo failų, medžiagų sąskaitų, skirtų štampuoti štampavimo dalims ir susidėvintiems komponentams, pirmųjų{0}}straipsnių patikrinimo ataskaitų, įrankių plieno medžiagų sertifikatų ir techninės priežiūros vadovo. Trūksta dokumentacijos sukelia ilgalaikį galvos skausmą-, kai prireikia štampavimo įrankio remonto arba atsarginių komponentų praėjus metams po pristatymo.
Techninės priežiūros ir ilgalaikės{0}}partnerystės klausimai
Antgalis nėra vienkartinis{0}}pirkimas-, tai gamybinis turtas, kurį reikia nuolat prižiūrėti. Šie klausimai nustato, ar jūsų tiekėjas dingsta išrašęs sąskaitą faktūrą, ar lieka užimtas per visą štampo naudojimo laiką.
- Ar siūlote suplanuotas štampavimo štampų priežiūros programas ir ką jos apima?Ieškokite specifikos: pakartotinio šlifavimo dažnio rekomendacijų, tikrinimo intervalų, prevencinių susidėvėjusių komponentų keitimo grafikų ir apyvartos laiko įsipareigojimų. Struktūrinė priežiūros programa pailgina štampų tarnavimo laiką 30–50 %, palyginti su veikimu iki gedimo.
- Koks yra įprastas štampavimo įrankio remonto{0}}planinis galandimas ir avarinis gedimas?Suplanuota priežiūra turėtų pasisekti per kelias dienas. Avarinis remontas per savaitę. Jei gamintojas nurodo kelias savaites pagrindiniam šlifavimui, jų pajėgumai ar prioritetų nustatymas nepateisins jūsų gamybos trukmės poreikių.
- Ar turite atsargų arba greitai įsigyjate savo sukurtų įrankių atsarginių štampų komponentų?Parduotuvės, kuriose saugomi originalių konstrukcijų skaitmeniniai modeliai ir medžiagų įrašai, gali atkurti susidėvėjusius elementus-perforatorius, įdėklus, spyruokles, kreipiamuosius kaiščius-nepradėdamos nuo nulio. Tai labai sumažina prastovų laiką, kai komponentai susidėvi įpusėjus-gamybai.
- Ar jūsų įrankiai gali padidinti apimtį, jei mūsų paklausa padidės?Štampui, pagamintam 500 000 dalių per metus, gali prireikti stoties sutvirtinimo, medžiagų atnaujinimo ar papildomų ertmių, kad būtų galima apdoroti 2 mln. Paklauskite, ar originalus dizainas atitinka būsimą apimties augimą, ar norint padidinti mastelį, reikia visiškai naujo įrankio.
- Kaip atrodo jūsų po{0}}pristatymo inžinerinis palaikymas, jei susiduriame su gamybos problemomis?Geriausios partnerystės apima trikčių šalinimo palaikymą, susijusį su tokiomis problemomis kaip įdubimų susidarymas, matmenų poslinkis ar tiekimo problemos{0}}net ir praėjus mėnesiams po pristatymo. Paklauskite, ar palaikymas įtrauktas, apmokestinamas ar nepasiekiamas.
Pažymėkite šiuos klausimus kitam RFQ ciklui. Gauti atsakymai atskleis daugiau apie faktines gamintojo galimybes nei bet kuri brošiūra ar svetainė. Tiekėjai, kurie atsako užtikrintai, konkrečiai ir skaidriai, rodo būtent tokią partnerystę, kuri ilgainiui sukuria patikimus įrankius. Tie, kurie nukrypsta, apibendrina ar vengia detalių, jums sako ką nors vienodai vertingo-tik priešinga kryptimi.
Šių pokalbių kokybė taip pat rodo kai ką platesnio: kaip vystosi pati štampu gamybos pramonė. Parduotuvės, investuojančios į modeliavimą, automatizavimą ir gyvavimo ciklo palaikymą, lenkia tas, kurios vis dar veikia pagal pažadus ir reaktyvius paslaugų modelius.
Tendencijos, keičiančios tai, kaip gamintojai gamina ir pristato štampus
Atsakymai, kuriuos gaunate iš štampų gamintojų, šiandien skamba kitaip nei prieš penkerius metus. Parduotuvės, kurios kažkada daugiausia konkuravo dėl apdirbimo pajėgumų, dabar išsiskiria inžinerinėmis paslaugomis, skaitmenine infrastruktūra ir visapusiška pagalba, kurią teikia per visą štampavimo laiką. Keletas susiliejančių jėgų skatina šį pokytį metalo štampavimo gamyboje, o jas supratę pirkėjai priims ryškesnius tiekimo sprendimus.
Pažangus modeliavimas ir automatizavimas štampavimo srityje
CAE modeliavimas iš konkurencinio pranašumo tapo pradiniu lūkesčiu. Pasaulinė CAE rinka buvo įvertinta beveik11 milijardų dolerių 2024 mir prognozuojama, kad iki 2032 m. ji pasieks 25 mlrd. Tiksliojo štampavimo programose AI-pagalbinamas modeliavimas jau sutrumpino štampų patvirtinimo terminus 31 proc. pirmaujančiose automobilių operacijose. Tai reiškia, kad bus mažiau fizinių bandymų pakartojimų, mažiau perdirbamo grūdinto plieno ir greitesnis laikas iki gamybos patvirtinimo.
Modeliavimas-pagrįstas štampų kūrimas nepakeičia fizinio patvirtinimo-ji pašalina daugumą gedimų prieš nupjaunant plieną, todėl bandymo iteracijos sumažėja nuo kelių savaičių bandymų-ir-klaidų iki tikslinio tobulinimo dienų.
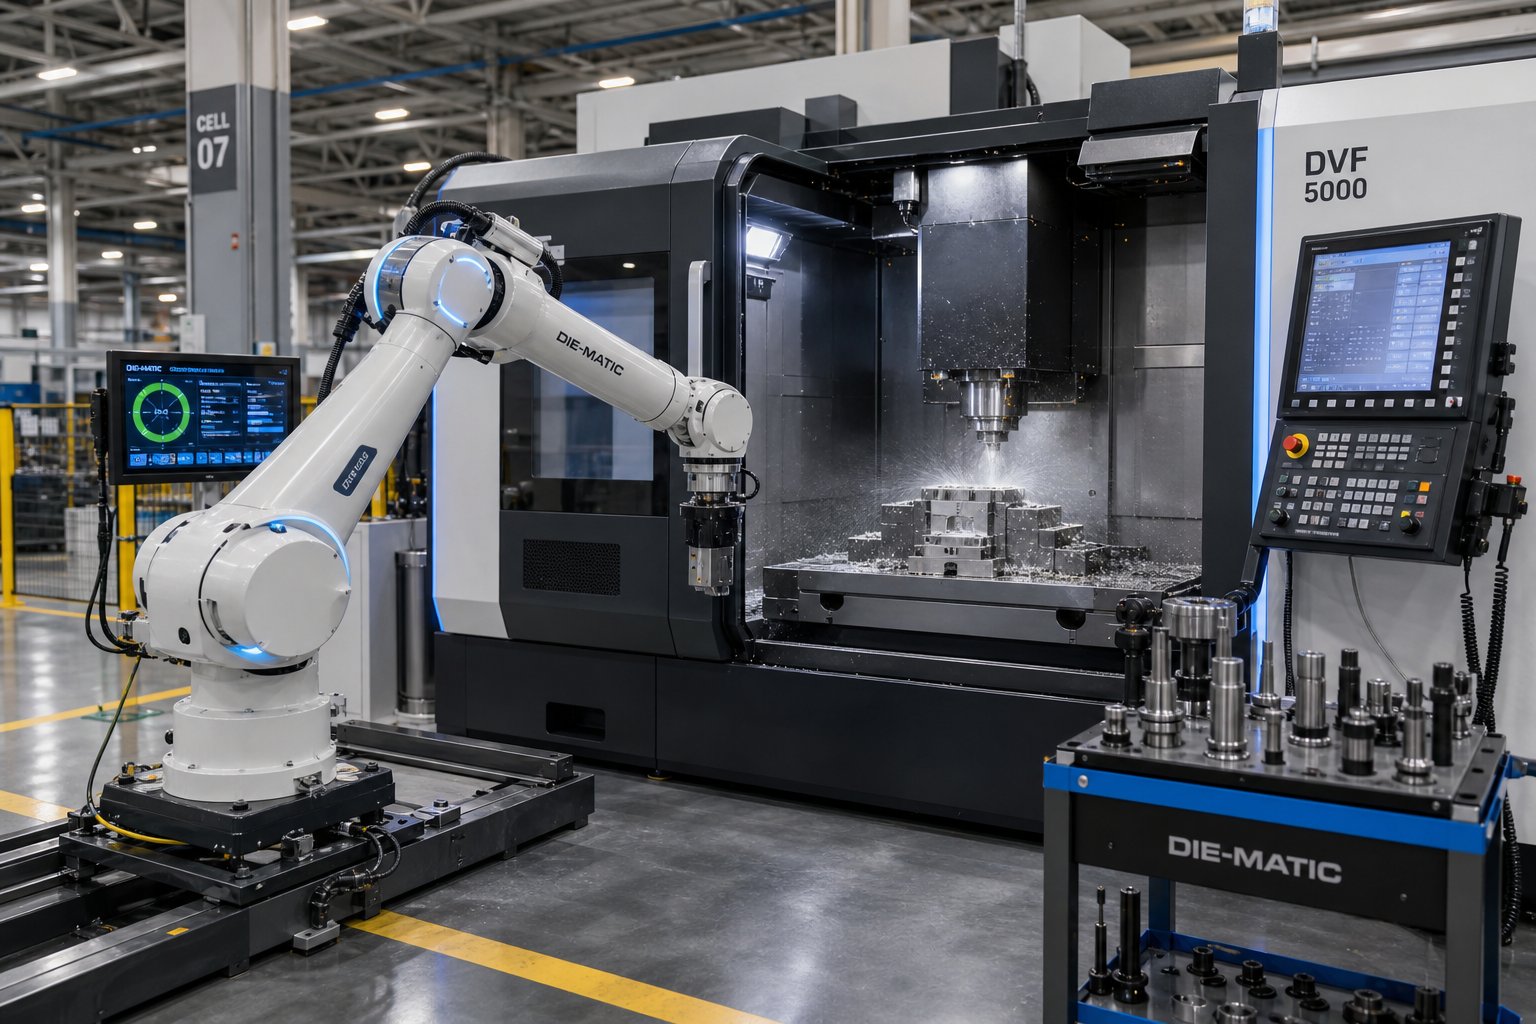
Automatika lygiagrečiai pertvarko parduotuvės aukštą. Robotų staklių priežiūra leidžia CNC frezoms ir vielos EDM įrangai veikti be priežiūros per naktį, todėl mašinos panaudojimas nuo įprasto 30 procentų per vieną pamainą padidėja iki 80 procentų ar daugiau. Dėl štampavimo gamybos proceso tai reiškia trumpesnį pristatymo laiką neprarandant tikslumo. Proceso-zondavimo ir automatinio tikrinimo ląstelės tikrina svarbiausius matmenis apdirbimo metu, o ne po-nukrypimų, kol jie nesukelia surinkimo problemų. Šios investicijos į automatizavimo įrankius ir štampus ypač naudingos elektrinėms metalo štampavimo programoms, kur mikro-jungtys ir ekranavimo komponentai reikalauja leistinų nuokrypių, matuojamų vienaženkliais-mikronais.
Visapusiška{0}}gyvenimo ciklo partnerystė nuo galimybių iki priežiūros
Svarbiausias pramonės pokytis yra struktūrinis, o ne technologinis. Pirmaujančios šlifavimo parduotuvės nebėra laikomos mašinų{1}}pardavėjomis. Jie siūlo integruotas partnerystes, apimančias galimybių įvertinimą, CAE formavimo analizę, detalų štampų dizainą, precizinį apdirbimą, instrumentinį bandymą, matmenų patikrą ir nuolatinę techninės priežiūros palaikymą. Šis gyvavimo ciklo modelis pakeičia pirkėjo{4}}tiekėjo dinamiką iš sandorio į bendradarbiavimą.
Kodėl tai svarbu? Kadangi gamintojas, įtrauktas nuo galimybių iki gamybos, supranta, kodėl buvo priimti konkretūs projektavimo sprendimai. Kai tinkintą precizinį štampavimo štampą reikia galąsti 500 000 judesių metu, komanda, kuri imitavo medžiagų srautą, pasirinko įrankinio plieno rūšį ir patvirtino pirmąjį gaminį, yra ta pati komanda, kuri atlieka techninę priežiūrą-jokių žinių spragų, jokios pakartotinio{4}}mokymosi kreivės.
YICHENiliustruoja šį gyvavimo ciklo metodą ir siūlo darbo eigą, kuri pereina nuo pradinio galimybių įvertinimo ir CAE modeliavimo iki CNC apdirbimo, bandomųjų paleidimų ir galutinės patikros pagal vieną veikimo skėtį. Pirkėjams, pasiruošusiems pereiti nuo tyrimų prie RFQ, jų štampavimo štampų puslapyje pateikiamas konkretus pavyzdys, kaip -visų paslaugų gamintojai struktūrizuoja savo įsipareigojimus nuo pirmojo kontakto iki gamybos patvirtinimo.
Ši evoliucija link integruotų partnerysčių taip pat iš naujo apibrėžia, kaip pirkėjai turėtų galvoti apie paskutinį žingsnį: ilgalaikių -santykių kūrimą, kurie išsaugo našumą per milijonus gamybos ciklų, o ne tik įrankio patvirtinimą pristatymo metu.
Sėkmingos štampų gamybos partnerystės kūrimas
Kiekviena šio vadovo dalis sukurta siekiant vieno rezultato: suteikti jums techninį pagrindą, kad atitiktumėte jūsų gamybos reikalavimus su gamintoju, kuris gali patikimai pristatyti visą įrankio naudojimo laiką. Skirtumas tarp sėkmingos ir brangios programos retai priklauso nuo vieno veiksnio. Tai priklauso nuo to, kaip gerai suderinate štampo tipą, medžiagų strategiją, parduotuvės galimybes ir komunikacijos kokybę prieš skirdami įrankius.
Jūsų reikalavimų atitikimas tinkamo gamintojo
Įvertinote štampo tipus, medžiagas, inžinerines darbo eigas, apdirbimo galimybes, sertifikatus ir pardavėjo klausimus. Distiliuojant visa tai į pakartojamą sprendimų priėmimo procesą, jūsų vertinimas išlieka nuoseklus, nesvarbu, ar perkate pagal užsakymą pagamintą metalinį štampavimo štampą automobiliniam laikikliui, ar nestandartinį metalinį štampą plataus vartojimo elektronikos korpusui. Čia yra sutrumpintas kontrolinis sąrašas:
- Pirmiausia apibrėžkite savo štampo tipo reikalavimą.Laipsniškas, perkeliamas, sudėtinis ar vienos{0}}pakopos? Šį pasirinkimą lemia jūsų detalės geometrija, metinis tūris ir medžiagos storis. Iš anksto pranešus apie tai išfiltruojamos parduotuvės, kuriose trūksta atitinkamos patirties.
- Patikrinkite apdirbimo ir terminio apdorojimo galimybes-namuose.Vielos EDM, strypinis šlifavimas, 5-ašių CNC ir grūdinimas vietoje po vienu stogu reiškia trumpesnį pristatymo laiką ir nepertraukiamą matmenų atskaitomybę.
- Patvirtinkite, kad sertifikatai atitinka jūsų pramonės šaką.ISO 9001 kaip minimumas. IATF 16949 automobiliams. AS9100 aviacijai. Patikrinkite apimtį, svetainės adresą ir paskutinę audito datą.
- Įvertinkite inžinerinį gylį, o ne tik apdirbimo pajėgumus.Paklauskite apie modeliavimo platformas, DFM apyvartos greitį ir ar jie dalijasi formavimo analizės rezultatais. Parduotuvės, kurios gamina jūsų štampus, -ne tik apdirba juos-, nesulaukia problemų prieš pjaunant plieną.
- Anksti įvertinkite bendravimo modelius.Kaip greitai jie reaguoja į techninius klausimus? Ar jie skiria vieną kontaktinį tašką su inžineriniu raštingumu? Reagavimas citavimo fazės metu numato reagavimą kūrimo metu.
- Planuokite techninę priežiūrą nuo pirmos dienos.Paklauskite apie pakartotinio šlifavimo programas, atsarginių komponentų prieinamumą ir avarinį remontą. Pasirinktinis antspaudas yra ilgalaikis-gamybinis turtas, o ne vienkartinis{2}}pirkimas. Gamintojas, kuris jį gamina, turėtų palaikyti jį per visą tarnavimo laiką.
- Prašyti pristatymo našumo duomenų.-Pastarųjų 12 mėnesių laiko istorija jums pasako daugiau nei bet koks pažadėtas pristatymo laikas. Svorio patikimumas virš greičio.
Šis kontrolinis sąrašas tinka, nesvarbu, ar vertinate vietinę įrankių ir štampų parduotuvę, ar pasaulinį tiekėją, gaminantį lakštinio metalo štampavimą dideliu mastu. Įvertinkite individualius kriterijus, atsižvelgdami į jūsų pramonės poreikius,{1}}automobilių programos labai priklauso nuo PPAP galimybių ir SPC infrastruktūros, o elektronikos programos teikia pirmenybę mikro-tolerancijos tikslumui ir sparčiai inžinerinei iteracijai.
Perėjimas nuo tyrimų prie RFQ su pasitikėjimu
Geriausios partnerystės prasideda ne nuo pirkimo užsakymo. Jie pradedami nuo techniškai aiškaus pokalbio, kuriame abi pusės supranta dalių reikalavimus, gamybos tikslą ir ilgalaikius{1}}apimties lūkesčius. Jūsų pasiūlymas turėtų apimti visą 3D modelį, matmenų 2D brėžinį, medžiagų ir tolerancijos specifikacijas, metines apimties prognozes ir visus antrinius veiklos reikalavimus. Kuo išsamesnis pradinis pateikimas, tuo tikslesnes ir palyginamesnes kainas gausite-pašalindami pirmyn-ir-pirmyn{7}}ir-, kas prideda dienų prie kiekvieno citatų ciklo.
Jei laikotės šio vadovo, dabar pakankamai supratote apie individualų metalo štampavimą, štampų konstrukciją ir parduotuvės galimybes, kad užtikrintumėte bet kokį gamintojo atsakymą. Žinote, kokius klausimus užduoti, kokie atsakymai atskleidžia tikrąjį pajėgumą ir kokios raudonos vėliavėlės rodo, kad parduotuvė, kurios rezultatai sumažės, kai sutrumpės terminai.
Pirkėjams, pasiruošusiems pereiti nuo tyrimo prie aktyvaus pokalbio dėl užklausų,YICHEN štampavimo štampavimo puslapissiūlo praktinį atspirties tašką-, apimantį visą-paslaugų darbo eigą nuo galimybių įvertinimo ir CAE modeliavimo iki apdirbimo, bandomųjų paleidimų ir patikrinimų, kurie šiame straipsnyje aprašyti kaip šiuolaikinės štampelų gamybos partnerystės standartas.
Aiški techninė komunikacija nuo pirmos sąveikos nustato visos programos trajektoriją. Pradėkite nuo to, o toliau pateikti įrankiai atspindės tikslumą ir tikslus, kuriuos įnešėte į partnerystę nuo pat pirmos dienos.
Dažnai užduodami klausimai apie metalo štampavimo štampų gamintojus
1. Kas yra štampai gamyboje ir kaip jie veikia?
Gamybos štampas yra tikslus{0}}inžinerinis įrankis, įmontuotas štampavimo prese, kuris naudoja jėgą pjaustydamas, lenkdamas arba suformuodamas plokščią lakštą į gatavus komponentus. Štampas susideda iš viršutinės pusės (štampavimo) ir apatinės pusės (štampavimo blokas), kurios veikia kartu kiekvieno paspaudimo metu. Štampai gali suktis šimtus kartų per minutę, gamindami identiškas dalis per milijonus pakartojimų. Štampo kokybė tiesiogiai valdo dalių tikslumą, paviršiaus apdailą ir gamybos nuoseklumą per visą įrankio naudojimo laiką.
2. Kaip pasirinkti progresyvius, perkeliamus ir sudėtinius štampavimo štampus?
Pasirinkimas priklauso nuo trijų veiksnių: detalės geometrijos, gamybos apimties ir biudžeto. Progresyvūs štampai tinka dideliems-apimčių (100 000 ir daugiau dalių) kelių -funkcijų komponentų, užtikrinančių mažiausią-dalies kainą, tačiau reikalaujančių didelių išankstinių investicijų į įrankius. Perkėlimo štampai tvarko dideles arba giliai{7}}ištrauktas dalis, per sudėtingas progresinei juostelei. Sudėtiniai štampai puikiai tinka plokščioms, tikslioms detalėms, kurias reikia pjauti kelis kartus vienu judesiu, pvz., laminavimo arba poveržlės. Vieno etapo štampai geriausiai tinka prototipų kūrimui arba mažos apimties gamybai, kai dizaino lankstumas yra svarbesnis nei ciklo greitis.
3. Kokius sertifikatus turėtų turėti štampavimo štampų gamintojas?
Ieškokite bent jau ISO 9001:2015 sertifikato, kuris patvirtina dokumentuotus kokybės valdymo procesus. Automobilių tiekimo grandinėms IATF 16949:2016 yra labai svarbus, nes jame pridedami APQP, PPAP, statistinio proceso valdymo ir klaidų tikrinimo reikalavimai. Aviacijos ir kosmoso reikmėms reikalingas AS9100 su visišku atsekamumu. Peržiūrėdami sertifikatus įsitikinkite, kad sertifikavimo įstaiga yra akredituota, aprėptis apima konkrečiai štampo gamybą, o sertifikuotos vietos adresas sutampa su tuo, kur bus statomi jūsų įrankiai. Priežiūros auditai kas 6–12 mėnesių padeda išlaikyti nuolatinę atskaitomybę.
4. Koks įrankių plienas geriausiai tinka štampuoti?
Geriausias įrankių plienas priklauso nuo jūsų detalės medžiagos, gamybos apimties ir gedimo rizikos. D2 (daug-anglies, daug-chromo) pasižymi puikiu atsparumu dilimui, kai naudojamas blankas ir didelis-apimtis, esant 54-61 HRC. A2 suteikia subalansuotą kietumo ir atsparumo dilimui derinį vidutinio{9}}ir{12}}didelio tūrio formavimo operacijoms. S7 užtikrina išskirtinę smūgio amortizaciją -sunkiems šalto formavimo{16}}štampams. M2 greitaeigis plienas išlaiko kietumą aukštesnėje temperatūroje, skirtas didelės spartos perforavimo stotims. Didėjant gamybos apimčiai, gamintojai paprastai pereina prie kietesnių, atsparesnių dilimui{20}}klasių arba prideda karbido įdėklus labai susidėvėjusiose stotyse.
5. Kiek laiko užtrunka pagaminti pagal užsakymą pagamintą štampavimo štampą?
Įprasta pasirinktinio štampavimo štampavimo programa trunka nuo 8 iki 16 savaičių nuo galimybių peržiūros iki galutinio patvirtinimo, priklausomai nuo sudėtingumo. Laiko juosta apima DFM peržiūrą, juostelių išdėstymo planavimą, 3D CAD modeliavimą, FEA modeliavimą, CAM programavimą, apdirbimą, terminį apdorojimą, surinkimą ir bandymą. Šios laiko juostos suglaudinimas be tinkamo modeliavimo ir DFM bendradarbiavimo yra dažniausias biudžeto viršijimo šaltinis. Pirkėjai, kurie anksti pateikia išsamius dalių duomenis, dalyvauja DFM diskusijose ir renkasi gamintojus, turinčius vidinių-pagalbų, pvz., terminio apdorojimo ir bandomuosius presus, nuolat pasiekia trumpesnius ir labiau nuspėjamus pristatymo grafikus.


