


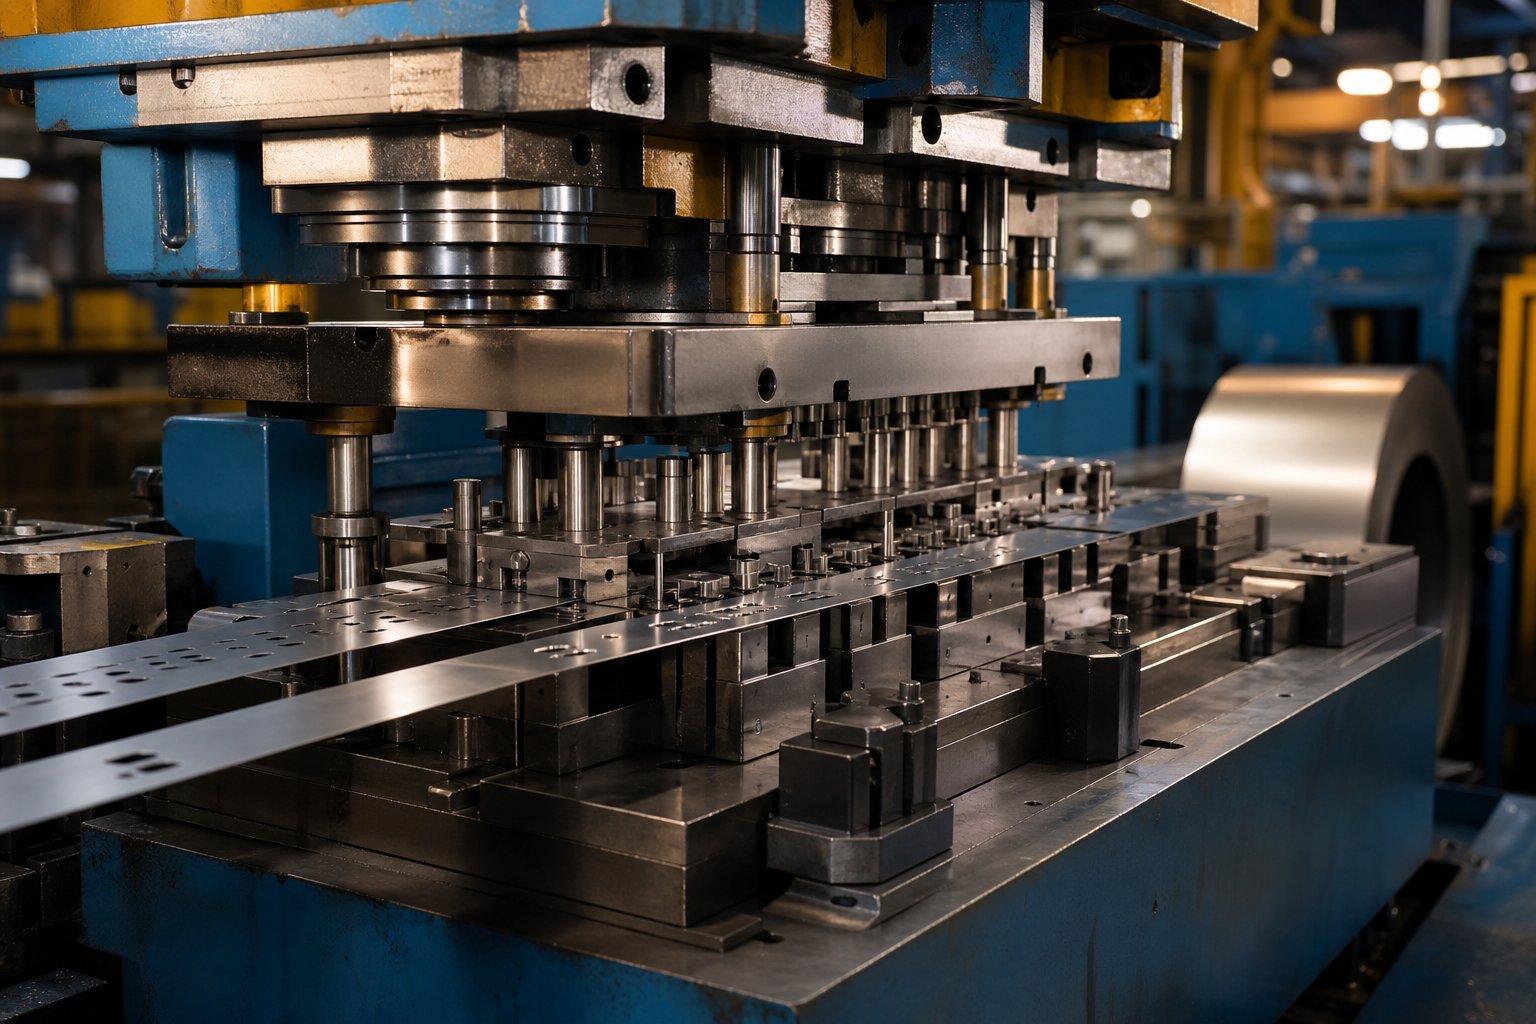
Ką iš tikrųjų daro progresyvi štampavimo įmonė
Kad galėtumėte pastebėti tiekėjo raudonas vėliavėles, jums reikia aiškaus vaizdo apie tai, ką apima procesas ir ką iš tikrųjų teikia progresyvi štampavimo įmonė. Per daug pirkėjų pradeda siūlyti kainas, nesuprasdami jiems reikalingų dalių mechanikos. Ši žinių spraga yra būtent ta vieta, kur prasideda brangios klaidos.
Kas yra progresyvus štampavimas
Progresyvusis štampavimas yra metalo formavimo procesas, kurio metu ištisinė metalo juostelė tiekiama per vieną štampą, kuriame yra kelios stotys, kurių kiekviena atlieka atskirą operaciją - pradurti, išlyginti, lenkti arba formuoti -, kol baigta dalis galutinėje stotyje bus atskirta su kiekvienu paspaudimu.
Taigikas yra progresyvus mirtis, tiksliai? Pagalvokite apie tai kaip apie surinkimo liniją, suspaustą į vieną įrankį. Plokščio lakštinio metalo - plieno, aliuminio, vario ar kitų lydinių - ritė išsivynioja ir tiekiama į štampavimo presą. Su kiekvienu potėpiu juostelė tiksliu žingsniu (vadinama štampavimo žingsniu) perkeliama į kitą stotį. Viena stotis gali išmušti skylę, kita sulenkti skirtuką, o kita suformuoti kontūrą. Tuo metu, kai juostelė pasiekia paskutinę stotį, visiškai suformuotas komponentas nukrenta. Likusi nešiklio juostelė tampa perdirbamu laužu.
Progresyvi štampavimo įmonė projektuoja, gamina ir naudoja šiuos kelių{0}}stočių įrankius, kad galėtu gaminti gatavas dalis. Presai paprastai veikia nuo 25 iki 200 smūgių per minutę, o tai reiškia, kad vienas štampai gali išvesti šimtus identiškų komponentų kas kelias minutes. Rezultatas – pakartojama geometrija, griežti tolerancijos nuokrypiai ir mažos vieneto sąnaudos, kai įrengiami įrankiai.
Kuo Progresyvūs miršta{0}}Single Station Dies
Įsivaizduokite, kad jums reikia laikiklio, kuriam reikia skylės, dviejų lenkimų ir įpjovos. Naudojant vienos-stoties įrankius, kiekviena iš šių operacijų atliekama atskirame štampelyje, atskirame spaudimo cikle. Operatorius - arba robotas - rankiniu būdu perkelia dalį tarp stočių. Jis veikia prototipams arba trumpiems važiavimams, tačiau yra lėtesnis ir sukelia tvarkymo klaidų.
Progresyvus metalo štampavimas visiškai pašalina šių dalių -į-valymą. Kadangi juostelė lieka sujungta per nešiklio juostą, kiekviena operacija išlieka sulygiuota su tuo pačiu atskaitos tašku. Jūs gaunate greitesnį ciklo laiką, mažiau kokybės kintamųjų ir žymiai mažesnės darbo sąnaudos. Kompromisas-yra didesnė išankstinė investicija į įrankius - pritaikytas progresyvus štampavimas gali svyruoti nuo 10 000 USD iki 200 000 USD arba daugiau, atsižvelgiant į dalių sudėtingumą ir stočių skaičių.
Pirkėjai, įsigyjantys nuo -didelės iki{2}}didelės apimties komponentų -, mano, kad nuo tūkstančių iki milijonų dalių kasmet - progresyvus štampavimas dažnai yra ekonomiškiausias būdas-. Suprasdami, kuo tai skiriasi nuo paprastesnių metodų, galite įvertinti, ar tiekėjo galimybės tikrai atitinka jūsų gamybos reikalavimus.
Tačiau šis įvertinimas priklauso nuo žinojimo, kas vyksta štampų viduje kiekvienoje stotyje ir kaip juostos išdėstymo sprendimai tiesiogiai veikia dalių kokybę, medžiagų naudojimą ir kainą.
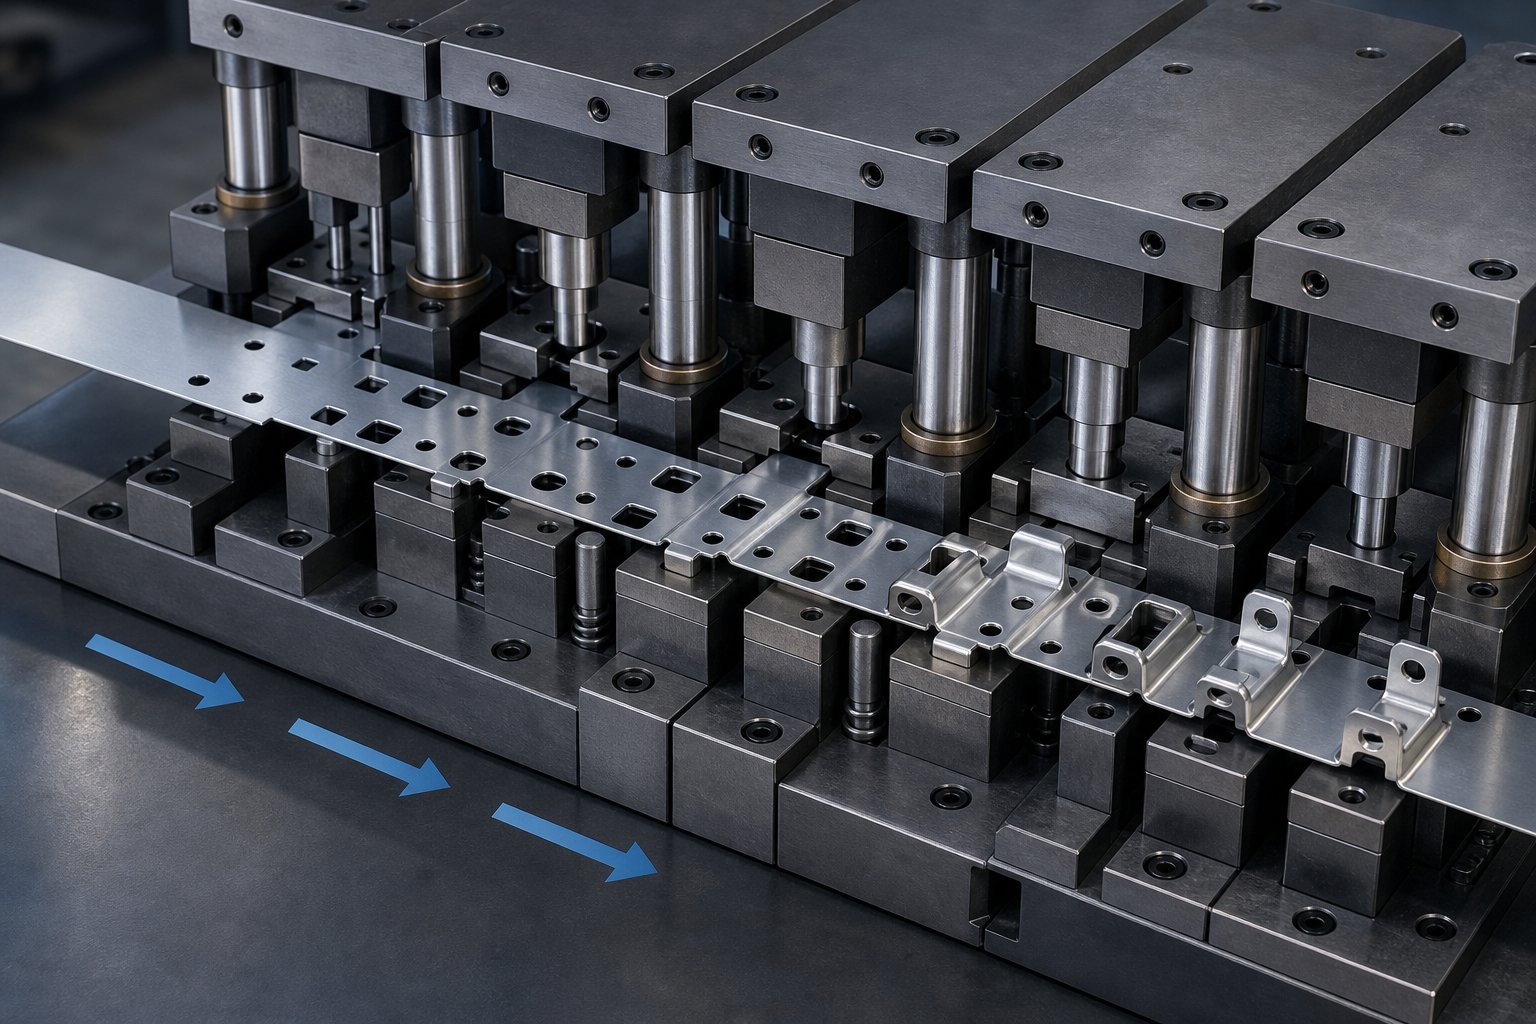
Kaip žingsnis po žingsnio veikia progresyvus štampavimo procesas
Juostos išdėstymo sprendimai formuoja viską, kas seka - nuo to, kiek stočių yra štampelyje, iki to, kiek žaliavos patenka į laužą. Suprasdamas,progresyvus štampavimo procesasŠiame lygyje pirkėjai, kurie pagauna tiekėjo raudoną vėliavėlę, atskiria nuo tų, kurie atranda problemų po to, kai apmokami įrankiai.
Juostelių išdėstymas ir stoties seka
Kiekvienas progresyvus štampavimo štampo dizainas prasideda nuo juostos išdėstymo. Inžinieriai tiksliai nubrėžia, kaip dalis bus nukreipta ant metalinės juostelės, kokios operacijos atliekamos kokiose stotyse ir kiek medžiagos yra tarp kiekvienos funkcijos. Šis planas nustato pastūmos žingsnį (atstumą, kurį juostelės juda per vieną eigą), laikiklio juostos plotį ir pjūvių bei formų seką.
Kodėl seka tokia svarbi? Auskarų vėrimas ir įpjovimas paprastai būna pirmoje vietoje, o medžiaga vis dar plokščia ir stabili. Sukūrus profilį, seka lenkimas ir formavimas. Jei pakeisite šią tvarką, vėlesniuose formavimo etapuose skylės ir plyšiai gali išsikraipyti ir išstumti dalis iš tolerancijos ribų. Gerai-suplanuotas juostos išdėstymas taip pat subalansuoja pjovimo jėgas įvairiose stotyse, kad juostelė neapvirstų arba nesulinktų štampo viduje.
Medžiagos panaudojimas yra tas, kur progresyvus štampavimo štampavimo dizainas tiesiogiai veikia jūsų išlaidas. Pramonės etalonas siekia mažiausiai 75 % medžiagų efektyvumo. Inžinieriai tai pasiekia optimizuodami dalių įdėjimą -, kartais pakreipdami dalis kampu arba naudodami alternatyvias laikiklio konfigūracijas -, kad sumažintų paliktą laužo skeletą. Nešiklio juostos plotis vadovaujasi praktine taisykle: paprastai bent du kartus didesnis už medžiagos storį, kad būtų išlaikytas juostos standumas, neeikvodami atsargų.
Nuo ritės iki baigtos dalies
Įsivaizduokite lakštinio metalo ritę, sveriančią šimtus ar tūkstančius svarų. Laipsniškas štampavimo procesas paverčia tą neapdorotą ritę į tikslius komponentus griežtai kontroliuojama seka. Štai kaip įprastas ciklas vyksta progresyviojoje štampavimo mašinoje:
- Ritės pakrovimas ir išvyniojimas:Metalinė ritė montuojama ant atsuktuvo, kuris išleidžia juostą kontroliuojamu greičiu, suderintu su presavimo greičiu.
- Tiesinimas:Juostelė praeina per tiesintuvą, kuris pašalina ritės rinkinį - kreivumo atmintį nuo suvyniojimo -, todėl medžiaga patenka į štampą plokščia ir be įtempių-.
- Maitinimas:Servo tiektuvas pastumia juostelę tiksliu žingsnio atstumu su kiekvienu paspaudimu, paprastai tikslumu tūkstantosiomis colio dalimis.
- Pilotavimas:Kontroliniai kaiščiai įkiša iš anksto{0}}pramuštas skylutes, kad užfiksuotų juostelę tikslioje padėtyje prieš formuojant.
- Nuoseklios stoties operacijos:Kiekviena stotis atlieka jai skirtą užduotį - pradurti skylutes, užtaisyti profilius, lenkti skirtukus, piešti, kalti paviršius ar įspausti detales.
- Vežėjo transportas:Viso proceso metu dalis lieka prijungta prie nešiklio juostos, kuri veikia kaip konvejeris, perkeliantis ruošinį iš stoties į stotį.
- Galutinė riba:Paskutinėje stotyje baigta dalis yra atskirta nuo nešiklio juostos.
- Išmetimas ir surinkimas:Sukomplektuotos dalys nukrenta į dėžes arba ant konvejerių, o šliužai ir panaudota nešiklio juostelė nukreipiami į perdirbimą.
Visas šis ciklas - nuo tiekimo iki išstūmimo - įvyksta su kiekvienu paspaudimu. Esant dideliam gamybos greičiui, 200 ar daugiau smūgių per minutę greitis gali pagaminti tūkstančius gatavų dalių per valandą su minimaliu žmogaus įsikišimu.
Bandomosios skylės ir registracijos tikslumas
Pilotinės skylės, be abejo, yra svarbiausia progresyvių štampų įrankių savybė. Tai mažos, tiksliai išmuštos skylės -, paprastai sukuriamos pirmoje arba antroje stotyje -, kurios turi vieną tikslą: išlaikyti kiekvieną tolesnę operaciją sulygiuotą su tuo pačiu atskaitos tašku.
Štai problema, kurią jie išsprendžia. Servo tiektuvai yra tikslūs, tačiau nedideli tiekimo atstumo svyravimai kaupiasi keliose stotyse. Be pataisymo dalis, kuriai reikia skylės centre 5 mm nuo lenkimo krašto, gali nuslinkti 0,05 mm vienoje stotyje - tiek, kad galutiniai matmenys išstumtų iš specifikacijų per 10- stoties štampą. Kontroliniai smeigtukai, patekę į iš anksto-pramuštas skylutes prieš pat preso uždarymą, kiekvieną kartą fiziškai perregistruoja juostelę į reikiamą padėtį.
Norint atlikti tikslų darbą, tarpas tarp -iki-angų paprastai yra nuo 0,0005 iki 0,001 colio. Šis tvirtas prigludimas užtikrina, kad juostelė formuojant negali pasislinkti į šoną ar išilgai. Kai tiekėjo dalys rodo nenuoseklų ryšį su savybėmis, susidėvėję arba netinkamo dydžio pilotai dažnai yra - kokybės signalas, kurį verta ištirti tiekėjo audito metu.
Laikiklio juostos dizainas tiesiogiai susijęs su piloto patikimumu. Jei laikiklis yra per siauras arba jam trūksta standumo, jis gali lankstytis tarp stočių, todėl laikui bėgant bandomosios angos pailgės. Inžinieriai subalansuoja laikiklio plotį ir sutaupo medžiagas, žinodami, kad sugedęs laikiklis reiškia nesėkmingą gamybos eigą, nepaisant to, kaip efektyviai lizdas atrodo popieriuje.
Šie projektavimo pagrindai - juostelių išdėstymas, stoties seka ir pilotų registracija - sudaro techninį pagrindą, skiriantį pajėgius tiekėjus nuo tų, kurie montuoja įrankius, kurių jie visiškai nesupranta. Tikrasis išbandymas ateina, kai lyginate, kaip skirtingi štampavimo metodai apdoroja dalis, kurios viršija paprastas plokščias geometrijas.
Progresyvių štampų palyginimas su perkėlimo ir sudėtinio štampavimo metodais
Ne kiekviena dalis priklauso progresyviam štampui. Šio skirtumo pripažinimas yra vienas aiškiausių ženklų, atskiriančių informuotus pirkėjus nuo tų, kurie priima bet ką tiekėjo pasiūlytą. Jei pardavėjas rekomenduoja laipsnišką metalo štampavimą daliai, kuri būtų geriau pritaikyta perkėlimo ar sujungimo procesui, tai yra raudona vėliavėlė, kurią verta pagauti anksti.
Progresyvus prieš perkėlimą ir sudėtinį štampavimą
Kiekvienas metodas naudoja štampus ir štampavimo presus lakštiniam metalui formuoti, tačiau jie iš esmės skiriasi tuo, kaip medžiaga juda, kokias geometrijas jie tvarko ir kur jie ekonomiškai prasmingi.
Progresyvios mirštalaikykite ruošinį pritvirtintą prie laikiklio juostelės. Juostelė tiekia pirmyn stotis po stoties, su kiekvienu paspaudimu paimdama naujas funkcijas. Dėl to progresiniai štampai idealiai tinka didelės-apimties mažoms-–-vidutinėms dalims su vidutinio sudėtingumo - laikikliais, gnybtais, spaustukais ir jungtimis, kurias gamina šimtai tūkstančių.
Perdavimas mirštaatskirkite ruošinį nuo juostelės pirmoje stotyje. Tada mechaniniai pirštai arba šaudykliniai mechanizmai perkelia tą laisvą tuščią vietą tarp sekančių stočių. Kadangi detalės neberiboja juostelės plotis, pernešimo štampavimo štampavimas apdoroja didesnius komponentus ir gilesnius tempimus, kurių progresiniai štampai negali pritaikyti. Pagalvokite apie konstrukcines automobilių plokštes, cilindrinius korpusus arba giliai-ištrauktus puodelius.
Junginys mirštavienu paspaudimu atlikite kelias pjovimo operacijas -, pvz., išlyginimą ir pradūrimą -. Jie puikiai gamina paprastas plokščias dalis, kuriose itin svarbus vidinis ir išorinis profilių koncentriškumas, pvz., poveržles, plokščius žiedus ir elektrines laminatas. Greitis yra mažesnis nei progresyvus štampavimas, tačiau matmenų tikslumas tarp funkcijų yra geresnis, nes viskas pjaustoma vienu metu.
Toliau pateiktoje lentelėje šie metodai pateikiami pagal kriterijus, kurie yra svarbiausi tiekėjo vertinimo metu:
| Kriterijai | Progresyvūs miršta | Perdavimo miršta | Junginys miršta |
|---|---|---|---|
| Dalies dydis | Nuo mažo iki vidutinio (ribojama juostelės pločio) | Nuo vidutinio iki didelio (be juostelių apribojimų) | Nuo mažo iki vidutinio (plokštieji profiliai) |
| Gamybos apimties riba | Didelis (paprastai 100,{1}} per metus) | Nuo vidutinio iki didelio (10 000–500,000+) | Žemas arba vidutinis (1 000–100 000) |
| Geometrinis sudėtingumas | Vidutinis (lenkiasi, formuoja, perveria vienoje plokštumoje) | Aukštas (gilus brėžinys, kelių{0}}ašių formavimas) | Žemas (tik plokščio pjovimo operacijos) |
| Įrankių kaina | Aukšta (10 000–200 000 USD+) | Nuo vidutinio iki didelio | Žemas ar vidutinio sunkumo |
| Ciklo greitis | Greičiausias (iki 1, 200+ smūgio per minutę) | Vidutinis (mechaninis perdavimas riboja greitį) | Vidutinis (vieno takto{0}}taktis, mažesnis pralaidumas) |
Pastebėsite, kad laipsniško štampavimo ir štampavimo perdavimo metodai sutampa vidutinio -garsumo diapazone. Būtent dėl šios sutapimo tiekėjo žinios yra svarbiausios - patyręs inžinierius gali nustatyti, kuris metodas užtikrina geresnę-vieneto ekonomiją atsižvelgiant į jūsų konkrečią geometriją ir metinę paklausą.
Dalių geometrijos, kurios netinka progresyviems štampams
Sąžiningi tiekėjai pasakys, kada progresiniai štampai yra netinkamas įrankis darbui. Štai scenarijai, kai jie neatitinka:
- Gilus traukimas, viršijantis medžiagų ribas:Kai detalės tempimo gylis apytiksliai viršija jos skersmenį arba mažiausią plotį, juosta negali išlaikyti vientisumo tarp stočių. Medžiaga plonėja virš priimtinų ribų arba visiškai plyšta. Perkėlimo štampavimas, leidžiantis iš naujo-suimti ir perbraižyti laisvą ruošinį, patikimai tvarko šias geometrijas.
- Negabaritinės dalys:Progresyvūs štampai yra ribojami dėl galimo juostos pločio, paprastai iki maždaug 24 colių, priklausomai nuo preso talpos. Dalys, didesnės nei gali tiekti ritė, tiesiog netiks formatui.
- Itin maži garsai:Jei metinė paklausa yra mažesnė nei 5 000–10 000 vienetų, investicijos į įrankius progresyviam štampavimui retai atsiperka. Paprastesnė{5}}stoties sąranka arba sudėtiniai štampai suteikia greitesnį ir pigesnį gamybos kelią.
- Dalys, kurias reikia atlikti ant kelių paviršių:Kadangi juostelė riboja orientaciją, progresyvūs štampai kovoja su ypatybėmis, kurios turi būti suformuotos komponento viršuje, apačioje ir šonuose vienu praėjimu. Perkėlimo sistemos, galinčios pasukti ir pakeisti ruošinių padėtį, natūraliau atlieka kelių paviršių darbą.
Tiekėjas, kuris stumia progresinius štampelius kiekvienam pritaikymui, nepaisant tinkamumo, teikia pirmenybę savo įrangos naudojimui, o ne jūsų projekto poreikiams. Geriausi štampavimo ir štampavimo partneriai rekomenduoja metodą, atitinkantį jūsų dalį -, net jei tai reiškia, kad procesas skiriasi nuo jų pagrindinės galimybės.
Svarbu žinoti, kuris metodas tinka jūsų geometrijai ir tūriui. Kitas klausimas – ar jūsų konkrečioje pramonės šakoje nėra taikomų reikalavimų - leistinų nuokrypių, medžiagų sertifikatų ar atitikties standartų -, kurie dar labiau susiaurina, kuriuos tiekėjus iš tikrųjų gali pristatyti.
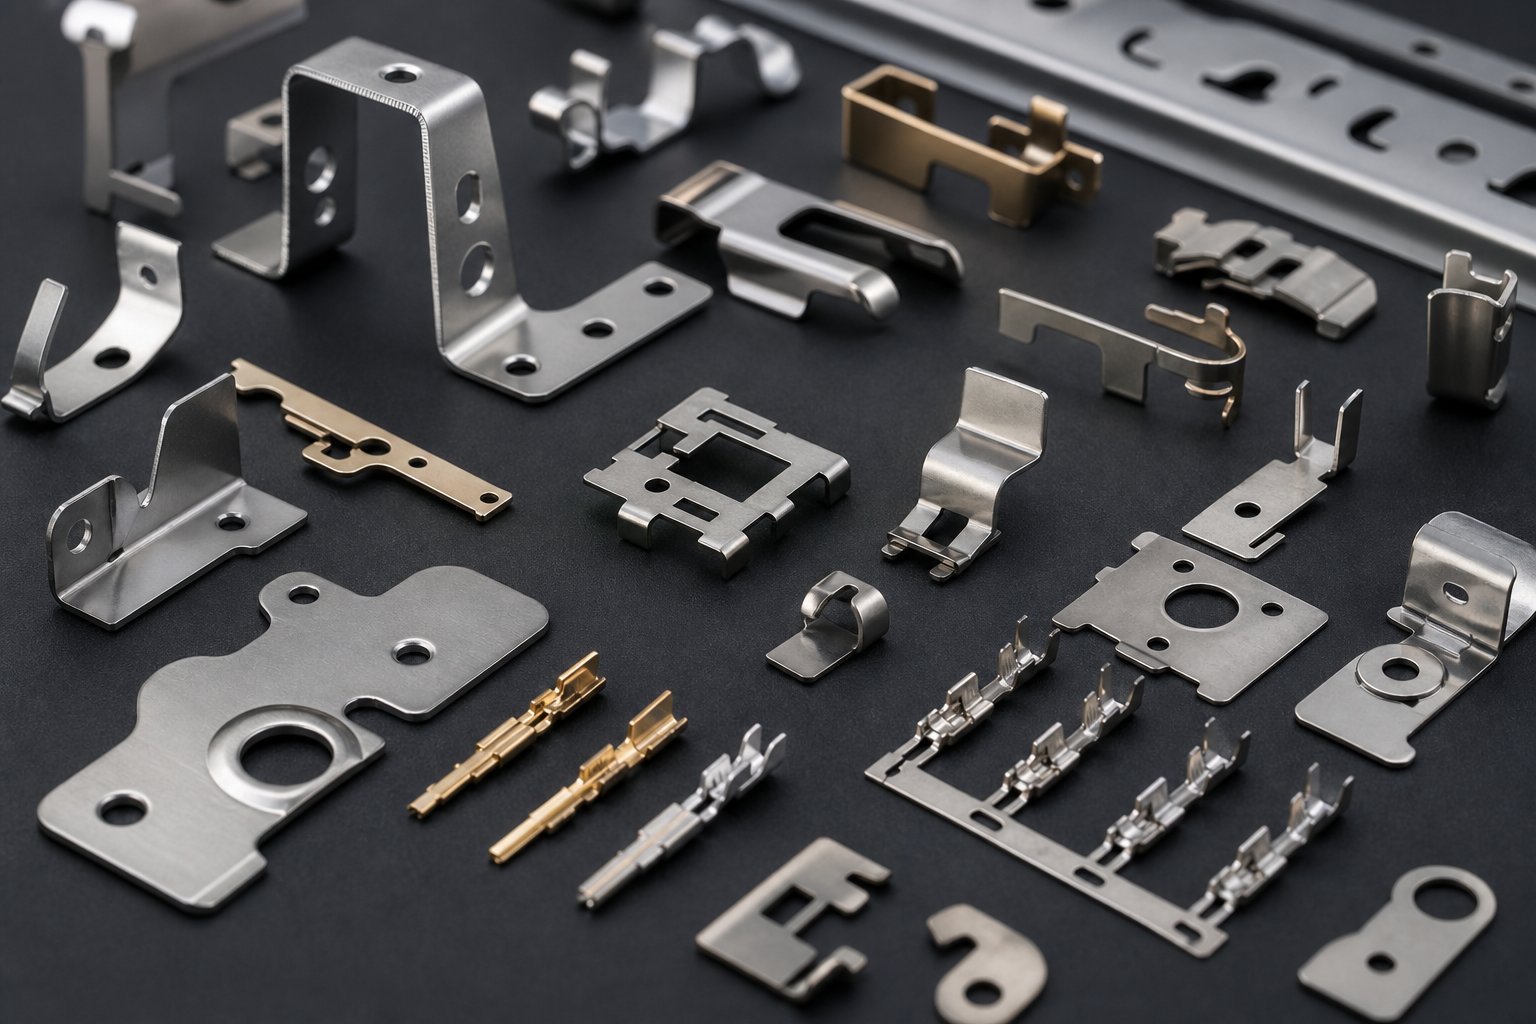
Pramonės šakos ir dalių tipai, geriausiai tinkantys progresiniam štampavimui
Konkretūs pramonės-reikalavimai ne tik susiaurina jūsų tiekėjų sąrašą -, jie nustato, ar laipsniškas štampavimas yra tinkamas procesas konkrečiai daliai. Raudona vėliava, kurią verta pagauti anksti? Tiekėjas, kuris savo svetainėje pateikia „automobilių, elektronikos, medicinos ir ŠVOK“ sąrašą, nepaaiškindamas, kokios tų sektorių dalių savybės iš tikrųjų reikalauja pažangių įrankių. Dėl atotrūkio tarp bendros pramonės etiketės ir tikrojo techninio tinkamumo įvyksta viešųjų pirkimų klaidų.
Bendra kiekvienos pramonės šakos gija, kurioje dominuoja progresyvios formos, nėra pats sektorius. Tai trijų dalių savybių derinys: nuosekli pakartojama geometrija, dideli metiniai kiekiai (paprastai nuo dešimčių tūkstančių iki milijonų vienetų) ir medžiagos, suderinamos su nepertraukiamu juostos formavimu. Kai jūsų komponentas patikrina visus tris langelius, progresyvus štampavimas užtikrina neprilygstamą ekonomiškumą.
Automobilių ir elektromobilių komponentų reikalavimai
Automobilių originalios įrangos gamintojai ir elektromobilių gamintojai kasmet sunaudoja milijonus pažangių štampuotų automobilių dalių. Bet kodėl laikiklis, jungtis ar spaustukas tinka šiam procesui? Tai priklauso nuo specifinių charakteristikų, kurios atitinka kelių stočių juostos formavimą-:
- Apimties pagrindimas:Vienai transporto priemonės platformai kasmet gali prireikti 500 000–2 milijonų vienetų vien vieno laikiklio. Šie kiekiai greitai amortizuoja įrankių sąnaudas ir dažnai atperka investicijas per kelis mėnesius.
- Matmenų pakartojamumas per ilgą laiką:Konstrukciniai spaustukai ir jutiklių laikikliai turi išlaikyti leistinus nuokrypius ciklas po ciklo be dreifo. Progresyvūs štampai su bandomuoju-registruotu juostelės padavimu užtikrina tokį nuoseklumą, kai vienos{2} stoties metodai įveda kumuliacinius tvarkymo skirtumus.
- Medžiagų suderinamumas:Automobilių dalyse dažniausiai naudojamas didelio -stiprumo mažo-legiruotasis plienas, cinkuotas plienas arba aliuminis - visos medžiagos, kurios patikimai tiekia iš ritės ir susidaro nuspėjamai esant progresiniam štampavimo greičiui.
- Kelių{0}}funkcijų integravimas:Įprastai EV šynai arba akumuliatoriaus jungčiai reikia pradurtų skylių, suformuotų skirtukų ir suformuotų kontaktinių paviršių. Progresyvūs štampai visa tai atlieka vienu žingsniu, o ne nukreipia dalis atliekant kelias operacijas.
- Kritinis saugos-nuoseklumas:Sėdynės komponentams, oro pagalvių korpusams ir konstrukciniams sutvirtinimams taikomi griežti PPAP ir IATF 16949 reikalavimai. Didelės apimties antspaudai, pagaminti kontroliuojamu, automatizuotu progresuojančiu ciklu, iš esmės sumažina žmogaus-kintamos kokybės riziką.
Konkrečioms EV{0}}varinėms ir aliuminio šynoms, turinčioms didelę srovės apkrovą, reikia laisvų kraštų-ir tikslaus skerspjūvio{2}}. Progresyvūs štampai su tinkamai prižiūrimomis pjovimo briaunomis užtikrina apdailą esant tokiam gamybos greičiui, kad atskiras apdirbimas negali prilygti ekonomiškai.
Elektronikos ir medicinos prietaisų programos
Miniatiūrizavimas skatina abi šias pramonės šakas link progresyvaus štampavimo, nors dėl skirtingų priežasčių.
Elektronikos srityje jūs susiduriate su gnybtais, ekranavimo skardinėmis, jungčių korpusais ir šilumos kriauklėmis -, kurių skersmuo dažnai yra vos keli milimetrai. Čia dominuoja progresyvus vario štampavimas, nes vario ir žalvario lydiniai užtikrina šiems komponentams reikalingą laidumą, o yra labai formuojami plonuose gabarituose. Pagrindinės charakteristikos, dėl kurių elektronikos dalys tampa vis pažangesnėmis-štampelėmis, yra šios:
- Itin griežti leistini nuokrypiai:Kontaktinių spyruoklių gnybtams gali prireikti lenkimo kampų, kurie turi būti per pusę laipsnio, kad būtų išlaikyta tinkama sujungimo jėga. Progresyvūs štampai su preciziškais pilotais pasiekia padėties nustatymo tikslumą per 0,001 colio kiekvienoje stotyje.
- Plonos medžiagos matuokliai:Įprastos juostos storis nuo 0,1 mm iki 0,5 mm. Šie matuokliai yra nepraktiški tvarkyti atskirus ruošinius, bet sklandžiai tiekiami naudojant progresinius įrankius.
- Didelis vienetų skaičius:Vienai jungčių serijai gali prireikti 10 milijonų terminalų per metus. Tik progresinis štampavimas tuos kiekius tiekia ekonomiškai.
- Ritės-į-ritės išvestis:Daugelis elektroninių gnybtų lieka ant laikiklio juostelės po štampavimo, siunčiami ritės pavidalu, kad būtų galima automatiškai įterpti PCB surinkimo metu.
Medicininis progresyvus štampavimas atitinka tikslumo reikalavimus, tačiau prideda reguliavimo apribojimų. Chirurginių instrumentų komponentams, implantuojamų prietaisų korpusams ir diagnostinės įrangos dalims reikia kraštų be įdubų, biologiškai suderinamų medžiagų (pirmiausia nerūdijančio plieno arba titano lydinių) ir visiško atsekamumo nuo ritės partijos iki gatavų dalių. Charakteristikos, rodančios laipsnišką štampo tinkamumą medicinos reikmėms, yra šios:
- Laisvo krašto-reikalavimai:Implantų korpusai ir chirurginiai spaustukai negali turėti aštrių kraštų, galinčių pažeisti audinius. Tinkamai suprojektuoti progresiniai štampai su tinkamais perforavimo-to-tarpais sukuria briaunas, kurios atitinka medicininio-paviršiaus specifikacijas be antrinio šlifavimo.
- Partijos atsekamumas:Automatizuotos laipsniško štampavimo linijos gali sekti ritės įkaitimo skaičių ir susieti juos su konkrečiais gamybos ciklais -, kurie yra svarbūs FDA atitikčiai.
- Tvirta paviršiaus apdaila:Diagnostikos komponentams ir chirurginiams įrankiams reikia vienodų paviršių, kad būtų galima suderinti sterilizaciją.
ŠVOK ir pramoninės dalys
ŠVOK progresyvus štampavimas apima platų komponentų spektrą, nuo mažyčių šilumokaičio briaunų iki didesnių korpuso laikiklių. Juos vienija geometrija, tinkama juostelių formavimui, ir tūriai, pateisinantys specialius įrankius:
- Šilumokaičio pelekai:Šie ploni aliuminio arba vario elementai pasižymi pasikartojančiais žaliuzių raštais, įspaustais itin dideliu greičiu - dažnai 800 ar daugiau smūgių per minutę. Jų vienoda geometrija ir didžiuliai metiniai kiekiai leidžia juos naudoti kaip vadovėlius progresyvias štampavimo programas.
- Korpuso laikikliai ir tvirtinimo spaustukai:ŠVOK įrenginiuose naudojama daugybė suformuotų plieninių laikiklių kompresoriui montuoti, ortakių tvirtinimui ir skydų laikymui. Kiekvienas laikiklio tipas gali veikti nuo 100 000 iki 500 000 vienetų per metus keliuose įrangos modeliuose.
- Variklių laminavimas:ŠVOK pūstuvų elektros variklių statoriai ir rotoriai susideda iš sukrautų laminuotų sluoksnių, perforuotų iš elektrinio plieno. Progresyvūs štampai juos gamina dideliu greičiu ir turi griežtą koncentriškumą, reikalingą variklio efektyvumui užtikrinti.
- Vėdinimo grotelių komponentai:Pasikartojantys plyšių raštai lakštiniame metale tinka laipsniškoms pradūrimo ir formavimo operacijoms.
Pramonės taikymas atspindi šias savybes - konvejerio komponentai, elektrinio korpuso dalys ir tvirtinimo detalės turi tą patį tūrio ir geometrijos profilį, kuris geriausiai tinka progresyviam štampavimui.
Svarbu atpažinti, ar jūsų dalys tikrai tinka šiems profiliams, nes tai formuoja klausimus, kuriuos užduodate vertindami tiekėjus. Pardavėjas, turintis didelę patirtį jūsų pramonėje, nurodys konkrečius gedimų būdus, medžiagų elgseną ir tolerancijos iššūkius, būdingus jūsų programai -, o ne tik pateiks sektorių, kuriuos jie teigia aptarnauja, sąrašą. Toks kokybės suvokimo gilumas ir jį palaikantys tikrinimo metodai atskleidžia tikrą atstumą tarp pajėgių tiekėjų ir tų, kurie tiesiog turi presus.
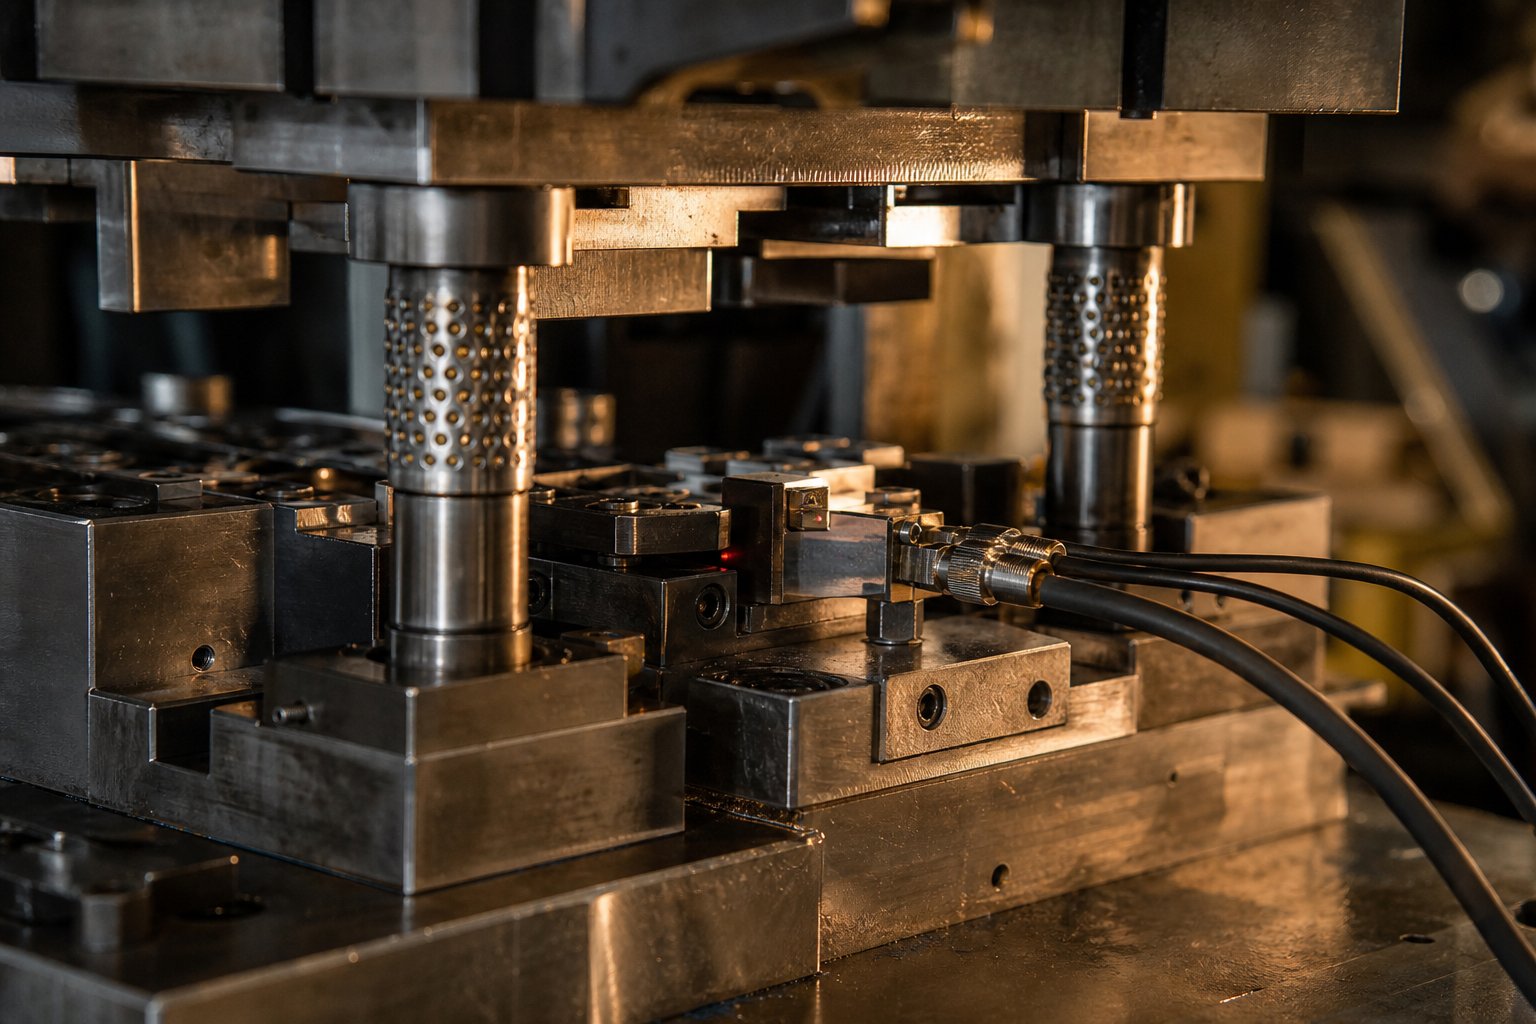
Progresyviojo štampavimo kokybės kontrolė ir patikra
Tiekėjas gali išvardyti visus sertifikatus savo pagrindiniame puslapyje ir vis tiek siųsti blogas dalis. Tikrasis skirtumas tarp pažangios štampavimo įmonės ir įmonės, kuriai priklauso tik presai, yra tai, kas nutinka tarp pirmojo smūgio ir laivybos doko - stebėjimo sistemos, jutimo technologijos ir gedimų{2}}reagavimo protokolai, įterpti į kasdienę-{4}}kasdienę gamybą. Kai suprasite, kaip turėtų atrodyti didelio tikslumo metalo štampavimo kokybės kontrolė, galite pastebėti pardavėjus, kurie iš tikrųjų tai praktikuoja, palyginti su perdirbimo rinkodaros kalba.
In-Die Sensing ir{1}}Stebėjimas realiuoju laiku
In-die sensing prasidėjo kaip avarijų prevencija. Ankstyvosios sistemos padarė vieną dalyką: sustabdė presą, kol viršutinė ir apatinė štampų pusės katastrofiškai nesusitrenkė. Vien tai sutaupė dešimtis tūkstančių remonto išlaidų. Tačiau technologija vystėsi. Šiuolaikinis in-die sensing dabar veikia kaip nuolatinis kokybės užtvaras -, aptinkantis anomalijas, pvz., šliužų traukimą, netinkamo padavimo sąlygas ir susidėvėjimąpriešsugedusios dalys kada nors pasiekia šiukšliadėžę.
Kaip tai veikia? Tiesiogiai įrankyje sumontuoti jutikliai stebi konkrečias sąlygas kiekvieną eigą. Dažniausiai pasitaikančios konfigūracijos apima:
- Strypų lygio jutikliai:Apatinio štampo kampuose sumontuoti artumo jutikliai stebi, ar nuėmimo plokštė užsidaro iki numatomo gylio. Jei ištrauktas šliužas nusileidžia ant juostelės paviršiaus, jis neleidžia nuėmikliui pasiekti visos eigos -, o jutiklis sustabdo presą per vieną judesį. Jei medžiagos yra plonesnės nei 0,010 colio, analoginiai jutikliai išmatuoja nuėmiklio gylį iki galo+/- 0.0005 colio.
- Skylių buvimo aptikimas:Spyruokliniai zondai arba optiniai jutikliai patikrina, ar kiekvienoje stotyje yra skylių. Trūksta skylės paprastai reiškia, kad sulūžęs perforatorius - iškart užfiksuoja, kad nepažeistų pasroviui ir nesikauptų laužas.
- Jėgos stebėjimas:Miniatiūriniai apkrovos elementai, įmontuoti į konkrečius perforatoriaus laikiklius, aptinka jėgos pokyčius, kurie rodo nuobodulį, įskilimą ar medžiagos pokyčius. Bet koks reikšmingas jėgos poslinkis rodo, kad kyla pavojus dalių kokybei.
- Funkcijos buvimo patvirtinimas:Skaitmeniniai jutikliai patvirtina, kad surinkti komponentai - presuota veržlė, dubuo-tiekiamas įdėklas arba antrinė juostelė - yra tinkamai išdėstyti. Tai ypač vertinga įrankiuose, kurie apima-surinkimo operacijas, kai dėl trūkstamų komponentų susidarytų ne-funkcinės dalys.
Pažangios sistemos peržengia paprastą sustabdymo/paleidimo logiką. Uždaros kilpos{1}}konfigūracijose naudojami analoginiai jutikliai lenkimo kampams arba medžiagos storiui matuoti realiuoju laiku, o tada servomotoriams komandomis reguliuoti formavimo stotis tarp judesių. Pats štampas-pataiso nestabdydamas spaudos. Šis kontrolės lygis yra svarbiausias tiksliam štampuo štampavimui dėl griežto-tolerancijos, didelės-maržos komponentų -, ir tai yra stiprus tiekėjo rafinuotumo vertinimo metu signalas.
Keliaudami po tiekėjo patalpas ieškokite fizinių įrodymų: bambos jungčių, jungiančių įrankius su preso valdikliais, jutiklių jungiamųjų dėžių su karinėmis -specifinėmis jungtimis ir specialios jutiklių laboratorijos, kurioje technikai nubrėžia jutiklių laukus dar prieš statant štampus. Parduotuvės, kuriose veikia progresyvus štampavimo presas be matomos jutiklių infrastruktūros, pasikliauja vien operatoriaus budrumu - rizikingas pasiūlymas dėl neprižiūrimų didelio greičio štampavimo linijų, veikiančių šimtus smūgių per minutę.
Dažni gedimų režimai ir kaip jų išvengti
Progresyvūs gedimai retai būna kaip vienas katastrofiškas įvykis. Dauguma problemų kyla palaipsniui dėl susidėvėjimo, juostelių nestabilumo ir tepimo nenuoseklumo nuolatinės gamybos metu. Šių gedimų režimų supratimas padeda įvertinti, ar tiekėjo techninės priežiūros praktika yra aktyvi, ar reaktyvi.
Toliau pateiktoje lentelėje pateikiami dažniausiai pasitaikantys laipsniško štampo gedimo režimai su pagrindinėmis priežastimis ir prevencijos strategijos, kurias turi turėti gerai{0}}vykdoma operacija:
| Nesėkmės režimas | Pagrindinė priežastis | Prevencijos metodas |
|---|---|---|
| Skaldos susidarymas | Nusidėvėję pjovimo kraštai, netinkamas perforavimas-prie-ant štampų, nepakankamas tepimas | Brūkšnelių-skaičiumi-pagrįsti galandimo grafikai, karbido įdėklai didelio-dėvėjimosi stotyse, tinkama prošvaisa (paprastai 5–10 % medžiagos storio vienoje pusėje) |
| Šliužų traukimas | Vakuumas tarp perforatoriaus ir laužo, perforatoriaus paviršiaus susidėvėjimas, per didelis atsparumas nuplėšimui | Oro pūtimo sistemos, spyruokliniai išmetikliai, vakuumo reljefo geometrija, nuėmiklio{0}}lygio jutiklio stebėjimas |
| Medžiagų retinimas tempimo stotyse | Per didelis tempimo gylis, netinkamas tepimas, netinkama ruošinio laikiklio jėga | Kelių{0}}pakopų piešimo seka, piešimo karoliukų optimizavimas, jėgos stebėjimas su nuspėjamuoju reguliavimu |
| Matmenų dreifas | Pilotinio kaiščio susidėvėjimas, tiekimo sistemos nenuoseklumas, terminis plėtimasis ilgų važiavimų metu | Piloto atstumo patikra numatytais intervalais, servo tiektuvo kalibravimas, SPC tendencijos su valdymo ribomis |
| Punch lūžimas | Per mažo dydžio perforatorius, palyginti su medžiagos storiu, šoninė apkrova dėl juostos nesutapimo | Valdomos nuėmimo sistemos, sustiprintos perforatoriaus konstrukcijos, optiniai jutikliai, tikrinantys, ar perforatoriaus antgalis yra kiekvieną kartą |
| Strypas juostelėje | Tiektuvo atleidimo laiko klaidos, susidėvėję kreipiamieji bėgiai, ritės komplektas nevisiškai ištiesintas | Tiekimo-progresavimo jutikliai (piloto įsitraukimo patvirtinimas), valdomi juostelių keltuvai, lygintuvo kalibravimo patikros |
Atkreipkite dėmesį, kaip šie gedimai yra tarpusavyje susiję. Perforavimo susidėvėjimas padidina šlifavimo aukštį, o tai padidina atsparumą nuplėšimui, dėl ko šliužai prilimpa atitraukimo metu - viena pagrindinė priežastis, dėl kurios atsiranda keli simptomai. Tiekėjai, kurie stebi tik matomus požymius (įtrūkimus), nepašalindami priešpriešinės priežasties (pramušimo būklė), kovoja su nesibaigiančia reaktyviosios priežiūros kilpa.
Prevencinės galandimo programos, pagrįstos tikru smūgių skaičiumi, o ne vien vizualiniu patikrinimu, yra geriausia praktika. Pavyzdžiui, štampuojant nerūdijantį plieną dideliu greičiu, reikia dažniau galandti, nei naudojant minkštesnes medžiagas, tokias kaip varis ar aliuminis. Tiekėjas, galintis pasakyti jums savo konkrečios medžiagos ir geometrijos aštrinimo slenksčius, demonstruoja tikrą proceso kontrolę -, o ne tik įrangos nuosavybę.
SPC ir štampuotų dalių tikrinimo metodai
Statistinė proceso kontrolė užpildo atotrūkį tarp aptikimo-(kuris užfiksuoja tiesioginius katastrofinius įvykius) ir galutinio patikrinimo (kuris nustato defektus po fakto). SPC stebi matmenų tendencijas visuose gamybos etapuose ir pažymi, kai procesas juda link kontrolės ribos, prieš tai, kai dalys iš tikrųjų baigiasi specifikacijomis.
Norint, kad štampavimo presas per pamainą gamina dešimtis tūkstančių detalių, kas šimtąją detalę{0}}būtina patikrinti vietoje, tačiau to nepakanka. SPC prideda matematinę struktūrą šiai atrankai. Operatoriai matuoja kritinius matmenis - skylių padėtis, lenkimo kampus, bendruosius profilius - ir nubraižo juos valdymo diagramose. „Western Electric“ taisyklės žymi šablonus, rodančius proceso pasikeitimą, net kai atskiri rodmenys neviršija tolerancijos.
Nuspėjamasis SPC tai daro toliau. Pateikdamos tonažo parašus, štampų temperatūros rodmenis ir tepimo slėgio duomenis į AI modelius, šiuolaikinės sistemos aptinka dreifą likus 2–6 valandoms, kol sugedusi dalis pasiekia konvejerį. 1 pakopos automobilių tiekėjas, taikantis šį metodą, pranešė54 % sumažėjo suskilimų{1}}laužas ir 61 % sumažėjo raukšlių defektųper 14 progresyvių štampų linijų. Toks duomenimis{2}}pagrįstas kokybės valdymas vis dažniau tampa IATF 16949 sertifikuotų operacijų standartais.
Be SPC, antspauduotų dalių tikrinimo metodai paprastai apima:
- Regėjimo sistemos:Didelės spartos{0}}kameros, esančios prie štampo išėjimo, tikrina paviršiaus būklę, briaunų kokybę ir matmenų atitiktį visu gamybos greičiu. Jie užfiksuoja kosmetinius defektus ir dideles matmenų paklaidas, kurių SPC mėginių ėmimas gali nepastebėti tarp matavimo intervalų.
- Optiniai komparatoriai:Naudojami sąrankos ir periodinių patikrinimų metu, šie projektai sudaro siluetus nuo tolerancijos perdangų, kad būtų galima greitai patikrinti geometriją.
- CMM (koordinačių matavimo mašinos):Pateikite didžiausią kritinių matmenų tikslumą atliekant pirmąją{0}}straipsnio patikrą ir periodinius auditus, nors jie yra per lėti, kad būtų galima naudoti tiesioginėje gamyboje.
- Go/no{0}}go matuokliai:Individualūs armatūra, kuri patikrina svarbiausias savybes - skylių skersmuo, ąselių aukštis, bendras lygumas - atliekant fizinius patikrinimus spaudoje.
Raudona vėliavėlė čia yra akivaizdi: tiekėjas, kuris negali apibūdinti savo SPC protokolo, parodyti jums naujausių paleidimų valdymo diagramų arba paaiškinti savo jutiklių infrastruktūrą, tikriausiai veikia patikrinus -po-vien fakto. Toks požiūris randa trūkumų. Tai jiems netrukdo. O didelio tikslumo metalo štampavimo atveju, kai leistini nuokrypiai matuojami tūkstantosiomis dalimis, defektų radimas po 50 000 vienetų paleidimo reiškia visos partijos rūšiavimą arba išmetimą.
Kokybės sistemos parodo, kaip tiekėjas galvoja apie riziką. Tačiau praktiniai klausimai, su kuriais pirkėjai susiduria toliau, - kiek laiko užtrunka sukurti įrankius, kurios medžiagos veikia geriausiai ir ar vertikaliai integruota parduotuvė pristato greičiau nei vieną užsakomųjų štampų konstrukciją - tiesiogiai lemia projekto terminus ir bendras nuosavybės išlaidas.
Projekto terminai ir pirkėjų aptariamos medžiagos
Galite įdiegti pačias sudėtingiausias kokybės sistemas, tačiau tai neturi jokios reikšmės, jei jūsų įrankiai užtrunka šešiais mėnesiais ilgiau nei tikėtasi arba jūsų pasirinkta medžiaga susidėvi perforavimo briaunos greičiau, nei numatyta priežiūros grafike. Vykdymo laikas ir medžiagų parinkimas yra ta vieta, kur pirkimo komandos arba sukuria patogius projektų buferius, arba stengiasi paaiškinti gamybos planuotojams vėlavimą.
Įrankių paruošimo laikas ir kas juos skatina
Paprastai reikalingas aukštos-kokybės progresyvus štampas12-20 savaičiųprojektuoti, apdirbti, termiškai apdoroti, šlifuoti, surinkti ir eksploatuoti. Toks diapazonas egzistuoja, nes sudėtingumas labai skiriasi. Paprastas 6- stočių antgalis plokščiam laikikliui su keliomis skylutėmis gali nusileisti arčiau 10 savaičių. 30 -stoties štampai, sukuriantys sandarią-tolerancijos jungtį su nubrėžtais bruožais, nudažytais paviršiais ir srieginiais sriegiais, gali trukti praėjus 20 savaičių, ypač jei įrankinio plieno prieinamumas arba terminio apdorojimo eilės sukuria kliūtis.
Kas konkrečiai lemia laiko juostos pokyčius?
- Stočių skaičius:Daugiau stočių reiškia daugiau atskirų komponentų, kuriuos reikia projektuoti, apdoroti, pritaikyti ir derinti. Kiekviena stotis prideda EDM laiko, šlifavimo eigos ir surinkimo sudėtingumo.
- Tolerancijos reikalavimai:Griežtesni dalių leistini nuokrypiai reikalauja griežtesnių štampavimo komponentų leistinų nuokrypių, o tai padidina šlifavimo ir tikrinimo ciklus. Funkcijos, laikomos iki +/- 0.025 mm, reikalauja daug daugiau bandomųjų iteracijų nei esant +/- 0.1 mm.
- Antspauduojama medžiaga:Nerūdijančio plieno arba didelio -stiprumo lydinių štampams dažnai reikia karbido įdėklų arba specialių dangų, todėl gamybos tvarkaraštis prideda tiekimo ir apdorojimo laiko.
- Dizaino pakeitimai po patvirtinimo:Vėlyvojo{0}}etapo peržiūra po apdirbimo pradžios gali kainuoti net pusę pradinio įrankio kainos, kai buvo atliktas pakartotinis apdorojimas, ir pridėti savaičių į laiko juostą. Prieš skirdami kapitalą plienui, užfiksuokite savo dalies dizainą.
Gamybos vykdymo laikas skiriasi nuo įrankių kūrimo. Sumontavus progresyvų štampo presą ir įrodžius presą, pirmosios-straipsnio dalys paprastai pristatomos per kelias dienas. Vykdoma gamyba priklauso nuo spaudos prieinamumo, ritės atsargų pristatymo laiko ir paleidimo kiekių -, tačiau pats ciklo laikas retai yra apribojimas. Štampas, veikiantis 150 smūgių per minutę greičiu, pagamina 9000 dalių per valandą. Beveik visada kliūtis yra prieš srovę: įrankių parengtis, medžiagų įsigijimas ar planavimo prioritetas.
Medžiagų parinkimas ir jo įtaka gamybai
Progresyvios štampavimo medžiagos tiesiogiai įtakoja štampo nusidėvėjimo greitį, gamybos greitį ir priežiūros intervalus. Renkantis medžiagą svarbu ne tik tai, ką turi padaryti baigta dalis -, tai lemia, kaip štampas atlieka šimtus tūkstančių smūgių. Štai kaip dažniausiai naudojamos medžiagos elgiasi progresyviajame įrankyje:
- Anglies plienas (1008, 1010, 1050):Atlaidingiausia medžiaga progresiniam štampavimui. Progresyvus anglies plieno štampavimas veikia dideliu greičiu ir santykinai mažas štampo susidėvėjimas dėl medžiagos minkštumo ir lankstumo. Šiose klasėse įrankiai tarnauja ilgiausiai, o galandimo intervalai tarp ciklų gali ilgėti.
- Nerūdijantis plienas (301, 304, 316, 410):Kietesnis ir abrazyvesnis nei anglinis plienas, nerūdijančio plieno progresinis štampavimas reikalauja aukščiausios kokybės įrankių plieno (D2 arba M2) arba karbido įdėklų pjovimo stotyse. Presavimo greitis paprastai sumažėja 20{5}}40 %, palyginti su švelniu plienu, kad būtų valdomos didesnės formavimo jėgos ir šilumos susidarymas. Tepimas yra labai svarbus – važiuojant sausai, beveik iš karto atsiranda tulžis.
- Aliuminis (1100, 3003, 5052, 6061):Minkštas ir labai formuojamas, todėl aliuminio progresinis štampavimas yra greitas ir švelnus įrankiams. Iššūkis yra medžiagų valdymas: aliuminis lengvai subraižomas ir linkęs kauptis ant štampuojamų paviršių be tinkamos dangos ar tepimo. Reikalavimai tonažo kiekiui yra mažesni, todėl galima padidinti eigos dažnį.
- Varis ir žalvaris (C110, C260, C510):Puikus formavimas su vidutinėmis štampavimo savybėmis. Dėl didelio laidumo jie yra būtini elektriniams komponentams. Plonas-varis veikia didžiausiu greičiu didelės spartos progresyvaus štampavimo programose - ir dažnai viršija 400 smūgių per minutę mažiems gnybtams.
- Didelio-stiprumo mažai{1}}legiruotasis plienas (HSLA) ir pažangus didelio-stiprumo plienas (AHSS):Dažnas automobilių konstrukcijų komponentuose. Šioms medžiagoms reikalingas žymiai didesnis presavimo tonažas -, kartais priskiriamas sunkiam štampavimui -, ir dėl jų kietumo jos pagreitina perforavimo susidėvėjimą. AHSS tvarkančiose štampavimo stotyse dažnai naudojami karbido arba padengti įrankiai, kad būtų išlaikytas priimtinas tarnavimo laikas.
Preso tonažas turi atitikti medžiagos stiprumą, juostos plotį ir vienu metu atliekamų operacijų skaičių. Per mažo dydžio presas gamina nenuoseklias dalis, nes sunkiai suformuoja visas savybes. Per didelis presas eikvoja energiją ir grindų plotą. Greitai metaliniam plono vario štampavimui gali prireikti tik 25 tonų, o plačiam nerūdijančio plieno laikikliui su keliomis tempimo stotimis gali prireikti 200 tonų ar daugiau to paties progresyvaus štampavimo preso.
Vertikaliai integruoti ir sutartiniai gamintojai
Tai, kur jūsų tiekėjas kuria savo įrankius, keičia viską, kas susiję su ryšio greičiu, trikčių šalinimo atsaku ir bendra projekto tvarkaraščiu.
Vertikaliai integruota progresyviojo štampavimo įmonė projektuoja štampus, apdoroja komponentus, surenka ir derina įrankį bei vykdo gamybą - po vienu stogu. Kai bandant iškyla problema, įrankių gamintojas eina į spaudą, diagnozuoja problemą ir tą pačią dieną pakeičia štampą. Projektavimo tikslas išlieka nepakitęs, nes juostos maketą nubraižę inžinieriai yra tie patys žmonės, kurie šlifuoja štampus.
Priešingai, pagal sutartį dirbantys gamintojai perkelia štampų konstrukciją į atskirą įrankių parduotuvę - kartais užsienyje. Tai sukelia perdavimo trintį. Dėl inžinerinių pakeitimų reikia oficialių dokumentų tarp įmonių. Derinimo problemos reiškia, kad štampai siunčiami į išorinę įrangą, laukiama jų eilės ir tikimasi, kad interpretacija atitiks jūsų pradinį tikslą. Pristatymo laikas vidutiniškai pailgėja 4–8 savaitėmis, nes kiekviena iteracija praeina per ryšio sluoksnį, kurio vertikaliai integruota operacija tiesiog neturi.
Išlaida{0}}? Vertikaliai integruoti tiekėjai turi didesnes pridėtines išlaidas, kurios gali atsispindėti įrankių kainose. Sutartiniai gamintojai kartais siūlo mažesnę pradinę kainą, pasinaudodami mažesnėmis{2}}išorinėmis parduotuvėmis. Tačiau šis kainos pranašumas dažnai išgaruoja, kai atsižvelgiama į pailgintus terminus, pertvarkymo ciklus dėl nesusikalbėjimo ir paslėptas dviejų, o ne vieno pardavėjo santykių valdymo išlaidas.
Pirkėjams kyla tiesioginis klausimas: ar statote savo štampus namuose{0}}ir ar galiu vaikščioti į įrankių kambarį atliekant įrenginio auditą? „Taip“ abiem atvejais reiškia tiekėją, kuriam priklauso jų procesas nuo pabaigos{1}}iki-pabaigos. Dvejojimas arba peradresavimas į „įrankių partnerį“ rodo skirtingą rizikos profilį - nebūtinai diskvalifikuojantis, bet vertas suprasti prieš atliekant pirkimo užsakymus.
Laiko grafikai ir medžiagų pasirinkimas apibrėžia, kas įmanoma. Kitas lygis -, kuriame vertinama, ar tiekėjas iš tikrųjų turi inžinerinį gylį, sertifikatus ir įrangą, kad galėtų pasinaudoti šiomis galimybėmis -, yra tai, kad pirkėjo kruopštumas atskiria išmanųjį pirkimą nuo brangių netikėtumų.
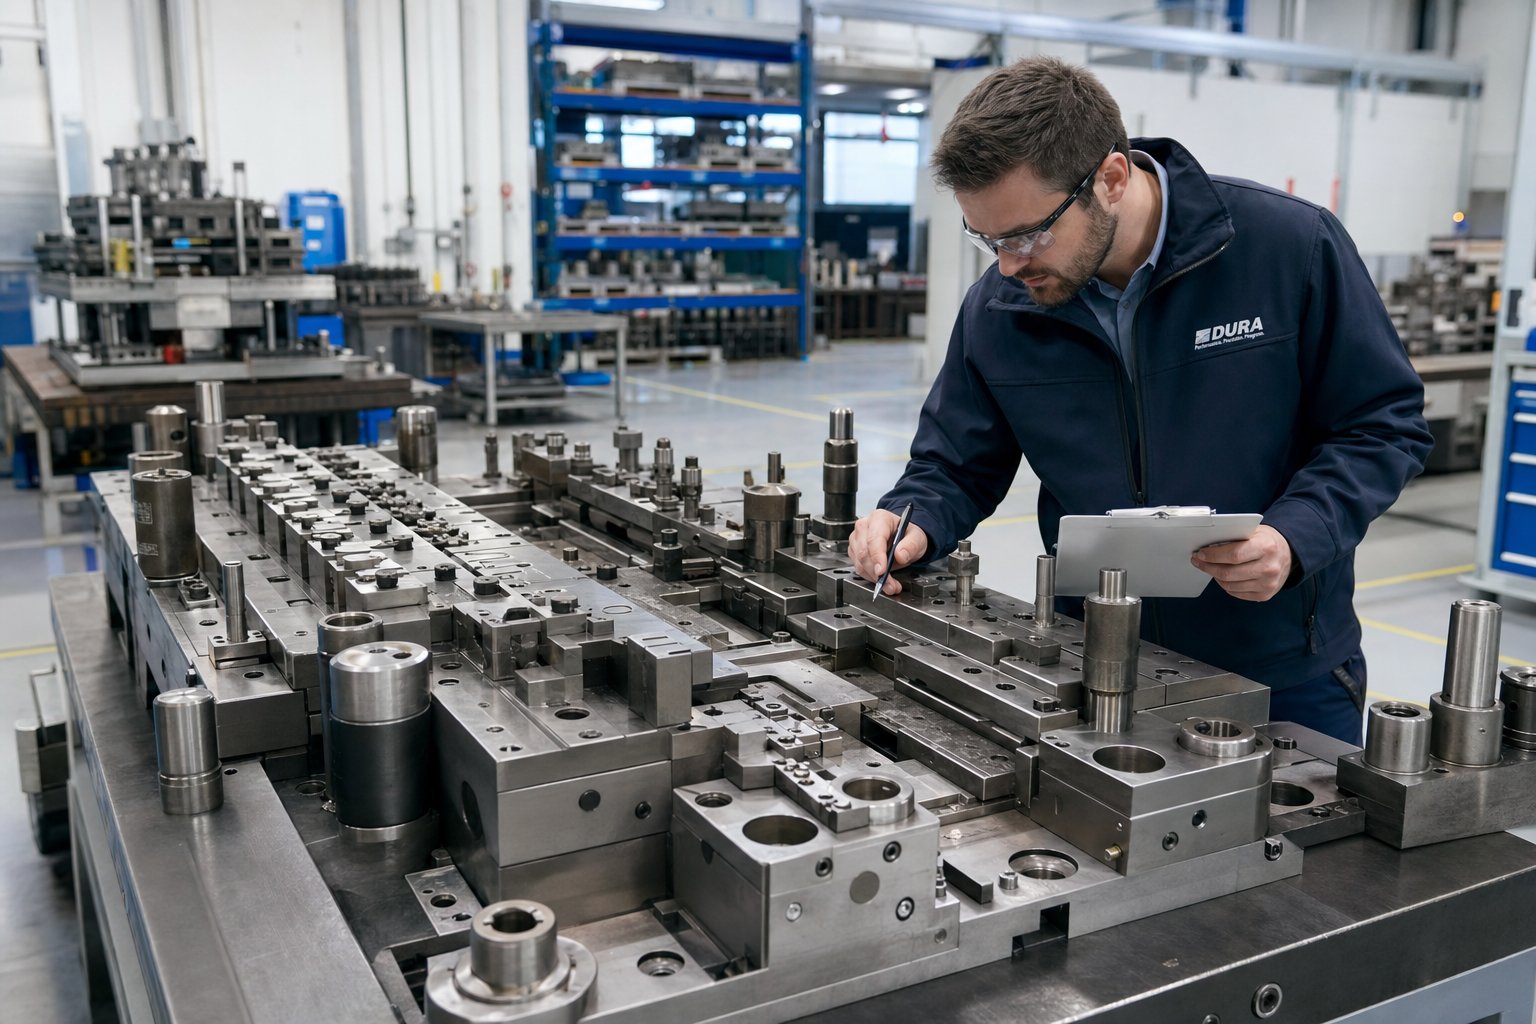
Kaip įvertinti progresyvią štampavimo įmonę
Naudinga žinoti, kokios medžiagos veikia geriausiai ir kiek laiko užtrunka sukurti įrankius. Tačiau kai sėdite priešais stalą progresyviems štampų gamintojams, konkuruojantiems dėl jūsų verslo, jums reikia struktūrinės sistemos, skirtos atskirti tikrus pajėgumus nuo patobulintų pardavimo pristatymų. Toliau pateikti vertinimo kriterijai suteikia pirkimo komandoms ir gamybos inžinieriams pakartojamą metodą tiekėjams klasifikuoti prieš pasirašant bet kokį pirkimo užsakymą.
Sertifikatai ir įranga, rodanti tikrąjį pajėgumą
Sertifikatai nėra tik sienų dekoracijos. Jie nurodo, ar progresyvi štampavimo įmonė investavo į valdymo sistemas ir procesų discipliną, kurios reikalauja jūsų pramonės šaka. Štai ko ieškoti atsižvelgiant į tiekimo grandinę:
- ISO 9001:2015- bazinė linija. Bet kokie štampavimo štampų gamintojai, kuriuos verta įvertinti, turėtų tai laikyti mažiausiai. Tai patvirtina dokumentais pagrįstus kokybės procesus, rizika-pagrįstą mąstymą ir veiklos vertinimo sistemas. Jei net to jiems trūksta, pasitrauk.
- IATF 16949:2016- privaloma automobiliams. Šis standartas, be ISO 9001, prideda maždaug 100 papildomų reikalavimų, įskaitant PPAP parengtį, valdymo plano metodiką ir OĮG -specifinių klientų reikalavimų integravimą. Jei perkate dalis bet kuriai 1 pakopos arba OEM programai, o tiekėjas neturi IATF sertifikato, tai yra diskvalifikuojanti raudona vėliavėlė.
- AS9100 D pataisa- reikalinga aviacijai ir gynybai. Šis sertifikatas prideda konfigūracijos valdymą, pirmojo straipsnio tikrinimo protokolus ir padirbtų dalių prevencijos kontrolės priemones, kurios neturi atitikmenų automobilių standartuose. Jis nekeičiamas su IATF 16949 net tiekėjams, aptarnaujantiems abu sektorius.
Be sertifikatų, įrangos specifikacijos atskleidžia, ar tiekėjas gali fiziškai pagaminti jūsų dalis. Klauskite specifikos: preso tonažo diapazonas (ar jis atitinka jūsų medžiagų ir geometrijos reikalavimus?), maksimali juostos pločio talpa ir greičio įvertinimai judesiais per minutę. Parduotuvė, kurioje naudojami tik lengvi -tonų presai, negali patikimai suformuoti nerūdijančio plieno laikiklių, o vienas 60 smūgių per minutę susidurs su didelės apimties terminalų gamybos ekonomiškumu. Metalo štampavimo štampų gamintojai, turintys tikrą gylį, paprastai naudoja 25–300+ tonų presus įvairiais greičio diapazonais.
Svarbus ir įrangos amžius. Per pastarąjį dešimtmetį pagaminti presai paprastai turi servo-tiekimą, integruotus tonažo monitorius ir programuojamus uždarymo aukščius - – visa tai prisideda prie griežtesnio proceso valdymo. Senesni mechaniniai presai vis dar gamina geras dalis, tačiau jiems reikia daugiau rankinio priežiūros ir trūksta duomenų, kuriais remiasi šiuolaikinės kokybės sistemos.
Klausimai, kuriuos reikia užduoti potencialiems tiekėjams
Klausimai, kuriuos užduodate vertinimo metu, atskleidžia daugiau apie tiekėjo gilumą nei bet kuri brošiūra. Pažangių štampų tiekėjai, turintys realią patirtį, nedvejodami atsako į šiuos klausimus. Tie, kurie nukrypsta arba apibendrina, signalizuoja apie spragas, kurių geriau netyrinėti.
Naudokite šį kontrolinį sąrašą tiekėjų susitikimų arba patalpų audito metu:
- Koks yra jūsų tipinis stočių skaičiaus diapazonas?Patyrę progresyvių štampų gamintojai reguliariai gamina štampus su 15–40+ stočių. Parduotuvėje, kurioje dirba 8–10 stočių, gali trūkti sudėtingų dalių dizaino sudėtingumo.
- Kokią griežčiausią toleranciją laikėtės gamyboje -, o ne prototipas, gamyboje?Ieškokite konkrečių skaičių (pvz., +/- 0.013 mm skylės vietoje). Neaiškūs atsakymai, tokie kaip „labai griežti“, rodo, kad jie to griežtai neišmatavo.
- Koks yra jūsų ilgiausias nenutrūkstamas vieno progresyvaus štampavimo įrankio gamybos ciklas?20 milijonų hitų surinkęs štampas be esminės rekonstrukcijos demonstruoja ir dizaino kokybę, ir priežiūros discipliną. Trumpalaikės istorijos rodo arba naujesnius įrankius, arba prastą ilgaamžiškumą.
- Ar savo laipsniškus štampus kuriate ir kuriate namuose-?Štai toks klausimasatskiria tikrus štampų gamintojus nuo surinkėjųkurie perka įrankius ir vykdo tik gamybą. Vidinis-projektavimas reiškia greitesnes iteracijas, tiesioginę atskaitomybę ir inžinierių komandas, kurios supranta kiekvieną progresyvaus štampavimo įrankio detalę nuo idėjos iki išbandymo.
- Ar galite parodyti man naujausio projekto juostos maketą ir paaiškinti savo medžiagų panaudojimo procentą?Tiekėjai, turintys stiprias DFM galimybes, parodys įdėjimo strategijas, laužo rodiklius ir paaiškins, kaip optimizavo žingsnį ir žiniatinklio plotį, kad sumažintų išlaidas. Jei jie negali pagaminti šio artefakto, greičiausiai jiems trūksta inžinerinio gylio jūsų projektui optimizuoti.
- Kaip atrodo jūsų DFM grįžtamojo ryšio procesas cituojant?Pajėgus partnerismeta iššūkį jūsų dizainui ir siūlo patobulinimus- žymimas griežtas leistinas nuokrypis, didinantis sąnaudas nepridedant funkcijų, rekomenduoti medžiagų alternatyvas, kad būtų galima geriau formuoti, arba siūlyti geometrijos pakeitimus, kurie supaprastina įrankius. Tiekėjas, kuris priima kiekvieną piešinį be komentarų, nevaldo jūsų rizikos. Jie tai ignoruoja.
- Koks yra jūsų prevencinės priežiūros protokolas štampams aktyvioje gamyboje?Paprašykite smūgių{0}}skaičiumi-pagrįstų ryškinimo slenksčių ir atsarginių komponentų strategijų. Jei jie veikia miršta iki gedimo, o ne laikantis grafiko, jūsų dalys laikui bėgant blogės.
Vienas subtilus, bet daug pasakantis skirtumas: patyrę progresyvių štampų gamintojai kalba apie problemas, kurias išsprendė. Juose bus nurodyta dalis, kuriai formavimo stotyse reikėjo kompensuoti spyruoklinį kompensavimą, arba medžiaga, kuriai prireikė pritaikytos perforavimo dangos po to, kai per anksti sugedo standartinis įrankių plienas. Šios problemos-spręsti pasakojimą -, konkretų, duomenų-pagrįstą ir sąžiningą apie iššūkius - yra tai, ko negali sukurti joks rinkodaros gudrumas.
Tiekėjai, kurie perka statybą iš išorės, nėra automatiškai prastesni, tačiau vertinimas pasikeičia. Turite suprasti, kas iš tikrųjų kuria įrankius, kaip organizacijos perduoda inžinerinius pakeitimus ir kas nutinka, kai penktadienį 2 val. Kuo toliau tiekėjas pašalinamas iš savo įrankių, tuo ilgiau užtrunka kiekvienas taisomasis veiksmas -, o didelės apimties-gamyboje prastovos matuojamos doleriais per minutę.
Turint aiškią techninių galimybių vertinimo sistemą, paskutinis žingsnis yra jūsų konkrečių projekto reikalavimų - apimties, medžiagų, tolerancijos ir atitikties poreikių - pavertimas tiekėjo sprendimu, kuris suderina galimybes su sąnaudomis ir laiko realijomis.
Tinkamo partnerio pasirinkimas progresyvaus štampavimo poreikiams patenkinti
Vertinimo sistemos sukuria vertę tik tada, kai jos virsta sprendimu. Turite techninių žinių - apie proceso mechaniką, medžiagų elgseną, kokybės etalonus ir tiekėjų kvalifikacijos klausimus. Likęs žingsnis yra suderinti šiuos kriterijus su jūsų specifiniais projekto reikalavimais ir įsipareigoti partneriui, kurio įrodytos galimybės atitinka tai, ko iš tikrųjų reikalauja jūsų dalys.
Jūsų reikalavimų suderinimas su tinkamu tiekėju
Nė viena progresyviojo štampavimo įmonė nėra tinkamiausia kiekvienam pritaikymui. Tiekėjui, kuriam būdinga didelės spartos varinių gnybtų gamyba,{1}} gali trūkti storų nerūdijančio plieno konstrukcinių laikiklių tonažo ar įrankių. Parduotuvė, sertifikuota pagal IATF 16949 automobilių pramonei, gali neturėti AS9100 registracijos, kurios reikalaujama jūsų aviacijos ir kosmoso programai. Tikslas yra suderinti - jūsų reikalavimus, palyginti su įrodyta, patikrinama galimybėmis.
Prieš prašydami kainos pasiūlymo, apibrėžkite savo projektą pagal šiuos sprendimo veiksnius:
- Metinis kiekis ir gamybos trukmė:Ar įsipareigojate 50 000 dalių per metus ar 5 mln. Didesni apimtys pateisina sudėtingesnius progresinius štampavimo štampelius su papildomomis stotimis, kad būtų galima nustatyti griežtesnius leistinus nuokrypius, o nedideli kiekiai gali būti naudingi paprastesniems įrankiams su mažiau stočių.
- Medžiaga ir matuoklis:Jūsų pasirinkimas iš karto susiaurina tiekėjų lauką. Ne kiekvienoje parduotuvėje plonas varis paleidžiamas 400+ smūgių per minutę greičiu, ir ne kiekvienas presas pasiekia 2,0 mm storio AHSS reikalingą kiekį tonomis.
- Tolerancijos kritiškumas:Dalys su standartinėmis komercinėmis nuokrypomis atveria jūsų galimybes plačiai. Funkcijos, kurios palaikomos iki +/- 0.013 mm, reikalauja tiekėjų, turinčių patikrintus SPC duomenis, aukščiausios kokybės įrankius ir presavimo įrangą, galinčią išlaikyti BDC pakartojamumą po takto.
- Pramonės atitiktis:Automobilių, medicinos ir kosmoso sektoriai nustato sertifikavimo ir dokumentacijos reikalavimus, kurie pašalina tiekėjus, kuriems trūksta atitinkamos kokybės valdymo infrastruktūros.
- Vertikalios integracijos nuostata:Jei jūsų projekto tvarkaraštis yra agresyvus arba jūsų detalės geometrija reikalauja kartotinių bandymų, progresyvus štampų gamintojas, projektuojantis, konstruojantis ir valdantis įrankius po vienu stogu, pašalina komunikacijos delsas, atsirandančias dėl kelių{0}}tiekėjų susitarimų.
- DFM įtraukimas:Jei norite sukurti naujų dalių dizainą, jums reikia tiekėjo, kurio inžinierių komanda pateiktų juostelių išdėstymo optimizavimą, atsiliepimus apie medžiagų panaudojimą ir geometrijos rekomendacijas cituojant -, o ne po to, kai bus atlikti įrankiai.
Gamybos inžinieriams, tiekiantiems didelės apimties metalines detales, kurioms reikalingas efektyvus kelių-stočių formavimas, griežtas pakartojamumas ir keičiamas masinės gamybos apimtis, vertikaliai integruoti tiekėjai nuolatos užtikrina trumpesnį pristatymo laiką ir greitesnį problemų sprendimą. Inžinierių komanda, sukūrusi jūsų progresyvų įrankį ir štampą, yra ta pati komanda, derinanti jį bandant - jokio vertimo sluoksnio, jokios perdavimo trinties, jokio piršto-, rodančio tarp atskirų organizacijų, kai ką nors reikia koreguoti.
Pradedame progresyvų štampavimo projektą
Reikalavimus paversti veiksmais reiškia įtraukti tiekėjus, kurie gali parodyti - ne tik reikalauti -, kad jie atitinka jūsų poreikius. Pradėkite prašydami juostelių išdėstymo pavyzdžių iš palyginamų projektų, prašydami gamybos duomenų iš panašių medžiagų ir tūrių ir suplanuokite pasivaikščiojimus įrenginyje, kur iš pirmų lūpų stebėsite jų įrankių kambarį, preso grindis ir kokybės laboratoriją.
Komandoms, vertinančioms tiekėjus, turinčius{0}}vidinį progresyvų štampų projektavimą ir gamybos pajėgumus,YICHEN progresyvus štampavimo štampasištekliai yra atskaitos taškas norint suprasti, kaip vertikaliai integruoti štampų gamintojai struktūrizuoja savo progresyvias štampavimo paslaugas - nuo pradinės DFM konsultacijos iki didelės apimties{1}}gamybos. Dėmesys laipsniškoms štampavimo prekėms, optimizuotoms masinės gamybos efektyvumui, yra praktiškas atspirties taškas pirkimų komandoms, kurios lygina tiekėjų galimybes.
Kad ir kokį tiekėją pasirinktumėte, šiame straipsnyje nurodytos raudonos vėliavėlės suteikia jums galimybę įvertinti struktūrizuotą objektyvą. Partneris, kuris konkrečiai atsako į jūsų klausimus, parodo duomenis apie faktines gamybos apimtis ir sąžiningai pasako, kada jūsų dalis neatitinka jų progresyvių metalo štampavimo paslaugų, yra partneris, kurį verta pasilikti. Tie, kurie viskam sako „taip“ be kvalifikacijos? Tai yra brangios pamokos, kurių protingi pirkėjai išmoksta vengti.
„Progressive Die Stamping Company“ DUK
1. Kas yra progresinis štampavimas ir kaip jis veikia?
Progresyvus štampavimas ištisinė metalinė juostelė tiekiama per vieną štampą, kuriame yra kelios stotys. Kiekviena stotis atlieka skirtingą operaciją, pvz., pradūrimą, išlyginimą, lenkimą ar formavimą. Su kiekvienu paspaudimu juostelė pasislenka vienu žingsniu į priekį, o baigta dalis atsiskiria galutinėje stotyje. Taikant šį procesą, gaminamos didelio-tūrio tikslios detalės, kurių greitis svyruoja nuo 25 iki 1 200 smūgių per minutę, todėl tai yra vienas efektyviausių metalo formavimo metodų, skirtų pakartojamoms geometrijoms.
2. Kiek laiko užtrunka sukurti progresyvų kauliuką?
Įprastam progresiniam štampavimui nuo projektavimo iki paleidimo reikia 12–20 savaičių. Paprasti štampai su 6–8 stotimis plokštiems laikikliams gali užtrukti arčiau 10 savaičių, o sudėtingi 30- stočių įrankiai su griežtais leistinais nuokrypiais ir nubrėžtais bruožais gali trukti ilgiau nei 20 savaičių. Pagrindiniai veiksniai, lemiantys laiko juostą, yra stočių skaičius, tolerancijos reikalavimai, štampuojama medžiaga ir tai, ar tiekėjas gamina įrankius savo viduje, ar perkelia štampų konstrukciją. Vertikaliai integruoti gamintojai, tokie kaip YICHEN, kurie projektuoja ir gamina laipsniškus štampavimo štampus po vienu stogu, paprastai pristato greičiau, nes pašalina komunikacijos vėlavimus tarp atskirų organizacijų.
3. Kokios medžiagos gali būti naudojamos progresiniam štampavimui?
Įprastos medžiagos yra anglinis plienas (1008, 1010, 1050), nerūdijantis plienas (301, 304, 316), aliuminis (1100, 3003, 5052), vario ir žalvario lydiniai (C110, C260, C510) ir didelio{12}{1}tvirtaus plieno Kiekviena medžiaga skirtingai veikia štampo nusidėvėjimo greitį, gamybos greitį ir priežiūros intervalus. Anglies plienas yra pats atlaidiausias ir leidžia pasiekti didžiausią greitį, o nerūdijančiam plienui reikia aukščiausios kokybės įrankių plieno ir mažesnio presavimo greičio. Medžiagos pasirinkimas turėtų subalansuoti dalies eksploatacinių savybių reikalavimus su gamybos ekonomika ir sumažinti ilgaamžiškumą.
4. Kada turėčiau rinktis progresinį štampavimą, o ne pernešamąjį ar sudėtinį štampavimą?
Progresyvus štampavimas yra idealus, kai jūsų dalys yra mažos arba vidutinio dydžio, reikalauja vidutinio sudėtingumo (lenkimai, formos ir pradūrimai vienoje plokštumoje) ir reikalaujama daugiau nei 100 000 vienetų per metus. Perkėlimo štampai geriau tinka didesnėms dalims, giliai-išbrėžtoms geometrijoms arba komponentams, kuriems reikia kelių{4}}paviršių formavimo. Sudėtiniai štampai tinka paprastoms plokščioms dalims, kurioms reikalingas griežtas koncentriškumas esant mažesniam tūriui. Jei jūsų dalis viršija galimą juostos plotį, reikia tempti giliau nei jos skersmuo arba jos metinis poreikis yra mažesnis nei 5 000–10 000 vienetų, laipsniškas įrankių naudojimas greičiausiai nepateisinamas.
5. Kokius sertifikatus turėtų turėti progresyvi štampavimo įmonė?
ISO 9001:2015 yra minimalus bazinis standartas, patvirtinantis dokumentais pagrįstus kokybės procesus. Automobilių tiekėjai turi turėti IATF 16949:2016, kuris prideda maždaug 100 papildomų reikalavimų, įskaitant PPAP parengtį ir valdymo plano metodiką. Aviacijos ir kosmoso programoms reikalingas AS9100 Rev D, kad būtų galima valdyti konfigūraciją ir užkirsti kelią{8}}dalių klastojimui. Įvertinkite ne tik sertifikatus, bet ir įrangos specifikacijas, įskaitant preso tonažo diapazoną, didžiausią juostos plotį ir eigos{10}}per{11}}minutės įvertinimus. Tiekėjas, neturintis jūsų pramonės reikalaujamo sertifikavimo, yra diskvalifikuojanti raudona vėliavėlė, neatsižvelgiant į jo pateiktą kainą.


