


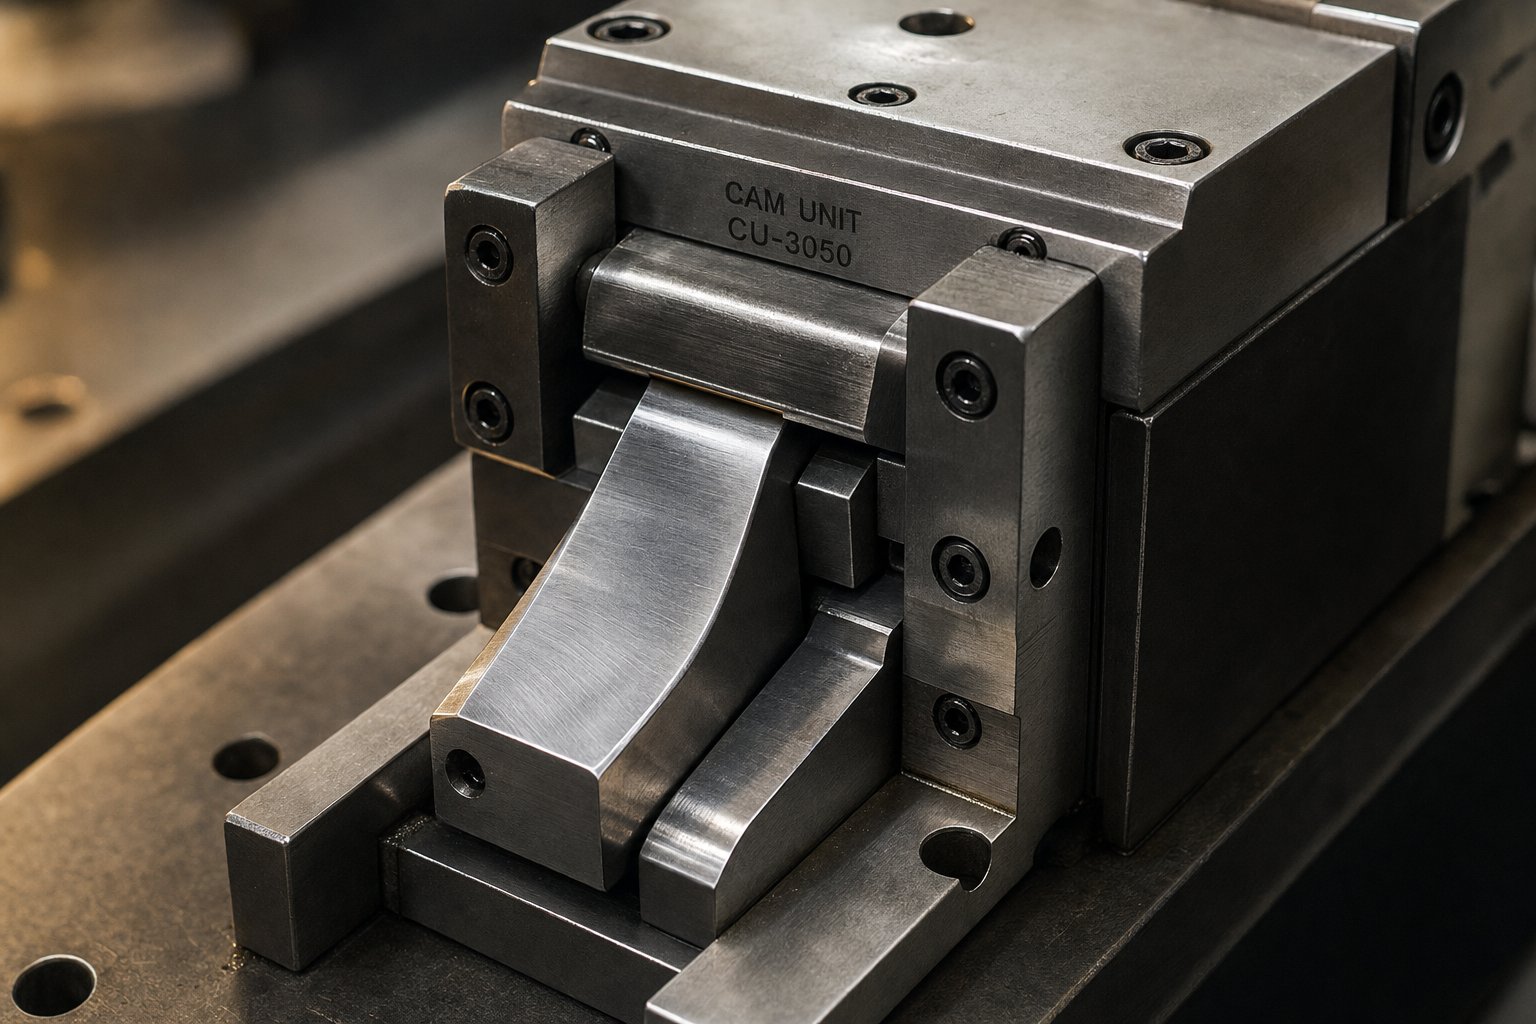
Ką kumšteliai veikia štampuodami štampus ir kodėl svarbu kokybė
Kai antspauduotai detalei reikia skylės šoninėje sienelėje, kampu suformuoto flanšo arba statmenos presavimo eigos pjūvio, vien vertikalus cilindro judesys negali atlikti darbo. Čia atsiranda kumštelių blokai. Šie mechaniniai mazgai veikia štampavimo viduje ir nukreipia preso žemyn nukreiptą jėgą į horizontalų arba kampinį judesį, todėl kitos operacijos tampa neįmanomos.
Ką veikia kumštelio blokas štampavimo štampo viduje
Taigikas yra kumštelio blokas štampavimo štampelyje? Pagalvokite apie tai kaip apie judesio vertėją. Presavimo cilindras juda tiesiai žemyn, bet kumštelio blokas paverčia tą energiją į valdomą šoninį eigą. Tai leidžia perforatoriams, formuoti plienams ir apdailos peiliams sukabinti ruošinį iš šono arba sudėtiniu kampu, o ne tiesiai iš viršaus.
Kumštelinis blokas yra savarankiškas{0}}mechaninis mazgas, integruotas į štampavimo štampą, kuris vertikalią jėgą ir presavimo cilindro judesį paverčia horizontalia arba kampine jėga ir judesiu, todėl galima pradurti, formuoti ir apipjaustyti operacijas, kurių negalima atlikti vien presavimo eigos kryptimi.
Progresyviame štampelyje galite rasti kelis kumštelių blokus, veikiančius skirtingose stotyse, kurių kiekvienas atlieka atskirą operaciją: vienas išmuša šoninę skylę, kitas apkarpo flanšo kraštą, trečias formuoja skirtuką į išorę. Progresyviojo štampėlio kumštelio funkcija yra išplėsti tai, ką galima pasiekti vienu paspaudimu, nereikalaujant antrinių operacijų ar papildomos įrangos.
Kodėl kamerų blokai yra labai svarbūs našumui
Čia kokybė patenka į pokalbį. Kiekvieną kartą, kai spaudžiamas ciklas, kumštelio bloko tvarkyklė, sklendė ir laikiklis turi sąveikauti su mikronų{1}}lygio nuoseklumu. Bet koks laisvumas, įlinkis ar nesutapimas tiesiogiai virsta štampuotos dalies matmenų pokyčiu. Kumštelinis blokas su laisvomis jungtimis arba minkštais kontaktiniais paviršiais sukuria atstumą, kuris kaupiasi per tūkstančius ciklų, palaipsniui išstumdamas dalies matmenis iš leistinų ribų.
Tvirtumas taip pat svarbus. Pradūrimo operacijos metu slydimas turi atsispirti smūgio reakcijos jėgai, besiveržiančio per metalo lakštą, nesilankstydamas. Jei įrenginys net nežymiai pasislenka, skylės padėtis pasislenka ir pablogėja šlifavimo sąlygos. Trumpai tariant, nuo to, kaip kumštelių blokai veikia štampuojant metalą, priklauso ne tik tai, ar galima sukurti funkciją, bet ir tai, ar ji gali būti nuosekliai pagaminta per visą gamybos laikotarpį.
Štampelų projektuotojams ir įrankių inžinieriams, nurodantiems kumštelių blokus naujiems projektams, kumštelių blokų paskirtis štampų konstrukcijoje yra ne tik paprastas judesio konvertavimas. Šie komponentai nustato pasiekiamo dalių tikslumo ribas. Tolimesniuose skyriuose tiksliai aprašoma, kaip sukurtas šis tikslumas, kas atskiria aukščiausios kokybės įrenginį nuo prekinio ir kaip suderinti konfigūracijas su konkrečiomis štampavimo programomis.
Kaip kameros vienetai paverčia spaudimo jėgą į kampinį judėjimą
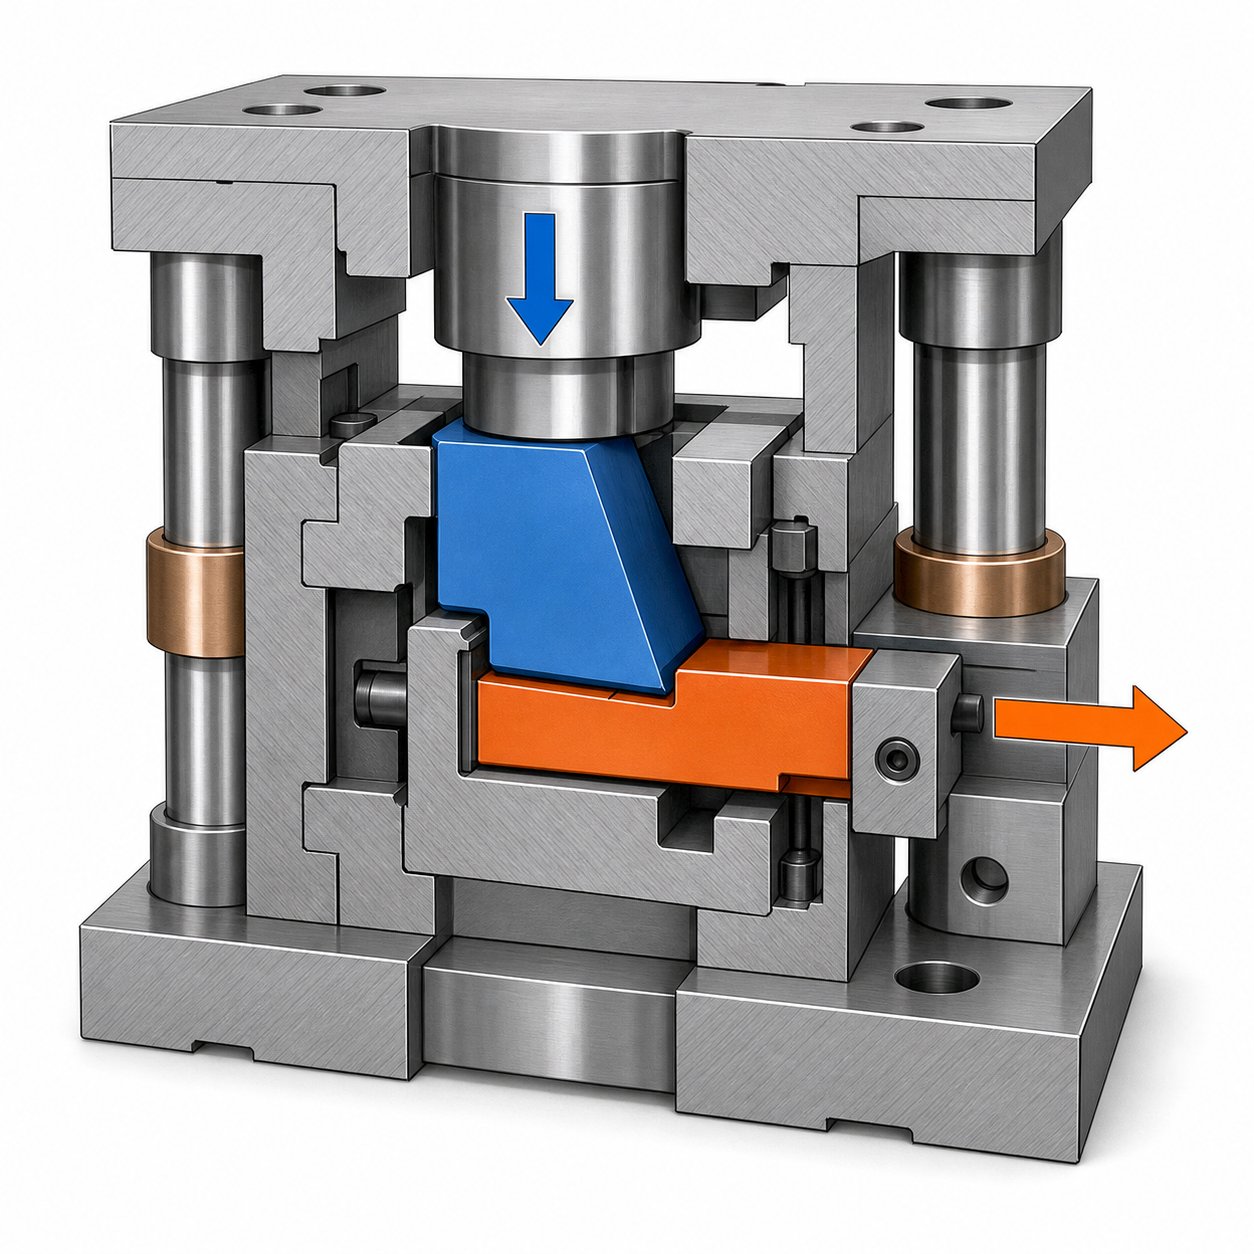
Koncepcija skamba paprastai: vertikali jėga patenka, šoninis judesys išeina. Tačiau kumštelio bloko mechanika yra labiau apgalvota nei paprastas pleištas. Suprasdami, kaip kumštelio vairuotojas vertikalią jėgą paverčia horizontaliu judesiu, galite suprasti, kodėl tolerancijos, medžiagų pasirinkimas ir grąžinimo mechanizmai yra tokie svarbūs, kai nurodote vienetus sudėtingoms reikmėms.
Kaip vertikali spaudimo jėga tampa šoniniu judėjimu
Įsivaizduokite, kad viršutinis štampas nusileidžia ruošinio link. Prie to viršutinio štampai pritvirtintas veržliaraktis, pleišto formos plieninis komponentas su tiksliai nušlifuotu kampu. Kai presas užsidaro, šis kampuotas paviršius liečiasi su atitinkamu paviršiumi ant skaidrės, esančios apatiniame štampavimo bloke. Geometrija paprasta, bet galinga: vairuotojo nuožulnus paviršius stumiasi į slydimą numatytu kampu, paprastai nuo 15 iki 30 laipsnių nuo vertikalės, o slydyklė neturi kito pasirinkimo, kaip tik važiuoti į šoną savo vadovaujamu keliu.
Ryšys atitinka pagrindinę trigonometriją. 15 laipsnių vairuotojo kampas su 50 mm vertikalia presavimo eiga sukuria maždaug 13,4 mm šoninio slydimo eigą, o jėgos dauginimas veikia jūsų naudai. Tuo pačiu 15 laipsnių kampu,idealus mechaninis pranašumas yra maždaug 3,7:1, o tai reiškia, kad kiekvienas vertikalios spaudimo jėgos niutonas slydime sukuria beveik keturis niutonus horizontalios darbinės jėgos. Statesni kampai suteikia daugiau judesio vienam preso eigos vienetui, bet paaukoja jėgos dauginimąsi, o žemesni kampai suteikia didžiulę jėgą, bet minimalų eigą.
Slydyklė važiuoja ant sukietintų dėvėjimosi plokščių, kurios užtikrina mažą{0}}trintį ir aukų kontaktinius paviršius. Šios plokštės apsaugo nuo metalo-su -metaliniu kontaktu nuo paties tikslaus-įžeminimo slydimo korpuso. Tuo tarpu laikiklis, iš esmės korpusas, kuriame yra visas mazgas, nukreipia slydimą išilgai vienos eigos ašies su minimaliu tarpu. Kai kreipiamojo tarpas yra mažesnis nei 0,02 mm, slydimo vėžės eina taip, kad perforatorius arba formavimo įrankis kiekvieną ciklą atsitrenkia į ruošinį tiksliai toje pačioje vietoje.
Čia yra kumštelio įrenginio veikimo ciklo seka, suskirstyta į atskiras fazes:
- Įtraukti:Presas nusileidžia ir kampuotas vairuotojo veidas iš pradžių kontaktuoja su slydimo paviršiumi.
- Važiuoti į priekį:Nepertraukiama spaudimo eiga stumia slydiklį į šoną per jo darbinį eigą, kai vairuotojas įstrigo giliau.
- Gyventi:Presas pasiekia apatinį negyvąjį tašką, o slankiklis išlaiko visiškai ištrauktą padėtį, kai spaudžiamas vairuotojas.
- Darbinis smūgis:Būdamas ant slankiklio sumontuotas perforatorius arba formavimo įrankis atlieka ruošinio pradūrimo, apipjaustymo ar formavimo operaciją.
- Grąžinti:Presas sukasi atbuline eiga, vairuotojas atsijungia, o slankiklis atsitraukia į pradinę padėtį, naudojant spyruoklės jėgą arba teigiamą grąžinimo mechanizmą.
Aukščiau paaiškinta kumštelio slydiklio kampo geometrija atskleidžia, kodėl dėl tikslaus kontaktinių paviršių šlifavimo negalima -sutarti. Jei vairuotojo kampas nukrypsta net puse laipsnio nuo specifikacijos, pastebėsite eigos ilgio pokyčius ir jėgos pasiskirstymo poslinkius, kurie rodomi kaip štampuotų dalių matmenų kitimas.
Pavasario grąžinimo ir teigiamo sugrįžimo mechanizmai
Kai vairuotojas atsitraukia, kažkas turi patraukti slydimą atgal į pradinę padėtį, kol prasidės kitas paspaudimo ciklas. Čia skiriasi dvi pagrindinės grąžinimo filosofijos, o pasirinkimas turi realių pasekmių patikimumui ir greičio galimybėms.
Pavasario sugrįžimas yra paprastesnis būdas. Suspaustos spyruoklės arba azoto dujinės spyruoklės kaupia energiją važiuojant į priekį ir atleidžia ją, kad stumtų slydimą atgal, kai vairuotojas pakeliamas laisvai. Mechanizmas yra nebrangus, lengvai prižiūrimas ir puikiai tinka vidutiniam spaudimo greičiui ir trumpesniems judesiams. Apribojimas? Spyruoklių nuovargis. Per šimtus tūkstančių ciklų spyruoklės jėga palaipsniui mažėja, o atitraukimo greitis sulėtėja. Esant didesniam spaudimo greičiui, lieka mažiau laiko grąžinimo eigai, o silpstanti spyruoklė gali nevisiškai atitraukti slankiklį prieš prasidedant kitam ciklui. Neužbaigtas atitraukimas reiškia, kad vairuotojas vėl{6}}įjungia ne vietoje esančią slydimą, sukeldamas susidūrimą, galintį pažeisti vairuotojo veidą, įbrėžti nusidėvėjimo plokštes arba įskilti slydimo korpusą.
Teigiama grąža turi iš esmės kitokį požiūrį. Užuot pasikliavę sukaupta spyruoklės energija, mechaninė jungtis, dažnai kulno blokas arba užfiksuotas grįžtamasis vairuotojas, fiziškai atitraukia slydimą atgal, kai presas atsidaro. Atitraukimas nustatomas pagal patį paspaudimo judesį, todėl jis vyksta tuo pačiu greičiu ir toje pačioje padėtyje, neatsižvelgiant į ciklų skaičių ar paspaudimo greitį. Laikui bėgant nesumažėja, nes grįžtamoji jėga sukuriama mechaniškai, o ne naudojant sunaudojamą spyruoklinį elementą.
Lyginant spyruoklės grąžinimo ir teigiamos grąžos kumštelio bloką, kompromisai priklauso nuo taikymo reikalavimų:
| Kriterijus | Pavasario sugrįžimas | Teigiamas sugrįžimas |
|---|---|---|
| Atitraukimo nuoseklumas laikui bėgant | Degraduoja kaip spyruoklių nuovargis | Nuolatinis, varomas mechaniškai |
| Maksimalus spaudimo greičio tinkamumas | Nuo mažo iki vidutinio (nepilno grąžos rizika esant dideliam SPM) | Galimybė veikti dideliu greičiu su pastoviu laiku |
| Sudėtingumas ir kaina | Mažesnė pradinė kaina, paprastesnis dizainas | Didesnė kaina, papildomi komponentai |
| Priežiūros intervalas | Spyruokles reikia periodiškai tikrinti ir pakeisti | Ilgesni intervalai, mažiau dėvimų daiktų |
| Nepilno atsitraukimo rizika | Didėja su ciklų skaičiumi ir greičiu | Efektyviai pašalintas |
Didelės{0}}apimties gamyboje, kuri vykdoma dideliu smūgių per minutę greičiu, teigiama grąža dažnai yra nurodytas pasirinkimas būtent todėl, kad iš lygties pašalinamas kintamasis. Nesitikite, kad pavasario būklė išliks tinkama 500 000 gamybos ciklo metu. Pats paspaudimo judesys garantuoja visišką atitraukimą kiekvieną kartą, o tai reiškia nuoseklų vairuotojo įsitraukimą, tolygų nusidėvėjimo pasiskirstymą ir nuspėjamą kumštelio laiką, palyginti su kitomis štampavimo stotimis.
Šis patikimumo skirtumas yra viena iš priežasčių, kodėl teigiamos grąžos mechanizmai taip dažnai atsiranda aukštos{0}}kokybės štampavimo štampų kumštelių blokuose. Išankstinės išlaidos yra didesnės, bet atsipirkimas sumažina su laiku susijusių gedimų riziką ir nuspėjamas priežiūros tvarkaraštis per visą štampavimo laiką.
Žinoma, supratimas, kaip jėga virsta judesiu ir kaip skaidrė grįžta, yra tik dalis specifikacijos paveikslėlio. Kumštelių blokai yra įvairių konfigūracijų: nuo kompaktiškų mazgų, suspaustų į sandarius štampų apvalkalus, iki sunkių-vienetų, skirtų didelio-tono pramušimui. Tinkamos konfigūracijos suderinimas su konkrečia štampavimo operacija yra ta vieta, kur prasideda tikrieji inžineriniai sprendimai.
Kameros vienetų tipai ir kada nurodyti kiekvieną konfigūraciją
Ne kiekvienas kumštelio blokas tinka kiekvienam matricai. Štampavimo operacija, laisva erdvė ir tonažo reikalavimai priklauso nuo konfigūracijos, kuri priklauso jūsų įrankiams. Tačiau kumštelių vienetų klasifikacija dažnai pernelyg supaprastinama į vieną katalogo puslapį, nepaaiškinus, kada kiekvienas tipas iš tikrųjų yra prasmingas. Suprasdami-montuojamų ir anteninių kamerų skirtumus ir žinodami, kaip palyginamos standartinės,-sunkios ir kompaktiškos versijos, galite lengviau priimti sprendimus dėl specifikacijų, kurie pasitvirtina gamyboje.
Die{0}}Montuojami ir antenos kameros blokai
Pagrindinis progresinių štampų kumštelių tipų skirtumas yra tas, kur mazgas gyvena, palyginti su štampų rinkiniu.
Die{0}}montuojami kumštelių blokai įsukami tiesiai į štampavimo trinkelę, paprastai apatinę, ir veikia kaip savarankiški{1}} mazgai. Vairuotojas, slankiklis, laikiklis, susidėvėjimo plokštės ir grąžinimo mechanizmas yra vienoje kompaktiškoje pakuotėje, kuri tvirtinama su standartinėmis tvirtinimo detalėmis ir kaiščiais. Kadangi viskas yra štampų apvalkale, štampuose sumontuoti įrenginiai keliauja kartu su įrankiais saugojimo, nustatymo ir keitimo metu. Jie yra numatytasis pasirinkimas, kai operaciją galima atlikti turimoje matricos erdvėje ir reikalingas eigos ilgis atitinka įrenginio vardinę eigą.
Oro kameros blokai, kartais vadinamiskraidančios kameros, laikykitės kitokio požiūrio. Kilnojamojo kumštelio slydimo mazgas tvirtinamas ant viršutinio štampo trinkelės ir verčiamas aukštyn ir žemyn su presavimo cilindru. Ši montavimo padėtis atlaisvina vietos ant apatinio bato kitiems komponentams, pvz., keltuvams, perkėlimo pirštams ar papildomoms stotims. Antenos kameros paprastai nurodomos, kai reikia pasiekti sudėtingas ruošinio vietas, kai eigos poreikis viršija tai, ką -įmontuotas blokas gali pasiekti turimoje erdvėje, arba kai apatinis štampas yra per daug perkrautas, kad tilptų įprastas įrenginys.
Kada pasirenkate vieną, o ne kitą? Montuojami{0}}įrenginiai tinka daugeliui standartinių šoninio vėrimo, apipjaustymo ir formavimo operacijų, kur leidžia vietos. Oro kameros užima vietą sudėtinguose laipsniškuose štampuose su nedideliu atstumu tarp stočių, programose, kuriose reikia pradurti giliai{2}}ištemptas dalis, arba kai apatinių-batų nekilnojamąjį turtą jau sunaudoja keltuvai ir pilotai. Kompromisas yra tas, kad antenos blokai padidina viršutinio štampo surinkimo sudėtingumą ir reikalauja kruopštesnio laiko nustatymo, palyginti su juostelės eiga.
Standartinės, sunkios{0}}ir kompaktiškos konfigūracijos
Tiek -montuojamose, tiek ant antenos kategorijose kumštelių blokai dar labiau skiriasi pagal apkrovą ir fizinį dydį. Pasirinkus tinkamą klasę, reikia subalansuoti tris kintamuosius: kiek jėgos reikia operacijai, kiek toli turi nukeliauti skaidrė ir kiek vietos turite štampelyje.
Standartiniai kumštelių blokai apima pačius įvairiausius kasdienius štampavimo darbus. Jie pasižymi vidutiniu tonažo pajėgumu, tipišku eigos ilgiu ir pėdsaku, kuris patogiai telpa į daugumą progresyviausių ir perkeliamų štampų išdėstymo. Atliekant daugumą automobilių ir prietaisų štampavimo auskarų vėrimo ir lengvo apipjaustymo operacijų, standartiniai įrenginiai atlieka šį darbą be pernelyg-inžinerijos sprendimo.
Sunkus-kumštelio blokas, skirtas didelio tonažo štampavimui, pagamintas su storesnėmis kėbulo dalimis, platesnėmis susidėvėjimo plokštelių kontaktinėmis sritimis ir tvirtesniais grąžinimo mechanizmais. Šie vienetai nurodomi, kai operacijos metu reikia pjauti storesnę medžiagą, formuoti didelio-stiprumo plieną arba atlikti didelius-perimetro apipjaustymus, kurie sukuria dideles šoninės reakcijos jėgas. Papildoma masė ir standumas apsaugo nuo deformacijos veikiant apkrovai, todėl slydimas išlaikomas vėžėje atliekant sudėtingus pjūvius.
Kitas kraštutinumas – kompaktiškas kumštelio blokas, skirtas ankštai vietai, yra sukurtas su sumažintu gaubtu, specialiai skirtas štampams, kur stoties{0}}to{1}}atstumas yra siauras arba kai gretimi įrankiai palieka minimalų tarpą. Kompaktiški agregatai paaukoja tam tikrą talpą ir eigos ilgį mainais į vietą, kurios standartiniai įrenginiai tiesiog negali užimti. Jie dažnai pasirodo didelio-tankio progresyviniuose štampuose, iš kurių susidaro mažos sudėtingos detalės su daugybe šoninių bruožų arti vienas kito.
Šioje lentelėje apibendrinama, kaip šios konfigūracijos palyginamos pagal kriterijus, kurie svarbūs specifikacijos metu:
| Konfigūracija | Tipiškas tonažo diapazonas | Smūgio ilgis | Santykinis pėdsakas | Bendrosios programos |
|---|---|---|---|---|
| Standartinis | 5 - 30 kN | 10 - 30 mm | Vidutinis | Šoninis auskarų vėrimas, lengvas apipjaustymas, skirtukų formavimas |
| Sunki{0}}pareiga | 30 - 150+ kN | 15 - 50 mm | Didelis | Storas-matometro apipjaustymas, didelio-tvirto plieno pradūrimas, dideli-perimetro pjūviai |
| Kompaktiškas | 3 - 15 kN | 5 - 20 mm | Mažas | Tvirtas-žingsnis progresyvus štampai, nedidelis auskaras, ribotas formavimas |
| Oro (skraidantis) | 5 - 50 kN | 10 - 40 mm | Viršutinis-štampavimas | Auskarų vėrimas šonuose esant giliam tempimui, perkrautas apatinių-batų išdėstymas, kelių{1}}kampų operacijos |
Atkreipkite dėmesį, kad diapazonai sutampa. 20 kN pradūrimo operacijai erdviame štampelyje gali būti naudojamas standartinis arba kompaktiškas įrenginys. Sprendimas dažnai priklauso nuo turimo voko ir norimos apkrovos maržos. Nurodant 80 % jo vardinio tonažo vieneto, o ne 95 %, pailgėja tarnavimo laikas ir laikui bėgant palaikomas griežčiau slydimo stebėjimas.
Konfigūracijos pasirinkimas taip pat sąveikauja su įrenginyje integruotais kokybės atributais. Kompaktiškas kumštelio blokas su laisvomis leistinomis nuokrypomis lengviau pasislinks veikiant apkrovai, nei to paties dydžio tikslios konstrukcijos{1}}versija, nes yra mažiau medžiagos, atsparios deformacijai. Šis dydžio, konstrukcijos kokybės ir našumo santykis yra būtent tai, kodėl suprasti, kas vyksta kumštelio bloko viduje, komponentas po komponento, yra toks pat svarbus kaip ir tinkamos išorinės konfigūracijos pasirinkimas.
Svarbūs komponentai kameros viduje
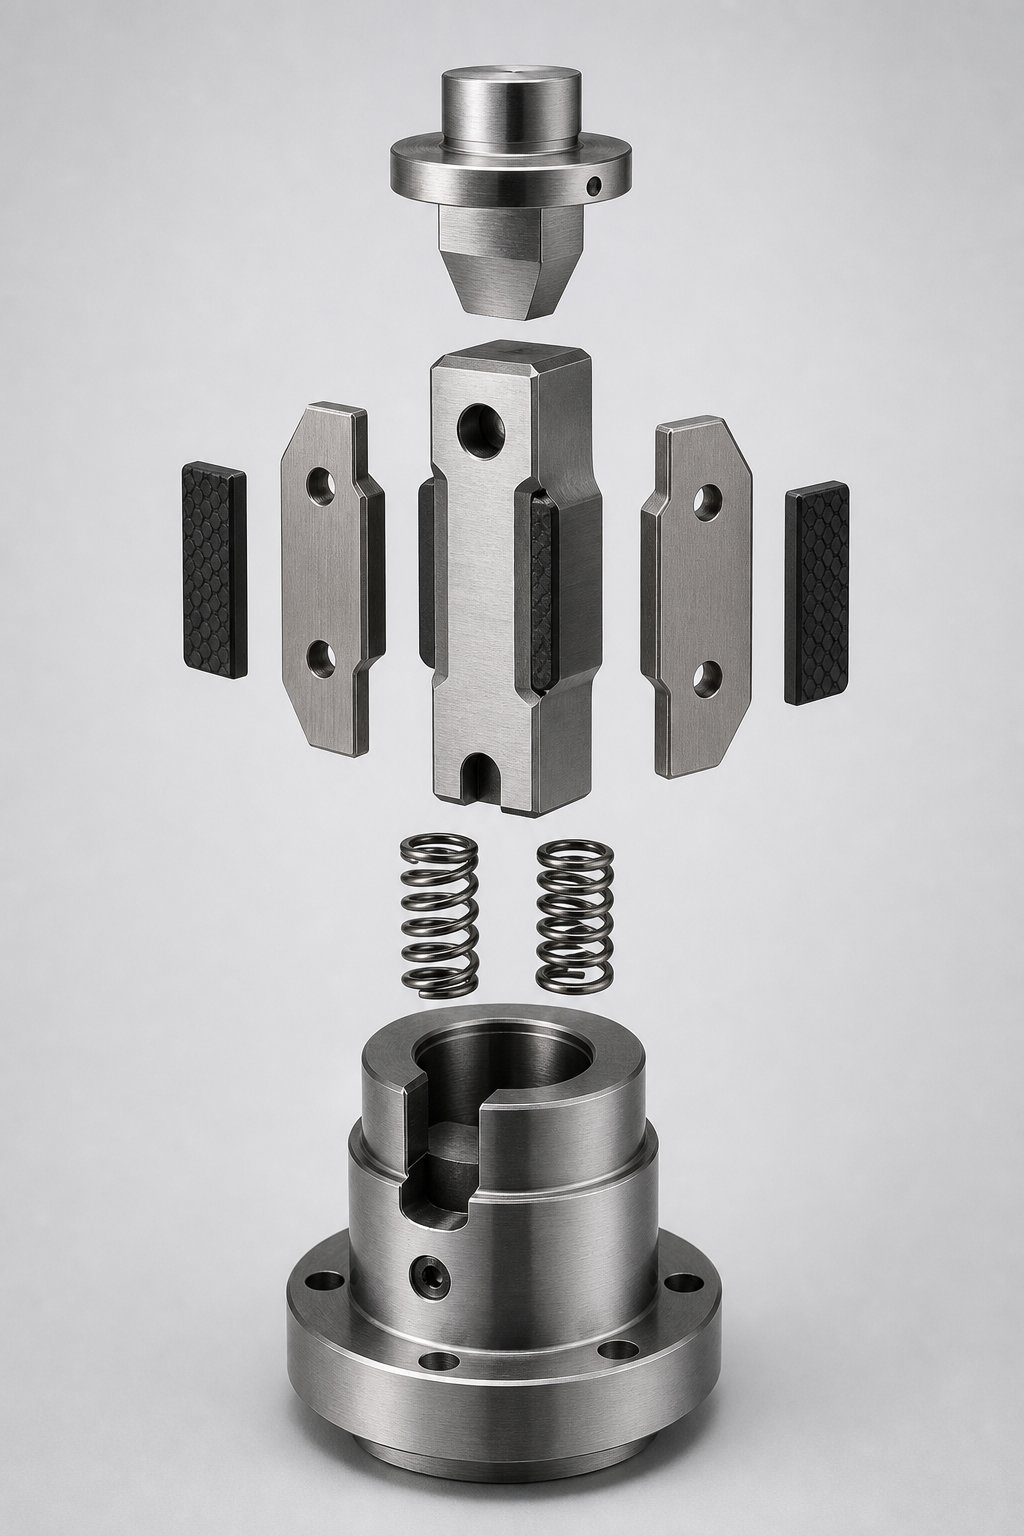
Nuimkite bet kurio kumštelio bloko išorinį korpusą ir rasite stebėtinai mažai dalių. Tačiau kiekvienas iš jų prisiima specifinę inžinerinę atsakomybę, o nuo kiekvieno atskiro komponento kokybės priklauso, ar agregatas užtikrina mikronų{1}}lygio nuoseklumą, ar jūsų štampuotose dalyse atsiranda šliaužiančių pokyčių. Žinodami, ką kiekvienas kūrinys veikia ir kaip jie sąveikauja, turite žodyną, kurį galite įvertinti tiekėjus ir diagnozuoti problemas, kol jie netampa laužu.
Vairuotojo, skaidrės ir laikiklio paaiškinimas
Šie trys elementai sudaro kumštelio bloko konstrukcinę šerdį. Visi kiti komponentai yra skirti juos palaikyti, apsaugoti arba iš naujo nustatyti.
Thevairuotojasyra pleišto -formos plieninis elementas, kuris inicijuoja judėjimą. Jo kampuotas paviršius susilieja su atitinkamu slankiklio paviršiumi, kai presas užsidaro, vertikalią preso eigą paverčiant šonine jėga. Vairuotojo kontaktinis paviršius paprastai yra tiksliai-šlifuotas ir sukietintas, kad būtų atsparus deformacijai, veikiant pakartotinai apkrovai. Jei šis paviršius nusidėvi arba banguoja, slydimas nebegauna švaraus, nuoseklaus stūmimo, o eigos ilgis pradeda skirtis nuo ciklo iki ciklo.
Theskaidrėyra darbą{0}}atliekantis elementas. Jis neša perforatorių, forminį plieną arba apdailos geležtę ir tiekia įrankį į ruošinį numatytu kampu. Slydyklė važiuoja laikiklyje ant valdomų paviršių ir turi važiuoti tuo pačiu keliu, iki to paties galutinio taško, kiekvieną kartą. Jo korpusas yra apdirbtas iki griežtų leistinų nuokrypių ir sukietintas, kad atsispirtų varomajai jėgai iš viršaus ir reakcijos jėgai iš apačios. Bet koks slankiklio matmenų pokytis, nesvarbu, ar jis susidėvėjęs, ar įlinkis, iš karto parodomas kaip padėties klaida antspauduotoje ypatybėje.
Thelaikiklisyra korpusas, kuriame yra ir nukreipiamas visas mazgas. Jis suteikia atskaitos paviršius, ribojančius slydimo eigą į vieną ašį, sugeria tvirtinimo jėgas, perduodamas štampavimo antgaliui, ir palaiko vairuotojo kelio ir slydimo tako išlygiavimą. Pagalvokite apie tai kaip apie vieneto skeletą. Laikiklis, apdirbtas su laisvomis kreipiančiojo tarpais, leidžia slydikliui nuslinkti į šoną darbo eigos metu, todėl atsiranda atstumas, kuris gadina matmenų pakartojamumą.
Kaip kumštelio bloko atstumas įtakoja dalių kokybę, priklauso nuo paprastos geometrijos: jei slankiklis gali pasislinkti net 0,03 mm į šoną savo kreiptuvuose, jo nešiojamas perforatorius pasislenka tiek pat. Per 200 000 dalių gamybos seriją šis laisvumas didėja, kai paviršiai dėvisi, ir jūsų Cpk skaičiai pradeda slysti neteisinga kryptimi. Tikslus kumštelio bloko pavaros, slankiklio ir laikiklio komponentų sutapimas yra tai, kas važiavimo pradžioje palaiko beveik nulinį atstumą ir sumažina jo augimą laikui bėgant.
Dėvėti plokštes, grąžinimo spyruokles ir grafito įdėklus
Be trijų pagrindinių konstrukcinių elementų, keli atraminiai komponentai apsaugo agregatą ir užtikrina sklandų jo veikimą šimtus tūkstančių presavimo ciklų.
Susidėvėjimo plokštės, kartais vadinamos kumštelių lakštais, yra plonos grūdintos plokštės, esančios tarp slankiklio ir laikiklio kiekvienoje kontaktinėje sąsajoje. Jie tarnauja kaip aukų paviršiai, sugeriantys trintį ir mikro-trinimą, todėl tikslus-žemės slydimo korpusas ir laikiklio kreiptuvai lieka nepažeisti. Kai susidėvinčios plokštės pablogėja, jas keičiate, o ne peršlifuojate ar keičiate daug brangesnį slankiklį ar laikiklį. Jų medžiagų kokybė, kietumas ir paviršiaus apdaila tiesiogiai įtakoja įrenginio eksploatavimo trukmę, kol prireikė priežiūros.
Grafito įdėklai, įterpti į slankiklį arba susidėvėjimo plokštes, užtikrina savaiminį{0}}sutepimą, kai naudojamas didelis-ciklas, kai skystas tepimas yra nepraktiškas arba užterštų ruošinį. Slankikliui judant atgal, grafitas perkelia ploną kietą -tepalo plėvelę ant sutapimo paviršiaus, sumažindamas trintį ir šilumos susidarymą be išorinės priežiūros. Štampelėse, kurios nuolat veikia virš 30 smūgių per minutę, šie įdėklai žymiai pailgina komponentų tarnavimo laiką.
Grąžinamos spyruoklės, nesvarbu, ar tai būtų spyruoklės, ar azoto dujinės spyruoklės, kaupia energiją važiuojant į priekį ir atleidžia ją, kad atitrauktų slydimą, kai vairuotojas atsijungs. Teigiamos-grąžos konfigūracijose mechaninis kulno blokas visiškai pakeičia spyruoklės funkciją. Bet kuriuo atveju grąžinimo mechanizmas turi užtikrinti pastovią įtraukimo jėgą ir laiką per visą įrenginio naudojimo laiką.
Apibendrinamas kiekvienas komponentas su jo kokybės{0}}kritine funkcija:
- Vairuotojas:Per tikslią{0}}žemės kampo kontaktą perkelia vertikalią spaudimo jėgą slankikliui; kietumas ir paviršiaus vientisumas lemia sukibimo nuoseklumą.
- Skaidrė:Neša darbo įrankius per šoninį eigą; matmenų stabilumas veikiant apkrovai lemia štampuotos dalies funkcijos padėties tikslumą.
- Laikiklis:Nukreipia ir riboja slydimo eigą; vadovas klirenso kokybės kontrolės atsakas ir ilgalaikis{0}}pakartojamumas.
- Dėvėjimo plokštės (kumštelio lakštai):Užtikrinkite aukų, mažos{0}}trinties kontaktinius paviršius; medžiagos klasė ir kietumas nustato techninės priežiūros intervalą, kol jį reikia pakeisti.
- Grafito įdėklai:Pateikite savaiminį-tepimą, kad galėtumėte dirbti dideliu-ciklu; sumažinti trintį-sukeliamą šilumą ir pailginti slydimo bei susidėvėjimo plokštės tarnavimo laiką.
- Grąžinimo spyruoklės arba teigiamo grąžinimo mechanizmas:Grąžinkite slankiklį į pradinę padėtį; jėgos nuoseklumas laikui bėgant lemia atitraukimo patikimumą esant greičiui.
Iš šių atraminių komponentų nusidėvėjimo plokštės beveik visada yra pirmosios, kurios pablogėja. Įbrėžimai, paviršiaus šiurkštinimas ir storio sumažinimas rodo, kad aukojamas sluoksnis atlieka savo darbą, bet artėja prie gyvavimo pabaigos. Inžinieriai, kurie nurodo aukščiausios kokybės dėvėjimosi plokščių medžiagas, paprastai įrankinį plieną, grūdintą aukštesniu nei 58 HRC ir puikią paviršiaus apdailą, pailgina keitimo intervalus nei naudojant standartinius švelnaus -plieno kumštelių lakštus.
Paaiškinus kumštelio bloko vidines dalis ir funkcijas, kyla natūralus klausimas: kokie konkretūs medžiagų pasirinkimai, kietumo lygiai ir gamybos tolerancijos skiria aukščiausios kokybės agregatą nuo biudžetinės alternatyvos? Atsakymas slypi išmatuojamais inžineriniais kriterijais, kuriuos bet kuris įrankių inžinierius gali įvertinti prieš pateikdamas užsakymą.
Kas daro kameros įrenginį aukštą-kokybe
Jūs žinote, kas yra kumštelio viduje ir kaip kiekvienas komponentas prisideda prie našumo. Bet kai du įrenginiai turi tuos pačius išorinius matmenis ir vienodus smūgio laipsnius, kas pateisina, kad vienas kainuoja daug daugiau nei kitas? Skirtumas priklauso nuo medžiagų pasirinkimo, terminio apdorojimo gylio, paviršiaus apdailos kokybės ir gamybos tolerancijos, kurių nė vienas iš išorės nematomas. Žinant, kaip įvertinti štampavimo štampų kumštelio kokybę, reikia peržiūrėti katalogo specifikacijas ir metalurgijos bei apdirbimo tikslumą, kuris lemia tikrąjį -tarnavimo laiką.
Kokybę lemiančios medžiagos, kietumas ir paviršiaus apdorojimas
Kumštelinio bloko korpusas ir slankiklis ištveria pasikartojančius didelės{0}}apkrovos smūgio ciklus, kartais milijonus per štampų gamybos laikotarpį. Standartiniuose įrenginiuose dažnai naudojamas įprastas įrankių plienas, kurio -kietėjimas yra iki vidutinio HRC lygio. Aukščiausios kokybės agregatai prasideda nuo investicinio-lietinio arba kaltinio legiruotojo plieno korpusų, pasižyminčių puikia grūdėtumo struktūra ir atsparumu nuovargiui dar net neprasidėjus terminiam apdorojimui.
Kalbant apie aukštos-kokybės kumštelio medžiagos ir kietumo specifikacijas, pakopos skiriasi:
- Skaidrių korpusai:Korpusas-sugrūdintas iki 58–62 HRC ant kontaktinių paviršių, išlaikant tvirtą, lanksčią šerdį. Šis derinys atsparus paviršiaus nusidėvėjimui, netapdamas trapus smūginės apkrovos metu.
- Vairuotojai:Per-užgrūdintas iki 56-60 HRC su tiksliai šlifuotais kampais. Kontaktinis paviršius turi atsispirti deformacijai per milijonus sujungimo ciklų, nesukeldamas banguotumo.
- Laikiklio vadovai:Grūdintas iki 54{1}}58 HRC ir šlifuotas iki veidrodinės apdailos, sumažina trintį į slydimą ir sumažina klijų susidėvėjimą.
- Dėvėti plokštes:Greitaeigis įrankių plienas arba miltelinės metalurgijos plienas, sukietintas daugiau nei 60 HRC, sukuriantis aukų sluoksnį, kuris tarnauja daug ilgiau nei švelnus{2}}plienas.
Paviršiaus apdorojimas dar labiau padidina našumą. Plazminis azotavimas sukuria azoto-difuzijos sluoksnį po paviršiumi, padidindamas kietumą ir atsparumą dilimui be matmenų iškraipymo. Grūdinto chromo-mangano plieno tyrimai rodo, kaddvipusis plazminis nitridavimas, po kurio dengiama DLCgali pailginti nuovargio eksploatavimo laiką daugiau nei 85 % susierzinančiomis sąlygomis, būtent tokio pasikartojančio slydimo kontakto, kurį patiria kumštelio bloko paviršiai. Azotuotas sluoksnis sustiprina paviršiaus kietumą, o DLC danga ant kumštelio susidėvėjusių paviršių suteikia itin -kietą, mažos-trinties viršutinį sluoksnį, pasižymintį išskirtiniu cheminiu stabilumu.
DLC arba deimantų{0}}kaip anglies dangos yra ypač svarbios naudojant didelio{1}}ciklo kumštelius. Šios amorfinės anglies plėvelės sujungia sp3 (panašų į deimantą) ir sp2 (panašų į grafitą{6}} struktūras, todėl paviršiaus kietumo vertės viršija 1300 HV, o trinties koeficientai išlaikomi iki 0,1. DLC sumažina šilumos susidarymą ir klijų susidėvėjimą ant kreipiamųjų paviršių, kurie lemia padėties tikslumą, kai kumštelio bloko slydimo mechanizmas veikia 40+ judesio per minutę greičiu be skysto tepimo.
Vien azotavimas yra ekonomiškas{0}}vipusis būdas. Proceso metu azotas pasklinda į plieninį pagrindą esant maždaug 450-550 laipsnių Celsijaus temperatūrai ir sukuriamas sukietėjęs korpusas be matmenų pokyčių, susijusių su įprastiniu karbiuravimu. Tai reiškia, kad kumštelių mazguose komponentai gali būti iš pradžių apdirbti, o po to nitrinti, išsaugant šlifavimo metu susidariusią tikslią geometriją.
Gamybos leistinos nuokrypos ir tikslumo standartai
Medžiagos kokybė lemia ilgaamžiškumą. Gamybos leistinos nuokrypos nustato tikslumo lubas. Slankiklis, apdirbtas iš geriausio įrankinio plieno, vis tiek gamina nenuoseklias dalis, jei jo kreipiamieji paviršiai šlifuojami iki laisvų specifikacijų.
Kumštelių gamybos tolerancijos standartai labai skiriasi įvairiose kokybės pakopose. Standartinio-klasės vienetai paprastai turi plius arba minus 0,05 mm matmenų nuokrypius kritiniuose kreipiamuosiuose paviršiuose. Tai tinka daugeliui pritaikymų, tačiau leidžia iki 0,1 mm viso padėties skirtumo tarp skaidrės ir jo korpuso. Aukščiausios kokybės įrenginiai tą langą priveržia iki plius ar minus 0,03 mm ar daugiau, sumažindami leistiną svyravimą 40 % ir tiesiogiai pagerindami štampuotų dalių matmenų nuoseklumą.
Iš kur toks tikslumas?Tikslus šlifavimasnaudojant CNC{0}}valdomo paviršiaus ir cilindrinius šlifuoklius pasiekiamas sub-mikronų pakartojamumas ant grūdinto plieno komponentų. CBN (kubinio boro nitrido) šlifavimo diskai išlaiko savo formą pjaunant grūdintą įrankinį plieną, kurio stiprumas viršija 58 HRC, todėl gamybos partijų matmenys ir geometriniai nuokrypiai yra vienodi. Tikslus šlifavimas ir paviršiaus apdorojimas čia veikia kartu: komponentas pirmiausia sukietinamas, tada užbaigiamas -šlifavimas iki galutinių matmenų, užtikrinant, kad išmatuota geometrija atitiktų štampavimo geometriją.
Be matmenų tolerancijos, geometriniai leistini nuokrypiai yra vienodai svarbūs. Slydiklio atraminių paviršių lygumas, lygiagretumas tarp priešingų kreipiamųjų paviršių ir darbinio paviršiaus statmenumas važiavimo ašiai turi įtakos tam, kaip švariai slydimas juda judesio metu. Tinkamų matmenų, bet geometriškai iškreiptas slankiklis susiriš, netolygiai nusidėvės ir, veikiant apkrovai, nukryps nuo -ašies.
Paviršiaus apdaila ant kreipiamųjų ir kontaktinių paviršių taip pat atskiria kokybės lygius. Žemės paviršius, kurio Ra 0,2 mikrometro, sukuria mažesnę trintį ir tolygiau paskirsto apkrovą nei paviršius, padengtas iki 0,8 mikrometro Ra. Mažesnė trintis reiškia mažiau šilumos, mažiau šilumos reiškia mažesnį šiluminį plėtimąsi nepertraukiamo veikimo metu, o mažesnė plėtra reiškia tvirtesnę padėties nuoseklumą gamybos pamainoje.
Šioje lentelėje šie kokybės rodikliai sujungiami į vertinimo sistemą, kuria galite remtis lygindami kumštelių tiekėjus:
| Kokybės rodiklis | Standartinis laipsnis | Premium klasė | Kodėl tai svarbu |
|---|---|---|---|
| Matmenų tolerancija (kreipiamieji paviršiai) | +/- 0.05 mm | +/- 0.03 mm arba griežtesnis | Tiesiogiai riboja pasiekiamą štampuotų dalių tikslumą |
| Slydimo paviršiaus kietumas | 50-55 HRC | 58-62 HRC (apsauga nuo mažųjų dėmių) | Atsparus nusidėvėjimui ir išlaiko geometriją per milijonus ciklų |
| Vairuotojo kontaktinio paviršiaus kietumas | 52-56 HRC | 56-60 HRC | Apsaugo nuo deformacijos pasikartojančio smūgio metu |
| Paviršiaus apdorojimas | Nėra arba pagrindinis azotavimas | Plazminis nitridavimas + DLC arba išplėstinis nitridavimas | Prailgina naudojimo laiką, sumažina trintį, pagerina atsparumą nuovargiui |
| Paviršiaus apdaila (Ra) | 0.6 - 0.8 mikrometrai | 0.1 - 0.3 mikrometrai | Mažesnė trintis, mažiau šilumos, tolygesnis apkrovos pasiskirstymas |
| Korpuso medžiaga | Įprastas įrankių plienas | Investicinis-lietas arba kaltas legiruotasis plienas | Puikus atsparumas nuovargiui ir grūdėtumo struktūra |
| Numatomas ciklo tarnavimo laikas prieš techninę priežiūrą | 200 000 - 500 000 ciklų | 800,000 - 2,000,000+ ciklų | Mažiau trikdžių, mažesnės bendros priežiūros išlaidos |
Naudokite tai kaip kontrolinį sąrašą. Kai tiekėjas siūlo kumštelio bloką, paklauskite apie konkrečias kietumo vertes ant slankiklio ir vairuotojo, kreipiamųjų paviršių tolerancijos klasę, ar taikomas koks nors paviršiaus apdorojimas ir kokia paviršiaus apdailos specifikacija yra šlifuotos kontaktinės sritys. Šie keturi duomenų taškai pasako daugiau apie realų -pasaulio našumą, nei vien tik bet koks talpos įvertinimas ar eigos ilgis.
Pagal aukščiausios kokybės standartus pagamintas kumštelio įrenginys kainuoja daugiau iš anksto. Tačiau kai jūsų stakta veikia 35 smūgių per minutę greičiu ir sukuria saugaus-kritinius automobilių laikiklius, skirtumas tarp 300 000 ciklų iki pirmosios priežiūros ir 1 200 000 ciklų nėra akademinis. Tai skirtumas tarp dviejų neplanuotų sustabdymų per ketvirtį ir nulio. Įrenginio medžiagų kokybė, terminis apdorojimas ir apdirbimo tikslumas atsiperka dėl veikimo laiko, dalių nuoseklumo ir sumažinto atliekų kiekio.
Tačiau šie kokybės požymiai neegzistuoja atskirai. Jų vertė pasireiškia tik tada, kai tinkama kumštelio konfigūracija atitinka tinkamą štampavimo taikymą. Įrenginio tipo suderinimas su operacijos tipu, tonažu ir turima štampavimo vieta yra ta vieta, kur specifikacijų sprendimai sujungiami į veikiančią štampavimo konstrukciją.
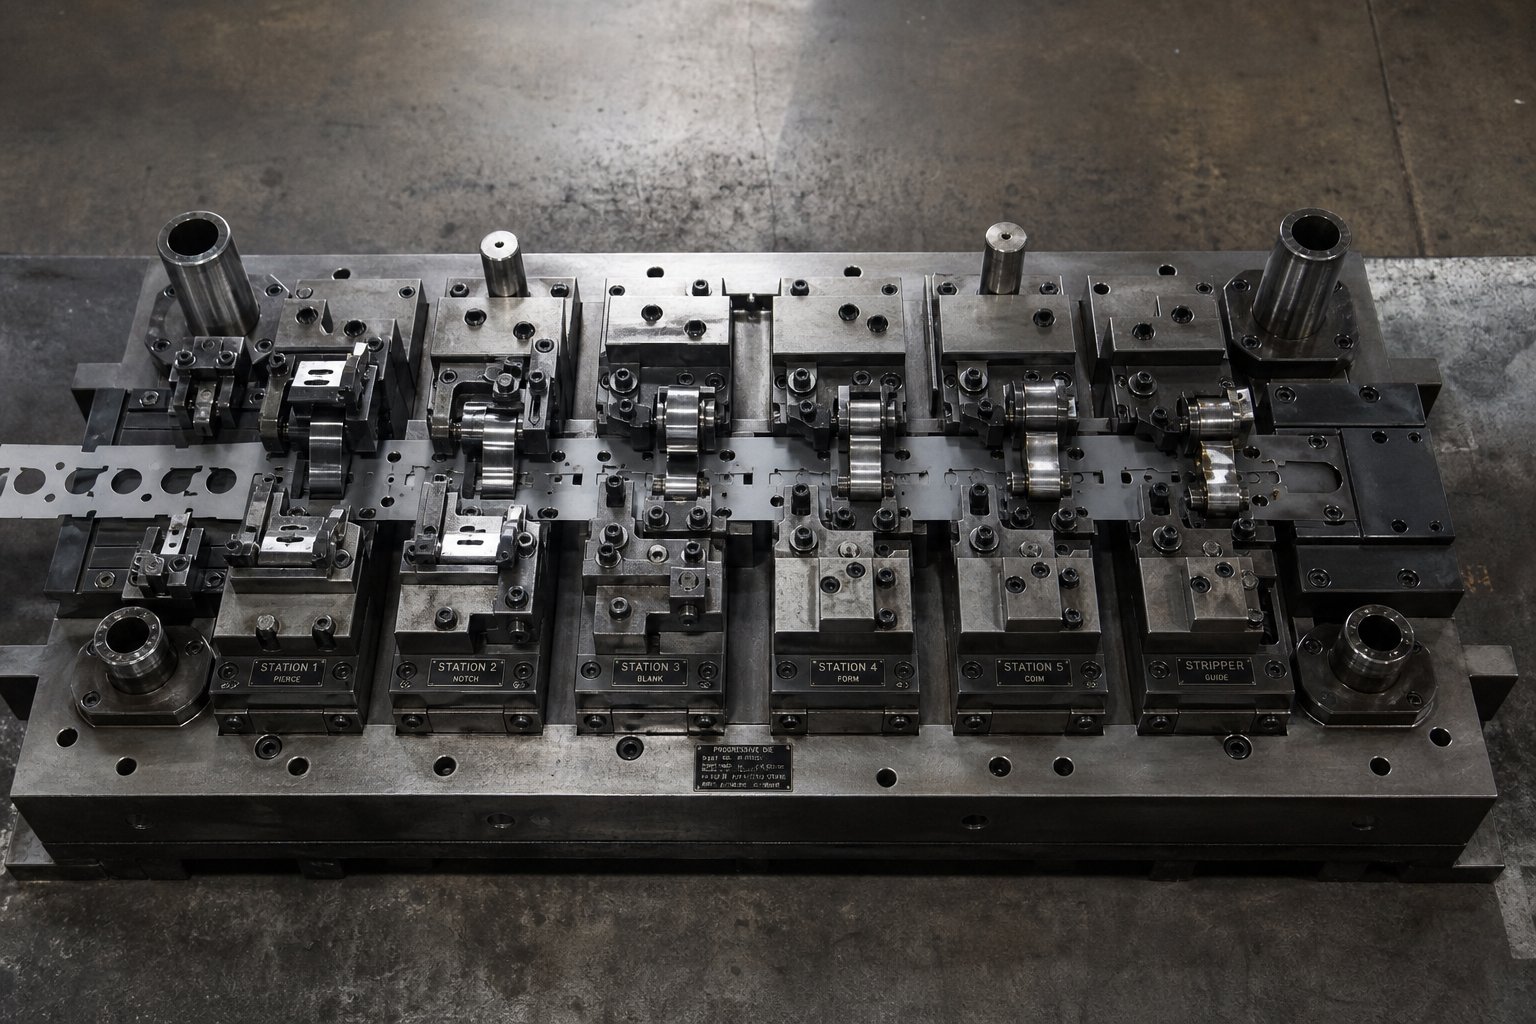
Suderinti kumštelio bloko tipą su jūsų štampavimo programa
Žinojimas, kaip kokybė atrodo kumštelio viduje, yra tik pusė lygties. Kita pusė yra tinkamos konfigūracijos pasirinkimas konkrečiai jūsų štampavimo operacijai. Puikiai sukonstruotas kumštelio blokas vis tiek veikia prasčiau, jei jis nesutampa su darbu, kurį turi atlikti. Auskarų vėrimas, formavimas ir apipjaustymas nustato skirtingus mechaninius reikalavimus slankikliui, vairuotojui ir laikikliui, ir šie reikalavimai turėtų lemti jūsų sprendimus dėl specifikacijų nuo pat pradžių.
Auskarų vėrimo, formavimo ir apipjaustymo operacijų kumštelių pasirinkimas
Kiekviena štampavimo operacija įtempia kumštelio bloką skirtingai. Supratimas, kaip pasirinkti kumštelio elementą pradūrimo operacijai, palyginti su formavimo ar apipjaustymo stotimi, prasideda nuo atpažinimo, ką slydyklė patiria darbo eigos metu.
Auskarų vėrimas sukuria staigią,{0}}didelio masto reakcijos jėgą, kai smūgis pramuša lapą. Slankiklis turi atsispirti šiai smūginei apkrovai, nesikreipdamas į šoną arba nepaslinkdamas skylės padėties. Tvirtumas ir minimalus atstumas yra dominuojantys reikalavimai. Sunkus-ar standartinis įrenginys su aukščiausios kokybės kreipimosi nuokrypiais puikiai susidoroja su tuo, nes per proveržio įvykį jis išlaiko smūgius ant ašies.
Formavimo operacijos elgiasi skirtingai. Slankiklis laipsniškai stumia medžiagą į formą, todėl reikia kontroliuojamos eigos eigos ir stabilaus visiško ištempimo laikotarpio, o formos plienas laiko ruošinį prie štampo ertmės. Jėga didinama palaipsniui, o ne smailėjant, tačiau slydimo padėties tikslumas turi būti išlaikytas per visą eigą, o ne tik vienu smūgiu{2}}. Čia svarbiausias požymis yra nuolatinis buvimas apkrovoje.
Apipjaustymas patenka kažkur tarp jų. Apipjaustymo peilis nukerpa medžiagą išilgai apibrėžto krašto, o pjovimo jėga turi išlikti vienoda nuo pjovimo pradžios iki pabaigos. Jei slydimas pasilenkia arba trankosi viduryje-, apipjaustymo kraštas susidaro banguotas arba netolygus. Apipjaustymo štampų kumštelio įrenginio specifikacijoje pirmenybė turėtų būti teikiama sklandžiam judėjimui, vienodai jėgos tiekimui ir pakankamam tonažui, kad būtų galima nedvejodama užbaigti pjovimą.
Šioje lentelėje kiekvienas operacijos tipas susietas su kumštelio konfigūracija, tonažo klase ir kokybės atributais, kurie yra svarbiausi:
| Operacijos tipas | Rekomenduojama konfigūracija | Tonažo klasė | Kritinės kokybės savybės |
|---|---|---|---|
| Auskarų vėrimas (skylės, plyšiai) | Standartinis arba sunkios{0}}apkrovos, montuojamas ant štampavimo- | Nuo vidutinio iki aukšto | Didžiausias tvirtumas, minimalus atstumas, atsparumas smūgiams{0}} |
| Formavimas (lenkimai, flanšai, įspaudai) | Standartas su teigiama grąža | Nuo žemo iki vidutinio | Kontroliuojamas išlaikymas, nuoseklus eigos galutinis taškas, sklandi eiga |
| Apipjaustymas (kraštų pjovimas, perimetro apdaila) | Sunkios-apkrovos arba standartiniai, montuojami ant štampavimo- | Nuo vidutinio iki aukšto | Vienoda jėga pjovimo metu,{0}}laisva slydimo judėjimas, slydimo stabilumas |
| Kelių-kampų auskarų vėrimas | Antena (skraidanti kamera) | Vidutinis | Kampinis lankstumas, viršutinės{0}}antspaudos tarpas, laiko tikslumas |
| Kombinuotas auskaras ir forma | Sunkios{0}}apkrovos su pailginta eiga | Aukštas | Keliamoji galia nuoseklioms jėgoms, išlikimas ir proveržis vienu smūgiu |
Atkreipkite dėmesį, kad ir auskarų vėrimas, ir apipjaustymas yra linkę į aukštesnes tonažo klases, tačiau dėl skirtingų priežasčių. Auskarų vėrimui reikia momentinės jėgos, kad medžiaga būtų švariai nukirpta, o kirpimui reikia nuolatinės jėgos per ilgesnį pjovimo kraštą. Kiekvienu atveju kumštelio bloko dydis turi būti pritaikytas didžiausiai paklausai.
Tonažas, eiga ir erdvės apribojimai kaip atrankos kriterijai
Operacijos tipui nurodant bendrą kryptį, praktinis specifikacijos procesas susiaurina pasirinkimą iki konkretaus vieneto. Tai yra jūsų kumštelio tonažo ir eigos pasirinkimo vadovas, distiliuotas į kartojamą seką, kuri tinka bet kokiai šoninei štampavimo operacijai.
- Apskaičiuokite reikiamą kumštelio jėgą:Pradėkite nuo detalės geometrijos ir medžiagos savybių. Norėdami pradurti, pjūvio perimetrą padauginkite iš medžiagos storio ir šlyties stiprumo. Apkarpydami naudokite tą pačią formulę per visą apdailos linijos ilgį. Formuodami apskaičiuokite jėgą pagal lenkimo ilgį, medžiagos storį ir atsparumą tempimui. Pridėkite 20–25 % saugos ribą, kad atsižvelgtumėte į medžiagų svyravimus, tepimo nenuoseklumą ir įrankio susidėvėjimą laikui bėgant.
- Nustatykite eigos ilgį:Išmatuokite elemento gylį, kurį turi įveikti perforatorius arba plienas, kad užbaigtų operaciją, tada pridėkite atstumą artėjimo atstumui (paprastai 3–5 mm prieš kontaktą) ir, jei reikia, perkelkite. Bendra suma tampa jūsų minimaliu reikalaujamu kumštelio eiga.
- Patikrinkite erdvės voką:Išmatuokite laisvą kišenę štampavimo antgalyje, kur bus pritvirtintas kumštelio blokas. Atsižvelkite į gretimus įrankius, nuėmiklio tarpus ir visus netoliese esančius keltuvus ar valdymo mechanizmus. Įrenginio laikiklio matmenys ir bet koks reikalingas montavimo tarpas turi tilpti į šį apvalkalą be trukdžių.
- Patikrinkite spaudos laiko suderinamumą:Įsitikinkite, kad esama paspaudimo eiga užtikrina pakankamą vairuotojo įsijungimo eigą, kad būtų pasiektas reikiamas kumštelio eiga suprojektuotu vairuotojo kampu. Jei presas nusileidžia iki galo, kol vairuotojas visiškai neįsijungia, slydimas nepasieks visos eigos.
- Įvertinkite grąžinimo mechanizmo tinkamumą:Jei spaudimo greitis viršija 25–30 smūgių per minutę, įvertinkite, ar spyruoklinis grąžinimas gali patikimai atitraukti slydimą per turimą laiko langą. Jei ne, nurodykite teigiamą grąžą.
- Patvirtinkite tonažo skirtumą:Pasirinkite įrenginį, atitinkantį bent 125 % apskaičiuotos jėgos poreikio. Eksploatuojant kumštelio bloką maksimaliai ar beveik jo dydžiui, pagreitėja nusidėvėjimas ir sutrumpėja priežiūros intervalas tarp techninės priežiūros įvykių.
Pasirinkus kumštelio dydį, atsižvelgiant į erdvės apribojimus, dažnai reikia kartoti tarp trečio ir šeštojo žingsnių. Galite pastebėti, kad tinkamo tonažo agregatas yra per didelis turimai erdvei arba kad kompaktiškam, tinkančiam įrenginiui, trūksta pakankamai jėgos. Čia konfigūracijos kompromisai tampa tikrais inžineriniais sprendimais, o ne katalogų pasirinkimais.
Sudėtinguose štampavimo projektuose, ypač tuose, kuriuose yra kelios kumštelių stotys, siauri tarpai arba neįprasti medžiagų srauto modeliai, standartiniai katalogo vienetai kartais negali patenkinti visų apribojimų vienu metu. Pasirinktinis integravimas tampa būtinas, kai štampavimo operacijai reikalingas kumštelio vokas, eiga arba tonažo derinys, kuris neatitinka standartinių pasiūlymų. Projektuojant-sunkius projektus, susijusius su štampų struktūra, komponentų sąveika, tarpo optimizavimu ir medžiagų srautu, dirbant su inžinerijos partneriu, kuris supranta visą štampo kontekstą, o ne tik kumštelio bloką atskirai, išvengiama brangių perprojektavimo ciklų. Įrankių inžinieriai, vertinantys pasirinktinio kumštelio bloko integravimą į sudėtingas štampo konstrukcijas, gali pasikonsultuoti su tokiais ištekliais kaipYICHEN štampavimo štampų sprendimai, kur štampų projektavimo patirtis apima konstrukciją, komponentus, tarpą ir medžiagų srautą, kurie yra susiję su kumštelio bloko pasirinkimu.
Nepriklausomai nuo to, ar pasirinksite katalogo vienetą, ar pasirinktinį sprendimą, pirmiau nurodyta specifikacijų seka išlaiko sprendimą, pagrįstą išmatuojamais kriterijais. Jėga, smūgis ir erdvė yra kiekybiškai įvertinami. Kai pasirenkate šiuos skaičius, o ne įpročius ar prekės ženklo žinomumą, jūsų įdiegtas kumštelio blokas turi didžiausią galimybę patikimai veikti nuo pirmo smūgio iki milijono.
Vis dėlto tinkamo įrenginio patekimas į štampus yra tik pradžia. Nuo to, kaip šis įrenginys sumontuojamas, sulygiuojamas ir patikrinamas gaminant štampus, priklauso, ar jo komponentų tikslumas iš tikrųjų yra tikslumas dirbtuvėse.
Geriausia kumštelių įrenginių montavimo ir derinimo praktika
Kumštelinis blokas, pagamintas pagal aukščiausios kokybės leistinus nuokrypius ir sutvirtintas pagal griežtas specifikacijas, vis tiek sugenda, jei jis sumontuotas prastai. Preciziškai sumalant šiuos komponentus gamybos metu, preso tikslumas tampa tik tuo atveju, jei montavimo procedūra išsaugo visus geometrinius ryšius, kuriuos numatė dizaineris. Tačiau montavimo instrukcijos retai aptariamos išsamiai. Štampo gamintojai dažnai pasikliauja genčių žiniomis, kurias perdavė įrankių skyriaus veteranai, o kai šios žinios turi spragų, pasekmės pasireiškia kaip priešlaikinis susidėvėjimas, nenuoseklūs dalių matmenys ir paslaptingos laiko problemos, kurios neleidžia diagnozuoti.
Kumštelinio bloko įrengimo išlygiavimo procedūra yra svarbi, nes pasikartojančios apkrovos metu susidaro net nedidelės klaidos. Vairuotojas, kuris susiliečia su slydimu 0,05 mm nuo-centro per pirmąjį judesį, kiekvieną judesį paliečia 0,05 mm nuo-centro, o vienas-pusis apkrovos raštas pagreitina vienos kreipiamųjų paviršių pusės nusidėvėjimą, o kita pusė veikia neapkrauta. Per 500 000 ciklų tai, kas prasidėjo kaip subtilus nesutapimas, tampa išmatuojama klirenso problema.
Montavimo procedūros ir išlyginimo reikalavimai
Tinkamas kumštelio blokas tvirtinamas pagal apgalvotą seką. Paskubėjus tai atlikti arba praleidžiant patikrinimo veiksmus, kyla problemų, kurios išryškėja tik pradėjus gamybą ir prastovos brangsta.
Varžtų sukimo momentas ir seka.Kumštelinio bloko laikikliai tvirtinami prie štampavimo antgalio tiksliais varžtais su galvute, paprastai nuo keturių iki aštuonių, priklausomai nuo įrenginio dydžio. Šios tvirtinimo detalės priveržiamos pagal kryžminę-schemos seką, panašią į cilindro galvutės sukimo momentą, kad suspaudimo jėga būtų tolygiai paskirstyta per laikiklio pagrindą. Netolygus varžto sukimo momentas mikroskopiškai iškraipo laikiklio korpusą, vienoje pusėje suspaudžiant slydimo kreipiklius, o kitoje – atsidaro prošvaisa. Sukimo momento vertės turi atitikti kumštelio įrenginio gamintojo specifikacijas, paprastai 40{5}}80 Nm standartiniams blokams, o kalibruotas sukimo momento veržliaraktis yra nediskutuotinas.
Kaiščio kaiščio registracija.Varžtai pritvirtina įrenginį vietoje, tačiau kaiščiai nustato pakartojamą padėtį. Du tikslūs kaiščių kaiščiai, įspausti į išlygintas skylutes ir laikiklio pagrinde, ir štampavimo antgalyje, užfiksuoja kumštelio bloko X-Y padėtį, kad jis grįžtų į tą pačią vietą kiekvieną kartą, kai štampas išardomas ir vėl surenkamas techninei priežiūrai. Be kaiščių kaiščių įrenginys šiek tiek pasislenka kiekvieną kartą montuojant iš naujo, o tvarkyklės-to-lygiavimas keičiasi kiekvieną kartą. Išlygintos skylės turi būti apdirbtos iki H7 leistinosios nuokrypos, įrengus kumštelinio bloko bandomąjį-ir patikrintą prieš galutinį tvirtinimą.
Vairuotojo įsijungimo aukščiui skirtos pakabos.Kumštelio bloko vairuotojo įsijungimo aukščio reguliavimas yra vienas iš labiausiai nepastebimų žingsnių kūrimo procese. Vairuotojas, sumontuotas ant viršutinio matricos, turi liestis su slydiklio sujungimo paviršiumi tiksliai reikiamame paspaudimo taške. Jei įsijungimas prasideda per anksti, slydimas pasiekia visą eigą prieš apatinį negyvąjį tašką ir lieka pernelyg suspaustas. Jei įjungimas pradedamas per vėlai, slankiklis gali nepasiekti viso eigos, kol presas nepasisuks atgal, todėl darbo operacija bus nebaigta.
Shimming atlieka šį reguliavimą. Tiksliai šlifuotos tarpiklių plokštės, esančios tarp vairuotojo tvirtinimo paviršiaus ir viršutinio štampavimo trinkelės, pakelia arba nuleidžia vairuotojo pradinę padėtį kontroliuojamais žingsniais, paprastai pasiekiamos 0,1 mm žingsniais. Tikslas yra pasiekti visą slydimo eigą tiksliai ties apatiniu negyvuoju tašku arba prieš pat jį, 1–2 mm slenksčio, įmontuoto į vairuotojo geometriją, siekiant užtikrinti, kad slydimas pasiektų galinį tašką nepasikliaujant paskutine paspaudimo eiga.
Vairuotojo ir slankiklio nesutapimas yra vienintelis dažniausias priešlaikinio kumštelio bloko gedimo šaltinis. Kai kampuotas vairuotojo veidas nesiliečia su slydimo paviršiumi, apkrova sutelkiama į vieną kraštą, o ne pasiskirsto per visą kontaktinį plotį. Ši kraštų apkrova sukuria vietinę šilumą, pagreitina paviršiaus susidėvėjimą ir ilgainiui gali nulaužti sukietėjusius kontaktinius paviršius. Ištaisymas yra kruopštus išlygiavimo patikrinimas staklių konstravimo metu: paspalvinkite vairuotojo kontaktinį paviršių, lėtai uždarykite štampą ranka ir patikrinkite kontaktų raštą ant skaidrės. Visiškas, tolygus kontaktas per plotį patvirtina tinkamą išlygiavimą. Į vieną pusę pakreiptas raštas rodo, kad vairuotojo arba skaidrės padėtį reikia pakeisti.
Dažnos sąrankos klaidos, kurios kenkia kameros įrenginio veikimui
Net patyrę štampų gamintojai retkarčiais patenka į sąrankos klaidas, kurios pablogina kumštelio įrenginio veikimą. Tai yra dažniausios kumštelio bloko nustatymo klaidos štampuojant štampus, dėl kurių daugumą per anksti kreipiasi dėl techninės priežiūros:
- Nepakankamas tarpas tarp kumštelio bloko ir gretimų štampavimo dalių.Veikimo metu kumšteliai generuoja šilumą ir šiek tiek plečiasi. Jei šalia esančios perforatoriai, keltuvai ar nuėmimo plokštės yra per arti, terminis augimas sukelia trukdžius. Slankiklis gali prisirišti iš dalies per eigą arba laikiklio korpusas gali liestis su gretimais įrankiais, perduodamas vibraciją, kuri pagreitina nusidėvėjimą. Išlaikykite mažiausiai 2–3 mm tarpą visose kumštelio bloko apvalkalo pusėse ir dinamiškai patikrinkite tarpą paleisdami presą darbiniu greičiu ir patikrindami, ar nėra liudininkų žymių.
- Neteisinga grąžinimo spyruoklių išankstinė apkrova.Atgalinės spyruoklės montavimo metu turi būti iš anksto įtemptos iki tam tikro suspausto ilgio, kad jos suteiktų pakankamą atitraukimo jėgą nuo pat pirmo smūgio. Nepakankamai įkrautos spyruoklės leidžia slydimui slinkti į priekį grįžimo fazės metu, ypač esant didesniam spaudimo greičiui. Per-iš anksto įkrautos spyruoklės padidina nereikalingą pasipriešinimą judant į priekį, todėl vairuotojas susidėvi ir sumažėja slydimo darbo jėga. Tiksliai laikykitės gamintojo nurodyto laisvo ilgio ir sumontuoto ilgio bei patikrinkite suportu prieš uždarydami štampą.
- Vairuotojo įsijungimo kampo neatitikimas.Vairuotojo kampas ir čiuožyklos sujungimo paviršiaus kampas turi būti identiški. Jei antgalis buvo pagamintas naudojant pakaitinę tvarkyklę, kuri tiksliai neatitinka pradinės specifikacijos, arba jei diskas buvo šlifuotas šiek tiek kitu kampu, pasikeičia įsijungimo geometrija. Netgi pusės-laipsnio neatitikimas sukuria linijos kontaktą, o ne visą-veidą, sutelkdamas įtampą ir pagreitindamas paviršiaus degradaciją. Prieš montuodami, visada patikrinkite pridedamų pakaitinių tvarkyklių kampą tiksliu matlankiu arba sinusiniu strypu.
- Nepaisoma patikrinti kumštelio laiko, palyginti su kitomis štampavimo stotimis.Laipsniškame štampelyje su keliais kumštelių blokais arba kumšteliu{0}}veikiamomis operacijomis šalia įprastų vertikalių stočių laikas yra svarbus. Jei vieno kumštelio bloko eiga priekyje sutampa su juostos kėlimo ciklu, slydimas gali susidurti su juostele arba trukdyti piloto įsijungimui. Panašiai, jei du kumšteliai, esantys priešingose juostelės pusėse, suveikia šiek tiek skirtingais momentais, asimetrinės jėgos gali nustumti juostelę iš-centro. Norint patikrinti laiką, reikia lėtai-perjungti presą per visą eigą ir stebėti įvykių seką kiekvienoje stotyje. Dėl bet kokių trukdžių ar persidengimo reikia iš naujo pakeisti arba pakoreguoti vairuotojo įsijungimo taškus.
Šių klaidų pasekmės svyruoja nuo erzinančių iki katastrofiškų. Dėl netolygaus susidėvėjimo sutrumpėja techninės priežiūros intervalai ir atsiranda laipsniškas štampuotų dalių matmenų poslinkis. Neužbaigtas smūgis reiškia, kad elementai nėra visiškai suformuoti arba skylės nėra švariai pradurtos, todėl susidaro laužas. Laiko trukdžiai gali sudužti įrankio komponentus ir vienu smūgiu sugadinti štampus, kumštelius ar patį matricą.
Patikrinimas atliekant bandomąjį ciklą.Patikimiausias būdas patvirtinti teisingą montavimą yra išmatuoti tikrąją slydimo eigą bandomojo ciklo metu ir palyginti ją su įrenginio specifikacijomis. Uždėkite ratuko indikatorių arba LVDT jutiklį prie slydimo paviršiaus, lėtai paspauskite keletą kartų ir užrašykite bendrą kelionės atstumą. Jis turi atitikti vardinį eigą 0,05 mm tikslumu. Jei važiuojama trumpai, reikia pakoreguoti vairuotojo įsijungimo aukštį. Jei judėjimas skiriasi, ieškokite atsilaisvinusių tvirtinimo varžtų, nepakankamo kaiščio kaiščio sujungimo arba pašalinių medžiagų slydimo kreiptuvuose.
Žinojimas, kaip patikrinti kumštelio įtaiso laiką progresyviajame štampelyje, išplečia tą patį rodikliu{0}}pagrįstą požiūrį į laiko sritį. Vienu metu sumontuokite indikatorius ant kelių kumštelių stočių, spauskite presą lėtu greičiu ir patikrinkite, ar kiekvienas įrenginys pasiekia pilną išstūmimą tinkamu švaistiklio kampu, palyginti su apatiniu negyvuoju tašku. Dokumentuokite šias laiko vertes pradinio kūrimo metu, kad jos būtų pagrindas būsimiems techninės priežiūros palyginimams.
Tinkamas įrengimas yra vienkartinė{0}}dėmesingumo investicija, kuri atsiperka per visą gamybos laikotarpį. Tačiau net ir puikiai sumontuotas kumštelio blokas ilgainiui susidėvi. Atpažinimas, kada susidėvėjimas pažengė pakankamai toli, kad paveiktų dalių kokybę, ir supratimas, kaip pradiniai kokybės pasirinkimai įtakoja, kiek laiko tai užtruks, montavimo disciplina susieja su platesnio gyvavimo ciklo sąnaudų klausimu.
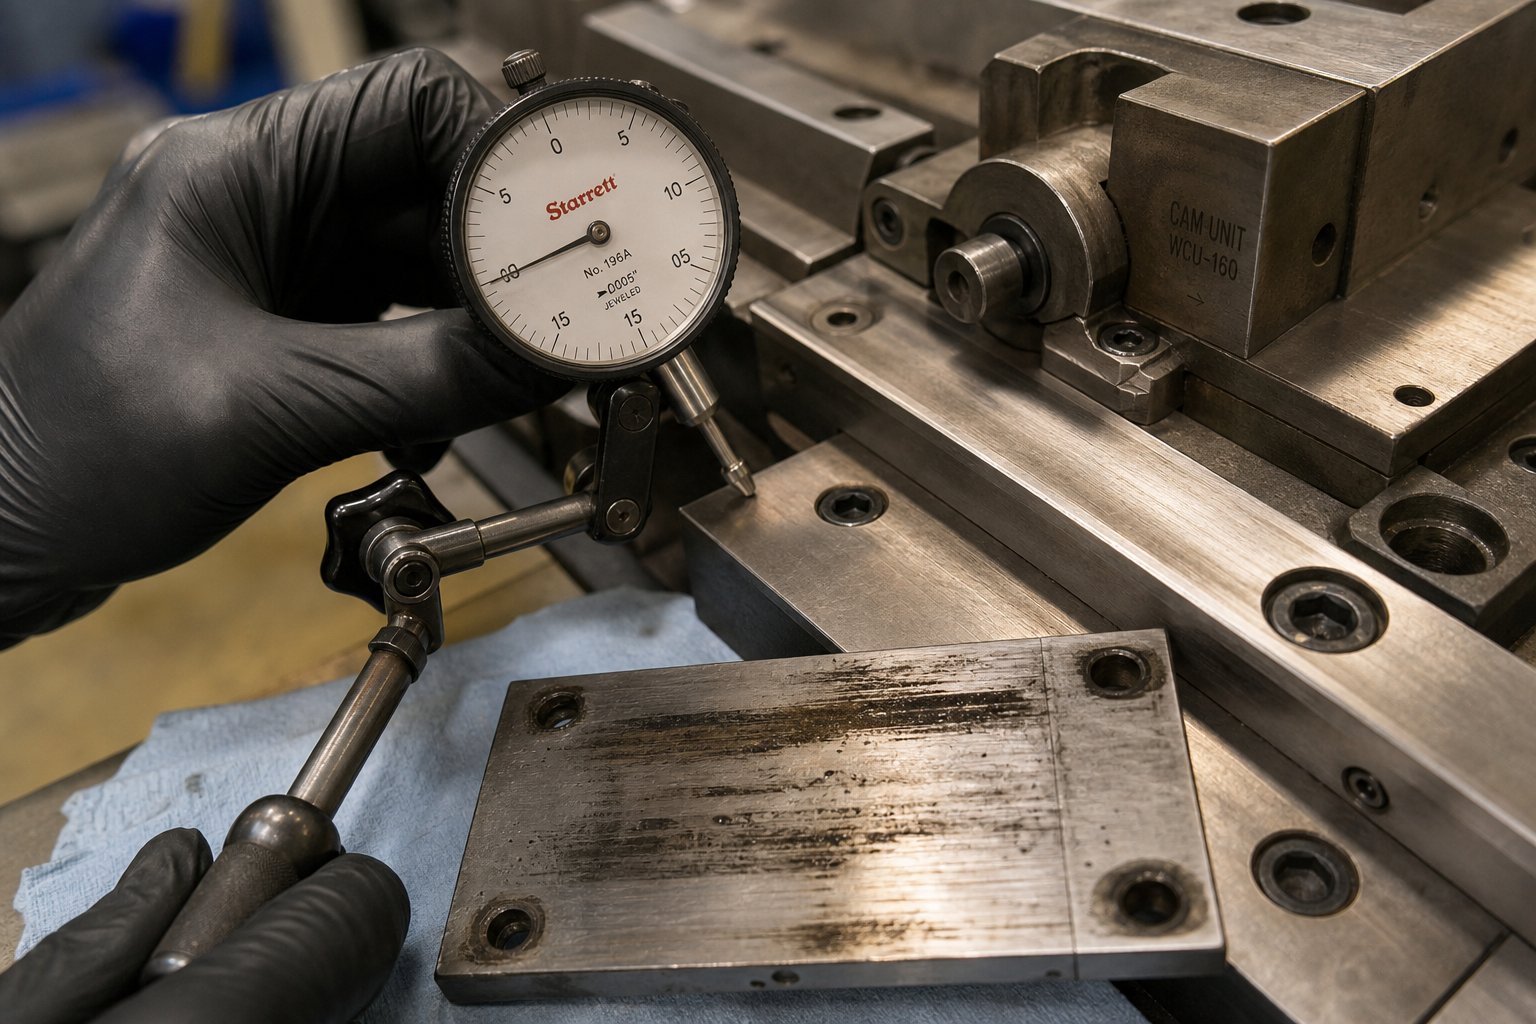
Priežiūra, gyvavimo ciklas ir visos nuosavybės išlaidos
Prieš šešis mėnesius puikiai sumontuotas kumštelio blokas neišliks tobulas amžinai. Kiekvienas paspaudimo smūgis sukuria trintį, šilumą ir mikro{1}}trinimą slydimo kreiptuvuose, dilimo plokštėse ir vairuotojo kontaktiniuose paviršiuose. Klausimas yra ne tai, ar kumštelio bloką galiausiai reikės prižiūrėti, o kiek laiko jis veikia, kol gedimas paveiks jūsų štampuotas dalis ir kiek šis intervalas jums kainuos prastovos ir pakeitimo komponentus per visą štampo naudojimo laiką.
Susidėvėjimo indikatoriai ir eksploatavimo trukmės lūkesčiai
Sugauti kumštelio bloką išvažiuojant, kol jis nepagamina laužo, pradedama atpažinti pastebimus gedimo požymius. Daugeliui šių patikrinimų jums nereikia egzotiškų prietaisų, tik drausmingos tikrinimo tvarkos ir supratimo, kaip atrodo įprasta, palyginti su tuo, kas signalizuoja apie bėdą.
Padidėjęs atmušimas skaidrėje.Tai dažnai yra anksčiausiai išmatuojamas simptomas. Kai kreipiamieji paviršiai ir susidėvinčios plokštės erozuoja, tarpas tarp slankiklio ir laikiklio didėja. Tai, kas prasidėjo nuo 0,01 mm bendro laisvumo montavimo metu, po kelių šimtų tūkstančių ciklų gali pakilti iki 0,05 mm arba daugiau. Kumštelio bloko laisvo laisvumo matavimas ir patikrinimas yra nesudėtingas: pritvirtinkite ciferblato indikatorių prie slydimo paviršiaus statmenai jo eigos ašiai, naudokite lengvą šoninį spaudimą ir išmatuokite bendrą deformaciją. Bet kokia vertė, viršijanti gamintojo leistiną laisvumo specifikaciją, reiškia, kad įrenginį reikia pakeisti susidėvėjusio plokšte arba atnaujinti kreipiamojo paviršiaus būklę.
Matomi įbrėžimai ant nusidėvėjimo plokštelių.Patraukite kumštelio bloką suplanuotos štampų priežiūros metu ir apžiūrėkite nusidėvėjusių plokščių paviršius esant geram apšvietimui. Lengvas, tolygus poliravimas yra normalu ir rodo sveiką{1}}įsiveržimą. Gilūs grioveliai, kryptiniai įbrėžimai arba lokalus medžiagos pašalinimas rodo užteršimo patekimą, sutepimo gedimą arba nesutapimą, dėl kurio apkrova sutelkiama siauroje juostoje. Žinojimas, kada pakeisti kumštelio bloko susidėvėjimo plokštes, priklauso nuo paviršiaus būklės ir išmatuojamo storio praradimo. Jei plokštelė susidėvėjo daugiau nei 0,03–0,05 mm nuo pradinio storio arba jei įbrėžimas yra pakankamai gilus, kad sugautų nagą, pakeisti vėluoja.
Nenuoseklūs dalių matmenys iš paveiktos stoties.Kai kameros valdoma funkcija pradeda nukrypti nuo tolerancijos ribų arba kai Cpk vertės toje stotyje mažėja per gamybos eigą be jokių įrankių koregavimo, kumštelio blokas yra pagrindinis įtariamasis. Pramuštų skylių ar apipjaustytų kraštų padėties svyravimai dažnai atsiranda dėl didėjančio atstūmimo arba skaidrės, kuri nuosekliai nebepasiekia viso galutinio taško.
Pavasario jėgos degradacija.Spyruoklinių{0}}grąžinimo vienetų atitraukimo jėga laikui bėgant silpnėja. Paprastas patikrinimas – išmatuoti slydimo grįžimo greitį arba padėtį fiksuotu švaistiklio kampu važiuojant lėtu dviračiu. Jei slankiklis nebepasiekia pradinės padėties numatytu švaistiklio kampu arba jei grįžtama vangiai, palyginti su pradiniais nustatymo rekordais, spyruokles reikia pakeisti. Azoto dujinės spyruoklės palaipsniui praranda slėgį, todėl jas reikia reguliariai tikrinti matuokliu.
Tiksliai{0}}apibrėžtas kumštelio įrenginio techninės priežiūros grafikas, skirtas didelės apimties štampavimui, susieja šiuos patikrinimus su ciklo skaičiavimo etapais, o ne su kalendorinėmis datomis. 30 smūgių per minutę greičiu, dviem pamainomis per dieną veikiantis kabliukas sukaupia maždaug 250 000 ciklų per mėnesį. Aukščiausios kokybės įrenginys su dėklu-su grūdintu slankiu, DLC-dengtais dilimo paviršiais ir tiksliais-įžeminimo kreiptuvais gali veikti nuo 1,5 iki 2 mln. ciklų, kol atstumas viršija toleranciją. Standartinio-klasės įrenginį tokiomis pačiomis sąlygomis gali reikėti prižiūrėti 300 000–500 000 ciklų. Dėl šio skirtumo, nuo keturių iki šešių kartų ilgesnio techninės priežiūros intervalo, pradinės investicijos į kokybę atsiperka dėl sumažėjusių techninės priežiūros įvykių ir mažiau neplanuotų sustojimų.
Gyvenimo ciklo planavimas ir kada nurodyti aukščiausios kokybės kameros blokus
Bendra aukščiausios kokybės kumštelių vienetų nuosavybės kaina gerokai viršija pirkimo kainą. Tai apima kiekvieną nusidėvėjimo plokštelės keitimą, kiekvieną spaudos prastovos valandą, kai atliekama kumštelio priežiūra, kiekvieną laužo partiją, susidariusią, kai sugedęs įrenginys išstumia dalis iš techninių reikalavimų, kol kas nors nepagavo. Kai apskaičiuojate šias išlaidas per visą štampo gamybos laikotarpį, aritmetika dažnai teikia pirmenybę aukštesnės-kokybės vienetui.
Apsvarstykite konkretų pavyzdį. Standartinį kumštelį, kurio kaina yra 800 USD, reikia prižiūrėti kas 400 000 ciklų. 1 400 USD premijos ekvivalentas atlieka 1 200 000 ciklų tarp paslaugų. Per 3-milijonų gamybos ciklų programą standartiniam įrenginiui reikia septynių aptarnavimo įvykių, o aukščiausios kokybės įrenginių – dviejų. Įskaičiuokite 500 USD už dalių ir darbo serviso įvykį, pridėjus 2 000 USD už valandą, kai prarandama gamyba per kiekvieną techninės priežiūros sustabdymą, o aukščiausios kokybės įrenginys sutaupo tūkstančius dolerių, nepaisant to, kad iš anksto kainuoja daugiau.
Ne kiekviena programa pateisina aukščiausios kokybės specifikaciją. Scenarijai, kai investuojant į aukštos-kokybės kameros įrenginius gaunama išmatuojama grąža, yra konkretūs ir atpažįstami:
- Didelės{0}}gamybos apimties serijos:Programos, kurių skaičius viršija 500 000 dalių per metus, sukaupia ciklus pakankamai greitai, todėl priežiūros intervalų skirtumai tiesiogiai reikštų mažiau gamybos pertrūkių ir mažesnių priežiūros darbo sąnaudų.
- Griežtos{0}}tolerancijos dalys:Kai pažymėtos funkcijų tolerancijos yra plius ar minus 0,1 mm arba mažesnės, lėtesnis aukščiausios kokybės vienetų atbulinės eigos augimo tempas išlaiko Cpk tikslą ilgiau be vidurio -paleidimo koregavimų ar kumštelio įrenginio priežiūros.
- Svarbūs saugos{0}}komponentai:Automobilių konstrukcinės dalys, oro pagalvių korpusai ir stabdžių sistemos antspaudai kelia kokybės reikalavimus, kai matmenų poslinkis yra ne tik nepatogus, bet ir potencialiai pavojingas. Aukščiausios kokybės kumštelių blokai sumažina tikimybę, kad-ne-netinkamos dalys pasieks surinkimą.
- Programos, kuriose neplanuotos prastovos kainuoja brangiai:Tik{0}}laiku{1}}tiekimo grandinės su sutartinėmis pristatymo nuobaudomis arba presavimo linijos, tiekiančios tolesnius surinkimo veiksmus be buferinių atsargų, negali priimti netikėtų priežiūros sustabdymų. Ilgesni techninės priežiūros intervalai reiškia labiau nuspėjamą grafiką.
- Kelių{0}}kampų progresiniai štampai:Štampai su keturiomis ar daugiau kumštelių stočių padidina priežiūros dažnio problemą. Jei kiekvieną standartinį įrenginį reikia aptarnauti skirtingais ciklų skaičiais, štampai pakartotinai išimami iš preso. Aukščiausios kokybės įrenginiai visose stotyse sinchronizuoja techninės priežiūros intervalus ir sumažina bendrą štampo traukimą per metus.
Inžinieriams, vertinantiems kumštelio bloko specifikacijas platesniame matricos projektavimo kontekste, svarbi kumštelio bloko kokybės ir aplinkinių štampo komponentų sąveika. Kėlimo laikas, štampavimo aštrumas, šlifavimo kryptis ir medžiagų srauto modeliai turi įtakos kumštelio blokui per kiekvieną ciklą. Štampas su ribiniais tarpais arba blogai kontroliuojamas juostelės padavimas papildomai apkrauna kumštelį ir sutrumpina net aukščiausios kokybės įrenginio tarnavimo laiką. Šis holistinis požiūris yra tai, kad darbas su štampų projektavimo partneriu, kuris supranta visą sistemą, suteikia vertę ne tik komponentų pasirinkimui.YICHEN pasirinktiniai štampavimo štampų sprendimaiIšspręskite būtent šį integravimo iššūkį, sujungdami žinias apie štampo konstrukciją, komponentus, perforatorius, keltuvus, šlifavimo kontrolę ir tarpą, kad būtų sukurtas dizainas, kuriame kumštelio vieneto ilgaamžiškumas optimizuojamas kartu su bendrais štampavimo našumo tikslais, o ne traktuojamas kaip atskira specifikacija.
Aukščiau aprašyti kumštelio susidėvėjimo indikatoriai ir eksploatavimo trukmės lūkesčiai suteikia jums praktinę stebėjimo sistemą. Sujunkite tai su kokybe{1}}pagrįstais sprendimais dėl specifikacijų projektavimo etape ir sukursite štampus, kuriuose kumštelio priežiūra yra nuspėjama, atliekama retai ir niekada nenutrūksta netikėtai gamyba. Dėl šios nuspėjamumo, labiau nei bet kokios atskiros techninės savybės, aukštos-kokybės kumštelių blokai, skirti štampuoti, yra verti savo kainos.
Dažnai užduodami klausimai apie kumštelių blokus, skirtus štampuoti
1. Kas yra kumštelio blokas štampavimo štampelyje ir ką jis veikia?
Kumštelinis blokas yra savarankiškas-mechaninis mazgas, kuris vertikalią spaudimo cilindro jėgą paverčia horizontaliu arba kampiniu judesiu. Tai leidžia štampavimo štampams atlikti pradūrimo, formavimo ir apipjaustymo operacijas tokiais kampais, kurių vien preso smūgis nepasiekia. Viduje pleišto -formos slankiklis sujungia valdomą slydimą presavimo metu, stumdamas jį į šoną, kad sumontuoti perforatoriai arba formavimo įrankiai galėtų dirbti su ruošinio šoninėmis sienelėmis, flanšais ar kampuotais elementais.
2. Kaip pasirinkti tarp spyruoklinio grąžinimo ir teigiamos grąžos kumštelių blokų?
Spyruoklinio grąžinimo įrenginiai yra paprastesni ir pigesni, tinkami vidutiniam presavimo greičiui ir trumpesniems judesiams. Tačiau laikui bėgant spyruoklės pavargsta ir gali nevisiškai atitraukti slydimą važiuojant didesniu greičiu. Teigiamos grąžinimo blokuose naudojama mechaninė jungtis, pririšta prie presavimo judesio, garantuojanti visišką įtraukimą į kiekvieną ciklą, nepaisant greičio ar ciklų skaičiaus. Didelės apimties, didesnės nei 25–30 smūgių per minutę, atveju arba kai nuoseklus laikas yra labai svarbus, teigiama grąža pašalina nepilno atitraukimo riziką ir sumažina neplanuotą priežiūrą.
3. Kokius kokybės rodiklius turėčiau patikrinti lyginant kumštelių tiekėjus?
Sutelkite dėmesį į keturis išmatuojamus kriterijus: slydimo ir vairuotojo kietumo vertes (aukščiausios klasės įrenginiai pasiekia 58-62 HRC ant korpuso-sugrūdintos skaidrės), kreipiamojo paviršiaus tolerancijos (aukščiausios klasės atlaiko plius arba minus 0,03 mm, palyginti su 0,05 mm standartu), paviršiaus apdorojimas, pvz., plazminis azotavimas ir kontaktai, prailginantys paviršiaus nitridavimą arba DLC2 eksploatavimo laiką. mikrometrai, palyginti su standartiniu 0,8). Šie duomenų taškai prognozuoja realaus pasaulio ciklo trukmę ir matmenų nuoseklumą daug geriau nei vien tonažo įvertinimai.
4. Kaip dažnai reikia tikrinti kumštelių blokus ir juos aptarnauti naudojant didelio-tūrio štampavimą?
Aptarnavimo intervalai turėtų būti susieti su ciklų skaičiumi, o ne su kalendorinėmis datomis. Standartinės-klasės kumštelių įrenginius paprastai reikia aptarnauti 300 000–500 000 ciklų, o aukščiausios kokybės įrenginiai su DLC danga ir tiksliais-įžeminimo kreiptuvais gali atlikti 1,5–2 mln. ciklų tarp paslaugų. Pagrindiniai tikrinimo taškai apima slydimo atstumo matavimą su ciferblato indikatoriumi, nusidėvėjusių plokščių paviršių įbrėžimų ar storio sumažėjimą, grąžinimo spyruoklės jėgos tikrinimą ir štampuotų dalių matmenų tendencijų stebėjimą iš kumštelių valdomų stočių.
5. Kada verta investuoti į aukščiausios kokybės kumštelių blokus, o ne į standartinius?
Aukščiausios kokybės kameros suteikia išmatuojamą grąžą tam tikrais scenarijais: gamybos apimtis viršija 500 000 dalių per metus, griežtos -tolerancijos ypatybės plius ar minus 0,1 mm arba mažesnės, saugos-kritiniai automobilių ar konstrukciniai komponentai, programos, kuriose neplanuotos prastovos užtraukia sutartines baudas, ir kameros sumažina bendrus sinchronizavimo intervalus. Inžinieriai, dirbantys projektuojant-sunkius projektus su sudėtingomis štampų struktūromis, gali konsultuotis su partneriais, tokiais kaip YICHEN (yichen-group.com/stamping-die/), kurie integruoja kumštelio kokybę į holistinį štampo dizainą, apimantį struktūrą, tarpą ir medžiagų srautą.


