


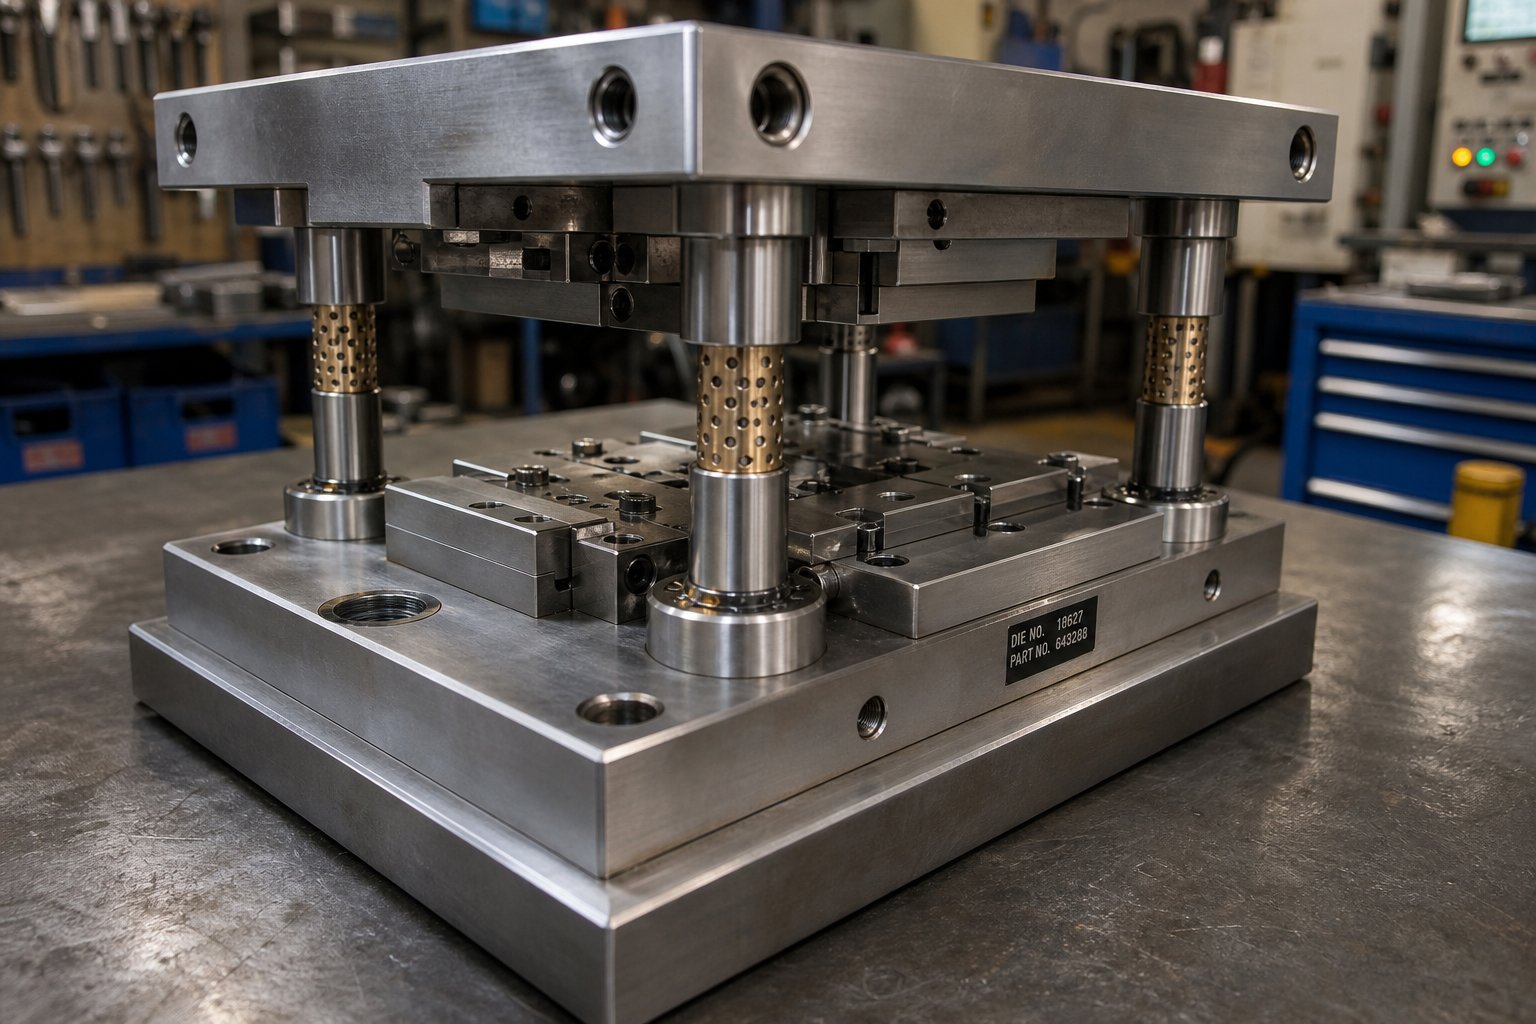
Kas yra štampavimo štampų rinkinys ir kodėl tai svarbu
Kai štampavimo presas sukasi šimtus kartų per minutę, kas užtikrina, kad viršutinė ir apatinė jūsų įrankių dalys yra nepriekaištingai sulygiuotos? Ne pati štampo geometrija. Ne spaudos avinas. Tai štampavimo štampų rinkinys - struktūrinis pagrindas, atsakingas už kiekvieno potėpio valdymą pakartojamu tikslumu per milijonus ciklų.
Štampavimo štampų rinkinys – tai viršutinių ir apatinių štampų, kreipiamųjų stulpelių ir kreipiamųjų įvorių rinkinys, kuris tiksliai išlygiuoja dvi štampavimo štampėlio puses per visą presavimo eigą. Jis nepjauna ir neformuoja medžiagos -, jis užtikrina, kad komponentai, kurie tai daro, būtų išdėstyti tiksliai kiekvieną kartą.
Pagalvokite apie tai taip: štampų rinkinys yra skeletas, o pjovimo ar formavimo detalės yra raumenys. Neturint standaus,-gerai išlyginto karkaso, net ir aštriausi smūgiai ir štampai sukels nevienodų dalių.
Ką iš tikrųjų daro štampavimo štampo rinkinys
Antspaudų rinkinysatlieka vieną pagrindinį tikslą - išlaikyti lygiavimą tarp perforatoriaus (viršutinės pusės) ir štampavimo bloko (apatinės pusės), veikiant didžiule jėga. Viršutinė ir apatinė štampavimo batai tolygiai paskirsto preso apkrovą, užkertant kelią vietiniam deformavimui. Kreipiamieji stulpeliai ir įvorės riboja šoninį judėjimą, todėl pjovimo briaunos susilieja su tarpais, dažnai matuojamais dešimtosiomis tūkstantosiomis colio dalimis. Ši valdymo sistema leidžia štampavimo štampams gaminti identiškas dalis, nesvarbu, ar važiuojate dešimt, ar dešimt milijonų.
Štampo rinkiniai taip pat sugeria ir nukreipia šoninę trauką, susidariusią formavimo operacijų metu. Be šio struktūrinio pagrindo nesubalansuotos jėgos pagreitintų susidėvėjimą, sumažintų dalių tolerancijas ir galiausiai sugadintų patį presą.
Dėmių rinkinys ir štampo blokas - Raktų skirtumas
Čia dažnai kyla painiava. Štampo komponentų rinkinys apima batus, stulpelius ir įvores - išlyginimo infrastruktūrą. Priešingai, štampavimo blokuose yra tikrosios pjovimo briaunos, formavimo profiliai ir pradūrimo geometrija. Galite pakeisti skirtingus štampavimo blokus į tą patį štampų rinkinį, jei sutampa pėdsakas, todėl standartizuoti štampų rinkiniai sumažina įrankių sąnaudas visose gaminių grupėse.
Šis skirtumas yra svarbus, nes nepakankamas našumas dažnai siejamas su rinkiniu, o ne pačiame kauke. Nusidėvėjusios įvorės, per mažo dydžio batai arba netinkama stulpelio konfigūracija pablogins dalių kokybę, nepaisant to, kaip tiksliai šlifuota jūsų pjovimo geometrija. Konfigūracijos pasirinkimai - pagal išdėstymą, guolio tipą, batų medžiagą ir matmenų dydį - tiesiogiai lemia išlygiavimo tikslumą, pasiekiamą įrankio tarnavimo laiką ir suderinamumą su presavimo įranga. Kiekvienas iš šių kintamųjų susilieja su gamybos apimtimi, todėl ankstyvi sprendimai dėl štampavimo rinkinio architektūros yra vienas didžiausių{5}}sverto pasirinkimų bet kurioje štampavimo programoje.
Pagrindiniai komponentai kiekvieno štampų komplekto viduje
kasštampavimo štampavimo komponentasatlieka specifinį inžinerinį vaidmenį, kad jūsų įrankiai veiktų, o dalys būtų tikslios. Tačiau daugumoje nuorodų paprasčiausiai pateikiamos dalys, nepaaiškinant, kodėl jos svarbios esant apkrovai. Kai suprasite, ką iš tikrųjų daro kiekviena dalis - ir kas nutinka, kai ji sugenda -, galite atsekti kokybės problemas iki jų pagrindinės priežasties, o ne ieškoti simptomų.
Viršutinių ir apatinių batų paaiškinimas
Štampos batai yra viso štampo agregato pagrindas. Viršutiniame bate (taip pat vadinamame perforatoriaus laikikliu) yra pjovimo ir formavimo elementai, kurie juda kartu su presavimo cilindru. Apatinis batas (štampavimo laikiklis) yra prispaustas prie preso atramos ir palaiko štampavimo plokštę, mygtukus ir bet kokią formavimo geometriją, sumontuotą po juostele.
Įsivaizduokite, kad prispaudžiate delną prie stalo -, jėga tolygiai pasiskirsto per ranką. Dietos batai veikia taip pat. Jie paskirsto koncentruotą preso tonažą per platų pėdsaką, todėl jokia štampų sritis nepatiria destruktyvaus vietinio įlinkio. Batų storis sukurtas atsižvelgiant į numatomą talpą: per plonas, o batas lankstosi viduryje-, keičiant atstumą tarp štampėlių ir jų sujungimo mygtukų. Šis lankstumas gali būti tik kelios tūkstantosios colio dalys, tačiau per milijonus ciklų jis pagreitina briaunų susidėvėjimą ir štampuotų dalių susidarymą.
Dauguma štampo batų yra apdirbami iš plieno plokštės arba ketaus, tada šlifuojami lygiagrečiai. Plokštumas ir lygiagretumas yra labai svarbūs - bet koks nukrypimas tiesiogiai virsta lygiavimo klaida tarp viršutinės ir apatinės įrankių dalių.
Vadovo stulpeliai, įvorės ir išlyginimo sistemos
Kreipiamieji stulpeliai yra preciziškai{0}}šlifuoti, grūdinto plieno cilindrai, suspausti arba suspausti į vieną štampą. Jie slysta per atitinkamas kreipiamąsias įvores, sumontuotas priešingame bate, apribodami šoninį judėjimą iki leistinų nuokrypių0,0001 colioTai yra mechanizmas, užtikrinantis, kad jūsų smūgis-kad būtų-sulygintas nuosekliai.
Yra du pagrindiniai įvorių stiliai. Frikcinėms įvorėms (paprastiesiems guoliams) naudojamos bronzos arba aliuminio -bronzinės movos, kartais su grafito kaiščiais tepimui. Rutulinių guolių įvorės yra ant narvelių rutulinių guolių, todėl beveik-nulinis tarpas ir lengviau atskiriami štampai. Pasirinkimas tarp jų turi įtakos tikslumui, priežiūros intervalams ir tai, kaip gerai rinkinys valdo šoninę trauką - tema, kuri bus išsamiai aptarta vėliau šiame straipsnyje.
Stulpelio skersmuo ir ilgis taip pat svarbūs. Per mažo dydžio stulpai nukrypsta veikiant šoninei apkrovai, o per trumpi stulpai leidžia rutuliniam narvui išeiti iš įvorės smūgio metu, pažeidžiant guolius ir laikui bėgant pabloginant išlygiavimo tikslumą.
Pagalbiniai komponentai, kurie užbaigia surinkimą
Be batų ir kreipiamųjų sistemų, keli atraminiai komponentai laiko štampavimo mazgą kartu ir apsaugo jį nuo pažeidimų:
- Atraminės plokštės- grūdinto plieno plokštės, esančios už štampų ir mygtukų, kad štampavimo galvutės nepakartotų smūgių įsitvirtintų į minkštesnę batų medžiagą.
- Kulnų blokeliai- plieniniai blokai, pritvirtinti prie viršutinių ir apatinių batų su sukietintomis dilimo plokštėmis, kurios sugeria šoninę trauką. Jie apsaugo nuo šoninio poslinkio, kai pjovimo ar formavimo jėgos yra nesubalansuotos.
- Kaiščių kaiščiai- preciziniai-įžeminimo kaiščiai, nustatantys štampų dalis, laikiklius ir blokus tikslioje vietoje ant bato. Varžtai prilaiko komponentus; kaiščiai juos laiko vietoje.
- Spyruoklės- didelės-jėgos suspaudimo spyruoklės (mechaninė ritė arba azoto dujos), kurios įrankyje sukuria nuėmimo jėgą, trinkelių slėgį arba kumštelio grąžinimo jėgą.
- Kotelių arba spaustukų angos- mechaninė sąsaja, pritvirtinanti viršutinę batą prie presavimo cilindro. Mažesniems štampams naudojamas kotas, įspaustas į batų centrą; didesni štampai remiasi spaustuvų plyšiais, apdirbtais išilgai batų kraštų.
Kiekviena pagalbinė dalis yra galimo gedimo taškas. Įtrūkusi atraminė plokštelė leidžia į batą įmušti grybo galvutę. Nusidėvėjęs kulno blokas leidžia palaipsniui judėti į šoną. Nulaužus kaištį, štampavimo dalis pasislenka tiek, kad atsikratytų tarpų.
| Komponentas | Funkcija | Tipinė medžiaga | Gedimo indikatorius |
|---|---|---|---|
| Viršutinis Die Batas | Su perforatoriumi{0}}šoniniais įrankiais; paskirsto avino jėgą | Plieninė plokštė arba ketus | Paviršiaus drebėjimas, paralelizmo praradimas |
| Apatinis batas | Palaiko štampavimo -šoninius įrankius; tvirtinasi prie atramos | Plieninė plokštė arba ketus | Lokalizuota deformacija po mygtukais |
| Vadovo įrašai | Apriboja šoninį judėjimą tarp batų | Korpusas-grūdintas arba per-grūdintas įrankių plienas | Matomos nusidėvėjimo linijos, išmatuojamas skersmens praradimas |
| Kreipiamosios įvorės | Gauna vadovo postus; palaiko derinimo toleranciją | Bronza, aliuminio{0}}bronza arba plienas (rutulinio guolių tipas) | Padidėjęs prošvaisa, taškų surinkimas |
| Atraminės plokštės | Neleidžia smūgių galvutėms įsprausti į batus | Grūdintas įrankių plienas | Įtrūkimų, įdubimų ar grybavimo žymės |
| Kulnų blokai | Sugeria šoninę trauką nuo nesubalansuotų jėgų | Plienas su grūdintomis dilimo plokštėmis | Nusidėvėjusios plokštės įbrėžimai, matomas tarpas |
| Kaiščių kaiščiai | Tiksliai nustato štampavimo dalis ant batų | Grūdintas legiruotas plienas | Kirpimas, kiaurymės laisvumas |
| Die Springsas | Suteikia nuėmimo, pamušalo arba grąžinimo jėgą | Chromo -vanadžio plienas (mechaninis) arba azoto dujos | Ūgio netekimas viršija 5%, įtrūkimai |
| Kotelių / spaustukų angos | Užfiksuoja viršutinį batą, kad būtų galima paspausti ramunėlį | Integruotas į batą (plienas) | Plyšių pailgėjimas, koto laisvumas |
Šioje lentelėje pastebėsite šabloną: kiekvienas gedimo indikatorius nurodo tą patį rezultatą - išlygiavimo praradimas. Taip yra todėl, kad kiekvienas štampavimo štampavimo elementas yra skirtas išlaikyti erdvinį ryšį tarp viršutinės ir apatinės štampavimo dalių. Kai kuris nors elementas sugenda, valdymo sistema kompensuoja tol, kol negali, o kokybė tyliai svyruoja, kol kas nors pastebi blogas dalis pasroviui.
Taigi tikrasis klausimas yra ne tik tai, kas yra jūsų štampo rinkinyje -, bet ir tai, kaip jūs išdėstote tuos komponentus. Įrašų išdėstymas, skaičiavimas ir konfigūracija lemia, kaip standumas ir prieinamumas yra suderinami vienas su kitu, o tinkamas išdėstymas visiškai priklauso nuo operacijos, kurią turi atlikti jūsų įrankis.
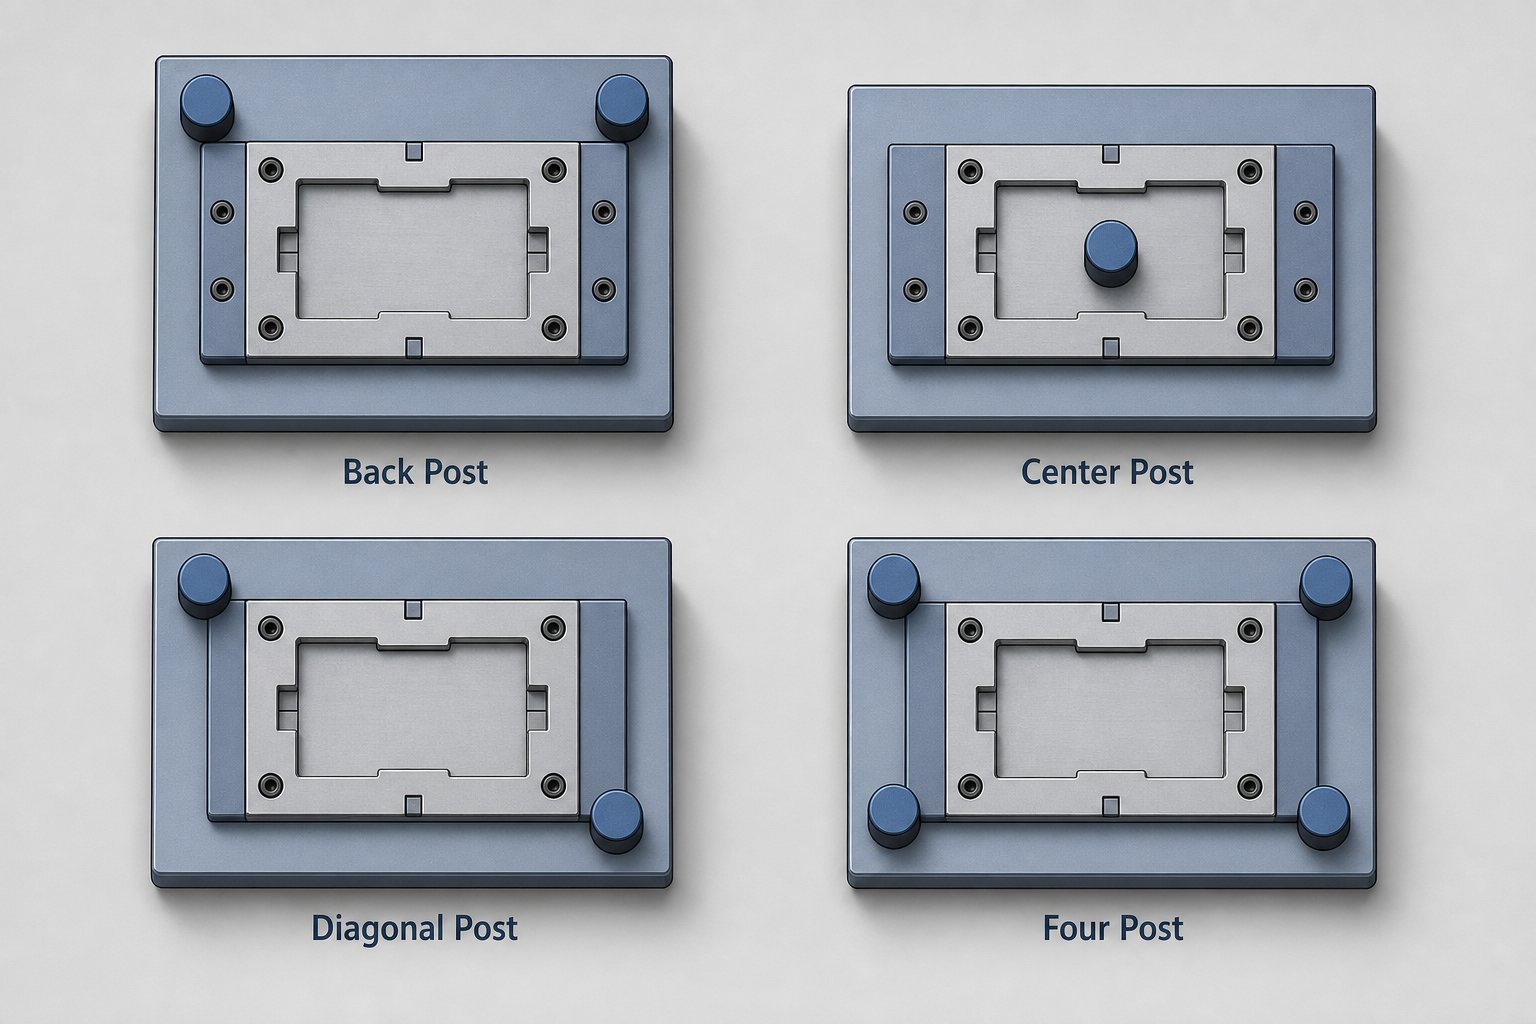
Die Set konfigūracijos tipai ir kada juos naudoti
Įrašų išdėstymas nėra pasenęs -, tai dizaino sprendimas, kuris fiksuoja kompromisą tarp standumo, išlygiavimo tikslumo ir fizinės prieigos prie štampavimo vietos. Keturios standartinės konfigūracijos apima didžiąją daugumą presavimo štampų rinkinių, tačiau dauguma inžinierių paveldi išdėstymą, o ne pasirenka jį sąmoningai. Pasirinkus netinkamą konfigūraciją, kyla išlygiavimo problemų, kurių neišspręs jokie tarpikliai ar įvorės keitimas.
Atgalinio ir centrinio posto konfigūracijos
Užpakaliniai stulpeliai nustato abu kreipiamuosius stulpelius išilgai galinio štampavimo batų krašto, paliekant priekinę ir šonus visiškai atvirus. Tai yra labiausiai paplitęs progresinių ir juostelių{1}}tiekimo štampų išdėstymas, nes atviras priekis užtikrina netrukdomą juostelių padavimą, laužo pašalinimą ir matomumą operatoriui. Jei naudojate perforavimo preso štampėlių rinkinį, skirtą užtaisyti arba pradurti su ritiniu{3}}paduodamomis žaliavomis, užpakalinis stulpelis beveik visada yra atskaitos taškas.
Kompromisas? Du gale esantys stulpai sukuria asimetrinę valdymo sąlygą. Esant didelėms pjovimo jėgoms, štampo trinkelės priekis yra neparemtas ir labiau linkęs į deformaciją -, ypač naudojant platesnius štampus, kur atstumas tarp stulpelio vidurio linijos ir darbinės zonos yra didelis. Siauriems,-didelio greičio progresyviems įrankiams tai retai kada svarbu, tačiau plačių štampų su sunkiomis formavimo stotimis netoli priekinio krašto galinių stulpų rinkiniai gali leisti pakankamai apversti batus, kad perforatorius-į-išlygiuotų.
Centriniai stulpų rinkiniai išsprendžia šią problemą, pastatydami du kreipiamuosius stulpelius priešingose pusėse - centre kairėje ir dešinėje -, kad darbo sritis būtų tarp jų ir subalansuota atrama. Ši geometrija tolygiai paskirsto šonines jėgas, todėl centrinis štampavimo antspaudas yra geresnis pasirinkimas atliekant simetriškas apdirbimo operacijas, kai šoninės traukos apkrovos yra vienodos visomis kryptimis. Minusas – sumažėjęs pasiekiamumas iš abiejų pusių, o tai apsunkina juostelių padavimą ir apsunkina dalių pakrovimą rankiniu būdu.
Įstrižainės ir keturių stulpelių konfigūracijos
Įstrižainės stulpeliai nustato du stulpelius įstrižai priešinguose kampuose -, paprastai galiniame-kairėje ir priekyje-dešinėje. Tai atveria dvi greta esančias puses, todėl jos puikiai-tinka operacijoms, kai dalys ar ruošiniai kraunami rankomis-iš priekio arba šono. Įstrižainių rinkinius rasite atliekant antrines operacijas, tokias kaip įpjovimas ar formavimas, kur automatizavimas nėra pagrįstas ir operatoriaus pasiekiamumas yra svarbus.
Keturi stulpelių komplektai kiekviename štampavimo antgalio kampe uždeda po kreipiamąjį stulpelį. Tai užtikrina maksimalų atsparumą deformacijai ir tolygiausią valdymą visame batų paviršiuje. Kai tonažas pakyla į hidraulinio preso štampų rinkinio teritoriją - gilus tempimas, stiprus kalimas arba didelės-jėgos formavimas - keturių stulpelių konfigūracijos neleidžia batui apsiversti ir vietiniam lankstymuisi, kuriam negali atsispirti du-stulpų išdėstymai. Kompromisas akivaizdus: prieiga apribota iš visų keturių pusių, todėl juostelių padavimui reikia per batus įpjauti plyšių angas, o štampo priežiūrai reikia daugiau pastangų išardyti.
Kaip suderinti konfigūraciją su jūsų operacija
Tinkamo išdėstymo pasirinkimas kyla iš trijų klausimų: kiek standumo reikalauja jūsų procesas? Kur medžiaga patenka į štampą ir iš jos išeina? O kaip operatoriai ir automatika sąveikaus su įrankiu gamybos metu?
Standartinis didelės spartos progresyvaus štampavimo štampas beveik visada naudoja galinio stulpelio išdėstymą, nes prieiga prie tiekimo pranoksta papildomų stulpelių ribinį standumą. Ir atvirkščiai, hidrauliniu presu veikiančiam sunkiam formavimo štampui reikia keturių stulpų, nes deformacijos valdymas yra pagrindinis rūpestis, o prieiga prie juostos nėra svarbi. Įstrižainės ir centrinės stulpų konfigūracijos yra vidutinės - vidutinio tonažo operacijos, kai prieigos reikalavimai atmeta kraštutinumus.
| Konfigūracija | Standumas | Prieinamumas | Geriausia programa | Santykinė kaina |
|---|---|---|---|---|
| Galinis stulpas (2 stulpeliai, galinis) | Vidutinis | Puikus - atviras priekis ir šonai | Progresyvūs štampai, juostelės-išvalymas ir auskarų vėrimas | Žemas |
| Centrinis stulpas (2 stulpeliai, šonai) | Vidutinis{0}}Aukštas | Ribotas - ribojamas iš abiejų pusių | Simetriškas išlyginimas, subalansuotas pjovimas | Žemas |
| Įstrižas stulpas (2 stulpai, priešingi kampai) | Vidutinis | Gerai - dvi gretimos pusės atidarytos | Rankinis-įkelti antrinės operacijos, įpjovimas | Žemas |
| Keturi stulpeliai (4 stulpeliai, visi kampai) | Maksimalus | Apribota - visos pusės iš dalies užblokuotos | Sunkus formavimas, gilus tempimas, didelio{0}}tonažo kalimas | Aukštesnis |
Atkreipkite dėmesį, kad štampų rinkiniai, skirti spaudai, sveriantiems mažiau nei 100 tonų, retai pateisina keturias-konfigūracijas -, papildomų sąnaudų ir sumažėjusio prieinamumo neatsveria reikšmingas standumo padidėjimas esant mažesniam kiekiui. Tačiau kai formavimo jėgos sukuria didelę šoninę trauką arba jūsų batų atstumas viršija tą, kurią gali stabilizuoti du stulpeliai, pakėlus iki keturių stulpų, pašalinamas deformacijos -sukeltas išlygiavimo poslinkis, kuris tyliai pablogina dalių kokybę gamybos metu.
Konfigūracija nustato ribas, ką gali valdyti jūsų orientavimo sistema. Tačiau bet kurioje konfigūracijoje guolių sistemos tipas - rutulinis guolis arba slydimasis guolis - apibrėžia, kaip tiksliai stulpai ir įvorės išlaiko išlygiavimą veikiant apkrovai ir koks atlaidus yra rinkinys, kai sąlygos nėra idealios.
Rutulinių guolių ir paprastųjų guolių kreipimo sistemos
Jūsų įrašo konfigūracija nustato struktūrinę struktūrą. Tačiau tų stulpų ir įvorių viduje esanti guolių sistema lemia, kaip tiksliai ta karkasas iš tikrųjų veikia esant apkrovai - ir kaip greitai užkerta kelią aplaidumui. Dvi guolių filosofijos dominuoja štampavimo įrankiuose: rutulinis guolis (riedėjimo elementas) ir slydimas (trintis). Abi gamina puikias dalis. Abiem nepavyksta skirtingai. Renkantis vieną iš jų, svarbu ne tai, kuris yra „geresnis“ -, o tai, kuris iš jų atitinka realias jūsų operacijos sąlygas.
Rutulinių guolių kreipiamosios sistemos ir tikslumo pranašumai
Rutulinių guolių kreipiančiosios sistemos naudoja narvelinius rutulinius guolius, važiuojančius tarp kreipiamojo stulpelio išorinio skersmens ir įvorės vidinio skersmens. Šie komponentai veikia aiš anksto įkelta būsena- riedėjimo preso tvirtinimas su neigiamu tarpu, dažnai net 0,0001–0,0021 colio, priklausomai nuo gamintojo ir stulpelio skersmens. Šis beveik-nulis atstumas užtikrina išlygiavimo tikslumą, kurio reikalauja griežtas-tolerancijos štampavimas.
Įsivaizduokite skirtumą tarp stalčiaus slydimo ant medinių bėgių ir riedėjimo ant rutulinių guolių. Riedėjimas pašalina slydimą{1}}, sumažina šilumos kaupimąsi nepertraukiamo važiavimo dviračiu metu ir palaiko nuoseklų išlygiavimą, kai greitis viršija 200 smūgių per minutę. Atliekant tikslias štampavimo ir štampavimo operacijas, - didelio{5}}greičio apdirbimas su perforatoriumi-to-atstumas, matuojamas dešimtosiomis -, rutulinio guolio valdymas yra pranašesnis.
Laimikis? Rutulinių guolių sistemos reikalauja disciplinos. Jie netoleruoja užteršimo, grubaus elgesio ar nenuoseklaus tepimo. Vienintelis padavimo sutrikimas, kuris-apkrauna štampą, gali sušvelninti bėgimo takus, sudaryti įlenkimus, dėl kurių atsiranda „įtrūkęs“ judėjimas ir laipsniškas išlygiavimo poslinkis. Suslėgtas oras, neatsargiai išpučiamas aplink kreipiančiąją sistemą, smėlis patenka į riedėjimo taką, kur jis rieda, o ne įterpiamas - ir pagreitina žalą, o ne sugeria. Šie gedimai dažnai apsimetinėjami kaip perforatoriaus susidėvėjimo ar klirenso problemos, siunčiančios įrankius į varginančius trikčių šalinimo kelius.
Rafinuota mineralinė alyva su ekstremalaus -slėgio priedais yra rekomenduojamas tepalas -, niekada netepamas, kuris sulaiko teršalus neigiamo-tarpelio mazge ir neleidžia tinkamai suktis guoliams.
Paprastųjų guolių sistemos ir jų ilgaamžiškumo pranašumai
Paprastųjų guolių rinkiniai pakeičia riedėjimo elementus bronzinėmis,{0}}aliejumi impregnuotomis bronzinėmis arba plieninėmis-įvorėmis, kurios palaiko kreipiamąjį stulpą per suteptą slydimo sąsają. Tarp stulpo ir įvorės yra išmatuojamas atstumas - paprastai nuo kelių dešimtųjų iki visos tūkstantosios dalies -, o tai reiškia mažesnį neapdorotą tikslumą nei rutulinių guolių sistemos, bet žymiai daugiau atlaidumo.
Kur tas atleidimas svarbus? Ne visur sąlygos idealios. Slydimo guoliai toleruoja užteršimą, nes kietosios dalelės įsiskverbia į minkštesnę įvorės medžiagą, o ne prasiskverbia per kontaktinę zoną. Jie atlaiko šonines traukos ir smūgines apkrovas be katastrofiškų bėgimo tako pažeidimų, dėl kurių baigiasi rutulinių guolių sistemos naudojimo laikas. Jie išgyvena grubų elgesį, kuris nutinka keičiant štampus ant judrios spaudos grindų. Ir jie toliau dirba dėl tepimo spragų, kurios sulaikytų riedėjimo{4}}elemento mazgą.
Naudojant štampus ir įrankius, susijusius su sunkiu{0}}centro formavimu, kumštelių veikimu arba aplinkoje, kurioje yra ore esančios smėlis ir nenuoseklios priežiūros procedūros, slydimo guoliai sugenda labiau nuspėjamai. Kai jie nusidėvi, simptomas yra laipsniškas klirenso augimas -, kurį galima išmatuoti, sekti ir koreguoti prieš prastėjant kokybei. Vien dėl šio nuspėjamumo jie yra tinkamiausias pasirinkimas daugeliui tiksliųjų štampų formavimo ir tempimo operacijų metu, kai šoninė trauka yra nuolatinė realybė.
Prekyba sąnaudomis yra nesudėtinga: slydimo guolių komplektus įsigyti ir pakeisti yra pigiau, tačiau susidėvėję kreipiamieji stulpeliai gali įbrėžti arba nusmailėti, todėl reikia atlikti išsamesnę korekciją nei tiesiog pakeisti įvorę.
Kai hibridinės konfigūracijos turi prasmę
Kai kurios įrankių štampų programos netinka vienai kategorijai. Progresyvų štampą gali reikėti griežtai išlygiuoti tiekimo kryptimi (kur svarbiausia yra perforavimo-prie-piloto registracija), tačiau jis patiria didelę šoninę trauką, statmeną tiekimui iš formavimo stočių. Hibridinėse konfigūracijose tai išsprendžiama, naudojant rutulinio guolių valdymą kritinėje ašyje, o slydimo guolius – ant traukos-apkrautos ašies -, fiksuojant tikslumą ten, kur jis yra svarbus, ir sugeriantis piktnaudžiavimą ten, kur tai neišvengiama.
| Kriterijai | Rutulinių guolių kreipimo sistema | Paprastųjų guolių kreipimo sistema |
|---|---|---|
| Lygiavimo tikslumas | Beveik{0}}nulis atstumas (0,0001–0,0021 colio išankstinis įkėlimas) | Išmatuojamas važiavimo prošvaisa (tipiška 0,0005–0,001 colio) |
| Apkrova | Vidutinis - sutelktas į atskirus kamuoliuko elementus | Aukštas -, paskirstytas visoje įvorės kontaktinėje srityje |
| Priežiūros poreikiai | Dažnas tepimas mineraline alyva; svarbi švari aplinka | Periodinis tepimas; toleruoja ilgesnius intervalus |
| Aplinkos tolerancija | Mažas - užterštumas sukelia greitesnę žalą | Didelė - dalelių dalis įterpiama, o ne ciklo |
| Atsparumas smūgiams | Prastas - sumušimas dėl smūgio įvykių | Geras - deformuojasi palaipsniui be katastrofiškų gedimų |
| Kaina (pirkimas) | Didesnio - tikslumo riedėjimo elementai ir narvai | Apatinė - paprastesnė įvorės konstrukcija |
| Idealios programos | Didelio-greičio išvalymas/vėrimas, griežti leistini nuokrypiai, skirti bėgikai | Sunkus formavimas, kumšteliai, didelė šoninė trauka, nešvari aplinka |
Pasirinkta valdymo sistema apibrėžia, ką jūsų štampavimo štampų rinkinys gali toleruoti -, tačiau jis neveikia atskirai. Tikras našumo testas atliekamas, kai konfigūraciją ir guolio tipą suderinate su konkrečia štampavimo operacija, kurią turi atlikti jūsų įrankis. Išlyginimas, pradūrimas, formavimas ir piešimas kelia iš esmės skirtingus reikalavimus štampų rinkinio standumui ir išlygiavimo tikslumui.
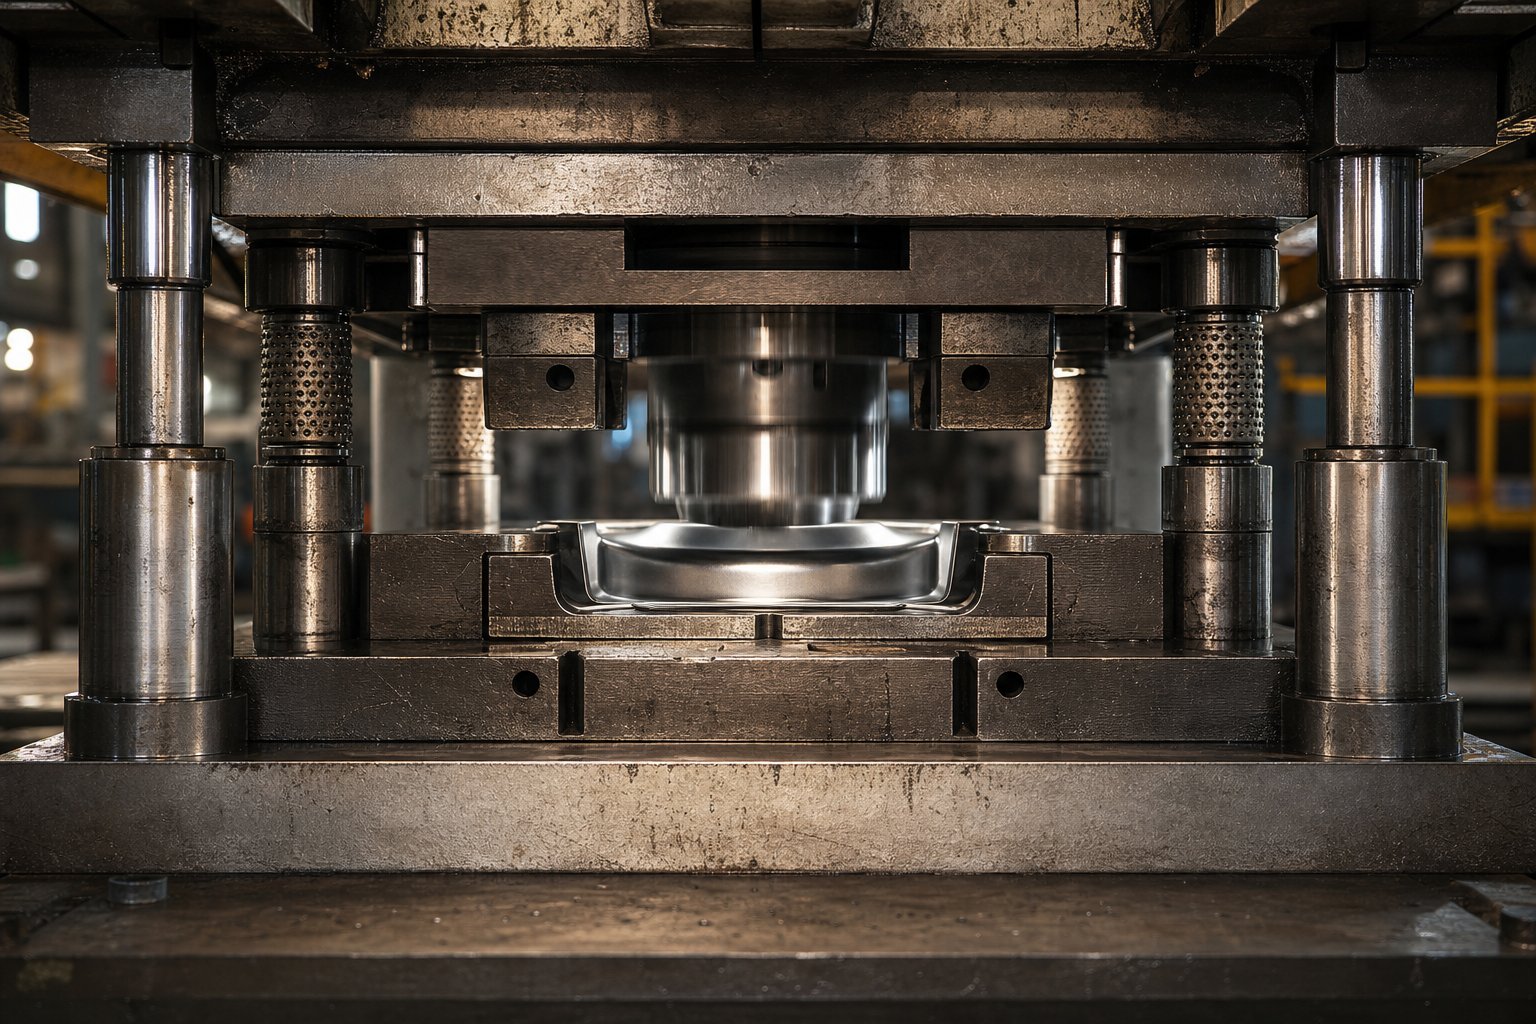
Štampų rinkinių suderinimas su konkrečiomis štampavimo operacijomis
Skirtingoms štampavimo operacijoms atlikti reikia ne tik skirtingų štampų ir štampų -, bet ir visiškai kitokios po jais esančios štampavimo struktūros elgsenos. 400 smūgių per minutę greičiu veikiantis štampavimo štampas kelia lygiavimo reikalavimus, kurie neturi nieko bendra su tuo, ką gilaus tempimo įrankis susiduria 15 smūgių per minutę greičiu. Tačiau daugelis inžinierių pasirenka savo štampo konfigūraciją pagal įprotį ar prieinamumą, o ne į tikrąją savo proceso fiziką.
Štai praktiškas būdas apie tai galvoti: kiekviena operacija patenka į standumo poreikio spektrą. Kai kuriems reikia ypatingo padėties tikslumo su minimalia jėga. Kitiems reikalingas didžiulis struktūrinis atsparumas su atlaidesniais nuokrypiais. Tai, kur jūsų operacija patenka į tą spektrą, turėtų lemti kiekvieną štampų rinkinio sprendimą - stulpelių skaičius, guolio tipas ir bato storis.
Antspaudų rinkiniai, skirti vėrimo ir vėrimo operacijoms
Blankavimas ir auskarų vėrimas yra kirpimo procesai. Perforatoriai ir štampai nesudaro medžiagos -, jie švariai ją sulaužo, perbraukdami pjovimo briauną per lakštą su griežtai kontroliuojamu tarpu iš visų pusių. Šis tarpas, paprastai 5–10 % medžiagos storio vienoje pusėje, kai naudojamas švelnus plienas, lemia krašto kokybę, šlifavimo aukštį ir šliužų kontrolę. Kai jūsų štampavimo štampų rinkinys leidžia net kelias dešimtąsias pjovimo eigos metu pasislinkti į šoną, šie tarpai tampa nelygūs. Viena pusė įsitempia, o priešinga atsidaro, todėl susidaro kūginiai šliužai, kurie įstringa štampavimo angoje, ir dalys su nelygiais šerdies raštais.
Štai kodėl laipsniškas blankinimo operacijas daugiausiai teikia pirmenybė galinių stulpų komplektams su rutulinių guolių kreiptuvais. Užpakalinio stulpelio išdėstymas užtikrina netrukdomą juostelės padavimą iš priekio, o tai svarbu, kai ritės atsargas naudojate dideliu greičiu, naudojant automatinį padavimą. Rutulinio guolio valdymas užtikrina beveik-nulinį tarpo išlygiavimą, todėl kiekviena štampavimo štampų stotis yra tiksliai užregistruota juostos pilotams, eiga po smūgio.
Įprasto lakštinio metalo štampavimo ir štampavimo rinkinio, atliekančio didelio -greičio blankavimą, išlyginimo sistema turi išlaikyti padėties tikslumą per pusę štampavimo tarpo. Jei jūsų atstumas tarp smūgio-to- yra 0,003 colio vienoje pusėje, valdymo sistemos poslinkis viršija 0,0015 colių, todėl kokybė pablogėja. Rutulinių guolių rinkiniai paprastai tai pasiekia. Paprastųjų guolių rinkiniai gali būti tinkami storesnėms medžiagoms su didesniais tarpais, tačiau jiems trūksta padėties pakartojamumo, kurio reikalauja plonas{10}}materis.
Šliužų sulaikymas yra dar vienas veiksnys. Kai tarpas pasislenka, šliužai švariai neatsipalaiduoja - jie įstrigo štampo angoje arba atsitraukia ant juostos paviršiaus. Progresyviuose lakštinio metalo štampavimo štampuose įstrigęs šliužas trečioje stotyje reiškia dalių laužą iš kiekvienos pasroviui esančios stoties. Standumo bauda už išlygiavimo praradimą padidinama visame juostos išdėstyme.
Formavimo ir piešimo operacijų štampų rinkiniai
Formavimo ir piešimo operacijos atliekamos pagal skirtingas taisykles. Užuot skaldę medžiagą, formavimo štampai sulenkiami, ištempiami ir suspaudžiami į naują geometriją. Dominuojančios jėgos pereina nuo vertikalaus kirpimo prie šoninės traukos, kai medžiaga teka formavimo spinduliais, į ertmes ir prieš slėgines pagalves. Ši šoninė trauka yra tai, kas agresyviausiai baudžia kabliukų rinkinius.
Apsvarstykite gilaus tempimo operaciją. Kai perforatorius stumia medžiagą į tempimo ertmę, ruošinio laikiklis daro spaudimą ant flanšo, o medžiaga teka į vidų. Bet kokia ruošinio formos, tepimo ar medžiagos storio asimetrija sukuria nesubalansuotas horizontalias jėgas, kurios bando perkelti viršutinę bato dalį, palyginti su apatine. Remiantis tyrimais išMetalo formavimo technologijos institutas, kad lakštinio metalo srautas tarp rišamųjų medžiagų nesusiglamžytų ar nesutrūkinėtų, reikalingas tikslus ruošinio laikiklio slėgio valdymas ir pakankamai standi štampo konstrukcija, kad esant apkrovai būtų išlaikytas vienodas rišiklio tarpas.
Keturios stulpų konfigūracijos yra giluminio tempimo standartas, nes jos vienu metu atlaiko šoninę trauką iš visų krypčių. Keturių-kampų valdymas neleidžia batams apvirsti, nepaisant to, kur atsiranda traukos jėgos, o tai svarbu, nes medžiagų srautas netaisyklingo tempimo metu retai sukelia simetrišką apkrovą. Sunkūs štampavimo batai - dažnai 25–50 % storesni nei lygiaverčiai aptaisymo įrenginiai - sugeria šių traukos jėgų sukuriamą lenkimo momentą, pakankamai nenukreipdami, kad perforatoriaus -į -ertmės santykį pasikeistų viduryje-.
Paprastųjų guolių valdymas čia dažnai pranoksta rutulinius guolius. Ilgalaikės šoninės apkrovos formavimo eigos metu laikui bėgant sukeltų rutulinių guolių riedėjimo takus, o bronzinės įvorės sugeria trauką per visą jų kontaktinį paviršių be katastrofiškų pažeidimų. Metalinių štampavimo štampų, atliekančių stiprų lenkimą ar tempimą, nuspėjamas slydimo guolių nusidėvėjimo modelis iš tikrųjų yra pranašumas -, galite išmatuoti prošvaisos augimą ir suplanuoti keitimus prieš slenkant dalių kokybei.
Kaip medžiagų srautas skatina konfigūracijos sprendimus
Be jėgos dydžio, tai, kaip medžiaga patenka į jūsų štampus, per ją juda ir išeina, apriboja, kokios konfigūracijos netgi galimos. Juostos plotis nustato, ar užpakalinio stulpelio išdėstymas suteikia pakankamai batų ploto, kad būtų galima pritvirtinti kreipiamuosius stulpelius už darbinio apvalkalo. Tiekimo kryptis diktuoja, kurios pusės turi likti atviros, kad būtų galima pasiekti ritę ir valdyti kilpą. Laužo pašalinimo takams -, kur krenta šliužai, kaip apkarpyti skeletai išeina -, reikalingi aiškūs kanalai, kurių stulpeliai negali užstoti.
Progresyviuose metalo štampavimo štampuose juostelė pakyla vienu žingsniu vienu žingsniu, o lieka pritvirtinta prie laikiklio. Žemiau esančiose stotyse susiformavę elementai išsikiša virš ir žemiau juostos plokštumos, todėl juostai pakylant ir judant į priekį reikia atlaisvinti. Užpakalinių stulpų rinkiniai tai lengvai prisitaiko, nes atviras priekis leidžia suformuotiems elementams praeiti be trukdžių. Keturi stulpelių rinkiniai užblokuotų juostos kelią, nebent per batus būtų įpjauti tarpiniai plyšiai -, tai padidintų sąnaudas ir galbūt susilpnintų tą struktūrą, kurią pasirinkote dėl standumo.
Formavimo štampą su kumšteliu{0}}suveikiamomis šoninėmis operacijomis reikia pasiekti iš konkrečių kampų slydimo ir jų grąžinimo mechanizmų. Čia dažnai veikia įstrižų stulpų rinkiniai, nes jie atidaro dvi gretimas puses, kad būtų galima montuoti kumštelį, tuo pačiu užtikrinant nukreipimą iš priešingų kampų. Medžiagos srauto charakteristikos - nesvarbu, ar ruošinys tempiasi, suspaudžiamas ar slysta formuojant -, taip pat turi įtakos batų storio sprendimams. Operacijos, susijusios su dideliu medžiagų suspaudimu, pavyzdžiui, kaldinimas, sukuria didesnę vertikalią jėgą ploto vienetui, todėl reikia storesnių batų, kad būtų išvengta lokalaus deformacijos po apdirbamuoju plienu.
Šis reitingas padeda nustatyti, kaip štampų standumo reikalavimai didėja atliekant įprastas operacijas:
- Paprastas auskarų vėrimas- mažiausia paklausa; maži pjovimo perimetrai, minimali šoninė trauka, plona medžiaga. Užpakalinis stulpelis su rutulinio guolio kreiptuvu tinka daugeliui pritaikymų.
- Tuščiavimas- vidutinė paklausa; didesnės pjovimo jėgos, kritinė šliužų kontrolė. Galinis stulpas arba centrinis stulpas su rutulinio guolio valdymu.
- Lenkimas- vidutinė-didelė paklausa; ne-centrinės jėgos sukuria lokalizuotą trauką. Centrinis stulpelis arba įstrižas stulpas su paprastais arba hibridiniais guoliais.
- Formavimas (reljefas, flanšavimas)- didelė paklausa; medžiagų srautas sukuria nuolatines šonines apkrovas. Pageidautina keturių etatų; slydimo guoliai atlaiko nuolatinę trauką.
- Gilus piešimas- didžiausia paklausa; didelė šoninė trauka dėl asimetrinio medžiagų srauto, didelės ruošinio laikiklio jėgos, ilgi darbiniai judesiai. Reikalingi keturi stulpai su sunkiais batais ir slankiojančiojo guoliais.
Kiekvienas šio sąrašo žingsnis padidina šoninės jėgos sudėtingumą. Spektro apačioje esantis perforavimo štampas veikia arba nepavyksta, remiantis beveik vien vertikalaus išlygiavimo tikslumu. Viršuje esantis formavimo štampas sėkmingas arba nepavyksta, atsižvelgiant į komplekto gebėjimą atsispirti nuolatinėms horizontalioms apkrovoms nesikreipiant. Supratimas, kur jūsų veikla patenka į šį spektrą -, ir atitinkamas štampų komplekto dydis - yra skirtumas tarp įrankio, kuris tiekia nuoseklias dalis daugelį metų, ir įrankio, kuris pradeda dreifuoti per kelis mėnesius.
Tvirtumas ir konfigūracija leidžia jums patekti į tinkamą vietą. Tačiau nebent jūsų štampų rinkinys fiziškai tinka presui, jis pateks į - atitinkančius lovos matmenis, uždarymo aukštį, eigos ilgį ir suspaudimo sąlygas -, nė vienas iš šių dizaino pasirinkimų nėra svarbus. Dydžio ir suderinamumo tikrinimo procesas yra ta vieta, kur daugelis programų stringa.
Kaip nustatyti štampo rinkinio dydį, kad jis būtų suderinamas su spauda
Puikiai sukonfigūruotas štampo rinkinys su tinkamais stulpeliais, guoliais ir batų medžiaga vis tiek sugenda, jei jis fiziškai netelpa prie preso, kuriam jis priskirtas. Dydžio klaidos yra vienos brangiausių klaidų štampuojant įrankius - jos atsiranda vėlyvoje kūrimo proceso stadijoje, uždelsia bandymus ir kartais verčia brangiai perdaryti jau sukietintus ir sumaltus komponentus. Pataisymas yra nesudėtingas: patikrinkite kiekvieną kritinį matmenį prieš išleidžiant pirkimo užsakymą.
Batų matmenų apskaičiavimas pagal štampavimo vietą
Štampos batų dydis prasideda nuo darbinio apvalkalo - ploto, kurį užima visi aktyvūs štampų komponentai, įskaitant pjovimo sekcijas, formavimo plieną, pagrindinius, keltuvus ir laužo pjaustytuvus. Tačiau batai negali tiesiog atitikti šio pėdsako. Jums reikia laisvos vietos už darbo zonos, kad būtų galima atlikti keletą dalykų: tvirtinimo elementų prieigos (sraigtai su galvutėmis ir kaiščiai), kreipiamojo stulpelio tvirtinimo vietos, kulno bloko išdėstymas ir juostelės padavimo kanalas.
Praktinė taisyklė: pridėkite mažiausiai 2–3 colius už aktyviosios štampavimo srities kiekvienoje pusėje, kur kreipiamieji stulpeliai nebus dedami, ir 3–4 colius tose pusėse, kuriose tvirtinami stulpeliai. Progresyvių štampų padavimo-krypties kraštams reikia papildomo ilgio, kad tilptų pilotų vietos už paskutinės darbo vietos ir bet kokių juostelių nukreipimo bėgių. Nepakankamas bato dydis taupant medžiagas yra klaidingas ekonomiškumas - dėl to komponentai prispaudžiami per arti vienas kito, todėl sunku pasiekti techninę priežiūrą, o tarp tvirtinimo angų lieka nepakankamai metalo, o tai susilpnina batą veikiant apkrovai.
Plotis ir gylis taip pat turi atitikti preso atramos matmenis. Jūsų batų pėdsakas turi būti atramos srityje, kad būtų pakankamai vietos spaustukams arba T-varžtų galvutėms. Jei batas išsikiša už atramos atramos, neparemti kraštai nukrypsta nuo tonažo ir sukuria tą patį lokalizuotą lankstumą, kuris sugadina dalies tikslumą.
Uždarymo aukščio ir eigos suderinamumas
Uždarymo aukštis yra ta vieta, kur dažniausiai sugenda presavimo štampų suderinamumas. Sąvoka skamba paprastai, tačiau terminija priverčia net patyrusius inžinierius, nes užrakto aukštis ir uždarymo aukštis yra skirtingi matavimai, kuriuos reikia suderinti.
Paspaudimo uždarymo aukštis yra atstumas nuo cilindro apatinio paviršiaus iki presavimo lovos viršaus, matuojamas kai cilindras yra apatiniame negyvajame taške, o reguliavimas nustatytas į visą -aukštesnę padėtį. Tai didžiausia vertikali erdvė, kurią siūlo mašina. Štampo aukštis - įrankiams naudojama erdvė - yra mažesnė: atimkite atramos plokštės storį iš užspaudimo aukščio, kad gautumėte maksimalų štampo aukštį. Iš šio skaičiaus atimkite cilindro reguliavimo diapazoną, kad gautumėte mažiausią štampo aukštį.
Jūsų kauliuko uždarymo aukštis (bendras krūvis-uždarytoje padėtyje, nuo apatinio bato apačios iki viršutinio bato viršaus) turi būti tarp šių minimalių ir didžiausių verčių. Jei kauliukas yra aukštesnis už maksimalų kauliuko aukštį, jis fiziškai neužsidaro. Jei jis yra trumpesnis už minimalų štampo aukštį, cilindro reguliatorius negali jo pasiekti - ir jums reikės lygiagrečių blokų arba stovų, kad kompensuotumėte skirtumą, o tai padidina neapibrėžtumą ir priežiūros veiksmus.
Jei hidrauliniai preso štampai su ilgesniais judesiais ir kintamo greičio profiliais, taip pat patikrinkite, ar eigos ilgis suteikia pakankamai atviros dienos šviesos juostelėms tiekti, daliai išstumti ir bet kokiai kumštelio ar slydimo grįžimo eigai. Perforatorius, kuris patenka į medžiagą, kol kumšteliai visiškai išskleis, sunaikins ir įrankį, ir ruošinį.
Patikrinimas paspauskite-, kad-Die-Set Fit
Prieš įsipareigodami savo įstaigoje gaminti presų štampavimo rinkinius, peržiūrėkite šį patikros kontrolinį sąrašą. Kiekvienas jo matmuo gali būti patvirtintas iš preso specifikacijų lentelės, mašinos techninio vadovo arba tiesioginio matavimo:
- Atramos sritis- patvirtinkite, kad bato pėdsakas atitinka atramos matmenis su laisvu tarpu, kad būtų galima pritvirtinti visus pritvirtintus kraštus
- T-angos raštas ir dydis- patikrinkite tarpą tarp tarpų ir plotį, kad atitiktų pageidaujamą suspaudimo metodą (T-varžtai, diržo spaustukai arba hidrauliniai spaustukai)
- Maksimalus štampo aukštis- spaudos uždarymo aukštis minus atramos storis; jūsų uždarų štampų krūva turi būti mažesnė už šią vertę
- Minimalus štampo aukštis- maksimalus štampo aukštis minus cilindro reguliavimo diapazonas; jūsų uždaras štampų kaminas turi viršyti šią vertę
- Smūgio ilgis- pakankamas tarpas medžiagos padavimo aukščiui, dalies išmetimui ir kumštelio grįžimui visiškai atidarytoje padėtyje
- Tonažo įvertinimas- bendra pjovimo ir formavimo jėga turi likti mažesnė už vardinę presavimo galią, su 20–30 % saugos riba, kad būtų atsižvelgta į medžiagos svyravimus ir įrankių susidėvėjimą
- Ram jungtis- koto skersmuo atitinka cilindro kiaurymę (skirta mažesniems štampavimo presams) arba spaustuko angos tarpus sulygiuoja su cilindro T-angomis (didesniems įrankiams)
- Laužo išvalymas- atramos angos arba tarpas po apatiniu batu leidžia šliužams ir apdailos likučiams išeiti nesikaupiant
- Tiekimo aukštis- atvira dienos šviesa eigos viršuje atitinka ritės tiekimo linijos aukštį ir visus kilpos reikalavimus
- Lygiagretumo specifikacija- preso cilindro paviršius ir atramos paviršiaus lygiagretumas atitinka specifikaciją; susidėvėję presai sustiprina bet kokias štampų derinimo problemas
Viena detalė, kurios inžinieriai dažnai nepastebi: pasiekiamumas su spaustukais. Jūsų batų matmenys gali atitikti atramą, tačiau jei kreipiamieji stulpeliai, kulnų blokai arba azoto cilindrai blokuoja suspaudimo zonas išilgai batų perimetro, negalėsite tinkamai pritvirtinti štampo. Prieš nustatydami batų matmenis, nubraižykite spaustukų vietas, palyginti su visais sumontuotais komponentais.
Taip pat patvirtinkite, kad štampavimo štampai, skirti presavimui jūsų gamykloje, turi standartinį uždarymo aukštį, jei įmanoma. Standartizavus įrankius, veikiančius tuo pačiu presu, sumažinamas cilindro reguliavimas perjungimo metu, sutrumpėja sąrankos laikas ir pašalinamos pakartotinio{1}}kalibravimo klaidos, kurios atsiranda, kai operatoriai nuolat koreguoja labai skirtingus nustatymus.
Dėl matmenų suderinamumo jūsų štampas tampa spaudoje. Tačiau kai tik jis yra, medžiagos, iš kurių gaminami tie batai, stulpeliai ir įvorės, lemia, kaip mazgas elgiasi pakartotinai apkraunant -, nesvarbu, ar jis išlaiko išlygiavimą per milijonus ciklų, ar palaipsniui dreifuoja komponentams pasislinkus ir deformuojantis.
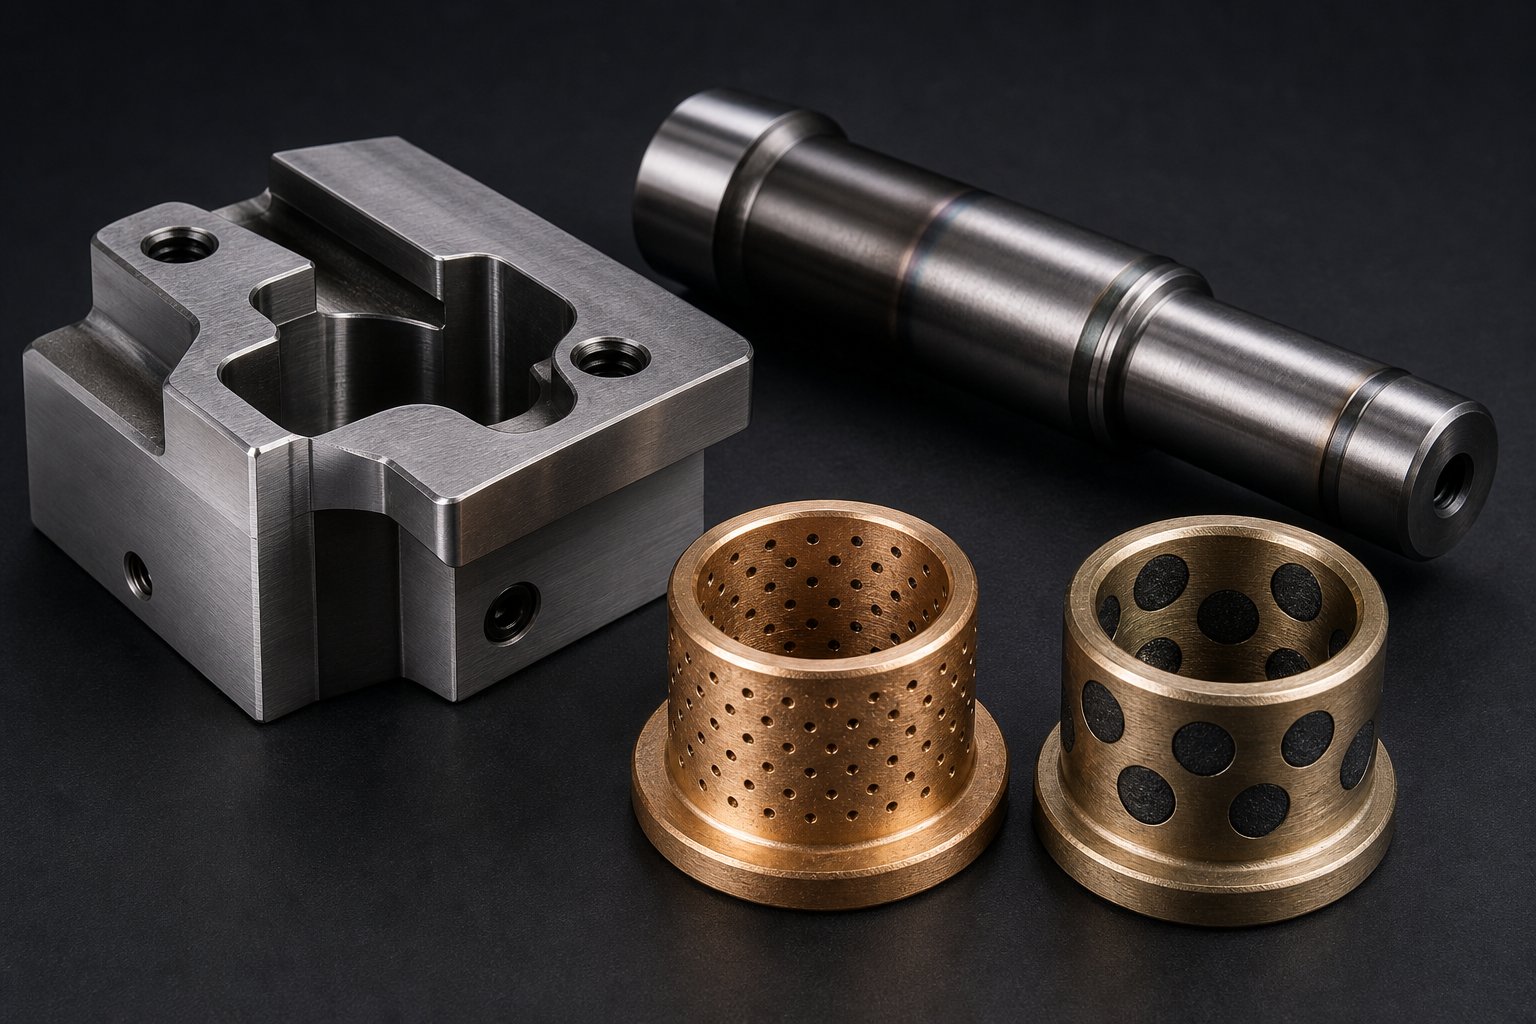
Medžiagų parinkimas ir konstrukcijos tvirtumas
Net jei jūsų štampų rinkinys yra tinkamo dydžio presui ir sukonfigūruotas pagal tinkamą stulpelio išdėstymą, medžiagos, iš kurių pagaminti tie komponentai, galiausiai valdo, kas vyksta pakartotinai kraunant. Tinkamų matmenų batai, pagaminti iš netinkamos medžiagos, lankstosi taip, kad lėtai pablogintų dalių kokybę. Tinkamo kietumo neturintis kreipiamasis stulpelis sukuria nusidėvėjimo dėsningumus, dėl kurių per pirmuosius kelis gamybos etapus padidėja prošvaisa. Medžiagų parinkimas nėra žavingas, bet čia ilgalaikis-štampavimo tikslumas yra užblokuotas arba tyliai prarandamas.
Batų medžiagos ir jų veikimo kompromisai
Batų konstrukcijoje dominuoja trys medžiagų grupės, kurių kiekviena turi skirtingą veikimo profilį, atitinkantį konkrečius gamybos scenarijus.
Plieninė plokštėyra numatytasis daugelio metalo presavimo štampų. Mažai -anglies plienas (paprastai AISI 1020 arba 1030) pasižymi dideliu standumu, lengvu apdirbimu ir nesudėtingu remontu. Jei varžtas ar kaiščio skylė patenka į netinkamą vietą, gali būti plieniniai bataiužkimšti ir suvirintinepažeidžiant konstrukcijos vientisumo. Plieno tamprumo modulis - apytiksliai 30 mln. psi - atsparus lenkimui veikiant tonomis geriau nei bet kuri kita panašaus storio alternatyva. Plieno štampavimo štampams, kurių gamybos apimtys siekia šimtus tūkstančių ar milijonus, plieno plokštė yra saugus ir ekonomiškas pagrindas.
Ketausbatai yra šiek tiek kietesni ir puikiai slopina vibraciją. Grafito mikrostruktūra pilkojoje geležyje sugeria smūgio energiją, susidariusią užgesinimo metu -per -, staigų sukauptos energijos išsiskyrimą, kai smūgis prasiskverbia per medžiagą. Šis slopinimas sumažina triukšmą, pailgina štampavimo tarnavimo laiką ir sumažina ciklinį nuovargį, dėl kurio laikui bėgant per grūdintą įrankių plieną plinta mikro įtrūkimai. Didesniuose automobilių štampuose dažnai naudojami tiksliai valdomi ketaus pamatai, suformuoti pagal kiekvieną konkrečią dalį, o ne plokščios plokštės batai.
Aliuminisbatai sveria maždaug-trečdalį nei plienas, o apdirbami žymiai greičiau. Specialūs lydiniai, tokie kaip QC-7 ir QC-10, suteikia gniuždymo stiprumą, viršijantį mažo-anglies plieno stiprumą, todėl juos galima naudoti ne tik prototipų kūrimui, bet ir gamybai. Aliuminis puikiai tinka{11}}sumažinant greitį, kur mažesnis štampo svoris reiškia mažesnę spaudimo cilindro inerciją, greitesnį važiavimą dviračiu ir mažesnį triukšmo lygį. Medžiaga taip pat efektyviau išsklaido šilumą nei plienas, o tai naudinga operacijoms, sukeliančioms temperatūros padidėjimą dėl trinties. Tačiau trūkumai yra tikri: aliumininiai batai kainuoja brangiau, juos sunkiau taisyti, jei skylės yra netinkamai išdėstytos, be to, trūksta ilgalaikio plieno atsparumo dilimui atliekant sunkius formavimo darbus.
Batų storis yra toks pat svarbus kaip medžiagos pasirinkimas. Kai lakštinio metalo štampas veikia, kai batas remiasi į lygiagrečius - iškilusius blokus, kurie sukuria laisvą atstumą, kad laužas galėtų kristi -, nepalaikomas tarpas tarp lygiagrečių veikiant apkrovai elgiasi kaip sija. Plonas batas per platų tarpatramį pasislenka centre, dinamiškai keisdamas smūgius-, kad-sumažėtų tarpai kiekvieno smūgio metu. Šis įlinkis gali išmatuoti tik kelias dešimtąsias tūkstantąsias dalis, tačiau per milijonus ciklų jis asimetriškai pagreitina briaunų susidėvėjimą, todėl vienoje štampuotos dalies pusėje atsiranda įbrėžimų, o priešingas kraštas išlieka švarus. Kaupiamasis poveikis yra dalies kokybės pokytis, kuris palaipsniui blogėja, kol viršijami leistini nuokrypiai ir padidėja atliekų kiekis.
Nėra vienos formulės idealiam batų storiui, nes kintamieji jungiasi: talpa, tarpatramio plotis, atramos sąlygos, medžiagos standumas ir tai, ar apkrova koncentruota (vėrimas), ar paskirstyta (formavimas). Tačiau principas yra nuoseklus - per mažo dydžio batai nukreipia, deformacija keičia tarpus, o pasislinkę tarpai laikui bėgant mažina dalių kokybę. Jei matote laipsnišką matmenų poslinkį lakštinio metalo štampelyje, kuris iš pradžių buvo išbandytas be problemų, nepakankamas batų storis arba standumas yra viena iš pagrindinių priežasčių, kurias reikia ištirti.
Vadovo stulpo ir įvorės medžiagos specifikacijos
Kreipiamieji stulpai išlaiko baisų darbo ciklą: jie atlaiko šoninę trauką, sugeria smūgines apkrovas-pratrūkimo metu ir išlaiko slydimą su įvorėmis per milijonus smūgių. Medžiagos parinkimas čia tiesiogiai nulemia, kiek laiko nukreipimo sistema išlaiko išlygiavimą, kol klirensas priverčia jį pakeisti.
Metalinių įrankių ir štampų, skirtų kreipiamųjų stulpų, pramonėje dominuoja du grūdinimo būdai:
- Korpusas-grūdintas plienas- mažai anglies dioksido į aplinką išskirianti šerdis (paprastai 8620 arba panaši), pagaminta kieto paviršiaus apvalkalu (58-62 HRC) ant kieto, elastingo vidaus. Kietas dėklas atsparus paviršiaus nusidėvėjimui ir įbrėžimams, o minkštas šerdis sugeria smūgius be trapumo. Grūdinti stulpeliai yra daugelio metalo formavimo štampų standartas, nes jie suderina atsparumą dilimui ir kietumą.
- Per{0}}grūdintą įrankių plieną- vidutinio-anglies legiruoto plieno (pvz., O1 arba A2) termiškai-apdorotas iki vienodo kietumo visame skerspjūvyje (58-60 HRC). Grūdinti stulpai suteikia šiek tiek didesnį standumą esant šoninei apkrovai, nes visa sekcija vienodai atspari deformacijai. Jie skirti tiksliam naudojimui, kai reikalaujama griežčiausių nukreipimo leistinų nuokrypių, tačiau jie yra trapesni veikiami smūgių ir brangiau pagaminti.
Įvorės medžiaga turi būti minkštesnė nei stulpelis, prie kurio jis važiuoja -, tai užtikrina, kad keičiamoje įvorėje susidėvi koncentratas, o ne brangesnis stulpas. Įprasti įvorių lydiniai apima:
- Bronza (C93200 arba C93700)- puikus atsparumas dilimui ir natūralus sutepimas dėl alavo kiekio. Geras šilumos laidumas padeda išsklaidyti šilumą nuo trinties. Standartinis slydimo guolių štampų rinkinių pasirinkimas.
- Aliejumi-impregnuota bronza- sukepinta bronza su susietu poringumu, prisotinta tepimo alyva. Akyta struktūra išskiria alyvą veikiant slėgiui ir šilumai, o tai užtikrina savaiminį-sutepimą darbo metu. Idealiai tinka naudoti, kai rankinio tepimo intervalai yra nenuoseklūs.
- Plieninė{0}}bronza- plonas bronzinis guolio sluoksnis, sujungtas su plieniniu apvalkalu. Plieninis pagrindas užtikrina konstrukcijos tvirtumą, o bronzinis paviršius – nusidėvėjimo ir trinties charakteristikas. Naudojamas didelės-apkrovos atveju, kai tvirta bronzinė įvorė gali deformuotis veikiant gniuždymo jėgai.
- Grafitinė{0}}bronza- tvirtos bronzinės įvorės su įterptais grafito kaiščiais, kurie suteikianuolatinis savaiminis{0}}tepimas. Geriausiai tinka aukštos-temperatūros aplinkoje arba kai skystas tepalas užterštų ruošinį.
Paviršiaus apdorojimas prailgina komponentų tarnavimo laiką, nei suteikia vien pagrindinės medžiagos savybės. Azotavimo kreipiamieji stulpeliai po sukietėjimo prideda ploną, itin kietą azoto -išsklaidytą sluoksnį (iki 70 HRC paviršiaus), kuris yra atsparus dilimui ir klijų susidėvėjimui, nepakeičiant šerdies savybių. Chromuotas padengimas padidina atsparumą korozijai ir sumažina trinties koeficientus ant slydimo paviršių. Naudojant metalinius štampus korozinėje aplinkoje arba kai kyla problemų dėl užteršimo tepalu, šie paviršiaus apdorojimo būdai gali padvigubinti arba patrigubinti intervalą tarp keitimų.
Perkant nusipelno dėmesio terminio apdorojimo specifikacijos. Stulpeliai, kurie nėra tinkamai grūdinti po sukietėjimo, išlaiko vidinį įtempimą, kuris laikui bėgant išnyksta -, todėl keičiasi matmenys, dėl kurių pakeičiamas orientacinis lygiavimas po to, kai štampas jau gaminamas. Visada patikrinkite, ar stulpeliai yra dvigubai arba trigubai grūdinti pagal plieno gamintojo rekomendaciją, ir patikrinkite kietumo vertes, o ne pasitikėkite vien popierizmu.
| Medžiaga | Standumas (elastinis modulis) | Vibracijos slopinimas | Svoris | Santykinė kaina | Geriausia programa |
|---|---|---|---|---|---|
| Mažai{0}}anglies anglies plieno plokštė (1020/1030) | Aukšta (30 Msi) | Žemas | Sunkus | Žemas | Bendroji gamyba miršta, formuojanti, progresyvi |
| Ketus (pilka geležis) | Vidutinis-Aukštas (14–21 Msi) | Aukštas | Sunkus | Vidutinis | Didelio{0}}greičio išjungimas, triukšmui-jautrios operacijos, dideli automobilių štampai |
| Aliuminio lydinys (QC-7, QC-10) | Žemas (10,4 Msi) | Vidutinis | Lengvas (1/3 plieno) | Aukštesnis | Didelės spartos-štampavimas, prototipų rinkiniai, riboto svorio{1}}programos |
| Dėklas-Užgrūdintas plienas (8620 įrašai) | Aukšta (30 Msi) | Žemas | Sunkus | Vidutinis | Standartiniai metalo formavimo štampų gamybos kreipiamieji stulpeliai |
| Per-grūdintą įrankių plieną (O1/A2 įrašai) | Aukšta (30 Msi) | Žemas | Sunkus | Aukštesnis | Tikslus valdymas, reikalaujantis didžiausio atsparumo dilimui |
| Bronzinis lydinys (C93200 įvorės) | Vidutinis (14 Msi) | Vidutinis | Vidutinis | Vidutinis | Slydimo guolių įvorės, skirtos standartinėms ir{0}}sunkesnėms apkrovoms |
| Plieninis{0}}bronzinis pagrindas (įvorės) | Aukštas pagrindas / Vidutinis paviršius | Žemas | Vidutinis | Aukštesnis | Didelės{0}}apkrovos įvorės, kuriose kieta bronza deformuotųsi |
Medžiagos pasirenkamos per visą gamybos laiką. Plieninis batas su korpusu{1}}su grūdintais stulpeliais ir alyva{2}}įmirkytomis bronzinėmis įvorėmis užtikrina milijonus patikimų ciklų daugelyje štampavimo programų. Bet jei jūsų aplinkos, tonažo ar tikslumo reikalavimai viršija standartines sąlygas, patobulinus net vieną komponentą - į storesnius batus, naudojant -sukietėjusius stulpelius ar grafito-užkimštus įvores -, galima pašalinti gedimo režimą, kuris tyliai trumpina jūsų štampavimo laiką. Svarbiausia yra žinoti, kuris komponentas riboja jūsų sistemą, todėl reikia suprasti susidėvėjimo modelius ir gedimo rodiklius, kuriuos kiekviena medžiaga rodo eksploatavimo sąlygomis.
Diegimo rinkinio priežiūra ir trikčių šalinimas
Dėvėjimo modeliai apie save nepraneša signalais. Jie vystosi lėtai - keliomis dešimtosiomis prošvaisos augimo čia, silpna taško žymė ten -, kol kumuliacinis efektas galiausiai išryškėja kaip matmenų poslinkis įspaustose dalyse. Iki to laiko žala jau buvo pakopinė: susidėvėjusios įvorės leido iškrypti, o tai pagreitino štampavimo briaunų gedimą, o tai padidino pjovimo jėgas, o tai dar labiau pablogino valdymo sistemą. Norint nutraukti šį ciklą, reikia atlikti disciplinuotą apžiūrą, kuri anksti užfiksuoja degradaciją, kol ji nesukelia brangių štampavimo įrankių gedimų ar neplanuotų spaudos prastovų.
Susidėvėjimo indikatoriai ir matavimo metodai
Kreipiančiojo stulpelio ir įvorės prošvaisa yra vienintelis labiausiai išsakantis štampų būklės matas. Kai rinkinys yra naujas, atstumas tarp slydimo guolio įvorės ir jos jungiamojo stulpelio paprastai yra 0,0003–0,001 colio. -, tiek tepalo plėvelei be juntamo laisvumo. Per milijonus ciklų šis tarpas didėja, nes minkštesnė įvorės medžiaga susidėvi prie sukietėjusio stulpelio. Stebėdami šį augimą laikui bėgant tiksliai sužinosite, kiek liko naudingo tarnavimo laiko.
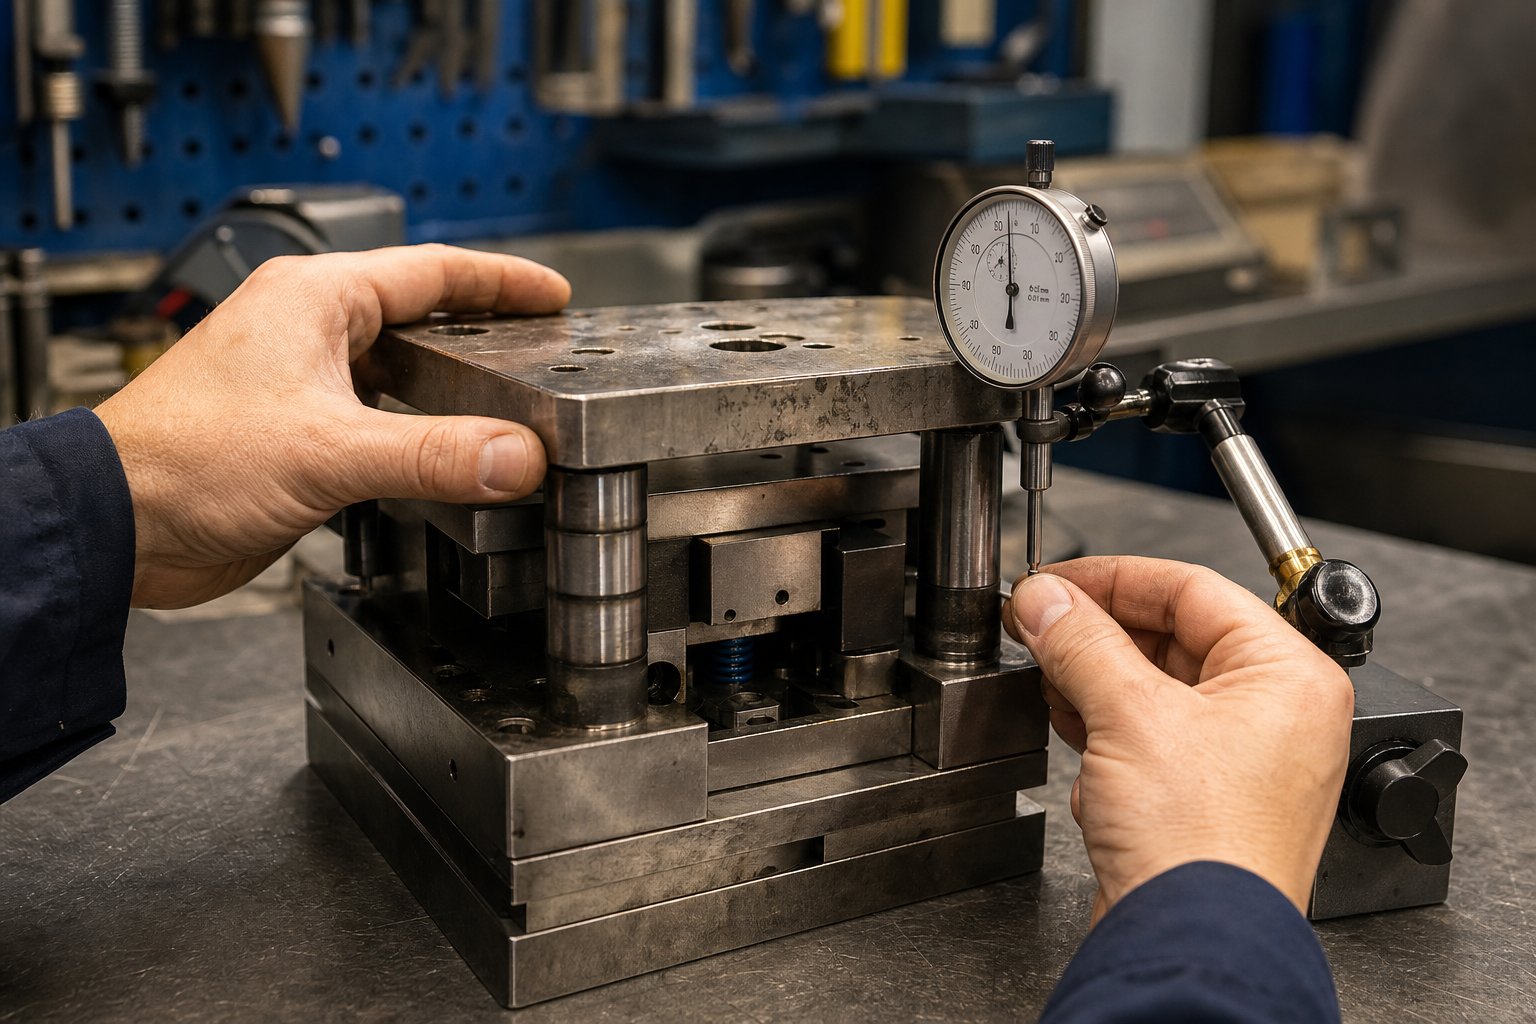
Štai kaip jį išmatuoti: nuėmę nuo preso štampavimo rinkinį, ant apatinės trinkelės pritvirtinkite ciferblato indikatorių ir pastatykite stūmoklį prie viršutinės trinkelės šalia kreipiamojo stulpelio. Paspauskite šoninį rankos viršutinį batą ir perskaitykite visą indikatoriaus judėjimą. Tai yra jūsų funkcinis atstumas - tikrasis žaismas, kurį valdymo sistema leidžia veikimo metu. Palyginkite šį rodmenį su pradine specifikacija iš štampavimo įrašo.
Keitimo slenksčiai priklauso nuo dalių tolerancijos reikalavimų, tačiau praktinis nurodymas yra toks: kai išmatuotas tarpas tris kartus viršija pradinę specifikaciją, planuokite įvorės keitimą per kitą planuojamą techninės priežiūros laikotarpį. Kai jis penkis kartus viršija originalą, nedelsdami ištraukite štampą iš gamybos -, kai naudojate skolintą laiką, o dalių kokybė jau prastėja, net jei patikrinimas dar nepažymėjo.
Be atstumo matavimo, vizualiai apžiūrėkite kreipiamuosius stulpelius, ar nėra šių indikatorių:
- Vertikalios taškų arba smailėjančios linijos- slankiojoje sąsajoje nurodo tepimo badą arba užteršimą
- Poliruotos dėvėjimo juostos- parodyti, kur apkraunama įvorė kontaktuoja; nelygios juostos rodo, kad stulpelis nukrypsta arba batai nėra lygiagrečiai
- Rutulio sekimo žymės- rutulinių guolių sistemose grioveliai, susidėvėję ant stulpo išorinio išorinio paviršiaus arba įvorės ID, rodo per didelę šoninę apkrovą, kuri pereina į atskirus rutulinius elementus taškinio kontakto metu
- Skersmens kūgis- matuojamas mikrometru įrašymo zonos viršuje, viduryje ir apačioje; kūgis didesnis nei 0,0002 colio rodo, kad reikia pakeisti patį stulpelį, o ne tik įvorę
Batų paviršiams reikalingas atskiras tikrinimo protokolas. Perbraukite tiesia briauna per tvirtinimo paviršius ir patikrinkite, ar nėra šviesių tarpų, rodančių lokalią deformaciją -, ypač po sukietėjusiomis štampavimo dalimis, kur koncentruotos perforavimo apkrovos laikui bėgant apėmė minkštesnę batų medžiagą. Įtrūkimų žymės (smulkios rūdžių{3} spalvos milteliai sujungimo sąsajose) rodo, kad varžtiniai komponentai mikro-juda veikiant ciklinei apkrovai, dėvi pagrindinę medžiagą ir atsipalaiduoja. Dėmės ant kulnų blokelių kontaktinių paviršių rodo, kad nusidėvėjusios plokštės viršijo savo naudingo tarnavimo laiką, o šoninės jėgos kenkia pačiam batui.
Batų lygiagretumas - lygumo santykis tarp viršutinio ir apatinio tvirtinimo paviršių - turi būti patikrintas naudojant granitinės atskaitos plokštės paviršių perbraukus ciferblato indikatorių. Kai lygiagretumo nuokrypis viršija 0,001 colio per bato plotį, batus reikia iš naujo šlifuoti paviršiaus šlifuokliu, kad būtų atkurtas tikslumas, nuo kurio priklauso apdirbimo štampai ir pjovimo sekcijos, kad būtų vienodas tarpas.
Dažni gedimų režimai ir pagrindinės priežastys
Dauguma štampų komplekto gedimų atsiranda dėl vienos iš trijų pagrindinių priežasčių: tepimo gedimo, perkrovos arba nesutapimo. Pats gedimo režimas yra simptomas, - pašalinus jį nepašalinus pagrindinės priežasties, garantuojamas pasikartojantis įvykis. Kiekvienas štampavimo meistras turėtų atpažinti šiuos modelius ir atsekti jų šaltinį.
| Nesėkmės režimas | Simptomas | Pagrindinė priežastis | Koregavimo veiksmai |
|---|---|---|---|
| Įvorės priepuolis | Viršutinis batas susiriša spaudimo metu; įbrėžimas arba suvirinimas tarp stulpo ir įvorės | Tepimo trūkumas - alyvos kanalai užblokuoti, rankinis tepalas praleistas arba naudojamas netinkamas tepalo tipas | Pakeiskite įvorę; išvalyti ir patikrinti postą, ar jis nepažeistas; atkurti tepimo grafiką; patikrinkite, ar tepalo specifikacija atitinka guolio tipą |
| Vadovo stulpelio lūžimas | Staigus išlyginimo praradimas; matomas lūžis ties bato tvirtinimo paviršiumi arba šalia jo | Lėtinis nesutapimas tarp presavimo cilindro ir atramos; susidėvėję presavimo stulpeliai, leidžiantys kampinį įlinkį, kuris sulenkia stulpelį kiekvieną kartą | Pakeisti postą; tikrinti spaudos lygiagretumą ir tarpą; patikrinkite, ar bato tvirtinimas visiškai pritvirtintas; prieš sujungdami patikrinkite, ar nėra kulno bloko kontakto |
| Batų trūkinėjimas | Matomas įtrūkimas, plintantis iš varžto skylės, rakto griovelio arba aštraus vidinio bato kampo | Perkrovos - tonažas viršija batų talpą; įtempių koncentracija esant geometriniams netolygumams, kuriuos pagreitina nuovargio ciklas | Nuimkite batus, jei įtrūkimai išeina už remonto zonos ribų; patikrinti faktinį tonažą pagal projektinį pajėgumą; Keičiant padidinti batų storį arba medžiagos klasę |
| Pagreitintas įvorės susidėvėjimas (viena pusė) | Netolygūs atstumo rodmenys; nusidėvėjimo juosta sutelkta vienoje įvorės ID pusėje | Nesubalansuotos štampavimo jėgos, sukuriančios nuolatinę šoninę trauką viena kryptimi; arba spaudžiamas stūmoklis, pakreipiamas esant apkrovai | Pridėkite arba apžiūrėkite kulnų blokus, kad sugertumėte šoninę trauką; patikrinti preso avino lygiagretumą; apsvarstykite galimybę atnaujinti į plienines{0}}įvores, kad būtų padidinta apkrova |
| Pašalinimas (rutulinių guolių komplektai) | Įtrūkęs arba šiurkštus judėjimas štampavimo atidarymo/uždarymo metu; matomi įlenkimai ant stulpo paviršiaus | Smūginis įkėlimas dėl netinkamo padavimo, dvigubo-smūgio ar sukrovimo, kai perkraunami atskiri rutulio elementai | Pakeiskite stulpo ir rutulinio narvelio mazgą; ištirti užstrigimo nustatymo sistemą; pridėkite šliužų jutiklius, jei jų nėra |
| Batų paviršiaus deformacija | Progresyvus matmenų poslinkis štampuotose dalyse; Atraminės plokštės įspaudai matomi ant batų paviršiaus | Trūksta arba įtrūkusi atraminė plokštė, leidžianti sukietėjusioms perforavimo galvutėms patekti tiesiai į minkštesnę batų medžiagą | Pakeiskite atramines plokštes; iš naujo{0}}šlifuokite batų paviršių; Prieš kitą paleidimą patikrinkite, ar yra visi štampavimo įrankiai ir atraminės plokštės ir jie nepažeisti |
Atkreipkite dėmesį į modelį: kiekvienas korekcinis veiksmas apima ir neatidėliotiną pataisymą, ir tyrimo veiksmą. Sulaikytos įvorės keitimas nepatikrinus, ar tiekiamas tepimas, tėra kito suėmimo planas. Tokie štampavimo įrankiai, kaip gręžimo matuokliai, ciferblato indikatoriai ir paviršiaus plokštės, yra specialiai skirti šioms sąlygoms objektyviai kiekybiškai įvertinti - pasikliaujant vien vizualiniu patikrinimu, nepatenka į ankstyvą-degradacijos stadiją, kurią numatoma techninė priežiūra.
Profilaktinės priežiūros tvarkaraštis
Priežiūros dažnumas turi atitikti gamybos apimtį. Didelės apimties automobilių gamykloje 50 000 smūgių tarp techninės priežiūros intervalų atliekančiam štampui reikalingas kitoks ritmas nei 5 000 dalių gamybai darbo parduotuvėje. Toliau pateiktoje pakopų struktūroje pateikiami baziniai - koregavimo intervalai, atsižvelgiant į faktines nusidėvėjimo matavimo tendencijas ir dalių kokybės duomenis.
1 pakopa: kiekvienas gamybos ciklas (arba kas 10 000–25 000 smūgių)
- Nuvalykite kreipiamuosius stulpelius ir įvores; apžiūrėkite, ar paviršius nėra įbrėžimų, karščio spalvos pakitimų ar sausų
- Sutepkite nurodytą tepalą ant visų kreipiamųjų stulpų ir įvorių sąsajų
- Patikrinkite, ar ant kulnų bloko susidėvėjimo plokštelių nėra susikaupusių nešvarumų ar šiukšlių
- Patikrinkite, ar visi batų tvirtinimo varžtai priveržti pagal specifikaciją
- Patikrinkite, ar nėra atsilaisvinusių kaiščių kaiščių, atlikdami vizualinį patikrinimą ir lengvą bakstelėjimo testą
- Nuvalykite šliužų ir laužo sankaupas iš batų pašalinimo vietų
2 pakopa: kas 50 000–100 000 smūgių
- Išmatuokite kreiptuvo stulpelio-į-įvorės tarpą su ciferblato indikatoriaus metodu; rekordų ir tendencijų vertės
- Patikrinkite, ar batų tvirtinimo paviršiai nėra sutrupėję, įtrūkę ar deformuoti
- Patikrinkite, ar pagrindo plokštėse nėra įtrūkimų, įdubimų ar grybų
- Patikrinkite, ar aukštis be spyruoklių atitinka originalias specifikacijas; Pakeiskite bet kokį ūgio praradimą daugiau nei 5%.
- Trijuose taškuose mikrometru patikrinkite kreipiamųjų stulpų paviršius, kad nesumažėtų kūgio ar skersmens
- Patikrinkite, ar rutulinių guolių korpusuose (jei yra) nėra įtrūkusių laikiklių arba trūkstamų rutuliukų
3 pakopa: kas 250 000-500 000 taktų (arba kasmet, kai naudojami mažo tūrio štampavimo būdai)
- Norėdami visapusiškai patikrinti stendą, išimkite štampo komplektą
- Patikrinkite batų lygiagretumą ant granito paviršiaus plokštės; dar kartą-šlifuokite, jei nuokrypis viršija 0,001 colio.
- Pakeiskite visas įvores, kurių tarpas tris kartus viršija pradinę specifikaciją
- Pakeiskite visus kreipiamuosius stulpelius, kuriuose matomas išmatuojamas nusmailėjimas, įbrėžimai žemiau paviršiaus apdailos specifikacijos arba skersmuo sumažintas daugiau nei 0,0005 colių.
- Patikrinkite, ar visos kaiščių kaiščio kiaurymės nėra pailgos; susukite ir prireikus pritvirtinkite per didelius kaiščius
- Patikrinkite, ar bato storis didelės{0}}apkrovos vietose nesumažėjo dėl paviršiaus deformacijos
- Po bet kokios šlifavimo operacijos iš naujo įvertinkite batų lygumą ir lygiagretumą
Išėjimo į pensiją kriterijai:Štampo rinkinys turėtų būti pašalintas iš gamybos, kai batų įtrūkimai viršija vietinį remontą, kai dėl pakartotinio šlifavimo batų storis sumažėjo žemiau minimalaus, reikalingo taikymo tonažui, kai kreipiamųjų stulpų kiaurymės vietos susidėvėjo tiek, kad standartiniai per dideli stulpeliai negali atkurti pradinio išlyginimo, arba kai kumuliacinės deformacijos pakeitė geometrinį ryšį tarp montavimo ypatybių. Tuo metu rinkinio tarnavimo laikas baigėsi - ir kiekvienas papildomas smūgis yra azartas prieš katastrofišką gedimą.
Nuolatinė priežiūra paverčia štampų komplektą iš vartojimo reikmenų į ilgalaikį{0}}turtą. Tačiau priežiūra išsaugo tik tai, kas buvo teisingai nurodyta iš pradžių. Teisingai įgyvendinus pirminę specifikaciją - pateikiant tiekėjui teisingus matmenis, leistinus nuokrypius ir našumo reikalavimus - yra paskutinė galvosūkio dalis.
Kaip nurodyti ir užsisakyti tinkamą štampo rinkinį
Priežiūra užtikrina, kad jūsų štampų rinkinys veiktų -, tačiau jis negali pataisyti rinkinio, kuris buvo neteisingai nurodytas nuo pat pirmos dienos. Užsisakyti štampavimo štampų rinkinį, nepranešus tiekėjui reikiamų duomenų, prilygsta mechaniko prašymui nupjauti dalį be atspaudo. Kažką atgausite, bet greičiausiai jis netiks jūsų presui, neatitiks jūsų proceso ar truks iki gamybos apimties. Specifikacijos etape įrankių inžinieriai užfiksuoja našumą arba nesąmoningai nustato apribojimus.
Informacija, kurios reikia prieš nurodant štampo rinkinį
Prieš susisiekdami su bet kuriuo štampavimo štampų gamintoju, surinkite šiuos duomenis. Jei trūksta net vieno, rinkinys gali būti perdarytas arba visai netinka jūsų presui:
- Spaudos tonažo įvertinimas- nustato batų medžiagos klasę ir minimalų storį, kad būtų atsparus deformacijai esant didžiausiai apkrovai
- Atramos matmenys (plotis x gylis)- apriboja maksimalų batų pėdsaką ir suspaudimo zonų vietas
- Uždarymo aukščio diapazonas (minimalus ir didžiausias)- apibrėžia vertikalų apvalkalą, į kurį turi tilpti jūsų uždarų štampų krūva
- Smūgio ilgis- turi įtakos žinyno įtraukimo trukmei; stulpeliai turi likti įvorėse per visą atvirą padėtį
- Tiekimo kryptis ir juostos plotis- nustato, kurios pusės turi likti be kreipiamųjų stulpelių ir kulnų blokų
- Gamybos apimties lūkesčiai- lemia medžiagų pasirinkimą, guolių tipą ir paviršiaus apdorojimo sprendimus
- Skydo erdvės apvalkalas (darbo zonos matmenys)- nustato mažiausią batų plotą, reikalingą visiems aktyviems štampo komponentams sumontuoti su tarpais tvirtinimo detalėms
- T-angos raštas ir dydis- užtikrina, kad batą būtų galima tinkamai prispausti prie atramos ir atramos
- Dalies tolerancijos reikalavimai- nustato, ar tinkami rutulinio ar slydimo guolio nurodymai
- Veiklos aplinka- dulkės, aušinimo skysčio rūkas arba kraštutinės temperatūros turi įtakos įvorės medžiagai ir tepimo specifikacijoms
Skamba kaip daug? Tai yra -, bet kiekviena tame sąraše esanti prekė atitinka matmenis arba medžiagą, kurią jūsų tiekėjas pasirinks jūsų vardu, jei to nenurodysite. Šių sprendimų kontrolė iš anksto yra tai, kas atskiria pritaikytą štampą, kuris veikia nuo tokio, kuris tik tinka.
Standartiniai ir individualūs štampų rinkiniai ir sąnaudų svarstymai
Gamybos apimtis yra pagrindinis svertas priimant standartinį -palyginti{1}}priskirtą sprendimą. Standartiniai kataloginiai štampų rinkiniai -, pagaminti pagal bendrus matmenis su iš anksto nustatytais stulpelių dydžiais, vietomis ir batų storiais - siūlo greitą pristatymą ir mažesnę vieneto kainą dėl masto ekonomijos. Pramonės patirtis rodo, kad dauguma įrenginių negali efektyviai pagaminti vienkartinių štampų-surinkimo-kaip specializuotų štampų gamybos tiekėjas, dirbantis dideliu kiekiu. Standartiniai rinkiniai taip pat siūlo pakeičiamumą: komponentai atitinka NAAMS arba JIS matmenų standartus, o tai reiškia, kad pakaitiniai stulpai, įvorės ir batai gali būti tiekiami iš kelių štampų gamintojų be individualaus apdirbimo.
Pasirinktiniai metalo štampavimo štampai uždirba daugiau, kai jūsų programa neatitinka katalogo parametrų. Nestandartinis atstumas tarp stulpų, dideli batai, tinkantys-sunkiai formuoti tonomis, neįprasti tiekimo-krypties tarpo reikalavimai arba integruotų kulnų blokų ir azoto tvirtinimo kišenių poreikis – visa tai verčia jus link pasirinktinio štampavimo rinkinio, sukurto pagal tikslias jūsų specifikacijas. Sąnaudų skirtumas yra tikras - pritaikytiems sprendimams reikalingas inžinerinis laikas, unikalios sąrankos ir dažnai ilgesnis pristatymo laikas -, tačiau taip pat ir našumo atotrūkis, kai katalogo rinkinys verčia eiti į kompromisus dėl jūsų štampo išdėstymo.
Egzistuoja ir vidurinis kelias. Kai kurie inžinieriai įsigyja standartinį rinkinį ir įrengia pasirinktines funkcijas -namuose - papildomose tvirtinimo angose, laisvose kišenėse arba modifikuotose stulpų vietose. Šis hibridinis metodas gali sutrumpinti terminus, tačiau norint išlaikyti padėties tikslumą tarp kreipiamųjų stulpų angų, nuo kurių priklauso štampavimo našumas, reikia apdirbimo galimybių ir patirties. Vienos-sąrankos visų svarbių funkcijų apdirbimas, kaip praktikuoja tiekėjai, kurių tikslumas{6}}, pašalina padėties klaidas, kurios atsiranda, kai štampavimo antgalis juda tarp kelių mašinos sąrankų.
Taip pat svarbu planuoti pristatymo laiką. Standartiniai štampų rinkiniai dažnai pristatomi per kelias dienas. Individualizuotų metalo štampavimo štampų užsakymai paprastai vykdomi nuo dviejų iki šešių savaičių, atsižvelgiant į sudėtingumą, medžiagų prieinamumą ir tiekėjo atsilikimą. Jei norite paleisti gamybą su fiksuotais terminais, įtraukite šį paruošimo laiką į įrankių programos tvarkaraštį - ne kaip paskubą, o kaip kritinį-kelio elementą, leidžiantį išbandyti ir patvirtinti.
Bendradarbiavimas su tinkamu štampų rinkinio tiekėju
Surinkti specifikacijų duomenys duoda rezultatų tik tuo atveju, jei tiekėjas žino, ką su jais daryti. Ieškokite štampų gamintojų, kurie užduoda teisingus klausimus - apie jūsų procesą, spaudos būklę ir tolerancijos lūkesčius -, o ne tiesiog cituodami piešinį. Geriausi tiekėjai veikia kaip inžineriniai partneriai, užfiksuojantys specifikacijų spragas, kol jos netaps kūrimo klaidomis.
Projektams, susijusiems su sudėtingomis štampų struktūromis - griežtos tarpo specifikacijos, optimizuotas medžiagų srautas, pasirinktiniai perforatoriai, keltuvai arba apėjimo įpjovos geometrija -, dirbant su tiekėju, kuris suderina projektavimo tikslus ir gamybos realybę, sutaupomi iteracijos ciklai. Pavyzdžiui, YICHEN jungia įrankių inžinierius supasirinktiniai štampavimo štampų sprendimaikurios nuo pat pradžių sprendžia sunkius projektavimo{0}}iššūkius, pvz., šlifavimo valdymą, komponentų integravimą ir tarpo optimizavimą, o ne palieka šias detales išspręsti bandant.
Nepriklausomai nuo to, kurį tiekėją pasirinksite, prieš įsipareigodami patvirtinkite šias galimybes: -vidinį apdirbimą su patikrintu kritinių matmenų patikrinimu, dokumentuotas kokybės ataskaitas, kuriose parodytas faktinis pasiektas leistinas nuokrypis, ir norą bendradarbiauti tobulinant specifikacijas, o ne tik kurti spausdinti. Štampavimo štampų rinkinys yra tikslus instrumentas, kuris daugelį metų nustato jūsų dalių kokybę -, užsakymo procesas nusipelno tokio pat griežtumo, kurį taikytumėte nustatydami bet kokias kitas kapitalo investicijas.
Stamping Die Set DUK
1. Kuo skiriasi štampų rinkinys ir štampavimo blokas?
Štampo rinkinys yra struktūrinis karkasas, susidedantis iš viršutinių ir apatinių štampavimo antgalių, kreipiamųjų stulpų ir kreipiamųjų įvorių, išlaikančių dviejų štampavimo įrankio pusių išlygiavimą. Kita vertus, štampavimo blokuose yra tikrosios pjovimo briaunos, formavimo profiliai ir pradūrimo geometrija. Galite pakeisti skirtingus štampavimo blokus į tą patį štampų rinkinį, kol sutampa plotis, todėl standartizuoti štampų rinkiniai padeda sumažinti įrankių sąnaudas visose gaminių grupėse. Kai pablogėja dalių kokybė, pagrindinė priežastis dažnai siejama su susidėvėjusia štampų komplekto valdymo sistema, o ne pačioje štampavimo bloko geometrijoje.
2. Kaip pasirinkti rutulinių ir slydimo guolių kreipimo sistemas savo štampų rinkiniui?
Pasirinkimas priklauso nuo jūsų darbo sąlygų. Rutulinių guolių sistemos užtikrina beveik-nulinį prošvaisos išlygiavimą, idealiai tinkantį greitam-užtaisymui ir griežtam-tolerancijos pradūrimui, tačiau joms reikalinga švari aplinka, nuoseklus tepimas mineraline alyva ir jie negali toleruoti smūginių apkrovų ar užteršimo. Paprastųjų guolių sistemose naudojamos bronzinės įvorės, kurios daug geriau atlaiko šoninę trauką, nešvarią aplinką ir nenuoseklią priežiūrą, todėl jos tinka sunkiam formavimui, giluminiam tempimui ir kumšteliniams{5}}veikiamiesiems štampams. Progresyviems štampams, kuriems taikomi tiek tikslumo, tiek traukos reikalavimai, hibridinės konfigūracijos, kuriose rutuliniai guoliai yra ant kritinės tiekimo ašies, o slydimo guoliai – ant traukos-apkrautos ašies, yra veiksmingas kompromisas.
3. Kada turėčiau pakeisti štampavimo štampų rinkinio kreipiamąsias įvores?
Suplanuokite įvorės keitimą, kai išmatuotas tarpas tarp -į-įvorės viršija tris kartus pirminę specifikaciją iš štampavimo įrašo. Jei tarpas penkis kartus viršija pradinę vertę, nedelsdami ištraukite štampą iš gamybos, nes dalių kokybė jau prastėja. Išmatuokite tarpą ant apatinės trinkelės pritvirtindami ciferblato indikatorių, pastatydami stūmoklį prie viršutinės trinkelės šalia kreipiamojo stulpelio ir nuskaitydami visą indikatoriaus judėjimą, kai spaudžiama šoninė ranka. Stebėkite šiuos rodmenis, kad galėtumėte numatyti keitimo intervalus ir išvengti neplanuotų prastovų.
4. Kokia štampavimo konfigūracija yra geriausia progresiniam štampavimui?
Užpakalinės stulpų konfigūracijos yra progresyvaus štampavimo standartas, nes abu kreipiamieji stulpeliai išdėstomi palei galinį kraštą, todėl priekis ir šonai paliekami visiškai atviri, kad būtų galima paduoti juosteles, pašalinti laužą ir matyti operatorių. Suporuoti su rutulinio guolių valdymu, užpakalinių stulpelių rinkiniai užtikrina padėties pakartojamumą, kurio reikia didelio{1}}greičio laipsniškam išjungimui ir pradūrimui. Tačiau, jei jūsų progresyviajame štampelyje yra sunkių formavimo stočių prie priekinio plataus bato krašto, asimetrinis dviejų galinių stulpų valdymas gali leisti pakankamai deformuotis, kad būtų galima pakeisti išlygiavimą. Tokiais atvejais apsvarstykite galimybę naujovinti į keturių-stulpelių išdėstymą arba pridėti kulnų blokus, kad sugertumėte šoninę trauką.
5. Kaip nustatyti tinkamą štampavimo antgalio storį mano pritaikymui?
Batų storis turi būti atsparus deformacijai, atsižvelgiant į jūsų konkrečią talpą, tarpatramio plotį ir atramos sąlygas. Kai batas remiasi lygiagrečiais, kad būtų pašalintas laužas, neatraminis tarpatramis elgiasi kaip apkrauta sija. Per plonas batas pasislenka centre, dinamiškai keičiant smūgius-, kad-sumažėtų prošvaisos kiekviename žingsnyje ir dėl to laipsniškai auga šerdis ir keičiasi matmenys. Nors nė viena formulė neapima visų atvejų, principas yra nuoseklus: didesnio tonažo, platesnių tarpatramių ir koncentruotų auskarų apkrovų reikia storesnių batų. Jei pastebite progresuojantį kokybės svyravimą štampuose, kurie išlaikė pradinį bandymą, nepakankamas batų storis yra viena iš pagrindinių priežasčių, kurias reikia ištirti. Tiekėjai, tokie kaip YICHEN, gali padėti inžinieriams optimizuoti batų matmenis, atsižvelgiant į konkrečius tonažo ir tarpo reikalavimus.


