


Kas atitinka didelę štampavimo dalį
Kada daroštampuotas metalinis komponentasperžengti ribą iš „standartinės“ į „didelės dalies“ teritoriją? Pramonė apie sunkiųjų metalų štampavimą kalba nuolat, tačiau retai nubrėžia aiškias ribas. Jei ieškote didelių dalių štampavimo paslaugos, jums reikia griežtų skaičių, kad galėtumėte net pradėti vertinti galimybes.
Didelių dalių apibrėžimas štampuojant
Paprastai dalis štampuojant yra laikoma „didele“, kai ji viršija 24 colius bet kuriuo matmeniu arba kai reikia didesnio nei 72 colių presavimo pagrindo, kad tilptų įrankius. Tačiau vien matmenys nepasako visos istorijos. Medžiagos storis vaidina lemiamą vaidmenį: dalys, štampuotos iš atsargų, viršijančios 3 mm (maždaug 0,120 colio), patenka į sunkiasvorę teritoriją, kur formavimo fizika labai pasikeičia. Remiantis „Worthy Hardware“ sunkiųjų gabaritų štampavimo apžvalga, šis procesas paprastai apdoroja medžiagas, kurių storis svyruoja nuo 0,079 colio iki 0,5 colio, kartais net storesnis, todėl reikia presų, galinčių atlikti kelis šimtus tonų jėgos.
Svoris taip pat turi reikšmės. Kai baigtas ruošinys arba suformuotas komponentas viršija tai, ką operatorius gali saugiai padėti ranka, jūs susiduriate su dalimis, kurioms reikalingas mechaninis tvarkymas, robotų perkėlimas arba tam skirta automatizacija. Pagalvokite apie progresyvias štampuotas automobilių dalis, pvz., viso-ilgio rėmo bėgius, konstrukcinius skersinius ar didelius laikiklių mazgus. Galutiniai komponentai gali sverti nuo 10 iki 100 svarų.
Kodėl dalies dydis pakeičia viską
Įsivaizduokite, kad antspauduotos dalies pėdsakas padvigubinamas. Jūs ne tik padvigubinote iššūkį. Jūs tai sustiprinote. Medžiagos srautas tampa sunkiau valdomas didesniame paviršiuje. Norint išlaikyti plokštumą ant 36 colių ruošinio, reikalingas vienodas slėgio paskirstymas, kurio mažesnėms dalims niekada nereikia. Registracijos tikslumas, galimybė išlaikyti kiekvieną formavimo stotį sulygiuotą su tuo pačiu atskaitos tašku, mažėja augant ruošinio matmenims.
Automobilių metalo štampavimo srityje inžinieriai, projektuojantys automobilių komponentų progresines štampavimo linijas, kasdien susiduria su šiomis mastelio problemomis. 8 colių pločio sparno laikiklis elgiasi nuspėjamai. Išplėskite šią koncepciją iki visos konstrukcijos skydelio, o kiekviena tolerancijos krūva-, kiekvienas grįžtamasis variantas ir kiekvienas juostos tiekimo nenuoseklumas išryškėja visoje geometrijoje.
Štai kuo standartinis štampavimas skiriasi nuo{0}}didelės dalies darbo praktiniu lygmeniu:
- Tuščias tvarkymas- Dideliems ruošiniams reikalingos specialios tiekimo sistemos, ritės laikikliai, skirti sunkesnėms ritėms, ir servo tiekimas su ilgesniu eigos ilgiu
- Tonažo reikalavimai- Jėgos poreikio skalė su perimetro ilgiu (pjovimo operacijoms) ir paviršiaus plotu (formuojant), padidindama preso reikalavimus į 400–1,100+ tonų diapazoną
- Mirties svoris- Didelio{1}}formato štampai gali sverti kelias tonas, todėl reikia prieiti prie viršutinio krano ir specialių štampų keitimo procedūrų
- Juostos pločio ribos- Progresyviems didelių dalių štampams reikia didesnių ritinių atsargų, todėl ribojami tiekėjai ir pailgėja medžiagų pristatymo laikas
- Antrinės operacijos sudėtingumas- Didelių štampų pašalinimui, tikrinimui ir tvarkymui reikia padidinti-įrangą ir grindų plotą
Didelių dalių štampavimo atrama nėra tik didesnė standartinio štampavimo versija. Tai kitokia inžinerijos disciplina, kurioje presavimo pajėgumas, medžiagų elgsena ir įrankių konstrukcija susikerta taip, kad tam reikia specialių žinių. Tikrasis klausimas yra ne tai, ar dalis gali būti antspauduota. Tai, ar formavimo procesas, įranga ir ekonomika atitinka tą konkretų mastą.
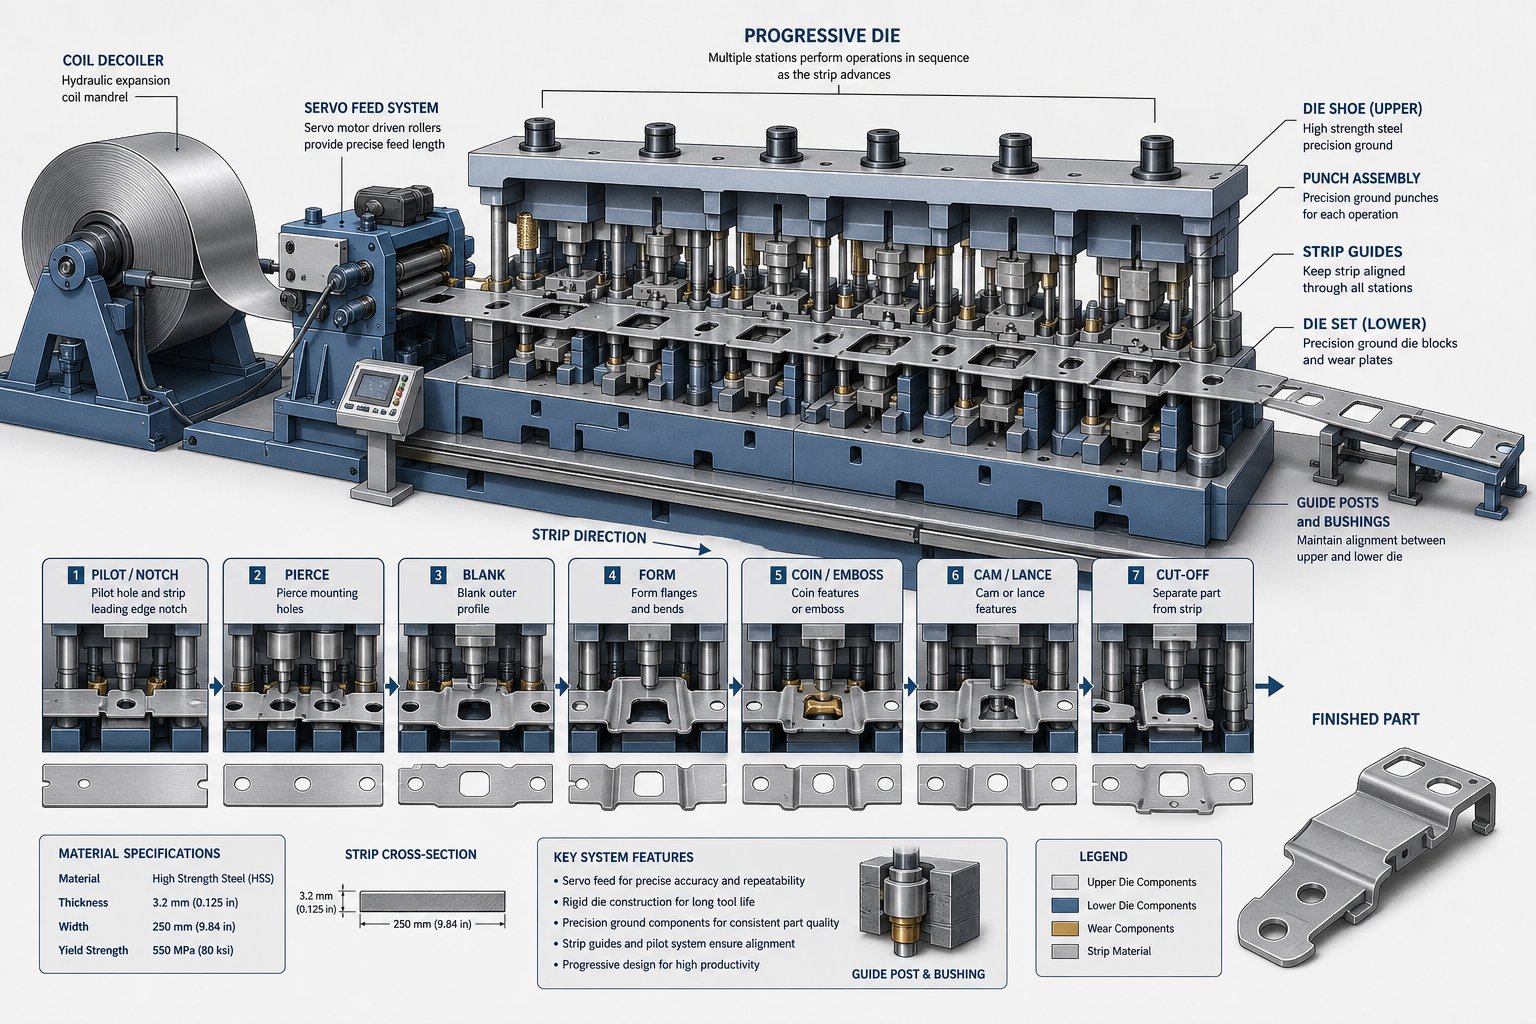
Kaip skiriasi didelių dalių štampavimas
Įrankių principai nesikeičia, kai padidinate štampuotą dalį. Pasikeičia tai, kaip smarkiai tie principai baudžia už smulkmenų ignoravimą.Progresyvus metalo štampavimasant 6 colių laikiklio yra atlaidus. Vykdykite tą pačią proceso logiką 36 colių struktūriniame komponente ir kiekvienas tiekimo nenuoseklumas, kiekvienas juostelės nuokrypis, kiekviena registravimo klaida padaugės daug didesnėje drobėje.
Didelio masto gamybos metodų mechaninių skirtumų supratimas nėra akademinis. Tai lemia, ar dalis apskritai gali būti pagaminta ir ar ekonomika pateisina tokį požiūrį.
Kaip progresyvūs štampai tvarko per didelius komponentus
Progresyvus metalo štampavimas sujungia visas formavimo stotis viename štampų komplekte, o kiekviena dalis lieka prijungta prie originalios juostelės per laikiklį iki galutinės pjovimo stoties. Didelėms dalims tai sukuria daugybę iššūkių, su kuriais niekada nesusiduria mažesni darbai.
Pirmoji problema yra pikis. Žingsnis yra atstumas, kurį juostelė turi judėti tarp kiekvieno paspaudimo, ir jis tiesiogiai atitinka dalies ilgį tiekimo kryptimi. Daliai, kurios dydis yra 30 colių tiekimo kryptimi, reikia mažiausiai 30 colių žingsnio ir bet kokios nešiklio medžiagos tiltų tarp stočių. Padauginkite tai iš aštuonių ar dešimties formavimo stočių ir pamatysite štampą, kuris yra 20 pėdų ar daugiau. Kaip„The Fabricator's die“ pagrindų serijaPastaba, laipsniškiems štampams reikalingos visos būtinos stotys, sumontuotos viename bendrame štampų rinkinyje, nustatyto laiko ir seka, kad padavimo atstumas būtų pastovus. Dideliu mastu tas vienas štampų rinkinys tampa didžiuliu, tiksliu{1}}įžeminimo įrankiu.
Maitinimas juostelėmis sukelia dar vieną sunkumų. Sunkesnėms ritėms, dažnai nuo 36 iki 60 colių pločio, reikalingos servo padavimo sistemos su didesne traukos jėga ir ilgesne eigos galia. Ritės svoris greitai auga. 48{6}}colių-pločio 4 mm plieno ritė, kurios išorinis skersmuo standartinis, gali lengvai viršyti 10 000 svarų, todėl reikia didelių{12}}atsuktuvų, elektrinių tiesintuvų ir tiekimo linijų, sukurtų tokiai masei. Tiekimo tikslumas per ilgus gamybos etapus mažėja, kai ritės skersmuo mažėja ir keičiasi juostos įtempimas, todėl padavimo sistemai reikia kompensacijos realiuoju laiku, kad būtų išlaikyta žingsnio tolerancija tūkstančius ciklų.
Registracija yra trečias kritinis veiksnys. Didelėms dalims skirtuose laipsniškuose štampuose naudojami kontroliniai kaiščiai, įkišti į-pradurtas skyles, kad užfiksuotų juostos padėtį kiekvienoje stotyje. Tačiau platesnės juostos yra labiau linkusios į šoninį poslinkį, kraštų bangas ir išlinkimą. Jei juostelė pasislenka net keliomis tūkstantosiomis 40- colių pločio, bendras poveikis objekto vietai pasroviui esančiose stotyse gali išstumti dalis iš tolerancijos ribų. Reikia didesnių pilotų, griežtesnių įvorių ir papildomų šoninių kreiptuvų mechanizmų.
Rezultatas? Progresyvioms didelių komponentų štampavimo paslaugoms reikia ne tik didesnių presų, bet ir pilnos tiekimo ir nukreipimo ekosistemos, suderintos pagal dydį.
Perdavimo ir tandeminės linijos alternatyvos
Kai detalės geometrija išauga per didelė, kad liktų pritvirtinta prie laikiklio juostelės, arba kai formavimo seka reikalauja, kad dalis būtų pasukta arba apverčiama tarp operacijų, perdavimo štampavimas tampa praktiniu keliu pirmyn.
Perkėlimo sistemos atskiria dalį nuo bet kokios juostos medžiagos. Atskiri ruošiniai išardomi, paduodami į pirmąją stotį, o po to mechaniškai perkeliami iš štampai į kitą, naudojant bėgius su sugriebimo pirštais. PagalMetalo formavimo žurnalas, perpylimo presai paprastai turi tiesius{0}}šoninius rėmus su mažiausiai dviem švaistikliais, talpa nuo 300 iki daugiau nei 3 000 tonų ir atramas, kurių ilgis viršija 275 colius, kad tilptų visos stotys.
Dviejų-ašių perdavimo sistemos slenka dalis į priekį nuo stoties iki stoties. Trijų-ašių sistemos prideda vertikalų pakėlimą, paima dalis ir tiksliai išdėsto jas perimetro matavimo ribose. Ši trečioji ašis yra labai svarbi giliai-išbrėžtoms didelėms dalims, apvalkalams ir komponentams, kuriuos reikia keisti tarp operacijų. Kaip paaiškina „Standard Die International“, pernešimo štampavimas leidžia laisvai manipuliuoti dalimis įvairiais kampais, o tai leidžia atlikti tokias operacijas kaip išpjovos, briaunelės ir sriegimas, kurių progresiniai štampai tiesiog negali atlikti esant didelėms geometrijoms.
Tandeminės presavimo linijos padidina šį moduliškumą. Vietoj kelių stočių po viena stikline, tandeminėje linijoje kiekvienai štampavimo operacijai naudojamas atskiras presas, paprastai nuo keturių iki šešių paspaudimų iš eilės. Švininis presas tvarko pirminį traukimą, o sekantys presai atlieka apipjaustymo, pradūrimo, lenkimo ir pertraukimo operacijas. Ši konfigūracija tinka per didelėms arba per geometriškai sudėtingoms dalims, kad net perkėlimo presas būtų tvarkomas viename kadre.
Tandeminės linijos rodo viršutinę progresyviojo metalo štampavimo paslaugų, skirtų didelių gabaritų automobilių skydams ir konstrukciniams komponentams, ribą. Didžiausių įrenginių atramos matmenys yra 4500 x 2500 mm arba didesni, o švino presai viršija 2000 tonų. Eigos dažnis svyruoja nuo 6 taktų per minutę naudojant standartines mechanines pavaras iki 18 ar daugiau smūgių per minutę naudojant servomechaninius presus nepertraukiamo veikimo režimu.
Kai kuriuose įrenginiuose veikia kombinuotos presavimo linijos, kurios gali veikti kaip standartinis progresinis presas dideliu greičiu, kaip perkėlimo presas mažesniu greičiu arba kaip hibridinis: progresyvus kelioms pirmoms stotims, tada nukirpti dalis nuo juostos ir perkeliant jas į kitas štampavimo stotis. Šis lankstumas yra svarbus, kai vienai įrenginiams reikia sukurti didelių-dalių geometrijų derinį, neskiriant kiekvienai atskirų eilučių.
Štai kaip palyginami keturi pagrindiniai didelio{0}}formato darbo metodai:
| Metodas | Maksimalus dalies dydžio diapazonas | Idealūs geometrijos tipai | Gamybos greitis | Įrankių sudėtingumas |
|---|---|---|---|---|
| Progresyvus mirtis | Iki ~36 colių (ribojama juostelės pločio ir presavimo lova) | Plokščios arba negilios{0}}formuotos dalys su ypatybėmis vienoje plokštumoje | Aukštas (iki 1500 smūgių per minutę mažesnėms dalims; 7–30 didelėms) | Aukštas - visos stotys viename kauliukų rinkinyje |
| Transfer Die | Iki ~60+ colių (ribojamas atramos ilgio) | Gilūs tempimai, apvalkalai, ašies simetriškos dalys, kelių{0}}kampų formavimas | Vidutinis (6–18 smūgių/min.) | Vidutinis - atskirų stoties stabdžių ir perdavimo mechanizmas |
| Junginys Die | Iki ~24 colių (vieno-eigos apribojimas) | Plokšti ruošiniai, kuriuos reikia iškirpti ir suformuoti vienu metu | Aukštas (vienu brūkšniu užbaigiama dalis) | Žemas ar vidutinis - vienas kauliukas, vienas operacijų rinkinys |
| Tandemo linija | 60+ col. (atskiras paspaudimas kiekvienai operacijai) | Didelės automobilių plokštės, gilios konstrukcijos komponentai, sudėtingos daug{0}}veikiančios dalys | Mažas arba vidutinio sunkumo (6–18 smūgių/min.) | Žemas kauliukų skaičius, aukštas sistemos{0}}lygis (koordinuojami 4–6 paspaudimai) |
Pasirinkimas tarp šių metodų nėra vien techninis. Gamybos apimtis, dalių sudėtingumas ir turima presavimo talpa – visa tai turi įtakos. Progresyvus metodas gali būti fiziškai įmanomas tam tikrai didelei daliai, bet jei tam reikia 2 400 - tonų sveriančio preso su 240 colių lova, kurios jūsų tiekėjas neturi, perdavimo arba tandeminė alternatyva tampa realiu atsakymu.
Šioje fizinio pagrįstumo ir praktinio suvaržymo sankirtoje priimami proceso atrankos sprendimai, o neteisingo kelio pasirinkimas kainuoja mėnesius trunkantį įrankių paruošimo laiką ir šimtus tūkstančių negrįžtamo kapitalo.
Tinkamo štampavimo metodo pasirinkimas pagal dalies dydį
Žinojimas, ką gali padaryti kiekvienas procesas, yra tik pusė problemos. Sunkesnis klausimas: kurį iš tikrųjų turėtumėte naudoti savo konkrečiai daliai? Kai vertinate didelių dalių štampavimo paslaugą, pasirinkimo logika nėra paprasta schema. Tai nuoseklus pašalinimo procesas, kai fizika vetuoja pasirinkimus, kol ekonomika kada nors nebalsuoja.
Negabaritinio štampavimo proceso atrankos kriterijai
Pradėkite nuo pačios dalies. Jo pėdsakas, palyginti su turimu presavimo lovos plotu, yra pirmieji vartai. Jei detalės projektuojamas plotas (įskaitant laikiklio juostelės paraštes, skirtas progresiniam darbui) viršija presavimo lovos talpą, šis metodas netinka. Jokia sumani štampų konstrukcija nepakeičia šio apribojimo.
Brėžinio gylis yra kitas filtras. Seklios formos, mažesnės nei 25 % ruošinio skersmens, dažnai gali likti ant nešiklio juostelės progresuojančiame štampelyje. Giliai tempiant, bet kokio gylio{5}}ir-skersmens santykis artėja prie 1:1, paprastai ruošinys turi laisvai judėti. Tai reiškia perdavimo štampavimą. Sudėtingi flanšai su kelių-ašių lenkimais tai sujungia. Kiekviena papildoma formavimo ašis prideda stotį, padidina žingsnį ir reikalauja tikslesnio ruošinio padėties tarp operacijų.
Tolerancijos krūva-elgiasi skirtingai dideliu mastu. Tiksliojo štampavimo štampavimo metu kompaktiškoms dalims įprasta laikyti +/-0,05 mm per 4- colių matmenis. Padidinkite tą patį tolerancijos reikalavimą iki 30 colių dydžio ant per didelio štampavimo ir vienu metu kovosite su štampo šiluminiu plėtimu, elastine presavimo rėmo deformacija ir juostelių registravimo poslinkiu. Didelio formato didelio tikslumo metalo štampavimas reikalauja ne tik geresnių įrankių, bet ir tvirtesnių presų, aplinkos kontroliuojamos temperatūros ir stebėjimo realiuoju laiku.
Geometrijos apribojimai sąveikauja su dydžiu taip, kad greitai pašalinamos parinktys. Daliai su įpjovomis reikia{1}}sujungtų šoninių veiksmų. 40 -colių dalyje tie kumšteliai tampa masyvūs, todėl jau ir taip dideliam štampui priauga svorio ir sudėtingumo. Daliai, kuriai reikia tiek gilaus tempimo, tiek tiksliai pradurtų brėžinių nubrėžtoje sienoje, gali reikėti tempti perdavimo linijoje, o pradūrimą atlikti atliekant antrinę tikslią štampavimo ir štampavimo operaciją. Tai nėra teoriniai kraštutiniai atvejai. Tai dažni didelių struktūrinių komponentų scenarijai.
Apimties reikalavimų suderinimas su proceso ekonomika
Fizinė galimybė susiaurina jūsų galimybes. Apimtis lemia, kuris išlikimo variantas yra finansiškai prasmingas.
Progresyvūs štampai teikia pirmenybę dideliam kiekiui, nes jų įrankių kaina yra didžiulė, tačiau jų ciklas yra greitas. Tačiau didelėms dalims reikalingas presavimo tonažas dar labiau padidina kapitalo sąnaudas. Jums gali prireikti 1 200 -t sveriančio preso, kuriame naudojamas progresyvus tikslus metalo štampavimas konstrukciniam laikikliui. Jei jūsų metinis kiekis yra tik 50 000 vienetų, amortizacijos matematika gali niekada nepasiteisinti. Perdavimo štampai, turintys mažesnę-stoties įrankių kainą ir galimybę naudoti esamą įrangą, gali būti praktiškesni vidutiniams didelių komponentų kiekiams, net jei ciklo laikas vienam gabalui yra lėtesnis.
Didelio-tikslumo štampavimas sukuria įtampą: esant griežtesniems nuokrypiams reikia daugiau formavimo stočių, o tai padidina štampo ilgį ir spaudimo reikalavimus, o tai padidina sąnaudas, o tai padidina pusiausvyros-apimtį. Inžinieriai turi sąžiningai įvertinti, ar kiekviena spaudinio paklaida yra funkciškai būtina, ar galima sušvelninti kai kuriuos matmenis, kad būtų atverti ekonomiškesni proceso keliai.
Proceso parinkimą didelėms dalims pirmiausia lemia fizinis pagrįstumas: ar dalis gali būti pagaminta tokiu būdu? Tik atsakius į šį klausimą, į pokalbį įsijungia ekonomika: ar tokiu kiekiu tai turėtų būti padaryta?
Toliau pateikiamas nuoseklus įvertinimas, kuriuo kiekvienas inžinierius turėtų vadovautis pasirinkdamas didelių gabaritų štampavimo procesą:
- Pažymėkite dalies pėdsaką pagal turimus presavimo lovos matmenis, įskaitant juostelių paraštes progresyviems privažiavimams
- Įvertinkite tempimo gylį ir nustatykite, ar dalis gali likti pritvirtinta prie laikiklio juostos formavimo metu
- Suskaičiuokite reikiamų formavimo, pradūrimo ir apipjaustymo operacijų skaičių, kad įvertintumėte stočių skaičių
- Įvertinkite tolerancijos reikalavimus, susijusius su dalies dydžiu, nustatydami funkcijas, kurioms reikalingas didelis-tikslumo štampavimas, palyginti su tomis, kurių ribos yra sušvelnintos
- Nustatykite geometrijos apribojimus (įpjovimus, kelių{0}}ašių posūkius, šoninius veiksmus), kurie pašalina konkrečius proceso tipus
- Apskaičiuokite tonažo reikalavimus pagal medžiagą, storį ir bendrą pjūvio / formos perimetrą
- Palyginkite išlikusius įmanomus metodus su numatomu metiniu kiekiu ir tiksline vieneto kaina
- Antrinių operacijų veiksnys, nesvarbu, ar po{0}}štampavimo procesai, pvz., apdirbimas ar suvirinimas, kompensuoja sudėtingesnio štampavimo poreikį
Kai pasieksite septintą žingsnį, fizika jau padarė daugumą sprendimų. Likęs pasirinkimas tarp įmanomų metodų yra tada, kai gamybos apimtis, įrankių biudžetas ir laiko apribojimai lemia galutinį kelią į priekį. Ir šis galutinis kelias tiesiogiai formuoja, kaip medžiaga elgsis formuojant spaudimą visoje jūsų dalies skalėje.
Medžiagų elgsena ir pasirinkimas didelio masto{0}}štampavimui
6 colių laikiklis, išpjautas iš švelnaus plieno, nelabai rūpinasi grūdelių kryptimi. 40 colių konstrukcinė plokštė, išpjauta iš tos pačios ritės? Tai intensyviai rūpinasi. Medžiagos elgsena, kuri mažu mastu yra nereikšminga, tampa dominuojančiu gedimo režimu, kai dalių matmenys ištempia dvi ar tris pėdas valcuoto metalo. Tas pats lydinys, tas pats storis, tas pats tiekėjas, bet fizika keičiasi, nes atstumas sustiprina kiekvieną anizotropinį valcavimo staklyno vingį, įdėtą į tą lakštą.
Čia nutyla dauguma diskusijų apie didelių dalių štampavimo paslaugas. Tiekėjai išvardija medžiagas, kurias gali paleisti. Jie retai paaiškina, kodėl tos medžiagos skirtingai elgiasi esant dideliam mastui arba kaip netinkamai parinkta rūšis lemia atliekų kiekį, o tai neigiamai veikia jūsų gamybos ekonomiką.
Negabaritinių ruošinių grūdelių kryptis ir kraštų kokybė
Kiekviena lakštinio metalo ritė turi kryptinį pirštų atspaudą iš valcavimo proceso. KaipGamintojas paaiškina, valcavimas įveda masinę plastinę deformaciją, kuri pailgina ir pasuka kristalų grūdelius, sukurdama anizotropiją: mechaninės savybės, kurios skiriasi priklausomai nuo jų matavimo krypties. R-vertė, pločio deformacijos ir storio deformacijos santykis, išmatuotas atliekant tempimo bandymą, kiekybiškai įvertina šį krypties elgesį. Kai r-vertės labai skiriasi valcavimo kryptimi, skersine kryptimi ir 45 laipsniais iki valcavimo, medžiaga plonės, susiglamžys ir spyruos skirtingai, priklausomai nuo to, kaip jūsų ruošinys yra orientuotas ritės atžvilgiu.
Dėl mažos dalies jūs galbūt niekada nepastebėsite. Ant didelio ruošinio anizotropija tampa neišvengiama. Apsvarstykite 36-colių šlyties pjūvį, einantį statmenai riedėjimo krypčiai. Išilgai viso krašto medžiagos kristalinė struktūra rodo nuoseklią kirpimo veiksmo orientaciją. Krašto kokybė, ty švarios šlyties zonos ir lūžio zonos santykis bei šlifavimo aukštis, išlieka gana vienoda. Pasukite tą patį pjūvį 90 laipsnių ir kirpsite išilgai grūdų. Pasikeičia krašto simbolis. Padidėja šlaito aukštis, pasislenka apvirtimo gylis, o lūžio zona šiurkštėja. Išplėstose šlyties linijose, būdingose didelių dalių apdirbimui, šie skirtumai susilieja į išmatuojamus kokybės skirtumus nuo vieno pjūvio galo iki kito, ypač kai pjūviai išlenkti per kelias grūdelių orientacijas.
Formavimas dideliuose paviršiuose yra ta vieta, kur anizotropija labiausiai veikia. Plieno laipsniško štampavimo operacijose su plačiomis juostelėmis formavimo stotyse turi būti medžiaga, kuri viena kryptimi teka lengviau nei kita. 30 colių piešimo operacija suplonės netolygiai per visą paviršių, jei ruošinio r-vertės profilis neatsižvelgs į štampavimo geometriją. Rezultatas: vietinis plonėjimas kai kuriose srityse, susiraukšlėjimas kitose ir nenuoseklus sienelės storis, dėl kurio nepavyksta patikrinti.
Plokštumo kontrolė ištuštinant prideda dar vieną iššūkį. Dideli lakštai yra linkę į liekamuosius įtempius dėl ritės komplekto, arbaleto ir briaunos bangos. Nukirpus didelį ruošinį nuo juostos, tie vidiniai įtempiai pasiskirsto. 48{7}} colių ruošinyje gali būti 0,030 colių ar daugiau lanko, kuris nebuvo matomas, kol medžiaga buvo suvaržyta ritės pavidalu. Aliuminio progresinio štampavimo atveju ši problema sustiprėja, nes mažesnis aliuminio tamprumo modulis reiškia, kad liekamieji įtempiai sukuria proporcingai daugiau iškraipymų. Išlyginimas prieš išlyginimą padeda, tačiau lygintuvas turi būti pritaikytas juostos pločiui, o per didelis išlyginimas gali sukelti sukietėjimą, kuris sumažina formuojamumą pasroviui.
Didelės{0}}dalies štampavimo medžiagos pasirinkimas
Tinkamo lydinio pasirinkimas dideliam štampuoto komponentui priklauso ne tik nuo stiprumo ir kainos. Kalbama apie tai, kaip ši medžiaga elgsis formuojantis paviršiuje, matuojamas pėdomis, o ne coliais. Kiekviena medžiagų šeima pateikia skirtingus masto kompromisus-.
Anglies plieno progresinis štampavimas apima plačiausią didelių{0}}dalių pritaikymo spektrą. Švelnus plienas, pvz., 1008 ir 1010, pasižymi puikiu formavimu ir nuspėjamu elgesiu esant dideliam tempimui. HSLA klasės (340, 420, 550 MPa klasės) sumažina svorį, nes sumažina storį, tačiau pasižymi žymiai didesne spyruokle. Dviejų-fazių plienų (DP590, DP780) derinys pasižymi dideliu stiprumu ir pakankamu pailgėjimu, tačiau dėl jų kietėjimo jie tampa nenuspėjami ilgų formavimo takų metu. Kuo aukštesnis stiprumo laipsnis, tuo agresyvesnis spyruoklės turi būti kompensuojamas štampavimo konstrukcijoje.
Aliuminio lydiniai kelia kitokį problemų rinkinį. 5000 serija, ypač štampavimo-klasė 5754 ir plačiai naudojama 5052, užtikrina gerą konstrukcinių plokščių formavimą ir atsparumą korozijai. Tačiau aliuminio polinkis į Luders juostų susidarymą (matomos neštuvų įtempimo žymės) ant didelių tempimo paviršių reikalauja kruopštaus ruošinio laikiklio slėgio reguliavimo. 6000 serijos lydiniai, tokie kaip 6061, pasižymi didesniu stiprumu, tačiau reikalauja terminio apdorojimo tirpalu ir grūdinimo senstant, o tai apsunkina gamybos seką. Aliuminio progresyvus didelių dalių štampavimas reikalauja didesnių tarpų nei plienas, nes aliuminis lengviau atsiremia į įrankių paviršius, o polinkis į dilimą didėja didėjant sąlyčio plotui.
Nerūdijantis plienas užtikrina aukštą{0}}kietėjimo greitį. Austenitinės klasės, tokios kaip 304 ir 316, formavimo metu greitai sukietėja, o tai reiškia, kad galutinei formavimo stočiai užbaigti reikalinga jėga gali būti žymiai didesnė nei pirmoji. Nerūdijančio plieno laipsniško didelių komponentų štampavimo atveju šis laipsniškas grūdinimas reiškia, kad apskaičiuojant talpą turi būti atsižvelgiama į bendrą darbo grūdinimą visose stotyse, o ne tik į momentinę jėgą bet kurioje atskiroje stotyje. Feritinės nerūdijančio plieno markės (409, 430) pasižymi mažesniu grūdinimu ir geresniu formavimu, kai svarbus atsparumas korozijai, tačiau ypatingas lankstumas yra mažiau svarbus.
Vario progresyvus štampavimas ir žalvario progresyvus štampavimas užima siauresnę nišą atliekant didelių{0}}dalių darbus, paprastai apsiriboja elektros šynomis, šilumokaičio plokštėmis ir RF ekranavimo gaubtais, kur laidumas arba šiluminės savybės lemia medžiagos pasirinkimą, nepaisant didesnių sąnaudų.
| Medžiaga šeima | Tipiškas storio diapazonas (didelės dalys) | Formuojamumo įvertinimas | „Springback“ sunkumas | Įprastos didelių{0}}dalių programos |
|---|---|---|---|---|
| Švelnus plienas (1008/1010) | 1.0 - 6.0 mm | Puikiai | Žemas | Konstrukciniai laikikliai, važiuoklės komponentai, korpusai |
| HSLA plienas (340–550 MPa) | 1.2 - 5.0 mm | Geras | Nuo vidutinio iki didelio | Automobilių rėmo bėgiai, skersiniai, sutvirtinimai |
| Dvifazis{0}}plienas (DP590-DP780) | 1.0 - 3.5 mm | Vidutinis | Aukštas | Avarijos{0}}kritinės automobilių konstrukcijos, B-stulpai |
| Aliuminis 5052/5754 | 1.0 - 4.0 mm | Geras | Vidutinis | Korpuso plokštės, šilumos skydai, jūriniai komponentai |
| Aliuminis 6061 | 1.5 - 6.0 mm | Vidutinis | Nuo vidutinio iki didelio | Konstrukciniai rėmai, erdvėlaivių laikikliai (apdoroti -termiškai{1}}) |
| Nerūdijantis 304/316 | 0.8 - 4.0 mm | Geras (bet didelis darbingumas) | Aukštas | Maisto įrangos plokštės, architektūrinės dailylentės, medicininiai korpusai |
| Nerūdijantis 409/430 (feritinis) | 1.0 - 3.0 mm | Geras | Vidutinis | Išmetimo komponentai, prietaisų skydai |
| Varis / Žalvaris | 0.5 - 3.0 mm | Puikiai | Nuo žemo iki vidutinio | Šynų juostos, šilumokaičiai, RF ekranavimas |
Atsparumo kompensacija yra ta vieta, kur labiausiai susiduriama su medžiagos parinkimu ir dalies dydis. Mažoje dalyje jūs perlenkiate keletą laipsnių ir vadinate tai atlikta. 30- colių flanšo, suformuoto iš DP780 plieno, spyruoklės dydis gali viršyti 8–12 laipsnių ir kinta per lenkimo ilgį, atsižvelgiant į vietinius storio pokyčius, trintį ir temperatūrą. Norint tai kompensuoti, reikalinga štampų geometrija, kuri sąmoningai per{10}}sudaro dalį, o tada remiasi elastiniu atsistatymu, kad ji būtų grąžinta į vardinę. Kuo ilgesnė lenkimo linija, tuo daugiau taškų išilgai tos linijos, kur spyruoklinis elgesys skiriasi nuo numatytų. Didesnio stiprumo medžiagos sustiprina šį netiesiškumą, o didesnės dalys suteikia šiam sustiprinimui daugiau erdvės išreikšti save.
Būtent čia baigtinių elementų analizė (FEA) tampa ne{0}}derėtina. KaipKeysight lakštinio metalo formavimo modeliavimo analizėpaaiškina, FEA{0}}pagrįsti virtualūs štampavimo bandymai gali numatyti grįžimą, raukšles, plonėjimą ir skilimus prieš sukuriant bet kokius fizinius įrankius. Modeliavimas fiksuoja sąveiką tarp medžiagos savybių, įrankio geometrijos ir proceso parametrų, pvz., ruošinio laikiklio jėgos ir tepimo. Didelio-formatų štampų, kainuojančių dešimtis ar šimtus tūkstančių dolerių, suplonėjimo gedimas ar susiraukšlėjimas praktiškai sutaupo kelis mėnesius.
Modeliavimo tikslumas priklauso nuo teisingų medžiagos duomenų įvedimo. Bendrosios vadovo vertės nesumažės atliekant-didelę dalį. Jums reikia faktinių tempimo bandymo duomenų iš konkrečios ritės partijos, įskaitant r-reikšmes 0, 45 ir 90 laipsnių kampu iki riedėjimo krypties. Kuo daugiau medžiagos duomenų pateikiate FEA modeliui, tuo patikimiau jis nuspėja, kas atsitiks, kai tas 42 colių ruošinys atsitrenks į tempimo štampą ir metalas pradės tekėti per pakankamai didelį paviršiaus plotą, kad atskleistų visus paslėptus lapo nelygumus.
Materialus elgesys mastu nėra antraeilis aspektas. Tai yra kintamasis, kuris lemia, ar jūsų štampus gamina dalis, ar laužą. Jėgos, reikalingos tam, kad ši medžiaga būtų suformuota per visą negabaritinių komponentų geometriją, apibrėžia, kokio spaudimo pajėgumo jums iš tikrųjų reikia.
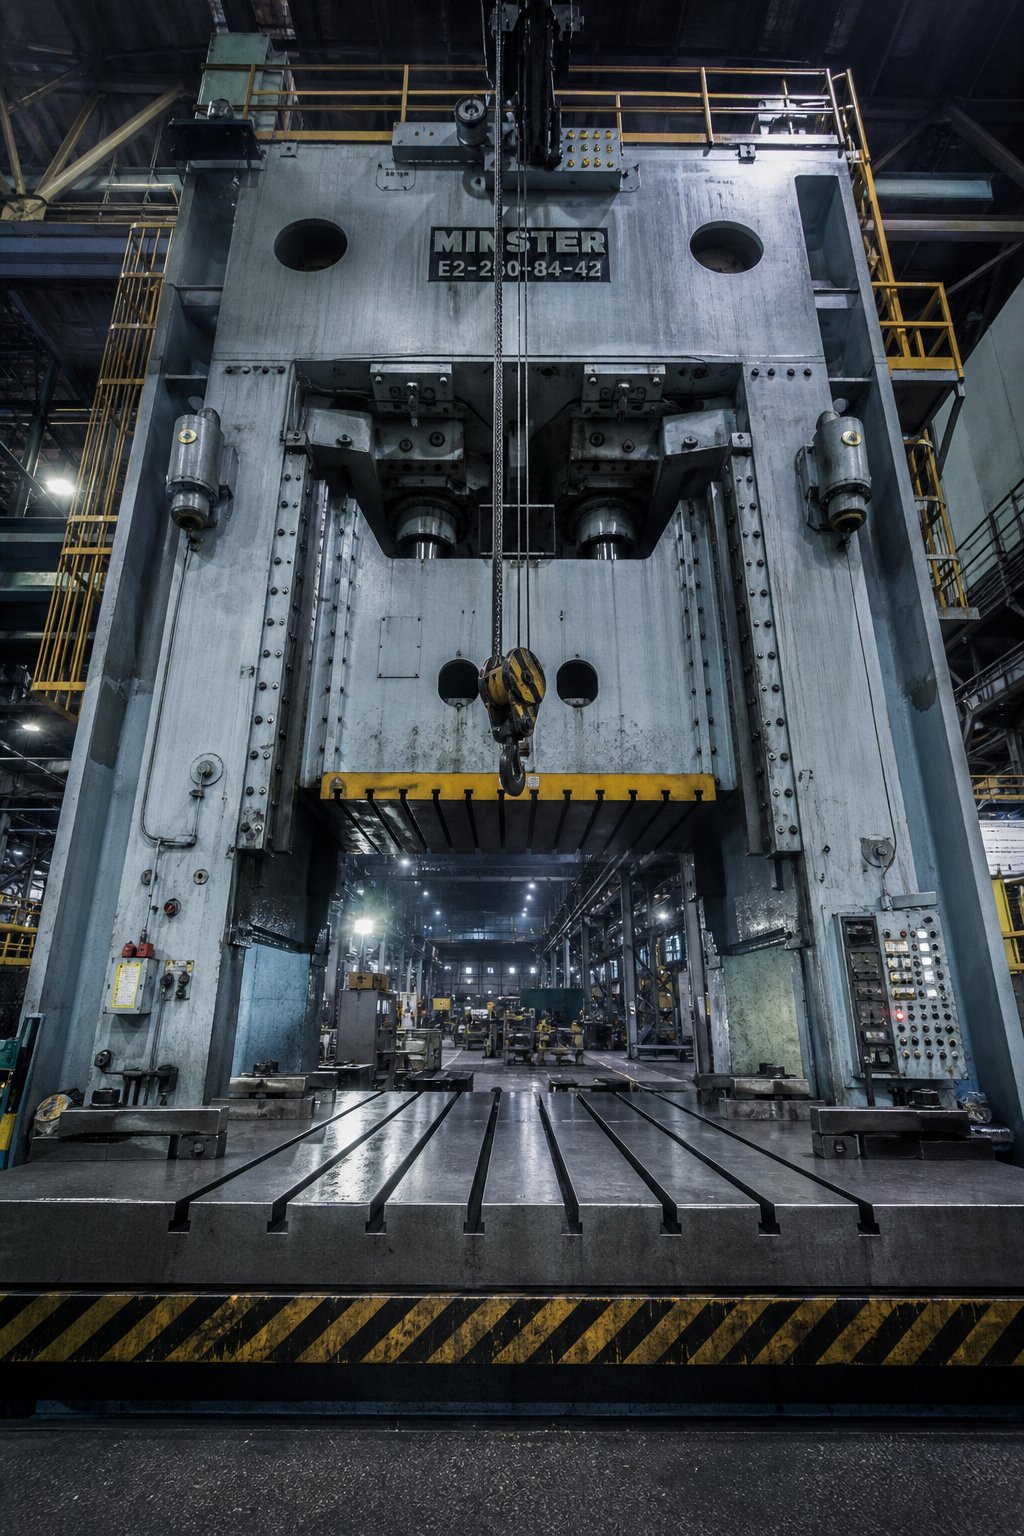
Didelių komponentų spaudos talpos ir tonažo mastelis
Medžiagos elgesys parodo, kokioms jėgoms metalas atsispirs. Preso talpa parodo, ar jūsų įranga gali perduoti šias jėgas per visą negabaritinių komponentų geometriją. Šios dvi realybės susiduria su presavimo rėmu, o kai jos nesutampa, didelės-dalies štampavimas tiesiog nevyksta. Jokia sumani štampų konstrukcija nekompensuoja preso, kuriam trūksta tonažo, lovos ploto ar uždarymo aukščio, kad būtų galima atlikti formavimo seką.
Tai yra suvaržymas, kuris tyliai žudo projektus. Inžinieriai suprojektuoja dalį, parenka medžiagą, suplanuoja formavimo seką ir tada nustato, kad jų tiekėjo įmonėje nėra reikalingos progresyvaus štampavimo mašinos. Supratimas, kaip tonažo skalė priklauso nuo dalių dydžio ir kaip lovos matmenys bei uždarymo aukštis sąveikauja su štampų geometrija, įmanomus projektus galima atskirti nuo brangių klaidingų paleidimų.
Paspauskite didelio{0}}formato štampavimo tonažo reikalavimus
Tonažas didelėse štampavimo skalėse naudojant du skirtingus mechanizmus, priklausomai nuo operacijos tipo. Blankavimo ir vėrimo operacijų skalė su perimetru. Formavimo ir braižymo operacijų skalė su paviršiaus plotu. Abu dauginasi nuo medžiagos storio. Kai dalis yra pakankamai didelė, kad būtų galima atlikti didelius visų trijų tipų operacijų kiekius, bendras tonažo poreikis sparčiai auga.
Apdorojant ir praduriant, pagrindinis skaičiavimas yra nesudėtingas: pjūvio perimetras (coliais) padaugintas iš medžiagos storio (coliais), padaugintas iš medžiagos šlyties stiprumo (tonomis kvadratiniam coliui). KaipGamintojo tonažo apskaičiavimo vadovasdetales, ši formulė naudoja visą medžiagos storį, kad kompensuotų nuobodu ir nusidėvėjusius įrankius, nes tikrasis kirpimas įvyksta per dalį. Didelėje dalyje, kurios bendras pjūvio perimetras yra 200 colių iš 4 mm nestiprio plieno, vien išlyginimo tonažas gali viršyti 150 tonų prieš pradedant bet kokį formavimą.
Atliekant piešimo operacijas naudojamas panašus perimetro{0}}pagrįstas skaičiavimas, tačiau šlyties stipris pakeičiamas ribiniu tempimo stipriu, nes traukimo metu korpuso sienelės yra įtemptos. Esant dideliam tempimui, kurio skersmuo yra 30 ar daugiau colių, traukimo jėga gali konkuruoti arba viršyti štampavimo tonažą, ypač naudojant didesnio -stiprumo laipsniško štampavimo medžiagas, tokias kaip HSLA arba dvifazis plienas.
Tačiau šie neapdoroti skaičiavimai užfiksuoja tik dalį nuotraukos. Progresyvus didelio komponento matrica neatlieka vienos operacijos per vieną taktą. Jis atlieka visus juos vienu metu. Kiekviena štampo stotis reikalauja jėgos tą pačią akimirką, kai presas pasiekia apatinį negyvąjį tašką. Turite susumuoti kiekvieno pradūrimo štampavimo, kiekvienos formavimo stoties, kiekvienos spyruoklinės nuėmiklio, kiekvieno azoto prispaudimo trinkelės, kiekvieno varomo kumštelio ir kiekvieno laužo pjaustytuvo apkrovas. 12 stočių laipsniško štampavimo staklės, veikiančios sunkiasvores atsargas, bendra apkrova gali lengvai pasiekti 800–1 200 tonų.
Medžiagos storis yra daugiklis, dėl kurio didelės{0}}dalies tonažas yra ypač žiaurus. Padvigubėjus storiui, ne tik padvigubėja jėga. Jis padvigubina jėgą kiekvienoje stotyje vienu metu. Daliai, kuriai reikia 400 tonų 2 mm plieno, reikia maždaug 800 tonų 4 mm plieno, darant prielaidą, kad geometrija yra identiška. Suderinkite šį storio padidėjimą su ilgesniais pjūvių perimetrais, būdingais didelėms dalims, ir pamatysite, kodėl atliekant sunkias štampavimo operacijas įprastai reikia spausti nuo 600 iki 2,{11}} tonų.
Inžinieriai, apskaičiuojantys reikalingą preso galią, taip pat turėtų atsižvelgti į energijos poreikį, o ne tik į jėgą. Presas gali turėti pakankamą talpą, bet nepakankamai smagračio energijos, kad išlaikytų tą jėgą darbinėje eigos dalyje. Dėl nepakankamos energijos presas sustoja apatiniame negyvajame taške, o tai yra įprastas gedimo režimas, kai dideli progresiniai štampai veikia greičiu, viršijančiu variklio gebėjimą iš naujo{2}}suteikti smagračiui energiją tarp taktų.
Lovos dydžio ir uždarymo aukščio apribojimai
Dėmesys sulaukia tonažo, tačiau lovos dydis ir uždarymo aukštis tyliai pašalina daugiau projektų nei kada nors padaro jėgos pajėgumas. 1000 tonų sveriantis presas yra nenaudingas jūsų didžiajai daliai, jei jo lovos matmenys yra 60 x 40 colių, o jūsų štampui reikia 96 x 48 colių.
Presavimo lovos matmenys apibrėžia didžiausią štampo pėdsaką. Progresyviems štampams, aptarnaujantiems dideles dalis, lova turi tilpti ne tik į dalies plotį ir ilgį, bet ir visą štampų rinkinį, įskaitant visas stotis, laužo latakus, valdymo mechanizmus ir juostelių kreipiklius. 10-stočių laipsniškas štampelis, skirtas 30-colių-pločio daliai, gali lengvai išstumti 120 colių tiekimo kryptimi. Presavimo pagrindas turi išlaikyti šį ilgį, o T formos griovelyje turi būti atsukamas varžtais, kad būtų galima saugiai pritvirtinti.
Uždarymo aukštis yra atstumas nuo cilindro apatinio paviršiaus iki presavimo lovos viršaus, kai cilindras yra apatiniame negyvajame taške, o reguliavimas nustatytas visiškai{0}}. Kaip paaiškina žurnalas MetalForming Magazine, šis matmuo skiriasi nuo štampo aukščio, iš kurio atimamas atramos plokštės storis. Matricos uždarymo aukštis (jo pilnai uždarytas bendras matmuo) turi atitikti mažiausio ir didžiausio štampai -aukštį. Jei jis netelpa, štampai arba negali visiškai užsidaryti, arba nusileidžia dugnui, kol cilindras nebaigia savo eigos, sukurdamas katastrofiškas perkrovos jėgas, kurios pažeidžia ir štampą, ir presavimo rėmą.
Didelių -dalių štampų uždarymo aukštis tampa ypač ribotas. Sudėtingoms formavimo sekoms atlikti reikalingi aukšti štampavimo mazgai su giliomis traukimo ertmėmis, keliomis vertikaliai sukrautomis slėginėmis trinkelėmis ir storais štampavimo antgaliais, kurie atsparūs deformacijai. Dideliam perkėlimo štampui gali prireikti 24–36 colių uždarymo aukščio, kad jis atitiktų formavimo geometriją, slėgio sistemas ir konstrukcinio bato storį. Presas turi sudaryti tokią vertikalią erdvę, tuo pačiu užtikrinant pakankamą eigos ilgį, kad būtų galima ištraukti giliausią seką.
Atramos plokštės talpa nustato svorio apribojimą, kurio lengva nepastebėti. Didelio-formato progresiniai štampai gali sverti nuo 5 iki 15 tonų ar daugiau. Atrama turi atlaikyti tą statinę apkrovą tolygiai, nesikreipdama už preso gamintojo specifikacijų. Presavimo tonažo įvertinimo ir deformacijos specifikacijose daroma prielaida, kad štampavimo apkrova yra tolygiai paskirstyta dviem{6}}trečdaliais pagrindo ploto. Siauras štampas, sutelkiantis apkrovą per didelės lovos centre, arba ilgas štampai, apkraunantys tik vieną atramos galą, sukuria netolygų deformaciją, kuri pablogina dalių kokybę ir pagreitina nusidėvėjimą.
Štampo keitimo logistika taip pat didėja didėjant dydžiui. Kelių tonų sveriantiems štampams pakeisti reikalingas viršutinis kranas, riedėjimo atramų sistemos arba specialūs štampavimo vežimėliai. Greito štampų keitimo sistemos, sukurtos 500 -sveriantiems štampams, nepritaikomos kelių tonų įrankiams. Įrenginiams, kuriuose vykdomas didelių -dalių štampavimas, reikia krano galios, apskaičiuotos pagal jų sunkiausią štampą, taip pat tarpo tarp presavimo statramsčių, kad įrankį būtų galima įkelti į šoną arba iš priekio.
Vertinant, ar didelių dalių štampavimo paslauga iš tikrųjų gali pagaminti jūsų komponentą, svarbios yra šios spaudos specifikacijos:
- Lovos zona- Bendras turimas atramos paviršius abiejose ašyse, patvirtinantis, kad štampavimo pėdsakas tinka suspaudimo paraštei
- Uždarymo aukštis- Didžiausia ir mažiausia štampo aukščio erdvė- (paspaudimo užrakto aukštis atėmus atramos storį, su cilindro reguliavimo diapazonu), užtikrinant, kad štampavimo mazgas tilptų uždaroje padėtyje
- Tonažas- Nominali talpa smūgio taške, kur atsiranda didžiausia apkrova, o ne tik vardinės lentelės numeris
- Stumdymas- Bendra cilindro eiga, kuri turi viršyti giliausią tempimo gylį, pridėjus tarpą, kad būtų galima ištraukti ir perkelti dalį
- Tiekimo linijos aukštis- Juostos padavimo vidurio linijos aukštis, palyginti su atramos viršumi, kuris turi atitikti štampo praėjimo liniją-, kad medžiaga būtų tinkamai įdėta
- T{0}}antraštės modelis- Atstumas tarp plyšių, plotis ir gylis, kurie turi atitikti štampai suspaudimo schemą ir atitikti štampavimo antgalio varžtų šabloną
Garsūs tiekėjai, skelbiantys išsamius įrangos sąrašus, kartais suskirstydami dešimtis presų pagal toną, lovos dydį ir eigą, suteikia apčiuopiamą patikimumo signalą. Prieš pradėdami pirmąjį pokalbį, galite susieti-savo dalies reikalavimus ir jų paskelbtas galimybes.
Spaudos talpa lemia, kas fiziškai įmanoma. Tačiau preso viduje esantis štampas, įrankis, kuris iš tikrųjų formuoja metalą, kelia savo dizaino iššūkius, kurie derinami su dalies dydžiu. Tai, kaip tie štampai yra sukonstruoti taip, kad būtų tvirti, nukreipti ir prižiūrėti dideliu mastu, yra pati disciplina.
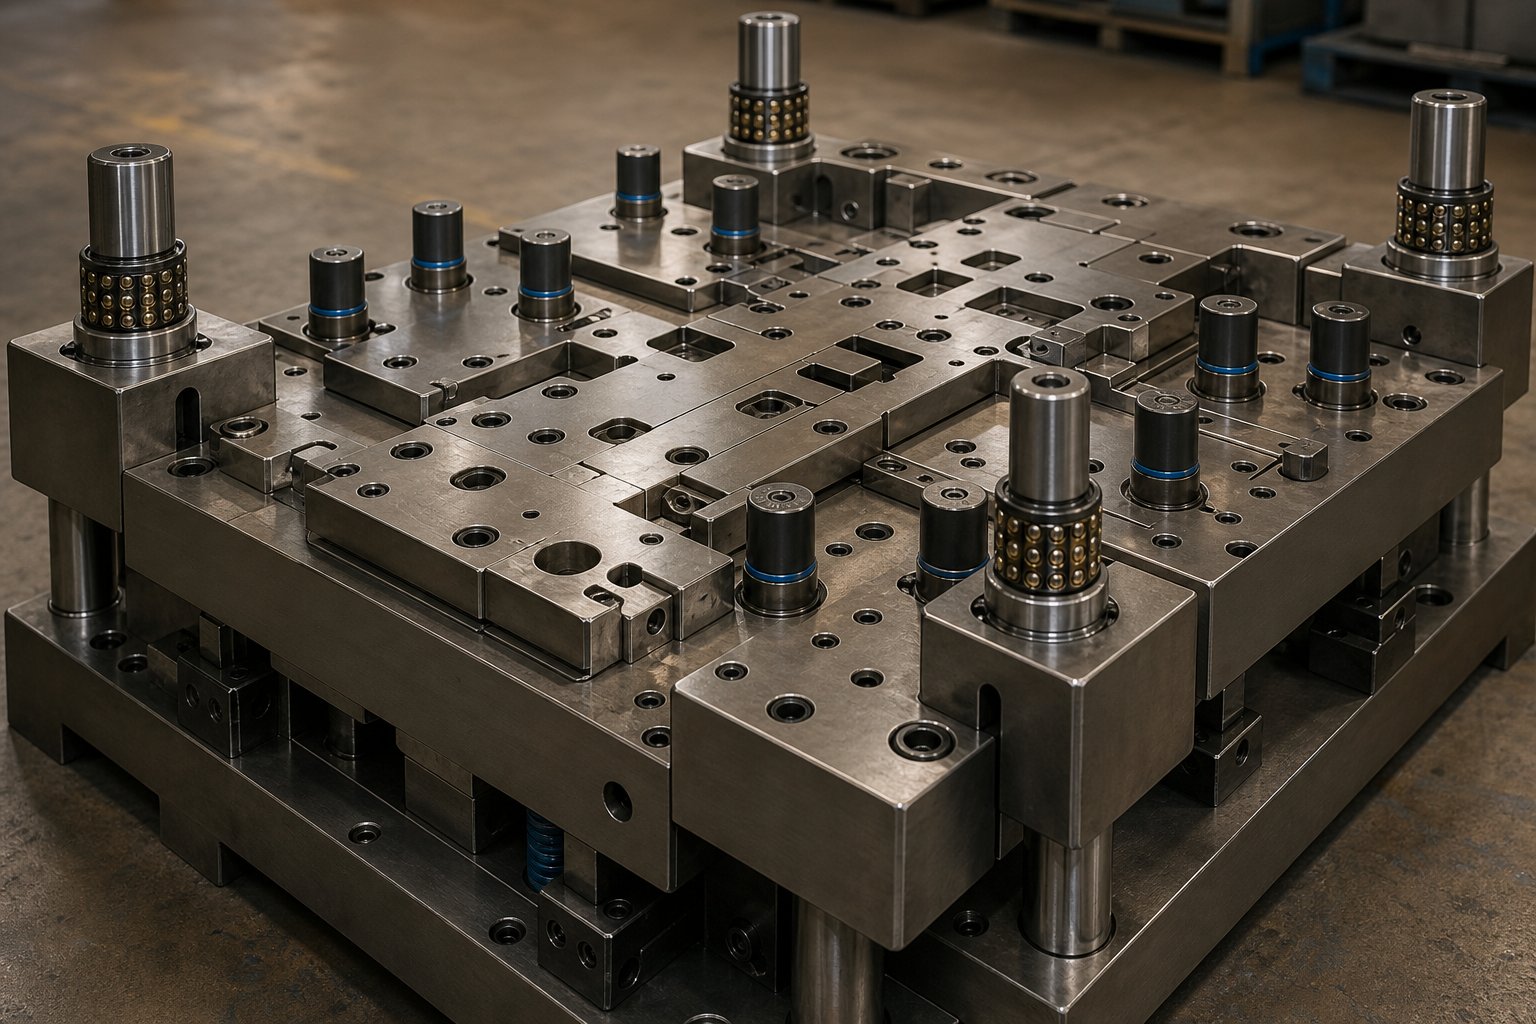
Didelėms dalims būdingi štampų projektavimo aspektai
Pakankamo tonažo ir lovos ploto presas tik nustato sceną. Pats štampas, tikslus įrankis, kuris iš tikrųjų liečiasi su metalu ir priverčia jį į formą, atitinka visiškai kitokius inžinerinius reikalavimus, kai yra padidintas iki didelių{1}}dalies matmenų. Kompaktiškame 6-colių laikiklio štampelyje nedideli bato deformacijos nepastebimi. Ant 60 arba 80 colių besidriekiančio štampo ta pati proporcinga deformacija reiškia tūkstantąsias colių nesutapimą formavimo paviršiuje. Punsai praleidžia savo poravimosi ertmes. Susiformavę bruožai išeina iš tolerancijos. Šlyties kraštai dėvisi netolygiai. Mirtis ne tik didėja. Kiekviena joje esanti konstrukcinė, valdymo ir slėgio sistema turi būti iš naujo suprojektuota, kad būtų išlaikytas tikslumas per tarpą, kuris aktyviai kovoja su standumu.
Tai sritis, kurioje progresyvūs štampų gamintojai atsiskiria nuo bendrųjų štampavimo parduotuvių. Kiekvienas gali sukurti nedidelį štampą, kuris veikia. Norint sukurti didelį štampą, išlaikantį toleranciją milijonams ciklų, reikia konstrukcijų inžinerijos disciplinos, kuri yra artimesnė tiltų projektavimui nei laikrodžių gamyba.
Konstrukcijų ir kreiptuvų sistemos projektavimas dideliems štampams
Štampos batas yra pagrindas. Mažiems štampams tinka standartinis-grūdintas štampavimo batas iš katalogo atsargų. Naudojant didelio-formato įrankius, batai turi būti suprojektuoti pagal užsakymą-, kad būtų užtikrintas standumas. Įsivaizduokite štampavimo batą, besitęsiantį 90 colių tiekimo kryptimi. Esant pilnam tonavimui apatiniame negyvajame taške, šis batas nori nusilenkti aukštyn centre tarp presavimo atramų atramų. Jei jis pasislenka net 0,002 colio per vidurį, pjovimo tarpai tarp vidurinių stočių pasislenka, pablogėja briaunų kokybė ir sumažėja perforatoriaus tarnavimo laikas.
Dideli štampavimo batai paprastai apdirbami iš įtempių{0}}neapdorotos plokštės (S50C arba lygiaverčio vidutinio anglies plieno), kurių storis svyruoja nuo 4 iki 8 colių, priklausomai nuo tarpatramio ir apkrovos. Kaip paaiškinta Mingo Chiango štampo projektavimo vadove, štampavimo rinkinio medžiaga pasirenkama vadovaujantis principu „tinkama medžiaga tinkama vieta“: batai veikia kaip smūgius sugeriantis pagrindas, sugeriantis vibraciją ir apsaugodamas tikslius komponentus nuo tiesioginių smūgių pažeidimų. Dideliu mastu šis smūgio sugerties vaidmuo tampa labai svarbus, nes smūgio energija yra proporcingai didesnė, o rezonansiniai vibracijos režimai atsiranda esant žemesniems dažniams.
Vadovo sistemos plečiasi pagal dydį ir konfigūraciją. Standartinis dviejų-stulpelių štampų rinkinys užtikrina tinkamą išlygiavimą kompaktiškiems įrankiams. Didelio-formato štampams ir štampavimo agregatams reikia keturių-stulpelio arba centro-valdomų konfigūracijų, kad būtų išvengta kampinio viršutinio bato sukimosi, kai apkraunama iš{6}}centro. Keturi kampiniai kreipiamieji stulpeliai paskirsto išlygiavimo jėgas visuose keturiuose štampavimo kvadrantuose, užkertant kelią stelažams, atsirandantiems formuojant krovinius, susitelkusius viename ilgo štampėlio gale.
Pačių kreipiamųjų stulpų skersmuo didėja, dažnai pasiekiant 2–4 colius, ir naudojami tikslūs rutuliniai guoliai-, o ne paprastos bronzinės įvorės, kad sumažintų trintį ir išlaikytų išlygiavimo tikslumą esant didelėms šoninėms apkrovoms. Kai kurie stambūs progresyvių štampų gamintojai, be išorinių kreipiamųjų stulpų, nurodo ir vidinių kreipiamųjų stulpų sistemą, sukurdami dvigubą -orientavimo architektūrą. Išoriniai stulpeliai atlieka grubų išlygiavimą pradinio uždarymo metu, o vidiniai stulpeliai užtikrina mikronų{6}}lygio tikslumą galutinėje formavimo padėtyje. Šis dvigubas-vadovavimo metodas ypač naudingas progresyviems mašinų štampų rinkiniams, kur stočių-į-stočių išlygiavimas turi išlikti nuoseklus per visą štampo ilgį.
Azoto spyruoklių sistemos yra unikalus mastelio iššūkis. Mažame štampelyje vienas azoto balionas užtikrina vienodą ruošinio laikiklio arba nuėmiklio slėgį. Dideliame štampelyje su 40 colių slėgine pagalve gali prireikti 8, 12 ar net 20 azoto balionų, išdėstytų pagal apskaičiuotą modelį, kad jėga būtų tolygiai paskirstyta trinkelės paviršiuje. Jei cilindrai nėra tinkamai išdėstyti, slėgio pagalvėlė pakrypsta veikiant apkrovai, todėl susidaro netolygus medžiagos srautas tempimo metu arba nenuosekli nuėmimo jėga, dėl kurios šliužai įstringa štampelyje.
Kuriant azoto spyruoklės išdėstymą, reikia nustatyti jėgos pasiskirstymą, reikalingą slėgio pagalvėlės paviršiuje, tada pasirinkti cilindro kiaurymės dydžius ir vietas, kad pasiskirstymas būtų priimtinas tolygiai, paprastai 5-10 % svyravimų trinkelės paviršiuje. Kiekvieno cilindro išankstinė apkrova ir eiga turi atsižvelgti į skirtingą montavimo plokštės nuokrypį. Aukštesniems štampams su ilgesniais eigais gali prireikti su kolektoriais sujungtų sistemų, kurios hidrauliškai išlygintų slėgį visuose cilindruose, užtikrindamos vienodą trinkelių eigą, nepaisant netolygios apkrovos.
Didžiųjų{0}}formatų štampų bandomoji kaiščio strategija vadovaujasi kitokia logika nei kompaktiški įrankiai. Standartiniuose progresiniuose štampuose du ar trys pilotai tinkamai registruoja juostelę kiekvienoje stotyje. Plačioje juostoje, kuri patenka per didelį štampą, šoninis juostos poslinkis ir briaunos banga reiškia, kad medžiagos padėtis per visą jos plotį yra mažiau nuspėjama. „Talan Products“ inžinerinėse gairėse pažymima, kad pilotai įveda į skyles, pradurtas ankstyvose stotyse, ir kad kai šios skylės reikalauja griežtų leistinų nuokrypių, atskiros bandomosios angos ant laikiklio palaiko tikslumą nepailgindamos funkcinių savybių. Dideliems štampams inžinieriai dažnai prideda papildomų kraštinių-kreiptuvų arba spyruoklinius-centravimo mechanizmus tarpinėse stotyse, kad kaupiamasis poslinkis nesugadintų pasroviui esančių objektų vietų. Kuo platesnė juosta, tuo daugiau kontrolinių taškų reikia, kad būtų suvaržytas natūralus medžiagos polinkis klajoti.
Individualių štampų inžinerija sudėtingoms didelėms geometrijoms
Be konstrukcijos tvirtumo ir nukreipimo, didelio matricos darbiniams komponentams, perforatoriams, keltuvams, nuėmimo įtaisams ir formuojantiems įdėklams reikia projektavimo metodų, kurie iš esmės skiriasi nuo mažų{0}}įrankių praktikos.
Keltuvai su dideliais progresyviais štampais turi pakelti sunkią juostą pakankamai aukštai, kad išvalytų susiformavusius bruožus, kai ji pereina į kitą stotį. Ant siauros juostelės šį darbą atlieka lengvi kaiščių keltuvai. 48{3}}colių-pločio 3 mm plieno juostoje juostos svoris tarp kėlimo taškų gali nusmigti, o tai susegti laikiklį arba vilkti štampų paviršius. Viso juostos pločio strypiniai keltuvai arba bėgių tipo keltuvų sistemos suteikia reikiamą paskirstytą atramą. „Talan Products“ projektavimo metodikoje pabrėžiama, kad nusmukus tarp keltuvų gali užsisegti laikikliai, ypač naudojant plonas medžiagas. Esant dideliam mastui, net storos medžiagos nukrenta nuo savo svorio per plačius neatraminius tarpus.
Apėjimo įpjovos yra labai svarbios tvarkant laužą dideliuose štampus. Kai apipjaustymo arba apipjaustymo operacijos metu pro pasroviui esančias stotis susidaro platesnis šliužas, nei juostelė gali nešti, tas laužas turi būti nukreipiamas iš karto, arba išmestas per štampą, arba įpjova, kad būtų galima laisvai praeiti pro vėlesnius štampavimo ir formavimo punktus. Kalbant apie kompaktiškus štampus, laužo tvarkymas yra pasenęs klausimas. Dideliame progresiniame štampelyje, kuriame šliužai gali būti 8–12 colių pločio, įstrigęs šliužas gali sudaužyti štampą, sulenkdamas smūgius ir sugadindamas formuojančius paviršius. Tinkama aplinkkelio griovelių geometrija, laužo latakai, nukreipti į kampą, kad padėtų gravitacijai, ir oro-šliužų išmetimas tampa esminėmis dizaino savybėmis.
Norint valdyti ilgų šlyties kraštų šlifavimo kryptį, reikia kruopštaus planavimo. Dėl kiekvienos pjovimo operacijos vienoje medžiagos pusėje susidaro įdubimas. 36 colių apipjaustymo linijoje šlifavimo kryptis nustato, kuris baigtos dalies paviršius turi tą pakeltą kraštą. Progresyviems štampuotiems laikikliams ir konstrukciniams komponentams, kurie susijungia su kitais mazgais, šerdelės vieta yra funkcinis, o ne kosmetinis reikalavimas. Štampo dizaineris turi nukreipti pjovimo tarpus taip, kad ant priimtino paviršiaus atsirastų atbrailos, todėl gali tekti padalyti ilgus pjūvius į segmentus priešingomis kryptimis arba pridėti antrines skutimo stotis, kad būtų visiškai pašalintos atbrailos.
Optimizuojant klirensą formuojant didelius paviršius, atsiranda mastelio efektas. Tarpas tarp perforatoriaus ir ertmės kontroliuoja medžiagos srautą tempimo ir formavimo metu. Esant nedideliam tempimui, vienodas prošvaisa aplink perimetrą veikia gerai. Esant dideliam tempimui, apimančiam 30 ar daugiau colių, medžiaga teka skirtingu greičiu iš skirtingų krypčių dėl grūdelių orientacijos ir trinties pokyčių. Kintamasis tarpas, griežtesnis tose vietose, kur medžiaga linkusi plonėti, ir laisvesnė ten, kur gresia susiraukšlėjimas, padeda kontroliuoti medžiagos pasiskirstymą. Šis kintamo atstumo atvaizdavimas paprastai gaunamas iš FEA modeliavimo ir yra patobulintas bandymo metu.
Prieiga prie priežiūros skatina kitą dizaino sprendimą, unikalų dideliems įrankiams: komponentų segmentavimą. Vieno-gabalo nuėmimo plokštės, apimančios 80 colių, būtų neįmanoma plokščiai šlifuoti, ją sunku kaitinti-vienodai, o ją būtų nepraktiška išimti priežiūros tikslais. Vietoj to, dideli štampo nuėmikliai, perforavimo laikiklio plokštės ir net štampavimo įdėklai yra suskirstyti į dalis, kurias galima atskirai išimti, iš naujo šlifuoti arba pakeisti neišardant viso štampo. Segmentavimas taip pat leidžia naudoti skirtingas medžiagas skirtingoms zonoms, derinant komponentų medžiagą prie vietinio susidėvėjimo sunkumo. Kaip rodo geriausia štampų projektavimo praktika, šerdies perforatoriuose ir įdėkluose naudojamas greitasis plienas (SKH9), kurio HRC 60-62, o konstrukcinėse plokštėse naudojamas šalto apdirbimo įrankių plienas (SKD11), kurio HRC 58-60. Dideliame segmentiniame štampelyje didelio susidėvėjimo zonose yra aukščiausios kokybės įdėklai, o mažesnės apkrovos zonose naudojamos pigesnės klasės, todėl išlaidos optimizuojamos neprarandant patvarumo ten, kur tai svarbu.
Įrankių inžinieriams, priimantiems šiuos intensyvius projektavimo{0}}sprendimus, labai svarbu dirbti su specialistais, kurie supranta štampų struktūros, komponentų inžinerijos ir didelio masto medžiagų srauto sąveiką.YICHEN pasirinktiniai štampavimo štampų sprendimaitiesiogiai susisiekite su šia sankryža, sujungdami inžinierius su štampų projektavimo patirtimi, apimančia viską nuo perforatoriaus ir keltuvo konfigūracijos iki apėjimo įpjovos strategijos, šlifavimo valdymo ir tarpo optimizavimo didelio{0}}formato programoms. Kai įrankių kūrimo iššūkis susijęs su sudėtingumo valdymu per kelias tonas sveriančio ir šešių pėdų ar daugiau ilgio štampą, techninis partneris, turintis didelę štampų inžinerijos patirtį, sutrumpina kelią nuo koncepcijos iki gamybos{2}}paruoštų įrankių.
Štai kritiniai štampo dizaino elementai, kuriems reikia skirti ypatingą dėmesį dideliu mastu:
- Dietos batų standumas- Nestandartinio-storio batai, sukurti taip, kad būtų minimalus įlinkis vidurio tarpatramyje esant pilnai formavimo apkrovai
- Vadovo įrašo konfigūracija- Keturios-stulpelių arba dvigubos-kreipiančiosios sistemos (išorinė ir vidinė), kad būtų išvengta stelažų ir palaikoma stotis-į-stotį
- Azoto spyruoklės išdėstymas- Kelių{1}}cilindrų modeliai, apskaičiuoti vienodam slėgio pasiskirstymui didelėse trinkelėse su kolektoriaus išlyginimu, kur reikia
- Pilotinė strategija- Didesnis pilotavimo tankis plačiose juostose, įskaitant papildomus krašto kreipiklius ir tarpinius registracijos taškus
- Lifto sistemos projektavimas- Strypo arba bėgio{1}}tipo keltuvai, neleidžiantys juostelėms nusileisti plačiuose nepalaikomuose tarpatramiuose
- Apeiti griovelių geometriją ir laužo tvarkymą- Suprojektuoti šliužų šalinimo takai su gravitaciniais-pagalbiniais latakais ir oro-išmetimu dideliems šliužams
- Burr krypties planavimas- Klirenso orientacija susieta su funkciniais šlifavimo-šoniniais reikalavimais visuose ilguose šlyties kraštuose
- Kintamasis formavimo tarpas- FEA-pagrįsti klirenso žemėlapiai, kuriuose atsižvelgiama į anizotropinių medžiagų srautą dideliais tempimo paviršiais
- Komponentų segmentavimas- Nuėmikliai, laikikliai ir pjovimo įdėklai, suskirstyti į prižiūrimas dalis su konkrečiomis zonų{1}} medžiagų klasėmis
- Šilumos valdymas- Atsižvelgiama į šilumos kaupimąsi didelėse štampose dirbant dideliu-greičiu, įskaitant aušinimo kanalus arba šiluminius lūžius didelės-trinties zonose
Kiekvienas iš šių elementų sąveikauja su kitais. Blogai suplanuotas azoto spyruoklės išdėstymas sukuria netolygią nuėmimo jėgą, o tai pagreitina kreipiamųjų stulpelių susidėvėjimą, o tai pablogina perforavimo-į-ertmės išlygiavimą, o tai nenuspėjamai perkelia įbrėžimų raštus. Didelio-formato štampuose ši pakopinė sąveika sustiprina per atstumą, todėl integruotas dizaino mąstymas, o ne pagal komponentų-pagal-komponentų specifikacijas, skiriasi patikimai veikiančio ir nuolatinio įsikišimo reikalaujančio štampa.
Teisingas štampai dizainas apsaugo didelę kapitalo investiciją. Ir tos investicijos, pati įrankių kaina, kelia savų klausimų apie ekonomiką, amortizaciją ir tai, kur didelės dalies štampavimas iš tikrųjų yra finansiškai prasmingas, palyginti su alternatyviais gamybos būdais.
Išlaidų ekonomika ir didelių dalių amortizacija
Gerai{0}}sukonstruotas štampas išsprendžia inžinerinę problemą. Tačiau inžinerinis pagrįstumas ir finansinis gyvybingumas yra du atskiri pokalbiai. Didelė-progresyviosios ir perkeliamosios štampų dalis yra vienas iš svarbiausių kapitalo įsipareigojimų metalo gamyboje, o ekonomika elgiasi kitaip, nei gali tikėtis kompaktiškų įrankių inžinieriai. Išankstinė investicija yra didesnė. Amortizacijos kreivė yra statesnė. Dėl priežiūros naštos per visą štampavimo laiką atsiranda sąnaudų, kurių retai patiria mažesni įrankiai.
Tačiau joks tiekėjas šioje erdvėje aiškiai nepateikia ekonominės logikos. Rasite įrangos sąrašus ir galimybių brošiūras, tačiau retai finansinė sistema, kurioje nurodoma, ar jūsų konkreti dalis, esant konkrečiam kiekiui, iš viso pateisina investicijas į įrankius. Būtent šią spragą užpildo šis skyrius.
Įrankių investicijos ir didelių štampų amortizacija
Štampo sąnaudų skalės su trimis pagrindiniais veiksniais: formavimo stočių skaičiumi, fiziniu štampų dydžiu ir gatavos dalies tikslumo reikalavimais. Standartinių progresyvių štampų, gaminančių mažų ir -vidutinio dydžio komponentus, pramonės duomenys iš Shaoyi Metal Technology pateikia tipinius įrankius nuo 15 000 USD iki 60 000 USD. Tačiau didelės-dalies štampai veikia visiškai kitoje pakopoje. Negabaritinių automobilių plokščių perkėlimo ir linijavimo štampai paprastai siekia nuo 250 000 USD iki daugiau nei 1 000 000 USD, kai visas štampų rinkinys apima tempimo, apdailos, flanšo ir pradūrimo operacijas.
Kodėl dramatiškas šuolis? Kiekvienas išlaidų veiksnys susijungia dideliu mastu. Daugiau stočių reiškia daugiau apdirbimo valandų. Didesniems batams reikia sunkesnių neapdoroto plieno ruošinių ir ilgesnio CNC ciklo laiko. Platesniems pjovimo ir formavimo įdėklams reikia didesnio tūrio aukščiausios kokybės įrankių plieno. Bandomoji fazė, kai štampeliai išbandomi ir sureguliuojami naudojant tikrąjį presą, užtrunka ilgiau, nes didelius štampus fiziškai sunkiau įkelti, sureguliuoti ir pakartoti. Vien tik bandymas ir patvirtinimas paprastai sudaro 10-15 % visų štampų išlaidų, o šešiaženklio įrankio atveju tai yra didelis eilutės elementas.
Šlifavimo medžiaga sudaro 20-40 % visų investicijų. Didelės apimties metalo štampavimo programoms, kuriose tikimasi 500 000 ar daugiau smūgių per štampavimo laiką, įrankių gamintojai kritinėse nusidėvėjimo vietose nurodo aukščiausios klasės, pvz., SKD11, arba kietojo karbido įdėklus. Šios medžiagos yra atsparios dilimui per milijonus ciklų, tačiau kainuoja daug žaliavų, ypač supjaustant į per didelius įdėklus, kurių reikia didelių dalių įrankiams. Trumpesniems gamybos etapams pigesni lydiniai gali sumažinti išankstines sąnaudas, tačiau ilgaamžiškumą keičia taupydami, todėl reikia dažniau prižiūrėti arba anksčiau keisti.
Amortizacija yra ta vieta, kur matematika veikia arba ne. 50 000 USD vertės progresinis štampavimas, paskirstytas 500 000 dalių, prideda tik 0,10 USD už įrankių kainą. Tas pats štampavimas, paskirstytas tik 5000 dalių, prideda 10,00 USD už vienetą, kaip rodo „Fictiv“ progresyvi štampavimo analizė. Didelių-dalių štampų, kainuojančių kelis kartus daugiau, pusiausvyros{12}}slenkstis smarkiai pasislenka aukštyn. 300 000 USD vertės perkėlimo štampų rinkiniui reikia didelių metinių apimčių, kad įnašas už vienetą sumažėtų iki tokio lygio, kuris konkuruotų su alternatyviais gamybos metodais.
Minimalūs užsakymų kiekiai egzistuoja būtent dėl šios amortizacijos realybės. OĮG laipsniško štampavimo programos paprastai įsipareigoja užtikrinti metinį kiekį, kuris užtikrina, kad investicijos į įrankius atsipirks per vienerius ar trejus gamybos metus. Jei jūsų prognozuojamas kiekis negali padengti įrankių sąnaudų per pagrįstą atsipirkimo laikotarpį, projektui reikia paprastesnio metodo, bendro-įrankių išdėstymo arba iš esmės kitokio gamybos metodo.
Ekonomika per-gabalą
Kai už įrankius sumokama, štampavimo{0}}vieneto ekonomiškumas tampa nepaprastai patrauklus. Talan Products kaštų analizė rodo, kad progresyvus presas gali pagaminti 4000 ar daugiau dalių per valandą, o darbo sąnaudos matuojamos cento dalimis už vienetą. Atsipirkus įrankiams, vieneto-kaina nukrenta iki minimumo: žaliavos, mašinos laikas ir truputis darbo. Pagal šią ekonomiką ilgalaikis metalo štampavimas dominuoja bet kurioje gamybos alternatyvoje, skaičiuojant nuo -vieneto.
Tačiau didelės{0}}dalių štampavimo detalės sukelia komplikaciją, kurios išvengiama naudojant mažesnius įrankius: priežiūros išlaidos, kaip reikšminga gyvavimo ciklo ekonomikos procentinė dalis. Pramonės vertinimais, atsižvelgiant į naudojimo intensyvumą, metinė štampo priežiūra sudaro 5-10 % pradinės štampų vertės. 30 000 USD vertės kompaktiškas štampas yra 1500–3000 USD per metus. Naudojant 250 000 USD vertės didelio formato perkėlimo štampą, tai yra nuo 12 500 USD iki 25 000 USD per metus galandimo, sandarinimo, spyruoklių keitimo ir įdėklų peršlifavimo srityse. Nepaisydami šios priežiūros pinigų nesutaupysite. Dėl to susidaro dalių įtrūkimai, pagreitėja nusidėvėjimas ir galimi katastrofiški gedimai, kurie kainuoja daug daugiau nei prevencinė priežiūra.
Bendra didelės apimties antspaudų gyvavimo ciklo kaina turi sudaryti keturis skirtingus išlaidų segmentus:
- Pradinė investicija į įrankius- Vienkartinės-kapitalinės išlaidos štampų projektavimui, gamybai ir išbandymui
- Vieneto gamybos kaina-- Medžiaga, spaudos laikas, darbas ir pridėtinės išlaidos, paskirstytos vienai daliai aktyvių paleidimų metu
- Planinė priežiūra- Reguliarūs galandimo intervalai, azoto spyruoklių keitimas, kreipiančiosios įvorės susidėvėjimas ir komponentų patikra
- Diegimo atnaujinimas- Kapitalinis remontas ilgesniais intervalais (paprastai kas 500 000–2 000 000 ciklų, priklausomai nuo medžiagos sunkumo), įskaitant įdėklų keitimą, formuojamų paviršių šlifavimą ir konstrukcijos patikrinimą
OĮG metalo štampavimo paslaugoms, kuriose didelės apimties{0}}tvirtos medžiagos naudojamos, priežiūros intervalai suspaudžiami. Dviejų-fazių plieno ir nerūdijančio plieno pjovimo briaunos nusidėvi greičiau nei švelnaus plieno, todėl sutrumpėja galandimo ciklų skaičius. Ant 1008 plieno techninės priežiūros atlikus 200 000 smūgių gali prireikti dėmesio kas 80 000 smūgių naudojant DP780. Šis pagreitintas techninės priežiūros grafikas tiesiogiai veikia efektyvią{10}}vieneto kainą, net ir visiškai amortizavus įrankius.
Tūrio perėjimo taškas, kuriame štampavimas tampa pigesnis nei gamyba, keičiasi priklausomai nuo detalės sudėtingumo ir medžiagos. Talan duomenys rodo, kad paprastos didelės geometrijos, pagamintos iš lengvo plieno, standartinio -dydžio komponentų krosoveris sumažėja nuo 3 000 iki 7 000 dalių per metus. Didelėse dalyse, kurioms reikia didelio-tonažo presų ir sudėtingų kelių{8} stočių štampų, šis kryžminis stumdomas gerokai didesnis, dažnai iki 10 000–25 000 metinių vienetų diapazono, kol ekonomika ryžtingai teikia pirmenybę štampavimui, o ne pjovimui lazeriu ir presavimo stabdžių formavimui.
Didelės-dalies štampavimas tampa ekonomiškai-efektyvus tik viršijant tam tikras apimties slenksčius, o šie slenksčiai labai skiriasi priklausomai nuo dalies sudėtingumo, medžiagos kokybės ir štampų priežiūros intensyvumo. 15 000 vienetų per metus naudojant paprastą švelnaus plieno laikiklį, lengva pateisinti įrankius. To paties tūrio sudėtingas HSLA konstrukcinis komponentas gali nesulūžti net trejus metus.
Kurdami verslo pagrindą didelių{0}}dalių štampavimui, palyginti su alternatyvia gamyba, inžinieriai turėtų aiškiai modeliuoti šiuos kainos veiksnius:
- Visos investicijos į įrankius, įskaitant projektavimą, gamybą, bandymą ir inžinerinius pakeitimus paleidimo metu
- Numatoma metinė apimtis ir bendra trukmė per numatomą programos trukmę
- Vieneto gamybos sąnaudos- pagal tikslinius ciklo rodiklius, įskaitant medžiagų išeigos nuostolius dėl didelio-formato juostelių išdėstymo
- Metinės priežiūros sąnaudos, pagrįstos medžiagų sunkumu ir numatomu smūgių skaičiumi tarp priežiūros intervalų
- Atnaujinimo išlaidos dideliais etapais, įskaitant gamybos prastovą kapitalinio remonto metu
- Vieneto kainos{0}}vieneto kainos palyginimas naudojant alternatyvius metodus (lazerinis plius formavimas, suvirinimas arba liejiniai) esant tam pačiam tūriui
- Atsipirkimo laikotarpis: prie kokio kaupiamojo kiekio bendros štampavimo išlaidos (įrankiai plius gamyba ir priežiūra) yra mažesnės už bendrąsias alternatyvios gamybos sąnaudas
- Rizikos veiksniai, įskaitant projekto pakeitimo tikimybę, apimties prognozės patikimumą ir medžiagų sąnaudų nepastovumą
Atsipirkimo apskaičiavimas nėra tik aritmetinis. Tam reikia sąžiningo apimties prognozavimo. Optimistiška projekcija, kuri pateisina investicijas į įrankius, bet niekada neįvyksta realiais užsakymais, palieka šešiaženklį turtą, kuris neduoda jokios grąžos. Konservatyvus prognozavimas apsaugo kapitalą, net jei pirmuosius kelerius metus reikia pasirinkti ne tokį optimalų-vieneto procesą ir pereiti prie štampavimo, kai tik pasitvirtins kiekis.
Ekonomika pasako, ar tęsti. Bet jie nesako jums, kada visiškai pasitraukti. Kai kurios didelės dalys, neatsižvelgiant į tūrį, susiduria su geometrijos apribojimais, medžiagų apribojimais arba tolerancijos reikalavimais, dėl kurių štampavimas yra neteisingas atsakymas, nesvarbu, kaip skaičiai veikia popieriuje.
Proceso apribojimai ir kada rinktis alternatyvas
Kiekvienas gamybos procesas turi lubas. Štampavimas pasiekia lubas, kai detalės geometrija, medžiagų apribojimai ar apimties realybė viršija tai, ką štampavimas gali fiziškai ar ekonomiškai užtikrinti. Dauguma lakštinio metalo štampavimo paslaugų šios informacijos nepateiks. Jie cituos tai, ką gali padaryti, o ne tai, ko neturėtų bandyti. Tačiau sąžiningam proceso įvertinimui reikia suprasti, kur yra riba, nes dalies priverstinis panaudojimas netinkamu metodu kainuoja brangiau nei nuo pat pradžių pasirinkti tinkamą alternatyvą.
Kai štampavimas nėra tinkamas atsakymas
Maksimalus praktiškas dalies dydis, skirtas štampuoti viršūnes, yra maždaug 72–96 colių padavimo kryptimi, kad būtų atliktas progresyvus darbas, ir šiek tiek didesnis tandeminėms linijoms, apdorojančioms automobilių išorines plokštes. Be to, jokia standartinė presavimo lova netalpina įrankių, o individualūs presavimo įrenginiai tampa projektu savaime.
Geometrija nustato griežtesnes ribas nei dydis. Dalys, kurių tempimo koeficientas yra ypatingas, bet ko, kurio gylio -ir -skersmens santykis yra didesnis nei 2:1, paprastai negalima nubrėžti per vieną operaciją be tarpinio atkaitinimo. Apačios,-įėjimo ypatybės ir vidinė geometrija, kuriai reikalinga prieiga iš šono, tiesiog negali susidaryti vertikaliai presuojant be kumštelinių mechanizmų, kurie padidina sudėtingumą ir padidina išlaidas. Dideliu mastu tie kumštelių blokai tampa nepraktiškai masyvūs.
Tam tikros medžiagos, neatsižvelgiant į geometriją, atsparios didelio{0}}formato štampavimui. Kietėjantys lydiniai, pvz., 300 serijos nerūdijančio plieno, tampa vis sunkiau suformuoti keliose stotyse, o bendras didelio matricos tonažas gali viršyti turimą presavimo pajėgumą. Didesnė nei 8 mm storio plokštė paprastai perkeliama į preso stabdžių arba hidraulinio preso teritoriją, o ne laipsniško štampavimo ir gamybos metodus, nes reikalingos jėgos viršija įprastų štampavimo presų efektyvumą.
Apsvarstykite šiuos scenarijus, kai alternatyvos pranoksta štampavimą:
- Mažas tūris su sudėtinga geometrija- Pjovimas lazeriu ir presavimo stabdžių formavimas suteikia užbaigtas dalis be jokių investicijų į įrankius, idealiai tinka važiuojant iki 3 000 vienetų
- Griežti leistini nuokrypiai ant storos plokštės- CNC apdirbimas iš plokštės turi leistinus nuokrypius, kurių štampavimas negali atitikti sunkios medžiagos
- Sudėtingi 3D korpusai su vidinėmis savybėmis- Atskirai suformuotų gabalų suvirinimo siūlės leidžia įpjovimus, vidinius standiklius ir neįmanomus elementus atliekant vieną štampavimo operaciją
- Ekologiškos formos su ne{0}}vienodomis sienų dalimis- Liejiniai tvarko geometrijas, kurių negali atkartoti jokia plokščia{1}}tuščia formavimo seka
Netgi naudojant hvac progresyvų metalo štampavimą, kai dideli ortakių komponentai ir konstrukciniai korpusai yra įprasti lakštinio metalo štampavimo produktai, inžinieriai reguliariai susiduria su dalimis, viršijančiomis praktines štampavimo ribas. Pavyzdžiui, negabaritinė slėgio dėžė su vidinėmis pertvaromis ir suvirintais flanšais gali atrodyti kaip štampavimo kandidatas, remiantis vien tūriu, tačiau dėl jos geometrijos gamyba yra greitesnė ir pigesnė.
Didelio{0}}formato metalinių komponentų alternatyvų palyginimas
Sprendimas ne visada yra dvejetainis. Hibridiniai metodai puikiai tinka dideliems komponentams, kai štampavimo štampavimas atlieka didelės apimties kartojamas operacijas (ištuštinimą, pradinį formavimą, pradūrimą), o antriniai procesai užbaigia funkcijas, kurių štampas negali pagaminti. Konstrukcinis automobilių laikiklis gali būti laipsniškai štampuojamas pagal pirminę geometriją, tada robotu suvirinamas, kad būtų pridėta įduba, dėl kurios štampelyje reikės nepraktiško kumštelio mechanizmo. Šie metalo štampavimo sprendimai sujungia proceso stipriąsias puses, o ne verčia viską daryti vienu metodu.
Dalims, kurioms taikomi maži-apimties reikalavimai, investicijos į štampavimo įrankius tiesiog negali amortizuotis. Kaip rodo „Hotean“ gamybos sąnaudų analizė, pjovimo lazeriu vidutinės vieneto sąnaudos yra gerokai mažesnės nei štampavimas, kai partijos yra mažesnės nei 3 000 vienetų, įvertinus 15 USD,{6}} įrankių sąnaudas, kurių reikia štampavimui prieš gaminant vieną dalį. Šis atotrūkis dar labiau didėja dėl didelių{8}}dalių įrankių, kainuojančių kelis kartus didesnių nei standartinių štampų kainų.
Štai kaip pagrindinės alternatyvos atsilieka nuo didelių -formatų metalinių komponentų štampavimo:
| Metodas | Idealus tūrio diapazonas | Geometrinis sudėtingumas | Tolerancijos gebėjimas | Santykinė{0}}vieneto kaina (maža apimtis) | Santykinė{0}}vieneto kaina (didelė apimtis) |
|---|---|---|---|---|---|
| Štampavimas | 10,000+ kasmet | Vidutinis (ribojamas tempimo gylio ir vienos{0}}ašies formavimo) | +/-0,005 colio standartas; +/-0,001 colio su smulkiu ištuštėjimu | Labai didelis (dominuoja įrankių amortizacija) | Labai žemas |
| Pjovimas lazeriu + formavimas | 1 - 5 000 kasmet | Aukštas (bet koks 2D profilis, lenkimus riboja stabdžių įrankiai) | +/-0,004 colio pjūvis; +/-0,010 colių suformuota | Žemas (be įrankių) | Didelis (darbo{0}}intensyvus vienetas) |
| CNC apdirbimas | 1 - 2 000 kasmet | Labai aukštas (bet kokia apdirbama geometrija) | +/-0,001 colio arba geriau | Vidutinis (medžiagų atliekos didelėje lėkštėje) | Labai didelis (lėtas ciklo laikas) |
| Suvirinimai | 1 - 5 000 kasmet | Labai aukštas (vidinės funkcijos, kelių{0}}plokštumų mazgai) | +/-0,015 col. tipiškas; +/-0,005 colio su šviestuvais | Vidutinis (darbas ir tvirtinimas) | Aukštas (suvirinimo mastelis nesikeičia tiesiškai) |
| Liejiniai | 500 - 100,000+ kasmet | Itin aukštas (organinės formos, kintamas sienelės storis) | +/-0,010 colių investicijų liet. +/-0,030 colio smėlio liejimas | Vidutinis (modelio kaina mažesnė nei štampavimo kaina) | Nuo žemo iki vidutinio |
Atkreipkite dėmesį į krosoverį. Esant mažam kiekiui, kiekviena alternatyva pranoksta bendrą kainą. Esant dideliam kiekiui, štampavimas pranoksta viską, atsižvelgiant į-vieneto ekonomiją. Pilkojoje zonoje, maždaug nuo 3 000 iki 15 000 metinių vienetų didelėms dalims, sprendimas reikalauja išsamaus modeliavimo, o ne nykščio taisyklių. Geometrija padeda išlaikyti pusiausvyrą: paprastas plokščias laikiklis į štampavimo sritį patenka mažesniu tūriu nei sudėtingas giliai{9}}braižytas apvalkalas.
Liejiniai nusipelno ypatingo dėmesio dideliems konstrukciniams komponentams. Tiek investicinis liejimas, tiek liejimas smėliu atitinka geometrines formas, kurių štampavimas negali atkartoti, o jų įrankių sąnaudos (rašai, o ne grūdinto plieno štampai) paprastai yra 30-60 % mažesnės nei lygiaverčių štampavimo štampų. Kompromisas yra mažesnės leistinos nuokrypos, ilgesnis paruošimo laikas vienam gabalui ir antriniai kritinių sąsajų apdirbimo reikalavimai. Dalims, kurių svorio optimizavimas dėl kintamo sienelės storio yra svarbesnis už griežtą matmenų kontrolę, liejimas dažnai laimi nepaisant tūrio.
Sąžiningas įrėminimas: štampavimas yra teisingas atsakymas, kai didelis tūris, geometrija suderinama su plokščiu{0}}tuščiu formavimu, o leistinos nuokrypos atitinka tai, ką procesas natūraliai suteikia. Kai kuri nors iš šių sąlygų nepavyksta, alternatyvos nėra kompromisai. Jie yra geresni inžineriniai sprendimai. Svarbiausia yra atpažinti, kuri sąlyga sugedo, prieš skiriant kapitalą įrankiams, kurie bus nepakankamai našūs.
Žinojimas, kada antspauduoti ir kada gaminti, yra pusė tiekėjo vertinimo iššūkio. Kita pusė – susirasti partnerį, turintį įrangos, įrankių patirties ir inžinerinių žinių, kad būtų galima atlikti bet kokį kelią, kuris tinka jūsų konkrečiam didelio formato komponentui.
Didelių darbų štampavimo paslaugų teikėjų vertinimas
Nesunku rasti tiekėją, kuris galėtų antspauduoti jūsų dalį. Rasti tokį, kuris patikimai, laikantis tolerancijos, per daugiametę gamybos programą galėtų antspauduoti didelę dalį, yra iš esmės kitokia paieška. Galimybės, kurios atskiria kompetentingus metalo štampavimo tiekėjus nuo tų, kurie yra pritaikyti dideliems darbams, yra išvardyti ne kiekvienos įmonės brošiūroje. Turite žinoti, ko paklausti, ką patikrinti ir kokios raudonos vėliavėlės signalizuoja, kad parduotuvė viršija savo tikrąjį pajėgumą.
Pagrindinės galimybės patvirtinti{0}}didelių dalių štampavimo tiekėją
Spaudos tonažo diapazonas yra akivaizdus atspirties taškas, tačiau nesustokite ties vardinės lentelės numeriu. Paklauskite, kur yra didžiausias tonažas smūgio metu. 1000 tonų presas, įvertintas apatiniame negyvajame taške, suteikia tokią jėgą tik BDC. Jei formavimo operacijos viršūnė yra 2 coliai virš dugno, galimas tonažas gali būti 15–20 % mažesnis, priklausomai nuo preso tipo. Reikia, kad talpa atitiktų jūsų faktinę apkrovos kreivę, o ne katalogo specifikaciją.
Didžiausias lovos dydis taip pat svarbus. Pagal užsakymą pagaminta metalo štampavimo įmonė, kuri teigia, kad gali turėti didelių -dalių, bet naudoja presus su 48 colių lovomis, negali pritaikyti 80 colių progresyvaus štampavimo, kurio reikalauja jūsų konstrukcinis laikiklis. Patvirtinkite lovos matmenis abiejose ašyse ir patikrinkite keletą tonų sveriančių štampų atramos keliamąją galią.
Vidinis{0}}įrankių kambarys atskiria rimtus progresyvių štampavimo štampų tiekėjus nuo parduotuvių, kurios kiekvieną techninės priežiūros renginį atlieka iš išorės. Didelius štampus reikia reguliariai galandinti, prižiūrėti azoto spyruokles ir pakeisti kreipiančiąją įvorę. Jei tiekėjas siunčia jūsų 8 tonų štampą iš išorės kiekvienam priežiūros ciklui, jūs žiūrite į savaitės prastovos laiką vienam įvykiui, palyginti su dienomis su vidine įrankių patalpa. Kaip rodo KMC Manufacturing įrankių rinkimo metodas, integruotos įrankių ir štampų operacijos, kurios atlieka projektavimą, konstravimą ir priežiūrą po vienu stogu, užtikrina greitesnį apdorojimą ir griežčiausią įrankių kokybės kontrolę per visą programos gyvavimo ciklą.
Modeliavimo ir FEA galimybės rodo, ar tiekėjas gali numatyti problemas prieš pjaustydamas plieną. Dirbdami su dideliu formatu-, virtualūs bandymai sutaupo dešimtis tūkstančių fizinių bandymų iteracijų. Paklauskite, ar jie vykdo formavimo modeliavimus namuose-, ar pasikliaukite štampų kūrėju, kuris tai atliks savarankiškai. Geriausios metalo štampavimo paslaugos šalia manęs ar bet kur yra modeliavimo inžinieriai, kurie tiesiogiai bendradarbiauja su spaudos operatoriais ir štampų dizaineriais.
Antrinis veikimo pajėgumas dažnai nepaisomas. Norint panaikinti 36-colių štampavimą, reikalinga įranga, pritaikyta tokiam plotui. Matmenų tikrinimui naudojant koordinačių matavimo mašinas reikalingas pakankamai didelis matavimo apvalkalas, kad būtų galima užfiksuoti visą detalės geometriją. Jei tiekėjas patikrą perkelia trečiosios šalies{5}}laboratorijai, pirmojo straipsnio patvirtinimo terminas trunka nuo dienų iki savaičių. Netgi pagalbiniai poreikiai, tokie kaip ženklinimo paslaugos metalo štampavimui, tampa logistiškai sudėtingos, kai dalys yra per didelės ir ženklinimo operacijoms reikalingas specialus tvirtinimas.
Logistika nusipelno patikrinimo. Dideli štampuoti komponentai sukuria tvarkymo ir gabenimo iššūkius, su kuriais niekada nesusiduria mažesnės dalys. Pakuotė turi apsaugoti nuo deformacijos gabenimo metu.Negabaritinių metalo gaminių siuntimasapima specializuotas dėžes, apkrovos{0}}konkrečius apsaugos metodus ir galimą negabaritinių krovinių leidimą. Įsitikinkite, kad jūsų tiekėjas turi medžiagų tvarkymo įrangą, pastatymo vietą ir gabenimo partnerystes, kad galėtumėte perkelti jūsų dalis nepažeisdami.
Kokybės sertifikatai yra pagrindinis patikimumo signalas. ISO 9001 nurodo dokumentais pagrįstą kokybės sistemą. IATF 16949 signalizuoja apie automobilių{4}laipsnio proceso valdymą. Dirbant didelėmis-dalimis, šie sertifikatai yra svarbūs, nes juose taikomi statistinio procesų valdymo ir matavimo sistemos analizės protokolai, kurie sugauna dreifą prieš tampant laužu. Metalo štampavimo įmonės Viskonsine ir visame Vidurio Vakarų pramonės koridoriuje dažnai turi abu sertifikatus, atspindinčius regiono automobilių ir sunkiosios įrangos OEM paklausos koncentraciją.
Bendradarbiauja su Die Design specialistais
Tiekėjo vertinimas neturėtų prasidėti pasiūlymo etape. Didžiausias-vertės įtraukimas prasideda koncepcijos kūrimo metu, kai dalių geometrija vis dar pakankamai lanksti, kad atitiktų įrankių realijas. Dirbdami su įrankių inžinieriais, kurie specializuojasi didelio-formato štampų projektavimo pradžioje, išvengsite brangaus atradimo, kad jūsų dalis negali būti ekonomiškai nubraižyta.
Šis ankstyvas bendradarbiavimas yra svarbus, nes didelių{0}}detalių štampų projektavimas apima-kompromisus, nematomus dalių dizaineriui. 2-laipsniu grimzlės papildymas giliai ištemptoje sienoje gali sutaupyti 40 000 USD įrankių, pašalinus kumštelio mechanizmą. Nedidelis funkcijų perkėlimas galėtų sumažinti stočių skaičių nuo dešimties iki aštuonių ir sumažinti spaudos klasę. Šie optimizavimai įvyksta tik tada, kai į pokalbį įsitraukia štampų inžinerijos ekspertai prieš užšaldant dalies spaudinį.
YICHEN pritaikyta štampavimo štampavimo platformayra vienas būdas inžinieriams, ieškantiems tokio tipo specializuoto bendradarbiavimo, jungiant įrankių komandas, kad gautų projektavimo patirtį, apimančią struktūrą, medžiagų srauto optimizavimą ir komponentų projektavimą didelės{0}}formatinės programos. Kai iššūkis sutelkiamas į tai, kaip sukurti štampą, kuris valdytų sudėtingumą plačiame diapazone ir išlaikytų tikslumą, prieiga prie specialių štampų inžinerijos išteklių paspartina projektavimo{2}}į{3}}gamybą.
Ne kiekvienas tiekėjas, galintis paleisti jūsų štampą, gali jį gerai suprojektuoti. Kai kurios Viskonsino metalo štampavimo įmonės, tarp jų, valdo puikias spaudos patalpas, tačiau štampų dizainą perleidžia trečiosioms šalims, nežiūrėdami į konkrečias spaudos ypatybes, kuriose įrankis veiks. Geriausi rezultatai pasiekiami iš tiekėjų arba tiekėjų -plius-įrankių gamintojų partnerystės, kai štampų dizaineris supranta tikslinio preso deformacijos elgseną, šilumines charakteristikas ir padavimo sistemos apribojimus prieš nubrėžiant pirmą eilutę CAD.
Į trumpąjį sąrašą įtraukdami didelių{0}}dalių štampavimo paslaugų teikėjus, labai įvertinkite šiuos vertinimo kriterijus:
- Spaudos laivyno įvairovė- Keli paspaudimai, apimantys reikalingą talpos ir lovos dydžio diapazoną, užtikrinantys atsarginį pajėgumą, jei viena mašina neveikia dėl priežiūros
- Namų-įrankių kambarys su dideliu-štampavimo pajėgumu- Prieiga prie viršutinio krano, paviršiaus šlifuokliai, pritaikyti dideliems komponentams, ir CNC apdirbimo pajėgumas keičiant įdėklus
- Štampo dizaino ekspertizė- Nepriklausomai nuo to, ar-patiems, ar pasitelkus specialų įrankių partnerią, gebėjimas dirbti yra skirtas dideliems-formatų iššūkiams, įskaitant deformacijos valdymą, vienodą slėgio paskirstymą ir juostelių valdymą.
- FEA ir formavimo modeliavimas- Aktyvus modeliavimo naudojimas siekiant patvirtinti medžiagų srautą, numatyti grįžimą ir optimizuoti tuščio laikiklio slėgį prieš fizinį bandymą
- Kokybiška infrastruktūra- CMM pajėgumas, kurio matavimo apimtys viršija didžiausios dalies matmenis, taip pat statistinės proceso valdymo sistemos, stebinčios svarbius matmenis realiuoju laiku
- Medžiagų krovimas ir logistika- Ričių apdorojimo įranga, skirta dideliems ritinių svoriams, automatinis ruošinių išmontavimas, viršutiniai kranai štampų keitimui ir didelių gabaritų dalių išsiuntimo sprendimai
- Sertifikatai ir patirtis pramonėje- ISO/IATF sertifikatai ir demonstruojama programos istorija su panašaus masto, sudėtingumo ir medžiagos dalimis
- Inžinerinių pokyčių lankstumas- Noras ir galimybė modifikuoti didelius štampelius programos viduryje-, kai įvyksta dizaino pataisymai, neatkuriant nuo nulio
- Geografinė ir tiekimo grandinė tinka- Artumas jūsų surinkimo operacijoms, kad būtų mažesnės krovinių gabenimo išlaidos ir greitesnis atsakymas, arba užmegztos krovinių gabenimo partnerystės užtikrina patikimą pristatymą tolimais{1}}atstumais
Šlifavimo štampų projektavimo patirtis nusipelno pabrėžti kaip skirtumą, skiriantį tinkamus tiekėjus nuo išskirtinių. Bet kuri parduotuvė su pakankamai dideliu presu gali smūgiuoti į metalą jėga. Tiekėjas, kuris supranta, kodėl azoto spyruoklės išdėstymui reikia dvylikos cilindrų, o ne aštuonių, arba kodėl pagal bandomąją strategiją reikalinga tarpinė registracija 48- colių juostoje, yra tas, kuris tiekia dalis nuo vieno smūgio iki vieno milijono. Toks inžinerinis gylis, nesvarbu, ar jis yra įmonės viduje, ar pasiekiamas per specializuotą štampavimo partnerį, yra tai, kas paverčia didelių dalių štampavimo paslaugą iš prekių sandorio į gamybos programą, kuri iš tikrųjų veikia.
DUK apie didelių dalių štampavimo paslaugą
1. Koks dydis laikomas didele dalimi štampuojant?
Dalis paprastai laikoma didele, kai ji bet kuriuo matmeniu viršija 24 colius arba jai reikia didesnio nei 72 colių presavimo pagrindo. Medžiagos storis didesnis nei 3 mm (0,120 colio) taip pat stumia komponentus į didelę{5}}dalį. Svoris yra dar vienas veiksnys: kai paruošti ruošiniai viršija tai, ką operatoriai gali saugiai tvarkyti rankiniu būdu, tampa būtinas mechaninis perkėlimas arba automatizuota automatika, o tai rodo didelę -dalies klasifikaciją.
2. Kiek tonažo reikia didelių{1}}dalių štampavimui?
Tonažo reikalavimai didelėms dalims su nupjautu perimetru ir formavimo paviršiaus plotu, padauginta iš medžiagos storio. 12 stočių progresyviam štampui, važiuojančiam sunkiojo gabarito atsargoms, paprastai reikia 800–1200 tonų ar daugiau. Padvigubintas medžiagos storis apytiksliai padvigubina jėgą kiekvienoje stotyje vienu metu, todėl atliekant sunkias didelių gabaritų komponentų štampavimo operacijas įprastai reikia 600–2,{8}} tonų presų.
3. Kuo skiriasi progresinis štampavimas nuo perkėlimo štampavimo didelėms dalims?
Progresyvūs štampai išlaiko dalį pritvirtintą prie juostos visose formavimo stotyse, todėl jos idealiai tinka didelės apimties{0}}dalių gamybai, kurios telpa juostos pločio ribose ir nereikalauja gilaus tempimo. Perkėlimo štampai atskiria dalį nuo juostelės, naudodami mechaninius pirštus, perkeldami atskirus ruošinius tarp stočių. Perdavimo štampavimas tinka didesnėms geometrijoms, gilesniems brėžiniams ir dalims, kurias reikia pakeisti tarp operacijų. Dideliems komponentams, viršijantiems 36 colius, perdavimo arba tandeminės linijos dažnai tampa vienintele fiziškai įmanoma galimybe.
4. Kiek kainuoja didelių{1}}dalių štampavimo įrankiai?
Standartiniai progresiniai mažų ir {0}vidutinio dydžio komponentų štampai paprastai kainuoja 15 000–60 000 USD. Didelės-dalių perkėlimo ir linijos štampai, skirti negabaritinių konstrukcijų arba automobilių skydams, gali svyruoti nuo 250 000 USD iki daugiau nei 1 000 000 USD, kai į visą štampų rinkinį įeina tempimo, apdailos, flanšo ir pradūrimo operacijos. Vien štampavimo medžiagos sudaro 20-40 % visų investicijų. Kasmetinė priežiūra prideda 5-10 % pradinės štampo vertės. Šios išlaidos amortizuojamos virš gamybos apimties, todėl didelės-dalies štampavimo išlaidos-efektyvios tik viršijant tam tikras apimties ribas, dažnai nuo 10 000 iki 25,{21}} metinių vienetų. YICHEN pasirinktiniai štampavimo štampų sprendimai (https://www.yichen-group.com/stamping-die/) padeda įrankių inžinieriams optimizuoti štampų struktūrą ir komponentų dizainą, kad būtų galima valdyti didelio formato įrankių programų išlaidas.
5. Kada reikėtų rinktis alternatyvas, o ne didelių dalių štampavimą?
Antspaudavimas gali būti netinkamas atsakymas, kai metinis apimtys nukrenta žemiau 3 000–5 000 vienetų, kai dalių geometrija apima ekstremalius tempimo santykius, viršijančius 2:1, įpjovimus, kuriems reikia nepraktiškų kumštelių mechanizmų, arba medžiagas, kurių storis didesnis nei 8 mm. Pjovimas lazeriu ir presavimo stabdžių formavimas geriau tinka mažo tūrio{8}}sudėtingiems profiliams. CNC apdirbimas tinka griežtam{10}}tolerancijos storio plokščių darbui. Suvirinimo elementai apdoroja kelių{12}plokštumų mazgus su vidinėmis savybėmis. Liejiniai išsiskiria organinėmis formomis su kintamomis sienų sekcijomis. Mišrūs metodai, derinantys štampavimą su antriniais procesais, dažnai užtikrina geriausią sąnaudų ir galimybių pusiausvyrą.


