


Ką reiškia progresyvus štampavimas{0}}didelės apimties gamybai
Jūs perkate metalines dalis dideliu mastu. Galbūt tai tūkstančiai skliaustų per mėnesį arba milijonai elektros kontaktų per metus. Tam tikru momentu kiekvienas pirkimų inžinierius susiduria su tuo pačiu klausimu: kurisprogresyvaus štampavimo gamintojaiiš tikrųjų gali pateikti tai, ko reikia mano projektui?
Prieš pradėdami prašyti kainos pasiūlymų, turite gerai suprasti, kas yra šis procesas, kaip jis veikia ir kodėl jis dominuoja didelės apimties{0}}metalinių dalių gamyboje. Šis pagrindas formuoja kiekvieną pokalbį su potencialiais tiekėjais ir padeda atskirti pajėgius partnerius nuo parduotuvių, kurioms tiesiog priklauso spauda.
Kas yra progresyvus štampavimas
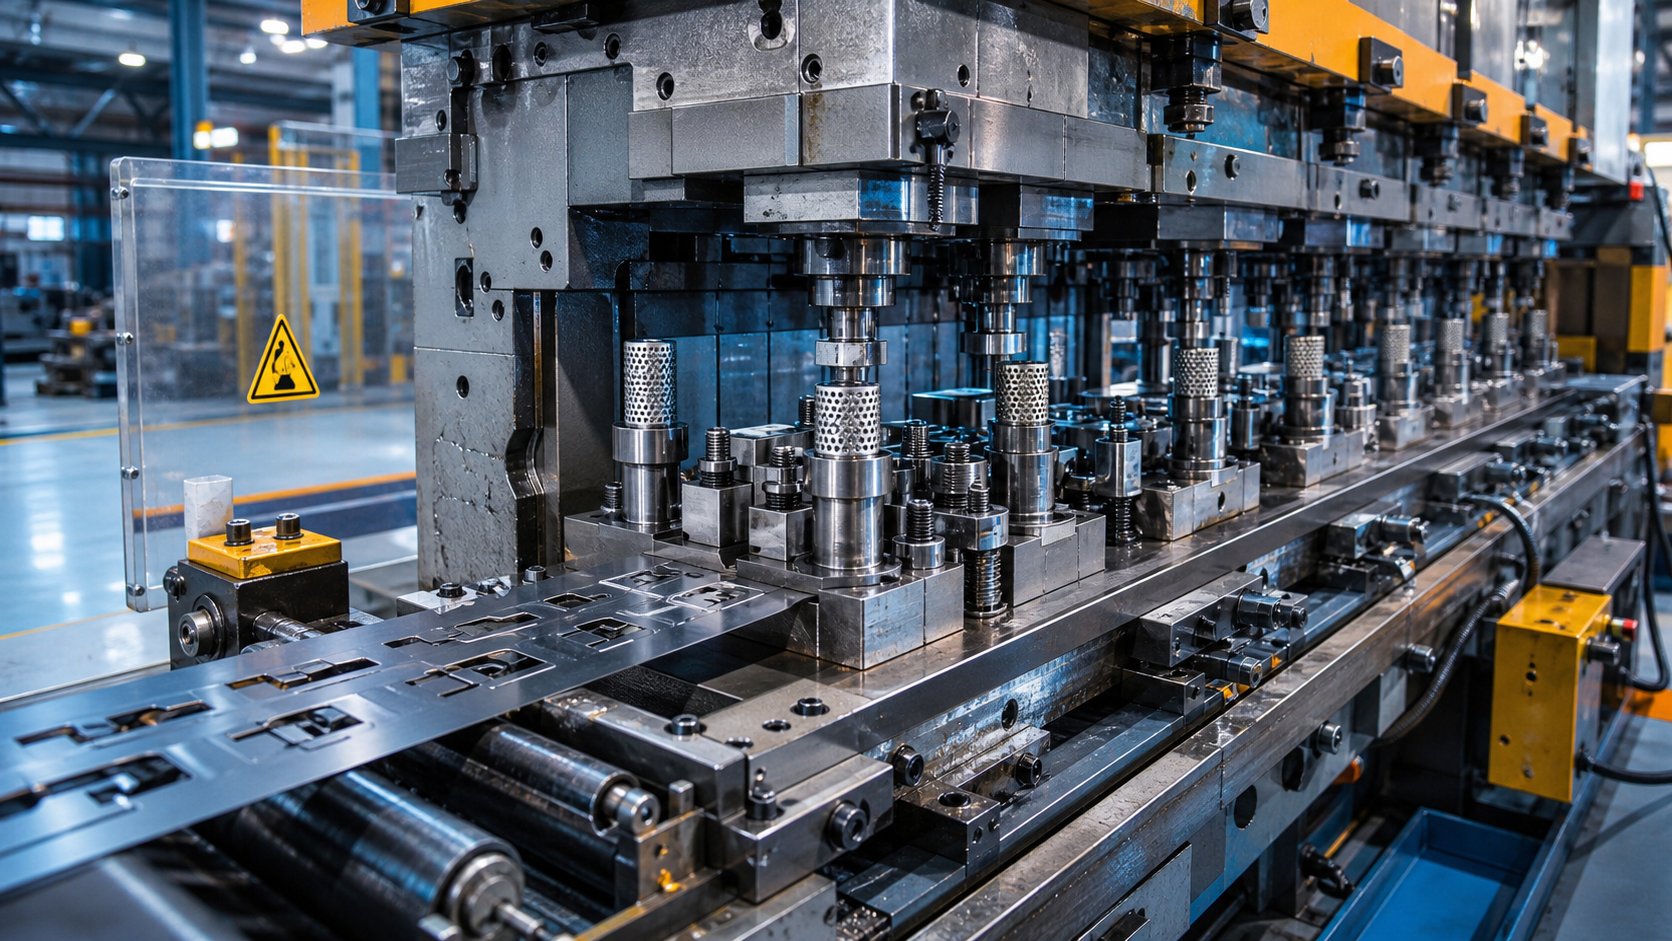
Progresyvus štampavimas yra metalo formavimo procesas, kurio metu ištisinė medžiagos juostelė viename štampų rinkinyje juda per eilę nuoseklių darbo vietų, su kiekvienu paspaudimu atliekama skirtinga operacija, kol pagaminama ir nuo juostos atskiriama baigta dalis.
Įsivaizduokite metalinę ritę, tiekiamą į štampavimo presą. Su kiekvienu smūgiu juostelė juda į priekį tiksliu žingsniu, vadinamu štampavimo žingsniu. Kiekviena stotis, per kurią ji praeina, atlieka konkrečią užduotį: išmuša skylę, formuoja vingį, prideda sugalvotą bruožą arba apkarpo perteklinę medžiagą. Kol juostelė pasiekia galutinę stotį, užbaigta dalis nukrenta laisvai. Vienas smūgis, vienas užbaigtas komponentas, kartojamas šimtus kartų per minutę.
Terminas „progresyvus“ reiškia šią laipsnišką transformaciją. Progresyvus štampavimas iš esmės yra tinkintas-inžinerinis įrankis, kuris į vieną automatizuotą operaciją sujungia tai, kam kitu atveju reikėtų kelių mašinų, kelių sąrankų ir kelių tvarkymo veiksmų. Metalinė juostelė veikia kaip atskiras konvejeris, be žmogaus įsikišimo pernešdamas kiekvieną-su-einančią dalį iš vienos stoties į kitą.
Kodėl gamintojai masinei gamybai naudoja progresinius štampus
Progresyvus štampavimas pelno savo vietą gamybos linijose, nes vienu metu išsprendžia tris problemas: greitį, nuoseklumą ir vieneto kainą. Presai, veikiantys valNuo 25 iki 200 smūgių per minutę ar daugiaugali išvesti baigtas dalis tokiu greičiu, kokio joks kitas formavimo metodas neprilygsta mažiems{0}}–-vidutiniams{2}}komponentams.
Kiekvienas smūgis duoda identiškus rezultatus, nes tie patys štampai ir štampų paviršiai formuoja medžiagą ta pačia seka ir tomis pačiomis sąlygomis. Tai pašalina kaupiamuosius pokyčius, kurie atsiranda, kai dalys perduodamos tarp atskirų mašinų. Rezultatas – griežti leistini nuokrypiai, vienodos savybės ir minimalus atliekos gamybos etapuose, kurie apima milijonus ciklų.
Tokios pramonės šakos kaip automobilių pramonė, elektronika, ŠVOK, apšvietimas ir plataus vartojimo prekės priklauso nuo šio proceso skliausteliuose, jungtyse, tvirtinimo detalėse, kontaktuose ir korpusuose. Tai dalys, kuriose matmenų nuoseklumas nėra neprivalomas ir kur vieneto ekonomika yra svarbi mastu.
Suprasti progresyvų štampavimą šiuo lygiu nėra akademinis. Tai objektyvas, per kurį įvertinate, ar gamintojo inžinerinis gylis, presavimo galimybės ir įrankių patirtis atitinka jūsų detalės sudėtingumą. Proceso detalės tiesiogiai nurodo klausimus, kuriuos turėtumėte užduoti, ir raudonas vėliavėles, į kurias turėtumėte atkreipti dėmesį.
Kaip žingsnis po žingsnio veikia progresyvus štampavimo procesas
Žinojimas, kad juosta juda per stotis, yra vienas dalykas. Suprasdami, kas iš tikrųjų vyksta kiekvienoje stotyje ir kodėl seka yra svarbi, yra ryškesnis objektyvas, leidžiantis įvertinti, argamintojo progresyvūs štampavimo įrankiaiatitinka jūsų dalies sudėtingumą.
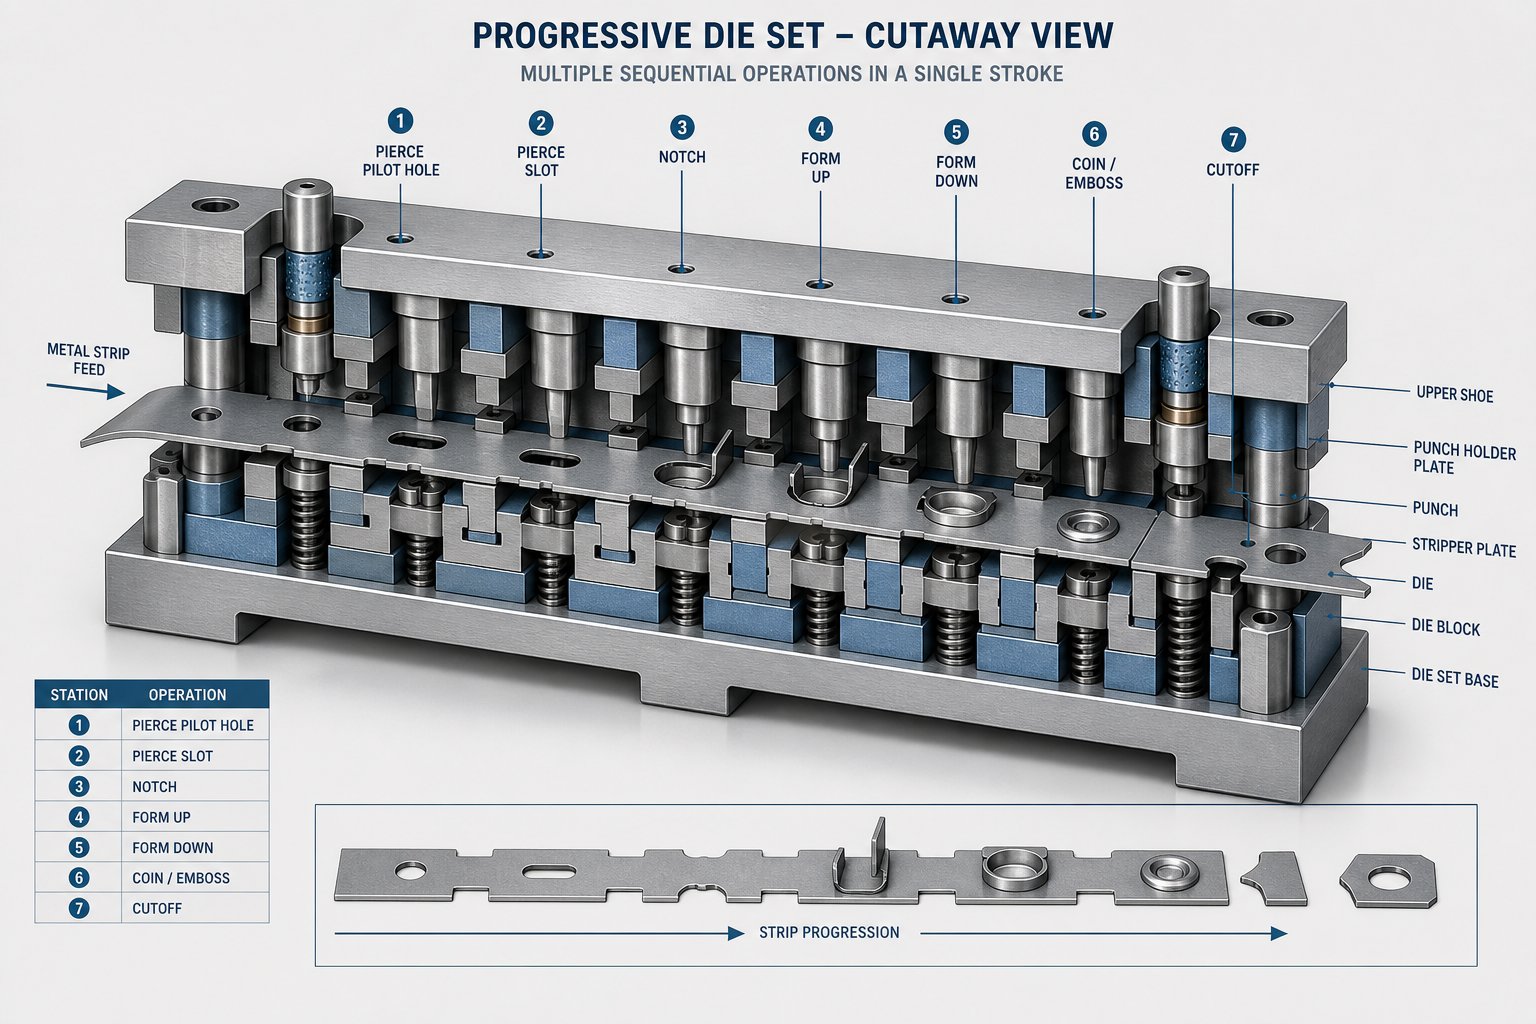
Etapas-po-Progresyvių štampų operacijų suskirstymas
Kiekviena progresinio štampavimo štampavimo stotis atlieka konkrečią operaciją, kuri remiasi darbu, atliktu prieš srovę. Praleiskite žingsnį, pertvarkykite seką arba neteisingai apskaičiuokite tarpus bet kuriame taške ir baigta dalis nepavyks. Štai kaip procesas vyksta nuo neapdorotos ritės iki užbaigto komponento:
- Maitinimas ir išvyniojimas- Lakštinio metalo ritė pritvirtinama prie išvyniojimo ir tiekiama į progresinį štampavimo presą tiksliais intervalais, sinchronizuotais su preso eiga. Ritininiai tiektuvai arba servo tiektuvai valdo juostelės judėjimą (vadinamą žingsniu) tūkstantosiomis colio dalimis, užtikrindami, kad kiekviena stotis gautų medžiagą tiksliai tinkamoje padėtyje.
- Auskarų vėrimas- Pirmosios formavimo stotys paprastai išmuša bandomąsias skylutes ir funkcines angas. Bandomosios skylės yra kiekvienos pasroviui esančios stoties išlygiavimo atskaitos, o funkcinės skylės tampa baigtos geometrijos dalimi. Auskarų vėrimas atliekamas anksti, nes pašalinus medžiagą prieš formavimą išvengiama iškraipymų aplink skylių kraštus.
- Tuščiavimas- Juostos dalys nupjaunamos, kad būtų galima apibrėžti išorinį dalies profilį arba sukurti vidines savybes. Uždarymo stotys gali iš dalies nupjauti kontūrą, palikdamos ąselius, kurie laiko dalį pritvirtintą prie laikiklio juostelės, kad būtų galima toliau transportuoti per štampą.
- Formavimas- Lenkimo, piešimo ir flanšų lenkimo operacijos suformuoja plokščią ruošinį į trimatę-geometriją. Formavimo stotys taiko kontroliuojamą jėgą, kad deformuotų metalą plastiškai, sukurdamos kampus, kanalus, briaunas ar kontūrus. Seka pereina nuo paprastų lenkimų prie sudėtingesnių formų, kad būtų galima palaipsniui valdyti medžiagos įtempimą.
- Sukalimas- Suspaudimas aukštu{1}}slėgiu patobulina specifines savybes, išlygina paviršius, paryškina spindulius arba įspaudžia detales, kurioms reikalinga griežtesnė matmenų kontrolė, nei pasiekiama standartiniam formavimui. Sukalimas dedamas po formavimo, nes jis tiksliai-suderina geometriją, kuri jau įgavo pagrindinę formą.
- Atkarpa- Galutinė stotis atskiria užbaigtą dalį nuo nešiklio juostos. Pagaminta dalis nukrenta laisvai, dažnai į šiukšliadėžę arba ant konvejerio, o likusi juostelė išleidžiama perdirbti.
Atkreipkite dėmesį, kaip kiekvienas etapas priklauso nuo tikslaus prieš jį buvusio vykdymo. Antroje stotyje išgręžtos bandomosios skylės nukreipia kiekvieną tolesnę operaciją. Formavimas priklauso nuo medžiagos, kuri buvo tinkamai uždengta. Coining daro prielaidą, kad po juo esanti lenkimo geometrija jau atitinka specifikaciją. Dėl šios pakopinės priklausomybės yra būtent tai, kodėl progresyvaus štampavimo štampavimo inžinerija reikalauja tikslumo projektavimo etape, o ne tik gamybos metu.
Kaip kelių{0}}stočių formavimas užtikrina dalių sudėtingumą
Stočių skaičius štampelyje tiesiogiai atspindi dalies sudėtingumą. Paprastam plokščiam laikikliui su dviem skylutėmis gali prireikti tik keturių ar penkių stočių. Trijų-matmenų jungtis su keliais lenkimais, reljefinėmis ypatybėmis ir siauromis-tolerancijos angomis gali prireikti dvylikos ar daugiau. Kiekviena papildoma stotis padidina įrankių sąnaudas, padidina štampavimo ilgį ir reikalauja didesnio štampavimo preso su atitinkamu lovos dydžiu ir talpa.
Paspauskite greičio raiščius tiesiai į stoties dizainą. Didelės spartos štampavimui 200 ir daugiau smūgių per minutę štampavimui reikalingos stotys, sukonstruotos taip, kad būtų galima greitai perkelti juosteles, efektyviai pašalinti laužą ir minimaliai praleisti laiką. Mažiau paprastesnių stočių palaiko greitesnį ciklo greitį. Sudėtingesnėse stotyse su giliu tempimu ar stipriu kalimu gali prireikti sulėtinti presą, o greitį formuoti jėgai.
Kai vertinate gamintoją, paklauskite, kiek stočių veikia jų tipiniai štampai ir kokį spaudimo greitį jie pasiekia su panašiomis į jūsų dalis. Parduotuvė, kurioje patogiai suprojektuoti 15- stočių įrankius sudėtingoms geometrijoms 100+ smūgių per minutę greičiu, veikia kitokiu inžineriniu lygmeniu nei viena, kurioje veikia šešios{5}} stoties štampai, skirti plokštiems ruošiniams. Šis skirtumas tiesiogiai veikia tai, ar jie gali susidoroti su jūsų detalės sudėtingumu be brangių bandymų{6}}ir klaidų kuriant įrankį.
Ryšys tarp stočių skaičiaus, presavimo galimybių ir pasiekiamos detalės geometrijos taip pat formuoja jūsų investicijas į įrankius. Daugiau stočių reiškia didesnes išankstines štampavimo išlaidas, tačiau jos atveria galimybę konsoliduoti operacijas, kurioms kitu atveju reikėtų antrinių procesų, atskirų mašinų ir papildomo tvarkymo. Ekonomika keičiasi priklausomai nuo apimties, todėl kyla natūralus klausimas: kokiais gamybos kiekiais ši investicija iš tikrųjų atsiperka?
Kai progresinis štampavimas yra tinkamas pasirinkimas jūsų projektui
Progresyvių štampų įrankiai nėra pigūs. Jūs žiūrite į dideles kapitalo sąnaudas, kol viena gamybos dalis išeina iš spaudos. Taigi tikrasis klausimas yra ne tai, ar procesas veikia, o tai, ar jūsų apimtys pateisina investicijas į paprastesnes alternatyvas, tokias kaip sudėtiniai štampai, perkeliamieji štampai ar vienkartinis štampavimas.
Apimties slenksčiai, kai progresyvios mirtys pranoksta kitus metodus
Progresyvus metalo štampavimas atitinka atskirą sąnaudų kreivę. Išankstinis šuolis yra staigus, bet -dalies kaina greitai sumažėja, kai didėja apimtis. Progresyvių štampų ekonominis gyvybingumas paprastai prasideda nuo 50 000 iki 100 000 vienetų per metus, tačiau dėl itin-paprastos geometrijos gali būti pateisinama nuo 30 000 iki 50 000 vienetų. Neviršijant tų slenksčių, metodai su mažesnėmis įrankių sąnaudomis, pvz., CNC pjovimas lazeriu arba vieno{13}}pakopio štampavimas, dažnai yra finansiškai prasmingesni.
Priešingai nei perkėlimo štampavimas, kuris tinka vidutiniam{0}} ir -dideliui kiekiui (maždaug 25 000 vienetų ir daugiau), bet yra didesnės arba giliai{4}}ištrauktos dalys, kurios negali likti pritvirtintos prie laikiklio juostelės. Sudėtiniai štampai užima vidurį: nedidelė įrankių kaina, didelis plokščių dalių tikslumas, tačiau apsiribojama paprastesnėmis geometrijomis ir mažesniais eigais. Vieno paspaudimo štampavimas iš anksto kainuoja mažiausiai, tačiau reikalauja didesnių darbo ir tvarkymo išlaidų, kurios priklauso nuo kiekio.
Ilgalaikių progresyvių štampavimo programų, apimančių šimtus tūkstančių ar milijonus dalių, vieneto įrankių kaina tampa nereikšminga. Štai čia ekonomika tampa patraukli: žaliavos ir spaudimo laikas dominuoja vienos dalies sąnaudose, o didelės apimties štampavimas atliekamas tokiu greičiu, kurio joks kitas metodas negali prilygti mažiems{2}}–-vidutiniams komponentams.
Įrankių investicijų ir{0}}dalies ekonomikos supratimas
Štai kaip progresiniai štampai lyginami su alternatyviais metodais pagal pirkėjams svarbiausius matmenis:
| faktorius | Progresyvus mirtis | Transfer Die | Junginys Die | Vieno{0}}taikymo štampavimas |
|---|---|---|---|---|
| Įrankių / sąrankos kaina | Labai Aukštas | Aukštas | Vidutinis | Žemas |
| Už-dalies kainą (maža apimtis) | Labai Aukštas | Aukštas | Vidutinis | Nuo žemo iki vidutinio |
| Už-dalies kainą (didelė apimtis) | Labai žemas | Žemas | Vidutinis | Aukštas |
| Dalių sudėtingumo galimybė | Aukšta (daug{0}}funkcija, 3D geometrija) | Aukšta (didelės arba giliai{0}}ištrauktos dalys) | Žemas (plokščias, vieno{0}}plokštumo) | Žemas (viena operacija vienam smūgiui) |
| Gamybos greitis | Labai greitas (200-600+ SPM) | Vidutinis | Nuo vidutinio iki greito | Lėtas |
| Idealus metinis kiekis | 50,000+ vnt | 25,000+ vnt | 5000-50000 vienetų | 1-10 000 vnt |
Modelis yra aiškus: progresyviems štampams reikia daugiau kapitalo, bet jums atlyginama už mažiausią -dalies kainą ir greičiausią ciklo laiką. Perkėlimo štampai siūlo panašų sudėtingumą didesnių komponentų valdymui, tačiau veikia lėčiau. Sudėtiniai štampai gerai tinka tikslioms plokščioms dalims nedideliais kiekiais. Atliekant{4}}vieno smūgio operacijas viskas paprasta ir įperkama trumpiems bėgimams, bet brangsta, kai didėja apimtys.
Kai įtraukiate potencialius tiekėjus, paprašykite lūžio analizės, kuri tiksliai parodytų, kur progresyvūs įrankiai atsiperka, palyginti su numatomais kiekiais. Pajėgus gamintojas sumodeliuos tai už jus, atsižvelgdamas į jūsų metinius kiekius, numatomą įrankio tarnavimo laiką ir visas antrines operacijas. Jei skaičiai jūsų gamybos horizonte nesikerta, jums gali būti naudingesnis kitas metodas, o patikima parduotuvė jums tai pasakys.
Tačiau vien apimtis neapsprendžia sprendimo. Medžiaga, kurią štampuojate, ir reikalingi leistini nuokrypiai taip pat lemia štampų dizainą ir bendrą kainą, o ne kiekvienas gamintojas su visomis medžiagomis elgiasi vienodai gerai.
Progresyviojo štampavimo medžiagos ir tolerancijos
Nuo jūsų pasirinktos medžiagos priklauso ne tik tai, kaip atrodo baigta dalis. Tai iš esmės lemia, kaip suprojektuotas štampas, kaip greitai gali veikti presas, kaip greitai nusidėvi įrankiai ir kokie leistini nuokrypiai yra realiai pasiekiami. Dviem identiškos geometrijos, bet skirtingų substratų dalims gali prireikti visiškai skirtingų stoties konfigūracijų, perforavimo medžiagų ir preso nustatymų. Štai kodėl progresyvios štampavimo medžiagos nusipelno rimto dėmesio prieš pateikiant užklausą.
Kaip medžiagų savybės įtakoja štampo dizainą ir rezultatus
Kiekvienas metalas štampavimo procese suteikia unikalų kietumo, plastiškumo, tempimo stiprumo ir spyruokliškumo derinį. Šios savybės lemia, kaip agresyviai štampas gali suformuoti juostelę, kiek stočių reikia ir kiek laiko trunka įrankiai prieš techninę priežiūrą ar pakeitimą.
Apsvarstykite spyruoklinį atsigavimą: kai metalas yra sulenktas, jis iš dalies grįžta į pradinę formą, kai formavimo jėga atsipalaiduoja. Kietesnės medžiagos su didesne takumo riba labiau atsitraukia. Štampos inžinieriai kompensuoja per-lenkdami, pridėdami kalimo stotis arba reguliuodami formavimo spindulį. Pavyzdžiui, gamintojas, turintis nerūdijančio plieno progresinio štampavimo patirties, žino, kad 300 serijos nerūdijančio plieno gaminiams reikia žymiai daugiau kompensacijos, nei naudojant švelnų anglies plieną, o tai dažnai padidina štampavimo stoteles ir sudėtingumą.
Ne mažiau svarbu ir lankstumas. Labai plastiški metalai, tokie kaip varis ir aliuminis, toleruoja agresyvų formavimąsi be įtrūkimų, o tai reiškia, kad yra mažiau tarpinių stočių ir švelnesni spinduliai. Kietesnes medžiagas, tokias kaip spyruoklinis plienas ar grūdintas nerūdijantis plienas,{2}}reikia laipsniškai formuoti keliais etapais, kad būtų išvengta lūžių, o tai reiškia, kad štampai ilgesni ir investicijos į įrankius didesnės.
Įrankio susidėvėjimas yra dar viena tiesioginė medžiagos pasirinkimo pasekmė. Abrazyviniai arba didelio{1}}stiprumo substratai pagreitina perforavimo ir štampavimo įdėklų degradaciją. Anglies plieno progresyvus štampavimas paprastai yra švelnesnis įrankiams nei nerūdijančio ar didelio -stiprumo mažai legiruoto
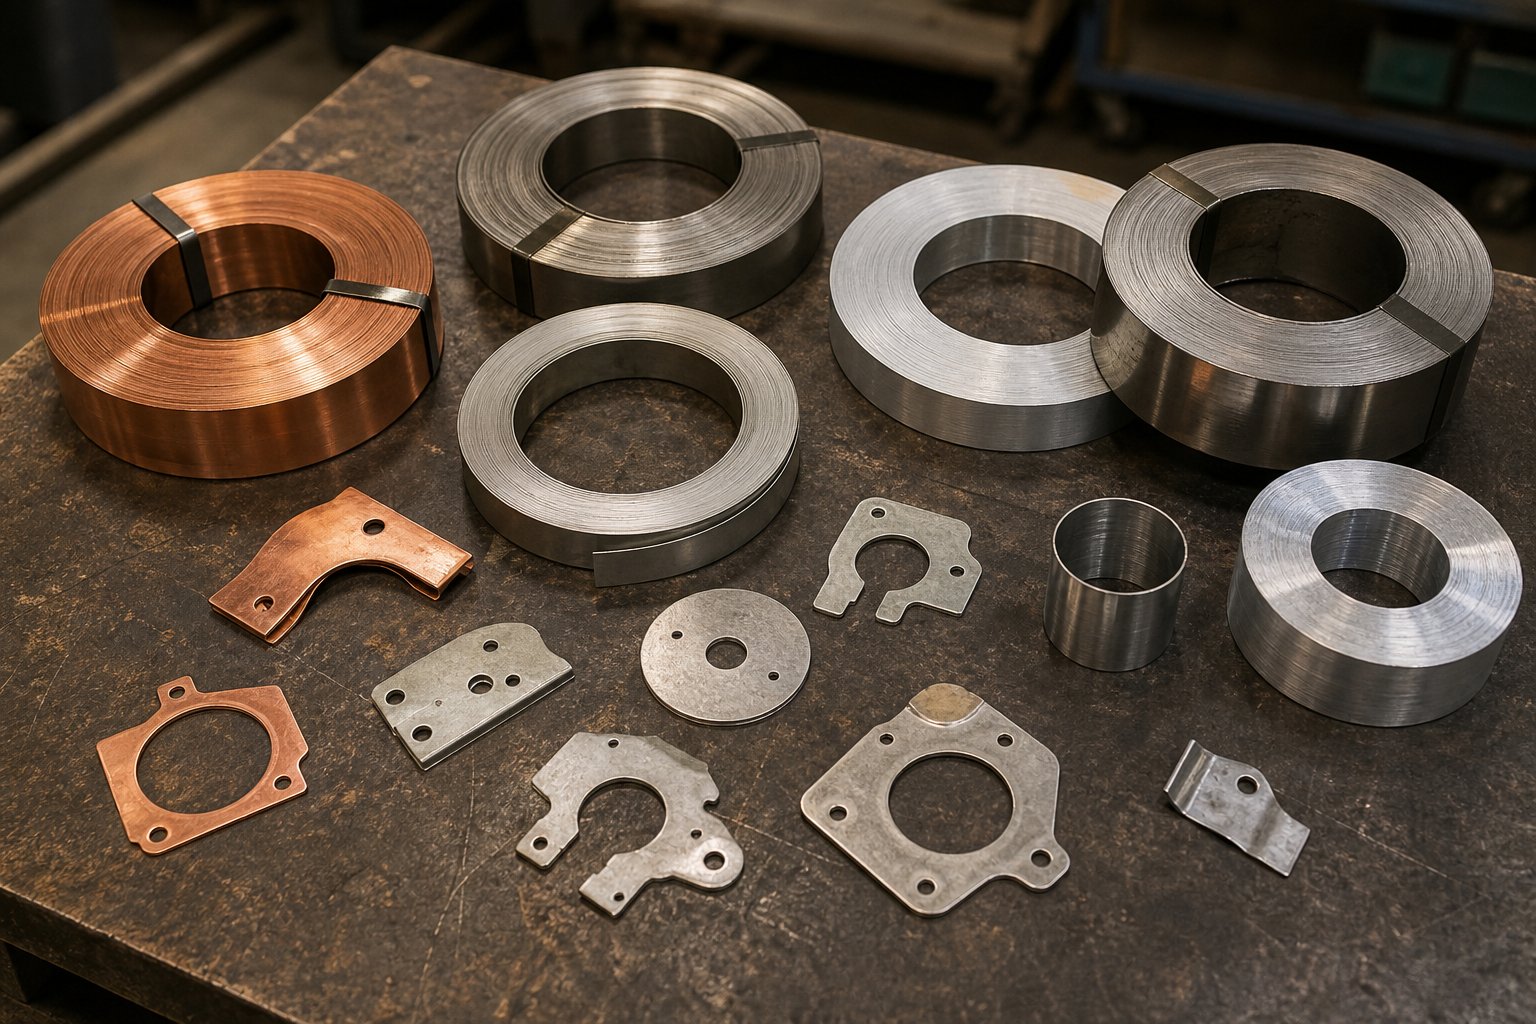
| Medžiaga | Pagrindinės savybės | Formuojantis elgesys | Tipinės programos |
|---|---|---|---|
| Anglies plienas (nuo mažo iki vidutinio) | Didelis stiprumas, geras lankstumas, ekonomiškas{0}} | Vidutinis spyruoklinis, lengvai formuojamas, mažesnis įrankių nusidėvėjimas | Kronšteinai, konstrukcinės dalys, automobilių detalės, tvirtinimo detalės |
| Nerūdijantis plienas (300/400 serija) | Atsparus korozijai, didelis kietumas,{0}}greitai sukietėja | Didelis atsparumas, reikalauja daugiau formavimo punktų, pagreitina įrankių susidėvėjimą | Medicinos prietaisai, maisto perdirbimas, jūrinė įranga, santechnika |
| Varis | Puikus laidumas, labai plastiškas, minkštas | Minimali spyruoklė, lengvai formuojasi, mažas įrankių nusidėvėjimas | Elektros kontaktai, šynos, jungtys, šilumokaičiai |
| Aliuminis (1100, 3003, 5052) | Lengvas, gerai formuojamas, atsparus korozijai | Nuo mažo- iki-vidutinio stiprumo spyruoklinis spyruoklis, linkęs sloguoti be tinkamo tepimo | Korpusai, radiatoriai, EMI skydai, lengvos konstrukcinės dalys |
| Žalvaris (C260, C360) | Geras apdirbamumas, vidutinio stiprumo, dekoratyvinė apdaila | Mažas atsparumas, puikus formavimas, minimalus įrankių susidėvėjimas | Gnybtai, jungtys, dekoratyvinė apkaustai, vožtuvai |
| Berilis varis | Didelis nuovargio stiprumas, laidus, ne{0}}kibirkščiuojantis | Vidutinis atsparumas, reikia kruopštaus formavimo sekų | Spyruoklės, erdvėlaivių komponentai,{0}}didelio įtempimo elektriniai kontaktai |
Atkreipkite dėmesį, kaip progresyvios štampavimo medžiagos nėra keičiamos iš įrankių perspektyvos. Vario progresiniam štampavimui sukurtas štampas neveiks tinkamai, jei perjungsite į nerūdijančio plieno vidurį. Tarpai, perforatoriaus geometrija, tepimo reikalavimai ir stočių skaičius priklauso nuo -medžiagos. Būtent dėl šios priežasties turėtumėte aptarti substrato pasirinkimą anksti pokalbiuose su potencialiais tiekėjais.
Skirtingų medžiagų ir sudėtingumo tolerancijos galimybės
Didelio tikslumo metalo štampavimas naudojant progresyvius štampus gali užtikrinti griežtą matmenų kontrolę, tačiau pasiekiami leistini nuokrypiai priklauso nuo sąveikaujančių veiksnių tinklo. Medžiagos elgesys yra šio tinklo centre.
Apskritai, laipsniškas štampavimo štampavimas leidžia daugumos funkcijų leistinus nuokrypius nuo 0,001 iki 0,005 colio, o kai kurios operacijos, pvz., pradūrimas, leidžia valdyti dar griežčiau. Tačiau šie skaičiai keičiasi dėl kelių kintamųjų:
- Medžiagos storis- Plonesnė medžiaga yra jautresnė formavimo jėgoms ir yra linkusi lengviau iškraipyti, todėl gali padidėti tolerancijos juostos.
- Medžiagos kietumas ir spyruokliškumas- Didesnė spyruoklė apsunkina kampų leistinų nuokrypių išlaikymą posūkiuose. Kiekvienas posūkis gali šiek tiek skirtis, nebent štampas tiksliai kompensuoja.
- Dalies geometrijos sudėtingumas- Dalys su daugybe lenkimų, gilių formų ar bruožų šalia kraštų sukaupia daugiau variacijų nei plokšti, paprasti komponentai.
- Stoties skaičius ir mirties būklė- Daugiau stočių sukelia daugiau kumuliacinių padėties nustatymo klaidų, tačiau gerai-prižiūrėtos bandomosios sistemos ją sumažina. Įrankio susidėvėjimas ilgą laiką palaipsniui mažina leistinas nuokrypas, kol priežiūra atkuria ryškumą.
- Spaudos nuoseklumas- Smūgio-į-eigos pakartojamumas presavimo cilindrui tiesiogiai įtakoja matmenų nuoseklumą. Servo-varomieji presai paprastai pranoksta mechaninius presus, atliekančius jautrų darbą.
Pavyzdžiui, aliuminio progresinis štampavimas gali išlaikyti griežtus plokščius leistinus nuokrypius, tačiau yra linkęs į paviršiaus šukavimą, kuris turi įtakos apdailos kokybei, jei tepimas arba štampo dangos nėra tinkamai tvarkomos. Nerūdijančio plieno laipsniškas štampavimas užtikrina puikų matmenų stabilumą pradurtose vietose, tačiau reikia atidžiai stebėti lenkimo kampus dėl agresyvaus spyruoklės ir sukietėjimo.
Praktinis išsinešimas? Nemanykite, kad jūsų piešinyje išspausdintas leistinas nuokrypis automatiškai pasiekiamas jūsų pasirinktoje medžiagoje. Vertindami gamintojus paklauskite, kaip jie valdo jūsų konkretaus substrato tolerancijos valdymą. Parduotuvė, turinti didelę jūsų medžiagų patirtį, paaiškins, kaip jie kompensuoja spyruoklinį atsigavimą, tvarko įrankių nusidėvėjimo grafikus ir patvirtins matmenų stabilumą per visą gamybos eigą. Tas, kuriam trūksta šios patirties, gali cituoti agresyviai, bet sunkiai išlaikyti specifikacijas, kai gamyba įsibėgėja.
Medžiagų žinios yra vienas iš gamintojo gylio rodiklių. Sertifikatai ir procesų kontrolė dar daugiau pasako apie tai, ar jų kokybės sistemos gali veikti nuosekliai, ypač reguliuojamose pramonės šakose, kur atsekamumas ir pakartojamumas yra ne tik pageidavimai, bet ir reikalavimai.
Pramonės sertifikatai, signalizuojantys apie gamintojo kokybę
Tiekėjo pagrindiniame puslapyje esantis sertifikavimo logotipas atrodo užtikrintai. Bet ką tai iš tikrųjų pasakoja apie jų gebėjimą nuosekliai, atsekamai ir laikantis specifikacijų per milijonus ciklų gaminti jūsų dalis? Pirkėjams, vertinantiems štampavimo štampo gamintojus, sertifikatai nėra trofėjai. Tai dokumentais pagrįstų procesų valdymo sistemų, kurios buvo nepriklausomai audituotos ir patikrintos, įrodymas.
Ne visi sertifikatai turi tokį patį svorį kiekvienai programai. Tai, ko reikia jūsų projektui, priklauso nuo pramonės šakos, galutinio-naudojimo aplinkos ir reguliavimo aplinkos, į kurią patenka jūsų dalys.
Pagrindiniai sertifikatai, kuriuos turėtų patikrinti kiekvienas pirkėjas
Štai ką apima kiekvienas pagrindinis sertifikatas ir kuriems sektoriams to reikia:
- ISO 9001- Pagrindinis kokybės valdymo sistemos standartas. Ji nustato dokumentais pagrįstus gamybos kontrolės, korekcinių veiksmų, vidinio audito ir nuolatinio tobulinimo procesus. Bet kuris progresyvaus štampavimo tiekėjas, jūsų manymu, turėtų tai laikytis kaip minimumo. Tai negarantuoja tobulumo, tačiau jo nebuvimas rodo pagrindinės proceso disciplinos trūkumą.
- IATF 16949- Sukurta remiantis ISO 9001 ir automobiliams skirtais-specifiniais defektų prevencijos, pokyčių mažinimo ir atliekų pašalinimo tiekimo grandinėje reikalavimais. Jei perkate automobilių komponentų progresinį štampavimą, dėl šio sertifikato negalima-derėtis. Tai reikalauja, kad tiekėjai parodytų proceso pajėgumų studijas, kontrolės planus ir pažangų produktų kokybės planavimą (APQP).
- AS9100- Aviacijos ir kosmoso atitikmuo, pridedant konfigūracijos valdymo, rizikos valdymo, gaminių saugos ir padirbtų dalių prevencijos reikalavimus. Aviacijos ir kosmoso tiekimo grandinėse reikalaujama visiško medžiagų atsekamumo ir pirmųjų -straipsnių patikrinimo ataskaitų. Gamintojas be AS9100 tiesiog negali dalyvauti daugumoje aviacijos ir kosmoso programų.
- ISO 13485- Medicinos prietaisų kokybės valdymo standartas. Skirtingai nuo ISO 9001 orientacijos į klientų pasitenkinimą ir nuolatinį tobulėjimą,ISO 13485 pabrėžia atitiktį reikalavimams ir rizikos valdymąužtikrinti medicinos prietaisų saugumą ir veiksmingumą. Tam reikalingas geresnis atsekamumas, užterštumo kontrolė, skundų nagrinėjimo procesai ir ilgesnis įrašų saugojimo laikotarpis. Šis sertifikatas pirkėjams, perkantiems medicininio progresyvaus štampavimo komponentus, parodo, kad gamintojas veikia pagal kontrolę, suderintą su FDA, ES MDR ir kitomis pasaulinėmis reguliavimo sistemomis.
Pastebėsite, kad šie sertifikatai remiasi vienas kitu. Gamintojas, turintis IATF 16949, jau turi ISO 9001 pagrindą. Vienas, sertifikuotas pagal ISO 13485, pritaikė šią sistemą medicinos prietaisų rizikos valdymui. Sluoksniavimas yra svarbus, nes jis atspindi laipsniškai gilesnes proceso kontrolės priemones, pritaikytas konkrečioms pramonės-gedimų pasekmėms.
Kodėl PPAP ir procesų patvirtinimas yra svarbūs reguliuojamoms pramonės šakoms
Sertifikatai apibrėžia sistemą. PPAP, gamybos dalies patvirtinimo procesas, patvirtina išvestį. Iš pradžių sukūrėAutomobilių pramonės veiksmų grupė (AIAG)PPAP yra standartizuota procedūra, užtikrinanti, kad tiekėjo dalys atitiktų visas inžinerines specifikacijas prieš pradedant masinę gamybą. Tam reikia dokumentais pagrįstų įrodymų, įskaitant proceso eigos diagramas, pajėgumų tyrimus (CpK analizę), matavimo sistemos analizę, valdymo planus ir medžiagų sertifikatus.
Kodėl tai turėtų būti jums aktualu? Kadangi PPAP perkelia įrodinėjimo naštą gamintojui. Prieš išsiunčiant vieną gamybos vienetą, jie turi įrodyti, pateikdami duomenis, kad jų procese tinkamos dalys pagaminamos pakartotinai. Automobilių komponentų progresyvaus štampavimo ir aviacijos erdvėje standartinis PPAP lygis yra 3 arba aukštesnis. Medicinos prietaisų programoms gali reikėti lygiaverčių patvirtinimo dokumentų projektavimo istorijos failuose.
Praktinė nauda yra rizikos mažinimas. Gamintojas, kuris reguliariai pildo PPAP pateikimus, turi infrastruktūrą, leidžiančią užfiksuoti proceso dreifą, patvirtinti įrankių pakeitimus ir atsekti bet kokią neatitinkančią dalį iki pagrindinės priežasties. Tam, kuris negali sukurti PPAP paketo paprašius, greičiausiai trūksta statistinių procesų kontrolės ir dokumentacijos griežtumo, kurio reikalauja reguliuojamos pramonės šakos.
Yra dar vienas veiksnys, kurio pirkėjai dažnai nepastebi: vertikali integracija. Štampavimo štampų gamintojas, turintis vidinį-įrankių dizainą, vielos EDM ir CNC šlifavimą, pagal vieną kokybės sistemą kontroliuoja kiekvieną kintamąjį, turintį įtakos dalių kokybei. Kai įrankiai perduodami į atskirą parduotuvę, atsiranda atsekamumo spragų. Štampo modifikacijos vyksta už sertifikuotos KVS ribų, tikrinimo standartai gali skirtis, o iteracijos ciklai sulėtėja. Tai nereiškia, kad užsakomųjų įrankių naudojimas visada yra problemiškas, tačiau tai reiškia, kad turėtumėte paklausti, kur gaminami štampai ir ar šis procesas patenka į tą patį audituotą kokybės skėtį kaip ir gamyba.
Sertifikatai ir parengtis PPAP suteikia patikimą filtrą galutiniam tiekėjų sąrašui. Jie nurodo, kurie gamintojai naudojasi dokumentacija, atsekamumu ir proceso disciplina, kurios reikalauja jūsų programa. Tačiau vien sertifikatai neatskleidžia, ar parduotuvėje yra tinkami presai, tinkamas inžinerinis gylis ar tinkamas pajėgumas jūsų konkrečiam projektui. Tam vertinimui reikia visiškai kitokio klausimų rinkinio.
Kaip įvertinti ir pasirinkti tinkamą progresinio štampavimo gamintoją
Patvirtinote, kad progresyvus štampavimas atitinka jūsų projekto apimties, medžiagos ir tolerancijos reikalavimus. Išfiltravote potencialius tiekėjus pagal sertifikatus, kurių reikalauja jūsų pramonės šaka. Kitas iššūkis yra sunkesnis: išsiaiškinti, kuris progresyvus štampų gamintojas iš tikrųjų turi inžinerinį gylį, įrangą ir pajėgumus, kad galėtų patikimai pristatyti jūsų dalis.
Vien kaina to nepasakys. Nebus ir nušlifuota svetainė. Pajėgų partnerį nuo rizikingo statymo skiria patikrinami techniniai kriterijai ir teisingi klausimai, užduodami pokalbio pradžioje.
Esminiai gamintojo pajėgumų vertinimo kriterijai
Pagalvokite apie tai kaip apie savo deramo patikrinimo{0}}kontrolinį sąrašą. Kiekvienas kriterijus atskleidžia kažką apie tai, ar tiekėjas gali patenkinti jūsų detalės sudėtingumo, apimties ir kokybės reikalavimus be brangių staigmenų programos viduryje:{2}}
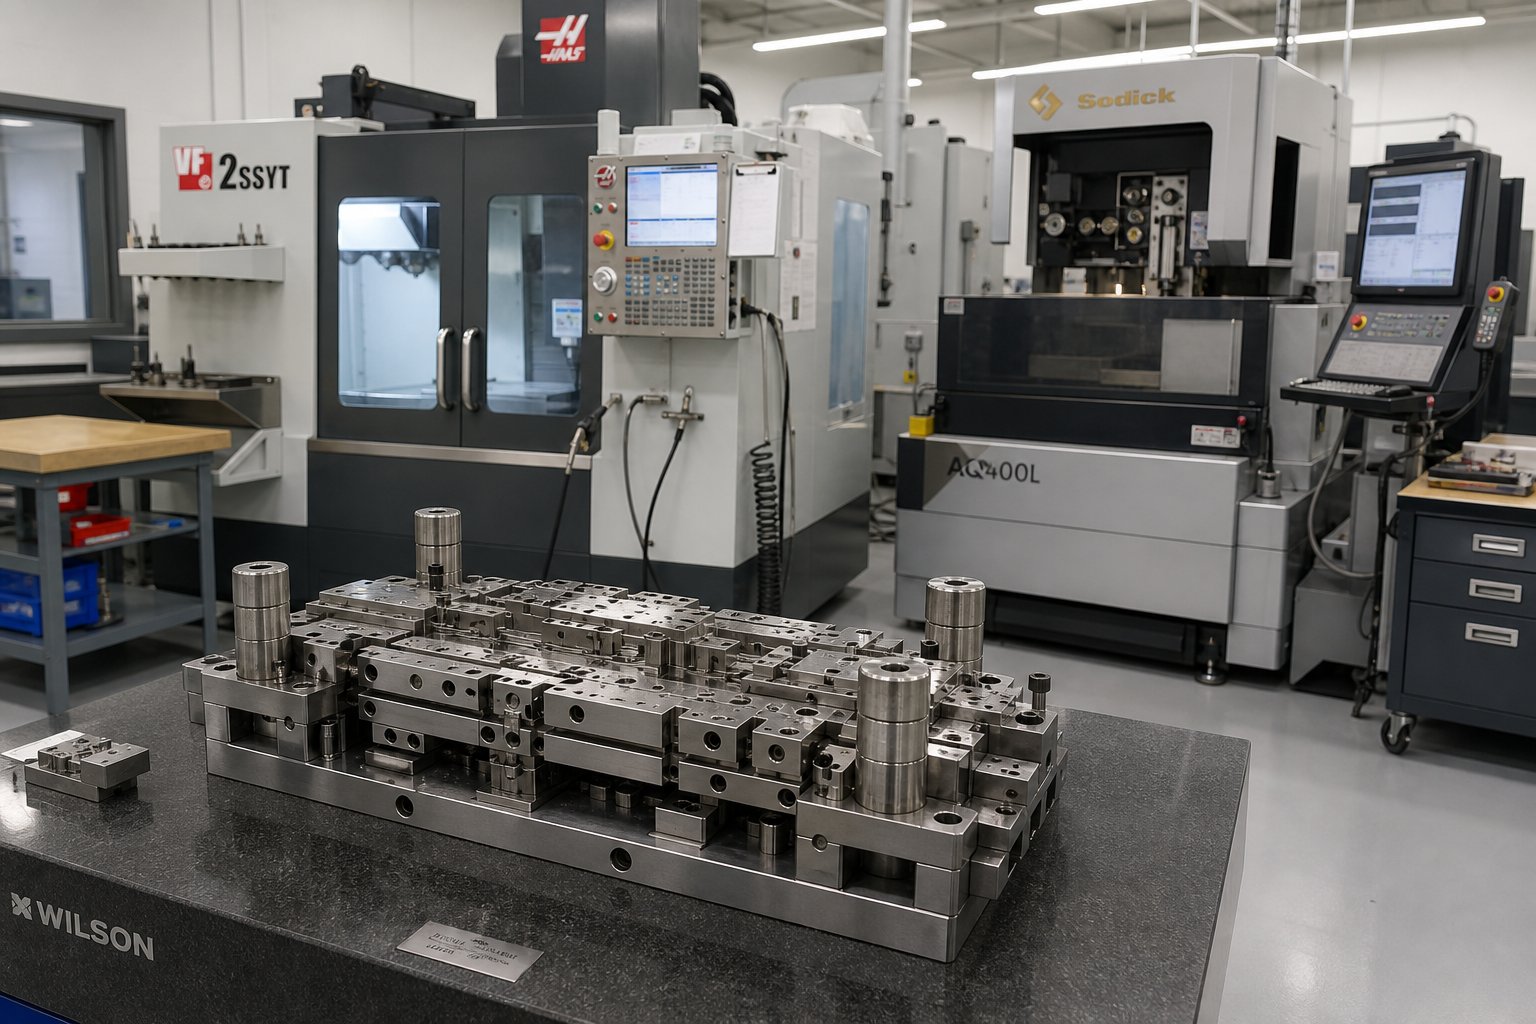
- In-vidinis progresyvus įrankis ir štampavimo galimybė- Ar gamintojas projektuoja ir gamina štampus viduje, naudodamas vielos EDM, CNC apdirbimą ir paviršiaus šlifavimą? Vertikaliai integruoti įrankiai reiškia greitesnius iteracijos ciklus, griežtesnę štampų komponentų kokybės kontrolę ir greitesnį modifikacijų atlikimą. Kai įrankių koregavimas vyksta po vienu stogu, pašalinate komunikacijos spragas ir planavimo vėlavimus tarp atskirų įrankių parduotuvių.
- Spaudimo tonažo diapazonas ir eigos greitis- Presavimo pajėgumas nustato, kokius dalių dydžius, medžiagos storį ir formavimo jėgas gali pritaikyti parduotuvė. Gamintojas, valdantis presus nuo 45 iki 400+ tonų, apima viską nuo subtilių jungčių gnybtų iki sunkesnių konstrukcinių laikiklių. Eigos greitis (takų per minutę) nurodo apie pralaidumo potencialą ir ar jų įranga atitinka jūsų garsumo tikslus.
- Konkreti medžiaga{0}}patirtis- Ne visos parduotuvės vienodai tvarko visus substratus. Paprašykite savo medžiagoje pateikti gamybos pavyzdžių. Gamintojas, turintis patirties gaminant nerūdijantį plieną, štampų projektavimo etape elgiasi kitaip nei gamintojas, kurio specializacija yra varis ar aliuminis. Medžiagų pažinimas tiesiogiai reiškia mažiau įrankių peržiūrų ir griežtesnį pirmojo-praėjimo išeigą.
- Inžinerinis palaikymas ir DFM bendradarbiavimas- Geriausi progresyvių štampų gamintojai veikia kaip inžineriniai partneriai, o ne tik pardavėjai. Ieškokite tiekėjų, siūlančių „Design for Manufacturability“ apžvalgą, prieš pradėdami naudoti įrankius. Ankstyvojo-fazės DFM bendradarbiavimas gali sumažinti atliekų kiekį, supaprastinti įrankius ir pagerinti dalių našumą prieš pradedant gamybą.
- Antrinės operacijos ir apdaila- Ar jie gali atlikti dengimo, terminio apdorojimo, sriegimo, suvirinimo ar surinkimo darbus-namuose arba per valdomus partnerius? Progresyvios metalo štampavimo paslaugos, apimančios ne tik spaudą, sumažina tiekimo grandinės sudėtingumą ir sutrumpina pristatymo laiką.
- Prototipų kūrimas naudojant gamybos mastelį- Gamintojas, galintis palaikyti ankstyvųjų prototipų įrankius ir pereiti prie griežtų gamybos štampų, suteikia jums vieną partnerį per visą programos gyvavimo ciklą – nuo patvirtinimo iki didelės apimties paleidimų.
Gamintojai, turintys-vidaus progresyvaus štampavimo dizaino galimybes, pvzYICHEN, gali sumažinti iteracijos ciklus, nes įrankių projektavimas, apdirbimas, konstravimas ir patvirtinimas vyksta per vieną operaciją. Gamybos inžinieriams, ieškantiems griežto pakartojamumo ir keičiamo mastelio masinės gamybos, šis integruotas metodas pašalina perdavimo delsą ir nesusipratimus, kurie dažnai kenkia kelių tiekėjų įrankių susitarimams.
Klausimai, kuriuos reikia užduoti prieš įsipareigojant tiekėjui
Pajėgi parduotuvė nedvejodama atsakys į šiuos klausimus. Neaiškūs arba nukreipti atsakymai patys yra duomenų taškas:
- Koks yra jūsų įprastas laikas nuo štampų dizaino patvirtinimo iki pirmojo gaminio pagaminimo?
- Kiek stočių paprastai projektuojate dalims, kurių geometrija ir medžiaga panaši į mano?
- Ar jums priklauso ir prižiūrite visus pažangius įrankius-namuose, ar bet kuri dalis yra perduota iš išorės?
- Ar galite pateikti PPAP dokumentus tokiu lygiu, kokio reikalauja mano pramonė?
- Kokio spaudimo tonažo ir greičių aš veiksiu ir koks yra jūsų dabartinis pajėgumų panaudojimas?
- Ar pateikiate DFM atsiliepimus prieš baigdami štampų dizainą ir ar jūsų inžinierių komanda dalyvauja cituojant?
- Kaip tvarkote įrankių priežiūrą, galandimo grafikus ir atsargines dalis ilgiems gamybos etapams?
Šie klausimai verčia konkretizuoti. Greitai atskirsite progresyvias štampavimo paslaugas, kurios tikrai investuoja į inžineriją, nuo tų, kurios paprasčiausiai tarpininkauja įrankiams ir spaudai.
Raudonos vėliavėlės, kurios signalizuoja apie galimas kokybės ar pristatymo problemas
Vertindami stebėkite šiuos įspėjamuosius ženklus. Bet kuris iš jų reikalauja išsamesnio tyrimo. Kelios vėliavėlės kartu rodo, kad turėtumėte tęsti:
- Nėra vidinių{0}}įrankių- Jei tiekėjas visą štampų konstrukciją perduoda iš išorės, jis neturi tiesioginės kontrolės svarbiausio jūsų programos kintamojo. Modifikacijos užtrunka ilgiau, kokybės priežiūra pasiskirsto įvairiose organizacijose, o atskaitomybė susilieja.
- Nenoras dalytis proceso pajėgumų duomenimis- Gamintojas, pasitikintis savo procesais, lengvai pateiks CpK duomenis, SPC diagramas arba patikrinimų ataskaitų pavyzdžius. Pasipriešinimas čia dažnai užmaskuoja nenuoseklumą.
- Citata neperžiūrėjus detalių geometrijos- Tiksliam progresyviam štampų citavimui reikia nuodugniai peržiūrėti CAD duomenis, leistinus nuokrypius ir medžiagų specifikacijas. Greitas pasiūlymas, pagrįstas minimalia informacija, dažniausiai paskatina vėliau pakeisti užsakymus.
- Nėra aiškios DFM grįžtamojo ryšio kilpos- Jei tiekėjas priima jūsų brėžinį nepasiūlydamas jokių patobulinimų ar nepažymėdamas galimų formavimo iššūkių, tikėtina, kad jo inžinerinis įsitraukimas bus menkas.
- Neaiškūs atsakymai apie pajėgumus ir pristatymo laiką- Gamintojai, kurių pajėgumas yra ar beveik toks, gali priimti jūsų užsakymą ir sunkiai pristatyti pagal grafiką. Paklauskite apie dabartinį mašinos panaudojimą ir kaip jie susidoroja su paklausos svyravimais.
Vertinimas – tai ne tik tiekėjo, galinčio padaryti jūsų dalį, paieška. Tai yra progresyvaus štampų gamintojo, kurio infrastruktūra, inžinerinė kultūra ir kokybės sistemos atitinka jūsų programos reikalavimus per visą gamybos laikotarpį, identifikavimas. Pigiausia kaina retai kada atspindi mažiausią bendrą kainą – realybė, kuri tampa skausmingai aiškesnė, kai pradeda komplikuotis įrankių pataisymai, pristatymo lapeliai ir kokybės trūkumai.
Dažnos klaidos renkantis progresyvų štampavimo partnerį
Žinojimas, ko ieškoti iš tiekėjo, yra pusė lygties. Kita pusė pripažįsta klaidas, kurios tyliai padidina išlaidas, išmuša iš bėgių laiko juostas ir priverčia brangiai koreguoti kurso mėnesius į programą. Šios klaidos kartojasi įvairiose pramonės šakose, o dauguma jų turi bendrą šaknį: sprendimai, priimti dėl neišsamios informacijos arba netinkamai išdėstytų prioritetų.
Klaidos, dėl kurių reikia brangiai perdaryti įrankių
Toliau išvardyti trūkumai yra išvardyti pagal poveikio bendroms programos išlaidoms sunkumą. Kiekvienas iš jų sujungiamas pasroviui, todėl anksti gaudydami juos atsiperka:
- Tiekėjo pasirinkimas remiantis tik nurodyta vieneto kaina- Mažiausia kaina dažnai parodo mažiausias išankstines inžinerines investicijas. Kai laipsniško štampavimo štampų projektavimo pradžioje trūksta griežtumo, spraga vėliau išryškėja kaip įrankių peržiūra, matmenų poslinkis ir gamybos sustabdymai. Inžineriniai sprendimai laipsniško štampų projektavimo srityje gali nulemti iki 80 % visų gamybos sąnaudų, o tai reiškia, kad per visą programos gyvavimo laikotarpį DFM analizė sutaupoma pigiai.
- Praleidžiant dizaino bendradarbiavimą dėl gamybos- Detalės geometrijos užbaigimas be štampavimo partnerio įvesties užfiksuoja problemas, kurių progresyvūs įrankiai negali lengvai išspręsti. Pernelyg griežti ne-kritinių savybių tolerancijos, lenkimo geometrijos, kurios kovoja su medžiagos grūdėtumo kryptimi, arba skylių išdėstymas per arti, kad suformuotų briaunas – visa tai verčia papildomas štampavimo vietas, lėtesnį presavimo greitį ir didesnį laužo kiekį. Ankstyvosios DFM dirbtuvės sutaupo savaites uždelsimo ir tūkstančius dolerių, nes išsprendžiamos šios problemos prieš pjaunant įrankinį plieną.
- Nepakankamas įrankių paruošimo laiko įvertinimas- Sudėtingų progresinio štampavimo štampų su 10 ar daugiau stočių projektavimas, apdirbimas, surinkimas ir išbandymas reikalauja 12–20 savaičių. Pirkėjai, manantys, kad įrankiai atkeliauja per pusę to laiko, galiausiai verčia gamintojus atlikti nuorodų patvirtinimą, o tai sukelia gamybos kokybės problemų.
- Nepavyksta patikrinti medžiagų sertifikatų ir bandymų ataskaitų- Tiekėjas, kuris negali pateikti gamyklos sertifikatų, mechaninių bandymų rezultatų ar medžiagų atsekamumo dokumentų, gali pakeisti klases arba pasikliauti nepatvirtintomis atsargomis. Tai kelia atitikties riziką reguliuojamose pramonės šakose ir gali nenuspėjamai pakeisti formavimo elgesį.
- Antrinių veikimo galimybių nepaisymas- Jei jūsų detalę reikia sriegti, padengti arba termiškai apdoroti, o štampavimo tiekėjas visa tai atlieka be jokios priežiūros, įvedėte kokybės spragų ir pristatymo laiko neapibrėžtumo, kuris neatsiras, kol dalys bus pristatytos nepilnos arba neatitinkančios specifikacijos.
- Nepatvirtina jūsų reikalaujamų kiekių gamybos pajėgumų- Parduotuvė, kurios išnaudojimas yra 90 %, gali priimti jūsų užsakymą, bet neturi pakankamai pralaidumo, kad atitiktų pristatymo terminus. Tiesiogiai teiraukitės apie pajėgumų didėjimą ir tai, kaip jie valdo paklausos šuolius.
- Praleidžiamas pavyzdinis paleidimas arba bandomoji gamyba- Tiesiai pereinant nuo įrankio išbandymo prie pilno-pakopos gamybos be kontroliuojamo bandomojo paleidimo pašalinsite paskutinę galimybę pastebėti matmenų poslinkį, paviršiaus problemas ar proceso nestabilumą prieš išsiunčiant tūkstančius dalių.
Nepastebėti veiksniai, turintys įtakos bendroms nuosavybės išlaidoms
Visų septynių klaidų modelis yra vienodas: optimizavimas matomoms išlaidoms, ignoruojant paslėptas išlaidas. Bendros štampuotų komponentų nuosavybės išlaidos gerokai viršija matomą vienos dalies kainą, įskaitant įrankių priežiūrą, atliekų šalinimą, perdirbimo darbus, pristatymo vėlavimus ir kokybiškus trūkumus, kurie pasiekia jūsų surinkimo liniją arba jūsų klientą.
Progresyvus štampavimo štampų dizainas, kuris iš anksto kainuoja 15 % daugiau, tačiau pašalina du įrankių pakeitimus, perpus sumažina laužą ir nuo pat pirmos dienos tiekia stabilias dalis, sudaro mažesnes bendras sąnaudas nei biudžetinė alternatyva, kuri trunka tris mėnesius po inžinerinių pakeitimų. Pirkėjai, kurie savo sprendimą remiasi TCO, o ne vieneto kaina, nuolat renkasi pajėgesnius partnerius ir sklandžiau pradeda gamybą.
Išsinešti nėra, kad kaina nesvarbu. Būtent išlaidoms reikia konteksto. Jūsų vertinimo sistema, sertifikavimo kontrolinis sąrašas ir techniniai klausimai – visa tai lemia sprendimą dėl tiekimo, kuris apima visą progresyvių įrankių ir jų gaminamų dalių gyvavimo ciklą. Turėdami tokį aiškumą, esate pasirengę veikti.
Žengiame kitą žingsnį link tinkamo gamybos partnerio
Suplanavote procesą, supratote ekonomiką, nustatėte sertifikatus, kurių reikalauja jūsų pramonė, ir sukūrėte sistemą, kaip atskirti pajėgius tiekėjus nuo rizikingų. Likęs žingsnis yra vykdymas: šias žinias paversti struktūrizuotu tiekimo veiksmų planu, kuris perkelia jūsų projektą nuo įvertinimo iki gamybos{1}}paruošto įsipareigojimo.
Sukurkite savo gamintojo galutinį sąrašą
Atsispirkite impulsui siųsti savo užklausą keliolikai tiekėjų vienu metu. Tikslinis trijų–penkių metalo štampavimo štampų gamintojų sąrašas, atitinkantis jūsų techninius ir kokybės kriterijus, duoda geresnių rezultatų nei daugybė užklausų. Gausite daugiau apgalvotų inžinerinių atsiliepimų, greitesnio detalių citatų apdorojimo ir aiškesnių signalų apie tai, kurios parduotuvės tikrai nori jūsų programos, palyginti su tomis, kurios platina tinklą.
Filtruokite kandidatus patvirtindami, kad jie turi jūsų paraiškai reikalaujamus sertifikatus, naudoja presus pagal jūsų detalių reikalaujamą tonažo ir greičio diapazoną ir turi dokumentuotą patirtį dirbant su medžiaga. Tada pirmenybę teikite tiems, kurie siūlo-vidinius įrankius ir DFM bendradarbiavimą, nes šios galimybės tiesiogiai sumažina iteracijos laiką ir programos riziką.
Kiti žingsniai gamybos link-Paruoštas tiekimas
Naudokite šį kontrolinį sąrašą kaip veiksmų seką toliau:
- Patvirtinkite apimties pagrindimą- Patvirtinkite, kad planuojami metiniai kiekiai peržengia lūžio slenkstį, kai progresiniai štampavimo įrankiai užtikrina mažesnes-dalies išlaidas nei alternatyvos. Jei turite mažiau nei 50 000 vienetų, dar kartą peržiūrėkite, ar paprastesnis metodas jums tinka geriau.
- Užrakto medžiaga ir tolerancijos specifikacijos- Prieš įtraukdami tiekėjus, užbaikite pagrindą, storį ir svarbiausius matmenis. Dviprasmiškumas čia sukuria neaiškias citatas ir vėliau skatina nesutapimą.
- Nustatykite reikalingus sertifikatus- Suderinkite savo pramonės reguliavimo aplinką su atitinkamu kokybės standartu (pagrindinis ISO 9001 standartas, IATF 16949 automobiliams, AS9100 aviacijai, ISO 13485 medicinai). Pašalinkite bet kokį tiekėją, kuriam trūksta jūsų.
- Sukurkite kriterijų{0}}svertinį sąrašą- Įvertinkite kandidatus pagal vertinimo sistemą:-vidinį įrankį, spaudos galimybes, patirtį su medžiaga, DFM palaikymą, antrines operacijas ir pajėgumą.
- Prieš įsipareigodami pateikite DFM peržiūros užklausą- Pasidalykite savo CAD duomenimis ir paprašykite atrinktų tiekėjų pateikti atsiliepimų apie gamybą. Jų DFM atsako kokybė daugiau pasako apie inžinerinį gylį nei bet kuri brošiūra.
- Reikalauti bandomosios gamybos- Prieš leisdami gaminti visą-kainą, reikalaukite kontroliuojamo mėginio paleidimo su matmenų patikrinimo ir proceso pajėgumų duomenimis. Tai yra jūsų paskutinis patikrinimo taškas prieš skalę.
Pirkimų komandoms ir gamybos inžinieriams, tiekiantiems laipsniško štampavimo štampus, skirtus didelės -tūrio metalinėms dalims, kurioms reikalingas kelių-stočių formavimas ir griežtas pakartojamumas, progresyvi štampavimo įmonė, turinti integruotas galimybes nuo štampų dizaino iki keičiamo dydžio masinės gamybos, supaprastina visą procesą. Gamintojai mėgstaYICHENsiūlome tokį metodą nuo -to- galo, apimantį didelės spartos progresyvaus štampavimo įrankių kūrimą ir didelio kiekio gamybą viena operacija. Apsvarstykite juos kartu su kitais kvalifikuotais tiekėjais, nustatytais pagal pirmiau nurodytą kriterijų{3}}pagrįstą vertinimą.
Tikslas nėra rasti pigiausią pasiūlymą. Reikia rasti progresyvų metalo štampavimo partnerį, kurio inžinerinė kultūra, kokybiška infrastruktūra ir gamybos pajėgumai atitinka visą jūsų programos gyvavimo ciklą. Anksti užduokite sunkius klausimus, patikrinkite teiginius naudodami duomenis ir leiskite savo vertinimo sistemai atlikti filtravimą. Tinkamas gamintojas džiaugsis tokiu patikrinimu, nes jo galimybės aiškiai kalba apie tai.
Dažnai užduodami klausimai apie progresyviojo štampavimo gamintojus
1. Koks yra minimalus užsakymo kiekis, kad progresinis štampavimas būtų ekonomiškas{1}}?
Progresyvus štampavimas paprastai tampa ekonomiškai perspektyvus, kai metinis kiekis yra nuo 50 000 iki 100 000 vienetų ar daugiau. Žemiau šios slenksčio naudojant paprastesnius metodus, pvz., štampavimą vienu smūgiu arba CNC pjovimą lazeriu, dalis Itin-paprastų detalių geometrijos atveju kai kurie gamintojai gali pateisinti laipsnišką įrankį nuo 30 000 iki 50 000 vienetų. Svarbiausia yra paprašyti tiekėjo atlikti lūžio analizę, kurioje atsižvelgiama į numatomus kiekius, numatomą įrankio tarnavimo laiką ir bet kokias antrines operacijas, siekiant tiksliai nustatyti, kur jūsų konkretaus projekto investicijos atsiperka.
2. Kiek laiko užtrunka laipsniško štampavimo štampo sukūrimas?
Sudėtingiems laipsniško štampavimo štampams su 10 ar daugiau stočių projektavimui, apdirbimui, surinkimui ir išbandymui paprastai prireikia 12–20 savaičių. Paprastesni štampai su mažiau stočių gali atsirasti greičiau, tačiau paskubus patvirtinimo fazė dažnai sukelia kokybės problemų gamyboje. Gamintojai, turintys savo-įrankių, įskaitant vielos EDM, CNC apdirbimą ir paviršiaus šlifavimą, pajėgumus, dažnai gali sutrumpinti terminus, palyginti su parduotuvėmis, kurios perka štampų konstrukciją. Tokios įmonės kaip YICHEN, kurios gamina štampų dizainą po vienu stogu, pašalina perdavimo tarp atskirų įrankių dirbtuvių vėlavimus, dėl kurių gali sutrumpėti bendras gamybos laikas savaitėmis.
3. Kokius sertifikatus turėtų turėti progresyvus štampavimo gamintojas?
Reikalingi sertifikatai priklauso nuo jūsų pramonės šakos. ISO 9001 yra pagrindinis kokybės vadybos standartas, kurio turėtų laikytis kiekvienas tiekėjas. Automobilių programoms reikalingas IATF 16949, kuris papildo defektų prevenciją ir tiekimo grandinės kontrolę. Orlaivių ir erdvėlaivių programoms reikalingas AS9100 konfigūracijos valdymui ir padirbtų dalių prevencijai. Medicinos prietaisų komponentams reikalingas ISO 13485, kad būtų laikomasi teisės aktų ir valdoma rizika. Be sertifikavimo, patikrinkite, ar tiekėjai gali pateikti PPAP (gamybos dalies patvirtinimo proceso) dokumentus, kuriuose pateikiami duomenys{9}}pagrįsti įrodymai, kad prieš pradedant masinę gamybą pakartotinai pristatomos atitinkančios dalys.
4. Kokios medžiagos gali būti naudojamos progresiniam štampavimui?
Įprastos medžiagos yra anglinis plienas, nerūdijantis plienas (300 ir 400 serijos), varis, aliuminis, žalvaris ir berilio varis. Kiekviena medžiaga štampavimo metu elgiasi skirtingai, nes skiriasi kietumas, plastiškumas ir spyruokliškumas. Pavyzdžiui, varis lengvai formuojasi su minimaliu įrankių nusidėvėjimu, todėl idealiai tinka elektriniams kontaktams, o nerūdijančiam plienui reikia daugiau formavimo stočių ir pagreitina įrankių susidėvėjimą dėl darbo grūdinimo. Ne visi gamintojai vienodai gerai elgiasi su visomis medžiagomis, todėl prieš pradėdami dirbti su įrankiais įsitikinkite, kad jūsų potencialus tiekėjas turi dokumentais pagrįstą gamybos patirtį su jūsų konkrečiu substratu.
5. Kaip pasirinkti tarp progresyvaus štampavimo ir perdavimo štampavimo?
Pasirinkimas priklauso nuo dalies dydžio, geometrijos ir tūrio. Progresyvus štampavimas puikiai tinka mažiems-–-vidutiniams komponentams, turintiems sudėtingą kelių-ypatybių geometriją, esant labai dideliam kiekiui (50,000+ per metus), veikiant 200–600+ smūgių per minutę greičiu. Perdavimo štampavimas tinka didesnėms arba giliai ištemptoms{9}}dalims, kurios negali likti pritvirtintos prie laikiklio juostelės, paprastai 25,{11}} vienetų per metus, bet lėtesniu ciklo greičiu. Progresyvūs štampai sujungia visas operacijas į vieną nenutrūkstamą juostos padavimo procesą, o perkėlimo štampai mechaniniais pirštais perkelia atskirus ruošinius tarp atskirų stočių. Jei jūsų dalis telpa ant juostos, o tūris yra didelis, progresiniai štampai užtikrina mažesnę{15}}dalies kainą ir greitesnį pralaidumą.


