


Kas yra štampavimas ir kodėl kiekvienas gamintojas turėtų tai suprasti
Įsivaizduokite, kad plokščią be savybių plieno lakštą paverčiate tikslios formos automobilio laikikliu, elektros jungtimi arba prietaiso korpusu - per sekundės dalį. Būtent tai daroma štampavimo būdu milijonus kartų per dieną gamyklose visame pasaulyje. Tačiau nepaisant jo paplitimo, procesas dažnai yra neteisingai suprantamas arba painiojamas su visiškai skirtingais gamybos metodais. Nesvarbu, ar esate projektavimo inžinierius, nurodantis dalis, tiekėjus vertinantis tiekėjų vadybininkas, ar gamintojas, tyrinėjantis gamybos galimybes, aiškus šio proceso suvokimas suteikia jums tikrą konkurencinį pranašumą.
Ką štampavimas reiškia gamyboje
Taigi, kas yra štampavimas gamybos kontekste? Iš esmės štampavimo štampavimas yra šaltojo -formavimo metalo apdirbimo procesas, kurio metu naudojamasštampavimo presassu specializuotais įrankiais - suderintu perforatoriaus ir štampavimo rinkiniu -, skirtu plokščio lakštinio metalo arba ritinių žaliavoms paversti baigtomis arba beveik užbaigtomis{2}}dalimis. Presas taiko jėgą, matuojamą tonomis, įstumdamas perforatorių į štampavimo ertmę, kad būtų galima pjaustyti, sulenkti, tempti arba suformuoti ruošinį į tikslią formą. Visa tai vyksta kambario temperatūroje, todėl išsaugomas medžiagos stiprumas ir gaminami komponentai, atitinkantys griežtus leistinus nuokrypius.
Štampavimas yra didelio -sparčios, šalto apdirbimo-apdirbimo procesas, kurio metu štampavimo preso viduje sumontuotas štampas ir perforatorius suformuoja plokščią lakštinį metalą į gatavas dalis atliekant tokias operacijas kaip štampavimas, lenkimas, tempimas ir formavimas -, gaminant stiprius, pasikartojančius komponentus dideliu mastu.
Jums gali kilti klausimas: „Kas tiksliai yra kauliukas? Gaminant štampas yra grūdinto plieno įrankių blokas, kuriame yra ertmė arba profilis, į kurį formuojama arba išpjaunama medžiaga. Perforatorius yra jo atitikmuo - atitikimo įrankis, kuris nusileidžia į štampą ir atlieka formavimo operaciją. Šios dvi pusės kartu sudaro štampų rinkinį, o suprasti, kas yra štampų gamyboje, iš tikrųjų reikia suprasti šią tikslią{3}}sukurtą perforatoriaus ir ertmės partnerystę.
Įprastą painiavą, kurią verta išsiaiškinti: štampavimas nėra liejimas ir ne pjovimas. Liejimas slegiant apima išlydyto metalo pilimą į formos ertmę - iš esmės kitoks procesas, tinkantis sudėtingoms trimačių -matmenų formoms iš spalvotųjų metalų lydinių. Kita vertus, pjovimas paprastai reiškia plonų plokščių medžiagų, tokių kaip popierius, guma ar putplastis, pjaustymą. Štampavimas priklauso savo kategorijai: jis formuoja vientisą lakštinį metalą mechanine jėga, derindamas pjovimo ir formavimo operacijas vienu presavimo ciklu arba keliose progresyviose stotyse.
Kas naudoja štampavimą ir kodėl tai svarbu
Nuo laikiklių po automobilio prietaisų skydeliu iki ekrano išmaniojo telefono viduje – visur yra štampuotų metalinių dalių. Vien automobilių pramonė sunaudoja daugybę štampuotų kėbulo plokščių, konstrukcijų sutvirtinimų ir elektros sistemų komponentų. Elektronikos gamintojai remiasi jungčių, gnybtų ir šilumos kriauklių procesu. Aviacija, medicinos prietaisai ir buitinė technika užbaigia sektorių, kuriuose metalo štampavimas nėra tik akademinis klausimas -, tai kasdienė gamybos realybė, sąrašą.
Kodėl ji išlieka tokia dominuojanti? Ekonomika yra įtikinama. Sukūrus įrankius, štampavimo presas gali pagaminti identiškas dalis nuo šimtų iki tūkstančių smūgių per valandą greičiu, o vairavimo{1}}vienetas kainuoja daug mažiau nei alternatyvūs metodai esant dideliam kiekiui. Pats įrankis, pagamintas iš grūdintų medžiagų, atlaiko tūkstančius ciklų be pernelyg didelio susidėvėjimo. Gamintojams, sveriantiems, kokia yra štampavimo operacija, į kurią verta investuoti, atsakymas dažnai priklauso nuo apimties: kuo didesnis kiekis, tuo didesnis išlaidų pranašumas.
Šiame straipsnyje pateikiamas į praktiką{0}}koncentruotas požiūris, supažindinantis jus su visu procesu, štampų tipais, medžiagų svarstymais, dažniausiai pasitaikančiais defektais, sąnaudų veiksniais ir šiuolaikinėmis technologijomis - viskas, ko reikia norint priimti pagrįstus sprendimus dėl kito štampavimo projekto. Kelionė prasideda nuo-po-žingsnio darbo eigos, kuri dalies koncepciją paverčia gamybai-parengtais įrankiais ir baigtais komponentais.
Štampavimo procesas nuo dizaino iki paruoštos dalies
Kiekviena antspauduota dalis pradeda gyvuoti kaip koncepcija ekrane ir baigiasi kaip gamybai paruoštas -komponentas, išstumtas iš preso. Nuo to, kas vyksta tarp šių dviejų taškų - ir kokia tvarka -, nustatoma, ar projektas pasiekia savo išlaidų, kokybės ir laiko juostos tikslus. Metalo štampavimo procesas nėra vienas įvykis; tai kruopščiai suskirstyta sprendimų ir operacijų grandinė, kurioje kiekvienas žingsnis nustato sąlygas kitam.
Nuo dalių projektavimo iki gamybos{0}}Paruošti įrankiai
Ankstyviausi bet kokio štampavimo gamybos proceso etapai turi neproporcingą svorį. Neatsargiai projektuojant parinktas matmenų paklaida arba medžiaga, nurodyta neatsižvelgiant į formuojamumą, po kelių mėnesių gali virsti brangiais štampų modifikacijomis arba lėtinėmis kokybės problemomis. Štai visa darbo eiga, išdėstyta tokia tvarka, kokia patyrę praktikai jos laikosi:
Dalies projektavimas ir DFM peržiūra- Inžinieriai apibrėžia dalies geometriją, leistinus nuokrypius ir funkcinius reikalavimus. Išsamioje „Design for Manufacturability“ apžvalgoje įvertinama, ar tokios savybės kaip lenkimo spinduliai, tarpai tarp skylių ir sienų kampai yra suderinami su štampavimo procesu. Pavyzdžiui, mažiausias lenkimo spindulys paprastai turi būti bent 1,0–1,5 karto didesnis už medžiagos storį, kad būtų išvengta įtrūkimų.
Medžiagos pasirinkimas- Ruošinio metalas - šaltai valcuotas plienas, nerūdijantis plienas, aliuminis, žalvaris arba varis - parenkamas atsižvelgiant į stiprumą, formavimą, korozijos reikalavimus ir kainą. Šis pasirinkimas tiesiogiai įtakoja štampų tarpus, tepimo poreikius ir numatomą įrankių nusidėvėjimą.
Antspaudavimo modeliavimas ir galimybių analizė- Baigtinių elementų analizės (FEA) programinė įranga modeliuoja medžiagų srautą, retinimą, spyruokliškumą ir galimą susiglamžymą prieš pjaunant plieną. Šis skaitmeninio patvirtinimo veiksmas sutaupo fizinio išbandymo savaites.
Detalus štampo dizainas- Inžinieriai sukuria visą štampų išdėstymą, įskaitant juostelių išdėstymą progresyviems štampams, stoties seką ir bandomųjų smeigtukų išdėstymą. Kiekviena formavimo, pjovimo ir tuščiosios eigos stotis yra pažymėta siekiant užtikrinti, kad lakštinio metalo štampavimo procesas vyktų be trukdžių.
Dieta, spaudos sąranka ir gamyba
Kai dizainas užrakintas, štampo gamybos procesas pereina į fizinę sritį. Čia tikslusis apdirbimas susitinka{1}}meistriškumo:
CNC apdirbimas ir štampų komponentų EDM- Štampos blokai, perforatoriai ir formavimo įdėklai formuojami taikant didelio-tikslaus štampavimo apdirbimą -, įskaitant vielos EDM sudėtingiems profiliams ir CNC frezavimą ertmių darbui. Leistini nuokrypiai šiame etape matuojami tūkstantosiomis colio dalimis.
Štampo surinkimas ir stendo montavimas- Mašinistai surenka viršutinę ir apatinę štampo puses, kruopščiai sulygiuodami kreipiamuosius kaiščius, nuėmimo plokštes ir spyruoklių mazgus. Tvirtinimas rankomis ir mėlynos spalvos-atitikimas užtikrina, kad perforavimo-į-tarpai būtų vienodi kiekvienoje stotyje.
Preso nustatymas ir tonažo apskaičiavimas- Užbaigtas štampų rinkinys montuojamas į štampavimo presą, kuris yra skirtas reikiamam kiekiui. Presavimo greitis, išjungimo aukštis ir padavimo ilgis surenkami pagal detalės geometriją ir medžiagą.
Bandomieji važiavimai ir mėginių patikrinimas- Pirminiai įvykiai sukuria pavyzdines dalis, kurių matmenys tikrinami, vizualiai įvertinami ir atliekami funkciniai bandymai. Inžinieriai įvertina svarbiausias savybes pagal specifikacijas ir prireikus pakoreguoja štampą - kartais atlikdami keletą bandomųjų iteracijų.
Pilnas gamybos štampavimas- Kai pavyzdžiai atitinka visus reikalavimus, presas veikia gamybos greičiu. Vykdant-procesų patikrinimus ir statistinio proceso valdymą (SPC) palaikomas nuoseklumas tūkstančiuose ar milijonuose ciklų.
Antrinės operacijos- Prieš parengiant gabenimui, gatavų dalių šlifavimo, paviršiaus apdailos, dengimo, dangos, terminio apdorojimo arba suvirinimo rinkinio gali prireikti. Šie po-štampavimo veiksmai patobulina briaunas, padidina atsparumą korozijai ir integruoja sub-komponentus į galutinius mazgus.
Kodėl svarbi darbo eigos seka
Skamba kaip daug žingsnių? Tai yra - ir kiekvienas užsitarnauja savo vietą. Štampo procesas yra nuoseklus dėl priežasties: kiekviena fazė patvirtina prielaidas, padarytas prieš jį. Ankstyvųjų etapų -, ypač modeliavimo ir bandomųjų paleidimų, - praleidimas arba suglaudinimas yra vienintelis dažniausiai brangaus pertvarkymo, ankstyvo gedimo ir praleistų paleidimo datų šaltinis. Štampavimo modeliavimas, kuris užfiksuoja retinimo problemą, kainuoja tik dalį to, kiek kainuoja įtrūkusio štampavimo įdėklo pakeitimas parduotuvės aukšte.
Pagalvokite apie tai taip: projektavimo ir modeliavimo etapuose perkate informaciją pigiai. Apdirbimo ir bandymo etapuose klaidos brangsta. Gamintojai, kurie investuoja pakankamai laiko į galimybių analizę ir kartotinį mėginių patikrinimą, nuosekliai pasiekia trumpesnį bendrą pristatymo laiką ir mažesnį laužo kiekį nei tie, kurie skuba tiesiai pjaustyti plieną.
Tačiau pati darbo eiga yra tik pusė lygties. Lygiai taip pat svarbus yra darbui - progresyvus, perkėlimas, sudėtinis arba derinys - pasirinktas štampavimo tipas, nes nuo to priklauso kiekviena juostos išdėstymo stotis ir kiekvienas įrankių biudžeto doleris.
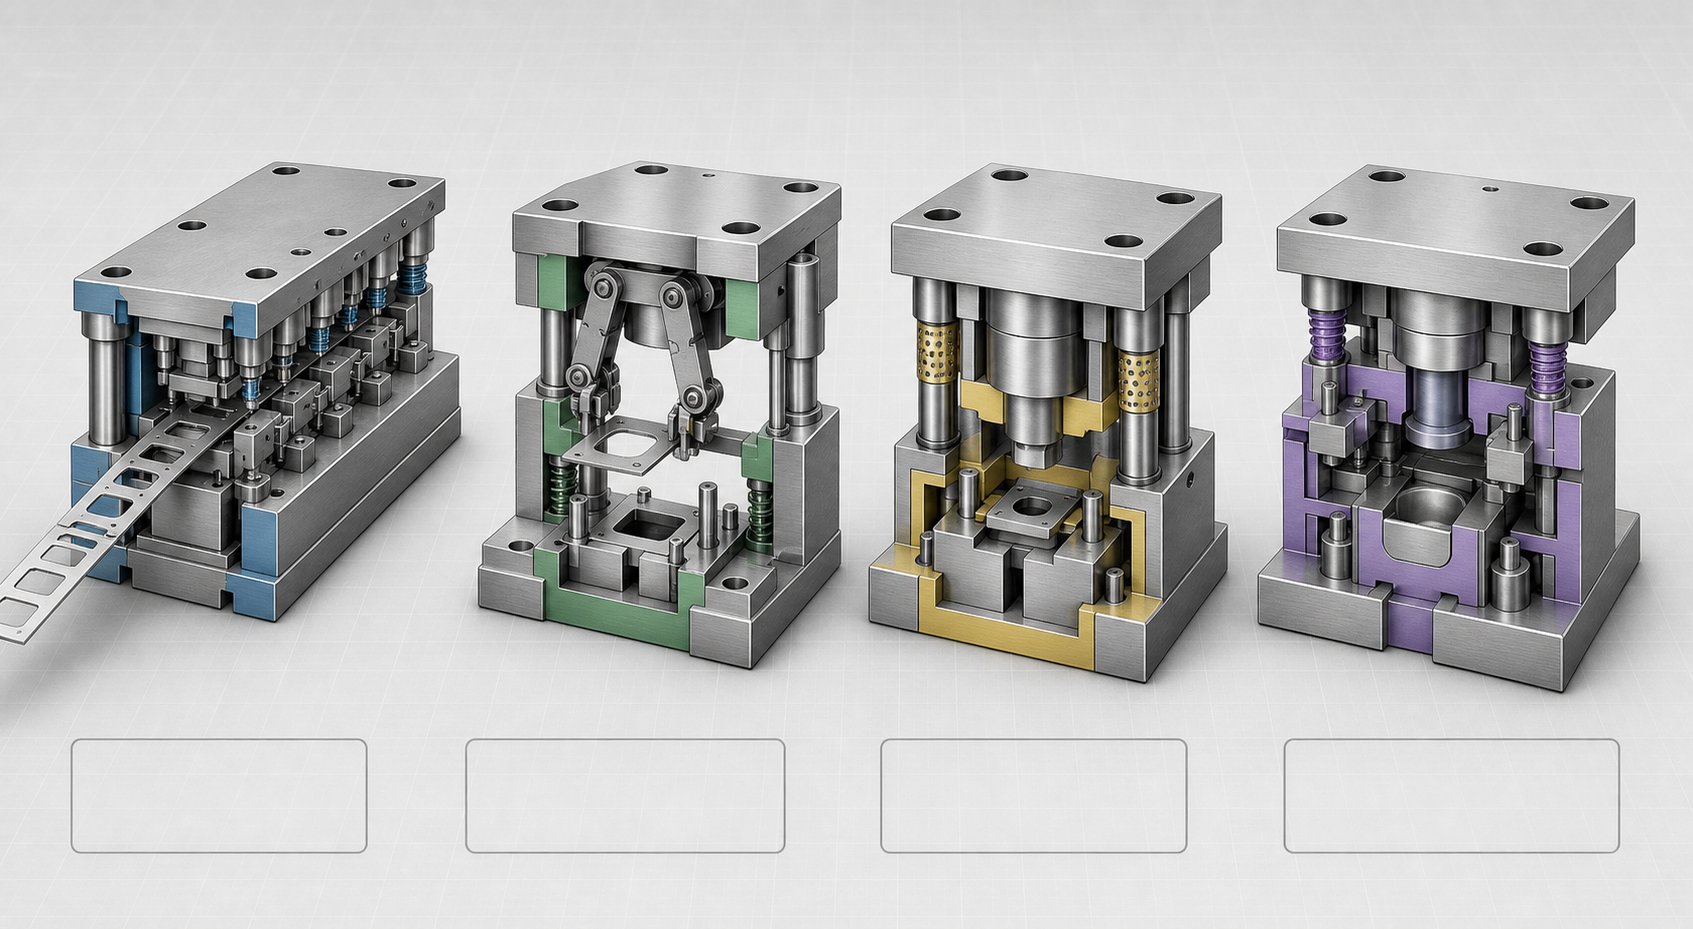
Štampavimo štampų tipai ir kaip išsirinkti tinkamą
Netinkamo štampavimo tipo pasirinkimas yra viena iš brangiausių klaidų, kurias gali padaryti projekto komanda -, ir viena iš lengviausiai išvengiamų klaidų turint tinkamą informaciją. Keturi pagrindiniai štampavimo štampų tipai užima atskirą vietą, kurią apibrėžia dalies geometrija, gamybos apimtis ir biudžetas. Tačiau gali būti stebėtinai sunku rasti aiškų palyginimą-prie-. Toliau pateiktoje lentelėje visos keturios parinktys pateikiamos vienoje vietoje, kad galėtumėte jas įvertinti pagal konkrečius projekto reikalavimus.
Progresiniai, pernešamieji, sudėtiniai ir kombinuoti štampai
| Štampo tipas | Kaip tai veikia | Tipinės programos | Idealus gamybos kiekis | Santykinė įrankių kaina | Sudėtingumo lygis | Pagrindiniai privalumai / apribojimai |
|---|---|---|---|---|---|---|
| Progresyvus mirtis | Ištisinė metalinė juostelė eina per keletą stočių viename štampų komplekte. Kiekviena stotis atlieka atskirą operaciją - apipjaustymas, pradūrimas, lenkimas arba formavimas -, o baigta dalis atsiskiria nuo juostos galutinėje stotyje. | Automobilių laikikliai ir spaustukai, elektros jungtys, gnybtai, prietaisų techninė įranga | Aukšta (100, 000+ dalių) | Aukštas | Aukštas | Privalumai:Greitas ciklo laikas, maža{0}}dalies kaina ir minimalus medžiagų tvarkymas.Apribojimai:Brangūs išankstiniai įrankiai; dizaino pakeitimai po pastatymo yra brangūs. |
| Transfer Die | Pirmiausia iš juostos išpjaunamas ruošinys, po to automatizuotais pirštais arba griebtuvais mechaniškai perkeliamas tarp nepriklausomų stočių. Kiekviena stotis atlieka atskirą formavimo arba pjovimo operaciją. | Didelės automobilių kėbulo plokštės, konstrukciniai sutvirtinimai, giliai{0}}įtraukti gaubtai,{1}}sunkūs prietaisų korpusai | Nuo vidutinio iki didelio (10 000–500, 000+ dalių) | Aukštas | Aukštas | Privalumai:Tvarko didesnes dalis ir gilesnius tempus nei progresiniai štampai; mažiau vežėjų{0}}juostelių atliekų.Apribojimai:Lėtesnis ciklo laikas; perdavimo mechanizmai padidina sąrankos sudėtingumą. |
| Junginys Die | Vienu paspaudimu vienu metu atliekamos kelios pjovimo operacijos -, pvz., išlyginimas ir pradūrimas -. Visos funkcijos gaminamos vienoje plokštumoje. | Plokščios poveržlės, tarpinės, paprasti elektroniniai skydai, tikslūs plokšti komponentai | Nuo žemo iki didelio (lankstus) | Žemas iki vidutinis | Žemas iki vidutinis | Privalumai:Puikus plokštumas ir koncentriškumas; griežti tolerancijos tarp savybių.Apribojimai:Apribota plokščiomis dalimis; negali atlikti lenkimo ar tempimo operacijų. |
| Derinys Die | Sujungia pjovimo ir ne{0}}pjovimo (formavimo, lenkimo, tempimo) operacijas vienu paspaudimu, sujungiant junginio ir formavimo štampų galimybes. | Maži suformuoti laikikliai su pradurtomis skylutėmis, nupiešti puodeliai su apipjaustytais flanšais, dalys, kurias reikia supjaustyti{0}}ir{1}}formuoti vienu smūgiu | Nuo mažo iki vidutinio (1 000–100 000 dalių) | Vidutinis | Nuo vidutinio iki aukšto | Privalumai:Sumažina antrines operacijas; gamina sudėtingesnes dalis nei vien tik sudėtiniai štampai.Apribojimai:Sudėtingesnis štampo dizainas; netinka labai dideliems kiekiams, kur progresyvūs štampai išsiskiria. |
Iš šio palyginimo iškyla keli punktai. Theprogresyvus štampavimo procesasdominuoja didelės-apimties gamyboje, nes juostelė tiekiama nuolat, o su kiekvienu paspaudimu atliekamos kelios operacijos, todėl ciklo laikas yra trumpas, o vienos dalies kaina maža. Progresyvūs štampai yra darbiniai arkliukai už mažų -–-vidutinio- dydžio štampuotų dalių, kurias reikia greitai pradurti, formuoti ir išlyginti.
Perdavimo štampavimasveiksmai, kai dalys yra per didelės, kad liktų prijungtos prie laikiklio juostelės, arba kai gilios ištraukos ir sudėtingos trimatės{0}}formos viršija tai, ką gali valdyti laipsniškas išdėstymas. Kadangi dalis yra be juostelės, pernešimo štampavimas taip pat sumažina medžiagų švaistymą - pašalinamas laikiklis, kurio reikia progresyviam štampeliui, o griebtuvai perkelia kiekvieną detalę atskirai per stotis.
Sudėtinis štampavimasužsitarnauja savo vietą, kai plokštumas ir griežtas ypatybių{0}}to{1}}tolerancijos nuokrypis yra ne-derėtinas. Kadangi visas pjovimas atliekamas vienu judesiu, nėra jokios kumuliacinės padėties nustatymo klaidos tarp stoties-į-stotį. Kompromisas- yra paprastumas: jei jūsų detalę reikia lenkti ar piešti, turėsite ieškoti kitur.
Kombinuoti štampai užpildo atotrūkį tarp sudėtinių ir progresyvių įrankių. Jie tvarko dalis, kurias reikia ir pjaustyti, ir formuoti, tačiau nepateisina pilno progresinio štampavimo sąnaudų, - pagalvokite apie mažus-ar -vidutinį gamybos etapą, kai sujungus dvi operacijas į vieną taktą sutaupoma daug sąrankos laiko.
Kaip pasirinkti tinkamą štampavimo tipą savo projektui
Pateikus keturias parinktis, sprendimas priklauso nuo jūsų projekto konkrečių apribojimų suderinimo su kiekvieno štampavimo tipo stipriosiomis pusėmis. Čia yra praktinė sistema:
Dalies geometrija ir dydis:Mažos{0}}–-vidutinės plokščios arba vidutiniškai suformuotos dalys teikia pirmenybę progresiniams štampams. Didesnės dalys, gilūs brėžiniai arba sudėtingos 3D formos rodo perdavimo štampavimą. Grynai plokščios,{5}}tik supjaustytos dalys tinka sudėtiniams štampelams.
Gamybos apimtis:Didelės{0}}apimtys (šimtai tūkstančių ar daugiau) beveik visada pateisina progresines įrankių išlaidas. Vidutiniams važiavimams gali būti naudingi perkėlimo arba kombinuoti štampai. Trumpesniems važiavimams sudėtiniai arba kombinuoti lakštinio metalo štampavimo štampai paprastai užtikrina geresnę IG.
Tolerancijos reikalavimai:Kai koncentriškumas arba funkcijos-to{1}}tikslumas vienoje plokštumoje yra labai svarbus, sudėtiniai štampai suteikia griežčiausią valdymą. Progresiniai ir perkeliami štampai taip pat pasiekia puikius tolerancijos nuokrypius, tačiau taikant kruopščią stoties-į-stoties registraciją, o ne vieno-eigos metodą.
Operacijų skaičius:Dalys, kurioms reikia atlikti daug nuoseklių operacijų - pradūrimas, įpjovimas, lenkimas, kalimas -, yra natūralios kandidatės į progresinius arba perkeliamus štampelius. Dalys, kurioms reikia tik vienos ar dviejų operacijų, dažnai gali būti pagamintos ekonomiškiau naudojant sudėtinius arba kombinuotus įrankius.
Biudžeto apribojimai:Jei išankstinis įrankių biudžetas yra ribotas, o apimtys nedidelės, sudėtiniai arba kombinuoti štampai leidžia valdyti pradines investicijas. Progresyviems ir perkeliamiems štampams reikia didesnio kapitalo, bet jį reikia grąžinti mažesne{1}}dalies kaina.
Galiausiai, teisingas pasirinkimas suderina visus penkis veiksnius kartu -, o ne vieną atskirai. Daliai, kuri puikiai atrodo progresyviam štampui vien pagal tūrį, iš tikrųjų gali prireikti perdavimo matricos dėl gilaus-traukimo funkcijos. Ir atvirkščiai, iš pažiūros paprasta plokščia dalis, pagaminta dideliais kiekiais, gali pateisinti sudėtinius įrankius, nes jos leistinos nuokrypos yra per mažos, kad būtų galima palaipsniui paduoti juosteles.
Antgalio tipo pasirinkimas yra esminis sprendimas, tačiau jis pasakoja tik pusę istorijos. Atskiri viduje esantys komponentai, kuriuose yra štampo - perforatoriai, štampų blokai, nuėmikliai, kreipiamieji kaiščiai -, kiekvienas atlieka specifinį mechaninį vaidmenį, kuris lemia, ar baigta dalis atitinka specifikacijas, ar patenka į šiukšlių dėžę.
Pagrindiniai štampavimo štampo komponentai ir jų veikimas
Įsivaizduokite štampo komplektą kaip tiksliai suderintą mašiną mašinos viduje. Kiekvienas kaištis, plokštelė ir spyruoklė atlieka tikslią mechaninę paskirtį, o jei net vienas elementas yra ne vietoje arba nusidėvėjęs viršija leistiną normą, nukenčia štampuota dalis. Nesvarbu, ar nurodote naują štampavimo įrankį, skirtą produkto pristatymui, ar esamos linijos kokybės problemų šalinimui, žinant, ką kiekvienas komponentas veikia - ir kur jis yra sąrankoje -, abstrakčius įrankių pokalbius paverčia konkrečiais inžineriniais sprendimais.
Viršutinės ir apatinės štampų surinkimo dalys
Visas štampavimo štampų rinkinys yra padalintas į dvi dalis: viršutinę štampą (pritaisytą prie presavimo cilindro) ir apatinį štampą (prisuktą prie presavimo pagrindo). Kiekvienoje pusėje yra sudedamųjų dalių, kurios tiksliai išlygiuotos, kad pjaustytų, formuotų arba išlaikytų lakštinį metalą kiekvieno judesio metu. Žemiau esančioje lentelėje pateikiami pagrindiniai štampavimo štampų komponentai, jų vieta ir konkretus kiekvieno iš jų vaidmuo.
| Komponento pavadinimas | Vieta | Pirminė funkcija |
|---|---|---|
| Die Batas (viršutinis) | Viršutinė kaukė | Tarnauja kaip viršutinė montavimo plokštė ir konstrukcinis pamatas. Visi viršutiniai -štampų komponentai - perforatoriai, laikikliai ir atraminės plokštės - yra pritvirtintos prie šio bato. Paprastai apdirbamas iš plieno arba aliuminio lydinio, kad būtų užtikrintas tvirtumas ir matmenų stabilumas. |
| Die Batas (apatinis) | Apatinis štampas | Veikia kaip apatinė pamato plokštė, laikanti štampo bloką, kreipiamuosius stulpelius ir atsargų kreipiklius. Viršutinė ir apatinė štampavimo batai kartu sudaro štampavimo štampų rinkinio struktūrinį pagrindą. |
| Punch | Viršutinė kaukė | Pjovimo arba formavimo įrankis, kuris nusileidžia į štampavimo bloką. Galimi įvairūs nosies formų - apvalūs, pailgi, kvadratiniai, stačiakampiai arba pasirinktiniai profiliai -, kurių kiekvienos formos atitiktų ruošinyje sukuriamą ypatybę. Perforatoriai gali pradurti skylutes, apipjaustyti kraštus arba sulenkti medžiagą, priklausomai nuo jų geometrijos. |
| Štampo blokas (štampavimo ertmė / štampavimo mygtukas) | Apatinis štampas | Suteikia priešingą pjovimo briauną arba formavimo profilį, kuris priima perforatorių. Štampo mygtuko anga yra šiek tiek didesnė nei perforatoriaus antgalis - paprastai 5–10 % medžiagos storio vienoje pusėje -, todėl kontroliuojamas tarpas, užtikrinantis švarų kirpimą. |
| Stripper plokštė | Viršutinė štampa (arba apatinė kai kurių dizainų) | Pjovimo metu prilaiko lakštinį metalą lygiai prie štampo bloko ir nuima jį nuo perforatoriaus, kai viršutinis štampas atsitraukia. Neleidžia medžiagai pakilti perforatoriumi ir užtikrina nuoseklų dalių išdėstymą. |
| Atraminė plokštė | Viršutinis kabliukas (už smūgių) | Grūdinta plokštė, esanti tarp perforatoriaus galvučių ir štampavimo antgalio. Paskirsto smūgio jėgą platesnėje srityje, kad per tūkstančius ciklų smūgio kotai neįsisigistų į minkštesnę batų medžiagą. |
| Blauzdas | Viršutinis kabliukas (viršuje centre) | Cilindrinė iškyša, kuri telpa į preso cilindro suspaudimo angą, centruojanti viršutinį štampavimo mazgą tiesiai po cilindru. Įprasta mažesniuose štampų rinkiniuose, kur pakanka vieno{1}}taško jungties. |
| Kreipiamieji kaiščiai ir kreipiamosios įvorės | Apima abi puses (kaiščiai paprastai yra ant apatinio štampai; įvorės ant viršutinio štampai) | Sulygiuokite viršutinę ir apatinę štampo puses itin tiksliai -, dažnai 0,0001 colio atstumu. Rutuliniai-guolio kreipiamieji kaiščiai tapo pramonės standartu dėl sklandaus atskyrimo ir pastovaus tikslumo, nors trinties-tipo kaiščiai vis dar naudojami ten, kur reikia griežtesnio štampavimo valdymo. |
| Pilot Pins | Viršutinė kaukė | Įveskite iš anksto{0}}pradurtas skylutes juostoje, kad tiksliai surastumėte medžiagą kiekvienoje stotyje prieš pradedant formavimo ar pjovimo operaciją. Labai svarbu palaikant stočių-į-stočių registraciją progresiniuose štampuose. |
| Pavasario asamblėjos | Viršutinė ir (arba) apatinė štampai | Suteikite kontroliuojamą jėgą, reikalingą medžiagai prispausti, nulupti arba išstumti. Mechaninės (vielos spiralės) spyruoklės atlaiko standartines apkrovas, o azoto dujinės spyruoklės kompaktiškoje pakuotėje suteikia didesnę ir pastovesnę jėgą - – tai pagrindinis pasirinkimas, turintis įtakos nuėmimo našumui ir štampai naudojimo trukmei. |
| Akcijų vadovai | Apatinis štampas | Nukreipkite gaunamą juostelę taip, kad ji tekėtų tiesiu, nuosekliu keliu per štampą. Tinkamas atsargų nurodymas apsaugo nuo netinkamo tiekimo, kuris priešingu atveju sukeltų klaidingą registraciją, dvigubus smūgius arba juostelės išlinkimą. |
Pagalvokite apie šią lentelę kaip apie lauko nuorodą, prie kurios galite grįžti kaskart, kai štampų gamintojas ar tiekėjas pamini komponentą pavadinimu. Kiekviena dalis yra pagaminta pagal paskirtį-, o jų sąveika atskiria patikimą lakštinio metalo štampą nuo laužą gaminančio.
Kaip štampo komponentai veikia kartu spaudimo metu
Dalių sąrašo skaitymas yra naudingas, tačiau tikroji įžvalga atsiranda supratus, kaip šie komponentai juda kartu per vieną paspaudimo ciklą. Įsivaizduokite, kad stebite progresuojančią mirtį sulėtintai - štai kas nutinka maždaug per pusę sekundės-realiuoju laiku:
Viršutinis kauliukas nusileidžia.Varomas presavimo cilindro, viršutinis štampavimo antgalis juda žemyn, nešdamas štampus, nuėmimo plokštę ir pagrindinius kaiščius link juostelės, esančios ant apatinio štampo.
Pilotiniai kaiščiai pritvirtina juostelę.Prieš pradedant bet kokį pjovimą ar formavimą, bandomieji kaiščiai įkiša į juostoje anksčiau pradurtas skylutes. Tai užfiksuoja medžiagą tikslioje padėtyje -, užtikrinant, kad kiekviena funkcija sutaptų su stotimis, kurios sukūrė ankstesnes operacijas.
Nuėmimo plokštė liečiasi su medžiaga.Su spyruokle -apkrauta nuėmimo plokštė tvirtai prispaudžia juostelę prie štampo bloko paviršiaus. Šis suspaudimo veiksmas neleidžia metalui pakilti, pasislinkti ar išsikraipyti pjovimo eigos metu.
Perforatoriai atlieka pjovimo arba formavimo operacijas.Saugiai prilaikant medžiagą, štampai tęsiasi žemyn į atitinkamus štampavimo mygtukus arba formuojasi ertmės. Auskarų vėrimas perbraukia metalą; formuojant štampus lenkia, įmeta monetą arba įformina formą. Kontroliuojamas atstumas tarp kiekvieno perforatoriaus ir jo štampavimo bloko -, kuris yra 5–10 % poslinkis -, lemia, ar nupjautas kraštas yra švarus, ar nuskuręs.
Viršutinis kabliukas atsitraukia.Kai stūmiklis sukasi, nuėmimo plokštė laiko juostelę žemyn, o štampai švariai pasitraukia iš medžiagos. Spyruoklės stumia nuėmiklį į ištiestą padėtį, užtikrindamos, kad juostelė nepriliptų prie perforatoriaus paviršiaus.
Juostelė juda į priekį.Atsargų kreiptuvai nukreipia juostą į priekį tiksliai vienu žingsnio ilgiu - atstumu tarp stočių -, nustatydami kitą medžiagos sekciją kitam potėpiui. Perkėlimo štampuose mechaniniai pirštai arba griebtuvai perkelia laisvą ruošinį į kitą stotį.
Visa ši seka kartojasi šimtus ar net tūkstančius kartų per valandą. Pastebėsite, kad tinkamas atstumas tarp perforatoriaus ir štampavimo bloko viso ciklo metu yra pats svarbiausias matmenų ryšys. Per mažas atstumas ir perforatorius patiria per didelę jėgą, pagreitindamas susidėvėjimą ir lūžimo pavojų. Per didelis tarpas ir nukirptas kraštas sukuria sunkias atbrailas, šiurkščias lūžio linijas ir matmenų netikslumus. Tai, kad šis tarpas - sukalibruotas pagal konkretų medžiagos tipą ir storį -, yra vienas iš pirmųjų dalykų, kuriuos patyrę štampų gamintojai patikrina surinkdami ir bandydami.
Šių štampų komplektų mechaninė elegancija yra įspūdinga, tačiau kiekvienas komponentas per milijonus ciklų susidėvi, kaista ir pavargsta. Tai, kas lemia kiekvienos dalies tarnavimo laiką - ir tai, kaip gerai ji veikia esant įtampai -, galiausiai priklauso nuo medžiagų, iš kurių tie komponentai pagaminti, ir joms pritaikyto paviršiaus apdorojimo.
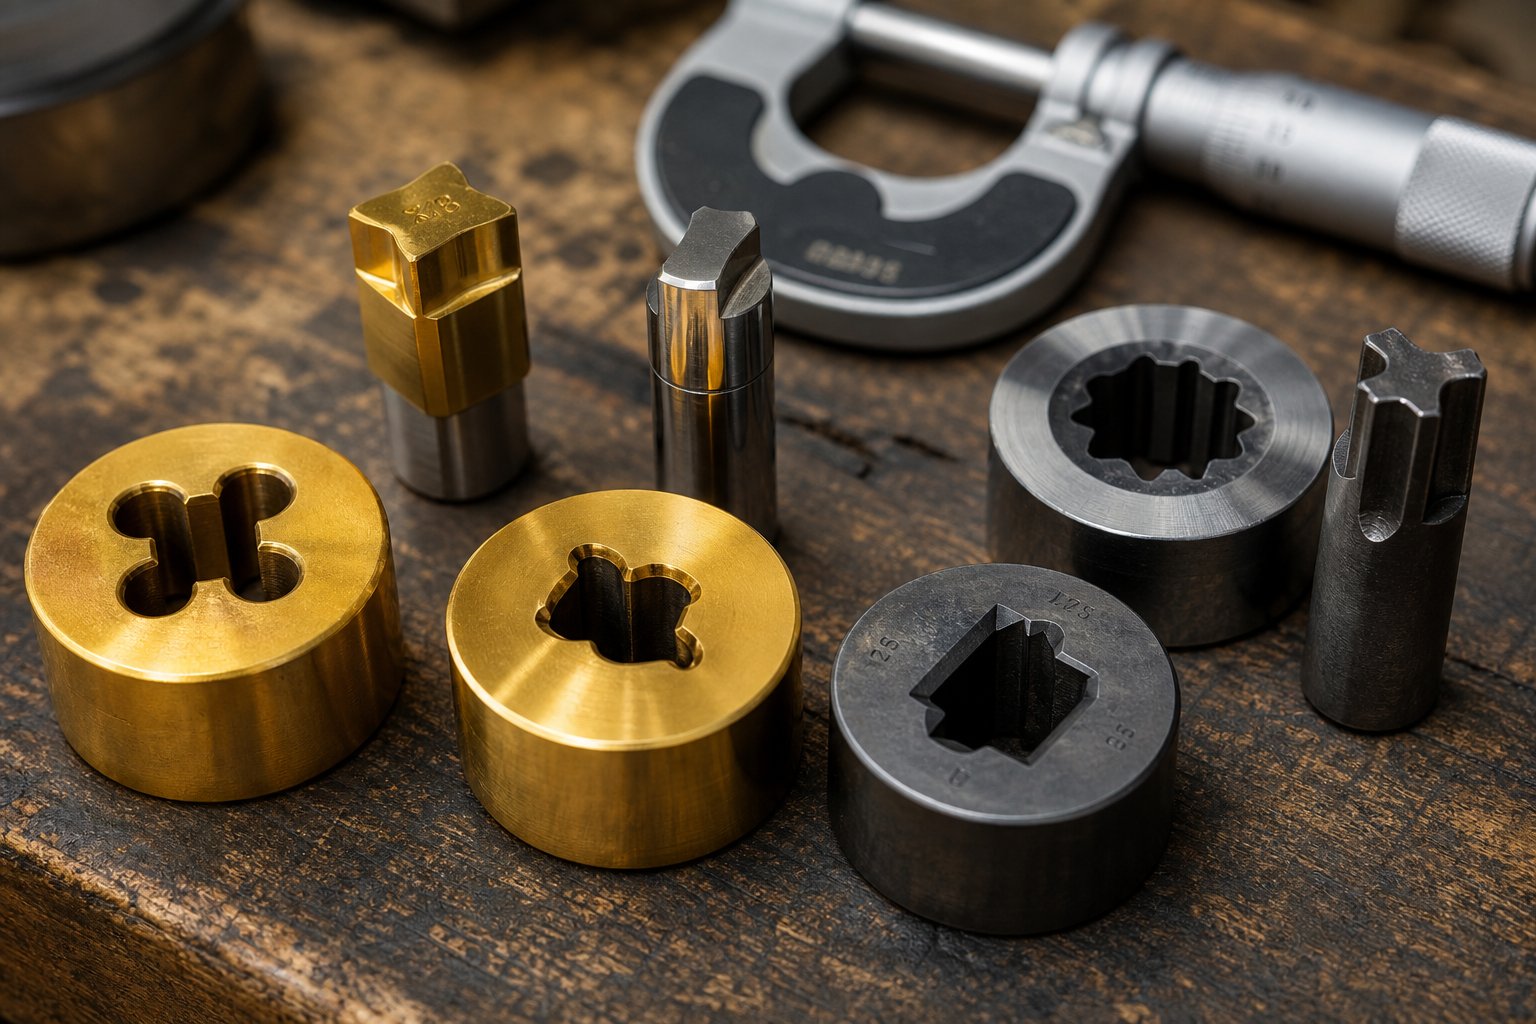
Medžiagų parinkimas ir paviršiaus apdorojimas, pailginantis įrankio tarnavimo laiką
Štampavimo štampas yra patvarus tik tiek, kiek jis pagamintas iš plieno ir jo paviršiaus apsauga. Dviejų identiškos konstrukcijos štampų - ta pati geometrija, tas pats presas, ta pati dalis - gali būti labai skirtinga, jei naudojamas netinkamos rūšies įrankinis plienas arba praleidžiamas svarbus dengimo etapas. Inžinieriams ir tiekimo vadybininkams, vertinantiems įrankio štampus, suprasti, kokia medžiaga yra už metalinio štampo, nebūtina; tai vienas iš svarbiausių sąnaudų ir kokybės sprendimų visame projekte.
Įrankinio plieno markės štampavimo štampams
Pasirinkus įrankinio plieno rūšį, visada reikia{0}}atsipirkti tris pagrindines savybes:kietumas(atsparumas deformacijai ir briaunų išblukimui),kietumas(atsparumas skilimui ar įtrūkimams smūgio metu) iratsparumas dilimui(gebėjimas atlaikyti pakartotinį abrazyvinį kontaktą neprarandant matmenų). Kietesnis plienas ilgiau išlaiko aštresnę pjovimo briauną, tačiau jis tampa trapesnis -, o štampavimo štampoje, sugeriančioje tūkstančius didelio-greičio smūgių per valandą, trapumas gali reikšti katastrofišką lūžį. Žemiau esančioje lentelėje palyginamos rūšys, dažniausiai naudojamos plieno štampavimo štampuose.
| Įvertinimas | Pagrindinės savybės | Tipiški štampavimo taikymai | Santykinė kaina |
|---|---|---|---|
| D2 | Daug anglies (1,4–1,6 %), daug chromo (11–13 %). Puikus atsparumas dilimui ir krašto išlaikymas; didžiausias kietumas apie HRC 62–65. Mažesnis atsparumas smūgiams-atsparios klasės. | Ilgo-apdirbimo ir formavimo štampai, perforavimo štampai, progresyvios štampavimo stotys, kuriose pastebimas didelis abrazyvinis nusidėvėjimas dėl plieno lakštų štampavimo. | Vidutinis |
| A2 | Oro-kietinimas naudojant 5 % chromo. Labai smulki grūdėtoji struktūra; puikus matmenų stabilumas terminio apdorojimo metu. Maksimalus kietumas apie HRC 62–65. Geras atsparumo dilimui ir kietumo balansas. | Štampo formos, pjaustyklės, nuėmimo plokštės, vidutinio{0}}dirbimo metalo presavimo štampai, kurių iškraipymai kietėjimo metu turi būti kuo mažesni. | Vidutinis |
| S7 | Atsparus smūgiams-, vidutinio anglies dioksido. Sujungia didelį atsparumą smūgiams ir vidutinį atsparumą dilimui. Maksimalus kietumas apie HRC 59–61. Išskirtinis tvirtumas, sugeriantis pasikartojančias smūgines apkrovas. | Formavimo ir lenkimo stotys, sunkus{0}}gabaritinis blankas, kai smūgio jėgos yra didelės, progresyvūs štampavimo įdėklai, veikiami stiprių smūgių. | Vidutinis-Aukštas |
| M2 | Greitasis{0}}plienas su volframu ir molibdenu. Išlaiko kietumą aukštesnėje temperatūroje (raudonas -kietumas). Maksimalus HRC 65. Puikus atsparumas dilimui, bet mažesnis kietumas nei šaltai apdirbamiems plienams. | Didelio greičio{0}}perforatoriai, didesniu spaudimo greičiu veikiančios apdailos stotys, metalo štampavimo štampų komponentai, kurie sukuria didelę trinties šilumą. | Aukštas |
| DC53 | Modifikuotas šalto{0}}apdirbimo plienas („Daido Steel“). Maždaug du kartus didesnis už D2 kietumą esant panašiam kietumui (HRC 62–63). Geresnis apdirbamumas ir mažesnė drožlių rizika, palyginti su įprastomis aukšto{6}}chromo rūšimis. | Progresyvios štampavimo stotys, kuriose štampuojamas didelio-stiprumo plienas arba nerūdijantis plienas, didelio-smūgio štampavimas, taikymas, kai D2 per anksti įskilsta arba įtrūksta. | Vidutinis-Aukštas |
Praktiškas variantas: D2 išlieka numatytasis pasirinkimas daugeliui išvalymo ir pradūrimo operacijų dėl įrodyto nusidėvėjimo ir nedidelės kainos. Kai detales reikia stipriai formuoti arba presas turi dideles smūgines apkrovas, S7 tvirtumo pranašumas daro jį saugesnį. DC53 pasirodė kaip populiarus atnaujinimo būdas parduotuvėse, kuriose D2 susiduria su drožlių gedimais, suteikiant reikšmingą tvirtumo padidinimą neprarandant kietumo.
Pačioms reikliausioms stotims progresyvaus štampavimo štampavimo - pilot-skylės pradūrimo arba smulkių-ištuštinimo įdėklų, kurie mato milijonus ciklų -karbido įdėklai(paprastai volframo karbidas) visiškai pakeiskite įrankių plieną. Karbido kietumas didesnis nei HRC 80 ir atsparumas dilimui, kuris gali penkis–dešimt kartų ilgiau išlaikyti plieninius įdėklus, tačiau žymiai didesnės medžiagos ir apdirbimo išlaidos. Sprendimas naudoti karbidą paprastai priklauso nuo stoties-priklausomai nuo vienos ar dviejų padėčių, kur dėl nusidėvėjimo dažnis būtų nepriimtinas.
Paviršiaus apdorojimas ir dangos, kurios prailgina eksploatavimo laiką
Net ir geriausios rūšies įrankių plienas pagerina paviršių. Dangos ir apdorojimas prideda apsauginį sluoksnį - arba pakeičia plieno paviršiaus chemiją -, kad būtų išvengta specifinių nusidėvėjimo mechanizmų, kurie sutrumpina štampo naudojimo laiką. Kiekviena parinktis taikoma skirtingam gedimo režimui:
Jonų / plazmos azotavimasišsklaido azotą į štampo paviršių, sudarydamas itin kietą mišinio sluoksnį, nepridedant matmenų storio. Skirtingai nuo dangų, azotavimas neskilinėja ir nesilupa, nes tampa paties pagrindo dalimi. „Advanced Heat Treat Corp.“ cituotuose tyrimuose nustatyta, kad nitriduoti štampų paviršiai išlaikė daugiau nei 850 000 smūgių automobilių štampavimo aplinkoje, kur chromuoti -padengti atitikmenys pasiekė tik 600 000 smūgių. Azotavimas yra ypač veiksmingas ketaus ir plieno štampus, sudarančius pažangų -stiprų plieną (AHSS), kur esant dideliems kontaktiniams įtempiams, plonesnės paviršiaus dangos greitai suardomos.
TiN (titano nitrido) danganaudojamas fizinio nusodinimo garais (PVD) būdu, todėl susidaro plonas aukso spalvos sluoksnis, kurio paviršiaus kietumas yra apie 2 300 HV. TiN sumažina trintį ir atsparus abrazyviniam nusidėvėjimui, todėl puikiai tinka perforuoti ir formuoti įdėklus, apdorojančius lengvo ir vidutinio stiprumo plieną. Jo apribojimas yra storis -, paprastai nuo 2 iki 5 mikrometrų -, o tai reiškia, kad jis geriausiai veikia ant įrankinio plieno pagrindo, kuris jau yra sukietėjęs.
TiCN (titano karbonitrido) dangapagamintas ant TiN su pridėta anglies, kad būtų didesnis kietumas (maždaug HV 3000) ir pagerintas atsparumas sukibimui. TiCN yra tinkamas -atnaujinimas, kai klijų susidėvėjimas -, kai ruošinio medžiaga privirinama prie štampo paviršiaus - tampa pasikartojančia problema, ypač naudojant nerūdijančio plieno ir aliuminio štampavimus.
Chromuotas dengimasilgą laiką buvo naudojamas kaip štampavimo štampų paviršiaus apdorojimas, vertinamas dėl lygaus, mažos{0}}trinties paviršiaus, kuris skatina medžiagų tekėjimą gilaus tempimo metu. Chromuotas štampo paviršius gerai veikia su įprastu plienu, tačiau jo apribojimai tampa ryškesni naudojant kietesnes ruošinio medžiagas. Kadangi chromas nusodinamas elektrolitiniu būdu, išsikišusiose vietose danga būna storesnė, o įdubose – plonesnė, todėl gali atsirasti nedidelių matmenų neatitikimų. Be to, aplinkosaugos taisyklės dėl šešiavalenčio chromo emisijų padidino chromavimo operacijų sąnaudas ir sudėtingumą.
Tinkamo gydymo pasirinkimas nėra -visiems-tinkantis{2}} sprendimas. Optimali paviršiaus strategija priklauso nuo kelių sąveikaujančių veiksnių:
Ruošinio medžiaga:Kietesniems ar lipnesniems metalams (nerūdijančiam plienui, aliuminiui, AHSS) reikalingos didesnio kietumo ir geresnių anti-plyšimo savybių - TiCN arba azotavimo, palyginti su standartiniu chromu, dangos.
Gamybos apimtis:Didelės{0}}apimtys pateisina papildomas nitridavimo arba PVD dangų išlaidas, nes dėl pailgėjusio štampavimo mišinio per milijonus smūgių sutaupoma viena{1}}dalies sąnaudų.
Tepimo strategija:Sauso arba minimalaus{0}}tepimo štampavimo operacijos padidina štampavimo paviršiaus apkrovą, todėl pirmenybė teikiama mažos-trinties dangoms, tokioms kaip TiN arba TiCN. Gerai-sutepti procesai gali būti tinkamai atlikti naudojant chromuotą ar net nepadengtą grūdintą plieną.
Reikalinga štampuotų dalių paviršiaus apdaila:Matomoms arba kosmetiškai svarbioms dalims reikia lygaus štampo paviršių - chromo dengimo ir poliruoto TiN dangų, kurie sumažina gatavo komponento paviršiaus šiurkštumą.
Galų gale, štampavimo medžiagų ir paviršiaus apdorojimo pasirinkimas yra tarpusavyje susiję inžineriniai ir ekonominiai sprendimai. Pigesnis įrankių plienas, suporuotas su optimizuota danga, gali būti geresnis už aukščiausios kokybės nepadengtą - ir atvirkščiai. Tikslas – susidėvėjimo aplinką suderinti su apsaugos strategija, kad įrankių štampai užtikrintų vienodą dalių kokybę visą numatytą gamybos laiką, o ne tik pirmuosius kelis tūkstančius smūgių.
Plieno klasė ir danga apsaugo patį štampus, tačiau jie neveikia atskirai. Ruošinio medžiaga, tiekiama per presą, kelia savo reikalavimus tarpams, tepimui ir formavimo riboms -, o tai nusipelno išsamaus tyrimo.
Metalo suderinamumo vadovas štampavimo štampui dizainui
Kiekvienas metalas skirtingai kovoja, kai yra spaudžiamas per štampavimo štampą. Mažai -anglies plienas lenkiasi bendradarbiaujant su nedideliu tepimu, o titanas reikalauja agresyvaus aušinimo ir baudžia įrankius, kurie neatitinka užduoties. Pasirinkta ruošinio medžiaga lemia ne tik detalės mechanines savybes -, bet ir štampų tarpus, tepimo strategiją, įrankių plieno pasirinkimą ir net paviršiaus apdorojimą, aptartą ankstesniame skyriuje. Šių specifinių medžiagų-reikalavimų nepaisymas yra vienas greičiausių būdų išvengti ankstyvo susidėvėjimo, chroniškų defektų ir dalies išlaidų padidėjimo.
Toliau pateikiama praktinė suderinamumo nuoroda - tokia konsoliduota lentelė, kurią inžinieriai ir tiekimo vadybininkai gali turėti po ranka vertindami štampuotas metalines dalis naujiems projektams.
Įprasti metalai ir lydiniai štampuojant
Žemiau esančioje lentelėje pateikiamos šešios dažniausiai štampuojamos medžiagos pagal svarbiausius štampavimo parametrus. Pastebėsite, kad klirenso vertės labai pasislenka nuo vieno lydinio prie kito -, tai atspindi, kaip kiekvieno metalo kietumas, plastiškumas ir tempiamasis stipris įtakoja šlyties elgesį.
| Medžiaga | Tipinis štampavimo tarpas (% medžiagos storio, vienoje pusėje) | Tepimo reikalavimai | Ribinių svarstymų formavimas | Bendrosios programos |
|---|---|---|---|---|
| Mažai{0}}anglies anglies plienas (1008/1010/1018) | 5–8% | lengvas malūnų aliejus arba vandenyje{0}}tirpus lubrikantas; Paprastai pakanka standartinio taikymo. | Puikus formavimas ir didelis pailgėjimas (paprastai 30–40%). Atlaiko gilius tempimus ir siaurus lenkimo spindulius su minimalia įtrūkimo rizika. | Automobilių laikikliai, važiuoklės sutvirtinimai, prietaisų korpusai, bendrosios paskirties -lakštinio metalo štampavimo komponentai. |
| Nerūdijantis plienas (304/316) | 6–8% | Reikalingi sunkiųjų -EP (ekstremalaus slėgio) tepalai. Chlorinti arba sieros junginiai yra dažni; sausos -plėvelės tepalai, naudojami švariose patalpose. | Didelis apdirbimo-kietėjimo greitis riboja tempimo gylį, palyginti su mažo-anglies plieno. Būdingas didelis 2–5 laipsnių perlenkimas -. Reikia didesnio presavimo tonažo vienam storio vienetui. | Maisto apdorojimo įranga, medicinos prietaisų korpusai, jūrinė įranga, korozijai{0}}atsparios tvirtinimo detalės, architektūrinė apdaila. |
| Aliuminis (5052/6061) | 7–10% | Ne{0}}chloruotiems tepalams labai rekomenduojama apsisaugoti nuo dėmių. Sausos-plėvelės dangos (pvz., „Drycote“) užtikrina geresnę apsaugą nuo pūtimo, palyginti su įprastomis malimo alyvomis. | Geras pailgėjimas atkaitintoje temperatūroje, bet linkęs į apelsino{0}}žievelės paviršiaus tekstūrą esant agresyviam tempimo gyliui. 6061-T6 yra žymiai mažiau formuojamas nei 5052-O; nuotaika yra labai svarbi sėkmingam formavimuisi. | Automobilių konstrukcinės plokštės, elektroniniai korpusai, šilumos kriauklės, aviacijos ir kosmoso laikikliai, plataus vartojimo elektronikos korpusai. |
| Žalvaris (C26000 / C27200) | 5–7% | Lengvas mineralinis aliejus arba tirpus aliejus; Žalvariniai antspaudai yra švarūs ir sutepami minimaliai daugeliu atvejų. | Puikios šaltojo formavimo{0}} charakteristikos, kurių pailgėjimo reikšmės viršija 50 % kasetėje žalvario (C26000). Tinka sudėtingoms formoms su žema spyruokle. | Elektros gnybtai, jungtys, dekoratyvinė aparatūra, santechnikos detalės, štampuoti muzikos instrumentų komponentai. |
| Varis (C11000 / C10200) | 5–7% | Pakanka lengvo aliejaus; Natūralus vario tepimas sumažina trintį perforatoriaus{0}}sąsajoje. | Itin plastiškas, pailgėjimas dažnai viršija 45%. Galimi gilūs brėžiniai ir sudėtingos formos. Minkštumas padidina įbrėžimų susidarymo riziką, jei tarpai yra per dideli. | Šynos, elektros kontaktai, šilumokaičiai, RF ekranavimas, įžeminimo juostos. |
| Titanas (2 klasės CP / 5 klasės Ti-6Al-4V) | 8–12% | Agresyvūs EP tepalai privalomi. Kai kurioms operacijoms atlikti reikia kaitintų štampų arba šilto formavimo (200–400 laipsnių), kad būtų pagerintas plastiškumas. Sausos dėmės iš karto sukelia pykinimą. | Ribotas formavimo šaltuoju būdu - pailgėjimas paprastai yra 15–20 % 2 laipsnio CP, mažesnis 5 laipsnio atveju. Didelis atsparumas, reikalaujantis didelės perlenkimo kompensacijos. Įpjova-jautri; aštrūs vidiniai spinduliai gali įtrūkti. | Orlaivių erdvės konstrukciniai komponentai, medicininiai implantai, jūriniai tvirtinimo elementai,{0}}labai efektyvi sporto įranga, cheminio apdorojimo dalys. |
Greitas klirenso stulpelio nuskaitymas atskleidžia svarbų modelį. Minkštesni, lankstesni metalai, tokie kaip žalvaris ir varis, yra žemiausioje dalyje (5–7%), o titanas siekia 12%. Tai atitinka pagrindinį principą: kietesnėms, didesnio -tampo-stiprumo medžiagoms reikalingas didesnis tarpas, kad kirpimo metu būtų galima tinkamai plisti lūžiams. Nerūdijančio plieno ar titano tarpą nustatykite per ankštą, o smūgio jėgos smarkiai padidės -, pagreitindamas susidėvėjimą ir rizikuodamas įrankio lūžimu.
Kaip ruošinio medžiaga lemia štampo projektavimo sprendimus
Aukščiau pateiktoje lentelėje pateikiami atskaitos taškai, tačiau norint sukurti realų -pasaulio štampų dizainą, reikia nuodugniau apsvarstyti, kaip kiekviena medžiaga sąveikauja su įrankiais aliuminio štampavimo proceso metu, plieno lakštų štampavimo procese ir visa kita. Trys materialūs{2}} iššūkiai lemia daugumą dizaino sprendimų:
Atsparumo kompensacija.Kai sulenkiate štampuoto plieno gabalą, jis iš esmės lieka ten, kur jį padėjote. Sulenkite tą pačią geometriją iš 304 nerūdijančio plieno arba 2 klasės titano, o dalis spyruokliuoja atgal į pradinę formą, kai atsileidžia slėgis. Didelio-stiprumo medžiagos formavimo metu sukaupia daugiau elastinės energijos ir ta energija bando išlenkti dalį, kai tik perforatorius atsitraukia. Diegimo dizaineriai kompensuojaperlenkimas- apdirbant formavimo štampą ir ertmę, kad dalis būtų sulenkta keliais laipsniais už tikslinio kampo, kad spyruoklinis atsukimas atvestų ją į teisingą galutinę padėtį. Perlenkimo dydis priklauso nuo medžiagos-ir dažnai patvirtinamas modeliuojant prieš pjaunant štampą.
Tulžies prevencija.Šalto ruošinio medžiagos suvirinimas ant štampo paviršiaus - - nėra universali problema. Tai daugiausia siejama su specifiniais medžiagų deriniais. Aliuminis yra žinomiausias pažeidėjas: Oklando universiteto Pažangiosios gamybos ir medžiagų centre atlikti tyrimai parodė, kad aliuminio lydinio juostelės klijuojamos ant nepadengto plieno štampavimo įdėklų, kai suspaudimo jėga neviršija 13 kN, kai nebuvo naudojamas tepalas. Tas pats tyrimas parodė, kad tinkami sausos -plėvelės tepalai žymiai padidino kaliojo ketaus įdėklų susiliejimo slenkstį - nuo 7 MPa iki 40 MPa. Atliekant bet kokią lakštinio metalo štampavimo operaciją, kurioje naudojamas aliuminis, štampų komponentams paprastai reikia TiCN dangų, nitriduoti arba poliruoti chromo paviršiai, kad būtų išvengta klijų susidarymo. Nerūdijantis plienas turi panašią, nors ir ne tokią stiprią, pykinimo tendenciją, dėl kurios taip pat reikia pagerinti paviršiaus apdorojimą.
Plieno ir tonažo atnaujinimas.Kietesnės ruošinio medžiagos ne tik keičia tarpus -, bet ir reikalauja tvirtesnės štampo konstrukcijos. Norint štampuoti 304 nerūdijantį plieną, o ne 1010 mažai -anglį turintį plieną, gali prireikti 50–60 % didesnio presavimo tonažo tos pačios geometrijos detalėms. Padidėjusi jėga teka per kiekvieną komponentą: štampams reikia tvirtesnių kategorijų, pvz., DC53 arba S7, o ne standartinio D2, štampavimo blokams labai{11}}dėvėjimo stotyse reikia įdėklų iš karbido, o spyruoklių mazgai turi užtikrinti didesnę nuėmimo jėgą. Jei nepaisysite šių pakopinių efektų, atsiranda ankstyvų gedimų, kurie atrodo kaip įrankių problemos, bet iš tikrųjų yra esminės{13}}suderinamumo problemos.
Medžiagos parinkimas turėtų vykti lygiagrečiai su štampų projektavimu, o ne atsitiktinai -, nes ruošinio lydinys tiesiogiai lemia viso štampų rinkinio tarpus, tonažo reikalavimus, paviršiaus apdorojimą ir įrankių plieno rūšis.
Kai štampuoto lakštinio metalo pasirinkimą traktuojate kaip inžinerinį sprendimą, o ne pirkimo žymimąjį laukelį, kiekvienas tolesnis pasirinkimas tampa labiau nuspėjamas. Klirenso vertės sugriežtėja patvirtintuose diapazonuose, tepimo strategijos taikomos tam tikriems gedimų režimams, o štampo naudojimo trukmės įverčiai tampa realūs. Ir atvirkščiai, pakeitus medžiagas projekto pabaigoje, - tarkim, patobulinus iš švelnaus plieno į nerūdijantį, kad būtų užtikrintas atsparumas korozijai -, visas štampų dizainas gali būti negaliojantis ir gali prireikti brangaus pertvarkymo ciklo.
Medžiagų suderinamumas yra pagrindas nuosekliai gamybai, tačiau net ir puikiai suderintos medžiagos ir įrankiai negali išvengti visų problemų. Defektai vis dar atsiranda dėl susidėvėjimo, proceso dreifo ir nepastebėtų kintamųjų -, todėl struktūrinis požiūris į štampavimo defektų nustatymą ir šalinimą yra esminis bet kurios gamybos komandos įgūdis.
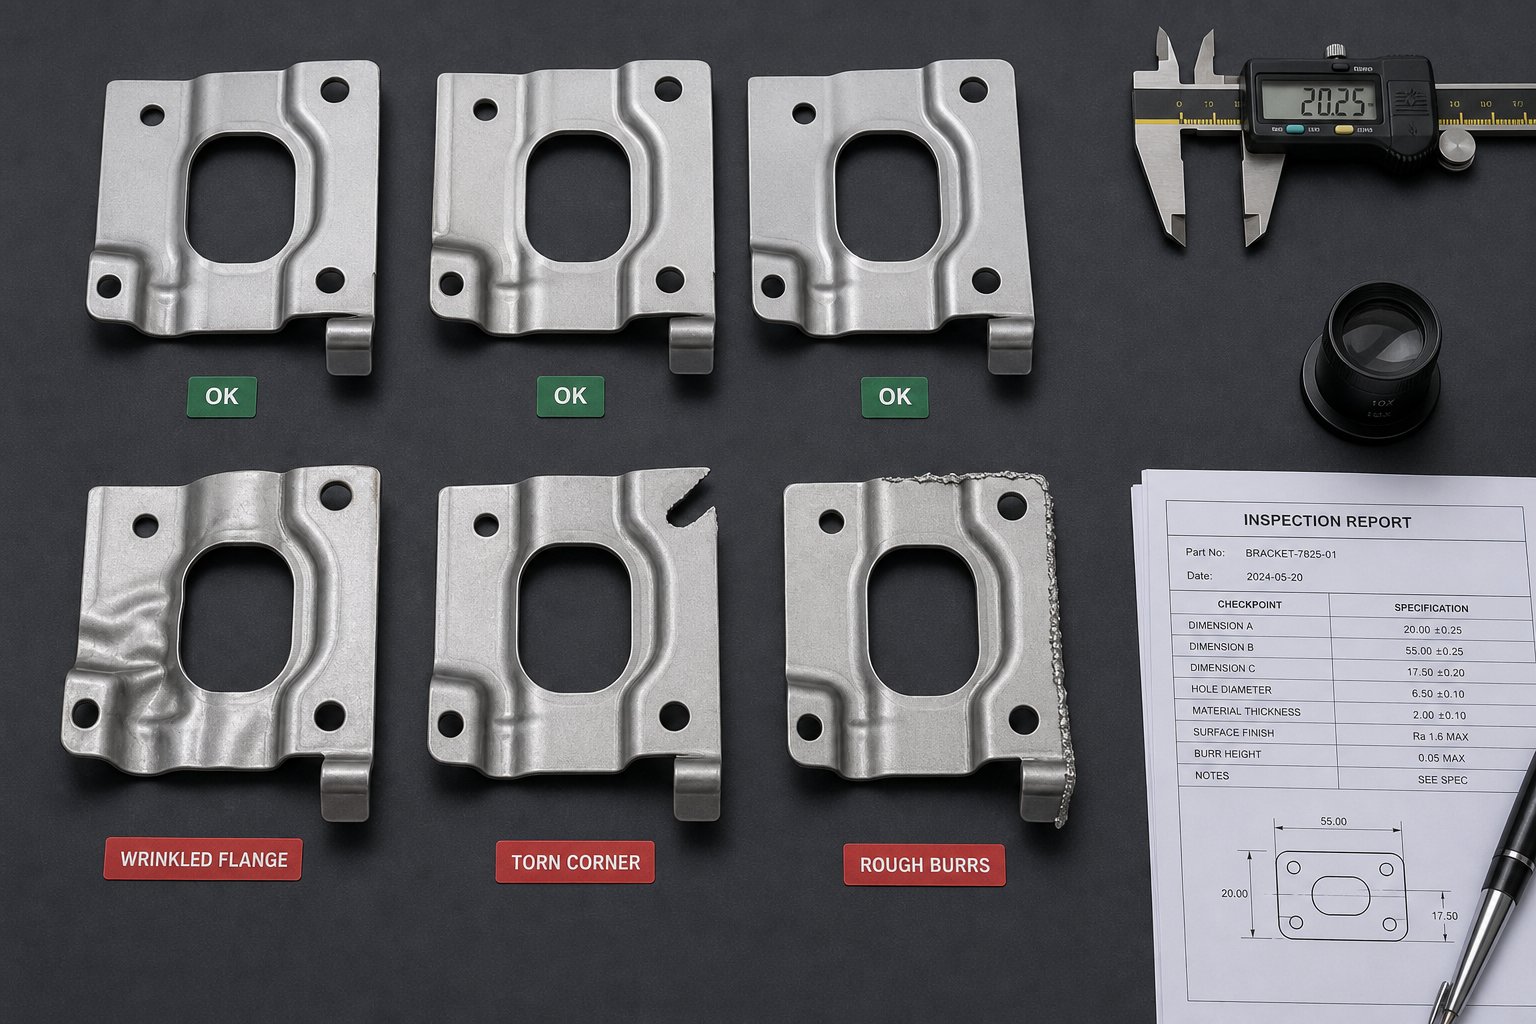
Dažni štampavimo defektai ir kaip jų išvengti
Puikiai suprojektuotas štampas, kuriame naudojama ideali medžiaga, vis tiek gali pagaminti laužą. Dėvėjimasis progresuoja, preso nustatymai dreifuoja, tepimas nuteka ir staiga ant dalių atsiranda raukšlių, įtrūkimų ar įbrėžimų, kurių prieš valandą nebuvo. Antspaudavimo formavimo problemos retai praneša apie save vienu dramatišku gedimu - jos atsiranda palaipsniui, o kol kas nors pastebės problemą, šimtai ar tūkstančiai sugedusių dalių jau gali būti sukrauti. Žinojimas, kaip kiekvienas defektas atrodo, kas jį sukelia ir kaip jį sustabdyti prieš jam prasidedant, yra tai, kas atskiria reaktyvųjį gaisro gesinimą nuo tikro proceso valdymo.
Dažniausių štampavimo defektų nustatymas
Žemiau esančioje lentelėje išvardyti šeši defektai, dėl kurių spaudimo ir štampavimo operacijų kokybė atmetama daugumoje atvejų. Kiekviename įraše pateikiamas vaizdinis aprašymas, kad galėtumėte nustatyti problemą parduotuvės aukšte, taip pat pagrindines priežastis ir veiksmingas prevencijos strategijas, parengtas remiantis realia gamybos patirtimi.
| Defekto pavadinimas | Vizualus aprašymas | Pagrindinės priežastys | Prevencijos strategijos |
|---|---|---|---|
| Susiraukšlėjimas | Banguoti-kaip raukšlės ar raukšlės ant flanšo srities arba nubrėžtų dalių šoninės sienelės. Medžiagų kekės, o ne sklandžiai teka į štampavimo ertmę. | Nepakankama ruošinio laikiklio jėga; per didelis tempimo koeficientas, bandant per daug deformuotis vienu smūgiu; štampavimo filė spindulys per mažas, todėl susidaro trintis, dėl kurios medžiagos srautas nukreipiamas netolygiai. | Palaipsniui didinkite ruošinio laikiklio slėgį, kol išnyks raukšlės. Sumažinkite vieno{1}}etapų piešimo koeficientus, padalydami giliąsias formas keliose piešimo stotyse. Nupoliruokite štampo filė spindulius, kad sumažintumėte atsparumą ir skatintumėte vienodą medžiagos srautą. |
| Plyšimas / Skilimas | Matomi lūžiai arba įskilimai, paprastai nubrėžtų dalių apačioje arba esant staigiems perėjimams tarp susiformavusių požymių. Kraštai atrodo sudužę ir suplyšę, o ne švariai nukirpti. | Medžiaga ištempta virš formavimosi ribos; tempimo koeficientas per agresyvus lydinio pailgėjimo galiai; netinkamas tepimas, sukeliantis per didelę trintį; per siauri smūgio spinduliai, sutelkiant įtampą vienoje linijoje. | Pasirinkite medžiagas, kurių pailgėjimas yra pakankamas numatytai geometrijai. Optimizuokite štampavimo ir štampavimo spindulius, kad įtempimas būtų paskirstytas platesnėje srityje. Naudokite tinkamus EP tepalus -, ypač nerūdijančiam plienui ir titanui. Naudokite štampavimo modeliavimo programinę įrangą, kad patikrintumėte tempimo gylį prieš pjaunant štampą. |
| Springback | Suformuota dalis iš dalies atšoka į pradinę plokščią formą, kai perforatorius atsitraukia. Lenkimo kampai yra keliais laipsniais platesni nei štampavimo ertmės kampas, o flanšai nesėdi tikslinėje padėtyje. | Metalui būdingas elastingumas - ryškesnis didelio-tvirčio plieno, nerūdijančio plieno ir titano atveju. Nepakankamas buvimo laikas apatiniame negyvajame taške. Diegimo kampas sukurtas be spyruoklinės kompensacijos. | Į štampavimo konstrukciją įtraukite perlenkimo kompensavimą (paprastai 2–5 laipsniai nerūdijančio plieno, daugiau titano). Galutinėje stotyje naudokite korekcinį lenkimą arba kalimą, kad nustatytumėte lenkimą visam laikui. Apsvarstykite servo preso technologiją su programuojamu išstūmimu eigos apačioje. |
| Per didelis įpjovimas | Aštrūs, iškilūs metaliniai kraštai arba ploni ūsai, išsikišę iš nupjauto uždengtų ar pradurtų bruožų perimetro. Nukirptas kraštas rodo didelę apvirtimo zoną ir grubią lūžio liniją, o ne švarią siaurą lūžio juostą. | Nusidėvėję arba pablukę štampų ir štampavimo mygtukų pjovimo briaunos. Netinkamas perforavimas-, kad tarpas - būtų per įtemptas (per didelė jėga) arba per laisvas (medžiaga traukia, o ne švariai kirps). Netinkamas ruošinio medžiagos atstumo procentas. | Išlaikykite aštrias pjovimo briaunas per suplanuotą šlifavimą. Nustatykite atstumą pagal konkrečius medžiagos -procentus, nurodytus suderinamumo lentelėje (6 skyrius). Norėdami pailginti intervalus tarp galandimo ciklų, štampavimo stotyse naudokite -dėvėjimuisi atsparias dangas, pvz., TiN arba TiCN. |
| Netinkamas sutapimas / neteisinga registracija | Savybės - skylės, įpjovos, posūkiai - yra nukrypę nuo numatytos padėties viena kitos arba dalies atskaitos taško atžvilgiu. Dalių matmenų patikrinimas nepavyksta, nors atskiros savybės yra tinkamai suformuotos. | Nusidėvėję arba pažeisti kontroliniai kaiščiai negali tiksliai nustatyti juostelės vietos. Kreipiančiojo kaiščio ir įvorės susidėvėjimas leidžia pasislinkti viršutinei ir apatinei štampo pusėms. Neteisingas atsargų kreiptuvo sureguliavimas sukelia šoninių juostelių klajojimą. Tiekimo ilgio klaidos preso arba servo tiektuve. | Patikrinkite ir pakeiskite kontrolinius kaiščius nustatytais intervalais. Stebėkite kreipiklio kaištį-prie-įvorės tarpo ir pakeiskite įvores, kol nuolydis viršija leistiną ribą. Sukalibruokite padavimo ilgį pagal faktinį juostos žingsnį. Kiekvienos sąrankos metu patikrinkite juostos plotį pagal atsargų kreiptuvo nustatymus. |
| Paviršiaus įbrėžimai / niežėjimas | Dalies paviršiuje matomi linijiniai įbrėžimai, įbrėžimai arba medžiagos susikaupimai. Esant dideliems pykinimo atvejams, ruošinio medžiaga šalta{1}}privirinama ant štampo paviršiaus, paliekant iškilusius gabalėlius, kurie pereina ant kiekvienos kitos dalies. | Nešvarūs arba pažeisti štampo paviršiai; nepakankamas arba netinkamas tepalo kiekis; aliuminio arba nerūdijančio plieno būdingas polinkis prilipti prie neapdoroto įrankių plieno; nuolaužos, įstrigusios štampavimo ertmėje tarp smūgių. | Naudodami standartizuotus išvalymo{0}}protokolus tarp paleidimų, būkite švarūs. Užtepkite atitinkamų medžiagų-tepalų - sausas plėvelės dangas-aliuminiui, EP junginius nerūdijančiam. Padenkite formuojančius įdėklus TiCN arba nitridu, kad būtų atsparūs klijų nusidėvėjimui. Pašalinkite įstrigusius šliužus ir šiukšles, kol jie nepateks į štampo paviršių. |
Pastebėsite, kad daugelio šių defektų pagrindinės priežastys persidengia - keliose eilutėse susidėvėję įrankiai, netinkamas tarpas ir prastas tepimas. Šis sutapimas iš tikrųjų yra gera žinia: tai reiškia, kad disciplinuotas požiūris į kelis pagrindinius proceso kintamuosius apsaugo nuo daugelio gedimų vienu metu.
Gamybos defektų šalinimas
Kai defektas pasirodo viduryje-, atsispirkite norui nedelsiant pakoreguoti štampą. Patyrę spaudos operatoriai vadovaujasi sistemine diagnostikos seka, kuri išskiria tikrąją pagrindinę priežastį prieš imantis bet kokių korekcinių veiksmų. Peršokimas tiesiai į koregavimą be diagnozės dažnai užmaskuoja tikrąją problemą - arba įveda naują.
Vykdykite šį praktinį trikčių šalinimo kontrolinį sąrašą eilės tvarka:
Pirmiausia apžiūrėkite juostelę arba ruošinį.Patikrinkite gaunamos medžiagos storį, paviršių užteršimą, kraštų pažeidimus ar netinkamą temperatūrą. Medžiagų neatitikimai -, ypač didelio-stiprumo lydiniuose -, yra dažnas, bet nepastebimas štampavimo ir formavimo defektų šaltinis. Patikrinkite, ar ritė arba lakštas atitinka byloje pateiktą medžiagos sertifikatą.
Patikrinkite štampų tarpus ir komponentų susidėvėjimą.Išmatuokite perforavimo-prie-mygtukų tarpus, naudodami matuoklius arba optinius matavimus. Palyginkite dabartinius matmenis su štampo konstrukcijos specifikacija. Net kelių tūkstantųjų colių pjovimo briaunos nusidėvėjimas gali pakeisti šerdies aukštį iš priimtino į ne-specifinį.
Patikrinkite spaudos tonažo ir greičio nustatymus.Patvirtinkite, kad presas veikia tonomis ir smūgiais -per-min., nurodytus sąrankos lape. Netinkamas uždarymo aukštis, per-tonas arba per didelis greitis gali sukelti defektų, kurie imituoja įrankių problemas. Jei įmanoma, naudokite tonažo monitorių.
Įvertinkite tepimo tipą ir pritaikymą.Įsitikinkite, kad naudojama tinkama tepalo formulė ir kad jis pasiekia visus svarbius paviršius -, ypač formuodamas spindulius ir gilias-traukimo ertmes. Bėgimo metu sausos dėmės yra nematomos, tačiau aiškiai matomos kaip įbrėžimai ar dėmėti baigtoje dalyje.
Peržiūrėkite medžiagos sertifikatą pagal specifikaciją.Kryžm-patikrinkite malūno sertifikate nurodytą šiluminį skaičių, lydinio klasę, temperatūrų būklę ir mechanines savybes pagal inžinerines specifikacijas. Medžiagos pakeitimas arba-netinkanti
Ši seka pereinama nuo paprasčiausių, greičiausių patikrinimų prie sudėtingesnių -, pašalinant dažniausiai pasitaikančias priežastis, prieš paimant veržliaraktį, kad paliestumėte kauliuką. Praktiškai medžiagų ir tepimo problemos sudaro stebėtiną procentą defektų, kurie iš pradžių atrodo kaip įrankių gedimai.
Prevencija projektuojant ir prižiūrint
Trikčių šalinimas yra reaktyvus įgūdis. Tikrasis pelnas gaunamas suprojektavus proceso defektus prieš pradedant gamybą - ir išlaikant tą bazinę kokybę per visą štampavimo laiką.
Jei sekėte ankstesnes šio straipsnio dalis, jūs jau turite daugumą prevencijos priemonių rinkinio. Tinkamas štampavimo medžiagų pasirinkimas (5 skyrius) tiesiogiai sumažina susidėvėjimo{2}}defektus, pvz., įdubimą ir šukavimą. Pasirinkus tinkamą įrankinio plieno rūšį ir paviršiaus dangą konkrečiai ruošinio medžiagai, pjovimo briaunos ilgiau išlieka aštresnės, o formuojantys paviršiai atsparūs klijų kaupimuisi. Tinkamas tarpas ruošinio medžiagai (6 skyrius) apsaugo nuo pernelyg didelio įtrūkimo ir priešlaikinio plyšimo - dviejų defektų, esančių priešinguose tarpo spektro galuose.
Suplanuota štampavimo štampų priežiūra viską sujungia. Štampai nesugenda staiga - jie palaipsniui degraduoja. Pjovimo briauna pamažu blanksta, bandomasis kaištis susidėvi kelias dešimtąsias tūkstantąsias šimtui tūkstančių smūgių, o spyruoklinis mazgas praranda jėgą per milijonus ciklų. Be prevencinės priežiūros programos, kuri seka smūgių skaičių ir nustatytais intervalais suaktyvina galandimą, komponentų keitimą ir matmenų patikrinimą, kokybė smunka taip palaipsniui, kad operatoriai prie jos prisitaiko, o ne ją taiso. Iki to laiko, kai defektai tampa akivaizdūs, štampą gali prireikti kur kas išsamesnio - ir brangesnio - pertvarkymo, nei paprasčiausiai šlifuojant būtų išvengta prieš kelias savaites.
Modeliavimo programinė įranga prideda dar vieną prevencijos lygį. Šiuolaikinis FEA-pagrįstas štampavimo modeliavimas gali numatyti susiraukšlėjimą, plonėjimą, skilimą ir atšokimą dar prieš statant štampą - sugauti metalo štampavimo būdus, kurie neveiks su pasirinkta medžiaga ir geometrija prieš pjaunant bet kokį plieną. Tokios funkcijos kaip neigiamos ir teigiamos apėjimo įpjovos lakštinio metalo štampavimo štampuose, naudojamos medžiagų srautui aplink sudėtingas geometrijas valdyti, gali būti modeliuojamos ir optimizuojamos skaitmeniniu būdu, o ne atliekant brangų fizinį bandymą-ir{5}}klaidą. Inžinieriai, investuojantys į modeliavimą projektavimo etape, nuolat praneša apie mažiau bandomųjų pakartojimų ir greitesnį gamybos{7}}didėjimą.
Defektų prevencija galiausiai yra išlaidų valdymo strategija. Kiekviena susiraukšlėjusi dalis, kiekvienas suplyšęs ruošinys, kiekvienas išmestas paleidimas kainuoja - – švaistoma medžiaga, prarastas spaudos laikas ir atidėtos siuntos. Investicijos į tinkamą dizainą, medžiagų-įrankius ir disciplinuotą priežiūrą atsiperka daug kartų per visą gamybos laikotarpį. Ir šis ryšys tarp kokybės ir sąnaudų natūraliai veda prie platesnio klausimo, į kurį galiausiai turi atsakyti dauguma tiekimo vadovų: kiek iš tikrųjų kainuoja štampavimo projektas ir kur eina tie doleriai?
Supratimas apie štampavimo išlaidas ir projekto ekonomiką
Dalys be defektų yra kokybės tikslas -, tačiau net ir nepriekaištingos štampavimo dalys vis tiek turi būti finansiškai prasmingos. Stebėtina, kad detalus štampavimo projektų išlaidų suskirstymas retai aptariamas techniniuose ištekliuose, todėl inžinieriai ir tiekimo vadybininkai turi naršyti biudžetą, turėdami neišsamią informaciją. Nesvarbu, ar cituojate savo pirmąjį projektą, ar lyginate esamą tiekėją, supratimas, kur eina pinigai - ir kur galite juos susigrąžinti -, neaiškus įvertinimas paverčiamas patikimu verslo sprendimu.
Kas lemia štampavimo įrankių išlaidas
Įrankiai yra didžiausia išankstinė investicija į bet kurią metalo štampavimo gamybos programą. Paprasta plokščiosios poveržlės sudėtinė štampa gali kainuoti kelis tūkstančius dolerių, o sudėtinga kelių{1}}pakopų automobilių kronšteino štampa gali svyruoti nuo 10 000 iki 100 000 USD ar daugiau, atsižvelgiant į tikslumo lygį ir dalių sudėtingumą. Kas lemia tą diapazoną? Keli tarpusavyje susiję veiksniai lemia, kur konkretus projektas patenka į sąnaudų spektrą:
Diegimo sudėtingumas ir stočių skaičius- 12 stočių laipsniškas štampas su formavimo, pradūrimo ir apipjaustymo operacijomis reikalauja daug daugiau inžinerijos, apdirbimo ir surinkimo darbo, nei 3 stočių įrankiui, atliekančiam paprastą apdirbimą. Kiekviena papildoma stotis papildo medžiagą, EDM laiką ir derinimo darbus.
Šlifavimo medžiagų ir paviršiaus apdorojimo pasirinkimas- Atnaujinus nuo D2 įrankių plieno iki DC53 arba pridedant karbido įdėklus didelio-dėvėjimosi stotyse, padidėja žaliavų ir apdirbimo sąnaudos. PVD dangos ir apdorojimas azotais padidina papildomų išlaidų -, tačiau dažnai atsiperka dėl ilgesnio štampavimo eksploatavimo laiko.
Tolerancijos detalėms ir paviršiaus apdailos reikalavimai- Dėl griežtesnių leistinų nuokrypių reikia tiksliau apdirbti štampo komponentus, smulkesnį formuojamų paviršių poliravimą ir atlikti papildomus tikrinimo veiksmus statant štampus. Metalinė štampuota dalis, laikoma +/-0,02 mm, kainuoja žymiai brangiau nei nurodyta +/-0,10 mm.
Štampo dydis priklauso nuo dalies geometrijos- Didesnėms dalims reikia didesnių štampavimo batų, ilgesnių kreipiamųjų kaiščių, sunkesnių štampavimo plieno blokų ir didesnio-tono presų. Fizinis įrankių mastas tiesiogiai įtakoja medžiagų sąnaudas ir mašinų valandas, reikalingas jai pagaminti.
Projektavimo inžinerijos valandos, įskaitant modeliavimą- Galimybių analizė, juostos išdėstymo dizainas, CAE modeliavimas ir kartotinės DFM peržiūros reikalauja kvalifikuoto inžinerinio laiko. Šios valandos sudaro nedidelę visų įrankių sąnaudų procentą, tačiau užtikrina didesnę grąžą, užkertant kelią brangiam perdirbimui.
Dauguma tiekėjų suskirsto įrankių mokėjimus kaip 50 % išankstinius mokėjimus ir 50 % po pavyzdžio patvirtinimo - tai standartinė tvarka, kuri skatina sėkmingą bandymą. Svarbus dalykas yra tai, kad ši išankstinė investicija yraamortizuojamavisoje gamybos apimtyje. 50 000 USD vertės štampavimas, gaminantis 500 000 štampuotų komponentų, prideda tik 0,10 USD už įrankių kainą. Tas pats štampas, gaminantis tik 5 000 dalių, turi 10,00 USD už-dalies naštą - šimtą kartų skirtumą, todėl apimtis yra dominuojantis projekto ekonomikos kintamasis.
Pagal-dalies ekonomiją ir{1}}nelygybės analizę
Be įrankių, kiekvienos metalinės štampuotos dalies{0}}vieneto kaina apima keletą pagrindinių tvarkyklių. Pramonės duomenys rodo tipišką suskirstymą: medžiaga sudaro maždaug 45–55 % vieneto sąnaudų, darbas – 15–25 %, pridėtinės išlaidos – 10–20 %, kokybės kontrolė – 2–8 %, o pakuotė – 2–5 %. Sąrankos mokesčiai, apimantys štampų montavimą ir preso kalibravimą kiekvienam gamybos etapui, paskirstomi visoje partijoje -, o tai reiškia, kad mažesni užsakymai sugeria neproporcingai didesnes{14}}vieneto sąrankos išlaidas.
Ryšys tarp apimties ir kainos už{0}}dalį yra labai atvirkštinis. Esant nedideliam kiekiui, dažnai laimi tokios alternatyvos kaip pjovimas lazeriu arba CNC apdirbimas, nes joms reikia mažai investicijų į įrankius arba jų visai nereikia. Didėjant garsumui, matematika ryžtingai keičiasi. Apsvarstykite supaprastintą, bet iliustratyvų palyginimą: jei kiekviena lazeriu-pjauta detalė be įrankių kainuoja 4,50 USD, o štampuota versija kainuoja 0,30 USD su 40 000 USD štampu, lūžio{9}}lygos taškas yra beveik 9 500 vienetų. Žemiau šios slenksčio pjovimas lazeriu yra ekonomiškesnis. Virš jo štampavimas juda į priekį - ir atotrūkis smarkiai padidėja esant didesniam garsui. Esant 100 000 dalių, bendra štampavimo kaina pagal šį scenarijų būtų maždaug 70 000 USD, palyginti su 450 000 USD už pjovimą lazeriu.
Pramoninių metalo štampavimo programų, kurių metinė apimtis viršija 100 000 dalių -, įprasta automobilių, elektronikos ir prietaisų sektoriuose -, vienos-dalies ekonomika tampa nepaprastai palanki. Progresyvios štampavimo sistemos, veikiančios dideliu smūgiu per minutę, gali padidinti vieneto sąnaudas iki tokio lygio, kokio negali prilygti joks kitas metalinių dalių štampavimo metodas.
Štampavimo išlaidų mažinimo strategijos
Išlaidų optimizavimas nereiškia, kad reikia imtis veiksmų -, tai reiškia, kad kiekviename etape reikia priimti protingesnius sprendimus. Šios strategijos nuosekliai užtikrina išmatuojamą taupymą, neprarandant dalių kokybės ar štampų patikimumo:
Pirmenybę teikite DFM optimizavimui anksti.Supaprastinus dalių geometriją - pašalinant nereikalingas funkcijas, naudojant simetrišką dizainą ir sumažinus ne-kritines leistinas nuokrypas -, štampų sudėtingumas tiesiogiai sumažėja. Mažiau stočių, paprastesni perforavimo profiliai ir atlaidesnės formavimo operacijos reiškia mažesnes įrankių kainas ir greitesnį kūrimo laiką. Kaip pažymima viena pramonės analizė, investicijos į ankstyvą prototipų kūrimą ir DFM peržiūrą padeda nustatyti galimas problemas prieš masinę gamybą, išvengiant brangaus perprojektavimo ir įrankių koregavimo vėliau.
Sujunkite operacijas į mažiau štampavimo stočių.Kiekviena progresyvaus štampavimo stotis padidina inžinerijos, apdirbimo ir priežiūros išlaidas. Jei dvi operacijas galima sujungti į vieną stotį nepakenkiant kokybei -, pavyzdžiui, pradurti ir formuoti vienu brūkšniu, naudojant kombinuotą metodą -, taupomas viso įrankio kūrimo junginys.
Standartizuokite medžiagas visose produktų linijose.Naudojant kelis metalo štampavimo komponentus iš to paties lydinio ir to paties matuoklio, sumažėja medžiagų įsigijimo sudėtingumas, galima pirkti dideliais kiekiais, o štampų konstrukcijos turi turėti bendras tarpo ir tepimo specifikacijas. Standartizacija sukuria masto ekonomiją, kuri sumažina medžiagų ir inžinerines išlaidas.
Suplanuokite štampo priežiūrą, o ne priešlaikinį keitimą.Gerai{0}}prižiūrėtas štampas gali pagaminti milijonus dalių per visą savo tarnavimo laiką. Suplanavus pakartotinį šlifavimą, susidėvėjusių kontrolinių kaiščių ir spyruoklių keitimą nustatytais smūgių-skaičiavimo intervalais ir formavimo įdėklų perdengimą prieš susidėvėjimą, žymiai pailgėja naudingo įrankio tarnavimo laikas. Papildomos prevencinės priežiūros sąnaudos sudaro dalį išlaidų, susijusių su pakaitinio štampo sukūrimu - arba sugeriant laužą, susidariusį dėl gedimo.
Optimizuokite medžiagų panaudojimą juostelių išdėstyme.Patyrę štampų dizaineriai sumažina laužą, efektyviai sudėdami dalis juostoje ir pasinaudodami pradurtų šliužų pranašumais, kad sumažintų atliekų kiekį. Netgi nedideli medžiagų panaudojimo patobulinimai - keliais procentiniais punktais - sutaupo daug sutaupant didelių-apimčių, kai žaliava yra didžiausia atskira sąnaudų dalis.
Kartu šios strategijos apima abi sąnaudų lygties puses: sumažinant išlaidas, kurias išleidžiate įrankiui sukurti, ir sumažinti kiekvienos dalies gamybos sąnaudas. Veiksmingiausiai sąnaudos sumažinamos, kai inžinerija, pirkimai ir gamyba bendradarbiauja nuo pat ankstyviausių projekto etapų -, o ne tada, kai kas nors peržiūri galutinę sąskaitą faktūrą ir klausia, kur buvo išleistas biudžetas.
Išlaidų disciplina užtikrina, kad projektas būtų gyvybingas, bet nestumia proceso į priekį. Technologijos, keičiančios štampavimą šiandien - servopresai, skaitmeninis modeliavimas ir jutikliu-varoma automatizacija -, daro būtent tai, atverdamos našumo langus, kurių nebuvo įmanoma net prieš dešimtmetį.
Šiuolaikiniai pažanga formuojanti štampavimo ateitį
Prieš dešimtmetį štampavimo presas iš esmės buvo žiauri-jėgos mašina -, smagratis sukasi aukštyn, sankaba buvo įjungta, o cilindras trenkėsi fiksuotu greičiu, kurį padiktavo mechaninė jungtis. Štampas arba veikė, arba ne, o pagrindinė operatoriaus svirtis buvo tonažas. Šiandien vaizdas atrodo radikaliai kitoks. Programuojami judesio profiliai, nuspėjamieji skaitmeniniai modeliai ir jutiklių tinklai, įterpti pačiame štampe, iš naujo apibrėžia, ką gali pasiekti štampavimo technologija -, ir pakelia kartelę kiekvienam gamintojui, vis dar naudojančiam seną įrangą.
„Servo Press“ technologija ir tikslus valdymas
Tradiciniai smagračiu{0}}varomi presai užtikrina vieną fiksuotą slydimo{1}}judesio kreivę. Tinklas įsibėgėja, didžiausiu greičiu atsitrenkia į apatinį negyvąjį tašką ir atitraukia - tą patį profilį kiekvienu smūgiu, neatsižvelgiant į detalės geometriją ar medžiagos elgseną. Servo{5}}presai pakeičia tą standų ciklą programuojamu slydimo judesiu, valdomu didelio sukimo momento elektros varikliais. Inžinieriai gali pritaikyti greitį, laukimo laiką ir pagreitį kiekviename smūgio taške.
Kodėl tai svarbu? Įsivaizduokite, kad formuojate giliai ištemptą{0}}nerūdijančio plieno korpusą. Naudojant įprastą presą, perforatorius smogia į medžiagą visu greičiu, o metalas turi tekėti į ertmę, kol cilindras apverčia siaurą langą, kuris dažnai susiraukšlėja arba plyšta. Servo štampavimo mašina leidžia operatoriui sulėtinti cilindrą kritinės formavimo fazės metu, laikyti jį apatiniame negyvajame taške, kad būtų galima programuojamai išlaikyti medžiagą, tada greitai atitraukti. Rezultatas – platesnis formuojamas langas, mažiau defektų ir žymiai mažesnis triukšmo lygis parduotuvės aukšte.
Nauda padaugėja naudojant sudėtingas medžiagas. Didelio -stiprumo plienas, naudojamas automobilių štampavimo štampuose, ir lengvi aliuminio lydiniai -, kurie yra žinomi dėl atstūmimo ir skilimo -, puikiai reaguoja į optimizuotus slydimo profilius. Servo presai taip pat įgalina progresyvų štampavimo procesą, kad būtų galima sujungti operacijas, kurioms anksčiau reikėjo atskirų stočių, nes presas gali atlikti skirtingus judesių profilius per vieną eigos ciklą. Tikslioms štampavimo programoms, reikalaujančioms griežto plokštumo arba agresyvaus tempimo santykio, servo technologija perėjo iš prabangos į pradinius lūkesčius.
CAE modeliavimas ir skaitmeninių štampų kūrimas
Pjaustyti plieną štampui prieš patvirtinant jo dizainą skaitmeniniu būdu yra tarsi tilto kūrimas neatlikus konstrukcinių skaičiavimų - techniškai įmanoma, bet finansiškai neapgalvota. Šiuolaikinė baigtinių elementų analizė (FEA) ir štampavimo modeliavimo programinė įranga modeliuoja kiekvieną medžiagos elgsenos formavimo metu aspektą: srauto modelius, retinimo pasiskirstymą, atstūmimo dydžius, susiraukšlėjimo rizikos zonas ir mažiausią reikalingą spaudimo jėgą. Inžinieriai atlieka virtualius bandymus - šimtus pakartojimų, jei reikia - valandomis, o ne savaites, kurių reikia fiziniam bandymui.
Poveikis projekto terminams yra didelis. Modeliavimas numato, kur įvyks skilimai, todėl perforavimo spindulius galima reguliuoti prieš apdirbant. Jis apskaičiuoja spyruoklinį atstumą, todėl perlenkimo kompensacija yra įtraukta į štampų geometriją nuo pat pirmos dienos. Jis netgi optimizuoja ruošinio formą, kad maksimaliai išnaudotų medžiagas - ir sutaupytų tiesioginių išlaidų kiekviename gamybos etape. Kuriant štampavimo įrankius, nukreiptus į pažangų-stiprų plieną arba sudėtingas geometrijas, modeliavimas tapo skirtumu tarp trijų-iteracijų bandymo ir dešimties{7}}iteracijos išbandymo.
Į priekį-galvojantys štampų tiekėjai dabar integruoja CAE modeliavimą į savo standartinę darbo eigą, atlieka galimybių analizę prieš pateikdami citatą ir skaitmeniniu būdu patvirtina kiekvieną konstrukcijos pakeitimą prieš pjaustydami vieną įrankinį plieninį bloką. Pavyzdžiui, YICHEN į savo kūrimo procesą įtraukia modeliavimą nuo pradinių galimybių iki bandomųjų paleidimų ir galutinio patikrinimo - pabaigos- iki-, kuris sutrumpina pristatymo laiką ir užfiksuoja dizaino problemas, kai jas išspręsti vis dar nebrangiai. Tokia integruota skaitmeninė{6}}fizinė darbo eiga parodo, kur eina pramonė: modeliavimas nebėra atskiras specialistui perduotas žingsnis; jis įpintas į visą štampo kūrimo ciklą.
Pramonė 4.0, jutikliai ir štampavimo automatika
Intelektas nesibaigia, kai kauliukas pasiekia spaudą. Pramonės 4.0 principai apima realaus laiko-jutimą, ryšį ir automatizuotą sprendimų priėmimą-tiesiogiai į štampavimo operacijas, - paverčiant spaudą iš atskiros mašinos į mazgą duomenų-turtingame gamybos tinkle.
In-mirties jutimasyra viena iš didžiausios{0}}vertės programų. Matricos viduje sumontuoti apkrovos elementai ir deformacijos matuokliai stebi kiekvienos stoties tonažą realiu laiku, aptikdami anomalijas - šliužą, įstrigusį štampavimo mygtuke, netinkamai paduotą juostelę, susidėvėjusį perforatorių, traukiantį per didelę jėgą -, kol jie nesugadins dalių arba sugadins įrankius. Netinkamo išlygiavimo jutikliai tikrina, ar viršutinė ir apatinė štampų pusės teisingai užfiksuoja kiekvieną eigą, užfiksuoja kreiptuvo-kaiščio nusidėvėjimą arba presavimo deformaciją, kuri kitu atveju liktų nepastebėta, kol nepavyks patikrinti dalių.
Automatinis preso padavimas ir detalių nuėmimaspašalinti rankinio tvarkymo kintamumą ir saugos riziką. Servo-varomieji ritės tiektuvai sinchronizuoja juostelės judėjimą su presavimo ciklu sub-milimetro tikslumu, o robotizuotos rinkimo-ir-sistemos ištraukia gatavas dalis ir nukreipia jas, kad būtų galima atlikti operacijas. Kartu šios sistemos leidžia štampavimo presui veikti didžiausiu vardiniu greičiu be operatoriaus įsikišimo darbo vietoje.
Numatyta priežiūrasusieja visa tai. „IoT“{1}}prijungtas siunčia vibracijos duomenis, temperatūros rodmenis ir tepalų būklės metriką į debesies{2}}analitikos platformas. Mašininio mokymosi algoritmai nustato modelius, atsirandančius prieš įrangos gedimus - guolis įkaista, hidraulinė sistema praranda slėgį - ir įjungia techninės priežiūros įspėjimus prieš neplanuotą išjungimą, sutrikdant gamybą. Kaip pažymima viena pramonės analizė, šis metodas sumažina netikėtas prastovos laiką ir pailgina svarbiausių mašinų eksploatavimo laiką, paverčiant priežiūrą iš reaktyviųjų išlaidų į suplanuotą investiciją.
Šios technologijos nėra pavienės naujovės, - jos sustiprina viena kitą. Servo preso duomenų tiekimo modeliavimo modeliai pagerina jų tikslumą kito štampų konstrukcijai. Vidiniai jutikliai generuoja kokybiškus duomenis, kuriuos nuspėjamieji algoritmai turi išmokti. Automatizavimas leidžia patyrusiems operatoriams sutelkti dėmesį į analizę ir optimizavimą, o ne į rankinį padavimą ir dalių tvarkymą. Grynasis efektas yra štampavimo operacija, kuri vyksta greičiau, sukelia mažiau defektų ir kainuoja mažiau, kad išlaikytumėte - pranašumus, kurie susilieja su kiekvienu gamybos ciklu.
Technologijos sukuria pajėgumus, tačiau galimybės duoda rezultatų tik tada, kai suporuojamos su tinkamu partneriu. Paskutinis klausimas, su kuriuo susiduria daugelis gamintojų, yra ne tai, kokią presą ar programinę įrangą naudoti, o tai, kuris tiekėjas gali integruoti visus šiuos elementus - projektavimas, modeliavimas, apdirbimas, bandymas ir gamybos palaikymas - į vieną atsakingą ryšį.
Kaip pasirinkti tinkamą štampavimo partnerį savo projektui
Servo presai, CAE modeliavimas ir į{0}}įtaisyti jutikliai suteikia vertę tik tada, kai jie yra tiekėjo, žinančio, kaip juos naudoti kartu, rankose. Inžinieriams, tiekimo vadovams ir įrankių profesionalams tikras iššūkis yra nesuprasti štampavimo technologijos -, tai yra rasti štampavimo gamintoją, kuris visa tai integruotų po vienu stogu. Suskaidyta tiekimo grandinė, kai projektavimas atliekamas pas vieną pardavėją, apdirbamas pas kitą, o bandomas trečias, atsiranda perdavimo klaidų, komunikacijos spragų ir atskaitomybės aklųjų zonų, kurios padidina išlaidas ir laiko juostą. Tinkamas partneris visiškai pašalina šias spragas.
Pagrindinės štampavimo tiekėjo galimybės įvertinti
Jei klausiate savęs, kokias įrankio ir štampavimo galimybes verta įvertinti, atsakymas neapsiriboja tuo, ar parduotuvei priklauso CNC staklės. Tikra įrankių ir štampų gamybos kompetencija apima visą projekto gyvavimo ciklą. Naudokite šį kontrolinį sąrašą tikrindami potencialius tiekėjus - bet koks rimtas kandidatas turėtų parodyti kiekvienos prekės stiprumą:
Vidinis štampo dizainas ir CAE modeliavimo galimybė- Tiekėjas turėtų atlikti galimybių studijas ir štampavimo modeliavimą viduje, o ne perduoti jas iš išorės. Taip projektavimo tikslai ir gamybos žinios išlieka vienoje komandoje.
CNC apdirbimo ir EDM pajėgumai- Vielinis EDM, grimzlinis EDM ir kelių-ašių CNC frezavimas yra ne-derėtini, kad būtų galima tiksliai gaminti įrankius. Paklauskite apie mašinos amžių, tikslumo specifikacijas ir pajėgumą patenkinti jūsų štampo dydžio reikalavimus.
Kelių metalų medžiagų patirtis- Kvalifikuotas partneris supranta, kaip plienas, aliuminis, nerūdijantis plienas, žalvaris, varis ir titanas sąveikauja su štampavimo įrankiais. Ši patirtis formuoja sprendimus dėl klirenso, tepimo ir dangos, kad būtų išvengta anksčiau šiame straipsnyje aptartų defektų.
Bandomasis paleidimas ir mėginių tikrinimo protokolai- Griežtos bandomosios procedūros, matmenų ataskaitų teikimas (CMM, optinis matavimas) ir struktūrinės pavyzdžių patvirtinimo darbo eigos atskiria profesionalias štampų gamybos operacijas nuo parduotuvių, kuriose jums pristatomos dalys ir tikimasi geriausio.
Kokybės sertifikatai ir matavimo įranga- ISO 9001 sertifikatas yra pagrindinis. Automobilių programoms IATF 16949 parodo proceso brandą. Patikrinkite, ar tiekėjas turi kalibruotus matuoklius, CMM ir dokumentuotas atsekamumo sistemas.
Komunikacijos skaidrumas viso projekto metu- Reguliarūs pažangos atnaujinimai, atvira prieiga prie bandomųjų duomenų ir vienas kontaktinis taškas sumažina trintį, kuri išmuša iš bėgių sudėtingas įrankių programas. Pramonės patirtis patvirtina, kad vienas -šaltinio partneris, turintis aiškią atskaitomybę, supaprastina planavimą, supaprastina kokybės kontrolę ir sutrumpina pristatymo laiką, palyginti su kelių-tiekėjų susitarimais.
Perėjimas nuo tyrimų prie gamybos{0}}paruošto sprendimo
Taigi, kaip iš tikrųjų atrodo įrankių ir štampų darbas, kai pasitelkiate pajėgų tiekėją? Įprasta kelionė seka nuspėjamu lanku -, o geriausios partnerystės apima kiekvieną etapą, neperduodant jūsų subrangovui:
Pradinė galimybių peržiūra- Tiekėjas įvertina jūsų detalių geometriją, medžiagą, leistinus nuokrypius ir tūrį, kad patvirtintų, jog štampavimo štampavimas yra tinkamas procesas, ir nustatytų galimus gamybos patobulinimų-projektus-.
CAE{0}}pagrįstas įrankių dizainas- Inžinieriai sukuria juostelių išdėstymą (progresyviems štampams) arba stoties seką (pernešimo štampams), patvirtindami medžiagų srautą, retinimą ir atstūmimą modeliuodami prieš pradedant bet kokį apdirbimą.
Štampo apdirbimas ir surinkimas- Vykdant CNC ir EDM operacijas gaminami štampų komponentai, o po to atliekamas tikslus surinkimas, montavimas ant stalo ir patikrinimas, - sprendžiama, kas yra įrankių ir štampų darbas, kuris skaitmeninius dizainus paverčia fiziniais įrankiais.
Bandomieji važiavimai su matmenų patikrinimu- Pavyzdinės dalys yra antspauduojamos, matuojamos pagal specifikaciją ir įvertinamos paviršiaus kokybė bei funkcinis tinkamumas. Koregavimai atliekami iteratyviai, kol praeina kiekvienas svarbus matmuo.
Gamybos perdavimas- Patvirtintas štampas pradedamas visiškai gaminti, palaikomas dokumentais patvirtintais sąrankos parametrais, priežiūros grafikais ir nuolatine kokybės stebėjimu.
YICHEN yra šio integruoto požiūrio pavyzdys, apimantis visą kelionę nuo galimybių analizės ir CAE modeliavimo iki tikslaus apdirbimo, bandomųjų paleidimų ir galutinės patikros - viskas valdoma{1}}viduje. Gamintojams, tiekimo vadybininkams ir įrankių inžinieriams, pasiruošusiems pereiti nuo tyrimo prie veiksmų, jų galutinis-iki-procesas yra tiesioginis kelias į RFQ-paruoštus pasirinktinius metalinių dalių štampavimo štampavimo sprendimus be suskaidytos tiekėjų grandinės koordinavimo galvos skausmo.
Galų gale, štampavimo partnerio pasirinkimas yra sprendimas, jungiantis kiekvieną šiame straipsnyje aptartą temą. Ištirtas štampo tipas, įrankinio plieno rūšis, paviršiaus apdorojimas, ruošinio medžiaga, defektų prevencijos strategija ir sąnaudų struktūra priklauso nuo tiekėjo, galinčio juos atlikti tiksliai ir atsakingai. Sėkmingi projektai grindžiami pagrįstais sprendimais - dėl proceso, medžiagų ir visa tai sujungiančios partnerystės. Pradėkite nuo reikiamų žinių, pritaikykite jas per tinkamą partnerį, ir kelias nuo neapdoroto metalo iki nepriekaištingų gatavų dalių taps nepaprastai paprastas.
Dažnai užduodami klausimai apie štampavimą
1. Kuo skiriasi štampavimas ir liejimas?
Štampavimas yra šaltojo -formavimo procesas, kurio metu naudojamas štampavimo preso viduje esantis perforatorius ir štampavimas plokščiam lakštiniam metalui formuoti naudojant mechaninę jėgą -, atliekant tokias operacijas kaip išlyginimas, lenkimas, tempimas ir pradūrimas kambario temperatūroje. Priešingai, liejant slėgiu, išlydyto metalo įpurškimas į formos ertmę esant aukštam slėgiui sukuria sudėtingas trimačių -matmenų formas, daugiausia iš spalvotųjų metalų lydinių, tokių kaip aliuminis ir cinkas. Šie du procesai skirti iš esmės skirtingiems tikslams: štampavimas puikiai tinka didelės apimties plokščioms arba vidutiniškai suformuotoms lakštinio metalo detalėms, o liejant galima sukurti sudėtingas 3D geometrijas, kurių negalima suformuoti iš plokščių medžiagų.
2. Kaip pasirinkti tarp progresyvaus ir perkeliamo kabliuko?
Pasirinkimas priklauso nuo dalies dydžio, geometrijos sudėtingumo ir gamybos apimties. Progresyvūs štampai idealiai tinka mažoms -ir -vidutinėms dalims, kurias reikia atlikti daug kartų dideliu kiekiu (100,000+ vienetų), nes juostelė nuolat tiekiama per nuoseklias stotis, kad ciklas būtų greitas. Perkėlimo štampai tinka didesnėms dalims, giliai{6}}išbrėžtiems komponentams arba sudėtingoms 3D formoms, kurios negali likti prijungtos prie laikiklio juostos. Perkėlimo sąrankose naudojami mechaniniai pirštai arba griebtuvai, kad būtų galima perkelti laisvus ruošinius tarp nepriklausomų stočių, o tai sumažina medžiagų švaistymą, bet veikia lėtesniu ciklo laiku. Jei jūsų dalis tinka progresyviam juostos išdėstymui, o tūris pateisina įrankių sąnaudas, progresyvinė paprastai yra ekonomiškesnė{10}} parinktis.
3. Koks įrankių plienas geriausiai tinka štampuoti?
Nėra vieno geriausio laipsnio -, teisingas pasirinkimas priklauso nuo kietumo, tvirtumo ir atsparumo dilimui balanso, kurio reikalauja jūsų naudojimas. Dėl puikaus atsparumo dilimui ir nedidelės kainos D2 yra plačiausiai naudojama blankų ir auskarų vėrimo klasė. S7 yra tinkamas formavimo ir lenkimo stotims, kuriose dėl didelių smūgio jėgų kyla pavojus, kad kietesnis plienas gali įskilti. DC53 kietumas yra maždaug dvigubai didesnis nei D2 esant panašiam kietumui, todėl jis yra puikus pasirinkimas štampuoti didelio-stiprumo plieną arba nerūdijantį plieną. Ekstremalaus{10}}dėvėjimosi stotyse laipsniškuose štampuose volframo karbido įdėklai gali tarnauti penkis–dešimt kartų ilgiau nei įrankių plienas, tačiau už žymiai didesnę kainą.
4. Kiek kainuoja štampavimo antgalis?
Štampavimo štampų sąnaudos labai skiriasi priklausomai nuo sudėtingumo, dydžio, medžiagos ir tolerancijos reikalavimų. Paprasta plokščios dalies sudėtinė štampa gali kainuoti kelis tūkstančius dolerių, o kelių{1}}pakopinių automobilių komponentų štampai gali svyruoti nuo 10 000 USD iki 100 000 USD. Pagrindiniai sąnaudų veiksniai yra štampavimo stočių skaičius, įrankių plieno rūšis ir paviršiaus apdorojimas, dalių tolerancijos, fizinis štampų dydis ir projektavimo bei modeliavimo inžinerinės valandos. Svarbu tai, kad įrankių sąnaudos amortizuojamos visai gamybos apimčiai - 50 000 USD vertės štampavimas, pagaminus 500 000 dalių, prideda tik 0,10 USD už vienetą, todėl didelės apimties programos yra labai ekonomiškos{14}}.
5. Dėl ko susidaro įspaustos metalinės dalys ir kaip jų išvengti?
Pernelyg didelis štampuotų dalių įbrėžimas pirmiausia atsiranda dėl susidėvėjusių ar atšipusių štampų ir štampavimo mygtukų pjovimo briaunų arba dėl netinkamo štampavimo-perforavimo-tarpelio. Kai tarpas per laisvas, medžiaga traukiasi ir plyšta, o ne švariai kirpsis, todėl susidaro šiurkštūs kraštai ir iškilusios įdubos. Kai tarpas per mažas, per didelė pjovimo jėga pagreitina įrankio susidėvėjimą, o tai galiausiai sukelia tą pačią problemą. Norint išvengti prevencijos, reikia nustatyti konkrečius medžiagos -procentinius tarpus (pavyzdžiui, 5-8 % storio vienoje pusėje mažai anglies plienui, 6–8 % nerūdijančiam), palaikyti suplanuotą peršlifavimo programą, pagrįstą smūgių skaičiumi, ir padengti nusidėvėjimui atsparias dangas, pvz., TiN arba TiCN, kad pailgėtų galandimo intervalai.


