


Kuo elektrinis plieno klirensas skiriasi nuo standartinio štampavimo
Elektros plieno štampavimo perforatoriaus ir štampavimo atstumas yra tarpas tarp perforatoriaus pjovimo krašto ir štampavimo mygtuko pjovimo briaunos, nurodytas kiekvienoje pusėje kaip medžiagos storio procentas. Šis apibrėžimas skamba identiškai bet kuriai kitai lakštinio metalo perforavimo ir štampavimo operacijai. Mechanika ta pati. Formulė ta pati. Tačiau suklydus pasekmės yra visiškai skirtingos.
Kai štampuojate švelnų plieną arba aliuminį, klirenso klaida pasirodo kaip kosmetinis defektas arba įdubimas, kurį reikia antrinio apdorojimo. Kai štampuojate elektrinį plieną, klirenso klaida tyliai pablogina kiekvieno iš preso išeinančio laminato magnetines savybes. Pagrindinis nuostolis didėja. Pralaidumas sumažėja. Variklis arba transformatorius, pagamintas iš šių laminatų, veikia karštiau ir ne taip efektyviai, o pagrindinė priežastis yra nematoma tiems, kurie štampavimo etape nematuoja krašto kokybės.
Perforavimo ir štampavimo tarpo apibrėžimas naudojant elektrinį plieną
Pagrindinis principas išlieka aiškus. Plieno štampavimo tarpas yra erdvė, kurioje lūžimo plokštumos iš perforatoriaus pusės ir štampavimo pusės švariai susilieja, todėl medžiaga kontroliuojama šlyti. KaipMISUMI techninė nuorodapaaiškina, kad tinkamas tarpas skirtas sulygiuoti grūdelių ribinių lūžių plokštumas ruošinio viršuje ir apačioje, kad būtų sukurtas švarus pjūvis pjūvio krašte. Bendrųjų medžiagų atveju tradicinė 10 % taisyklė buvo atskaitos taškas dešimtmečius.
Tačiau elektrinis plienas nėra įprasta medžiaga. Silicio plieno rūšyse yra nuo 2 % iki 6,5 % masės silicio, todėl medžiaga yra žymiai trapesnė nei mažai anglies turintis plienas. Šis trapumas keičia šlyties, šlifavimo ir lūžių zonos vystymąsi pjovimo metu. Klasikinė taisyklė „vienas-trečdalis šlyties, du-lūžta“, kurią MetalForming Magazine aprašo mažai-anglies anglies plienui, čia netaikoma. Elektrinis plienas lūžta greičiau ir su mažesne plastine deformacija, todėl reikia specialios jo veikimo strategijos.
Kodėl bendrosios klirenso lentelės neatitinka silicio plieno
Dauguma klirenso nuorodų grupuoja medžiagas pagal kietumą arba tempimo stiprumą. Kietesnės medžiagos gauna daugiau klirenso. Minkštesnės medžiagos gaunasi mažiau. Ši sistema tinka struktūriniams lydiniams. Jis išsiskiria elektriniu plienu, nes neatsižvelgia į vieną veiksnį, dėl kurio ši medžiagų kategorija yra unikali: štampuotas kraštas tiesiogiai veikia elektromagnetinę funkciją.
Antspauduotas kraštas elektrotechniniame pliene yra ne tik geometrinė riba. Tai mechaniškai įtemptos medžiagos zona, kurioje sutrinka magnetiniai domenai, sumažėja pralaidumas ir padidėja šerdies nuostoliai. Tyrimai rodo, kad štampavimo-sukeltas įtempimas gali padidinti šerdies nuostolius 5-8 %, palyginti su medžiaga be įtempių. Pasirinkta prošvaisa valdo, kiek giliai ta pažeista zona tęsiasi į laminavimą, koks yra šlifavimo aukštis ir kaip gerai sudėtos baigtos laminatės.
Elektrinio plieno štampavimo atveju sprendimai dėl atstumo turi įtakos ne tik matmenų tikslumui, bet ir kiekvieno gatavo komponento, pagaminto iš šių laminatų, magnetinėms charakteristikoms.
Kam reikia materialių{0}}konkrečių leidimo duomenų
Jeigu jūsdizaino progresiniai štampai varikliniam laminavimui, nurodykite transformatoriaus šerdies gamybos įrankius arba EV variklių gamybos štampavimo kokybės triktis, bendrosios prošvaisų lentelės leidžia spėlioti. Jums reikia duomenų, atspindinčių silicio kiekį, grūdelių orientaciją, laminavimo storį ir elektromagnetinio veikimo tikslus, kurių klientas tikisi iš gatavo šerdies.
Šis šaltinis pašalina šią spragą. Pradedant lūžimo mechanika, būdinga didelio-silicio lydiniams, ir baigiant rekomendacijomis pagal laipsnį ir matuoklį, tikslas yra praktinės gairės, kurias galite pritaikyti sprendžiant realius įrankius, o ne vieną -dydį-tinkantį-procentus, pasiskolintus iš automobilių kėbulo plokščių štampavimo.
Iššūkis prasideda materialiame lygmenyje. Silicio plieno kristalinė struktūra ir trapus lūžimo elgsena sukuria pjovimo dinamiką, kuriai standartinės nuorodos tiesiog nebuvo parašytos.
Elektrinio plieno lūžimo mechanika perforavimo operacijų metu
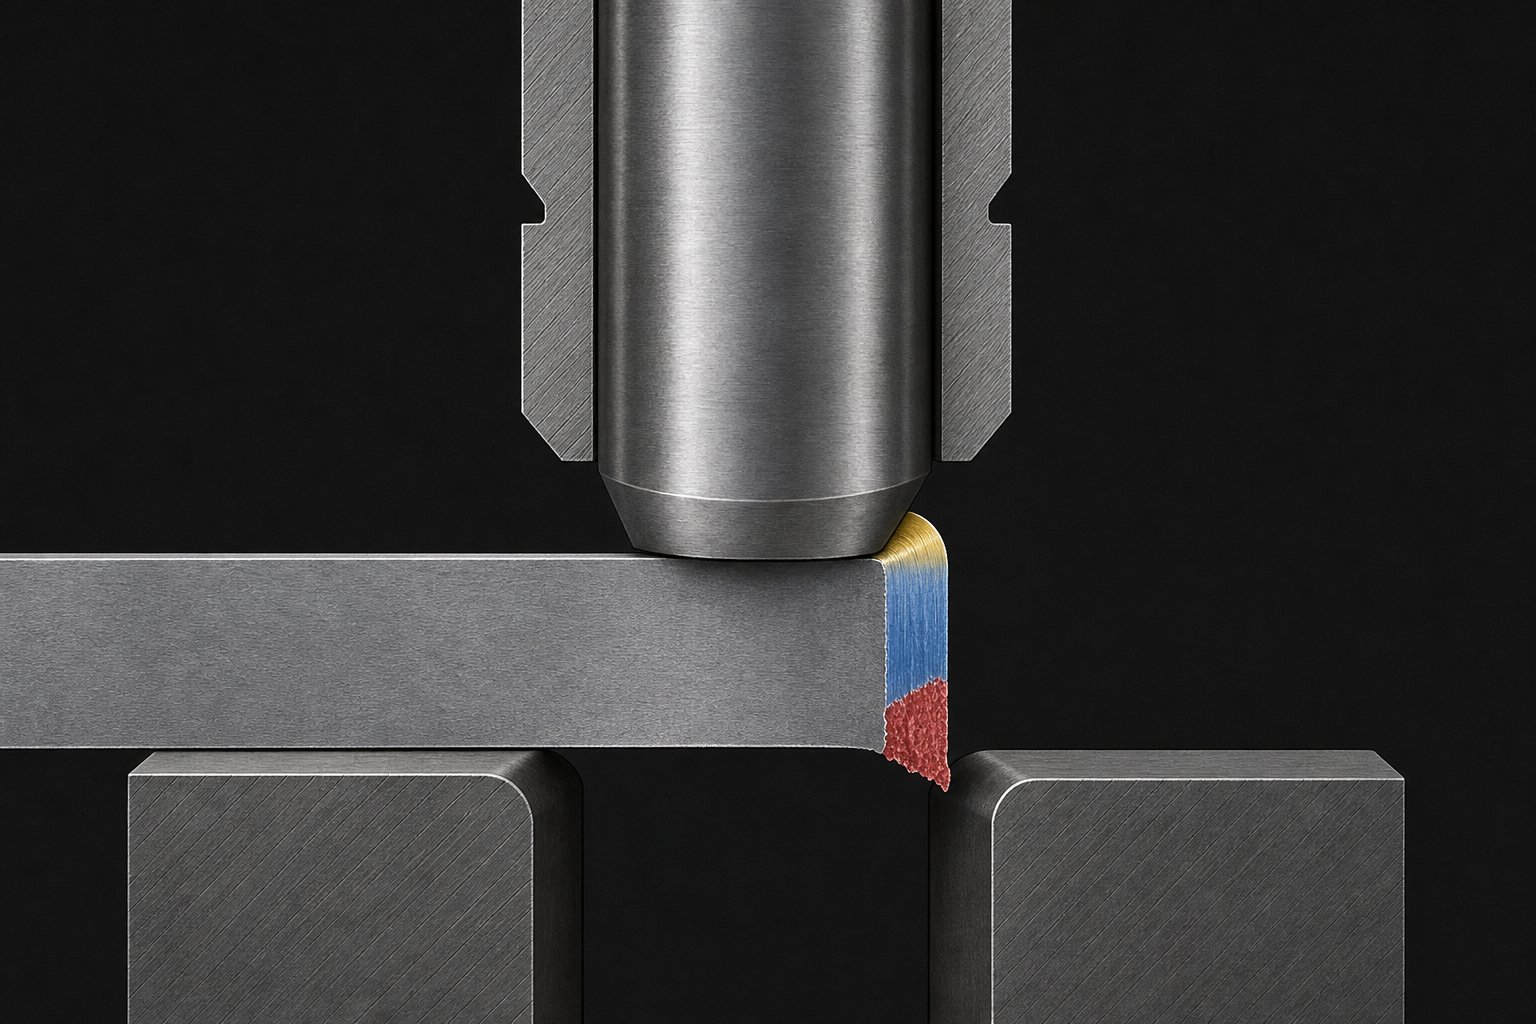
Silicio plienas po štampu ir perforatoriumi nesielgia kaip švelnus plienas. Šis vienintelis faktas keičia viską, kaip formuojasi nupjautas kraštas. Kai perforatorius nusileidžia į ruošinį, jis sukuria deformacijos zonų seką, kurią dauguma štampų dizainerių išmoksta kaip keturias atskiras ypatybes: apvirtimą, šlifavimą, lūžį ir įdubimą. Mažai anglies -anglies plienuose šios zonos yra santykinai nuspėjamos proporcijos. Elektrinis plienas perrašo tas proporcijas, nes anksčiau lūžta, su mažesniu plastiškumo srautu ir keliais, kuriuos diktuoja jo kristalinė mikrostruktūra.
Didelio{0}}silicio plieno trapumas lūžimas
Silicio kiekis nuo 2% iki 6,5% palaipsniui didina medžiagos kietumą ir trapumą, tuo pačiu sumažindamas elastingumą. Orientuoto grūdėtumo -silicio plieno pailgėjimas gali siekti 11 %, palyginti su 30-40 % įprasto mažai anglies dioksido išskiriančio štampavimo plieno. Ką tai reiškia smūgio krašte? Medžiaga daug greičiau pereina nuo elastinės deformacijos iki įtrūkimo atsiradimo.
FEM modeliavimo tyrimai su grūdėtuoju{0}}siliciniu plienu patvirtina šį elgesį.Tyrimai, paskelbti žurnale Materials (MDPI)parodyti, kad lygiavertė plastikinė deformacija intensyviai koncentruojasi ties pjovimo briauna ir eksponentiškai nyksta vos per 10–15 mikrometrų nuo pjaunamo paviršiaus. Plyšio plitimo fazė prasideda anksčiau smūgio metu, o įtrūkimai gali atsirasti nuo vienos pjovimo briaunos ir plisti per storį, o ne simetriškai susidurti iš abiejų pusių. Tai iš esmės skiriasi nuo subalansuoto šlyties lūžio, kurį standartinės Deitono perforatorių ir štampų nuorodos aprašo kaliosioms medžiagoms.
Grūdų struktūros ir įtrūkimų plitimo skirtumai
Įsivaizduokite du elektrinio plieno lakštus ant savo preso. Vienas iš jų yra CRGO (orientuotas į šaltą -valcuotą grūdą-), kurio kristalinė gardelė išlygiuota riedėjimo kryptimi. Kitas yra CRNGO (šaltai valcuotas-ne-granulinis-orientuotas), su atsitiktinai paskirstytomis grūdelių orientacijomis. Kai metalas pramuša ir šlyja per šias medžiagas, kiekvienoje įtrūkimas eina skirtingais keliais.
CRGO pliene kryptinga grūdelių struktūra sukuria pirmenybines lūžio plokštumas. Įtrūkimai linkę plisti išilgai grūdelių ribų, suderintų su riedėjimo kryptimi, todėl susidaro lūžio paviršius, kuris gali atrodyti netaisyklingas, kai perforatorius pjauna grūdų orientaciją. CRNGO plienas, turintis izotropinį grūdelių pasiskirstymą, tolygiau lūžta visomis kryptimis, tačiau jo aukštesnės silicio rūšys vis tiek pasižymi ryškiu trapumu, kuris riboja poliravimo zonos vystymąsi.
Kaip keičiasi standartiniai „Burnish Zone“ lūkesčiai
Standartinės atstumo nuorodos numato apytiksliai vieno -trečdalio medžiagos storio šlifavimo zoną, kad būtų tinkamai nustatytas švelnus plienas. Elektrinis plienas nuolat sukuria siauresnę šlifavimo zoną ir proporcingai didesnę lūžio zoną. Medžiaga paprasčiausiai nepakankamai teka esant šlyties įtempimui, kad susidarytų ilgalaikis poliruoto paviršiaus kontaktas.
Tyrimai rodo, kad silicio plieno poliruoto ploto kokybė labai priklauso nuo klirenso ir pjovimo greičio. Esant mažiems tarpams (apie 0,04 mm, kai medžiaga 0,3 mm), susidaro tolygesnis apdirbtas profilis ir mažiau lūžių. Padidinkite prošvaisą virš kritinės ribos ir lūžio zona prasidės anksčiau, plyšio trajektorija tampa mažiau nuspėjama, o dėl per didelės tempimo įtempių koncentracijos susidaro gilios paviršiaus kišenės.
Štai kodėl kreiptisbendrieji metaliniai perforatoriai ir štampaielektrinio plieno atstumo duomenys sukelia problemų. Tarpas, užtikrinantis švarų šlifavimo-ir-lūžimo santykį švelniame pliene, gali sukurti silicio plieno briauną, kurioje dominuoja lūžimas, arba plastikinė įtampa giliau įstumiama į laminatą, jei ji per stipri. Dėl trapių lūžių mechanikos reikalingos klirenso vertės, kalibruotos pagal konkrečios rūšies silicio kiekį ir grūdelių struktūrą, o ne tik pagal jo storį.
Šie medžiagų-lūžių lygio skirtumai tiesiogiai prisideda prie praktinio klausimo: koks klirenso procentas iš tikrųjų tinka kiekvienai elektrinio plieno rūšiai ir kaip šis skaičius pasislenka įvairiose CRGO ir CRNGO medžiagose, naudojamose tikroje variklių ir transformatorių gamyboje?
Tarpo rekomendacijos pagal elektrinio plieno rūšį ir tipą
Atsakymas skiriasi daugiau, nei siūlo daugelis štampavimo nuorodų. CRGO ir CRNGO plienas yra toje pačioje medžiagų grupėje, tačiau jų grūdėtumo struktūra, silicio lygis ir galutinis -naudojimo efektyvumas reikalauja, kad tarpas būtų pasirinktas skirtingomis kryptimis. Teisingai pasirinkti reiškia suprasti, kaip kiekviena klasės kategorija reaguoja į kirpimo veiksmą ir ką baigtas laminavimas turi atlikti elektriniu būdu.
CRGO vs CRNGO klirenso reikalavimai
Į grūdėtą-elektrinį plieną, daugiausiai naudojamą transformatorių šerdyse, silicio kiekis paprastai yra nuo 3,0 % iki 3,5 %. Jo kristalai yra sulygiuoti riedėjimo kryptimi per sudėtingą metalurginį procesą, suteikiant jam išskirtines magnetines savybes išilgai tos ašies, bet didelį jautrumą mechaniniam įtempimui, statmenam grūdelių išlyginimui. Kraštų pažeidimai dėl štampavimo sutrikdo kruopščiai sukurtą domeno struktūrą, todėl atstumo kontrolė yra labai svarbi norint išsaugoti transformatoriaus šerdies efektyvumą.
CRGO rūšims, tokioms kaip M6, paprastai reikalingas didesnis tarpas, paprastai nuo 3% iki 5% medžiagos storio kiekvienoje pusėje. Didesnis tarpas užtikrina švaresnę kirpimą ir mažiau plyšių slankioja per grūdelių ribas, todėl sumažėja įtempių{4}}paveiktos zonos gylis nupjautoje briaunoje. Kompromisas yra pagreitintas perforavimo susidėvėjimas, tačiau transformatorių taikymui, kai svarbi kiekviena vato dalis kilogramui, šis kompromisas yra priimtinas.
Ne{0}}grūdėti-plienai, tokie kaip M19, M36 ir M47, naudojami varikliniam laminavimui, kai magnetinės savybės turi būti vienodos visomis kryptimis. Jų izotropinė grūdelių struktūra lūžta tolygiau, oprogresyvioji M{0}}skaičių klasifikavimo sistemaatspindi didėjantį pagrindinį nuostolių atlyginimą, kai pereinate nuo M19 prie M47. Šios CRNGO rūšys toleruoja platesnį prošvaisos langą, paprastai nuo 5% iki 8% kiekvienoje pusėje, nes jų atsitiktinė grūdelių orientacija nesukuria tų pačių pirmenybinių plyšių takų, dėl kurių CRGO yra toks jautrus tarpo pokyčiams.
Atstumas tarp įprastų elektrinių plieno rūšių
Šioje lentelėje pateikiami bendrieji atstumo intervalai, atsižvelgiant į klasės kategoriją, tipinį silicio kiekį ir pagrindinį panaudojimą. Tai yra pradinės-taško rekomendacijos, kurias dauguma štampų dizainerių patikslina bandomaisiais pjūviais savo spaudoje ir įrankių sąrankoje.
| Įvertinimo kategorija | Reprezentatyvūs laipsniai | Silicio turinys | Tipinis prošvaisa (% vienoje pusėje) | Pirminis taikymas |
|---|---|---|---|---|
| CRGO (orientuotas į grūdus{0}}) | M6, M5, M4 | 3.0% - 3.5% | 3% - 5% | Transformatorių šerdys, didelio{0}}efektyvumo induktyvumo ritės |
| CRNGO (maži nuostoliai) | M19 | 2.8% - 3.2% | 5% - 7% | Premium variklių laminavimas, generatoriai |
| CRNGO (vidutinio nuostolio) | M27, M36 | 2.0% - 2.8% | 5% - 8% | Standartinės variklių laminatės, maži transformatoriai |
| CRNGO (didesnis nuostolis) | M43, M47 | 1.5% - 2.2% | 6% - 8% | Išlaidoms{0}}jautrios variklio programos |
Atkreipkite dėmesį į modelį: didėjant silicio kiekiui, medžiaga tampa trapesnė, o rekomenduojamas tarpas susiaurėja ir pasislenka griežčiau. M19, labiausiai paplitusi judesio valdymo gaminių klasė, yra viduryje, kur jis lūžta pakankamai švariai, kad galėtų dirbti per vidutinio prošvaiso langą, tačiau vis tiek reikalauja daugiau tikslumo nei švelnus plienas.
Kaip silicio kiekio procentas veikia klirenso pasirinkimą
Bet kokios štampuotos medžiagos klirenso formulė prasideda nuo tiesioginio ryšio:
Atstumas vienoje pusėje=cxt
Kurcyra klirenso koeficientas (išreiškiamas dešimtainiu tikslumu) irtyra medžiagos storis. Ši klirenso lygtis atrodo paprasta, tačiau iššūkis yra pasirinkti tinkamą vertęcjūsų konkrečiai medžiagai. Skaičiuojant elektrinio plieno prošvaisą, silicio kiekis yra pagrindinis kintamasis, lemiantis šį pasirinkimą.
Didesnis silicio procentas sumažina plastiškumą ir pailgėjimą. 6,5 % silicio plienas (naudojamas specializuotose aukšto -dažnio srityse) beveik neturi plastinės deformacijos. Jis lūžta beveik iš karto po kontakto su smūgiu ir elgiasi arčiau keramikos nei metalo. Esant 2 % silicio, medžiaga išlaiko pakankamai lankstumo, todėl lūžimo elgsena skiriasi nuo mažai anglies-anglies plieno. Tarp šių kraštutinumų kiekvienas silicio procentinis taškas keičia idealų klirenso koeficientą.
Praktinis efektas: prošvaisos skaičiavimas, duodantis puikių rezultatų naudojant M47 (žemesnis silicis, labiau plastiškas), greičiausiai sukels pernelyg didelį M6 briaunų įtempimą (didesnis silicis, ypač trapus skersine kryptimi). Negalite paprasčiausiai pasirinkti vieno atstumo procento ir pritaikyti jį visam elektrinio plieno gaminių asortimentui. Kiekvienai klasių šeimai reikalingas patvirtintas atstumo koeficientas, patvirtintas matuojant šerdį ir patikrinus bandinių dalių kraštus.
Šiose{0}}klasių rekomendacijose numatytas standartinis laminavimo storis nuo 0,35 mm iki 0,65 mm. Kai gamybos poreikiai stumiami į plonesnius matuoklius, mažesnius nei 0,3 mm, skaičiuojant tarpą gaunamos tokios mažos absoliučios vertės, kad iškyla visiškai kitokie iššūkiai, susiję su įrankių tikslumu ir gamybos tolerancija.
Plona
Klirenso skaičiuoklė pateikia skaičių. Užtepkite 5% kiekvienoje pusėje ant 0,5 mm medžiagos ir gausite 0,025 mm tarpą. Tai maža, bet valdoma naudojant kokybiškus įrankius. Užtepkite tą pačią 5%–0,15 mm medžiagą aukšto -dažnio transformatoriaus laminavimui ir gausite 0,0075 mm kiekvienoje pusėje. Tai yra 7,5 mikrono. Šiuo mastu tarpas tarp perforatoriaus ir štampavimo mygtuko yra mažesnis nei daugelis štampų gamybos leistinų nuokrypių, o įprastos procentais pagrįstos taisyklės praktiškai pradeda nykti.
Kodėl plonas{0}}materio laminavimas prieštarauja įprastoms pašalinimo taisyklėms
Šiuolaikiniuose didelio{0}}efektyvumo varikliuose ir aukšto Plonesni matuokliai sumažina sūkurinių srovių nuostolius, kurių dydis priklauso nuo laminavimo storio kvadrato. Šis fizikos-pagrįstas postūmis link plonesnės medžiagos yra nenumaldomas elektromobilių traukos varikliuose ir aukščiausios kokybės transformatorių konstrukcijose. Iš karto seka štampavimo iššūkis.
Kai skaičiuojate mažiau-0,3 mm medžiagą, gautos absoliučios prošvaisos reikšmės patenka į vienaženklę mikronų teritoriją. Štampo dydžio skaičiuoklė, sukurta remiantis procentinėmis taisyklėmis, neskiria 0,025 mm tarpo 0,5 mm atramoje ir 0,005 mm tarpo ant 0,1 mm. Abu yra "5% vienai pusei". Tačiau šių dviejų vertybių laikymosi gamybos realybė visiškai skiriasi. Plonesnė medžiaga reikalauja įrankių tikslumo, kuris priartėja prie įprastos vielos EDM ir šlifavimo galimybių.
Absoliučios prošvaisos vertės esant mažesniam nei 0,3 mm storiui
Apsvarstykite, kaip šie skaičiai iš tikrųjų atrodo gamyboje. 0,2 mm CRNGO laminavimui, kai prošvaisa yra 6 % vienoje pusėje, tikslinis tarpas yra 0,012 mm (maždaug pusė tūkstantosios colio dalies). 0,1 mm grūdėtumo{6}}laminavimui, kai prošvaisa yra 4 %, dirbate su 0,004 mm kiekvienoje pusėje. Esant šiems matmenims, vos 2–3 mikronų prošvaisos paklaida reiškia 25–50 % nuokrypį nuo vardinio. Tokia santykinė klaida bet kokiame tiksliosios inžinerijos kontekste būtų laikoma katastrofiška.
Praktinė pasekmė: esant ploniems gabaritams, bet koks prošvaisos nuokrypis padidėja. 3-mikronų paklaida ant 0,5 mm medžiagos pakeičia efektyvų tarpą nuo 5 % iki 5,6 %. Ta pati 3 mikronų paklaida 0,15 mm medžiagoje paverčia jus nuo 5% iki 7%, galbūt visiškai pasislenkant už priimtino lango. Skardos aukštis reaguoja neproporcingai. Griežtų metalo štampavimo leistinų nuokrypių tyrimai patvirtina, kad standartinėse programose jau reikia pasiekti +/- 0.001 colių tikslumą. Plonas elektrinis plieninis laminatas gerokai peržengia šią slenkstį.
Šiuolaikinių aukšto{0}dažnio laminavimo štampų tikslumo reikalavimai
Esant tokiam storiui, štampų gamybos leistini nuokrypiai tampa reikšminga paties tarpo dalimi. Šlifavimo plokštelių skaičiuotuvas gali išvesti idealią geometriją, tačiau tikras klausimas, ar štampų gamintojas gali išlaikyti tokią geometriją kiekvienoje pjovimo stotyje progresyviame štampelyje. Tolerancijos krūva-dėl vielos EDM tikslumo, įdėklų tvirtinimo, štampavimo plokštės lygumo ir surinkimo išlygiavimo – visa tai sunaudoja dalį jūsų atlaisvinimo biudžeto.
Keletas veiksnių vienu metu apsunkina sunkumą:
- Įrankio įlinkis- mažo skersmens perforavimo antgaliai lankstosi veikiant apkrovai, dinamiškai perkeldami efektyvų tarpą pjovimo eigos metu
- Terminis augimas- karščio kaupimasis štampuojant dideliu greičiu- sukelia štampavimo komponentų išsiplėtimą mikronų- lygmeniu ir keičiasi tarpas tęsiant gamybą
- Spaudos lygiavimas- stūmoklis-siekdamas sustiprinti lygiagretumą ir stulpelių susidėvėjimą, prošvaisos pokytis yra nereikšmingas, kai plotis 0,5 mm, bet dominuojantis esant 0,15 mm
- Galandimo konsistencija- kiekvienas šlifavimas pašalina medžiagą nuo perforatoriaus paviršiaus, o jei jis nėra visiškai lygiagretus, tarpas aplink profilio perimetrą tampa netolygus
Kiekvienas iš šių kintamųjų atskirai gali sudaryti tik 1–2 mikronus neapibrėžtumo. Tačiau kai jūsų bendras klirenso tikslas yra 7 mikronai, šie kintamieji kartu sudaro didžiąją dalį jūsų tolerancijos biudžeto. Štampo kūrėjo galimybės tampa tokios pat svarbios kaip ir pati tarpo specifikacija.
Ši realybė verčia keisti mąstymą. Plonos{1}}plokštumos laminato atstumas popieriuje yra tik pusė problemos. Kita pusė užtikrina, kad jūsų nurodytas tarpas iš tikrųjų egzistuotų pažangiausioje gamyboje, esant realioms šiluminėms ir mechaninėms sąlygoms. Ir tai kelia gilesnį klausimą: net jei jūs pasiekiate tobulą prošvaisą mechaniškai, kas atsitiks su medžiagos magnetinėmis savybėmis tuose nupjautuose kraštuose?
Kaip klirensas veikia magnetines savybes ir šerdies praradimo efektyvumą
Štai klausimas, kuris atskiria elektrinį plieno štampavimą nuo visų kitų štampavimo formų: ką nupjautas kraštas daro medžiagos gebėjimui išlaikyti magnetinį srautą? Kalbant apie bendrą štampavimą, atsakymas nesvarbus. Laikiklis, šilumos skydas arba važiuoklės komponentas arba atitinka matmenų toleranciją, arba ne. Nupjautas kraštas neturi funkcinių pasekmių, išskyrus geometriją. Elektrinės plieno laminatės yra skirtingos. Pjaustytas kraštas tampa elektromagnetiškai aktyvia zona, kurioje pagrindinė medžiagos funkcija, laidumas ir magnetinio srauto formavimas, yra visam laikui pažeidžiama dėl paties pjovimo.
This is where punch to die clearance stops being a purely mechanical decision and becomes an electromagnetic one. The clearance you select determines not only burr height and dimensional accuracy but also how much of each lamination is magnetically impaired before it ever reaches the motor or transformer assembly.
Magnetinė negyva zona štampuotuose kraštuose
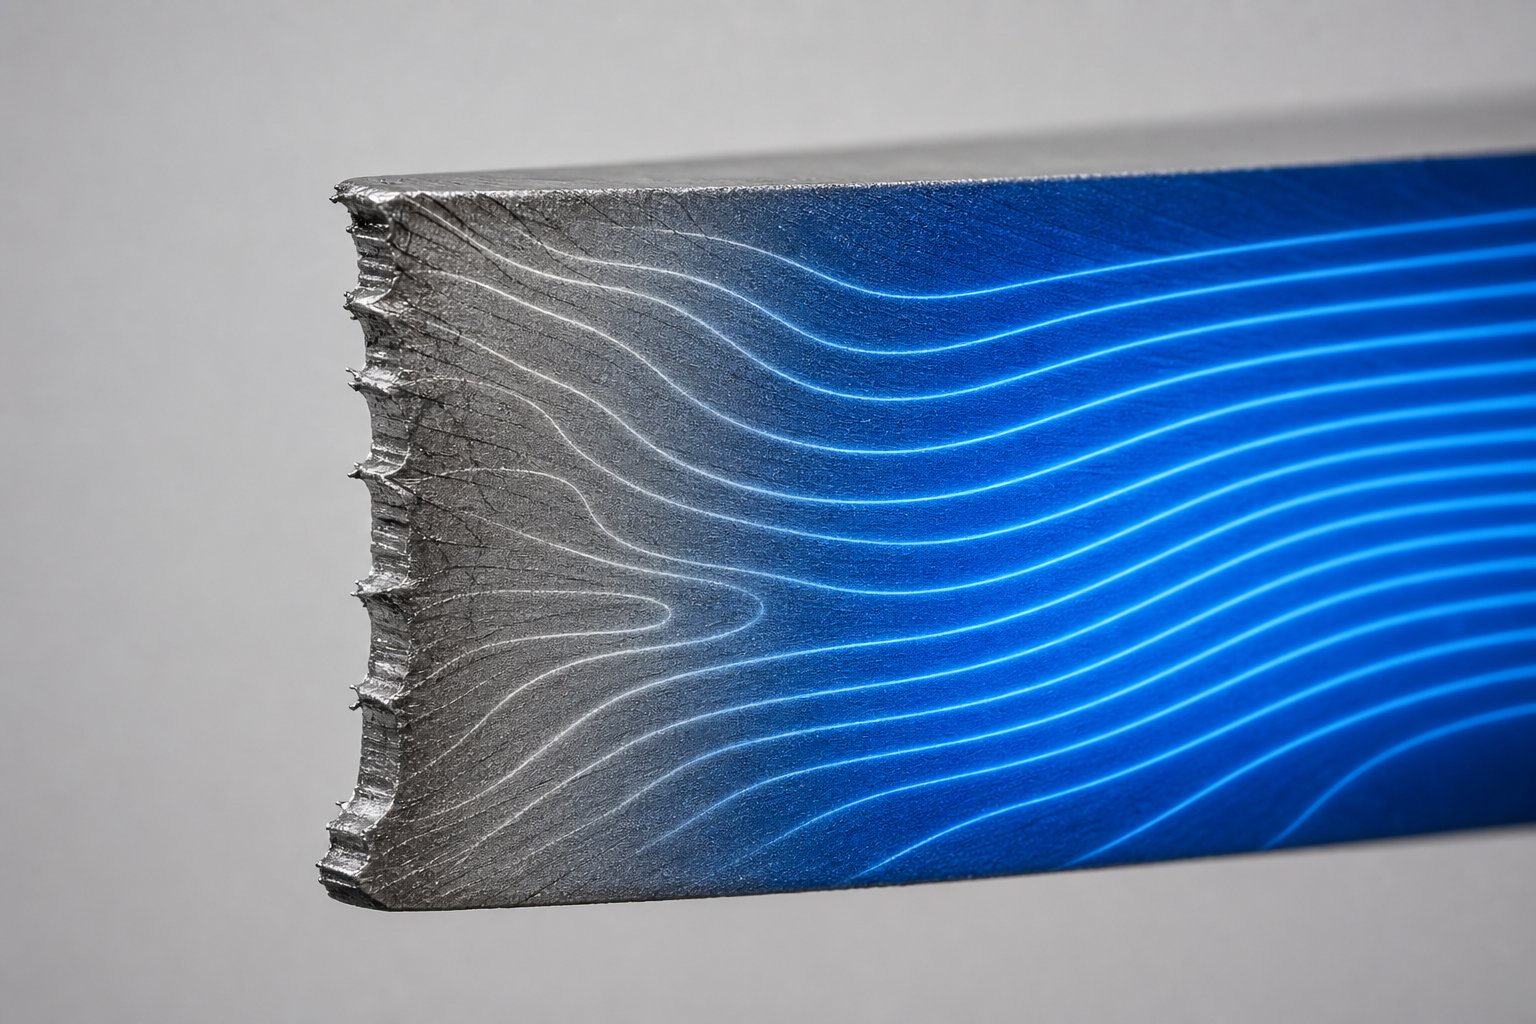
Kai perforatorius kerta elektrinį plieną, medžiaga, esanti greta nupjauto krašto, patiria didelę plastinę deformaciją. Po to, kai perforatorius atsitraukia ir štampavimo štampai atleidžia dalį, ta deformuota zona negrįžta į pradinę būseną. Mikrostruktūra pasikeičia visam laikui. Staigiai didėja dislokacijos tankis, liekamieji gniuždomieji ir tempimo įtempiai užsifiksuoja kristalinėje gardelėje ir sutrinka efektyvų srauto laidumą leidžianti magnetinio srities struktūra.
Ši pažeista sritis dažnai vadinama magnetiškai mirusiąja zona. Jis nėra tiesiogine prasme miręs nuo magnetinio srauto, tačiau jo magnetinis pralaidumas taip smarkiai sumažėja, kad jis elgiasi beveik kaip ne-magnetinis laminato intarpas. Tyrimas išGento universitetasišmatavo šį skilimą tiesiai ant M270-35A neorientuoto silicio plieno. Jų išvados yra stulbinančios: esant įtempimo lygiams, atitinkantiems medžiagos būseną šalia pjovimo briaunų, santykinis magnetinis pralaidumas sumažėjo iki 94%, palyginti su neįtempta būsena. Medžiaga, kurios pralaidumas buvo maždaug 6000, po plastinės deformacijos ir apkrovos atleidimo sumažėjo iki maždaug 380, o tai labai imituoja tai, kas vyksta ant štampuoto krašto.
Negyvoji zona egzistuoja ne tik kaip plona linija prie krašto. Tyrimai, naudojant elektronų atgal-išsklaidytą difrakciją (EBSD) ir nano-kietumo kartografavimą, rodo, kad pjovimo -sukelta deformacija gali prasiskverbti 0,3–0,5 mm į laminavimą nuo kiekvieno pjaunamo paviršiaus. Jei statoriaus dantis yra tik 3-5 mm pločio, tai reiškia, kad pažeistos zonos iš priešingų kraštų gali užimti 15–30 % viso danties skerspjūvio ploto. Magnetiškai efektyvus danties plotis yra mažesnis nei fizinis plotis, kurį matote brėžinyje.
Kompromisas tarp šerdies aukščio ir krašto įtempimo
Čia neišvengiama ir tik elektrotechniniam plienui būdinga inžinerinė dilema. Didesnis tarpas ir laisvesnis tarpas išsprendžia vieną problemą ir sukuria kitą.
Tvirtas tarpas, 3–5 % diapazone, sukuria švaresnį šlyties kraštą su minimaliu šlifavimu. Mažas šerdies aukštis yra tiesiogiai naudingas sukrovimo koeficientui, t. y. laminavimo rietuvės, kuri yra tikrasis plienas, procentinė dalis, palyginti su oro tarpais nuo šerdelių ir dangos storio. Sudėties koeficiento padidinimas nuo 95 % iki 97 % gali atrodyti nereikšmingas, bet 200 mm ilgio variklio šerdyje tai reiškia aktyvesnę magnetinę medžiagą ilgio vienetui, o tai reiškia didesnį sukimo momento tankį arba sumažintą šerdies ilgį. Kiekvienas variklių dizaineris nori maksimalaus sudėjimo koeficiento.
Tačiau siaura prošvaisa sutelkia perforavimo jėgą į siaurą deformacijos juostą. Medžiaga, esanti šalia pjūvio, yra spaudžiama intensyviau, todėl paviršiuje susidaro didesnis liekamasis įtempis. Tyrimai patvirtina, kad mažesni pjovimo tarpai sukuria didesnį liekamąjį įtempimą arti pjovimo paviršiaus, net jei bendras įsiskverbimo gylis sumažėja. Mirusioji zona siauresnė, bet labiau pažeista.
Laisvesnis tarpas, 6-8% diapazone, leidžia medžiagai lūžti su mažesne gniuždymo deformacija tiesiame krašte. Likutinis įtempis yra mažesnio dydžio. Tačiau plyšio plitimo kelias tampa mažiau kontroliuojamas, lūžio zona tęsiasi toliau, o šerdies aukštis didėja. Aukštesnės šluostės sumažina krovimo koeficientą, gali sukelti trumpus jungimus tarp laminavimo ir gali prireikti antrinių šlifavimo operacijų. Negyvoji zona dėl laisvesnio atstumo yra platesnė, bet mažiau intensyvi gylio vienetui.
Negalite optimizuoti abiejų vienu metu. Norint sumažinti šerdies aukštį, reikia didesnio tarpo, o tai padidina krašto įtempimo intensyvumą. Sumažinti kraštų įtempimą reikia laisvesnio tarpo, o tai padidina šerdies aukštį. Kiekvienas elektrinio plieno laminavimo štampo rinkinys įkūnija kompromisą tarp šių konkuruojančių reikalavimų, nesvarbu, ar štampų dizaineris aiškiai pripažino kompromisą, ar ne.
Atskyrimo prijungimas prie šerdies nuostolių ir sudėjimo koeficiento
Magnetinė negyva zona tiesiogiai virsta išmatuojamais našumo rodikliais. Šerdies nuostoliai, išreikšti W/kg esant tam tikram srauto tankiui ir dažniui, yra pagrindinė eksploatuojamo elektrinio plieno specifikacija. Gento universiteto tyrimai parodė, kad plastiškai deformuoto silicio plieno būklės, atitinkančios medžiagą šalia pjovimo briaunų, bendrieji šerdies nuostoliai padidėjo nuo 19,1 W/kg iki 37,9 W/kg esant 400 Hz dažniui ir 1 T didžiausiam srauto tankiui. Tai yra beveik padvigubinti nuostoliai vien dėl deformacijos{7}}su žalos. Nuostolių atskyrimo analizė atskleidė, kad histerezės praradimas, jautriausias mikrostruktūros pažeidimams, padidėjo iki 270 % esant dideliam deformacijos lygiui.
Perforavimo jėgos skaičiuotuvas arba štampavimo modeliavimas gali parodyti, kiek jėgos reikia presui, kad kirptų medžiagą. Tai negali pasakyti, kaip šios jėgos pasiskirsto kaip liekamasis įtempis laminavimo briaunoje. Ši elektromagnetinė pasekmė yra nematoma vien mechaninei analizei.
The connection between clearance and core loss operates through two parallel paths. First, direct permeability degradation in the dead zone forces the remaining undamaged material to carry more flux at higher saturation, increasing hysteresis losses throughout the lamination. Second, burr height from excessive clearance degrades stacking factor. A study on non-oriented electrical steels found that approximately 6 % magnetinių nuostolių galima susigrąžinti optimizavus uždarymo tarpą. Jei manote, kad šis patobulinimas yra susijęs su nulinėmis medžiagų sąnaudomis, nekeičiant konstrukcijos ir be papildomo apdorojimo etapo, tai yra vienas iš labiausiai prieinamų variklių gamintojams prieinamų efektyvumo padidėjimų.
Praktinis smūgio mastelis su geometrija. Siauri statoriaus dantys ir ploni rotoriaus tilteliai yra labiausiai pažeidžiami, nes negyva zona užima didesnę jų bendro pločio dalį. 10 mm pločio statoriaus jungas su 0,4 mm negyvosiomis zonomis kiekvienoje pusėje praranda apie 8 % savo efektyvaus magnetinio skerspjūvio. Tos pačios 0,4 mm negyvos zonos ant 3 mm pločio danties galo pašalina daugiau nei 25 % magnetiškai aktyvios medžiagos. Štai kodėl variklių dizaineriai, dirbantys su didelio našumo{11}}programomis, ypač EV traukos ir servo pavarose, labai rūpinasi klirenso optimizavimu štampavimo etape. Perforavimo jėgos skaičiuoklė gali būti subalansuota, matmenų tolerancija gali būti tobula, o šerdies aukštis gali atitikti specifikaciją, bet jei negyva zona sunaudoja ketvirtadalį jūsų danties pločio, variklio veikimas bus mažesnis už FEA prognozę, pagal kurią buvo numatytos vienodos medžiagos savybės.
Elektrinio plieno štampavimo metu optimalus tarpas subalansuoja mechaninės briaunos kokybę ir elektromagnetines savybes. Didesnis tarpas pagerina krovimo koeficientą, bet padidina kraštų įtempimą. Dėl laisvesnio tarpo sumažėja įtempimo intensyvumas, tačiau padidėja šerdies aukštis. Šio kompromiso nėra bendrame štampuojant ir dėl to elektriniam plienui reikia savo klirenso inžinerijos.
Norint pasiekti tinkamą pusiausvyrą, reikia suprasti ne tik kokią tarpo vertę reikia nustatyti, bet ir tai, kaip ši vertė skirtingai veikia skirtingas laminavimo geometrijas. Rotoriaus ir statoriaus laminatai susiduria su skirtingais apribojimais, o plataus rotoriaus danties atlaisvinimo strategija gali visiškai sugesti, kai ji taikoma siaurai statoriaus plyšio geometrijai.
Rotoriaus ir statoriaus laminavimo klirenso strategijos
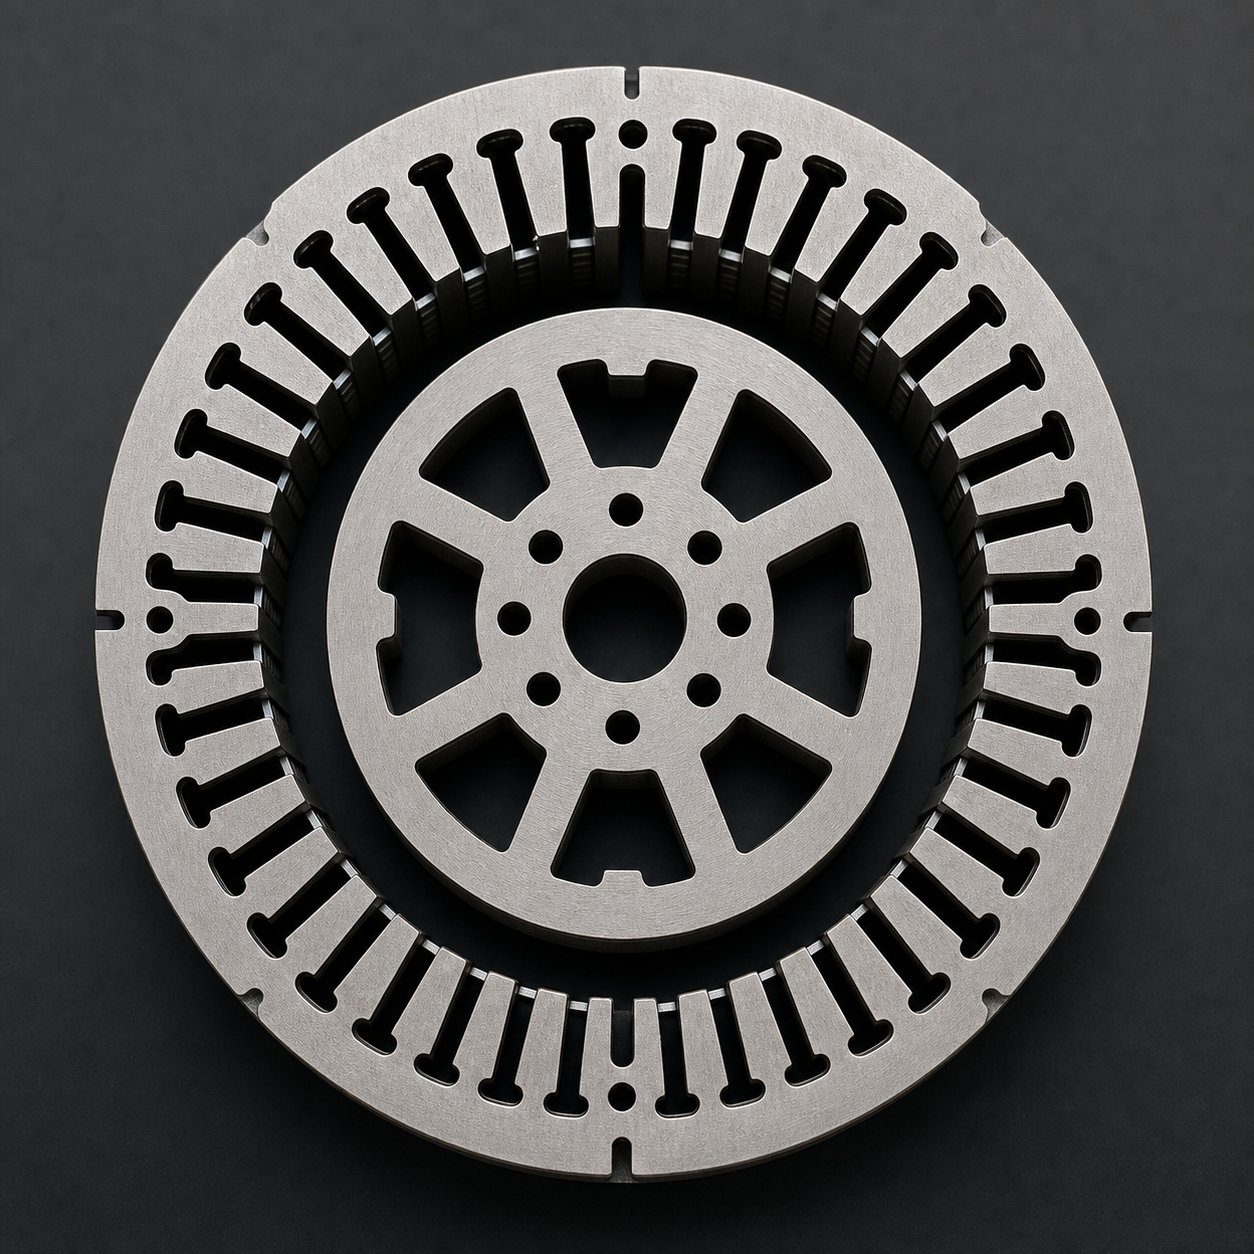
Vienoje variklio šerdyje yra du iš esmės skirtingi štampavimo elementai, pagaminti tame pačiame progresiniame štampelyje, dažnai iš tos pačios elektrinio plieno juostos. Tačiau statoriaus ir rotoriaus laminatės susiduria su visiškai skirtingais klirenso prioritetais. Vienodas traktavimas yra įprastas spartusis klavišas, dėl kurio paaukojamas abiejų dalių našumas. Tiksliųjų formų kūrėjai mėgstaYICHENinžinierių stoties-konkrečių tarpų tarp jų progresyvių štampų būtent todėl, kad rotoriaus ir statoriaus geometrija reikalauja skirtingų optimizavimo tikslų visame štampų rinkinyje.
Statoriaus lizdo geometrija ir griežti tolerancijos reikalavimai
Statoriaus laminavimas yra ta vieta, kur klirensas yra baudžiamas. Įsivaizduokite statorių su 48 plyšiais, kurių kiekvieną siauriausioje vietoje skiria tik 3-4 mm pločio dantis. Tie dantys apibrėžia oro tarpo ribą. Bet koks danties pločio ar plyšio padėties matmenų nuokrypis tiesiogiai virsta oro tarpo netolygumu surinktame variklyje. Kaip patvirtina asinchroninio variklio tolerancijos tyrimai, tipinė statoriaus angos tolerancija yra nuo +/-0,02 iki 0,1 mm, priklausomai nuo variklio dydžio, o dėl plyšių neatitikimo susidaro asimetrinis magnetinis srautas, kuris padidina šerdies nuostolius ir kaitinimą.
Šis matmenų jautrumas skatina statoriaus plyšio perforavimą siekiant didesnio tarpo, paprastai 3–5 % kiekvienoje pusėje, atsižvelgiant į plyšio ir danties geometriją. Anksčiau aptarta briaunų įtempių bauda yra priimtina, nes alternatyvus matmenų poslinkis, atveriantis oro tarpo kitimą, variklio veikimas kainuoja daugiau nei lokalizuotas pralaidumo praradimas nupjautoje briaunoje. Statoriaus dantų antgaliai, veikiantys esant dideliam srauto tankiui, tiesiog negali sau leisti geometrinio netikslumo, kurį sukelia laisvesnis tarpas dėl padidėjusio lūžių zonos nelygumo.
Rotoriaus laminavimo klirenso lankstumas ir apribojimai
Rotoriaus laminavimas suteikia daugiau erdvės manevruoti. Indukciniuose varikliuose su vover{1}} rotoriaus plyšiai po štampavimo užpildomi štampuotu-aliuminiu. Šiek tiek aukštesnis griovelis prie plyšio krašto čia yra mažiau svarbus, nes liejimo procesas atitinka nedidelius krašto trūkumus. Svarbus yra išorinis rotoriaus skersmuo, kuris apibrėžia variklio oro tarpą iš rotoriaus pusės. Ši OD tolerancija turi būti griežta, paprastai nuo +/-0,01 iki 0,05 mm pagal tuos pačius pramonės tolerancijos standartus.
Tai reiškia, kad rotoriaus uždarymas, galutinis OD pjūvis, vis tiek reikalauja tikslaus tarpo. Tačiau vidinės lizdo funkcijos gali veikti esant šiek tiek laisvesniam tarpui (5–8 %), kad būtų sumažintas briaunų įtempimas ir pailgėtų štampavimo laikas neprarandant funkcinių savybių. Jūs efektyviai keičiate nedidelį plyšio šerdies padidėjimą, kad įrankio tarnavimo laikas būtų ilgesnis ir sumažėtų rotoriaus dantų magnetiniai pažeidimai, o tai svarbu varikliams, dirbantiems dideliu greičiu, kai rotoriaus šerdies nuostoliai tampa dideli.
| Išvalymo prioritetas | Statoriaus laminavimas | Rotoriaus laminavimas |
|---|---|---|
| Matmenų tolerancija | Kritinis (oro tarpo valdymas) | Kritinis ties OD, vidutinis ties tarpsniais |
| Burro aukščio tolerancija | Sandarus (sukrovimo koeficientas, izoliacijos vientisumas) | Vidutinis (lietimo{0}}užpildas turi šiek tiek įbrėžimų) |
| Krašto streso jautrumas | Didelis (siauri dantys, didelis srauto tankis) | Nuo vidutinio iki didelio (nuo greičio{0}}priklausomi nuostoliai) |
| Tipiškas atstumo diapazonas | 3 % - 5 % vienoje pusėje | 5% - 8% per side (slots), 4% - 6% (OD blank) |
| Pirminio gedimo režimas | Oro tarpo ne{0}}vienodumas, plyšio matmenų poslinkis | OD koncentriškumo praradimas, per dideli rotoriaus nuostoliai esant greičiui |
Progresyvioji stotis-pagal-Stočių šalinimo strategiją
Kelių -stočių progresyviajame štampelyje, skirtame varikliniam laminavimui, vieno „štampavimo tarpo“ sąvoka yra klaidinanti. Kiekviena stotis atlieka skirtingą operaciją su skirtingais geometriniais apribojimais, o kiekvienos stoties prošvaisa turėtų atspindėti konkrečią jos funkciją. Perforavimo tonažo skaičiuoklė gali parodyti bendrus jėgos reikalavimus, tačiau klirenso inžinerija vyksta kiekviena stotis.
Apsvarstykite tipišką stoties seką. Bandomosios skylės pirmiausia išmušamos su vidutiniu tarpu (6-8 %), nes jų funkcija yra juostos padėties nustatymas, o ne galutinės dalies geometrija. Toliau pateikiamos rotoriaus plyšių stotys, dažnai naudojant 5–7 % tarpą, kad būtų subalansuota kraštų kokybė ir tikrovė, kai šios funkcijos užpildomos liejimo būdu. Statoriaus plyšių stotys reikalauja didesnio tarpo (3–5%), nes kiekvienas danties geometrijos mikronas yra svarbus oro tarpo veikimui. Galutinės rotoriaus OD ir statoriaus OD uždarymo stotys veikia tiksliai (4–6 %), nes šie paviršiai apibrėžia svarbiausius variklio magnetinės grandinės matmenis.
Progresyvi variklių laminavimo štampų konstrukcija taip pat apima neigiamas ir teigiamas apėjimo įpjovas lakštinio metalo štampavimo štampuose, kad būtų galima valdyti juostos eigą ir medžiagų srautą tarp stočių. Šioms savybėms reikia atsižvelgti į atskirus tarpus, atskirtus nuo funkcinės laminavimo geometrijos, nes jos turi įtakos juostelės padavimo tikslumui ir registravimo nuoseklumui per visą kiekvieno presavimo eigos perforavimo ir ištraukimo ciklą.
Stotis-pa-prie stoties reiškia, kad viename progresiniame matricoje gali būti keturios ar penkios skirtingos klirenso specifikacijos per visą jo ilgį. Norint pagaminti tokį tikslumą, reikalingi štampų gamintojai, turintys pademonstruotų gebėjimų naudoti elektrinį plienąYICHEN variklio statoriaus ir rotoriaus tikslios štampavimo formosatspindi reikiamą inžinerijos discipliną: kiekviena stotis įžeminta ir pritaikyta pagal konkrečią atstumo tikslą, o kaupiamasis tolerancijos krūvis{0}}valdomas visame štampų rinkinyje, kad būtų išlaikyta vienoda laminavimo kokybė per milijonus presavimo ciklų.
Ši daugialypės terpės{0}}architektūra veikia gamyboje tik tol, kol kiekviena stotis išlaiko savo tikslines vertes laikui bėgant. Tą akimirką, kai silicio plieno abrazyvinis pobūdis pradeda nusidėvėti pjovimo briaunomis, kruopščiai sukurtas prošvaisos žemėlapis pradeda dreifuoti, o žinoti, kaip šis dreifas progresuoja, svarbu išlaikyti jūsų sukurtą štampo našumą.
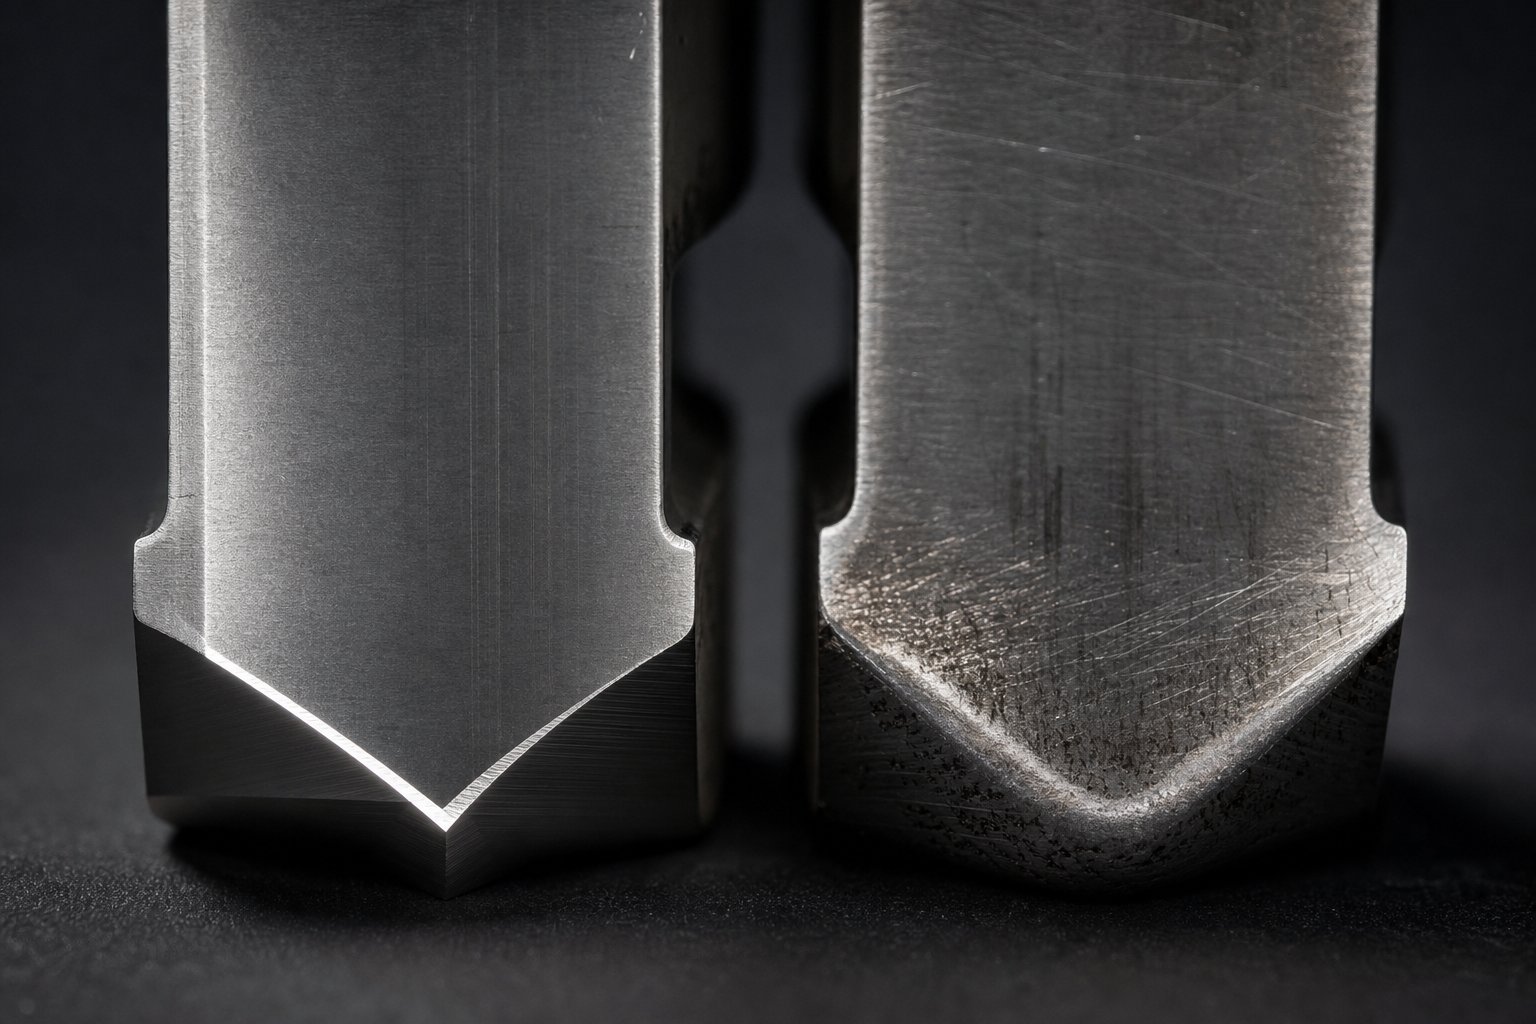
Silicio plieno štampavimo įrankių nusidėvėjimo raštai ir štampavimo laikas
Silicio plienas ne tik skirtingai lūžta po smūgio. Tai taip pat greičiau sunaikina smūgius. Tas pats silicis, dėl kurio elektrinis plienas tampa trapus ir magnetiškai efektyvus, taip pat daro jį abrazyviniu. Silicis sudaro kieto oksido intarpus ir sustiprina geležies matricą, sukurdamas medžiagą, kuri kiekvienu smūgiu nušlifuoja pjovimo briaunas. Priklausomai nuo silicio kiekio ir gamybos greičio, štampavimo štampai, veikiantys naudojant elektrinį plieną, susidėvi nuo dviejų iki penkių kartų didesniu greičiu nei identiški įrankiai, dirbantys naudojant mažai anglies -anglį plieną. Šis pagreitintas nusidėvėjimas turi tiesioginį ir nuolatinį poveikį jūsų kruopščiai nurodytoms tarpo vertėms.
Kodėl silicio plienas pagreitina susidėvėjimą
Pagalvokite apie tai taip. Kiekvieną kartą, kai perforatorius patenka į juostelę, pjovimo briaunos braižosi į medžiagą, kuri iš esmės yra surišta mikroscito abrazyvinėmis dalelėmis. Silicio kiekis, viršijantis 2 %, padidina plieno matricos Vickerso kietumą ir skatina kietų silikato intarpų, pasiskirstytų visoje grūdelių struktūroje, susidarymą. Šie intarpai veikia kaip įterptas švitrinis popierius, prigludęs prie perforatoriaus šono ir štampavimo briaunos per kiekvieną eigos ciklą.
Susidėvėjimo mechanizmas daugiausia yra abrazyvinis, o ne lipnus. Kaip„MetalForming Magazine“ įrankių analizėpaaiškina, abrazyvinis nusidėvėjimas atsiranda, kai įrankio medžiaga nusidėvi dėl trinties, o stipresnės{0}} medžiagos su kietųjų dalelių fazėmis šį procesą labai pagreitina. Elektrinis plienas, kuriame yra 3% ar daugiau silicio, visiškai priklauso šiai kategorijai. Nuėmimo jėgos taip pat padidėja, nes dėl trapios lūžimo susidaro aštrių kraštų fragmentai, kurie atitraukimo metu velkasi į smūgio paviršių.
Didesnės silicio klasės padidina problemą. M19 klasė, kurioje yra maždaug 3 % silicio, įrankius nusidėvi žymiai greičiau nei M47, kai silicio yra 1,8 %. Pereikite prie 6,5 % silicio plieno, naudojamo specializuotoms aukšto dažnio šerdims{7}}, ir jūs susiduriate su medžiaga, tokia abrazyvi, kad įprasti įrankių plienai sugenda per dalį įprasto aptarnavimo intervalo. Perforavimo galios skaičiuoklė gali parodyti, kad preso talpa yra pakankama, tačiau vien tonažo kiekis nenumato, kaip greitai pjovimo briaunos suapvalės ir pakeis jūsų efektyvų atstumą už specifikacijos ribų.
Kaip susidėvėjimas keičia efektyvų klirensą laikui bėgant
Čia yra svarbiausias ryšys, kurio pasigenda dauguma štampų priežiūros programų. Dėvėjimas tiesiog nenublina krašto. Tai pakeičia pjovimo sąsajos geometriją, o geometrijos pakeitimas reiškia tarpo pasikeitimą. Kai perforatoriaus kraštas apvalėja nuo abrazyvinio sąlyčio, efektyvusis kirpimo taškas juda į vidų nuo pradinio aštraus kampo. Tuo pačiu metu štampavimo mygtuko kraštas atsitraukia į išorę. Grynasis rezultatas yra laipsniškas funkcinio klirenso padidėjimas, kuris kaupiasi kiekvieną tūkstantį smūgių.
Įsivaizduokite, kad ant 0,35 mm M19 medžiagos nustatote 5 % tarpą kiekvienoje pusėje. Tai yra 0,0175 mm kiekvienoje pusėje. Po 500 000 smūgių abrazyvinis susidėvėjimas apvalino kiekvieną pjovimo briauną gal 0,005–0,010 mm. Jūsų efektyvusis atstumas nukrypo nuo 5% iki 6,5–8%, niekam neliečiant štampo. Iš pirmo žvilgsnio detalė vis dar atrodo priimtina, tačiau šerdies aukštis išaugo nuo 0,02 mm iki 0,04 mm, matmenų tikslumas pasikeitė, o magnetinė negyva zona prie kiekvieno nupjauto krašto išsiplėtė, nes lūžimo mechanika esant 8 % prošvaisiui iš esmės skiriasi nuo 5 %.
Šis degradavimas yra laipsniškas ir nuolatinis. Nėra vieno gedimo įvykio, kuris suaktyvintų aliarmą. Vietoj to, laminavimo kokybė laipsniškai prastėja, kol arba šerdies matavimas parodo dreifą arba kliento variklio bandymas atskleidžia didesnius šerdies nuostolius. Iki to laiko tūkstančiai neoptimalios kraštų kokybės laminatų jau gali būti sukrauti į baigtas šerdis.
Įrankių medžiagos ir dangos, skirtos prailginti štampo naudojimo laiką
Norint valdyti šį nusidėvėjimo modelį, reikia įrankių strategijos, atitinkančios silicio plieno abrazyvinius reikalavimus. Standartinis D2 įrankių plienas, numatytasis bendrojo štampavimo pasirinkimas, gaminant elektrinį plieną dėvisi per greitai, kad išlaikytų tarpo stabilumą tarp pagrįstų galandimo intervalų. Pramonės analizė patvirtina, kad D2 gali per anksti įskilti ir susidėvėti, kai naudojamas su stipresnėmis, kietesnėmis medžiagomis, todėl įrankio kietumo ir kietumo pusiausvyra yra pagrindinis rūpestis.
Kelios didinimo strategijos pailgina štampų tarnavimo laiką ir prailgina tarpo stabilumą naudojant elektrinį plieną:
Paviršiaus dangostaikomas virš įprastų įrankių plienų, yra pirmoji gynybos linija. TiN (titano nitridas) prideda kietą, mažos{1}}trinties paviršiaus sluoksnį, kuris sumažina abrazyvinį nusidėvėjimą 30-50 %, palyginti su nepadengtais įrankiais. TiCN (titano karbonitridas) pasižymi didesniu kietumu ir geresniu našumu tais atvejais, kai štampuojant dideliu greičiu generuojama daugiau šilumos. AlCrN (aliuminio chromo nitridas) užtikrina puikų atsparumą oksidacijai ir terminį stabilumą esant didžiausiam gamybos greičiui, išlaikydamas savo apsaugines savybes esant temperatūrai, kurioje TiN pradeda irti.
Miltelinės metalurgijos (PM) įrankių plienaspasiūlyti patobulintą substratą. Jų mikrostruktūra pasižymi mažomis, tolygiai paskirstytomis karbido dalelėmis, kurios nuosekliau atsparios abrazyviniam nusidėvėjimui nei įprasti įrankių plienai su didesniais, netaisyklingai pasiskirstytais karbidais. PM plienas taip pat yra geresnis paviršių dangų substratas, sukuriantis sudėtinę nusidėvėjimo sistemą, kai danga susidoroja su pradiniu dilimu, o pagrindas yra atsparus degradacijai, jei danga lokaliai pažeidžiama.
Kietojo karbido perforatoriai ir štampavimo įdėklaiyra aukščiausios kokybės sprendimas, skirtas didelės apimties{0}}elektrinio plieno gamybai. Volframo karbido įrankiai pasižymi didesniu nei 90 HRA kietumu, o tai žymiai pranoksta net padengtą įrankių plieną atsparumu dilimui. Kompromisas yra trapumas. Karbido perforatoriai reikalauja tikslaus išlyginimo ir negali toleruoti šoninės apkrovos, kurią plieniniai įrankiai sugeria be įtrūkimų. Didelės spartos progresyviems štampams, kuriuose silicio plienas veikia milijonais ciklų, investicijos į karbidą paprastai atsiperka dėl ilgesnių intervalų tarp galandimo ir sumažinto laužo, atsirandančio dėl klirenso dreifo, atveju.
Atranka atliekama pagal prioritetinę seką, susietą su gamybos apimtimi ir laipsnio sunkumu:
- Optimizuokite pradinį tarpą- pradėkite nuo tinkamo jūsų konkrečiam pažymiui skirto atleidimo. Skaičiuoklėje esantis smūgis gali modeliuoti jėgos reikalavimus, tačiau atstumo tikslumas nustatymo metu lemia, kokį poslinkį matrica gali toleruoti, kol kokybė pablogėja peržengiant ribas.
- Pasirinkite tinkamą dangą- suderinkite dangos kietumą ir terminį stabilumą su gamybos greičiu ir silicio kiekiu. TiN vidutinio -tūrio M47 gamybai. TiCN arba AlCrN didelės{5}}tūrio M19 arba CRGO štampavimui didesniu greičiu.
- Sudarykite galandimo grafiką, pagrįstą šerdies stebėjimu- matuokite šerdies aukštį nustatytais intervalais (kas 50 000-100 000 smūgių, jei yra daug silicio). Kai šerdis viršija jūsų slenkstį, nedelsdami pagaląskite, o ne laukite matomo pablogėjimo ar matmenų atmetimo.
- Įvertinkite karbido atnaujinimo kriterijus- jei galandimo intervalai nukrenta žemiau 200 000 judesių arba dangos eksploatavimo laikas nesumažina praktinių techninės priežiūros langų, pereikite prie karbido įrankių tose stotyse, kuriose nusidėvėjimas yra svarbiausias laminavimo kokybei.
Skardos matavimas čia atlieka dvigubą funkciją. Jis patikrina dalių kokybę, kad būtų galima nedelsiant priimti gamybą, ir suteikia netiesioginį įrankio būklės ir veiksmingo tarpo matuoklį. Skardos aukščio tendencijų diagrama, nubraižyta atsižvelgiant į smūgių skaičių, atskleidžia konkretaus perforavimo{2}}medžiagos derinio nusidėvėjimo kreivę. Kai nuolydis tampa statesnis, o tai rodo, kad spartėja šlaunikaulio augimas, žinote, kad pjovimo briauna nusidėvėjo daugiau nei ta vieta, kur danga yra nepažeista, o pagrindinė medžiaga dėvisi tiesiai į silicio plieną. Šis posūkio taškas nurodo, kada reikia pagaląsti, kad štampavimo laikas būtų kuo ilgesnis, o ne laukti, kol kraštas bus taip pažeistas, kad šlifuojant bus pašalinta perteklinė medžiaga.
Įrankio susidėvėjimo, efektyvaus tarpo dreifo ir laminavimo kokybės sąveika sukuria dinamišką sistemą, kurios negalima valdyti vien tik statinėmis specifikacijomis. Jums reikia tarpo vertės, kuri veiktų štampų priežiūros intervalo pradžioje, ir stebėjimo sistemos, kuri praneštų, kada dėl susidėvėjimo efektyvusis tarpas viršija priimtinas ribas. Šių ribų apibrėžimas, dokumentavimas inžineriniuose brėžiniuose ir patikrinimas gamyboje sujungia technines klirenso inžinerijos žinias su praktine tiksliųjų laminavimo štampų pirkimo ir eksploatavimo realybe.
Gamybos laisvos vietos nurodymas ir tinkamo štampavimo partnerio pasirinkimas
Vienas dalykas yra žinoti tinkamą perforavimo tarpą, skirtą elektrinio plieno štampavimui. Kad šis tarpas būtų integruotas į štampą, patikrintas bandymo metu ir išlaikytas gamybos metu, yra visai kas kita. Atotrūkis tarp inžinerinių žinių ir gamybos tikrovės dažnai priklauso nuo to, kaip perduodami, matuojami ir vykdomi klirenso reikalavimai visoje tiekimo grandinėje tarp laminato gamintojo, štampų dizainerio ir štampų kūrėjo.
Daugelis elektrinio plieno štampavimo problemų kyla ne spaudoje, o pirkimo užsakyme. Brėžinys, kuriame nurodoma „prošvaisa pagal standartą“ arba nuoroda į bendrą perforavimo tonažo skaičiuotuvo išvestį, nesuteikia štampų gamintojui jokių veiksmingų nurodymų, susijusių su medžiaga, kuriai reikia -konkrečios, stoties-konkrečios klirenso inžinerijos. Praktinis iššūkis yra paversti viską, kas buvo aptarta ankstesniuose skyriuose, į dokumentus, kuriuos tiksli štampavimo dirbtuvė gali nuosekliai vykdyti.
Inžinerinių brėžinių ir štampų užsakymų leidimas
Kai pateikiate variklio laminavimo štampo pirkimo užsakymą, jūsų atstumo specifikacija turi būti pakankamai aiški, kad du skirtingi štampų gamintojai gautų tą patį funkcinį rezultatą. Tai reiškia, kad reikia peržengti vieną bendrą procentą ir apibrėžti atstumą atskirų stočių ir funkcijų tipų lygiu.
Veiksmingi įforminimo dokumentai apima kelis elementus, kurių dauguma bendrųjų štampų užsakymų neatsižvelgia:
Medžiagos klasė ir būklė.Nurodykite tikslią elektrinio plieno rūšį (M19, M6 ir kt.), tiekėją, storį su leistinu nuokrypiu ir dangos tipą. Skirtingos dangos padidina efektyvų juostos storį mikronais, o tai turi įtakos prošvaisos skaičiavimams. Elektros reikmėms sukurtas prošvaisos ir šliaužimo skaičiuotuvas sprendžia tarpus skirtingame kontekste, tačiau principas yra panašus: kiekvienam matmenų kintamajam reikia aiškaus apibrėžimo, o ne prielaidos.
Stotis-pagal-stoteles.Užuot vieną prošvaisos reikšmę visam štampui, nurodykite tikslinę procentinę ir absoliučią vertę kiekvienai stoties kategorijai: piloto angos, rotoriaus lizdai, statoriaus plyšiai, uždarymo OD ir visos antrinės savybės. Įtraukite priimtiną tolerancijos juostą kiekvienam. Specifikacijos „statoriaus plyšio prošvaisa: 4 % vienoje pusėje +/-0,003 mm“ suteikia štampų gamintojui išmatuojamą tikslą, o ne dviprasmišką gairę.
Atskaitos briaunos ir atskaitos taško struktūra.Apibrėžkite, kurie paviršiai yra prošvaisa. Uždarymo stotyje tarpas matuojamas nuo štampo angos iki perforatoriaus. Bet kuris matmuo laikomas nominaliu: smūgis ar kauliukas? Dalies-ant-perforavimo dizaino, palyginti su dalimi-ant-štampų dizaino, atsakymas skiriasi. Nurodykite, kuris komponentas turi dalies matmenis, o kuris – atstumą.
Priėmimo kriterijai.Apibrėžkite, ką jūsų konkrečiam pritaikymui reiškia standartiniai štampavimo pjovimo nuokrypiai. Nurodykite didžiausią leistiną šerdies aukštį (paprastai 0,02–0,04 mm elektrinio plieno laminato atveju), minimalų šlifavimo procentą ir bet kokius krašto kokybės reikalavimus, susijusius su tolesnio šerdies nuostolių specifikacijomis. Šie išmatuojami rezultatai suteikia abiem šalims bendrą sėkmės apibrėžimą.
Krovinio patikrinimo ir kokybės kontrolės metodai
Nurodymas popieriuje yra beprasmis be patikrinimo metodų, kurie patvirtina, kad štampas iš tikrųjų pateikia tas vertes. Trys pirminiai tikrinimo metodai naudojami skirtingiems štampų gyvavimo ciklo etapams.
Štampo komponentų optinis matavimas.Prieš naudojant štampą, fizinį atstumą tarp perforatoriaus ir štampavimo įdėklų galima išmatuoti naudojant optinius lyginamuosius įrenginius, koordinačių matavimo mašinas (CMM) arba regėjimo sistemas. Šis matmenų patikrinimas patvirtina, kad štampavimo mašina pataikė į tikslinę geometriją. KaipLamistacks dokumentacija apie variklio laminavimo štampavimąpažymi, kad CMM tikrinimas yra standartinė praktika tikrinant štampuotų komponentų matmenis, plokštumą ir vertikalumą, o ta pati technologija taikoma tikrinant pačius štampavimo komponentus prieš surinkimą.
Bandomasis pjūvis su šerdies matavimu.Patikimiausia klirenso patikra yra funkcinė: antspauduojame pavyzdines dalis ir išmatuojame rezultatus. Optiniu profilometru ar net kalibruotu ciferblatu išmatuotas šerdies aukštis parodo, ar efektyvus tarpas užtikrina priimtiną krašto kokybę. KaipKEYENCE techninė nuoroda dėl šurmulių matavimopaaiškina, 3D optiniai profiliuotojai gali užfiksuoti visą štampuoto krašto paviršiaus topografiją vos per vieną sekundę, identifikuodami aukščiausius šlifavimo taškus ir jų vietas be padėties nustatymo klaidų, kurios kenkia įprastiniam profilio sekimui. Dėl to šerdies matavimas yra praktiškas kaip gamybos tikrinimo įrankis, o ne tik laboratorinis pratimas.
Skerspjūvio-metalografinė analizė.Esant kritinėms reikmėms, nupjaunant štampuotą laminatą per kraštą ir poliruojant skerspjūvį,{0}}atsiskleidžiamas visas šlyties profilis: apvirtimo gylis, šlifavimo ilgis, lūžio kampas ir įbrėžimų susidarymas. Šis metodas parodo tikrąją lūžių mechaniką ir patvirtina, ar jūsų prošvaisa sukuria numatytą nudegimo ir lūžių zonų pusiausvyrą. Tai lėta ir destruktyvi, todėl tai yra bandymo ir patvirtinimo įrankis, o ne gamybos tikrinimo metodas. Tačiau jis pateikia išsamiausią prošvaisos vaizdą ir tiesiogiai atskleidžia plastinės deformacijos gylį, kuris skatina magnetinę negyvąją zoną.
Praktinė naujos elektrinės plieno štampų patikros seka vykdoma pagal loginę eigą: optinis matavimas konstrukcijos metu, siekiant patvirtinti geometriją, bandomieji pjūviai bandymo metu, kad būtų patvirtintas funkcinis veikimas, ir periodiškas šlifavimo matavimas gamybos metu, siekiant stebėti susidėvėjimo{0}}keltą atstumą. Kiekvienas metodas nustato skirtingus gedimo režimus skirtinguose gyvavimo ciklo etapuose.
Bendradarbiavimas su tiksliųjų štampų statybininkais, skirtais plieno elektrai
Inžinerinis optimizavimas subalansuoja ilgą štampo naudojimo laiką, mažą šlifavimą, minimalų kraštų įtempimą ir didelį matmenų tikslumą. Tačiau norint patikimai įvykdyti šią specifikaciją per milijonus gamybos žingsnių, reikia štampų kūrėjo galimybių, viršijančių bendrą štampavimo kompetenciją.
Elektrinis plieno laminavimas sumažina paklausos galimybes, kurių trūksta daugeliui bendrosios paskirties šlifavimo cechų: mažesnio-mikroninio šlifavimo tikslumo, kad būtų išvalyti-kritiniai įdėklai, supratimas, kaip silicio kiekis veikia nusidėvėjimo modelius ir priežiūros intervalus, patirtis naudojant daugialypį-progresyvų štampą, prieš pradedant gaminti komponentų surinkimo architektūrą ir klirenso kokybės sistemas.
Elektros plieno apdirbimo štampavimo partnerio pasirinkimas priklauso nuo įrodytų galimybių konkrečioje taikymo srityje. Štai ką reikia įvertinti:
- Tikslaus štampavimo formų patirtis variklio statoriaus ir rotoriaus gamyboje - YICHENiliustruoja šį kriterijų, variklius, elektrinius -plieną ir naujus- energijos komponentų gamintojus su tiksliomis štampavimo formomis, specialiai sukurtomis atsižvelgiant į silicio plieno reikalaujamus mažus tarpus. Dėmesys statoriaus ir rotoriaus progresyviems štampams reiškia, kad daugialypės ertmės, stoties-specifinė architektūra yra įtraukta į pagrindinę gamybos discipliną, o ne traktuojama kaip specialus reikalavimas.
- Patikrinamos tolerancijos galimybės- paprašykite dokumentais pagrįstų įrodymų, kad parduotuvė gali išlaikyti tarpų vertes +/-0,003 mm ribose visose progresyvaus štampavimo stotyse. Prašykite pavyzdinių patikrinimų ataskaitų iš panašių elektrinių plieno štampų projektų.
- Konkrečių medžiagų{0}}įrankių žinios- štampų gamintojas turėtų rekomenduoti perforavimo medžiagas, dangas ir šlifavimo intervalus pagal jūsų konkrečią elektrinio plieno rūšį, o ne vadovautis bendromis gairėmis. Parduotuvė, turinti patirties gaminant silicio plieną, žino, kad M19, kuriame yra 3% silicio, dėvisi kitaip nei M47, kai silicio kiekis yra 1,8%.
- Integruota bandymo ir patvirtinimo galimybė- štampavimo meistrai, kurie bandomuosius pjūvius atlieka ta pačia rūšimi ir matuokliu, kurį naudosite gamyboje, tada išmatuoja šlifavimo aukštį ir matmenų tikslumą pagal jūsų specifikaciją, pristato štampus, kurie veikia pirmą kartą sumontuojant, o ne reikalaujama kelių savaičių reguliuoti-paspaudimą.
- Techninės priežiūros dokumentacija ir pagalba- precision die partneris pateikia galandimo specifikacijas, atkūrimo procedūras ir rekomenduojamus tikrinimo intervalus, pritaikytus jūsų gamybos kiekiui ir medžiagos abrazyvumui.
Kainų skirtumas tarp bendrojo štampavimo štampavimo ir specialiai suprojektuoto elektrinio plieno tarpo reikalavimams yra didelis perkant. Tačiau į bendrą sąnaudų apskaičiavimą įeina laužas dėl netinkamos briaunų kokybės, baudos už šerdies praradimą dėl pernelyg didelių negyvų zonų, sutrumpėjęs štampo tarnavimo laikas dėl netinkamai parinktos įrankių medžiagos ir inžinerinis laikas, praleistas sprendžiant problemas, kurių būtų išvengta naudojant tinkamai nurodytą štampą. Kai atsižvelgiama į elektromagnetinį našumą, ypač didelės-vertės elektromobilių traukos varikliuose ir aukščiausios kokybės transformatorių šerdyse, investicijos į tikslią štampą atsiperka dėl laminavimo, kuris iš tikrųjų užtikrina variklio ar transformatoriaus konstrukcijoje numatytą magnetinį našumą.
Elektros plieno štampavimo perforavimo teisė nėra vienintelis sprendimas, priimtas naudojant skaičiuotuvą. Tai yra tarpusavyje susijusių inžinerinių pasirinkimų grandinė: medžiagų žinios, lemiančios tarpo pasirinkimą, tarpo vertės paverčiamos vykdomomis specifikacijomis, specifikacijos, patikrintos atliekant funkcinius matavimus, ir gamybos kokybė, palaikoma stebint nusidėvėjimą ir laiku atliekant techninę priežiūrą. Kiekviena grandinės grandis priklauso nuo ankstesnės, o visa sistema galiausiai priklauso nuo bendradarbiavimo su štampų gamintoju, kuris supranta, kad elektrotechninio plieno štampavimas iš esmės skiriasi nuo konstrukcinių metalų štampavimo.
Dažnai užduodami klausimai apie elektrinio plieno perforatorių
1. Koks yra rekomenduojamas M19 elektrinio plieno štampavimo tarpas?
M19 elektrinis plienas, viena iš plačiausiai naudojamų CRNGO klasių varikliniam laminavimui, paprastai geriausiai veikia esant nuo 5% iki 7% tarpo kiekvienoje medžiagos storio pusėje. Šiame diapazone yra maždaug 3 % silicio, todėl jis yra trapesnis nei švelnus plienas, bet mažiau trapus nei aukštesnės -silicio CRGO klasės. Tiksli vertė šiame diapazone priklauso nuo laminavimo storio, elementų geometrijos ir nuo to, ar pirmenybę teikiate minimaliam šlifavimo aukščiui ar mažesniam krašto įtempimui. Statoriaus lizdo ypatybėse, kurių matmenų tikslumas yra labai svarbus, nukreipkite į apatinį galą. Rotoriaus plyšių funkcijoms, kurioms bus naudojamas štampuotas -aliuminis, viršutinis galas užtikrina ilgesnį įrankio tarnavimo laiką ir priimtiną krašto kokybę.
2. Kaip perforavimo ir štampavimo atstumas įtakoja variklio šerdies praradimą naudojant elektrinio plieno sluoksnius?
Klirensas tiesiogiai įtakoja šerdies nuostolius dviem mechanizmais. Pirma, plastinė deformacija kiekviename pjūvio krašte sukuria magnetiškai pažeistą zoną, kurioje pralaidumas gali sumažėti iki 94%, todėl aplinkinė medžiaga priverčia pernešti daugiau srauto esant didesniam prisotinimui ir padidina histerezės nuostolius. Tyrimai rodo, kad šis poveikis gali beveik padvigubinti pagrindinius nuostolius paveiktoje zonoje. Antra, per didelis tarpas padidina šerdies aukštį, o tai sumažina krovimo koeficientą ir sumažina aktyvios magnetinės medžiagos kiekį šerdies ilgio vienete. Tyrimai rodo, kad vien tik optimizuojant uždarymo tarpą galima atgauti maždaug 6 % magnetinių nuostolių, todėl tai yra vienas iš ekonomiškiausių{6}}efektyvumo patobulinimų nekeičiant medžiagų ar variklio konstrukcijos.
3. Kodėl plonam-elektriniam plienui reikalingas kitoks atstumas nei standartiniam storiui?
Kai laminavimo storis nukrenta žemiau 0,3 mm, standartinė procentinė -procentinė formulė sukuria absoliučias vertes vieno -skaitmens mikrono teritorijoje. Pavyzdžiui, 5 % prošvaisa ant 0,15 mm medžiagos yra tik 7,5 mikronų kiekvienoje pusėje. Esant tokiam mastui, įprasti gamybos kintamieji, tokie kaip įrankių deformacija, terminis plėtimasis, presavimo išlygiavimas ir šlifavimo konsistencija, kiekvienas sukuria 1–2 mikronus neapibrėžtumo, kartu sunaudojant didžiąją dalį tolerancijos biudžeto. 3 mikronų paklaida ant 0,15 mm storio pakeičia efektyvų tarpą nuo 5% iki 7%, galbūt visiškai viršydama priimtiną langą. Tam reikalingas išskirtinis štampo gamybos tikslumas, o štampų gamintojo galimybės yra tokios pat svarbios kaip ir pačios tarpo specifikacijos.
4. Kuo skiriasi CRGO ir CRNGO leidimo reikalavimai?
Transformatorių šerdims naudojamiems CRGO (orientuotam{0}} grūdėtiesiems) plienams reikalingas didesnis tarpas, paprastai 3–5 % kiekvienoje pusėje, nes jų išlyginta kristalų struktūra yra itin jautri briaunų įtempiams, kurie sutrikdo kruopščiai sukonstruotus magnetinio domeno modelius. CRGO įtrūkimai linkę sekti lengvatinėmis plokštumomis išilgai grūdelių ribų, todėl lūžių elgesys yra mažiau nuspėjamas esant didesniems tarpams. CRNGO (ne{5}}orientuotas į grūdėtumą{6}}) plienas, naudojamas varikliniam laminavimui, toleruoja platesnį 5–8 % langą vienoje pusėje, nes jų atsitiktinis grūdelių pasiskirstymas visomis kryptimis lūžta tolygiau. Izotropinė struktūra reiškia, kad pjovimo kryptis, palyginti su grūdelių išlygiavimu, nekelia susirūpinimo, todėl štampų dizaineriams suteikiama daugiau lankstumo pasirenkant tarpą.
5. Kaip stebite perforatoriaus ir štampavimo klirenso poslinkį gaminant elektrinį plieną?
Šuolio aukščio matavimas yra praktiškiausias netiesioginis metodas, leidžiantis sekti klirenso poslinkį, kurį sukelia įrankio susidėvėjimas. Kadangi perforatoriaus ir štampavimo briaunos dėvisi dėl silicio plieno abrazyvinio pobūdžio, efektyvus tarpas palaipsniui didėja, todėl šerdies aukštis proporcingai didėja. Sudarius šerdies tendencijų diagramą, nubrėžtą pagal smūgių skaičių, atskleidžiama jūsų specifinė nusidėvėjimo kreivė. Kai šlaitas tampa statesnis, tai signalizuoja, kad apsauginės dangos nusidėvėjo ir pagrindinė medžiaga tiesiogiai degraduoja. Aukštos-silicio klasės, pvz., M19, matavimas kas 50 000–100 000 smūgių užfiksuoja dreifą, prieš tai pablogindamas laminavimo kokybę. Bandymo metu atliekama skerspjūvio metalografinė analizė nustato pradinį lūžio profilį, o optiniai profiliatoriai leidžia greitai atlikti gamybos{12}}grindų patikrinimą.


