


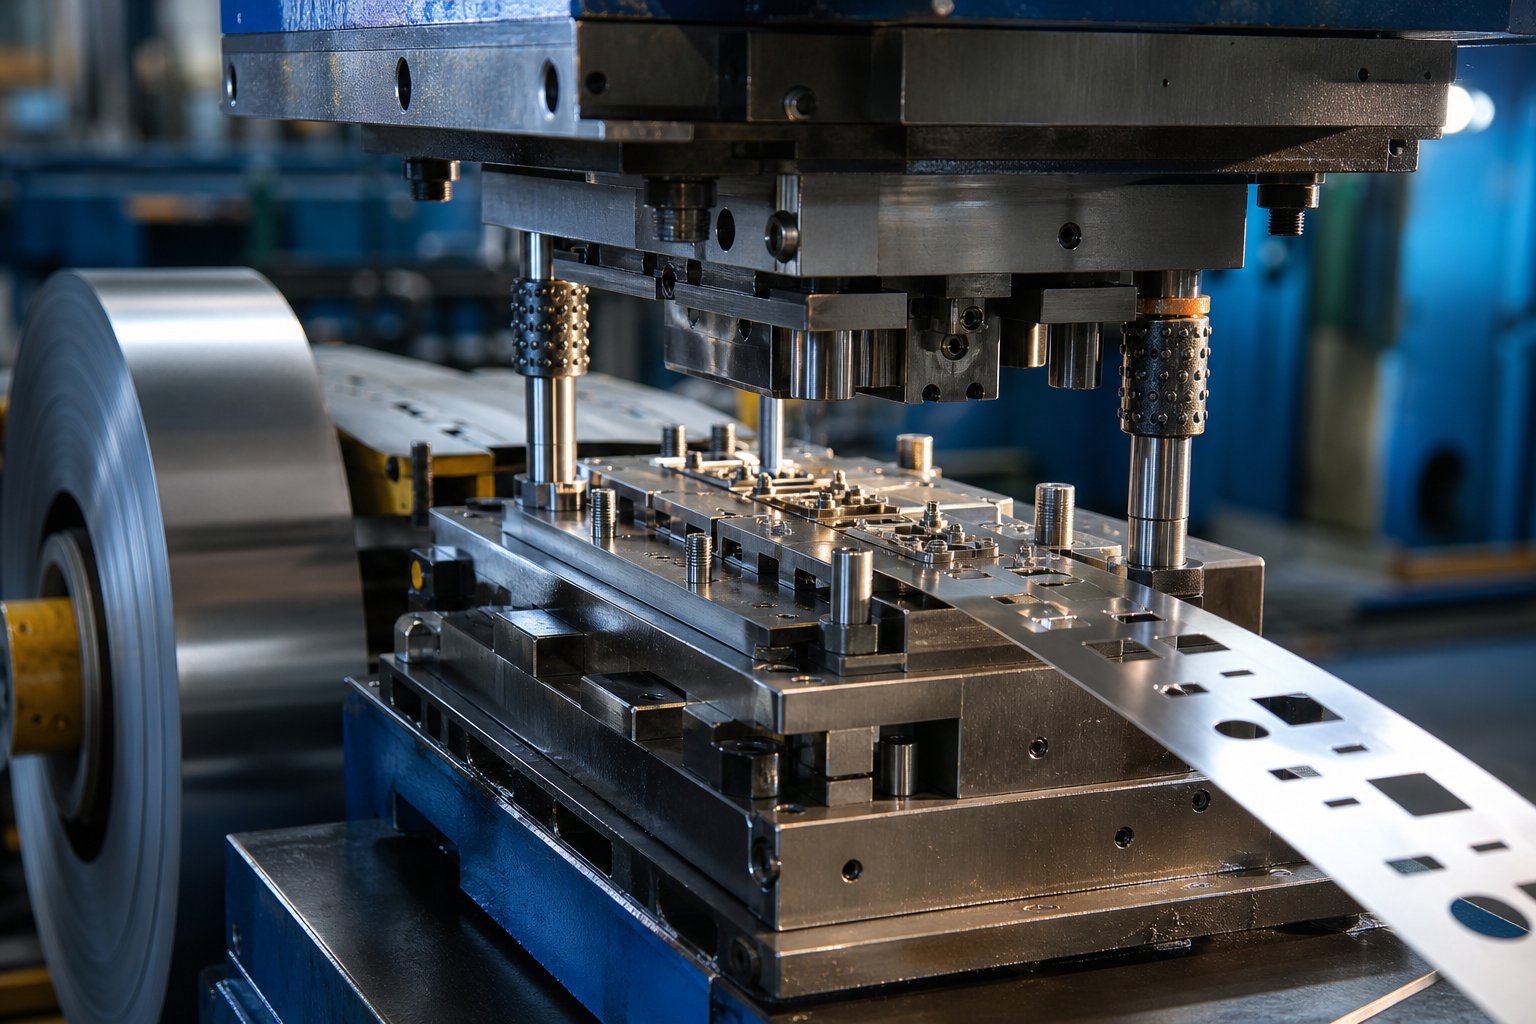
Ką iš tikrųjų reiškia individualus štampavimas
Išgirdę „metalo štampavimą“, galite įsivaizduoti presą, perforuojantį bendras formas iš lakštinio metalo.Individualizuotas štampavimasyra kažkas kitokio. Pradedama nuo nulio sukonstruotais įrankiais konkrečiai daliai, jos medžiagai ir gamybos poreikiams, o ne pasikliauti -lentynų štampais, kurie apytiksliai atitinka jums reikalingą geometriją.
Individualizuotas štampavimas yra metalo formavimo procesas, kurio metu naudojami tiksliniai{0}}įrankiai, sukurti pagal konkrečią detalių geometriją, medžiagą ir gamybos reikalavimus, kad būtų galima pagaminti tikslius komponentus masteliu ir pakartojamu tikslumu.
Šis skirtumas yra svarbesnis, nei gali pasirodyti iš pirmo žvilgsnio. Standartinis štampas gali štampuoti poveržlę arba paprastą laikiklį. Tačiau kai jūsų dalis turi patentuotus matmenis, griežtus leistinus nuokrypius arba funkcijas, kurios sąveikauja su kitais komplekto komponentais, jums reikia pasirinktinių metalinių štampavimo štampų, pastatytų pagal jūsų dizainą, o ne dizaino, išlenkto, kad atitiktų esamus įrankius.
Kas daro Diet Custom
Štampas tampa „įprastu“, kai jo geometrija, stoties išdėstymas ir medžiagų specifikacijos yra sukurtos tik vienai daliai. Įsivaizduokite skirtumą tarp kostiumo įsigijimo nuo stovo ir kostiumo, pritaikyto pagal jūsų išmatavimus. Išjungtas-stovelis-veikia paprastiems poreikiams tenkinti. Individualūs štampavimo štampai yra pritaikyti: kiekvienas perforavimo profilis, kiekvienas tarpas, kiekviena formavimo stotis apskaičiuojama pagal konkretų medžiagos storį, plastiškumą ir matmenų tikslus, kurių reikia jūsų daliai.
Ši išankstinė inžinerija apima įrankių plieno rūšių parinkimą, juostelių išdėstymo projektavimą laipsniškoms operacijoms ir medžiagų elgsenos, pvz., spyruoklės, kompensavimą. Rezultatas yra štampavimo antspaudas, kuris gamina iš esmės identiškas dalis po smūgio, nesvarbu, ar naudojate dešimt tūkstančių ar dešimt milijonų vienetų.
Kam naudingas individualus štampavimas
Inžinieriai ir pirkimų komandos investuoja į pasirinktinius įrankius dėl kelių pagrindinių priežasčių:
- Griežtesnės tolerancijos- pasirinktiniai štampai yra sukurti taip, kad atitiktų jūsų konkrečius matmenų reikalavimus, o ne tik „pakankamai arti“.
- Unikalios geometrijos- patentuotos dalių funkcijos, kelių-lenkimų profiliai ir sudėtingos išpjovos, kurių negali pagaminti joks kataloginis štampavimas.
- Didesnis pralaidumas mastu- jūsų daliai optimizuoti štampavimo antspaudai veikia greičiau su mažiau atliekų nei pritaikyti įrankiai.
- Pakartojama kokybė- kiekviena štampo dalis yra beveik identiška, o tai labai svarbu, kai komponentai turi būti keičiami mazguose.
Pramonės pramonės šakos nuo automobilių iki elektronikos iki aviacijos ir kosmoso naudojasi individualiu štampavimo metodu, kai dalių našumas, saugumas ar tikslumas negali būti apriboti bendrųjų įrankių. Jei detalę sukūrėte patys, didelė tikimybė, kad jai pagaminti reikės pritaikytų įrankių.
Kaip šis procesas tinka platesniam metalo formavimo kraštovaizdžiui
Individualizuotas štampavimas priklauso metalo formavimo metodų grupei, kuri apima CNC apdirbimą, pjovimą lazeriu, liejimą ir hidroformavimą. Tai, kas atskiria štampavimo štampelius nuo šių alternatyvų, yra pasikartojimo ekonomika. Nestandartinis štampavimas reikalauja didelių išankstinių investicijų, tačiau sukūrus, jis gamina dalis už-apdirbimo ar pjovimo vieneto sąnaudų dalį. Šis sąnaudų pranašumas derinamas su apimtimi, todėl jis yra dominuojantis pasirinkimas vidutinės{4}}ir{5}}didelės gamybos apimties beveik visuose gamybos sektoriuose.
Šis straipsnis sukurtas kaip sprendimų{0}}priėmimo šaltinis. Nesvarbu, ar esate inžinierius, vertinantis galimybes, ar tiekimo specialistas, lyginantis gamybos metodus, tolimesniuose skyriuose aprašomi procesų tipai, formavimo operacijos, pramonės reikalavimai, leistinos nuokrypos, sąnaudų veiksniai ir tiekėjo pasirinkimas – viskas, ką pirkėjai norėtų suprasti prieš pirmąjį individualų įrankių projektą.
Pirmas sprendimas, su kuriuo susiduria dauguma komandų, yra paprastas: ar mano projektui iš tikrųjų reikia pritaikytų įrankių, ar standartiniai štampai gali atlikti šį darbą?
Pasirinktinis ir standartinis štampavimas ir kada pasirinkti kiekvieną
Lentynoje yra standartinis štampas, paruoštas štampuoti įprastas formas: plokščias poveržles, paprastus laikiklius, pagrindinius spaustukus. Tai kainuoja mažai arba nieko nekainuoja iš anksto, nes įrankiai jau yra. Kita vertus, pritaikytas metalo štampavimo štampas yra sukurtas nuo nulio jūsų konkrečiai daliai. Pasirinkimas tarp šių dviejų būdų formuoja jūsų projekto ekonomiką, projektavimo laisvę ir ilgalaikes gamybos sąnaudas- tokiais būdais, kurie ne visada akivaizdūs iš pirmo žvilgsnio.
Kai standartiniai dygsniai nepasiekia
Standartiniai štampai veikia, kai jūsų dalis atitinka geometriją, kuriai kažkas jau sukūrė įrankius. Pagalvokite apie bendras tvirtinimo detalių angas, stačiakampius išpjovas arba katalogo{1}}specifinius laikiklius. Kai tik jūsų dizainas pristato patentuotus matmenis, kelių -funkcijų sąveiką arba konkrečių medžiagų -formavimo iššūkius, standartinis štampavimas tampa apribojimu, o ne nuoroda.
Štai kas paprastai verčia pereiti prie pasirinktinių įrankių:
- Jūsų dalis turi unikalius matmenų reikalavimus arba patentuotas savybes, kurių negali pagaminti jokie esami štampai.
- Dėl griežtų leistinų nuokrypių reikia įrankių, sukurtų specialiai jūsų leistinam variantui, o ne bendram{0}}apytikriam tikslui.
- Medžiagos elgsenai, pvz., didelio stiprumo plieno{0}}atsparčiai arba aliuminio spyruokliniam naudojimui, reikalingi tam lydiniui pritaikyti štampų tarpai ir kompensacijos.
- Per vieną štampavimo ciklą kontroliuojama seka turi būti uždaryti, pradurti ir formuoti daug{0}}veikiančių dalių.
Kai priverčiate dalį į esamus įrankius, projektuojate atgal. Įrankiai diktuoja, ką galite padaryti, o jūsų inžinieriai pažeidžia geometriją, sumažina leistinas nuokrypas arba padalija operacijas į kelias sąrankas. Toks lankstumo praradimas ilgainiui dažnai kainuoja daugiau, nei būtų iš anksto pritaikytas štampavimo štampas.
Dizaino laisvė naudojant individualius įrankius
Taikant individualų metalo štampavimo metodą, santykiai apsiverčia. Jūsų detalės konstrukcija valdo įrankius, o ne atvirkščiai. Štampo dizaineris sukuria kiekvieną stotį, kiekvieną tarpą ir kiekvieną formavimo profilį pagal jūsų CAD geometriją ir medžiagų specifikacijas. Jūs gaunate būtent tokią dalį, kurios jums reikia be kompromisų, kuriuos priverčia tai, kas atsitinka lentynoje.
Tai labiausiai svarbu komponentams, kurie turi tiksliai sujungti mazgus, atitikti griežtus veikimo kriterijus arba turėti patentuotų savybių, kurios išskiria jūsų gaminį.Pasirinktinis štampavimo štampastaip pat leidžia optimizuoti juostelių išdėstymą ir formavimo seką, o tai sumažina laužą ir padidina presavimo greitį – privalumų, kurių niekada neatrakinsite naudodami pritaikytus standartinius įrankius.
Standartinio ir tinkinto{0}}nelygybės klausimas
Labiausiai paplitusi klaidinga nuomonė apie individualius įrankius yra tai, kad jie visada brangūs. Tiesą sakant, išankstinė investicija amortizuojama už kiekvieną gaminio dalį. Remiantis realiais-Jennison Corporation projektų duomenimis, 12 000 USD vertės štampavimas, gaminantis 20 000 dalių, prideda tik 0,60 USD už vieną įrankių kainą, o tokia pati konstrukcija, apdirbta be įrankių, gali kainuoti 3,50 USD ar daugiau.
Matematika nesudėtinga: padalykite štampo kainą iš sutaupyto-dalies ir alternatyvaus proceso. Viršijus šią tūrio ribą, kiekviena papildoma dalis yra žymiai pigesnė. Žemiau jo standartiniai metodai arba CNC apdirbimas gali kainuoti mažiau.
| Matmenys | Standartinis Die | Custom Die |
|---|---|---|
| Dizaino lankstumas | Apribota esamomis geometrijomis | Sukurta pagal jūsų tikslią dalies specifikaciją |
| Išankstinė kaina | Žemas arba nulis | 8 USD, 000 - 50 USD,000+, priklausomai nuo sudėtingumo |
| Už-vieneto kainą pagal apimtį | Aukštesnis (apribotas procesas) | Žymiai mažesnis pagal mastą |
| Geometrinis sudėtingumas | Tik paprastos formos | Daug{0}}funkcijų, griežtos-tolerancijos dalys |
| Pristatymo laikas | Iš karto (įrankis yra) | 8 - 14 savaitės projektavimui ir kūrimui |
| Nuosavybė | Pardavėjas pasilieka įrankius | Pirkėjui paprastai priklauso štampas |
Tikrasis klausimas nėra tas, ar galite sau leisti pritaikytus įrankius. Tai, ar per ateinančius trejus–penkerius metus jūsų bendras pervežimų skaičius peržengs tą lūžio ribą{1}}. Jei taip, kauliukas tampa turtu, kuris ir toliau kuria vertę dar ilgai po to, kai atsipirko. Jei ne, standartiniai arba alternatyvūs procesai išlieka protingesnė investicija.
Tačiau apimties ekonomika yra tik dalis lygties. Jūsų pasirinktas štampavimo tipas – progresyvus, perkeliamas, sudėtinis ar keturlydis – lemia, kaip efektyviai veikia tas tūris ir kokios dalių geometrijos tampa įmanomos.
Paaiškinta individualizuotų štampavimo procesų rūšys
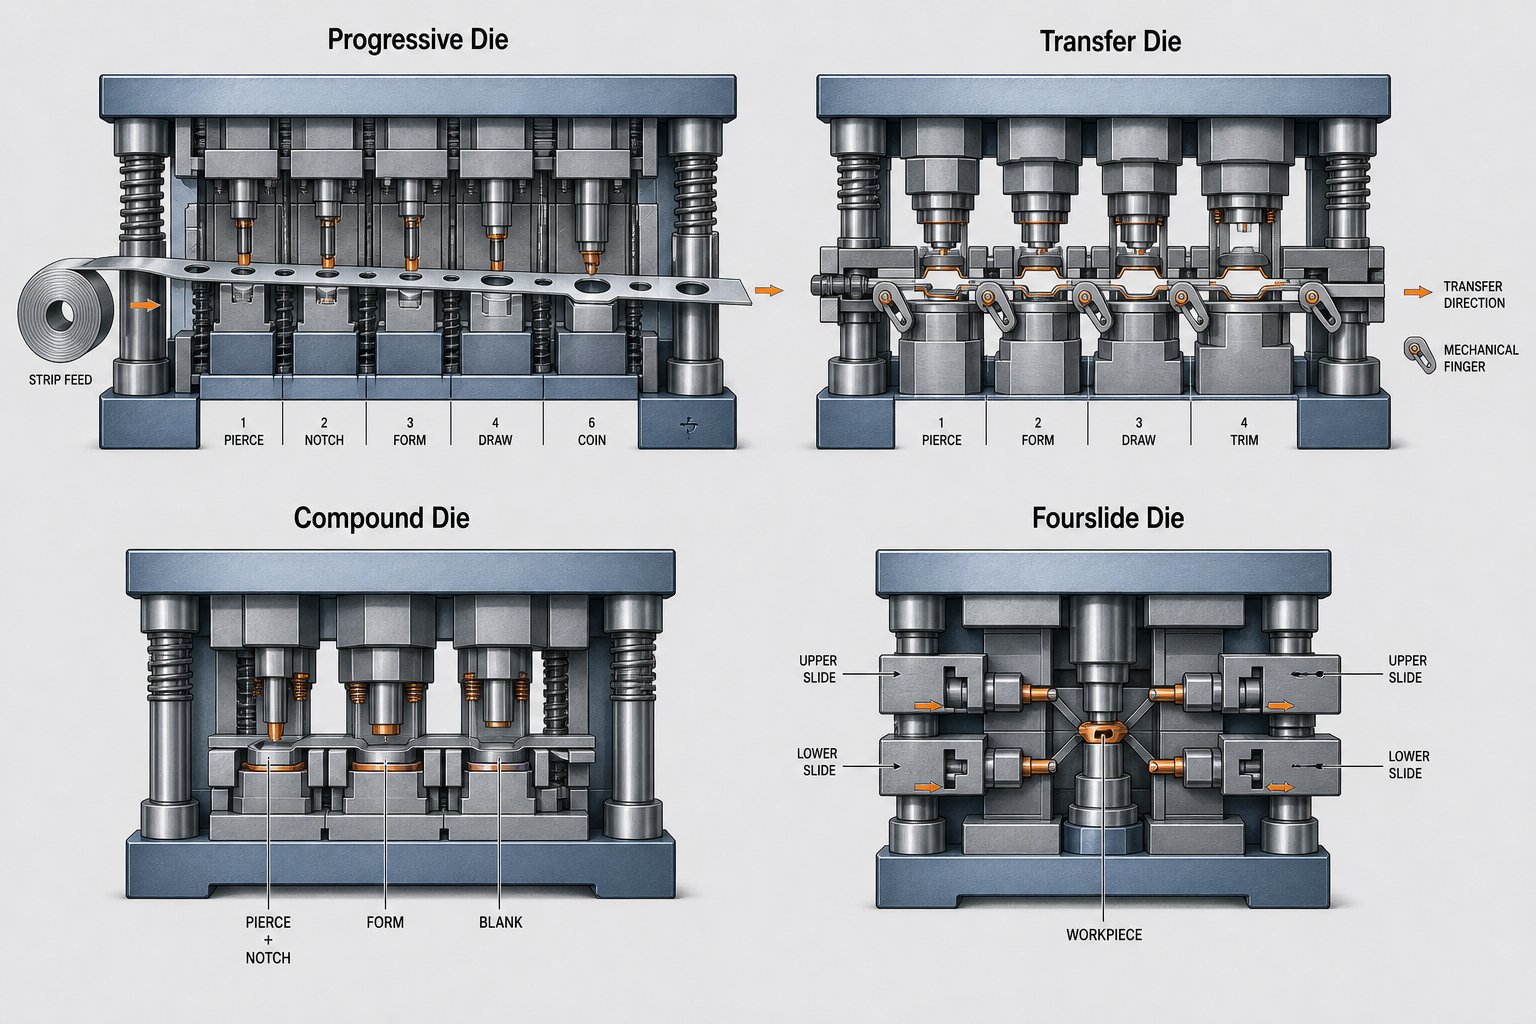
Tinkamo štampo tipo pasirinkimas nėra smulkmena. Tai nustato jūsų gamybos greitį, pasiekiamą dalių sudėtingumą, atliekų kiekį ir vieneto ekonomiją. Keturi pagrindiniai štampavimo štampų tipai dominuoja pagal užsakymą ir kiekvienas tarnauja tam tikrai nišai. Suprasdami, kur jie yra pranašesni, o kur nepasiekia, galite išvengti brangių dalių reikalavimų ir investicijų į įrankius neatitikimo.
Progresyvūs štampai{0}}didelės apimties sudėtingoms dalims
Progresyvūs štampai yra didelio{0}}tūrio metalo štampavimo štampų darbo arkliukas. Lakštinio metalo ritė nenutrūkstamai tiekiama per keletą stočių viename štampų komplekte, kiekviena stotis atlieka tam tikrą operaciją: išmuša skylę, įrėžia kraštą, formuoja lenkimą. Juostelė neša dalį iš stoties į stotį, kol galutinė operacija atskiria gatavą gabalą.
Įsivaizduokite surinkimo liniją, suspaustą į vieną įrankį. Tai iš esmės yra tai, ką pasiekia progresyvūs štampai ir štampavimas. Kadangi medžiaga niekada nepalieka štampo, kol dalis nėra baigta, ciklo laikas yra labai greitas, dažnai gaminant šimtus dalių per minutę. Dėl to progresyvūs įrankiai idealiai tinka mažiems -ir-vidutiniams{5}}komponentams, tokiems kaip elektros jungtys, laikikliai, laidų rėmai ir ekranavimo skardinės.
Kompromisas? Progresyviems štampams reikia didesnių išankstinių investicijų į įrankius, todėl iš laikiklio juostelės susidaro tam tikras laužas. Jie taip pat geriausiai tinka dalims, kurios išlieka palyginti plokščios arba turi negilių formų. Gilios-geometrijos arba labai didelės dalys pranoksta tai, ką gali atlaikyti progresyvi juostelė.
Didelių ir gilių{0}}komponentų perkėlimo štampai
Kai dalys yra per didelės, per gilios arba per sudėtingos, kad liktų pritvirtintos prie juostelės, perima perdavimo štampai. Šiame procese ruošinys anksti atskiriamas nuo žaliavos ir mechaniškai perkeliamas tarp stočių pirštais arba šaudyklinėmis sistemomis. Kiekviena stotis atlieka atskiro ruošinio formavimo veiksmą, pvz., gilųjį tempimą, flanšavimą arba apipjaustymą.
Perdavimo štampai yra įprasti automobilių kėbulų plokštėse, konstrukcinėse dalyse ir prietaisų korpusuose, kur dalių matmenys viršija tai, ką leidžia laipsniškas juostos padavimas. Jie susidoroja su gilesniais tempimais ir agresyvesnėmis formavimo sekomis, nes ruošinys laisvai juda tarp stočių be geometrinių apribojimų, susijusių su nešikliu. Įrankių sąnaudos svyruoja nuo vidutinės-ir-didelės, o gamybos greitis yra lėtesnis nei laipsniškų štampų, tačiau geometrinės galimybės yra daug didesnės.
Specializuotos geometrijos sudėtiniai ir keturšliaužiniai štampai
Sudėtinių štampų požiūris yra visiškai kitoks. Užuot sekę operacijas keliose stotyse, jie vienu metu atlieka kelias pjovimo operacijas vienu paspaudimu. Sudėtinis štampas gali ištuštinti išorinį profilį ir tuo pačiu metu pradurti vidines skylutes, todėl plokščios lakštinio metalo štampavimo štampų dalys, pvz., poveržlės, tarpikliai ir elektriniai laminatai, pasižymi išskirtiniu tikslumu ir lygiu. Jie sumažina gamybos laiką 25–30 %, palyginti su nuosekliomis operacijomis, nors paprastai apsiriboja dalimis be formavimo ar lenkimo reikalavimų.
Keturių slydimo štampai, kartais vadinami daugialypiais{0}}slankiojančiais štampais, naudoja horizontaliai pritvirtintas slankiklius, išdėstytus aplink centrinę formavimo sritį, o ne pasikliauti vien vertikalia spaudimo jėga. Šie metaliniai preso štampai juda iš kelių krypčių, todėl jie gali sudaryti sudėtingus lenkimus, viršijančius 90 laipsnių, tvirtus spaustukus ir sudėtingas vielos formas, kurių neįmanoma pasiekti įprastiniais vertikaliais presais. Remiantis „Keats Manufacturing“ gamybos duomenimis, keturšliaužinės mašinos pagamina iki 375 dalių per minutę, tuo pačiu sukuriant 31 % mažiau laužo nei naudojant laipsnišką štampavimą, nes nebereikia bandomųjų angų ir laikiklio juostelių.
„Fourslide“ įrankiai geriausiai tinka mažoms, plonoms dalims su sudėtingais{0}}daugiakrypčiais posūkiais, pvz., spaustukais, spaustukais, jungtimis ir spyruokliniais kontaktais. Apribojimas yra dydis: didesnėms ar storesnėms medžiagoms paprastai reikia įprastų metalinių presavimo štampų, kurių konfigūracija yra progresyvi arba perkeliama.
Šių tipų štampavimo štampų pasirinkimas priklauso nuo kelių išmatuojamų kriterijų. Užduokite sau šiuos klausimus eilės tvarka:
- Kokia jūsų metinė gamybos apimtis?Dideli kiekiai teikia pirmenybę progresyviems štampams. Maži-–-vidutiniai kiekiai gali pateisinti perdavimo arba sudėtinius metodus.
- Kokie dalių matmenys ir gylis?Didelėms arba giliai ištemptoms{0}}dalims reikalingi perkėlimo štampai. Mažos, plokščios dalys tinka mišiniams. Mažos detalės su sudėtingais lenkimais nukreiptos į keturias skaidres.
- Kiek sudėtinga geometrija?Kelių krypčių posūkiai ir siauri spinduliai skatina slydimą keturiomis kryptimis. Daugia-ypatybių plokščios dalys su pjovimo ir pradurimo deriniais. Dalys, kurioms reikia nuoseklaus formavimo ir daugelio funkcijų pjovimo, suderinamos su progresyviu įrankiu.
- Kokią medžiagą ir storį štampuojate?Plonos, lanksčios medžiagos tinka visų tipų. Storesnės ar kietesnės medžiagos gali atmesti keturių slydimų galimybę ir teikti pirmenybę progresyvioms arba perkėlimo konfigūracijoms su didesniu presavimo tonažu.
- Kokie tolerancijos ir lygumo reikalavimai taikomi?Sudėtiniai štampai užtikrina puikų plokštumą nupjautoms dalims. Perkėlimo štampai užtikrina griežtesnį matmenų valdymą-giliai nubrėžtoms geometrijoms.
| Štampo tipas | Tūrio diapazonas | Dalies dydžio ribos | Sudėtingumo galimybė | Įprastas pristatymo laikas |
|---|---|---|---|---|
| Progresyvus | Didelė (100 tūkst. - mln.) | Nuo mažo iki vidutinio | Kelių -funkcijų nuoseklios operacijos; ribotas tempimo gylis | 10 - 16 sav |
| Perdavimas | Nuo vidutinio iki didelio (50 000 ir daugiau) | Nuo vidutinio iki didelio | Gilūs piešiniai, sudėtingos 3D formos, didelės geometrijos | 12 - 20 sav |
| Junginys | Nuo vidutinio iki didelio (50 000 ir daugiau) | Nuo mažo iki vidutinio (paprastai iki 150 mm) | Vienalaikės pjovimo operacijos; tik plokščios dalys | 6 - 10 sav |
| Fourslide | Didelė (100 tūkst. - mln.) | Mažas (plonas gabaritas) | kelių krypčių posūkiai, viršijantys 90 laipsnių; įmantrios formos | 8 - 14 sav |
Nė vienas štampo tipas nėra visuotinai pranašesnis. Tinkamas pasirinkimas atsiranda suderinus detalės geometriją, tūrio prognozę ir medžiagų reikalavimus pagal tai, kas geriausiai tinka kiekvienai konfigūracijai. Gerai-parinktas štampavimo tipas sumažina jūsų-dalies kainą ir maksimaliai padidina spaudos veikimo laiką, o dėl netinkamo pasirinkimo susidaro per daug laužo, lėta ciklo trukmė arba dalys, kurių tiesiog neįmanoma tinkamai suformuoti.
Žinoma, štampavimo tipas yra tik konteineris. Kas vyksta tame konteineryje, konkrečios formavimo operacijos, kurias atlieka kiekviena stotis, iš tikrųjų sukuriamas matmenų tikslumas ir dalių kokybė.
Šerdies formavimo operacijos pasirinktinio štampo viduje
Kiekvienas metalo štampavimo štampas, nepriklausomai nuo tipo, atlieka savo darbą per tam tikrą formavimo operacijų rinkinį. Pagalvokite apie šias operacijas kaip apie žodyną, kurį kalba kauliukas. Progresyvus kauliukas gali naudoti penkis ar šešis iš jų iš eilės; sudėtinis štampas gali atlikti du vienu metu. Pasirinktinio metalinio antspaudo štampavimo sudėtingumą lemia tai, kaip šios operacijos sujungiamos, sutvarkomos ir suderinamos taip, kad sąveikautų nesukeliant defektų.
Suprasdami, ką kiekviena operacija atlieka mechaniškai, galite susisiekti su štampų dizaineriais, numatyti galimas problemas ir įvertinti, ar jūsų detalės geometrija iš tikrųjų įmanoma štampuota forma.
Blanking ir Piercing Fundamentals
Blankavimas ir pradūrimas yra pjovimo operacijos, beveik kiekvienos štampuotos dalies pagrindas. Jie skamba panašiai, o mechaniškai yra. Skirtumas yra tai, ką jūs išlaikote.
Apdorojant perforatorius išstumia medžiagą per štampavimo angą, o išpjautas{0}}gabalas tampa jūsų dalimi (arba ruošiniu, kuris bus formuojamas toliau). Atliekant auskarų vėrimą, dar vadinamą perforavimu, perforacija sukuria skylę, o išpjautas šliuzas yra-laužas. Abi priklauso nuo kontroliuojamo kirpimo: perforatoriaus ir štampavimo briaunos nesutampa tiksliai. Vietoj to, sąmoningas tarpas tarp jų, paprastai 5–10 % medžiagos storio kiekvienoje pusėje, leidžia medžiagai švariai lūžti, o ne deformuotis ar vilktis.
Neteisingai nustatykite šį leidimą ir iškart pamatysite problemas. Per ankšta, ir per anksti susidėvi. Per laisvas, todėl ant štampavimo štampavimo dalių susidaro per daug įbrėžimų, šiurkščių briaunų ir matmenų poslinkio. Optimalus prošvaisa taip pat kinta priklausomai nuo medžiagos: minkštam variui reikia mažiau nei didelio-stiprumo plieno, o nerūdijančiam plienui reikia daugiau jėgos ir griežtesnio valdymo nei švelnios anglies rūšims.
- Minimalus skylės skersmuoturi būti bent jau lygus medžiagos storiui apvalioms angoms arba 80 % storio formos skylėms, kad būtų išvengta perforavimo lūžimo.
- Atstumas nuo krašto-iki-skylėsturi būti bent 1,0–2,0 kartų didesnis už medžiagos storį, kad būtų išlaikytas aplinkinio rulono struktūrinis vientisumas.
- Burr kryptisvisada formuojasi štampo-bloko pusėje. Nurodykite, kuris veidas yra svarbus jūsų surinkimo tinkamumui ir funkcijoms.
- Pramuškite-, kad-sumažėtų klirensasturi būti apskaičiuojamas kiekvienam konkrečiam lydiniui ir storiui, o ne iš bendrųjų lentelių.
Lenkimas, piešimas ir spyruoklinis kompensavimas
Lenkimas paverčia plokščią ruošinį į trimatę formą, taikant jėgą išilgai tiesios linijos, kol medžiaga plastiškai deformuojasi. Skamba paprastai, bet kiekvienas lenkimas įveda spyruokliškumą: medžiagos elastingumo tendencija iš dalies grįžti į pradinę formą, pašalinus formavimo jėgą. Antspaudas, sukurtas 90 laipsnių posūkiui, iš tikrųjų gali susidaryti 92 arba 93 laipsnių kampu, žinant, kad medžiaga spyruos atgal į tikslinį kampą.
Atbulinės eigos stiprumas priklauso nuo medžiagos takumo stiprumo, storio ir lenkimo spindulio. Didelio-tvirčio plieno ir nerūdijančio plieno spyruoklė yra agresyvesnė nei švelnus plienas ar varis. Kaip pažymėjoGamintojas, grūdelių kryptis, palyginti su lenkimo linija, taip pat vaidina lemiamą vaidmenį: lenkiant statmenai grūdeliui susidaro stipresni lenkimai, kurie daug mažiau linkę įtrūkti, o lenkiant lygiagrečiai grūdeliui reikia didesnių spindulių, kad būtų išvengta išorinio paviršiaus lūžimo.
Piešimas formuojasi giliau. Perforatorius įstumia ruošinį į štampavimo ertmę ir sukuria tuščiavidures formas, tokias kaip puodeliai, kriauklės ar gaubtai. Medžiaga teka į vidų iš flanšo srities, o ne tiesiog lenkiasi ties linija. Kai gylis viršija skersmenį, procesas tampa giluminiu tempimu ir dažnai reikalauja kelių etapų, kad medžiaga nesuplyštų ar nesusiglamžytų.
- Vidinis lenkimo spindulysturi būti bent 1,0–1,5 karto didesnis už medžiagos storį. Nukritus žemiau 1,0 T, kyla įtrūkimų pavojus, ypač lygiagrečiai grūdelių krypčiai.
- Grūdų orientacijaturi būti nurodyta juostos makete. Kritiniai posūkiai, kai tik įmanoma, turi būti statmeni grūdams.
- Atsparumo kompensacijayra įmontuotas į pačią štampavimo geometriją. Štampas per-tyčia pasilenkia, todėl dalis atsipalaiduoja iki tikslinio kampo.
- Nubrėžkite gylįviename etape neturėtų viršyti maždaug 40{2}}60 % ruošinio skersmens. Jei medžiaga sukietėja, gilesnėms dalims reikia kelių tempimo stočių su atkaitinimu tarp etapų.
- Blankholder spaudimasbraižymo operacijose kontroliuoja medžiagų srautą. Per mažai sukelia raukšles; per daug sukelia ašarojimą.
Tiksliųjų savybių kalimas ir įspaudimas
Tiek kalimas, tiek įspaudimas apima medžiagos suspaudimą arba perkėlimą, kad būtų sukurtos paviršiaus savybės, tačiau jie naudojami skirtingiems tikslams ir veikia skirtingais jėgos lygiais.
Kalimas taiko itin didelį slėgį, kad medžiaga plastiškai deformuotų į tikslias štampavimo ertmes. Jėga yra tokia didelė, kad medžiaga tiksliai atitinka štampavimo paviršių ir visiškai pašalina spyruokliškumą kalimo srityje. Dėl to kalimas idealiai tinka nustatant kritinius matmenis, išlyginant konkrečias zonas arba kuriant funkcijas, reikalaujančias didesnių paklaidų, nei galima pasiekti standartiniu lenkimu. Kompromisas yra preso tonažas: kalimui reikia daug daugiau jėgos nei kitoms operacijoms, o tai turi įtakos preso pasirinkimui ir štampų patvarumui.
Reljefinis sukuria iškilius arba įdubusius raštus, ištempiant medžiagą į štampavimo ertmę jos nepjaustant. Skirtingai nei kalimas, įspaudimas išstumia, o ne suspaudžia medžiagą, todėl priešingoje pusėje susidaro atitinkama funkcija. Funkcinis naudojimas apima standinimo briaunas, surinkimo vietos nustatymo ypatybes ir ženklinimą, pvz., dalių numerius arba datos kodus. Estetinės programos suteikia matomiems paviršiams tekstūros ar prekės ženklo.
- Sukalimo jėgagali būti 3-5 kartus didesnis nei standartinis formavimas. Jei jūsų metalo štampavimo štampuose yra kalimo stočių, tai turi būti atsižvelgta į preso tonažą.
- Reljefinis gylisPaprastai medžiagos storis neturėtų viršyti 2–3 kartus, kad būtų išvengta per didelio plonėjimo ar lūžių.
- Funkcijų tarpaireljefinėms detalėms reikia tinkamos aplinkinės medžiagos, kad būtų išvengta gretimų sričių iškraipymo.
- Medžiagos plastiškumasriboja abi operacijas. Trapios arba stipriai apdirbtos{1}}kietėjusios medžiagos gali įtrūkti, o ne patekti į kalimo ar įspaudimo ertmes.
Tai, kas užsakymą štampą daro tikrai sudėtingu, nėra jokia atskira operacija. Tai sąveika tarp operacijų, atliekamų nuosekliai arba derinant. Pramušta skylė šalia vėlesnio posūkio gali deformuotis, jei tarpų nepakanka. Nupieštas bruožas, esantis greta sugalvotos zonos, gali nenuspėjamai plonėti. Štampo dizaineris turi atsižvelgti į tai, kaip kiekvienos stoties darbas įtakoja kiekvienos sekančios stoties medžiagų būklę ir kaip medžiagos savybės, pvz., plastiškumas, kietumas ir storis, riboja tai, kas fiziškai pasiekiama be defektų.
Šie apribojimai neegzistuoja vakuume. Jie labai keičiasi priklausomai nuo pramonės, kurioje aptarnaujamos dalys, lydinių, kurių toms pramonės šakoms reikia, ir jų taikomų kokybės standartų.
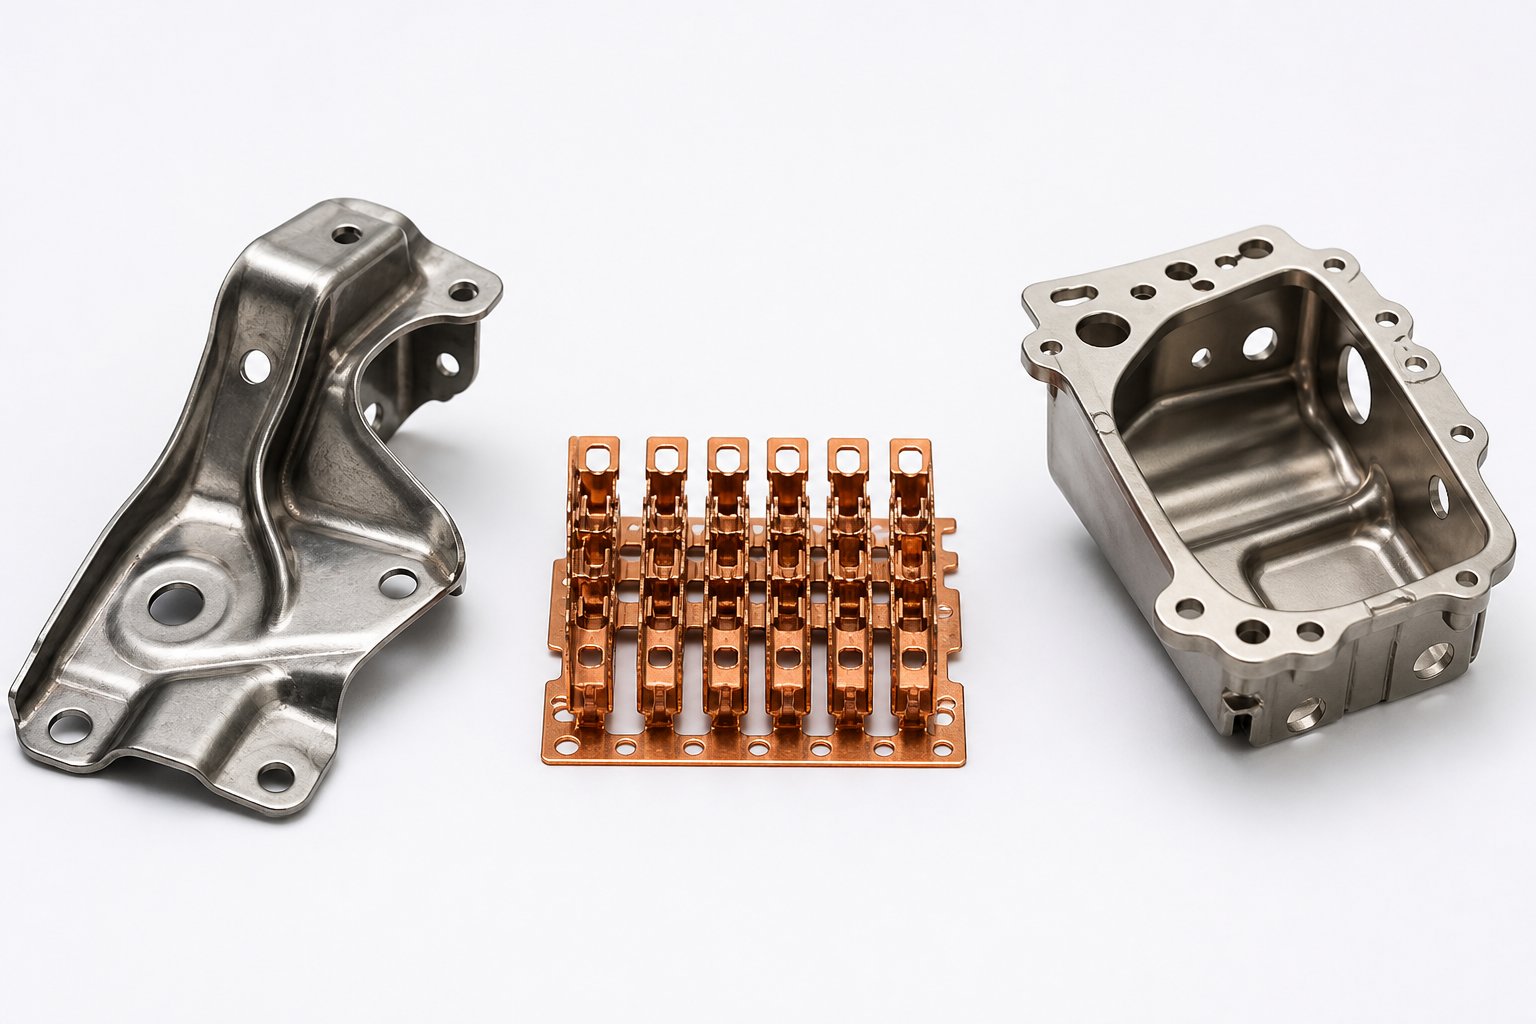
Pramonė-Konkrečios individualizuotos štampavimo aplinkybės
Antspaudavimo antgalis, kuris nepriekaištingai veikia automobiliniam laikikliui, gali būti visiškai netinkamas aviacijos ir kosmoso jutiklio korpusui arba miniatiūriniam jungties kaiščiui. Pačios formavimo operacijos yra universalios, tačiau medžiagos, apimtys, kokybės sistemos ir tolerancijos, kurių reikalauja kiekviena pramonės šaka, keičia šių operacijų taikymą. Žinodami, kur jūsų dalys patenka į šį spektrą, galite tiksliai apibrėžti reikalavimus ir įvertinti, ar tiekėjas iš tikrųjų supranta jūsų sektoriaus lūkesčius.
Automobilių štampavimo štampo reikalavimai
Automobiliai yra garsumo karalius. Konstrukciniai sutvirtinimai, kėbulo plokštės, transmisijos komponentai ir stabdžių mazgai per metus pagaminami nuo šimtų tūkstančių iki milijonų vienetų. Šis mastas lemia viską, kas susiję su automobilių štampavimo štampais: įrankiai turi atlaikyti dešimtis milijonų presavimo ciklų, procesas turi išlaikyti nuoseklumą per daugelį metų gamybos etapų, o kokybės sistemos turi atitikti IATF 16949 sertifikatą.
IATF 16949 nėra popierinis pratimas. Tai reikalauja, kad tiekėjai įgyvendintų išplėstinį produktų kokybės planavimą (APQP), pateiktų gamybos dalių patvirtinimo procesą (PPAP) ir prižiūrėtų dokumentuotas korekcinių veiksmų sistemas. Inžinieriams ir pirkimų komandoms, tiekiančioms individualų metalo štampavimą automobilių pramonėje, tai reiškia, kad jūsų tiekėjui reikia gyvo proceso dokumentacijos, SPC stebėjimo realiuoju laiku ir įrodytų 1,33 ar aukštesnių Cpk verčių esant kritiniams matmenims.
Medžiagų poreikiai daugiausia susiję su didelio-stiprumo-mažo legiruoto plieno, dviejų-fazių plieno ir vis dažniau aliuminio lydinių svoriui mažinti. Plieniniai automobilių konstrukcijų dalių štampavimo štampai turi atsižvelgti į agresyvų atsparumą pažangiuose didelio-stiprumo plienuose, todėl kartais reikalingas kelių-fizikos modeliavimas, kad būtų iš anksto-kompensuota štampų geometrija. Aliuminio štampavimo štampai susiduria su įvairiais iššūkiais: dygimu, žemesnėmis formavimo ribomis ir paviršiaus jautrumu, kuris atmeta agresyvias tepimo strategijas, įprastas plienui.
Automobilių štampavimo štampai taip pat nuolat veikia, kad optimizuotų ciklo laiką. Kiekviena sekundė, nuskusta po spaudimo ciklo, padaugėja iš milijonų dalių. Šiame mažesnių komponentų sektoriuje dominuoja progresiniai štampai, o perkėlimo štampai tvarko didesnes konstrukcines dalis ir giliai{2}}ištemptus korpuso elementus.
Elektronikos ir jungčių pramonės poreikiai
Elektrinis metalo štampavimas užima priešingą dydžių spektro galą. Jungčių kaiščių, ekranavimo skardinių, švino rėmų ir kontaktinių spyruoklių savybės, išmatuotos dešimtosiomis milimetrų dalimis, įspaustos iš 0,1 mm storio medžiagų. Tolerancijos čia paprastai siekia ± 0,025 mm esant kritiniams kontaktiniams matmenims, o medžiagos, fosforinė bronza, berilio varis ir ploni vario lydiniai, elgiasi labai skirtingai nei plienas ir aliuminiai, naudojami automobilių pramonėje.
Tokio masto tikslumas reikalauja mažesnių -mikronų perforavimo-prie-tarpų, servo-presų su mikronų-lygio pakartojamumu ir 100 % regėjimo tikrinimo sistemų, kurios patikrina kiekvieną detalę pagal CAD geometriją. Dominuoja progresiniai štampai, nes jungčių komponentų kiekis yra nuo milijonų iki dešimčių milijonų per metus, o dalys yra pakankamai mažos, kad liktų ant nešiklio juostelės visose formavimo stotyse.
Elektrinio metalo štampavimo iššūkis yra ne brutali jėga, o kontrolė. Berilio varis, įprasta medžiaga spyruokliniams kontaktams dėl savo laidumo ir atsparumo nuovargiui, yra žinoma, kad sunkiai susidaro be mikro{1}}trūkių. Fosforinė bronza, nors ir atlaidesnė, vis tiek reikalauja tikslaus grūdelių krypties ir lenkimo spindulių valdymo. Šios medžiagos taip pat linkusios greitai -kietėti, todėl apribojamas formavimo operacijų skaičius be tarpinio atkaitinimo.
Elektronikos sektoriaus dizaineriai taip pat susiduria su miniatiūrizavimo spaudimu. Įrenginiams susitraukiant, jungčių žingsniai siaurėja, o į švino rėmelius ir kontaktų matricas įspaustos funkcijos tampa smulkesnės. Remiantis pramonės duomenimis, gautais iš tikslaus štampavimo gamintojų, mikro-štampuotiems komponentams, kurių storis mažesnis nei 0,1 mm, reikia vielos EDM ir mikro-šlifavimo technikos, kad perforavimo ir šlifavimo atstumas būtų pasiekiamas vieno-skaitmens mikrono lygmeniu, išplečiant įprastų įrankių gamybos{6}}ribas.
Kosmoso ir didelio{0}}patikimumo programos
Oro erdvė apverčia tūrio lygtį. Gamybos serijos gali svyruoti nuo 500 iki 50 000 vienetų, tačiau kiekviena dalis yra visiškai atsekama nuo žaliavos partijos iki galutinio patikrinimo. AS9100 sertifikatas, kurisremiasi ISO 9001 su griežtesniais reikalavimais, reikalauja dokumentuotų medžiagų saugojimo, terminio apdorojimo įrašų, cheminės sudėties analizės ir kokybės įrašų saugojimo septynerius ar daugiau metų procedūrų.
Aviacijos ir kosmoso štampavimo medžiagos dažnai yra egzotiškos: titano lydiniai, Inconel, kritulių-grūdintas nerūdijantis plienas ir specializuotos aliuminio rūšys, pvz., 6061 ir 7075. Šie lydiniai atsparūs formavimuisi, greičiau susidėvi ir reikalauja kruopštaus proceso parametrų valdymo, kad būtų išvengta mikro{3}}įtempių, galinčių sukelti įtrūkimus ar gyvybei pavojingus įtrūkimus. skrydžio-kritinės programos. Štampos dizaineriai turi atsižvelgti į riboto formavimo langus, kuriems dažnai reikia didesnių lenkimo spindulių, papildomų formavimo etapų ir po{6}}formavimo įtempių mažinimo operacijų.
316/316L pritaikytas metalinis štampavimas taip pat atsiranda aviacijos ir kosmoso jutiklių korpusuose ir skysčių tvarkymo komponentuose, kur būtinas atsparumas korozijai. Austenitinės nerūdijančio plieno rūšys labai -kietėja formuojant, todėl norint išvengti ankstyvo medžiagos gedimo, reikia optimizuoto tarpo štampai ir atidžiai sekti.
Patikrinimo protokolai apima daug daugiau nei SPC mėginių ėmimas. Pirmoji-straipsnio patikra su pilnomis CMM ataskaitomis, funkcinis bandymas imituotomis eksploatavimo sąlygomis ir kiekvienos partijos matmenų patikrinimas yra standartiniai lūkesčiai. Kaina-už-dalę yra antrinė, palyginti su dokumentais pagrįstu įrodymu, kad kiekvienas komponentas atitinka specifikacijas.
Vartojimo prekės užima dar vieną sritį: nedideli kiekiai, kosmetinio paviršiaus apdailos reikalavimai, įvairios medžiagos – nuo nerūdijančio plieno iki aliuminio iki iš anksto dengtų metalų, ir intensyvus laikas-iki-rinkos spaudimo. Štampos dizainas čia teikia pirmenybę greitam apdirbimui, lanksčiam įrankių naudojimui ir paviršiaus apsaugos strategijoms, kurios apsaugo nuo įbrėžimų ar žymių matomuose paviršiuose. Kokybės sistemos paprastai yra ISO 9001, o ne sektoriaus{6}}sertifikavimas, tačiau apdailos standartai gali būti vizualiai sudėtingesni nei bet kas, ko reikia aviacijai.
| Pramonė | Tipiškos medžiagos | Tūrio diapazonas | Pagrindiniai sertifikatai | Kritinės tolerancijos |
|---|---|---|---|---|
| Automobiliai | HSLA plienas, dviejų{0}}fazių plienas, 5000/6000 serijos aliuminis | 100 000 - milijonų per metus | IATF 16949, ISO 9001 | ±0,05 mm iki ±0,1 mm dėl konstrukcijos savybių |
| Elektronika | Fosforinė bronza, berilio varis, ploni vario lydiniai | Milijonai - dešimtys milijonų per metus | ISO 9001, IPC standartai | ±0,025 mm kontakto matmenimis |
| Oro erdvė | Titanas, Inconel, 316/316L SS, 6061/7075 aliuminis | 500 - 50 000 per metus | AS9100, NADCAP | ±0,025 mm iki ±0,05 mm su visišku atsekamumu |
| Vartojimo prekės | 304 nerūdijantis, aliuminis, iš anksto{1}}padengtas plienas | 10 tūkst. - 500 tūkst. per metus | ISO 9001 | ±0,1 mm matmenys; Kosmetinė apdaila kritinė |
Šie skirtumai nėra akademiniai. Jie tiesiogiai nustato, kurie tiekėjai atitinka jūsų darbo reikalavimus, kokių tikrinimo dokumentų turėtumėte tikėtis pristatydami ir kaip jūsų štampo konstrukcija turi būti pritaikyta jūsų sektoriui būdingoms medžiagoms ir standartams. Automobilių štampavimo štampų tiekėjas, neturintis IATF 16949, nėra -1 pakopos programų pradininkas. Elektroninis štampavimo aparatas, neturintis mikro-štampavimo galimybių ir regėjimo patikrinimo, negali užtikrinti tikslių jungčių komponentų, kurių reikalaujama.
Nepriklausomai nuo pramonės šakos, vienas klausimas vienija visus pirkėjus: kiek iš tikrųjų gali būti griežti leistini nuokrypiai ir kokios kokybės sistemos užtikrina, kad šie paklaidai būtų taikomi visoje gamybos apimtyje?
Tiksliojo štampavimo leistinos nuokrypos ir kokybės standartai
Tolerancijos skaičiai ant spaudinio nieko nereiškia, jei už jų vykstantis procesas negali išlaikyti tų verčių dalis po dalies, poslinkis po pamainos. Tikslus štampavimas gali nepaprastai griežtai kontroliuoti matmenis, tačiau tai, ką iš tikrųjų galite pasiekti, priklauso nuo kintamųjų grandinės: medžiagos savybių, štampų būklės, presavimo mechanikos ir visa tai palaikančios kokybiškos infrastruktūros. Žinodami, kur yra tos ribos, galite nurodyti leistinus nuokrypius, kuriuos galima pasiekti nemokant už nereikalingą tikslumą.
Pasiekiami leistini nuokrypiai naudojant individualų štampavimą
Tai, kas anksčiau buvo standartinė ±0,005 colio (±0,127 mm) paklaida štampavimo pramonėje, laipsniškai griežtėjo. Šiandien tiksliai atliekamos štampavimo ir štampavimo operacijos±0,002 colio (±0,05 mm) dėl svarbiausių savybių, o kai kurios programos siekia ±0,001 colio (±0,025 mm). Elektroninės jungtys ir mikro{1}}štampuoti švino rėmeliai stumiasi dar toliau, veikdami žemesniame-0,025 mm diapazone, kai perforavimo-į-tarpai sumažėja iki vieno skaitmens mikronų.
Šie skaičiai yra tikri, tačiau jie ateina su sąlygomis. Norint išlaikyti ±0,001 colio, reikalingas tikslus štampas, pagamintas iš tvirtų įrankių rėmų, didelių kreipiamųjų sistemų ir mažų tarpų. Kai štampuotojas naudoja 0,0005 colių bandomąjį tarpą, bendras dalies matmenų pokytis išlieka tame pačiame 0,0005 colių langelyje, todėl pasirinktiniai tikslaus štampavimo įrankiai turi būti sukurti atsižvelgiant į pakartojamumą nuo pirmojo CAD eskizo.
Pasiekiamas tikslumas taip pat priklauso nuo funkcijos tipo. Plokščius uždengimo ir pradūrimo matmenis lengviau tvirtai laikyti nei lenkimo kampus ar nubrėžtus gylius, kai atsvara ir medžiagų srautas įveda papildomų kintamųjų. Pirkėjai turėtų nurodyti griežčiausius leistinus nuokrypius tik funkciškai svarbioms savybėms ir leisti standartinius gamybos nuokrypius kitur, kad įrankių kaina būtų pagrįsta.
Ką ISO 9001 ir IATF 16949 reiškia jūsų dalims
Sertifikatai pateikiami tiekėjų svetainėse, bet ko jiems iš tikrųjų reikia užkulisiuose?
ISO 9001yra bazinė linija. Jis taikomas bet kuriai pramonės šakai ir sukuria kokybės valdymo sistemą, paremtą dokumentuotais procesais, vidaus auditu, vadovybės peržiūra ir korekcinių veiksmų sistemomis. Tiksliojo štampavimo pirkėjams ISO 9001 reiškia, kad jūsų tiekėjas formalizavo savo proceso kontrolę ir gali parodyti nuolatinį tobulėjimą. Tačiau jis neįpareigoja konkretaus tikrinimo dažnumo, pajėgumų indeksų ar atsekamumo gylio.
IATF 16949remiasi ISO 9001 ir pridedaautomobilių{0}}specialūs defektų prevencijos, tiekimo grandinės kokybės ir visiško dalių atsekamumo reikalavimai. Praktiškai tai reiškia išplėstinį produkto kokybės planavimą (APQP), gamybos dalies patvirtinimo proceso (PPAP) pateikimą, privalomas 1,33 arba didesnes Cpk vertes esant kritiniams matmenims ir oficialų garantijos stebėjimą. 1,33 Cpk efektyviai sumažina jūsų tolerancijos juostą per pusę praktiniu požiūriu, nes tam reikia, kad procesas būtų centruotas ir neperžengtų specifikacijų ribų.
AS9100aptarnauja aviaciją su dar griežtesne dokumentacija. Tai reikalauja visiško medžiagos atsekamumo, kokybės įrašų saugojimo septynerius ar daugiau metų ir dokumentuotų neatitikčių tvarkymo procedūrų. Kiekviena siunta turi būti atsekama iki žaliavos kilmės, terminio apdorojimo įrašų ir patikrinimo rezultatų.
Praktinis pasiūlymas: suderinkite savo sertifikavimo reikalavimus su savo pramonės šaka. ISO 9001 pakanka bendroms pramonės ir vartotojų reikmėms. IATF 16949 yra ne-derėtinas automobilių tiekimo grandinėms. AS9100 yra privalomas{7}}svarbiems skrydžio komponentams. Prašant daugiau, nei reikia, padidėja sąnaudos, nesukeliant dalių vertės.
Patikrinimo metodai ir statistinio proceso kontrolė
Net tobulai suprojektuotas tikslus štampas laikui bėgant nuslys. Perforatoriaus kraštai nusidėvi, kreipiamieji kaiščiai sukuria laisvumą, o medžiagų partijos skiriasi storiu ar kietumu. Presą supanti tikrinimo infrastruktūra yra tai, kas sugauna dreifą, kol jis netampa su defektais.
Didelio{0}}našumo štampuotojai naudoja daugiasluoksnį tikrinimo metodą:
- Pirmasis{0}}straipsnio patikrinimas (FAI)prieš pradedant gamybą patvirtina naują sąranką pagal brėžinį. Kiekvienas kritinis matmuo yra išmatuotas ir dokumentuojamas.
- Atranka-bėgimo metu tam tikrais intervalais traukia dalis. Kritinės savybės matuojamos suportais, mikrometrais arba optinėmis sistemomis, atsižvelgiant į tolerancijos reikalavimus.
- Koordinačių matavimo mašinos (CMM)valdyti sudėtingas 3D geometrijas, kurių rankiniu būdu negalima pasiekti. CMM tikrina atrinktų dalių bendruosius matmenis, skylių vietas, lenkimo kampus ir lygumą.
- Optinės ir regos matavimo sistemospateikite ne{0}}kontaktinį patvirtinimą, idealiai tinkantį ploniems ar subtiliems įspaudams. Didelės spartos{2}}kamerų sistemos gali atlikti 100 % mikro-antspauduotų dalių patikrą gamybos greičiu.
- Statistinio proceso valdymas (SPC)seka matmenų matavimus laikui bėgant, nubrėžia tendencijas ir aptinka proceso poslinkį prieš dalims paliekant toleranciją. SPC diagramos parodo, ar procesas yra stabilus ir efektyvus, o ne tik tai, ar atskiros dalys praeina, ar sugenda.
SPC nusipelno ypatingo dėmesio. Vienintelis matavimas patvirtina vieną dalį. SPC patvirtina, kad jūsų tikslaus štampavimo procesas iš prigimties gali pagaminti atitinkamas dalis ilgesniais etapais. Tai perkelia kokybę nuo aptikimo prie prevencijos, o tai yra būtent tai, ko reikia dideliems pirkėjams.
Net ir esant tokiai infrastruktūrai, tolerancijos mažėja gamybos eigoje, jei pagrindinės priežastys nėra valdomos. Dažniausi veiksniai, kurie laikui bėgant mažina tikslumą, yra šie:
- Perforavimo ir štampavimo briaunų susidėvėjimas, dėl kurio palaipsniui didėja tarpai ir šlifavimo aukštis
- Kreipiančiojo kaiščio ir įvorės susidėvėjimas, leidžiantis viršaus{0}}ir-apatinės štampavimo poslinkiui atsirasti
- Batų lankstymas pakartotinai tonuojant, ypač per mažo dydžio arba plonų batų dizainą
- Medžiagų partijos storio, kietumo arba paviršiaus būklės svyravimai keičiant ritę
- Paspaudimo cilindro įlinkis arba susidėvėjimas, dėl kurio atsiranda padėties poslinkis
- Tepimo gedimas, didėjanti trintis ir keičiantis medžiagos srautui formuojant
- Šiluminis plėtimasis ilgų{0}}greičių važiavimų metu, kintantys tarpai, kai štampo komponentai įkaista
Aktyvi techninės priežiūros programa, pagal grafiką paaštrinanti pjovimo briaunas, periodiškai tikrinanti derinimą ir stebint SPC tendencijas dėl ankstyvo perspėjimo ženklų, yra tai, kas atskiria tiekėjus, kurie išlaiko tikslumą milijonus ciklų, nuo tų, kurie pradeda stipriai ir palaipsniui išeina iš tolerancijos.
Tolerancijos galimybės ir kokybės sistemos parodo, ar tiekėjas gali tinkamai pagaminti jūsų detalę. Kitas klausimas taip pat praktiškas: kiek tai kainuos ir kaip apimtis keičia ekonomiką?
Individualaus štampavimo sąnaudų veiksniai ir apimties ekonomika
Štai klausimas, kuris formuoja kiekvieną sprendimą dėl įrankių: kada atsiperka išankstinė investicija į pasirinktinį štampą? Atsakymas nėra vienas skaičius. Tai priklauso nuo daugybės kintamųjų, nuo to, koks sudėtingas yra jūsų štampavimas, iki to, kiek dalių planuojate naudoti per visą jo naudojimo laiką. Suprasdami kiekvieną išlaidų svertą, galite palyginti štampavimą su alternatyvomis ir derėtis su tiekėjais iš žinių, o ne spėliodami.
Pirminės individualių štampavimo projektų sąnaudų priežastys
Kainos etiketė ant pasirinktinio štampo nėra savavališka. Tai atspindi išmatuojamas inžinerijos ir gamybos sąnaudas. Štai veiksniai, kurie labiausiai judina adatą:
- Mirties sudėtingumas- stočių skaičius progresiniame štampelyje, leistinų nuokrypių sandarumas ir skirtingų formavimo operacijų skaičius visos pavaros projektavimo valandos ir apdirbimo laikas. Keturių-stočių štampai kainuoja daug pigiau nei šešiolikos-stočių štampai, atliekantys ištuštinimą, pradūrimą, kelis lenkimus ir į-sriegimą.
- Plieno štampavimas ir įdėklai- įrankių plieno klasė yra svarbi. Štampas, pagamintas iš D2 arba A2 įrankių plieno, skirtas vidutiniam naudojimui, kainuoja pigiau nei naudojant S7 arba M2 greitaeigį plieną, kad eksploatavimo laikas būtų ilgesnis. Karbido štampavimo štampai, kuriuose naudojami volframo karbido įdėklai esant dideliam-dėvėjimosi perforavimo ir štampavimo profiliams, tarnauja žymiai ilgiau, tačiau įrankių sąnaudos padidėja 30–50 %. Pasirinkimas priklauso nuo bendros gamybos apimties: karbidas atsiperka per milijonus ciklų, kai standartinį įrankinį plieną reikėtų pakartotinai galandyti arba pakeisti.
- Dalies medžiagų išlaidos- žaliava paprastai sudaro 60–70 % visos antspauduotos dalies kainos. Egzotiški lydiniai, tokie kaip berilio varis ar Inconel, kainuoja kelis kartus daugiau už kilogramą nei švelnus plienas, be to, jie greičiau susidėvi įrankius, o tai padidina išlaidas.
- Preso tonažo reikalavimai- didesnėms ar storesnėms dalims reikia didesnių presų ir didesnių eksploatavimo išlaidų per valandą. Mašinos štampavimas, kurio nominalioji galia yra 200 tonų, veikia pigiau nei tas, kuriam reikia 600 tonų jėgos.
- Antrinės operacijos- terminio apdorojimo, dengimo, šlifavimo, sriegimo arba surinkimo veiksmai, atlikti po štampavimo, pridėti už{1}}vieneto kainą. Kai kurių iš jų integravimas į patį štampą (pavyzdžiui, štampavimo štampavimas) padidina įrankių sąnaudas, bet dažnai sumažina visas dalies išlaidas, nes nebereikia tvarkyti ir nustatyti atskirų operacijų.
Įrankių ir štampų gamyba iš esmės yra precizinis apdirbimas. Štampas turi būti CNC-frezuotas, viela-EDM išpjautas, šlifuotas ir ranka-montuojamas, viskas iš grūdinto plieno arba karbido. Kiekviena to kvalifikuoto darbo valanda rodoma įrankių citatoje. Bet ta kaina yra fiksuota. Nekeičiama, ar antspauduoji 10 000 dalių, ar 10 mln.
Tūrio slenksčiai, kai pasiteisina pasirinktiniai įrankiai
Individualizuotos štampavimo dalys turi du išlaidų sluoksnius: vienkartinės{0}}įrankių investicijos ir vieneto gamybos sąnaudos. Esant mažam kiekiui, jūsų-vieneto ekonomikoje dominuoja įrankių kaina. Esant dideliam kiekiui, jis tampa nereikšmingas vienai daliai, o maža{5}}vieneto štampavimo kaina perima.
Apsvarstykite praktinį pavyzdį. 25 000 USD kainuojantis individualus progresyvus štampas, kurio dalis kainuoja 0,12 USD, atrodo brangus, jei jums reikia tik 1 000 dalių (25,12 USD už vienetą su amortizuota įrankiais). Esant 100 000 dalių, įrankiai prideda tik 0,25 USD už vienetą, o bendra kaina padidėja iki 0,37 USD. Kai yra 1 000 000 dalių, įrankių įnašas sumažėja iki 0,025 USD už vienetą, o jūsų bendra kaina yra maždaug 0,145 USD už dalį. CNC apdirbimas ta pačia geometrija gali kainuoti nuo 3,00 USD iki 5,00 USD už vienetą, neatsižvelgiant į tūrį, nes kiekvienai daliai reikia atskiro mašinos laiko.
Remiantis gamybos ekonomikos duomenimis iš metalo gamybos palyginimų, kryžminimo taškas, kuriame štampavimas tampa pigesnis nei CNC apdirbimas, paprastai nukrenta nuo 5 000 iki 20 000 dalių, atsižvelgiant į dalių sudėtingumą ir štampų kainą. Naudojant paprastesnes geometrijas ir mažiau investuojant įrankius, pertrauka-pasiekiama anksčiau. Labai sudėtingiems metalo štampavimo štampų rinkiniams su daugybe stočių gali prireikti didesnių kiekių, kad būtų kompensuojamos įrankių išlaidos.
Bendra apimties sistema iš pramonės įrankių vadovų suskirstyta taip:
| Apimties pakopa | Individualus štampavimas | CNC apdirbimas | Pjovimas lazeriu | Liejimas |
|---|---|---|---|---|
| Mažiau nei 1000 dalių | Neekonomiškas (dominuoja įrankių kaina) | Ekonomiškas-; nereikia jokių įrankių | Ekonomiškai{0}}naudinga plokštiems 2D profiliams | Vidutinis (reikia investicijų į modelį / pelėsį) |
| 1 000 - 10 000 dalių | Gyvybingas naudojant supaprastintus minkštus įrankius | Vis dar konkurencinga, bet{0}}vieneto kaina nepasikeitė | Konkurencingas tik paprastoms geometrijoms | 3D formos tampa ekonomiškai{0}}efektyvios |
| 10 000 - 100 000 dalių | Aiškus išlaidų pranašumas; Grūdinto plieno įrankiai pateisinami | Brangus (didelis bendras mašinos darbo laikas) | Nepraktiška tokio tūrio suformuotoms dalims | Konkurencingas sudėtingoms 3D geometrijoms |
| Virš 100 000 dalių | Dominuojantis pasirinkimas; mažiausią{0}}vieneto kainą pagal didelę maržą | Draudžiamai brangi viena dalis | Nekeičiamas | Konkurencinga tik labai sudėtingoms liejamoms formoms |
Pagrindinė įžvalga: nevertinkite įrankių sąnaudų atskirai. Įvertinkite visas programos išlaidas per visą numatomą veikimo laikotarpį, įskaitant pakartotinius užsakymus. Metalo štampavimo štampų rinkiniai atsipirko pirmaisiais metais ir toliau gamina vertę daugelį metų su tik priežiūros išlaidomis, todėl jie vertina turtą, o ne vienkartines išlaidas.
Laukimo laiko lūkesčiai ir kas įtakoja apyvartą
Kaina yra tik pusė lygties. Kita pusė – laikas. Individualizuoto štampavimo projektai vystosi nuosekliai, o kiekvienas etapas turi trukmę, kuri priklauso nuo sudėtingumo:
- Projekto patvirtinimas ir CAE modeliavimas- 1 iki 3 savaičių. Apima galimybių peržiūrą, formavimo modeliavimą ir juostos išdėstymo optimizavimą.
- Detalus štampo dizainas- 2 iki 4 savaičių. Pilnas visų štampo komponentų CAD modeliavimas, medžiagų sąmata ir projekto peržiūra kartu su klientu.
- Štampo gamyba- 4 iki 10 savaičių. CNC apdirbimas, vielos EDM, šlifavimas, įrankių plieno komponentų terminis apdorojimas ir karbido įdėklų gamyba. Tai ilgiausia fazė, kuri tiesiogiai keičiasi atsižvelgiant į štampavimo sudėtingumą.
- Surinkimas ir montavimas- 1 iki 2 savaičių. Rankinis-komponentų montavimas, išlygiavimo tikrinimas ir viso štampų komplekto surinkimas.
- Bandomieji važiavimai (T1 mėginių ėmimas)- 1 iki 2 savaičių. Pirmieji mėginiai antspauduojami, išmatuojami ir lyginami su specifikacijomis. Kai kurie gamintojai vidutiniškai sudėtingų štampų T1 pasiekia vos per 4–5 savaites, persidengdami projektavimo ir apdirbimo fazes.
- Pataisymai ir pakartotiniai{0}}bandymai- 1 iki 3 savaičių, jei reikia koreguoti. Daugeliui štampų reikia bent vieno tikslaus-derinimo raundo po pradinių bandymų.
Bendras tipinio individualaus progresinio štampavimo laikas svyruoja nuo 10 iki 20 savaičių, o paprastesni sudėtiniai štampai pristatomi greičiau (6–10 savaičių), o sudėtingi perkėlimo štampai užtrunka ilgiau (12-20+ sav.).
Kas pagreitina arba atitolina šį laiką? Išsiskiria keli veiksniai. Užbaigtos ir užšaldytos dalių konstrukcijos apsaugo nuo peržiūros kilpų. Ankstyvos medžiagos specifikacijos leidžia štampų dizaineriui užbaigti klirensus ir kompensavimo strategijas nelaukiant sprendimų. Tiekėjai, naudojantys-vidinį vielos EDM, CNC ir šlifavimą, pašalina subrangos vėlavimus. O tikroviškos tolerancijos specifikacijos leidžia išvengti nereikalingo tikslumo, kuris prailgina kiekvieno štampavimo komponento apdirbimo laiką.
Dažniausia pirkėjo klaida yra nepakankamas peržiūros ciklų įvertinimas. Antgalis, kuriam reikia trijų bandomųjų-ir-koregavimo iteracijų, o ne vienos, gali pridėti keturias–šešias savaites, palyginti su pradiniu įvertinimu. Priekinės-inžinerinės pastangos naudojant modeliavimą ir DFM peržiūrą yra patikimiausias būdas sutrumpinti pristatymo laiką neribojant kokybės.
Šios ekonomikos supratimas padeda sudaryti biudžetą ir planuoti. Tačiau sąnaudų sistema tik nurodo, ko tikėtis. Darbo eiga, kuri iš tikrųjų pristato jūsų štampus, nuo pirmosios galimybių patikros iki gamybos patvirtinimo, lemia, ar tie lūkesčiai taps realybe.
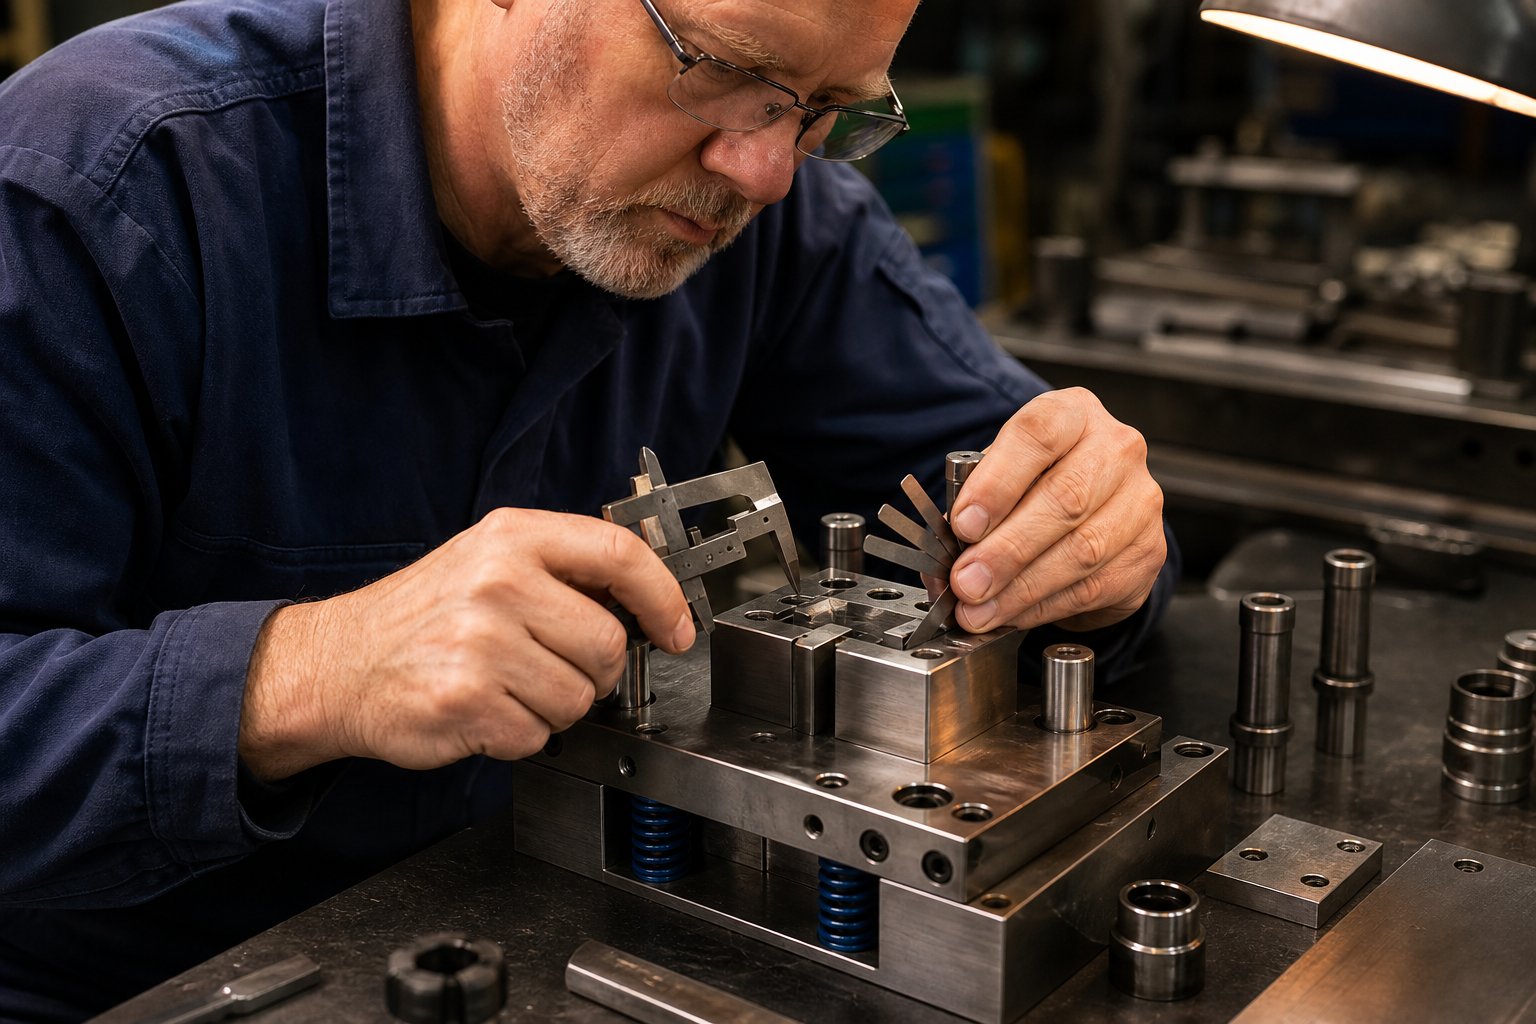
Individualizuota štampavimo darbo eiga nuo projektavimo iki pristatymo
Išmanyti ekonomiką yra vienas dalykas. Stebėdami, kaip iš tikrųjų atgyja štampas – nuo 3D modelio ekrane iki grūdinto plieno, greitai gaminančio gatavas dalis, dauguma pirkėjų susiduria su netikėtumais. Darbo eiga yra nuosekli ir valdoma vartų-: kiekvienas etapas turi praeiti prieš prasidedant kitam, o žingsnių praleidimas beveik visada kainuoja daugiau laiko, nei sutaupoma. Nesvarbu, ar jūsų projektas apima paprastą sudėtinį štampą, ar sudėtingą progresyvų įrankį su dvidešimt stočių, kūrimo lankas atitinka tą pačią pagrindinę struktūrą.
Štai visa seka, kurią seka dauguma metalo štampavimo įrankių projektų:
- Galimybių vertinimas- Ar ši dalis apskritai gali būti antspauduojama?
- CAE modeliavimas- Numatykite formavimo elgesį, nustatykite riziką, optimizuokite geometriją skaitmeniniu būdu.
- Detalus štampo dizainas- Visas kiekvieno komponento, stoties išdėstymo ir juostos eigos CAD modeliavimas.
- Štampo gamyba- Įrankinio plieno komponentų CNC apdirbimas, vielos EDM, šlifavimas ir terminis apdorojimas.
- Surinkimas ir montavimas- Rankinis-pritvirtinimas, išlygiavimo patikrinimas ir pilnas štampo komplekto surinkimas.
- Bandomieji važiavimai (T1 mėginių ėmimas)- Pirmosios dalys antspauduotos, išmatuotos ir palygintos su specifikacijomis.
- Koregavimai ir pakartotiniai{0}}bandymai- Tikslus-derinimas pagal matmenų duomenis iš pradinių pavyzdžių.
- Gamybos patvirtinimas- Oficialus ženklas-, kad štampas atitinka visus gamybos apimties reikalavimus.
- Nuolatinė priežiūra- Suplanuota prevencinė priežiūra ir štampavimo įrankių taisymas, siekiant išsaugoti tikslumą per milijonus ciklų.
Kiekvieni vartai turi konkrečius rezultatus ir sprendimo taškus. Suprasdami, kas vyksta kiekviename etape ir kokius klausimus reikia užduoti, išvengsite netikėtumų, kurie pažeidžia terminus ir biudžetus.
Galimybių vertinimas ir CAE modeliavimas
Darbo eiga prasideda prieš pjaunant plieną arba atidarant bet kokį CAD failą, kad būtų galima projektuoti. Galimybių vertinimas atsako į apgaulingai paprastą klausimą: ar šios detalės geometrija gali būti pagaminta štampuojant, atsižvelgiant į nurodytą medžiagą, storį ir leistinus nuokrypius?
Patyręs štampavimo įrankis ir štampų inžinierių komanda įvertina jūsų dalį dėl formavimo apribojimų, medžiagų srauto iššūkių ir galimų defektų rizikos. Jie žiūri į tempimo gylio santykį, lenkimo spindulį, palyginti su medžiagos storiu, atstumą tarp elementų ir ar detalę galima pagaminti vienu štampu, ar reikia kelių etapų. Čia anksti pažymimos nepraktiškos geometrijos. CNC apdirbimo metu puikiai veikiančios funkcijos gali būti neįmanoma štampuoti be įtrūkimų arba gali prireikti papildomos formavimo stoties, kuri visiškai pakeis projekto ekonomiką.
Klausimai, kuriuos reikia užduoti šiame etape: ar tiekėjas nustatė kokių nors savybių, kurios viršija standartines formavimo ribas? Ar yra alternatyvių geometrijų, kurios atlieka tą pačią funkciją ir yra geriau pagaminamos? Kokio tipo štampus jie rekomenduoja ir kodėl?
Kai tik įgyvendinamumas patvirtina, kad dalis yra antspauduojama, CAE modeliavimas perima viršų. Naudodami baigtinių elementų analizės programinę įrangą, pvz., AutoForm arba DEFORM, inžinieriai skaitmeniniu būdu atkartoja visą formavimo procesą prieš pradėdami dirbti su fiziniais įrankiais. PagalCAE modeliavimo specialistai štampavimo štampų inžinerijoje, šis žingsnis leidžia numatyti medžiagų srauto elgseną, įtempių ir deformacijų pasiskirstymą, storio kitimą, raukšlėjimosi tendencijas ir spyruoklinę deformaciją – visa tai prieš išleidžiant vieną dolerį štampų gamybai.
Modeliavimo etape tradicinis ciklas „Projektavimas, gamyba, bandymas, taisymas, kartojimas“ suglaudinamas į „Kūrimas, modeliavimas, optimizavimas, gamyba, minimalus išbandymas“. Gamintojai, kurie naudoja CAE, paprastai sumažina bandomųjų pakartojimų skaičių 30-50 %, o tai tiesiogiai reiškia, kad sutaupoma savaitės ir kainuoja mažiau modifikacijų. Formuojamos ribinės diagramos (FLD) nustato plyšių rizikos zonas, retinimo žemėlapiai atskleidžia, kur medžiaga gali sugesti, o atspirties kompensacija apskaičiuojama matematiškai, o ne aptinkama atliekant fizinius bandymus ir klaidas.
Pirkėjams praktinė nauda yra akivaizdi: tiekėjas, imituojantis prieš apdirbimą, pristato štampelius, kurie pirmą kartą veikia arčiau dešinės. Praleisti modeliavimą, kad sutaupytumėte savaitę iš anksto, dažnai kainuoja nuo trijų iki šešių savaičių bandomojo{1}}ir -koregavimo ciklai pasroviui.
Štampo projektavimas, apdirbimas ir surinkimas
Su modeliavimo duomenimis, patvirtinančiais formavimo metodą, prasideda detalus štampo projektavimas. Tai yra viso-masto CAD modeliavimas kiekvienam komponentui: štampavimo profiliams, štampų blokams, nuėmimo įtaisams, pilotams, kreipiamųjų sistemų, spyruoklių elementams ir štampavimo antgalio konstrukcijai, kuri viską sulygiuoja pagal tonažą. Progresyvių štampų juostos išdėstymas baigiamas čia, apibrėžiant žingsnį (pažangą per taktą), stoties seką ir laužo tiltelio dizainą.
Šiame etape pritaikytas metalo štampavimo įrankis yra ne viena dalis, o kelių dešimčių ar šimtų tikslių komponentų rinkinys, kurių kiekvienas gali veikti kartu esant dinaminei apkrovai. Projektavimo etapas paprastai trunka nuo dviejų iki keturių savaičių ir turėtų apimti oficialią projekto peržiūrą, kai pirkėjas patikrina svarbiausius matmenis, medžiagų išnašas ir bet kokius pradinės dalies geometrijos pakeitimus.
Štampo gamyba yra ilgiausias darbo eigos etapas, trunkantis nuo keturių iki dešimties savaičių, priklausomai nuo sudėtingumo. Pagrindiniai procesai apima:
- CNC frezavimas- grublėtieji ir pusiau{1}}apdailos štampai, perforatorių laikikliai ir konstrukciniai komponentai iš įrankių plieno ruošinių.
- Vielos EDM- pjaunami tikslūs perforavimo ir štampavimo profiliai, ypač sudėtingiems kontūrams ir ankštiems vidiniams kampams, kurių frezavimas nepasiekia.
- Paviršiaus šlifavimas- pasiekiamas plokštumas ir lygiagretumas ant besijungiančių paviršių, o tai labai svarbu norint išlygiuoti štampą ir užtikrinti pastovų uždarymo aukštį.
- Terminis apdorojimas- įrankių plieno komponentų grūdinimas iki darbinio kietumo (paprastai 58–62 HRC pjovimo štampams), tada grūdinimas, kad būtų subalansuotas kietumas ir kietumas.
- Užbaikite šlifavimą ir poliravimą- galutinis sukietėjusių komponentų matmenų nustatymas ir paviršiaus paruošimas formuojant plotus, kuriuose medžiagos tekėjimas turi būti lygus.
Surinkimas ir montavimas vyksta po apdirbimo. Net ir naudojant CNC tikslumą, štampavimo įrankių komponentus reikia rankiniu būdu-montuoti kvalifikuotų štampų gamintojų, kurie patikrina perforatoriaus-į-tarpelius, tikrina išlygiavimą imituojamomis presavimo sąlygomis ir užtikrina, kad visi judantys elementai (nuimtuvai, išmušimo kaiščiai, pilotai) veiktų laisvai ir nesusirištų. Šis etapas paprastai trunka nuo vienos iki dviejų savaičių ir baigiasi bandymu ant stendo, siekiant patvirtinti mechaninę funkciją, prieš paspaudžiant kauliuką.
Bandomasis važiavimas, apžiūra ir gamybos patvirtinimas
Pirmasis spaudos bandymas, dažnai vadinamas T1 atranka, yra tiesos akimirka. Štampas montuojamas į presą, atitinkantį tonažo ir uždarymo aukščio specifikacijas nuo projektavimo etapo, o pirmosios dalys yra štampuojamos. Inžinieriai matuoja kiekvieną kritinį šių pavyzdžių matmenį pagal dalies atspaudą, dokumentuoja nuokrypius ir nustato, kurias štampavimo stotis reikia koreguoti.
Retai kada T1 bandymas sukuria tobulas dalis pirmuoju smūgiu. Įprasti koregavimai apima tikslų -perforavimo įsiskverbimo gylio nustatymą, lenkimo stočių spyruoklinio kompensavimo modifikavimą, ruošinio laikiklio slėgio reguliavimą ir tarpiklius, kai matmenys šiek tiek nukrypsta nuo tikslo.Patyrę štampo statybininkaiplanuokite šią iteraciją, laikydamos T1 patvirtinimo veiksmą, o ne tikėdamiesi iš karto paruoštų rezultatų.
Antrasis bandymas (T2) patvirtina, kad koregavimai pašalino T1 nustatytus nukrypimus. Sudėtingiems štampams gali prireikti T3. Kiekvienas raundas sumažina atotrūkį tarp faktinių dalių ir tikslinių specifikacijų, kol visi matmenys patenka į leistiną nuokrypį. Anksčiau aprašytas priekinės -įkeltos CAE modeliavimo darbas yra tai, kas sutrumpina šią iteracijos kilpą. Be modeliavimo dažnos nuo trijų iki penkių fizinių iteracijų. Su juo dauguma mirtų patvirtinimą pasiekia per vieną ar du raundus.
Gamybos patvirtinimas yra oficialus vartai, kuriuose išmatuotos dalys, statistiniai duomenys ir proceso parametrai yra dokumentuojami ir pasirašomi. Automobilių programoms tai yra PPAP pateikimo forma. Aviacijos ir kosmoso atveju tai reiškia išsamią pirmojo{2}}straipsnio patikrinimo ataskaitą su atsekamumo įrašais. Bendrųjų pramoninių dalių patvirtinimas gali būti tiesiog matmenų ataskaita, patvirtinanti, kad visos funkcijos yra tinkamos.
Be patvirtinimo, štampas pradeda gaminti, o priežiūra tampa esminiu kokybės išlaikymo veiksniu. Prevencinė priežiūra pagal nustatytą grafiką, tikrinant, ar perforavimo kraštai nenusidėvėję, tikrinant kreipiančiųjų išlygiavimą, keičiant elastingus elementus ir iš naujo{1}}dedant PVD dangą formuojantiems paviršiams, leidžiamos nuokrypos išlieka stabilios šimtams tūkstančių ar milijonams ciklų. Štampavimo įrankio taisymas tampa būtinas, kai prevencinės priemonės atskleidžia, kad komponentai artėja prie --eksploatavimo pabaigos: susidėvėję perforatoriai iš naujo šlifuojami arba pakeičiami, atnaujinamos kreipiančiosios įvorės, o aktyvūs paviršiai padengiami iš naujo. Struktūrizuota techninės priežiūros programa, nesvarbu, ar tai būtų prevencinė, ar neeilinė, sumažina laužo kiekį, apsaugo nuo neplanuotų prastovų ir pailgina štampo tarnavimo laiką gerokai ilgiau, nei tikėtasi iš pradžių.
Tiekėjai, siūlantys šią darbo eigą nuo pabaigos{0}} iki- po vienu stogu, pašalina koordinavimo riziką, kylančią dėl galimybių, projektavimo, apdirbimo ir bandymų išskaidymo tarp kelių tiekėjų.YICHEN štampavimo štampų sprendimaiiliustruoja šį visą{0}}proceso modelį praktikoje: galimybių analizė ir CAE modeliavimas pateikiami tiesiai į-vidinį štampų apdirbimą, bandomuosius paleidimus ir matmenų tikrinimą, suteikdami gamintojams vieną atskaitomybės tašką nuo pradinės koncepcijos iki gamybos{2}}paruoštų įrankių. Komandoms, kurios pereina nuo ankstyvųjų tyrimų prie RFQ, šis integruotas metodas sutraukia komunikacijos kilpas ir leidžia nuspėti terminus.
Gerai{0}}atlikta darbo eiga užtikrina patikimą veikimą. Tačiau darbo eiga yra tiek stipri, kiek ją vykdo partneris, todėl iškyla paskutinis praktinis klausimas: kaip įvertinti, ar tiekėjas iš tikrųjų gali įvykdyti aprašytą procesą?
Kaip pasirinkti tinkamą štampavimo partnerį pagal užsakymą
Kiekvienas štampavimo štampų gamintojas gali parodyti mašinų sąrašą. Mažiau gali paaiškinti, kaip jie išspręstų jūsų konkretų formavimo iššūkį prieš pateikdami kainą. Šis skirtumas tarp tiekėjo, kuris vykdo užsakymus, ir partnerio, kuris kuria sprendimus, lemia, ar jūsų projektas pradedamas gaminti pagal grafiką, ar sustoja peržiūros ciklai. Štai kaip atskirti abu.
Techninių galimybių vertinimo kriterijai
Apžvelgdami metalo štampavimo štampų gamintojus, pradėkite nuo to, ką jie iš tikrųjų gali padaryti, o ne nuo to, ką teigia jų svetainė. Metalo štampavimo štampų įmonės apžvalga pasakoja apie jų istoriją. Jų įrangos sąrašas, inžinierių komanda ir projekto istorija parodo, ar jie gali susitvarkyti su jūsų dalimi.
Naudokite šį kontrolinį sąrašą, kad susistemintumėte savo vertinimą:
- Spaudos tonažo diapazonas- Ar jų įranga atitinka jūsų dalies dydį ir medžiagos storį? Tiekėjas, turintis tik mažus presus, negali gaminti giliai{1}}traukiamų automobilių komponentų.
- Vidinis štampo dizainas ir CAE modeliavimas-- Tiekėjai, projektuojantys ir modeliuojantys viduje, prieš pradėdami apdirbti pastebi problemas. Užsakomasis dizainas padidina komunikacijos spragas ir trukmę.
- Mirties sudėtingumo patirtis- Paprašykite panašių dalių geometrijos pavyzdžių. Štampavimo štampų gamintojas, turintis patirties dirbant su 20 stočių progresiniais štampais, dirba kitokiu lygiu, nei gamina paprastus štampavimo įrankius.
- Kokybės sertifikatai- Pritaikykite sertifikatus pagal savo pramonės šaką: ISO 9001, skirtą bendriesiems pritaikymams, IATF 16949, skirtą automobiliams, AS9100, skirtą aviacijai. Patikrinkite juos, o ne klausykite tiekėjo žodžio.
- Galimybė bandyti ir kurti prototipus- Ar jie gali paleisti T1 pavyzdžius-namuose ir pateikti visų matmenų ataskaitas? Tiekėjai, kurie pagal subrangos sutartis bando vykdyti bandomuosius paleidimus, praranda iteracijos greičio kontrolę.
- Medžiagų ekspertizė- Patvirtinkite, kad jie gamino jūsų konkretų lydinį. Štamuolio gamintojas, turintis patirties dirbant su švelniu plienu, gali susidurti su fosforine bronza arba didelio stiprumo dviejų fazių -faziais.
- Geografinis ir logistinis pritaikymas- Apsvarstykite pristatymo išlaidas, laiko juostos persidengimą ryšiui ir IP apsaugos sistemas tiekėjo jurisdikcijoje.
- Skaidri citata- Išsamioje citatoje atskirai išskiriami įrankiai, gabalo kaina, medžiaga ir antrinės operacijos. Neaiškios vienkartinės{2}}sumos kainos neleidžia sąžiningai palyginti tiekėjų ar nustatyti sąnaudų-mažinimo galimybių.
Dažnos pirkėjo klaidos, kurių reikia vengti
Peržiūrėję šimtus RFQ, patyrę metalo štampavimo štampų gamintojai nuolat pažymi tas pačias pirkėjo klaidas, kurios padidina išlaidas arba vilkina projektus:
Nepakankamas leistinų nuokrypių nustatymas.Pažymėdamas kiekvieną matmenį kaip kritinį, štampai gamintoją verčia tiksliai sukurti funkcijas, kurioms to nereikia. Nustatykite, kurios funkcijos yra funkciškai svarbios, ir leiskite standartines nuokrypas kitur.
Praleidžiamos medžiagos specifikacijos.Pasakius „nerūdijantis plienas“, nenurodant 304, palyginti su 316, palyginti su 430, tiekėjas spėlioja. Kiekviena klasė formuojasi skirtingai ir reikalauja skirtingų štampų tarpų. Kaip pabrėžiama geriausios-uždavimo praktikos vadovuose, tikslus medžiagos įvertinimas yra viena iš dažniausiai trūkstamų detalių, dėl kurios citatos pateikiamos dienomis.
Renkantis tik pagal kainą.Pigiausia štampavimo štampų gamyklos kaina dažnai atspindi sparčiuosius klavišus: plonesni štampavimo batai, žemesnės -klasės įrankių plienas arba praleisti modeliavimo veiksmai. Šios sutaupytos lėšos vėl atsiranda dėl ilgesnių bandymų ciklų, priešlaikinio štampų susidėvėjimo ir nenuoseklių dalių, kai gamyba įsibėgėja.
Neprašoma bandomosios versijos duomenų.Paprašykite T1 pavyzdinių matmenų ataskaitų ir apdorojimo galimybių duomenų iš panašių ankstesnių projektų. Tiekėjas, kuris negali to pateikti, arba neatlieka griežtų matavimų, arba neišsaugo įrašų – abi raudonos vėliavėlės dėl gamybos nuoseklumo.
Perėjimas nuo tyrimų prie RFQ{0}}„Ready Engagement“.
Perskaitėte procesų tipus, formavimo operacijas, pramonės standartus, išlaidų veiksnius ir darbo eigos etapus. Atotrūkis tarp tyrimų ir veiksmų yra gerai-struktūrizuotas RFQ, siunčiamas kvalifikuotam partneriui. Paruoškite visą paketą: 3D CAD failą ir matmenų PDF, tikslią medžiagos klasę, metinę tūrio prognozę, svarbiausių savybių tolerancijos išnašas, paviršiaus apdailos ar dangos reikalavimus ir tikslinę laiko juostą.
Gamintojams ir tiekimo vadybininkams, ieškantiems štampavimo štampų gamintojų partnerio, kuris atliktų galimybių analizę, CAE modeliavimą, štampų apdirbimą, bandomuosius paleidimus ir galutinę patikrą po vienu stogu,YICHEN štampavimo štampų sprendimaisiūlo visas{0}}spektro galimybes. Jų integruotas modelis leidžia pereiti nuo pradinės koncepcijos diskusijos prie RFQ-paruošto pasirinktinio štampavimo štampavimo sprendimo, nederinant kelių tiekėjų, taip sumažinant bendravimo išlaidas ir kūrimo terminus.
Geriausi santykiai su tiekėjais prasideda nuo abiejų pusių aiškumo. Tiksliai apibrėžkite, ko jums reikia, įvertinkite partnerius pagal inžinerinį gylį, o ne vien kainą, ir pasirinkite metalo štampavimo štampų gamintoją, kurio darbo eiga, sertifikatai ir bendravimo stilius atitinka jūsų komandos veiklą. Šis suderinimas paverčia įrankių pirkimą gamybos pranašumu.
Individualizuoto štampavimo DUK
1. Kuo skiriasi nestandartinis štampavimas nuo standartinio štampavimo?
Standartinis štampavimas naudoja jau esamus įrankius{0}}, kad būtų sukurtos bendros formos, pvz., poveržlės ar paprasti laikikliai. Individualizuotas štampavimas apima inžinerinius įrankius nuo nulio, atsižvelgiant į konkrečios dalies geometrijos, medžiagos ir tolerancijos reikalavimus. Pasirinktinis metodas leidžia jūsų dalių dizainui valdyti įrankius, o ne priversti dizainą daryti kompromisus, kad būtų pritaikyti turimi štampai. Nors standartinių štampų išankstinių sąnaudų nėra, pasirinktiniai įrankiai amortizuoja visą gamybos apimtį ir užtikrina žymiai mažesnes-vieneto sąnaudas, atsižvelgiant į sudėtingumą, paprastai net nuo 5 000 iki 20 000 dalių.
2. Kiek kainuoja pagal užsakymą pagaminti štampavimo įrankiai?
Individualūs štampavimo įrankiai paprastai svyruoja nuo 8 000 USD iki 50 000 USD arba daugiau, atsižvelgiant į sudėtingumo veiksnius, pvz., stočių skaičių, tolerancijos reikalavimus, įrankio plieno rūšį ir ar reikalingi karbido įdėklai. Keturių-stočių progresyvus štampavimas kainuoja daug pigiau nei šešiolikos-stočių štampavimas, atliekantis blankavimą, pradūrimą, kelis lenkimus ir į-įsriegimą. Tačiau ši išankstinė investicija amortizuoja kiekvieną pagamintą dalį. Pavyzdžiui, 25 000 USD vertės štampavimas, gaminantis 1 000 000 dalių, prideda tik 0,025 USD už įrankio vienetą, todėl jis yra žymiai pigesnis nei CNC apdirbimas.
3. Kokius leistinus nuokrypius galima pasiekti naudojant specialų štampavimą?
Šiuolaikinis tikslus štampavimas paprastai išlaiko ± 0,002 colio (± 0,05 mm) kritines savybes, o kai kuriais atvejais siekia ± 0,001 colio (± 0,025 mm). Elektroninis mikro-štampavimas dar labiau stumia į 0,025 mm{12}}mažesnę teritoriją. Pasiekiamas tikslumas priklauso nuo funkcijos tipo, medžiagos, štampų būklės ir preso savybių. Plokščius uždengimo ir vėrimo matmenis lengviau tvirtai laikyti nei lenkimo kampus ar nubrėžtus gylius. Tiekėjai, tokie kaip YICHEN, naudoja CAE modeliavimą ir SPC stebėjimą, kad išlaikytų šiuos leistinus nuokrypius nuosekliai didelės apimties gamybos metu.
4. Kiek laiko užtrunka pagaminti individualų štampavimo štampą?
Bendras tipinio individualaus progresinio štampavimo laikas svyruoja nuo 10 iki 20 savaičių. Tai apima galimybių įvertinimą (1-3 savaitės), išsamų štampų dizainą (2–4 savaites), štampų gamybą naudojant CNC, vielos EDM ir šlifavimą (4–10 savaičių), surinkimą ir montavimą (1–2 savaites) ir bandomuosius paleidimus su koregavimu (2–5 savaitės). Paprastesni sudėtiniai štampai atkeliauja greičiau per 6–10 savaičių, o sudėtingi pernešimo štampai gali užtrukti 12–20 savaičių. Patikimiausias būdas sutrumpinti laiko juostas yra iš anksto įkeltos inžinerinės pastangos naudojant CAE modeliavimą ir išsamias dalių specifikacijas.
5. Kokių tipų štampavimo štampus galima pasirinkti ir kaip juos pasirinkti?
Keturi pagrindiniai tipai tenkina skirtingus poreikius. Progresyvūs štampai per kelias stotis perneša juostą, skirtą didelės-tūrio mažoms-–-vidutinėms dalims. Perkėlimo štampai perkelia atskirus ruošinius tarp stočių, skirtų dideliems arba giliai ištemptiems{5}}komponentams. Sudėtiniai štampai vienu metu atlieka kelias plokščių dalių pjovimo operacijas itin tiksliai. Keturių slydimo štampai naudoja kelių krypčių{8}slankiklius sudėtingiems mažų dalių lenkimams. Pasirinkimas priklauso nuo metinio tūrio, dalių matmenų ir gylio, geometrinio sudėtingumo, medžiagos storio ir tolerancijos reikalavimų. Kvalifikuotas partneris, pvz., YICHEN, įvertina šiuos veiksnius galimybių įvertinimo metu, kad rekomenduotų optimalų štampavimo tipą jūsų konkrečiai programai.


