


Kas reikalinga gaminant štampavimo štampus
Sukurti štampavimo štampą, kuris atlaikytų milijonus spaudos ciklų, nėra viena užduotis. Tai yra tarpusavyje susijusių sprendimų seka: detalių analizė, medžiagų parinkimas, inžinerinės erdvės, komponentų apdirbimas, terminis apdorojimas, surinkimas ir bandymas. Praleiskite arba paskubėkite bet kurį žingsnį, ir kauliukas anksti žlunga. Šiame vadove aprašoma visa darbo eiga, kad galėtumėte drąsiai atlikti kiekvieną etapą, nesvarbu, ar vadovaujate vieno asmens parduotuvei-, ar valdote visą įrankių skyrių.
Kas yra štampavimo štampas ir kaip jis veikia
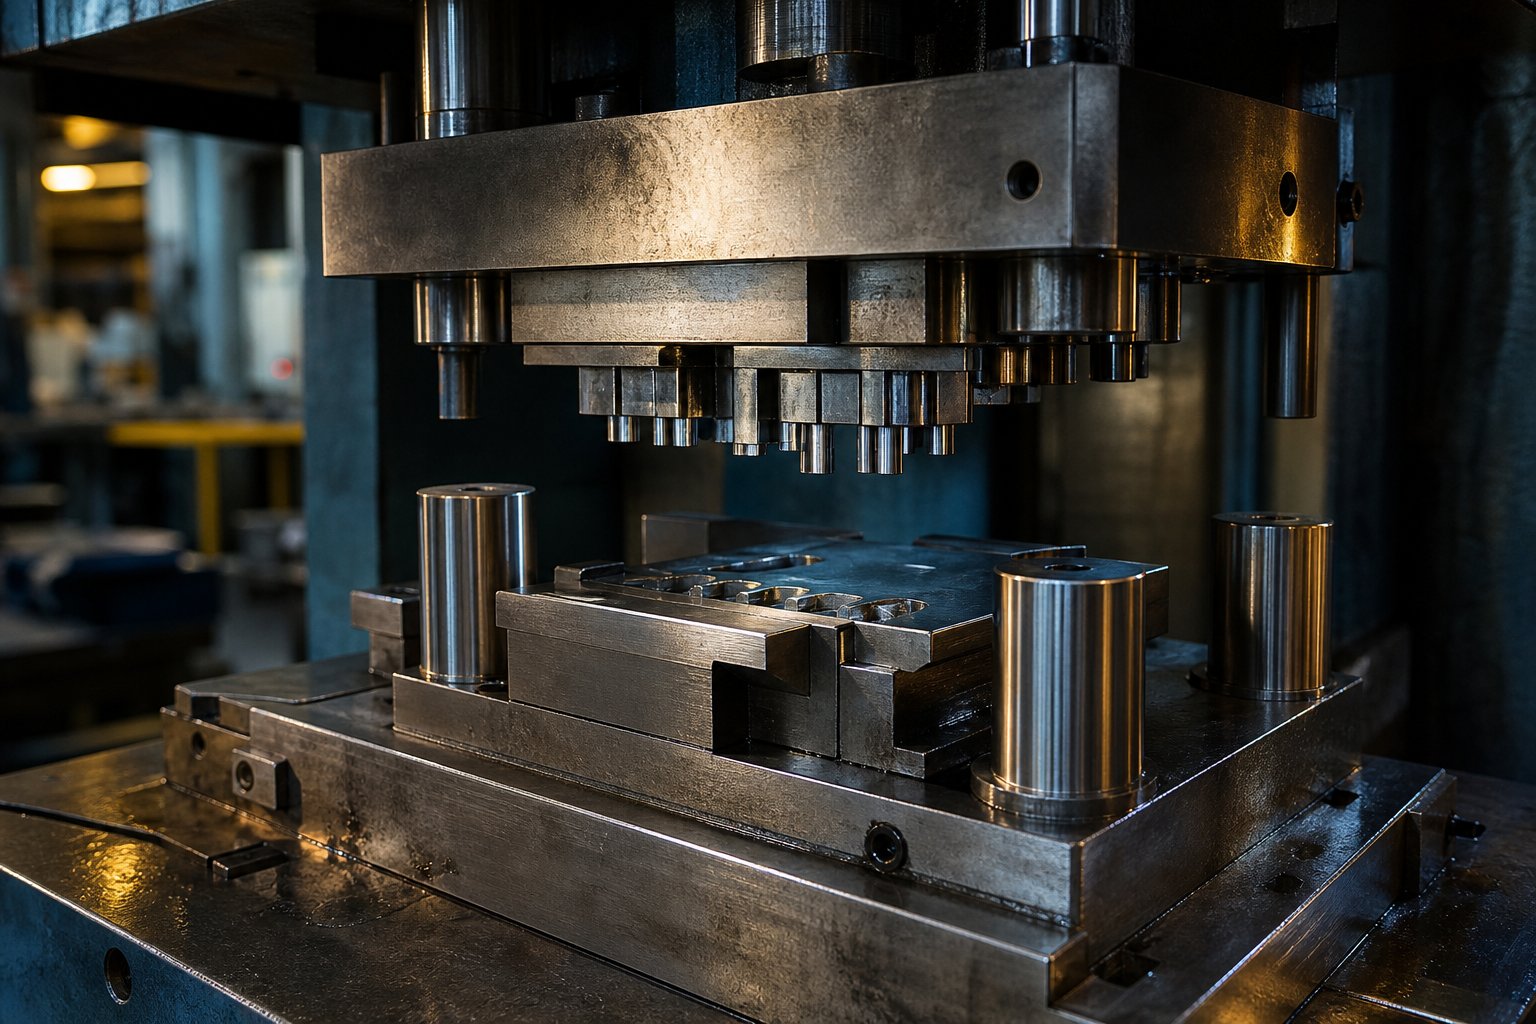
Taigi, kas yra štampavimas praktiškai? Paprasčiausiai štampavimo štampas yra specializuotas įrankis, sumontuotas preso viduje, kuris naudoja jėgą pjaustymui, lenkimui arsuformuokite lakštinį metalą į gatavą formą. Viršutinė pusė (perforatorius) nusileidžia į apatinę pusę (štampavimo blokas), o tarp jų įstrigusi medžiaga įgauna numatytą formą. Tai yra pagrindinis štampavimo apibrėžimas. Jei kada nors susimąstėte, kas yra metalo štampavimas, pavaizduokite sausainių pjaustytuvą, varomą dešimčių tonų hidraulinės ar mechaninės jėgos, kuri dideliu greičiu gamina identiškas dalis.
Supratimas, kas yra štampai platesniame gamybos kontekste, padeda suformuoti projektą. Štampai yra tiksliai{1}}apdirbti įrankių rinkiniai, formuojantys žaliavą valdoma jėga. Konkrečiai metalo štampavimo metu štampas ir perforatorius veikia kartu panašiai kaip viršutiniai ir apatiniai dantys: vienas spaudžia, kitas sukuria atitinkamą ertmę.
Pagrindiniai komponentai, kuriuos turi suprasti kiekvienas štampų gamintojas
Prieš pjaustydami plieną, turite žinoti, ką daro kiekviena štampo dalis ir kodėl tai svarbu. Štai pagrindiniai komponentai:
- Dietinis batas (apatinis batas)- pagrindo plokštę, kuri tvirtina štampavimo bloką ir išlaiko konstrukcijos tvirtumą veikiant apkrovai.
- Punch laikiklis (viršutinis batas)- tvirtina perforatorių ir tolygiai paskirsto presavimo jėgą pjovimo arba formavimo paviršiams.
- Stripper plokštė- nuima lakštinę medžiagą nuo perforatoriaus po kiekvieno potėpio, kad išvengtų strigčių ir dalių deformacijos.
- Kreipiamieji kaiščiai ir įvorės- išlaikyti tikslų viršutinės ir apatinės dalių išlygiavimą, paprastai grūdintą iki 58 HRC ar daugiau.
- Spyruoklinė sistema- užtikrina kontroliuojamą nuėmimo slėgį ir formuojant štampus taiko tuščią-laikiklio jėgą.
- Atraminė plokštė- yra už perforatoriaus, kad išvengtų perforatoriaus laikiklio deformacijos dėl pakartotinio smūgio.
Kiekvienas komponentas įtakoja štampo tarnavimo laiką ir dalių kokybę. Silpni kreipiamieji kaiščiai sukelia nesutapimą ir priešlaikinį kraštų nusidėvėjimą. Per mažo dydžio atraminė plokštė leidžia smūgiams įstumti į laikiklį ir laikui bėgant sugadinti koncentriškumą.
Šiame vadove aprašomi ir rankinio apdirbimo metodai (paviršiaus šlifavimas, gręžimas, gręžimas rankiniu būdu), ir CNC{0}}pagrįsti metodai (vielos EDM, CNC frezavimas, tikslusis šlifavimas), todėl dirbtuvės su skirtingo lygio įranga gali sekti.
Nuspręskite, kuris štampo tipas atitinka jūsų projektą
Ne kiekvienai daliai reikia laipsniško štampavimo. Pasirinkimas tarp štampavimo štampų tipų priklauso nuo trijų veiksnių: detalės geometrijos, gamybos apimties ir turimos įrangos.
A paprastas vienos{0}}stoties stabdyspvz., atlieka vieną operaciją per vieną potėpį -, ištuštinimą arba pradūrimą. Jis tinka mažo-tūrio, mažiau nei 10 000 dalių, gamybai, prototipų darbui ir parduotuvėms, kuriose nėra kelių stočių spaudos pajėgumų. Įrankių sąnaudos yra 50–70% mažesnės nei progresyvaus įrankio.
A sudėtinis štampasvienu brūkšniu atlieka kelias pjovimo operacijas, pvz., išlyginimą ir pradūrimą vienu metu. Jis puikiai tinka plokščioms dalims, pvz., poveržlėms ar tarpinėms, kur tikslumas yra svarbus, bet geometrija išlieka vienoje plokštumoje.
A progresyvi mirtistiekia juostelių medžiagą per nuoseklias stotis, kurių kiekviena prideda savybę. Tai yra didelės apimties metalo štampavimo -darbas, - manau, kad automobilių laikikliai ar elektros jungtys gaminamos milijonų. Didesnės išankstinės išlaidos, bet žymiai mažesnės-dalies sąnaudos mastu.
Jei jūsų dalis plokščia su paprastais skylių raštais ir jums reikia mažiau nei 10 000 vienetų, pradėkite nuo vienos-stoties arba sudėtinių štampų. Jei gaminate daugiau nei 100 000 produkcijos su keliomis funkcijomis, investicijos į laipsnišką štampavimo štampą greitai atsiperka, nes sumažėja darbo jėga ir pailgėja ciklo trukmė.
Tinkamas štampavimo tipas nustato trajektoriją kiekvienam tolesniam sprendimui - medžiagos klasė, apdirbimo sudėtingumas ir priežiūros poreikiai – visa tai išplaukia iš šio pasirinkimo.
1 veiksmas Išanalizuokite savo dalį ir pasirinkite tinkamą štampavimo tipą
Kiekvienas kauliukas prasideda kaip baigta dalis ant popieriaus. Prieš darydami eskiząvienas štampavimo komponentas, jums reikia išardyti tą dalies brėžinį ir leisti, kad jo geometrija, medžiaga ir gamybos reikalavimai diktuotų įrankių metodą. Supraskite šią analizę klaidingai, ir jūs arba per daug sukonstruosite štampą (švaistote laiką ir pinigus), arba sumažinsite jį (sukelsite ankstyvą gedimą). Metalo štampavimo procesas labiau nei bet kuris kitas etapas skatina kruopštų mąstymą.
Dalies geometrijos skaitymas, norint nustatyti reikalingas operacijas
Paimkite detalės atspaudą ir užduokite paprastą klausimą: ką šis štampas turi daryti su lakštiniu metalu? Plokšti profiliai su išoriniais kontūrais reikalauja išlyginimo. Vidinės skylės ir plyšiai reikalauja pradurti arba perforuoti štampavimo operacijas. Flanšai ir skirtukai turi būti sulenkti. Gilius puodelius ar gaubtus reikia nupiešti. Dauguma realaus pasaulio dalių sujungia kelis iš jų, todėl pirmiausia svarbu suprasti geometriją.
Ieškokite šių geometrinių ženklų:
- Tik plokščias išorinis profilisUžtenka - tuščio kabliuko.
- Skylės, plyšiai arba vidinės išpjovosReikalinga - auskarų vėrimo stotis.
- Posūkiai su apibrėžtais spinduliais- formavimo stotys su valdomu atstūmimo kompensavimu.
- Gylio{0}}ir-skersmens santykis didesnis nei 0,5- piešimo operacijos, galbūt kelių-pakopų.
Žemiau esančioje lentelėje pateikiamos bendros štampavimo proceso dalių ypatybės, kurių kiekvienai reikia, taip pat geometrijos svarstymai, kurie lemia įrankių projektavimą:
| Operacija | Dalies ypatybė | Geometrijos reikalavimas |
|---|---|---|
| Tuščiavimas | Išorinis kontūras / plokščia forma | Suderinti štampavimo ir štampavimo profiliai su vienoda prošvaisa per visą perimetrą |
| Auskarų vėrimas | Skylės, plyšiai, angos | Perforatoriaus dydis atitinka skylės matmenis; štampavimo anga yra didesnė pagal tarpą kiekvienoje pusėje |
| Lenkimas | Flanšai, ąselės, kampai | V-matrica arba šluostė, kurios spindulys atitinka minimalų lenkimo spindulį (paprastai 1,0–1,5 x medžiagos storis) |
| Piešimas | Puodeliai, aptvarai, gilios formos | Perforatorius su spinduliu, ruošinio laikiklis medžiagų srautui valdyti, keli gilių dalių mažinimo etapai |
Kai dalyje yra ypatybių iš kelių tos lentelės eilučių, žiūrite į sudėtinį štampą arba laipsnišką štampą -, o gamybos apimtis padės nuspręsti, kuri.
Kaip medžiagų savybės lemia štampų projektavimo sprendimus
Geometrija nurodo, kokias operacijas reikia atlikti. Medžiagoje nurodoma, kokios sunkios bus šios operacijos. Įrankių požiūriu lakštinio metalo štampavimo procese dominuoja trys savybės: šlyties stiprumas, plastiškumas ir storis.
Šlyties stiprumasnustato pjovimo jėgą. Nerūdijančiam plienui (šlyties stipris apie 50–55 ksi) reikia daug daugiau presavimo tonažo nei švelniam plienui (apie 35 ksi) arba aliuminiui (apie 15–20 ksi). Didesnis šlyties stiprumas taip pat pagreitina štampų susidėvėjimą, stumdamas jus prie kietesnio įrankių plieno arba karbido įdėklų.
Plastiškumasnustato, kiek galite sulenkti arba nutempti medžiagą, kol ji nesutrūkinėjo. Mažo -plastiškumo medžiagos riboja lenkimo spindulį ir tempimo gylį, o tai savo ruožtu turi įtakos stočių skaičiui progresyviame štampelyje.
Lakšto storistiesiogiai nustato jūsų klirenso reikšmes. Thestandartinė rekomendacijayra 5-10% medžiagos storio vienoje pusėje daugeliui plienų. Minkštesnės medžiagos, pvz., aliuminis, turi mažesnius tarpus (apie 5 % kiekvienoje pusėje), o kietesnės medžiagos arba storesnės medžiagos stumia 10–12 % kiekvienoje pusėje. Per mažas tarpas padidina pjovimo jėgą ir pagreitina perforatoriaus susidėvėjimą. Per didelis tarpas sukelia per daug įbrėžimų ir blogos kraštų kokybės.
Čia yra praktinė nuoroda, kaip storio diapazonai įtakoja klirensą štampavimo procese:
- Plonos medžiagos (0,5 mm ar mažiau)- klirenso tolerancija tampa kritinė; net 0,01 mm nuokrypis pasirodo kaip krašto defektai.
- Vidutinė žaliava (0,5–3,0 mm)- standartinis procentas-pagrįstas klirensas veikia patikimai; čia patenka daugiausia lakštinio metalo štampavimo.
- Storas sluoksnis (3,0–6,0 mm)- padidintas prošvaisa procentas (10–15 % kiekvienoje pusėje) sumažina perforavimo apkrovą ir pailgina įrankio tarnavimo laiką.
Kietesnių medžiagų - nerūdijančio, didelio-stiprumo-legiruoto plieno - metalo presavimo operacijos taip pat reikalauja didesnio spyruoklinio slėgio nuėmikliuose ir ruošinių laikikliuose. Per mažo dydžio spyruoklės leidžia medžiagai pakelti padavimo metu, o tai sukelia netinkamą padavimą ir šliužų traukimą pasroviui.
Gamybos apimties suderinimas su štampavimo sudėtingumu
500 -vienetų prototipo eksploatacijai ir 2-milijonų- vienetų metinei gamybos sutarčiai reikia iš esmės skirtingų įrankių. Pernelyg didelė investicija į laipsnišką trumpalaikių investicijų rinkinį eikvoja kapitalą. Nepakankamai investavus į vienos stoties štampą, skirtą didelės apimties darbams, švaistomas darbo ir grindų laikas.
Naudokite šiuos garsumo slenksčius kaip praktinį vadovą:
- Mažiau nei 5000 dalių- vienos-stoties štampai arba net minkšti įrankiai. Maža išankstinė kaina, priimtina -dalies kaina tokiu mastu.
- 5000-50000 dalių- sudėtiniai štampai arba paprasti progresiniai štampai su mažiau stočių. Nuosaikios investicijos į įrankius suderintos su darbo jėgos taupymu.
- Daugiau nei 50 000 dalių- pilni progresiniai štampai su grūdintu įrankiniu plienu. Šio tūrio štampavimo procesas pateisina įrankių išlaidas, nes -dalies kaina labai sumažėja, o ciklo laikas sutrumpėja iki sekundžių arba sekundės dalių.
Taip pat apsvarstykite savo parduotuvės įrangą. Progresyvus matrica yra nenaudinga be preso, kuris palaiko ritės padavimą, bandomąjį-pagrįstą indeksavimą ir pakankamą lovos ilgį. Jei jūsų spaudos talpa riboja stočių skaičių, perkėlimo štampėlių sąranka gali duoti panašius rezultatus, kai stotys apdoroja atskiras dalis.
Geometrijos{0}}medžiagos-tūrio trikampis yra jūsų sprendimo pagrindas. Sudėtinga detalė iš tvirtos medžiagos ir didelės apimties taškuose, daugiapakopėje progresyvioje štampoje, pagamintoje iš aukščiausios kokybės įrankių plieno. Paprasta plokščia švelnaus plieno dalis, esant mažam tūriui, pateisina pagrindinį A2 formato ar net iš anksto{6}}grūdintos plokštės blanką. Išlygiavimas iš karto iš pradžių leidžia sutaupyti perdarymo, perprojektavimo ir biudžeto viršijimo prasidėjus apdirbimui.
2 veiksmas Pasirinkite įrankių plieną ir štampavimo komponentų medžiagas
1 veiksmo geometrijos-medžiagos-tūrio išlygiavimas nurodo, ką štampas turi daryti. Medžiagos pasirinkimas lemia, kiek laiko jis gali tai daryti. Skirtingi štampo komponentai susiduria su skirtingais įtempiais - pjovimo briaunos ištveria abrazyvinį nusidėvėjimą, formuojantys paviršiai atsparūs dilimui, o konstrukcinės plokštės sugeria smūgius -, todėl nė viena plieno rūšis neatlieka visų vaidmenų. Kiekvienam komponentui pasirenkant tinkamas metalo štampavimo medžiagas, štampų ilgaamžiškumas laimimas arba prarandamas.
Pasirinkimas tarp D2, A2 ir S7 įrankių plieno
Trys įrankių plieno rūšys dominuoja štampavimo štampuose, kurių kiekviena optimizuota skirtingam gedimo režimui:
D2yra ilgalaikis-išvalymo ir pradurimo štampai-naudojimas. Didelis anglies (1,40-1,60 %) ir chromo (11,00–13,00 %) kiekis sukuria daug kietųjų karbidų, kurie ypač gerai atsparūs abrazyviniam nusidėvėjimui. D2 pasiekia 54–61 HRC, o štampuoto plieno gamyba siekia milijonus. Kompromisas? Jis yra mažiau kietas nei kiti variantai, jį sunkiau apdirbti ir šlifuoti, todėl jis nėra geriausias pasirinkimas štampams, patiriantiems didelę smūginę apkrovą.
Kai reikia subalansuoto veikimo - geras atsparumas dilimui ir vidutinis tvirtumas -A2atitinka tarpą. Turėdamas mažiau chromo (4,75–5,50 %) ir šiek tiek mažiau anglies nei D2, A2 pasiekia57-62 HRCišlikdamas labiau apdirbamas. Jis tinka kalimo štampams, apipjaustymo štampams, ilgiems štampavimo štampams ir dideliems štampavimo štampams, kur tam tikras atsparumas smūgiams yra svarbus kartu su krašto išlaikymu. Gaminant vidutinės apimties-mažiau nei 1 000 000 dalių, A2 dažnai užtikrina geriausią kainos-ir{8}}našumo santykį.
S7suteikia atsparumą smūgiams, kurių negali atitikti nei D2, nei A2. Mažesnis anglies kiekis (0,45-0,55 %) ir sumažintas chromo kiekis (3,00–3,50 %) suteikia puikų atsparumą smūgiams, kai darbinis kietumas yra 48–58 HRC. Naudokite S7 intensyviam presavimui, šaltajam formavimui, lenkimui ir bet kuriai operacijai, kai perforatorius susiduria su staigiomis didelės energijos apkrovomis. Jis dėvisi greičiau nei D2, tačiau nesuskils ir neskilinės tokiomis sąlygomis, kurios sudaužytų kietesnį plieną.
| Turtas | D2 | A2 | S7 |
|---|---|---|---|
| Kietumo diapazonas (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| Tvirtumas | Žemas ar vidutinio sunkumo | Vidutinis | Aukštas |
| Atsparumas dilimui | Puikiai | Aukštas | Vidutinis |
| Apdirbamumas | Sunku | Vidutinis | Geras |
| Įprastos štampavimo programos | Ilgalaikiai-apvalymo, pradurimo, apipjaustymo, štampavimo štampai | Kalbėjimas, apipjaustymas, didelis išlyginimas, ilgi smūgiai | Sunkus presavimas, šaltasis formavimas, lenkimo štampai, kniedijimas |
Čia taip pat svarbi ruošinio medžiaga. Nerūdijančio plieno štampavimas ir didelio stiprumo{1}}klasės veikia apkrovas, kurios gali priartėti prie paties štampo kietumo, stumdamos jus link D2 arba miltelinės metalurgijos plieno. Aliuminio štampavimas, priešingai, sukelia mažiau dėvėjimosi, bet didesnę nuplikimo riziką, todėl paviršiaus apdorojimas yra svarbesnis nei neapdorotas kietumas.
Kai pasiteisina karbido įdėklai ir dangos
Tvirtas įrankių plienas tinka daugeliui gamybos apimčių, tačiau karbido įdėklai pailgina štampų tarnavimo laiką 500{1}}1000 % tam tikrose situacijose, - ypač smulkiai apdirbant, negiliai traukiant ir dideliais-abrazyvinių medžiagų pradūrimais. Dėl ypatingo kietumo jie idealiai tinka nerūdijančio plieno metalo štampavimui, kai dominuoja abrazyvinis nusidėvėjimas. Priežastis yra trapumas: stipriai veikiant karbidui trūkinėja, todėl palikite jį mažo-smūgio, labai susidėvėjusioms stotims, o ne formavimo operacijoms.
Dangos siūlo vidurinį kelią. Užuot pakeitę visą įdėklo medžiagą, pridedate kietą,{1}}mažos trinties paviršiaus sluoksnį, kuris kovoja su dilgėlėmis ir prailgina galandimo intervalus. Įprastos parinktys:
- TiN (titano nitridas)- bendrosios paskirties-danga, mažinanti trintį ir padidinanti paviršiaus kietumą; tinka vidutinio-tūrio štampavimui daugelyje medžiagų.
- TiCN (titano karbonitridas)- kietesnis nei TiN ir didesnis atsparumas dilimui; tinka didesnio-tūrio arba abrazyvinėms{2}}medžiagoms naudoti.
- TiAlN (titano aliuminio nitridas)- puikus atsparumas karščiui ir nusidėvėjimas; efektyvus aliuminio metalo štampavimui ir didelės spartos{1}}operacijoms, kai pagrindinis gedimo būdas yra pylimas.
- CrN (chromo nitridas)- geras atsparumas sukibimui; gerai veikia formuojant cinkuotą plieną, kur cinko kaupimasis kelia susirūpinimą.
Paprastai pirmenybė teikiama PVD (fizinio garų nusodinimo) taikymui, nes jis veikia žemesnėje temperatūroje, išvengiant iškraipymų ir būtinybės iš naujo{0} sukietinti pagrindą. Vienaspramonės palyginimasparodė PVD{0}}dengtą, jonų-nitriduotą įrankį, pagaminantį daugiau nei 1,2 mln. dalių, palyginti su tik 50 000 chromuotu-to paties plieno įrankiu. Tai yra tokia IG, kuri pateisina didelės apimties štampuotų aliuminio ar nerūdijančio plieno dalių dengimo išlaidas{7}}.
Antspaudų rinkinio ir laikiklio medžiagų pasirinkimas
Ne kiekvienam komponentui reikia aukščiausios kokybės įrankių plieno. Štampos batai, perforatorių laikikliai ir fiksavimo plokštės atlieka konstrukcinius vaidmenis - jie palaiko išlygiavimą ir paskirsto apkrovą, o ne pjausto ar formuoja medžiagą. Per daug nurodant šias dalis padidėja sąnaudos nepailginant štampai.
Dažni štampavimo rinkinio komponentų pasirinkimai:
- Ketus (kaliojo tipo, pvz., D4512 arba D6510)- puikus vibracijos slopinimas, ekonomiškas-naudingas dideliems batams, geras apdirbamumas. Tinka štampams, dirbantiems vidutinio tūrio su standartinėmis presavimo apkrovomis.
- Iš anksto{0}}grūdintas plienas (AISI 4140 arba lygiavertis 28–34 HRC)- didesnis standumas ir apkrova nei ketaus. Naudokite laipsniško štampavimo batams ir dideliems-tonažiniams darbams, kur svarbi deformacijos kontrolė.
- Vidutinės -anglies plienas (AISI 1045, termiškai apdorotas iki 30–35 HRC)- standartinis fiksavimo plokščių, kurios tvirtina perforatorius ir štampų įdėklus, pasirinkimas.
Pagrindinis principas: išleiskite aukščiausios kokybės medžiagų biudžetą komponentams, kurie liečiasi su ruošiniu, - perforatoriai, štampavimo blokai ir formavimo įdėklai. Visa kita paremkite atitinkamai nurodytu konstrukciniu plienu arba geležimi, kuri užtikrina standumą be nereikalingų išlaidų.
Pasirinkus medžiagas kiekvienam komponentui, kitas iššūkis yra paversti jūsų štampavimo konstrukciją tiksliais inžineriniais skaičiavimais - tarpais, pjovimo jėgomis ir juostelių išdėstymu -, kurie užtikrina, kad štampai veikia tiksliai taip, kaip numatyta esant tikroms presavimo apkrovoms.
3 veiksmas Sukurkite štampavimo konstrukciją ir apskaičiuokite jėgas
Medžiagos suteikia štampui fizinį pagrindą, tačiau inžinerija suteikia jam tikslumo. Šis etapas paverčia jūsų dalių analizę ir medžiagų pasirinkimą į griežtus skaičius - prošvaisus, matuojamas šimtosiomis milimetro dalimis, tonažo reikalavimus, apskaičiuotus tonomis, ir juostelių išdėstymus, išdėstytus stotis po stoties. Gaukite štampavimo štampų dizaino matematiką čia ir apdirbimas taps nesudėtingas. Supraskite neteisingai ir klaidas atrasite bandymo metu, perdegę brangų įrankinį plieną ir mašiną.
Apskaičiuokite tarpą pagal jūsų medžiagą ir storį
Tarpas tarp perforatoriaus pjovimo krašto ir štampavimo angos krašto. Jis valdo, kaip medžiaga lūžta kirpimo metu: tinkamas tarpas sulygiuoja lūžio plokštumas nuo lakšto viršaus ir apačios, kad jos susiliestų švariai ir sukuria lygų pjūvio kraštą su minimaliu įbrėžimu. Per ankštas, smūgis veikia stipriau, greičiau susidėvi ir gali lūžti. Per laisvas, atsiranda per daug įbrėžimų, apvirsta ir prasta briauna.
Prošvaisa iš vienos pusės=Medžiagos storis × Tarpo procentas. Daugeliui švelnaus plieno naudokite 5–10 % kiekvienoje pusėje. Minkštesnėms medžiagoms, tokioms kaip aliuminis, sunaudojama 5–7%, o kietesnėms medžiagoms, pavyzdžiui, nerūdijančiam plienui, reikia 10–12% ar daugiau.
Įsivaizduokite, kad apdorojate 1,5 mm storio švelnaus plieno detalę. Kai kiekvienoje pusėje yra 8 %, tarpas kiekvienoje perforatoriaus pusėje yra 1,5 mm × 0.08=0.12 mm. Tai reiškia, kad štampo anga yra 0,24 mm didesnė nei perforatoriaus bendras skersmuo. To paties storio nerūdijančio plieno daliai galite padidinti iki 10-12 % kiekvienoje pusėje - ir gauti 0,15–0,18 mm kiekvienoje pusėje, nes kietesnė medžiaga kirpimo metu sukuria didesnes šonines jėgas.
Kai kurios praktinės realybės turi įtakos šiems skaičiavimams jūsų lakštinio metalo štampavimo projekte. Plonesnė medžiaga (iki 0,5 mm) reikalauja griežtesnių absoliučių leistinų nuokrypių tarpo, nes net 0,01 mm nuokrypis pasirodo kaip krašto defektai. Storesnė medžiaga (daugiau nei 3,0 mm) yra naudinga dėl to, kad tarpai nustumti link aukštesnio diapazono galo, kad būtų sumažinta perforavimo apkrova. Ir kaip pažymima MISUMI inžinerijos gairėse, šiuolaikinė praktika rodo, kad 11–20 % tarpo vertės gali žymiai sumažinti įrankių įtempimą ir pailginti eksploatavimo laiką tam tikrose srityse, ypač kai krašto apdailos reikalavimai yra mažiau svarbūs nei štampų ilgaamžiškumas.
Preso tonažo nustatymas jėgos skaičiavimais
Kiekvienam štampavimo projektui reikalingas presas, turintis pakankamai jėgos, kad medžiaga būtų švariai nukirpta, neapkraunant mašinos. Per maža preso talpa sukelia strigimą, įrankio pažeidimus ir nenuoseklias dalis. Per dideli pajėgumai švaisto kapitalą. Presavimo štampavimo jėgos apskaičiavimas atliekant presavimo ir pradūrimo operacijas yra paprastas:
Pjovimo jėga (tonomis)=Pjovimo perimetras (in) × Medžiagos storis (colomis) × Šlyties stiprumas (t/in²)
Pvz., stačiakampės dalies, kurios matmenys 3 coliai x 2 coliai, apdirbimas iš 0,060 colių švelnaus plieno (šlyties stipris maždaug 25 tonos/in²) atrodo taip: Perimetras=2(3 + 2)=10 colių. Jėga=10 × 0,060 × 25=15 tonų. Pakankamai paprasta vienai stočiai.
Realios-pasaulio štampavimo operacijos dar labiau apsunkina. Progresyvus štampas vienu metu atlieka kelis pjūvius - kiekvienas pradurtas smūgis, kiekviena išpjovimo stotis, kiekviena įpjova vienu metu suteikia jėgą. Vienu smūgiu turite susumuoti visų aktyvių stočių talpą. Tada pridėkite nuėmimo spyruoklių, azoto cilindrų ir bet kokių formavimo ar lenkimo operacijų jėgą. Pramonėje standartinė praktika taiko 15–20 % saugos koeficientą prie apskaičiuotos bendros sumos, kad būtų atsižvelgta į medžiagų pokyčius, įrankių susidėvėjimą ir trintį.
Šlyties stiprio vertės, pagal kurias naudojami šie skaičiavimai, labai skiriasi priklausomai nuo medžiagos:
| Medžiaga | Apytikslis šlyties stiprumas (t/in²) | Santykinis jėgos poreikis |
|---|---|---|
| Aliuminis (minkštas) | ~11 | Žemas |
| Žalvaris (pus{0}}kietas) | ~20 | Vidutinis |
| Švelnus plienas (CR/HR) | 25 – 27 | Vidutinis{0}}Aukštas |
| Nerūdijantis plienas (atkaitintas) | ~37 | Aukštas |
| Nerūdijantis plienas (pus{0}}kietas) | ~50 | Labai Aukštas |
Atkreipkite dėmesį, kaip pusiau{0}}kietas nerūdijantis plienas reikalauja beveik penkis kartus daugiau jėgos nei minkštas aliuminis, kad būtų vienodos geometrijos. Būtent todėl 1 žingsnyje pasirenkant medžiagas tiesiogiai atsižvelgiama į presavimo pajėgumus ir metalo štampavimo štampų projektavimo sprendimus.
Progresyvus juostelių išdėstymas ir stoties seka
Didelio-tūrio štampavimo dizaino atveju juostelės išdėstymas yra ta vieta, kur inžinerinis kūrybiškumas ir gamybos ekonomija. Laipsniškas štampavimo juostos išdėstymas apibrėžia, kaip dalis vystosi po stoties, kai ritė tiekiama per štampą. Geras išdėstymas maksimaliai padidina medžiagų panaudojimą (taikymas viršija 75 %), palaiko juostos standumą tiekimo metu ir atlieka operacijas, kad būtų išvengta trukdžių tarp stočių.
Juostos išdėstymas taip pat lemia, ar jūsų dizainas veikia kaip kompaktiška progresyvi sistema, ar reikalingas perdavimo štampavimas -, kai atskiri ruošiniai mechaniškai perkeliami tarp atskirų štampavimo stočių. Perdavimo sąrankos tinka didesnėms dalims, kurios viršija praktiškas juostelės -pločio ribas, tačiau padidina mechaninį sudėtingumą.
Štai nuoseklus efektyvaus juostos išdėstymo kūrimo procesas:
- Orientuokite dalį ant juostelės- išbandykite kelis kampus ir išdėstymą, kad surastumėte orientaciją, kuri sumažintų juostelės plotį ir likučius. Kampinis lizdas gali žymiai pagerinti medžiagos panaudojimą netaisyklingoms formoms.
- Nustatyti tiekimo eigą (aukštį)- apskaičiuokite atstumą, kurį juostelė juda per vieną potėpį. Tai lygu dalies ilgiui padavimo kryptimi ir tiltelio pločiui (paprastai 1,25–1,5 karto medžiagos storio), reikalingo tarp dalių, kad būtų užtikrintas juostos vientisumas.
- Sekos operacijos pagal stotį- vietos pradūrimas ir įpjovimas ankstyvosiose stotyse, formavimas ir lenkimas vidurinėse stotyse, o galutinis užtaisymas arba išpjovimas paskutinėje stotyje. Kiekviena stotis turi atlikti darbus, kurie neiškraipo prieš srovę sukurtų savybių.
- Pirmoje arba antroje stotyje padėkite bandomąsias skylutes- šios skylės sujungia bandomuosius kaiščius kiekvienoje paskesnėje stotyje, ištaisydamos nedidelius tiekimo netikslumus ir užtikrindamos, kad funkcija-su -visų operacijų tikslumu.
- Suprojektuokite laikiklio juostelę- medžiaga, jungianti kiekvieną-vykdomą dalį-, turi būti pakankamai tvirta, kad neprastumtų visas stotis, tačiau išdėstyta taip, kad netrukdytų formavimo darbams. Tamprios juostos laikikliai leidžia vertikaliai judėti piešimo metu.
- Jei reikia, patikrinkite neveikiančias stotis- tarp sunkių operacijų įterpkite tuščias stotis, kad sumažintumėte didžiausią vienos eigos tonažą ir sukurtumėte fizinės erdvės sudėtingiems įrankiams.
- Apskaičiuokite bendrą juostos plotį ir patvirtinkite ritės prieinamumą- juostos plotis lygus dalies pločiui ir dviem kraštų paraštėms. Patikrinkite, ar yra reikiamo pločio ir storio standartinės ritės atsargos.
CAE modeliavimo programinė įranga gali patvirtinti visą štampavimo dizainą prieš pjaunant bet kokį plieną. Šiuolaikiniai FEA įrankiai imituoja medžiagų srautą, prognozuoja retinimą ir atsitraukimą bei pažymi trikdžių problemas kiekviena stotis. Šis virtualus patvirtinimas pakeičia didžiąją dalį brangių fizinių bandymų-ir-klaidų, kurios istoriškai kankino laipsnišką štampų kūrimą -, tai yra reikšmingas pranašumas, kai jūsų biudžetas yra penkių ar šešių skaitmenų.
Suskaičiavus tarpus, patvirtinus tonažą ir užbaigus juostos išdėstymą ekrane, inžinerijos etapas baigtas. Dabar skaičiai turi tapti fiziniu elementu -, o tai reiškia, kad reikia pereiti į apdirbimo fazę, kai tūkstantosiose leistinos nuokrypos tampa realybe.
4 veiksmas Mašinos štampų komponentai pagal specifikaciją
Inžineriniai brėžiniai apibrėžia štampus ant popieriaus. Mechaninis apdirbimas padaro tai tikru. Ši fazė grūdintus įrankinio plieno ruošinius paverčia tiksliaisiais komponentais, kurių leistinos nuokrypos, išmatuotos mikronais, atskiria štampą, kuris atlieka milijonus ciklų, nuo štampų, kurių sugenda tūkstančiai. Nesvarbu, ar jūsų dirbtuvėje naudojami rankiniai paviršiaus šlifuokliai, ar pilnas CNC elementas, apdirbimo seka vadovaujasi ta pačia logika: pirmiausia pašalinkite birią medžiagą, palaipsniui tobulinkite geometriją ir paskiausiai apdorokite darbinius paviršius.
Kiekvienas įrankių ir štampų gamintojas pripažįsta šią darbo eigą kaip metalo štampavimo įrankių gamybos esmę. Štai seka nuo grubinimo iki galutinės apdailos:
- Grubus mašinų štampavimo blokai ir perforavimo ruošiniai- pašalinkite birią medžiagą, palikdami 0,5–1,0 mm nuosėdas ant visų svarbių paviršių apdailos darbams.
- Streso pašalinimas- termiškai atpalaiduoja grubaus pjovimo metu atsiradusius vidinius įtempius (apimta 5 veiksme), kad būtų išvengta iškraipymų galutinio apdirbimo metu.
- Pus{0}}apdailos mašina- matmenis padidinkite iki 0,05–0,10 mm galutinio dydžio naudodami CNC frezavimą arba įprastą frezavimą kruopščiai nustatydami.
- Termiškai apdoroti, kad būtų pasiektas tikslinis kietumas- sukietinkite ir grūdinkite komponentus prieš galutinį šlifavimą (išsamiau aprašyta 5 veiksme).
- Užbaikite šlifuoti visus atskaitos paviršius- paviršiaus šlifavimo štampėlių paviršius ir perforavimo plokštumos lygiagretumas ir atskaitos plokštumos.
- Vielos EDM arba Jig šlifavimo profiliai- iškirpkite galutinį štampavimo ir štampo kontūrus iki dydžio mikronų-lygio tikslumu.
- Galutinis poliravimas ir šlifavimas- darbinius paviršius nustatykite iki reikiamų Ra reikšmių ir sulaužykite visas aštrias-nepjovimo briaunas.
Grubus apdirbimo ir CNC frezavimo štampavimo blokai
Grubus apdirbimas nustato pagrindą. CNC talpos dirbtuvėse trijų-ašių frezavimo centrai efektyviai pašalina masę, - ištraukia kišenes, laipsniškai-gręžia reljefo vietas ir profiliuoja išorinius kontūrus, likus 0,5 mm ar daugiau apdailai. Tiekimo greitis čia išlieka agresyvus, nes matmenų tikslumas dar nėra labai svarbus, tačiau reikia stebėti, ar dideliuose štampavimo blokuose nėra šiluminių iškraipymų. Užtvindytas aušinimo skystis ir subalansuotas pjovimo gylis neleidžia kauptis įtempiams, kurie vėliau deformuoja dalį.
Parduotuvės, kuriose naudojama rankinė įranga, tą patį darbą gali atlikti naudodami įprastą frezavimą, gręžimą ir gręžimą. Rankinis privažiavimas užtrunka ilgiau, bet išlieka tinkamas naudojant vieną-stotį ir sudėtinius štampelius, kur geometrija yra paprasta. Konkrečiai, gręžimo sistema užtikrina 0,01-0,02 mm kreipiamųjų kaiščių skylių ir kaiščių padėties tikslumą – tai tinka standartiniams štampavimo ir gamybos darbams, kai nėra CNC gręžimo.
Nepriklausomai nuo metodo, grubaus frezavimo apdirbimo tikslumas paprastai sumažėjaIT11-IT13 tolerancijos diapazonas, kurio paviršiaus šiurkštumas yra apie 5-20 mikrometrų Ra. Tai toli gražu nėra galutinė specifikacija, tačiau ji nustato beveik neto formą, kurią patobulina tolesnės operacijos.
Vielos EDM preciziniams profiliams
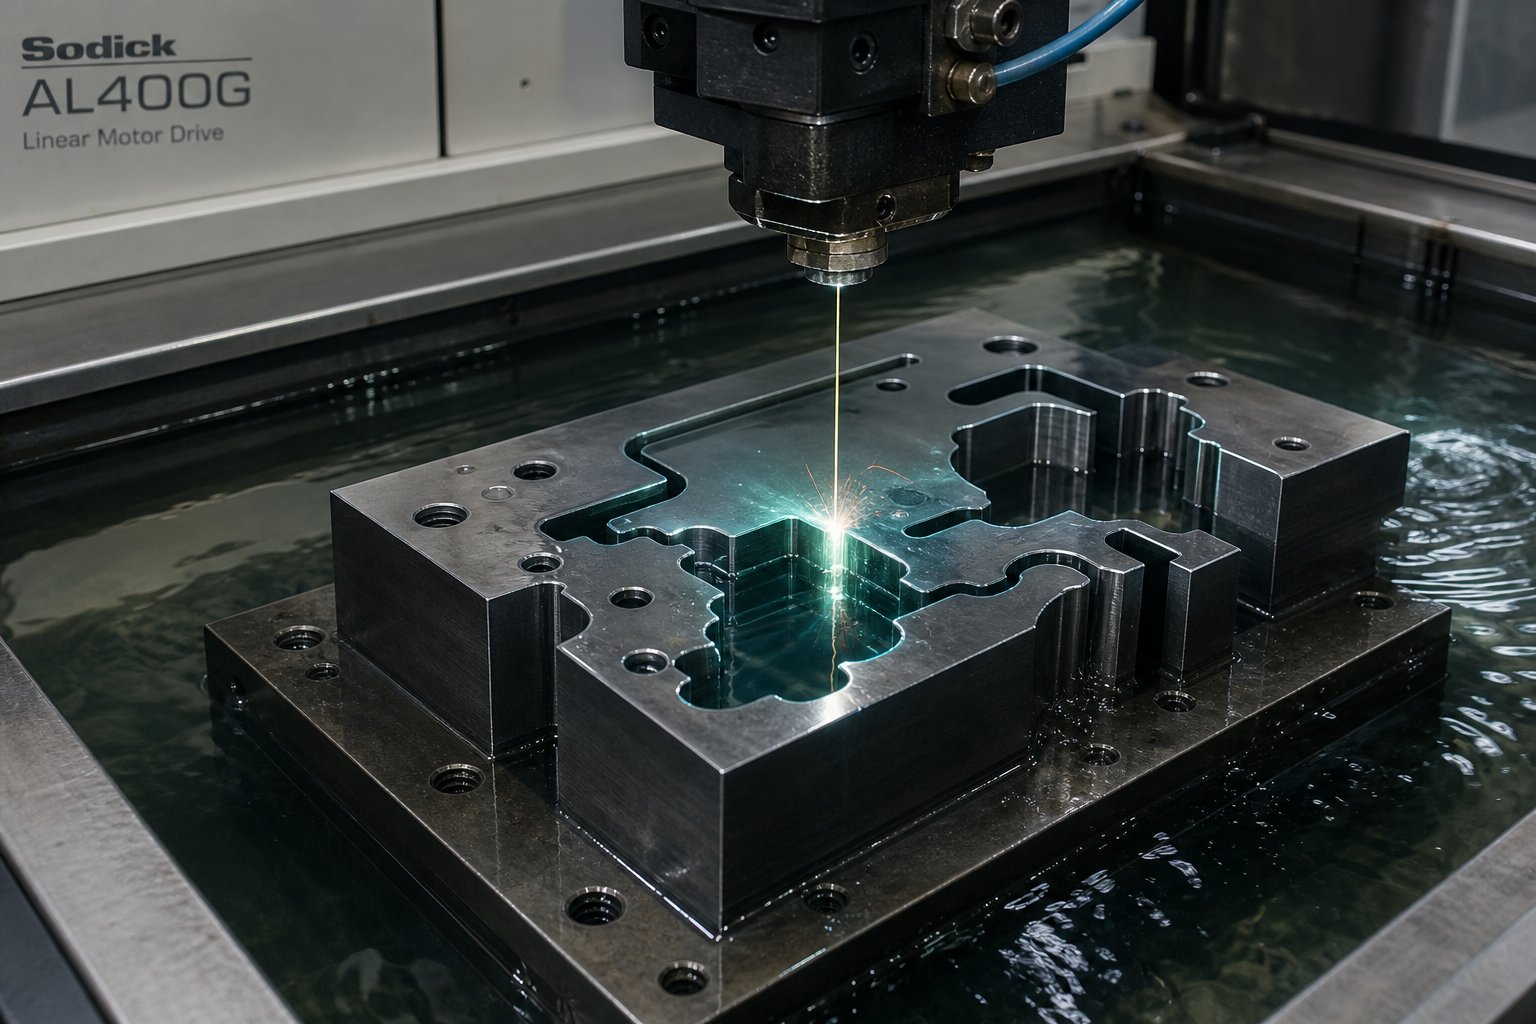
Sudėtingi perforavimo ir šlifavimo kontūrai - siauri spinduliai, sudėtingos išpjovų formos, aštrūs vidiniai kampai - dažnai pranoksta tai, ką galima pasiekti naudojant įprastą frezavimą ar šlifavimą. Vielos EDM tai išsprendžia naudojant elektros iškrovas tarp plonos žalvario vielos ir ruošinio, kad medžiaga būtų išgraužta be mechaninio kontakto. Viela niekada neliečia plieno, o tai reiškia nulinę pjovimo jėgą, įrankio deformaciją ir galimybę apdirbti visiškai grūdintą įrankinį plieną (60+ HRC) taip pat lengvai, kaip ir atkaitintą medžiagą.
Įrankių štampavimo programoms vielos EDM suteikia keletą svarbių pranašumų. Tai laikosileistini nuokrypiai ±0,002-0,01 mmpriklausomai nuo mašinos galimybių ir sąrankos. Vidinius kampų spindulius riboja tik vielos skersmuo (paprastai 0,1–0,3 mm), o ne pjaustytuvo geometrija. Kadangi procesas nesukelia mechaninio įtempimo, ploni perforatoriai ir subtilios štampavimo dalys palaiko matmenų stabilumą pjovimo metu.
Įprasta štampavimo profilių vielos EDM darbo eiga apima grubų praėjimą, po kurio seka vienas ar daugiau nugriebimo. Kiekvienas nugriebimo pravažiavimas pagerina matmenų tikslumą ir paviršiaus apdailą, o galutiniai pravažiavimai pasiekia Ra vertes, kurios yra mažesnės nei 0,8 mikrometro. Metalo štampavimo prototipui, kai tikrinate perforatorių-, kad jis būtų tinkamas, prieš pradėdami naudoti visus gamybos įrankius, vielos EDM leidžia greitai iteruoti - perprogramuoti kelią, iškirpti profilį ir išbandyti dar kartą neišardant viso bloko.
Komandos, kurioms trūksta{0}}vidinio vielos EDM ar tikslaus šlifavimo pajėgumų, dažnai bendradarbiauja su specializuotais gamintojais. Tokios įmonės kaip YICHEN siūlo štampavimo- iki -pabaigos- gamybos paslaugas, apimančias visą apdirbimo darbo eigą - nuo CAE modeliavimo patvirtinimo iki CNC apdirbimo ir paviršiaus apdailos. Jųpasirinktiniai štampavimo štampų sprendimaiAtlikite galimybių analizę, precizinį apdirbimą, bandomuosius paleidimus ir patikrinimą po vienu stogu, o tai supaprastina tiekimo vadovų ir įrankių inžinierių, kuriems reikia gamybinių-parengtų štampavimo įrankių, nekuriant viso metalo įrankio ir štampavimo cecho, procesą.
Paviršiaus apdailos standartai ir jų įtaka dalių kokybei
Paviršiaus apdaila ant štampavimo paviršių tiesiogiai reiškia štampuotų dalių kokybę. Šiurkštus štampavimo paviršius nubraižo metalo lakštą kiekvieną kartą, todėl atsiranda kosmetinių defektų ir pagreitėja medžiagų dilimas. Tinkamai apdorotas paviršius sumažina trintį, pailgina galandimo intervalus ir gamina dalis, kurios nuosekliai atitinka kokybės standartus.
Tikslinės metalo štampavimo įrankių komponentų paviršiaus šiurkštumo vertės:
| Štampo komponentas | Tikslinio paviršiaus apdaila (Ra) | Kodėl tai svarbu |
|---|---|---|
| Punch pjovimo veidas | 0.2 - 0.4 mikrometrai | Apsaugo nuo šliužų sukibimo ir sumažina pašalinimo jėgą |
| Štampo atidarymas (pjovimo žemė) | 0.2 - 0.8 mikrometrai | Kontroliuoja šliužų susidarymą ir šliužų išstūmimo kokybę |
| Paviršių formavimas (lenkimas, piešimas) | 0.1 - 0.4 mikrometrai | Sumažina gatavų dalių medžiagų slinkimą ir įbrėžimus |
| Kreipiamojo kaiščio ir įvorės angos | 0.4 - 0.8 mikrometrai | Užtikrina sklandų štampo eigą ir neleidžia{0}}slysti |
| Stripper plokštės veidas | 0.8 - 1.6 mikrometrai | Tinka kontaktui su medžiaga be didelių poliravimo išlaidų |
Norint pasiekti šias vertes, reikia šlifuoti kaip galutinę operaciją ant plokščių paviršių ir poliruoti arba padengti kontūrines vietas. Tikslus paviršiaus šlifavimas pasiekia IT5-IT8 tikslumą, kai Ra reikšmės yra 0,16–1,25 mikrometrai – gerai atitinka štampavimo štampavimo reikalavimus dėl lygiagretumo ir štampų paviršių lygumo.
Be šiurkštumo skaičių, du geometriniai leistini nuokrypiai nustato, ar štampas tinkamai veikia esant presavimo apkrovai. Lygiagretumas tarp viršutinio ir apatinio štampo paviršių turi būti 0,01 mm per visą štampo plotį, kad būtų išvengta netolygaus tarpo ir kūginių pjūvių. Kreipiamojo kaiščio kiaurymės statmenumas štampavimo antgalio paviršiui leidžia viršutinei ir apatinei pusėms sekti tiesiai - bet kokias kampines paklaidas per visą eigos ilgį, padidindamas nesutapimą uždarymo aukštyje.
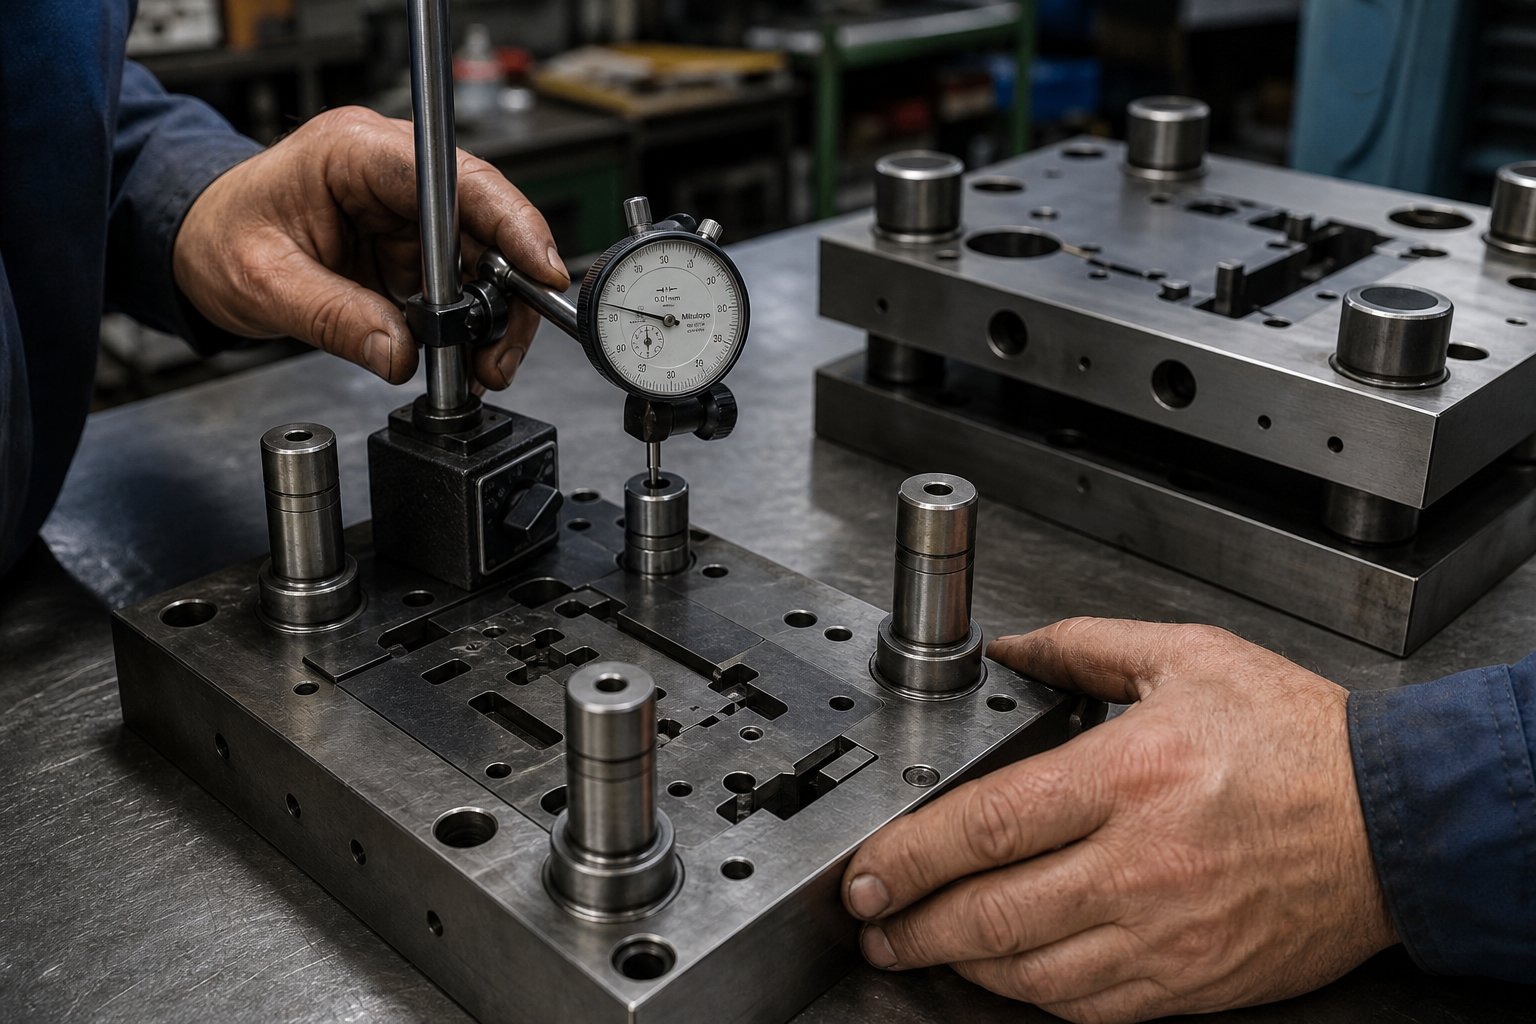
Norint patvirtinti šias leistinas nuokrypas, reikia svirties indikatorių per žemės paviršių ir išbandyti{0}}stulpelio matavimus kreipiamojo kaiščio angose. Parduotuvės, neturinčios prieigos prie CMM, gali pasiekti patikimų rezultatų, naudodamos tikslius matuoklius, ciferblato indikatorius ant magnetinių pagrindų ir kruopščią techniką. Svarbiausia yra išmatuoti po terminio apdorojimo ir galutinio šlifavimo -, darant prielaidą, kad iki-kietėjimo matmenys nepakito terminio ciklo metu.
Visi komponentai yra apdirbti, išmatuoti ir patikrinti pagal atspaudą, todėl jie yra paruošti terminiam apdorojimui, kurio metu žaliavinis įrankių plienas paverčiamas grūdintais,{0}}dėvėjimuisi atspariais štampų paviršiais, galinčiais atlaikyti gamybos apimtis.
5 veiksmas termiškai apdorokite štampuotą plieną, kad būtų ilgesnis tarnavimo laikas
Tikslus apdirbimas suteikia štampui savo geometriją. Terminis apdorojimas suteikia jai patvarumo. Du perforatoriai gali turėti identiškus matmenis ir tos pačios rūšies įrankio plieną, tačiau veikiant spaudimo apkrovai - veikia visiškai skirtingai, vienas atlaiko milijonus smūgių, o kitas susmulkina per kelias savaites. Skirtumas yra mikrostruktūra, o mikrostruktūrą formuoja tik plienui taikomas terminis ciklas. Plieno štampavimo štampams, kurie, kaip tikimasi, atlaikys didelės apimties gamybą, terminis apdorojimas nėra žymės langelio veiksmas. Tai vienintelis procesas, kuris nustato, ar jūsų štampavimo įrankio ir štampavimo investicijos atsiperka, ar žlunga anksčiau laiko.
Terminio apdorojimo kokybė tiesiogiai nulemia štampo tarnavimo laiką. 50 laipsnių F nuokrypis austenitizavimo temperatūroje arba praleistas grūdinimo ciklas gali labai sutrumpinti įrankio tarnavimo laiką, nepaisant to, kaip tiksliai buvo apdirbtas štampai.
Visa lakštinio metalo štampavimo štampų terminio apdorojimo seka atliekama tam tikra tvarka, o bet kurio etapo praleidimas ar skubėjimas sukelia gedimą:
- Streso pašalinimaspo grubaus apdirbimo, kad būtų pašalinti liekamieji įtempiai prieš grūdinimą.
- Įkaitinkitepalaipsniui, kad sumažintumėte šiluminio šoko riziką.
- Austenitizuotitinkamoje temperatūroje, kad karbidai ištirptų ir tolygiai susidarytų austenitas.
- Užgesintinaudojant atitinkamą terpę (oro, dujų, aliejaus arba druskos vonią), atsižvelgiant į plieno rūšį ir sekcijos dydį.
- Kriogeninis gydymas(neprivaloma) konvertuoti išlaikytą austenitą, kad būtų užtikrintas matmenų stabilumas.
- Nuotaika- dvigubas arba trigubas -, kad sumažintų įtempius ir sukurtų optimalų kietumo-tvirtumo balansą.
- Galutinis malimaspo terminio ciklo pabaigos.
Tinkamas plieno plieno grūdinimas ir gesinimas
Grūdinimas paverčia plieno kristalų struktūrą iš santykinai minkštų fazių į martensitą - kietą, atsparią nusidėvėjimui-, kuri leidžia štampavimo štampų komponentams milijonus kartų pjauti ir suformuoti lakštinį metalą. Procesas prasideda išankstiniu pašildymu, pereina per austenitizavimą ir baigiasi gesinimu.
Pakaitinimassumažina temperatūros gradientą tarp štampo paviršiaus ir šerdies. Įrankių plienas turi mažą šilumos laidumą, todėl per greitas kaitinimas sukuria vidinį įtempį, kuris sukelia įtrūkimus ar iškraipymus. D2 atveju standartinis pašildymo diapazonas yra1200–1250 laipsnių F (649–677 laipsnių), laikomas tol, kol skerspjūvis-pasieks vienoda temperatūra. Sunkiems štampavimo blokams reikia ilgesnio išlyginimo laiko nei ploniems štampams.
Austenitinimasištirpina lydinio karbidus į plieno matricą ir paverčia struktūrą austenitu. Kiekviena klasė turi savo kritinės temperatūros langą:
- D2- 1795–1875 laipsniai F (980–1025 laipsniai), o 1850 laipsnių F dažnai naudojamas kaip praktinis taikinys.
- A2- 1750–1800 laipsnių F (954–982 laipsniai), šiek tiek mažesnis nei D2 dėl skirtingo lydinio balanso.
- S7- 1700–1750 laipsnių F (927–954 laipsniai), laikomas žemiau, kad būtų išsaugotas tvirtumas.
Mirkymo laikas prasideda tik tada, kai visa sekcija pasiekia tikslinę temperatūrą - įprasta nuoroda yra 45–60 minučių vienam storio coliui. Per žema temperatūra arba per trumpas mirkymas palieka karbidus neištirpusius, todėl sumažėja kietumas ir atsparumas dilimui. Per didelis arba per ilgas grūdai sutirštėja, per daug užsilaiko austenito ir padidėja įtrūkimų rizika.
Gesinimasužfiksuoja kietą martensitinę struktūrą pakankamai greitai vėsdamas, kad slopintų minkštosios fazės susidarymą. D2 yra oru -kietėjantis plienas, o tai reiškia, kad kontroliuojamas oro aušinimas arba dujų slėgio gesinimas užtikrina visišką kietumą ir minimalius iškraipymus - yra pagrindinis pranašumas štampuojant sudėtingos geometrijos plieninius komponentus. A2 taip pat efektyviai kietėja ore{6}}. S7 gali naudoti alyvos gesinimą sunkesnėms sekcijoms, kur vien tik oro aušinimas neužtikrina pakankamo visos šerdies kietumo.
Po grūdinimo štampavimo komponentas turi atvėsti iki maždaug 120–150 laipsnių F (50–66 laipsnių) prieš pradedant grūdinimą. Šiame etape plienas yra labai kietas, bet pavojingai trapus - šviežias martensitas, veikiamas dideliu vidiniu įtempimu. Atidėjus grūdinimą per naktį, kyla savaiminis įtrūkimų pavojus, ypač sudėtingos geometrijos atveju.
Grūdinimo ciklai optimaliam tvirtumui ir kietumui užtikrinti
Grūdinant grūdintas plienas įkaitinamas iki kontroliuojamos temperatūros, žemesnės už kritinį diapazoną, pašalinant vidinius įtempius ir trapus kaip{0}}užgesintas martensitas paverčiamas kietesne, stabilesne struktūra. Be grūdinimo, štampuoto lakštinio metalo gamyba suardytų štampą per kelias dienas -, esant ciklinėms presavimo apkrovoms, kraštai įskiltų, įtrūktų ar išskiltų.
Dvigubas grūdinimas yra standartinė šalto{0}}apdirbimo plieno praktika. Pirmasis ciklas pašalina didžiąją dalį gesinimo įtampos ir pradeda stabilizuoti mikrostruktūrą. Atšaldymas iki kambario temperatūros tarp ciklų leidžia bet kokiam sulaikytam austenitui virsti šviežiu martensitu, kurį antroji temperatūra vėliau stabilizuoja. Kritiniams plieno lakštų štampavimo štampams ar matuokliams, kuriems reikalingas matmenų stabilumas, trigubas grūdinimas suteikia papildomą draudimą.
Grūdinimo temperatūra lemia galutinį kietumo ir kietumo balansą:
| Grūdinimo strategija | Tipinė temperatūra | Numatomas kietumas | Geriausiai tinka |
|---|---|---|---|
| žemos{0}}temperatūros | ~400 laipsnių F (205 laipsnių) | 60–62 HRC | Maksimalus atsparumas dilimui; mažo{0}}poveikio programos |
| Aukštos{0}}temperatūros dviguba temperatūra | 900–960 laipsnių F (480–515 laipsnių) | 58–60 HRC | Matmenų stabilumas, streso mažinimas,{0}}ilgos trukmės gamybos stabdžiai |
Daugumos štampavimo štampų komponentų, kurių gamybos apimtis yra didelė, dvigubas grūdinimas aukštoje- 900–960 laipsnių F temperatūroje užtikrina saugesnį balansą. Jūs paaukojate 1-2 HRC, palyginti su žemos-temperatūros temperatūra, tačiau įgyjate žymiai didesnį matmenų stabilumą ir atsparumą įtrūkimams – savybės, kurios yra daug svarbesnės, kai per savo tarnavimo laiką štampas patiria milijonus smūgių.
Štai praktinis aspektas: nepakankamai -sugrūdintas štampas (per daug agresyviai grūdintas arba per mažai austenitintas) per anksti susidėvi, nes pjovimo briaunos nėra pakankamai kietos, kad būtų atsparios ruošinio trinčiai. Per -su grūdintas štampas (nepakankamai sutramdytas arba per šaltas) įtrūksta ir įtrūksta, nes negali sugerti kiekvieno paspaudimo smūgio energijos. Tikslas yra siauras langas tarp - pakankamai kietas, kad atsispirtų nusidėvėjimui, pakankamai tvirtas, kad sugertų smūgius - ir tinkamas grūdinimas yra tai, kaip ten nuolat nusileidžiate.
Streso mažinimas, siekiant išvengti matmenų iškraipymo
Streso mažinimas yra dažnai{0}}nepamirštamas veiksmas, neleidžiantis brangiai dirbti. Grubus apdirbimas sukuria liekamuosius įtempimus štampavimo bloke dėl pjovimo jėgų, šilumos susidarymo ir netolygaus medžiagos pašalinimo. Jei sukietinate bloką iš pradžių neatleisdami šių įtempių, jie nekontroliuojamai atsipalaiduoja per austenitinimo-gesinimo ciklą ir deformuoja štampą už tolerancijos ribų. Rezultatas – komponentas, kuris nebetelpa, todėl jį reikia iš naujo-apdirbti arba išmesti -, kai jau investavote į visą terminio apdorojimo ciklą.
Įtempių mažinimo procesas įkaitina neapdorotą -apdirbtą komponentą iki subkritinės temperatūros (dažniausiai 1050–1200 laipsnių F / 565–650 laipsnių daugeliui įrankių plienų), išlaiko jį pakankamai ilgai, kad įtempimas tolygiai atsipalaiduotų, tada lėtai atšaldomas krosnyje. Jokio gesinimo, jokios fazės transformacijos - tik kontroliuojamas terminis atsipalaidavimas. Detalės matmenys yra stabilūs ir paruošti grūdinimui su nuspėjamu, minimaliu iškraipymu.
Kada sumažinti stresą:
- Po sunkaus grubaus apdirbimo (ypač asimetrinio medžiagos pašalinimo iš didelių blokų).
- Po štampų komponentų suvirinimo remonto.
- Prieš galutinį didelių arba geometriškai sudėtingų štampavimo štampų komponentų terminį apdorojimą.
- Po agresyvaus sukietėjusių paviršių šlifavimo - žemos-temperatūros įtempių sumažinimas, esant 25–50 laipsnių F žemesnei už galutinę grūdinimo temperatūrą, neleidžia šlifavimo įtrūkimams plisti.
Kriogeninis apdorojimas yra priešingas temperatūros spektro galas. Atšaldžius grūdintą plieną iki maždaug -196 laipsnių (-321 laipsnio F), išlikęs austenitas – minkšta, nestabili fazė, įstrigusi gesinimo metu – virsta martensitu. Tai pagerina matmenų stabilumą laikui bėgant (nelėtėja transformacijos, dėl kurios keičiasi dydis) ir gali padidėti atsparumas dilimui.Kriogeninis gydymaslabiausiai tinka tiksliiesiems štampelams, perforatoriams, matuokliams ir pjaustymo įrankiams, kur matmenų poslinkis yra nepriimtinas. Bendrosios paskirties lakštinio metalo štampavimo štampams tinkamas dvigubas grūdinimas dažnai užtikrina pakankamą stabilumą be papildomų sąnaudų ir sudėtingumo dėl kriogeninio apdorojimo.
Terminis ciklas baigtas, kai štampavimo komponentas tampa grūdintas, stabilus ir pasiekęs tikslinį kietumą - yra paruoštas paskutiniam šlifavimo procesui, kuris visus paviršius atitinka specifikacijas. Bet koks šlifavimas po terminio apdorojimo turi būti atliekamas naudojant lengvą praėjimą, tinkamą aušinimo skystį ir kontroliuojamą nuosėdų šalinimą, kad būtų išvengta pakartotinio įkaitimo pažeidimų, kurie panaikins kruopščią metalurgiją, į kurią ką tik investavote.
6 veiksmas Surinkite ir sulygiuokite visus štampo komponentus
Jūsų štampo komponentai dabar yra grūdinti, grūdinti ir sumalti iki galutinių matmenų. Kiekvienas iš jų yra tiksli dalis atskirai. Surinkimas yra vieta, kur tos atskiros dalys tampa veikiančia sistema - ir kur neatsargus darbas gali panaikinti kiekvieną prieš tai buvusią apdirbimo ir terminio apdorojimo valandą. Dėl netinkamai suderinto kreipiamojo kaiščio, netinkamo uždarymo aukščio arba per mažai -įtemptos spyruoklės susidaro ne tik blogos dalys. Tai sugadina patį štampą, kartais net ekonomiškai nepataisoma. Tinkamas metalo štampavimo štampų surinkimas atliekamas pagal apgalvotą seką, kuri tikrina tinkamumą ir išlygiavimą kiekviename etape prieš pradedant presą.
Kreipiamųjų kaiščių tvirtinimas ir lygiagretumo patikrinimas
Kreipiamieji kaiščiai yra bet kurio štampavimo antspaudo išlygiavimo pagrindas. Jie išlaiko tobulą viršutinės ir apatinės pusės sekimą per kiekvieną judesį, sugerdami šonines jėgas, kurios kitu atveju nustumtų perforatorių nuo štampo angos-centro. Tinkamas jų tinkamumas yra-nesutartinas.
Standartinė konfigūracija naudoja aprispaudimas (interferencinis pritaikymas)viename bate - paprastai apatiniai - ir aslydimas per grūdintas įvorespriešingame bate. Prispaudimas užfiksuoja kaištį visam laikui, nejudant. Įvorės užtikrina valdomą eigą, kurios tarpas yra pakankamai (paprastai 0,005-0,012 mm), kad būtų galima sklandžiai važiuoti dviračiu be šoninio laisvumo. Montavimo metu lengvai sutepkite įvores specialia alyva, kad išvengtumėte pylimo pirmųjų smūgių metu.
Prieš montuodami kitus metalinius štampavimo komponentus, patikrinkite kreipiamojo kaiščio statmenumą. Padėkite ciferblato indikatorių ant magnetinio pagrindo prie kaiščio veleno ir nubraukite visą jo ilgį. Priimtinas nuotėkis yra 0,01 mm arba mažesnis per darbinį ilgį. Bet kokia kampo paklaida čia padaugėja per eigą - kaištis, kuris pasviręs 0,02 mm ties bato paviršiumi, reiškia 0,04–0,06 mm nesutapimą, kai visas eigos išsiplėtimas yra pakankamas, kad būtų pažeistos pjovimo briaunos arba susidarytų netolygus šlytis.
Kai įtaisyti ir patikrinti kaiščiai, užmaukite viršutinį batą ant kreiptuvų. Jis turėtų judėti sklandžiai, be jokio juntamo šoninio laisvumo. Jei įvyksta surišimas, patikrinkite, ar įvorės kiaurymėje nėra įbrėžimų arba nedidelio kreipiamojo kaiščio centrų nesutapimo, dėl kurio batai nukrypsta nuo lygiagrečių. Niekada neverskite viršutinio bato žemyn - surišimas reiškia, kad kažkas negerai, o spaudimas per jį pažeidžia įvorę ir kaištį.
Lygiagretumas tarp viršutinių ir apatinių batų paviršių užbaigia išlygiavimo patikrinimą. Uždėkite tiksliai šlifuotą lygiagrečią juostą ant apatinės trinkelės ir perbraukite indikatorių per viršutinį trinkelės paviršių uždarytoje padėtyje. Nuokrypis turi neviršyti 0,0005 colio štampavimo pločio colyje. Prieš tęsdami, pataisykite bet kokius nukrypimus lengvai perbraukdami bato paviršių arba pakoreguodami tarpiklio vietą.
Uždarymo aukščio ir spyruoklės išankstinės apkrovos nustatymas
Uždarymo aukštis – tai bendras sumontuoto štampo aukštis visiškai uždarytoje padėtyje. Šis matmuo turi atitikti preso turimą štampo -aukštį - atstumą nuo cilindro paviršiaus iki atramos viršaus apatiniame negyvajame taške, atėmus atramos storį. Skamba tiesiai, bet painiavapaspauskite uždarymo aukštį ir uždarymo aukštįsukelia realią žalą. Jei štampas yra per aukštas, kad būtų galima reguliuoti presą, rėmas išsitempia ir jungtys susispaudžia veikiant per didelei jėgai. Jei jis per trumpas, antgalis niekada iki galo neužsidaro ir dalys išeina nepilnos.
Išmatuokite uždarymo aukštį, kai štampas yra visiškai uždarytas, naudodami minkštą tarpiklį (pagal medžiagos storį) tarp perforatoriaus ir štampo paviršių. Bendras rietuvės aukštis -, įskaitant visus stovus arba lygiagrečius, esančius po štampai -, yra jūsų štampavimo aukštis. Patvirtinkite, kad ši vertė yra tarp minimalaus ir didžiausio preso štampavimo{4}}aukščio specifikacijos, prieš ką nors nuleisdami varžtais.
Kitas pavasario įkrovimas. Nesvarbu, ar naudojate spiralines spyruokles, uretano trinkeles ar azoto dujų balionus, taisyklė yra ta pati: spyruoklės turi suspausti tik 15-25 % savo laisvo ilgio visu judesiu. Šio diapazono viršijimas sukelia nuovargio gedimą – spyruoklės trūkinėja, dujų balionai praranda slėgį, o uretano trinkelės įgauna nuolatinį komplektą. Išmatuokite kiekvienos spyruoklės laisvą ilgį, apskaičiuokite suspaustą ilgį uždarymo aukštyje ir patikrinkite, ar suspaudimo laipsnis atitinka saugias ribas. Jei uždarymo metu spyruoklė susispaudžia daugiau nei 25 %, spyruoklė per trumpa arba reikia pakoreguoti uždarymo aukštį.
Jei antspaudai veikia laipsniškai, dėl netolygaus spyruoklės išankstinio įtempimo per nuėmimo plokštę juostelės padavimo metu jie pasvira, o tai gali sukelti netinkamą padavimą ir sugadinimą. Patikrinkite, ar visos spyruoklių kišenės yra vienodo gylio ir ar spyruoklės atitinka tą pačią specifikaciją. - skirtingų tiekėjų spyruoklių maišymo dažnis yra dažna, bet išvengiama klaida.
Surinkimo seka nuo bato iki nuėmimo plokštės
Štampo surinkimas vadovaujasi logika iš apačios{0}}į viršų, išorėje-. Pirmiausia nustatote išlygiavimą (kreipiančiąją sistemą), tada montuojate darbinius komponentus (štampavimo blokas, perforatoriai) ir galiausiai sumontuojate antrines sistemas (nutraukiklis, spyruoklės, pilotai). Paskubėjus atlikti šiuos veiksmus arba peršokant seką, atsiranda klaidų, kurios padaugėja per štampavimo laiką.
Štai visa štampavimo štampų surinkimo seka:
- Išvalykite visus komponentus- nuriebalinkite paviršius, pašalinkite pakavimo alyvas ir, esant geram apšvietimui, patikrinkite kiekvieną dalį, ar nėra įtrūkimų, įbrėžimų ar transportavimo pažeidimų.
- Sumontuokite kreipiamuosius kaiščius apatinėje bato dalyje- paspauskite pritaikymą į išlygintas angas, patikrinkite statmenumą indikatoriumi.
- Pritvirtinkite štampo bloką prie apatinio bato- priveržkite pečių varžtus kryžminiu būdu, kad išvengtumėte deformacijos. Patikrinkite, ar matricos paviršius yra lygiagretus batui pagal specifikaciją.
- Viršutinėje bato dalyje sumontuokite kreipiamąsias įvores- patvirtinkite sklandų kreipiamųjų kaiščių slydimą.
- Pritvirtinkite perforatoriaus laikiklį ir štampus prie viršutinio bato- patikrinkite, ar kiekvienas perforatorius koncentriškai susilygiuoja su jo jungiamojo štampėlio anga, lėtai uždarydami štampą ir patikrindami tarpo vienodumą.
- Sumontuokite atraminę plokštę- padėtį tarp štampavimo galvučių ir viršutinio bato, kad paskirstytumėte smūgio jėgą ir išvengtumėte smūgių įspaudų minkštesnėje batų medžiagoje.
- Pritvirtinkite nuėmimo plokštę su spyruoklėmis- nustatykite spyruoklės išankstinę apkrovą 15–25 % suspaudimo diapazone; patvirtinkite vienodą juostelės slėgį plokštės paviršiuje.
- Įdiekite pilotus, lokatorius ir tiekimo komponentus- laipsniškų štampų atveju įsitikinkite, kad pilotai tiksliai sujungia juostelės medžiagą numatytu padavimo žingsniu.
- Patikrinkite visus tarpus su tarpikliu- slydimo medžiaga-storio tarpiklis tarp kiekvieno perforatoriaus ir štampavimo angos, kad būtų patvirtintas nedidelis vienodas tempimas be surišimo.
- Atlikite lėtą rankinį ciklą (sausa eiga)- colio štampas uždarytas be medžiagos, klausantis, ar bet kurioje brūkšnio vietoje nėra prisilietimo, subraižymo ar surišimo.
Progresyviems metalo štampavimo štampams čia taip pat montuojateaplinkkelio įpjovos- maži reljefiniai pjūviai štampelyje, leidžiantys juostelei tiekti į priekį, net kai bandomasis kaištis vis dar yra iš dalies įjungtas. Neigiami ir teigiami apėjimo įpjovos lakštinio metalo štampavimo štampuose atlieka tą pačią pagrindinę funkciją, tačiau skiriasi geometrija. Neigiamas aplinkkelis turi sumažintą įėjimo kampą, kuris stumia juostelę į šoną, kai ji juda į priekį, o teigiamas aplinkkelis suteikia pakeltą kreipiamąjį paviršių. Abu tipai apsaugo juostelės sulinkimą ir bandomąjį lūžį tiekimo eigoje, ypač esant didesniam presavimo greičiui, kai padavimo laikas tampa labai svarbus.
Net ir kruopščiai nustatant seką, parduotuvėse, kurios remiasi patirtimi, o ne matavimais, išlieka tam tikrų surinkimo klaidų. Čia pateikiami dažniausiai pasitaikantys gedimai ir jų priežastys:
- Netinkamai suderinti kreipiamieji kaiščiai- sukelia pylimą tarp įvorių ir kaiščių, didindama trintį, kol štampas susvyruoja per vidurį-. Progresuojantis pažeidimas ardo ir įvorės, ir kaiščio paviršius.
- Netinkamas uždarymo aukštis (per aukštas presui)- sukuria per didelį tonažą, kuris perkrauna preso rėmą, sulaužo smūgius ir gali įtrūkti štampavimo antgalis.
- Nepakankamas nuėmiklio spyruoklės slėgis- leidžia lakštiniam metalui prilipti prie perforatoriaus grįžtant, traukiant šliužus atgal per štampą ir užstrigdamas tolesnius smūgius.
- Netolygus varžto sukimo momentas ant štampavimo bloko tvirtinimo- įveda štampavimo plokštumos pakreipimą, dėl kurio susidaro ne-vienodas tarpas, o vienoje pusėje susidaro smailėjantis šlytis, o kitoje – per didelis įbrėžimas.
- Trūksta arba netinkamai padėta atraminė plokštė- leidžia perforavimo galvutėms įsiskverbti į minkštesnį batų plieną, palaipsniui prarandant koncentriškumą ir didinant prošvaisą viršijant toleranciją.
Kiekvieną iš šių klaidų galima aptikti prieš pirmąjį gamybos įvykį -, jei matuojate. 30 minučių, praleistų šluojant indikatorius ir tikrinant tarpiklio tempimą, sutaupoma kelių dienų trikčių šalinimo ir kelių savaičių laukimo, kol bus pakeisti komponentai.
Visiškai surinktas štampas, sėdintis ant suolo, dar nėra gamybos įrankis. Jis tampa vienu tik per jį paleidus tikrą medžiagą, išmatavus produkciją ir ištaisius neišvengiamus projektavimo tikslo ir fizinės tikrovės neatitikimus. Šis patvirtinimo procesas - die tryout - yra tada, kai surinkimas pasitvirtina arba atskleidžia, ką reikia koreguoti.
7 veiksmas Vykdykite bandymą ir sureguliuokite gamybos kokybę
Visiškai surinktas štampas, sėdintis spaudoje, vis dar neįrodytas. Kol tikroji medžiaga tiekiama per ją ir išvestis nepraeina patikrinimo, įrankiai yra hipotezė -, o ne gamybos įrankis. Diet tryout – tai šios hipotezės metodinio tikrinimo procesas, pradedant nuo mažos-rizikos ir pereinant prie visiškų gamybos sąlygų, kartu diagnozuojant ir ištaisant visus trūkumus. Paskubėjus šį etapą, kad būtų pasiektas terminas, parduotuvės baigia gabenti blogai štampuotas metalines dalis arba sunaikina įrankius trečiojo gamybos ciklo metu.
Bandymas iš prigimties yra kartotinis. Suplanuokite kelis smūgio ciklus, išmatuokite, koreguokite ir{1}}pakartokite paspaudimą. Parduotuvės, kuriose bandymas laikomas vienu leidimu, nuolat susiduria su gamybos gedimais, avariniu štampų remontu ir kokybišku pabėgimu, kurie kainuoja daug daugiau nei papildoma kruopštaus patikrinimo diena.
Pirmieji hitai nuo popieriaus iki gamybinės medžiagos
Laipsniškas požiūris į pirmuosius smūgius sumažina riziką mirti ir anksti atskleidžia problemas. Pagalvokite apie tai kaip apie kontroliuojamą eskalavimą:
- Popieriniai hitai- uždarykite štampą ant popieriaus ar kartono lapo sumažintu spaudimo greičiu. Įspūdis atskleidžia, ar visi štampai vienodai liečiasi, ar tinkamas uždarymo aukštis ir ar koks nors komponentas netrukdo anksčiau nei turėtų. Nėra metalo, nėra pavojaus sugadinti įrankius.
- Minkštos medžiagos smūgiai (aliuminis arba varis)- keletą kartų pabraukite minkštu plonu lakštu. Aliuminis lengvai deformuojasi, todėl susiduria su išlygiavimo, nepilno formavimo ir prošvaisos problemomis, nepatirdamas sukietėjusių perforatorių visos pjovimo apkrovos. Patikrinkite, ar minkštos{3}}medžiagos dalys yra šlyties rašto ir simetrijos.
- Gamybos medžiaga lėtu greičiu- tiekti faktinės gamybos-klasės lapą į štampavimo presą sumažintu greičiu (vieno-eigos režimas). Nedelsdami patikrinkite kiekvieną metalinę štampuotą dalį, ar nėra įbrėžimų, matmenų tikslumo, krašto būklės ir paviršiaus defektų.
- Gamybos greitis su pakrauta juostele- vieną kartą lėtos{1}}greičių dalys praeina patikrinimą, padidinkite greitį iki tikslinio smūgio per minutę. Kai kurios problemos - netinkamas padavimas, šliužų traukimas, šilumos kaupimasis - atsiranda tik gamybos tempu.
KaipŽurnalo „MetalForming“ pastabos, pirmoji užbaigta dalis iš visiškai sriegiuoto progresyvaus matricos gali neatitikti matmenų reikalavimų iš karto. Dažnai štampuotojai turi paleisti kelias dalis su pilnai pakrauta juostele, kol štampas nusistovi, kad išgautų gerą našumą, nes pradiniais smūgiais preso cilindras gali būti nukrautas tose srityse, kurioms reikalingas visas juostos įtempimas.
Įprastų šlifavimo problemų nustatymas ir taisymas
Kiekvienas bandymas kažką atskleidžia - klausimas, ar galite perskaityti, ką dalys jums sako. Kiekvienas metalinės štampuotos dalies defektas siejamas su konkrečia pagrindine štampavimo priežastimi, o kiekviena pagrindinė priežastis yra tikslingai pataisyta. Čia pateikiami dažniausiai pasitaikantys bandymo defektai, susiję su jų kilme ir pataisymais:
| Defektas | Ką Matai | Pagrindinė priežastis | Koregavimo veiksmai |
|---|---|---|---|
| Pernelyg didelis įdubimas | Pakelta aštri briauna virš 10% medžiagos storio | Nepakankamas perforavimas-, kad-sumažėtų tarpas, arba susidėvėję / nuobodūs pjovimo kraštai | Iš naujo{0}}šlifuokite pjovimo briaunas; patikrinkite ir sureguliuokite tarpą kiekvienoje pusėje; patikrinkite išlyginimą |
| Šliužų traukimas | Šliužai įstrigo į veidą, traukiami atgal per kauliuką | Nepakankamas štampo ilgis, nepakankamas vakuumo pertrauka arba alyvos siurbimo efektas | Padidinkite štampavimo žemę iki 1,0–1,5 karto medžiagos storio; pridėti šliužų sulaikymo ypatybes; sumažinkite tepimą ant smūgio veido |
| Netolygios šlyties žymės | Degimo juostos plotis kinta aplink pjūvio perimetrą | Punch-kad-nustatytumėte nesutapimą; ne-lygiagreti štampai | dar kartą-patikrinkite kreiptuvo kaiščio išlygiavimą; per-šlifuokite šlifavimo plokštes lygiagretumui; patikrinkite tvirtinimo varžto sukimo momento modelį |
| Springback | Suformavus lenkimo kampas atsidaro už tikslo | Medžiagos elastingumas; nepakankama perlenkimo kompensacija štampų geometrijoje | Padidinkite lenkimo kampą (paprastai 2-5 laipsniai švelniam plienui, daugiau – didelio stiprumo plienui); lenkimo viršūnėje pridėkite kalimą arba dugną |
| Įtrūkimai posūkiuose | Išorinio lenkimo spindulio lūžiai | Lenkimo spindulys per mažas, kad medžiaga būtų elastinga; grūdelių kryptis lygiagreti lenkimo linijai | Padidinti lenkimo spindulį; pasukti ruošinio orientaciją; naudokite labiau formuojamą medžiagą |
| Netinkamas tiekimas / netinkamos vietos funkcijos | Skylės arba funkcijos keičia padėtį iš dalies{0}}į-dalį | Bandomasis pažeidimas, sklaidos kanalo{0}}išleidimo laiko klaida arba juostos paslydimas | Patikrinkite pilotų nusidėvėjimą; sureguliuokite tiekimo-atleidimo laiką, kad ritinėliai atsilaisvintų po piloto įėjimo, bet prieš visišką įsijungimą; patikrinkite progresavimo atstumą |
Įpjovos nusipelno ypatingo dėmesio, nes jos yra dažniausiai pasitaikančios bandomosios medžiagos. Remiantis pramonės defektų analize, atplaišos susidaro, kai perforatoriaus ir štampavimo lūžių zonos nesutampa - dėl netinkamo tarpo, susidėvėjusių pjovimo briaunų, prasto išlygiavimo ar medžiagos storio pokyčių. Jei šerdelės aukštis viršija 10 % atsargų storio, prieš pradedant gamybą reikia įsikišti į štampus. Tinkamo tarpo ir aštrių briaunų palaikymas yra pagrindinė kontrolė, o gamybos metu stebimas šerdies aukštis suteikia išankstinį įspėjimą, kol dalys nukrypsta nuo specifikacijų.
Atlenkimo korekcijai dažnai reikia daugiausiai iteracijų. Didelio-stiprumo medžiagos ir nerūdijantis plienas agresyviai atsimuša, o kompensavimo kampą ne visada galima nuspėti vien skaičiuojant. Tikėtis dviejų ar trijų reguliavimo ciklų - šiek tiek sulenkti, išmatuoti, sureguliuoti, dar kartą-paspausti -, kol suformuotos savybės nuosekliai išlaikys tikslinį kampą.
Nuosekli dalių kokybė iteracijos būdu
Viena gera dalis nepatvirtina kauliuko. Nuosekli kokybė per 30-50 iš eilės metalinių štampavimo dalių pavyzdį patvirtina, kad įrankiai yra stabilūs. Naudodami suportus, matuoklius ar CMM įrangą išmatuokite svarbiausius pirmųjų{5}} gaminio dalių matmenis, palyginti su dalies spausdinimo tolerancija. Trasos svyravimai bėgimo metu – jei skylės padėtis nukrypsta 0,05 mm per 30 smūgių, kažkas susidėvi arba pasislenka, net jei atskiros dalys vis tiek praeina patikrinimą.
Pagrindiniai matavimai bandomojo patvirtinimo metu:
- Skardos aukštis- patikrinkite žemiau maksimalios figūrinės išnašos (dažnai 0,05–0,10 mm, jei naudojamos tiksliai štampuotos metalinės dalys).
- Funkcijos-į-ypatybės matmenys- patvirtinkite, kad tarpai tarp skylių, kraštų atstumai ir lenkimo vietos atitinka spausdinimo toleranciją.
- Lenkimo kampai- išmatuokite su transporteriu arba optiniu lygintuvu po visiško elastingumo atsigavimo.
- Plokštumas- patikrinkite uždengtas dalis ant paviršiaus plokštės su matuokliais; ritės rinkinys arba liekamasis įtempis gali sulenkti plokščias dalis.
- Paviršiaus būklė- patikrinkite, ar nėra įbrėžimų, įbrėžimų ar įspaudų, rodančių įrankių kontakto problemas.
Kai bandinio paleidimo metu visi matmenys išliks, dokumentuokite preso nustatymus - tonažas, uždarymo aukštis, padavimo ilgis, greitis ir tepimo sąranka. Tai tampa jūsų pradiniu gamybos ir būsimų štampų konfigūracijų pagrindu toje pačioje metalo štampavimo mašinoje. Bet koks nukrypimas nuo šių nustatymų gamybos metu yra trikčių šalinimo pradžios taškas, kai kokybė svyruoja.
Bandymas taip pat yra laikas patvirtinti preso tonažą esant faktinei apkrovai. Daugelis parduotuvių atlieka stabdymo-bloko laidų nuskaitymą, kai štampas yra visiškai įsriegtas -, tikrindamos, ar presas neišsiskiria arba nesisuka pagal realias jėgas, kurias vienu metu sukuria visos aktyvios stotys. Jei presas pasislenka, plunžeris turi šiek tiek nusileisti, kad būtų išlaikytas tinkamas formavimo gylis ir pjovimo kokybė, ypač storesnėse arba labai stipriose metalinėse dalyse.
Antspauduotos dalys, praeinančios patikrinimą, nuosekliai žymi perėjimą nuo įrankių kūrimo prie paruošimo gamybai. Tačiau pasirengimas gamybai nėra finišo tiesioji -, tai yra nuolatinės priežiūros atsakomybės atskaitos taškas, kuris lemia, ar šis štampas iš tikrųjų atlaiko milijonus smūgių, kuriems jį sukūrėte.
8 veiksmas Tvarkykite savo štampus ir žinokite, kada kreiptis
Nuoseklios dalys, riedančios nuo preso bandymo metu, atrodo kaip finišo linija. Tiesą sakant, jie žymi daug ilgesnių lenktynių pradžią. Metalinis štampavimo štampas, pagamintas iš aukščiausios kokybės įrankių plieno ir tiksliai -apdorotas iki mikronų tolerancijos, vis tiek pablogins pjovimo briaunas -, kreipiamųjų kaiščių nusidėvėjimą, spyruoklių nuovargį ir išlygiavimo poslinkius. Skirtumas tarp štampų, kurie atlaiko milijonus smūgių, ir to, kuris sugenda po 200 000, priklauso nuo disciplinuotos,{7}}grafiko pagrįstos priežiūros, atliekamos prieš atsirandant gamybos dalių defektams.
Galandimo grafikų ir tikrinimo intervalų nustatymas
Veiksminga priežiūra tiesiogiai susijusi su įvykių skaičiumi, o ne vien tik su kalendorinėmis datomis. 50 000 smūgių per savaitę štampas nusidėvi greičiau nei vienas dviračiu 5,000 - akivaizdu, tačiau daugelis parduotuvių vis tiek atlieka kassavaitines patikras, nepaisant faktinio gamybos intensyvumo. Antspaudavimo gamybos procesas apdovanoja įrodymais{6}}pagrįstą tvarkaraštį: stebėkite savo smūgių skaitiklį, registruokite šlifavimo tendencijas ir leiskite duomenims pasakyti, kada reikia atlikti techninę priežiūrą.
Praktinis atspirties taškas kuriant individualų metalo štampavimo štampą vidutinio{0}}apimtyje yra ryškesnė peržiūra kas 50 000{5}}150 000 smūgių, atsižvelgiant į medžiagos kietumą ir įrankių plieno rūšį. Nerūdijantis plienas ir didelio stiprumo medžiagos pagreitina kraštų susidėvėjimą, sutrumpina intervalus. Minkštesnės medžiagos, tokios kaip aliuminis ir žalvaris, jas prailgina. Iš ten koreguokite pagal tai, ką pastebėjote per patikrinimus.
Štai ką reikia patikrinti kiekvienu techninės priežiūros intervalu:
- Pažangiausios būklės- patikrinkite, ar pavyzdinėse dalyse, ištrauktose prieš pat išjungimą, nėra suapvalinimo, įtrūkimų, mikro-įtrūkimų ir įtrūkimų aukščio.
- Kreipiančiojo kaiščio ir įvorės susidėvėjimas- pajuskite laisvumą, klausykitės, ar važiuojant dviračiu negirdėti neįprasto triukšmo, ir ieškokite įbrėžimų ar įbrėžimų žymių ant smeigtukų paviršių.
- Pavasarinis nuovargis- išmatuokite laisvą ilgį pagal pradinę specifikaciją; pakeiskite bet kurią spyruoklę, kuri prarado daugiau nei 10 % laisvo ilgio arba matomi įtrūkimai.
- Išlygiavimo dreifas- perbraukite ciferblato indikatorių per viršutinį ir apatinį štampai uždarytoje padėtyje; nuokrypis didesnis nei 0,01 mm rodo montavimo poslinkį arba kreiptuvo nusidėvėjimą.
- Tvirtinimo saugumas- patikrinkite, ar visi tvirtinimo varžtai, kaiščiai ir laikikliai nėra laisvi dėl ciklinės vibracijos.
- Laužo evakuacijos takai- pašalinkite šliužų sankaupas, skeveldras ir šiukšles, kurios kaupiasi štampų ertmėse ir latakuose tarp važiavimų.
- Tepimo pristatymas- patvirtinkite, kad tepalas pasiekia visus suplanuotus naudojimo taškus be užsikimšimo ar sausų dėmių.
Tinkama galandimo technika yra svarbi ne mažiau kaip laikas. Paviršius vienodai nušlifuokite štampavimo paviršių ir štampuokite, kad išlaikytumėte pradinę geometriją ir tarpo santykį. Pašalinkite tik tiek medžiagos, kad atkurtumėte švarią pjovimo briauną -, paprastai 0,05–0,10 mm per galandimo ciklą. Po šlifavimo sureguliuokite uždarymo aukštį tiek pat, kiek buvo pašalinta, kad išlaikytumėte tinkamą štampavimo uždarymą. Praleidus šį reguliavimą, su kiekvienu galandimu laipsniškai atsilaisvina prošvaisa, galiausiai atsiranda tos pačios įbrėžimų problemos, kurias bandėte pašalinti.
KaipMetalo formavimo žurnalaspabrėžia, kad parduotuvės priežiūros išlaidas turėtų stebėti atskirai nuo remonto išlaidų. Profilaktinė priežiūra išsaugo esamą štampo būklę. Remontas atkuria jau sugedusį daiktą. Kai jie abu sujungiami, vadovybė mato išpūstas „priežiūros“ išlaidas ir spaudžia komandą sumažinti suplanuotą aptarnavimą - tiksliai netinkamai reaguoja. Planuojamos techninės priežiūros veiklos padidėjimas turėtų atitikti avarinio remonto ir paslėptų prastovų sąnaudų sumažėjimą.
Atpažinimas, kada štampą reikia perdirbti arba pakeisti
Galandimas ir komponentų keitimas atlaiko normalų susidėvėjimą. Tačiau kai ta pati stotis netrukus po priežiūros sugenda arba matmenų poslinkis grįžta per kelis tūkstančius kartų po patikrintos sąrankos, įprastinė priežiūra pasiekė savo ribą. Šie modeliai rodo gilesnes problemas - susikaupusį tarpo pokytį visame štampelyje, konstrukcinį bato nuovargį arba esminį konstrukcijos trūkumą, kurio nepataisys jokiu būdu.
Stebėkite šiuos eskalavimo veiksnius metalo štampavimo gamybos procese:
- Pasikartojantis įdubimas arba matmenų poslinkis net po patikrinto galandimo ir išlyginimo korekcijos.
- Pjovimo briaunų įtrūkimai arba įtrūkimai, o ne laipsniškas apvalinimas - tai rodo perkrovą arba medžiagos nuovargį, viršijantį galandimo adresus.
- Kreipiamąjį kaištį arba įvorę reikia pakeisti daugiau nei du kartus per metus ant gamybinio štampo.
- Sukaupus galandimą buvo pašalinta pakankamai medžiagos (paprastai iš viso 3–5 mm), kad uždarymo aukščio reguliavimo diapazonas būtų išnaudotas.
- Dalių leistinos nuokrypos sugriežtėjo dėl inžinerinių pakeitimų, o esama štampų geometrija nebegali išlaikyti naujos specifikacijos.
Atsiradus šiems požymiams, sprendžiama tarp atnaujinimo (susidėvėjusių dalių atstatymo ir išlygiavimo atstatymo) iki visiško pakeitimo. Atnaujinimo kostiumai miršta, kai batas, kreiptuvai ir bendra konstrukcija išlieka sveiki, tačiau veikiančių komponentų eksploatavimo laikas yra pasibaigęs. Keitimas yra tinkamas reikalavimas, kai pažeidžiamas konstrukcijos vientisumas, kai sukauptos pertvarkymo sąnaudos artėja prie naujų-pastatymo sąnaudų arba kai gamybos apimtis reikalauja įrankių, galinčių tiksliai štampuoti pagal automobilių -klasę.
Kada bendradarbiauti su profesionaliu štampų gamintoju
Daugelyje parduotuvių galandimas, spyruoklių keitimas ir pagrindinių komponentų keitimas{0}} atliekamas efektyviai. Tai tinka paprastiems presavimo štampams ir vidutiniams gamybos kiekiams. Tačiau yra aiški riba, kai baigiasi vidaus-pajėgumai, o profesionalūs metalo štampuotojai, turintys visus inžinerinius išteklius, tampa geresniu keliu.
| Scenarijus | Namų priežiūra sutvarko- | Reikalingas profesionalus štampų gamintojas |
|---|---|---|
| Kraštų galandimas ant standartinio įrankinio plieno | Taip - paviršiaus šlifuoklio ir pagrindinio tvirtinimo pakanka | Ne -, nebent geometrija yra sudėtinga arba reikalingas vielos EDM pertvarkymas |
| Spyruoklių ir komponentų keitimas | Taip - atsarginės dalys ir standartinis komplektas | Ne, -, nebent priskirtus komponentus reikia pertvarkyti- |
| Laipsniškas stoties atstatymas | Galima, jei parduotuvėje yra vielos EDM ir CNC šlifavimas | Taip -, kai reikia pertvarkyti kelias stotis arba patvirtinti CAE |
| Automobilių štampavimas pagal PPAP reikalavimus | Retai - dokumentacijos ir patvirtinimo reikalavimai viršija daugumą vidinių parduotuvių | Taip - reikalinga visa kokybės sistema, modeliavimas ir tikrinimo galimybė |
| Naujas štampas, skirtas pakeistai detalės geometrijai arba didesniam tūriui | Ne, -, nebent parduotuvė yra -visų paslaugų įrankių salė | Taip - reikalinga galimybių analizė, projektavimas, apdirbimas ir išbandymas |
| Šlapimo gedimo priežastis{0}}priežasties analizė reikalauja CAE modeliavimo | Ne - daugumai parduotuvių trūksta FEA programinės įrangos ir modeliavimo patirties | Taip - modeliavimas identifikuoja formavimo problemas, kurios nematomos fiziniam patikrinimui |
Naudingas metalo štampavimo štampų įmonės apžvalgos klausimas, kurį reikia užduoti bet kuriam potencialiam partneriui: ar jie apima visą darbo eigą nuo galimybių iki gamybos patvirtinimo, ar tik atskirus apdirbimo veiksmus? Skirtumas yra svarbus, nes pakartotinai sugendančiam štampui dažnai reikia iš naujo peržiūrėti visą procesą -, o ne tik vieną komponentą-perdirbti.
Komandoms, kurios išaugo savo -namų gamybos-pajėgumus arba kuriems reikia gamybinio- lygio įrankių didelės- apimties sutartims sudaryti, bendradarbiaujant su visų -paslaugų teikėju nebereikia koordinuoti atskirų projektavimo, apdirbimo, terminio apdorojimo ir bandymų tiekėjų. Pavyzdžiui, YICHEN siūloRFQ-parengti pasirinktiniai štampavimo štampavimo sprendimaikurie apima galimybių analizę, CAE modeliavimą, precizinį apdirbimą, bandomuosius paleidimus ir galutinę patikrą - tą pačią darbo eigą, aprašytą šiame vadove, vykdomą taikant vieną kokybės sistemą. Šis integruotas požiūris ypač naudingas automobilių štampavimo štampams ir kitoms tikslioms programoms, kuriose atsekamumas ir pirmojo{2}}patvirtinimo rodikliai tiesiogiai veikia gamybos terminus.
Nesvarbu, ar metalo štampavimo štampą prižiūrite namuose-, ar bendradarbiaujate su specialistu, principas išlieka tas pats: atliekant techninę priežiūrą išsaugoma investicija, kurią atlikote kiekviename ankstesniame etape. Stebėkite smūgių skaičių, sistemingai apžiūrėkite, pagaląskite, kol kraštai nesuges, ir sąžiningai darykite tai, kai įprastinė priežiūra nustoja laikytis. Kabelis, sukurtas atlaikyti milijonus smūgių, gali tai padaryti tik tuo atveju, jei jo priežiūros programa yra vienodai disciplinuota.
Dažnai užduodami klausimai apie štampavimo štampus
1. Kiek laiko užtrunka nuo nulio pagaminti štampavimo štampą?
Paprastas vienos-stoties uždarymo antgalis paprastai užtrunka 4-8 savaites nuo sukūrimo iki išbandymo, o sudėtingam progresiniam štampavimui gali prireikti 12–20 ar daugiau savaičių. Laiko juosta priklauso nuo dalių sudėtingumo, medžiagų pasirinkimo, apdirbimo metodo (rankinis, palyginti su CNC / vielos EDM), terminio apdorojimo ciklų ir bandomųjų pakartojimų skaičiaus, reikalingo norint pasiekti vienodą dalių kokybę. Parduotuvės, kuriose yra vidinių vielos EDM ir CNC pajėgumų, gali žymiai sutrumpinti terminus, palyginti su tais apdirbimo etapais iš išorės.
2. Koks yra geriausias įrankių plienas štampavimo štampams?
Nėra vieno geriausio įrankių plieno -, teisingas pasirinkimas priklauso nuo operacijos ir gamybos apimties. D2 įrankių plienas (54-61 HRC) pasižymi išskirtiniu atsparumu dėvėjimuisi ir pasižymi ilgalaikiu-apmušimu ir pradūrimu. A2 siūlo subalansuotą kietumo ir kietumo derinį, skirtą vidutinio{11}}tūrio štampams ir ilgesniems smūgiams. S7 užtikrina puikų atsparumą smūgiams atliekant sunkias išlyginimo ir lenkimo operacijas. Naudojant ypač didelį{12}}tūrį arba naudojant abrazyvines medžiagas, karbido įdėklai tam tikrose stotyse gali pailginti štampų tarnavimo laiką 500–1000 %, palyginti su kietu įrankiniu plienu.
3. Kaip apskaičiuojate perforavimo ir štampavimo atstumą lakštinio metalo štampavimui?
Prošvaisa vienoje pusėje yra lygus medžiagos storiui, padaugintam iš prošvaisos procento. Švelniam plienui naudokite 5-10% kiekvienoje pusėje; minkštesnėms medžiagoms, tokioms kaip aliuminis, reikia 5–7%, o kietesnėms medžiagoms, pavyzdžiui, nerūdijančiam plienui, reikia 10–12% ar daugiau. Pvz., 1,5 mm švelniojo plieno apdirbimas 8 % kiekvienoje pusėje palieka 0,12 mm tarpą kiekvienoje pusėje, todėl štampavimo anga yra 0,24 mm didesnė už visą perforatorių. Tinkamas tarpas užtikrina švarų lūžių išlygiavimą, minimalų šlifavimą ir ilgesnį įrankio tarnavimo laiką.
4. Dėl ko susidaro per daug įbrėžimų ant įspaustų dalių ir kaip tai ištaisyti?
Pernelyg didelės įdubos -, iškilusios aštrios briaunos, viršijančios 10 % medžiagos storio -, atsiranda dėl nepakankamo perforavimo-prie -tarpelio, nuobodu arba susidėvėjusių pjovimo briaunų arba nesutapimo tarp perforatoriaus ir štampo. Taisant reikia iš naujo-šlifuoti pjovimo briaunas, kad būtų atkurtas ryškumas, patikrinti ir reguliuoti tarpą kiekvienoje pusėje, kad jis atitiktų medžiagos specifikacijas, ir kreipiamojo kaiščio išlygiavimo bei štampavimo paviršiaus lygiagretumo patikrinimą. Gamybos metu stebimas šerdies aukštis yra išankstinio perspėjimo sistema, kuri suaktyvina techninę priežiūrą prieš dalims nukrypstant nuo specifikacijų.
5. Kada štampavimo štampų gamyba turėtų būti teikiama iš išorės, o ne statyti namuose?
Jei jūsų projektas viršija -namų įrangos pajėgumus, -, ypač kai trūksta sudėtingų profilių EDM, reikalingas CAE modeliavimas, kad būtų patvirtintas dizainas, reikalinga automobilių -klasės PPAP dokumentacija arba kai reikia perprojektuoti progresyvias štampavimo stotis, užsakomas paslaugas. Visą -paslaugą teikiantys štampų gamintojai, pvz., YICHEN, vykdo galimybių analizę, modeliavimą, precizinį apdirbimą, bandomuosius paleidimus ir tikrinimą pagal vieną kokybės sistemą, pašalindami kelių{5}}tiekėjų koordinavimą. Šis integruotas požiūris ypač naudingas sudarant didelės-apimties sutartis, kai pirmojo-patvirtinimo rodikliai tiesiogiai veikia gamybos terminus.


