


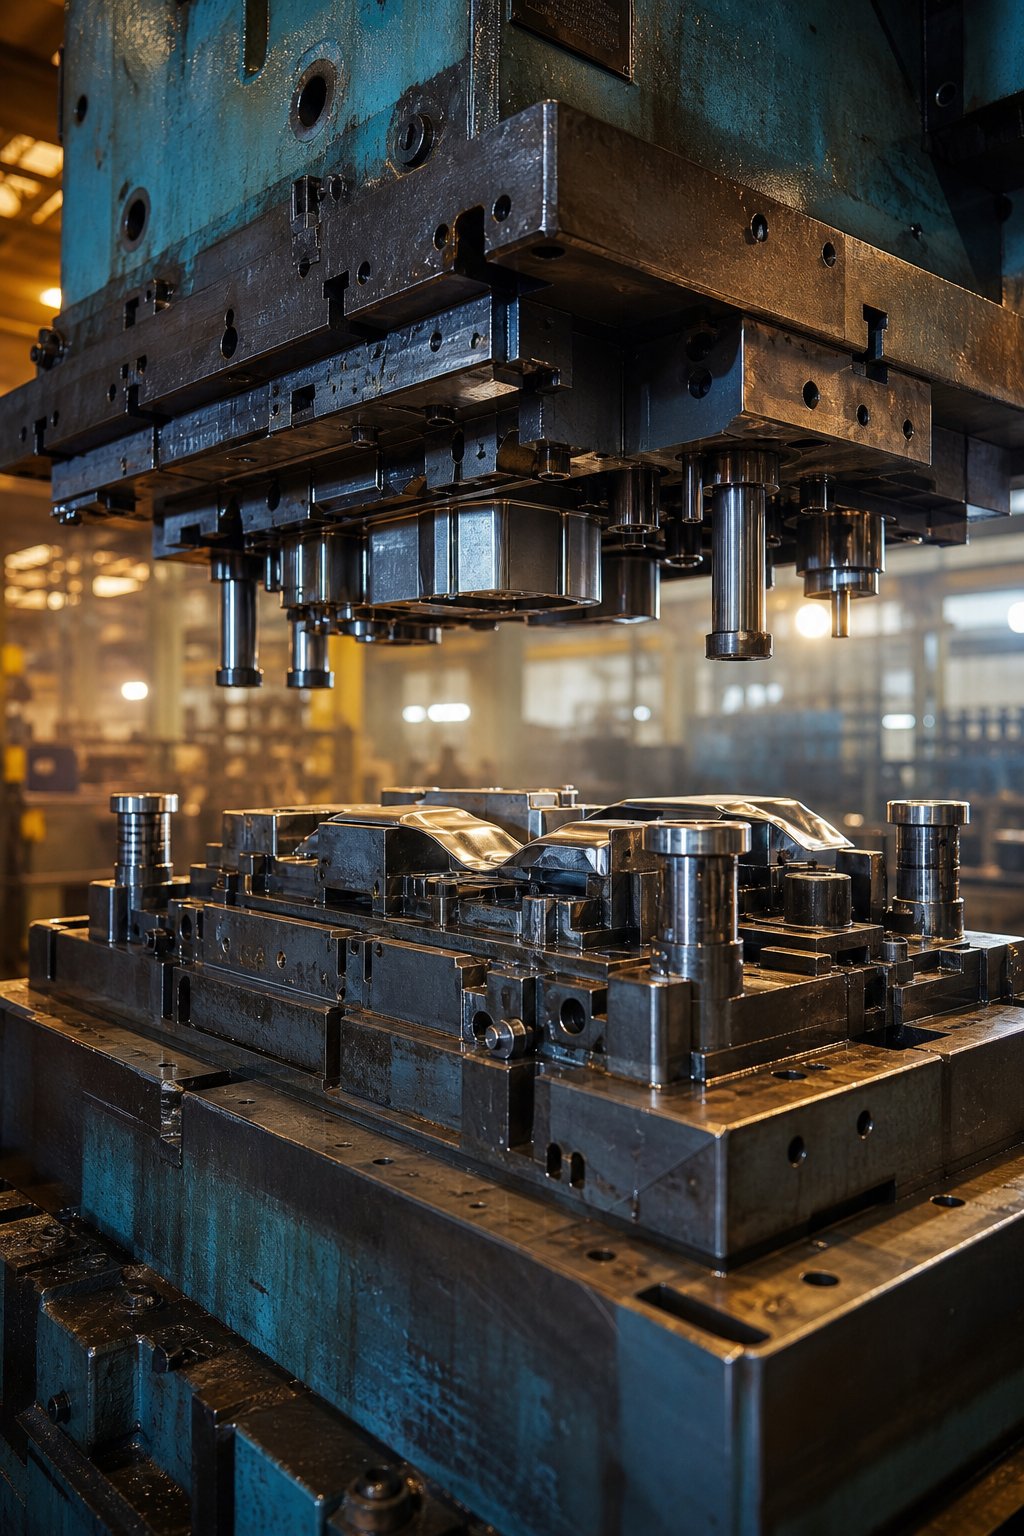
Kas yra automobilių štampavimo štampai ir kodėl jie svarbūs
Kai plokščia plieno ritė tampa sparnu, konstrukciniu bėgiu ar laikikliu, įsuktu giliai jūsų transporto priemonės viduje, transformacija įvyksta štampavimo preso viduje, varomu pagal paskirtį{0}}sumontuotu įrankiu. Šis įrankis yra štampas, o tinkamai jį pasirinkus, nustatoma, ar gamybos programa pasiekia savo sąnaudų, kokybės ir laiko tikslus.
Automobilių štampavimo štampų apibrėžimas
Automobilių štampavimo štampai yra tikslūs -inžineriniai įrankių rinkiniai, paprastai gaminami iš grūdinto įrankių plieno arba karbido{1}}lydinių, kurie supjausto, formuoja ir formuoja lakštinį metalą į transporto priemonės komponentus taikant kontroliuojamą jėgą per didelio{2}}tonažo presą.
Kiekvieną štampų rinkinį sudaro suderintos viršutinės ir apatinės pusės, kuriose yra perforatoriai, štampavimo blokai, nuėmikliai ir kreipiančiosios sistemos, kurios kartu gamina kartojamas dalis gamybos greičiu. Kaip irMVĮštampavimo štampai yra įrankiai, kuriais formuojamos ir pjaustomos lakštinio metalo dalys, sukurtos naudojant CAD programinę įrangą ir analitines programas, o kvalifikuotų štampuotojų paverčiamos fiziniais įrankiais. Automobilių dalių gamyboje šie įrankiai sudaro kiekvienos kėbulo plokštės, konstrukcijos sutvirtinimo ir vidinio metalo komponento, nuriedančio nuo linijos, pagrindą.
Kodėl štampų pasirinkimas skatina gamybos sėkmę
Įsivaizduokite, kad nurodote štampą, kuris gamina švarias dalis, bet negali neatsilikti nuo jūsų takto laiko, arba tokį, kuris veikia greitai, bet generuoja laužo normas, mažinančias jūsų maržą. Antgalio pasirinkimas yra trijų konkuruojančių slėgių sankirtoje:
- Gamybos savikaina- investicijos į įrankius, techninės priežiūros dažnumas ir medžiagų panaudojimas – visa tai priklauso nuo štampų tipo ir dizaino pasirinkimų.
- Dalies kokybė- matmenų tikslumas, paviršiaus apdaila ir šlifavimo kontrolė priklauso nuo teisingų tarpų, medžiagų srauto valdymo ir štampų konstrukcijos kokybės.
- Ciklo laikas- stočių skaičius, spaudos greičio suderinamumas ir dalių perdavimo būdas tiesiogiai valdo judesius per minutę.
OĮG inžinieriai, nurodantys automobilių antgalius naujoje platformoje, šie{0}}kompromisai keičia programos įgyvendinamumą nuo ankstyviausios koncepcijos fazės. 1 ir 2 pakopos komandoms, investuojančioms į štampavimo turtą, kad laimėtų gamybos sutartis, netinkamas pasirinkimas gali užblokuoti nepalankias ekonomikos sąlygas visam programos galiojimo laikui.Automobilių metalo štampavimo operacijosreikalauti, kad abi grupės atitiktų štampo tipą, medžiagą ir konstrukcijos kokybę prieš pjaustant plieną.
Sprendimai greitai įgauna niuansų. Dalies geometrija, metinis tūris, medžiagos klasė ir spaudos prieinamumas – visa tai sąveikauja, o kiekvienas štampavimo tipas turi skirtingą privalumų ir apribojimų profilį. Tolesniuose skyriuose šie tipai išskaidomi vienas šalia kito, apžvelgiama, kaip gaminami štampai, ir pateikiami techniniai kompromisai,{2}}atskiriantys pelningą štampavimo programą nuo sudėtingos.
Išsamus automobilių štampavimo štampo tipų palyginimas
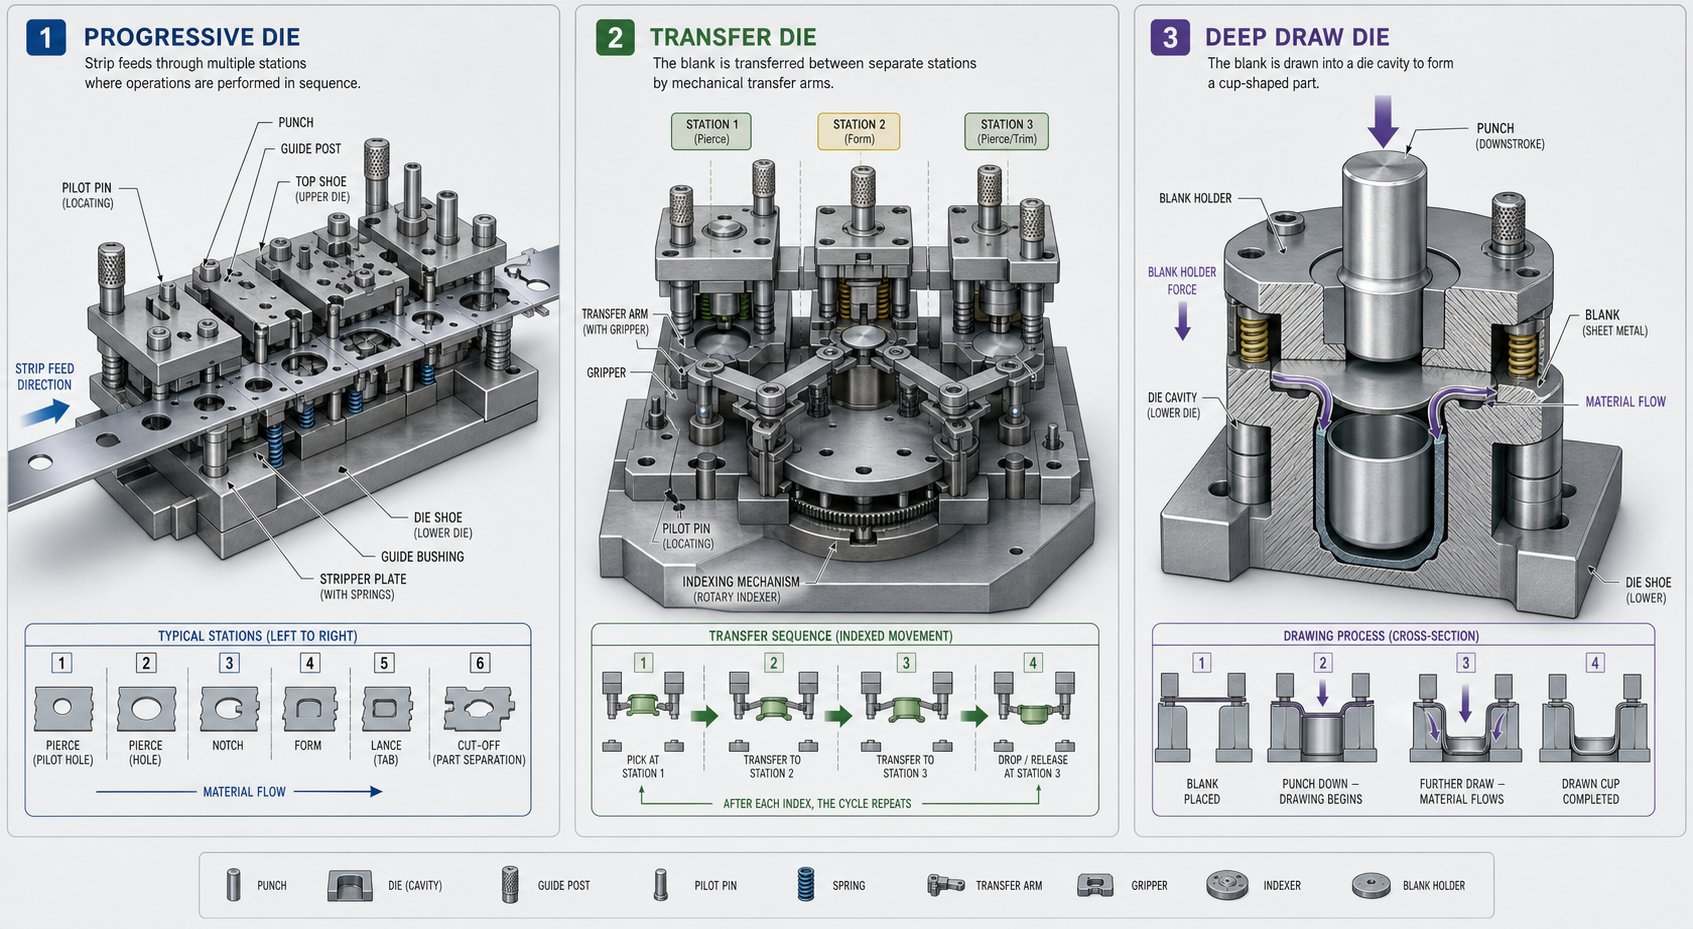
Kiekvienas štampo tipas išsprendžia skirtingą gamybos problemą. Dalies geometrija, apimties tikslai ir medžiagos klasė lemia sprendimą, tačiau supratimas, kaip iš tikrųjų veikia kiekviena konfigūracija, yra teisingo skambučio pagrindas. Toliau pateikiamas pagrindinių lakštinio metalo štampavimo štampų, šiandien naudojamų transporto priemonių programose, aprašymas.
| Štampo tipas | Veikimo principas | Geriausiai{0}}tinkamos automobilių dalys | Gamybos apimties diapazonas | Sudėtingumo lygis | Pagrindiniai apribojimai |
|---|---|---|---|---|---|
| Progresyvus | Metalinė juostelė eina per kelias stotis viename štampų rinkinyje; kiekvienas smūgis užbaigia vieną operaciją vienoje stotyje | Laikikliai, saugos diržų tvirtinimai, elektros jungtys, smulkūs konstrukciniai sutvirtinimai | Aukštas (100 000 ir daugiau per metus) | Nuo vidutinio iki aukšto | Dalies dydis ribojamas juostos pločio ir presavimo lovos; giliau patraukti sunku |
| Perdavimas | Atskiri ruošiniai mechaniškai arba robotiškai juda tarp nepriklausomų štampavimo stočių | Konstrukciniai skersiniai, pakabos laikikliai, dideli kėbulo sutvirtinimai | Nuo vidutinio iki didelio (50 tūkst. ir daugiau) | Aukštas | Didesnės kapitalo sąnaudos; lėtesnis ciklo laikas nei progresuojantis; reikalinga automatizavimo infrastruktūra |
| Tandemas | Vienos{0}}operacijos presų serija, išdėstyta vienoje eilėje; dalių perkėlimas tarp presų | Didelis korpusas-baltos spalvos-(durys, gaubtai, sparnai) | Nuo vidutinio iki aukšto | Aukštas | Didelis grindų plotas; didelės kapitalo investicijos; sudėtinga logistika |
| Junginys | Kelios pjovimo operacijos (išvalymas + pradūrimas) atliekamos vienu metu vienu judesiu | Plokščios tikslios dalys, poveržlės{0}}kaip komponentai, sutvirtinimo plokštės | Nuo vidutinio iki aukšto | Vidutinis | Apribota santykinai plokščiomis geometrijomis; didesnes įrankių sąnaudas nei pavieniai{0}}operaciniai štampai |
| Derinys | Pjovimo ir formavimo operacijos sujungtos vienu judesiu | Suformuoti laikikliai su skylutėmis, elektros gnybtai, jėgos pavaros tarpikliai | Nuo vidutinio iki aukšto | Nuo vidutinio iki aukšto | Sudėtinga štampo konstrukcija; trumpesni techninės priežiūros intervalai |
| Deep Draw | Tuščias laikiklis ir perforatorius įtraukia medžiagą į ertmę, kad sukurtų tuščiavidurę ar puodelio{0}}formos geometriją | Kuro bakai, konstrukciniai korpusai, kėbulo skydų sekcijos, akumuliatorių korpusai | Nuo vidutinio iki aukšto | Aukštas | Reikia tikslaus medžiagų srauto valdymo; linkę raukšlėtis ir plyšti |
| Apkarpyti / pradurti | Pašalina medžiagos perteklių ir prideda skylutes ar plyšius, kai formavimas baigtas | Galutinis{0}}apdirbimo etapas beveik visose antspauduotose korpuso ir konstrukcijos dalyse | Visi tomai | Žemas iki vidutinis | Antrinė operacija prideda ciklo laiką; pjovimo briaunos greitai nusidėvi ant AHSS |
Progresyvios ir perkeliamos konfigūracijos
Progresyvūs štampai išlaiko metalinę juostelę prijungtą viso proceso metu. Įsivaizduokite ritę, tiekiamą į presą: su kiekvienu judesiu juostelė pasislenka į priekį ir kiekvienoje stotyje vienu metu atliekama nauja operacija – pjovimas, lenkimas, kalimas ar įspaudimas. Užbaigta dalis nuo nešiklio juostelės atsiskiria tik galutinėje stotyje. Dėl to progresyvus štampavimo štampas yra ypač efektyvus mažesniems komponentams, gaminamiems dideliais kiekiais, pvz., tvirtinimo kronšteinams, elektros korpusams ir jungčių gnybtams. Tiesą sakant, varinis progresinis štampavimas yra įprastas EV šynose ir didelio-laidumo gnybtuose, kur svarbūs tiek maži leistini nuokrypiai, tiek greitas pralaidumas.
Perkėlimo štampai laikosi kitokio požiūrio. Ruošinys išpjaunamas anksti, tada mechaniniai pirštai arba robotų rankos perkelia jį tarp nepriklausomų stočių. Kiekviena stotis gali būti optimizuota vienai operacijai, įskaitant gilų tempimą, kuris būtų nepraktiškas progresyvioje juostoje.Perdavimo sistemosblizga didesnėms, geometriškai sudėtingoms automobilių dalims, pvz., konstrukcinėms skersinėms dalims ir pakabos komponentams, kur dalis tiesiog netelpa į progresyvios juostos apribojimus.
Tandeminės štampavimo linijos dar labiau išplečia šią logiką. Vietoj stočių viename prese, paeiliui išdėstomi atskiri presai su automatiniu dalių perkėlimu tarp jų. Rasite tandeminių konfigūracijų, gaminančių viso -dydžio korpusą-baltose plokštėse, gaubtuose ir išorinėse durų pusėse, kur kiekvienam formavimo žingsniui reikalingas atskiras presavimo tonažo ir eigos profilis.
Sudėtiniai, kombinuoti ir giluminiai štampai
Sudėtiniai štampai vienu metu atlieka kelis pjovimo veiksmus, pagalvokite apie išorinio profilio ištuštinimą ir vidinių skylių pradūrimą vienu metu. Atlyginimas yra griežtas funkcijų koncentriškumas, o tai svarbu tikslioms plokščioms dalims, tokioms kaip armatūros plokštės ir jėgos pavaros tarpikliai. Sudėtiniai štampai yra sunkesni už pradines įrankių sąnaudas, tačiau greitai atsiperka, nes nereikia tvarkyti dalių tarp operacijų.
Kombinuoti štampai žengia dar vieną žingsnį, sujungiant pjovimą ir formavimą vienu judesiu. Laikiklis, kuriam reikia ir pradurtos skylės, ir suformuoto flanšo, gali nulipti nuo preso, paruošto surinkimui. Tai sumažina antrinių operacijų ir dalies{2}} tvarkymo sąnaudas, nors štampų statyba ir priežiūra tampa sudėtingesni.
Deep tract štampeliai atlaiko reikliausią automobilių štampavimo geometriją. Plokščias ruošinys perforatoriumi įtraukiamas į štampavimo ertmę, o ruošinio laikiklis kontroliuoja medžiagos srautą, kad nesusiglamžytų. Kėbulo skydo sekcijos, degalų bakai ir EV akumuliatoriaus korpuso komponentai priklauso nuo gilaus tempimo. Procesas reikalauja kruopštaus dėmesio, kad būtų nubrėžti spinduliai, ruošinio laikiklio slėgis ir tepimas, ypač kai gamintojai pereina prie aliuminio plokščių, kurios yra mažiau atsparios nei švelnus plienas.
Apdailos operacijose miršta apipjaustymas ir pradurtas
Beveik kiekvienai suformuotai automobilio detalei reikalingas apdailos leidimas. Apipjaustymo ir pradurimo štampai pašalina perteklinę flanšo medžiagą, likusią po tempimo operacijų, pridėkite tvirtinimo angas ir išpjaukite plyšius surinkimo funkcijoms. Šie štampai yra pasroviui proceso metu, dažnai kaip galutinė perdavimo linijos stotis arba kaip atskiros operacijos tandeminėje sąrankoje.
Nors apipjaustymo ir pradurimo štampai yra paprastesni, jų pjovimo briaunos ištveria didelį susidėvėjimą, ypač apipjaustant pažangų{0}}stiprų plieną. Kraštų kokybė tiesiogiai priklauso nuo to, ar dalis praeina matmenų patikrą, todėl įrankinio plieno parinkimas ir šių štampų priežiūros grafikai nusipelno tokio pat dėmesio kaip ir formavimo etapams.
Pirmas sprendimas yra tinkamo štampavimo tipo suderinimas su detalės geometrija ir tūriu. Kitas iššūkis yra suprasti, kas nutinka, kai ribinė dalis gali būti bet kuria kryptimi, o būtent čia laipsniškas -palyginti-perdavimas- tampa labai svarbus.
Progressive Die vs Transfer Die sprendimų sistema
Daugybė automobilių dalių patenka į pilką zoną, kur techniškai gali veikti progresyvus štampai arba perkėlimo štampai. Saugos diržo tvirtinimas yra aiškiai progresuojanti teritorija, o viso{1}}dydžio vidinės durys aiškiai priklauso perdavimo linijai. O kaip dėl vidutinio-dydžio konstrukcijų sutvirtinimo su nedideliu tempimo gyliu ir 200 000 metiniu tūriu? Štai čia ir prasideda tikros inžinerinės diskusijos.
Kai progresiniai miršta pranoksta perkėlimo mirtį
Progresyvi štampavimo ir štampavimo sąranka laimi greičiau. Kadangi juostelė lieka prijungta ir nukreipiama į priekį su kiekvienu paspaudimu, galite važiuoti dideliu judesiu per minutę su minimaliu{1}}valdymo sudėtingumu. Visa operacija vyksta viename štampų rinkinyje, o tai reiškia vieną paspaudimą, vieną sąranką ir nuoseklų pakartojamumą nuo stoties iki stoties.
Progresyvūs štampai yra geresnis pasirinkimas, kai jūsų dalis yra palyginti maža, pasižymi negiliais tempimais arba paprastais lenkimais ir reikalauja didelio metinio kiekio. Pagalvokite apie tvirtinimo kronšteinus, elektros gnybtus ir nedidelius konstrukcinius sutvirtinimus. Integruota stoties konstrukcija taip pat sumažina priklausomybę nuo darbo, nes ritės tiektuvas ir preso rankenos dalis juda automatiškai. Automobilių komponentams progresyvus štampavimas užtikrina geriausią IG, kai dalys neviršija juostos pločio ir nereikia sukti ar apversti tarp operacijų.
Kai perkėlimo štampai yra geresnis pasirinkimas
Perdavimo štampai užima vietą, kai dalies dydis viršija juostelės dydį arba kai geometrija reikalauja operacijų, kurių tiesiog neįmanoma atlikti prijungtoje laikmenoje. Gilesni piešiniai, dalinis sukimas, kad būtų galima valdyti šlifavimo-kryptį, ir kelių-ašių formavimas tampa prieinami, nes kiekvienas ruošinys juda nepriklausomai tarp stočių.
Medžiagų panaudojimas yra dar vienas veiksnys, kuris linksta perkelti. Progresyvus štampas sukuria nešiklio-juostelių laužą, kuris iš karto patenka į perdirbimą, o naudojant storesnes ar brangesnes medžiagas, tų atliekų greitai kaupiasi. Perkėlimo sistemos leidžiaįdėtas tuščias išdėstymaskurie išspaudžia daugiau dalių iš kiekvieno lakšto, todėl labai sutaupoma didelio{0}}tvirto plieno ir aliuminio išlaidų. Priežiūra taip pat paprastai būna paprastesnė, nes kiekviena stotis yra nepriklausomas įrenginys, lengviau pasiekiamas ir reguliuojamas nei sandariai supakuotos programinės įrangos stotys.
Vidutinio{0}}sudėtingumo dalių sprendimo kriterijai
Kai dalis yra tarp dviejų požiūrių, šie veiksniai keičia skalę:
- Dalies dydžio riba- jei detalės gaubtas bet kuria kryptimi viršija apytiksliai 300–400 mm, juostelės padavimas tampa nepraktiškas ir galimas kelias.
- Nubrėžkite gylį- seklios formos (iki 25–30 mm) gerai veikia progresyviose stotyse; gilesni puodeliai ar kanalai teikia pirmenybę perkėlimo sąrankai, kai tuščio laikiklio slėgį galima optimizuoti kiekvienai stočiai.
- Medžiagos laužo norma- brangios arba storos atsargos padidina vežėjo-juostelių atliekų sąnaudas, todėl sprendimas yra perkeliamas naudojant įdėtą tuščią vietą.
- Spaudos tonažo prieinamumas- progresiniai štampai sujungia visas formavimo jėgas į vieną paspaudimą; jei jūsų turimos spaudos tonažas-ribotas, apkrova paskirstoma paskirstant operacijas perkrovimo stotyse.
- Antrinės operacijos poreikiai- Jei detalę reikia sukti, apversti arba atlikti operacijas iš kelių krypčių, perkėlimo sistema užtikrina lankstumą be kumštelio{1}}mechanizmo apribojimų progresuojančios juostos viduje.
Yra ir trečias kelias, į kurį verta atkreipti dėmesį. Didelėms kėbulo plokštėms, tokioms kaip durys, gaubtai ir sparnų išorės, nei vienas progresyvus štampavimas, nei standartinė perdavimo sąranka nėra ideali. Tandeminėse štampavimo linijose naudojami atskiri presai, išdėstyti iš eilės, kiekvienas skirtas vienam formavimo arba apipjaustymo etapui, tarp kurių yra robotas. Kapitalo investicijos yra nemažos, tačiau didelės apimties išorinėms plokštėms, kurioms reikia tvirto paviršiaus-kokybės standartų, tandeminės konfigūracijos išlieka pramonės standartu didžiuosiuose OĮG.
Pasirinkus vieną iš šių metodų, visą programos gyvavimo laikotarpį užfiksuojamos įrankių sąnaudos, ciklo laikas ir laužo ekonomija. Tačiau štampo tipas yra tik pusė lygties. Tai, kaip gaminamas tas štampas – nuo neapdoroto įrankinio plieno bloko iki gamybai paruošto įrankio, laikančio mikronų- lygio leistinus nuokrypius, apibrėžia, ar jis veikia taip, kaip suprojektuotas, ar nuo pat pirmos dienos tampa rūpesčiu dėl priežiūros.
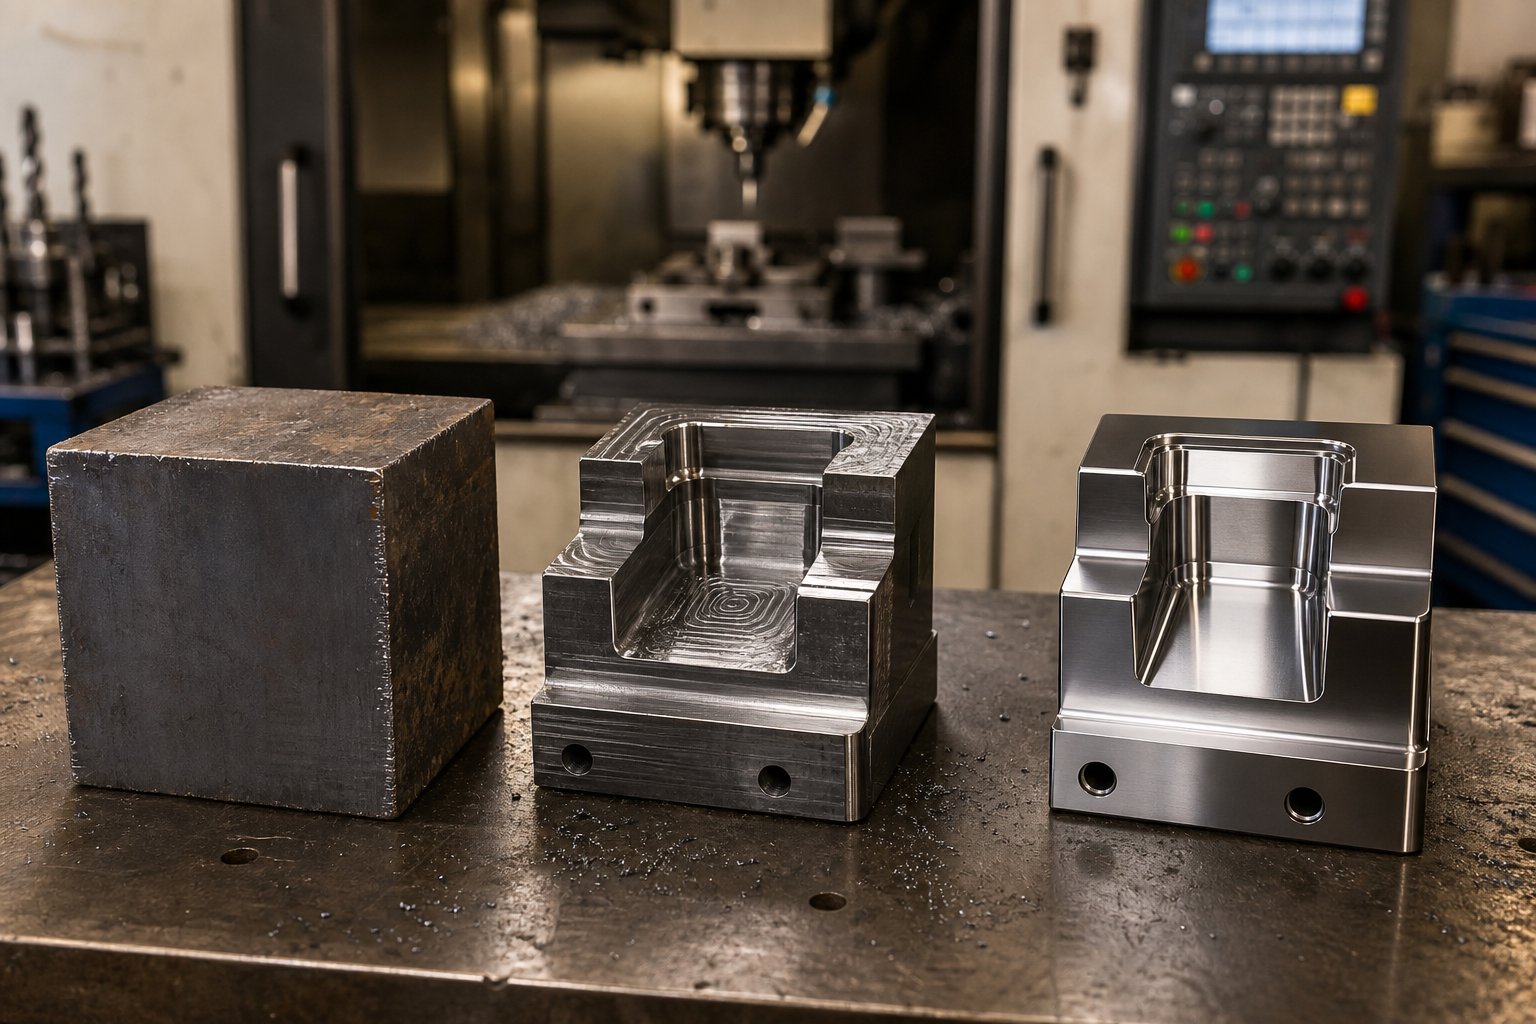
Kaip štampavimo štampai gaminami nuo ruošinio iki gamybos įrankio
Štampavimo įrankis ir štampas prasideda kaip grubus plieno blokas, o baigiasi kaip tikslus instrumentas, turintis leistinus nuokrypius, matuojamas mikronais. Kiekvienas tarpinis žingsnis pagerina įrankio kokybę arba sukuria silpnumą, kuris išryškės gamybos metu. Štai kaip klostosi kelionė.
Nuo neapdoroto bloko iki preciziškai apdoroto štampo
Štampo konstravimas vyksta pagal apgalvotą seką, kai kiekvienas etapas paruošia ruošinį kitam. Praleiskite žingsnį arba paskubėkite, o pasekmės pablogės. Tipiškas metalo štampavimo štampų gamintojas laikosi šios bendros proceso eigos:
- Medžiagų pirkimas ir kvadratūra- Štampos komponentai prasideda kaip lieti arba kalti ruošiniai, parenkami pagal rūšį ir pagal dizaino voką. Medžiaga apdirbama kvadratu ant CNC frezavimo, kad būtų nustatyti atskaitos paviršiai visam tolesniam apdirbimui.
- Grubus CNC apdirbimas- Didžioji dalis medžiagos pašalinama čia. CNC frezavimas išpjauna štampavimo antgalio kišenes, perforavimo profilius ir ertmių geometriją iki beveik -neto formos, paprastai paliekant nedidelę atsargų dalį apdailos operacijoms.
- Vielos EDM ir grimzlės EDM- Sudėtingi profiliai, siauri vidiniai spinduliai ir sudėtingos perforavimo geometrijos, kurių nepasiekia įprastas frezavimas, pjaunami naudojant elektros išlydžio apdirbimą.Vielos EDMIšskirtiniu tikslumu apdoroja{0}}profilius, o EDM formuoja ertmes ir 3D kontūrus sukietintose medžiagose.
- Terminis apdorojimas- Darbiniai komponentai grūdinami iki tikslinio diapazono, kad būtų pasiektas reikiamas atsparumo dilimui ir kietumo balansas.
- Baigti apdirbti- Po terminio apdorojimo komponentai yra apdailinami-šlifuojami, kietai-frezuojami arba šlifuojami iki galutinių matmenų. Šlifuojant paviršių pasiekiamas štampavimo plokščių lygumas, o šlifuojant įrankiu pasiekiamos kritinės skylės leistinos nuokrypos.
- Paviršiaus apdaila ir dengimas- Atsižvelgiant į taikymą, komponentai padengiami nitridavimu, PVD dangomis arba poliravimu, kad būtų sumažinta trintis, išvengta nešvarumų ir pailginamas tarnavimo laikas.
- Surinkimas ir tvirtinimas rankomis- Visi komponentai sujungiami ant štampavimo antgalio. Diemakers ranka-pritaiko pjovimo briaunas, patikrina tarpus mėlynos spalvos mišiniu ir prireikus išlygina, kad būtų pasiektas tinkamas išlygiavimas per visą uždarymo aukštį.
- Išbandymas ir patvirtinimas- Surinktas štampas patenka į presą pradiniams štampavimo bandymams. Inžinieriai įvertina dalių kokybę, nustato sritis, kurias reikia koreguoti, ir tobulina įrankį, kol bus įvykdyti gamybos standartai.
Terminis apdorojimas ir paviršių inžinerija
Terminis apdorojimas – tai etapas, kai apdirbamas blokas paverčiamas{0}}dėvėjimuisi atspariu gamybos įrankiu. Procesas pakelia štampų komponentus iki kritinės temperatūros, išlaiko juos, kad visiškai pakeistų mikrostruktūrą, tada gesinami ir grūdinami, kad būtų subalansuotas kietumas ir kietumas.
Kodėl tai taip svarbu? Per kietas smūgis įskils veikiant smūgiui. Per minkštas formavimo paviršius plastiškai deformuosis kartojant presavimo ciklus. Saldžiosios vietos priklauso nuo komponento funkcijos: pjovimo briaunoms reikalingas didžiausias kietumas, o štampavimo batams – smūgius-sugeriančio tvirtumo. KaipGamintojasPažymėtina, kad įrankių plienas, kuriam trūksta tinkamo kietumo, sugenda dėl įtrūkimų ir įtrūkimų, o tie, kuriems trūksta atsparumo dilimui, suyra pjovimo sąsajoje.
Paviršiaus inžinerija prideda dar vieną našumo lygį. Vakuuminis terminis apdorojimas išsaugo šerdies tvirtumą be oksidacijos. Azotavimas išsklaido azotą į paviršių, kad būtų sukurtas kietas korpusas. PVD ir CVD dangos padengia plonus karbido arba nitrido sluoksnius, kurie žymiai sumažina trintį ir klijų susidėvėjimą, ypač svarbu formuojant aliuminio arba nerūdijančio plieno plokštes.
Diegimo medžiagų pasirinkimas pagal taikymą
Ne kiekvienam štampavimo elementui keliami tokie patys reikalavimai, todėl renkantis medžiagas švaistomi pinigai arba pablogėja našumas. Pagrindinis principas yra medžiagos savybių suderinimas su specifiniais kiekvieno komponento patiriamais įtempiais:
| Štampo komponento funkcija | Rekomenduojama medžiagos kategorija | Kodėl tinka |
|---|---|---|
| Batai ir konstrukcinės plokštės | Vidutinės anglies plienas (pvz., S50C arba 4140) | Sugeria smūgius ir vibraciją; suteikia tvirtą atramą be trapumo |
| Atraminės ir atraminės plokštės | Šalto darbo įrankių plienas (pvz., D2/SKD11) | Didelis atsparumas gniuždymui atsparus įspaudimui esant nuolatinėms formavimo apkrovoms |
| Paviršių formavimas ir nuėmikliai | Modifikuotas šaltas apdirbimas arba mažai{0}}legiruotas įrankių plienas | Subalansuoja kietumą su kietumu, kad būtų išvengta skilimo pakartotinio smūgio metu |
| Pjovimo perforatoriai ir įdėklai | Greitasis{0}}plienas (pvz., M2 / SKH9) | Išlaiko krašto vientisumą esant trinties karščiui esant gamybos greičiui |
| Labai{0}}dėvi pjovimo briaunos (AHSS arba ilgas{1}}dirbimas) | Karbido įdėklai arba miltelinis metalinis įrankių plienas | Maksimalus atsparumas abrazyviniam nusidėvėjimui reiklioms medžiagoms arba dideliems tūriams |
Karbido štampavimo štampai, o ypač progresyvūs karbido štampavimo štampai, dideliu{0}}laidumo medžiagoms spaudžiant dideliu greičiu, naudojami volframo karbido įdėklai pjovimo stotyse, kuriose abrazyvinis nusidėvėjimas yra didžiausias. Šie įdėklai labai prailgina galandimo intervalus, tačiau jie yra trapūs, todėl jie skirti pjauti briaunas, o ne formuoti paviršius, kurie sugeria smūgį.
Sprendimų medis yra paprastas: gamybos apimtis, štampuotos medžiagos kietumas ir komponentų funkcija susilieja, kad nukreiptų į tinkamą medžiagą. Mažos-tūrio minkštos{2}plieninės dalys nepateisina karbido. Didelės apimties-AHSS programos negali išsiversti be jos.
Sukonstruojus štampą ir pasirinkus medžiagas, kad būtų užtikrintas ilgaamžiškumas, kitas eksploatacinių savybių kintamasis yra geometrija, ypač tarpai tarp perforatoriaus ir štampo, nuo kurių priklauso, ar nupjautos briaunos yra švarios, suplyšusios ir ar įrankio tarnavimo laikas atitinka lūkesčius, ar yra mažesnis.
Išmetimo ir medžiagų srauto pagrindai
Galite sukurti štampą iš geriausio įrankių plieno, apdirbti jį mikronų{0}}lygio tikslumu ir padengti geriausias galimas paviršiaus dangas. Tačiau jei atstumas tarp perforatoriaus ir štampavimo yra netinkamas jūsų medžiagai, nuo pirmojo smūgio susidorosite su įbrėžimais, ankstyvu įrankių nusidėvėjimu ir matmenų nukrypimu. Klirensas yra vienas iš labiausiai ieškomų techninių klausimų štampų projektavimo srityje: tai vienintelis kintamasis, jungiantis medžiagų mokslą su kiekvienos štampuotos dalies kokybe.
Įvairių medžiagų tarpo apskaičiavimas
Tarpas tarp perforatoriaus pjovimo krašto ir atitinkamo štampavimo angos krašto, išreiškiamas medžiagos storio vienoje pusėje procentais. Jei štampuojate 1,0 mm automobilių lakštinį metalą 10 % prošvaisa kiekvienoje pusėje, tarpas tarp perforatoriaus ir štampo yra 0,10 mm kiekvienoje perforatoriaus pusėje.
Skamba paprastai, bet čia daugelis parduotuvių patenka į bėdą. Theplačiai naudojama 10% taisyklėbuvo sukurtas laikais, kai transporto priemonės daugiausia buvo gaminamos iš mažai anglies{0}}išskiriančio plieno. Ši antklodė gerai tinka švelniam plienui, sukuriant numatomą vieno-trečdalio šlyties, dviejų-trečdalių lūžio profilį nupjautoje briaunoje. Tačiau šiuolaikinės automobilių programos štampuoja viską nuo 980 -fazės iki 6 000 serijos aliuminio, o šios medžiagos veikia skirtingai.
Pagrindinis principas yra paprastas: kietesnėms, didesnės{0}}stiprumo medžiagoms paprastai reikia didesnio tarpo, nes jų takumo riba yra arčiau galutinio tempimo stiprumo. Prieš lūžimą plastinės deformacijos įvyksta labai mažai, todėl medžiagai reikia daugiau vietos, kad švariai lūžtų. Minkštesnės, lankstesnės medžiagos toleruoja mažesnius tarpus, nes prieš lūžtant jos labiau deformuojasi (blizganti nudegusi zona).
| Medžiagos kategorija | Tipiški pavyzdžiai | Bendras atstumas (% vienoje pusėje) | „Cut Edge“ elgesys |
|---|---|---|---|
| Mažai-anglies / švelnus plienas | DC04, SPCC, 1008/1010 | ~10% | Subalansuotos šlyties ir lūžių zonos; nuvalykite kraštą tinkamu tarpu |
| AHSS (DP, TRIP, CP klasės) | DP590, DP780, DP980, TRIP780 | ~12-20% | Minimalaus blizginimo zona; lūžis-dominuojantis kraštas; didesnės pjovimo jėgos |
| Aliuminio lydiniai | 5xxx, 6xxx serijos | ~8-12% | Jei tarpas yra per didelis, gali susidaryti įdubos ir plyšti kraštai |
| Nerūdijantis plienas | 304, 316, 430 | ~12-16% | Darbas greitai sukietėja ties nupjauta briauna; didesnės nuėmimo jėgos |
| Didelio-stiprumo mažo-lydinio (HSLA) | HSLA 340, 420, 550 | ~11-15% | Mažesnė deformacija prieš lūžimą nei švelnus plienas; vidutinės smūginės apkrovos |
Šie diapazonai yra bendrosios pramonės gairės. Tikslios vertės turi būti patvirtintos atsižvelgiant į konkrečią lydinio klasę, lakšto storį ir įrankių būklę. KaipMISUMI inžinerinė nuorodapažymi, kad kai kurie šiuolaikiniai įrankių tyrimai rodo, kad 11-20 % tarpai gali žymiai sumažinti įrankių įtampą ir pailginti eksploatavimo laiką, ypač metalo štampavimo automobiliams, kuriuose naudojamos didelio stiprumo markės.
Kas atsitiks, kai leidimas neteisingas? Pasekmės kyla abiem kryptimis:
- Nepakankamas klirensas- pjovimo jėgų šuolis, smūgio apkrova didėja, o smūgiai per anksti lūžta arba lūžta. Nuplėšimo jėgos kyla, nes medžiaga prilimpa prie perforatoriaus. Plieninių štampavimo štampų, kuriuose veikia AHSS, maži tarpai gali sukelti katastrofišką perforavimo gedimą po palyginti kelių smūgių.
- Per didelis klirensas- medžiaga netrūksta švariai. Matysite didesnes įdubas dalies briaunoje, apvirtimą-perforavimo pusėje ir nukenčia matmenų tikslumas. Dalys nepavyksta patikrinti, o antrinės šlifavimo operacijos sumažina jūsų ciklo laiką ir sąnaudas.
Išsineškite: klirensas nėra nustatyta-ir-pamiršta vertė. Kiekvienai jūsų automobilinio štampavimo preso medžiagos klasei reikalingas atskiras skaičiavimas, o senoji 10 % taisyklė taikoma tik vienai lydinių šeimai.
Medžiagų srauto valdymas atliekant giluminio traukimo operacijas
Pjovimo operacijas reguliuoja klirensas. Tačiau formavimas, ypač gilus piešimas, įveda visiškai kitokį iššūkį: kontroliuoti, kiek medžiagos patenka į štampavimo ertmę ir kokiu greičiu. Per didelis srautas sukelia raukšles flanše arba šoninėse sienelėse. Per mažas srautas ištempia medžiagą per savo ribas, todėl plonėja ir galiausiai plyšta.
Trys mechanizmai veikia kartu, kad būtų galima valdyti šį balansą ant automobilių skydų:
Tušti laikikliai (rišikliai).Ruošinio laikiklis suspaudžia lapo kraštą, o perforatorius įtraukia medžiagą į ertmę. Jėga, kurią ji taiko, vadinama tuščio laikiklio jėga (BHF), yra pagrindinė įtraukimo{1}}valdymo svirtis. KaipOhajo valstijos universiteto Tiksliojo formavimo centro tyrimaipaaiškina, BHF kreivė smūgio smūgio metu nustato, ar dalis yra-be raukšlių ir įplyšimų{1}. Per žemas, o medžiagos perteklius susiraukšlėja. Per aukštas, o ruošinys negali tekėti į ertmę, todėl smūgio nosies spindulys lūžta.
Pieškite karoliukus.Šios iškilios briaunelės, apdirbtos rišiklio paviršiuje, lokaliai padidina ruošinio suvaržymo jėgą, nereikalaujant vienodai didelio ruošinio laikiklio slėgio. Piešimo karoliukai priverčia lakštą sulenkti ir atsilenkti, kai jis teka pro juos, sugerdamas energiją ir sulėtindamas tempimą{1}} tikslinėse srityse. Automobilių kėbulo plokštėse, kur medžiagų srautas labai skiriasi aplink dalies perimetrą, brėžinio briaunos geometrija ir padėtis yra derinami kiekvienai zonai per štampavimo bandymą.
Azoto spyruoklės ir hidraulinės pagalvės.Jėgos šaltinis už ruošinio laikiklio yra svarbus. Azoto cilindrai, įmontuoti į štampą, suteikia jėgą, kuri didėja 10-20% su eiga, todėl didėja pasipriešinimas, kai tempimas gilėja. Šiuolaikinių presų CNC hidraulinės pagalvėlės suteikia dar tikslesnį valdymą, programuojamu profiliu keičiant ruošinio laikiklio jėgą per visą eigą. Šis lankstumas kartais gali visiškai panaikinti traukimo karoliukų poreikį, o BHF padidinimas artėjant eigos pabaigai padeda sumažinti spyruokliškumą, padidindamas dalies sienelių įtampą.
Naudojant sudėtingas automobilių lakštinio metalo plokštes, tokias kaip durų vidinės ar ketvirtinės plokštės, tuščio laikiklio jėgos, brėžinio briaunos konfigūracijos ir tepimo sąveika lemia, ar atitinkate plokščių kokybės standartus, ar kelias savaites bandote ieškoti skilimų ir raukšlių. Šiuolaikinės CNC pagalvių sistemos pagreitina šį procesą, leisdamos priverstinai{1}}reguliuoti profilį tarp smūgių, o ne reikalauti fizinių štampų modifikacijų.
Šie medžiagų srauto principai tampa dar svarbesni pramonei pereinant prie pažangaus didelio{0}}stiprumo plieno ir aliuminio – medžiagų su siauresniais formavimo langais, kur skirtumas tarp susiraukšlėjimo ir plyšimo žymiai sumažėja.
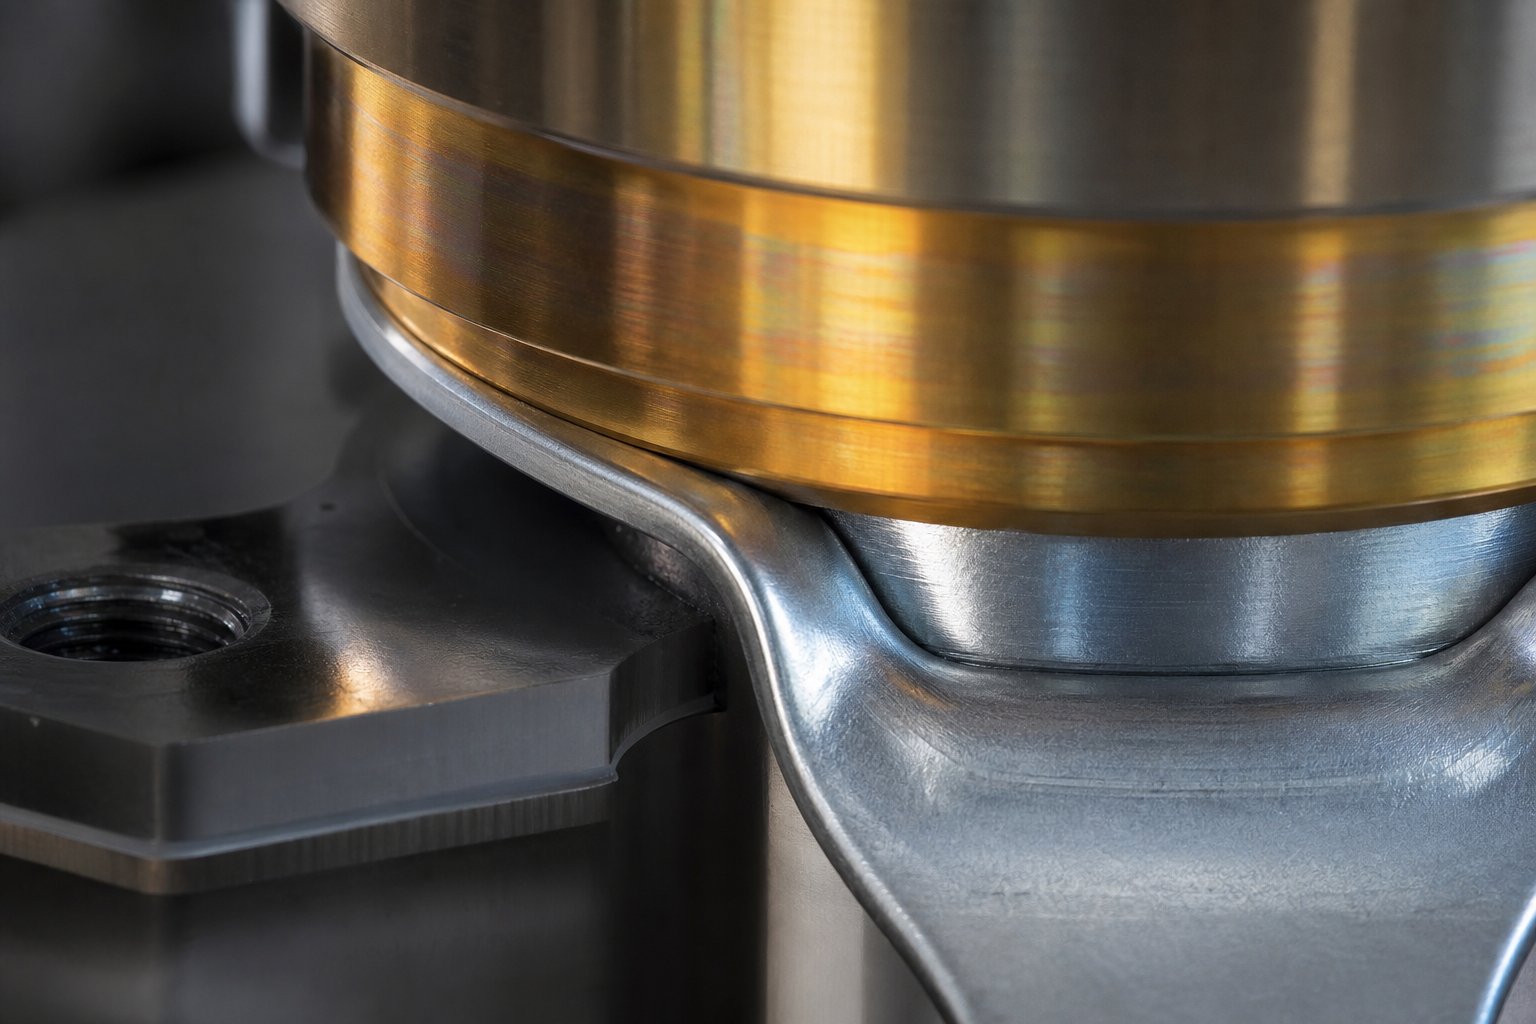
Kaip pažangios medžiagos keičia štampo dizainą
Siauresni langai yra tik dalis istorijos. Perėjimas prie lengvesnių, stipresnių transporto priemonių architektūrų iš esmės keičia tai, ko tikimasi iš kiekvieno preso parduotuvėje esančio štampavimo. Pažangus didelio-tvirčio plienas išstumia tonažo ribas ir kramto pjovimo briaunas. Jei dangos netinkamos, aliuminis užtepa ant formuojančių paviršių. O iš daugelio medžiagų{5}}kūno struktūrų reikia lankstumo, kurio prieš dešimtmetį nebuvo. Komandoms, gaminančioms automobilių metalo štampavimo dalis, šios medžiagų tendencijos nėra teorinės. Jie kiekvieną dieną diktuoja įrankių biudžetus, priežiūros intervalus ir proceso stabilumą.
AHSS ir jos reikalavimai štampų inžinerijai
Kai OEM nurodo DP780 arba DP980 konstrukciniam bėgiui, štampavimo inžinierius paveldi pasekmių grandinę. Didesnė takumo riba reiškia didesnes formavimo jėgas, o tai reiškia didesnį preso tonažą. Pjovimo briaunos ištveria žymiai didesnį abrazyvinį susidėvėjimą, nes AHSS lūžta su minimalia plastine deformacija, sutelkiant įtempį šlyties sąsajoje. Atsparumas, elastingumo atsigavimas po formavimo, žymiai padidėja.
TheAHSS Insights žinių bazėTai aiškiai apibūdina: spyruoklės dydis yra kaip -susiformavusio srauto įtempio, kuris sujungia pradinį takumo ribą su darbiniu sukietėjimu deformacijos metu, funkcija. Abi vertės yra didesnės AHSS klasėse, palyginti su švelniu arba įprastiniu HSLA plienu. Esant tam tikrai detalės formai ir storiui, DP plieninis kanalas atsidarys labiau nei ta pati geometrija HSLA 350, net kai deformacijų pasiskirstymas yra beveik identiškas. Įtempių skirtumai lemia matmenų nuokrypį.
Trys spyruokliniai režimai labiausiai paveikia AHSS dalis: kampinis pokytis ties lenkimo spinduliais, šoninės sienelės susilinkimas nuo lenkimo{0}}atsilenkimo per štampavimo spindulius ir posūkis dėl nesubalansuotų liekamųjų įtempių asimetriškuose skerspjūviuose. Kiekvienam iš jų reikalinga specifinė štampų geometrijos kompensacija, kuri dažnai apskaičiuojama modeliuojant prieš pjaunant plieną.
AHSS rūšims reikalingos štampo konstrukcijos modifikacijos:
- Padidinta preso talpa- formavimo ir pjovimo jėgos gali būti 50–100 % didesnės nei švelnaus plieno ekvivalentų, todėl reikia didesnių presų arba perskirstytos stoties apkrovos.
- Platesni štampų tarpai- pjovimo tarpai keičiasi nuo tradicinių 10 % kiekvienoje pusėje iki 12–20 %, kad būtų išvengta perforavimo skiedros ir sumažinta įrankinio plieno smūginė apkrova.
- Atsparumo kompensacija štampų geometrijoje- per-lenkimas, per-karūnavimas ir modifikuoti tempimo spinduliai yra įmontuoti į įrankio paviršius, todėl dalis spyruokliuoja iki vardinių matmenų.
- Atnaujinti pjovimo įdėklai- karbido arba miltelių pavidalo{1}}metalinis įrankių plienas pakeičia įprastą D2 apdailos ir pradūrimo vietose, kad atlaikytų abrazyvinį susidėvėjimą nuo didelio-stiprumo briaunų.
- Didesnės ruošinio laikiklio jėgos- formuojant padidėjusį sienelės įtempimą sumažėja spyruoklė, bet reikia stipresnių azoto spyruoklių arba hidraulinių pagalvėlių sistemų.
- Griežtesni proceso langai- mažesnė ruošinio storio, tepimo pasiskirstymo ir štampų būklės svyravimų tolerancija prieš dalims nukrypstant nuo specifikacijų.
Aliuminio korpuso plokštės ir štampavimo dangos sprendimai
Aliuminis taupo svorį, maždaug 40 % lengvesnis nei plienas, lyginant su lygiaverčiu plokščių plotu, tačiau jis užmuša mirtį taip, kaip niekada nedaro plienas. Pagrindinis kaltininkas yra pykinimas: formuojant aliuminio oksido sluoksnis lūžta, o veikiamas metalas prilimpa prie įrankinio plieno paviršių veikiant slėgiui. Nekontroliuojamas, pylimas kaupiasi į gabalėlius, kurie susmulkina kiekvieną paskesnę plokštę, todėl susidaro laužas ir reikalinga neplanuota štampo priežiūra.
Aliuminis taip pat pateikia atspirties iššūkius kitu kampu. Jo tamprumo modulis yra maždaug trečdalis plieno (maždaug 70 GPa, palyginti su 210 GPa), o tai reiškia tris kartus didesnį elastingumo atsistatymą esant lygiaverčiam srauto įtempių lygiui. Norint išlaikyti galutinių dalių matmenis, geometrijoms reikia dar agresyvesnės kompensacijos, o formavimo modeliavimas turi atsižvelgti į šį mažesnį standumą viso proceso metu.
Aliuminio plokštėms reikalingos štampo konstrukcijos modifikacijos:
- PVD arba CVD kietos dangos ant formuojančių paviršių- titano aliuminio nitrido (TiAlN), chromo nitrido (CrN) arba deimantų-kaip anglies (DLC) dangos smarkiai sumažina klijų susidėvėjimą ir pykinimo tendenciją.
- Veidrodinis{0}}poliruotas štampo paviršius- paviršiaus šiurkštumas, mažesnis nei Ra 0,2 µm, sumažina trinties taškus, kuriuose aliuminis gali pradėti sukibimą.
- Specializuoti tepalai- sausos-plėvelės tepalai arba aliuminio-specifinės formavimo alyvos pakeičia standartinius štampavimo tepalus, kurie suyra veikiant paviršiaus slėgiui.
- Modifikuoti tempimo spinduliai- didesni štampavimo ir štampavimo spinduliai sumažina vietinį kontaktinį slėgį ir pykinimo riziką didelio-įtempimo zonose.
- Atlyginimas per{0}}kompensaciją- tris kartus didesnė kompensavimo geometrija, palyginti su lygiaverčiu-stiprumo plienu, patvirtinta modeliuojant prieš apdirbant.
- Dažni pakartotinio dangos{0}}dėjimo tvarkaraščiaiSuplanuoti - priežiūros intervalai, skirti pakartotinai-poliruoti ir-padengti formuojančius paviršius prieš dažymą, pablogina plokščių kokybę.
Individualizuotoms automobilių metalo štampavimo operacijoms, kuriose naudojami aliuminio uždoriai (dangteliai, stogo dangčiai, sparnai), daug investuojama į dengimo technologiją ir paviršiaus priežiūrą. Išankstinės įrankių sąnaudos yra didesnės, tačiau alternatyvus, dažnas neplanuotas išjungimas, siekiant taisyti smailių štampų paviršius, yra daug brangesnis per visą gamybos laikotarpį.
Daugia{0}}medžiagų architektūra ir lankstumas
Šiuolaikinės transporto priemonių platformos retai naudojamos vienai medžiagai. Įprastas korpusas-baltos spalvos- gali derinti presuotą-boro plieną B-stulpuose, DP980 konstrukcinius bėgius, 5000-serijos aliuminį uždoriuose ir švelnų plieną nekonstrukciniuose laikikliuose. Kiekviena medžiaga reikalauja savo klirenso, tonažo ir paviršiaus apdorojimo iš įrankių.
Atliekant automobilių metalo štampavimo operacijas, palaikančias šias mišrias architektūras, iššūkis yra išlaikyti štampų lankstumą nedidinant įrankių biudžeto. Kai kurios strategijos, kurios tai sprendžia:
- Moduliniai štampavimo įdėklai- keičiami pjovimo ir formavimo įdėklai leidžia vienam štampavimo batui naudoti skirtingos klasės medžiagas, keičiant komponentus, pritaikytus kiekvienam lydiniui.
- Reguliuojamos ruošinių laikiklių sistemos- CNC pagalvėles su programuojamais jėgos profiliais galima perkonfigūruoti tarp medžiagų keitimo be fizinių štampų modifikacijų.
- Daugia{0}}medžiagų procesų išmanymas- štampavimo inžinieriai, kurie supranta ir AHSS atspirties elgseną, ir aliuminio nuovargio prevenciją, gali sukurti įrankius, pritaikytus planuojamiems medžiagų pakeitimams per platformos gyvavimo ciklą.
Progresyvus štampavimo varis ir kiti didelio{0}}laidumo lydiniai, skirti EV elektrinių komponentų, papildo mišinį dar viena medžiagų šeima. Vario minkštumas sukelia sunkumų esant mažiems tarpams, o jo šilumos laidumas šilumą išsklaido kitaip nei plienas, o tai turi įtakos tepalo elgesiui ir smūgio temperatūrai esant dideliam eigos greičiui. Automobilių komponentų metalo štampavimas dabar apima medžiagų spektrą, kuris prieš dvidešimt metų būtų buvęs neįsivaizduojamas vienoje įmonėje.
Čia „Pramonės 4.0“ technologijos užsidirba. Kai štampų susidėvėjimas nenuspėjamai pagreitėja įvairiose medžiagų grupėse, tradiciniai laiku pagrįsti priežiūros tvarkaraščiai nepatenka. Šiuolaikiniai sprendimai integruoja jutimą tiesiai į štampą:
- Į-įkrovos jutikliai- pjezoelektriniai jutikliai, įterpti į štampą, realiu laiku aptinka jėgos parašo pokyčius, kurie rodo susidėvėjimo progresavimą, medžiagos nenuoseklumą arba tepimo gedimą.
- Smūgių skaitikliai su nuspėjamaisiais algoritmais- užuot suplanavę techninę priežiūrą fiksuotais intervalais, algoritmai koreliuoja eilių skaičių su medžiagos rūšimi, presavimo greičiu ir istoriniais nusidėvėjimo modeliais, kad prognozuotų optimalius priežiūros langus.
- Vykdomas-kokybės stebėjimas- artumo jutikliai ir lazerinės matavimo sistemos štampuose tikrina dalių matmenis esant gamybos greičiui, užfiksuodamos matmenų poslinkį dėl spyruoklinių pokyčių, kol sugedusios automobilių metalo štampuotos dalys pasiekia kitą operaciją.
- Temperatūros stebėjimas- termoporos matricos formuojančiuose paviršiuose stebi šilumos kaupimąsi, dėl kurio spartėja aliuminio susidarymas arba dangos suirimas ant dengtų įdėklų, sukeldamos įspėjimus prieš pablogėjus paviršiaus kokybei.
Šie jutikliu{0}}pagrįsti metodai paverčia štampų priežiūrą iš reaktyvaus į nuspėjamą, o tai ypač naudinga, kai viena presavimo linija sukasi tarp AHSS konstrukcinių dalių ir aliuminio uždorių toje pačioje pamainoje. Duomenys taip pat grįžta į kitos programos štampų dizainą, uždarant gamybos realybės ir inžinerinių prielaidų kilpą.
Pažangios medžiagos reikalauja daugiau kiekviename štampavimo proceso etape, pradedant nuo pradinio geometrijos kompensavimo iki paviršiaus apdorojimo ir nuolatinės priežiūros. Tačiau patys įrankiai yra tokie pat geri, kaip ir modeliavimo darbas, patvirtinantis juos prieš pradedant apdirbimą. Ši tema, kai virtualioji bandomoji technologija smarkiai pakeitė štampų kūrimo ekonomiką.
Modeliavimas ir virtualus bandymas šiuolaikinėje šlifavimo inžinerijoje
Nuo projekto išleidimo iki gamybos patvirtinimo gali užtrukti 20 ar daugiau savaičių. Didelė tos laiko juostos dalis istoriškai atiteko fiziniam išbandymui: štampavimo įkrovimas į presą, dalių paleidimas, nuokrypių matavimas, šlifavimo korekcijos ir kartojimas, kol dalis atitinka specifikacijas. Kiekviena kilpa kainuoja spaudos laiką, medžiagas ir kvalifikuotą darbą. Formuojant modeliavimą ši lygtis apverčiama, nes programinės įrangos problemos savaitėmis prieš apdirbant bet kokį įrankinį plieną.
Modeliavimo formavimas ir grįžimo numatymas
Įsivaizduokite, kad pirmą kartą paspauskite ekraną, o ne 2000 tonų spaudimą. Tai yra pagrindinė šiuolaikinio formavimo modeliavimo vertė. Programinės įrangos paketai naudoja baigtinių elementų analizę (FEA), kad modeliuotų, kaip lakštinis metalas deformuojasi kontaktuojant su perforatoriumi ir štampu, numatant, ką medžiaga veiks kiekviename eigos ciklo taške. Progresyviam štampavimo štampų dizainui tai reiškia, kad prieš baigiant juostelės išdėstymą reikia įvertinti kiekvienos stoties indėlį formuojant.
Tokie įrankiai kaip „AutoForm's ProgSim“, kuri naudoja laipsniško sprendimo technologiją, pritaikytą pažangiems{0}}matų dizaineriams, veikia kaip virtualūs bandomieji presai. Jie pateikia formuojamumo rezultatus, įskaitant atstūmimo prognozę, automatinį ruošinio kūrimą ir tonažo įvertinimus – visa tai dar nebaigus tikrojo štampų dizaino. Sąrankos ir modeliavimo laikas gali svyruoti nuo minučių mažesniems štampams iki kelių valandų didesniems, tai yra dalis to, ko reikalauja fizinis išbandymas.
Atsparumo prognozė yra ypač svarbi bet kokiam automobilių štampavimo štampui, formuojančiam AHSS arba aliuminį. Modeliavimas apskaičiuoja, kiek elastingumo atsigauna po to, kai perforatorius atsitraukia, tada inžinieriai taiko virtualią kompensaciją, modifikuodami štampų paviršius, kad dalis sugrįžtų į vardinius matmenis. Be šio žingsnio matmenų nuokrypį pastebėtumėte tik apdirbę šimtus tūkstančių dolerių vertės įrankių plieną iki netinkamos geometrijos.
Štai ką inžinieriai įvertina iš tipinio modeliavimo:
- Ribinių diagramų formavimas (FLD)- atvaizduokite deformacijos būseną kiekviename dalies taške, atsižvelgiant į medžiagos gedimo apvalkalą, pažymėdami sritis, kuriose yra skilimo arba įdubimo pavojus.
- Medžiagų retinimo žemėlapiai- rodomas procentinis lakšto storio sumažėjimas visoje dalyje, identifikuojant sritis, kuriose medžiaga tempiasi už saugių ribų.
- Raukšlių rodikliai- aptikti gniuždymo nestabilumą flanšuose ir šoninėse sienelėse, dėl kurių gali atsirasti paviršiaus defektų arba trukdyti montavimui.
- Springback poslinkio laukai- kiekybiškai įvertinkite elastingumo atsistatymo dydį ir kryptį kiekviename mazge, vadovaudamiesi štampų paviršių kompensavimo geometrija.
- Tonažo ir trinkelių jėgos įvertinimų formavimas- numatyti preso apkrovą ir ruošinio laikiklio jėgą, reikalingą kiekviename etape, informuodami apie preso pasirinkimą ir azoto spyruoklių dydį.
- Pieškite{0}}schemose- stebėkite, kiek medžiagos patenka į štampavimo ertmę iš kiekvieno ruošinio krašto, patvirtindami brėžinio karoliukų išdėstymą ir ruošinio dydį.
KaipFraunhofer IWU tyrimasrodo, kad net paties preso tamprioji deformacija, dažnai sukelianti maždaug 80 % viso įrankio -presų sistemos deformacijos, gali būti modeliuojama naudojant sumažintus mašinos suspaudimo paviršių FE vaizdus. Toks tikslumo lygis reiškia, kad modeliavimo rezultatai dabar atitinka realaus pasaulio ribines sąlygas, kurių ankstesnės programinės įrangos kartos tiesiog nepaisė.
Virtualus išbandymas vs fizinis išbandymas
Fizinis išbandymas visiškai neišnyks. Vis tiek turite patvirtinti paviršiaus kokybę, patvirtinti dangos veikimą ir atlikti gamybos{1}}greičio bandymus. Tačiau fizinio išbandymo vaidmuo perėjo nuo problemų -sprendimo prie patvirtinimo. Sunkus diagnostinis darbas, skilimų radimas, raukšlių pašalinimas, spyruoklės derinimas dabar vyksta praktiškai.
Kontrastas ryškus. Tradicinei sudėtingos korpuso plokštės bandymo kilpai gali prireikti nuo 8 iki 12 fizinių pakartojimų, kurių kiekvienai reikia spaudimo laiko, bandomųjų ruošinių ir įrankių gaminimo valandų šlifavimui ir tarpikliui. Virtualus bandymas gali suspausti tai į 2 ar 3 fizines kilpas, orientuotas į tikslų derinimą, o ne į esminį pataisymą. Fraunhofer IWU tyrimas parodė, kad virtualūs dėmių modeliai, imituojantys slėgio pasiskirstymą tarp štampų paviršių esant realioms formavimo apkrovoms, puikiai koreliavo su fiziniais dėmių rezultatais po vienos mechaninės pertvarkymo kilpos.
Tai svarbu ne tik laiko taupymui. Kiekviena fizinė bandomoji iteracija kelia riziką: šlifavimo korekcija vienoje srityje perkelia slėgio pasiskirstymą kitur, o įrankių gamintojas atlieka pakopinius reguliavimus. Virtualus modeliavimas leidžia išbandyti pataisymus atskirai, suprasti jų sistemos -plačią poveikį ir patekti į spaudą su štampu, kurį reikia tobulinti, o ne išradinėti iš naujo.
Kalbant apie metalo štampavimą automobilių pramonėje, kur štampų kūrimo terminai tiesiogiai veikia transporto priemonių paleidimo grafikus, ekonominis pagrindas yra įtikinamas. Išankstinė-kokybės įkėlimas į modeliavimą sutrumpina paruošimo laiką, sumažina brangius inžinerinius pakeitimus po įrankio sukūrimo ir užtikrina nuspėjamesnį programos laiką.
Visą štampo gyvavimo ciklą – nuo koncepcijos iki gamybos ir galutinės{0}}-eksploatavimo pabaigos – naudingas modeliavimas keliais etapais:
- Koncepcija ir įgyvendinamumas- one{1}}step solvers suteikia greitą siūlomos dalies geometrijos formavimo patikrinimą per kelias minutes, pažymėdami neįmanomas formas prieš pradedant išsamų projektavimą.
- Detalus štampo dizainas- prieauginis modeliavimas patvirtina juostelių išdėstymą, stočių seką, piešimo karoliukų išdėstymą ir ruošinių kūrimą naudojant visų medžiagų modelius.
- Atsparumo kompensacija- iteracinis virtualus kompensavimas tobulina štampų paviršius, kol numatoma detalių geometrija patenka į tolerancijos ribas.
- Diegimas ir apdirbimas- simuliacija-išvestinė kompensavimo geometrija tiekiama tiesiai į CNC įrankio takus, o presavimo deformacijos modeliai informuoja apie vainikavimo korekcijas.
- Fizinis išbandymas- sumažintas iki patvirtinimo ir tikslaus{1}}derinimo, o ne esminių problemų-sprendimo, sutrumpinant savaites nuo tvarkaraščio.
- Gamybos palaikymas- modeliavimo bazinės linijos tampa trikčių šalinimo nuoroda, kai vykstančios gamybos metu procesas nukrypsta.
- Priežiūra ir atnaujinimas- susidėvėję štampo paviršiai gali būti iš naujo-įvertinti pagal atnaujintus medžiagų modelius arba peržiūrėtą dalių geometriją, kai platformos atnaujinamos.
Modeliavimas nepakeičia įrankių gamintojo patirties. Tai sustiprina, suteikdama matomumą į fiziką, kurios plika akimi nepastebi jokia patirtis. Rezultatas: štampai, kurie greičiau pasiekia gamybos tikslus, kainuoja mažiau sukurti ir užtikrina pastovesnę dalių kokybę nuo pat pirmojo patvirtinto smūgio.
Visos šios inžinerinės pastangos, medžiagų parinkimas, tarpo skaičiavimai, modeliavimo{0}}patvirtinta štampų geometrija galiausiai tarnauja vienam tikslui: gaminant dalis, atitinkančias konkrečius transporto priemonės sistemos reikalavimus. Kaip tie reikalavimai skiriasi įvairiose konstrukcinėse, važiuoklės, vidaus ir jėgos pavaros formose, kurios praktiškai taikomos konfigūracijose ir proceso strategijose.
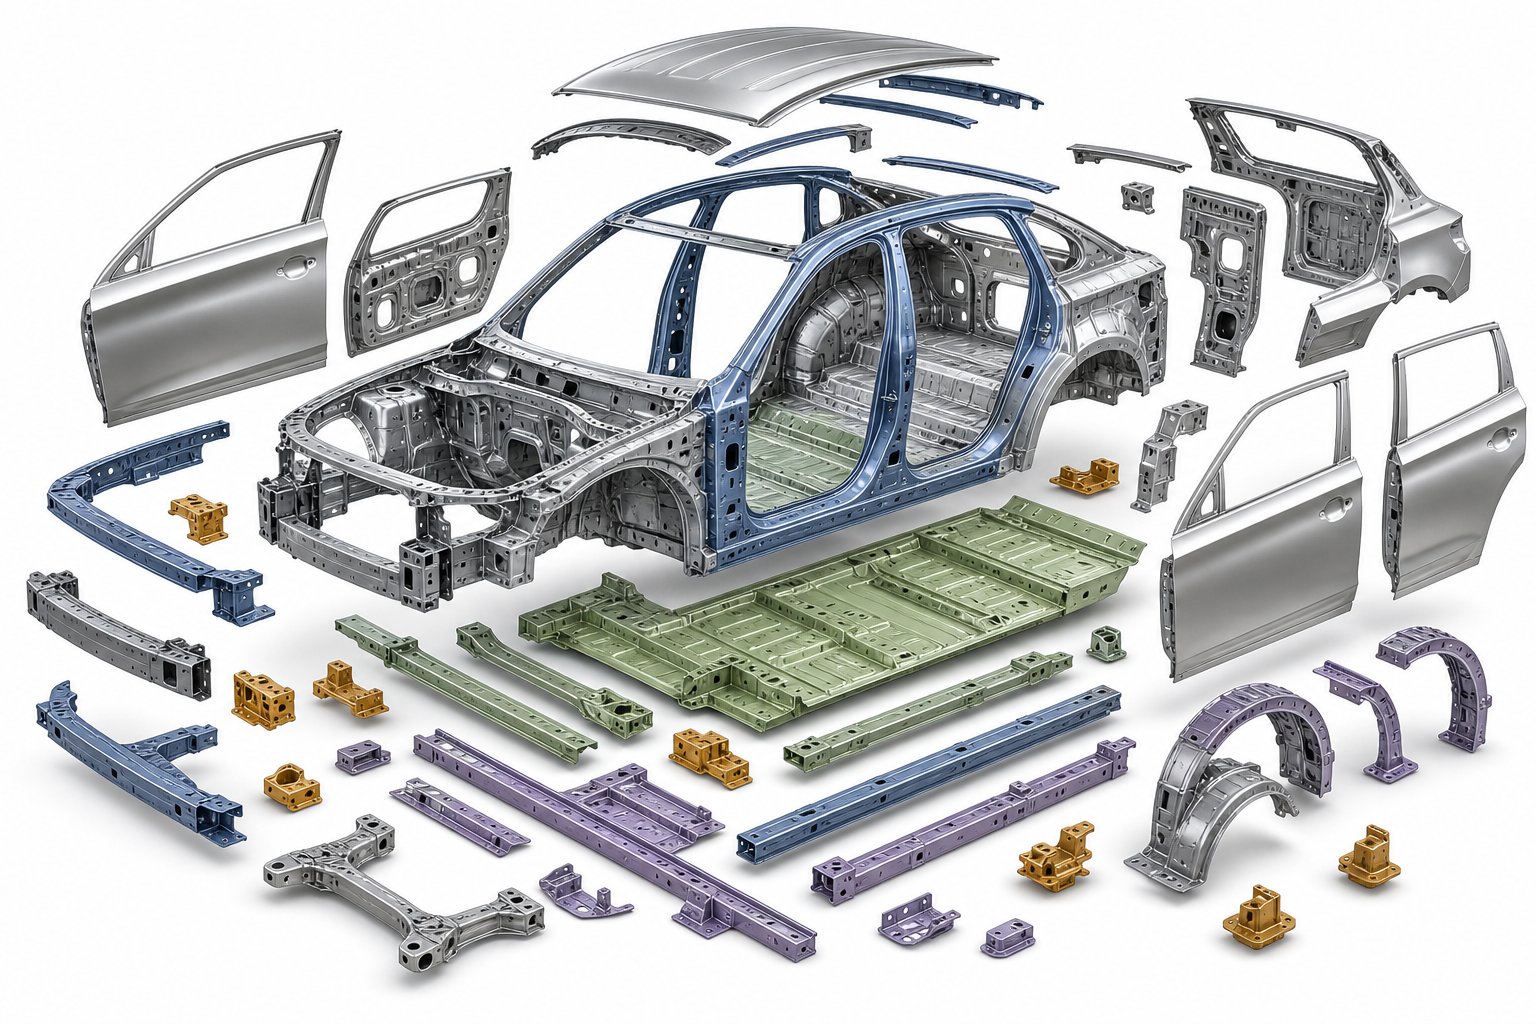
Antspaudavimo štampavimo taikymas visose transporto priemonių sistemose
Kiekviena štampuota dalis transporto priemonėje egzistuoja, nes jos reikalavo tam tikra funkcija: sugerti susidūrimo energiją, palaikyti pakabos apkrovas, sustiprinti durų ertmę arba sudėti transmisijos komponentą. Ta funkcija diktuoja medžiagą, o medžiaga – štampą. Kai atsekate šią grandinę atgal nuo baigtos transporto priemonės, atsiranda aiškūs modeliai, kaip štampų tipai susiejami su transporto priemonės sistemomis. Šių modelių supratimas padeda inžinierių ir pirkimo komandoms nustatyti įrankius, atitinkančius realius kiekvienos dalies našumo reikalavimus, o ne pagal numatytuosius nustatymus, kad būtų taikomas vienas -dydis-tinka-visiems metodas.
Struktūros ir korpuso-baltos spalvos štampavimo{1}}programos
Kėbulas-baltas- (BIW) reiškia didžiausią automobilių štampavimo dalių koncentraciją bet kurioje transporto priemonėje. Šie komponentai apibrėžia keleivių salono geometriją, valdo avarijos energijos kelius ir suteikia tvirtinimo paviršius uždarymui, stiklams ir vidaus sistemoms. Antspaudavimo iššūkiai čia yra dideli: dideli plokščių plotai, sandarūs paviršiaus -kokybės standartai, taikomi A klasės paviršiams, ir vis agresyvesnės medžiagų klasės, užtikrinančios atsparumą smūgiams.
Išorinėms kėbulo plokštėms, pvz., durims, gaubtams ir sparnams, reikalingi giliai traukiami štampai, veikiantys tandeminėmis presavimo linijomis. Pirmenybė teikiama paviršiaus kokybei, todėl štampų paviršiai poliruojami iki veidrodinio paviršiaus, padengiami, kad neliktų žymėjimo, ir prižiūrimi pagal griežtus grafikus. Vidinės plokštės ir konstrukciniai sutvirtinimai toleruoja grubesnes paviršiaus sąlygas, tačiau reikalauja griežtesnės matmenų kontrolės, nes jie apibrėžia suvirinimo -jungės geometriją, laikančią korpusą kartu.
Konstrukciniams bėgiams, skersiniams elementams ir stulpų sutvirtinimams vis dažniau naudojamas presuotas{0}}boro plienas arba AHSS klasės, pvz., DP980. Šiems automobilių metalo štampavimui reikalingos karšto formavimo linijos boro komponentams arba sunkiųjų -tonų perkėlimo presai šaltai formuotam AHSS. Štampo konstrukcijoje turi būti atsižvelgta į ekstremalią spyruoklės kompensaciją ir greitą pjovimo kraštų susidėvėjimą, todėl karbido įdėklai yra būtini apdailos stotyse.
Automobilių dalys, kuriose naudojamas štampavimas BIW srityje, apima beveik visas sutvirtinimo plokštes, stulpo vidų ir tunelio komponentus. Apipjaustymo ir pradurimo operacijos užbaigia skylių raštus, flanšo profilius ir sutampančius paviršius po to, kai pirminiai formavimo etapai užbaigia detalės 3D geometriją.
Važiuoklės, vidaus ir sunkvežimio komponentų štampavimas
Važiuoklės ir pakabos komponentai veikia esant nuovargio apkrovai ir korozijos poveikiui, todėl renkantis medžiagas pasirenkamas HSLA plienas ir karštai{0}} cinkuotos rūšys. Valdymo svirties laikikliai, rėmo sutvirtinimai ir spyruoklinės sėdynės yra tipiškos metalo štampavimo automobilių dalys, gaminamos ant perdavimo štampų linijų, kuriose nuosekliose stotyse atliekamas nedidelis tempimo gylis ir daugkartinės pradurimo operacijos.
Vidaus metaliniai sutvirtinimai, sėdynių rėmai, prietaisų skydelio kryžminės-automobilio sijos ir durų apsaugos nuo -įsibrovimo strypai sujungia konstrukcinę funkciją su pakuotės apribojimais. Daugelis šių dalių tinka progresyviems štampams, nes jų geometrija neviršija juostos-pločio ribų, o metinis kiekis yra didelis. Automobilių dalių štampavimas vidaus sistemoms dažnai apima kombinuotus štampus, sujungiančius pradūrimą ir formavimą vienu judesiu, kad būtų sumažintos antrinės operacijos ir dalies tvarkymo sąnaudos.
Konkrečios sunkvežimių-konstrukcinės dalys stumia štampų inžineriją visiškai kita kryptimi. Rėmo bėgiai, skersiniai ir penktųjų Perdavimo štampai arba tam skirti vienos-stoties presai tvarko šias dalis, o štampo antgaliai ir atsarginės plokštės yra daug didesnių nei reikalaujama keleivinių transporto priemonių įrankiams.
Jėgos pavaros korpusai ir dangteliai, įskaitant transmisijos korpusus, diferencialo dangčius ir elektromobilių variklių korpusus, pagrįsti giliai traukiamais štampais, kad būtų sukurta tuščiavidurė geometrija be suvirintų siūlių. Medžiagų pasirinkimas apima aliuminio lydinius, kad sumažintumėte svorį, ir štampuotą plieną, kad būtų sumažintos sąnaudos. Kiekvienam iš jų reikia skirtingų štampų paviršiaus apdorojimo ir tarpo konfigūracijų, kaip aptarta ankstesniuose skyriuose.
Žemiau esančioje lentelėje šie ryšiai pateikiami sistemingai:
| Transporto priemonių sistema | Tipinės dalys | Įprastos medžiagos | Pageidaujamas štampo tipas | Pagrindiniai dizaino aspektai |
|---|---|---|---|---|
| Korpusas-baltas-(išorinės plokštės) | Durys, gaubtai, sparnai, stogo plokštės | Švelnus plienas, aliuminis 5xxx/6xxx | Tandeminė linija su giliu tempimu | A klasės paviršiaus kokybė; Apsauga nuo aliuminio; didelės presinės lovos |
| Korpusas-baltas-(struktūrinis) | Stulpai, bėgiai, tunelių sutvirtinimai | AHSS (DP780-DP980), presu grūdintas boro plienas | Perkėlimo štampai; karšto formavimo linijos | Atsparumo kompensacija; karbido apdailos įdėklai; didelio tonažo |
| Važiuoklė ir pakaba | Valdymo svirties laikikliai, rėmo dalys, spyruoklinės sėdynės | HSLA plienas, cinkuotas plienas | Perdavimas miršta | Atsparumas nuovargiui; apsauga nuo korozijos; vidutinio tempimo gylio |
| Vidaus sutvirtinimai | Sėdynių rėmai, IP sijos, durų apsauga nuo{0}}įsibrovimo | HSLA plienas, švelnus plienas, DP plienas | Progresyvios miršta; derinys miršta | sandari pakuotė; didelis tūris; kelios pradurimo funkcijos |
| Jėgos pavaros korpusai | Transmisijos gaubtai, variklių korpusai, diferencialo dangčiai | Aliuminio lydiniai, giliai{0}}tempiamas plienas | Deep draw miršta | Sandarinimo paviršiaus lygumas; sienų vienodumas; tepalų valdymas |
| Sunkvežimio konstrukcinė | Rėmo bėgiai, skersiniai, penktųjų{0}}ratų plokštės | Storas{0}}dydžio HSLA (4–8 mm) | Perkėlimo štampai; vienos{0}}stoties sunkieji presai | Ekstremalus tonažas; tvirti batai; stori{0}}akcijų tarpai |
| Elektra ir jungtys | Šynų juostos, gnybtai, akumuliatorių jungtys | Vario, žalvario, nikelio lydiniai | Progresyvios miršta | Griežtos tolerancijos; burbuliukų valdymas; didelės{0}}greitos gamyba |
Atkreipkite dėmesį, kaip grandinė teka viena kryptimi: funkcija apibrėžia medžiagą, medžiaga apibrėžia formavimo elgesį, o formavimo elgsena diktuoja štampavimo tipą. Avarinio-kritinio B-stulpo sutvirtinimui negalima naudoti laipsniško štampavimo, nes medžiaga (presu-grūdintas plienas) reikalauja karšto formavimo. Didelės apimties sėdynės laikiklis negali pateisinti tandeminės linijos, nes ekonomika to nepalaiko. Kiekviena lentelės pora atspindi inžinerinę logiką, o ne savavališką priskyrimą.
Tokio sudėtingumo automobilių dalių gamyba reiškia, kad inžinierių komandos turi įvertinti štampavimo sprendimus visapusiškai, o ne atskirai nurodyti įrankius. Štampo tipas, preso konfigūracija, medžiagos klasė ir antrinės operacijos sąveikauja, o vienas neteisingas kaskadas per kitas. Komandoms, tyrinėjančioms, kaip ši sąveika vyksta realiose gamybos programose,YICHEN automobilių atvejų tyrimaisiūlo procesų pavyzdžius, apimančius konstrukcinius, vidaus, važiuoklės ir sunkvežimių -sunkvežimius susijusius metalo štampavimus, skirtus automobiliams, ir yra naudingas atskaitos taškas lyginant štampavimo strategijas su faktiniais gamybos rezultatais.
Sujungus štampavimo programas su transporto priemonių sistemomis, paaiškėja, ko jums reikia. Kitas klausimas – kas jį kuria ir kuo skiriasi štampavimo partneris, kuris tiekia-parengtus įrankius, nuo to, kuris vargina galvą.
Tinkamo štampavimo štampavimo inžinerijos partnerio pasirinkimas
Žinojimas, kuris štampavimo tipas tinka jūsų daliai ir kaip jis turėtų būti pagamintas, yra tik pusė darbo. Kita pusė – surasti partnerį, kuris iš tikrųjų galėtų atlikti darbus, tiekti įrankius, kurie veiktų taip, kaip numatyta, pagal grafiką ir neviršijant biudžeto per visą gamybos gyvavimo ciklą. Automobilių štampavimo įmonėse, kurios konkuruoja dėl kokybės ir paleidimo laiko, skirtumas tarp pajėgaus štampavimo partnerio ir nepakankamai kvalifikuoto partnerio atsispindi kiekvienoje metrikoje – nuo PPAP patvirtinimo terminų iki garantijos PPM tarifų iki gamybos metų.
Svarbūs gebėjimai įvertinti mirštančio partnerio metu
Ne visos automobilių metalo štampavimo įmonės siūlo tokį patį gylį. Kai kurie puikiai projektuoja, tačiau apdirba iš išorės. Kiti naudoja puikius presus, bet neturi modeliavimo patirties. Vertinimo iššūkis yra nustatyti, kurios galimybės yra svarbiausios jūsų konkrečiai programai, ir patikrinti, ar tiekėjui iš tikrųjų jos priklauso, o ne subrangovams atlikti svarbiausius veiksmus.
Įvertinkite šiuos kriterijus nuo didžiausio iki mažiausio poveikio programos sėkmei:
- Namų štampų projektavimas ir formavimo modeliavimas-- Tiekėjas, kuris atlieka formavimo modeliavimą viduje, prieš pjaustydamas plieną numatydamas atsitraukimą, retinimą ir medžiagų srautą, problemas nustato savaitėmis anksčiau nei tiekėjas, kuris pasikliauja kliento-pateiktais duomenimis arba visiškai praleidžia modeliavimą. KaipCenterline Engineering atvejų tyrimaidemonstruoti, tiekėjai, naudodami formavimo modeliavimą „nuo pat pradžių“{0}}pateikdami citatą, pateikia tikslesnius tuščius įvertinimus, optimizuoja medžiagų naudojimą ir štampai, kuriems reikia mažiau fizinių bandymų iteracijų.
- Namų apdirbimo ir bandymo pajėgumai-- Patikrinkite, ar tiekėjui priklauso CNC frezos (įskaitant 5-ašius), vielos EDM ir bandomieji presai, apimantys jūsų tonažo diapazoną. Užsakomųjų įrankių salės padidina pristatymo laiko riziką ir sumažina atskaitomybę. Pažangūs štampų gamintojai, prižiūrintys savo įrankių patalpas, gali greičiau įgyvendinti inžinerinius pakeitimus ir išlaikyti štampų gamybos būklę be trečiųjų šalių delsimo.
- AHSS ir aliuminio medžiagų patirtis- Paklauskite konkrečiai apie patirtį, susijusią su dviejų fazių-plienu, presu-grūdinto boro ir aliuminio uždarymo plokštėmis. Kiekvienai medžiagų šeimai reikalingos skirtingos klirenso strategijos, dangų sistemos ir spyruoklinio kompensavimo metodai. Partneris, neturintis patirties-AHSS ar aliuminio srityje, sužinos apie jūsų įrankių biudžetą.
- OEM kokybės sistemos sertifikavimas ir PPAP galimybė- IATF 16949 sertifikatas tiekėjo štampavimo ir įrankių srityje yra automobilių programų pagrindas. Vien ISO 9001 neapima automobiliams skirtų -specifinių PPAP ir APQP reikalavimų. Patvirtinkite, kad tiekėjas gali pristatyti balioninius spaudinius, matmenų ataskaitas, valdymo planus, FMEA, Gage R&R tyrimus ir pajėgumų tyrimus tokiu lygiu, kokio tikisi jūsų OĮG klientas.
- Štampo priežiūros programos ir gamybos rampos palaikymas- Partnerio darbas nesibaigia gavus PPAP patvirtinimą. Prevencinės priežiūros tvarkaraščiai, atsarginių įdėklų atsargos ir greito -reagavimo taisymo galimybės lemia, ar jūsų įrankiai išsaugo kokybišką kiekį, ar pablogėja iki gaisro gesinimo. Patvirtinkite dokumentuotus priežiūros žurnalus,-svetainės laikymo sąlygas ir inžinerinius pakeitimų valdymo procesus.
- Vertė{0}}paslaugos ir vertikali integracija- Tiekėjai, siūlantys antrines operacijas, pvz., suvirinimą, apdailą, surinkimą-ir pritaikytą pakavimą po vienu stogu, sumažina perdavimo riziką ir sutrumpina pristatymo laiką. Laipsniško štampavimo tiekėjams integruotos paslaugos reiškia mažiau pirkimo užsakymų ir vienintelį atskaitomybės tašką nuo neapdorotos ritės iki išsiųstų rinkinių.
Svertinė rezultatų kortelė padeda objektyviai susisteminti palyginimą. Priskirkite kiekvienam kriterijui svarbą pagal savo programos prioritetus, įvertinkite atrinktus tiekėjus nuo 1 iki 5 pagal kiekvieną kriterijų ir leiskite matematikai nustatyti stipriausią kandidatą, o ne pasikliauti vien santykių istorija.
Investicijų derinimas su gamybos strategija
Įrankiai yra pagrindinis turtas, kurio eksploatavimo trukmė matuojama milijonais smūgių. Pasirinktas partneris turi atitikti ne tik šiandienos gamybos apimtis, bet ir jūsų rampos trajektoriją, galimus inžinerinius pakeitimus ir{1}}pabaigos{2}}programos nutraukimo strategiją.
Keletas klausimų, kurie atskiria strateginius partnerius nuo sandorių parduotuvių:
- Ar jie gali keistis?- Jei po paleidimo jūsų metinis apimtys padvigubėja, ar tiekėjo presų parkas ir gamybos elementų struktūra tai atitinka be naujų įrankių ar ilgesnės prastovos? Automobilių metalo štampavimo paslaugos turėtų būti vertinamos atsižvelgiant į esamus pajėgumus ir augimo galimybes.
- Kaip jie elgiasi su inžineriniais pokyčiais?- Vėlyvosios-etapinės dizaino peržiūros yra automobilių programų realybė. Tiekėjas, turintis-vidinių įrankių, gali įdiegti ECO greičiau ir su mažesne rizika nei tas, kuris priklauso nuo išorinių štampavimo cechų.
- Kokios yra štampo nuosavybės ir saugojimo sąlygos?- Patvirtinkite raštu, kam priklauso įrankiai programos pabaigoje, kokia yra neaktyvių štampų saugojimo politika ir ar tiekėjas įsipareigoja teikti paramą, įskaitant priežiūrą, visą programos gyvavimo ciklą. Neaiškūs terminai sukelia ginčus, kai keičiasi apimtys arba programos saulė leidžiasi.
- Ar jie įsitraukia į ankstyvą DFM bendradarbiavimą?- Geriausi automobilių dalių gamintojų partneriai peržiūri brėžinius prieš pateikdami citatą, pažymi leistinų nuokrypių krūvį-ir rekomenduoja geometrijos patobulinimus, kurie pagerina formavimą nepažeidžiant dalių funkcijos. Programos, kurios kviečia DFM įvestį anksčiau, išvengia brangių vėlyvosios{3}}etapų įrankių pakeitimų.
Komandoms, vertinančioms kandidatus į automobilių dalių gamintojus perkeliant arba priartinus prie kranto, artumas prie surinkimo gamyklos sumažina pristatymo laiką ir palaiko pristatymo laiku--laikus reikalavimus. Viešųjų pirkimų strategijose vis labiau teikiama pirmenybė tiekimo grandinės atsparumui, todėl vietiniai ar regioniniai partneriai, vykdantys vertikaliai integruotas operacijas, užtikrina didesnį matomumą ir greitesnį problemų sprendimą nei paskirstytos kelių šalių{3}}įrankių programos. Daugelis automobilių dalių gamintojų JAV ir kituose nusistovėjusiuose regionuose dabar konkuruoja dėl reagavimo ir eksploatavimo kontrolės kartu su vieneto kaina.
Vienas iš išteklių, kurį verta ištirti atliekant šį vertinimąYICHEN automobilių pramonės puslapis, kuriame pateikiami štampavimo ir lakštinio metalo gamybos atvejų tyrimai, apimantys OĮG per Tier-2 programas, skirtas konstrukcijų, vidaus, važiuoklės ir sunkvežimių komponentams. Jų aprėptis įvairiose transporto priemonių sistemose ir tiekimo grandinės pakopose daro juos tinkamu pasirinkimu komandoms, ieškančioms partnerio, kuris suprastų visas automobilių metalo štampavimo paslaugas, nuo štampų projektavimo iki gamybos palaikymo.
Galiausiai tinkamas štampų projektavimo partneris yra ne tik tas, kurio kaina yra žemiausia. Tai tas, kurio galimybės, kokybės sistemos ir gamybos palaikymo modelis atitinka jūsų programos rizikos profilį, apimties trajektoriją ir medžiagų sudėtingumą. Plačiai taikykite šiuos kriterijus, patikrinkite pretenzijas atlikdami svetainės auditą ir nuorodų patikras ir leiskite dokumentuotiems veiklos duomenims, o ne pažadams, lemti jūsų sprendimą dėl tiekimo.
Dažnai užduodami klausimai apie automobilių štampavimo štampus
1. Kuo skiriasi progresiniai štampai nuo perkėlimo štampų automobilių štampuojant?
Progresyvūs štampai sujungia metalinę juostelę, kai ji eina per kelias stotis viename štampų rinkinyje, todėl jie idealiai tinka mažesnėms,{0}}didelės apimties dalims, pvz., laikikliams ir jungtims. Perkėlimo štampai anksti nupjauna ruošinį ir perkelia jį tarp nepriklausomų stočių naudojant mechaninius pirštus arba robotus, kurie tinka didesnėms, geometriškai sudėtingoms dalims, tokioms kaip konstrukciniai skersiniai ir pakabos laikikliai. Pasirinkimas priklauso nuo dalies dydžio, tempimo gylio, medžiagų laužo tikslų ir metinių tūrio reikalavimų.
2. Kaip apskaičiuojate skirtingų lakštinio metalo medžiagų štampavimo tarpą?
Tarpas išreiškiamas medžiagos storio vienoje pusėje procentais. Lengvam plienui paprastai naudojama apie 10 % prošvaisa, o pažangiems didelio -stiprumo plienams (AHSS) reikia 12-20 % dėl didesnio takumo stiprumo ir pjovimo ypatumų. Aliuminio lydiniams paprastai reikia 8–12%, o nerūdijančiam plienui – 12–16%. Naudojant netinkamą tarpą, įrankis per anksti nusidėvi, susidaro per didelės įbrėžimai arba matmenų netikslumai, todėl kiekvienai medžiagos klasei reikia savo patvirtintos tarpo vertės.
3. Kokių štampų konstrukcijos pakeitimų reikia norint štampuoti pažangų -stiprų plieną (AHSS)?
AHSS rūšims, tokioms kaip DP780 ir DP980, reikia kelių štampų modifikacijų: padidinto presavimo tonažo (50-100 % didesnio nei švelnaus plieno), didesnių pjovimo tarpų, kad būtų išvengta štampavimo atskilimo, štampų geometrijoje įmontuota atspyrimo kompensacija, karbido arba miltelinio metalo įdėklai apdailos stotyse, kad būtų galima kontroliuoti nusidėvėjimo jėgą, didesnio sandarumo langų laikiklis. Formavimo modeliavimas tampa būtinas norint numatyti ir kompensuoti žymiai didesnį šių medžiagų elastingumą po formavimo.
4. Kiek laiko užtrunka automobilių štampavimo štampo sukūrimas?
Įprastas automobilių štampavimo štampas užtrunka 20 ar daugiau savaičių nuo projekto išleidimo iki gamybos patvirtinimo. Ši laiko juosta apima CNC apdirbimą, EDM operacijas, terminį apdorojimą, paviršiaus apdailą, surinkimą ir fizinį bandymą. Šiuolaikinė formavimo modeliavimo technologija žymiai sumažina bandomąjį etapą, nes formavimo problemas nustato beveik prieš pjaunant plieną, sutrumpindama tai, kas anksčiau reikalavo 8-12 fizinių pakartojimų iki 2-3 patvirtinimo kilpų, skirtų tiksliam derinimui, o ne esminių problemų sprendimui.
5. Į ką reikėtų atkreipti dėmesį renkantis automobilių štampavimo štampų tiekėją?
Pirmenybę teikite tiekėjams, turintiems -namų štampų projektavimo ir formavimo modeliavimo galimybes, turimus CNC apdirbimo ir bandomuosius presus, įrodytą patirtį naudojant AHSS ir aliuminio medžiagas, IATF 16949 sertifikatą su visomis PPAP galimybėmis ir dokumentuotas štampų priežiūros programas. Įvertinkite jų gebėjimą keistis pagal jūsų apimties trajektoriją, greitai tvarkykite inžinerinius pokyčius ir pateikite ankstyvą projektavimą-, skirtą bendradarbiauti gamybos srityje. Tokie partneriai, kaip YICHEN, siūlantys integruotą štampavimą ir lakštinio metalo gamybą visuose OĮG, taikydami{7}}2 pakopos programas, užtikrina vieno šaltinio atskaitomybę nuo įrankių iki gamybos palaikymo.


