


Ką iš tikrųjų apima metalo štampavimo įrankis ir štampo taisymas
Metalo štampavimo įrankių ir štampų taisymas yra korekcinis pažeistų, susidėvėjusių ar netinkamai veikiančių štampavimo dalių atstatymas į pradinę darbinę būklę. Tai svyruoja nuo nedidelių-pakeitimų spaudoje, pvz., nuskelto perforatoriaus keitimo stotyje, iki didelių stendo remonto darbų, kai reikia visiškai išardyti, suvirinti, iš naujo{2}}apdirbti ir surinkti svarbias štampo dalis. Skirtingai nuo planinės prevencinės priežiūros, remontas reaguoja į gedimą, kuris jau įvyko arba yra aktyviai vykdomasgamina sugedusias dalis.
Diegimo taisymo darbų apimties apibrėžimas
Pagalvokite apie štampų taisymą pagal sunkumo skalę. Viename gale turite atlikti greitus taisomuosius veiksmus: sukeisti sugedusį pilotą, palieti pjovimo briauną akmeniu arba užtaisyti netinkamai suderintą komponentą. Kitame gale jūs traukiate štampą prie stendo, kad suvirintumėte įtrūkusias štampavimo dalis, EDM darbas su tiksliomis savybėmis arba visiškai peršlifuotų formos stotis, kurios nukrypo nuo tolerancijos ribų. Bendra tema yra ta, kad kažkas sugedo arba pablogėjo virš priimtinų ribų, ir gamyba negali tęstis, kol ji nebus ištaisyta.
Profilaktinė priežiūra išsaugo štampą dabartinėje darbinėje būsenoje atliekant suplanuotas užduotis, tokias kaip galandimas, tepimas ir tikrinimas. Štampo remontas atkuria štampą, kuris jau sugedo arba sugedo virš priimtinų gamybos leistinų nuokrypių. Supainiojus šias dvi, atsiranda netikslus išlaidų stebėjimas ir nepakankamai finansuojamos priežiūros programos.
Daugelis gamintojųsumaišyti šias dvi išlaidų kategorijas, todėl beveik neįmanoma suprasti, kur iš tikrųjų eina jų įrankių biudžetas. Remonto išlaidų atskyrimas nuo štampo priežiūros išlaidų yra pirmas žingsnis siekiant sumažinti abu.
Kas atlieka štampus taiso ir kur tai vyksta
Štampo remontas tenka įrankių gamintojams, štampų priežiūros technikai, o kai kuriose parduotuvėse – patyrusiems presų operatoriams, atliekantiems smulkius mašinos pataisymus. Labiau susiję darbai persikelia į įrankių kabinetą, kur technikai gali naudotis paviršiaus šlifuokliais, suvirinimo įranga ir tiksliųjų matavimų įrankiais. Didelės rekonstrukcijos gali būti atliekamos išorinėse įrankių ir štampų parduotuvėse, turinčiose specializuotų galimybių, pavyzdžiui, vielos EDM arba vakuuminį terminį apdorojimą.
Kodėl taisymo įgūdžiai svarbūs gamybos stabilumui
Kiekvienas neplanuotas štampų gedimas sukelia paslėptų išlaidų, nesusijusių su pačiu remontu: mašinos prastovos, neveikiantys operatoriai, kokybės saugojimas, pagreitintas siuntimas ir laužas. Kvalifikuotas remonto technikas, galintis tiksliai diagnozuoti gedimo režimą ir atlikti ilgalaikį pataisymą, o ne juostą{1}}, tiesiogiai apsaugo gamybos našumą. Skirtumas tarp parduotuvės, kurioje nuolat vyksta gaisrai, ir parduotuvės, kurioje dirba stabilūs grafikai, dažnai priklauso nuo štampų remonto atlikimo kokybės.
Tačiau tikrasis iššūkis yra ne tik pataisyti tai, kas sugedo. Tai supratimas, kodėl jis iš pradžių sugedo, o tai prasideda nuo to, kaip suprasti gedimą.
Dažni štampų gedimo režimai ir pagrindinės priežasties diagnozė
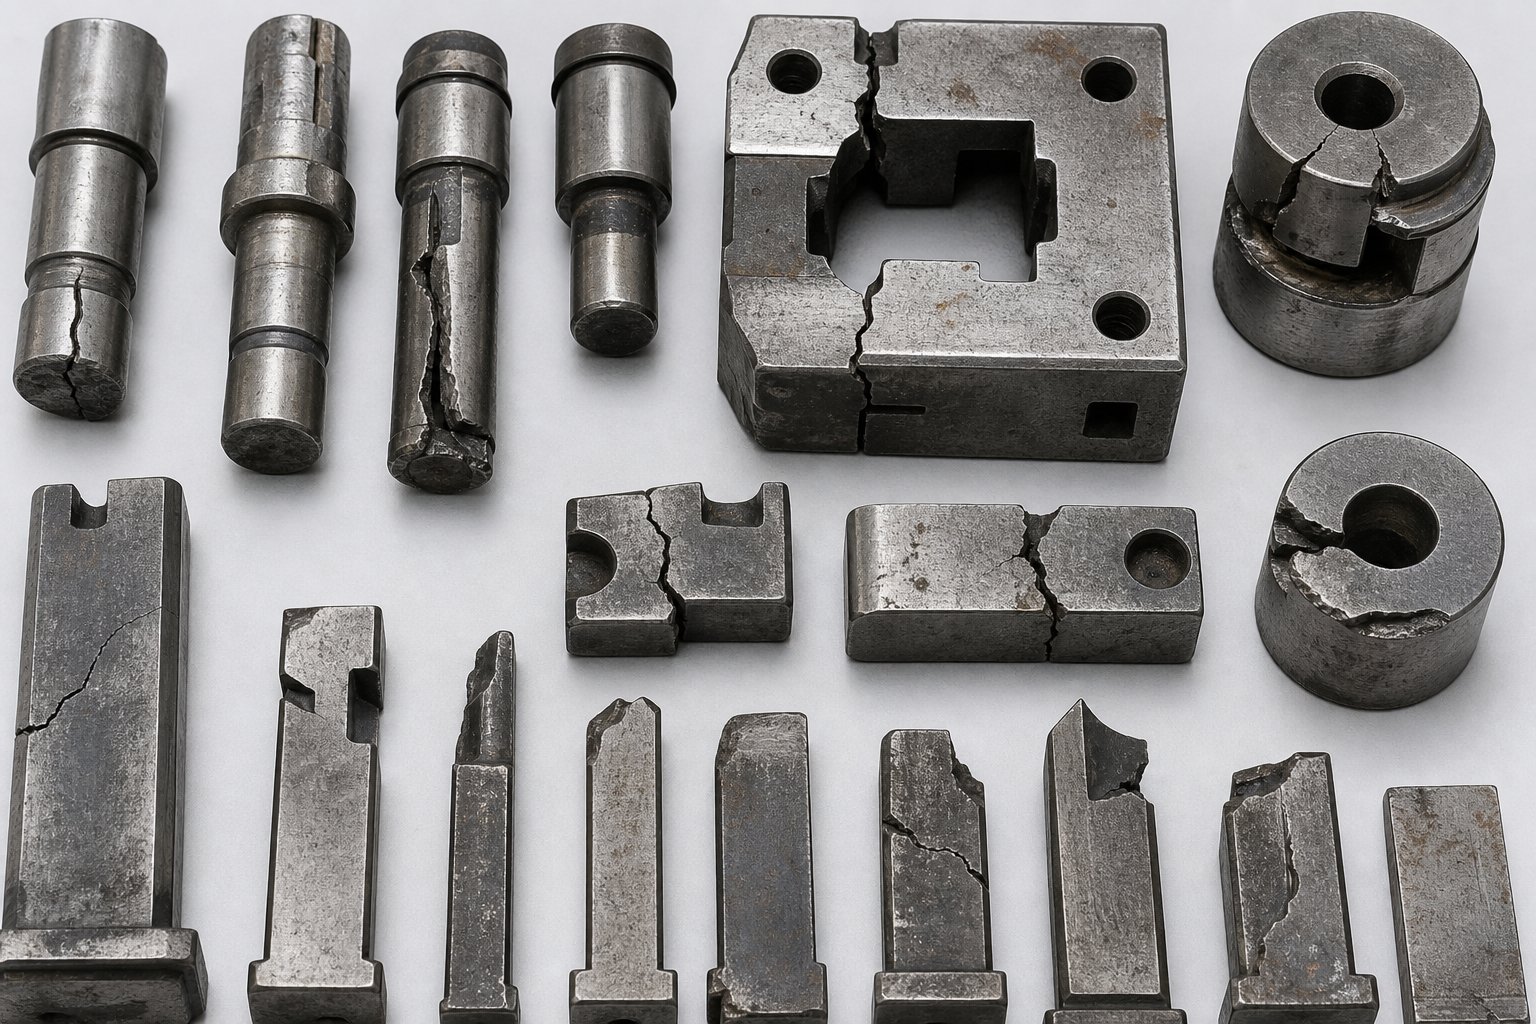
Įtrūkęs smūgis ar slegianti traukimo stotis neatsiranda tiesiog iš niekur. Kiekvienas gedimo režimas turi mechanizmą, vaizdinių užuominų rinkinį, kurį jis palieka, ir tipišką vietą, kur jis pasirodo štampų geometrijoje. Kai galite tiksliai perskaityti tuos įkalčius, pereisite nuo reaktyvaus gaisro gesinimo prie tikslinės gedimo pagrindinės priežasties analizės, ir tai tikra.štampavimo štampų priežiūraprasideda.
Penki pirminiai gedimo režimai sudaro didžiąją dalį įrankių pažeidimų atliekant šalto darbo štampavimą: susidėvėjimą, plastinę deformaciją, skilimą, įtrūkimą ir šukavimą. Kiekvienas elgiasi skirtingai, priklausomai nuo štampavimo medžiagos, apdorojamo lakštinio metalo ir naudojamų eksploatacinių apkrovų. Išskaidykime juos atskirai.
Lūžių ir įtrūkimų gedimų modeliai
Įtrūkimai atsiranda, kai darbinio įtempio lygis viršija įrankio medžiagos atsparumą lūžiams. Įsivaizduokite aštrų apdailos plieno kampą arba perforatorių su staigiu skerspjūvio-pakeitimu. Šie geometriniai įtempių koncentratoriai veikia kaip įtrūkimų atsiradimo vietos. Kai įtrūkimas susiformuoja, jis plinta veikiant ciklinei apkrovai, kol komponentas visiškai lūžta, kartais katastrofiškai.
Įtrūkimus paprastai rasite aštriuose vidiniuose kampuose, aplink varžtų skylutes plonose štampavimo dalyse, storų ir plonų skerspjūvių{0}}jungimo vietose ir šlifavimo žymes, likusias po ankstesnio perdirbimo. Vizualiniai indikatoriai apima matomą įtrūkimo liniją (dažnai paryškinamą skvarbiais dažais patikrinimo metu), švarų lūžio paviršių su būdingomis ševrono žymėmis, nukreipiančiomis atgal į kilmę, arba staigų katastrofišką lūžį paspaudimo metu.
Smulkinimas yra susijęs, bet skirtingas. Taip atsitinka, kai darbiniai įtempiai viršija įrankio plieno nuovargio stiprumą esant aštrioms pjovimo briaunoms. Mikroįtrūkimai susidaro aukšto-kontakto zonoje, plinta į šonus ir galiausiai išilgai krašto iškelia mažus medžiagos gabalėlius. Smulkinimas ypač paplitęs perforuojant ir apdailinant plieną, kuriame yra didesnio stiprumo lakštiniai metalai, pvz., dvifazis- arba TRIP plienas, kur gali padidėti kontaktinės jėgos.iki keturių kartų didesnisnei su švelniu plienu.
Progresyvių štampų atveju drožimas dažniausiai sutelkiamas į kelias pirmąsias pradūrimo stotis, nes jos patiria daugiausiai smūgių. Perdavimo štampai dažniau susiduria su įtrūkimais garbanojimo stotyse arba formavimo stotyse, kur mechaninė perkrova dėl sukietėjusios medžiagos{1}}apkrauna įrankį virš jo atsparumo ribos. Dėl griežtos geometrijos ir tuo pačiu metu atliekamų pjovimo veiksmų sudėtiniai štampai linkę įtrūkti aplink štampavimo mygtukų kraštus, kur susilieja keli įtempių keliai.
Susidėvėjimo ir dilimo mechanizmai
Susidėvėjimas yra laipsniškas medžiagos praradimas nuo įrankių paviršiaus, atsirandantis dėl slydimo sąlyčio su lakštiniu metalu. Antspaudavimo operacijose dominuoja du tipai:
- Abrazyvinis nusidėvėjimas- Lakštinio metalo kietos dalelės arba kietos fazės (oksidai, karbidai arba sukietėję paviršiaus sluoksniai-) įsiskverbia į įrankio paviršių ir palaipsniui pašalina medžiagą. Pamatysite tai kaip tolygų poliravimą arba griovelių įpjovimą ant tempimo spindulių, perforavimo paviršių ir nuėmimo paviršių.
- Klijų nusidėvėjimas- Trintis ir šiluma, atsirandanti dėl lakštinio metalo, slystančio įrankio paviršiumi, sukuria mikro-suvirinimo siūles tarp paviršiaus smailių (asperitetų). Tęsiant judesį nuo silpnesnio paviršiaus nuplėšiami nedideli fragmentai. Šie fragmentai gali vėl-susėti ant bet kurio paviršiaus, sudarydami iškilusias dėmes, kurios vėliau įbrėžia dalis.
Gelbėjimas reiškia sunkų klijų susidėvėjimo pabaigą. Tai fizinis ir cheminis lakštinio metalo sukibimas su štampo paviršiumi, kuris palaipsniui didėja. Prasidėjus slinkimui, jis pagreitėja: dėl susikaupimo susidaro šiurkštesnis kontaktas, dėl kurio atsiranda daugiau trinties, o tai perneša daugiau medžiagos. Jį atpažinsite kaip gumuluotą, netaisyklingą susikaupimą formų stotyse, brėžimo spinduliuose ar bet kur, kur lakštinis metalas slysta esant aukštam slėgiui.
Laipsniško štampų susidėvėjimo modeliai skiriasi priklausomai nuo stoties funkcijos. Pramušimo štampeliai pirmiausia nusidėvi pjovimo briaunose ir šonuose. Formų stotys susidėvi ant spindulių ir kontaktinių paviršių. Perkėlimo štampuose korpuso paviršiai ir vietos nustatymo ypatybės susidėvi dėl pakartotinio dalių įdėjimo ir ištraukimo. Atliekant bet kokio tipo štampavimo operacijas patiriamas agresyviausias karoliukų spindulių ir štampavimo antgalis, kur kontaktinis slėgis ir slydimo atstumas yra didžiausi.
Netinkamas išlygiavimas ir laiko gedimai įvairių tipų štampams
Nesuderinimo gedimai kyla ne dėl pačios štampavimo medžiagos. Jie atsiranda dėl padėties paklaidų tarp viršutinės ir apatinės štampo pusių, susidėvėjusių kreipiamųjų dalių, preso įlinkio arba netinkamo nustatymo. Rezultatas – netolygus apkrovimas, ne-centrinis pjovimas ir pagreitėjęs vienos stoties pusės susidėvėjimas.
Progresyvių štampų atveju nesutapimas dažnai pasireiškia kaip netolygus šerdies aukštis per nupjautą kraštą arba bandomieji elementai, kurie pradeda skusti juostelę. Nedidelis stočių-prie-stočių žingsnis reiškia, kad net mažos tiekimo klaidos sujungiamos su laiko gedimais, kai smūgiai patenka į iš dalies nepalaikomą medžiagą. Perdavimo štampai susiduria su skirtingais iššūkiais: dalių nustatymas kiekvienoje stotyje priklauso nuo tikslios pirštų padėties, o susidėvėję ar netinkamai sureguliuoti perdavimo mechanizmai sukuria padėties klaidas, kurios apkrauna štampą asimetriškai. Sudėtiniai štampai, kuriuose vienu metu vienu metu atliekamos kelios operacijos, yra ypač jautrūs, nes vidinis laikas tarp perforatoriaus ir štampavimo mygtuko neturi vietos padėties poslinkiui.
Plastinė deformacija, penktasis gedimo būdas, atsiranda, kai lakštinio metalo kontaktinis įtempis viršija įrankio medžiagos takumo ribą gniuždant. Pamatysite tai kaip vietinį grimzdimą, grybavimą arba aštrių bruožų apvalėjimą. Tai dažniausiai pasitaiko esant per mažo dydžio štampams, nepakankamai sukietintoms štampų sekcijoms arba naudojant įrankius, kurių kokybė yra kietesnė nei nurodyta iš pradžių.
| Gedimo tipas | Dažnos priežastys | Vizualiniai indikatoriai | Paveikti štampo komponentai |
|---|---|---|---|
| Įtrūkimai | Streso koncentratoriai, netinkamas terminis apdorojimas, perkrova, staigūs skerspjūvio pokyčiai- | Matomos įtrūkimų linijos, švarūs lūžių paviršiai, katastrofiški lūžiai | Apipjaustykite plieną, formuokite sekcijas, štampuokite blokus aštriuose kampuose |
| Smulkinimas | Ciklinis nuovargis ties aštriais kraštais, nepakankamas kietumas, didelio{0}}stiprumo lakštinis metalas | Trūksta mažų gabalėlių išilgai pjovimo briaunų, šiurkštus arba iškirptas krašto profilis | Pradurti štampai, apdailinti plieną, presavimo štampai |
| Abrazyvinis nusidėvėjimas | Kietos dalelės lakštuose, didelis kontaktinis slėgis, nepakankamas štampo kietumas | Poliruoti arba grioveliais paviršiai, laipsniškas kraštų apvalinimas, matmenų poslinkis | Nubrėžkite spindulius, perforuokite paviršius, nuėmimo plokštes, formuokite stotis |
| Dėvėjimasis / lipnus nusidėvėjimas | Didelė trintis, netinkamas tepimas, prasta paviršiaus apdaila, cinkuotos dangos | Netaisyklingas medžiagos susikaupimas, įbrėžimų žymės, šiurkščios gumulinės nuosėdos | Pieškite karoliukus, štampuokite nosis, formuokite spindulius, tuščių laikiklių paviršius |
| Nesuderinimas | Susidėvėję kreiptuvai, preso įlinkis, netinkamas nustatymas, padavimo klaidos | Nelygios sruogos, ne{0}}centrinės šliužų žymės, vienpusiai{1}}dėvėjimosi raštai | Kreipiamieji kaiščiai, įvorės, pilotai, štampavimo batai, perkėlimo pirštai |
| Plastinė deformacija | Kontaktinis įtempis, viršijantis takumo ribą,{0}}neužgrūdinti įrankiai, medžiagos atnaujinimas be štampų peržiūros | Grybuoti kraštai, grimzta, anksčiau aštrių bruožų apvalinimas | Maži smūgiai, štampavimo mygtukai, formos posto spinduliai |
Šie gedimo būdai retai egzistuoja atskirai. Dėl klijų susidėvėjimo gali atsirasti skilimų, nes susidaro paviršiaus nelygumai, kuriuose susidaro mikroįtrūkimai. Netinkamas išlygiavimas pagreitina vienpusio{2}}dėvėjimosi procesą, dėl kurio galiausiai atsiranda įtrūkimai arba įtrūkimai. Teisingas pirminio gedimo režimo nuskaitymas, o ne tik matomo simptomo gydymas, yra tai, kas efektyvų štampo remontą ir priežiūrą atskiria nuo pasikartojančių gedimų ciklo.
Įrankiai nurodo, kas nutiko. Tačiau iš preso išeinančios dalys praneša, kad pirmiausia kažkas nutiko, dažnai prieš kas nors atidaro kabliuką. Kitas diagnostikos įgūdis, kurį verta išsiugdyti, yra šių dalių-lygio kokybės signalų prijungimas prie konkrečių štampų sąlygų.
Dalies defektų atsekimas į štampavimo sąlygas
Jūsų kokybės komanda pažymi problemą: nupjautame krašte yra įbrėžimų, iš vietos nukrypusi skylė arba nubrėžtu paviršiumi nutekančios įbrėžimų žymės. Prieš kas nors traukiant štampą, pati dalis jau pasako, kas negerai įrankių viduje. Triukas yra išmokti jį skaityti. Veiksmingas štampavimo štampų trikčių šalinimas prasideda ne nuo stendo, o nuo apžiūros stalo, kur defekto raštas tiesiogiai nurodo jį sukėlusią štampavimo būklę.
Štai praktinė diagnostikos sistema, kuria gali vadovautis bet kuris štampų priežiūros technikas:
- Stebėkite dalies defektą: nustatykite jo tipą, sunkumą ir tikslią vietą.
- Defektą nustatykite iki atsakingos stoties, naudodami juostos išdėstymą arba dalies orientaciją.
- Patikrinkite, ar toje konkrečioje stotyje nėra atitinkamos štampavimo būklės: susidėvėjusio krašto, atsilaisvinusio komponento, susikaupimo ar matmenų poslinkio.
Šis trijų{0}}veiksmų metodas pašalina spėliones. Užuot traukę visą štampą bendrai apžiūrai, jūs atvykstate į įrankių kambario stendą jau žinodami, kur ir ko ieškoti.
Įtrūkimai ir kraštų defektai kaip nusidėvėjimo indikatoriai
Įtrūkimai yra dažniausias išankstinis įspėjimas, kad štampavimo įrankio remontas vėluoja. Kai pjovimo briauna nuobodu, apvalinama arba įskilusi, ji nebegali sukelti švaraus šlyties lūžimo, kuris suteikia jums lygų pjūvio kraštą. Vietoj to, medžiaga plyšta, o ne kerpa, todėl dalies krašte lieka iškilusi medžiaga.
Smurtų defektų taisymas efektyvus yra supratimas, kad ne visos įtrūkimai nurodo tą pačią pagrindinę priežastį. Burr charakteristikos tiksliai pasako, kas atsitiko:
- Vienodas šlaunikaulis aplink visą nupjautą kraštą- rodo bendrą pjovimo briaunos nusidėvėjimą. Perforatoriaus arba štampo sekciją reikia galandinti. Tai yra paprasčiausias scenarijus.
- Skara tik vienoje pusėje- signalizuoja apie nesutapimą tarp perforatoriaus ir matricos. Tarpas yra nelygus, o sandari pusė sukuria švarią briauną, o laisva pusė sukuria įdubimą. Patikrinkite kreipiamųjų kaiščių, įvorių arba preso išlygiavimą.
- Protarpinis arba vietinis įdubimas- nurodo įskilimą arba lokalizuotą krašto pažeidimą toje konkrečioje pjovimo profilio vietoje. Padidinus kraštą patikrinkite, ar nėra medžiagos.
- Per didelis šerdies aukštis viršija 0,1 mm su šiurkščia plyšimu- siūlotarpas tarp perforatoriaus ir štampavimo per didelis, arba kraštas smarkiai įgriuvo. Vien per-šlifavimas gali neatstatyti tinkamos geometrijos, jei medžiagos nuostoliai yra dideli.
- Burr su apvertimu priešingoje pusėje- reiškia šliužų traukimą arba medžiagos tempimą, kurį dažnai sukelia nuobodus kraštas kartu su netinkamu nuėmiklio spaudimu arba šliužų sulaikymo problemomis.
Kiekvienas iš šių šlifavimo parašų nurodo skirtingą remonto veiksmą. Galandimas išsprendžia pirmąjį. Pertvarkymas išsprendžia antrąjį. Kraštų taisymas arba pakeitimas skirtas trečiam ir ketvirtam. Visas šlifuoklis traktuojamas kaip paprasta galandimo problema, todėl kai kurie štampai grįžta iš įrankių skyriaus ir vėl sugenda per kelias valandas.
Matmenų poslinkis ir jo nykimo{0}}šalinės priežastys
Kai per gamybos eigą dalių matmenys pradeda palaipsniui mažėti nuo tolerancijos, štampų nusidėvėjimo diagnozę žiūrite iš dalių kokybės duomenų. Matmenų poslinkis retai atsiranda staiga. Jis kaupiasi per tūkstančius smūgių, kol dalis neperžengia tolerancijos ribos, ir iki to laiko štampavimo būklė gali būti gerokai pablogėjusi už tos vietos, kurioje ji pirmą kartą išėjo iš priimtinos zonos.
Dažni matmenų defektai ir tai, ką jie atskleidžia apie štampą:
- Skylės padėties keitimas- susidėvėję arba atsipalaidavę pilotai nesugeba tiksliai nustatyti juostos vietos arba tiekimo sistemos nenuoseklumas, leidžiantis juostelei dreifuoti tarp stočių.
- Laikui bėgant atsidaro lenkimo kampas- formos perforatorius arba štampavimo įdėklas susidėvi ant spindulio, sumažinantis efektyvų kontaktą. Taip pat patikrinkite, ar nėra atsilaisvinusių kulnų blokų arba atraminių plokščių, kurios leidžia formavimo stotis pasislinkti veikiant apkrovai.
- Bendras dalies profilis didėja- uždengia arba apipjausto kraštų susidėvėjimą į vidų, todėl pjūvio profilis tampa didesnis. Štampo ertmė yra išardyta ir ją reikia iš naujo-apdirbti arba pakeisti įdėklą.
- Flanšo ilgio sutrumpinimas- tempimo spindulio susidėvėjimas padidina efektyvų spindulį, kuris įtraukia daugiau medžiagos į formą ir sutrumpina susidariusį flanšą.
- Nenuoseklūs matmenys gabalas-į-gabalą- palaidi komponentai, o ne susidėvėję. Varžtai atsitraukia, įdėklai pasislenka arba įtrūkusi štampavimo dalis juda veikiant apkrovai. Šis modelis reikalauja nedelsiant atkreipti dėmesį, nes paprastai jis greitai pablogėja.
Kritinė įžvalga čia yra laikas. Laipsniškas dreifas reiškia susidėvėjimą, o staigus pasikeitimas reiškia, kad kažkas sulūžo, atsilaisvino ar pasislinko. Šis skirtumas lemia, ar jūsų remontas yra kontroliuojamas pertvarkymas, ar skubi intervencija.
Paviršiaus kokybės problemos, signalizuojančios apie slogą arba susikaupimą
Suformuotų ar nubrėžtų dalių paviršiaus defektai suteikia tiesioginį langą į tai, kas vyksta štampavimo-su{1}}medžiagos sąsajoje. Skirtingai nuo matmenų problemų, paviršiaus problemos dažnai pastebimos iš karto ir, pradėjus joms, greitai pablogėja.
- Linijinės įbrėžimų žymės piešimo kryptimi- pradėtas pylimas ant atitinkamo štampavimo paviršiaus. Medžiaga perkelta iš lapo į įrankius ir dabar vertinama kiekviena paskesnė dalis. Kuo ilgiau bėgate, tuo įbrėžimai tampa gilesni.
- Atsitiktinės paviršiaus žymės ar įlenkimai- šiukšlės įstrigo tarp štampo ir juostelės. Šliužai, besitraukiantys atgal, atsilaisvinę nuo pažeisto krašto, arba aplinkos užterštumas. Išvalius štampus, jis laikinai išsprendžiamas, tačiau reikia rasti šaltinį.
- Apelsinų žievelės tekstūra ant suformuotų paviršių- paprastai yra materialinė, o ne štampavimo problema, bet jei ji staiga atsiranda atliekant anksčiau švarią-vykdomą užduotį, patikrinkite, ar štampo paviršiai nėra grublėti dėl ankstyvos-taškų ar korozijos.
- Skilimas arba plyšimas tempimo spinduliuose- tempimo spindulys susidėvėjo per aštriai arba per šiurkštus, todėl ribojamas medžiagos srautas. Arba ruošinio laikiklio jėga padidėjo dėl susidėvėjusių arba užterštų karoliukų paviršių. Bet kuriuo atveju medžiaga negali laisvai tekėti į štampavimo ertmę ir lūžti.
- Susiraukšlėjimas prie flanšų arba neparemtų vietų- nepakankamas tuščio laikiklio slėgis, dažnai dėl susidėvėjusių slėgio pagalvėlių, pavargusių spyruoklių arba azoto baliono slėgio sumažėjimo. Medžiaga susisega ten, kur ji turėtų būti suvaržyta.
Paviršiaus problemos greitai didėja. Nedidelis slegiantis ženklas šiandien tampa giliu balu rytoj, kuris kitą savaitę tampa įtrūkusia traukimo stotimi, kai susikaupimas sukuria pakankamai vietos streso. Ankstyvas aptikimas ir greitas štampavimo įrankio taisymas, kai atsiranda pirmieji paviršiaus gedimo požymiai, apsaugo nuo pakopinių gedimų, dėl kurių 30 -minučių poliravimas paverčiamas kelių dienų atstatymu.
Tokiu būdu nuskaitant dalių defektus kokybiški duomenys paverčiami techninės priežiūros informacija. Tačiau žinoti, kas negerai, yra tik pusė lygties. Kita pusė žino, kaip ją teisingai ištaisyti, naudojant tinkamą techniką kiekvienam konkrečiam gedimo režimui, todėl remontas tęsiasi, o ne perka dar kelis šimtus smūgių, kol ta pati problema atsinaujins.
Žingsnis{0}}po-įprastų gedimų taisymo metodai
Teisingai diagnozavus gedimo režimą, galite pasiekti ilgalaikį pataisymą. Kita pusė atlieka tinkamą remonto techniką su tinkama procedūra. Neatsargiai atliktas suvirinimo siūlės remontas sukuria sunkesnę problemą nei pradinis įtrūkimas. Šlifavimo eiga, atlikta nesuvokiant, kiek medžiagos reikia pašalinti, palieka štampą, kuris neatlaikys tolerancijos. Technikos pasirinkimas priklauso nuo gedimo režimo, štampavimo medžiagos ir nuokrypių, kuriuos stotis turi išlaikyti. Pažiūrėkime, kokie yra pirminiai štampų atkūrimo metodai ir kada kiekvienas iš jų taikomas.
Vienas kritinis taškas prieš pasineriant: laikini pataisymai, atliekami po aunu, pvz., krašto užmušimas akmenimis arba susidėvėjusios dalies sutvirtinimas netraukiant štampo, beveik visada sukuria dvigubą priežiūros darbą. Jie užmaskuoja tikrąją būklę, leidžia toliau degraduoti ir dažnai sukelia naujų problemų, pvz., netolygių tarpų ar įtempių pakilimų. Tinkamas suoliuko remontas užtrunka daugiau laiko iš anksto, bet pašalina pasikartojančių greitų pataisymų ciklą, dėl kurio sunaudojama daugiau valandų nei taisant teisingai vieną kartą.
Įtrūkusių ir atskilusių komponentų suvirinimo taisymo procedūros
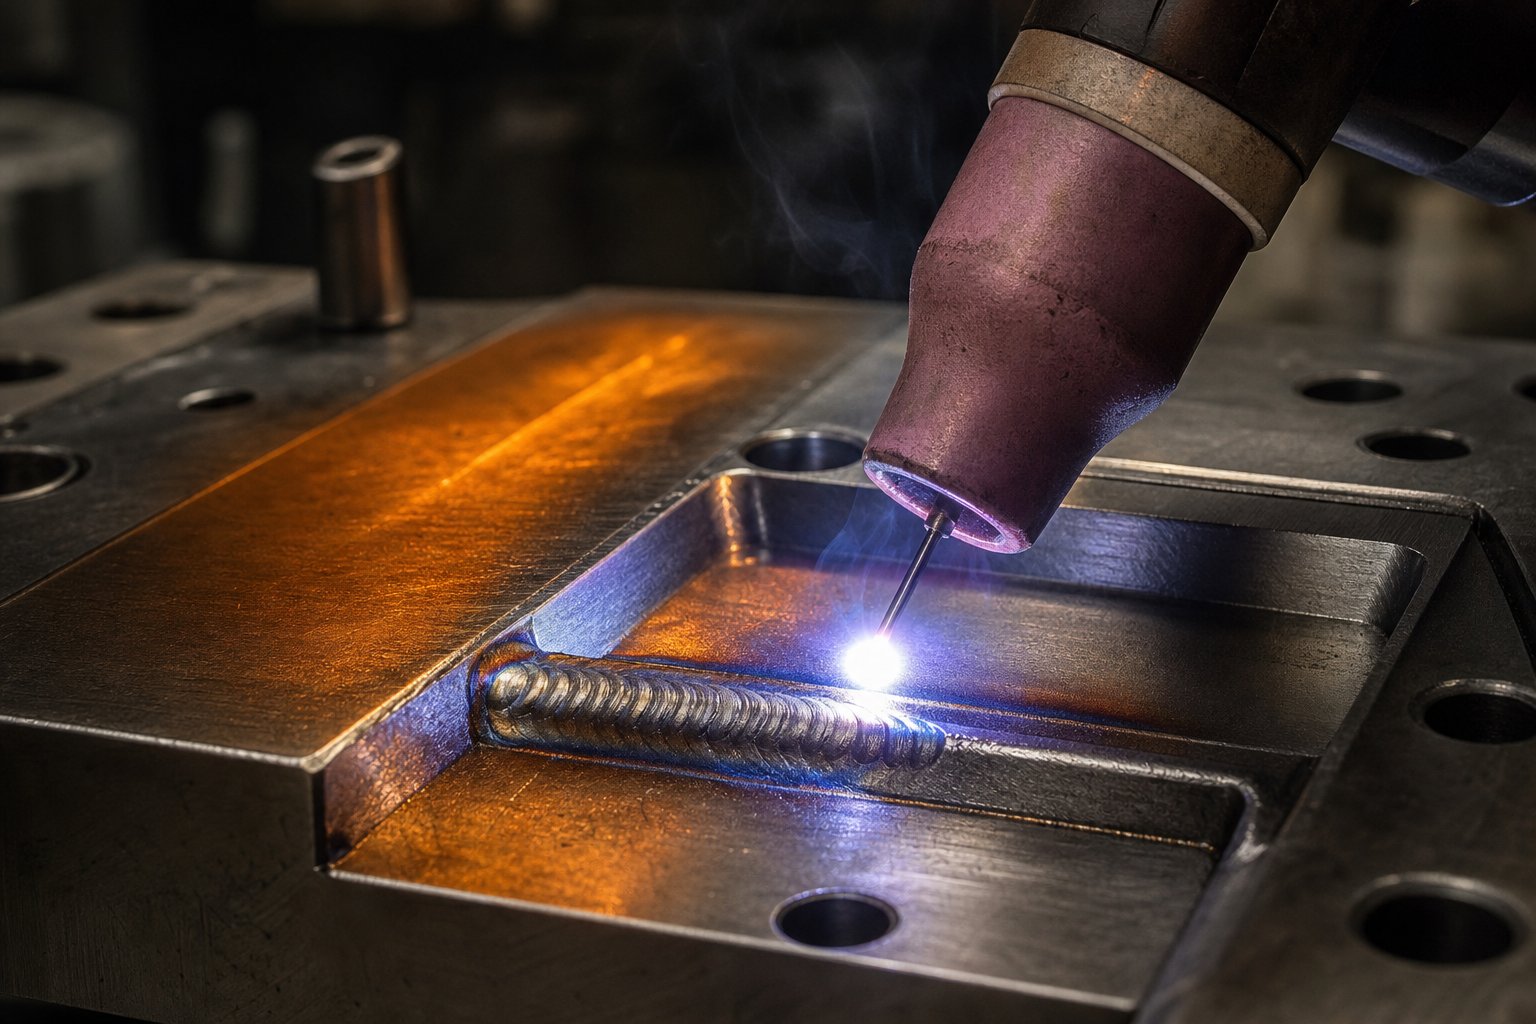
Suvirinimo taisymas taikomas, kai štampų komponentai įtrūkę, įskilę arba praradę medžiagą, kurios negalima atkurti paprastu šlifavimu. Tai vienas iš galingiausių galimų štampų atstatymo metodų, tačiau taip pat dažniausiai sugenda. Tinkama štampuoto suvirinimo taisymo procedūra atliekama pagal griežtą seką, o dažniausiai gedimai atsiranda praleidžiant veiksmus.
Kada suvirinimas yra tinkamas skambutis? Naudokite jį įskilusioms štampavimo dalims, kurių negalima iš karto pakeisti, nuskilusioms pjovimo briaunoms, kurių medžiagos nuostoliai yra gilesni nei šlifuojant, susidėvėjusiems spinduliams, kuriuos reikia surinkti prieš pakartotinį apdirbimą, ir pažeistiems paviršiams, kuriems reikia atkurti matmenis.
Reikalinga įranga apima TIG arba mikro{0}}TIG suvirinimo sąranką tikslioms nuosėdoms, atitinkamus užpildymo strypus, suderintus su pagrindinio įrankio plienu, pakaitinimo krosnelę arba degiklį, galintį kontroliuoti kaitinimą, ir temperatūrą{1}}rodančius kreidelius arba pirometrus, skirtus stebėti. Pagal išdėstytus principusMetalo formavimo žurnalas, sėkmingas įrankių plienų suvirinimas priklauso nuo tinkamai parengtos suvirinimo procedūros ir kruopštaus elektrodo parinkimo, atitinkančio taisomo štampavimo plieno terminį apdorojimą.
Pagrindinės suvirinimo siūlių taisymo procedūros gairės:
- Nustatykite įrankio plieną- negalite pasirinkti tinkamo užpildo strypo nežinodami pagrindinės medžiagos. D2, A2, S7 ir M2 kiekvienam reikalingas skirtingas požiūris.
- Paruoškite jungtį- nušlifuokite visas įtrūkusias ar pažeistas medžiagas, kol pasieksite tvirtą netaurųjį metalą. Nusidėvėjusias pjovimo briaunas šlifuokite bent 3 mm (1/8 colio) žemiau galutinio pageidaujamo paviršiaus, kad suvirinimo gylis būtų vienodas.
- Įkaitinkite ruošinį- tai nėra-sutartis dėl įrankių plieno. Įkaitinimo temperatūra priklauso nuo plieno tipo, bet paprastai svyruoja nuo 200 laipsnių iki 540 laipsnių. Suvirinant šaltą įrankinį plieną, šilumos paveiktoje zonoje{6}}galima įtrūkti.
- Suvirinimo metalą uždėkite kontroliuojamais praėjimais- jei reikia atlikti išsamų remontą, kurį reikia atlikti kelis kartus, pradėkite nuo apačios ir užpildykite palaipsniui. Kad sumažintumėte susitraukimą, deformaciją ir įtrūkimus, suvirintą metalą nuvalykite, kol jis karštas.
- Paskelbkite-šilumą ir nuotaiką- po suvirinimo leiskite komponentui lėtai atvėsti, tada vėl pašildykite iki rekomenduojamos grūdinimo temperatūros tam įrankinio plieno ir elektrodo deriniui.
Dažnos klaidos, sukeliančios pasikartojančius gedimus: suvirinimas be išankstinio pašildymo, netinkamos užpildo medžiagos naudojimas, nesugebėjimas nušlifuoti visos pažeistos medžiagos prieš suvirinimą (defektų įstrigimas po naujomis nuosėdomis) ir po{0}}suvirinimo grūdinimo praleidimas. Bet kuri iš šių sparčiųjų klavišų garantuoja, kad remontas vėl nutrūks, dažnai greičiau nei pradinis gedimas.
Nusidėvėjusių paviršių šlifavimas ir{0}}perdirbimas
Štampavimo štampų šlifavimas ir galandimas yra dažniausia remonto veikla bet kuriame įrankių skyriuje. Jis pašalina natūralų susidėvėjimą, kuris kaupiasi ant pjovimo briaunų, formų paviršių ir kontaktinių paviršių gamybos metu. Pagrindinis klausimas, su kuriuo susiduria kiekvienas technikas, yra paprastas: kiek medžiagos pašalinate?
Atsakymas: toliau šalinkite medžiagą, kol išnyks visas susidėvėjimo{0}}pažeistas plotas. Tai skamba akivaizdžiai, bet nepakankamas-šlifavimas yra viena iš dažniausiai pasitaikančių klaidų. Jei prie pjovimo briaunos paliksite net ploną susidėvėjusios medžiagos juostelę, štampas beveik iš karto vėl nubluks, nes suapvalinto krašto profilis nebuvo visiškai atstatytas iki staigios sankirtos.
Štai nuosekli procedūra, skirta dažniausiai pasitaikančiam remonto scenarijui, pažangiausiam paviršiaus atkūrimui šlifuojant:
- Išimkite komponentą iš štampavimo bloko ir kruopščiai išvalykite. Pašalinkite visas šlifavimui trukdančias atplaišas, nuosėdas ar šiukšles.
- Padidindami patikrinkite pjovimo briauną, kad įvertintumėte nusidėvėjimo gylį ir nustatytumėte įtrūkimus, kurie tęsiasi giliau nei įprastai.
- Sumontuokite komponentą ant paviršiaus šlifuoklio tinkamai pritvirtindami, kad žemės paviršius būtų lygiagretus pradiniam atskaitos taškui.
- Atlikite lengvus praėjimus (0,01–0,025 mm vienam praėjimui), naudodami atitinkamą įrankinio plieno kietumo šlifavimo diską. Užtvindymo aušinimo skystis yra būtinas norint išvengti terminės sukietėjusio paviršiaus žalos.
- Tęskite pravažiavimus, kol vizualiai patikrinus bus patvirtinta, kad pašalintos visos susidėvėjimo žymės ir briaunų apvalinimas, atskleidžiant naują, aštrią pjovimo geometriją visame profilyje.
- Nuvalykite komponentą, patikrinkite kritinius matmenis mikrometrais arba matuoklio blokais ir patikrinkite lygumą paviršiaus plokšte ir indikatoriumi.
- Jei komponentas buvo nušlifuotas žemiau minimalaus aukščio (taško, kur tarpinės nebegali kompensuoti medžiagos pašalinimo), pažymėkite jį, kad būtų pakeistas, o ne grąžinkite jį naudoti per mažo dydžio.
Prisiminkite, kad amatrica dėvisi lėčiau nei punšas, todėl iš besijungiančių komponentų pašalintos medžiagos kiekis nebus lygus. Kiekvieną dalį sumalkite tik tiek, kiek reikia. Per didelis medžiagos pašalinimas be reikalo sutrumpina komponentų tarnavimo laiką.
Jei naudojate perforatorius su išmetimo kaiščiais, nuimkite kaiščius ir sumalkite komponentus atskirai arba įkiškite laikiklio raktą per šoninę ventiliacijos angą, kad šlifavimo metu kaištis išliktų tinkamame pratęsime. Bet kuriuo atveju po galandimo išstūmimo kaištis turi išsikišti reikiamu atstumu nuo perforatoriaus paviršiaus, nes priešingu atveju iš karto susidursite su traukimo problemomis.
Vienas pavojus, kuris sugadina šiaip gerą šlifavimo darbą: per didelis šilumos kaupimasis. Jei ant žemės paviršiaus matote spalvos pakitimus (mėlynų ar šiaudų spalvos žymių), ištraukėte grūdintą plieną. Ta suminkštinta zona dėvisi greičiau. Kad išvengtumėte terminės žalos, naudokite tinkamą aušinimo skysčio srautą, lengvesnius pravažiavimus ir tinkamai aprengtą ratą.
EDM ir specialūs tikslaus restauravimo metodai
Kai įprastu apdirbimu nepavyksta pasiekti pažeistos vietos arba kai geometrija yra per sudėtinga rankiniam šlifavimui, EDM štampų taisymo būdai tampa būtini. Elektros iškrovos apdirbimas pašalina medžiagą kontroliuojamos kibirkšties erozijos būdu, nepriklausomai nuo ruošinio kietumo. Dėl to jis idealiai tinka visiškai sukietėjusiems štampo komponentams, kurių negalima įprastu būdu apdoroti prieš tai neatkaitinus.
Štampelų taisymui taikomi du EDM metodai:
- Sinker EDM- naudoja formos elektrodą (paprastai grafitą arba varį), kad išgraužtų ruošinio ertmę arba profilį. Remonto programose,sinkerio EDM gali atkurti sudėtingas ertmių formas, pašalinkite sulūžusius čiaupus ar grąžtus, įstrigusius štampų dalyse, nepadarydami papildomos žalos, ir atkurkite sudėtingas formos detales, kurių šlifavimas negali pasiekti.
- Vielos EDM- naudoja ploną vielinį elektrodą, kad išpjautų tikslius profilius per visą ruošinio storį. Idealiai tinka pjaustyti naujus įdėklus, reguliuoti apdailos profilius arba iš naujo-perpjauti perforatoriaus geometrijas, kurios susidėvėjo virš šlifavimo ribų.
EDM puikiai tinka tais atvejais, kai reikia griežtų (0,005 mm) leistinų nuokrypių ant sukietėjusių paviršių, sudėtingos vidinės geometrijos, kurios nepasiekia joks šlifavimo diskas, arba subtilių plonų dalių, kuriose mechaninės pjovimo jėgos sukeltų deformaciją. Kompromisas- yra greitis. EDM iš esmės yra lėtesnis nei šlifavimas, todėl jis skirtas tiksliam restauravimo darbui, o ne įprastam galandimui.
Be suvirinimo, šlifavimo ir EDM, štampų taisymo įrankių rinkinį papildo du papildomi būdai:
- Padengimas iš naujo- po šlifavimo naudojant paviršiaus apdorojimo priemones, pvz., titano nitridą (TiN) arba titano karbonitridą (TiCN), atkuriamas atsparumas dilimui ir sumažėja polinkis į dilimą. Pakartotinis dengimas prailgina intervalą tarp galandimų, tačiau paviršius turi būti tinkamai paruoštas ir be šlifavimo pažeidimų.
- Per{0}}apdirbimas- formavimo stotyse, kurios susidėvėjo po šlifavimo, CNC frezavimas arba strypinis šlifavimas gali atkurti pradinį profilį. Tam reikia pirmiausia atkaitinti štampo sekciją, iš naujo-apdirbti, tada iš naujo-grūdinti ir grąžinti iki eksploatacinio kietumo. Tai iš esmės yra komponento atkūrimas, o sprendimas iš naujo{5}}mašiną, o ne pakeisti, priklauso nuo laiko ir išlaidų.
Technikos pasirinkimas nėra savavališkas. Suderinkite taisymo metodą su gedimo režimu: šlifavimas dėl paviršiaus susidėvėjimo ir nuobodžių kraštų, suvirinimas, kad būtų išvengta medžiagų praradimo ir įtrūkimų, EDM, kad būtų tikslios savybės ir nepasiekiama geometrija, pakartotinis dengimas, kad būtų išvengta slinkimo, ir pakartotinis apdirbimas profilių atstatymui virš šlifavimo ribų. Pasirinkus netinkamą metodą arba pritaikius tinkamą metodą taikant prastą procedūrą, vienas remontas paverčia pasikartojančiu gedimu.
Labai svarbu tinkamai atlikti mechaninį remontą, tačiau tai tik dalis ilgalaikio rezultato. Nuo to, kas atsitiks su šio įrankio plieno metalurgija remonto metu ir po jo, ypač suvirinimo ir šlifavimo sukeltų terminių ciklų, priklauso, ar jūsų pataisymas trunka 500 000 smūgių, ar vėl nepavyks po 5 000.
Terminis apdorojimas ir medžiagos, susijusios su remontu
Suvirinimo nuosėdos, kurios ant paviršiaus atrodo švarios, vis tiek gali įtrūkti per kelis tūkstančius paspaudimų. Plokščias ir aštrus žemės paviršius vis tiek gali anksčiau laiko nusidėvėti, jei remonto metu buvo pažeistas jo kietumas. Mechaninis štampavimo komponento tvirtinimo darbas yra matomas ir išmatuojamas. Metalurginis darbas, įrankių ir štampų apdorojimas, vykstantis terminiu lygiu, yra nematomas, kol nepavyksta. Ir tai dažnai nepavyksta, nes tai yra dažniausiai praleidžiamas žingsnis esant gamybos spaudimui.
Terminio apdorojimo praleidimas yra vienintelė dažniausia štampo komponentų suvirinimo siūlių remonto gedimo priežastis. Metalurginiu požiūriu netinkamas remontas, kuris gerai atrodo ant suoliuko, suges greičiau nei pradinė žala, kurią jis turėjo pašalinti.
Supratimas, kodėl šiluminis valdymas yra svarbus ir kas atsitinka, kai į tai nepaisote, yra skirtumas tarp remonto, kuris trunka visą programos galiojimo laiką, ir remonto, kuris perkamas likus savaitei iki vėl traukiant kabliuką.
Išankstinio-kaitinimo ir po-suvirinimo terminiai protokolai
Kai trenkiate lanku į grūdintą įrankinį plieną be išankstinio pašildymo, sukuriate ekstremalų šiluminį gradientą. Suvirinimo baseinas yra išlydytas, o aplinkiniai netaurieji metalai išlieka artimi aplinkos temperatūrai. Kai suvirinimo siūlė vėsta, ji susitraukia prieš standžią, šaltą medžiagą, kuri priešinasi judėjimui. Rezultatas yra užfiksuotas-liekamajame įtempime, sutelktame siauroje juostoje, vadinamoje šilumos-paveikta zona (HAZ). Įrankių plienuose, grūdintuose iki 58–62 HRC, ši zona tampa trapiu martensitu – mikrostruktūra, kuri yra itin kieta, bet beveik visiškai netoleruoja tempimo įtempių ar smūgių. Ten prasideda įtrūkimai, dažnai per kelias valandas po to, kai štampai grįžta į eksploataciją.
Išankstinis šildymas išsprendžia šią problemą sumažindamas šiluminį gradientą tarp suvirinimo zonos ir aplinkinės medžiagos. Kaip„Gateway Metals“ užrašai, išankstinis pašildymas sumažina šiluminį šoką ir sumažina pernelyg didelio iškraipymo, deformacijos ar įtrūkimų pavojų. Štampo taisymo praktinis protokolas atrodo taip:
- D2 įrankių plienas- pašildykite iki 400–540 laipsnių (750–1000 laipsnių F). D2 yra labai jautrus įtrūkimams dėl didelio anglies ir chromo kiekio.
- A2 įrankių plienas- pašildykite iki 200–260 laipsnių (400–500 laipsnių F). Mažiau jautrus nei D2, bet vis tiek reikalingas kontroliuojamas šildymas.
- S7 įrankių plienas- pašildykite iki 150{5}}200 laipsnių (300–400 laipsnių F). S7 smūgiams atspari kompozicija yra labiau atlaidi, tačiau šaltas suvirinimas vis tiek kelia pavojų.
- H13 įrankių plienas- pašildykite iki 370–540 laipsnių (700–1000 laipsnių F). Karštai apdirbamiems plienams reikalinga aukšta įkaitinimo temperatūra dėl juose esančio lydinio.
Taip pat svarbus po-suvirinimo siūlės terminis apdorojimas. Po suvirinimo komponentui negalima leisti nekontroliuojamai atvėsti iki kambario temperatūros. Vietoj to laikykite jį įkaitintoje temperatūroje arba įdėkite tiesiai į krosnį grūdinimui. Tikslas yra paversti bet kokį trapų martensitą HAZ į grūdintą martensitą, kuris išlaiko kietumą ir atkuria tam tikrą kietumą. Daugumai oru kietėjančių įrankių plieno, pvz., A2 ir D2, dvigubas grūdinimas po suvirinimo yra įprasta praktika. Grūdinimo temperatūra turi atitikti pradinę tos plieno rūšies terminio apdorojimo specifikaciją, paprastai 200–540 laipsnių, priklausomai nuo norimo galutinio kietumo.
Kaip šių žingsnių praleidimas atrodo praktiškai? Pats suvirinimas gali pasirodyti garsus. Tačiau per pirmuosius kelis tūkstančius smūgių HAZ, esančioje šalia suvirinimo siūlės, atsiranda įtrūkimų. Jie plinta esant ciklinei apkrovai ir galiausiai dėl remonto lūžimų, dažnai su savimi pasiimdami papildomą bazinę medžiagą. Jūs patiriate daugiau žalos, nei pradėjote, be to, sugaištas laikas ir medžiaga dėl nesėkmingo remonto.
Streso mažinimas po kapitalinio remonto
Terminis apdorojimas po štampuoto suvirinimo pašalina tiesioginę šiluminę žalą dėl suvirinimo ciklo. Įtampą mažinantys suremontuoti štampų komponentai yra susiję su platesne problema: susikaupusiais apdirbimo, šlifavimo, EDM ir suvirinimo liekamaisiais įtempiais, kurie susidaro remonto metu.
Įsivaizduokite štampavimo sekciją, kuri buvo suvirinta, po to įžeminta, o po to profilyje atliktas vielos EDM darbas. Kiekviena iš šių operacijų pristatė savo streso modelį. Šlifuojant susidaro paviršiaus suspaudimas (paprastai naudingas), bet taip pat vietinis šiluminis įtempis, jei atsiranda šilumos padidėjimas. EDM sukuria pakartotinį sluoksnį su dideliu tempimo įtempimu paviršiuje, ką pramonė vadina „baltojo sluoksnio zona“. Suvirinimas sukuria gilų liekamąjį įtempį visame HAZ. Nesumažinant įtempių, šie konkuruojantys įtempių laukai gali sukelti netikėtą iškraipymą, kai komponentas vėl pradedamas naudoti, arba, dar blogiau, sukurti įtempių stovus, kur prasideda įtrūkimai.
Sutaisytų štampų komponentų įtempių mažinimo protokolas atitinka paprastas taisykles. Termiškai -apdorotas plienas pašalinamas įtempius, kai maždaug 25 F (15 laipsnių) žemesnė už paskutinę grūdinimo temperatūrą. Tai užtikrina, kad sumažinsite įtampą nekeičiant kietumo, kuris jau buvo nustatytas atliekant pradinį terminį apdorojimą. Mirkymo laikas panašus į grūdinimo laiką: viena valanda storio colyje, mažiausiai dvi valandos. Aušinimas turi būti lėtas ir tolygus, kad neatsirastų šiluminiai gradientai.
Konkrečiai EDM padengtiems paviršiams įtempių mažinimas yra ypač svarbus. Perdirbtame EDM sluoksnyje yra mikroįtrūkimų ir didelio paviršiaus įtempimo. Streso mažinimo ciklas padeda atpalaiduoti šią zoną ir sumažina mikroįtrūkimų plitimo riziką esant eksploatacinėms apkrovoms. Kai kurios parduotuvės reguliariai sumažina stresą bet kuriam komponentui, kuriam buvo atliktas EDM darbas, neatsižvelgiant į tai, ar buvo atliktas kitas remontas.
Kada turėtumėte sumažinti stresą, o kada galite jo praleisti? Smulkūs remonto darbai, pvz., lengvas pjovimo briaunos šlifavimas arba nedidelis suvirinimas ant ne-kritinio paviršiaus, gali nepateisinti krosnies ciklo. Atliekant kapitalinį remontą, apimantį gilias suvirinimo siūles, didelį medžiagos pašalinimą, daugkartines to paties komponento taisymo operacijas arba bet kokį sudėtingos ar plonos -pjūvio geometrijos remontą, visada turi būti pašalintas įtempis. Krosnies ciklo kaina yra nereikšminga, palyginti su pakartotinio gedimo ir su tuo susijusių prastovų išlaidomis.
Kietumo patikrinimas ir medžiagos vientisumo patikros
Suvirinote, termiškai{0}}apdorojote ir įžeminote komponentą iki matmenų. Kaip patvirtinate, kad remontas iš tikrųjų veikė metalurgijos lygmeniu? Įrankinio plieno kietumo patikrinimas suteikia jums atsakymą. Jei suremontuota zona neatitinka pradinės kietumo specifikacijos, remontas arba per greitai susidėvės (per minkštas) arba per anksti įskils ir įtrūks (per kietas ir trapus).
Atliekant štampo remonto patikrą dominuoja du bandymo metodai:
- Rokvelo kietumo bandymas (HRC skalė)- įrankių plieno komponentų kietumo tikrinimo standartas. Tai greitas, tiesioginis-skaitymas ir praktiškas patvirtinantis, kad suremontuota sekcija atitinka numatytą diapazoną (paprastai 58–62 HRC šalto apdirbimo štampuoto plieno atveju).Rockwell veikia geriausiaikai turite plokščią, stabilų bandomąjį paviršių ir pakankamai storos medžiagos, kad išlaikytumėte įdubimą be substrato įtakos.
- Micro{0}}Vickers kietumo bandymas- būtinas, kai reikia nustatyti kietumą visoje suvirinimo zonoje, HAZ ir netauriųjų metalų. Micro-Vickers naudoja nedidelę deimantinę įdubą esant mažai apkrovai, todėl galite įdėti kelias įtraukas linijoje per remonto ribą. Tai atskleidžia, ar HAZ buvo tinkamai grūdintas, ar suvirinimo nuosėdos atitinka pagrindinės medžiagos kietumą ir ar yra minkštų ar pernelyg kietų zonų, kurios sukurtų silpną vietą eksploatacinės apkrovos metu.
Tinkamai atlikus D2 įrankinio plieno suvirinimo siūlių taisymą, suvirinimo nuosėdos turi būti ties 58-62 HRC, HAZ – 2-3 taškais nuo pagrindinės medžiagos ir jokių vietinių minkštųjų dėmių žemiau 55 HRC, kurios rodytų nepilną sukietėjimą arba per didelį grūdinimą. Jei „micro-Vickers“ HAZ atskleidžia siaurą kietą juostą, viršijančią 65 HRC, ši zona nebuvo pakankamai grūdinta ir bus linkusi įtrūkti veikiant ciklinei apkrovai.
Medžiagų suderinamumas suvirinimo metu prideda dar vieną sluoksnį. Kai dedate užpildą ant įrankių plieno, sukuriate metalurginį ryšį tarp dviejų potencialiai skirtingų kompozicijų. Užpildas turi būti suderinamas su pagrindinės medžiagos anglies ir lydinio kiekiu ir turi tinkamai reaguoti į po-suvirinimo terminio apdorojimo ciklą. Naudojant užpildo strypą, skirtą švelniam plienui D2 štampavimo sekcijoje, susidaro nepanaši metalinė jungtis, kurios kietumas yra nenuspėjamas, atsparumas nusidėvėjimui yra mažas ir lydymosi linijos įtrūkimų rizika yra didelė. Suderinkite užpildą su pagrindiniu plienu ir patikrinkite rezultatą atlikdami kietumo bandymą prieš paleisdami komponentą atgal į gamybą.
Šilumos valdymas remonto metu nėra žavingas darbas. Tai neduoda matomų rezultatų, kaip tai daro švarus suvirinimo rutulys arba šviežiai šlifuotas paviršius. Tačiau tai yra nematomas pagrindas, kuris lemia, ar jūsų matomas darbas išliks. Parduotuvėje, kuri kontroliuoja išankstinį-šildymą, po-suvirinimo siūlių grūdinimą, įtempių mažinimą ir kietumo patikrinimą, atlieka ilgalaikį remontą. Parduotuvė, kuri praleidžia šiuos veiksmus, atlieka remonto darbus, kurie gerai atrodo ant stendo ir žlunga po presu.
Žinoti, kaip atlikti ilgalaikį remontą, yra vienas dalykas. Žinojimas, ar iš viso taisyti, ar komponentas pasiekė tašką, kai keitimas ekonomiškai prasmingesnis, yra visiškai kitoks sprendimas, kurį dauguma parduotuvių priima remdamosi instinktais, o ne struktūrine analize.
Sprendimų dėl remonto ir pakeitimo sistema
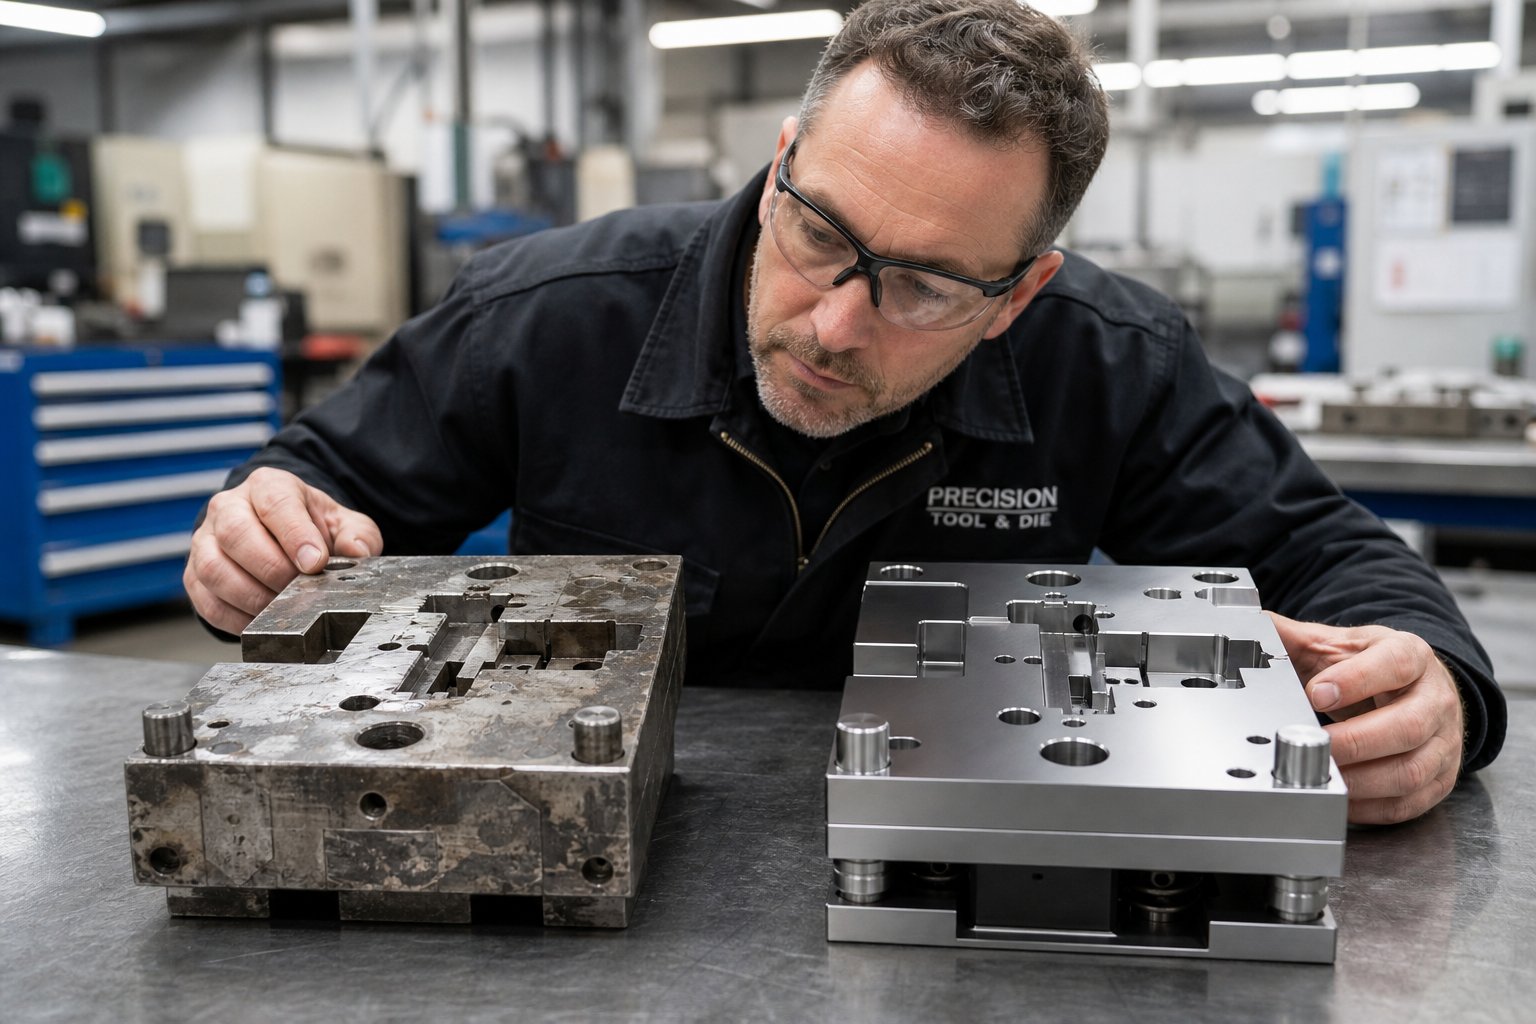
Įtrūkęs formos įdėklas sėdi ant suolo. Jūs jį suvirinote du kartus anksčiau. Šilumos paveikta zona artėja prie gretimos funkcijos, o paskutinis remontas įvyko tik 40 000 kartų, o ne 200 000. Ar vėl taisote, ar pjaunate naują įdėklą? Dauguma parduotuvių į šį klausimą atsako atsižvelgdami į tai, kas garsiausiai šaukia: gamyba nori jį grąžinti dabar, todėl jūs jį suvirinate. Įrankių valdymas nori sutaupyti biudžeto, todėl jūs suvirinate. Niekas neklausia, ar suvirinti trečią kartą iš tikrųjų ekonomiškai prasminga.
Žarnyno instinktą pakeitus struktūrine štampų taisymo sprendimų matrica, sprendimas pašalina emocijas, kurios turi tiesioginės įtakos sąnaudoms, veikimo laikui ir dalių kokybei. Toliau pateiktoje sistemoje įrankių valdytojams pateikiamas pakartojamas procesas, skirtas įvertinti štampų remonto ir pakeitimo išlaidas komponentų lygiu.
Sprendimo dėl remonto kaina ir pristatymo laiko veiksniai
Du skaičiai lemia sprendimą labiau nei bet kas kitas: remonto kaina, palyginti su pakeitimu, ir laikas, kurį užtrunka kiekviena parinktis. Remontas, kainuojantis 60 % naujo komponento ir atkuriantis tik 50 % numatomo tarnavimo laiko, yra prasta investicija. Pakaitalas, kuris kainuoja pigiau, bet užtrunka aštuonias savaites, gali būti neperspektyvus, kai rytoj pradėsite gamybą.
Štai kaip sąžiningai įrėminti palyginimą:
- Remonto kaina- apima darbą, medžiagas, terminį apdorojimą, bet kokias išorines operacijas (EDM, dengimą) ir prastovą, kai štampas stovi ant stalo.
- Pakeitimo kaina- apima žaliavą, apdirbimą, terminį apdorojimą, montavimą ir bandymo laiką, kad būtų galima kvalifikuoti naują komponentą štampelyje.
- Numatomas tarnavimo laikas po remonto- kiekvienas iš eilės taisymas paprastai duoda mažėjančią grąžą. Pirmasis suvirinimo siūlės remontas gali atkurti 80–90% pradinio naudojimo. Trečiasis remontas toje pačioje vietoje retai suteikia daugiau nei 30–50%.
- Likęs programos tūris- jei detalių programoje liko 100 000 vienetų, visiškai pakanka remonto, kuris trunka 100 000 kartų. Jei programa vykdoma dar penkerius metus 500 000 metine apimtimi, trumpas{8}}tarnavimo laikas tiesiog atideda neišvengiamą pakeitimą.
Praktinis slenkstis, kurį naudoja daugelis patyrusių įrankių: kai remonto kaina viršija 50 % pakeitimo išlaidų, o numatomas{1}}naudojimo laikas po remonto yra mažesnis nei 60 % naujo komponento naudojimo laiko, pakeitimas yra geresnė investicija. Neviršijant šios slenksčio, remontas paprastai laimi tiek sąnaudų, tiek apyvartos laiko atžvilgiu.
Kai sukaupta žala viršija remonto galimybes
Individualus remontas gali būti visiškai pagrįstas. Problema yra kumuliacinė. Kiekvienas suvirinimas padidina liekamąjį įtempį. Kiekvienas šlifavimas pašalina medžiagą ir sumažina komponento likusį tarpiklio diapazoną. Kiekvienas terminis ciklas subtiliai keičia aplinkinės pagrindinės medžiagos metalurgiją. Tam tikru momentu jūs nebetaisote originalaus komponento. Jūs išlaikote kratinį, kuris mažai panašus į pradinį dizaino tikslą.
Stebėkite šiuos signalus, nurodančius, kada pakeisti štampavimo štampavimo komponentus, o ne juos taisyti dar kartą:
- Komponentas buvo suvirintas toje pačioje vietoje daugiau nei du kartus, o kiekvienas remontas trunka trumpiau nei ankstesnis.
- Dėl kaupiamojo šlifavimo komponentas sumažėjo žemiau minimalaus aukščio, o tarpiklių kaminai artėja prie savo praktinės ribos.
- Kietumo bandymas atskleidžia nenuoseklias zonas visame darbiniame paviršiuje iš kelių persidengiančių karščio{0}}paveiktų sričių.
- Komponentą reikia taisyti vis dažniau, net jei eksploatavimo sąlygos nepasikeitė.
- Matmenų patikra rodo, kad pataisyta geometrija nukrypsta nuo vardinės kiekvieno perdirbimo ciklo metu.
Pastarasis punktas vertas dėmesio. Tolerancijos degradacija progresuoja.Profesionalios vertinimo gairėsrodo, kad jei po remonto nepavyksta atkurti bent 80 % pradinės specifikacijos funkcionalumo, tinkamas kelias yra pakeisti. Pakartotinis taisymas, kai kiekvienas komponentas palieka šiek tiek toliau nuo idealaus, sukelia dar didesnę kokybės riziką, kuri ilgainiui pasireiškia kaip-netolerancijos{3}}dalelės.
Taip pat yra diagnostikos signalas, paslėptas remonto dažnyje. Jei komponentas ir toliau sugenda, nepaisant patikimo remonto, pagrindinė priežastis greičiausiai nėra susidėvėjimas ar nuovargis. Tai dizaino problema: nepakanka medžiagos, netinkamos plieno rūšies, netinkama atrama arba eksploatacinės apkrovos, viršijančios geometriją. Dizaino trūkumo taisymas yra tarsi padangos lopymas, kai joje vis dar yra vinis. Jums reikia tos stoties štampuoto preso atstatymo su pertvarkytu komponentu, o ne kito esamo remonto.
Dizaino ypatybės, kurios supaprastina sprendimą pakeisti
Taisymo-ar -pakeitimo sprendimo sudėtingumas labai priklauso nuo to, kaip buvo pagamintas štampas. Insert-stiliaus konstrukcija, kai atskiri darbiniai komponentai laikomi kišenėse didesniame laikiklyje, palengvina keitimą. Ištraukiate susidėvėjusį įdėklą, įdedate-pagamintą atsarginę dalį, patikrinate išlygiavimą ir grįžtate prie gamybos. Sprendimas praktiškai apsisprendžia, nes pakeitimas yra greitas, o atsarginių atsargų kaina yra valdoma.
Tvirta-profilinė štampavimo konstrukcija, kai darbinė geometrija yra apdirbta tiesiai į monolitinį bloką, keitimas tampa daug brangesnis ir{1}}daug laiko reikalaujantis. Taisymas tampa numatytuoju, nes pakeitimas reiškia iš naujo{3}}apdirbti visą štampo sekciją. Šis dizaino pasirinkimas, priimtas daug metų anksčiau štampų projektavimo metu, tiesiogiai formuoja kiekvieną būsimą priežiūros sprendimą per visą štampų gamybos laikotarpį.
Kaip rodo štampavimo įdėklų projektavimo principai, keičiami įdėklai sumažina prastovos laiką, nes keičiasi tik susidėvėjęs elementas, o ne visas mazgas. Jie taip pat leidžia standartizuoti: kelios stotys, naudojančios bendrą įdėklų geometriją, reiškia mažiau unikalių atsarginių dalių sandėlyje. Priemoka už įdėklų konstrukciją konstravimo etape atsiperka per daugelį gamybos metų dėl greitesnio komponentų keitimo ir švaresnio remonto-ar -pakeitimo.
Ši štampų remonto sprendimų matrica sujungia šiuos veiksnius į struktūrinį vertinimo įrankį:
| Būklės sunkumas | Remonto galimybės | Apskaičiuotas išlaidų santykis (remontas ir keitimas) | Rekomenduojamas veiksmas |
|---|---|---|---|
| Nedidelis kraštų susidėvėjimas arba negilus įskilimas | Aukšto standarto - šlifavimas arba lengvas suvirinimas | 10-25% | Remontas. Galąsti arba suvirinti ir šlifuoti. |
| Vidutinis įtrūkimas arba didelis medžiagos praradimas | Vidutinis - reikalauja kvalifikuoto suvirinimo taisymo ir terminio apdorojimo | 30-50% | Pataisykite, jei tai pirmą ar antrą kartą. Pakeiskite, jei trečias remontas toje pačioje srityje. |
| Gilus įtrūkimas, daug kartų atliktas remontas arba bendras tolerancijos praradimas | Tikimasi mažos - mažėjančios grąžos | 50-75% | Pakeiskite komponentą. Remontuokite tik kaip laikiną tiltą, jei tai priverstų laikas. |
| Struktūrinis gedimas, pagrindinės medžiagos degradacija arba pasikartojantis sisteminis gedimas | Neperspektyvus - remontas negali patikimai atkurti funkcijos | 75-100%+ | Nedelsdami pakeiskite. Ištirkite pagrindinę galimo pertvarkymo priežastį. |
| Bet koks sunkumas, bet likusi programos apimtis yra mažesnė nei 10 % komponento naudojimo laiko | Varijuoja | Varijuoja | Pataisykite, kad baigtumėte programą. Neinvestuokite į naują komponentą trumpam likusiam tarnavimo laikui. |
Ši matrica nėra griežta taisyklė. Tai yra atspirties taškas, verčiantis pokalbį įtraukti visus susijusius kintamuosius, o ne pasirinkti greičiausią ar pigiausią šiuo metu parinktį. Drausmingas požiūris į taisymo-arba-pakeitimo sprendimus, nuosekliai taikomas ir stebimas laikui bėgant, atskleidžia modelius, padedančius numatyti būsimas nesėkmes ir atitinkamai numatyti biudžetą.
Nesvarbu, ar remontuojate, ar keičiate, komponentas vis tiek turi pasitvirtinti, kad būtų atnaujinta visa gamyba. Sutaisytas štampas, kuris nebuvo tinkamai patvirtintas, yra tik hipotezė. Norint patvirtinti, kad jis iš tikrųjų veikia, tolerancijai realiomis gamybos sąlygomis reikia savo struktūrinio proceso.
Po-remonto patvirtinimo ir kokybės užtikrinimo
Sutaisytas štampavimo komponentas, tinkamai matuojantis ant stendo, negarantuoja priimtinų dalių gamybos sąlygomis. Spaudos dinamika, medžiagų kitimas ir šiluminiai efektai bėgimo metu – tai kintamieji, kurių vienas darbas ant stalo negali imituoti. Antspaudavimo štampų kokybės užtikrinimas po remonto reikalauja struktūrizuotos patvirtinimo sekos, kuri palaipsniui didina pasitikėjimą, pereinant nuo statinių patikrinimų per kontroliuojamus bandymus prie stebimos gamybos prieš grąžinant štampą ant grindų.
Praleiskite bet kurį šios sekos žingsnį ir rizikuojate atrasti problemą visu greičiu, kai padidės laužo lygis ir vėl nusileis presas. Toliau pateikiami štampų patvirtinimo po remonto veiksmai, kurių kiekvienas įrankių kambarys turėtų laikytis kaip standartinis išleidimo protokolas:
- Apžiūra stende- Prieš surinkdami iš naujo patikrinkite, ar visi suremontuoti komponentai atitinka spausdinimo specifikacijas. Patvirtinkite perdirbtų paviršių kietumą, paviršiaus apdailą ir geometrines leistinas nuokrypas.
- Surinkimo ir išlyginimo patikra- Sumontuokite suremontuotus komponentus, patikrinkite, ar jie tinkamai laikomi, patvirtinkite tarpiklio aukštį ir patikrinkite, ar visos vietos nustatymo funkcijos įsijungia be priverstinio tvirtinimo.
- Sausas dviratis- Paleiskite štampą keliais lėtais judesiais be medžiagos, kad patvirtintumėte mechaninį tarpą, laiką ir laisvą visų judančių elementų judėjimą. Klausykitės trukdžių, stebėkite, ar nesusiriša.
- Pirmasis{0}}gabalo patikrinimas- Pirmąją dalį paleiskite sumažintu greičiu. Išmatuokite visus kritinius matmenis, patikrinkite šerdies būklę, patikrinkite paviršiaus kokybę ir palyginkite rezultatus su dalies tolerancijos specifikacijomis.
- Trumpas gamybos ciklas su matmenų patikrinimu- Sukurkite 20–50 dalių iš eilės įprastu greičiu. Išmatuokite mėginių rinkinį (paprastai 5–10 vienetų), kad matmenų stabilumas būtų stabilus. Stebėkite dreifą, nenuoseklumą ar laipsnišką degradaciją.
- SPC stebėjimas pradinės gamybos metu- Išleistas į visą gamybą su padidintu matavimo dažniu pirmiesiems 500–1000 smūgių. Nubrėžkite pagrindinius matmenis valdymo diagramose, kad patikrintumėte, ar procesas yra stabilus ir centre, o ne tik tolerancijos ribose.
- Pilnas gamybos leidimas- Kai pradinis stebėjimas patvirtins stabilų išvestį, grįžkite į standartinius tikrinimo intervalus ir dokumentuokite išleidimą.
Stolio apžiūra ir matmenų patikra
Prieš grįžtant į presą, kiekvieną suremontuotą paviršių reikia išmatuoti pagal pradinę specifikaciją. Tai reiškia mikrometrų arba CMM rodmenis ant-šlifuotų pjovimo briaunų, profilių patikras-perdirbtų formų stotyse ir lygumo patikrinimą suvirintuose ir{3}}paviršiniuose paviršiuose. Jūs atsakote į vieną klausimą: ar remontas atkūrė geometriją iki darbinės tolerancijos?
Ypatingą dėmesį atkreipkite į poravimosi santykius. Perforatorius, kuris tinkamai matuojamas atskirai, vis tiek gali sukelti blogų dalių, jei jo santykis su štampavimo anga pasikeičia. Patikrinkite tarpus tarp sujungtų komponentų, o ne tik atskirus matmenis. Taisydami suvirinimo siūles, patikrinkite, ar lygiavimas tarp kreiptuvų, sekcijų ir tarpinių sričių nėra priverstinis pritaikymas, nes suvirinimo siūlės iškraipymas gali subtiliai pakeisti komponentų geometriją, kurios nepastebi atliekant atskirus matavimus.
Bandomojo paleidimo protokolai ir pirmosios{0}}gabalo kvalifikacija
Bandomojo paleidimo tikrinimo protokolas užpildo atotrūkį tarp pasitikėjimo stendu ir gamybos realybės. Važiuojant sausu dviračiu užfiksuojami mechaniniai trukdžiai, nutrūkę sriegiai arba surinkimo klaidos, kurios gali sukelti tiesioginę žalą. Pirmoji-gabalo apžiūra nustato matmenų problemas, kol nepadarėte šiukšlių dėžės.
Kai paleisite tą pirmąjį gabalą, išmatuokite viską, o ne tik pataisytą matmenį. Remontas gali pakeisti gretimas funkcijas, pakeisti juostos eigos laiką arba pakeisti tai, kaip medžiaga teka per formų stotis. Apdailos plieno suvirinimo taisymas gali būti tobulas pagal matmenis, bet sukelti pakankamai iškraipymų, kad paveiktų kitos stoties išlygiavimą. Tikrinus tik suremontuotą sritį, šie antriniai efektai nepastebimi.
Per trumpą gamybos laikotarpį jūs ieškote stabilumo, o ne tik atitikties. Penkios dalys iš eilės tolerancijos ribose yra gerai. Penkios iš eilės dalys, kurios nuolat linksta į vieną tolerancijos ribą, rodo, kad remontas jau susidėvi arba nusistovėjo, ir jūs galite neturėti laukiamo naudojimo. Įrankių gamintojų naudojami štampų kvalifikavimo procesai vadovaujasi tuo pačiu principu: štampavimo bandymai patvirtina ne tik pradinę kokybę, bet ir funkcinį stabilumą realiomis gamybos sąlygomis.
Dokumentacija ir stebėjimas baigus remontą
Patvirtinimas be dokumentų yra švaistomas intelektas. Kiekvienas remonto įvykis, nuo gedimo režimo, kuris jį suaktyvino, iki patvirtinimo rezultatų, kurie jį išleido, turi būti įtrauktas į jūsų štampų priežiūros stebėjimo sistemą. Sritys, kurios yra svarbios norint atnaujinti štampavimo štampus, apima:
- Data, paspaudimų skaičius gedimo atveju ir paspaudimų skaičius grįžus į gamybą
- Gedimo režimas ir paveikta stotis arba komponentas
- Naudota remonto technika (suvirinimas, šlifavimas, EDM, keitimas)
- Atliktas terminis apdorojimas ir kietumo patikrinimo rezultatai
- Matmenų patikrinimo rezultatai prieš ir po remonto
- Pirmojo-gabalo ir bandomojo paleidimo matavimai
- Technikas, atliekantis darbus ir bendras remonto valandas
- Numatomas remonto laikas ir kitas patikrinimo momentas
Šis įrašas turi du tikslus. Trumpalaikis-perspektyvas suteikia atsekamų įrodymų, kad kauliukas buvo patvirtintas prieš išleidžiant, ir apsaugo jus, jei vėliau kiltų klausimų dėl kokybės. Ilgalaikiu-perspektyvu ji kaupia remonto istoriją, kuri skatina priimti protingesnius sprendimus. Užbaigtuose darbo užsakymuose turi būti nurodyta, ką buvo siekiama atlikti remontu, ir suteikti galimybę stebėti pasikartojimus, paverčiant atskirus remontus duomenų taškais, atskleidžiančiais modelius. Kai matote, kad konkreti stotis buvo taisyta keturis kartus per dvylika mėnesių ir kiekvieną kartą trunka mažiau smūgių, turite objektyvių įrodymų dėl anksčiau aptarto pakeitimo sprendimo.
SPC duomenys, surinkti stebint{0}}po remonto, pateikia tą pačią sistemą. Jei valdymo diagramos rodo, kad po remonto procesas veikia stabiliai ir centre, tai patvirtina, kad technika veikė. Jei jie nuo pat pradžių rodo dreifą arba per didelius skirtumus, taisymas gali būti techniškai tvarkingas, bet funkciškai nepakankamas, ir jūs tai pastebėjote, kol tai netapo kliento kokybės problema.
Drausmingas patvirtinimo ir dokumentavimo procesas paverčia štampų remontą iš atskiro įvykio į duomenų šaltinį, kuris nuolat tobulina jūsų priežiūros programą. Tačiau čia yra nepatogi tiesa: kai kuriuos štampus paprasčiausiai sunkiau patvirtinti, juos taisyti ir toliau veikti – ne dėl medžiagos pasirinkimo ar operatoriaus įgūdžių, o dėl to, kaip jie buvo suprojektuoti.
Kaip dizaino pasirinkimas įtakoja{0}}ilgalaikį taisymą
Štampas, kuris kovoja su jumis kiekvieną kartą, kai patenka į suolą, buvo sukurtas ne galvojant apie remontą. Sandari prieiga, ne-standartinės tvirtinimo detalės, monolitinė konstrukcija, kurioje turi būti įdėklai, ir geometrijos, kurias reikia visiškai išardyti, kad pasiektumėte vieną susidėvėjusį komponentą. Tai nėra atsitiktinės problemos. Tai projektavimo sprendimai, priimti inžinerijos metu, kurie atsiliepia kiekviename būsimame įrankyje ir štampų priežiūros procese visą programos laikotarpį.
Priežiūros štampų dizainas nėra antraeilis veiksnys, sprendžiamas užbaigus formavimo geometriją. Tai struktūrinė filosofija, kuri nustato, ar remontas trunka dvi valandas, ar dvi dienas, ar turite penkis atsarginius komponentus, ar penkiasdešimt, ir ar jūsų technikai gali pakeisti susidėvėjusį įdėklą per numatytą pertrauką, ar reikia ištraukti visą štampą, kad būtų išardytas stendas.
Konstrukcijos ir modulinės konstrukcijos įdėklai, kad būtų lengva pakeisti
Modulinė štampo įdėklo konstrukcija yra vienintelis efektyviausias dizaino pasirinkimas, užtikrinantis ilgalaikį{0}}taisomumą. Kai pjovimo briaunos, formos detalės ir dėvėjimosi -ypatybės yra sukonstruotos kaip atskiri įdėklai, laikomi kišenėse, o ne apdirbami tiesiai į monolitinius blokus, kiekvienas tolesnis priežiūros sprendimas tampa paprastesnis.
Apsvarstykite skirtumą praktikoje. Progresyviam štampui su vientiso-profilio profilio plienu, kai susidėvi kraštai, visą apatinę štampavimo pusę reikia traukti į paviršiaus šlifuoklį. Tas pats štampas, pagamintas su sekciniais įdėklais, leidžia technikui ištraukti susidėvėjusį elementą, įmesti iš anksto-įžemintą atsarginę dalį, patikrinti tarpą ir grįžti prie gamybos. Štampas niekada nepalieka preso įprastinei krašto priežiūrai.
Dizaino ypatybės, įgalinančios šį modulinį metodą, apima:
- Kišenės su raktais- tikslios-žemės kišenės su vietos nustatymo raktais, užtikrinančiais sukimosi ir padėties išlygiavimą permontuojant be varginančio montavimo.
- Prieinamos fiksavimo tvirtinimo detalės- varžtai su lizdais, išdėstyti ten, kur veržliaraktis gali juos pasiekti nepaimant gretimų komponentų. Paslėptos arba užkimštos tvirtinimo detalės prideda nereikalingų išmontavimo žingsnių.
- Valdomi nuėmikliai su nepriklausomu tvirtinimu- nuėmimo priemonės, kurios nuimamos švariai, nepažeidžiant kitų komponentų, suteikiant tiesioginę prieigą prie štampų ir štampų paviršių apačioje.
- Dėvėkite plokštes ant aukšto{0}}kontaktinių paviršių- aukų plokštės ant kulnų blokų, kreipiamųjų bėgių ir tuščių laikiklių paviršių, kurie sugeria slydimą ir gali būti pakeisti neperdirbant pagrindinės konstrukcijos.
- Kaiščiais susukti komponentai su tarpo reljefu- kaiščių kaiščiai, skirti pakartotiniam padėties nustatymui, kartu su tarpinėmis angomis, leidžiančiomis lengvai ištraukti be kalimo ar smalsumo.
Kaip irprogresyvaus štampavimo principaiTiksliųjų įrankių gamintojai patvirtina, kad labai{0}}dėvinčios dalys, pvz., pjovimo briaunos, dažnai yra suprojektuotos kaip keičiami įdėklai iš patvarių medžiagų, tokių kaip volframo karbidas, todėl nereikia gaminti visiškai naujo štampavimo bloko, kai susidėvi briaunos. Ši modulinė filosofija tiesiogiai sumažina priežiūros išlaidas ir sumažina gamybos prastovos laiką.
Standartizuoti komponentai, kurie sumažina atsarginių dalių sudėtingumą
Įsivaizduokite atsarginius įdėklus, skirtus 20 punktų progresyviam štampui, kuriame kiekvienas pjovimo perforatorius turi unikalią geometriją, unikalų laikymo metodą ir unikalią tarpiklio konfigūraciją. Jūsų atsarginių dalių atsargos sprogsta, o technikai praleidžia laiką tikrindami, kuris konkretus komponentas tinka konkrečiai kišenei. Standartizavimas pašalina šį sudėtingumą.
Išmanusis štampų dizainas naudoja įprastas geometrijas keliose stotyse, kur tik įmanoma. Pilotiniai smūgiai turi tą patį koto skersmenį ir laikymo stilių. Panašių dydžių skylučių perforams naudojamos identiškos galvos konfigūracijos, kurios telpa į standartinius rutulinio-užrakto arba peties-stiliaus laikiklius. Formos įdėklai simetriškose stotyse atspindi vienas kitą, todėl viena atsarginė dalis skirta dviem vietoms.
Su standartizavimu susietos štampavimo štampo remonto savybės:
- Įprasti perforatoriaus kotų skersmenys ir galvos stiliai- sumažinant reikalingų laikiklių ir atsarginių konfigūracijų įvairovę.
- Standartizuotos spyruoklinės kišenės ir azoto cilindrų angos- leidžia keisti jėgos komponentus be individualaus apdirbimo keičiant.
- Vienodo tarpiklio storio ir medžiagų klasės- supaprastintas aukščio kompensavimas po šlifavimo neieškodamas ne-standartinių tarpiklių.
- Nuoseklus tvirtinimo detalių dydžiai visame štampelyje- vienam įrankiui išardyti technikui neturėtų prireikti šešių skirtingų šešiakampių raktų. Du ar trys standartiniai dydžiai apima viską, kai dizainas užtikrina nuoseklumą.
Standartizacija taip pat pagreitina pirkimus. Kai jūsų įdėklai naudoja ne{1}}lentynos ruošinius, kuriuos bet kuris kompetentingas įrankis ir štampavimo dirbtuvės gali užbaigti-šlifuoti iki profilio, pristatymo laikas sutrumpėja nuo savaičių iki kelių dienų. Tinkintos vienetinės geometrijos su egzotiškomis išlaikymo schemomis sukuria vieno-šaltinio priklausomybes, dėl kurių galite laukti, kai gamyba sustos.
Kaip techninės priežiūros inžinerija sumažina viso eksploatavimo trukmės remonto išlaidas
Kiekviena aukščiau išvardyta dizaino ypatybė pradinio štampavimo metu kainuoja šiek tiek daugiau. Įdėklų kišenės reikalauja daugiau apdirbimo nei vientisos dalys. Standartizuoti komponentai reikalauja daugiau išankstinio inžinerinio koordinavimo. Prieinamos tvirtinimo detalės kartais priverčia uždėti šiek tiek didesnius vokus. Tačiau per visą štampų gamybos laikotarpį, apimantį milijonus smūgių ir dešimčių priežiūros įvykių, šios išankstinės investicijos žymiai sumažina išlaidas.
Štampai, sukurti pirmenybę teikiant priežiūrai, užtikrina:
- Greitesnis komponentų keitimas, kuris sumažina spaudos prastovos laiką atliekant techninės priežiūros įvykį
- Paprastesnis išlygiavimas surinkimo metu, todėl išvengiama bandymo{0}}ir-klaidos montavimo
- Labiau nuspėjami nusidėvėjimo modeliai, nes keičiami elementai yra sukurti kaip nusidėvėjimo taškai
- Sumažinkite atsarginių dalių atsargų sąnaudas standartizavus
- Trumpesnės technikų mokymo kreivės, nes nuosekli konstrukcija moko modelių, o ne išimčių
Komandoms, kuriančioms ar plečiančioms štampų taisymo programą, štampų tiekimas iš gamintojų, kurie aiškiai projektuoja taisomumą, suteikia struktūrinį pranašumą nuo pat pirmos dienos.YICHENPavyzdžiui, pagal užsakymą gaminamų štampavimo štampų gamyba sujungiama su inžineriniu dėmesiu priežiūrai, ilgaamžiškumui ir stabiliam gamybos našumui, todėl įrankius, kurie yra paruošti gamybai,{0}}su taisymo prieinamumu, integruotu į dizainą, o ne traktuojant kaip pasekmes.
Bėgant laikui paaiškėja bendrosios nuosavybės sąnaudos. Štampas, kurio gamyba kainuoja 15 % brangiau, bet kiekvieną būsimą remonto įvykį sutrumpina 40 % laiko ir sudėtingumo, ši priemoka atsiperka pirmaisiais gamybos metais. Atvirkščiai, už mažiausią pradinę kainą įsigytas štampas, kuriam reikia didvyriškų pastangų kiekvieną kartą, kai ką nors nusidėvi, per visą gamybos laiką kainuoja daug daugiau dėl darbo, prastovų ir nusivylimo.
Dizainas nustato lubas, kaip efektyviai gali tapti jūsų priežiūros programa. Tačiau net ir geriausiai-sukurtam štampui vis tiek reikia tinkamų žmonių, įrangos ir sistemų, kurios jį palaikytų. Atliekant operacijas, kurios šiuo metu atlieka kiekvieną remontą, šios galimybės, net ir iš dalies, įdiegimas į namus padidina reagavimo laiką ir padidina sąnaudų struktūras, kurių niekada nepavyks suderinti su užsakomosiomis paslaugomis.
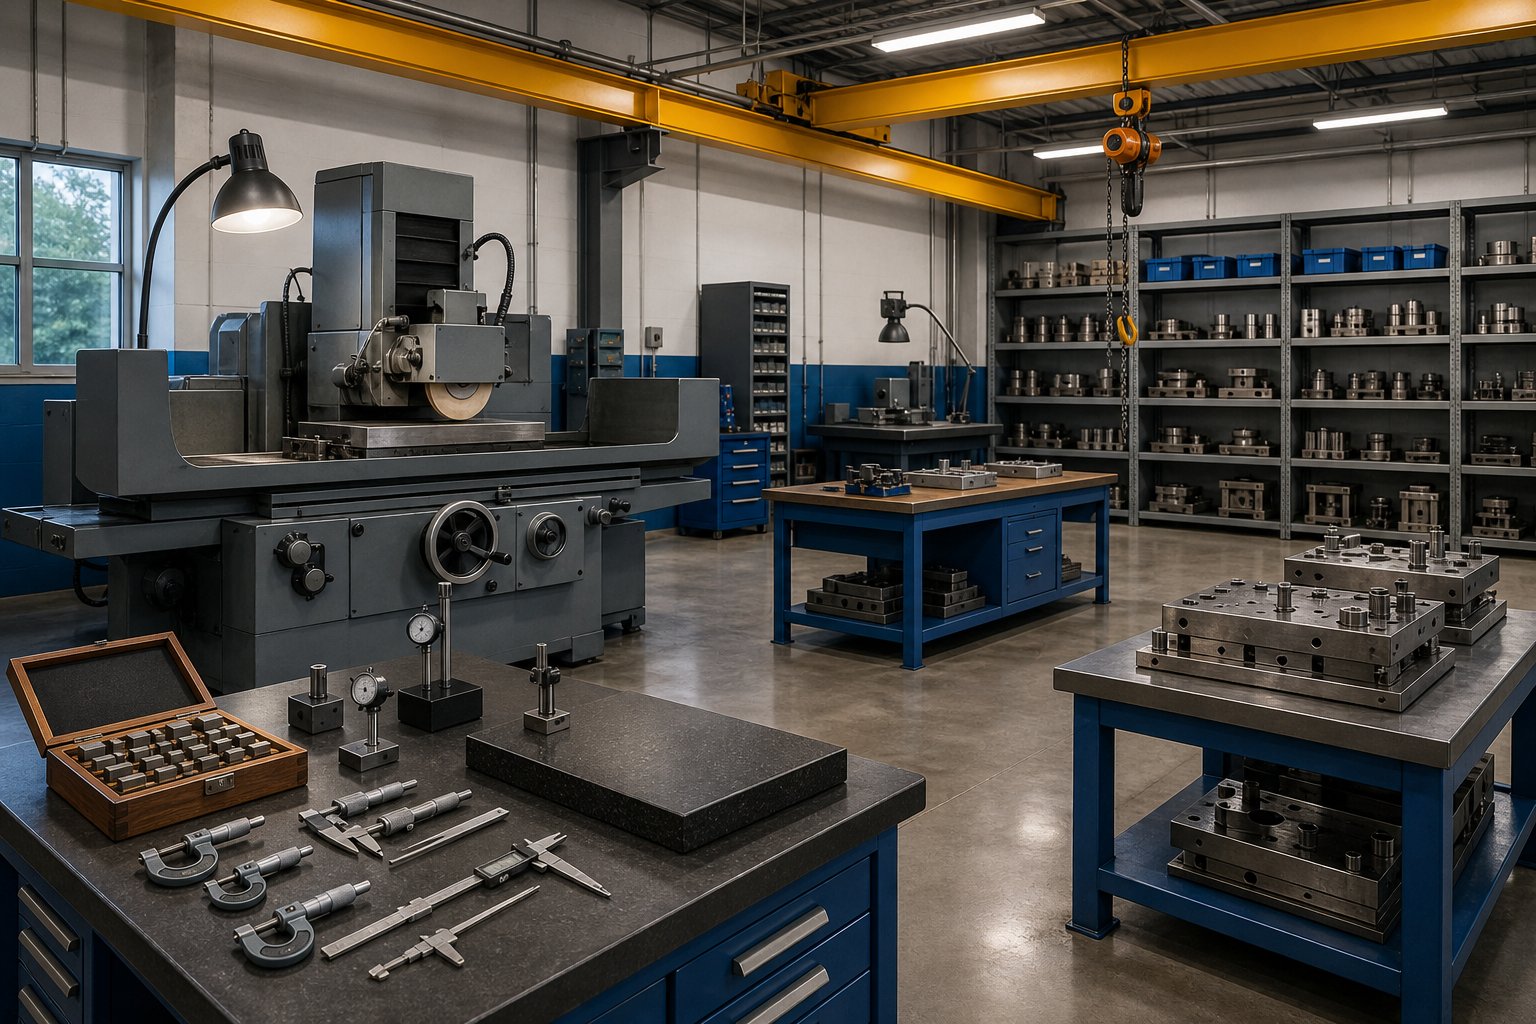
Sukurkite štampų taisymo programą nuo nulio
Kiekvieno remonto perdavimas išoriniam įrankiui ir štampavimo dirbtuvei veikia tol, kol to nedaro. Transportavimo laikas, pardavėjų eilės, komunikacijos spragos ir antkainių sąnaudos tyliai kaupiasi, kol vieną dieną suprasite, kad išleidžiate daugiau pinigų uždelsimui, nei išleidžiate technikai ir paviršiaus šlifuokliui. Sukurti štampų taisymo programą-namuose, tai nereiškia, kad per naktį reikia kopijuoti visą-aptarnavimo įrankį ir štampų parduotuvę. Tai reiškia, kad reikia sukurti vidinius gebėjimus greitai atlikti įprastus remonto darbus, o strategiškai perduoti pagrindinius rekonstrukcijos darbus, kuriems reikalinga specializuota įranga ar kompetencija, kurių jūs negalite pateisinti.
Hibridinis modelis yra vieta, kur dauguma štampavimo operacijų randa savo mielą vietą. Jūs atliekate galandimą, įdėklų keitimą, smulkų suvirinimo siūlių remontą ir komponentų keitimą viduje. Vielos EDM darbai, dideli suvirinimo siūlių perstatymai, kuriems reikalingas vakuuminis terminis apdorojimas, ir visiškas stoties perprojektavimas atitenka išorės partneriams, turintiems tų darbų reikalaujamą kapitalinę įrangą ir metalurginį gylį. Svarbiausia yra sukurti vidinį pagrindą, dėl kurio rutina veikia greitai, o išorės sprendimai yra apgalvoti, o ne numatyti.
Įrankių salės įranga ir būtiniausi personalo reikmenys
Ko iš tikrųjų reikia funkcionaliam{0}}namų įrankių kambariui? Mažiau, nei manote, kaip išeities tašką ir daugiau nei darbastalį su spaustukais. Esminė-namų įrankių, skirtų štampų taisymui, įranga apima tris kategorijas: medžiagų pašalinimą, matavimą ir surinkimo palaikymą.
Pagrindinė štampų taisymo programos įranga, skirta įprastinei priežiūrai ir smulkiems remontams:
- Paviršiaus šlifuoklis (6x12 arba 6x18 talpos)- atlieka daugumą perforatorių, štampų dalių ir įdėklų galandimo darbų. Ši viena mašina atlieka maždaug 60 % visų įprastinių remonto darbų.
- TIG arba mikro{0}}TIG suvirinimo sąranka- kraštų atstatymui, įtrūkimų taisymui ir medžiagų kaupimui ant susidėvėjusių komponentų. Įdėkite įkaitintą orkaitę arba kontroliuojamos temperatūros-paklodes, kad tinkamai valdytumėte įrankių plieną.
- Pjedestalo šlifuoklis ir stendinis šlifuoklis- greitas pataisymas-, šlifavimo ir paruošimo darbai, dėl kurių nereikia pririšti paviršiaus šlifuoklio.
- Gręžimo preso ir frezavimo galimybė- Net nedidelis Bridgeport-stiliaus rankinis frezavimas atlieka kaiščių skylių darbą, kišenių modifikacijas ir varžtų raštų pataisymus.
- Tikslumo matavimo prietaisai- mikrometrai, aukščio matuokliai, ciferblato indikatoriai, matuoklio blokai ir paviršiaus plokštė. Neturėdami matavimo galimybių, jūs spėliojate, ar jūsų remontas iš tikrųjų atkūrė geometriją.
- Rockwell kietumo testerisPrieš pradėdami naudoti, - patikrina, ar termiškai-apdoroti komponentai ir suvirinimo siūlių taisymas atitinka kietumo specifikacijas.
- Štampo tvarkymo įranga- viršutinis kranas arba strėlinis kranas, štampavimo vežimėliai ir tinkama kėlimo įranga. Norint saugiai ir efektyviai perkelti 2000 svarų štampų puses, reikia infrastruktūros, o ne improvizacijos.
- Rankiniai įrankiai ir pagalbinės surinkimo priemonės- sukimo momento veržliarakčiai, tiksliosios tarpinės, lygiagrečios komplektacijos, v-blokai, spaustukai ir platus šešiakampių raktų bei kištukinių pavarų rinkinys.
Pradinės investicijos į šią bazinę sąranką yra maždaug 150 000–300 000 USD, priklausomai nuo to, ar perkate naują, ar kokybišką naudotą įrangą. Įrankių skyriaus investicijų gairės iš pramonės duomenų rodo, kad už visiškai pajėgų įrenginį, aptarnaujantį 50 staklių, reikės maždaug 500 000 USD, o atsipirkimas pasiekiamas per 12 mėnesių, padvigubėjus įrankio tarnavimo laikui ir pašalinus antkainius. Mažesnė pradinė operacija, orientuota į įprastinį remontą, gali prasidėti nuo pusės šio skaičiaus.
Personalas yra ta vieta, kur stringa daugelis programų. Jums reikia bent vieno patyrusio įrankių gamintojo ar štampų priežiūros techniko, kuris išmanytų įrankių plieną, gebėtų kvalifikuotai virinti sukietėjusias medžiagas, užtikrintai valdytų paviršių šlifuoklį ir tiksliai nuskaitytų atspaudus. Atliekant operacijas, kuriose veikia kelios spaudos linijos, du ar trys technikai per pamainą užtikrina tiek reaktyvų remontą, tiek planinę prevencinę priežiūrą. Personalo modelis priklauso nuo jūsų štampų skaičiaus ir gamybos intensyvumo, tačiau mažiausia gyvybinga komanda yra vienas kvalifikuotas asmuo, turintis tinkamą įrangą ir galią priimti sprendimus dėl remonto nelaukiant kelių patvirtinimų.
Mažiau patyrusių darbuotojų mokymai paprastai vyksta progresyviai: pradėkite nuo štampo valymo ir tikrinimo, pereikite prie galandimo ir komponentų keitimo, tada pereikite prie suvirinimo ir sudėtingo stendo remonto prižiūrint. Pameistrystės-stiliaus mokymasis kartu su gamintojo mokymo kursais apie konkrečią įrangą pagreitina plėtrą, tačiau tikimasi, kad po 18–24 mėnesių naujas technikas savarankiškai atliks kapitalinį remontą.
Atsarginių dalių strategija ir atsargų valdymas
Namuose esantis-remontas be štampų remonto atsarginių dalių inventoriaus – technikas žiūri į tuščią lentyną, kol laukia gamyba. Atsargų strategija neturi būti sudėtinga, tačiau ji turi būti apgalvota.
Pradėkite nuo savo vartojimo įpročių nustatymo. Kurie komponentai dėvisi dažniausiai? Kurių pakeitimo laikas yra ilgiausias? Kurie gedimai sukelia daugiausiai prastovų, kai nėra atsarginės dalies? Šie trys klausimai apibrėžia jūsų kojinių prioritetus.
Praktinis požiūris į atsarginių dalių atsargų valdymą:
- Didelis{0}}dėvėjimasis, trumpas-perdirbimas- laikyti kartotinius lentynoje. Čia krinta pradūrimo smūgiai, pilotai, standartiniai štampavimo mygtukai ir spyruoklės. Jie yra nebrangūs, palyginti su prastovomis, kurių išvengiama.
- Vidutinio-dėvėjimosi, vidutinio-švino gaminiai- sandėlyje yra bent viena atsarginė dalis. Formuokite įdėklus, apdailinkite plieną, specialius perforatorius ir kreipiamąsias įvores. Viena atsarginė dalis reiškia, kad galite nedelsdami pakeisti susidėvėjusią dalį ir taisyti susidėvėjusią dalį savo tempu, o ne avariniu būdu.
- Mažai{0}}dėvintys, ilgai{1}}perduodami daiktai- nebūtinai turi atsargų, bet turi susitarimus dėl tiekimo. Diegiami batai, didelės ertmės sekcijos ir pasirinktiniai liejiniai. Žinokite savo pardavėją, žinokite pristatymo laiką ir įtraukite šią informaciją į savo pakeitimo sprendimų sistemą.
- Eksploatacinės medžiagos- šlifavimo diskai, suvirinimo užpildo strypai (atitinkantys jūsų konkrečių įrankių plieną), standartinio storio tarpikliai, kaiščių kaiščiai, standartinio dydžio varžtai su galvutėmis ir azoto cilindrų sandarikliai. 15 USD vertės vartojimo reikmenų pasibaigimas niekada neturėtų būti priežastis, dėl kurios 200 000 USD vertės presas neveikia.
Standartinė štampo konstrukcija čia atsiperka. Kai keli štampai turi bendrus štampavimo dydžius, įdėklų geometriją ir laikymo įrangą, jūsų atsargos apima daugiau įrankių su mažiau unikalių dalių numerių. Tai yra viena iš priežasčių, kodėl tiekimas miršta iš tokių gamintojų kaipYICHEN, kurie savo projektuose teikia pirmenybę priežiūrai, remonto programoms suteikia struktūrinį pranašumą nuo pat pirmos dienos. Štampai, tiekiami su standartizuotais, prieinamais komponentais, sumažina atsarginių dalių sudėtingumą, kurią jūsų programa turi valdyti nuo pat pradžių.
Stebėkite suvartojimą pagal įvykių skaičių. Jei konkretus smūgis vidutiniškai pasiekia 150 000 smūgių, kol jį reikia pakeisti, o jūs per savaitę su tuo kauliuku atliekate 50 000 smūgių, žinote, kad kas tris savaites turite paruošti atsarginį smūgį. Šis nuspėjamasis metodas pašalina reaktyvų grumtynes, kai atrandama, kad jums reikia komponento, kai jis jau sugedo.
Dokumentacijos sistemos ir nuolatinis tobulinimas
Štai čia dauguma vidinių taisymo programų arba subręsta į kažką galingo, arba sustingsta į pasikartojančių klaidų ciklą. Skirtumas priklauso nuo vieno dalyko: ar dokumentuojate tai, ką darote, ir naudojate tuos dokumentus siekdami tobulėti.
Dokumentacijos kokybė lemia, ar štampų taisymo programa laikui bėgant tobulėja, ar neribotą laiką kartoja tas pačias klaidas.
Antspaudavimo štampo priežiūros dokumentų sistema nebūtinai turi būti brangi programinė įranga. Reikia nuosekliai užfiksuoti reikiamą informaciją. Kiekviename remonto įvykyje turi būti bent jau fiksuojamas gedimo režimas, paveikta stotis ir komponentas, naudota remonto technika, gedimo atvejų skaičius, patvirtinimo rezultatai ir darbą atlikęs technikas. Tai yra tas pats laukų rinkinys, aprašytas tikrinant po-remonto, bet dabar sutvarkytas kaip gyva duomenų bazė, o ne kaip vienkartinis{4}}kontrolinis sąrašas.
Tikroji dokumentų galia išryškėja laikui bėgant. Kai jūsų sistema rodo, kad 4 stoties formos įdėklas buvo taisytas penkis kartus per aštuoniolika mėnesių, kiekvieną kartą dėl to paties gedimo, turite įrodymų, kad buvo pakeista medžiaga arba pakeista danga, o ne kitas remontas. Kai duomenys atskleidžia, kad vieno techniko atliekami suvirinimo siūlai nuolat trunka ilgiau nei kiti, turite tikslingas mokymosi galimybes. Kai paspaudus-count-to-gedimų duomenys rodo nuoseklų panašių štampų modelį, galite suplanuoti prevencinius keitimus prieš įvykstant gedimams.
Taip reaktyvusis remontas paverčiamas duomenimis{0}}pagrįstu techninės priežiūros planavimu. Kaip pabrėžia patyrę štampavimo dirbtuvių valdymo konsultantai, darbo užsakymų sistemos, kurios dokumentuoja, ką turėjo atlikti kiekvienas remontas, ir seka pasikartojimus, sukuria grįžtamąjį ryšį, kuris nuolat gerina remonto kokybę ir planavimo tikslumą. Ankstesnių darbų užsakymų duomenys pateikia patobulintus prevencinės priežiūros planus ir parodo, ar ankstesni remontai sukėlė nenumatytų pasekmių.
Diegimo parinktys svyruoja nuo paprasto skaičiuoklės stebėjimo (tinka mažoms operacijoms su mažiau nei dešimt aktyvių štampų) iki pilnų CMMS platformų, tokių kaip MaintainX arba UpKeep, kurios siūlo brūkšninio kodo nuskaitymą, mobiliąją prieigą ir automatinius planavimo aktyviklius. Pasirinkite sudėtingumo lygį, kurį jūsų komanda nuolat naudos. Stropiai naudojama paprasta sistema pranoksta sudėtingą, retkarčiais naudojamą sistemą.
Nuolatinio tobulinimo ciklas atrodo taip: pataisykite štampą, dokumentuokite įvykį, patvirtinkite remontą, stebėkite našumą, analizuokite įvykių modelius, koreguokite procedūras ar tvarkaraščius pagal išvadas ir grąžinkite pamokas į mokymą. Kiekvienas ciklas daro jūsų programą šiek tiek labiau nuspėjamą ir šiek tiek mažiau reaktyvią. Nuo dvylikos iki aštuoniolikos mėnesių disciplinuota operacija pereina nuo gaisrų gesinimo prie jų prevencijos, o gamybos patalpose pastebimas veikimo laikas, dalių kokybės nuoseklumas ir mažiau pagalbos skambučių į įrankių skyrių.
Vidinio remonto pajėgumų kūrimas nereiškia visiško išorinių pardavėjų pašalinimo. Kalbama apie darbo, kuriam daugiausia naudos teikia greitis ir susipažinimas, kontrolę, kartu pasitelkiant išorines žinias darbui, kuriam to tikrai reikia. Hibridinis modelis, palaikomas apmokytų žmonių, tinkamos įrangos, išmanios atsarginių dalių strategijos ir dokumentacijos, kuri iš tikrųjų lemia sprendimus, sukuria remonto programą, kurios vertė didėja kiekvieną jo eksploatavimo mėnesį.
Dažnai užduodami klausimai apie metalo štampavimo įrankį ir štampų taisymą
1. Kuo skiriasi štampų priežiūra ir štampų taisymas?
Štampo priežiūra yra prevencinė ir suplanuota, išsaugant štampą dabartinę darbinę būseną atliekant tokias užduotis kaip galandimas, tepimas ir tikrinimas. Štampo remontas yra korekcinis, atkuriantis štampą, kuris jau sugedo arba sugedo virš priimtinų gamybos leistinų nuokrypių. Priežiūra siekiama išvengti gedimų; remontas reaguoja po gedimo. Šių dviejų išlaidų kategorijų atskyrimas stebėjimo sistemoje yra būtinas norint tiksliai sudaryti biudžetą ir nustatyti, ar jūsų įrankių programai reikia geresnės prevencijos ar atkūrimo procedūrų.
2. Kaip nustatyti, dėl ko sugedo štampavimo štampas?
Pradėkite nuo preso išeinančių dalių apžiūros. Įbrėžimai rodo susidėvėjusias pjovimo briaunas, matmenų nukrypimą į susidėvėjusias formų stotis arba atsilaisvinusias dalis, o paviršiaus įbrėžimai rodo, kad jie gali nutrūkti. Tada atsekkite defektą iki atsakingos štampavimo stoties, naudodami juostos išdėstymą. Patikrinkite, ar toje stotyje nėra atitinkamos būklės: kraštų susidėvėjimo, medžiagos susikaupimo, įtrūkimų ar nesutapimo. Ši trijų{4}}veiksmų sistema: stebėkite dalies defektą, nustatykite stotį, patikrinkite štampavimo būklę, pašalinkite spėliones ir nukreipkite remonto pastangas būtent ten, kur to reikia.
3. Kodėl po štampavimo štampo suvirinimo svarbus terminis apdorojimas?
Suvirinant įrankių plieną be tinkamo išankstinio -šilumos ir po-suvirinimo terminio apdorojimo, šilumos paveiktoje zonoje susidaro trapus martensitas. Ši trapi mikrostruktūra beveik visiškai netoleruoja ciklinio įtempimo ir įtrūks per tūkstančius paspaudimų, dažnai padarydama daugiau žalos nei pradinis gedimas. Išankstinis kaitinimas sumažina šiluminius gradientus suvirinimo metu, o po-suvirinimo trapios struktūros paverčia grūdintu martensitu, kuris išlaiko kietumą ir pagerina atsparumą. Šių terminių etapų praleidimas yra vienintelė dažniausia štampų komponentų suvirinimo siūlių gedimo priežastis.
4. Kada reikėtų pakeisti štampavimo komponentą, o ne taisyti?
Pakeiskite, o ne taisykite, kai komponentas buvo suvirintas toje pačioje srityje daugiau nei du kartus, o eksploatavimo laikas kiekvieną kartą mažėja, kai dėl kumuliacinio šlifavimo jis sumažėjo žemiau minimalaus aukščio, kai kietumo bandymas rodo nenuoseklias zonas dėl persidengiančių šilumos{0}}paveiktų zonų arba kai remonto kaina viršija 50 % pakeitimo išlaidų, o tikimasi, kad naujo komponento eksploatavimo laikas po-remonto sumažės 60 %. Taip pat apsvarstykite galimybę pakeisti, kai pasikartojantys gedimai rodo konstrukcijos trūkumą, o ne įprastą susidėvėjimą, nes dizaino problemos taisymas tik atitolina neišvengiamus dalykus.
5. Kokios įrangos reikia norint pradėti-namų štampų taisymo programą?
Funkciniam paleidimo įrankių kambariui reikalingas paviršiaus šlifuoklis galandimo darbams, TIG arba mikro{0}}TIG suvirinimo sąranka su išankstinio pašildymo galimybe įtrūkimams ir briaunoms taisyti, tikslumo matavimo prietaisai, įskaitant mikrometrus ir paviršiaus plokštę, Rokvelo kietumo testeris remontui patikrinti, štampavimo įranga, pvz., viršutinis kranas, ir pagrindinės apdirbimo galimybės, pvz., frezavimo presas arba frezavimo presas. Pradinės investicijos svyruoja nuo 150 000 USD iki 300 000 USD, priklausomai nuo naujos ir naudotos įrangos. Bendradarbiavimas su štampų gamintojais, tokiais kaip YICHEN, kurie kuria taip, kad būtų galima prižiūrėti, suteikia jūsų programai pranašumą, nes štampai pristatomi su standartizuotais, prieinamais komponentais, kurie supaprastina remontą ir atsarginių dalių valdymą.


