


Lakštinio metalo štampavimo štampų apėjimo įpjovų supratimas
Apėjimo įpjova, kartais vadinama žingsnio įpjova arba prancūziška įpjova, yra tyčinė išpjova arba reljefinė funkcija, sukonstruota į laikiklio juostelę.progresyvus štampavimo štampas. Jos tikslas paprastas, bet labai svarbus: tiksliai valdykite, kiek juostelė pasislenka tarp paspaudimų, kad kiekviena stotis gautų medžiagą tinkamoje padėtyje. Be šio valdymo mechanizmo juostelės perteklius arba nepakankamas padavimas tampa realia galimybe, ir, kaip žino bet kuris patyręs įrankis ir štampų profesionalas, vienas netinkamas padavimas gali sukelti štampavimo gedimą, kuris kainuos šimtus kartų daugiau nei medžiaga, kurią sunaudoja įpjova.
Šiame straipsnyje gilinamasi į mokslinį pagrindą, slypintį už neigiamų ir teigiamų lakštinio metalo štampavimo štampavimo įpjovų, taip sumažinant atotrūkį tarp įvadinių techninių štampavimo vadovų ir ekspertinio{0}}lygio štampavimo mokslo. Čia rasite metalurgijos principus, mechaninius ryšius ir inžinerinių sprendimų pagrindus, o ne vien nykščio taisykles.
Kas yra apėjimo įpjovos progresyviuose štampuose
Įsivaizduokite nuolatinę lakštinio metalo ritę, tiekiamą per laipsnišką štampą dideliu greičiu. Juostelė praeina per kelias stotis, kurių kiekviena atlieka tam tikrą pjovimo, formavimo ar tempimo operaciją. Kad užbaigta detalė atitiktų matmenų leistinus nuokrypius, kiekviena stotis turi sukabinti juostelę tiksliai toje pačioje santykinėje padėtyje, eiga po eigos.
Apėjimo įpjova suteikia tą padėties tikrumą. Tai nedidelė medžiagos dalis, nupjauta nuo vieno arba abiejų juostelės kraštų, paprastai pirmosiose štampavimo vietose. Gauta geometrija sukuria fizinį sustabdymą arba registravimo funkciją, su kuria juostelė susisiekia prieš spaudžiant. KaipArtas Hedrickas pažymi „The Fabricator“., permaitinus progresuojančią štampą be šio stabdymo, gali būti smarkiai pažeista štampai ir gali kilti pavojus operatoriaus saugumui.
Be to, kad būtų išvengta per didelio padavimo, įpjova taip pat pašalina briaunų iškrypimą, susidarantį ritės pjaustymo metu. Dėl kampo sklandžiai tiekti plačias ar storas medžiagas beveik neįmanoma, o nupjaunant švarų atskaitos kraštą, apėjimo įpjovos atkuria nuspėjamą juostos elgesį per visą štampo ilgį.
Kodėl juostelių valdymui reikalinga tiksli inžinerija
Juostos valdymas progresyviame štampelyje apima daugiau nei tik tinkamo atstumo padavimą. Laikiklio juostos laikančios dalys kartu turi išlaikyti konstrukcinį vientisumą, atsispirti šoniniam lenkimui ir prisitaikyti prie vertikalių judesių formavimo stotyse. Blogai išdėstyta arba netinkamo dydžio įpjova susilpnina laikiklį, sukelia sulinkimą arba patikimai neužfiksuoja atramos.
Apėjimo įpjovos šioje sistemoje atlieka tris pagrindines funkcijas:
- Juostos registracija- Suteikiamas tvirtas mechaninis stabdiklis, kuris apsaugo nuo perpildymo ir suteikia operatoriams galutinę pradinę padėtį statant štampus, taip sumažinant pirmąsias-attaikymo klaidas, kurios sukelia daugumą laipsniško štampų pažeidimo.
- Laužo tvarkymas- Pašalinamas kraštų nuolydis ir sukuriamas švarus atskaitos paviršius, kuris pašalina palaidus laužus arba pus{1}}smūgius, kurie gali užstrigti pasroviui esančioms stotims.
- Nuo stočių{0}}į-stočių eigos valdymas- Dirbama kartu su bandomaisiais kaiščiais, siekiant užtikrinti, kad kiekviena dalis būtų tiksliai išdėstyta, o įpjova užtikrina grubią padėtį, o pilotai užtikrina galutinį tikslų išlygiavimą.
Kiekviena funkcija kelia specifinius geometrinius ir metalurginius reikalavimus įpjovos dizainui. Įpjovos gylis, plotis, kampo spinduliai ir pjovimo prošvaisa sąveikauja su medžiagos mechaninėmis savybėmis, kad būtų galima nustatyti, ar juostelė tiekiama patikimai, ar sukelia lėtines gamybos problemas.
Neigiamas prieš teigiamą žingsnio pagrindai
Sąvokos „neigiamas“ ir „teigiamas“ apibūdina ryšį tarp įpjovos geometrijos ir juostos krašto. Ateigiamas aplinkkelio griovelispašalina medžiagą nuo juostos krašto, sukurdamas tarpą, reljefą arba į vidų išpjovą. Šio pjovimo metu pagamintas šliužas išstumiamas kaip atskiras laužas. Kiekvienoje išpjovos vietoje lieka juostelė su sumažintu skerspjūviu-.
A neigiamas apėjimo įpjovalaikosi priešingo požiūrio. Užuot visiškai pašalinusi medžiagą, ji palieka išsikišusią ąselę ar strypą,{1}}panašų į juostos kraštą. Ši ąselė susijungia su atitinkama kišene arba stabdymo bloku štampelyje, suteikdama teigiamą registravimo funkciją, nesukuriant atskiro šliuzo. Vienas praktinis variantas, pramonės literatūroje aprašytas kaip strypo ir flanšo žingsnio atrama, įsmeigia nedidelį plotą juostelėje ir lenkia žemyn, kad būtų sukurtas flanšas, kuris užfiksuoja juostelę ir sutvirtina laikiklį.
Pasirinkimas tarp šių konfigūracijų niekada nėra savavališkas. Tai priklauso nuo medžiagos tipo, juostos pločio, storio, gamybos apimties ir dalies sudėtingumo. Kiekviena konfigūracija sukuria skirtingą įtempių pasiskirstymą, lūžių modelius ir įrankio susidėvėjimo charakteristikas – visa tai siejasi su pagrindiniais šlyties mechanikos principais ir medžiagų elgsena veikiant apkrovai.
Šlyties ir lūžimo mokslas pjaunant įpjovomis
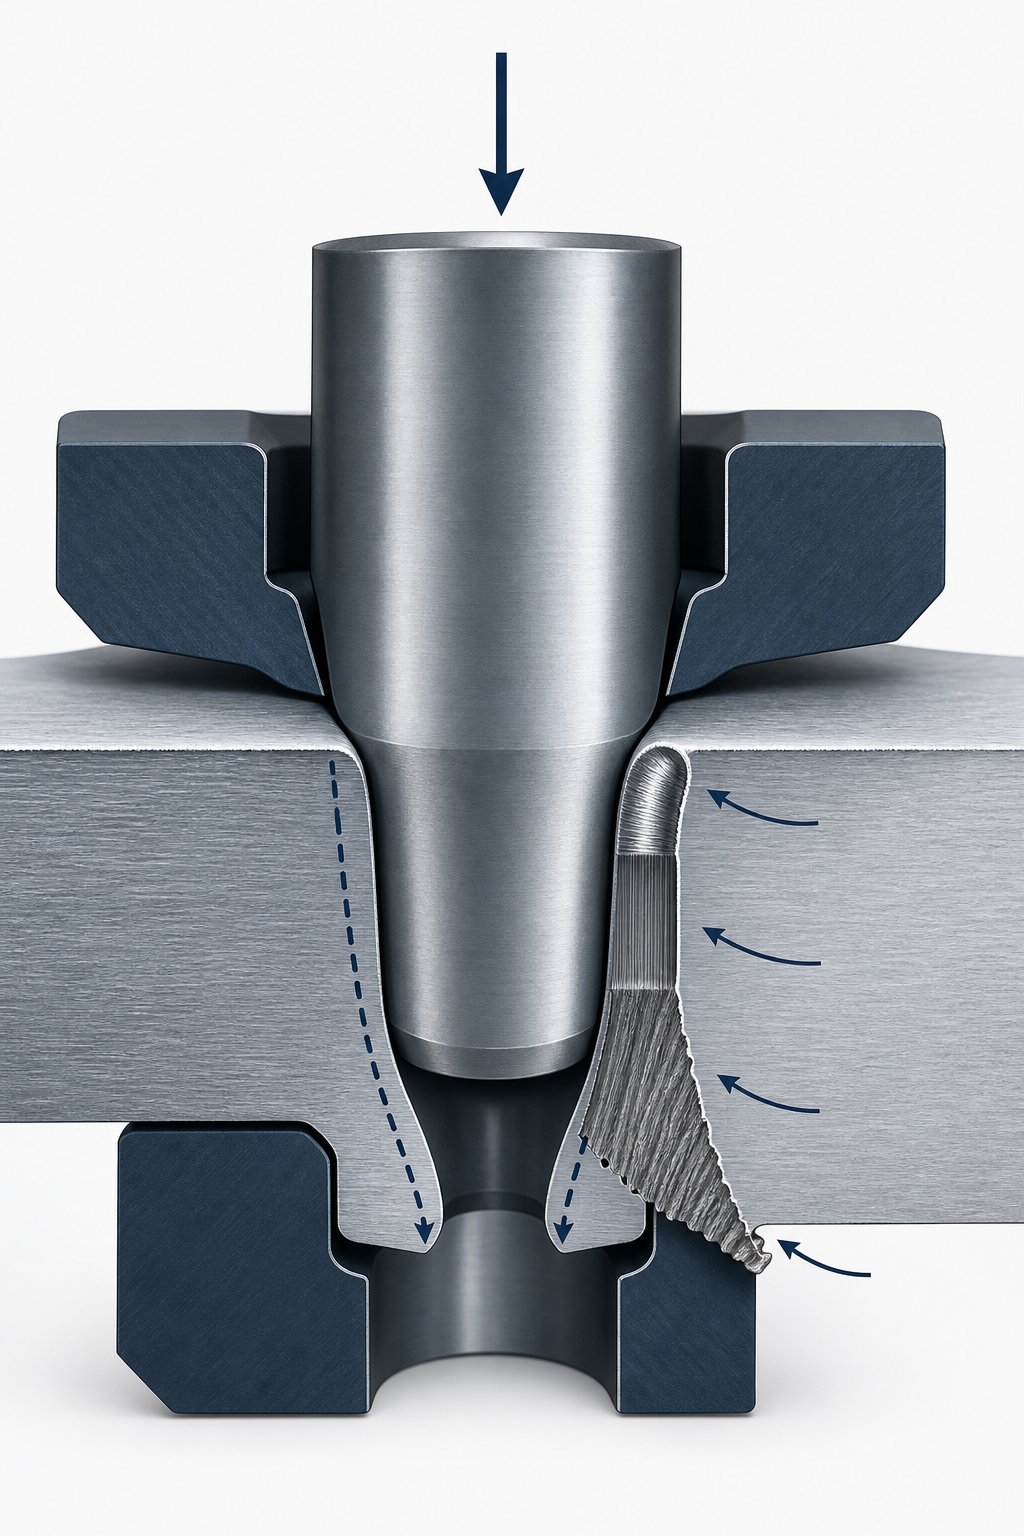
Kiekvienas apėjimo įpjova prasideda kaip kontroliuojamas lūžis. Kai perforatorius nusileidžia į juostelę, medžiaga tiesiog švariai nesuskils. Jis praeina per deformacijos fazių seką, kurių kiekviena priklauso nuo taikomos takumo jėgos, medžiagos takumo stiprio ir perforatoriaus sąsajos geometrijos. Šių fazių supratimas yra tai, kas skiria mokslu{4}}pagrįstą griovelių dizainą nuo spėlionių.
Šlyties mechanika įpjovos pjovimo metu
Įsivaizduokite akimirką, kai įpjova paliečia juostelės paviršių. Medžiaga, esanti tiesiai po perforatoriaus antgaliu, pirmiausia susispaudžia elastingai, tada plastiškai, nes vietiniai įtempiai viršija metalo takumo ribą ir takumo ribą. Šis perėjimas nuo elastingumo prie plastinės elgsenos vyksta pagal medžiagos įtempių{2}}įtempimo kreivę (kartais vadinama ss kreive inžinerijos sutrumpinimu), ir tai įvyksta per mikrosekundes esant gamybos eigos greičiui.
Reikalinga pjovimo jėga priklauso nuo medžiagos šlyties stiprio, kuris paprastai yra nuo 60 iki 80 procentų jos galutinio tempimo stiprio. KaipArtas Hedrickas paaiškina, norint išpjauti 10-colių-skersmens ruošinį iš 0,100 colių švelnaus plieno, reikia maždaug 78 000 svarų jėgos. Aplenkimo įpjovos apima daug mažesnius perimetrus, tačiau įtempių koncentracija perforatoriaus ir štampo sąsajoje yra proporcingai intensyvi, nes įpjovos geometrijos dažnai apima siaurus kampus ir siaurą plotį.
Perforavimo krašte medžiaga spaudžiama žemyn, o štampavimo anga apriboja aplinkinę juostelę. Taip susidaro siaura šlyties juosta, kurioje susikaupia plastikinė deformacija. Šios juostos plotis priklauso nuo tarpo tarp perforatoriaus ir štampo. Nepakankamas tarpas suspaudžia medžiagą į šonus, padidindamas atskyrimui reikalingą tekėjimo jėgą ir generuodamas per didelę šilumą šlyties zonoje. Pernelyg didelis tarpas leidžia per daug plastiko sulenkti prieš lūžimą, todėl susidaro vyniojamos briaunos ir didelės įdubos.
Lūžio zonos elgesys teigiamoje ir neigiamoje konfigūracijoje
Eksponuoja baigtas nupjautas kraštasketurios skirtingos zonos, kiekvienas atskleidžia, kas įvyko mechaniškai pjovimo metu:
- Apversti- Plastiškai deformuota zona, sulenkta kaip pjovimo įrankiai, liečiasi su lakšto paviršiumi, matoma kaip apvalus kraštas perforatoriaus pusėje.
- Nušlifuoti- Lygi, blizgi juosta, kurioje perforatorius prasiskverbė į suspaudžiamą medžiagą prieš lūžimą. Paviršiaus įtempiai čia susispaudžia į pjovimo įrankį.
- Lūžis- Šiurkštus, kampuotas paviršius, kuriame įtrūkimai išplito per likusį medžiagos storį, užbaigdami atskyrimą.
- Burr- Metalas pailgintas ir išstumtas ant galinio pjūvio krašto, suformuoto po paskutinio plyšimo.
Čia skiriasi teigiamų ir neigiamų įpjovų konfigūracijos elgesys. Esant teigiamam įpjovimui, perforatorius pašalina atskirą šliužą nuo juostos krašto. Lūžio zona plinta į išorę, toliau nuo nešiklio korpuso ir į šliužą, kuris tampa laužu. Juostelė išlaiko nublizgintą paviršių likusiame krašte, kuris paprastai yra švaresnė, stabilesnio matmenų zona.
Esant neigiamam įpjovimui, geometrija pasikeičia. Pjūvis apibrėžia išsikišusį skirtuką, kuris lieka pritvirtintas prie juostelės. Lūžis plinta į vidų, link juostelės korpuso ties įpjovos šaknimi. Tai reiškia, kad pati nešiklio juostelė išlaiko lūžio zonos charakteristikas ąselės pagrinde.
Dėl teigiamų įpjovų lūžiai plinta į išorę, palyginti su juostelės korpusu, todėl laikiklio kraštai lieka švaresni. Neigiamos įpjovos sukelia lūžių plitimą į vidų, sutelkdamos grubesnę lūžio zoną ir su tuo susijusius mikrostruktūrinius pažeidimus įpjovos šaknyje nešiklio juostos pusėje.
Šis skirtumas turi realių pasekmių. Šlyties paveiktoje zonoje (SAZ), esančioje už kiekvieno pjūvio paviršiaus, yra sukietėjusios medžiagos su sukietėjusiomis grūdėtomis struktūromis. Dviejų -fazių plienuose ši zona gali išsiplėsti 40 procentų ar daugiau iki lakšto storio. Kai neigiamas įpjova uždeda tą pažeistą zoną ant laikiklio juostos, tolesnėse formavimo operacijose pasroviui skirtose stotyse taikoma papildoma įtampa jau apdorotai -sukietėjusiai medžiagai, todėl padidėja briaunų įtrūkimų rizika.
Grūdų struktūra ir plyšių plitimo kryptis
Lakštinis metalas nėra vienalytis mikrostruktūriniu lygmeniu. Valcavimas gamybos metu pailgina grūdus valcavimo kryptimi, sukuriant mechaninių savybių anizotropiją. Kai įpjova pradeda lūžti, įtrūkimai pirmenybę teikia mažiausio pasipriešinimo keliais per grūdelių struktūrą.
Medžiagose, kurių valcavimo kryptis yra lygiagreti juostos padavimo krypčiai (dažniausia orientacija), plyšių plitimas įpjovos kampuose linkęs sekti grūdelių ribas, suderintas su pašaru. Dėl teigiamų įpjovų tai jums naudinga, nes įtrūkimas patenka į šliužų laužą. Dėl neigiamų įpjovų ta pati tendencija gali sukelti įtrūkimus išilgai nešiklio juostos krašto, ypač esant aštriems įpjovos šaknies spinduliams, kur takumo įtempių koncentracija yra didžiausia.
Jėgos paskirstymas perforavimo{0}}sąsajoje taip pat skiriasi įvairiose konfigūracijose. Teigiamas įpjovos perforatorius įpjauna santykinai laisvą medžiagą juostelės krašte. Medžiaga gali šiek tiek deformuotis į išorę, nes viena pusė yra nesuvaržyta. Priešingai, neigiamas įpjovos perforatorius pjauna medžiagą, kurią iš abiejų pusių varžo juostelės korpusas. Šis dvišalis apribojimas padidina gniuždymo įtempius perforatoriaus briaunoje ir pagreitina susidėvėjimą, ypač apdorojant medžiagas, kurių takumo įtempio vertės yra didelės, pvz., pažangų didelio stiprumo plieną.
Praktinis aspektas yra tas, kad standartinėms pradūrimo operacijoms sukurtos atlaisvinimo taisyklės nėra tiesiogiai paverčiamos įpjovos{0}}konkrečia geometrija. Įpjovos perforatoriai veikia asimetrinio suvaržymo sąlygomis, o lūžių mechanika skiriasi priklausomai nuo to, ar išlaikoma geometrija yra juostelė (teigiama įpjova), ar skirtukas (neigiamas įpjova). Kiekvienai konfigūracijai reikia optimizuoti tarpą, suderintą su specifine įtempimo būsena, medžiagos savybėmis ir pjovimo briaunos reikalavimais.
Teigiama aplinkkelio įpjovos mechanika ir juostos elgsena
Teigiamas apėjimo įpjovafiziškai pašalina medžiagos dalį nuo juostos krašto, palikdamas tarpą ar reljefą ten, kur kadaise buvo metalas. Tai skamba paprastai, tačiau mechaninės pasekmės kyla per kiekvieną pasroviui skirtą stotį. Juostelė tampa lengvesnė, siauresnė įpjovos vietoje ir mažiau atspari lenkimui. Ar tos pasekmės padeda gamybai, ar kenkia gamybai, visiškai priklauso nuo to, kaip įpjovos geometrija atitinka laikiklio konstrukcijos reikalavimus.
Kaip teigiamos įpjovos pašalina medžiagą iš juostelės
Atliekant teigiamo įpjovos štampavimo operaciją, formos perforatorius nusileidžia per juostos kraštą ir į atitinkamą štampavimo angą. Perforatoriaus perimetras apibrėžia įpjovos profilį, paprastai stačiakampio arba trapecijos formos, išpjautos į vidų nuo juostos krašto. Atskirta medžiaga tampa atskiru laužo šliužu, kuris iškrenta pro štampavimo angą ir išmetamas žemyn į laužo lataką arba konteinerį.
Ant juostelės lieka švari{0}}kraštinė įduba. Ši įduba naudojama kaip sustabdymo įjungimo funkcija. Kai juostelė juda į priekį, priekinis griovelio kraštas liečiasi su fiksuotu stabdymo bloku arba sukietintu kaiščiu štampelyje, sustabdydamas judėjimą į priekį tiksliai tinkamu progresavimo atstumu.
Kadangi viena pjūvio pusė yra nesuvaržyta (atviras juostos kraštas), šlyties mechanika šios operacijos metu skiriasi nuo visiškai uždaros pradūrimo operacijos. Medžiaga šalia laisvojo krašto gali šiek tiek deformuotis į išorę perforavimo metu, o tai sumažina gniuždymo įtempį perforavimo paviršiuje, palyginti su uždaru perimetro pjūviu. Tai reiškia, kad štampavimo perforavimo jėga, reikalinga teigiamai įpjovai, yra šiek tiek mažesnė nei tokio pat dydžio skylės, išmuštos nuo bet kurio krašto, o visa kita yra lygi.
Tačiau atviras kraštas kelia kitokį rūpestį. Jei perforavimo-prie-tarpas krašto pusėje yra per didelis, juostelė gali deformuotis, o ne švariai kirpti, o ne apibrėžtą lūžio zoną, o susidarys suvyniotas arba plyšęs kraštas. Teigiamo įpjovos perforavimo tarpo santykiai atitinka standartines pjovimo tarpo taisykles, tačiau norint kompensuoti medžiagų suvaržymo trūkumą, reikia griežčiau kontroliuoti laisvojo-krašto pusę.
Juostos standumas ir padavimo stabilumas po teigiamo įpjovimo
Kiekviena teigiama įpjova sumažina laikiklio juostelės skerspjūvio plotą{0}}įpjovos vietoje. Įsivaizduokite, kad žiūrite į juostelę iš galo: kur viso -pločio laikiklis turi vienodą atsparumą lenkimui, dantytas laikiklis periodiškai turi silpnų vietų, kuriose standumas krenta. Kuo gilesnė įpjova, tuo didesnis šis sumažinimas.
Tai svarbu, nes nešiklio juostos stiprumas turi būti atsparus lenkimui padavimo proceso metu. Kaip pažymi Artas Hedrickas, norint perkelti ją horizontaliai per štampą, reikia maždaug 10 procentų detalės svorio. Padauginkite tai iš stočių skaičiaus ir sukaupta pasipriešinimo jėga veiks nešiklį, kuris jau buvo susilpnintas kiekviename įpjovos taške. Jei likusi skerspjūvis-neatlaikys tų tiekimo apkrovų nenukrypdama, juostelė susvyruos arba pasislinks į šonus, todėl susidarys štampavimo formavimo problemos, kurios raibuliuoja visose pasroviui skirtose stotyse.
Siauroms juostoms šis{0}}atlyginimas tampa labai svarbus. Įpjova, kuri pašalina 30 procentų juostos pločio, gali pakankamai sumažinti nešiklio inercijos momentą, kad tarp stočių būtų matomas įdubimas. Plačiose juostose su gausiais nešikliais ta pati proporcinga įpjova turi nedidelį poveikį padavimo stabilumui. Praktinis slenkstis priklauso nuo medžiagos storio, medžiagos tipo ir bendro štampavimo eilių skaičiaus.
Inžinieriai tai kompensuoja keliais būdais:
- Standinami šonkauliai- Reljefinių karoliukų arba suformuotų briaunų pridėjimas prie laikiklio juostelės prieš arba po įpjovos stoties, sekcijos modulio padidinimas nepridedant medžiagos pločio.
- Dvipusis{0}}šoninis įpjovimas- Abiejuose juostelių kraštuose įdėti seklesnes įpjovas, o ne vieną gilią įpjovą vienoje pusėje, simetriškai paskirstant skerspjūvio-mažinimą ir išlaikant subalansuotą tiekimo elgesį.
- Optimizuotas įpjovos gylis- Apribojamas gylis iki mažiausio, reikalingo patikimam sustabdymo sujungimui, paprastai 1,5–2,0 karto didesnis už medžiagos storį, atsižvelgiant į padavimo tikslumo reikalavimus.
Perforuoto nusidėvėjimo modeliai atliekant teigiamas įpjovas
Teigiamų įpjovų dėvėjimasis skiriasi nuo standartinių perforatorių, o priežastis siejama su apribojimų geometrija. Atliekant standartinę pradūrimo operaciją, perforatorius pjauna medžiagą, iš visų pusių apsuptą juostele. Susidarantys gniuždymo įtempiai yra gana simetriški aplink perforatoriaus perimetrą. Atliekant teigiamą įpjovą, atviros briaunos pusėje yra mažesnis pasipriešinimas gniuždymui, o juostos{3}}korpuso pusėje matomas visas apribojimas.
Dėl šios asimetrijos susidėvėjimas sutelkiamas į suvaržytus perforatoriaus paviršius, ypač tą, kuris pjauna į laikiklio juostelės korpusą. Per tūkstančius smūgių dėl šios netolygios apkrovos susidaro būdingas nusidėvėjimo modelis: suvaržytoje pusėje briaunos apvalinamos ir mikro{1}}skilimas atsiranda anksčiau nei laisvoji{2}}kraštinė. Šiuos įrankius prižiūrintys štampų gamintojai žino pirmiausia apžiūrėti laikiklio-šoninį pjovimo kraštą, kai šalinamos įtrūkimų atsiradimo triktys.
Perforavimo geometrija taip pat turi įtakos nusidėvėjimo greičiui. Įpjovos su aštriais vidiniais kampais (įpjovos profilio apačioje) sutelkia įtampą tuose taškuose. Vidinių kampų spinduliai neprivalomi; jie yra struktūriniai poreikiai. Sparčiausiai susidėvi sandarūs kampai, o šiems perforatoriams gaminti naudojami EDM vielos profiliai turi turėti mažiausiai 0,5–1,0 karto didesnį medžiagos storį visais vidiniais perėjimais. Neturint atitinkamų spindulių, perforatoriaus įtempių stovai pagreitina kraštų gedimą ir žymiai sutrumpina priežiūros intervalus.
Šliužų elgesys esant teigiamoms konfigūracijoms prideda dar vieną nusidėvėjimo faktorių. Kiekvienas smūgis sukuria atskirą laužą, kuris turi būti švariai išstumtas per štampavimo angą. Jei šliužas prilimpa prie štampavimo priekio grįžimo eigos metu (būklė vadinama šliužų traukimu), kitą ciklą jį galima nešti atgal į pjovimo sritį ir sutraiškyti tarp perforatoriaus ir juostelės. Traukiant šliužus, pažeidžiamas smūgio paviršius, sutrinka juostelės paviršius, o sunkiais atvejais gali sudužti. Teigiamos išpjovos geometrijos yra šiek tiek jautresnės šliužų traukimui nei standartinis pradurimas, nes šliužas turi laisvą kraštą, kuris gali atsitraukti ir sugriebti perforatorių atitraukimo metu. Sprendimai apima kampinį šlytį ant perforatoriaus paviršiaus, spyruoklinius{5}}išstūmimo kaiščius ir vakuumines{6}}šliužų šalinimo sistemas.
Pasirinkus prošvaisą atliekant teigiamus įpjovimus, šie konkuruojantys reikalavimai subalansuojami: per daug įtempta padidina pjovimo jėgą ir pagreitina perforavimo susidėvėjimą, per laisvas susidaro per daug šliužų ir kyla grėsmė, kad šliužai sulaikomi. Konkretus geometrijos aspektas,{1}}atsižvelgiant į įpjovos dizainą, yra tas, kad tarpas atviroje-krašto pusėje gali būti šiek tiek didesnis nei apribotoje pusėje, o tai lemia asimetrinę įtempimo būseną, neprarandant pačios laikiklio juostelės krašto kokybės.
Neigiamos aplinkkelio įpjovos mechanika ir medžiagų srautas
Teigiamos įpjovos sumažina juostos plotį, kad šliužai būtų švariai išstumti ir laužas būtų tvarkomas paprastai. Neigiamos įpjovos sudaro priešingą prekybą. Užuot pašalinus medžiagą nuo juostelės krašto, neigiamas įpjovas palieka išsikišusią skirtuką ar įtvarą,{2}}panašų į išorę nuo laikiklio. Negaminamas joks atskiras šliužas. Jokia medžiaga neprarandama. Visas juostos skerspjūvis- lieka nepažeistas kiekviename progresavimo taške, o pats skirtukas tampa registracijos mechanizmu, kuris susijungia su atitinkamomis kišenėmis arba stabdymo blokais štampelyje.
Šis metodas iš esmės pakeičia laikiklio juostos įtempių aplinką, įrankių nusidėvėjimo profilį ir stoties -to{1}}atstumo reikalavimus. Jūs išlaikote juostos standumą, tačiau paveldėsite naują geometrinių apribojimų rinkinį, kuris turi būti valdomas kiekvienoje pasroviui esančioje stotyje.
Kaip neigiamos įpjovos išsaugo juostos skersinį{0}}pjūvį
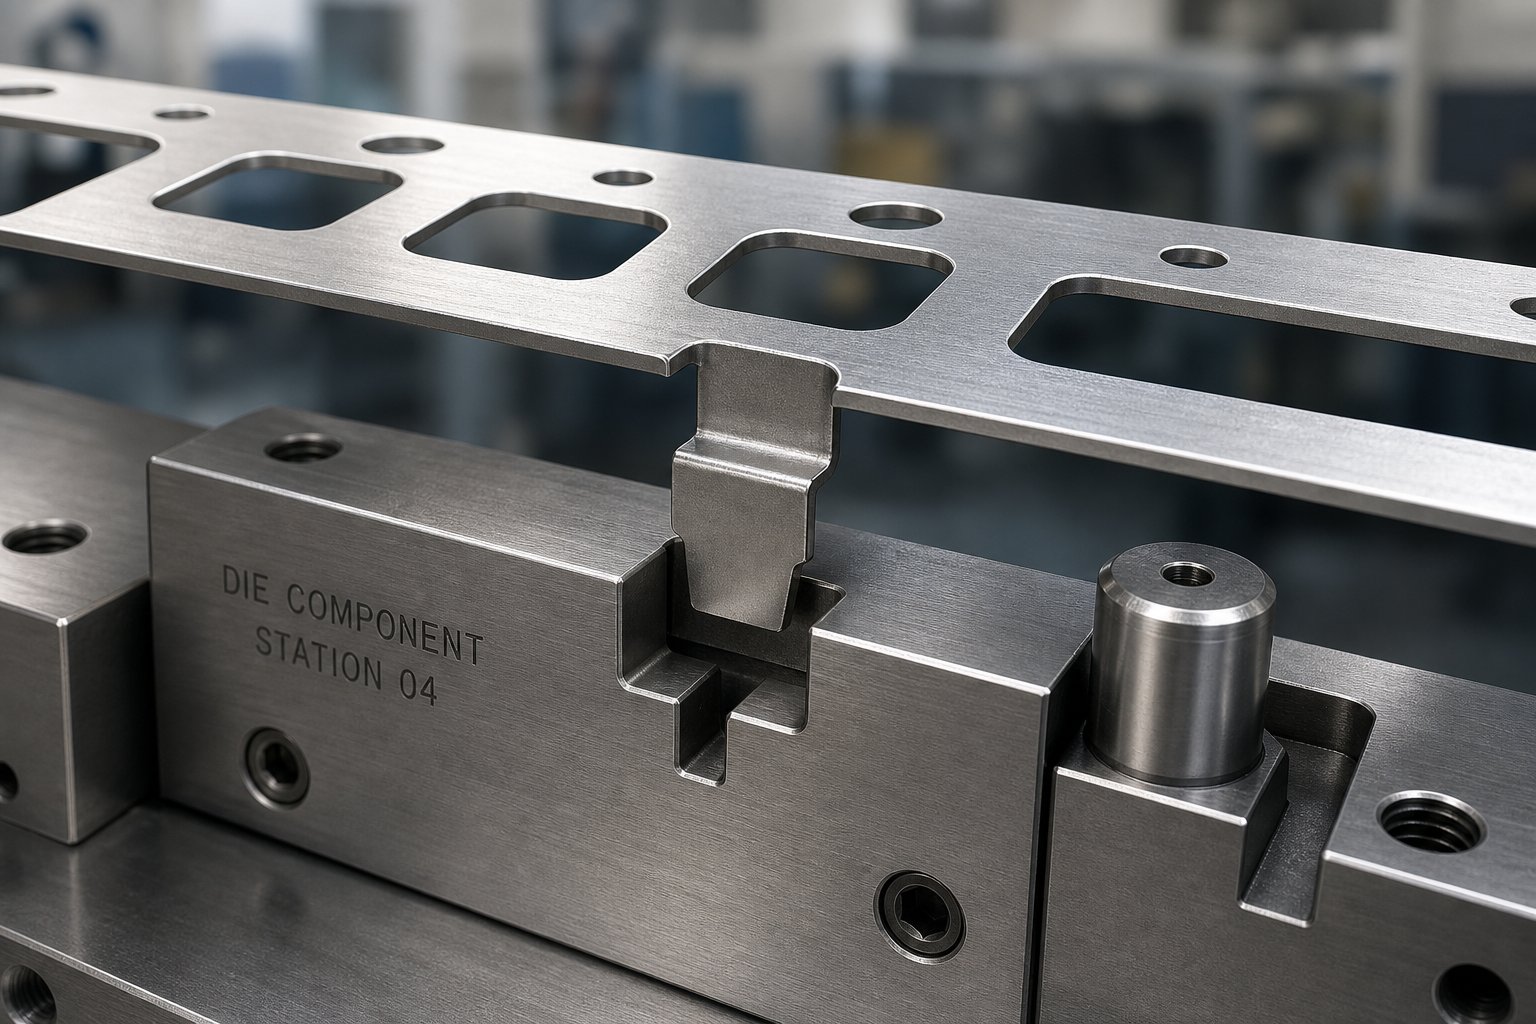
Kai išpjaunate neigiamą įpjovą, perforatorius ir štampas sukuria dalinį atskyrimą, paprastai įpjovą išpjaunama trijose mažo stačiakampio arba trapecijos formos ploto juostos krašte. Ketvirta pusė lieka pritvirtinta, veikianti kaip vyris. Tada išlenktas skirtukas lenkiamas žemyn (arba kartais aukštyn), kad susidarytų flanšas, išsikišantis žemiau arba virš juostos plokštumos. Kaip aprašyta pramoninėje literatūroje, antgalio ir flanšo žingsnio ribotuvas visiškai pašalina šliužų pašalinimo problemas, nes nesusidaro atskiras laužas.
Laikiklio juostelė išlaiko visą savo plotį. Nėra periodinio skerspjūvio-mažėjimo, vietinio inercijos momento kritimo ir susilpnėjusios zonos, kuri linkusi sulinkti veikiant pašarų apkrovoms. Siauriems laikikliams arba plonoms medžiagoms, kurių standumas jau nežymus, šis skerspjūvio išsaugojimas gali būti lemiamas veiksnys renkantis įpjovos tipą. Flanšinis ąselė taip pat padidina vietinį standumą, veikdama kaip mažas konstrukcinis briaunas, ypač kai maitinimo metu įstrigęs strypo keltuvas.
Medžiagos panaudojimo požiūriu neigiamos įpjovos sunaudoja nulį papildomo juostos pločio, nei jau reikalauja laikiklis. Dėl teigiamų įpjovų reikia papildomos medžiagos, kad būtų galima pritaikyti išpjovos gylį, nepažeidžiant detalės ruošinio. Šis skirtumas, net jei kiekvienoje pusėje yra tik keli milimetrai, sujungia milijonus dalių ir žymiai sutaupo ritę.
Registracija Išsikišusių skirtukų funkcijų privalumai
Sulenktas skirtukas, sukurtas naudojant neigiamą įpjovą, suteikia trimatį{0}}registravimo funkciją, o ne paprastą krašto stabdymą. Kai ąselė patenka į sujungimo angą arba kišenę, įpjautą į štampavimo antgalį arba kėlimo bėgelį, jis užfiksuoja juostelę tiek padavimo kryptimi, tiek vertikaliai. Šis dvigubas -ašių sujungimas apsaugo nuo juostos kilimo dirbant dideliu-greičiu ir apsaugo nuo šoninio pasvirimo veiksmingiau nei plokščio krašto atrama prie kaiščio.
Apsvarstykite, kas vyksta sąrankos metu. Operatoriui, įsriegiančiam naują ritę į štampą, reikalingas galutinis pirmas-sustabdymas. Į kišenę nukrenta neigiama įpjova suteikia neabejotiną lytėjimo ir vizualinį grįžtamąjį ryšį, kad juostelė tinkamai pritvirtinta. Tai sumažina sąrankos klaidas, sukeliančias daugumą laipsniškų štampų gedimų, kurie paprastai įvyksta per pirmuosius 10 smūgių per stabdžių rinkimą.
Didelėms progresyvinėms štampoms, apdorojančioms plačią arba storą ritės medžiagą, vien tik bandomieji kaiščiai dažnai negali užregistruoti juostelės pakankamai įgaliojimų prieš presavimo ciklus. Neigiamų įpjovų skirtukai kartu su bandomaisiais elementais sukuria dviejų-pakopų registravimo sistemą: skirtukas užtikrina grubų padėties nustatymą ir perkrovos prevenciją, o bandomieji kaiščiai užtikrina galutinį tikslumą, matuojamą tūkstantosiomis colio dalimis.
Atstumas ir stoties trukdžiai
Mechaninis neigiamo įpjovos pranašumas yra susijęs su geometrine kaina. Kiekviena išsikišusi ąselė turi fiziškai išvalyti kiekvieną pasroviui esantį štampavimo elementą, kai juostelė juda į priekį. Kėlimo bėgiai, kumštelių pavaros, formavimo štampai, trinkelių paviršiai ir nuėmimo plokštės turi būti atlaisvinti arba išpjauti, kad tilptų pro praeinantį skirtuką.
Matricoje su 15 arba 20 stočių šis atstumo reikalavimas greitai daugėja. Kiekvienai stočiai reikalinga reljefinė kišenė arba kanalas, atitinkantis skirtuko pėdsaką, o šie reljefai turi atsižvelgti į ąselės sulenkimo kampą ir bet kokį spyruoklinį atraminį elementą, kuris gali pakeisti jo tikrąjį išsikišimo aukštį. Jei padavimo metu ąselė užkliūva ant pasroviui esančio komponento, juostelė užstringa, o kitas paspaudimas patenka ant neteisingai užregistruotos medžiagos. Rezultatas yra tas pats štampavimo smūgis, kurio išvengti buvo sukurtas įpjova.
Įtempių pasiskirstymas įpjovos šaknyje yra kitas svarbus aspektas. Išpjova, kuri apibrėžia skirtuką, sukuria ryškų geometrinį nutrūkimą juostelės korpuso pusėje. Įtampa koncentruojasi ties šiuo šaknies spinduliu pagal modelį, kurį reguliuoja spindulio ir medžiagos storio santykis. Šaknies spindulys, mažesnis nei 0,5 karto didesnis nei medžiagos storis, gali sukurti įtempių koncentracijos koeficientus, viršijančius 3,0, o tai reiškia, kad lokalizuoti įtempiai įpjovos šaknyje pasiekia tris kartus didesnį nei vardinis įtempis aplinkiniame laikiklyje.
Tai svarbu, nes pjovimo ir lenkimo veiksmai įpjovos šaknyje sukelia didelį darbo grūdinimą toje zonoje. Medžiaga prie šaknies buvo plastiškai deformuota dūrimo operacijos metu, o vėlesnis ąselės lenkimas dar labiau sustiprina tempimo sukietėjimą. Mažai anglies -anglies plieno atveju šis deformacinis grūdinimas gali padidinti vietinį kietumą 20–40 proc., palyginti su pagrindine medžiaga. Zona tampa kietesnė, mažiau lanksti ir labiau linkusi įtrūkimų atsiradimui esant papildomai apkrovai.
Kai juosta praeina per vėlesnes formavimo ar lenkimo vietas, grūdinto įpjovos šaknis patiria papildomą tempimo arba gniuždymo įtempimą. Jei formavimo operacija taiko lenkimo įtempį per laikiklį šalia įpjovos vietos, jau įtempta sukietėjusi šaknis veikia kaip įtrūkimo pradžios taškas. Sumažėjęs lankstumas reiškia, kad medžiaga greičiau pasiekia lūžimo ribą nei aplinkiniai netaurieji metalai, todėl gamybos metu nešiklis gali suskilti.
Inžinieriai šią riziką valdo keliais būdais:
- Gausūs šaknų spinduliai- Nurodykite minimalų spindulių, nuo 1,0 iki 1,5 karto didesnį už medžiagos storį prie pistoleto šaknies, sumažindami didžiausią įtempių koncentraciją ir paskirstydami plastinę įtampą didesniame tūryje.
- Iškirpkite padėtį toliau nuo formos zonų- Nustačius įpjovą nešiklio srityse, kurios vėliau neformuojamos, užtikrinant, kad apdirbama šaknis nepatirtų papildomos įtampos dėl lenkimo ar tempimo operacijų.
- Medžiagos klasės pasirinkimas- Medžiagų, turinčių didesnę pailgėjimo galią, pasirinkimas, kurios gali sugerti deformacijos sukietėjimą prie šaknies ir vis tiek išlaikyti pakankamą lankstumą tolesniems darbams atlikti.
- Valdomas skirtuko lenkimo kampas- Apriboti lenkimą žemyn iki mažiausio kampo, reikalingo patikimai registracijai, sumažinant bendrą plastinę įtampą, atsirandančią šaknyje dūrimo ir formavimo metu.
Neigiamų įpjovų prekybos stoties klirenso sudėtingumas užtikrina puikų juostos valdymą ir medžiagų panaudojimą. Laikiklis išlaiko visą skerspjūvio standumą- ir nėra švaistoma jokios medžiagos, tačiau kiekviena pasroviui skirta stotis turi turėti išsikišusią ąselę, o darbui sukietinta įpjovos šaknis reikalauja kruopštaus geometrinio dizaino, kad netaptų plyšio atsiradimo vieta.
Dėl įpjovos šaknų metalurgijos ir tolesnio formavimo reikalavimų sąveikos neigiamų įpjovų dizainas iš prigimties yra jautresnis medžiagos savybėms nei teigiamas įpjovos dizainas. Medžiagos, turinčios ribotą pailgėjimą arba agresyvaus tempimo kietėjimo laipsnį, padidina riziką nuo įpjovos šaknies, todėl kai kuriose srityse inžineriniai skaičiavimai pakeičiami teigiamų konfigūracijų link. Kaip tam tikros medžiagos klasės įtakoja šį skaičiavimą, atsiranda kitas dizaino mokslo sluoksnis.
Kaip medžiagų savybės įtakoja įpjovos dizaino pasirinkimą
Įpjovos šaknis, kuri nuspėjamai elgiasi esant švelniam plienui, gali tapti plyšio atsiradimo vieta dviguboje-980 fazėje. Aliuminio tarpas, dėl kurio susidaro švarūs kraštai, palieka antrines šlyties žymes ant nerūdijančio plieno. Medžiagos klasė ne tik patobulina apėjimo įpjovą; tai iš naujo apibrėžia visą dizaino voką. Tamprumo modulis, pailgėjimo geba, plieno ar lydinio takumo riba ir darbo kietėjimo greitis atlieka skirtingą vaidmenį nustatant, ar įpjova veikia patikimai, ar sugenda anksčiau laiko.
Ryšys tarp takumo ir tempimo stiprumo yra ypač akivaizdus. Medžiagos, kurių santykis tarp šių verčių yra mažas (tai reiškia, kad medžiagos apdirbimas gerokai sukietėja prieš pasiekiant didžiausią stiprumą), geriau toleruoja įpjovos šaknų deformaciją, nes aplinkinė medžiaga gali sugerti deformacijos energiją be tiesioginio lūžio. Medžiagos su dideliu santykiu, kai išeigos ir tempimo vertės yra arti viena kitos, beveik nesukelia deformacijos buferio. Juostelė arba laikosi, arba įtrūksta.
Lengvo plieno ir{0}}mažo anglies lydinio įpjova
Mažai -anglies plienas, kurio takumo riba yra mažesnė nei 300 MPa, o pailgėjimo vertės viršija 30 proc., yra atlaidiausios medžiagos, skirtos apeiti įpjovoms. Didelis jų lankstumas reiškia, kad šlyties paveikta zona prie įpjovos šaknies išlieka santykinai maža, o nupjautų kraštų apdirbimo sukietėjimas yra nedidelis. Šios kategorijos plieno tamprumo modulis yra apie 200 GPa, užtikrinantis nuspėjamą elastingumo atsigavimą ir minimalų spyruokliškumą ties įpjova.
Lengvam plienui tiek teigiamos, tiek neigiamos įpjovos konfigūracijos veikia gerai. Krašto kokybė po pjovimo rodo aiškiai apibrėžtą šlifavimo zoną su sklandžiu perėjimu į lūžio zonąideali sąlyga krašto lankstumui. Tarpai nuo 5 iki 10 procentų medžiagos storio duoda priimtinus rezultatus, o šerdies aukštis yra patikimas rodiklis, kada įrankius reikia pagaląsti.
Grūdinimas švelnaus plieno įpjovos šaknyje padidina vietinį kietumą, tačiau retai išnaudoja likusią medžiagos pailgėjimo galią. Neigiama įpjova, kuri buvo įsmeigta ir sulenkta, vis tiek išlaiko pakankamai lankstumo, kad galėtų atlaikyti formavimo operacijas pasroviui be įtrūkimų. Dėl tokio atlaidaus elgesio atsirado neigiamų įpjovų, susijusių su mažai anglies dioksido į aplinką išskiriančio plieno laipsniškomis štampomis, ir kodėl daugelyje tradicinių projektavimo gairių kaip bazinės linijos laikomos švelnios plieno savybės.
AHSS ir didelio{0}}stiprumo medžiagų iššūkiai
Pažangūs didelio{0}}stiprumo plienai labai pakeičia skaičiavimus. Dviejų -fazių (DP), sudėtingos fazės (CP) ir martensitinio plieno tempiamasis stipris yra nuo 600 MPa iki gerokai daugiau nei 1 400 MPa, tačiau jų pailgėjimo vertės sumažėja iki vienženklių didžiausių stiprumo klasių. Tyrimai, paskelbti AHSS taikymo gairėse, patvirtina, kad šios rūšys pasižymi dideliu kietėjimo laipsniu kirpimo metu, todėl nupjautose briaunose sukuriamas didesnis stiprumas ir kietumas bei žymiai sumažintas briaunų lankstumas.
Plieno tamprumo modulis iš esmės išlieka pastovus visose šiose klasėse (maždaug nuo 200 iki 210 GPa), todėl spyruoklinį elgesį ties įpjova pirmiausia lemia takumo stiprio ir tamprumo modulio santykis, o ne paties standumo pokytis. Didesnis takumo stiprumas užtikrina didesnį elastingumo atsistatymą po lenkimo, o tai reiškia, kad neigiamų įpjovų skirtukai agresyviau atsitraukia ir reikalauja griežtesnių kišenės geometrijos leistinų nuokrypių, kad būtų išlaikytas patikimas registravimas.
AHSS krašto kokybė veikia priešingai. Šios medžiagos mažiau apvirsta ir mažiau įtrūksta nei švelnus plienas, nes lūžta mažiau plastinės deformacijos. Tačiau nukirptame krašte yra kietų martensitinių salelių, kurios veikia kaip įtrūkimų iniciatoriai. DP ir TRIP plienai yra ypač pažeidžiami, nes kietos dalelės nupjautuose kraštuose dar labiau sumažina leistiną briaunų tempimą. Dėl neigiamų AHSS įpjovų šaknų šis riboto pailgėjimo ir mikrostruktūrinių įtempių stovų derinys sukuria nenuspėjamą lūžių elgesį.
Žymiai išauga reikalavimai atlaisvinti. Kai švelniam plienui naudojama 5–10 procentų, AHSS rūšims gali prireikti 14–16 procentų ar daugiau, nes tempiamasis stipris viršija 1400 MPa. CP1200 plieno tyrimas parodė, kad padidinus prošvaisą nuo 10 iki 15 procentų žymiai pagerėjo briaunos charakteristikos, o tai patvirtina, kad šioms medžiagoms netaikomos istorinės 10 procentų taisyklės. Daugelyje AHSS taikomųjų programų pageidautina naudoti teigiamus įpjovimus, nes lūžio zona plinta į laužo šliužą, o ne koncentruojasi ties nešiklio juostelės šaknimi, išsaugant ribotą briaunų lankstumą atliekant operacijas pasroviui.
Aliuminio ir nerūdijančio plieno specialios pastabos
Aliuminio lydiniai kelia skirtingus iššūkius. Jų tamprumo modulis yra maždaug trečdalis plieno (apie 70 GPa), o tai reiškia, kad juostos atsparumas po įpjovos yra visiškai kitokio dydžio. Aliuminio spyruoklių neigiama įpjova atsitraukia maždaug tris kartus daugiau nei plieno esant lygiavertei takumo ribai, todėl skirtuko-į-kišenės registracija nėra tokia tiksli, nebent tai būtų kompensuojama perlenkimo ar griežtesnių kišenių nuokrypiais.
KaipŽurnalo „MetalForming“ pastabos, daugelis automobiliams skirtų aliuminio rūšių sudaro 100 000 -PSI išeigą-plieną, tačiau turi tik maždaug du trečdalius tempimo. Jų kietėjimo savybės ir paviršiaus topografija pakankamai skiriasi nuo plieno, todėl standartinės štampavimo lentelės neturėtų būti naudojamos tiesiogiai. Aliuminio įpjovos briaunų kokybė linkusi į guminesnes, mažiau apibrėžtas lūžių zonas, nes medžiagos plastiškumas leidžia labiau deformuotis prieš atskyrimą. Šliužų traukimo rizika didėja esant teigiamų įpjovų konfigūracijai dėl aliuminio polinkio prilipti prie suspaudžiamų paviršių.
Nerūdijantis plienas, ypač austenitinės klasės, pvz., 304 ir 316, turi aukštą kietėjimo greitį ir santykinai didelį pailgėjimą. Nerūdijančio plieno formavimui reikia maždaug dvigubai didesnės spaudimo galios nei švelnaus plieno dėl šio agresyvaus darbo grūdinimo. Neigiamos konfigūracijos įpjovos šaknyje, dūrimo ir lenkimo operacija gali padvigubinti pagrindinės medžiagos kietumą. Nepaisant to, nerūdijantis plienas išlaiko pakankamą liekamąjį lankstumą, todėl neigiamos įpjovos šaknys retai įtrūkinėja vėlesnio formavimo metu, jei šaknų spinduliai yra dideli.
Esminė nerūdijančio plieno problema yra klirenso jautrumas. Remiantis „Dayton Progress“ tyrimais, 10 procentų tarpas, standartinis švelniam plienui, sukuria blogiausią įmanomą nerūdijančio plieno šerdies aukštį. Nerūdijančio plieno įpjovų pjovimo optimizuoti atstumai paprastai nukrenta nuo 12 iki 15 proc., todėl krašto kokybė subalansuojama su didesnėmis pjovimo jėgomis, kurios pagreitina perforavimo susidėvėjimą.
| Medžiagos tipas | Rekomenduojamas įpjovos tipo pasirinkimas | Tipinis prošvaisa (% storio) | Darbo grūdinimo jautrumas | Krašto kokybės charakteristikos | Juostelių kontrolės svarstymai |
|---|---|---|---|---|---|
| Švelnus plienas (YS < 300 MPa) | Arba teigiamas, arba neigiamas | 5-10% | Vidutinis; briaunos išlaiko lankstumą | Išryškintas įdegimas ir lygus lūžis; šerdies aukštis yra patikimas nusidėvėjimo indikatorius | Atlaidus; abi konfigūracijos užtikrina patikimą registraciją |
| AHSS / DP / CP (YS 350-1000+ MPa) | Teigiamas pirmenybė teikiama{0}}didelio stiprumo pažymiams | 10-16%+ (padidėja esant tempimo stipriui) | Aukštas; šlyties paveikta zona yra kieta ir trapi | Mažiau apvirtimo ir įtrūkimų, bet kraštų mikroįtrūkimų ir antrinės šlyties rizikos | Neigiamos įpjovos šaknys, linkusios įtrūkti; teigiamas išvengia nešiklio žalos |
| Martensitinis plienas (YS > 1000 MPa) | Teigiamas labai pageidautinas | 14-21% | Labai aukštas; minimalus likęs pailgėjimas kraštuose | Staigus lūžis beveik be apvirtimo; drožlių rizika esant siauram tarpui | Dėl juostos atskyrimo neigiamų skirtukų registracija tampa nepatikima; nešiklis per trapus prie įpjovos šaknies |
| Aliuminio lydiniai (5xxx / 6xxx serija) | Pageidautina teigiamas; neigiamas reikalauja spyruoklinės kompensacijos | 8-12% | Žemas ar vidutinio sunkumo; priklauso nuo laipsnio- | Guminių lūžių zonos; šliužų sukibimas su perforatoriaus paviršiumi | Mažas tamprumo modulis sukelia didelį neigiamų skirtukų atsparumą; didesnė šliužų traukimo rizika teigiamai |
| Nerūdijantis plienas (austenitinis 304/316) | Arba; neigiamas gerai veikia esant dideliems spinduliams | 12-15% | Labai aukštas; vietinis kietumo padidėjimas iki 2 kartų | Nuvalykite kraštus esant optimizuotam tarpui; prasčiausia atbraila, esant 10 % prošvaisui | Didelėms padavimo jėgoms reikia standžių laikiklių; neigiama įpjova išsaugo standumo pranašumą |
Aukščiau pateiktoje lentelėje pabrėžiamas krypties ryšys: didėjant medžiagos stiprumui ir mažėjant pailgėjimui, inžinerijos pirmenybė pereina prie teigiamų įpjovų. Motyvavimas yra nuoseklus. Teigiamos konfigūracijos lūžimo žalą išstumia į vienkartinį laužą, o ne sutelkia juos ant laikiklio juostelės, kur ji susijungia per vėlesnes formavimo operacijas. Medžiagos, pasižyminčios dideliu lankstumu ir vidutinio kietėjimo darbu, gali be problemų toleruoti neigiamas įpjovas; medžiagos, artimos jų formavimo riboms, negali.
Dar vienas veiksnys nusipelno dėmesio. Plieno tamprumo modulis išlieka beveik pastovus nepriklausomai nuo rūšies, tačiau daug mažesnis aliuminio modulis sukuria iš esmės skirtingą spyruoklinę aplinką. Inžinieriai, įpratę projektuoti plienui skirtas neigiamas įpjovas, atranda, kad ta pati aliuminio geometrija lemia nenuspėjamus ąselių aukščius, nenuoseklų kišenės įsijungimą ir nuolatinį registravimo poslinkį. Kompensavimas gilesnėmis kišenėmis arba kampuotomis fiksavimo funkcijomis padidina sudėtingumą, kuris gali nepateisinti medžiagų taupymo dėl neigiamos konfigūracijos.
Šie medžiaga{0}}pagrįsti apribojimai paaiškina, kodėl patyrę štampų konstruktoriai kiekvieną sprendimą dėl apėjimo įpjovos pradeda nagrinėdami medžiagos duomenų lapą. Takumo stipris, didžiausias tempiamasis stipris, bendras pailgėjimas ir n-vertė (apdirbimo kietėjimo rodiklis) kartu apibrėžia projektavimo langą. Už šio lango net tobulai apdirbti įrankiai su idealiais tarpais sukurs briaunas, kurios įtrūks, ąselės iššoks iš registro arba laikikliai suskils pirmoje pasroviui esančioje formavimo stotyje. Geometrijos parametrai ir štampų išdėstymo sprendimai išplaukia iš šios medžiagos analizės, o ne prieš ją.
Įpjovos geometrijos parametrai ir progresyvus štampų išdėstymas
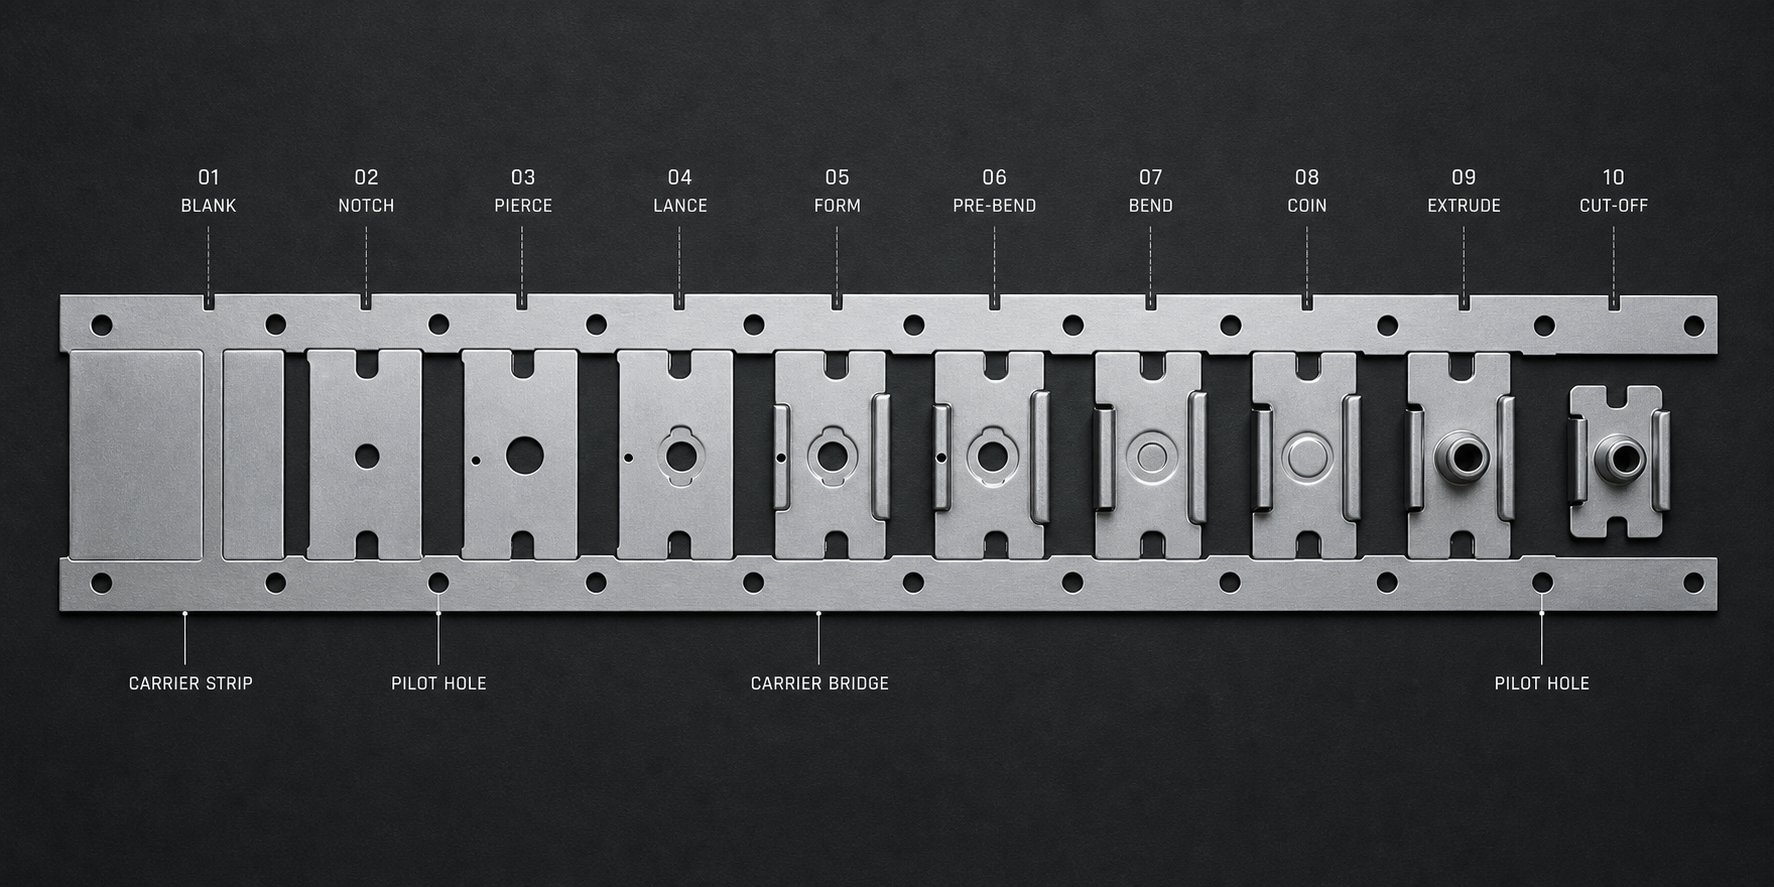
Medžiagos savybės apibrėžia dizaino langą. Jį užpildo geometrijos parametrai. Apėjimo įpjovos gylis, plotis, kampo spinduliai ir kampiniai ryšiai paverčia metalurginius apribojimus fiziniais įrankių matmenimis, kurie užtikrina patikimą juostos valdymą arba sukelia lėtines gamybos problemas. Kiekvienas parametras sąveikauja su medžiagos storiu, juostos pločiu ir progresavimo atstumu taip, kad reikia suderintų sprendimų, o ne atskirų specifikacijų.
Įpjovos gylio ir pločio ryšiai su juostelių geometrija
Įpjovos gylis yra atstumas, kurį išpjova arba skirtukas tęsiasi į vidų nuo juostos krašto. Gilesnės įpjovos užtikrina teigiamą mechaninį sukibimą su stabdymo bloku arba kišene, todėl perdavimas fiziškai neįmanomas net esant agresyviam padavimo pagreitėjimui. Tačiau gylis kainuoja. Esant teigiamoms konfigūracijoms, kiekvienas papildomas gylio milimetras pašalina nešiklio skerspjūvį, sumažindamas inercijos momentą, dėl kurio juosta išlieka stabili metalo formavimo operacijų metu pasrovinėse stotyse. Esant neigiamoms konfigūracijoms, didesnis gylis reiškia ilgesnį srieginį skirtuką, kuriam reikia daugiau tarpo per kiekvieną paskesnį štampavimo elementą.
Praktinės rekomendacijos dėl teigiamo įpjovos gylio yra nuo 1,5 iki 3,0 karto didesnio už medžiagos storį. Žemiau 1,5 t, sujungimas yra per seklus, kad būtų patikimai sustabdytas juostos judėjimas prieš presavimo ciklus. Virš 3,0 t ant siaurų laikiklių likusiam skerspjūviui- gali trūkti standumo, kad būtų atsparus tiekimo-krypčiai. Neigiamų įpjovų atveju ąselės ilgis (funkcinis gylio atitikmuo) paprastai svyruoja nuo 2,0 iki 4,0 kartų didesnis už medžiagos storį, o ilgesnis matmuo reikalingas norint užtikrinti, kad sulenktas skirtukas visiškai įsitaisytų registracijos kišenėje.
Įpjovos plotį riboja progresavimo atstumas, fiksuotas matmuo, apibrėžiantis, kiek juostelė pasislenka vienu paspaudimo judesiu. Įpjova turi būti pakankamai siaura, kad tilptų viename progresijos žingsnyje, neperdengdama kitos stoties ypatybių, tačiau pakankamai plati, kad būtų pakankamas sustojimo paviršiaus plotas. Įprastas atskaitos taškas yra įpjovos plotis nuo 40 iki 60 procentų progresavimo atstumo, paliekant pakankamai tilto medžiagos abiejose įpjovos pusėse, kad būtų išlaikytas nešiklio vientisumas tarp progresavimo. Kaip pažymima juostos išdėstymo projektavimo principai, tiltelio storis tarp elementų turi būti bent 1,25–1,5 karto didesnis už medžiagos storį, kad būtų išvengta laužo susisukimo ir laikiklio gedimo.
Juostos plotis nustato, ar tinka vienos{0}}šoninės, ar dvigubos{1}}šonės įpjovos. Siauros juostelės (paprastai mažesnės nei 50 mm, kai naudojamos standartinio pločio medžiagos) turi vieną -šoną įpjovą, kad būtų išlaikytas maksimalus laikiklio plotis priešingame krašte. Plačiose juostose dažnai naudojamas dvigubas-šoninis įpjovimas su mažesniu gyliu kiekviename krašte, simetriškai paskirstant skerspjūvio-sumažėjimą ir užkertant kelią šoniniam padavimo poslinkiui, kuris atsiranda, kai asimetriškos jėgos veikia laikiklį progresavimo metu.
Kampinio spindulio dizainas ir streso koncentracijos valdymas
Skamba menkai? Kampų spinduliai įpjovos perėjimų metu yra vienas iš svarbiausių matmenų visame juostos išdėstyme. Aštrus vidinis kampas ant teigiamo įpjovos sutelkia įtempimą perforatoriaus įrankyje, pagreitindamas susidėvėjimą. Staigus šaknies spindulys neigiamoje įpjovoje sutelkia įtampą juostos medžiagoje, sukurdamas plyšių atsiradimo vietas, kurios gali plisti esant pasroviui formuojančioms apkrovoms.
Įtempių koncentracijos koeficientas (Kt) įpjovos kampe atitinka ryšį, kurį reguliuoja spindulio ir gylio santykis. Stačiakampio įpjovos, kurios šaknies spindulys r ir gylis d, Kt greitai didėja, kai r/d nukrenta žemiau 0,25. Esant r/d=0.1, koncentracijos faktoriai gali viršyti 4,0, o tai reiškia, kad lokalizuotas įtempis keturis kartus viršija nominalią nešiklio vertę. Riboto pailgėjimo medžiagoms šis koncentracijos lygis viršija įtrūkimo įtampą prie šaknies juostai net nepasiekus pirmosios formavimo stoties.
Praktinės spindulio specifikacijos priklauso nuo medžiagos tamprumo modulio metalų ir jų pailgėjimo gebos:
- Švelnus plienas- Mažiausias vidinis spindulys 0,5 t įpjovos kampuose; 1,0 t prie neigiamų įpjovų šaknų, kur netoliese vyksta tolesnis formavimas.
- AHSS klasės- Mažiausiai 1,0 t visuose vidiniuose kampuose; 1,5 t ar daugiau prie neigiamų įpjovų šaknų dėl riboto krašto lankstumo.
- Aliuminio lydiniai- Vidiniuose kampuose mažiausiai 0,75 t; didesni spinduliai, reikalingi neigiamoms šaknims, kad atitiktų medžiagos polinkį į gumbų lūžių plitimą.
- Nerūdijantis plienas- Mažiausiai 1,0 t vidiniuose kampuose, kad būtų kompensuotas agresyvus darbo sukietėjimas nupjautoje briaunoje.
Šie spinduliai taip pat turi įtakos įrankiams. Perforavimo kampai, kurių spindulys mažesnis nei 0,3 mm iš grūdinto įrankinio plieno, per pirmuosius 50 000 daugumos gamybos medžiagų smūgių sukuria mikro{2}. EDM vielos{6}}pjovimo profiliuose spinduliai turėtų būti nurodyti kaip aiškūs matmenys, o ne kliautis natūraliu vielos spinduliu kampui apibrėžti, nes dėl vielos skersmens erozijos pjaunant gali atsirasti nenuoseklių spindulių, kurie popieriuje atrodo tinkami, bet praktiškai nepavyksta.
Bandomosios paskirties vietos sąveika su įpjovos padėties nustatymu
Apėjimo įpjovos ir kontroliniai kaiščiai tarnauja tam pačiam tikslui – tiksliam juostos padėties nustatymui, tačiau skirtingu tikslumo lygiu. Įpjova užtikrina grubų valdymą, užkertant kelią dideliam pertekliui ir nustato pakartojamą pradinę padėtį kiekvienam paspaudimo eigai. Pilotiniai kaiščiai užtikrina tikslų valdymą, ištaisydami mažas padėties paklaidas, susikaupusias dėl tiekimo ritinėlio slydimo, medžiagos atstūmimo ir šiluminio juostos išsiplėtimo važiuojant dideliu -greičiu.
Jų atstumas turi būti suderintas. Jei bandomasis kaištis yra per arti aplinkkelio griovelio, dvi savybės konkuruoja dėl padėties valdžios. Įpjova sulaiko juostelę vienoje padėtyje, o pilotas bando ją perkelti į šiek tiek kitokią padėtį, kai ji patenka į skylę. Dėl šio konflikto atsiranda šlyties įtempis bandomajame kaištyje, bandomosios angos pailgėjimas ir nenuoseklus dalių išdėstymas, kuris rodomas kaip matmenų sklaida gatavuose komponentuose.
Taikant standartinį metodą, aplinkkelio išpjova įdedama į vieną (arba pirmąją pjovimo stotį), o antrosios ir trečiosios stotyse – pilotinės skylės. Ši seka užtikrina, kad įpjova pirmiausia nustato grubią padėtį, tada pilotai ją patobulina prieš pradedant bet kokias svarbias formavimo ar matmenų nustatymo operacijas. Ant štampų, kuriuose yra daug stočių, papildomi pilotai dedami kas 3–5 pakopų intervalais, bet visada nukrypdami nuo įpjovos vietų bent vienu pilnu žingsniu.
Kaip rekomenduoja progresyvios štampų projektavimo gairės, jei reikia dviejų pilotų rinkinių, abu turi būti perforuojami toje pačioje stotyje, kad būtų išlaikytas jų santykinis tikslumas. Skirtingose stotyse pradurtos bandomosios skylės paveldi kaupiamąją padėties nustatymo paklaidą, atsirandančią tarp jų, o tai sumažina tikslumą, kurį jos turi užtikrinti.
Nuoseklus projektavimo sprendimų procesas, koordinuojantis visus šiuos parametrus, vyksta pagal loginę hierarchiją:
- Nustatykite progresavimo atstumą- Tai nustatoma pagal dalies geometriją ir apibrėžia didžiausią laisvą erdvę visoms juostos funkcijoms, įskaitant įpjovas, bandomuosius elementus ir laikiklio tiltelius.
- Nustatykite juostos plotį- Apskaičiuota pagal tuščios dalies dydį ir vežėjo žiniatinklio reikalavimus bei bet kokią briaunų apipjaustymo ribą, nustatant bendrą skerspjūvį-, kurį galima naudoti norint įtraukti įpjovą.
- Pasirinkite įpjovos tipą pagal medžiagą ir geometriją- Medžiagos savybės (aprašytos ankstesniame skyriuje) kartu su juostelės pločio ir laikiklio standumo reikalavimais lemia, ar tinkamas teigiamas, neigiamas ar ne.
- Apibrėžkite įpjovos matmenis- Gylis, plotis ir kampo spindulys nurodomi laikantis apribojimų, nustatytų atliekant nuo vieno iki trečio žingsnio, subalansuojant sujungimo patikimumą ir juostos vientisumą.
- Koordinuoti piloto vietą- Bandomosios skylės vietos parenkamos taip, kad be konflikto papildytų įpjovos padėties nustatymą, išdėstytos taip, kad būtų ištaisyta tiekimo klaida, susikaupusi po įpjovos stoties.
Juostos išdėstymo optimizavimas reikšmingai keičiasi priklausomai nuo pasirinkto įpjovos tipo. Teigiami įpjovimai sunaudoja juostos plotį, o medžiagų įdėjimo programinė įranga, skirta medžiagos ilgiui apskaičiuoti, skaičiuojant minimalų juostos plotį turi atsižvelgti į įpjovos gylį. 2 mm gylio teigiama įpjova kiekvienoje pusėje padidina 4 mm bendrą reikalingą ritės plotį, o tai per milijonų dalių gamybos seriją reiškia išmatuojamas medžiagų sąnaudas. Šiuolaikiniai įdėjimo algoritmai tai atsižvelgia automatiškai, tačiau įvesties parametrai turi atspindėti tikrąją įpjovos geometriją, o ne bendrą nuolaidą.
Dėl neigiamų įpjovų nereikia papildomo juostelės pločio, tačiau štampų konstrukcija tampa sudėtingesnė. Kiekvienai stočiai reikalinga išsikišusio skirtuko reljefinė geometrija, todėl štampavimo metu pailgėja apdirbimo laikas ir sąnaudos. Kompromisas- yra ekonomiškas: neigiami įpjovimai taupo medžiagą gamybos metu, o teigiami įpjovimai taupo įrankių sąnaudas statant štampus. Kuris veiksnys dominuoja, priklauso nuo gamybos apimties, medžiagų savikainos kilogramui ir štampų amortizacijos grafiko.
Šie geometriniai parametrai neegzistuoja atskirai. Kiekvienas matmuo priklauso nuo juostos išdėstymo, bandomosios strategijos, laužo tvarkymo sistemos dizaino ir štampų priežiūros intervalų. Kitas logiškas žingsnis yra šių sąveikaujančių kintamųjų sutvarkymas į struktūrizuotą sprendimų sistemą, kuri padeda inžinieriams pasirinkti tinkamą įpjovos konfigūraciją prieš pradedant naudoti plieną.
Įpjovos tipo pasirinkimo sprendimų sistema
Geometrijos parametrai ir medžiagos savybės apibrėžia, kas įmanoma. Sprendimų sistema apibrėžia, kas yra praktiška. Inžinieriai, susiduriantys su nauju progresyviu štampų projektu, retai susiduria su įpjovos gylio apskaičiavimu ar prošvaisos procentų parinkimu, kai pasirenkamas įpjovos tipas. Sunkesnis klausimas kyla anksčiau: ar šiame štampelyje turi būti teigiami įpjovimai, neigiami įpjovimai, ar iš viso nėra jokių apėjimo įpjovų? Atsakymas priklauso nuo mažiausiai septynių sąveikaujančių kintamųjų, o neteisingas jų pateikimas pakeičia juostelės išdėstymo pakeitimus, bandomosios strategijos pakeitimus ir priežiūros galvos skausmą, kuris išlieka visą įrankio naudojimo laiką.
Toliau pateikiamas struktūrizuotas požiūris į šį sprendimą, suskirstytas į veiksnius, kuriuos patyrę įrankių ir štampų inžinieriai įvertina, kartais intuityviai, įsipareigodami laikytis įpjovos konfigūracijos.
Kada naudoti teigiamas aplinkkelio įpjovas
Teigiami įpjovimai užima vietą štampuose, kur švarus laužo išmetimas, medžiagos stiprumo apribojimai ir nesudėtinga štampo konstrukcija yra svarbesnė už juostos standumą ir medžiagų taupymą. Įsivaizduokite scenarijų: jūs naudojate 1,2 mm storio AHSS ant siauros nešiklio ir tiekiate per 12 stočių 200 smūgių per minutę greičiu. Medžiagos takumo įtempis beveik nepalieka vietos krašto įtempimui ties neigiama įpjova. Teigiama konfigūracija visus lūžių pažeidimus išstumia į vienkartinį laužą, išsaugant mažą laikiklio krašto lankstumą.
Teigiami įpjovimai taip pat yra numatytasis pasirinkimas, kai:
- Medžiaga turi plieno takumo įtempį, viršijantį 600 MPa, kur įpjovos šaknų įtrūkimo rizika viršija medžiagos sutaupymą dėl neigiamos konfigūracijos.
- Štampas turi mažiau nei aštuonias stotis, todėl neigiamų įpjovų pranašumai pasroviui tampa mažiau reikšmingi.
- Šliužų šalinimo infrastruktūra jau integruota į štampo konstrukciją (laužo latakai, vakuuminės sistemos, pašalinant atramą{0}}).
- Juostos plotis suteikia didelį laikiklio skerspjūvį-, o tai reiškia, kad medžiaga, pašalinta iš įpjovos, kritiškai nesusilpnina padavimo stabilumo.
- Tiekimo sistema remiasi indukciniu artumo jutikliu arba kita elektronine štampo apsauga, kuri patvirtina juostelės padėtį, todėl fizinė neigiamo skirtuko registracija tampa mažiau svarbi.
Kompromisas- yra medžiagų suvartojimas. Kiekvienas teigiamas griovelis yra perkamas ritės atsargos, kurios tampa laužu. Ant štampo, pagaminančio 5 milijonus dalių per metus, net maža įpjova padidina išmatuojamą medžiagų kainą. Ar šios išlaidos yra pateisinamos, priklauso nuo to, kaip jas palyginti su rizikos{5}}svertinėmis išlaidomis, atsirandančiomis dėl nešiklio įtrūkimo, štampų gedimų arba papildomo apdirbimo, reikalingo neigiamiems įpjovimams.
Kada naudoti neigiamas aplinkkelio įpjovas
Neigiamos įpjovos šviečia, kai dėl juostos standumo -negalima diskutuoti, medžiagos panaudojimo tikslai yra agresyvūs, o pati medžiaga gali toleruoti įpjovos šaknies apkrovą. Pagalvokite apie platų lengvo plieno laikiklį, einantį per 20 stočių su formavimo operacijomis, kurios veikia lenkimo apkrovas šalia juostos kraštų. Teigiamas įpjovimas toje vietoje susilpnina nešiklį ten, kur jam labiausiai reikia jėgos. Neigiamas įpjova išsaugo visą skerspjūvį-ir užtikrina puikų trimačių-matmenų registravimą.
Sąlygos, palankios neigiamiems įpjovimams, yra šios:
- Siauros juostos pločio, kai pašalinus medžiagą teigiamam įpjovimui, laikiklio standumas sumažėtų žemiau patikimo padavimo slenksčio.
- Medžiagos, kurių pailgėjimas didesnis nei 25 procentai ir vidutinis kietėjimo greitis, toleruojančios įtempimą, atsirandantį dūrimo ir lenkimo metu.
- Didelis stočių skaičius, kai dėl ritės tiektuvo netikslumo kaupiamoji tiekimo klaida reikalauja tvirtų mechaninių sustojimų, o ne vien jutikliu{0}}pagrįsto aptikimo.
- Vienpusis laikiklio dizainas-, kai skirtukas gali būti įstrigęs strypo keltuvu, tuo pačiu užtikrinant registraciją ir užkertant kelią šoniniam laikiklio nukreipimui.
- Gamybos apimtys yra pakankamai didelės, kad sutaupytos medžiagos pašalinus teigiamus įpjovimus pateisintų papildomas štampavimo sąnaudas skirtų tarpų kišenėms.
Esminis apribojimas yra klirensas pasroviui. Kiekviena štampavimo stotis turi turėti išsikišusį skirtuką, o kiekvienas priežiūros ciklas turi patikrinti, ar skirtukų kišenės lieka švarios ir nepažeistos. Štampelėse su sudėtingomis kumštelių sistemomis arba siauromis vertikaliomis ertmėmis fizinės erdvės skirtukui gali tiesiog nebūti.
Kai nereikia jokių apėjimo įpjovų
Ne kiekvienam progresyviam štampui reikia apėjimo įpjovos. Esant tinkamoms sąlygoms, pašalinus įpjovas visiškai sutaupoma medžiaga, supaprastinama štampų konstrukcija ir iš įrankių grafiko pašalinamas dar vienas priežiūros elementas. Kyla klausimas, ar jūsų procesas gali išlaikyti patikimą padavimą ir padėties nustatymą be mechaninės atsarginės priemonės, kurią suteikia įpjova.
Jokia{0}}įpjovimo operacija netaikoma, kai:
- Ritės padavimo sistema užtikrina 0,05 mm ar didesnį padėties nustatymo tikslumą, patvirtintą dokumentuotais pajėgumų tyrimais.
- Gaunama medžiaga turi minimalų kraštų išlinkimą (paprastai pjaustoma iš aukštos{0}}kokybės aptarnavimo centro su plyšio{1}} krašto kondicionavimu).
- Apsaugos nuo štampo jutikliai yra sumontuoti, tinkamai sukalibruoti ir niekada neaplenkiami sąrankos metu.
- Operatoriai ir sąrankos personalas yra gerai apmokyti laipsniško šėrimo ir netinkamo padavimo atpažinimo srityse.
- Dalies geometrija apima ankstyvųjų stočių ypatybes (perimetro apipjaustymą arba dideles bandomąsias skyles), kurios savaime apsaugo nuo pertekliaus, sukurdamos natūralius sustojimus.
Kaip pažymi Artas Hedrickas, jei jūsų gaunamoje medžiagoje nėra rimtų briaunų iškrypimo, jūsų darbuotojai yra aukštos kvalifikacijos, netinkami tiekimai pasitaiko retai, o apsauga visada veikia tinkamai, jums gali neprireikti įpjovos. Tačiau visų šių kriterijų atitikimas vienu metu yra neįprastas. Dauguma štampų kūrėjų įrankyje suprojektuoja įpjovą ir palieka sprendimą jį pašalinti štampuotojams, žinantiems jų veikimo galimybes.
Rizikos skaičiavimas yra asimetriškas. Medžiagos, susijusios su žingsnio įpjova per milijonus dalių, gali sudaryti kelis tūkstančius dolerių. Vieno štampo avarija dėl per didelio maitinimo gali kainuoti šimtus tūkstančių remonto, prastovų ir praleistų gamybos grafikų. Esant svarbiems įrankiams, kai svarbus veiksnumo laikas, konservatyvus požiūris teikia pirmenybę įpjovimui, nebent yra dokumentais pagrįstos, procesas{3}}patvirtintos priežasties jo praleisti.
Įpjovos tipo pasirinkimo kriterijų matrica
Toliau pateiktoje lentelėje sprendimo veiksniai yra sujungti į lyginamąją sistemą. Kiekviena eilutė žymi kintamąjį, turintį įtakos pasirinkimui, o kiekvienas stulpelis rodo, kaip tas kintamasis perkelia pirmenybę į konkrečią konfigūraciją.
| Sprendimo veiksnys | Pageidautina teigiama įpjova | Pageidautina neigiama įpjova | Nėra „Notch Viable“. |
|---|---|---|---|
| Juostos plotis | Plačios juostos (didesnės nei 80 mm) su dideliu laikiklio skerspjūviu | Siauros juostelės (iki 50 mm), kur medžiagos pašalinimas labai susilpnina laikiklį | Bet koks plotis, jei tiekimo sistemos tikslumas yra patikrintas |
| Medžiagos storis | Plonos medžiagos (iki 0,8 mm), iš kurių galima valdyti šliužų išmetimą | Vidutinės ir storos medžiagos (0,8–3,0 mm), kurių ąselės standumas yra patikimas, o įpjovimo jėga vidutinė | Vidutinis storis, nuspėjamas padavimo elgesys ir minimalus nuokrypis |
| Medžiagos stiprumo klasė | Didelis-stiprumas (takumo įtempis didesnis nei 500 MPa); AHSS, DP, martensitinės klasės su ribotu briaunų lankstumu | Mažo ar vidutinio stiprumo (takumo įtempis mažesnis nei 400 MPa); švelnus plienas, HSLA, kurio pailgėjimas didesnis nei 25 % | Bet kokia stiprumo klasė, jei štampo apsauga yra visapusiška |
| Gamybos apimtis | Mažas ar vidutinis tūris, kai štampavimo paprastumas viršija{0}}vieneto medžiagos kainą | Dideli kiekiai (milijonai dalių), kai sutaupytos medžiagos pateisina papildomas štampavimo išlaidas | Maži kiekiai su patyrusiais operatoriais ir trumpi važiavimai |
| Stočių skaičius | Mažiau nei 10 stočių, kuriose skirtukų išvalymo sudėtingumą galima valdyti bet kuriuo būdu | 10 ar daugiau stočių, kuriose kumuliacinė tiekimo klaida reikalauja tvirtos mechaninės registracijos | Trumpi štampai (iki 6 stočių) su minimaliu klaidų kaupimu |
| Dalies geometrijos sudėtingumas | Paprastos geometrijos su ribotu formavimu šalia laikiklio krašto | Sudėtingas formavimas šalia laikiklio kraštų, kur būtinas visas skerspjūvio standumas{0}} | Geometrijos, sukuriančios natūralius pertekliaus stabdžius (didelės išpjovos, perimetro apipjaustymas ankstyvosiose stotyse) |
| Tiekimo sistemos tikslumas | Standartiniai servo tiekimai 0,1 mm ar geresniu tikslumu | Senesni mechaniniai tiekimai arba didelės spartos{0}}programos, kuriose inercija sukelia viršijimą | Didelio-tikslumo servosistemos, kurių galimumas mažesnis nei 0,05 mm, kartu su aktyvia elektronine apsauga |
Pastebėsite, kad nei vienas veiksnys nediktuoja rezultato atskirai. Siaura švelnaus plieno juostelė, einanti dideliu tūriu, stipriai nukreipta link neigiamų įpjovų. Ta pati siaura juostelė DP 980 esant vidutiniam garsui visiškai pakeičia rekomendaciją. Plieno tempimo modulis nesikeičia tarp šių klasių, tačiau lūžimo elgsena įpjovos šaknyje pasikeičia taip dramatiškai, kad turi sekti visa konfigūracija.
Įpjovos pasirinkimas niekada nėra atskiras sprendimas. Jame apskaičiuojami juostos išdėstymo plotis, bandomoji strategija ir tarpai, laužo tvarkymo infrastruktūra, stoties atstumo reikalavimai ir štampo priežiūros intervalai. Pakeitus įpjovos tipą po to, kai štampavimo štampavimo projektas jau buvo pažengęs į koncepcijos etapą, paprastai reikia perdaryti visą juostos išdėstymą.
Dėl šio pakopinio efekto sprendimų sistema yra svarbiausia ankstyviausiu projektavimo etapu, prieš juostos plotį nustatant pagal ritės pirkimo specifikacijas, prieš galutinai nustatant štampo antgalio matmenis ir prieš stoties sekvenavimą užrakinant laisvuosius vokus. Inžinieriai, kurie atideda sprendimą dėl įpjovos tipo, dažnai atranda, kad jų juostos išdėstymo prielaidos netiesiogiai įtraukė pasirinkimą, kuris gali neatitikti medžiagų ar gamybos reikalavimų, atsirandančių detalaus projektavimo metu.
Struktūrizuota sistema pašalina dviprasmiškumą. Tai paverčia medžiagų mokslo, štampų geometrijos ir gamybos ekonomikos sąveiką pakartojamu vertinimu, kuris duoda nuoseklius rezultatus visuose projektuose. Tačiau sistemos atitinka projektavimo tikslą. Kas atsitinka, kai šis tikslas atitinka gamybos realybę ir kažkas nepavyksta? Juostelių netinkamas padavimas, šliužų traukimas, priešlaikinis susidėvėjimas ir nešiklio gedimai yra susiję su tam tikrais šiame straipsnyje aptartų mokslinių ryšių gedimais, o norint juos diagnozuoti, reikia susieti simptomus su pagrindinėmis priežastimis taikant tuos pačius principus, kurie buvo taikomi pradiniam dizainui.
Apėjimo įpjovos gedimo režimų trikčių šalinimas
Gerai{0}}suprojektuota aplinkkelio įpjova gali atlikti milijonus ciklų be incidentų. Prastai suprojektuotas prietaisas praneša apie save per pirmuosius tūkstančius smūgių, kai atsiranda netinkamas padavimas, įtrūkimai, ištrauktos šliužai ar įtrūkę laikikliai. Varginanti dalis? Šie simptomai ant preso grindų dažnai atrodo identiški, neatsižvelgiant į tai, ar pagrindinė priežastis yra geometrinė, metalurginė ar klirensas{3}}. Norint atskirti vienas nuo kito, reikia susieti matomus įrodymus su lūžimo mechanika ir medžiagų elgesiu, kurie lemia įpjovos veikimą.
Toliau pateikiamas sistemingas penkių dažniausiai pasitaikančių apėjimo įpjovų gedimo režimų suskirstymas, jų mokslinės pagrindinės priežastys ir diagnostikos žingsniai, kurie lemia ilgalaikes korekcijas, o ne laikinus pleistrus.
Strypas juostelėje ir netinkamas įpjovos įjungimas
Kai juostelė pasislenka per toli arba nepakankamai toli, kiekviena pasroviui skirta stotis apdoroja medžiagą netinkamoje padėtyje. Skylės nukrenta nuo-centro, netinkamose vietose susidaro vingiai, o matmenų sklaida didėja tol, kol dalių nepavyksta patikrinti. Sunkiais atvejais netinkamas padavimas sukelia visišką štampo avariją, vienu metu pažeidžiant smūgius, štampų blokus ir kreipimo sistemas.
Dažniausias kaltininkas yra netinkamas įpjovimas. Įpjova yra tam, kad sustabdytų juostelės judėjimą tam tikrame taške. Jei sujungimo paviršius yra per seklus, susidėvėjęs arba geometriškai nesutampa su stabdymo bloku, juostelė peršoka prieš presavimo ciklus. Progresyvūs štampų trikčių šalinimo tyrimai patvirtina, kad juostelių padėties nestabilumas dažnai yra ankstyviausias gedimo signalas, atsirandantis prieš atsirandant matomiems dalių defektams.
Pagrindinė priežastis yra tiesiogiai susijusi su anksčiau aptartais įtempių ir deformacijų principais. Teigiamas įpjova, praradusi gylį dėl kumuliacinio smūgio susidėvėjimo, nebesukuria visos įsijungimo kišenės geometrijos. Stabdymo blokas liečiasi su žemesniu paviršiumi, o veikiant tiekimo pagreičio jėgoms, juostos impulsas įveikia sumažėjusį kontaktinį plotą. Neigiamų įpjovų atveju įprastas mechanizmas yra spyruoklinis atsukimas skirtuko šaknyje. Jei medžiagos plieno ar lydinio takumo riba viršija pradinę konstrukcijos prielaidą, skirtukas nesilanksto iki numatyto kampo, todėl sumažėja jo gilumas registracijos kišenėje.
- Patikrinkite įpjovos gylį pagal originalią specifikaciją- Išmatuokite faktinį likusį įsitraukimo gylį smeigtukais arba optiniu lyginamuoju prietaisu. Palyginkite su minimalia 1,5 t riba, kad gautumėte patikimą stabdymo kontaktą.
- Patikrinkite stabdymo bloko paviršių- Nusisluoksniavimas, medžiagos susikaupimas arba susidėvėjimas atramos paviršiuje sumažina efektyvų sukibimą, net jei pats įpjova yra tinkama.
- Patikrinkite sklaidos kanalo išleidimo laiką- Jei tiektuvas atleidžia juostelę per vėlai, pilotai bando registruoti medžiagą, kuri nėra visiškai prigludusi prie įpjovos atramos, todėl atsiranda padėties konfliktas ir nenuoseklus judėjimas.
- Išmatuokite skirtuko atstumą ant neigiamų įpjovų- Palyginkite tikrąjį lenkimo kampą su projektavimo tikslu. Medžiagos, turinčios didesnę takumo ribą, suteikia daugiau elastingumo, o ąselė gali būti atšokusi už kišeninio fiksavimo diapazono.
- Įvertinkite juostos kampą- Krašto iškrypimas dėl ritės plyšimo gali neleisti juostelei sekti tiesiai, todėl įpjova gali praleisti stabdymo bloką į šoną, net jei padavimo atstumas yra tinkamas.
Pagrindinis diagnostinis skirtumas yra tas, ar netinkamas padavimas yra nuoseklus (nurodantis geometrijos arba nustatymo klaidą), ar nutrūkęs (nurodantis dinaminius veiksnius, tokius kaip padavimo laikas, juostos vibracija esant greičiui arba terminis plėtimasis ilgų važiavimų metu). Nuoseklus netinkamas padavimas atsiranda dėl statinių matmenų. Su pertrūkiais atsiranda proceso dinamika, kuri pasireiškia tik gamybos sąlygomis.
Šliužų traukimas ir šlifavimo formavimas įpjovų kraštuose
Šliužo traukimas teigiamų įpjovų konfigūracijose yra vienas žalingiausių progresinio štampavimo gedimo režimų. Kai ištraukimo metu šliužas prilimpa prie perforatoriaus paviršiaus ir nunešamas atgal į darbo vietą, kitą kartą jis gali suspausti tarp smūgio ir juostelės, sugadindamas štampo paviršių, sugadindamas dalį arba sukeldamas užstrigusių stočių kaskadą. KaipArtas Hedrickas paaiškina, vienas ištrauktas šliužas gali sutrikdyti gamybą ir sugadinti kiekvieną įrankio stotį.
Mokslas siekia vakuuminės mechanikos ir klirenso geometrijos. Pjovimo metu, atsiskiriant nuo juostos, šliužas išlinksta. Oras, įstrigęs tarp išlenkto šliužo ir plokščio perforatoriaus paviršiaus, sukuria vakuuminę kišenę. Aplink perforatoriaus perimetrą esantis metalas kirpimo metu sudaro sandarų sandariklį, o ištraukus šis sandariklis neleidžia šliužui atsilaisvinti. Sunkūs tepalai sustiprina sandarinimo veiksmą. Teigiamos aplinkkelio įpjovos yra šiek tiek jautresnės nei standartinės pradurimo operacijos, nes šliužas turi laisvą kraštą, kuris gali sulenkti ir sugriebti perforatorių atitraukimo metu.
Didelės pjovimo tarpai apsunkina problemą. Esant mažesniems tarpams, šliužas yra priverstas suspausti pjovimo metu, o po atskyrimo susispaudžia, sukuriant trukdžių tvirtinimą, kuris laiko jį štampavimo matricoje. Esant didesniems tarpams, šliužas išlieka šiek tiek mažesnis, palyginti su matricos anga, ir gali būti laisvai traukiamas perforatoriumi. Taip pat svarbus ir štampavimo įrankio medžiagos pasirinkimas: įmagnetinti šlifavimo paviršiai pritraukia juodųjų metalų šliužus, nebent komponentai būtų tinkamai išmagnetinti po galandimo.
Įpjovų kraštų susidarymas sukuria kitokią, bet susijusią problemą. Pernelyg didelės įpjovos įpjovos briaunos trukdo formavimo darbams pasroviui, lenkimo metu veikdamos kaip įtempiai, sukeldami paviršiaus įbrėžimus ant štampavimo elementų ir neleisdami juostelei lygiai atsigulti ant prispaudimo pagalvėlių. Kokia yra medžiagos takumo riba, palyginti su veikiančiomis jėgomis? Kai štampavimo kraštai nuobodūs, pjovimo veiksmas pereina nuo švaraus kirpimo prie plyšimo. Medžiaga išsitempia už savo išeigos deformacijos, kurią prieš atsiskirdamas gali prisitaikyti plienas, todėl susidaro pailgos smailės iškyšos, o ne švarus įtrūkimas.
- Šliužų tempimui- Išleiskite perforatoriaus centrą su oro anga, kad sulaužytumėte vakuumą. Sumontuokite spyruoklinius-ežektorius į pakankamai didelius štampelius, kad juos tilptų. Apsvarstykite atvirkštinio-kūginio štampavimo mygtukus, kurie suspaudžia šliužus. Po šlifavimo išmagnetinkite visus komponentus.
- Dėl per didelio įbrėžimo- Išmatuokite perforaciją-, kad-sumažėtų atstumas, ir palyginkite su konkrečiomis medžiagos- rekomendacijomis. Patikrinkite pjovimo briaunas, ar nėra suapvalėjusių ar mikro{5}}drožlių. Galandimo intervalus nustatykite remdamiesi smūgių skaičiumi, o ne laukdami matomo atbrailos augimo.
- Abiem sąlygoms vienu metu- Šis derinys paprastai rodo pažengusį smūgio susidėvėjimą. Dėl pablukusios briaunos susidaro didesnės įdubos, o dėl padidėjusios trinties tarp susidėvėjusių paviršių susidaro stipresnis vakuuminis sukibimas. Prevencinė galandimo programa, pagrįsta faktiniais smūgių skaičiais, padeda išlaikyti stabilias pjovimo apkrovas ir sumažina šliužų traukimą ir šlifavimo susidarymą, kol jie pasiekia kritinį lygį.
Priešlaikinio susidėvėjimo ir priežiūros pasekmės
Aplenkimo įpjovos ir štampų angos susidėvi dėl priežasčių, susijusių su jų asimetrine geometrija. Skirtingai nuo standartinio apvalaus perforatoriaus, kuris tolygiai paskirsto kirpimo jėgas aplink savo perimetrą, įpjovos paviršiai yra suvaržyti (pjauna prie laikiklio korpuso) ir nesuvaržyti paviršiai (pjaunami atvirame juostelės krašte). Šis disbalansas reiškia, kad kiekviena įrankių pusė dirba sunkiau nei kita.
Suvaržyta pusė patiria didesnę gniuždymo apkrovą, nes aplinkinė nešiklio juosta atspari deformacijai. Per šimtus tūkstančių ciklų šis paviršius pirmiausia suapvalina ir mikro{1}}skaldo. Nesuvaržyta pusė, supjaustoma į laisvą medžiagą, dėvisi lėčiau. Rezultatas – laipsniška tarpo asimetrija: šoninis pjūvis prie laikiklio palaipsniui atsidaro, o laisvoji kraštinė išlieka tvirtesnė. Toliau pateikiamas matmenų poslinkis įpjovos geometrijoje.
Medžiagos savybės pagreitina šį modelį. Apdorojant medžiagas, kurios yra artimos plieno išeigos ribai, ypač AHSS rūšims, smarkiai padidėja perforavimo apkrova per vieną taktą. Pjovimo perforatorius DP 980, kurio storis 1,5 mm, sugeria maždaug dvigubai didesnę šlyties jėgą nei pjaustant švelnųjį plieną identišku storiu. Šis jėgos skirtumas tiesiogiai paverčia pagreitintu briaunų suskaidymu, dažnesniu galandimu ir trumpesniu viso perforavimo tarnavimo laiku. Pati štampavimo įrankio medžiaga turi atitikti paskirtį: karbido įdėklai tampa būtini didelės-apkrovos stotyse, kur įprastas įrankių plienas per greitai suyra.
Juostos išlinkimas iš per-susilpnėjusių laikiklių rodo struktūrinio gedimo režimą. Kai teigiami įpjovimai pašalina per daug skerspjūvio-arba kai kelios įpjovos stotys sustiprina susilpnėjimo efektą, nešiklis praranda pakankamai standumo, kad galėtų atsispirti tiekimo{{3}krypties gniuždymo apkrovoms. Juostelė užsifiksuoja tarp stočių, pakyla nuo štampo paviršiaus ir užstringa prie pasroviui skirtų komponentų. Pagrindinė priežastis yra mechaninė: nešiklio inercijos momentas nukrito žemiau slenksčio, reikalingo palaikyti sukauptoms tempimo jėgoms iš visų jį vienu metu veikiančių stočių.
- Stebėkite smūgio susidėvėjimo asimetriją- Atlikdami suplanuotą techninę priežiūrą, pirmiausia apžiūrėkite laikiklio-šoninį pjovimo kraštą. Jei apvalinimas viršija 0,02 mm, o laisvoji kraštinė išlieka aštri, vėluoja galandimas.
- Stebėkite galandimo intervalus pagal medžiagos rūšį- Nustatykite kiekvieno medžiagos tipo pradinį potėpių skaičių. AHSS ir nerūdijančio plieno taikymui paprastai reikia galandti 40–60 procentų intervalų, priimtinų švelniam plienui.
- Po įpjovos patikrinkite laikiklio standumą- Jei gamybos metu atsiranda juostelės sulenkimo, apskaičiuokite likusį nešiklio inercijos momentą įpjovos vietoje ir palyginkite su tiekimo jėgos reikalavimais bendram stočių skaičiui.
- Įvertinkite štampavimo įrankių medžiagos pasirinkimą- Nuolatinis priešlaikinis susidėvėjimas, nepaisant tinkamo tarpo ir galandimo, rodo, kad perforavimo medžiaga negali išlaikyti apkrovos sąlygų. Atnaujinus nuo D2 įrankių plieno iki karbido arba dengiant TiAlN dangą, eksploatavimo laikas gali pailgėti 3–5 kartus sudėtingomis sąlygomis.
Bendras visų šių gedimo režimų dėsnis yra tas, kad vienoje štampavimo vietoje atsirandantys simptomai dažnai atsiranda dėl sprendimų, priimtų kitur, projektuojant, pasirenkant medžiagas ar montuojant.Kaip pabrėžia moksliniai tyrimai, tūkstančiai kintamųjų sąveikauja štampavimo procese, o išsiaiškinti, kaip jie jungiasi, būtina nustatyti pagrindines priežastis, o ne ieškoti simptomų.
Supratimas, ar lūžių modelis rodo klirenso problemas, o ne medžiagos sukietėjimą, o geometrijos problemas, sistemingas trikčių šalinimas skiriasi nuo bandomojo{0}}ir-klaidų koregavimo. Šiurkšti lūžių zona su minimaliu blizgesiu rodo per didelį klirensą. Lygus kraštas su ypatingai išsikišusiomis šerdimis nukreipia į susidėvėjusius įrankius. Įtrūkęs laikiklis įpjovos šaknyje atkreipia dėmesį į medžiagos savybes, viršijančias projektinį apvalkalą. Tikėtina, kad plieno išeigos deformacija buvo mažesnė, nei buvo ant ritės. Kiekvienas modelis atitinka konkrečius mokslinius principus, o inžinieriai, dirbantys su sudėtingomis{6}}su įpjovomis susijusiomis nesėkmėmis, turi prieigą prie bendradarbiavimo įrankių projektavimo palaikymo iš patyrusių štampų kūrėjų, pvz.,YICHEN pasirinktiniai štampavimo štampų sprendimaigali paspartinti kelią nuo diagnozės iki korekcijos, ypač kai vienu metu turi būti sprendžiama įpjovos geometrija, tarpo specifikacija ir medžiagų srauto optimizavimas.
Šie gedimo režimai neegzistuoja atskirai. Stimuliuojantis štampas dažnai taip pat rodo ankstyvosios-fazės sruogų augimą ir padavimo nestabilumą, o tai susiję per tą patį susidėvėjimo progresą. Norint juos išspręsti visam laikui, reikia spręsti pagrindinius mokslinius ryšius, o ne gydyti kiekvieną simptomą atskirai. Ši sistemos-lygio perspektyva, taikant įtrūkimų mokslą, medžiagų elgseną ir geometrinius principus kaip integruotą sistemą, reaktyvioji priežiūra paverčia aktyvia štampų inžinerija.
Apėjimo įpjovos mokslo taikymas štampų inžinerijos praktikai
Reaktyvusis trikčių šalinimas neleidžia veikti. Aktyvus dizainas apsaugo jį nuo nesėkmės. Kiekvienas šiame straipsnyje išnagrinėtas principas – nuo šlyties zonos elgsenos iki medžiagos-pagrįsto tarpo pasirinkimo – susilieja su vienu praktiniu tikslu: sukurti aplinkkelio įpjovos konfigūracijas, kurios nuspėjamai veiktų per milijonus ciklų be nuolatinio įsikišimo. Skirtumas tarp įrankio ir štampo gamintojo, kuris kuria įpjovas pagal įprotį, ir to, kuris jas kuria pagal mokslą, priklauso nuo to, ar pagrindiniai santykiai suprantami, ar tik apytiksliai.
Pagrindiniai įpjovos projektavimo inžineriniai principai
Penki mokslu pagrįsti-principai atskiria ekspertų- lygio griovelių dizainą nuo bandomųjų-ir-klaidų metodų. Tai nėra nykščio taisyklės. Tai yra priežastiniai ryšiai, kurie galioja nepriklausomai nuo konkrečios formos, medžiagos ar gamybos aplinkos.
- Medžiagos savybės lemia įpjovos tipą prieš įvertinant geometriją.Takumo stiprumas, pailgėjimas ir kietėjimo greitis apibrėžia, ar nešiklio juostelė gali toleruoti lūžio zoną ir įtempimą, kurį sukelia neigiama įpjova. Didelio-stiprumo, mažo-pailgėjimo medžiagos skatina priimti teigiamą konfigūraciją. Bandant priverstinai AHSS įpjauti neigiamą įpjovą, nes jis dirbo su švelniu plienu, nepaiso metalurgijos ribinių sąlygų, kurios reguliuoja briaunų lankstumą.
- Lūžio plitimo kryptis nustato, kur telkiasi pažeidimai.Teigiamos įpjovos lūžių zonas nusiunčia į vienkartinį laužą. Neigiami įpjovimai juos išlaiko ant laikiklio juostelės. Kiekviena formavimo operacija pasroviui veikia bet kokias krašto sąlygas, kurias sukūrė įpjova. Projektuojant įpjovą neatsižvelgiant į tai, kas atsitiks trimis stotimis vėliau, yra pusė problemos.
- Klirensas priklauso nuo medžiagos-, o ne universalus.10 procentų prošvaisa, dėl kurios švelnaus plieno kraštai yra švarūs, sukuria blogiausią įmanomą nerūdijančio plieno šerdies aukštį ir rizikuoja mikro-įtrūkimais DP plienuose. Klirenso procentai turi būti išvesti iš medžiagos šlyties elgesio, o ne paveldėti iš ankstesnių skirtingų klasių projektų.
- Kampo spinduliai kontroliuoja įtempių koncentraciją labiau nei bet kuris kitas atskiras matmuo.Šaknies spindulys, mažesnis nei 0,5 karto medžiagos storis, sukuria koncentracijos faktorius, kurie išnaudoja vietinį plastiškumą dar net neprasidėjus formavimui. Spindulių nurodymas nėra apdailos detalė; tai struktūrinis sprendimas, turintis tiesioginių pasekmių laikiklio vientisumui ir įrankio tarnavimo laikui.
- Įpjovos atrankos kaskados į kiekvieną gretimą sistemą.Pakeitimas iš teigiamo į neigiamą (arba atvirkščiai) po juostos išdėstymo reiškia juostos pločio skaičiavimus, atstumą tarp pilotų, laužo tvarkymo infrastruktūrą, stočių tarpus ir priežiūros grafikus. Sprendimas dėl įpjovos turi būti prieš detalų štampavimo dizainą, o ne po jo.
„Notch Science“ integravimas į štampų kūrimo darbo eigą
Šie principai integruojami į štampų kūrimo procesą ankstyviausiu pagrįstumo etapu, prieš užfiksuojant juostos plotį, prieš matuojant štampavimo antgalius ir prieš išleidžiant ritės pirkimo specifikacijas. Darbo eiga atrodo taip: pirmiausia peržiūrėkite medžiagos duomenų lapą, sukurkite projektavimo langą, kad būtų galima nustatyti įpjovos šaknų išlikimą, tada pasirinkite įpjovos tipą, tada apibrėžkite geometriją, tada suderinkite bandomojo įrenginio vietą. Kiekvienas žingsnis remiasi ankstesniu.
Medžiagų gamintojui, dirbančiam su sudėtingu progresyviu įrankiu su 15 ar daugiau stočių, ši nuosekli disciplina neleidžia vėlyvoje stadijoje sužinoti, kad pasirinkta įpjovos konfigūracija prieštarauja tolesnio formavimo reikalavimams arba viršija nešiklio struktūrinį pajėgumą. CAE modeliavimas, kaip nurodyta profesionaliuose štampų projektavimo procesuose, gali patvirtinti įpjovos šaknų įtempimą ir nešiklio standumą beveik prieš pjaunant bet kokį plieną, taip užfiksuojant problemas, kurios kitu atveju iškiltų tik atliekant T0 bandymus.
Gyvenimo ciklo perspektyva taip pat svarbi. Štampas, kuris švariai veikia esant 1 000 eigos eigai, gali susigadinti su įpjovomis{3}}, susijusias su 500 000 eiga, nes perforavimo briaunos apvalios, tarpai atsidaro asimetriškai, o sujungimo gylis sumažėja. Nuspėjamieji priežiūros intervalai turi būti kalibruojami pagal medžiagos klasę ir įpjovos geometriją nuo pat pradžių, o ne nustatyti reaktyviai po pirmojo gedimo įvykio.
Ištekliai, skirti pažangiam štampavimo štampo dizainui
Įrankių inžinieriai, priimdami sudėtingus projektavimo{0}}sprendimus, naudojasi keliais išteklių kanalais. Standartinių komponentų tiekėjai, tokie kaip „Misumi USA“, teikia katalogų perforatorius, štampavimo mygtukus ir kreipimo komponentus, apimančius įprastas geometrijas. Pramonės renginiai, tokie kaip FABTECH Chicago 2025, siūlo tiesioginę prieigą prie įrankių technologijų demonstracijų, štampų projektavimo seminarų ir kolegų tinklų, kurie pagreitina žinių perdavimą tokiomis temomis kaip įpjovų optimizavimas ir juostelių valdymo strategijos.
Projektams, susijusiems su sudėtingais juostelių išdėstymais, pasirinktiniais perforavimo profiliais ir medžiagų srauto iššūkiais, kurie viršija katalogo sprendimus, patyrusių štampų kūrėjų bendradarbiavimas projektuojant tampa vertingas.YICHEN pasirinktiniai štampavimo štampų sprendimaisujunkite įrankių inžinierius su štampų struktūros, komponentų, perforatorių, keltuvų, apėjimo įpjovų, šlifavimo valdymo, tarpo specifikacijų ir medžiagų srauto optimizavimo patirtimi. Šio tipo partnerystė ypač aktuali, kai įpjovų geometrija turi būti derinama su kelių stočių formavimo sekomis, kai AHSS arba egzotiškos medžiagos išstumia standartines projektavimo gaires už patvirtinto diapazono ribų arba kai gamybos apimtims reikia įrankių, kurie suderintų našumą ir priežiūros efektyvumą per milijonus ciklų.
Nesvarbu, ar perkate komponentus iš katalogo tiekėjų, ar dalyvaujate „Fabtech 2025“ sesijose apie progresyvią štampavimo technologiją, ar pasitelkiate individualų štampų kūrėją, kad gautumėte visą -sistemos projektavimo palaikymą, pagrindinis reikalavimas yra tas pats: sprendimai pagrįsti moksliniais medžiagos, geometrijos ir proceso ryšiais, o ne paveldėtomis prielaidomis iš skirtingų programų. Čia aprašyti principai suteikia analitinį pagrindą. Nuolatinis jų taikymas visuose projektuose yra tai, kas paverčia aplinkkelio griovelių dizainą iš nuolatinio gedimų šaltinio į patikimą, nuspėjamą inžinerinę sistemą.
Dažnai užduodami klausimai apie apėjimo įpjovas štampavimo štampuose
1. Kuo progresinio štampavimo štampuose skiriasi neigiamas ir teigiamas apėjimo įpjovimas?
Teigiamas apėjimo įpjova pašalina medžiagą nuo juostos krašto ir sukuria į vidų išpjovą, kuri sukuria atskirą laužo šliužą, išstumtą žemyn. Taip kiekvienoje išpjovos vietoje nešiklio juostelės skerspjūvis-mažesnis. Neigiamas apėjimo įpjova palieka išsikišusią ąselę, besitęsiančią nuo juostelės krašto, kuri susijungia su kišene štampelyje registracijai. Atskiras šliužas nėra gaminamas, o visas juostos skerspjūvis-išsaugomas. Pasirinkimas priklauso nuo medžiagos savybių, juostos pločio, gamybos apimties ir tolesnio formavimo reikalavimų. Didelio -stiprumo plienai, kurių pailgėjimas yra ribotas, paprastai teikia pirmenybę teigiamoms įpjovoms, nes lūžių pažeidimai lieka lauže, o plastiškasis švelnus plienas puikiai tinka bet kuriai konfigūracijai.
2. Kodėl AHSS medžiagoms reikia kitokio apėjimo įpjovos dizaino nei švelniam plienui?
Pažangūs didelio stiprumo Kai į AHSS įpjaunama neigiama įpjova, šlyties paveikta zona prie įpjovos šaknies tampa itin kieta ir trapi, beveik nebelieka elastingumo, kad sugertų įtempimą, atsirandantį formuojant pasroviui. Dėl to įpjovos šaknis yra įtrūkimo atsiradimo vieta esant papildomai apkrovai. AHSS taip pat reikia didesnių pjovimo tarpų, paprastai 14–16 procentų ar daugiau, palyginti su 5–10 procentų švelniam plienui. AHSS dažniausiai teikiama pirmenybė teigiamoms įpjovoms, nes jos nukreipia lūžių plitimą į vienkartinį laužą, o ne koncentruoja žalą ant laikiklio juostelės. Inžinieriai, dirbantys su šiomis medžiagomis, naudojasi bendradarbiaujančiais įrankių partneriais, tokiais kaip YICHEN, kurių pasirinktiniai štampavimo štampų sprendimai yra susiję su klirenso specifikacijomis ir medžiagų srauto optimizavimu reiklioms rūšims.
3. Kaip šalinate juostelės netinkamo padavimo problemas, kylančias dėl apėjimo įpjovos problemų?
Strypų padavimas dėl įpjovos problemų paprastai kyla dėl netinkamo įpjovos ir stabdymo bloko sujungimo. Pradėkite matuodami faktinį įpjovos gylį pagal pradinę specifikaciją naudodami kaiščių matuoklius arba optinį lyginamąjį prietaisą. Patikrinkite, ar stabdymo bloko paviršiuje nėra atsisluoksniavimo arba susikaupusių medžiagų, kurios sumažina efektyvų sukibimą. Patikrinkite ritės tiektuvo atleidimo laiką, kad įsitikintumėte, jog juostelės yra visiškai pritvirtintos prieš pilotams įsijungiant. Jei yra neigiamų įpjovų, išmatuokite tikrąjį svirtelės lenkimo kampą ir palyginkite su projektiniu tikslu, nes medžiagos, kurių takumo riba yra didesnė, sukuria daugiau spyruoklės. Taip pat įvertinkite gaunamą juostos kampą, dėl kurio įpjova gali praleisti stabdymo bloką į šoną. Nuolatiniai padavimo sutrikimai rodo statines geometrijos klaidas, o pertrūkiai rodo dinaminius veiksnius, pvz., padavimo laiką arba terminį plėtimąsi ilgų gamybos procesų metu.
4. Kokį kampo spindulį reikia nurodyti aplinkkelio griovelių perėjimuose, kad būtų išvengta įtrūkimų?
Kampo spindulys ties įpjovos perėjimais yra vienas iš svarbiausių matmenų, siekiant išvengti laikiklio juostelės įtrūkimų ir priešlaikinio perforavimo gedimo. Minimalus dydis priklauso nuo medžiagos tipo. Švelnio plieno atveju nurodykite bent 0,5 karto medžiagos storį vidiniuose perforavimo kampuose ir 1,0 karto neigiamų įpjovų šaknyse šalia formavimo zonų. Dėl riboto briaunų lankstumo AHSS rūšims būtinas mažiausiai 1,0 karto storis visuose kampuose ir 1,5 karto ar didesnis neigiamų įpjovų šaknyse. Aliuminiui reikia mažiausiai 0,75 karto storio. Kai spindulio{10}}su Šis koncentracijos lygis išnaudoja turimą lankstumą, kol juosta pasiekia pasroviui skirtas formavimo stotis.
5. Kada progresyvus matrica gali veikti be apėjimo įpjovų?
Progresyvus štampas gali veikti be apėjimo įpjovų, kai vienu metu įvykdomos kelios sąlygos: ritės padavimo sistema užtikrina padėties nustatymo tikslumą 0,05 mm ar geresniu su dokumentuota galimybe, gaunama medžiaga turi minimalų kraštų iškrypimą dėl kokybiško pjovimo, yra sumontuoti apsaugos nuo štampo jutikliai ir niekada neapeinami sąrankos metu, operatoriai yra gerai apmokyti dėl natūralaus tiekimo atpažinimo stoties funkcijų. Tačiau gamybinėje aplinkoje nedažna atitikti visus šiuos kriterijus iš karto. Rizikos skaičiavimas yra asimetriškas: nuožulnios įpjovos medžiaga kainuoja kelis tūkstančius dolerių už milijonus dalių, o vieno štampo avarija dėl perkrovimo gali viršyti šimtus tūkstančių remonto ir prastovų. Dauguma patyrusių štampų kūrėjų įtraukia įpjovą ir palieka sprendimus dėl pašalinimo štampuotojams, kurie gali patikrinti savo proceso galimybes.


