


Kas yra progresinis štampavimas ir kodėl tai svarbu
Kai jums reikia milijonų identiškų metalinių dalių, pagamintų dideliu greičiu ir pakartojamu tikslumu, dominuoja vienas procesas:progresyvus štampavimas. Tai yra didelės apimties metalo komponentų gamybos pagrindas, tačiau pats terminas gali atrodyti nepermatomas, jei tiesiogiai nedirbote su įrankiais. Taigi, kas yra progresyvus štampavimas ir kodėl tai svarbu inžinieriams, vertinantiems pritaikytus progresyvius štampavimo ir štampavimo sprendimus?
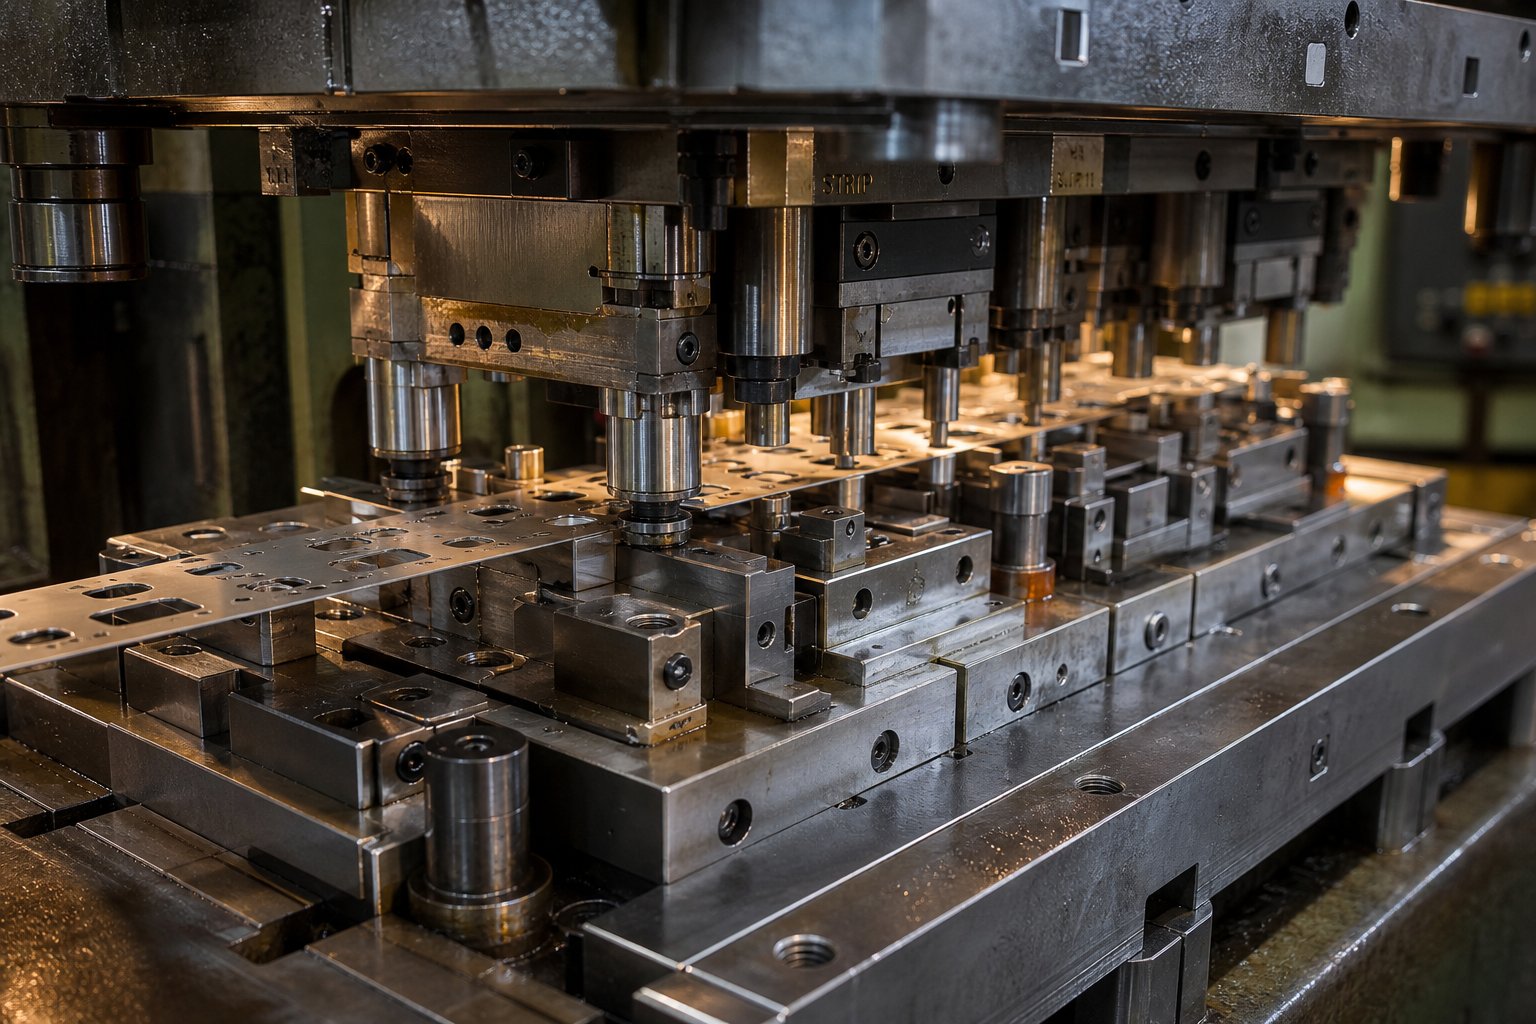
Progresyvusis štampavimas yra ritės -tiekimo metalo formavimo procesas, kurio metu lakštinio metalo juosta juda per kelias stotis viename štampų rinkinyje, su kiekvienu paspaudimu atliekama nuosekli operacija - apipjaustymas, pradūrimas, lenkimas arba formavimas -, kol baigta dalis bus atskirta galutinėje stotyje.
Šis vienintelis apibrėžimas apima pagrindinę koncepciją, tačiau po juo esančiame mechanizme gyvena inžinerinė vertė.
Kaip veikia progresinis štampavimas
Įsivaizduokite lakštinio metalo - plieno, aliuminio, vario arba žalvario - ritę, pakrautą ant išvyniojimo aparato ir tiekiamą į štampavimo presą. Servo tiektuvas pastumia juostą fiksuotu žingsniu, vadinamu padavimo žingsniu. Su kiekvienu paspaudimu juostelė perkelia būtent tokį atstumą į kitą stotį.
Kiekviena stotis atlieka vieną konkrečią operaciją. Pirmasis gali pradurti bandomąsias skyles registracijai. Kitas gali panaikinti vidinę funkciją. Pasroviui esanti stotis sulenkia skirtuką. Kitas formuoja trimatę-geometriją. Galutinėje stotyje užbaigta dalis nupjaunama nuo laikiklio juostelės ir išstumiama.
Pati juostelė veikia kaip transportavimo mechanizmas - be robotų rankų, be rankinio dalių tvarkymo tarp operacijų. Kontroliniai kaiščiai kiekvienoje stotyje įkiša iš anksto{2}}pramuštas skylutes, kad ištaisytų bet kokį nedidelį tiekimo nukrypimą, juostelę išlaikant tūkstantosiomis colio dalimis. Ši bandomoji strategija yra tai, kas suteikia progresyviam štampavimui jo matmenų nuoseklumą šimtams tūkstančių ciklų.
Presai, kuriuose veikia progresiniai štampai, paprastai veikia nuo 25 iki 200 smūgių per minutę, o tai reiškia, kad užbaigta dalis nukrenta kiekvieną kartą, kai juostelė yra visiškai pakrauta per visas stotis. Tą pralaidumą sunku suderinti su bet kokiu alternatyviu formavimo metodu esant panašiems leistiniesiems nuokrypiams.
Kodėl progresyvūs štampai dominuoja{0}}didelės apimties gamyboje
Dėl trijų savybių progresinis štampavimas yra numatytasis pasirinkimas didelės apimties{0}}metalinėms dalims:
- Dalių tvarkymo pašalinimas:Kadangi juostelė perneša ruošinį per kiekvieną operaciją, nėra jokio perkėlimo tarp staklių, jokio pakartotinio{0}}tvirtinimo ir padėties nustatymo paklaidos tarp žingsnių nesikaupia.
- Nuolatinis ciklo laikas:Gamybos greitis matuojamas judesiais per minutę ir išlieka pastovus. Nesvarbu, ar bėgate pirmą, ar milijoninę dalį, ciklo laikas nesikeičia.
- Įgimtas pakartojamumas:Visa formavimo geometrija yra viename integruotame įrankyje. Kiekvienas matmuo užfiksuotas grūdintu plienu arba karbidu, o ne operatoriaus įgūdžiais ar sąrankos variantais.
Šie pranašumai ilgainiui susilieja. Gerai-suprojektuotas progresyvus štampas gali pagaminti detales už -vieneto sąnaudas nuo 30 % iki 80 % mažesnės nei CNC gamybos procesai, o laužo kiekis optimizuojamas dėl išmanaus juostelių išdėstymo. Išankstinės investicijos į įrankius -, kurios gali svyruoti nuo 10 000 USD už paprastą geometriją iki 200 000 USD ar daugiau sudėtingų{11}} kelių stočių įrankių -, greitai amortizuojasi, kai gamybos apimtys kasmet pasiekia dešimtis tūkstančių.
Inžinieriams, tiekiantiems tikslius metalinius komponentus, laipsniškas štampavimas ir štampavimas yra greičio, tikslumo ir ekonomikos sankirta. Tačiau neapdoroto proceso galimybė pasako tik pusę istorijos. Tikrasis našumo skirtumas - ir taškas, kai dauguma projektų pasiseka arba žlunga -, priklauso nuo to, kaip kruopščiai ta kauliukas yra pritaikytas konkrečiai daliai, kurią reikia pagaminti.
Ką reiškia pritaikymas progresyvioje štampų inžinerijoje
Žodis „pagal užsakymą“ gamyboje yra laisvai išmestas. Progresyviame štampavimo įrankyje tai reiškia kažką konkretaus: kiekvienas geometrinis, medžiagos ir sekos sprendimas įrankyje yra sukurtas atsižvelgiant į baigtos dalies reikalavimus. Nėra universalaus progresyvaus štampavimo, kuris laukia, kol bus pakoreguotas - kiekvienas įrankis yra sukurtas pagal paskirtį-, o pritaikymo laipsnis lemia, ar jis gamina atitinkančias dalis, ar brangų laužą.
Taigi, ką tiksliai siuva inžinieriai, kurdami individualų įrankį irštampavimo rinkinys progresiniam štampavimui? Atsakymas apima daugybę tarpusavyje susijusių kintamųjų, kurių kiekvienas priklauso nuo detalės geometrijos, medžiagos elgsenos, tolerancijos reikalavimų ir gamybos apimties, kurią įrankis turi tarnauti.
Kintamieji inžinieriai tinkina progresyviu įrankiu
Kai progresyvus įrankių ir štampų rinkinys kuriamas nuo nulio, inžinieriai apgalvotai pasirenka įvairius parametrus -, nė vienas iš jų nėra standartizuotas visuose projektuose. Čia yra pagrindiniai tinkinami elementai:
- Juostos išdėstymo konfigūracija:Dalies orientacija ant juostelės, laikiklio tipas (centras, išorė, antgalis), laužo tiltelio geometrija ir medžiagos panaudojimo procentas. Gerai-suplanuotas išdėstymas gali padidinti derlių 10–15 %, palyginti su bendru išdėstymu.
- Stočių skaičius:Nustatoma pagal dalių sudėtingumą ir tolerancijos reikalavimus. Paprastam laikikliui gali prireikti 4-6 stočių; jungtis su keliais lenkimais ir suformuotomis savybėmis gali prireikti 12-20.
- Šlifavimo medžiagos pasirinkimas:Įrankinio plieno markės (D2, A2, M2), skirtos bendrosios paskirties stotims, palyginti su karbido įdėklais, skirtais didelio-dėvėjimosi pjovimo ir formavimo paviršiams. Pasirinkimas priklauso nuo juostos medžiagos abrazyvumo ir numatomo štampavimo laiko.
- Tiekimo kryptis grūdų atžvilgiu:Sukant detalės kryptį, palyginti su metalo riedėjimo kryptimi, galima išvengti įtrūkimų stangriuose posūkiuose, tačiau gali padidėti juostos plotis ir padidėti laužas. Tai tiesioginis formavimo{1}}kompromisas su medžiagų sąnaudomis.
- Atstumas tarp stočių:Fiksuotas juostos prieaugis juda į priekį per vieną eigą. Trumpesnis žingsnis sumažina juostos sunaudojimą, tačiau gali susigrūsti stotys ir apsunkinti prieigą prie priežiūros.
- Bandomoji kaiščio įdėjimo strategija:Pilotai gali įkišti skyles laikiklio juostelėje arba pačioje dalies geometrijoje. Vieta turi įtakos registracijos tikslumui, o naudojant dalių ypatybes kaip bandomąsias vietas ilgainiui gali pailgėti kritinės skylės.
Kiekvienas iš šių sprendimų sąveikauja su kitais. Negalite pakeisti nė vieno nepakeitus likusio įrankio dizaino efektų -, todėl tinkintų įrankių projektavimui ir gamybai reikalingi patyrę štampų inžinieriai, o ne kataloginiai sprendimai.
Ne{0}}lentynos-prieš visiškai pritaikytą štampo dizainą
Kai kurie štampavimo tiekėjai siūlo pritaikytus arba pusiau{0}standartinius įrankius: esami progresiniai štampai šiek tiek modifikuojami, kad apytiksliai atitiktų naujos dalies geometriją. Šis metodas tinka standartinių formų - paprastoms poveržlėms, pagrindinėms spaustukams arba dalims, kurios atitinka esamus įrankių profilius. Dalies-kaštai išlieka didesni, o geometrijos parinktis riboja bet kokie jau esantys įrankiai.
Visiškai pritaikyti progresiniai štampai iš esmės skiriasi. Įrankis sukurtas aplink dalį -, o ne atvirkščiai. Kai inžinierius nustato +/-0,05 mm padėties toleranciją suformuotai ypatybei, tas vienintelis reikalavimas gali išplisti per visą dizainą: gali prireikti papildomos kalimo stoties, kad būtų pašalintas spyruoklinis pokytis, o tai padidina bendrą stoties skaičių, o tai pailgina juostos plotį, o tai keičia medžiagos panaudojimo skaičiavimą ir štampavimo pėdsaką.
Šis pakopinis efektas atskiria pasirinktinius įrankių sprendimus nuo pritaikytų metodų. Dėl griežtesnio lygumo išnašos gali prireikti išlyginimo stoties. Vieno paviršiaus paviršiaus apdailos reikalavimas gali lemti karbidą formuojančius įdėklus, o ne įrankių plieną. Nustačius be šurmu-briaunų specifikaciją, po pradinio išvalymo gali būti pridėta skutimosi stotis. Kiekvienas funkcinis reikalavimas susiejamas su konkrečiu įrankių sprendimu - ir tie sprendimai padaugėja.
Ekonominė logika yra nesudėtinga: pritaikytų įrankių projektavimas ir gamyba iš anksto kainuoja daugiau, tačiau pradėjus eksploatuoti dalis pagaminama pigiau, greičiau ir nuosekliau. Tiksliai-sukurtas progresyvus štampavimas, sukurtas pagal jūsų tikslią geometriją, medžiagą ir tūrio profilį, yra turtas, kuris sukuria vertę per kiekvieną gamybos ciklą ilgus metus.
Tikrasis inžinerijos iššūkis nėra apsispręsti, ar pritaikyti - kuriai nors ne-nereikšmingai gamybos daliai, tai vienintelis tinkamas kelias. Iššūkis yra tinkamai sukurti projektavimo procesą, kai juostelių išdėstymo sprendimai, stočių seka ir modeliavimas veikia kartu, kad būtų sukurtas įrankis, kuris veikia pirmą kartą, o ne penktąjį.
Individualizuoto progresyvaus štampų projektavimo procesas žingsnis po žingsnio
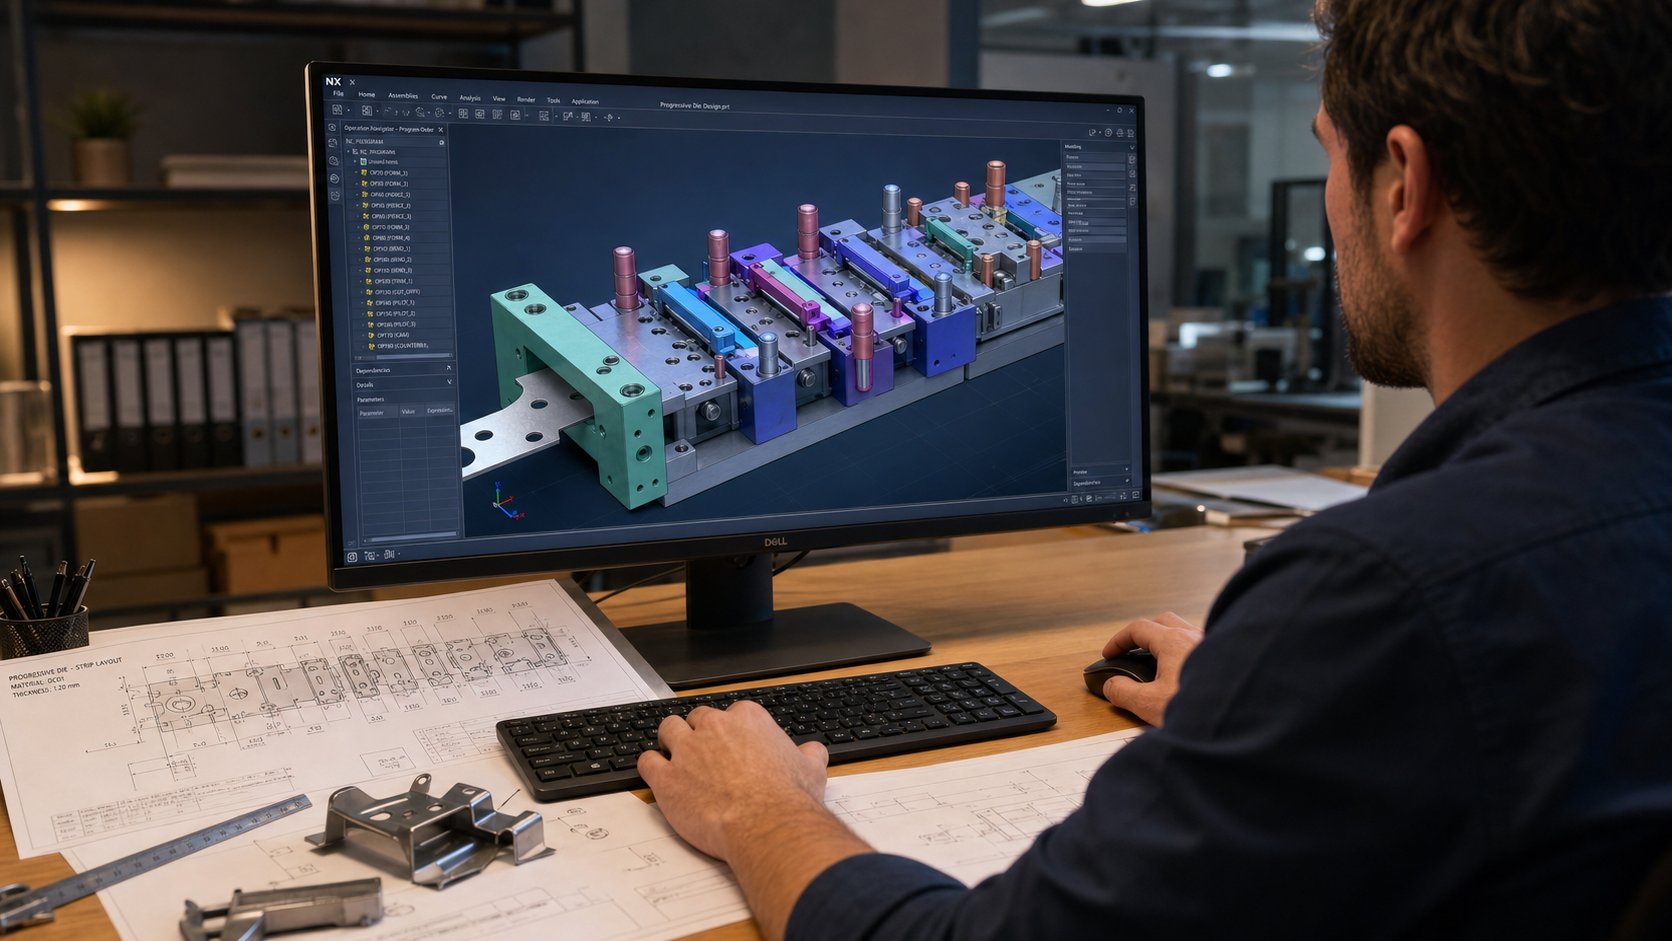
Laipsniško štampavimo štampavimo štampavimo procesas nuo koncepcijos iki gamybos-paruoštų įrankių nėra vienas šuolis, - tai kruopščiai suplanuota inžinerinė darbo eiga, kurios kiekviena fazė grindžiama patvirtintais sprendimais iš ankstesnio. Praleiskite žingsnį arba paskubėkite analizuoti, o problemos kils pasroviui. Antgalis, kuriam reikia penkių bandomųjų pakartojimų, o ne vieno, gali atidėti gamybą mėnesiais ir pridėti dešimtis tūkstančių neplanuotų išlaidų.
Taigi, kaip iš tikrųjų atrodo griežtas progresyvus štampavimo štampų projektavimo procesas nuo to momento, kai dalies spaudinys patenka ant štampų dizainerio stalo, iki taško, kai atitinkamos dalys nukrenta staigiai? Štai visa seka, suskirstyta į fazes, kurios atskiria gerai{0}}sukonstruotus įrankius nuo brangių bandymų-ir{2}}klaidų.
- Dalies spausdinimo analizė ir galimybių apžvalga
- DFM grįžtamasis ryšys ir specifikacijų tobulinimas
- Juostelių išdėstymo kūrimas
- Stoties seka ir pilotinės strategijos apibrėžimas
- Detalus štampo dizainas (3D modeliavimas)
- Formavimo modeliavimas ir atspirties numatymas
- Įrankio konstravimas ir surinkimas
- Bandymas, mėginių ėmimas ir gamybos patvirtinimas
Kiekvienam etapui reikalingas specifinis kliento įnašas ir sukuriami rezultatai, kurie padeda kitam etapui. Pažiūrėkime, kas vyksta kiekviename taške.
Nuo dalių spausdinimo iki juostelių išdėstymo kūrimo
Viskas prasideda nuo dalies spausdinimo - 2D piešinio arba 3D modelio, kuris apibrėžia, kaip turi atrodyti baigtas komponentas. Tačiau štampų dizaineris ne tik nuskaito spaudinio matmenis. Jie analizuoja tai per formavimo objektyvą: kurias savybes galima pasiekti vienu smūgiu, kurias reikia laipsniškai formuoti keliose stotyse ir kokių geometrijų gali būti neįmanoma sukurti be pakeitimų.
Pirmasis tikrasis rezultatas yra galimybių įvertinimas. Štampų dizaineriai įvertina dalių geometriją pagal medžiagos savybes ir pažymi galimas problemas anksti - įtemptus lenkimo spindulius, kurie gali įtrūkti, suformuotus elementus per arti kraštų arba tolerancijos išnašas, viršijančias standartinį progresyvų štampavimą be antrinių operacijų.
Čia atsispindi „Design for Manufacturability“ (DFM) atsiliepimai. Patyrę įrankių projektavimo paslaugų teikėjai priima ne tik dalinį spaudinį už nominalią vertę. Jie konstruktyviai stumia atgal: „Jei galite atverti šį lenkimo spindulį nuo 0,5 T iki 1,0 T, pašalinsime stotį ir sumažinsime spyruoklinius pokyčius 40 %. Arba: "Perkeldami šią skylę 2 mm toliau nuo suformuoto krašto, prieš formuodami ją pradursime, o tai pagerina padėties tikslumą." Šie pasiūlymai taupo išlaidas ir pagerina kokybę nepakenkiant dalies funkcijoms.
Šiame etape reikalingi kliento įnašai:
- Visa detalės geometrija (pageidautina 3D modelis, mažiausiai 2D brėžinys)
- Medžiagos specifikacija (lydinys, grūdinimas, storis)
- Geometrinis matmenų nustatymas ir tolerancija (GD&T)
- Metinės apimties ir gamybos trukmės lūkesčiai
- Paviršiaus apdailos reikalavimai ir kosmetikos standartai
- Bet kokios antrinės operacijos, planuojamos pasroviui (apdengimas, terminis apdorojimas, surinkimas)
Patvirtinus galimybes ir susitarus dėl DFM pataisų, štampo dizaineris sukuria juostos išdėstymą. Tai yra planas, kuris apibrėžia viską: kaip dalis orientuojasi ant juostos, kur laužo tilteliai laiko laikiklį kartu, kaip medžiaga teka per kiekvieną stotį ir kur įvyksta nupjovimas. Laipsniško štampavimo štampo juostos išdėstymas iš esmės yraproceso išdėstymas- ji apibrėžia ne tik formavimo seką, bet ir tai, kaip laužas išsilieja, kaip dalis pernešama per įrankį ir kaip ji išstumiama pabaigoje.
Juostos išdėstymo kūrimas taip pat lemia medžiagų panaudojimą. Įgudęs štampų dizaineris dažnai gali padidinti derlių, pakoreguodamas dalių sukimąsi, įdėjimo orientaciją arba laikiklio konfigūraciją -, paversdamas 60 % panaudojimą 72 % ar daugiau. Milijono{5}}dalies per metus šis skirtumas tiesiogiai reiškia, kad sutaupoma medžiaga tūkstančiais dolerių.
Stoties sekos nustatymo ir pilotų registracijos strategija
Nustačius juostos išdėstymą, kitas svarbus sprendimas yra stoties seka -, nustatanti, kuri operacija atliekama kurioje padėtyje išilgai juostos eigos. Tai nėra savavališka. Operacijų tvarka tiesiogiai įtakoja pasiekiamus leistinus nuokrypius, medžiagos elgseną ir štampo ilgaamžiškumą.
Keletas pagrindinių principų formuoja sekos sprendimus laipsniško štampavimo štampuose:
- Auskarų vėrimas prieš formuojant:Skylės ir vidinės detalės paprastai išmušamos, kol juostelė vis dar plokščia. Bandant pradurti po lenkimo atsiranda padėties klaida, nes medžiaga jau judėjo ir įtempta netolygiai.
- Formavimas nuo paprasto iki sudėtingo:Negilūs lenkimai yra prieš gilų tempimą. Dalinės formos yra prieš galutinę geometriją. Šis etapinis metodas palaipsniui paskirsto įtampą ir apsaugo nuo plyšimo ar per didelio plonėjimo.
- Kritinės dimensijos, susijusios su vėlyvomis stotimis:Ypatybės su didžiausiu leistinu nuokrypiu dažnai formuojamos arba sugalvojamos kuo vėliau, sumažinant vėlesnių operacijų, galinčių sukelti iškraipymus, skaičių.
- Tuščiosios stotys konstrukcijos vientisumui užtikrinti:Kai kurios pozicijos neatlieka jokio darbo - jos tiesiog suteikia fizinę erdvę tarp stočių, kurioms reikia didelių, sunkių štampų sekcijų arba juostos judėjimas tarp aukščio keitimo.
Bandomosios registracijos strategija vykdoma lygiagrečiai su sprendimų eilės tvarka. Pilotiniai kaiščiai yra mechanizmas, ištaisantis bet kokią padavimo-krypties paklaidą tarp brūkšnių, užtikrinant, kad juostelė būtų tiksliai išdėstyta kiekvienoje stotyje. Štampo dizaineris nustato, kur pradurtos bandomosios skylės (paprastai pirmoje stotyje), kiek pilotų įsijungia kiekvienoje paskesnėje stotyje ir ar pilotai nurodo laikiklio juostelę ar pačios dalies ypatybes.
Teisingas pilotavimo laiko nustatymas yra labai svarbus nustatant štampą. Ritės tiektuvo pilotavimo-atleidimo funkcija turi būti nustatyta taip, kad piloto kulkos smaigalys patektų į juostelę prieš padavimo ritinėlių atspaudimą -, bet visas piloto skersmuo neįsijungtų tol, kol atleidus. Neteisingas laikas veda prienetinkamas padavimas, pailgos bandomosios skylės ir bloga dalių vieta. Šios sąrankos detalės įtraukiamos į įrankį nuo pat pradžių - bandomosios angos skersmuo, bandomosios nosies geometrija ir tarpas tarp piloto ir skylės turi įtakos įrankio atlaidumui gamybos metu.
Modeliavimas, prototipų kūrimas ir gamybos patvirtinimas
Prieš pjaustant bet kokį plieną, kad būtų galima pagaminti tikrąjį štampų konstravimą, šiuolaikinės štampų projektavimo paslaugos remiasi formavimo modeliavimu, kad būtų galima praktiškai patvirtinti visą seką. FEA{1}}pagrįstos programinės įrangos - įrankiai, pvzLogopress ProgSimNaudojant laipsniško modeliavimo technologiją -, štampų dizaineriai gali modeliuoti kiekvienos stoties formavimo operaciją, numatyti medžiagos retėjimą, nustatyti raukšlėms-linkusias sritis ir apskaičiuoti grįžimą prieš fizinį įrankį.
Modeliavimas atsako į klausimus, kuriems anksčiau reikėjo brangių fizinių bandymų: ar dėl tokio traukimo gylio kampo spindulys suskils? Kiek dalis spyruokliuoja po lenkimo stoties ir koks lenkimo kampas kompensuoja? Ar medžiaga tolygiai teka per suformuotą sekciją, ar viena pusė per daug plonės?
Sudėtingiems progresyvaus štampavimo štampų projektavimo projektams modeliavimas gali sumažinti bandomųjų pakartojimų skaičių nuo penkių ar šešių iki vienos ar dviejų - savaičių, sutaupant kalendoriaus laiko ir didelių įrankių pertvarkymo išlaidas. Jis veikia kaip virtualus bandomasis presas, leidžiantis inžinieriams patvirtinti procesą dar prieš baigiant štampavimo dizainą.
Pasibaigus modeliavimui ir sukonstruojus kauliuką, prasideda fizinis išbandymas. Štampas sumontuojamas į tikslinį presą (arba bandomąjį presą su lygiavertėmis specifikacijomis), įsriegiama ritė ir gaminamos pradinės dalys. Inžinieriai išmatuoja kritinius matmenis pagal dalies atspaudą ir tikrina, ar:
- Matmenų atitikimas GD&T figūrinėms išnašoms
- Skardos aukštis ir krašto būklė
- Paviršiaus kokybė ir žymėjimas
- Spyruoklinis nuokrypis nuo vardinio
- Juostelių tiekimo nuoseklumas ir piloto įsitraukimas
Reguliavimas bandymo metu yra įprastas - formuojant formavimo stotį, keičiant lenkimo kampą, reguliuojant štampų tarpą. Skirtumas tarp gerai-modeliuoto ir be modeliavimo sukurto štampo yra tų pakeitimų mastas: nedideli pataisymai ir esminis pertvarkymas.
Gamybos patvirtinimas po sėkmingo bandymo. Tai reiškia, kad ilgą laiką reikia veikti gamybos greičiu, išmatuoti statistinį proceso pajėgumą (Cpk) ir patvirtinti, kad štampai išlaiko atitiktį esant nuolatiniam ciklui. Tik po to, kai įrankis demonstruoja stabilią produkciją, jis pereina nuo kūrimo iki gamybos būsenos.
Visa darbo eiga - nuo dalies spausdinimo analizės iki gamybos patvirtinimo - paprastai trunka nuo 8 iki 20 savaičių, priklausomai nuo sudėtingumo. Tačiau tikrasis kintamasis nėra laikas. Tai inžinerinių sprendimų, priimtų juostelių išdėstymo ir stoties sekvencijos metu, kokybė. Tie ankstyvieji-fazės pasirinkimai užfiksuoja štampo veikimo lubas. Viskas pasroviui - simuliacija, kūrimas, išbandymas - tiesiog parodo, ar tie pagrindiniai sprendimai buvo pagrįsti.
Medžiagų pasirinkimas yra vienas iš galingiausių veiksnių, turinčių įtakos tiems ankstyviems sprendimams. Ta pati detalės geometrija, štampuota iš švelnaus plieno, palyginti su nerūdijančiu plienu, palyginti su aliuminiu, gali reikalauti visiškai kitokio stoties skaičiaus, skirtingų štampų medžiagų ir skirtingų formavimo strategijų -, būtent tai yra ta vieta, kur projektavimo procesas parenkamas konkrečiai medžiagai-.
Medžiagų pasirinkimas ir jo įtaka štampo dizainui
Progresyvus anglies plienui skirtas štampas neatlaikys savaitės, kai naudojamas nerūdijančio plieno -, o aliuminiui optimizuotas štampai sunaikins varines dalis ir po pirmųjų šimtų smūgių bus sugadintas. Progresyvios štampavimo medžiagos užpildo ne tik eilutę ant dalies spaudinio. Jie diktuoja stočių skaičių, tonažo reikalavimus, perforatoriaus geometriją, tepimo strategiją ir štampavimo medžiagų pasirinkimą visame įrankyje. Pakeiskite lydinį ir pakeisite štampo dizainą.
Tai yra kintamasis, kuris atskiria inžinierius, kurie supranta progresyvų metalo štampavimą, nuo tų, kurie medžiagos pasirinkimą traktuoja kaip pasekmes. Štai kaip dažniausiai naudojamos juostelės lemia kiekvieną sprendimą dėl įrankio.
Plienas ir nerūdijantis plienas progresyvaus štampavimo būdu
Mažai -anglies išskiriantis plienas (1008, 1010, 1018) išlieka anglies plieno progresinio štampavimo arkliu. Tai atlaidus - vidutinio sunkumo atgaiva, nuspėjamas formavimas ir santykinai maži tonažo reikalavimai. Štampo dizaineriai gali pasiekti tvirtus lenkimus 1T spinduliu be įtrūkimų rizikos, o standartiniai D2 įrankinio plieno štampai užtikrina patikimą tarnavimo laiką šimtais tūkstančių smūgių prieš galandant.
Nerūdijantis plienas viską keičia. Tokios markės kaip 301 ir 304 formavimo metu greitai sukietėja, o tai reiškia, kad kiekviena lenkimo ar tempimo operacija padidina medžiagos takumo ribą ir atsparumą tolesnei deformacijai. Praktinė pasekmė? Geometrijai, kurią galima pasiekti trijose stotyse su švelniu plienu, gali prireikti penkių ar šešių nerūdijančio plieno - papildomų kalimo, įtempių-mažinimo ar etapinio formavimo etapų, specialiai pritaikytų dirbti kietėjimui be įtrūkimų.
Nerūdijančio plieno laipsniškas štampavimas taip pat reikalauja didesnio presavimo tonažo (paprastai 1,5–2 kartus daugiau, nei reikia švelniam plienui, kad būtų lygiavertė geometrija) ir žymiai didesnis įrankių paviršių abrazyvinis nusidėvėjimas. Nuolatinė grėsmė -, kai nerūdijančios medžiagos mikroskopiškai suvirina perforuojamus paviršius -. Štampos dizaineriai priešinasi paviršiaus dangoms (TiN, TiCN arba AlCrN), poliruotiems štampuojantiems paviršiams ir specializuotais tepalais, sukurtais išlaikyti ribinį sluoksnį esant dideliam slėgiui.
Vario, žalvario ir aliuminio svarstymai
Minkštesnės, lankstesnės medžiagos, tokios kaip varis, žalvaris ir aliuminio lydiniai, išsprendžia problemą. Formuojamumas yra didelis - su mažiau stočių pasieksite griežtesnius lenkimo spindulius. Vario laipsniško štampavimo taikymas gali sustiprinti operacijas, kurios nerūdijančio plieno plinta keliais etapais. Mažiau stočių reiškia trumpesnį, pigesnį stabdymą.
Tačiau lankstumas įveda savo gedimo būdus. Varis ir žalvaris linkę prilipti prie įrankių paviršių, todėl susidaro įbrėžimai ir paviršiaus žymės, kurios kenkia tiek funkcijoms, tiek kosmetikai. Dėl pernelyg didelio žalvario smailių susidarymo dažnai reikia aštresnių pjovimo briaunų ir dažnesnių galandimo intervalų. Aliuminio progresyvus štampavimas kelia panašių problemų, taip pat polinkis subraižyti ir žymėti ant šiurkščių įrankių paviršių - štampų dizaineriai reaguoja poliruodami formuojančius paviršius iki beveik -veidrodinio paviršiaus ir sumažindami presavimo greitį, kad apribotų trinties šilumos susidarymą.
Juostos medžiagos abrazyvumas tiesiogiai lemia, ar štampų komponentuose naudojami įrankinio plieno ar karbido įdėklai. Štai sprendimo logika: įrankių plienas, pvz., D2 arba A2, gerai tinka švelniam plienui ir žalvariui esant vidutiniam kiekiui. Tačiau nerūdijančiam plienui, didelio stiprumo lydiniams ar bet kokiai programai, kurios eksploatavimo laikas viršija 500 000 smūgių, karbido įdėklai pjovimo ir didelio{7}}dėvėjimosi stotyse tampa ekonomiškai reikalingi. Karbidas kainuoja nuo trijų iki penkių kartų brangiau už vieną įdėklą, tačiau galandimo intervalai pailgėja nuo penkių iki dešimties - grynasis laimėjimas ilgomis gamybos serijomis.
| Medžiaga | Formuojamumas | Tipiškas storio diapazonas | Die Wear Impact | Bendrosios programos |
|---|---|---|---|---|
| Mažai anglies{0}}plienas (1008–1018) | Aukšti - atlaidūs posūkiai, saikingas atstumas | 0,3 mm – 3,0 mm | Pakanka vidutinio - standartinio D2 įrankių plieno | Kronšteinai, konstrukciniai spaustukai, automobilių sutvirtinimai |
| Nerūdijantis plienas (301, 304, 316) | Vidutinis - darbas greitai stingsta, reikia daugiau stočių | 0,2 mm – 2,5 mm | Didelė - nudegimo rizika, reikalingos dangos arba karbidas | Medicinos komponentai, maisto įranga, korozijai{0}}atspari techninė įranga |
| Varis (C110, C102) | Galimas labai didelis - siauras spindulys | 0,1 mm – 2,0 mm | Mažos-vidutinės - klijavimo ir šlifavimo problemos | Elektros gnybtai, šynos, radiatoriai |
| Žalvaris (C260, C272) | Didelis - puikus lankstumas, lengvai formuojamas | 0,1 mm – 2,0 mm | Žemas -, bet reikia aštrių briaunų, kad būtų galima kontroliuoti šlifavimą | Jungtys, dekoratyvinė furnitūra, santechnika |
| Aliuminis (3003, 5052, 6061) | Vidutinė{0}}didelė - subraižymo ir pykinimo rizika | 0,3 mm – 3,0 mm | Reikalingas vidutinis - poliruotas įrankis ir sumažintas greitis | Šilumokaičio pelekai, gaubtai, lengvos konstrukcinės dalys |
Atkreipkite dėmesį į modelį: kietesnėms ir tvirtesnėms medžiagoms reikia daugiau formavimo stočių, didesnio tonažo ir atsparesnių dilimui{0}}(brangių) įrankių. Minkštesnės medžiagos sumažina stočių skaičių, bet reikalauja paviršiaus valdymo strategijų, kurios padidina jų sudėtingumą. Nei vienas spektro galas iš prigimties nėra lengvesnis - tai skirtingos inžinerinės problemos, reikalaujančios skirtingų štampų projektavimo atsakymų.
Būtent dėl šios priežasties individualus progresyvus štampavimas ir štampavimas yra svarbūs medžiagų lygmeniu. Štampo gamintojas, kuris nereguliuoja klirenso procentų, perforavimo dangų ir stoties skaičiaus specialiai jūsų lydiniui, palieka našumą ir štampų gyvenimą ant stalo. Skaičiai keičiasi prasmingai: švelnaus plieno štampų tarpas paprastai nustatomas 5–8 % medžiagos storio kiekvienoje pusėje, o nerūdijančiam plienui reikia 8,5–9,5 %, o aliuminiui reikia maždaug 4–6 % didesnio tarpo, kad būtų galima kontroliuoti atbrailą.
Medžiagos pasirinkimas turi įtakos ne tik tam, kaip štampas sudaro dalį -, bet ir lemia, ar progresyvus įrankis yra tinkamas metodas. Kai detalių geometrija apima gilų tempimą, viršijantį tai, ką gali priimti juostos-padidėjimo eiga, arba kai medžiagos storis viršija praktines juostos- tvarkymo ribas, pokalbyje pradedami alternatyvūs štampavimo būdai.
Progressive Die vs Transfer Die vs Compound Die Selection
Ne kiekviena dalis priklauso progresyviam štampavimo presui. Giliai ištemptas korpusas, viršijantis juostelės plotį, didelis laikiklis, kuris negali išlaikyti nešiklio vientisumo per dvylika stočių, paprasta poveržlė, kuri nepateisina kelių-stočių įrankių - kiekvienas iš šių scenarijų rodo skirtingą štampavimo metodą. Pasirinkus neteisingai, per daug išleidžiama įrankiams, kovojama su kokybės problemomis arba paliekama ciklo trukmė.
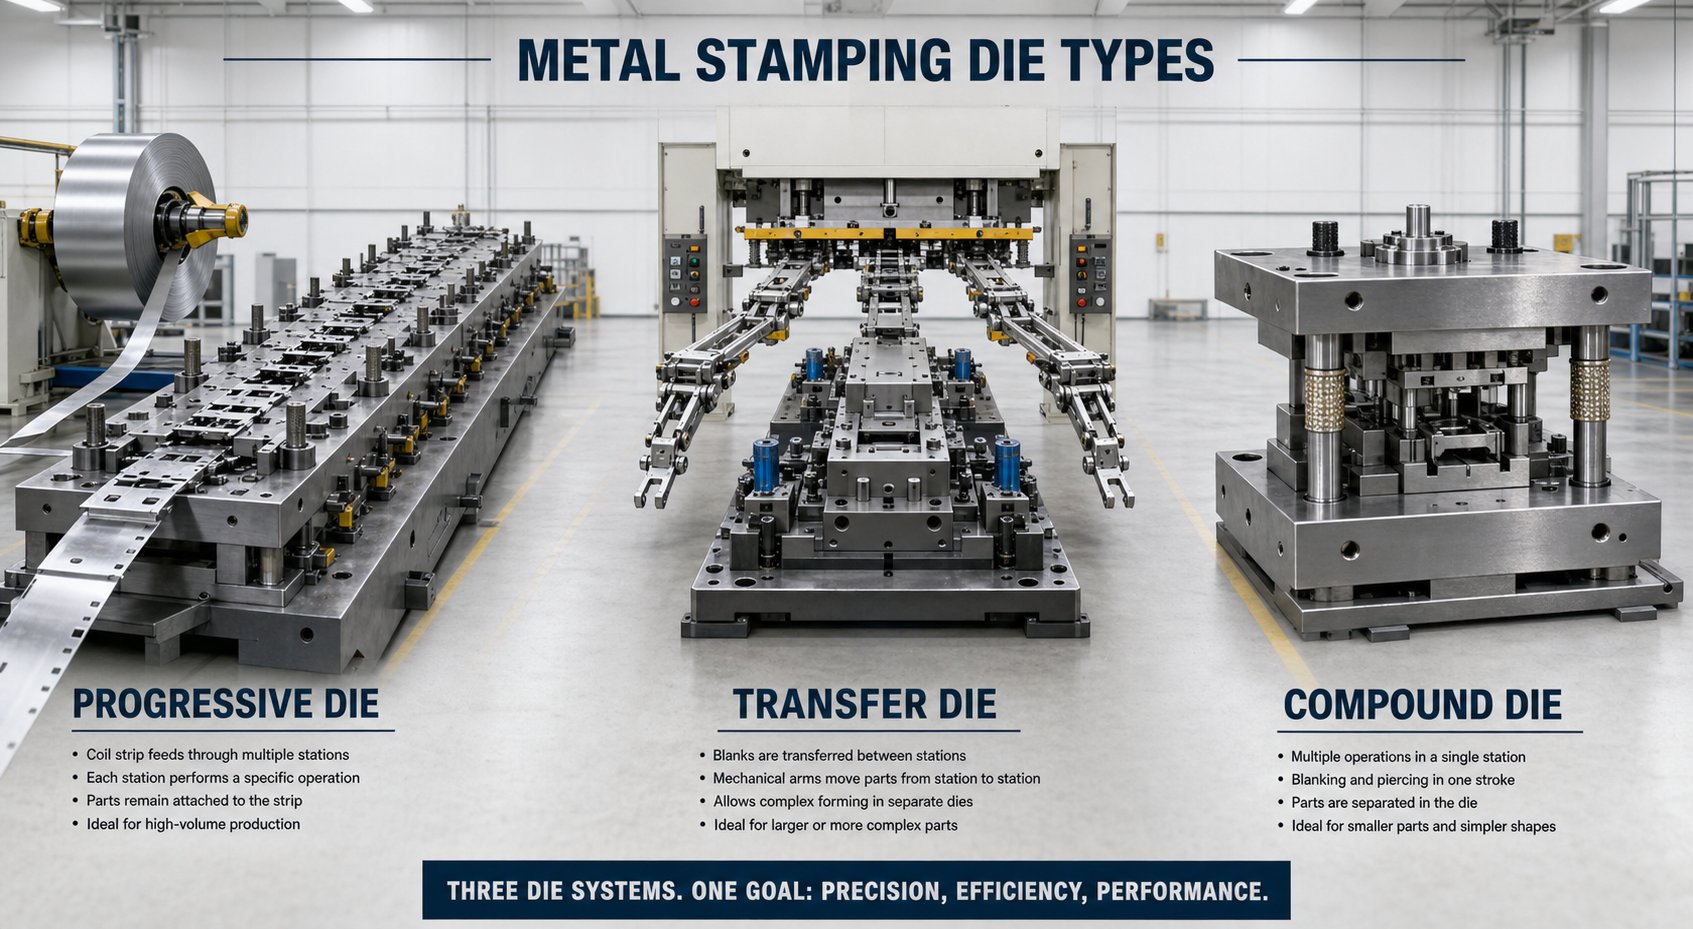
Trys pagrindiniai štampavimo metodai - progresyvus, pernešimas ir sudėtinis - skiriasi tuo, kaip jie perkelia medžiagą, kaip tvarko dalių sudėtingumą ir kur jie suteikia ekonominį pranašumą. Supratimas apie mechaninį skirtumą tarp jų yra tai, kas atskiria patikimą investiciją į įrankius nuo brangaus neatitikimo.
Progressive Die vs Transfer Die vs Compound Die
Kiekvienas metodas išsprendžia skirtingą gamybos problemą:
- Progresyvios mirštalaikykite ruošinį pritvirtintą prie juostos visų formavimo operacijų metu. Ritė juda fiksuotu žingsniu, o baigta dalis atsiskiria tik galutinėje stotyje. Šis juostos-prijungimo metodas leidžia pasiekti didžiausią ciklo greitį - progresyvaus metalo štampavimo operacija paprastai atliekama nuo 100 iki 300+ smūgių per minutę -, tačiau dalies dydis ribojamas iki praktiško juostos pločio (paprastai mažesnio nei 300 mm).
- Perdavimas mirštaatskirkite ruošinį nuo juostelės pirmoje stotyje, tada perkelkite atskiras dalis tarp kitų stočių, naudodami mechaninius pirštus arba servo{0}}varomus griebtuvus. Kadangi dalis yra laisvai-stovinti, perkėlimo įrankiai tvarko didesnes dalis, gilesnius brėžinius ir geometrijos, kurių neįmanoma suformuoti pririšus prie laikiklio juostelės. Ciklo greitis yra mažesnis (paprastai nuo 15 iki 40 smūgių per minutę) dėl mechaninio perdavimo judėjimo tarp stočių.
- Junginys mirštaatlikti kelias pjovimo operacijas - apipjaustymas, pradūrimas ir kartais kalimas - vienu paspaudimu vienoje stotyje. Dalis nukrenta visiškai vienu smūgiu. Šis metodas užtikrina puikų plokštumą ir koncentriškumą tarp funkcijų, nes visos operacijos atliekamos vienu metu, tačiau juo negalima atlikti lenkimo ar trimačio formavimo. Tai apsiriboja iš esmės plokščiomis dalimis.
Esminis kompromisas-sudaromas šiuo: progresiniai štampai maksimaliai padidina greitį ir sumažina mažesnių dalių su sudėtingomis funkcijomis valdymą. Perkėlimo štampai paaukoja greitį dėl geometrinės laisvės didesnėse ar gilesnėse dalyse. Sudėtiniai štampai siūlo paprastumą ir tikslumą plokščioms geometrijoms esant vidutiniam tūriui.
Atrankos kriterijai, pagrįsti dalių reikalavimais
Pasirinkimas tarp šių metodų nėra pasirinkimo reikalas -, tai lemia išmatuojamos dalies charakteristikos. Užduokite sau šiuos klausimus, kai vertinate, kuri štampavimo mašinos konfigūracija tinka jūsų programai:
- Kas yra dalies vokas?Jei jis telpa į 300 mm juostos plotį ir nereikalauja gilesnio tempimo, nei medžiaga gali atlaikyti, kai yra prijungta prie laikiklio, progresyvūs įrankiai greičiausiai yra optimalūs.
- Kokia metinė apimtis?Dėl greičio pranašumo progresiniai štampai užtikrina mažiausią{0}}dalies kainą, kai kasmet viršija 500 000. Perdavimo štampai tampa ekonomiški 100,{5}} vienetų, kai dalių sudėtingumas pateisina įrankius. Dėl paprastos geometrijos sudėtinės štampėlės pasiekia savo mielą vietą nuo 50 000 iki 500 000 vienetų.
- Ar geometrija apima gilų tempimą?Jei tempimo gylis viršija 1,5 karto dalies skersmenį, ruošinys paprastai neturi būti nuo juostos -, nukreiptos į perkėlimo įrankius.
- Koks yra įrankių biudžetas?Sudėtinių štampų projektavimas ir gamyba kainuoja žymiai pigiau. Tiek progresiniai, tiek perkeliami štampai reikalauja didesnių išankstinių investicijų, tačiau progresiniai štampai greičiau amortizuojasi dėl didesnio smūgių dažnio.
| Kriterijai | Progresyvus mirtis | Transfer Die | Junginys Die |
|---|---|---|---|
| Optimalus dalies dydis | Nuo mažo iki vidutinio (telpa juostelės pločio, paprastai iki 300 mm) | Nuo vidutinio iki didelio (neapribota juostele) | Mažos ir vidutinės (plokščios dalys, dažniausiai mažesnės nei 150 mm) |
| Idealus metinis kiekis | 500,000+ vnt | 100 000 – 2 000 000 vnt | 50 000 – 500 000 vnt |
| Geometrinis sudėtingumas | Aukšti - keli posūkiai, pramušimai ir formos, pasiekiami daugelyje stočių | Galimi labai dideli - gilūs įtempimai, įsriegimas, briaunos ir įdubimai | Žemas - apribotas plokščiomis, vienos{1}}plokštumos operacijomis |
| Įrankių kaina (santykinė) | Aukštas | Aukščiausias (120–150 proc. progresyvaus) | Vidutinis (70–90 % progresyvaus) |
| Ciklo greitis | Greičiausias (100-300+ SPM) | Vidutinis (15–40 SPM) | Greitas (80{1}}200 SPM, bet atliekama viena operacija) |
| Medžiagos panaudojimas | Vidutinė - operatoriaus juosta tampa laužu | Didesnis -, nereikia operatoriaus žiniatinklio | Didelis - minimalus laužas paprastiems ruošiniams |
Verta atkreipti dėmesį į vieną detalę: perkėlimo štampai dažnai geriau panaudoja medžiagą nei naudojant progresinius įrankius, nes jie pašalina laikiklio juostelę (medžiagos tinklelį, jungiantį dalis per eigą). Sutaupytos medžiagos gali kompensuoti mažesnį ciklo greitį, ypač naudojant storesnius arba brangius lydinius, kur laužo kaina yra didelė.
Taip pat egzistuoja hibridiniai metodai. Kai kurios štampavimo preso sąrankos apjungia progresyvią priekinę dalį -, kuri atlieka pradūrimą ir pradinį formavimą, o dalis lieka ant juostos -, su perkeliama galine dalimi, kuri atskiria ruošinį ir perkelia jį per gilesnes formavimo stotis. Šie progresyvūs-perdavimo hibridai užtikrina greičio pranašumus priekinėje dalyje, tuo pačiu patenkindami geometrinius reikalavimus, viršijančius grynas progresines galimybes. Juos sudėtingiau projektuoti ir prižiūrėti, tačiau tinkama detalių geometrija yra geriausias iš abiejų metodų.
Aukščiau pateikta atrankos sistema puikiai tvarko daugumą scenarijų. Tačiau sprendimas nepriimamas atskirai -, tai priklauso nuo pramonės, kurioje dalis aptarnauja, kokybės dokumentacijos, kurios reikalaujama kartu, ir gamybos lūkesčių, susijusių su OĮG ir antrinės rinkos programomis. Šios programos-lygio reikalavimai prideda dar vieną įrankių strategijos sluoksnį.
Pramonės taikymas ir kodėl progresyvūs miršta Excel
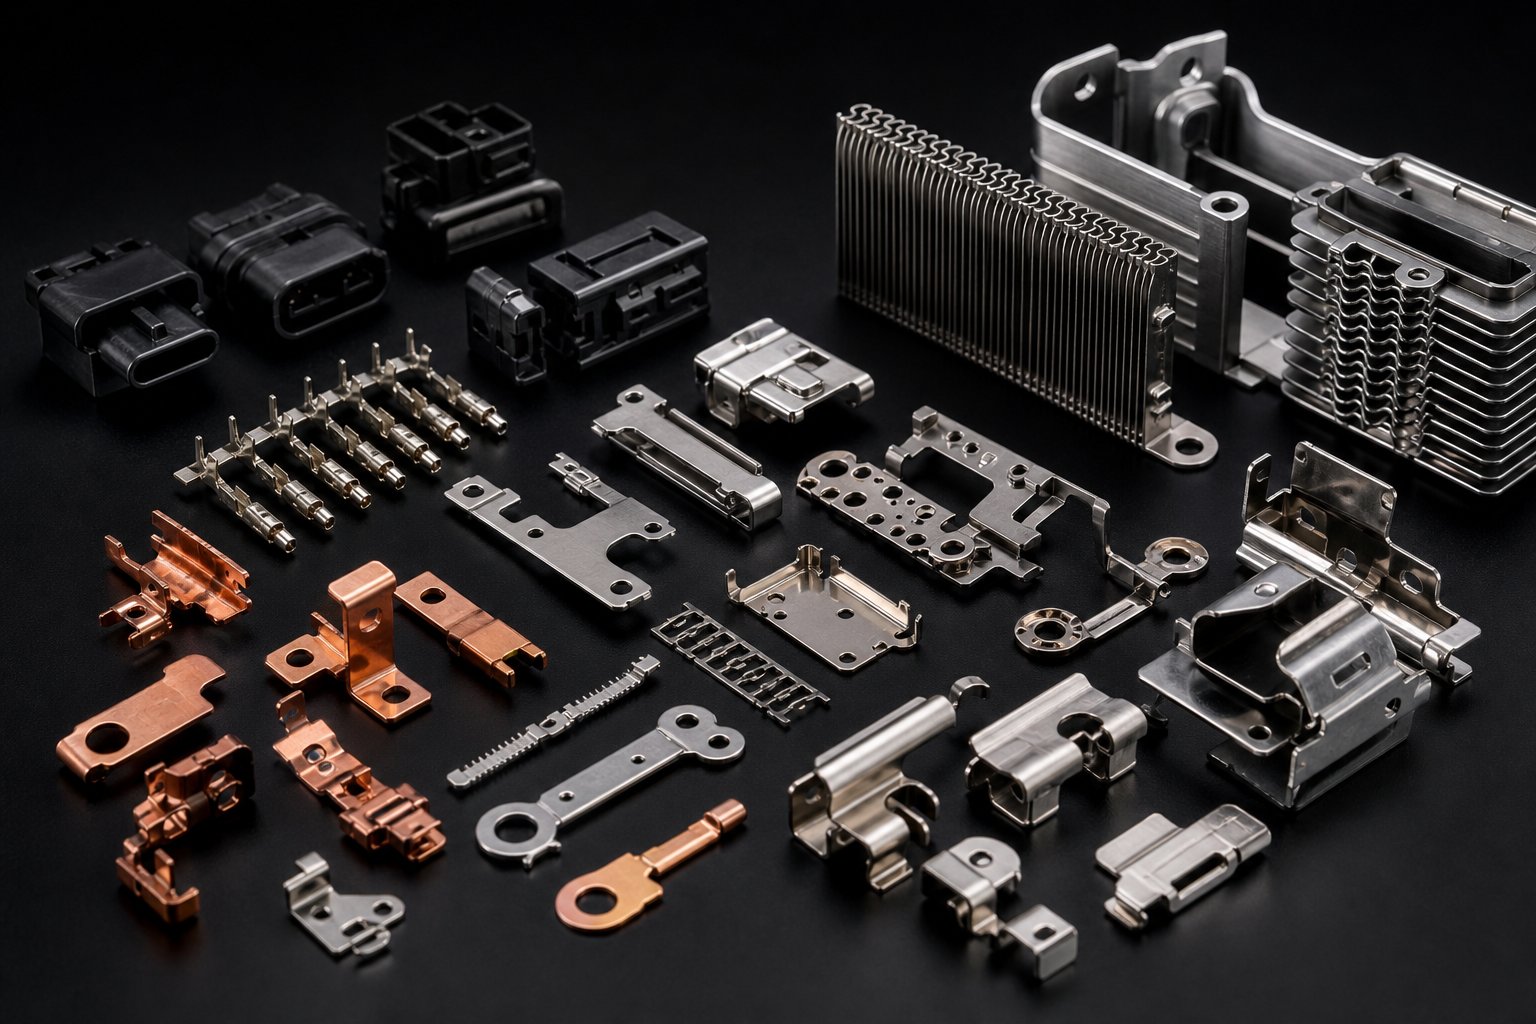
Kiekviena pramonė, kurioje naudojamas progresyvus štampavimas, turi ne tik „mums reikia daug dalių“ priežastį. Konkretūs techniniai reikalavimai - tolerancijos juostos, paviršiaus sąlygos, atsekamumo reikalavimai, medžiagų apribojimai - lemia ne tik tai, ar tinkamas progresyvus įrankis, bet ir kaip jis turi būti pritaikytas. ŠVOK ventiliatoriaus korpuso laikiklis ir širdies stimuliatoriaus kontaktas gaunami iš laipsniškų štampų, tačiau kiekvieno įrankio inžinerinė logika yra visiškai skirtinga.
Tas skirtumas yra svarbus. Kai vertinate, ar progresyvus tikslus metalo štampavimas tinka jūsų programai, klausimas yra ne tik apimtis -, bet ir tai, ar procesas gali patenkinti ne-nederėtinus jūsų pramonės poreikius, o antrinės operacijos nepakenks jūsų išlaidų pranašumui.
Automobilių ir elektromobilių komponentų štampavimas
Automobilių pramonė išlieka didžiausia didelės apimties antspaudų vartotoja visame pasaulyje, o priežastys yra struktūrinės. Transporto priemonių platformoms reikia tūkstančių atskirų štampuotų komponentų - laikiklių, jungčių, konstrukcinių sutvirtinimų, jutiklių korpusų, gnybtų kontaktų -, pagamintų milijonais per metus su leistinomis nuokrypomis, kurios negali pasikeisti per kelis mėnesius trunkančią gamybos seriją.
Progresyvūs štampai patenkina šį poreikį, nes užtikrina tai, ko iš tikrųjų reikalauja automobilių originalios įrangos gamintojai: statistinį nuoseklumą. Neužtenka, kad dalys būtų tinkamai išmatuotos atliekant mėginio patikrinimą. OĮG laipsniško štampavimo programoms reikalingas demonstruojamas proceso pajėgumas (Cpk vertės 1,33 arba didesnės esant kritinėms charakteristikoms), kurios būtų palaikomos visose gamybos kampanijose. Pats štampas turi gaminti dalis taip nuosekliai, kad proceso kitimas neribotą laiką išliktų kontrolės ribose.
EV perėjimas tai dar labiau paspartino. Akumuliatoriaus kontaktiniams komponentams, šynų jungtims ir variklio laminavimo kaminams reikalingas didelio tikslumo metalo štampavimas varyje arba specializuotuose lydiniuose, dažnai taikant mažesnius nuokrypius nei tradicinių jėgos pavaros komponentų. Akumuliatoriaus modulio jungtis, kurioje yra 400 V, turi išlaikyti kontaktinę jėgą siaurame lange -, o tai reiškia, kad tuos spyruoklinius kontaktus formuojantis laipsniškas antgalis negali leisti matmenų poslinkio, kuris keičia deformacijos charakteristikas.
Elektronikos, medicinos ir ŠVOK programos
Elektroninis štampavimas veikia priešingame dydžio spektro gale. Pagalvokite apie švino rėmus, kurių žingsnio atstumas yra mažesnis nei 1 mm, jungčių kaiščius, pagamintus iš 0,1 mm plonos juostelės, ir RF ekrano skardines, kurių nuokrypiai matuojami mikronais. Progresyvūs elektronikos štampai dirba dideliu greičiu - dažnai nuo 300 iki 1 200 smūgių per minutę - ant itin plonų medžiagų, kur tiekimo tikslumas ir piloto registracija tampa pagrindiniais inžineriniais iššūkiais.
Medicininis progresyvus štampavimas įveda visiškai skirtingus apribojimus. Pačios dalys gal ir nėra geometriškai ekstremalios, tačiau proceso aplinka yra. Implantuojamiems prietaiso komponentams reikia kraštų, kuriuose nėra šlifavimo (nes net ir mikroskopinis atplaišas gali pažeisti audinius), biologiškai suderinamų medžiagų apdorojimas (nėra kryžminio užteršimo nuo tepalų ar įrankių šiukšlių) ir dažnai su švaria patalpomis suderinama įrankių konstrukcija, kuri sumažina kietųjų dalelių susidarymą štampavimo metu. Chirurginiams instrumentams, pagamintiems naudojant nerūdijančio plieno laipsnišką štampavimą, reikia leistinų nuokrypių iki ±0,0005 colių - maždaug 12 mikronų -, kad būtų užtikrintas sklandus mechaninis veikimas atliekant procedūras.
ŠVOK progresyvus štampavimas eina dar kitu keliu. Šiuo atveju inžinerijos iššūkis yra mažesnis dėl ypatingo tikslumo, o su ilgalaikiu medžiagų efektyvumu naudojant didžiulius kiekius. Šilumokaičio briaunelės -, išspaustos milijonais iš plonos aliuminio juostelės -, turi išlaikyti vienodą oro srauto geometriją visose dalyse. Net 0,1 mm atstumas tarp pelekų ar žaliuzių kampo pablogina viso šilumokaičio agregato šiluminę charakteristiką. Progresyvūs ŠVOK programų štampai teikia pirmenybę ilgam įrankio tarnavimo laikui ir minimaliam stoties-į-svyravimui gamybos eigoje, matuojamas dešimtimis milijonų kartų.
Štai kaip kiekvienos pramonės šakos pagrindiniai reikalavimai susieti su konkrečiomis progresuojančiomis štampavimo galimybėmis:
- Automobiliai / EV:Didelis-tūrio nuoseklumas esant dideliems leistiniesiems nuokrypiams → kelių{1}}stočių formavimas su kalimu, užtikrinantis matmenų stabilumą, štampavimo dalių žymėjimas atsekamumui užtikrinti, SPC-suderinamas proceso dizainas
- Elektronika:Mikro-ypatybės iš itin plonų medžiagų
- Medicinos prietaisai:Kraštai be įbrėžimų ir biologiškai suderinamas apdorojimas → skutimosi stotys po blanko, poliruoto karbido formavimo įdėklai, kontroliuojamos tepimo sistemos su medicininiais{1}}skysčiais
- ŠVOK:Milijonai identiškų dalių su nuoseklia oro srauto geometrija → didelio{0}}patvarumo įrankių plienas, optimizuotas juostų išdėstymas maksimaliam medžiagų panaudojimui, tvirtos bandomosios sistemos plonoms aliuminio juostoms valdyti
- Oro erdvė:Ekstremalūs lengvųjų lydinių leistini nuokrypiai (±0,0005 colio) → pakopinės formavimo sekos, FEA-patvirtinta spyruoklės kompensacija, 100 proc.
Bendra gija? Kiekvienai pramonės šakai reikia ne tik progresyvaus tikslaus metalo štampavimo -, bet ir štampavimo, pritaikyto tam, kad būtų užtikrinta specifinė veikimo charakteristika, kuri yra svarbiausia toje taikymo srityje.
OEM progresyvios štampavimo programos suteikia dar vieną sudėtingumo lygį, su kuriuo retai susiduria antrinės rinkos ar komercinės įrangos projektai. OĮG sutartims paprastai reikalinga visapusiškaPPAP (gamybos dalies patvirtinimo procesas)dokumentacija - 18-elementų paketas, apimantis matmenų rezultatus, proceso galimybių tyrimus, valdymo planus, FMEA dokumentaciją ir matavimo sistemos analizę. Pats štampas turi būti suprojektuotas taip, kad tai palengvintų: dalių žymėjimo stotys, antspauduojančios partijos kodus arba datos žymes, kad būtų galima atsekamumą, įtaisytuose jutikliuose, kurie stebi formavimo jėgą renkant SPC duomenis, ir modulinės konstrukcijos, leidžiančios išmatuoti, dokumentais pagrįstą techninę priežiūrą nekeičiant patvirtintų proceso parametrų.
Priešingai, antrinės rinkos programoms spausdinti dažnai reikia tik matmenų atitikties. Štampas gali būti paprastesnis, dokumentai lengvesni, o proceso valdymas ne toks griežtas. Tačiau bet kuriam inžinieriui, tiekiančiam 1 ar 2 pakopos automobilių, medicinos ar kosmoso originalios įrangos gamintojus, PPAP reikalavimas nėra neprivalomas - ir jis turi būti suprojektuotas į įrankį nuo pat pradžių, o ne pritvirtintas varžtais po to, kai bus pastatytas štampavimas.
Šis skirtumas tarp „gerų dalių gaminimo“ ir „įrodinėjimo, kad visada gali pagaminti geras dalis“ yra būtent tai, kur didelės apimties štampavimo programos pasiseka arba nepavyksta. Štampas turi gaminti atitinkamas dalis, taip, -, bet jis taip pat turi generuoti duomenis, atsekamumą ir proceso stabilumo įrodymus, atitinkančius OĮG kokybės sistemą. Šis reikalavimas tęsiasi iki pradinių štampų projektavimo sprendimų: kiek jutiklių, koks dalių žymėjimas, kaip priežiūra veikia proceso perkvalifikavimą.
Šios pramonės programos - greitis, tikslumas, atsekamumas, ilgaamžiškumas - neišsilaiko našumo lūkesčiais. Jie dyla kiekvieną kartą, nebent įrankis skirtas tvariai gamybai. Dėl to kyla klausimas, su kuriuo galiausiai susiduria kiekvienas gamybos inžinierius: kaip užtikrinti, kad progresyvus štampas veiktų pagal specifikacijas milijonus ciklų, neplanuotos prastovos nesugadindamos jūsų pristatymo grafiko?
Štampos priežiūra, įrankių tarnavimo laikas ir gamybos ekonomika
Progresyvus mirtis žlunga ne iš karto. Jis pablogina - štampavimo briaunas nuobodu mikronais tūkstančiui smūgių, štampų tarpai atsiveria, kai paviršiai nusidėvi, spyruoklės praranda išankstinį įtempimą per milijonus ciklų. Klausimas ne tas, ar reikės priežiūros. Tai svarbu, ar anksti pastebėsite degradaciją dėl planinės intervencijos, ar pastebėsite ją vėlai dėl atmestų dalių ir neplanuotų prastovų.
Čia prieš kelis mėnesius priimti štampų dizaino sprendimai - medžiagų pasirinkimas, įdėklo konstrukcija, prieigos strategija - arba duoda dividendų, arba sukelia galvos skausmą gamybos aikštelėje. Ypač didelės spartos metalo štampavimo metu, kai presai juda 200–1,{5}} smūgių per minutę greičiu, susidėvėjimas kaupiasi greičiau, nei tikisi dauguma inžinierių.
Štampo priežiūros intervalai ir nuspėjamieji indikatoriai
Kaip žinoti, kada progresuojančiam štampui reikia priežiūros? Jūs nelaukite katastrofiškos nesėkmės. Vietoj to, jūs stebite išmatuojamą kokybės poslinkį, kuris signalizuoja nusidėvėjimo progresą, kol jis neperžengia tolerancijos ribų:
- Skardos aukščio padidėjimas:Kadangi perforavimo pjovimo briaunos tampa nuobodžios, kirpimas tampa mažiau švarus. Nuo 0,05 mm iki 0,10 mm šliaužiantis šliaužto aukštis dažnai yra pirmasis išmatuojamas ženklas, kad vėluoja galandimas.
- Matmenų poslinkis:Susidėvėjus formavimo paviršiams suformuotos savybės palaipsniui pasislenka už vardinės reikšmės. SPC diagramos, rodančios tendencijas (ne atsitiktinę sklaidą), rodo sistemingą įrankio gedimą.
- Padidėjusi nuėmimo jėga:Nusidėvėję smūgiai sukelia didesnę trintį ištraukiant. Operatoriai gali pastebėti subtilius preso apkrovos pokyčius prieš atsirandant matmenų problemoms.
- Šliužų traukimas:Kai šliužai prilimpa prie štampavimo paviršių, o ne švariai išstumia, tai paprastai rodo paviršiaus degradaciją arbavakuuminis poveikis, kurį pablogina perforavimo susidėvėjimas.
Patyrusios štampavimo operacijos nustato galandimo intervalus, pagrįstus smūgių skaičiumi, o ne vizualiniu patikrinimu. Didelės spartos progresyvaus štampavimo operacija su nerūdijančiu plienu gali suplanuoti galandimą kas 150 000–250 000 judesių, o tas pats įrankis, kuriame naudojamas švelnus plienas, gali pailginti šį intervalą iki 500 000 ar daugiau. Svarbiausia yra kiekybiškai įvertinti intervalą pradinio gamybos patvirtinimo metu ir griežtai jį sekti.
Suplanuota techninė priežiūra reiškia, kad štampai išleidžiami iš spaudos pagal grafiką - operatoriaus prastovos yra nuspėjamos, atsarginiai įdėklai yra sumontuoti, o gamybos planavimas atsižvelgia į pertraukimą. Neplanuota priežiūra reiškia, kad kažkas sugedo. Šis skirtumas yra brangus: neplanuoti įvykiai paprastai kainuoja nuo trijų iki penkių kartų daugiau nei numatyta paslauga, kai atsižvelgiama į laužą, greitą remontą, praleistus pristatymo langus ir linijos sutrikimus.
Išmanieji štampų dizaineriai užtikrina techninę priežiūrą tiesiai į įrankį. Modulinė įdėklo konstrukcija leidžia sukeisti susidėvėjusias dalis, neištraukiant viso štampo iš preso. Prieinamas tvirtinimas reiškia varžtais prisukamus įdėklus, o ne presuojamus{2}}komponentus, esančius už kitų stočių. Standartiniai perforatorių laikikliai leidžia greitai pakeisti be specialaus šlifavimo. Šios konstrukcijos ypatybės iš anksto kainuoja šiek tiek daugiau, tačiau sutaupo daug laiko per visą įrankio gamybos laiką.
Kaip štampų dizaino sprendimai įtakoja įrankio tarnavimo laiką ir vienos dalies kainą
Štai ekonominė realybė, kurios pirkimų komandos dažnai nepastebi: pigesnis štampavimas kainuoja daugiau už vieną dalį. Dvi tos pačios detalės geometrijos įrankių kainos - viena kainuoja 35 000 USD su įrankiniu plienu, kita – 48 000 USD su progresyvaus karbido štampavimo štampais su įdėklais visose pjovimo stotyse - atrodo kaip paprastas biudžeto sprendimas popieriuje. Tačiau apskaičiuokite daugiau nei milijono{8}}dalių gamybos trukmę, o ekonomika apsivers.
Apsvarstykite kintamuosius:
- Karbido ir įrankinio plieno įdėklai:Karbido pjovimo komponentai kainuoja nuo trijų iki penkių kartų brangiau už vieną įdėklą, bet pailgina galandimo intervalus nuo penkių iki dešimties kartų. Mažiau priežiūros įvykių reiškia daugiau veikimo laiko, mažiau atliekų paleidžiant iš naujo ir mažesnes bendras darbo sąnaudas.
- Tarpo tarpo pasirinkimas:Tinkamas tarpas -, suderintas su medžiagos tipu ir storiu -, sumažina pjovimo jėgą kiekvieno eigos metu. Mažesnė jėga reiškia lėtesnį krašto degradavimą. Štampas, veikiantis 6 % prošvaisa ant švelnaus plieno, tarnauja žymiai ilgiau nei 4 %, nes per didelis sandarumas padidina trintį ir šilumą ties pjovimo briauna.
- Stočių skaičius ir nusidėvėjimo pasiskirstymas:Formavimo darbus paskleidus daugiau stočių, bet kuriame taške sumažėja didžiausia apkrova. Kiekviena stotis susidėvi lėčiau, nes per vieną smūgį atlieka mažiau darbo. Štampas kainuoja brangiau (daugiau stočių reiškia daugiau komponentų), bet kiekvienas komponentas tarnauja proporcingai ilgiau.
Paleidus štampą dideliu-greičiu štampavimo presu 300+ smūgių per minutę greičiu, kiekvienas susidėvėjimo mechanizmas pagreitėja. Perforavimo temperatūra pakyla dėl pasikartojančių trinties ciklų. Šiluminis plėtimasis subtiliai keičia tarpus vidurio -važiavimo metu. Juostos vibracija padidina šoninę pilotų ir kreiptuvų apkrovą. Greitai judant dviračiu, tepimo plėvelės plonėja. Štampeliui, kuris trunka 800 000 smūgių tarp eksploatavimo esant 60 SPM, gali reikėti dėmesio kas 400 000 smūgių esant 400 SPM - ryšys nėra tiesinis, nes dinaminės jėgos ir šiluminiai efektai susijungia esant didesniam greičiui.
Didelio greičio štampavimui reikalingi įrankiai, sukurti specialiai tam veikimo režimui. Standartinė-greičio štampų konstrukcija -, tinkama 60–100 SPM -, tampa įsipareigojimu, kai įjungiama didelės spartos- paslauga. Sustiprintos kreipiančiosios sistemos, subalansuotas stoties pakrovimas, optimizuotas laužo evakuacijos laikas ir dinamiškas iškrovimo stabilizavimas tampa būtinybe, o ne prabanga virš 300 SPM.
Bendros nuosavybės kainos apskaičiavimas turėtų atrodyti taip:
Dalies kaina=(štampų kaina + eksploatavimo trukmės priežiūros išlaidos + neplanuotos prastovos išlaidos + laužo kaina) / bendras per štampavimo laiką pagamintų dalių skaičius
48 000 USD vertės štampavimas, kuris pagamina 2 milijonus atitinkančių dalių su minimaliais techninės priežiūros įvykiais, iš esmės skiriasi nuo -už-dalies kainuojančio 35 000 USD vertės štampavimo, kuris gamina tą patį kiekį, tačiau reikalauja dvigubai daugiau priežiūros ir iš naujo paleidžiant susidaro 3 % daugiau atliekų. Išankstinis skirtumas yra 13 000 USD. Skirtumas per visą eksploatavimo laikotarpį gali viršyti 50 000 USD, sutaupant eksploatacijos -, neskaičiuojant pristatymo patikimumo pagerėjimo, atsirandančio dėl mažiau neplanuotų sustojimų.
Ši bendrų{0}}išlaidų perspektyva iš naujo suformuluoja sprendimą investuoti į įrankius. Jūs neperkate kauliuko. Jūs perkate gamybos sistemą, kurios ekonomika veikia metus, o ne savaites. Kiekvienas dizaino pasirinkimas - karbidas prieš įrankinį plieną, modulinis ar monolitinis, penkios stotys prieš septynias - pakeičia ilgalaikę- sąnaudų kreivę taip, kaip niekada nepateikiama pradiniame pirkimo užsakyme.
Ta pati ekonominė logika apima ne tik štampų dizainą, bet ir platesnį sprendimą dėl tiekimo. Kai pasirenkate partnerį pritaikytam progresiniam štampavimui ir štampavimui, įvertinate ne tik jo gebėjimą sukurti įrankį, bet ir supratimą apie tai, kaip dizaino pasirinkimai paverčia gamybos ekonomiką per visą programos laikotarpį.
Kaip susirasti individualų progresyvaus tipo partnerį
Patvirtinote dizainą, pasirinkote medžiagą, apibrėžėte stoties seką ir apskaičiavote visas nuosavybės išlaidas. Kiekvienas inžinerinis sprendimas yra užrakintas. Tačiau visa programa vis tiek gali nepavykti šiuo metu -, jei įrankį sukuria netinkamas partneris. Skirtumas tarp štampų, kurie veikia popieriuje, ir štampų, kurie veikia du milijonus ciklų, priklauso nuo to, kas jį pagamina, kaip jie bendradarbiauja projektuodami ir kokias sistemas jie įveda į gamybos rampą.
Progresyvių štampų gamintojų tiekimas nėra tas pats, kas pirkti aparatinę įrangą. Įeinate į techninę partnerystę, kuri apima kelis mėnesius trunkantį kūrimą ir gamybos metus. Vertinimo kriterijai yra svarbūs - ir dauguma pirkimo komandų netinkamai juos įvertina.
Progresyvių štampų gamintojų galimybių įvertinimas
Įsivaizduokite, kad atrenkate štampavimo štampų gamintojus naujai automobilių jungčių programai. Trys tiekėjai siūlo panašias kainas ir pristatymo laiką. Kaip atskirti? Kaina ir pristatymas yra stalo statymai. Tikrasis atskyrimas kyla dėl techninio gylio -, ar tiekėjas gali teikti visas įrankių ir štampų gamybos paslaugas po vienu stogu, ar pasikliauja subrangovais atliekant svarbius veiksmus.
Štai ką reikia įvertinti:
- Namų štampo projektavimo ir kūrimo galimybė:-Ar tiekėjas gali iš jūsų spausdinti, sukurti juostelių išdėstymą, sukonstruoti visą štampą ir apdirbti visus komponentus viduje? Suskaidytos tiekimo grandinės -, kai projektavimas vyksta vienoje parduotuvėje, apdirbimas – kitoje, o surinkimas – trečioje -, atsiranda komunikacijos spragų ir atskaitomybės problemų, kurios padaugėja bandant.
- Preso tonažo ir lovos dydžio diapazonas:Ar tiekėjas naudoja presus, kurie atitinka jūsų gamybos štampų reikalavimus? Gamintojas, kurio našumas yra nuo 30 - iki 400 tonų keliose presavimo linijose, gali tvarkyti viską nuo mikrojungčių iki konstrukcinių laikiklių, neperduodamas gamybos iš išorės.
- Konkrečių lydinių medžiagų tvarkymas:Vario, nerūdijančio ar didelio stiprumo Paklauskite, ar tiekėjas turi dokumentais pagrįstos patirties, susijusios su tiksliomis jūsų medžiagos specifikacijomis - ne tik lydinių šeimai, bet ir konkrečiam temperamentui bei storiui.
- Kokybės sistemos (ISO sertifikavimas, SPC diegimas):ISO 9001 yra pagrindinis standartas. Automobilių OEM progresinio štampavimo programose IATF 16949 sertifikatas rodo, kad tiekėjas veikia pagal proceso -kontroliuojamą sistemą su dokumentuota FMEA, valdymo planais ir matavimo sistemos analize, kuri jau yra įtraukta į jų darbo eigą.
- Prototipas{0}}į-gamybos mastelį:Kai kurios parduotuvės puikiai gamina štampus, tačiau neturi gamybos spaudos pajėgumų. Kiti naudoja didelės apimties štampavimą, bet nekuria įrankių namuose. Idealus partneris yra -, galintis kartoti kūrimo metu ir sklandžiai pereiti prie nuolatinės gamybos, neperduodamas į kitą įmonę.
- Modeliavimo ir patvirtinimo įrankiai:FEA-pagrįstas formavimo modeliavimas, atspirties numatymas ir virtualiojo bandymo galimybė sumažina fizines iteracijas ir pagreitina gamybos-laiką-. Tiekėjai, investuojantys į šiuos įrankius, paprastai užtikrina, kad pirmasis{4}}bandymas sėkmingesnis nei tie, kurie pasikliauja vien patirtimi.
- Priežiūros infrastruktūra:Paklauskite, kas atsitiks po to, kai bus patvirtintas mirtis. Ar tiekėjas siūlo planinės priežiūros paslaugas, atsarginių įdėklų programas ir štampų taisymo galimybes? Progresyvus štampavimo ir štampavimo partneris, kuris dingsta po pristatymo, palieka jums atvirą, kai įrankius reikia aptarnauti aštuonioliktą mėnesį.
Įvertinkite šiuos kriterijus pagal savo programos rizikos profilį. Didelės apimties-automobiliams skirtoms jungtims, kuriose kasmet pagaminama 5 milijonai dalių, reikia griežtos kokybės sistemos ir įrodytos medžiagų naudojimo patirties. Mažesnės apimties-pramoninių laikiklių programa gali teikti pirmenybę lankstumui ir sąnaudoms. Bet kuriuo atveju vertinimas turėtų apimti ne tik galimybių brošiūrą, - paprašykite atvejų analizės, paprašykite nuorodų apie jūsų konkrečią medžiagą ir tolerancijos diapazoną ir, jei įmanoma, apsilankykite įstaigoje, kad iš pirmų lūpų stebėtumėte jų štampavimo ir išbandymo procesą.
Kaip atrodo bendradarbiaujantis dizainas-ir-gamybos darbo eiga
Geriausios progresyvaus štampavimo paslaugos prasideda ne nuo pirkimo užsakymo. Jie prasideda pokalbiu -, paprastai dizaino peržiūra, kai tiekėjo štampų inžinieriai sėdi su jūsų gaminių komanda ir kartu išskaido dalies spaudinį. Šis pradinis bendradarbiavimas nustato visos programos trajektoriją.
Štai kaip atrodo gerai{0}}struktūrizuotas įsitraukimas nuo pirmojo kontakto iki gamybos platformos:
- Pradinės dalies peržiūra ir galimybių įvertinimas:Tiekėjas įvertina jūsų detalės geometriją, medžiagos specifikaciją, leistinus nuokrypius ir tūrio reikalavimus. Jie nustato galimus formavimo iššūkius, pažymi funkcijas, kurias gali prireikti koreguoti DFM, ir patvirtina, kad progresyvus įrankis yra tinkamas metodas jūsų programai.
- DFM atsiliepimai ir dizaino optimizavimas:Inžinieriai siūlo modifikacijas, kurios pagerina gamybą nepažeidžiant funkcijos - platesnių lenkimo spindulių, koreguojamas skylių padėtis, palyginti su suformuotomis savybėmis, arba medžiagos kokybės alternatyvas, kurios sumažina tonažo poreikį. Šis žingsnis dažnai pašalina vieną ar tris stotis iš štampavimo ir tiesiogiai sumažina įrankių sąnaudas.
- Juostos išdėstymo patvirtinimas:Tiekėjas pateikia siūlomą juostos išdėstymą, kuriame parodyta dalių orientacija, nešiklio konstrukcija, laužo tilteliai, stoties seka ir medžiagų panaudojimo procentas. Patvirtinate tai prieš pradedant detalų štampavimo dizainą - tai vienintelis svarbiausias programos ženklas-, nes viskas, kas vyksta toliau, priklauso nuo to.
- Išsamus štampo dizainas ir įrankių tvarkaraštis:Kai juostos išdėstymas užrakintas, 3D štampų projektavimas vyksta modeliuojant, specifikuojant komponentus ir tolerancijos krūvos analizę. Tiekėjas pateikia kūrimo laiko juostą su projekto užbaigimo, komponentų apdirbimo, surinkimo ir pasirengimo bandymui etapais.
- Bandymas ir pavyzdžių pateikimas:Užbaigtas kauliukas patenka į presą pirminiam išbandymui. Pirmosios-dalys matuojamos pagal jūsų spaudinį, o tiekėjas pateikia pavyzdžius su matmenų ataskaitomis. Nedideli koregavimai - tarpikliai, tarpo pakeitimai, perlenkimo pataisymai - yra normalūs šiame etape.
- PPAP užbaigimas:OĮG programų atveju tiekėjas užpildo visąGamybos dalies patvirtinimo procesasdokumentų paketo - matmenų rezultatai, galimybių tyrimai, valdymo planai, proceso eigos diagramos, FMEA ir dalies pateikimo orderis. Šis oficialus patvirtinimas patvirtina, kad gamybos procesas yra stabilus ir tinkamas prieš pradedant didinti kiekį.
- Gamybos rampa ir nuolatinis palaikymas:Patvirtinus PPAP, gamyba padidinama iki pilnos normos. Tiekėjas stebi proceso našumą naudodamas SPC, suplanuoja prevencinę techninę priežiūrą patvirtintais intervalais ir palaiko ryšio kanalus, skirtus inžineriniams pakeitimams ar apimties reguliavimui.
Ši seka paprastai trunka nuo 10 iki 20 savaičių, priklausomai nuo štampavimo sudėtingumo. Svarbus kintamasis nėra kalendorinis laikas -, o tai, kaip gerai ankstyvojo-bendradarbiavimo etapo metu (1–3 žingsniai) nustatomos ir išsprendžiamos problemos prieš pjaunant plieną. Tiekėjas, kuris skuba aplenkti DFM grįžtamąjį ryšį, kad paspartintų laiko juostą, paprastai už tai moka ilgesniais bandymų ciklais ir perdarymu.
Gamybos inžinieriams, vertinantiems progresyvias metalo štampavimo paslaugas,YICHENyra toks, koks -to{1}}partneris reikalauja šiai darbo eigai, - siūlantis integruotas galimybes nuo projektavimo bendradarbiavimo iki didelės-apimties gamybos, ypatingą dėmesį skiriant kelių-stočių formavimo efektyvumui ir keičiamai masinei gamybai. Jų požiūris atspindi, kaip turėtų atrodyti veiksmingos įrankių ir štampų gamybos paslaugos: vieno šaltinio apdorojimo juostelių išdėstymo kūrimas, štampavimo štampavimas, išbandymas ir nuolatinis gamybos palaikymas be perdavimo tarp atskirtų parduotuvių.
Nepriklausomai nuo to, kurį tiekėją galiausiai pasirinksite, nuosekliai taikykite vieną principą: įvertinkite jų procesą, o ne tik pasiūlymą. Progresyvus štampų partneris, kuris supažindina jus su savo projektavimo metodika, parodo modeliavimo patvirtinimo metodą ir paaiškina, kaip jie tvarko techninės priežiūros planavimą per visą štampų gamybos laikotarpį, demonstruoja inžinerinį gylį, kuris tiesiogiai paverčia mažiau netikėtumų jūsų gamybos aukšte. Pigiausia kaina retai gamina pigiausias dalis -, o taikant individualų progresinį štampavimą ir štampavimą, partnerio inžinerinis kruopštumas kūrimo metu lemia, ar įrankis daugelį metų veikia pagal specifikaciją, ar reikia brangių intervencijų per kelis mėnesius.
Dažnai užduodami klausimai apie pritaikytus progresinius štampus ir štampavimą
1. Kas yra progresyvus štampas ir kaip jis veikia?
Progresyvus štampas yra tikslus metalo formavimo įrankis, kurio ritė{0}}tiekiama per kelias stotis fiksuotu žingsnio atstumu kiekvieną kartą paspaudus. Kiekviena stotis atlieka konkrečią operaciją, pvz., pradūrimą, išlyginimą, lenkimą ar formavimą. Pati juostelė veikia kaip transportavimo mechanizmas, o kontroliniai kaiščiai palaiko registracijos tikslumą tūkstantosiomis colio dalimis. Kai juostelė yra visiškai įkelta, užbaigta dalis nukrenta su kiekvienu paspaudimu, todėl gamybos greitis yra nuo 25 iki 1200 smūgių per minutę, priklausomai nuo naudojimo.
2. Kiek laiko užtrunka suprojektuoti ir pagaminti individualų progresinį štampą?
Visa darbo eiga nuo dalies spausdinimo analizės iki gamybos patvirtinimo paprastai trunka nuo 8 iki 20 savaičių, priklausomai nuo sudėtingumo. Tai apima galimybių peržiūrą, DFM grįžtamąjį ryšį, juostelių išdėstymo kūrimą, stoties seką, 3D štampų dizainą, formavimo modeliavimą, įrankių kūrimą, bandymą ir PPAP užbaigimą. Kritinis laiko kintamasis yra ne kalendorinė trukmė, o inžinerinė kokybė ankstyvosiose fazėse. Tiekėjai, tokie kaip YICHEN, kurie integruoja projektavimo bendradarbiavimą su vidaus-konstravimo galimybėmis, gali sutrumpinti terminus, pašalindami perdavimą tarp atsijungusių parduotuvių.
3. Kada turėčiau pasirinkti progresyvų štampą, o ne pernešamąjį ar sudėtinį štampą?
Progresyvūs štampai yra optimalūs, kai jūsų dalis telpa į 300 mm juostos plotį, metinis kiekis viršija 500 000 vienetų, o geometrija apima daugybę lenkimų ir formuotų bruožų be gilių tempimų, viršijančių 1,5 karto dalies skersmenį. Perdavimo štampai tinka didesnėms dalims, kurioms reikia gilaus tempimo, kai vidutinis tūris yra 100 000 ar daugiau vienetų. Sudėtiniai štampai geriausiai tinka plokščioms, vienaplokštėms{8}}dalims, kurių tūris yra nuo 50 000 iki 500 000 vienetų, kai įrankių biudžetas yra ribotas. Dalies dydis, tūris, geometrinis sudėtingumas ir biudžetas kartu lemia sprendimą.
4. Kaip medžiagų pasirinkimas turi įtakos progresyviam štampų dizainui ir kainai?
Medžiagos pasirinkimas iš esmės keičia stoties skaičių, tonažo reikalavimus ir štampų komponentų medžiagas. Nerūdijančio plieno apdirbimas-greitai kietėja, dažnai prireikia 1,5–2 kartus daugiau stočių nei naudojant švelnųjį plieną, kad būtų pasiekta lygiavertė geometrija, taip pat padengtų arba karbido įrankių, skirtų kovai su pūtimu. Aliuminis ir varis leidžia naudoti mažiau stočių, tačiau reikalauja poliruotų formavimo paviršių ir kruopštaus greičio valdymo, kad būtų išvengta paviršiaus žymėjimo. Procentai taip pat kinta priklausomai nuo medžiagos: 5–8 % švelnaus plieno, 8,5–9,5 % nerūdijančio plieno ir 4–6 % aliuminio. Kiekvienas lydinys sukuria atskirą inžinerinę problemą, kuriai reikia pritaikytų įrankių sprendimų.
5. Į ką turėčiau atkreipti dėmesį vertinant progresyvius štampų gamintojus?
Pirmenybę teikite tiekėjams, turintiems-vidinį štampų projektavimą ir konstravimo galimybes, jūsų gamybos reikalavimus atitinkantį spaudos tonažą, dokumentuotą patirtį naudojant konkrečią medžiagą ir storį, ISO arba IATF sertifikatą su SPC įdiegimu ir prototipo -į-gamybos mastelį. Taip pat įvertinkite jų modeliavimo įrankius, priežiūros infrastruktūrą ir norą bendradarbiauti teikiant DFM grįžtamąjį ryšį. Progresyvūs štampų gamintojai, pvz., YICHEN, siūlantys paslaugas nuo galutinio-to- nuo juostinio išdėstymo kūrimo iki nuolatinės didelės apimties{7}}gamybos, pašalina komunikacijos spragas ir atskaitomybės problemas, kylančias, kai projektavimas, apdirbimas ir gamyba yra susiskaldžiusi keliose parduotuvėse.


