


Ką iš tikrųjų reiškia metalinio štampavimo štampo gamyba
Kai ieškote informacijos apiemetalo štampavimo štampų gamyba, paprastai atsiduriate viename iš dviejų kraštutinumų: mėgėjas, pramušantis skyles ploname lakštiniame metale, arba tankus vadovėlio skyrius, užpildytas lygtimis. Šis straipsnis užpildo atotrūkį tarp tų pasaulių, paaiškindamas, kaip iš tikrųjų atrodo profesionali štampų konstrukcija nuo žaliavinio plieno iki pirmojo gamybos hito.
Kas yra štampavimo štampas ir ką reikia padaryti
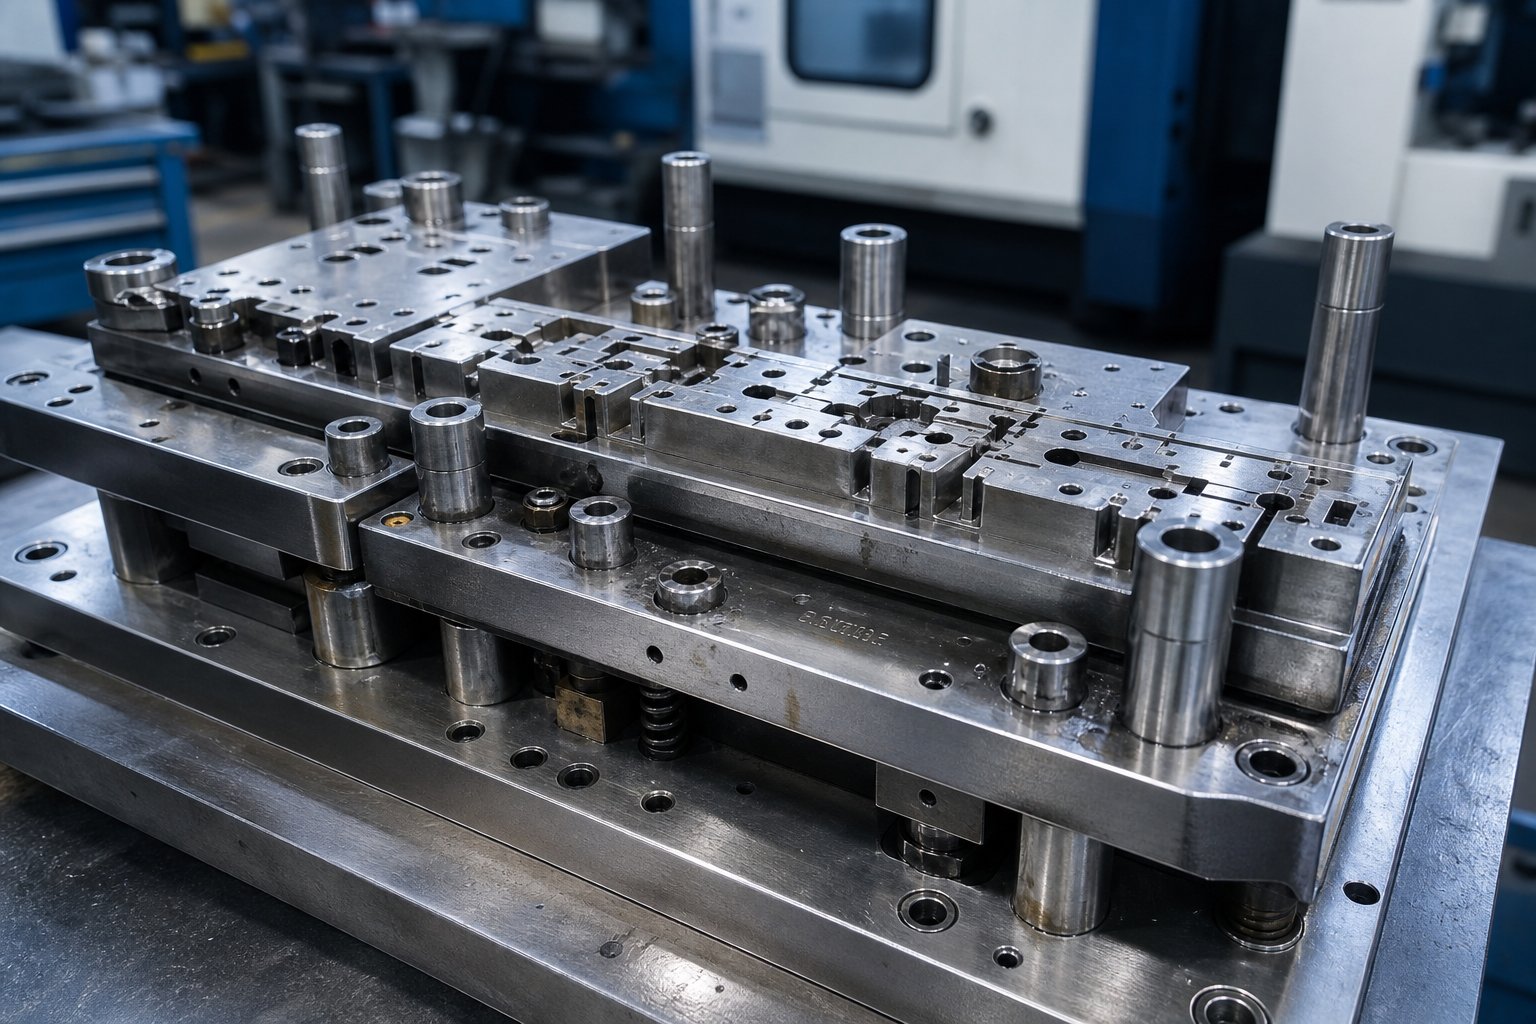
Taigi, kas yra štampai gamyboje? Iš esmės štampavimo štampas yra tikslus įrankis, sudarytas iš dviejų besijungiančių pusių, kurios, veikiant spaudimo jėga, supjausto, sulenkia arba suformuoja lakštinį metalą į galutinę formą. Viršutinėje ir apatinėje pusėse yra perforatoriai, štampų ertmės, nuėmikliai, pilotai ir kreipiamieji komponentai, kurie kartu nustato medžiagos vietą, atlieka operacijas ir atlaisvina gatavą dalį. Paprastas štampavimo apibrėžimas: didelės-jėgos procesas, kuris gamybos greičiu paverčia plokščią lakštą į trijų-dimensijų komponentus.
Tačiau čia yra skirtumas, kurio dauguma turinio nepastebi. Naudoti štampavimo štampą reiškia įkelti jį į presą ir paleisti dalis. Sukurti vieną reiškia suprojektuoti kiekvieną komponentą iš įrankinio plieno bloko, apdirbti iki mikronų-lygio leistinų nuokrypių, sukietinti ir įrodyti, kad gamina priimtinas dalis, kol dar nepasiekia gamybos. Kas yra štampavimo presas be tinkamai pastatyto štampo? Tiesiog didelis kiekis, niekur nėra naudingo.
Šiame straipsnyje visas dėmesys sutelkiamas į konstrukcijos pusę: projektavimą, apdirbimą, terminį apdorojimą, patikrinimą ir patvirtinimą. Jei klausiate, kas yra štampai ir kaip jie gaminami, esate tinkamoje vietoje.
Kodėl miršta{0}}Dėl detalių kokybės priklauso nuo tikslumo
Kiekvienas štampuotos dalies matmuo tiesiogiai siejamas su štampavimo štampų gamybos būdu. Perforavimo-prie-įpjovimo tarpas valdo šlifavimo aukštį. Ertmės geometrija diktuoja medžiagos srautą. Formuojančių plienų paviršiaus apdaila lemia, ar dalys atsipalaiduoja švariai, ar tulžies ir prilimpa. Kai leistinieji nuokrypiai nukrypsta net keliomis tūkstantosiomis colio dalimis, laužo lygis didėja, pailgėja spaudos prastovos ir pakyla kaina už vieną paspaudimą.
Štampas yra kiekvienos antspauduotos dalies DNR. Kiekvienas paviršiaus apdailos defektas, matmenų paklaida ar įdubimas nurodo, kaip buvo pagamintas štampas.
Suprasti, kas yra metalo štampavimas praktiškai, reiškia pripažinti, kad metalo štampavimo štampai nėra bendri įrankiai. Tai yra pagal užsakymą pagaminti-instrumentai, kuriuose kiekvienas dizaino pasirinkimas, medžiagų pasirinkimas ir apdirbimo operacija susieja su kiekvienos gaminamos dalies kokybe, ilgaamžiškumu ir ekonomiškumu. Tolesni skyriai tiksliai suskirsto, kaip tai vyksta, pradedant skaitmeninės inžinerijos etapu, kuris vyksta prieš bet kokį drožlių pjaustymą.
Diegimo darbo eiga nuo CAD modeliavimo iki CAM programavimo
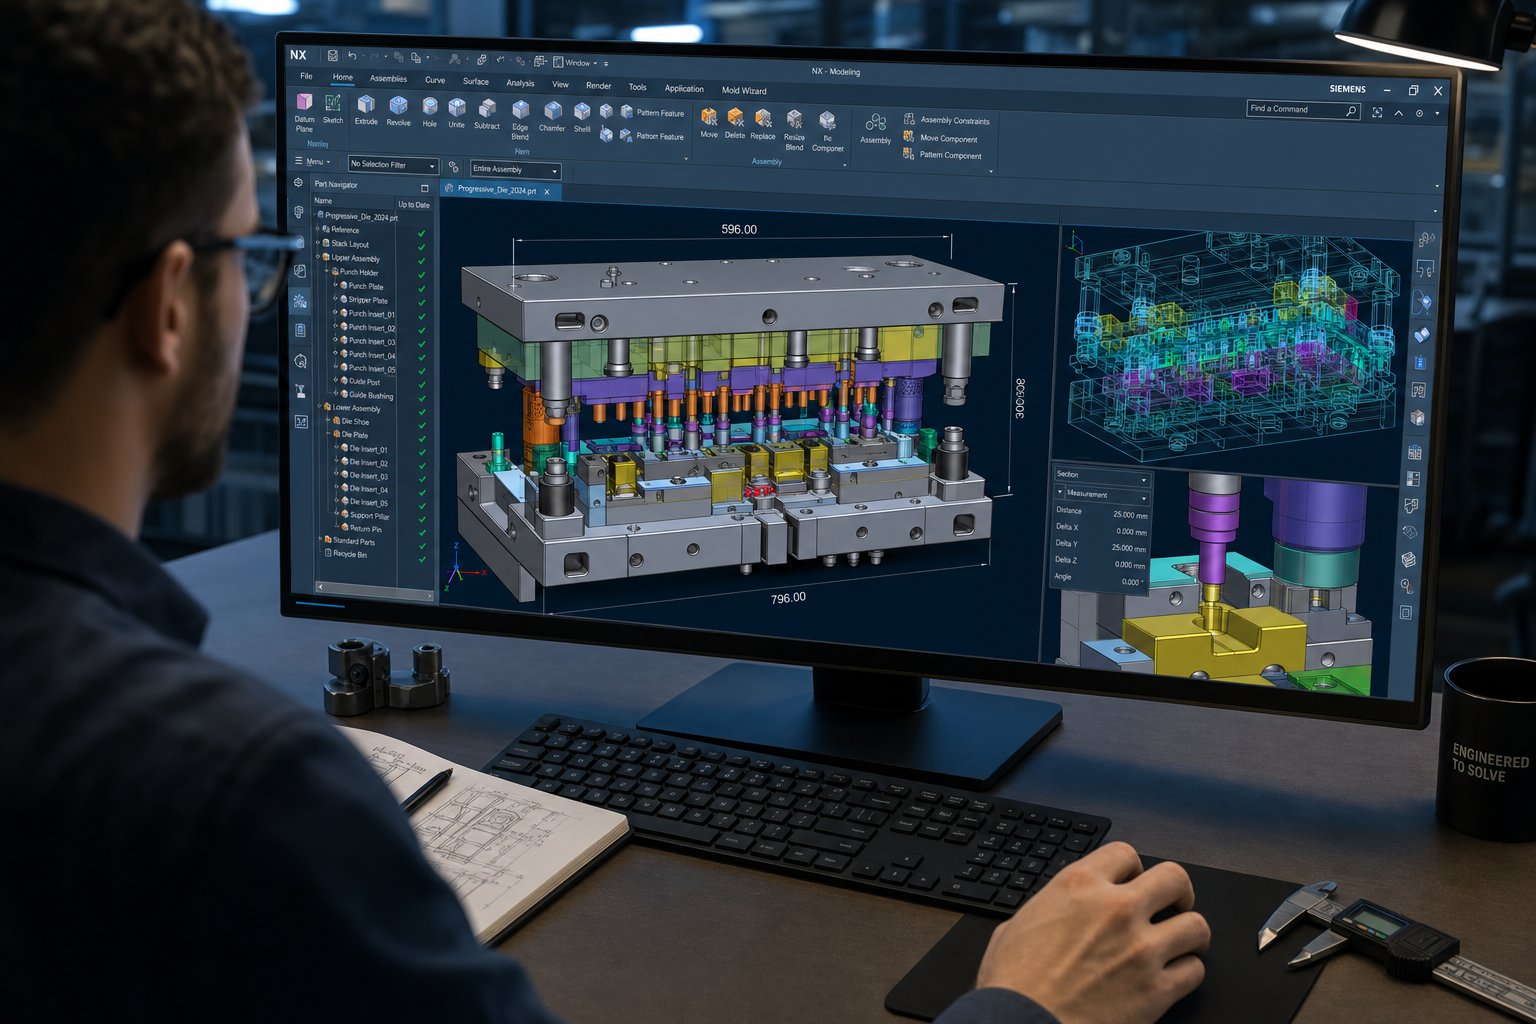
Prieš pjaunant bet kokį įrankinį plieną, štampavimo štampas yra visiškai skaitmeninė geometrija. Pradiniame-inžinerijos etape daugiausia nulemia kaina, tikslumas ir gamybos našumas, tačiau tai yra žingsnis, kurį dauguma diskusijų apie štampavimo konstrukciją praleidžia.Modernus štampavimo štampų dizainasremiasi trimis tarpusavyje susijusiomis skaitmeninėmis disciplinomis: 3D CAD modeliavimu, kad apibrėžtų kiekvieną komponentą, CAE modeliavimu, kad patvirtintų formavimo elgesį, ir CAM programavimu, kad būtų sukurtos įrankių trasos, kurios apdirbs kiekvieną dalį. Tinkamai atlikite šį etapą ir sumažinsite bandomųjų ciklų, iškarpų ir perdarymo skaičių. Supraskite neteisingai ir sumokėsite už tas plieno klaidas.
3D CAD modeliavimas perforavimo ir štampo geometrijai
Metalo štampavimo štampų projektavimas prasideda nuo baigtos štampuotos dalies 3D parametrinio modelio. Inžinieriai importuoja detalės geometriją, paprastai kaip STEP arba vietinį CAD failą, ir pradeda dirbti atgal nuo galutinės formos, kad nustatytų, kaip štampai turi ją suformuoti. Šis atvirkštinis-inžinerinis metodas yra tai, kad lakštinio metalo štampavimo dizainas skiriasi nuo bendro mechaninio dizaino. Jūs ne tik modeliuojate tvirtus komponentus; Jūs modeliuojate neigiamą erdvę ir judesį, kuris dalį sukurs milijonus kartų.
Parametrinis modeliavimas reiškia, kad kiekvieną dimensiją lemia santykiai. Pakeiskite štampavimo spindulį ir sujungimo matricos ertmę, nuėmiklio angą ir atraminės plokštės kišenę – viskas atnaujinama automatiškai. Šis asociatyvumas apsaugo nuo neatitikimų, kurie sukelia trikdžius surinkimo metu. Perforatoriai modeliuojami pagal jų pjovimo profilius, žemės ilgius ir šlyties kampus. Antspaudų blokai turi ertmės geometriją su tinkamais tarpais, atitinkančiais konkrečią štampuojamą medžiagą ir storį. Tam pačiam surinkimo modeliui įgauna formą nuimtuvai, pilotai, kreipiamieji kaiščiai ir kulnų blokai, užtikrinantys, kad kiekvienas komponentas veiktų kaip suderinta sistema.
Juostos išdėstymas yra svarbi šio modeliavimo etapo dalis. Dizaineris nustato, kaip plokščia juosta bus įdėta, kiek medžiagos bus tarp dalių, kur jungiasi laikiklio ąselės ir koks žingsnio atstumas skiria stotis. Gerai-suplanuotas juostos išdėstymas subalansuoja medžiagų panaudojimą ir formuojasios jėgos pasiskirstymą bei padavimo stabilumą. Prastas lizdų atliekos. Prastai seka sukuria nesubalansuotas jėgas, kurios netolygiai dėvi štampą.
CAE modeliavimas, skirtas numatyti formavimosi elgesį
Įsivaizduokite, kad iš didelio{0}}tvirto plieno presuojate sudėtingą formą ir pastebėsite, kad tempimo sienelė suplonėja iki įtrūkimų, bet tik tada, kai jau apdirbate štampavimo ertmes. Toks scenarijus buvo įprastas. Šiandien CAE modeliavimas numato šiuos gedimus dar prieš atsirandant bet kokiam fiziniam įrankiui, todėl tai yra vienas vertingiausių metalo štampavimo būdų, kurį gali naudoti štampavimo inžinieriai.
Baigtinių elementų analizė modeliuoja visą formavimo procesą: ruošinio laikiklio kontaktą, perforatoriaus eigą, medžiagos patekimą į ertmes ir po to sekantį elastingumą. Modeliavimas identifikuoja susiraukšlėjimą neparemtose vietose, plonėjimą siauruose spinduliuose ir įtrūkimus, kai deformacija viršija medžiagos ribas. Tai taip pat numato atsparumą, ty suformuoto metalo tendenciją iš dalies atgauti savo formą pašalinus spaudimo jėgą. Didelio stiprioPažangūs modeliavimo įrankiaidabar apskaičiuokite spyruoklės dydį visame dalies paviršiuje, kad inžinieriai galėtų aktyviai kompensuoti štampų geometriją, o ne siekti pataisų bandymo metu.
Ši kompensacija veikia sąmoningai modifikuojant štampavimo paviršių, kad dalis sugrįžtų į tinkamą galutinę formą. Be modeliavimo, inžinieriai pasitikėjo fiziniais bandymais-ir-klaida, spėliodami ir kartodami brangius štampavimo būdus. Štampavimo technologija pažengė taip, kad metalo štampavimo prototipas gali būti patvirtintas skaitmeniniu būdu, prieš pradedant naudoti sudėtingus įrankius, sutrumpinant kelias savaites nuo kūrimo terminų ir pašalinant ištisus fizinio mėginių ėmimo etapus.
CAM programavimas ir įrankių juostos strategija
Kai geometrija užrakinta ir modeliavimas patvirtintas, CAM programavimas paverčia dizainą mašinos instrukcijomis. Kiekvienam kiekvieno štampavimo komponento kontūrui, kišenei ir profiliui reikalingas įrankių takas, subalansuojantis paviršiaus apdailą, matmenų tikslumą ir ciklo laiką. Čia štampavimo dizaino sprendimai atitinka gamybos realybę.
CAM programuotojai apibrėžia grublėtą apdirbimo strategijas, kurios greitai pašalina birių medžiagų, paliekant atsargas pus{0}}apdailai ir apdailai. Jie parenka pjaustytuvų geometrijas, atitinkančias konkrečias savybes: rutulines{2}}galines frezas kontūrinėms ertmėms, plokščias galines frezas plokštiems paviršiams ir mažo-skersmens įrankius siauriems kampams. Įrankio trasos strategijos, pvz., greitas apdirbimas su pastovia drožlių apkrova, sumažina pjovimo jėgas ir pailgina įrankio tarnavimo laiką, o tai svarbu, kai po terminio apdorojimo apdirbate grūdintą įrankinį plieną esant 60+ HRC.
Sudėtingiems štampavimo profiliams su sudėtinėmis kreivėmis ir įpjovomis, 5 ašių programavimas išlaiko optimalią pjoviklio orientaciją į paviršių, sumažindamas šukutės aukštį ir sumažindamas rankų poliravimą. Paprastesnėms plokštumoms geometrijoms gali prireikti tik 3 ašių darbo. Programuotojas šiuos sprendimus priima po komponento, atsižvelgdamas į geometrijos sudėtingumą ir tolerancijos reikalavimus.
Įprasta metalo štampavimo projektavimo darbo eiga nuo koncepcijos iki mašininiu{0}}paruoštų programų vyksta nustatyta seka:
- Dalies geometrijos importas ir galimybių apžvalga
- Juostos išdėstymas, įdėjimas ir operacijų seka
- Štampo komponentų modeliavimas su visišku parametriniu asociatyvumu
- Formavimo modeliavimas, spyruoklės numatymas ir štampo veido kompensavimas
- Įrankių kelio generavimas, modeliavimo patvirtinimas ir tolesnis{0}}CNC apdorojimas
Kiekvienas žingsnis skatina kitą. Praleisti modeliavimą siekiant sutaupyti laiko beveik visada kainuoja brangiau. Skubus CAM programavimas lemia prastą paviršiaus apdailą, dėl kurios reikia daug dirbti. Skaitmeninė fazė yra ta, kurioje drausmė atsiperka, nes pradėjus pjauti plieną, pokyčiai tampa eksponentiškai brangesni. Šis perėjimas nuo skaitmeninio modelio prie fizinio metalo, faktinio štampavimo komponentų apdirbimo, yra ta vieta, kur konstrukcijos sudėtingumas atsiskleidžia aiškiausiai.
Štampavimo štampų tipai ir konstrukcijos skirtumai
Ne visi štampavimo štampai yra pagaminti taip pat, o konstrukcijos sudėtingumas labai skiriasi priklausomai nuo tipo. Vienos-stoties apdirbimo štampui gali prireikti kelių savaičių apdirbimo. 20 stočių progresyvus štampavimas, skirtas automobilių štampavimo štampams, gali užtrukti kelis mėnesius, tiksliai dirbant su daugybe tarpusavyje susijusių komponentų. Suprasdami štampavimo štampų tipus, galite paaiškinti, kodėl projektų kūrimo strategijos, tolerancijos ir sąnaudos labai skiriasi.
Vienos{0}}stoties štampai ir sudėtiniai štampai
Vienos{0}}stoties štampai yra paprasčiausia lakštinio metalo štampavimo štampų kategorija. Kiekvienas paspaudimo smūgis atlieka vieną operaciją: ruošinį, pradūrimą arba vieną formą. Konstravimas yra gana paprastas, nes jūs kuriate vieną derinimo įrankių rinkinį su vienu išlygiavimo reikalu. Paprasti štampai atlieka pagrindinius darbus, tokius kaip poveržlių pjovimas arba tvirtinimo skylių pradurimas skliausteliuose.
Sudėtiniai štampai padidina sudėtingumą. Jie atlieka kelias pjovimo operacijas vienu judesiu vienoje stotyje. Įprastas sudėtinis štampas gali ištuštinti išorinį profilį ir tuo pačiu metu pradurti vidines skyles. Statybos iššūkis čia yra koncentriškumas. Kiekviena perforatoriaus ir štampavimo anga turi tiksliai sutapti, nes visos jos susilieja su medžiaga tą pačią akimirką. Leidžiamosios nuokrypos sugriežtėja, o štampavimo mašina turi atsižvelgti į deformaciją veikiant tuo pačiu metu veikiančioms pjovimo jėgoms.
Kombinuoti štampai žengia dar vieną žingsnį, sumaišydami pjovimą ir formavimą vienu judesiu. Galite ištuštinti figūrą ir nupiešti ją į puodelį per vieną paspaudimo ciklą. Norint juos sukurti, štampuotojas turi valdyti ir kirpimo tarpus, ir formavimo spindulius tame pačiame įrankyje, todėl reikia atidžiai stebėti, kaip medžiaga teka kombinuoto veikimo metu. Vis dėlto visi tai yra vienos-stoties įrankiai. Tikrasis kūrimo sudėtingumo padidėjimas įvyksta, kai pereinate prie etapo įrankių, kurie apdoroja juostą per kelias stotis.
Progresyvi štampų konstrukcija ir stočių sekvenavimas
Progresyvūs štampai yra didelio{0}}tūrio štampavimo arkliukas. Su kiekvienu paspaudimu jie atlieka daugybę operacijų keliose stotyse, palaipsniui paversdami metalinę juostelę baigta dalimi. Kaip aprašo žurnalas „MetalForming Magazine“, progresyvus štampas vienu metu atlieka pagrindines lakštinio metalo operacijas dviejose ar daugiau stočių, o juostelė juda iš anksto nustatytu atstumu kiekvieno smūgio metu per automatinę padavimo sistemą.
Iš principo skamba tiesiai šviesiai. Praktiškai jų kūrimas yra viena sudėtingiausių įrankių ir štampų gamybos užduočių. Štai kodėl:
- Stotis{0}}į-stotį:Kiekviena stotis turi išlaikyti padėtį visų kitų atžvilgiu mikronų ribose. Sukaupus net 0,01 mm poslinkį dešimtyje stočių, dalys neatitinka tolerancijos. Štampų gamintojas apdoroja visas stoties funkcijas iš bendrų atskaitos taškų ir patikrina išlygiavimą visame štampų rinkinyje.
- Tono valdymas:Žingsnis yra fiksuotas atstumas, kurį juosta juda tarp smūgių. Kiekvienas elementas kiekvienoje stotyje turi būti išdėstytas tiksliais žingsnio kartotiniais. Jei perforatorius trečioje stotyje yra 0,02 mm atstumu nuo formos įrankių aštuntoje stotyje, šios savybės nebus suderintos su baigta dalimi.
- Juostos nukreipimas ir pakėlimas:Juosta turi sklandžiai tekėti per visas stotis, neužfiksuodama susidariusių bruožų ar nenuslinkdama tarp keltuvų. Strypų keltuvai, atsargų kreiptuvai ir reljefinės kišenės tarp stočių reikalauja tikslaus apdirbimo, kad būtų išlaikyta lygi tiekimo plokštuma.
- Tarpinės{0}}stočių laikas:Pilotai įeina į anksčiau pradurtas skylutes, kad užregistruotų juostos padėtį prieš kiekvieną operaciją. Šie pilotai turi įlipti ir atsitraukti kartu su striptizo šokėjais ir keltuvais. Laiko klaidos sukelia juostelės pažeidimus arba praleidžiamas registracijas.
Neigiamų ir teigiamų apėjimo įpjovų naudojimas lakštinio metalo štampavimo štampuose taip pat vaidina svarbų vaidmenį progresyvioje štampų konstrukcijoje. Šios juostelės krašto įpjovos suteikia fizinius atskaitos taškus žingsnio vietai ir leidžia jutikliams aptikti trumpą ar ilgą padavimą, kol jie nepadarys žalos. Tinkamos geometrijos ir padėties įpjovimo stoties sukūrimas yra viena iš pirmųjų -kritinių štampavimo operacijų.
Plieninių štampavimo štampų, skirtų progresyviam naudojimui, konstrukcija taip pat reikalauja išskirtinio komponentų gamybos nuoseklumo. Kiekvienas perforatorius, štampavimo įdėklas ir atraminė plokštė turi būti plokščiai ir lygiagrečiai. Esant dinaminei presavimo apkrovai, kreipiamieji kaiščiai ir įvorės turi išlaikyti viršutinius ir apatinius batus vienoje linijoje. Progresyvus mirtis nėra tik stočių rinkinys; tai koordinuota mechaninė sistema, kurioje kiekvienas komponentas turi įtakos kiekvieno kito veikimui.
Didelėms arba giliai ištemptoms{0}}dalims perkelti štampus
Perdavimo štampavimas yra kitoks požiūris. Vietoj to, kad dalys būtų pritvirtintos prie laikiklio juostelės, atskiri ruošiniai išpjaunami pirmoje stotyje ir mechaniškai perkeliami tarp kitų stočių griebtuvais arba šaudykliniais mechanizmais. Šis metodas tinka didelėms dalims, giliai-išbrėžtiems apvalkalams ir geometrijoms, kurios formuojant negali likti sujungtos su juostele.
Perkėlimo štampų statyba suteikia savo sudėtingumo. Kiekviena stotis veikia kaip nepriklausoma priemonė, tačiau visos turi tiksliai suderinti su perdavimo sistema. Griebtuvo padėtis, dalių orientacija ir atstumas nuo stoties-į-stoteles turi tiksliai atitikti mechaninio perdavimo mechanizmą. Automobilių štampavimo štampai konstrukcinėms kėbulo plokštėms, durų vidinėms dalims ir giliai ištemptam
Toliau pateiktoje lentelėje palyginama, kaip skiriasi šių tipų štampavimo štampų konstrukcijos reikalavimai:
| Štampo tipas | Tipiškas stočių skaičius | Lygiavimo tolerancija | Sukurkite sudėtingumą | Bendrosios programos |
|---|---|---|---|---|
| Paprasta (viena{0}}stotis) | 1 | +/- 0.05 mm | Žemas | Blankavimas, auskarų vėrimas, pavieniai lenkimai |
| Junginys | 1 (kelios operacijos) | +/- 0.02 mm | Vidutinis | Vienu metu tuščias ir pradurtas |
| Derinys | 1 (iškirpti + forma) | +/- 0.02 mm | Vidutinis{0}}Aukštas | Ištuštinkite ir pieškite vienu brūkšniu |
| Progresyvus | 4 iki 30+ | +/- 0.01 mm kumuliacinis | Aukštas | Jungtys, laikikliai, automobiliniai spaustukai |
| Perdavimas | 3 iki 12+ | +/- 0.02 mm vienai stočiai | Aukštas | Didelės plokštės, gilūs įbrėžimai, konstrukcinės dalys |
Perėjimas nuo vienos{0}}stoties prie progresyvios arba perkėlimo konstrukcijos nėra tik stočių pridėjimo reikalas. Tai esminis pokytis planuojant, apdirbant ir patvirtinant štampą. Kiekviena papildoma stotis padaugina kritinių matmenų skaičių, komponentų, kuriems reikalingas mažesnis-mikrono tikslumas, skaičių ir sąveikų, kurios turi veikti kartu, skaičių. Dėl didėjančių tikslumo reikalavimų štampų gamintojai renkasi medžiagas, su kuriomis susiduria rinkdamiesi įrankių plieną, kuris sudarys kiekvieno komponento pagrindą.
Įrankinio plieno pasirinkimas pagal tai, ką štampuojate
Štampas yra toks pat patvarus, kaip ir plienas, iš kurio jis pagamintas, o tinkama klasė beveik visiškai priklauso nuo to, kokią lakštą planuojate štampuoti. Švelnus plienas, nerūdijantis plienas, aliuminis ir didelio{1}}stiprumo lydiniai įrankiams kelia skirtingą įtempį. Kai kurie kraštai palaipsniui nusidėvi dėl trinties. Kiti sukuria staigias smūgines apkrovas, kurios skaldo trapų plieną. Metalo štampavimo medžiagų pasirinkimas perforatoriams, štampavimo blokams ir įdėklų formavimas neatsižvelgiant į štampuotą medžiagą yra tas pats, kas pasirinkti padangas nežinant kelio dangos.
Įrankinio plieno rūšys ir jų štampavimo taikymas
Penkios medžiagų kategorijos apima daugumą štampavimo štampavimo komponentų, naudojamų gamyboje. Kiekvienas iš jų užima skirtingą vietą kietumo-tvirtumo spektre ir tinka konkrečiam gedimo režimui.
D2 įrankių plienasyra numatytasis pasirinkimas, kai abrazyvinis nusidėvėjimas riboja įrankio tarnavimo laiką. Dėl didelio chromo karbido kiekio pjovimo briaunos išlieka aštrios ilgą gamybos laikotarpį. Didelio -tūrio štampuoto plieno ir dengtų medžiagų išlyginimui ir pradūrimui, D2 užtikrina geriausią krašto išlaikymą. Tačiau jai trūksta tvirtumo, kad atlaikytų stiprų smūgį, todėl jis nėra idealus storio{5}}gabarito formavimo stotims, kuriose dominuoja smūginės apkrovos.
A2 įrankių plienasveikia geriausiai, kai aiškiai nedominuoja nė vienas gedimo režimas. Jis subalansuoja atsparumą dilimui ir pakankamai tvirtumo, kad atlaikytų vidutinį poveikį, todėl tai yra praktiškas pasirinkimas progresyviems štampams, kuriuose kelios stotys patiria mišrias susidėvėjimo, apkrovos ir ciklinio poveikio sąlygas. Vidutinės-apimties, mažesnės nei 1 000 000 įvykių, atveju A2 dažnai užtikrina ekonomiškiausią{7}}našumą.
S7 įrankių plienaspirmenybę teikia tvirtumui aukščiau visko. Kai pakartotinio smūgio metu perforuoja drožles ar įtrūkimus, ypač esant stipriam-gabarito štampavimui arba stotyse su agresyviomis skvarbomis apkrovomis, S7 sugeria ciklinį įtempį, kuris sulaužytų aukštesnio-karbido laipsnius. Jis veikia mažesniu kietumu (56–58 HRC), tačiau atsparus nuovargio įtrūkimams daug geriau nei D2 arba M2.
M2 greitapjovis plienasužpildo spragą, kur susidėvėjimas ir gniuždymo apkrova prisideda prie gedimo. Perforatoriai, kurie turi išlaikyti briaunų geometriją esant dideliam nuolatiniam slėgiui, yra naudingi M2 kietumo (60–65 HRC) ir gniuždymo stiprumo deriniu. Palyginti su D2, jis geriau atsparus deformacijai. Palyginti su S7, jis ilgiau išlaiko aštresnį kraštą.
Volframo karbidasĮdėklai užtikrina iki 30 kartų didesnį atsparumą dilimui nei įprastas įrankių plienas. Jie išlaiko matmenų tikslumą per milijonus ciklų, todėl jie yra vienintelė praktiška parinktis naudojant itin-didelį-apimtį arba štampuojant labai abrazyvias medžiagas. Kompromisas: karbidas yra trapus, brangus ir jo formavimui reikalingas specialus šlifavimas arba EDM. Jis negali sugerti didelių šoninių apkrovų ar smūgių be katastrofiško lūžio pavojaus.
| Įvertinimas | Kietumas (HRC) | Tvirtumas | Atsparumas dilimui | Geriausiai tinka{0}}antspauduota medžiaga |
|---|---|---|---|---|
| D2 | 58-62 | Vidutinis | Puikiai | Dengtas plienas, švelnus plienas, didelio{0}}tūrio blankas |
| A2 | 58-62 | Geras | Geras | Mišrios operacijos,{0}}vidutinės apimties gamyba |
| S7 | 56-58 | Puikiai | Vidutinis | Storas{0}}pločio plienas, sunkus pradurtas, smūgiams-atsparios stotys |
| M2 | 60-65 | Vidutinis | Labai geras | Didelės{0}}apkrovos perforavimas, abrazyvinis lakštinis metalas |
| Karbidas (WC{0}}Co) | 70+ (HRA 88–92) | Žemas | Išskirtinis | Nerūdijantis plienas, abrazyviniai lydiniai, kelių{0}}milijonų dalių |
Kaip štampuota medžiaga keičia dizaino pasirinkimą
Metalo lakštas, einantis per štampą, diktuoja, kurios rūšys priklauso ir kokioms pozicijoms. Apsvarstykite tris dažniausiai pasitaikančius scenarijus:
Nerūdijančio plieno štampavimaskelia dvigubą iššūkį. Austenitinės klasės, pvz., 304 ir 316, yra abrazyvinės ir linkusios į klijų susidėvėjimą (dulkinimą). Medžiagos apdirbimas -sparčiai sukietėja formuojant, todėl padidėja pjovimo jėgos ir pagreitėja briaunų nusidėvėjimas. Nerūdijančio plieno štampavimui reikalingi didelio-kietumo įrankiai, paprastai D2 arba karbido įdėklai pjovimo stotyse, kartu su poliruotais paviršiais ir anti-nuospaudų danga, kad besiformuojantis plienas nesusikauptų.
Aliuminio štampavimasatrodo, kad įrankius turėtų būti lengva apdirbti, nes medžiaga yra minkšta. Praktiškai aliuminio štampavimo procesas sukuria savo problemų. Aliuminis turi stiprią tendenciją prilipti prie plieninių įrankių paviršių, kauptis ant perforavimo paviršių ir štampavimo spindulių, kol pablogėja dalių kokybė. Dirbdami su štampuotu aliuminio lakštiniu metalu, štampų dizaineriai teikia pirmenybę paviršiaus apdailai ir dangos parinkimui, o ne neapdorotam kietumui. DLC arba TiN-dengti A2 įdėklai dažnai pranoksta kietesnio nepadengto plieno našumą, nes jie atsparūs klijų susidėvėjimo mechanizmui, kurį išnaudoja aliuminis.
Labai{0}}stiprus plienas(tempimas virš 590 MPa) reikalauja ir kietumo, ir kietumo vienu metu. Didelės medžiagos formavimo jėgos įtempia įrankių komponentus gniuždant, o spyruoklinė tendencija reikalauja griežtesnės štampų geometrijos. M2 arba karbido{4}}antgaliais perforatoriai atlaiko abrazyvinę apkrovą pjovimo stotyse, o S7 gali geriau pasitarnauti formuojant stotis, kuriose dominuoja smūgis.
Kada karbido įdėklai pateisina savo didesnę kainą, palyginti su{0}}grūdintu įrankių plienu? Paprastai sprendimas priklauso nuo tūrio ir medžiagos abrazyvumo. Gaminant daugiau nei vieną milijoną dalių arba štampuojant nerūdijančio plieno ar didelio stiprumo lydinius, kurie greitai sunaudoja D2 briaunas, bendrosios karbido nuosavybės sąnaudos nukrenta žemiau nei plieno, nes išvengiama daugybės pakartotinio galandimo ciklų ir su tuo susijusių prastovų. Eksploatuojant mažiau nei 100 000 dalių arba štampuojant minkštesnį metalą, naudojant-grūdintą įrankių plieną, ekonomiškas pasirinkimas išlieka.
Medžiagos parinkimas nustato etapą, tačiau visa vertė suteikiama tik po to, kai tinkamas apdirbimas ir terminis apdorojimas suaktyvina šias medžiagos savybes. Kitas statybos žingsnis yra šių žaliavinio įrankinio plieno blokų pavertimas tiksliaisiais štampavimo komponentais, atliekant kruopščiai suskirstytas CNC apdirbimo operacijų serijas.
CNC apdirbimo procesai, kurie formuoja kiekvieną štampo komponentą
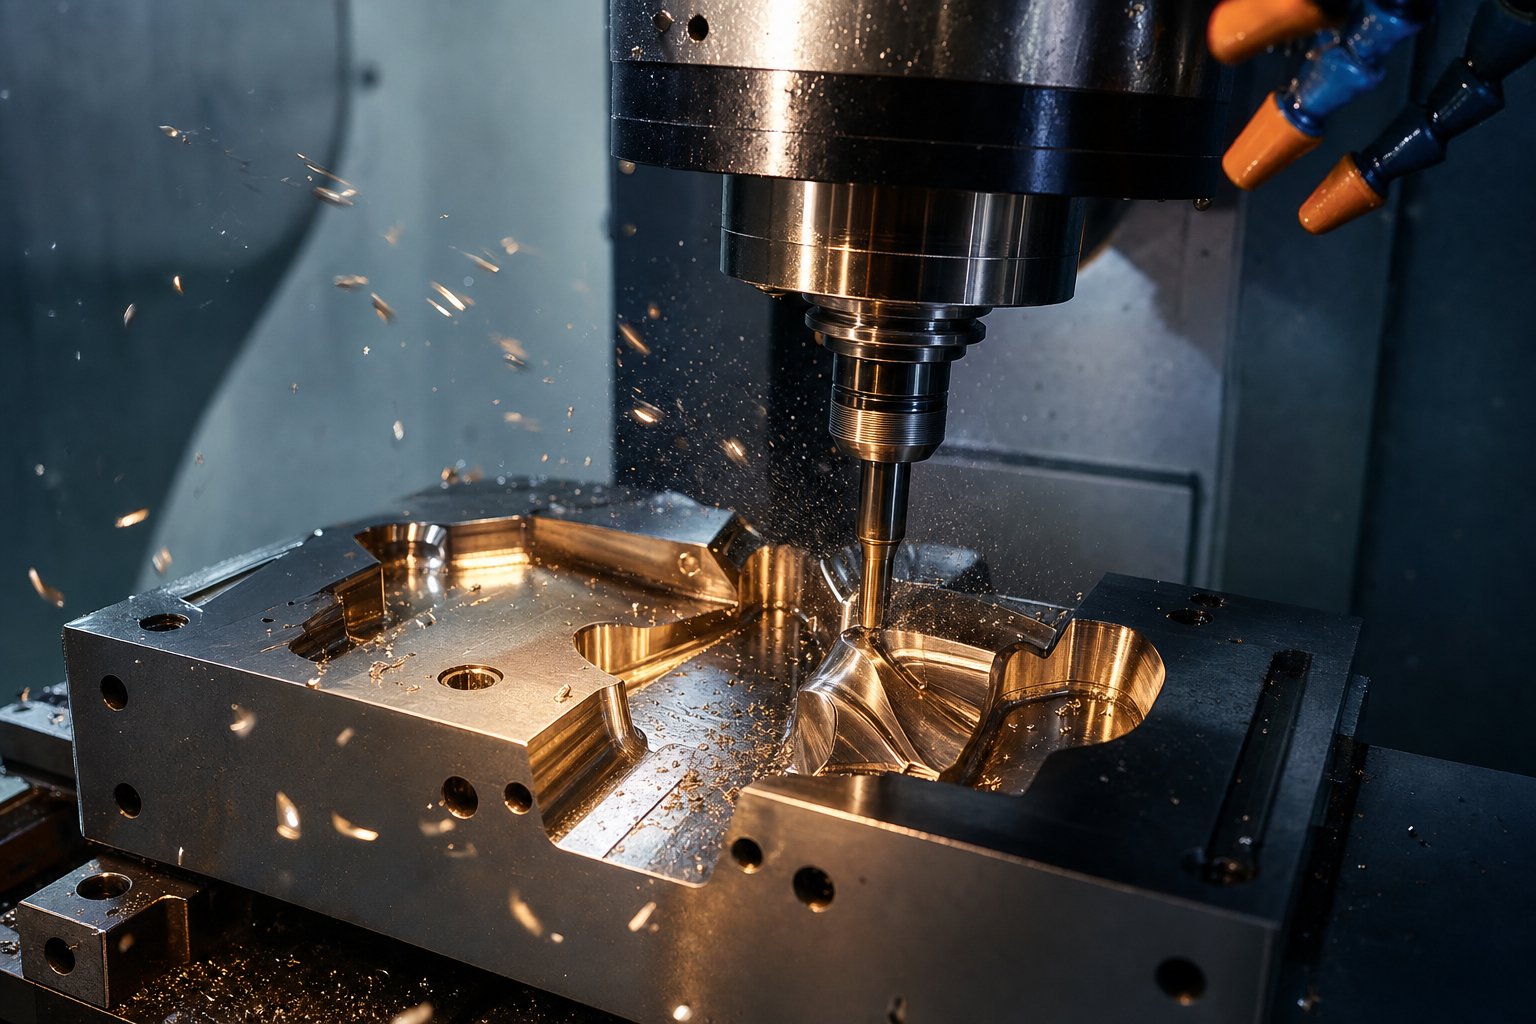
D2 arba M2 blokas, sėdintis ant padėklo, yra tik neapdorotas potencialas. Norint jį paversti veikiančiu štampavimo komponentu, reikia apgalvotos CNC apdirbimo operacijų sekos, kurių kiekviena atliekama tam tikrame etape dėl konkrečios priežasties. Tvarka yra svarbi tiek pat, kiek ir pačios operacijos. Per daug agresyviai apdorojama ir atsiranda vidinių įtempimų, kurie deformuoja dalį terminio apdorojimo metu. Užbaikite prieš grūdinimą ir prarasite tikslumą, kai plienas gesinimo metu juda. Kiekvienas metalo štampavimo įrankis ir štampavimo cechas vadovaujasi apdirbimo logika, pagrįsta vienu principu: nuimkite masę, kol plienas yra minkštas, sukietinkite, tada padidinkite iki galutinio dydžio, kol jis kietas.
Grubus frezavimas ir pus{0}}apdaila prieš terminį apdorojimą
Štampo komponentai pradeda apdirbti atkaitinti arba iš anksto{0}}sugrūdinti, paprastai apie 20–30 HRC. Esant tokiam minkštumui, medžiaga lengvai pjauna, įrankiai tarnauja ilgiau, o medžiagos pašalinimas išlieka aukštas. Šiurkštus apdirbimas pašalina didžiąją dalį atsargų pertekliaus, paliekant 0,5–1,0 mm medžiagos ant visų svarbių paviršių kaip „apdailos priedą“ vėlesnėms operacijoms.
Kam palikti tą pašalpą? Dvi priežastys. Pirma, terminis apdorojimas sukelia matmenų judėjimą. Net vakuumu{2}}grūdintas įrankių plienas šiek tiek pasislenka, nes grūdinimo metu jo kristalinė struktūra transformuojasi. Antra, pats grubaus apdirbimo procesas sukuria liekamąjį įtempį dėl pjovimo jėgų ir vietinės šilumos. Jei apdirbtumėte iki galutinio dydžio šiame etape, stebėtumėte, kaip tie matmenys pasikeis po sukietėjimo.
Tarp grubaus apdirbimo ir terminio apdorojimo maždaug 600-650 laipsnių Celsijaus temperatūros sumažinimo ciklas atpalaiduoja vidinius įtempius, atsirandančius dėl agresyvaus pjovimo. Pusiau -apdaila priartina paviršius prie galutinių matmenų, paprastai 0,2-0,3 mm, išlaikant vienodą žaliavos būklę, užtikrinančią tolygų šilumos įsiskverbimą per vėlesnį grūdinimo ciklą. Šiame etape CNC tekinimas apdoroja apvalius komponentus, tokius kaip kreipiamieji kaiščiai, įvorės ir apvalūs perforatoriai, todėl prieš plienui transformuojant susidaro beveik tinklinės formos geometrija.
Galutinis šlifavimas ir{0}}greitas kietas frezavimas po sukietėjimo
Kai apdorojant terminiu komponentų darbinis kietumas pasiekia 58-65 HRC, po pjaustytuvu medžiaga elgiasi visiškai kitaip. Dabar tai abrazyvinė tvirtovė, atspari tradiciniam apdirbimui. Šį iššūkį išsprendžia dvi apdailos strategijos: tikslus šlifavimas ir greitas kietasis frezavimas.
Paviršiaus šlifavimas suteikia plokščių komponentų, tokių kaip štampavimo plokštės, atraminės plokštės ir nusidėvėjimo juostos, galutinio storio, o plokštumo nuokrypis yra +/- 0.005 mm arba didesnis. Cilindriniu šlifavimu apvalūs komponentai apdorojami iki skersmens leistinų nuokrypių mikronais. Šlifavimas puikiai leidžia pasiekti pasiekiamų paviršių geometrinį tobulumą. Kaipprecizinio apdirbimo specialistai pažymi, kai dizainas reikalauja lygumo arba lygiagretumo +/- 0.002 mm ribose, šlifavimas yra vienintelis logiškas pasirinkimas, todėl paviršiaus apdaila siekia iki 0,1 mikrometro.
Didelio greičio{0}}kietasis frezavimas tapo galingu šlifavimo priedu. Naudojant karbido arba PCBN įrankius esant dideliam suklio greičiui, šiame procese išnaudojamas adiabatinis šlytis: įrankio sąlyčio laikas yra toks trumpas, kad didžioji šilumos dalis pereina į lustą, o ne į ruošinį. Rezultatas – efektyvus medžiagos pašalinimas iš grūdinto plieno nepažeidžiant komponento paviršiaus terminės žalos. Kietu frezavimu medžiaga gali būti pašalinta iki penkių kartų greičiau nei šlifuojant, o paviršiuje susidaro liekamasis gniuždymo įtempis, o tai iš tikrųjų prailgina štampavimo įrankių nuovargį, veikiant ciklinėms apkrovoms.
Praktinis šių metodų padalijimas yra paprastas. Šlifavimas apdoroja plokščius atskaitos taškus, lygiagrečius paviršius ir paprastus cilindrinius profilius. Griežtas frezavimas išsprendžia 3D kontūrus, įdėtas geometrijas ir sudėtingus ertmių profilius, kurių šlifavimo diskas fiziškai nepasiekia. Daugumai štampo komponentų reikia abiejų: žemės atskaitos paviršių, kad būtų galima montuoti, ir kietų{4}}frezuotų kontūrų geometrijai formuoti. Šis hibridinis metodas yra įprasta metalo štampavimo įrankių gamybos praktika, nes kiekvienas procesas apima geometrijas, kurių kitas negali.
5 ašių CNC sudėtingiems profiliams
Ne kiekvienas štampavimo elementas gali būti užbaigtas 3 ašių darbu. Kai formavimo perforatorius turi sudėtines kreives arba štampavimo ertmėje yra gilios sienos su įtemptais paviršiais ir siaurais spinduliais, 3 ašių frezavimo jėgos daro kompromisą. Įrankis gali artėti tik iš viršaus, todėl reikia ilgesnių pjaustytuvų, kurie nukrypsta veikiant apkrovai ir palieka šukutės žymes ant kampuotų paviršių, kuriuos reikia per daug poliruoti rankomis.
5 ašių apdirbimas tai išsprendžia pakreipiant įrankį arba ruošinį, leidžiantį pjaustytuvui išlaikyti optimalią orientaciją pjaunamo paviršiaus atžvilgiu. Pagalapdirbimo galimybių palyginimai, 5 ašių frezos pasiekia +/- 0.0005 colių leistinus nuokrypius, o paviršiaus apdaila yra iki Ra 0,4 mikrometro, ir jie apdirba sudėtingus 3D paviršius viena sąranka, dėl kurios 3 ašių mašinoje reikėtų daug kartų pakeisti padėtį.
Naudojant įrankius ir štampus, 5 ašių galimybės yra svarbiausios šiose situacijose:
- Giliai ištraukiamos štampavimo ertmėssu sudėtinėmis-lenktomis sienomis, kurioms reikia trumpų, standžių įrankių, nukreiptų į paviršių
- Progresyvios štampų formavimo stotyssu kampuotais bruožais, kurių negalima pasiekti vertikaliai
- Sudėtingi perforavimo profiliaikur reikia apdirbti kelias žemesnes ypatybes be iš naujo{0}}tvirtinimo
Tačiau ne kiekvienas komponentas pateisina 5-ašių laiką. Paprastos plokščios štampavimo plokštės, atraminės plokštės ir tiesios{5}}sienelės įdėklai efektyviai apdorojami 3-ašių įrangoje su mažesniais valandiniais įkainiais. Sprendimas priklauso nuo geometrijos: jei 3 ašių mašinoje dėl funkcijos reikia pakeisti padėtį arba atlikti ilgo pasiekiamumo įrankius, 5 ašys paprastai užtikrina didesnį tikslumą mažesnėmis bendromis sąnaudomis, nepaisant didesnio įrenginio greičio. Statant štampus, skirtus didelės spartos metalo štampavimo mašinoms, matmenų tikslumas, pasiekiamas naudojant 5 ašių apdailą, tiesiogiai lemia griežtesnius dalių leistinus nuokrypius ir ilgesnius priežiūros intervalus.
Visa tipinio štampavimo komponento apdirbimo seka nuo neapdoroto bloko iki poliruoto įdėklo, paruošto surinkti, seka tokia eiga:
- Neapdorotas frezavimas visos savybės yra minkštos (atkaitintos), paliekant 0,5–1,0 mm nuosėdas ant kritinių paviršių
- Streso mažinimas esant 600{1}}650 laipsnių Celsijaus, kad būtų pašalintas apdirbimo sukeltas liekamasis įtempis
- Pus{0}}apdaila 0,2–0,3 mm tikslumu nuo galutinių matmenų su vienoda atsargų atsarga
- Siųsti į terminį apdorojimą vakuuminiam grūdinimui ir grūdinimui iki tikslinio kietumo
- Užbaikite šlifavimo etaloninius paviršius ir kieto frezavimo sudėtingus kontūrus iki galutinių matmenų
- Galutiniai poliravimo formavimo paviršiai pagal reikalingas medžiagos srauto ir dalies išlaisvinimo Ra vertes
Kiekvienas žingsnis veda į kitą. Streso mažinimo praleidimas prieš terminį apdorojimą sukelia iškraipymus. Sunkus frezavimas prieš tikrinant po-terminio Šios sekos disciplina atskiria profesionalų metalo įrankių ir štampų gamybą nuo parduotuvių, kurios persekioja problemas perdirbdamos.
Tikslus šlifavimas ir kietas frezavimas valdo daugumą štampų geometrijos, tačiau tam tikros savybės viršija tai, ką gali pasiekti bet koks besisukantis pjaustytuvas ar abrazyvinis diskas. Dėl aštrių vidinių kampų, siaurų plyšių ir sudėtingų{1}}profilių reikia visiškai kitokio pašalinimo mechanizmo, kuris pjauna elektros kibirkštimi, o ne mechanine jėga.
Vielinis EDM ir EDM, skirtas sudėtingoms geometrijoms
Frezė, kad ir koks mažas jo skersmuo, kiekviename vidiniame kampe palieka savo dydžio spindulį. Šlifavimo diskas negali pasiekti siauros angos. Šie fiziniai apribojimai reiškia, kad tam tikriems štampavimo štampų komponentams, ypač sudėtingiems lakštinio metalo perforatoriams ir štampams, reikalingas iš esmės skirtingas medžiagos pašalinimo procesas. Apdirbant elektros iškrovą, metalas pašalinamas naudojant kontroliuojamą kibirkšties eroziją, o ne mechaninę pjovimo jėgą, todėl susidaro geometrijos, kurių negali atkartoti joks besisukantis įrankis.
Vielinis EDM, skirtas tiksliųjų perforavimo ir štampo profiliams
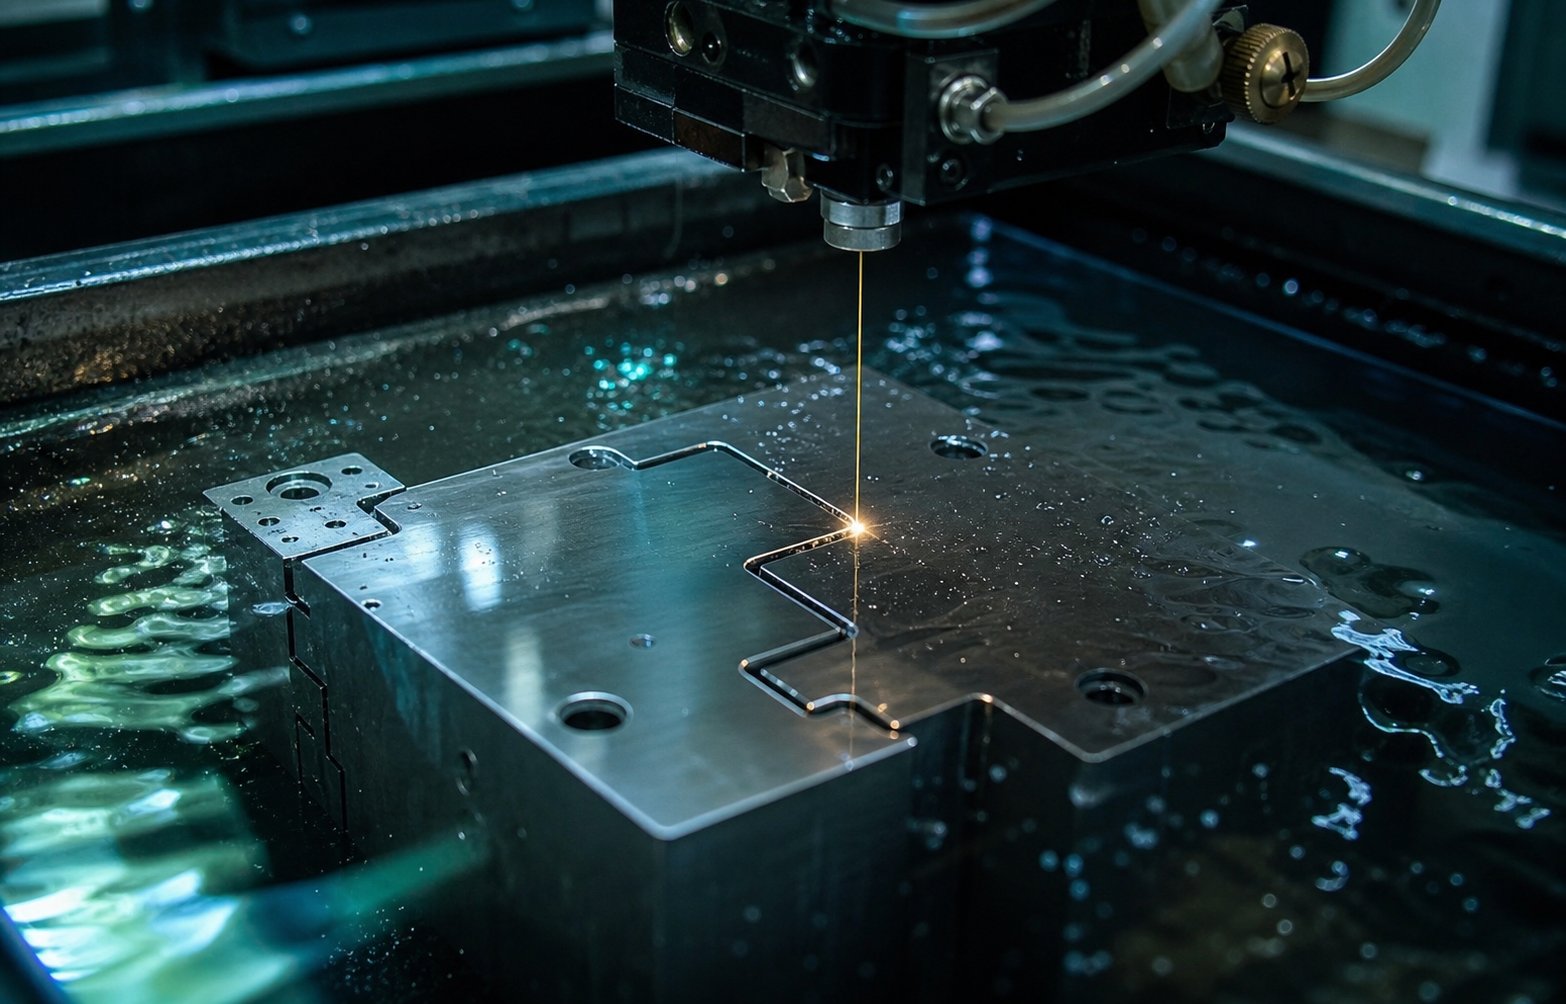
Vielos EDM naudoja ploną žalvarinę arba dengtą vielą, paprastai nuo 0,1 iki 0,3 mm skersmens, kaip elektrodą, kuris perpjauna ruošinį CNC-užprogramuotu keliu. Viela niekada nesiliečia su medžiaga. Vietoj to, greitos elektros iškrovos išgarina mikroskopines daleles, o dejonizuotas vanduo nuplauna šiukšles ir atvėsina pjūvio zoną. Kadangi viela visiškai praeina per ruošinį,vielos EDM gamina per{0}}perpjautus profilius, kurių vidiniai spinduliai yra tokie maži kaip paties vielos skersmuo, daug aštresnis, nei gali pasiekti bet kokia freza.
Lakštinio metalo štampavimo štampams vielos EDM yra tinkamiausias{0}}perforavimo profilių, štampų angų ir tarpinių angų po terminio apdorojimo procesas. Pastebėsite, kad tai labai svarbu: grūdinto įrankių plieno pjovimas 60+ HRC yra įprastas vielos EDM, nes medžiagos kietumas turi minimalią įtaką kibirkšties erozijai. Proceso mašinos D2, M2 ir net karbidas vienodai lengvai. Antspaudų profiliai, kuriems reikalingas tvirtas tarpas tarp perforatoriaus ir štampavimo angos, kartais tik 5–8 % medžiagos storio vienoje pusėje, priklauso nuo vielos EDM gebėjimo išlaikyti +/- 0.005 mm leistinus nuokrypius kontroliuojamomis sąlygomis.
Keli nugriebimo praėjimai laipsniškai tobulina tikslumą ir paviršiaus apdailą. Grubus pjovimas pašalina didžiąją medžiagos dalį, o po dviejų ar keturių užbaigimo procedūrų vienu metu nuskusti mikronus, o tai pagerina matmenų tikslumą ir paviršiaus kokybę. Dėl to vielos EDM idealiai tinka štampavimo štampų komponentų sujungimo profiliams pjauti, kai perforatorius-prie-nustato kiekvienos štampuotos dalies šlifavimo aukštį.
Sinker EDM ertmėms ir sudėtingiems kontūrams
Ten, kur vielos EDM pasižymi perpjaunamaisiais{0}}profiliais, įdubimo EDM tvarko aklinas ertmes, 3D kontūrus ir tekstūruotus paviršius, kurių viela fiziškai negali sukurti. Procese naudojamas nestandartinės-formos elektrodas, paprastai apdirbtas iš grafito arba vario, kuris dėl kibirkštinio erozijos „įsileidžia“ į ruošinį. Elektrodo forma tiesiogiai atitinka reikiamą ertmės geometriją, o proceso eigoje tūkstančiai mikro{5}}kibirkščių per sekundę tiksliai pašalina medžiagą, o angliavandenilių alyvos dielektrikas valdo šilumą ir šiukšles.
Metalo štampavimo štampų konstrukcijoje griovimo EDM vaidmuo yra formuojant ertmes su sudėtingais 3D paviršiais, kalimo detalėmis ir įspaudimo ypatybėmis, kurių be deformacijos nepasiekia jokia freza. Jis taip pat sukuria tekstūruotus paviršius ant štampų paviršių, kur kontroliuojamas šiurkštumas padeda medžiagai tekėti formuojant. Procesas nesukelia jokios mechaninės jėgos ant ruošinio, o tai reiškia, kad plonos štampavimo dalys ir subtilios detalės apdirbant lieka neiškraipytos.
Kompromisas yra greitis ir įrankių kaina. Kiekvienas elektrodas turi būti pritaikytas-mechaniškai apdorotas, kad atitiktų norimą ertmę, o naudojant elektrodai nusidėvi, kartais prireikia kelių kopijų vienai funkcijai. Ciklo laikas yra lėtesnis nei vielos EDM lygiaverčiams medžiagų kiekiams. Tačiau kietojo plieno aklinoms ertmėms vieninteliu praktišku pasirinkimu išlieka EDM.
| Parametras | Vielos EDM | Sinker EDM |
|---|---|---|
| Pasiekiama tolerancija | +/- 0.002 iki 0,005 mm | +/- 0.005 iki 0,025 mm |
| Paviršiaus apdaila (Ra) | 0,1–0,8 mikrometro | 0,4–3,2 mikrometro |
| Geriausi geometrijos tipai | Per-iškirptus profilius, tiesias-sienines angas, perforavimo kontūrus | Aklinos ertmės, 3D kontūrai, tekstūruoti formuojantys paviršiai |
| Tipiškas ciklo laikas | 2–12 valandų vienam profiliui (priklausomai nuo storio ir praėjimų) | Nuo 4 iki 40+ valandų vienai ertmei (priklausomai nuo gylio ir sudėtingumo) |
Užtepimas ir poliravimas paviršiaus kokybei užtikrinti
EDM ant apdirbtų paviršių palieka būdingą perlietą sluoksnį – ploną iš naujo{0}}kietėjusios medžiagos zoną, kuri gali būti kietesnė ir trapesnė nei pagrindinis plienas. Pjaustant komponentus, tokius kaip perforatoriai ir štampų angos, šis sluoksnis paprastai yra priimtinas arba netgi naudingas. Formuojant paviršius, kuriuose lakštinis metalas turi sklandžiai tekėti esant slėgiui, jį reikia pašalinti.
Atliekant šlifavimą, naudojami smulkūs abrazyviniai junginiai ant plokščių arba kontūrinių sluoksnių, kad būtų pašalinta medžiaga žemiau{0}}mikronų lygyje, todėl gaunamas lygumas ir paviršiaus apdaila, kurios vien šlifavimas neprilygsta. Tai yra standartinis metodas, leidžiantis pasiekti, kad lakštinio metalo štampų kritiniai sujungimo paviršiai būtų geometriniai tobuli, kad būtų užtikrintas tolygus kontaktas esant presavimo apkrovai.
Specialiai paviršius formuojančių adresų poliravimas. Kaip patyrę štampų gamintojaiGamintojo pastaba, poliravimas metalo tekėjimo kryptimi sumažina trintį ir padeda lakštiniam metalui judėti tempimo ir formavimo stotyse, nesukeliant įtrūkimų. Tačiau ne kiekvienam paviršiui yra naudinga veidrodinė apdaila. Šiurkštesnio tempimo-kokybės plienai iš tikrųjų geriau veikia prieš šiek tiek tekstūruotus įrankius, nes jų mikro-slėniai sulaiko tepalą. Sprendimas, kur poliruoti ir kur palikti kontroliuojamą tekstūrą ant lakštinio metalo štampavimo štampų, priklauso nuo konkrečios štampuojamos medžiagos ir kiekvienos stoties formavimo operacijos tipo.
Kartu EDM ir paviršiaus apdaila leidžia štampų gamintojams valdyti geometrijas ir paviršiaus sąlygas, kurių vien CNC apdirbimas negali užtikrinti. Šie procesai užbaigia štampo konstrukcijos formavimo fazę. Tačiau neapdorota geometrija ir paviršiaus apdaila yra tik dalis to, dėl ko štampavimo štampų komponentai veikia esant gamybos apkrovoms. Pats plienas turi būti transformuotas termiškai apdorojant ir padengiant apsaugines dangas, kad būtų atsparus milijonams smūgių, abrazyvinių ciklų ir šiluminių įvykių, kurių reikalauja gamybos štampavimas.
Terminis apdorojimas ir paviršiaus dangos, kurios prailgina eksploatavimo laiką
Mechaninis apdirbimas suteikia štampavimo elementui formą. Terminis apdorojimas suteikia jam mechaninių savybių, leidžiančių išgyventi gamybą. Be tinkamo grūdinimo ir grūdinimo net tiksliausiai apdirbtas D2 perforatorius deformuotųsi veikiant štampavimo apkrovoms per tūkstančius smūgių. O be apsauginių dangų klijų susidėvėjimas suardytų formuojančius paviršius dar gerokai anksčiau, nei dilimas tapo ribojančiu veiksniu. Šie du po{5}}apdirbimo etapai, terminis apdorojimas ir dengimas, yra vieta, kur laimimas arba prarandamas štampų ilgaamžiškumas.
Vakuuminio grūdinimo ir grūdinimo sekos
Vakuuminis grūdinimas įkaitina įrankių plieną iki austenitinimo temperatūros žemo{0}}slėgio kameroje, tada gesina naudojant aukšto-slėgio inertines dujas. Vakuuminė aplinka apsaugo nuo oksidacijos ir dekarbonizacijos, išsaugodama paviršiaus vientisumą, kuris buvo kruopščiai sukurtas apdirbant apdirbimą. Dalys yra švarios ir stabilių matmenų, su minimaliais iškraipymais, palyginti su atmosferos{4}} metodais.
Vienas gesinimo ciklas niekada nėra visa istorija. Grūdinimas vyksta po grūdinimo, paprastai per du ar tris ciklus, esant palaipsniui mažėjančiai temperatūrai. Kiekvienas grūdinimas išlikusį austenitą paverčia stabiliu martensitu, pašalina vidinį gesinimo įtempį ir sureguliuoja galutinę kietumo ir kietumo pusiausvyrą. Praleidus temperatūrinį ciklą, lieka nestabilios mikrostruktūros, kurių matmenys gamybos metu gali pasikeisti, o tai sukelia laipsnišką tolerancijos praradimą, kurį sunku diagnozuoti.
Kriogeninis apdorojimas skatina šią transformaciją toliau. Aušinant komponentus iki maždaug minus 300 laipsnių pagal Farenheitą, naudojant skystą azotą kontroliuojamame nusileidime per kelias valandas, kriogeninis apdorojimas paverčia likutinį austenitą, kurį palieka standartinis grūdinimas. Tyrimas, paskelbtasTarptautinis inžinerijos mokslo žurnalasdokumentais patvirtinta, kad moksliškai kontroliuojamas gilus kriogeninis procesas leidžia naudoti{0}}daugiau nei 200 procentų. Molekulinio-lygio pokyčiai, įskaitant patobulintą karbido pasiskirstymą ir visišką martensitinę transformaciją, sumažina trinties koeficientą ir visam laikui padidina matmenų stabilumą. Tikimasi, kad štampavimo štampų veikimo trukmė bus milijonai ciklų, kriogeninis apdorojimas po įprasto terminio apdorojimo gali padvigubinti arba trigubai pailginti štampo naudojimo laiką, kol prireiks pakartotinai galandinti.
PVD ir CVD dangos, mažinančios nusidėvėjimą ir nešvarumus
Terminis apdorojimas optimizuoja birių medžiagų kiekį. Dangos apsaugo paviršių, kuriame iš tikrųjų kontaktuoja įrankis{1}}su lakštu{2}}. Naudojant fizinį nusodinimą iš garų (PVD) ir cheminį nusodinimą iš garų (CVD) padengiami ploni keraminiai sluoksniai, paprastai nuo 2 iki 5 mikronų storio, kurie žymiai sumažina trintį ir neleidžia medžiagai pernešti iš štampuoto lakšto ant štampo paviršių.
Kodėl tai svarbu? Štampuojant nerūdijantį plieną, medžiaga linkusi dirbti- ir sukietėti, ant štampo paviršių susikaupia klijų, dėl kurių greitai pablogėja dalių kokybė. Bandymas Ford Motor Company štampavimo gamykloje,pranešė Deakino universiteto mokslininkai, nustatė, kad TiCN-dengtų štampų eksploatavimo laikas pailgėjo daugiau nei 20 kartų, palyginti su nepadengtais poliruotais paviršiais, kai štampuojate dūžtančias{2}} medžiagas. Dengimas atidėjo kritinės medžiagos-perkėlimo etapą neribotam laikui per 20 000 bandymo ciklų laikotarpį.
Kiekvienas dangos tipas skirtas tam tikram nusidėvėjimo mechanizmui:
- TiN (titano nitridas):Bendrosios paskirties-apsauga nuo nusidėvėjimo, kietumas apie 2000-2500 HV. Ekonomiškai-efektyvus štampuojant iš mišrių medžiagų esant vidutiniam greičiui ir tūriui.
- TiCN (titano karbonitridas):Didesnis kietumas ir mažesnė trintis nei TiN. Puikiai tinka abrazyvinėms medžiagoms, įskaitant nerūdijančio plieno metalo štampavimo programas, kur sukietėję paviršiai pagreitina kraštų susidėvėjimą.
- TiAlN (titano aliuminio nitridas):Toleruoja aukštesnę nei 800 laipsnių Celsijaus temperatūrą, kaitinant suformuodamas apsauginį aliuminio oksido sluoksnį. Tinka didelio greičio-štampavimui ir tais atvejais, kai dėl tepalo suirimo įrankio temperatūra pakyla.
- DLC (Diamond{0}}Like Carbon):Itin mažas trinties koeficientas (maždaug nuo 0,1 iki 0,15), neleidžiantis prisitraukti lipnios medžiagos. Pagrindinis pasirinkimas aliuminio štampavimo štampams ir aliuminio štampavimo įrankiams, kai štampuoto aliuminio klijavimas ant štampo paviršių yra dominuojantis gedimo būdas, o ne abrazyvinis susidėvėjimas.
Dangos pasirinkimas tiesiogiai jungiasi prie štampuotos medžiagos. 316 nerūdijančio plieno štampavimui, kai ir dilimas, ir sukibimas veikia vienu metu, TiCN arba TiAlN užtikrina kietumą ir cheminį inertiškumą, reikalingą formavimo stotyse atsparumui dilimui. Aliuminio metalo štampavimo atveju DLC itin-maža trintis neleidžia minkštai medžiagai prilipti prie įrankio paviršių, todėl dalių paviršiai išlieka švarūs, o štampų priežiūros intervalai yra ilgi.Našumo palyginimaipatvirtinkite, kad DLC trinties mažinimas labai sumažina atsparumą pjovimui ir apsaugo nuo drožlių sukibimo apdirbant arba formuojant minkštus metalus, tokius kaip aliuminis ir varis.
Šių sprendimų sudėtingas poveikis yra reikšmingas. Štampas, pagamintas iš tinkamo įrankinio plieno, tinkamai vakuuminis{1}}sukietintas kriogeniniu būdu ir padengtas tinkamu keraminiu sluoksniu, gali veikti nuo trijų iki penkių kartų ilgiau nei tas, kai buvo pažeistas vienas žingsnis. Šis daugiklis tiesiogiai reiškia mažiau gamybos sustabdymų, mažesnės sąnaudos už paspaudimą ir nuoseklesnę štampuotų dalių kokybę per visą štampavimo laiką. Tačiau norint kiekybiškai įvertinti šį našumą, būtina atlikti kruopštų matavimą kiekviename etape – nuo pirmojo matmenų patikrinimo po terminio apdorojimo iki galutinio bandomųjų -antspauduotų dalių patikrinimo.
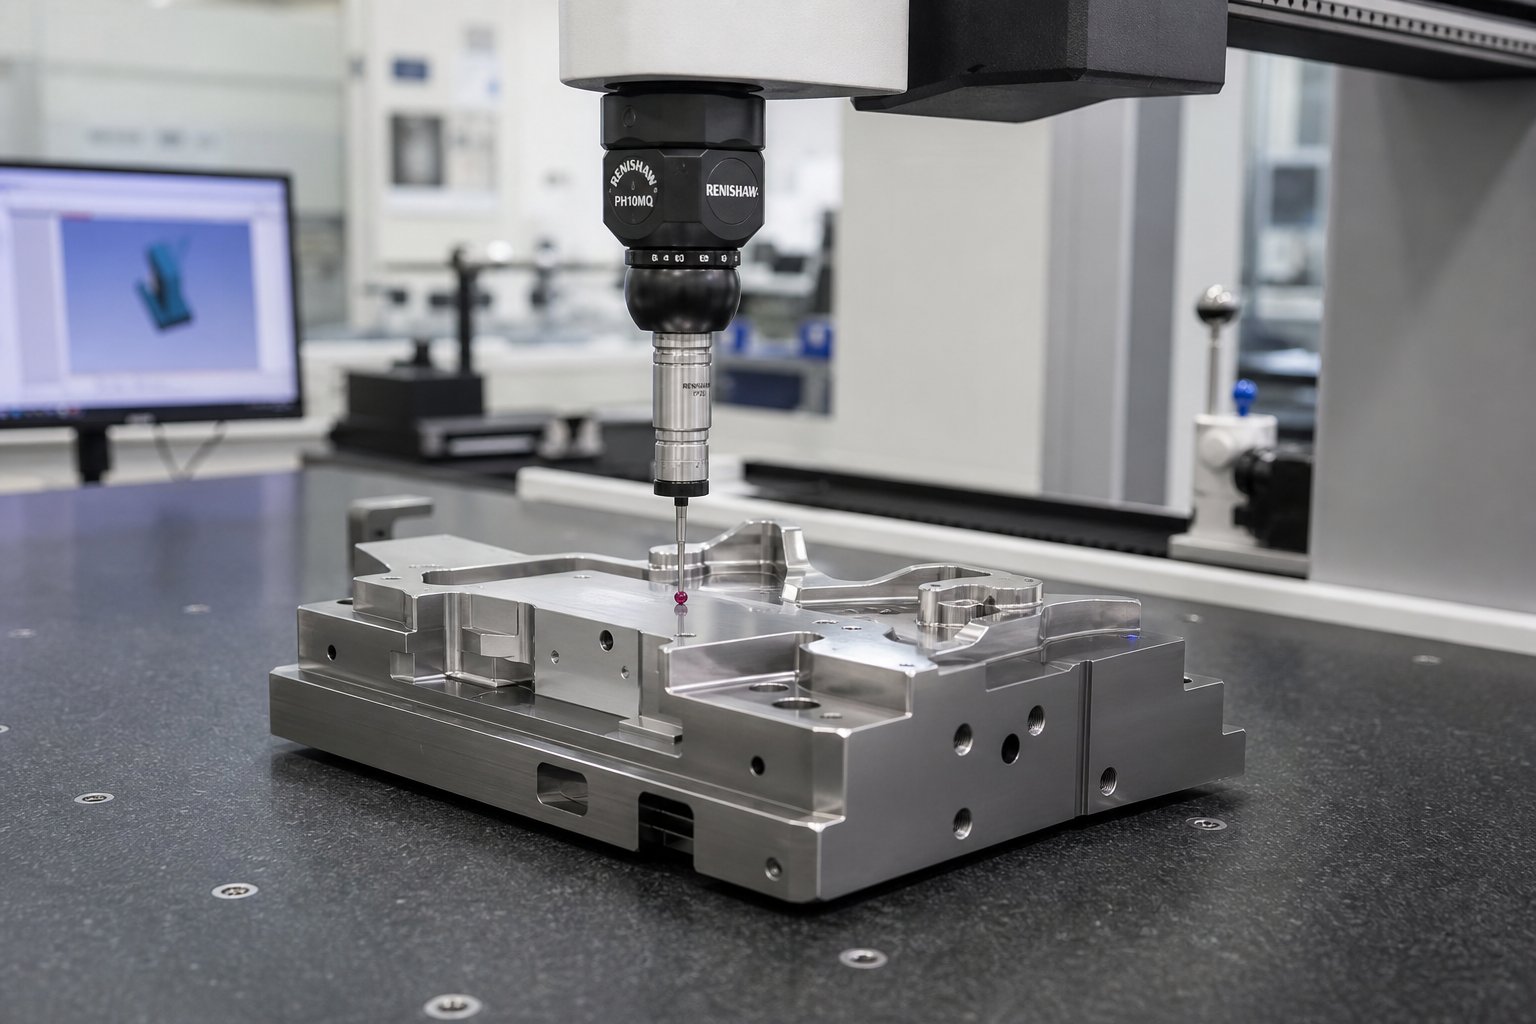
Kokybės kontrolė nuo pirmojo pjovimo iki bandomojo štampavimo
Štampas gali būti apdirbtas iš aukščiausios kokybės įrankių plieno, nepriekaištingai apdorotas termiškai-ir padengtas idealiu keramikos sluoksniu, tačiau vis tiek nepavyksta pagaminti, jei niekas nepatikrino matmenų tarp fazių. Tikslaus štampavimo kokybės kontrolė nėra galutinis patikrinimo taškas. Tai yra vartų serija, įterpta per visą gamybos seką, kurių kiekvienas patvirtina, kad komponentas yra paruoštas. Praleiskite vartus ir rizikuojate padaryti ankstyvą klaidą per kiekvieną tolesnę operaciją, kol ji atsidurs ant preso grindų kaip atliekos.
CMM patikrinimas ir paviršiaus šiurkštumo patikra
Koordinačių matavimo mašinos yra štampavimo štampavimo komponentų matmenų tikrinimo centre. CMM zondas paliečia arba nuskaito svarbiausias funkcijas, fiksuodamas XYZ koordinačių duomenis ir palygindamas juos su 3D CAD modeliu. Naudojant štampavimo įdėklus, perforatorius ir tuščiavidurius blokus, CMM tikrina skylių padėties tikslumą, kontūrinių paviršių profilio atitiktį ir geometrinius ryšius, tokius kaip plokštumas, lygiagretumas ir statmenumas, kurie nustato, kaip sujungiamos dalys dera montuojant.
Kada atliekami šie matavimai? Ne tik pabaigoje. Proceso patikrinimai po grubaus apdirbimo patvirtina, kad prieš pašalinant įtempius ir pus{2}}apdailą ant visų svarbių paviršių lieka pakankamai atsargų. Po terminio apdorojimo CMM pakartotinis{4}}patikrinimas patikrina, kiek matmenų judėjimo įvyko grūdinimo metu, o tai tiksliai nurodo apdailos staklininkui, kiek medžiagos ir kur reikia pašalinti. Patikrinimas po-pabaigos-šlifavimo sugeneruoja galutinę atitikties ataskaitą, kurioje kiekvienas komponentas išleidžiamas surinkti. „Moeller Precision Tool“ detalės, tiksliųjų įrankių gamintojai laikosi net 0,0002 colio leistinų nuokrypių, naudodami CMM įrenginius kartu su optiniais lygintuvais ir profilio matavimo sistemomis, kad patikrintų atitiktį kiekviename etape.
Paviršiaus šiurkštumo matavimas papildo matmenų duomenis. Profilometras atsekia apdirbtą arba poliruotą paviršių ir praneša Ra (vidutinis aritmetinis šiurkštumas) ir Rz (vidutinis smailės-iki-slėnio aukštis). Kodėl tai svarbu metalo štampavimo procesui? Kadangi formuojamo plieno paviršiaus apdaila kontroliuoja trintį, medžiagų srautą ir dalių atsipalaidavimą. Formavimo perforatorius, nurodytas Ra 0,2 mikrometro, kuris iš tikrųjų matuoja Ra 0,8, gamins dalis su matomomis tempimo žymėmis ir nenuosekliu sienelės storiu. Paviršiaus šiurkštumo patikrinimas prieš surinkimą apsaugo nuo šių tolesnių kokybės problemų spaudoje.
Kietumo bandymas sudaro dar vieną kritinį ribą, ypač po terminio apdorojimo. Rokvelo kietumo matavimai keliose kiekvieno komponento vietose patvirtina vienodą transformaciją. Perforatorius, kurio paviršius rodo 60 HRC, bet 56 HRC prie pagrindo, rodo nepilną sukietėjimą, galbūt dėl nepakankamo mirkymo laiko arba gesinimo nenuoseklumo. Pramonės tikrinimo protokoluose nurodoma, kad kietumo vertės turi atitikti apibrėžtą diapazoną, nes per-mažas kietumas greitai susidėvi, o per didelis{6}}kietumas sukelia trapumą ir lūžimo riziką esant štampavimo apkrovoms.
Funkcinis tinkamumo patikrinimas užbaigia išankstinį{0}}surinkimo patikrinimą. Suderinamieji komponentai, pvz., perforatorius ir atitinkama štampavimo anga, yra fiziškai surenkami ant stendo, kad būtų galima patikrinti tarpų santykius, slankiojančius kreipiamųjų elementų tvirtinimus ir trukdžių sąlygas, susijusias su presavimo{2}}tvirtinimo detalėmis. Optiniai lygintuvai perdengia padidintus komponentų profilius pagal konstrukcijos geometriją, kad užfiksuotų subtilius nukrypimus, kurių CMM taško zondavimas gali nepastebėti. Šie tinkamumo patikrinimai patvirtina, kad atskiri komponentai veiks kaip suderinta sistema, kai jie bus pritvirtinti prie štampų komplekto.
Bandomosios versijos ir pirmosios{0}}straipsnio dalies matavimas
Surinkimo patikrinimas patvirtina, kad antgalis atrodo tinkamai. Bandomasis štampavimas įrodo, kad jis veikia. Užbaigtas štampas montuojamas į presą, tiekiama juostelių medžiaga, o nuo įrankio nulipa pirmosios dalys. Tai yra momentas, kuris patvirtina kiekvieną ankstesnį sprendimą – nuo CAD geometrijos iki apdirbimo ir terminio apdorojimo. Sėkmingo bandymo metu gaunamos metalinės štampavimo dalys, atitinkančios spaudinio matmenis, švarios briaunos ir nesutrūkinėjusios, nesusiglamžančios ir nesusiglamžančios.
Bandomieji paleidimai vyksta pagal struktūrinį protokolą. Štampas nustatomas į apskaičiuotą uždarymo aukštį, tiekiamas kontroliuojamu greičiu ir iš pradžių veikia sumažintu tonažu, kol operatoriai stebi juostos eigą, klausosi, ar nėra neįprasto triukšmo, ir vizualiai apžiūri kelias pirmąsias dalis. Juostos padavimo stabilumas, piloto įsijungimas ir nuėmiklio funkcija stebimi realiu laiku. Jei štampai yra progresyvaus tipo, kiekvienos stoties darbas vertinamas atskirai, apžiūrint iš dalies užbaigtas dalis tarpinėse stotyse prieš galutinį atskyrimo pjūvį.
Pirmoji-straipsnio patikra atlieka bandomąjį-įspaudimą pagal inžinerinį brėžinį, naudojant tą pačią CMM įrangą, kuri patvirtino pačius štampo komponentus. Kiekvienas svarbus matmuo, GD&T išnaša ir paviršiaus specifikacija yra įrašyti. Gauta ataskaita arba patvirtina atitiktį, arba nustato nukrypimus, kuriuos reikia koreguoti. Įprasti reguliavimai apima formavimo stoteles, kad būtų koreguojamas kampinis spyruokliškumas, paviršių, kuriuose matomos vilkimo žymės, pakartotinis poliravimas arba perforavimo-reguliavimas, kad -sumažėtų atstumas tose stotyse, kuriose susidaro per daug šlifavimo. Kaip pabrėžia štampų bandymo specialistai, nuodugniai patikrinus pirmąjį gaminį, pateikiamos išsamios matavimo ataskaitos, fiziniai bandomieji pavyzdžiai ir dokumentai, patvirtinantys, kad štampas yra paruoštas gamybai prieš išsiunčiant.
Kiekviena metalinė štampuota dalis, išleidžiama iš gamybos preso, paveldi kokybę, įmontuotą į štampą. Bandomasis antspaudavimas yra ta vieta, kur įrodomas tas paveldėjimas. Štampas, kuris praeina pirmą-gaminio patikrinimą, kai visi matmenys neviršija tolerancijos ir visi paviršiai neturi defektų, yra patvirtintas įrankis, paruoštas nuosekliai gaminti štampuotas metalines dalis šimtus tūkstančių ar milijonus ciklų.
Visa apžiūros vartų seka, nuo pirmos lusto iki patvirtinto gamybos įrankio, seka tokia eiga:
- Apdorojant-matmenų patikras po grubaus ir pusiau apdirbimo{1}}apdirbimo, siekiant patikrinti atsargų likutį
- Po-terminio apdorojimo{1}}kietumo patikrinimas ir CMM pakartotinis{2}}matmenų judėjimo matavimas
- Galutinė CMM ataskaita po baigto šlifavimo ir kieto frezavimo patvirtina visas savybes, atitinkančias toleranciją
- Sujungimo komponentų surinkimo tinkamumo patikrinimas, tarpo patikrinimas ir optinio profilio palyginimas
- Bandomasis štampavimas gamybinėje{0}}lygiavertėje presoje su kontroliuojamais parametrais
- Pirmoji-straipsnio patikra, matuojant antspauduotas dalis pagal inžinerinius spaudinius ir pateikiant visų matmenų ataskaitas
Prieš pradedant darbą, visi vartai turi praeiti. Ši disciplina užkerta kelią brangiausiam kokybės gedimui gaminant štampus: problemos aptikimą po to, kai buvo baigtos visos su trūkumais komponentas susijusios operacijos.
Gamintojai, apimantys visą gyvavimo ciklą po vienu stogu, pradedant galimybių įvertinimu ir CAE modeliavimu, baigiant preciziniu apdirbimu, bandomaisiais paleidimais ir CMM patikra, pašalina komunikacijos spragas, atsirandančias, kai pareigos pasiskirsto keliems tiekėjams.YICHEN štampavimo štampavimo procesasyra šio integruoto požiūrio pavyzdys, patvirtinantis štampelius kiekviename čia aprašytame etape, kad įrankių inžinieriai ir tiekimo vadybininkai gautų gamybai{0}}paruoštus įrankius, paremtus dokumentuotais tikrinimo duomenimis prie kiekvienų vartų. Komandoms, kurios pereina nuo tyrimų prie aktyvaus RFQ kūrimo, bendradarbiaujant su vienu-šaltinio teikėju, kuriam priklauso visa kokybės kontrolės grandinė, sumažinama rizika ir žymiai sutrumpėja terminai.
Patikrinimas ir patvirtinimas užbaigia gamybos ciklą, tačiau tikrasis štampavimo štampavimo matas yra tai, kaip visi šie individualūs sprendimai, pradedant CAD geometrija ir baigiant medžiagų parinkimu, apdirbimo seka, terminiu apdorojimu ir kokybės tikrinimu, sujungiami su ilgalaikiu{0}}gamybos efektyvumu.
Visko sujungimas nuo galimybių iki gamybos
Dabar išgyvenote kiekvieną metalo štampavimo štampavimo etapą: skaitmeninį projektavimą ir modeliavimą, medžiagų pasirinkimą, CNC apdirbimą, EDM apdorojimą, terminį apdorojimą, dengimą ir kokybės patikrinimą. Kiekvienas skyrius apėmė atskirą procesą. Tiesą sakant, šie veiksmai neveikia savarankiškai. Jie jungiasi. Projektavimo sprendimas CAD srityje keičiasi per medžiagų pasirinkimą, apdirbimo strategiją ir galiausiai į štampuotą detalių kokybę, kurią jūsų presas gamina visu greičiu. Supratimas, kaip veikia šis sujungimas, yra tai, kas atskiria štampavimo štampą, duodantį 500 000 patikimų smūgių, nuo štampavimo štampo, kuris sugenda po 10 000.
Kaip kiekvienas gamybos sprendimas paverčiamas štampų našumu
Pagalvokite apie štampavimo procesą kaip daugiklių grandinę, o ne papildymų seką. Tinkamos įrankio plieno rūšies pasirinkimas ne tik padidina patvarumą. Tai padidina kiekvieno tolesnio žingsnio naudą. Vakuuminis-grūdinimas gerai-atrinktą D2 įdėklą duoda geresnių rezultatų nei vakuuminis-grūdinimas ribiniu laipsniu. Tinkamai grūdinto ir poliruoto paviršiaus padengimas TiCN danga užtikrina visišką trinties{8}}mažinimo potencialą. Užtepkite tą pačią dangą ant paviršiaus, kuriame yra liekamasis įtempis dėl praleistų grūdinimo ciklų, ir ji nuslūgsta per tūkstančius smūgių.
Ta pati logika veikia atvirkščiai. Nuoroda bet kuriame etape padalija viską, kas seka. Skubus CAE modeliavimas ir nepastebimas spyruoklės numatymas reiškia, kad štampų geometrija yra neteisinga dar neprasidėjus apdirbimui. Jei nerūdijančio plieno dengimui nurodytas įrankių plienas, tai reiškia, kad dangos pralaimi kovoja su pagrindo deformacija po jomis. Praleidus streso mažinimą prieš terminį apdorojimą, atsiranda deformacijų, kurių šlifavimas negali visiškai atsigauti. Kiekvienas kompromisas sumažina štampų tarnavimo laiką, dalių kokybę ir gamybos laiką.
Kas iš tikrųjų skiria 100,{1}} pataikymų kauliuką nuo anksti nepavykusio? Paprastai ne viena katastrofiška klaida, o ribinių sprendimų sankaupa:
- Dizaino spartieji klavišai:Nepakankamas modeliavimas sukelia išbandymų{0}}ir-klaidų pataisymus su grūdintu plienu, todėl dėl pakartotinio modifikavimo susilpnėja komponentai
- Medžiagų kompromisai:Pasirinkus A2, kur garantuojamas D2 arba karbidas, sutaupoma išankstinių išlaidų, tačiau padvigubėja galandimo dažnis ir spaudos prastovos laikas
- Apdirbimo sekos pažeidimai:Apdaila prieš tinkamą įtempių pašalinimą sukelia matmenų nestabilumą, kuris pablogėja veikiant ciklinėms presavimo apkrovoms
- Terminio apdorojimo spragos:Praleidus grūdinimo ciklą arba praleidžiant kriogeninį apdorojimą, lieka austenitas, kuris gamybos metu virsta nenuspėjamai, o tai sukelia laipsnišką tolerancijos pokytį
- Patikrinimo terminai:Komponentų išleidimas nepatikrinus po{0}}terminio
Metalo štampavimo gamybos procesas apdovanoja drausmę kiekvienuose vartuose. Išlaidų ir laiko lūkesčiai atitinkamai keičiasi. Paprastam vienos-stoties uždarymo štampui gali prireikti 4–6 savaičių ir 5 000–15 000 USD investicijų į įrankius. Vidutinis progresyvus štampavimas su 8–12 stočių paprastai reikalauja 8–12 savaičių ir 25 000–60 000 USD. Sudėtingi automobilių progresiniai arba perkeliami štampai su griežtais leistinais nuokrypiais, keliomis formavimo stotimis ir dideliais -tūrio reikalavimais gali viršyti 16 savaičių, o įrankių kaina – 100 000 USD. Šie diapazonai atspindi ne tik apdirbimo valandas, bet ir bendras inžinerijos, modeliavimo, tikrinimo ir bandymų pastangas, kurios patvirtina kiekvieno įrankio numatytą gamybos laiką.
Kiekvienas žingsnis gaminant štampavimo štampus, nuo CAD geometrijos iki galutinio padengimo, yra sprendimas, kuris prideda arba atima štampų tarnavimo laiką, dalių kokybę ir gamybos efektyvumą. Štampo ir štampavimo konstrukcijos procese nėra neutralių pasirinkimų.
Perėjimas nuo tyrimų prie RFQ{0}}Ready Die Solution
Jei perskaitėte iki šiol, greičiausiai patenkate į vieną iš dviejų kategorijų. Arba kaupiate vidines žinias, kad galėtumėte veiksmingiau įvertinti tiekėjus, arba aktyviai kreipiatės į užsakymą metalo štampavimo štampų užklausą ir norite suprasti, kokius klausimus užduoti ir kokias galimybes patikrinti. Abiem būdais naudingas tas pats principas: štampavimo gamybos procesas geriausiai veikia, kai vienam partneriui priklauso visa grandinė nuo galimybių iki patvirtintų gamybos įrankių.
Suskaidytas tiekimas, kai projektavimas atliekamas vienoje įmonėje, apdirbimas kitoje, o bandymas trečioje, sukelia perdavimo riziką kiekvieno perėjimo metu. Matmenų tikslas pasimeta tarp CAD failų ir mašinos operatorių. Dėl patogumo terminio apdorojimo specifikacijos yra supaprastintos. Bandymų rezultatai nėra efektyviai naudojami atliekant dizaino pataisymus. Štampai ir štampavimo įrankiai, kurie geriausiai veikia ilgais gamybos etapais, beveik visada gaunami iš integruotų programų, kurių kiekviena fazė informuoja kitą be ryšio spragų.
Tiekimo vadybininkai ir įrankių inžinieriai, pasiruošę pereiti nuo tyrimų prie aktyvaus citatų teikimo, ieškokite partnerio, kurio galimybės apima visą šiame straipsnyje aprašytą gyvavimo ciklą: galimybių įvertinimas, CAE modeliavimas formavimui ir atskyrimui, tikslus CNC apdirbimas ir EDM, kontroliuojamas terminis apdorojimas, bandomasis štampavimas gamyboje{0}}ir CMM dokumentavimo{1 sąlygos. pirma-straipsnio apžiūra.YICHEN pasirinktiniai štampavimo štampų sprendimaiapima būtent šią sritį, suteikdamas nuo galo{0}} iki- metalo štampavimo išteklius komandoms, kurioms reikia patvirtintų įrankių, pateiktų paruoštų RFQ-su dokumentuotais kokybės duomenimis prie kiekvienų gamybos vartų.
Šiame straipsnyje pateiktos žinios suteikia jums žodyną ir pagrindą, leidžiantį kritiškai įvertinti bet kurio štampo tiekėjo procesą. Dabar suprantate, kodėl tam tikri veiksmai kainuoja tai, ką jie atlieka, kodėl laiko juostos tęsiasi iki tam tikrų sudėtingumo slenksčių ir kodėl pigiausias pasiūlymas retai suteikia mažiausią kainą už paspaudimą per visą štampavimo laiką. Šis supratimas yra pagrindas priimant pagrįstus sprendimus dėl tiekimo bet kokioje prekėje ir patvirtinant viešųjų pirkimų pokalbį.
DUK apie metalo štampavimo štampus
1. Kiek laiko užtrunka pagaminti metalo štampavimo štampą?
Laikas priklauso nuo sudėtingumo. Paprastas vienos-stoties išjungimo antgalis paprastai užtrunka nuo 4 iki 6 savaičių. Vidutiniškai progresuojanti mirtis su 8–12 stočių trunka 8–12 savaičių. Sudėtingi automobilių progresiniai arba perkėlimo štampai su griežtomis leistinomis nuokrypomis ir keliomis formavimo stotimis gali trukti ilgiau nei 16 savaičių. Šie terminai apima inžinerijos, modeliavimo, apdirbimo, terminio apdorojimo ir bandomojo patvirtinimo fazes.
2. Kokios medžiagos naudojamos štampavimo štampams gaminti?
Štampavimo štampai daugiausia gaminami iš įrankių plieno rūšių, parinktų pagal štampuojamą lakštinį metalą. Įprasti pasirinkimai yra D2, skirtas atsparumui dilimui, A2 subalansuotam tvirtumui ir kietumui, S7 smūgiams-sunkiems darbams, M2 didelėms gniuždymo apkrovoms ir volframo karbido įdėklai, skirti ypač -didelio-tūrio veikimui, arba labai abrazyvinės medžiagos, pvz., nerūdijantis plienas. Kiekviena klasė užima skirtingą vietą kietumo-kietumo spektre.
3. Kuo skiriasi progresinis kabliukas nuo perkeliamo štampai?
Progresyvūs štampai laiko dalis prijungtas prie laikiklio juostelės, kai ji juda per kelias stotis su kiekvienu paspaudimu, todėl jie idealiai tinka mažesniems,{0}}didelio tūrio komponentams, tokiems kaip jungtys ir laikikliai. Perkėlimo štampai išpjauna ruošinius pirmoje stotyje ir mechaniškai perkelia juos tarp nepriklausomų stočių naudojant griebtuvus. Perkėlimo štampai tinka didelėms dalims, giliai ištemptiems- apvalkalams ir geometrijoms, kurios formuojant negali likti pritvirtintos prie juostelės, pvz., automobilių kėbulo plokštėms.
4. Kaip terminis apdorojimas veikia štampavimo štampavimo našumą?
Terminis apdorojimas paverčia įrankių plieną iš apdirbamos būklės į grūdintą darbo įrankį, galintį atlaikyti milijonus presavimo ciklų. Vakuuminis grūdinimas, po kurio seka keli grūdinimo ciklai, sukuria stabilią martensitinę struktūrą. Pridėjus kriogeninį apdorojimą, štampų tarnavimo laikas gali pailgėti daugiau nei 200 procentų, nes paverčiamas sulaikytas austenitas ir pagerėja karbido pasiskirstymas. Be tinkamo terminio apdorojimo net tiksliai apdirbti komponentai deformuotųsi arba greitai susidėvėtų esant gamybos štampavimo apkrovoms.
5. Kas gali pagaminti visą štampavimo štampą nuo projektavimo iki gamybos patvirtinimo?
Integruoti štampų gamintojai, kuriems priklauso visa proceso grandinė nuo galimybių įvertinimo ir CAE modeliavimo iki CNC apdirbimo, EDM, terminio apdorojimo, bandomojo štampavimo ir CMM patikros, pateikia patikimiausius rezultatus. „YICHEN“ siūlo tokias galimybes-iki{2}} pasirinktinių štampavimo štampų sprendimų, užtikrindama dokumentuotą kokybės patikrinimą prie kiekvienų gamybos vartų, todėl tiekimo vadybininkai ir įrankių inžinieriai gautų gamybai-paruoštus įrankius be rizikos perdavimo tarp kelių pardavėjų.


