


Ką reiškia metalinių štampuotų dalių įrankių ir štampų prototipų kūrimas
Įsivaizduokite, kad gamybiniam štampeliui įdedate šešis skaitmenis, kad pamatytumėte, kad dalis atsitraukia dviem laipsniais viršija toleranciją po pirmojo paspaudimo. Šis scenarijus vyksta dažniau nei turėtų, ir jo beveik visada galima išvengti. Metalinių štampuotų dalių įrankių ir štampų prototipų kūrimas egzistuoja būtent siekiant išspręsti šias problemas, kol jos netaps brangiomis problemomis.
Įrankio ir štampo prototipų apibrėžimas
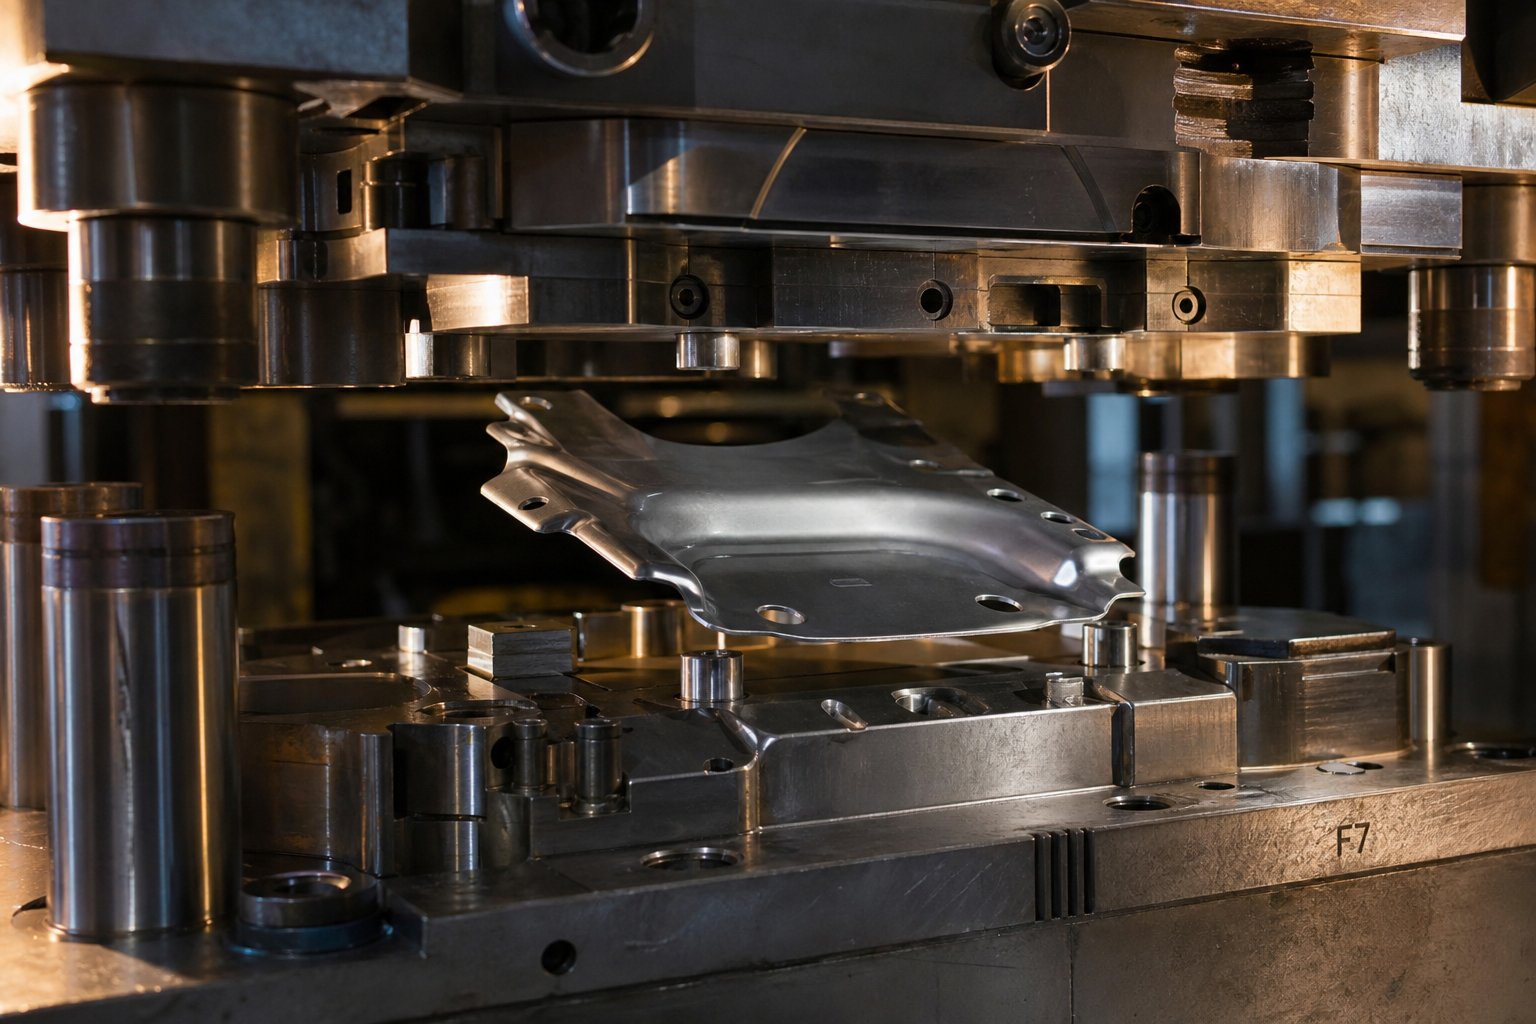
Metalinių štampuotų dalių įrankių ir štampų prototipų kūrimas yra inžinerinė praktika, kuria siekiama projektuoti, gaminti ir patvirtinti laikinus arba sutrumpėjusio eksploatavimo trukmės štampus, kad būtų galima pagaminti štampuotų komponentų pavyzdžius, patvirtinant formuojamumą, matmenų tikslumą ir medžiagos elgseną prieš investuojant į visus gamybos įrankius.
Praktiškai metalo štampavimo prototipas yra fizinė dalis, pagaminta iš specialiai -sukonstruotų štampų, kurie atspindi numatytą gamybos geometriją, bet naudoja mažiau patvarias medžiagas arba supaprastintą konstrukciją. Tikslas nėra masinė produkcija. Tai mokymasis: tikrinama, ar detalė formuojasi teisingai, atitinka matmenų tikslus ir elgiasi taip, kaip numatyta tikromis spaudimo sąlygomis.
Kodėl prototipų kūrimas yra atskira inžinerijos disciplina
Metalo štampavimo prototipas nėra tik mažesnė gamybos versija. Tai atskira inžinerijos disciplina, turinti savo dizaino logiką. Gamybos įrankiai, dažnai vadinami kietaisiais įrankiais, naudoja aukščiausios kokybės įrankių plieną, pvz., SKD11, arba karbido įdėklus, pagamintus taip, kad atlaikytų šimtus tūkstančių presavimo ciklų. Priešingai, prototipų įrankiai teikia pirmenybę greičiui, prisitaikymui ir informacijos rinkimui, o ne ilgaamžiškumui.
Minkštus įrankius, pagamintus iš aliuminio arba{0}}grūdinto plieno, galima greičiau pagaminti ir lengviau modifikuoti, todėl jie idealiai tinka geometrijos kartojimui ir medžiagos atsakui tikrinti. Dėl šio lankstumo inžinieriai gali tyrinėti dizaino variantus be laiko ir išlaidų, susijusių su grūdinto plieno perdirbimu. Ši disciplina yra skirta maksimaliam mokymuisi iš minimalių investicijų į įrankius.
Pagrindinės rizikos, susijusios su prototipo etapo praleidimu
Apeinant prototipų štampavimą ir pereinant tiesiai prie gamybos štampų, kyla rizika:
- Brangus štampų pertvarkymas, kai praleidžiami pirmųjų{0}}straipsnių dalių leistini nuokrypiai, o vien tik bandymas ir patvirtinimas10-15% visų štampavimo išlaidų
- Produktų pristatymas atidėtas, kol grūdintas plienas yra iš naujo{0}}apdirbamas arba atiduodamas į metalo laužą
- Medžiagų atliekos iš prototipų štampavimo, kurias buvo galima sugauti naudojant nebrangų{0}}minkštą įrankį
- Paslėpti dizaino trūkumai, pvz., įtempių taškai, medžiagos deformacija ar montavimo problemos, kurios atsiskleidžia tik tikromis formavimo sąlygomis
Kai laipsniškas kauliukas vidutiniškai kainuoja nuo 15 000 iki 30 000 USD, o sudėtingų pervedimų štampai siekia gerokai daugiau nei 500 000 USD, matematika palankiai vertina dalį šio biudžeto išleisti išankstiniam patvirtinimui. Prototipų kūrimas nėra išankstinis mandagumas. Tai rizikos inžinerija, taikoma lakštinio metalo formavimui.
Tikrasis klausimas yra ne tai, ar sukurti prototipą, o kaip. Atsakymas priklauso nuo dalies sudėtingumo, medžiagos pasirinkimo ir paties štampavimo metodo.
Žingsnis{0}}po-įrankio ir štampo prototipų kūrimo procesas
Kiekvienas prototipų kūrimo užsiėmimas vyksta pagal struktūrizuotą darbo eigą, tačiau kiekvienas etapas generuoja grįžtamąjį ryšį, kuris gali grįžti atgal ir pakeisti ankstesnius sprendimus. Viso gamybos štampavimo proceso supratimas nuo projekto gavimo iki patvirtintų dalių padeda numatyti, kur įvyks iteracijos, ir atitinkamai planuoti savo laiko juostą.
Nuo dalių projektavimo iki prototipų išdėstymo
Štampavimo procesas prasideda gerokai anksčiau nei metalas paliečia presą. Kai įrankių partneris gauna jūsų detalės projektą, pirmasis veiksmas yra nuodugni projekto peržiūra. Inžinieriai vertina 3D CAD modelį ir 2D brėžinius dėl formavimo problemų: siaurų spindulių, gilių įbrėžimų, plonų sienų ir savybių, kurias gali būti sunku įspausti lakštiniame metale. Jie anksti pažymi galimas problemas, todėl pataisymai kainuoja tik pataisytą failą.
Iš ten CAD modelis paverčiamas prototipo štampų išdėstymu. Tai apima stočių skaičiaus (jei naudojamas progresyvus metodas), juostos išdėstymo, medžiagos padavimo krypties ir ruošinio dydžio nustatymą. Štampo išdėstymas atspindi, kaip metalo štampavimo procesas klostysis po žingsnio, numatant, kur medžiagos srautas, tempimas ir suspaudimas pateiks iššūkį geometrijai.
Prototipo štampo gamyba
Štampo gamyba yra ta vieta, kur koncepcija tampa fiziniu įrankiu. Priklausomai nuo sudėtingumo ir tolerancijos reikalavimų, gamyba gali apimti štampavimo blokų CNC apdirbimą, vielos EDM sudėtingiems profiliams arba abiejų derinį.Vielos EDMyra ypač vertingas prototipų štampams, nes programas galima lengvai koreguoti, kad būtų galima efektyviai koreguoti iteracijos metu, o sukūrus programą jis pasiekia 0,0002 colio pakartojamumą. Pramoniniai metalo štampavimo apdirbimo centrai tvarko štampavimo batų grubumą ir formavimą, o EDM – tikslius profilius ir siaurus vidinius spindulius.
Štai nuosekli darbo eiga nuo pradžios iki{0}}atsijungimo:
- Gaunamos dalies modelio projekto peržiūra ir formuojamumo įvertinimas
- CAD paruošimas, įskaitant juostelių išdėstymą, ruošinį ir štampavimo architektūrą
- Prototipo štampų konstrukcija su stoties seka ir prošvaisos skaičiavimais
- Štampo gamyba naudojant CNC apdirbimą, vielos EDM arba hibridinius metodus
- Štampo surinkimas, išlygiavimo patikrinimas ir preso nustatymas
- Pirmojo-straipsnio pradinių pavyzdžių dalių antspaudas
- Matmenų matavimas, tikrinimas ir palyginimas su specifikacijomis
- Iteracija: štampų reguliavimas,{0}}antspaudavimas iš naujo ir{1}}matavimas
- Galutinis patvirtinimas ir gamybos įrankių perdavimas
Pirmieji-straipsnių štampavimo ir iteracijos ciklai
Kai pirmą kartą paleidžiate prototipą, renkate duomenis, o ne gaminate gatavas prekes. Pirmosios-straipsnio dalys atskleidžia, kaip medžiaga iš tikrųjų elgiasi formuojant slėgį. Inžinieriai įvertina kiekvieną ypatybę pagal tolerancijos specifikaciją, ieško spyruoklinių nukrypimų, suplonėjimo kampuose ar susiraukšlėjimo suspaudimo zonose.
Retai pirmas bandymas duoda dalių, atitinkančių visus matmenis. Iteracija yra integruota į procesą. Gali reikėti iš naujo-apdirbti štampo veidą, kad būtų kompensuotas grįžimas. Tempimo spindulį gali reikėti atidaryti, kad būtų išvengta įtrūkimų. Kiekvienas lakštinio metalo štampavimo, matavimo, reguliavimo ir pakartotinio{5}}štampavimo ciklas sumažina atotrūkį tarp tikrosios ir tikslinės geometrijos. Vidutinio sudėtingumo dalyse tikimasi dviejų ar keturių iteracijos kilpų.
Patvirtinimo ir gamybos įrankių perdavimas
Galutinis patvirtinimas įvyksta, kai prototipo dalys nuosekliai atitinka matmenų ir funkcinius reikalavimus per mažą pavyzdį. Šiame etape inžinierių komanda dokumentuoja viską, ko išmoko: faktines atstūmimo vertes, optimalius presavimo parametrus, medžiagų elgsenos pastabas ir visus geometrijos pakeitimus, padarytus iteracijos metu.
Šis duomenų paketas tampa gamybos įrankių planu. Užuot pradėjęs nuo prielaidų, gamybos štampų dizaineris dirba remdamasis patvirtinta, empiriškai patvirtinta informacija. Perdavimas paverčia prototipų kūrimo žinias į gamybos patikimumą, o prototipų kūrimo metodo pasirinkimas tiesiogiai nustato, kiek tų žinių galite išgauti.
Palyginti prototipų kūrimo metodai ir kada juos naudoti
Ne visi prototipiniai štampai yra pagaminti vienodai, o pasirinkus netinkamą metodą galite sugaišti tiek laiko, tiek biudžeto. Tinkamas metalo štampavimo įrankių metodas priklauso nuo kelių kintamųjų: jūsų geometrijos sudėtingumo, kokios medžiagos ir matuoklio formuojate, koks turi būti leistinas nuokrypis ir kiek pavyzdinių dalių reikia prieš pradedant gamybą.
Čia pateikiamas praktinis dažniausiai pasitaikančių metodų suskirstymas, kuo jie išsiskiria ir kur jie neatitinka.
Minkšti įrankiai mažo{0}}tūrio patvirtinimui
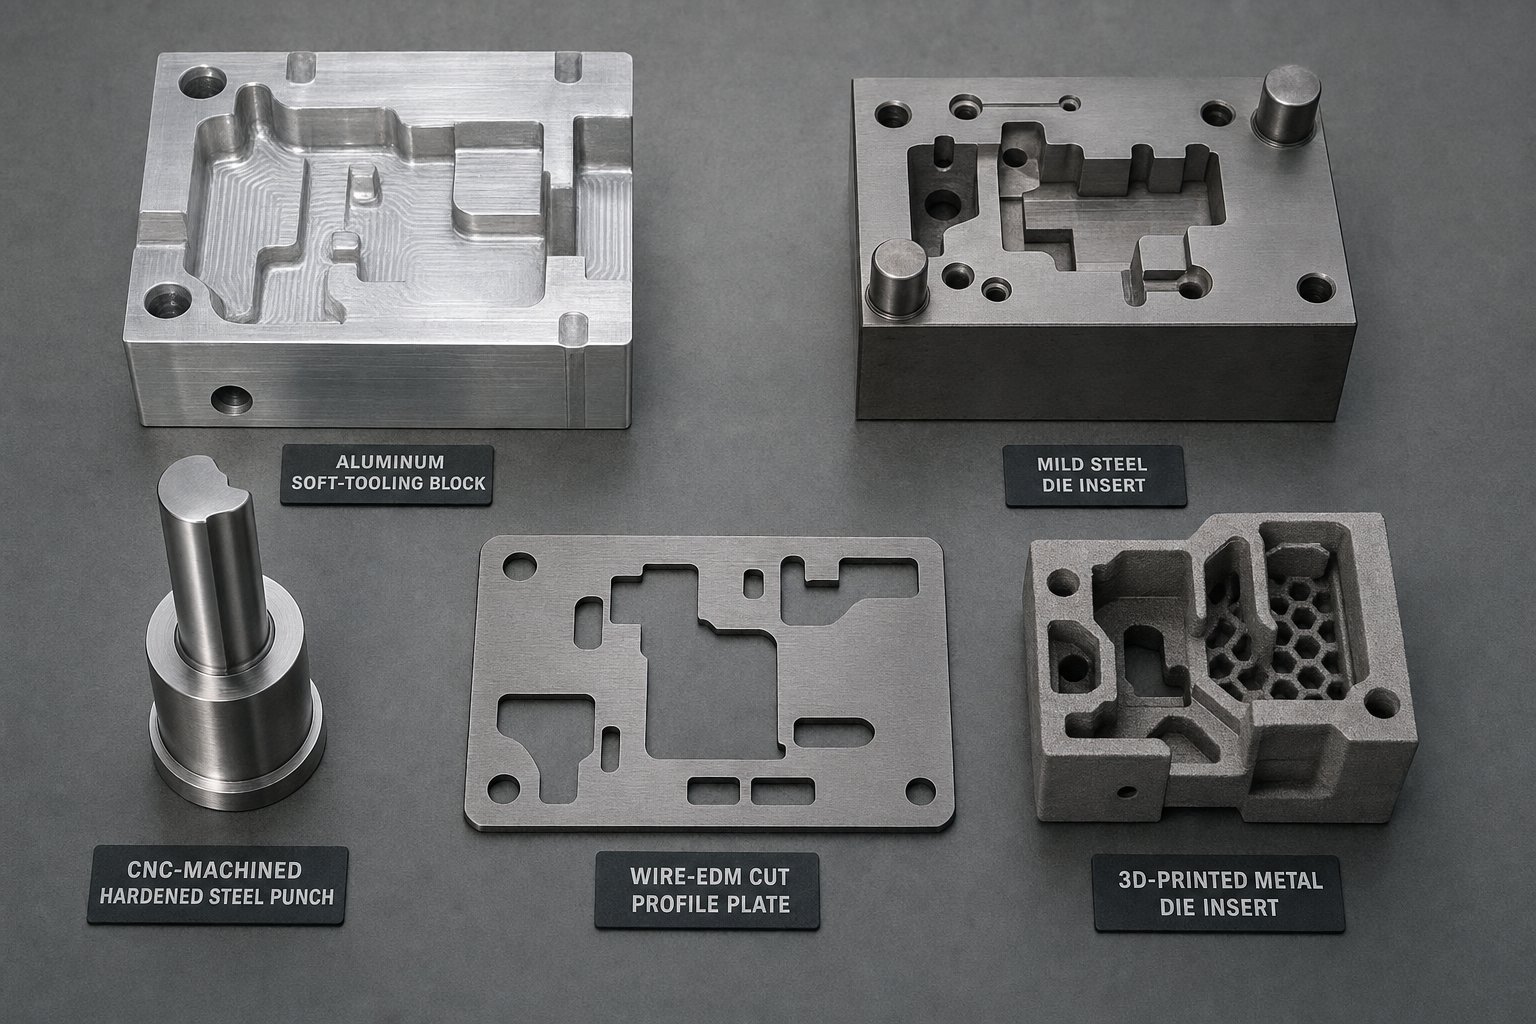
Minkštiems įrankiams gaminti naudojami aliuminio lydiniai (paprastai 6061 arba 7075) arba švelnus plienas. Kadangi šios medžiagos apdorojamos greitai ir kainuoja pigiau nei įrankių plienas, minkšti įrankiai užtikrina greičiausią apyvartą su mažiausiomis išankstinėmis investicijomis. Kompromisas yra mirtis. Aliuminio štampai paprastai atlaiko 500–5 000 smūgių, kol susidėvėjimas pablogina dalių kokybę, todėl jie tinkami ankstyvam-tvirtinimo etapui, o ne ilgesniam prototipo paleidimui.
Minkštieji įrankiai geriausiai veikia, kai reikia patikrinti pagrindinį formuojamumą, išbandyti naują juostelių išdėstymą arba patvirtinti, kad progresyvaus štampavimo proceso seka sukuria numatytą geometriją. Jis mažiau tinka dalims, kurioms reikalingas mažesnis nei +/-0,05 mm nuokrypis, nes minkštesnės štampavimo medžiagos labiau iškrypsta veikiant spaudimo apkrovai ir greičiau dyla pjovimo briaunos. Paprastų lenkimų, negilių brėžinių ir keturių skaidrių štampavimo geometrijų atveju minkšti įrankiai greitai pateikia atsakymus.
CNC{0}}Mechaniniai ir vieliniai EDM prototipų štampai
Kai jūsų detalei reikia didesnių leistinų nuokrypių arba sudėtingesnių formavimo operacijų, CNC{0}}apdirbtas prototipas iš iš anksto-grūdinto įrankių plieno (dažnai D2 arba A2, esant 45–55 HRC) užpildo atotrūkį tarp minkštų įrankių ir pilno gamybos štampų. Šie štampai atlaiko mažesnius tarpus ir ilgiau atsparūs dilimui, paprastai trunka nuo 10 000 iki 50 000 šūvių, priklausomai nuo formuojamos medžiagos ir štampų kietumo.
Vielos EDM papildo CNC apdirbimą sudėtingiems vidiniams profiliams, aštriems kampams ir ypatybėms, kurių nepasiekia įprastas frezavimas. Abiejų procesų derinimas vienoje štampavimo formoje yra įprasta praktika. Greitojo prototipų kūrimo įranga šiuolaikinėse įrankių patalpose gali pagaminti šiuos štampus per dvi ar keturias savaites, priklausomai nuo sudėtingumo. Šis metodas tinka vidutinio ar didelio geometrinio sudėtingumo dalims, kurių matmenų tikslumas prototipų kūrimo metu turi tiksliai atitikti gamybos sąlygas.
Kai 3D-spausdinti įdėklai turi prasmę
Priedo gamyba įsitraukė į prototipų kūrimo pokalbį, nors jos vaidmuo išlieka specializuotas. Tyrimas adresuOklando universitetasparodė, kad dengtais 3D-spausdintais štampavimo įdėklais galima štampuoti 50 000 dalių iš 1-mm-storio DP980 itin-didelio stiprumo plieno, kurio nusidėvėjimas panašus į įprastų D2 įrankių plieno įdėklus. Abiejų konfigūracijų metu dalys buvo geros paviršiaus būklės.
Pagrindinis 3D-spausdintų intarpų pranašumas yra geometrinė laisvė. Sudėtingus štampo paviršiaus kontūrus, kuriems reikia daug CNC laiko arba kelių EDM sąrankų, galima atspausdinti tiesiogiai, taip sumažinant sudėtingų formų gamybos laiką. Ši technologija geriausiai tinka greitam metalo štampavimo prototipų kūrimui, kai štampų geometrija yra labai ištempta, o įprastinis apdirbimas būtų brangus-. Tai mažiau praktiška dideliems plokščių štampų paviršiams arba paprastoms geometrijoms, kur CNC apdirbimas išlieka greitesnis ir ekonomiškesnis.
Metodo suderinimo su dalies charakteristikomis
Prototipų kūrimo metodo pasirinkimas galiausiai yra sprendimų matrica. Subalansuojate greitį ir tikslumą, kainą ir štampų tarnavimo laiką, geometrinį sudėtingumą ir gamybos galimybes. Toliau pateiktoje lentelėje šie veiksniai sujungiami į vieną atskaitos sistemą:
| Metodas | Diegimo medžiaga | Tipiškas gyvenimas (kadrai) | Tolerancijos gebėjimas | Pristatymo laiko diapazonas | Geriausias-tinkamas naudoti dėklas |
|---|---|---|---|---|---|
| Minkšti įrankiai (aliuminis) | 6061/7075 Aliuminis | 500 - 5,000 | +/- 0.08 - 0.13 mm | 1 - 2 sav | Ankstyvos formavimo patikros, paprasti lenkimai, mažo{0}}tūrio patvirtinimas |
| Minkšti įrankiai (švelnaus plieno) | 1018/1045 Plienas | 2,000 - 10,000 | +/- 0.05 - 0.10 mm | 2 - 3 sav | Vidutinė geometrija, storesni matuokliai, trumpi prototipų važiavimai |
| CNC{0}}apdirbtas (iš anksto-grūdintas įrankinis plienas) | D2/A2 ties 45-55 HRC | 10,000 - 50,000 | +/- 0.025 - 0.05 mm | 2 - 4 sav | Griežtos-tolerancijos dalys, gamybos-reprezentatyvus patvirtinimas |
| Vielos EDM prototipas | D2/A2 įrankių plienas | 10,000 - 50,000 | +/- 0.013 - 0.025 mm | 3 - 5 sav | Sudėtingi profiliai, aštrūs vidiniai kampai, smulkus blankas |
| 3D-Spausdinti štampavimo įdėklai | Martenzinio plieno / įrankių plieno milteliai | 5,000 - 50,000+ | +/- 0.05 - 0.10 mm | 1 - 3 sav | Sudėtingi kontūriniai paviršiai, greitas geometrijos kartojimas |
Atsiranda keli modeliai. Jei štampuojate ploną aliuminį arba žalvarį paprastomis lenkimo geometrijomis, minkšti įrankiai atsakymus gaus per kelias dienas. Jei jūsų dalis apima kelių- stočių progresyvų štampavimo procesą su griežtais padėties nuokrypiais, iš anksto sukietinti CNC-apdirbti štampai yra verti papildomo laiko. Ir jei jūsų geometrija tokia sudėtinga, kad apdirbimo sąnaudos kyla spirale, 3D-spausdinti įdėklai iš tikrųjų gali būti greitesnis ir ekonomiškesnis kelias.
Pasirinktas metodas taip pat lemia, kiek reprezentatyvūs bus jūsų prototipo rezultatai. Minkštesnės štampavimo medžiagos skirtingai iškrypsta, greičiau dėvisi ir gali neatkartoti sukietėjusių gamybos įrankių paviršiaus apdailos. Šis prototipo ir gamybos elgsenos atotrūkis yra svarbiausias, kai į paveikslą patenka medžiagų savybės, ypač tai, kaip skirtingi metalai reaguoja į formavimo jėgas taip, kad vien CAD modeliai negali visiškai numatyti.
Medžiagų parinkimas ir jo įtaka prototipų rezultatams
Štampas, kuris nepriekaištingai formuoja mažai -anglies anglies plieną, gali pagaminti iš-netinkamų-dalių, kai pereinate prie nerūdijančio plieno arba aliuminio. Kiekviena lakštinio metalo štampavimo medžiaga, veikiama formavimo spaudimo, turi savo asmenybę: unikalią spyruoklinę elgseną, skirtingą slinkimo tendenciją ir skirtingą apdirbimo kietėjimo tempą, kuris keičia detalės sąveiką su štampo paviršiais po smūgio. Prototipų kūrimas naudojant netinkamą medžiagą arba patogų pakaitalą gali generuoti klaidinančius duomenis, kurie išmuša iš bėgių sprendimus dėl gamybos įrankių.
Kaip medžiagų savybės įtakoja štampų prototipo dizainą
Kai kuriate štampo prototipą, štampavimo įrankių medžiagų pasirinkimas ir tarpai turi atspindėti konkretų lydinį, kurį ketinate naudoti gamyboje. Šalto lakštinio metalo štampavimo metu skirtingi metalai teka, tempiasi ir susispaudžia iš esmės skirtingai. Švelnus plienas yra gana atlaidus: jis turi vidutinį takumo ribą, gerą plastiškumą ir nuspėjamą elgesį tempimo operacijose. Nerūdijantis plienas, priešingai, greitai kietėja{3}}, o tai reiškia, kad formuojant jis žymiai stiprėja, todėl reikia didesnio preso tonažo ir skirtingų klirenso strategijų. Aliuminio lydiniai po formavimo agresyviau atsitraukia ir yra linkę drožti nepadengtus štampo paviršius.
Šie skirtumai turi įtakos kiekvienam štampų konstrukcijos matmeniui, nuo perforavimo-iki-štampavimo tarpo ir tempimo spindulio dydžio iki paviršiaus apdailos reikalavimų ir tepimo strategijos. Prototipas, sukurtas neatsižvelgiant į konkrečią medžiagų -elgseną, gamins dalis, kurios labai mažai pasakys apie tai, kaip iš tikrųjų atrodys gamyba.
Atsparumo elgesys tarp įprastų metalų štampavimo
Atsparumas yra lakštinio metalo tendencija iš dalies grįžti į pradinę plokščią formą po to, kai atleidžiama formavimo apkrova. Taip atsitinka todėl, kad elastingumas atsistato kartu su plastine deformacija lenkimo metu. Atsparumo dydis labai skiriasi priklausomai nuo lydinio ir matuoklio storio.
A lyginamąjį V-spyruoklės lenkimo tyrimąaliuminio lydinio 6061-T6, nerūdijančio plieno 304 ir mažo-anglies plieno lydinio metu nustatyta, kad mažai anglies išskiriantis plienas turi mažiausiai atspyrimo, o po to seka SS 304, o Al 6061-T6 labiausiai atsitraukia. Tyrimas taip pat atskleidė, kad medžiagos storis sudaro maždaug 54% įtakos atraminiam dydžiui, o medžiagos tipas - apie 37%. Visuose išbandytuose lydiniuose plonesni lakštai atsitraukia labiau nei storesni.
Ką tai reiškia prototipų kūrimui? Jei jūsų gamybinė dalis bus pagaminta iš 0,5 mm aliuminio, jūsų prototipas turi būti suprojektuotas su tam lydinio ir matuoklio deriniui būdinga lenkimo kompensacija. Kuriant prototipą naudojant storesnį matuoklį arba kitokį lydinį, jūsų duomenys iškreipti, o iteracijos ciklai tampa mažiau naudingi. Karštojo štampavimo procesas, naudojamas automobilių pramonėje, skirtas atspirti formavimui aukštesnėje temperatūroje, kur medžiaga yra lankstesnė, tačiau atliekant daugumą šaltai formuojamų prototipų darbų, kompensavimas turi būti įtrauktas į štampų geometriją.
Kodėl prototipo medžiaga turi atitikti gamybos tikslą
Įsivaizduokite, kad savo prototipą naudojate švelniu plienu, nes jis yra pigesnis ir lengviau gaunamas, o jūsų gamybos tikslas yra 304 nerūdijantis plienas. Švelnaus plieno dalių matmenys yra tobuli. Jūs pasirašote štampų dizainą ir įsipareigojate naudoti gamybos įrankius. Tada, kai pradedama gaminti nerūdijančio plieno, detalės spyruokliuoja toliau, štampai per kelis šimtus smūgių sutrinka, o sienelės storis tempimo kampuose nukrypsta nuo specifikacijos. Kiekviena prototipų kūrimo metu patvirtinta prielaida pasirodo esanti nepatikima.
Štai kodėl patyrę įrankių inžinieriai primygtinai reikalauja sukurti prototipą, naudojant tikrąją{0}}gamybinę medžiagą, kurios matmenys yra tinkami. Giluminio tempimo procesas yra ypač jautrus medžiagos pasirinkimui, nes gniuždymo jėgos jungėje sukelia medžiagos sustorėjimą, kuris skiriasi priklausomai nuo lydinio. KaipMetalo formavimo žurnalaspažymi, kad{0}}plokštuminis suspaudimas gilaus tempimo metu padidina lakšto storį tempimo kampuose, o jei štampų tarpai nepritaikomi prie tos konkrečios medžiagos storėjimo elgsenos, smailėjimas tampa neišvengiamas.
Štai pagrindiniai medžiagos{0}}konkretūs formavimo aspektai, kuriuos turėtumėte įvertinti kurdami prototipus:
- „Springback“ dydis:Aliuminio lydiniai ir didelio stiprumo
- Skausmo tendencija:Nerūdijantis plienas ir aliuminis yra labai linkę į klijų nusidėvėjimą ant štampo paviršių, todėl reikia poliruotų įrankių, tinkamų tarpų ir tinkamos dangos arba tepimo.
- Darbo grūdinimosi laipsnis:Austenitiniai nerūdijantys plienai (304, 316) formavimo metu greitai kietėja, todėl didėja reikalingas tonažas ir keičiasi medžiagų srauto charakteristikos vidurio -eigos metu
- Paviršiaus jautrumas:Varis ir žalvaris lengvai matosi kosmetiniais ženklais, todėl norint išvengti matomų defektų, reikia veidrodinio{0}}poliruoto štampo paviršių ir kontroliuojamo tepimo
- Storio pokytis veikiant apkrovai:Kiekvienas lydinys tempimo metu sutirštėja ir plonėja skirtingai, tiesiogiai paveikdamas perforavimo-į-perforavimo reikalavimus
Matuoklio storis sujungia kiekvieną iš šių veiksnių. 1,5 mm mažo-anglies plieno štampas, sukonstruotas su tinkamu tarpu, sugnybs ir susitrauks, jei per jį suformuosite 2,0 mm nerūdijančio plieno, nes storesnė, kietesnė medžiaga sukuria didesnę trintį ir didesnį storį suspaudimo zonose. Prototipo įrankiai atskleidžia šias sąveikas fiziškai taip, kad net gerai{5}}kalibruotas CAD modeliavimas gali tik apytiksliai. Tikroji formavimo aplinka pateikia tokius kintamuosius kaip temperatūros kilimas, tepimo gedimas ir mikro-paviršiaus sąveika, kurią skaitmeniniams modeliams sunku užfiksuoti.
Dėl šio atotrūkio tarp modeliavimo ir realybės fizinis prototipas išlieka būtinas, net kai skaičiavimo įrankiai tampa vis sudėtingesni.
CAE modeliavimas kaip išankstinio{0}}prototipų patvirtinimo veiksmas
Kad ir koks būtų sudėtingas, fizinis prototipų kūrimas vis tiek kainuoja realius pinigus ir realų laiką kiekvienam iteracijos ciklui. Ką daryti, jei prieš pjaustydami plieną galėtumėte pašalinti vieną ar du iš šių ciklų? Būtent čia CAE modeliavimas tinka darbo eigai. Lakštinio metalo formavimo baigtinių elementų analizė veikia kaip virtuali bandymų vieta, leidžianti inžinieriams skaitmeniniu būdu išbandyti štampų konstrukcijas, ruošinių formas ir proceso parametrus prieš pradėdami dirbti su fiziniais įrankiais. Tai nepakeičia prototipų technologijos, bet labai susiaurina netikrumo langą, kurį turi išspręsti pirmasis fizinis bandymas.
Ką CAE modeliavimas numato prieš pjaunant plieną
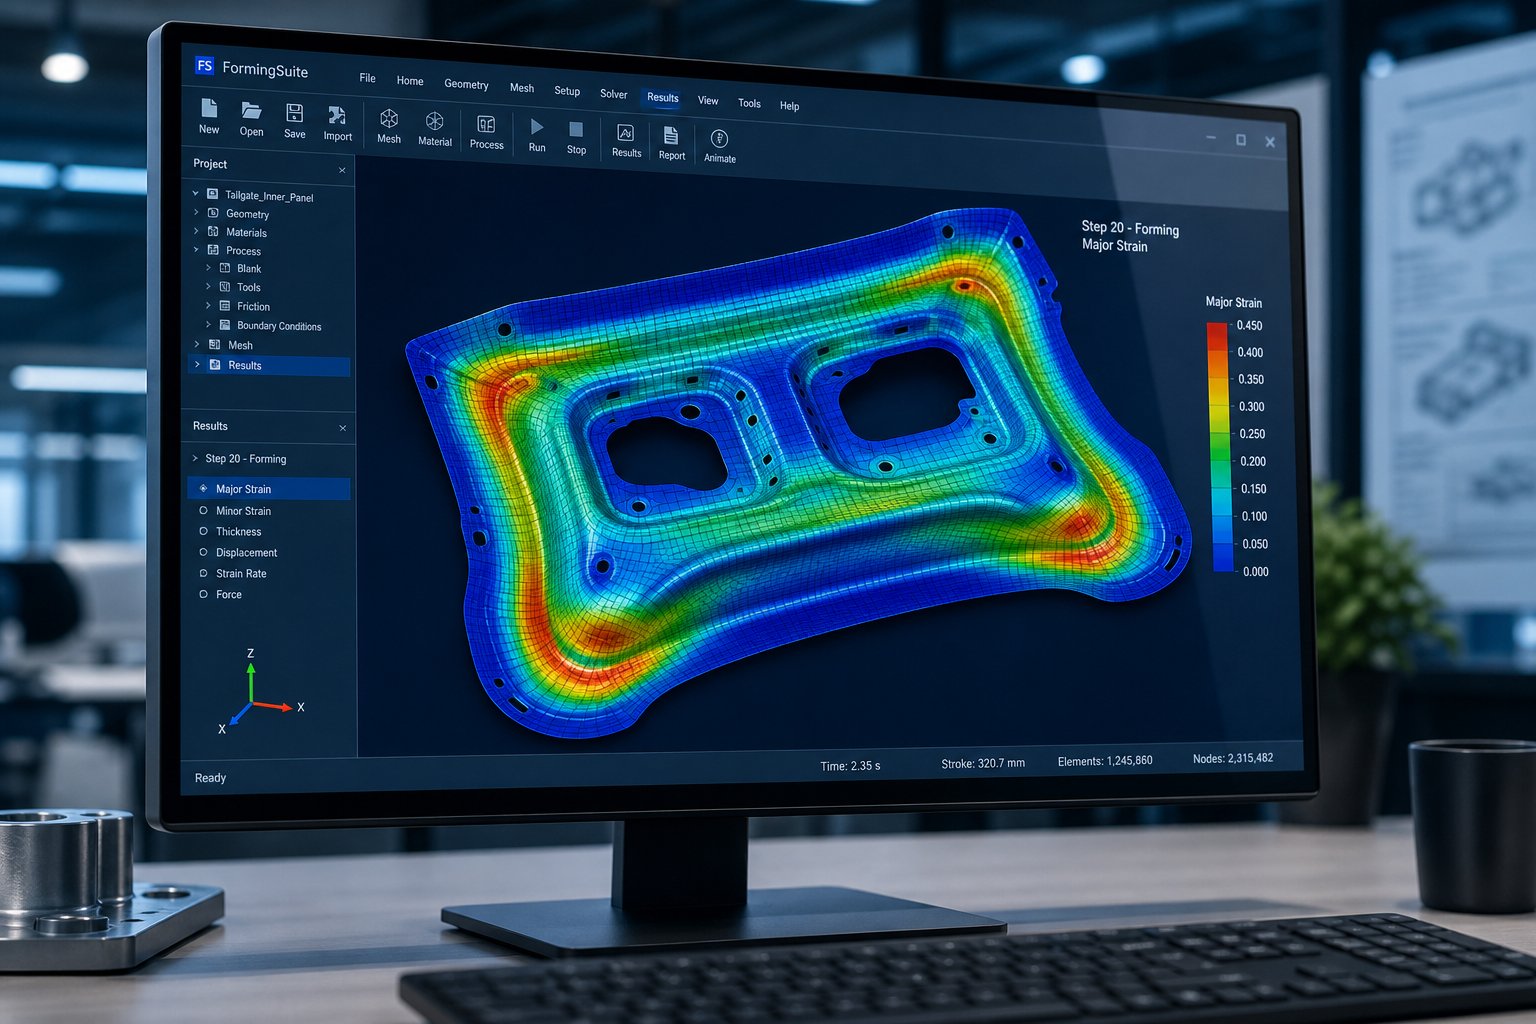
Šiuolaikinė formavimo modeliavimo programinė įranga nepaprastai tiksliai atkartoja fizinę spaudos parduotuvės aplinką. Ruošinys modeliuojamas kaip elementų tinklelis, įrankių geometrija apibrėžiama kaip standūs paviršiai, o presavimo eiga imituojama laipsniškai, skaičiuojant deformaciją kiekviename laiko žingsnyje. Rezultatas yra išsamus žemėlapis, kaip jūsų lakštinis metalas elgsis tikromis formavimo sąlygomis.
PagalAHSS įžvalgos, šios programos pasitvirtino tiksliai numatant tuščiojo ruošinio judėjimą, įtempimus, tuščiojo ruošinio plonėjimą, raukšles, sagtis ir formavimo sunkumą, kaip apibrėžta įprastomis formavimo ribinėmis kreivėmis. Konkrečiai, modeliavimas nustato tris defektų kategorijas prieš formuojant metalą:
- Retinimas ir skilimas:Per didelis tempimas vertikaliose sienose arba per siaurus spindulius sumažina storį. Skiedimas daugiau nei 20 % rodo didelę įtrūkimo riziką faktinio štampavimo metu.
- Susiraukšlėjimas ir sulinkimas:Dėl gniuždymo jėgų flanšuose arba neparemtose srityse susidaro briaunos, kurios kenkia dalių kokybei. Modeliavimas atskleidžia, kur reikia pakoreguoti ruošinio laikiklio slėgį arba brėžinio karoliuko vietą.
- Spyruoklinis nuokrypis:Elastingumo atsistatymas po formavimo prognozuojamas kryptingai, nurodant, kurios savybės ir kiek apytiksliai pasitrauks iš tolerancijos ribų.
Techninio štampavimo programoms, susijusioms su sudėtinga geometrija arba pažangiomis medžiagomis, šios prognozės yra neįkainojamos. Jie leidžia štampų dizaineriams reguliuoti spindulius, pakeisti piešimo karoliukų padėtį arba modifikuoti ruošinio formą prieš pradedant bet kokią gamybą.
Modeliavimo išvestis, kuri vadovauja prototipo štampų projektavimui
Gerai{0}}atlikus formavimo modeliavimą, gaunami keli rezultatai, tiesiogiai informuojantys, kaip suprojektuotas ir pagamintas prototipas:
- Ribinių diagramų (FLD) formavimas:Nubrėžkite pagrindines ir mažesnes deformacijas kiekviename tuščiojo bandinio taške pagal medžiagos formavimosi ribinę kreivę, tiksliai nurodydami, kur dalis yra saugi, ribinė arba gresia gedimas.
- Storio pasiskirstymo žemėlapiai:Įsivaizduokite plonėjimą ir sustorėjimą visoje dalyje, paryškindami sritis, kuriose gali reikėti koreguoti štampų tarpus arba kur medžiaga suspaustų
- Pavasario prognozės:Rodyti įrašo{0}}formos nuokrypį nuo vardinės geometrijos, nukreipiantį lenkimo kompensavimą, įmontuotą į štampų paviršius
- Tuščios formos optimizavimas:Nustatykite idealų pradinį ruošinio kontūrą, kad suformuotą dalį reikėtų minimaliai apipjaustyti, o medžiaga būtų naudojama efektyviai
- Spaudos apkrovos kreivės:Apskaičiuokite reikiamą kiekį tonomis per taktą, užtikrindami, kad pasirinktas presas būtų tinkamas prototipų kūrimui
Šie išėjimai naudojami kaip prototipo štampo dizainerio planas. Užuot pasikliaujęs vien patirtimi ir nykščio taisyklėmis, inžinierius pradeda nuo kiekybinių prognozių, kur kils problemų. FEA įrankiai, tokie kaip „AutoForm“, PAM-STAMP ir LS-DYNA, sukuria šiuos rezultatus per valandas ar dienas, daug greičiau nei atliekant fizinį bandymo ciklą. Praktinė greito metalinių dalių prototipų kūrimo nauda – mažiau netikėtumų pirmą kartą paspaudus.
Modeliavimo apribojimai ir kodėl fizinis prototipų kūrimas išlieka esminis
Modeliavimas yra galingas, tačiau jis veikia idealizuotais įėjimais. Themetalo formavimo pramonėpripažįsta, kad bet koks modeliavimas yra toks pat geras, kaip ir duomenys, naudojami prognozėms generuoti. Medžiagos kortelės negali užfiksuoti partijos-į-paketų variantų. Trinties modeliai apytiksliai atitinka tikrąjį tepimo elgesį. Ir, kaip pažymi AHSS Insights, vietinio formavimo problemų, pvz., nukirptų briaunų tempimo, prognozių vis dar trūksta, nes sunku modeliuoti visus gamybos krašto efektus.
„Springback“ numatymas yra kita sritis, kurioje modeliavimas suteikia krypties nurodymus, bet ne visada absoliutų tikslumą. Vartotojai praneša, kad modeliavimas sumažina štampavimo skaičių nuo dvylikos ar daugiau iki trijų ar keturių, o tai yra reikšmingas patobulinimas, bet ne pašalinimas. Likęs atotrūkis tarp virtualių ir fizinių rezultatų yra būtent tai, ką išsprendžia prototipo įrankiai.
Pagalvokite apie ryšį taip: modeliavimas pašalina aiškiai blogas idėjas ir susiaurina jūsų dizainą iki didelės{0}}tikimybės pradžios taško. Tada fizinis prototipų kūrimas patvirtina, ką numatė modeliavimas, užfiksuoja, ko jis praleido, ir sugeneruoja empirinius duomenis, reikalingus norint patikimai užbaigti gamybos įrankius. Kartu jie sutrumpina terminus ir sumažina iteracijos išlaidas daug efektyviau nei bet kuris metodas atskirai.
Tikras pelnas derinant modeliavimą su fiziniais prototipų paviršiais per projektavimo-į-gamybinio pajėgumo peržiūrą, kai prototipo rezultatai atskleidžia problemas, kurių nei CAD geometrija, nei virtualūs modeliai nenumatė, ir tiesiogiai grįžta į dalių dizaino peržiūras.
DFM grįžtamojo ryšio ciklas, taupantis gamybos įrankių sąnaudas
Simulation narrows the window. Prototype tooling narrows it further. But the highest-value outcome of prototyping is not simply a dimensionally correct part. It is the design knowledge that flows backward from the press shop into your CAD model. Every prototype stamping run generates empirical evidence about what works, what fails, and what needs to change in the part design itself, not just the tooling. This feedback loop between physical prototype results and sheet metal stamping design revisions is what separates a single expensive tryout from a systematic path toward a producible, cost-effective production part.
Kaip prototipo rezultatai skatina dizaino peržiūras
Kai prototipinės dalys išimamos iš preso, jose pateikiama informacija, kurios neįmanoma visiškai nuspėti modeliavimo ar brėžinių peržiūros. Kampo spindulys, kuris atrodė tinkamas CAD, rodo mikro{1}}įtrūkimus po mikroskopu. 12 mm aukščio flanšas perėjimo vietoje išsikiša, nes medžiagos srautas nebuvo vienodas. Skylė šalia lenkimo linijos išsikreipia į ovalo formą, nes ji buvo per arti deformacijos zonos.
Kiekviena iš šių išvadų sukelia tam tikrą dizaino peržiūrą. Inžinierius ne tik prašo štampo gamintojo pataisyti įrankius. Vietoj to atnaujinama pati detalės geometrija: spindulys atsidaro nuo 1,0T iki 1,5T, flanšo aukštis sumažinamas 2 mm, skylė perkeliama 4 mm toliau nuo lenkimo linijos. Šie pakeitimai plinta per surinkimo modelį, o atnaujintas dizainas iš naujo{7}}patvirtinamas kitos prototipo iteracijos metu.
Tai veikianti DFM grįžtamojo ryšio kilpa. Fiziniai rezultatai atskleidžia, kaip dizainas iš tikrųjų turi atrodyti, kad būtų patikimas štampavimas, o detalės brėžinys susilieja į geometriją, kuri atitinka funkcinius reikalavimus ir formuojasi švariai. Ciklas paprastai veikia nuo dviejų iki keturių ciklų vidutiniškai sudėtingose dalyse, kol pasiekia stabilų, produktyvų dizainą.
Dažni DFM atradimai prototipų štampavimo metu
Tam tikros problemos kartojasi štampavimo prototipų kūrimo projektuose, neatsižvelgiant į pramonės šaką ar dalies sudėtingumą. Šių bendrų modelių atpažinimas padeda inžinieriams numatyti pataisymus ir sukurti toleranciją savo laiko juostų kartojimui.
- Minimalūs lenkimo spindulių pažeidimai:Vidiniai spinduliai, nurodyti mažesni nei 1,0–1,5 karto didesni už medžiagos storį, sukelia išorinio pluošto įtrūkimus arba per didelį plonėjimą, ypač nerūdijančio plieno ir didelio stiprumo lydiniuose
- Funkcijų tarpų konfliktai:Skylės, plyšiai ar įspaudai, esantys arčiau nei 2 kartus didesnio nei medžiagos storio nuo lenkimo linijos, krašto ar gretimo požymio, formavimo metu iškreipiasi, nes aplinkinė medžiaga negali išlaikyti deformacijos.
- Medžiagos retinimas tempimo kampuose:Giliai traukia koncentrato įtempimą perforavimo spinduliuose, sumažindamas sienelės storį žemiau minimalių specifikacijų ir sukurdamas silpnąsias vietas, kurios gali sugesti esant eksploatacinėms apkrovoms
- Tolerancijos{0}}kaitos problemos:Daugybė suformuotų savybių, kaupiančių matmenų svyravimus, viršijančius tai, ką mazgas gali absorbuoti, todėl reikia pertvarkyti atskaitos tašką arba pridėti reguliavimo funkcijų, pvz., skylių.
- Grimzlės kampo nepakankamumas:Dėl vertikalių sienų be tinkamo reljefo kampo dalis užsifiksuoja ant perforatoriaus atitraukimo metu, sugadindama dalį ir įrankius
- Apėjimo įpjovos dydžio klaidos:Neigiami ir teigiami apėjimo įpjovos lakštinio metalo formavimo štampavimo štampuose kontroliuoja juostos eigą ir neleidžia medžiagai sulinkti tarp stočių, tačiau netinkamo dydžio įpjovos gali surišti juostelę arba leisti neteisingai užregistruoti, sukurdamos matmenų poslinkį progresuojančioje štampavimo sekoje.
Apėjimo įpjovų paskirtis štampavimo štampuose ypač išryškėja prototipų eksploatavimo metu, kai iškyla juostos padavimo problemos, kurios nebuvo akivaizdžios štampavimo štampų išdėstyme. Ankstyvas fizinis apėjimo įpjovų lakštinio metalo formavimo elgsenos patvirtinimas leidžia žymiai sutaupyti gamybos įrankių, nes juostos valdymo problemos daugėja per didelio greičio presavimo ciklus.
Bendradarbiaujanti DFM peržiūra su jūsų įrankių partneriu
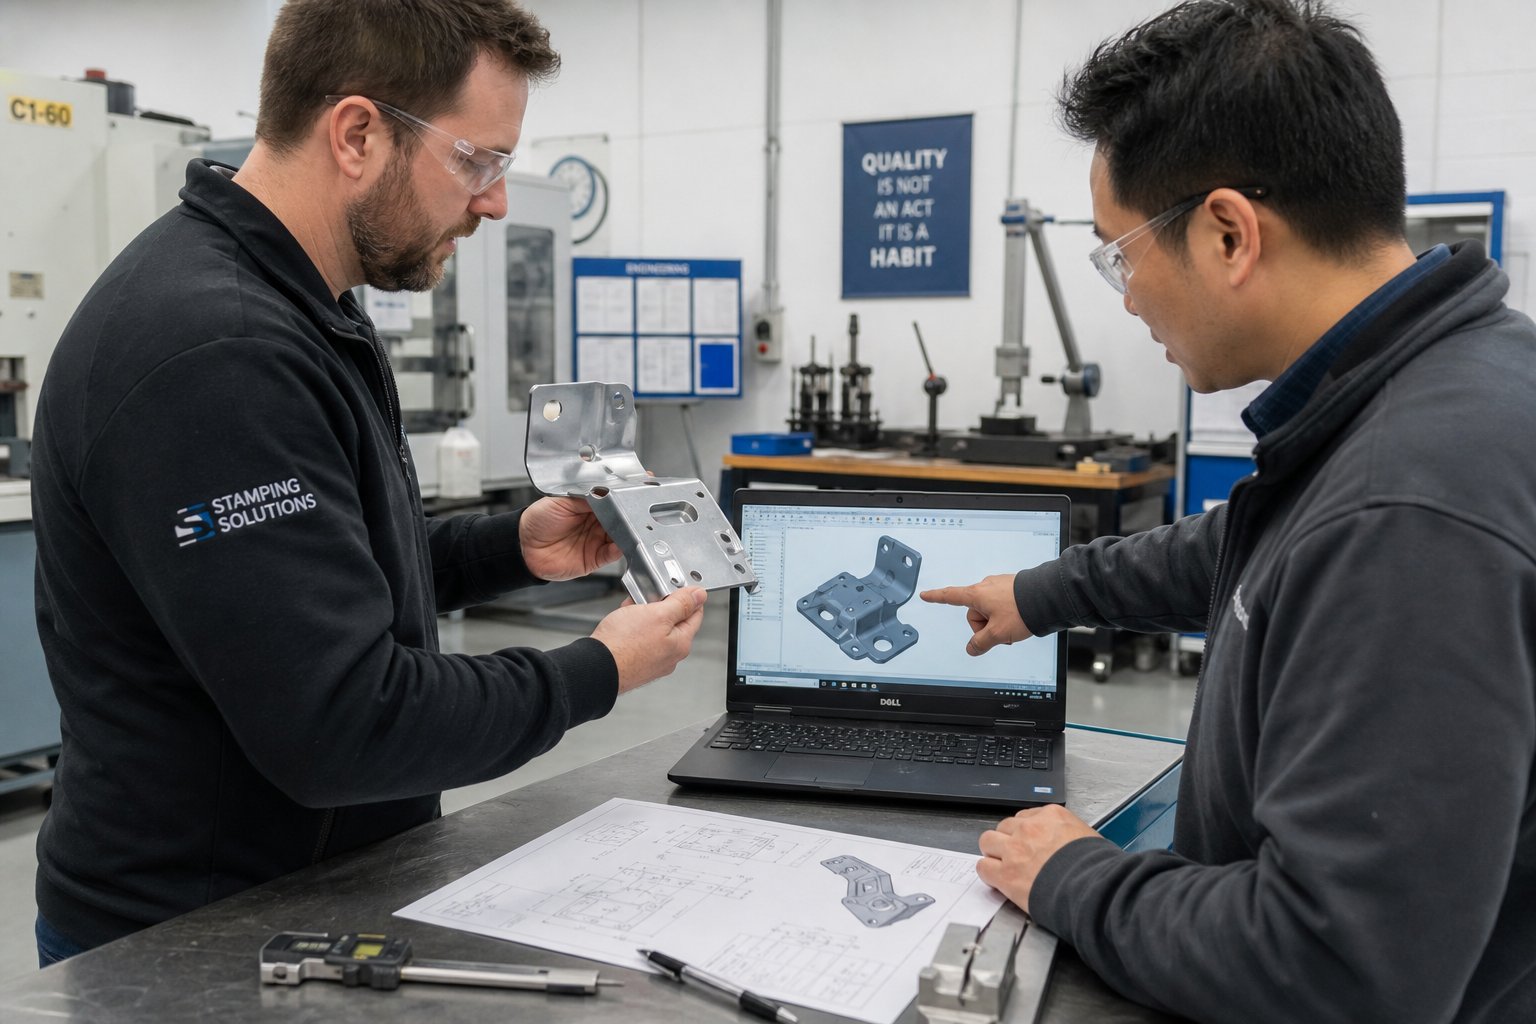
Grįžtamojo ryšio ciklas veikia greičiausiai, kai projektavimo inžinierius ir įrankių partneris kartu peržiūri prototipo rezultatus, neperduoda ataskaitų pirmyn ir atgal per el. pašto grandines. Bendradarbiaujanti DFM peržiūra reiškia, kad abi šalys sėdi prie vieno stalo, nesvarbu, ar tai būtų fizinė, ar virtuali, ir pereina kiekvieną nukrypimą, bendrai suprasdami, kas yra įrankių pataisymas, o tai, kam reikia pakeisti dalies dizainą.
Šiuolaikiniai prototipų kūrimo partneriai čia išsiskiria. Parduotuvė, kuri paprasčiausiai antspauduoja jūsų detalę ir įteikia matavimo ataskaitą, palieka tik interpretuoti rezultatus. Partneris, kuris integruoja DFM patirtį tiesiai į prototipų kūrimo ciklą, greičiau nustato pagrindines priežastis ir siūlo dizaino modifikacijas, kurios išsprendžia formavimo problemas nepažeidžiant dalies funkcijos. Pavyzdžiui, YICHEN struktūrizuoja savo darbo eigągreitas CNC prototipų kūrimas su integruotu DFM grįžtamuoju ryšiu, derinant prototipo gamybą su inžinerine peržiūra, kad kiekvienas iteracijos ciklas sukurtų tiek dalis, tiek įgyvendinamas projektavimo gaires.
Veiksminga bendradarbiaujanti DFM peržiūra atliekama pagal praktinį modelį. Įrankių inžinierius nustato formavimo defektą ir paaiškina jo mechaninę priežastį. Projektavimo inžinierius įvertina, ar paveiktą funkciją galima modifikuoti nepažeidžiant tinkamumo ar funkcijos. Kartu jie sutampa su peržiūra, kuri tenkina ir pagaminamumą, ir našumą. Keletas pagrindinių štampavimo projektavimo patarimų pagreitina šį procesą: visada matuokite svarbias savybes iš bendro atskaitos taško, suteikite lankstumą ne-funkciniais spinduliais ir nurodykite medžiagos grūdelių kryptį brėžinyje, kad štampų dizaineris galėtų orientuoti lenkimus, kad būtų galima maksimaliai formuoti.
DFM grįžtamasis ryšys ne tik pagerina dabartinę dalį. Ji kaupia institucines žinias apie tai, kas veikia štampuojant, o kas ne. Kiekvienas atradimas, užfiksuotas kuriant prototipus, tampa kito projekto projektavimo gairėmis, o tai laikui bėgant didina grąžą. O pirkimų vadybininkai, vertinantys prototipų iteracijų kainą, atsižvelkite į tai: kiekviena DFM peržiūra, užfiksuota kuriant prototipus, išvengia gamybos štampų modifikacijos, kuri gali kainuoti 5–20 kartų daugiau, kai bus sukurti grūdinti įrankiai.
Turint DFM{0}}patvirtintą geometriją, kitas praktinis klausimas yra investicijų kiekybinis įvertinimas: kiek iš tikrųjų kainuoja prototipo įrankiai, palyginti su gamybos įrankiais, ir kaip išmatuoti grąžą?
Sprendimų dėl prototipų sąnaudų ir laiko juostos kontekstas
DFM išvados nurodo, ką reikia taisyti. Kitas klausimas yra praktiškas: kiek tas patvirtinimas iš tikrųjų kainuoja, kiek laiko tai užtrunka ir kada matematika pateisina išlaidas? Būtent tokius klausimus dažniausiai užduoda pirkimų vadovai ir projektavimo inžinieriai, tačiau konkrečius atsakymus rasti stebėtinai sunku. Realybė tokia, kad investicijų į įrankius prototipas dydis priklauso nuo to, kiek reprezentatyvių jums reikia rezultatų, o teisingas pasirinkimas priklauso nuo jūsų tikslinės metalo štampavimo gamybos apimties.
Santykinė prototipo ir gamybos įrankių kaina
Įrankių prototipas paprastai kainuoja nuo 10 % iki 35 % lygiaverčių gamybos įrankių sąnaudų, priklausomai nuo metodo ir sudėtingumo. Minkštas aliuminio štampas, skirtas paprastam laikikliui, gali kainuoti kelis tūkstančius dolerių, o visiškai grūdintas progresyvus tos pačios dalies štampas gali siekti 25 000–50 000 USD. Atotrūkis dar labiau didėja dėl sudėtingų perkėlimo štampų, kur gamybos įrankiai gali viršyti 500 000 USD, o reprezentatyvus prototipas vis dar nesiekia 100 000 USD.
Kodėl toks platus asortimentas? Prototipas ilgaamžiškumu keičia greitį ir pritaikomumą. Jie praleidžia terminio apdorojimo veiksmus, naudoja pigesnes medžiagas ir supaprastina funkcijas, kurios svarbios tik esant dideliam{1}}tūrio ciklo greičiui. Mokate už pakankamai gyvybės, kad patvirtintumėte savo dizainą, o ne išgyventumėte milijoną paspaudimų. Būtent dėl šio kompromiso metalinių dalių prototipas yra ekonomiškai perspektyvus, nes tai yra investicija į rizikos-mažinimo, o ne gamybos sąnaudas.
Laukimo laiko lūkesčiai taikant prototipų kūrimo metodą
Pristatymo laikas labai priklauso nuo štampų medžiagos ir gamybos sudėtingumo.Minkštiems įrankiams reikalingos mažesnės investicijos ir trumpesnis pristatymo laikasnei naudojant kietus įrankius, nes minkštesnės medžiagos apdorojamos greičiau ir nereikia terminio apdorojimo ar didelio šlifavimo. Kai reikia modifikacijų, greičiau grįšite į gamybą naudodami minkštus įrankius, nes nesudėtingos medžiagos perdirbimas yra nesudėtingas.
Štai ko tikėtis naudojant įprastus metodus:
- Minkšti įrankiai (aliuminis):1–2 savaitės nuo projekto patvirtinimo iki pirmųjų greitų prototipo dalių iš spaudos
- Minkšti įrankiai (švelnaus plieno):2–3 savaites, šiek tiek ilgiau dėl medžiagos kietumo ir apdirbimo laiko
- CNC{0}}apdirbtas iš anksto{1}}grūdintas įrankių plienas:2–4 savaites, papildomai skiriant terminį apdorojimą ir paviršiaus apdailai
- Vielos EDM prototipas:3–5 savaites sudėtingoms geometrijoms, kurioms reikia kelių EDM sąrankų
- 3D-spausdinti įdėklai:Nuo 1 iki 3 savaičių, o kūrimo laikas priklauso nuo įterpimo apimties ir tolesnio apdorojimo reikalavimų
Kiekvienas iteracijos ciklas prideda maždaug nuo 3 iki 7 dienų, priklausomai nuo štampų modifikacijų apimties. Numatykite biudžetą nuo dviejų iki keturių vidutiniškai sudėtingų dalių iteracijų, o tai reiškia, kad bendras prototipų kūrimo laikas nuo pradžios iki patvirtintų dalių paprastai yra nuo 4 iki 10 savaičių.
Prototipų kūrimo IG ir pereiti prie gamybos štampų
Finansinis prototipų kūrimo pagrindas yra paprastas principas. Projektavimo klaidos ištaisymo kaina kiekviename gamybos etape padidėja dešimt kartų. Jei geometrijos problemos ištaisymas prototipo iteracijos metu kainuoja 500 USD, ta pati pataisa kainuoja 5 000 USD, kai nupjaunami gamybos įrankiai, ir 50 000 USD ar daugiau, jei sugedusios dalys pasiekia surinkimo linijas arba klientus. Prototipų kūrimas yra kliūtis, sustabdanti šį eksponentinį išlaidų augimą.
Praktinė IG formulė, skirta štampuotų dalių prototipų kūrimo galimybėms, atrodo taip: (išvengto gamybos štampų perdirbimo kaina + greitesnio paleidimo vertė), padalytas iš visų investicijų į prototipų kūrimą. Kai vienos gamybos štampavimo modifikacijos apdirbimas, pakartotinis grūdinimas ir pakartotinis-patvirtinimas kainuoja nuo 8 000 USD iki 20 000 USD, net vieno tokio modifikavimo išvengimas naudojant prototipą dažnai apmoka visą prototipo įrankių programą.
Toliau pateiktoje lentelėje sąnaudų, pristatymo laiko ir apimties gairės sujungiamos į vieną sprendimų sistemą:
| Prototipų kūrimo metodas | Santykinė kaina (% gamybos įrankių) | Įprastas pristatymo laikas | Tikslinė gamybos apimtis |
|---|---|---|---|
| Minkšti įrankiai (aliuminis) | 5% - 15% | 1 - 2 sav | Mažas tūris: mažiau nei 10 000 dalių |
| Minkšti įrankiai (švelnaus plieno) | 10% - 20% | 2 - 3 sav | Mažas ir vidutinis tūris: iki 50 000 dalių |
| CNC-apdirbtas (iš anksto-grūdintas plienas) | 15% - 30% | 2 - 4 sav | Nuo vidutinio iki didelio garsumo: 10,000 - 500,000+ dalių |
| Vielos EDM prototipas | 20% - 35% | 3 - 5 sav | Nuo vidutinio iki didelio garsumo: tikslios{0}}kritinės programos |
| 3D-Spausdinti štampavimo įdėklai | 10% - 25% | 1 - 3 sav | Bet koks tūris: sudėtingos geometrijos patvirtinimas |
Išapimtis{0}}pagrįsta sprendimų logika: gaminant mažą-apimtį, mažiau nei 10 000 dalių, minkštieji įrankiai arba alternatyvūs metodai dažnai yra ekonomiškesni-, nei investuoti į patvarius kietuosius įrankius. Vidutinio -tūrio, nuo 10 000 iki 100 000 dalių, kaina už vieną dalį pateisina patvaresnius prototipinius štampelius, kurie tiksliai atitinka gamybos sąlygas. Didelės apimties programoms, viršijančioms 100 000 dalių, investicijos į prototipų įrankius tampa apvalinimo klaida, palyginti su gamybos štampų sąnaudomis, o prioritetas visiškai perkeliamas į rezultatų tikslumą ir reprezentatyvumą.
Galiausiai kyla klausimas, ar galite sau leisti prototipą. Tai ar galite sau leisti to nedaryti. Prototipų kūrimo išlaidos, kurios sudaro 10–30 % gamybos įrankių sąnaudų, paprastai neleidžia perdirbti sąskaitų, kurios visiškai viršija pradinį įrankių biudžetą. Sutaupoma dar daugiau, kai atsižvelgiama į tai, kad patvirtintų prototipų duomenys tiesiogiai patenka į gamybos štampų dizainą, pašalinant spėliones ir sumažinant bandymų ciklus naudojant grūdintus įrankius.
Sąnaudos ir laikas nustato verslo sprendimą. Tačiau kai jau turite dalių prototipą, iškyla kitoks iššūkis: kaip pakankamai tiksliai jas įvertinti, kad pasitikėtumėte, jog iš šių rezultatų sukurti gamybos įrankiai veiks taip, kaip tikėtasi?
Antspauduotų dalių prototipų įvertinimas ir kvalifikavimas
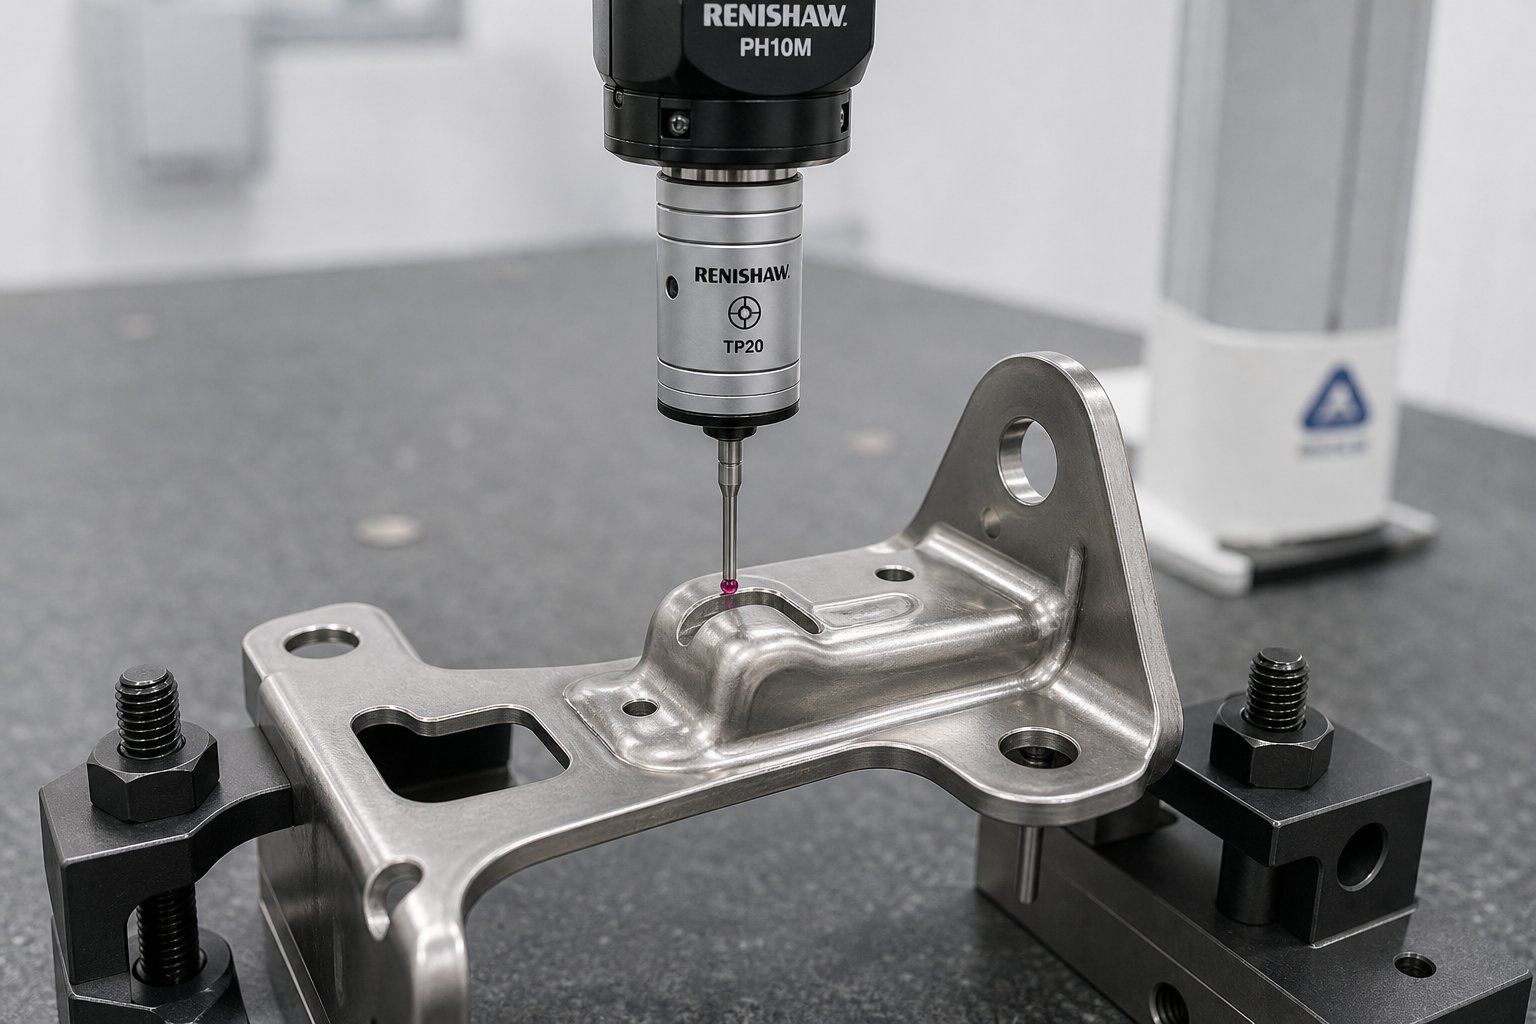
Jūs turite prototipų dalis. Išmatavimai atspausdinami pirmojoje-straipsnio ataskaitoje. Tačiau štai toks klausimas sukrečia net patyrusias komandas: kaip žinoti, kad šie rezultatai yra pakankamai geri, kad apšviestų gamybos įrankius? Antspauduota dalis, pagaminta iš minkšto štampavimo prototipo ant bandomojo preso, elgiasi kitaip nei ta pati geometrija, suformuota grūdintuose įrankiuose gamybos greičiu. Supratimas, ką matuoti, kokius priėmimo kriterijus taikyti kiekviename etape ir kaip užpildyti atotrūkį tarp prototipo ir gamybos duomenų, neapdorotus matavimus paverčia patikimais inžineriniais sprendimais.
Antspauduotų dalių prototipų tikrinimo metodai
Pasirinktas patikrinimo metodas priklauso nuo to, ko reikia išmokti. Ankstyvieji iteracijos ciklai reikalauja greičio ir plačios aprėpties. Galutinis patvirtinimas reikalauja tikslumo ir atsekamumo. Dauguma prototipų štampavimo programų naudoja metodų derinį, kurių kiekvienas tinka kitam klausimui.
- Koordinačių matavimo mašina (CMM):Didelio{0}}tikslumo vieno-taško matavimo standartas. CMM matuoja atskiras ypatybes, tokias kaip skylių padėtis, lenkimo kampai ir profilio matmenys iki kelių mikronų tikslumu. Geriausiai tinka galutiniam patvirtinimui ir GD&T atitikties patikroms, kai svarbu atsekamumas iki kalibravimo standartų.
- 3D optinis nuskaitymas (lazerinis arba struktūrinė šviesa):Per kelias minutes užfiksuoja visą{0}}paviršiaus geometriją ir sukuria taškų debesį, kurį galima tiesiogiai palyginti su CAD modeliu.3D lazerinis skenavimaspuikiai atlieka spyruoklinę analizę, apipjaustymo liniją ir nustato paviršiaus nuokrypius visoje dalyje, o ne tik atskiruose taškuose. Ypač vertinga iteracijos metu, kai reikia greitai pamatyti visą deformacijos vaizdą.
- Go/no{0}}go matuokliai:Funkciniai matuokliai, tikrinantys, ar kritinės savybės, pvz., skylių skersmuo, plyšių plotis ar suformuoti profiliai, patenka į leistinų nuokrypių ribas. Jie pateikia greitus atsakymus į sėkmingus/nepavykusius atsakymus į parduotuvę, nereikalaujant metrologijos laboratorijos, todėl puikiai tinka tikrinti dalis tarp iteracijos ciklų.
- Optiniai komparatoriai ir regėjimo sistemos:Naudinga tikrinant plokščius profilius, briaunų būklę ir šerdies aukštį ant prototipinių metalinių štampų. Jie siūlo greitą 2D palyginimą su tolerancijos perdangomis ir puikiai tinka funkcijoms, kurias CMM sunku ištirti, pvz., plonus kraštus ar aštrius kampus.
- Funkcinio tinkamumo bandymas:Antspauduotos dalies surinkimas į sujungiamus komponentus arba tvirtinimo detales, siekiant patikrinti tvirtinimą, tarpą ir sąsajos geometriją. Jokia matmenų ataskaita nepakeičia šio testo, patvirtinančio, kad dalis iš tikrųjų veikia numatytoje aplinkoje.
Praktinis štampavimo modelis gaminant prototipus atrodo taip: naudokite 3D nuskaitymą ankstyvųjų iteracijų metu, kad nustatytumėte plačias tendencijas ir grįžimo modelius visoje dalyje, perjunkite į CMM matavimą galutiniam kritinių atskaitų ir GD&T išnašų patvirtinimui ir naudokite go/no{1}}go matuoklius, kad galėtumėte greitai patikrinti tarp paspaudimų, kai reikia tik patvirtinti konkretų numatytą koregavimą.
Priėmimo kriterijai iteracijos ir galutinio patvirtinimo metu
Viena iš dažniausiai pasitaikančių klaidų kuriant prototipus yra gamybos{0}}priėmimo kriterijų taikymas ankstyvosioms iteracijos dalims. Kai bandote pirmą ar antrą mirtį, tikslas yra mokytis, o ne įgyti kvalifikaciją. Prototipų dalių laikymasis iki galutinių gamybos leistinų nuokrypių šiame etape sukelia nusivylimą ir nereikalingus perdirbimo ciklus, kurie lėtina projektą, o ne jį pagreitina.
Iteracijos ciklų metu patyrusios komandos taiko švelnesnius kriterijus, orientuotus į tendencijų vertinimą, o ne į absoliutų atitikimą. Klausimai, kuriuos užduodate, yra kryptingi: ar spyruoklė juda numatyta kryptimi? Ar retinimas ties traukimo kampu gerėja, palyginti su paskutine iteracija? Ar skylės iškraipymas mažėja, kai perkeliame elementą toliau nuo lenkimo linijos? Jei tendencija artėja link tikslo, iteracija veikia, net jei atskiri matmenys nepatenka į galutinę specifikaciją.
Galutiniam patvirtinimui taikomos skirtingos taisyklės. Šiame etape dalys turi nuosekliai atitikti brėžinio leistinus nuokrypius bent 5–10 iš eilės pataikymų iš prototipo matricos pavyzdžio. Kritiniai matmenys, ypač tie, kurie reguliuoja tinkamumą ir veikimą sąrankoje, turi atitikti gamybos -lygiavertes juostas. Ne-kritinės savybės gali turėti šiek tiek sumažintus leistinus nuokrypius, jei dokumentuojate laukiamą pagerėjimą pereinant prie grūdintų gamybos įrankių, kurių tarpai yra griežtesni ir stabilesni štampų paviršiai.
Paprasta sistema išskiria dvi fazes:
| Kriterijai | Iteracijos metu | Galutinis patvirtinimas |
|---|---|---|
| Tolerancijos juosta | Nuo 1,5 iki 2 kartų vardinė tolerancija | Nominali piešimo tolerancija |
| Mėginio dydis | 1 - 3 dalių vienam koregavimui | 5 - 10 dalys iš eilės |
| Fokusas | Tendencijos kryptis ir tobulėjimo greitis | Absoliutus atitikimas ir pakartojamumas |
| Dokumentacija | Nukrypimų pastabos, palyginimas su ankstesne iteracija | Visa pirmoji{0}}straipsnio patikrinimo ataskaita su GD&T |
| Sprendimo rezultatas | Tęskite kartojimą arba pakeiskite požiūrį | Patvirtinti gamybos įrankių dizainą |
Prototipų rezultatų interpretavimas gamybos projekcijoms
Net tada, kai galutinės patvirtinimo dalys atitinka brėžinio leistinus nuokrypius, prototipo rezultatai tiksliai nenumato gamybos produkcijos. Keletas veiksnių sukuria sistemingą atotrūkį tarp prototipo ir gamybos dalių kokybės, į kurį turite atsižvelgti planuodami į priekį.
Prototipiniai štampai susidėvi greičiau, nes juose naudojamos minkštesnės medžiagos. Kadangi minkštas aliuminis arba iš anksto{1}}grūdintas plienas kaupia smūgius, pjovimo briaunos nublanksta, formuojasi paviršiai susidėvi, o tarpai atsiveria. Dalys, pagamintos prototipo eksploatacijos pabaigoje, gali turėti daugiau įdubimų, šiek tiek didesnių skylių arba mažesnio matmenų nuoseklumo, palyginti su pirmaisiais smūgiais. Gamybos įrankiai visiškai grūdintuose D2 arba karbido{5}}įdėtuose štampuose išlaiko griežtesnius matmenis daug ilgiau.
Spaudos skirtumai taip pat svarbūs. Prototipiniai štampai dažnai naudojami bandomuosiuose presuose, kurių talpa, eigos greitis ir uždarymo aukštis skiriasi nuo gamybos preso. Greitis turi įtakos medžiagų elgsenai, ypač jautriems lydiniams{2}. Dalis, suformuota 30 smūgių per minutę greičiu prototipų kūrimo metu, gamyboje elgsis šiek tiek kitaip, kai 120 smūgių per minutę, dėl šilumos kaupimosi štampelyje ir įtempimo -greičio poveikio medžiagoje.
Norėdami pašalinti šią spragą, dokumentuokite savo prototipo rezultatus kartu su sąlygomis, kuriomis jie buvo sukurti. Užregistruokite presavimo greitį, talpą, tepimo tipą, štampavimo temperatūrą važiavimo metu ir smūgių skaičių ant štampelio matavimo metu. Šis kontekstas leidžia gamybos štampų dizaineriui numatyti, kurie matmenys sugriežtės (geresnis štampavimo tikslumas), kurie pasislinks (skirtinga presavimo dinamika) ir kuriuos reikia stebėti gamybos štampų bandymo metu.
Gamyboje naudojama lakštinio metalo štampavimo įranga taip pat apima kintamuosius, pvz., ritės -tiekimo medžiagos keitimą, automatines tepimo sistemas ir štampavimo{1}}jutimą, kad prototipo aplinka gali nepasikartoti. Pažymėję šiuos skirtumus patvirtinimo dokumentuose, išvengsite klaidingo pasitikėjimo. Jūs netvirtinate, kad prototipas tiksliai atspindi gamybą. Jūs dokumentuojate tai, ką sužinojote ir kas dar turi būti patvirtinta per gamybos bandymą.
Kruopštus prototipo rezultatų dokumentavimas sukuria tiltą į gamybą. Kai kiekvienas matavimas yra susietas su proceso kontekstu, gamybos įrankių dizaineris dirba remdamasis realiais duomenimis, o ne prielaidomis. Šis duomenų paketas, apjungiantis patikrinimų rezultatus, iteracijos istoriją ir proceso sąlygas, tampa pagrindu pasirenkant tinkamą gamybos partnerį ir užtikrinantį, kad perėjimas nuo patvirtinto prototipo prie patikimos gamybos produkcijos įvyktų neatsitraukiant.
Perėjimas prie gamybos ir tinkamo partnerio pasirinkimas
Patvirtinti prototipo duomenys, išsamios patikros ataskaitos ir DFM{0}}patobulintas dalių dizainas yra jūsų projekto aplanke. Inžinerinė rizika didžiąja dalimi yra pašalinta. Lieka tik vykdymas: viską, ko išmokote kurdami prototipus, konvertuokite į gamybos įrankius, kurie patikimai veikia dideliu kiekiu. Šis perėjimas yra tada, kai projektai sklandžiai įsibėgėja arba stringa, o skirtumas beveik visada siejamas su tuo, su kuo bendradarbiavote kuriant prototipus ir ar tas partneris gali perkelti žinias į gamybą.
Ko ieškoti prototipų kūrimo partneriui
Ne kiekviena įrankių parduotuvė, galinti pjaustyti štampą, yra aprūpinta visapusiškai prototipų kūrimu-iki-gamybos lanko. Idealus partneris derina gamybos galimybes su inžineriniu sprendimu, greitu apdorojimu su metodiniais dokumentais ir prototipų kūrimo judrumu bei gamybos masto mąstymu. Vertindami pramoninių metalo štampavimo sprendimų tiekėjus, atkreipkite dėmesį į šiuos kriterijus:
- Integruotas greitas CNC prototipų kūrimas ir lakštinio metalo gamyba po vienu stogu:Partneriams patinkaYICHEN greitojo prototipų kūrimo paslaugossujunkite CNC apdirbimą, lakštinio metalo gamybą ir ankstyvą DFM grįžtamąjį ryšį vienoje darbo eigoje, pašalindami perdavimo delsą tarp atskirų tiekėjų ir išsaugodami institucines žinias nepakitusias per iteracijos ciklus.
- Į-prototipų kūrimo procesą integruota vidinė DFM patirtis:Jūsų partneris turėtų ne tik antspauduoti dalis ir įteikti matavimo ataskaitą. Jie turėtų nustatyti pagrindines formavimo problemų priežastis, pasiūlyti dizaino pataisas ir padėti greičiau susitaikyti su gaminama geometrija.
- Aiški komunikacija apie iteracijos lūkesčius:Patikimas partneris iš anksto nustato realius lūkesčius, kiek kartojimo ciklų iki biudžeto, kiek kainuoja kiekvienas ciklas ir kas sukelia apimties pakeitimą, palyginti su standartiniu koregavimu.
- Prototipas{0}}iki-gamybos tęstinumo:Parduotuvė, kuri gamina jūsų dalies prototipus, turėtų arba sukurti jūsų gamybos įrankius, arba perduoti visą duomenų paketą (spyruoklinės vertės, preso parametrus, medžiagų pastabas, štampų modifikacijų istoriją) tam, kas tai daro.
- Medžiagų tiekimo galimybė{0}}skirtų lydinių gamybai:Jums reikia prototipinių dalių, antspauduotų iš tikrosios gamybos medžiagos tinkamu matuokliu. Partneris, turintis nusistovėjusius tiekimo kanalus, vengia delsimo įsigyti specialių lydinių
- Patikrinimo ir dokumentavimo infrastruktūra:CMM galimybė, 3D nuskaitymas ir struktūrizuotas pirmųjų{1}}straipsnių ataskaitų teikimas užtikrina, kad prototipo išvados virstų veiksmingomis gamybos įrankių įvestimis, o ne anekdotiniais parduotuvės{2}}stebėjimais
Bendra šių kriterijų gija yra žinių tęstinumas. Kiekvienas iteracijos ciklas prototipų kūrimo metu sukuria įžvalgų apie tai, kaip jūsų dalis elgiasi realiomis formavimo sąlygomis. Kai šios žinios lieka vienoje organizacijoje nuo greito lakštinio metalo prototipų gamybos iki gamybos štampų projektavimo, niekas nepasimeta verčiant pardavėjus.
Sklandaus prototipo-perėjimo prie-gamybos užtikrinimas
Perėjimas nuo patvirtinto prototipo prie gamybos įrankių turėtų jaustis kaip tęsinys, o ne paleidimas iš naujo. Keli praktiniai žingsniai leidžia tai padaryti neatsitraukiant:
Pirma, prieš pradėdami gamybos įrankius, užfiksuokite dalies dizainą. Kuriant prototipą DFM grįžtamojo ryšio kilpa turėjo susijungti į stabilią geometriją. Jei vis dar kartojate dalių projektavimą, kai prasideda gamybinių įrankių gamyba, siūlote tikslias perdirbimo išlaidas, kurių turėjo būti išvengta kuriant prototipus.
Antra, perkelkite visą proceso kontekstą kartu su matmenų duomenimis. Gamybos štampų dizaineriams reikia daugiau nei galutinės patikros ataskaitos. Jiems reikia iteracijos istorijos: kas nepavyko, kas buvo pakoreguota, kokia buvo pritaikyta spyruoklės kompensacija, koks preso tonažas ir greitis pagamino atitinkančias dalis. Šis kontekstas formuoja gamybos štampų projektavimo sprendimus atsižvelgiant į terminio apdorojimo specifikacijas, paviršiaus apdailos reikalavimus ir klirenso strategijas.
Trečia, nustatykite, kurioms prototipų išvadoms reikia pakeisti gamybos įrankius, o tai, kurie patys{0}}pasitaisys naudojant kietesnes štampavimo medžiagas ir didesnį presavimo greitį. Kai kurie matmenų nuokrypiai, pastebėti naudojant minkštus prototipų įrankius, išnyksta, kai gamybos štampai gaminami iš visiškai grūdinto plieno su mažesniais tarpais. Kiti išlieka arba keičiasi. Jūsų prototipų kūrimo partnerio patirtis naudojant greitą dalių prototipų kūrimą iš panašių geometrijų ir medžiagų padeda atskirti šias dvi dalis.
Žengiame kitą žingsnį link patvirtintų štampuotų dalių
Sprendimai, su kuriais susiduriate, suskirstomi į glaustą seką: pasirinkite prototipų kūrimo metodą, atitinkantį jūsų dalių sudėtingumo ir tolerancijos reikalavimus, primygtinai reikalaukite gamybos -tikslinės medžiagos nuo pirmojo štampavimo, naudokite modeliavimą, kad sumažintumėte fizinių iteracijų ciklus, naudokite DFM peržiūrą, kad patobulintumėte detalių geometriją prieš įsipareigodami naudoti sustiprintą partnerio įrankį ir visas prototipo gamybos galimybes.
Praleidus bet kurį iš šių žingsnių, laikas nesutaupomas. Tai perkelia sąnaudas ir riziką pasroviui, kur pataisymai yra eksponentiškai brangesni. Metalinių štampuotų dalių įrankių ir štampų prototipų kūrimas nėra papildomas. Tai inžinerijos disciplina, kuri neapibrėžtus projektus paverčia gamybai-parengta geometrija su kiekybiniu pasitikėjimu. Investicijos yra nedidelės, palyginti su gamybos įrankiais. Grąža matuojama kaip išvengta perdirbimo, greitesni paleidimai ir dalys, kurios tinkamai veikia pirmą kartą paleidus gamybos presus.
Dažnai užduodami klausimai apie metalinių štampuotų dalių įrankių ir štampų prototipų kūrimą
1. Kiek kainuoja prototipo įrankiai, palyginti su gamybos įrankiais?
Įrankių prototipas paprastai kainuoja nuo 10 % iki 35 % lygiaverčių gamybos įrankių, priklausomai nuo pasirinkto metodo. Minkšti aliuminio štampai, skirti paprastoms geometrijoms, gali sudaryti nuo 5 % iki 15 % gamybos štampų sąnaudų, o CNC{5}}apdirbti iš anksto-grūdinto plieno prototipų štampai su mažesniais leistinais nuokrypiais gali siekti nuo 20 % iki 35 %. Investicijos yra pateisinamos, nes viena gamybos štampavimo modifikacija paprastai kainuoja 8 000–20 000 USD, o tai reiškia, kad vienas išvengtas perdirbimo ciklas dažnai apmoka visą prototipo įrankių programą.
2. Koks yra tipiškas prototipų štampavimo štampų paruošimo laikas?
Priklausomai nuo prototipų kūrimo metodo, pristatymo laikas svyruoja nuo 1 iki 5 savaičių. Minkšto aliuminio įrankiai užtikrina greičiausią apyvartą per 1–2 savaites. Lengvo plieno minkštas įrankis užtrunka 2–3 savaites, CNC{8}}apdirbtas iš anksto-grūdintas įrankių plienas – 2–4 savaites, o vielos EDM prototipų štampams reikia 3–5 savaičių sudėtingoms geometrijoms. Kiekvienas iteracijos ciklas prideda maždaug 3–7 dienas. Dauguma projektų pasiekia patvirtintas dalis per 4–10 savaičių iš viso, įskaitant dvi ar keturias iteracines kilpas, skirtas vidutiniškai sudėtingoms dalims.
3. Kodėl prototipo medžiaga turėtų atitikti gamybos -tikrąjį lydinį?
Skirtingi metalai pasižymi unikaliu atsigavimo elgesiu, siaubingomis tendencijomis ir darbo kietėjimo tempais, kurie tiesiogiai veikia matmenų rezultatus. Jei prototipą kuriate su švelniu plienu, bet ketinate gaminti iš nerūdijančio plieno, patvirtinta štampų geometrija gamybos sąlygomis veiks kitaip, nes nerūdijantis plienas labiau spyruokliuoja, formuojant greitai sukietėja ir atsitrenkia į nepadengtus štampo paviršius. Bandymai naudojant faktinį gamybos lydinį ir matuoklį užtikrina, kad kiekvienas iteracijos ciklas generuoja reikšmingus duomenis, kurie patikimai perduodami į gamybos įrankių dizainą.
4. Ar CAE modeliavimas gali pakeisti antspauduotų dalių fizinį prototipą?
Ne. CAE modeliavimas ir fizinis prototipų kūrimas atlieka papildomus vaidmenis. Modeliavimas numato plonėjimą, susiraukšlėjimą ir atsitraukimą prieš pjaunant plieną, susiaurina projektavimo langą ir pašalina akivaizdžiai neįgyvendinamus metodus. Tačiau modeliavimas remiasi idealizuotomis įvestimis ir negali visiškai užfiksuoti partijos-į-paketų medžiagų svyravimų, realių-pasaulio trinties sąlygų ar kraštinių-sąlygų efektų. Fizinis prototipas patvirtina modeliavimo prognozes, užfiksuoja problemas, kurių skaitmeniniai modeliai nepastebi, ir generuoja empirinius duomenis, reikalingus gamybos įrankiams užbaigti. Kartu jie sumažina iteracijos ciklus nuo dvylikos ar daugiau iki trijų ar keturių.
5. Kaip vertinate, ar štampuotų dalių prototipas yra paruoštas gamybos įrankių įsipareigojimui?
Galutiniam patvirtinimui reikalingos dalys, kurios nuosekliai atitiktų brėžinio leistinus nuokrypius nuo 5 iki 10 iš eilės atliekamų prototipo štampų smūgių. Kritiniai matmenys, reguliuojantys tinkamumą ir funkciją, turi atitikti gamybos-lygiavertes tolerancijos ribas. Inžinieriai naudoja CMM matavimus, kad atitiktų GD&T, 3D optinį nuskaitymą, kad atliktų visą-paviršiaus spyruoklinę analizę, ir funkcinio tinkamumo bandymus su sujungiančiais komponentais. Rezultatai turi būti dokumentuojami kartu su proceso sąlygomis, įskaitant presavimo greitį, talpą, tepimo tipą ir smūgių skaičių, kad gamybos įrankių dizaineris galėtų atsižvelgti į sistemingus prototipo ir gamybos aplinkos skirtumus.


