


Suprasti štampavimo štampo laikymo sistemas ir kodėl jos svarbios
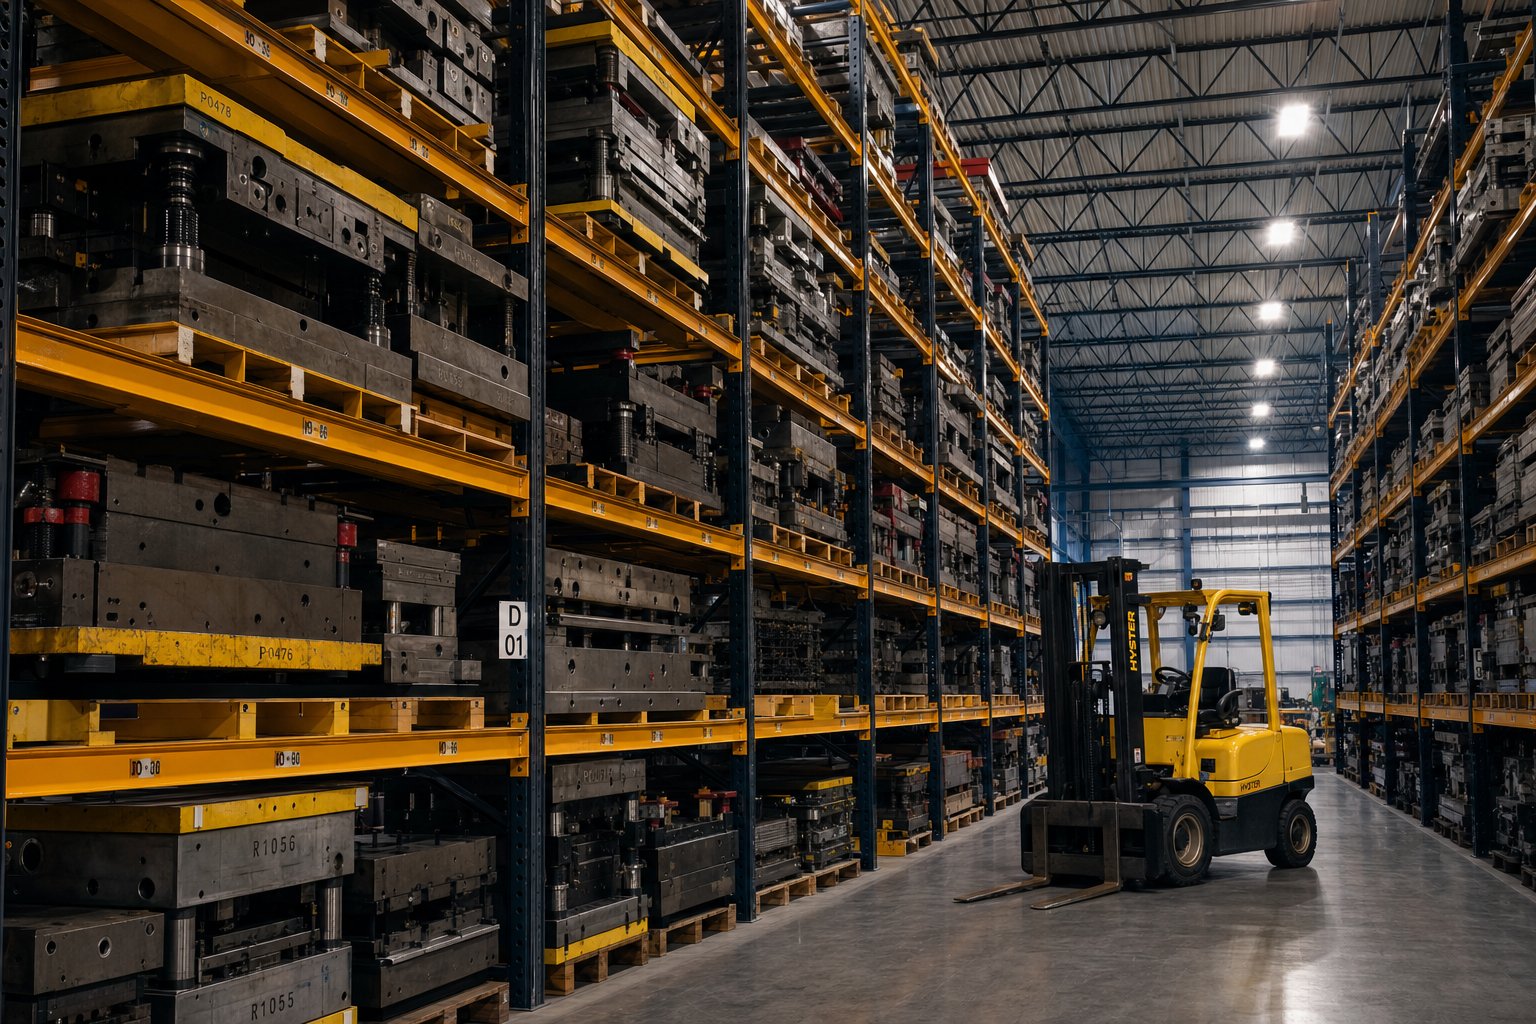
Įsivaizduokvienas štampavimo štampassveriantis kelis tūkstančius svarų, kainuojantis dešimtis tūkstančių dolerių, sėdintis ant padėklo jūsų parduotuvės grindų viduryje. Jį veikia šakinių krautuvų eismas, drėgmė ir atsitiktiniai smūgiai. Kiekvieną dieną jis lieka ten, o jūs lošiate tiek su savo tiksliu paviršiumi, tiek su savo komandos saugumu. Toks scenarijus vyksta štampavimo įrenginiuose visur, ir būtent tai yra problema, kurią turi išspręsti sukurtos štampavimo štampų laikymo sistemos.
Kas yra štampavimo štampo laikymo sistemos
Antspaudavimo štampų laikymo sistemos yra sukonstruotos stelažų ir lentynų konstrukcijos, specialiai sukurtos sunkioms štampavimo štampoms palaikyti, apsaugoti ir organizuoti tarp gamybos etapų, su sustiprintais apkrovą{0}}nešančiais rėmais, tikslūs prieigos mechanizmai ir saugos užraktai, kurių negali užtikrinti standartiniai sandėlio stelažai.
Šios sistemos skiriasi nuo bendrosios paskirties{0}}padėklų lentynų dėl vienos paprastos priežasties: koncentruoto svorio. Standartinė sandėlio lentyna paskirsto palyginti nedideles apkrovas plačiu pluoštu. Atvirkščiai, štampavimo štampai apkrauna tūkstančius svarų kompaktiško ploto, todėl susidaro taškinis-apkrovos įtempis, kuriam įprasti stelažai niekada nebuvo sukurti. Paskirtis-sukonstruotos štampų laikymo lentynos padeda tai išspręsti su konstrukciniais plieniniais rėmais, sunkiomis-gabariuotomis kolonomis ir lentynų konstrukcijomis, kurių apkrova paprastai svyruoja nuo2000–6000 svarų vienam lygiui.
Pagrindiniai komponentai, kuriuos rasite daugumoje sistemų, yra sustiprintos pagrindinės kolonos (dažnai kanalinės plieninės arba konstrukcinės I-sijos), reguliuojamas lentynų aukštis, kad būtų galima pritaikyti įvairių dydžių štampus, integruoti saugos užraktai, apsaugantys nuo netyčinio judėjimo, ir korozijai atsparus paviršiaus apdorojimas, apsaugantis ir stovą, ir joje laikomus įrankius.
Kam reikia tikslo-Pagaminta saugykla
Trys grupės paprastai lemia sprendimą investuoti į specialius įrankių ir štampų laikymo stelažus:
- Techninės priežiūros vadovaivertindami darbo vietos saugą, siekdami pašalinti grindų{0}lygio užkliuvimo pavojų ir sumažinti katastrofiškų lentynų gedimų riziką esant didelėms apkrovoms.
- Operacijų vadovaisudaryti kapitalo išlaidų atvejį, kiekybiškai įvertinant, kaip netvarkinga saugykla padidina štampų keitimo laiką ir sumažina spaudos veikimo laiką.
- Inžinieriainurodant sistemos reikalavimus, suderinant štampų svorį ir matmenis su apkrovos normatyvais, prieigos būdais ir įrenginių apribojimais, tokiais kaip grindų apkrova ir lubų aukštis.
Jei atliksite bet kurį iš šių vaidmenų, pamatysite, kad šis straipsnis apima visą kraštovaizdį: nuo konstrukcinių I-sijinių štampų stelažų ir išskleidžiamų-stalčių sistemų iki štampų laikymo pagrindų, plačių lentynų ir tinkintų konfigūracijų. Taip pat rasite nurodymus dėl saugos laikymosi, štampų išsaugojimo saugojimo metu, atrankos sistemų, darbo eigos integravimo ir bendrų nuosavybės išlaidų. Tikslas yra suteikti jums vieną išsamų šaltinį, o ne išsklaidytus produktų puslapius, kuriuose kiekvienas pasakoja tik dalį istorijos.
Tikrasis klausimas yra ne tai, ar jūsų štampams reikia specialios saugyklos. Tai, ar jau turima saugykla tyliai juos gadina ir kiek tai jums kainuoja.
Kodėl sunkaus štampavimo štampus bendrosios paskirties{0}}saugymas nepavyksta
Antspaudavimo štampas elgiasi ne kaip ant padėklų sukrauta plataus vartojimo prekių dėžutė. Tai tanki, kompaktiška grūdinto įrankių plieno masė, kuri sutelkia tūkstančius svarų mažame plote. Kai dedate tokią apkrovą ant stovo, skirto tolygiai paskirstytoms kartoninėms dėžėms, sudarote sąlygas gedimui, kuris gali nepranešti apie save tol, kol nebus katastrofiškas.
Kodėl standartinių padėklų lentynos nepavyksta štampuoti
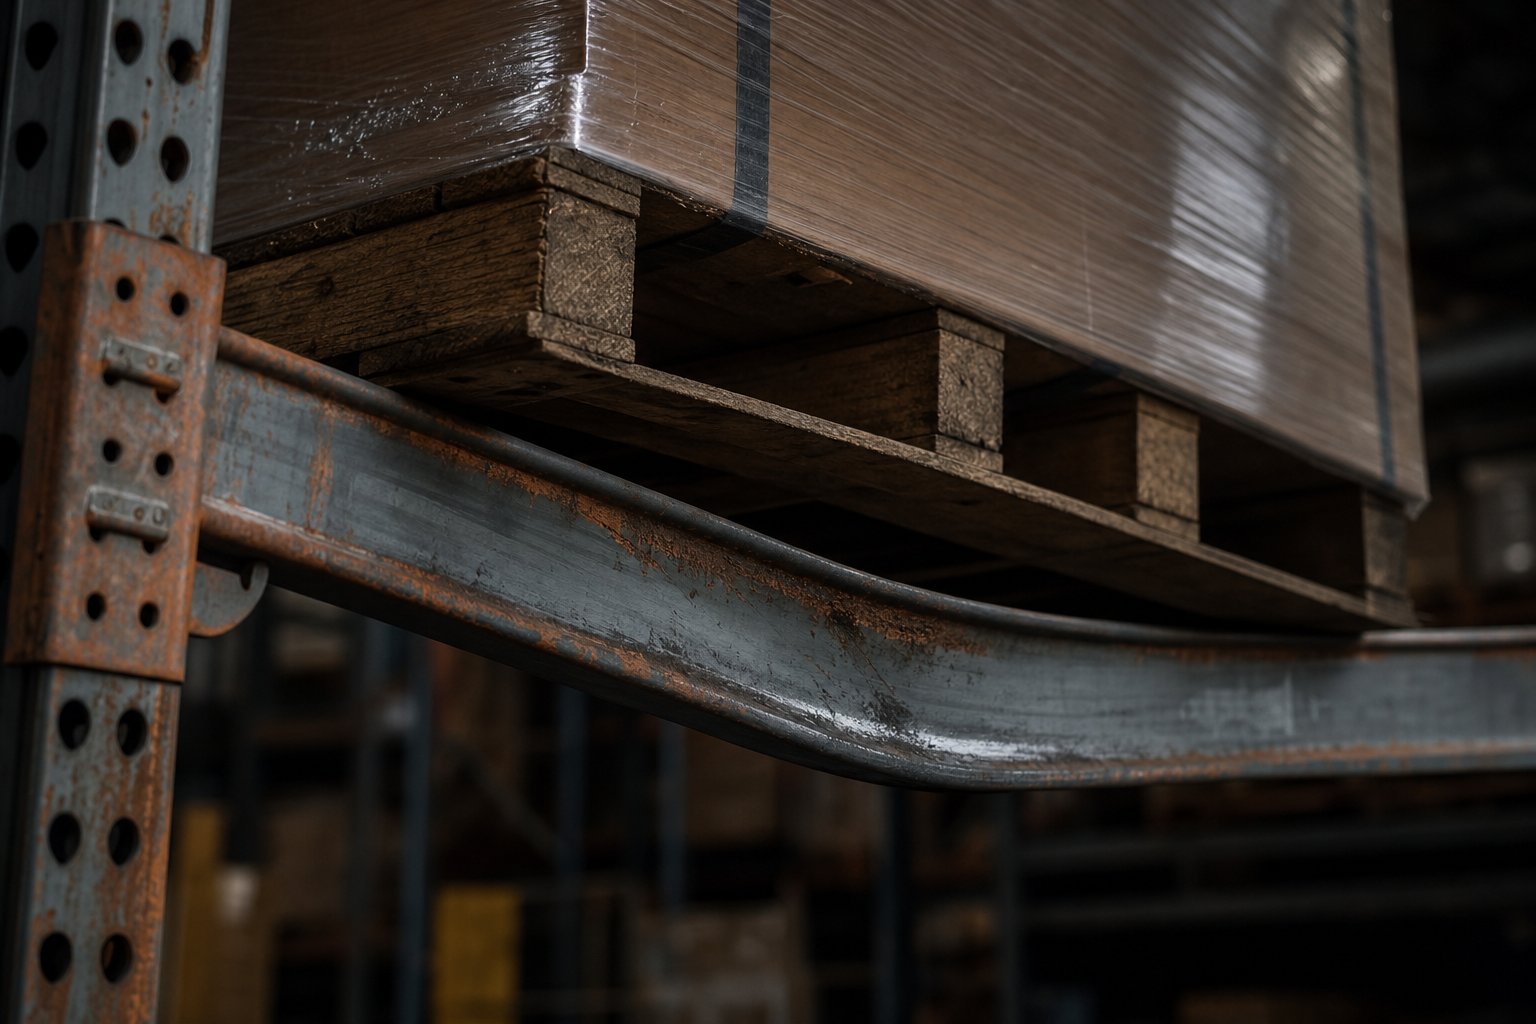
Pagrindinė problema kyla dėl to, kaip svoris pasiekia siją. Standartiniai padėklų stelažai yra skirtitolygiai paskirstytos apkrovos-produktai, kurių svoris tolygiai paskirstomas per visą sijos tarpatramį per plokščius{1}}dugnius padėklus. Antspaudavimo štampas veikia priešingai. Jis sukuria didelę taškinę apkrovą, sutelkdamas visą savo masę siauroje kontaktinėje srityje. Net jei štampai sveria tiek pat, kiek ant padėklų sukrauta apkrova, kuriai buvo skirta sija, koncentruota jėga gali sukelti deformaciją, gerokai viršijančią ANSI MH16.1 standartuose nurodytą leistiną L/180 santykį. Dėl per didelio deformacijos sijos linksta, sujungimo įtempimas ir galimi konstrukcijos gedimai.
Pagalvokite apie tai taip: įsivaizduokite, kad stovite ant užšalusio tvenkinio su sniegbačiais, o ne stovite ant to paties ledo su aukštakulniais. Svoris yra identiškas, tačiau slėgis kvadratiniame colyje labai skiriasi. Sunkūs štampavimo štampai turi tokį „stileto kulno“ efektą standartinėms stelažo sijoms.
Problema kyla esant aukštesniam saugojimo lygiui.Perkrova ir netolygus apkrovos pasiskirstymasyra viena iš pagrindinių sandėlių stelažų griūčių priežasčių, o kompaktiškų, sunkių štampų laikymas viršutinėse lentynose padidina rėmo nestabilumo ir apvirtimo riziką. Standartinis vielinio tinklelio paklotas, nebent specialiai sukurtas taškinėms apkrovoms pagal ANSI MH26.2, taip pat gali sugesti dėl koncentruoto svorio-, todėl kelių -tūkst.- svarų štampai gali nukristi be įspėjimo.
Štai konkretūs gedimų scenarijai, dėl kurių standartiniai padėklų stelažai pavojingai nesutampa su štampų laikymu:
- Spindulio deformacija viršija nustatytas ribas:Taškinės apkrovos iš štampų viršija sijų, skirtų paskirstyti svoriui, lenkimo slenkstį, todėl kyla pavojus staiga sugriūti.
- Pakloto gedimas:Standartinės vielos tinklelio arba gofruoto plieno paklotų sagtys, veikiant koncentruotoms apkrovoms, jos niekada nebuvo sukurtos.
- Vertikali perkrova:Svoriai dažnai viršija sunkių stelažų sistemos, sukurtos bendram naudojimui sandėlyje, našumą, įtempiant kolonas ir pagrindines plokštes, viršijančias saugius slenksčius.
- Suderinamumo su šakiniais krautuvais spragos:Standartinis lentynų gylis ir sijos aukštis dažnai nesutampa su tarpais, kurių reikia norint saugiai išdėstyti plačius ar keistos formos štampus, todėl padidėja šakinių krautuvų susidūrimų rizika, dėl kurios nuslysta apsauginės dangos ir metalas tampa korozija.
Paslėpti pavojai, susiję su sandėliavimu ant grindų ir improvizuotų sprendimų
Kai lentynos neatlieka užduoties, daugelis parduotuvių pagal nutylėjimą pasirenka paprasčiausią variantą: ant grindų stovi rietuvės. Atrodo nekenksmingas. Grindys akivaizdžiai atlaiko svorį, tiesa? Struktūriškai, galbūt. Tačiau tikrosios grindų sandėliavimo išlaidos matuojamos traumomis, korozija ir prarastu gamybos laiku.
Tiesiogiai ant betoninių grindų sėdinčius štampus veikia nuolatinė drėgmė, kondensatas ir temperatūros svyravimai, kurie pagreitina tiksliai įžemintų paviršių ir pjovimo briaunų paviršiaus koroziją{0}}. Korozija ne tik pažeidžia štampą-, bet ir pablogina dalių kokybę, kai įrankis grįžta į presą. Tuo tarpu parduotuvės grindyse išsibarstę štampai sukuria kliūčių ruožą pėsčiųjų eismui ir šakinių krautuvų maršrutams, todėl kyla pavojus užkliūti ir suspausti taškai, kuriuos nuosekliai pažymi standartiniai saugūs pasivaikščiojimai.
Improvizuoti sprendimai kelia savų pavojų. Darbuotojai dažnai naudoja medinius blokus arba medžiagų laužą, kad padėtų štampams darbiniame aukštyje arba apsaugotų juos nuo drėgno betono. Šiose laikinosiose atramose nėra suprojektuotų apkrovų, o nuo nestabilios medinės trinkelės nuslysta štampas yra vienas dažniausių suspaudimo šaltinių įrankių patalpose. Rizika padidėja tvarkant štampus,{3}}kai šakinis krautuvas stato štampą ant nelygios medienos rietuvės, net ir nedidelis poslinkis gali neprognozuojamai nuslysti tonas plieno.
Įprasti mirtų laikymo sužalojimai, susiję su netinkamomis sistemomis, yra šie:
- Traiškyti sužalojimusnuo nestabilių atramų, ypač improvizuotų medinių blokų be apkrovos ribų, slydimo ar apvirtimo.
- Sukrėtė{0}}įvykiaikai štampai nukrenta nuo perkrautų arba nukreipiančių stovo sijų, ypač viršutiniuose sandėliavimo lygiuose.
- Skeleto ir raumenų pažeidimaidėl nepatogaus štampų išdėstymo rankiniu būdu grindų{0}}lygiame arba prastai pasiekiamose saugojimo vietose.
- su šakiniais krautuvais{0}}susijusios avarijosnetvarkingose grindų sandėliavimo vietose, kuriose nėra pakankamai laisvos vietos, dėl ko gali susidurti su sandėliuojamais įrankiais ar personalu.
- Paslydimo ir užkliuvimo pavojusnuo štampų, padėklų ir laikinų atramų, trukdančių pėsčiųjų takams ir krautuvui keliauti.
Prevencija prasideda nuo pripažinimo, kad didelių apkrovų štampų laikymo sprendimai nėra prabanga,{0}}jie yra inžinerinis reikalavimas. Štampavimo štampavimo stovo sauga priklauso nuo laikymo sistemos suderinimo su faktinėmis joje laikomų įrankių apkrovos charakteristikomis: koncentruotas svoris, kompaktiškas plotas ir stabilios bei saugios padėties poreikis kiekviename sandėliavimo lygyje. Bet koks atotrūkis tarp stelažo įvertinimo ir to, ko reikalauja štampas, yra tarpas, kuriame įvyksta sužalojimai ir sugadinama įranga.
Taigi tikrasis klausimas yra ne tai, ar jūsų dabartinė sąranka gali fiziškai išlaikyti kauliuką. Tai, ar jis gali saugiai, pakartotinai laikyti tą antgalį ir tyliai nesugadindamas įrankių ir nekeldamas pavojaus jūsų komandai. Ir norint atsakyti į šį klausimą, reikia suprasti visą saugojimo sistemų tipų, sukurtų specialiai šiam darbui, spektrą.
Visų tipų štampo laikymo sistemų palyginimas
Ne visos štampų saugyklos yra vienodos, o pasirinkus netinkamą tipą gali kainuoti tiek pat, kiek ir neturėti tam skirtos sistemos. Kiekvienas dizainas išsprendžia konkrečias problemas-svorio talpa, prieigos greitis, grindų plotas, biudžetas-, o šių kompromisų supratimas yra tai, kas atskiria protingą investiciją nuo brangios klaidos. Štai kaip penki pagrindiniai sistemų tipai yra vienas prieš kitą.
Konstrukciniai I-sijų štampai
Tai yra štampų laikymo pasaulio sunkieji keltuvai. Pagamintos iš konstrukcinių plieninių I-sijų arba sunkių-dydžių vamzdinių kolonų (paprastai 3" x 3" arba 4" x 4" 7- arba 11 dydžių plieno), jie užtikrina aukščiausią apkrovą, galimą stovo tipo formatu. Lentynos dažniausiai yra vientisos skardos virš vamzdinių sijų atramų, supajėgumai svyruoja nuo 250 iki 500 svarų kvadratinei pėdai-išvertus į 2 000–6,000+ svarų lentynos lygyje, atsižvelgiant į matmenis. Stulpelių aukštis siekia 96", 120" arba 144", o lentynų plotis svyruoja nuo 72" iki 120".
Prieiga yra nesudėtinga: šakinių krautuvų slydimas įjungiamas ir išjungiamas per integruotas šakių įleidimo juostas. Tas paprastumas yra ir stiprybė, ir apribojimas. Norint manevruoti šakiniu krautuvu, jums reikės laisvos praėjimo, o prieiga prie viršutinio krano nėra įtraukta į dizainą. Šie stelažai geriausiai tinka patalpoms, kuriose yra didelės štampų atsargos, didelis atskirų štampų svoris ir prieinama šakinių krautuvų infrastruktūra.
Išskleidžiamos{0}}Stalčių saugojimo sistemos
Įsivaizduokite, kad traukiate lentyną link savęs kaip milžinišką stalčių, atidengdami visą štampo paviršių, kad galėtumėte pasiekti viršutinį kraną ar keltuvą. Tai yra įdiegimo{1}}sistemų principas. Lentynos slysta į priekį nuo 75 % iki 100 % pailgindamos sunkius- linijinius guolius, kurių talpa siekia iki 4 000 svarų lentynoje, kai konfigūruojama rankiniu būdu, ir dar didesnė variklinėse versijose.
Galimos parinktys: rankinis-suktuvas, mygtukas-variklis arba visiškai rankinis ištraukimo-mechanizmai. Apsauginiai užraktai neleidžia atsidaryti daugiau nei vienai lentynai vienu metu, o užrakinimo -funkcijos išlaiko išplėstą lentyną kraunant. Šios sistemos puikiai tinka ankštose grindų erdvėse, kur praėjimo plotis riboja prieigą prie šakinio krautuvo, arba įrenginiuose, kuriuose štampo tvarkymui naudojami viršutiniai kranai. Kompromisas? Didesnės išankstinės išlaidos ir daugiau mechaninių komponentų, kuriems reikia periodinės priežiūros.
Štampelų laikymo bazės ir blokų sistemos
Ant štampų laikymo pagrindų laikomasi priešingo požiūrio nei vertikalios stelažos,{0}}jos laikomos grindų lygyje ant sukonstruotų plieninių platformų ar blokų. Užuot sukrovę štampai vertikaliai, kiekvienas pagrindas turi vieną štampą vienodame, stabiliame aukštyje, optimizuotame šakinio krautuvo paėmimui. Tai iš esmės preciziškai išlyginti plieniniai rėmai- arba blokeliai, pakeičiantys anksčiau aptartas improvizuotas medines atramas.
Privalumas yra paprastumas ir greitas prieinamumas. Jokia vertikali konstrukcija reiškia, kad nekyla problemų dėl prošvaisos virš galvos, nėra pavojaus, kad jis nukryps, ir nekyla į viršutinius lygius. Jie idealiai tinka labai dideliems progresiniams štampams, kurie viršija stelažų sistemų pločio ar svorio ribas, arba štampams, kurie įjungiami ir išjungiami taip dažnai, kad dėl vertikalaus sandėliavimo reikia atlikti nereikalingus tvarkymo veiksmus. Apribojimas akivaizdus: grindų ploto sunaudojimas. Kiekvienas štampas turi savo pėdsaką, be vertikalaus krovimo pranašumų.
Plačios ir formų laikymo lentynos
Platus stelažas užima vidurį tarp standartinių padėklų stelažų ir pilnų konstrukcinių lentynų. Šiose sistemose naudojamos sustiprintos sijos, apimančios didesnius atstumus (paprastai nuo 72 colių iki 96 colių), su sunkesniu-gabariu, skirtu vidutiniam apkrovimui, kuris viršija bendrą lentyną, bet yra žemiau sunkiausių štampavimo štampų. Jie dažniausiai randami patalpose, kuriose laikomos įpurškimo formų laikymo lentynos kartu su lengvesniais presavimo įrankiais, kur štampų svoris svyruoja nuo 500 iki 2000 svarų viename lygyje.
Šios kategorijos formų laikymo lentynos dažnai turi reguliuojamus lentynų aukščius su mažesniu žingsniu (net 3 colių), todėl jie yra universalūs įvairiems įrankiams. Paprastai pasiekiama šakiniu krautuvu arba rankiniu -padėklų domkratu žemesniems lygiams. Pagrindinis apribojimas yra talpos lubos-jie neatlaikys daugialypių konstrukcijų{5}} stelažai lengvai valdomi.
Individualiai suvirinti stelažai
Kai standartinės konfigūracijos neatitinka jūsų štampų inventoriaus, spragą užpildo pasirinktiniai suvirinti stelažai. Jie gaminami pagal tikslias specifikacijas-konkrečius lentynų matmenis, nestandartinį atstumą tarp kolonų, integruotus krano bėgių priedus arba neįprastus svorio paskirstymo modelius. Jie paplitę automobilių štampavimo gamyklose, kur štampai turi unikalią geometriją, kuriai nepritaikyta jokia lentynų sistema.
Individualūs sprendimai puikiai tinka, tačiau paaukoti lankstumą. Suvirinto stovo perkonfigūravimas skirtingų dydžių štampams paprastai reiškia plieno pjovimą ir pakartotinį suvirinimą, o ne tik lentynų padėties reguliavimą. Vykdymo laikas pailgėja, o inžinerinės išlaidos žymiai padidina, palyginti su katalogo galimybėmis.
| Tipas | Geriausias | Tipinė talpa vienam lygiui | Prieigos būdas | Grindų erdvės efektyvumas | Santykinė kaina |
|---|---|---|---|---|---|
| Konstrukciniai I-sijų stovai | Didelės štampo atsargos,{0}}didelės apimties štampavimo įrenginiai | 2 000–6, 000+ svar | Šakinis krautuvas su šakių įėjimo strypais | Aukštas (vertikalus krovimas) | Vidutinis-Aukštas |
| Išskleisti{0}}Stalčių sistemos | Kranu{0}}aptarnaujamos parduotuvės, ankšti praėjimai, tikslus privažiavimas | 4 000–15 000 svarų | Viršutinis kranas/keltuvas po lentynos pratęsimo | Labai aukštas (suderinamas su siauru praėjimu) | Aukštas |
| Antspaudų laikymo bazės | Labai dideli/sunkūs štampai, didelio{0}}dažnio keitimai | Vienas štampai vienam pagrindui (neribojamas pagal dizainą) | Tiesioginis paėmimas autokrautuvu | Žemas (vienas kauliukas vienam pėdsakui) | Žemas |
| Plačios / pelėsių laikymo lentynos | Mišrūs įrankiai, įpurškimo formos, žiebtuvėlių štampai | 500–2000 svarų | Šakinis krautuvas arba padėklų domkratas | Vidutinis-Aukštas | Žemas-Vidutinis |
| Individualiai suvirinti stelažai | Nestandartinė štampo geometrija, unikalūs įrenginių apribojimai | Skiriasi pagal inžinerines specifikacijas | Skiriasi (krautuvas, kranas arba hibridas) | Optimizuotas pritaikymui | Aukščiausias |
Kiekvienas sistemos tipas skirtas konkrečiam svorio, prieigos dažnio, erdvės ir biudžeto sankirtai. Tinkamą pasirinkimą retai kada lemia vienas veiksnys-tai tai, kaip jūsų štampai, įrenginio išdėstymas ir tvarkymo įranga veikia kartu kaip sistema. Ir šis sistemos-lygio mąstymas apima ne tik stelažą, bet ir saugos standartus bei inžinerinius sertifikatus, patvirtinančius, ar tam tikra konfigūracija iš tikrųjų gali veikti taip, kaip įvertinta realiomis -pasaulio sąlygomis.
Saugos standartai ir atitiktis štampų laikymo įrengimams
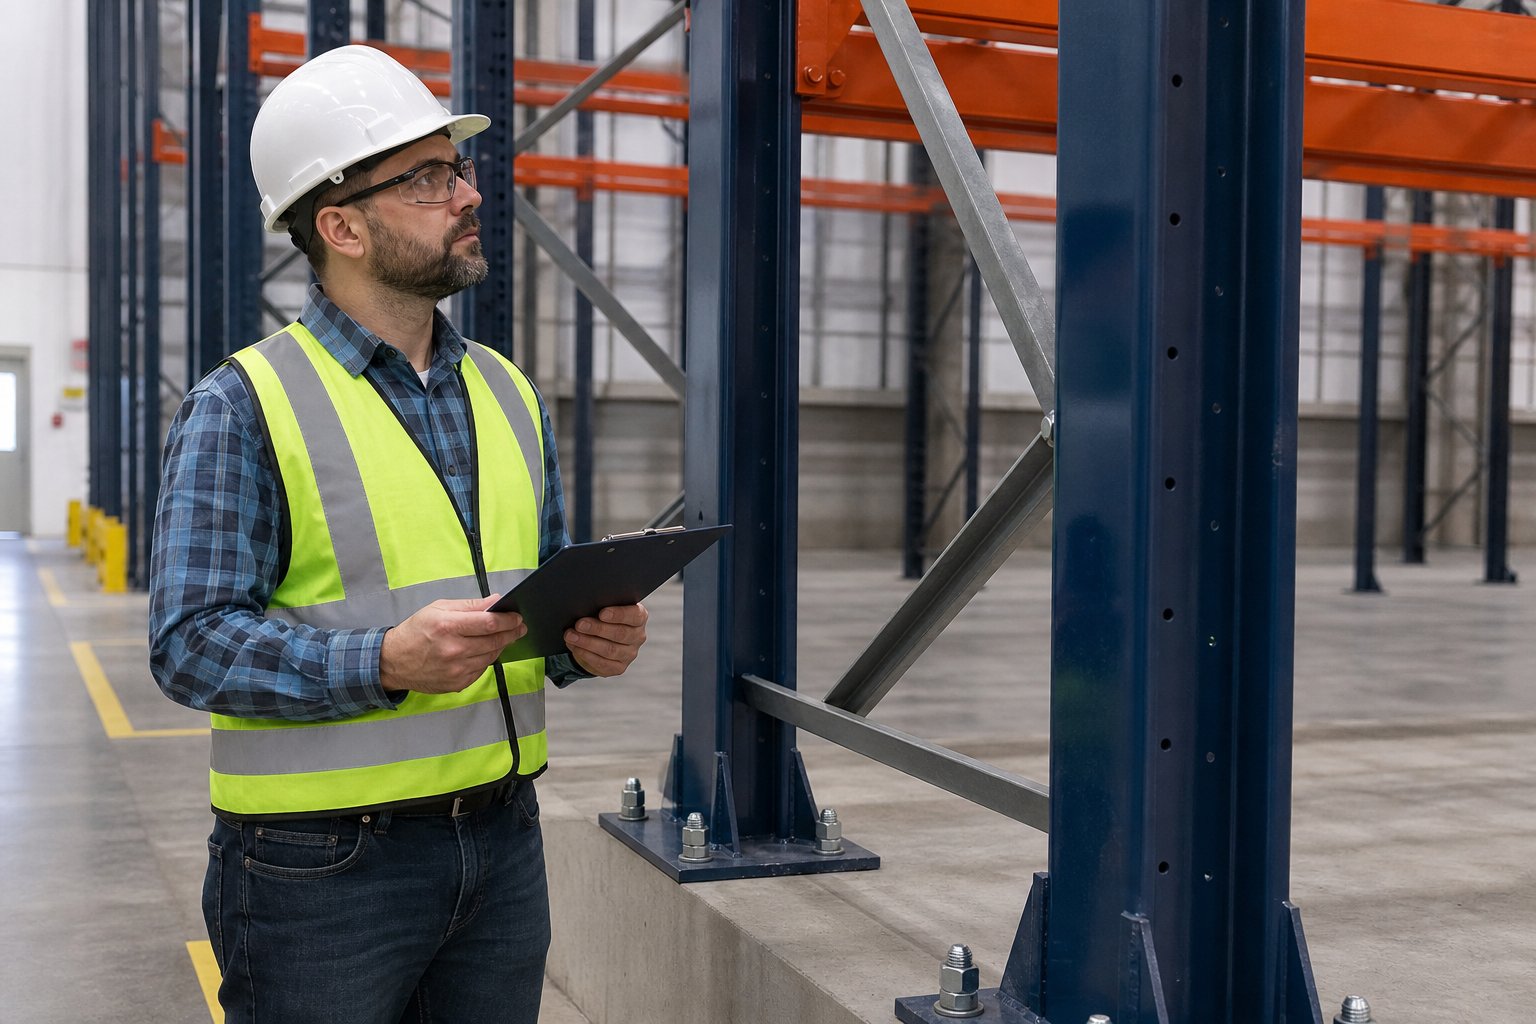
Laikymo lentyna gali atrodyti tvirta. Suvirinimo siūlės švarios, kolonos storos, o pardavimo specifikacijų lape – įspūdingi skaičiai. Bet kaip žinoti, kad šie skaičiai yra tikri? Neturėdami patvirtintų inžinerinių standartų ir teisės aktų laikymosi, pasitikite rinkodaros teiginiais, kai virš jūsų komandos galvų pakabinti kelių tonų kroviniai. OSHA atitikties štampavimas nėra žymės langelio pratimas-, tai skirtumas tarp sistemos, kuri veikia kaip įvertinta, ir sistemos, kuri yra nepatvirtinta.
OSHA reikalavimai sunkiųjų štampų laikymui
OSHA neskelbia reglamento, pavadinto „štampavimo lentynos“. Vietoj to, kai kurie bendrieji pramonės ir statybos standartai tiesiogiai taikomi sunkių įrankių laikymui. Svarbiausios nuostatos kyla iš29 1926 250 CFRir 29 CFR 1910.176, kurie kartu nustato saugaus medžiagų laikymo pramoniniuose objektuose teisinę bazę.
Štai ko reikalauja šios taisyklės, kai jos taikomos sunkiems įrankiams ir štampų lentynoms:
- Apsauga nuo poslinkio:Visos medžiagos, laikomos pakopose, turi būti sukrautos, sukrautos, blokuojamos, sublokuotos arba kitaip sutvirtintos, kad neslystų, nenukristų ar nesugriūtų (1926.250(a)(1)). Antspaudavimo štampams tai reiškia teigiamus laikymo mechanizmus-lentynų dangtelius, varžtus suvaržytus suvaržymus arba lopšio konstrukcijas, kurios neleidžia judėti į šoną seisminių įvykių metu arba atsitiktinio šakinio krautuvo kontakto metu.
- Grindų apkrovos ribos:Sandėliuojamų medžiagų svoris neturi viršyti didžiausių saugių apkrovos ribų, o darbdaviai turi aiškiai paskelbti šias ribas svarais kvadratinei pėdai visose saugojimo vietose (1926.250(a)(2)). Kai sutelkiate dėmesį į 4,000+ svarus ant vieno stovo ploto, žinodami, kad jūsų plokštės talpa yra svarbi.
- Laisvi praėjimai ir praėjimai:Praėjimai turi būti laisvi, kad būtų galima saugiai judėti medžiagų krovimo įrangai ir darbuotojams (1926.250(a)(3)). Kalbant apie štampo laikymo vietas, tai paprastai reiškia, kad standartiniams šakiniams krautuvams reikia išlaikyti mažiausiai 12 - pėdų praėjimus arba didesnius tarpus, kai naudojami ilgesnio ilgio sunkvežimiai norint pasiekti viršutinius stelažo lygius.
- Sandėliavimo vietos tvarkymas:Srityse neturi būti sankaupų, dėl kurių gali užkliūti, kilti gaisras ar kiti pavojai (1926.250(c)). Ant grindų{2}}lygių blokų ar pagrindų laikomi štampai neturi užstoti avarinio išėjimo takų.
- Apkrovos įvertinimo atitiktis:Pagal 1910.176(b) sandėliavimo apkrova neturi viršyti stelažų, grindų ar platformų vardinės talpos. Tai yra pagrindinė taisyklė, pagal kurią teisiškai būtina patvirtinta laikymo lentynos apkrovos dokumentacija-nebūtina.
Daugeliui objektų netikėtai atrodo komandiravimo reikalavimas. Jums reikės kiekvienoje lentynos dalyje matomų apkrovos ženklų, nurodančių didžiausią lentynos lygio svorį. OSHA patikrinimo metu šių plakatų nebuvimas gali sukelti citatas, nepaisant to, ar stovas iš tikrųjų yra perkrautas.
Inžinerijos sertifikatai ir apkrovos bandymo standartai
Skamba paprastai-tik patikrinkite specifikacijų lapą, tiesa? Problema ta, kad ne visi apkrovos reitingai yra vienodai patikimi. Gamintojas brošiūroje gali atspausdinti bet kokį numerį. Jūs norite PE-antspauduoto apkrovos dokumento.
Profesionalaus inžinieriaus (PE) sertifikatas dėl apkrovos dokumentų reiškia, kad licencijuotas inžinierius peržiūrėjo konstrukcinius skaičiavimus, patikrino medžiagų savybes ir patvirtino, kad nurodytos talpos atitinka taikomus inžinerinius kodeksus nurodytomis sąlygomis. Tai ne guminis antspaudas. PE prisiima asmeninę teisinę atsakomybę už savo sertifikatų tikslumą, o tai suteikia šiems skaičiams svorio, kurio tiesiog neturi rinkodaros teiginiai.
Vertindami sunkius įrankius ir štampo stelažus, čia yra sertifikatai ir standartai, kuriuos pirkėjai turėtų patikrinti prieš pirkdami:
- PE-antspauduoti keliamosios galios brėžiniai:Licencijuoto profesionalaus inžinieriaus pasirašyti išsamūs inžineriniai dokumentai, kuriuose nurodomos didžiausios leidžiamos apkrovos viename lentynos lygyje, viename skyriuje ir bendras rėmas.
- ANSI MH16.1 atitiktis:Rack Manufacturers Institute (RMI) pramoninių plieno laikymo stelažų specifikacija, apimanti projektinius skaičiavimus, apkrovų derinius ir saugos veiksnius.
- Medžiagų sertifikatai:Malūno sertifikatai, patvirtinantys plieno rūšį. 50 klasės plienas (minimali takumo riba 50 000 psi) konstrukcinėse sijose yra pripažintas sunkių -talpos stelažų- kokybės etalonas, jei gamintojas taip teigia, paprašykite gamyklos sertifikato, kad tai patvirtintų.
- Suvirinimo sertifikatai:AWS D1.1 arba D1.3 atitiktis konstrukcijų suvirinimui, ypač svarbi pagal užsakymą -pagamintiems stelažams, kur suvirinimo kokybė tiesiogiai lemia apkrovos-laikymo vientisumą.
- Apkrovos bandymo dokumentacija:Fizinės apkrovos bandymo rezultatai, rodantys našumą esant vardinei galiai, idealiu atveju esant 125 % nurodytos darbinės apkrovos, kad būtų patvirtinta saugos riba.
Jei tiekėjas negali pateikti PE{0}}antspauduoto dokumento arba dvejoja, kai paklausia apie ANSI MH16.1, tai yra raudona vėliavėlė. Kataloge išspausdinta štampų laikymo lentynos apkrova nieko nereiškia be inžinerinio patvirtinimo. Garsūs gamintojai pateikia šiuos dokumentus kaip įprastą praktiką{4}}, o ne kaip papildomą pardavimą.
Seisminis projektavimas ir įrenginių saugos veiksniai
Štai detalė, į kurią daugelis pirkėjų už Kalifornijos ribų nepastebi: seisminio dizaino reikalavimai taikomi sandėliavimo lentynoms kur kas daugiau regionų, nei galėtumėte tikėtis. PagalRack Manufacturers Institute, Jungtinėse Valstijose per dieną vidutiniškai įvyksta daugiau nei 50 žemės drebėjimų, o pagal Tarptautinį statybos kodeksą dabar reikalaujama, kad visos padėklų stelažų sistemos būtų suprojektuotos ir pagamintos taip, kad atlaikytų seisminį aktyvumą -nepriklausomai nuo geografinės padėties.
Antspaudavimo štampų saugojimui kuolai padidinami dėl didžiulės masės. Įprastas sandėlio stelažas, kuriame laikomos kartoninės dėžutės, seisminio įvykio metu gali išpilti produkto. 20,000+ svarų įrankinio plieno keliuose lygiuose laikanti štampavimo lentyna kelia katastrofišką pavojų, jei ji nėra sukurta šoninėms jėgoms. Kelių-tonų štampo pasislinkimo net ir vidutinio sunkumo seisminio įvykio metu pasekmės yra pakankamai sunkios, kad šis veiksnys nusipelno rimto dėmesio atliekant specifikaciją.
Kokie pasikeitimai seisminėse{0}}saugojimo štampavimo sistemose, palyginti su standartinio dizaino?
- Didesnės pagrindo plokštės ir daugiau inkaro varžtų:Didesnės seisminės zonos reikalauja platesnių kolonų pėdsakų ir papildomo betono inkaravimo, kad būtų išvengta apvirtimo momentų.
- Sunkesnis plienas ir rėmai su didesniu plotu:Šoninėms jėgoms, susidarančioms pagreičio metu, reikia tvirtesnių rėmo mazgų, nei tai diktuotų vien statinės apkrovos skaičiavimai.
- Patobulintas spindulio-stulpelio{1}}jungtys:Jungčių dydžiai didėja, kad būtų išlaikytas konstrukcijos vientisumas esant dinaminėms apkrovoms, kurių statinis dizainas niekada nepatiria.
- Storesnės betono plokštės reikalavimai:Atraminės plokštės didelės{0}}seisminės zonose gali būti keliais coliais storesnės nei standartinės, todėl padidės didelės sąnaudos, padauginus jas per didelę štampavimo vietą.
- Konkrečios svetainės-inžinerija:Seisminiai reikalavimai nebėra klasifikuojami pagal plačias „zonas“. Dviejų objektų, esančių toje pačioje valstybėje-netgi tame pačiame mieste-, projektavimo reikalavimai gali būti skirtingi, atsižvelgiant į tikslias GPS koordinates, dirvožemio klasifikaciją ir statybos kodo kategoriją (nuo A iki F).
Praktinė reikšmė? Negalite tiesiog nusipirkti štampavimo stovo, skirto įrenginiui Ohajo valstijoje, ir sumontuoti jį gamykloje netoli Memfio ar Solt Leik Sičio, nepatikrinus seisminio suderinamumo. Panašiai, perkeliant esamas lentynas į naują įrenginį, reikia atlikti struktūrinę peržiūrą, patvirtinančią, kad sistema atitinka visus pakrovimo kriterijus naujoje vietoje. Konsultuojantis suUSGS seisminio dizaino žemėlapiaisu jūsų konkrečiu adresu pateikia bazinius parametrus, kurių reikia jūsų stovo inžinieriui.
Tarp OSHA saugyklos įpareigojimų, PE{0}}sertifikuotų apkrovos dokumentų ir seisminio projektavimo veiksnių, laikymo štampų laikymosi atitiktis yra labiau susijusi, nei dauguma pirkėjų iš pradžių mano. Tačiau tai nėra biurokratinės kliūtys{2}}, tai inžinerinės apsaugos priemonės, lemiančios, ar jūsų investicijos iš tikrųjų apsaugo jūsų įrankius ir žmones ilgą laiką. Įrankių apsauga neapsiriboja struktūriniu saugumu. Tai, kaip štampai išsaugomi jų laikymo metu, -prevencija nuo korozijos, klimato sumetimai, priežiūros protokolai- turi tiek pat įtakos jų veikimui, kai jie grįžta į spaudą.
Geriausios štampų išsaugojimo praktikos saugojimo metu
Struktūriškai tvirtas stovas apsaugo jūsų štampus nuo subyrėjimo. Bet kas apsaugo juos nuo tylios, nematomos žalos, kuri atsitinka jiems sėdint nenaudojant? Korozija, drėgmės įsiskverbimas ir apleista priežiūra tarp gamybos ciklų sunaikina daugiau štampų paviršių, nei kada nors padarys šakinio krautuvo smūgiai. Ironija žiauri: investuojate į tikslingai -sukonstruotus liejimo formos laikymo stelažus, kad apsaugotumėte brangius įrankius, tada leidžiate aplinkos sąlygoms pamažu suvalgyti tą tikslumą, kurį bandote išsaugoti.
Antspaudavimo štampavimo prevencija nuo korozijos nėra žavingas darbas. Tai nerodoma dramatiškų gedimų nuotraukose ar OSHA incidentų ataskaitose. Tai pasirodo po kelių savaičių ar mėnesių, kai štampas grįžta į presą ir pirmieji šimtai dalių išeina su paviršiaus defektais, matmenų poslinkiu arba nenuosekliu medžiagų srautu. Iki to laiko žala yra padaryta-ir atsekama, kas atsitiko (arba neįvyko) saugojimo metu.
Korozijos prevencija ir klimato kontrolė
Plienas korozuoja. Tai ne naujiena. Daugelį įrankių valdytojų stebina tai, kaip greitai tai vyksta nekontroliuojamoje saugojimo aplinkoje. Antspaudavimo štampas su atvirais įrankių plieno paviršiais gali sukelti matomą paviršiaus oksidaciją vos per 24–48 valandas, kai santykinė oro drėgmė viršija 60%. Šlifuoti ir poliruoti uždari paviršiai yra ypač pažeidžiami, nes dėl jų lygios apdailos nėra apsauginio oksido sluoksnio,{7}}dėl didelio tikslumo, dėl kurio jie yra veiksmingi gamyboje, jie yra neapsaugoti sandėliuojant.
Trys apsaugos sluoksniai veikia kartu, kad saugojimo metu išvengtų štampavimo štampų korozijos:
- Kontaktiniai korozijos inhibitoriai: Spray-on rust preventatives with a grease or oil-film consistency coat exposed steel surfaces to block moisture contact. Products like ZERUST Axxanol Spray{0}}Gužtikrina apsaugą iki vienerių metų lauko sąlygomis ir dvejus metus patalpose, suteikdama tiesioginį barjerą tarp įrankių plieno ir aplinkos drėgmės.
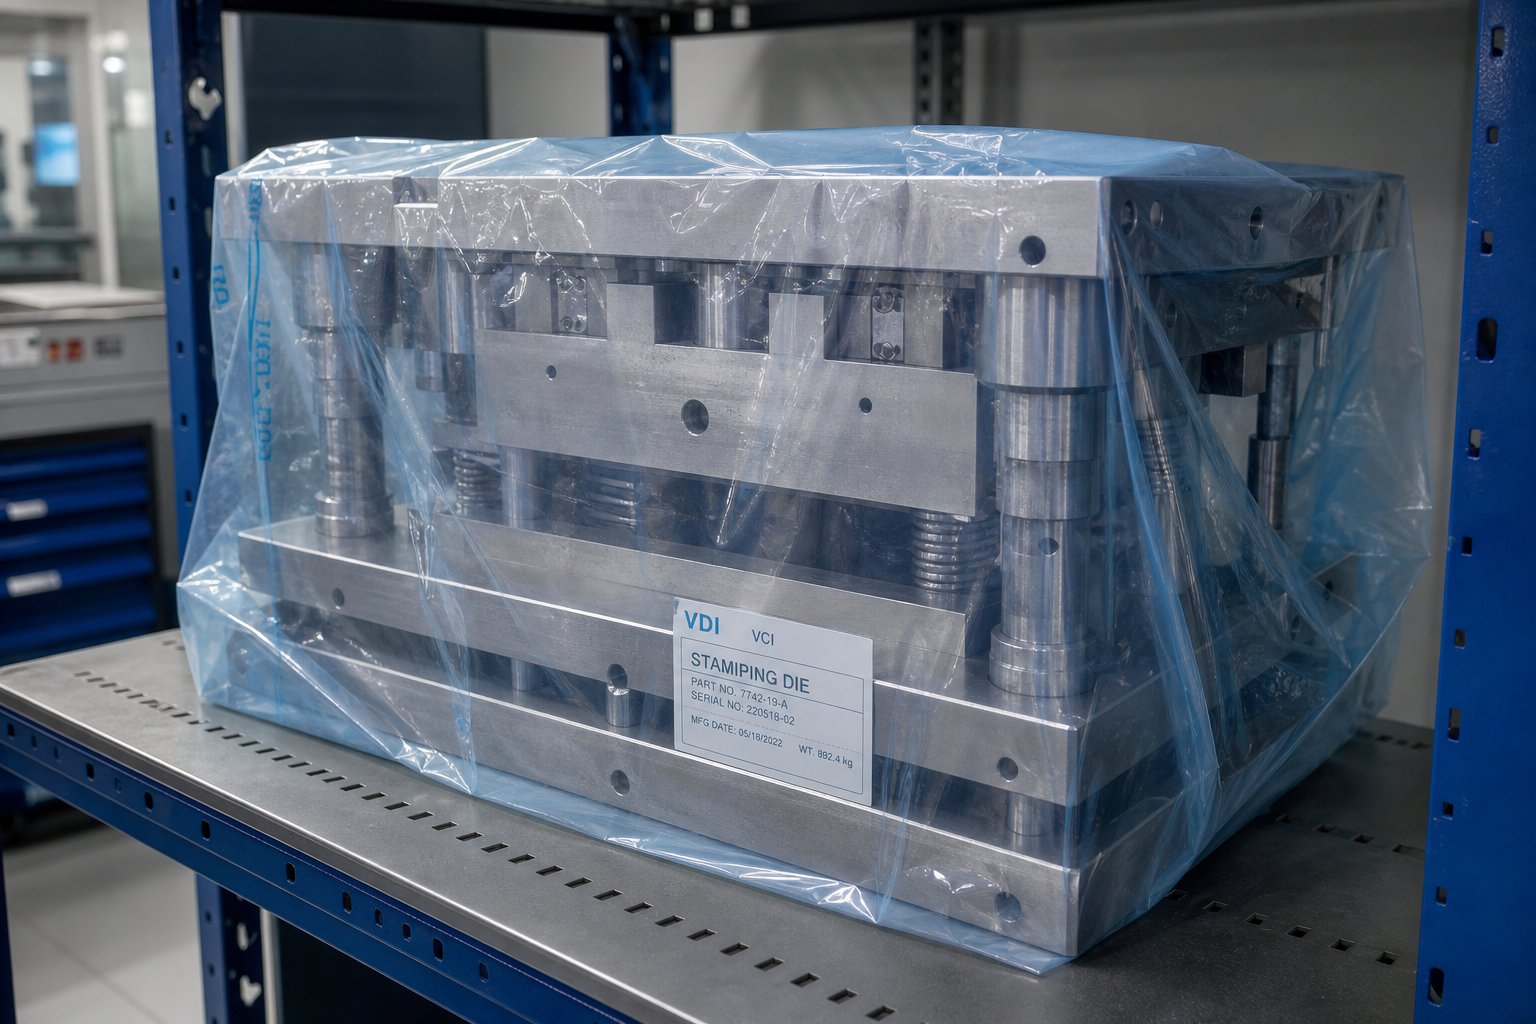
- Garų korozijos inhibitorių (VCI) medžiagos:VCI technologija išskiria nematomas molekules, kurios sudaro apsauginį sluoksnį ant metalinių paviršių uždaroje erdvėje. VCI susitraukiančios plėvelės, paketai ir popieriniai įdėklai apsaugo sunkiai--pasiekiamus vidinius paviršius-ertmes, kanalus ir įdubas,-kurių negali lengvai padengti purškiamos dangos. Esminis reikalavimas yra gaubtas: VCI molekulės išsisklaido atvirame ore, todėl štampai turi būti užklijuoti plėvele arba apvalkalu, kad technologija veiktų.
- Klimato{0}}kontroliuojamos saugojimo zonos:Išlaikant santykinę drėgmę žemesnę nei 50 % ir stabilią temperatūrą, pašalinami kondensacijos ciklai, sukeliantys rūdžių atsiradimą. Drėgno klimato patalpose arba patalpose, kuriose temperatūra svyruoja tarp pamainų, didžiausią naudą teikia specialios klimato zonos jų štampų laikymo vietose. Netgi paprastas drėgmės pašalinimas uždaroje stelažo skyriuje daro išmatuojamą skirtumą.
Pastebėsite, kad šie metodai nėra tarpusavyje nesuderinami. Veiksmingiausios konservavimo programos apima visas tris sluoksnius: tiesioginio-kontakto dangos ant atvirų paviršių, VCI medžiagos uždaroms ertmėms ir pačios saugojimo vietos aplinkos kontrolė. Praleidus bet kurį vieną sluoksnį, lieka tarpas, į kurį patenka korozija.
Techninės priežiūros planavimas tarp gamybos etapų
Priežiūra tarp gamybos serijų yra ta vieta, kur dauguma įrenginių numeta kamuolį. Štampas nuimamas nuo preso, pastatomas ant stovo ir sėdi nepaliestas, kol gaunamas kitas užsakymas. Šis skirtumas-nesvarbu, ar tai dvi savaitės, ar šeši mėnesiai,-kai išvengiama žala kaupiasi tyliai.
KaipArtas Hedrickas pažymi „The Fabricator“., tikra prevencinė štampo priežiūra apima reguliarią suplanuotą veiklą, neatsižvelgiant į tai, kaip gerai buvo sukonstruotas štampas: pjovimo dalių galandimas prieš joms suskilus, spyruoklių keitimas prieš gedimą, patikrinimas, ar nėra atsilaisvinusių tvirtinimo detalių, ir nešvarumų, kurie pagreitina nusidėvėjimą, valymas. Šios užduotys nenustoja būti reikalingos vien todėl, kad štampas yra saugykloje. Tiesą sakant, saugykla yra idealus laikas juos užbaigti,-kai gamybos spaudimas neverčia naudoti sparčiųjų klavišų.
Toliau pateikiamas-po-žingsnis štampų saugojimo paruošimo kontrolinis sąrašas, kurio reikia laikytis kiekvieną kartą, kai kabliukas išimamas iš preso:
- Kruopščiai nuvalykite visus paviršius.Iš pjovimo stočių, kreipiamųjų kaiščių ir vidinių kanalų pašalinkite šliužus, drožles, tepalo sankaupas ir visas metalines šiukšles. Vietoje paliktas štampavimo tepalo likutis pritraukia teršalus ir laikui bėgant gali rūgštėti.
- Patikrinkite, ar nėra pažeidimų ir nusidėvėjimo.Patikrinkite, ar pjovimo briaunose nėra įskilimų ar atšokų, patikrinkite, ar visos tvirtinimo detalės yra tvirtos, ieškokite susidėvėjusių plokščių ir kumštelių veržliarakčių paviršių ir patikrinkite, ar visos spyruoklės nepažeistos. Įrašykite išvadas štampo priežiūros žurnale.
- Atlikite bet kokią tinkamą techninę priežiūrą.Jei pjovimo sekcijas reikia galandinti arba spyruoklės artėja prie --eksploatavimo pabaigos, spręskite tai dabar, o ne nustatykite problemą kitos sąrankos metu. Saugojimo laikas yra nemokamas priežiūros laikas.
- Visiškai išdžiovinkite visus paviršius.Prieš dengiant apsaugines dangas, būtina pašalinti bet kokią likutinę drėgmę -iš valymo tirpiklių, aušinimo skysčio ar kondensato-. Suspaustas oras ir nepūkuoti{3} audiniai tinka prieinamoms vietoms; šilto oro cirkuliacija tvarko vidines ertmes.
- Užtepkite korozijos{0}}apsaugines dangas.Apipurkškite visus atvirus įrankių plieno paviršius-pjovimo briaunas, formavimo paviršius, kreipiamuosius paviršius- tinkama apsauga nuo rūdžių. Ypatingą dėmesį atkreipkite į įžemintas ir poliruotas vietas be apsauginės apdailos.
- Įdiekite VCI apsaugą uždarose vietose.Įdėkite VCI paketus arba lakštus tarp viršutinės ir apatinės štampavimo pusės, vidinių ertmių ir aplink tikslius komponentus. Užklijuokite agregatą VCI susitraukiančia plėvele, užtikrindami, kad visos siūlės būtų užklijuotos apsaugine juosta, kad išlaikytumėte uždarą atmosferą.
- Įrašykite saugojimo vietą ir datą.Savo sekimo sistemoje užregistruokite štampo stovo padėtį, naudojamą išsaugojimo metodą ir visus laukiančius priežiūros elementus. Nustatykite kalendoriaus priminimą apie periodinę apžiūrą -paprastai kas 90 dienų, kai sandėliuojama patalpoje, o dažniau lauke ar pusiau uždaroje aplinkoje.
Šis 90-dienų tikrinimo intervalas yra svarbus. Netgi sandariuose VCI korpusuose gali atsirasti skylių dėl žalos ar aplinkos poveikio. Greitas vizualinis apsauginio įvyniojimo patikrinimas ir vientisumo patikrinimas apsaugo nuo šešių mėnesių korozijos problemos nepastebimo.
Kaip laikymo sąlygos veikia mirtų ilgaamžiškumą
Štai ryšys, dėl kurio visos šios pastangos apsimoka: laikymo sąlygos tiesiogiai nulemia gamybos kokybę, kai štampas grįžta į eksploataciją. Tris mėnesius nekontroliuojamos drėgmės be apsaugos stovėjęs štampas ne tik atrodo grubus-, bet ir veikia kitaip. Paviršiaus oksidacija formuojant paviršius padidina trinties koeficientus, keičia medžiagų srauto modelius ir sukuria nenuoseklią dalių geometriją. Surūdiję pjovimo briaunos lūžta, o ne laipsniškai nusidėvi, todėl gali būti per anksti pagaląsti arba keičiama dalis. Įdubę kreipiamieji paviršiai sukuria žaismą, kuris sutirštėja kiekvieną kartą.
Kaupiamasis poveikis pagreitina štampo skilimą per visą jo gyvavimo ciklą. Kiekvienas saugojimo ciklas be tinkamo konservavimo pašalina nedidelį, bet negrįžtamą naudingo štampo naudojimo sluoksnį. Per daugelį su pertrūkiais vykstančių gamybos metų šis kaupimas gali sutrumpinti bendrą štampo naudojimo trukmę nuo 20 % iki 40 %-, o tai yra stulbinančios sąnaudos, kai manote, kad sudėtingas progresyvus štampavimas gali būti šešių{5} skaitmenų investicija.
Štampai, sukurti atsižvelgiant į techninę priežiūrą ir ilgaamžiškumą, geriau reaguoja į tinkamus saugojimo protokolus. Kai paviršiaus apdorojimas, medžiagų parinkimas ir komponentų dizainas optimizuojami siekiant ilgalaikio veikimo stabilumo nuo pat pradžių-kaip gamintojai mėgstaYICHENpabrėžkite, kad jų pritaikytoje štampavimo štampų inžinerijoje{0}}įrankiai iš prigimties yra atsparesni saugojimo intervalais. Sukietėjusios dangos ilgiau atsparios oksidacijai, tikslūs-žemės paviršiai išlaiko vientisumą po apsauginėmis plėvelėmis, o tvirtos komponentų konstrukcijos toleruoja nedidelius aplinkos svyravimus, atsirandančius net ir gerai-tvarkomose saugojimo vietose.
Tinkamas štampų išsaugojimas nėra atskirtas nuo štampo laikymo sistemos pasirinkimo{0}}tai kita lygties pusė. Stovas apsaugo nuo fizinės žalos. Konservavimo protokolas apsaugo nuo cheminės ir aplinkos žalos. Kartu jie sudaro visą saugojimo strategiją, kuri palaiko štampų tikslumą ir prailgina produktyvų tarnavimo laiką per kiekvieną gamybos ciklą.
Vis dėlto net geriausia konservavimo programa negali kompensuoti saugojimo sistemos, kuri neatitinka jūsų faktinių štampo savybių. Svoris, matmenys, prieigos dažnis ir įrangos apribojimai – visa tai lemia atrankos sprendimą, kuris nustato, ar jūsų investicijos į saugyklą iš tikrųjų užtikrina žadamą apsaugą ir efektyvumą.
Kaip pasirinkti tinkamą štampų laikymo sistemą jūsų įrenginiui
Sistemos tipų žinojimas yra vienas dalykas. Žinodami, kuris iš jų priklauso jūsų įrenginyje, -atsižvelgiant į jūsų konkrečius štampus, grindis, tvarkymo įrangą ir gamybos ritmą-, dauguma pirkėjų įstringa. Gamintojo specifikacijų lapuose pateikiami pajėgumai ir matmenys, tačiau juose retai paaiškinama, kaip šie skaičiai paverčiami jūsų realiais -pasaulio apribojimais. Ši štampų laikymo sistemos parinkimas padeda įveikti tris veiksnius, lemiančius sėkmingą įrengimą: štampo charakteristikas, įrenginio parengtį ir prieigos modelius.
Diegiant štampo charakteristikas su saugojimo sistemos tipu
Pradėkite nuo pačių štampučių. Paimkite savo įrankių inventorių ir surūšiuokite juos pagal svorio klasę, nes svoris yra vienintelis didžiausias veiksnys, lemiantis, kokios sistemos jums reikia. 500 svarų apipjaustymo štampai ir 12 000 svarų progresinio perkėlimo štampai nepriklauso tai pačiai stelažų kategorijai-ir bandoma juos sujungti į vieną sistemą, viršijant-išlaidas lengvesniems įrankiams arba žemesnėms -sunkiems daiktams specifikacijoms.
Matmenys yra svarbūs beveik tiek pat, kiek svoris. 48 colių pločio štampai patogiai telpa ant standartinės 72 colių lentynos, tačiau dideliems automobilių skydams, kurių ilgis yra 96 coliai, reikia išplėstų-pločių skyrių arba specialių štampų laikymo pagrindų. Aukštis taip pat svarbus-aukštos štampai sumažina naudojamų vertikalių lentynų skaičių, todėl verta suvalgyti tam tikroje talpykloje esančią lentyną. pirma vieta.
Didelių dalių štampavimo atramai, kai progresiniai štampeliai dažnai viršija 8 pėdų ilgio ir sveria nuo 5 000 iki 15 000 svarų, išvyniojamų stalčių sistemos arba grindų{6}} lygmens štampavimo pagrindai paprastai pranoksta vertikalius stelažus. Dėl didelių šių įrankių pėdsakų prieiti prie viršutinio krano yra praktiškesnė nei įdėjus šakinį krautuvą, o išskleidžiamos lentynos suteikia krano operatoriui visą viršų-šoną, nelankstydamas į ankštas stelažo vietas.
Naudokite šią sprendimų matricą, kad suderintumėte savo štampo atsargas su atitinkamu sistemos tipu:
| Die Svorio klasė | Rekomenduojamas sistemos tipas | Minimalus praėjimo plotis | Grindų apkrovos reikalavimas | Paėmimo įranga |
|---|---|---|---|---|
| Mažiau nei 1000 svarų | Plačios lentynos | 10 pėdų | 150–250 psf | Šakinis krautuvas arba padėklų domkratas |
| 1 000–3 000 svarų | Konstrukciniai I-sijų stelažai | 12 pėdų | 250–350 psf | Standartinis šakinis krautuvas |
| 3000–6000 svarų | Struktūrinis I-sijos arba išskleidžiamas{1}}stalčius | 12–14 pėdų | 350–500 psf | Sunkusis{0}}krautuvas arba kabatinis kranas |
| 6 000–15 000 svarų | Išskleiskite{0}}stalčių sistemas | 8–10 pėdų (kranas{2}}pateiktas) | 500–750 psf | Viršutinis tiltinis kranas |
| Daugiau nei 15 000 svarų | Štampo laikymo pagrindai (grindų lygyje) | 14+ pėdų (krautuvas) arba krano skyrius | 750+ psf | Sunkios talpos{0}}kranas arba ritės automobilis |
Atkreipkite dėmesį, kaip iš tikrųjų sumažėja praėjimo pločio reikalavimai sunkesniems štampams, kai prieiga prie krano pakeičia šakinius krautuvus. Tai prieštarauja intuicijai, kol nesupranti, kad kranas juda virš galvos{1}}pašalindamas posūkio spindulį, kuris užima grindų plotą su šakiniais krautuvais{2}}.
Įrenginio paruošimas ir grindų apkrovos įvertinimas
Jūsų pastatas turi ribas, o jas atrasti įdiegus yra brangu. Dideli štampavimo stelažų grindų apkrovos reikalavimai dažnai nustebina patalpų vadovus, kurie niekada anksčiau nebuvo sutelkę tokio svorio tam tikroje vietoje.
Grindų apkrovaišreiškiamas svarais kvadratinei pėdai (PSF) ir skiriasi atsižvelgiant į pastato plotą. Įprasta pramoninė plokštė atlaiko 150–250 psf, kaip tolygiai paskirstyta apkrova. Tačiau štampavimo stovas nevienodai paskirsto svorį-, jis sutelkia visą skyriaus apkrovą per keturias–šešias kolonos pagrindo plokštes, kurių kiekvienos matmenys yra maždaug 6" x 6". Tai sukuria koncentruotos apkrovos scenarijų, kai efektyvus slėgis kiekvienoje pagrindo plokštėje gali viršyti 1000 psi, o tai yra daug didesnis nei standartinės plokštės toleruoja be armatūros.
Prieš įsipareigodami naudoti sistemą, patikrinkite tris dalykus apie savo įrenginį:
- Plokštės storis ir armatūra:Paprašykite originalių konstrukcinių brėžinių arba atlikite{0}}žemės skverbimosi radaro (GPR) nuskaitymą, kad patvirtintumėte plokštės gylį ir armatūros strypų išdėstymą. 6 colių nesutvirtintos plokštės talpa labai skiriasi nuo 8 colių plokštės su #5 armatūra 12 colių centruose.
- Dirvožemio sąlygos po plokšte:Net ir tinkamai sutvirtinta plokštė gali nusėsti arba įtrūkti, jei pagrindo sutankinimas yra nepakankamas koncentruotoms apkrovoms. Geotechninis įvertinimas nustato šią riziką, kol ji netampa problema.
- Stulpelio pagrindo plokštės dydis:Jūsų stelažo tiekėjas turėtų pateikti pagrindo plokštės matmenis ir inkaro varžtų modelius. Didesnės pagrindo plokštės paskirsto apkrovą didesniame plokštės plote, sumažindamos taškinį slėgį. Jei jūsų grindų talpa yra nedidelė, nurodyti didelių matmenų pagrindo plokštes dažnai yra pigiau nei sutvirtinti plokštę.
Lubų aukštis yra kitas apribojimas, kuris pagauna žmones. Jums reikia pakankamai vertikalios erdvės ne tik pačiam stovui, bet ir šakinio krautuvo stiebui, visiškai ištiestam virš viršutinės lentynos lygio. Persandėlio projektavimo standartai, tarp įtraukto stiebo viršaus ir bet kokių viršutinių kliūčių, sijų, purkštuvų linijų, apšvietimo ar pačių lubų turi likti mažiausiai 19,7 colio atstumas. Styklai su 120 colių viršutine lentyna ir šakiniu krautuvu, kuriam reikia 160 colių stiebo aukščio, jums reikės bent 180 colių (15 pėdų) netrukdomo lubų aukščio.
Prieigos dažnio ir paieškos metodų planavimas
Kaip dažnai kiekvienas kauliukas palieka saugyklą? Šis klausimas formuoja jūsų išdėstymą labiau nei bet koks specifikacijų lapo numeris. Didelio-dažnio miršta-tiems, kurie dviračiu įvažiuoja ir išvažiuoja kas savaitę ar daugiau-reikia žemės-padėčių arba žemesnių lentynų su minimaliais paėmimo žingsniais. Žemo
Pagalvokite apie tai kaip apie biblioteką. Knygos, kuriomis remiatės kasdien, guli ant stalo. Tie, kuriuos tikrinate kas ketvirtį, patenka į vidurines lentynas. Tie, kuriuos atidarote kartą per metus, patenka į viršutinę lentyną. Jūsų štampo saugyklos išdėstymas turėtų atitikti tą pačią logiką, o padėties priskyrimas priklauso nuo gamybos planavimo duomenų, o ne savavališko išdėstymo.
Paėmimo metodo planavimas taip pat tiesiogiai priklauso nuo praėjimo pločio sprendimų. Šakinio krautuvo praėjimų pločiai atitinka konkretų stelažą aptarnaujančios mašinos tipą. Standartiniams atsvariniams šakiniams krautuvams reikia 12–13 pėdų laisvo praėjimo. Statiniai sunkvežimiai jį sumažina iki 9–10 pėdų. Kranu{8}}aptarnaujamos sistemos gali veikti su 6–8 pėdų siaurais praėjimais, nes krovinys keliauja virš galvos. Jei jūsų įrenginyje yra fiksuotas atstumas tarp stulpelių arba ribotas kvadratinių metrų plotas, jūsų pasirinktas paieškos būdas gali nulemti, kuri stovo sistema yra įmanoma.
Įrenginiams, planuojantiems automatinį paėmimą arba būsimą integraciją su štampo stebėjimo programine įranga, taip pat apsvarstykite galimybę naudotis komunalinėmis paslaugomis saugojimo vietoje -maitinimas motorizuotomis-lentynomis, duomenų kabeliu RFID skaitytuvams arba suslėgtu oru automatiniams užrakinimo mechanizmams. Šių komunalinių paslaugų modernizavimas sumontavus stovą reiškia išmontavimą, prastovą ir pertvarkymą, kurių visiškai pašalinamas tinkamas išankstinis planavimas.
Tinkamos sistemos pasirinkimas galiausiai yra suderinamas pratimas: jūsų štampų fiziniai poreikiai, pastato konstrukcinė tikrovė ir veikimo tempas turi atitikti. Tinkamai sureguliuokite ir laikymo sistema taps nematoma spaudos patalpos efektyvumo priemone, o ne nuolatiniu trinties šaltiniu. Šis efektyvumo ryšys,-kaip saugyklos išdėstymas tiesiogiai formuoja štampų keitimo greitį ir darbo eigą-, yra tikroji veiklos nauda.
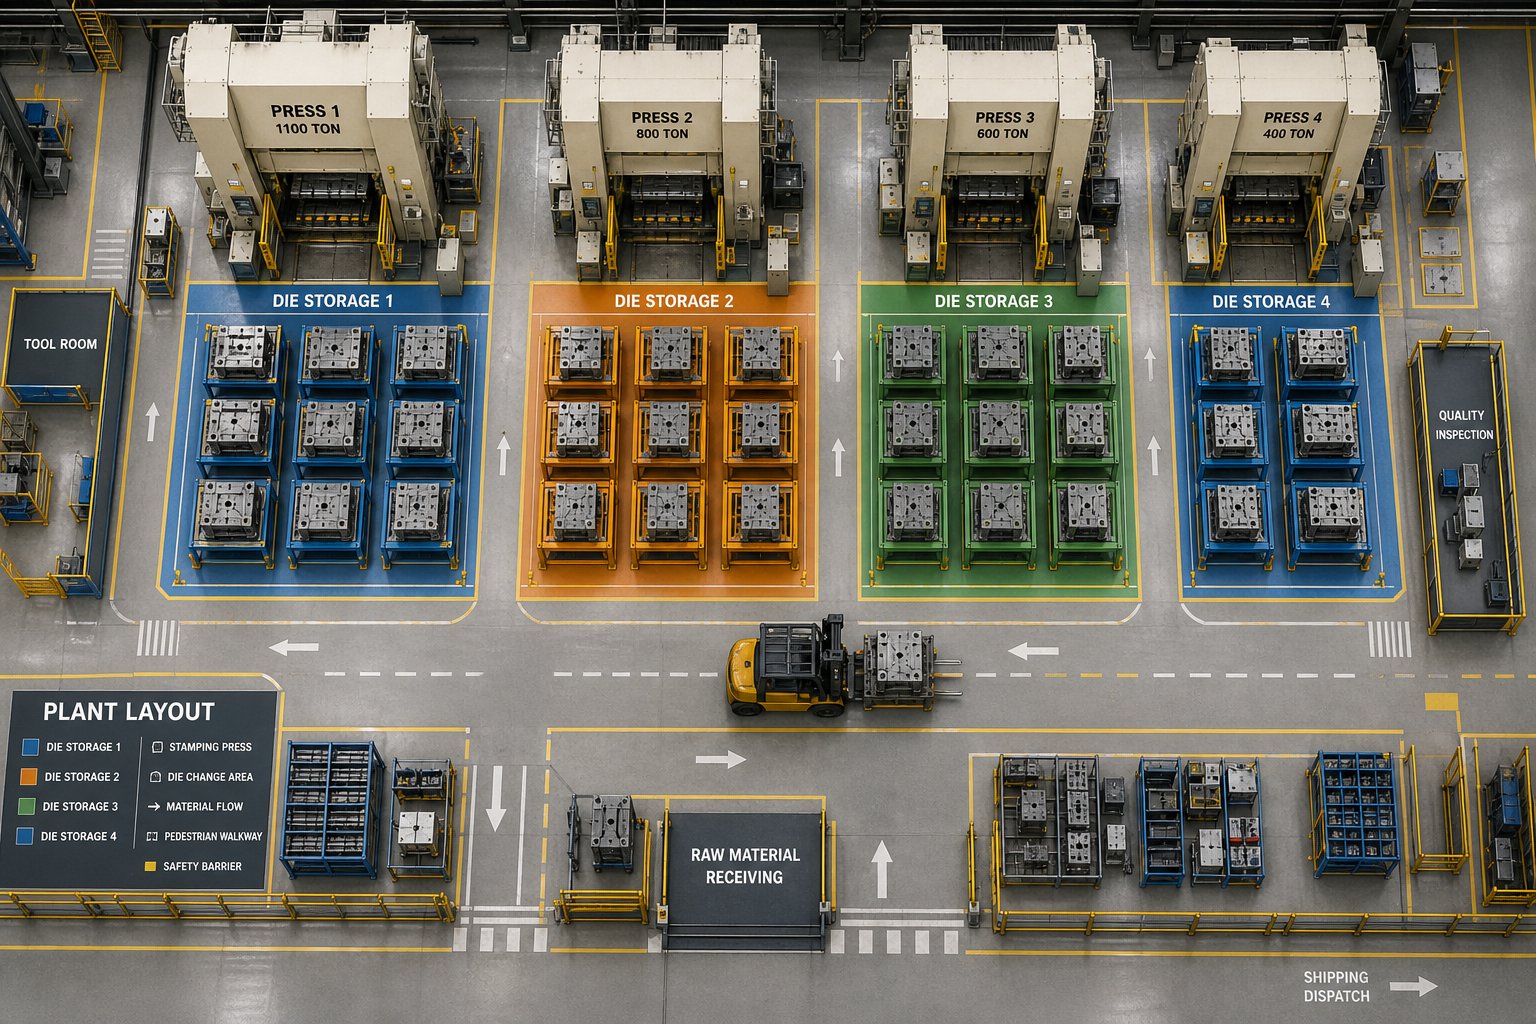
Štampelų saugyklos integravimas su spaudos kambario darbo eiga
Sandėliavimas nėra sandėlio problema. Tai spaudos patalpos efektyvumo problema, dėvint sandėlio maskuotę. Tuo metu, kai gamybos planuotojas reikalauja pakeisti štampus, jūsų saugojimo sistema tampa pirmąja grandimi įvykių grandinėje, kuri lemia, kiek laiko jūsų presas neveikia. Gerai-sutvarkyta sistema atleidžia minutes nuo kiekvieno mainų. Netvarkinga įmonė prideda valandas per savaitę gamybos-valandų, kurių niekas neseka, nes jos yra palaidotos „sąrankos metu“.
Saugyklos išdėstymo prijungimas prie štampo keitimo greičio
Ryšys tarp saugojimo ir perjungimo greičio siejamas su metodika, sukurta Toyota šeštajame dešimtmetyje.SMED (vienos{0}}minutės keitimas šliuzu)„Shigeo Shingo“ sukurtas sąrankos laikas apibrėžiamas kaip visas intervalas tarp paskutinės geros vieno paleidimo dalies ir pirmosios geros kito paleidimo dalies. Į šį intervalą įeina viskas: kito štampavimo vietos nustatymas, transportavimas į presą, padėties nustatymas, tvirtinimas ir pradinių reguliavimų atlikimas.
Štai ko pasigenda dauguma įrenginių: nemaža dalis to perėjimo laiko įvyksta prieš sustoja spauda. SMED atskiria veiklą į „vidines“ (reikalaujama, kad spauda būtų neaktyvi) ir „išorines“ užduotis (galima atlikti, kol presas vis dar veikia). Kito štampavimo vietos nustatymas, paėmimas ir pastatymas yra visiškai išorinis darbas-, tai reiškia, kad tai turėtų įvykti gamybos metu, o ne sustojus spaudai. Bet tai įmanoma tik tada, kai tai palaiko jūsų saugyklos išdėstymas.
Įsivaizduokite štampą, saugomą viršutiniame stovo lygyje, tolimiausiame pastato gale. Norint paimti, reikia išsiųsti šakinį krautuvą, naršyti perpildytais praėjimais, traukti štampą ir nugabenti į spaudos zoną. Ši seka gali užtrukti 20 minučių-20 minučių, kurios gali sutapti su gamyba, jei štampai būtų iš anksto-pastatyti, bet vietoj to tampa negyva laiku, nes niekas nepradėjo paieškos pakankamai anksti. Štampo keitimo efektyvumo saugojimas priklauso nuo aukšto dažnio štampų išdėstymo arti presų, kuriais jie tarnauja, žemės lygyje arba apatinėje stelažo padėtyje, su aiškiais transportavimo keliais, kurie nekonkuruoja su kitu srautu.
Zona{0}}pagrįsta saugyklos priskyrimas išsprendžia šią problemą. Grupė miršta dėl spaudos, kurioje jie veikia, o ne dėl savavališkos numeracijos. Sudėkite juos artumo tvarka, kad kitas suplanuotas kabliukas visada būtų per trumpą, nuspėjamą gavimo ciklą. Dėl šio nuspėjamumo galima atlikti išorinį etapą-ir dėl to saugyklos išdėstymas iš statinio atsargų sprendimo paverčiamas dinaminiu gamybos kintamuoju.
Skaitmeninio sekimo ir atsargų valdymo integravimas
Žinoti, kur turėtų būti kauliukas, ir žinoti, kur jis iš tikrųjų yra, yra du skirtingi dalykai. Įrenginiuose, kuriuose yra šimtai štampų, rankinio stebėjimo-skaičiuoklės, lentos žemėlapiai, atmintis-greitai sugenda. Priežiūros metu kauliukas pajudinamas, grąžinamas į kitą vietą arba pasiskolinamas bandomajam paleidimui ir niekada nebeprisijungia. Staiga keitimo komanda 15 minučių sugaišta įrankius, kurie turėjo būti pastatyti prieš valandą.
RFID (radijo dažnio identifikavimo) technologija visiškai pašalina šį gedimo režimą.Prie išteklių pritvirtintos RFID žymos išskiria unikalius identifikatoriuskuriuos skaitytojai užfiksuoja be linijinio-matymosi Nereikia nuskaityti rankiniu būdu, nėra pamirštų naujinimų, nėra paslaptingų vietų.
Spaudos kambario štampo organizavimo sistemų praktinis įgyvendinimas atrodo taip:
- RFID žymos ant kiekvieno štampo:Tvirtos, metalo{0}}montuojamos UHF žymos atlaiko pramoninę aplinką ir per auditą perduoda tapatybę fiksuotiems skaitytuvams stovo įėjimo taškuose arba rankiniams skaitytuvams.
- Fiksuoti skaitytuvai saugojimo zonose:Portalinės-stiliaus antenos prie stelažų įėjimų automatiškai aptinka štampų judėjimą į nurodytas vietas ir iš jų.
- Programinės įrangos integravimas su planavimu:Stebėjimo sistema prisijungia prie gamybos planavimo įrankių, pažymėdama, kai būsimam paleidimui reikalingas kabliukas nėra numatytoje vietoje,{0}}suaktyvindama nuskaitymą, kol tai netampa pakeitimo delsa.
- Skaitmeniniai priežiūros įrašai, susieti su pozicija:Kiekvienas štampai saugojimo lizdas tampa mazgu techninės priežiūros valdymo sistemoje, rodančiu paskutinės-vykdymo datą, smūgių skaičių, išsaugojimo būseną ir laukiančias priežiūros užduotis tiesiai iš stovo padėties įrašo.
Brūkšninio kodo sistemos siūlo mažesnę{0}}kainą automatizavimo įrankiui ir štampų stebėjimui, nors joms reikia nuskaityti liniją--nuskaityti-kas nors fiziškai nukreiptų skaitytuvą į kiekvieną etiketę. Mažesnėms štampų atsargoms (iki 50 įrankių) brūkšniniai kodai užtikrina tinkamą matomumą. Peržengus šią ribą, rankinio nuskaitymo darbo sąnaudos mažina efektyvumo padidėjimą, kurį bandote užfiksuoti.
Įrankių patalpos organizavimui taikomi „Lean“ principai
Tausojančioje gamyboje švaistomas judėjimas, laukimas ir paieška laikomi defektais,{0}}kuriais nesiskiria nuo laužo dalių. Taikomas štampų saugojimui, taupus mąstymas kiekvieną minutę, praleistą ieškant, nuimant ar sustatant įrankius, perskaičiuoja kaip sąnaudas, kurias tinkama organizacija gali pašalinti. Tikslas – ne tik tvarkingas įrankių kambarys. Tai sistema, kai tinkamas štampas pasiekia reikiamą presą be jokių švaistytų žingsnių.
Praktinės organizacijos strategijos, palaikančios šį tikslą, apima:
- Spalvotos{0}}zonos žymėjimas:Kiekvienam paspaudimui arba paspaudimo linijai priskirkite spalvą. Dažų stovo skyriai, grindų žymėjimai ir štampų identifikavimo žymos, kad atitiktų, sukuriant tiesioginį vaizdinį ryšį tarp įrankių ir jo paskirties.
- Pozicijos priskyrimas pagal dažnumą{0}}:Ergonomiškame prieigos aukštyje (1–2 lygiai) padėkite aukštus-sukimosi štampelius šalia su jais susijusių presų. Rezervuokite viršutinius lygius ir nuotolines pozicijas sezoniniams arba atsarginiams įrankiams.
- Štamelių priedų šešėlinės lentos principai:Tvirtinimo plokštės, spaustukai, tarpikliai ir išlyginimo įrankiai, laikomi fiksuotose, pažymėtose vietose šalia štampavimo, kurį jie naudoja. Trūkstami daiktai matosi iš karto.
- Standartizuotos paieškos darbo eigos:Dokumentuokite tikslią kiekvieno pakeitimo seką,-kuris štampai, kuri stovo padėtis, kuris transportavimo maršrutas, kuri sustojimo zona-kad bet kuris kvalifikuotas operatorius galėtų atlikti veiksmus be genties žinių.
- Vizualinės valdymo plokštės:Prie saugyklos įėjimo rodykite dabartines štampų vietas, būsimus keitimo grafikus ir techninės priežiūros būseną, kad kiekvienas komandos narys suprastų situaciją be prieigos prie programinės įrangos.
Ši praktika tiesiogiai suderinama su 5S metodika-rūšiuoti, ištiesinti, šveisti, standartizuoti, palaikyti-, kuri yra daugelio taupių programų pagrindas. Su 5S-suderinama štampų laikymo vieta ne tik atrodo tvarkinga; ji veikia kaip pačios spaudos patalpos plėtinys, kuriame egzistuoja kiekvienas elementas, siekiant sumažinti laiką nuo „reikia mirti“ iki „paleidimo“.
Atlyginimas laikui bėgant didėja. Greitesni keitimai reiškia daugiau spaudimo laiko. Daugiau spaudimo laiko reiškia, kad mažesnės partijos tampa ekonomiškai naudingos. Mažesnės partijos sumažina atsargų gabenimo išlaidas ir pagerina klientų poreikius. Tai pakopinis procesas, kuris prasideda nuo to, kas atrodo taip paprasta, kaip įdėti štampą, kai jo nėra spaudoje,-ir baigiasi išmatuojamu gamybos lankstumo ir planavimo lankstumu.
Tačiau šie laimėjimai nėra nemokami. Paskirtis-sukurta saugykla, stebėjimo technologija ir organizuotos darbo eigos reikalauja kapitalo investicijų. Klausimas, su kuriuo susiduria operacijų vadovai, yra ne tai, ar šie patobulinimai veikia,{3}}kaip įvertinti jų vertę pagal išankstines išlaidas ir sukurti verslo modelį, kuris pateisintų išlaidas.
Bendros nuosavybės išlaidos ir tinkamo štampų laikymo IG
Štai kur užstringa dauguma pokalbių apie duomenų saugojimą. Operacijų komanda žino, kad dabartinė sąranka kainuoja-sugadintus įrankius, lėtus keitimus, saugumą beveik{2}}. Tačiau kai kapitalo užklausa patenka ant finansų direktoriaus stalo, tai tik plieno ir montavimo kaina. Neturint išsamaus sąnaudų vaizdo abiejose lygties pusėse, komitete miršta net pats akivaizdžiausias atnaujinimas.
Klaida yra lyginti naujos sistemos pirkimo kainą su akivaizdžiomis nieko neveikimo išlaidomis. „Nieko nedaryti“ nėra nemokama. Jis tiesiog slepia savo išlaidas tarp biudžeto eilučių, kurių niekas nesieja: štampų remonto sąskaitos faktūros, viršvalandžiai dėl ilgo pakeitimo, darbuotojų pretenzijos dėl kompensacijų, dalių laužas dėl korozijos sugadintų įrankių ir nematoma štampų eksploatavimo trukmės erozija, kuri pasirodo kaip ankstyvi pakeitimo metai. Atliekant štampų laikymo sistemos sąnaudų analizę, kurioje atsižvelgiama į visus šiuos veiksnius, vaizdas labai skiriasi nuo vien lipduko kainos.
Bendros nuosavybės išlaidos, viršijančios pirkimo kainą
Bendras nuosavybės mokestis (TCO) apima visas tiesiogines ir netiesiogines išlaidas per visą sistemos gyvavimo ciklą{0}}ne tik tai, ką mokate pirmą dieną. Dėl štampavimo štampo saugojimo,pagrindiniai TCO komponentaisuskirstykite į tris kategorijas: įsigijimo išlaidas, nuolatines veiklos išlaidas ir dažnai{0}}neefektyvumo nepastebimas alternatyvias išlaidas.
Įsigijimo išlaidostęsiasi gerokai už paties stovo. Jūs mokate už:
- Įrangos pirkimas:Jūsų užsakyme nurodyti stelažai, lentynos, stalčių mechanizmai, apsauginiai blokai, paviršiaus dangos.
- Inžinerija ir dizainas:PE-antspauduoti apkrovos skaičiavimai, seisminė analizė (jei taikoma) ir pasirinktiniai išdėstymo brėžiniai, pritaikyti jūsų įrenginiui.
- Svetainės paruošimas:Grindų sutvirtinimas, tvirtinimo varžtų montavimas, elektrinių išvyniojimo lentynų{0}}naudojimo eigos ir bet kokie plokščių pakeitimai, nustatyti atliekant grindų apkrovos vertinimą.
- Montavimo darbai:Surinkimą, išlyginimą, tvirtinimą ir galutinę patikrą{0}}paprastai atlieka gamintojo komanda arba sertifikuotas montuotojas.
- Perėjimo išlaidos:Perkeliant štampus iš dabartinių pozicijų į naują sistemą, įskaitant bet kokius laikinus saugojimo įrengimus įrengimo metu.
Dažna biudžeto sudarymo klaida yra tik įrangos linijos įvertinimas. Svetainės paruošimas ir įrengimas gali padidinti 15–30 % techninės įrangos sąnaudų, ypač įrenginiuose, kuriems reikia atnaujinti plokštes arba seisminį inkaravimą. Prieš galutinai apskaičiuojant biudžetą atlikus svetainės apklausą išvengsite nemalonios staigmenos – šešių skaitmenų grindų sutvirtinimo sąskaita, gaunama pasirašius pirkimo užsakymą.
Einamosios veiklos išlaidosyra mažesnės pagal paskirtį{0}}sukurtoms sistemoms nei laikinoms alternatyvoms, tačiau jos nėra nulis:
- Periodinis patikrinimas:Stovo vientisumo patikrinimai{0}}ieškant sulenktų sijų, laisvų jungčių, pažeistų pagrindo plokščių ir inkaro varžtų būklės-turėtų būti atliekami bent kartą per metus, dažniau intensyvaus{2}}eismo vietose.
- Mechaninė priežiūra:Išskleidžiamų stalčių sistemose reikia sutepti linijinius guolius, patikrinti pavaros mechanizmus ir retkarčiais pakeisti susidėvėjusius komponentus. Biudžetas tam skirtas pagal gamintojo-rekomenduojamus priežiūros intervalus.
- Perkonfigūravimas:Plėtojant jūsų štampų atsargas-pridedama naujų įrankių, senieji štampai nebenaudojami, štampų matmenys keičiasi pristatant naujus produktus-reguliuojamos sistemos leidžia pakeisti lentynų vietą nekeičiant struktūrinių pakeitimų. Priešingai, suvirintus pagal užsakymą stelažus gali prireikti pjaustyti ir{3}}pagaminti iš naujo, todėl kaskart keičiant įrankių mišinį gali padidėti sąnaudos.
- Patvarumas ir keitimo ciklas:Gerai-sukonstruotas konstrukcinis plieninis stovas su tinkama paviršiaus danga gali tarnauti 20–30 metų ir minimaliai suirti. Pigesnės alternatyvos, kuriose naudojamas lengvesnis -pločio plienas arba netinkama apdaila, gali tekti pakeisti per mažiau nei dešimtmetį, todėl įsigijimo kainos ciklas bus nustatytas daug greičiau.
Alternatyvūs kaštaiyra sunkiausiai kiekybiškai įvertinami, bet dažnai didžiausi. Kiekvieną valandą jūsų presas neveikia, nes štampai negali būti rasti, paimti ar saugiai pastatyti, prarandami gamybos pajėgumai. Kiekvienam štampui, kuris grįžta iš sandėlio su korozijos pažeidimu, reikia neplanuotos priežiūros, kuri pakeičia suplanuotus darbus. Kiekvienas saugos incidentas reikalauja tyrimo laiko, galimų OSHA baudų ir nematerialių, bet labai realių darbuotojų moralės ir pasitikėjimo išlaidų. Tai nėra hipotetiniai,{4}}jie šiuo metu vyksta patalpose, kuriose yra sandėliavimas ant grindų arba per mažo dydžio stelažai, ir jie kartojasi kas mėnesį.
Verslo pavyzdžio kūrimas investicijoms į štampų laikymą
Finansų komandos nepritaria jausmams. Jie patvirtina skaičius. Norėdami perkelti kapitalo užklausą iš „malonu turėti“ į „patvirtintą“, jums reikia struktūrinės IG sistemos, kuri veiklos patobulinimus paverstų dolerio vertėmis, kurias jūsų finansų direktorius galėtų įvertinti pagal konkuruojančius projektus. Privažiavimo veidrodžiaistandartinė sandėlio stelažų ROI metodika-įvertinkite pradines išlaidas, įvertinkite eksploatacines santaupas, analizuokite ilgalaikę-naudą ir apskaičiuokite grynąją grąžą-, tačiau pritaikytą konkrečiam saugojimo vertės veiksniui.
Štai IG skaičiavimo sistema, suskirstyta į keturias kategorijas, kurios apima visą finansinį naujovinimo iš netinkamos saugyklos į tikslinę{0}}sistemą poveikį:
- Apskaičiuokite žalos sumažinimą.Ištraukite savo štampų remonto ir atnaujinimo įrašus per pastaruosius 24 mėnesius. Išskirkite incidentus, susijusius su laikymu-susijusiomis priežastimis: korozija nuo grindų arba neapsaugoto sandėliavimo, fizinės žalos dėl nukritimo ar stovo gedimų, paviršiaus degradaciją dėl netinkamos padėties. Padauginkite vidutines metines remonto išlaidas iš procento, kurį galite pagrįstai pašalinti tinkamai laikant. Daugumoje įrenginių tai svyruoja nuo 40 % iki 70 % su saugykla{7}}susijusių remonto išlaidų. Įtraukite išlaidas už pagreitintą remontą, kuris sutrikdė gamybos planavimą.
- Apskaičiuokite darbo jėgos sutaupymą dėl greitesnio pakeitimo.Dabartinio kabliuko paėmimo ir pastatymo proceso laikas-nuo keitimo momento iki momento, kai kabliukas pastatomas prie preso. Palyginkite tai su atkūrimo laiku, kurį galima pasiekti naudojant organizuotą, prieinamą stelažo saugyklą ir išankstines-darbo eigas. Padauginkite per pakeitimą sutaupytą laiką iš metinių pakeitimų skaičiaus ir visiškai apkrauto darbo rodiklio (įskaitant išmokas ir pridėtines išlaidas). Net 10 minučių patobulinimas per pakeitimą, padaugintas iš 200+ metinių sąrankų, reiškia reikšmingą darbo jėgos atsigavimą.
- Įvertinkite saugos incidentų prevencijos vertę.Peržiūrėkite įvykių žurnalą, ar per pastaruosius trejus–penkerius metus nėra žuvusių-sužeidimų ir beveik{1}}pralaimėtų atvejų. Apskaičiuokite tiesiogines išlaidas (medicininės išlaidos, darbuotojų įmokos, OSHA baudos) ir netiesiogines išlaidas (tyrimo laikas, gamybos sustabdymai, pakaitinė darbo jėga, galimi teisminiai procesai). Pramonės duomenys rodo, kad netiesioginės išlaidos dėl traumų darbo vietoje yra tris ar penkis kartus didesnės už tiesiogines medicinos išlaidas. Taikykite konservatyvų mažinimo koeficientą, -tarkime, nuo 50 % iki 80 %-, atspindintį pavojų, kurį pagal paskirtį-įmontuota saugykla pašalina: kritimus nuo perkrautų lentynų, sužeidimus dėl nestabilių grindų saugyklos ir šakinio krautuvo incidentus netvarkingose pastatymo vietose.
- Projekto gamybos veiksnumo padidėjimas.Kiekviena spaudos neveiklumo minutė turi apskaičiuojamą kainą: jūsų valandinis spaudimo įkainis (įskaitant operatoriaus, pridėtines išlaidas ir amortizuotos įrangos kainą) padalytas iš 60. Jei netvarkinga saugykla prideda vidutiniškai 15 minučių vienam perjungimui per tris pamainas, kuriose vykdomi penki paspaudimai, kasmet prarandate šimtus spaudos{2} valandų. Paverskite tai į pajamų pajėgumą arba sumažinkite išlaidas, atsižvelgiant į tai, kaip jūsų finansų komanda modeliuoja gamybos vertę. Tai dažnai yra didžiausias atskiras eilutės elementas IG atveju{5}}ir tas, į kurį atkreipia finansų direktoriaus dėmesį.
Norėdami apskaičiuoti grynąją IG, iš visų sutaupytų ir išvengtų išlaidų sumos per tą patį laikotarpį -paprastai 10–15 metų konstrukcinių plieno sistemų atveju atimkite visas nuosavybės išlaidas (įsigijimas ir numatomos eksploatavimo išlaidos per visą gyvavimo ciklą). Padalinkite iš pradinės investicijos ir padauginkite iš 100, kad išreikštumėte procentais. Gerai-dokumentuotame štampų laikymo stelažų gamintojų sunkiųjų{7}}sistemų dėkle paprastai rodomas dvejų–ketverių metų atsipirkimo laikotarpis, o suminė sunkiųjų štampų lentynų IG per dešimtmetį pasiekia 200–400 %.
Vienas veiksnys žymiai padidina šią grąžą: jūsų saugomų štampų kokybė. Tinkamo saugojimo vertė padvigubėja, kai kartu su štampais nuo pat pradžių sukurtas ilgaamžiškumas. Gamintojai mėgstaYICHENinžinierius štampuoja, atkreipdamas dėmesį į stabilų gamybos našumą,{0}}parenkant medžiagas, paviršiaus apdorojimą ir komponentų dizainą, kurie maksimaliai padidina naudojimo trukmę sudėtingomis sąlygomis. Kai investuojate ir į patvarius įrankius, ir į tinkamą saugojimą, sumaišymo efektas yra galingas: štampas tarnauja ilgiau, nes buvo sukurtas taip, kad tarnautų, o laikymo sistema užtikrina, kad niekas nesugadintų ilgaamžiškumo tarp važiavimų. Apsaugant 15 000 USD vertės štampą, skirtą 500 000 papildomų smūgių, gaunama kur kas didesnė IG, nei apsaugant tą, kuris dėl prastesnės konstrukcijos jau artėjo į--eksploatacijos pabaigą.
Pateikite savo verslo pavyzdį, kaip kapitalo investicijų pasiūlymai yra struktūrizuoti įvairiose pramonės šakose: vadovaukitės santrauka, kurioje nurodomos visos investicijos, atsipirkimo laikotarpis ir pagrindinė nauda. Atlikite išsamią pradinių išlaidų analizę, rodančią, kiek šiandien kainuoja netinkamas saugojimas. Tada pateikite rekomenduojamą sprendimą su tiekėjo specifikacijomis ir uždarykite finansinius skaičiavimus, naudodami skaidrias prielaidas. Atsižvelgdami į skirtingus suinteresuotųjų šalių prioritetus,{3}}finansai mato IG skaičių, operacijos – padidina veikimo laiką, saugumas – sumažina incidentus, o techninė priežiūra pailgina štampo naudojimo laiką.
Įrenginiai, kuriuose vis dar laikomi štampai ant grindų arba suspaudžiami į standartines padėklų lentynas, pinigų netaupo. Jie išleidžia tai išsklaidytais, nematomais būdais, kurie niekada nerodomi viename eilutės elemente. Tinkama štampavimo sistemos sąnaudų analizė leidžia matyti paslėptas išlaidas-ir miglotą nuojautą, kad „turėtume ką nors padaryti“, paverčia finansuojamu projektu, kurio grąža yra išmatuojama.
Dažnai užduodami klausimai apie štampavimo štampavimo laikymo sistemas
1. Kuo skiriasi štampavimo formos laikymo lentynos nuo standartinių padėklų stelažų?
Standartiniai padėklų stelažai sukurti tolygiai paskirstytiems kroviniams, paskirstytiems ant plokščių{0}}dugnų padėklų. Štampavimo formos sukuria dideles taškines apkrovas, sutelkdamos tūkstančius svarų į kompaktišką pėdsaką, kuris gali sukelti sijos įlinkį, pakloto gedimą ir konstrukcijų griūtį įprastuose stelažuose. Siekiant saugiai valdyti šias sutelktas jėgas, pagal paskirtį-sukonstruotose štampavimo lentynose naudojamos konstrukcinės plieninės I-sijos, sunkios-gabaritinės kolonos ir sustiprintos lentynos, kurių sveria nuo 2 000 iki 6,000+ svarų.
2. Kaip nustatyti, kokio tipo laikymo sistema tinka mano įrenginiui?
Suderinkite savo sistemą pagal tris veiksnius: štampo charakteristikas (svorio klasę ir matmenis), įrenginio parengtį (grindų apkrovą, lubų aukštį, praėjimo plotį) ir prieigos dažnį. Sveria mažiau nei 1000 svarų, tinka plataus ilgio lentynoms; 1 000 -6 000 svarų puikiai tinka konstrukciniuose I-sijų stovuose; 6 000-15 000 svarų naudos iš išskleidžiamų stalčių sistemų su kranu; ir štampams, sveriantiems daugiau nei 15 000 svarų, paprastai reikia grindų lygio štampų laikymo pagrindų. Prieš montuodami visada patikrinkite plokštės storį ir armatūrą.
3. Kokie OSHA reikalavimai taikomi sunkiųjų štampavimo štampų laikymui?
OSHA taisyklėse pagal 29 CFR 1926.250 ir 29 CFR 1910.176 reikalaujama, kad sandėliuojami štampai būtų apsaugoti nuo pasislinkimo, kad grindų apkrovos ribos būtų aiškiai nurodytos svarais kvadratinei pėdai, kad medžiagų tvarkymo įrangai liktų laisvi praėjimai ir kad sandėliavimo apkrovos niekada neviršytų vardinės stelažo talpos. Prie kiekvienos stovo vietos turi būti pateikiamos apkrovos lentelės, o PE-antspauduota inžinerinė dokumentacija turi patvirtinti visus nurodytus svorio rodiklius.
4. Kaip saugojimo metu išvengsite štampavimo štampų korozijos?
Veiksminga korozijos prevencijos sluoksniai yra trys apsaugos sluoksniai: purškimas-ant kontaktinės korozijos inhibitorių, dengiančių atvirus įrankių plieno paviršius, garų korozijos inhibitorių (VCI) plėvelės ir paketai, apsaugantys uždaras ertmes ir sunkiai pasiekiamas--vietoves, ir klimato kontrolė, palaikanti santykinę drėgmę žemiau 50%. Štampus prieš sandėliavimą reikia kruopščiai išvalyti, išdžiovinti ir padengti VCI susitraukiančia plėvele, užsandarinančia visas siūles. Periodiškai kas 90 dienų atliekami patikrinimai nustato apsauginio barjero gedimus, kol žala nesikaupia.
5. Koks yra tipiškas IG atsipirkimo laikotarpis investuojant į tikslingai{1}}sukurtas saugojimo sistemas?
Gerai{0}}pagrįsti verslo atvejai, skirti didelių-apkrovų laikymo sistemoms, paprastai rodo, kad atsipirkimo laikotarpis yra nuo dvejų iki ketverių metų, o bendra IG per dešimtmetį pasiekia 200–400 %. Grąžinama iš keturių šaltinių: sumažėjusios štampų remonto išlaidos (40-70 % sumažinta žala, susijusi su saugojimu{8}}), sutaupyta darbo jėga dėl greitesnio pakeitimo, saugos incidentų prevencija ir gamybos trukmės padidėjimas. IG dar daugėja, kai suporuojamas su ilgaamžiškumui sukurtomis štampelėmis, pvz., gamintojų, tokių kaip YICHEN, kurie optimizuoja medžiagas ir paviršiaus apdorojimą, kad būtų užtikrintas ilgalaikis veikimas.


