


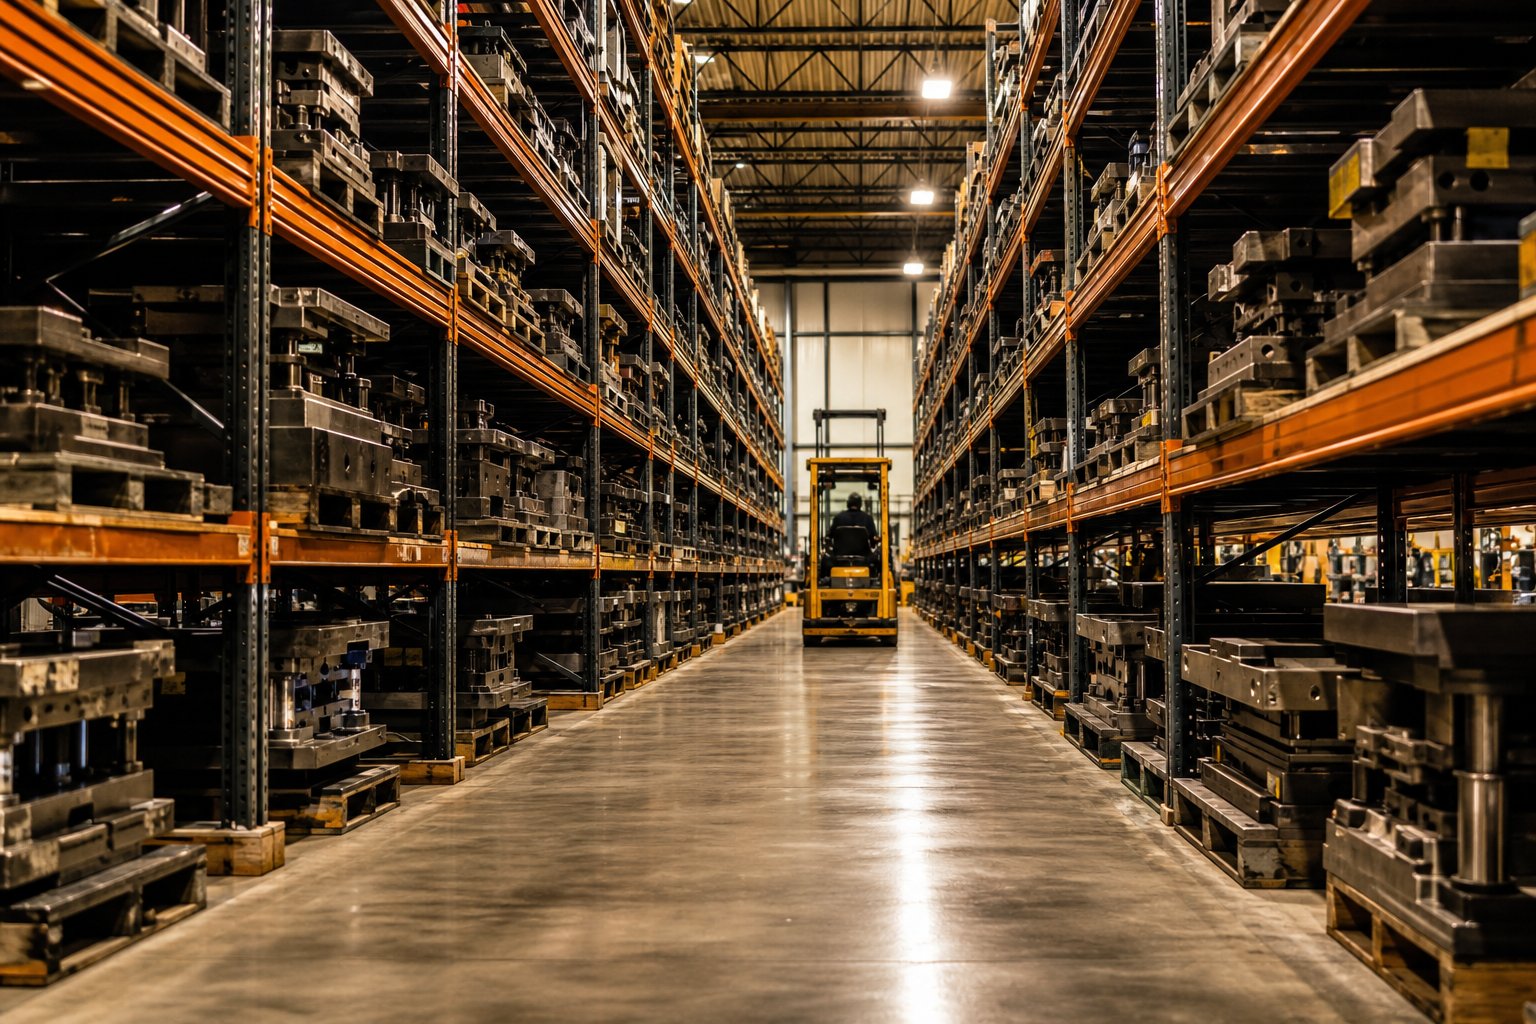
Kas yra štampavimo štampo laikymo lentynų sistemos
Įsivaizduokvienas progresyvus kauliukas, sveriantis 15 000 svarųsėdėdamas ant lentynos, skirtos ant padėklų sudėtoms plataus vartojimo prekėms. Būtent dėl šio neatitikimo egzistuoja specializuota spaudos įrankių saugojimo kategorija.
Antspaudavimo štampų laikymo stelažų sistemos yra sunkios{0}}pramoninės stelažų konstrukcijos, specialiai sukurtos tam, kad sutvarkytų, apsaugotų ir užtikrintų saugią prieigą prie štampavimo štampų, kurių svoris svyruoja nuo kelių šimtų svarų iki dešimčių tūkstančių svarų lentynos lygyje.
Skirtingai nuo bendrųjų sandėlio lentynų, skirtų tolygiai paskirstyti kartoninių dėžių apkrovas, šiose sistemose naudojami sustiprinti plieniniai rėmai, platesni lentynų tarpai ir prieiga prie -patogaus dizaino, pvz., ištraukiamų-stalčių ar šakinių krautuvų-suderinamų skyrių. Jų tikslas yra paprastas: brangūs įrankiai turi būti saugūs, tvarkingi ir paruošti kitam spaudai.
Dėl ko štampavimo lentynos yra specializuota kategorija
Standartiniai komerciniai stelažai tvarko vienodus, lengvus krovinius, paskirstytus per visą lentynos paviršių. Štampavimo štampai kelia priešingą iššūkį. Jie sutelkia didžiulį svorį į kompaktiškus, netaisyklingus pėdsakus. Didelės apkrovos štampų laikymo lentynų sistema tai paaiškina storesniais plieniniais paklotais, mažesniais tarpais tarp sijų ir konstrukcinių elementų, pritaikytų koncentruotai taškinei apkrovai, o ne paskirstytam padėklų svoriui. Apkrova paprastai svyruoja nuo 1 500 iki 15 000 svarų viename lygyje, o lentynų plotai ir aukščiai reguliuojami, kad atitiktų kiekvieno įrenginio įrankių atsargas.
Kam reikia specialaus štampavimo štampavimo
Bet kuriai operacijai, kai naudojami štampavimo presai su keliais štampų rinkiniais, yra naudinga specializuota presavimo presų lentyna. Dažniausiai pasitaikančios aplinkos yra automobilių štampavimo gamyklos, kasdien dviračiais apdirbančios dešimtis štampų, prietaisų gamintojai, valdantys progresinius ir perkeliamus štampus, ir aviacijos ir kosmoso parduotuvės, kuriose saugomi tikslūs įrankiai, kuriems reikalinga kruopšti apsauga tarp važiavimų. Įrankių ir štampų parduotuvės, metalo gamintojai ir plastiko liejimo įpurškimo įrenginiai taip pat remiasi šiomis sistemomis, kad būtų galima pasiekti sunkias formas ir štampus, neužimant per daug vietos.
Šis vadovas yra{0}}neutralus pardavėjo šaltinis, skirtas įrankių vadovams, techninės priežiūros komandoms ir patalpų planuotojams, vertinantiems štampavimo štampavimo organizavimo sprendimus. Tolesniuose skyriuose paaiškinama, kodėl įprasti stelažai sugenda esant apkrovai, palyginami visi pagrindiniai stelažų tipai ir pateikiami praktiniai tinkamos sistemos pasirinkimo pagrindai.
Kodėl standartiniai padėklų stelažai negali būti laikomi dideliais kiekiais
Įrankių vadybininkai dažnai užduoda planavimo proceso pradžioje: ar padėklų stelažai gali laikyti štampavimo štampelius? Techniškai sija gali išlaikyti neapdorotą svorį. Tačiau vien svoris nenulemia, ar stovas yra saugus ar tinkamas. Tikroji problema yra ta, kaip šis svoris pasiekia plieną.
Standartinis selektyvus padėklų stelažas sukurtas remiantis viena pagrindine prielaida: apkrova yratolygiai paskirstytasper visą spindulio paviršių iš šono-į-šoną ir priekio-į-nugarą. Dėžutės su padėklais, suvyniotos prekės ir kryžminės{5}}dėklos atitinka šią prielaidą. 5000 svarų štampavimo štampas, sėdintis ant dviejų siaurų bėgių, to nedaro. Šis štampas sukuria koncentruotas taškines apkrovas tam tikrose kontaktų vietose, sukurdamas iš esmės skirtingą įtempių profilį, nei buvo sukurta stelažai.
Standartinių padėklų stelažų struktūriniai pavojai esant apkrovai
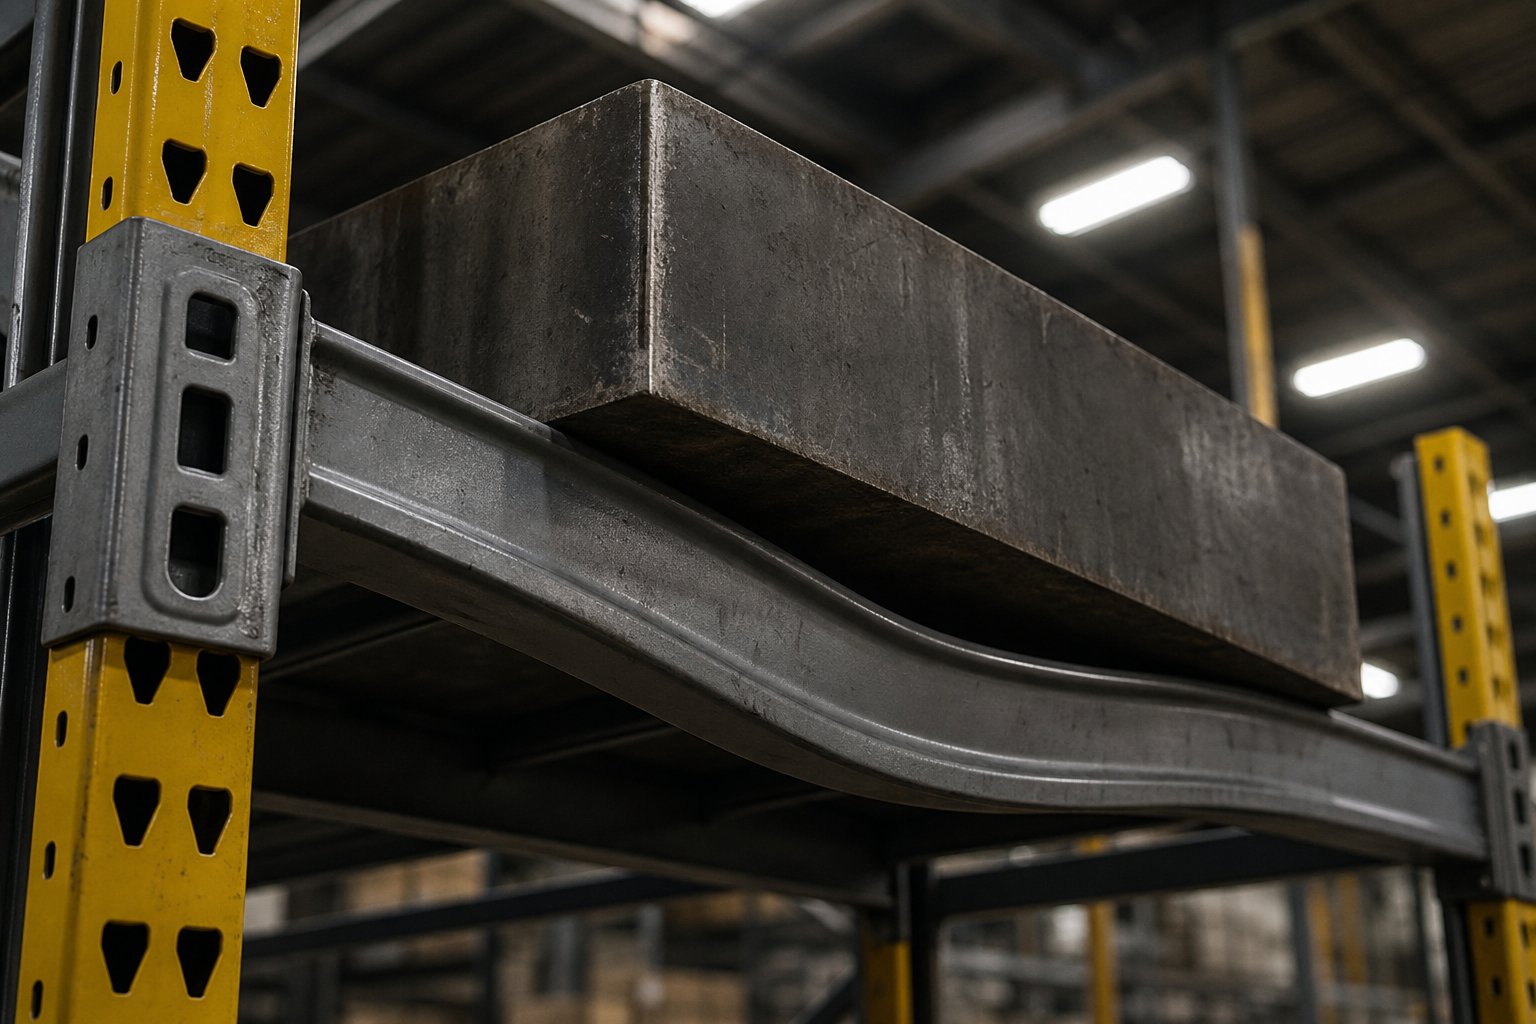
Inžinerinis skirtumas priklauso nuo lenkimo momento. Kai svoris pasiskirsto tolygiai, sijos įtempis nuspėjamai pasiskirsto išilgai tarpatramio. Kai kompaktiškas štampas sutelkia tūkstančius svarų sijos vidurio taške arba per dvi siauras kontaktines juosteles, didžiausias lenkimo momentas tose vietose smarkiai padidėja. PagalLentynų gamintojų institutas (RMI), taškinės apkrovos įkėlimas į stovą, skirtą tik tolygiai paskirstytoms apkrovoms, gali sukelti pernelyg didelį sijos įlinkį ir galimą gedimą. ANSI MH16.1 standartas riboja spindulio įlinkį iki L/180 horizontalaus pluošto ilgio, tačiau šis įvertinimas reiškia paskirstytą apkrovą. Koncentruota štampo masė gali viršyti šią ribą net tada, kai atrodo, kad bendras svoris neviršija stovo talpos.
Pagalvokite apie tai taip: dvi 5 000 -svarų apkrovos ant tos pačios sijos gali veikti visiškai skirtingai. Vienas paskirstymas 48 kvadratinių pėdų padėklo paviršiuje sukuria švelnų, tolygų spaudimą. Kitas, esantis ant 24 colių pločio antgalio, nukreipia tą pačią jėgą į siaurą juostą, padaugindamas lokalizuotą įtampą. Sijai nerūpi vien bendras svoris. Jam rūpi, kur ir kaip nukrenta tas svoris.
Dažni nesėkmių scenarijai ir jų pasekmės
Padėklų stelažo gedimas esant dideliam apkrovimui ne visada įvyksta katastrofiškai pirmą dieną. Dažniau pastebėsite laipsnišką degradaciją, kuri ilgainiui susijungs, kol kažkas atsiras. Štai konkretūs gedimo režimai, dėl kurių štampų laikymas standartinėse lentynose kelia rimtą pavojų:
- Spindulio deformacija viršija saugias ribas:Dėl koncentruotų taškinių apkrovų sijos nusilenkia kontaktinėje zonoje, viršijančios L/180 įlinkio standartą ir sukeldamos pakopinę konstrukcijos riziką. Visiškai deformuotos sijos praranda apkrovos-atraminį vientisumą net nuėmus štampus.
- Suvirinimo nuovargis ties sijos-ir-stačiomis jungtimis:Pakartotiniai pakrovimo ir iškrovimo ciklai, kai suvirinamos stiprios štampų įtempimo jungtys, viršijančios jų numatytą nuovargio naudojimo laiką, ypač kai sijos jungtys deformuojasi į matomą V{0}} formą esant netolygiai apkrovai.
- Nepakankamas denio palaikymas:Vielos tinklelio paklotai arba plonos plieninės plokštės, skirtos paskirstytoms padėklų apkrovoms, gali pradurti arba subyrėti po siauromis štampo kojomis. Kaip pažymi RMI, pakloto konstrukcija turi atitikti konkretų krovinio ir ant jo dedamo padėklo tipą.
- Šakinio krautuvo pažeidimai dėl mažų tarpų:Ant standartinių stelažų laikomiems štampams dažnai reikia siaurų koridorių konfigūracijų, dėl kurių šakinių krautuvų atstumai nustumiami į nesaugius kraštus, todėl padidėja susidūrimų su statramsčiais ir tvirtinimais dažnis.WorkSafe gairėsPabrėžkite, kad pažeisti statramsčiai gali rimtai pažeisti visą stelažo konstrukciją.
- Antspaudų paviršiaus pažeidimai dėl netinkamų laikiklių:Be tikslo-pastatyti atraminiai paviršiai, keičiamas štampavimo aukštis, preciziški-žemės paviršiai liečiasi su plieniniais kraštais ir nukenčia įrankių išlygiavimas. Kiekvienas ištraukimo ir grąžinimo ciklas gali nuskilti pjovimo briaunose arba deformuotis kreipiamuosius kaiščius.
Pavojai saugai sustiprina finansinę riziką. Susiduriate su štampavimo štampų saugojimo saugos pavojais, įskaitant stelažo griūtį ant personalo, suspaudimo sužalojimus ištraukiant štampą iš nukreiptų lentynų ir apvirtus įvykius, kai viršutinė-sunki štampų apkrova pakeičia stovo svorio centrą. Vienas laipsniškas kauliukas, nuslydęs nuo išlenktos sijos, reiškia potencialiai mirtiną incidentą objekte, kuriame netoliese dirba darbuotojai.
Grindų krovimas, kitas įprastas spartusis klavišas, sukelia savų problemų: ribotas pasiekiamumas, reikalaujantis nuolatinio maišymo, paviršiaus pažeidimai dėl kontakto su štampai -ant-, netvarkingos atsargos, dėl kurių pailgėja spaudos keitimo laikas, ir didžiulis grindų ploto suvartojimas, kuris galėtų būti naudojamas gamybai.
Pagrindinis išsinešimas yra paprastas. Standartiniai stelažai suprojektuoti aplink paskirstytus sandėlio krovinius. Štampavimo štampai tiekia koncentruotas mases, kurios pažeidžia visas prielaidas, išdėstytas tuose dizainuose. Klausimas ne tas, ar stovas gali techniškai išlaikyti svorį. Tai, ar stelažas gali saugiai išlaikyti tą svorį tuose konkrečiuose kontaktiniuose taškuose per tūkstančius apkrovos ciklų be laipsniško konstrukcijos gedimo. Daugumos standartinių sistemų atveju sąžiningas atsakymas yra ne.
Lentynų sistemų tipai, palyginti su štampo laikymu
Struktūrinės problemos, susijusios su standartiniu stelažu, kelia akivaizdų tolesnį-įskaitymą: kokios sistemos iš tikrųjų veikia? Atsakymas priklauso nuo jūsų štampų atsargų profilio, prieigos dažnio ir turimo ploto. Penkios pagrindinės lentynų kategorijos dominuoja štampų laikymo lentynų tipų palyginime, kiekviena skirtingai išsprendžia svorio ir prieigos problemas.
Išskleidžiamų-stalčių ir{1}}išstumiamų lentynų sistemos
Išvyniojami-stalčių štampavimo lentynos yra aukšto-dažnio štampavimo operacijų arkliukas. Kiekviena lentyna veikia ant sunkiųjų-linijinių guolių arba ritininių bėgių, slystančių į išorę, kad kranai, keltuvai ar šakiniai krautuvai galėtų visiškai pasiekti virš galvos. Jūs pakraunate ir iškraunate štampus vertikaliai, o ne bandote rizikingai traukti horizontaliai iš giliai stelažo skyriaus.
Šių sistemų talpa paprastai svyruoja nuo 4 000 svarų lentynoje standartiniams vienetams iki 15 000 svarų vienoje lentynoje motorizuotų formų laikymo konfigūracijų atveju. Prailginimo diapazonai taip pat skiriasi: rankiniai ir{5}}rankiniai alkūniniai modeliai paprastai išplečia lentynas 100 %, o sunkesni motorizuoti įrenginiai pailgina maždaug 75 %, kad būtų išlaikytas konstrukcijos stabilumas esant ekstremalioms apkrovoms. Pasirenkami apsauginiai užraktai neleidžia atsidaryti daugiau nei vienam stalčiui vienu metu, pašalindami pavojų, kad{9}}pasilinktų svorio centras.
Šios sistemos puikiai tinka įrenginiuose, kurie kasdien važiuoja dviračiu. Kompromisas yra kaina už poziciją ir vertikali tarpas tarp lygių, kad būtų užtikrintas stalčių judėjimo tarpas.
Konsolės ir plataus{0}}tarpio I-sijos konfigūracijos
Konsoliniai štampavimo štampų stelažai naudoja atviras{0}}priekines svirtis, besitęsiančias iš vienos stulpelio linijos, sukuriant netrukdomą prieigą iš priekio ir šonų. Tarp skyrių nėra vertikalių statramsčių, trukdančių pastatyti krautuvą. Šis dizainas tinka dideliems štampams, kurie viršija standartinį lentynų plotį, o reguliuojamas svirties aukštis tinka įvairaus uždarymo aukščiams, neprarandant vertikalios vietos.
Apribojimas? Konsolės priklauso nuo momento pasipriešinimo kolonos jungties. Ypač sunkiems štampams svirties svirtis sukuria didelį lenkimo įtempį prie pagrindo, todėl reikalingas tvirtas kolonos inkaravimas ir platesni pagrindo pėdsakai. Konsolė geriausiai tinka vidutinio-svorio štampams (maždaug 2 000–8 000 svarų vienai rankai), kai šoninė prieiga ir lankstus atstumas tarp rankų viršija neapdorotos apkrovos poreikius.
Plataus-tarpio I-sijų štampavimo sistemos užpildo spragą tarp konsolės lankstumo ir didžiausios apkrovos. Juose naudojamos konstrukcinės I-sijos lentynos, išdėstytos tarp sunkių-matometro kolonų, dažnai 72–120 colių pločio. I-sijos profilis užtikrina aukštą profilio modulį, o tai reiškia, kad lentyna atspari deformacijai net esant koncentruotoms taškinėms apkrovoms. Į lentynos konstrukciją integruoti šakių įvedimo strypai leidžia įjungti ir išjungti šakinius krautuvus be specialios prieigos prie krano. Įrenginiai su mišriomis štampų atsargomis ir šakiniais krautuvais{11}}pagrįstu medžiagų tvarkymu dažnai patenka į šią konfigūraciją.
Vertikalios saugyklos ir grindų{0}}lygio štampavimo pagrindai
Vertikalių štampelų laikymo bokštų sprendimuose naudojami automatiniai kėlimo mechanizmai, kad štampai būtų laikomi sukrautuose skyriuose kompaktiškame vertikaliame plote. Viename bokšte gali būti keliolika ar daugiau štampų grindų plote, kurį užimtų dvi įprastinės stelažų skyriai. Prieiga yra nuosekli, o ne atsitiktinė: sistema vienu metu paima po vieną kauliuką per lifto platformą. Dėl to bokštai idealiai tinka žemesnio-dažnio štampams arba archyvuotiems įrankiams, kuriems nereikia tiesioginės prieigos, bet vis tiek reikia organizuotos, apsaugotos saugyklos.
Grindų-lygio štampų pagrindai yra priešingame sudėtingumo spektro gale. Tai iš esmės sutvirtintos plieninės platformos žemės lygyje, kartais su žemo profilio -profiliais ritinėliais arba vikšrais štampai slysti į vietą. Jiems nereikia vertikalios konstrukcijos, krano laisvos vietos ir minimalaus montavimo. Kompromisas akivaizdus: grindų pagrindai sunaudoja didžiulius kvadratinius metrus. Jie tinka labai sunkiems štampams (daugiau nei 15 000 svarų), kai kėlimas į aukštas stelažų padėtis kelia nepriimtiną riziką, arba patalpose, kurių lubų prošvaisa yra maža, o tai neleidžia sandėliuoti kelių lygių.
| Tipas | Prieigos būdas | Tipinė apkrova vienam lygiui | Pėdsakų efektyvumas | Geriausias |
|---|---|---|---|---|
| Išvyniojamas{0}} stalčius | Išstumiama{0}}lentyna su prieiga prie viršutinio krano / keltuvo | 4 000 - 15 000 svarų | Aukštas (vertikalus krovimas su visa prieiga) | Aukšto{0}}dažnio štampų keitimas, stabdžių įrankio paspaudimas |
| Konsolinis | Atidarykite{0}}priekinio šakinio krano arba krano vietą | 2,000 - 8 000 svarų vienai rankai | Vidutinis (reikia plačių praėjimų) | Negabaritinių štampų, kintamų štampų matmenų |
| Platus-tarp I-spindulys | Šakinio krautuvo slydimas-per šakių įėjimo strypus | 5, 000 - 20, 000+ svar | Aukštas (kelių{0}}pakopų, tankus tarpas tarp įlankos) | Mišrios štampų atsargos,{0}}krautuvo operacijos |
| Vertikalus saugojimo bokštas | Automatizuotas lifto paėmimas | 2 000 - 10 000 svarų už poziciją | Labai aukštas (minimalus grindų plotas) | Žemo-dažnio štampai, archyvuoti įrankiai, vietos-ribotos patalpos |
| Grindų-lygio štampavimo bazė | Šakinio krautuvo tiesioginis pastatymas arba ritininis slydimas | 15, 000+ svarų | Žemas (vienas{0}}lygis, didelis plotas) | Itin sunkūs štampai, mažas lubų prošvaisa |
Kiekvienas sistemos tipas skirtas tam tikrai svorio, prieigos greičio ir erdvės sankirtai. Teisingas pasirinkimas retai priklauso nuo vieno kintamojo. Tai priklauso nuo to, kaip sąveikauja jūsų sunkiausios štampai, dažniausiai keičiami štampai ir jūsų įrangos apribojimai. Ši sąveika prasideda suprantant konstrukcijų inžinerijos principus, kurie nustato, ar tam tikra stovo konstrukcija gali saugiai atlaikyti jūsų konkretų apkrovos profilį.
Struktūrinė inžinerija už sunkiųjų{0}}štampų stelažų
Daugelis stelažų tiekėjų mini sijų konstrukciją kaip pardavimo tašką. Tik nedaugelis paaiškina, kodėl tai iš tikrųjų svarbu štampų laikymui. Skirtumas yra ne rinkodaros kalba. Tai išmatuojamas inžinerinis pranašumas, pagrįstas plieno skerspjūvių-atsparumu lenkimui veikiant koncentruotoms apkrovoms.
I-Sijos prieš ritinį-Formuoto plieno našumas esant apkrovai
Ritininės{0}}stelažai gaminami tiekiant plokščią plieno lakštą per ritinėlių seriją, kuri formuoja juos į C-kanalus, skrybėlių dalis arba dėžės profilius. Procesas yra greitas, ekonomiškas-ir gamina lengvus komponentus, idealiai tinkančius bendram sandėliavimui. KaipPattersonas popiežius pažymi, ritininės-formos stelažus lengviau montuoti, reguliuoti ir perkonfigūruoti, todėl jie natūraliai tinka patalpoms, kuriose SKU profiliai reguliariai keičiasi, o apkrova yra nedidelė arba vidutinė.
Konstrukciniuose stelažuose naudojamas karštai{0}}valcuotas, mažo-pločio plienas, kuris sujungiamas varžtais, o ne prispaudžiamas į vietą. Rezultatas yra sunkesnis, sunkiau perkonfigūruojamas, bet iš esmės stipresnis esant stresui. Konstrukcinės sistemos suteikia maždaug 20-30 % didesnę apkrovą nei panašios ritininės-formos stelažai, o jų storesnis plienas atsparus deformacijai laikui bėgant, apsaugodamas nuo sijos sulenkimo ir vertikalių pažeidimų, kurie kaupiasi didelės apkrovos aplinkoje.
Kalbant apie štampo laikymą, skirtumas tarp šių dviejų metodų labai padidėja. Štai kodėl: kritinė našumo metrika yra ne tik neapdoroto svorio talpa. Tai yra pjūvio modulis, geometrinė savybė, kuri lemia, kaip sija atspari lenkimui konkrečiame taške.
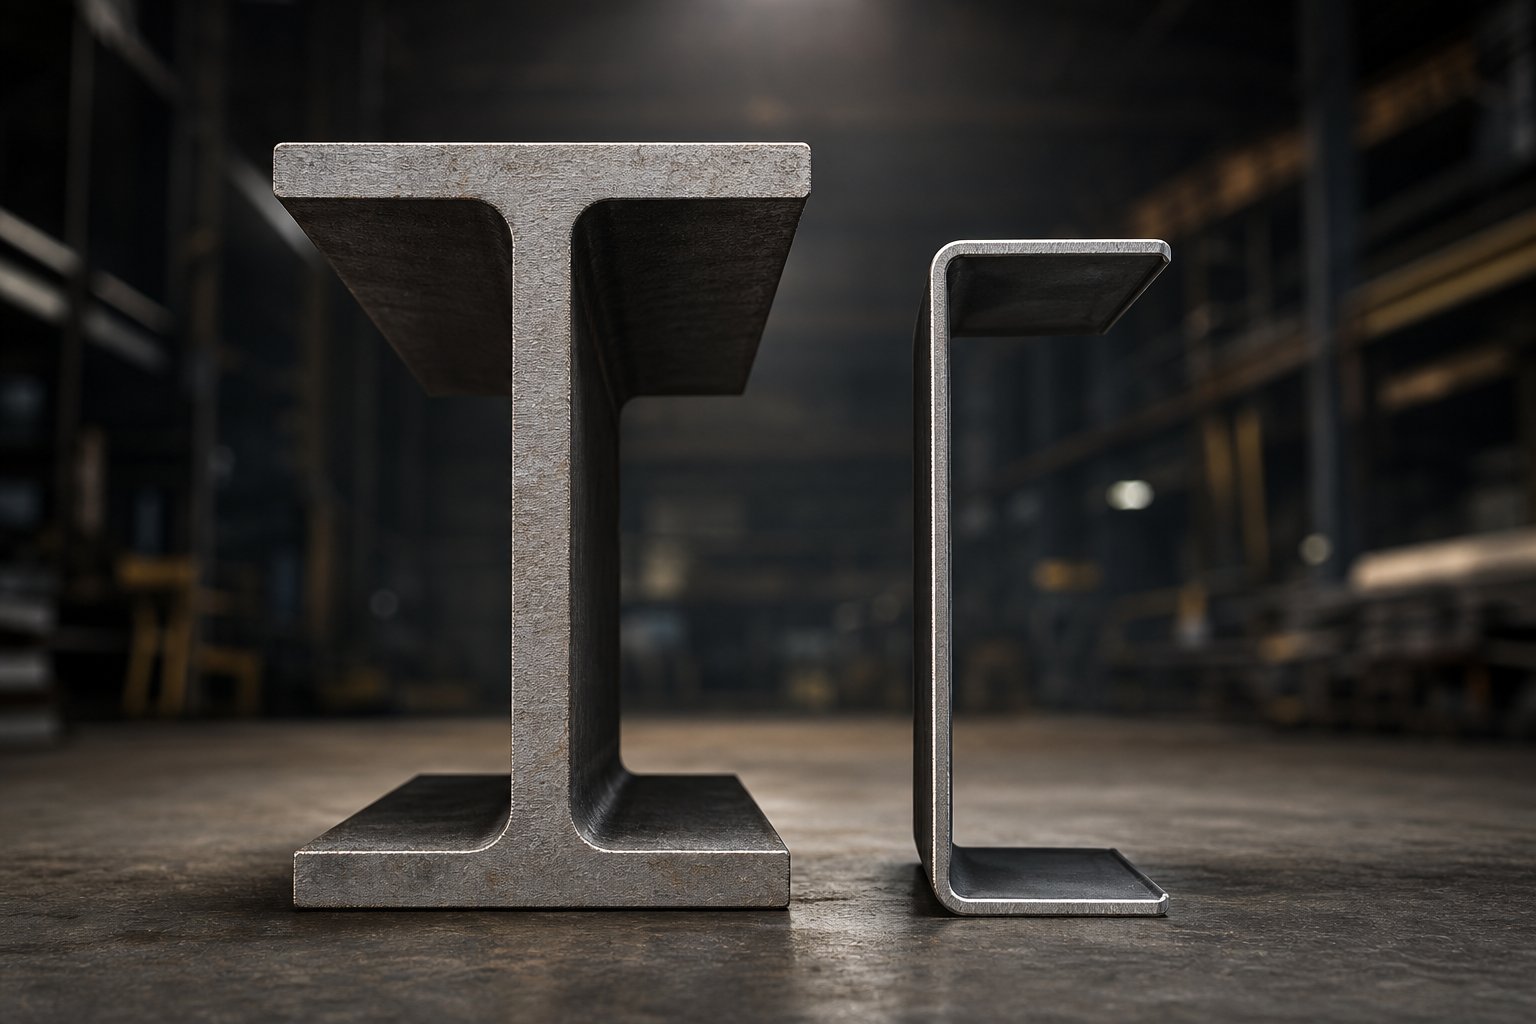
Koncentruotoms taškinėms apkrovoms iš štampavimo štampų reikia konstrukcinių elementų su dideliu profilio moduliu, o ne paskirstytų apkrovos profilių, pagal kuriuos suprojektuoti standartiniai padėklų stelažai. Sijos atsparumas deformacijai keičiasi atsižvelgiant į inercijos momentą, o I-sijos profiliai koncentruoja medžiagą ties flanšais, kur lenkimo įtempis yra didžiausias, todėl vienam kilogramui plieno suteikiamas didesnis standumas, palyginti su ritininiais kanalais ar vamzdeliais.
Įsivaizduokite du vienodo svorio sijas. Vienas iš jų yra ritininis-formuotas C-kanalas, kurio profilyje medžiaga paskirstyta gana tolygiai. Kitas yra karštai valcuotas-i-sijas su plačiomis jungėmis viršuje ir apačioje, atskirtomis plonu sluoksniu. Esant koncentruotai štampavimo apkrovai ties viduriu, I-spindulys iškrypsta žymiai mažiau, nes jo medžiaga yra toliau nuo neutralios ašies, todėl padidėja inercijos momentas. Šis geometrinis pranašumas reiškia, kad I-sijos konstrukcija, skirta štampų laikymo lentynoms, gali atlaikyti tą pačią taškinę apkrovą su mažiau medžiagų, mažesne deformacija ir didesne saugos riba.
Suvirinimo vientisumas sujungimo taškuose atitinka panašią logiką. Ritinio-formų sistemose paprastai naudojamos skirtukų-ir -angų jungtys arba ašariniai spaustukai, kurie sukabinami į išmuštas vertikalias skyles. Šios jungtys gerai veikia esant paskirstytoms apkrovoms, bet sutelkia įtampą mažose kontaktinėse vietose, kai patiria didelę taškinę apkrovą. Priešingai, konstrukcinės varžtinės jungtys paskirsto tvirtinimo jėgas didesniuose guolių paviršiuose. Patys varžtai gali būti prisukami iki konkrečių išankstinės apkrovos verčių, o jungtis gali būti sukonstruota naudojant lankstines plokštes arba standiklius, kur momentinės jėgos dėl didelių lentynų apkrovų persikelia į kolonas.
Stulpelio matuoklis ir skersinis{0}}tvirtinimas užbaigia rėmelio stabilumo vaizdą. Didelės apkrovos stelažų konstrukcijų inžinerijai reikia pakankamai storų kolonų, kad jos būtų atsparios lenkimui, veikiant kombinuotai ašinei apkrovai, kurią sukelia kelių štampų -apkrautos lentynos, ir šoninėms jėgoms, atsirandančioms dėl štampavimo ištraukimo (10 000 - svarų sveriančios lentynos nuslydimas nuo išvyniotos lentynos sukuria didelę horizontalią jėgą prie kolonos pagrindo). Įstrižinis skersinis-tvirtinimas rėmo gylio kryptimi neleidžia svyruoti, o horizontalūs statramsčiai tarp stulpelių porų išlaiko sistemos kvadratą esant asimetrinei apkrovai. Plonos{10}}matometrinės ritininės-stulpeliai, net ir su kryžminiu-įtvirtinimu, pasiekia savo išlinkimo ribas daug greičiau nei sunkių gabaritų konstrukciniai stulpeliai, kurių bendras svoris yra toks pat.
PE-Sertifikuotos inžinerinės sistemos ir gamyba pagal užsakymą
Ne visos sunkios{0}}štampavimo lentynos sukuriamos taikant tą patį procesą. Rinką aptarnauja trys skirtingos kategorijos, kurių kiekviena tinka skirtingiems veiklos profiliams:
- PE-sertifikuotos stelažų sistemos:Juos sukūrė licencijuoti profesionalūs inžinieriai, išanalizuoti atliekant konstrukcinius skaičiavimus, būdingus jūsų štampo svoriui ir įrenginio sąlygoms, ir antspauduoti PE antspaudu. Jie atitinka ANSI/RMI MH16.1 standartus, apima dokumentuotas apkrovos normas ir atitinka statybos kodekso ir leidimo reikalavimus. PE-sertifikuotos inžinerinės štampavimo sistemos yra tinkamas pasirinkimas, kai pagal vietinius statybos kodeksus reikalaujama atlikti sunkių sandėliavimo įrenginių konstrukcinius skaičiavimus, kai yra privalomas seisminis projektavimas arba kai jūsų objekto draudimo vežėjas reikalauja dokumentais pagrįstos inžinerijos.
- Standartinės komercinės{0}}sunkios apkrovos stelažai:Pagaminti produktai parduodami su paskelbtomis apkrovos diagramomis, pagrįstomis standartizuotu bandymu. Šios sistemos veikia, kai jūsų štampo svoris atitinka gamintojo patikrintus parametrus, o įrengimo sąlygos (grindų talpa, seisminė zona, lubų aukštis) atitinka katalogo prielaidas. Jie kainuoja pigiau nei pritaikyti -inžineriniai sprendimai ir pristatomi greičiau, tačiau jūs paveldite atsakomybę patikrinti, ar jūsų konkretūs kroviniai atitinka paskelbtus įvertinimus.
- Individualūs-suvirinti pagaminti sprendimai:Pastatytas vietinėse gamybos parduotuvėse pagal tikslias įrenginio specifikacijas. Tai gali būti ekonomiška-naudinga naudojant paprastas, žemo-lygio štampų bazes arba unikalias konfigūracijas, kurių kataloge nėra produktų adresų. Rizika kyla dėl inžinerinių dokumentų trūkumo: be PE peržiūros, štampavimo stelažų apkrovos inžinerija visiškai priklauso nuo gamintojo patirties ir sprendimo. Suvirintas stovas be inžinerinių skaičiavimų gali išsilaikyti metus arba pasiekti paslėptą gedimo slenkstį, kai į inventorių patenka sunkesnis štampas.
Sprendimas tarp šių kategorijų dažnai priklauso nuo atsakomybės ir apkrovos dydžio. Sertifikuotose štampų atsargose, kuriose atskirų lentynų apkrova viršija 5 000 svarų, PE-sertifikuotos sistemos užtikrina struktūrinį patikimumą ir dokumentais patvirtintą atitiktį. Lengvesniems įrankiams, laikomiems vidutiniame aukštyje, standartinės komercinės-sunkios apkrovos lentynos su paskelbtomis apkrovos diagramomis užtikrina tinkamą veikimą už mažesnę kainą. Gamyba pagal užsakymą užpildo spragas, kuriose geometrija yra neįprasta, tačiau vis tiek turėtų būti atlikta inžinerinė peržiūra, kai apkrovos yra didelės.
Plieno, esančio už konstrukcijos, supratimas yra viena lygties pusė. Kita ne mažiau svarbi pusė yra užtikrinti, kad bet kokia jūsų pasirinkta sistema atitiktų saugos kodus ir tikrinimo standartus, taikomus didelėms{1}}pramonės saugykloms.
Saugos atitiktis ir OSHA štampų laikymo standartai
12 000 svarų sveriantis progresyvus štampas, laikomas trijų lygių aukštyje, sukuria pasekmes, kokių nepadarytų jokia standartinė sandėlio apkrova, jei sugestų atraminė konstrukcija. Tačiau sunkiųjų štampavimo lentynų saugos laikymasis išlieka viena iš labiausiai apleistų temų štampavimo pramonėje. Nė vienas konkurentas to nesprendžia iš esmės, o daugelis įrenginių eksploatuoja stelažų sistemas be dokumentuotų apkrovos įvertinimų, tinkamo tvirtinimo ar suplanuotų patikrinimų.
Štai ką reikia žinoti: OSHA neskelbia atskirų reglamentų, konkrečiai reglamentuojančių laikymo lentynas. Vietoj to, vykdymas remiasiBendrosios pareigos sąlyga(DSS įstatymo 5(a)(1) skirsnis) kartu su pramonės konsensuso standartais. Tai reiškia, kad jūsų įsipareigojimai yra realūs, net jei nė viename reglamente nenurodyta, kaip „saugoti“ pagal pavadinimą.
OSHA reikalavimai sunkiosioms pramoninėms lentynoms
OSHA naudoja Bendrųjų pareigų sąlygą, kad nurodytų darbdavius apie pavojus, susijusius su stovu{0}}, įskaitant trūkstamus talpos ženklus, netinkamą tvirtinimą ir perkrovą. KaipJJ Kellerio saugos ištekliaipaaiškinkite, kad net ir nesugriuvus stovui, sistemos, kurios nukrenta arba rodo perkrovą, gali būti laikomos laukiančiomis avarijomis. Patikrinimų metu OSHA remiasi ANSI/MH 16.1 (pramoninių plieno laikymo stelažų projektavimas, bandymas ir naudojimas), kuris apima tvirtinimą, apkrovos įvertinimus, apkrovos konfigūraciją, patikrą ir priežiūrą.
Laikant štampavimo štampus, apkrovos reikalavimai yra labai svarbūs. Remiantis tolygiai paskirstyta apkrova, lentynos talpa gali būti 10 000 svarų lentynos lygyje. Ant tos pačios lentynos pastatykite 10 000 svarų sveriantį štampą su koncentruotu pėdsaku, o faktinė struktūrinė paklausa tam tikruose taškuose gali viršyti reitingą. Dėl šio atotrūkio tarp numanomo pajėgumo ir tikrosios koncentruotos apkrovos atsiranda OSHA citatos ir struktūriniai gedimai. Suprojektuoti apkrovos įvertinimai, atsižvelgiant į jūsų specifinį štampo svorį ir kontaktinį pėdsaką, yra vienintelis pagrįstas metodas.
Papildomi OSHA{0}}sandėliavimo reikalavimai:
- Praėjimo prošvaisa:OSHA sandėliavimo gairėse reikalaujama, kad būtų pažymėtos nuolatinių praėjimų ribos ir pakankamai laisvos vietos tvarkymo įrangai. Šakiniu krautuvu arba viršutiniu kranu paimamiems štampams reikia didesnių tarpų nei bendram padėklų sandėliavimui.
- Viršutinio purkštuvo atstumas:1910.159(c)(10) taisyklė įpareigoja mažiausiai 18 colių vertikalų atstumą tarp sandėliuojamų medžiagų ir viršutinių purkštuvų. Aukšti kaminai pakeltuose stovuose gali lengvai pažeisti šį slenkstį.
- Darbuotojų mokymas:Darbuotojai, ištraukiantys ir dedantys štampus, turi suprasti apkrovos įvertinimus, tinkamas išdėstymo procedūras ir pranešimo apie žalą įsipareigojimus. OSHA tikisi apmokytų operatorių, o ne kompetencijos prielaidų.
Seisminio projektavimo ir stovo tikrinimo protokolai
Seisminis tvirtinimas sunkiems štampavimo stelažams nusipelno ypatingo dėmesio, nes saugoma masė eksponentiškai padidina seisminę riziką. Stovas, laikantis 60 000 svarų įrankius per keturis lygius, net vidutinio judesio metu sukuria milžiniškas šonines jėgas.SJF tvirtinimo gairėsatkreipkite dėmesį, kad C ar aukštesnės seisminio projektavimo kategorijos įrenginiams paprastai reikia dviejų inkarų vienoje kolonoje, didesnio skersmens tvirtinimo detalių, didesnio įterpimo gylio ir galimai sustiprintų plokščių arba sukonstruotų pamatų.
Pati betoninė plokštė dažnai tampa silpnąja grandimi. Prieš montuodami įvertinkite plokštės storį, stiprumą gniuždant (PSI), esamą įtrūkimą ir armatūros strypo vietą. Jei plokštė negali atlaikyti inkaro apkrovų esant seisminiam poreikiui, joks sunkusis -matometro plieno kiekis pačiame stove neapsaugos nuo gedimo.
Sandėliavimo lentynų tikrinimo protokolai turėtų būti dažnesni ir griežtesni nei bendrųjų sandėlių sistemų. Štampai pakraunami ir iškraunami sunkios įrangos, veikiančios ankštose patalpose. Šakinio krautuvo noragų smūgiai, ne-centrinis štampų išdėstymas ir pasikartojantis sunkus važiavimas dviračiu laikui bėgant pablogina konstrukcijos vientisumą. Pažeistas stovo dalis turi nedelsiant izoliuoti ir įvertinti kvalifikuotas personalas, naudodamas gamintojo-patvirtintus remonto komponentus, o ne improvizuotus pataisymus.
Naudokite šį prioritetinį štampų laikymo lentynos saugos tikrinimo sąrašą kaip pagrindą savo įrenginiui:
- Apkrovos įvertinimo patvirtinimas:Patvirtinkite, kad paskelbtos apkrovos talpos atspindi faktines koncentruotas štampų apkrovas, o ne paskirstytų padėklų prielaidas. Perskaičiuokite, ar po montavimo štampų svoris padidėjo.
- Seisminio inkaravimo patvirtinimas:Patikrinkite, ar kiekviena kolonos pagrindo plokštė yra pritvirtinta patvirtintomis tvirtinimo detalėmis, kurių sukimo momento vertės ir įterpimo gylis atitinka jūsų seisminės konstrukcijos kategoriją.
- Praėjimo tarpo patvirtinimas:Kas mėnesį išmatuokite faktinius tarpus pagal įrangos reikalavimus, ypač pakeitus išdėstymą arba pridėjus naujų štampų.
- Stovo pažeidimų apžiūros grafikas:Kas savaitę atlikite vizualią apžiūrą{0}}didelio srauto sandėliavimo vietose. Ieškokite sulenktų kolonų, deformuotų sijų jungčių, įtrūkusių suvirinimo siūlių ir trūkstamų skersinių{2}. Kas ketvirtį atlikti išsamų struktūrinį auditą.
- Operatoriaus mokymo dažnumas:Permokykite visą šlifuoklį tvarkantį personalą bent kartą per metus ir kiekvieną kartą, kai pristatomos naujos stelažų konfigūracijos, sunkesni štampai ar kitokia medžiagų tvarkymo įranga.
Esminis pokytis, susijęs su štampavimo saugos saugumu, yra toks: jūs nelaikote plataus vartojimo prekių, kur gedimas reiškia sugadintą inventorių. Jūs kaupiate koncentruotas mases, kurios gali nužudyti. Kiekvienas sprendimas dėl apkrovos įvertinimų, tvirtinimo ir tikrinimo dažnumo turėtų atspindėti tą tikrovę. Atitiktis nėra popierizmas. Tai riba tarp kontroliuojamų operacijų ir katastrofiško gedimo.
Saugos standartai apibrėžia, ką turi atlaikyti jūsų stelažai. Kitas svarstymas yra tai, kaip šie stelažai tinka juos supančioje fizinėje infrastruktūroje, pradedant krano prošvaisa virš galvos ir baigiant grindų plokščių talpa.
Lentynų integravimas su medžiagų tvarkymu ir patalpų išdėstymu
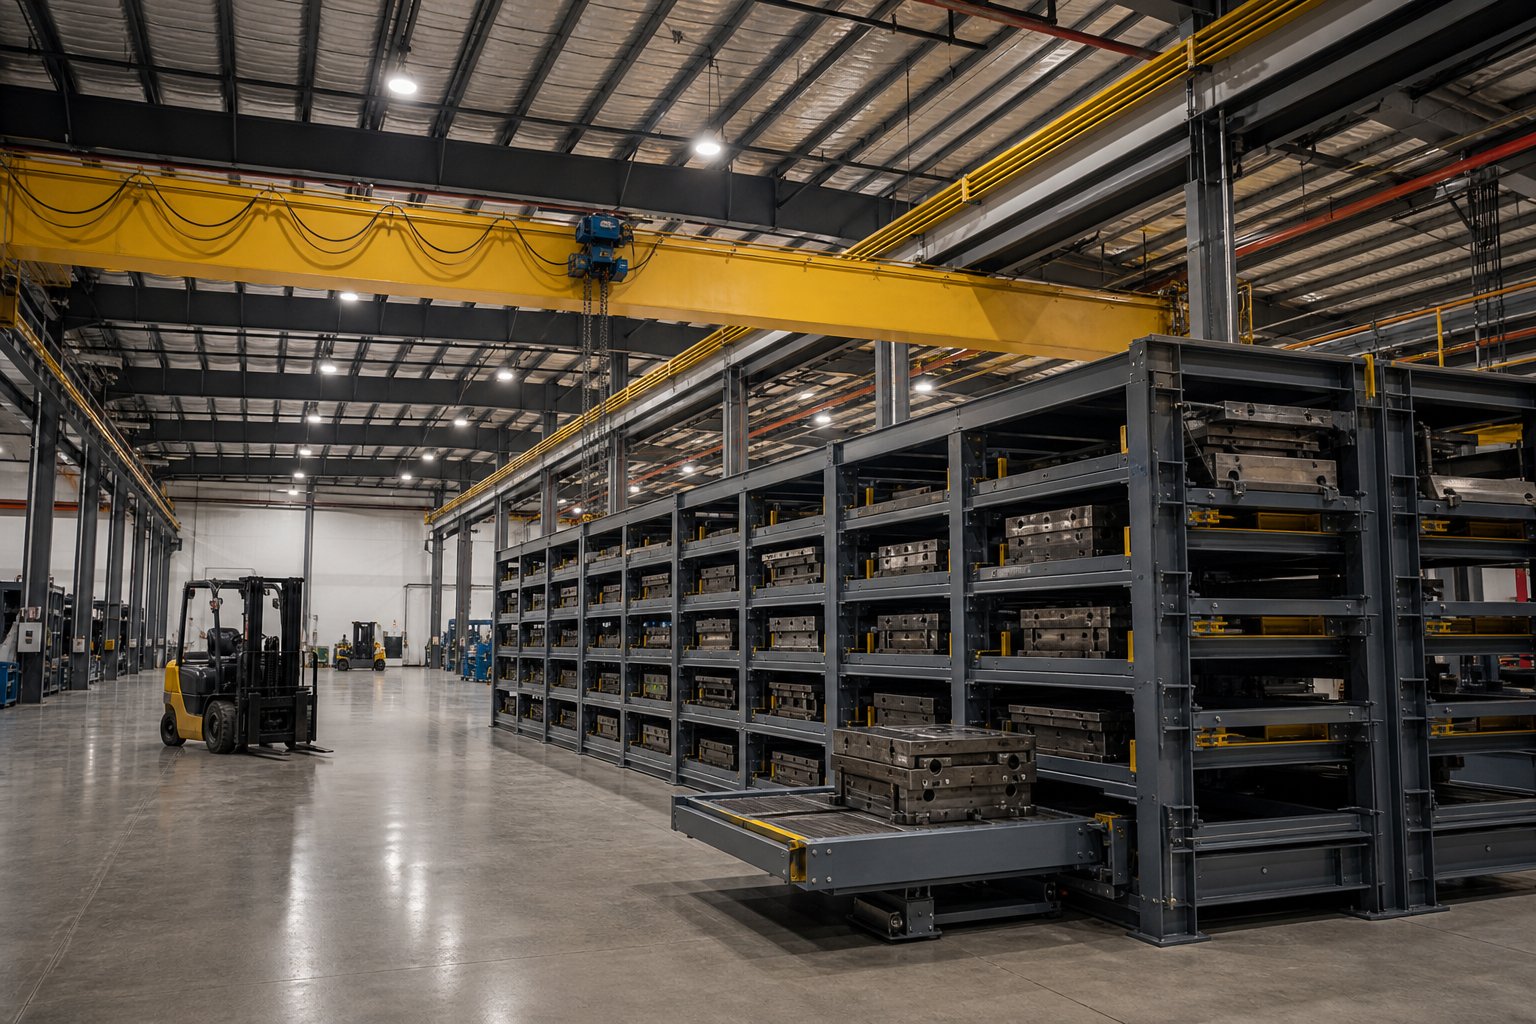
Lentynų sistema, įvertinta kaip sunkiausias štampas, nieko nereiškia, jei kranas nepasiekia viršutinės lentynos arba šakinis krautuvas negali pasisukti koridoriuje. Medžiagų apdorojimo integravimas štampavimo lentynose yra ta vieta, kur struktūrinis pajėgumas atitinka eksploatacinę realybę. Stovas neegzistuoja atskirai. Jis egzistuoja objekto ekosistemoje, sudarytoje iš kranų, šakinių krautuvų, grindų plokščių ir eismo modelių, kurie visi turi veikti kartu.
Prieigos prie krano ir laisvos vietos reikalavimai
Viršutiniai tiltiniai kranai yra pagrindinis būdas pakrauti ir iškrauti štampus iš kelių{0}}pakopų stelažų, ypač išskleidžiamų-stalčių sistemose, kuriose lentyna išsikiša į išorę, o štampai pakeliami vertikaliai. Vertikalus kėlimo kelias reikalauja netrukdomo laisvos vietos virš kiekvienos stelažo skyriaus. PerOSHA 1910.179(b)(6), tarp krano ir bet kokios kliūties turi būti išlaikytas mažiausiai 3 colių atstumas virš galvos ir 2 coliai iš šono. Praktikoje stūmoklinio krano prieigos reikalavimai gerokai viršija tą norminį minimumą. Jums reikia pakankamai aukščio kablio blokui, takelažui, pačiam matricai pakeltoje padėtyje ir saugiai manevruoti virš viršutinio stovo lygio.
Apsvarstykite matematiką: jei jūsų aukščiausias stelažo lygis yra 10 pėdų aukštyje, o ištraukiamas štampas yra 18 colių aukščio, o virš jo yra 24 colių takelažas ir kablio blokas, jūsų krano kabliui, esant pilnam keltuvui, reikia mažiausiai 13,5 pėdų netrukdomos vertikalios erdvės. Pridėkite laisvos vietos purkštuvams, apšvietimui, ŠVOK ortakiams ir konstrukcinėms sijoms, o daugelis įrenginių pastebės, kad jų viršutinė aplinka apriboja stelažo aukštį labiau nei grindų plotas.
Išskleidimo{0}}lentynos tarpas suteikia dar vieną matmenį. Kai stalčius išsikiša iki galo, štampai turi išvalyti stelažo rėmą iš abiejų pusių, o priekinė iškyša neturi trukdyti gretimų praėjimų ar krano privažiavimo takų. Motorizuotiems sunkiems-stalčiams, kurie išsiplečia 75 %, vis tiek reikia planuoti krano priartėjimo kampą ir stropų išplitimą.
Šakinio krautuvo eilių planavimas ir grindų apkrova
Šakinio krautuvo praėjimo plotis štampo laikymo lentynoms priklauso nuo įrangos klasės, kurioje tvarkomi jūsų įrankiai. Thestandartinė formulėyra nesudėtinga: statinio kampo rietuvės matmenys plius apkrovos ilgis ir tarpas. Įprastam 5000 svarų sveriančiam šakiniam krautuvui, kuris tvarko 48 colių štampus, reikia maždaug 12–13 pėdų praėjimo pločio. Statiniai krautuvai sumažina šį ilgį iki 8–10 pėdų, tačiau dažniausiai naudojami sunkvežimiai su atsvaru arba specialūs sunkvežimiai su platesniu posūkio spinduliu nei standartinė sandėlio įranga.
Štampai papildo komplikaciją, kurios nepadaro padėklai: netaisyklingi krovinio matmenys. Progresyvus 96 colių ilgio štampas ant šakinio krautuvo žymiai pakeičia praėjimo pločio skaičiavimą, palyginti su standartiniu 48 colių padėklu. Norėsite skaičiuoti pagal savo ilgiausią, o ne vidutinį, kad nesusidarytų praėjimų, kurie tinka daugumai įrankių, tačiau užfiksuoja didžiausius rinkinius.
Sunkių lentynų grindų apkrova yra apribojimas, slypintis po viskuo. KaipCisco{0}}Eagle inžineriniai ištekliaiPabrėžkite, tiek betono plokštė, tiek grunto pagrindas turi išlaikyti bendrą stovo ir štampavimo svorį. Keturių-pakopų štampavimo lentyna, kurioje iš viso telpa 40 000 svarų koncentratų, kurie kraunami per keturias kolonos pagrindo plokštes, kurių kiekviena gali tiekti 10 000 ar daugiau svarų į keletą kvadratinių colių plokštę. Įprastos sandėlio plokštės svyruoja nuo 4 iki 8 colių storio, tačiau vien storis neapsprendžia talpos. Betono atsparumas gniuždymui (PSI), armatūros strypų atstumas, jungčių vietos ir pagrindo sutankinimas – visa tai lemia, ar jūsų grindys gali saugiai atlikti montavimą.
Prieš nurodydami bet kokią stelažų sistemą, surinkite šiuos pagrindinius įrenginio matmenis:
- Grindų plokštės storis, armatūros tipas ir stipris gniuždant (PSI)
- Viršutinių kliūčių aukštis (krano kilimo ir tūpimo takas, purkštuvai, apšvietimas, ortakiai, konstrukcijos elementai)
- Galimas praėjimo plotis nuo stovo paviršiaus iki artimiausios priešingos kliūties
- Pastato kolonų atstumas ir artumas prie numatytų stovo vietų
- Durų angos matmenys štampų transportavimui į sandėliavimo zoną ir iš jos
- Atstumas nuo siūlomos stovo vietos iki spaudos linijų ir sustojimo zonų
Planuojant štampų saugyklos išdėstymą, turėtų būti sumažintas važiavimo kelias tarp stelažų ir presų, kuriais šie štampai naudojami. Kiekviena papildoma transporto atstumo pėda prailgina perjungimo laiką, padidina šakinių krautuvų eismą gamybos zonose ir padidina sugadinimo tikimybę. Padėkite aukšto-dažnio štampai arčiausiai jiems priskirtų presavimo linijų, su tam skirta vieta, kurioje galima iš anksto-pastatyti kitą štampą ir jį patikrinti prieš atidarant perjungimo langą. Žemo -dažnio arba archyvuoti štampai gali užimti atokesnes vietas, kur priimtinas ilgesnis paieškos laikas.
Eismo srautas svarbus tiek pat, kiek artumas. Vienpusio-praėjimo modeliai neleidžia išvengti-konfliktų tarp pakrautų ir nepakrautų šakinių krautuvų. Atskiri įeinantys ir išeinantys keliai į saugyklą užtikrina, kad gamybos srautas judėtų be kliūčių. Kai krano ir šakinio krautuvo keliai persidengia, aiškios eksploatavimo procedūros ir fizinis atskyrimas sumažina riziką, kad vienu metu atliekamos operacijos gali sudaryti suspaudimo taškus.
Jei prieš susisiekiant su stelažų tiekėju bus dokumentuojami šie fiziniai parametrai, išvengiama dažniausiai pasitaikančių projekto vėlavimų: vidurio{0}}įrengimo atrandama, kad grindys negali atlaikyti krovinio, kranas negali pasiekti aukščiausio lygio arba praėjimai per siauri jūsų grindyse jau esančiai įrangai. Šie dokumentai taip pat tiesiogiai susiję su operaciniu klausimu, kurį galiausiai užduoda kiekvienas įrankių vadovas: kaip tinkamas štampo laikymas iš tikrųjų sumažina spaudos keitimo laiką?
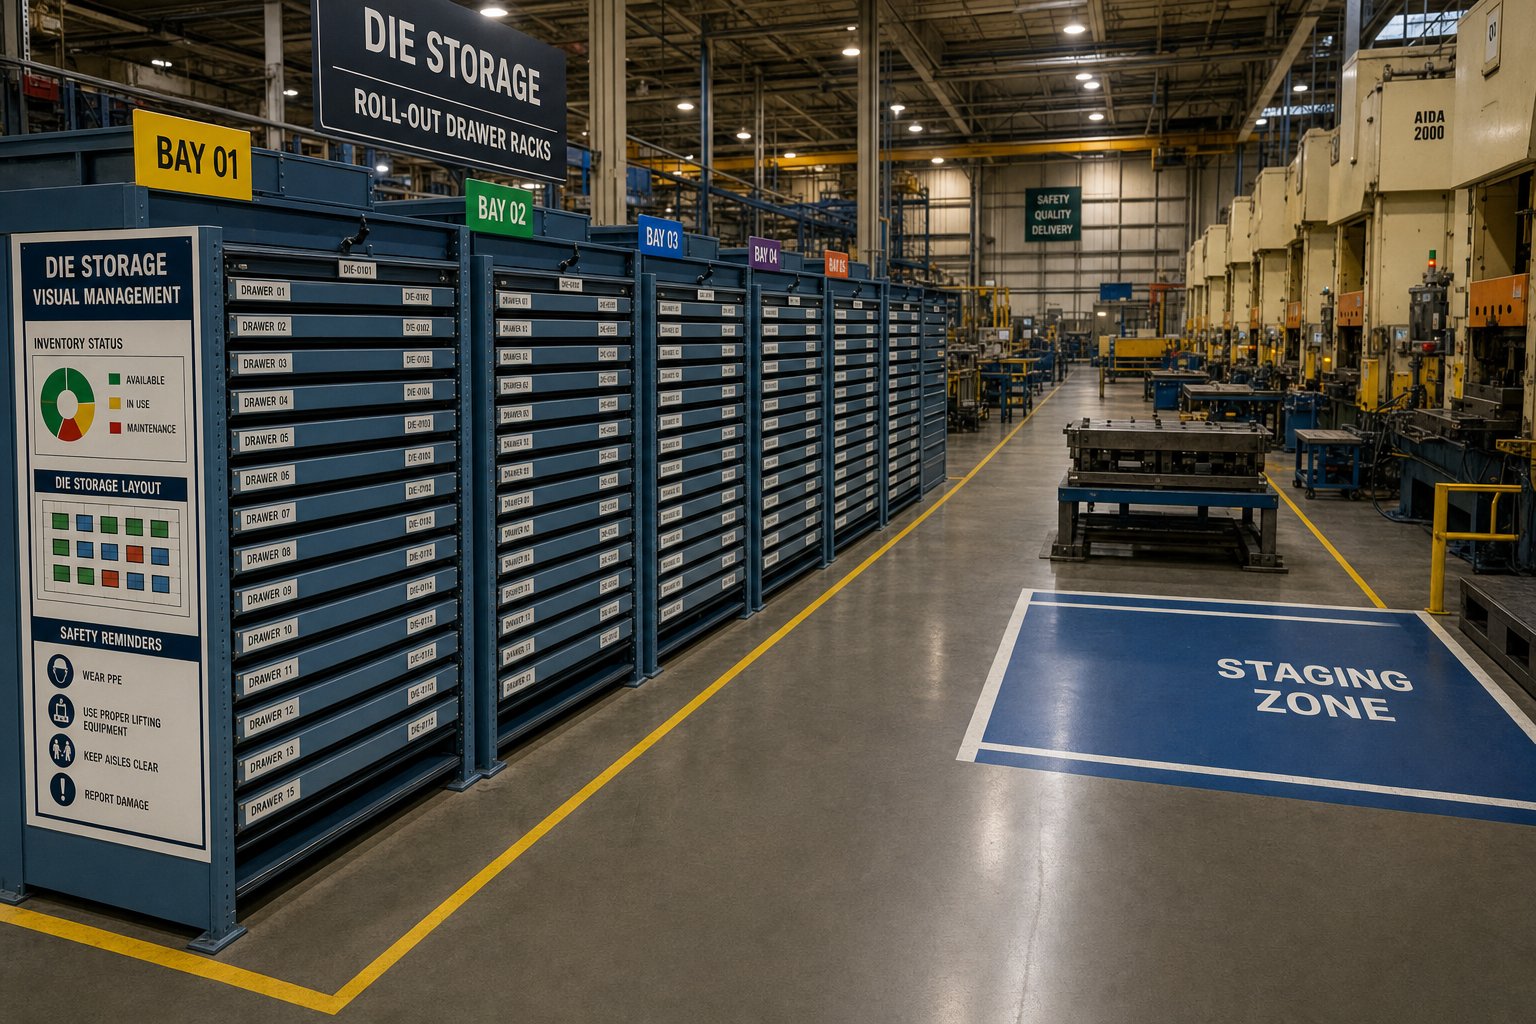
Diegimo saugojimo organizavimas ir spaudos keitimo efektyvumas
Kiekviena minutė, kai presas nenaudojamas keičiant štampus, kainuoja pinigus. Ne tik dėl prarastos produkcijos, bet ir dėl tolesnio planavimo sutrikimo, viršvalandžių darbo ir praleistų pristatymo langų. Daugumos operacijų metu nepastebima, kiek to tuščiosios eigos laiko atsiranda ne pačiame spaudoje, o saugykloje, kur turėtų būti paruoštas ir laukiamas kitas štampas.
SMED preso keitimo štampų saugojimas nėra liesos metodikos ruožas. Tai tiesioginis pagrindinio principo taikymas: vidinių sąrankos veiksmų pavertimas išorinėmis. Jei jūsų komanda negali rasti, apžiūrėti ir pastatyti kito kauliuko, kol presas vis dar atlieka dabartinį darbą, jūsų perjungimo laikrodis pradeda veikti daug anksčiau nei kas nors paliečia atramos plokštę.
Kaip Die Organizacija pagreitina spaudos keitimą
TheSMED metodika„Shigeo Shingo“ sukurtas perėjimas suskaidomas į keturis etapus: vidinių ir išorinių veiklų atskyrimas, vidinis pakeitimas išoriniu, visų operacijų racionalizavimas ir naujos procedūros standartizavimas. Tinkamas štampavimo stelažas leidžia atlikti pirmuosius du veiksmus. Kai štampai išdėstomi tam skirtose, pažymėtose pozicijose struktūrinėje stelažų sistemoje, paieškos-ir-gavimo fazė tampa išorine veikla, kuri vyksta, kol presas baigia einamąjį paleidimą.
Apsvarstykite, kas atsitiks be organizuoto saugojimo. Šakinio krautuvo operatorius gauna perjungimo signalą, nuvažiuoja į grindų{1}}sukrautą štampų zoną, praleidžia laiką ieškodamas tinkamo įrankio iš vizualiai panašių rinkinių, galbūt pajudina kitus štampus, kad pasiektų reikiamą, tada nuveža į presą. Ši seka gali užtrukti 20–45 minutes, kol net prasidės tikrasis mechaninis perjungimas. Naudodamas gerai-sutvarkytą stelažų sistemą, operatorius eina į žinomą skyrių ir pozicijos numerį, vienu traukimu ištraukia kabliuką ir pastato jį šalia preso. Šis gavimas sumažėja iki 5–10 minučių.
Štai kaip štampavimo stelažai sumažina perjungimo laiką visoje darbo eigoje:
- Pašalina paieškos laiką:Priskirtos stovo pozicijos su aiškiu ženklinimu ir skaitmeniniu atsargų sekimu reiškia, kad operatoriai niekada neieško įrankių. Kito kauliuko vieta žinoma prieš pradedant keitimą.
- Palaiko lygiagrečią inscenizaciją:Išskleidžiamos-stalčių sistemos ir tam skirtos pastatymo zonos leidžia komandoms iš anksto-pastatyti gaunamą štampą ir jį vizualiai apžiūrėti, kol presas baigia dabartinį gamybos procesą.
- Sumažina transportavimo žalą:Tinkamame aukštyje sukonstruotose lentynose laikomi štampai išeina nepažeisti ir sulygiuoti. Neprarandama laiko, kai prie preso aptinkate nuskilusią pjovimo briauną arba sulenktą kreipiamąjį kaištį.
- Įgalina numatomas darbo eigas:Kai kiekvienas štampas gyvena nuoseklioje vietoje, keitimo procedūros gali būti standartizuotos standartizuotomis darbo instrukcijomis, kurių bet kuris apmokytas operatorius gali laikytis vienodai.
- Grąžinimo greitis:Po pakeitimo išeinantis kauliukas iš karto grįžta į nurodytą vietą, o ne nusileidžia laikinoje grindų vietoje, kur blokuoja prieigą arba yra pamirštamas.
Vizualinis valdymas sustiprina šiuos pranašumus. Štabų priedų šešėlinės lentos, spalvomis{1}}koduotos stovo zonos pagal presavimo liniją ir būsenos indikatoriai (parengta, reikalinga priežiūra, gaminama) saugojimo vietą paverčia informacine sistema, o ne tik laikymo zona. Kaip ir5S metodikapabrėžia, kad gerai{0}}sutvarkyta darbo aplinka palengvina greitesnį perėjimą, pašalindama ne-vertės-pridėtinį judėjimą ir sprendimų-priėmimą.
Laikymo sąlygos, kurios prailgina štampo tarnavimo laiką
Perjungimo greitis yra vienas iš privalumų. Dieta ilgaamžiškumas yra kitas, ir jie du yra susiję. Sandėliuojant suyrančiam štampui reikalinga neplanuota priežiūra, dėl to sutrinka gamybos planavimas ir pailgėja perėjimo langai. Tinkamas štampų laikymas, siekiant pailginti štampai, nėra antraeilis dalykas. Tai tiesiogiai prisideda prie spaudos veikimo laiko.
Netinkamai laikomi štampai laikui bėgant patiria išmatuojamą žalą. Sunkus progresyvus štampas, esantis ant dviejų siaurų atramos taškų, o ne į visą pagrindą, sukuria įtempių koncentraciją neatraminiuose tarpatramiuose. Bėgant savaitėms ar mėnesiams, toks nuolatinis apkrovimas gali sukelti subtilų deformaciją, ypač ilguose, plonuose batuose. Tiksliai{3}}įžeminti paviršiai paliko neapsaugotus kontaktus su plieninėmis lentynomis, kaupiasi įbrėžimai ir korozija, kurie turi įtakos dalių kokybei, kai štampas grįžta į gamybą. Parduotuvės atmosferoje veikiami kreipiamieji kaiščiai ir įvorės be apsauginių dangčių pritraukia teršalus, kurie pagreitina susidėvėjimą kito presavimo metu.
Geriausios štampavimo štampo priežiūros ir laikymo praktikos veikia kartu kaip sistema. Sutvarkytas stelažas leidžia patogiai atlikti{1}}sąlygomis pagrįstą priežiūrą, nes kiekvienas štampas turi žinomą vietą ir prieinamą tikrinimo vietą. Techninės priežiūros komandos gali planuoti vizualines patikras ir prevencinius darbus, netraukdamos štampos iš atsitiktinių grindų rietuvių ar naršydamos perpildytas įlankas. Šis nuspėjamumas palaiko tokią iniciatyvią priežiūros kultūrą, kuripramonės gairėse rekomenduojama: peržiūrėti kiekvieną štampavimo etapą nuo sandėliavimo iki spaudimo, siekiant nustatyti sąlygas, kurios kelia pavojų įrankiams.
Aplinkos kontrolė taip pat vaidina svarbų vaidmenį. Tam skirtose lentynose gali būti naudojami koroziją{1}}stabdantys veiksmai: lentynų paviršių apsauginės dangos, sausiklių pakuotės uždarose skyriuose arba klimato{2}}kontroliuojamos zonos, skirtos tiksliam įrankiui. Štampai, laikomi atvirose grindų vietose šalia pakrovimo dokų, susiduria su temperatūros svyravimais, drėgmės poveikiu ir ore sklindančiais teršalais, kurie pagreitina paviršiaus irimą tarp gamybos ciklų.
Ilgaamžiškumas galiausiai priklauso nuo dviejų kartu veikiančių veiksnių: gamybos kokybės ir laikymo sąlygų. Štampas, sukurtas atsižvelgiant į techninę priežiūrą, turintis tvirtą konstrukciją, prieinamus susidėvėjusius komponentus ir stabilius matmenis, vis tiek turi būti tinkamai palaikomas tarp važiavimų, kad būtų išsaugotos įmontuotos patvarumo savybės. Gamintojai mėgstaYICHENSukurkite jų štampavimo štampus, atsižvelgdami į ilgą tarnavimo laiką ir stabilų gamybos našumą, o tai reiškia, kad štampai yra patvarūs. Tinkamas sandėliavimas papildo investicijas į inžineriją, nes palaiko išlygiavimą, apsaugo nuo paviršiaus pažeidimo ir užtikrina, kad štampas grįžtų į presą tokios pat būklės, kokios buvo iš gamintojo grindų.
Nuoroda nesudėtinga: gerai{0}}sukonstruotas štampas suporuotas su gerai-suprojektuota saugojimo sistema sukuria nuoseklią įrankių valdymo strategiją. Dėl štampų inžinerijos jis veikia esant gamybos įtampai. Stelažų sistema saugo jį 80 % ar ilgiau, laukiant kito važiavimo. Sulaužykite bet kurią pusę šios lygties ir sutrumpės štampų tarnavimo laikas, padidės priežiūros išlaidos, o pakeitimo langai plečiasi, kai komandos susiduria su žala, kurios būtų išvengta tinkamai laikant.
Šie eksploataciniai pranašumai, greitesnis perjungimas ir ilgesnis štampų tarnavimo laikas pasireiškia tik tada, kai stelažų sistema atitinka jūsų konkretų įrankių profilį. Kintamieji, nustatantys tinkamą atitikimą, apima ne tik struktūrinius pajėgumus, bet ir prieigos dažnį, štampų matmenis ir tai, kaip laikui bėgant vystysis jūsų atsargos.
Kaip pasirinkti tinkamą stelažų sistemą
Pasirinkus stelažų sistemą, žiūrint į parinkčių katalogą, kiekvienas iš jų žada didžiausią talpą ir optimalią prieigą, jaučiasi be galo sunku. Realybė paprastesnė nei atrodo. Tinkama sistema atsiskleidžia, kai iš eilės apdorojate savo veiklos kintamuosius, o ne pirmiausia apsipirkinėjate.
Pagalvokite apie tai kaip apie štampavimo štampavimo lentynų pasirinkimo vadovą, parengtą atsižvelgiant į jūsų įrenginio, o ne tiekėjo produktų liniją, apribojimus. Kiekvienas sprendimas priklauso nuo kelių išmatuojamų įvesties duomenų, prie kurių jau turite prieigą.
Vertinimo kintamieji lentynų pasirinkimui
Prieš susisiekdami su bet kuriuo tiekėju, surinkite duomenis, kurie lemia sprendimą. Šio veiksmo praleidimas yra vienintelė dažniausia priežastis, dėl kurios įrenginiuose atsiduria stelažai, kurie tinka kai kuriems štampams, bet sugenda kitiems. Štai jūsų laikymo lentynos pirkėjų kontrolinis sąrašas:
- Didžiausias atskirų štampų svoris esamose ir numatomose atsargose
- Didžiausio ir mažiausio rinkinių štampų matmenys (ilgis, plotis ir uždarymo aukštis).
- Prieigos dažnis vienam kabliui: kaip dažnai kiekvienas įrankis keičiasi tarp saugojimo ir presavimo?
- Laisvas grindų plotas, skirtas štampui laikyti, įskaitant būsimą išplėtimo plotą
- Aiškus lubų aukštis atėmus kliūtis virš galvos (kranai, purkštuvai, ortakiai)
- Medžiagų krovimo įranga po ranka: šakinio krautuvo klasė, krano talpa ir takelažas
- Perdangos plokštės talpa ir būklė (storis, PSI įvertinimas, armatūros tipas)
- Biudžeto diapazonas, įskaitant montavimą, tvirtinimą ir bet kokią reikiamą PE inžineriją
Svoris ir prieigos dažnis yra jūsų pagrindiniai rūšiavimo kintamieji. Tris kartus per savaitę keičiamas 2 000 svarų sveriantis kabliukas turi visiškai kitokius stelažus nei 14 000 svarų progresyvus kabliukas, traukiamas du kartus per metus. Sugrupuokite savo atsargas į prieigos pakopas, kasdienes gamybos formas, savaitinius pasukimus ir archyvuotus įrankius ir iš karto pamatysite, kad nė vienas stelažų tipas neaptarnauja visų trijų optimaliai.
Jūsų veiklos profilį atitinkantis lentynų tipas
Kaip pasirinkti štampavimo laikymo lentynų sistemą, reikia suderinti dominuojantį veikimo scenarijų su jai sukurta sistema. Toliau pateiktoje lentelėje bendrieji atsargų profiliai susieti su rekomenduojamomis konfigūracijomis:
| Veiklos scenarijus | Rekomenduojamas stelažo tipas | Samprotavimas |
|---|---|---|
| Didelio{0}}dažnumo maži štampai (mažiau nei 5 000 svarų, keičiasi kasdien) | Išskleisti{0}}Stalčių sistemos | Visiška prieiga virš galvos leidžia greitai ištraukti kraną. Stalčiai laiko kiekvieną kauliuką tam skirtoje, paženklintoje padėtyje, kad ją būtų galima nedelsiant paimti. Vertikalus krovimas padidina grindų plotą judriose įrankių patalpose. |
| Nedažni sunkūs progresuojantys mirtys (8 000–20, 000+ svarų, kas mėnesį ar mažiau) | Plačios-tarp I-sijos arba grindų{2}}lygio štampavimo pagrindai | Sunkių progresyvių štampų laikymo lentynoms reikalingas didžiausias konstrukcinis pajėgumas. I-sijų lentynos atlaiko koncentruotas apkrovas be deformacijos. Grindų-pagrindai pašalina sunkiausių įrankių kėlimo riziką, kai lubų prošvaisa arba krano galia riboja vertikalų laikymą. |
| Mišrios atsargos (įvairus svoris, įvairus dažnis) | Kombinuotas | Geriausia mišrių štampų atsargų lentynų sistema suporuoja stalčių sistemas, skirtas didelio -sukimosi lengviems štampams su I-sijų skyriais, kad būtų galima naudoti sunkesnius ir rečiau įrankius. Taip išvengiama per-inžinerinių lengvų štampų pozicijų arba po-sunkių pastatymo vietų. |
| Negabaritinių štampai su kintamų matmenų | Konsolinis stelažas | Atvira-priekinė konstrukcija leidžia išlaikyti netaisyklingus pėdsakus be vertikalių vertikalių trukdžių. Reguliuojamas rankenos aukštis keičiasi keičiant štampo profilius. Išskleidžiama-konsolė suteikia prieigą prie viršutinio krano sunkesniems paketams. |
| Erdvės -ribotos patalpos su nedideliu svoriu | Vertikalūs saugojimo bokštai | Minimalus grindų plotas išsaugo keletą štampų vertikalioje plokštumoje. Automatizuotas gavimas kompensuoja nuoseklų prieigos apribojimą. Idealiai tinka, kai grindų plotas yra privalomas apribojimas. |
Atkreipkite dėmesį, kad biudžetas tyčia yra paskutinis vertinimo sekoje. Pradedant nuo biudžeto atsiranda per mažo dydžio sistemos, kurias reikia pakeisti anksčiau laiko arba nesaugių sprendimų. Pradedant nuo svorio, dažnumo ir erdvės, sukuriama tinkamai aprėpta sistema, kurioje biudžetas tampa klausimu, kuris tinkamas pasirinkimas tinka jūsų finansiniam langui, o ne tai, ar kyla pavojus saugai ir funkcijoms.
Keletas sprendimų taisyklių supaprastina kraštutinius atvejus. Jei daugiau nei 60 % jūsų štampų sveria mažiau nei 5 000 svarų ir dažnai keičiasi, išskleidžiami stalčiai turėtų atitikti jūsų išdėstymą. Jei jūsų sunkiausios štampai viršija jūsų krano našumą viršutiniame stelažo aukštyje, tie štampai priklauso grindų{6}}lygio pagrindams, nepaisant vietos nuobaudos. Jei jūsų štampo matmenys įvairiose atsargose skiriasi daugiau nei 50 %, fiksuoto-pločio lentynos eikvoja vietos, o konsolės arba reguliuojamos I-sijos konfigūracijos uždirba daugiau.
Vienas veiksnys, kuris retai pasirodo tiekėjų pokalbiuose, bet turi tiesioginės įtakos saugojimo sistemos specifikacijai: pats štampas. Suprojektuoti standartiniai pagrindo matmenys, integruotos šakių kišenės ir batuose įmontuotos kėlimo priemonės leidžia lengviau pasirinkti lentyną. Jūs nekuriate nepatogios geometrijos ir neimprovizuojate netaisyklingų formų atraminių lopšių.
Įrankių vadybininkams naudinga bendradarbiauti su štampų gamintojais, kurie projektavimo etape atsižvelgia į visą gyvavimo ciklą, įskaitant saugojimo ir tvarkymo reikalavimus.YICHEN'sInžinerijos dėmesys skiriamas techniniam aptarnavimui ir stabiliam gamybos našumui reiškia, kad jų štampai suprojektuoti atsižvelgiant į praktišką valdymą: nuoseklūs pagrindo pėdsakai, prieinami kėlimo taškai ir tvirta konstrukcija, kuri toleruoja mechanines pasikartojančių stelažų ir paėmimo ciklų realijas. Kai jūsų štampai pristatomi su patogia-sandėliavimo geometrija, tinkamos stelažų sistemos nustatymas tampa talpos ir prieigos metodo suderinimo reikalu, o ne kompensuojant projektavimo klaidas.
Atrankos procesas baigiasi taip: dokumentuokite savo kintamuosius, sugrupuokite savo štampus pagal svorį ir dažnį, suderinkite kiekvieną grupę pagal tam profiliui sukurtą stelažo tipą, patikrinkite, ar įrenginio apribojimai palaiko konfigūraciją, ir patvirtinkite, kad štampų tiekėjas suprojektavo įrankius, kurie veikia standartinėse saugojimo sistemose. Vykdykite šią seką ir jūsų įdiegta sistema aptarnaus tiek šiandienos inventorių, tiek sunkesnius, sudėtingesnius įrankius, kuriuos jūsų operacija neišvengiamai įgis vėliau.
Dažnai užduodami klausimai apie štampavimo štampavimo laikymo lentynų sistemas
1. Ar standartinėse padėklų lentynose galima saugiai laikyti štampavimo štampus?
Standartinis padėklų stelažas sukurtas tolygiai paskirstytoms apkrovoms, o ne koncentruotoms taškinėms apkrovoms, kurias sukuria štampavimo formos. 5 000 - svarų antgalis, esantis ant siauro pėdsako, sukuria vietinį lenkimo įtempį, kuris gali viršyti saugaus pluošto deformacijos ribą, net jei bendras svoris neviršija stovo talpos. Šis neatitikimas lemia laipsnišką pluošto deformaciją, suvirinimo nuovargį jungtyse ir galimą žlugimą. Paskirtis-sukonstruotose laikymo lentynose naudojama I sijos konstrukcija ir sustiprinti paklotai, specialiai sukurti koncentruotiems sunkiems kroviniams.
2. Kokių tipų stelažų sistemos geriausiai tinka štampavimo presams?
Penki pagrindiniai tipai atitinka skirtingus veiklos poreikius. Išvyniojamų-stalčių sistemos (4 000-15 000 svarų vienai lentynai) tinka aukšto -dažnumo štampų keitimui su visa prieiga prie viršutinio krano. Konsoliniai stelažai tvarko negabaritinius kintamų matmenų štampus. Plačios-tarpatramos I-sijos palaiko 5 000-20,{12}} svarų mišrioms atsargoms naudojant šakinio krautuvo slankiklį-prieigoje. Vertikalūs saugojimo bokštai padidina grindų plotą žemesnio dažnio įrankiams. Grindų lygyje esančiose štampavimo bazėse gali tilpti ypač sunkūs, virš 15 000 svarų sveriantys štampai, kai aukštesnė saugykla kelia nepriimtiną riziką. Tinkamas pasirinkimas priklauso nuo jūsų štampo svorio diapazono, prieigos dažnio ir įrangos apribojimų.
3. Kaip tinkamas štampo laikymas sumažina preso keitimo laiką?
Organizuotas štampo stelažas tiesiogiai palaiko SMED metodiką, konvertuodamas štampų paiešką ir gavimą iš vidinės sąrankos veiklos į išorinę veiklą, atliekamą, kol presas vis dar veikia. Įrenginiai su struktūriniais stelažais paprastai sumažina štampų paėmimą nuo 20-45 minučių iki 5–10 minučių, nes sumažina paieškos laiką, įgalina lygiagrečią inscenizaciją ir užkerta kelią transportavimo pažeidimams, dėl kurių vėluojama spauda. Priskirtos stovo pozicijos su aiškiu ženklinimu leidžia operatoriams eiti tiesiai į žinomą vietą, o ne medžioti per ant grindų sukrautus štampus.
4. Kokie OSHA reikalavimai taikomi sunkioms laikymo lentynoms?
OSHA užtikrina štampų saugojimo saugą pagal bendrąją pareigų sąlygą ir patikrų metu remiasi ANSI/MH16.1 standartais. Pagrindiniai reikalavimai apima paskelbtą apkrovą, atspindinčią tikrąsias koncentruotas štampų apkrovas, seisminį inkaravimą su patvirtintomis tvirtinimo detalėmis, esant teisingam sukimo momentui ir įterpimo gyliui, tinkamą tarpą tarp koridorių tvarkymo įrangai, 18- colių minimalų purkštuvų atstumą ir dokumentais pagrįstą operatoriaus mokymą. Įrenginiai turėtų kas savaitę atlikti vizualinius patikrinimus intensyvaus eismo zonose ir kas ketvirtį atlikti išsamų konstrukcijų auditą, nedelsiant izoliuodami visas pažeistas stelažo dalis.
5. Kaip pasirinkti tinkamą štampavimo lentynų sistemą savo įrenginiui?
Pradėkite dokumentuodami savo eksploatacinius kintamuosius: maksimalų štampo svorį, štampų ploto matmenis, prieigos dažnį vienam įrankiui, turimą grindų plotą, lubų aukštį, medžiagų tvarkymo įrangą, grindų plokščių talpą ir biudžetą. Grupė patenka į prieigos lygius - kasdieninė gamyba, savaitinė kaita ir archyvuojami įrankiai. Suderinkite kiekvieną pakopą pagal atitinkamą stelažų tipą: išvyniokite-stalčius, skirtus dažnai naudoti lengvus štampus, I-sijų stelažus arba grindų pagrindus, kad galėtumėte naudoti sunkius ir retai naudojamus įrankius, ir kombinuotos sistemos mišrioms atsargoms. Prieš užbaigdami patikrinkite, ar įrenginio apribojimai palaiko konfigūraciją. Darbas su štampų gamintojais, tokiais kaip YICHEN, kurie projektuoja įrankius su standartizuotomis bazėmis ir integruotomis tvarkymo nuostatomis, supaprastina specifikacijos procesą.


