


Kas yra štampavimo štampo atsarginės dalys ir kodėl jos svarbios
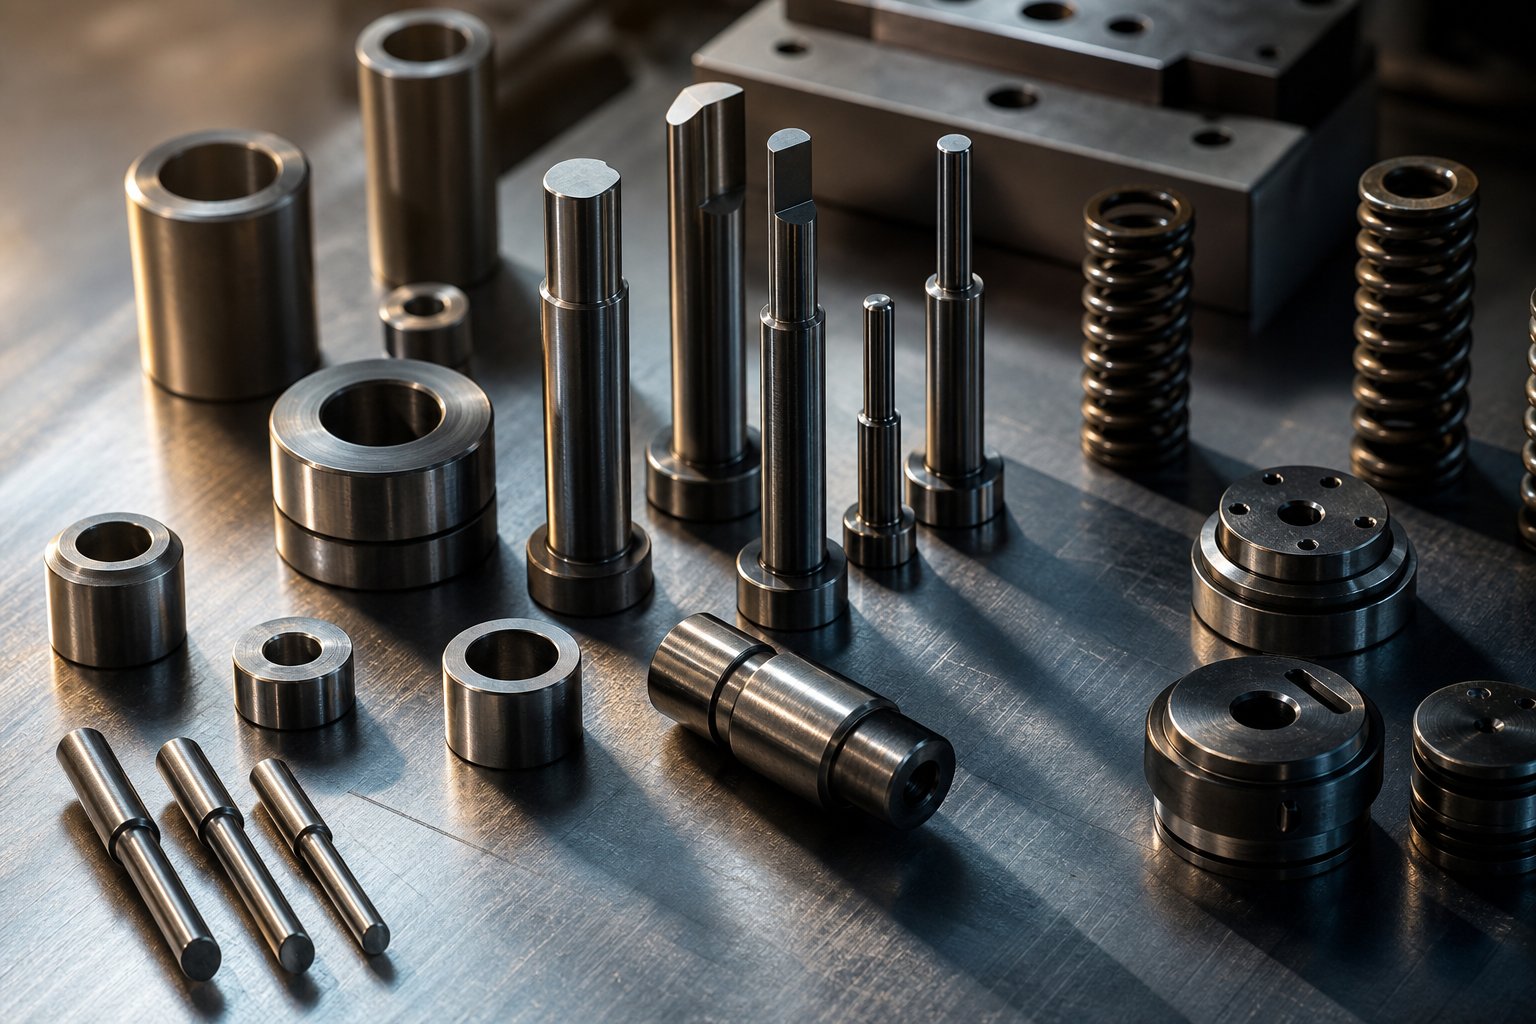
Štampavimo štampo atsarginės dalysyra atskiri susidėvėję komponentai štampavimo mazgo viduje - perforatoriai, štampavimo mygtukai, kreipiamieji kaiščiai, įvorės, spyruoklės ir nuėmimo plokštės -, kurias reikia periodiškai keisti, kad būtų išlaikyta dalių kokybė ir gamyba. Skirtingai nuo štampavimo antgalių ir konstrukcinio pagrindo, kurie sudaro nuolatinį įrankio pagrindą, šie komponentai yra sukurti taip, kad sugertų pasikartojančius štampavimo proceso įtempius ir laikui bėgant suyra.
Šis vadovas užpildo atotrūkį tarp bendrojo štampavimo ir dalių katalogų. Sužinosite, kaip perskaityti susidėvėjimo simptomus, diagnozuoti sugedusius komponentus, nurodyti tinkamus pakaitalus ir užtikrintai juos rasti.
Štampavimo štampo atsarginių dalių apibrėžimas
Kuo atsarginė dalis skiriasi nuo konstrukcinio štampo komponento? Tai priklauso nuo numatyto tarnavimo laiko. Konstrukciniai elementai - viršutiniai ir apatiniai štampavimo batai, atramos plokštės ir štampų komplekto rėmas - yra sukurti taip, kad tarnautų visą įrankio gyvavimo ciklą. Jas retai reikia pakeisti, nebent įvyktų katastrofiška žala. Kita vertus, atsarginės dalys yra darbiniai elementai, kurie tiesiogiai liečiasi su juostos medžiaga arba valdo sąrankos jėgas. Pagalvokite apie perforatorius, štampavimo mygtukus, spyruokles, laikiklius ir kreipiamųjų įvorių - komponentus, kurie pakartotinai patiria smūgį, trintį ir nuovargį kiekvieną kartą paspaudus.
Atsarginės dalys yra eksploatacinės medžiagos, sukurtos taip, kad nusidėvėtų, todėl štampavimo antgalis ir konstrukciniai elementai nesusidėvi.
Kodėl svarbus sisteminio pakeitimo metodas
Kai štampavimo dalis reikia pakeisti, o keitimas įvyksta reaktyviai - po to, kai perforatorius nutrūksta įpusėjus-arba suima įvorė -, kaina greitai didėja. Vienas neplanuotas sustabdymas reiškia ne tik vieną naują komponentą. Tai reiškia tuščiosios eigos spaudimo laiką, sąrankos darbą štampui ištraukti ir iš naujo nustatyti, sugedusių dalių laužą, pagamintą prieš pastebėjus gedimą, ir kokybiškas-laboratorijos valandas, skirtas iš naujo{6}}patvirtinti procesą. PagalMetalo formavimo žurnalas, neplanuota štampų priežiūra gali kainuoti keturis kartus daugiau nei planuota priežiūra, kai atsižvelgiama į prarastą gamybą, pridėtines išlaidas ir tolesnius darbus.
Sisteminis požiūris apverčia šią lygtį. Suprasdami, kurie štampavimo štampų susidėvėjimo komponentai nuspėjamai blogėja, ir stebėdami jų būklę pagal pataisų skaičių, keičiate dalis pagal savo tvarkaraštį -, o ne spaudos.
Įprastos susidėvinčios štampavimo detalės pagal funkciją
Kiekviename štampavimo bloke yra dešimtys atskirų komponentų, tačiau ne visi jie dėvisi tokiu pat greičiu ar dėl tų pačių priežasčių. Suskirstę juos pagal funkciją - kokį vaidmenį jie atlieka štampavimo ciklo metu -, techninės priežiūros komandos gali greičiau nustatyti, kuri dalis blogėja ir kodėl. Toliau pateiktos kategorijos apima visas įprastų štampavimo štampų susidėvinčių dalių apimtį pagal funkcijas – nuo pjovimo briaunų, kurios kirpo medžiagą, iki guolių paviršių, kurie sugeria šonines apkrovas.
Pjovimo ir auskarų vėrimo komponentai
Tai darbiniai arkliai bet kokio blankingo arbaprogresyvi mirtis. Jie tiesiogiai liečiasi su juostos medžiaga kiekvieną kartą, o tai reiškia, kad jie patiria didžiausią vietinį įtempį ir greičiausiai susidėvi.
- Smūgiai- Grūdinto įrankinio plieno kaiščiai arba formos profiliai, kurie prasiskverbia per juostos medžiagą ir sukuria skylutes, plyšius ar ypatybes. Jie sugeria visą šlyties jėgą kiekvieno smūgio metu ir yra dažniausiai keičiami komponentai daugelyje štampų.
- Mirties mygtukai- Perforavimo angos. Tinkamas tarpas tarp perforatoriaus ir štampavimo mygtuko lemia krašto kokybę. Štampavimo štampavimo antgalis ir štampavimo mygtukas dažnai keičiami kaip suderintas rinkinys, kad būtų atkurtas tinkamas tarpas.
- Pilotai- Tikslūs kaiščiai, įvedami į anksčiau pradurtas skylutes, kad juostelė būtų užfiksuota tikslioje vietoje prieš pjaunant kitą stotį. Jie atlaiko pasikartojančias įterpimo jėgas ir juostos tempimą, todėl gali susidėvėti ir susilenkti.
- Apipjaustyti plieną- Kontūrinės pjovimo briaunos, naudojamos apipjaustant suformuotas dalis. Dėl sudėtingų profilių peršlifavimas yra labiau susijęs nei paprastas pergalandimas.
Kai kuris nors pjovimo komponentas nuobodu arba įskils, pastebėsite, kad antspauduotoje dalyje padidės šerdelės aukštis - vienas iš pirmųjų matomų kokybės signalų, kad artėja pakeitimas.
Kreipiamieji ir lygiavimo komponentai
Įsivaizduokite, kad paleisite laipsnišką štampą, kurio viršutinė ir apatinė pusės nukrypsta net 0,001 colio iš eilės. Staiga kiekvienas spustelėjimas-į-mygtuką pasislenka, vienoje pusėje atsiranda įbrėžimų, o įrankio tarnavimo laikas labai sumažėja. Pagrindiniai komponentai užkerta kelią tokiam scenarijui.
- Vadovo smeigtukai (kreipiamieji stulpeliai)Tiksliai šlifuoti KaipGamintojaspažymi, kad kreipiamieji kaiščiai yra šlifuojami 0,0001 colio tikslumu ir yra su frikciniais-arba rutuliniais-guoliais.
- Kreipiamosios įvorės- Tikslios-įžeminimo movos, kuriose yra kreipiamieji kaiščiai. Rutulinių guolių-įvorėse yra aliumininis rutulinis narvas, o frikcinės įvorės dažnai yra išklotos aliuminio-bronzos ir grafito kaiščiais, siekiant sumažinti susidėvėjimą.
- Kulnų blokeliai- Plieniniai blokai, sumontuoti ant viršutinių ir apatinių batų, kurie sugeria nesubalansuotas šonines jėgas. Jie papildo kreipiamuosius kaiščius, kai štampavimo operacijos sukuria stiprią vienos krypties{2}} šoninę trauką.
- Laikytojų strypai- Atraminiai bėgiai, laikantys nuėmimo įdėklus, perforatorius ar štampų dalis. Jie neleidžia darbiniams komponentams judėti į šoną esant apkrovai.
Kreipiančiojo kaiščio ir įvorės keitimas štampams dažnai atsiranda dėl išmatuojamo laisvumo tarp susiliejančių paviršių -, tai yra būklė, kuri pasireiškia kaip nenuoseklūs šlifavimo raštai arba laipsniškas funkcijų neteisingas registravimas įvairiose stotyse.
Nuėmimo ir medžiagų valdymo komponentai
Po to, kai perforatorius nukirps juostelę, kažkas turi nuplėšti juostelę nuo perforatoriaus ir išlaikyti medžiagą kontroliuojamą kitam tiekimui. Tai yra štampo nuėmimo plokštės komponentų ir su jais susijusios techninės įrangos štampavimo darbas.
- Stripper plokštės- Plokščios arba kontūrinės plokštės, kurios pjovimo metu nuspaudžia juostos medžiagą, o tada nuima ją nuo štampų, kai plunžeris atsitraukia. Jie taip pat nukreipia perforatorius arti pjovimo taško, kad pagerintų tikslumą.
- Keltuvai (keltuvai)- Spyruokliniai-smeigtukai arba bėgiai, pakeliantys juostelę nuo štampavimo paviršiaus tarp brūkšnių, leidžiantys laisvai judėti į kitą stotį.
- Spyruoklės- Azoto dujinės spyruoklės, štampavimo spyruoklės (spalva-užkoduota pagal apkrovos įvertinimą) ir sraigtinės spyruoklės, užtikrinančios nuėmimo jėgą, slėginės trinkelės išankstinį apkrovą ir keltuvo grąžinimą. Pavasarinis nuovargis yra laipsniškas, todėl jį lengva praleisti, kol pasirodys juostelių valdymo problemos.
- Slėgio pagalvėlės- Spyruoklinės-spyruoklinės arba hidrauliškai palaikomos plokštės, kurios suspaudžia medžiagą tempimo ar formavimo metu, kad valdytų metalo srautą ir apsaugotų nuo susiraukšlėjimo.
Šie komponentai retai sugenda katastrofiškai. Vietoj to, jos laipsniškai praranda jėgą - spyruoklės nusileidžia, kėlimo kaiščiai nusidėvi prie peties, o nuėmimo plokštės dėl pakartotinio smūgio įgauna. Rezultatas yra subtilus: netinkamas padavimas, juostelės pakėlimas arba nenuoseklus dalių išstūmimas, kuris blogėja per savaites.
Susidėvėję ir laikantys komponentai
Ne kiekviena pakaitinė dalis „aktyviai“ veikia juostelėje. Kai kurie egzistuoja tik tam, kad sugertų trintį ir neleistų brangesniems komponentams per anksti suirti.
- Dėvėkite lėkštes- Grūdinto plieno plokštės, sumontuotos ant kreipiamųjų blokų, kulnų blokų arba bet kur, kur du štampo paviršiai slysta vienas prieš kitą. Tai aukojami paviršiai, skirti pigiai pakeisti, o ne iš naujo apdirbti apačioje esantį konstrukcinį bloką.
- Gibs- Tikslios nusidėvėjimo juostelės, palaikančios slankiojančių štampų dalių išlygiavimą (pvz., kumštelių veržlės ir kumštelių slankikliai). Jie kompensuoja šiluminį plėtimąsi ir sugeria šoninę trauką.
- Atraminės plokštės- Grūdintos plokštės, esančios už štampų arba tarp perforatoriaus laikiklio ir štampavimo antgalio, kad paskirstytų smūgio jėgą ir neleistų perforatoriaus galvutei įsiskverbti į minkštesnę batų medžiagą.
Šios dalys yra nebrangios atskirai, tačiau jų nepaisymas sukelia brangius nuostolius - dėl susidėvėjusios atraminės plokštės gali išmušti galvutes, o pablogėjus slydimui nuslysti kumštelis ir staiga pakeičiate komponentus, kurie turėjo trukti ilgiau.
Greita{0}}nuorodų lentelė: štampų komponentų gedimo režimai
Žemiau esančioje lentelėje kiekviena komponentų kategorija sujungiama į nuskaitomą nuorodą. Naudokite jį kaip štampavimo komponentų gedimo režimo nuorodą, kai tikrinate įrankius arba statote atsarginių dalių atsargas.
| Komponento pavadinimas | Funkcija | Tipinė medžiaga | Įprasto gedimo režimas |
|---|---|---|---|
| Smūgiai | Pierce arba tuščios juostelės medžiaga | D2, M2, karbidas |
|
| Mirties mygtukai | Gaukite perforatorių, nustatykite pjūvio profilį | D2, M2, karbidas |
|
| Pilotai | Užregistruokite juostos padėtį tarp stočių | M2, HSS, karbido{1}}antgalis |
|
| Vadovo smeigtukai | Sulygiuokite viršutinius ir apatinius batus | Grūdintas įrankių plienas (60+ HRC) |
|
| Kreipiamosios įvorės | Gaukite kreipiamuosius kaiščius, sumažinkite trintį | Grūdintas plienas, aliuminio{0}}bronzinis įdėklas |
|
| Kulnų blokai | Sugerti šonines traukos jėgas | Įrankinis plienas su grūdintomis dilimo plokštėmis |
|
| Stripper plokštės | Nuimkite medžiagą nuo perforatorių, nukreipiančių perforatorių | A2, D2 įrankių plienas |
|
| Spyruoklės | Suteikite nuėmimo jėgą, trinkelės išankstinę apkrovą, keltuvo grąžinimą | Chrome{0}}silicis, azoto dujos |
|
| Keltuvai | Pakelkite juostą tiekimui | Įrankinis plienas, grūdinti antgaliai |
|
| Dėvėti plokštes | Aukojamas paviršius sugeria slydimo trintį | Grūdintas įrankių plienas, bronza |
|
| Atraminės plokštės | Paskirstykite smūgio smūgį, apsaugokite štampavimo batus | Grūdintas įrankių plienas (48-52 HRC) |
|
Kiekvienas gedimo režimas lentelėje sukelia skirtingus simptomus paspaudus - pakeitus šerdį, matmenų poslinkius ar medžiagų tvarkymo problemas. Atpažinus šiuos simptomus ir atsekus juos iki reikiamo komponento, prasideda diagnostika, o atvaizdavimas nuo gamybos grindų stebėjimo iki konkrečios dalies gedimo yra būtent tai, kas atskiria reaktyvųjį gaisro gesinimą nuo planinės priežiūros.
Antspaudavimo štampo trikčių šalinimas pagal simptomus
Stovi prie spaudos ir kažkas neveikia. Dalys atrodo kitaip nei praėjusią savaitę - galbūt viename krašte auga šleifas arba skylių vietos nukrypsta nuo specifikacijų. Iššūkis yra ne žinoti, kad komponentas susidėvi. Tai išsiaiškinti, kuris iš jų. Antspaudavimo štampų nusidėvėjimo indikatoriai ir simptomai retai praneša apie save aiškia etikete. Jie rodomi kaip gatavų dalių kokybės nuokrypiai, o jūsų darbas yra nuskaityti tuos nukrypimus atgal į šaltinį.
Toliau pateiktose skiltyse pateikiami dažni gedimo signalai taip, kaip jūs iš tikrųjų susiduriate su jais - pagal tai, ką matote ant dalies arba spustelėjus -, ir kiekvienas požymis susiejamas su greičiausiai komponentu, kurį reikia pakeisti.
Įdubų susidarymas ir kraštų kokybės pablogėjimas
Įdubimų augimas yra vienintelis dažniausias ankstyvas įspėjimas, kad pjovimo komponentai artėja prie naudojimo pabaigos. Tačiau ne visos šerdelės nurodo tą pačią pagrindinę priežastį. Skardos vieta, nuoseklumas ir aukštis nurodo, kur ieškoti.
- Vienodas visų savybių padidėjimas- Atkreipia dėmesį į bendrą štampavimo briaunos išblukinimą. Visų pjovimo štampų galandimo arba keitimo intervalas artėja vienu metu, dažnai dėl to, kad jie turi tą pačią įrankių plieno rūšį ir patyrė vienodą smūgių skaičių.
- Skaldykite tik vienoje objekto pusėje- Nurodo netolygų perforavimo-prie- tarpsnį, kurį paprastai sukelia kreipiamojo kaiščio susidėvėjimas arba įvorės laisvumas, leidžiantis šiek tiek pasislinkti viršutinei štampai. Ankšta-tarpinė pusė užtikrina švarų kirpimą; atvira pusė plyšta ir palieka įdubimą.
- Protarpiais atsirandantis ir išnykstantis burbulas- Dažnai siejama su spyruokliniu nuovargiu nuėmimo mašinų sistemoje. Silpnėjant nuplėšimo jėgai, juostelė pjovimo metu nėra tvirtai prilaikoma, todėl galima mikro-judėti, o tai lemia nevienodą krašto kokybę.
- Šliužų traukimas su šlifavimu- Kai šliužai prilimpa prie smūgio priekio ir nunešami atgal į štampą, vėlesniuose smūgiuose susidaro antrinės nuolaužos arba liudininkų žymės. Ši sąlyga siejama su štampavimo susidėvėjimu, didėjančiu vakuuminiu sukibimu, štampavimo mygtuko briaunų gedimu arba netinkamu šliužų sulaikymu štampo angoje.
Dėl štampavimo štampavimo susidėvėjimo sukeliamas atplaišas paprastai prasideda subtiliai - keliomis tūkstantosiomis colio - dalimis ir įsibėgėja, kai pjovimo briauna viršija kritinę slenkstį. Anksti sugauti reiškia paprastą galandimą, o ne visišką smūgio pakeitimą.
Matmenų poslinkio ir nesutapimo simptomai
Kai detalių matmenys nepasiteisina, instinktas dažnai kalta dėl pjovimo geometrijos. Tačiau matmenų poslinkis dėl susidėvėjusių kreipiamųjų kaiščių, pablogėjusių pilotų ar atsilaisvinusių įvorių yra daug dažnesnis nei faktinis smūgio ar mygtuko matmenų pasikeitimas. Štai kaip nustatyti, kada reikia pakeisti štampo komponentus, remiantis matavimais.
- Atstumo nuo skylių-į-duobę dispersija laikui bėgant didėja- Taškai į kontrolinio kaiščio galiuko nusidėvėjimą. Kadangi piloto skersmuo mažėja dėl pasikartojančio juostos įsijungimo, juostelė turi daugiau laisvės perjungti stotis, o atstumai nuo -iki- objekto palaipsniui kinta.
- Visos funkcijos keičiasi viena kryptimi- Siūlomas kreipiamojo kaiščio arba įvorės nusidėvėjimas, leidžiantis viršutiniam štampui palaikyti vieną pusę. Kiekviena viršutinio įrankio nupjauta ypatybė migruoja kartu ta pačia kryptimi juostos krašto atžvilgiu.
- Laipsniškas klaidingas registravimas, kuris pablogina stotį{0}}į-stotį- Progresyviame štampelyje šis modelis rodo bendrą piloto nusidėvėjimą. Kiekvienos stoties pilotas prideda nedidelę padėties paklaidą, o galutinėje stotyje sukauptas dreifas viršija toleranciją. Nusidėvėję pilotiniai paviršiai dažnai sukelia kumuliacinį matmenų poslinkį, kol defektai tampa vizualiai akivaizdūs.
- Kampų formavimas nenuoseklus arba kintantis- Gali atsirasti dėl susidėvėjusių kulno blokų ar kumštelių, leidžiančių formuojančiam plienui pasislinkti veikiant apkrovai, o ne laikant. Nenuoseklumas paprastai pablogėja esant didesniam presavimo greičiui, kai didėja dinaminės jėgos.
Pagrindinis skirtumas: jei visos savybės pasislenka tolygiai, pažiūrėkite į štampų{0}}lygio išlygiavimą (kreipiamieji kaiščiai, įvorės, kulno blokai). Jei funkcijos nukrypsta viena nuo kitos, peržiūrėkite stoties{2} lygio registraciją (pilotai, lokatoriai, atskirų įdėklų padėtis).
Medžiagų tvarkymo gedimai
Juostos valdymo problemos skiriasi nuo kokybės trūkumų - jos sustabdo patį procesą, o ne tik pablogina dalies matmenis. Netinkamas padavimas sustabdo spaudą. Juostos pakėlimas sugadina įrankius. Išstūmimo gedimai užstringa štampelyje. Šie simptomai tiesiogiai susiję su nuėmimo ir medžiagų valdymo komponentais, aprašytais ankstesniame skyriuje.
- Juostų kėlimas tarp stočių- Kėlimo kaiščiai prarado aukštį dėl pečių susidėvėjimo arba kėlimo spyruoklės nusmuko žemiau jėgos, reikalingos norint švariai pakelti juostelę virš štampavimo paviršiaus. Juostelė tempia štampų paviršius ir netinkamai tiekiama arba užstringa formuojantis plienas.
- Tiekimo sutrikimo arba trumpo{0}}tiekimo signalai- Kai tiektuvas juda į priekį tinkamai, bet juostelė nepatenka į reikiamą padėtį, susidėvėję pilotai nepakankamai įsikimba, kad aptiktų klaidą, arba nuėmimo plokštės susidėvėjimas leidžia juostelei susisegti, o ne pasislinkti. Slėgio trinkelės pablogėjimas taip pat gali apriboti juostos judėjimą, taikant netolygią suspaudimo jėgą.
- Dalys netvarkingai išeina iš štampo- Spyruoklinės spyruoklės nuovargis, kėlimo kaiščio surišimas dėl susikaupusių šiukšlių arba susidėvėję išmetimo kaiščio antgaliai, kurie nebesiliečia su dalimi. Progresyviuose štampuose, gaminančiuose mažus jungčių komponentus, net ir dėl nedidelio išstūmimo nenuoseklumo dalys gali susikaupti štampavimo ertmėje ir sukelti kaskadinius pažeidimus.
- Juostos vibracija arba girdimas plazdėjimas greičiu- Nuvalymo plokštės susidėvėjimas, sukuriantis netolygų iškrovimo slėgį, arba pablogėjusios juostelės atraminės konstrukcijos (plaukiojantys kaiščiai, kreipiamieji bėgiai), kurios nebestabilizuoja medžiagos greito padavimo ciklų metu.
Kaip spaudos parametrai pagreitina šiuos modelius
Kiekvienas aukščiau išvardintas simptomas turi laiko juostą -, kuri sutrumpėja arba pailgėja, atsižvelgiant į du spaudos veikimo kintamuosius: talpą ir eigos greitį. Didesnis presavimo tonažas padidina kiekvieno ciklo pjovimo ir formavimo komponento didžiausią jėgą. Važiuojant viršutiniame štampų tonažo įvertinimo taške, sutrumpėja štampų, štampų mygtukų ir ypač spyruoklių tarnavimo laikas, kurie greičiau pavargsta esant didesnei išankstinei apkrovai.
Insulto dažnis sustiprina poveikį skirtingai. Didelės spartos gamyba dėl trinties sukuria daugiau šilumos, sumažina tepimo plėvelės storį ir padidina kreipiamųjų sistemų dinaminę apkrovą. Matricos, veikiančios 400 smūgių per minutę greičiu, kreipiančiosios įvorės ir valdymo antgaliai nusidėvės žymiai greičiau nei tas pats štampelis esant 200 SPM - ne tik dėl dvigubo smūgio, bet ir dėl to, kad kiekvienas atskiras smūgis turi daugiau inercijos jėgos ir trumpesnis atsistatymo laikas, reikalingas tepalo papildymui.
Stebėdami abu parametrus kartu su smūgių skaičiumi, galite gauti tikslesnį faktinio komponentų susidėvėjimo vaizdą nei vien tik ciklų skaičių. Dviejų štampai su 500 000 smūgių gali būti labai skirtingos būklės, jei vienas veikė 60 SPM iš švelnaus plieno, o kitas – 350 SPM iš nerūdijančio plieno.
Kaip diagnozuoti štampavimo štampo komponento gedimą, kai sutampa keli simptomai
Simptomai retai pasireiškia po vieną. Ištraukiate kabliuką, kad patikrintumėte, ir aptinkate, kad trečioje stotyje auga atbrailos, septintoje stotyje – matmenų poslinkis ir per visą važiavimą pertraukiamų netinkamo padavimo aliarmų. Trys simptomai, potencialiai šeši ar daugiau kandidatų komponentų. Viską pakeisti brangu ir nereikalinga. Netinkamos dalies pakeitimas pirmiausia sugaišta laiką, o tikroji problema lieka nepaliesta. Jums reikia struktūrinio metodo, leidžiančio išskirti tikrąjį gedimo šaltinį - progresyvios štampų patikros seka, kuri sistemingai susiaurina lauką.
Sisteminga progresinių štampų tikrinimo seka
Kai kelios stotys vienu metu rodo problemas, atsispirkite norui pradėti nuo labiausiai matomo požymio. Vietoj to, prieš tirdami konkrečius stoties{1}} komponentus, apdorokite štampą logiška seka, kuri pašalina bendras pagrindines priežastis.
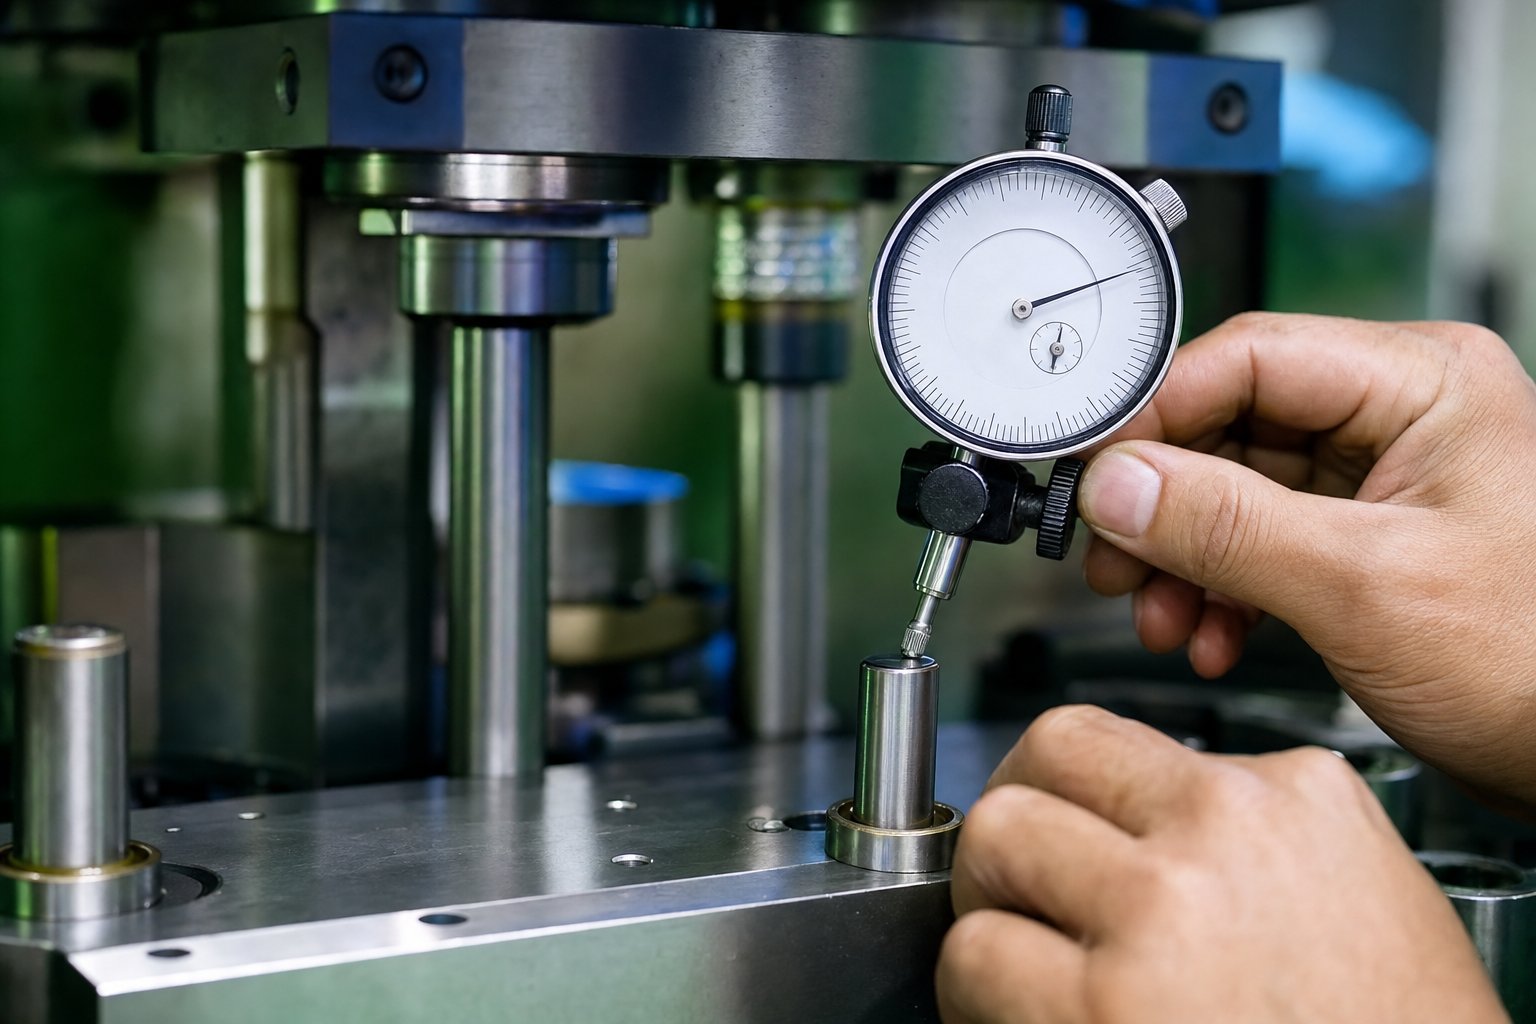
- Pirmiausia patikrinkite štampo-lygį.Išmatuokite kreipiamojo kaiščio-prie-įvorės atstumą su ciferblato indikatoriumi. Jei laisvumas viršija specifikaciją (paprastai daugiau nei 0,0005 colių viršija nominalią), paveikiama kiekviena kauliuko stotis. Šis vienintelis radinys gali paaiškinti įdubimus, matmenų poslinkį ir nenuoseklų formavimąsi vienu metu.
- Patikrinkite juostelės registraciją pirmoje pilotų stotyje.Patikrinkite piloto kaiščio skersmenį ir įjungimo gylį. Jei pilotai yra per mažo dydžio, visos pasroviui skirtos funkcijos parodys kumuliacinę padėties klaidą -, o tai, atrodo, kelių stočių gedimai iš tikrųjų yra pagrindinė priežastis, plintanti į priekį.
- Išskirkite atskiras stotis pagal simptomų vietą.Tik įsitikinę, kad štampo-lygis ir juostos registracija atitinka specifikacijas, turėtumėte ištirti konkrečius stoties-pjovimo komponentus, formų plieną ar nuėmiklius.
- Patikrinkite spyruoklių jėgas ir keltuvo aukštį.Išmatuokite laisvą visų nuėmiklio ir prispaudžiamųjų trinkelių spyruoklių ilgį pagal štampų priežiūros įrašą. Patikrinkite kėlimo kaiščio aukštį gylio mikrometru. Jėgos pablogėjimas yra kumuliacinis ir dažnai paveikia kelias stotis vienu metu be akivaizdaus vieno{2}}taško gedimo.
- Dokumentuokite išvadas štampų priežiūros žurnale.Įrašykite išmatuotas vertes, o ne tik įvertinimus, kurie buvo priimti/nepavyko. Šie matavimai tampa pagrindiniu kito patikrinimo intervalo taškais.
Pakeitus simptomą{0}}gretimą komponentą nepatvirtinus pagrindinės priežasties, kartojasi gedimai - ir pasikartoja prastovos. Visada patikrinkite, ar keičiamas komponentas iš tikrųjų sukėlė defektą, kurį taisote.
Gamybos duomenų naudojimas komponentų diagnostikai patvirtinti
Fizinė apžiūra parodo, kas dėvėta. Gamybos duomenys nurodo, kada jis pradėjo nusidėvėti ir kaip greitai jis vystosi - kontekstas, kurio reikia norint patvirtinti diagnozę ir nustatyti tinkamą pakeitimo laiką.
Rezultatų skaitikliai yra atskaitos taškas. Kiekviename štampelyje turi būti kaupiamasis eigos skaitiklis ir intervalų skaitiklis, kuris atstatomas kiekvieno techninės priežiūros įvykio metu. Palyginus dabartinį atsitikimų skaičių su paskutiniu įrašytu kiekvieno komponento pakeitimu ar galandimu, galite iš karto nustatyti, kurios dalys viršijo numatytą tarnavimo laiką, o kurios dar liko atsargos.
SPC duomenys prideda antrą patvirtinimo sluoksnį. Kai proceso atributas - tarkime, kritinės skylės skersmuo - pradeda linkti kontrolinės ribos, kol vis dar neviršija specifikacijos, šis poslinkio modelis rodo, kad komponentas artėja prie gedimo prieš iš tikrųjų įvykstant laužui. Kaip nustato statistinė procesų valdymo metodika, procesas, kuris valdymo diagramoje tampa „nekontroliuojamas“, dažnai vis tiek gamina priimtinas dalis, bet rodoPrieš atsirandant gamybos gedimams, reikalinga profilaktinė priežiūra. Stebėdami poslinkio greitį, o ne tik tai, ar dalys praeina ar sugenda, suteikia laiko planuoti pakeitimą planuojamo lango metu.
Atliekų sekimo įrašai užbaigia vaizdą. Staigus laužo šuolis vienoje stotyje, susijęs su smūgių skaičiaus etapu, patvirtina komponento diagnozę. Palaipsniui didėjantis laužo plitimas keliose stotyse labiau tikėtina, kad gali kilti lygio išlygiavimo problema arba sisteminis spyruoklės nuovargis.
Kritinė ir ne{0}}kritinė dalis
Biudžeto ir grafiko apribojimai yra realūs. Kai patikrinimas atskleidžia kelis komponentus, į kuriuos reikia atkreipti dėmesį vienu metu, štampų pakeitimo dalių skirstymo prioritetas nustato, kas bus pakeista dabar, palyginti su tuo, kas gali laukti iki kito suplanuoto techninės priežiūros lango.
| Prioriteto lygis | Būklė | Veiksmas |
|---|---|---|
| Nedelsdami pakeiskite | Iš komponento susidaro laužas arba kyla pavojus, kad gretimi įrankiai bus pažeisti (pvz., nuskilęs perforatorius, galintis pažeisti štampavimo mygtuką) | Užsisakykite ir sumontuokite prieš kitą gamybos paleidimą |
| Pakeisti kitame PM lange | Komponentas rodo išmatuojamą nusidėvėjimo tendenciją link ribos, bet vis tiek gamina reikalavimus atitinkančias dalis (pvz., kreipiančiąją įvorę su 0,0003 colių papildomu tarpu) | Pastatykite atsarginę dalį, suplanuokite montavimą kitoje planuojamoje stotelėje |
| Stebėti ir iš naujo įvertinti | Komponentas rodo ankstyvo nusidėvėjimo indikatorius, bet gamybos duomenys patvirtina stabilią galią (pvz., spyruoklės 90 % vardinio laisvo ilgio be juostelių valdymo problemų) | Įrašykite dabartinį matavimą, nustatykite smūgių skaičiaus peržiūros tašką, įvertinkite iš naujo kito patikrinimo metu |
Pagrindinis skirstymo klausimas: ar dėl dabartinės šio komponento būklės kyla pavojus sugadinti kažką brangesnio? Nusidėvėjusią atraminę plokštę, kuri pradeda įdubti, pakeisti - kainuoja kelis dolerius, bet jei ji paliekama, ji leidžia išmušti galvutes ir staiga pakeičiate ir atraminę plokštę, ir visą štampų rinkinį. Pirmenybę teikite pakeitimams, kurie apsaugo didesnę{2}}vertę komponentus nuo antrinės žalos.
Diegimo priežiūros stebėjimo sistemos palaiko šiuos sprendimus, įrašydamos ne tik tai, kas buvo pakeista, bet ir kokios būklės dalis buvo pašalinant. Laikui bėgant, šie įrašai sukuria komponentų-konkrečios gyvavimo ciklo kreives, kurios parodo, ar tam tikras smūgis tam tikroje stotyje nuolat trunka 800 000 paspaudimų, ar 1,2 mln. - duomenų, kurie paverčia spėliones į prognozes.
Patvirtinus diagnozę ir sudarius prioritetinį pakeitimo sąrašą, kitas sprendimas bus medžiagos parinkimas - tinkamo įrankinio plieno markės, kietumo ir specifikacijos pasirinkimas, atitinkantis arba ilgesnis originalaus komponento tarnavimo laikas.
Įrankinio plieno markės ir kietumo specifikacijos štampavimo štampavimo dalims
Žinojimas, kurį komponentą pakeisti, yra tik pusė darbo. Nurodant netinkamą medžiagos klasę ar kietumą tam pakeitimui, planuojama techninė priežiūra paverčiama pakartotiniu gedimu. Pakaitinis perforatorius, apdirbtas iki tobulos geometrijos, bet termiškai-apdorotas iki netinkamo kietumo, suskils per kelias dienas. Ekonominės klasės štampavimo mygtukas, kai taikymui reikalingas aukščiausios kokybės atsparumas dilimui, suapvalės ir pradės drožti gerokai anksčiau nei numatytas intervalas.
Norint pasirinkti štampavimo štampavimo atsarginių dalių medžiagą, vienu metu reikia suderinti tris kintamuosius: štampuojamą ruošinio medžiagą, gamybos apimtį, kurią detalė turi išlikti, ir dominuojantį susidėvėjimo mechanizmą, veikiantį tą konkretų komponentą. Tinkamai atlikite visas tris ir galite viršyti OEM tarnavimo laiką. Praleiskite vieną ir vėl trauksite kauliuką anksčiau nei numatyta.
Įrankinio plieno markės, skirtos pakaitiniams štampams ir štampavimo sagoms
Penkios medžiagų grupės apima didžiąją daugumą keičiamų pjovimo komponentų. Kiekvienas iš jų užima tam tikrą nišą, kurią apibrėžia kietumo, tvirtumo ir atsparumo dilimui pusiausvyra.
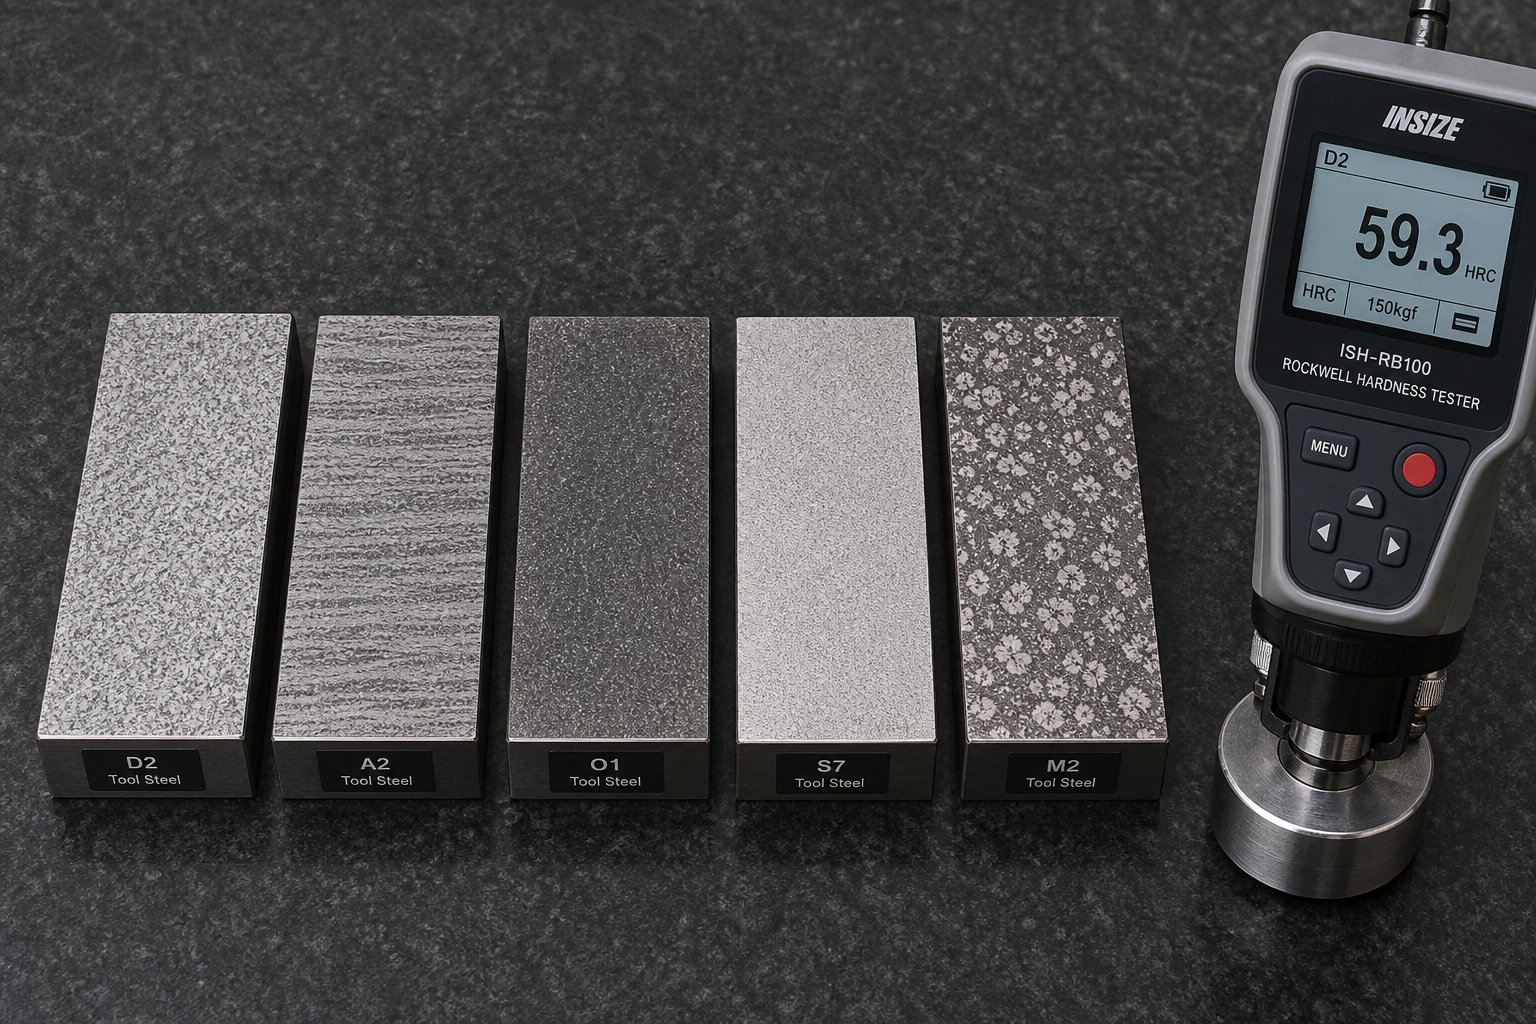
- A2 (kietėjimas ore{1}})- Bendras-paskirtis. A2 pasižymi dideliu tvirtumu ir pakankamu atsparumu dilimui trumpiems{4}}ir vidutiniams gamybos etapams iš švelnaus plieno. Jis toleruoja nedidelį poslinkį geriau nei kietesnės markės, nes jo mikrostruktūra sugeria smūgius be katastrofiškų drožlių. Sukietėjęs iki 58–60 HRC, atlaiko vidutinius kiekius, tačiau gana greitai nusidėvi ant abrazyvinių medžiagų.
- D2 (daug-anglies, daug-chromo)- Didelės apimties{1}}pjovimo arkliukas. D2 turi maždaug 12 % chromo ir sudaro didelius chromo karbidus, kurie žymiai geriau nei A2 atsparūs abrazyviniam nusidėvėjimui. Įprastas kietumas yra 58-62 HRC. Kompromisas yra sumažintas tvirtumas – D2 blokinė karbido struktūra daro jį pažeidžiamą nuo įtrūkimų ir skilimų esant stipriai vibracijai ar šoninei apkrovai.
- M2 (greitai plienas-)- Kai dėl didelio{1}}greičio susikaupusio karščio kyla pavojus krašto vientisumui, M2 išlaiko savo kietumą aukštesnėje temperatūroje geriau nei D2 arba A2. Smulkesni, tolygiau paskirstyti karbidai atlaiko smūgius-su smūgiu dėl stipraus blanko ir išlaiko tvirtą kraštų išlaikymą. Tai yra tinkamiausias progresinių štampų, veikiančių dideliu eigos dažniu, atnaujinimas.
- S7 (atsparus-smūgiui)- Tvirčiausias įrankių plieno šeimos variantas, optimizuotas smūgio apkrovai, o ne grynam atsparumui dilimui. S7, grūdintas iki 54–56 HRC, puikiai tinka tais atvejais, kai naudojama stora medžiaga, sunkus įpjovimas arba operacijos, kai perforatorius patiria didelę šoninę jėgą. Jis neišlaikys krašto tiek ilgai, kiek D2, bet ir netrūks nuo smūgio.
- Volframo karbidas- Kai nieko daugiau nepalieka programos. Karbidas pasižymi itin dideliu kietumu (paprastai 88-92 HRA) ir atsparumu dilimui, matuojamas milijonais smūgių į abrazyvines medžiagas, tokias kaip nerūdijantis plienas arba silicio elektrinis plienas. Kaina yra daug didesnė, o medžiaga yra trapi – bet koks neatitikimas arba šoninis deformavimas gali sukelti katastrofišką lūžį, o ne laipsnišką susidėvėjimą.
D2 ir M2 sprendimas dėl štampų pakeitimo štampų yra susijęs su paprastu klausimu: ar dominuojantis gedimo režimas yra briaunų nusidėvėjimas dėl trinties, ar kraštų skilimas dėl smūgio ir karščio? D2 laimi dėl gryno atsparumo dilimui. M2 laimi dėl atsparumo smūgiams ir šiluminio stabilumo greičiu.
Atsižvelgiant į štampavimo komponentų kietumo specifikacijas, pjovimo elementai paprastai veikia 58-62 HRC diapazone, kad išliktų aštrūs kraštai esant pasikartojančioms šlyties apkrovoms. Konstrukcinės susidėvinčios dalys - atraminės plokštės, dėvėjimosi plokštės, kulno blokų įdėklai – eina žemiau, paprastai 48–52 HRC, kur padidėjęs kietumas yra svarbesnis už maksimalų paviršiaus kietumą. Kaip atlieka metalurgijos tyrimaiGeorge'as Vanderis Voortaspatvirtina, kad įrankiams ir štampams naudojamas plienas paprastai naudojamas esant 58–68 HRC, o kruopšti kietumo ir kietumo pusiausvyra yra labai svarbi norint išvengti ankstyvo gedimo.
Kaip ruošinio medžiaga ir tūris turi įtakos klasės pasirinkimui
Nenurodytumėte to paties pakaitinio smūgio štampui, kuris per metus pasiekia 50 000 smūgių iš 20-dydžio šalto valcavimo plieno, kaip 5 mln. smūgių per metus 0,060 colių nerūdijančio plieno. Ruošinio medžiagos savybės ir bendras gamybos poreikis lemia tinkamą kokybės pasirinkimą.
Medžiagos storis ir atsparumas tempimuinustatyti jėgą, kurią kiekvienas komponentas sugeria per taktą. Storesnė medžiaga su didesniu tempimo stipriu reiškia didesnę šlyties jėgą pjovimo briaunoje ir didesnę štampavimo šoninės sienelės nuėmimo jėgą. Pakaitinis perforatorius, skirtas 0,125 colių HSLA plienui, kurio tempimas yra 80 ksi, reikalauja žymiai didesnio atsparumo nei vieno pjovimo 0,030 colio švelnaus plieno 45 ksi -, net jei geometrija yra identiška. Naudojant didelio{10}}stiprumo įrenginius, S7 arba M2 dažnai pranoksta D2, nes smūginė apkrova viršija tai, ką gali toleruoti trapus D2 karbido tinklas.
Metinė gamybos apimtisapibrėžia, kiek ciklų ta pakaitinė dalis turi išgyventi prieš kitą pakeitimą. Mažos apimties{1}}įrankiams (mažiau nei 100 000 įvykių per metus) A2 užtikrina tinkamą tarnavimo laiką mažiausiomis sąnaudomis. Vidutinės apimties programos (nuo 100 000 iki 1 milijono paspaudimų) yra D2 ir M2 sritis, kur jų didesnis atsparumas dilimui pateisina kainą. Didelės-apimtys, viršijančios 1 mln. metinių pardavimų, - ypač abrazyvinėse medžiagose -, todėl karbido ir įrankių plienas štampavimo štampams tampa tikru ekonominiu palyginimu. Karbidas kainuoja nuo trijų iki penkių kartų brangiau už vieną komponentą, bet gali tarnauti dešimt ar daugiau kartų ilgiau, todėl jis yra pigesnis už vieną{18}}taikymą sudėtingose srityse.
Ruošinio medžiagos lipnumasyra veiksnys, kurį lengva nepastebėti. Minkštos, lipnios medžiagos, pvz., aliuminis ir vario lydiniai, nenusidėvi įrankių dėl trinties -šaltas-suvirinimas prie perforatoriaus paviršiaus dėl klijų nusidėvėjimo (susidėvėjimo). Šiose srityse vien didžiausias kietumas problemos neišsprendžia. Poliruota paviršiaus apdaila ir tinkama danga yra svarbesnė nei pakeitimas iš D2 į karbidą.
Keičiamų komponentų terminio apdorojimo reikalavimai
Atsarginė dalis, apdirbta taip, kad būtų pritaikyti tinkamos rūšies įrankinio plieno matmenys, vis tiek per anksti suges, jei terminis apdorojimas nebus tinkamai atliktas. Kaip pažymėta gedimų analizės literatūroje, netinkamos terminio apdorojimo procedūros yra vienintelis didžiausias įrankių ir štampų gedimų - šaltinis, tiek vėliau, tiek apdorojant, tiek naudojant. Kiekviena klasė turi siaurą rekomenduojamą austenitinimo temperatūrą, gesinimo metodą ir grūdinimo protokolą. Nukrypstant nuo šių parametrų, mikrostruktūra keičiasi taip, kad sumažėtų kietumas arba kietumas.
Naudojant-grūdinimą, palyginti su didžiųjų raidžių-grūdimu:Pjovimo komponentams (štampams, štampavimo sagoms, apdailos plienams) reikalingas vienodas kietumas nuo paviršiaus iki šerdies -kietinant -. Tai užtikrina, kad komponentui iš naujo pagaląstant arba nusidėvėjus paviršiaus medžiagai, atviras požeminis paviršius išlaiko tą patį pjovimo pajėgumą. Korpuso-sukietinimas, kuris sukuria kietą išorinį apvalkalą virš minkštesnės šerdies, taikomas tokiems komponentams kaip kreipiamieji kaiščiai ir įvorės, kur paviršiaus atsparumas dilimui yra svarbus, tačiau šerdies tvirtumas turi būti atsparus lenkimo apkrovoms.
Kai pakaitinis komponentas yra -sukietėjęs, bet nurodo tik paviršiaus kietumą, neapibrėždamas šerdies kietumo, rizikuojate gauti dalį, kuri buvo nepilnai sukietėjusi - kieta išorėje, minkšta centre. Esant apkrovai, minkštoji šerdis deformuojasi, kietas apvalkalas įtrūksta ir dalis sugenda daug anksčiau nei tikėtasi. Užsakydami atsargines dalis, visada nurodykite paviršiaus kietumą ir minimalų šerdies kietumą.
Įprasti keičiamų dalių terminio apdorojimo gedimai:
- Nepakankamai{0}}grūdinamas- Palieka per daug užsilikusio austenito mikrostruktūroje. Pristatoma dalis atrodo pakankamai kieta, tačiau eksploatacijos matmenys keičiasi, nes sulaikytas austenitas lėtai transformuojasi, sukeldamas netikėtą augimą arba iškraipymą.
- Per{0}}austenitinimas- Ištirpdo per daug anglies, sukurdama stambių grūdelių struktūrą, kuri lengvai suskaidoma, nepaisant to, kad pasiekiami tiksliniai kietumo skaičiai.
- Dekarburizacija- Anglies praradimas paviršiuje terminio apdorojimo metu sukuria minkštą odą, kuri greitai nusidėvi. Gatavos dalies kietumo rodmuo gali būti tinkamai patikrintas, jei matuojamas žemiau dekarbonizuoto sluoksnio, užmaskuojant problemą, kol dalis bus pradėta naudoti.
- Nepakankamas streso mažinimas- Liekamieji įtempiai, atsirandantys dėl gesinimo, susikoncentruoja ties geometriniais perėjimais (raktų grioveliai, žingsnių skersmenys, aštrūs kampai), sukeliantys įtrūkimus eksploatacinės apkrovos metu.
Skamba kompleksiškai? Praktinis sprendimas yra toks: įsigydami atsargines dalis įsitikinkite, kad tiekėjas dokumentuoja visą terminio apdorojimo ciklą -, o ne tik galutinį kietumą. Sertifikato, rodančio 60 HRC, nepakanka, jei nežinote, ar detalė buvo tinkamai grūdinta, ar šerdies kietumas atitinka specifikaciją ir ar apdirbant buvo išsaugota paviršiaus chemija.
Keičiamųjų dalių įrankių plieno kokybės palyginimas
| Įvertinimas | Tipiškas naudojimas | Kietumo diapazonas (HRC) | Tvirtumo įvertinimas | Geriausias taikymo scenarijus |
|---|---|---|---|---|
| A2 | Bendrosios paskirties-perforatoriai ir štampų skyriai | 58-60 | Aukštas | Trumpi{0}}–-vidutiniai važiavimai iš švelnaus plieno; pritaikymas, kai kyla šoninės apkrovos arba nedidelio nesutapimo pavojus |
| D2 | Didelio-tūrio pjovimo perforatoriai ir štampavimo mygtukai | 58-62 | Vidutinis | Ilgas anglinio plieno ir HSLA gamybos ciklas; gryno abrazyvinio nusidėvėjimo aplinka su geru išlygiavimu |
| M2 | Didelės spartos{0}}perforavimo, progresyvios štampavimo stotys | 60-65 | Vidutinis{0}}Aukštas | Didelis smūgių dažnis, kai šilumos kaupimasis pablogina kitas rūšis; stora medžiaga su spyruokliniu smūgiu- |
| S7 | Įpjovos, sunkūs{0}}smūgio formavimo įrankiai | 54-56 | Labai Aukštas | Storos medžiagos pjovimas, operacijos naudojant didelę šoninę jėgą, taikymas, kai skiedimo rizika nusveria susidėvėjimą |
| Volframo karbidas | Ekstremalūs{0}}apskritimai ir štampavimo mygtukai | 88-92 HRA | Žemas | Daug -milijonų pagamintų nerūdijančio plieno, silicio plieno ar kitų labai abrazyvinių lakštų; reikalauja puikaus matricos išlyginimo |
Pasirinkus tinkamą rūšį ir terminį apdorojimą, atsarginės dalys suteikia pagrindą atlikti. Tačiau pagrindinė medžiaga yra tik pradinis taškas - paviršiaus apdorojimas ir dangos, naudojamos po terminio apdorojimo, gali dar labiau pailginti tarnavimo laiką, ypač tais atvejais, kai trintis, sukibimas arba atsparumas temperatūrai tampa ribojančiais veiksniais.
Geriausios keičiamųjų dalių dangos
Tinkamai parinkta įrankinio plieno rūšis ir terminis apdorojimas nustato bet kurio pakaitinio komponento efektyvumą. Tačiau daugeliu atvejų vien pagrindinė medžiaga nėra ribojantis veiksnys - trintis, sukibimas ir terminis skilimas prie pjovimo briaunos nulemia, kiek laiko dalis faktiškai tarnaus gamyboje. Paviršiaus dangos yra skirtos būtent šiems gedimo mechanizmams, pridėdamos ploną, bet nepaprastai kietą barjerą, kuris sumažina nusidėvėjimo greitį, neleidžia medžiagai įsisavinti ir atsparus vietinei šilumai, kuri ardo nepadengtus įrankių plieno paviršius.
Atsarginių dalių štampavimo štampavimo dangos yra praktiškas būdas pailginti techninės priežiūros intervalus neperprojektuojant komponento ar neatnaujinant į žymiai brangesnes bazines medžiagas. Svarbiausia yra pritaikyti tinkamą dangą prie konkrečios ruošinio medžiagos ir nusidėvėjimo mechanizmo - neatitikimas duoda mažai naudos ir švaisto investicijas į dangą.
Įprastos dangos parinktys ir jų privalumai
Keturios dangų šeimos apima daugumą štampavimo formų. Kiekvienas iš jų suteikia skirtingą kietumo, šiluminės varžos ir trinties mažinimo derinį, kuris skirtas tam tikriems gedimo režimams.
- TiN (titano nitridas)- Plačiausiai atpažįstama PVD danga, kurią galima atpažinti iš aukso spalvos. TiN danga, skirta štampavimo štampui, žymiai padidina kietumą (apie 2300 HV) ir sumažina trintį, palyginti su nepadengtu įrankių plienu. Jis puikiai tinka bendrosios paskirties-švelnaus ir anglinio plieno pjovimui, kai gamybos apimtis yra vidutinė. Tačiau jo oksidacijos temperatūros riba yra maždaug 600 laipsnių C, tai reiškia, kad jis santykinai greitai suyra atliekant didelius -greičius, kai pakyla pažangiausia temperatūra.
- TiCN (titano karbonitridas)- Palyginti su TiN ir kietumu (apie 3 000 HV), ir atsparumu dilimui. Anglies priedas pagerina tepimą ir daro TiCN ypač veiksmingą pjaustant nerūdijantį plieną ir kitus darbui kietėjančius lydinius, kuriuose trintis perforatoriaus-ir juostelės sąsajoje sukuria didelę šilumą.MISUMI TiCN{0}}pagrįstų dangų bandymaididelio tempimo{0}}plieno panaudojimas patvirtino gerą veikimą, nors sukibimo sunkumai atsirado esant ekstremalioms deformacijos apkrovoms Rockwell atspaudų bandymo lygiu.
- AlTiN (aliuminio titano nitridas)- Sukurtas aukštos-temperatūros stabilumui užtikrinti. Veikimo metu AlTiN paviršiuje sudaro aliuminio oksido sluoksnį, kuris veikia kaip šiluminis barjeras, leidžiantis išlaikyti našumą iki 900 laipsnių C temperatūroje. Dėl to jis yra tinkamiausias pasirinkimas didelės spartos progresyviems štampams, dirbantiems didesniu eigos greičiu, kai pjovimo briaunos temperatūra pablogintų TiN arba TiCN. Jo kietumas (apie 3 300 HV) taip pat užtikrina puikų atsparumą dilimui, kai naudojamas-ilgas laikas.
- DLC (Diamond{0}}like Carbon)- Iš esmės kitokia dangų kategorija, skirta sukibimo problemoms spręsti, o ne tik abrazyviniam susidėvėjimui. DLC dangos pasižymi itin mažu trinties koeficientu (iki 0,05–0,1) ir, svarbiausia, atsparios medžiagos paėmimui iš minkštų, lipnių ruošinio medžiagų. Kaip„The Fabricator“ dokumentuoti lauko bandymaiparodyta, kad CrN + DLC dangos, padengtos 6000 serijos aliuminį apdorojančiais apdailos įdėklais, visiškai pašalino prilipimą -, o įrankis pagamino daugiau nei 800 000 detalių su aliuminio smulkmenomis, kurias buvo galima tiesiog nuvalyti šluoste. DLC danga, apsauganti nuo aliuminio nuospaudų štampuose, dabar yra standartinis automobilių štampavimo metodas, kai aliuminio kėbulo plokštės tapo plačiai paplitusios.
Vienas svarbus niuansas: ne visos DLC dangos yra vienodos. Formuojant aliuminį, daugiasluoksnės konstrukcijos su CrN apatiniu sluoksniu gerokai lenkia konstrukcijas su WC-C (volframo karbido / anglies) pagrindu. Gamintojo tyrimas parodė, kad WC-C + DLC dangos sugedo vos po kelių tūkstančių dalių dėl aliuminio lydinių abrazyvinio susidėvėjimo esant dideliam formavimo slėgiui, o CrN + DLC derinys atlaikė tas pačias sąlygas ir daug veiksmingiau atlaikė lipnumą ir dilimą.
Dangos našumo palyginimas
| Dengimas | Kietumas (HV) | Maksimali darbinė temperatūra | Trinties koeficientas | Geriausia programa |
|---|---|---|---|---|
| TiN | ~2,300 | 600 laipsnių | 0.4-0.5 | Bendrosios paskirties{0}}švelnaus plieno pjovimas; vidutinio stiprumo; ekonomiškai efektyvus pradinis patobulinimas |
| TiCN | ~3,000 | 750 laipsnių | 0.3-0.4 | Nerūdijančio plieno ir didelio{0}}stiprumo plieno pjovimas; operacijos, generuojančios didelę trinties šilumą |
| AlTiN | ~3,300 | 900 laipsnių | 0.3-0.4 | Didelės spartos{0}}progresiniai štampai; didelis insulto dažnis; abrazyvinės medžiagos aukštesnėje temperatūroje |
| DLC (CrN + a-C:H) | 2,500-3,500 | 350 laipsnių | 0.05-0.1 | Aliuminio ir vario lydinių štampavimas; anti-supūliavimo programos; apipjaustymas ir auskarų vėrimas be tepimo |
| Al-Cr (RW tipas) | ~3,100 | 1000 laipsnių + | 0.3-0.4 | Itin-didelio-tampo plieno; storų plokščių štampavimas; ekstremali temperatūra pjovimo krašte |
Atkreipkite dėmesį į kompromiso modelį: šiluminei varžai optimizuotos dangos (AlTiN, Al-Cr) nepasiūlo itin mažos DLC trinties, o DLC temperatūros lubos leidžia jas naudoti žemesnėje nei 350 laipsnių C temperatūroje. Teisingai pasirenkant, reikia nustatyti, ar jūsų atsarginė dalis sugenda dėl šilumos skilimo, abrazyvinio susidėvėjimo} ar tada pasirenkama tikslinė {{abrazyvinė medžiaga} kad specifinis mechanizmas.
Kai dangos pateisina savo kainą
Dengiant pakaitinį perforatorių arba štampavimo mygtuką, komponento kaina paprastai padidėja 20{3}}40 %, atsižvelgiant į geometriją ir dangos tipą. Ši priemoka turi atsipirkti dėl ilgesnių techninės priežiūros intervalų, mažesnio laužo ar mažiau neplanuotų sustojimų. Štai kada dengti štampavimo štampų komponentus ir kada investicija nėra prasminga.
Gamybos apimties ribos:Jei tarp priežiūros ciklų atliekama mažiau nei 50 000 smūgių, ilgesnis dengimo naudojimo laikas gali neatsverti papildomų sąnaudų ir pristatymo laiko. Daugiau nei 200 000 pataisymų per priežiūros intervalą -, ypač abrazyvinių medžiagų - dangų, paprastai dvigubai arba trigubai komponentų tarnavimo laikas, todėl sąnaudų-už-atsitikimas skaičiavimas yra labai palankus. MISUMI 590 MPa stiprio{11}}tempimo plieno perforavimo bandymai parodė, kad nepadengti ir standartiniai -dengti perforatoriai nepavyko po 50 000{16}}70 000 šūvių, o pažangūs Al-Cr (RW) padengti štampai išliko tinkami naudoti po 100,00 paviršiaus nusidėvėjimo.
Ruošinio medžiagos abrazyvumas:Didelio -stiprumo plienas, nerūdijantys lydiniai, silicio elektrinis plienas ir aliuminio lydiniai, kuriuose yra daug silicio, pagreitina nusidėvėjimą dėl skirtingų mechanizmų. Jei jūsų nepadengtos atsarginės dalys nuolat sugenda, kol šiose medžiagose nėra pasiektas tikslinis smūgių skaičius, dengimas beveik neabejotinai pagrįstas.
Tiksliniai priežiūros intervalai:Kai štampavimo suplanuotas PM ciklas yra 500 000 smūgių, o nepadengti smūgiai susidėvi iki 300 000, jūs panaikinate štampavimo-grafiką vienam komponentui. Padengimas, kad smūgis pasiektų 600 000 smūgių, jo pakeitimas suderinamas su visu PM ciklu, visiškai pašalinant vidurio -pertraukimą.
Atsarginės dalies padengimas gali būti ekonomiškesnis{0}}negu atnaujinti pagrindinės medžiagos rūšį. D2 perforatorius su AlTiN danga dažnai lenkia nepadengtą karbido perforatorių už nedidelę kainą -, išlaikant kietumą, kurio trūksta karbidui.
Viena dažna klaida: dangų dengimas komponentams, kurie sugenda dėl priežasčių, kurių danga negali išspręsti. Perforavimui, kuris lūžta nuo šoninės perkrovos, reikia kietesnės pagrindo medžiagos (S7) arba štampo išlygiavimo korekcijos -, o ne kietesnės paviršiaus dangos. Dangos apsaugo nuo laipsniško susidėvėjimo ir sukibimo. Jie nekompensuoja smūginės perkrovos, nesutapimo ar neteisingų tarpo nustatymų.
Praktinis sprendimas priklauso nuo pagrindinės priežasties. Jei jūsų atsarginės dalys per greitai susidėvi dėl trinties, karščio ar medžiagos sukibimo, tinkama danga prailgina jų eksploatavimo laiką ilgiau nei OĮG bazinis lygis su minimaliomis papildomomis sąnaudomis. Jei jie lūžta ar lūžta, sprendimas yra pagrindinės medžiagos klasės ir štampų sąrankos - teritorijoje, kur taisymo-prieš-pakeitimo-prieš{6}}atstatymo sprendimų sistema tampa aktualesniu vadovu.
Antspaudavimo štampo remontas prieš sprendimą pakeisti
Nustatėte sugedusį komponentą, patvirtinote pagrindinę priežastį ir pasirinkote tinkamą medžiagos rūšį bei dangą. Bet vis tiek lieka vienas sprendimas: ar pakeisti naują dalį yra teisingas žingsnis, ar dėl situacijos reikia pertvarkyti esamą komponentą - arba išmesti visą štampo sekciją ir atstatyti? Sprendimas dėl štampavimo štampavimo taisymo ir pakeitimo ne visada yra paprastas, ypač kai keli komponentai vienu metu yra susidėvėję skirtingais sunkumo lygiais.
Toliau pateikta sistema padeda pasirinkti šį pasirinkimą suderinant štampavimo sąlygas su intervencija, kuri užtikrina geriausią kainą-už-dalį, nesukeliant nereikalingos rizikos.
Kai pakanka pakeisti atskirą dalį
Izoliuoto komponento keitimas yra tinkamas iškvietimas, kai gedimas aptiktas - vienas smūgis įskilęs, vienas štampavimo mygtukas atsidarė už laisvos vietos arba spyruoklių rinkinys nukrito anksčiau nei nurodyta specifikacijoje. Atskiras pakeitimas veikia, kai galioja šios sąlygos:
- Vieno{0}}taško susidėvėjimas be kaskadinių pažeidimų.Susidėvėjęs komponentas nesugadino nieko šalia esančio. Nuobodus smūgis, kuris buvo sugautas prieš sugadinant štampavimo mygtuką, gali būti pakeistas vienas. Smūgis, kuris sulūžo ir įmušė mygtuką, turi pakeisti abu.
- Struktūrinis štampavimo antgalio ir laikiklių vientisumas yra nepažeistas.Kreipiamojo kaiščio kiaurymės neišnyko, štampų kišenės neišsiplėtė, o tvirtinimo paviršiai lieka plokšti ir nepažeisti.
- Atsarginė dalis gali būti tiekiama pagal originalią specifikaciją.Matmenų tolerancijos, medžiagos klasė, kietumas ir danga gali būti suderinti arba patobulinti nekeičiant gretimų komponentų.
- Gamybos duomenys patvirtina, kad gedimas yra izoliuotas.Įvykių skaitiklio įrašai rodo, kad tik šis komponentas viršijo numatytą tarnavimo laiką - gretimų dalių vis dar liko aptarnavimo marža.
Šiai kategorijai priskiriama dauguma įprastinės štampo priežiūros darbų. Gerai-prižiūrėtas progresyvus štampas per savo eksploatavimo laiką gali sunaudoti daugybę atskirų atsarginių dalių, o pati štampo konstrukcija išlieka puikiai tinkama naudoti.
Kai taisymas ar atnaujinimas yra prasmingesnis
Komponentų atnaujinimas ir keitimas tampa svarbiu palyginimu, kai komponentas susidėvėjęs, kurį galima ištaisyti visiškai nepašalinus ir nepagaminus{0}}. Atnaujinus išsaugoma esamos dalies geometrija ir pritaikymas - svarbu, kai komponentas buvo pritaikytas-pritaikytas prie štampo agregato, o naujai daliai prireiks papildomo rankinio-darbo norint pasiekti tą pačią sąsają.
Pertvarkymas paprastai tinkamas, kai:
- Pjovimo kraštus galima iš naujo pagaląsti.Perforatoriai ir štampavimo mygtukai su vienodai nusidėvėjusiais kraštais (be įtrūkimų ar įtrūkimų) gali būti{0}}šlifuojami paviršiuje, kad būtų atkurtas pjovimo profilis. Kiekvienas pakartotinis šlifavimas pašalina medžiagą, todėl stebėkite kaupiamąjį atsargų pašalinimą pagal didžiausią leistiną komponento sutrumpėjimą.
- Nusidėvėjusius paviršius galima atstatyti nepažeidžiant pagrindo geometrijos.Taikant tokius metodus kaip suvirinimo siūlių kaupimas ir pakartotinis apdirbimas, chromavimas arba terminis purškimas gali atkurti susidėvėjusius kreipiamuosius paviršius, kulno blokų paviršius arba štampo ertmių sienas iki pradinių matmenų -, jei pagrindiniame pliene nesusidarė nuovargio įtrūkimų po nusidėvėjimo zona.
- Atkūrimo kaina yra daug mažesnė už pakeitimą.Kaip pažymima Carver Roboweld štampų regeneravimo analizėje, remontas paprastai yra 40–60 % pigesnis nei naujo komponento gamyba, o trumpesnis apyvartos laikas taip pat sumažina prastovų išlaidas.
- Komponento pagrindinė medžiaga ir metalurginis vientisumas išlieka tvirti.Jei neardomasis patikrinimas (magnetinės dalelės, ultragarsas arba dažų skvarba) atskleidžia požeminį įtrūkimą arba medžiagos suminkštėjimą dėl terminio nuovargio, paviršiaus atkūrimas neišspręs pagrindinės problemos.
Vienas svarbus įspėjimas: atnaujinimas veikia tik tada, kaibuvo nustatyta teisinga pagrindinė žalos priežastis. Atnaujinus dėl nesutapimo - nuskilusią štampą, nepataisius lygiavimo -, paprasčiausiai gaunamas kitas nuskilęs štampavimas mažiau pataikymų nei anksčiau.
Kai visiškas atstatymas yra vienintelis perspektyvus kelias
Žinodami, kada reikia perdaryti štampavimo štampus, išvengsite dalių keitimo ciklo į konstrukciją, kuri nebegali jų išlaikyti pagal specifikacijas. Atnaujinimas reiškia štampavimo dalies - perpjovimą, kišenių išgręžimą, kreipiamųjų kaiščių skylių išgręžimą, laikiklių keitimą ir iš esmės konstrukcinio pagrindo, į kurį tvirtinami atskiri komponentai, atkūrimą.
Atkūrimo rodikliai apima:
- Keli komponentai toje pačioje štampavimo sekcijoje pakartotinai sugenda anksčiau nei numatyta.Jei keičiate tą patį štampavimą kas 200 000 smūgių, kai jis turėtų trukti 800 000, problema yra ne štampavimas -, o kišenė, lygiavimas ar konstrukcinė geometrija, laikanti tą smūgį.
- Kreipiamųjų kaiščių kiaurymės arba įvorių lizdai susidėvėjo viršijant pakartotinio apdirbimo toleranciją.Kai pats antgalis prarado matmenų vientisumą, jokia pakaitinė įvorė negali atkurti tinkamo išlygiavimo.
- Dėl kaupiamojo šlifavimo sutrumpėjo pjovimo komponentai, viršijantys funkcines ribas.Kai smūgiai iš naujo paaštrinami, viršijant didžiausią leistiną-stalą, kauliuko uždarymo aukščio ir laiko santykiai pažeidžiami visoje sistemoje.
- Terminis nuovargis arba įtrūkimai štampavimo antgaliuose arba laikiklio plokštėse.Paviršiaus įtrūkimų, plintančių į konstrukcinius elementus, negalima pašalinti atliekant komponento{0}}lygio intervenciją -, įtrūkusi konstrukcija turi būti pakeista.
- Štampo konstrukcija yra pasenusi, palyginti su dabartiniais gamybos reikalavimais.Jei medžiagų specifikacijos, dalių leistinos nuokrypos ar gamybos apimtys iš esmės pasikeitė po to, kai buvo pastatytas štampavimas, atkūrimas naudojant atnaujintą inžineriją yra veiksmingesnis nei naujų komponentų kėlimas į pasenusią konstrukciją.
Antspaudavimo štampų atstatymo rodikliai ir kaina dažnai nustebina komandas, kurios daugelį metų valdo individualius keitimus. Visiškas atkūrimas paprastai kainuoja 50-70 % naujų štampų sąnaudų, tačiau įrankis turi naują gyvavimo ciklą – pašalinama besikaupiančių pakopinių gedimų rizika, mažinanti pasitikėjimą dalių kokybe.
Sprendimų palyginimas: pakeisti ir atnaujinti prieš atstatyti
| Intervencijos tipas | Tipiniai rodikliai | Santykinė kaina | Prastovos poveikis | Rizikos lygis |
|---|---|---|---|---|
| Atskirų dalių keitimas | Vieno komponento eksploatavimo pabaigoje; nėra gretimų pažeidimų; nepažeistas konstrukcijos vientisumas | Maža (vieno komponento kaina + montavimo darbas) | Minimalus - dažnai baigiamas per suplanuotą PM langą | Žemas, jei pagrindinė priežastis yra patvirtinta ir specifikacija yra teisinga |
| Remontas / Remontas | Pataisomas paviršiaus susidėvėjimas; likusi galandimo marža; pagrindinė medžiaga metalurgiškai tvirta | Vidutinis (40–60 % naujo komponento kainos) | Mažas arba vidutinis - priklauso nuo to, ar pertvarkymas atliekamas-namuose, ar išsiųstas | Vidutinis - netinkamas atstatymas gali sukelti liekamąjį įtempį arba matmenų paklaidą |
| Pilnas štampavimo atstatymas | Pasikartojantys priešlaikiniai gedimai; konstrukcinė deformacija; viršytos kumuliacinės pakartotinio šlifavimo ribos; dizaino pasenimas | Aukšta (50–70 % naujų štampų kainos) | Reikšmingas - paprastai matuojamas savaitėmis, įskaitant inžineriją, apdirbimą ir bandymą | Mažas{0}}pabaigimas (naujas gyvavimo ciklas), bet didelė alternatyvioji kaina atkūrimo laikotarpiu |
Dažnos specifikacijų klaidos, dėl kurių reikia per anksti{0}}kištis
Net ir priėmus tinkamą sprendimą taisyti-arba-pakeisti, specifikacijų klaidos pakeitimo proceso metu gali pakenkti rezultatams ir grąžinti jus į spaudą su ta pačia problema. Stebėkite šiuos dažnus klaidas:
- Kietumo nurodymas be kietumo konteksto.Užsakius 62 HRC pakaitinį perforatorių, kai aplikacija sukuria šoninę smūginę apkrovą, atsiranda drožlių. Dėl rimtos priežasties originalas galėjo būti 58 HRC.
- Nekreipiamas dėmesys į štampavimo agregato pritaikymo nuokrypius.Pakaitinis štampavimo mygtukas įžemintas, kad būtų koreguojamas angos skersmuo, bet netinkamai paspaudus-pritaikykite OD netinkamai įsitaisys laikiklyje -, veikiant apkrovai, jis pasislenka ir pakeičia efektyvų tarpą.
- Susidėvėjusio komponento keitimas nepatikrinus jo jungiamosios dalies.Naujas kreipiamasis kaištis, sumontuotas susidėvėjusioje įvorėje, vis tiek nesutampa. Poravimosi komponentai visada turi būti vertinami kartu.
- Neatitinka dangos specifikacijos.Jei originalus komponentas buvo padengtas, o pakaitalas pristatomas nepadengtas, eksploatavimo laikas bus mažesnis nei tikėtasi, nepaisant teisingos pagrindinės medžiagos pasirinkimo.
Kiekviena iš šių klaidų turi bendrą giją: neišsamios specifikacijos. Užsakytas komponentas turi atitikti visus svarbius matmenis, medžiagos išnašą, kietumo diapazoną, paviršiaus apdailą ir dangos reikalavimus, kad būtų paruoštas naudoti. Kaip sukurti visą specifikaciją - ir iš kur gauti jas patikimai atitinkančių komponentų - – tai praktinis kitas žingsnis pereinant nuo diagnozės prie tinkamai veikiančio štampavimo.
Kaip teisingai nurodyti ir gauti štampavimo štampo atsargines dalis
Patvirtinote pagrindinę priežastį, nusprendėte pakeisti, o ne taisyti, ir pasirinkote tinkamą medžiagos rūšį bei dangą. Komponentas apibrėžiamas jūsų galvoje -, bet tiekėjas negyvena jūsų galvoje. Neteisingai gautas atsarginių dalių užsakymas vėluoja gamybą taip pat veiksmingai, kaip ir jo neužsakymas. Neužbaigtos specifikacijos gamina dalis, kurios puikiai atrodo lentynoje, bet nesugeba sumontuoti, nes užklausoje trūko kritinio matmens, kietumo išnašos ar paviršiaus apdailos detalių.
Daugelis techninės priežiūros komandų praranda laiko savo diagnozę paversti pirkimu{0}}paruošta specifikacija. Atotrūkis tarp žinojimo, ko jums reikia, ir pakankamai tikslaus pranešimo, kad tiekėjas galėtų tinkamai jį pagaminti, yra labiausiai neįvertintas žingsnis visoje pakeitimo darbo eigoje.
Diagnostikos pavertimas visos dalies specifikacija
Kiekvienam atsarginių dalių užsakymui -, nesvarbu, ar tai vienas perforatorius, ar visas kreipiamųjų įvorių rinkinys -, reikalingas tas pats pagrindinės informacijos paketas. Praleiskite bet kurį elementą ir pasikliaukite tiekėjo atspėjimu, o tai kelia riziką, kurios jūs nekontroliuojate.
Čia pateikiamas išsamus specifikacijos informacijos, kurią reikia įtraukti į bet kurią užklausą pakeisti dalį, kontrolinis sąrašas:
- Matmenų tolerancijos- Bendras ilgis, darbinis skersmuo arba profilis, galvutės skersmuo ir visos svarbios sąsajos. Pjaudami komponentus, nurodykite nukirptą profilį iki griežčiausios tolerancijos, kurios reikalauja štampas. Jei norite naudoti kreipiklio komponentus, įtraukite ir angos ID, ir paspauskite-pritaikyti OD. Standartinės štampavimo leistinos nuokrypos yra +/-0,002 col. švelniam plienui ir +/-0,0025 col. nerūdijančiam plienui, todėl štampų atsarginių dalių tolerancijos reikalavimai turi būti aiškūs – nemanykite, kad tiekėjas pagal numatytuosius nustatymus nustatys reikiamą tikslumą.
- Medžiagos klasė- Nurodykite tikslią įrankių plieno rūšį (D2, M2, A2, S7, karbidas), o ne bendruosius deskriptorius, pvz., „įrankių plienas“ arba „greitasis plienas“{5}}. Jei paraiškoje leidžiami lygiaverčiai pažymiai, aiškiai nurodykite priimtinas alternatyvas.
- Kietumo specifikacija- Jei reikia, įtraukite ir paviršiaus kietumo diapazoną (pvz., 58{5}}62 HRC) ir minimalų šerdies kietumą. Griežtiesiems komponentams taip pat nurodykite korpuso gylį.
- Terminio apdorojimo dokumentacijos reikalavimai- Pateikite užklausą dėl terminio apdorojimo sertifikato, kuris apima austenitinimo temperatūrą, gesinimo metodą, grūdinimo ciklus ir galutinį išmatuotą kietumą. Tai jūsų patvirtinimas, kad procesas buvo atliktas tinkamai.
- Paviršiaus apdaila- Nurodykite Ra vertes svarbiems paviršiams, ypač perforuotoms šoninėms sienelėms ir štampavimo mygtukų angoms, kur apdaila tiesiogiai veikia juostos medžiagos srautą ir šliužų sulaikymą.
- Dangos tipas ir storis- Jei pradinė dalis buvo padengta, nurodykite tą pačią dangą arba patvirtintą atnaujinimą. Įtraukite dangos storio nuokrypį, jei komponentas telpa į sandarią kišenę arba angą, kur svarbūs pridėtiniai mikronai.
- Geometrinės nuorodos- Pateikite atskaitos taško nuorodas, kampinės orientacijos ženklus ir raktų ypatybes, kurios užtikrina, kad dalis būtų sumontuota teisingoje sukimosi padėtyje. Apvaliam štampavimo mygtukui su ne-simetriniu angos profiliu reikia orientacijos indikatoriaus.
- Dalies numeris ir antgalio identifikacija- Kryžminė-nuoroda į štampų priežiūros įrašus, kad tiekėjas galėtų atsekti komponentą iki jo naudojimo istorijos, jei gamybos metu kiltų klausimų.
Skamba kaip daug? Apsvarstykite, kas atsitiks be jo. Pakaitinis štampavimo mygtukas, užsakytas tik su kiaurymės matmenimis ir medžiagos išnaša, pasiekia teisingą ID -, bet preso-atitinka OD yra 0,0003 colio mažesnio dydžio, nes tiekėjas naudojo savo standartinę toleranciją, o ne jūsų. Jis nukrenta į laikiklį su slydimu, o ne trukdančiu tvirtinimu, pasislenka veikiant pjovimo apkrovai, ir jūsų atstumas iš karto yra neteisingas. Trūksta vienos pirkimo užsakymo eilutės, o po dviejų savaičių – vienas nereikalingas kabliuko traukimas.
Pakaitinių dalių kokybės lygių įvertinimas
Ne visi pakaitiniai komponentai gaminami pagal tą patį standartą, o skirtumai yra svarbesni, nei rodo vien kaina. Suprasdami OĮG ir antrinės rinkos štampų pakeitimo komponentus - ir antrinės rinkos pakopas -, galite suderinti sprendimus dėl tiekimo su programos svarba.
OEM lygiavertės dalysyra gaminami pagal originalias štampų kūrėjo specifikacijas, dažnai patys štampų gamintojai arba kvalifikuotas subrangovas, naudodamas originalius spaudinius. Jie garantuoja matmenų, medžiagų ir našumo lygiavertiškumą su keičiamu komponentu. Kompromisas yra kaina ir pristatymo laikas - OĮG-lygiavertėms dalims paprastai taikoma didžiausia kaina ir gali prireikti savaičių trukmės, jei jos gaminamos pagal užsakymą.
Aukščiausios kokybės antrinės rinkos dalysyra iš specializuotų įrankių komponentų gamintojų, kurie gamina pagal pramonės-standartines specifikacijas, o ne konkretaus štampuotojo patentuotus spaudinius. Šie gamintojai dažnai turi platų standartinių perforatorių ir štampavimo mygtukų geometrijų, kreipiamųjų kaiščių ir įvorių atsargas. Kokybė gali prilygti arba viršyti OĮG, kai tiekėjas investuoja į griežtą proceso kontrolę, aukščiausios kokybės žaliavų tiekimą ir dokumentais pagrįstą terminį apdorojimą. Privalumas yra greitesnis prieinamumas ir mažesnės standartinės geometrijos kainos.
Ekonomiškos keitimo galimybėssiekti žemiausio kainos taško. Jie atitinka pagrindinius matmenų reikalavimus, tačiau gali naudoti mažiau kontroliuojamą medžiagų tiekimą, minimalius terminio apdorojimo dokumentus ir platesnes tolerancijos juostas. Ne-kritiškai susidėvinčioms dalims, pvz., standartinėms suspaudžiamoms spyruoklėms ar paprastoms atraminėms plokštėms, gali visiškai pakakti ekonomiškų komponentų. Tiksliojo pjovimo komponentams, kurių kietumo vienodumas ir matmenų tikslumas tiesiogiai veikia dalių kokybę, sutaupytos lėšos dažnai išgaruoja trumpėjant eksploatavimo trukmei ir dažniau keičiant.
Praktinė taisyklė: suderinkite kokybės pakopą su nesėkmės pasekmėmis. Bandomasis kaištis didelio-tikslumo jungties antgalie, veikiančiame 400 SPM, reikalauja OEM-lygiavertės arba aukščiausios kokybės antrinės rinkos - priešlaikinio gedimo kaina gerokai viršija vieneto sutaupymą naudojant pigesnę dalį. Kėlimo spyruoklė, esanti mažo-tūrio kronšteino matricoje, gali valdyti ekonomiškus komponentus be reikšmingos rizikos.
Darbas su pagal užsakymą pagamintais atsarginių dalių gamintojais
Geriausios štampavimo štampo dalių įsigijimo praktikos nurodo vieną metodą, kuris supaprastina viską, kas buvo aptarta aukščiau: atsarginių komponentų įsigijimas iš gamintojo, kuris iš pradžių sukūrė štampus. Kai štampų kūrėjas sukūrė įrankį pirmenybę teikdamas priežiūrai, jie jau išsprendė specifikacijų problemą už jus. Kiekviena pakaitinė dalis turi dokumentuotus matmenis, medžiagų klases, terminio apdorojimo protokolus ir dangos specifikacijas, užfiksuotas pradinio inžinerinio proceso metu.
Gamintojai mėgstaYICHENprojektavimo štampai su atsarginių dalių prieinamumo ir specifikacijų dokumentais, integruotais į inžinerinį pristatymą. Kai komponentas ilgainiui susidėvi, visa specifikacija jau egzistuoja - jūs nesate atvirkštiniai-inžineriniai matmenys iš susidėvėjusios dalies arba spėliojate apie medžiagos kokybę. Šis požiūris į nestandartinių štampų gamintojų atsarginių dalių tiekimą pašalina dažniausiai pasitaikančius gedimų būdus pirkimo procese: neišsamios arba netikslios specifikacijos, dėl kurių dalys neveikia taip, kaip tikėtasi.
Be dokumentacijos, pasirinktiniai gamintojai, kurie teikia pirmenybę techninei priežiūrai, dažniausiai pasirenka dizainą, kuris supaprastina būsimus pakeitimus:
- Standartizuotos komponentų sąsajos- Naudojant įprastas perforatoriaus galvutės konfigūracijas, standartinius įvorės preso-dydžius ir modulinį įdėklo tvirtinimą, kad prireikus atsargines dalis būtų galima įsigyti iš kelių kvalifikuotų tiekėjų.
- Prieinamas komponentų montavimas- Sulaikymo sistemų kūrimas, leidžiantis pakeisti atskirus komponentus neišardant nesusijusių štampavimo dalių.
- Medžiagos ir kietumo atsekamumas- Pateikiama komponento- lygio dokumentacija, kuri siunčiama kartu su štampų priežiūros įrašais, užtikrinant, kad teisingos specifikacijos būtų prieinamos praėjus keleriems metams po pirminio štampavimo staklių pristatymo.
- Inžinerinė pagalba priimant sprendimus dėl pakeitimo- Siūlomos gairės, kada komponentas turėtų būti pakeistas, o ne pertvarkytas, remiantis jų žiniomis apie pradinį projektavimo tikslą ir saugos ribas.
Čia žymiai lengviau nurodyti štampavimo štampo atsargines dalis. Užuot kūrę specifikaciją nuo nulio kiekvieną kartą susidėvėjus komponentui, jūs nurodote esamą inžinerinį paketą, kuris buvo sukurtas, kai štampai buvo nauji ir kiekvienas matmuo buvo nominalus. Rezultatas – atsarginės dalys, kurios patikimai pristatomos paruoštos montuoti - atitinkančios pradinį projektavimo tikslą, o ne pagal susidėvėjusį pavyzdį.
Nesvarbu, ar jūs gaunate iš pirminio štampavimo gamintojo, aukščiausios kokybės antrinės rinkos tiekėjo, ar jų abiejų derinio, kritinė konstanta yra specifikacijų išsamumas. Kiekviena iš anksto užfiksuota detalė - tolerancija, klasė, kietumas, apdaila, danga, orientacija - yra dar vienas kintamasis, kuris gali suklysti nuo pirkimo užsakymo iki momento, kai dalis pirmą kartą patenka į spaudą.
Keičiamųjų dalių montavimo patikrinimas ir gyvavimo ciklo stebėjimas
Teisingai nurodyta atsarginė dalis, sėdinti ant darbastalio, nėra finišo linija -, o starto linija. Komponentas vis tiek turi įrodyti, kad jis tinka štampavimo blokui, išlaiko tinkamus tarpus ir gamina atitinkančias dalis nuo pirmojo smūgio. Praleidžiant patikrinimą po-įdiegimo, parduotuvės baigia ištraukti štampą iš preso praėjus trisdešimčiai minučių po jo įdėjimo, kai sužino, kad nauja kreipiančioji įvorė yra 0,0002 colio stora arba pakeistas štampas gali didžiuotis savo kaimynais puse tūkst.
Patvirtinimas taip pat sukuria pradinius duomenis, dėl kurių kitas pakeitimas bus išmanesnis. Kiekvienas matavimas, kurį registruojate montuojant, tampa atskaitos tašku būsimam nusidėvėjimo įvertinimui - – pradinė sąlyga, su kuria lyginamos visos tolesnės patikros.
Matmenų patikrinimas prieš ir po montavimo
Kaip patikrinti štampavimo štampavimo komponento tinkamumą, laikomasi loginės sekos: patvirtinkite, kad dalis atitinka specifikacijas ant stendo, patvirtinkite, kad ji tinkamai jungiasi su štampu, ir patvirtinkite, kad presu sukuriama priimtina produkcija. Kiekvienas žingsnis užfiksuoja skirtingą klaidos kategoriją.
- Patikrinimas stende pagal specifikaciją.Prieš priartėdami prie štampo, patikrinkite kritinius matmenis pagal pirkimo užsakymo specifikacijas. Išmatuokite darbinį skersmenį arba profilį kalibruotais mikrometrais arba optiniu lyginamuoju prietaisu. Patikrinkite kietumą nešiojamu Rockwell testeriu keliose vietose. Paviršiaus apdailą patvirtinkite vizualiai arba profilometru, jei nurodyta Ra. Atmeskite bet ką iš tolerancijos, kol tai nesunaudoja montavimo darbų.
- Pritvirtinimo patikrinimas štampavimo bloke.Įdiekite komponentą ir patikrinkite sąsajos matmenis. Paspauskite{1}}pritvirtinti komponentus (štampavimo mygtukus, įvores), patvirtinkite sėdėjimo gylį ir sukimosi kryptį. Norėdami pjaustyti komponentus, patikrinkite, ar perforatoriaus-prie-tarpas atitinka specifikaciją, naudodami matuoklius arba kaiščio matuoklius keliuose profilio taškuose. Įsitikinkite, kad kreipiamieji kaiščiai laisvai juda per įvores, nesusirišdami ar per daug laisvumo.
- Išlygiavimo patikrinimas esant statinei apkrovai.Lėtai uždarykite štampą ant preso colių greičiu be medžiagos. Patvirtinkite, kad štampai į štampavimo angas patenka be sąlyčio, nuėmikliai priglunda prie štampo paviršiaus ir kumštelių sistemos įsijungia numatytu laiko tašku. Bet kokie trukdžiai šiame etape rodo matmenų arba diegimo klaidą - ištaisykite ją prieš paleisdami medžiagą.
- Pirmas{0}}gamybos sąlygų gaminio patikrinimas.Paleiskite nedidelį pavyzdį -, paprastai nuo penkių iki dvidešimties dalių - gamybos greičiu, ir patikrinkite jas pagal visas matmenų specifikacijas. Staklių dalių patikra po-įmontavimo nėra baigta, kol faktinė antspauduota produkcija nepatvirtina, kad keičiamas komponentas duoda atitinkamus rezultatus. Patikrinkite šerdies aukštį, skylių matmenis, elementų vietas ir paviršiaus būklę pagal valdymo ribas.
- Užrašykite visus matavimus kaip naują bazinę liniją.Įrašykite tarpus, išlygiavimo rodmenis ir pirmųjų{0}}straipsnių matmenis štampų priežiūros įraše. Šios vertės rodo pradinę komponento sąlygą, kai įvykis nulinis - nuoroda, su kuria palyginsite kiekvieną paskesnį patikrinimą.
Ši seka apima tris skirtingas gedimų kategorijas: pačios atsarginės dalies gamybos klaidos (1 veiksmas), montavimo klaidos, susijusios su jos sąsaja su štampu (2–3 veiksmai) ir funkcinės klaidos, kurios atsiranda tik esant tikroms štampavimo sąlygoms (4 veiksmas). Praleidus bet kurį žingsnį, lieka tarpas, kuriame problemos slepiasi, kol jos jau pagamino laužą arba sugadino gretimus įrankius.
Pradinės nuolatinio stebėjimo metrikos nustatymas
Stebėdami štampų komponentų gyvavimo ciklo duomenis, pakeitimas iš reaktyvaus įvykio paverčiamas nuspėjama, biudžetine priežiūra. Informacija, kurią fiksuojate diegdami - ir po kiekvieno patikrinimo -, sudaro duomenų rinkinį, kuris tiksliai nurodo, kada kiekvienam komponentui reikės skirti dėmesio.
Pradėkite nuo šių pagrindinių duomenų taškų kiekviename pakeitimo įvykyje:
- Smūgių skaičius diegimo metu.Užregistruokite kumuliacinį štampo eigos skaitiklio rodmenį, kai įsijungia naujas komponentas. Tai tampa visų būsimų gyvavimo ciklo skaičiavimų vardikliu.
- Detalės specifikacijos detalės.Rąstinės medžiagos klasė, kietumas, dangos tipas ir tiekėjas. Kai du identiški skirtingų tiekėjų perforatoriai užtikrina skirtingą tarnavimo laiką, šie duomenys paaiškina, kodėl.
- Išimto komponento būklė.Atkreipkite dėmesį, kodėl jis buvo pakeistas - išmatuotas nusidėvėjimas, įskilimas, lūžimas arba aktyvus pakeitimas, atsižvelgiant į įvykių skaičiaus slenkstį. Taip sukuriama tos konkrečios štampavimo stoties gedimo režimo istorija.
- Stebėjimo intervalas.Nustatykite kitą patikrinimo tašką pagal istorinius duomenis arba gamintojo rekomendaciją. Jei ankstesni šios stoties komponentai atlaikė 600 000 smūgių, suplanuokite pirmąjį patikrinimą iki 400 000, kad pastebėtumėte nusidėvėjimo progresą, kol dalis vis dar tinkama naudoti.
Per kelis pakeitimo ciklus šie duomenys sukuria konkrečias komponentų{0}} gyvavimo ciklo kreives. Pastebėsite, kad ketvirtosios stoties pilotas nuolat pasiekia nusidėvėjimo ribą – 750 000 smūgių, nepaisant tiekėjo, o septintosios stoties smūgis su TiCN danga atlaiko 1,2 mln. smūgių, bet tik 500 000 be jos. Šie modeliai paverčia suskirstymo sprendimus nuo sprendimų iškvietimo į duomenis{8}}pagrįstas prognozes - ir padeda jumsnustatyti reikšmingus KPI etalonuskaip MTBF taikiniai atskiriems štampavimo komponentams, o ne tik štampui kaip visumai.
Įrenginiai, naudojantys struktūrines stebėjimo sistemas -, nesvarbu, ar tai CMMS platforma, speciali štampų priežiūros duomenų bazė ar net gerai -tvarkomos skaičiuoklės -, nuosekliai praneša apie išmatuojamą naudą. Remiantis „Oxmaint“ gamybos tyrimais, struktūrizuotos PM programos per šešis mėnesius sumažina neplanuotą prastovą 30-45 % ir pailgina įrankio tarnavimo laiką iki 50 %, taikant tinkamą derinimą ir stebėjimą. Stebėjimas nesukuria šių naudos tiesiogiai – tai leidžia tiksliai nustatyti laiką, leidžiantį planuoti pakeitimą.
Sistemingas stebėjimas pakeičia keitimą iš reaktyvios avarijos į planinę priežiūrą. Šiandien surinkti duomenys lemia, ar kitų metų biudžetas yra prognozė, ar spėjimas.
Darbas su gamintojais, kurie teikia pirmenybę stabiliam gamybos našumui, supaprastina visą šį tikrinimo ir stebėjimo procesą. Kai pakaitiniai komponentai yra sukurti pagal originalų projektą - su dokumentuotomis specifikacijomis, kontroliuojamu medžiagų tiekimu ir patikrintu terminiu apdorojimu -, patikrinimo veiksmai patvirtina tinkamumą, o ne diagnozuoja problemas. Gamintojai mėgstaYICHENsuporuokite individualų štampavimo štampų gamybą su inžinerijos dėmesiu priežiūrai, o tai reiškia, kad atsarginės dalys pristatomos su matmenų tikslumu ir metalurginiu nuoseklumu, todėl pirmasis{0}}straipsnio patikrinimas yra patvirtinimo, o ne trikčių šalinimo veiksmas. Rezultatas yra mažiau laiko patvirtinimo ir daugiau laiko gaminti.
Štampavimo štampų atsarginės dalys visada bus eksploatacinės medžiagos -, kurios skirtos dėvėti, kad jūsų štampo konstrukcija nesusidėvėtų. Tačiau nuo to, kaip tikrinate, stebite ir planuojate susidėvėjimą, priklauso, ar pakeitimas yra kontroliuojama techninė priežiūra, ar neplanuota gamybos avarija. Įdiegdami formuokite patvirtinimo įprotį, fiksuokite duomenis kiekviename kontaktiniame taške ir leiskite gyvavimo ciklo kreivėms vadovautis jūsų sprendimais. Spauda nuolat veikia, o jūs liksite priekyje nusidėvėjimo.
Dažnai užduodami klausimai apie štampavimo štampavimo atsargines dalis
1. Kokios dalys dažniausiai keičiamos štampavimo štampuose?
Dažniausiai keičiami štampavimo štampų komponentai yra perforatoriai, štampų mygtukai, kreipiamieji kaiščiai, kreipiamosios įvorės, spyruoklės, spyruoklės ir nuėmimo plokštės. Šios dalys tiesiogiai liečiasi su juostos medžiaga arba valdo vidines jėgas kiekvieno paspaudimo metu, todėl jos nusidėvi greičiau nei konstrukciniai elementai, pvz., štampavimo batai. Perforatoriai ir štampavimo mygtukai yra sąrašo viršuje, nes jie sugeria visą šlyties jėgą kiekvieno smūgio metu, o spyruoklės palaipsniui susilpnėja dėl nuovargio. Bendradarbiaudami su tokiais gamintojais kaip YICHEN, kurie gamina štampus atsižvelgdami į techninę priežiūrą, užtikrina, kad šie labai-dėvi komponentai yra prieinami ir visiškai dokumentuojami, kad būtų galima supaprastinti keitimą.
2. Kaip žinoti, kada reikia pakeisti štampavimo štampo komponentus?
Pagrindiniai rodikliai apima didėjantį šlifavimo aukštį ant štampuotų dalių, matmenų poslinkį, aptiktą atliekant kokybės patikras, įspėjimus apie netinkamą padavimą, juostos kėlimą tarp stočių ir nenuoseklų dalių išstūmimą. Vienodas šlaunies augimas visose ypatybėse signalizuoja apie bendrą štampavimo nuobodulį, o vienpusės šlaunelės nukreipia nukreipiamąjį kaiščio arba įvorės susidėvėjimą, sukeliantį nesutapimą. Skylės-į-skylių atstumas dažnai kyla dėl susidėvėjusių bandomųjų kaiščių. Patikimų skaičiaus stebėjimas kartu su SPC duomenimis ir laužo sekimo įrašais padeda patvirtinti, kuris konkretus komponentas blogėja ir kada reikia planuoti pakeitimą.
3. Kokios rūšies įrankinį plieną turėčiau naudoti keičiant štampus?
Tinkama klasė priklauso nuo jūsų ruošinio medžiagos, gamybos apimties ir dominuojančio gedimo režimo. A2 tinka trumpiems{2}}ir -vidutiniams atstumams, pagamintiems iš švelnaus, gero kietumo plieno. D2 pasižymi dideliu -abrazyviniu dėvėjimuisi skirtu 58–62 HRC kietumo diapazonu. M2 geriau nei D2 atlaiko didelius eigos dažnius ir šilumos kaupimąsi. S7, esant 54–56 HRC, idealiai tinka storoms medžiagoms ir dideliems smūgiams, kai įtrūkimų rizika yra didesnė už susidėvėjimą. Volframo karbidas suteikia milijonų smūgių į abrazyvines medžiagas, tokias kaip nerūdijantis plienas, tačiau dėl jo trapumo jį reikia puikiai išlyginti.
4. Ar turėčiau taisyti arba pakeisti susidėvėjusį štampavimo štampavimo komponentą?
Pasirinkite individualų pakeitimą, kai vieno komponento gedimas yra izoliuotas be pakopinių pažeidimų, o štampo struktūra lieka nepažeista. Atnaujinimas peršlifuojant arba perdengiant yra prasmingas, kai yra ištaisomas paviršiaus susidėvėjimas ir kainuoja 40–60 % mažiau nei nauja gamyba. Visiškas šlifavimo atstatymas tampa būtinas, kai per anksti ir pakartotinai sugenda keli komponentai, kreipiamojo kaiščio kiaurymės susidėvėjo viršija leistiną normą arba bendras šlifavimas viršija funkcines ribas. Lemiamas veiksnys yra tai, ar dėl esamos komponento būklės kyla pavojus sugadinti kažką brangesnio, jei nebus sprendžiama.
5. Kaip dangos prailgina štampavimo štampo atsarginių dalių tarnavimo laiką?
Paviršiaus dangos, tokios kaip TiN, TiCN, AlTiN ir DLC, prideda kietą barjerą, kuris sumažina trintį, apsaugo nuo medžiagos sukibimo ir priešinasi terminiam skilimui ties pjovimo briaunomis. TiCN puikiai tinka pjaustant nerūdijantį plieną, AlTiN veikia dideliu greičiu iki 900 laipsnių C, o DLC su CrN apatiniu sluoksniu pašalina aliuminio nešvarumus, kurių trinties koeficientas yra net 0,05. Dangos paprastai padidina komponentų kainą 20{7}}40 %, bet gali padvigubinti arba patrigubinti eksploatavimo trukmę naudojant abrazyvinius įrenginius, kai per intervalą viršija 200 000 smūgių, todėl dažnai jos yra ekonomiškesnės nei bazinės medžiagos kokybės atnaujinimas.


