


Ką iš tikrųjų reiškia štampavimas ir štampavimas gamyboje
Įsivaizduokite, kad laikote automobilio durelių skydelį, išmaniojo telefono skydą arba mažytę elektros jungtį. Kiekvienas iš jų prasidėjo kaip plokščias metalo lakštas. Procesas, kuris pavertė juos tiksliomis, trimatėmis{2}}dalimis?Mirti ir štampuoti. Tai yra didelės apimties-metalo formavimo pagrindas, tačiau daugelis inžinierių ir tiekimo specialistų susiduria su terminologija neturėdami aiškaus vaizdo, kaip viskas dera.
Šiame straipsnyje aprašomas visas štampavimo ir štampavimo gyvavimo ciklas – nuo įrankio koncepcijos ir medžiagų pasirinkimo iki gamybos{0}}grindų trikčių šalinimo. Nesvarbu, ar vertinate tiekėjus, nurodote dalis, ar tiesiog kuriate savo techninį žodyną, kiekviename skyriuje rasite reikalingų detalių.
Kas yra štampavimas gamyboje
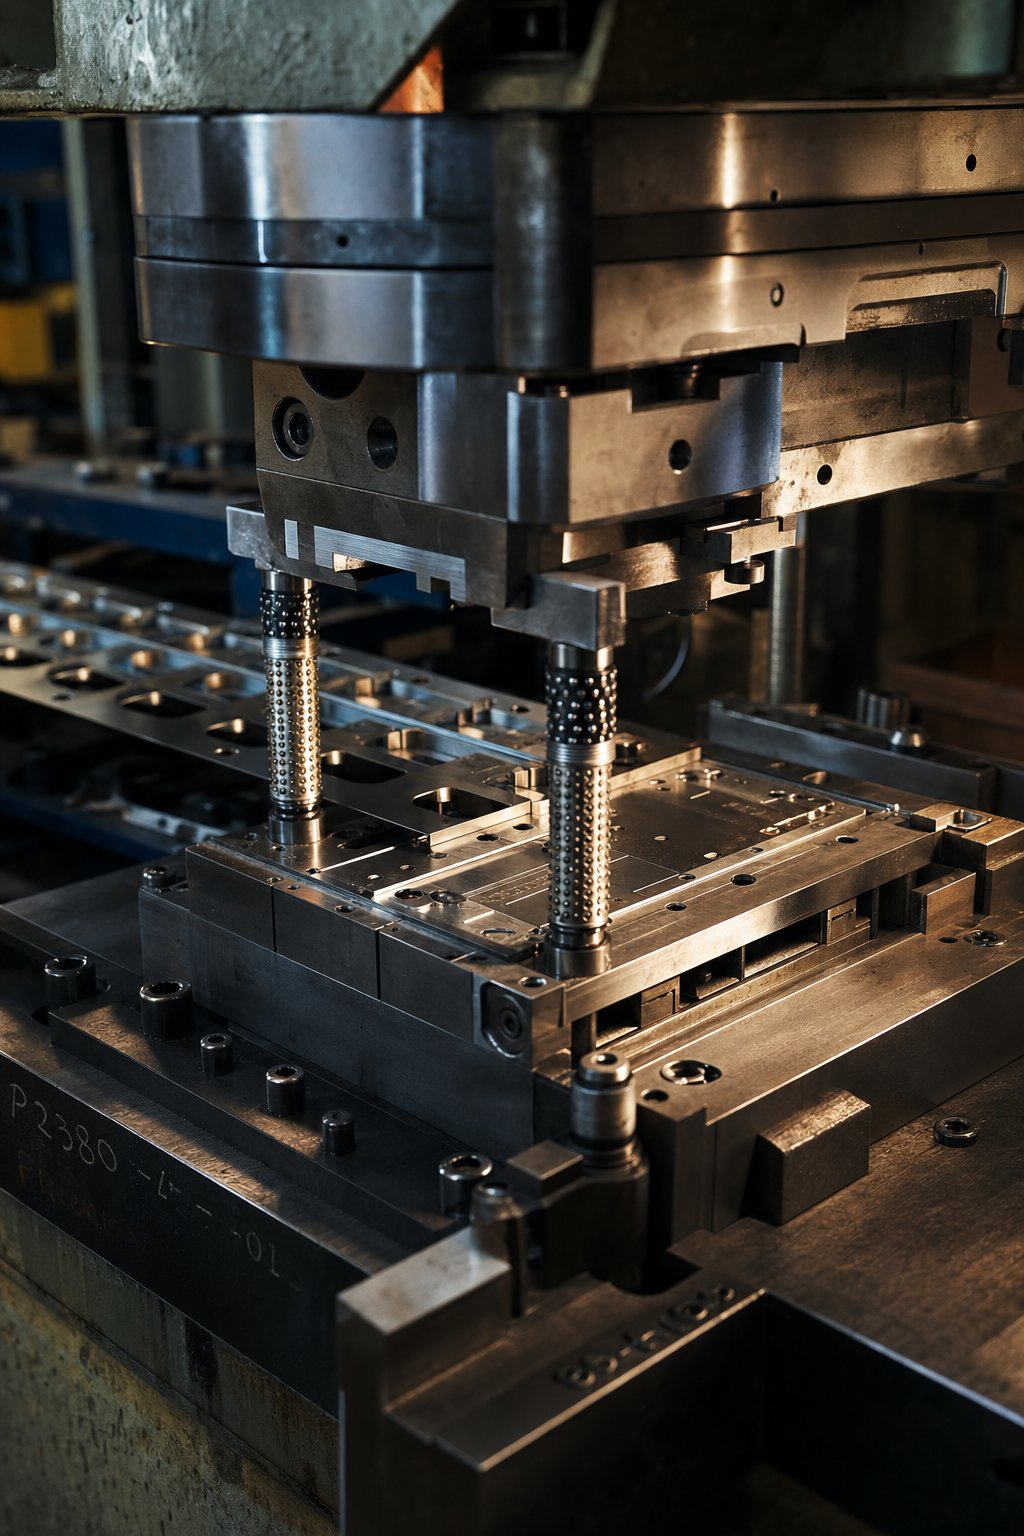
Taigi, kas yra kauliukas? Gamyboje štampas yra tikslus{0}}apdirbtas įrankis, sukurtas su tam tikra ertme, profiliu arba pjovimo briaunų rinkiniu, kuris formuoja žaliavą veikiant jėgai. Pagalvokite apie tai kaip apie labai specializuotą formą, tačiau užuot pilę į ją skysčio, dideliu greičiu spaudžiate tvirtą lakštą.
Antspaudavimo štampą paprastai sudaro dvi viena kitą papildančios pusės:
- Viršutinis štampas (perforatorius)- Judantis komponentas, pritvirtintas prie presavimo cilindro. Jis nusileidžia į medžiagą, taikydamas jėgą ruošiniui pjaustyti arba formuoti.
- Apatinis štampas (štampavimo blokas)- Stacionarus komponentas, sumontuotas ant preso lovos. Jame yra ertmė arba pjovimo briauna, kuri priima perforatorių ir apibrėžia galutinės dalies geometriją.
Kai žmonės klausia „kas yra štampai gamyboje“ arba „kas yra štampai“, jie turi omenyje šiuos tinkintus{0}}įrankių rinkinius, kurių kiekvienas skirtas vienai daliai arba dalių šeimai. Štampai svyruoja nuo delno{2}}dydžio mikroelektronikos įrankių iki didžiulių mazgųsveriantis kelias tonas viso automobilio kėbulo plokštėms. Pjovimo ir formavimo sekcijos paprastai gaminamos iš grūdinto įrankių plieno arba karbido įdėklų, kad atlaikytų milijonus presavimo ciklų.
Kas yra štampavimas ir kaip jis susijęs su štampais
Jei įrankis yra štampavimas, štampavimas yra procesas, kuris padeda jį veikti. Kas tiksliai yra štampavimas? Tai didelės spartos metalo formavimo operacija, kai presu įspaudžiamas lakštinis metalas į štampą arba per jį, kad būtų pagaminti gatavi arba pusgaminiai komponentai. Presas suteikia jėgą, štampas suteikia geometriją, o lakštinis metalas tampa dalimi.
Metalo štampavimas – tai gamybos procesas, kurio metu naudojami specializuoti štampai, sumontuoti spaudoje, siekiant pjaustyti, sulenkti arba suformuoti plokščią lakštą į tikslios formos komponentus gamybos greičiu.
Ryšys tarp štampo dizaino ir štampavimo rezultatų yra simbiotinis. Puikiai sukonstruotas štampas, suporuotas su netinkamais presavimo parametrais, vis tiek gamins laužą. Ir atvirkščiai, gerai-sureguliuotas presas negali kompensuoti prastos štampų geometrijos. Kiekvienas štampavimo kintamasis, nuo perforavimo-iki-štampavimo atstumo iki paviršiaus apdailos, tiesiogiai įtakoja dalies kokybę, ciklo laiką ir įrankio ilgaamžiškumą.
Kam praktikoje naudojamas metalo štampavimas? Viskas nuo plokščių formų išbraukimo iš juostelės iki gilių-cilindrinių puodelių brėžimo iki smulkių paviršiaus detalių kūrimo. Vienas progresyvus štampas gali atlikti keliolika nuoseklių operacijų vienu paspaudimu, ištisinę metalo ritę paversdamas baigtomis dalimis greičiu, viršijančiu 1000 smūgių per minutę.
Kodėl štampavimas ir štampavimas yra svarbūs šiuolaikinėje gamyboje
Dėl keturių savybių šis procesas yra beveik nepakeičiamas vidutinės{0}}ir{1}}didelės apimties gamybai:
- Pakartojamumas- Patvirtinus kauliuką, kiekviena jo pagaminta dalis pagal matmenis yra identiška, nesvarbu, ar tai pirmoji, ar milijoninė.
- Griežtos tolerancijos- Tinkamai suprojektuoti štampai išlaiko leistinus nuokrypius tūkstantosiomis colio dalimis, dažnai pašalinant antrinį apdirbimą.
- Kaštų efektyvumas dideliu mastu- Didelės išankstinės įrankių sąnaudos kompensuojamos itin mažomis-dalies sąnaudomis, kai gamyba įsibėgėja.
- Įvairių{0}}pramonių universalumas- Automobilių kėbulo konstrukcijos, aviacijos ir kosmoso laikikliai, elektroninės jungtys, medicinos prietaisų korpusai ir plataus vartojimo prietaisų plokštės – visa tai priklauso nuo štampuotų komponentų.
Universalumas taip pat apima medžiagas. Švelnus plienas, nerūdijantis plienas, aliuminis, varis ir žalvaris yra reguliariai štampuojami, kiekvienas pasižymi unikaliomis formavimo savybėmis, kurios turi įtakos štampų dizaino pasirinkimui.
Nustačius apibrėžimus, tikrasis gylis prasideda įrankių lygiu, kur pasirinkus tinkamą štampavimo tipą nustatoma, ar projektas atitinka sąnaudų, greičio ir kokybės tikslus, ar nepatenka į visus tris.
Štampavimo štampų tipai ir kada juos naudoti
Netinkamo štampavimo tipo pasirinkimas savo projektui prilygsta kūjui dailidės apdailai. Galbūt sulauksite rezultatų, tačiau eikvosite medžiagą, laiką ir biudžetą. Keturių pagrindinių štampavimo štampų tipų kiekvienas turi skirtingą našumą, o jų kompromisų supratimas yra greičiausias būdas suderinti investicijas į įrankius su gamybos realybe.
Progresyvūs štampai ir kaip jie veikia
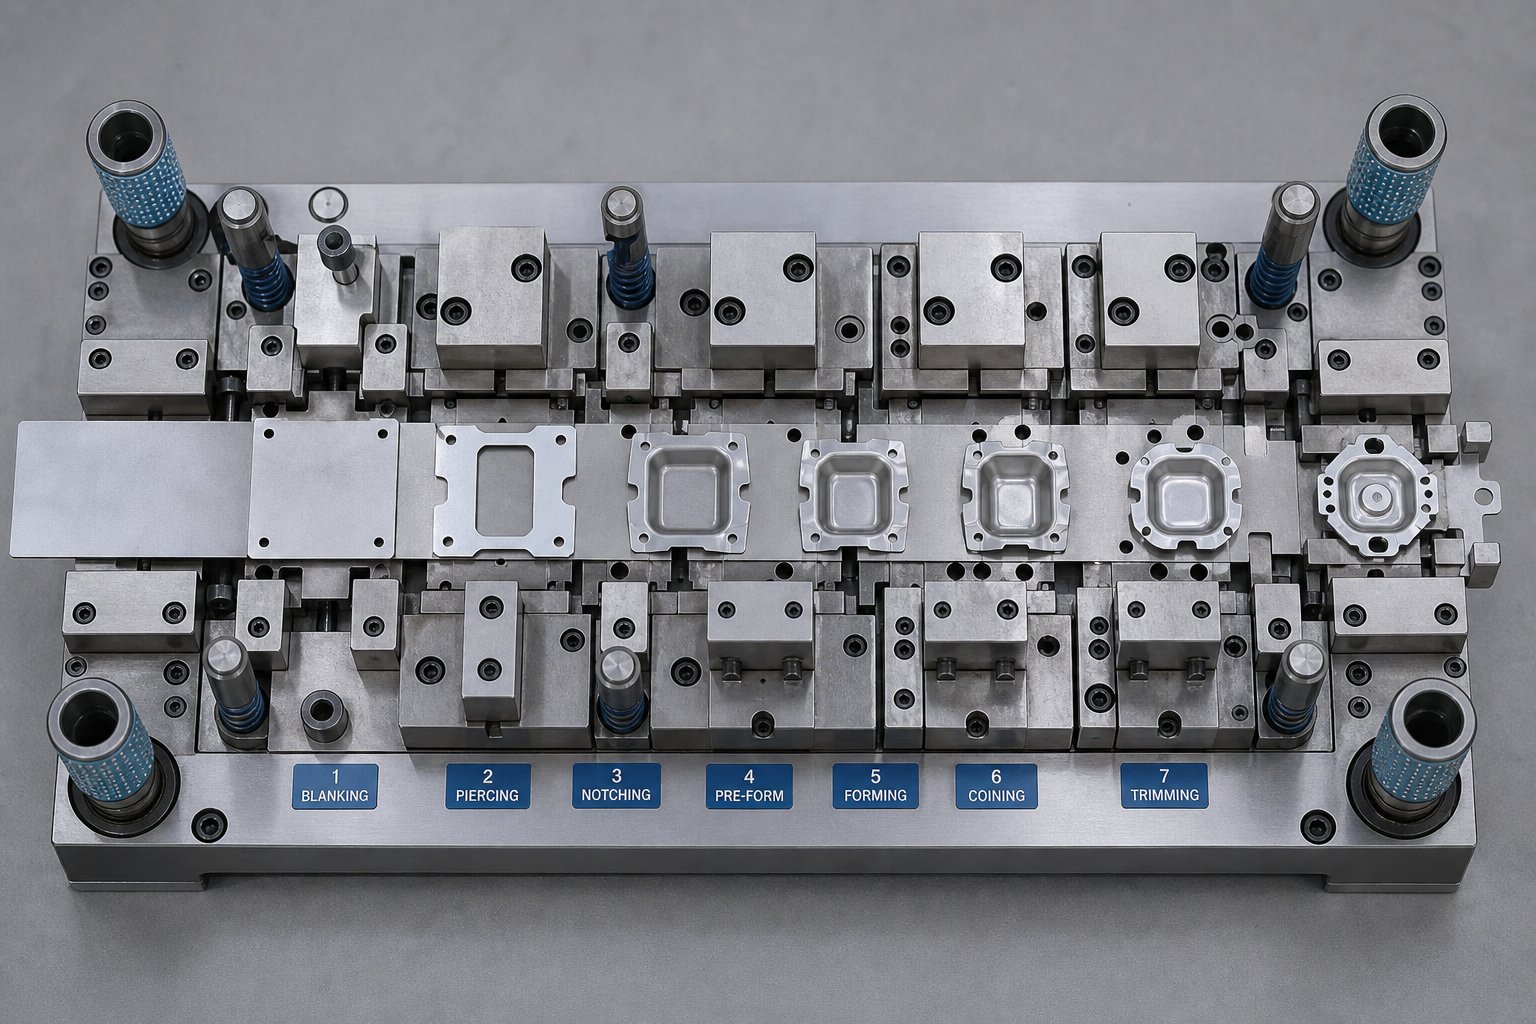
Theprogresyvus štampavimo procesassukasi aplink vieną, elegantišką koncepciją: ištisinė metalinė juostelė tiekia per kelias stoteles viename štampelyje, o kiekviena stotis atlieka skirtingą operaciją: pjaustoma, lenkiama, formuojama ar pradurta. Juostelė veikia kaip savas konvejeris, kiekvienu paspaudimo metu dalinai suformuotą dalį neša iš vienos stoties į kitą. Galutinėje stotyje gatavas komponentas atskiriamas nuo nešiklio juostelės.
Kodėl tai svarbu? Greitis. Gerai-suprojektuotas progresyvus štampelis gali gaminti sudėtingas dalis didesniu nei kelių šimtų smūgių per minutę greičiu, išlaikant griežtas leistinas nuokrypas visose stotyse. Dėl to progresiniai štampai yra darbinis arkliukas už didelės-tūrio automobilių štampavimo štampų, elektroninių jungčių ir mažų tikslių laikiklių.
Argumentai "už"
- Itin didelis pralaidumas su minimaliu valdymu rankiniu būdu
- Griežta matmenų nuoseklumas nuo stoties iki stoties
- Minimalus medžiagų švaistymas dėl optimizuoto juostų išdėstymo
- Mažesnės darbo sąnaudos pradėjus gamybą
Minusai
- Didesnės pradinės investicijos į įrankius dėl kelių{0}}stočių sudėtingumo
- Dalies geometrijos apribojimai: sunku pritaikyti gilius tempimus ir labai dideles dalis, kol ruošinys lieka pritvirtintas prie juostos
- Dizaino pakeitimai po sukūrimo yra brangūs ir{0}}atima daug laiko
Didesnių ir sudėtingų dalių perkėlimo štampai
Kas atsitinka, kai jūsų dalis yra per didelė arba per giliai įtraukta, kad liktų prijungta prie juostos? Čia perima perdavimo štampavimas. Taikant šį metodą, ruošinys išpjaunamas iš pradinės medžiagos pirmoje stotyje, o paskui mechaniniais pirštais arba automatiniais griebtuvais fiziškai perkeliamas tarp tolesnių stočių.
Kadangi ruošinys nepriklauso nuo laikiklio juostelės, pernešimo štampavimas leidžia atlikti gilesnius tempimus, didesnes geometrijas ir tokias operacijas kaip sriegimas ar raižymas, kurios būtų neįmanomos progresyvioje sąrankoje. Orlaivių erdvės konstrukciniai komponentai, didelės prietaisų plokštės ir sunkios automobilių kėbulo dalys dažnai remiasi šiuo metodu. Kompromisas- yra lėtesnis ciklo greitis ir didesnis sąrankos sudėtingumas, palyginti su progresiniais įrankiais, tačiau projektavimo laisvė yra daug didesnė.
Dažnai -nepamirštamas pranašumas: perkėlimo štampai pašalina laikiklio juostą jungiančias dalis progresyvioje juostoje, todėl gali sumažėti kiekvienos detalės žaliavos sąnaudos ir mažesnės bendrosios didesnių komponentų dalies kainos.
Junginiai ir kombinuoti štampai
Sudėtinis štampavimas atlieka keletą pjovimo operacijų vienu paspaudimu. Įsivaizduokite, kad ištuštinkite poveržlę: išorinis skersmuo ir vidinė skylė perforuojamos vienu metu vienu judesiu žemyn. Rezultatas – plokščia, labai tiksli dalis, pagaminta greitai ir ekonomiškai{2}}. Sudėtiniai štampai pasižymi paprastomis geometrijomis, kai plokštumas ir briaunų kokybė yra labai svarbūs, pavyzdžiui, tarpikliai, tarpikliai ir elektrinis laminavimas.
Kombinuoti štampai žengia dar vieną žingsnį. Jie atlieka ir pjovimo, ir formavimo operacijas vienu brūkšniu, gamindami detalę, kuri ne tik išlyginama iki formos, bet ir sulenkiama arba ištraukiama tuo pačiu smūgiu. Kai jūsų dalis yra vidutiniškai sudėtinga, bet apimtis nepateisina investicijų į visą progresyvų įrankį, kombinuotas štampas puikiai užpildo spragą.
Pagrindinis skirtumas: sudėtiniai štampai tik supjaustyti; kombinuoti štampai, supjaustyti ir suformuoti. Pasirinkimas priklauso nuo to, ar baigtai daliai reikia ne-plokštumos geometrijos.
Konsoliduotas štampų tipų palyginimas
Vertinant lakštinio metalo štampavimo štampus naujam projektui, toliau pateiktoje lentelėje kiekvienas tipas nurodomas atsižvelgiant į sprendimo veiksnius, kurie yra svarbiausi įrankių inžinieriams ir tiekimo vadovams:
| Štampo tipas | Geriausias-dėl dalių sudėtingumo | Idealus gamybos kiekis | Tipiškas tolerancijos diapazonas | Santykinė įrankių kaina | Ciklo greitis |
|---|---|---|---|---|---|
| Progresyvus | Mažos ir vidutinės vidutinio sudėtingumo dalys (lenkimai, skylės, formos) | Didelė apimtis (100 tūkst. ir daugiau per metus) | ±0,025 mm iki ±0,1 mm | Aukštas | Labai greitas (200-1, 500+ SPM) |
| Perdavimas | Didelės arba giliai ištrauktos dalys su sudėtingomis savybėmis | Nuo vidutinio iki didelio garsumo (10–500 000+) | ±0,05 mm iki ±0,15 mm | Aukštas | Vidutinis (15–80 SPM) |
| Junginys | Plokščios, paprastos dalys, kurioms reikia tiksliai nupjautų kraštų | Nuo mažo iki didelio garsumo (lankstus) | ±0,025 mm iki ±0,075 mm | Žemas ar vidutinis | Greitas (100–400 SPM) |
| Derinys | Vidutiniškai sudėtingos dalys, kurias reikia supjaustyti ir suformuoti vienu smūgiu | Mažas arba vidutinis garsumas (1K–50K) | ±0,05 mm iki ±0,1 mm | Vidutinis | Vidutinis (60–200 SPM) |
Atkreipkite dėmesį, kad kiekviename stulpelyje nedominuoja nė vienas štampavimo tipas. Progresyvūs štampai laimi dėl greičio, tačiau reikalauja didelių išankstinių investicijų. Perkėlimo štampai suteikia geometrinę laisvę ciklo laiko sąskaita. Sudėtiniai štampai sumažina paprastų dalių sąnaudas, o kombinuoti štampai siūlo vidutinį kelią vidutinio sudėtingumo ir vidutinio tūrio atveju.
Galų gale, teisingas pasirinkimas priklauso nuo trijų klausimų: kiek sudėtinga dalis, kiek jų reikia per metus ir kokių leistinų nuokrypių reikalauja programa? Atsakydami į šiuos klausimus būsite nukreipti link štampavimo štampų, kurie subalansuoja išlaidas ir galimybes, neinvestuodami per- ar per mažai-įrankius.
Žinoma, štampavimo tipo pasirinkimas yra tik pusė lygties. Kiekvienas tipas vis dar priklauso nuo pagrindinių štampavimo operacijų, išlyginimo, pradūrimo, lenkimo, piešimo ir kt., kurie apibrėžia, kas iš tikrųjų nutinka metalui kiekvienoje stotyje.
Pagrindinės štampavimo operacijos, paaiškintos programomis
Kiekviena štampuota dalis, nesvarbu, ar tai plokščia poveržlė, ar giliai ištemptas{0}}automobilinis puodelis, savo formą lemia tam tikra štampavimo viduje atliekamų operacijų seka. Šios operacijos yra štampavimo proceso žodynas, o kiekvienos jų supratimas padeda numatyti, kaip dizainas elgsis po preso, kur gali atsirasti defektų ir kokios leistinos nuokrypos yra realiai pasiekiamos.
Įsivaizduokite, kad vartote baigtos dalies operacijos lapą. Pamatysite eilės tvarka išvardytus terminus, tokius kaip blankavimas, pradūrimas, lenkimas, piešimas ir kalimas. Kiekvienas įrašas parodo skirtingą smūgio ir matricos sąveiką. Štai kas iš tikrųjų vyksta kiekviename žingsnyje ir kodėl tai svarbu jūsų dizainui.
Blankavimo ir auskarų vėrimo operacijos
Štampavimo užtaisymas ir pradūrimas yra kirpimo operacijos, o tai reiškia, kad medžiaga atskiriama per lakštą perforuojant į štampavimo angą. Skirtumas yra tame, kurį gabalą laikote.
Atliekant ruošinį, iš juostos išmuštas gabalas yra norimas ruošinys. Pagalvokite apie sausainių formų pjaustymą iš tešlos: sausainis yra ruošinys, o likusi tešla yra laužas. Atliekant pradūrimą (kartais vadinamą perforavimo štampavimu), pati juostelė lieka ruošiniu, o mažos šliužos, pašalintos, kad būtų sukurtos skylės ar plyšiai, yra išmetamos.
Svarbus abiejų operacijų projektavimo parametras yra perforatoriaus-to-tarpas, ty tarpas tarp štampavimo ir štampavimo briaunų. Šis tarpas išreiškiamas medžiagos storio procentais ir skiriasi priklausomai nuo medžiagos tipo. Lengvam plienui būdingas maždaug 5-10 % prošvaisa kiekvienoje pusėje. Per mažas tarpas sukelia pernelyg didelį įrankio nusidėvėjimą ir dvigubos šlyties žymes; per daug susidaro sunkios atbrailos ir prasta krašto kokybė. Tinkamas balansas lemia, ar lakštinio metalo štampavimo procese kraštai yra švarūs, ar susidaro laužas, kuris užstringa štampui.
Lenkimas, formavimas ir piešimas
Kai plokščias ruošinys arba juostelė bus iškirpta pagal formą, kita operacijų grupė paverčia jį trimatę{0}}dalį.
- Lenkimas- Paprasta kampinė deformacija išilgai tiesios ašies. Įprastos programos apima laikiklius, kanalus ir flanšus. Pagrindinis konstrukcijos apribojimas yra spyruoklinis atsitraukimas: dėl medžiagos elastingumo atsigavimo ji iš dalies atsilenkia, kai perforatorius atsitraukia. Inžinieriai kompensuoja dalį perlenkdami kelis laipsnius už tikslinio kampo, kad ji atsipalaiduotų į teisingą padėtį.
- Formavimas- Sudėtingas kontūro formavimas, kuris lenkia medžiagą išilgai lenktų arba sudėtinių ašių. Naudojamas automobilių kėbulo plokštėms, prietaisų korpusams ir konstrukciniams standžiams. Pagrindinis apribojimas yra kontroliuoti medžiagų srautą, kad būtų išvengta susiraukšlėjimo suspaustose vietose ir plonėjimo ištemptose vietose.
- Piešimas- Lakštinio metalo traukimas į štampavimo ertmę, kad būtų sukurtas gylis, susidaro tuščiavidurės formos, pvz., puodeliai, skardinės ir gaubtai. Projektavimo iššūkis yra valdyti ruošinio laikiklio jėgą: per maža jungė gali susiglamžyti, o per daug riboja medžiagos srautą ir plyšta perforatoriaus spindulyje.
Atsparumas nusipelno ypatingo dėmesio, nes jis turi įtakos beveik kiekvienai operacijai, kai metalas deformuojamas jo nepjaustant. Pažangus didelio stiprumo{1}}plienas ir aliuminio lydiniai pasižymi žymiai didesniu atsparumu nei švelnus plienas, todėl kartais reikiaiteracinio modeliavimo ir kompensavimo strategijosštampai projektuojant, kad atitiktų matmenis. Sistemingas požiūris į spyruoklės matavimą, mažinimą, valdymą ir kompensavimą tapo įprasta šių medžiagų praktika.
Kalbėjimo, įspaudimo ir antrinės operacijos
Be pjovimo ir formavimo, kelios apdailos operacijos patobulina štampuotos dalies savybes arba prideda funkcinių detalių. Kas yra štampavimas, susijęs su šiais antriniais žingsniais? Nors štampavimas iš esmės reiškia bet kokią kirpimo operaciją, kurią atlieka štampas (įskaitant išlyginimą ir pradūrimą), šis terminas taip pat apima tikslias apipjaustymo ir įpjovimo operacijas, kurios išvalo susidariusias dalis prieš išeinant iš preso.
- Sukalimas- Aukšto-slėgio suspaudimo operacija, kurios metu metalas suspaudžiamas tarp perforatoriaus ir štampo paviršių, todėl jis tekėja ir užpildo visas įrankio ertmės detales. Įprasti pritaikymai apima elektrinius kontaktus, kuriems reikalingas tikslus storis, kryptis ir laikantys paviršiai. Pagrindinis apribojimas yra labai didelis reikalaujamas tonažo kiekis, dažnai nuo trijų iki penkių kartų didesnis nei formuojant tą pačią medžiagą.
- Reljefinis- Pakelia arba įleidžia raštus, tekstą ar paviršiaus tekstūras į lapą jo neperpjovus. Naudojamas prekės ženklo ženklinimui, briaunų standinimui ir funkcinėms tekstūroms ant šilumos skydų. Apribojimas yra išlaikyti vienodą medžiagos storį, todėl reljefinis bruožas nesukuria silpnos vietos ir neiškraipo aplinkinės geometrijos.
- Pjovimo apdaila ir antrinės operacijos- Po pirminio formavimo gali prireikti apipjaustytų jungių, srieginių skylių arba taškinių{1}}suvirintų įdėklų. Progresyvūs štampai gali integruoti šiuos žingsnius pasrovinėse stotyse, o atskiros dalys gali būti perkeltos į tam skirtus įrenginius. Projektuojant reikia užtikrinti, kad antrinės operacijos neiškraipytų detalės geometrijos, pasiektos ankstesniuose formavimo etapuose.
Kiekviena iš šių operacijų gali būti sujungta į vieną štampą arba paskirstyta kelioms stotims, atsižvelgiant į dalių sudėtingumą ir gamybos apimtį. Pavyzdžiui, laipsniškas štampas gali ištuštinti ir pradurti pirmosiose dviejose stotyse, susiformuoti trečioje, brėžti ketvirtoje ir įkalti kritinį paviršių penktoje, o visa tai vienu paspaudimu užbaigia visą štampavimo procesą greičiau nei per sekundę.
Žinant, ko kiekvienai operacijai reikia iš įrankių, kyla tiesioginis kitas svarbus klausimas: kokias medžiagas ir konstrukcijos parametrus turi nurodyti inžinieriai, kad užtikrintų patikimą štampo veikimą šimtuose tūkstančių ar net milijonuose ciklų?
Medžiagos ir dizaino klausimai inžinieriams
Štampas gali būti tobulos formos ir vis tiek per anksti sugesti, jei jis pagamintas iš netinkamos medžiagos. Peržiūrint dizainą visas dėmesys sulaukia geometrijos, tačiau plienas, slypintis už šios geometrijos, lemia, ar jūsų štampavimo įrankis atlaiko penkiasdešimt tūkstančių smūgių, ar penkis milijonus. Štampavimo štampo dizainas iš esmės yra medžiagų inžinerijos iššūkis, užmaskuotas kaip geometrijos problema.
Medžiagų parinkimas ir paviršiaus apdorojimas
Kiekvienas metalinis štampas prasideda kaip įrankinio plieno blokas, o jūsų pasirinkta klasė nustato našumo ribas. Sprendimas priklauso nuo trijų konkuruojančių savybių subalansavimo: kietumo, tvirtumo ir atsparumo dilimui. Per stipriai spaudžiate vieną, o kitą paaukojate.
Čia yra dažniausiai naudojamos plieno štampavimo štampuose naudojamos medžiagų grupės:
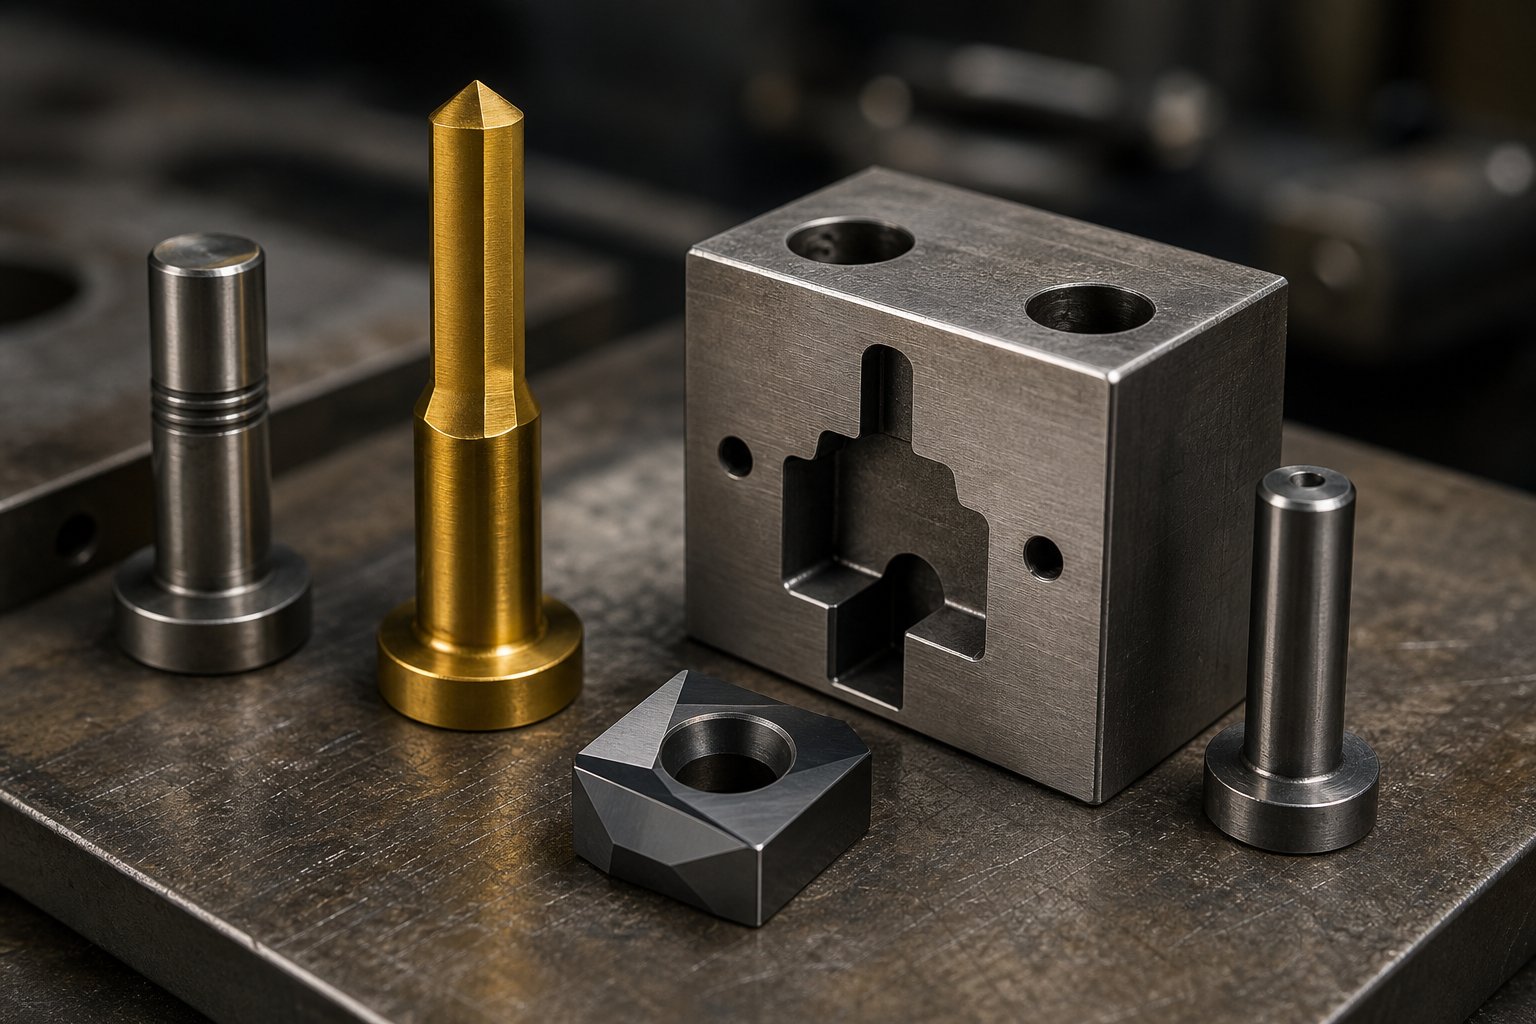
- D2 įrankių plienas- Daug-anglies, daug-chromo turintis plienas, pasižymintis išskirtiniu atsparumu dilimui. Dėl savo tankios karbido struktūros jis idealiai tinka štampams uždaryti ir pradurti, naudojant abrazyvines medžiagas ilgų gamybos kampanijų metu. Išlaida-? D2 yratrapesni nei kiti įrankių plienaiir gali suskilti esant didelėms{0}}smūginėms apkrovoms.
- A2 įrankių plienas- Oru-kietėjantis, vidutiniškai{2}}legiruotas plienas, pasižymintis subalansuotu atsparumu dilimui ir kietumu. A2 atsparus skaldymui geriau nei D2, todėl jis yra universalus formuojant štampus ir sudėtingas perforavimo geometrijas, kai smūgio jėgos yra didelės.
- M2 greitaeigis plienas (HSS)- Išlaiko kietumą esant aukštai temperatūrai, kuri susidaro atliekant didelius{1}}greičių veiksmus. Ši savybė, žinoma kaip raudonasis kietumas, neleidžia pjovimo briaunoms suminkštėti greito važiavimo metu. M2 užpildo atotrūkį tarp įprastų įrankių plieno ir karbido.
- Volframo karbido įdėklai- Kai atsparumas dilimui turi būti itin didelis, karbidas yra neprilygstamas. Jis yra žymiai kietesnis nei bet koks plienas, bet ir trapesnis, todėl paprastai naudojamas kaip įdėklai didelio-dėvėjimosi zonose, o ne kaip pilnas štampavimo blokas. Karbidas pateisina savo išlaidas šimtais tūkstančių ar milijonais dalių.
Pagrindinė medžiaga yra tik dalis lygties. Paviršiaus apdorojimas žymiai pailgina štampo tarnavimo laiką, nepakeičiant tūrinių savybių. Titano nitrido (TiN) dangos prideda kietą, mažos trinties sluoksnį, kuris sumažina nešvarumus formuojant nerūdijantį plieną. Titano karbonitridas (TiCN) suteikia dar didesnį kietumą abrazyvesnėms ruošinio medžiagoms. Azotavimas išsklaido azotą į štampo paviršių, sukurdamas atsparų-dėvėjimui korpusą, išsaugant šerdies tvirtumą. Tinkamos dangos suderinimas su ruošinio medžiaga ir gamybos apimtimi yra vienas iš greičiausių būdų sumažinti metalo presavimo štampų dalies kainą, visiškai nepermontuojant.
Praktinė taisyklė: trumpi važiavimai ir prototipų kūrimas dažnai gali pateisinti ekonomišką plieną, pvz., O1; vidutinio-tūrio gamybos kostiumai A2; o didelio tūrio ar abrazyviniams darbams atlikti reikia D2 arba karbido įdėklų su pažangiomis dangomis.
Svarbūs projektavimo parametrai štampų inžinieriams
Medžiagos pasirinkimas suteikia štampui patvarumą. Antspaudavimo dizaino parametrai suteikia tikslumo. Prieš rašant bet kokią CNC programą, reikia užrakinti kelis skaičiavimus:
- Pramuškite-, kad-sumažėtų klirensas- Tarpas tarp pjovimo briaunų, išreikštas medžiagos storio vienoje pusėje procentais. Įprasta praktika rekomenduoja maždaug 10 % kiekvienoje pusėje kaip atskaitos tašką, nors kietesnėms medžiagoms reikia didesnio tarpo, o smulkiems-užtaisams reikia daug mažiau. Per ankšta padidina įrankių nusidėvėjimą; per laisvas susidaro sunkios atbrailos.
- Juostos išdėstymo optimizavimas- Dalių ruošinių išdėstymas ant ritės juostos, kad būtų maksimaliai panaudota medžiaga. Net 2-3 % pagerintas išdėstymo efektyvumas leidžia žymiai sutaupyti per milijoną dalių.
- Piloto kaiščio padėties nustatymas- Pilotai registruoja juostelę kiekvienoje stotyje, kad išlaikytų nuoseklų išlygiavimą. Neteisingai išdėstyti arba susidėvėję pilotai sukelia kumuliacinę padėties klaidą, kuri rodoma kaip netinkamai suderintos skylės arba nenuoseklios apdailos linijos pasroviui.
- Stoties seka- Progresyviuose štampuose svarbi operacijų tvarka. Auskarų vėrimas paprastai vyksta prieš formavimą, nes į plokščią juostelę įmuštos skylės yra stabilesnės, nei skylės, pradurtos po lenkimo. Sekos sprendimai tiesiogiai veikia galutinės dalies toleranciją.
Kiekvienas iš šių parametrų sąveikauja su kitais. Pavyzdžiui, keičiantis medžiagos storiui, atsiranda bangavimas dėl protarpių verčių, preso tonažo skaičiavimų ir juostos pločio reikalavimų. Drausmingas metalo štampavimo štampų projektavimo procesas anksti dokumentuoja šias tarpusavio priklausomybes, kad tolesni pakeitimai nevirstų brangiai kainuojančiu štampų perdirbimu.
Ruošinio medžiagos savybės ir jų įtaka štampo konstrukcijai
Negalite suprojektuoti lakštinio metalo štampo atskirai nuo medžiagos, kurią jis antspauduos. Tempiamasis stipris, lankstumas ir ruošinio storis lemia prošvaisos vertes, formavimo jėgą ir spyruoklės kompensavimo strategiją. Štampas, sukurtas švelniam plienui, neveiks vienodai su nerūdijančiu plienu ar aliuminiu, net jei detalės geometrija yra identiška.
Apsvarstykite tris pagrindines sąveikas:
- Tempimo stipris ir formavimo jėga- Didesnio-stiprumo medžiagoms reikia daugiau preso tonažo, o štampų komponentai yra labiau įtempti. Tai reiškia kietesnes štampavimo medžiagas ir tvirtesnę štampavimo konstrukciją.
- Tamprumas ir formuojamumas- Didelį pailgėjimą turinčios medžiagos (pvz., varis ar švelnus plienas) lengvai susilieja į sudėtingas formas. Mažo -plastiškumo medžiagos riboja pasiekiamą tempimo gylį ir siaurą spindulį.
- Atsparumo tendencija- Medžiagos su didesne takumo riba ir tamprumo moduliu po formavimo agresyviau svyruoja atgal.Labai{0}}stiprus plienas ir aliuminisreikalingas perlenkimo kompensavimas, įmontuotas tiesiai į štampavimo geometriją.
Žemiau esančioje lentelėje pateikiamos įprastos ruošinių medžiagos, atsižvelgiant į veiksnius, kurie labiausiai įtakoja štampavimo įrankių pasirinkimą ir projektavimo sprendimus:
| Ruošinio medžiaga | Formavimo įvertinimas | „Springback“ tendencija | Die Wear Impact | Tipinis prošvaisa (% vienoje pusėje) |
|---|---|---|---|---|
| Švelnus plienas (mažai anglies) | Aukštas | Žemas ar vidutinio sunkumo | Vidutinis | 5-8% |
| Nerūdijantis plienas (304/316) | Vidutinis | Aukštas | Aukštas (abrazyvinis, darbinis{0}}kietėja) | 8-12% |
| Aliuminis (5052/6061) | Nuo vidutinio iki didelio | Aukštas | Žemas (bet linkęs pykti) | 8-10% |
| Varis (C110) | Labai aukštas | Žemas | Žemas | 5-7% |
| Žalvaris (C260) | Aukštas | Žemas ar vidutinio sunkumo | Žemas ar vidutinio sunkumo | 5-8% |
Atkreipkite dėmesį į modelį: kietesnėms ir tvirtesnėms medžiagoms reikia didesnių tarpų ir atsparesnio dilimui{0}}štampuoto plieno. Pavyzdžiui, nerūdijantis plienas greitai sukietėja formuojant, o tai pagreitina štampo susidėvėjimą ir dažnai pateisina TiN-dengtą ar karbido{4}}įrankį. Aliuminis nedėvi štampo taip agresyviai, bet turi polinkį į tulžį (šaltai-privirinti prie štampo paviršiaus), todėl mažos-trinties dangos yra būtinos.
Šie materialiai{0}}pagrįsti sprendimai apima visą kelią nuo pradinės štampavimo koncepcijos iki techninės priežiūros planavimo. Štampas, sukurtas atidžiai stebint ruošinio savybes, ne tik pagamins geresnes dalis pirmąją dieną, bet ir išlaikys matmenų tikslumą kur kas giliau per visą savo eksploatavimo laiką, o tai tiesiogiai sukelia klausimą, kaip tas štampas bus pastatytas.
Die Build Process from Design Through Test
Mirtis neatsiranda per naktį. Tarp pradinio dalies brėžinio ir pirmojo gamybos-kokybiško štampuoto komponento yra struktūrizuota, kelių{2}}fazių darbo eiga, kuri paverčia neapdorotą įrankių plieną tiksliu instrumentu, galinčiu pakartoti tą pačią operaciją milijonus kartų. Štampo kūrimo procese inžinerijos teorija susitinka su fizine tikrove, o kiekvienas čia pasirinktas spartusis klavišas vėliau pasirodo kaip laužas, perdirbimas ar ankstyvas įrankio gedimas.
Nesvarbu, ar esate įrankių inžinierius, valdantis kūrimą viduje, ar tiekėjo galimybes vertinantis tiekimo vadybininkas, supratę, kas vyksta kiekviename etape, galite užduoti geresnius klausimus, nustatyti realistiškus terminus ir anksti pastebėti raudonas vėliavėles.
Galimybių analizė ir CAE modeliavimas
Kiekvienas rimtas štampų gamybos projektas prasideda klausimu: ar ši dalis iš tikrųjų gali būti pažymėta kaip nupiešta? Galimybių analizė yra pirmieji vartai, ir ji tiria dalių geometriją, medžiagų pasirinkimą, storį, leistinus nuokrypius ir numatomą gamybos apimtį, kad nustatytų, ar dizainą galima pagaminti be pernelyg didelės rizikos.
Patvirtinus galimybes, perima kompiuterinės{0}}inžinerijos (CAE) modeliavimas. Naudodami baigtinių elementų analizę (FEA), inžinieriai skaitmeniniu būdu modeliuoja, kaip lakštinis metalas elgsis štampavimo viduje: kur medžiaga plonėja, kur susiraukšlėja, kur spyruoklė ištrauks matmenis iš specifikacijų. Modeliavimo programinė įranga numato šiuos defektus prieš pjaunant plieną, todėl inžinieriai gali reguliuoti tempimo spindulį, ruošinio laikiklio slėgį ir štampų geometriją virtualioje aplinkoje, o ne per brangų fizinį bandymą{3}}ir{4}}klaidą.
Čia sutaupoma daug išlaidų. Pagal įžvalgas išKeysight formavimo modeliavimo tyrimas, virtualūs štampavimo bandymai gali pašalinti daugumą formavimo problemų prieš pradedant prototipų kūrimą, sutrumpinant kelias savaites nuo kūrimo terminų ir išvengiant brangių įrankių modifikacijų po sukietėjimo. Sudėtingoms medžiagoms, tokioms kaip pažangus didelio-stiprumo plienas ar aliuminio lydiniai, modeliavimas neprivalomas; tai vienintelis praktinis būdas numatyti ir kompensuoti spyruoklinius dydžius, kuriems kitu atveju prireiktų kelių fizinės korekcijos ciklų.
CNC apdirbimas, EDM ir surinkimas
Patvirtinus modeliavimo duomenis, prasideda štampavimo apdirbimas. Ši fazė grūdintus plieninius blokus paverčia tiksliaisiais paviršiais, kurie suformuos kiekvieną štampo pagamintą dalį. Seka paprastai seka šiuo keliu:
- CNC frezavimas- Grubus ir pusiau{1}}apdailintas štampo blokų, perforatorių laikiklių ir nuėmimo plokščių apdirbimas. Penki-ašių CNC centrai apdoroja sudėtingus kontūrus vienoje sąrankoje ir sumažina kumuliacines padėties klaidas.
- Terminis apdorojimas- Matricos komponentai grūdinami vakuuminėje krosnyje, kad būtų pasiektas tikslinis kietumas (paprastai HRC 58–62), o po to grūdinamas, kad būtų suderintas kietumas ir kietumas.
- Vielos EDM- Sudėtingi perforavimo profiliai ir griežtos-tolerancijos angos išpjaunamos naudojant ploną žalvario vielos elektrodą. Vielos EDM pasiekia ± 0,005 mm leistinus nuokrypius ant grūdinto plieno, todėl jis yra būtinas sudėtingoms uždengimo ir pradurimo geometrijoms.
- Paviršiaus šlifavimas- Užtikrina susiliejančių paviršių lygumą, todėl viršutinės ir apatinės štampų pusės tiksliai išsilygina per visą uždarymo aukštį.
- Surinkimas- Kreipiamieji kaiščiai, įvorės, spyruoklės, įvorės ir nuėmiklio komponentai yra sumontuoti kartu. Meistras štampų gamintojas atlieka sausą eigą, rankiniu būdu sukdamas surinktą įrankį, kad patikrintų, ar nėra trukdžių, kol pamatysite presą.
Šiose detalėse gyvena įrankis ir štampų gamybos amatas. Kiekvienas komponentas turi tilpti mikronų tikslumu, nes bet koks aplaidumas susijungia su kiekvienu paspaudimu. Štai kodėl patyrę štampų gamintojai pasikliauja uždaro-ciklo metrologija, tikrindami svarbiausius matmenis kiekviename etape, o ne laukdami, kol galutinis surinkimas atskleis klaidas.
Bandomasis važiavimas, reguliavimas ir galutinė apžiūra
Bandymo fazė yra ta, kai kauliukas pasitvirtina arba atskleidžia savo silpnybes. Surinktas štampas montuojamas bandomajame prese, o pavyzdinės dalys štampuojamos naudojant gamybinę{1}}reprezentacinę medžiagą. Šios pirmosios -straipsnio dalys išmatuojamos pagal GD&T specifikacijas, naudojant koordinačių matavimo mašinas (CMM) ir optinius lyginamuosius įrenginius.
Retai kada štampai iš pirmo smūgio pagamina tobulų dalių. Iteratyvus reguliavimo procesas, kartais vadinamas taškiniu arba mėlynu-atitinkamu, tiksliai-suderina formuojančius paviršius, koreguoja spyruoklinės kompensacijos kompensaciją ir optimizuoja perforavimo-į-tarpelius pagal faktinius dalių išmatavimus. Kiekvienas ciklas sukuria duomenis, kurie lemia kitą koregavimą, kol visi kritiniai matmenys patenka į leistiną nuokrypį.
Galutinė apžiūra dokumentuoja viską: matmenų ataskaitas, medžiagų sertifikatus, kietumo bandymų rezultatus ir paviršiaus apdailos matavimus. Tik po šio išsamaus patvirtinimo štampai išleidžiami gamybai.
Visą -paslaugą štampų kūrėjai suskirsto į visą darbo eigą po vienu stogu.YICHENPavyzdžiui, pagal individualius štampavimo štampavimo projektus atliekama visa seka – nuo galimybių peržiūros ir CAE modeliavimo iki CNC apdirbimo, bandomųjų važiavimų ir galutinės patikros, todėl gamintojams ir tiekimo vadovams suteikiama viena atskaitomybė nuo koncepcijos iki gamybos{0}}paruoštų įrankių. Skaitytojams, vertinantiems įrankių štampų gamybos partnerius, šis modelis nuo pabaigos{2}}iki- pašalina koordinavimo išlaidas, susijusias su etapų padalijimu keliems tiekėjams.
Čia aprašyti štampavimo įrankiai ir technologijos atspindi nusistovėjusią geriausią įrankių ir štampų gamybos praktiką. Tačiau pramonė nestovi vietoje. Servo preso technologijos pažanga, skaitmeninis modeliavimas ir prijungtos gamyklos sistemos keičia tai, kas įmanoma gamybos aukšte, padidina ciklo greitį ir sumažina defektų skaičių nei bet kada anksčiau.
Šiuolaikinės štampavimo technologijos, transformuojančios pramonę
Staklių kūrimo procesas gali vykti{0}}nustatyta seka, tačiau kiekvieną etapą valdanti įranga ir programinė įranga labai pasikeitė. Štampavimo technologija vystosi taip, kad daro įtaką viskam, nuo to, kaip presas perduoda jėgą, iki to, kaip inžinierius numato defektus likus mėnesiams iki štampų pasiekimo parduotuvės aukšte. Jei nurodote įrankius arba vertinate tiekėjus, suprasdami šiuos pažangos klausimus galėsite užduoti aštresnius klausimus ir atpažinti, kurios galimybės iš tikrųjų paverčiamos geresnėmis dalimis.
„Servo Press“ technologija ir jos pranašumai
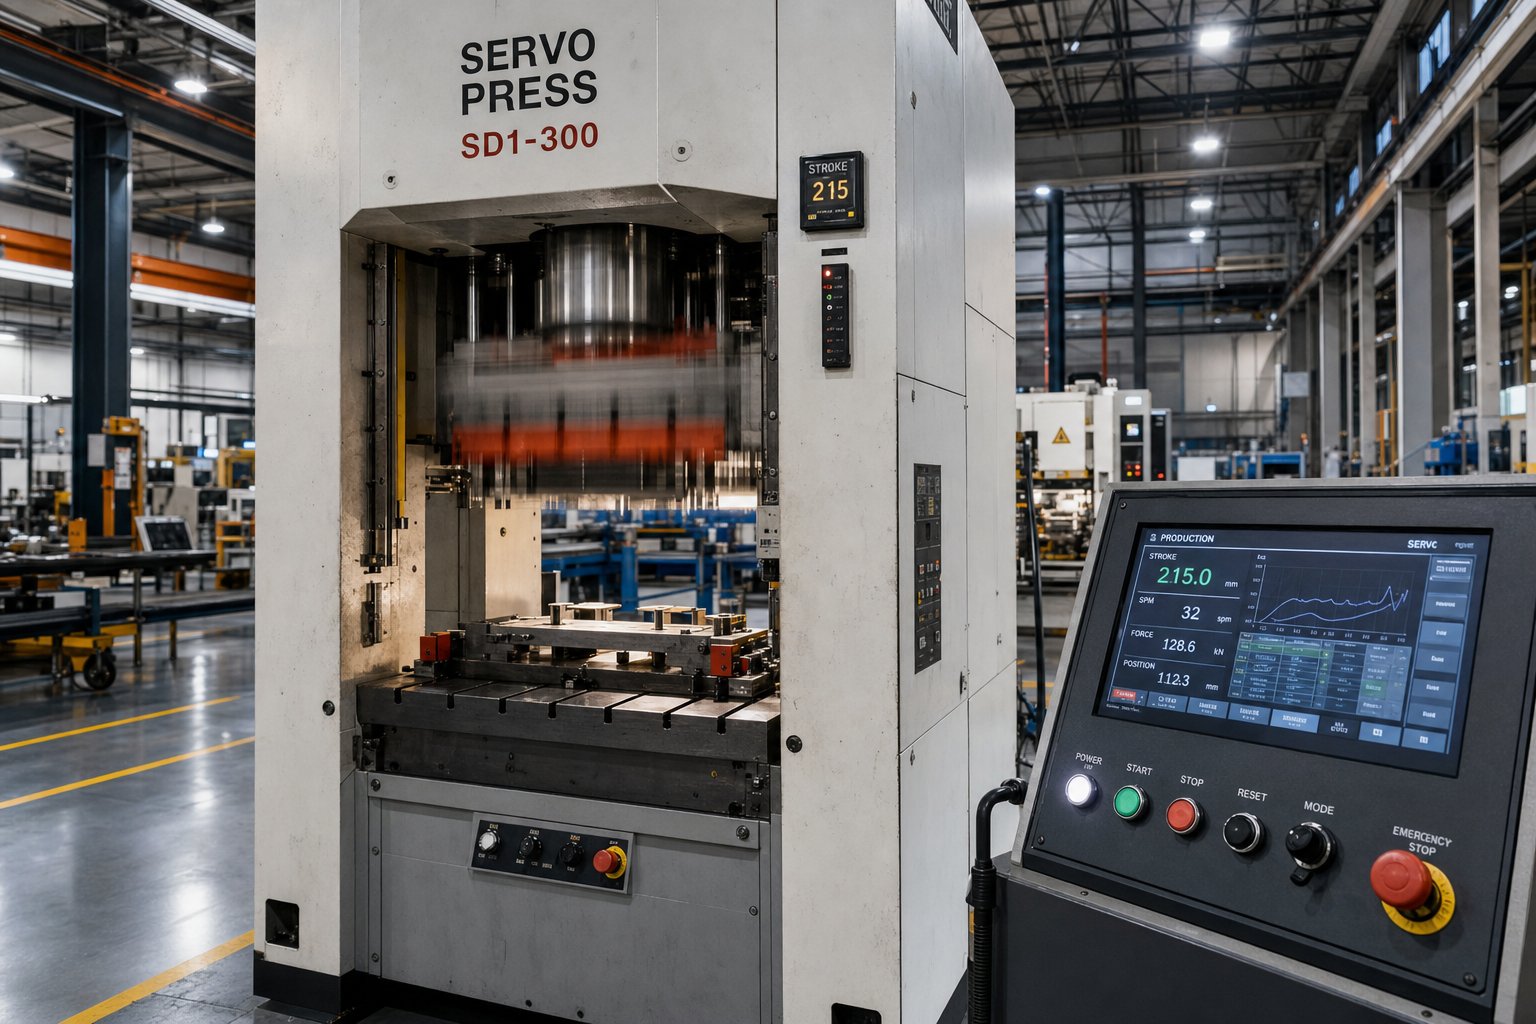
Kaip štampavimo presas veikia tradicinėje sąrankoje? Smagratis kaupia kinetinę energiją, įsijungia sankaba, o cilindras leidžiasi per fiksuotą judėjimo profilį, kurį diktuoja švaistiklio geometrija. Greitis pastovus. Laikymo laikas yra nereikšmingas. Gaunate tai, ką suteikia mechaninė jungtis, ir sudėtinga-su
Servo{0}}varomas štampavimo presas perrašo tuos apribojimus. Vietoj smagračio ir sankabos, atiesioginės pavaros-servo variklisper visiškai programuojamą eigos profilį valdo slydimo padėtį, greitį ir laukimo laiką. Inžinieriai gali sulėtinti cilindrą medžiagos sąlyčio momentu, laikyti jį apatiniame negyvajame taške, kad metalas tekėtų, ir pagreitinti per ne-darbines eigos dalis – visa tai per vieną ciklą.
Praktinė nauda greitai susijungia:
- Kintamasis greitis smūgio metu- Leidžiamas lėtesnis formavimo greitis giliai tempiant aliuminį arba labai{1}}stiprų plieną, sumažinant plyšimą ir plonėjimą neprarandant bendro ciklo laiko.
- Programuojamas laikymas- Laikydami perforatorių visame gylyje, medžiaga atsipalaiduoja, pagerina matmenų tikslumą ir sumažina atstumą esant sudėtingoms geometrijoms.
- Energijos efektyvumas- Servo variklis pirmiausia naudoja energiją darbinėje ciklo dalyje, o lėtėjimo metu naudoja regeneracinį stabdymą, todėl sunaudojama daug mažiau energijos, palyginti su nuolat veikiančiais mechaniniais presais.
- Sumažintas triukšmas ir vibracija- Minkšti-liečiami kontaktiniai profiliai pašalina smūginį smūgį, būdingą įprastiniam didelio-greičio štampavimui, prailgina štampo naudojimo laiką ir pagerina parduotuvės-grindų sąlygas.
Štampavimo įrankiams, skirtiems pažangioms medžiagoms apdoroti, servopresai atrakina ir sudaro langus, kurių tiesiog nėra stacionariuose{0}}taktiniuose įrenginiuose. Štampo štampavimo mašina ir pats štampas tampa suderinta sistema, o ne dviem nepriklausomomis techninės įrangos dalimis.
Modeliavimo programinė įranga Die Design
Fizinis išbandymas-ir-bandomojo preso klaida yra brangus. Kiekviena nepavykusi iteracija sudegina spaudos laiką, inžinerinį darbą, laužo ruošinius ir tvarkaraščio maržą. FEA-pagrįsta formavimo modeliavimo programinė įranga išsprendžia šią problemą skaitmeniniu būdu pakartodama visą štampavimo gamybos procesą prieš apdirbant vieną plieno bloką.
Šiuolaikiniai modeliavimo įrankiai numato, kur medžiaga suplonės viršijant saugias ribas, kur susiglamžys dėl per didelio suspaudimo, kur spyruoklė išstums matmenis iš tolerancijos ribų ir ar optimizuota pasirinkta tempimo karoliuko geometrija ir ruošinio laikiklio jėga. Inžinieriai išbando daugybę konfigūracijų per valandas, o ne savaites, koreguodami ruošinio formą, piešimo gylį ir karoliukų išdėstymą virtualioje aplinkoje.
Investicijų grąža yra įtikinama. Pramonės duomenys iš automobilių štampų programų rodo, kad modeliavimo{1}}vadovaujamiems įrankiams paprastai reikia tik vienos ar dviejų fizinių bandomųjų iteracijų, palyginti su 3–6 štampų, sukurtų be modeliavimo, iteracijų. Modeliavimo mokesčiai paprastai sudaro 3–8 % visų įrankių sąnaudų, tačiau sutaupę lėšos, sutaupytos dėl pašalinto pertvarkymo ir sutrumpintų terminų, nuolat duoda nuo penkių iki dešimties kartų daugiau investicijų.
Štampuojant preso dalis, kuriose naudojamas didelio -stiprumo plienas, didesnis nei 590 MPa, arba aliuminio plokštės, vien tik spyruoklinės kompensacijos pagalba galima pridėti nuo trijų iki penkių fizinės korekcijos ciklų be modeliavimo. Sukūrus šią kompensaciją tiesiai į štampų geometriją iš modeliavimo duomenų, kelių savaičių derinimo pratimas paverčiamas nuspėjamu, kontroliuojamu žingsniu.
Pramonės 4.0 integravimas į štampavimo operacijas
Štampavimo gamybos grindys jungiamos. Pramonės 4.0 principai, jutiklių, daiktų interneto įrenginių ir debesų analizės konvergencija paverčia presus iš izoliuotų mašinų į duomenų generavimo{2} mazgus tinkle sujungtoje gamybos linijoje. Štai pagrindinės technologijos, keičiančios kasdienes operacijas:
- In-die force jutikliai- Įterptieji apkrovos elementai realiu laiku stebi formavimo ir pjovimo jėgas, aptikdami įrankio susidėvėjimą arba medžiagų kitimą prieš gaminant -ne-specifines dalis. Dėl staigių jėgos šuolių automatiškai sustabdomi presai, apsaugantys ir štampą, ir gaminį.
- Nuspėjama priežiūra stebint vibraciją ir temperatūrą- Presuojamų guolių, kreipiamųjų kolonų ir štampų komponentų jutikliai seka vibracijos požymius ir šiluminį poslinkį. Mašininio mokymosi algoritmų vėliavėlėankstyvi įspėjamieji nusidėvėjimo ar gresiančio gedimo požymiai, todėl techninės priežiūros komandos gali įsikišti prieš gedimui sustabdant gamybą.
- Greito-die-pakeitimo (QDC) sistemos- Hidraulinis suspaudimas, automatinis atramų perkėlimas ir iš anksto-sumontuoti įrankiai sumažina štampo keitimą nuo valandų iki minučių. Didelio-mišraus gamybos linijose QDC tiesiogiai padidina spaudos veikimo laiką.
- Statistinis procesų valdymas (SPC) spaudoje- Sujungtos štampavimo linijos pateikia matmenų ir priverstinius duomenis į centralizuotas SPC prietaisų skydelius. Tendencijos tampa matomos realiu laiku, leidžiančios taisyti procesą prieš susikaupiant laužui, o ne po to, kai partija atmetama galutinio patikrinimo metu.
- Skaitmeniniai dvyniai- Virtualios fizinio preso ir štampų kopijos imituoja operacijas, nustato kliūtis ir patvirtina parametrų pakeitimus, kol jie pasiekia gamybos aukštą, taip sumažinant riziką optimizuojant procesą.
Kartu šios technologijos perkelia štampavimo gamybos procesą iš reaktyvaus į nuspėjamąjį. Užuot laukę, kol atsiras dalies defektas, prijungtos sistemos pažymi sąlygas, kurios sukelia defektus ir įsikiša prieš srovę. Rezultatas yra ilgesnis veikimo laikas, mažesnis atliekų kiekis ir techninės priežiūros grafikai, nulemti faktinės įrangos būklės, o ne savavališkais kalendoriniais intervalais.
Ši pažanga padidina našumą, tačiau nepanaikina pagrindinės štampų susidėvėjimo tikrovės. Netgi sudėtingiausia servo presu ir{1}}davikliais aprūpinta gamybos linija vis tiek priklauso nuo disciplinuotos priežiūros ir greitos defektų diagnostikos, kad dalys būtų toleruojamos ilgą laiką.
Antspaudų defektų priežiūra ir trikčių šalinimas
Jutiklių tinklai ir servo presai gali pažymėti anomalijas, bet kažkas vis tiek turi atidaryti štampą, diagnozuoti pagrindinę priežastį ir ją pašalinti. Štampavimo štampų priežiūra yra tai, kai gamybos ilgaamžiškumas yra apsaugotas arba tyliai sutrinka, po vieną kartą praleistą patikrinimą. Drausminga techninės priežiūros programa ne tik apsaugo nuo gedimų. Jis išlaiko pastovią dalių kokybę šimtams tūkstančių paspaudimų, išlaiko nuspėjamas-dalies išlaidas ir išvengia pakopinių gedimų, dėl kurių nedidelis įtrūkimas paverčiamas visišku spaudimo sustabdymu.
Prevencinės priežiūros tvarkaraščiai ir geriausia praktika
Gera priežiūros programa sujungia laiku{0}}pagrįstus patikrinimus su smūgių-skaičio aktyvikliais. Kalendoriaus intervalai užtikrina, kad įprastinė priežiūra niekada nebūtų praleista intensyviomis gamybos savaitėmis, o pasiektais-slenksčiais atsižvelgiama į realybę, kad štampai nesidėvi vienodai, nepaisant to, kiek dienų praeina tarp paleidimų.
Štai kaip atrodo praktinis įprastas štampavimo štampų rinkinio grafikas, kai gaminama nuo - iki-didelės apimties:
- Per pamainą- Vizualiai patikrinkite, ar dalyse nėra įbrėžimų, šliužų susikaupimo štampo ertmėje, neįprasto triukšmo ir tepalo pristatymo patvirtinimo. Nedelsdami pažymėkite bet kokius su kraštais{2}}susijusius kokybės pokyčius.
- Kasdien- Patikrinkite pilotus, spyruokles, kreipiklius ir laužo srauto kelius. Nuvalykite kontaktinius paviršius ir patikrinkite, ar svarbi techninė įranga išlieka saugi.
- Kas savaitę- Išmatuokite susidėvėjusius elementus pagal dokumentais patvirtintus aptarnavimo kriterijus. Sukimo momentas-patikrinkite tvirtinimo detales su atsipalaidavimo istorija ir atnaujinkite -per-aptarnavimo įrašus.
- Kas mėnesį- Giliai išvalytos dalys, kuriose gali kauptis tarša. Peržiūrėkite kreipiklius, tarpiklius ir laiko stabilumą. Galandimą planuokite remdamiesi nusidėvėjimo tendencijomis, o ne spėlionėmis.
- Insulto{0}}skaičio aktyvikliai- Suplanuokite patikslinimo peržiūras ir komponentų keitimą, atsižvelgdami į faktinius įvykius-per-paslaugų duomenis kiekvienam procesui, o ne savavališkais kalendoriniais intervalais.
Dažnis turėtų būti sugriežtintas, kai medžiaga tampa abrazyvesnė (nerūdijantis plienas greičiau susidėvi įrankius nei varis), kai reikalaujama detalių tolerancijos arba kai dėl štampavimo sudėtingumo atsiranda daugiau vietų išlygiavimui.Pramonės profilaktinės priežiūros specialistų rekomendacijosrekomenduoja sudaryti tvarkaraščius pagal pradinius matavimus, pvz., prastovų dažnį, pirmojo-karto galimybes ir pralaidumo kintamumą, o ne naudoti vieno-dydžio-šabloną, tinkantį{3}}visiems.
Pagrindiniai štampavimo štampų komponentai, į kuriuos reikia atkreipti dėmesį kiekviename PM sustojime, yra pjovimo briaunos ir perforatoriai, nuėmimo plokštės ir spyruoklės, kreipiamieji kaiščiai ir įvorės, kontroliniai kaiščiai ir laužo evakuacijos keliai. Dėl susidėvėjusios spyruoklės, kuri nebėra švariai nulupta detalė, arba kreipiančiosios įvorės, atsirandančios laisvumo, matmenys nukryps dar ilgai, kol sukels katastrofišką gedimą.
Įprastų štampavimo defektų šalinimas
Kai nuo preso pradeda kristi dalys su matomomis kokybės problemomis, atsispirkite norui nedelsiant iš naujo šlifuoti štampą. Daugelis štampavimo formavimo problemų kyla dėl sąrankos nukrypimo, tepimo gedimų arba laisvos aparatūros, o ne dėl tikro įrankio susidėvėjimo. Sistemingas požiūris taupo laiką ir išvengia nereikalingo štampų taisymo.
Pradėkite nuo paprasčiausių, labiausiai grįžtamų priežasčių: įstrigę šliužai, užsikimšę laužo keliai, prastas tepalo tiekimas, padavimo žingsnio problemos ir atsilaisvinę tvirtinimo paviršiai. Tik juos atmetę turėtumėte gilintis į pjovimo briaunas, susidėvėjusius kreipiklius ar pažeistus įdėklus.
Žemiau esančioje lentelėje pateikiami dažniausiai pasitaikantys trūkumai, jų pagrindinės priežastys ir taisomosios priemonės:
| Defekto tipas | Pirminės priežastys | Korekciniai veiksmai | Prevencijos strategijos |
|---|---|---|---|
| Susiraukšlėjimas | Nepakankama ruošinio laikiklio jėga; netinkamas piešimo karoliukų dizainas; per didelis medžiagos srautas į ertmę | Padidinti ruošinio laikiklio slėgį; perkurti piešimo karoliukus; patikrinkite azoto spyruoklės arba pagalvės slėgį | Patvirtinkite tuščio laikiklio jėgą bandymo metu; kiekvieną pamainą stebėti pagalvės slėgį; imituoti medžiagų srautą prieš gamybą |
| Plyšimas | Per didelis retinimas nuo siaurų spindulių; nepakankamas tepimas; medžiagos tempiamasis stipris, viršijantis projektines prielaidas | Padidinti tempimo spindulį; pagerinti tepalų tiekimą; patikrinkite gaunamos medžiagos specifikacijas pagal štampo dizainą | Nurodykite minimalius spindulius štampavimo projektavimo metu; nustatyti tepimo patikras per pamainą; atlikti gaunamų medžiagų patikrinimą |
| Skaldos susidarymas | Susidėvėję pjovimo kraštai; per didelis smūgis-, kad-sumažėtų klirensas; susmulkintas perforatoriaus arba štampavimo mygtukas | Galąsti arba peršlifuoti pjovimo briaunas; atkurti tinkamą klirensą; pakeiskite pažeistus įdėklus | Trasos galandimo intervalai pagal pataikymų skaičių; apžiūrėti kraštus numatytose PM stotelėse; naudoti{0}}dėvėjimui atsparias dangas |
| Springback | Nepakankama perlenkimo kompensacija; medžiagos takumo ribos kitimas; susidėvėję formuojantys paviršiai | Padidinti lenkimo kampą štampų geometrijoje; koreguoti tonažą; patikrinkite medžiagos partijos nuoseklumą | Sukurkite kompensaciją iš CAE modeliavimo; stebėti medžiagų sertifikatus nuo partijos-į-partiją; kas mėnesį tikrinti formuojančius paviršius |
| Matmenų dreifas | Nusidėvėję pilotiniai kaiščiai; šiluminis plėtimasis ilgų važiavimų metu; laisvas štampavimo tvirtinimas; kreipiamųjų įvorių susidėvėjimas | Pakeiskite susidėvėjusius pilotus; prieš matuojant leisti termiškai stabilizuotis; Tvirtinimo detalės; paslaugų vadovai | Stebėkite matmenų tendencijas pagal įvykių skaičių; įdiegti apšilimo{0}}protokolą ilgiems važiavimams; tikrinti pilotus ir vadovus kiekvienu PM intervalu |
Atkreipkite dėmesį į modelį: dauguma korekcinių veiksmų apima štampavimo formos atstatymą iki numatytos būklės, o ne naujų sprendimų išradimą. Jei tas pats defektas pasikartoja po patikrinto pataisymo, pagrindinė priežastis greičiausiai slypi pačioje štampavimo konstrukcijoje arba štampuoto štampavimo komplekto komponente, kurio eksploatavimo laikas baigėsi, o ne paskutiniame atliktame koregavime.
Mirties gyvenimo pailginimas per aktyvią priežiūrą
Trys veiksniai lemia ilgaamžiškumą labiau nei bet kurie kiti: tepimas, medžiagų kokybės kontrolė ir presų išlyginimas.
- Tepimas- Tinkamas tepalo tipas, užtepimo tūris ir padengimo sritis sumažina formuojančių paviršių susidėvėjimą- ir apsaugo nuo nešvarumų susidarymo. Tepalas, kuris buvo naudojamas švelniam plienui, gali visiškai sugesti ant nerūdijančio plieno. Suderinkite tepalą su ruošinio medžiaga ir kiekvieną pamainą patikrinkite tiekimą.
- Medžiagų kokybės kontrolė- Įeinančios ritės storio, kietumo ar paviršiaus apdailos svyravimai verčia štampą veikti už jo projektavimo lango. Net nedideli tempiamojo stiprumo nuokrypiai pagreitina pjovimo briaunų susidėvėjimą ir formavimo spindulius. Medžiagų sudėties ar paviršiaus kokybės neatitikimai yra viena iš dažniausių ankstyvų tikslaus štampavimo defektų priežasčių.
- Spaudos lygiavimas- Presas, turintis stūmoklio lygiagretumo problemų, netolygiai paskirsto jėgą tarp štampų rinkinių, todėl vienpusis susidėvėjimas-negali būti pašalintas jokia priežiūra. Reguliarus preso kalibravimas apsaugo kiekvieną jame esantį štampą.
Kiek laiko turėtų trukti mirtis? Įprasti gyvenimo trukmės lūkesčiai labai skiriasi. Grūdintas D2 štampavimo štampas, štampuojantis švelnų plieną, tinkamai prižiūrimas, gali pasiekti kelis milijonus smūgių. Dėl tos pačios geometrijos formuojant nerūdijantį plieną gali reikėti pakeisti įdėklą 200 000–300 000 judesių greičiu. Štampo medžiaga, ruošinio medžiaga, gamybos greitis ir techninės priežiūros disciplina pakeičia šį skaičių. Ilgiausiai tarnauja tie štampai, kurie pagaminti atsižvelgiant į realius aptarnavimo lūkesčius ir prižiūrimi remiantis faktiniais nusidėvėjimo duomenimis, o ne optimistinėmis prielaidomis.
Priežiūra užtikrina, kad miršta. Tačiau tam tikru momentu klausimas pereina nuo to, kaip prižiūrėti įrankį, ar į tai, ar investicijos į tą įrankį iš pradžių buvo pateisinamos ir kaip sąnaudos ir gamybos apimtis turėtų remtis priimant kitą sprendimą dėl įrankių.
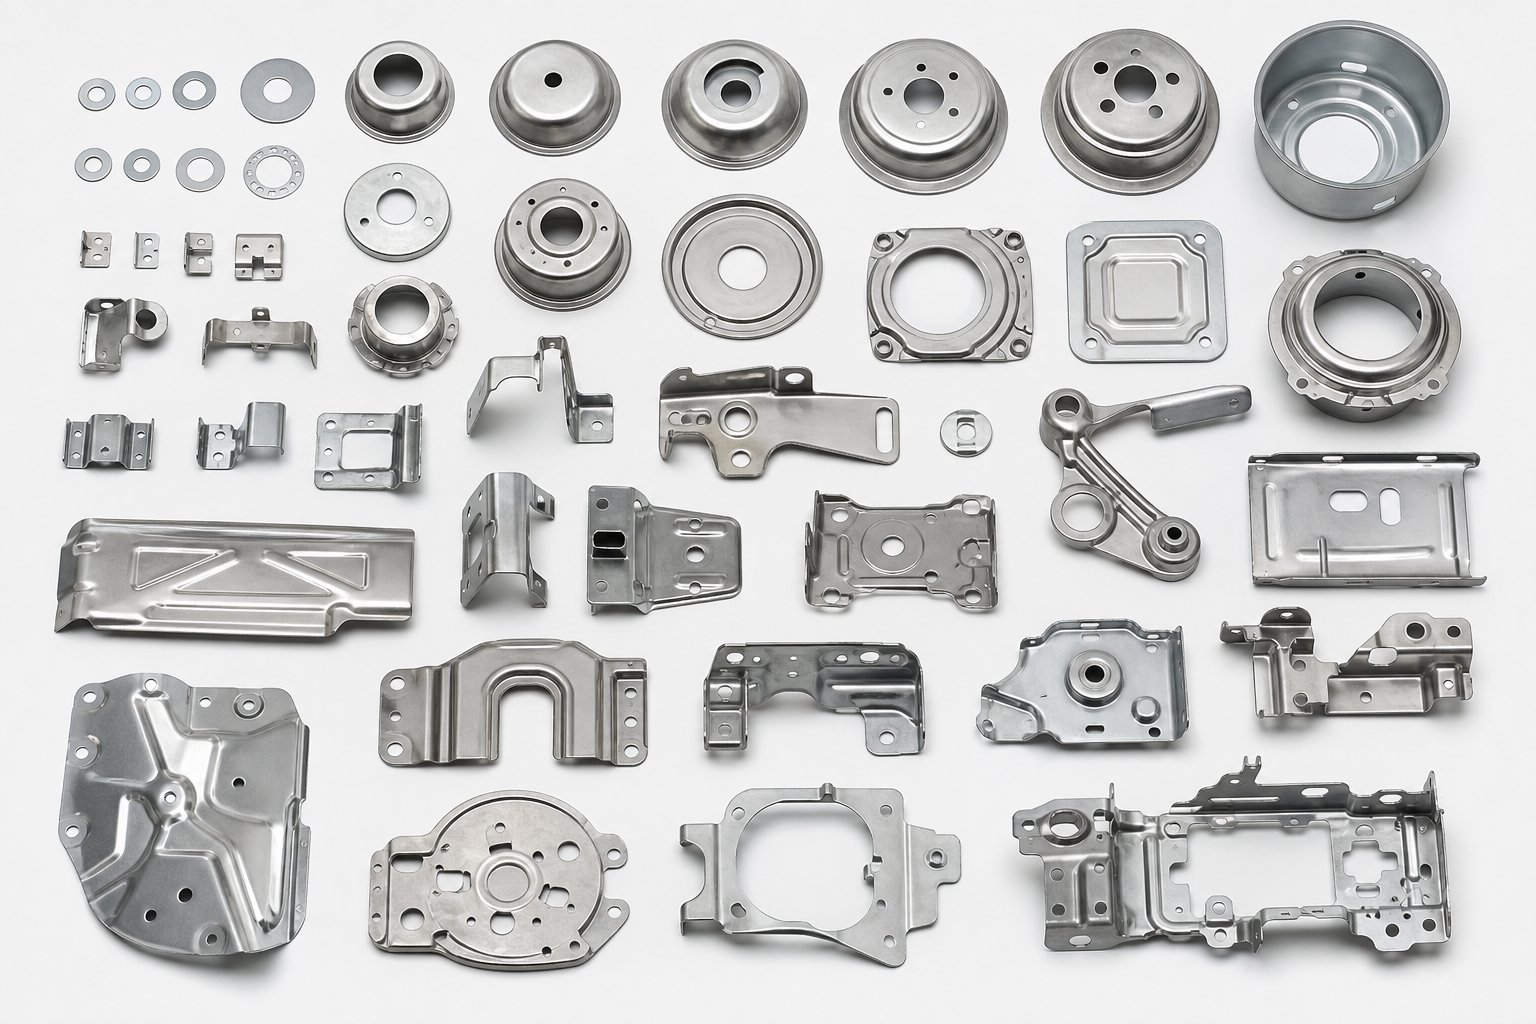
Sąnaudų veiksniai ir sprendimai dėl investicijų
Kabelis, kuris veikia gražiai, bet niekada nepasiekia{0}}tolygaus tūrio, nėra sėkmės istorija. Tai brangus lentynos papuošalas. Sprendimai dėl įrankių yra inžineriniai sprendimai, taip, bet jie taip pat yra finansiniai. Suprasdami, kas lemia sąnaudas ir kaip gamybos apimtis keičia ekonomiką, galite investuoti į reikiamo lygio įrankius, neišleisdami per daug galimybių, kurių niekada nenaudosite arba neišleisdami per mažai išleidžiant įrankį, kuris neišgyvens.
Kas lemia štampavimo štampo kainą
Dvi citatos dėl iš pažiūros identiškų štampuotų metalinių dalių gali skirtis tam tikra tvarka. Šis tarpas paprastai atsiranda dėl įrankių, o ne paties metalo. Remiantis „Jennison Corporation“ sąnaudų suskirstymu, įrankių sudėtingumas yra didžiausias išlaidų veiksnys bet kuriame štampavimo projekte, ir tai yra veiksniai, kurie jį apsunkina:
- Stočių skaičius- Kiekvienai operacijai (vėrimui, lenkimui, formavimui, apipjaustymui) reikalinga atskira stotis progresuojančiame štampelyje. Paprastas laikiklis, kuriam reikia trijų stočių, kainuoja tik dalį automobilio korpuso, kuriam reikia dvidešimties.
- Formavimo sunkumai- Gilus tempimas, siauri spinduliai ir sudėtinės kreivės reikalauja sudėtingesnės štampų geometrijos, griežtesnių apdirbimo leistinų nuokrypių ir dažnai suderinamumo su servopresu. Sudėtingas formavimas tiesiogiai paverčia daugiau darbo valandų ir daugiau CNC laiko.
- Štampos medžiagos klasė- Įrankio prototipas, pagamintas iš iš anksto-grūdinto plieno, kainuoja daug pigiau nei gamybinis štampas, naudojant D2 įdėklus su TiN dangomis, skirtas milijonams ciklų. Numatomas eksploatavimo laikas lemia materialines investicijas.
- Tolerancijos reikalavimai- Tiksliam štampavimui, kai leistinieji nuokrypiai yra mažesni nei ±0,05 mm, reikalingi vielos EDM profiliai, griežtesni tarpai ir daugiau pasikartojančių bandymų ciklų. Kiekvienas tikslumo skaičius po kablelio netiesiškai prideda išlaidas.
- Dalies dydis- Didesnėms dalims reikia didesnių štampų blokų, didesnių presų ir daugiau neapdoroto plieno. Antspauduotam plieniniam konstrukciniam automobilio rėmo laikikliui reikia daug daugiau įrankių nei piršto galiuko dydžio jungtis.
- Integruotos antrinės operacijos- Į-sriegiavimas, PEM tvirtinimo elementų įdėjimas arba atsparus suvirinimas, įmontuotas į progresyvią štampą, padidina išankstinių įrankių sudėtingumą. Tačiau šie papildymai dažnai sumažina bendrąsias-dalies išlaidas, nes pašalinamas tolesnis apdorojimas ir atskiras tvirtinimas.
Išimtis: įrankių kaina nėra savavališka. Tai atspindi kiekybiškai įvertinamus sprendimus dėl sudėtingumo, ilgaamžiškumo ir tikslumo. Supratimas, kokių veiksnių iš tikrųjų reikia jūsų projektui, palyginti su tuo, kurie yra malonūs--, yra greičiausias kelias į tinkamo-dydžio investiciją.
Gamybos apimties slenksčiai ir štampo tipo pasirinkimas
Apimtis viską keičia štampavimo ekonomikoje. Štampas, kainuojantis 80 000 USD, prideda 16 USD už dalį, kai yra 5 000 vienetų, bet tik 0,16 USD už 500 000 vienetų dalį. Ta asimptotinė kaštų kreivė, kaipautomobilių štampavimo išlaidų tyrimaspatvirtina, todėl garsumas yra puikus pramoninio metalo štampavimo lygintuvas.
Štai kaip metinės apimties lūkesčiai atitinka atitinkamus investicijų lygius:
| Metinis kiekis | Rekomenduojamas štampavimo metodas | Loginis pagrindas |
|---|---|---|
| Mažiau nei 5000 dalių | Paprasti sudėtiniai štampai arba rankiniai{0}}perkėlimo įrankiai; apsvarstykite pjovimą lazeriu kaip alternatyvą | Įrankių amortizacija vienai daliai išlieka per didelė, kad sudėtingi štampai nenutrūktų |
| 5 000 - 50 000 dalių | Kombinuoti štampai arba trumpi progresiniai štampai su mažiau stočių | Vidutinės investicijos į įrankius kompensuoja{0}}dalies darbo ir ciklo laiko sąnaudas |
| 50 000 - 200 000 dalių | Visiškai progresyvūs štampai su grūdintais įdėklais | Važiavimas dideliu greičiu{0}} ir griežti leistini nuokrypiai pateisina įrankių išlaidas; staigiai sumažėja vienos-dalies kaina |
| 200,000+ dalių | Sudėtingi progresiniai arba pernešamieji štampai su karbido įdėklais, automatizuotu medžiagų tvarkymu ir antrinėmis štampavimo operacijomis{0}} | Maksimalus automatizavimas ir ilgaamžiškumas sumažina -dalies išlaidas ir darbą; miršta gyvybė, matuojama milijonais insultų |
Šie slenksčiai keičiasi priklausomai nuo dalių sudėtingumo ir esamo gamybos metodo. Paprastos geometrijos metalinė štampuota dalis gali pateisinti štampavimą esant mažesniam tūriui, o giliai ištemptam komponentui gali prireikti didesnių kiekių, kad būtų galima kompensuoti įrankius. Svarbus klausimas yra ne tik "kiek dalių man reikia?" bet "kokia dabartinė mano dalies kaina ir kokia apimtimi štampavimas ją pranoksta?"
Įrankių investicijų IG apskaičiavimas
Įrankių IG nėra paslaptis. Tai aritmetiška, tačiau reikia atsižvelgti ne tik į vieneto kainą, bet ir į visas nuosavybės išlaidas. Pagrindinė formulė yra paprasta:
Bendra kaina=fiksuotos išlaidos (dizainas + įrankiai + sąranka) + (kintamas vieneto mokestis x tūris)
Į kintamą vieneto kainą įeina žaliavos, spaudimo laikas (pagal mašinos valandinį tarifą ir ciklo greitį), darbas ir pridėtinės išlaidos. Pramonės apskaičiavimo modeliai paprastai rodo, kad žaliava sudaro 60–70 % kintamos metalo štampavimo komponentų vienetų kainos, o likusią dalį padalija spaudimo laikas ir darbas.
Kai IG apskaičiavimai dažnai būna nesėkmingi, yra neatsižvelgiama į tolesnius sutaupymus. Štampas, sukurtas naudojant griežtesnius leistinus nuokrypius, gali kainuoti iš anksto, tačiau gali pašalinti antrinio apdirbimo, šlifavimo ar tikrinimo operacijas, kurios kitu atveju padidina kiekvienos dalies išlaidas. Panašiai metalinių dalių štampavimas su integruotomis in-štampavimo operacijomis (suspaudimas, aparatūros įdėjimas) sumažina tvarkymo veiksmus ir sumažina kokybės riziką, kylančią dėl judančių dalių tarp darbo vietų.
Vertindami, ar investicijos į įrankius yra prasmingos jūsų projektui, atlikite šį sprendimų kontrolinį sąrašą:
- Apibrėžkite visą numatomą eksploatavimo laikotarpį, o ne tik pirmąjį užsakymą. Penkerių{1}}metų perspektyva žymiai pakeičia matematiką, palyginti su vienu metiniu pirkimu.
- Apskaičiuokite dabartinę -dalies kainą naudodami esamus metodus (apdirbimą, pjovimą lazeriu, gamybą rankiniu būdu) ir įtraukite visas antrines operacijas, patikrinimą ir tvarkymą.
- Gaukite įrankių kainas, kuriose nurodoma štampo gyvenimo trukmė potėpiais, kad galėtumėte tiksliai amortizuoti visą eksploatavimo laiką.
- Palyginkite{0}}dalies kainą pagal numatomą kiekį su dabartiniu metodu. Įtraukite medžiagų laužo normas, nes efektyvus juostelių išdėstymas laipsniškuose štampuose dažnai sumažina atliekų kiekį, palyginti su atskirų ruošinių pjovimu.
- Išlaidų mažinimo veiksnys: ar griežtesni štampavimo nuokrypiai pašalins apdirbimo etapą? Ar dėl in-die operacijų bus pašalinta atskira surinkimo stotis?
- Įvertinkite riziką: kas atsitiks, jei apimtis nesiekia prognozių? Ar štampas galėtų būti antraeilis arba ekonomiškai modifikuotas?
- Įvertinkite visas iškrovimo išlaidas, įskaitant logistiką, pakuotę, kokybės dokumentus ir tiekėjo komunikacijos pridėtines išlaidas, o ne tik vieneto kainą.
Štampavimo dalys tampa labai pigesnės kaip apimties svarstyklės, tačiau tik tuo atveju, jei investicijos į įrankius yra suderintos su realia paklausa. Per daug investuoti į sudėtingą progresyvų štampą, kad būtų galima pagaminti 3 000 vienetų per metus, yra taip pat nenaudinga, kaip ir per mažai investuoti į paprastą sudėtinį įrankį, kuris susidėvi įpusėjus 500 000 vienetų kontraktui.
Finansinėje programoje paaiškinama, kokius įrankius pasirinkti. Tačiau tinkamo investicijų lygio pasirinkimas yra tik dalis tiekimo lygties. Lygiai taip pat svarbu pasirinkti partnerį, turintį techninį gylį ir kokybės sistemas, kad būtų galima įvykdyti šią investiciją, o sprendimą, kuris turi savo vertinimo kriterijų rinkinį.
Tinkamo štampavimo partnerio pasirinkimas jūsų projektui
Žinojimas, kokių įrankių jums reikia ir kiek investuoti, svarbu tik tuo atveju, jei tą įrankį kuriantis partneris gali atitikti specifikacijas. Štampavimo štampas yra toks geras, koks yra už jį esanti komanda, o netinkamas tiekėjas gerai suplanuotą projektą gali paversti mėnesių mėnesiais trunkančiais pataisymais, praleistais leistinais nuokrypiais ir gamybos vėlavimais. Taigi, kas skiria pajėgų štampo gamintoją nuo tokio, kuris tiesiog gerai atrodo ant popieriaus?
Kokybės kontrolės metodai štampavimo gamyboje
Lakštinio metalo štampavimo kokybė nėra kažkas, ko jūs priveržiate pabaigoje. Jis yra įmontuotas į štampavimo dizainą, stebimas gamybos metu ir tikrinamas kiekviename perėjimo taške. Tiekėjas, turintis brandžias kokybės sistemas, susiduria su problemomis prieš tai, kai jos nesudaro brangaus laužo ar linijos sustabdymo.
Ieškokite šių tikrinimo kontaktinių taškų, kai vertinate potencialų partnerį:
- Pirmasis{0}}straipsnio patikrinimas (FAI)- Pradinės naujos arba perdarytos štampų dalys matuojamos pagal visą GD&T brėžinį, siekiant patvirtinti, kad įrankis sukuria atitinkamą geometriją prieš pradedant gamybą.
- Apdorojamas SPC- Statistinis proceso valdymas seka kritinius matmenis nustatytais intervalais vykdymo metu ir aptinka poslinkį prieš dalims paliekant toleranciją. Čia atliekami pataisymai realiuoju laiku-.
- Galutinė apžiūra- Išsamus užbaigtų partijų matmenų, paviršiaus ir funkcinių reikalavimų patikrinimas prieš išsiunčiant. Dokumentacija apima matavimų ataskaitas, medžiagų sertifikatus ir siuntos atsekamumą.
Matavimo įrankiai, palaikantys šiuos kontrolinius taškus, yra tokie pat svarbūs. Koordinačių matavimo mašinos (CMM) tvarko sudėtingas 3D geometrijas. Optiniai lygintuvai greitai patikrina profilius ir spindulius. Go/no-go matuokliai užtikrina greitą sėkmingo/nepavykusio patikrinimą gamybinėje aikštelėje nesulėtinant ciklo laiko. Tiekėjas, kuris tiksliam darbui pasikliauja tik rankiniais suportais, yra raudona vėliava.
Pajėgūs štampų gamintojai sukuria kokybę pačiame įrankyje, naudodamiesi tokiomis funkcijomis kaip kontroliuojami tarpai, savaime{0}}išlygiuojantys pilotai ir-dėvėjimąsi kompensuojantys įdėklai, todėl štampams būdingos geros dalys, o ne rūšiavimas pasroviui, kad nustatytų defektus.
Ko ieškoti štampavimo štampo tiekėjuje
Kas iš tikrųjų yra įrankių ir štampų gamintojas? Be tradicinio amatininko, kuriančio tiksliuosius įrankius, apibrėžimo, šis terminas šiandien apima inžinerinius gebėjimus, modeliavimo patirtį ir gamybos{0}}masto kokybės sistemas. Geriausi štampų gamintojai suderina{2}}įrankių kūrimo įgūdžius su skaitmeninio dizaino rafinuotumu.
Kai pereinate nuo tyrimų prie RFQ, įvertinkite potencialius partnerius pagal šiuos kriterijus:
- Galimybė nuo pabaigos{0}} iki galo- parodyta praktiškai - YICHENPavyzdžiui, apima visą darbo eigą nuo galimybių analizės ir CAE modeliavimo iki CNC apdirbimo, bandomųjų važiavimų ir galutinės patikros po vienu stogu. Šis vieno-šaltinio modelis parodo, kaip praktiškai atrodo -visų paslaugų štampavimo mašina: nėra koordinavimo spragų tarp projektavimo, konstravimo ir patvirtinimo etapų, o vienas atskaitomybės taškas už individualų metalo štampavimą miršta nuo koncepcijos iki gamybos-paruošto pristatymo.
- CAE modeliavimo galimybė- Tiekėjai, kurie vykdo formavimo modeliavimą prieš pjaustydami plieną, skaitmeniniu būdu užfiksuoja atsigavimo, retėjimo ir susiraukšlėjimo problemas, sutaupydami savaites trunkančių fizinių bandymų iteracijų.
- Namų apdirbimo-pajėgumai- CNC frezavimas, vielos EDM ir paviršiaus šlifavimas vietoje- reiškia greitesnį apdirbimą ir griežčiau svarbių matmenų kontrolę, nei atliekant apdirbimo veiksmus iš išorės.
- Bandomasis spaudos prieinamumas- Tiekėjas, turintis tam skirtus bandomuosius presus, gali greitai dirbti nekonkuruodamas dėl gamybos spaudimo laiko, sutrumpindamas kelią nuo pirmojo pavyzdžio iki patvirtinto įrankio.
- Patikrinimo įranga- CMM, optinės sistemos ir paviršiaus šiurkštumo tikrintuvai turėtų būti sukalibruoti, dokumentuoti ir integruoti į darbo eigą, o ne traktuoti kaip pasekmes.
- Medžiagos atsekamumas- Visa dokumentacija nuo neapdoroto įrankio plieno iki gatavų štampų, įskaitant terminio apdorojimo įrašus ir kietumo sertifikatus, užtikrina, kad galėsite patikrinti kokybę bet kuriuo įrankio naudojimo momentu.
- Bendravimo reagavimas- Patikimi gamintojai bendravimą laiko pagrindine galimybe, o ne mandagumu. Ieškokite partnerių, kurie teikia aktyvius būsenos atnaujinimus, greitai atsako į techninius klausimus ir bendradarbiauja keisdami dizainą, o ne dingdami tarp etapų.
Patirtis ir specializacija užbaigia vaizdą. Štampo gamintojai, turintys įrodytą patirtį jūsų pramonėje, nesvarbu, ar tai būtų automobiliai, elektronika ar plataus vartojimo prekės, pateikia institucinių žinių apie leistinus nuokrypius, medžiagas ir gedimo būdus, būdingus jūsų programai. Paprašykite panašių medžiagų ir sudėtingumo projektų ir patikrinkite, ar jų įrankio ir štampavimo komandos valdymas, o ne nuolatinė apyvarta.
Tinkamas partneris ne tik stato kauliuką. Jie apsaugo jūsų gamybos laiko juostą, išlaiko leistinus nuokrypius per visą įrankio naudojimo laiką ir suteikia dokumentus bei atsekamumą, kurio reikalauja šiuolaikinės tiekimo grandinės. Nesvarbu, ar perkate pirmąjį štampavimo štampą, ar jungiate esamos programos tiekėjus, vertinimo kriterijų atitikimas tiekėjo parodytoms galimybėms yra patikimiausias kelias nuo tyrimų iki gamybos{2}}paruoštų įrankių.
Dažnai užduodami klausimai apie štampus ir štampavimą
1. Kuo skiriasi progresinis kabliukas ir perkeliamasis?
Progresyvus štampas išlaiko ruošinį pritvirtintą prie ištisinės metalinės juostelės, kai jis juda per kelias stotis viename įrankyje, todėl jis idealiai tinka mažoms -ar -vidutinio didelio tūrio{2}} dalims, kurių greitis viršija kelis šimtus smūgių per minutę. Perdavimo štampas atskiria ruošinį nuo juostelės pirmoje stotyje ir mechaniniais pirštais arba griebtuvais jį savarankiškai perkelia tarp stočių. Tai leidžia giliau brėžti, didesnes geometrijas ir atlikti tokias operacijas kaip įsriegimas, kurių neįmanoma atlikti, kol dalis lieka ant laikiklio juostos. Progresyvūs štampai padidina greitį ir vienos dalies kainą esant dideliam kiekiui, o perkėlimo štampai suteikia didesnę sudėtingų ar didelių komponentų projektavimo laisvę.
2. Kaip pasirinkti tinkamą štampavimo medžiagą štampavimo projektui?
Štampo medžiagos pasirinkimas priklauso nuo gamybos apimties, ruošinio medžiagos ir reikalingų leistinų nuokrypių. Trumpiems važiavimams ir prototipų kūrimui pakanka ekonomiško plieno, pavyzdžiui, O1. Vidutinio-tūrio gamyboje paprastai naudojamas A2 formato įrankinis plienas, užtikrinantis atsparumo dilimui ir kietumo pusiausvyrą. Didelio tūrio ar abrazyviniam naudojimui reikalingi D2 įrankių plieno arba volframo karbido įdėklai, suporuoti su paviršiaus apdorojimu, pvz., TiN arba TiCN dangomis. Ruošinio medžiaga taip pat svarbi: nerūdijančio plieno apdirbimas-kietėja ir pagreitina štampų susidėvėjimą, dažnai pateisina karbido įdėklus, o aliuminis linkęs dūžti nuo nepadengtų paviršių, todėl mažos{10}}trinties dangos yra būtinos, nepaisant tūrio.
3. Dėl ko susidaro įbrėžimai metalo štampuojant ir kaip jas pašalinti?
Antspauduotų dalių įtrūkimai pirmiausia atsiranda dėl susidėvėjusių pjovimo briaunų, per didelio perforavimo-prie-tarpio arba nuskilusių perforavimo ir štampavimo mygtukų. Kai tarpas viršija optimalų medžiagos storio diapazoną, kirpimas tampa neišsamus, todėl prie nupjauto krašto lieka šiurkšti medžiaga. Korekcinis metodas apima pjovimo briaunų galandimą arba šlifavimą, kad būtų atkurtas pradinis profilis, patikrinama ir atkuriama tinkamos tarpo vertės bei keičiami pažeisti įdėklai. Prevencinės strategijos apima galandimo intervalų stebėjimą, atsižvelgiant į smūgių skaičių, kraštų tikrinimą sustojimų suplanuotų techninės priežiūros metu ir nusidėvėjimui atsparių dangų užtepimą, kad būtų pailginti intervalai tarp techninės priežiūros.
4. Esant kokiai gamybos apimčiai, finansiškai prasminga investuoti į štampavimo štampą?
Lūžio taškas- priklauso nuo dalies sudėtingumo, dabartinio gamybos metodo ir štampų tipo. Apskritai, mažesnis nei 5000 dalių kiekis per metus retai pateisina sudėtingus įrankius ir gali būti geresnis pjovimas lazeriu arba paprasti sudėtiniai štampai. Nuo 5 000 iki 50 000 dalių kombinuoti štampai arba trumpi progresiniai štampai pradeda kompensuoti-dalies darbo ir ciklo trukmės išlaidas. Daugiau nei 50 000 dalių, visiškai progresiniai štampai su grūdintais įdėklais labai sumažina vienos dalies išlaidas. Pagrindinis skaičiavimas lygina jūsų dabartinę{15}}dalies kainą, įskaitant visas antrines operacijas, su amortizuota įrankių kaina ir štampavimo gabalo kaina per visą eksploatavimo laiką, o ne tik vieną užsakymą.
5. Į ką reikėtų atkreipti dėmesį renkantis štampavimo štampų tiekėją?
Įvertinkite tiekėjus pagal šešias pagrindines galimybes: CAE modeliavimas, kad būtų galima skaitmeniniu būdu užfiksuoti formavimo problemas prieš apdirbant,{0}}vidinis CNC frezavimas ir vielos EDM matmenims valdyti, specialūs bandomieji presai greitam iteravimui, kalibruota tikrinimo įranga, pvz., CMM ir optiniai lygintuvai, visiškas medžiagų atsekamumas nuo neapdoroto plieno iki galutinio ryšio ir atsakymas į projektą. Viso-paslaugų partneriai, tokie kaip YICHEN, atlieka galimybių analizę atlikdami galutinį patikrinimą po vienu stogu, pašalindami koordinavimo spragas tarp etapų. Taip pat patikrinkite konkrečios pramonės- patirtį, paprašykite referencinių projektų, susijusių su panašiomis medžiagomis ir sudėtingumu, ir įsitikinkite, kad įrankių komanda yra stabili, o ne didelė apyvarta.


