


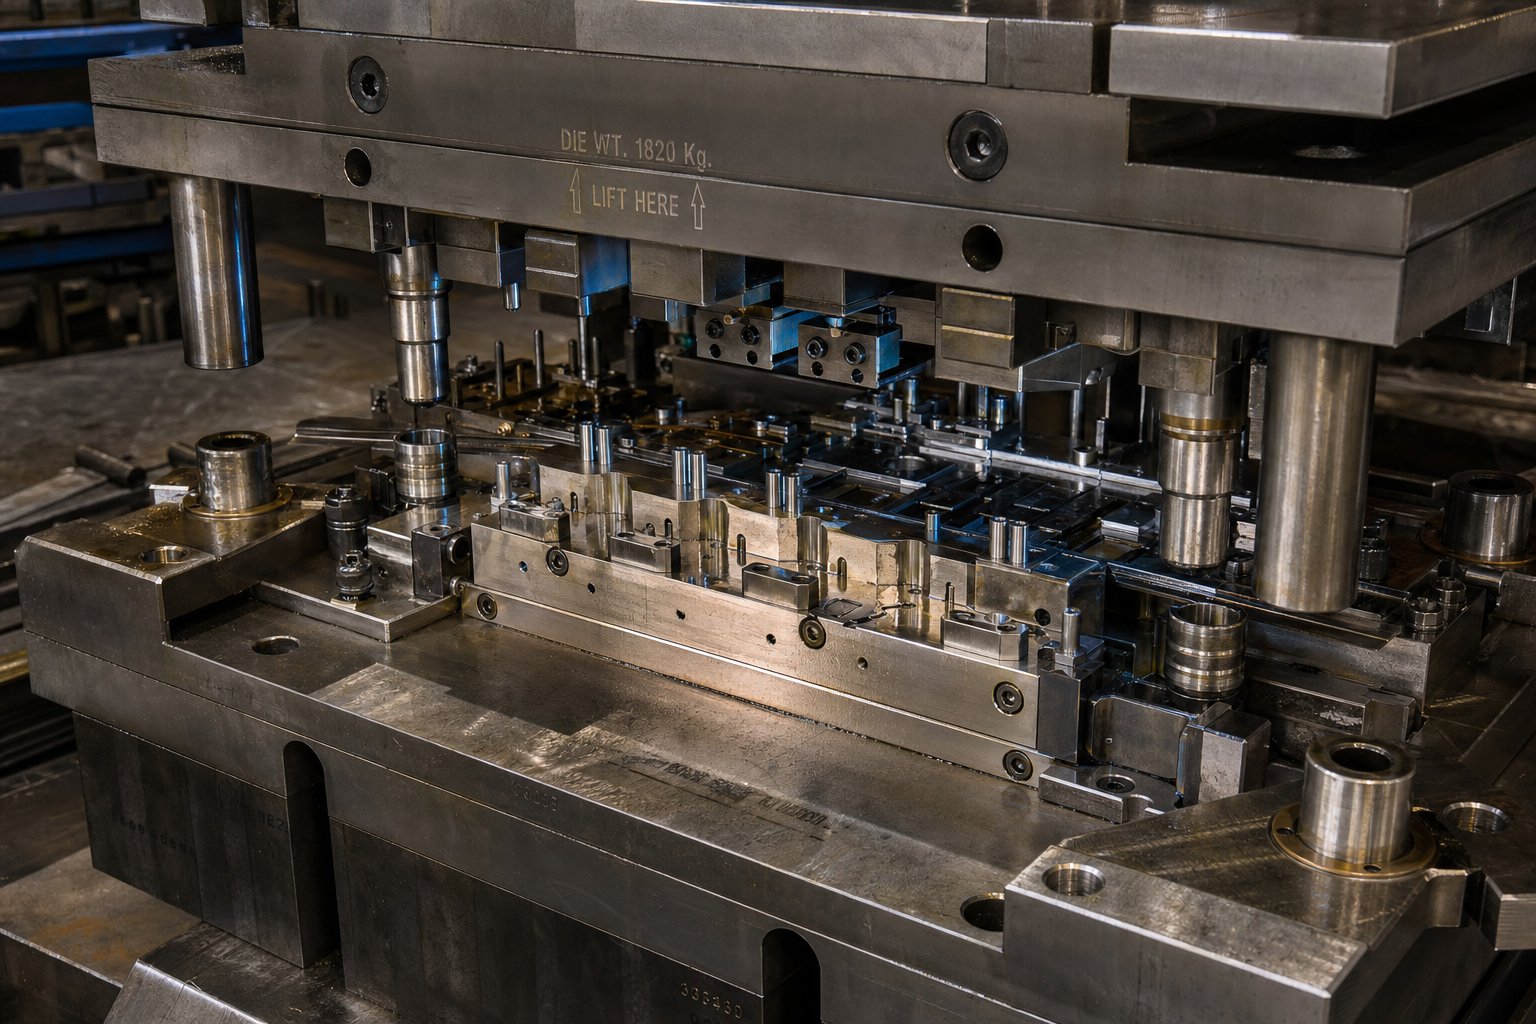
Ką iš tikrųjų apima štampavimo štampo dizainas
Įsivaizduokite, kad paimate plokščią plieno lakštą ir paverčiate jį gatavu automobilio laikikliu, elektros jungtimi ar konstrukciniu komponentu – visa tai per sekundės dalį. Ši transformacija yra tai, ką leidžia štampavimo formos dizainas. Tačiau inžinieriai dažnai neįvertina, kiek ankstyvieji projektavimo sprendimai lemia viską, pradedant dalių kokybe, baigiant įrankių kaina ir baigiant gamybos laiku.
Štampavimo štampų projektavimas yra inžinerinė disciplina, kuria siekiama sukurti tikslius įrankius, kurie pjausto ir suformuoja lakštinį metalą į norimą formą kontroliuojamos plastinės deformacijos būdu, naudojant mechaninio arba hidraulinio preso jėgą.
Štampavimo štampo dizaino apibrėžimas formuojant metalą
Taigikas yra metalo štampavimasjos esme? Štampavimo štampas yra pritaikytas{0}}įrankis, paprastai pagamintas iš grūdinto įrankinio plieno, kuris spaudžia plokščią metalo lakštą ir formuoja galutinę geometriją. Procesas klasifikuojamas kaip šaltasis formavimas, tai reiškia, kad tyčia neįvedama išorinė šiluma. Trintis pjovimo ir formavimo metu sukuria šilumą, tačiau medžiagos transformacija priklauso tik nuo mechaninės jėgos.
Kiekvienas dizaino pasirinkimas, nuo perforavimo geometrijos iki atstumo verčių iki stoties sekvencijos, tiesiogiai nulemia briaunų kokybę, matmenų tikslumą ir tai, kiek dalių, kurios gali pagaminti štampuojant, prieš prireikus priežiūros. Gamybos sąnaudų analizės tyrimai rodo, kad daugiau nei 70 procentų visų dalių sąnaudų yra užfiksuota priimant ankstyvus projektavimo sprendimus. Lakštinio metalo štampavimo atveju tie sprendimai yra štampo viduje.
Kodėl Die Design Fundamentals yra svarbūs kiekvienai štampuotai daliai
Neteisingai suformulavus pagrindinius dalykus, atsiranda ne tik bloga dalis. Jis paverčiamas laužu, perdarinėjamas, spaudos prastovos ir įrankių atstatymas, kuris pralenkia biudžetą ir tvarkaraštį. Inžinieriai, kurie įvaldo pagrindinius principus, štampų tipo parinkimą, pašalinimo metodiką, stočių seką ir medžiagų srauto valdymą, išvengia brangių bandymų-ir-klaidų kilpų, kurios kankina-suprojektuotus įrankius.
Šiame straipsnyje vadovėlio teorija sujungiama su veiksminga metodika. Jūs susipažinsite su struktūrine sistema, apimančia štampų tipus, komponentų funkcijas, atlaisvinimo principus, progresyvią štampavimo logiką, defektų prevenciją, modeliavimo darbo eigą ir medžiagų pasirinkimą. Kiekviena dalis sukurta užpildyti spragas, kurias palieka atviros standartinės nuorodos.
Tinkamo štampo tipo pasirinkimas jūsų programai
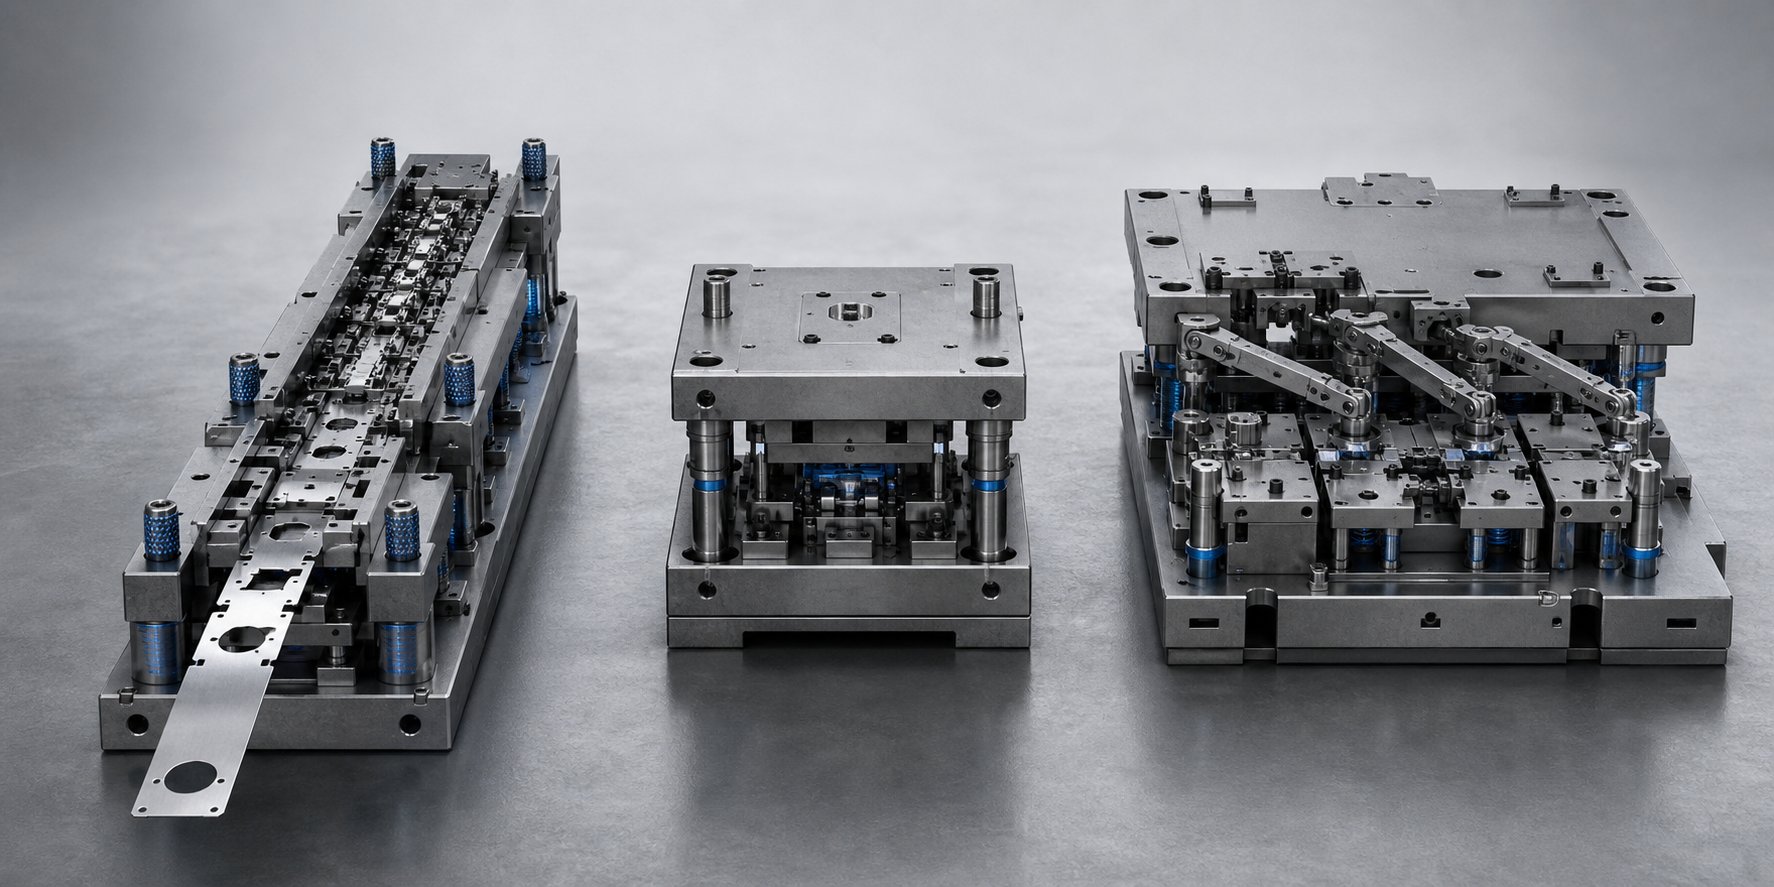
Štampo tipo pasirinkimas yra vienas iš tų sprendimų, kurie popieriuje atrodo nesudėtingi, tačiau tyliai nulemia, ar projektas pasiekia savo išlaidų ir kokybės tikslus. Pasirinkę netinkamą architektūrą, jūs arba per daug išleidžiate paprastos dalies įrankiams, arba stengiatės išlaikyti leistinus nuokrypius naudodami štampą, kuris niekada nebuvo sukurtas jūsų geometrijai. Gamybinėse grindyse dominuoja trys pagrindiniai štampavimo štampų tipai: progresyvus, sudėtinis ir pernešamas. Kiekvienas iš jų išsprendžia skirtingą inžinerinę problemą, o supratimas, kur jie išsiskiria, užkerta kelią tokiems neatitikimams, dėl kurių projektai siunčiami atgal į braižymo lentą.
Progresyvūs štampai didelės apimties nepertraukiamai gamybai{0}}
Progresyvus štampavimo štampasiš esmės yra miniatiūrinė gamybos linija, esanti viename įrankyje. Lakštinio metalo ritė tiekiama į štampą kaip ištisinė juostelė, pakeldama fiksuotą žingsnį su kiekvienu paspaudimo eiga. Kiekviena juostos stotis atlieka atskirą operaciją: išmušama bandomoji skylė, pradurta funkcija, įpjova profilis, sulenkiamas flanšas, kol baigta dalis atsiskiria galutinėje stotyje. Kiekvienas smūgis sukuria užbaigtą komponentą.
Šis nuolatinio tiekimo metodas užtikrina išskirtinį našumą. Spaudimo greitis gali siekti kelis šimtus smūgių per minutę, o kadangi juostelė lieka sujungta, tarp operacijų nereikia tvarkyti rankiniu būdu. Kompromisas yra didesnės išankstinės investicijos į įrankius ir ribotas lankstumas keičiant dizainą, kai bus pastatytas štampas. Progresyvūs štampai šviečia, kai gamybos apimtys pateisina investicijas, paprastai į šimtus tūkstančių iki milijonų dalių, ir kai dalių geometrija yra maža arba vidutinio dydžio su daugybe funkcijų, kurias galima išskirstyti įvairiose stotyse.
Sudėtiniai štampai sandarioms{0}}tolerancijos plokščioms dalims
Kai jūsų dalis yra gana plokščia ir reikalauja išskirtinio koncentriškumo arba padėties tikslumo tarp elementų, sudėtinis štampas yra tikslus įrankis. Skirtingai nuo progresinių štampų, kurie dirba nuosekliose stotyse, sudėtiniai štampai vienu metu atlieka dvi ar daugiau pjovimo operacijų vienu paspaudimu vienoje stotyje. Klasikinis pavyzdys: išorinio profilio užtaisymas ir vidinės skylės pradurimas tuo pačiu metu.
Kadangi visas pjovimas atliekamas vienu uždarymu, santykinis padėties tikslumas tarp vidinių ir išorinių kontūrų iš esmės yra geresnis. Dalies plokštumas taip pat naudingas, nes nėra kumuliacinės deformacijos dėl kelių stočių perkėlimo. Pagalvokite apie tarpiklius, tikslias poveržles, prietaisų komponentus ir laminavimo diskus. Apribojimas yra tas, kad sudėtiniai štampai atlieka tik pjovimo operacijas. Jie negali sulenkti ar ištraukti medžiagos, todėl juos galima naudoti tik 2D profilius. Įrankių sąnaudos yra mažesnės už progresinius štampus, todėl jie puikiai tinka mažoms ir vidutinėms gamybos apimtims, kai tikslumas viršija našumo greitį.
Didelės arba gilios{0}}geometrijos perkėlimo štampai
Kai kurios dalys yra tiesiog per didelės arba reikalauja per daug trimačio formavimo{0}}, kad liktų pritvirtintos prie laikiklio juostelės. Perdavimo štampavimas tai išsprendžia atskiriant atskirus ruošinius nuo ritės pirmoje stotyje, tada kiekvieną ruošinį mechaniškai perkeliant tarp tolesnių formavimo stočių, naudojant robotines rankas arba perdavimo strypus. Kiekviena stotis veikia nepriklausomai, o tai reiškia, kad dalis gali būti perkelta, pasukta ar net apverčiama tarp operacijų.
Dėl šios nepriklausomybės nuo juostos geometrijos perkėlimo štampai tampa{0}}automobiliams skirtų štampavimo štampų, pvz., kėbulo plokščių, alyvos padėklų ir konstrukcinių laikiklių, kuriems reikia gilaus tempimo arba sudėtingo erdvinio formavimo, pasirinkimas. Perkėlimo sistemose taip pat sunaudojama mažiau medžiagos vienai daliai, nes jokia laikiklio juostelė nesujungia ruošinių, todėl sumažėja daug medžiagų reikalaujančių komponentų sąnaudos. Kompromisas apskritai yra sudėtingesnė sistema, dažnai apimanti kelis paspaudimus suderintoje linijoje, o ciklo greitis paprastai yra lėtesnis nei didelės spartos progresinės operacijos.
Štampo tipų palyginimo sistema
| Kriterijai | Progresyvus mirtis | Junginys Die | Transfer Die |
|---|---|---|---|
| Dalies sudėtingumas | Daugia{0}}funkcijų dalys su lenkimais, formomis ir pjūviais | Plokšti profiliai su dideliu padėties tikslumu | Didelė arba giliai{0}}braižyta 3D geometrija |
| Gamybos apimtis | Nuo didelio iki itin didelio{0}}(nuo 100 000 iki milijonų) | Nuo mažo iki vidutinio (1 000 100 000) | Nuo vidutinio iki didelio (nuo 10 000 iki milijonų) |
| Tolerancijos gebėjimas | Geras, lemia piloto tikslumas ir štampų tikslumas | Puikus koncentriškumas ir plokštumas | Geras, priklauso nuo perdavimo padėties |
| Įrankių kaina | Didelė pradinė investicija | Vidutinis | Aukštas (štampa ir perdavimo mechanizmas) |
| Medžiagos panaudojimas | Vidutinis (nešiklio juosta tampa laužu) | Aukštas paprastiems profiliams | Aukštas (nereikia nešiklio) |
| Ciklo greitis | Labai greitas (šimtai SPM) | Vidutinis | Vidutinis (lėtesnis nei progresuojantis) |
| Idealios programos | Elektros jungtys, laikikliai, spaustukai, smulkios automobilių detalės | Poveržlės, tarpinės, laminatės, instrumentų diskai | Korpuso plokštės, alyvos padėklai, konstrukciniai komponentai, prietaisų būgnai |
Tinkamas štampavimo štampavimo tipas niekada nėra universalus atsakymas. Jis atsiranda dėl jūsų dalies geometrijos, tūrio prognozės ir tolerancijos reikalavimų sankirtos. Teisingai pasirinkus šiame etape, nustatomas pagrindas viskam, kas toliau nurodyta: komponentų dydžiams, atstumo skaičiavimams ir stoties-pagal-stoties logiką, kuri neapdorotą juostelę paverčia baigtomis dalimis.
Pagrindiniai štampo komponentai ir kaip jie veikia kartu
Pasirinkus štampavimo tipą, gaunama architektūra. Tačiau architektūra be atskirų štampavimo štampų komponentų supratimo yra tarsi pastato stiliaus pasirinkimas nežinant, ką iš tikrųjų daro kolonos, sijos ir jungtys. Taigi, iš ko pagaminti štampai, funkcionaliai? Kiekvienas metalo štampavimo štampas yra tarpusavyje susijusių elementų rinkinys, kurių kiekvienas atlieka tam tikrą vaidmenį pjaustant, formuojant, kontroliuojant medžiagą arba palaikant išlygiavimą. Kai vienas komponentas sugenda arba yra blogai nurodytas, kenčia visa sistema.
Viršutinė ir apatinė batų mazgas
Štampos batai sudaro struktūrinį įrankio stuburą. Apatinis batas tvirtinamas prie presavimo lovos, o viršutinis batas tvirtinamas prie presavimo cilindro, sukuriant standų rėmą, kuris palaiko visas kitas sudedamąsias dalis, patiriant didžiulę apkrovą. Tarp jų esantys kreipiamieji kaiščiai ir įvorės užtikrina, kad viršutinė ir apatinė pusės sulygiuotų pakartojamu tikslumu, dažnai neviršijant 0,0001 colio leistinų nuokrypių. Yra dvi dažnos parinktys: trinties-tipo tiesūs kaiščiai, skirti pagrindinėms reikmėms, ir rutulinių-guolių kreipiamieji kaiščiai, kurie slysta ant guolių, užtikrinančių sklandesnį atskyrimą ir ilgesnį tarnavimo laiką.
Kulnų blokai suteikia dar vieną stabilumo sluoksnį. Sumontuoti išilgai štampų komplekto šonų, jie sugeria šoninę trauką, susidarančią formavimo operacijų metu, ir neleidžia viršutinei štampai pasislinkti į šoną veikiant apkrovai. Kartu batai, kreipiamieji kaiščiai ir kulnų blokeliai sudaro išlygiavimo sistemą, kuri išlaiko vienodą štampavimo-į-sujungimą per milijonus paspaudimų.
„Punch and Die Block“ santykiai
Jei štampavimo batai yra skeletas, perforatoriai ir štampavimo blokai yra rankos, kurios atlieka tikrąjį štampavimo štampavimo darbą. Perforatorius yra vyriškas elementas, paprastai montuojamas viršutiniame štampe. Jo nosies geometrija – apvali, pailga, kvadratinė ar profiliuota pagal užsakymą{2}} – apibrėžia lakštinio metalo pjovimo ar formos formą. Kai presas stumia perforatorių žemyn, jis patenka į žemiau esančiame štampavimo bloke esančią poravimosi ertmę.
Matricos blokas yra moteriškas atitikmuo, o tarpas tarp perforatoriaus ir štampavimo bloko yra tai, kas leidžia medžiagai atskirti arba įvykti kontroliuojamai deformacijai. Ta spraga nėra savavališka. Jis sukurtas atsižvelgiant į medžiagos tipą ir storį ir turi tiesioginės įtakos kraštų kokybei, įbrėžimų susidarymui ir įrankių susidėvėjimui. Štampo mygtukai, keičiami įdėklai, išklojantys štampavimo bloko angas, atspindi perforatoriaus profilį ir paprastai yra šiek tiek didesni, kad susidarytų reikiamas pjovimo tarpas.
Strypai, keltuvai ir pilotinės sistemos
Pjaustyti ir formuoti komponentus būtų nenaudinga be tikslios medžiagų kontrolės. Po to, kai perforatorius pramuša arba suformuoja lakštą, dėl elastingumo atsigavimo metalas tvirtai suima perforatorių. Spyruoklinės-nuėmimo plokštės tai išsprendžia taikydamos atvirkštinę jėgą eigos į viršų metu, švariai nustumdamos juostelę nuo perforatoriaus, o pjovimo eigoje medžiagą lygiai prispaudžiant, kad būtų išvengta deformacijos.
Tarp progresyvaus štampavimo stočių keltuvai pakelia juostą šiek tiek virš štampavimo paviršiaus. Tai sumažina trintį tiekimo metu, neleidžia juostelei užsikimšti ant apatinių štampų elementų ir užtikrina sklandų judėjimą teisingu žingsniu. Pilotai, maži tikslūs smeigtukai, įvedantys juostoje iš anksto-pramuštas skylutes, registracija nuo stoties-į{4}}į{4}}. Prieš kiekvieną paspaudimą jie tiksliai išlygiuoja juostelę, išsaugodami funkciją-, kad-nurodytų tikslumas per visą eigą.
Štampo komponentų štampavimas pagal funkciją
- Pjovimo komponentai:Perforatoriai, štampavimo mygtukai, uždengimo įdėklai, apipjaustymo plienas
- Formavimo komponentai:Lenkimo štampai, piešimo intarpai, kaladėlių kalimas, reljefinės detalės
- Medžiagų tvarkymo komponentai:Nuėmimo plokštės, atsargų keltuvai, tiekimo bėgiai, laužo latakai, šliužų reljefai
- Lyginimo komponentai:Kreipiamieji kaiščiai, kreipiamosios įvorės, kulnų blokai, sraigtai, kaiščiai
Kiekviena funkcinė grupė priklauso nuo kitų. Išlygiavimo komponentai išlaiko pjovimo ir formavimo elementus registre. Medžiagų tvarkymo komponentai užtikrina, kad juostelė būtų tinkamai išdėstyta prieš pjovimą ir tinkamai nuvalyta po to. Kai inžinieriai kuria šias sistemas kaip vientisą visumą, o ne atskiras dalis, rezultatas yra štampai, kurie patikimai veikia dideliu greičiu, išlaiko toleranciją ilgiems gamybos etapams ir supaprastina priežiūrą, kai reikia pakeisti susidėvėjusius komponentus.
Supratimas, kaip šie elementai sąveikauja, taip pat atskleidžia, kur kyla problemų. Įdubimo problema gali kilti dėl susidėvėjusio štampavimo mygtuko, bet taip pat lengvai gali kilti dėl kreipiamojo kaiščio, kuriame atsirado perteklinis laisvumas ir perforatorius nukrypsta nuo{1}}centro. Tokio tipo šakninis-priežastis, nes mąstymas priklauso nuo žinojimo, kaip tarpas tarp perforatoriaus ir štampavimo bloko veikia pjūvį, o būtent nuo to prasideda kitas projektavimo logikos sluoksnis.
Plyšio pašalinimo principai ir šlifavimo kontrolė
Klirensas, be abejo, yra vienintelis neteisingai suprastas parametras visame štampavimo procese. Inžinieriai dažnai įsimena numatytąjį skaičių, pritaiko jį visuotinai ir tada stebisi, kodėl jų štampuoto lakštinio metalo kraštai nesutampa arba kodėl per anksti susidėvi jų įspaudai. Realybė tokia, kad smūgio-to-priešvaistė nėra fiksuota vertė. Tai apskaičiuotas santykis, kuris keičiasi atsižvelgiant į kiekvieną medžiagą, kiekvieną storį ir kiekvieną kokybės reikalavimą.
Kaip klirensas veikia pjovimo kokybę ir štampo gyvenimą
Kai perforatorius nusileidžia į štampavimo angą, lakštinis metalas neatsiskiria per vieną įvykį. Pjovimo kraštas formuojasi skirtingose zonose, kurių kiekviena priklauso nuo tarpo tarp perforatoriaus ir štampavimo pjovimo briaunų. Ant bet kurio nukirpto krašto pastebėsite keturias būdingas sritis: apsivertimą (kur medžiaga įtraukiama į pjūvį), šlyties zoną (lygi, nušlifuota juosta), lūžio zoną (šiurkštesnis lūžio paviršius) ir įdubimą (plona iškilusi lūpa apatiniame krašte).
Tinkamas tarpas sulygiuoja lūžio plokštumas, kylančias iš perforatoriaus krašto ir štampavimo briaunos, kad jos būtų švariai susiliejančios per medžiagos storį. Kai prošvaisa per ankšta, tos lūžio plokštumos praleidžia viena kitą, priversdamos antrinę šlytį, kuri žymiai padidina pjovimo jėgą ir pagreitina smūgio susidėvėjimą. Kai prošvaisa per didelė, medžiaga plyšta, o ne žirklėja, todėl susidaro sunkios įdubos, šiurkšti lūžių zona ir prastai valdomos gatavos dalies matmenys.
Be kraštų kokybės, tarpas tiesiogiai veikia įrankių ilgaamžiškumą. Perforavimo įrankių deformacijos tyrimai rodo, kad padidinus atstumą nuo tradicinių verčių iki 11–20 % medžiagos storio, galima žymiai sumažinti perforatoriaus komponentų įtempimą pradūrimo metu ir pailginti eksploatavimo laiką, neprarandant daugeliui pritaikymų priimtinų briaunų būklės.
Tarpo pasirinkimas pagal medžiagos tipą ir storį
Klirensas visada išreiškiamas medžiagos storio vienoje pusėje procentais. Tai reiškia, kad tarpas kiekvienoje perforatoriaus pusėje, palyginti su štampo atidarymo skalėmis, yra proporcingas jūsų ruošinio storiui. 10 % kiekvienos -pusės tarpas ant 1,0 mm šerdies reiškia 0,1 mm tarpą kiekvienoje perforatoriaus pusėje.
Kas lemia tą procentą? Medžiagos plastiškumas ir kietumas. Minkštesnės, lankstesnės medžiagos, pvz., aliuminio kirpimas, turinčios mažesnę jėgą ir gali toleruoti mažesnius tarpus. Kietesnės medžiagos, pvz., didelio-stiprumo plienas, agresyviau priešinasi deformacijai, todėl reikia didesnių tarpų, kad lūžių zonos galėtų sklisti teisingai, neperkraunant įrankių.
Štai čia daugelis inžinierių patenka į bėdą: jie iš atminties ištraukia vieną skaičių ir pritaiko jį visuose lakštinio metalo štampavimo štampuose. Praktiškai net ir tame pačiame progresiniame štampelyje skirtingoms skylėms gali prireikti skirtingų prošvaisų procentų, priklausomai nuo elementų geometrijos, tolerancijos reikalavimų ir numatomo įrankio naudojimo laiko. Visada remkitės konkrečių medžiagų{2} tarpų diagramomis iš įrankių vadovų arba perforatoriaus tiekėjo inžineriniais duomenimis, o ne pasikliaukite universaliu numatytuoju.
Burr krypties valdymas Die Layout
Kiekvienas štampavimo operacijos pjūvis sukuria įdubimą vienoje medžiagos pusėje. Tiksliojo štampavimo metu inžinieriai ne tik stengiasi sumažinti šlifavimo aukštį. Jie strategiškai orientuojasi, kuriame dalies paviršiuje yra šerdis, atsižvelgiant į funkcinius reikalavimus ir tolesnius veiksmus.
Įdubimas visada susidaro toje medžiagos pusėje, esančioje priešingoje perforatoriaus įvade. Jei perforatorius patenka iš viršaus, apatinėje pusėje atsiranda drožlės. Tai reiškia, kad šlifavimo kryptis valdoma nusprendžiant, ar štampavimo plokštumos ypatybė iškirpta iš viršaus ar iš apačios. Dalims, kurios vėliau bus lenktos, inžinieriai nukreipia sruogas į lenkimo spindulio vidų, kad kraštai nesutrūktų. Montuojamiems paviršiams ar kosmetiniams paviršiams atplaišos nukreipiamos nuo kritinės pusės.
Progresyviuose štampuose šlifavimo krypties valdymas tampa sudėtingesnis, nes kelios stotys išpjauna objektus iš skirtingų orientacijų. Kruopštus juostelių išdėstymo planavimas užtikrina, kad visos atraižos atsidurtų priimtinoje gatavos detalės pusėje.
Išvalymo gairės pagal medžiagų kategorijas
| Medžiagos kategorija | Santykinis prošvaisa (% vienoje pusėje) | Krašto charakteristikos | Pagrindinis svarstymas |
|---|---|---|---|
| Aliuminis (minkštas) | 10-15% | Didesnė apsivertimo zona, lygi šlyties juosta, minimalus lūžis | Skausmo rizika; gali prireikti padengtų perforatorių |
| Švelnus plienas / mažai{0}}anglies plienas | 10-12% | Subalansuotas šlyties-ir-lūžimo santykis, vidutinis šlifavimas | Labiausiai atlaidus; standartinė bazinė medžiaga |
| Nerūdijantis plienas | 12-16% | Apdirbti-sugrūdintas kraštas, didesnė įtrūkimų tendencija | Padidinta pjovimo jėga; atidžiai stebėkite smūgio susidėvėjimą |
| Didelio-tvirčio plieno (HSLA, AHSS) | 18-20%+ | Dominuojanti lūžio zona, minimali šlyties juosta, galimas mikroįtrūkimas | Reikia tvirtos perforavimo konstrukcijos ir dažno tikrinimo |
Šie diapazonai yra bendrieji atskaitos taškai, sudaryti iš paskelbtų įrankių inžinerinių duomenų. Tikrasis atstumas turėtų būti patvirtintas pagal jūsų konkrečios medžiagos sertifikatą, gamybos apimties tikslus ir priimtinus krašto kokybės standartus. Svarbi ir įrankių būklė. Dėvint perforatoriams, efektyvus tarpas didėja, todėl pradinė nustatymo vertė turėtų atsižvelgti į numatomą nusidėvėjimą per techninės priežiūros intervalą.
Leidimo sprendimai neegzistuoja atskirai. Jie sąveikauja su visais kitais projektavimo parametrais, ypač tuo, kaip operacijos yra suskirstytos į stotis. Atskyrimo reikšmė, kuri sukuria priimtinus kraštus atskirai, gali sukelti juostos iškraipymą arba neteisingą registraciją, kai ji derinama su gretimomis formavimo operacijomis, todėl stoties sekos logika nusipelno savo disciplinuoto požiūrio.
Progresyvi stoties sekvenavimo logika
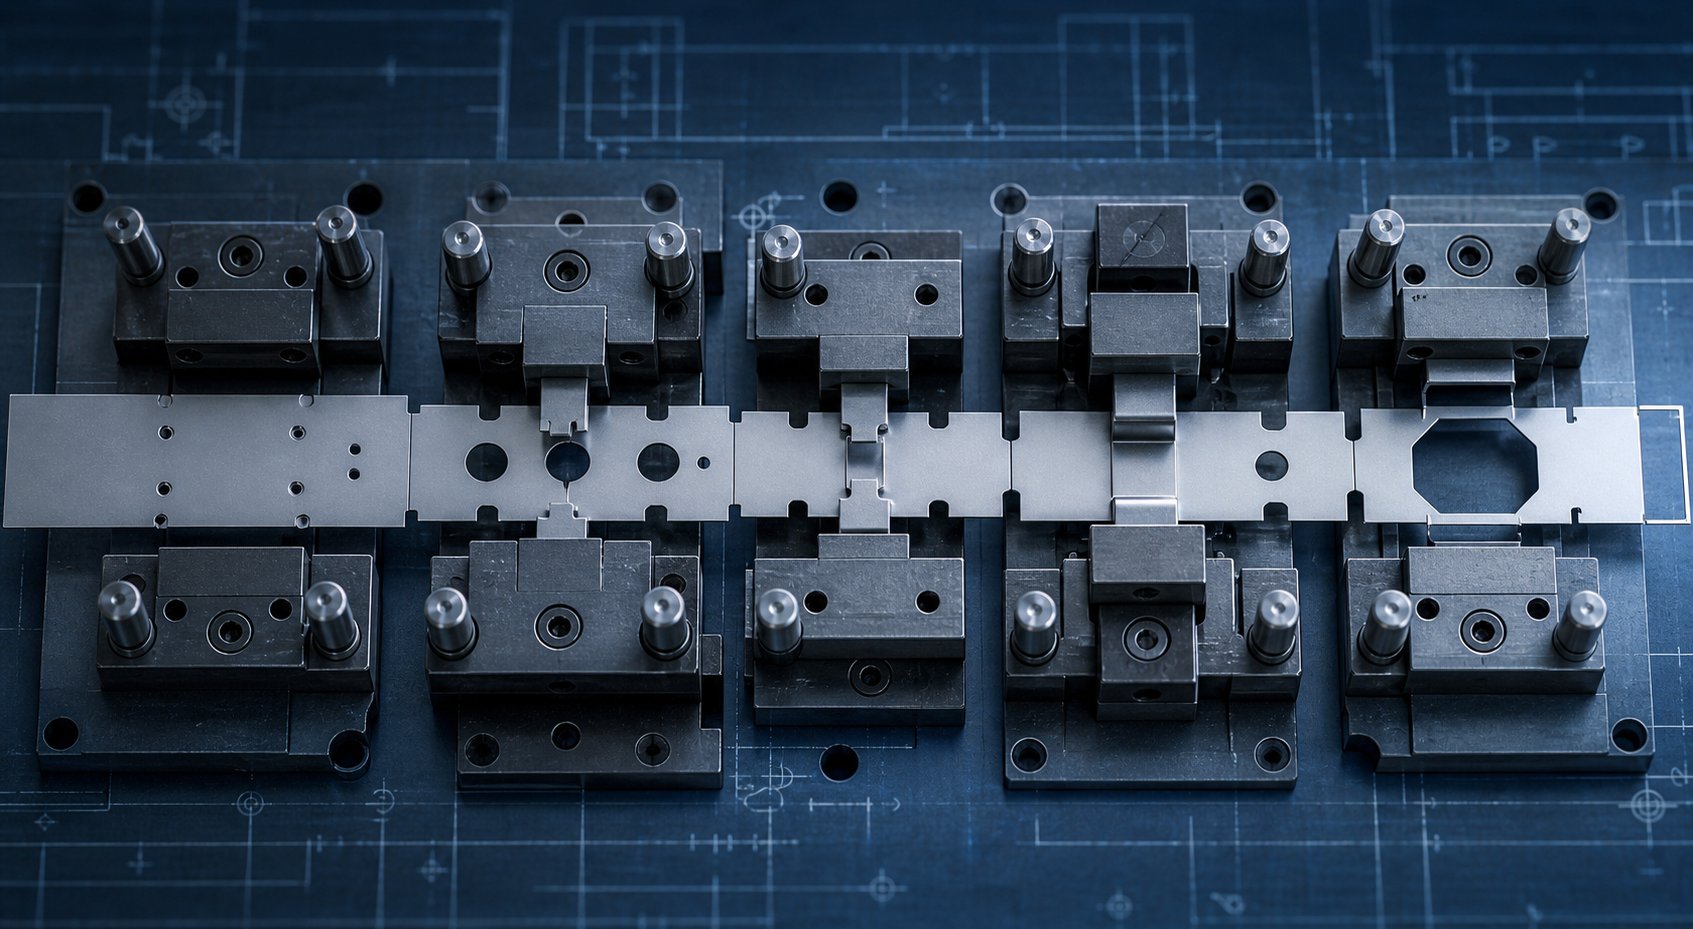
Progresyvus kauliukas gali turėti dešimt, dvidešimt ar net daugiau stočių, tačiau operacijų eilėje nėra nieko atsitiktinio. Antspaudavimo procesas vadovaujasi griežta inžinerine logika, kai kiekviena stotis priklauso nuo prieš tai esančių ir riboja esančias po jos. Neteisinga seka nėra nedidelis nepatogumas. Tai iškraipo funkcijas, ištraukia juosteles iš registro ir generuoja laužą, kuris suvalgo jūsų pelną. Čia štampavimo dizainas atskiria patyrusius įrankių inžinierius nuo tų, kurie vis dar mokosi sunkiai.
Operacijų sekos ir stočių skaičiaus nustatymas
Planuojant etapinius įrankius naujam progresyviam štampui, pirmasis klausimas nėra „kokių operacijų man reikia? o „kas pirmiausia turi nutikti, kad būtų paremta visa kita? Atsakymas beveik visada prasideda nustačius atskaitos taškus. Pilotinės skylės pradurtos pačioje pirmoje stotyje, nes jos naudojamos kaip padėties atskaitos taškai atliekant kiekvieną tolesnę operaciją. Pagal nustatytasprogresyvios štampų gamybos taisyklės, bandomųjų skylių pradurimo operacijos visada turi būti atliekamos pirmoje stotyje, kad būtų užtikrintas registravimo tikslumas per visą juostos eigą.
Toliau pateikiamos nešiklio juostelės funkcijos. Tai yra konstrukcinės jungtys, kurios fiziškai perneša ruošinį iš stoties į stotį. Be anksti sukurto tvirto laikiklio, juostelė nėra tvirta, kad būtų galima tiksliai tiekti veikiant spaudimo jėgoms. Įpjovos operacijos, apibrėžiančios nešiklio geometriją, paprastai atliekamos iškart po pilotavimo.
Iš ten bendras sekos sudarymo principas eina taip: pirmiausia iškirpkite plokščius elementus, antrasis - formą, paskutinis - tuščias. Auskarų vėrimas ir įpjovimas vyksta, kai medžiaga vis dar plokščia, nes skylės, pradurtos į jau -suformuotus paviršius, nenuspėjamai iškreipiasi. Formavimo operacijos pereina nuo mažiausio iki sunkiausio, suteikiant medžiagai kontroliuojamą kelią nuo plokščios iki galutinės geometrijos. Įspaudimas, jei yra, dažnai atliekamas anksti, kad būtų išvengta kitų savybių deformacijos. Ištuštinimas, operacija, kuri atskiria gatavą dalį nuo laikiklio juostelės, visada įvyksta galutinėje stotyje, nes dalis nebegali būti indeksuojama, kai ji yra laisva.
Skamba paprastai? Iššūkis yra tas, kad tikrosios dalys turi daugybę funkcijų su sudėtingais geometriniais ryšiais. Automatizuotų sekos nustatymo metodikų tyrimai nustato du pagrindinius apribojimų tipus, kurie reguliuoja tvarką: pirmumo apribojimai, pagal kuriuos tam tikros operacijos turi būti atliekamos anksčiau nei kitos, remiantis gamybos taisyklėmis, ir gretumo apribojimai, neleidžiantys per arti vienas kito esančių elementų štampuoti toje pačioje stotyje, kad būtų išvengta silpnų štampavimo plieno dalių.
Subalansuoti pajėgas visose stotyse
Įsivaizduokite progresyvų štampą, kuriame visos sunkios auskarų vėrimo operacijos susikaupia vienoje pusėje, o visos formavimo apkrovos sutelktos į kitą. Kas atsitiks? Presavimo cilindras tuo nesubalansuotu momentu pakrypsta mikroskopiškai, štampas pasislenka asimetriškai, o juostelė eina į šoną. Rezultatas – klaidinga registracija, kuri susilieja su kiekvienu smūgiu.
Jėgų balansavimas juostelės išdėstyme yra svarbus, bet dažnai nepastebimas štampavimo įrankių dizaino aspektas. Inžinieriai tai atlieka naudodami keletą metodų. Skirtingi pjūviai tolygiau paskirsto kirpimo jėgas per štampo plotį ir tiekimo kryptį. Užuot pramušus visas skyles vienoje stotyje, jas padalijus dviejose gretimose stotyse, momentinė pjovimo apkrova sumažėja perpus ir sumažėja smūgis ant preso.
Tuščiosios eigos stotys, padėtys, kuriose nevyksta pjovimas ar formavimas, atlieka dvejopą paskirtį. Jie suteikia fizinę erdvę tarp operacijų, kurios sukuria priešingas jėgas, ir suteikia nešiklio juostai galimybę stabilizuotis prieš kitą deformacijos įvykį. Štampelėse, turinčiose dideles formavimo apkrovas, tuščiosios eigos stotys taip pat neleidžia vienai operacijai atitraukti medžiagos nuo kaimyninės stoties.FEA{0}}pagrįstas sekos dizaino tyrimasparodo, kad deformacijų pasiskirstymas ir darbo grūdinimas perkeliami iš kiekvieno etapo į kitą, o tai reiškia, kad jėgos profilis vėlesnėse stotyse priklauso nuo to, kas atsitiko prieš srovę. Nesubalansuotas sukimo momentas tarp dviejų progresinio štampavimo pusių yra dokumentuota juostelės netinkamo registravimo ir pagreitėjusio susidėvėjimo priežastis.
Juostos išdėstymo optimizavimas ir medžiagų panaudojimas
Stoties seka nevyksta atskirai nuo juostos geometrijos. Juostos plotis, padavimo žingsnis ir aplinkkelio griovelių konstrukcija sąveikauja su operacijų išdėstymu ir kartu nustato medžiagų panaudojimą, nupirktos ritės, kuri tampa baigtomis dalimis, o ne griaučių laužu, procentą.
Juostos plotis nustatomas pagal didžiausią detalės matmenį, statmeną tiekimo krypčiai, pridėjus laikiklio plotį kiekvienoje pusėje ir padavimo tarpo paraštę atsargų kreiptuvuose. Tiekimo žingsnis, atstumas, kurį juostelė pajudina kiekvieną kartą paspaudus, priklauso nuo detalės matmenų tiekimo kryptimi ir minimalaus rulono, reikalingo tarp stočių konstrukcijos vientisumui užtikrinti.
Aplenkimo įpjovos yra funkcijos, kurias inžinieriai naudoja, kad kontroliuotų juostelės eigą ir patikrintų teisingą padavimo eigą. Jie būna dviejų rūšių. Teigiamos aplinkkelio įpjovos yra ąselės, išsikišančios į išorę nuo juostos krašto ir aptinkamos jutikliu arba mechaniniu pirštu, kai juostelė juda. Lakštinio metalo štampavimo štampų neigiamos apėjimo įpjovos yra išpjovos išilgai juostos krašto, kurios atlieka tą patį indeksavimo tikslą, tačiau pašalina medžiagą, o ne palieka išsikišusią ąselę. Pasirinkimas tarp teigiamų ir neigiamų apėjimo įpjovų priklauso nuo turimo juostos pločio, laužo tvarkymo aspektų ir nuo to, ar įpjova trukdo atlikti gretimas operacijas.
Norint optimizuoti medžiagos išeigą, reikia kartoti dalių orientaciją, lizdų išdėstymą ir stočių skaičių. Dalies pasukimas juostoje, dviejų dalių sudėjimas priešingomis kryptimis arba kelių dalių pervedimas juostos plotyje yra strategijos, kurios sumažina laužo skeleto procentą. Tačiau kiekvienas lizdo koregavimas grįžta į sekos logiką, nes keičia, kurios operacijos gali dalytis stotimi ir kaip jėgos pasiskirsto.
Stoties išdėstymo planavimas: nuoseklus sprendimų pagrindas
Kai inžinierius sėda planuoti naują laipsnišką štampavimo juostos išdėstymą, sprendimai priimami disciplinuota seka. Praleidus žingsnius arba juos pertvarkant beveik visada kyla konfliktų, kuriuos reikia brangiai perdaryti.
- Išanalizuokite gatavos detalės geometriją ir nustatykite visas reikalingas štampavimo operacijas (vėrimas, įpjovimas, formavimas, piešimas, išlyginimas).
- Žemėlapio pirmumo apribojimai: nustatykite, kurios operacijos turi būti prieš kitas, remiantis medžiagų srautu, atskaitos reikalavimais ir gamybos taisyklėmis.
- Žemėlapio gretimumo apribojimai: nustatykite operacijas, kurios negali bendrai naudoti stoties dėl artumo apribojimų arba įrankių stiprumo problemų.
- Pirmosiose stotyse sukurkite bandomąsias skyles ir nešiklio juostos geometriją, kad sukurtumėte stabilią registravimo ir padavimo sistemą.
- Pjovimo operacijas ant plokščios medžiagos prieš formuojant, sutvarkykite formas nuo mažiausios iki didžiausios deformacijos.
- Subalansuokite pjovimo ir apkrovų formavimą visose stotyse, įterpdami tuščiosios eigos stotis, kur reikia valdyti jėgos paskirstymą ir juostos stabilumą.
- Nustatykite juostos plotį, padavimo žingsnį ir dalies orientaciją, kad maksimaliai išnaudotumėte medžiagą, laikantis stoties atstumo reikalavimų.
- Suprojektuokite apėjimo įpjovos geometriją (teigiamą arba neigiamą), skirtą tiekimo patikrinimui ir juostelės eigos kontrolei.
- Užpildykite arba atjunkite galutinę stotį, kad atskirtumėte užbaigtą dalį nuo laikiklio.
- Patvirtinkite visą seką, kad būtų išvengta jėgos balanso, juostelių standumo ir tolerancijos padidėjimo-, kartodami, jei reikia.
Ši sistema nėra vieno{0}}pradavimo pratimas. Juostos išdėstymo dizainas iš esmės yra kartotinis, o patyrę inžinieriai tikisi išnagrinėti kelias koncepcijas prieš priimdami efektyviausią ir patikimiausią sprendimą. Atlyginimas yra štampavimo įrankių sistema, kuri patikimai veikia dideliu greičiu, išlaiko toleranciją per visą gamybos laikotarpį ir sumažina medžiagų švaistymą – trys rezultatai, tiesiogiai susiję su logika, įtvirtinta tuose pirmuosiuose sekos sprendimuose.
Stoties seka apibrėžia, kas vyksta ir kokia tvarka. Tačiau net ir tobulai sutvarkytas štampas gamins sugedusias dalis, jei pati geometrija pažeidžia medžiagos formavimo ribas. Minimalus atstumas tarp elementų, lenkimo spindulys, tempimo gylio santykis ir spyruoklės kompensacija nustato savo suvaržymus tam, ką štampai gali sėkmingai pasiekti, suvaržymus, kurie visiškai priklauso projektavimo sričiai, kad būtų galima pagaminti.
Gamybos ir defektų prevencijos dizainas
Puikiai sutvarkytas štampas su idealiais tarpais vis tiek gamins laužą, jei pati detalės geometrija kovos su fizinėmis medžiagos ribomis. Čia metalo štampavimo dizainas pereina nuo įrankių inžinerijos į gaminio projektavimo teritoriją. Kiekviena štampuotos metalinės dalies savybė, kiekviena skylė, lenkimas, flanšas ir tempimas turi atsižvelgti į medžiagos gebėjimą tekėti, ištempti ir atsigauti. Pažeidus šias ribas, štampai tampa defektų generatoriumi, kad ir kaip gerai jis būtų pastatytas.
Minimalios štampuojamos geometrijos funkcijų taisyklės
Pagalvokite apie šias taisykles kaip apie fizines{0}}ribas, kurios atskiria antspauduojamą dalį nuo pageidavimų sąrašo. Jie nėra savavališki. Jie atspindi tai, ką medžiaga ir įrankiai gali fiziškai atlaikyti be ankstyvo gedimo.
Pirmoji taisyklė apima atstumą nuo skylės-iki-kraštų. Kai pramušta skylė yra per arti detalės krašto ar kitos ypatybės, siauras rulonas tarp jų neturi konstrukcinio stiprumo, kad būtų atsparus deformacijai formuojant. Bendras principas yra toks, kad medžiagos juosta tarp dviejų elementų arba tarp ypatybės ir krašto turi būti bent 1,0–2,0 karto didesnė už medžiagos storį. Nuleiskite žemiau šios slenksčio ir pamatysite iškraipymus, įtrūkimus ar traukimo{7}} problemas.
Lenkimo spinduliai vadovaujasi panašia logika. Vidinis lenkimo spindulys turi atitikti arba viršyti 1,0–1,5 karto medžiagos storį, priklausomai nuo lydinio ir lenkimo orientacijos, palyginti su grūdėtumo kryptimi. Didesnis nei šis spindulys sutelkia įtempį ties išoriniu lenkimo pluoštu, kol medžiaga įtrūksta. Tikslūs minimumai įvairiose medžiagose labai skiriasi, todėl visada remkitės savo medžiagų tiekėjo duomenų lapu, o ne taikykite vieną universalią vertę.
Piešimo koeficientai nustato ribą, kiek giliai galite ištraukti puodelį ar apvalkalą iš plokščio ruošinio vienu veiksmu. Viršijus santykį, medžiaga suplonėja virš gedimo taško. Gilioms dalims paprastai reikia kelių tempimo etapų su tarpiniu atkaitinimu arba kruopščiai kontroliuojamais medžiagos srauto keliais. Tai nėra skaičiai, kuriuos vieną kartą įsimenate. Jie keičiasi priklausomai nuo kiekvienos medžiagos klasės, temperamento ir storio derinio, su kuriuo susidursite jūsų štampas.
Dar vienas štampavimo dizaino patarimas, kurį patyrę inžinieriai įsisavina anksti: visų vidinių kampų, skirtų įpjovoms ar išpjovoms, spindulys turi būti bent 0,5 karto didesnis už medžiagos storį. Aštrūs vidiniai kampai sukuria įtempių stovus tiek detalėje, tiek štampavimo plieninėje dalyje, o tai pagreitina abiejų dalių nuovargio gedimą.
Apsaugokite nuo susiraukšlėjimo, skilimo ir atsigavimo naudojant dizainą
Trys defektai sudaro daugumą štampavimo atmetimo visame pasaulyje, ir kiekvienas iš jų tiesiogiai siejamas su konkretaus štampavimo konstrukcijos parametru, kuris buvo ignoruojamas arba neteisingai apskaičiuotas.
Susiraukšlėjimaspasirodo, kai medžiaga per mažai suvaržyta patenka į ertmę. Įsivaizduokite, kad ant stalo stumiate popieriaus lapą į puodelio formą. Niekam nelaikant kraštų žemyn, medžiagos perteklius susitraukia į raukšles. Štampavimo štampuose dėl nepakankamos ruošinio laikiklio jėgos flanšo medžiaga gali susispausti, o ne ištempti, todėl ištrauktose dalyse susidaro raukšlės. Matricos projektavimo atsakomoji priemonė apima traukimo karoliukus, iškilusias briaunas, apdirbtas į rišiklio paviršių, kurios lokaliai padidina trintį ir kontroliuoja, kaip greitai medžiaga tiekiama į tempimo ertmę. Reguliuojant ruošinio laikiklio slėgį ir karoliuko geometriją, inžinieriai gali tiksliai valdyti medžiagų srauto modelius.
Skaldymasyra priešingas gedimo būdas. Kai susiraukšlėjimas reiškia, kad per daug medžiagos teka per laisvai, skilimas reiškia, kad per mažai medžiagos reikiamai deformacijai. Per didelis tempimo gylis, palyginti su ruošinio dydžiu, staigūs smūgio spinduliai arba nepakankamas tepimas – visa tai sukelia lokalų retinimą, kol medžiaga lūžta. Konstrukcijos taisymas apima štampavimo nosies spindulį, medžiagos srauto perskirstymą įdėjus karoliukus arba vieno gilaus tempimo suskaidymą į kelis laipsniškus etapus, leidžiančius medžiagai laipsniškai perskirstyti įtempį.
Springbackyra bene labiausiai varginantis trūkumas, nes jis tam tikru mastu yra neišvengiamas. Kiekvienas metalinis štampavimo komponentas, kuris lenkiamas, iš dalies atsigaus į pradinę plokščią būseną, kai presas atsidarys. Šį elastingumą lemia medžiagos takumo riba: didesnės-stiprumo medžiagos agresyviau atsitraukia. Diegimo dizaineriai kompensuojaperlenkimasdalį, esančią už tikslinio kampo, kad spyruoklinis atmetimas ją nukreiptų į teisingą galutinę padėtį. Kitos strategijos apima lenkimo zonos sukūrimą, kad medžiaga lokaliai viršytų elastingumo ribą, štampavimo kampo padidinimas arba mažesnio smūgio spindulio naudojimas, siekiant padidinti plastinę įtampą lenkimo srityje.
Tolerance Stack{0}}Up and GD&T Accommodation
Viena štampuota metalinė dalis gali praeiti per penkias, dešimt ar daugiau formavimo stočių. Kiekviena stotis įveda nedidelį matmenų kitimą, o šie variantai sujungiami. 0,05 mm poslinkis trečioje stotyje gali būti priimtinas atskirai, bet kai jis sujungiamas su panašiais poslinkiais penktoje ir aštuntoje stotyse, galutinė funkcijos vieta nukrypsta nuo specifikacijos.
Štai kurGD&T principaitampa būtinu štampų dizainui, o ne tik dalių dizainui. Apibrėždami dalių ypatybes, palyginti su funkciniais atskaitos taškais, o ne sujungdami matmenis nuo objekto prie elemento, dizaineriai nutraukia tolerancijos krūvos grandinę. Padėties valdikliai, susiję su atskaitos taško rėmeliu, užtikrina, kad kiekvienos funkcijos tolerancija būtų nepriklausoma, o ne kumuliacinė, o tai labai supaprastina štampų projektavimą ir patikrinimą.
Praktikoje štampų projektuotojai formavimo stotims priskiria griežtesnes leistinas nuokrypas, kurios sukuria atskaitos ypatybes ir leidžia šiek tiek didesnes leistinas nuokrypas atliekant mažiau svarbias operacijas. Tai atspindi, kaip baigta dalis bus tikrinama ir surenkama: atskaitos paviršiai nustato dalį jos sujungimo mazgoje, todėl tiems paviršiams reikia didžiausio formavimo tikslumo. Antrinės funkcijos, nurodančios tuos atskaitos taškus, gali absorbuoti daugiau variacijų, nepaveikdamos funkcijos.
Grįžtamojo ryšio kilpa veikia abiem kryptimis. GD&T išnašos ant gatavos dalies brėžinio parodo, kaip tvirtai turi būti pastatyta ir prižiūrima kiekviena štampavimo stotis. Ir atvirkščiai, tikroviškos štampavimo proceso galimybės turėtų informuoti, kokius leistinus nuokrypius nurodo gaminio dizaineris. Kai šios dvi pusės susisiekia anksti, gaunama metalinė štampuota dalis, kurią galima pagaminti ir funkcionaliai tinkama be didelių įrankių išlaidų.
Dažni trūkumai: pagrindinės priežastys ir taisomieji veiksmai
- Susiraukšlėjimas:Atsiranda dėl nepakankamo ruošinio laikiklio slėgio arba neriboto medžiagos srauto į štampavimo ertmę. Koregavimo veiksmai: pridėkite arba sureguliuokite brėžinius, padidinkite ruošinio laikiklio jėgą, perkurkite rišiklio paviršiaus geometriją.
- Skaldymas/plyšimas:Atsiranda dėl per didelio tempimo gylio, siauro perforavimo spindulio arba medžiagos įtempimo, viršijančio plastiškumo ribas. Koregavimo veiksmai: padidinkite smūgio nosies spindulį, pridėkite tempimo etapus, optimizuokite ruošinio formą, pagerinkite tepimą.
- Springback:Atsiranda dėl elastingumo atsigavimo po formavimo, ypač didelio{0}}stiprumo medžiagose. Koreguojantis veiksmas: perlenkite štampavimo kampą, supjaustykite lenkimo zoną, naudokite mažesnį smūgio spindulį, kad padidintumėte plastinę deformaciją.
- Įtrūkimai posūkiuose:Sukelia lenkimo spindulys žemiau medžiagos minimumo arba lenkimo lygiagrečiai grūdelių krypčiai. Koregavimo veiksmai: padidinkite lenkimo spindulį bent iki 1,0T, perorientuokite dalį, kad sulenktumėte statmenai grūdams.
- Pernelyg didelis įdubimas:Atsiranda dėl susidėvėjusių pjovimo briaunų arba netinkamo perforavimo-į-įspaudimą. Koregavimo veiksmai: pagaląsti arba peršlifuoti įrankius, perskaičiuoti ir sureguliuoti tarpą pagal medžiagos specifikacijas.
- Iškraipymas / iškrypimas:Atsiranda dėl netolygaus įtempių mažinimo arba nesubalansuotų formavimo jėgų visoje dalyje. Korekcinis veiksmas: pridėkite standinamųjų briaunų ar karoliukų, į{1}}įdėkite smogimo ar išlyginimo stoteles.
- Padėties dreifas tarp stočių:Sukelia tolerancijos krūva-atliekant nuoseklias formavimo operacijas. Koregavimo veiksmai: apibrėžkite funkcinius atskaitos taškus naudodami GD&T, paskirkite griežtesnę nuokrypį nuo duomenų formavimo stotims, patvirtinkite statistine tolerancijos analize.
Kiekvieno iš šių defektų galima išvengti, kai konstrukcija atitinka medžiagų ribas, o štampas kompensuoja žinomą fizinį elgesį. Bendra tema yra ta, kad prevencija vyksta ekrane, projektavimo etape, o ne spaudos aikštelėje bandymo metu. Dėl to kyla praktinis klausimas: kaip inžinieriai patvirtina visus šiuos parametrus prieš pjaustydami plieną? Atsakymas slypi simuliacinėse darbo eigose, kurios leidžia išbandyti medžiagų srautą, numatyti grįžimą ir praktiškai nustatyti gedimo zonas, dar ilgai prieš apdirbant pirmąjį štampavimo komponentą.
Modeliavimas-Dirbantinio dizaino darbo eigos
Pjovimo įrankių plienas yra brangus. Iškirpti jį, nes bandymas atskleidė jūsų metalinio štampavimo štampavimo dizaino trūkumą, yra daug brangesnis. Šiuolaikinės štampavimo technologijos gedimo aptikimo tašką perkėlė iš spaudos grindų į kompiuterio ekraną, kur iteracijos kainuoja minutes, o ne savaites. Modeliavimu{3}}pagrįstos darbo eigos nepakeičia inžinerinio sprendimo. Jie jį sustiprina leisdami išbandyti idėjas, suskaidyti virtualias dalis ir patikslinti parametrus prieš apdirbant vieną D2 bloką.
CAD modeliavimo standartai štampų komponentams
Kiekviena štampų projektavimo darbo eiga prasideda 3D parametriniu CAD. Jūs ne tik piešiate figūras. Kuriate visiškai suvaržytą skaitmeninį modelį, kuriame pakeitus vieną parametrą, tarkime, perforatoriaus nosies spindulį, automatiškai sklinda per susijusias funkcijas, tokias kaip laisvos kišenės, nuėmimo angos ir besijungiančios štampavimo bloko ertmės. Šis parametrinis metodas įgalina greitą kartojimą atliekant dizaino peržiūras, rankiniu būdu neredaguojant dešimčių priklausomų matmenų.
Be geometrijos kūrimo, CAD tarnauja kaip trikdžių teisėjas. Automatinis susidūrimo aptikimas identifikuoja judančių komponentų susidūrimus dar prieš jiems įvykstant fizinėje erdvėje: keltuvą, kuris atsitrenkia į formuojantį smūgį apatiniame negyvajame taške, pilotą, kuris atitraukimo metu užkerta kelią nuėmiklio kišenei. Surinkimo{2}}lygio judesio modeliavimas patvirtina visą kiekvieno komponento kinematinį apvalkalą per jo eigos ciklą. Kai dizainas sustingsta, automatizuotas brėžinių generavimas sukuria gamybai paruoštus detalių spaudinius, MK lenteles ir surinkimo vaizdus tiesiai iš pagrindinio 3D modelio, pašalinant transkripcijos klaidas tarp projektavimo ir kūrimo.
FEA formavimosi modeliavimas ir atspirties numatymas
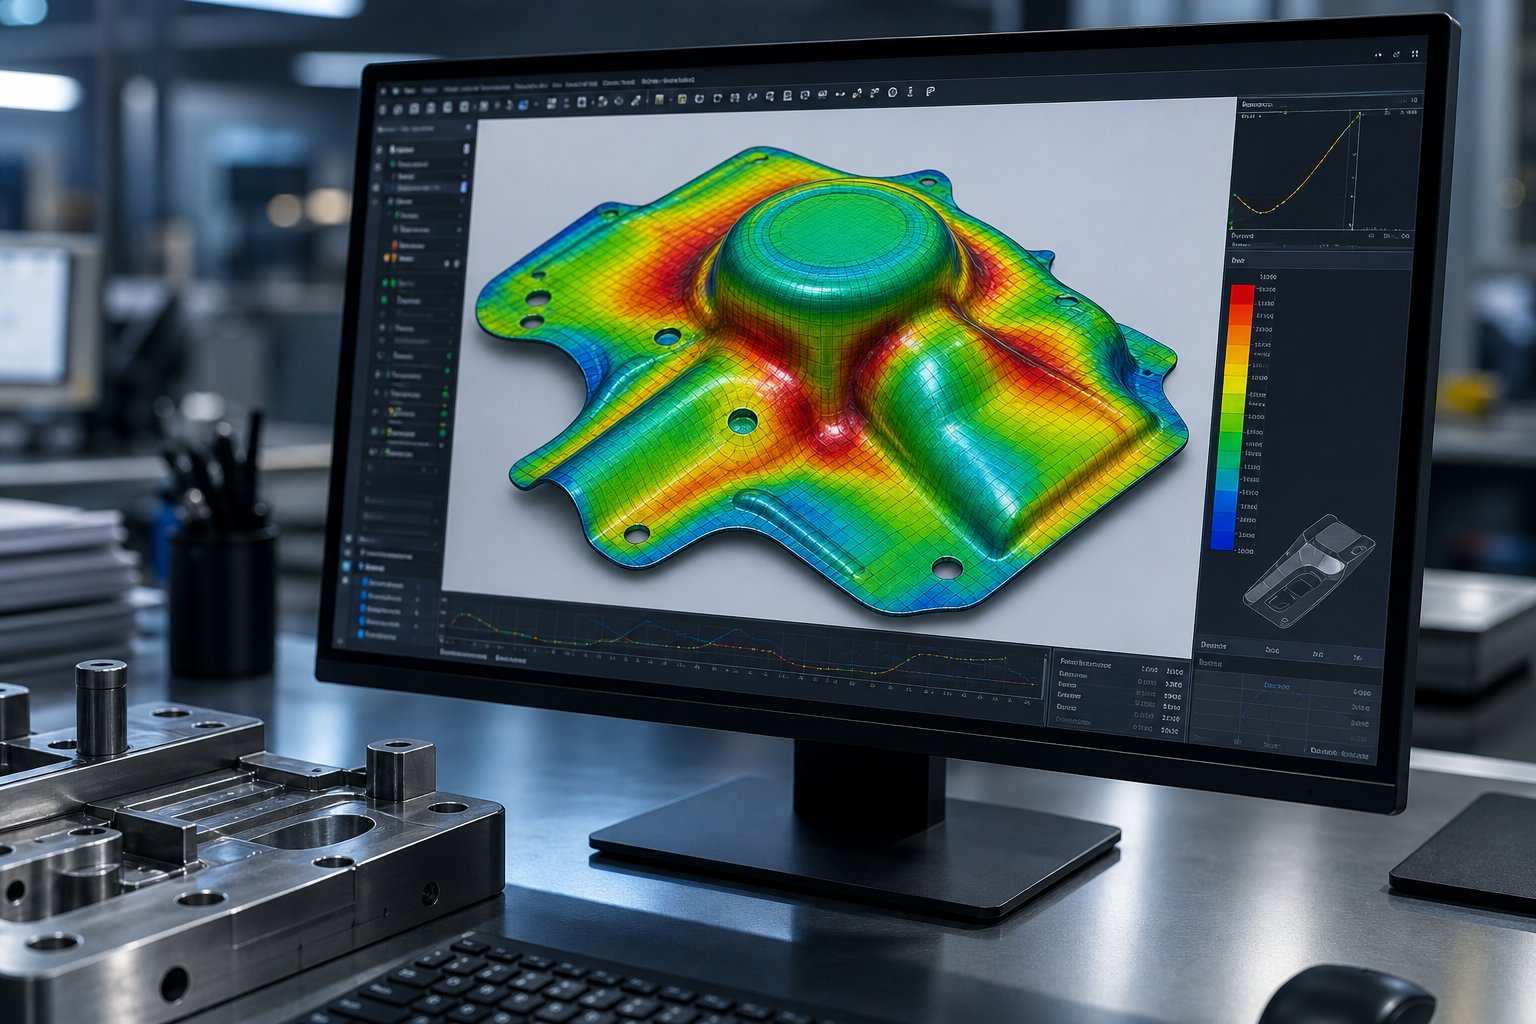
Kai CAD tvarko įrankių geometriją, baigtinių elementų analizė tvarko medžiagų elgseną.Lakštinio metalo formavimo modeliavimasskaitmeniniu būdu atkartoja tai, kas nutinka ruošiniui, kai jis liečiasi su smūgiais, teka per piešimo karoliukus ir išsitempia į štampavimo ertmes. Programinė įranga sujungia ruošinį į tūkstančius elementų, priskiria medžiagos savybes (takumo stiprumą, deformacijos -kietėjimo kreives, anizotropijos reikšmes) ir apskaičiuoja deformaciją nustatytomis proceso sąlygomis.
Išvestis tiksliai parodo, kur kils problemų. Retinimo žemėlapiai išryškina zonas, artėjančias prie medžiagų lūžių ribos. Suspaudimo indikatoriai žymi sritis, linkusias susiraukšlėti. Įtempimų diagramos, nubraižytos atsižvelgiant į ribinių kreivių formavimąsi, rodo, kiek kiekvienas regionas yra arti gedimo. Inžinieriams, dirbantiems su pažangiu didelio-stiprumo plienu arba aliuminio lydiniais, šios prognozės yra labai svarbios, nes tokios medžiagos pasižymi dideliu spyruokliniu dydžiu, todėl matmenų tikslumo siekimas yra nuolatinis iššūkis.
„Springback“ prognozė yra ta vieta, kur modeliavimas suteikia didžiausią vertę metalo štampavimo įrankių programoms. Sprendimas seka įtempių pasiskirstymą per visą formavimo seką ir apskaičiuoja, kiek elastingumo atsigaus atsidarius presui. Tada inžinieriai uždeda kompensuotus štampavimo paviršius, perlenkdami arba pakeisdami įrankio geometriją taip, kad spyruoklinis grąžinimas įgautų detalę į numatytą galutinę formą. Šis kompensavimas gali būti netgi automatizuotas programinėje įrangoje, sukuriant modifikuotus įrankių paviršius, paruoštus CAM programavimui.
Nuo virtualaus patvirtinimo iki fizinio išbandymo
Modeliavimas nepanaikina fizinio išbandymo. Tai labai sumažina jums reikalingų bandomųjų kilpų skaičių.Fraunhofer IWU tyrimasparodo, kad į modeliavimą įtraukus ir štampavimo, ir presavimo mašinos elastingus elgsenos modelius, gaunami virtualūs dėmių modeliai, kurie labai atitinka realius{0}}rezultatus, todėl inžinieriai gali pataisyti štampų paviršius projektavimo etape, o ne brangiai atliekant rankinį remontą dirbtuvėse.
Tikroji galia atsiranda grįžtamojo ryšio kilpoje. Fizinio bandymo rezultatai, išmatuoti atstūmimo kampai, faktinis retinimo pasiskirstymas, pastebėtos raukšlių vietos, grįžtama į modeliavimo modelį kaip patvirtinimo duomenys. Ten, kur prognozės atitiko realybę, auga pasitikėjimas. Ten, kur jie išsiskyrė, modelis kalibruojamas iš naujo: koreguojami trinties koeficientai, išgrynintos medžiagų kreivės, pakoreguojamos ribinės sąlygos. Vykdant vienas po kito einančius projektus, šis kartotinis tobulinimas sukuria modeliavimo aplinką, kurios prognozės tampa vis tikslesnės jūsų konkrečiai presavimo įrangai, medžiagoms ir štampų konstravimo metodams.
Modeliuojant{0}}pagrįstas štampų dizainas paprastai sumažina fizinių bandymų iteracijas 50 % ar daugiau, sutrumpindamas kūrimo terminus nuo mėnesių iki savaičių, o brangų spaudos-grindų problemų-sprendimą paversdamas pigiu- virtualiu optimizavimu.
Ši virtualioji{0}}į-fizinė kilpa atspindi dabartinę štampų projektavimo metodikos pažangą. Tačiau net ir sudėtingiausias modeliavimas negali kompensuoti įrankių, kurie per anksti susidėvi arba sugenda esant gamybos apkrovoms. Perforatorių, štampų blokų ir susidėvėjusių komponentų medžiagų pasirinkimas lemia, ar patvirtinta konstrukcija iš tikrųjų atitinka numatytą eksploatavimo laiką ant preso grindų, o tai priklauso nuo įrankių plieno savybių suderinimo su jūsų specifiniais gamybos poreikiais.
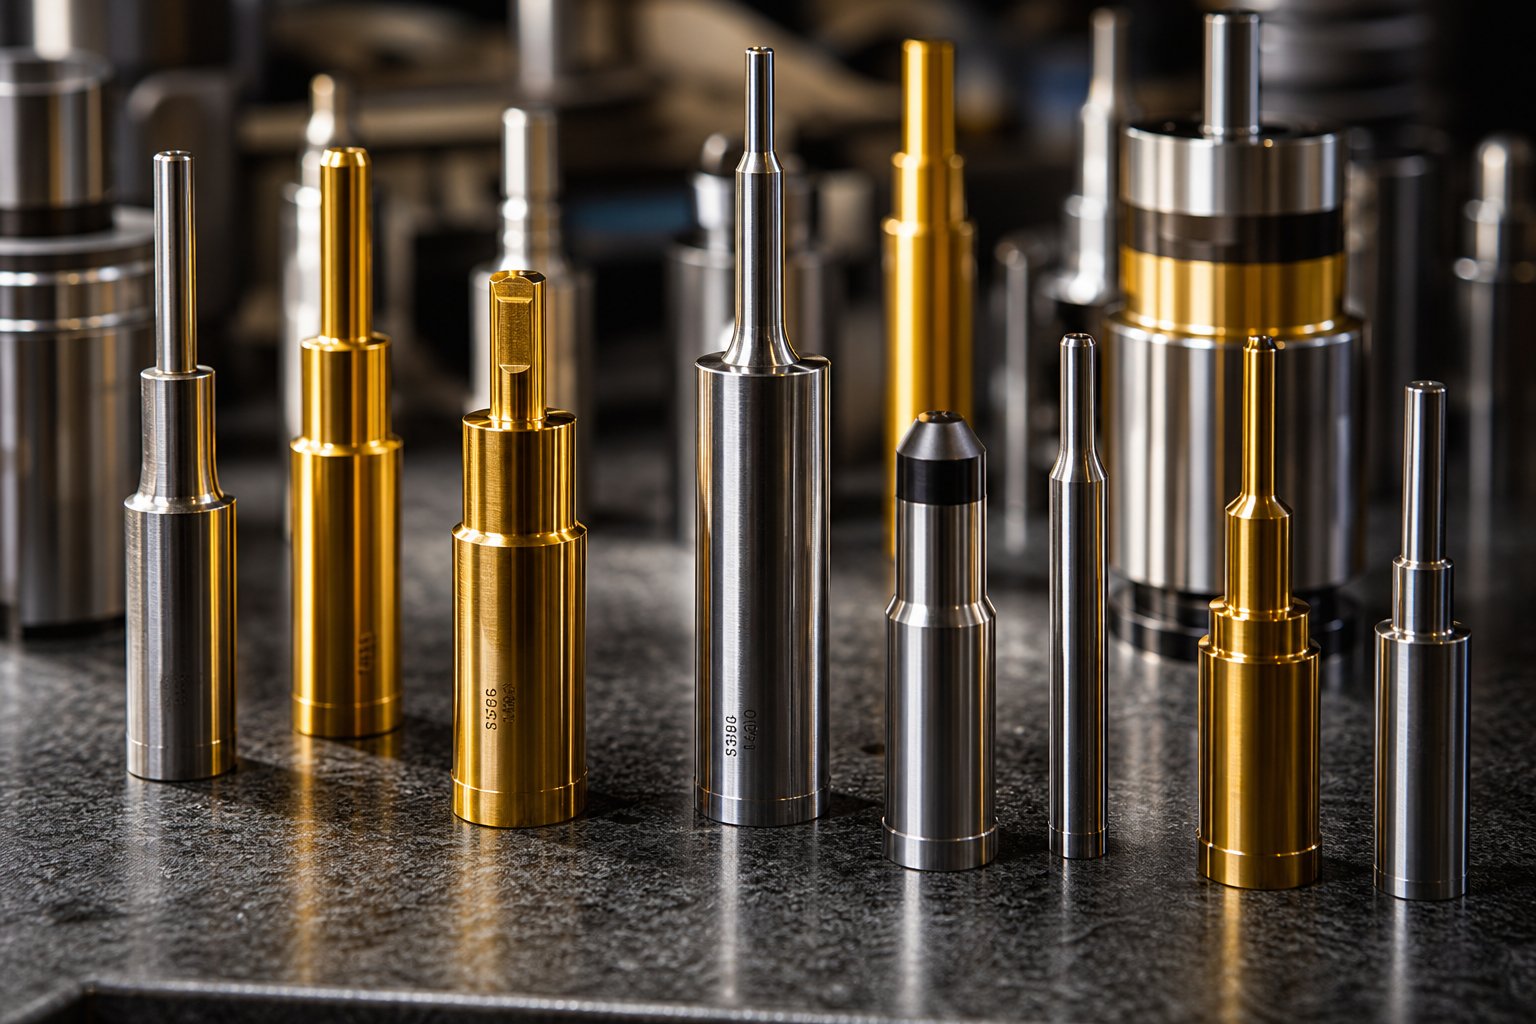
Štampo medžiagų parinkimo ir dengimo strategijos
Jūsų modeliavimas numatė 500 000 paspaudimų prieš techninę priežiūrą. Jūsų juostelės išdėstymas optimizuotas, tarpai surinkti, o stoties seka neperšaunama. Tačiau štampas sugenda po 80 000 smūgių, nes perforavimo medžiaga neatlaikė jūsų didelio-stiprumo štampuoto plieno pakartotinio smūgio. Medžiagų parinkimas yra ta vieta, kur dizaino tikslas atitinka fizinę tikrovę, o neteisingai nusprendus, paneigiamas visas ankstesnis optimizavimas, į kurį investavote.
Pagrindinis iššūkis, susijęs su plieniniais štampavimo štampais, yra tai, kad nė viena medžiaga nepasižymi viskuo. Atsparumas dėvėjimuisi, kietumas ir gniuždymo stiprumas traukia konkuruojančiomis kryptimis. Grynas, kuris išlaiko skustuvo kraštelį milijonams pjūvių, sudužtų nuo stipraus smūgio. Pakankamai kietas, kad sugertų smūginę apkrovą, abrazyvinėmis sąlygomis greitai nublanksta. Inžinieriaus darbas yra nustatyti, kuris gedimo režimas pirmiausia pasirodys kiekvienoje konkrečioje programoje, tada pasirinkti klasę, kuri atspari tam dominuojančiam mechanizmui.
Įrankinio plieno markės, skirtos perforatoriams, štampavimo blokams ir susidėvinčioms dalims
Keturios įrankių plieno šeimos apima didžiąją dalį metalo štampavimo štampų. Kiekvienas iš jų turi skirtingą veikimo nišą, apibrėžtą karbido kiekiu, lydinio sudėtimi ir terminio apdorojimo atsaku.
AISI D2yra numatytasis pasirinkimas, kai abrazyvinis arba klijų nusidėvėjimas riboja įrankio tarnavimo laiką. Didelis chromo ir anglies kiekis sukuria tankią karbido struktūrą, kuri leidžia pjovimo briaunoms išlaikyti geometriją ilgą gamybos laikotarpį. D2 rasite štampavimo ir perforavimo štampuose, skirtuose didelės apimties-automobiliams štampuoti, kur briaunų aštrumas tiesiogiai priklauso nuo šlifavimo aukščio ir dalių kokybės. Apribojimas yra trapumas: kai darbo metu atsiranda įtrūkimų ar įtrūkimų, D2 nebėra teisingas atsakymas.
AISI A2įsijungia, kai aiškiai nedominuoja nė vienas gedimo režimas. Jis užtikrina subalansuotą atsparumo dilimui ir kietumo derinį, todėl tinka progresyvioms štampavimo stotims, kuriose perforatoriai vienu metu patiria ir trinties, ir vidutinio stiprumo smūgius. Gaminant mažiau nei 100 000 dalių arba naudojant mišrias sąlygas, A2 suteikia ekonomišką vidurį be D2 trapumo rizikos.
AISI S7yra įrankių plieno šeimos amortizatorius. Kai jūsų štampavimo stotyse naudojamas sunkus-matometro plieno lakštų štampavimas arba didelės-tonažo pramušimo operacijos, pasikartojantys smūginiai įtempiai sulaužys aukštesnio-karbido laipsnius, kol susidėvėjimas netaps problema. Ypatingas S7 kietumas sugeria ciklinį poveikį, dėl kurio gali atsirasti įtrūkimų D2 arba panašiose{7}}dėvėjimo klasėse. Jis keičia tam tikrą krašto išlaikymą gebėjimu išgyventi bausdamas mechanines apkrovas smūgius po smūgio.
AISI M2užima atsparumo dilimui ir gniuždymo stiprumo sankirtą. Palyginti su D2, jis geriau atsparus plastinei deformacijai veikiant apkrovai. Palyginti su S7, jis išlaiko didesnį atsparumą dilimui. M2 dažniausiai taikomas perforatoriams, kurie turi išlaikyti ir briaunų geometriją, ir matmenų tikslumą esant nuolatiniam gniuždymo įtempiui, o tai yra būdingas scenarijus tiksliai pradurti storas ar didelio stiprumo medžiagas.
Paviršiaus dangos ir karbido įdėklai, skirti ilgesniam eksploatavimo laikui
Kai pagrindinis įrankio plienas pasiekia savo eksploatacines lubas, paviršiaus inžinerija pailgina štampo tarnavimo laiką. Dvi pagrindinės štampavimo technologijos atlieka šį vaidmenį: plonos -plėvelės dangos ir kietojo karbido įdėklai.
PVD dangos(Fizinis garų nusodinimas) užtepkite plonus ypač kietų junginių sluoksnius, paprastai 2–5 mikronų storio, santykinai žemoje, maždaug 500 laipsnių Celsijaus temperatūroje. Kadangi procesas vyksta šaltai, išsaugomos aštrios pjovimo briaunos, būtinos norint tiksliai pradurti metalo štampavimo štampą. PVD dangos, tokios kaip TiN, TiCN ir AlTiN, sumažina trintį, atsparios klijų dilimui ir palaiko dangos sluoksnio gniuždomąjį įtampą, o tai padidina atsparumą atskilimui pertraukiamų operacijų metu.
CVD dangos(Cheminis nusodinimas iš garų) per aukštos temperatūros chemines reakcijas sukuria storesnius, 5-20 mikronų sluoksnius. Rezultatas yra puikus atsparumas karščiui ir sukibimas, tačiau procesas šiek tiek apvalina pjovimo briaunas ir palieka dangą tempimo įtempį. Naudojant štampavimą, CVD geriausiai tinka formuojant komponentus, kur dėl ilgalaikio medžiagos sąlyčio susikaupusi šiluma yra pagrindinis degradacijos mechanizmas, o ne krašto aštrumas.
Karbido įdėklaiTai yra agresyviausias požiūris į atsparumą dilimui. Kietojo volframo karbido įrankiai gali pailginti štampo tarnavimo laiką 500{3}}1000 %, palyginti su tradiciniu įrankių plienu, kai naudojamos abrazyvinės ruošinio medžiagos arba didelės gamybos apimties. Kompromisas yra trapumas: karbido įdėklai gali būti naudojami tik mažo poveikio operacijoms, tokioms kaip smulkus išlyginimas ir seklus brėžimas, kai smūginė apkrova yra minimali.
Sprendimas Regrind vs Coat
Štai čia svarbus sąnaudų{0}}naudos mąstymas. Nepadengto įrankinio plieno štampai gali būti pakartotinai šlifuojami kelis kartus, kai kraštai nublukę, o tai atkuria efektyvumą santykinai mažomis ciklo sąnaudomis. Padengti įrankiai trunka ilgiau tarp pakartotinio šlifavimo, bet kainuoja daugiau iš anksto, o kai kurios dangos apsunkina pakartotinio šlifavimo{3}}ir{4}}perdengimo procesą. Sprendimas priklauso nuo jūsų gamybos matematikos:
- Mažas-apimtys arba prototipas:Nepadengtas A2 arba D2 su periodiniu šlifavimu paprastai yra ekonomiškiausias kelias.
- Didelė{0}}gamybos apimtis:PVD{0}}dengti perforatoriai sumažina keitimo dažnį, o ilgesnis veikimo laikas tarp priežiūros įvykių dažnai kompensuoja investicijas į dangą, nes sutrumpėja prastovos laikas.
- Abrazyvinės medžiagos (nerūdijantis, HSLA):Karbido įdėklai ar{0}}sunkios dangos greitai atsiperka, kai nepadengti įrankiai suyra per tūkstančius, o ne per dešimtis tūkstančių.
Pažangios dangos, tokios kaip TiN arba DLC, gali pailginti štampų tarnavimo laiką 30–50 % sumažindamos trintį ir susidėvėjimą, ypač štampuojant nerūdijantį plieną. Svarbiausia yra suderinti dangos chemiją su jūsų ruošinio medžiaga ir operacijos tipu, o ne pagal numatytuosius nustatymus bet kokia jūsų tiekėjo atsargų danga.
Štampo medžiagų palyginimas pagal savybes ir pritaikymą
| Medžiagos kategorija | Reprezentacinis laipsnis | Santykinis atsparumas dilimui | Santykinis tvirtumas | Tipinės programos |
|---|---|---|---|---|
| Didelis-anglies kiekis-Chromas | D2 | Aukštas | Nuo žemo iki vidutinio | Didelio -garsumo štampavimo, perforavimo, štampavimo mygtukai automobilių štampavimo programoms |
| Oro-Kietinimas (subalansuotas) | A2 | Vidutinis | Vidutinis | Progresyvios štampavimo stotys su mišriu susidėvėjimu ir smūgiu, vidutinės{0}}gamybos apimties |
| Atsparus smūgiams- | S7 | Nuo žemo iki vidutinio | Aukštas | Sunkus-vėrimas, formavimas, didelio smūgio{1}}stotys |
| Greitasis{0}} plienas | M2 | Aukštas | Vidutinis | Tikslūs perforatoriai esant didelei gniuždymo apkrovai, storos medžiagos pradūrimas |
| Cementuotas karbidas | Volframo karbidas | Labai Aukštas | Žemas | Smulkus apdirbimas, didelio{0}}abrazyvinių medžiagų apdirbimas, susidėvėję įdėklai |
| PVD{0}}Padengtas įrankių plienas | D2 + TiCN/AlTiN | Labai aukštas (paviršius) | Priklauso nuo pagrindinio plieno | Ilgesnis{0}}perdirbimas, nerūdijančio plieno štampavimas, sumažintas-trinties formavimas |
Priimant šiuos sprendimus dėl kiekvieno perforatoriaus, štampavimo bloko ir susidėvėjimo komponento per sudėtingą progresyvų štampą, sprendimas dėl medžiagų ir dangos yra vienas iš sudėtingesnių įrankių inžinerijos iššūkių. Kiekviena stotis gali reikalauti skirtingos klasės, atsižvelgiant į jos specifinį pakrovimo profilį, ruošinio sąveiką ir tikslinį priežiūros intervalą. Inžinieriai, kuriems reikia pagalbos, kad įrankių plieno rūšys ir dangos atitiktų konkrečius gamybos reikalavimus, gali pasitelkti specialius štampavimo sprendimus iš tokių specialistų kaipYICHEN, kuris pasirenka perforatorių, štampų blokų ir susidėvėjusių komponentų medžiagas, atsižvelgdamas į faktines ruošinio medžiagas, gamybos apimtis ir tikslinį štampo naudojimo laiką, o ne pagal vieną -dydį-atitinka-numatytuosius nustatymus.
Medžiagos pasirinkimas uždaro atskirų komponentų dizaino kilpą. Tačiau štampavimo štampavimo projektas nėra atskirų sprendimų rinkinys. Štampo tipas, prošvaisa, stoties seka, modeliavimo patvirtinimas ir medžiagų pasirinkimas sąveikauja kaip sistema. Sujungus šias gijas į nuoseklią projekto darbo eigą, funkcinis štampas atskiriamas nuo tvarų gamybos našumą užtikrinančio elemento.
Šių pagrindų pritaikymas praktikoje
Individualūs dizaino sprendimai yra galingi. Sujungus į disciplinuotą darbo eigą, jie sujungiami į štampavimo ir štampavimo sistemas, kurios pasiekia kokybės tikslus nuo pirmos gamybos serijos, o ne po kelis mėnesius trukusių brangių bandymų iteracijų. Skirtumas tarp sklandžiai vykstančio projekto ir projekto, kurio spiralė tęsiasi pertvarkymas, beveik visada siejamas su tuo, ar inžinierių komanda laikėsi struktūrizuotos sprendimų sekos, ar peršoko tiesiai į CAD modeliavimą, nepagrįsdama savo prielaidų.
Naujų štampų projektų inžinerinių sprendimų kontrolinis sąrašas
Kiekvienas metalo štampavimo procesas turi tą patį pagrindinį sprendimų kelią, nepaisant dalies sudėtingumo ar gamybos apimties. Kai pradedate naują štampavimo projektą, atlikite šiuos veiksmus, kad išvengtumėte atsitraukimo, kuris iškraipo tvarkaraščius ir biudžetus.
- Visiškai apibrėžkite dalių reikalavimus.Surinkite gatavos dalies brėžinį su visomis GD&T išnašomis, medžiagos specifikacija, metinio kiekio prognoze ir tiksline kaina už vienetą. Nustatykite funkcinius atskaitos taškus, kritinius-kokybės matmenis- ir visus tolesnio surinkimo apribojimus, turinčius įtakos šlifavimo krypčiai arba tolerancijos prioritetui.
- Pasirinkite matricos tipą.Detalių geometrijos, tūrio ir tolerancijos poreikius suderinkite su progresyvia, sudėtine ar perdavimo architektūra. Tegul dalis lemia sprendimą, o ne nesilaikoma to, kas jūsų parduotuvėje buvo paskutinė.
- Nustatykite atstumą vienai stočiai.Apskaičiuokite perforavimo-į-perforavimo tarpą kaip medžiagos storio procentą kiekvienai pjovimo operacijai, remdamiesi konkrečių medžiagų-įrankių duomenimis, o ne visuotiniais numatytaisiais. Atsižvelkite į kiekvienos pradurtos ir uždengtos ypatybės šurmuliavimo krypties reikalavimus.
- Sekos stotis ir optimizuoti juostos išdėstymą.Pirmiausia nustatykite pilotus ir nešiklio geometriją, iškirpkite seką prieš formas, pereikite nuo mažiausio iki didžiausios deformacijos, subalansuokite jėgas per juostos plotį ir galutinėje stotyje padėkite užtvarą.
- Patvirtinkite su modeliavimu.Atlikite FEA formuojamumo analizę, kad patvirtintumėte medžiagos srautą, patikrintumėte retinimą, palyginti su formavimosi ribinėmis kreivėmis, numatykite atstūmimo dydį ir pritaikykite štampų paviršių kompensaciją prieš išleidžiant gaminti.
- Pasirinkite įrankių plieno rūšis ir dangas.Suderinkite kiekvieno komponento medžiagą su dominuojančiu gedimo režimu: -atsparios dilimui klasės abrazyvinėms sąlygoms, smūgiams-atsparios klasės smūgiams ir dangos arba karbido įdėklai, kai pagrindinis plienas pasiekia savo eksploatacines lubas.
- Išleisk, kad būtų sukurta, tada uždarykite bandymo kilpą.Naudokite fizinių bandymų rezultatus, kad patvirtintumėte modeliavimo prognozes, patikslintumėte trinties ir medžiagų modelius ir kauptumėte institucijos žinias, kurios pagerintų kito projekto tikslumą.
Dizaino pagrindų susiejimas su gamybos sėkme
Atkreipkite dėmesį, kaip kiekvienas šio kontrolinio sąrašo veiksmas priklauso nuo to, kuris buvo prieš jį. Nežinodami savo medžiagos negalite apskaičiuoti atstumo. Negalite sekti stočių, nežinodami, kokių operacijų reikia atlikti jūsų daliai. Negalite pasirinkti įrankių plieno, nesuvokdami, kokias jėgas patirs kiekviena stotis. Šie pagrindai nėra savarankiškos temos, kurias studijuojate atskirai. Jie sudaro sujungtą sistemą, kurioje vienos srities stiprybė sustiprina kiekvieną kitą, o vienos srities silpnumas kenkia likusiai.
Inžinieriai, kurie įsisavina šios sistemos{0}}lygio mąstymą, praleidžia mažiau laiko gesindami gaisrus spaudos aukšte. Jų metalinių dalių štampavimo programos paleidžiamos greičiau, ilgiau išlaiko toleranciją tarp priežiūros ciklų ir sunaudoja mažiau medžiagos vienai daliai. Atlyginimas nėra abstraktus. Tai rodo sumažintą laužo kiekį, mažiau neplanuotų štampų traukimų ir štampuojamų dalių, kurios praeina patikrinimą nerūšiuojant ar neperdirbus.
Komandoms, kurios naršo sudėtingus projektus, kuriuose susikerta štampų struktūra, optimizavimas, medžiagų srauto iššūkiai ir komponentų lygio sprendimai, darbas su patyrusiu įrankių partneriu pagreitina kelią nuo koncepcijos iki gamybos{1}}paruoštų įrankių.YICHEN pasirinktiniai štampavimo štampų sprendimaisujungti įrankių inžinierius su patirtimi, susijusia su visais šiais pagrindais, nuo pradinio štampo tipo pasirinkimo iki medžiagų ir dangos strategijų, padedant paversti patikimą inžinerijos metodiką į štampus, kurie nuo pat pirmos dienos veikia taip, kaip suprojektuoti.
Stamping Die Design Fundamentals DUK
1. Kuo skiriasi progresiniai, sudėtiniai ir perdavimo štampavimo štampai?
Progresyvūs štampai tiekia ištisinę juostelę per kelias stotis, kurių kiekviena atlieka skirtingą operaciją, todėl puikiai tinka didelės{0}}tūrio mažoms dalims. Sudėtiniai štampai vienu metu vienu metu atlieka dvi ar daugiau pjovimo operacijų, todėl plokštiems profiliams, pvz., poveržlėms ir laminatams, užtikrinamas puikus koncentriškumas. Perkėlimo štampai atskiria atskirus ruošinius ir perkelkite juos tarp stočių naudojant mechanines svirtis, kurios tinka didelėms ar giliai ištemptoms dalims, pvz., automobilių kėbulo plokštėms, kurios negali likti pritvirtintos prie laikiklio juostelės.
2. Kaip nustatyti tinkamą štampavimo-perforavimo-priespaudą?
Tarpas apskaičiuojamas procentais nuo medžiagos storio vienoje pusėje, priklausomai nuo medžiagos tipo. Minkštoms medžiagoms, tokioms kaip aliuminis, paprastai sunaudojama 10-15 % vienai pusei, švelniam plienui – 10-12 %, nerūdijančiam plienui – 12–16 %, o didelio stiprumo plienui – 18–20 % ar daugiau. Teisinga vertė priklauso nuo medžiagos kietumo, plastiškumo, priimtinos briaunos kokybės ir tikslinio įrankio naudojimo laiko. Inžinieriai turėtų remtis konkrečioms medžiagoms skirtomis tarpo diagramomis iš įrankių tiekėjų, o ne taikyti vieną universalų numatytąjį nustatymą visoms operacijoms.
3. Kas sukelia štampuotų dalių susiraukšlėjimą, skilimą ir atšokimą?
Susiraukšlėjimas atsiranda, kai ruošinio laikiklio slėgis yra nepakankamas ir medžiaga per laisvai teka į štampavimo ertmę, sukeldama suspaudimo sagtis. Skilimas įvyksta, kai tempimo gylis viršija medžiagos plastiškumo ribas arba perforavimo spindulys yra per siauras, todėl vietinis retinimas iki lūžio. Atsparumas atsiranda dėl elastingumo atsistatymo po lenkimo, ypač naudojant didelio stiprumo{2}} medžiagas. Štampų dizaineriai juos atremia traukdami karoliukus, kad susiraukšlėtų,{4}}daugiapakopiais traukimais suskaldytų, o perlenkiant ar sulenkiant, kad būtų kompensuojama atgal.
4. Kodėl progresyvaus štampų konstrukcijoje svarbu nustatyti stočių seką?
Stoties seka nustato, ar progresyvus štampai veikia patikimai, ar generuoja laužą. Pirmiausia reikia pradurti bandomąsias skyles, kad būtų nustatyti padėties atskaitos taškai visoms paskesnėms operacijoms. Laikiklio juostos geometrija yra tokia, kad būtų išlaikytas juostos standumas. Pjovimo operacijos atliekamos prieš formavimą, nes skylės, pradurtos į jau -suformuotus paviršius, nenuspėjamai iškreipiasi. Jėgos turi būti subalansuotos tarp stočių, kad būtų išvengta klaidingo juostos registravimo. Tuščiavimas visada įvyksta paskutinis, nes atskirus dalį negalima indeksuoti. Neteisinga seka lemia kumuliacinį tolerancijos nukrypimą, vaikščiojimą juostele ir priešlaikinį štampo susidėvėjimą.
5. Kaip pasirinkti tinkamą įrankinį plieną štampų komponentams štampuoti?
Pasirinkimas priklauso nuo kiekvieno komponento dominuojančio gedimo režimo nustatymo. D2 didelio chromo A2 užtikrina subalansuotą atsparumą dilimui ir atsparumą{6}}mišrioms sąlygoms progresyvioms štampavimo stotims. S7 sugeria didelę smūginę apkrovą atliekant storo{9}} gabarito pradūrimo operacijas, kur D2 įtrūktų. M2 greitaeigis plienas atlaiko dideles gniuždymo apkrovas, išlaikant krašto geometriją. Dėl ypatingo atsparumo dilimui, karbido įdėklai prailgina 500-1000 %, palyginti su įprastu plienu. Tokie partneriai kaip YICHEN (https://www.yichen-group.com/stamping-die/) padeda inžinieriams pritaikyti rūšis ir dangas pagal konkrečius gamybos poreikius.


