


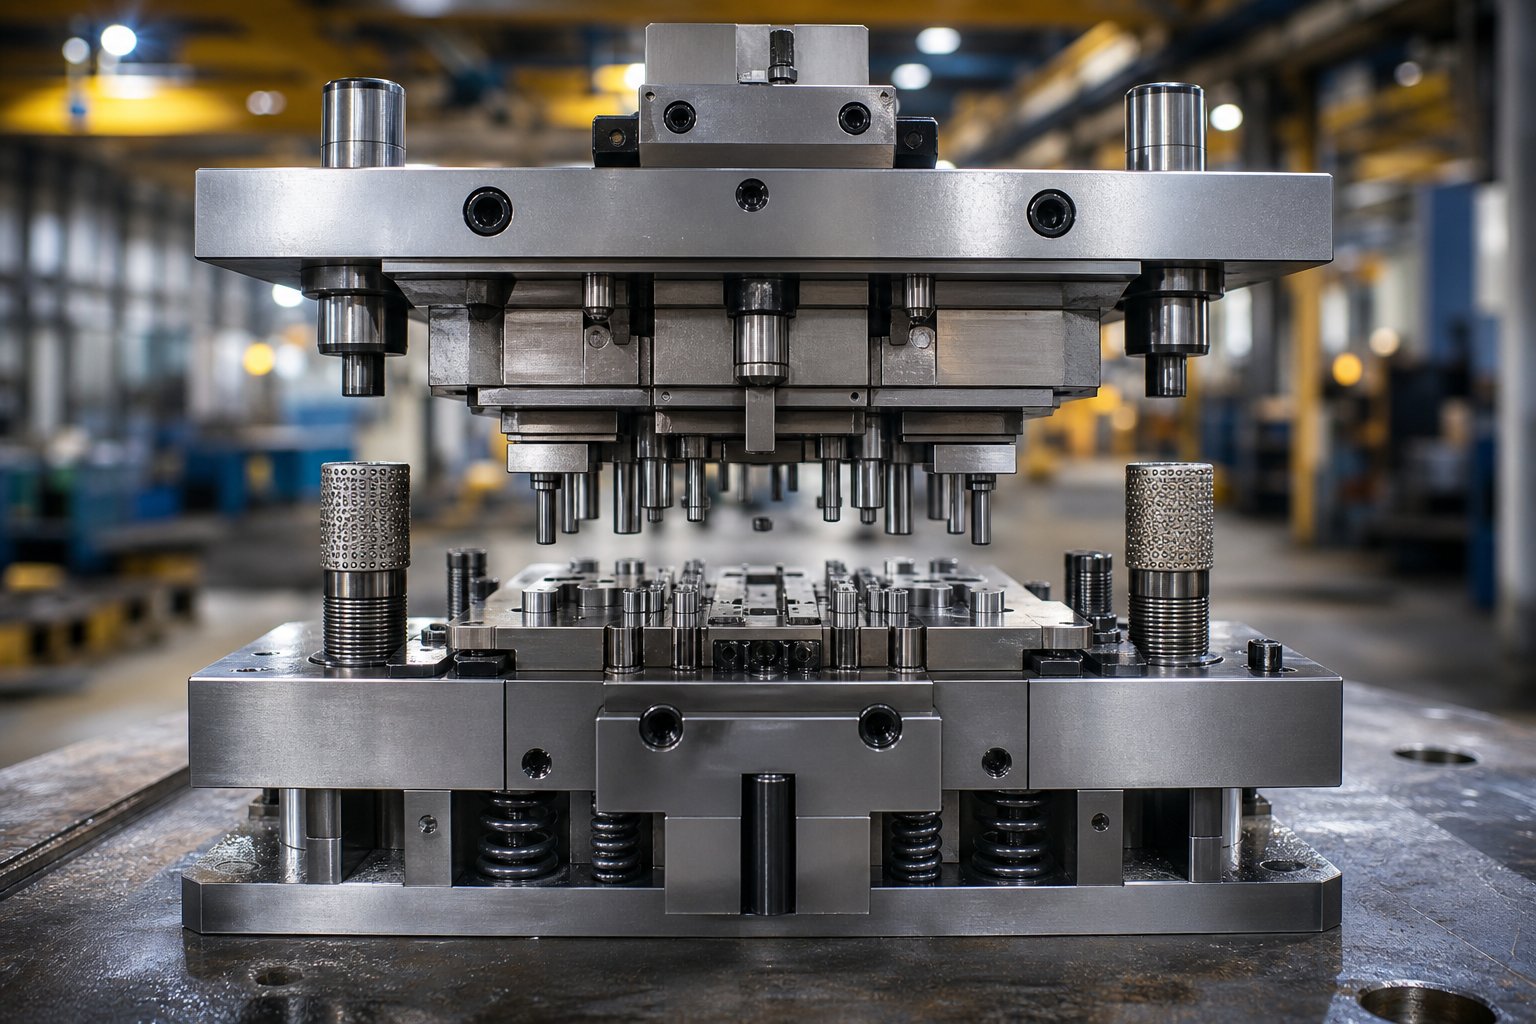
Ką štampavimo štampavimo komponentai veikia veikiančio štampo viduje
Štampavimo štampas yra tikslus įrankių rinkinys, kuris supjausto ir formuoja lakštinį metalą į norimą formą kiekvieną kartą, kai presas veikia jėgą. Tačiau štai ko dauguma dalių sąrašų jums nepasakys:atskiri štampavimo štampų komponentaisvarbu tik dėl to, kaip jie dirba kartu. Kiekvienas iš jų atlieka konkrečią mechaninę funkciją - struktūrinę paramą, medžiagų valdymą, pjovimą, formavimą ar juostelių valdymą - ir turi atlikti šiuos vaidmenis glaudžiai koordinuotai per kiekvieną paspaudimą.
Suprasti, kaip štampo komponentai sąveikauja, yra daug svarbiau nei įsiminti dalių pavadinimus. Štampas yra sistema, o kiekvieno komponento veikimas priklauso nuo visko, kas jį supa.
Štampavimo štampo komponentų kaip sistemos apibrėžimas
Taigi, kas iš tikrųjų yra kauliukas? Tai viršutinis ir apatinis įrankių rinkinys, sukonfigūruotas pjauti, lenkti, formuoti ar tempti metalą, esantį tarp jo pusių. Štampas naudojamas gatavoms dalims - gaminti pakartotinai, greičiu ir laikantis griežtų leistinų nuokrypių. Iš ko pagaminti štampai? Grūdintas įrankių plienas, karbido įdėklai, preciziškai-įžeminti kaiščiai ir sukonstruotos spyruoklių sistemos, sumontuotos ant standžių plieninių plokščių. Kiekvienas elementas egzistuoja, nes to reikalauja sistema.
Kodėl komponentų žinios svarbios įrankių inžinieriams
Kai suprantate kiekvieno komponento funkciją didesniame mazge, trikčių šalinimas tampa sistemingas, o ne spėliojimas. Antspauduotos dalies įdubimas nėra tik „pramušimo problema“ -, tai gali kilti dėl susidėvėjusių kreipiamųjų įvorių, leidžiančių netinkamai išlygiuoti, pavargusiomis spyruoklėmis, kurios nesugeba švariai nulupti medžiagos, arba štampavimo antgalio, besikreipiančio dėl tonažo.
Kaip komponentai suderinami per spaudos smūgį
Įsivaizduokite vieną paspaudimo ciklą, kuris išsiskleidžia per milisekundes. Antgaliai ir kreipiamieji kaiščiai tvirtai išlaiko viršutinę ir apatinę dalis. Nuėmimo plokštė liečiasi su juostelės medžiaga ir laiko ją plokščia. Smūgiai nusileidžia per nuėmiklį ir šlyja metalą prie žemiau esančių štampų mygtukų. Spyruoklės susispaudžia, sugeria jėgą ir kaupia energiją. Grįžtant, tos pačios spyruoklės stumia nuėmiklį žemyn, pašalindamos perforatorių nuo medžiagos, kad juostelė galėtų judėti į kitą padėtį. Kiekvienas komponentas suveikia iš eilės - struktūrinis, tada nupjaunamas, tada nuimamas - šimtus kartų per minutę.
Šis suderintas veiksmas atskiria veikiančią štampavimo formą nuo plieninių dalių rinkinio. Tolesniuose skyriuose išsamiai išskaidoma kiekviena sudedamųjų dalių grupė, pradedant nuo struktūrinio pagrindo, dėl kurio visa kita įmanoma.
Struktūrinio pagrindo komponentai, laikantys viską kartu
Kiekvienas pjovimo perforatorius, formuojantis plienas ir spyruoklių sistema štampavimo štampelyje priklauso nuo vieno dalyko: tvirtos, tiksliai išlygintos platformos, ant kurios galima montuoti. Konstrukciniai įrankių komponentai tiesiogiai nepjauna metalo ir neformuoja dalių, tačiau be jų niekas neveikia taip, kaip numatyta. Jie sugeria tonažą, išlaiko išlygiavimą ir atsispiria šoninėms jėgoms, kurios kitu atveju per kelias valandas sunaikintų pjovimo briaunas.
Batai ir jų apkrovos paskirstymo vaidmuo
Štampos batai yra plieninės arba aliuminio plokštės, sudarančios viršutinę ir apatinę štampavimo štampų komplekto puses. Pagalvokite apie juos kaip apie pastato pamatą - viskas, kas įsukama į šias plokštes, kaiščiai ar raktai. Jų pagrindinė užduotis yra tolygiai paskirstyti spaudimo jėgą štampo darbo zonoje, kad nė vienas komponentas nesugertų koncentruotų apkrovų.
Viršutinis batas tvirtinamas prie preso cilindro; apatinius batų varžtus prie preso lovos. Kartu jie turi išlikti plokšti ir lygiagrečiai pagal tonažą. Štai kodėl jie šlifuojami arba tiksliai{2}}frezuojami iki griežtų leistinų nuokrypių. Iškreiptas arba per mažas štampavimo antgalis lemia netolygų jėgos pasiskirstymą, o tai lemia deformaciją, perforavimo lūžimą ir nenuoseklią dalių kokybę.
Batų storis nėra savavališkas. Akalimo mirtiskuris suspaudžia metalą suspaudžiant jį tarp viršutinės ir apatinės dalių, reikalauja daug storesnio bato nei paprasta lenkimo operacija. Taisyklė yra paprasta: didesnio tonažo ir platesnio juostos pločio reikia storesnių batų, kad būtų išvengta deformacijos. Dauguma batų yra plieniniai, tačiau tam tikrose srityse aliuminis populiarėja - jis sveria trečdalį-, greitai apdirbamas, gerai sugeria smūgius, o specialūs lydiniai gali suteikti jai stiprų gniuždymą, viršijantį mažo-anglies plieno stiprumą.
Apatiniame štampavimo antgalyje paprastai yra apdirbtos arba liepsna{0}}išpjautos skylės, leidžiančios šliužams ir laužui nukristi ant presavimo pagrindo. Šios angos taip pat yra dujinių spyruoklių ir kitų komponentų, sumontuotų žemiau štampo paviršiaus, tarpai.
Viršutinės{0}}į-apatinės išlygiavimo sistemos
Kai presavimo cilindras leidžiasi žemyn greičiu, viršutiniai ir apatiniai štampavimo antgaliai kiekvieną ciklą turi susidurti tiksliai toje pačioje padėtyje. Tai užtikrina kreipiamieji kaiščiai ir įvorės. Šie tikslūs -žemės komponentai -, dažnai gaminami 0,0001 in. - tikslumu, išlaiko dvi dalis sulygiuotas visu tonažu.
Yra du pagrindiniai tipai. Frikciniai{1}}kreipiamieji kaiščiai yra grūdinto įrankinio plieno velenai, šiek tiek mažesni nei įvorės anga. Įvorės paprastai yra išklotos aliuminio -bronza, kartais įdėtos grafito kaiščiais, siekiant sumažinti trintį ir šilumą. Šie smeigtukai taip pat suteikia pasvirimo jėgą, priešindamiesi batų judėjimui iš šono{5}}į-.
Rutulinių guolių kreipiamieji kaiščiai-naudojami grūdintais kaiščiais, važiuojančiais ant rutulinių guolių, laikomų aliuminio narve. Jie žymiai sumažina trintį, leidžia pasiekti didesnį presavimo greitį be šilumos kaupimosi ir gali būti pagaminti taip, kad tolerancijos būtų mažesnės nei trinties kaiščiai. Jie taip pat leidžia štampuotojui lengvai atskirti viršutinius ir apatinius batus priežiūros metu.
Vienas kritinis taškas: kreipiamieji kaiščiai skirti išlyginti štampavimo antgalius - ir nekompensuoti susidėvėjusio ar apleisto presavimo cilindro. Per didelis kreipiamųjų kaiščių dydis, siekiant užmaskuoti preso priežiūros problemas, tik pagreitina pačių kaiščių susidėvėjimą ir sukelia išlygiavimo klaidų, kurios pažeidžia pjovimo komponentus.
Kulnų blokai, raktai ir šoninės jėgos valdymas
Pjovimo ir formavimo operacijos ne visada sukuria jėgą tiesiai žemyn. Kampinės formos, kum-varomos ypatybės ir asimetrinis uždengimas sukuria šonines traukos - šonines jėgas, kurios stumia viršutinį štampą apatinio atžvilgiu. Kulnų blokai sugeria šią trauką, todėl ji neperkeliama į kreipiamuosius kaiščius.
Šie tiksliai{0}}apdirbti plieniniai blokai yra prisukami, prisukami kaiščiais ir dažnai privirinami prie abiejų štampų. Vienoje pusėje yra plieninė kulno plokštė; priešingoje pusėje naudojama dilimo plokštė, pagaminta iš aliuminio -bronzos arba kitokio nepanašaus metalo. Šis nepanašus -metalų poravimas yra tyčinis - dvi tos pačios medžiagos plokštės sukuria per didelę trintį, šilumą ir ilgainiui sudirgimą. Dėžutės kulnai gali atsispirti traukai visomis kryptimis vienu metu.
Kaiščiai ir raktai užbaigia konstrukcinę sistemą. Kaiščiai yra grūdinti, tiksliai{1}}šlifuojami kaiščiai, kurie nustato kiekvienos štampavimo dalies vietą tiksliai ant bato. Raktai yra maži stačiakampiai šlifuoto plieno blokai, sudėti į frezuotus raktų griovelius - jie nustato ir pakelia štampavimo dalis, užtikrindami atsparumą poslinkiui veikiant apkrovai. Lizdinės galvutės varžtai sutvirtina viską kartu su laikančia galia, reikalinga pakartotiniam{5}}didelio tonažo dviračiui.
Čia taip pat verta paminėti atramines plokštes. Kai sukietintos perforatoriaus galvutės ciklą po ciklo prisispaudžia prie štampo medžiagos, minkštesnis batas gali deformuotis. Atraminės plokštės - plonos grūdinto plieno plokštės, dedamos tarp perforatoriaus laikiklių ir bato -, neleidžia šiam įtvirtinimui ir paskirsto taškinę apkrovą platesnėje srityje.
| Komponentas | Funkcija | Nesėkmės pasekmė | Tipinė medžiaga |
|---|---|---|---|
| Diegiami batai (viršutinė / apatinė) | Tvirta montavimo platforma; tolygiai paskirsto spaudimo jėgą | Deformacija, netolygus pjovimas, perforavimo lūžimas | Vidutinis{0}}anglinis plienas arba aliuminio lydinys |
| Vadovo smeigtukai | Sulygina viršutinius ir apatinius batus kiekvieną kartą | Netinkamas išlygiavimas, netolygus pjovimo briaunų susidėvėjimas, šlifavimo pokytis | Grūdintas įrankių plienas |
| Kreipiamosios įvorės | Suteikia mažos{0}}trinties laikantį paviršių kreipiamiesiems kaiščiams | Taškai, per didelis tarpas, išlyginimo poslinkis | Aliuminio-bronza (dažnai su grafitu) |
| Kulnų blokai | Sugeria šoninę trauką dėl formavimo ir asimetrinio pjovimo | Kreipiančiojo kaiščio įlinkis, štampavimo dalies poslinkis, komponentų pažeidimas | Įrankinis plienas su skirtingomis dilimo plokštėmis |
| Kaiščiai | Tiksliai nustato štampavimo dalis ant bato | Darbinių komponentų padėties poslinkis po priežiūros | Grūdintas šlifuotas plienas |
| Raktai | Suranda ir užkulniuoja dalis nuo šoninio judėjimo | Sekcijos poslinkis esant asimetrinei apkrovai | Tikslus{0}}šlifavimo įrankių plienas |
| Atraminės plokštės | Neleidžia štampavimo galvutėms įsprausti į minkštesnį štampavimo batą | Batų deformacija, smūgio aukščio kitimas, nenuoseklus uždarymo aukštis | Grūdintas plienas (HRC 58-62) |
Nepakankami arba apleisti konstrukciniai komponentai nesugenda garsiai - jie genda palaipsniui. 0,002 col. apkrovos apkrova besikreipiantis štampavimo antgalis nieko nesulaužys iš karto, bet pakeičia štampavimo-į-priešą juostos plotyje. Kreipiamieji kaiščiai, kurie įbrėžiami dėl nepakankamo tepimo, leidžia laipsniškai išlyginti, o tai pagreitina kiekvienos įrankio pjovimo briaunos susidėvėjimą. Šios problemos susilieja per tūkstančius smūgių, todėl diagnozė tampa sudėtinga, nebent suprantate, ką turi užtikrinti struktūrinis sluoksnis: absoliutų standumą ir pakartojamą išlyginimą, kiekvieną ciklą, esant visu tonažu.
Kai šis pagrindas yra užfiksuotas, kitas sistemos sluoksnis - perforatoriai, štampavimo mygtukai ir formuojantys plienai, kurie iš tikrųjų formuoja lakštinį metalą -, gali atlikti savo darbą tokiu tikslumu, kuriam jie buvo sukurti.
Metalą formuojančių komponentų pjovimas ir formavimas
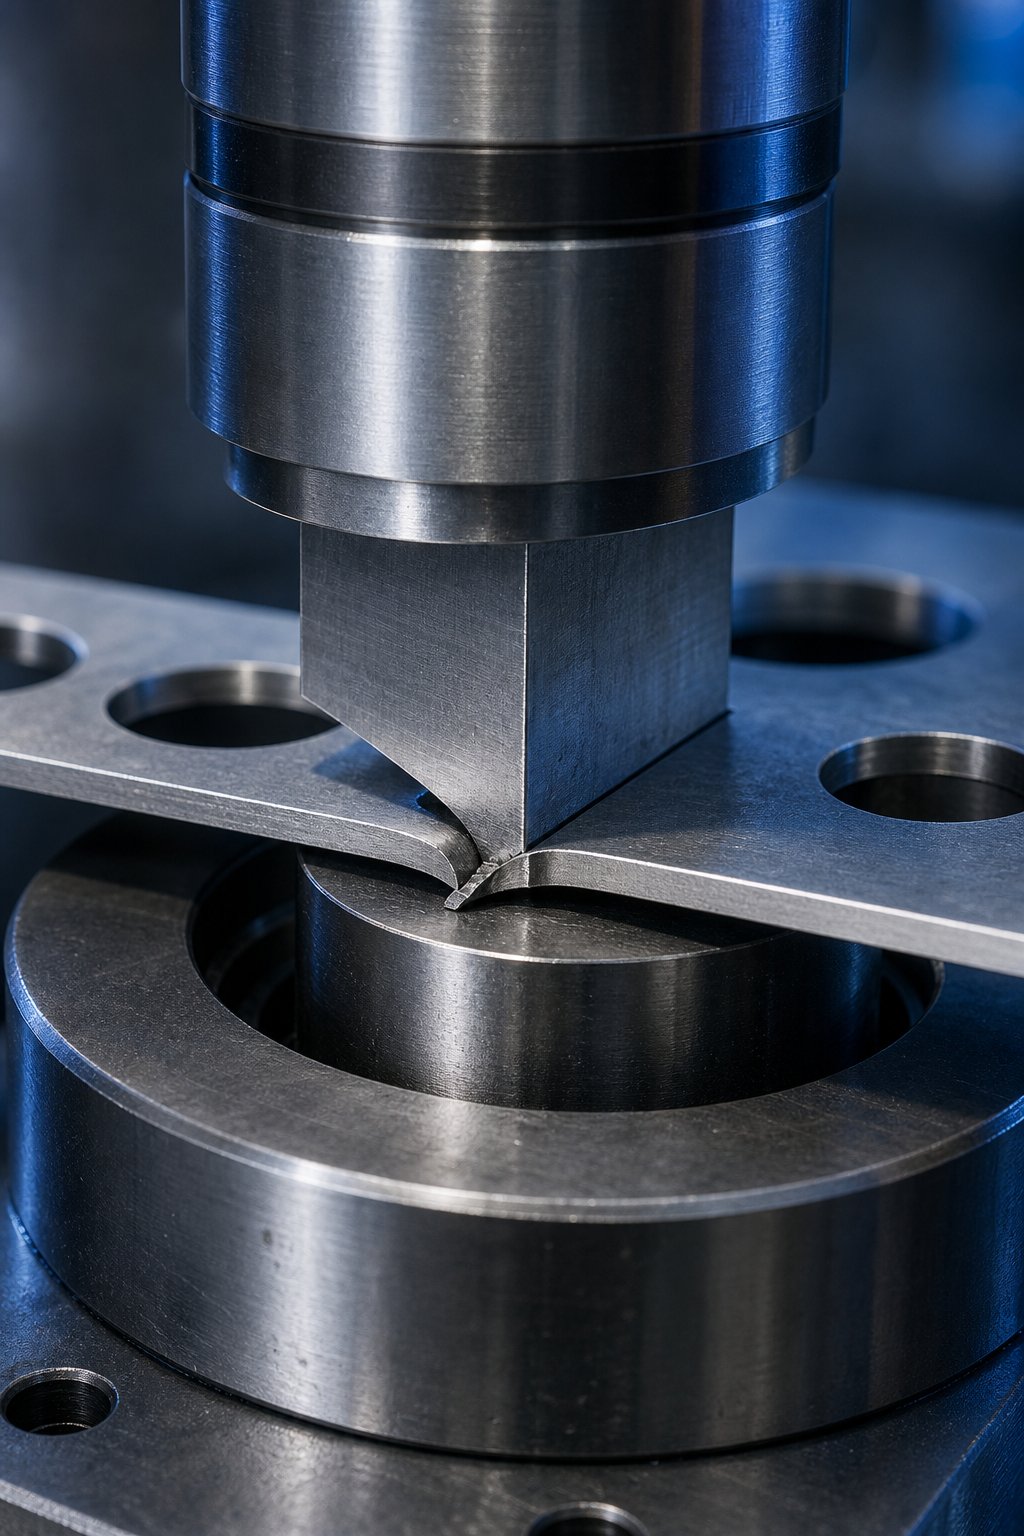
Tvirtas išlygiavimas ir apkrovos paskirstymas nieko nereiškia, jei štampavimo įrankiai, kurie iš tikrųjų liečiasi su lakštiniu metalu, nėra tinkamai sukonstruoti. Perforatoriai, štampų mygtukai, štampavimo blokai, matricos plokštės ir formuojantys plienai yra komponentai, kurie atlieka fizinį darbą - kirpdami, lenkdami, brėždami ir įspaudžiant medžiagą į galutinę geometriją. Jų dizainas, santykis vienas su kitu ir tarpas tarp jų lemia, ar gausite švarią dalį, ar šiukšlių dėžę, pilną šiukšlių.
Kaip smūgiai ir štampavimo mygtukai veikia kartu
Esminis ryšys bet kurioje lakštinio metalo perforatoriaus ir štampavimo sistemoje yra aiškus: perforatorius yra vyriškas pjovimo įrankis, kuris nusileidžia į besijungiančią moterišką angą - štampavimo mygtuką (taip pat vadinamą štampavimo įdėklu arba matrica). Perforatorius stumia medžiagą į tą angą arba per ją, o jų kraštų sąveika iš tikrųjų atskiria metalą.
Spaudimo metu perforatorius susiliečia su lakštu ir pradeda jį stumti žemyn. Medžiaga šiek tiek deformuojasi aplink perforatoriaus kraštą ir štampavimo sagos kraštą -, deformacijos dydis priklauso nuo plastiškumo, storio ir tarpo tarp dviejų pjovimo briaunų. Kai perforatorius tęsiasi žemyn, jis šaltas -išspaudžia metalą ir sukuria nupjautą pjūvio dalį, vadinamą pjovimo juosta. Viršijus medžiagos šlyties stiprumą, ji lūžta ir atitrūksta, todėl nupjautame krašte susidaro lūžio zona.
Štampo mygtukai yra apdirbtose kišenėse štampavimo bloke arba matricos plokštėje ir turi būti saugiai apsaugoti nuo pjovimo jėgos ir šoninio medžiagos, tekančios pjovimo metu, slėgio. Trys įprasti sulaikymo būdai palaiko mygtukus užrakintus vietoje:
- Paspauskite-tilpimo išlaikymą- mygtukas yra šiek tiek sutramdytas ir įspaustas į tikslią-nuobodžią kišenę. Paprasta, kompaktiška ir efektyvi apvaliems mygtukams, tačiau priežiūros metu reikia nuimti hidraulinį presą.
- Kamuolio-užrakto sulaikymas- spyruoklinis rutulys-įsijungia į mygtuko išorinio skersmens griovelį. Tai leidžia greitai nuimti ir sumontuoti nespaudžiant, todėl jis populiarus didelio-pakeitimo aplinkoje.
- Raktų išlaikymas- raktas arba plokščias, apdirbtas ant mygtuko, neleidžia suktis, o tai labai svarbu ne-apvalioms formoms, kai svarbi kampinė orientacija. Dažnai derinama su prispaudimu-ar pečių laikymu.
Pats štampavimo blokas - plokštė, kurioje yra visi štampavimo mygtukai ir pjovimo angos -, turi būti pakankamai stora, kad išlaikytų pjovimo jėgą be deformacijos, ir pakankamai kieta, kad atsispirtų pjovimo briaunų dilimui. Kai kuriose konfigūracijose mygtukai laikomi atskiroje matricos plokštėje, o apačioje esantis štampavimo blokas suteikia struktūrinę atramą ir šliužų išleidimo kanalus.
Punch tipai ir specifinis jų pritaikymas
Ne kiekvienai štampuotos dalies skylei ar ypatybei reikalinga tokia pati perforavimo geometrija. Yra įvairių konfigūracijų štampavimo štampui, kurių kiekviena yra pritaikyta konkrečioms operacijoms:
- Paprasti (kieti) apvalūs štampai- labiausiai paplitęs tipas, naudojamas standartiniam žiediniam auskarų vėrimui ir išlyginimui. Patvarus, lengvai galandinamas ir standartinių katalogo dydžių.
- Formos smūgiai- pasirinktiniai profiliai, skirti stačiakampiams plyšiams, D-formoms, raktų skylutėms arba bet kokiai ne-apvalei geometrijai, kurios reikalaujama detalės dizainui.
- Pilotiniai smūgiai- tikslūs-įžeminimo kaiščiai, kurie įvedami į anksčiau pradurtas skylutes, kad užregistruotų juostą prieš pjaunant. Jie nepjauna medžiagos; jie jį nustato. Labai svarbus progresuojančiuose štampuose, kur kumuliacinė tiekimo klaida mažina dalies tikslumą.
- Įpjovos smūgiai- skirta medžiagai pašalinti nuo juostelės ar ruošinio krašto, sukuriant įpjovas, skirtukus ar reljefo ypatybes, leidžiančias vėliau lenkti ar formuoti.
- Smūgiai- iškirpti ir sulenkti medžiagą vienu metu visiškai neatskirdami jos nuo juostos. Naudojamas skirtukams, žaliuzėms ar dalinėms funkcijoms, kurios lieka pritvirtintos, kurti.
- Žingsniai arba pečių smūgiai- turi kelis skersmenis išilgai jų ilgio, kad būtų geresnis išlygiavimas, geresnis apkrovos paskirstymas ir valdomas štampavimo mygtukas.
- Tuščiaviduriai arba vamzdiniai perforatoriai- turi vidinę ertmę šliužui išstumti, sumažinant polinkį, kad šliužai priliptų prie smūgio paviršiaus atitraukimo metu.
Formavimo plienas -, kartais vadinamas formavimo perforatoriumi -, yra visiškai atskira kategorija. Šie komponentai nepjauna medžiagos; jie jį pertvarko. Lenkimams, brėžimams, įspaudimams ir kaltam ypatybėms reikalingas preciziškai-apdirbtas plienas, kurio profiliai tiksliai atitinka norimą detalės geometriją. Jų spinduliai, grimzlės kampai ir paviršiaus apdaila tiesiogiai valdo medžiagos srautą formuojant.
Tarpas tarp perforatoriaus ir štampo ir jo įtaka dalių kokybei
Atstumas tarp perforatoriaus krašto ir štampavimo mygtuko krašto - pjovimo tarpas - yra vienas iš svarbiausių bet kurio štampavimo specifikacijų. Paprastai jis išreiškiamas lapo storio procentine dalimi vienoje pusėje. Įprastas atskaitos taškas yra apie 10 % medžiagos storio vienoje pusėje. Pavyzdžiui, pjaunant 0,050 colių storio plieną su 10 % tarpo, kiekvienoje pusėje atsiranda 0,005 colių tarpas arba 0,010 colių bendras skersmenų skirtumas tarp perforatoriaus ir mygtuko.
Tačiau 10% nėra universalus. Kietesnėms, didesnės{2}}stiprumo medžiagoms paprastai naudingi didesni tarpai, o minkštesnėms, lankstesnėms medžiagoms gali būti naudojamos mažesnės vertės. Neteisingos klaidos pasekmės iškart atsiranda ant dalies krašto:
Nepakankamas klirensaspjovimo metu sukelia medžiagos suspaudimo gedimą. Pamatysite padidėjusį smūgio smūgį, pagreitintą perforatoriaus ir mygtuko susidėvėjimą, didesnes pjovimo jėgas ir dažnesnius galandimo ciklus. Šliužas linkęs likti suspaustas štampavimo mygtuke -, todėl gerai sulaiko šliužą, tačiau tai kainuoja ilgiau. Perforavimo įlinkis ir įskilimas tampa realia rizika, ypač naudojant plono skerspjūvio{4}}perforatorius.
Per didelis klirensassukelia tempimo trūkumą. Medžiaga išsitempia ir rieda prieš lūžtant, todėl detalėje susidaro didesnės įdubos ir susukti briaunos. Nuėmimo jėgos sumažėja, nes mažiau medžiagos sugriebia perforatorių, tačiau šliužų traukimas tampa rimta problema - šliužas gali pakilti atgal kartu su perforatoriumi ir nutūpti ant štampo paviršiaus, sugadindamas kitą dalį arba patį štampą.
Tai tiesiogiai siejama su dažnai-nepamirštu štampavimo mygtuko dizaino aspektu: šliužų sulaikymo geometrija. Standartinis štampavimo mygtukas nėra tik skylė -, jo viršuje yra tiesi žemės ruožas, po kurio yra kampinis reljefas. Tiesi žemė sukuria nedidelį suspaudimą, kuris išlaiko šliužą mygtuke po pjovimo. Per trumpa žemė ir šliužai gali per anksti iškristi arba būti ištraukti atgal. Per ilgas nusileidimas ir šliužai susikaupia, galų gale atsistumdami į smūgį.
Kai šliužai traukiami, tirpalai tiesiogiai nukreipiami į štampus ir perforatorius.Parduodami šliužo{0}}valdymo mygtukainaudokite apdirbtas plyšius arba spygliuočius matricos viduje, kad suimtumėte šliužą. Atbulinės eigos-smailėjantys mygtukai -, kai anga tampa šiek tiek mažesnė link prošvaisos angos -, sulaiko suspaudimus. Spyruokliniai-išstūmimo kaiščiai, esantys perforatoriaus paviršiuje, nustumia šliužus, kai eiga žemyn. Oro angos, išgręžtos per perforatorių, pašalina vakuumines kišenes, kurios įsiurbimo metu atsitraukia į viršų.
Sąveika tarp klirenso, šliužų sulaikymo ir dalių kokybės yra pusiausvyros veiksmas. Nėra vieno teisingo atsakymo - tai priklauso nuo medžiagos kokybės, storio, perforavimo geometrijos, presavimo greičio ir gamybos apimties. Svarbu suprasti, kad šie metaliniai perforatoriai ir štampų angos sudaro sistemą, kurioje pakeitus vieną kintamąjį, pasikeičia visų kitų pjovimo zonos elgesys.
Detalių pjaustymas ir formavimas atlieka savo darbą per sekundės dalis, tačiau jie negali to padaryti vieni. Juostos medžiaga turi būti išdėstyta tiksliai prieš kiekvieną smūgį -, o tai yra visiškai kito komponentų rinkinio, atsakingo už juostos nukreipimą, pakėlimą ir registravimą per štampą, darbas.
Juostelių valdymo ir padėties nustatymo komponentai lakštinio metalo štampavimo štampuose
Puikiai sumaltas perforatorius ir tiksliai išgręžtas štampavimo mygtukas vis tiek išleis laužą, jei juostelės medžiaga nebus tinkamoje vietoje, kai jie susitiks. Progresyviuose lakštinio metalo štampavimo štampuose juostelė tiekiama į priekį tarp kiekvieno paspaudimo -, vienu žingsniu eidama į priekį per kelias stotis. Bet kokia padėties paklaida vienoje stotyje kaupiasi kitoje. Kol juostelė pasiekia galutinę ribą, net kelios tūkstantosios colio nuokrypos gali išstumti svarbias savybes iš tolerancijos ribų.
Štai kodėl štampavimo štampų dizainas paskiria visą komponentų kategoriją vienam darbui: tiksliai kontroliuojama, kur juostelė yra - vertikaliai, šonuose ir išilgai - preso sudegimo metu.
Pilot Pins ir Precision Strip registracija
Pilotiniai smeigtukai yra galutinis{0}}autoritetinės padėties nustatymo komponentas progresyviajame štampelyje. Šie tikslūs -įžeminimo kaiščiai - paprastai laikomi iki 0,0002 colių skersmens - leistinų nuokrypių, prieš pat pradedant pjovimo ar formavimo operacijas, nusileidžia į anksčiau pradurtas juostelės skylutes. Jų darbas nėra pjaustyti; tai surasti. Jie traukia arba stumia juostelę tiksliai užfiksuodami, kad kiekviena sekanti operacija atitiktų tai, kas buvo anksčiau.
Štai kaip veikia seka. Ankstyvoje štampavimo stotyje pradurtas perforatorius sukuria bandomąją angą - apvalią angą, kurios vienintelė paskirtis yra priimti bandomąjį kaištį pasroviui esančiose stotyse. Kai juostelė tiekiama į priekį, ji į kitą stotį patenka šiek tiek netiksli. Tiekimo ritinėliai turi mechanines leistinas nuokrypas. Pati juostelė gali išsitempti, išlinkti arba pasislinkti į šonus. Kai viršutinis štampas pradeda nusileisti, kontrolinis kaištis patenka į pagrindinę angą, kol jokie štampai nesiliečia su medžiaga. Smailėjanti kaiščio nosis nukreipia juostelę į vietą ir ištaiso nedideles padavimo klaidas.
Ši koregavimo galimybė yra labai svarbi. Progresyviame štampelyje, veikiančiame 200+ smūgių per minutę greičiu, kaupiamosios tiekimo klaidos greitai susimaišo. Jei pilotai per-neregistruos juostos kiekvienoje stotyje, atstumai tarp skylių-iki{5}}angų, posūkių vietos ir apdailos linijos vis labiau nutoltų nuo vardinės. Pilotai iš esmės iš naujo nustato padėties tikslumą kiekvienoje stotyje, nutraukdami susikaupusių klaidų grandinę.
Pagalbinio kaiščio skersmuo yra nustatytas pagal pagrindinę angą -, paprastai 0,001–0,002 colio mažesnis nei skylė, kad būtų galima įeiti nedeformuojant skylės kraštų. Per daug įtemptas, smeigtukas gali pailgėti arba pasikartoti{5}}išgirsti bandomąją angą. Per laisvas ir nepavyksta tiksliai užregistruoti juostelės. Pati bandomoji skylė turi būti pradurta švariai, su minimaliomis šerdimis, kad būtų išvengta trukdžių kaiščio įsijungimui.
Juostelių keltuvai ir jų tiekimo atlaisvinimo funkcija
Tarp paspaudimų juostelė turi laisvai judėti į priekį. Tačiau susiformavę elementai, štampo mygtukai ir kiti komponentai išsikiša virš arba sėdi viename lygyje su štampo paviršiumi - kliūtimis, kurios padavimo metu užstrigtų juostelę. Juostelių keltuvai tai išsprendžia pakeldami juostelę virš štampo paviršiaus ciklo padavimo metu, sukurdami laisvą tarpą, kad juostelė galėtų judėti nevelkant.
Trys įprasti keltuvų tipai tvarko skirtingas situacijas:
- Spyruokliniai{0}}kėglių keltuvai- maži apvalūs kaiščiai, įstatyti į gręžtines skyles štampavimo bloke, stumiami aukštyn suspaudimo spyruoklėmis. Jie palaiko juostelę atskiruose taškuose ir atsitraukia veikiant spaudimo jėgai, kai štampas užsidaro. Paprasta, kompaktiška ir efektyvi plokščioms arba lengvai suformuotoms juostoms.
- Bėgio{0}}tipo keltuvai- ištisinės juostos, einančios palei juostos kraštus, palaikomos kelių spyruoklių. Jie užtikrina vienodą kėlimo aukštį per visą juostos ilgį ir neleidžia kraštams nusileisti ant plačių medžiagų. Įprasta štampelėse, kur juostelei reikia kelių colių tarpo virš suformuotų elementų.
- Bullet{0}}nosis arba valdomi keltuvai- panašus į smeigtukų keltuvus, bet su spinduliuotu viršumi, kuris neleidžia juostelei užstrigti judant į šoną. Naudojama ten, kur šėrimo metu juostelė linkusi pasislinkti į šoną.
Kėlimo aukštis yra svarbesnis nei tikitės. Kaipsklaidos kanalo-išleidimo laiko tyrimaiparodykite, atstumas, kurį juostelė pakelia nuo štampo paviršiaus, tiesiogiai įtakoja tai, kiek papildomos medžiagos ištraukiama per tiekimo įrenginį uždarant štampą. 36 colių atstumu nuo padavimo įrenginio esantis štampai su 4 colių atsargų -keltuvo eiga gali įterpti daugiau nei 0,2 colio papildomos medžiagos tarp tiektuvo ir štampo - tiek, kad sukeltų tiekimo klaidų, jei laikas nekompensuojamas. Kuo aukštesnis pakėlimas, tuo labiau šis efektas sustiprėja, todėl keltuvo aukštis yra proceso kintamasis, tiesiogiai susijęs su padavimo-ritinio uždarymo laiku.
Apėjimo įpjovos, skirtos juostoms išlaisvinti progresiniuose štampeluose
Kartais neužtenka pakelti juostelę. Tam tikri štampavimo komponentai -, formuojantys plieną, kumšteliai arba išsikišusios štampavimo dalys - išsikiša virš juostos judėjimo plokštumos ir fiziškai blokuoja medžiagos judėjimą. Aplenkimo įpjovos tai išsprendžia pašalindamos arba pridedant medžiagos prie juostelės tam tikrose vietose, leidžiančios jai šėrimo metu pereiti ar aplink kliūtis.
Apėjimo įpjovų paskirtis štampavimo štampuose skirstoma į du tipus:
- Neigiamos aplinkkelio įpjovos- medžiaga pašalinama iš juostelės (paprastai ankstesnėje stotyje perforuojama), kad susidarytų tarpas arba plyšys. Kai juostelė tiekiama į priekį, ši įpjova suteikia laisvą vietą ten, kur kitu atveju trukdytų štampai. Įprasta, kai kliūtis siaura arba pašalinus medžiagą, nešiklio juostelė nepriimtinai susilpnėja.
- Teigiamos aplinkkelio įpjovos- užuot pašalinus juostelės medžiagą, pats štampavimo elementas yra palengvintas arba suformuotas su iškilia funkcija, per kurią juostelė gali praeiti. Kai kuriuose modeliuose ant juostelės paliekamas nedidelis medžiagos skirtukas, kad būtų galima važiuoti virš štampo dalies. Šis metodas išsaugo juostos stiprumą tais atvejais, kai pašalinus medžiagą būtų pažeistas nešiklio stabilumas.
Projektuojant neigiamus ir teigiamus apėjimo įpjovas lakštinio metalo štampavimo štampuose, reikia subalansuoti juostos stiprumą ir tarpo poreikį. Pašalinkite per daug medžiagos ir laikiklis susilpnėja, todėl juostelė gali susisegti arba susisukti tiekiant. Nepakankamai nuimkite juostelę, o juostelė užsifiksuos ant štampavimo elementų, sukeldama strigtį, netinkamą padavimą arba stūmoklio gedimą. Įpjovos išdėstymas taip pat turi atsižvelgti į tai, kaip juostelė pakelia - išpjova, kuri užtikrina laisvą laisvą viso kėlimo aukštyje, gali nepašalinti kliūties, jei keltuvo spyruoklė pavargsta ir sumažina aukštį.
Įprastos juostelių valdymo problemos ir jų sudedamosios{0}}lygio priežastys
Jei juostelės valdymas nepavyksta, simptomai iš karto atsiranda dėl dalies kokybės -, tačiau norint atsekti atsakingą komponentą reikia suprasti sistemą. Čia pateikiamos dažniausiai pasitaikančios problemos:
- Maitinimas trumpas arba per didelis- atsirado dėl netinkamo padavimo- ritinio laiko, palyginti su keltuvo aukščiu, susidėvėjusių padavimo ritinių slydimu ant suteptos juostelės arba padavimo ilgio, nekompensuojančio medžiagos, patrauktos uždarant štampą.
- Pilotinės skylės pailgėjimas- rodo, kad bandomieji kaiščiai per daug prigludę prie skylės, užsifiksuoja, kol juostelė vis dar juda, arba juostelė nepakankamai pakelta padavimo metu, todėl pilotai tempia medžiagą.
- Juostelių išlinkimas tarp stočių- sukelia per didelis kėlimo aukštis, dėl kurio susidaro per didelis laisvumas, arba susilpnėjusios laikiklio juostos dėl pernelyg agresyvios apėjimo įpjovos konstrukcijos.
- Šoninis dreifas- atsarginių dalių kreiptuvai susidėvėję arba netinkamai išdėstyti, todėl juostelė gali pasislinkti į šoną. Neteisingai suderinti kėlimo bėgiai taip pat gali nustumti juostą nuo-centro.
- Juostelės gaudymas ant štampavimo elementų padavimo metu- apėjimo įpjovos per mažos, kėlimo spyruoklės pavargusios (sumažintas kėlimo aukštis) arba suformuotos gilesnės nei planuota iš pradžių.
- Nenuosekli registracijaNusidėvėję - bandomieji kaiščiai, iš ankstesnių stočių iškaltos bandomosios skylės arba pilotas įsijungia per vėlai spaudžiant (pradėjus pjovimą).
Spyruokliniai nuėmikliai prieš kietus nuėmiklius
Dar vienas padėties nustatymo komponentas nusipelno dėmesio, nes sujungia juostelės valdymo ir pjovimo funkciją: nuėmimo plokštė. Jo užduotis – pjovimo metu juostelę priglausti prie apatinio štampo, o atitraukimo metu nuimti nuo štampų. Egzistuoja du iš esmės skirtingi dizainai, o pasirinkimas tarp jų žymiai sumažina elgesį.
Pavasarinės striptizo šokėjos(taip pat vadinami prispaudimo trinkelių nuėmikliais) yra spyruoklinės{0}}plokštės, pritvirtintos prie viršutinio štampo, kuris supa pjovimo štampus. Kai štampas užsidaro, nuėmiklis pirmiausia susiliečia su juostele, spyruokliniu spaudimu prispaudžiant ją prie štampo paviršiaus, kol bet koks perforatorius paliečia medžiagą. Šis laikymas-pašalina juostelės nuokrypį ir arbaletą, neleidžia medžiagai pakilti ar pasislinkti pjovimo metu, o - kritiškai - išlaiko juostelę lygiai su štampo paviršiumi perforatoriaus ištraukimo metu, todėl perforatoriai gali švariai atsitraukti, netraukiant medžiagos aukštyn. Kaip štampų dizaino ekspertasArtas Hedrickas pažymi, spyruokliniai nuėmikliai pašalina deformacijos ir surišimo problemas, būdingas kietiems nuėmimams, todėl jie yra tinkamiausias pasirinkimas daugeliui progresyvių štampų.
Solidūs striptizo šokėjai(tiltų nuėmikliai arba plokščių nuėmikliai) yra standžios plokštės, pritvirtintos varžtais tiesiai prie apatinio štampo. Jie nejudina - juostelės, tik siūlai po jais. Jie yra pigesni gaminti, nereikalauja spyruoklių ir reikalauja minimalios priežiūros. Tačiau pjovimo metu jie nesulaiko-spaudimo, o tai reiškia, kad juostelė gali laisvai pakelti, pasislinkti į šonus arba susirišti tarp štampų. Ši judėjimo laisvė padidina nuėmimo jėgą, gali nukreipti plonus smūgius, o blogiausiu atveju gali nutrūkti medžiaga, atsitrenkusi į tvirtą plokštę atitraukimo metu.
Progresyviems štampams, veikiantiems gamybos greičiu, spyruokliniai nuėmikliai beveik visada yra geresnė investicija. Keletas dolerių, sutaupytų naudojant kietą nuėmiklį, retai kompensuoja perforavimo lūžimo, padidėjusį įdubimą ir nenuoseklią juostelės registraciją, kuri atsiranda su nekontroliuojama medžiaga pjovimo ciklo metu.
Juostelių valdymo komponentai veikia tyliai - jie neformuoja detalės taip, kaip perforatoriai. Tačiau jie nustato, ar tie smūgiai pataikė į tinkamą taikinį. Jėga, kuri šiuos keltuvus, nuėmiklius ir slėgio sistemas sugrąžina į pradines padėtis po kiekvieno smūgio, ateina iš kitos svarbios komponentų grupės: spyruoklių ir dujų balionų, kurie valdo energiją per visą štampo agregatą.
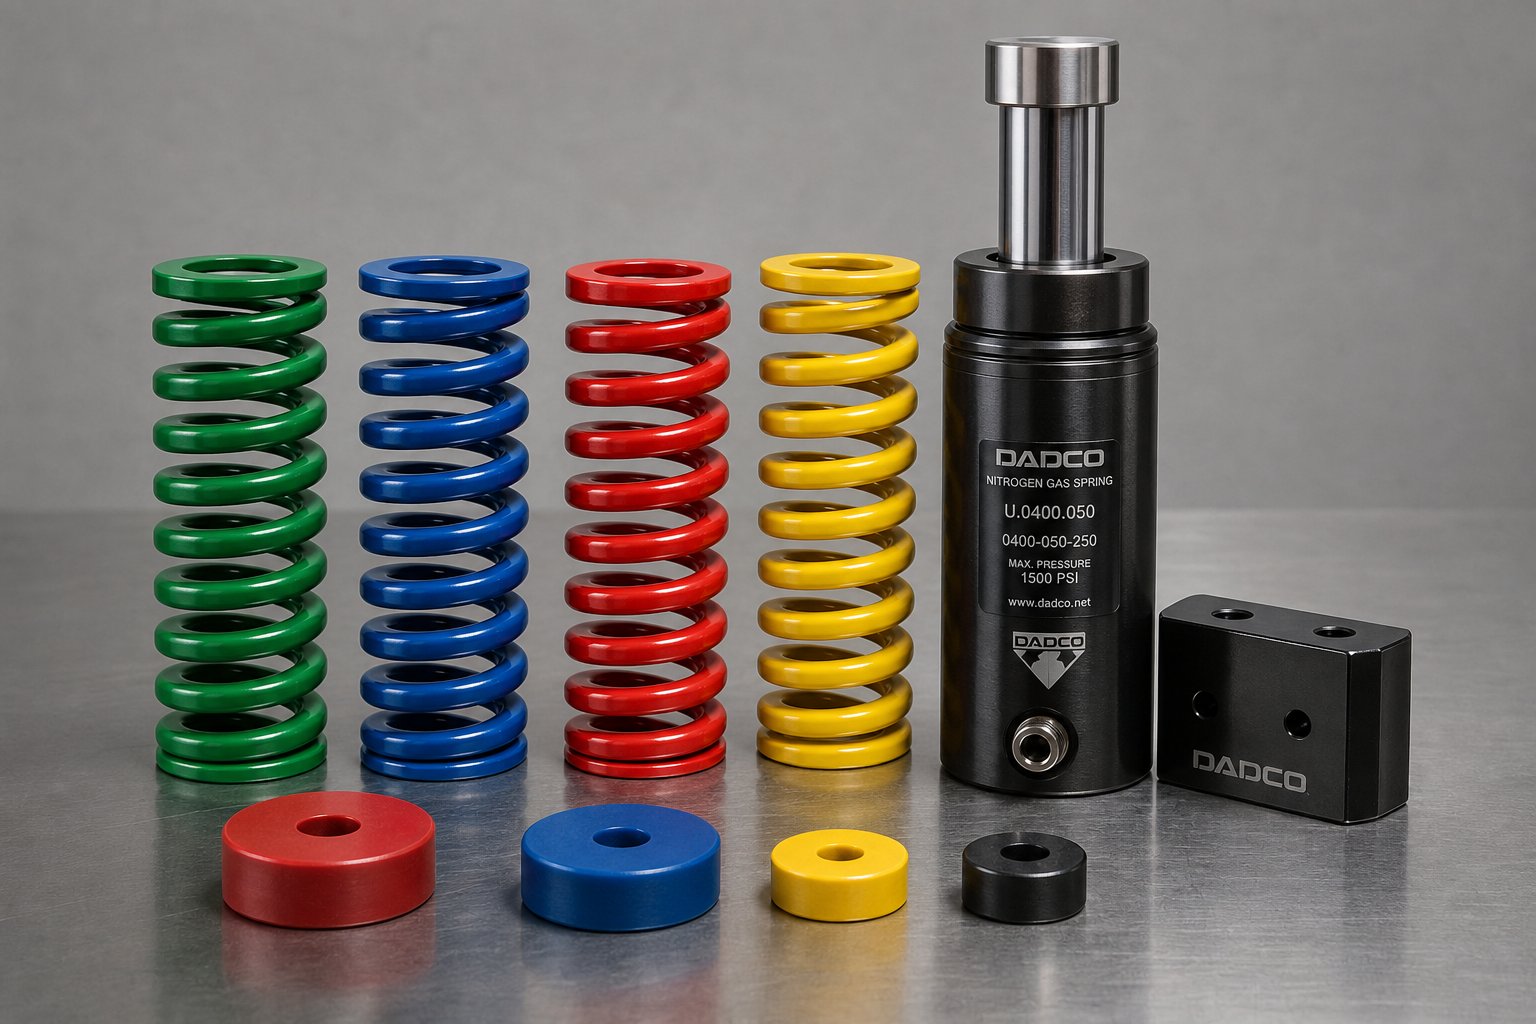
Spyruoklių sistemos ir jėgos valdymas štampo viduje
Kiekvienam judančiam štampavimo bloko komponentui - nuėmikliai, prispaudimo trinkelės, keltuvai, išmušimo kaiščiai - reikia jėgos, kad po paspaudimo jis būtų stumiamas atgal į vietą. Ši jėga kyla iš spyruoklių ir dujų balionų, strategiškai išdėstytų visame įrankyje. Tai nėra pasyvūs priedai. Tai aktyvūs presavimo štampų komponentai, valdantys nuėmimo slėgį, tuščią -laikymo jėgą formavimo metu ir kiekvienos judančios sistemos plokštės judėjimą atgal. Neteisingai parinkę spyruoklę pamatysite, kad jis traukiasi, nenuoseklus tempimo gylis ir nuimamos plokštės, kurios pakrypsta, o ne tolygiai įsitraukia.
Spyruoklės ir jų apkrovos{0}}įkrypimo charakteristikos
Mechaninės štampavimo spyruoklės yra spirališkai susuktos suspaudimo spyruoklės, sukurtos didelėms apkrovoms ir pakartotiniam judėjimui esant dideliam įtempimui. Juos atpažinsite iš spalvų kodo - vinilo dangos sistema, kuri iš pirmo žvilgsnio nurodo darbinę apkrovą. Lengvos-spyruoklės (žalios arba mėlynos) tinka mažos-jėgos nuėmimui, o ypač-sunkios-spyruoklės (raudonos arba geltonos) tinka didelės-tonanso ruošinių laikymui ir formavimui.
Trys vielos formos apibrėžia mechanines galimybes. Stačiakampė viela sukuria didžiausią jėgą tam tikram spyruoklės dydžiui ir atitinka ISO 10243, tačiau viela susisuka gniuždant, todėl atsiranda įtempių, kurios riboja nuovargio tarnavimo laiką. Apvali viela geriau susidoroja su cikliniu įtempimu, bet suteikia mažiau jėgos vienam vienetui. Ovali viela padalija skirtumą -, optimizuodama apkrovą ir atsparumą įtempiams vienoje geometrijoje.
Pasirinkus tinkamą spyruoklę, reikia subalansuoti kelis tarpusavyje susijusius veiksnius:
- Išankstinis įkėlimas- pradinis suspaudimas, taikomas diegiant. Išankstinis apkrovimas užtikrina, kad spyruoklė iš karto pateiks jėgą, kai atsidaro štampas, tačiau sumažina darbo eigą ir pagreitina nuovargį.
- Darbinis įlinkis- kiek spyruoklė susispaudžia per tikrąjį paspaudimo eigą. Tai turi atitikti presavimo eigos ilgį, atėmus bet kokį išankstinės apkrovos suspaudimą.
- Bendra įlinkio galia- didžiausias saugus suspaudimas prieš ritėms surišant kietą medžiagą. Tai viršijus, spyruoklė akimirksniu sunaikinama.
- Nuovargio gyvenimas- tiesiogiai susietas su per ciklą sunaudotos visos deformacijos procentine dalimi. Spyruoklės, pakrautos iki 50% savo talpos, tarnauja žymiai ilgiau nei tos, kurios nuolat stumiamos iki 75%.
Uždaro{0}}galo spyruoklės užtikrina plokščius tvirtinimo paviršius, o atviro-galo versijas gali tekti šlifuoti, kad būtų stabilus. Bet kuriuo atveju spyruoklinės skardinės - cilindriniai korpusai - kiekvieną spyruoklę turėtų apsupti štampo plokšte, kuri veikimo metu nusileidžia apačioje. Šiose skardinėse yra šiukšlių, jei spyruoklė lūžta, ir neleidžia ritės fragmentams sugadinti štampą ar įspaustas dalis.
Azoto dujinės spyruoklės didelės{0}}jėgos reikmėms
Kai mašinos štampui reikia daugiau jėgos, nei gali duoti mechaninės spyruoklės turimoje erdvėje, įsijungia azoto dujinės spyruoklės. Šie cilindrai naudoja suslėgtą azotą -, įkrautą nuo 10 iki 200 barų -, kad sukurtų jėgą per sandarų stūmoklį. Rezultatas yra žymiai didesnis našumas dėl mažesnio ploto.
Praktiniai pranašumai viršija neapdorotą jėgą. Azoto spyruoklė suteikia jėgą iš karto po sąlyčio ir nereikia išankstinės apkrovos, nes dujos jau yra suslėgtos cilindro viduje. Tai reiškia,visas eigos ilgis galimas kaip darbo eiga- didelis pranašumas, palyginti su mechaninėmis spyruoklėmis, kurios dėl išankstinės apkrovos aukoja eigą. Jėgos tiekimas taip pat yra nuoseklesnis viso smūgio metu. Ten, kur mechaninės spyruoklės jėga didėja tiesiškai suspaudžiant (vadovaujantis Huko dėsniu), dujinė spyruoklė sukuria palyginti plokščią jėgos kreivę ir sukuria beveik tokį patį slėgį jos eigos pradžioje ir pabaigoje.
Šis nuoseklumas yra svarbus formuojant operacijas. Tempimo padas, paremtas azotinėmis spyruoklėmis, visame tempimo gylyje taiko vienodą tuščią -laikymo slėgį, sumažindama susiraukšlėjimą ir plyšimą, kuriuos gali sukelti nenuosekli jėga. Azoto spyruoklės taip pat užtikrina garantuotą minimalų tarnavimo laiką - paprastai vieną milijoną ciklų - be nuovargio-lūžimo ar šiukšlių išsiliejimo, nuo kurių ilgainiui kenčia mechaninės spyruoklės.
Kompromisas? Kaina ir stebėjimas. Azoto spyruoklėms reikia tikrinti slėgį, kad būtų aptiktas lėtas nuotėkis, o jų vidiniai sandarikliai ilgainiui suyra. Geriausia praktika nuopatyrę štampų dizaineriaiapriboja stūmoklio eigą iki 85% vardinės talpos, kad pailgėtų cilindro tarnavimo laikas. Nuotolinis slėgio stebėjimas per „Bluetooth“ arba laidinius jutiklius suteikia automatinius įspėjimus, jei nukrenta jėga - funkcija nepasiekiama naudojant mechanines spyruokles, kurios tiesiog tyliai pavargsta, kol dalys pradeda geisti.
Pavasario įdėjimo strategija štampų surinkime
Tinkamo spyruoklės tipo ir įvertinimo pasirinkimas išsprendžia tik pusę problemos. Nuo spyruoklių padėties štampelyje priklauso, ar nuėmimo plokštė arba prispaudimo padas juda tolygiai -, ar destruktyviai pakrypsta į vieną pusę.
Įsivaizduokite stačiakampę nuėmimo plokštę, paremtą keturiomis spyruoklėmis, sugrupuotomis netoli centro. Esant nuėmimo apkrovai, plokštės išoriniai kraštai nukrypsta žemyn, o centras pakyla pirmiausia. Toks pakreipimas reiškia, kad smūgiai ant plokštės perimetro lieka susikibę su juostele ilgiau nei tie, kurie yra šalia centro, todėl susidaro netolygios nuėmimo jėgos ir galimas smūgio lūžimas. Sprendimas: tolygiai paskirstykite spyruokles per plokštės plotą, tarp jų, kad subalansuotumėte apkrovą.
Keli išdėstymo principai nuosekliai taikomi visoms presavimo štampų sudedamosioms dalims:
- Niekada nenustatykite spyruoklių tiesiai virš atsargų balansavimo įtaiso - jos nesuteikia prispaudimo jėgos toje padėtyje formuojamai daliai.
- Spyruoklės, esančios pusiaukelėje tarp trinkelių balansavimo įtaiso ir medžiagos, suteikia ruošiniui tik pusę vardinės jėgos.
- Progresyviuose štampuose visos viršutinės slėgio trinkelės, kurios stumia staklių keltuvus žemyn, kai štampai užsidaro, turi būti vienodo eigos ilgio. Dėl nevienodos eigos juosta pakrypsta, todėl dalys ištraukiamos iš registracijos tarp stočių.
- Didelėms nuėmimo pagalvėlėms trinkelių balansavimo įtaisai neleidžia apvirsti, kai į štampą patenka nauja ritė - tuo momentu, kai jokia juostelės medžiaga nepalaiko trinkelės iš apačios.
Uretano trinkelės - tvirti poliuretano blokai arba vamzdeliai - užpildo nišą tarp spyruoklių ir dujų balionų. Jie pasižymi didele jėga kompaktiškose erdvėse, gerai sugeria smūgius ir atsparūs alyvos ir šiukšlių užteršimui. Tačiau jų įlinkio geba yra ribota (paprastai 20–25 % laisvo aukščio), o sparčiai judėdami dviračiu jie sukuria šilumą, o tai laikui bėgant mažina jų jėgą. Jie geriausiai tinka švelniam pašalinimui, išmušimui arba kaip papildomi jėgos elementai, kai erdvėje netelpa spyruoklė.
| Pavasario tipas | Jėgos diapazonas | Nukrypimo talpa | Geriausia programa | Priežiūros poreikiai |
|---|---|---|---|---|
| Mechaninė spyruoklė (stačiakampė viela) | Nuo vidutinio iki labai didelio (apkrova įvertinta pagal spalvą) | Iki 50% laisvo ilgio (25-30% rekomenduojama ilgaamžiškumui) | Nuvalymas, tuščio laikymas, prispaudimo pagalvėlės | Vizualinis įtrūkimų patikrinimas; pakeiskite nustatytais intervalais arba kai nukrenta jėga |
| Mechaninė spyruoklė (apvali / ovali viela) | Lengvas iki vidutinis | Iki 50% nemokamo ilgio | Lengvas nuėmimas, keltuvai, grįžtamosios spyruoklės | Tas pats kaip stačiakampis; mažiau linkę į sukimosi nuovargį |
| Azoto dujų spyruoklė | Nuo didelio iki labai didelio (reguliuojamas įkrovimo slėgiu, 10-200 barų) | Galimas pilnas eiga (be išankstinės apkrovos praradimo); panaudoti 85 % įvertintų kelionių | Brėžimo trinkelės, didelės{0}}jėgos pašalinimas, formavimo operacijos, kurioms reikalingas pastovus spaudimas | Slėgio stebėjimas (Bluetooth / laidiniai jutikliai); sandariklio keitimas pasibaigus tarnavimo laikui |
| Uretano padėklas | Lengvas iki vidutinis | 20-25% laisvo ūgio | Išmušimas, lengvas nuėmimas, papildoma jėga ankštose erdvėse | Šilumos degradacijos monitorius ir nuolatinis nustatymas; pakeisti, kai ūgio netekimas viršija 5% |
Kai spyruoklės pavargsta - ir jos visos galiausiai padaro -, poveikis raibuliuoja per visą štampą. Sumažėjusi nuėmimo jėga leidžia šliužams atsitraukti su perforatoriumi, nusileisti ant štampo paviršiaus ir sugadinti vėlesnes dalis. Dėl susilpnėjusių trinkelių spyruoklių formavimo metu medžiaga pasislenka, todėl susidaro nenuoseklūs lenkimo kampai arba tempimo gylis. Pavargusios kėlimo spyruoklės sumažina juostos aukštį, todėl medžiaga traukiasi ant štampavimo elementų padavimo metu. Nė vienas iš šių simptomų akivaizdžiai nerodo spyruoklės problemos, nebent reguliariai matuojate jėgą, o ne laukiate regėjimo sutrikimo.
Spyruoklių sistemos apibrėžia, kiek jėgos veikia kiekvieną judantį komponentą ir kaip tolygiai ši jėga pasiskirsto darbo zonoje. Tačiau vien jėga nenulemia štampavimo charakteristikų - medžiagos, iš kurių gaminamos spyruoklės, perforatoriai ir formuojantis plienas, lemia, kiek laiko jie išgyvena esant apkrovai, kol susidėvėjimas nepakeis jų elgsenos.
Medžiagos atrankos kriterijai štampų komponentams
Perforatorius iki tobulos geometrijos ir tiksliai išlygintas vis tiek anksti suges, jei jis pagamintas iš netinkamo plieno. Medžiagos pasirinkimas yra paslėptas kintamasis, kuris atskiria metalinius štampavimo štampelius, kurių trukmė yra 50 000, nuo tų, kurie išgyvena penkis milijonus. Tačiau tai vienas iš labiausiai-neaptariamų štampų inžinerijos aspektų -, dažnai redukuojamas į „naudoti D2“, nepaaiškinant, kodėl, kada nukrypti ar kokius kompromisus toks pasirinkimas sukelia.
Realybė tokia, kad kiekvienas plieninio štampavimo štampavimo komponentas susiduria su specifiniu susidėvėjimo, smūgio ir karščio deriniu. Apsauginis perforatorius atlaiko abrazyvinį slydimą nuo lakštinio metalo kraštų. Formuojantis plienas sugeria pasikartojančias smūgines apkrovas. Pildomajam kaiščiui visų pirma reikalingas matmenų stabilumas. Viskam pasirinkus vieną pažymį arba per-inžinieriai paprasti komponentai (švaistomi pinigai) arba nepakankami{5}}inžinieriai svarbūs (sukelia ankstyvą gedimą). Medžiagos suderinimas su darbu yra ta vieta, kur iš tikrųjų gyvena štampavimo ekonomika.
Įprastos įrankių plieno rūšys ir jų savybės
Keturios įrankių plieno rūšys tinka daugeliui lakštinio metalo štampų. Kiekvienas iš jų užima konkrečią veikimo nišą, kurią apibrėžia jo chemija, pasiekiamas kietumas ir elgsena veikiant apkrovai.
D2 įrankių plienasyra šaltojo{0}}darbo štampavimo arkliukas. Tai didelio-anglies, daug-chromo, oro-kietėjimo laipsnis, sukurtas maksimaliam atsparumui dilimui tais atvejais, kai pagrindinis gedimo būdas yra dilimas. D2 po terminio apdorojimo pasiekia 58-62 HRC, todėl susidaro tankūs chromo karbidai, kurie atsparūs slydimui per pjovimo briaunas einančio metalo lakšto dilimui. Tai numatytasis pasirinkimas štampų, štampavimo mygtukų ir bet kokių komponentų, kurie ilgą laiką gaminami prieš anglinį plieną arba nerūdijantį plieną, užtaisymui. Kompromisas? D2 yra santykinai trapus esant visiškam kietumui. Jis puikiai atsparus laipsniškam susidėvėjimui, bet gali įskilti arba įtrūkti nuo staigaus smūgio, todėl jis yra prastas pasirinkimas sunkioms formavimo operacijoms arba štampams, kurie patiria smūginę apkrovą dėl medžiagų svyravimų.
A2 įrankių plienasužima vidurį tarp atsparumo dilimui ir kietumo. Taip pat kietėjantis oru, A2 pasiekia 57–62 HRC, bet jame yra mažiau chromo karbido nei D2. Tai suteikia jam žymiai didesnį atsparumą smūgiams ir kartu užtikrina gerą dėvėjimosi laiką. A2 yra praktiškas pasirinkimas formuojant štampus, išlyginimo įrankius, matuoklius ir tikslius įrankius, kai nedideli gamybos kiekiai nepateisina D2 trapumo rizikos. Jis taip pat lengviau apdorojamas atkaitintoje būsenoje, todėl sumažėja pradinės įrankių sąnaudos.
S7 įrankių plienasyra smūgiams{0}}atsparus laipsnis, sukurtas smūgiams. Kai D2 ir A2 pirmenybė teikiama karbido kietumui, S7 pirmenybė teikiama kietumui -, gebėjimui sugerti staigias apkrovas nesulaužant. Jis įkaista- iki 54-58 HRC, mažesnis nei D2, tačiau jo mikrostruktūra išsklaido smūgio energiją, o ne perduoda ją į plyšio pradžios taškus. S7 puikiai tinka formuojant perforatorius, kumštelius, tvirtą pradūrimą storoje medžiagoje ir bet kokiu atveju, kai įrankis patiria pertrūkių ar kintamą apkrovą. Kai perforatorius dūžta pakartotinai, nepaisant teisingo tarpo ir išlygiavimo, perjungimas iš D2 į S7 dažnai išsprendžia problemą iš karto.
M2 greitapjovis plienasatlieka specializuotą vaidmenį, kai šiluma yra priešas. M2 išlaiko savo kietumą aukštesnėje temperatūroje - savybė, vadinama raudonuoju kietumu -, todėl tinka operacijoms, kurios sukuria didelę trinties šilumą pjovimo briaunoje. Taikant štampavimo štampavimą, tai paprastai reiškia greitą -plonų medžiagų pradūrimą arba taikymą, kai tepimas yra minimalus. M2 pasiekia 60-65 HRC ir palaiko pjovimo našumą, kai D2 suminkštėja ir greitai nusidėvi. Jo trūkumas yra kaina ir apdirbamumas: M2 yra daug brangesnis ir sunkiau šlifuojamas nei šalto darbo rūšys.
| Įvertinimas | Kietumas (HRC) | Atsparumas dilimui | Tvirtumas | Geriausia programa |
|---|---|---|---|---|
| D2 | 58-62 | Puikiai | Nuosaikus iki vidutinio | Ilgalaikis-uždarymas, perforatoriai, štampavimo mygtukai iš anglies ir nerūdijančio plieno |
| A2 | 57-62 | Gerai | Gerai | Vidutinio{0}}tūrio formavimo štampai, apdirbimo įrankiai, tikslūs įrankiai su smūgio poveikiu |
| S7 | 54-58 | Vidutinis | Puikiai | Formavimo štampai, kumšteliai, sunkūs auskarai,{0}}šokiruoti komponentai |
| M2 | 60-65 | Labai geras (išlaiko aukštoje temperatūroje) | Sąžininga | Greitas{0}}vėrimas, minimalios-tepimo operacijos, intensyvus pjovimas{2}} |
Kada nurodyti karbido įdėklus virš įrankinio plieno
Kas atsitiks, kai net D2 susidėvi per greitai? Itin -didelės-apimties programose - gamybos apimtis, viršijanti vieną milijoną dalių - įrankių plieno galandimo intervalai gali tapti nepriimtinai dažni. Čia į paveikslėlį patenka karbido įdėklai.
Volframo karbidas (cementuotas karbidas) pasižymi atsparumu dilimui, kuris prailgina štampo tarnavimo laiką 500{2}}1000 %, palyginti su tradiciniu įrankių plienu tam tikrose srityse. Karbido pjovimo įdėklai išlaiko aštrius kraštus per milijonus ciklų ir žymiai sumažina prastovos laiką, kai reikia galandinti ir prižiūrėti. Didelės apimties automobilių jungtys, elektriniai gnybtai arba medicininiai komponentai, įspausti į abrazyvinį nerūdijantį plieną, karbidas dažnai atsiperka per pirmuosius gamybos metus vien dėl mažesnio įrankių keitimo.
Apribojimas yra trapumas. Karbidas yra itin kietas (paprastai 75-90 HRA, atitinkantis maždaug 68-74 HRC), tačiau turi labai mažą atsparumą smūgiams. Karbido perforatorius, atsitrenkęs į netinkamai paduotą juostelę arba susidūręs su dviguba medžiaga, suskils, o ne įskils ar deformuosis. Tai apriboja karbido valdomas, mažai veikiamas operacijas: smulkų išlyginimą, precizišką pradūrimą, seklią kalimą ir tais atvejais, kai juostos padavimas yra labai patikimas ir užtikrinamas medžiagos nuoseklumas.
Karbido įdėklus taip pat brangu gaminti ir modifikuoti. Skirtingai nuo įrankinio plieno perforatorių, kuriuos galima iš naujo pagaląsti ant paviršiaus šlifuoklio per kelias minutes, karbidui reikalingi deimantiniai šlifavimo diskai ir specializuoti įtaisai. Dizaino pakeitimai ar pataisymai reikalauja naujų intarpų, o ne perdarymo. Dėl šių priežasčių karbidas nurodomas tik po to, kai visiškai patvirtinama štampų konstrukcija, o gamybos parametrai yra užrakinti - niekada prototipui ar trumpalaikiam-įrankiams.
Medžiagos pasirinkimo ir gamybos apimties suderinimas
Ryšys tarp medžiagų pasirinkimo ir gamybos ekonomikos yra aiškus, kai jį teisingai įrėminate. Nesirenkate „geriausio“ plieno -, o renkatės ekonomiškiausią-plieną, atitinkantį numatomą įrankio tarnavimo laiką.
Trumpiems gamybos etapams iki 100 000 dalių, A2 formato įrankinis plienas užtikrina ekonomišką našumo ir sąnaudų pusiausvyrą. Jis apdirbamas greičiau nei D2, jam reikalingas ne toks agresyvus terminis apdorojimas ir jis toleruoja nedidelius prototipų arba mažo tūrio štampų neatitikimus be katastrofiško skeldėjimo. Mažesnis atsparumas dilimui yra priimtinas, nes įrankis nesukaups pakankamai smūgių, kad susidėvėjimas taptų ribojančiu veiksniu.
Vidutinio-tūrio gamybai nuo - 100 000 iki 1 000 000 dalių - paprastai pateisinamas D2 arba lygiavertis aukšto-chromo-apdirbimo plienas. Šiuo mastu galandimo intervalai tiesiogiai veikia gamybos planavimą. Puikus D2 kraštų išlaikymas reiškia ilgesnius važiavimus tarp techninės priežiūros sustabdymų, mažiau štampų sąrankų ir nuoseklesnę dalių kokybę visame gamybos lange. Didesnes pradines medžiagų ir apdirbimo išlaidas kompensuoja mažesnės{14}}dalies įrankių išlaidos.
Didelės{0}}apimtys, kai naudojamos daugiau nei 1 000 000 dalių, verčia skaičiuoti karbido įdėklus arba pažangų padengtą įrankių plieną. Esant tokiam kiekiui, net ir nedidelis įrankio tarnavimo laikas žymiai sutaupo. Pažangios paviršiaus dangos, pvz., TiN (titano nitridas) arba DLC (deimantas,{6}}kaip anglis), gali pailginti D2 komponentų tarnavimo laiką 30-50 %, nes sumažina trintį ir klijų susidėvėjimą - – tai vidurinė parinktis, leidžianti išvengti karbido trapumo ir pailginti įrankių priežiūros intervalus, nei neįmanoma.
Pats kietumas nėra tikslas -, tai priemonė tikslui pasiekti. Iki 62 HRC sukietintas lakštinio metalo štampavimo komponentas puikiai atsparus dilimui, tačiau dėl to paties kietumo jis yra pažeidžiamas mikroschemų, jei naudojamas bet koks smūginis komponentas. Sumažėjus iki 58 HRC, sumažės naudojimo laikas, tačiau jis įgyja pakankamai tvirtumo, kad atlaikytų periodinę smūginę apkrovą. Teisingas atsakymas priklauso nuo to, kuris gedimo režimas iš tikrųjų pašalins įrankį pirmiausia: laipsniškas nusidėvėjimas ar staigus lūžis. Patyrę štampų inžinieriai skambina remdamiesi medžiagos storiu, dalies geometrija, presavimo greičiu ir istoriniais panašių programų gedimų duomenimis.
Medžiagos klasė nustato, kiek laiko kiekvienas komponentas išgyvens. Tačiau identiškos plieno rūšys veikia skirtingai, atsižvelgiant į štampavimo tipą, kuris yra sumontuotas - progresyviose, pernešamose, sudėtinėse arba kombinuotose konfigūracijose, kiekviena iš jų sudedamosioms dalims kelia unikalius reikalavimus, dėl kurių keičiasi ir dydžio, ir medžiagų reikalavimai.
Kaip komponentai skiriasi skirtingų tipų štampui
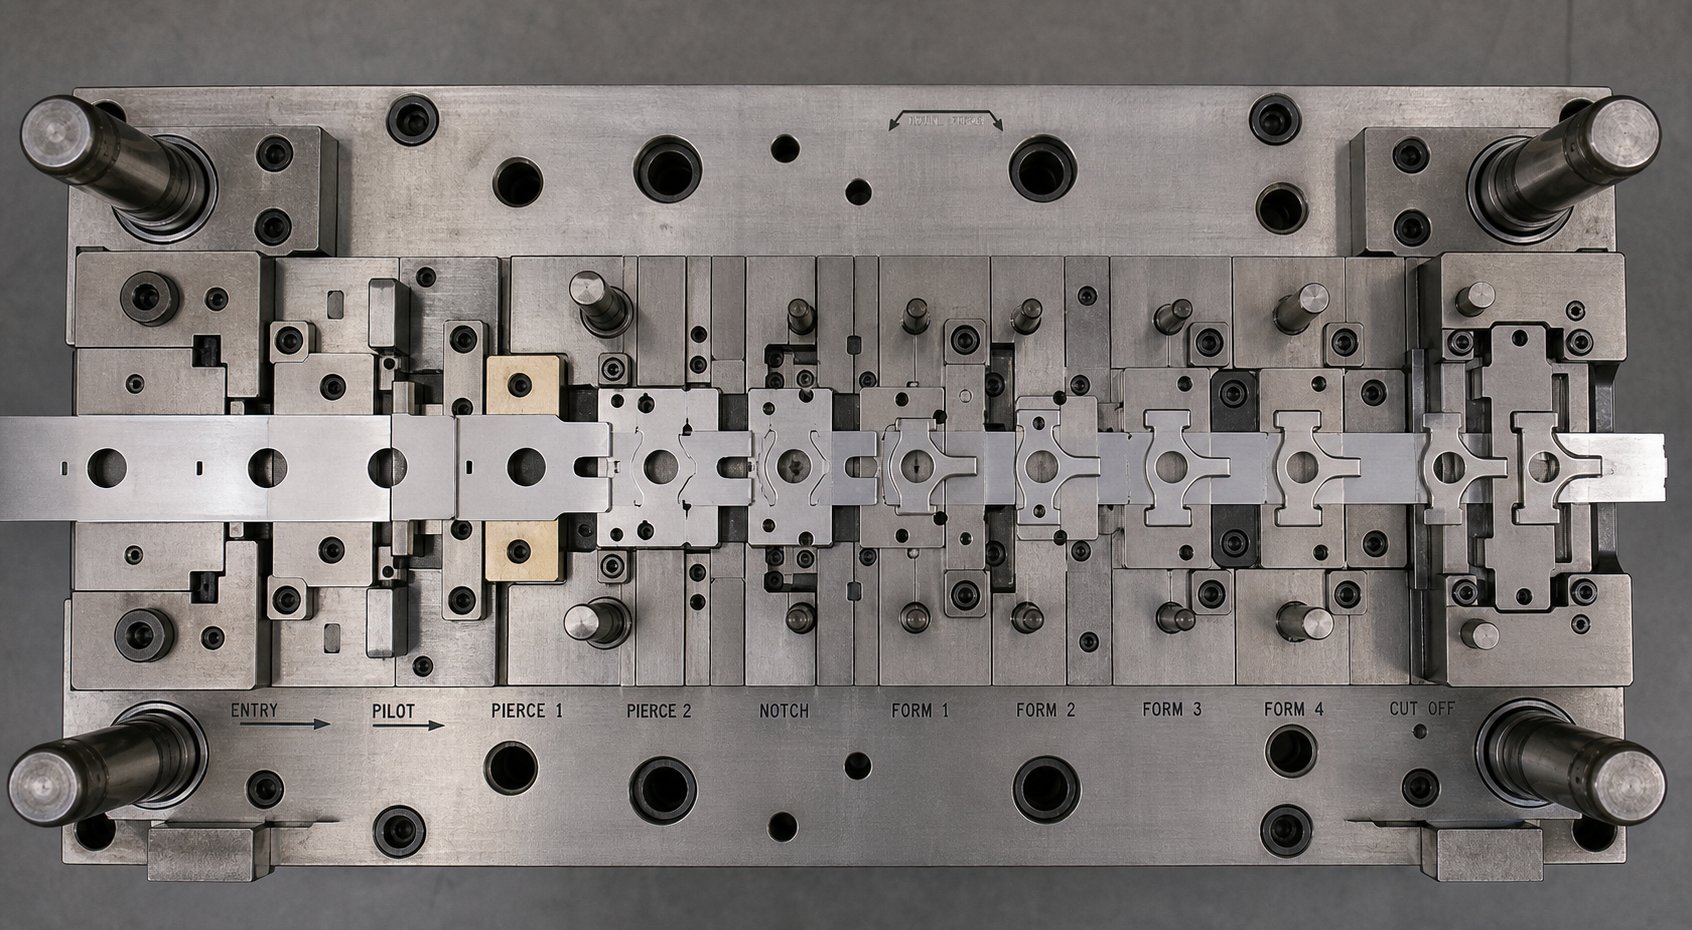
Tas pats įrankių plienas, tas pats presavimo tonažas, ta pati skarda -, tačiau komponentų sudėtis štampavimo viduje labai keičiasi priklausomai nuo to, ar naudojate progresinę, perkėlimo ar sudėtinę konfigūraciją. Kiekvienas štampavimo štampų tipas išsprendžia skirtingą gamybos problemą, o ši problema lemia, kurių komponentų yra, kurių nėra ir kaip likę sąveikauja. Laipsniškas štampas, skirtas didelės spartos jungties štampavimui-nepanašu į perkėlimo štampą, formuojantį automobilių kėbulo plokštes, nors abu remiasi tais pačiais pagrindiniais statybiniais blokais, aprašytais ankstesniuose skyriuose.
Suprasdami, kurie komponentai priklauso kuriam štampų tipui - ir kodėl - neleidžia per-projektuoti paprastų įrankių ir nepakankamai-nurodo sudėtingų.
Progresyvūs štampavimo komponentai, skirti didelio{0}}tūrio juostelių apdorojimui
Progresyvūs štampai yra tankiausias įprastos gamybos{0}}antspaudavimo štampų tipas. Juostelė tiekiama per kelias stotis viename štampavimo bloke, pailgindama vieną žingsnį per vieną paspaudimo eigą, o nuo pradžios iki pabaigos lieka prijungta prie laikiklio juostos. Dalis atskiriama tik galutinėje stotyje. Šis nuolatinis-juostos metodas reikalauja viso komponentų posistemio, kurio vienai-stočiai tiesiog nereikia.
Beveik kiekvienoje stotyje atsiranda bandomųjų smeigtukų, kurie iš naujo{0}}registruoja juostelę prieš kiekvieną pjovimo ar formavimo operaciją. Juostelių keltuvai - spyruokliniai-kaiščiai arba bėgeliai-tipo strypai - pakelia medžiagą tarp judesių, kad ji galėtų judėti į priekį neužklimpdama ant žemiau esančių štampų komponentų. Aplenkimo įpjovos, tiek teigiamos, tiek neigiamos, leidžia juostelei pereiti per išsikišusius formuojančius plienus arba kumštelius, kurie kitu atveju blokuotų padavimo judesį. Atsargų kreiptuvai apriboja juostelę iš šono, užkertant kelią dreifui, dėl kurio stotys nesutampa.
Pati laikiklio juostelė yra dizaino elementas, unikalus progresyviems štampams. Inžinieriai turi palikti pakankamai medžiagos, jungiančios gretimas dalis, kad išlaikytų juostos vientisumą per visas stotis - per siauras laikiklis ir juostelės sagtys arba plyšimai; per platus ir medžiagų atliekos kyla. Laikiklio konstrukcija turi tiesioginės įtakos keltuvo išdėstymui, bandomosios skylės vietai ir vietai, kur galima išdėstyti aplinkkelio įpjovas, nesusilpninant konstrukcijos.
Progresyvaus metalo štampavimo štampų rinkiniuose taip pat yra laiko{0}}jautrių komponentų. Spyruokliniai nuėmikliai turi suspausti ir atleisti sinchroniškai su piloto įjungimu. Tiekimo išleidimo angos turi atsidaryti tiksliai tinkamu švaistiklio kampu, kad juostelė būtų galima pastumti į priekį netrukdant registracijai. Dėl šių laiko poreikių progresiniai štampai yra mechaniškai sudėtingiausia konfigūracija, tačiau nauda yra greitis - laipsniškas štampavimo štampavimas gali greitai pagaminti didelius mažų dalių serijas su griežtais leistinaisiais nuokrypiais ir vienu metu atliekant kelias operacijas.
Perkelkite štampo komponentus ir dalių įdėjimą
Perdavimo štampai visiškai apverčia juostelės{0}}valdymo paradigmą. Vietoj to, kad ruošinys būtų prijungtas prie laikiklio juostos, pirmoji stotis iš karto paruošia arba atskiria dalį nuo ritės. Nuo to momento atskiras ruošinys juda tarp stočių per mechaninę perkėlimo sistemą - pirštais, bėgiais arba vaikščiojančiais spinduliais, kurie pakelia, juda ir deda dalį kiekvienoje iš eilės štampavimo stotyje.
Dėl šio atskyrimo nebereikia bandomųjų kaiščių, juostelių pakėlimo, apėjimo įpjovų ir laikiklio juostos valdymo. Vietoj jų perdavimo štampams reikalingas kitas komponentų rinkinys, orientuotas į dalies vietą, o ne juostos valdymą:
- Lizdų vadovai- precizinės-apdirbtos kišenės arba vietos nustatymo kaiščiai, kurie tiksliai nustato ruošinio padėtį kiekvienoje stotyje. Jie turi leisti greitai pakrauti, užtikrinti padėties tikslumą tolerancijos ribose ir greitai iškrauti po kiekvienos operacijos.„Nest“ vadovuose taip pat turėtų būti{0}}kvailas tikrinimas- papildomos vietos nustatymo funkcijos, neleidžiančios neteisingai išdėstyti ne-simetriškų dalių.
- Dalių lokatoriai ir matuoklio kaiščiai- sukietėję smeigtukai arba blokai, nurodantys anksčiau suformuotas ypatybes, briaunas ar skylutes, kad būtų išlaikytas padėties nuoseklumas, kai geometrija keičiasi iš vienos stoties į kitą.
- Kėlimo ir išmetimo mechanizmai- pneumatiniai arba spyruokliniai-įtaisai, pakeliantys užbaigtą dalį nuo lizdo, kad perkėlimo mechanizmas galėtų ją sugriebti kitam judesiui.
- Perdavimo bėgių laisvos vietos savybės- reljefai, apdirbti štampų konstrukcijoje, leidžiantys mechaniniams pirštams arba griebtuvams patekti ir išeiti nesusiduriant su formuojančiais plienais ar štampų dalimis.
Nesant nešiklio juostelės, tam tikroms reikmėms pernešimo štampai turi didelį pranašumą. Perdavimo štampavimas tinka giliai temptoms detalėms gaminti, nes ruošinys yra laisvas iš visų pusių - joks laikiklis neriboja medžiagos srauto į tempimo ertmę. Jis taip pat idealiai tinka didelėms dalims, kur progresyvi juostelė būtų nepraktiškai plati, arba geometrijoms, kai reikia atlikti operacijas abiejose ruošinio pusėse.
Automobilių štampavimo štampų programos teikia pirmenybę perdavimo konfigūracijoms būtent dėl šios priežasties. Didelėms korpuso plokštėms, konstrukciniams laikikliams ir giliai ištemptam Kompromisas yra greitis -, perdavimo mechanizmų ciklas yra lėtesnis nei laipsniškas juostelės padavimas - ir kaina, nes štampavimui reikia kelių atskirų štampų, o ne vieno integruoto štampavimo bloko.
Sudėtinių ir kombinuotų štampų konfigūracijos
Sudėtiniai štampai yra iš esmės kitoks požiūris į komponentų išdėstymą. Užuot paskleidęs operacijas keliose stotyse, sudėtinis štampas vienu metu vienu paspaudimu - atlieka tuščiavidurį ir pradurtą, ir vienu smūgiu pagaminama baigta plokščia dalis. Mechaninis triukas, dėl kurio tai įmanoma, yra atvirkštinė konfigūracija, kai įprasti komponentų vaidmenys pasikeičia.
Standartiniame štampe perforatorius tvirtinamas prie viršutinio bato, o štampo anga yra apatinėje. Sudėtinis štampas apverčia dalį šio išdėstymo: štampavimo antgalis yra sumontuotas viršutiniame bate, o štampavimo įtaisas yra apatiniame. Tuo pačiu metu apatiniame bate sumontuoti vėrimo štampai stumia aukštyn per ruošinį, kai jis išpjaunamas iš juostelės. Ruošinys yra iškirptas iš juostos ir pradurtas tuo pačiu smūgiu, įstrigęs tarp viršutinių ir apatinių pjovimo elementų, veikiančių priešingomis kryptimis.
Šiam atvirkštiniam išdėstymui reikalingas specializuotas komponentas, randamas tik sudėtiniuose štampuose: šederio. Kadangi ruošinys supjaustomas į uždarą štampavimo ertmę be kampinio reljefo (ertmė turi likti tiesi-siena, kad būtų išlaikytas matmenų tikslumas), dalis neturi natūralaus išėjimo kelio. Šlifuoklis - spyruoklinė-apkrauta arba išmušta-įjungta plokštė, slystanti štampavimo ertmės viduje -, po kiekvieno smūgio išstumia gatavą ruošinį iš viršutinio štampo. Be jo ruošiniai kauptųsi ertmės viduje ir galiausiai įstrigtų įrankį.
Šlifavimo įrenginiai yra pagaminti iš vidutiniškai{0}}legiruoto įrankių plieno, grūdinto iki 56-58 HRC ir šlifuoti, kad laisvai slystų štampo angoje. Jie atlieka dvejopą funkciją: išstumia dalį ir pjovimo eigos metu veikia kaip prispaudimo pagalvėlė, kuri išlaiko ruošinį plokščią, o perforatoriai prasiskverbia iš apačios. Dėl to susidaro ypač plokščios dalys – pagrindinis sudėtinių štampų pranašumas, palyginti su progresyviomis konfigūracijomis, kai pjovimo metu dalys gali išsišokti arba nusilenkti.
Kombinuoti štampai dar labiau sulieja liniją, integruodami ir pjovimo, ir ne{0}}pjovimo operacijas vienu brūkšniu - pradurti ir lenkti, išlyginti ir formuoti arba pjaustyti ir piešti vienu metu. Tam reikia kruopštaus komponentų eiliškumo toje pačioje štampavimo erdvėje: pjovimo elementai turi susijungti prieš formuojant elementus, kad būtų išvengta medžiagos iškraipymo šlyties metu, o spyruoklių slėgis turi būti subalansuotas, kad ruošinys nepakreiptų -vidurio eigos.
| Štampo tipas | Unikalūs komponentai | Gamybos greitis | Dalies sudėtingumas | Tipiškas taikymas |
|---|---|---|---|---|
| Progresyvus | Pilotiniai kaiščiai, juostelių keltuvai, apėjimo įpjovos, atsargų kreiptuvai, laikiklio juostos dizainas, spyruokliniai nuėmikliai | Didelis (200-1500+ SPM mažoms dalims) | Nuo vidutinio iki didelio (ribojama juostelės tvirtinimu) | Didelės apimties elektros jungtys, laikikliai, gnybtai, mažos sudėtingos detalės |
| Perdavimas | Lizdų kreiptuvai, dalių lokatoriai, pernešimo bėgių tarpai, išmetimo mechanizmai, apgaulingos{0}}apsaugos funkcijos | Vidutinis (įprastai 15–80 SPM) | Aukšta (neribota geometrija, gilus brėžinys, kelios{0}}šoninės funkcijos) | Automobilių kėbulo plokštės, konstrukciniai komponentai, giliai{0}}tempti korpusai, didelės dalys |
| Junginys | Smeigtukas, išmušimo plokštė, perdavimo kaiščiai, apverstas štampo / perforatoriaus išdėstymas, tiesi{0}}sienos štampo ertmė | Nuo vidutinio iki didelio | Žemas (tik plokščios dalys - uždengimas + pradūrimas) | Poveržlės, tarpinės, plokščios laminatės, ratų ruošiniai, bet kuri dalis, kuriai reikalingas didelis lygumas |
| Derinys | Integruotas pjovimo + formavimo plienas, nuoseklus įsijungimo laikas, subalansuotos spyruoklių sistemos | Vidutinis | Vidutinis (pjovimas + viena formavimo operacija) | Dalys, kurias reikia nupjauti ir sulenkti arba supjaustyti ir nubrėžti vienu judesiu, siekiant sumažinti stočių skaičių |
In-Stamblys surinkimas ir atsirandantys komponentų vaidmenys
Tradicinė štampavimo štampo - iškirpti, formuoti ir išstumti - riba plečiasi. In-štampų surinkimas integruoja sujungimo arba tvirtinimo operacijas tiesiai į presavimo eigą, pašalinant apdorojimą pasroviui ir antrines operacijas. Komponentai, kurie tai leidžia, apima į-veržlių arba smeigių įdėjimo stotis, perforatorių ir priekalų rinkinius, kniedžių nustatymo mechanizmus ir į-suvirinimo elektrodus.
Šie papildymai labai pakeičia komponento kraštovaizdį. Progresyviam štampui su in-surinkimo stotele toje stotyje reikia papildomos spaudimo jėgos, lokalios atraminės atramos štampo antgalyje ir laiko koordinavimo, siekiant užtikrinti, kad tvirtinimo detalė būtų įdėta tik baigus formuoti, bet prieš tai, kai dalis atsiskiria nuo juostos. Matricos konstrukcijoje turi būti tvirtinimo elementų padavimo mechanizmai - pūtimo vamzdžiai, bėgių tiekimo vamzdeliai arba išleidimo sistemos - – visa tai yra štampėlio apvalkale.
Pasirinkimas tarp progresyvių, perkeliamų, sudėtinių ir kombinuotų konfigūracijų priklauso ne tik nuo dalių geometrijos ar gamybos apimties. Jis nustato visą komponentų sąrašą, spyruoklių sistemos sudėtingumą, kiekvienam darbiniam elementui reikalingas medžiagų klases ir galiausiai inžinerines pastangas, kurių reikia norint nurodyti kiekvieną įrankio matmenį. Šiame specifikacijos procese - konstrukcinių elementų dydis nustatomas pagal talpą, medžiagų savybių tarpai ir spyruoklių jėgų apskaičiavimas, kad atitiktų formavimo reikalavimus -, visos žinios apie komponentus susilieja į vieną nuoseklų dizainą.
Komponentų dydžio ir specifikacijų logika štampavimo įrankyje ir štampavimo štampų projekte
Vienas dalykas yra žinoti, ką daro kiekvienas komponentas. Žinant, kaip nustatyti jo dydį pagal konkrečią paskirtį, štampo dizainas tampa inžineriniu, o ne surinkimu. Kiekviena štampavimo įrankio ir štampo specifikacija - trinkelės storis, kreipiamojo kaiščio skersmuo, spyruoklės jėga, tarpo vertė, kontrolinio kaiščio dydis - siejasi su proceso reikalavimu. Preso tonažas, juostos savybės ir dalies geometrija yra įvestis. Komponentų matmenys yra išvestis. Supraskite klaidingą matematiką ir kauliukas neveikia-arba pats{8}}sunaikina.
Čia siekiama suderinti kiekvieno komponento pajėgumą su jėgomis ir tolerancija, su kuria jis iš tikrųjų susidurs gamyboje - nei daugiau, nei mažiau. Per didelis-dydis švaisto medžiaga ir preso talpa. Nepakankamas-dydis sukelia deformaciją, susidėvėjimą ir ankstyvą gedimą. Tikslas yra tiksli inžinerija: kiekvienas matmuo pagrįstas skaičiavimu arba žinoma projektavimo taisykle.
Struktūrinių komponentų dydžio nustatymas pagal preso tonažą
Preso tonažas yra pradinis struktūrinių komponentų dydžio nustatymo kintamasis. Bendra pjovimo ir formavimo jėga, kurią turi atlaikyti štampas, nustato minimalius reikalavimus, taikomus štampavimo antgaliams, kreipiamiesiems kaiščiams ir atraminėms plokštėms - komponentams, kurie sugeria ir paskirsto tą jėgą, nenukrypdami už priimtinų ribų.
Batų storio svarstyklės tiesiogiai nustatomos pagal tonažą ir štampavimo plotą. Didesniam matricos pėdsakui esant didesniam tonažui reikia storesnio bato, kad būtų išvengta nusilenkimo ties viduriu. Nors nėra universalios formulės kiekvienam pritaikymui, patyrę įrankių inžinieriai naudoja baigtinių elementų analizę arba nustatytas gaires siekdami nukreipti, kad deformacija būtų mažesnė nei 0,001 colio esant pilnai apkrovai. Vidutinio-tonažo progresyviems štampams (iki 100 tonų) įprasta naudoti 2,0-3,0 colių storio batus. Didelės -tonos paskirties - automobilių trauka, viršijanti 500 tonų -, gali prireikti 4,0 colių ar storesnių batų, kartais sutvirtintų briaunomis arba T formos griovelių konfigūracija, siekiant maksimaliai padidinti standumą be per didelio svorio.
Kreipiamojo kaiščio skersmuo vadovaujasi panašia logika. Kaiščiai turi būti atsparūs lenkimo deformacijai, veikiant šoninėms jėgoms, susidarančioms pjovimo ir formavimo metu. Didesniems štampams su didesniu tonažo kiekiu ir platesnėmis juostelėmis reikia didesnių -skersmens kaiščių -, paprastai svyruojančių nuo 1,5 colio mažiems štampams iki 3,0 colių ar daugiau dideliems perdavimo štampų rinkiniams. Rutulinių guolių kreipiančiosios sistemos veikia didesniu greičiu ir griežčiau išlygiuoja, tačiau reikalauja dar tikslesnių įvorių angos tolerancijos.
Atraminės plokštės storis nustatomas pagal kietumo skirtumą tarp perforatoriaus galvučių ir štampavimo antgalio. Standartinės atraminės plokštės yra 0,500-0,750 colio storio, sukietintos iki 58-62 HRC. Svarbus dydžio nustatymo klausimas nėra vien storis – tai, ar plokštės plotas yra pakankamai didelis, kad koncentruota perforavimo apkrova būtų mažesnė už po juo esančios batų medžiagos takumo ribą. Mažo skersmens perforatorių grupei, sutelktai vienoje srityje, gali prireikti storesnės arba platesnės atraminės plokštės nei vieno didelio smūgio jėgą paskirstant platesniam plotui.
Tarpo specifikacija, pagrįsta medžiaga ir storiu
Atstumas nuo perforavimo-į-suną yra svarbiausias kiekvienos pusės-pusės matmuo atliekant bet kokią pjovimo operaciją. Jis nurodomas kaip ruošinio storio procentas, o šis procentas priklauso nuo medžiagos tipo, kietumo ir norimos krašto kokybės.
Bendras švelnaus plieno atskaitos taškas yra maždaug 10 % medžiagos storio kiekvienoje pusėje. 0,060 colių švelnaus plieno juostos atveju tai reiškia 0,006 colio tarpą vienoje pusėje - arba 0,012 colių bendrą skersmenų skirtumą tarp perforatoriaus ir štampavimo mygtuko. Tačiau ši bazinė linija labai pasikeičia dėl medžiagos savybių:
- Minkštos medžiagos (aliuminis, varis, žalvaris)- 5-8 % vienoje pusėje. Mažesnė prošvaisa sukuria švaresnius pjūvius, nes kitu atveju plastiška medžiaga prieš lūžtant per daug ištemptų ir riestųsi.
- Švelnaus plieno ir mažai{0}}anglies išskiriančių medžiagų- 8-12 % vienoje pusėje. Standartinis diapazonas, subalansuojantis pjovimo kokybę ir įrankio tarnavimo laiką.
- Didelio-tvirčio plieno ir nerūdijančio plieno- 12-18 % vienoje pusėje. Kietesnės medžiagos sukuria didesnes pjovimo jėgas; padidintas tarpas sumažina jėgą, reikalingą lūžimui pradėti, ir sumažina perforatoriaus susidėvėjimą.
- Pažangus{0}}stiprus plienas (AHSS)- 15-20 % vienoje pusėje. Dėl atsparumo lūžiams šioms klasėms reikalingas dar didesnis tarpas. Didesni tarpai sukelia antrinį šlytį, žymiai pagreitindami perforatoriaus susidėvėjimą.
Pats skaičiavimas yra paprastas: medžiagos storį padauginkite iš rekomenduojamo procento, kad gautumėte tarpą vienoje pusėje. Tačiau inžinerinis sprendimas priklauso nuo tinkamo procento - parinkimo ir šis pasirinkimas priklauso nuo prioritetų. Dėl griežtesnio tarpo susidaro mažesnės įdubos ir švaresnės pjovimo juostos, tačiau sutrumpėja įrankio tarnavimo laikas ir padidėja pjovimo jėga. Didesnė prošvaisa prailgina galandimo intervalus, tačiau susidaro didesnės įdubos ir didesnis kraštų apsivertimas. Kaip pažymima MISUMI inžinerinėse gairėse, šiuolaikinė plėtra vis labiau teikia pirmenybę 11–20 % tarpo vertėms, siekiant sumažinti įrankių įtempimą ir pailginti eksploatavimo laiką, net ir nedideles išlaidas dėl estetikos.
Bandomasis kaiščio dydis nustatomas pagal skirtingą logiką. Kaiščio skersmuo nurodomas atsižvelgiant į kontrolinę angą -, paprastai 0,001–0,002 colio mažesnio dydžio, kad būtų galima sklandžiai patekti nedeformuojant skylės kraštų. Pati bandomoji skylė yra pradurta ankstyvoje stotyje ir turi būti laikoma griežta leistina nuokrypa (paprastai +0.0005/-0,0000 colių), kad kaištis galėtų tiksliai užfiksuoti juostelę pasroviui esančiose stotyse. Per didelis tarpas tarp kaiščio ir skylės pažeidžia pilotavimo tikslą; per mažas skylės pailgėjimas per pasikartojančius ciklus.
Kreipiančiojo kaiščio tarpas įvorėse veikia visiškai kitokiu mastu. Tikslūs progresiniai štampai paprastai nurodo kreipiamąjį kaištį 0,005 mm (0,0002 colio) tikslumu, kad būtų išlaikytas viršutinis -–-apatinis išlygiavimas esant visu tonažo kiekiui. Rutulinių guolių-kreipiančiųjų sistemos užtikrina dar griežtesnį išlygiavimą, visiškai pašalindamos tarpo kintamąjį - rutuliukų išankstinę apkrovą tarp kaiščio ir įvorės, todėl smūgio metu nėra efektyvaus laisvumo.
Sudėtingos dalių geometrijos projektavimo svarstymai
Atliekant paprastas plokščias išlyginimo ir vėrimo operacijas, atliekamos aukščiau nurodytos dydžio taisyklės ir nesukelia komplikacijų. Sudėtinga dalių geometrija - gilūs brėžiniai, kelių-kampų lenkimai, laiptuotos formos ir sudėtinės kreivės - pateikia papildomus specifikacijų kintamuosius, kurie sąveikauja tarpusavyje ne-tiesiniais būdais.
Piešimo operacijos yra ryškiausias pavyzdys. Šlifavimo pagalvėlės plokštė (tuščias laikiklis arba traukimo padas) turi veikti pakankamai jėgų, kad nesusiglamžytų, pernelyg-nevaržant medžiagos ir nesukeliant skilimų.Kaip aiškina štampavimo štampavimo ekspertas Artas Hedrickas, net ir nedidelis piešimo padėklo įlinkis praranda srauto kontrolę - susiraukšlėjimas tarp padėklo paviršiaus ir štampo paviršiaus. Pagalvėlės storis turi būti atsparus lenkimui, veikiant visiškai tuščiam-laikymo jėgai, laikantis prispaudimo aukščio apribojimų. Pati jėga paprastai yra 25 -33 % traukimo jėgos paprastiems cilindriniams apvalkalams, tačiau sudėtingoms formoms gali prireikti baigtinių elementų modeliavimo, kad būtų galima nustatyti tikrąjį ruošinio laikiklio slėgio pasiskirstymą.
Piešimo padėklo geometrija prideda dar vieną sluoksnį. Plokščios pagalvėlės tinka apvaliems korpusams ir stačiakampėms dėžutėms su plokščiais flanšais. Kontūrinėms dalims - automobilių sparnams, vidinėms durims, konstrukciniams bėgiams - reikia formos trinkelių, kurios sektų dalies rišiklio paviršių. Neišvystomas apvalkalas (kai pagalvėlė verčia medžiagą susisegti prieš perforuojant) dalies centre sukuria tempimą, kuris yra naudingas tam tikroms geometrijoms, tačiau gali sukelti A klasės plokščių paviršiaus defektų, kur išvaizda yra svarbi.
Formuojant plieninius profilius reikia atidžiai stebėti spindulius. Vidiniai lenkimo spinduliai, mažesni už medžiagos storį, sukuria įtempių koncentraciją, kuri sulaužo ruošinį. Spindulys, kuris yra per didelis atliekų, reikalaujantis didesnio tempimo gylio. Ryšys tarp štampavimo antgalio spindulio, štampo atidarymo spindulio ir medžiagos storio lemia, ar operacija yra tempimas, tempimas, ar derinys -, o kiekvienam režimui reikia skirtingų jėgos skaičiavimų ir skirtingų ruošinio laikiklio spyruoklių specifikacijų.
Atstumas tarp keltuvų ir kiekis priklauso nuo juostos pločio, medžiagos storio ir svorio, kurį turi išlaikyti keltuvai. 6- colių pločio 0,060 colių plieno juosta yra daug sunkesnė vienai tiesinei pėdai nei 1 colio pločio 0,020 colių aliuminio juosta – jai reikia daugiau keltuvų, stipresnių spyruoklių ir didesnės keliamosios jėgos, kad padavimo metu būtų švariai pakelta. Per toli vienas nuo kito esantys keltuvai plačiose juostose leidžia medžiagai nuslysti tarp atramos taškų, todėl susidaro banga, kuri trukdo skriejimo tikslumui.
Dėl šių sąveikaujančių kintamųjų - tonažas, prošvaisa, trinkelių jėga, formavimo spindulys, spyruoklių greitis ir kėlimo apkrova - yra ta vieta, kur metalo štampavimo įrankio ir štampų specifikacijos tampa tikrai sudėtingos. Vieno parametro pakeitimas į kitus: didinant tempimo gylį reikia didesnės tuščiosios -laikiklio jėgos, o tai reikalauja standesnių azoto spyruoklių, o tai padidina viršutinio štampavimo svorį, todėl reikia storesnių batų, kad atlaikytų papildomas momentines apkrovas. Kiekvienas sprendimas turi pasekmių, kurias patyrę inžinieriai atseka visoje sistemoje prieš pradėdami kurti projektą.
Priimant nestandartinio dydžio sprendimus -, ypač kai dėl dalių geometrijos atsiranda neįprastų komponentų sąveikos arba medžiagų srauto modeliai, kurie neatitinka standartinių nuorodų lentelių -, bendradarbiavimas su specializuotais įrankių partneriais tampa praktiškesnis, o ne pasirenkamas.YICHENsiūlo tinkintus štampavimo štampavimo sprendimus, skirtus būtent šiems sudėtingiems projektavimo{0}}iššūkiams, sujungdamas įrankių inžinierius su štampo struktūros optimizavimo, tarpo inžinerijos ir medžiagų srauto analizės ištekliais, kai standartiniai katalogo skaičiavimai nebetaikomi. Tokia atrama yra vertingiausia specifikacijos etape, prieš pjaunant įrankinį plieną ir brangiai ištaisyti klaidas.
Specifikacijų logika kiekvienam komponentui suteikia savo matmenis popieriuje. Tai, kas nutinka po to, kai šie komponentai pradedami gaminti, - kaip jie susidėvi, kada sugenda ir ar pakeisti juos standartinėmis ar pasirinktinomis alternatyvomis -, apibrėžia tikrąjį štampavimo-pasaulio gyvavimo ciklą ir ilgalaikes jo eksploatavimo išlaidas-.
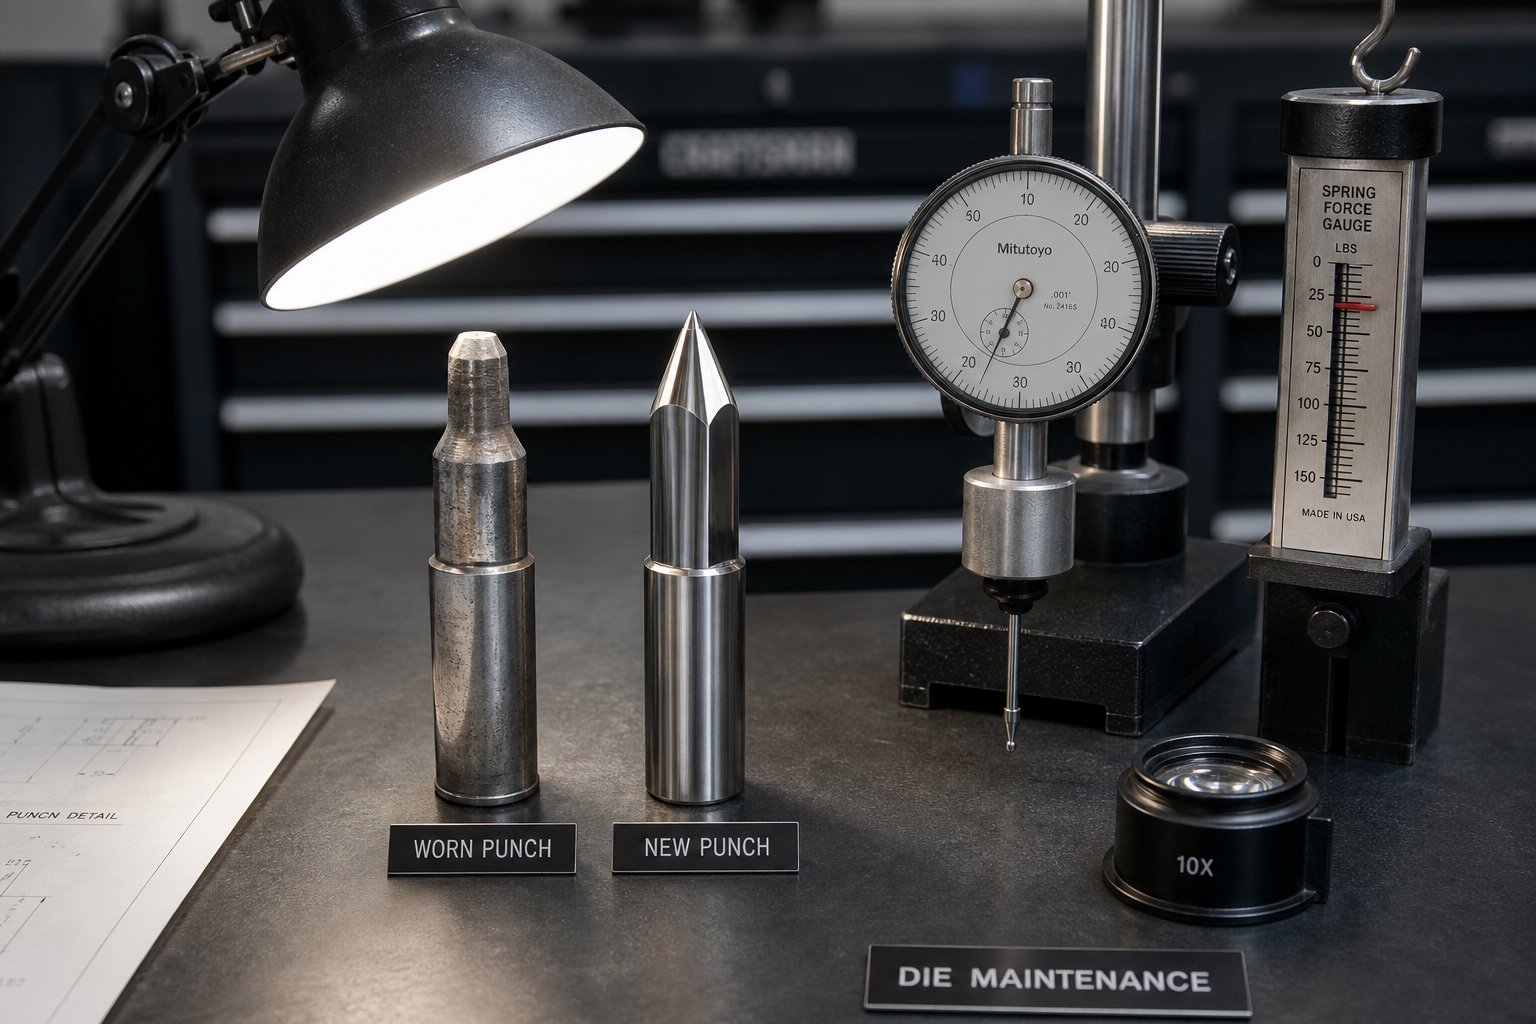
Diegimo komponentų priežiūros ir tiekimo sprendimai
Kiekvienas štampo komponentas turi ribotą tarnavimo laiką. Smūgiai nuobodu, spyruoklės pavargsta, kreipiamųjų kaiščiai įbrėžiami, o štampėlių mygtukai praranda geometriją vienu paspaudimu vienu metu. Nė vienas iš šių gedimų neįvyksta staiga, daugeliu atvejų - jie išsivysto kaip išmatuojami nusidėvėjimo modeliai, kuriuos patyrę įrankių inžinieriai išmoksta skaityti kaip diagnostikos signalus. Skirtumas tarp pelningai vykdomos štampavimo operacijos ir vieno nukraujuojančių pinigų už neplanuotą prastovą dažnai kyla vienu klausimu: ar susidėvėjimą pagaunate prieš tai, kai jis tampa nesėkmingas, ar po jo?
Ne mažiau svarbus yra sprendimas dėl tiekimo, kuris priimamas po kiekvieno techninės priežiūros įvykio. Kai komponentas pasibaigia Šis pasirinkimas turi įtakos pristatymo laikui, kainai ir galiausiai tai, ar suremontuotas štampas veikia taip gerai, kaip - arba geriau nei -, kai jis buvo naujas.
Susidėvėjimo modelių atpažinimas ir techninės priežiūros planavimas
Antspaudavimo štampai nepraneša apie jų degradaciją vienu dramatišku įvykiu. Jie šnabžda palaipsniui kintant dalių kokybei - keliais tūkstantosiomis aukštesnėmis smailėmis, kritiniu matmeniu, slenkančiu link tolerancijos ribos, spaudos apkrovai, šliaužiančia į viršų, po pamainos. Ankstyvas šių signalų atpažinimas yra tai, kas atskiria prevencinę priežiūrą nuo avarinio remonto.
Patikimiausi nusidėvėjimo indikatoriai yra tiesiogiai susieti su konkrečiais štampų komponentais:
Punch antgalio apvalinimasyra ankstyviausias ir dažniausiai pasitaikantis pjovimo komponentų nusidėvėjimo požymis. Pjovimo briaunos spindulys didėja nuo naudojimo, todėl medžiagai lūžti reikia daugiau jėgos. Išmatuojamas rezultatas? Ant štampavimo dalių padidėja šlifavimo aukštis. Naujas perforatorius, išgaunantis 0,001 colio įpjovas, kuris dabar gamina 0,003 colio įpjovas, prarado didelį krašto aštrumą. Daugelis parduotuvių nustato šlifavimo{8}}aukščio slenkstį -, paprastai 10 % medžiagos storio - kaip pakartotinio galandimo veiksnį.
Vadovo smeigtukų balinimasrodomas kaip matomi įbrėžimai ar spygliuočių žymės ant kaiščio paviršiaus. Tai nereiškia, kad pats kaištis sugedo -, tai reiškia, kad štampavimo antgaliai netinkamai išsilygina veikiant apkrovai, todėl kaištis yra priverstas sugerti šonines jėgas, kurioms jis nebuvo skirtas. Taškai yra struktūrinės problemos simptomas: spaudimo cilindro laisvumas, kulno bloko susidėvėjimas arba netinkamas šoninės jėgos valdymas. Pakeitus įrėžtą kaištį nepašalinus pagrindinės priežasties, pakeitimas bus atliktas taip pat greitai.
Pavasario jėgos nykimasyra nematomas, kol neišmatuosite. Nauja spyruoklė, kuri darbiniame aukštyje davė 500 svarų jėgą, po 200 000 ciklų gali pasiekti tik 380 svarų - 24 % nuostoliai, kurie pasireiškia kaip nenuoseklus nuėmimas, traukimas arba kintamas formavimo gylis. Patyrusios parduotuvės spyruoklių jėgą matuoja su kalibruotu matuokliu numatytais intervalais, o ne laukia, kol pablogės dalių kokybė.
Diegimo mygtuko varpelio -burnavimas- laipsniškas štampavimo mygtuko pjovimo briaunos didinimas ir apvalinimas jo įėjimo paviršiuje - tiesiogiai veikia šliužų sulaikymą ir pjūvio{2}}krašto kokybę. Didėjant įėjimo spinduliui, medžiaga rieda į vidų prieš sulaužant, todėl ant štampuotos dalies susidaro didesnės apvirtimo zonos. Sunkiais atvejais šliužai gali atsitraukti per padidintą angą ir nusileisti ant šlifavimo paviršiaus.
Struktūrinis techninės priežiūros ritmas susieja šiuos rodiklius su veiksmų intervalais:
- Pjovimo komponentai (štampai, štampavimo mygtukai, apdailos plienas)- Tikrinkite kas 50 000-100 000 smūgių. Išmatuokite pavyzdinių dalių šerdies aukštį ir ryškios juostos plotį. Pagalandinkite, kai šerdis viršija slenkstį. Įprastas galandimas pašalina 0,002–0,004 colio per vieną šlifavimą. Stebėkite kaupiamąjį pašalinimą iki numatomo pakeitimo.
- Kreipiklių sistemos (kaiščiai, įvorės, kulnų blokai)- Tikrinkite kas savaitę arba kas 100 000–300 000 smūgių. Patikrinkite, ar nėra įbrėžimų, išmatuokite atstumą tarp kaiščio ir įvorės ciferblato indikatoriumi. Pakeiskite įvores, kai tarpas viršija 0,001 colio viršija specifikaciją.
- Spyruoklių sistemos (spyruoklės, azoto cilindrai, uretano trinkelės)- Išbandykite jėgą kas mėnesį arba kas 100 000 smūgių naudodami spyruoklinį testerį arba jėgos matuoklį. Pakeiskite mechanines spyruokles, kai jėga nukrenta žemiau 85 % vardinės vertės. Patikrinkite azoto spyruoklės slėgį kiekvieną kartą nustatydami štampą.
- Juostos valdymo komponentai (pagalbiniai kaiščiai, keltuvai, atsargų kreiptuvai)- Tikrinkite kas 100 000–200 000 smūgių. Išmatuokite kontrolinio kaiščio skersmenį, kad būtų išvengta susidėvėjimo. Patikrinkite kėlimo spyruoklės jėgą ir įsitikinkite, kad kėlimo aukštis atitinka specifikaciją. Pakeiskite susidėvėjusius pilotus, kol skylės pailgėjimas tampa registracijos problema.
- Konstrukciniai komponentai (štampai, atraminės plokštės, kaiščiai)- Viso matmenų auditas kapitalinio remonto metu (kasmet arba kas 500 000–1 000 000 smūgių). Patikrinkite batų lygumą ir lygiagretumą. Pakeiskite atramines plokštes, kuriose matomos bet kokios paviršiaus deformacijos arba įterpimo žymės.
Pagrindinė įžvalga iš operacijų, kuriose veikia štampavimo ir štampavimo linijos dideliais kiekiais: galios ir jėgos tendencijos yra išankstinio įspėjimo sistema net prieš keičiant dalių kokybę. Nuolatinis presavimo apkrovos, srovės traukos ar energijos padidėjimas per taktą dažnai signalizuoja apie ašmenų nuobodulį arba padidėjusį trintį -, todėl reikia atlikti techninę priežiūrą prieš didėjant laužo kiekiui. Parduotuvės, kuriose SPC taikomi kritiniams matmenims, gali aptikti Cp/Cpk poslinkį, susijusį su komponentų susidėvėjimu, ir suaktyvinti patikrinimą prieš pažeidžiant tolerancijos ribas.
Praktinės naudojimo{0}}pratęsimo priemonės papildo suplanuotą techninę priežiūrą. Įrankių dangos - TiN, CrN arba DLC, padengtos perforatoriams ir formuojantiems plienams - sumažina trintį ir 30-50 % pailgina intervalus tarp galandimo. Tinkamas tepimas, suderintas su ruošinio medžiaga, apsaugo nuo klijų susidėvėjimo (dulkinimo), kuris pagreitina briaunų degradaciją. Planuojant prevencinį kapitalinį remontą 70–80 % numatomo eksploatavimo laiko, išvengiama vidutinio laikotarpio gedimų, dėl kurių sustabdoma gamyba ir sudėtingos remonto išlaidos.
Kai pakanka standartinių katalogo komponentų
Ne kiekvieną susidėvėjusį komponentą reikia pakeisti pagal užsakymą. Štampavimo komponentų pramonė palaiko tvirtą katalogo ekosistemą - standartiniai perforatoriai, štampavimo mygtukai, kreipiamieji kaiščiai, įvorės, spyruoklės ir laikikliai, kuriuos galima įsigyti iš kelių tiekėjų įvairių dydžių ir konfigūracijų. Įprastoms geometrijoms ir standartinėms štampų konfigūracijoms katalogo dalys suteikia įtikinamų pranašumų.
Greitis:Standartinis spyruoklinis arba apvalus perforatorius pristatomas per kelias dienas, kartais kitą{0}}dieną. Kai gamyba sustoja ir komponentą reikia nedelsiant pakeisti, katalogo prieinamumas visiškai sumažina inžinerijos laiką.
Kaina:Standartinės dalys gaminamos didžiuliais kiekiais, amortizuojančios įrankių ir kokybės sistemos sąnaudas per milijonus vienetų. Kataloginis štampavimo mygtukas kainuoja tik dalį individualaus-apdirbto ekvivalento to paties įrankių plieno.
Įrodytas patikimumas:Standartiniai štampavimo komponentai įkūnija dešimtmečius trunkantį kolektyvinį inžinerinį tobulinimą. Jų matmenys atitinka pramonės specifikacijas (ISO, DIN, NAAMS), o našumo duomenys - apkrovos įvertinimai, nusidėvėjimo trukmė, matmenų tolerancijos - yra gerai-dokumentuoti ir viešai prieinami. Kai nurodote standartinį komponentą, žinote, ką gaunate, neatlikdami pasirinktinio kvalifikacijos testavimo.
Keli šaltiniai:Standartinius komponentus galima įsigyti iš daugelio tiekėjų skirtinguose regionuose. Jei vienas pardavėjas susiduria su sutrikimu, yra alternatyvų. Šis tiekimo grandinės atsparumas ypač vertingas didelės-tūrio štampavimo štampams, kai dėl vieno trūkstamo komponento visa presavimo linija gali veikti tuščiąja eiga.
Sprendimas naudoti standartines dalis yra nesudėtingas, kai įvykdomos šios sąlygos: reikalinga geometrija atitinka kataloge pateiktą pasiūlą, prošvaisos vertės patenka į standartinius diapazonus, medžiagos klasė ir kietumas atitinka tiekėjų atsargas, o taikymas nenustato neįprastų apkrovų kelių ar aplinkos sąlygų, viršijančių standartinius komponentų įvertinimus.
Daugeliui techninės priežiūros pakeitimų - iš naujo pagaląsti perforatoriai, grąžinti iki atsarginio skersmens, susidėvėjusios įvorės pakeistos katalogo atitikmenimis, pavargusios spyruoklės pakeistos į to paties-dydžio spalvos-pakeitimo kodą - standartiniai komponentai yra teisingas ir ekonomiškas pasirinkimas. Inžinerija jau atlikta. Testavimas jau įrodytas. Tiekimo grandinė jau sukurta.
Pasirinktinių{0}}inžinerinių komponentų pasirinkimas sudėtingoms programoms
Standartiniai katalogai išsprendžia įprastas problemas. Tačiau štampavimo ir štampavimo operacijose dažnai kyla problemų, kurios nėra įprastos - nestandartinės štampavimo geometrijos, kurias lemia sudėtingos dalių ypatybės, neįprasti tarpai, kurių reikalauja egzotiškos medžiagos, patentuotos keltuvo konfigūracijos, kurias lemia unikalus juostelių išdėstymas, arba apėjimo įpjovos, kurių nėra kataloge.
Individualūs štampavimo komponentai tampa būtini, kai yra bet kuri iš šių sąlygų:
- Ne{0}}standartiniai tarpai- ruošinio medžiagos, nepriklausančios nuo įprasto švelnaus-plieno- iki-nerūdijančiojo plieno (berilio vario, titano, pažangaus didelio-tvirčio plieno), kurioms reikia tarpų, kurių nėra standartinio štampavimo mygtuko.
- Sudėtingi perforavimo profiliai- formos perforatoriai, atitinkantys patentuotų dalių ypatybes, kurios neatitinka jokios katalogo geometrijos. Tam reikia vielos-EDM arba tikslaus šlifavimo iš neapdoroto įrankinio plieno ruošinių.
- Neįprastas sulaikymas arba tvirtinimas- komponentai, kurie turi būti integruoti su senomis štampų struktūromis, naudojant ne-standartines tvirtinimo konfigūracijas, skylių modelius ar sulaikymo metodus.
- Integruoti funkciniai komponentai- elementai, jungiantys kelias funkcijas (keltuvas, kuris taip pat tarnauja kaip matuoklio kaištis, arba nuėmimo įdėklas su aplinkkelio reljefu), kurie neegzistuoja kaip atskiri katalogo elementai.
- Našumo{0}}kritinės programos- situacijos, kai standartinės leistinos nuokrypos nėra pakankamai griežtos, standartinės medžiagos nėra pakankamai kietos arba standartinės dangos neatlaiko specifinio susidėvėjimo mechanizmo.
Bendros individualios ir standartinės kainos palyginimas nėra tik vieneto kaina. Priskirti komponentai apima inžinerijos laiką, įrankių mokesčius, kvalifikacijos testavimą, ilgesnį pristatymo laiką ir priklausomybę nuo vieno šaltinio. Tačiau jie taip pat užtikrina optimalų veikimą, ilgesnius priežiūros intervalus ir galimybę išspręsti problemas, kurių standartinės dalys iš esmės negali išspręsti. Didelės apimties-gamyboje šis našumo pranašumas susilieja per milijonus ciklų -, kai pasirenkamas 500 000 smūgių tarp pakartotinio galandimo, palyginti su standartiniu perforavimu, kuriam reikia priežiūros kas 100 000 kartų, reiškia 5 kartus sumažinti prastovų skaičių.
Praktinė sprendimų sistema atspindi tai, ką rekomenduoja inžinierių viešųjų pirkimų bendruomenė: naudoti standartines dalis, kur jos tinkamai atitinka reikalavimus, rezervuoti pasirinktinius komponentus programoms, kuriose standartiniai sprendimai neatitinka, ir laikyti pakeistas standartines dalis - katalogo elementus su antrinėmis apdirbimo operacijomis - kaip vidurį, kai 80 % komponento yra iš karto iš katalogo, o likusius 20 % galima pridėti tikslingai modifikuojant.
Inžinieriams, susiduriantiems su pasirinktinių komponentų iššūkiais, - ypač dizaino-sunkiomis problemomis, susijusiomis su šerdelių valdymu, tarpo optimizavimu egzotinėms medžiagoms, sudėtingomis kėlimo ar apėjimo įpjovų konfigūracijomis ar patentuotomis formavimo geometrijomis -, specializuoti įrankių partneriai siūlo tiek inžinerinį palaikymą, tiek gamybos pajėgumus, kurių trūksta bendrosios paskirties -staklių dirbtuvėms.YICHENteikia pasirinktinius štampavimo štampavimo komponentų sprendimus, apimančius štampų struktūrą per atskirų komponentų inžineriją, palaikydama visą specifikaciją nuo -iki-nestandartinių programų gamybos ciklo, kai katalogo pasiūlymai pasiekia ribas. Tokio tipo partnerystė yra vertingiausia, kai komponento iššūkis yra tikrai naujas - ne paprastas dydžio pakeitimas, o dizaino problema, kurią pirmą kartą teisingai išspręsti reikia įrankių patirties.
Nesvarbu, ar tai būtų standartinė, ar nestandartinė, kiekvienas sprendimas dėl tiekimo priklauso nuo priežiūros ciklo. Standartiniai komponentai supaprastina būsimus keitimus, nes tiekimo grandinė jau yra sukurta. Individualiems komponentams reikia dokumentų - išsamių brėžinių, medžiagų specifikacijų ir terminio apdorojimo įrašų-, - kad kitą pakeitimą būtų galima pagaminti identiškai, neperdirbant{5}} nuo nulio. Parduotuvės, kurios pelningai valdo štampus per visą jų gyvavimo ciklą, yra tos, kurios sąmoningai priima šį sprendimą kiekvieno techninės priežiūros renginio metu, suderindamos tiesioginį prieinamumą su ilgalaikiu veikimu- ir sukurdamos komponentų istoriją, dėl kurios kiekvienas tolesnis sprendimas būtų greitesnis ir labiau pagrįstas.
Dažnai užduodami klausimai apie štampo komponentų štampavimą
1. Kokie yra pagrindiniai štampavimo štampavimo komponentai?
Štampavimo štampas susideda iš kelių kartu veikiančių komponentų grupių: konstrukcinių pamatų dalių (štampavimo antgalių, kreipiamųjų kaiščių, įvorių, kulnų blokų, atraminių plokščių), pjovimo ir formavimo komponentų (štampavimo, štampavimo mygtukų, formavimo plienų), juostelių valdymo elementų (pagalbinių kaiščių, keltuvų, atraminių kreiptuvų, apėjimo juostelių įpjovų), spyruoklių sistemos (mechaninės štampavimo spyruoklės, spyruoklės, spyruoklės). Kiekviena grupė atlieka tam tikrą mechaninę funkciją, o jų koordinuota sąveika kiekvieno presavimo eigos metu lemia dalių kokybę, įrankio tarnavimo laiką ir gamybos efektyvumą.
2. Kaip nustatyti tinkamą smūgio-smūgį, kad-sumažėtų klirensas?
Perforavimo-į-perforavimo tarpas nurodytas kaip ruošinio medžiagos storio vienoje pusėje procentas. Lengvam plienui standartinis pradinis taškas yra maždaug 10 % kiekvienoje pusėje. Minkštesnėms medžiagoms, tokioms kaip aliuminis, sunaudojama 5-8%, o didelio-stiprumo plienui reikia 12–18% ar daugiau. Pasirinkimas subalansuoja pjovimo kokybę ir įrankio tarnavimo laiką – dėl didesnio tarpo susidaro mažesnės šlifavimo formos, bet pagreitėja perforatoriaus susidėvėjimas, o didesnis tarpas pailgina galandimo intervalus, bet padidina briaunų apsivertimą. Medžiagos klasė, storis, presavimo greitis ir norima briaunos kokybė lemia galutinę specifikaciją.
3. Kokia yra apėjimo įpjovų paskirtis progresinio štampavimo štampuose?
Aplenkimo įpjovos suteikia laisvą juostos medžiagai pereiti per arba aplink štampavimo elementus, kurie padavimo metu išsikiša virš juostos eigos plokštumos. Neigiamos aplinkkelio įpjovos pašalina medžiagą iš juostos ankstesnėje stotyje ir sukuria tarpą, kuris pašalina kliūtį. Teigiamos aplinkkelio įpjovos palengvina arba formuoja patį štampavimo elementą, kad juostelė galėtų pereiti per ją. Norint suprojektuoti šias įpjovas, reikia subalansuoti juostos stiprumą ir tarpo poreikį - pašalinus per daug medžiagos susilpnėja laikiklis, o dėl nepakankamo reljefo atsiranda strigčių ir netinkamo padavimo. YICHEN (https://www.yichen-group.com/stamping-die/) palaiko inžinierius, siūlančius tinkintus sprendimus sudėtingoms apėjimo įpjovų konfigūracijoms progresyviose štampavimo programose.
4. Kada vietoj mechaninių spyruoklių reikėtų naudoti azoto dujines spyruokles?
Pirmenybė teikiama azoto dujinėms spyruoklėms, kai taikant reikia didesnės jėgos išvesties dėl mažesnio ploto, nuoseklesnio jėgos tiekimo per visą eigą arba kai formuojant reikia vienodo tuščio -laikymo slėgio visame tempimo gylyje. Skirtingai nuo mechaninių spyruoklių, kurios didina jėgą tiesiškai suspaudimo metu, azoto spyruoklės suteikia gana plokščią jėgos kreivę. Jie taip pat iš karto suteikia jėgą be išankstinės apkrovos, todėl visą eigos ilgį galima naudoti kaip darbinę eigą. Kompromisai apima didesnes išlaidas, slėgio stebėjimo poreikį, kad būtų galima nustatyti sandariklio degradaciją, ir rekomenduojamos važiavimo ribos – 85 % vardinės talpos, siekiant pailginti tarnavimo laiką.
5. Kaip pasirenkate standartinį katalogą ar tinkintus-sukonstruotus štampų komponentus?
Naudokite standartinius katalogo komponentus, kai reikiama geometrija, prošvaisa, medžiagos klasė ir apkrovos įvertinimai atitinka turimus pasiūlymus - jie pristatomi greičiau, kainuoja pigiau ir yra patikimi po dešimtmečius trukusio tobulinimo. Individualiai suprojektuoti-komponentai tampa būtini, kai taikomosios programos apima ne-standartinius egzotiškų medžiagų tarpus, sudėtingus perforavimo profilius, atitinkančius patentuotas dalių savybes, integruotus daugiafunkcinius elementus, arba kritinėmis situacijomis, kai standartinės leistinos nuokrypos arba medžiagos neatitinka. Didelės apimties-gamyboje tinkintos dalys, kurios tarnauja 5 kartus ilgiau tarp techninės priežiūros įvykių, gali pateisinti didesnes išankstines išlaidas, nes sutrumpėja prastovos laikas. Specializuoti partneriai, pvz., YICHEN (https://www.yichen-group.com/stamping-die/), teikia visą techninę pagalbą ne-standartinių komponentų iššūkiams, apimantiems projektavimą ir gamybą.


