


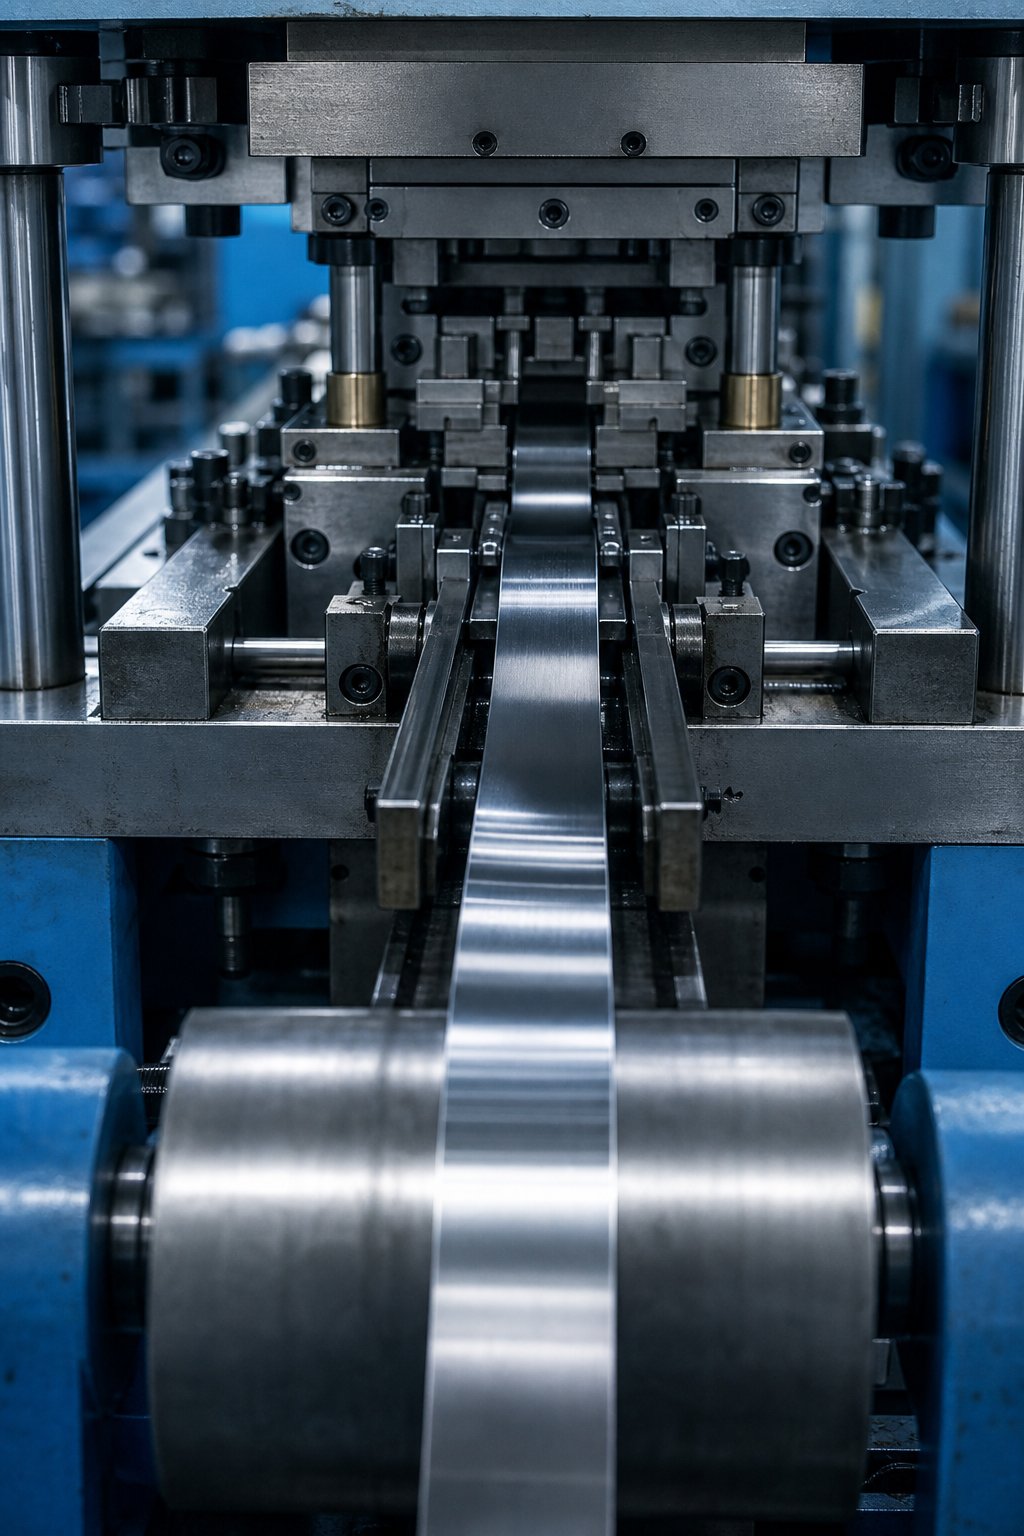
Nerūdijančio plieno plokščių juostelių štampavimo supratimas
Galite nustatyti tinkamą rūšį, tinkamą štampavimo konstrukciją ir net tinkamą presavimo greitį, tačiau vis tiek galite likti atsarginių dalių. Kodėl? Nes nerūdijančio plieno štampavimo plokščia juosta nėra tik viena disciplina. Jis yra medžiagų mokslo, juostos geometrijos ir procesų inžinerijos sankirtoje. Gydykite bet kurį iš jų atskirai ir kažkas pasroviui nutrūks.
Šis vadovas apima visą sankryžą. Nesvarbu, ar nurodote medžiagą, projektuojate įrankius ar šalinate gamybos problemas, čia rasite sprendimų ryšius, o ne išsklaidytus atskirose nuorodose.
Kas yra plokščių juostelių štampavimas
Plokščiosios juostelės štampavimas yra šaltojo -formavimo procesas, kai siaura suvyniota nerūdijančio plieno juosta tiekiama per progresinius arba vienos{1}}stoties štampus, kad būtų pagamintos tikslios dalys. Kiekvienas paspaudimas nupjauna, sulenkia arba suformuoja juostelę į paruoštus komponentus. Juostelė lieka pritvirtinta prie nešiklio juostelės, kai ji eina į priekį po stotelės, o baigta dalis atsiskiria paskutiniame etape.
Nerūdijančio plieno metalo štampavimas juostelės pavidalu atitinka tą pačią pagrindinę mechaniką kaip ir platesnis lakštų štampavimas: perforatorius nusileidžia į štampavimo bloką, kirpdamas arba deformuodamas medžiagą esant aukštam slėgiui. Skirtumas yra mastelyje, leistinose nuokrypose ir tai, kaip medžiaga elgiasi, kai ji yra siaura ir plona.
Štampavimas plokščiomis juostelėmis – tai siauro-pločio suvynioto nerūdijančio plieno, paprastai iki 50 mm pločio, tiekimas naudojant tikslius įrankius, siekiant pagaminti didelės-tūrio dalis atliekant nuoseklias apdirbimo, pradurimo ir formavimo operacijas.
Kodėl juostelės atsargos skiriasi nuo standartinio lapo
Įsivaizduokite, kad paleisite 12 mm-pločio pusiau-kieto 301 nerūdijančio plieno juostą per 20- stočių progresyvų štampą 300 smūgių per minutę greičiu. Iššūkiai, su kuriais susidursite, nepanašūs į 600 mm pločio lapo ruošinio štampavimą.
Juostos atsargos pristato unikalius kintamuosius. Pločio nuokrypiai yra svarbesni, nes net nedideli svyravimai turi įtakos juostos judėjimui per kreipiamuosius bėgius ir pagrindinius kaiščius.Krašto būklėNesvarbu, ar jis yra įpjautas, nukirptas ar nuskustas, tiesiogiai įtakoja šlifavimo formavimąsi ir štampų susidėvėjimą. Ir ritės- rinkinys, išlinkimas, išlaikomas nesuvyniojus ant ritės, gali sukelti tiekimo sutrikimus, jei plokštumas nekontroliuojamas prieš medžiagai patenkant į štampą.
Konkrečiai nerūdijančio plieno štampavimo atveju šias problemas išsprendžia kietinimas. Kaspinas, kuris pirmoje stotyje tiekiamas švariai, penkioliktoje stotyje gali elgtis labai skirtingai, nes kumuliacinė deformacija keičia jo mechanines savybes. Štai kodėl medžiagos elgsena, juostos geometrija ir štampų inžinerija turi būti laikomi viena sistema, o ne trimis atskirais eilutėmis specifikacijų lape.
Pasirinkta klasė, nurodyta charakteristika ir pirkimo užsakyme nurodyti leistini nuokrypiai – visa tai lemia įrankių tarnavimo laiką, dalių kokybę ir gamybos greitį.
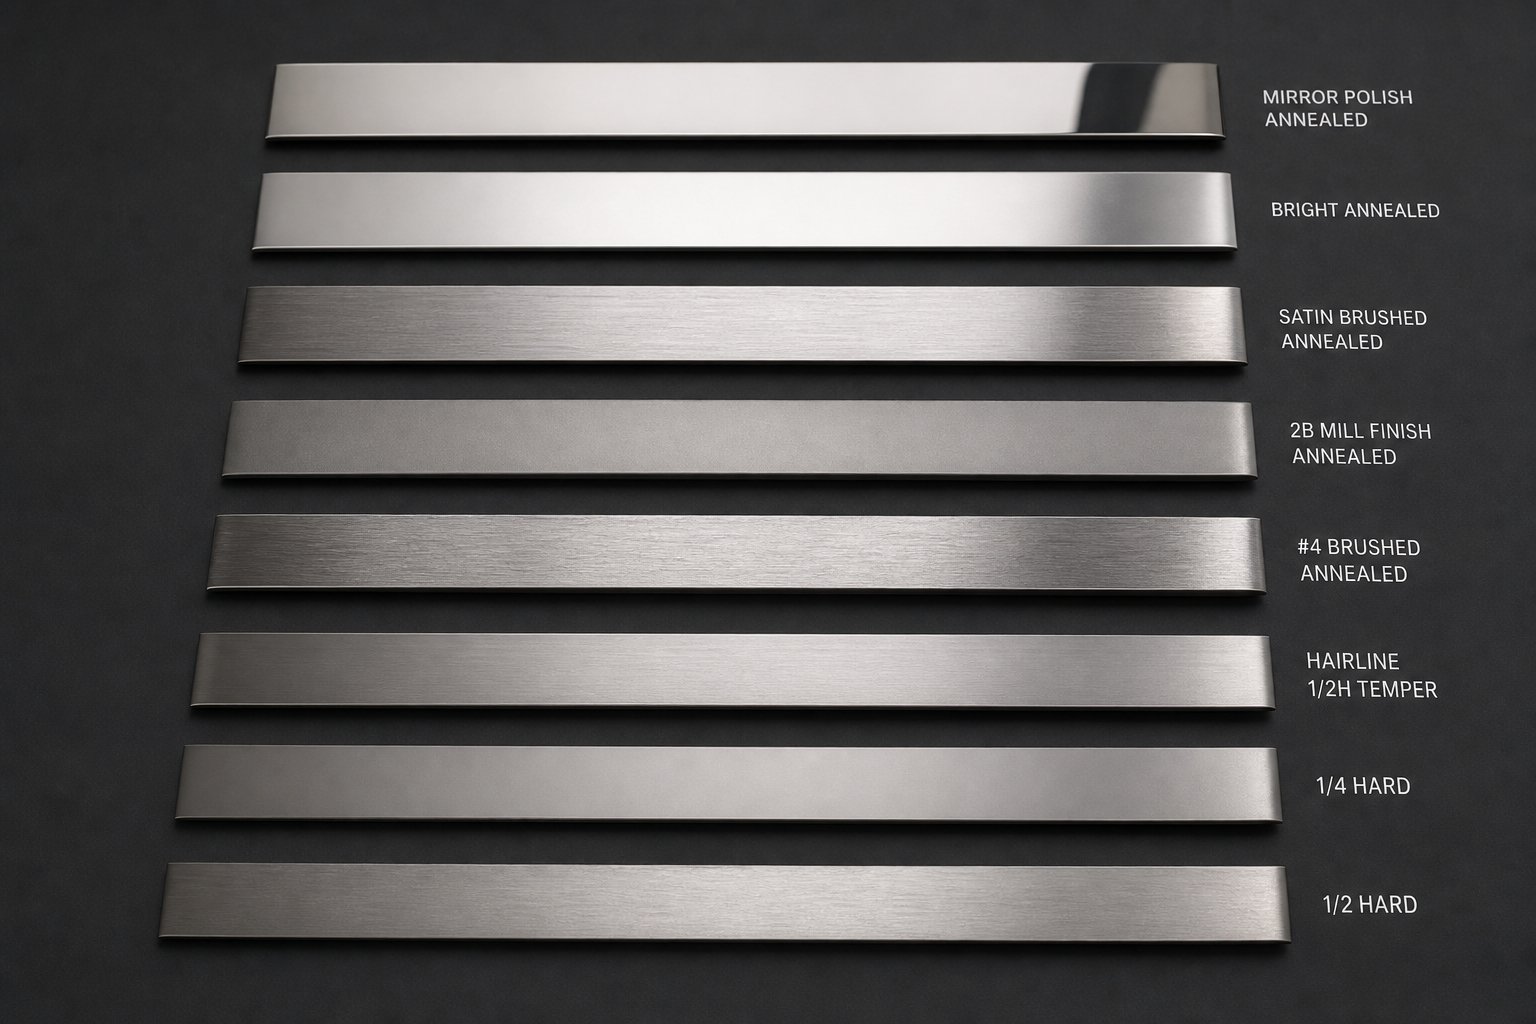
Nerūdijančio plieno kokybės pasirinkimas juostelių štampavimui
Pažymių pasirinkimas formuoja viską, kas vyksta jūsų štampavimo procese. Išsirinkite netinkamą juostelės lydinį ir kovosite su atsigavimu, priešlaikiniu štampų susidėvėjimu ar įtrūkimais kiekvienoje stotyje. Iššūkis yra tas, kad plonos juostelės pažymiai elgiasi kitaip nei sunkesniame lape, todėl patirtis naudojant vieną ne visada paverčiama kita.
Austenitinės klasės juostelių štampavimui
Beveik trys{0}}ketvirčiai visų nerūdijančio plieno naudojamų programųaustenitinės 300 serijos klasės, ir štampavimas juostele nėra išimtis. Pagrindiniai žaidėjai čia yra 301, 304 ir 316, kurių kiekvienas elgiasi skirtingai.
301 nerūdijančio plieno štampavimas teikia pirmenybę darbams, kuriems po formavimo reikia didelio stiprumo. Su mažesniu nikelio kiekiu (6-8%), 301 darbas greitai sukietėja, tai reiškia, kad deformacijos metu jis greitai įgyja stiprumą. Dėl to jis idealiai tinka juostinėms dalims, kurioms reikia spyruoklinių savybių, pvz., kontaktiniams pirštams ir segtinėms tvirtinimo detalėms. Kompromisas yra tas, kad progresiniai štampai turi atsižvelgti į didėjantį kietumą kiekvienoje stotyje.
304 nerūdijančio plieno štampavimas tinka gilesniam tempimui ir sudėtingesniam formavimui. Didesnis nikelio kiekis (8-10 %) sulėtina darbo -kietėjimo greitį, todėl medžiaga taip pat lengvai tekėja neplyšta. Kai juostos dalis yra labai ištempta arba traukiama keliais etapais, 304 suteikia daugiau erdvės formuoti, kol medžiaga nesustingsta.
316 nerūdijančio plieno štampavimas pradedamas naudoti, kai atsparumas korozijai lemia specifikaciją, ypač jūrinėje, cheminėje ar medicinos aplinkoje. Pridėtas molibdenas (apie 2 %) pagerina atsparumą duobėms, bet iš esmės nepakeičia formavimo, palyginti su 304. Inžinieriai, nurodantys 316 ss štampavimą juostinėms dalims, turėtų tikėtis panašios pailgėjimo elgsenos kaip ir 304, o jėgos reikalavimai šiek tiek didesni, nes tirpalas sustiprėja pridėjus molibdeno.
Martensitinės ir specialiosios klasės
Ne kiekvienai juostos daliai reikia austenitinio plieno plastiškumo. Kai programai reikalingas didelis kietumas, atsparumas dilimui ar aukštesnės temperatūros stabilumas, pokalbyje dalyvauja martensitinės ir specialiosios klasės.
410 ss štampavimas puikiai tinka juostiniams komponentams, pvz., vožtuvų lizdams, spyruoklinėms poveržlėms ir dėvėjimosi juostelėms, kur kietumas po terminio apdorojimo yra pagrindinis reikalavimas. Kadangi 410 yra martensitinė klasė, kurioje yra 11,5–13,5 % chromo, jis pasižymi vidutiniu atsparumu korozijai, tačiau gali pasiekti žymiai didesnį kietumą nei bet kurios austenitinės klasės. Apribojimas yra formavimas. Sudėtingi lenkimai arba gilūs plonos 410 juostelės įtraukimai gali įtrūkti, todėl dalies geometrija turi išlikti gana paprasta.
321 nerūdijančio plieno antspaudai patenkina visiškai skirtingus poreikius. Stabilizuotas titanu, kad nesusidarytų chromo-karbido nusodinimas, 321 tinka aukštesnės-temperatūroms, kai dėl įjautrinimo pablogėtų standartinis 304 arba 316. Pagalvokite apie išmetimo komponentus, jutiklių korpusus ar kosmoso laikiklius, kurie yra veikiami nuolatinio šilumos ciklų.
Temperatūros pasirinkimas ir jo įtaka štampo veikimui
Pažymio pasirinkimas yra tik pusė lygties. Temperatūros sąlyga, kurią nurodote juostelės pirkimo užsakyme, keičia to, kaip ši rūšis elgiasi po štampu.
Atkaitinta juosta užtikrina maksimalų lankstumą ir mažiausią formavimo jėgą, todėl tinka dalims, kurių lenkimo spindulys yra mažas arba įtemptas giliai. Ketvirčio-kietos ir pusiau{2}}kietos sąlygos keičia tam tikrą formavimą ir padidina gatavos dalies stiprumą, sumažinant arba pašalinant po-štampavimo terminio apdorojimo poreikį. Visiškai-kieta juostelė, kurią daugiausia galima įsigyti 301 ir 302 versijose, suteikia spyruoklinių savybių,
Štai praktinis poveikis: didėjant nuotaikai, didėja atstumas, nes didesnė įtempių{0}}įtempimo kreivės dalis išlieka elastinga. Jūsų štampų dizaineris turi kompensuoti griežtesnius per-lenkimo kampus arba į-įkalimą. Tuo tarpu sunkesnis temperamentas padidina šlyties jėgą, reikalingą uždarymo stotyse, pagreitina perforavimo ir štampų susidėvėjimą.
| Įvertinimas | Formuojamumo įvertinimas | Tipiškas kietumo diapazonas | Įprastos juostelės programos |
|---|---|---|---|
| 301 | Geras (didelis darbo{0}}užkietėjimo greitis) | Žr. tiekėjo duomenų lapą apie HRB/HRC pagal temperamentą | Spyruoklės, spaustukai, kontaktiniai pirštai, tvirtinimo detalės |
| 304 | Puikus (vidutinis darbo{0}}kietėjimo greitis) | Žr. tiekėjo duomenų lapą apie HRB/HRC pagal temperamentą | Braižytos detalės, laikikliai, ekranai, medicininiai komponentai |
| 316 | Puikus (panašus į 304) | Žr. tiekėjo duomenų lapą apie HRB/HRC pagal temperamentą | Jūrų techninė įranga, cheminis apdorojimas, chirurginiai instrumentai |
| 410 | Ribotas (mažas pailgėjimas) | Žr. tiekėjo duomenų lapą, skirtą HRC pagal terminį{0}}apdorojimą | Vožtuvų komponentai, nusidėvėjimo juostos, mentės, spyruoklinės poveržlės |
| 321 | Geras (panašus į 304) | Žr. tiekėjo duomenų lapą apie HRB/HRC pagal temperamentą | Išmetimo dalys, jutiklių korpusai,{0}}aukštos temperatūros laikikliai |
Praktinė taisyklė: visada prašykite mechaninių savybių sertifikavimo kartu su savo juostos ritėmis. Temperatūros diapazono svyravimai yra normalūs, o žinant, kur patenka jūsų konkreti partija, galite numatyti, ar formuojantis elgesys bus linkęs į griežtą ar atlaidų proceso lango pabaigą.
Įvertinimas ir nuotaika užfiksuoja medžiagos asmenybę. Tačiau pati juostelė, jos briaunos būklė, lygumas ir matmenų tolerancija lemia, ar ši asmenybė virsta geromis dalimis, ar varginančiu laužo kiekiu.
Juostos atsargų specifikacijos, užtikrinančios štampavimo kokybę
Jūsų medžiagų tiekėjas pristato ritę, atitinkančią jūsų užsakytą klasę ir atsparumą. Jis praeina gaunamą patikrinimą. Ir vis dėlto aštuntoje stotyje dalys pradeda gesti. Įdubos atsiranda ten, kur neturėtų. Pašarų uogienės sustabdo gamybą kas kelis šimtus smūgių. Kas nutiko?
Dažniausiai atsakymas slypi juostelių atsargų specifikacijose, kurių nenurodėte pirkimo užsakyme. Kraštų būklė, plokštumas, nuokrypis, pločio tolerancija, storio tolerancija ir paviršiaus apdaila yra kintamieji, atskiriantys juostos plieną, kuris gražiai eina nuo medžiagos, kuri kovoja su jūsų įrankiu kiekviename žingsnyje. Tai nėra antraeilės detalės. Jie yra tiesioginis ryšys tarp pirkimo sprendimų ir gamybos rezultatų.
Kraštų sąlygos ir jų štampavimo pasekmės
Kai pagrindinė ritė įpjaunama į siaurą juostelę, pjovimo procesas palieka krašto profilį, kuris turi realių pasekmių jūsų štampui. Gaminant štampuotą lakštinį metalą, atsiranda trys įprasti briaunų tipai, kurių kiekvienas po perforatoriumi elgiasi skirtingai.
Plyšiniai kraštaiyra numatytieji. Pjovimo peiliai perpjauna pagrindinę ritę ir sukuria kvadratinę{1}}kraštą su būdinga šlaunika vienoje pusėje. Svarbi ta šerdies orientacija. Jei štampavimo metu jis bus nukreiptas į štampą, o ne į perforatorių, gausite nevienodą šlyties kokybę išlyginimo stotyse ir pagreitinsite štampavimo bloko įėjimo spindulių nusidėvėjimą. Plyšiniai kraštai tinka daugeliui programų, tačiau jie reikalauja, kad jūsų štampų dizaineris žinotų, kurioje pusėje yra šlifas, ir atsižvelgtų į tai nustatant tarpą.
Nukirpti kraštaiatsiranda dėl kitokio pjovimo mechanizmo, kuris sukuria švaresnį paviršių, bet gali sukelti mikro{0}}įtrūkimus išilgai krašto esant sunkesniam tempimui. Plieno štampavimo darbams, susijusiems su vėlesniu briaunų formavimu arba flanšu formavimu, šie mikro-įtrūkimai tampa įtrūkimų atsiradimo taškais veikiami įtempių.
Nupjauti arba kondicionuoti kraštaiatlieka antrinį procesą, kuris visiškai pašalina pjovimo šlaunį ir gali suapvalinti arba kvadratuoti krašto profilį iki valdomos geometrijos. Šis briaunų tipas prailgina štampo tarnavimo laiką, nes pašalina abrazyvinį atbrailą, dėl kurio atsiranda kreipiamųjų bėgių ir padavimo mechanizmų. Kaip pažymi tikslaus per-vyniojimo specialistai, kondicionuoti kraštai taip pat pagerina formuojamumą, nes neleidžia briaunoms įtrūkti lenkimo operacijų metu, o tai yra reikšminga nauda, kai juostelės dalyje yra sandarūs-spindulio flanšai.
Kainos skirtumas tarp plyšinių ir kondicionuotų kraštų yra realus, tačiau taip pat yra ir susidėvėjusių įrankių pakeitimo arba dalių, kurių kraštų įtrūkimai,{0}}atmetimo į metalo laužą kaina. Jūsų programa skatina teisingą pasirinkimą.
Plokštumo ir kampo specifikacijos
Įsivaizduokite juostelės ritę, išsivyniojančią į jūsų tiektuvą. Jei ta medžiaga turi likutinį kreivumą nuo susisukimo (ritės-rinkinys) arba nusilenkia į šoną per plotį (arbaletas), ji neseka tiesiai per kreipiamuosius bėgius ir kaiščius. Rezultatas yra netinkamas tiekimas, klaidingas{3}}pataikytis ir laipsniška įrankių registracija.
Juostos folijos ir juostelės lygumas reiškia, kaip plokščia medžiaga yra išvyniota ir padėta ant lygaus paviršiaus. Dėl banguotumo skersai pločio arba išilginių bangų juostelė pakyla nuo štampavimo paviršiaus tarp stočių, todėl formuojasi formos gylis ir išlygiuojama. Progresyviems štampams, važiuojantiems dideliu greičiu, net ir nedidelis bangavimas per dvidešimt stočių sujungiamas į dalis, kurios nukrypsta nuo tolerancijos ribų.
Kampas yra šoninis išlinkimas išilgai juostos ilgio. Įsivaizduokite, kad juostelė švelniai lenkiasi į vieną pusę kaip seklus lankas. Esant siauram stulpeliui, net ir maža kampo vertė reiškia, kad laikiklio juostelė eina į šoną per štampą, atitraukdama pagrindinius kaiščius nuo-centro ir sukurdama asimetrines įdubas. Kuo siauresnė juostelė, tuo jautresnis procesas tampa svirduliu, nes medžiaga turi mažiau pločio, kad būtų galima sugerti šoninį poslinkį, kol pilotai nepraranda įsitraukimo.
Tikslaus štampavimo atveju pirkimo užsakyme nurodyti plokštumą ir kampą nebūtina. Tai skirtumas tarp štampo, kuris nuleidžiamas-visai ritei, ir to, kuriam reikia operatoriaus įsikišimo kas kelias minutes.
Tiksliųjų dalių pločio ir storio nuokrypiai
Griežtesnės gaunamos medžiagos tolerancijos suteikia jūsų štampų dizaineriui daugiau erdvės dirbti. Štai kodėl: štampavimo tarpas, tarpas tarp perforatoriaus ir štampavimo bloko, nustatomas kaip medžiagos storio procentas. Jei juostelės storis kitoje ritėje, kruopščiai apskaičiuotas tarpas kai kuriose vietose tampa per ankštas, o kitose – per laisvas. Pernelyg įtemptas perforavimas sukelia pernelyg didelį smūgio susidėvėjimą ir pūtimą. Pernelyg laisvas, užvirsta-per briaunas ir sunkus įdubimas.
Pločio kitimas sukuria lygiagrečią problemą. Jūsų štampo kreipiamieji bėgiai ir staklių keltuvai yra apdirbti pagal fiksuotą matmenį. Juostelė, kuri yra platesnė nei nominali, surišama kreiptuvuose. Siauriau einanti juostelė slenka į šonus, todėl pablogėja registracijos tikslumas.
Pramonės{0}}standartinės tolerancijosTikslios juostos diapazonas yra nuo +/-0,0001" labai ploniems gabaritams (0,002"-0,003") iki +/-0,001" storesnei medžiagai, viršijančiam 0,031". Pločio leistinos nuokrypos yra panašios, veržiamos juostelei susiaurėjus. Pločiams iki 0,250 colių, o ne juostelė klasifikuojama kaip (diapazonas). Nuo +/-0,001 iki +/-0,005" yra dažni, priklausomai nuo pločio diapazono.
Kai jūsų štampuoto metalo lakšto ar juostelės aplikacija reikalauja griežtų dalių leistinų nuokrypių, jų nepasieksite be vienodai griežtos gaunamų medžiagų kontrolės. Štampas gali turėti tik tokius matmenis, kokius leidžia žaliava.
Štai kas priklauso jūsų pirkimo užsakymui, kai įsigyjate juostelę tiksliam štampavimui:
- Krašto būklės tipas (plyšys, nukirptas, suapvalintas arba tinkintas) su nurodyta šerdies{0}}šonine orientacija
- Didžiausias šerdies aukštis, jei plyšių kraštai yra priimtini
- Tolerancija lygumui (didžiausias nuokrypis ilgio vienetui)
- Nuokrypio nuokrypis (didžiausias šoninis lankas ilgio vienetui)
- Pločio tolerancija su nurodytu matavimo metodu
- Storio tolerancija su matavimo vieta (centras, kraštai arba abu)
- Paviršiaus apdailos reikalavimas (šiurkštumo vertė arba vizualinis standartas)
- Ritės vidinis skersmuo ir maksimalus išorinis skersmuo, kad būtų suderinamas tiektuvas
- Ritės -nustatyti krypties nuostatas (apvija į-arba išgara-)
- Mechaninių savybių sertifikavimas vienam ritiniui arba šilumai
Jei jūsų tiekimo dokumentuose trūksta kurio nors iš šių dalykų, jūsų tiekėjas priima sprendimą už jus, o jų numatytoji reikšmė gali neatitikti to, ko tikisi jūsų įrankiai. Kiekvienas nenurodytas parametras yra kintamasis, kuris gali keistis tarp ritės partijų, tyliai stumdamas jūsų procesą link gedimo ribos.
Medžiagos specifikacijų užrakinimas apriboja gaunamus pokyčius. Kitas iššūkis yra suprojektuoti štampavimo tarpus ir įrankius, kurie veiktų toje kontroliuojamoje vokoje, ypač kai plonai juostelei reikia iš esmės kitokio požiūrio į prošvaisos apskaičiavimą nei atliekant sunkesnius gabaritus.
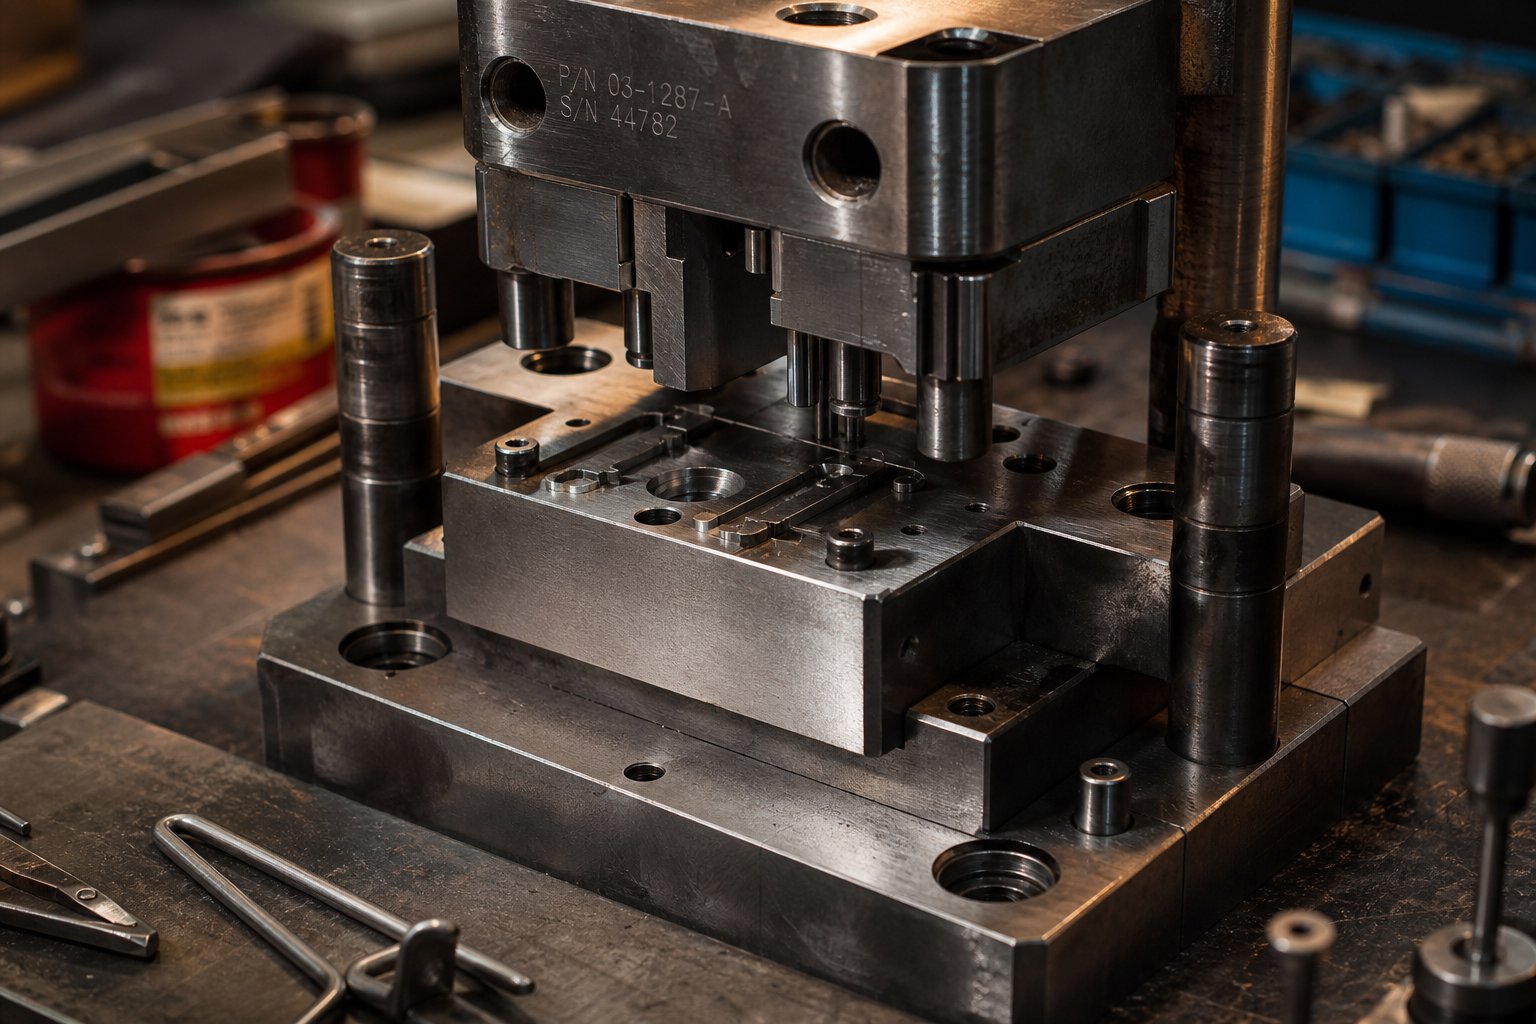
Plonų juostelių dizaino aspektai
Storesnė medžiaga atleidžia nešvarius tarpus. Plona juostelė ne. Kai štampuojate nerūdijančio plieno juostelę, kurios storis mažesnis nei 0,5 mm, skirtumas tarp švarios šlyties ir nuskurusio krašto dramatiškai susitraukia, o kiekvienas įrankio sprendimas turi dar daugiau pasekmių dalies kokybei ir štampai naudojimo trukmei.
Nerūdijančio plieno precizinio štampavimo principai nesikeičia esant plonesniems gabaritams, tačiau jų taikymas keičiasi. Tarpai, iš kurių susidaro nepriekaištingos 1,0 mm lakšto dalys, gali susidaryti per daug įtrūkimų arba įtrūkimų 0,1 mm juostelėje. Norint suprasti, kodėl, reikia atidžiau pažvelgti į šlyties mechanikos mastelį su storiu.
Plonos juostelės tarpo skaičiavimai
Tarpas tarp perforatoriaus pjovimo briaunos ir štampavimo mygtuko pjovimo briaunos, išreikštas amedžiagos storio procentas vienoje pusėje. 10 % tarpas ant 1,0 mm storio reiškia 0,1 mm tarpo kiekvienoje perforatoriaus pusėje. Pakankamai paprasta. Tačiau pritaikę tą pačią 10 %–0,05 mm juostelę, kiekvienoje pusėje gausite 0,005 mm – matmenį, dėl kurio kyla iššūkis net tiksliam-žemės įrankiui nuosekliai išlaikyti.
Štai kodėl plona juostelė yra priešinga: pati procentinė dalis dažnai turi būti šiek tiek padidinta, palyginti su standartiniu lakštų darbu. Kodėl? Kadangi lūžio plokštumos ruošinio viršuje ir apačioje turi susilyginti, kad susidarytų švarus šlyties lūžis. Labai plonoje medžiagoje šlyties zona tampa proporcingai didesnė, palyginti su bendru storiu, o tai reiškia, kad plyšio plitimo kelias turi mažesnį gylį. Jei tarp šių matuoklių yra per ankšta, pjūviai nėra švaresni. Vietoj to, jis sukuria per didelę pjovimo jėgą, pagreitina perforatoriaus susidėvėjimą ir gali sukelti perforatoriaus spragtelėjimą prasiskverbimo metu.
Plonos juostelės štampavimo atveju griežtesni absoliutūs tarpai automatiškai nereiškia švaresnių pjūvių. Procentinė -storio-procentinė dalis dažnai turi būti kruopščiai sureguliuota aukštyn, kad būtų galima tinkamai sulygiuoti lūžį, nes šlyties-ir-lūžimo santykis elgiasi skirtingai, kai medžiagos storis mažėja.
Specialiai nerūdijančio plieno štampavimui,pramonės gairėseatstumas nuo 12 % iki 15 % kiekvienoje pusėje esant minkštoms austenitinėms rūšims, iki 20 % esant visiškai -kietoms sąlygoms. Šios vertės yra bendrieji standartinių lakštų gabaritų atskaitos taškai. Dirbdami su juostele, kurių storis mažesnis nei 0,25 mm, turėsite peržiūrėti įrankių inžinerijos vadovus, kad gautumėte konkrečių-klasių ir storio-tarpelio rekomendacijas, tada patvirtinkite bandomaisiais paleidimais, nes realus-elgesys esant šiems matmenims yra labai jautrus įrankių būklei ir preso lygiavimui.
Tikslumas čia taip pat svarbus, kaip jis tiesiog neturi sunkesnių gabaritų. Presas su 0,02 mm stūmoklio įlinkiu yra nesvarbus pjaunant 2,0 mm storį, tačiau ta pati deformacija reiškia 40 % prošvaisos poslinkį 0,05 mm juostelėje. Štai kodėl metalo štampavimas nerūdijančio plieno juostoms dažnai reikalauja tiesių-šoninių presų su minimalia deformacija, o ne tarpų{7}}rėmo staklėmis, nepaisant tonažo reikalavimo.
Įrankių medžiagos ir dangos pasirinkimas
Nerūdijantis plienas iš prigimties yra abrazyvinis. Chromo kiekis, tas pats elementas, užtikrinantis atsparumą korozijai, pagreitina štampo susidėvėjimą tiek abrazyviniais, tiek lipniaisiais mechanizmais. Juostos štampavimo metu ši problema sustiprėja, nes štampuojate daugiau smūgių vienam medžiagos svorio vienetui, o tai reiškia, kad perforatoriai ir štampavimo blokai susidėvi greičiau nei atliekant sunkesnius{2}}matometro darbus.
Įprastas D-2 įrankių plienas, nors ir populiarus bendram štampavimui, kelia specifinę nerūdijančios juostos problemą. Didelis chromo kiekis D-2 gali susilieti su chromu nerūdijančiame pliene, sukeldamas šaltą suvirinimą arba migraciją iš paviršiaus į paviršių. Šis "rinktuvas" nusodina nerūdijančią medžiagą ant perforatoriaus paviršiaus, pablogindamas pjovimo kokybę ir galiausiai sukeldamas šukavimą, kuris pažeidžia ir įrankį, ir ruošinį.
Geresni štampavimo štampų gamybos pasirinkimai yra šie:
- Metalo milteliniai (PM) įrankių plienaipvz., MUT klasės arba vanadžio{0}}karbido plienas, pasižymintis geru kietumu ir atsparumu dilimui, palyginti su įprastu kaltu įrankių plienu.
- Aliuminio bronzaformavimo stotims, nes jis visiškai nepanašus į nerūdijantį ir atsparus klijų paėmimui
- Kietas karbidasštampavimo štampams ištaisyti ilgai veikiant-, užtikrinantis išskirtinį dėvėjimosi laiką, tačiau reikalaujantis kruopštaus presavimo nustatymo dėl jo trapumo veikiant smūgiams
Dangos dar labiau išplečia lygtį. Fizikinio nusodinimo iš garų (PVD) dangos, pvz., titano nitridas (TiN) arba aliuminio titano nitridas (AlTiN), prideda ploną didelio-kietumo medžiagos sluoksnį, kuris sumažina trintį ir apsaugo nuo chromo -s-sąveikos, kuri sukelia dulkes. Cheminio garų nusodinimo (CVD) dangos pasižymi panašiais pranašumais, nes geriau sukimba su sudėtingomis geometrijomis. Antspauduojant juostelėmis, kai štampavimo skerspjūviai- yra maži ir trapūs, dažniausiai pirmenybė teikiama PVD, nes jis nusėda žemesnėje temperatūroje ir nekelia pavojaus iškraipyti smulkių įrankių savybių.
Investicijos į aukščiausios kokybės įrankių plieną ir dangas atsiperka per darbo trukmę tarp galandimų. Kai jūsų laipsniškas štampas turi nuo 15 iki 25 uždarymo ir pradūrimo stočių, padaugintų iš milijonų smūgių per vieną gamybos eigą, net 30 % pagerėjęs galandimo intervalas reiškia reikšmingą veikimo laiką.
Nuplėšimo ir dalių išstūmimo iššūkiai
Jūs švariai nupjovėte dalį. Atrodo tobulai. Bet tai nepaliks smūgio. Šis scenarijus yra įprastas štampuojant ploną juostelę ir kyla iš fizikos, kuri tampa dominuojančia mažose skalėse.
Plonos juostos dalys prilimpa prie štampų dėl dviejų priežasčių. Pirma, paviršiaus ploto-ir-masės santykis yra labai didelis. Mažas tuščias diskas, sveriantis gramo dalis, turi santykinai didelius plokščius paviršius, sukuriančius vakuumą ir paviršiaus įtempimo poveikį perforatoriaus paviršiui. Antra, dėl spyruoklės pradurtoje skylėje šliužas ar dalis sugriebia perforatorių į šoną, ypač esant sunkesnėms temperatūroms, kai elastingumas yra labai svarbus.
Tiltų nuėmikliai, paprasčiausias ir pigiausias pasirinkimas, dažnai nepavyksta atlikti šį darbą su juostelėmis. Kaip dokumentais patvirtino įrankių inžinieriai, tiltų nuėmikliai nelaiko medžiagos pjovimo metu, todėl jie gali judėti į šoną, o tai daro įtaką smūgiams. Ištraukimo metu juostelė atsitrenkia į nuėmimo plokštę, siųsdama smūgį į plonus smūgius, kurie gali lūžti nuo pakartotinio smūgio.
Slėgiu{0}}pakrauti (spyruokliniai) nuėmikliai išsprendžia abi problemas. Jie lygiai prispaudžia juostelę prie štampo paviršiaus prieš perforavimą ir perforavimo metu, neleidžiant judėti į šoną. Grįžtant, jie nulupa juostelę nuo perforatoriaus palaipsniui, o ne staigiai. Didesnės pradinės išlaidos lengvai pateisinamos mažesniu perforatoriaus lūžimu ir mažesniu gamybos sustabdymu dėl įstrigusių dalių.
Papildomi patikimo išstūmimo būdai atliekant juostos darbus yra šie:
- Teigiamas oro srautas per štampavimo paviršių, kad būtų nutrauktas vakuumas dėl šliužų sulaikymo
- Spyruokliniai-išstūmimo kaiščiai perforatoriaus korpuse, skirti aptaisytoms dalims
- Poliruoti perforavimo paviršiai (paviršiaus šiurkštumas mažesnis nei Ra 0,2 mikrometro), kad sumažintų sukibimą
- Taikant tas pačias PVD dangas, kurios naudojamos atsparumui dilimui, kurios taip pat sumažina trinties koeficientą nuėmimo metu
Kiekviena įstrigusi dalis yra potenciali avarija. Laipsniškai dirbant dideliu greičiu, vienas sulaikytas šliužas gali per kelis smūgius nukristi į sulenktus pilotus, sulūžusius smūgius ir pažeistas štampo dalis. Investavimas į patikimą nuėmimą nėra susijęs su patogumu. Kalbama apie viso mirties apsaugą.
Atstumas tarp štampų ir įrankių atlieka atskirą pjovimą. Pašalinimas sutvarko pasekmes. Tačiau platesnis klausimas, kaip sekti kelias operacijas per nuolat tiekiamą juostelę ir ar progresyvus įrankis yra tinkamas pasirinkimas jūsų apimtims, reikalauja kitokio inžinerinio sprendimo.
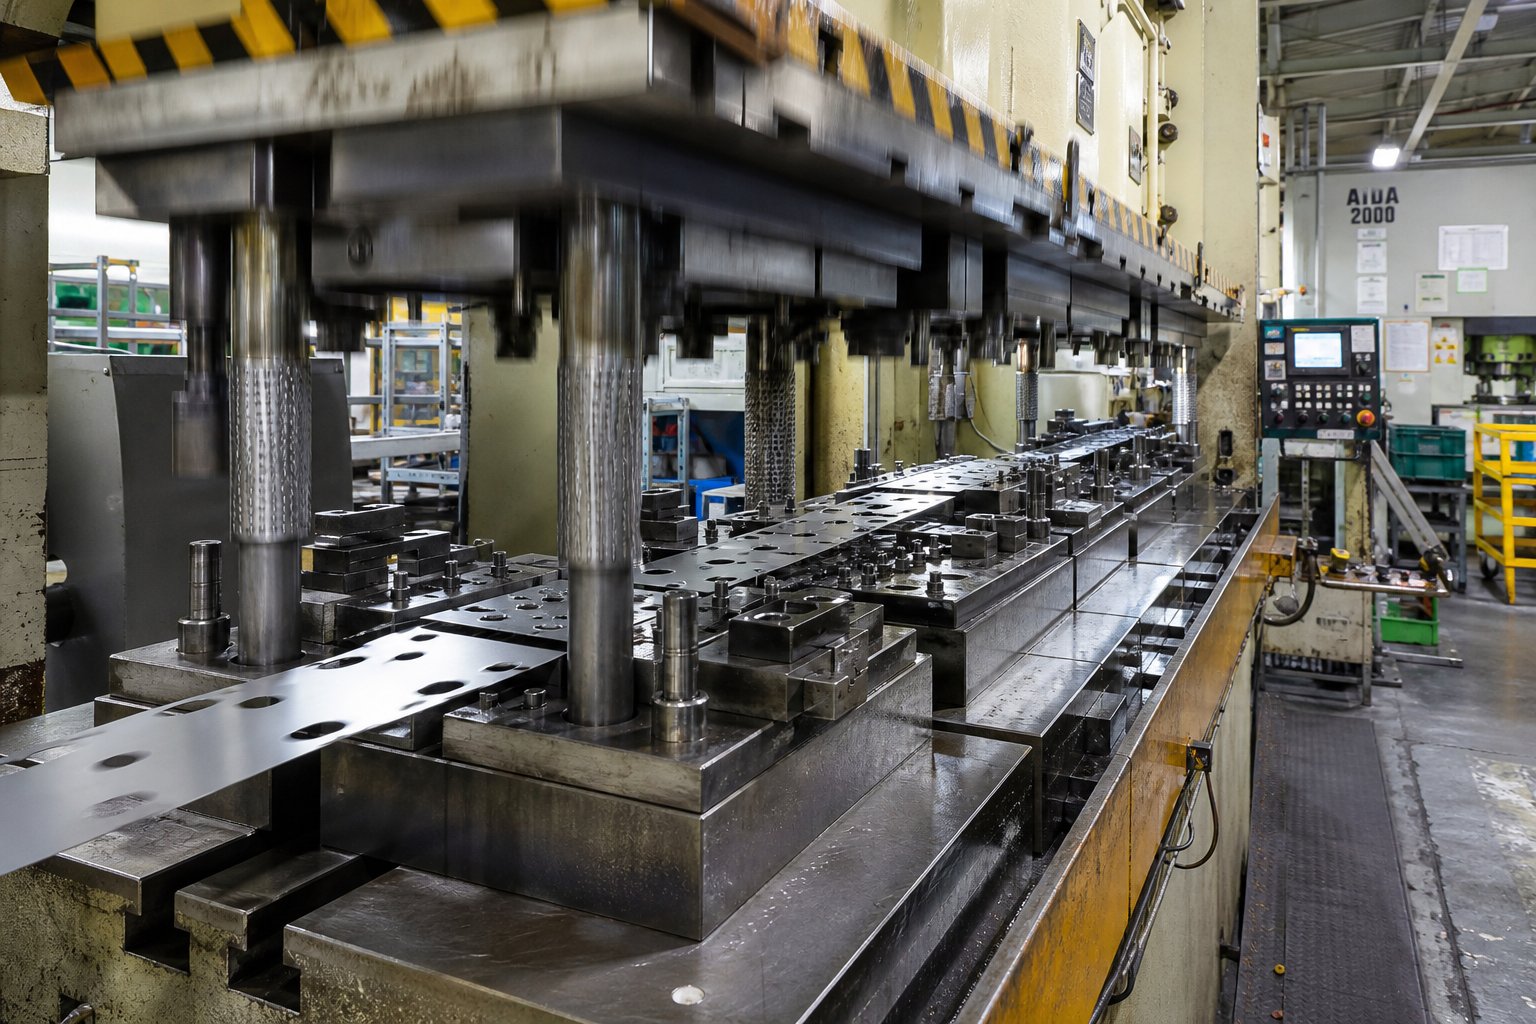
Progresyvus štampavimas prieš{0}}trumpalaikį juostos dalių įrankį
Garsumas keičia viską. Juostos dalis, skirta dešimt milijonų vienetų per metus, reikalauja iš esmės kitokios įrankių strategijos nei ta pati penkių šimtų dalių geometrija. Įrankių sąnaudos, pristatymo laikas ir procesų valdymo infrastruktūra atitinkamai keičiasi, o neteisingas pasirinkimas bet kuria kryptimi degina pinigus: per daug investuojama į laipsniškus įrankius trumpam laikotarpiui arba šlubuojant dideliais kiekiais naudojant vienos-stoties metodus, kurie negali neatsilikti.
Konkrečiai nerūdijančio plieno juostoms šis sprendimas suteikia papildomo svorio. Medžiagos kietėjimo-elgesys ir abrazyvinis pobūdis reiškia, kad įrankių pasirinkimas turi didelių pasekmių štampo tarnavimo laikui ir{2}}dalies kainai.
Progresyvus štampavimas{0}}didelės apimties juostelių gamybai
Progresyvus štampavimas yra ilgalaikio{0}}laipsniško štampavimo juostelės arkliukas. Viename štampų rinkinyje yra kelios iš eilės išdėstytos stotys, kurių kiekviena atlieka vieną operaciją: užtaiso bandomąją angą, pradurti ypatybes, formuoti posūkius, nustatyti kritinius matmenis ir galiausiai atskirti gatavą dalį nuo laikiklio juostelės. Juostelė pailgėja vienu žingsniu per vieną paspaudimą, todėl kiekvienas ciklas sukuria užbaigtą dalį.
Kodėl šis metodas dominuoja{0}}atliekant didelės apimties juostos darbą? Greitis ir nuoseklumas. Gerai-suprojektuota progresyvi nerūdijančio plieno juosta gali atlaikyti 200–600 ar daugiau smūgių per minutę, priklausomai nuo dalies sudėtingumo ir medžiagos storio. Esant tokiam greičiui, vienu paspaudimu galima pagaminti dešimtis tūkstančių identiškų dalių, kurių matmenų pakartojamumas, kurio atskiros stoties -į-stoties valdymas tiesiog negali atitikti.
Ekonomika sustiprina greičio pranašumą. Progresyvūs štampavimo įrankiai paprastai svyruoja nuo 30 000 USD iki daugiau nei 250 000 USD, tačiau ši kaina amortizuojama visoje gamybos apimtyje. Kai yra 500 000 dalių, net 100 000 USD vertės matrica prideda tik 0,20 USD už įrankių kainą. Tačiau mažesnis nei 50 000 metinių vienetų amortizacijos skaičiavimas pradeda veikti prieš jus. Dėl šios slenksčio laipsniško štampavimo paslaugos paprastai taikomos programoms, kurių paklausa nuolat didelė, o ne vienkartiniams užsakymams.
Nerūdijančios juostelės atveju progresiniai štampai taip pat suteikia proceso pranašumą, ne tik greitį. Kadangi juostelė niekada nepalieka štampo tarp operacijų, dalių registracija išlieka užrakinta pagal bandomąjį-smeigtukų tikslumą per visą formavimo seką. Tai svarbu, kai kaupiamasis darbo grūdinimas keičia medžiagos elgesį įvairiose stotyse. Galite numatyti ir kompensuoti tuos poslinkius štampų projektavimo metu, o ne kovoti su atsitiktiniais pokyčiais, atsirandančiais dėl dalių tvarkymo tarp atskirų operacijų.
Ritės tvarkymas ir siaurų atsargų tiekimas
Mažesnio nei 50 mm pločio juostos bėgimas dideliu greičiu sukelia tiekimo iššūkius, su kuriais nesusiduria platesnės ritės. Juostelė turi mažiau standumo per visą jos plotį, todėl ji gali sulinkti, susisukti ir į šoną nukrypti tiekimo kelyje. Išspręskite šias problemas ir gausite nepertraukiamą gamybą. Ignoruokite juos ir gausite netinkamą padavimą, miršta avarijas ir laužą.
Servo tiektuvaiyra standartinis indeksavimo sprendimas tiksliam juostelių štampavimui. Servo variklis varo padavimo volelius, kurie sugriebia juostelę ir pastumia ją programuojamu žingsniu, sinchronizuotu su presavimo ciklu. Programuojamumas yra svarbus, nes nerūdijančio plieno juosta, ypač esant kietesniam tempimui, gali keisti tiekimo-ilgį, kai suspaudžiamas suėmimas. Servo valdymas leidžia realiuoju laiku-kompensuoti, ko negali suteikti mechaniniai ar pneumatiniai tiektuvai.
Pilotiniai smeigtukai lieka galutine registravimo institucija štampo viduje. Net ir naudojant tobulai sureguliuotą servo tiektuvą, kaiščiai ištaiso bet kokią likutinę padėties paklaidą, patraukdami juostelę į tikslią išlygiavimą prieš įsijungiant kiekvienai stočiai. Naudojant siaurą juostelę, bandomosios angos skersmuo ir kaiščio -to- tarpas turi būti pakankamai ankštas, kad būtų galima valdyti šoninę padėtį be surišimo, paprastai 0,01–0,02 mm bendras tarpas, kad būtų atliktas tikslus darbas.
Taip pat reikia dėmesio nukreipiančiosioms sistemoms tarp tiektuvo ir matricos įėjimo. Plačios atsargos natūraliai eina tiesiai, nes jos inercijos momentas priešinasi šoniniam judėjimui. Siauras kaspinas tokios prabangos neturi. Ritininio-stiliaus kraštų kreiptuvai arba kanalo- tipo atsarginiai kreiptuvai išlaiko juostelės centre tiekimo kelią. Spyruoklinės-konstrukcijos prisitaiko prie nedidelio pločio svyravimų, būdingų plyšinei juostelei, neužspaudžiant taip stipriai, kad juostelę susegtų arba padidintų pasipriešinimą, kuris turi įtakos tiekimo tikslumui.
Viena dažnai{0}}nepamirštama detalė: ritės išmokėjimo įtampa. Juostos ritės turi mažą vidinį skersmenį, palyginti su jų pločiu, o tai reiškia, kad medžiaga išsivynioja su didesniu ritės -kreiviu nei platesnė medžiaga, suvyniota ant didesnių įtvarų. Būtinas tiesintuvas arba lygintuvas tarp dekoilerio ir tiektuvo. Be jo, liekamasis kreivumas pakelia juostelę nuo štampavimo paviršiaus tarp stočių, todėl formų gyliai yra nenuoseklūs ir išlyginamas išlyginimas.
Prototipas ir{0}}trumpalaikiai metodai
Progresyvūs įrankiai yra prasmingi, kai investicijas pateisina apimtis, o dizainas sustingęs. Kai netenkinama nė viena sąlyga, jums reikia alternatyvių metodų, kurie vis tiek gamina priimtinas nerūdijančios juostelės dalis be kapitalo įsipareigojimo.
Junginys mirštaatlikti kelias operacijas vienu paspaudimu vienoje stotyje. Jie yra pigesni nei progresyvūs įrankiai, nes jiems reikia mažiau stočių ir nereikia juostelių laikiklio. Kompromisas yra pralaidumas: dalys turi būti tvarkomos atskirai tarp operacijų, jei reikia kelių sudėtinių štampų, o eigos dažnis išlieka mažesnis, nes kiekvienas smūgis vienu metu atlieka daugiau darbo.
Perkėlimo įrankiaianksti atskiria dalį nuo juostos ir mechaniškai perkelia tarp stočių. Šis metodas tinka dalims, kurių geometrija suplėšytų laikiklio juostelę, pvz., giliai-ištemptiems kaspinams. Tačiau mechaninis perdavimo mechanizmas riboja greitį, palyginti su nuolatine-progresyvių štampų srauto logika, o papildoma tvarkymo rizika didėja dėl plonesnių, trapesnių juostos dalių.
Vielos EDM ir pjovimas lazeriuapeiti štampavimą tik prototipų kiekiams. Šiais metodais dalys išpjaunamos tiesiai iš juostelių, nenaudojant kietų įrankių, todėl tikslūs profiliai sukuriami per valandas, o ne savaites. Vienos-dalies kaina yra daug didesnė nei štampavimo, bet kai jums reikia penkiasdešimties dalių funkciniam patikrinimui prieš įsipareigodami 150 000 USD laipsniško štampavimo, ši kaina yra nereikšminga, palyginti su klaidingo dizaino įrankių įrankio rizika.
Verta paminėti, kad sprendimų sistema šiek tiek skiriasi lyginant anglinio plieno progresinio štampavimo ekonomiką su nerūdijančio plieno. Didesnės nerūdijančios juostelės medžiagų sąnaudos ir didesnis štampo susidėvėjimo greitis padidina laipsniško investicijų į įrankius apimties slenkstį, kuris yra šiek tiek didesnis nei lygiavertės anglinio plieno programos. Papildomos įrankių priežiūros išlaidos už vieną taktą yra tiesiog didesnės naudojant nerūdijantį plieną, o tai reiškia, kad jums reikia daugiau dalių, kurias galite paskleisti.
Štai struktūrizuota sprendimų darbo eiga, kaip pasirinkti įrankių strategiją:
- Apibrėžkite metinį apimtį ir bendrą eksploatavimo laiką. Jei metinis kiekis viršija 50 000 vienetų, kai paklausa yra daug metų, laipsniškas įrankių naudojimas greičiausiai yra pateisinamas.
- Įvertinkite dalių sudėtingumą. Suskaičiuokite skirtingų operacijų skaičių (vėrimas, formavimas, apipjaustymas). Dalims, kurioms reikia penkių ar daugiau nuoseklių operacijų, pirmenybė teikiama progresiniams štampams.
- Įvertinkite tolerancijos reikalavimus. Jei dėl kritinių matmenų reikia +/-0,05 mm ar griežtesnio kelių funkcijų, progresiniai štampai su bandomojo kaiščio registracija pranoksta alternatyvas.
- Patvirtinkite dizaino brandą. Progresyvioms investicijoms į štampus reikia šaldyto dizaino. Jei dalis vis dar kartojasi, pirmiausia naudokite vielos EDM arba sudėtinius štampus, kad patvirtintumėte.
- Apskaičiuokite visas nuosavybės išlaidas. Palyginkite progresyvias štampavimo išlaidas, amortizuotas per visą eksploatavimo laiką, su vienos-dalies trumpo- veikimo metodų sąnaudomis, padauginta iš tos pačios apimties. Įtraukite štampų priežiūrą, galandimo intervalus ir numatomą laužo kiekį kiekvienam metodui.
- Veiksnio pristatymo laikas. Progresyviems štampams pagaminti reikia 12–20 savaičių. Jei gamyba turi prasidėti po keturių savaičių, trumpojo- veikimo metodai užpildo atotrūkį, o ilgalaikio-laipsniško štampavimo įrankiai gaminami.
Teisingas atsakymas dažnai nėra vien tik vienas ar kitas metodas. Daugelis sėkmingų programų prasideda sudėtiniais štampais arba vielos{1}}prototipais, kad būtų patvirtintas dizainas, o tada pereinama prie laipsniško įrankio, kai tūrio pakilimas ir geometrija užsifiksuoja. Šis etapinis metodas apsaugo kapitalą, tačiau kiekviename etape tiekia{3}}pajėgias dalis.
Įrankių strategija nustato, kaip dalys gaminamos. Tačiau supratimas, kur tos dalys baigiasi ir kaip taikymo reikalavimai atsiliepia priimant sprendimus dėl medžiagų ir proceso, užbaigia inžinerinį vaizdą.
Pagrindinės štampuotos nerūdijančio plieno juostelės{0}} taikymas
Kiekvienas iki šiol aptartas materialus sprendimas ir įrankių pasirinkimas galiausiai tarnauja vienam: baigtos detalės darbui realiame pasaulyje. Taikymo reikalavimai turi įtakos ne tik klasės ir temperatūrų pasirinkimui. Jie tai diktuoja. Kontaktinei spyruoklei, kuri turi atlaikyti milijoną lankstymo ciklų, reikalingos kitokios juostelės savybės nei chirurginiam peiliui, kuris liečiasi su žmogaus audiniais, nors abu prasideda kaip siaura nerūdijančio plieno ritė, tiekiama per progresuojančią štampą.
Supratimas, kur atsiduria štampuotos nerūdijančio plieno dalys, padeda inžinieriams pereiti nuo eksploatacinių reikalavimų iki tinkamo medžiagų, temperatūrų ir proceso derinio.
Elektriniai kontaktai ir jungčių spyruoklės
Kai jums reikia mažo komponento, kuris pakartotinai lankstosi nenaudojant nuolatinio komplekto, atsparus korozijai drėgnoje aplinkoje ir išlaikomas matmenų stabilumas per ilgus eksploatavimo metus, jūs apibūdinate kontaktinę spyruoklę. Čia dominuoja 301 nerūdijančio plieno juosta.
Kodėl būtent 301? Dėl mažesnio nikelio kiekio (6–8%) tai sukeliadirbti sunkiaunei kitų austenitinių rūšių, o tai reiškia, kad pusės{0}}kietumas arba trijų{1}}ketvirčių{2}}kietas grūdinimas suteikia spyruoklinių savybių, kurios konkuruoja su specialiu spyruokliniu plienu, tuo pačiu padidinant būdingą atsparumą korozijai. Šiose srityse elektros laidumas yra antraeilis, nes kontaktinė jėga ir paviršiaus sąsaja tvarko elektros jungtį. Svarbus yra gyvenimas nuo nuovargio: galimybė susilenkti milijonus kartų be įtrūkimų.
Jungčių spyruoklės, akumuliatoriaus kontaktai, RF ekranavimo spaustukai ir SIM kortelės išstūmimo mechanizmai priklauso nuo šio savybių derinio. Juostos formos faktorius puikiai tinka šioms dalims, nes baigti komponentai paprastai yra siauri, ploni ir gaminami didžiuliais kiekiais, būtent tokio profilio, kur progresyvus štampavimas yra pranašesnis.
Medicinos prietaisai ir kosmoso komponentai
Medicinos ir kosmoso taikomąsias programas sieja bendra gija: gedimas nėra išeitis, o medžiagų atsekamumas yra privalomas. Be to, jų reikalavimai labai skiriasi.
Medicininės juostelės dalys, chirurginės kabės, įtraukimo spyruoklės, implantų inkarai ir diagnostinių jutiklių korpusai visų pirma reikalauja biologinio suderinamumo. 316L klasė (mažai anglies dioksido) yra standartas, nes jame esantis molibdenas atsparus kūno skysčių įdubimams, o mažas anglies kiekis apsaugo nuo jautrumo suvirinimo ar sterilizavimo ciklų metu. Paviršiaus apdaila čia labai svarbi. Antspauduotos juostelės, skirtos kontaktuoti su pacientu, turi atitikti griežtas paviršiaus šiurkštumo specifikacijas, kad būtų išvengta bakterijų sukibimo ir audinių sudirginimo.
Aviacija ir erdvė turi skirtingus prioritetus. Nerūdijančio plieno aeronautikos dalių štampavimas reiškia darbą su tokiomis rūšimis, kurios išlaiko mechanines savybes esant aukštai temperatūrai ir esant ekstremaliam šiluminiam ciklui. 321 klasė, stabilizuota titanu prieš chromo-karbido nuosėdas, aptarnauja išmetimo sistemos komponentus ir variklio skyriaus laikiklius. Struktūriniams spaustukams ir tvirtinimo elementams 304 nerūdijančio plieno štampuotos atkaitintos arba ketvirčio -kietos dalys užtikrina sudėtingų geometrijų formavimą, kartu užtikrinant tinkamą stiprumo{7}}svorio santykį esant vidutinei eksploatavimo temperatūrai.
Abi pramonės šakos reikalauja visiško medžiagų sertifikavimo, siuntų atsekamumo ir proceso patvirtinimo – reikalavimų, kuriuos laipsniškas štampavimas puikiai palaiko dėl būdingo pakartojamumo ir statistinio proceso valdymo galimybių.
ŠVOK ir pramoninių jutiklių komponentai
Ne kiekviena antspauduota juostelės dalis yra{0}}aukšto profilio programoje. ŠVOK sistemos ir pramoniniai jutikliai kasmet sunaudoja milijonus štampuotų nerūdijančių juostelių komponentų – nuo bimetalinių pavaros elementų ir termostato spyruoklių iki ekranavimo spaustukų, tvirtinimo laikiklių ir tikslių jutiklių korpusų.
ŠVOK progresyvus štampavimas gamina tokius komponentus kaip sklendės jungties spaustukai, liepsnos jutiklio laikikliai ir kanalų{0}}jungimo spyruokliniai gnybtai, kurių tūris pateisina specialius progresinius įrankius. Šios dalys paprastai naudojamos 304 atkaitintose arba ketvirtosiose{3}} kietose būsenose, subalansuojant tinkamą atsparumą korozijai drėgnoje aplinkoje ir formuojamumą, reikalingą sudėtingoms kronšteinų geometrijoms. ŠVOK progresyvaus metalo štampavimo operacijos dažnai vykdomos nepertraukiamai keliomis pamainomis, todėl štampo tarnavimo laikas ir medžiagų nuoseklumas yra ypač svarbūs kainos-vienos-dalies ekonomijai.
Pramoniniai jutikliai prideda tikslumo sluoksnį. Antspauduotos juostos dalys yra slėgio keitiklių diafragmos elementai, temperatūros zondų spyruokliniai kontaktai ir elektromagnetinei{1}}jautrios elektronikos ekranavimo gaubtai. Šios programos dažnai reikalauja griežtesnių leistinų nuokrypių nei dirbant su ŠVOK ir gali būti nurodytos specialios klasės, pvz., 321 aukštos temperatūros jutiklių korpusams arba 316 cheminių medžiagų poveikio aplinkai.
Pateikiame įprastų programų kategorijų santrauką su jų tipinėmis lygio ir nuotaikos poromis:
- Kontaktinės spyruoklės ir jungčių spaustukai:301 arba 302, nuo pusės-kieto iki visiško-kieto
- Akumuliatoriaus kontaktai ir RF ekranai:301, trys-ketvirčiai-sunkiai atsparūs
- Chirurginiai instrumentai ir implantų komponentai:316L, atkaitintas
- Orlaivių ir erdvėlaivių laikikliai ir išmetimo elementai:321 arba 304, atkaitinta iki ketvirčio{2}}kietumo
- ŠVOK sklendės spaustukai ir liepsnos jutiklio laikikliai:304, atkaitinta iki ketvirčio{1}}kieto
- Slėgio jutiklio diafragmos:316 arba 304, atkaitintas (didžiausias plastiškumas giliam tempimui)
- Termostatas ir pavaros spyruoklės:301, pusiau-sunkus iki trijų-ketvirčių-sunkus
- EMI ekranuojantys korpusai:304 arba 301, ketvirtis-kietas
Atkreipkite dėmesį į modelį: taikymo reikalavimai patenka tiesiai atgal į jūsų specifikacijos kokybės ir temperatūrų stulpelius. Dalies aptarnavimo aplinka, mechaniniai reikalavimai ir reguliavimo kontekstas susiaurina medžiagų pasirinkimą dar ilgai, kol štampų dizaineris nubraižo vienos stoties išdėstymą.
Verta žinoti, kur atsiduria dalys. Žinojimas, kas sugenda gamybos metu, ir kaip tai greitai ištaisyti, užtikrina šių dalių srautą. Atsparumas, sukietėjimas darbe, tepimo gedimai ir įbrėžimų susidarymas yra pasikartojantys priešai, užkertantys juostelių štampavimo linijas, o kiekvieno iš jų pagrindinės priežastys yra nustatomos ir taisomi veiksmai.
Įprastų nerūdijančio plieno juostelių štampavimo problemų šalinimas
Progresuojantis štampas gali puikiai veikti savaites, o tada, atrodo, per naktį pradėti gaminti laužą. Spyruokliniai kampai dreifuoja. Formų stotyse atsiranda įtrūkimų. Šuoliukai auga viršijant specifikacijas. Dalys tulžies į smūgius į veidus. Šios nesėkmės retai turi vieną dramatišką priežastį. Jie formuojasi palaipsniui, nes susidėvėjimas, medžiagų svyravimai ir proceso dreifas sąveikauja įvairiose stotyse.
Skirtumas tarp štampavimo linijos, kuri veikia pelningai, ir tos, kuri išleidžia pinigus iš laužo ir prastovų, dažnai priklauso nuo to, kaip greitai nustatote pagrindines priežastis. Nerūdijančio plieno štampavimo galimybės yra siauresnės nei švelnaus plieno, nes dėl didelio medžiagos stiprumo, greito sukietėjimo ir chromo{1}} gausaus paviršiaus susidaro gedimo režimai, kurių minkštesni metalai tiesiog nerodo.
„Springback“ valdymas suformuotose juostelės dalyse
Atsparumas yra elastingas medžiagos atsigavimas pašalinus lenkimo jėgą, todėl lenkimo kampas šiek tiek atsidaro. Kiekvienas metalas tam tikru laipsniu spyruokliuoja, bet nerūdijanti juostelė padidina problemą. Didesnė takumo riba sukuria didesnę spyruoklę, o nerūdijančio plieno rūšių takumo riba yra žymiai didesnė nei švelnaus plieno esant lygiavertei temperatūrai. Kuo plonesnė juostelė lenkimo spindulio atžvilgiu, tuo ji blogėja.
Kiek grįžimo turėtumėte tikėtis? Jei nerūdijantis plienas yra siaurame posūkyje, kai vidinis spindulys yra lygus medžiagos storiui, spyruoklė paprastai būna 2–4 laipsnių diapazone. Didėjant spindulio-ir-storio santykiui, šis skaičius sparčiai didėja. Esant vidutiniam spinduliui (nuo 6 t iki 20 t), atkaitintas 304 gali atsigręžti nuo 4 iki 15 laipsnių. Pus{12}}301, dažniausiai naudojamas štampuotiems nerūdijančio plieno spyruoklių komponentams, formuojant orą dideliais spinduliais gali viršyti 40 laipsnių.
Trys praktinės strategijos valdo juostos štampavimo atstūmimą:
- Per{0}}lenkimas:Suprojektuokite formavimo perforatorių taip, kad jis pasilenktų už tikslinio kampo numatytu spyruoklės dydžiu. Jei jūsų detalei reikia 90 laipsnių kampo, o medžiaga atsitraukia 5 laipsniais, perforatorius suformuojamas iki 85 laipsnių. Tai yra labiausiai paplitęs metodas ir gerai veikia, kai grįžimas yra nuoseklus visose medžiagų partijose.
- In-kalimas:Pridėjus kalimo žingsnį po pradinio lenkimo, medžiaga lenkimo viršūnėje plastiškai deformuojama, o elastinė deformacija paverčiama nuolatine deformacija. Sukalimas sumažina spyruoklinį kintamumą, nes medžiaga lokaliai viršija takumo ribą, neatsižvelgiant į gaunamus kietumo pokyčius. Kompromisas yra didesnis preso tonažas toje stotyje.
- Temperatūros pasirinkimas:Atkaitinta juosta sukuria mažiau atsparumo nei pusiau{0}}kietos arba visiškai{1}}kietos sąlygos. Kaipmaterialiniai duomenys patvirtina, pusiau -kietas 301 rodo 4–43 laipsnių atstūmimo laipsnius tame pačiame spindulio diapazone, kai atkaitintas 304 rodo tik 2–15 laipsnių. Jei jūsų dalis nereikalauja aukštų spyruoklių savybių, nustačius švelnesnį temperatūrą, daugelis problemų pašalinamos iš pradžių.
Viena juostelei būdinga subtilybė: grūdelių kryptis svarbi. Lenkimas statmenai riedėjimo krypčiai sumažina spyruokliškumą ir pagerina konsistenciją. Siaurose juostelėse riedėjimo kryptis eina išilgai juostos ilgio, todėl skersiniai posūkiai (per plotį) veikia nuspėjamiau nei išilginiai lenkimai, susidarantys išilgai pastūmos krypties.
Darbo grūdinimas ir jo bendras poveikis
Austenitinis nerūdijantis plienas yra meta{0}}stabili konstrukcija. Kai jį deformuojate, ypač tokius, kaip 301, kuriuose yra mažesnis nikelio kiekis, dalis austenito virsta martensitu. Taiįtempimo-sukelta fazinė transformacijasu kiekviena formavimo operacija medžiaga tampa kietesnė ir trapesnė. Vienoje-stoties jungtyje šis poveikis yra ribotas. 20 stočių progresyviame kaukle jis kaupiasi.
Įsivaizduokite, kad jūsų juostelė įeina į štampus atkaitinta ir 55 % pailgėjimas. Trečioji stotis perveria bandomąsias skylutes, šeštoji stotis sudaro seklią trauką, dešimtoji prideda flanšą, o stotis penkiolika monetų yra funkcija. Kiekviena operacija sunaudoja dalį likusio medžiagos elastingumo. Iki penkiolikos stoties juostelė formavimo zonoje gali būti praradusi pusę ar daugiau savo pradinės pailgėjimo galios. Pastumkite jį toliau ir, esant įtempių koncentracijai, prasidės įtrūkimai.
Austenitinio nerūdijančio plieno kietėjimo darbinis greitis (šalto kietėjimo indeksas) yra maždaug 0,34, žymiai didesnis nei anglinio plieno. Tai reiškia, kad kiekviename deformacijos etape liekamasis įtempis susidaro greičiau. Kuo didesnis sukauptas martensito kiekis, tuo didesnis liekamasis įtempis ir didesnė įtrūkimų tikimybė vėlesnių formavimo operacijų metu.
Praktinės atsakomosios priemonės apima:
- Stoties seka:Sunkiausias formavimo operacijas atlikite štampavimo proceso pradžioje, kai medžiaga išlaiko maksimalų lankstumą. Rezervuokite vėlesnes stotis lengvoms operacijoms, pvz., apipjaustymui, kalimui ar galutiniam atjungimui.
- Tarpinis reljefas:Ypač reiklioms detalių geometrijoms suprojektuokite tuščiosios eigos stotis (neveikia), kurios leidžia juostelei atsipalaiduoti tarp sunkių formavimo etapų. Nors tai pailgina štampą, tai neleidžia kaupiamajai įtampai pasiekti kritinį lygį.
- Įvertinimo koregavimas:Jei įtrūkimai išlieka, nepaisant stoties optimizavimo, apsvarstykite galimybę pakeisti 301 į 304 arba 305. Didesnis nikelio kiekis stabilizuoja austenito fazę, sumažina martensitinės transformacijos greitį ir suteikia jums daugiau formavimo pajėgumų vienoje stotyje, kol medžiagos darbas -kietėja.
- Piešimo gylio valdymas:Paskirstykite bendrą traukimo gylį kelioms stotims, o ne bandydami agresyviai traukti vieną{0}}stotį. Kiekvienas laipsniškas tempimas išlieka momentinio medžiagos lankstumo ribose, o ne išnaudojamas per vieną operaciją.
Kai įtrūkimai atsiranda retkarčiais, o ne nuosekliai, galima įtarti medžiagų skirtumus tarp ritės partijų. Daug kas pasiekia atkaitintos specifikacijos kietąją dalį, prasideda nuo mažesnio lankstumo, o jūsų procesas, kuris gerai veikia minkštesnėmis partijomis, gali išstumti kietesnę medžiagą tose pačiose stotyse. Štai kodėl mechaninis ritės savybių sertifikavimas, aptartas ankstesniuose skyriuose, yra naudingas atliekant gamybos trikčių šalinimą.
Tepimo ir paviršiaus apsaugos strategijos
Tepimas štampuojant iš nerūdijančio metalo turi dvejopą paskirtį: mažina trintį tarp ruošinio ir įrankių ir neleidžia susidaryti nešvarumams, kai chromo turtingi paviršiai šaltai-suvirina prie įrankių plieno veikiant slėgiui. Neteisingai sugadinsite dalis arba sugadinsite jas dėl cheminio poveikio. Nei vienas rezultatas nepriimtinas.
Istoriškai nerūdijančio plieno štampavimas labai rėmėsichlorinti parafininiai tepalaines jų ekstremalus{0}}slėgis neleido veiksmingai pūstis. Problema? Chloro likučiai sukelia taškinę koroziją ant nerūdijančių paviršių, jei jie nėra visiškai pašalinti po štampavimo. Juostinių dalių, kurių paviršiaus -ploto-ir -tūrio santykis yra didelis, kiekvieną suformuotos dalies plyšį išvalyti yra sunku ir brangu. Bet kokia likusi chloruota plėvelė tampa korozijos pradžios vieta.
Šiuolaikinės alternatyvos visiškai pašalina šią riziką. -Be aliejaus, visiškai sintetiniai tepalai, sukurti specialiai nerūdijančiam pagrindui, užtikrina reikiamą ribinį sutepimą be chloruotos chemijos. Šios formulės suteikia papildomų pranašumų atliekant juostos štampavimo operacijas:
- Reikalauti mažiau agresyvios vandeninės valymo chemijos, kad būtų galima pašalinti po-antspaudavimo
- Pagerinkite suvirinimo kokybę dėl švaresnių paviršių
- Siūlo geresnį biologinį skaidymą, nei{0}}aliejiniai ar chlorinti alternatyvūs produktai
- Sumažinkite energijos sąnaudas valymo proceso metu
Pats nerūdijančio plieno paviršius sukuria tepimo iššūkius, ne tik chemijos pasirinkimą. Palyginti su angliniu plienu, nerūdijančio plieno paviršiaus profilis yra kietesnis, lygesnis, todėl ne taip lengvai išlaikomas tepalas. Alyvos telkiniai mikroskopiniuose šiurkštesnių paviršių slėniuose, tačiau nerūdijančios juostelės lygi apdaila leidžia lubrikantui išsispausti formuojant slėgį. Tai reiškia, kad tepimo būdas yra toks pat svarbus kaip tepalo tipas. Ritininės dangos arba lašinimo sistemos, kurios tepa šviežią tepalą prieš pat štampai įeinant, pranoksta užtvindymo sistemas, kurios priklauso nuo ankstesnio tiekimo kelio likusios plėvelės.
Valymas po-antspaudavimo turi būti suplanuotas kaip gamybos proceso dalis, o ne traktuojamas kaip pasekmė. Bet koks tepalo likutis, likęs ant gatavų nerūdijančio plieno štampų, gali trukdyti tolesniems procesams, pvz., suvirinimui, pasyvavimui ar surinkimui. Naudojant medicinos ar maisto{3}}kontaktinius įrenginius, valymo patvirtinimas prideda dar vieną proceso valdymo lygmenį, kuris prasideda nuo tepalų pasirinkimo.
Sujungus šiuos gedimo režimus, pateikiame dažniausiai pasitaikančius nerūdijančio plieno juostelių štampavimo defektus.
| Defektas | Tikėtinos pagrindinės priežastys | Rekomenduojami korekciniai veiksmai |
|---|---|---|
| Per didelis spyris | Medžiagos temperamentas sunkesnis nei tikėtasi; per didelis lenkimo spindulys, palyginti su storiu; oro-formavimo geometrija | Padidinti per{0}}lenkimo kampą; pridėti monetų kalimo stotį; nurodyti švelnesnį temperamentą; sumažinti lenkimo spindulį ten, kur leidžia detalės konstrukcija |
| Įtrūkimai formų stotyse | Suminis darbo grūdinimas, viršijantis lankstumą; agresyvus tempimo gylis; grūdėtumo-krypties nesutapimas; medžiagų partija, esanti aukščiausios klasės kietumo specifikacijoje | Perskirstyti formavimą daugiau stočių; pridėti tuščiosios eigos pagalbos stotis; pereiti prie aukštesnės-nikelio klasės; patikrinkite kiekvienos partijos gaunamų medžiagų savybes |
| Smūgis ant veidų | Chromo{0}}į-chromo sąveika tarp nerūdijančio ruošinio ir D-2 įrankių plieno; nepakankamas tepimas; per didelis smūgio laikas | Perjungti prie PM įrankių plieno arba karbido; padengti PVD dangą (TiN arba AlTiN); pakeisti tepalą į sintetinę ne{0}}chloruotą formulę; poliruoti perforavimo paviršių iki mažesnio Ra 0,2 mikrometro |
| Pernelyg didelis burbuliukų susidarymas | Per laisvas tarpas; susidėvėjęs štampavimo arba štampo kraštas; medžiagos storis viršija vardinį; netinkamas atstumas nuo temperamento | Iš naujo{0}}šlifuokite arba pakeiskite susidėvėjusius įrankius; patikrinkite ir sureguliuokite štampo tarpą; patvirtinti gaunamo storio toleranciją; perskaičiuokite klirensą, jei pasikeitė temperamentas |
| Dalis prilipusi prie smūgio | Vakuuminis poveikis plonoms dalims; spyruoklinis sugriebimo smūgis; grubus perforavimo paviršius; nepakankama nuėmimo jėga | Pridėkite oro srautą per perforatorių; padidinti nuleidimo spyruoklės slėgį; poliruoti štampavimo veidą; užtepkite mažos{0}}trinties PVD dangą |
| Netinkamas tiekimo lygis arba strigimas | Per didelis įeinančios juostelės kampelis; ritės-rinkinys nesuplotas; kreipiamieji bėgiai per įtempti arba per laisvi; pilotinio kaiščio susidėvėjimas | Priveržkite kampo specifikaciją pirkimo užsakyme; pridėti arba sureguliuoti tiesintuvą; iš naujo kalibruoti kreiptuvo tarpą; pakeiskite susidėvėjusius kontrolinius kaiščius |
| Paviršiaus įbrėžimai arba žymėjimas | Nuolaužos štampe; grubus štampo paviršius; nepakankamas tepimas formavimo stotyse; juosta vilkianti keltuvus | Įgyvendinti štampo valymo grafiką; poliruoti visus kontaktinius paviršius; reguliuoti tepalo taikymo vietą ir tūrį; patikrinkite keltuvo aukštį ir laiką |
| Taškinė korozija ant gatavų dalių | Chlorinto lubrikanto likučiai; netinkamas valymas po{0}}antspaudavimo; tarša dėl anglinio plieno įrankių ar tvarkymo | Pakeiskite į sintetinį tepalą be chloro{0}; įgyvendinti patvirtintą valymo procesą; nerūdijančio plieno tvarkymą atskirti nuo anglinio plieno operacijų |
Kiekvienas šios lentelės defektas siejamas su anksčiau proceso grandinėje priimtais sprendimais: medžiagos specifikacija, štampų konstrukcija, įrankių parinkimu arba tepalo pasirinkimu. Trikčių šalinimas tampa greitesnis, kai atpažįstate šiuos ryšius, o ne gydote kiekvieną simptomą atskirai.
Sprendžiant gamybos problemas, dalių srautas išlieka ir šiandien. Sukūrus visą specifikacijų paketą, kuris neleistų toms problemoms pasikartoti naujose programose, yra tai, kas atskiria reaktyvų gaisrų gesinimą nuo aktyvios procesų inžinerijos, todėl kiekvieną sprendimo tašką reikia sujungti į vieną nuoseklią darbo eigą.
Nuo medžiagos parinkimo iki gamybos{0}}Paruoštos juostelės dalys
Pavieniai sprendimai sukelia atskiras problemas. Inžinierius, kuris pasirenka klasę neatsižvelgdamas į štampų tarpą arba nurodo temperatūrą, nesuprasdamas jo atgaivinimo pasekmių įrankiams, baigia derinti tas pačias klaidas, aptartas ankstesniame skyriuje. Priešnuodis – tai nuosekli specifikacijos darbo eiga, kuri susieja kiekvieną sprendimą su priimtu prieš jį ir po jo, sukuriant nerūdijančio plieno štampuotų dalių paketą, kuriame kiekvienas elementas sustiprina kitus.
Pagalvokite apie tai taip: jūsų programa nurodo, ką turi daryti dalis. Šis našumo reikalavimas susiaurina klasę ir nuotaiką. Įvertinimas ir nuotaika diktuoja, ko turite reikalauti iš savo juostelės tiekėjo. Šios gaunamos medžiagos savybės nustato štampų tarpo, įrankių medžiagos ir nuėmimo strategijos ribas. O bendras vaizdas, sudėtingumas, apimtis ir tolerancija lemia, ar investuosite į progresyvius įrankius, ar pradėsite nuo trumpalaikių-alternatyvų.
Praleiskite nuorodą toje grandinėje ir spėsite. Spėliojimas kainuoja.
Sukurkite juostelės štampavimo specifikacijų paketą
Kiekviena sėkminga juostelės štampavimo programa vykdoma ta pačia logine seka, nesvarbu, ar tai yra akumuliatoriaus kontaktinė spyruoklė, ar kosmoso jutiklio laikiklis. Štai sprendimų darbo eiga, išdėstyta kaip sunumeruotas kelias nuo programos reikalavimų iki gamybos{1}}paruoštų įrankių:
- Apibrėžkite taikymo reikalavimus.Pradėkite nuo pabaigos: aptarnavimo aplinka, mechaninės apkrovos, nuovargio ciklai, korozijos poveikis, temperatūros diapazonas, reguliavimo apribojimai ir elektrinių ar šiluminių savybių poreikiai. Dėl šių reikalavimų negalima-derėtis, o visa kita priklauso nuo jų atitikties.
- Pasirinkite klasę ir temperamentą.Suderinkite savo naudojimo poreikius su tinkamu nerūdijančiojo lydinio. Reikia spyruoklinių savybių ir atsparumo korozijai? 301 pusiau-sunkus. Reikia gilaus formavimo ir biologinio suderinamumo? 316L atkaitintas. Reikia stabilumo aukštoje{6}}temperatūroje? 321 atkaitintas. Patvirtinkite, kad pasirinkto grūdinimo pailgėjimas ir takumo stipris patenka į diapazonus, kuriuos iš tikrųjų gali naudoti jūsų detalės geometrija be įtrūkimų ar pernelyg didelio atstūmimo.
- Nurodykite juostos šaltinio parametrus.Parašykite pirkimo užsakymą, kuris valdytų kiekvieną kintamąjį, kuriam bus jautrus jūsų štampas: krašto sąlyga su šlifavimo orientacija, plokštumo tolerancija, nuokrypio riba, pločio ir storio nuokrypiai, paviršiaus apdaila, ritės ID / OD ir mechaninių savybių sertifikavimas kiekvienai partijai. Viskas, kas liko nenurodyta, tampa kintamuoju, kuris keičiasi tarp ritės pristatymo.
- Suprojektuoti štampų tarpus ir įrankius.Apskaičiuokite perforavimo-prie-perforavimo tarpą kaip nurodyto storio diapazono procentą, atsižvelgdami į laipsnio kietumą ir temperamentą. Pasirinkite įrankinio plieno arba karbido rūšis, atsparias chromo-i-nuodymui. Nurodykite PVD dangas kritinėms formavimo ir išlyginimo stotims. Sukurkite nuėmimo sistemas (spyruoklinius nuėmiklius, oro srautą, išmetimo kaiščius), atitinkančius jūsų juostos storį.
- Pasirinkite gamybos apimties strategiją.Suderinkite investicijas į įrankius su paklausa. Jei metinis kiekis viršija 50 000 su šaldytu dizainu, progresiniai štampai užtikrina mažiausią -dalies kainą. Prototipams ar projektavimo-iteracijos fazėms naudokite vielos EDM arba sudėtinius štampelius. Vidutinės apimties{7}}pereinamojo laikotarpio darbams apsvarstykite galimybę perkelti įrankius. Suplanuokite etapines investicijas: patvirtinkite geometriją naudodami trumpo- veikimo metodus prieš įsipareigodami naudoti ilgalaikį{10}}pažangų štampavimo įrankį.
- Nustatykite proceso kontrolę.Apibrėžkite tepimo tipą ir taikymo metodą (ne{0}}chlorintas sintetinis nerūdijantis plienas), valymo po-štampavimo protokolą, tikrinimo kriterijus, SPC parametrus ir štampų priežiūros intervalus. Dokumentuokite juos kartu su dalies brėžiniu, kad gamybos komandos turėtų visą gamybos paketą, o ne tik geometrijos specifikacijas.
Ši seka nėra savavališka. Kiekvienas veiksmas riboja kitame veiksme pasiekiamas parinktis. Praleidimas į priekį, pavyzdžiui, pasirenkant laipsnišką štampavimo išdėstymą prieš patvirtinant medžiagos temperamentą, verčia brangiai dirbti, kai tikrovė neatitinka prielaidų.
Atkaitinto plieno štampavimo reikmėms, kai prioritetas yra didžiausias formavimas, seka yra dar svarbesnė. Atkaitintos juostos mažesnė takumo riba reiškia, kad galima pasiekti didesnius tarpus, tačiau dėl jos tendencijos sukibti su šlifavimu ir sulipti pjovimo elgseną, reikia specialių įrankių dangų ir tepalų pasirinkimų, kuriuos reikia integruoti nuo pat pradžių, o ne užtaisyti atsiradus problemoms.
Antspauduotų dalių medžiagų parinkimo ištekliai
Kuriant specifikacijų paketą reikia patikimų medžiagų duomenų. Gausite informaciją iš kelių šaltinių, priklausomai nuo to, kuriame sprendimo etape esate.
Tiekėjų duomenų lapai išlieka autoritetingu mechaninių savybių, galimų temperatūrų ir juostelių matmenų leistinų nuokrypių šaltiniu. Pateikite užklausą anksti savo pažymių atrankos{1}}procese, nes skelbiami diapazonai skiriasi priklausomai nuo gamintojų ir valcavimo staklių.
Pramonės vadovuose, pvz., ASM Metals Handbook ir SSINA projektavimo gairėse, pateikiami{0}}palyginimo duomenys, formuojamumo įvertinimai ir štampavimo atstumo atskaitos taškai, kurie padeda atlikti pradinį galimybių vertinimą prieš susisiekiant su konkrečiu tiekėju.
Inžinieriams ir tiekėjų komandoms, vertinančioms štampuotų plieno lakštų ir juostelių variantus keliose lydinių šeimose,YICHEN medžiagų puslapissiūlo praktinį atspirties tašką. Ji apima nerūdijantį plieną, aliuminį, žalvarį ir kitus lydinius, dažniausiai naudojamus štampuotose ir apdirbtose metalinėse dalyse, suskirstytus taip, kad būtų lengviau susiaurinti kandidatus prieš pasineriant į išsamias tiekėjo specifikacijas. Turėdami konsoliduotą nuorodą, apimančią medžiagų šeimas, sutaupysite laiko, kai jūsų taikymo reikalavimai dar neįtraukė į vieną lydinio sistemą.
Derinkite šiuos išteklius, o ne pasikliaukite kokiu nors vienu atskirai. Konsoliduotos medžiagos nuoroda padės jums pasirinkti kandidatus. Tiekėjo duomenų lapai patvirtina tikslias jūsų konkrečios juostos formos savybes. Įrankių vadovai šias savybes paverčia veiksmingais štampų projektavimo parametrais.
Tikslas šios darbo eigos pabaigoje yra specifikacijų paketas, kurį štampų kūrėjas, medžiagų tiekėjas ir spaudos operatorius gali vykdyti be dviprasmybių. Kai kiekviena suinteresuotoji šalis dirba pagal tą patį integruotą dokumentą, nerūdijančio plieno štampavimo plokščių juostelių procesas vyksta taip, kaip buvo sukurtas: nuspėjamai, pelningai ir kokybiškai.
Dažnai užduodami klausimai apie nerūdijančio plieno štampavimo plokščią juostelę
1. Kuo plokščių juostų štampavimas skiriasi nuo standartinio lakštinio metalo štampavimo?
Štampuojant plokščia juostele, siauras suvyniotas nerūdijantis plienas, paprastai iki 50 mm pločio, tiekiamas per laipsniškus arba vienos stoties štampus. Skirtingai nei platesnis lakštų štampavimas, juostelės turi unikalių iššūkių, įskaitant griežtesnius pločio nuokrypius, leidžiančius sekti per kreipiamuosius bėgius, kraštų jautrumą, turintį įtakos šlifavimo formavimuisi, ir ritės kreivumą, sukeliantį netinkamą padavimą. Darbinis grūdinimas taip pat susimaišo progresyviose štampavimo stotyse, nes siaura juostelė kaupia deformaciją kitaip nei lakštų ruošiniai, apdoroti atskirai.
2. Kuri nerūdijančio plieno rūšis yra geriausia juostelių štampavimui?
Geriausias įvertinimas priklauso nuo jūsų taikymo reikalavimų. 301 puikiai tinka spyruokliniams komponentams ir kontaktiniams pirštams dėl savo greito veikimo-kietėjimo greitis. 304 tinka gilesniam tempimui, o sudėtingas formavimas dėl didesnio pailgėjimo. 316 tarnauja korozijai-kritinėse aplinkose, tokiose kaip medicinos prietaisai ir jūrinės įrangos komponentai{5}}, o rankena veikia labai stipriai{26 padidintos{8}}temperatūros programos. Kad būtų pasiekti optimalūs štampavimo rezultatai, kiekviena klasė turi būti suderinta su tinkamomis temperatūromis: nuo atkaitinimo, kad būtų galima maksimaliai formuoti, iki visiškai{10}}kietumo spyruoklinėms savybėms.
3. Kaip apskaičiuoti plonos nerūdijančio plieno juostelės tarpą?
Plonos juostelės atstumas išreiškiamas medžiagos storio vienoje pusėje procentais. Pramonės gairėse siūloma nuo 12 % iki 15 % kiekvienoje pusėje minkštiems austenitiniams rūšims, o iki 20 % visiškai -kietoms sąlygoms esant standartiniams lakštų gabaritams. Juostos, kurios storis yra mažesnis nei 0,25 mm, procentas dažnai turi būti šiek tiek padidintas, nes šlyties -ir-sulaužimo santykis skiriasi esant mažesniam storiui. Per ankštas tarpas ties plonais matuokliais sukuria per didelę pjovimo jėgą ir pagreitina perforavimo susidėvėjimą, o ne sukuria švaresnius pjūvius. Peržiūrėkite įrankių inžinerijos vadovus, kad sužinotumėte konkrečias{11}}klasių vertes ir patvirtinkite bandomąsias versijas.
4. Kada reikėtų rinktis laipsnišką štampavimą, o ne trumpalaikį{1}}juostinių dalių įrankį?
Laipsniškas štampavimas yra pateisinamas, kai metinis kiekis viršija maždaug 50 000 vienetų, kai poreikis yra daug metų, o dalies dizainas yra užšaldytas. Progresyvūs štampai kainuoja nuo 30 000 USD iki daugiau nei 250 000 USD, tačiau amortizuojami dideliais kiekiais, kartais pridedant mažiau nei 0,20 USD už dalį. Prototipų ar projektavimo{10}iteracijos fazėse vielos EDM arba sudėtiniai štampai užtikrina greitesnį apdorojimą be didelių kapitalo įsipareigojimų. Daugelis programų naudoja etapinį metodą: pirmiausia patvirtinkite geometriją taikydami trumpo{12}}paleidimo metodus, o tada pereikite prie laipsniško įrankių, kai apimtys didėja ir dizainas užblokuotas.
5. Kaip štampuojant nerūdijančio plieno juostelę išvengsite slogos ir atšokimo?
Kad būtų išvengta dėmių, reikia atsižvelgti į chromo{0}}į-nerūdijančio ruošinio ir įrankių plieno sąveiką. Perjunkite nuo D-2 prie miltelinio metalo įrankių plieno arba karbido, užtepkite PVD dangas, pvz., TiN arba AlTiN, ir naudokite ne-chlorintus sintetinius tepalus, skirtus nerūdijančiam pagrindui. Norėdami valdyti atgal, naudokite per-lenkimo strategijas, kai štampavimas formuojasi už tikslinio kampo, pridėkite-kalimo stoteles, kad plastiškai deformuotumėte lenkimo zonas, arba nurodykite švelnesnes temperatūrų sąlygas, kai tai leidžia taikymo reikalavimai. YICHEN medžiagų puslapis adresu yichen-group.com/materials gali padėti inžinieriams palyginti lydinių parinktis, kurios subalansuoja formavimą ir grįžtamąjį elgesį.


