


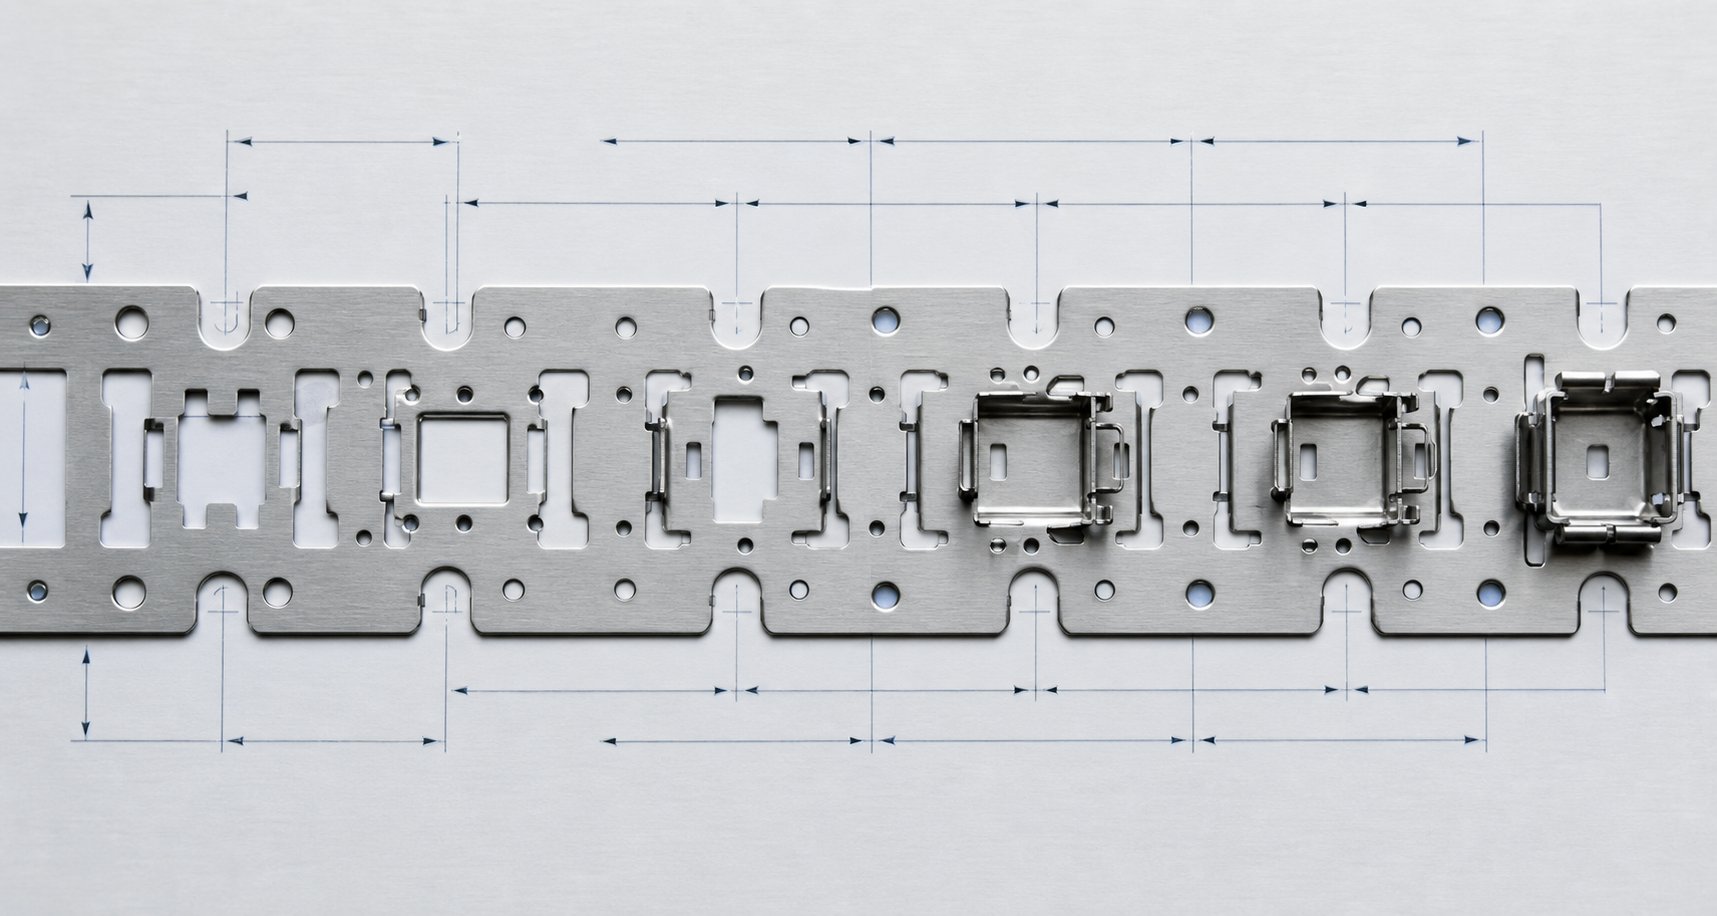
Apėjimo įpjovų apibrėžimas ir jų vaidmuo štampavimo štampavimo inžinerijoje
Žvelgdami į laipsniško štampavimo juostos išdėstymą, pastebėsite mažas išpjovas išilgai laikiklio kraštų arba tarp stočių, kurios atrodo beveik atsitiktinės. Jie ne. Šios savybės, aplinkkelio įpjovos, yra vienas iš labiausiai apgalvotai sukurtų lakštinio metalo štampavimo štampų aspektų, tačiau jų mokslinis pagrindimas retai dokumentuojamas taip, kad būtų patenkintas inžinerinis patikrinimas.
Kas yra laipsniško štampavimo štampų apėjimo įpjovos
Aplenkimo įpjovos yra valdomos reljefo funkcijos, sąmoningai įpjautos į progresinio štampavimo štampavimo laikiklio juostelę, kad būtų valdomas medžiagos srautas, perskirstomas šlyties įtempis ir sumažinamos klijavimo{0}}jėgos formavimo operacijų metu. Jie egzistuoja ir kaip neigiami įpjovimai (medžiaga pašalinta), ir kaip teigiami įpjovimai (medžiaga pridėta arba palikta stovėti), kad būtų galima pasirinktinai modifikuoti juostelės standumą kritinėse vietose.
Taigikas yra metalo štampavimas jo šerdyje? Tai plokščios lakštinės medžiagos pavertimas baigta geometrija atliekant pjovimo, lenkimo ir formavimo operacijas. Progresyviame štampelyje juostelė eina per kelias stotis, vis dar pritvirtinta prie nešiklio. Kiekviena stotis taiko jėgas, kurios sąveikauja su gretimomis stotimis per pačią juostą. Apėjimo įpjovos kontroliuojamai nutraukia šį jėgos perdavimo kelią, izoliuodamos deformacijos zonas, kad kiekviena stotis galėtų atlikti savo darbą nepažeisdama gretimų savybių.
Daugumos inžinierių išmoktas štampavimo apibrėžimas apima pagrindinę štampavimo ir formavimo mechaniką. Tačiau suprasti, kas yra štampai praktiškai, reiškia pripažinti, kad kiekviena progresyvaus štampavimo juostos išdėstymo funkcija atlieka mechaninę paskirtį. Apėjimo įpjovos nėra išimtis. Jie veikia kaip sukonstruotos įtempių ribos, kontroliuojančios, kur ir kaip nešiklio juostelė deformuojasi kiekvieno paspaudimo metu.
Kodėl inžinerinis pagrindas yra svarbus ne tik parduotuvės{0}}grindų tradicijai
Štai problema. Daugelis neigiamų ir teigiamų apėjimo įpjovų lakštinio metalo štampavimo štampuose buvo sukurti per dešimtmečius trukusių bandymų-ir-klaidų įrankių patalpose. Patyręs štampų gamintojas prideda įpjovą, nes „paskutinį kartą pavyko“ arba „taip mes visada darėme“. Rezultatas? Specifikacijos, kurių negalima apginti atliekant dizaino peržiūrą, kurių negalima pritaikyti naujoms medžiagoms ar geometrijoms ir kurių negalima optimizuoti be brangių bandymų ciklų.
Jei esate štampų dizaineris ar procesų inžinierius, jums reikia daugiau nei paveldėtos praktikos. Jums reikia inžinerinio pagrindimo, paaiškinančio, kodėl konkretus įpjovos gylis, plotis ir vieta sukuria norimą įtempių sumažinimą. Turite pakankamai gerai suprasti mechaniką, kad galėtumėte numatyti, kas atsitiks, kai pasikeičia medžiagos savybės, susiaurėja juostos plotis arba kai tam tikroje stotyje padidėja formavimo sunkumas.
Šis straipsnis užpildo šią spragą. Užuot tiesiog nurodęs, kad štampavimo procese naudojamos aplinkkelio įpjovos, jame paaiškinamas pagrindinis mokslas: įtempių pasiskirstymo teorija, medžiagos anizotropija, kontroliuojama reljefo mechanika ir jų sąveika su nešiklio juostos dizainu. Tikslas yra suteikti jums žodyno ir fizikos, kad galėtumėte drąsiai nurodyti apeiti įpjovas, paremtas pirmaisiais principais, o ne vien parduotuvės{2}}grindų folkloru.
Mechanika pradedama nuo tiksliai supratimo, kaip formavimo metu jėgos sklinda per nešiklio juostą ir kas nutinka medžiagos lygmenyje, kai įvedate tyčinį to apkrovos kelio pertrauką.
Pagrindinė apėjimo įpjovos funkcijos mechanika
Įsivaizduokite, kad ištisinė lakštinio metalo juosta juda per laipsnišką štampą. Kiekvienoje stotyje perforatoriai ir formavimo įrankiai veikia tam tikras tos juostos zonas. Operatoriaus žiniatinklis, jungiantis šias zonas, nėra pasyvus. Jis perduoda jėgas į šoną, o tai reiškia, kad tai, kas vyksta ketvirtoje stotyje, gali paveikti materialinę būseną penktoje stotyje, kol spauda net nesusisiekia su ja. Ši jėgos jungtis yra ta vieta, kur aplinkkelio įpjovos įgyja savo inžinerinę vertę.
Metalo štampavimo procesas progresyviame štampelyje kiekvieno paspaudimo metu nešiklio juostelę patiria sudėtinga, konkuruojančia apkrova. Piešimo operacijos traukia medžiagą į vidų.Perforavimo štampavimo operacijossukelti staigų šlyties išsiskyrimą. Lenkimo operacijos perkelia neutralią ašį ir sukelia vietinę įtampą. Be įsikišimo nešiklio juostelė veikia kaip standus tiltas, kuris visas šias jėgas vienu metu perduoda per stotis, sukurdamas nenuspėjamą sąveiką, mažinančią matmenų tikslumą.
Apėjimo įpjovos tai išsprendžia atlikdamos tris skirtingas mechanines funkcijas:
- Kontroliuoti medžiagų srautą- Sukūrus valdomus reljefo taškus nešiklyje, aplinkkelio įpjovos leidžia lakštiniam metalui lokaliai deformuotis be pernelyg didelio gretimų stočių suvaržymo. Medžiaga formavimo stotyje gali traukti į vidų arba ištempti į išorę, kartu su ja netempdama gretimo ruošinio geometrijos.
- Šlyties įtempių perskirstymas- Atliekant pjovimo ir pradūrimo operacijas, šlyties įtempis susikaupia įrankio-su{2}}medžiagos sąsajoje. Aplenkimo įpjovos nukreipia liekamąjį įtempį nuo kritinių formavimo zonų, užkertant kelią vietiniam nuolaidžiavimui arba mikro-įtrūkimams, kurie kitu atveju išplistų į gatavų dalių savybes.
- Sumažėja veržimo{0}}jėgos- Kai štampavimo ar pradurimo metu smūgis prasiskverbia per medžiagą, staigus sukauptos elastingumo energijos išsiskyrimas sukelia staigų{1}}įvykį. Šis smūgis prasiskverbia per juostelę ir gali ją nukelti nuo štampo paviršiaus, todėl pasroviui esančiose stotyse gali atsirasti netinkamų-tiekimų ir piloto nesutapimų.
Kaip apeiti įpjovas kontroliuoja medžiagos srautą formuojant
Atliekant bet kokią lakštinio metalo štampavimo operaciją, susijusią su tempimu ar tempimu, medžiaga turi tekėti iš aplinkinių sričių į formavimo zoną. Jei nešiklio juostelė yra per standi šalia tos stoties, ji priešinasi šiam srautui. Rezultatas yra per didelis dalies sienelės plonėjimas, jungės susiraukšlėjimas arba tiesioginis įskilimas. Apėjimo įpjova, esanti prieš arba pasroviui nuo tempimo stoties, sumažina laikiklio skerspjūvio pasipriešinimą, leisdama medžiagai laisvai judėti į štampavimo ertmę, nekovojant su juostos išilginiu standumu.
Tai yra tas pats principas, pagal kurį taikomi įtempiami žiniatinklio laikikliai, aprašyti progresyvaus štampų dizaino literatūroje. Kaiplaikiklio juostelės projektavimo gairėspažymi, kad tvirtas laikiklis neleidžia dalims vertikaliai judėti, o visa juostelė turi likti lygi per visą eigą. Aplenkimo įpjovos užtikrina selektyvų atitikimą, suteikiant kiekvienai stočiai laisvę savarankiškai deformuotis, kol juostelė tebetiekia patikimai.
Streso perskirstymas ir pritraukimas{0}}mažinant jėgą
Kai perforatorius kerta per medžiagą, juostoje sukaupta elastingumo energija išsiskiria beveik akimirksniu. Šis spragtelėjimas{1}}sukuria jėgos smaigalį, kuris per laikiklį juda abiem kryptimis. Juostoje be reljefo bruožų tas smaigalys pasiekia gretimas stotis kaip trumpalaikė smūginė apkrova. Per tūkstančius ciklų šis pasikartojantis impulsas vargina nešiklį, iškraipo bandomosios skylės geometriją ir pagreitina gretimų stočių štampų susidėvėjimą.
Apėjimo įpjovos veikia kaip mechaniniai žemo dažnio{0}}filtrai. Sumažintas skerspjūvis- prie įpjovos sugeria ir susilpnina jėgos impulsą, kol jis pasiekia kitą stotį. Įpjovos šaknis elastingai deformuojasi veikiant trumpalaikei apkrovai, kinetinę energiją paverčiant vietine deformacija, o ne perduodama ją juostele. Šiuolaikinė štampavimo technologija išnaudoja šį principą, kad išlaikytų griežtesnes leistinas nuokrypas esant didesniam spaudimo greičiui, kai dėl padidėjusio stūmoklio pagreičio ir lėtėjimo spaudimo{5}}jėgos tampa stipresnės.
Juostos pakėlimo ir netinkamo{0}} tiekimo sąlygų prevencija
Juostelių kėlimas yra vienas iš dažniausiai pasitaikančių gamybos sutrikimų progresyviose štampavimo operacijose. Kai spaudžiamos-jėgos arba nesubalansuotos formavimo apkrovos stumia juostelę aukštyn nuo štampo paviršiaus, pilotai negali vėl-sujungti švariai kitam padavimo ciklui. Juostelė juda į priekį netinkamai išlygiuota, sukeldama per didelių skylių, pasislinkusių lenkimo linijų ir sunkiais atvejais bandomojo kaiščio kirpimą.
Tarp patikrintų metalo štampavimo būdų, padedančių to išvengti, apėjimo įpjovos sumažina juostos gebėjimą perduoti vertikalios jėgos komponentus tarp stočių. Įpjova tarp sunkaus išvalymo stoties ir tikslaus formavimo stoties atskiria jų dinaminį elgesį. Išjungimo stoties greitis-lieka vietinis. Formavimo stoties juostos kontaktas išlieka stabilus. Tiekimo tikslumas neviršija tolerancijos.
Be šių reljefo savybių laikiklio juostelės standumas tampa įsipareigojimu, o ne turtu. Jis perduoda kiekvieną jėgos įvykį per visą štampą, sukurdamas matmenų paklaidas, kurios atsiranda per kiekvieną stotį, ir laipsnišką medžiagos nuovargį, kuris sutrumpina laikiklio tarnavimo laiką. Šių įpjovų geometrija, jų gylis, plotis, kampas ir šaknies spindulys tiksliai nustato, kiek jie suteikia atsiejimo. Ši geometrija tiesiogiai priklauso nuo įtempių pasiskirstymo teorijos ir medžiagų savybių, kurios lemia, kaip juostelė reaguoja į tyčinius jos skerspjūvio netolygumus.
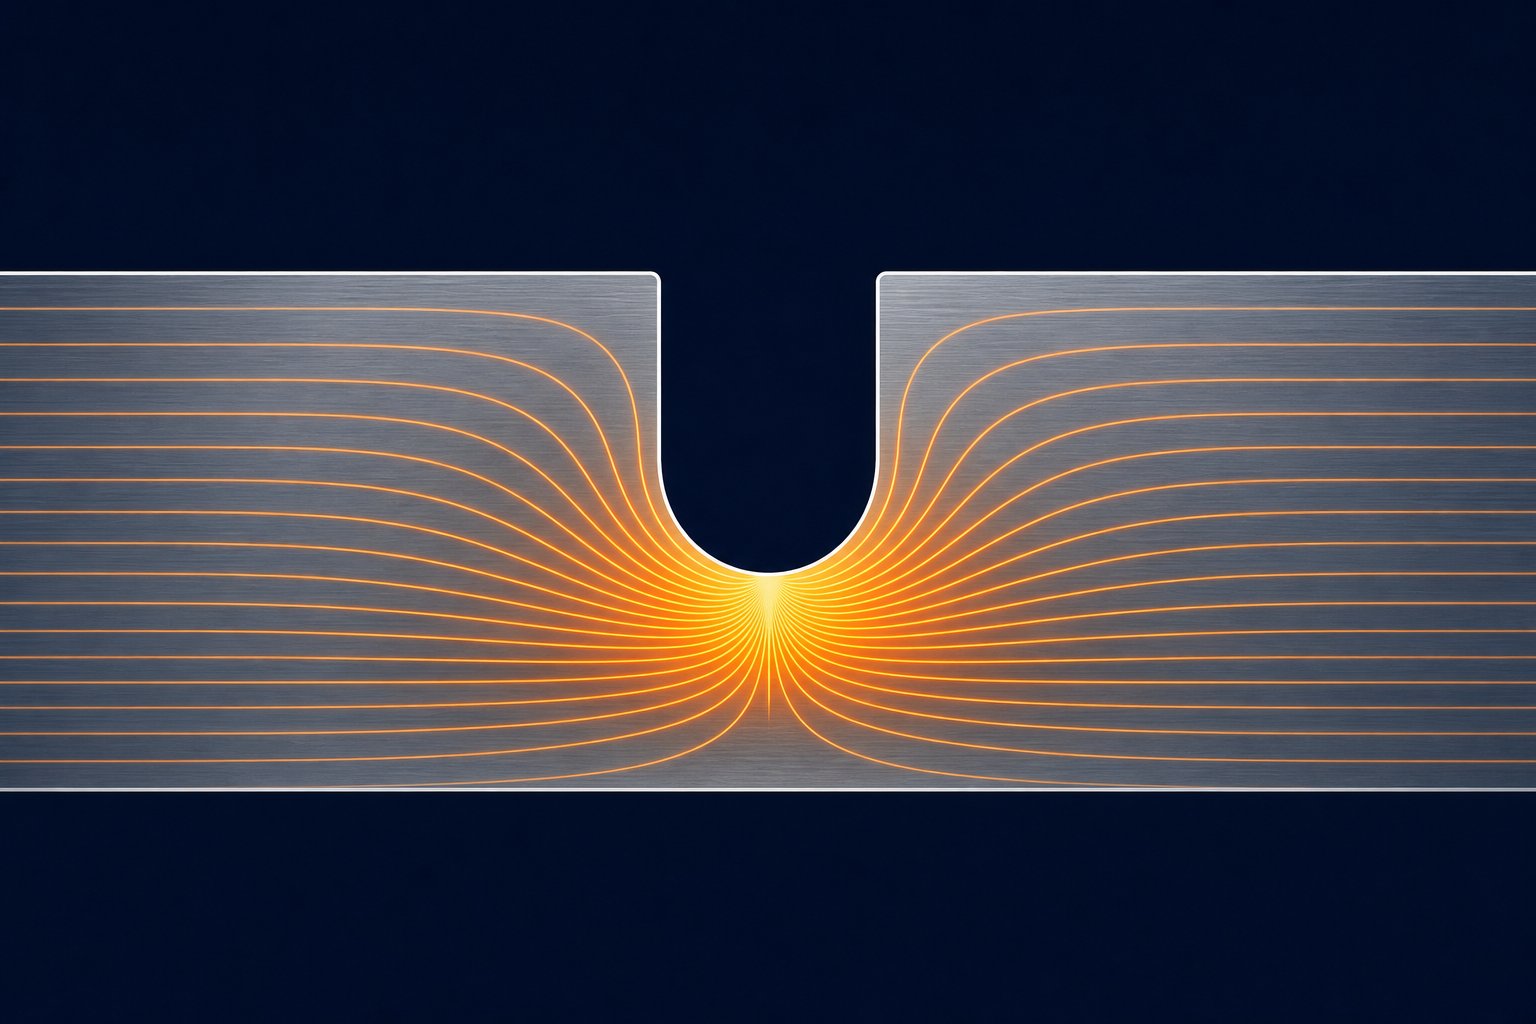
Įtempių pasiskirstymo teorija ir įpjovos geometrijos parametrai
Kiekvienas apėjimo įpjova įveda geometrinį nepertraukiamumą nešiklio juostelėje. Šis nepertraukiamumas keičia įtempių srautą per medžiagą, o specifinė įpjovos geometrija lemia, ar ji užtikrina funkcinį atsiejimą, ar tiesiog susilpnina juostelę, nesuteikdama reikšmingo palengvėjimo. Skirtumas yra susijęs su įtempių koncentracijos teorija ir tuo, kaip ji sąveikauja su juostos apkrovą{2}}nešančiu skerspjūviu-, atliekant progresines štampavimo operacijas.
Streso koncentracijos teorija, taikoma įpjovos geometrijai
Įtempių koncentracija atsiranda visur, kur staiga pasikeičia geometrija, dėl kurios vidinės apkrovos kelias pasislenka aplink pertrūkį. Galite įsivaizduoti, kad stresas teka per dalį, pavyzdžiui, skysčio srautus. Kai šios linijos susilieja, aplink skylę, įpjovos šaknį ar aštrų kampą, vietinis įtempis gerokai pakyla virš nominalios vertės aplinkinėje medžiagoje. Didžiausio vietinio įtempio ir vardinio įtempio santykis yrastreso koncentracijos faktorius, Kt.
Atliekant štampavimo štampavimo konstrukciją, aplinkkelio įpjova yra tyčinis įtempių didinimas. Tai skamba priešingai. Kodėl jūs sąmoningai sukurtumėte vietą, kurioje stresas būtų sustiprintas? Kadangi įpjova paaukoja kontroliuojamą laikiklio medžiagos zoną, kad apsaugotų dalies geometriją. Koncentruodami įtempimo energiją įpjovos šaknyje, deformaciją nukreipiate toliau nuo formavimo ypatybių į sritį, kurioje ji nekenkia baigtai daliai. Įpjova sugeria konkuruojančias jėgas tarp stočių, kad kritinės formavimo zonos liktų netrikdomos.
Ryšys tarp įpjovos šaknies spindulio ir Kt yra gerai žinomas inžinerinėje mechanikoje. Staigesnis spindulys įpjovos šaknyje sukuria didesnį įtempių koncentracijos koeficientą, o tai reiškia, kad didžiausias įtempis toje vietoje smarkiai padidėja, palyginti su aplinkine juostele. Platesnis, didesnis spindulys paskirsto apkrovą didesniame plote, sumažindamas didžiausią įtampą, bet taip pat sumažindamas įpjovos, kaip atsiejimo funkcijos, efektyvumą. Įpjovos efektų tyrimai patvirtina, kad didėjant Kt, vietinis įtempių laukas tampa sunkesnis ir labiau lokalizuotas, o mažesnės Kt vertės įtempį paskirsto didesnėje zonoje.
Stačiakampio strypo su priešingomis briaunomis įpjovomis, jei strypas yra 12 mm pločio, o įpjovos spindulys 2 mm, įtempių koncentracijos koeficientas siekia maždaug 3,05. Tai reiškia, kad didžiausias įtempis įpjovos šaknyje yra daugiau nei tris kartus didesnis nei vardinis įtempis likusiame skerspjūvyje. Tas pats principas galioja ir progresinėms štampavimo juostoms. Įpjova su siauru šaknies spinduliu smarkiai sutelkia įtampą ir sukuria agresyvią atsiejimo ribą. Įpjova su dideliu šaknies spinduliu sukuria laipsniškesnį perėjimą, tinka tais atvejais, kai reikia dalinio reljefo, nerizikuojant nuovargio įtrūkimais įpjovos šaknyje per tūkstančius presavimo ciklų.
Tai yra pagrindinis metalo štampavimo štampų dizaino kompromisas: ryškesnės įpjovos atsiskiria efektyviau, tačiau padidina nuovargio riziką; švelnesnės įpjovos tarnauja ilgiau, tačiau gali neužtikrinti pakankamos izoliacijos tarp stočių. Šlifavimo procesas reikalauja subalansuoti šiuos konkuruojančius poreikius, atsižvelgiant į gamybos apimtį, medžiagų savybes ir formavimo operacijų gretimose stotyse sunkumą.
Neutralios ašies poslinkis ir jo įtaka įpjovos išdėstymui
Atliekant lenkimo operacijas progresyviame štampelyje, medžiagos neutralioji ašis, plokštuma, kurioje įtempiai pereina nuo išorinio paviršiaus įtempimo iki vidinio paviršiaus suspaudimo, nelieka lakšto storio geometriniame centre. Jis pasislenka link vidinės lenkimo pusės. Poslinkio laipsnis priklauso nuo lenkimo spindulio ir medžiagos storio santykio (R/t santykio) ir medžiagos darbo kietėjimo charakteristikų.
Kodėl tai svarbu įrengiant aplinkkelio įpjovą? Kadangi neutralios ašies poslinkis nustato, kur formuojant juosta patiria didžiausią tempimo įtempimą. Jei aplinkkelio įpjova yra ten, kur nešiklio juostelė lenkiasi, kai ji pereina tarp stočių, įpjovos šaknis tampa maksimalios deformacijos koncentracijos vieta, uždengta jau -padidėjusia lenkimo deformacija. Įdėjus įpjovą netinkamoje vietoje išilgai juostos lenkimo profilio, funkcinė reljefo funkcija gali tapti įtrūkimo atsiradimo vieta.
Čia nurodomas minimalus lenkimo spindulio santykis. Esant tam tikram medžiagos storiui t, yra minimalus vidinis lenkimo spindulys, žemiau kurio išoriniai pluoštai viršija savo pailgėjimo ribą ir įtrūksta. Kai R/t santykis yra mažas (griežti lenkimai), neutrali ašis gerokai pasislenka į vidų, kartais iki 30-40 % storio nuo vidinio paviršiaus, o ne vardinius 50 %. Apėjimo įpjova, įdėta toje srityje, kuri patiria šį stiprų-spindulio lenkimą, turi atsižvelgti į padidėjusį išorinio pluošto įtempimą. Įpjovos šaknies spindulys turi būti pakankamai platus, kad jo paties įtempių koncentracija nesukeltų lenkimo deformacijos iki lūžio taško.
Praktinėje štampavimo konstrukcijoje tai reiškia, kad apėjimo įpjovas geriausia išdėstyti plokščiose laikiklio juostelės vietose, toliau nuo bet kokio natūralaus lenkimo, atsirandančio juostelei pakylant virš keltuvų arba lenkiant tarp štampavimo stočių. Kai įpjova turi būti šalia lenkimo perėjimo, jos gylis ir šaknies spindulys reikalauja kruopštaus specifikacijos, kad bendra įtempių būsena neviršytų medžiagos nuovargio atsparumo.
Kritinis parametras yra įpjovos gylis, palyginti su medžiagos storiu. Įpjova, kuri pašalina 30-50 % juostos skerspjūvio-prie laikiklio krašto, pakankamai sumažina lenkimo standumą, kad būtų galima atsieti gretimas stotis. Įpjova, kuri pašalina tik 10–15 % skerspjūvio, gali būti per sekli, kad prasmingai nutrauktų jėgos perdavimą, sukurdama susilpnėjusią zoną be funkcinės naudos. Ir atvirkščiai, įpjova, viršijanti 60 % juostelės pločio, sumažina padavimo standumą ir gali priversti laikiklį užsisegti veikiant padavimo mechanizmo stūmimo jėgai.
Šioje lentelėje apibendrinami pagrindiniai metalo štampavimo štampų apėjimo įpjovos geometrijos parametrai ir kiekvienos specifikacijos inžinerinis pagrindas:
| Geometrijos parametras | Tipiškas diapazonas | Inžinerinis pagrindimas |
|---|---|---|
| Įpjovos gylis | 30-50% nešiklio pločio | Turi pakankamai sumažinti skerspjūvio{0}}standumą, kad būtų atsietos stoties jėgos. Pernelyg seklus nesuteikia palengvėjimo; per giliai pažeidžia juostelės padavimo vientisumą. |
| Įpjovos plotis (išilgai juostos krypties) | nuo 1,0 t iki 3,0 t (t=medžiagos storis) | Valdo įtempių perėjimo zonos ilgį. Platesnės įpjovos sukuria ilgesnę reikalavimus atitinkančią sritį, tačiau sunaudoja daugiau juostos medžiagos ir sumažina padavimo žingsnio efektyvumą. |
| Įpjovos kampas (šoninės sienelės kūgis) | Nuo 0 laipsnių iki 30 laipsnių nuo statmenos | Kampinės šoninės sienelės sumažina geometrinio perėjimo staigumą, sumažindamos Kt įpjovos įėjimo taškuose. Statmenos sienos sukuria ryškesnius įtempių gradientus, kad būtų galima agresyviai atsieti. |
| Šaknies spindulys | Mažiausiai nuo 0,5 t iki 2,0 t | Tiesiogiai valdo Kt giliausiame taške. Mažesni spinduliai koncentruoja stresą agresyviau, bet padidina nuovargio riziką. Didesnė apkrova pasklidimo spinduliu ir pailgina laikiklio tarnavimo laiką mažiau lokalizuoto atjungimo kaina. |
| Gylio{0}}ir-storio santykis | Skiriasi priklausomai nuo medžiagos lankstumo | Nustato, ar įpjovos šaknis ciklinės apkrovos metu išlieka elastingame režime, ar patiria plastinę deformaciją, dėl kurios atsiranda laipsniškas įtrūkimas. |
Kiekvienas iš šių parametrų sąveikauja su kitais. Gili įpjova su dideliu šaknies spinduliu gali užtikrinti tokį patį efektyvų Kt kaip ir seklesnė įpjova su siauresniu spinduliu, tačiau per visą gamybos laikotarpį susidaro skirtingos deformacijos lauko geometrijos ir skiriasi nuovargio charakteristikos. Štampavimo dizaino sprendimas priklauso nuo to, kuris derinys užtikrina tinkamą stoties atsiejimą, išlaikant reikiamą gamybos apimtį be nešiklio įtrūkimų.
Šie geometrijos ryšiai nurodo, kaip nustatyti apėjimo įpjovą tam tikrai įtempio būsenai. Tačiau pati medžiaga lemia, kaip ta įpjova iš tikrųjų elgiasi esant apkrovai. Kaliosios medžiagos perskirsto įtampą per vietinę nuolaidą įpjovos šaknyje, laikui bėgant efektyviai sumažindamos koncentraciją. Trapios arba labai stiprios medžiagos negali taip lengvai persiskirstyti, todėl pagal-suplanuotą Kt vertę daug tikslesnis realaus našumo-prognozatorius. Medžiagos tempimo savybės, apdirbimo kietėjimo greitis ir pailgėjimo geba turi įtakos tam, kaip bus atleidžiama ar neatleidžiama tam tikros įpjovos geometrija.
Medžiagos savybės, lemiančios apėjimo įpjovos matmenis
Dėl įpjovos geometrijos, kuri nepriekaištingai veikia su švelniu plienu, per kelis tūkstančius smūgių gali katastrofiškai įtrūkti nerūdijančio plieno laikiklis. Toks pat gylis ir šaknies spindulys, užtikrinantis švarų atsiejimą vienoje medžiagoje, gali sukelti nepakankamą reljefą arba priešlaikinį nuovargio gedimą kitoje medžiagoje. Medžiagos savybės nėra antrinės aplinkkelio įpjovos specifikacijose. Jie yra pagrindiniai vairuotojai.
Aplenkiant įpjovą dominuoja keturios mechaninės savybės: tempiamasis stipris, takumo riba, pailgėjimo procentas ir apdirbimo kietėjimo rodiklis (n-vertė). Kartu jie nustato, kaip laikiklio juostelė reaguoja į pasikartojančią ciklinę apkrovą įpjovos šaknyje progresyvios štampavimo operacijos metu.Stiprių štampavimo procesų tyrimaspatvirtina, kad medžiagos apibūdinimas yra būtinas ne tik formuojant detalės geometriją, bet ir kiekvienai gamybos grandinės grandžiai, įskaitant laikiklio juostos patikimumą.
Švelnaus plieno ir anglies plieno įpjovos dizaino principai
Anglies plieno štampavimas yra pats atlaidiausias aplinkkelio įpjovos dizaino scenarijus. Švelnūs plienai, tokie kaip SPCC, SAE 1008 ir SAE 1010, paprastai siūlo 28–42 % pailgėjimo vertes ir vidutinį tempimo stiprumą 270–400 MPa diapazone. Šis didelis pailgėjimas tiesiogiai reiškia gilesnių įpjovų toleranciją. Medžiaga, esanti įpjovos šaknyje, gali patirti lokalią plastinę deformaciją be plyšių atsiradimo, nes ji turi didelį plastiškumo rezervą, likusį po to, kai įpjovos geometrija sukoncentruoja deformaciją.
Kai dirbate su šalto valcavimo plieno štampavimu švelnaus plieno kategorijoje, santykinai mažas išeigos -ir -tempimo santykis (paprastai 0,55-0,70) reiškia, kad medžiaga palaipsniui kietėja deformuojantis. Tai iš tikrųjų naudinga išpjovos šaknyse. Kai nešiklio juostelė lankstosi kiekvieno paspaudimo metu, įpjovos šaknies deformacija-šiek tiek sukietėja, padidindama vietinį atsparumą tolesnei deformacijai. Kietėjimas stabilizuojasi per pirmuosius kelis šimtus ciklų, o įpjovos šaknis pasiekia pastovią būseną, kai ciklinė deformacija išlieka elastinga. Dėl šios savaime stabilizuojančios elgsenos švelniai štampuoti plieniniai laikikliai gali atlaikyti 40–50 % laikiklio pločio įpjovų gylį be nuovargio įtrūkimų, net kai gamybos apimtis viršija milijoną kartų.
Švelnaus plieno apdirbimo kietėjimo indeksas paprastai yra tarp n=0.18 ir n=0.24.. Didesnės n- vertės skatina tolygesnį deformacijų pasiskirstymą aplink įpjovą, o tai reiškia, kad įtempių koncentracijos efektas susilpnėja, nes medžiaga pasiduoda ir deformacijos zoną išskleidžia į išorę. Didesnė n-reikšmė efektyviai sumažina realizuotą įtempių koncentraciją žemiau teorinės Kt, suteikdama projektuotojams daugiau laisvės nustatant įpjovos geometrijos specifikacijas.
Aliuminio ir vario lydinio svarstymai
Aliuminio štampavimo procesas nustato skirtingus apribojimus. Aliuminio lydiniai, naudojami progresyviam štampavimui, dažniausiai 5052-H32, 6061-T4 ir 3003-H14, turi mažesnį šlyties stiprumą ir mažesnį pailgėjimą, palyginti su švelniu plienu. Jie taip pat linkę dygti, kai kirpimo metu medžiaga prilimpa prie perforatoriaus arba štampo paviršiaus. Dėl šio įpjovimo susidaro šiurkštūs, netaisyklingi įpjovų paviršiai su mikroplyšimais, kurie veikia kaip papildomi įtempių didintojai už suprojektuotos įpjovos geometrijos.
Mažesnis aliuminio grūdinimo pajėgumas (n-vertės paprastai yra 0,08–0,16, priklausomai nuo temperamento) reiškia, kad įpjovos šaknis negali taip efektyviai perskirstyti įtempių per vietinį derlių. Padermė išlieka koncentruota, o ne plinta į išorę. Derinkite tai su apatine aliuminio atsparumo nuovargiui riba ir gausite medžiagą, kuriai reikia konservatyvesnio įpjovos dizaino: mažesnio gylio, didesnio šaknies spindulio ir lygesnės išpjovos paviršiaus.
Vario lydiniai, tokie kaip C26000 (žalvario kasetė), pasižymi geresniu pailgėjimu nei aliuminis, tačiau kelia savo problemų. Žalvario apdirbimas pradinėse deformacijos stadijose greitai sukietėja, vėliau kietėjimo greitis mažėja. Tai reiškia, kad pirmosios kelios formavimo stotys progresyviame štampelyje gali žymiai pakeisti nešiklio juostos savybes šalia aplinkkelio įpjovos, pakeisdamos jos nuovargio reakciją juostos eigos metu. Projektuotojai, dirbantys su vario lydiniais, turi atsižvelgti į bendrą darbą, sukietinantį nešiklio patirtį, kol jis pasiekia stotis, kuriose atliekamos agresyvios formavimo operacijos.
Didelio-tvirčio plieno ir nerūdijančio plieno iššūkiai
Didelio -stiprumo žemo- legiruotojo (HSLA) plienas ir pažangus didelio-stiprumo plienas (AHSS) – tai reikliausias aplinkkelio įpjovos dizaino scenarijus. Šios medžiagos, įskaitant tokias rūšis kaip HSLA 340, DP 590 ir DP 780, pasižymi dideliu tempimo stipriu (500-900 MPa) ir sumažintu pailgėjimu (12–24 %). Didesnis stiprumas reiškia didesnį elastinės energijos kaupimą juostoje formuojant, o tai sustiprina pertraukimo jėgas. Mažesnis pailgėjimas reiškia mažesnį plastinės deformacijos toleranciją įpjovos šaknyje prieš atsirandant įtrūkimui.
Didelio{0}}stiprumo kategorijos plieno lakštų štampavimui apėjimo įpjovos turi būti seklesnės ir turėti žymiai didesnį šaknies spindulį. Kai švelnus plienas toleruoja 45 % nešiklio pločio įpjovos gylį, kai šaknies spindulys yra 1,0 t, tokio paties storio HSLA plienui gali reikėti apriboti gylį iki 25–35 %, kai šaknies spindulys yra 1,5–2,5 t. Sumažintas gylis reiškia ne tokį agresyvų stočių atsiejimą, dėl kurio projektuotojas kartais verčia pridėti neveikiančias stotis arba iš eilės naudoti kelias seklesnes įpjovas, o ne vieną gilų įpjovą.
Nerūdijantis plienas, ypač austenitinės klasės, pvz., 304 ir 316, apsunkina iššūkį su itin dideliu kietėjimo greičiu (n-vertės 0,40-0,55). Tai skamba naudingai, remiantis švelnia plieno logika, tačiau poveikis skiriasi esant didelėms n vertėms kartu su dideliu atsparumu tempimui. Įpjovos šaknis per pirmuosius kelis presavimo ciklus taip agresyviai sukietėja, kad vietiškai tampa trapi. Medžiaga aplink įpjovą iš kaliojo lakšto virsta sukietėjusia zona, kurios likęs pailgėjimas žymiai sumažėja. Vėlesnė ciklinė apkrova toje sukietėjusioje įpjovos šaknyje sukelia nuovargio įtrūkimus daug greičiau, nei rodo birių medžiagų savybės.
Štai kodėl nerūdijančio plieno progresyviems štampų laikikliams reikia konservatyviausių įpjovų geometrijos: didelio šaknies spindulio (2,0 t ar didesnio), vidutinio gylio, o kai kuriais atvejais – įtempį mažinančių savybių, pvz., antrinių reljefo angų įpjovos gale, kad būtų sustabdytas įtrūkimų plitimas, kol jis pasiekia kritinius laikiklio skerspjūvius.
| Medžiagos tipas | Santykinis įpjovos gylis | Šaknies spindulio valdymas | Pagrindinis turtas, lemiantis sprendimą |
|---|---|---|---|
| Švelnus plienas (SPCC, SAE 1008-1010) | 40-50% nešiklio pločio | nuo 0,5 t iki 1,0 t | Didelis pailgėjimas (28-42%) suteikia didelę plastiškumo rezervą įpjovos šaknyje |
| HSLA plienas (340–550 MPa klasė) | 25-35% nešiklio pločio | 1,5 t iki 2,5 t | Sumažėjęs pailgėjimas (12–22 %) riboja plastiko deformacijos toleranciją prieš įtrūkimą |
| Išplėstinis didelio{0}}stiprumo plienas (DP 590-980) | 20-30% nešiklio pločio | nuo 2,0 t iki 3,0 t | Didelė sukaupta elastingumo energija kartu su ribotu pailgėjimu; padidintos veržimo{0}}jėgos |
| Aliuminio lydiniai (5052, 6061, 3003) | 30-40% nešiklio pločio | nuo 1,5 t iki 2,0 t | Mažas šlyties stiprumas ir polinkio tendencija sukuria netaisyklingus įpjovų paviršius; mažas nuovargio ištvermė |
| Vario lydiniai (C26000, C51000) | 35-45% nešiklio pločio | nuo 1,0 t iki 1,5 t | Greitas pradinis sukietėjimas pamažu keičia nešiklio savybes per štampavimo stotis |
| Austenitinis nerūdijantis plienas (304, 316) | 25-35% nešiklio pločio | nuo 2,0 t iki 3,0 t | Ekstremalus sukietėjimo greitis (n=0.40-0.55) sukelia vietinį trapumą įpjovos šaknyje |
Pagrindinis principas, jungiantis visas šias medžiagų šeimas, yra tas pats: darbo kietėjimo charakteristikos lemia, kiek pasikartojančio lenkimo nešiklio juostelė gali toleruoti šalia įpjovos prieš prasidedant nuovargio įtrūkimams. Medžiaga, turinti didelį pailgėjimą ir vidutinį sukietėjimą (švelnus plienas), savaime-stabilizuojasi įpjovos šaknyje, pasiekdama saugų pastovios būsenos deformacijos ciklą. Medžiaga su mažu pailgėjimu arba itin kietėja (AHSS, nerūdijantis) per santykinai keletą ciklų išsenka savo lankstumą prie įpjovos šaknies, todėl reikia konservatyvesnės geometrijos, kad ciklinės deformacijos išlaikytų elastingumo režimą.
Ši medžiaga{0}}priklausoma elgsena taip pat paaiškina, kodėl negali egzistuoti vienas „standartinių“ apėjimo įpjovų matmenų rinkinys. Kiekviena įpjovos specifikacija turi būti suderinta su konkretų lydinį, temperatūrą ir apdorojamą storį. Įpjovos geometrijos kopijavimas iš švelnaus plieno štampavimo į HSLA plieno aplikaciją yra viena iš dažniausiai pasitaikančių ankstyvo laikiklio gedimo priežasčių atliekant progresyvias štampavimo operacijas.
Medžiagos anizotropija suteikia dar vieną sudėtingumo sluoksnį. Čia aptariamos mechaninės savybės, tempiamasis stipris, pailgėjimas, darbinis grūdinimas, nėra vienodos visomis lakšto kryptimis. Riedėjimo kryptis, skersinė kryptis ir įstrižainės orientacijos sukuria skirtingas vertes. Tai, kaip šis krypties pokytis sąveikauja su apėjimo įpjovos orientacija, lemia, ar įtrūkimai plinta nuspėjamu, valdomu keliu, ar netikėta trajektorija, kuri kelia grėsmę juostos vientisumui.
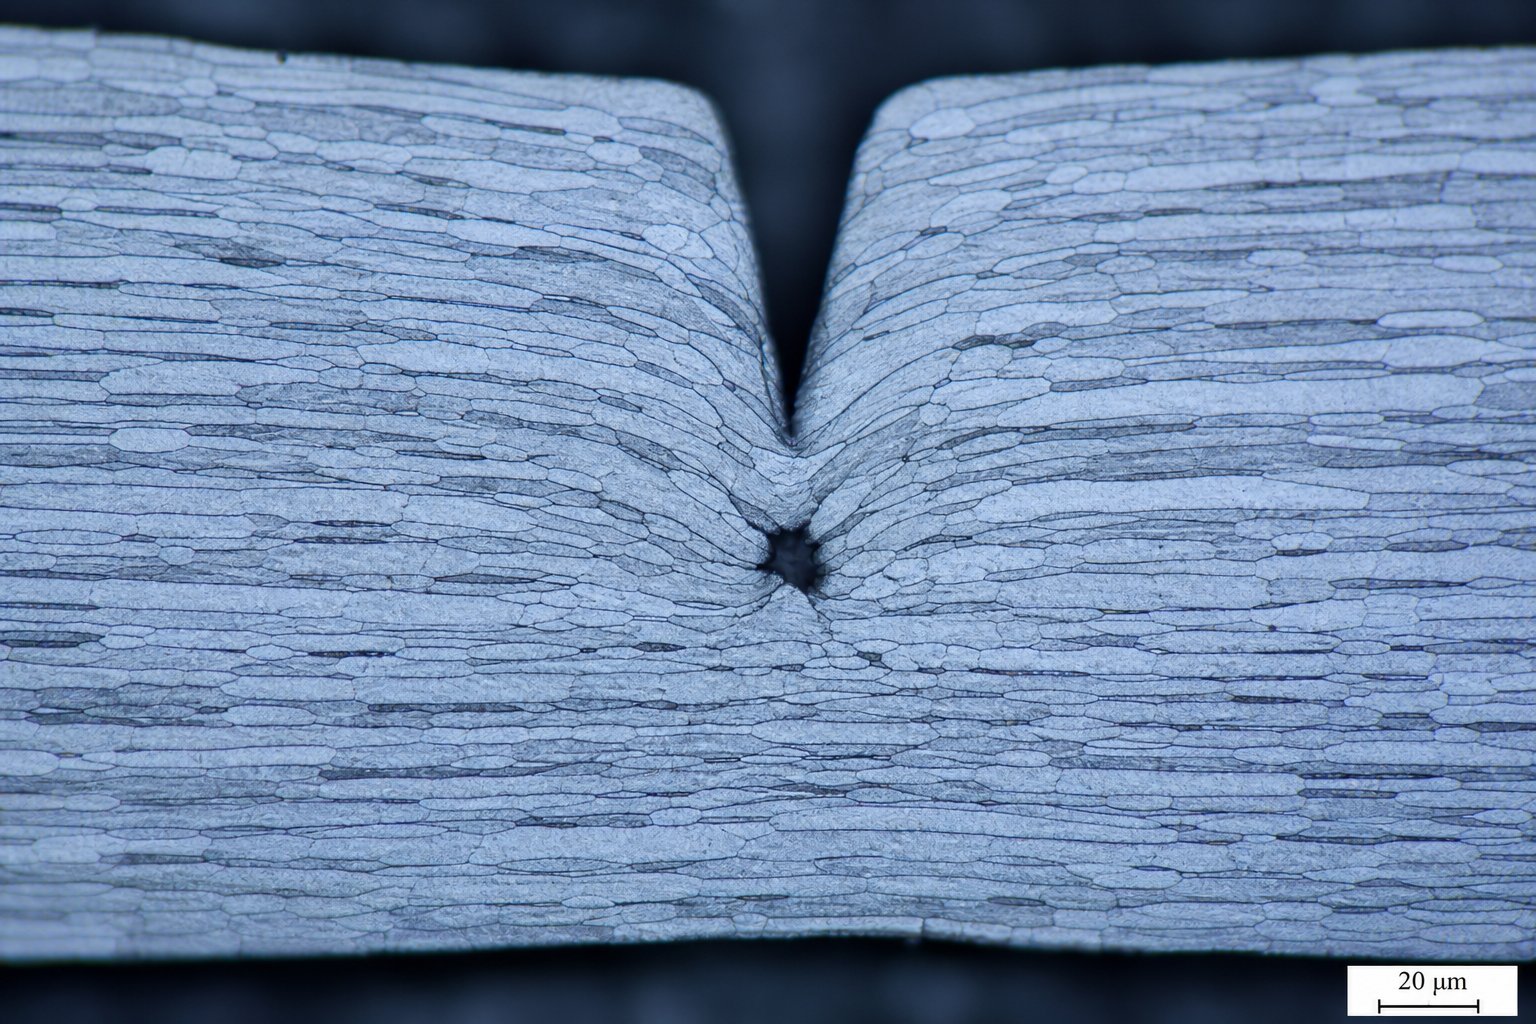
Grūdų kryptis ir anizotropinės medžiagos srautas
Lakštinis metalas nėra vienoda,{0}}nuo krypties nepriklausoma medžiaga. Valcuojant plieno fabrike kristalinė grūdelių struktūra pailgėja valcavimo kryptimi, todėl susidaro medžiaga, kuri skirtingai atspari deformacijai, priklausomai nuo to, kuria kryptimi ją stumiate, traukiate ar pjaunate. Ši krypties priklausomybė, vadinama anizotropija, tiesiogiai įtakoja, kaip veikia aplinkkelio įpjova, kaip įtrūkimai plinta iš jo šaknies ir kaip medžiaga teka aplink ją formavimo operacijų metu.
Anizotropinis elgesys ir riedėjimo krypties efektai
Štampuojant lakštinį metalą iš ritinių, juostelė tiekiama per laipsnišką štampą, jos valcavimo kryptis išlygiuota išilgai tiekimo ašies. Tai reiškia, kad kiekviena nešiklio briaunoje išpjauta aplinkkelio įpjova turi fiksuotą geometrinį ryšį su grūdelių struktūra. Tie santykiai nėra neutralūs.Medžiagos, kurių grūdėtumo kryptis turi įtakos deformacijos elgsenai, laikomos anizotropinėmis, ir ši savybė skiriasi priklausomai nuo lydinio. Šaltai valcuotas plienas pasižymi ryškiu grūdėtumu, aliuminis yra vidutinio jautrumo, o varis yra daugiausia izotropinis.
Praktinė pasekmė yra aiški. Štampuotas lakštinis metalas turi didesnį atsparumą tempimui ir mažesnį pailgėjimą valcavimo kryptimi, palyginti su skersine kryptimi. Skirtingose orientacijose takumo riba gali skirtis 10-20%. Aplenkiant įpjovą statmenai juostos kraštui, įpjovos šaknies įtempių laukas sąveikauja su medžiaga, kuri turi skirtingą atsparumą deformacijai kiekvienoje įtrūkimo plokštumos pusėje. Viena kryptis duoda lengviau; kitas laikosi tvirčiau. Ši asimetrija keičia deformacijos lauko vystymąsi aplink įpjovą esant ciklinei apkrovai, ir tai lemia, ar nuovargio įtrūkimai auga stabiliai, nuspėjamai, ar nukrypsta į netikėtus kelius.
Įpjovos orientacija grūdų struktūros atžvilgiu
Apsvarstykite, kas vyksta mikrostruktūriniame lygmenyje. Apėjimo įpjova, orientuota lygiagrečiai grūdelių krypčiai, o tai reiškia, kad jos gylis eina palei pailgas grūdelių ribas, susiduria su mažesniu atsparumu įtrūkimų plitimui. Pačios grūdų ribos veikia kaip pirmenybiniai lūžių takai. Šioje orientacijoje įpjovos šaknies įtrūkimas gali tęstis išilgai susilpnėjusių tarpkristalinių plokštumų su palyginti mažai energijos. Rezultatas yra greitesnis įtrūkimų augimas, bet ir labiau nuspėjama įtrūkimų trajektorija, o tai gali būti naudinga, jei dizaineris atsižvelgia į tai.
Įpjova, nukreipta statmenai grūdelių krypčiai, įtrūkimus turi išstumti skersai grūdelių, o ne tarp jų. Tam reikia daug daugiau energijos ir atsiranda didesnis atsparumas įtrūkimų augimui, o tai yra pageidautina nešiklio ilgaamžiškumo rezultatas. Tačiau statmena orientacija taip pat reiškia, kad formuojant įpjova sąveikauja su apatine -medžiagos pailgėjimo ašimi, o tai gali sukelti netikėtus medžiagos srauto modelius tempimo operacijų metu. Medžiaga, kuri, jūsų manymu, laisvai tekės į formavimo ertmę, gali pasipriešinti judėjimui, nes įpjovos reljefas kovoja su pageidaujama grūdų deformacijos kryptimi.
Atliekant metalo presavimo procesą progresyviose štampavimo operacijose, tempimo ir formavimo stotys remiasi aplinkkelio įpjovomis kaip kontroliuojamais reljefo taškais, kad būtų išvengta susiraukšlėjimo, skilimo ar per didelio plonėjimo. Jei įpjovos orientacija veikia prieš grūdėtumo struktūrą, medžiaga gali tekėti ne taip, kaip numatyta. Skilimai atsiranda, kai dėl deformacijų medžiaga suplonėja viršijant saugias ribas, o grūdelių-įpjovos nesutapimas sukoncentruoja šias deformacijas, o ne sumažina jas. Inžinieriai, nurodydami apėjimo įpjovos vietą, turi atsižvelgti į juostos orientaciją ritėje, palyginti su galutinės dalies geometrija.
Svarbiausios aplinkybės vertinant grūdelių krypties įtaką aplinkkelio įpjovos veikimui:
- Ritės orientacija tiekimo krypties atžvilgiu- Patvirtinkite, ar valcavimo kryptis yra lygiagreti arba statmena juostos padavimo ašiai, nes tai nustato bazinį ryšį tarp visų įpjovų ir grūdelių struktūros.
- Įpjova šaknų įtrūkimų plitimo kelias- Įpjovos, lygiagrečios grūdelių krypčiai, greičiau plinta įtrūkimai išilgai grūdelių ribų; grūdėtumui statmenos įpjovos neleidžia plisti įtrūkimams, tačiau formuojant gali apriboti medžiagos srautą.
- Specifinis medžiagos -jautrumas- Šaltai valcuotas-plienas ir nerūdijantis plienas pasižymi stipriu anizotropiniu poveikiu; karštai valcuotas plienas ir varis yra mažiau jautrūs. Aliuminis patenka tarp jų, o grūdų pailgėjimo laipsniui įtakos turi temperatūrų sąlygos.
- Formuojantis sunkumas gretimose stotyse- Didelis-sunkumas arba tempimas šalia aplinkkelio įpjovos reikalauja, kad reljefas atitiktų pageidaujamą medžiagos srauto kryptį, o ne su ja, kad būtų išvengta lokalaus iškirpimo ar skilimo.
- Nuovargio gyvenimas ir atsiejimo kompromisas- Grūdeliai-lygiagrečios įpjovos atsiskiria agresyviau, bet greičiau pavargsta; grūdėtumo-statmenos įpjovos išlieka ilgiau, tačiau gali prireikti didesnio gylio, kad būtų pasiektas lygiavertis įtempių sumažinimas.
- Grūdelių dydžio efektai- Smulkesnės-grūdės medžiagos tolygiau priešinasi įtrūkimų plitimui, nepaisant orientacijos, o stambiagrūdės-grūdės sustiprina lūžių elgsenos krypties skirtumus.
Šlapių dizainerių pasirinkimas yra aiškus. Negalite nurodyti apėjimo įpjovos geometrijos atskirai nuo juostos orientacijos. Tas pats įpjovos gylis ir šaknies spindulys veiks skirtingai, priklausomai nuo to, ar jis lygiuojasi su grūdelių struktūra, ar pjauna per ją. Ši įpjovos geometrijos ir medžiagos anizotropijos sąveika turi būti įvertinta kartu su juostelių išdėstymo sprendimais, nustatančiais, kur yra įpjovos, palyginti su pilotinėmis skylėmis, nešiklio pločiais ir formavimo stotimis visoje progresyvioje štampoje.
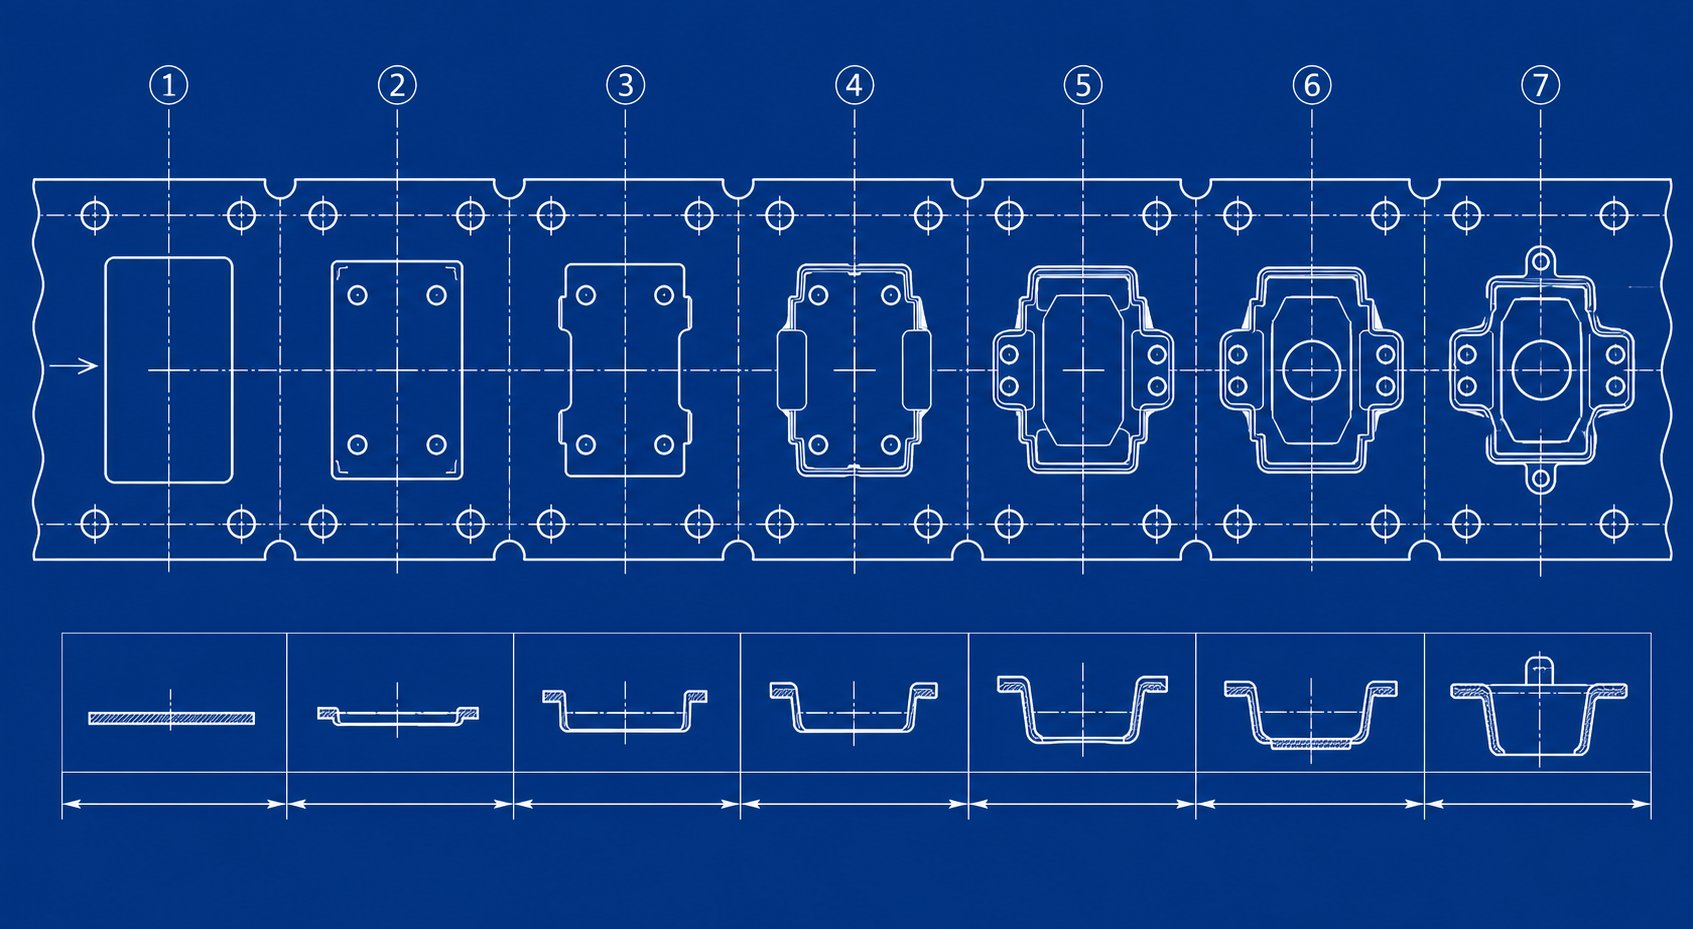
Progresyvi juostelių išdėstymo integracija ir dizaino kompromisai
Apėjimo įpjovos vakuume neegzistuoja. Jie dalijasi juosta su bandomosiomis angomis, nešėjų tinklais, neveikiančiomis stotimis, formavimo funkcijomis ir -nukirptais skirtukais – visa tai konkuruoja dėl to paties riboto nekilnojamojo turto. Apėjimo įpjovų paskirtis štampavimo štampuose gali būti įgyvendinta tik tada, kai jų išdėstymas atitinka integruotą juostos išdėstymo sistemą. Tobulo dydžio įpjova netinkamoje vietoje, palyginti su pagrindine skyle ar posūkio linija, sukuria daugiau problemų nei išsprendžia.
Apeiti įpjovų išdėstymą juostelių išdėstymo sistemose
Bet kokio progresyvaus štampavimo įrankio ir štampavimo konstrukcijoje juostos išdėstymas apibrėžia operacijų seką, kuri turi būti tiksliai suderinta. Kiekviena stotis taiko jėgas, kurios sąveikauja per nešiklio juostą. Lakštinio metalo formavimo įrenginiai nustato šias reljefines ypatybes tarp stočių, kur labiausiai reikalingas jėgos atskyrimas, paprastai tarp sunkios išlyginimo ar pradūrimo stoties ir tikslaus formavimo ar tempimo stoties pasroviui.
Priimant sprendimus dėl vietos turi būti atsižvelgiama į keletą gretimų funkcijų vienu metu. Pilotinėms angoms, kurios suteikia juostos padėties atskaitą kiekvienoje stotyje, aplink jas reikia stabilios medžiagos. Aplenkimo įpjova, esanti per arti pirminės angos, susilpnina aplinkinę medžiagą, todėl skylė pailgėja veikiant apkrovoms ir pažeidžia registravimo tikslumą. Pramonės praktika palaiko 2–3 kartus didesnį medžiagos storį tarp įpjovos ribos ir artimiausios bandomosios skylės krašto.
Tuščiosios eigos stotys, paplitusios sudėtinguose progresyviniuose štampuose, suteikia natūralias vietas aplinkkelio įpjovoms. Šios stotys neatlieka jokio formavimo darbo, todėl toje vietoje esanti nešiklio juostelė nekelia jokių su procesu susijusių apkrovų, išskyrus padavimo jėgą. Įpjovos įdėjimas tuščiosios eigos stotyje reiškia, kad sumažintam skerspjūviui- reikia atlaikyti tik maitinimo apkrovas, o ne kombinuotą šėrimą-plius{5}}sudarančius apkrovimus. Tai taip pat aktualujuostelių išdėstymo optimizavimas, kur inžinieriai subalansuoja nešiklio stiprumą ir medžiagų panaudojimą kiekvienoje stotyje.
Inžineriniai kompromisai gylio ir pločio specifikacijose
Pagrindinis kompromisas yra paprastas, tačiau jį sunku optimizuoti: per seklus įpjova nepakankamai sumažina įtampą ir neatskiria gretimų stočių, o per gilus įpjova pažeidžia juostos vientisumą ir tiekimo per štampą tikslumą. Tarp šių kraštutinumų yra funkcinis langas, kuris skiriasi priklausomai nuo programos.
Sekli įpjova, pašalinanti tik 15-20 % nešiklio pločio, vos pertraukia jėgos perdavimo kelią. Likęs skerspjūvis-išlaiko pakankamai standumo, kad beveik nesumažėtų tarp stočių persilaužimo jėgos ir formuojančios apkrovos. Įpjova egzistuoja geometriškai, bet nesuteikia jokios mechaninės naudos. Juostos plotį išnaudojote veltui.
Pernelyg gili įpjova, pašalinanti 60 % ar daugiau laikiklio pločio, smarkiai sumažina juostelės atsparumą lenkimui veikiant tiekimo-krypčiai gniuždomosioms apkrovoms. Kai tiektuvas stumia juostelę į priekį, susilpnėjusi dalis susitraukia arba pasislenka į šoną, o ne perduoda judesį pasroviui esančioms stotims. Rezultatas yra nenuoseklus žingsnis, piloto nesutapimas ir galimas štampų pažeidimas. Šis scenarijus pablogėja naudojant perdavimo štampavimą, kai juostelė turi išlaikyti standumą ilgesniais neparemtais tarpais tarp štampavimo stočių.
Lakštinio metalo formavimo štampavimo štampų neigiamų ir teigiamų apėjimo įpjovų supratimas paaiškina dizainerio galimybes. Neigiamos aplinkkelio įpjovos pašalina medžiagą nuo laikiklio krašto ir sukuria vietinį lankstumą. Jie sumažina laikiklio skerspjūvio plotą- ir lenkimo standumą toje vietoje, todėl gretimos stotys gali deformuotis nepriklausomai. Teigiamos aplinkkelio įpjovos veikia priešingai: jos prideda medžiagos arba palieka išsikišusį skirtuką juostelės krašte, kad sukurtų vietinį standumą. Astrypo ir lenkimo žingsnio sustabdymasPavyzdžiui, sukuria žemyn nukreiptą flanšą, kuris sutvirtina laikiklį ir padeda maitinti, tuo pačiu užtikrinant tvirtą stabdymo atskaitą. Kiekvienas tipas tarnauja tam tikram mechaniniam tikslui tame pačiame juostos išdėstyme.
Sąveika su pilotinėmis angomis ir nešiklio pločiu
Laikiklio plotis lemia, kiek medžiagos yra tiek padavimo standumui, tiek įpjovos reljefui. Siauras, 3-5 mm pločio laikiklis beveik nepalieka vietos reikšmingam įpjovos gyliui, kol likęs raištis tampa per silpnas, kad būtų galima patikimai maitinti. Platesni laikikliai, 8-12 mm ar daugiau, suteikia dizaineriams daugiau lankstumo nustatyti gilesnes įpjovas, išlaikant pakankamą liekamąjį skerspjūvį stabiliam šėrimui. Pakopiniams įrankių išdėstymui kelių stočių štampuose dažnai reikia platesnių laikiklių, kad be trukdžių tilptų ir pilotinės skylės, ir apėjimo įpjovos.
Nuoseklus sprendimo procesas, skirtas apėjimo įpjovos parametrams nurodyti naujoje progresyvioje štampų konstrukcijoje, vyksta pagal loginę inžinerinę seką:
- Nustatykite jėgos{0}}kritines stoties ribas- Nustatykite, kurios gretimos stotys sukuria problemiškiausią jėgos sujungimą, atsižvelgdamos į formavimo sunkumą, pertraukos dydį ir medžiagų srauto reikalavimus.
- Nustatykite laikiklio plotį ir kontrolinių angų vietas- Pirmiausia apibrėžkite juostos konstrukcinį karkasą, užtikrindami, kad kiekvieną pilotą suptų tinkama medžiaga, kad padėtų apkrovos padėtis būtų stabili.
- Pasirinkite įpjovos tipą pagal mechaninį poreikį- Pasirinkite neigiamas įpjovas, kur reikalingas lankstumas ir atsiejimas, arba teigiamas įpjovas, kur pirmenybė teikiama lokalizuotam standinimui ir tiekimo kontrolei.
- Pagal medžiagos savybes nustatykite įpjovos gylį- Taikykite medžiagos-specifines gylio gaires (aprašytas ankstesnėje diskusijoje apie medžiagos savybes), kad nustatytumėte pradinį gylį, kuris subalansuotų atsiejimą nuo laikiklio nuovargio.
- Nurodykite šaknies spindulį tikslinei nuovargio trukmei- Suderinkite šaknies spindulį su numatoma gamybos apimtimi ir medžiagos kietėjimo elgesiu, naudokite didesnius spindulius, kai naudojamas didelis-apimtis arba didelis{2}}stiprumas.
- Patikrinkite atstumą iki gretimų objektų- Patvirtinkite, kad įpjovos ribos išlaiko minimalius atstumus nuo bandomųjų angų, lenkimo linijų ir formuojančių elementų ribų, kad išvengtumėte įtempių lauko persidengimo.
- Patvirtinkite juostelės padavimo vientisumą- Patikrinkite, ar likęs laikiklio skerspjūvis-, esantis įpjovos vietoje, gali atsispirti lenkimui, veikiant tiektuvo stūmimo jėgai, be šoninės deformacijos ar žingsnio pokyčių.
Ši seka užtikrina, kad apėjimo įpjovų lakštinio metalo formavimo paskirtis būtų įvykdyta atsižvelgiant į visos juostos išdėstymo sistemos apribojimus. Kiekvienas veiksmas grindžiamas ankstesniu žingsniu, o praleidžiant bet kurį žingsnį kyla pavojus, kad atsiras įpjova, kuri arba neatlieka savo atsiejimo funkcijos, arba juostelėje įvedamas naujas gedimo režimas.
Čia priimti sprendimai išdėstymo lygiu tiesiogiai paverčia išmatuojamais rezultatais spaudoje. Įpjovos geometrija turi įtakos ne tik stoties atjungimo ir padavimo tikslumui, bet ir šlyties formavimosi modeliams, šlyties lūžio krypčiai ir perforavimo -to- klirenso sąveikai – visa tai lemia galutinės dalies kokybę.
Pirmųjų principų taikymas priimant praktinius įpjovos dizaino sprendimus
Juostos išdėstymo geometrija, medžiagų savybės ir įtempių koncentracijos teorija susilieja viename taške: tą akimirką, kai štampavimo brėžinyje nustatote įpjovos matmenis. Viskas, kas iki šiol aptarta, pateikia pagrindimą. Šioje skiltyje šie argumentai paverčiami sprendimais, kuriuos galite apginti atlikdami projekto peržiūrą, šalindami triktis spaudos aikštelėje ir aiškiai informuodami savo štampavimo įrankių partnerius.
Nuo teorijos iki praktikos priimant sprendimus dėl įpjovos dydžio
Struktūrinės inžinerijos metodas veikia taip. Pirma, apibrėžkite problemą: kokios jėgos veikia nešiklio juostą tam tikroje stoties riboje ir koks medžiagos elgesys riboja juostos gebėjimą sugerti šias jėgas be matmenų iškraipymo? Antra, nurodykite principą: kontroliuojama reljefo funkcija pakeičia vietinę įtempio būseną, sutelkdama įtampą aukojamoje zonoje, atsiedama gretimas stotis, kad kiekviena formavimo operacija vyktų nepriklausomai. Trečia, taikykite dizainą: nustatykite įpjovos gylį, plotį ir šaknies spindulį pagal konkrečias medžiagos -gaires ir įtempių koncentracijos santykius, aprašytus anksčiau, tada patikrinkite, ar likęs nešiklio skerspjūvis palaiko stabilų tiekimą.
Daugelyje parduotuvių{0}}grindų konvencijų užkoduota tikroji fizika, tačiau kai kurios išgyveno savo pradinį kontekstą. Čia pateikiamos bendrosios nykščio taisyklės ir jų mokslas:
- "Naudokite įpjovos gylį, lygų pusei laikiklio pločio."- Patvirtinta švelniam plienui, kai gamybos apimtis yra vidutinė. 50 % gylis užtikrina agresyvų atsiejimą, o švelnaus plieno didelis pailgėjimas jį palaiko. Prieštaringa HSLA ir nerūdijančiam plienui, kur 50 % gylio išeikvoja lankstumą įpjovos šaknyje per tūkstančius ciklų.
- "Visada suderinkite įpjovos plotį su medžiagos storiu."- Tinkamas atskaitos taškas. Mokslas patvirtina, kad įpjovos plotis nuo 1,0 t iki 1,5 t sukuria veiksmingą įtempių pereinamąją zoną daugumai medžiagų. Platesnės išpjovos (2,0 t–3,0 t) yra pateisinamos, kai formavimosi sunkumas gretimose stotyse yra didelis ir reikalingas ilgesnis reikalavimus atitinkantis regionas.
- „Aštrūs{0}}kampiniai įpjovimai puikiai veikia, jei trūksta{1}}anglies plieno.- Iš dalies patvirtinta. Švelnaus plieno lankstumas užkerta kelią aštrių įpjovų šaknims dėl vietinio derlingumo ir sumažina efektyvųjį Kt per pirmuosius kelis šimtus smūgių. Tačiau net ir švelnaus plieno šaknies spindulys, mažesnis nei 0,5 t, pagreitina nuovargį, kai tūris viršija 500 000 dalių. Mokslas sako, kad visada nurodykite minimalų spindulį.
- "Jei juostelė maitinasi gerai, įpjova yra pakankamai gili."- Prieštaravo. Tiekimo stabilumas patvirtina tik tai, kad laikiklis išlaiko pakankamą standumą. Tai nieko nesako apie tai, ar įpjova iš tikrųjų atskiria stoties pajėgas. Juostelė gali puikiai tiekti, tačiau vis tiek perduodama apkrovas, kurios sumažina matmenų tikslumą pasrovinėse stotyse.
- "Pridėkite įpjovą visur, kur matote juostos kilimą."- Iš dalies patvirtinta. Juostos pakėlimas rodo jėgos perdavimą tarp stočių, o įpjova gali ją susilpninti. Tačiau pagrindinė priežastis gali būti netinkamas nuėmiklio slėgis arba netinkamas keltuvo laikas, o ne reljefo geometrijos trūkumas. Diagnozuokite prieš pjovimą.
Apeiti įpjovos įtaka atplaišų susidarymui ir dalių kokybei
Štai ryšys, kurio daugelis inžinierių nepastebi: aplinkkelio įpjovos įtakoja gatavų dalių šlifavimo aukštį. Kai pjovimo perforatorius kerta juostą, lūžio modelis priklauso nuo to, kaip įtempis pasiskirsto per medžiagą prasiskverbimo momentu.Burr kitimas progresyviose štampavimo operacijosedažnai atsiranda dėl nenuoseklių įtempių būsenų pjovimo zonoje, o ne tik dėl klirenso. Aplenkimo įpjova, esanti šalia uždarymo arba pradūrimo stoties, pakeičia liekamąjį įtempių lauką pjaunamoje medžiagoje. Jei ta pakitusi įtempio būsena keičia tai, kaip perforatorius įsikiša į lakštą, šlyties -ir-lūžimo santykis pasikeičia ir kartu su juo keičiasi šlyties aukštis.
Konkrečiai, apėjimo įpjovos ir šlifavimo formavimo štampavimo sąveika veikia taip: išpjova tiesiai prieš pjovimo stotį gali sumažinti liekamąjį gniuždymo įtempį juostoje, todėl perforatorius gali švariau patekti į medžiagą ir sukurti nuoseklesnę pjovimo juostą. Ir atvirkščiai, blogai įdėta įpjova gali sukelti liekamąjį tempimo įtempį pjovimo zonoje, dėl ko medžiaga per anksti lūžta ir padidės įpjovos aukštis išlaužimo pusėje. Metalo pjovimo fizika rodo, kad maždaug vienas-pjaunamos briaunos yra šlyties dalis (apdeginta zona), o du-trečdaliai yra mažo-anglies plieno lūžimas esant tinkamam tarpui. Viskas, kas keičia šį santykį, įskaitant gretimų aplinkkelio įpjovų liekamąjį įtempį, keičia krašto kokybę.
Norint gauti tikslius štampavimo rezultatus, reikia kartu atsižvelgti į perforavimo-to-įtempimo ir apėjimo įpjovos įtempių laukus. Klirensas nustato kampą, kuriuo lūžių įtrūkimai plinta nuo perforatoriaus ir štampavimo kraštų vienas kito link. Likęs įtempis dėl netoliese esančios aplinkkelio įpjovos pakreipia sklidimo kampą. Jei įpjovos{5}}sukeltas įtempis sutampa su tarpo geometrija, lūžiai susilieja švariai ir įbrėžimai išlieka minimalūs. Jei jie prieštarauja, lūžių keliai pasislenka ir susidaro nuskuręs kraštas su paaukštintu šluoteliu. Ant štampavimo preso, veikiančio dideliu greičiu, ši sąveika tampa ryškesnė, nes dinaminės jėgos sustiprina bet kokią įtempių lauko asimetriją.
Tikslas čia nėra pridėti sudėtingumo dėl savęs. Tai suteikia inžinieriams žodyną ir pagrindą, kad jie galėtų užtikrintai perduoti metalo štampavimo įrankių specifikacijas. Kai nurodote 35 % apėjimo įpjovos gylį su 1,5 t šaknies spinduliu, esančiu 3 t atstumu nuo artimiausios pjovimo stoties, turėtumėte paaiškinti, kodėl: kadangi tokia geometrija užtikrina tinkamą stoties atsiejimą pagal medžiagos klasę, nesukeliant liekamojo įtempio, kuris pakeistų šlyties lūžių modelius gretimose pjovimo operacijose. Tai yra skirtumas tarp specifikacijos, pagrįstos mokslu, ir specifikacijos, pagrįstos viltimi.
Šie principai galioja kontroliuojamomis sąlygomis, tačiau didelės apimties{0}}gamyba sukuria kumuliacinį poveikį, kurio negali numatyti vieno{1}}įvykio analizė. Pakartotinis važiavimas dviračiu, laipsniškas štampų susidėvėjimas ir šiluminis plėtimasis laikui bėgant keičia įtempių būseną, parodydami, ar apėjimo įpjovos konstrukcija turi pakankamą ribą, ar veikia jos veikimo apvalkalo pakraštyje.
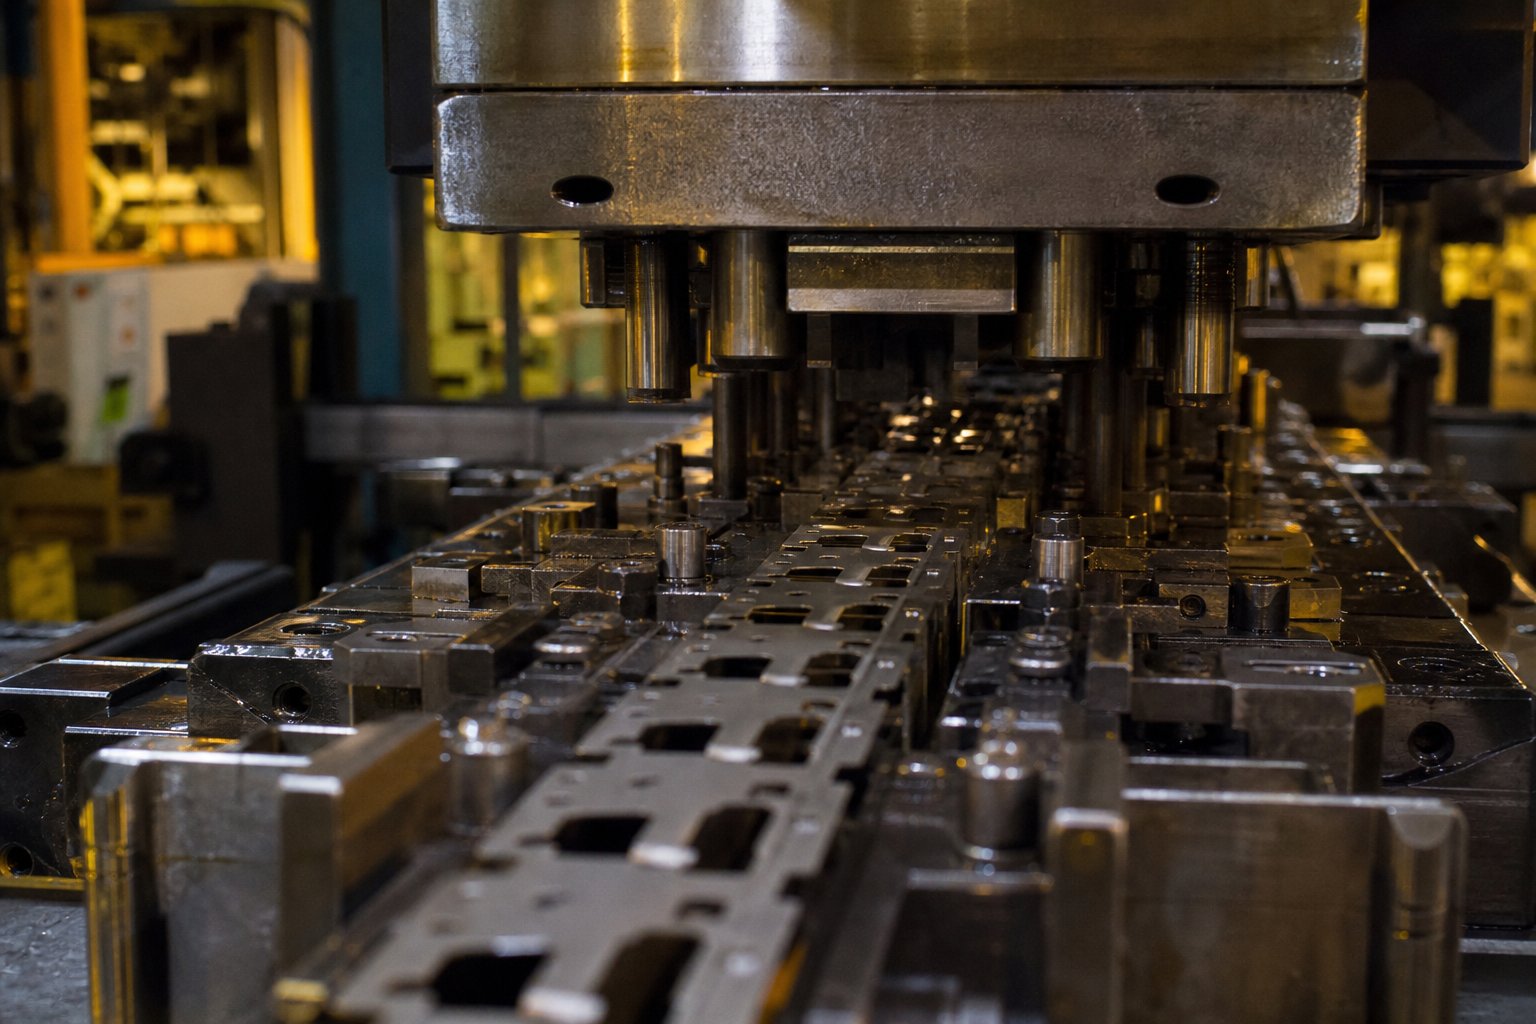
Realaus-pasaulio rodikliai ir diagnostikos programa
Kontroliuojamos sąlygos per bandymą mirti retai atskleidžia visą istoriją. Aplenkimo įpjovos konstrukcija gali atlaikyti penkiasdešimt mėginių pataikymų be problemų, tačiau automobilių metalo štampavimo procesas reikalauja milijonų ciklų esant nuolatinei terminei apkrovai, laipsniškam susidėvėjimui ir medžiagų ritės svyravimams. Didelės-apimties gamybos atveju netinkamas įpjovų dizainas atsiskleidžia ne kaip staigus katastrofiškas gedimas, o kaip lėtas judėjimas link nestabilumo, pasireiškiantis atliekų kiekiu, matmenų pasklidimu ir neplanuotomis prastovomis.
Didelė{0}}produkcijos apimtis ir kaupiamasis streso poveikis
Pramoninio metalo štampavimo, skirto automobilių laikikliams, jungčių korpusams ir konstrukcijų sutvirtinimams, presavimo greitis paprastai viršija 200 smūgių per minutę. Tokiu tempu nešiklio juostelė kiekvienoje aplinkkelio išpjovos vietoje pasilenkia šimtus kartų kas minutę. Per 500 000 dalių gamybos seriją įpjovos šaknis savo įtempių diapazoną aplenkė pusę milijono kartų. Bet kokia įpjovos geometrija, veikianti netoli nuovargio slenksčio, pradės blogėti ne po vienos pamainos, bet palaipsniui per gamybos dienas ir savaites.
Kaupiamasis poveikis vyksta pagal nuspėjamą modelį. Pirma, mikro-įtrūkimai prasideda įpjovos šaknyje, kur įtempio koncentracijos faktorius yra didžiausias. Šie įtrūkimai yra nematomi plika akimi atliekant įprastinį patikrinimą. Antra, įtrūkimai laipsniškai plinta su kiekvienu paspaudimu, sumažindami laikiklio efektyvų skerspjūvį{4}}prie įpjovos. Trečia, susilpnėjęs nešiklis praranda standumą, todėl stotis-į-stotį gali laipsniškai didėti. Ketvirta, gatavuose metalo štampavimo komponentuose atsiranda matmenų poslinkis, nes susilpnėja atsiejimo efektas.
Ši seka paaiškina, kodėl automobilių štampavimo štampai, dirbantys iš didelio stiprumo{0}}plieno, dažnai gamina priimtinas dalis per pirmuosius 100 000 smūgių, o vėliau kyla vis didėjančios kokybės problemų. Įpjovos šaknis išsekina savo nuovargio gyvenimą. Anksčiau aptartas streso koncentracijos ir darbo grūdinimo elgsenos mokslas pakankamai tiksliai numato šią laiko juostą, jei žinomos medžiagos nuovargio savybės ir tikroji Kt vertė.
Šiluminis poveikis apsunkina problemą. Esant dideliam presavimo greičiui, perforatoriaus temperatūra dėl pasikartojančių trinties ir deformacijos apkrovų palaipsniui kyla ir ta šiluma patenka į juostą. Nešiklio juostelė, esanti 10–15 laipsnių Celsijaus virš aplinkos apėjimo įpjovos vietoje, šiek tiek pakeitė takumo ribą ir pailgėjimą. Kraštinės, suprojektuotos į išpjovos geometriją kambario temperatūroje, susitraukia dėl šiluminės apkrovos, todėl kiekvieno ciklo metu įpjovos šaknis gali būti stumiama į plastinės deformacijos teritoriją, o ne išliks elastinga.
Netinkamo aplinkkelio įpjovos dizaino diagnostikos rodikliai
Patyrę spaudos operatoriai dažnai aptinka apėjimo įpjovos problemas anksčiau nei tai padaro kokybės inspektoriai, nes simptomai pasireiškia kaip štampų veikimo pokyčiai, o ne tiesioginiai matmenų defektai. Šie stebimi simptomai ant preso grindų rodo apėjimo įpjovos problemas:
- Juostų kėlimas tarp stočių- Laikiklio juostelė pakyla nuo štampo paviršiaus po stipraus užspaudimo ar pradurimo, o tai rodo, kad veržimosi-jėgos perduodamos per nepakankamai gilią įpjovą, o ne absorbuojamos vietoje.
- Nenuoseklūs dalių matmenys formavimo stotyse- Matmenų sklaida palaipsniui didėja gamybos eigoje, o tai rodo, kad laikiklio juostelės standumas ties įpjova kinta dėl nuovargio įtrūkimų augimo arba kad išpjova niekada neužtikrino tinkamo atsiejimo.
- Pilotinis kaiščio kirpimas arba lenkimas- Pilotiniai smeigtukai patiria šoninę apkrovą, kuriai jie nebuvo sukurti, nes juostelės netinkamas registravimas, kurį sukelia įpjova{1}}susijęs padavimo nestabilumas, verčia pilotus taisyti padėties klaidas, viršijančias jų pajėgumą.
- Progresuojantis kraštų įtrūkimas įpjovų vietose- Matomi įtrūkimai, besitęsiantys nuo įpjovos šaknies link laikiklio centro, rodantys, kad įpjovos šaknies spindulys yra per siauras medžiagos rūšiai arba kad įpjovos gylis viršija medžiagos nuovargio atsparumą esant tam tikram gamybos kiekiui.
- Juostos lenkimas tiekiant tiekimą- Laikiklis susitraukia į šoną įpjovos vietoje, kai tiektuvas stumia juostelę į priekį, o tai reiškia, kad likęs raištis po įpjovos gylio yra per siauras, kad neatsispirtų gniuždomajai padavimo apkrovai ir nesulinktų.
- Stoties-į-stoties matmenų poslinkis viena kryptimi- Dalys pasroviui esančiose stotyse nuolat pasislenka ta pačia kryptimi, o tai rodo, kad medžiagos srautas per gretimą aplinkkelio įpjovą yra asimetriškas dėl grūdelių krypties nesutapimo arba netolygios įpjovos geometrijos priešinguose laikiklio kraštuose.
- Pagreitintas štampų susidėvėjimas stotyse, esančiose šalia įpjovų- Formuojami įdėklai arba pjovimo štampai šalia aplinkkelio įpjovos susidėvi greičiau, nei tikėtasi, nes įpjova nesugeba atskirti jėgų, perduodant į tas stotis pasikartojančias smūgines apkrovas.
Kiekvienas iš šių simptomų yra susijęs su konkrečiais moksliniais principais. Nuimkite kėlimo taškus, kad būtų netinkamai{1}}susiplėtęs, o tai yra įpjovos gylio problema. Pilotinio kaiščio pažeidimo pėdsakai dėl maitinimo nestabilumo, nešiklio standumo problemos. Kraštų įtrūkimai atskleidžia nuovargio gedimą įpjovos šaknyje, geometrijos-ir{5}}medžiagos neatitikimą. Diagnostinis kelias veikia atgal nuo stebimo simptomo iki pagrindinio parametro, kurį reikia koreguoti.
Kai įrankių inžinierius susiduria su nenuosekliais štampuotos metalinės dalies, pagamintos progresyviu štampu, matmenų, pirmasis klausimas neturėtų būti, ar formavimo perforatorius yra nusidėvėjęs. Turėtų būti, ar aplinkkelio įpjova prieš tos stoties vis dar atlieka savo atsiejimo funkciją.Pagrindiniai trikčių šalinimo principaipabrėžkite, kad dalys turi būti tiksliai išdėstytos ir tinkamai laikomos prieš atliekant bet kokius formavimo darbus. Sugadinta aplinkkelio įpjova pažeidžia abi šias būtinas sąlygas, nes tarp stočių gali susijungti jėga, kuri iškreipia juostos padėtį ir atpalaiduoja laikymo slėgį netolygiai.
Metalinių štampuotų dalių kokybės problemų diagnostikos metodas yra logiškas. Pirmiausia patikrinkite, ar įpjovos šaknis padidina, ar neatsirado nuovargio įtrūkimų. Jei yra įtrūkimų, reikia padidinti šaknies spindulį arba sumažinti įpjovos gylį, atsižvelgiant į naudojamos medžiagos klasę. Antra, išmatuokite tikrąjį juostos įlinkį ties įpjova lėto -greito paspaudimo ciklo metu. Jei laikiklis akivaizdžiai lankstosi ir nebeatgauna elastingumo, likusio skerspjūvio{5}}nepakanka arba medžiaga toje vietoje sukietėjo, viršija jos naudingą lankstumą. Trečia, palyginkite bandomosios angos pailgėjimą prieš ir pasroviui nuo įpjovos. Ovalios-formos bandomosios skylės pasroviui rodo, kad įpjova nesugeria perduodamų jėgų, o juostelė registruojasi ne{10}}centre toje stotyje.
Gamybos duomenys patvirtina šiuos pastebėjimus. Didelės apimties-antspauduotų metalinių dalių programose,progresuojantys štampų gedimai retai atsiranda dėl vieno pažeisto komponento. Dauguma problemų kyla palaipsniui dėl susidėvėjimo, juostos nestabilumo ir šiluminio poveikio nuolatinės gamybos metu. Apėjimo įpjova degraduoja pagal tą patį modelį. Įpjova nenutrūksta staiga. Jis laipsniškai praranda veiksmingumą, o pasroviui būdingi simptomai atsiranda dar ilgai, kol pagrindinė priežastis tampa akivaizdi.
Inžinieriams, dirbantiems su automobilių štampavimo štampais, kurių gamybos apimtys viršija 500 000 dalių per metus, aktyvus įpjovų patikrinimas nustatytais eigos -skaičiavimo intervalais neleidžia laipsniškam slydimui nuo stabilios gamybos iki laužo kaupimosi. Mokslas pateikia pagrindą: žinokite savo medžiagos nuovargio kreivę, apskaičiuokite tikrąjį Kt prie įpjovos šaknies, įvertinkite ciklo skaičių iki įtrūkimo atsiradimo ir suplanuokite patikrinimą prieš pasiekiant tą slenkstį. Taip pirmųjų-principų žinios paverčia gamybos grindų patikimumą kiekvienam metalo štampavimo komponentui, kurį gamina štampas.
Inžinerinis{0}}Varomas aplinkkelio įpjovos dizainas, užtikrinantis tobulą gamybą
Diagnostiniai simptomai spaudoje patvirtina tai, ką numato mokslas: aplinkkelio įpjovos specifikacijos turi būti pagrįstos kiekybiškai įvertinama mechanika, o ne paveldima sutartimi. Įtempių koncentracijos, medžiagų anizotropijos ir kontroliuojamos reljefo geometrijos principai sudaro nuoseklią sistemą, kuri taikoma kiekvienam štampavimo štampui, nepaisant dalies sudėtingumo ar gamybos apimties.
Pagrindiniai aplinkkelio įpjovos specifikacijos inžineriniai principai
Trys stulpeliai palaiko kiekvieną sprendimą dėl garso apėjimo įpjovos metaliniuose štampavimo štampuose:
- Įtempių pasiskirstymas reguliuoja įpjovos geometriją- Šaknies spindulys, gylis ir plotis nustato įtempių koncentracijos koeficientą reljefo taške. Šių parametrų dydis atsižvelgiant į medžiagos nuovargio kreivę užtikrina, kad įpjova išliks gamybos apimtis be įtrūkimų.
- Medžiagos anizotropija diktuoja orientaciją- Grūdelių kryptis, palyginti su įpjovos išlygiavimu, valdo įtrūkimų plitimą ir medžiagų srauto modelius. Nekreipiant dėmesio į riedėjimo kryptį, kai nurodoma įpjovos vieta, atsiranda nenuspėjami lūžių keliai, kurie kenkia laikiklio patikimumui.
- Kontroliuojamas reljefas izoliuoja stoties pajėgas- Įpjova turi pakankamai sumažinti nešiklio standumą, kad būtų galima atskirti gretimas stotis, kartu išsaugant pakankamą skerspjūvį-, kad būtų užtikrintas stabilus tiekimas. Šis balansas priklauso nuo medžiagos-, priklauso nuo storio- ir priklauso nuo gamybos-apimties-.
Kartu šie principai spėliones pakeičia inžineriniais pagrindais. Štampo dizaineris, suprantantis, kodėl HSLA plienui tinka 35 % įpjovos gylis su 1,5 t šaknies spinduliu, gali užtikrintai pritaikyti šią specifikaciją, kai keičiasi medžiagos klasė, storis ar formavimo sunkumas. Šis pritaikomumas yra tikroji mokslu-pagrįsto štampavimo ir štampavimo dizaino vertė: jis pritaikomas naujoms programoms nereikalaujant naujo bandymo{5}}ir -klaidų bandymo.
Kai apėjimo įpjovos specifikacijos nustatomos remiantis įtempių koncentracijos teorija, medžiagų nuovargio duomenimis ir anizotropinio srauto analize, o ne vien tik parduotuvės{0}}grindų tradicijomis, kiekvienas štampavimo štampavimo komponentas juostelės išdėstyme atlieka numatytą funkciją per visą gamybos gyvavimo ciklą.
Bendradarbiavimas su specializuotais štampo dizaino ištekliais
Norint perkelti šiuos principus į gamybinius{0}}parengtus įrankius, reikia daugiau nei teorinių žinių. Tam reikia patirties, kaip štampavimo štampų komponentai sąveikauja tikromis presavimo sąlygomis, įvairiose medžiagose ir tokiuose tūriuose, kai kumuliaciniai efektai atskleidžia kiekvieną ribinį dizaino pasirinkimą. Inžinieriams, dirbantiems su sudėtingais progresiniais štampais, kuriems taikomi kritiniai apėjimo įpjovos reikalavimai, naudinga bendradarbiauti su įrankių specialistais, kurie susieja mokslą ir parduotuvių{3} grindų realybę.
Vertindami metalo štampavimo štampų įmonės apžvalgą, ieškokite partnerių, kurie sklandžiai išmano tiek inžinerinius pagrindus, tiek praktinius štampavimo gamybos apribojimus.YICHENsujungia įrankių inžinierius su pasirinktiniais štampavimo štampų sprendimais, kuriuose apėjimo įpjovų projektavimas, medžiagų srauto valdymas, šlifavimo valdymas ir tarpo optimizavimas yra traktuojami kaip integruoti inžineriniai iššūkiai, o ne atskiri štampavimo{0}}ir{1}}štampavimo sprendimai. Jų požiūris į štampus ir štampavimą atspindi tą pačią pirmųjų-principų metodiką, aprašytą šiame straipsnyje: apibrėžkite įtempių būseną, priderinkite geometriją prie medžiagos elgsenos ir patvirtinkite gamybos duomenis.
Kelias į priekį bet kuriam inžinieriui, nurodančiam apėjimo įpjovas, yra aiškus. Pagrįskite savo sprendimus streso koncentracijos ir medžiagos atsako mechanika. Patvirtinkite atlikdami diagnostinį stebėjimą spaudos aukšte. Ir kai programai reikia daugiau patirties, nei turite dabartinių įrankių, pasinaudokite partneriu, kurio inžinerinis gylis atitinka jūsų štampavimo štampų projektavimo reikalavimus.
Dažnai užduodami klausimai apie apėjimo įpjovas štampavimo štampuose
1. Kokia yra progresinio štampavimo štampų apėjimo įpjovų paskirtis?
Apėjimo įpjovos atlieka tris pagrindines mechanines funkcijas laipsniško štampavimo štampuose. Jie kontroliuoja medžiagų srautą sukurdami reljefo taškus, leidžiančius lakštiniam metalui deformuotis be pernelyg didelių suvaržymų iš gretimų stočių. Jie perskirsto šlyties įtempį nuo kritinių formavimo zonų, kad būtų išvengta lokalizuoto gedimo. Be to, jie sumažina spragtelėjimo-jėgas, dėl kurių juostelė pakyla ir{4}}paduodama netinkamai. Iš esmės jie veikia kaip sukonstruotos įtempių ribos, izoliuojančios deformacijos zonas, todėl kiekviena stotis veikia nepriklausomai, nepažeisdama gretimų savybių.
2. Kaip nustatyti tinkamą apėjimo įpjovos gylį skirtingoms medžiagoms?
Įpjovos gylis visų pirma priklauso nuo medžiagos pailgėjimo procento ir darbo kietėjimo. Švelnus plienas, kurio pailgėjimas yra 28-42 %, toleruoja 40–50 % nešiklio pločio gylį, nes jo lankstumo rezervas neleidžia įtrūkimams atsirasti įpjovos šaknyje. Didelio stiprumo plienams su sumažintu pailgėjimu (12-24%) reikia mažesnio 20-35% gylio ir didesnio šaknies spindulio. Aliuminio lydiniams reikalingas 30–40 % gylis ir didelis spindulys dėl mažo nuovargio ištvermės ir polinkio. Nerūdijantis plienas reikalauja konservatyviausio požiūrio (25–35 % gylis, šaknų spindulys 2,0 t arba didesnis), nes jo itin didelis kietėjimo greitis sukelia vietinį trapumą įpjovos šaknyje.
3. Kuo skiriasi teigiamos ir neigiamos aplinkkelio įpjovos?
Neigiamos aplinkkelio įpjovos pašalina medžiagą nuo nešiklio juostelės krašto ir sukuria vietinį lankstumą, leidžiantį gretimiems stotims savarankiškai deformuotis. Jie sumažina skerspjūvio plotą- ir lenkimo standumą toje vietoje. Teigiamos aplinkkelio įpjovos veikia priešingai, pridedant medžiagos arba paliekant išsikišusį skirtuką juostos krašte, kad būtų sukurtas vietinis standumas. Neigiamos įpjovos naudojamos ten, kur reikia jėgos atjungimo tarp stočių, o teigiamos įpjovos naudojamos ten, kur padavimo valdymas ir nešiklio standumas reikalauja sustiprinimo konkrečiose vietose.
4. Kaip grūdėtumo kryptis įtakoja aplinkkelio įpjovos veikimą lakštiniame metale?
Lakštinis metalas pasižymi anizotropinėmis savybėmis dėl grūdelių pailgėjimo valcavimo metu. Lygiagrečiai grūdelių krypčiai orientuota aplinkkelio įpjova lengviau plinta įtrūkimai išilgai grūdelių ribos, sukeldami agresyvų atsiejimą, bet trumpesnį nuovargio tarnavimo laiką. Įpjova, statmena grūdelių krypčiai, apsaugo nuo plyšių augimo, tačiau formavimo operacijų metu gali apriboti medžiagos srautą. Šaltai valcuotas plienas-ir nerūdijantis plienas pasižymi stipriu anizotropiniu poveikiu, o karštai valcuotas plienas ir varis yra mažiau jautrūs. Inžinieriai turi patvirtinti ritės orientaciją tiekimo ašies atžvilgiu ir suderinti griovelių išdėstymą su formavimo sunkumu gretimose stotyse.
5. Kokie yra netinkamo aplinkkelio griovelių konstrukcijos gamybos metu požymiai?
Pastebimi simptomai yra juostos pakėlimas tarp stočių po stiprių stabdžių smūgių, laipsniškas matmenų plitimo padidėjimas formavimo stotyse, bandomasis kaiščio kirpimas dėl neteisingo juostelės užfiksavimo, matomas krašto įtrūkimas, besitęsiantis nuo įpjovos šaknų, juostos sulinkimas tiekiant tiekimą ir pagreitėjęs štampo susidėvėjimas stotyse, esančiose šalia įpjovų. Kiekvienas simptomas susietas su konkrečiu inžineriniu parametru: juostos pakėlimas rodo nepakankamą įpjovos gylį, bandomojo pažeidimo pėdsakai dėl padavimo nestabilumo, o briaunos įtrūkimai atskleidžia geometrijos -pa{2}}medžiagos neatitikimą. Specializuoti įrankių partneriai, tokie kaip YICHEN, gali padėti diagnozuoti šias problemas ir paversti taisomuosius veiksmus optimizuotu štampų dizainu.


