


Suprasti aplinkkelio įpjovas ir jų vaidmenį progresyvaus štampavimo procese
Kiekvienas paleidęs įrankių ir štampų inžinieriusprogresyvi štampavimo operacijažino jausmą: juostelė sklandžiai maitina tūkstantį smūgių, tada staiga pagauna, klaidingai užsiregistruoja arba pakimba ant keltuvo. Dažniausiai kaltininkas atskleidė vieną nedidelę, bet svarbią juostos išdėstymo ypatybę. Ši funkcija yra aplinkkelio įpjova.
Apėjimo įpjovos yra tyčinės medžiagos modifikacijos, padarytos laipsniško štampavimo štampavimo juostos krašte. Jų tikslas yra valdyti, kaip juostelė sąveikauja su keltuvais, pilotais ir kitais štampų komponentais judant iš stoties į stotį. Neigiamų ir teigiamų apėjimo įpjovų lakštinio metalo štampavimo štampuose šios reljefo savybės nustato, ar juostelė švariai pašalina vidines kliūtis, ar traukiasi į paviršius, kurie laikui bėgant pablogina žingsnio tikslumą.
Koncepcija yra paprasta. Vykdymas yra ta vieta, kur viskas tampa įdomi.
Kas yra apėjimo įpjovos progresyviuose štampuose
Įsivaizduokite metalinę juostelę, sriegiančią per progresyvų štampą su aštuoniomis ar dešimt stočių. Tarp kiekvieno paspaudimo juostelė turi pakilti, pasislinkti vienu žingsniu ir vėl nusistovėti į kitą veiksmą. Keltuvai pakelia juostą, kad nuvalytų apatinius štampo paviršius, o pilotai traukia juostelę į galutinę registraciją. Egzistuoja aplinkkelio įpjovos, leidžiančios juostai praeiti virš arba aplink šiuos keltuvus ir pilotus, kad jie nepakibtų, nevilktų ar nesusidurtų.
Praktiškai apėjimo įpjova yra vietinė reljefo arba išpjovos funkcija, pridėta prie juostos išdėstymo, kuri apsaugo nuo trukdžių tiekimo, formavimo, apipjaustymo ar dalių perkėlimo metu. Tai ne kosmetinė detalė ar pasekmė. Tai yra apgalvotas juostos valdymo mechanizmas, kurį dizaineris nurodo maketavimo etape, gerokai prieš pjaustant plieną.
Egzistuoja du pagrindiniai tipai: teigiamos apėjimo įpjovos, kurios išlaiko medžiagą ant juostelės skirtuko pavidalu, ir neigiamos aplinkkelio įpjovos, kurios visiškai pašalina medžiagą nuo juostos krašto. Kiekvienas tipas sukuria skirtingą mechaninį ryšį tarp juostos ir štampavimo komponentų, kuriuos jis turi naudoti.
Kodėl juostelių valdymui svarbus įpjovos tipo pasirinkimas
Štai čia daugelis inžinierių neįvertina sprendimo. Geometrinė įpjovos padėtis tiesiogiai valdo juostos padavimo jėgą, žingsnio tikslumą ir stoties-į- registraciją. Teigiamas įpjova išlaiko medžiagą nepažeistą, išsaugo juostelės standumą, tačiau reikia, kad išlaikytas ąselė galėtų važiuoti per keltuvo paviršius. Neigiama įpjova nupjauna medžiagą, užtikrindama kėlimo tarpą, bet sumažindama lokalizuotą juostos standumą.
Pasirinkus neteisingai, nesusidaro tik nedideli nepatogumai. Tai sukelia tiekimo klaidas, kurios atsiranda kiekvienoje paskesnėje stotyje, pablogina registraciją, kuri parodoma kaip matmenų nuokrypis ant gatavų dalių, ir pagreitina štampo susidėvėjimą taip, kad sutrumpėja priežiūros intervalai. Lakštinio metalo štampavimo štampų neigiamuose ir teigiamuose apėjimo įpjovose šis vienintelis geometrijos sprendimas raibuliuoja per visą gamybos procesą.
Pasirinkimas tarp teigiamų ir neigiamų aplinkkelio įpjovų nėra kosmetinis. Tai iš esmės pakeičia juostos sąveiką su kiekviena pasroviui skirta stotimi, paveikdama maitinimo pasipriešinimą, piloto įsijungimą ir kaupiamąjį padėties tikslumą visame štampe.
Šis vadovas skirtas įrankių inžinieriams, kurie jau supranta laipsniško štampavimo pagrindus, bet kuriems reikia aiškumo dėl įpjovos geometrijos sprendimų. Nerasite įvadinių paaiškinimų, kas yra progresyvus štampavimas ar kaip veikia šėrimas juostele. Vietoj to, dėmesys sutelkiamas į konkrečius geometrinius, funkcinius ir su medžiaga susijusius veiksnius,{2}}kurie nustato, kuris įpjovos tipas priklauso jūsų juostos išdėstymui.
Skirtumas prasideda nuo geometrijos. Tai, kaip kiekvienas įpjovos tipas fiziškai sąveikauja su juostele ir ką tai reiškia jūsų maitinimo mechanikai, visiškai priklauso nuo to, ar medžiaga lieka, ar pasišalina.
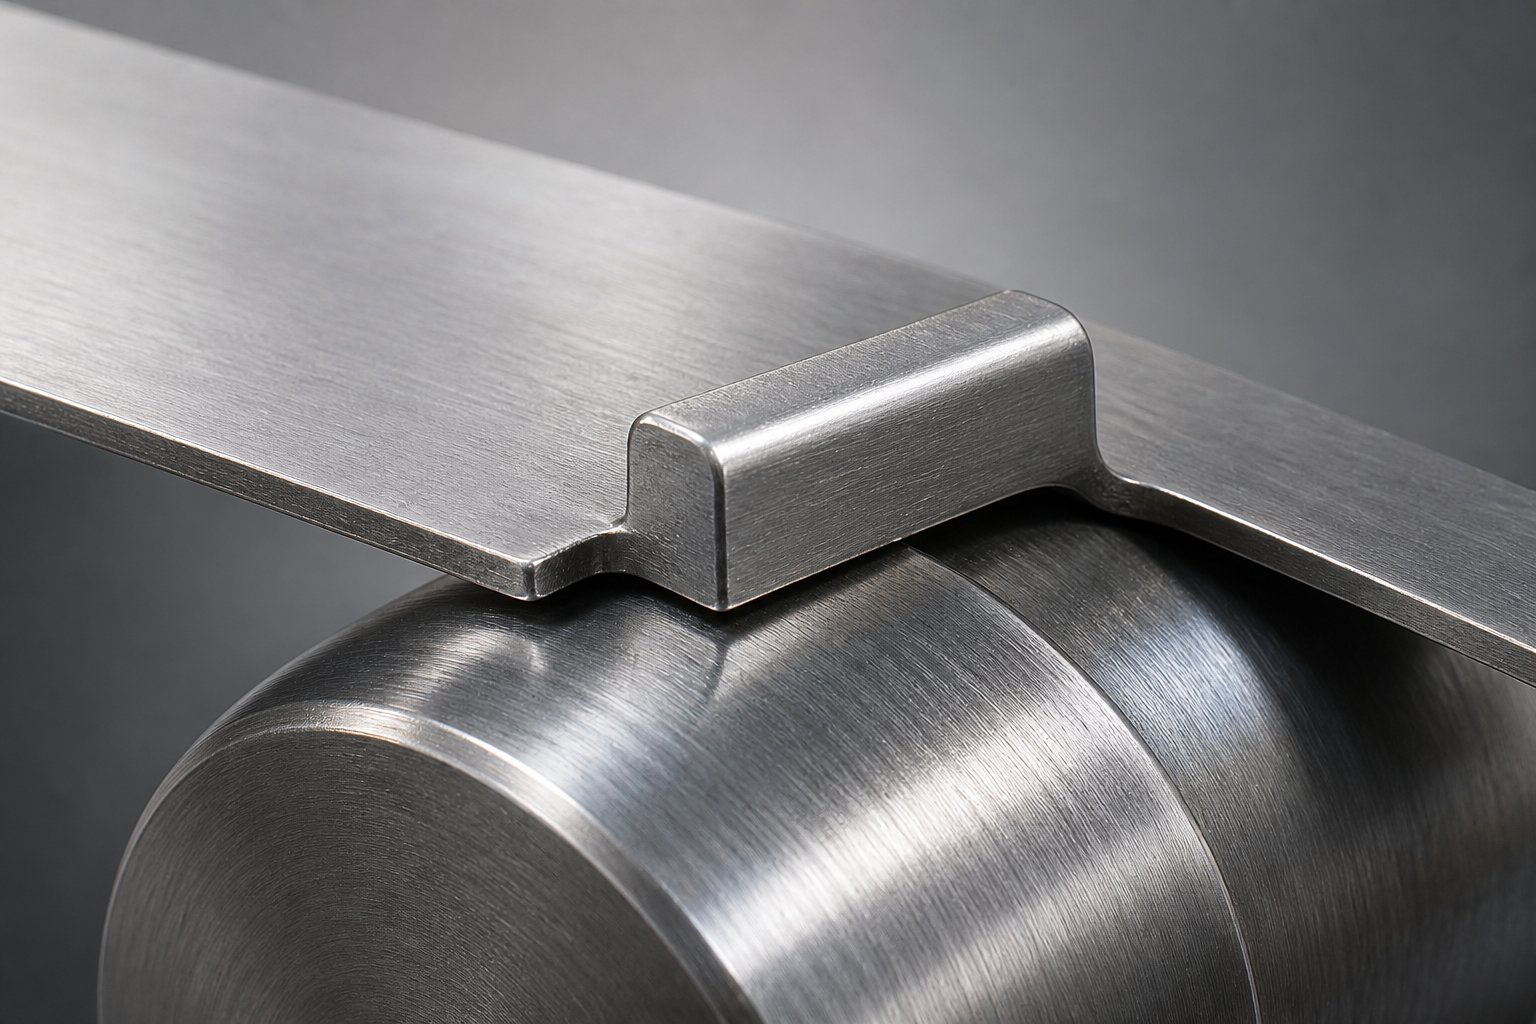
Teigiamos aplinkkelio įpjovos geometrija ir funkcinė mechanika
Teigiamas apėjimo įpjova palieka medžiagą ant juostelės. Užuot nupjovus juostelės krašto atkarpą ir išmetus ją kaip laužą, štampas sukuria skirtuką{1}}kaip iškyšą, kuri lieka fiziškai pritvirtinta prie juostelės. Šis išlaikytas skirtukas tęsiasi į vidų arba išorę nuo juostelės krašto, sudarydamas mažą, bet apgalvotai suformuotą bruožą, kurį juostelė neša per kiekvieną kitą stotį.
Praktiškas rezultatas: juostos plotis įpjovos vietoje iš esmės išlieka nepakitęs. Jokia medžiaga neprarandama. Nereikia tvarkyti šliužų. Juostelė išlaiko savo struktūrinį tęstinumą, ir tas tęstinumas turi tiesioginį vaidmenį juostelės elgesiui maitinant.
Teigiama įpjovų geometrija ir medžiagos išlaikymas
Iškirptas profilis, skirtas teigiamai įpjovai, paprastai yra dalinis kirpimas, kuris atlaisvina skirtuką iš trijų pusių ir palieka jį pritvirtintą viename krašte. Pavaizduokite nedidelį stačiakampį arba trapecijos formos liežuvėlį, kuris buvo nupjautas priekiniame krašte, užpakaliniame krašte ir vienoje šoninėje pusėje, bet lieka sujungtas išilgai priešingo šoninio krašto kaip vyris. Skirtukas gali šiek tiek pasilenkti juostelės plokštumos atžvilgiu, tačiau jis neatsiskiria.
Daugelis dizainerių prideda kampinį reljefą prie skirtuko priekinio krašto, kad sumažintų padavimo pasipriešinimą. Šis reljefas, paprastai nuo 5 iki 15 laipsnių, priklausomai nuo medžiagos storio, neleidžia priekiniam skirtuko kampui įsikišti į kėlimo paviršius juostelei judant. Geometrija veikia panašiai kaip astrypo ir flanšo žingsnio sustabdymas, kur išlenkta dalis yra sulenkta, kad būtų sukurta ir stabdymo, ir standumo funkcija ant laikiklio juostos.
Kadangi skirtukas lieka pritvirtintas, išsaugomas juostelės standumas įpjovos vietoje. Tai labiausiai svarbu plonoms{1}}medžiagoms, kur pailgėjimas, veikiamas įtempimo, gali sukelti vietinį sulinkimą arba bangavimą. Juostelė, pasižyminti didelėmis pailgėjimo charakteristikomis, yra ypač pažeidžiama bet kurioje vietoje, kur sumažėja skerspjūvio plotas. Išlaikant medžiagą savo vietoje, teigiami įpjovimai neleidžia visiškai sukurti tos silpnosios vietos.
Kaip teigiamos įpjovos sąveikauja su keltuvais ir pilotais
Juostelei pasislinkus vienu žingsniu, išlaikytas skirtukas pereina per keltuvo karūnėlę. Skirtukas važiuoja išilgai viršutinio keltuvo paviršiaus, o juostelė be trukdžių tiekiama į priekį. Kai presas užsidaro, pilotai įkiša juostą per bandomąsias angas, kad būtų galutinai užregistruoti, traukiant juostelę į tikslią išlygiavimą prieš pradedant formavimo ar pjovimo operacijas.
Sąveika yra sklandi, nes nė vienas juostelės kraštas neturi įkristi į tarpą arba jį išvalyti. Skirtukas iš esmės sujungia keltuvą, išlaikydamas pastovų kontaktą ir nuspėjamą lenkimo jėgą prieš keltuvo paviršių. Tai sumažina padavimo pasipriešinimą, palyginti su konfigūracijomis, kai nupjautas kraštas turi judėti aplink štampavimo elementus.
Naudojant apėjimo įpjovas lakštinio metalo formavimo įrenginiuose, šis mažas{0}}pasipriešinimas tiesiogiai lemia geresnį žingsnio nuoseklumą ir sumažintą kumuliacinę paklaidą kelių-stočių štampuose.
- Medžiaga išlaikoma ant juostelės kaip pritvirtinta skirtuko projekcija
- Skirtuko geometrija paprastai yra trijų{0}}pusių pjūvių su vienu pritvirtintu kraštu ir kampiniu reljefu priekiniame paviršiuje
- Atsparumas padavimui yra mažesnis, nes nupjautos briaunos neužfiksuoja keltuvo ar štampų paviršių
- Juostelės standumas išsaugomas įpjovos vietoje, todėl plonas audinys, linkęs linkti
- Šliužai nesusidaro, o tai pašalina šliužų valdymo problemas įpjovos stotyje
Šis sulaikymu{0}}pagrįstas metodas gerai veikia, kai prioritetas yra juostos standumas. Bet kas atsitinka, kai klirensas, o ne standumas tampa kontroliuojančiu veiksniu? Tai perkelia geometriją priešinga kryptimi, link medžiagos pašalinimo, o ne medžiagos išsaugojimo.
Neigiamo apėjimo įpjovos geometrija ir funkcinė mechanika
Ten, kur teigiama įpjova išlaiko medžiagą ant juostelės, neigiama aplinkkelio įpjova pašalina medžiagą. Specialiu perforatoriumi pašalinama apibrėžta juostos krašto dalis, sukuriama tuštuma arba išpjova, leidžianti juostelei išvalyti keltuvus ir kitus štampavimo elementus be fizinio kontakto. Pašalintas šliužas nukrenta pro štampavimo angą ir išmetamas. Lieka juostos kraštas su tyčiniu tarpeliu, kur kadaise egzistavo medžiaga.
Šis metodas išsprendžia kitokią problemą. Užuot perjungusi keltuvus, juosta tiesiog jų visiškai išvengia. Tuštuma suteikia vertikalią ir šoninę laisvą kėliklio judėjimą, pašalindama bet kokią galimybę, kad juostelė užsikimštų, vilktų ar kabėtų ant keltuvo karūnėlės padavimo ciklo metu. Štampelėms, kurių keltuvo aukštis yra didelis arba kai juostos storis nepraktiška važiuoti paviršiumi, ši pirminė filosofija skatina konstrukciją pašalinti medžiagą.
Neigiamos įpjovos geometrija ir medžiagos pašalinimas
Pjovimo profilis yra paprastas. Per juostos kraštą nusileidžia perforatorius ir pašalina apibrėžtą sritį, paprastai stačiakampę arba trapecijos formą. Šliužas švariai nukirptas nuo juostelės ir pro atitinkamą štampo angą išstumiamas žemyn. Rezultatas yra įpjova su aštriais vidiniais kampais ir atvirais pjūviais išilgai perimetro.
Įpjovos matmenys priklauso nuo reikiamo tarpo. Plotis turi atitikti keltuvo korpusą ir bet kokį šoninį juostos judėjimą šėrimo metu. Gylis turi užtikrinti pakankamai vertikalios laisvos vietos, kad juostos kraštas jokiu būdu nesiliestų su keltuvu presavimo ciklo metu. Gilesnės įpjovos suteikia didesnę tarpą, bet pašalina daugiau medžiagos iš juostos skerspjūvio.
Burr kryptis čia tampa praktiniu rūpesčiu. Kadangi perforatorius perpjauna juostelę, štampavimo štampavimo apvado įpjovos sukuria iškilų kraštą pjūvio štampavimo pusėje. Jei padavimo metu šerdis yra nukreiptas į viršų, jis gali užstrigti ant kreipiamųjų bėgių, kėlimo paviršių ar kitų štampavimo dalių. Dizaineriai paprastai orientuoja štampą taip, kad šlifavimo kryptis būtų nukreipta žemyn, toliau nuo slystančių kontaktinių paviršių. Kai tokia orientacija neįmanoma, antrinė šlifavimo operacija arba nuožulnus briaunos reljefas ant štampo paviršių sumažina trukdžius.
Skirtingai nei pažangiojoje literatūroje aprašyta lanceto{0}}ir-jungės alternatyva, kai lancetinė dalis nulenkiama, kad būtų sustojimas ir sutvirtinamas laikiklis, neigiama įpjova neduoda jokios antrinės konstrukcijos naudos. Vienintelis jos indėlis yra klirensas. Šliužas išeina iš sistemos, o juostelė toje vietoje juda lengvesnė, bet ne tokia standi.
Kaip neigiamos įpjovos veikia juostelių šėrimą ir registraciją
Medžiagos pašalinimas nuo juostos krašto turi tiesioginę pasekmę: lokaliai sumažėja standumas. Medžiagos modulis nesikeičia, bet skerspjūvio plotas, atsparus lenkimo jėgoms įpjovos vietoje, sumažėja. Labai plonoms arba siauroms juostoms šis sumažinimas gali sukurti vyrių tašką, kuriame juostelė pasislenka veikiant tiekimo įtampai, sukeldama nenuoseklų žingsnio judėjimą ir registravimo poslinkį tarp stočių.
Tačiau storesnėms ar platesnėms medžiagoms likęs{0}}skerspjūvis suteikia daugiau nei pakankamai struktūrinės paramos. Šiose srityse mažesni trukdžiai keltuvams užtikrina švaresnį šėrimą. Juostelė per nieką nevažiuoja. Jis tiesiog tiekia į priekį per atvirą erdvę, o keltuvai kyla ir leidžiasi tuštumos viduje, niekada neliesdami juostos krašto. Dėl to neigiamos įpjovos yra ypač veiksmingos štampuose su aukštu keltuvo aukščiu, kai išlaikoma ąselė turėtų pernelyg pasilenkti, kad būtų pašalinta kėlimo karūnėlė.
Inžinieriai{0}}susiduria su vienu kompromisu: neigiami įpjovimai gali sukelti šiek tiek didesnį pasipriešinimą šėrimui nei teigiami jų atitikmenys. Priežastis mechaninė. Nupjautos briaunos ties įpjovos perimetru, ypač jei per gamybos laikotarpį susidaro įbrėžimai, gali užstrigti ant štampų paviršių, atsarginių kreiptuvų ar bėgių perėjimų. Jei tos briaunos nėra tinkamai atlaisvintos nuožulniais ar spinduliais, juostelė dvejoja kiekvieną kartą padėjus. Pjovimo briaunos takumo įtempis yra didesnis nei pagrindinės medžiagos dėl darbo sukietėjimo dėl kirpimo operacijos, todėl kraštas tampa standesnis ir mažiau lankstus, kai liečiasi su kitais paviršiais.
Registracijos elgsena taip pat skiriasi nuo teigiamų ženklų. Kadangi juostos kraštą pertraukia tuštuma, pilotai turi sukabinti juostą ten, kur yra visa medžiaga. Pati tuštuma negali prisidėti prie šoninės padėties. Dies kursustojimai dirba kartu su pilotais juostelės registracijai, įpjovos padėtis turi būti kruopščiai suderinta, kad tuštuma nesutaptų su jokia registravimo ar jutimo funkcija.
- Medžiaga pašalinama nuo juostos krašto, sukuriant tuštumą arba išpjovą
- Tuštumų geometrija paprastai yra stačiakampio arba trapecijos formos, kurios dydis yra toks, kad būtų galima išvalyti keltuvo korpusus ir judėti
- Lokalizuotas juostos standumas sumažėja įpjovos vietoje dėl sumažėjusio skerspjūvio ploto-
- Kėlimo tarpas yra švaresnis ir patikimesnis, ypač naudojant storą šerdį arba aukštus{0}}keltuvus
- Nupjauti kraštai gali susikaupti, o tai gali padidinti atsparumą šėrimui per visą šlifavimo laiką
- Būtinas šliužų valdymas, pašalinta medžiaga išstumiama per apačioje esančią štampavimo angą
Abu įpjovų tipai išsprendžia tą pačią esminę problemą, tačiau jų geometriniai metodai sukuria aiškiai skirtingus veikimo profilius. Tikrasis bet kokio juostelės išdėstymo klausimas yra ne tai, kuris tipas yra geresnis atskirai, bet koks kompromisų rinkinys atitinka konkrečią medžiagą, presavimo greitį ir štampų konfigūraciją.
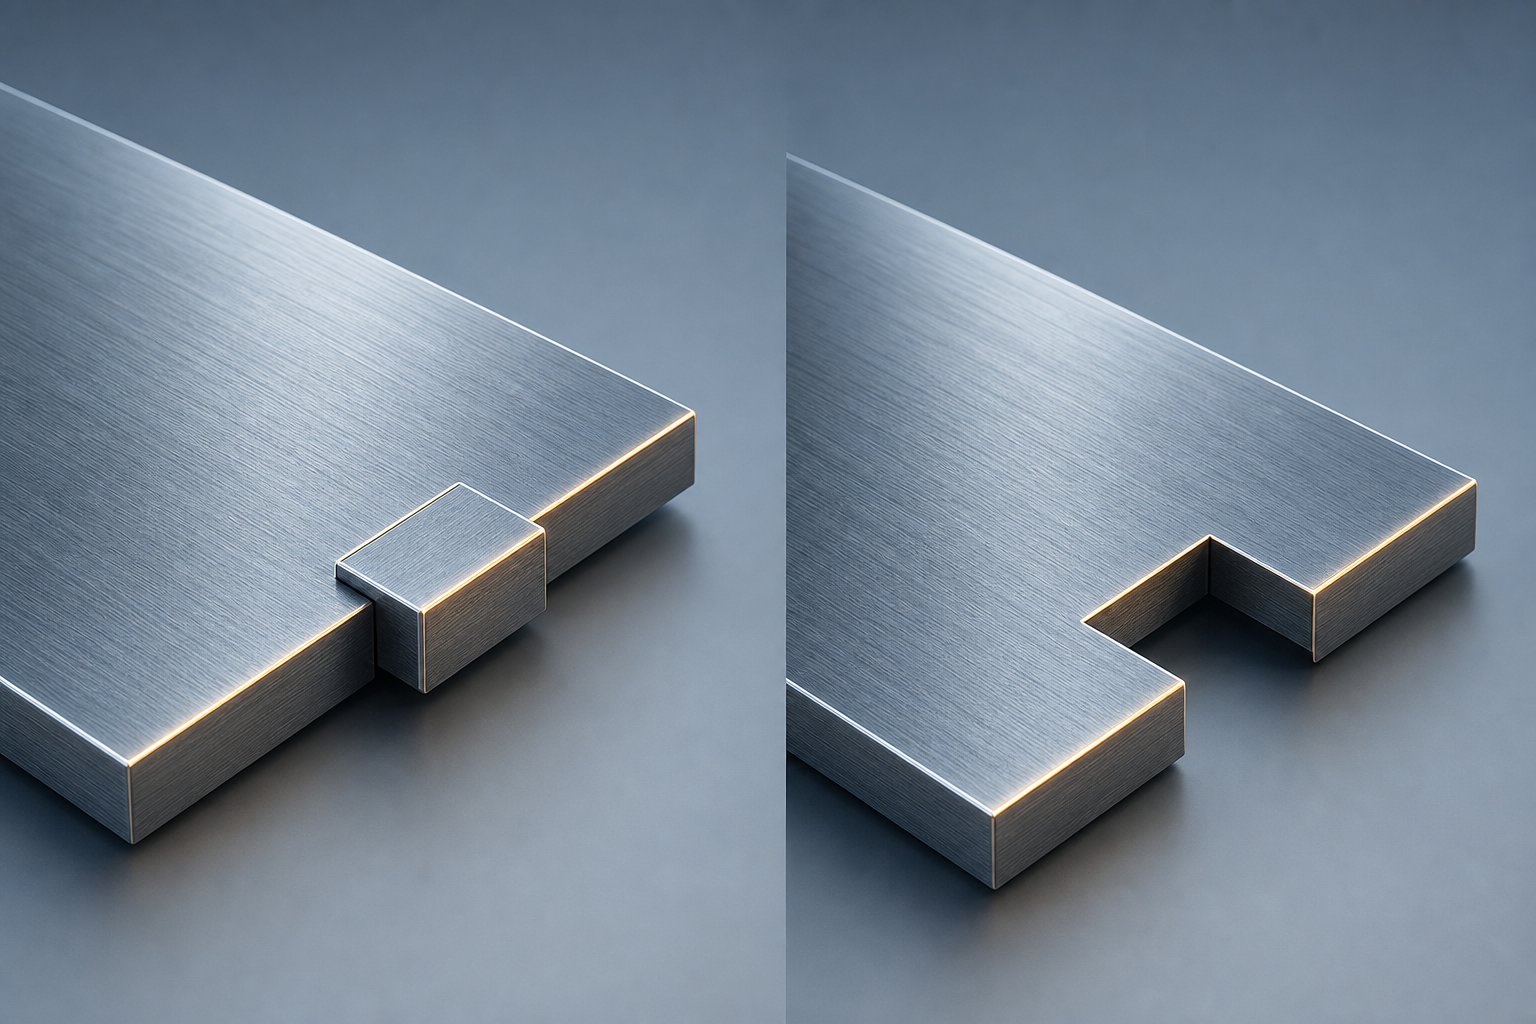
Šalu-su{1}}teigiamų ir neigiamų apėjimo įpjovų palyginimas
Kiekvienas įpjovos tipas buvo aprašytas atskirai, tačiau juostos išdėstymo sprendimai retai priimami atskirai. Vienu metu svarstote kelių atributų-kompromisus: atsparumą juostos standumui, keltuvo atstumą nuo šliužų valdymo sudėtingumo, šlifavimo kryptį ir registracijos elgesį. Įrankių inžinieriams reikia vienos nuorodos, kurioje kiekvienas atitinkamas atributas būtų šalia jo atitikmens, kad sprendimas būtų matomas iš pirmo žvilgsnio.
Šiuo metu jokiame plačiai prieinamame šaltinyje šis palyginimas nepateikiamas struktūrizuota forma. Apėjimo įpjovų lakštinio metalo formavimo paskirtis yra gerai suprantama bendrais bruožais, tačiau atributo -lygio suskirstymas, lemiantis geometrijos pasirinkimą juostelių išdėstymo metu, lieka išsklaidytas genčių žiniose ir vidinių projektavimo standartų atžvilgiu. Toliau pateiktoje lentelėje šie veiksniai sujungiami į formatą, kurį galite tiesiogiai remtis vertindami naujos štampavimo programos įpjovos tipą.
Atributas-pagal-Įpjovų tipų atributų palyginimas
| Atributas | Teigiamas aplinkkelio įpjova | Neigiamas aplinkkelio įpjova |
|---|---|---|
| Juostelės įtraukimo būdas | Medžiagos sulaikymas: prie juostelės krašto lieka pritvirtintas ąselė, perlipanti per štampavimo dalis | Medžiagos pašalinimas: nuo juostelės krašto išmušamas šliužas, sukuriama tuštuma, kuri išvalo štampavimo elementus |
| Atsparumo šėrimui profilis | Mažesnis bendras atsparumas; skirtukas sklandžiai važiuoja per keltuvo paviršius su kampiniu reljefu, mažinančiu pasipriešinimą | Šiek tiek didesnis pasipriešinimo potencialas; nupjauti kraštai gali užstrigti ant štampų paviršių, jei susidaro įtrūkimai arba reljefas yra nepakankamas |
| Registracijos tikslumo elgesys | Tolygus juostos plotis, išlaikytas įpjovos vietoje, palaiko stabilų piloto įsijungimą ir šoninę padėtį | Nutrūkęs juostos kraštas įpjovos vietoje; pilotai turi įsitraukti į visas{0}}medžiagos dalis toliau nuo tuštumos |
| Juostos standumo poveikis | Minimalus sumažinimas; išlaikytas skirtukas išsaugo skersinį{0}}pjūvio plotą ir apsaugo nuo lenkimo esant tiekimo įtempimui | Lokalizuotas sumažinimas proporcingas įpjovos gyliui ir pločiui; plonos arba siauros juostelės gali nukrypti įpjovos vietoje |
| Lifto sąveikos mechanika | Skirtukas praeina per keltuvo karūnėlę; kontaktas valdomas naudojant reljefo geometriją skirtuko priekiniame krašte | Nėra kontakto su keltuvu; tuštuma suteikia visišką laisvą kėliklio judėjimą, neatsižvelgiant į kėlimo aukštį |
| Šliužų valdymo reikalavimai | Nėra; nuo juostelės neatsiskiria jokia medžiaga, todėl išvengiama šliužų išmetimo ir šalinimo problemų | Reikalingas; šliužai turi būti švariai išstumti per štampavimo angą, o susikaupimas arba užstrigimas gali sustabdyti gamybą |
| Šlapimo krypties svarstymai | Ant ąselės nukirptų kraštų susidaro įbrėžimai; paprastai nukreiptas nuo slydimo paviršių ir minimalus poveikis šėrimui | Per visą įpjovos perimetrą susidaro šlifavimas; orientacija yra labai svarbi, nes į viršų{0}}atsuktos kreipiančiosios ir keltuvai užsifiksuoja |
| Idealūs naudojimo atvejai | Plonos medžiagos, siauros juostelės, ilgo progresavimo štampai, kuriems reikalingas kaupiamasis tikslumas, pritaikymas jautriems juostelių lenkimui | Storos medžiagos, plačios juostos su dideliu likutiniu tvirtumu, didelis kėlimo aukštis, didelės{0}}greičio aplikacijos, kurioms nereikia kelti jokių trukdžių |
Kai kiekvienas tipas pranoksta kitą
Lentelėje matyti aiškus modelis. Teigiamos įpjovos apsaugo tai, ką juostelė jau turi: standumą, pločio konsistenciją ir lygų paviršiaus kontaktą. Neigiami įpjovimai sukuria tai, ko reikia juostelei: atvirą erdvę, vertikalią atstumą ir laisvę nuo keltuvo kontakto. Našumo pranašumas keičiasi priklausomai nuo to, kuris veiksnys riboja jūsų konkrečią taikymą.
Plonų-dydžių medžiagų, kuriose takumo riba yra maža, palyginti su padavimo jėgomis, o juosta linkusi įlinkti, teigiami įpjovimai yra geresni, nes neleidžia pašalinti skerspjūvio ploto iš ir taip trapios juostos. Kai juostelė yra tik 0,5 mm storio ir 30 mm pločio, išpjovus kelių milimetrų gylio įpjovą, gali susidaryti vyrių taškas, kuris šėrimo metu klaidžioja. Išlaikytas skirtukas apsaugo nuo to, nes išlaiko juostelės vientisumą per visą plotį.
Jei audinys storesnis, skaičiavimas apverčiamas. 2,0 mm juosta, kurios plotis 100 mm, turi didelį atsparumą lenkimui net pašalinus medžiagą. Įpjovos tuštuma sudaro nedidelę viso skerspjūvio -procentinę dalį, o standumo sumažėjimas yra nereikšmingas. Čia prioritetas pereina į keltuvo klirensą. Stora medžiaga, važiuojanti per keltuvo karūną, sukuria dideles kontaktines jėgas ir pagreitina ąselės ir keltuvo paviršiaus susidėvėjimą. Medžiagos pašalinimas visiškai pašalina susidėvėjimo mechanizmą. Suprasdami ryšį tarp tam tikros medžiagos takumo ir tempimo stiprio, galite numatyti, ar išlaikytas skirtukas plastiškai deformuosis veikiant keltuvo sąlyčio apkrovoms, ar išliks elastingas ir važiuos švariai.
Siauros juostelės vadovaujasi plonos{0}}medžiagos logika, nepaisant storio. Siauros juostelės kraštinės medžiagos yra ribotos, todėl bet koks pašalinimas neproporcingai paveikia jos konstrukciją. Teigiamos įpjovos išsaugo tą mažą{3}}skerspjūvį. Plačios juostelės atitinka storos-medžiagos logiką, kur didelis likęs plotis kompensuoja bet kokį vietinį standumo praradimą.
Didelės spartos{0}}programose yra dinaminis elementas. Esant didesniam presavimo greičiui, juostos inercija padavimo metu padidina bet kokį pasipriešinimo šaltinį. Akimirksniu užfiksuojantis keltuvą 60 smūgių per minutę greičiu yra nepatogumas. Tas pats 400 smūgių per minutę laimikis tampa klaidingo registravimo įvykiu, kuris plinta visose pasroviui skirtose stotyse. Greitaeigiams štampams, kuriuose kėlimo tarpas yra mažas, neigiamos įpjovos visiškai pašalina kintamąjį, pašalindamos trukdžių šaltinį.
Pasirinkite įpjovos tipą, kuris geriausiai išsaugo juostos charakteristikas, kurios yra svarbiausios jūsų konkrečiai programai. Jei standumas yra ribojantis veiksnys, išlaikykite medžiagą. Jei tarpas yra ribojantis veiksnys, pašalinkite jį.
Šis sprendimo principas skamba paprastai, tačiau norint jį efektyviai taikyti, reikia tiksliai žinoti, kokio gylio, pločio ir kokiu kampu reikia pjauti įpjovos geometriją. Šie matmenų parametrai yra ten, kur teorija atitinka praktiką, o proporcingas santykis su medžiagos storiu ir juostos pločiu lemia, ar jūsų pasirinktas įpjovos tipas iš tikrųjų suteikia numatytą pranašumą.
Įpjovos gylio, pločio ir kampinio reljefo projektavimo parametrai
Įpjovos tipo pasirinkimas yra tik pusė sprendimo. Kita pusė teisingai nustato jo matmenis. Teigiamas įpjova su netinkamo skirtuko gylio sagtimis po keltuvo kontaktu. Per sekli neigiama įpjova neužtikrina laisvos vietos, kai keltuvas pasiekia visą eigą. Abu gedimai siejami su ta pačia pagrindine priežastimi: geometrija nebuvo proporcinga medžiagos ir juostelių savybėms, kurios lemia realų veikimą{4}}.
Iššūkis yra tas, kad jokia universali formulė neapima kiekvieno naudojimo. Įpjovos matmenis lemia tarpusavyje susijusių veiksnių hierarchija, o supratimas, kuris veiksnys turi pirmenybę jūsų konkrečiam štampeliui, užkerta kelią bandymo{1}}ir-klaidų ciklams, kurie perbėga per bandymo laiką ir biudžetą.
Įpjovos gylis ir plotis, palyginti su medžiagos storiu
Įpjovos gylis yra matmuo, valdantis neigiamų įpjovų atstumą ir teigiamų įpjovų skirtuko projekcijos ilgį. Abiem atvejais medžiagos storis nustato pradinę proporciją. Taikomas bendras principas: įpjovos gylis turi užtikrinti funkcionalų tarpą arba ąselės sukibimą, nepakenkiant juostelės gebėjimui nuosekliai tiekti esant įtemptai.
Neigiamų įpjovų gylis turi viršyti keltuvo eigos aukštį ir bet kokį vertikalų juostos judėjimą padavimo ciklo metu. Jei keltuvas pakyla 4 mm, o juostelė judant svyruoja 0,5 mm, minimalus 5 mm įpjovos gylis užtikrina patikimą tarpą. Žymiai gilinant pašalinama medžiaga, kurios nereikėjo pašalinti, be reikalo sumažinant juostelės standumą. Kita vertus, pernelyg seklios neigiamos įpjovos palieka juostelės kraštą pavojingai arti kėlimo viršūnės--smūgio viršuje, kur net nedidelis juostelės nusileidimas sukelia kontaktą ir kabėjimą.
Esant teigiamoms įpjovoms, skirtuko gylis nustato, kiek išlaikoma medžiaga išsikiša nuo juostelės korpuso. Skirtukai, kurie yra per gilūs, palyginti su medžiagos storiu, tampa konsolinėmis sijomis, linkusiomis plastiškai deformuotis, veikiant keltuvo kontaktinėms apkrovoms. Kai skirtukas visam laikui pasilenkia, vėlesniais judesiais jis nebeišvalo keltuvo. Juostos medžiagos tamprumo modulis čia nustato ribą. Skirtukas, kuris pasisuka savo elastingumo diapazone, po kiekvieno kontakto grįžta į vietą. Tas, kuris viršija plieno ar bet kokios naudojamos medžiagos takumo ribą, įgauna nuolatinį rinkinį ir tampa pasikartojančia maitinimo kliūtimi.
Įpjovos plotis vadovaujasi panašia logika. Jei yra neigiamų įpjovų, plotis turi prisitaikyti prie keltuvo korpuso ir šoninės juostos slinkimo šėrimo metu. Esant teigiamoms įpjovoms, plotis apibrėžia skirtuko šoninį matmenį ir tiesiogiai veikia jo lenkimo standumą. Platesnė ąselė paskirsto keltuvo kontaktines jėgas didesniame plote, sumažindama vietinės įtampos koncentraciją. Siauresnis skirtukas sukoncentruoja jėgą ir yra jautresnis nuovargiui per ilgas gamybos serijas.
Ši prioritetų seka vadovaujasi priimant sprendimus dėl matmenų, kai konkuruoja keli veiksniai:
- Medžiagos storis:Nustato bazines gylio ir pločio proporcijas. Storesnė medžiaga toleruoja gilesnes neigiamas įdubas, neprarandant standumo; plonesnė medžiaga reikalauja seklesnės geometrijos, kad būtų išsaugotas konstrukcijos tęstinumas.
- Juostos plotis:Nustato, kiek skerspjūvio ploto{0}}liks nupjovus įpjovą. Siauros juostelės apriboja didžiausią leistiną įpjovos gylį, nepaisant medžiagos storio.
- Stočių skaičius:Ilgesni štampai kaupia padėties paklaidą. Kiekviena įpjova turi išlaikyti juostos vientisumą, kad juosta būtų pernešta per visas likusias stotis be laipsniško deformacijos.
- Maitinimo aikštelė:Didesnis žingsnio ilgis padidina momento svirtį tarp atramos taškų. Įpjovos vietos, esančios viduryje-tarp keltuvų, patiria didžiausią nuolydį, todėl reikia seklesnių įpjovų arba standesnės ąselės geometrijos.
- Kėlimo aukštis:Tiesiogiai nustato minimalų neigiamų įpjovų atstumo reikalavimą ir teigiamų įpjovų skirtukų minimalų pervažiavimą-.
Kampinis reljefas ir kraštų apdorojimas maitinimui
Gylis ir plotis nustato geometriją į tinkamą diapazoną. Dėl kampinio reljefo jis maitinasi be pasipriešinimo.
Esant teigiamoms įpjovoms, skirtuko priekinis kraštas yra paviršius, kuris pirmiausia susiliečia su keltuvais juostos judesio metu. Be reljefo, šis kraštas yra kvadratinis petys, kuris užfiksuoja keltuvo karūnėlę ir sukuria trumpalaikes dvejones keliaujant juostele. Pridėjus nuožulną arba kampinį 5–15 laipsnių reljefą ant skirtuko priekinio paviršiaus, jis gali sklandžiai pakilti per keltuvo paviršių. Skirtukas efektyviai tampa pleištu, kuris pakyla virš kliūties, o ne su ja atsitrenkia.
Neigiamų įpjovų atveju pjūvio perimetras yra kritinis paviršius. Įpjovos ir aštrūs kraštai išilgai įpjovų sienelių gali užkliūti ant kreipiamųjų, štampų paviršių ar bėgių perėjimų juostai einant. Nulaužtos briaunos, paprastai 0,1–0,3 mm nuožulniai, naudojami stambos konstrukcijos metu arba dėl antrinių šlifavimo priemonių, mažinančių šiuos trukdžius. Kai plieno tamprumo modulis nupjautoje briaunoje buvo padidintas dėl kirpimo{5}}sukelto darbo grūdinimo, kraštas yra standesnis ir mažiau atsparus kontaktiniams paviršiams. Nuožulnumas sušvelnina geometrinį perėjimą, nereikalaujant keisti medžiagos savybių.
Šie kampiniai parametrai priklauso nuo medžiagos storio. Plonesnėms medžiagoms, kurių atsparumas lenkimui yra mažesnis, reikia mažiau agresyvių reljefo kampų, nes sąlyčio jėgos iš prigimties yra mažesnės. Storesnė atrama sukuria didesnes jėgas keltuvo sąveikos metu, todėl reikia didesnių reljefo kampų, kad pasipriešinimas nepadidėtų iki taško, kai juostos judesys svyruoja arba pablogėja žingsnio tikslumas.
Kai inžinerijos vadovuose arba nusistovėjusiuose įmonės standartuose pateikiami konkretūs matmenų santykiai tam tikrai medžiagų šeimai, šios vertės yra patvirtinti atskaitos taškai. Plieno tamprumo modulis, jūsų konkrečios rūšies plieno išeigos riba ir metalų tamprumo modulio duomenys, gauti iš medžiagų sertifikatų, suteikia jums mechanines savybes, reikalingas apskaičiuoti, ar tam tikros svirtelės geometrija išlieka elastinga esant numatomoms kėlimo apkrovoms. Dizaineriai, kurie pradeda nuo šių apskaičiuotų proporcijų ir tobulina bandymo metu, stabilią gamybą pasiekia greičiau nei tie, kurie matuoja vien tik vizualiai.
Tačiau vien geometrija nepasako visos istorijos. Tie patys įpjovos matmenys aliuminio atžvilgiu skiriasi nuo nerūdijančio plieno. Konkrečios medžiagos -elgsena, įskaitant sukietėjimą, pailgėjimo ribas ir įtempimą nupjautose briaunose, suteikia dar vieną konstrukcijos koregavimo sluoksnį, kuris keičia ką tik nustatytus parametrus.
Medžiaga{0}}Specialios įpjovos tipo pasirinkimo aplinkybės
Įpjova, kurios matmenys puikiai tinka švelniam plienui, gali įplyšti aliuminį arba sukelti nerūdijančio plieno{0}}tiekimą. Ankstesniame skyriuje nustatyti geometriniai parametrai daro prielaidą, kad yra bendras medžiagos atsakas, tačiau tikrosios juostelės elgiasi ne taip. Kiekviena medžiagų šeima turi savo takumo stiprumo, pailgėjimo pajėgumo ir tempimo kietėjimo derinį, kuris keičia įpjovos geometriją gamybos sąlygomis.
Tai yra spraga, kurią dauguma dizaino nuorodų palieka atvirą. Jie pripažįsta, kad medžiaga yra svarbi, tada eina toliau, nepaaiškindami, kaip tai svarbu. Realybė tokia, kad pakeitus dekoilerio ritę, pirmenybė teikiama įpjovos tipui, skirtuko geometrija, reljefo kampai ir netgi priežiūros intervalai. Suprasdami šiuos poslinkius prieš bandymą išvengsite brangaus eksploatuojamų dalių iteracijos ciklo, galėsite stebėti gedimus, koreguoti geometriją ir vėl paleisti.
Aliuminio ir švelnaus plieno įpjova
Aliuminis yra specifinis iššūkis aplinkkelio griovelių konstrukcijai: jo mažesnis takumo įtempis, lyginant su plieno ekvivalentais, reiškia, kad medžiaga plastiškai deformuojasi esant mažesnėms tiekimo jėgoms, o didesnis pailgėjimas leidžia gerokai ištempti prieš lūžimą. Plona Išlaikytas skirtukas yra atsparus plyšimui padavimo metu, nes dėl medžiagos lankstumo skirtukas gali lenktis virš keltuvo paviršių, nesulaužant tvirtinimo taško. Skirtukas sugeria kontaktines apkrovas dėl elastinės ir nestiprios plastinės deformacijos, o ne įtrūkimų.
Tačiau tas pats lankstumas kelia riziką. Jei ąselės geometrija leidžia per daug deformuotis, aliuminio skirtukai gali tapti pastovūs vos po kelių šimtų judesių. Aliuminis lengvai viršija mažos išeigos deformaciją, o tai reiškia, kad ąselės, sulenktos už savo elastingumo ribos, lieka sulenktos. Dizaineriai tai kompensuoja padarydami teigiamus įpjovų skirtukus platesnius ir seklesnius aliuminio, paskirstydami keltuvo kontaktines jėgas didesniame plote, kad vietiniai įtempiai būtų mažesni už medžiagos proporcingą ribą.
Neigiami plono aliuminio įpjovos kelia problemų. Pašalinus medžiagą iš jau minkštos, lanksčios juostelės, atsiranda vyrių taškas, kuris šėrimo metu klaidžioja. Juostelė pasislenka tuščioje vietoje, sukeldama žingsnio nenuoseklumą, kuris kaupiasi įvairiose stotyse. Storesnės aliuminio juostelės, paprastai virš 1,5 mm, likęs skerspjūvis suteikia tinkamą atramą ir neigiamos įpjovos tampa gyvybingos.
Priešingai, švelnus plienas sukuria palankiausią aplinką įpjovos dizainui. Dėl subalansuoto vidutinio plieno takumo ribos (paprastai nuo 200 iki 350 MPa), tinkamo pailgėjimo (20–30 proc.) ir nuspėjamo kietėjimo darbe derinys yra tolerantiškas abiejų tipų įpjovoms. Teigiami švelnaus plieno įpjovos išlaiko savo geometriją, kai jis liečiasi su keltuvu, nes medžiaga yra pakankamai standi, kad atsispirtų nuolatiniam deformacijai, tačiau pakankamai lanksti, kad sugertų retkarčiais atsirandančias perkrovas be įtrūkimų. Neigiamos įpjovos nupjautos švariai su minimaliu šlifavimu, o nupjauti kraštai kirpimo operacijos metu per daug nesukietėja.
Ši tolerancija suteikia dizaineriui laisvę optimizuoti kitus veiksnius. Kai štampuojate švelnų plieną, galite pasirinkti įpjovos tipą, atsižvelgdami tik į štampų išdėstymo apribojimus, keltuvo konfigūraciją arba presavimo greičio reikalavimus, o ne į vieną tipą dėl medžiagų apribojimų.
Nerūdijančio ir didelio{0}}tvirto plieno įpjovos dizaino pritaikymai
Nerūdijantis plienas, ypač 300 serijos austenitinis plienas, sukelia sudėtingumą, kurio nesukelia švelnus plienas ir aliuminis: agresyvus darbo sukietėjimas. KaipMetalo formavimo žurnalaspaaiškina, grūdinimas tempimu ir grūdinimas apdirbant stiprina medžiagą, nes deformacija tęsiasi, o naujesnių rūšių plienas labiau{0}}kietėja nei įprastos didelio stiprumo{1}}klasės. 3XX-serijos austenitiniai nerūdijantys plienai pasižymi ypač dideliu grūdinimu.
Nerūdijančio plieno neigiamų įpjovų atveju kirpimo operacija, kuri sukuria įpjovą, yra pati formavimo operacija. Perforavimo metu nupjauti kraštai patiria didelę plastinę deformaciją, o austenitinio nerūdijančio plieno atveju ši deformacija sukietina krašto medžiagą gerokai viršijant pagrindinės juostos takumo ribą. Per tūkstančius smūgių gamybos eigą galima išmatuoti bendrą efektą: nupjauti kraštai ties įpjovos perimetru tampa vis kietesni ir standesni. Kai įprasto HSLA plieno stiprumas dėl grūdinimo gali padidėti 20 procentų, o nerūdijančio plieno rūšys stipriai apdirbtose zonose gali priartėti prie 50 procentų ar daugiau. Šis sukietintas kraštas padidina pasipriešinimą padavimui per visą štampavimo laiką, nes standesnis kraštas agresyviau fiksuoja kreipiamuosius paviršius ir štampo komponentus.
Plieno tempimo modulis nesikeičia grūdinant darbe, tačiau labai padidėja plieno takumo įtempis nupjautoje briaunoje. Tai, kas prasideda kaip suderinama briauna, kuri šiek tiek pasislenka kontaktuojant, tampa standžia briauna, kuri atspari deformacijai ir perduoda padavimo apkrovas tiesiai į juostos korpusą. Ilgiems nerūdijančio plieno gamybos etapams šis laipsniškas grūdinimas reiškia, kad neigiamos įpjovos padavimo charakteristikos nuspėjamai pablogėja per šerdies naudojimo laiką, todėl reikia dažnesnių priežiūros intervalų arba agresyvesnės pradinės reljefo geometrijos, kad būtų kompensuotas numatomas sukietėjimas.
Teigiamos nerūdijančio plieno įpjovos išvengia nupjauto krašto sukietėjimo juostos krašte{0}}, tačiau sukelia problemų. Skirtuko tvirtinimo taškas, kuriame trys nukirptos pusės susilieja su vienu sujungtu kraštu, yra įtempių koncentracijos zona. Nerūdijančio plieno atveju pasikartojančios keltuvo kontaktinės apkrovos šiuo metu gali sukelti nuovargio įtrūkimus, nes sukietėjusi medžiaga ąselės sandūroje tampa trapi, palyginti su aplinkine pradine medžiaga. Dideli ąselės vidinių kampų spinduliai ir šiek tiek platesni tvirtinimo pločiai sumažina šią riziką, paskirstydami įtampą didesniame plote.
Didelio-stiprumo plienas, įskaitant dvigubos Šios medžiagos turi didelę takumo ribą, tačiau sumažina pailgėjimą. Pavyzdžiui, DP1000 klasė pasižymi puikiu tvirtumu, tačiau ribota galimybė plastiškai deformuotis be lūžių. Teigiami išpjovos ąselės iš didelio stiprumo Plieno tamprumo modulis išlieka maždaug pastovus visose rūšyse (apie 200 GPa), tačiau siauras tarpas tarp takumo ir ribinio stiprumo šiose rūšyse palieka labai mažai vietos plastinei deformacijai prieš įvykstant gedimui.
Didelio{0}}tvirto plieno pjovimo briaunų tyrimai patvirtina, kad kirpimo metu atsiradę defektai veikia kaip įtempių didinimo ir įtrūkimų atsiradimo taškai. Ažurnale „Metals“ paskelbtas tyrimasnustatė, kad didelio stiprumo Tai reiškia, kad abiejų tipų įpjovoms reikalingas kruopštus didelio stiprumo plieno briaunų kokybės valdymas. Neigiamų įpjovų pjūvio kraštai turi būti švarūs su minimaliu lūžio zonos gyliu, kad nesusidarytų įtrūkimų atsiradimo vietos. Teigiamos įpjovos skirtukų jungtys turi vengti aštrių vidinių kampų, kurie sutelkia įtempį, viršijantį ribotą medžiagos lankstumą.
| Medžiaga šeima | Rekomenduojamas įpjovos tipas | Pagrindinis rūpestis | Parametrų reguliavimo nurodymai |
|---|---|---|---|
| Aliuminis (plonas storis) | Pageidautina teigiama | Skirtuko nuolatinė deformacija dėl mažos takumo ribos; juostelės sulenkimas tuščiose vietose | Platesni, seklesni skirtukai; sumažintos keltuvo kontaktinės apkrovos; venkite neigiamų įpjovų juostose, mažesnėse nei 1,5 mm |
| Švelnus plienas | Abu tipai gyvybingi | Minimalūs medžiagų{0}}ribojimai; Vietoj to optimizuokite štampo išdėstymą ir greičio veiksnius | Taikomos standartinės proporcijos; medžiaga yra tolerantiška abiem geometrijoms įprastuose storio diapazonuose |
| Austenitinis nerūdijantis plienas | Teigiamas, pageidautinas ilgiems bėgimams | Progresyvus grūdinimas prie neigiamų įpjovų nupjautų kraštų padidina pasipriešinimą šėrimui per visą štampo naudojimo laiką | Agresyvūs pradiniai reljefo kampai ant neigiamų įpjovų; dideli spinduliai teigiamų skirtukų sankryžose; trumpesni priežiūros intervalai |
| Didelio -stiprumo plienas (DP, CP, AHSS) | Neigiamas pageidaujamas storio matuoklis | Sumažėjęs pailgėjimas sukelia ąselės lūžimą įtempių koncentracijos taškuose teigiamoje įpjovos geometrijoje | Didelis vidinis spindulys visuose įpjovos kampuose; švarūs nupjauti kraštai su minimalia lūžio zona; venkite aštrių skirtukų sankryžų |
| Presu{0}}grūdintas plienas (22MnB5) | Pirmenybė teikiama neigiamam | Labai mažas lankstumas po{0}}kietėjimo; skirtukai lūžta pakartotinai cikliškai apkraunant nuo keltuvo kontakto | Maksimaliai padidinkite krašto kokybę; apsvarstykite dviejų{0}}pakopų kirpimą neigiamiems griovelių kraštams; vengti bet kokios teigiamos skirtukų geometrijos |
Šioje lentelėje pateiktas modelis atskleidžia principą, kurį verta įtraukti: medžiagos, turinčios didelį pailgėjimą ir mažą takumo ribą, teikia pirmenybę teigiamoms įpjovoms, nes išlikęs skirtukas gali sugerti kontaktines apkrovas be nuolatinės deformacijos. Medžiagos, turinčios mažą pailgėjimą ir didelę takumo ribą, teikia pirmenybę neigiamoms įpjovoms, nes šiose medžiagose išlikę skirtukai lūžta, o ne lankstosi. Konkretaus lydinio įtempimo ir kietėjimo apdirbimo charakteristikos lemia įpjovos geometrijos senėjimą per gamybos laikotarpį.
Tačiau vien medžiagų pasirinkimas neuždaro įpjovos dizaino kilpos. Ta pati medžiaga, einanti per šešias-stočių staktas 100 smūgių per minutę greičiu, elgiasi kitaip nei dvidešimt-stoties stakta 500 smūgių per minutę greičiu. Juostos išdėstymo sudėtingumas ir spaudimo greitis įveda dinaminius veiksnius, kurie sustiprina arba slopina ką tik aprašytą medžiagos -specifinį elgesį.
Juostelių išdėstymas ir spaudos greičio faktoriai įpjovos pasirinkime
Įpjovos geometrija, kuri nepriekaištingai tiekiama šešių{0} stočių staklyne, kuri veikia 80 smūgių per minutę greičiu, gali tapti pasikartojančiu klaidingo registravimo šaltiniu dvidešimtyje- stoties, veikiančioje 400. Skirtumas nėra pats įpjova. Tai yra jį supantis sistemos kontekstas: kiek stočių turi įveikti juosta, kiek atstumą ji nukeliauja per vieną taktą ir kaip greitai presas keičiasi tarp tiekimo įvykių. Šie kintamieji sustiprina arba slopina kiekvieno įpjovos tipo stipriąsias ir silpnąsias puses taip, kad vien medžiagos savybės negali numatyti.
Juostos progresavimo kryptis ir stoties skaičiaus poveikis
Ilgesni progresiniai štampai kaupia padėties paklaidą. Kiekvienoje stotyje, per kurią juostelė eina, atsiranda nedidelis registracijos nuokrypis, ir šie skirtumai kaupiasi. Tuo metu, kai juosta pasiekia penkiolika ar dvidešimt stotį, kumuliacinis dreifas nuo pradinio piloto registracijos gali viršyti priimtinas leistinas nuokrypas, jei juostos šoninė padėtis nėra nuosekliai palaikoma kiekviename tarpiniame taške.
Teigiamos aplinkkelio įpjovos suteikia pranašumą. Kadangi sulaikytasis ąselė išsaugo juostos plotį įpjovos vietoje, juostelė turi nuoseklų kraštą piloto sujungimui ir kreipiamojo bėgio kontaktui per visą eigą. Nėra tuštumų, išardančių šoninį atskaitos paviršių. Kreiptuvai ir jutikliai, įskaitant visusindukcinis artumo jutiklisnaudojamas juostos padėčiai stebėti, žiūrėkite vienodą juostos kraštą, neatsižvelgiant į įpjovos vietą. Ši konsistencija padeda išlaikyti kaupiamąjį tikslumą ilgose štampų eigose, kai net 0,02 mm nuokrypis vienoje stotyje paverčia reikšminga klaida pjovimo stotyje.
Trumpesni štampai su mažiau stočių susiduria su mažiau sukauptų klaidų. Keturių- arba šešių- stočių štampuose juostelė praeina per ribotus tiekimo įvykius, kol dalis atsiskiria. Čia neigiamos įpjovos užtikrina pakankamą registracijos tikslumą naudojant paprastesnius įrankius, nes paprasčiausiai yra mažiau galimybių susijungti padėties klaidai. Medžiagos pašalinimo nauda yra didesnė už nedidelį standumo praradimą, kai juostos tikslumą reikia išlaikyti tik keliose stotyse. Patyrę štampų dizaineriai dažnai naudojasi šiuolaikinėmismedžiagų įdėjimo programinė įranga pagal medžiagos ilgįoptimizavimas juostelių išdėstymo metu, tačiau sprendimas dėl įpjovos tipo vis tiek priklauso nuo to, kiek optimizuoto išdėstymo stočių reikia ir kiek kaupiamųjų klaidų gali sugerti dalių leistinos nuokrypos.
Spaudos greičio ir gamybos apimties svarstymai
Greitis keičia juostelių padavimo fiziką. Esant mažam spaudimo greičiui, juostelė juda į priekį kontroliuojamu, beveik{1}}statiniu judesiu, kai inercinis poveikis yra nereikšmingas. Važiuojant dideliu greičiu juostos dinamika tampa dominuojančia. Juostelė agresyviai įsibėgėja ir lėtėja kiekvieno padavimo ciklo metu, sukurdama svyravimus, atšokimą ir trumpalaikį kontakto su kreiptuvais praradimą. Bet koks maitinimo pasipriešinimo šaltinis, nesvarbu, koks nedidelis esant mažam greičiui, dideliu greičiu sustiprėja iki išmatuojamo žingsnio nenuoseklumo.
Didelės spartos metalo formavimo operacijose, kurių greitis viršija 250 smūgių per minutę, pirmenybė teikiama įpjovos tipui, kuris sumažina pasipriešinimą padavimui. Jei štampų geometrija leidžia bet kurį tipą, o medžiagos savybės nepriverčia apsispręsti, spaudimo greitis dažnai tampa lemiamu veiksniu. Teigiamos įpjovos su gerai-reljefuotais skirtukais sumažina pasipriešinimą greičiui, nes nėra nupjautos briaunos, kuri užkliūtų. Neigiamos įpjovos netrukdo keltuvui, o tai svarbu, kai agresyvus kėlimo laikas važiuojant dideliu greičiu nepalieka beveik jokios laisvos vietos tarp juostos ir kėlimo karūnėlės.
Gamybos apimtis prideda dar vieną dimensiją. Didelio-tūrio paleidimai atskleidžia susidėvėjimo mechanizmą, kurio trumpesni važiavimai niekada neatskleistų. Įpjovos konfigūracija, kuri puikiai paduoda 50 000 smūgių, gali sukurti laipsnišką pasipriešinimą 500 000 smūgių, nes kraštai nusidėvi, auga įbrėžimai ir blogėja skirtuko geometrija. Ilgoms gamybos kampanijoms pasirinkus įpjovos tipą, turintį didesnį jūsų konkrečios medžiagos atsparumą dilimui, sutrumpėja neplanuotas prastovos laikas ir pailgėja priežiūros intervalai.
Pirmenybinis užsakymas keičiasi priklausomai nuo to, ar jūsų programai reikia greičio ar tikslumo:
- Didelės{0}}greitos taikymo prioritetai (daugiau nei 250 SPM):Pirmiausia sumažinkite maitinimo pasipriešinimą; užtikrinti, kad keltuvo klirensas viršytų juostos dinaminius virpesius; pasirinkti įpjovos tipą su mažiausiu pasipriešinimo koeficientu; teikti pirmenybę konkrečios medžiagos atsparumui dilimui; optimizuoti inercinių maitinimo jėgų kampinį reljefą
- Mažo-greičio tikslumo taikymo prioritetai (mažiau 150 SPM):Pirmiausia padidinkite registracijos tikslumą; pasirinkite įpjovos tipą, kuris išsaugo juostos standumą, kad pilotas veiktų nuosekliai; sumažinti kumuliacinę padėties paklaidą visose stotyse; teikti pirmenybę įpjovos geometrijos matmenų stabilumui, o ne štampavimo trukmei; užtikrinti įpjovų išdėstymo koordinates su visomis jutimo ir registracijos funkcijomis
Bendra gija yra nuspėjamumas. Nesvarbu, ar bėgate greitai, ar lėtai, įpjova turi elgtis taip pat, kai 1 mln. smūgio, kaip ir pirmą kartą. Šis nuspėjamumas priklauso nuo to, kaip laikui bėgant prastėja įpjovos geometrija, todėl diskusijos tiesiogiai nukreiptos į dėvėjimosi elgseną ir mirštamumo valdymą.
Dėvėti raštus ir sumažinti gyvenimą pagal įpjovos tipą
Išpjova, kuri puikiai maitinasi pirmą dieną, nepriekaištinga maitinsis trečią šimtą dieną. Kiekviename gamybos eigoje perforatoriaus ir štampų paviršiai veikia gniuždomąjį poveikį, abrazyvinį kontaktą su juostelės medžiaga ir mikro-masto nuovargio ciklą. Per tūkstančius ar milijonus smūgių šios jėgos subtiliai, bet kartu keičia pjovimo geometriją. Svarbi įrankių inžinierių įžvalga yra ta, kad teigiamos ir neigiamos įpjovos nesidėvi vienodai. Jų degradacijos modeliai skiriasi pagal vietą, progresavimo greitį ir stebimus simptomus, o tai reiškia, kad turi skirtis ir jų priežiūros strategijos.
Šių skirtumų nepaisymas veda į reaktyvų trikčių šalinimą: juostelė pradeda neteisingai užsiregistruoti, kažkas ištraukia kauliuką ir tik tada komanda atranda susidėvėjusią įpjovos geometriją, kuri degraduoja jau kelias savaites. Suvokus konkretų kiekvieno tipo nusidėvėjimo požymį, šis reaktyvusis ciklas paverčiamas nuspėjamuoju.
Didėjantis nusidėvėjimas naudojant teigiamus įpjovimus
Perforavimo kraštai, sudarantys teigiamus įpjovų skirtukus, susidėvi išilgai trijų nukirptų pusių, kurios atlaisvina skirtuką nuo juostelės korpuso. Šie kraštai yra darbiniai paviršiai, išlaikantys aiškią skirtuko geometriją, ir jie palaipsniui degraduoja nuspėjama seka.
Ankstyvajame štampavimo etape pjovimo briaunos yra aštrios ir užtikrina švarų skirtukų atskyrimą su minimaliu šlifavimu. Skirtuko perimetras yra gerai-apibrėžtas, o kampinė reljefo geometrija išlieka nepakitusi. Tęsiant gamybą, lipnūs ir abrazyviniai nusidėvėjimo mechanizmai laipsniškai apvalina perforatoriaus kraštus. Suprasdami perforavimo ir štampų susidėvėjimo modelius, paaiškėja, kad pasikartojantys įtempių ciklai sukelia mikroskopinius įtrūkimus, kurie ilgainiui išauga į didesnius defektus dėl nuovargio susidėvėjimo – mechanizmo, ypač aktualaus plonoms atkarpoms ties skirtukų perimetru.
Degradaciją pastebėsite per konkrečią simptomų grandinę:
- Skirtukų briaunos sukuria spindulius ten, kur kadaise buvo aštrūs kampai, todėl sumažėja skirtuko profilio apibrėžimas
- Ant ąselės nukirptų kraštų pradeda formuotis įdubos ir susidaro iškilusi medžiaga, kuri užkliūva ant kėlimo paviršių juostos judesio metu
- Skirtuko kampinis reljefas efektyviai išsilygina, kai priekinis kraštas apvalėja, padidindamas sąlyčio su keltuvais plotą ir padidindamas pasipriešinimą
- Atsparumas šėrimui didėja palaipsniui, išmatuojamas kaip didėjantis juostos neteisingas registravimas pasroviui esančiose bandomosiose stotyse
- Dalys pradeda rodyti matmenų poslinkį, atitinkantį laipsnišką žingsnio paklaidą
Pagrindinis žodis čia yra palaipsniui. Teigiamas įpjovų susidėvėjimas nesukelia staigių gedimų. Tai įveda lėtą, linijinį šėrimo pasipriešinimo padidėjimą, kuris dažnai nepastebimas, kol neviršijama registracijos tolerancija. Inžinieriai, stebintys juostelių registravimo duomenis laikui bėgant, gali nustatyti augimo tendenciją ir suplanuoti techninę priežiūrą, kol pablogėjimas pasiekia gedimo slenkstį.
Kadangi per pirminę formavimo operaciją skirtukai buvo sukietinti nukirptuose kraštuose, deformacinis sukietėjimas tuose pjaunamuose paviršiuose iš pradžių suteikia tam tikrą atsparumą abrazyviniam nusidėvėjimui. Tačiau sukietėjusiam sluoksniui susidėvėjus, apatinė minkštesnė medžiaga greičiau eroduoja, kartais susidaro vingio taškas, kuriame nusidėvėjimas pagreitėja po pradinio stabilaus laikotarpio.
Nusidėvėjimo progresas naudojant neigiamų įpjovų įrankius
Neigiamos įpjovos susidėvi prie pjovimo perimetro, stačiakampio arba trapecijos formos krašto, kuris nupjauna medžiagą nuo juostos. Kai šis perimetras apvalėja, funkcinės pasekmės skiriasi nuo teigiamo įpjovos nusidėvėjimo: pašalintas plotas efektyviai susitraukia.
Štai kodėl tai svarbu. Kai perforatoriaus kraštas suapvalėja, jis nebepjauna švarios, viso{1}}pločio tuštumos. Įpjova tampa šiek tiek siauresnė ir seklesnė už pradinę dizaino geometriją. Kiekviena tūkstantoji milimetro dalis, prarasta dėl kraštų apvalinimo, sumažina tarpą tarp juostos krašto ir keltuvo korpuso. Per dešimtis tūkstančių smūgių tarpas susiaurėja, kol juostelė vėl pradeda liestis su keltuvu, sukeldama tas pačias pakabinimo{5}} problemas, kurioms buvo sukurta įpjova.
Tuo pačiu metu susikaupę šurfai padidina problemą. Punstrui nublukus, juostelės nupjautuose kraštuose pakyla atbrailos.„Mate Precision Technologies“ rekomenduojagalandimo įrankiai, kai kraštai nusidėvėję 0,01 colio (0,25 mm) spinduliu, atkreipiant dėmesį į tai, kad dažni palietimai veikia geriau nei laukimas, kol smūgis taps labai nuobodus. Naudojant neigiamų įpjovų įrankius, šis principas yra ypač svarbus, nes įdubimai nėra tik kokybės problema. Jie tiesiogiai trukdo maitinti, užkliūdami už kreipiamųjų bėgių, štampų paviršių ir kėlimo karūnėlių, kai juosta juda į priekį. Tyrimas apiešoninių šlaunų susidarymas atliekant įpjovimo operacijaspatvirtina, kad šlifavimo stiprumas didėja, kai perforatoriaus ir štampavimo tarpo santykiai pasikeičia nuo pradinių projektinių verčių, būtent tai, kas atsitinka, kai kraštai susidėvi ir efektyvus tarpas sugriežtėja.
Neigiamų įpjovų gedimo režimas dažniausiai būna staigesnis nei teigiamų įpjovų. Pasipriešinimas padavimui išlieka santykinai stabilus, kol yra pakankamas tarpas, tada smarkiai padidėja, kai sumažinta įpjovos geometrija galiausiai leidžia juostelei-pakelti{2}}kontaktą. Dėl to neigiamą įpjovų susidėvėjimą sunkiau aptikti laipsniškai stebint tendencijas ir labiau tikėtina, kad jis bus staigus gamybos nutraukimas.
Priežiūros strategijos pagal įpjovos tipą
Perdirbimo protokolai skiriasi, nes skiriasi susidėvėjimo vietos ir funkciniai tikslai.
Norint sukurti teigiamą įpjovą, šlifuojant dėmesys sutelkiamas į aštrių skirtukų atskyrimo kraštų atkūrimą. Tikslas yra atstatyti-aiškias šlyties linijas trijose atlaisvintos skirtuko pusėse, kad skirtuko geometrija grįžtų į suprojektuotą profilį. Paprastai tai apima perforatoriaus paviršiaus šlifavimą, kad būtų pašalintas susidėvėjęs sluoksnis ir atkuriama pjovimo briaunos geometrija. Jei jūsų įrankiai iš pradžių buvo baigti naudojant EDM vielos apdirbimą sudėtingiems skirtukų profiliams, peršlifavimas turi išlaikyti tuos kontūrus, o ne tiesiog išlyginti perforatoriaus paviršių.
Naudojant neigiamus įpjovimus, peršlifavimas atkuria visą tarpo geometriją. Tikslas yra grąžinti perforatoriaus perimetrą į pradinius matmenis, kad juostoje išpjauta tuštuma atitiktų suplanuotą plotį ir gylį. Kadangi funkcinė nusidėvėjimo pasekmė yra sumažėjęs prošvaisa, net ir nedidelis pakartotinio šlifavimo kiekis atkuria prasmingą veikimą. Lygiai taip pat svarbu pašalinti štampo angą, nes šliužų praėjimas ir išmetimas gali pablogėti dėl susidėvėjimo štampavimo ertmės viduje.
Abiem atvejais bendras pertvarkymo biudžetas yra ribotas. Kiekvienas galandimas pašalina medžiagą nuo perforatoriaus paviršiaus ir palaipsniui jį trumpina. Kai kaupiamasis šlifavimas artėja prie perforatoriaus ilgio tolerancijos, reikia pakeisti, o ne tęsti galandimą.
Suprasdami atskirą kiekvieno įpjovos tipo nusidėvėjimo modelį, galima numatyti nuspėjamą priežiūros planą, o ne reaktyvų trikčių šalinimą. Teigiami įpjovimai palaipsniui nyksta, nes didėja atsparumas šėrimui. Neigiamos įpjovos pablogėja sumažinus prošvaisą, o tai galiausiai sukelia staigius juostelės-užkabinimus. Atitinkamai stebėkite.
Susidėvėjimo elgsena užbaigia vaizdą, kaip kiekvienas įpjovos tipas veikia per visą jo gyvavimo ciklą. Nuo pradinio geometrijos parinkimo iki konkrečių -medžiagos matmenų, juostelių išdėstymo integravimo ir galiausiai priežiūros planavimo – sprendimų dėl apėjimo įpjovos projektavimo sistema apima visą štampavimo programą. Sujungus šias gijas į veiksmingą įgyvendinimo seką, įrankių inžinieriai turi aiškų kelią nuo projektavimo tikslo iki patvirtintos gamybos.
Diegimo darbo eiga ir individualūs štampų inžineriniai ištekliai
Kiekviena iki šiol aptarta koncepcija – nuo geometrijos pasirinkimo iki medžiagų elgsenos iki nusidėvėjimo valdymo – susilieja viename taške: tą akimirką, kai pritaikote įpjovą plienui. Šis įsipareigojimas vyksta darbo eigoje, o tą darbo eigą vykdantys inžinieriai sistemingai pasiekia geresnių rezultatų nei tie, kurie pereina nuo koncepcijos prie pjovimo be struktūrinio kelio tarp jų.
Lakštinio metalo formavimo štampavimo štampų neigiamų ir teigiamų apėjimo įpjovų realybė yra tokia, kad joks veiksnys nelemia sprendimo atskirai. Medžiagos tipas nurodo įpjovos pasirinkimą. Juostos plotis riboja gylį. Spaudimo greitis perkelia prioritetą tarp standumo ir laisvumo. Stočių skaičius nustato, kiek kaupiamųjų klaidų galite toleruoti. Šie veiksniai sąveikauja, o diegimo darbo eiga turi atsižvelgti į visus juos teisinga seka.
Įrankių inžinierių sprendimų sistema
Kai atsisėdate su nauju juostelės išdėstymu, įpjovos tipo sprendimas vyksta logiškai. Praleidus žingsnius arba juos pertvarkant, atsiranda spragų, kurios iškyla bandymo metu, dažnai kaip paslaptingos maitinimo problemos, kurios neleidžia greitai išspręsti. Toliau pateikta seka atspindi, kaip patyrę įrankių ir štampavimo meistrų profesionalai iš pirmųjų principų projektuoja aplinkkelio įpjovas:
- Įvertinkite medžiagos tipą ir storį.Nustatykite lydinio šeimą, matuoklį, takumo ribą, pailgėjimą ir darbo kietėjimo charakteristikas. Tai nustato, ar dėl materialinių -apribojimų verčia jus į teigiamus ar neigiamus žingsnius, prieš įvertinant bet kokį kitą veiksnį.
- Įvertinkite juostos plotį ir stočių skaičių.Apskaičiuokite likusį{0}}skerspjūvio plotą pritaikius įpjovos geometriją. Nustatykite, kiek stočių juosta turi įveikti, ir įvertinkite kumuliacinę padėties paklaidos toleranciją galutinėje stotyje.
- Nustatykite keltuvo reikalavimus.Nustatykite keltuvo tipą (apvalus, strypas arba juostelė), keltuvo aukštį ir kėlimo vietą juostos krašto atžvilgiu. Kiekviename spaudimo ciklo taške pažymėkite keltuvo judėjimą prieš juostos padėtį, kad nustatytumėte galimas trukdžių zonas.
- Pasirinkite įpjovos tipą pagal prioriteto koeficientą.Jei standumo išsaugojimas yra ribojantis apribojimas (plona medžiaga, siaura juostelė, ilgas štampas, tikslumo paklaida), pasirinkite teigiamą. Jei klirensas yra ribojantis apribojimas (stora atrama, aukšti keltuvai, greitas veikimas, plati juosta su didele standumo riba), pasirinkite neigiamą.
- Matmenų įpjovos geometrija proporcinga atsargų parametrams.Nustatykite gylį, plotį ir kampinį reljefą naudodami proporcingus santykius, nustatytus pagal medžiagos storį, keltuvo eigą ir juostos standumo reikalavimus. Taikykite konkrečius medžiagos -koregavimus, atsižvelgdami į darbo kietėjimo elgesį, pailgėjimo ribas ir krašto kokybės lūkesčius.
- Patvirtinkite bandydami ir koreguokite.Paleiskite kauliuką laipsniškai didindami greitį. Stebėkite juostelių registraciją pilotų stotyse. Išmatuokite žingsnio tikslumą per visą štampo ilgį. Įsitikinkite, kad maitinimo pasipriešinimas išlieka stabilus ir ar per visą kėlimo ciklą nesusisiekia juostelė-prie-keltuvo. Patikslinkite reljefo kampus, įpjovos gylį arba krašto apdorojimą, atsižvelgdami į pastebėtą veikimą.
Ši seka nėra griežta. Kai kuriuose projektuose yra suvaržymų, dėl kurių keli žingsniai sujungiami į vieną akivaizdžią išvadą. 0,3 mm aliuminio juostelė dvidešimties-stoties štampuose praktiškai reikalauja teigiamų įpjovų prieš net įvertinant keltuvo aukštį. 3,0 mm aukščio -stiprus plienas keturių- stočių aptaisymo štampuose nukreipiamas į neigiamas įpjovas prieš pradedant skaičiuoti juostos plotį. Tačiau daugelyje programų, kurios patenka tarp šių kraštutinumų, atliekant kiekvieną žingsnį išvengiama dažnos klaidos optimizuoti vieną veiksnį, ignoruojant kitą, kuris galiausiai valdo našumą.
Čia taip pat svarbu dokumentacija. Štampo gamintojas, registruojantis kiekvieno geometrijos sprendimo pagrindimą, o ne tik galutinius matmenis, sukuria nuorodą, kuri paspartina būsimas programas naudojant panašias medžiagas ir išdėstymus. Kai panaši programa ateina į parduotuvę po šešių mėnesių, dokumentais pagrįsti argumentai pašalina būtinybę iš naujo-išvesti kiekvieną parametrą iš pirmųjų principų.
Dizaino sujungimas su individualiais štampavimo sprendimais
Apėjimo įpjovos dizainas neegzistuoja vakuume. Tai vienas elementų sudėtingoje štampavimo struktūroje, kurią sudaro perforatoriai, keltuvai, pilotai, kreipiamieji bėgiai, laikiklio juostos ir visos juostos valdymo sistemos. Įpjovos geometrija turi būti integruota su kiekvienu iš šių komponentų. Tobulų matmenų įpjova, prieštaraujanti piloto vietai, trukdanti kėlimo bėgių geometrijai arba sukelianti šliužų išstūmimo problemas štampai, suteikia nulinę vertę, nepaisant to, ar jos proporcijos atitinka inžinerinius skaičiavimus.
Šis integravimo iššūkis yra ta vieta, kur stringa daugelis įrankių programų. Atskiri projektavimo parametrai yra prasmingi atskirai, tačiau norint juos sujungti į veikiančią štampavimo agregatą, reikia patirties valdant erdvinius ir laiko ryšius tarp komponentų. Keltuvo eiga turi būti suderinta su įpjovos prošvaisa. Bandomasis įėjimo laikas turi sutapti su juostelės padėtimi po{3}}kontroliuojamo padavimo. Atliekant įpjovų pjovimo operacijas, šlifavimo kryptis neturi trukdyti formavimo stotims pasroviui. Šliužų išstūmimo takai iš neigiamų įpjovų turi išvalyti lygiagrečias ir be kliūčių išmesti batų angas.
Darbas su patyrusiomis štampų inžinierių komandomis užtikrina, kad šios integracijos detalės susilauks reikiamo dėmesio.YICHEN pasirinktiniai štampavimo štampų sprendimaispręsti būtent šios klasės-sunkų iššūkį, kai aplinkkelio įpjovos optimizavimas turi derėti su štampų struktūra, keltuvo integravimu, tarpo valdymu ir medžiagų srauto valdymu visame štampų sąrankoje. Įrankių inžinieriams, kurie išnagrinėjo projektavimo teoriją ir yra pasirengę geometrinius sprendimus paversti gamybiniais įrankiais, bendradarbiaujant su komanda, kuri tvarko visą integravimo apimtį, išvengiama kartotinio pertvarkymo, kuris perkelia bandomuosius biudžetus.
Darbo eiga uždaro kilpą. Juostos išdėstymo diskų įpjovos tipo pasirinkimas. Įpjovos geometrijos pavarų matmenų nustatymas. Pavarų matmenų patvirtinimas. Patvirtinimas patvirtina dizainą arba grąžina pataisymus į geometriją. Be to, gamybos metu nusidėvėjimo stebėjimas užtikrina, kad patvirtinta geometrija išliktų savo veikimo ribose, kol kitą suplanuotą techninės priežiūros įvykį atstatys pagal specifikacijas.
Kiekvienas štampavimo kauliukas per savo juostelę pasakoja istoriją. Teigiamos ar neigiamos įpjovos yra tos istorijos skyriai. Jie apibrėžia, kaip medžiaga juda, kur sustoja ir kaip registruojasi. Jei juos teisingai padarysite, juostelė sklandžiai paduodama nuo pirmo smūgio iki paskutinio. Jei juos suklydote, juostelė kovoja su kauliukais kiekvienoje stotyje. Skirtumas tarp šių rezultatų nėra sėkmė. Tai inžinerija, sistemingai taikoma nuo projektavimo tikslo iki gamybos patvirtinimo.
Dažnai užduodami klausimai apie apėjimo įpjovas štampavimo štampuose
1. Kuo skiriasi teigiami ir neigiami apėjimo įpjovimai progresyvaus štampavimo štampuose?
Teigiamas apėjimo įpjova išlaiko medžiagą ant juostos kaip skirtuką,{0}}kaip iškyšą, kuri padavimo metu važiuoja per keltuvus, išsaugodama juostos standumą. Neigiama aplinkkelio įpjova pašalina medžiagą nuo juostos krašto, sukurdama tuštumą, kuri užtikrina laisvą kėlimą be fizinio kontakto. Pasirinkimas priklauso nuo to, ar jūsų programoje pirmenybė teikiama juostos standumui (teigiamai), ar kėlimo klirensui (neigiamam). Plonoms medžiagoms ir siauroms juostoms paprastai naudingi teigiami įpjovimai, o storos medžiagos ir didelės spartos operacijos dažnai veikia geriau su neigiamomis įpjovomis.
2. Kaip nustatyti tinkamą įpjovos gylį ir plotį juostelės išdėstymui?
Įpjovos gylis ir plotis pirmiausia yra proporcingi medžiagos storiui, keltuvo eigos aukščiui ir juostos pločiui. Neigiamų įpjovų atveju gylis turi viršyti keltuvo eigą ir bet kokius vertikalius juostos svyravimus padavimo metu. Esant teigiamoms įpjovoms, ąselės gylis turi neviršyti medžiagos tamprios deformacijos, veikiant keltuvo kontaktinėms apkrovoms. Plotis atitinka keltuvo korpusą ir šoninę juostelę. Matmenų nustatymo prioriteto seka prasideda nuo medžiagos storio, tada ta tvarka atsižvelgiama į juostos plotį, stočių skaičių, padavimo žingsnį ir keltuvo aukštį.
3. Kuris apėjimo įpjovos tipas geriausiai tinka nerūdijančio plieno štampavimui?
Ilgiems austenitinio nerūdijančio plieno gamybos etapams dažniausiai pirmenybė teikiama teigiamoms įpjovoms. Priežastis – nupjautų kraštų sukietėjimas. Kai neigiamos įpjovos išmušamos į nerūdijančio plieno gaminį, nukirpti kraštai gamybos metu laipsniškai kietėja, todėl per visą štampo naudojimo laiką padidėja atsparumas padavimui. Nerūdijančio plieno rūšys stipriai apdirbtose zonose gali padidinti stiprumą iki 50 proc. Teigiamos įpjovos išvengia šios problemos juostos krašte, nors dizaineriai turi pridėti didelius spindulius skirtukų sankryžose, kad būtų išvengta nuovargio įtrūkimų dėl pasikartojančių keltuvo kontaktinių apkrovų.
4. Kaip aplinkkelio įpjovos nusidėvėjimo modeliai veikia štampų priežiūros planavimą?
Teigiamos ir neigiamos įpjovos dėvisi skirtingai ir reikalauja skirtingų stebėjimo metodų. Teigiami įpjovos įrankiai laipsniškai pablogėja, kai perforavimo kraštai apvalėja, todėl ąselėse susidaro įbrėžimai, kurie lėtai padidina pasipriešinimą padavimui. Tai leidžia tendencijomis{2}}pagrįstą nuspėjamą priežiūrą. Neigiamų įpjovų įrankiai pablogėja, nes sumažėja tuštumos dydis, kai kraštai suapvalėja, ir galiausiai sukeldami staigius juostos pakibimus{4}}, kai tarpo nepakanka. Neigiamą įpjovų susidėvėjimą sunkiau nustatyti anksti, todėl intervalais{6}}pagrįsti galandimo grafikai yra tinkamesni nei vien tik būklės stebėjimas.
5. Ar galiu naudoti ir teigiamus, ir neigiamus aplinkkelio įpjovas tame pačiame progresiniame štampelyje?
Taip, patyrę štampų inžinieriai kartais sujungia abu tipus vienoje juostoje, kai skirtingos stotys turi skirtingus apribojimus. Pavyzdžiui, stotyse su aukštais keltuvais gali būti naudojami neigiami įpjovimai, kad būtų galima atlaisvinti, o pasroviui esančiose stotyse siauroje nešiklio dalyje naudojami teigiami įpjovimai, kad būtų išsaugotas standumas. Svarbiausia yra užtikrinti nuoseklų šėrimo elgesį viso progresavimo metu. Darbas su tinkintomis štampų inžinierių komandomis, tokiomis kaip YICHEN (yichen-group.com/stamping-die/), padeda koordinuoti kelių-įpjovų-tipo išdėstymus, kai keltuvų, pilotų ir griovelių geometrijos integracija turi veikti kaip vieninga sistema.


