


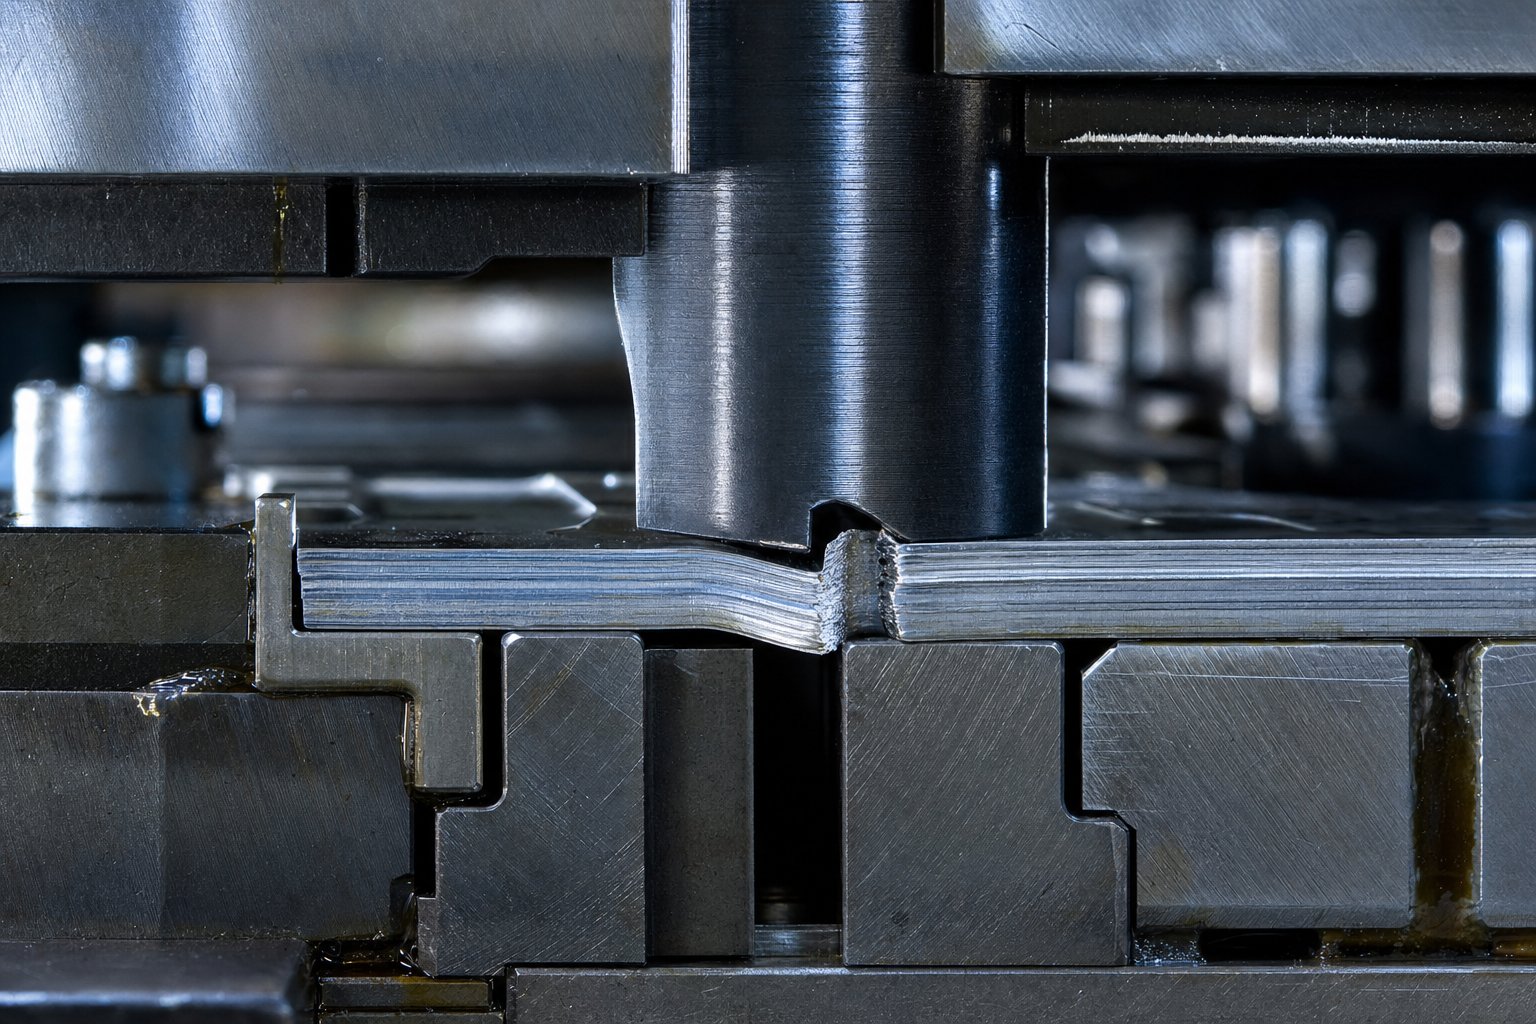
Kodėl apeiti Notch Science keičia tai, kaip inžinieriai projektuoja štampavimo štampus
Kai ieškaiinformacija apie aplinkkelio griovelio dizainą, rasite daug išteklių, paaiškinančių, ką šios funkcijos veikia. Tai, ko nerasite, yra aiškus paaiškinimaskodėljie dirba taip, kaip dirba fizikos lygiu. Tas atotrūkis tarp funkcijos ir mokslo yra būtent ta vieta, kur slepiasi brangios įrankių klaidos. Šis straipsnis užpildo šią spragą, apėjimo įpjovos geometriją tiesiogiai sujungdamas su deformacijos mechanika ir lūžių mokslu, suteikdamas įrankių inžinieriams pirmuosius-principų pagrindus, kurių jiems reikia užtikrintai kurti.
Kas yra apėjimo įpjovos progresyviuose štampuose
Taigi, kas yra štampavimas progresyvių įrankių kontekste? Tai didelės spartos{0}}procesas, kai metalinė juostelė eina per kelias štampavimo stotis ir atlieka nuoseklias pjovimo, formavimo ir atskyrimo operacijas su kiekvienu paspaudimu. Aplenkimo įpjovos, kartais vadinamos žingsnio įpjovomis arba prancūziškomis įpjovomis, yra reljefo elementai, išpjauti viename arba abiejuose laikiklio juostelės kraštuose ankstyvosiose progresyviojo štampavimo stotyse. Jų paskirtis yra nesudėtinga: jie leidžia kontroliuoti medžiagų atskyrimą ir užtikrina tvirtus stabdžius, kurie užtikrina tikslų juostos eigą per kiekvieną pasroviui skirtą stotį.
Štampavimo štampų apėjimo įpjovų paskirtis yra ne tik paprastas tiekimo valdymas. Šios įpjovos pašalina briaunų kampą nuo plyšinių ritinių,užkirsti kelią permaitinimui, kuris gali sukelti didelę žalą, ir nustatyti registracijos nuorodas, kad dalys būtų tinkamai išdėstytos visose darbo vietose. Tiek neigiami, tiek teigiami apėjimo įpjovos lakštinio metalo štampavimo štampuose atlieka šiuos registravimo ir padavimo{1}}valdymo vaidmenis, nors jų geometrija ir šlyties mechanika labai skiriasi.
Kodėl įrankių inžinieriams svarbus mokslinis požiūris
Jei klausiate, kas yra štampai pačiame pagrindiniame lygmenyje, tai yra tikslūs įrankiai, kurie išnaudoja kontroliuojamą plastinę deformaciją ir lūžį metalui formuoti. Kas yra metalo štampavimas, jei ne taikomoji fizika? Kiekvienas smūgio nusileidimas, kiekviena šlyties plokštuma, kiekvienas įtrūkimas, plintantis juostele, atitinka nuspėjamus mechaninius dėsnius. Tačiau dauguma inžinierių projektuoja aplinkkelio įpjovas, remdamiesi paveldėtomis nykščio taisyklėmis, pavyzdžiui, įprastomis 10 % prošvaisos gairėmis, nesuprasdami, koks deformacijos mokslas yra už šių skaičių.
Šis metodas veikia tol, kol neveikia. Pažangūs didelio stiprumo Inžinieriai turi suprasti pagrindinę mechaniką, kad galėtų prisitaikyti.
Supratę metalo deformacijos aplinkkelio įpjovose fiziką, inžinieriai gali apskaičiuoti optimalius bet kokios medžiagos parametrus, o ne pasikliauti bandymais ir klaidomis. Šis mokslinis pagrindas paverčia griovelių dizainą iš spėlionių į nuspėjamą inžineriją.
Šlyties zona, kuri susidaro pjaunant įpjovą, lūžio kelias, lemiantis krašto kokybę, ir trinties jėgos, reguliuojančios juostos padavimą, yra reguliuojami kiekybiškai įvertinamų principų. Tolesni skyriai sugriauna šiuos principus, pradedant nuo to, kas iš tikrųjų vyksta mikrostruktūriniame lygmenyje, kai smūgis nusileidžia į juostelę.
Šlyties plokštumos teorija ir metalo deformacija aplinkkelio įpjovose
Kiekvienas apėjimo įpjova prasideda taip pat: perforatorius nusileidžia į lakštinio metalo juostą ir per milisekundes medžiaga pereina iš elastinio atsparumo į plastiko tekėjimą į tiesioginį lūžį. Šios sekos supratimas įtempių-analizės lygiu yra tai, kas skiria apskaičiuotą įpjovos dizainą nuo tikėtinos taisyklės{2}}vadovavimosi. Įštampavimo gamybos procesas, šis šlyties įvykis kartojasi šimtus ar tūkstančius kartų per minutę, todėl net nedideli deformacijos elgesio nukrypimai virsta išmatuojamais kokybės sutrikimais.
Šlyties plokštumos susidarymas pjovimo metu
Įsivaizduokite, kad perforatoriaus kraštas liečiasi su juostelės paviršiumi. Tuo metu gniuždymo įtempis susidaro tiesiai po perforatoriumi, o tempiamasis įtempis atsiranda priešingoje lakšto pusėje. Kai perforatorius prasiskverbia toliau, tarp perforatoriaus krašto ir atitinkamo štampavimo krašto susidaro siaura intensyvaus šlyties įtempio juosta. Ši juosta yra šlyties plokštuma.
Šlyties plokštuma nesusidaro vertikaliai. Jis vystosi kampu, kurį lemia du pagrindiniai veiksniai: medžiagos plastiškumas ir tarpas tarp perforatoriaus ir štampo. Daugiau plastiškų medžiagų leidžia didesniam plastiniam srautui prieš prasidedant lūžimui, todėl pasikeičia šlyties plokštumos kampas ir padidėja deformuotos zonos gylis. Griežtesni tarpai apriboja šlyties juostą į siauresnę sritį, sutelkdami įtempius ir skatindami ankstesnį įtrūkimą.
Atliekant perforavimo štampavimo operacijas aplinkkelio įpjovos stotyse, ši šlyties plokštuma valdo viską pasroviui. Jo kampas ir vienodumas lemia, ar gaunamas įpjovos kraštas yra švarus, ar nuskuręs, ar juostelė laisvai tiekiama, ar susiriša, ir ar štampavimo procesas gamina vienodas dalis per visą gamybos ciklą. Šlyties įtempis šioje juostoje turi viršyti medžiagosdidžiausias šlyties stiprumaskad atsiskyrimas įvyktų, o to atskyrimo kelias apibrėžia galutinę įpjovos geometriją.
Plastikinės deformacijos zonos aplink įpjovą
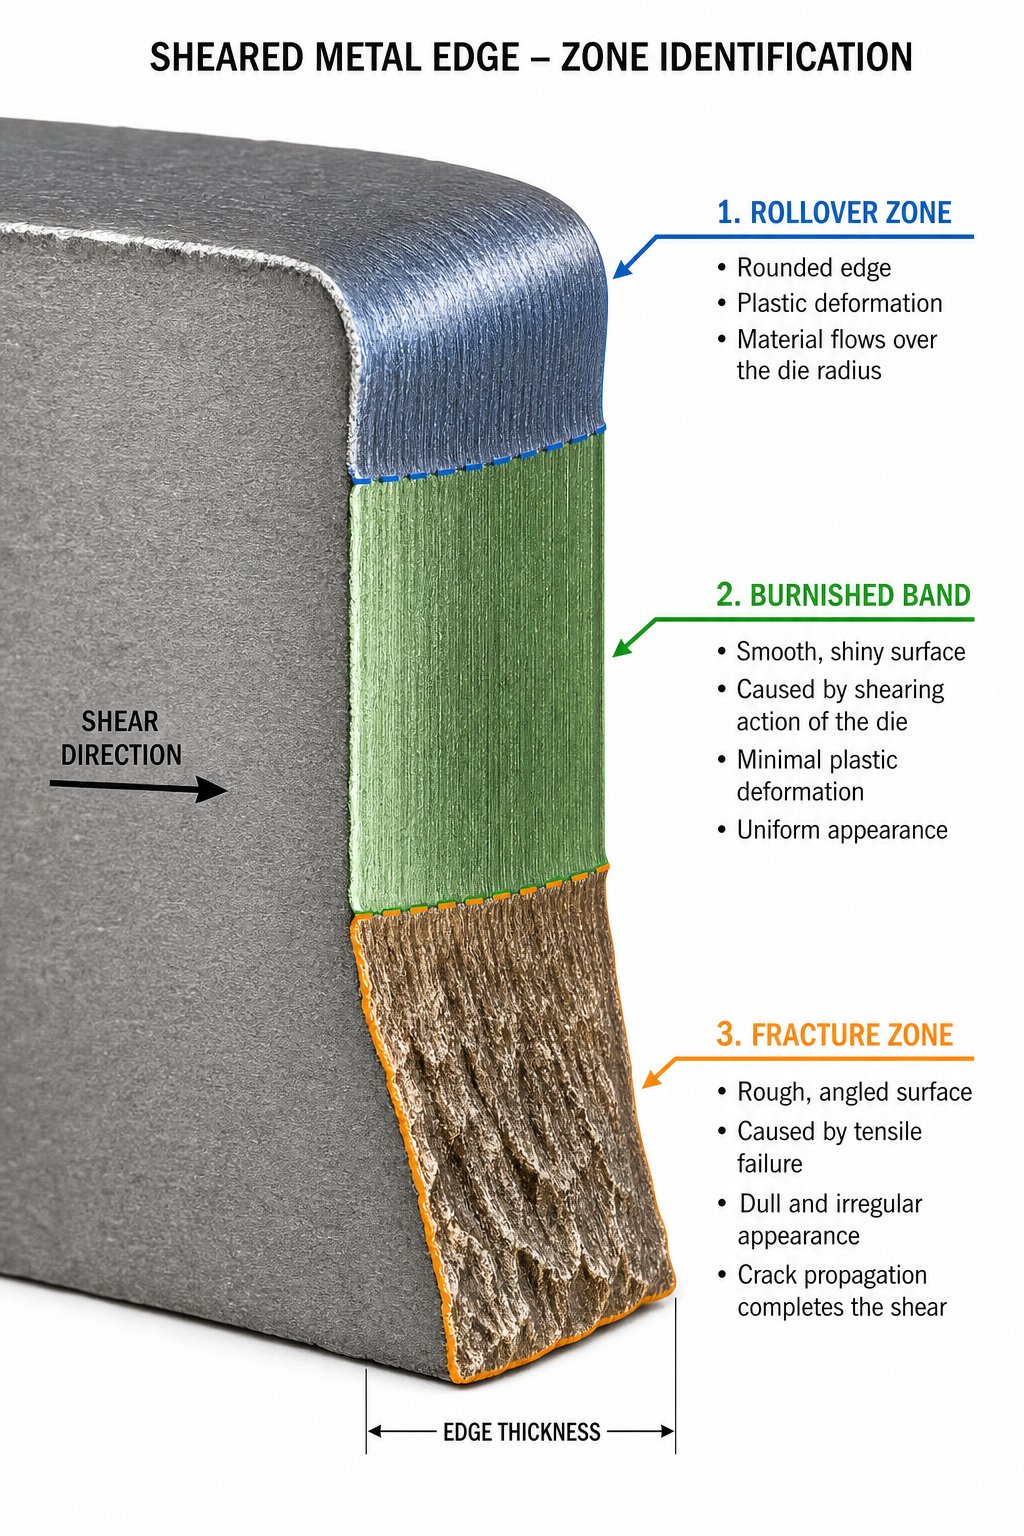
Kai perforatorius eina per juostos storį, pjūvis nevyksta iš karto. Vietoj to, paeiliui susidaro trys skirtingos deformacijos zonos, kurių kiekvieną valdo skirtingi mechaniniai reiškiniai. Galite stebėti šias zonas ant bet kurio nukirpto krašto štampuojant lakštinį metalą, o jų santykinės proporcijos parodo, ar jūsų prošvaisa, štampavimo būklė ir medžiagų derinys veikia kartu, ar kovoja vienas su kitu.
- Apvirtimo zona (elastinga{0}}į-plastiko lenkimą):Kai perforatorius pirmą kartą paliečia juostelę, medžiaga susilenkia ir traukiasi į vidų aplink perforatoriaus kraštą prieš pradedant bet kokį pjovimą. Dėl šios plastinės deformacijos viršutiniame griovelio paviršiuje susidaro suapvalinta lūpa. Apvirtimo gylis didėja esant didesniems tarpams ir lankstesnėms medžiagoms. Štampavimo procese per didelis apsivertimas signalizuoja, kad tarpas gali būti per didelis arba kad perforatorius susidėvėjo.
- Nudegusi šlyties zona (švarus pjovimas):Žemiau apvirtimo susidaro lygi, vertikali juosta, kurioje medžiaga švariai nukirpta išilgai perforatoriaus{0}}sąsajos. Ši nušlifuota zona rodo idealų kirpimą, kai siauroje šlyties juostoje metalas patiria kontroliuojamą plastiko srautą. Idealus nukirptas kraštas rodo aiškiai apibrėžtą šlifavimo zoną su vienodu perėjimu į lūžio zoną po ja. Gerai-suprojektuota aplinkkelio įpjova padidina šią zoną, palyginti su juostos storiu.
- Lūžio zona (įtrūkimų plitimas):Kai šlyties įtempis viršija medžiagos plastiko tekėjimo gebą, įtrūkimai atsiranda vienu metu nuo perforatoriaus krašto ir štampavimo krašto ir plinta į vidų. Lūžio zona atrodo šiurkštesnė ir kampuota, palyginti su nudegintu paviršiumi virš jos. Kai tarpas yra optimizuotas, šie priešingi įtrūkimai susilieja švariai. Kai taip nėra, susidaro antrinės šlyties arba tuštumų, dėl kurių atsiranda įtempių, kurios kenkia juostos elgesiui kitose stotyse.
Šių trijų zonų proporcijos keičiasi su kiekvienu štampavimo gamybos proceso kintamuoju. Didesnės-stiprumo medžiagos mažiau apvirsta, o apdirbama zona yra mažesnė, nes jos greičiau lūžta. Darbinis grūdinimas nukirptame krašte tęsiasi iki pusės metalo storio nuo pjaunamo paviršiaus, sumažindamas vietinį lankstumą ir pakeisdamas juostos elgseną, kai ji pasiekia formavimo stotis pasroviui.
Konkrečiai apėjimo įpjovoms kokybės parašas šiose trijose zonose tiesiogiai veikia juostelės registraciją. Dėl nelygaus nušlifavimo-į-lūžį arba antrinę šlytį, kurią sukelia maži tarpai, įpjovos profilyje atsiranda matmenų nenuoseklumas. Šis nenuoseklumas virsta pašarų skirtumais, o pašarų kitimas tampa klaidingai registruotomis dalimis. Įtrūkimų mechanika, kuri kontroliuoja, kaip švariai vystosi šios zonos, bus kitoje dalyje, kurioje pagrindinis dėmesys skiriamas įpjovos geometrijai ir įtrūkimų kelio lygiavimui.
Įpjovos geometriją ir įtrūkimų plitimą valdanti lūžių mechanika
Trys aukščiau aprašytos deformacijos zonos nesusidaro savarankiškai. Jų santykines proporcijas ir perėjimus tarp jų reguliuoja lūžių mechanika – inžinerijos mokslo šaka, kuri numato, kaip ir kur prasideda įtrūkimai, kaip jie auga ir kas verčia juos eiti švariu keliu, o ne dantytu. Bet kokiam štampavimo štampui, naudojamam apėjimo įpjovoms išpjauti, lūžių mechanika nustato, ar gausite tikslų, pakartojamą įpjovos profilį, ar briauną, nusėtą įtempių stovų ir matmenų sklaidos.
Plyšių atsiradimas ir plitimas įpjovos kirpimo metu
Štai kas nutinka juostelės viduje kritiniu atskyrimo momentu: įtrūkimai atsiranda vienu metu iš dviejų vietų. Vienas prasideda nuo perforatoriaus pjovimo krašto, sklinda žemyn ir į vidų. Kitas prasideda nuo štampavimo briaunos, sklinda aukštyn ir į vidų. Šie du įtrūkimų frontai skrieja vienas į kitą per likusį medžiagos storį, esantį tarp nudegintos zonos ir juostos apačios.
Kai tarpas nustatytas teisingai, dvi įtrūkimų priekinės dalys susilygina ir švariai susilieja. Rezultatas yra lygi lūžio zona, kurioje nėra tuštumų, antrinės šlyties ir krašto pažeidimų. AHSS klasių nukirptų briaunų kokybės tyrimai patvirtina, kad ideali būklė rodo vienodą perėjimą iš šlifavimo zonos į lygią lūžio zoną. Atliekant štampavimo operacijas, kai apėjimo įpjovos turi išlaikyti nuoseklią geometriją šimtams tūkstančių paspaudimų, šis švarus įtrūkimų susitikimas yra būtinas norint pakartotinai užregistruoti juostelę.
Kai prošvaisa per maža, plyšių frontai vienas kitą aplenkia. Užuot susitikę, jie sklinda vienas pro šalį, palikdami ploną nenupjautos medžiagos tinklą, kuris plyšta dėl antrinės šlyties. Dėl šios antrinės šlyties susidaro mikro-įtrūkimai, šiurkštūs kraštai ir tuštumos, kurios veikia kaip būsimų kraštų lūžių plitimo vietos. Kai tarpas yra per didelis, įtrūkimai vis tiek atsiranda nuo perforatoriaus ir štampavimo briaunų, tačiau padidėjęs atstumas tarp jų leidžia pernelyg plastiškai deformuotis prieš susiliejant priekinėms dalims. Medžiaga lenkia ir rieda, o ne švariai lūžta, todėl stipriai apvirsta ir susidaro netaisyklingos nuolaužos.
Kaip Notch geometrija reguliuoja lūžių elgesį
Įtrūkimai nevyksta vienodai visoje perforavimo{0}}sąsaja. Jis prasideda nuo didžiausios įtampos koncentracijos taškų, o įpjovos geometrija tiesiogiai valdo, kur tie taškai atsiranda ir koks intensyvus tampa įtempių laukas.
Apsvarstykite pagrindines neigiamų ir teigiamų apėjimo įpjovų geometrines ypatybes lakštinio metalo formavimo štampavimo štampuose: įpjovos plotį, įpjovos gylį ir vidinius kampų spindulius. Kiekvienas parametras turi įtakos vietiniam įtempio intensyvumo koeficientui, kuris kiekybiškai įvertina įtempių lauko dydį įtrūkimo gale.
- Įpjovos plotisnustato šlyties plokštumos tarpatramį. Platesnės įpjovos paskirsto šlyties jėgą ilgesniam pjovimo briaunui, sumažindamos didžiausią įtempį vienam ilgio vienetui, bet reikalaujančios didesnės bendros perforavimo jėgos.
- Įpjovos gyliskontroliuoja, kiek medžiagos pašalinama iš laikiklio juostelės. Gilesnės įpjovos padidina momento svirtį, kurią galima sulenkti prie įpjovos šaknies, o tai gali sukelti nepageidaujamą deformaciją, jei ji nesuderinama su juostelės storiu.
- Kampiniai spinduliaiyra vieta, kur lūžių mokslas tampa labai svarbus. Aštresni vidiniai kampai dramatiškai sutelkia įtampą, laikantis klasikinio santykio, kai streso intensyvumas didėja, kai spindulys artėja prie nulio. Ši koncentracija iš tikrųjų padeda švariai pradėti lūžį numatytoje vietoje, skatinant apibrėžtą plyšio kelią. Tačiau yra kompromisas: dėl per didelio ryškumo štampavimo briaunoje atsiranda tiek daug apkrovų, kad ankstyvas įrankių susidėvėjimas, įtrūkimai ir mikro-įtrūkimai tampa ribojančiu gedimo režimu.
Tiksliam štampavimui, kampo spindulio pasirinkimas tampa balansavimo veiksniu. Norite pakankamai ryškumo, kad juostelėje susidarytų švarūs įtrūkimai, kartu išsaugodami pakankamai įrankio briaunos vientisumo, kad ši geometrija būtų išlaikyta virš gamybos apimties. Didelės apimties progresyviems įrankiams naudojami štampai turi išlaikyti šią pusiausvyrą per milijonus ciklų, todėl norint optimizuoti kampo spindulį reikia suprasti ir ruošinio lūžimo elgesį, ir įrankio medžiagos nuovargio ribas.
Burr formavimo mechanika aplinkkelio įpjovose
Burr nėra atsitiktinis defektas. Tai tiesioginė mechaninė nepilno lūžio pasekmė. Kai šlyties zona nesugeba švariai išplisti įtrūkimų per visą juostos storį, likusi medžiaga neatsiskiria. Vietoj to, jis plastiškai deformuojasi, ištempdamas ir išstumdamas už vardinio pjūvio krašto, sudarydamas tai, ką mes atpažįstame kaip įdubimą.
Mechanizmas veikia taip: jei priešingi įtrūkimų frontai nuo perforatoriaus krašto ir štampavimo briaunos nesutampa dėl netinkamo tarpo, susidėvėjusių įrankių ar per didelio plastiškumo, plonas medžiagos raištis išlieka. Kai smūgis tęsiasi, šis raištis ištempiamas ir plyšta, o ne nukirptas. Rezultatas yra pakeltas plastiškai deformuoto metalo kraštas, kuris tęsiasi už numatytos pjovimo linijos.
Naudojant įprastą švelnųjį plieną, šerdies aukštis nuolat didėja dilstant įrankiui ir didėjant tarpui, todėl tai yra patikimas įrankių priežiūros planavimo rodiklis. Didesnio-stiprumo medžiagos elgiasi kitaip. AHSS markės linkusios lūžti mažiau vartant ir išlaiko santykinai pastovų šlifavimo aukštį, nes mažesnis jų lankstumas riboja, kiek medžiaga gali plastiškai išsitiesti prieš nutrūkstant. Tai reiškia, kad vien šerdies aukštis nėra pakankamas kokybės rodiklis šiuolaikinėms štampavimo prekėms, kurios apdoroja pažangias medžiagas.
Kai optimizuotas perforavimo-to-tarpas, abiejų pjovimo briaunų plyšiai plinta susiliejančiais takais, kurie susilieja juostos storio ribose. Šis lūžimo takų išlygiavimas yra vienintelis svarbiausias kintamasis, reguliuojantis švarų įpjovų atskyrimą, šlifavimo sumažinimą ir nuoseklią briaunų geometriją apėjimo įpjovos konstrukcijoje.
Praktinė reikšmė aiški: aplinkkelio įpjovų prošvaisos pasirinkimas negali būti fiksuotas procentas, taikomas visuotinai. Jame turi būti atsižvelgiama į konkrečios medžiagos atsparumą lūžiams, lankstumą ir darbo -kietėjimo charakteristikas, kurios keičia įtrūkimų pradžios tašką ir kampą, kuriuo jie plinta. Tie materialūs-konkretūs kintamieji yra būtent tai, apie ką kalbama kitoje skiltyje.
Medžiagų savybės, kuriomis apeinami įpjovos dizaino parametrai
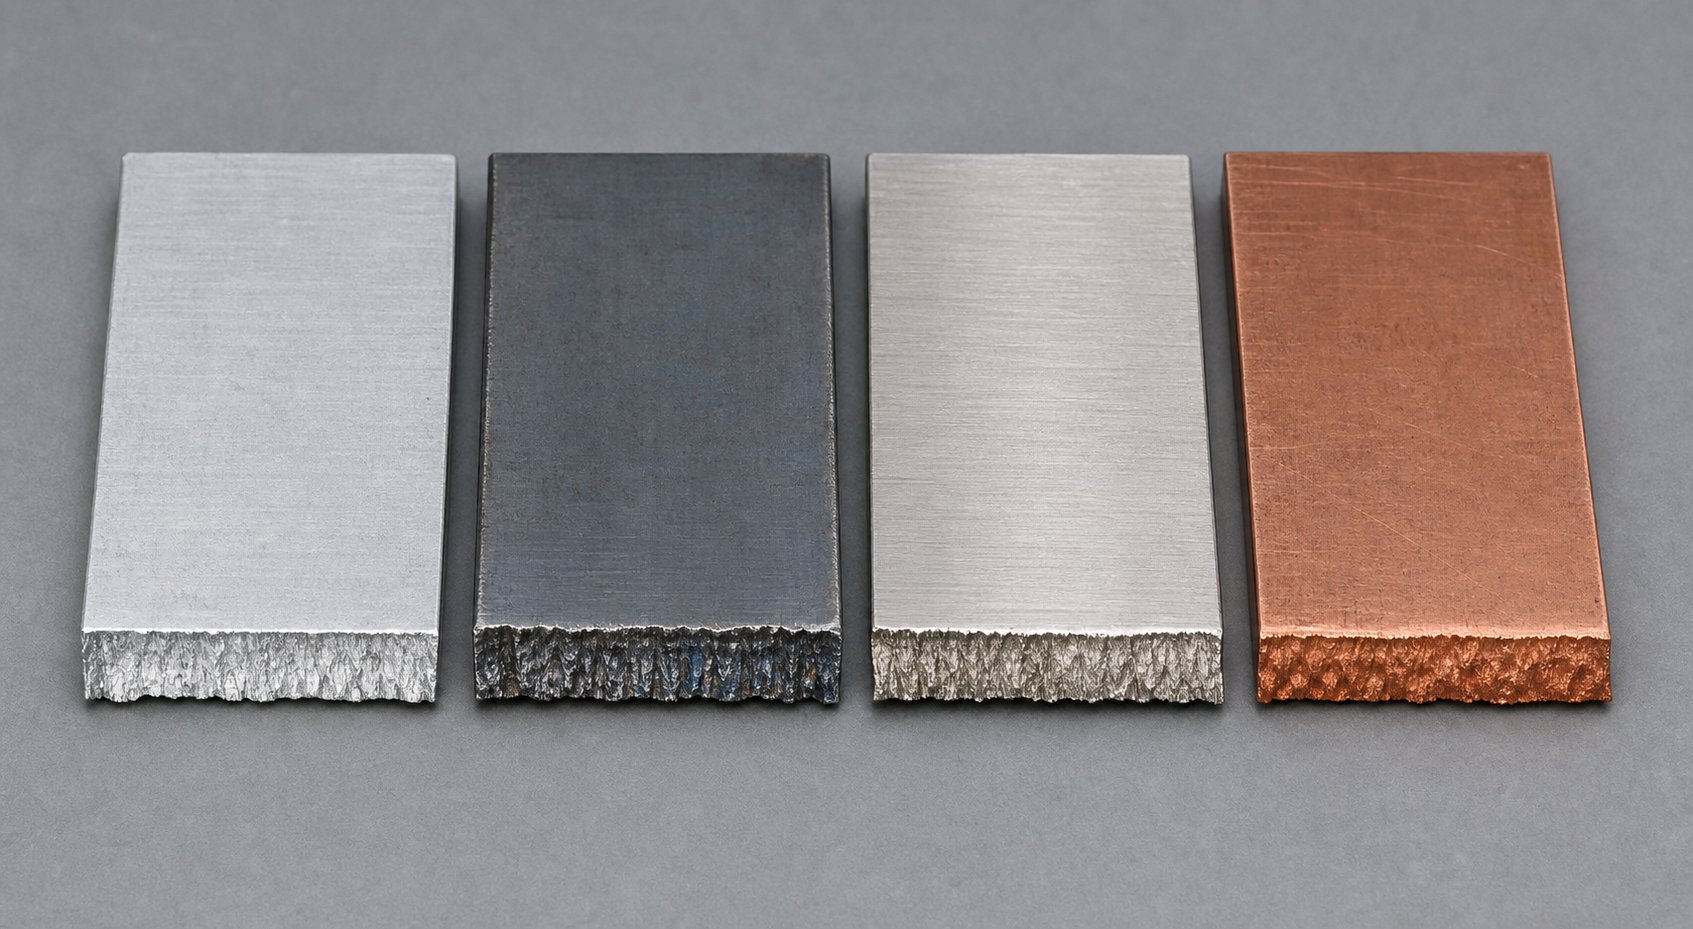
Lūžio kelio lygiavimas priklauso nuo prošvaisos, tačiau pats atstumas nėra atskiras kintamasis. Tai atsakas į materialų elgesį. Dvi identiško storio, bet skirtingų lydinių juostelės sukurs visiškai skirtingus šlyties zonų ženklus, šlyties profilius ir registravimo tikslumą, kai bus apdorojami per tą patį apėjimo įpjovą. Priežastis ta, kad medžiagos savybės lemia, kaip metalas deformuojasi, kada jis lūžta ir kiek jis atsitraukia po perforatoriaus atsitraukimo. Inžinieriai, kurie su visomis medžiagomis elgiasi vienodai, baigia šalinti problemas, kurios nuo pat pradžių buvo suplanuotos.
Kaip grūdų kryptis ir anizotropija veikia įpjovos našumą
Valcuoti lakštiniai metalai nėra vienodi visomis kryptimis. Valcavimo procesas pailgina kristalų grūdelių struktūrą, sukurdamas kryptines savybes, žinomas kaip anizotropija. Tai svarbu apėjimo įpjovos našumui, nes įpjovos orientacija grūdelių krypties atžvilgiu keičia šlyties zonos vystymąsi ir lūžių plitimą.
Pjaunant aplinkkelio įpjovas statmenai grūdelių krypčiai, paprastai gaunama švaresnė lūžio zona su mažiau įdubimų, nes lenkimas ir atsparumas lūžiams pagerėja, kai operacijos kerta grūdus, o ne vyksta lygiagrečiai jam. Įpjovos, išpjautos lygiagrečiai riedėjimo krypčiai, susiduria su medžiaga, kuri yra labiau linkusi įtrūkti išilgai esamų- grūdelių ribų, todėl gali susidaryti netaisyklingas lūžio paviršius ir nenuoseklūs įpjovų profiliai.
Atliekant plieno lakštų štampavimo operacijas, ritės juosta paprastai tiekiama per progresinį štampą valcavimo kryptimi. Tai reiškia, kad juostelės kraštuose išpjautos aplinkkelio įpjovos yra orientuotos statmenai grūdams, o tai paprastai yra palanku. Tačiau kai naudojamos plyšinės ritės arba kai juostelės išdėstymas išdėsto įpjovas įvairiais kampais grūdų srauto atžvilgiu, anizotropijos efektas tampa reikšmingas. Šlyties zonos proporcijos gali pasikeisti 10-15 % apdirbimo gylyje, paprasčiausiai pakeitus pjūvio orientaciją grūdelių atžvilgiu. Metalo štampavimo komponentams, kuriems reikia griežtų registravimo leistinų nuokrypių, grūdelių krypties nurodymas ritės pirkimo užsakyme nėra neprivalomas, bet būtinas.
Medžiaga{0}}Konkrečios įpjovos dizaino svarstymai
Mokslinis apėjimo įpjovos parametrų pagrindas iš esmės pasikeičia įprastose štampavimo medžiagose. Lankstumas lemia apvirtimo zonos gylį. Darbo grūdinimo greitis lemia, kaip greitai perforavimo jėga didėja, kai įrankis susidėvi. O atsparumas lūžiams kontroliuoja, ar medžiaga švariai atsiskiria, ar įplyšta į atplaišas. Žemiau esančioje lentelėje palyginamas šis poveikis medžiagų inžinieriams, su kuriais dažniausiai susiduria štampuoto lakštinio metalo gaminiuose.
| Parametras | Aliuminio lydiniai | Didelio{0}}tvirčio plieno | Nerūdijantis plienas | Vario lydiniai |
|---|---|---|---|---|
| Lankstumo įtaka apvirtimo zonos gyliui | Vidutinis apsivertimas; labai skiriasi priklausomai nuo klasės ir temperamento | Seklus apsivertimas; lūžta anksčiau dėl mažesnio plastiškumo | Gilus apsivertimas; didelis plastiškumas prieš lūžio pradžią | Kintamasis; labai priklauso nuo lydinio ir atsparumo (pvz., fosforinė bronza ar žalvaris) |
| Darbinis grūdinimas smūgio jėgai | Žemas darbinis grūdinimasis; smūgio jėga išlieka gana stabili | Nuo vidutinio iki didelio; AHSS gali prireikti iki 21 % tarpų kiekvienoje pusėje, kad būtų švarus pertraukimas | Labai aukštas; austenitinėms klasėms gali prireikti iki 3 kartų didesnės jėgos nei mažai anglies plienui{1}} | Vidutinis; didėja su cinko kiekiu žalvarie |
| Rekomenduojamas tarpas (procentais storio vienoje pusėje) | 8-12% | 12-21% (padidėja esant tempimo stipriui) | 12-16% (10% sukuria per daug įdubų) | 8-12% (priklauso nuo nuotaikos) |
| Tipiška burbuliavimo tendencija | Vidutinis; minkšta medžiaga deformuojasi, o ne švariai lūžta | Žemas ar vidutinio sunkumo; tinkamai lūžta | Aukštas; Bendra 10 % prošvaisos gairė sukuria blogiausią-atvejo šerdies aukštį | Žemas švelniam temperamentui; didėja su kietumu |
Čia išsiskiria keli dalykai. Aliuminio štampavimo procesas reikalauja didesnių tarpų ne todėl, kad aliuminį sunku pjauti, o dėl mažo kietėjimo, todėl medžiaga labiau tempiasi, o ne lūžta, kai prošvaisa yra per siaura, todėl susidaro dygliuotas atplaišas, o ne švarus kraštas. Nerūdijantis plienas kelia priešingą problemą: didelis jo kietėjimo greitis reiškia, kad šlyties zona sutvirtėja, kai perforatorius prasiskverbia, todėl reikia daug daugiau jėgos ir didesnio atstumo, kurį daugelis inžinierių klysta laikydami 10 % taisyklę.
Didelio stiprumo{0}}štampuoto plieno mokslas yra aiškus. Tai rodo pažangių didelio-stiprumo plieno tyrimaimedžiagoms, kurių našumo{0}}ir -tempimo stiprumo santykis yra mažas, reikalingas didesnis perforavimo-į-tarpaskad būtų užtikrintas mechaninis svertas, reikalingas švariai sulaužyti šliužą. Tai tiesiogiai taikoma aplinkkelio griovelių konstrukcijai: toms pačioms medžiagoms reikia daugiau vietos, kad įtrūkimų frontai sklistų natūraliu kampu, nesukeldami antrinio šlyties.
Atsparumo ir elastingumo atkūrimo poveikis įpjovų tolerancijoms
Štai kintamasis, į kurį daugelis įrankių inžinierių nepastebi, kai projektuoja aplinkkelio įpjovą: kai perforatorius atsitraukia ir juostelė pasislenka į priekį, įpjova nelieka tiksliai tokio dydžio, kokio buvo nupjauta. Dėl elastingumo atsistatymo, paprastai vadinamo spyruokliniu atstūmimu, išpjovos angos matmenys pasikeičia, kai saugoma elastinė deformacija išsiskiria iš aplinkinės medžiagos.
Mechanizmas yra paprastas. Pjovimo metu medžiaga, esanti greta šlyties zonos, patiria plastinę deformaciją, tačiau aplinkinė juosta išlaiko elastingą įtampą. Kai perforatorius atsitraukia, ši elastinė deformacija atsipalaiduoja ir pakeičia geometriją. Apėjimo įpjovoms praktinis efektas yra tas, kad įpjovos anga šiek tiek susiaurėja, nes elastingai suspausta medžiaga aplink nupjautas spyruokles grįžta į pradinę būseną.
Šio matmenų poslinkio dydis priklauso nuo medžiagos takumo ribos ir tamprumo modulio. Didesnio stiprumo AHSS klasės gali sukelti pakankamai reikšmingą atstūmimą, kad paveiktų juostos registravimo tikslumą pasroviui esančiose stotyse, jei į juos neatsižvelgta apskaičiuojant įpjovos plotį. AnAISI tyrimas patvirtinokad kampinis pokytis ir matmenų nuokrypis didėja didėjant takumo ribai, o tai reiškia, kad apėjimo įpjovos tolerancijos turi būti{0}}specifinės, o ne bendros.
Progresyviems štampams, apdirbamiems didelio-stiprumo štampuoto lakštinio metalo konstrukcijoje, įpjovos plotis perforatoriuje turi būti šiek tiek didesnis, palyginti su vardiniu registracijos matmeniu. Perviršis kompensuoja elastingą atsistatymą, kad galutinė įpjovos geometrija, įvykus spyruokliui, atitiktų numatytą pastūmos žingsnį. Norint gauti tinkamą kompensaciją, reikia žinoti konkretaus lydinio tamprumo modulį, takumo ribą ir suvaržymo sąlygas aplink įpjovą – kintamuosius, kurie skiriasi kiekvienai medžiagai aukščiau pateiktoje lentelėje.
Medžiagos savybės nustato ribines sąlygas kiekvienam apėjimo įpjovos veikimo aspektui. Tačiau yra ir kitas parametras, tarpininkaujantis tarp medžiagos elgsenos ir įpjovos funkcijos: perforavimo-ir -antspaudo santykis. Konkrečiai apėjimo įpjovoms atlaisvinimo logika skiriasi nuo standartinių išjungimo taisyklių taip, kad suklumpa net patyrę štampų dizaineriai.
Aplenkimo įpjovų ir standartinio užpildymo klirensas
Standartinė rekomendacija dėl štampavimo-to-išspaudimo yramaždaug 10 % medžiagos storio kiekvienoje pusėje. Šis skaičius puikiai tinka įprastiniam apdirbimui, kai tikslas yra aiškiai atskirtas šliužas ir kokybiškas dalies kraštas. Tačiau aplinkkelio įpjovos tarnauja iš esmės kitokiam tikslui, o pritaikius joms išvalymo logiką, atsiranda problemų, kurios išryškėja kaip pašarų nenuoseklumas, surišimas ir priešlaikinis štampo susidėvėjimas. Norint suprasti, kodėl, reikia pažvelgti į tai, ko kiekviena operacija iš tikrųjų reikalauja iš šlyties įvykio.
Standartinis tuščiaviduris prošvaisa ir aplinkkelio įpjovos prošvaisa
Atliekant blanką, tikslas yra visiškai atskirti šliužus su kontroliuojama kraštų apdaila ant išlaikytos dalies. Tarpas optimizuotas taip, kad įtrūkimų priekinės dalys nuo perforatoriaus ir štampavimo briaunų švariai susiliestų, todėl nupjautoje briaunoje susidaro geriausias įdirbtos-ir -lūžimo zonos santykis. Krašto kokybė lemia sprendimą dėl tarpo, nes nupjautas kraštas tampa funkcine baigtos dalies savybe.
Apėjimo įpjovos apverčia šį prioritetą. Įpjovos kraštas nėra gaminio savybė. Tai yra proceso funkcija. Jo užduotis yra užtikrinti netrukdomą juostos eigą, išlaikant pakankamą ryšį su nuolydžio stabdžiais arba kreipiančiaisiais bėgiais, kad būtų galima kontroliuoti registraciją. Kraštų apdaila yra antrinė. Tiekimo tikslumas ir nuosekli įpjovos geometrija per milijonus judesių yra svarbiausia. Šis funkcinis skirtumas reiškia, kad tarp įvairių tipų štampavimo štampų progresyviems įrankiams su apėjimo įpjovomis reikalinga klirenso logika, suderinta su nuėmimo elgesiu ir padavimo mechanika, o ne krašto estetika.
Praktiškai tai dažnai reiškia, kad aplinkkelio įpjovos tarpai yra šiek tiek didesni nei tos pačios medžiagos ir storio tarpai. Priežastis mechaninė: dėl didesnio tarpo padidėja nuėmimo jėga, nes perforatorius turi įveikti didesnį trinties kontaktą su nukirptu paviršiumi atitraukimo metu. Ištrinant, šis kompromisas priimamas siekiant geresnės krašto kokybės. Atliekant apėjimo įpjovą, padidinta nuėmimo jėga traukia juostą aukštyn perforatoriaus ištraukimo metu, sutrikdydama padavimo padėtį ir galbūt nukeldama juostą nuo kėlimo bėgių.
Jėgos balansas ir juostos padavimo tikslumas
Pagalvokite apie juostelę kaip apie laisvą kūną, judantį per štampą. Kiekvieno paspaudimo metu jėgos veikia jį iš kelių krypčių: tiekimo jėga, stumianti jį į priekį, valdymo kaiščiai koreguoja šoninę padėtį, kėlimo bėgiai palaiko jį vertikaliai, o įpjova sukuria šlytį žemyn, o po to nuimama aukštyn. Tiekimo tikslumas priklauso nuo to, ar šios jėgos išliks subalansuotos ir nuspėjamos.
Apėjimo įpjova prisideda prie šios pusiausvyros dviem būdais. Pirma, pašalinus įpjovą, juostelė gali be trukdžių judėti pro stacionarius štampavimo elementus. Antra, įpjovos geometrija sąveikauja su kreipiamaisiais paviršiais iržingsnio sustabdymo mechanizmai, kurie neleidžia permaitinti ir nustato registraciją. Jei įpjova išpjaunama per daug agresyviai, kai prošvaisa yra per didelė, dėl susidariusios netvarkingos briaunos geometrijos sumažėja šių stabdžių sujungimo tikslumas. Jei tarpas yra per ankštas, nuėmimo jėgos sutrikdo juostos sėdėjimą ant kėlimo bėgių tarp judesių.
Šoninis dreifas padidina šią problemą. Metalinis štampavimo štampas, kuris išpjauna aplinkkelio įpjovas su nelygiu tarpu-į-šoną, sukuria asimetrines nuėmimo jėgas. Juostelė šiek tiek patraukiama link griežtesnės pusės kiekvieno perforatoriaus atitraukimo metu, todėl kaupiasi padėties paklaida, kuri pasireiškia neteisinga registracija pasroviui esančiose formavimo ir pjovimo stotyse. Plieninių štampavimo štampų, kurie gaminami dideliu greičiu,{5}}netgi kelių mikronų poslinkis per taktą tarp stočių susidaro atmetimo-lygmens matmenų paklaida.
Įpjovos funkcijos atstumo apskaičiavimas
Apėjimo įpjovos tarpo inžinerinė logika prasideda nuo to paties pagrindo, kaip ir užtvaros: tarpas yra lygus medžiagos storio procentinei daliai, taikomai kiekvienai pusei. Formulė yra paprasta, prošvaisa vienoje pusėje apskaičiuojama kaip rekomenduojamas procentas, padaugintas iš atsargų storio. Tačiau rekomenduojamas įpjovos funkcijos procentas pasislenka, atsižvelgiant į kelis sąveikaujančius kintamuosius, kurie skiriasi nuo išjungimo.
Plonesnėms medžiagoms reikia proporcingai didesnių klirenso procentų. Priežastis ta, kad esant mažam absoliučiam tarpui, nuėmimo jėga tampa neproporcingai didelė, palyginti su juostos standumu. 0,2 mm juosta esant 10 % prošvaisiui turi tik 0,02 mm kiekvienoje pusėje. Bet koks perforatoriaus susidėvėjimas ar šiluminis plėtimasis greitai uždaro tą tarpą, padidindamas pašalinimo jėgas ir pablogindamas pašarą. Padidinus iki 12–15%, gaunamas funkcinis buferis neprarandant įpjovos geometrijos. Storesnės medžiagos, atvirkščiai, toleruoja griežtesnius santykius, nes absoliutus tarpo matmuo suteikia būdingą ribą prieš šį poveikį.
Pagrindiniai kintamieji, reguliuojantys apėjimo įpjovos tarpo pasirinkimą štampavimo štampų konstrukcijoje, yra šie:
- Medžiagos storis:Nustato absoliutų prošvaisos matmenį ir pašalinimo jėgos dydį
- Medžiagos atsparumas tempimui:Didesnio{0}}stiprumo medžiagoms reikalingas didesnis tarpas, kad būtų galima lūžti be pernelyg didelės jėgos
- Juostos plotis ir laikiklio standumas:Plonesni, siauresni laikikliai yra jautresni pašalinimo{0}}jėgos trikdžiams, todėl reikia laisvesnio tarpo
- Spaudimo greitis:Didesnis greitis padidina dinamines nuėmimo jėgas ir sumažina juostelių atkūrimo{0}}tarp judesių trukmę
- Perforavimo ilgis ir nepalaikomas tarpas:Ilgesni štampai labiau nukrypsta veikiant šoninei apkrovai, efektyviai sumažindami atstumą vienoje pusėje pjovimo metu
- Tepimo sąlygos:Tepalas sumažina nuėmimo trintį, todėl gali būti mažesni tarpai be tiekimo{0}}trukdymo baudos
- Įpjovos geometrija ir kraštinių santykis:Gilesnės, siauresnės įpjovos sutelkia šoninę trauką į perforatorių, todėl reikia atsarginės paramos ir turi įtakos efektyviam klirensui.
Šiuolaikinė lakštinio metalo štampavimo štampų plėtra padidino rekomendacijas dėl klirenso, viršijančio tradicinį 10 % standartą.Tyrimai rodo, kad 11-20 procgali žymiai sumažinti įrankio įtampą pradūrimo metu ir pailginti eksploatavimo laiką. Ši išvada tiesiogiai taikoma apėjimo įpjovoms, kurios turi išlaikyti geometriją ilgesnio gamybos etapo metu. Plieninių štampavimo štampų, apdorojamų AHSS rūšimis, atveju, pradedant nuo viršutinės šio diapazono dalies ir tikrinant bandomuosius pavyzdžius, yra patikimiau nei laikytis pasenusios 10 % taisyklės.
Klirensas nėra vienintelis geometrinis kintamasis, lemiantis įpjovos našumą. Bendra įpjovos forma, nesvarbu, ar ji yra stačiakampė, kūginė ar spinduliuota, sąveikauja su tarpu, kad apibrėžtų visą įtempių pasiskirstymą, jėgos profilį ir nusidėvėjimo modelį pjovimo stotyje.
Įpjovų geometrijų palyginimas su moksliniais samprotavimais
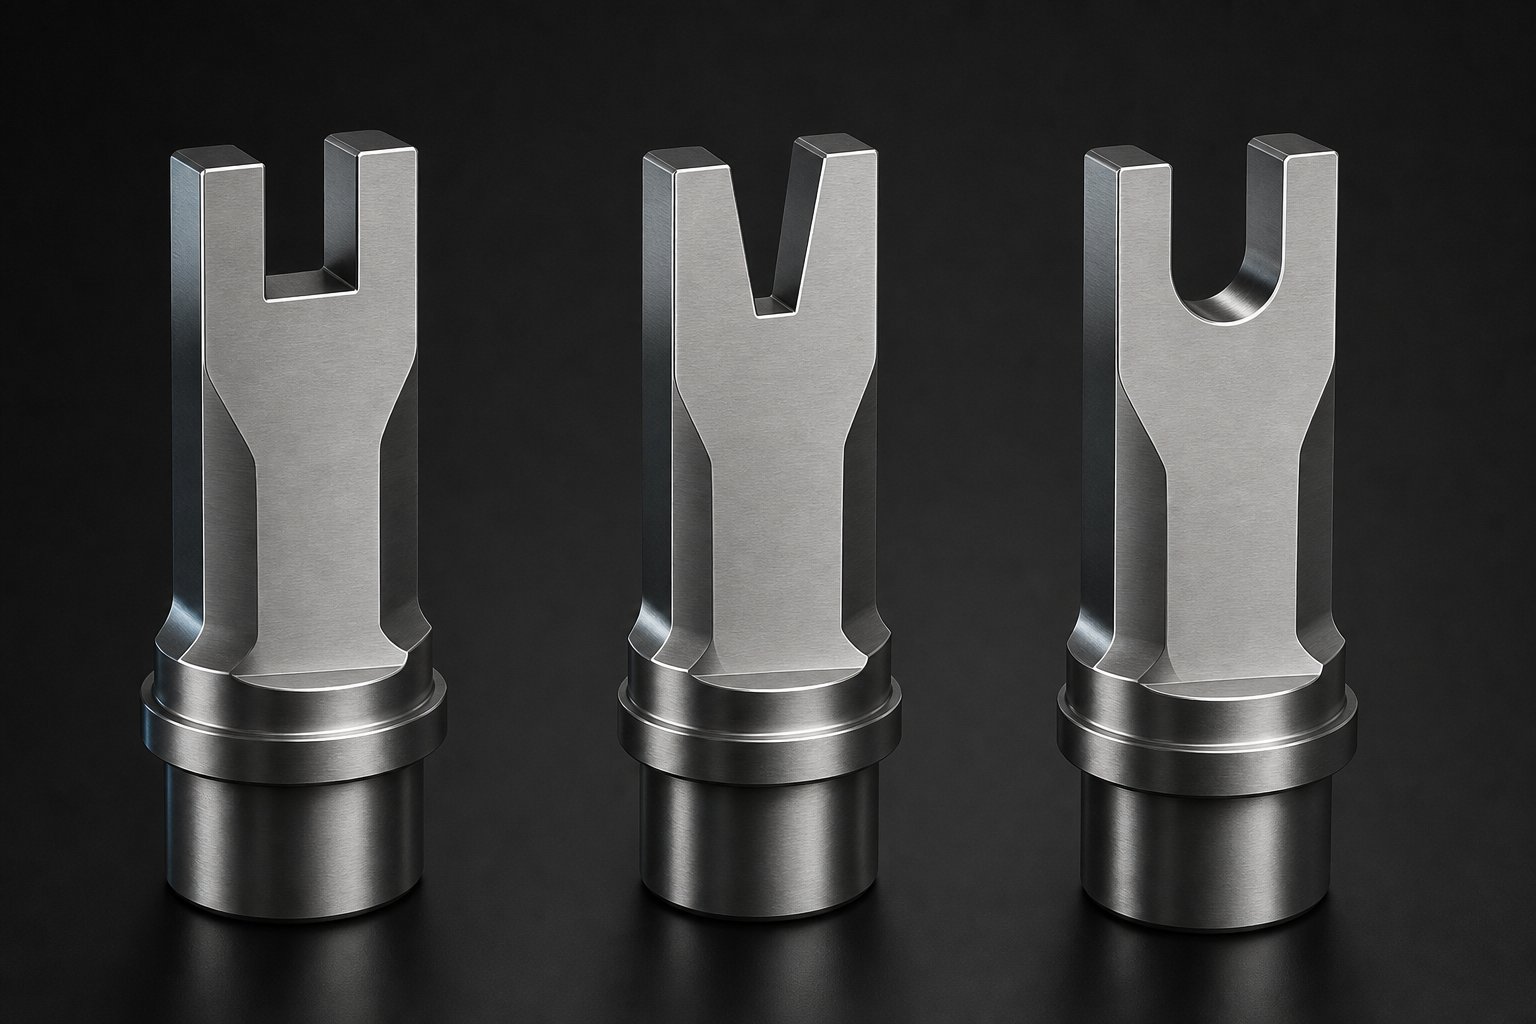
Klirensas apibrėžia, kaip šlyties įvykis atsiskleidžia per juostos storį, tačiau pati įpjovos forma lemia, kur koncentruojasi įtempiai, kaip jėga pasiskirsto per pjovimo briauną ir kaip greitai štampas susidėvi esant gamybos apkrovoms. Progresyviems įrankiams skirto metalo štampavimo štampų konstrukcijoje vyrauja trys pagrindinės įpjovų geometrijos: stačiakampiai, kūginiai ir spinduliuoti profiliai. Kiekvienas iš jų sukuria skirtingą mechaninį atsaką juostelėje, o ankstesniuose skyriuose aprašytas mokslas tiksliai paaiškina, kodėl viena geometrija yra pranašesnė už kitą.
Stačiakampio įpjovos geometrija ir įtempių pasiskirstymas
Stačiakampis įpjova yra darbinio arklio profilis, naudojamas apvažiavimo įpjovose formuojant lakštinį metalą. Jo tiesios lygiagrečios briaunos sukuria vienodą šlyties priekinę dalį, kuri vienu metu įjungia visą įpjovos plotį. Įtempių pasiskirstymo požiūriu tai reiškia, kad pjovimo jėga pasklinda tolygiai išilgai abiejų šoninių perforatoriaus kraštų ir sukuria subalansuotą apkrovą, kuri atsispiria perforatoriaus deformacijos problemoms, kurios kenkia asimetrines geometrijoms.
Skamba paprastai, bet yra mechaninis kompromisas. Kadangi visi taškai išilgai pjovimo briaunos susilieja su juostele tuo pačiu momentu, didžiausia perforavimo jėga yra didžiausia iš bet kurios geometrijos tam tikro įpjovos pločio. Spauda mato staigų jėgos šuolį, o ne laipsnišką rampą. Standartinio-storio medžiagoms su vidutine padavimo jėga šis momentinis įjungimas veikia puikiai. Juostos inercija ir štampavimo konstrukcinis standumas be problemų sugeria smūgį. Tačiau kai pereinate prie storesnių gabaritų ar didesnio-tvirtumo medžiagų, šis jėgos šuolis pagreitina kampų susidėvėjimą ir padidina preso energijos sąnaudas vienam smūgiui.
Įtempių koncentracija stačiakampių įpjovų vidiniuose kampuose atitinka nuspėjamus modelius. Įpjovos šoninės sienelės ir pagrindo 90 laipsnių susikirtimas sukuria geometrinį nenuoseklumą, kai įtempio intensyvumo veiksniai smarkiai pakyla. Ruošinyje tai skatina švarų lūžių pradžią tuose kampuose, o tai pageidautina. Pačiame štampelyje tie patys kampai tampa pirmaisiais gedimo taškais, kuriuose atsiranda drožlių ir kraštų apvalinimo, palyginti su gamybos apimtimi.
Kūginiai ir spinduliuoti įpjovos profiliai
Kūginiai įpjovimai išsprendžia jėgos{0}}smaigalio problemą, paskirstydami šlytį palaipsniui, o ne vienu metu. Kampinis įėjimas reiškia, kad perforatoriaus antgalis pirmiausia susiliečia su juostele siauriausioje vietoje, o tada platėja, kai leidžiasi žemyn. Tai paskirsto šlyties inicijavimą išilgai pjovimo briaunos, sukuriant nuožulnią jėgos profilį, kurio aukščiausia viršūnė yra mažesnė ir išlieka ilgiau nei stačiakampis ekvivalentas.
Kodėl tai svarbu štampavimo dizainui? Progresyvus kirpimas sumažina momentinę tiek perforatoriaus, tiek preso konstrukcijos apkrovą. Didelės spartos operacijoms, kai dinaminės jėgos sujungia mechaninę vibraciją, kūginės įpjovos slopina smūginę apkrovą, dėl kurios per anksti pavargsta štampai. Jie taip pat sumažina energijos, išsiskiriančios pasibaigus lūžiui, trūkumą, o tai reiškia, kad atskyrimo įvykis mažiau trikdo juostą. Perdavimo štampavimo sistemose ir didelės spartos progresyviosiose štampose šis sklandesnis jėgos profilis užtikrina stabilesnį juostos veikimą įpjovos užbaigimo momentu.
Spinduliuotų įpjovų profiliai skiriasi. Užuot pakeitę įėjimo kampą, jie pašalina aštrius vidinius kampus, kuriuose įtempių koncentracija yra didžiausia. Spindulėlis ties įpjovos šaknimi paskleidžia įtempių lauką didesniame štampavimo paviršiaus plote, vadovaujantis tuo pačiu principu, parodytu FEA tyrimuose, rodančiais, kad padidinus filė spindulį nuo 0,01 colio iki 0,08 colio, didžiausias įtempis gali sumažėti daugiau nei 70%. Štampui tai reiškia žymiai lėtesnį dėvėjimąsi įpjovų kampuose. Ruošinio sumažinta įtempių koncentracija įpjovos šaknyje reiškia šiek tiek mažiau lemiamą įtrūkimų atsiradimą, o tai gali nežymiai padidinti lūžio zonos šiurkštumą, tačiau žymiai pailgina štampo tarnavimo laiką.
Daugelyje gamybinių įrankių derinamos abi savybės: kūginis įėjimo profilis su spinduliuotais vidiniais kampais. Ši hibridinė geometrija išreiškia progresyvaus šlyties pranašumą ir tuo pačiu pailgina štampo tarnavimo laiką didžiausio-dėvėjimosi vietose.
Geometrijos pasirinkimas remiantis taikymo mokslu
Pasirinkimas tarp šių profilių nėra pirmenybinis sprendimas. Tai skaičiavimas, pagrįstas tais pačiais anksčiau aprašytais deformacijos ir lūžių principais. Trys kintamieji lemia pasirinkimą:
- Medžiagos plastiškumaslemia lūžių elgesį kampuose. Kaliosios medžiagos, tokios kaip minkšti vario lydiniai, toleruoja aštrius stačiakampius kampus, nes medžiaga teka plastiškai, o ne trūkinėja štampą. Trapios arba labai stiprios medžiagos sukoncentruoja įtampą į įrankį tuose pačiuose kampuose, todėl reikia profilių su spinduliais, kad būtų paskirstyta apkrova ir išvengta šukių.
- Juostos storisreguliuoja, ar laipsniškas šlydis (smailėjantis) pranoksta vienalaikį šlytį (stačiakampis). Storesnės juostelės sukuria proporcingai didesnes didžiausias jėgas vienu metu veikiant, todėl smailėjančios geometrijos jėgos{1}}privalumas yra didesnis nei maždaug 1,5 mm storio.
- Gamybos apimtisdiktuoja priimtinus štampų nusidėvėjimo modelius. Automobilių štampavimo štampams, veikiantiems milijonus ciklų, net nedidelė įtempių koncentracija kampuose sujungia išmatuojamus geometrijos pokyčius. Spinduliuoti profiliai prailgina pakartotinio galandimo intervalus ir visą štampo tarnavimo laiką, todėl jų šiek tiek didesnės pradinės apdirbimo sąnaudos yra nereikšmingos, palyginti su sutaupyta priežiūra.
Toliau pateiktoje lentelėje pateikiamas struktūrinis kritinių parametrų, kuriuos metalo štampavimo projektavimo inžinieriai įvertina pasirinkdami įpjovos geometriją, palyginimas:
| Parametras | Stačiakampis | Smailėjantis | Spinduliuotas |
|---|---|---|---|
| Streso koncentracijos faktorius įpjovų kampuose | Didelis (aštrūs 90 laipsnių perėjimai žymiai padidina įtampą) | Vidutinis (kampinės briaunos sumažina staigų geometrijos pasikeitimą) | Žemas (spindulys paskirsto įtampą platesniame įrankio paviršiaus plote) |
| Dėvėjimo modelis | Koncentruotas kampuose; ankstyvas skaldymas ir apvalinimas įpjovų šaknų sankirtose | Paskirstytas išilgai siaurėjančių kraštų; laipsniškas šonų susidėvėjimas, o ne lokalizuotas gedimas | Difuzinis; susidėvėjimas plinta per išlenktus paviršius, pailgindamas galandimo intervalus |
| Optimalios medžiagų poros | Standartinio storio švelnus plienas, vario lydiniai ir kaliojo aliuminio rūšys | Didelio-stiprumo plienas, storesni matuokliai ir medžiagos, kurioms reikalinga didelė šlyties jėga | AHSS, nerūdijantis plienas ir bet koks didelis{0}}apimtys, nepaisant medžiagos |
| Juostos padavimo jėgos profilis | Staigus jėgos šuolis su staigiu{0}}pramušimu pasibaigus lūžiui | Laipsniška nuolydis su sumažinta didžiausia jėga ir mažesne{0}}susiliejimo energija | Panašus į stačiakampį laiką, bet sumažinta kampo{0}}sukelta vibracija |
| Geriausiai{0}}naudoti programa | Standartiniai progresiniai štampai su vidutine gamybos apimtimi ir įprastomis medžiagomis | Didelės spartos{0}}progresyvūs štampai, stori-matometrai ir vibracijai{2}}jautri įrankiai | Didelės apimties{0}}automobilių štampavimo štampai, AHSS apdorojimas ir štampai, kuriems reikalingas maksimalus tarnavimo laikas tarp techninės priežiūros |
Metalo štampavimo štampų projektavimo praktikoje geometrijos sprendimas dažnai sujungia elementus iš kelių profilių. Įpjova gali naudoti stačiakampį pagrindo profilį, kad būtų pasiektas maksimalus medžiagos pašalinimo efektyvumas, o šaknyje turi būti kampiniai spinduliai, kad būtų apsaugotas štampai. Arba smailėjantis įrašas gali būti įtrauktas į tiesią{2}}sienos sekciją, kad būtų galima tiksliai įtraukti registraciją. Mokslas palaiko šiuos hibridinius metodus, nes kiekviena geometrinė savybė atskirai sprendžia konkrečius mechaninius poreikius.
Inžinieriai, priimantys šiuos geometrijos sprendimus dėl konkrečių medžiagų ir gamybos derinių, gauna naudos iš projektavimo konsultacijų, kurios susieja modeliavimo rezultatus su gamybos{0}}patvirtintais įrankiais. YICHEN'spasirinktiniai štampavimo štampų sprendimaiPadėkite inžinieriams pasirinkti ir patvirtinti įpjovų geometriją, atitinkančią konkrečius medžiagų ir gamybos reikalavimus, taip sumažinant atotrūkį tarp teorinio optimizavimo ir įrodyto štampų našumo per bendrą projektavimo procesą.
Geometrija ir tarpas kartu apibrėžia statinę apėjimo įpjovos pjovimo mechaniką. Bet kai juostelė pradeda judėti per štampą gamybos greičiu, į lygtį patenka kita jėga: trintis. Kaip įpjovos juostos kraštas sąveikauja su kreipiamaisiais paviršiais, kėlimo bėgiais ir tepimo plėvelėmis tiekimo eigoje, įveda tribologinius kintamuosius, kurių negali išspręsti joks sprendimas vien dėl geometrijos.
Juostelių padavimo ir apėjimo įpjovos sąveikos tribologija
Geometrija ir prošvaisa valdo, kas vyksta pjovimo metu. Trintis valdo, kas vyksta po jos. Kiekvieną kartą, kai juostelė juda per laipsnišką štampą, įpjovos kraštai slysta per kėlimo bėgius, kreipiamuosius paviršius ir žingsnio atramas. Tą slydimą reguliuoja tribologija – trinties, susidėvėjimo ir tepimo tarp sąveikaujančių paviršių mokslas. Norint štampuoti štampo komponentus naudojant didelės spartos{4}}progresuojančius įrankius, tribologinis elgesys ties apėjimo įpjovomis tiesiogiai lemia, ar juostelė tiekiama švariai, ar nukrypsta į neteisingą registraciją. Tačiau tai yra vienas įpjovos dizaino aspektas, į kurį beveik nekreipiama jokių techninių išteklių.
Trinties jėgos išpjovos{0}}sąsajoje
Įsivaizduokite, kad juostelė tarp paspaudimų juda vienu žingsniu. Iškirpti kraštai laisvai neplaukia erdvėje. Jie važiuoja keltuvo bėgių paviršiais, braukia pro kreipiamuosius stulpelius ir sustabdo žingsnius, kurie kontroliuoja registraciją. Kiekviename iš šių sąlyčio taškų trinties koeficientas tarp juostos krašto ir štampavimo paviršiaus nustato, kiek pasipriešinimo turi įveikti padavimo sistema, kad juosta judėtų į priekį.
Kad sklandžiai, gerai{0}}išlygintas įpjovos kraštas slystų ant poliruoto grūdinto kėlimo bėgio, trinties koeficientas išlieka mažas ir nuspėjamas. Tiekimo mechanizmas pastumia juostą į priekį su minimaliu pasipriešinimu, o bandomieji kaiščiai ištaiso bet kokį nedidelį padėties sklaidą, nekovojant su likutinėmis trinties jėgomis. Tai yra ideali būklė ir ji išlieka tol, kol įpjovos krašto geometrija išlieka vienoda.
Burr viską keičia. Kaipperforavimo dėvėjimasis progresuoja gamybos metu, įpjovos briaunos aukštis palaipsniui didėja. Ta pakelta spygliuočio dalis veikia kaip mikro{1}}plūgas, velkamas kėlimo bėgio paviršiumi. Trinties koeficientas šokinėja, nes kontaktas transformuojasi iš lygaus paviršiaus-ant-paviršiaus slydimo į abrazyvinį kraštą-ant-paviršiaus sąveikos. Taip pat svarbi ir šlifavimo kryptis. Žemyn link kėlimo bėgelio nukreipta šlaunelė sukuria tiesioginį abrazyvinį kontaktą kiekvieno padavimo eigos metu. Į viršų nukreipta šlaunelė liečiasi su nuėmimo plokšte, perkeldama tempimo jėgą į kitą sąsają ir gali sutrikdyti juostelės pakėlimo laiką.
Šį efektą lemia metalo štampavimo įrankių paviršiaus būklė. Bėgiai, kurie susidėvi dėl pasikartojančio juostos kontakto, praranda paviršiaus apdailą tam tikrose zonose. Šie susidėvėję vikšrai padidina trintį tolesnėms juostoms ir sukuria pirmenybinius kanalus, kurie priešinasi pilotų šoninei korekcijai. Įrankio konfigūracijose, kai kelios stotys veikia nuosekliai, trinties padidėjimas ankstyvuose -stoties įpjovos kontaktuose perkelia padėties nustatymo klaidas į kiekvieną operaciją pasroviui.
Tepalo elgsena įpjovos zonose
Tepalas nevienodai pasiskirsto per įpjovą juostelę. Pati įpjovos ertmė veikia kaip rezervuaras, sulaikantis tepalą, kuris kitu atveju pasklistų per juostos paviršių. Esant vidutiniam spaudimo greičiui, šis susikaupimas yra nekenksmingas ar net naudingas. Įstrigęs tepalas patenka ant kreipiamųjų paviršių tiekimo metu, sumažindamas trintį kontaktiniuose taškuose.
Esant dideliam spaudimo greičiui, fizika pasikeičia. Spartus juostos pagreitis ir lėtėjimas kiekvieno padavimo ciklo metu sukuria hidraulinio slėgio šuolius tepalo, susikaupusio įpjovos ertmėse.Didelės spartos{0}}štampavimas sukuria didelę trinties šilumąir sumažina įrankio ir ruošinio sąlyčio laiką, o tai dinamiškai keičia tepalo klampumą kiekvieno eigos metu. Tepalas, įstrigęs giliuose įpjovos profiliuose, gali susidaryti slėgis greito juostos lėtėjimo metu, sukuriant hidraulinės pagalvės efektą, kuris akimirksniu pakelia juostos kraštą nuo kreipiamojo paviršiaus. Kai šis slėgis atleidžiamas, juostelė vėl nukrenta ant bėgio su mikro-smūgiu, kuris trikdo jos sėdėjimo padėtį.
Priešinga problema – tepalų badas – atsiranda pačiuose įpjovos kraštuose. Pjovimo veiksmas pjovimo įpjovos metu nuvalo tepalą nuo ką tik nupjautų paviršių. Išdegintos ir lūžimo zonos po pjovimo atsiranda iš esmės sausos, bet kokia tepalo plėvelė, buvusi ant juostos paviršiaus, yra sutrikdyta dėl plastinės deformacijos. Tada šie sausi kraštai susiliečia su kreipiamaisiais paviršiais padidindami trintį, kol tepalas migruoja atgal iš gretimų sričių.
Įpjovos gylis ir geometrija tiesiogiai veikia šį tepalo pasiskirstymo modelį. Gilesnės įpjovos sulaiko daugiau tepalo tūrio, sustiprindamos hidraulinį poveikį esant greičiui. Stačiakampiai įpjovų profiliai su aštriais kampais sukuria sąstingio zonas, kuriose tepalas kaupiasi, o ne teka. Kūginiai profiliai skatina tepalo nutekėjimą iš ertmės tiekimo judėjimo metu, sumažindami hidraulinės sistemos kaupimąsi, bet gali palikti įpjovos šaknį badą. Štampavimo įrankiams, suprojektuotiems veikti dideliu eigos greičiu, tepalo valdymui aplink aplinkkelio įpjovas reikia tokio pat inžinerinio dėmesio, kaip ir tepalo tiekimui į formavimo stotis.
Tiekimo tikslumas kaip įpjovos trinties funkcija
Tiekimo tikslumas yra išmatuojamas rezultatas, kai tribologija atitinka dalies kokybę. Progresyvus štampas gali turėti nepriekaištingą prošvaisą, optimalią įpjovų geometriją ir teisingą pilotavimo laiką, tačiau vis tiek gamina klaidingai registruotas dalis, jei trinties jėgos aplinkkelio įpjovose tampa asimetriškos.
Gamybos metu asimetrija vystosi natūraliai. Viena štampo pusė dėvisi greičiau dėl nedidelių išlygiavimo skirtumų, šiluminių gradientų ar tepalo paskirstymo nenuoseklumo. Kai įpjova viename juostelės krašte nusidėvi prieš kitą, priešingose laikiklio pusėse susidaro skirtingo aukščio šerdys. Šis šerdies diferencialas sukuria nevienodas trinties jėgas juostos pakėlimo metu. Juostelė patiria didesnį pasipriešinimą viename krašte nei kitas, todėl sukuriama grynoji šoninė jėga, kuri stumia ją į šoną – vienas mikro{4}}prieaugis per vieną eigą.
Tepimo konsistencija turi įtakos šėrimui, nes pasikeitus alyvos rūšiai, klampumui arba ištepimo kiekiui trintis gali pakisti pakankamai, kad tai paveiktų eigą. Metalo štampavimo įrankių sistemose tai reiškia, kad tepalo tiekimo antgalis, kuris iš dalies užsikemša vienoje juostelės pusėje, ne tik padidina vietinį susidėvėjimą. Tai sukuria trinties disbalansą, kuris skatina juostos dreifą. Pilotai gali ištaisyti nedideles padėties klaidas, tačiau jie veikia ribotame įsitraukimo lange. Kai suminis dreifas viršija piloto prošvaisą, juostos klaidingai registruojasi ir dalys išeina iš tolerancijos ribų.
Šie su trintimi-susiję gedimų režimai dažniausiai atsiranda apėjimo įpjovose atliekant progresyvias štampavimo operacijas:
- Asimetriškas šerdies augimas:Dėl netolygaus smūgio susidėvėjimo priešinguose juostelės kraštuose atsiranda skirtingų aukščių, todėl tiekimo judesio metu atsiranda šoninio pasipriešinimo disbalansas ir laipsniškas juostos poslinkis link didesnės-trinties pusės.
- Kėlimo bėgių apkalimas:Skardos briaunos pakartotinai trina tą patį bėgio paviršių, perkeldamos ruošinio medžiagą ant bėgio ir sukurdamos didelės{0}}trinties zoną, kuri atspari sklandžiam juostos eigai.
- Tepalo{0}}sukeltas hidraulinis pakėlimas:Tepalo perteklius, patekęs į gilias įpjovas, sukelia slėgį greitai lėtėjant tiekimui, akimirksniu pakeldamas juostelę nuo kreipiamojo paviršiaus ir leisdamas pasislinkti į šoną prieš vėl{0}}sėsdamas.
- Šiluminės trinties padidėjimas:Trinties šiluma įpjovos{0}}bėgio sąlyčio taškuose sumažina tepalo klampumą lokaliai, todėl mažėja plėvelės storis, padidėja metalo-prie -metalų sąlytis ir susidaro daugiau šilumos savaime-sustiprinančio ciklo metu, kuris pagreitina nusidėvėjimą.
- Kreipinio paviršiaus nusidėvėjimo nukreipimas:Pasikartojantis juostelės kontaktas nuosekliose padėtyse įtraukia griovelius į kreipiamuosius paviršius, sukuriant vėžes, kurios priešinasi pilotuojamai-šoninei korekcijai ir užfiksuoja juostelę nuslinkusioje padėtyje.
- Nuplėšimo{0}}jėgos-sukeltas juostos pakėlimas:Padidėjusi trintis tarp perforatoriaus ir įpjovos sienelės atitraukimo metu patraukia juostą aukštyn nuo kėlimo bėgių, sutrikdydama jos vertikalią padėtį ir pakeisdama kontaktų geometriją kitam padavimo eigai.
Kiekvienas iš šių gedimo būdų vystosi palaipsniui. Juostelė staiga neiššoka iš registracijos. Vietoj to, trinties jėgos laipsniškai keičiasi per tūkstančius smūgių, kol kumuliacinė padėties paklaida neperžengia kokybės slenksčio. Operatoriai pirmiausia gali pastebėti nestabilią juostos eigą, nenuoseklų piloto įsijungimą arba nenormalią preso vibraciją, kol pasirodys matomi dalių defektai. Iki to laiko tribologinė degradacija tęsiasi jau kurį laiką.
Norint stebėti trinties elgseną aplinkkelio įpjovose, reikia sekti netiesioginius rodiklius: tiekimo jėgos tendencijas, bandomosios angos pailgėjimo modelius, šerdelės aukščio matavimus atliekant suplanuotus patikrinimus ir tepalo suvartojimo normas vienoje štampėlio pusėje. Šie signalai, interpretuojami per tribologijos mokslą, iš anksto įspėja, kol pašarų tikslumo pablogėjimas pasiekia atmetimo{1}} gamybos lygį.
Trintį iš esmės sunku modeliuoti remiantis vien pirmaisiais principais, nes ji priklauso nuo paviršiaus sąlygų, kurios kinta gamybos metu. Būtent čia skaičiavimo metodai pelno savo vertę: baigtinių elementų analizė gali imituoti pačios įpjovos įtempį ir deformacijos mechaniką, o gamybos duomenimis pagrįstas tribologinis modeliavimas patvirtina, ar gautas paviršius elgsis nuspėjamai per visą štampo naudojimo laiką.
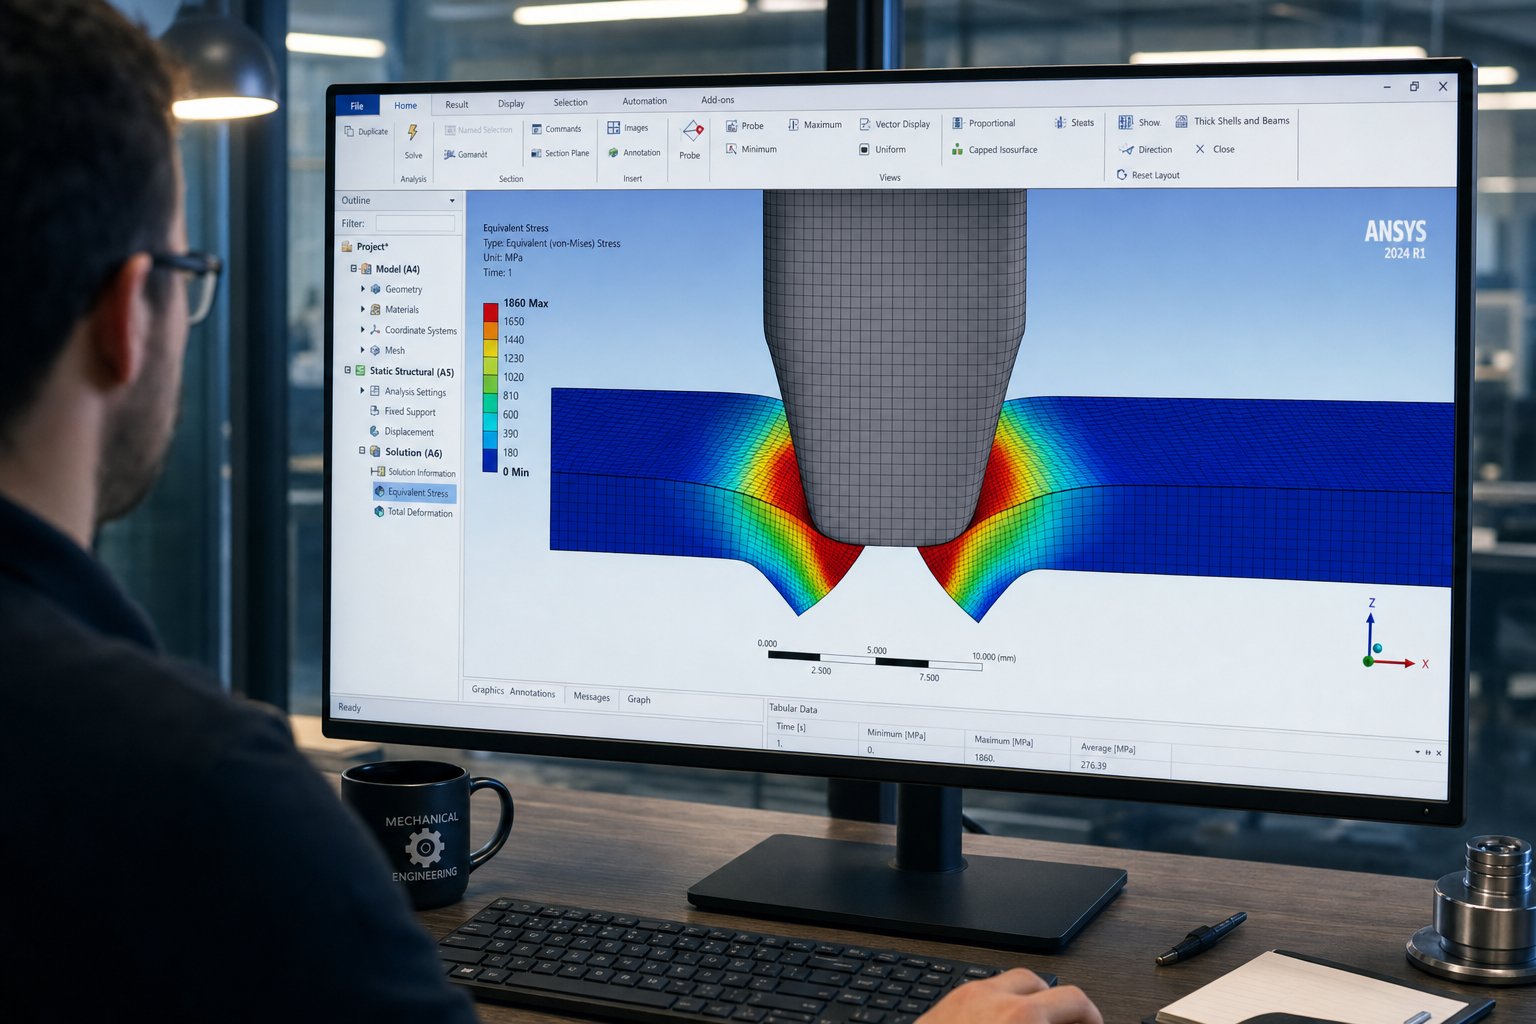
Apėjimo įpjovos dizaino patvirtinimas naudojant FEA ir modeliavimą
Šlyties plokštumos teorija, lūžių mechanika, medžiagų mokslas ir tribologija pateikia valdymo lygtis. Tačiau vien tik lygtys nepasakys, ar konkretus įpjovos plotis, prošvaisa ir geometrijos derinys veiks taip, kaip prognozuojama, naudojant tikrą progresyvų štampą, veikiantį gamybos greičiu. Baigtinių elementų analizė užpildo šią spragą. Tai apima pirmuosius-principus, aprašytus šiame straipsnyje, ir paverčia juos vizualizuojamomis, kiekybiškai įvertinamomis prognozėmis, kurias inžinieriai gali patvirtinti prieš apdirbant vieną įrankinio plieno gabalą.
FEA įpjovos šlyties zonų modeliavimas
Kai modeliuojate apėjimo įpjovos pjovimo įvykį FEA, programinė įranga diskretizuoja juostelės medžiagą į tūkstančius mažų elementų, tada išsprendžia kiekvieno elemento įtempių{0}}įtempimo lygtis, kai perforatorius laipsniškai mažėja per juostos storį. Rezultatas yra išsamus šlyties juostos formavimosi, plastinės deformacijos kaupimosi ir pažeidimo progresavimo žemėlapis, atspindintis tris anksčiau aprašytas fizines zonas: virtimą, šveitimą ir lūžimą.
A 2024 m. Heliyon paskelbtas tyrimaspademonstravo šį metodą naudodamas ABAQUS/Explicit, kad imituotų DP600 plieno lakštinio metalo apdirbimą. Tyrėjai sumodeliavo visą pjovimo ciklą, įskaitant perforavimo prasiskverbimą, lakštų atskyrimą ir nuėmimą, o pjūvio krašto zonos prognozės buvo pasiektos per 4–14,6 % eksperimentinių matavimų. Jų FEA modelis užfiksavo, kaip didėjantis prošvaisa nuo 6% iki 15% atitolino plyšio atsiradimą, išplėtė įdegusią zoną ir sumažino lūžio zoną – būtent tokius ryšius, kokius numato šlyties plokštumos teorija, bet tam, kad būtų galima kiekybiškai įvertinti, prireiktų dešimčių fizinių bandymų.
Dėl metalinių štampavimo štampų, naudojamų aplinkkelio įpjovos stotyse, ši modeliavimo galimybė reiškia, kad prieš pjaunant bet kokius įrankius galite vizualizuoti lūžio kelio išlygiavimą. Galite patikrinti, ar jūsų pasirinkta prošvaisa sukuria susiliejančius plyšių frontus, ar jis skatina antrinį šlytį. Galite kiekybiškai įvertinti pašalinimo jėgas ir stūmimo jėgas esant skirtingoms atstumo vertėms – duomenys, kurie tiesiogiai informuoja apie tiekimo-tikslumo analizę, aprašytą ankstesniuose skyriuose. Tas pats tyrimas parodė, kad stūmimo jėga sumažėjo 77,7%, o pašalinimo jėga - 73,2%, kai radialinis tarpas padidėjo nuo 6% iki 12%, o tai yra dramatiškas jautrumas, kuris būtų nematomas be modeliavimo.
Modeliavimas{0}}Naujų medžiagų optimizavimas
Modeliavimas tampa būtinas naudojant medžiagas, kurioms trūksta nustatytų empirinių gairių. Pažangus -stiprus plienas, dviejų{2} fazių klasės ir egzotiški lydiniai, naudojami automobilių ir aviacijos pramonėje štampuotose metalinėse dalyse, neatitinka nykščio taisyklių, sukurtų prieš dešimtmečius švelniam plienui. Jų sudėtingos mikrostruktūros sukelia ne-tiesinį sukietėjimą, įtempių-būsenos-priklausančius lūžių lokusus ir jautrumą parametrams, kurių tradicinės gairės nepaiso.
FEA leidžia atlikti parametrinius tyrimus, kuriuos būtų pernelyg brangu vykdyti fiziškai. Eksperimento matricoje galite nušluoti nuo 3 mm iki 8 mm įpjovos plotį, nuo 8 % iki 20 % tarpą ir nuo 2 mm iki 5 mm įpjovos gylį, įvertindami šimtus derinių skaičiavimo būdu. Kiekvienas modeliavimas numato gautą krašto profilį, jėgos kreivę ir žalos pasiskirstymą. Remdamiesi šiais duomenimis, inžinieriai nustato optimalų parametrų langą, kuriame lūžių takai tiksliai susilygiuoja, pašalinimo jėgos išlieka valdomos, o šurfas neviršija tolerancijos.
Šiuose modeliavimuose naudojami lūžių kriterijai gerokai subrendo. Tokiuose modeliuose kaip modifikuotas Mohr{1}}Coulomb kriterijus atsižvelgiama į įtempių triašį ir Lode parametrų poveikį plastiniam lūžimui, fiksuojant, kaip ta pati medžiaga lūžta skirtingai, esant įvairioms suvaržymo sąlygoms. Šis sudėtingumas yra svarbus apėjimo įpjovos modeliavimui, nes įtempių būsena įpjovos šlyties zonoje skiriasi nuo standartinio uždengimo dėl juostos suvaržymo sąlygų ir asimetrinės briaunos įpjovos geometrijos, palyginti su uždaru -perimetro pjovimu.
Antspaudavimo technologija pasiekė tašką, kai modeliavimo tikslumas konkuruoja su fiziniais gerai{0}}apibūdintų medžiagų bandymais. Adaptyvūs sujungimo būdai apsaugo nuo elementų iškraipymo didelių deformacijų, susijusių su kirpimu, metu, o aiškūs sprendikliai sprendžia ne-plastiškumo, kontakto ir medžiagų atskyrimo tiesiškumą be konvergencijos sutrikimų. Inžinieriams, klausiantiems, kas miršta gamyboje iš šiuolaikinio dizaino perspektyvos, atsakymas vis dažniau apima skaičiavimo patvirtinimą kaip standartinį žingsnį, o ne pasirenkamą prabangą.
Nuo mokslo iki gamybos{0}}Parengtas dizainas
Šiame straipsnyje išdėstyta mokslinė sistema, pradedant šlyties plokštumos mechanika ir baigiant lūžių plitimu, medžiagos atsaku, klirenso logika, geometrijos parinkimu ir tribologija, sudaro nuoseklią sistemą, kurią FEA gali pritaikyti. Inžinieriai, kurie supranta deformacijų fiziką, žino, ko ieškoti modeliavimo išvestiuose: jie gali interpretuoti von Miseso įtempių kontūrus šlyties juostos teorijos kontekste, įvertinti žalos kintamųjų pasiskirstymą pagal lūžių mechanikos prognozes ir koreliuoti modeliuojamus briaunų profilius su zonos proporcijomis, kurios rodo teisingą tarpo pasirinkimą.
Šis supratimas taip pat keičia tai, kaip inžinieriai perduoda reikalavimus įrankių partneriams. Užuot nurodę griovelių matmenis iš vadovo lentelės, jie gali pateikti modeliavimo-pagrįstą pagrindimą, kodėl konkretus tarpas, geometrija ir medžiagų derinys duoda optimalius jų taikymo rezultatus. Toks techninės komunikacijos lygis leidžia pasiekti geresnių štampų ir štampavimo rezultatų, nes įrankių gamintojas supranta kiekvienos specifikacijos inžinerinius tikslus, o ne tik kartoja skaičius.
YICHEN inžinierių komanda dirba su klientais būtent šiais sudėtingais projektavimo{0}}iššūkiais, įskaitant apėjimo įpjovos optimizavimą, štampų struktūros patvirtinimą, tarpo parinkimą ir medžiagų srauto analizę. Jų požiūris sujungia skaičiavimo mokslą su gamybiniais-parengtais individualiais štampavimo štampų gamyba, padėdamas inžinieriams paversti modeliavimo rezultatus į įrankius, kurie veikia taip, kaip numatyta nuo pirmojo straipsnio iki -tarnavimo{4}} pabaigos. Projektams, susijusiems su naujomis medžiagomis arba griežtomis-tolerancijos štampuotomis metalinėmis dalimis, kai neatitinka empirinių taisyklių, jų bendradarbiavimasštampavimo štampavimo tirpalaisusieti analitinį griežtumą su gamybos patirtimi.
Mokslinis apėjimo įpjovos projektavimo pagrindas įgalina inžinierius pereiti nuo reaktyvaus trikčių šalinimo prie nuspėjamojo projektavimo, bandomąjį{0}}ir-klaidų kartojimą pakeičiant fizikos-pagrįstais sprendimais, patvirtintais modeliuojant prieš kuriant įrankius.
Kiekvienas šio straipsnio principas rodo tą pačią išvadą: mechanikos supratimas pašalina spėliones. Šlyties plokštumos teorija nurodo, kur koncentruojasi deformacija. Lūžių mechanika nurodo, kaip plinta įtrūkimai. Medžiagų mokslas pasako, kada prasideda tie įtrūkimai. Klirenso logika nurodo, kaip juos suderinti. Geometrijos pasirinkimas nurodo, kaip valdyti jėgą ir susidėvėjimą. Tribologija pasakoja, kas nutinka juostelės progresavimo metu. O FEA patvirtina, ar jūsų integruoti dizaino sprendimai veikia kartu kaip sistema. Inžinieriai, kurie įtraukia šias žinias į savo projektavimo procesą, nesivaiko problemų ant spaudos grindų. Jie neleidžia jiems CAD ekrane.
DUK apie štampavimo štampų apėjimo įpjovų mokslinį pagrindą
1. Kokia yra progresinio štampavimo štampų apėjimo įpjovų paskirtis?
Apėjimo įpjovos yra reljefinės detalės, išpjautos nešiklio juostelės kraštuose ankstyvosiose progresyviojo štampavimo stotyse. Jie atlieka kelias funkcijas: pašalina briaunų kampą iš plyšinių ritinių, apsaugo nuo pertekliaus tiekimo, kuris gali sugadinti štampą, ir nustato registracijos nuorodas, kad būtų galima tiksliai nustatyti juostos padėtį visose pasroviui esančiose stotyse. Jų geometrija sąveikauja su žingsnio sustojimais ir kreipiamaisiais bėgiais, kad būtų galima kontroliuoti padavimo tikslumą viso štampavimo proceso metu.
2. Kodėl standartinė 10 % tarpo taisyklė ne visada tinka apėjimo įpjovoms?
10 % tarpo taisyklė buvo sukurta standartiniam apdirbimui, kai pirmenybė teikiama baigtos dalies briaunų kokybei. Apėjimo įpjovos atlieka kitokią funkciją, pirmenybę teikiant padavimo tikslumui ir nuosekliam juostos progresui, o ne krašto apdailai. Be to, pažangūs didelio stiprio Medžiagoms, kurių našumo -ir -tempimo stiprumo santykis yra mažas, gali prireikti iki 21 % tarpų kiekvienoje pusėje, kad būtų švarus įtrūkimas, o plonesnėms medžiagoms reikia proporcingai didesnių procentų, kad būtų išvengta pernelyg didelių nuplėšimo jėgų, kurios trikdo juostos padėtį.
3. Kaip medžiagos savybės įtakoja aplinkkelio įpjovos projektavimo parametrus?
Medžiagos savybės iš esmės lemia įpjovos veikimą. Grūdelių kryptis ir anizotropija keičia šlyties zonos charakteristikas, priklausomai nuo pjūvio orientacijos. Lankstumas kontroliuoja apsivertimo zonos gylį ir polinkį įtrūkti. Darbo grūdinimo greitis lemia, kaip perspaudimo jėga didėja per gamybos laikotarpį. Dėl elastingumo atsistatymo įpjovos angos susiaurėja po pjovimo, todėl reikia{4}}konkrečios pločio kompensacijos. Pavyzdžiui, dėl didelio nerūdijančiojo plieno kietėjimo reikia 12-16 % prošvaisos, o dėl mažo aliuminio kietėjimo laipsnio, esant mažam tarpeliui, susidaro dygliuotas įdubimas. YICHEN pasirinktiniai štampavimo štampavimo sprendimai atsižvelgia į šiuos su medžiaga susijusius kintamuosius konsultacijų metu.
4. Kokį vaidmenį trintis atlieka apėjimo įpjovos juostos padavimo tikslumui?
Trintis įpjovos{0}}sąsajoje tiesiogiai lemia, ar juostelė sklandžiai tiekiama, ar nukrypsta į neteisingą registraciją. Dėl įpjovų briaunų išauga trinties koeficientas, nes lygus paviršius slysta į abrazyvinį kontaktą su kėlimo bėgiais. Asimetriškas įbrėžimas priešinguose juostos kraštuose sukuria nevienodas pasipriešinimo jėgas, stumdamas juostą į šoną su kiekvienu judesiu. Tepalo veikimas padidina sudėtingumą: susikaupimas įpjovose gali sukelti hidraulinį pakėlimą dideliu greičiu, o badas šviežiai nukirptuose kraštuose padidina vietinę trintį. Šie tribologiniai veiksniai susijungia per tūkstančius smūgių, kol padėties paklaida viršija toleranciją.
5. Kaip FEA padeda patvirtinti aplinkkelio griovelių konstrukcijas prieš pjaustant įrankius?
Baigtinių elementų analizė modeliuoja visą įtempių{0}}įtempių pasiskirstymą juostoje pjovimo metu, numatant šlyties juostos susidarymą, lūžio kelio išlygiavimą ir krašto zonos proporcijas. Tyrimai parodė, kad FEA prognozės atitinka eksperimentinius rezultatus 4–14,6 % tikslumu. Inžinieriai gali atlikti parametrinius tyrimus, nuvalydami įpjovos plotį, tarpą ir gylį šimtuose derinių skaičiavimo būdu, nustatydami optimalius langus be fizinių bandymų. Tai ypač naudinga pažangioms medžiagoms, kurioms trūksta empirinių gairių. YICHEN inžinierių komanda naudoja šiuos skaičiavimo metodus kartu su gamybos patirtimi, kad patvirtintų apėjimo įpjovos optimizavimą ir tarpų pasirinkimą savo štampavimo štampų sprendimams.


