


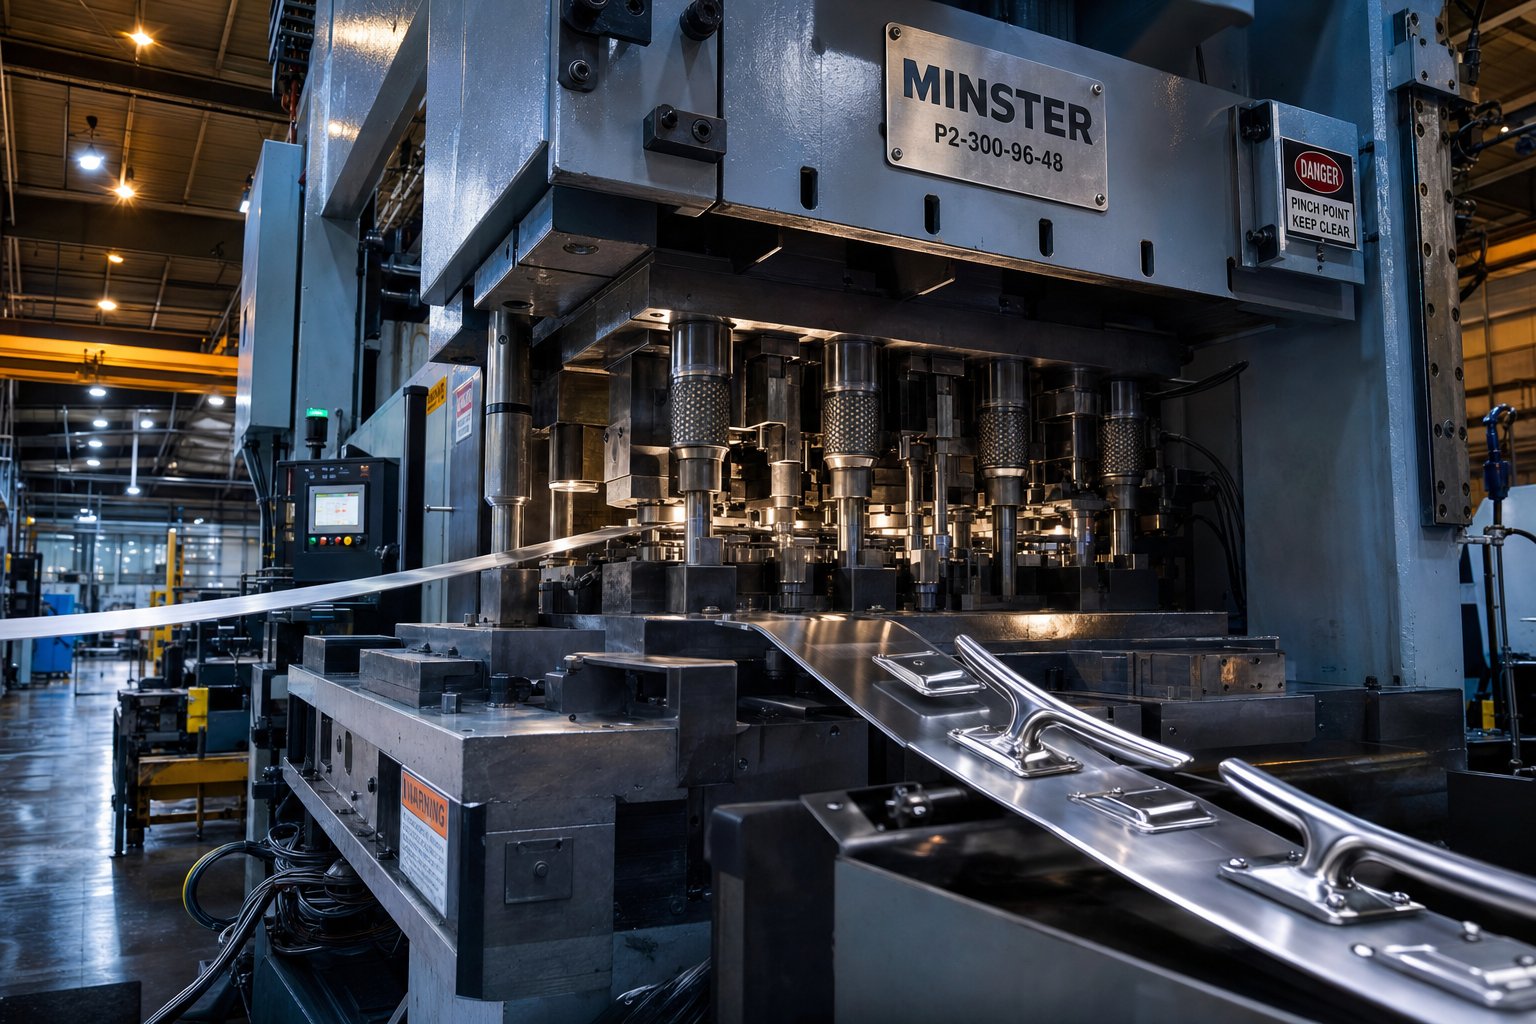
Ką reiškia progresinis metalo štampavimas jūrų įrangai
Įsivaizduokite, kad į presą įdėsite ištisinę korozijai{0}}atsparaus nerūdijančio plieno juostelę, o kitą galą ištraukite gatavą denį, suformuokite formą, pradurkite ir apkarpysite per sekundę. Tai progresyvus metalo štampavimas darbe. Tai yra daugybės jūrinės įrangos komponentų, kurie turi ištverti druskos purškimą, dinamines apkrovas ir ilgus metus trukusią UV spinduliuotę be vieno matmens kompromiso, gamybos pagrindas.
Progresyvus metalo štampavimas yra metalo apdirbimo procesas, kurio metu metalo juostelė eina per eilę nuoseklių štampavimo stočių, kurių kiekviena atlieka konkrečią operaciją, pvz., apdirbimą, pradūrimą, lenkimą, formavimą ar kalimą, kad pagamintų gatavą detalę per vieną nepertraukiamą presavimo ciklą.
Jūrų techninei įrangai šis procesas yra ne tik efektyvus. Tai būtina. Jūroje naudojami lydiniai, pavyzdžiui, 316 nerūdijantis plienas, jūrinis žalvaris ir jūrinio -klasės aliuminis, reikalauja įrankių tikslumo, kompensuojančio jų unikalų formavimo elgesį. Ir pačios dalys, nuo konstrukcinių apkabų iki įleidžiamų{5}}vyrių, turi išlaikyti griežtus tūkstančius ar milijonus gamybos serijų leistinus nuokrypius.
Kaip veikia progresinis štampavimas pagal stotį
Taigikas yra progresyvus mirtis, tiksliai? Įsivaizduokite vieną štampų rinkinį, kuriame yra nuo 4 iki 20 atskirų stočių, išdėstytų iš eilės. Lakštinio metalo ritė tiekiama į presą ir su kiekvienu smūgiu juostelė pajuda viena stotimi į priekį. Dalis yra pritvirtinta prie laikiklio juostelės per visą eigą, todėl ji išlaikoma išlygiuota ir pašalinamas poreikis tarp operacijų tvarkyti rankiniu būdu.
Kiekviena stotis atlieka vieną užduotį: pirmoji gali išmušti bandomąsias skylutes, kad būtų suderinta, kita - išorinį profilį, trečioji sulenkia flanšą ir pan. Galutinėje stotyje gatavas komponentas nupjaunamas nuo laikiklio juostelės, paruoštas apdailai arba surinkimui. Progresyvus štampavimo procesas, paaiškintas paprastais žodžiais, yra toks: vienas paspaudimas prilygsta vienai užbaigtai daliai, o kiekviena ypatybė formuojama tikslia seka.
Kodėl jūrų aparatūra reikalauja tokio tikslumo
Jūriniai komponentai nėra dekoratyvūs. Jie yra labai svarbūs saugumui-. Turėklų atramos pagrindas, kuris skiriasi puse milimetro tarp vienetų, sukuria įtempių koncentraciją, kurią suras ir išnaudos sūraus vandens korozija. Tvirtinimo kronšteinas su nenuosekliu angų tarpu nesulygiuos su per-varžtais prisukamomis korpuso detalėmis.
Progresyvus štampavimas užtikrina kiekvienos dalies matmenų nuoseklumą, nes procesas visiškai pašalina operatoriaus{0}}priklausomą variantą. Tai taip pat sumažina medžiagų tvarkymą, o tai sumažina lydinių paviršiaus užterštumą, kai pasyvus oksido sluoksnis yra pirmoji apsaugos nuo korozijos linija. Ir kadangi viename štampų rinkinyje atliekamos kelios operacijos, antriniai apdirbimo etapai sumažinami arba pašalinami, todėl dalių kaina yra nuspėjama.
Šiame straipsnyje aprašomos visos laipsniško štampavimo ir jūrinės įrangos inžinerijos sankirtos, pradedant medžiagų parinkimu ir štampų projektavimu, baigiant gamybos ekonomika ir po{0}}štampavimu. Tikslas: aprūpinti jūrų aparatūros dizainerius ir pirkimų komandas su techniniu gyliu, kurio reikia norint veiksmingai panaudoti šį procesą. Šis pokalbis prasideda nuo kritinio klausimo, kodėl rinktis laipsnišką štampavimo štampavimą, o ne CNC apdirbimą, liejimą ar vienkartinio smūgio metodus dalims, skirtoms sūriame vandenyje?
Kodėl progresyvus štampavimas pranoksta laivų dalių alternatyvas
Jūrų įrangos gamintojai turi galimybių. CNC apdirbimas gali išpjauti sudėtingas geometrijas iš ruošinio. Investicinis liejinys puikiai susitvarko su organinėmis formomis. Vieno smūgio-štampavimas veikia paprastus plokščius ruošinius. Taigi kodėl laivų statytojai ir jūrinių priedų originalios įrangos gamintojai vis dažniau pasikliauja laipsniško metalo štampavimo paslaugomis gamindami savo techninę įrangą? Atsakymas slypi trimis ramsčiais, kurie jūroje yra svarbesni nei bet kurioje kitoje eksploatavimo aplinkoje: pakartojamumas, ekonomiškumas pagal tūrį ir suderinamumas su korozijai-atspariais lydiniais.
Pakartojamumas ir saugumas jūroje
Apsvarstykite nerūdijančio plieno apkabą, sumontuotą ant priekinio denio. Jis atlaiko dinamines apkrovas, kylančias iš prijungimo linijų korozinėje sūraus vandens aplinkoje, diena po dienos, sezonas po sezono. Jei matmenų svyravimai atsiranda tarp vienetų, kai kurių tvarsčių įtempių koncentracija bus šiek tiek skirtinguose taškuose, o plyšių korozija išnaudos šiuos neatitikimus.
Progresyvus štampavimas, palyginti su CNC apdirbimu, yra toks: CNC remiasi įrankių nusidėvėjimo kompensavimu ir operatoriaus programavimu, įvesdama subtilų dalių{0}}į-dreifą per ilgą laiką. Progresyvūs štampavimo įrankiai, priešingai, gamina kiekvieną dalį identiškais mechaniniais judesiais, kuriuos valdo grūdinto plieno stotys. Nėra operatoriaus-priklausomo varianto. Kiekviena apkaba, vyriai ir pakloto tvirtinimo detalės yra tų pačių matmenų kaip ir pirmosios, nesvarbu, ar traukiate 100, ar 100 000 dalies numerį. Saugumui{9}}svarbiems laivybos komponentams, turintiems dinamines apkrovas, tokia pastovi kokybė ir tikslumas nėra prabanga. Tai struktūrinis reikalavimas.
Kaštų efektyvumas „Marine OEM Volumes“.
Progresyvus štampavimo įrankis reikalauja didelių išankstinių investicijų. Jūs mokate užkelių{0}}stočių štampavimo inžinerija, grūdintas įrankių plienas ir tikslus šlifavimas prieš išsiunčiant vieną gamybos dalį. Taigi kur atsipirkimas?
Tai yra amortizacijoje. Pastačius štampą, kiekvienas paspaudimas pagamina užbaigtą detalę per kelias sekundes su minimaliomis darbo sąnaudomis. Laivų statytojams, gaminantiems kronšteinų, skląsčių ar tvirtinimo plokščių kiekį, tūkstančiai ar milijonai identiškų dalių sumažina įrankių sąnaudas. Dalies-kaina smarkiai sumažėja, palyginti su CNC apdirbimu, kuris apmokestina mašinos laiką už vienetą, neatsižvelgiant į tūrį. Vieno smūgio štampavimas iš anksto atrodo pigesnis, tačiau tam reikia kelių štampų ir sąveikos su bet kokiais -neplokščiais ruošiniais, o tai padidina paslėptą darbo ir kokybės pavojų. Progresyvios štampavimo paslaugos sujungia viską į vieną nenutrūkstamą spaudos ciklą, o sujungimas yra ta vieta, kur jūrų originalios įrangos gamintojai randa savo maržą.
Konsistencijos formavimas su korozijai{0}}atspariais lydiniais
Štai kur palyginimas tampa techninis. Jūriniai-lydiniai nesielgia kaip švelnus plienas veikiant įrankių slėgiui. 316 nerūdijančio plieno darbas-agresyviai kietėja, o tai reiškia, kad formuojant jis tampa standesnis. Jūrinis žalvaris pasižymi skirtingomis spyruoklinėmis savybėmis, kurios skiriasi priklausomai nuo grūdelių krypties. Šios medžiagos nenuspėjamai atsitraukia{6}}vienoje stotyje.
Progresyvūs štampai tai išsprendžia sureguliuodami kiekvieną stotį, kad kompensuotų medžiagos elgseną konkrečiame formavimo sekos taške. Lenkimo stotis gali būti suprojektuota su per-lenkimo kompensacija nuo 3 iki 5 laipsnių, kad būtų išvengta nerūdijančio plieno spyruoklės, ir kadangi juostelė juda per stotis fiksuota seka, ta kompensacija kiekvienai daliai taikoma vienodai. Rezultatas – matmenų tikslumas neviršijant griežtų leistinų nuokrypių per visą gamybos laikotarpį, net ir naudojant lydinius, kurie būtų iššūkis mažiau kontroliuojamiems formavimo metodams.
Šie trys pranašumai susijungia, kai gaminate aparatūrą, skirtą sūriame vandenyje. Tačiau pakartojamumas ir ekonomiškumas mažai ką reiškia, jei į štampą pirmiausia patenka netinkamas lydinys. Kitas svarbus laivybos techninės įrangos inžinierių sprendimas yra medžiagų pasirinkimas, o kiekviena lydinių šeima progresuojančiam štampui kelia savo štampavimo iššūkius.
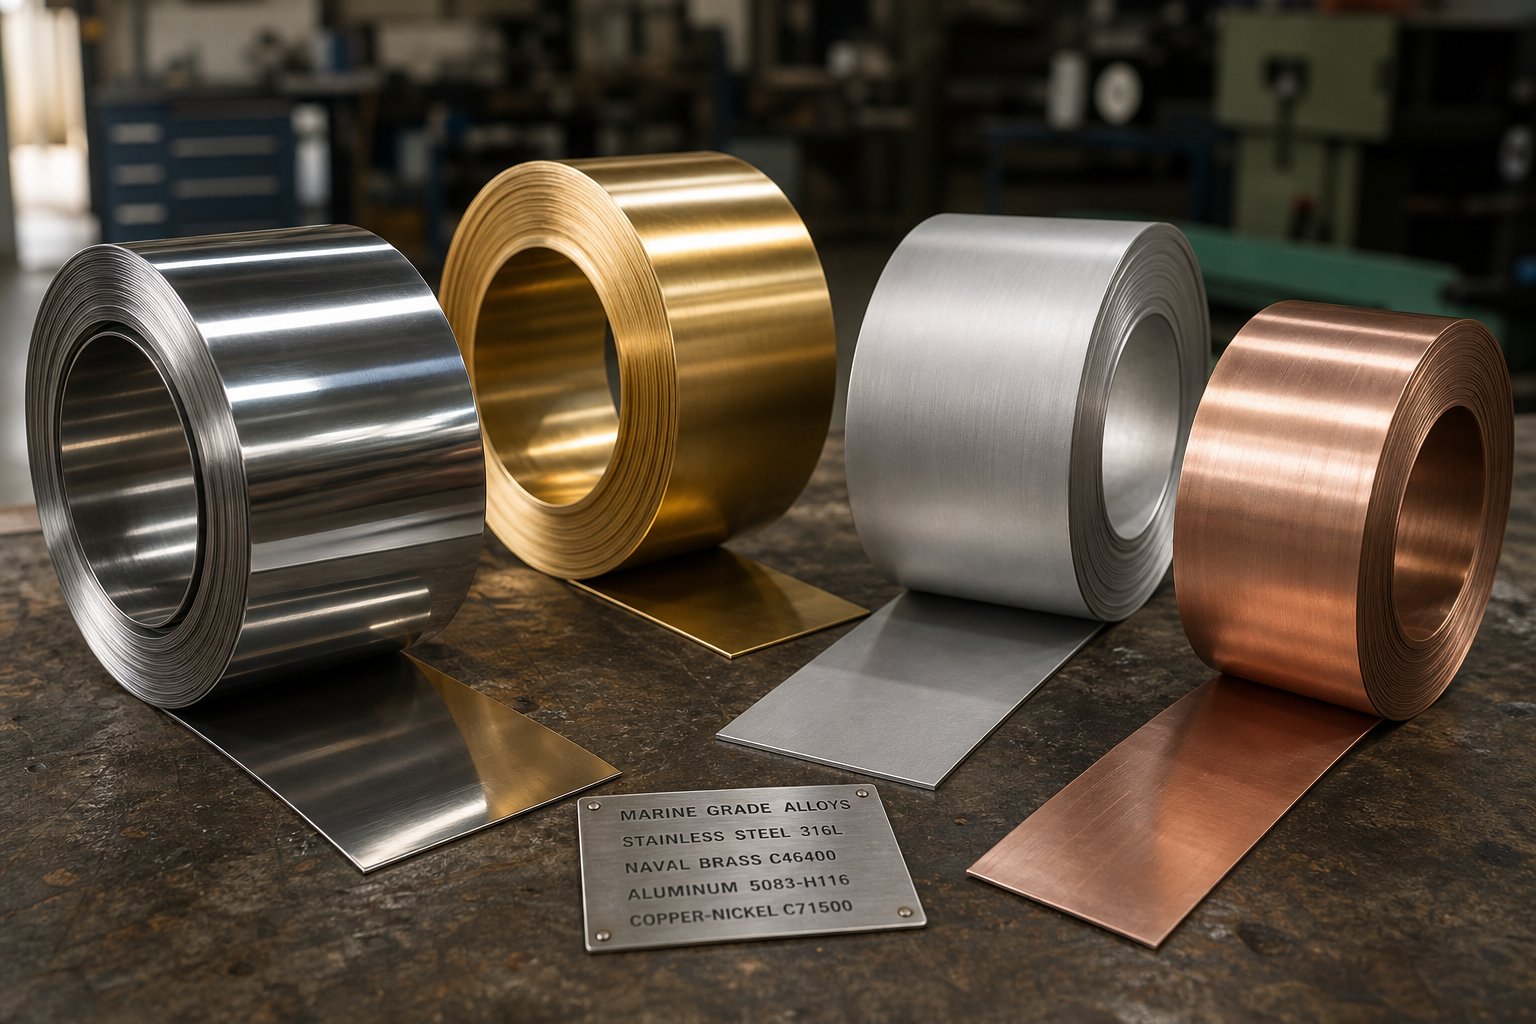
Jūrinės-kokybės medžiagos ir jų nuolatinis štampavimas
Kiekviena jūrinės aparatinės įrangos programa prasideda tuo pačiu klausimu: kuris lydinys gali išgyventi dešimtmečius trunkantį sūraus vandens poveikį, tačiau vis tiek formuojamas gamybos greičiu? Atsakymas priklauso nuo programos, tačiau tokio pasirinkimo štampavimo pasekmės yra tai, kur dauguma projektavimo komandų suklumpa. Laivybos-lydiniai elgiasi labai skirtingai nei švelnus plienas, naudojant progresines štampavimo operacijas. Darbo-kietėjimo greitis didėja, tonažo reikalavimai šokinėja, o spyruoklinis atstumas sumažina lenkimo kampus, jei štampai nėra sukonstruoti konkrečiai medžiagai, važiuojančiai per jį.
Štai kaip veikia laivų techninėje įrangoje naudojamos pirminių lydinių šeimos, kai jos tiekiamos per kelių{0}} stočių progresinį štampą.
Nerūdijantis plienas 316 ir 316L maksimaliam atsparumui chloridui
Kai inžinieriai nurodo jūrinio nerūdijančio plieno štampavimą, jie beveik visada reiškia 316 arba jo mažai anglies dioksido išskiriantį variantą 316L. Šiose klasėse pridėtas molibdenas užtikrina puikų atsparumą chloro -sukeltai duobių ir plyšių korozijai, todėl jos yra numatytosios bet kokiai techninei įrangai, kuri tiesiogiai liečiasi su sūriu vandeniu. Tačiau šis atsparumas korozijai kelia tikrus formavimo iššūkius.
Austenitiniai nerūdijantys plienai, tokie kaip 316, pasižymi agresyviu kietėjimu{1}}deformacijos metu. Kai metalas praeina per progresines štampavimo stotis, kiekviena formavimo operacija padidina medžiagos kietumą, o tai reiškia, kad tolimesnėms stotims reikia eksponentiškai didesnio tonažo, kad būtų pasiekta tokia pati deformacija. 2 mm laikikliui, kuris veikia 100 tonų sveriančiame švelnaus plieno presu, gali prireikti 200 tonų tos pačios geometrijos nerūdijančio plieno. Šis tonažo padidėjimas lemia spaudos pasirinkimą, stočių tarpus ir bendrą štampų architektūrą.
Springback yra vienodai reiklus. Didelė nerūdijančio plieno takumo riba reiškia, kad metalas po kiekvieno lenkimo bando grįžti į plokščią būseną. Įrankių inžinieriai paprastai perforuoja-ir štampuoja iki 93 laipsnių kampus, kai laikosi griežtos 90 laipsnių tolerancijos, todėl medžiaga atsipalaiduoja pagal specifikacijas. Progresyvioje juostoje ši kompensacija turi būti tiksli kiekvienoje lenkimo stotyje, nes bet kokia kumuliacinė klaida susilieja su likusia progresija.
Stočių atstumas taip pat svarbus. Kadangi 316 darbas- taip greitai sukietėja, formavimo stoteles juostoje įdėjus per arti vienas kito gali atsirasti priešlaikinis įtrūkimas. Diegimo štampų dizaineriai dažnai prideda tuščiosios eigos stotis tarp sunkių formavimo operacijų, suteikdami juostos konstrukcijai kvėpavimo erdvės ir išlaikydami nešiklį nepažeistą viso proceso metu.
Gallingas kelia dar vieną rūpestį, būdingą nerūdijančio plieno progresiniam štampavimui. Medžiagos chromo oksido sluoksnis gali būti pašalintas esant didelei trinčiai ties štampo spinduliu, todėl ruošinys ir įrankio plienas gali suvirinti šaltu{1}}. Norint tai sumažinti, reikalingi PVD{3}}dengti įrankiai (pvz., TiCN arba AlTiN) ir ekstremalaus-slėgio tepalai, skirti austenitinėms klasėms. Neatsižvelgiant į šias priemones, štampų priežiūros intervalai smarkiai sumažėja.
Karinio jūrų laivyno žalvario ir bronzos lydiniai, skirti tradicinei jūrų įrangai
Ne kiekvienai jūrinei įrangai reikalingas nerūdijantis plienas. Tradicinė valčių įranga, dekoratyvinės detalės, sraigtai ir sraigto veleno komponentai daugiau nei šimtmetį buvo naudojami vario{1}} lydiniais. Tarp jųC46400 jūrinis žalvarisišsiskiria savo atsparumo sūraus vandens korozijai, vidutinio stiprumo ir puikaus formavimo deriniu.
Plieninio progresyvaus štampavimo palyginimo požiūriu, jūrinis žalvaris yra daug atlaidesnis. Jis kietėja lėčiau nei austenitinis nerūdijantis plienas, reikalauja daug mažesnio presavimo tonažo ir virsta sudėtingomis formomis be tos pačios trūkimo rizikos. Natūralus atsparumas dilimui taip pat reiškia, kad įrankių dilimas yra mažiau agresyvus, todėl pailgėja štampų priežiūros intervalai. Jūrų techninės įrangos programoms, gaminančioms dekoratyvines jungiamąsias detales, tvirtinimo detales ar vožtuvų komponentus, C46400 siūlo patrauklų formavimo ir korozijos savybių balansą.
Tačiau bronzos lydiniai suteikia daugiau sudėtingumo. Fosforinės bronzos ir aliuminio bronzos rūšys yra kietesnės ir mažiau lanksčios nei jūrinis žalvaris, todėl siauri -spindulio lenkimai yra problemiški. Progresyvioms štampavimo stotims, formuojančioms bronzines dalis, reikia didelio lenkimo spindulio, paprastai 1,5–2 kartus didesnio nei medžiagos storis, kad būtų išvengta briaunų įtrūkimų. Atliekant giluminio tempimo operacijas su bronza, taip pat reikia kruopščiai sureguliuoti tuščio -laikiklio slėgį, kad flanšai nesusiglamžytų.
Jūrinis{0}}aliuminis ir varis-nikelio lydiniai
Lengvesnių laivų ir degalų naudojimo efektyvumo siekimas paskatino vis didesnį naudojimą5000-serijos jūrinis aliuminisaparatinės įrangos programose. Lydiniuose, tokiuose kaip 5052 ir 5083, yra magnio ir chromo, užtikrinančio atsparumą korozijai, ir jie puikiai tinka štampuotiems laikikliams, tvirtinimo plokštėms ir lengvoms denio detalėms.
Progresyvūs štampai turi atitikti apatines aliuminio pailgėjimo ribas, palyginti su nerūdijančio plieno. Pastebėsite, kad 5000 -serijos lydiniai greičiau lūžta veikiant agresyviai tempiant ar tempiant, todėl štampų konstrukcijai tinka mažesnis tempimo gylis ir platesni lenkimo spinduliai. Privalumas: aliuminiui reikia žymiai mažesnio presavimo tonažo, todėl greitesnis eigos greitis ir didesnis pralaidumas. Atstumas tarp stočių gali būti mažesnis, nes{6}}darbo grūdinimas yra ne toks stiprus. Kompromisas yra tas, kad minkštesnis aliuminio paviršius lengviau subraižo juostelės perkėlimo metu, todėl reikia kruopščiai poliruoti štampus ir pasirinkti tepalus.
Vario -nikelio lydiniai, ypač 90/10 (C70600) ir 70/30 (C71500), yra specializuota niša jūros vandens vamzdynų komponentų, -korpuso jungiamųjų detalių ir šilumokaičio įrangos srityse. Šie lydiniai pasižymi išskirtiniu atsparumu tekančio jūros vandens biologiniam užsiteršimui ir erozijai{9}}korozijai. Jų formavimas yra tarp laivyno žalvario ir nerūdijančio plieno, su vidutiniu{11}}kietėjimu ir pagrįstais tonažo reikalavimais. Progresyvios štampavimo operacijos su variu-nikeliu geriausiai tinka negilioms formoms ir blankioms{14}}eigoms, o ne giliam piešimui.
| Lydinių šeima | Įprastos jūrinės programos | Formavimo įvertinimas | Atsparumo korozijai klasė | Progresyvaus mirties svarstymai |
|---|---|---|---|---|
| 316/316L nerūdijantis plienas | Apkabos, vyriai, turėklų pagrindai, tvirtinimo kronšteinai, denio furnitūra | Vidutinis | Puikus (chloridas / duobė) | Didelė talpa, agresyvi spyruoklė, reikia PVD{0}}dengtų įrankių ir EP tepalų, didesni atstumai tarp stočių |
| C46400 Naval Brass | Dekoratyvinės jungiamosios detalės, sagtys, tvirtinimo detalės, vožtuvų kotai, sraigto aparatūra | Puikiai | Geras (sūrus vanduo) | Mažesnis tonažas, lėtesnis{0}}kietėjimas, natūralus atsparumas dilimui, ilgesnis štampavimo laikas |
| Fosforo/aliuminio bronza | Guoliai, įvorės,{0}}sunkūs jūriniai tvirtinimo elementai | Sąžininga | Nuo gero iki puikaus | Reikalingas didelis lenkimo spindulys (1,5-2T), ribota gilaus tempimo galimybė, kruopštus ruošinio laikiklio derinimas |
| 5000 serijos aliuminis (5052, 5083) | Lengvi laikikliai, tvirtinimo plokštės, denio apkaustai, apdailos komponentai | Gerai | Geras (atmosferos / purslų zona) | Mažesnis tonažas, greitesnis judesių dažnis, ribotas pailgėjimas riboja tempimo gylį, įbrėžimų{0}}linkęs paviršius |
| Varis-Nikelis 90/10, 70/30 | Per{0}}korpuso jungiamąsias detales, vamzdžių flanšus, jūros vandens sistemos komponentus | Nuo vidutinio iki gero | Puikus (tekantis jūros vanduo, biologinis užterštumas) | Vidutinis tonažas, tinkamas-sunkiai progresuoti, ribotas tinkamumas giliai traukti |
Surinktos jūrinės įrangos galvaninis suderinamumas
Tinkamo lydinio pasirinkimas štampavimui yra tik pusė lygties. Kai štampuotos dalys iš skirtingų lydinių šeimų susiliečia viena su kita surinktoje jungiamojoje detalėje, galvaninė korozija tampa tikra grėsme. Aliuminis yra labai aktyvus galvaninėje skalėje ir greitai rūdys, kai tiesiogiai liečiasi su vario - lydiniais arba nerūdijančiu plienu sūraus vandens elektrolite. Nerūdijantis plienas ir bronza yra galvaniškai arčiau vienas kito, tačiau vis tiek juos reikia izoliuoti kritiniais atvejais.
Laivybos techninės įrangos inžinieriams, kurie nurodo laipsniškus štampuotus komponentus, tai reiškia, kad renkantis medžiagą reikia atsižvelgti į visą surinkimo kontekstą. Jei štampuotas aliuminio laikiklis tvirtinamas prie nerūdijančio plieno per{1}}korpuso jungiamąją detalę, įrenginyje turi būti suprojektuotas izoliacinis barjeras arba aukojamojo anodo strategija. Štampo dizaineris to nekontroliuoja, tačiau techninės įrangos dizaineris turi į tai atsižvelgti prieš užrakindamas lydinį štampavimui.
Pasirinkus medžiagą, progresyvioje štampavimo programoje viskas formuojama pasroviui: nuo preso tonažo iki įrankių dangos iki kiekvienos stoties geometrijos. O šios stočių geometrijos savo ruožtu apibrėžia, kurios jūrinės įrangos kategorijos gali būti gaminamos progresyviu būdu, o kurioms reikia alternatyvių metodų.
Laivybos aparatūros komponentai, pagaminti naudojant progresyvų štampavimą
Kurios jūrinės dalys iš tikrųjų išsiskiria iš laipsniško štampo? Atsakymas apima daugiau laivo, nei dauguma žmonių supranta. Nuo konstrukcinės įrangos, laikančios turėklų sistemas, iki mažyčių spaustukų tvirtinimo detalių, tvirtinančių vielos stakles už kabinos plokščių, laipsniškas štampavimas paliečia beveik visas laivo sistemas. Pagrindinis skirtumas yra tūris ir geometrinis sudėtingumas. Jei jūrinei metalo štampavimo daliai reikia kelių paeiliui formuojamų elementų ir kasmet pristatoma daugiau nei keli tūkstančiai, tai yra kandidatas į progresyvius įrankius.
Štai kaip pagrindinės jūrinės įrangos kategorijos skirstomos pagal štampavimo sudėtingumą ir reikalavimus.
Konstrukcinė jūrinė įranga ir{0}}apkrovos guolių jungiamosios detalės
Pagalvokite apie aparatūrą, užtikrinančią žmonių saugumą denyje: tvarsčius, kurie sugeria doko smūgio apkrovas, tvarsčius, kurie nukreipia švartavimosi linijas be trinties, bėgelius, nukreipiančius važiuojantį takelažą, per denį varžtais pritvirtintus turėklų atramų pagrindus ir daugybę tvirtinimo kronšteinų, sujungiančių visa tai. Šios dalys turi bendrą bruožą. Korozinėje aplinkoje jie patiria dinamines apkrovas, todėl kiekvienam pagamintam įrenginiui reikalingas mechaninis stiprumas ir matmenų tikslumas.
Žvelgiant iš štampavimo perspektyvos, konstrukcinės jūrinės jungiamosios detalės derina išlyginimą ir gilų tempimą su sunkesniais medžiagų matuokliais, paprastai nuo 2 mm iki 4 mm nerūdijančio plieno. Pavyzdžiui, klijuotą ragą reikia laipsniškai formuoti keliose stotyse, kad būtų sukurtas 3D profilis iš plokščios juostos, nepraretinant medžiagos žemiau saugios apkrovos-laikymo slenksčio. Stulpelių pagrindams reikia uždengtų tvirtinimo angų su nedideliais padėties nuokrypiais, nes jos turi atitikti iš anksto-išgręžtus denio modelius skirtinguose valčių modeliuose.
Šios kategorijos iššūkis yra spaudos tonažas. Norint išlyginti 3 mm 316 nerūdijančio plieno profilį, vienam tiesiniam pjovimo coliui reikia daug didesnės jėgos nei įprastam lakštinio metalo apdirbimui, ir pridėti giluminio tempimo stotis prie tų pačių štampavimo mišinių, kurių reikalaujama apkrova. Preso konstruktoriai kruopščiai balansuoja jėgas, kad būtų išvengta preso perkrovos bet kurioje vienos eigos padėtyje.
Uždarymo ir artikuliacijos aparatūra
Atidarykite bet kurį gamybinio laivo liuką, spintelės dureles ar variklio skyrių ir rasite vyrius, skląsčius, veržles ir skląsčius, kurie per visą laivo eksploatavimo laiką sukasi tūkstančius kartų ir yra atsparūs purškiamosios druskos korozijai. Šios kategorijos laivybos techninės įrangos štampavimas yra ta vieta, kur progresyvi štampavimo technologija pasižymi elegantiškiausiu efektyvumu.
Įsivaizduokite nerūdijančio plieno vyrių lapą. Jam reikalingas plokščias tvirtinimo paviršius su įleistomis varžtų skylutėmis, išilgai vieno krašto išvyniotas snukis ir galbūt fiksavimo funkcija, įspausta į lapą, kad išlaikytų atvirą trintį. Taikant įprastą gamybos metodą, jūs turite ištuštinti plokščią plokštę, apdirbti skylutes, tada susukti snukį, atlikdami atskirą formavimo operaciją. Trys sąrankos, trys valdymo žingsniai, trys matmenų dreifo galimybės.
Progresyvus štampas integruoja visas šias operacijas į juostos progresavimą. Ankstyvosios stotys tuščios ir pradurtos tvirtinimo skylės. Vidutinės-progresijos stotys laipsniškai vingiuoja gumbų cilindrą, suka jį dviem arba trimis žingsniais, kad nesutrūktų nerūdijančio plieno išorinis pluoštas. Galutinės stotys sukuria fiksavimo funkciją ir atskiria gatavą vyrio lapą nuo laikiklio juostelės. Rezultatas yra visas vyrių komponentas per vieną presavimo ciklą, o kiekvienos detalės gumbų geometrija yra vienoda.
Iliuminatoriaus rėmai ir šviestuvų staktos yra dar viena{0}}gretima kategorija. Tam reikalingas žiedinis uždengimas, po kurio sekliai ištraukiamas arba užlenkiamas flanšas, kad būtų sudaryta kliūtis, prigludusi prie tarpiklio medžiagos. Progresyvūs štampai efektyviai susidoroja su šia geometrija, kai rėmo skersmuo neviršija presavimo lovos matmenų.
Denio jungiamosios detalės ir tvirtinimo komponentai
Šiai kategorijai priklauso didžiausias laivybos pramonės progresyvinių štampuotų laikiklių ir komponentų kiekis. Denio detalės ir tvirtinimo detalės naudojamos visur laive – nuo korpuso konstrukcinių sistemų iki vidaus spintelių iki elektros skydų montavimo. Jų bendroji gija yra santykinai paprastesnė geometrija, pagaminta labai dideliais kiekiais, todėl jie idealiai tinka didelės-greičių progresyvaus štampavimo darbams.
Tipiškos jūrinio denio montavimo ir tvirtinimo elementų šeimos apima:
- Pagalvėlės akys- išlyginimas, pradūrimas ir piešimas, kad būtų suformuota priedo kilpa; dažnai sukuriama apkrovą{1}}laikančio paviršiaus apdailai
- Atraminės plokštės- išlyginimas ir pradūrimas su keliais skylių raštais; minimalus formavimas, reikalingas didelis matmenų tikslumas
- Per{0}}korpuso flanšus- žiedinis uždengimas, piešimas, kad būtų sukurtas apykaklės gylis, pradūrimas varžtų apskritimams
- Tvirtinimo spaustukai ir spyruokliniai spaustukai- apdirbimas, lenkimas ir apsiuvimas, kad sukurtų spyruoklės įtempimą baigtoje formoje
- Kabelių ir vamzdžių tvirtinimo kronšteinai- išlyginimas, pradūrimas, kombinuotas lenkimas, siekiant sukurti U-kanalo arba balno profilius
- Elektros montavimo plokštės- uždengimas, pradūrimo matricos, lengvas įspaudimas briaunoms sutvirtinti
- Spintelės ir stalių laikikliai- išlyginimas, kelių-ašių lenkimas, dekoratyvinių kraštų kalimas
Progresyvūs štampuoti kronšteinai dominuoja jūrinės gamybos apimtyse, nes vienam laivui gali prireikti šimtų kronšteinų variantų visose korpuso sistemose, vidaus stalių dirbiniuose ir elektros infrastruktūroje. Net jei kiekvienas variantas turi savo specialų štampą, dėl kiekvienos dalies ekonomiškumo laivinių OĮG apimtyse progresyvūs įrankiai yra aiškus pasirinkimas, o ne pagamintas arba apdirbtas alternatyvas.
Dėl šios priežasties šie tvirtinimo komponentai ypač gerai{0}}tinka laipsniškam štampavimui dėl jų pasikartojančios geometrijos ir kritinės skylės padėties tikslumo. Atraminės plokštės su 0,3 mm atstumtomis varžtų skylutėmis-nelygios su denio aparatūra, kurią ji palaiko. Progresyvūs štampai išlaiko tą padėties tikslumo eigą po brūkšnio, nes kontroliniai kaiščiai iš naujo{6}}registruoja juostelę kiekvienoje stotyje, pašalindami kumuliacinę padėties nustatymo klaidą.
Kiekviena iš šių komponentų kategorijų kelia skirtingus reikalavimus pačiam štampui. Struktūrinė įranga padidina tonažo ribas. Artikuliacijos įrangai reikalinga kūrybinė stoties seka. Denio detalės reikalauja greičio ir padėties tikslumo. Šie skirtingi poreikiai reiškia, kad štampų projektavimo filosofija turi keistis priklausomai nuo galutinio-naudojimo aplinkos, o jūrų tarnyba įveda dizaino apribojimų, su kuriais dauguma bendrųjų štampavimo štampų niekada nesusiduria.
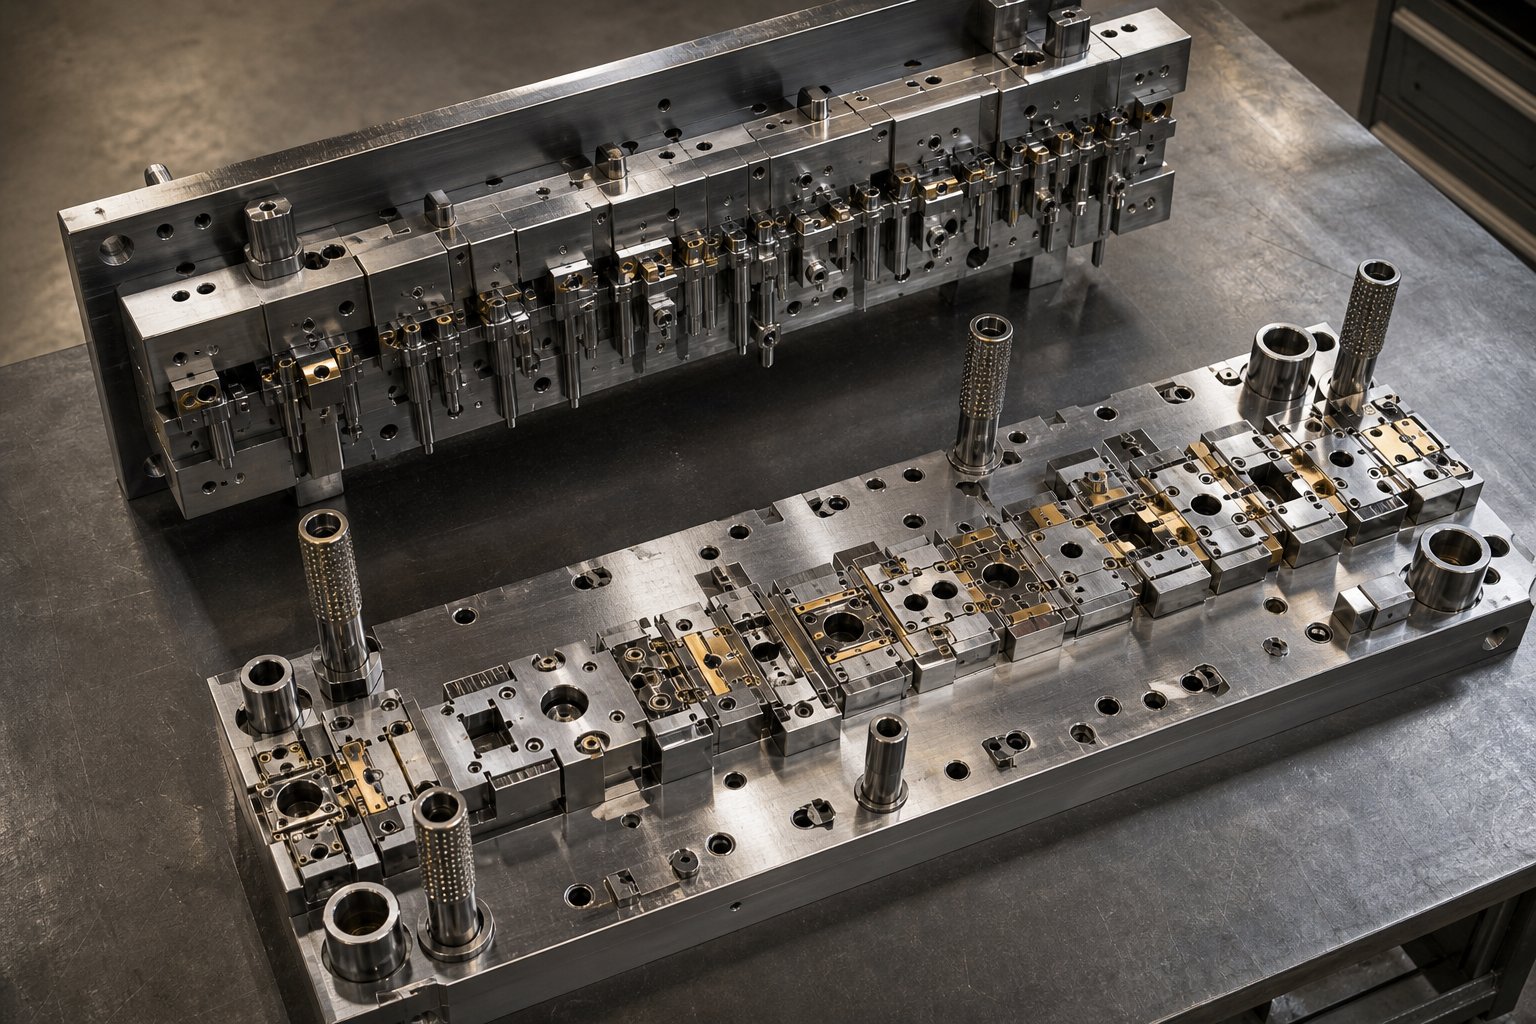
Išskirtiniai jūrinei aplinkai skirto dizaino aspektai
Progresyvus štampavimas, sukurtas automobilių laikikliams ar elektroniniams korpusams, jo nepritaikys jūrinei įrangai. Įrankiai gali atrodyti panašiai ant popieriaus, toks pat kelių{1}}stočių išdėstymas, tos pačios išvalymo ir formavimo operacijos, tačiau kiekvienos stoties projektavimo filosofija turi atsižvelgti į tai, kas nutinka daliai išėjus iš spaudos. Druskos purškimas, stovintis vanduo, ciklinė bangų apkrova ir estetiniai laivų savininkų lūkesčiai lemia konkrečius štampavimo inžinerinius pasirinkimus, su kuriais retai susiduria bendrosios štampavimo parduotuvės.
Progresyvus štampavimo įrankių dizainas, skirtas jūrinei įrangai, nėra sudėtingesnis. Kalbama apie korozijos atsiradimo prevenciją, paviršiaus kokybės kontrolę šaltinyje ir sunkesnių gabaritų valdymą, kurių reikalauja jūriniai įrenginiai. Kiekvienas iš tų reikalavimų keičia tai, kaip sukonfigūruojamos, išdėstomos ir prižiūrimos štampo stotys.
Spindulio ir briaunų dizainas korozijos prevencijai
Štai scenarijus, kuris galioja visur prie dokų: ant štampuoto nerūdijančio plieno jungiamosios detalės per du sezonus atsiranda rūdžių dryžių ne dėl to, kad lydinys buvo netinkamas, o dėl to, kad štampai paliko aštrų vidinį kampą arba įtrūkusį nukirptą kraštą, kuris tapoplyšių korozijainiciacijos vieta. Sūriame vandenyje mechanizmas yra agresyvus. Chlorido jonai migruoja į siaurus plyšius, vietinis pH nukrenta, kai sunaudojamas deguonis, o kai pažeidžiamas pasyvus chromo oksido sluoksnis, ataka tampa savaime{2}}palaikanti.
Progresyvaus karbido štampavimo štampams, naudojamiems jūrinėms programoms, tai reiškia, kad kiekviena pjūvio briauna ir suformuotas spindulys turi būti suprojektuoti taip, kad apsaugotų nuo korozijos. Tiksliau:
- Didelis vidinis spindulys- Kai bendrasis štampavimas gali priimti lenkimo spindulį, lygų medžiagos storiui (1T), jūrinio štampo konstrukcijose dažnai nurodomas mažiausiai 1,5–2 tonų. Tai pašalina siaurą plyšių geometriją, kuri sulaiko sustingusį elektrolitą posūkio metu.
- Monetų kalimo stotys krašto apdorojimui- Užuot palikus nukirptus kraštus kaip-neišlygintus (kurioje visada yra lūžimo zona ir galimi mikro-įtrūkimai), jūrinio štampo progresijos apima specialias kalimo arba lyginimo stotis, kurios suspaudžia nupjautą kraštą, uždaro mikro-įtrūkimus ir išlygina šerdies pusę.
- Kontroliuojamas štampo tarpas- Griežtesnis perforatorius-, kad-sumažėtų tarpai (paprastai 5–8 % nerūdijančio plieno medžiagos storio) sukuria švaresnę šlyties zoną ir mažiau lūžta, todėl sumažėja šiurkštus krašto plotas, kuriame gali prasidėti korozija.
Korozijos inžinerijos principas yra paprastas: jungties taškus laikykite kuo plačiau ir venkite{0}}įtrūkimų. Progresyviai kalbant, tai reiškia stočių sekas, kurios aktyviai pašalina geometrinius pažeidžiamumus, kuriuos toleruoja kitos pramonės šakos.
Paviršiaus apdailos reikalavimai štampų projektavimui
Pastebėsite, kad gamybinio laivo jūrinė įranga dažnai yra padengta veidrodiniu poliravimu arba smulkiu šepečiu. Tai ne tik kosmetika. Lygūs paviršiai geriau atsparūs druskos kristalų sukibimui nei šiurkštūs, greičiau išleidžia vandenį ir yra lengviau prižiūrimi per visą indo naudojimo laiką. Svarbiausias štampavimo štampų gamybos taškas yra tai, kad dalies paviršiaus apdailą daugiausia lemia pats štampo paviršius. Kiekvienas štampo paviršiaus netobulumas persikelia tiesiai į štampuotą komponentą.
Laivinių{0}}progresyvių štampų atveju formavimo ir kalimo stotyse reikia dirbti su poliruoto karbido įdėklais. Volframo karbido įrankių komponentai gali būti tiksliai nupoliruoti iki tokio smulkaus paviršiaus, kaip Ra 0,005, naudojant deimantinės pastos progresavimo metodus, kurie pereina nuo grubaus šlifavimo per metalografinio švitrinio popieriaus etapus iki galutinio veidrodinio poliravimo. Esant tokiems apdailos lygiams, štampuota dalis išryškėja tokio paviršiaus kokybe, kuri reikalauja minimalaus po-štampavimo poliravimo.
Dirbant jūroje, štampų priežiūros intervalai gerokai sutrumpėja. Jei automobilių štampavimo štampas gali atlikti 500 000 judesių tarp pakartotinio poliravimo, jūrinių techninės įrangos štampų, gaminančių veidrodines nerūdijančias detales, paviršių dažnai reikia prižiūrėti kas 50 000–100 000 smūgių, priklausomai nuo medžiagos ir tepimo strategijos. Bet koks įbrėžimas ar įbrėžimai ant štampavimo paviršiaus akimirksniu pasirodo kaip gatavos laivo jungiamosios detalės defektų linija.
Poliruoti štampų paviršiai taip pat sumažina trintį juostos judesių metu, o tai svarbu dirbant-kietinant lydinius, pvz., 316 nerūdijančio plieno. Mažesnė trintis reiškia mažiau šilumos susidarymo štampavimo -ruošinio sąsajoje, mažesnę nuplikimo riziką ir nuoseklesnį medžiagos srautą į formavimo stotis. Tai funkcinis pranašumas, užmaskuotas kaip estetinis reikalavimas.
Medžiagos storis ir stoties apkrovos balansavimas
Laivų techninė įranga yra kitoje svorio kategorijoje nei plataus vartojimo elektronikos antspaudai ar plonos{0}}automobilinės plokštės. Denio apkaboms, atramų pagrindams ir konstrukciniams laikikliams įprastai reikia 1,5–4 mm nerūdijančio plieno, o kartais storesnio, kad būtų galima naudoti sunkiasvorių komercinių laivų detales. Tas sunkesnis matuoklis iš esmės pakeičia štampavimo inžinerijos lygtį.
Kiekvienos stoties tonažo apskaičiavimas yra tiesiogiai susijęs:perimetras, padaugintas iš medžiagos storio, padauginto iš šlyties stiprumosuteikia išlyginimo jėgą, o formavimo operacijos padidina apkrovą, pagrįstą ribiniu tempimo stipriu ir deformacijos geometrija. Kai padvigubinate medžiagos storį, maždaug dvigubai padidinate reikiamą tonažą kiekvienoje pjovimo ir formavimo stotyje. 3 mm 316 nerūdijančio plieno 12 punktų štampui gali lengvai prireikti 200–400 tonų bendros preso talpos, palyginti su 60–80 tonų tos pačios geometrijos iš 1 mm storio nerūdijančio plieno.
Dėl šio tonažo padidėjimo kyla trys tolesni projektavimo iššūkiai:
- Juostos pakėlimo jėga- Sunkesnės juostelės yra atsparios maitinimui. Pilotiniai kaiščiai turi tvirtai įsijungti kiekvienoje stotyje, o padavimo mechanizmams reikia didesnės sukibimo jėgos, kad būtų galima tiksliai perkelti storesnę medžiagą. Štampos dizaineriai dažnai nurodo didesnį piloto skersmenį ir gilesnį jūrinių gabaritų įjungimo gylį.
- Tarpai tarp stočių- Storesnėms medžiagoms reikia daugiau vietos tarp stočių, kad būtų išvengta juostos iškraipymo dėl gretimų formavimo apkrovų. Nešiklio juosta, jungianti stotis, turi būti pakankamai plati, kad išlaikytų konstrukcijos vientisumą, veikiant visų aktyvių stočių sujungtoms šoninėms jėgoms.
- Spaudos nukrypimo valdymas- Bendras štampavimo tonažas turi būti subalansuotas per presavimo pagrindą, kad būtų išvengta netolygaus cilindro deformacijos. Laiviniams štampams, kurių didelės apkrovos sutelktos keliose formavimo stotyse, dizaineriai perstato štampų vidurio liniją, palyginti su preso vidurio linija, kad išlygintų apkrovos pasiskirstymą.
Viena štampavimo ypatybė, ypač svarbi jūrinei įrangai, yra kanalizacijos angos pradūrimas. Sumontuotos jūrinės detalės dažnai sulaiko stovintį vandenį kišenėse ar įdubose, pagreitindamos koroziją ir skatindamos biologinį augimą. Mažos verksmo angos, paprastai 3–5 mm skersmens, leidžia vandeniui laisvai nutekėti iš šių vietų. Progresyviame štampelyje įrengti išleidimo angos pradūrimo stotį yra nereikšminga. Tai tik dar vienas smūgis eigoje. Tačiau nurodant tinkamą skylės skersmenį, padėtį ir briaunų kokybę štampų projektavimo etape išvengiama korozijos problemos, dėl kurios kitu atveju po{7}}montavimo reiktų gręžti – tai daug brangesnis ir ne toks tikslus sprendimas.
Dėl šių jūrinių -konkrečių štampų konstrukcijos apribojimų, dideli spinduliai, poliruoti paviršiai, sunkesnis gabaritas ir integruotos drenažo funkcijos formuoja įrankius prieš paleidžiant vieną dalį. Jie taip pat įtakoja, kurios štampavimo operacijos yra suskirstytos į eigą ir kaip šios operacijos atitinka konkrečias geometrijas, kurių reikia jūrų dalims.
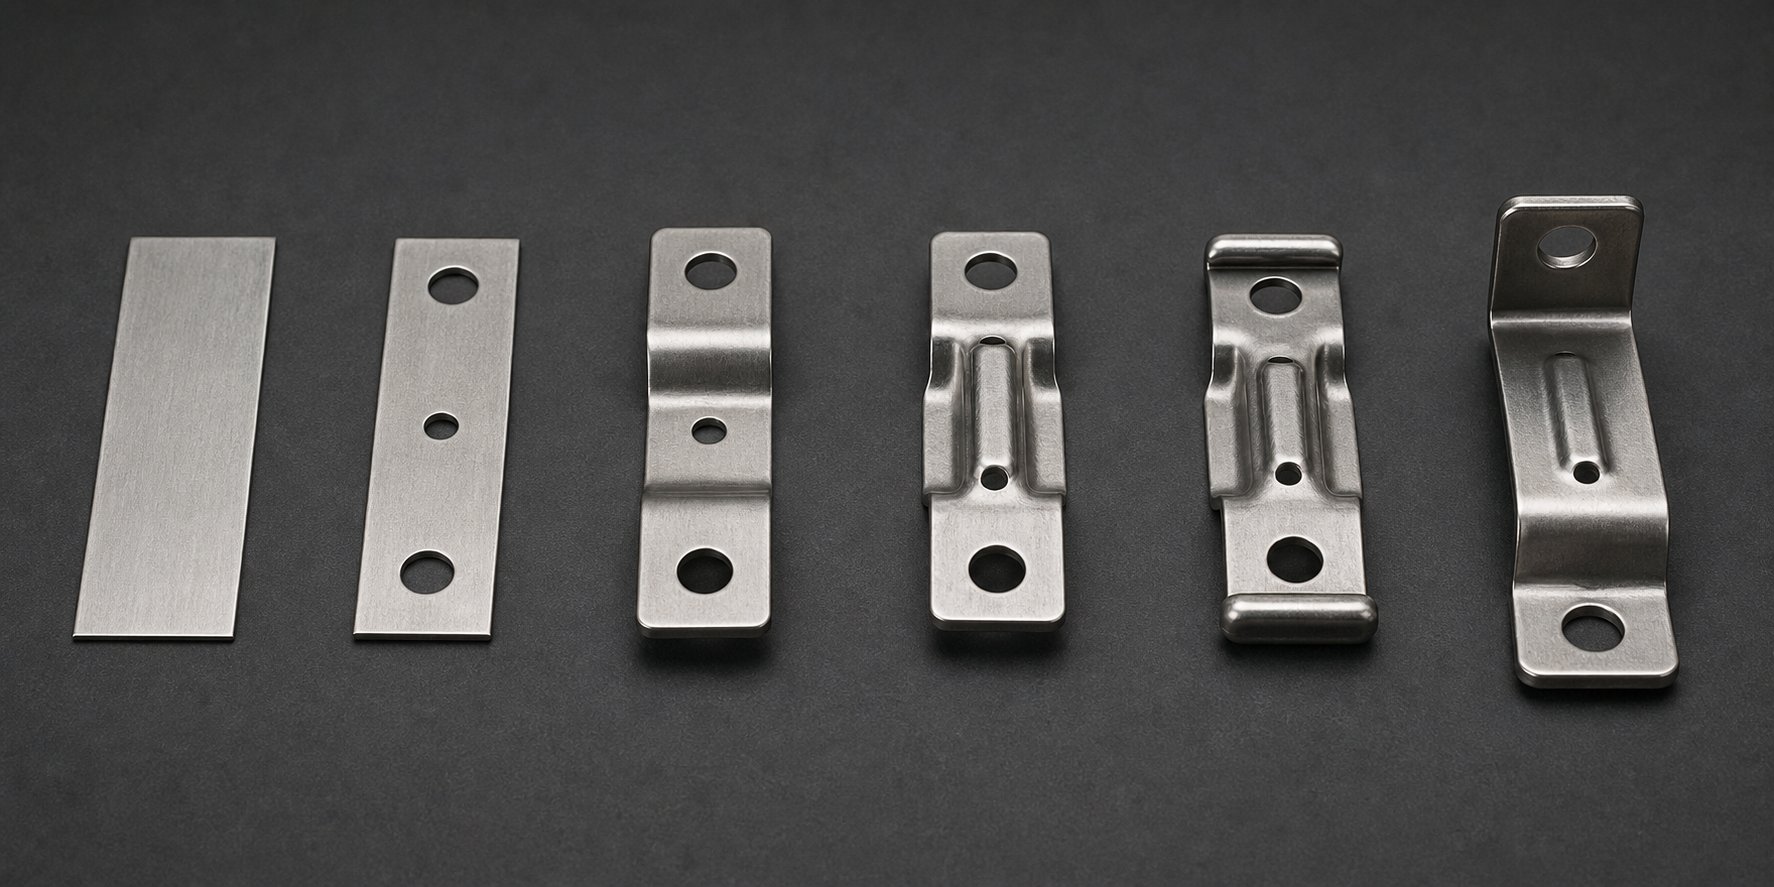
Pagrindinės štampavimo operacijos, suderintos su jūrinių dalių geometrija
Bendruosiuose štampavimo vadovuose pateikiamos tokios operacijos kaip blankavimas, pradūrimas ir lenkimas, tarsi jos būtų vakuume. Tačiau jūrinio strypo laikiklio geometrija reikalauja labai skirtingų laipsniško štampo formavimo operacijų nei, pavyzdžiui, plokščio elektros gnybto. Kiekviena atliekama operacija turi būti susieta su konkrečiu funkciniu gatavo jūrinio komponento reikalavimu: konstrukcijos standumas, vandens nutekėjimas, montavimo tikslumas arba apkrovos paskirstymas. Šis žemėlapis atskiria metalo štampavimą tikslioms jūrų dalims nuo prekių štampavimo darbų.
Štai kaip pagrindinės štampavimo operacijos paverčiamos tikromis jūrų aparatūros geometrijomis ir kodėl seka yra tokia pat svarbi, kaip ir pačios atskiros operacijos.
Formavimo ir piešimo operacijos jūrų geometrijai
Laivinė įranga apima platų trijų{0}}dimensijų formų asortimentą: nuo negilių tvirtinimo detalių ant plokščių laikiklių iki visiškai uždarų puodelių formų su įleidžiamomis-montavimo detalėmis. Progresyvios štampavimo operacijos apdoroja šį spektrą, paskirstydamos bendrą deformaciją keliose stotyse, kurių kiekviena prisideda prie laipsniško formos keitimo neperkraunant medžiagos.
Gilus braižymas – tai taurės{0}}formos jūrinių detalių darbas. Dėl strypų laikiklių, įleidžiamų įleidimo įtaisų ir kabelių{2}}pervedimų metalas turi tekėti iš plokščio ruošinio į cilindrinę arba kūginę kišenę. Kaip pažymėta giluminio tempimo proceso tyrimuose, kai tempimo gylis viršija maždaug pusę detalės skersmens, norint išvengti plyšimo, būtinos kelios laipsniško tempimo stotys. 316 nerūdijančio plieno laivinių meškerykočių laikikliams tai paprastai reiškia tris ar keturias laipsniško tempimo stotis, atsižvelgiant į atkaitinimą tarp-pakopų, nes medžiagos darbas-sunkėja tarp kiekvieno tempimo sumažinimo.
Seklus piešinys skirtas visiškai kitam jūriniam tikslui. Plokšti konstrukciniai laikikliai įgauna didelį standumą dėl reljefinių briaunų arba negilių ištrauktų kanalų, einančių per jų paviršių. 1 mm-gylio briaunelė, įspausta į 2 mm nerūdijančio plieno laikiklį, gali padidinti atsparumą lenkimui 30 % ar daugiau, nepadidinant medžiagos svorio. Progresyvūs štampai integruoja šias standinimo funkcijas kaip vienos{7}}stoties įspaudimo operacijas, išdėstytas po pirminio išlyginimo ir pradūrimo etapų.
Sudėtingos 3D formos, tokios kaip klijuoti ragai, išstumia progresyvų formavimą iki galo. Rago profilis lenkiamas aukštyn ir į išorę nuo pagrindo sudėtinėje geometrijoje, kurios neįmanoma pasiekti vienu formavimo smūgiu. Vietoj to, laipsniškas štampavimas sukuria rago formą trijose ar keturiose stotyse: pradinė sekli forma nustato pagrindo kreivumą, antroji stotis pagilina profilį, trečioji patobulina antgalio geometriją, o galutinė stotis nustato kontaktinį paviršių, kuriame bus doko linijos. Kiekviena stotis pakeliama ten, kur sustojo paskutinė, o nešiklio juostelė išlaiko lygiavimą.
Tuščiavimo ir auskarų vėrimo konfigūracijos jūriniams maketams
Blankavimas nupjauna išorinį jūrinės dalies profilį nuo juostos. Auskarų vėrimas išmuša vidines funkcijas, tokias kaip tvirtinimo skylės, išleidimo angos ir apšvietimo išpjovos. Abi operacijos atrodo nesudėtingos, tačiau jūrų techninė įranga turi du sudėtingesnius veiksnius: brangius lydinio ritinius ir kelių skylių tvirtinimo modelius, kuriems reikalingas absoliutus padėties tikslumas.
Įdėjimo strategija tiesiogiai veikia medžiagų sąnaudas. Jūrinės-klasės 316 nerūdijančio plieno ritės kainuoja daug daugiau už svarą nei švelnus plienas, todėl kiekvienas medžiagos panaudojimo procentinis taškas yra svarbus. Štampos dizaineriai naudoja pažangius įdėjimo algoritmus, kurie sukasi ir atspindi dalių profilius juostoje, kad sumažintų juostos plotį tarp dalių. Tikslas – sumažinti rulono atstumą iki maždaug 1,2 karto didesnio nei medžiagos storis, kai tai struktūriškai įmanoma, atgauti medžiagą, kuri kitu atveju taptų brangiu laužu. Simetriškoms jūrinėms dalims, pvz., atraminėms plokštėms arba apvaliems flanšams, įprastas -linijos pjovimas tarp gretimų juostos dalių gali padidinti medžiagos panaudojimą daugiau nei 85%.
Laivinio tvirtinimo flanšų vėrimo modeliams reikia griežtesnės padėties kontrolės nei daugeliui pramoninių štampų. Per-korpuso flanšas su šešių -varžtų apskritimu kiekviena skylė turi būti 0,05 mm atstumu nuo tikrosios padėties, kad ji atitiktų standartizuotus skirtingų laivų gamintojų varžtus. Progresyvūs štampai tai pasiekia per bandomąją kaiščio registraciją kiekvienoje stotyje. Bandomosios skylės, išmuštos pačioje pirmoje stotyje, tampa atskaitos taško atskaitos tašku, iš kurio indeksuojasi kiekviena paskesnė pradūrimo ir formavimo operacija. Sukaupta klaida fiziškai neįmanoma, nes juostelė iš naujo{7}}prisiregistruoja prieš sukietėjusius kontrolinius kaiščius prieš kiekvieną paspaudimą.
Dalims, kurioms reikalingi dideli profiliai ir smulkios pradurtos detalės, stoties seka atliekama pagal apgalvotą logiką: pirmiausia pradurkite mažas detales, kol juostelė vis dar yra plokščia ir visiškai palaikoma, tada atlikite didesnius pjovimo ir formavimo veiksmus, kurie gali iškraipyti aplinkinę medžiagą. Šis metodas išsaugo gatavų jūrinių komponentų skylių tikslumą.
Lankstymas ir apsiuvimas siekiant užtikrinti konstrukcijos vientisumą
Lenkdami plokšti aptaisyti profiliai paverčiami trimatėmis{0}}struktūrinėmis formomis. Apsiveržimas atlenkia kraštą atgal, kad padvigubėtų medžiagos storis kritinėse įtempių vietose. Abi operacijos yra pagrindinės jūrinės įrangos, kur stiprumo -svorio ir -svorio santykis yra svarbus, o varžtiniai mazgai turi būti atsparūs cikliniam nuovargiui dėl bangų poveikio.
Apsiūti kraštai ypač vertingi jūroje. Kaip aprašyta lakštinio metalo apsiuvimo principuose, užlenkus kraštą atgal, jis sustiprinamas ir pašalinami aštrūs atviri paviršiai. Ant jūrinio turėklų laikiklio apsiūtas viršutinis kraštas padvigubina efektyvų medžiagos storį didžiausio lenkimo įtempio taške, nereikalaujant storesnio pradinio matuoklio. Taip pat pašalinamas aštrus nukirptas kraštas, kuris kitu atveju taptų korozijos pradžios vieta ir pavojaus denio techninės įrangos saugai. Progresyvūs štampai formuoja apsiuvas dviem etapais: išankstinio-lenkimo stotis užlenkia kraštą maždaug iki 145 laipsnių, tada uždarymo stotis prilygina jį prie pagrindinės medžiagos.
Sudėtiniai lenkimai sukuria dėžės{0}}profilius, kurie suteikia išskirtinį standumą iš plonų lakštų. Plokščios-neapdorotos juostelės, sulenktos į U-kanalą, o paskui apsiūtos išilgai atvirų kraštų, sukuria uždarą stačiakampę dalį, kurios kiekviename kampe yra keturi medžiagų storiai. Jūrų turėklų laikikliai ir konstrukcinės atramos naudoja šią techniką, kad būtų pasiektas daug sunkesnės vientisos sekcijos standumas, o svoris būtų valdomas ant denio{5}}montuojamos įrangos.
Suvokus, kaip kiekviena operacija atlieka konkrečią jūrų funkciją, galima suskirstyti visą eigą pagal tikslą. Apsvarstykite tipišką jūrinį tvirtinimo laikiklį, kuriam reikia konstrukcijos standumo, tikslių tvirtinimo angų, korozijai atsparių kraštų ir drenažo funkcijos. Štai kaip 8 stočių progresyvus štampelis sukuria tą dalį iš plokščios juostos:
- 1 stotis: bandomasis auskaras- Pramuša tikslias bandomąsias skylutes, kurios registruoja juostelę kiekvienoje paskesnėje stotyje ir nustato visų matmenų ypatybių atskaitos tašką.
- 2 stotis: įpjova- Pašalina medžiagą nuo juostos kraštų, kad būtų apibrėžtos išorinės kronšteino profilio ribos ir būtų sukurta erdvė būsimiems posūkiams.
- 3 stotis: Pirmas posūkis- Suformuoja pirminį konstrukcinį flanšą 90 laipsnių kampu su per-lenkimo kompensacija nerūdijančiojo plieno spyruokliniam atraminiam elementui, sukuriant vertikalų laikiklio tvirtinimo paviršių.
- 4 stotis: antrasis posūkis- Sudaro antrinį grįžtamąjį flanšą, kuris užtikrina dėžutės-profilio standumą ir sukuria horizontalų montavimo paviršių.
- 5 stotis: Reljefas- Suspaudžia standinimo briaunas į plokščią laikiklio paviršių, padidindamas atsparumą lenkimui be papildomos medžiagos ar svorio.
- 6 stotis: pramuškite išleidimo angą- Pramuša mažas skylutes (3–5 mm) kišeninėse vietose, kurios kitu atveju sulaikytų stovintį vandenį ir pagreitintų įdiegtos techninės įrangos plyšių koroziją.
- 7 stotis: Hem- Atidengiami kraštai užlenkiami ant savęs dviem-pakopomis, padvigubina kraštų storį įtempimo vietose ir pašalina aštrius nukirptus paviršius.
- 8 stotis: atkarpa- Atskiria gatavą kronšteiną nuo laikiklio juostelės švaria kirpimu, kad užbaigta dalis būtų paruošta apdailos darbams.
Kiekviena stotis egzistuoja dėl priežasties, tiesiogiai susietos su kronšteino eksploatavimo laiku jūroje. Reljefas apsaugo nuo lankstumo{1}}sukelto nuovargio įtrūkimų. Išleidimo angos sustabdo koroziją dėl įstrigusio sūraus vandens. Apvadas sustiprina kraštus, kuriuos valčių savininkai sugriebs apžiūrėdami techninę įrangą. Niekas šioje pažangoje nėra savavališka.
Bendras operacijų suderinimo su jūriniais reikalavimais efektas yra dalis, dėl kurios spaudai reikia minimalaus antrinio darbo. Tačiau „minimalus“ nereiškia „nėra“. Ekonomika, kiek dalių pateisina šį štampavimo inžinerijos lygį ir kada paprastesni metodai yra finansiškai prasmingesni, lemia, kurios jūrų aparatinės įrangos programos priklauso progresyviam įrankiui, o kurios ne.
Gamybos apimties ekonomika jūrinės įrangos gamintojams
Progresyvus štampavimas, kuris gamina nepriekaištingą laivą 200 smūgių per minutę greičiu, yra bevertis, jei jums reikia tik 500 dalių. Investicijos į įrankius prasmingos tik tada, kai gamybos apimtis yra pakankamai didelė, kad amortizuotų šias išankstines sąnaudas į nedidelę kiekvieno gatavo kūrinio dalį. Jei naudojate jūrų aparatūros programas, pelningus gamybos sprendimus nuo brangių klaidų atskiria supratimas, kur nukrenta lūžio taškas{4}} ir kokios paslėptos išlaidos išnyksta ją peržengus.
Apimties slenksčiai, kai progresiniai mirštamieji tampa ekonomiškai{0}}veiksmingi
Progresyvus štampavimo įrankis reiškia didelį kapitalo įsipareigojimą. Atsižvelgiant į dalių sudėtingumą, stočių skaičių ir medžiagos tipą, pažangių štampų gamintojų įrankių sąnaudos paprastai svyruoja nuo 10 000 USD už paprastesnius įrankius iki 350 000 USD už sudėtingus kelių štampų štampus. Jūrų techninė įranga tai sumaišo, nes korozijai-atsparūs lydiniai, pvz., 316 nerūdijančio plieno, pagreitina įrankių susidėvėjimą, todėl dažnai reikia karbido įdėklų ir specialių dangų, kurios padidina štampų kainą į aukščiausią to diapazono ribą.
Taigi, kada veikia matematika? Didėjant kiekiui, palaipsniui mažėja vienos dalies štampavimo išlaidos, nes įrankiai yra fiksuotos{0}}vienkartinės išlaidos, paskirstytos kiekvienam pagamintam vienetui. 50 000 USD vertės štampavimas prideda 10 USD už vienetą, kai yra 5 000 dalių, bet tik 0,10 USD už 500 000 dalių. Pramonės standartai rodo, kad laipsniškas štampavimas tampa ekonomiškai perspektyvus, pradedant nuo 50 000 iki 100 000 vienetų per metus vidutinio sudėtingumo dalims. Paprastesnė jūrinė įranga, pvz., plokščios atraminės plokštės ar segtukai, gali pateisinti mažesnio tūrio įrankius, kartais 25 000–30 000 vienetų, nes mažiau štampavimo stočių reiškia mažesnes išankstines išlaidas.
Palyginkite tai su CNC apdirbimu, kurio metu įrankio sąnaudos beveik{0}}nulinės, bet apmokestinamas kiekvieno įrenginio darbo laikas. Esant mažam kiekiui, laimi CNC. Tačiau jo sąnaudų kreivė yra tiesinė: 50 000-oji dalis kainuoja lygiai tiek pat, kiek ir pirmoji. Progresyvaus štampavimo kreivė yra priešinga. Pasibaigus pradiniam įrankių šuoliui, ribinės dalies kaina priartėja prie žaliavos ir presavimo laiko. Jūrų originalios įrangos gamintojų, naudojančių standartizuotą techninę įrangą visose gamybinėse laivų linijose, taškas pasiekiamas greitai.
Bendras nuosavybės mokestis, viršijantis{0}}dalies kainą
Didžiausias dėmesys skiriamas vienetų kainų trūkumams, kai laipsniškas štampavimas leidžia daugiausia sutaupyti jūrinėms programoms. Tikrasis ekonominis pranašumas yra susijęs su keliais veiksniais, kurie retai rodomi viename eilutės elemente:
- Sumažėjusios antrinės operacijos- Gerai-suplanuota pažanga apima lenkimą, apsiuvimą, įspaudimą ir išleidimo angos pradūrimą į vieną presavimo ciklą. Kiekviena operacija, pašalinta iš atskiros paskesnės sąrankos, pašalina darbo, tvarkymo ir eilės laiką iš gamybos srauto.
- Mažesnis atliekų kiekis su optimizuotu lizdu- Pažangūs juostų išdėstymai, sukurti brangiems jūrinio lydinio ritiniams, maksimaliai padidina medžiagų panaudojimą ir atkuria kiekvieno ritės veikimo išlaidas, palyginti su mažiau efektyviais gamybos metodais.
- Inter{0}}operacijų tvarkymo pašalinimas- Dalys lieka ant nešiklio juostos nuo pirmos iki paskutinės. Jokių darbų-dėsnelių-nesėdi tarp mašinų. Jokio rankinio įkėlimo į antrinius įrenginius. Mažesnis valdymas reiškia mažiau paviršiaus įbrėžimų ant lydinių, kuriuose svarbi apdailos kokybė.
- Nuosekli kokybė, mažinanti tikrinimo naštą- Kai kiekvienos dalies matmenys yra identiški, statistinio proceso valdymas tampa nesudėtingas. Pirmasis-straipsnio patvirtinimas ir periodinės SPC patikros pakeičia 100 % patikrinimą, kurio dažnai reikia pagamintoms arba rankiniu būdu suformuotoms laivo dalims.
Šios taupymo priemonės sujungia tūrį. Laivinių laikiklių programa, kurioje kasmet vykdoma 200 000 vienetų, gali sutaupyti 30 sekundžių antrinio apdorojimo vienai daliai. Tai yra 1 667 atgautos darbo valandos, kurių pakanka, kad būtų pateisinama investicija vien į tvarkymo mažinimą.
| Apimties pakopa | Gamybos būdas | Santykinė įrankių kaina | Pagal-dalies kainos tendenciją | Įprastas pristatymo laikas |
|---|---|---|---|---|
| Prototipas (1–100 vnt.) | CNC apdirbimas arba pjovimas lazeriu | Labai žemas iki jokios | Aukšta (fiksuota vienam vienetui) | Dienų iki 2 savaičių |
| Mažas-apimtis (100–10 000 vienetų) | CNC apdirbimas, bokštelių štampavimas arba vieno{0}}smūgio štampavimas | Žemas ar vidutinio sunkumo | Vidutinis (linijinis su garsumu) | 2-4 savaites |
| Vidutinis -tūris (10 000–100 000 vienetų) | Progresyvus štampavimas arba perdavimo štampavimas | Didelis (amortizuotas per laikotarpį) | Žemas (staigiai mažėja didėjant garsui) | 12-20 savaičių įrankiams, tada dienų vienam gamybos etapui |
| Didelė-apimtis (100,000+ vnt.) | Progresyvus štampavimas | Aukšta (nereikšminga vienai daliai pagal mastą) | Labai mažas (medžiaga + spaudimo laikas) | 12-20 savaičių įrankiams, nepertraukiama gamyba vėliau |
Svarbiausias laivybos įrangos gamintojų pasiūlymas: progresyvus ekonomikos atlygis. Kuo ilgiau vykdoma gamybos programa ir kuo daugiau vienetų pagaminama, tuo labiau pradinės investicijos į įrankius tampa nereikšmingos, palyginti su vienos dalies sutaupymu. Darbas su patyrusiuprogresyvus štampų gamintojaskaip YICHEN ankstyvame projektavimo etape padeda gamybos inžinieriams įvertinti šią apimties ekonomiką prieš investuojant kapitalą, užtikrinant, kad investicijos atitiktų numatomas gamybos apimtis ir kad kelių{0}}stočių formavimo reikalavimai būtų optimizuoti pagal tikslinę jūrinės įrangos apimtis.
Žinoma, dalis, kurios antspaudas kainuoja centus, bet sugenda per du sezonus nuo jūros vandens poveikio, yra neigiama. Ekonomika galioja tik tada, kai štampuotas komponentas išgyvena savo aptarnavimo aplinką. Šis ilgaamžiškumas labai priklauso nuo to, kas nutinka detalei išėjus iš spaudos: po-štampavimo apdailos procesų, kurie beveik -neto-formos štampavimą paverčia jūrinio-rūšio komponentu, galinčiu ilgus metus išpurkšti druską.
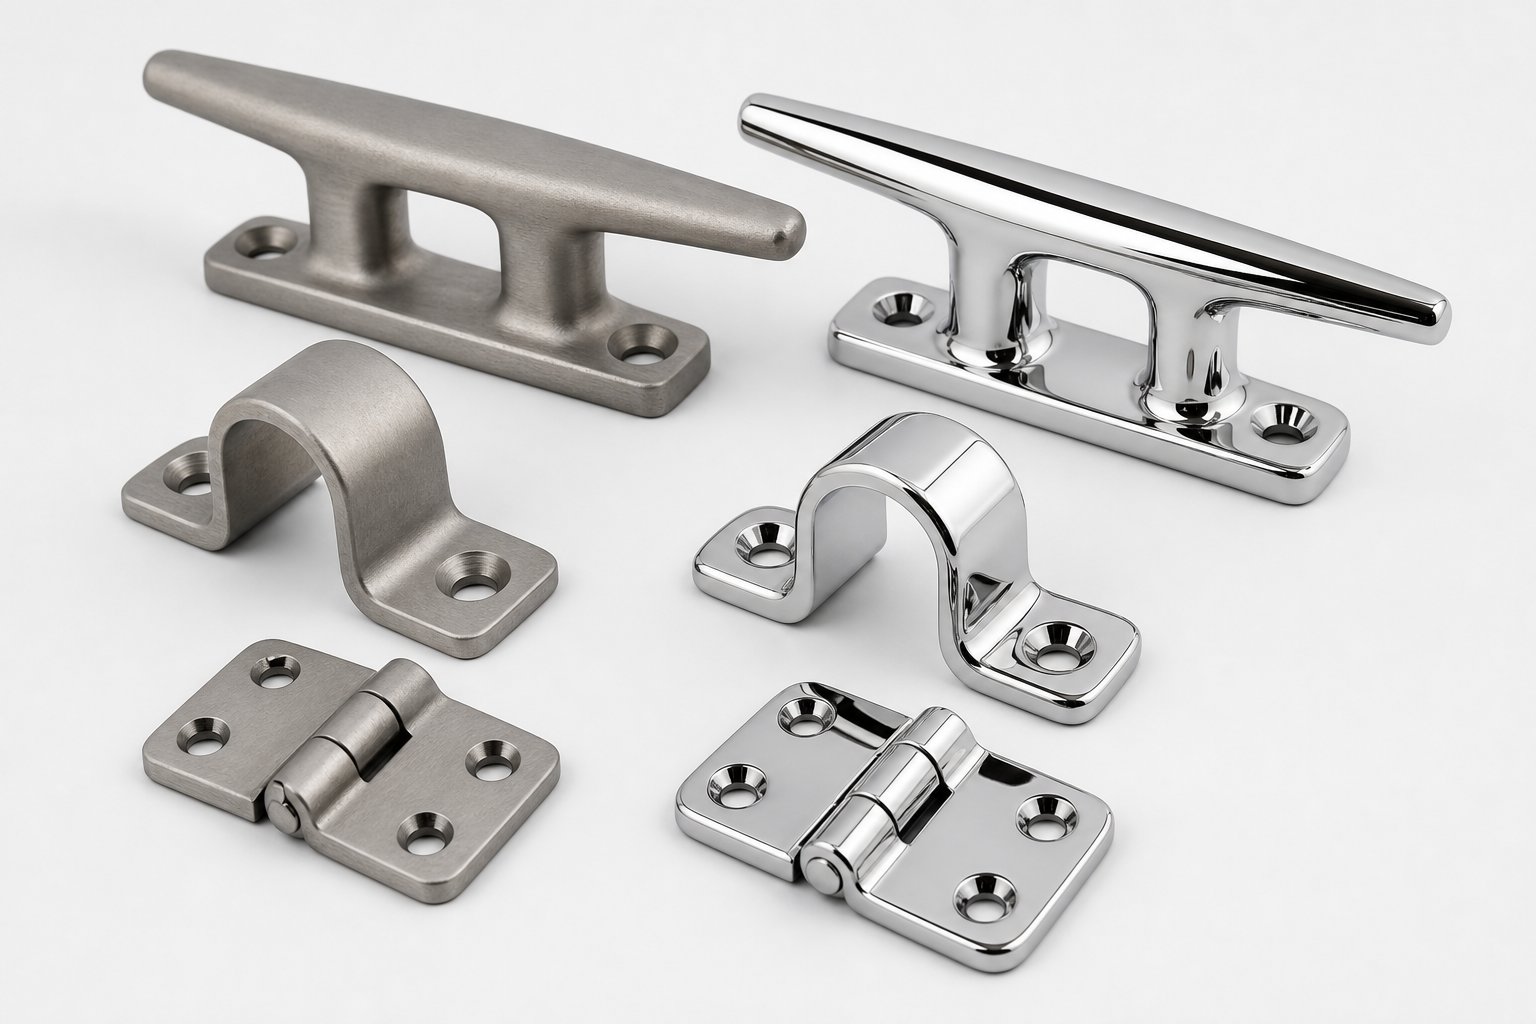
Po-antspaudavimo apdailos procesai, užtikrinantys ilgaamžiškumą sūriame vandenyje
Progresyvus štampavimas pateikia išbaigtą dalį, tačiau matmenų užbaigtumas nėra tas pats, kas parengtis jūriniam. Štampavimo procesas sukuria paviršiaus sąlygas, kurias išnaudos sūrus vanduo: laisvoji geležis, perkelta nuo įrankių sąlyčio, mikro-įtrūkimai nukirptuose kraštuose ir liekamieji formavimo įtempiai, pažeidžiantys pasyvų oksido sluoksnį. Jūrinės įrangos paviršiaus apdaila po štampavimo nėra kosmetinis poliravimo darbas. Tai yra skirtumas tarp jungiamosios detalės, kuri tarnauja penkiolika metų, ir tos, kurios rūdžių dėmės matomos per du sezonus.
Apdailos strategija priklauso nuo pagrindinio lydinio, jūrinės aplinkos sunkumo ir galutinio vartotojo vizualių lūkesčių. Nerūdijančių dalių pasyvus sluoksnis turi būti atkurtas. Aliuminio dalims reikia barjerinės apsaugos. Ir kiekviena specifikacija turi būti pakankamai aiškiai perduota, kad jūsų progresyvaus štampavimo tiekėjai ir apdailos pardavėjai pateiktų nuoseklius rezultatus visose gamybos serijose.
Nerūdijančių jūrinių dalių pasyvavimas ir elektrinis poliravimas
Kiekviena nerūdijančio plieno dalis, kuri praeina per laipsnišką štampą, surenka laisvą geležies užteršimą. Tai neišvengiama. Įrankių plieno perforatoriai, formuojantys įdėklai ir net presavimo lova perkelia mikroskopines geležies daleles ant ruošinio paviršiaus apdirbimo, lenkimo ir kalimo operacijų metu. Tos geležies nuosėdos tampa anodinėmis vietomis, kur korozija pirmiausia prasideda aplinkoje, kurioje gausu chlorido. Neapdorotas 316 nerūdijančio plieno apkabas sukurs arbatos spalvos rūdžių ruožus ne dėl korozijos pagrindinės medžiagos, o dėl įterptų geležies dalelių, oksiduojančių jos paviršių.
Pasyvavimas tai išsprendžia. Procesas nesudėtingas: štampuotą dalį panardinkite į citrinos arba azoto rūgšties vonią, kuri ištirps laisvą geležį nepažeisdama pagrindo nerūdijančio plieno. Lieka paviršius, kurio chromo -su -geležies santykis didesnis nei pagrindinio lydinio, skatinantis tankaus, vienodo chromo oksido sluoksnio susidarymą. Atliekant 304 arba 316 klasių jūrinių komponentų metalo štampavimą, pasyvavimas yra minimalus po štampavimo procesas, o ne pasirenkamas atnaujinimas. Bet kokia štampuota nerūdijančio plieno aparatinė įranga, siunčiama be pasyvavimo, funkciškai yra nebaigta.
Elektropoliravimas tęsiasi toliau. Šis elektrocheminis procesas pašalina 0,0001–0,001 colio paviršiaus metalo, paverčiant dalį anodu elektrolitinėje vonioje. Metalas pirmiausia tirpsta nuo mikro-smailių ir aukštų taškų, išlygina paviršių ir visiškai pašalina užterštą sluoksnį. Rezultatas yra dalis, kuri geometriškai lygesnė, metalurgiškai švaresnė, o jos paviršiuje yra daugiau chromo nei nebaigta arba pasyvuota dalis. Dėl aukščiausios kokybės jūrinių jungiamųjų detalių, pagalvokite apie vairo aparatūrą, matomus viršutinius komponentus ar bet ką, kas nuolat liečiasi su sūriu vandeniu, elektropoliravimas užtikrina maksimalų atsparumą korozijai ir ryškią, nuoseklią išvaizdą, kurios vien pasyvavimas nepasiekia.
Kada reikėtų nurodyti vieną prieš kitą? Apsvarstykite šiuos veiksnius:
| veiksnys | Pasyvavimas | Elektropoliravimas |
|---|---|---|
| Proceso tipas | Cheminis apdorojimas (rūgščių vonia) | Elektrocheminis metalo šalinimas |
| Ką pašalina | Tik paviršiaus teršalai, be netauriųjų metalų | 0,0001–0,001 colio netauriųjų metalų ir teršalų |
| Paviršiaus apdailos rezultatas | Atkurtas pasyvus sluoksnis; išvaizda nepakitusi | Lygesnis, ryškesnis paviršius; sustiprintas pasyvus sluoksnis |
| Atsparumo korozijai padidėjimas | Reikšmingas palyginti su nepasyvuotu paviršiumi | Didesnis nei vien pasyvumas |
| Išlaidų poveikis | Žemas ar vidutinio sunkumo | Nuo vidutinio iki didelio |
| Geriausiai tinka | Standartinė jūrinė nerūdijančio plieno aparatūra (dauguma dalių) | Aukščiausios kokybės atvira techninė įranga, sudėtingos geometrijos, maksimalus našumas sūriame vandenyje |
Vienas svarbus įspėjimas: nė vienas procesas nekompensuoja netinkamos nerūdijančio plieno rūšies. Elektropoliruotas 304, naudojant tiesioginį sūraus vandens aptarnavimą, vis tiek bus prastesnis tinkamai pasyvintas 316, nes paviršiaus apdorojimas pagerina tai, ką suteikia bazinis lydinys, o ne pakeičia atsparumą chloridui, kurį suteikia molibdenas.
Dengimo sistemos ne{0}}nerūdijančiai jūrinei įrangai
Ne kiekviena štampuota jūrinė dalis yra iš nerūdijančio plieno. Aliuminio laikikliai, anglinio plieno tvirtinimo detalės ir švelnaus plieno konstrukciniai komponentai reikalauja barjerinės dangos, kad išgyventų sūraus vandens poveikį. Dangos sistema turi patikimai sukibti su štampuotu paviršiumi, toleruoti terminį ciklą ir UV poveikį jūros aplinkoje ir užtikrinti pakankamą atsparumą druskos purslams numatytą tarnavimo laiką.
Miltelinis dažymasyra dominuojantis štampuoto plieno ir aliuminio jūrinės įrangos pasirinkimas. Elektrostatiškai naudojami sausi milteliai paprastai sukietėja 350–400 laipsnių pagal Farenheitą į ištisinę polimerinę plėvelę2–4 milijonų (50–100 mikrometrų) storio. Tinkamai užtepus ant iš anksto apdoroto plieno, miltelinis dažymas pasiekia 1000 ar daugiau valandų atsparumo druskos purškimui pagal ASTM B117. Galimos bet kokios RAL spalvos, geriau nei šlapi dažai atsparūs skilimui ir UV degradacijai, o tepant neišskiria LOJ. Antspauduotų jūrinių laikiklių ir montavimo plokščių atveju, kai išvaizda yra svarbi, bet visa nerūdijančio plieno kaina nėra pateisinama, anglinio plieno miltelinis dažymas užtikrina puikų našumo -ir{6}}sąnaudų santykį.
Anodavimasyra standartinis štampuoto aliuminio laivo jungiamųjų detalių apdailos apdorojimas. Elektrocheminio proceso metu ant dalies paviršiaus išauginamas kietas aliuminio oksido sluoksnis, žymiai pagerinantis atsparumą korozijai ir paviršiaus kietumą. II tipo anodavimas (0,3{5}}1,0 mil storio) tinka daugumai jūrinio aliuminio aparatūros ir tinka dažyti. III tipo kietos dangos anodavimas (1,0–3,0 mil.) užtikrina puikų nusidėvėjimo ir korozijos našumą, kai naudojamas labai piktnaudžiaujant, pvz., klijų įdėklais ar bėgių jungiamosiomis detalėmis. Turėkite omenyje, kad progresyviai štampuotų aliuminio dalių anodavimas padidina matmenų storį. III tipas auga maždaug 50 % į išorę, todėl ypatybes, kurių tolerancija yra nedidelė, gali tekti šiek tiek sumažinti, kad po padengimo būtų pasiektas galutinis matmuo.
Cinko{0}}nikeliavimasaptarnauja jūrinių tvirtinimo detalių rinką. Antspauduotų anglinio plieno spaustukų tvirtinimo detalės, spyruoklinės veržlės ir veržlės, skirtos naudoti triumo sistemoje arba variklio skyriuje, pasižymi cinko -nikelio apsauga nuo aukų ir vidutinio atsparumo druskai. Standartinis cinkavimas pagal ASTM B633 su chromato konversija užtikrina 96–240 valandų apsaugą nuo druskos purslų, priklausomai nuo storio ir po{6}}apdorojimo, o cinko -nikelio lydinio dengimas žymiai padidina tvirtinimo detales agresyvesnėse jūrų zonose.
Apdailos reikalavimų nurodymas štampavimo pardavėjui
Štai kur daugelis jūrų aparatinės įrangos programų susiduria su trintimi: inžinierių komanda žino, kad detalei reikia „apsaugos nuo korozijos“, tačiau apie šį reikalavimą pranešama neaiškiai, todėl apdailos pardavėjas gali spėlioti. Specifikacija, kurioje rašoma „pasyvuoti po štampavimo“, pardavėjui nieko nepasako apie rūgšties chemiją, panardinimo laiką, priėmimo kriterijus ar našumo lūkesčius. Rezultatas yra nenuoseklumas tarp gamybos partijų ir galiausiai lauko gedimai.
Laivų techninės įrangos dizaineriai turėtų pranešti apie apdailos reikalavimus naudodami kiekybiškai įvertinamus parametrus, susietus su pripažintais bandymo standartais.ASTM B117apibrėžia aparatą, druskos tirpalo koncentraciją (5 % NaCl), kameros temperatūrą (35 laipsniai Celsijaus) ir rūko tankį neutralios druskos purškimo bandymams, suteikdama universalią sistemą, kuria grindžiami konkretūs produkto - korozijos reikalavimai. Kai nurodote „mažiausiai 500 valandų ASTM B117 be raudonų rūdžių“, kiekvienas apdailos tiekėjas tiekimo grandinėje tiksliai supranta, ko tikimasi ir kaip tai bus patikrinta.
Pilnas jūrinių štampuotų komponentų apdailos specifikacijų paketas turėtų apimti:
- Pagrindinės medžiagos būklė- Nurodykite, ar detalė baigiama kaip-antspauduota, nuvalyta-ar iš anksto{3}}išvalyta. Paviršiaus užterštumas dėl štampavimo tepalų turi įtakos dangos sukibimui.
- Paviršiaus paruošimo būdas- Apibrėžkite valymo ir pirminio
- Dangos tipas ir storis- Nurodykite konkrečią apdailos sistemą su išmatuojamu storio diapazonu. Pavyzdys: „Mielinis dažymas, poliesterio TGIC, RAL 9005, 2,5–3,5 mln. DFT“ arba „Pasyvavimas pagal ASTM A967, citrinos rūgšties metodas“.
- Druskos purškimo bandymo valandos ir priėmimo kriterijai- Nurodykite minimalų ASTM B117 valandų skaičių ir apibrėžkite, kas yra gedimas: raudonos rūdys, baltosios rūdys, pūslės, korozijos ploto procentas pagal ASTM D610 arba dangos atsisluoksniavimas nuo įbrėžimų žymių.
- Paviršiaus šiurkštumo tikslai- Dalims, kurioms reikalinga specifinė estetinė apdaila, nurodykite Ra reikšmes. Veidrodinio-apdailos jūrinėms detalėms paprastai reikia Ra 4–8 mikrocolių (0,1–0,2 mikrometro), kurį galima pasiekti elektropoliruojant. Satino apdailos aparatinė įranga yra skirta Ra 16–63 mikrocolių (0,4–1,6 mikrometro).
- Patikrinimo kriterijai ir mėginių ėmimo planas- Apibrėžkite tikrinimo metodą (vizualinis, druskos purškimo kupono bandymas, sukibimo bandymas pagal ASTM D3359) ir partijos mėginių ėmimo dažnumą.
Pateikus tokį detalumo lygį, išvengiama dviprasmiškumo tarp jūsų projektavimo tikslo ir gatavo produkto. Tai taip pat leidžia laipsniško štampavimo štampavimo tiekėjams anksti atsižvelgti į apdailos reikalavimus, priimdami štampų projektavimo sprendimus, o ne po -štampavimo, kad paviršiaus būklė neatitinka būtinų dangos sukibimo sąlygų.
In-Šlifavimo operacijos, kurios sumažina apdailos išlaidas
Išmanusis štampų dizainas gali perkelti darbą nuo apdailos linijos atgal į presą, todėl sumažėja bendras štampavimo{0}}kaštas. Keletas štampavimo operacijų-tiesiogiai pagerina štampuotos dalies pasirengimą jūriniam apdailai:
Monetų kalimo stotyssuspauskite nukirptas briaunas ir išlyginkite mikro{0}} atplaišas, kurias kitu atveju prieš pasyvinant ar dengiant reiktų nuvalyti šlifavimo būdu. Iškalta briauna suteikia lygų, uždarą apdailos vonios paviršių, pagerina dangos tolygumą ir pašalina plyšių geometriją, kur korozija slepiasi po dangomis.
Deginimo stotysnaudokite poliruotą įrankinį plieną, kad išlygintumėte dalies paviršių esant slėgiui, sumažinant paviršiaus šiurkštumą ir uždarant mikro{0}}poringumą, susidariusį formuojant. Iš poliravimo stoties išeinančias dalis reikia mažiau mechaninio poliravimo prieš atliekant elektropoliravimą, sutaupant laiko ir eksploatacinių medžiagų apdailos skyriuje.
Poliruoti štampavimo įdėklaigalutinėse formavimo stotyse veidrodinį paviršių perkelia tiesiai į štampuotą dalį. Kai antgalio paviršius yra Ra 4 mikrocolių ar smulkesnis, štampuotas paviršius atrodo artimas galutinei kosmetinei specifikacijai, todėl prieš pasyvavimą ar elektropoliravimą reikia apdoroti tik cheminiu būdu, o ne atlikti išsamų mechaninį poliravimą.
Kiekviena iš šių vietinių strategijų suteikia šiek tiek didesnę įrankių kainą ir žymiai mažesnes{1}}dalies apdailos išlaidas. Didelės apimties-jūrų programose matematika kiekvieną kartą teikia pirmenybę pastato apdailos kokybei. Pagaminta dalis, pasyvuota, padengta ir paruošta montuoti, yra tokia gera, kokia yra ją sukūrusi gamybos sistema. Šios sistemos kokybė priklauso nuo tinkamo gamybos partnerio pasirinkimo, kurio galimybės apima visą grandinę nuo štampų projektavimo iki štampavimo iki apdailos sūraus vandens paslaugoms.
Tinkamo progresinio štampavimo partnerio tiekimas jūrų programoms
Štampavimo cechas, kuriame gaminami švelnaus plieno laikikliai ŠVOK ortakiams, nėra tas pats, kas laivybos techninės įrangos laipsniško štampavimo partneris. Spauda gali būti identiška. Juostelių tiektuvas veikia taip pat. Tačiau institucinės žinios, reikalingos korozijai -atsparių lydinių formavimui esant dideliems leistiniesiems nuokrypiams, poliruotų štampų paviršių išlaikymui ilgų gamybos etapų metu ir sūraus vandens apdailai paruoštų dalių pristatymui, yra tai, ką sukuriate per ilgametę jūrų programos patirtį arba išvis neturite.
Netinkamo pardavėjo pasirinkimas reiškia ne tik pavėluotą pristatymą. Tai reiškia dalis, kurios dygsta štampelyje, briaunos, dėl kurių po montavimo atsiranda plyšių korozija, arba matmenų poslinkis, atsirandantis praėjus trims mėnesiams po gamybos ciklo, kai įrankis nusidėvi per kompensavimo langą. Vertinimo procesas nusipelno tokio pat inžinerinio griežtumo kaip ir pats detalių projektavimas.
Kritinės galimybės, kurias reikia įvertinti jūrų štampavimo partneriui
Ne kiekviena progresyvi štampavimo operacija turi lydinio patirtį, spaudos pajėgumą ar kokybišką infrastruktūrą, kad būtų galima atlikti{0}}jūrinio lygio darbus. Kai vertinate galimus pardavėjus, tikslas yra atskirti parduotuves, kurios tikrai gali palaikyti korozijai-atsparių lydinių štampavimą, nuo tų, kurios mokysis jūsų programos biudžeto.
Kaip rodo patyrusių pažangių štampavimo štampų gamintojų pramonės gairės, ne tik įmonės svetainė, bet ir tiesioginių, konkrečių{0}}pajėgumų klausimų uždavimas atskleidžia, ar parduotuvė iš tikrųjų gali pristatyti. Konkrečiai jūrinėms programoms dėl įvairių štampavimo ir štampavimo iššūkių, nuo sunkaus -gauge 316 nerūdijančio plieno formavimo iki veidrodinio-apdailos karbido įrankių priežiūros, reikia pardavėjo, kurio galimybės tuo pačiu metu atitiktų jūsų lydinio, tūrio ir apdailos reikalavimus.
Naudokite šį kontrolinį sąrašą, kai tikrinate potencialius partnerius:
- Korozijai{0}}atsparaus lydinio patirtis- Ar parduotuvėje yra 316/316L nerūdijančio plieno, jūrinio žalvario arba jūrinio aliuminio progresyvūs įrankiai? Prašykite konkrečių pavyzdžių, o ne tik medžiagų sąrašo. Kaip jie susidorojo su tų programų darbu-su grūdinimu, skausmu ir atgaiva?
- Namų štampo projektavimo ir modeliavimo galimybė-- Ar jie gali atlikti formavimo modeliavimą (FEA arba juostelės eigos modeliavimą), kad patvirtintų stočių sekas prieš pjaunant plieną? Namo projektavimas- reiškia greitesnę iteraciją, kai reikia koreguoti laivo dalių geometriją.
- Spaudos tonažo diapazonas- 2–4 mm nerūdijančio plieno jūrinei įrangai reikia daug didesnės tonažo nei įprastai lakštinio metalo apdirbimui. Patvirtinkite, kad parduotuvės presai gali apdoroti jūsų medžiagos storį visose formavimo stotyse nepriartėdami prie talpos ribų.
- -Namų štampo priežiūra ir atstatymas- Progresyvūs jūrinių lydinių štampai susidėvi greičiau nei tie, kuriuose naudojamas švelnus plienas. Parduotuvė, kuri prižiūri įrankius-namuose, gali reaguoti į nusidėvėjimo-kokybės pokyčius per kelias valandas, o ne savaites. Paklauskite apie prevencinės priežiūros grafikus ir jūrinių apdailos štampų poliravimo intervalus.
- Antrinis veikimo pajėgumas- Ar pardavėjas siūlo šlifavimo, pasyvavimo, elektropoliravimo ar dengimo namuose-, ar yra užmezgęs apdailos partnerystes su dokumentais pagrįstomis kokybės sutartimis? Kuo mažiau perdavimų tarp štampavimo ir apdailos, tuo mažesnė rizika paviršiaus kokybei.
- Kokybės sertifikatai ir procesų kontrolė- ISO 9001 yra pagrindinis standartas. Dėl saugos-svarbios jūrų aparatinės įrangos teiraukitės apie SPC įdiegimą,-proceso tikrinimo dažnumą, pirmojo-straipsnio tikrinimo protokolus ir medžiagos atsekamumą nuo ritės sertifikato iki baigtos dalies.
- Prototipas-į-gamybos mastelį- Ar jie gali palaikyti pradinius bandomuosius laivų statytojo kvalifikacijos pavyzdžius, tada padidinti iki visų gamybos apimčių be iš naujo{1}}įrankių? Kai kurie pardavėjai išsiskiria viename šio spektro gale, bet kovoja kitame.
Gamybos inžinieriams ir pirkimų komandoms, ieškančioms didelės-tūrio progresyvaus štampavimo štampų, pasižyminčių dideliu pakartojamumu ir keičiamomis masinės gamybos galimybėmis, tokie gamintojai kaipYICHENpasiūlyti kelių{0}}stočių formavimo patirtį, tinkančią jūrinėms aparatinės įrangos programoms, kurioms reikalingi veiksmingi štampavimo sprendimai. Jų dėmesys sutelkiamas į laipsnišką sudėtingų, didelės apimties metalinių dalių štampavimo įrankį{2}}, todėl jas galima įsigyti kartu su regioniniais tiekėjais, ypač kai jūsų programa reikalauja nuoseklios produkcijos per ilgesnius gamybos etapus.
Kaip efektyviai pranešti apie jūrų įrangos reikalavimus
Net pats pajėgiausias štampavimo partneris negali pateikti to, ko aiškiai nenurodote. Jūrų techninės įrangos programos sugenda komunikacijos etape dažniau nei gamybos etape. Neaiškus RFQ, kuriame nurodytas „nerūdijančio plieno laikiklis, naudojimas jūroje“, lemiamus sprendimus palieka pardavėjo interpretacijai, o numatytosios prielaidos gali neatitikti jūsų lūkesčių dėl korozijos.
Pateiktame specifikacijų pakete jūsų progresyvaus štampavimo partneriui turėtų būti viskas, ko reikia norint tiksliai pateikti citatą, tinkamai suprojektuoti įrankius ir pristatyti dalis, kurios atitiktų jūsų kvalifikacijos testą pirmą kartą pateikiant. Įtraukti:
- Medžiagos išnaša su jūrinio{0}}klasės žymėjimu- Nurodykite tikslų lydinį (316 l pagal ASTM A240, C46400 jūrinis žalvaris pagal ASTM B171, 5052-H32 aliuminis pagal ASTM B209), grūdinimo būseną ir storį, atsižvelgiant į leistiną nuokrypį.
- Baigti specifikaciją pagal druskos purškimo reikalavimus- Nurodykite apdorojimą po-štampavimo (pasyvavimas pagal ASTM A967 citrinų metodą, elektropoliravimas, miltelinis dažymas ASTM B117 valandomis), priėmimo kriterijus ir paviršiaus šiurkštumo tikslus Ra vertėmis.
- Apkrovos įvertinimai ir saugos faktoriai- Jei dalis yra laikanti-, nurodykite darbinės apkrovos ribą ir saugos faktorių, kuriam taikoma jūsų konstrukcija. Tai informuoja pardavėjo medžiagos storio patikrinimą ir formuojasi griežtumo ribas.
- - Pateikite 2D brėžinius su geometriniais matmenimis ir leistinomis išnašomis, o ne tik vardinius matmenis. Pabrėžkite svarbias --funkcijų ypatybes (montavimo angų padėtis, sutapimo paviršiaus lygumas), kurioms reikalinga griežtesnė kontrolė nei bendra profilio tolerancija.
- Metinės apimties prognozės ir programos trukmė- Sąžiningos apimties prognozės leidžia pardavėjui tinkamai nustatyti įrankių dydį. 100 000 dalių per metus suprojektuoto štampo statybos standartai skiriasi nuo to, kuri per savo eksploatavimo laiką turėtų pagaminti 2 mln.
- Surinkimo kontekstas ir galvaniniai svarstymai- Nustatykite, su kokiomis medžiagomis štampuota dalis susilies galutiniame surinkime. Jei štampuotas aliuminio laikiklis tvirtinamas prie nerūdijančio plieno korpuso, pardavėjas turi žinoti, kad galėtų patarti dėl izoliacijos savybių arba dangos suderinamumo.
Iš anksto pateikus tokį detalumo lygį, pasiekiami du dalykai. Tai leidžia tiksliai pateikti citatą, o tai reiškia, kad padarius įrankius sumažėja išlaidų netikėtumų. Taip pat nustatomi išmatuojami priėmimo kriterijai, dėl kurių abi šalys susitaria prieš pradėdamos gamybą, pašalinant subjektyvius kokybės ginčus, kurie išmuša iš vėžių jūrinės aparatinės įrangos programas viduryje.
Tinkamas laivybos techninės įrangos progresyvaus štampavimo partneris yra ne tik mažiausią kainą pasiūlęs asmuo ar parduotuvė, turinti didžiausią presą. Tai pardavėjas, kurio lydinio patirtis, įrankių galimybės, kokybės sistemos ir komunikacijos skaidrumas atitinka specifinius sūraus vandens paslaugų poreikius. Kai medžiagų parinkimas, štampų dizainas, gamybos ekonomika, apdailos procesai ir pardavėjo galimybės susilieja į vieną jūrinės aparatinės įrangos programą, gaunami komponentai, kurie patikimai keliauja iš matricos į doką ir veikia visą laivo eksploatavimo laiką.
DUK apie progresyvų metalo štampavimą jūrinei įrangai
1. Kokios medžiagos yra geriausios jūrinei įrangai laipsniškai štampuoti?
316 ir 316L nerūdijantis plienas yra dažniausiai pasirenkami dėl puikaus atsparumo chloridui ir įdubimams. Laivinis žalvaris (C46400) puikiai tinka dekoratyvinėms detalėms ir tvirtinimo detalėms, nes pasižymi puikiu formavimu ir mažesniu įrankių nusidėvėjimu. . 5000-Serija jūrinis aliuminis tinka lengviems laikikliams ir denio įrangai, o vario -nikelio lydiniai (90/10, 70/30) puikiai tinka jūros vandens vamzdynų komponentams. Kiekvienam lydiniui reikalingas specifinis štampavimo tonažo, spyruoklinio kompensavimo ir stoties atstumo reguliavimas, kad būtų pagamintos nuoseklios jūrinės{11}klasės dalys.
2. Kiek dalių reikia, kad pagrįstų laivybos techninės įrangos laipsnišką štampavimo įrankį?
Laipsniškas štampavimas paprastai tampa ekonomiškai{0}}efektyvus, kai metinis kiekiai yra nuo 50 000 iki 100 000 vienetų vidutinio sudėtingumo laivo dalims. Dėl paprastesnių komponentų, pvz., plokščių atraminių plokščių ar spaustukų, gali būti pateisinamas 25 000–30 000 vienetų įrankis dėl mažiau štampavimo stočių. Pagrindinis veiksnys yra amortizacija: 50 000 USD vertės katilas prideda 10 USD už dalį, kai yra 5000 vienetų, bet tik 0,10 USD prie 500 000 vienetų. Bendradarbiaudami su patyrusiu progresyviu štampų gamintoju, pvz., YICHEN, inžinieriai gali įvertinti šiuos nepaprastus{20}ekonominius aspektus prieš investuojant įrankius.
3. Kodėl po laipsniško štampavimo jūrinę įrangą reikia pasyvuoti?
Štampavimo metu įrankinio plieno perforatoriai ir formavimo įdėklai perkelia mikroskopines laisvąsias geležies daleles ant nerūdijančio plieno paviršių. Sūriame vandenyje šios geležies nuosėdos tampa anodinėmis vietomis, kuriose prasideda korozija, dėl kurios susidaro rūdžių dėmės net ant aukštos -klasės 316 nerūdijančio plieno. Pasyvavimo metu naudojama citrinos arba azoto rūgštis, kad ištirptų įterpta geležis, nepažeidžiant pagrindinio lydinio, atkuriant chromo{4}} turtingą pasyvaus oksido sluoksnį. Be pasyvavimo, štampuota nerūdijančio plieno jūrinė įranga yra funkciškai nebaigta ir priešlaikinė korozija.
4. Kaip progresyvi štampų konstrukcija apsaugo nuo jūrinių dalių korozijos?
Konkrečios jūrinės-štampo konstrukcijos apima kelias antikorozines{1}}strategijas tiesiai į įrankius. Didelis vidinis spindulys (mažiausiai 1,5–2 T) pašalina siaurus plyšius, kuriuose koncentruojasi chlorido jonai. Kalimo stotys suspaudžia nukirptas briaunas, kad uždarytų mikro-įtrūkimus ir lūžių zonas, kurios sukelia plyšių koroziją. Griežtesnis-perforavimo-tarpas (5-8 % medžiagos storio) užtikrina švaresnius pjūvius su mažesniu šiurkščiu kraštu. Drenažo skylių pradurimo stotyse pridedamos verksmo angos, kurios neleidžia ant sumontuotų jungiamųjų detalių kauptis stovinčiam vandeniui. Šios funkcijos yra integruotos į štampavimo eigą, o ne sprendžiamos atliekant brangias štampavimo operacijas.
5. Į ką turėčiau atkreipti dėmesį renkantis laivybos dalių progresinio štampavimo tiekėją?
Įvertinkite pardavėjų patirtį korozijai -atsparių lydinių (ypač 316 nerūdijančio plieno, jūrinio žalvario arba jūrinio aliuminio progresyvaus įrankio gamyboje), vidaus štampų konstrukciją su formavimo modeliavimo galimybe, pakankamą presavimo tonažą sunkioms -gabaritinės jūrinėms medžiagoms, į-į{4}}nustatytus dokumentus, antrinio šlifavimo štampų techninę priežiūrą ar laiko intervalus. 9001 sertifikatas su SPC įdiegimu ir prototipo -į-gamybos masteliu. Gamintojai, tokie kaip YICHEN, kurie specializuojasi kelių stočių progresyvių štampavimo štampų, skirtų didelės apimties gamybai, gamyboje, siūlo griežtą pakartojamumą ir keičiamą išvestį, kurio reikalauja jūrų aparatinės įrangos programos.


