


Ką progresyvus štampavimas reiškia didmeniniams pirkėjams
Kai pirkimų komandos vertina didelės apimties metalinių dalių įsigijimo galimybes, vienas gamybos būdas nuolat užtikrina mažiausią-dalies kainą mastu: laipsniškas štampavimas ir štampavimas. Tačiau dauguma pirkėjų derasi dėl kainų, visiškai nesuprasdami, kaip veikia procesas, todėl kiekvienoje kainų apžvalgoje paliekama marža.
Kas yra progresyvus štampavimas
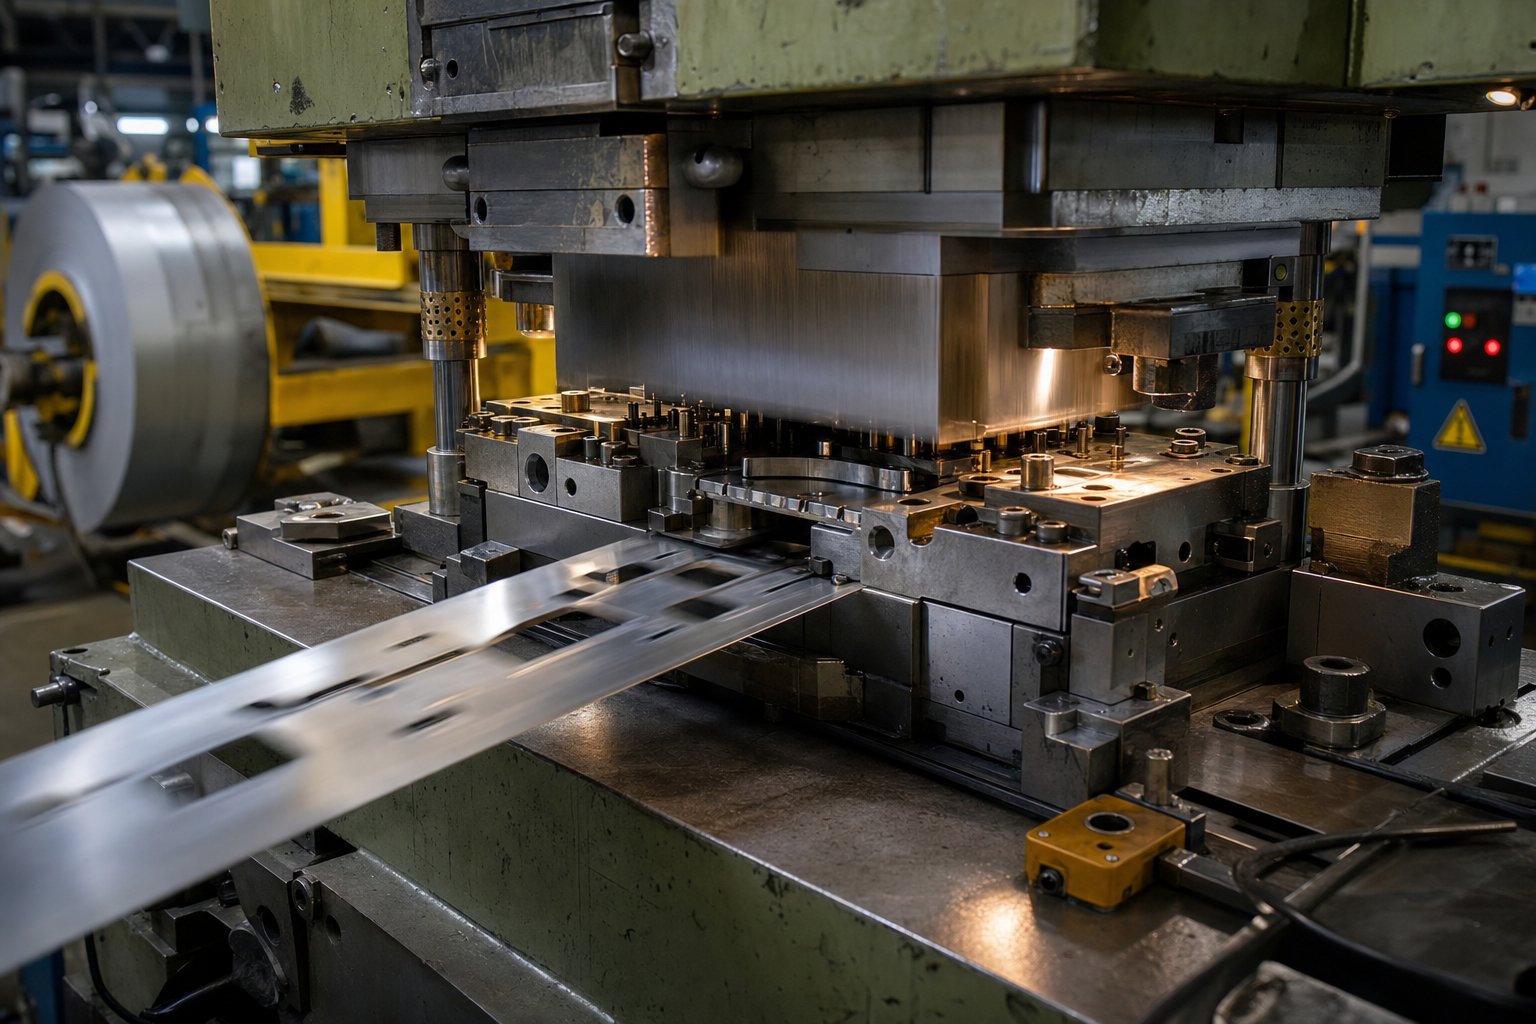
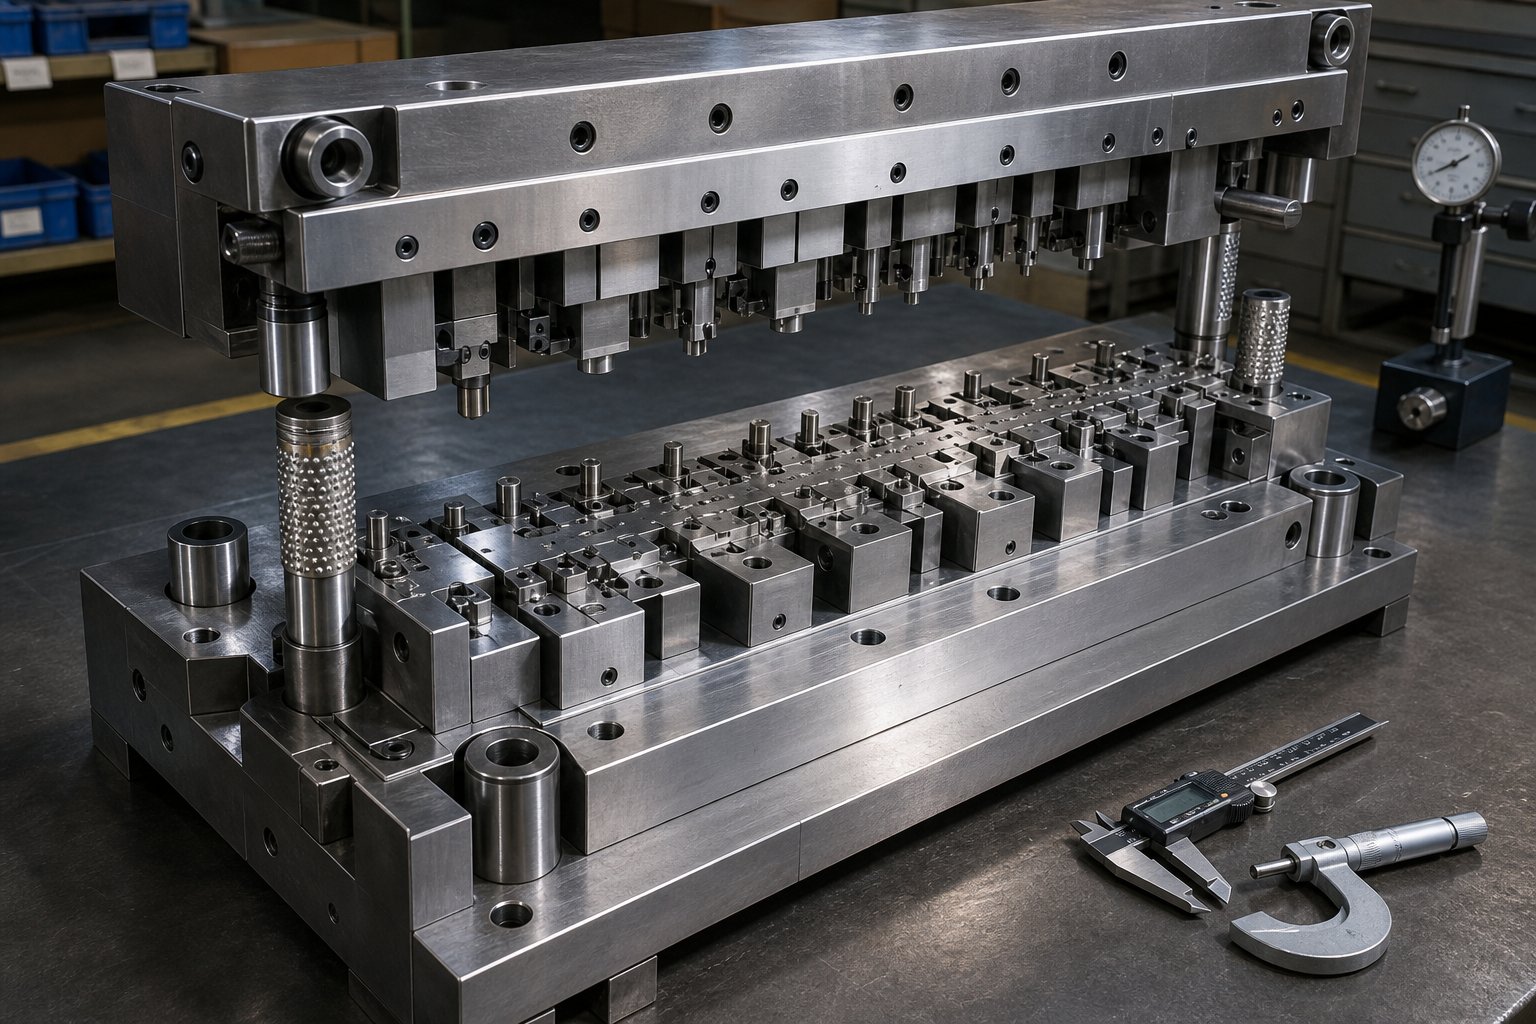
Taigikas yra progresyvus mirtis, tiksliai? Įsivaizduokite ilgą, tiksliai{0}}sukonstruotą įrankį, įtaisytą štampavimo preso viduje. Ištisinė metalo juostelė, tiekiama iš ritės, su kiekvienu paspaudimu eina per šį įrankį stotis po stoties. Kiekviena stotis atlieka konkrečią formavimo operaciją - išmušdama skylę, sulenkdama flanšą, iškaldama paviršių arba pjaustydama profilį. Kai juostelė pasiekia galutinę stotį, baigta dalis atsiskiria ir iškrenta, paruošta naudojimui.
Žodis „progresyvus“ apibūdina juostos kelionę: ji vyksta nuosekliomis operacijomis, kiekviena statant ant paskutinės. Jokio padėties keitimo, jokio operatoriaus įsikišimo tarp žingsnių. Vienu paspaudimu sukuriama užbaigta dalis, tuo pat metu įstatant kitą medžiagos sekciją į vietą. Esant gamybos greičiui, šis progresyvus štampavimo ciklas kartojasi šimtus kartų per minutę, sukuriant tūkstančius identiškų dalių per valandą, o tolerancijos yra kelios tūkstantosios colio dalys.
Dėl šio greičio, pakartojamumo ir minimalaus darbo sąnaudų derinio progresyvus štampas tampa dominuojančiu didmeninės metalo dalių gamybos metodu.
Kodėl didmeniniai pirkėjai turi suprasti procesą
Šis straipsnis sukurtas kaip sprendimų{0}}pagalbos šaltinis, mažinantis atotrūkį tarp techninių procesų žinių ir komercinio pirkimo strategijos. Nesvarbu, ar tvarkote automobilių jungčių, ŠVOK laikiklių ar elektrinių komponentų tiekimą, jūsų programos ekonomiškumas priklauso nuo pasirinkimų, priimtų gerokai prieš pradedant veikti presui.
Supratimas, kaip veikia progresyvus štampas, turi tiesioginės įtakos pirkėjo gebėjimui derėtis dėl kainų, įvertinti tiekėjo galimybes ir optimizuoti visas programos išlaidas, pradedant investicijomis į įrankius ir baigiant vienos dalies kaina.
Tolesniuose skyriuose aprašomas medžiagų pasirinkimas, dizainas-atsižvelgiant į-gamybinius kompromisus, įrankių sąnaudų amortizacija, tiekėjo kvalifikacijos kriterijai ir kokybės užtikrinimo metodai -, kurių kiekvienas turi žinoti, ką didmeniniai pirkėjai turi žinoti, kad apsaugotų savo maržas. Tikslas yra praktinis svertas, o ne techninis vadovas.
Kaip žingsnis po žingsnio veikia progresyvus štampavimo procesas
Žinoti, ką daro progresyvus mirtis, yra vienas dalykas. Suprasdami mechaninę seką, turėsite žodyną, kad galėtumėte užduoti geresnius klausimus per pokalbius su tiekėjais ir pastebėti cituojamų programų neefektyvumą. Štai kaip štampavimo procesas iš tikrųjų vystosi nuo neapdorotos ritės iki baigtos dalies.
Juostelių išdėstymas ir stoties seka
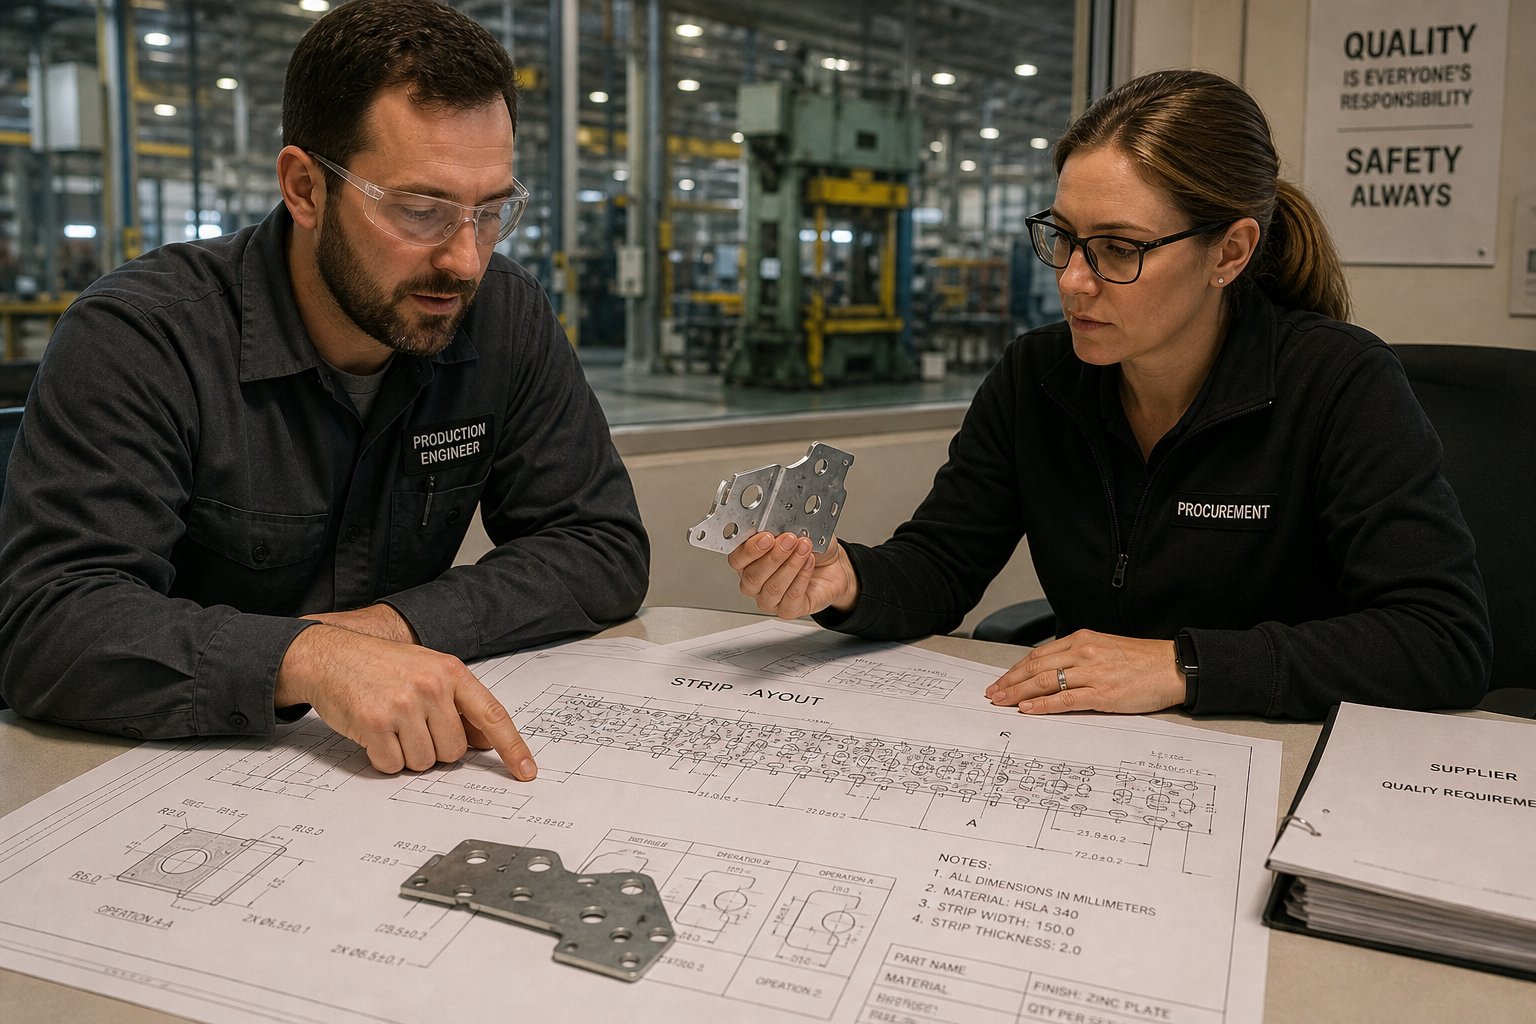
Kiekvienas progresyvus štampas prasideda kaip juostos išdėstymas - inžinerinis projektas, kuris kiekvieną formavimo operaciją susieja su konkrečia įrankio stotimi. Įsivaizduokite, kad išvyniojate metalinę juostelę ir tiksliai pažymėsite, kur kiekvienas smūgis, lenkimas ir pjūvis įvyks, kai medžiaga juda iš kairės į dešinę per štampą.
Inžinieriai pradeda įdėdami bandomąsias skylutes šalia juostos kraštų. Šios mažos, tiksliai išmuštos skylutės užfiksuoja juostelę kiekvienoje stotyje, užtikrindamos, kad kiekviena sekanti operacija nusileistų būtent ten, kur ir turėtų. Iš ten formavimo etapai statomi nuosekliai: antroje stotyje išmušta skylė tampa atskaitos tašku penktoje stotyje sulenktam flanšu. Galutinė stotis atskiria užbaigtą dalį nuo nešiklio juostos.
Stoties skaičius tiesiogiai įtakoja štampų sudėtingumą ir ciklo laiką. Paprastai plokščiai poveržlei gali prireikti trijų ar keturių stočių. Kelių-lenkimų elektros jungtis su reljefinėmis savybėmis gali prireikti dvylikos ar daugiau. Daugiau stočių reiškia ilgesnį ir brangesnį laiką -, bet tai taip pat reiškia, kad kiekviena atskira operacija išlieka paprasta ir pakartojama, todėl kokybė išlieka pastovi per milijonus ciklų.
Paspauskite Operation and Stroke Rates
Štampavimo presas stumia viršutinį štampą per pusę žemyn, atlikdamas kiekvieną stoties operaciją vienu metu. Kiekvieną kartą, kai cilindras pakyla, juostelė pajuda vienu tiksliu žingsniu -, vadinamu progresu -, o kitas smūgis pakartoja visą seką.
Čia formuojasi apimties ekonomika. Didelio greičio progresyvūs štampavimo presai veikia šimtais ar net tūkstančiais smūgių per minutę, gamindami gatavą detalę su kiekvienu ciklu. Esant 400 smūgių per minutę, tai yra 24 000 dalių per valandą vienu paspaudimu. Dėl šio pralaidumo laipsniškas štampavimo procesas ekonomiškai dominuoja didmeniniams kiekiams - darbo ir mašinos laiko sąnaudos vienai-daliai tampa beveik nereikšmingos.
Nuo idėjos iki baigtos dalies
Skamba kompleksiškai? Pilnasprogresyvus štampavimo procesaseina stebėtinai linijiniu keliu. Štai seka nuo žaliavos iki supakuotų dalių:
- Plokščios metalinės medžiagos ritė įkeliama į atsuktuvą ir patenka į tiesintuvą, kuris pašalina natūralų juostelės garbaną.
- Ištiesinta juostelė patenka į presą ir, naudojant kreipiamuosius bėgius, susilygiuoja su pirmąja štampo stotimi.
- Presavimo ciklai ir bandomieji smūgiai užfiksuoja juostelę tikslioje padėtyje.
- Su kiekvienu nuosekliu judesiu juostelė pasislenka į priekį vienu ilgiu, eidama per štampavimo, formavimo, lenkimo ir kalimo stotis.
- Galutinėje stotyje užbaigta dalis atsiskiria nuo nešiklio juostos per atjungimo operaciją.
- Užbaigtos dalys nukrenta per štampą į surinkimo dėžę arba konvejerį, o skeleto medžiagos laužas išeina iš priešingos pusės.
Šis nenutrūkstamas srautas - ritė įeina, dalinai išeina - nepertraukiamai veikia valandas ar dienas, riboja tik ritės ilgis ir suplanuota štampo priežiūra. Rezultatas yra gamybos metodas, kai nuoseklumas yra integruotas-, o ne tikrinamas-, nes tas pats įrankis atlieka identiškas operacijas su kiekviena dalimi.
Tačiau šis mechaninis pakartojamumas labai priklauso nuo vieno ankstesnio sprendimo, kurio daugelis pirkėjų nepastebi: kokia medžiaga pirmiausia tiekiama spaudai.
Progresyvaus štampavimo projektų medžiagų pasirinkimo vadovas
Pasirinktas metalas ne tik lemia, ką gali padaryti jūsų baigta detalė -, bet ir formuoja kiekvieną programos kainos kintamąjį. Progresyvios štampavimo medžiagos elgiasi skirtingai, kai nuolat formuojama dideliu greičiu{2}}, ir šie skirtumai priklauso nuo štampo naudojimo trukmės, smūgių dažnio, laužo normų ir galiausiai didmeninės vieneto kainos. Netinkamo lydinio parinkimas gali tyliai nugriauti paraštes, kol kas nors nepastebės.
Paprasti metalai progresiniam štampavimui
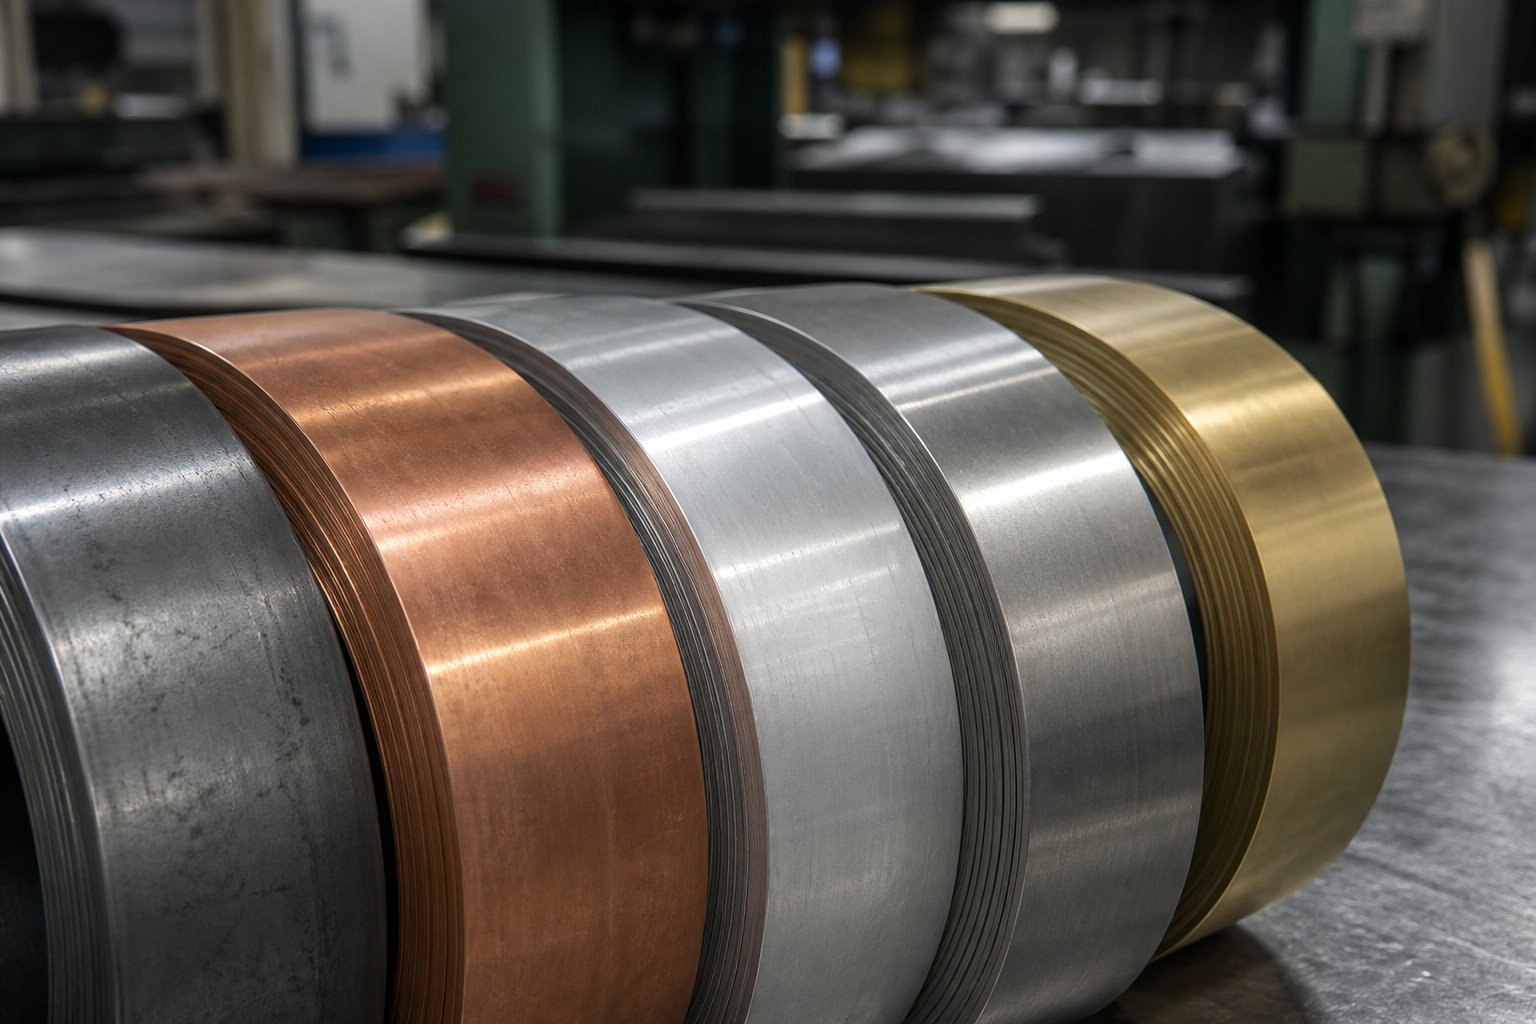
Penkios materialios šeimos apima didžiąją dalį progresyvaus štampavimo. Kiekvienas iš jų turi skirtingą formavimo, stiprumo ir sąnaudų pusiausvyrą, todėl tinka konkrečioms reikmėms. Štai kaip jie lyginami, kai jie tiekiami per kelių{2} stočių štampą gamybos greičiu:
| Medžiaga | Tipinės programos | Santykinė kaina | Formuojamumas | Die Wear Impact |
|---|---|---|---|---|
| Anglies plienas | Kronšteinai, korpusai, konstrukciniai komponentai | Žemas | Aukštas | Žemas ar vidutinio sunkumo |
| Nerūdijantis plienas | Medicinos prietaisai, maisto įranga, prietaisai | Aukštas | Vidutinis | Aukštas |
| Aliuminis | Korpusai, radiatoriai, lengvi mazgai | Vidutinis | Labai aukštas | Žemas |
| Varis | Elektros jungtys, gnybtai, šynos | Vidutinis{0}}aukštas | Aukštas | Žemas |
| Žalvaris | Elektros kontaktai, dekoratyvinė apkaustai, vožtuvai | Vidutinis{0}}aukštas | Aukštas | Žemas |
Anglies plieno progresyvus štampavimas dominuoja konstrukcinėse ir bendrosios paskirties dalyse, nes jis sujungia mažas žaliavų sąnaudas su puikiu formavimu ir nuspėjamu elgesiu formavimo stotyse. Nerūdijantis plienas, priešingai, atsparus deformacijai - puikiai atsparus korozijai, tačiau jam reikia didesnės formavimo jėgos ir kietesnių įrankių. Vario progresyvus štampavimas ir žalvaris turi stabilaus juostos padavimo ir švelnaus kontakto su įrankiu reputaciją, todėl jie yra tikslių elektrinių komponentų standartai. Aliuminio progresyvus štampavimas puikiai tinka lengvoms reikmėms ir palaiko didelius -greičių ciklus, nors dėl polinkio atsispirti reikia kruopštaus štampavimo kompensavimo ankštose{6}}tolerancijose dalyse.
Kaip medžiagų pasirinkimas veikia gamybos ekonomiką
Štai kur didmeninių kainų vaizdas tampa įdomus. Minkštesnės, lankstesnės medžiagos - varis, aliuminis ir mažai -anglies plienas - užtikrina greitesnį eigos greitį, nes jos teka per formavimo stotis su mažesniu pasipriešinimu. Mažesnis pasipriešinimas reiškia mažesnį įtempimą ant perforatorių ir štampų sekcijų, o tai tiesiogiai reiškia ilgesnį įrankio tarnavimo laiką tarp priežiūros intervalų. Aliuminio štampavimo staklės gali trukti du ar tris kartus ilgiau tarp galandimo ciklų, palyginti su tuo pačiu įrankiu, formuojančiu nerūdijantį plieną.
Kietesnės medžiagos apverčia šią lygtį. Plieno progresinis štampavimas su didelio-stiprumo arba nerūdijančiojo lydinio lydiniais padidina formavimo jėgą kiekvienoje stotyje, pagreitina perforavimo susidėvėjimą ir dažnai reikia karbido arba padengtų įrankių, kad būtų išlaikytas priimtinas štampavimo laikas. Tiekėjai tai kompensuoja naudodami lėtesnį presavimo greitį ir planuodami dažnesnę techninę priežiūrą -, o tai padidina jūsų nurodytą -dalies kainą.
Medžiagos storis prideda dar vieną sluoksnį. Storesnėms medžiagoms reikia daugiau tonažo vienam smūgiui ir ribojamas preso judėjimo greitis. Dauguma progresyvaus štampavimo efektyviai veikia nuo 0,010" iki 0,250" storio diapazone, nors kiekviena medžiaga turi savo saldžiąją vietą. Peržengus patogų medžiagos storio langą, gamyba ne tik sulėtina -, bet ir gali pakenkti matmenų tikslumui įvairiose stotyse ir padidinti laužą.
Medžiagų specifikacijos, kurių turėtų paprašyti pirkėjai
Kai pateikiate progresinio štampavimo programos užklausą, neaiškios medžiagos išnašos kviečia keistis. Įeinančios ritės svyravimai reiškia gatavų dalių skirtumus, didesnį atliekų kiekį ir galimą atmestų partijų skaičių. Pirkimo komandos turėtų iš anksto nurodyti šią informaciją:
- Lydinio klasė- tikslus pavadinimas (pvz., C26000 žalvaris, 304 nerūdijantis plienas, 5052-H32 aliuminis), o ne bendriniai šeimos pavadinimai
- Temperatūra arba kietumas-, kuris valdo formuojamumą ir grįžtamąjį štampą
- Storio tolerancija- griežtesnės juostos sumažina stočių-į- stočių skirtumus, bet gali apriboti tiekimą specializuotose gamyklose
- Paviršiaus apdaila- frezavimo apdaila, poliruota arba iš anksto- padengta, atsižvelgiant į tai, ar planuojama antrinė apdaila
- Ritės plotis ir krašto būklė- plyšio pločio tolerancija ir briaunos tipas (plyšio kraštas ir nubrozdintas) turi įtakos juostos padavimo stabilumui
Griežtesnės gaunamų medžiagų specifikacijos sumažina gatavų dalių skirtumus ir sumažina laužą, tačiau jie yra aukščiausios kokybės. Kompromisas yra nesudėtingas: mokėti šiek tiek daugiau už pastovias ritės atsargas dažnai apskritai kainuoja pigiau, nei tvarkyti atmetimus, štampų reguliavimą ir gamybos pertraukimus, atsiradusius dėl-netinkamos{2}}medžiagos. Dirbkite su savo tiekėju, kad surastumėte specifikacijų lygį, kuris subalansuotų žaliavų kainą ir proceso stabilumą pagal jūsų konkrečius metinius kiekius.
Medžiagos parinkimas nustato ribas, tačiau nuo to, kaip suprojektuosite dalį tose ribose, priklauso, ar išgaunate visą vertę iš laipsniško štampo -, ar paliekate nepanaudotą efektyvumo padidėjimą per-sudėtingame juostelių išdėstyme.
Kaip dalių dizainas skatina progresyvių štampavimo įrankių sąnaudas ir efektyvumą
Kiekviena ypatybė, kurią piešiate ant dalies spaudinio, turi tiesioginės kainos pasekmes progresyvaus štampavimo viduje. Dviem milimetrais arčiau krašto esanti skylė, lenkimo spindulys sugriežtintas be reikalo, tolerancija +/-0,001", kai +/-0,005" puikiai veiktų - kiekvienas sprendimas prideda stočių, sutrumpina įrankio tarnavimo laiką arba sumažina presavimo greitį. Remiantis „Manor Tool“ inžinerine analize, didmeniniams pirkėjams tai reiškia, kad laipsniškas štampų dizaino pasirinkimas CAD etape gali sudaryti iki 80 % visų gamybos sąnaudų. Supratimas apie{11}}gamybinį dizainą suteikia pirkimo komandoms tikrą svertą siūlant kainas – ne tik derantis dėl kainos, bet ir išvengiant sąnaudų.
Funkcijų tarpų ir juostelių išdėstymo optimizavimas
Įsivaizduokite savo dalį kaip vieną mažą ilgos metalinės juostelės gabalėlį, einantį per proginį štampą. Ši juostelė turi laikytis kartu - pakankamai stipriai, kad ją būtų galima stumti ir ištraukti per keliolika ar daugiau stočių, kad ji nesulinktų, plyštų ar nesutaptų. Medžiaga tarp elementų (vadinama tiltu arba tinklu) yra tai, kas palaiko tą struktūrinį vientisumą.
Kai elementai yra per arti vienas kito, tinklas tarp jų tampa pavojingai plonas. Plonos juostos deformuojasi veikiant tiekimo jėgoms, todėl pasroviuose esančiose stotyse atsiranda klaidinga registracija ir susidaro -ne{2}}tolerancijos dalys. Dizaineriai tai kompensuoja pridėdami tuščiosios eigos stočių, kad perskirstytų įtampą, arba sulėtindami spaudimo greitį -, o tai padidina jūsų -dalies kainą.
Bendroji inžinerinė taisyklė, skirtaminimalus tilto storisyra 1,25–1,5 karto didesnis už medžiagos storį. 1,5 mm lakštui tai reiškia, kad tarp štampuotų elementų ir tarp elementų bei juostelės krašto reikia palikti mažiausiai 1,875–2,25 mm medžiagos. Skylės-iki-kraštų atstumai atitinka panašų principą: skylių centrai turi būti bent du kartus didesni už medžiagos storį nuo bet kokio krašto ar suformuotos ypatybės, kad būtų išvengta iškraipymų perforuojant.
Kodėl tai svarbu nustatant didmenines kainas? Optimizuotas tarpas tiesiogiai pagerina medžiagų panaudojimą - ritės atsargų procentą, kuris tampa baigtomis dalimis, o ne skeleto laužu. Pramonės etalonuose siekiama bent 75 % medžiagų panaudojimo, kad būtų gerai-suplanuotas juostos išdėstymas. Kai perkate milijonus dalių per metus, net 3–5 % geresnis panaudojimas reiškia reikšmingą žaliavų sutaupymą, kuris įeina į nurodytą vieneto kainą.
Geometrinis sudėtingumas ir stočių skaičius
Štai ryšys, kuris valdo laipsniško štampavimo štampavimo dizaino ekonomiką: kiekviena atskira formavimo operacija, kurios jums reikia, paverčiama bent viena štampavimo stotimi. Paprastoms plokščioms dalims - poveržlei su dviem angomis, pavyzdžiui, - gali prireikti tik trijų ar keturių stočių. Daugia-lenkimo laikikliui su reljefinėmis ypatybėmis, išbrėžtais įdubimais ir griežtomis padėties nuokrypiais gali prireikti dvylikos ar daugiau stočių.
Kiekviena papildoma stotis padidina fizinį štampavimo ilgį, reikalauja tikslesnio{0}}žemės įrankių komponentų ir prideda inžinerinio laiko projektuojant ir gaminant. Progresyvūs karbido štampavimo štampai, naudojami didelio -dėvėjimosi stotyse, padidina išlaidas, tačiau žymiai pailgina priežiūros intervalus - tai vertas kompromisas ilgalaikių-programų atveju. Rezultatas – didesnės išankstinės investicijos į įrankius.
Tačiau kontrapunktas yra tas, kad stočių skaičius nepablogina dalies efektyvumo, kaip galite tikėtis. Nesvarbu, ar jūsų kauliukas turi šešias, ar šešiolika stočių, presas vis tiek gamina vieną užbaigtą dalį per vieną taktą tuo pačiu ciklo greičiu. Daugiau stočių reiškia, kad kiekviena atskira operacija išlieka paprasta ir laipsniška - sumažinant medžiagos įtempimą, sumažinant spyruoklinį atsigavimą ir gerinant išeigą. Štai kodėl didėjantis stočių skaičius padidina įrankių sąnaudas, bet išlaiko ar net pagerina dalies gamybos ekonomiką, kai parduodama didmeninė prekyba.
Pirkėjams kyla praktinis klausimas: ar mūsų dalių dizaino geometrinis sudėtingumas iš tikrųjų būtinas funkcijoms, ar jis įsiskverbė į dizaino pasirinkimą, kurį DFM peržiūra galėtų supaprastinti?
Dizaino pakeitimai, kurie sumažina didmenines išlaidas
Darbas su štampų dizaineriu produkto kūrimo pradžioje yra vienintelė didžiausia{0}}grąžinimo veikla, kurią gali užsiimti pirkimų komanda. Piešimo etape atlikti DFM pakeitimai nieko nekainuoja. Tie patys pakeitimai po to, kai bus pastatytas grūdintas progresyvus štampas, gali kainuoti dešimtis tūkstančių dolerių perdarymui - arba reikės visiškai naujo įrankio.
Štai praktinės DFM rekomendacijos, kurios nuosekliai sumažina įrankių sudėtingumą ir didmenines dalių išlaidas:
- Išlaikyti vienodą medžiagos storį- projektuojant ypatybes, kurioms reikalingas vietinis retinimas arba storinimas, reikia papildomų kalimo stočių ir apsunkina juostelių veikimą visame štampelyje.
- Venkite funkcijų, kurioms reikalingos antrinės operacijos- Jei čiaupą, suvirinimo siūlę ar apdirbtą paviršių galima pašalinti arba pakeisti į-įmatavimų alternatyva (pvz., ekstruzinėmis skylutėmis arba sriegiais), pašalinate spaudos tvarkymą- ir susijusias išlaidas.
- Dizainas atsižvelgiant į juostos progresavimą- orientuoti lenkimus ir formas, kad jie veiktų pagal juostos judėjimo kryptį, o ne prieš ją. Savybėms, kurioms juostelę reikia pakelti arba deformuoti vertikaliai, reikia tamprių juostos laikiklių, kurie padidina sudėtingumą.
- Nurodykite leistinus nuokrypius tik tiek, kiek to reikalauja funkcija- iškviečia +/-0,001" visur, kai reikia tik vienos kritinės sąsajos, tai verčia visą štampą sukurti ir prižiūrėti pagal tą standartą. Atrankinis toleravimas leidžia štampų gamintojui optimizuoti ten, kur tikslumas svarbiausia.
- Laikykitės minimalių lenkimo spindulių- vidinis lenkimo spindulys turi būti lygus arba didesnis nei medžiagos storis. Staigesni posūkiai padidina įtrūkimų riziką, pagreitina perforavimo susidėvėjimą ir gali prireikti papildomų formavimo stočių, kad būtų galima palaipsniui pasiekti.
- Jei įmanoma, sujunkite dalis- Jei agregatas naudoja tris atskirus štampavimo būdus, kurie galėtų tapti viena progresyvia štampavimo dalimi, investicijos į įrankius dažnai atsiperka, nes nebereikia tvarkymo, pakavimo ir surinkimo darbo.
Pastebėsite modelį: kiekviena rekomendacija sumažina stočių skaičių, pašalina antrinį tvarkymą arba pailgina įrankio tarnavimo laiką. Tai nėra abstrakčios inžinerinės nuostatos, - tai tiesioginių išlaidų svertai. Tiekėjas, siūlantis ankstyvą tiekėjo įtraukimą arba oficialią DFM peržiūrą prieš pateikdamas įrankius, rodo, kad galvoja apie bendrą programos kainą, o ne tik apie galutinę kainą.
Dalies geometrija nustato, ką turi daryti štampas. Tačiau tai, kiek tas štampai kainuoja - ir kaip tie doleriai amortizuojasi iš gamybos apimties -, priklauso nuo supratimo apie investicijų įrankius ekonomiką.
Progresyvios štampavimo sąnaudų ekonomikos supratimas didmeninėje apimtyje
Įrankių sąnaudos yra skaičius, kuris dominuoja kiekviename pradiniame pokalbyje apie progresyvų metalo štampavimą -, o pirkėjų, vertinančių jį pirmą kartą, neteisingai suprantamas skaičius. Investicijos į šešias- skaitmenis atrodo milžiniškos atskirai. Pasiskirstę per kelių-metę gamybos programą, kurioje vykdoma šimtai tūkstančių ar milijonų dalių, ta pati investicija tampa vieneto kainos apvalinimo klaida. Skirtumas tarp geros didmeninės prekybos programos ir maržą-mažinančios programos dažnai priklauso nuo to, kaip gerai pirkėjai supranta šią amortizacijos skaičiavimą.
Išankstinės investicijos į įrankius ir{0}}dalies išlaidos
Progresyvūs štampai reiškia dideles kapitalo investicijas. Įrankiai paprastai svyruoja nuo 30 000 USD iki daugiau nei 250 000 USD, atsižvelgiant į stočių skaičių, tolerancijos reikalavimus, medžiagos tipą ir dalies sudėtingumą. Paprastos anglinio plieno geometrijos su keliomis formavimo stotimis yra apatiniame gale. Didelės-tolerancijos nerūdijančio plieno dalys su dvylika-plus stočių, karbido įdėklais ir vidinio-matavimo stūmimo link viršutinio diapazono.
Štai sistema, kuri svarbi didmeniniams pirkėjams: įrankių sąnaudos pasiskirsto visose dalyse, kurias gamina štampas per savo eksploatavimo laiką. 50 000 USD vertės štampavimas, gaminantis 500 000 dalių, prideda tik 0,10 USD už įrankių amortizaciją. Tas pats štampavimas, gaminantis tik 5 000 dalių, prideda 10,00 USD už vienetą - šimtą kartų{11}}įrankio naštos skirtumas nuo vien tūrio. Štai kodėl laipsniškas metalo štampavimas tampa ekonomiškai dominuojantis esant didesniam kiekiui, todėl tiekėjai prieš pateikdami kainą teiraujasi apie metinius įsipareigojimus.
Ekonominis ilgalaikio laipsniško štampavimo perspektyvumas paprastai prasideda nuo 50 000 iki 100 000 metinių vienetų, nors labai paprastos dalys gali pateisinti įrankių naudojimą esant žemesnėms slenksčiams. Svarbus klausimas yra ne tik šių metų apimtis -, bet ir bendras viso programos kiekis. Vienam milijonui ar daugiau smūgių garantuotas štampas gali būti naudojamas penkerių metų{7}}programoje, o amortizacijos skaičiavimas turėtų atspindėti visą šį laikotarpį. Pirkėjai, vertinantys investicijas į įrankius pagal vienerių metų gamybą, dažnai per anksti atmeta laipsnišką štampavimą, prarasdami sąnaudų pranašumą, atsirandantį, kai matematika apima visą gamybos programą.
Kas skatina progresyvų štampavimo didmenines kainas
Kai gaunate didmeninės štampuotų dalių pasiūlymą, vieneto kaina sujungia keletą pagrindinių sąnaudų veiksnių.Pramonės gedimaipaprastai rodoma, kad medžiagai sunaudojama 45-55 % vieneto sąnaudų, darbas – 15–25 %, pridėtinės išlaidos – 10–20 %, kokybės sistemos – 2–8 %, o pakuotė – 2–5 %. Tačiau šie procentai kinta priklausomai nuo jūsų konkrečių programos parametrų. Štai kas labiausiai judina adatą:
| Kaštų faktorius | Ką Tai Įtakoja | Poveikis vieneto kainai |
|---|---|---|
| Štampo sudėtingumas (stočių skaičius, tolerancijos) | Įrankių amortizacija vienai daliai, priežiūros dažnumas | Didesnės - stotys ir mažesnės tolerancijos padidina įrankių sąnaudas ir priežiūros intervalus |
| Medžiagos tipas ir storis | Žaliavų kaina, eigos greitis, štampo nusidėvėjimo greitis | Didelės - kietesnės arba storesnės medžiagos sulėtina gamybą ir trumpina įrankio tarnavimo laiką |
| Dalies geometrija | Laužo norma, medžiagų panaudojimas, formavimo operacijų skaičius | Vidutinės ir didelės - sudėtingos formos sumažina panaudojimą ir padidina stočių skaičių |
| Metinis apimties įsipareigojimas | Įrankių amortizacijos norma, įrengimo sąnaudų skirtumas, medžiagų perkamoji galia | Didelės - didesnės įsipareigojimų apimtys sumažina už-vieneto fiksuotų mokesčių paskirstymą |
| Reikalingos antrinės operacijos | Post{0}}spaudos tvarkymas, papildomi proceso veiksmai, darbas | Vidutinis - padengimas, sriegimas arba surinkimas padidina tiesiogines išlaidas už vienetą |
| Kokybės ir tikrinimo reikalavimai | Matavimo dažnumas, dokumentacija, sertifikavimo pridėtinės išlaidos | Mažos ir vidutinės - automobilių ar kosmoso specifikacijos padidina 2-8 % vieneto kainą |
Kiekvienas iš šių veiksnių sąveikauja su kitais. Iš nerūdijančio plieno pagamintos detalės su nedideliais leistinais nuokrypiais ir mažu metiniu tūriu vieneto kaina bus labai skirtinga nei tos pačios geometrijos švelnaus plieno, kurio kiekis yra dešimt kartų didesnis. Kai tiekėjų kainos atrodo labai skirtingos, dažnai taip yra todėl, kad kiekvienas tiekėjas daro skirtingas prielaidas apie vieną ar daugiau šių kintamųjų -, todėl jūsų pasiūlymas turi aiškiai nustatyti kiekvieną parametrą.
Bendra programos kaina, viršijanti dalies kainą
Vieneto kaina yra skaičius, kurį pirkėjai fiksuoja. Bendra iškrovimo kaina yra skaičius, kuris iš tikrųjų lemia jūsų maržas. Laipsniško štampavimo didmeninės prekybos programose dažnai atliekamos antrinės operacijos, įtrauktos į nurodytą kainą - arba, dar pavojingiau, neįtraukiamos į nurodytą kainą. Įprasti po-spaudos procesai:
- Paviršiaus apdorojimas- cinkavimas, nikeliavimas, anodavimas, e-dengimas arba pasyvavimas, priklausomai nuo medžiagos ir galutinio
- Terminis apdorojimas- grūdinimas arba įtempių{1}}atkaitinimas dalims, kurioms reikia specifinių mechaninių savybių
- Skarų šalinimas ir apdaila- vartymas, vibracinė apdaila arba rankinis šlifavimo pašalinimas, kad būtų pašalintos aštrios perforuotų ypatybių briaunos
- Surinkimo operacijos- PEM tvirtinimo detalių įdėjimas, suvirinimo{1}}sąrankos arba štampuotų dalių integravimas su kitais komponentais
- Pakavimas ir ženklinimas- Export-klasės pakuotė, komplektacija, partijų atskyrimas arba pritaikyta pakuotė, kad apsaugotumėte gatavus paviršius
Antspauduota dalis, kurios kaina yra 2,00 USD, realiai gali nusileisti arčiau 2,85 USD, kai pridedamas paviršiaus apdorojimas, pakavimas ir krovinių ekspedijavimas. Tie eilutės elementai tyliai perkelia visą programos ekonomiką, jei į juos neatsižvelgiate palygindami citatas.
Be tiesioginių gamybos sąnaudų, didmeniniai pirkėjai turėtų atsižvelgti į logistikos išlaidas (ypač tarptautinio tiekimo atveju), kokybės sąnaudas (gaunamą patikrinimą, atmetimo valdymą, garantijos galiojimą) ir atsargų laikymo išlaidas, susietas su minimaliu užsakymo kiekiu arba bendrais išleidimo grafikais. Tiekėjas, nurodantis mažiausią vieneto kainą, gali nepateikti mažiausios bendros programos kainos, jei atsižvelgsite į ilgesnį pristatymo laiką, didesnį atmetimo procentą arba saugos atsargų poreikį.
Palyginus bendras pardavimo išlaidas, o ne vien vieneto kainą, strateginis pirkimas atskiriamas nuo pirkimo pagal sandorį -, o tai yra sistema, apsauganti didmeninės prekybos maržas per daugiametę laipsniško štampavimo programą.
Išlaidų ekonomika nurodo, ką išleisite. Tačiau jie neatsako į esminį klausimą: ar laipsniškas štampavimas iš tikrųjų yra tinkamas gamybos būdas jūsų konkrečiam pritaikymui, ar kitoks formavimo metodas būtų jums geresnis?
Nuspręskite, kada progresinis štampavimas atitinka jūsų reikalavimus
Progresyvūs štampai užtikrina neprilygstamą -dalies ekonomiką - mastu, tačiau mastas yra ne kiekviena programa. Pasirinkę netinkamą formavimo metodą pagal savo tūrį, dalies dydį ar konstrukcijos stabilumą, galite susidurti su įrankių sąnaudomis, kurių niekada neatgausite, arba gamybos greičio, kurio jums niekada neprireiks. Sąžiningas alternatyvų įvertinimas dažnai didmeniniams pirkėjams padeda sutaupyti daugiau pinigų, nei bet kada galėtų sutaupyti agresyvios derybos dėl kainų.
Progressive Die vs Transfer Die vs Compound Die
Keturi pagrindiniai štampavimo būdai konkuruoja dėl jūsų gamybos dolerių. Kiekvienas iš jų užima atskirą nišą, kurią apibrėžia tūris, sudėtingumas ir dalies geometrija. Štai kaip jie palyginami pagal kriterijus, kurie yra svarbiausi priimant pirkimo sprendimus:
| Kriterijai | Progresyvus mirtis | Transfer Die | Junginys Die | Vienos{0}}stoties štampavimas |
|---|---|---|---|---|
| Idealus tūrio diapazonas | 100,000+ per metus | 25 000–500 000 per metus | 10 000–250 000 per metus | 500–25 000 per metus |
| Dalies dydžio apribojimai | Nuo mažo iki vidutinio (ribojama presavimo lovos ir juostelės pločio) | Nuo vidutinio iki didelio (detalės tvarkomos atskirai) | Nuo mažo iki vidutinio (tik plokščios geometrijos) | Bet kokio dydžio presas gali tilpti |
| Sudėtingumo galimybė | Didelis - kelių-lenkimas, kelių-ypatybių dalys iš eilės | Labai didelis - gilus traukimas, laisvas-būsenos manipuliavimas, išpjovos, sriegimas | Mažos - vienos-plokštumos operacijos (iškirpti + forma vienu brūkšniu) | Maža - viena operacija vienam smūgiui |
| Įrankių kaina | Aukšta (30 000–250 000 USD+) | Aukšta (40 000–300 000 USD+) | Vidutinis (10 000–60 000 USD) | Mažas (2000–20000 USD) |
| Už -dalies kainą pagal apimtį | Žemiausias | Žemas ar vidutinis | Vidutinis | Aukščiausias |
| Perjungimo lankstumas | Žemas - štampelis yra specifinis-projektas | Galima keisti vidutines - atskiras stotis | Žemas ar vidutinio sunkumo | Didelis - greitas kauliukų keitimas tarp važiavimų |
Progresyvus štampavimo presas puikiai tinka, kai reikia sudėtingų dalių dideliu kiekiu ir minimaliu operatoriaus dalyvavimu. Juostelė lieka prijungta visame pasaulyje, todėl jums suteikiama greitis ir registracijos tikslumas, kurio kiti metodai negali atitikti. Perkėlimo štampai blizga, kai dalims reikia laisvo -būsenos manipuliavimo - sukimo, giluminio piešimo arba operacijų, kurioms reikia prieigos prie kelių ruošinio paviršių. Jie taip pat sumažina medžiagų švaistymą pašalindami nešiklio juostą, o tai svarbu, kai žaliavos sąnaudos yra didelės. Sudėtiniai štampai efektyviai apdoroja paprastesnes plokščias dalis, atlikdami pjūvį ir formavimą vienu paspaudimu ir labai tiksliai, taikant vienos-plokštumos geometriją. Vienos-stoties štampavimas yra prasmingas prototipų kūrimui, mažo-tūrio paleidimams arba tokioms didelėms dalims, kad vienu metu į štampavimo presą telpa tik viena operacija.
Kai progresinis štampavimas nėra tinkamas pasirinkimas
Atpažindami, kur progresiniai štampai netinka, apsisaugosite nuo brangiausios klaidos štampuojant viešuosius pirkimus: mokėti už įrankius, kurie niekada nepasiekia lūžio. Štai scenarijai, kai alternatyvos jums pasitarnaus geriau:
Mažos metinės apimtys.Jei jūsų numatomas poreikis nesiekia 50 000 dalių per metus be augimo kelio, įrankių amortizacijos matematika retai pasiteisina. Jūs mokate už progresyvią mašinos štampą, sukurtą veikti milijonams ciklų, tada sunaudojate dalį savo pajėgumo. Vienos-stoties arba sudėtiniai štampai - arba net lazerinis pjovimas ir CNC formavimas - gali sumažinti bendrą programos kainą.
Dažni dizaino keitimai.Progresyvūs štampai iš esmės yra šaldytos geometrijos. Nupjaunus grūdintą įrankių plieną, modifikacijos reiškia perdirbimą arba visišką atstatymą. Jei jūsų gaminys vis dar tobulinamas arba tikitės, kad kas šešis mėnesius bus atlikti inžineriniai pokyčiai, laipsniško štampavimo pastovumas tampa įsipareigojimu, o ne turtu. Perkėlimo štampai suteikia daugiau moduliškumo srauto dalims.
Itin storos medžiagos.Dauguma progresyvių štampavimo presų efektyviai veikia su nuo 0,010 colių iki maždaug 0,250 colių skersmens. Be to, didėja formavimo jėgos vienoje stotyje, juostelių padavimas tampa problemiškas, o ekonomika pereina prie hidraulinio presavimo operacijų arba perkėlimo štampavimo procesų, skirtų sunkiems{3}} gabaritų darbams atlikti.
Labai didelės dalys.Progresyvus štampavimo presas stumia medžiagą per nuoseklias stotis -, o tai reiškia, kad štampo ilgis turi atitikti kiekvieną stotį ir juostos plotį. Didelės dalys, tokios kaip konstrukcinės plokštės, korpusai ar rėmai, dažnai viršija praktinius štampo matmenis. Perkėlimo štampai su jais susidoroja perkeldami atskirus ruošinius tarp nepriklausomų stočių ir visiškai pašalindami juostelės-dydžio apribojimą.
Apimties slenksčiai ir sprendimo kriterijai
Tinkamo formavimo metodo pasirinkimas nėra vienas{0}}kintamasis sprendimas. Tai matrica, kurioje susikerta tūris, geometrija, stabilumas ir laiko juosta. Prieš įsipareigodami palaipsniui investuoti, sąžiningai atsakykite į šiuos klausimus:
- Kokia yra jūsų prognozuojama metinė apimtis?- Mažiau nei 50 000 vienetų, atidžiai patikrinkite, ar įrankių amortizacija daro laipsnišką štampavimo kainą-konkurencingą. Virš 100 000 beveik neabejotinai.
- Kiek stabilus yra jūsų dalies dizainas?- Jei dizainas baigtas ir patvirtintas, progresyvūs įrankiai yra saugūs. Jei tikėtini pataisymai pirmaisiais metais, apsvarstykite lankstesnius metodus, kol dizainas sustings.
- Kokios tolerancijos reikalingos?- Progresyvūs štampai tvirtai laikosi, kartojami milijonų dalių nuokrypiai. Jei jūsų programa nereikalauja tokio nuoseklumo, galite per daug-investuoti į galimybes.
- Ar reikia antrinių operacijų?- Tokios funkcijos kaip įsriegimas, gilios išpjovos arba kelių{1}}ašių formavimas, kurių negalima padaryti progresyvaus štampavimo viduje, pridėti post{2}}spaudos kaina. Perdavimo štampai kartais gali tai atlikti-iš eilės.
- Kiek laiko numatoma vykdyti gamybos programą?- Penkerių-metų programa, kurioje yra 75 000 dalių per metus, iš viso sudaro 375 000 vienetų - progresyvioje diegiamoje teritorijoje. Vienerių-metų projektas taikant tą pačią metinę normą gali nepateisinti vien štampavimo laiko.
Kai atsakymai sutelkti į didelį kiekį, stabilų dizainą ir ilgą programos gyvavimo laiką, progresiniai štampai užtikrina geriausią ekonomiškumą. Kai jie išsklaido - mažą apimtį čia, projektavimo nestabilumą, didelės dalies dydį kitur -, sprendimų sistema nurodo perdavimo, sudėtinio ar mišrio metodo link. Teisingas atsakymas ne visada yra greičiausias ar pigiausias formavimo būdas. Tai tas, kuris atitinka jūsų komercinę tikrovę.
Patvirtinus, kad laipsniškas štampavimas atitinka jūsų apimties ir dizaino reikalavimus, kitas iššūkis tampa ne mažiau svarbus: rasti tiekėją, galintį nuosekliai, metai iš metų, tenkinti šiuos reikalavimus.
Kaip įvertinti ir pasirinkti didmeninį progresinio štampavimo tiekėją
Progresyvus štampas yra tiek patikimas, kiek jį valdanti parduotuvė. Galite nurodyti tobulą medžiagą, optimizuoti kiekvieną ypatybę, kad būtų galima pagaminti, ir nustatyti apimtį, dėl kurios matematinis įrankių darbas -, bet jei jūsų tiekėjui trūksta įrangos, kokybės sistemų ar komercinės disciplinos, kad būtų galima nuosekliai vykdyti, nė vienas iš šių parengiamųjų darbų neapsaugo jūsų maržų. Tiekėjo kvalifikacija OĮG progresyviosioms štampavimo programoms reikalauja daugiau griežtumo nei kelių kainų rinkimas ir mažiausio skaičiaus išrinkimas. Štai struktūrizuota sistema, skirta atskirti tikrus progresyvius įrankius ir štampų partnerius nuo parduotuvių, kurioms tiesiog priklauso spauda.
Sertifikatai ir kokybės standartai, kuriuos reikia patikrinti
Sertifikatai nėra tik sienų plokštės. Jie atstovauja audituotas, dokumentuotas sistemas, kurios nustato, kaip tiekėjas valdo kokybę, atsekamumą ir nuolatinį tobulėjimą. Didmeniniams pirkėjams, valdantiems tiekimo grandinės riziką per tūkstančius ar milijonus dalių, šie kredencialai yra pirmasis filtras.
ISO 9001:2015nustato bazinę liniją. Šis standartas patvirtina, kad tiekėjas taiko formalią kokybės valdymo sistemą, apimančią proceso dokumentaciją, korekcinių veiksmų procedūras ir vadovybės peržiūrą. Bet kuri laipsniško štampavimo ir gamybos parduotuvė, siūlanti didmeninės prekybos programas, turėtų turėti tai bent jau. Jei to nepadarys, jūs visiškai pasikliaujate neformalia kontrole, kuri gali išgyventi arba neatlaikyti personalo pasikeitimų ar gamybos spaudimo.
IATF 16949:2016Tai labai svarbu automobilių komponentų progresiniam štampavimui. Šis automobiliams skirtas-specifinis ISO 9001 plėtinys papildo defektų prevencijos, gamybos dalių patvirtinimo proceso (PPAP), išplėstinio gaminių kokybės planavimo (APQP) ir specifinius klientų-reikalavimus iš pagrindinių originalios įrangos gamintojų. Kaip irFabcon tiekėjų vertinimo sistemapabrėžia, kad vien ISO 9001 neapima automobiliams skirtų -specifinių PPAP ir APQP reikalavimų -, todėl bet kuriai Tier-1 arba Tier-2 automobilių programai IATF 16949 taikymo sritis, apimanti štampavimo ir įrankių operacijas, yra pagrindinis lūkestis, o ne skirtumas.
pramonės{0}}konkrečių sertifikatųPridėkite kitą sluoksnį, atsižvelgdami į galutinę rinką. AS9100D valdo aviacijos ir kosmoso tiekimo grandines. ISO 13485 taikomas medicinos prietaisų komponentų tiekėjams. NADCAP apima specialius procesus, tokius kaip terminis apdorojimas arba dengimas. Vertindami potencialų partnerį patikrinkite, ar sertifikavimo sritis aiškiai apima su jūsų programa susijusias operacijas - tiekėjas, sertifikuotas atlikti surinkimo darbus, bet ne štampuoti, neįrodė, kad jų spaudos operacijos atitinka standartą.
Kodėl tai svarbu komerciškai? Sertifikuoti tiekėjai turi mažesnę kokybės nutekėjimo riziką, o tai reiškia, kad bus mažiau atmestų partijų, mažiau jūsų atliekama tikrinimo darbo jėga ir mažesnė garantija. Didmeninės prekybos programose, vykdomose kelerius metus, rizikos mažinimas sukuria realią maržos apsaugą.
Techninės galimybės įvertinti
Sertifikatai nurodo, kaip tiekėjas valdo kokybę. Techninės galimybės parodo, ar jos iš tikrųjų gali efektyviai atlikti jūsų darbą tokiu kiekiu, kokio jums reikia. Apžiūrėdami objektą arba peržiūrėdami galimybių pristatymą, reikia įvertinti štai ką:
- Spaudos tonažo diapazonas- ar tiekėjo parkas padengia formavimo jėgas, kurių reikalauja jūsų detalės geometrija ir medžiaga? Parduotuvė, kurioje naudojami tik lengvi presai, negali efektyviai apdoroti storų nerūdijančio plieno dalių, o didelės talpos{2}}įrenginys gali būti neoptimizuotas subtiliam-greitam darbui su plona varine juostele.
- Lovos dydis ir pašaro ilgis- didesnėms dalims ir štampams su daugiau stočių reikia ilgesnių presavimo lovų. Patvirtinkite, kad tiekėjas gali fiziškai pritaikyti jūsų štampo matmenis, nebėgdamas prie savo įrangos apvalkalo krašto.
- Smūgio greičio galimybė- didelės spartos-progresyvūs štampų presai, veikiantys 400+ smūgių per minutę, užtikrina kitokią ekonomiją nei lėtesni mechaniniai presai, esant 60–100 SPM. Suderinkite tiekėjo greičio galimybes su savo apimties reikalavimais.
- Namų štampų projektavimas ir gamybos pajėgumai-- tiekėjai, po vienu stogu projektuojantys, gaminantys ir prižiūrintys progresyvius štampus, visiškai kontroliuoja įrankių kokybę ir keičia apyvartą. Užsakomųjų įrankių patalpos padidina pristatymo laiko riziką, sumažina atskaitomybę ir lėtina inžinerinius pokyčius.
- Medžiagų tvarkymo sistemos- ritės tvarkymo įranga (atsuktuvai, tiesintuvai, servo tiekimas) turi atitikti jūsų medžiagos tipą, storį ir ritės svorį. Netinkamas medžiagų tvarkymas sukelia juostos padavimo nenuoseklumą, kuris pasireiškia kaip gatavų dalių matmenų kitimas.
- Patikrinimo įranga- koordinačių matavimo mašinos (CMM), optiniai lygintuvai, regėjimo sistemos, paviršiaus profilometrai ir aktyvus SPC stebėjimas rodo tiekėją, kuris tikrina, o ne daro prielaidą, kokybę. Paklauskite, ar patikra integruota į gamybos eigą, ar atliekama tik kaip auditas po{2}}vykdymo.
Praktinis patarimas: paprašykite ekskursijos į patalpas, kuriose yra įrankių kambarys ir aktyvios spaudos linijos, o ne tik konferencijų salės pristatymas. Matydami štampų priežiūros žurnalus, aktyvias SPC diagramas ant presavimo linijų ir kalibruotus matuoklius su dabartiniais lipdukais galite sužinoti daugiau apie kasdienes--dienos galimybes nei bet kuri brošiūra. Savo veikla pasitikintys tiekėjai sveikina tokį tikrinimo lygį.
Santykiai ir komerciniai veiksniai
Techninės galimybės suteikia jums kvalifikuotų dalių. Komercinė struktūra nustato, ar tos dalys pristatomos tada, kai jų reikia, už kainą, dėl kurios susitarėte, nenaudojant pirkimo komandos pralaidumo valdymo išimčių. Didmeninės prekybos santykių gyvavimo ciklas tęsiasi gerokai ilgiau nei pirmasis pirkimo užsakymas.
Bendrieji užsakymai ir suplanuoti išleidimaisudaro pažangiausių štampavimo didmeninės prekybos programų stuburą. Abendras užsakymasleidžia įsipareigoti metinį apimtį sutartomis kainomis ir planuoti pristatymą mažesniais žingsniais, atitinkančiais jūsų gamybos suvartojimą. Ši struktūra suteikia tiekėjui planavimo galimybę efektyviai pirkti medžiagą ir suplanuoti spaudos laiką, tuo pačiu suteikiant jums lankstumo nustatant pristatymo laiką, nereikia iš naujo derėtis dėl kiekvienos siuntos sąlygų.
Kanban ir JIT pristatymo galimybėstoliau naudoti tą lankstumą. Tiekėjai, siūlantys pristatymo laiku--laiku programas, tvarko gatavų prekių atsargas jūsų vardu ir pristato ne pagal fiksuotus grafikus, o pagal traukos signalus. Tai sumažina atsargų gabenimo išlaidas ir senėjimo riziką -, ypač vertinga automobilių komponentų laipsniško štampavimo atveju, kai paklausa gali keistis pagal OĮG kūrimo grafikus. Kompromisas yra tas, kad JIT pajėgumas reikalauja, kad tiekėjas turėtų buferines atsargas, o tai gali atsispindėti šiek tiek aukštesnėje vieneto kainoje arba minimaliose įsipareigojimų ribose.
Pristatymo laiko skaidrumasatskiria patikimus partnerius nuo optimistiškų citatų teikėjų. Aiškiai paklauskite: koks yra pradinio štampo konstravimo laikas? Pirmam gamybos paleidimui po įrankio patvirtinimo? Dėl pakartotinių esamų įrankių užsakymų? Tiekėjas, kuris pateikia jums aiškius, tikroviškus terminus -, o po to jų laikosi -, yra vertas daugiau nei vienos kainos pasiūlymo dviem savaitėmis greičiau, bet nuolat vėluodamas. Įrankių ir gamybos trukmės skaidrumas yra vienas stipriausių veiklos brandumo rodiklių.
Inžinerinė pagalba citatos metuatskleidžia ilgalaikės{0}}partnerystės kokybę. Ar tiekėjas peržiūri jūsų brėžinius ir pažymi DFM problemas prieš nustatydamas kainas, ar tiesiog cituoja tai, ką atsiųsite, ir leidžia problemoms išryškėti bandant? Progresyvus štampavimo partneris, investuojantis inžinerijos laiką iš anksto -, rekomenduodamas leistinų nuokrypių koregavimą, medžiagų alternatyvas arba juostelių išdėstymo optimizavimą -, galvoja apie bendrą programos kainą, o ne tik apie užsakymo laimėjimą. Toks ankstyvas bendradarbiavimas, kaip aptarta DFM skyriuje anksčiau, užkerta kelią brangiausiems netikėtumams bet kurioje štampavimo programoje.
Įvertinkite visus šiuos veiksnius kartu naudodami svertinę rezultatų kortelę, kuri atspindi jūsų programos prioritetus. Sertifikavimo ir kokybės sistemos gali turėti 20 % svorį, įrankių pajėgumai – 25 %, tolerancijos našumas – 20 %, pridėtinės vertės paslaugos – 15 %, o komercinės sąlygos – 20 %. Objektyviai įvertinus kiekvieną kandidatą pagal šiuos kriterijus, pašalinamas šališkumas, atsirandantis dėl patobulinto pardavimo pristatymo arba vienos žemos kainos, kurioje neatsižvelgiama į paslėptą riziką.
Tinkamo tiekėjo pasirinkimas nustato pagrindą. Tačiau net ir geriausiems partnerių santykiams reikalingi aiškūs susitarimai dėl to, kaip kokybė bus matuojama, stebima ir palaikoma per milijonus ciklų, apibrėžiančių didmeninės gamybos programą.
Kokybės užtikrinimo metodai, išlaikantys nuoseklumą mastu
Kvalifikuotam tiekėjui, turinčiam tinkamus sertifikatus ir įrangą, vis tiek reikia sistemos, kuri išspręstų problemas, kol jos nepasidaugintų gamybos metu. Kai progresyvus štampavimo aparatas veikia šimtais smūgių per minutę, vienas nepastebėtas įrankio susidėvėjimo įvykis per kelias minutes gali sukurti tūkstančius neatitinkančių dalių. Didmeninės prekybos kokybė nėra susijusi su defektų patikrinimu -, o su jų pašalinimu stebint-realiu laiku, atimant struktūrinius mėginius ir sudarant dokumentais pagrįstus susitarimus, kurie nepalieka jokių prielaidų.
-Proceso kokybės kontrolė
Šiuolaikinės progresyvios štampėlės integruoja jutiklius tiesiai į įrankį. Šios sistemos stebi juostelių padavimo tikslumą, formavimo jėgą kritinėse stotyse ir perforavimo būklę realiuoju laiku -, aptikdamos nukrypimą prieš kaupiantis sugedusioms dalims. Įsivaizduokite štampą, gaminantį progresinius štampuotus laikiklius automobilių agregatui. Jei bandomasis kaištis šiek tiek nusidėvi ir juostelės registracija nukrypsta net 0,05 mm, pasroviui būdingos funkcijos pasikeičia iš tolerancijos ribų. In-daviklių jutikliai užfiksuoja dreifą per kelis smūgius ir automatiškai sustabdo presą, kol susikaupia šimtai laužo dalių.
Jėgų stebėjimas yra vienodai svarbus. Kiekviena štampo stotis normaliai veikiant sukuria būdingą jėgos parašą. Kai smūgis nublanksta, šliužas atsitraukia arba keičiasi medžiagos storis, todėl parašas pasikeičia.Statistinio proceso valdymas (SPC)diagramos nuolat stebi šiuos jėgos rodmenis ir pagrindinių dalių matmenis, brėždamos duomenų taškus, kurie atskleidžia tendencijas -, pvz., laipsnišką įrankio nusidėvėjimą arba spaudimo poslinkį - gerokai anksčiau nei jie peržengia tolerancijos ribas. „Hvac“ progresinio štampavimo programoms, kuriose kasmet vykdoma milijonai skliaustų arba spaustukų, SPC paverčia kokybę iš reaktyvaus rūšiavimo į nuspėjamą priežiūrą. Pašalinate priežastį prieš atsirandant defektams, o ne atrandate juos po gamybos paleidimo.
Patikrinimo metodai{0}}didelio tūrio paleidimams
Nė viena tikrinimo technika neapima visos kokybės rizikos. Veiksmingos didmeninės prekybos programos sujungia kelis metodus, kurių kiekvienas pagauna tai, ko kiti gali praleisti:
- Pirmasis{0}}straipsnio patikrinimas (FAI)- išsamus pradinių gamybos pavyzdžių matmenų patikrinimas pagal CAD modelį naudojant CMM ir funkcinius matuoklius. Tai patvirtina, kad štampas gamina atitinkamas dalis prieš pradedant pilną{2}}gamybą.
- Vykdomi atrankos planai-- periodiškai traukiamas iš veikiančio preso nustatytais intervalais (pvz., kas 2 000 dalių arba kiekvieną ritės pakeitimą), kad būtų patikrinta, ar kritiniai matmenys neviršija SPC kontrolės ribų.
- Automatizuotos regėjimo sistemos- kameros, integruotos prie štampavimo išėjimo arba ant konvejerių, kurios visu gamybos greičiu tikrina kiekvieną dalį, ar nėra jokių funkcijų, įtrūkimų, įtrūkimų ar matmenų anomalijų. Ypač vertinga progresyviai štampuojant aliuminio dalis, kur svarbi paviršiaus kosmetika.
- CMM patvirtinimas- koordinačių matavimo mašina tikrina atrinktas dalis, kad patvirtintų sudėtingus geometrinius nuokrypius, padėties ryšius ir tikrąsias-padėties ypatybes, kurių rankiniai matuokliai negali užfiksuoti.
- Galutiniai audito protokolai- atsitiktinis mėginių ėmimas iš gatavų partijos kiekių, kaip izoliavimo patikrinimas prieš išsiuntimą, siekiant patikrinti, ar per paskutinę paleidimo dalį nenukrypo kokybė.
Šie metodai sudaro sluoksniuotą gynybą. Į-įtaisyti jutikliai ir SPC užtikrina prevenciją realiuoju laiku-. Mėginių ėmimo planai ir vizijos sistemos užtikrina nuolatinį patikrinimą. Galutinis auditas veikia kaip paskutiniai vartai prieš dalims pasiekiant priėmimo doką. Kai visi penki sluoksniai veikia kartu, tikimybė, kad neatitinkanti partija pasieks jūsų gamybos liniją, labai sumažėja.
Ko pirkėjai turėtų reikalauti kokybės sutartyse
Kokybės lūkesčiai, kurie egzistuoja tik pokalbyje, ilgainiui virs kokybės ginčais. Reikalavimų formalizavimas prieš pirmąjį gamybos žingsnį apsaugo abi šalis - irGamybos dalies patvirtinimo procesas (PPAP)suteikia pramonės{0}}standartinę sistemą, kaip tai padaryti.
PPAP dokumentacija patvirtina, kad tiekėjas supranta visas inžinerines specifikacijas ir ar gamybos procesas gali nuosekliai jas atitikti nurodytais gamybos tempais. Procesą sudaro iki 18 elementų - projektinė dokumentacija, proceso eigos diagramos, valdymo planai, matavimo sistemos analizė, matmenų rezultatai ir pradinės proceso galimybių studijos. Daugumos didmeninių progresyviojo štampavimo programų atveju 3 lygio pateikimas (dalies pavyzdžiai su visais patvirtinamaisiais duomenimis) suteikia pirkėjams pakankamai įrodymų, kad štampavimas, presas ir procesas yra patvirtinti prieš pradedant naudoti visą kiekį.
Trys PPAP elementai nusipelno ypatingo pirkimo komandų dėmesio:
- Kontrolės planai- šiuose dokumentuose tiksliai nurodoma, kurios charakteristikos matuojamos, kaip dažnai, su kokia įranga ir kokie korekciniai veiksmai suaktyvinami, kai vertės nukrypsta. Kontrolės planas, susietas su jūsų konkrečia dalimi, užtikrina, kad patikrinimas nebus paliktas operatoriaus sprendimui.
- Matavimo sistemos analizė (MSA)- Gage R&R tyrimai patvirtina, kad dalims tikrinti naudojami matuokliai ir tvirtinimo detalės duoda pakartojamus ir atkuriamus rezultatus. Be patvirtintų matavimo sistemų patys patikrinimo duomenys tampa nepatikimi.
- Proceso galimybių tyrimai (Cpk)- pradiniai gamybos paleidimai turėtų parodyti, kad kritiniai matmenys pasiekia 1,33 arba didesnį Cpk, o tai patvirtina, kad procesas turi pakankamai atsargų, kad neviršytų tolerancijos, net jei laikui bėgant atsiranda įprastas svyravimų.
Nustačius šiuos lūkesčius oficialioje kokybės sutartyje prieš pradedant įrankių kūrimą - o ne po to, kai atkeliauja pirmoji siunta su problemomis - išvengiama brangiausių ginčų didmeninės prekybos štampavimo programose. Atliekų perdirbimas, izoliavimo rūšiavimas ir apmokestinimas-atsižvelgia į dviprasmiškumą, kurį iš anksto pašalina dokumentuotas PPAP procesas.
Apibrėžus kokybės sistemas ir patvirtinus tiekėjo galimybes, likęs kintamasis yra vykdymas -, pereinant nuo pradinės užklausos iki įrankių patvirtinimo ir pereinant prie pastovios-būsenos gamybos tempo, kuris savaitė po savaitės pristato dalis į jūsų doką.
Nuo užklausos iki pilnos gamybos su tinkamu progresyviu partneriu
Kiekviena didmeninė štampavimo programa seka nuspėjamu lanku - nuo pirmojo el. laiško su pridedamais dalių brėžiniais iki pastovaus suplanuotų siuntų, atvykstančių į jūsų doką, ritmo. Žinodami, kaip atrodo kiekviena fazė, galite nustatyti realistiškus terminus, užduoti tinkamus klausimus reikiamu momentu ir išvengti vėlavimų, atsirandančių dėl neaiškių abiejų pusių lūkesčių.
Didmeninio pirkėjo kelionė nuo užklausos iki gamybos
Nesvarbu, ar perkate laipsniškus štampavimo antgalius naujam produktui pristatyti, ar perkeliate esamą dalį nuo kito formavimo metodo, kelias nuo koncepcijos iki visos apimties gamybos paprastai eina tokia seka:
- Pradinė užklausa su dalių brėžiniais- pateikite 2D spaudinius arba 3D CAD modelius kartu su medžiagų specifikacijomis, metinėmis apimties prognozėmis ir tiksline kainodara. Kuo išsamesnis paketas, tuo greitesnis ir tikslesnis atsakymas.
- DFM peržiūra ir juostos išdėstymo pasiūlymas- tiekėjo inžinierių komanda analizuoja jūsų detalių geometriją, rekomenduoja optimizuoti dizainą ir pasiūlo juostos išdėstymą, kuriame rodoma stoties seka ir medžiagų panaudojimas. Čia tikimasi dviejų ar trijų iteracijų.
- Progresyvaus štampavimo įrankių konstrukcijos patvirtinimas- užbaigus juostos išdėstymą, pradedamas detalus štampo projektavimas. Peržiūrėsite ir patvirtinsite įrankio koncepciją prieš pjaunant plieną, užfiksuosite stoties skaičių, medžiagų srautą ir kritines formavimo strategijas.
- Įrankio konstrukcija- tikslus progresyvaus štampavimo štampavimo apdirbimas, surinkimas ir vidinis išbandymas. Laiko juosta svyruoja nuo 8 iki 16 savaičių, priklausomai nuo sudėtingumo ir stočių skaičiaus.
- Pirmųjų{0}}straipsnių pavyzdžiaiPateikiami - pradiniai gamybos pavyzdžiai su matmenų duomenimis, kad galėtumėte peržiūrėti. Tai jūsų galimybė patikrinti tinkamumą, veikimą ir užbaigimą prieš įsipareigodami didinti garsumą.
- PPAP patvirtinimas- oficialus dokumentų paketas, patvirtinantis proceso galimybes, matavimo sistemos ir valdymo planai atitinka jūsų kokybės reikalavimus.
- Gamybos tempas-iki viso kiekio- spauda veikia gamybos greičiu ir suplanuoti leidimai pagal jūsų bendrą užsakymą. Nuolatinis SPC stebėjimas palaiko nuoseklumą per visą programos laikotarpį.
Kiekviena fazė remiasi paskutine. Paskubėjimas peržiūrėti DFM, kad sutaupytumėte savaitę, vėliau dažnai kainuoja mėnesius, kai reikia perdaryti įrankių. Tiekėjai, kurie padės jums pasiekti šį progresą aiškiais etapais ir sąžiningais terminais -, užuot pasakoję, ką norite išgirsti -, yra tie, kurie teikia patikimas progresyvias štampavimo paslaugas per kelių-metų programas.
Ženkite kitą žingsnį su kvalifikuotu štampų tiekėju
Gamybos inžinieriams ir pirkimų komandoms, pasirengusioms pereiti nuo tyrimų prie veiksmų, prioritetas yra rasti partnerį, kuris galėtų palaikyti visą pirmiau aprašytą kelionę - nuo ankstyvo DFM bendradarbiavimo iki keičiamo dydžio didmeninės gamybos. Tai reiškia, kad tiekėjas, turintis pademonstruotų kelių-stočių laipsniško štampavimo štampavimo galimybes, įrodytą pakartojamumą atliekant didelio-tūrio paleidimus, ir inžinerinį gylį, leidžiantį optimizuoti programą prieš pradedant įrankius.
YICHEN progresyvus štampavimo štampasGalimybės yra sukurtos remiantis būtent šiuo modeliu: padedant pirkėjams įsigyti pažangių štampavimo įrankių, skirtų didelės-apimties metalinėms dalims, kurioms reikalingas efektyvus kelių-stočių formavimas, trumpas ciklas-į-pakartojamumas ir gamybos sistemos, sukurtos atsižvelgiant į jūsų programos plėtrą. Jei jūsų apimtys pateisina progresyvų įrankį, o jūsų dizainas artėja prie stabilumo, detalių duomenų gavimas pradeda procesą, kuris - gerai valdant - užtikrina mažiausią tvarią metalo formavimo detalių kainą.
Dažnai užduodami klausimai apie didmeninę prekybą progresyviomis štampavimo ir štampavimo priemonėmis
1. Koks yra minimalus užsakymo kiekis, kad progresinis štampavimas būtų ekonomiškas{1}}?
Progresyvus štampavimas paprastai tampa ekonomiškai perspektyvus nuo 50 000 iki 100 000 metinių vienetų, nors labai paprastos dalys gali pateisinti įrankius esant žemesnėms slenksčiams. Pagrindinis skaičiavimas apima išankstinių investicijų paskirstymą (paprastai nuo 30 000 USD iki 250 USD,000+) visam programos kiekiui, o ne vienerių metų gamybai. Penkerių{10}}metų programa, kuriai taikoma 75 000 dalių per metus, iš viso sudaro 375 000 vienetų, o tai patogiai pateisina laipsnišką įrankių naudojimą, net jei vienerių metų apimtis atrodo ribinė. Priimdami šį sprendimą, pirkėjai turėtų įvertinti visą gamybos laikotarpį, įskaitant numatomą augimą.
2. Kuo progresinis štampavimas skiriasi nuo perdavimo štampavimo didmeniniams pirkėjams?
Progresyvus štampavimas išlaiko metalinę juostelę prijungtą visose formavimo stotyse, todėl pasiekiamas didžiausias gamybos greitis (šimtai smūgių per minutę) ir mažiausios{0}}dalies sąnaudos mažoms-–-vidutinėms dalims, kai apimtys viršija 100 000 per metus. Perkėlimo štampavimas atskiria atskirus ruošinius ir perkelia juos tarp nepriklausomų stočių, todėl jis geriau tinka didesnėms dalims, giliai nubrėžtoms geometrijoms arba komponentams, kuriems reikia laisvo -būsenos manipuliavimo. Perkėlimo štampai taip pat sumažina medžiagų švaistymą, pašalindami nešiklio juostelę, tačiau paprastai veikia lėtesniu ciklo greičiu. Pasirinkimas priklauso nuo dalies dydžio, geometrinio sudėtingumo ir nuo to, ar juostelė{10}}gali fiziškai atitikti jūsų dalies matmenis.
3. Kokios medžiagos geriausiai tinka{1}}didelės apimties progresiniam štampavimui?
Anglies plienas, aliuminis, varis, žalvaris ir nerūdijantis plienas apima daugumą progresyvaus štampavimo programų. Minkštesnės medžiagos, pvz., varis ir aliuminis, užtikrina greitesnį eigos greitį ir ilgesnį štampo tarnavimo laiką tarp priežiūros intervalų, o tai reiškia mažesnes{1}}dalies sąnaudas. Anglies plienas siūlo geriausią mažų žaliavų sąnaudų ir didelio formavimo konstrukcijų dalių pusiausvyrą. Nerūdijantis plienas yra atsparus korozijai, tačiau reikalauja sunkesnių įrankių, mažesnio greičio ir dažnesnės priežiūros. Pirkėjai savo pasiūlymuose turėtų nurodyti tikslias lydinio klases, temperatūrų sąlygas, storio nuokrypius ir paviršiaus apdailos reikalavimus, kad sumažintų gamybos svyravimus ir laužą.
4. Kiek laiko užtrunka pereiti nuo pradinės užklausos iki visos gamybos su progresyviu štampų tiekėju?
Įprasta laiko juosta nuo pirmosios užklausos iki gamybos{0}}padidinimo trunka nuo 14 iki 28 savaičių, priklausomai nuo dalies sudėtingumo. Tai apima DFM peržiūrą ir juostos išdėstymo iteracijas (2-4 savaitės), štampų projekto patvirtinimą (2-3 savaites), įrankių kūrimą (8–16 savaičių), pirmojo straipsnio pavyzdžio pateikimą ir peržiūrą (1–2 savaites) ir PPAP patvirtinimą (1–3 savaites). Sudėtingos dalys su dvylika ar daugiau stočių, siauromis leistinomis nuokrypomis arba karbido įdėklais stumia link ilgesnio galo. Pirkėjai gali sutrumpinti terminus, iš anksto pateikdami išsamius dalių duomenis, greitai reaguodami patvirtinimo etapuose ir pasirinkdami tiekėjus, turinčius vidinio štampavimo ir gamybos pajėgumų, o ne tuos, kurie įrankius perka iš išorės.
5. Kokius kokybės sertifikatus turėtų turėti progresinio štampavimo didmeninis tiekėjas?
ISO 9001:2015 yra minimalus pradinis standartas, patvirtinantis, kad yra įdiegtos oficialios kokybės valdymo sistemos. Automobilių tiekimo grandinės programoms IATF 16949:2016 yra būtinas, nes jis papildo PPAP, APQP ir defektų prevencijos reikalavimus, kurių vien ISO 9001 neapima. Orlaivių ir kosmoso programoms reikalingas AS9100D, o medicinos prietaisų komponentams reikalingas ISO 13485. Be sertifikatų, pirkėjai turėtų patikrinti, ar tiekėjo sertifikuota aprėptis aiškiai apima štampavimo ir įrankių operacijas ir kad jie turi patvirtintas matavimo sistemas (patvirtintas atliekant Gage R&R tyrimus), dokumentuotus valdymo planus ir kritinius matmenis1 (C3 ppk).


