


Kas yra progresyvus štampas ir kodėl OĮG gamyklos juo pasitiki
Įsivaizduokite vieną įrankį, kuris greitai išmuša, lenkia, formuoja ir apipjausto metalinę dalį, o visa tai žmogaus rankomis neliečia ruošinio tarp žingsnių. Šis įrankis yra progresyvus štampas ir jis yra kiekvienos didelės-tūrio OEM progresyvios štampavimo ir štampavimo gamyklos, su kuria susidursite pirkdami tikslius metalinius komponentus, esmė.
Kas yra progresyvus štampavimas
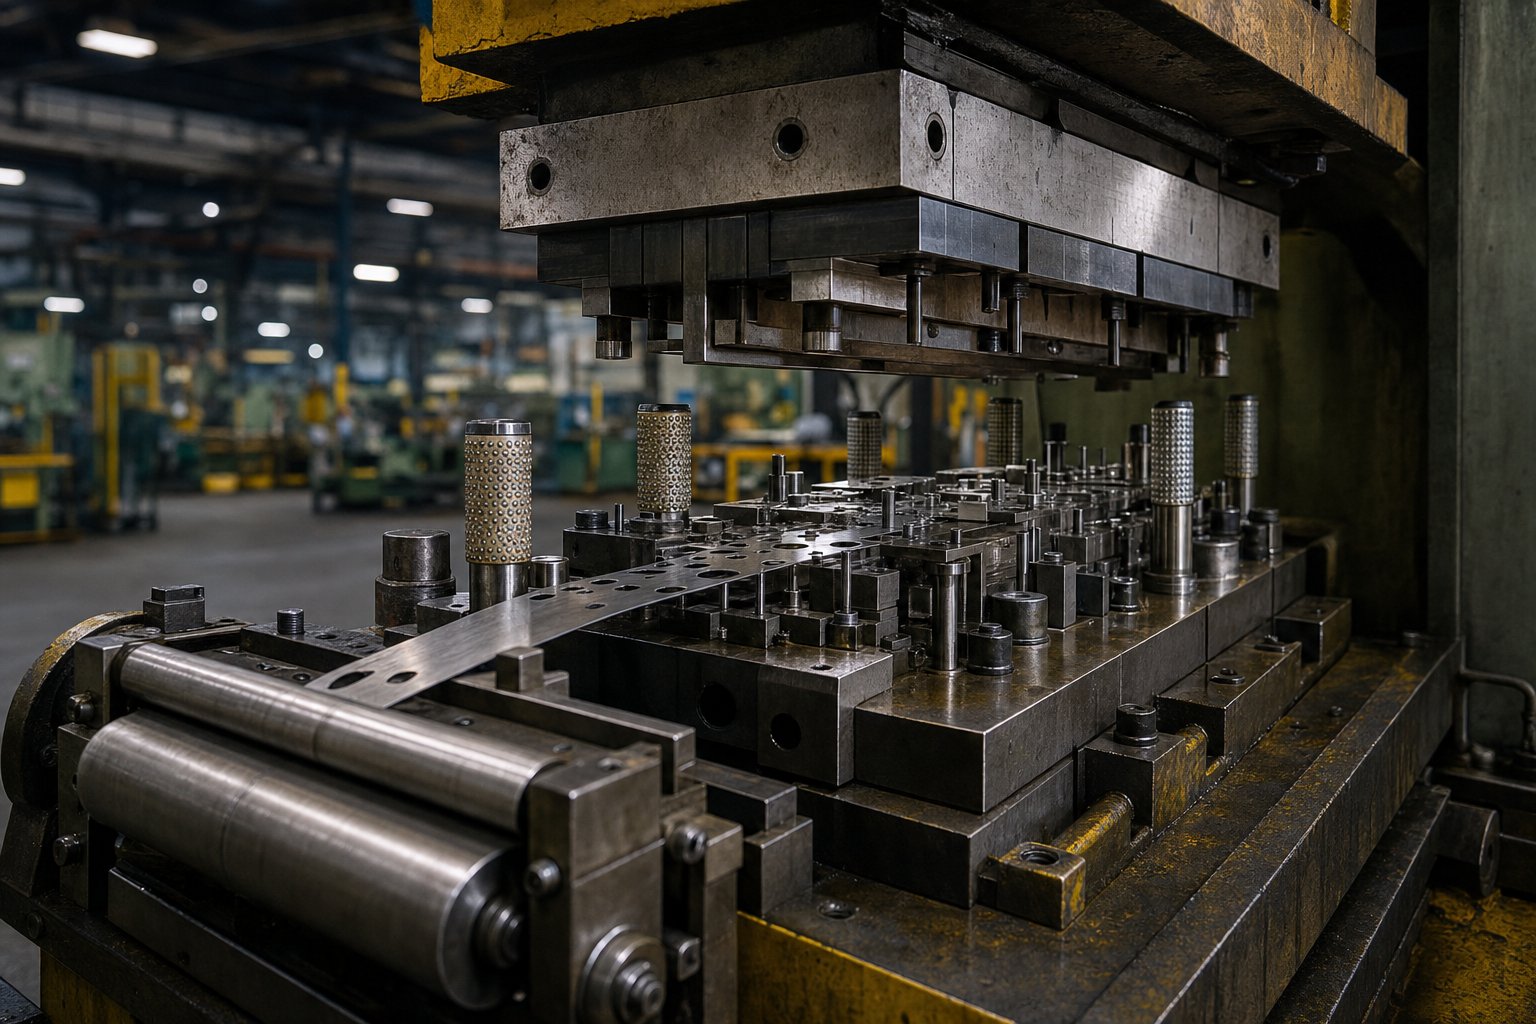
Progresyvus štampas yra specializuotas štampavimo įrankis, kuriame yra kelios stotys, išdėstytos iš eilės viename štampų rinkinyje. Ritė -tiekiama per šias stotis su kiekvienu paspaudimu, ir kiekviena stotis atlieka atskirą operaciją, pvz., pradūrimą, išlyginimą, lenkimą, formavimą ar kalimą, kol baigta dalis bus atskirta galutinėje stotyje.
Pagrindinė koncepcijaprogresyvus štampavimasyra vienalaikis, nuoseklus veiksmas. Kol viena juostos atkarpa yra pradurta pirmojoje stotyje, kita dalis lenkiama trečioje stotyje, o dar kita pasiekia ribą galutinėje stotyje. Kiekvienas preso smūgis sukuria užbaigtą dalį, kai juostelė pereina per visas stotis. Dėl šio nenutrūkstamo ciklo programa yra tokia efektyvi didelėms gamybos serijoms.
Palyginkite tai su vienos{0}}pakopos štampu, kuris atlieka tik vieną operaciją vienu paspaudimu vienoje stotyje. Daliai, kuriai reikalingos penkios funkcijos, tarkime, dvi skylės, lenkimas, forma ir apdaila, reikės penkių atskirų štampų, penkių presavimo nustatymų ir rankinio valdymo tarp kiekvieno žingsnio. Progresyvus štampavimas sujungia visas šias operacijas į vieną įrankį ir vieną presavimo ciklą, pašalinant dalių tvarkymą, sumažinant ciklo laiką ir žymiai pagerinant kiekvieno gabalo matmenų nuoseklumą.
Keletas terminų, su kuriais ne kartą susidursite dirbdami su štampavimo gamyklomis:
- Stotys- Atskiros štampavimo vietos, kuriose atliekama konkreti pjovimo arba formavimo operacija.
- Juostelė- Nepertraukiama lakštinio metalo juosta, išvyniota iš ritės, kuri patenka per štampą.
- Pilotinės skylės- Juostelės pradžioje pradurtos tikslios skylės, kurios per bandomuosius kaiščius tiksliai nustato medžiagos vietą kiekvienoje paskesnėje stotyje.
- Nešiklio juostelė- Medžiagos dalis, jungianti iš dalies suformuotas dalis ir pernešanti jas per štampą iki galutinio pjovimo.
Kaip OĮG gamyklos naudoja progresinius štampus
Kai prekės ženklo savininkui ar gaminių įmonei reikia tūkstančių ar milijonų štampuotų metalinių komponentų, jie retai patys gamina ir naudoja įrankius. Vietoj to, jie bendradarbiauja su OĮG progresyvia štampavimo ir štampavimo gamykla, kuri jų vardu tvarko ir štampų inžineriją, ir masinę gamybą.
Šiuo atžvilgiu OĮG pirkėjas, paprastai gamybos inžinierius arba pirkimo komanda, pateikia dalių brėžinius, apimties reikalavimus ir taikymo kontekstą. Tada štampavimo gamykla suprojektuoja laipsnišką štampą, pagamina įrankius, patvirtina pirmuosius gaminius ir vykdo nuolatinę gamybą. Gamyklai priklauso proceso patirtis; pirkėjui priklauso gaminio dizainas ir veikimo specifikacijos.
Toks darbo pasidalijimas egzistuoja, nes progresyvus štampų projektavimas ir veikimas reikalauja gilios specializacijos. Juostos išdėstymo optimizavimui, stočių sekos nustatymui, jėgos balansavimui ir pilotų registracijai reikalingi įrankių inžinieriai, turintys ilgametę praktinę patirtį. Perkančiajai organizacijai užsakomųjų paslaugų perkėlimas į tam skirtą štampavimo gamyklą reiškia prieigą prie tos patirties, neprižiūrint-vidinės įrankių patalpos, spaudos parko ar štampų priežiūros komandos.
Atsipirkimas yra aiškus: didelis pakartojamumas, maža{0}}vieneto kaina pagal apimtį ir pastovi kokybė visose gamybos serijose, kurios gali apimti milijonus smūgių. Tačiau šių pranašumų suvokimas visiškai priklauso nuo to, kas vyksta štampavimo viduje ir gamyklos viduje, kur dauguma pirkėjų nėra matomi.
Kaip veikia progresyvus štampavimo procesas
Kas iš tikrųjų nutinka per tuos kelis šimtus milisekundžių nuo vieno paspaudimo iki kito? Theprogresyvus štampavimo procesasyra apgaulingai paprastos koncepcijos, bet labai tikslaus vykdymo. Kiekvienas ciklas neapdorotas ritės medžiagas paverčia užbaigtu komponentu per griežtai choreografuotą mechaninių įvykių seką.
Žingsnis-po-žingsnis Stoties seka
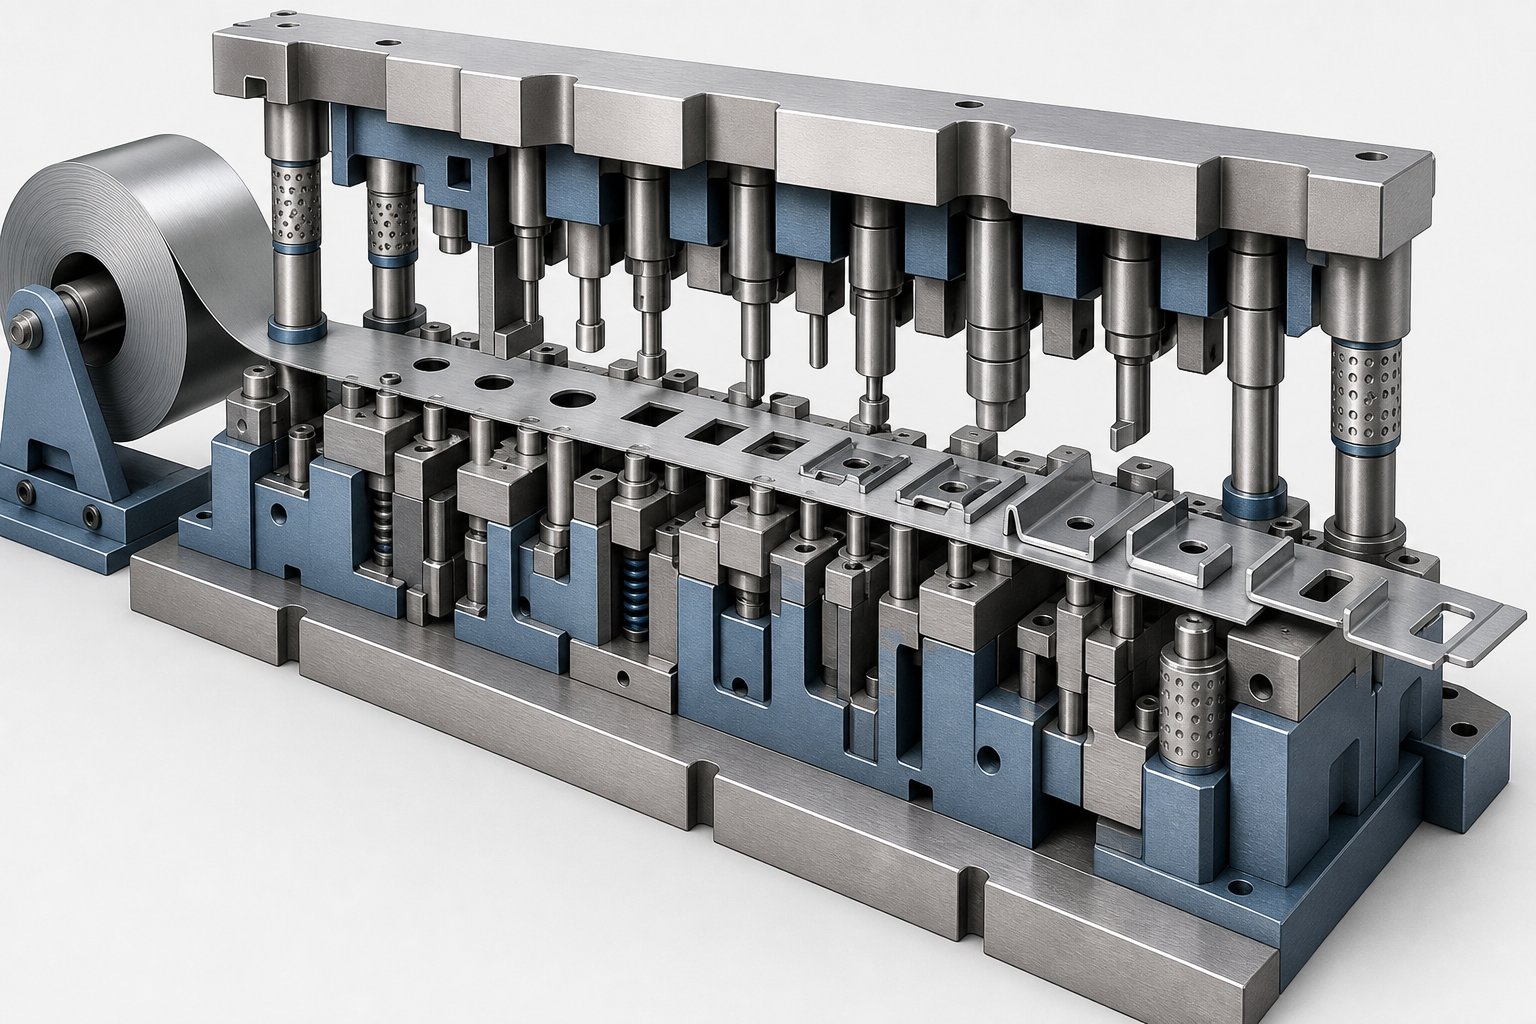
Pavaizduokite plokščios metalinės juostelės ritę, pakrautą ant atsuktuvo, ištiesintą per lygintuvą ir įvedamos į štampavimo angą. Nuo to momento progresyvus štampavimo procesas vyksta fiksuota tvarka su kiekvienu paspaudimu:
- Ritės padavimas ir tiesinimas- Juostelė išsivynioja nuo ritės, praeina per tiesintuvą, kad pašalintų kreivumą, o servo arba mechaninis tiektuvas pastumia ją tiksliu atstumu (tiekimo žingsniu) į štampą.
- Piloto registracija- Pilotiniai kaiščiai nusileidžia į anksčiau pradurtas skylutes, kad užfiksuotų juostelę tikslioje padėtyje prieš pradedant bet kokį pjovimą ar formavimą. Taip pašalinama kumuliacinė tiekimo klaida.
- Auskarų vėrimas ir blankavimas- Perforatoriai išpjauna skylutes, plyšius ar profilio dalis. Šios ankstyvosios stotys dažnai nustato atskaitos ypatybes, kurios vėliau nurodomos.
- Formavimas ir lenkimas- Stotelės laipsniškai formuoja plokščią ruošinį į trijų-matmenų geometriją, lenkdamos, brėždamos ar įspauddamos.
- Sugalvojimas ir permušimas- Kai reikia griežtų leistinų nuokrypių arba specifinio paviršiaus apdailos, kalimo stotys suspaudžia medžiagą iki galutinių matmenų.
- Apipjaustymas ir pjovimas- Užbaigta dalis atskiriama nuo laikiklio juostelės ir išstumiama iš štampo, o juostos laužas nukreipiamas į latakus po presu.
Kiekviena iš šių operacijų atliekama vienu metu skirtinguose juostos taškuose vieno paspaudimo metu. Šis sutapimas yra pagrindinė priežastis, dėl kurios progresyvus štampavimas pasiekia tokį pralaidumą, kurio negali atitikti pavieniai{1}}operacijos metodai.
Juostos išdėstymo optimizavimas čia atlieka svarbų vaidmenį. Inžinieriai nustato, kaip dalys yra išdėstytos juostoje, kokio pločio turi būti laikiklio ąselės ir kiek medžiagos yra tarp elementų. Gerai-suplanuotas išdėstymas gali padidinti medžiagų panaudojimą daugiau nei 80 %, o dėl prastai suplanuoto išdėstymo susidaro per daug laužo ir padidėja vienetų kaina – tai OĮG pirkėjai retai pamato, kol išsamiai neišnagrinėja juostos dizaino.
Paspauskite Mechanika ir ciklo greitis
Progresyvus štampavimo presas, valdantis šį procesą, yra tokio dydžio, kad atitiktų štampo poreikius. OĮG pirkėjai turėtų suprasti keletą pagrindinių specifikacijų:
- Tonažas- Bendra vieno smūgio jėga, paprastai svyruojanti nuo 30 tonų mažoms jungties antgaliams iki 600 tonų ar daugiau konstrukcinių automobilių dalių. Tonažas turi viršyti visų stoties jėgų sumą ir saugos ribą.
- Smūgių per minutę (SPM)- Apibrėžiamas ciklo greitis. Standartinė gamyba dažnai vyksta nuo 60 iki 150 SPM, tačiau didelės spartos progresinis štampavimas mažesnėse dalyse gali viršyti 300–500 smūgių per minutę, ypač elektros gnybtų ir plonų{6}} gabaritų komponentų.
- Lovos dydis ir juostos pločio talpa- Presavimo lova turi atitikti visą štampo ilgį, kuris didėja didėjant stočių skaičiui.
Reikia nepamiršti šio santykio: sudėtingesnė dalių geometrija reikalauja daugiau stočių, o tai reiškia ilgesnį štampą, o tam reikia didesnio presavimo pagrindo. 6-paprastam laikikliui skirtas štampai tinka kompaktiškam presui, o 20-stoties štampavimui kelių lenkimų jungties rinkiniui gali prireikti plataus sluoksnio štampavimo preso su servo padavimo galimybe.
Didesnis stočių skaičius taip pat tolygiau paskirsto formavimo jėgas visoje juostoje, sumažindamas bet kurios atskiros stoties įtempį ir pailgindamas štampo tarnavimo laiką. Tačiau jie padidina įrankių sąnaudas ir pailgina štampavimo laiką. OĮG pirkėjams šis kompromisas tarp dalių sudėtingumo, spaudos reikalavimų ir investicijų į įrankius yra vienas iš pirmųjų inžinerinių sprendimų, formuojančių projekto ekonomiką – temą, tiesiogiai susijusią su medžiagų pasirinkimu dar labiau įtakoja štampų dizainą ir gamybos rezultatus.
Medžiagos pasirinkimo vadovas progresiniam štampavimui
Pasirinktas metalas ne tik apibrėžia dalies našumą. Jis formuoja štampų susidėvėjimo greitį, tepimo strategijas, presavimo greičio apribojimus ir galiausiai vieneto kainą. Tačiau dauguma OĮG pirkėjų nurodo medžiagą, atsižvelgdami vien tik į galutinio naudojimo reikalavimus, neatsižvelgdami į tai, kaip tas lydinys elgiasi, kai jis teka per kelių stočių laipsnišką štampą. Progresyvių štampavimo medžiagų inžinerinis pagrindas nusipelno daugiau dėmesio, nes jis tiesiogiai veikia įrankių ilgaamžiškumą ir gamybos efektyvumą.
Dominuoja dvi plačios kategorijos: juodieji metalai (anglies plienas ir nerūdijantis plienas) ir spalvotieji metalai (varis, žalvaris ir aliuminio lydiniai). Kiekvienas iš jų turi skirtingas formavimo savybes, kurios turi įtakos štampavimo gamyklos štampavimo projektavimui ir priežiūrai.
Juodosios medžiagos progresiniam štampavimui
Anglies plienas išlieka plieno progresyvaus štampavimo arkliu. Dėl jo prieinamumo, ekonomiškumo ir daugybės mechaninių savybių jis yra numatytasis konstrukcinių laikiklių, spaustukų ir važiuoklės komponentų pradžios taškas. Pagrindinis kintamasis yra anglies kiekis:
- Mažai{0}}anglies plienas (1008, 1010)- Labai plastiškas ir lengvai formuojamas. Idealiai tinka giliems tempimams, sudėtingiems lenkimams ir dalims, kurioms reikalingas didelis medžiagų srautas. Progresyvus anglinio plieno štampavimas su šiomis rūšimis veikia didesniu spaudimo greičiu, nes minkšta medžiaga mažiau susidėvi.
- Vidutinis{0}}anglinis plienas (1045, 1050)- Didesnis tempiamasis stipris ir kietumas, tinka-atraminiams laikikliams ir funkcinei aparatūrai. Sumažėjęs lankstumas reiškia griežtesnius lenkimo spindulius ir daugiau dėmesio spyruokliniam kompensavimui štampavimo konstrukcijoje.
- Didelės{0}}anglies plienas (1070, 1095)- Naudojama spyruoklėms, spaustukams ir pjovimo briaunoms. Formavimas yra ribotas, todėl stoties seka turi atsargiai paskirstyti įtampą, kad būtų išvengta įtrūkimų.
Progresyvus štampavimas iš nerūdijančio plieno sukuria didesnes formavimo jėgas ir didesnį štampo susidėvėjimą, palyginti su angliniu plienu. 300 serija (304, 316) pasižymi puikiu atsparumu korozijai ir yra ne-magnetinė, todėl yra tinkama-medicinos prietaisų, maisto perdirbimo įrangos ir jūrų komponentų pasirinkimas. 400 serija (410, 430) pasižymi magnetinėmis savybėmis ir vidutiniu atsparumu korozijai mažesnėmis sąnaudomis, tinka prietaisų skydams ir automobilių apdailai. Abi serijos greitai sukietėja formuojant, o tai reiškia, kad nerūdijančio plieno štampams reikia tvirtesnio įrankinio plieno arba karbido įdėklų didelio{12}}dėvėjimosi stotyse ir agresyvesnio tepimo, kad būtų išvengta dulkinimo.
Įprasti juodųjų metalų laipsniško štampavimo gabaritai yra nuo 0,15 mm iki 6,0 mm, nors dauguma didelės spartos gamybos koncentruojasi nuo 0,3 mm iki 3,0 mm, kur presavimo greitis ir štampų tarnavimo laikas išlieka palankūs.
Ne{0}}juodųjų metalų medžiagos ir jų pritaikymas
Kai konstrukciją lemia elektros laidumas, šiluminis našumas arba svorio mažinimas, ne{0}}geležies lydiniai įsijungia. Kiekvienas iš jų turi specifinių formavimo savybių, turinčių įtakos štampavimo inžinerijai:
- Varis (C110, C101)- Itin didelis elektros ir šilumos laidumas. Vario progresinis štampavimas gamina gnybtus, šynų juostas ir akumuliatoriaus jungtis. Gryno vario minkštumas reiškia mažą štampavimo susidėvėjimą, bet polinkį medžiagai prilipti prie paviršių (piktoriaus), todėl reikia specialių dangų arba tepimo.
- Žalvaris (C260, C280, C360)- Vario-cinko lydinys, užtikrinantis stiprumo, atsparumo korozijai ir vizualinio patrauklumo pusiausvyrą. Žalvarinis progresyvus štampavimas skirtas elektros kontaktams, dekoratyvinei įrangai ir santechnikos detalėms. Geras formavimas ir mažesnis nei plieninis spyruoklinis spyruokliškumas užtikrina, kad jis yra atlaidus kelių-lenkimų štampams.
- Aliuminis (3003, 5052, 6061)- Lengvas ir geras atsparumas korozijai. Aliuminio laipsniškas štampavimas yra įprastas automobilių šilumos skyduose, ŠVOK balduose ir plataus vartojimo elektronikos korpusuose. Aliuminio minkštumas užtikrina greitą-gamybą, tačiau dėl jo polinkio į įrankinį plieną reikia kruopštaus štampavimo paviršiaus apdorojimo ir nuoseklaus tepimo.
Toliau pateiktoje lentelėje sutvirtinti inžineriniai sumetimai, į kuriuos OĮG pirkėjai ir gamybos inžinieriai turėtų atsižvelgti rinkdamiesi progresyvias štampavimo medžiagas:
| Medžiaga | Tipiškas storio diapazonas | Bendrosios programos | Pagrindiniai formavimo aspektai |
|---|---|---|---|
| Mažai{0}}anglies anglies plienas (1008–1010) | 0.3 - 4.0 mm | Automobiliniai laikikliai, konstrukciniai spaustukai, gaubtai | Puikus lankstumas; mažas štampo susidėvėjimas; minimalus atspirties taškas |
| Vidutinis{0}}anglinis plienas (1045–1050) | 0.5 - 5.0 mm | Apkrovos-laikikliai, krumpliaračiai, techninė įranga | Didesnės formavimo jėgos; reikalinga kompensacija |
| Nerūdijančio plieno 300 serija | 0.15 - 3.0 mm | Medicinos prietaisai, maisto įranga, jūrinės dalys | Darbas-greitai sukietėja; reikia karbido įrankių ir stipraus tepimo |
| Nerūdijančio plieno 400 serija | 0.3 - 3.0 mm | Prietaisų skydai, automobilių apdaila, magnetiniai komponentai | Vidutinis darbo{0}}grūdinimas; mažesnė kaina nei 300 serijų |
| Varis (C110, C101) | 0.1 - 2.0 mm | Elektros gnybtai, šynos, akumuliatoriaus jungtys | Minkštas; linkę į įrankius paimti medžiagas; puikus laidumas |
| Žalvaris (C260, C360) | 0.15 - 3.0 mm | Elektros kontaktai, dekoratyvinė furnitūra, santechnika | Žemas atspyrimas; geras formavimas; vidutinio sunkumo nusidėvėjimas |
| Aliuminis (3003, 5052, 6061) | 0.2 - 4.0 mm | Šilumos skydai, ŠVOK komponentai, elektronikos korpusai | Lengvas; pykinimo rizika reikalauja padengtų įrankių; pasiekiamas didelis presavimo greitis |
Atkreipkite dėmesį į modelį: minkštesnės, lankstesnės medžiagos užtikrina didesnį ciklo greitį ir ilgesnius intervalus tarp štampų priežiūros, o kietesniems lydiniams reikia tvirtesnių įrankių ir griežtesnio proceso valdymo. Šis kompromisas yra būtent tai, kas formuoja štampų projektavimo inžinerijos etapą, kai stoties seka, įdėklų medžiagų parinkimas ir jėgos skaičiavimai paverčia medžiagos pasirinkimą veikiančiu gamybos įrankiu.
Die Design Inžinerija ir Įrankių Ekonomika
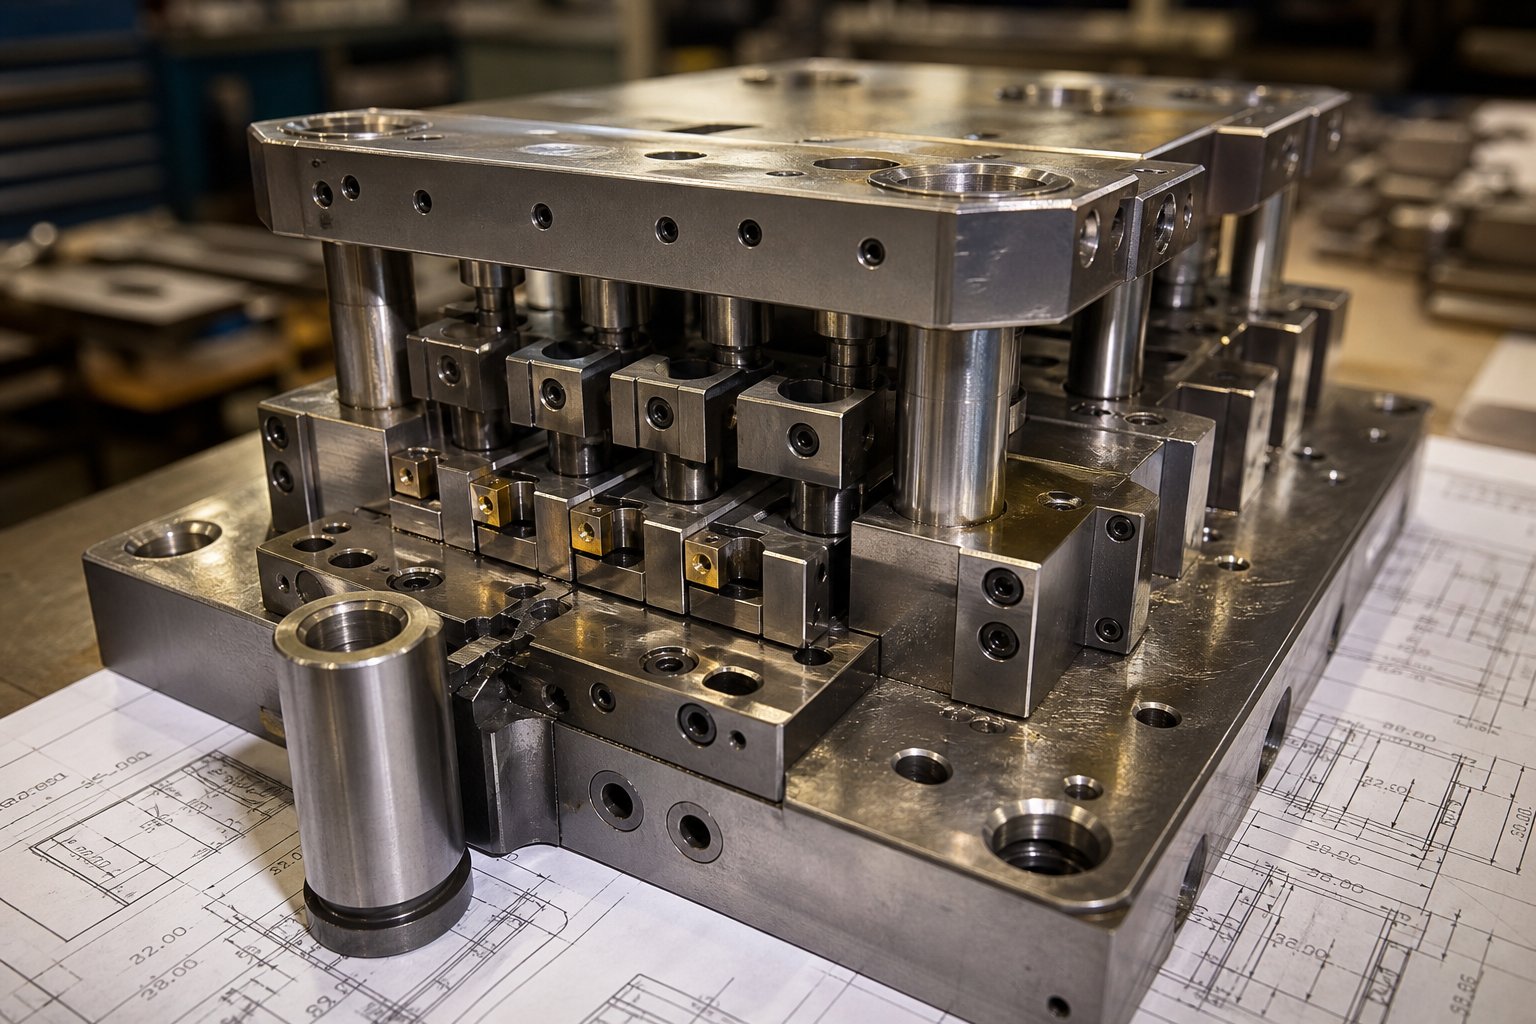
Laipsniškas štampavimo štampų projektavimo projektas sėkmingas arba žlunga dar gerokai prieš pirmąjį gamybos žingsnį. Inžinerinė darbo eiga, kuri paverčia dalies brėžinį į veikiantį kelių stočių įrankį, apima glaudų OĮG pirkėjo inžinierių komandos ir štampavimo gamyklos štampavimo projektuotojų bendradarbiavimą, todėl didžioji projekto išlaidų struktūros dalis yra užfiksuota.
Šis bendradarbiavimas paprastai prasideda nuo „Design for Manufacturability“ peržiūros. Gamyklos įrankių inžinieriai išnagrinėja dalių geometriją, nustato ypatybes, kurios gali sukelti juostos nestabilumą, siūlo modifikacijas, kurios supaprastina štampą nepažeidžiant funkcijos, ir pažymi tolerancijos išnašas, kurios padidins įrankių sudėtingumą. Šiame etape atlikti DFM pakeitimai nieko nekainuoja. Tie patys pakeitimai, kurių reikalaujama po to, kai jau buvo pastatyti progresyvūs štampavimo įrankiai, tapo brangiu perdarymu.
Juostos išdėstymas ir stoties planavimas
Juostelių išdėstymas yra vieta, kur progresyvus štampavimo štampų dizainas tampa meno ir inžinerijos disciplina. Įrankių inžinierius turi atsakyti į keletą tarpusavyje susijusių klausimų: kaip turėtų būti suskirstytos operacijos tarp stočių? Kur reikia sustiprinti laikymo juostą, kad būtų palaikomos iš dalies suformuotos savybės? Kokio pločio turi būti laikiklio ąselės, kad būtų išlaikytas juostos standumas, neeikvodami medžiagos?
Šiuos sprendimus lemia keli veiksniai:
- Jėgų balansavimas- Pjovimo ir formavimo jėgos kiekvienoje stotyje turi būti paskirstytos taip, kad preso apkrova liktų centre. Nesubalansuotos jėgos sukelia netolygų štampo susidėvėjimą ir juostos deformaciją.
- Medžiagų srauto valdymas- Formavimo stotys turi atsižvelgti į tai, kaip metalas tempiasi ir plonėja. Stoties seka turi įtakos tai, ar lenkimas ar traukimas iškraipys ankstesnėse stotyse sukurtus elementus.
- Atliekų optimizavimas- Nešiklio juostos plotis, žingsnio atstumas ir dalies orientacija juostoje lemia medžiagos panaudojimą. Gerai-suplanuotas išdėstymas gali sumažinti laužą keliais procentiniais punktais, palyginti su naiviu išdėstymu.
- Stočių skaičius- Sudėtingesnė dalių geometrija reikalauja daugiau stočių. Kiekviena papildoma stotis padidina štampo ilgį, padidina įrankių sąnaudas ir reikalauja didesnio presavimo pagrindo, bet taip pat laipsniau paskirsto įtampą ir pagerina dalių kokybę.
Dalis brėžinyje gali atrodyti nesudėtinga, tačiau prireiks dvylikos ar daugiau stočių, kai inžinieriai atsižvelgs į bandomąsias skyles, tuščiosios eigos stotis juostos stabilizavimui ir laipsniško formavimo sekas, kurios apsaugo nuo medžiagos įtrūkimų. Juostos išdėstymas nuolat yra vienas didžiausių išlaidų veiksnių bet kurioje progresyvioje štampavimo programoje, nes jis diktuoja beveik viską pasroviui.
Įrankių pristatymo laikas ir sąnaudų veiksniai
Progresyvūs štampavimo įrankiai yra didelė išankstinė investicija, tačiau ekonomika smarkiai keičiasi. Pagalvokite apie tai taip: dešimtis tūkstančių dolerių kainuojantis štampas padidina reikšmingą vienos dalies kainą, kai yra 5000 vienetų, bet 500 000 vienetų, ta pati investicija kiekvienam vienetui suteikia cento dalis. Pramonės duomenys rodo, kad progresiniai štampai gali svyruoti nuo maždaug 10 000 USD už paprastesnius įrankius iki 350 000 USD už sudėtingus kelių{10} stočių modelius, o gerai prižiūrimi įrankiai trunka milijonus presavimo ciklų.
Keletas veiksnių skatina progresyvų štampavimą link aukščiausios to diapazono pabaigos:
- Didesnė stotis svarbi sudėtingoms geometrijoms
- Griežtesnės tolerancijos, kurioms reikalingi tikslūs įžeminimo komponentai ir{0}}proceso reguliavimo funkcijos
- Kietesnės juostos medžiagos, kurios pagreitina pjovimo ir formavimo paviršių susidėvėjimą
- Reikalavimai, taikomi-smūgio jutimo, automatinio laužo aptikimo arba dalių išmetimo sistemoms
Įrankių nuosavybė yra dar vienas aspektas, kurio OĮG pirkėjai dažnai nepastebi. Kai kurios gamyklos išlaiko štampų nuosavybės teisę ir amortizuoja išlaidas į vienetų kainą, o kitos gamina įrankius, kurie tiesiogiai priklauso pirkėjui. Kiekvienas modelis turi įtakos ilgalaikiam-lankstumui, ypač jei planuojate perkelti gamybą iš vieno tiekėjo į kitą.
Įdėklų medžiagų pasirinkimas didelio{0}}dėvėjimosi stotyse tiesiogiai formuoja štampo ilgaamžiškumą. Įprastas įrankių plienas (D2, A2, M2) puikiai tinka vidutinio dydžio gamybos apimtims ir minkštesnėms juostinėms medžiagoms. Tačiau progresyvaus karbido štampavimo štampams volframo karbido įdėklai perforavimo antgaliuose ir formuojamuose paviršiuose gali kelis kartus pailginti tarnavimo laiką, palyginti su įrankiniu plienu, ypač štampuojant abrazyvinius nerūdijančiojo lydinio arba važiuojant dideliu greičiu. Kompromisas yra kaina ir trapumas: karbido įdėklai yra brangesni ir mažiau atsparūs šoninėms jėgoms, todėl jiems reikia griežtesnio presavimo išlyginimo ir standesnės štampų konstrukcijos.
Laipsniško štampavimo įrankių paruošimo laikas labai skiriasi, atsižvelgiant į sudėtingumą, gamyklos atsilikimą ir tai, ar yra įtrauktos prototipų bandymai. Paprastesni štampai gali būti pristatyti per kelias savaites, o sudėtingi kelių{1} stočių įrankiai su išsamiu išbandymu ir patvirtinimu gali trukti kelis mėnesius. OĮG pirkėjai, kurie įsitraukia į gamyklas anksti projektavimo etape ir užbaigia bendradarbiavimą su DFM prieš įsipareigodami nustatyti galutines įrankių specifikacijas, linkę sutrumpinti terminus ir išvengti brangių vidurinių{3}} versijų peržiūrų.
Visos šios inžinerinės pastangos ir investicijos į įrankius yra skirtos vienam tikslui: gaminti dalis mažiausiomis įmanomomis bendromis sąnaudomis, kai padidės apimtys. Tačiau sprendimas investuoti į progresyvius įrankius yra prasmingas tik taikant alternatyvius štampavimo metodus, o norint suprasti, kur yra lūžio vieta, reikia aiškaus-akivaizdaus procesų palyginimo.
Progresyvus štampavimas prieš kitus metodus
Taigi žinote, kad progresiniai štampai užtikrina mažą{0}}vieneto kainą pagal apimtį. Bet ar progresyvus štampavimo ir štampavimo metodas iš tikrųjų yra tinkamas jūsų daliai? Tai priklauso nuo geometrijos, eigos dydžio, medžiagos storio ir nuo to, kiek esate pasirengę investuoti į įrankius iš anksto. Dėl OEM projekto dolerių konkuruoja keturi pagrindiniai štampavimo metodai: progresyvus štampavimas, perkeliamasis štampavimas, sudėtinis štampavimas ir keturių slydimas (daugialygis). Kiekvienas iš jų užima ypatingą vietą, o pasirinkus netinkamą, reikia mokėti per daug už vienetą arba per daug už įrankius, kurie niekada neatgauna investicijų.
Progressive Die vs Transfer Die vs Compound Die
Šių procesų skirtumai priklauso nuo to, kaip juda ruošinys, kokia dalių geometrija tinka kiekvienam metodui ir kur ekonomika yra palankesnė vienam prieš kitą. Pavyzdžiui, perkėlimo štampai anksti atskirkite ruošinį nuo juostelės ir mechaniniais pirštais perkelkite jį tarp nepriklausomų stočių. Dėl to jie puikiai tinka didesnėms dalims, kurioms reikia gilesnio tempimo ir sudėtingesnių formų, kurios negali likti prijungtos prie laikiklio juostelės. Sudėtinių štampų požiūris yra visiškai kitoks: jie atlieka visas pjovimo ir formavimo operacijas vienu paspaudimu vienoje plokštumoje, todėl jos yra greitos ir nebrangios paprastoms plokščioms geometrijoms, tačiau netinka bet kam, kam reikia kelių lenkimų arba trimačio formavimo.
Keturių skaidrių štampavimas prideda dar vieną parinktį. Vietoj vertikalios spaudimo jėgos jis naudoja keturias horizontalias įrankio skaidres, kad formuotų medžiagą iš kelių kampų. Šis metodas puikiai tinka mažiems, sudėtingai išlenktiems komponentams, pvz., spyruokliniams spaustukams, jungčių kontaktams ir vielų formoms, kai įprastą laipsniško metalo štampavimo sąranką būtų sunku išlenkti įvairiomis kryptimis.
Toliau pateiktoje lentelėje išskaidyta, kaip šie štampai ir štampavimo metodai palyginami pagal kriterijus, kurie yra svarbiausi OĮG sprendimų priėmėjams{0}}:
| Kriterijai | Progresyvus mirtis | Transfer Die | Junginys Die | Fourslide / Multislide |
|---|---|---|---|---|
| Dalies sudėtingumas | Nuo vidutinio iki didelio (daug{0}}funkcijų, kelių-lenkimų) | Aukštas (gilus brėžinys, didelės 3D formos) | Žemas (plokštumos, vieno{0}}plokštumo operacijos) | Nuo vidutinio iki didelio (sudėtingi kelių{0}}kampų posūkiai) |
| Idealus garsumo diapazonas | Didelė apimtis (nuo šimtų tūkstančių iki milijonų) | Nuo vidutinio iki didelio garsumo | Mažas ir vidutinis tūris | Mažas ir vidutinis tūris |
| Medžiagos storio diapazonas | 0.1 - 6.0 mm tipiškas | 0.5 - 10+ mm | 0.2 - 6.0 mm | 0.1 - 2.5 mm |
| Tolerancijos gebėjimas | Sandariai (nuosekli registracija{0}}į-stoteles) | Sandariai (nepriklausomas stoties išvedimas) | Tinka vieno{0}}lėktuvo funkcijoms | Vidutinis (kelių{0}}ašių kintamumas) |
| Vieneto-kaina pagal apimtį | Mažiausias esant dideliam kiekiui | Vidutinis | Žemas paprastoms dalims | Vidutinis |
| Investicijos į įrankius | Aukštas | Aukštas (plius perdavimo mechanizmas) | Žemas ar vidutinio sunkumo | Vidutinis |
| Idealios programos | Jungtys, laikikliai, gnybtai, variklių laminavimas | Didelės korpuso plokštės, giliai{0}}ištempti korpusai, konstrukcinės dalys | Poveržlės, paprasti ruošiniai, plokščios tarpinės | Spyruokliniai spaustukai, vielos formos, smulkūs išlenkti kontaktai |
Kai tinkamas pasirinkimas yra progresinis štampavimas
Progresyvūs štampai uždirba savo investicijas, kai suderinamos kelios sąlygos. Jums jų reikia, kai jūsų daliai reikia kelių operacijų, tokių kaip pradūrimas, formavimas ir apipjaustymas, atliekamos griežta seka, laikantis leistinų nuokrypių, reikalaujančių pakartotinės stoties-to{2}} registracijos. Jums jų reikia, kai metiniai kiekiai pateisina didesnes įrankių sąnaudas dėl žymiai mažesnės vienetų kainos. Ir jums jų reikia, kai svarbu ciklo laikas, nes ilgalaikis progresinis štampavimas ant gerai suprojektuoto štampo pagamina dalis greičiau nei bet koks panašaus sudėtingumo perkėlimas ar sudėtinė alternatyva.
Tūrio slenkstis, kai pasiteisina progresyvus įrankis, priklauso nuo dalies sudėtingumo ir medžiagos. Taikomas bendras pramonės principas: kuo daugiau operacijų reikia jūsų daliai, tuo mažesnė lūžio apimtis, palyginti su tų operacijų atlikimu atskirose sąrankose. Paprastas laikiklis, kuriam reikia tik dviejų funkcijų, gali nepateisinti laipsniško štampavimo, kol apimtys nepasieks šimtų tūkstančių. Kelių-lanksčių jungtis su aštuoniomis funkcijomis gali pasiekti nuostolių daug anksčiau, nes alternatyva, naudojant aštuonias vieno-operavimo sąrankas su dalių tvarkymu tarp kiekvienos, kelia didelę darbo ir kokybės riziką esant bet kokiam garsui.
Kada reikėtų ieškoti kitur?
- Perdavimas mirštayra pageidautina, kai dalys yra fiziškai per didelės, kad liktų ant laikiklio juostelės, reikia labai giliai įtempti (gylis viršija medžiagos plotį) arba reikia atlikti operacijas su paviršiais, kurie nepasiekiami, kai dalis yra prijungta prie juostos.
- Junginys mirštapakanka, kai dalis plokščia, geometrija paprasta, o leistinos nuokrypos pasiekiamos vienu brūkštelėjimu. Čia patenka poveržlės, tarpinės ir pirmosios{1}}naudojimo ruošiniai.
- Štampavimas keturiomis skaidrėmislaimi, kai dalys yra mažos, reikalaujančios kelių{0}} krypčių lenkimo, o tūriai yra nuo žemo- iki-vidutinio diapazono, kur progresyvūs štampavimo įrankiai negali susigrąžinti savo išlaidų.
OĮG pirkėjai dažnai priima sprendimą dėl paprasto klausimo: ar ilgalaikio progresinio štampavimo sutaupytos{0}}vienetės kompensuoja išankstines investicijas į prekę per numatomą apimties gyvavimo ciklą? Jei atsakymas yra teigiamas, o jūsų detalei reikia daugiau nei dviejų formavimo operacijų, progresiniai štampai beveik visada užtikrina geriausias bendras nuosavybės išlaidas.
Tačiau tinkamo metodo pasirinkimas yra tik pusė lygties. Net pats tinkamiausias proceso pasirinkimas praranda savo vertę be griežtos kokybės kontrolės, siekiant užtikrinti, kad kiekviena dalis, išeinanti iš štampo, atitiktų specifikacijas, eiga po smūgio, per milijonus ciklų.
Progresinio štampavimo kokybės kontrolės ir tolerancijos standartai
Progresyvus štampavimo štampas gali būti sukonstruotas puikiai ir vis tiek gamina laužą, jei kokybės kontrolės sistemos neatitinka įrankiuose įmontuoto tikslumo. OĮG pirkėjams suprasti, kaip gamykla stebi, matuoja ir dokumentuoja dalių kokybę, taip pat svarbu, kaip įvertinti spaudos tonažą ar stoties skaičių. Geriausios progresyvios metalo štampavimo paslaugos atsiskiria ne dėl rinkodaros teiginių, o per patikrinamus proceso valdiklius, kurie išlaiko mažus matmenų pokyčius per milijonus ciklų.
Tolerancijos galimybės pagal medžiagą ir sudėtingumą
Kokių tolerancijos galite realiai tikėtis? Atsakymas priklauso nuo trijų tarpusavyje susijusių kintamųjų: medžiagos tipo, dalies sudėtingumo ir investicijų į įrankius lygio, kurį pateisina jūsų projektas. Standartinis progresyvus metalo štampavimas daugeliui gamybos darbų paprastai išlaiko leistinus nuokrypius nuo ±0,05 mm iki ±0,10 mm. Galima pasiekti griežtesnes specifikacijas, o pirmaujančios gamyklos pasiekia net ±0,005 mm kritinių savybių padėties nuokrypius, tačiau toks tikslumo lygis žymiai padidina įrankių sąnaudas, priežiūros dažnumą ir galandimo reikalavimus.
Toliau pateiktoje lentelėje pateikiami pasiekiami leistinų nuokrypių diapazonai pagal medžiagą ir sudėtingumą, todėl OĮG gamybos inžinieriai pateikia praktinę nuorodą nustatant specifikacijas:
| Medžiagos kategorija | Paprastas plokščias (tik pradurtas / tuščias) | Vidutinis formavimas (1-2 lenkimai) | Sudėtingas kelių{0}}lenkimas (3+ lenkimai, traukimai) |
|---|---|---|---|
| Mažai{0}}anglies anglies plieno | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Nerūdijantis plienas (300/400) | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
| Vario lydiniai | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Aliuminio lydiniai | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
Atkreipkite dėmesį į modelį: medžiagos, kurių apdirbimo{0}}kietėjimas didesnis (nerūdijantis plienas, aliuminis), suteikia daugiau spyruoklinio kintamumo ir padidina pasiekiamus sudėtingų geometrijų nuokrypius. Minkštesnės medžiagos, pvz., mažai anglies{2}}anglies plienas ir varis, išlaiko griežtesnius matmenis, nes jų formavimo elgsena yra labiau nuspėjama ir nuoseklesnė.
Leistini nuokrypiai taip pat sugriežtinami arba atlaisvinami atsižvelgiant į funkcijos tipą. Pramuštų skylių padėtis išlieka labai pakartojama, nes jas nustato standus perforavimo-ir -štampavimo tarpas. Suformuoti arba sulenkti matmenys turi daugiau kintamumo dėl medžiagų savybių svyravimų tarp ritinių. Pajėgi štampavimo gamykla aptars šias realijas per DFM peržiūrą, o ne žada leistinus nuokrypius, kurie galioja tik idealiomis sąlygomis.
-Proceso kokybės stebėjimas
Kaip šiuolaikinė progresyvi štampavimo mašina išlaiko šiuos leistinus nuokrypius šimtų tūkstančių dalių gamybos cikle? Atsakymas slypi sluoksniuotose jutimo ir statistinėse sistemose, kurios užfiksuoja nukrypimus prieš juos sujungiant į laužą.
Į-įtaisyti jutikliaiatstovauja pirmajai gynybos linijai. Patyrę štampavimo inžinieriai aprašotrys standartiniai aptikimo metodaikurie turėtų būti kiekvienoje gamybos progresyvaus štampavimo štampavimo formoje:
- Piloto praleidimo aptikimas- Spyruoklinis-spyruoklinis pilotas atsitraukia, jei juostelė netinkamai pasistūmėjo į priekį, išjungdamas jutiklį, kuris sustabdo presą, kol štampai užsidaro ant netinkamai suderintos medžiagos.
- Mikronų (atstumo) jutikliai- Išmatuokite tarpą, kai kabliukas uždarytas. Jei šliužas įsitraukia į štampavimo ertmę arba juostelė užsisega, jutiklis iš karto aptinka anomaliją.
- Tonažo monitoriai- Nuolat matuokite jėgą, reikalingą kiekvieno smūgio metu. Palaipsniui didinant tonažą, prieš įvykus katastrofiškai gedimui atskleidžiamos susiveržiančios šliužų kišenės arba štampų susidėvėjimas.
Be šių pagrindų, pažangios gamyklos įrengia tiekimo ciklo jutiklius keliose štampavimo vietose, kad patikrintų juostos pakėlimą 50–70 % padavimo ciklo, o ne tik uždarymo metu. Tai suteikia preso valdymo sistemai pakankamai laiko sustabdyti cilindrą, kai eiga į viršų, prieš tai, kai įrankiai atsitrenkia į netinkamai išdėstytą medžiagą. Sagčių jutikliai prie štampo įėjimo aptinka juostelės kliūtis prieš padavimo mechanizmui net bandant pastumti medžiagą pirmyn.
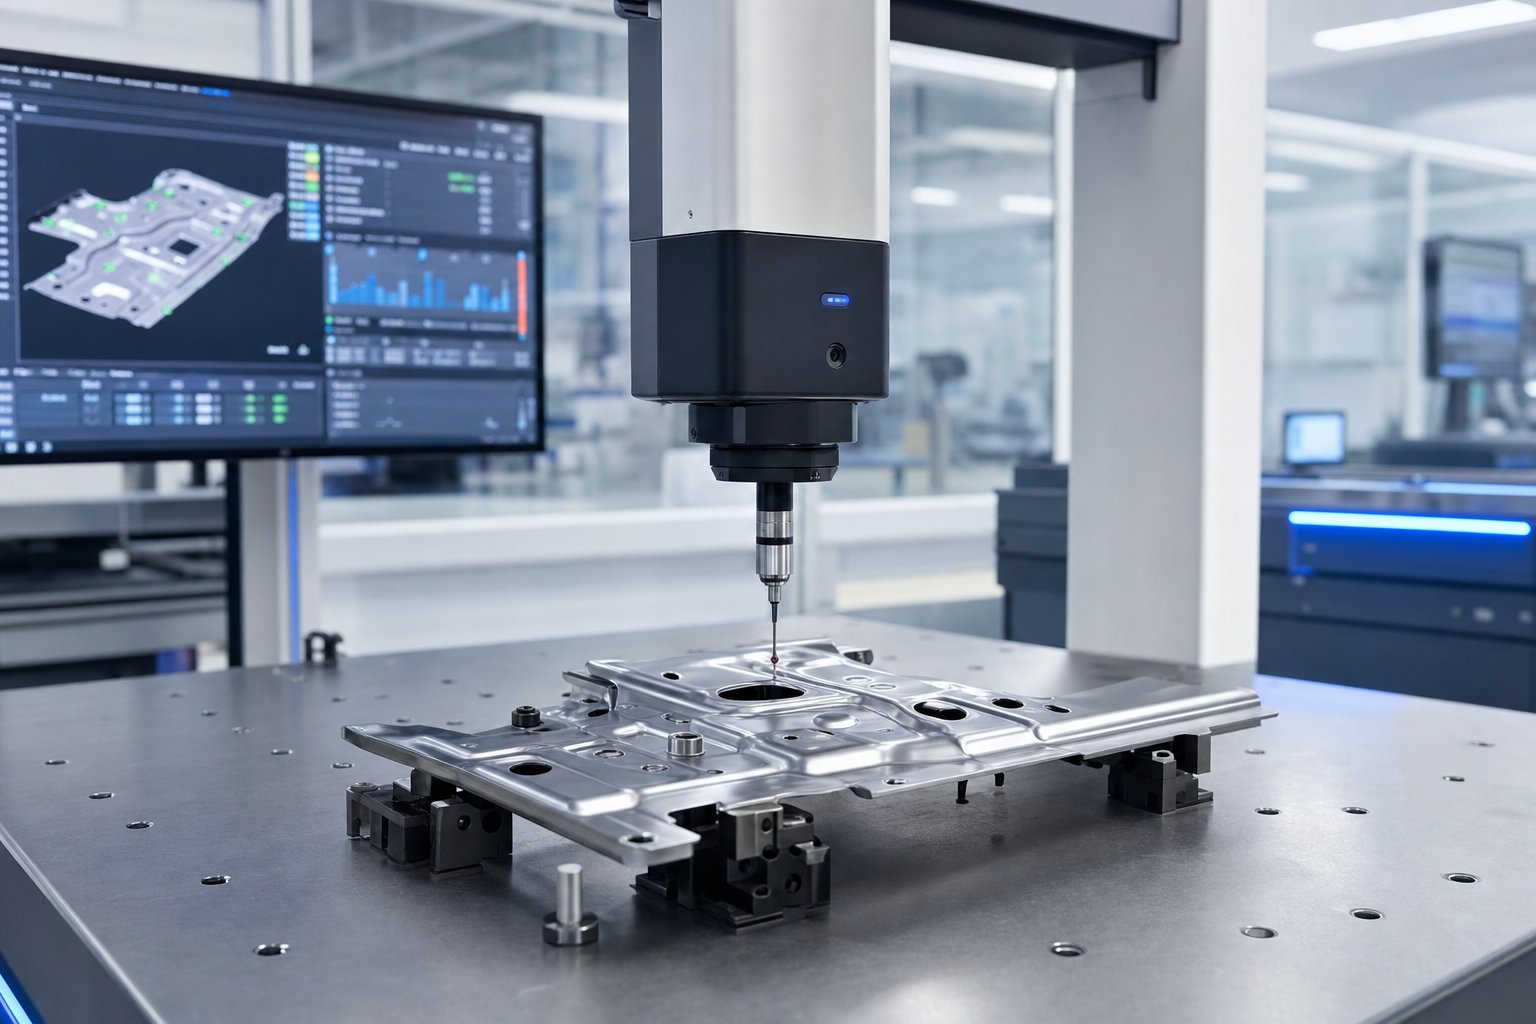
Automatizuotos patikros sistemosintegruoti tiesiogiai su presavimo operacijomis, kad patikrintumėte matmenų išvestį nesulėtinant gamybos. Regėjimo sistemos naudoja kameras, esančias prie štampavimo išėjimo, kad patikrintų funkcijų buvimą, orientaciją ir bendrą matmenų atitiktį visu spaudimo greičiu. Lazerinės matavimo stotys tam tikrais intervalais atrenka kritinius išstumtų dalių matmenis, duomenis tiesiogiai tiekdamos į SPC programinę įrangą. CMM (Coordinate Measuring Machine) patikra užtikrina didžiausią pirmojo -straipsnio patikros ir periodinio audito matavimų tikslumą, paprastai pasiekiant matavimo neapibrėžtį, mažesnę nei ±0,002 mm.
Statistinio proceso valdymas (SPC)susieja visus šiuos duomenis. Užuot tikrinęs atskiras dalis ir priimdamas sprendimus, kurie buvo priimti/nepatenkinti, SPC stebi proceso tendencijas laikui bėgant. Kontrolinės diagramos parodo, ar svyravimai yra stabilūs, dreifuojantys ar tendencijos link specifikacijų ribų. Šis skirtumas yra svarbus, nes stabilus procesas su priimtinais pokyčiais gali vykti be priežiūros, o dreifuojančiam procesui reikia įsikišimo, kad jis nesukeltų defektų.
Automobilių ir medicinos OĮG klientams šie valdikliai įforminami PPAP (gamybos dalies patvirtinimo proceso) sistemoje. PPAP reikalauja, kad gamykla pademonstruotų proceso pajėgumą prieš išsiunčiant gamybos dalis, patvirtinta Cpk (procesų pajėgumų indekso) tyrimais. TheAIAG standartas reikalauja, kad minimalus Cpk būtų 1,33kritinėms charakteristikoms, o tai reiškia, kad procesas naudoja ne daugiau kaip 75 % turimos tolerancijos ir išlieka gerai -centruotas specifikacijų ribose. Daugelis originalios įrangos gamintojų reikalauja, kad Cpk būtų 1,67 arba didesnis už saugą -svarbius komponentus, todėl reikalaujama, kad procesas sunaudotų mažiau nei 60 % tolerancijos juostos.
Cpk tyrimas apima statistiškai reikšmingos imties, paprastai 30 ar daugiau iš eilės dalių, matavimą, proceso vidurkio ir standartinio nuokrypio apskaičiavimą ir parodymą, kad pasiskirstymas gerai atitinka tiek viršutinę, tiek apatinę specifikacijos ribas. Gamyklos, investuojančios į SPC realiuoju laiku, gali nuolat stebėti Cpk, per kelias minutes užfiksuoti pajėgumų pablogėjimą, o ne aptikti jį per pamainos--pamainos auditą.
OĮG pirkėjams, vertinantiems potencialų štampavimo partnerį, užduokite tiesioginį klausimą: ar gamykla gali parodyti istorinius Cpk duomenis iš panašių gamybos programų? Gamyklos, kuri stebi ir archyvuoja proceso pajėgumų duomenis, kokybės kultūra iš esmės skiriasi nuo tos, kuri remiasi vien tik galutine patikra. Ši kokybiška infrastruktūra tampa dar svarbesnė, kai dalys tarnauja reguliuojamose pramonės šakose, kuriose taikomi -konkretūs reikalavimai apima papildomus valdiklius, be standartinės štampavimo praktikos.
Progresyvių štampuotų dalių pramoninis pritaikymas
Reguliuojamos pramonės šakos reikalauja ne tik griežtesnių leistinų nuokrypių. Jie nustato ištisas kokybės valdymo ekosistemas, kurios formuoja štampavimo gamyklos veiklą nuo žaliavos gavimo iki galutinio išsiuntimo. Šie reikalavimai labai skiriasi priklausomai nuo to, kur baigta dalis baigiasi, ir kiekviena vertikali rinka turi savo medžiagų pasirinkimų, matmenų reikalavimų ir dokumentacijos lūkesčių derinį, kurį turi patenkinti OEM progresyvi štampavimo ir štampavimo gamykla.
Automobilių ir ŠVOK programos
Automobilių komponentų laipsniškas štampavimas sudaro didžiąją dalį progresyvių štampų gamybos visame pasaulyje. Priežastis aiški: šiuolaikinėse transporto priemonėse yra šimtai štampuotų metalinių dalių, o platformos kiekiai lengvai pateisina progresyvias investicijas į įrankius. Progresyvios štampuotos automobilių dalys – nuo mažų elektrinių gnybtų iki didelių konstrukcinių sutvirtinimų – visos gaminamos tokiu greičiu ir nuoseklumo lygiu, kurio joks alternatyvus procesas negali ekonomiškai prilygti.
Įprastos progresyviai štampuotos dalys automobilių pramonėje yra:
- Progresyvūs štampuoti kronšteinai variklio tvirtinimui, kėbulo konstrukcijai ir vidaus mazgams
- Elektrinių transporto priemonių varomųjų variklių ir starterių variklių laminavimas
- Elektros jungtys, gnybtai ir šynų juostos laidų sistemose
- Konstrukciniai spaustukai ir tvirtinimo detalės, skirtos korpusui-baltos spalvos-surinkimui
- Sėdynės rėmo komponentai ir reguliavimo mechanizmai
Kuo automobiliai yra išskirtiniai kaip rinka? IATF 16949 sertifikatas. Šis kokybės valdymo standartas grindžiamas ISO 9001, bet prideda specifinius automobiliams taikomus reikalavimus, susijusius su išplėstiniu produktų kokybės planavimu (APQP), valdymo planais ir gedimo režimo analize (FMEA). Gamyklos štampavimo automobilių štampai turi išlaikyti atsekamumą nuo ritės įkaitinimo partijos iki gatavų dalių, parodyti proceso pajėgumą nuolat stebint Cpk ir reaguoti į kokybės įspėjimus per kelias valandas, o ne kelias dienas. Automobilių originalios įrangos gamintojų linijos sustabdymo kaina siekia tūkstančius dolerių per minutę, o tai paaiškina, kodėl automobilių gamintojai savo štampavimo tiekėjams laikosi griežčiausių gamybos kvalifikacinių standartų.
ŠVOK progresyvus metalo štampavimas užima skirtingą inžinerinę erdvę. Čia svarbiausias reikalavimas yra nuoseklus plokštumas ir matmenų vienodumas didelėse populiacijų dalyse, o ne vienos funkcijos tikslumas. Pavyzdžiui, šilumokaičio pelekai gali būti geometriškai paprasti, tačiau net ir nedideli plokštumo nukrypimai sumažina šilumos perdavimo efektyvumą, kai kondensatoriaus arba garintuvo šerdyje susikaupia tūkstančiai pelekų.
Tipiškos ŠVOK progresyvios štampuotos dalys yra:
- Šilumokaičio pelekai ir žaliuzių raštai
- Vėdinimo įrenginių tvirtinimo kronšteinai ir korpuso komponentai
- Ventiliatoriaus variklių laminavimas
- Ventiliacijos sklendės mentės
- Šaltnešio linijos spaustukai ir atraminiai laikikliai
ŠVOK dalys dažnai dirba iš aliuminio arba padengto plieno dideliu greičiu, kai reikia atidžiai stebėti štampų nusidėvėjimą, kad būtų išvengta laipsniško formos skilimo ilgų gamybos etapų metu. Keletą šimtų smūgių per minutę atliekantis pelekas prieš techninę priežiūrą pagamina milijonus dalių, todėl kietmetaliniai įdėklai ir štampavimo jėgos stebėjimas yra būtini norint išlaikyti kokybę.
Elektros ir medicinos prietaisų programos
Elektros jungčių gamyba labai priklauso nuo progresinių štampų, nes dalys yra mažos, sudėtingos ir jų reikia didžiuliais kiekiais. Viename jungties korpuse gali būti daugybė atskirų štampuotų kontaktų, kurių kiekvienam reikia tikslios spyruoklės geometrijos ir nuoseklios kontaktinės jėgos. Vario ir žalvario lydiniai šioje erdvėje dominuoja dėl savo laidumo, o štampų konstrukcijos dažnai viršija 20 stočių, kad būtų pasiekta sudėtinga kelių lenkimų geometrija, kurios reikia šiems kontaktams.
Įprasti laipsniškai štampuoti elektriniai komponentai apima:
- Automobilių ir pramoninių jungčių gnybtai ir kontaktai
- Šynos, skirtos elektros energijos paskirstymui EV akumuliatorių paketuose
- RF elektronikos ekranavimo skardinės ir EMI gaubtai
- Švino rėmeliai puslaidininkių pakavimui
- Baterijų kontaktai buitinei elektronikai
Medicininis progresyvus štampavimas pristato griežčiausią bet kurios vertikalės proceso kontrolę. Chirurginiams instrumentams, implantuojamiems prietaisams ar diagnostikos įrangai skirtos dalys turi atitikti biologinio suderinamumo reikalavimus ir užtikrinti visišką siuntos atsekamumą. Pati gamybos aplinka yra tikrinama:ISO 14644 reikalavimus atitinkančios švarios patalposkontroliuoti oro taršą kietosiomis dalelėmis štampuojant ir tvarkant komponentus, kurie liečiasi su pacientais. FDA reglamentai pagal 21 CFR 820 dalį reikalauja patvirtintų procesų, dokumentuotų procedūrų ir aplinkos stebėjimo, kurie gerokai viršija standartinę pramoninio štampavimo praktiką.
Progresyvios štampuotos medicinos prietaiso dalys apima:
- Chirurginių ašmenų ruošiniai ir pjovimo instrumentų komponentai
- Implantų fiksavimo segtukai ir inkarai
- Diagnostikos prietaisų korpusai ir ekranavimas
- Kateterio sutvirtinimo žiedai
- Vaistų tiekimo mechanizmo spyruoklės ir kontaktai
Medicinos originalios įrangos gamintojus aptarnaujančios gamyklos turi išlaikyti kiekvienos ritės medžiagų sertifikatus, registruoti kiekvienos gamybos partijos proceso parametrus ir ilgą laiką saugoti pavyzdžius, kad būtų užtikrintas atsekamumas po{0}}pateikimo į rinką. Kokybės sistemos pridėtinės išlaidos yra didelės, tačiau medicinos prietaisų apimtys ir kaina už vienetą atspindi šias investicijas.
In-Dėl surinkimo ir antrinio proceso integravimas
Viena galimybė, kuri atskiria pažangias štampavimo gamyklas nuo pagrindinių presavimo cechų, yra štampų surinkimas-, galimybė atlikti ne tik formavimą ir pjovimą, bet ir nepaimant dalies iš progresinio štampavimo. Įsivaizduokite laikiklį, kuriam reikia srieginės skylės, kniedytos įdėklo arba suvirintos veržlės. Tradiciškai šios funkcijos reikalauja antrinių operacijų: štampuota dalis palieka presą, perkeliama į atskirą darbo vietą ir papildomai tvarkoma. Kiekvienas perkėlimas padidina išlaidas, ciklo laiką ir kokybės riziką.
In-surinkimas pašalina šiuos perkėlimus, integruodamas antrines operacijas tiesiai į štampavimo stoties seką:
- In-palietimas- Sriegio formavimo-ar sriegio-pjovimo galvutės, sumontuotos štampelyje, presavimo ciklo metu sukuria sriegines skylutes, todėl prie štampavimo išėjimo-surinkimui paruošta-dalis.
- In-suvirinimas- Atsparumo arba lazerinio suvirinimo stotys sujungia antrinius komponentus (veržles, kaiščius, kontaktus) su štampuota dalimi, kol ji lieka ant laikiklio juostelės.
- In-įterpimas- Presuojamos-įvorės, kniedės arba kontaktiniai kaiščiai tiekiami ir montuojami štampavimo stotyse, todėl susidaro mazgas-, o ne neapdorotas štampavimas.
- In-lenkimas ir kniedijimas- Kelios juostelės-paduodamos sudedamosios dalys sujungiamos, suformuojamos viena ant kitos ir mechaniškai tvirtinamos štampelyje.
OĮG pirkėjams,{0}}montavimas viduje reiškia mažesnę bendrą kainą. Pavyzdžiui, pašalinus antrinę bakstelėjimo operaciją, iš vertės srauto pašalinama mašina, operatorius, įtaisas ir tarpprocesų eilė. Padauginkite tai iš kelių funkcijų ir kelių šimtų tūkstančių dalių per metus ir sutaupysite daug. Tai taip pat pagerina kokybę, nes dalis niekada nepalieka kontroliuojamos štampavimo aplinkos, todėl padėties tikslumą tarp štampuotų savybių ir pridėtų komponentų tebėra štampų tikslumas, o ne tvirtinimo pakartojamumas.
Aptarnaujamų pramonės šakų platumas ir procesų integravimo gylis viename progresyviame štampelyje pabrėžia, kodėl gamyklos pasirinkimas yra toks svarbus. Tiekėjas, galintis eksploatuoti automobilių štampus pagal IATF 16949, medicinines dalis pagal švarios patalpos protokolus ir elektros jungčių in-įtaisus, veikia iš esmės kitokiu pajėgumų lygiu nei parduotuvė, kurioje tiesiog valdoma presas. Daugeliui originalios įrangos gamintojų pirkėjų reikia aiškiausių nurodymų, kaip įvertinti šias galimybes ir ko ieškoti atliekant kvalifikaciją.
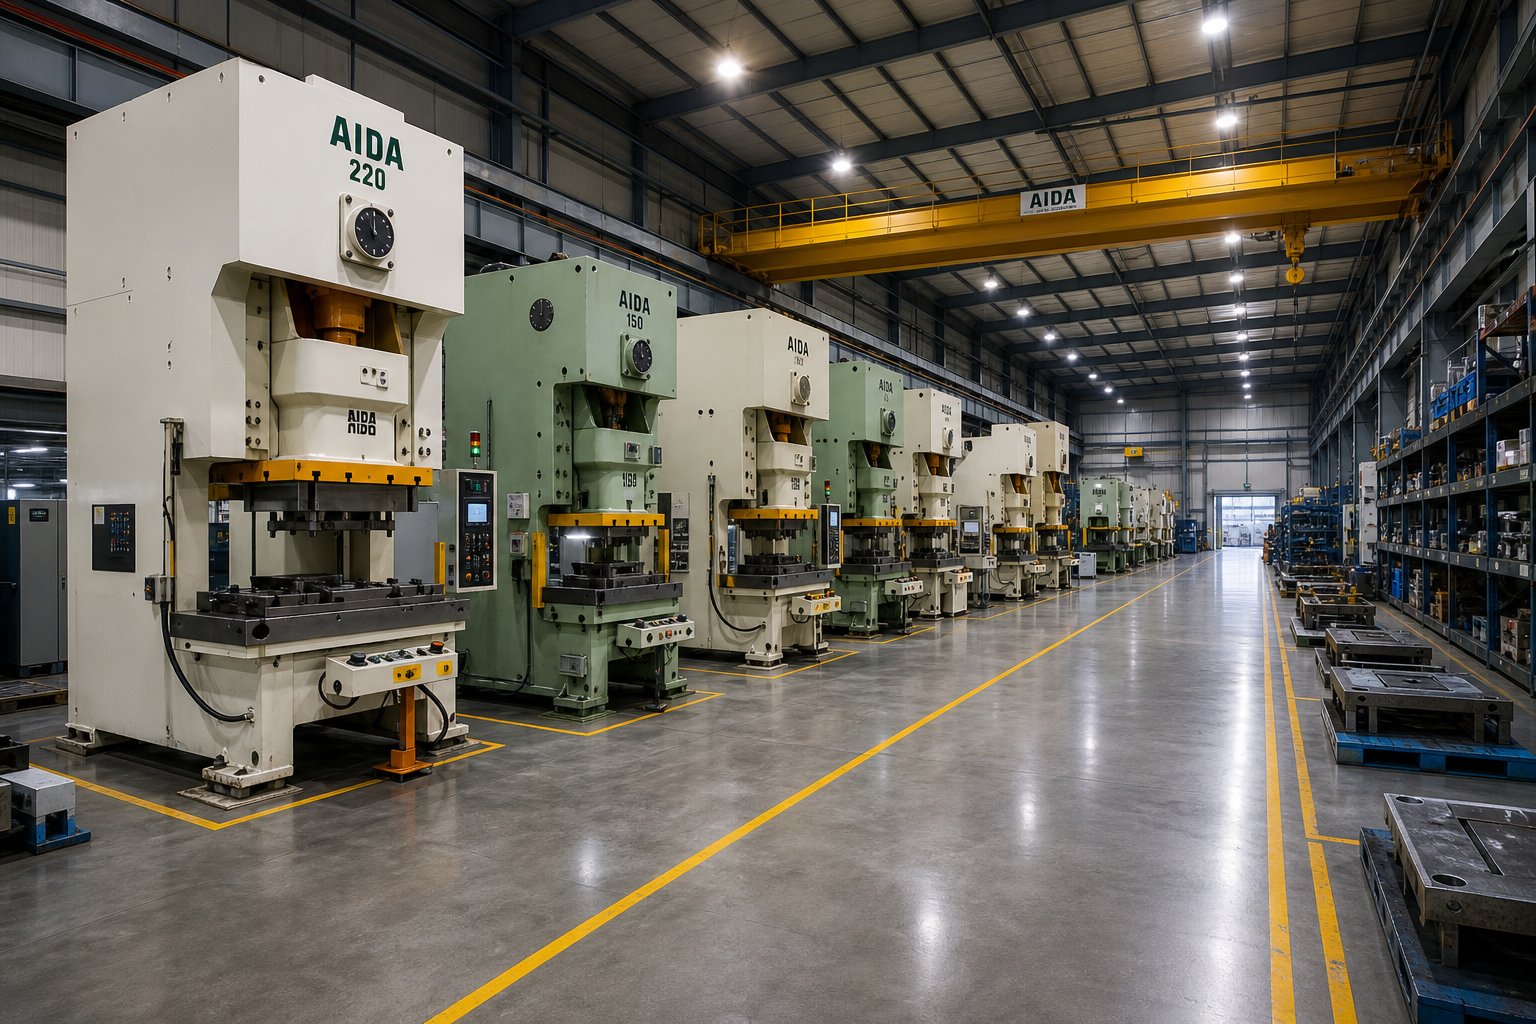
Kaip įvertinti ir pasirinkti OĮG progresyviojo štampavimo gamyklą
Žinojimas, kuris štampavimo būdas tinka jūsų daliai ir kokie kokybės standartai yra taikomi, nėra labai naudinga, jei jūsų pasirinkta gamykla negali nuosekliai tenkinti tų reikalavimų. Tačiau dauguma OĮG pirkėjų vertina progresyvius štampų gamintojus vien tik pagal vienetų kainą, praleidžiant techninį ir santykinį deramąjį patikrinimą, kuris nustato, ar programa iš tikrųjų sėkminga per visą gamybos ciklą. Struktūrizuota kvalifikacijų sistema pašalina spėliones ir apsaugo jūsų investicijas į įrankius nuo pat pradžių.
Techninių galimybių įvertinimas
Kai vaikščiojate gamykloje arba peržiūrite tiekėjo galimybių paketą, ieškote įrodymų, kad jų įranga, įrankių žinios ir infrastruktūra atitinka jūsų konkrečios programos reikalavimus. Antspaudavimo štampų tiekėjas, agresyviai siūlantis kainą, bet neturintis tinkamo presavimo diapazono ar įrankių gylio, jums kainuos daug brangiau dėl vėlavimų, kokybės problemų ir vidutinio{1}}programos perdavimo, nei bet kada kainuos šiek tiek didesnė gabalo kaina.
Štai ką reikia įvertinti atliekant bet kurios progresyvios štampavimo įmonės techninį vertinimą:
- Spaudos tonažo diapazonas- Ar parkas atitinka jūsų dabartinę programą ir numatomą augimą? Ieškokite pločio, o ne tik vieno paspaudimo, kuris vos tilptų į jūsų kauliuką. Gamykloje veikiantys 30–300+ tonų presai gali prisitaikyti prie dizaino evoliucijos nereikalaujant naujo tiekėjo.
- Maksimalus juostelės plotis ir lovos dydis- Patvirtina, ar gamykla gali fiziškai paleisti jūsų štampą, ypač tai svarbu dalims, kuriose yra daug stoties ir kurios gamina ilgus įrankius.
- Stoties skaičiavimo galimybė- Paklauskite apie sudėtingiausius štampus, kuriuos jie šiuo metu naudoja gamyboje. Gamykla, kurioje yra 20+ stoties štampai, veikia kitokiu inžinerijos lygiu nei gamykla, kurioje yra aštuoni.
- Namų įrankių kambarys-- Dėl to negalima-derėtis rimtoms programoms. Gamyklos, kurios projektuoja, stato ir prižiūri štampų viduje, greičiau reaguoja į inžinerinius pokyčius, griežčiau kontroliuoja kokybę ir sumažina pristatymo laiko riziką, lyginant su tais, kad įrankio darbas atliekamas iš išorės.
- Antrinės operacijos ir surinkimas viduje- Ar gamykla gali pristatyti gatavus-surinktus, ar jums reikės papildomų tiekėjų sriegimui, suvirinimui, dengimui ar įdėjimui?
- Medžiagų tvarkymo sistemos- Ritės saugojimo talpa, servo tiekimo tikslumas ir automatizuotas dalių tvarkymas štampavimo išėjimo metu visais signalo gamybos terminais.
- Tikrinimo infrastruktūra- CMM įranga, regėjimo sistemos, SPC programinė įranga ir in-die sensing patvirtina, kad gamykla stebi kokybę, o ne tik tikrina baigtas dalis.
Atlikdami svetainės auditą, žiūrėkite už parodomosios preso linijos. Patikrinkite, ar įrankių kambaryje nėra aktyvių prevencinės priežiūros žurnalų. Peržiūrėkite klientui priklausančių įrankių laikymo sąlygas. Patikrinkite, ar kalibravimo lipdukai ant matuoklių yra aktualūs. Šios detalės atskleidžia, ar kokybės sistema veikia kasdien, ar egzistuoja tik dokumentų segtuvuose. Eksporto-rūšiavimo štampavimo įmonės, veikiančios prevencijos-sistemomis, paprastai pasiekia nuo 50 iki 200 PPM defektų, o parduotuvėse, kurios remiasi{10}}pabaigos{11}}rūšiavimu, priimamas žymiai didesnis lygis.
Partnerystės struktūra ir komunikacija
Vien tik techninės galimybės nėra patikimas OĮG metalo štampavimo paslaugų partneris. Santykių struktūra, ty tai, kaip gamykla bendradarbiauja su jūsų komanda per visą programos gyvavimo ciklą, lemia, ar ši galimybė virsta nuosekliu pristatymu. Geriausi progresyvių štampų tiekėjai programas traktuoja kaip bendradarbiavimą, o ne sandorius.
Visas OĮG partnerystės gyvavimo ciklas paprastai vyksta taip:
- Pirminė projektavimo konsultacija- Prieš pateikdama citatą, gamykla peržiūri detalės koncepciją, taikymo reikalavimus ir apimties prognozes. Čia atvirai aptariamos progresyvios štampavimo ir gamybos alternatyvos.
- DFM apžvalga- Įrankių inžinieriai pažymi gamybos problemas, siūlo geometrijos modifikacijas ir rekomenduoja medžiagų parinktis, kurios pagerina štampų ilgaamžiškumą ir sumažina gabalo kainą.
- Prototipų kūrimo metodas- Minkšti įrankiai arba vielos
- Įrankių kūrimas ir išbandymas- Gamykla sukonstruoja laipsnišką štampą, paleidžia pirmuosius mėginius, įvertina rezultatus pagal spaudinį ir kartoja, kol matmenys ir formavimo kokybė atitinka specifikacijas.
- PPAP pateikimas- Matmenų ataskaitos, Cpk tyrimai, valdymo planai ir proceso eigos dokumentai rodo pasirengimą gamybai.
- Gamybos didinimas-- Pradinė mažos-kainos gamyba patvirtina tiekimo grandinės logistiką, pakavimą ir pristatymo tempą prieš išleidžiant visą-tūrį.
- Nuolatinis gamybos valdymas- „Kanban“ papildymas, JIT pristatymo tvarkaraščiai, periodinis pakartotinis-patvirtinimas ir nuolatinio tobulinimo veikla palaiko kokybę ir pasiekiamumą visą programos galiojimo laiką.
Kur nutrūksta OĮG{0}}štampavimo gamyklos santykiai? Trys įprasti gedimo režimai kartojasi:
- Bendravimo spragos- Gamykla jūsų programą traktuoja kaip užsakymo įvykdymą, o ne partnerystę. Nėra specialių inžinerinių kontaktų, jokių aktyvių atnaujinimų apie štampo būklę ar medžiagų pakeitimus. Kaip pažymi pramonės specialistai, tiekėjai, kurie aktyviai bendrauja, pažymėdami galimus vėlavimus ar esmines problemas prieš jiems paaštrėjant, sukuria pasitikėjimą ir leidžia greičiau išspręsti problemas.
- Įrankių aplaidumas- Prevencinė priežiūra atidedama, kad presai veiktų, o dėl laipsniško štampų susidėvėjimo pamažu mažėja matmenų išeiga, kol jūsų surinkimo gamykloje dalys pradeda nepatikti.
- Nelankstus mastelio keitimas- Paklausos padidėjimas arba inžineriniai pakeitimai atsitrenkia į sieną, nes gamyklai trūksta presavimo pajėgumų, įrankių patalpos pralaidumo arba noro investuoti į štampų modifikacijas.
Šių gedimų prevencija lemia aiškius lūkesčius kvalifikacijos metu. Savo tiekimo sutartyje apibrėžkite ryšio ritmą, techninės priežiūros ataskaitų teikimo reikalavimus ir talpos buferius, o ne manykite, kad jie vyks natūraliai.
Gamyklos, kurios palaiko visą gyvavimo ciklą nuo DFM konsultacijų iki keičiamo dydžio masinės gamybos, pvzYICHEN, suteikite gamybos inžinieriams ir pirkimų komandoms vieną tašką laipsniško štampavimo štampams, kuriems reikia kelių{0}}stočių formavimo, griežto pakartojamumo ir apimties lankstumo. Šis integruotas modelis, apimantis laipsnišką štampavimą ir gamybą pagal vieną operacinę sistemą, sumažina perdavimo riziką ir supaprastina atskaitomybę, kai atsiranda programų masto arba atsiranda inžinerinių pokyčių.
Galiausiai tinkamos gamyklos pasirinkimas nėra pigiausios kainos paieška. Kalbama apie techninio gylio, bendravimo disciplinos ir partnerystės įsipareigojimų suderinimą su programos sudėtingumo ir gyvavimo ciklo poreikiais, tada patikrinkite šias savybes struktūrizuotu vertinimu prieš skirdami įrankius.
Kiti žingsniai OĮG pirkėjams, pasiruošusiems įsigyti progresyvių štampų
Vertinimo sistemos ir techninės žinios sukuria vertę tik tada, kai jos virsta veiksmais. Gamybos inžinieriams ir pirkimų specialistams, svarstantiems OĮG laipsniško štampavimo programas, reikia pakeisti šiame vadove aptartus sprendimo kriterijus į konkrečią projekto paleidimo seką, kuri apsaugotų investicijas į įrankius ir ilgalaikius gamybos rezultatus.
Mokestis{0}}to-vertės sprendimų sistema
Kiekvienas progresyvus štampavimo ir štampavimo projektas grindžiamas keturiais sąveikaujančiais kintamaisiais: investicijomis į įrankius,{0}}vieneto kaina, kokybės reikalavimais ir apimties prognozėmis. Jie neveikia savarankiškai. Didesnės investicijos į įrankius į karbido įdėklus ir papildomas stotis padidina išankstines išlaidas, bet sumažina vieneto kainą ir pailgina priežiūros intervalus. Griežtesni tolerancijos reikalavimai padidina įrankių sudėtingumą, bet gali pašalinti tolesnio surinkimo problemas, dėl kurių kyla paslėptų išlaidų. Apimties projekcijos lemia, kaip greitai amortizuojami įrankiai, tačiau pernelyg optimistiškos prognozės sulaiko kapitalą į lėšas, kurios niekada nepasiekia lūžio.
Tinkamas progresyvus štampų gamintojas sumažina bendras nuosavybės išlaidas, o ne vien vieneto kainą. Gamyklos, siūlančios DFM bendradarbiavimą, štampų surinkimą ir integruotas kokybės sistemas, pašalina perkėlimus, antrinius pardavėjus ir kokybės pabėgimus, kurie padidina pradinę kainą. Lygindami kainas, įvertinkite visas programos išlaidas per numatomą gamybos gyvavimo ciklą, o ne atskirkite vieną eilutės elementą. Tiekėjas, siūlantis didesnę vieneto kainą, bet pristatantis PPAP{4}}paruoštas dalis su Kanban papildymu ir nuliniu rūšiavimu, per trejus metus gali kainuoti mažiau nei mažiausią kainą pasiūliusiam asmeniui, kuriam reikia nuolatinės kokybės įsikišimo.
Pradedame progresyvų štampavimo projektą
Pasiruošę pereiti nuo tyrimo prie dalyvavimo? Šie praktiniai veiksmai padeda užtikrinti sklandų programos paleidimą:
- Paruoškite pilnus dalių brėžinius su GD&T išnašomis- Nurodykite svarbius matmenis, atskaitos taško struktūras ir paviršiaus apdailos reikalavimus. Neužbaigti spaudiniai verčia tiekėjus daryti prielaidas, kurios sukuria kainų neatitikimus ir vidutiniškai{2}}staigmenas.
- Apibrėžkite metinius apimčių įverčius ir gyvavimo ciklo prognozes- Įtraukite didinimo{1}}grafikus, didžiausios paklausos scenarijus ir numatomą programos trukmę. Ši informacija formuoja įrankių projektavimo sprendimus, susijusius su štampo naudojimo trukme ir priežiūros planavimu.
- Nustatykite medžiagų ir apdailos reikalavimus- Nurodykite lydinio klasę, temperatūrą, storį ir bet kokius po-štampavimo būdus (apdengimą, dengimą, terminį apdorojimą). Medžiagos pasirinkimas turi įtakos štampo konstrukcijai, todėl anksti jį užrakinant išvengiama brangių įrankių peržiūrų.
- Iš anksto įtraukite potencialius gamyklos partnerius, kad gautumėte DFM įvesties- Didžiausias-poveikio sąnaudos sumažinamos prieš pradedant įrankių kūrimą. Specializuoti progresyvių štampų gamintojai, tokie kaipYICHENpasiūlyti DFM konsultacijas, padedančias gamybos inžinieriams optimizuoti detalių geometriją, kad būtų galima efektyviai formuoti kelių{0}} stočių ir keičiamo dydžio masinę gamybą.
- Paprašykite dokumentuotų pajėgumų įrodymų- Prašyti Cpk duomenų iš panašių programų, PPM istorijos ir nuorodų iš panašių pramonės šakų. Progresyvios štampavimo paslaugos labai skiriasi kokybiškos infrastruktūros požiūriu, o įrodymai kiekvieną kartą pranoksta pretenzijas.
Svarbiausias bet kurios OĮG laipsniško štampavimo programos atrankos kriterijus yra ne vieneto kaina, o demonstruojamas proceso pajėgumas, o tai reiškia, kad gamykla gali įrodyti statistinę panašių į jūsų dalių kontrolę, išlaikyti tą valdymą per milijonus smūgių ir skaidriai bendrauti pasikeitus sąlygoms.
Gerai{0}}struktūrizuotas tiekėjų įtraukimas, pagrįstas išsamiomis specifikacijomis, tikroviškais kiekiais ir ankstyvu DFM bendradarbiavimu, sutrumpina pristatymo laiką, apsaugo nuo vidurio-siurprizų programoje ir sudaro pagrindą partnerystei, kuri kasmet teikia pastovią vertę. Gamyklos, užsitarnaujančios ilgalaikius -OĮG ryšius, yra tos, kurios nuo pat pirmos dienos jūsų programą traktuoja kaip inžinerinį bendradarbiavimą, o ne kaip pirkimo užsakymą.
Dažnai užduodami klausimai apie OEM Progresyvaus štampavimo ir štampavimo gamyklas
1. Kas yra progresinis kabliukas ir kuo jis skiriasi nuo vieno{1}}pakopos kabliuko?
Progresyvus štampas yra kelių{0}} štampų štampavimo įrankis, kurio metu metalinė juostelė atlieka nuoseklias operacijas (vėrimas, lenkimas, formavimas, apipjaustymas) su kiekvienu paspaudimo judesiu ir kiekvieną ciklą sukuria užbaigtą detalę. Skirtingai nuo vieno -pakopos štampavimo, kuris atlieka vieną operaciją per vieną eigą ir reikalauja rankinio apdorojimo tarp žingsnių, progresyvus štampelis sujungia visas operacijas į vieną įrankį ir vieną paspaudimo ciklą. Tai pašalina dalių tvarkymą, sumažina ciklo laiką ir pagerina matmenų nuoseklumą, todėl idealiai tinka didelės apimties gamybai, kai OĮG gamyklos turi efektyviai gaminti tūkstančius ar milijonus identiškų metalinių komponentų.
2. Kiek kainuoja progresiniai štampavimo įrankiai ir kada atsiperka investicija?
Progresyvūs štampavimo įrankiai paprastai svyruoja nuo maždaug 10 000 USD už paprastesnius įrankius iki 350 000 USD už sudėtingą kelių stočių kūrimą. Investicijos atsiperka dėl žymiai mažesnių-vieneto sąnaudų. Dešimtys tūkstančių kainuojantis štampas padidina reikšmingą vienos dalies kainą, kai yra 5000 vienetų, tačiau 500 000 vienetų ta pati investicija kainuoja cento dalis už vienetą. Lūžio taškas priklauso nuo dalių sudėtingumo, stočių skaičiaus, medžiagos ir metinio kiekio. Dalys, kurioms reikia kelių formavimo operacijų, atsiperka greičiau, nes alternatyva vykdyti atskiras{14}}vienos operacijos sąrankas kelia didelę darbo ir kokybės riziką. Tokios gamyklos kaip YICHEN (https://www.yichen-group.com/stamping-die/progressive-stamping-die/) padeda OĮG pirkėjams optimizuoti štampų dizainą, kad maksimaliai padidintų investicijų į įrankius grąžą efektyviai formuojant kelias{22}stotis.
3. Kokius leistinus nuokrypius galima pasiekti progresyviu štampavimo būdu?
Pasiekiami leistini nuokrypiai priklauso nuo medžiagos tipo ir dalies sudėtingumo. Atliekant paprastas plokščias operacijas, pvz., pradurti ir uždaryti, mažai anglies plienas ir vario lydiniai išlaiko ±0,03–±0,05 mm. Vidutinis formavimas su vienu ar dviem lenkimais paprastai pasiekia ±0,05–±0,10 mm. Sudėtingos kelių{8}}lenkimų dalys su trimis ar daugiau lenkimų svyruoja nuo ±0,08 iki ±0,15 mm. Medžiagos, kurių kietėjimas yra didesnis{12}}, pvz., nerūdijantis plienas ir aliuminis, suteikia daugiau kintamumo. Pirmaujančios gamyklos gali pasiekti net ±0,005 mm kritinių savybių padėties nuokrypius, tačiau tam reikia didesnių investicijų į įrankius, karbido įdėklų ir dažnesnių priežiūros ciklų.
4. Kokios medžiagos geriausiai tinka progresiniam štampavimui?
Dažniausiai naudojamos medžiagos yra maža{0}}anglies plienas (1008-1010), skirtas automobilių laikikliams ir gaubtams, 300 ir 400 serijos nerūdijantis plienas, skirtas korozijai atsparioms medicinos ir prietaisų dalims, vario lydiniai (C110, C101) elektros gnybtams ir šynoms, šynoms, dekoratyvinėms jungtims (C6, liemenėlėms) ir kietoms jungtims. aliuminis (3003, 5052, 6061), skirtas lengviems automobilių ir ŠVOK komponentams. Medžiagos pasirinkimas turi įtakos štampų susidėvėjimui, tepimo poreikiams, presavimo greičiui ir pasiekiamiems nuokrypiams. Minkštesnės medžiagos, pvz., varis, užtikrina didesnį greitį ir ilgesnius techninės priežiūros intervalus, o kietesniems lydiniams, pvz., nerūdijančiam metalui, reikalingi karbido įrankiai ir agresyvus tepimas, kad būtų išvengta kalimo.
5. Kaip OĮG pirkėjai turėtų įvertinti ir pasirinkti progresyvų štampavimo gamyklą?
Įvertinkite gamyklas pagal technines galimybes ir partnerystės struktūrą. Pagrindiniai techniniai kriterijai apima preso talpos diapazoną, maksimalų juostos plotį, stoties skaičiavimo galimybę (paklauskite apie sudėtingiausius gamybos štampus), vidaus įrankių patalpas, skirtas štampų projektavimui ir priežiūrai, antrines operacijas ir štampų surinkimo galimybes bei tikrinimo infrastruktūrą, įskaitant CMM, regėjimo sistemas ir SPC programinę įrangą. Be įrangos, įvertinkite komunikacijos discipliną, DFM bendradarbiavimo norą, PPAP dokumentacijos kokybę ir pajėgumų buferius paklausos svyravimams. Prašyti Cpk duomenų iš panašių programų ir PPM istorijos. Prevencijos{6}} gamyklose paprastai pasiekiamas 50–200 PPM defektų procentas. Svarbiausias veiksnys yra demonstruojamas proceso pajėgumas, o ne vien vieneto kaina.


