


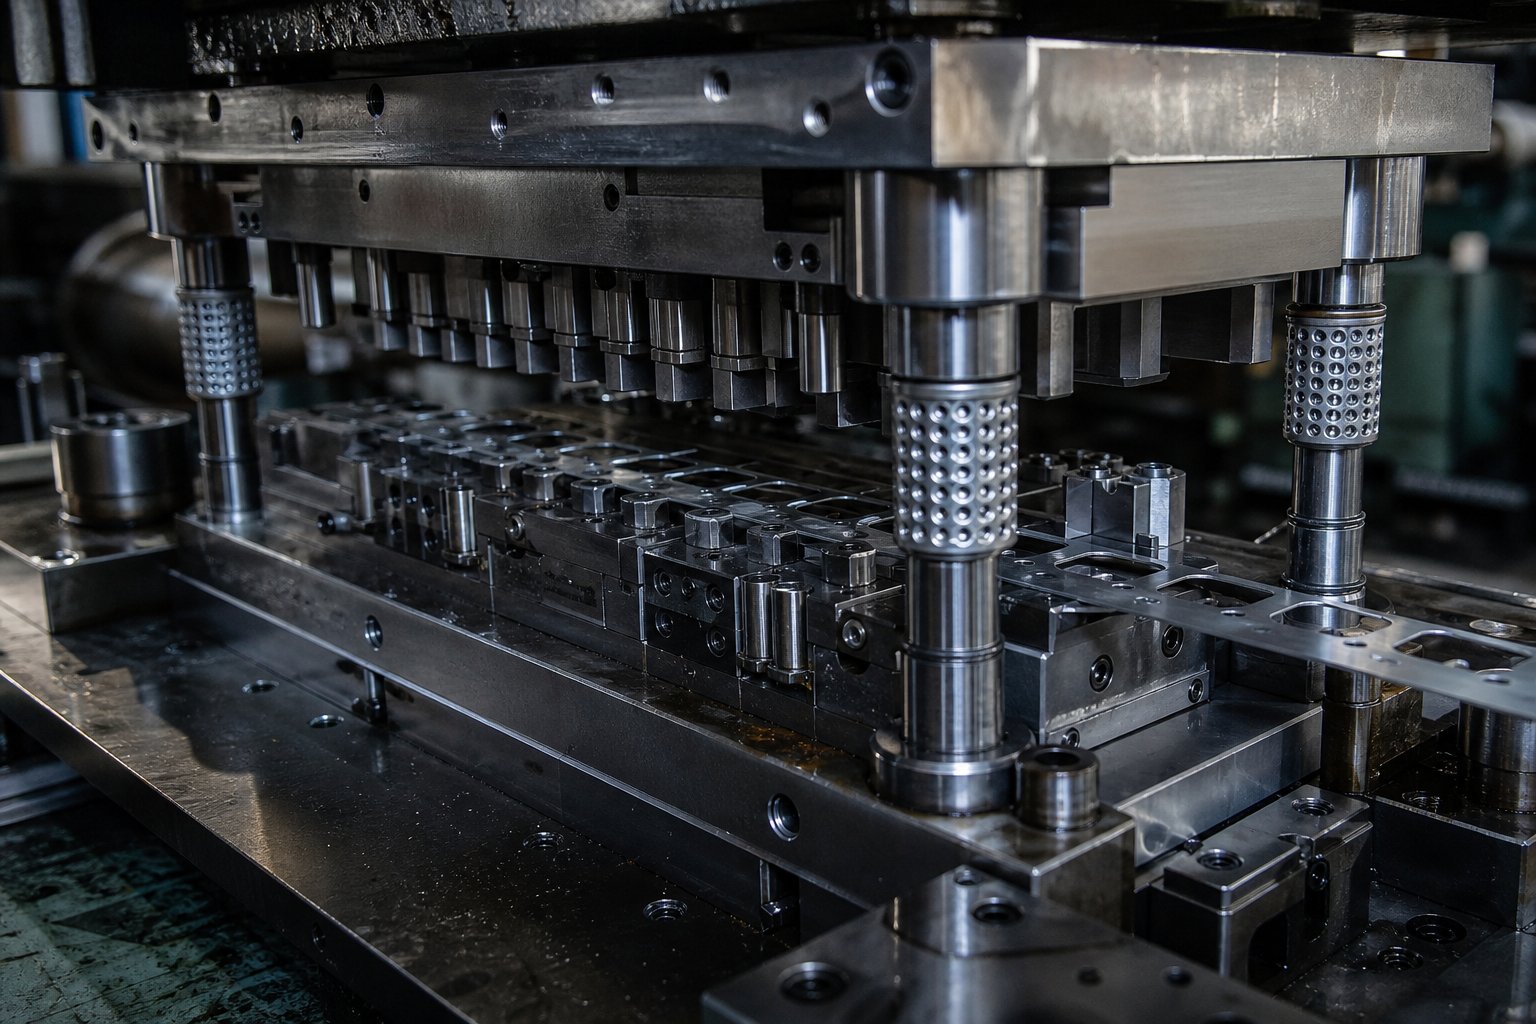
Kas iš tikrųjų yra progresyvus štampavimas
A progresyvus štampavimo štampasyra tikslus{0}}inžinerinis įrankis, fizinė specializuotos įrangos dalis, kuri iš eilės atlieka kelias metalo formavimo operacijas, kai metalinė juostelė juda per kelias stotis. Kiekviena štampo viduje esanti stotis atlieka konkrečią užduotį, tokią kaip pjovimas, lenkimas ar formavimas. Tuo metu, kai juostelė pasiekia galutinę stotį, baigta dalis atskiriama ir išstumiama.
Progresyvus štampavimo štampas yra tinkintas kelių{0} stočių įrankis, įmontuotas štampavimo prese, kuris paverčia plokščias metalines ritines į užbaigtas dalis atlikdamas suderintas pjovimo, lenkimo ir formavimo operacijas – visa tai viename štampų rinkinyje.
Skamba tiesiai šviesiai, tačiau yra viena painiava, kurią verta nedelsiant išsiaiškinti.
Štampas yra įrankis, o ne procesas
Žmonės dažnai vartoja „progresyvų štampavimą“ ir „progresyvų štampavimą“ pakaitomis. Jie nėra tas pats dalykas. Progresyvus štampas yra fizinis įrankis, grūdinto plieno blokas, kuriame yra štampų, ertmių ir formavimo ypatybių, sukurtų konkrečiai daliai. Progresyvus štampavimas yra gamybos procesas, kurio metu šis įrankis naudojamas preso viduje, kad būtų galima gaminti detales. Pagalvokite apie tai taip: štampavimo štampas yra instrumentas, o progresinis štampavimas yra su juo atliekama operacija.
Kodėl šis skirtumas svarbus? Nes kai vertinate įrankių sąnaudas, pristatymo laiką ar tiekėjo galimybes, turite žinoti, ar kalbama apie paties įrankio projektavimą ir kūrimą, ar gamybos proceso vykdymą. Jie turi labai skirtingus terminus, biudžetus ir inžinerinius sprendimus.
Kaip progresyvus štampas tinka gamyboje
Taigi, kam skirtas progresyvus mirtis? Jis sukurtas siekiant sudaryti sąlygas didelės apimties, kartotinai sudėtingų metalinių dalių gamybai, tarp operacijų nenaudojant rankomis. Į presą tiekiama lakštinio metalo, plieno, aliuminio ar vario, ritė. Juostelė juda per štampą tiksliai fiksuotu žingsniu su kiekvienu paspaudimu. Kiekviena stotis atlieka savo paskirtą operaciją, o viena baigta dalis išeina iš štampavimo su kiekvienu ciklu. Presai gali veikti nuo 25 iki 200 smūgių per minutę ar daugiau, todėl progresyvus štampavimas idealiai tinka gaminant nuo tūkstančių iki milijonų identiškų komponentų kasmet.
Šis greičio, nuoseklumo ir automatizavimo derinys yra priežastis, kodėl progresyvūs štampai dominuoja tokiose pramonės šakose kaip automobilių, elektronikos, ŠVOK ir plataus vartojimo prekės. Visas vertės pasiūlymas priklauso nuo vieno dalyko: paties štampo kokybės ir tikslumo. Kiekviena tolerancija, kiekviena paviršiaus apdaila, kiekvienas matmenų rezultatas yra susijęs su to, kaip šis įrankis buvo suprojektuotas ir pagamintas, todėl kyla svarbus klausimas, kas iš tikrųjų vyksta vieno iš šių štampų viduje.
Progresyviojo štampo anatomija ir pagrindiniai jo komponentai
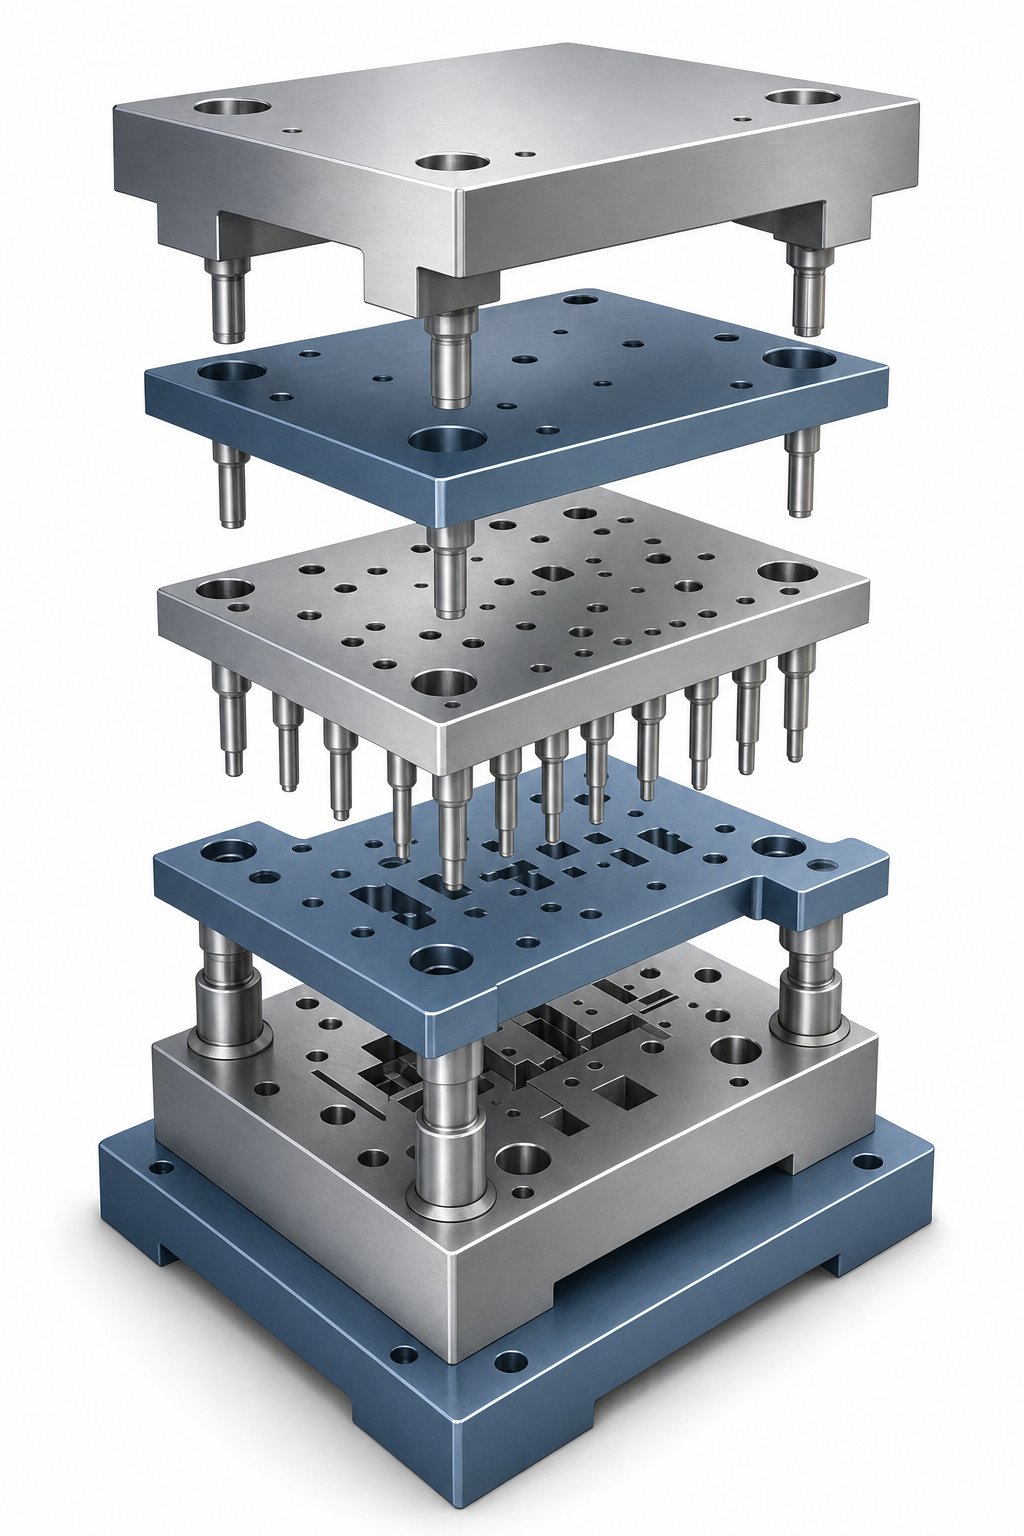
Kiekvienas progresyvus štampas yra štampavimo štampų rinkinys, padalytas į dvi dalis: viršutinį mazgą (sumontuotą prie presavimo cilindro) ir apatinį mazgą (prisuktą prie preso pagrindo). Šios pusės atsidaro ir užsidaro su kiekvienu smūgiu, o kiekvienas jų viduje esantis komponentas atlieka tam tikrą užduotį. Praleidus vieną gabalą arba jis netinkamai pritaikomas, ir visa sistema sugenda. Štai ką rasite laipsniško štampavimo štampų viduje, kai juos suskaidysite sluoksnis po sluoksnio.
Struktūriniai komponentai, laikantys viską kartu
Bet kurio štampavimo štampavimo rinkinio pagrindas yra štampavimo antgalis, sunki plieno arba aliuminio plokštė, kuri naudojama kaip abiejų pusių tvirtinimo pagrindas. Viršutinėje štampavimo antgalio dalyje yra perforatoriaus agregatas, o apatinėje štampavimo trinkoje laikomas štampo blokas ir jo įdėklai. Šie batai sugeria smūgio jėgas po smūgio ir viską išlaiko savo vietoje.
Prie viršutinio bato pritvirtinta perforavimo plokštė, kuri laikosištampų pjovimas ir formavimastiksliu lygiu. Tiesiai po ja yra atraminė plokštė, grūdinto plieno plokštė, kuri tolygiai paskirsto smūgio jėgas per visą batą. Be jo sukietėję perforavimo įdėklai palaipsniui įsispaustų į minkštesnę batų medžiagą ir pasislinktų iš padėties. Kaip paaiškina „Wisconsin Metal Parts“, galinė-viršutinė plokštelė apsaugo įrankį, nes sukietėję įdėklai priešingu atveju nuolatos smūgiuodami įstumtų į minkštesnį štampo rinkinį.
Darbiniai komponentai, formuojantys metalą
Štampo blokas yra apatiniame bloke, jame yra pjovimo ertmės, formuojančios kišenės ir štampavimo mygtukai, kurie susieti su viršutiniais perforatoriais. Antgalio mygtukai suteikia priešingą pjovimo briauną kiekvienam perforatoriui ir paprastai yra 5–10 % medžiagos storio didesni už perforatoriaus nosį, kad būtų sukurtas tinkamas šlyties tarpas.
Nuėmimo plokštė yra vienas iš svarbiausių štampavimo štampų komponentų. Jis atlieka dvi pagrindines funkcijas: operacijos metu lygiai prispaudžia medžiagą prie štampavimo bloko ir pašalina medžiagas nuo smūgių į viršų. Be jo medžiaga priliptų prie štampų, trauktųsi į viršų ir užstrigtų štampas. Spyruoklės, arba mechaninė ritė, arba azoto dujos, maitina nuėmimo plokštę, taip pat užtikrina slėgį, reikalingą formuojant trinkeles ir štampuojančius keltuvus, kurie pakelia juostą, kad padėtų tarp judesių.
Laikikliai saugiai laiko štampelius ir mygtukus atitinkamose plokštelėse. Kamuolinės-užrakto, peties ir trimito-galvutės turi skirtingus privalumus, kad būtų galima pasiekti techninės priežiūros metu. Didelės-tūrio progresyviniuose štampuose dažnai naudojamos įterptosios pjovimo ir formavimo stotys, o ne vienetiniai štampavimo blokai, todėl pakeitimas greitesnis, jei įdėklas lūžta arba susidėvi.
Lygiavimo ir registravimo sistemos
Progresyvių štampų tikslumas priklauso nuo dviejų derinimo sistemų, veikiančių kartu. Kreipiamieji stulpeliai ir įvorės sulygiuoja viršutinius ir apatinius štampavimo antgalius su kiekvienu judesiu. Jie gaminami laikantis 0,0001 colio leistinų nuokrypių ir paprastai naudojami rutulinių guolių narveliai, užtikrinantys sklandų, pakartojamą judėjimą.
Pilotiniai kaiščiai atlieka skirtingą užduotį: registruoja juostos padėtį kiekvienoje stotyje. Jų kulkos-nosies forma patenka į iš anksto pradurtas skylutes juostelėje ir nustato ją tikslioje vietoje prieš atliekant bet kokią operaciją. Tai užtikrina, kad skylės, kraštai ir formos atsidurtų būtent ten, kur to reikalauja detalės atspaudas, o tai kompensuoja bet kokį nežymų padavimo netikslumą.
Toliau pateiktoje lentelėje kiekvienas komponentas susietas su jo vieta ir vaidmeniu štampavimo štampų rinkinyje:
| Komponentas | Vieta | Funkcija |
|---|---|---|
| Die Shoe (die Set) | Viršutinis ir apatinis pamatai | Montuoja visus komponentus; sugeria spaudimo jėgas |
| Perforavimo plokštė | Viršutinis mazgas | Išlaiko pjovimo ir formavimo štampus |
| Atraminė plokštė | Tarp perforatoriaus plokštės ir viršutinio bato | Paskirsto smūgio jėgas; apsaugo batus |
| Die Block / Die Chase | Apatinis surinkimas | Yra pjovimo ertmės, formavimo kišenės ir įdėklai |
| Stripper plokštė | Po perforatoriaus plokšte, kontaktų juostelė | Gnybtų medžiaga plokščia; juostelės atsargų štampus |
| Vadovo stulpai ir įvorės | Antgalio kampai | Sulygiuoja viršutinę ir apatinę dalis 0,0001 colio atstumu |
| Pilot Pins | Viršutinis mazgas, įvedimo juostelės skylės | Tiksliai registruoja juostos padėtį kiekvienoje stotyje |
| Spyruoklės (mechaninės / azoto) | Viršutinė ir apatinė mazgai | Maitina nuėmiklius, prispaudimo trinkeles ir štampavimo štampų keltuvus |
| Laikikliai | Perforavimo plokštė ir štampavimo blokas | Užfiksuoja smūgius ir mygtukus savo vietoje |
| Sustabdyti blokus | Apatiniai surinkimo kraštai | Nustato preso uždarymo aukštį; aids mirties laikas |
Kiekvienas iš šių štampavimo štampų komponentų turi veikti kaip integruota sistema. Viršutinė ir apatinė pusės turi sutapti mikronų ribose per tūkstančius smūgių per valandą. Dėl nesutapimo tarp kreipiamųjų stulpų perforatorius-į-perkeliamas tarpas, kuris iš karto atsiranda kaip įdubimai, matmenų poslinkis arba sulūžę įrankiai. Toks sistemos-lygio tikslumas yra tai, kas atskiria gerai-sukonstruotą progresyvią štampą nuo nuolatinio gamybos galvos skausmo.
Suprasti, kas yra štampo viduje, yra vienas dalykas. Matant, kaip juosta iš tikrųjų juda per ją, stotis po stoties, paaiškėja, kodėl operacijų seka yra tokia pat svarbi, kaip ir patys komponentai.
Kaip veikia progresyvus štampas, stotis prie stoties
Įsivaizduokite plokščių metalinių medžiagų ritę, sveriančią šimtus ar net tūkstančius svarų, sumontuotą ant atsuktuvo už preso. Servo tiektuvas sugriebia priekinį juostos kraštą ir įstumia jį į štampą tiksliu, pasikartojančiu atstumu su kiekvienu paspaudimu. Tas fiksuotas prieaugis vadinamas progresavimo atstumu ir tai yra viso mirimo proceso širdies plakimas. Kiekviena štampo viduje esanti stotis yra išdėstyta tiksliai tokiu intervalu, taigi, kai juostelė pasislenka vienu žingsniu, kiekviena stotis vienu metu gauna naują medžiagos dalį.
Kaip metalinė juostelė tiekia ir juda
Laipsniškas štampavimo procesas prasideda gerokai prieš metalui patenkant į štampus. Ritės lopšys arba atsuktuvas išmoka juostelę, kuri praeina per tiesintuvą, kad pašalintų natūralų garbaną nuo suvyniojimo ant ritės. Tada juostelė pasiekia servo tiektuvą – programuojamą įrenginį, kuris perkelia medžiagą tiksliu progresavimo atstumu, paprastai +/-0,025 mm tikslumu. Šis padavimo tikslumas yra labai svarbus, nes net ir nedidelė padėties paklaida susimaišytų keliose stotyse ir sugadintų dalį.
Kaip štampavimo presas veikia su šia tiekimo sistema? Presavimo cilindras juda aukštyn ir žemyn nustatytu greičiu, išmatuotu smūgiais per minutę (SPM). Per atvirą kiekvieno smūgio dalį tiektuvas perkelia juostelę į priekį. Uždarytos dalies metu viršutinis kabliukas nusileidžia, operacijos atliekamos, o juostelė lieka užfiksuota. Šis sinchronizuotas preso ir tiektuvo ritmas užtikrina, kad progresyvus štampavimo procesas veiktų nuolat be pertrūkių.
Tarp judesių bandomieji smeigtukai nusileidžia į iš anksto{0}}pradurtas skylutes juostelėje, kol pjovimo ar formavimo įrankiai susiliečia. Šie kūginiai kaiščiai įstumia medžiagą į tikslią teorinę padėtį, ištaisydami bet kokią nedidelę padavimo klaidą. Ši bandomoji registravimo sistema atstato juostelę iki nulio su kiekvienu ciklu, todėl progresiniai štampai gali išlaikyti griežtus nuokrypius net esant dideliam progresinio štampavimo preso greičiui.
Pjovimo operacijos štampo viduje
Pirmosios kelios stotys pažangiausiuose štampuose atlieka pjovimo operacijas. Jie pašalina medžiagą, kad būtų sukurtos skylės, plyšiai ir dalių profiliai prieš bet kokį formavimą. Kiekviena scenos įrankių pjovimo stotis atlieka tam tikrą užduotį:
- Auskarų vėrimas- Perforatoriai išpjauna vidines skylutes ir angas kirpdami juostelę. Šliužai iškrenta pro apačioje esančias štampavimo angas. Bandomosios skylės paprastai pradurtos pačioje pirmoje stotyje, kad būtų galima registruotis visoms vėlesnėms operacijoms.
- Tuščiavimas- Nupjauna detalės išorinį perimetrą. Progresyviose štampose ištuštinimas dažnai vyksta etapais keliose stotyse, perimetro dalis pašalinant palaipsniui, o ne visas iš karto.
- Lancing- Sukuriami daliniai pjūviai, kai medžiaga nupjaunama kai kuriuose kraštuose, bet lieka pritvirtinta prie kitų. Dūrimas formuoja skirtukus, žaliuzes arba reljefo vietas, kurios vėliau bus sulenktos arba suformuotos iš juostos plokštumos.
- Įpjova- Pašalina medžiagą nuo juostelių kraštų, kad susidarytų laisvos vietos būsimoms formavimo operacijoms arba apibrėžtų dalių kontūrus.
Pjovimo operacijos pirmiausia atliekamos dėl praktinių priežasčių: lenkimai arba įbrėžimai šalia skylės gali iškreipti skylę, jei skylė nebuvo išmušta iš anksto, kol metalas dar buvo plokščias ir visiškai atremtas.
Formavimo operacijos ir galutinis atskyrimas
Po to, kai pjovimo stotys nustato plokščią profilį, formavimo stotys paverčia dvimatę{0}}formą į trimatę{1}}matę. Kiekviena formavimo stotis taiko tik laipsnišką pakeitimą, leidžiantį medžiagai palaipsniui deformuotis be įtrūkimų ar plyšimų:
- Lenkimas- Kampinis formavimas, sukuriantis flanšus, kanalus arba laikiklius. Lenkimo stotys naudoja štampavimo-ir -štampavimo geometriją, kad sulenktų medžiagą pagal apibrėžtą liniją.
- Sukalimas- Suspaudimo operacija, kuri suplonina arba išlygina medžiagą kontroliuojamoje srityje. Mfg kalimo metodai taiko labai didelį lokalizuotą slėgį, kad būtų galima tiksliai kontroliuoti storį, sukurti raides arba paaštrina lenkimo spindulius.
- Reljefinis- Sukuria negilius iškilusius arba įgilintus elementus, pvz., standinimo briaunas, logotipus ar identifikavimo ženklus, visiškai neperpjaunant medžiagos.
- Piešimas- Gilus formavimas, kuris traukia medžiagą į ertmę, kad būtų sukurta puodelio-forma arba įduba. Piešimo stotyse dažnai reikia kelių laipsniškų smūgių, kad būtų pasiektas galutinis gylis, nenuplėšiant juostelės.
Galutinė stotis atliekaribą, kuris visiškai atskiria gatavą dalį nuo laikiklio juostelės. Užbaigtas komponentas nukrenta per štampą arba išeina per lataką, o likęs skeleto laužas iškeliamas iš preso galo ir perdirbamas.
Štai visas progresyvus štampavimo procesas iš eilės nuo pradžios iki pabaigos:
- Ritės atsargos išsivynioja ir tiekiamos per tiesintuvą.
- Servo tiektuvas pastumia juostelę vienu žingsniu į štampą.
- Kontroliniai kaiščiai užfiksuoja iš anksto{0}}pradurtas skylutes ir užfiksuoja juostelę.
- Auskarų vėrimo stotys išmuša bandomąsias skylutes, vidines funkcijas ir lizdus.
- Įpjovimo ir įpjovimo stotys pašalina briaunų medžiagą ir sukuria dalinius{0}}įpjovimus.
- Uždarymo stotys palaipsniui išpjauna dalies perimetro dalis.
- Lenkimo stotys formuoja kampus ir flanšus.
- Kalimo arba įspaudimo stotys patobulina storį, prideda funkcijų arba paryškina detales.
- Piešimo stotys sukuria bet kokią gilią{0}}formuotą geometriją.
- Nupjovimo stotis atskiria gatavą dalį nuo juostos.
- Gatavos dalies išmetimas; skeleto laužas pažengia į priekį ir surenkamas perdirbimui.
Kiekvienas iš šių žingsnių vyksta vienu metu skirtinguose juostos taškuose su kiekvienu paspaudimu. Pirmoji stotis perveria naują sekciją, o penktoji stotis sulenkia sekciją, kuri įėjo į štampą prieš keturis smūgius, o dešimtoji stotis nupjauna užbaigtą dalį. Dėl šio lygiagretaus vykdymo progresyvus štampavimo procesas yra toks greitas: viena baigta dalis išeina iš štampavimo su kiekvienu preso paspaudimu, nepaisant to, kiek operacijų daliai reikia.
Stočių seka nėra savavališka. Ji vadovaujasi inžinerine logika, kuri subalansuoja medžiagų srautą, jėgos pasiskirstymą ir geometrinį tikslumą. Tai, kaip inžinieriai nustato tą seką, optimizuoja medžiagų naudojimą ir patvirtina dizainą prieš pjaunant plieną, yra visiškai atskira disciplina.
Progresyvaus štampo dizaino principai ir juostelių išdėstymas
Kiekvienas progresyvus štampavimo įrankis prasideda nuo dalies spausdinimo, 2D arba 3D inžinerinio brėžinio, kuriame parodyta gatavo komponento geometrija, leistinos nuokrypos ir medžiagos iškvietimas{2}}. Perėjimas nuo šio spaudinio prie sukietinto, surinkto štampavimo, paruošto gamybai, yra struktūrizuota inžinerinė darbo eiga, kuri lemia viską, kas vyksta toliau: ciklo greitį, medžiagų kainą, dalių kokybę ir įrankių naudojimo trukmę. Progresyvus štampų dizainas yra tai, kur gamybos sėkmė ar nesėkmė yra užrakinta.
Juostos maketo kūrimas ir medžiagų panaudojimas
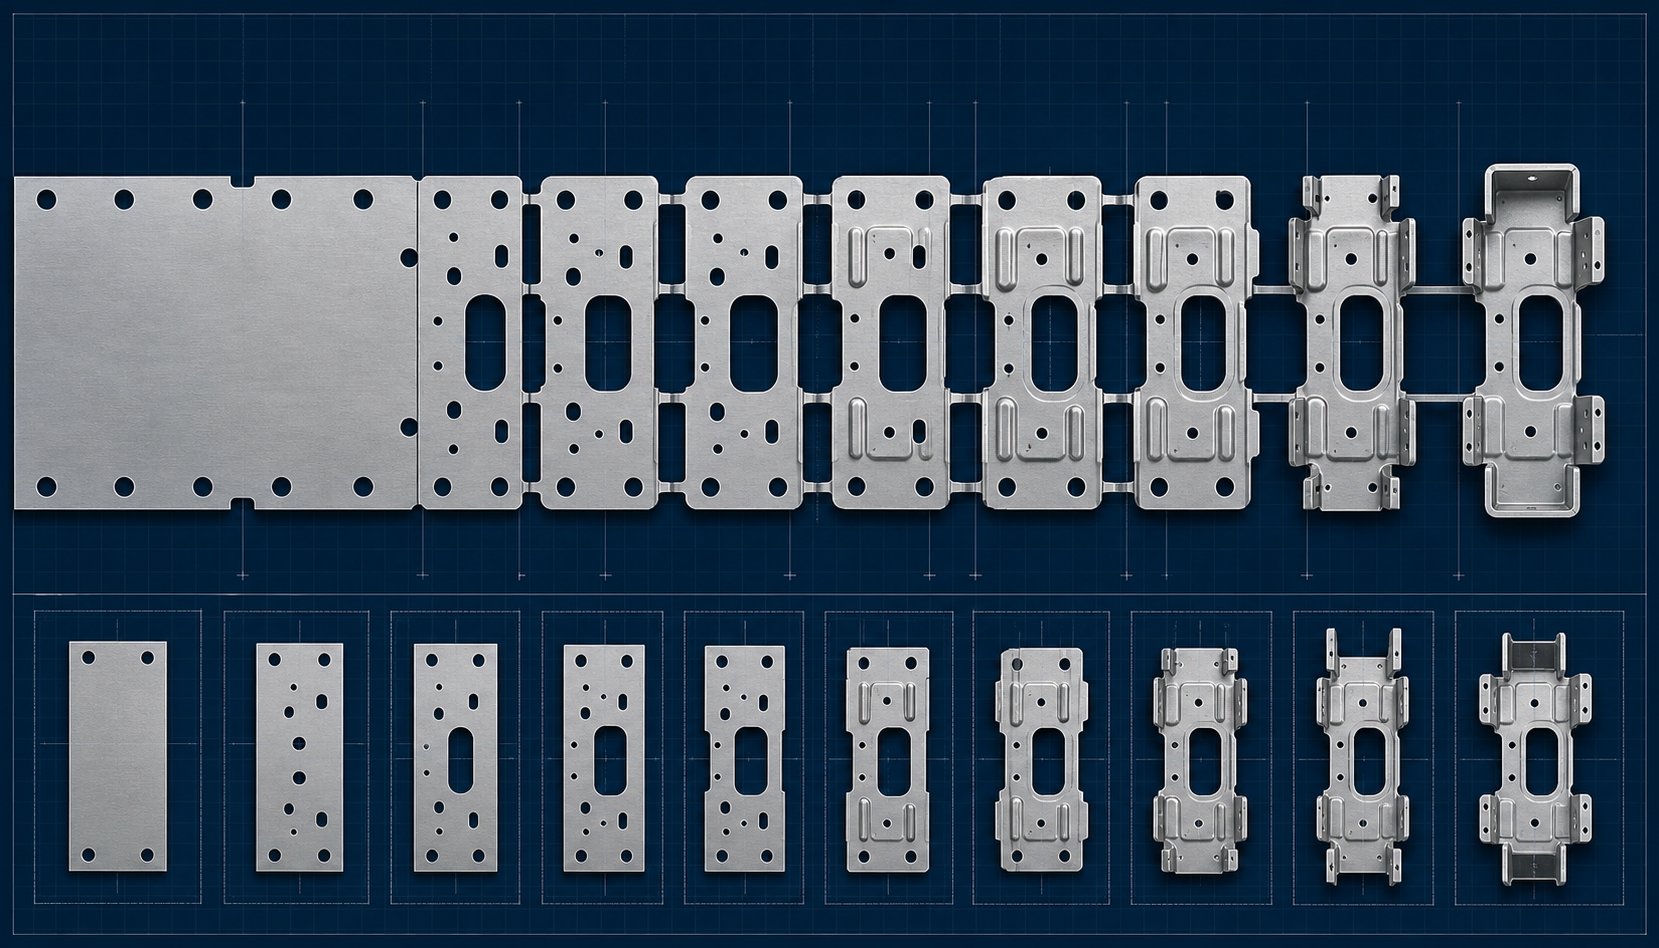
Pirmasis svarbus inžinerinis sprendimas yra juostos išdėstymas. Kaip dalis turėtų būti nukreipta juostoje ir kiek stočių reikės atlikti visas operacijas? Inžinieriai iš pradžių išskleidžia visas sulenktas ar suformuotas detales atgal į plokščią ruošinio formą, tada išbando kelias juostelės orientacijas, kad surastų išdėstymą, kuris išeikvoja mažiausiai medžiagos, o padavimo metu juostelė išlaikoma mechaniškai stabili.
Medžiagos panaudojimas, išreikštas juostos ploto, kuris tampa tinkamomis dalimis, palyginti su laužu, procentais, yra pagrindinis projektavimo tikslas. Gerai-optimizuotas progresyvus štampavimo štampų dizainas gali pasiekti 70–85 % medžiagų panaudojimo paprastoms geometrijoms, nors sudėtingos formos su dideliais flanšo plotais gali sumažėti žemiau 60 %. Net keli procentiniai patobulinimai yra svarbūs mastu: gaminant vieną milijoną dalių per mėnesį iš 0,3 mm nerūdijančio plieno, 15 % sumažinus laužo kiekį galima sutaupyti tūkstančius dolerių per mėnesį vien tik žaliavos atžvilgiu.
Tarp kiekvienos juostos dalies inžinieriai suprojektuoja laužo tiltelius, plonas medžiagos juostas, jungiančias gretimas stotis ir išlaikančias juostos vientisumą, kai ji patenka per štampą. Šie tilteliai turi būti pakankamai platūs, kad būtų atsparūs plyšimui veikiant tiekimo jėgoms ir formuojant įtempius, tačiau pakankamai siauri, kad būtų kuo mažiau švaistomos medžiagos. Nešiklio stilius (vienpusis, dvišalis arba tarpinis) priklauso nuo detalės geometrijos, medžiagos storio ir nuo to, kiek formavimo operacijų reikia palaikyti.
Stoties sekos logika ir inžineriniai sprendimai
Stoties seka – tai ne tik operacijų išdėstymas iš kairės-į-dešinę. Tai vadovaujasi griežta inžinerine logika, pagrįsta tuo, kaip metalas elgiasi deformuojant:
- Prieš lenkdami šalia skylių pradurkite- Skylės, pradurtos, kol medžiaga yra plokščia, išlaiko savo geometriją. Lenkimas po auskarų vėrimo išvengia tų savybių iškraipymo.
- Įpjova ir įpjova prieš formuojant- Prieš formuojant pašalinus medžiagą, esančią šalia lenkimo zonų, metalas gali laisvai tekėti be įtrūkimų.
- Forma prieš pjovimą- Laikiklio juostelė suteikia tvirtumo formuojant. Atskyrus dalį per anksti, ji nepalaikoma ir linkusi keisti matmenis.
- Moneta arba forma po pradinio lenkimo- Formavimo stotys patikslina geometriją ir sugriežtina kampinius nuokrypius nustačius pirminę formą.
Inžinieriai taip pat nustato, kur dėti tuščias stotis, tarpus be įrankių, kad būtų struktūrinė erdvė tvirtiems štampavimo įdėklams arba ateityje būtų galima modifikuoti dizainą neperstatant viso įrankio. Kaipišsamiai aprašyta kelių{0}}stočių išdėstymo metodikoje, tuščios stotys taip pat padeda išlaikyti štampo stiprumą, kai žingsnių atstumas yra mažas, paprastai mažesnis nei 8 mm.
Nuo modeliavimo iki baigtos štampų surinkimo
Prieš pjaunant bet kokį plieną, progresyvios štampų projektavimo programinė įranga patvirtina visą formavimo seką, atlikdama baigtinių elementų analizę (FEA). Modeliuojant atskleidžiamos retinimo, įtrūkimų rizikos, atstūmimo ir medžiagų srauto problemos kiekvienoje stotyje. Inžinieriai kartoja štampavimo spindulius, brėžia gylį ir ruošinio laikiklio slėgį praktiškai, išvengdami brangaus perdirbimo fizinio bandymo metu.
Patvirtinus dizainą, kūrimo procesas vyksta pagal tikslią seką:
- CNC apdirbimas- Mills štampuoja batus, perforuoja lėkštes ir štampavimo blokus iki beveik-neto formos.
- Vielos EDM- Išpjauna sudėtingus štampavimo ir štampavimo profilius iki 0,002 mm leistinų nuokrypių.
- Paviršiaus šlifavimas- Sutampa paviršiai lygūs, o tai labai svarbu norint tolygiai suspausti juostelę.
- Terminis apdorojimas- Sukietina įrankių plieno komponentus (paprastai iki 58–62 HRC), kad būtų atsparus dilimui.
- Surinkimas- Sutalpina visus komponentus į štampų rinkinį, patikrina išlygiavimą ir nustato laiką.
- Bandymas (T1-T3)- Paleidžia pradinius pavyzdžius spaudoje, matuoja dalis ir koreguoja, kol matmenys atitiks spausdinimo specifikacijas.
Gerai{0}}sukonstruoto progresyvaus štampavimo įrankio pasiekiami nuokrypiai priklauso nuo detalės geometrijos, medžiagos ir štampų konstrukcijos kokybės. Standartinio metalo štampavimo štampų konstrukcijos padėties leistinieji nuokrypiai paprastai yra nuo +/-0,05 mm iki +/-0,10 mm, o didelio tikslumo taikymas su karbido įdėklais ir siaurais štampų tarpais gali pasiekti +/-0,005 mm, esant kritiniams matmenims. Standartinių posūkių kampiniai nuokrypiai paprastai neviršija +/-0,5 laipsnio.
Visiškai progresyviam štampui, nuo pradinės štampavimo štampavimo dizaino koncepcijos iki patvirtintų T3 pavyzdžių, paprastai reikia 12–20 savaičių. Ši laiko juosta atspindi kiekvieno įrankio inžinerinį intensyvumą: juostelių išdėstymą, sekos logiką, modeliavimą, precizinį apdirbimą ir kartotinį bandymo procesą, kuris įrodo, kad projektavimas veikia gamybos greičiu. Kiekvienas šioje fazėje priimtas sprendimas tiesiogiai lemia, kaip štampas veikia per milijonus ciklų, todėl kyla klausimas, iš kokių medžiagų bus pagaminti tie milijonai dalių.
Medžiagos, tinkamos progresyviam štampavimui
Metalinė juostelė, tiekianti per laipsnišką štampą, nėra pasyvus keleivis. Jo mechaninės savybės, kaip jis išsitempia, kaip jis atsparus plyšimui, kaip jis spyruokliuoja atgal po lenkimo, tiesiogiai lemia, kiek staklių reikia štampui, kokių tarpų reikia perforatoriams ir ar baigta dalis išlaikys toleranciją. Pasirinkus netinkamas progresinio štampavimo medžiagas, susidaro ne tik blogos dalys. Tai sugadina patį štampą.
Paprastieji metalai ir jų progresinio štampavimo charakteristikos
Ne kiekvienas metalas gerai reaguoja į didelės spartos{0}}kelių{1}}stočių formavimą. Geriausi kandidatai į progresyvų metalo štampavimą turi keletą bruožų: pastovus storis, nuspėjamas pailgėjimas ir stabilios mechaninės savybės visoje ritėje. Štai kaip veikia labiausiai paplitusios materialinės šeimos:
- Mažai{0}}anglies anglies plienas (C1008-C1020)- Plačiausiai naudojama medžiaga progresiniam metalo štampavimui. Mažai -anglies anglies plienas pasižymi puikiu formavimu, dideliu pailgėjimu (paprastai 25–40 %) ir mažomis sąnaudomis. Jis švariai lenkia, prasiskverbia su minimaliomis įdubomis ir toleruoja agresyvų formavimąsi be įtrūkimų. Anglies plieno progresyvus štampavimas dominuoja automobilių laikiklių, ŠVOK komponentų ir statybinės įrangos srityse.
- Nerūdijantis plienas (300 ir 400 serijos)- Pasirinkta dėl atsparumo korozijai maisto tvarkymo, medicinos ir jūrų aplinkoje. Tačiau nerūdijančio plieno apdirbimas -sparčiai sukietėja formuojant, o tai reiškia, kad metalo štampavimo štampai turi veikti didesnes jėgas, o juostelei gali prireikti daugiau stočių, kad palaipsniui būtų pasiekta ta pati geometrija. Paprastai tarpai yra griežtesni (apie 3–5 % medžiagos storio), kad būtų galima kontroliuoti atbrailą.
- Aliuminio lydiniai (3003, 5052, 6061)- Lengvas ir laidus aliuminio progresinis štampavimas skirtas kosmoso, elektronikos ir šilumos valdymo programoms. Aliuminis yra minkštas, bet lipnus, o tai reiškia, kad jis linkęs prilipti prie perforuotų paviršių ir sukelti pylimą. Aliuminio štampams dažnai reikia poliruotų įrankių paviršių, PVD arba DLC dangų ir kruopštaus tepimo, kad medžiaga nepasirinktų.
- Varis- Laipsniškas vario štampavimas, vertinamas už elektros ir šilumos laidumą, gamina šynas, gnybtus ir šilumokaičio komponentus. Varis yra labai lankstus, bet minkštas, o tai reiškia, kad perforatoriai gali palikti įdubas, jei tarpai nėra optimizuoti. Dėl tendencijos prilipti prie įrankių, padengti perforatoriai yra beveik -reikalingas gamybos greičiui.
- Žalvaris (C26000, C27400)- Vario ir cinko lydinys, žalvario progresyvus štampavimas užtikrina puikų formavimą ir natūralų atsparumą korozijai. Žalvario staklės švariai apdorojamos, sukuria minimalų šlifavimą ir yra plačiai naudojamas jungtims, dekoratyvinei įrangai ir santechnikos detalėms. Dėl atlaidaus pobūdžio jis yra vienas iš lengviausių spalvotųjų metalų, kuriuos galima štampuoti dideliu greičiu.
- Didelio-stiprumo mažai{1}}legiruotasis plienas (HSLA)- Naudojamas automobilių konstrukcijų komponentuose, kur svarbus svorio sumažinimas ir našumas susidūrimo atveju. HSLA rūšims formuoti reikia daug daugiau tonažo ir greičiau susidėvėti, o tai reiškia, kad štampams reikia karbido įdėklų ir tvirtesnių atraminių plokščių, kad atlaikytų jėgas.
| Medžiaga | Tipinės programos | Formuojamumas | Specialūs štampavimo klausimai |
|---|---|---|---|
| Mažai -anglies anglies plieno | Laikikliai, spaustukai, ŠVOK dalys, techninė įranga | Puikiai | Standartiniai tarpai (5-10% storio); reikalingas minimalus tepimas |
| Nerūdijantis plienas | Medicininė, maisto įranga, jūrinė | Vidutinis | Griežtesni tarpai (3-5%); didesnis preso tonažas; Rekomenduojamos TiN arba DLC dangos |
| Aliuminio lydiniai | Elektronikos korpusai, šilumos kriauklės, aviacija | Gerai | Poliruoti perforuojami paviršiai; Apsauginės dangos-; kontroliuojamas tepimas |
| Varis | Šynos, gnybtai, jungtys | Puikiai | Dengti perforatoriai; siauri tarpai, kad būtų galima kontroliuoti minkštos medžiagos šurmulį |
| Žalvaris | Jungtys, vožtuvai, dekoratyvinė įranga | Labai gerai | Minimalūs specialūs reikalavimai; dažnai pakanka standartinių įrankių |
| HSLA plienas | Automobilių konstrukcijos, saugos komponentai | Ribotas | Karbido įdėklai; didesnio tonažo presas; daugiau formavimo stočių laipsniškiems posūkiams |
Storio diapazonai ir formavimo svarstymai
Progresyvūs štampai apdoroja juostų storį nuo 0,1 mm (dažniausiai elektronikos jungtyse) iki apytiksliai 6 mm storiems konstrukciniams laikikliams. Daugumos didelio-greičių progresyvaus štampavimo taškas yra nuo 0,3 mm iki 3,0 mm, kur padavimo sistemos išlaiko tikslumą, o formavimo jėgos neviršija standartinių presavimo galimybių.
Trijų medžiagų savybių pavaros stoties dizainas yra labiau nei bet kuris kitas:
- Pailgėjimo procentas- Matuoja, kiek metalas išsitempia prieš skilimą. Didesnis pailgėjimas (daugiau nei 20 %) leidžia sugriežtinti lenkimo spindulius ir giliau įtraukti mažiau stočių. Mažo-pailgėjimo medžiagoms reikia laipsniško, kelių{5}}stočių formavimo, kad būtų išvengta įtrūkimų.
- Tempimo stiprumas- Nustato jėgą, reikalingą juostelei nukirpti ir suformuoti. Didesnis tempiamasis stipris padidina tonažo reikalavimus ir pagreitina perforavimo susidėvėjimą.
- Derlumo stiprumas- Nurodo, kada metalas visam laikui deformuojasi. Didelis atotrūkis tarp išeigos ir tempimo stiprumo (plastiko diapazonas) suteikia štampų inžinieriui daugiau erdvės formuoti sudėtingas formas, nesulaužant medžiagos.
Kietesnės, tvirtesnės progresyvios štampavimo medžiagos, tokios kaip nerūdijantis plienas arba HSLA klasės, stumia štampų dizainą link daugiau stočių, sunkesnių presavimo rėmų ir aukščiausios kokybės įrankių plieno. Minkštesni metalai, tokie kaip žalvaris ir varis, leidžia greičiau atlikti ciklus ir paprastesnius įrankius, tačiau reikia apdoroti paviršių, kad būtų išvengta sukibimo. Kiekvienas medžiagos pasirinkimas priklauso nuo įrankių kainos, preso parinkimo ir priežiūros intervalų, o tai reiškia, kad sprendimas niekada nėra susijęs tik su metalu. Kalbama apie tai, kaip tas metalas sąveikauja su štampavimo tipu, pasirinktu jam suformuoti.
Progresyvūs štampai vs perkeliami štampai vs sudėtiniai štampai
Dėl skirtingų dalių geometrijos, gamybos apimties ir dydžio apribojimų reikia skirtingų tipų štampavimo štampų. Progresyvus štampavimas yra viena iš platesnės štampavimo įrankių grupės galimybių, o žinodami, kur kiekvienas tipas yra pranašesnis, galite išvengti per daug investuoti į įrankius, kurie neatitinka jūsų programos. Štai kaip palyginami keturi pagrindiniai štampų tipai, kas geriausiai veikia ir kada pasirinkti vieną iš kitų.
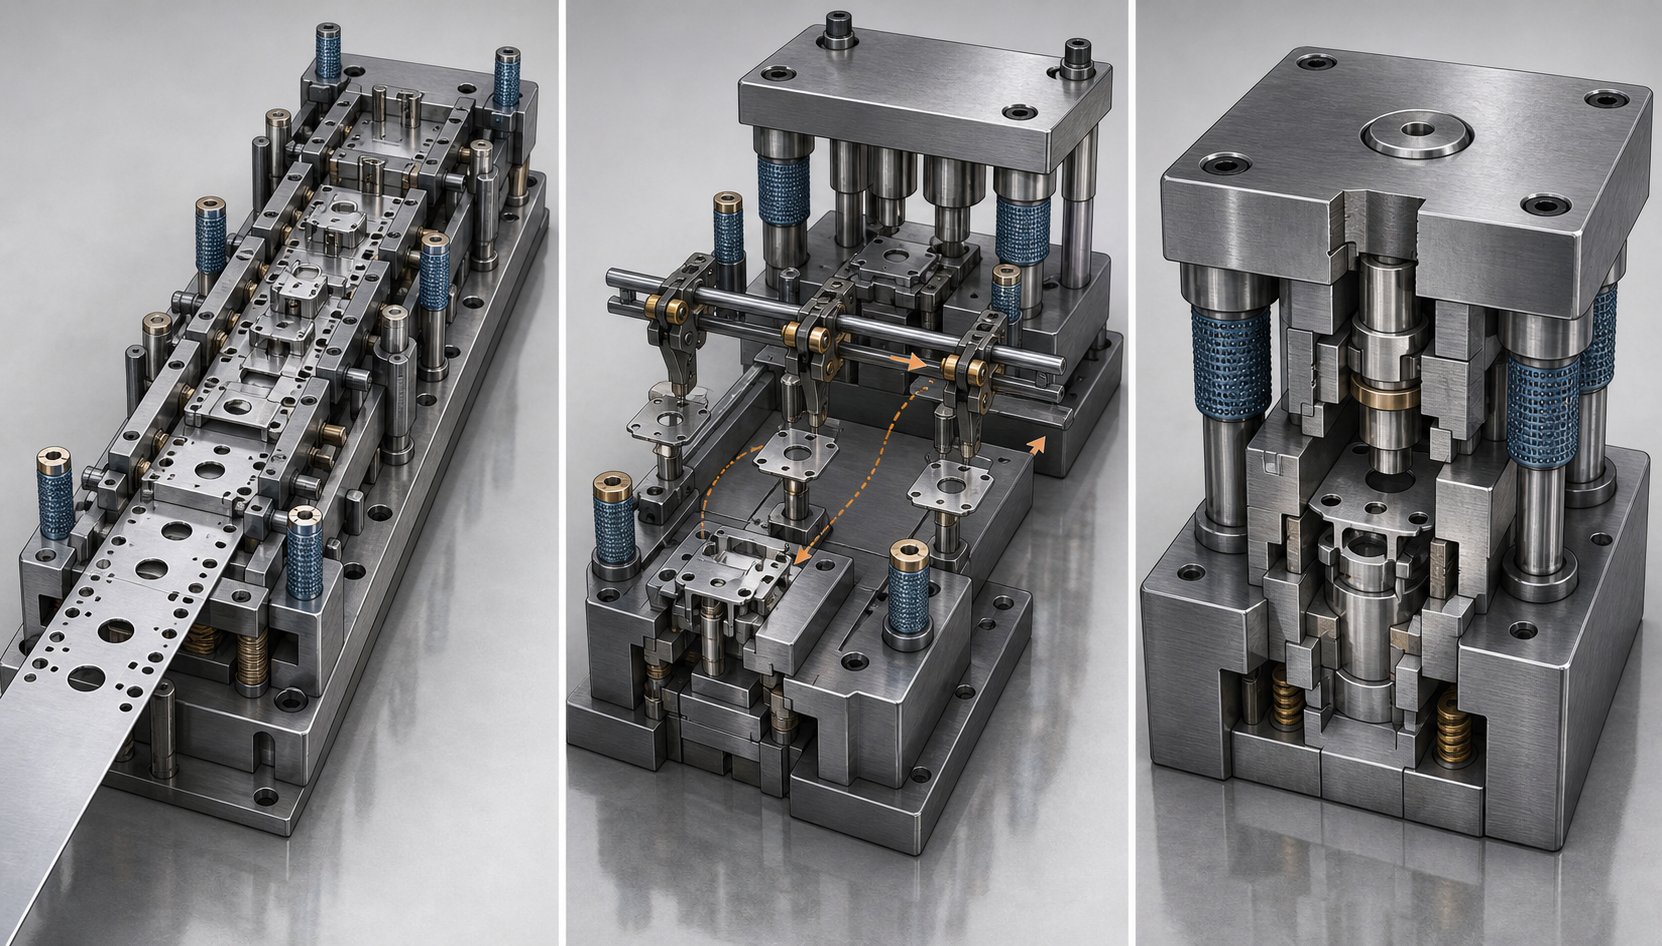
Progressive Die vs Transfer Die vs Compound Die
Kiekvienas štampo tipas išsprendžia iš esmės skirtingą gamybos problemą. Prieš lygindami juos vienas šalia kito, turite aiškiai apibrėžti, ką kiekvienas iš jų daro:
- Progresyvi mirtis- Kelių stočių- įrankis, kurio metu metalinė juostelė lieka prijungta prie ritės. Juostelė vienu žingsniu pasislenka į priekį ir kiekviena stotis atlieka skirtingą operaciją (vėrimas, lenkimas, formavimas), kol galutinė stotis išpjauna gatavą dalį. Viena užbaigta dalis išeina iš kiekvieno potėpio.
- Perdavimo štampai- Atskiri ruošiniai arba iš dalies suformuotos dalys mechaniškai perkeliamos iš stoties į stotį griebtuvų pirštais arba bėgiais. Dalis anksti atskiriama nuo juostos (arba tiekiama kaip -iš anksto supjaustyti ruošiniai) ir nepriklausomai perkeliama tarp štampavimo stočių, sumontuotų tame pačiame prese. Perdavimo štampavimo štampavimo rankenos yra didesnės arba sudėtingesnės dalys, kurios negali likti pritvirtintos prie laikiklio juostelės.
- Sudėtinis miršta- Atlieka kelias pjovimo operacijas vienu metu vienu paspaudimu. Vienoje stotyje ištuštinimas ir auskarų vėrimas vyksta tuo pačiu metu, sukuriant plokščią užbaigtą dalį, kurios vidinis ir išorinis bruožas yra koncentruotas. Sudėtinis štampavimas apsiriboja plokščia geometrija, tačiau užtikrina puikų padėties tikslumą.
- Vienos{0}}pakopos kauliukas- Vienu brūkšniu atliekama viena operacija: vienas pradūrimas, vienas lenkimas arba vienas ruošinys. Dalys juda tarp atskirų štampų ir presų (arba to paties preso su štampų keitimu), kad atliktų visas reikalingas operacijas. Paprasti, nebrangūs-įrankiai, tinkami prototipams arba labai mažoms apimtims.
Skirtumai tampa daug aiškesni, kai lyginate juos pagal kriterijus, kurie iš tikrųjų lemia sprendimus dėl įrankių.
Tinkamo štampo tipo pasirinkimo sprendimo kriterijai
Įsivaizduokite, kad turite dalį spausdinimo, apimties tikslą ir biudžetą. Kuris antgalio tipas tinka? Atsakymas priklauso nuo šešių veiksnių, veikiančių kartu:
| Kriterijai | Progresyvus mirtis | Transfer Die | Junginys Die | Vienos{0}}pakopos mirtis |
|---|---|---|---|---|
| Dalies sudėtingumas | Aukšta (daug{0}}operacija: pradurti, lenkti, formuoti, traukti) | Labai aukštas (leidžiamas dalių pasukimas, apvertimas ir sudėtingas 3D formavimas) | Žemos arba vidutinio sunkumo (plokščios dalys su keliomis pjovimo ypatybėmis) | Žemas (viena funkcija vienai operacijai) |
| Gamybos apimties tinkamumas | Didelis kiekis (100, 000+ dalių per metus) | Nuo vidutinio iki didelio garsumo | Vidutinis tūris | Maža apimtis arba prototipų kūrimas |
| Medžiagų atliekos | Vidutinis (nešiklio juosta tampa laužu) | Žemas (tuščius galima įdėti, kad būtų geriau panaudota) | Žemas ar vidutinio sunkumo | Skiriasi priklausomai nuo operacijos |
| Įrankių kaina | Aukštas (daug stočių, tikslūs komponentai) | Aukštas (kelios štampavimo stotys ir perdavimo mechanizmas) | Vidutinis (viena stotis, sudėtingi vidiniai elementai) | Žemas (paprastas,{0}}vienos paskirties įrankis) |
| Ciklo greitis (dalys/min.) | Labai greitas (30-200+ SPM tipiškas) | Vidutinis (15–40 SPM tipiškas) | Nuo vidutinio iki greito (priklauso nuo paspaudimo) | Lėtas (rankinis tvarkymas tarp operacijų) |
| Dalies dydžio apribojimai | Nuo mažo iki vidutinio (turi tilpti į juostos plotį, paprastai iki 300 mm) | Nuo vidutinio iki didelio (be juostelės{0}}pločio apribojimo) | Nuo mažo iki vidutinio (tik plokščios geometrijos) | Bet kokio dydžio |
Iš šio palyginimo atsiranda keletas modelių. Progresyvūs štampai dominuoja, kai reikia sudėtingų, nuo -mažų iki-vidutinių dalių dideliu kiekiu ir maksimaliu ciklo greičiu. Juostelė lieka prijungta visame kame, o tai pašalina dalį{4}}įrangos tarp stočių ir palaiko didelį greitį. KaipŽurnalo „MetalForming“ pastabos, progresiniai štampai gali pagaminti kelias dalis per taktą, naudojant potencialiai didelį medžiagų panaudojimą ir veikia gana dideliu greičiu, todėl jie dažnai yra geriausias sprendimas gaminant didelę{0}}apimtį.
Perdavimo miršta žingsnis ten, kur progresyvūs miršta pasiekia savo ribas. Kai dalis yra per didelė, kad liktų ant laikiklio juostelės, kai ją reikia pasukti ar apversti tarp operacijų arba kai medžiagų panaudojimą galima pagerinti sudėjus ruošinius, o ne tiekiant ištisinę ritę, geresnis būdas tampa perkėlimo štampavimas. Perkėlimo štampai taip pat siūlo lengvesnį aptarnavimą ir reguliavimą atskirose stotyse, nes kiekviena štampo dalis yra lengviau pasiekiama nei sandariai supakuotas progresyvus įrankis.
Sudėtinis štampavimas užima siauresnę nišą. Kai jums reikia plokščios dalies, pagalvokite apie poveržles, tarpiklius, elektrines laminatas, kur vidinės skylės turi būti idealiai koncentruotos su išoriniu profiliu, kombinuota štampa tai pasiekia vienu smūgiu. Viskas pjaunama vienu metu, todėl nėra jokios pozicijos nukrypimo tarp funkcijų. Kompromisas yra tas, kad sudėtiniai štampai negali atlikti lenkimo, tempimo ar jokios formavimo operacijos.
Vienpakopiai štampai yra{0}}pagrindinė linija. Jie kainuoja mažiausiai už vieną įrankį, bet daugiausiai už dalį pagal tūrį, nes kiekviena operacija reikalauja atskiro presavimo ciklo ir dažnai rankinio dalių tvarkymo. Jie tinka prototipams, tiltų gamybai ar dalims, kurioms iš tikrųjų reikia tik vienos operacijos.
Štai praktinė sprendimų sistema, palengvinanti pasirinkimą:
- Jei dalis telpa į juostos{0}pločio apribojimus (paprastai mažiau nei 250–300 mm), reikia atlikti daug operacijų, o metinis tūris viršija 100 000 vienetų, laipsniškas štampavimas beveik visada yra optimalus.
- Jei dalis yra per didelė juostelei, ją reikia pasukti tarp stočių arba medžiagų panaudojimas naudingas dėl tuščio lizdo, apsvarstykite galimybę naudoti perdavimo štampą.
- Jei dalis yra plokščia ir kritinis koncentriškumas tarp perforuotų bruožų ir vidutinio tūrio, sudėtinis štampas užtikrina tiksliausią -prie{1}}funkcijos tikslumą.
- Jei kiekis mažas, geometrija paprasta arba tvirtinate dizainą prieš įsipareigodami naudoti gamybos įrankius, vienos{0}}pakopos štampavimas ir štampavimas sumažina išankstines investicijas.
Antspaudavimo sprendimai retai būna susiję tik su vienu veiksniu. Tūris pateisina įrankių kainą. Dalies dydis lemia juostos tinkamumą. Geometrija nustato, ar dalis gali likti ant laikiklio, ar turi būti perkelta atskirai. Kai visi trys veiksniai susilieja su progresuojančiu štampavimu, sunku įveikti-dalies ekonomiką mastu, tačiau suprasdami alternatyvas užtikrinsite, kad nepriversite dalies naudoti netinkamo štampavimo ir štampavimo metodo.
Šis -dalies ekonominis argumentas iškelia svarbų tolesnį-pasiekimą: jei progresiniai štampai užtikrina mažiausią kainą už vienetą pagal tūrį, kas iš tikrųjų lemia tokias išankstines investicijas į įrankius?
Kas lemia progresyvių štampavimo įrankių kainą
Progresyvūs štampavimo įrankiai yra brangūs. Paprastas kronšteinas gali kainuoti apie 15 000 USD, o sudėtingas kelių stočių įrankis su griežtais nuokrypiais ir karbido įdėklais gali viršyti 100 000 USD. Šie skaičiai stebina žmones, kurie kainavo tik CNC apdirbtas ar{6}}lazeriu pjaustytas dalis. Tačiau kaina nėra savavališka. Kiekvienas doleris yra susijęs su konkrečiais inžineriniais ir gamybos sprendimais, pagal kuriuos nustatoma, kiek dalių gali pagaminti štampavimas, kaip greitai jis veikia ir kiek laiko trunka, kol reikia perdirbti.
Pagrindiniai veiksniai, lemiantys štampavimo įrankių kainą
Kai kurie kintamieji sąveikauja nustatydami galutinę progresyvių įrankių kainą. Kai kurie turi daugiau svorio nei kiti. Štai jie, apytiksliai suskirstyti pagal poveikį bendroms išlaidoms:
- Stočių skaičius- Kiekviena stotis prideda apdirbtų perforatorių, štampų įdėklų, nuėmimo angų ir atraminių plokščių kišenių. 6 stočių štampuose yra maždaug pusė apdirbtų komponentų, palyginti su 12 stočių štampais, o tai tiesiogiai reiškia, kad sutrumpėja CNC laikas, sutrumpėja vielos EDM laikas ir mažiau surinkimo darbo. Sunkios geometrijos arba griežtų leistinų nuokrypių dalys padidina reikalingų stočių skaičių, todėl vairavimo išlaidos didėja.
- Dalies sudėtingumo ir tolerancijos reikalavimai- Sudėtingiems kontūrams reikia nupjauti vielą EDM, kai leistini nuokrypiai yra 0,002 mm. Griežtos padėties specifikacijos reikalauja tikslaus šlifavimo, kruopštaus bandymo iteracijų ir galimų kelių mėginių paleidimų (T1, T2, T3), kad būtų galima surinkti štampą. Kiekvienas bandomasis turas kainuoja spaudos laiką, medžiagas ir inžinerines valandas. Daliai, kurios svarbiausios savybės yra +/-0,05 mm, gali prireikti trijų ar keturių bandymo ciklų, o dalis, kurios svoris yra +/-0,2 mm, gali praeiti pirmą kartą.
- Štampos medžiagos klasė- Įrankio plieno pasirinkimas tiesiogiai veikia ir kainą, ir tarnavimo laiką. Standartinis D2 arba A2 įrankių plienas yra daugelio progresyvių štampavimo štampų pagrindas. Naudojant didelius kiekius ar abrazyvines medžiagas, tokias kaip nerūdijantis plienas ar HSLA klasės, garantuojami kietojo karbido įdėklai arba miltelių pavidalo metalo plienas, pvz., CPM-10V, kurių įsigijimas kainuoja žymiai brangiau ir reikalauja specialaus apdirbimo. Kaipštampų inžinerijos ekspertai pažymiDidelės gamybos apimtys garantuoja aukštesnės{0}}kokybės įrankių plieno profilius, alternatyvias medžiagas, pvz., kietąjį karbidą, ir ilgesnio{1}}amžiavimo dujines spyruokles, kurių gamyba užtrunka daugiau laiko ir kainuoja daugiau.
- Gamybos apimties lūkesčiai (štampų klasifikacija)- Tikimasi, kad kauliukas su 50 mln. smūgių bus sukurtas kitaip nei tas, kurio tikslas – 500 000. Didelio-tūrio A klasės štampams naudojami storesni štampavimo antgaliai, grūdintos kreipiančiosios sistemos, karbido pjovimo stotys ir aukščiausios kokybės spyruoklės. Mažo -tūrio B arba C klasės štampams gali būti naudojamas minkštesnis plienas, paprastesnės spyruoklių sistemos ir mažiau atsarginių komponentų. Išankstinis skirtumas gali būti 2–3 kartus, tačiau dėl tvirtos konstrukcijos kaina už vieną eigą per visą štampo naudojimo laiką smarkiai sumažėja.
- Pristatymo terminas- Suspausti tvarkaraščiai verčia viršvalandžius ir gali reikėti pagreitinti medžiagų įsigijimą. Standartinis 12–16 savaičių sukūrimas leidžia efektyviai planuoti CNC, šlifavimo, EDM ir surinkimo skyrius. Sutrumpinus tai iki 6–8 savaičių, įrankių kaina paprastai padidėja 15–25%, nes štampavimo cechas turi pakeisti kitų darbų prioritetus.
Šie veiksniai neveikia savarankiškai. Sudėtingos geometrijos daliai, žinoma, reikia daugiau stočių, griežtesnių štampų medžiagų ir papildomų bandymų ciklų. Dėl šio sudėtingumo efekto, atrodytų, nedideli dizaino pakeitimai, pridedant dar vieną skylę arba sugriežtinant vieną leistiną nuokrypį, gali pakeisti štampavimo kainą tūkstančiais dolerių.
Supratimas apie ryšį su{0}}spauda{1}}
Progresyvus štampas neveikia atskirai. Jis veikia štampavimo preso viduje, o štampas turi būti sukonstruotas taip, kad atitiktų to preso galimybes. Neteisingai suprasite šį ryšį ir gausite įrankius, kurie fiziškai negali veikti numatytoje progresyvaus štampavimo mašinoje, arba, dar blogiau, štampą, kuris veikia, bet neveikia, nes presas yra labai mažas.
Keturi preso parametrai formuoja štampų dizaino sprendimus:
- Tonažas- Presas turi tiekti pakankamai jėgos, kad visose stotyse vienu metu būtų galima atlikti visas pjovimo ir formavimo operacijas. Inžinieriai apskaičiuoja bendrą jėgą, susumavę visų pjovimo stočių šlyties jėgas (perimetras x storis x šlyties stiprumas) ir formavimo jėgas kiekvienoje lenkimo arba tempimo stotyje. Norint atsižvelgti į proceso pokyčius ir saugos ribą, štampavimo presui paprastai reikia 20–30 % didesnės talpos nei apskaičiuota didžiausia jėga.
- Smūgio ilgis- Vertikalus presavimo cilindro eigos atstumas turi viršyti juostos pakėlimo, dalies formavimo gylio ir laužo išmetimo tarpo reikalavimus. Smulkintuvui su giliais įbrėžimais arba aukštais suformuotais bruožais reikia ilgesnio smūgio, nei atliekant tik negilius lenkimus.
- Uždarymo aukštis- Atstumas tarp presavimo pagrindo ir cilindro apatiniame negyvajame taške. Surinkto štampo uždarymo aukštis turi atitikti šį matmenį. Jei kauliukas per aukštas, jis netiks. Jei jis per trumpas, būtinas tarpiklis, kuris turi įtakos standumui.
- Lovos dydis- Prispaudimo atramos fiziniai matmenys turi atitikti štampavimo antgalio pėdsaką ir turėti vietos suspaudimui. Didelės dalies 12 stočių štampui gali prireikti progresyvaus štampavimo preso, kurio lovos dydis padavimo kryptimi viršija 2000 mm.
Kai esama preso talpa lemia štampavimo konstrukciją, inžinieriai kartais prideda stotis, kad sumažintų didžiausias jėgas per taktą, arba padalija operacijas į daugiau laipsniškų žingsnių. Tai reiškia daugiau stočių, didesnį štampą ir didesnes progresyvias štampavimo įrankių kainas – visa tai lemia preso apribojimai, o ne vien dalies geometrija.
Štai dalis, kuri visiškai pertvarko sąnaudų pokalbį: amortizacija. 60 000 USD kainuojantis progresyvus štampas, kuris per metus pagamina 2 milijonus dalių, prideda tik 0,03 USD už vieną įrankių kainą. Paleiskite tą patį štampą trejus metus, o procentinė įrankių dalis nukrenta žemiau vieno cento. Palyginkite tai su CNC apdirbimu ar net paprastu vieno etapo štampavimu su rankiniu būdu ir ekonomika taps aiški. Didelės išankstinės investicijos į progresyvius įrankius nėra išlaidų problema. Tai yra už{11}}dalies išlaidų sprendimas, tačiau tik tokiu kiekiu, kuris pateisina pradines išlaidas.
Štampavimo mašinos pasirinkimas, stočių skaičius, medžiagos klasė ir tolerancijos krūva – visa tai sąveikauja, kad nustatytumėte, kiek mokate už progresyvų štampą. Protingas klausimas nėra "kodėl ši priemonė tokia brangi?" o "kokios gamybos apimties investicijos atsiperka ir kiek ciklų šis štampelis atliks, kol jam reikės dėmesio?" Šis antrasis klausimas tiesiogiai veda prie supratimo, kaip dėvisi progresiniai štampai, kada jiems reikia priežiūros ir kas lemia bendrą jų produktyvumo trukmę.
Progresyvi štampų priežiūra ir gyvenimo trukmė
Progresyvų štampą, kurio statyba kainavo 60 000 USD, gali sunaikinti vienas ištrauktas šliužas arba sulūžęs smūgis, kuris nepastebimas vieną kartą. Antspaudavimo štampo priežiūra nėra-atgalinis degiklis. Tai yra tai, kas atskiria štampą, tiekiantį milijonus kokybiškų dalių, nuo tų, kurie pirmaisiais metais pašalina laužą ir prastovos. Tačiau progresyvių štampų priežiūros praktika retai aptariama taip pat išsamiai kaip dizainas ar medžiagų pasirinkimas. Štai dėl ko iš tikrųjų plieno štampavimo štampai veikia maksimaliai per visą jų produktyvumo laikotarpį.
Dėvėjimo indikatoriai ir kada pagaląsti
Progresyvus štampų susidėvėjimas nepraneša apie save nė vienu dramatišku gedimu. Jis vystosi palaipsniui, o pirmieji požymiai yra subtilūs. Pastebėsite šiuos rodiklius prieš įvykstant katastrofiškai:
- Skardos aukščio padidėjimas- Patikimiausias išankstinis įspėjimas. Kai įrankio perforatoriai praranda savo kraštų aštrumą, šlyties zona pablogėja, o nupjautų kraštų atbrailos išauga. Dauguma precizinio štampavimo operacijų nustato didžiausią leistiną šlifavimo aukštį (dažnai 0,05–0,10 mm, priklausomai nuo naudojimo), kaip galandimo gaiduką.
- Matmenų dreifas- Skylių padėtis, lenkimo kampai arba profilio matmenys palaipsniui keičiasi iš tolerancijos ribų, nes nuo susidėvėjimo atsidaro perforavimo-į-tarpai.
- Paviršiaus apdailos pokyčiai- Iškirpti kraštai iš švarių ir blizgių pereina į šiurkščius ir suplyšusius. Ant suformuotų paviršių atsiranda įbrėžimų ar slogos žymės.
- Padidėjusi nuėmimo jėga- Susidėvėję kraštai sukuria daugiau trinties, todėl didėja atsparumas nuplėšimui. Operatoriai gali pastebėti, kad presas skamba kitaip arba juostelė tiekiama ne taip sklandžiai.
Kada reikėtų pagaląsti? Laukimas, kol pasirodys gatavų dalių defektai, reiškia, kad susidėvėjimas jau per toli. Kaiptikslaus štampavimo gamintojų ataskaita, efektyviausios programos nustato galandimo intervalus, pagrįstus faktiniu smūgių skaičiumi, o ne vien vizualiniu patikrinimu. Įprastu grafiku gali prireikti šlifuoti kas 100 000–250 000 smūgių, atsižvelgiant į štampuojamą medžiagą, o nerūdijantis plienas ir HSLA rūšys reikalauja dažnesnės priežiūros nei minkštas varis ar žalvaris.
Kiekvienas galandimas pašalina nedidelį kiekį medžiagos nuo perforatoriaus paviršiaus ir štampavimo įdėklo paviršiaus, paprastai 0,05–0,10 mm vienam šlifavimui. Štampai suprojektuoti su įmontuotu bendru galandimo dydžiu, taigi, norint nuspėti, kada reikia visiškai pakeisti komponentus, o ne šlifuoti, būtina sekti kaupiamąjį medžiagos pašalinimą.
Įprasti gedimų režimai ir prevencija
Be laipsniško susidėvėjimo, progresyvūs štampai susiduria su keliais gedimo režimais, kurie gali akimirksniu sustabdyti gamybą, jei nebus tikrinami:
- Punch lūžimas- Mažo skersmens{1}}įrankiai yra ypač pažeidžiami. Šoninis apkrovimas dėl netinkamo juostelės išlygiavimo, netinkamos atramos arba dvigubo-storio (juostos sulankstymo-per) smūgis gali akimirksniu. Valdomos nuėmimo plokštės ir tinkama piloto registracija sumažina šonines jėgas siauriems štampams.
- Šliužų traukimas- Kai nupjautas šliužas prilimpa prie štampavimo priekio ir vėl patraukiamas į štampus, jis gali įstrigti tarp perforatoriaus ir nuėmiklio arba įsiterpti į kitą dalį.Įprastos atsakomosios priemonėsapima spyruoklinius-išmetimo kaiščius, oro išleidimo angas, išgręžtas per skylutes, vakuumines reljefines konstrukcijas ir atbulinius-smailėjančius štampavimo mygtukus, kurie suspaudžia šliužus.
- Maitinimo sutrikimai- Juostelė per toli, per trumpa arba pasvirusi. Susidėvėję kontroliniai kaiščiai, nenuoseklus tiektuvo atleidimo laikas arba pablogėję juostelių kreiptuvai. Atliekant didelės spartos precizinio štampo ir štampavimo operacijas, net 0,1 mm padavimo klaida susimaišo tarp stočių ir gamina laužą.
- Laiko problemos- Kam-varomos operacijos, azoto spyruoklių slėgio sumažėjimas arba stabdžių įjungimo poslinkis gali pakeisti štampavimo vidinį laiką. Operacijos, kurios turėtų būti baigtos esant tam tikram alkūninio veleno kampui, pradedamos vykdyti anksti arba vėlai, todėl judantys komponentai trukdo.
Šie gedimai yra tarpusavyje susiję. Perforavimo susidėvėjimas padidina šerdies aukštį. Aukštesnės šluostės padidina atsparumą nuplėšimui. Dėl didesnių nuplėšimo jėgų šliužai prilimpa prie perforatoriaus. Šliužų traukimas sugadina gretimas stotis. Viena nepaisoma susidėvėjimo zona vienu metu pereina į kelis gedimo režimus.
Kokybės kontrolė precizinio štampavimo operacijų metu priklauso nuo problemų, kol jos pasiekia šį pakopinį tašką. Šiuolaikinės štampų apsaugos sistemos naudoja į-įtaisus jutiklius kritinėms sąlygoms stebėti realiuoju laiku:
- Tonažo stebėjimas- Apkrovos langeliai aptinka jėgos pokyčius, rodančius štampavimo nuobodulį, medžiagos kitimą arba dvigubo{1}}storio sąlygas.
- Tiekimo sutrikimo aptikimas- Artumo jutikliai tikrina juostelės padėtį kiekvieno brūkštelėjimo metu ir sustabdo presą, kol netinkamoje vietoje esanti juostelė pasiekia pjovimo stotis.
- Dalies išstūmimo jutimas- Fotoelektriniai jutikliai patvirtina, kad baigtos dalys išvalė štampą prieš pradedant kitą eigą.
- Nuėmiklio padėties stebėjimas- Po spyruokliniais nuėmikliais esantys jutikliai aptinka ištrauktus šliužus, nustatydami nenormalią nuėmiklio eigą.
Be štampavimo, SPC matmenų stebėjimas, optinis lygintuvas ir tiesioginis regėjimo patikrinimas padeda sekti laipsnišką poslinkį ir patvirtinti, kad visos gamybos metu dalys atitinka specifikacijas.
Numatoma štampo naudojimo trukmė priklauso nuo štampuojamos medžiagos, štampavimo komponentų plieno rūšies, paviršiaus dangų ir priežiūros disciplinos. Standartiniai D2 plieno štampavimo štampai, naudojantys švelnų plieną, gali atlikti 1–3 milijonus smūgių tarp pagrindinių perdirbimo ciklų. Karbido{5}}štampai, štampuojant minkštas medžiagas, gali viršyti 10 mln. Greitai -nerūdijantį plieną naudojant, paprastai reikia didelės priežiūros trumpesniais intervalais, kartais nuo 500 000 iki 1 milijono smūgių, nes abrazyvinė medžiaga pagreitina briaunų lūžimą.
Struktūrizuota štampavimo štampų priežiūros programa sujungia visus šiuos elementus į nuspėjamą tvarkaraštį:
- Patikra per-pamainą- Vizualiai patikrinkite dalių kokybę, patikrinkite pavyzdinių dalių šlifavimo aukštį, patikrinkite, ar nesusikaupė šliužų, klausykite, ar nėra neįprastų spaudimo garsų, patvirtinkite tepimo srautą.
- Suplanuoti galandimo paleidikliai- Šlifuokite pjovimo stoteles pagal iš anksto nustatytą eilių skaičių. Rąsto medžiaga pašalinta per galandimą. Pakeiskite komponentus, kai bendras pašalinimas pasiekia konstrukciją.
- Mėnesinis aptarnavimas- Patikrinkite, ar nesusidėvėję kreiptuvai ir įvorės. Patikrinkite spyruoklių slėgį (azoto balionai laikui bėgant praranda įkrovą). Patikrinkite bandomojo kaiščio skersmenį ir būklę. Išvalykite laužo evakavimo kanalus.
- Kasmetinis kapitalinis remontas- Visiškas išardymas, visų svarbių komponentų matmenų patikra, susidėvėjusių kreiptuvų ir spyruoklių keitimas, štampų tarpų pakartotinis-kvalifikavimas ir nauji bandomieji pavyzdžiai, siekiant iš naujo-patvirtinti dalių kokybę.
Tinkama priežiūra tiesiogiai koreliuoja su dalių kokybės nuoseklumu ir bendromis nuosavybės išlaidomis. Štampas, kuris pagal grafiką pagaląstamas ir reguliariai tikrinamas, išlaiko savo pradinius matmenis daug ilgiau nei tas, kuris veikia tol, kol gedimas priverčia reaguoti. Prevencinės priežiūros disciplina yra tai, kas paverčia didelės-sąnaudų tikslumo įrankį patikimu, ilgalaikiu-gamybiniu turtu, o supratimas, kad turto priežiūros poreikiai yra tokie pat svarbūs, kaip ir žinoti, kaip pirmiausia įsigyti tinkamą.
Tinkamo progresinio štampo tiekimas didelės{0}}apimties gamybai
Žinojimas, kaip veikia progresyvus štampelis, kiek jis kainuoja ir kaip jį prižiūrėti, svarbu tik tuo atveju, jei gautas įrankis iš tikrųjų veikia taip, kaip numatyta. Sprendimas dėl tiekimo, pasirenkant, su kuriais progresyviais štampų gamintojais bendradarbiauti, užfiksuoja jūsų gamybos kokybę, laiko riziką ir bendras nuosavybės išlaidas metams. Prastai pagamintas štampas gamina ne tik blogas dalis. Tai praleidžia pinigus dėl neplanuotų prastovų, pernelyg didelės priežiūros ir atliekų kiekio, o tai mažina kiekvieną efektyvumo padidėjimą, kurį turėjo pasiekti įrankis.
Taigi, kaip atskirti pažangų įrankį ir štampų tiekėją nuo tokio, kuris ilgainiui jums kainuos daugiau?
Ką vertinti progresyvaus štampo tiekėjui
Gamybos inžinieriai ir pirkimų komandos turėtų įvertinti galimus progresyvių štampavimo paslaugų teikėjus pagal kelis kriterijus, kurie gerokai viršija nurodytą kainą. Kaip pabrėžiama pramonės tiekimo vadovuose, netinkamo tiekėjo pasirinkimo pasekmės yra daug gilesnės nei pradinės investicijos, o tai turi įtakos dalių kokybei, gamybos efektyvumui ir ilgalaikiam tęstinumui.
- Inžinerinis pajėgumas- Ar tiekėjas gali optimizuoti juostos išdėstymą, sumažinti stočių skaičių neprarandant kokybės ir pasiūlyti dizaino patobulinimų? Stipri progresyvi štampavimo įmonė konstruktyviai iššūks jūsų prielaidoms, o ne tik sukurs tai, ką joms įteiksite. Ieškokite vidaus modeliavimo įrankių, pvz., FEA ir formavimo analizės programinės įrangos, kuri nustato problemas prieš pjaunant plieną.
- Statybos kokybė ir medžiagos- Paklauskite, kokias įrankių plieno rūšis jie naudoja perforatoriams ir štampavimo įdėklams, ar jie siūlo karbido variantus didelio-dėvėjimosi stotims ir kokius terminio apdorojimo procesus jie laikosi. Šios detalės lemia, ar kauliukas trunka 500 000 smūgių, ar 5 mln.
- Bandymo proceso kruopštumas- Patyrę štampų kūrėjai atlieka daugybę bandomųjų iteracijų (T1–T3), matuoja pavyzdines dalis pagal spausdinimo tolerancijas ir tobulina įrankį, kol jis nuolat gamins atitinkančias dalis gamybos greičiu. Paklauskite, kiek imties raundų įtraukta ir kokius matavimo metodus jie naudoja patvirtinimui.
- Bendravimas vystymosi metu- Geriausi progresyvaus metalo štampavimo paslaugų teikėjai palaiko kelis kontaktinius taškus projektavimo ir kūrimo etapais. Juostos išdėstymo patvirtinimas, komponentų peržiūra ir bandymo ataskaitos turėtų būti įtrauktos į klientą. Kaip teigia vienas štampų kūrėjas, nuoseklus bendradarbiavimas yra būtinas norint sukurti kokybišką štampą ir patenkinti lūkesčius.
- Skelbti{0}}pristatymo palaikymas- Ar tiekėjas siūlo techninės priežiūros gaires, galandimo rekomendacijas, atsarginių komponentų tiekimą ir trikčių šalinimo palaikymą po štampų pristatymo? Progresyvus įrankis ir štampavimo partneris, kuris dingsta po pristatymo, palieka jums susitvarkyti su nusidėvėjimo problemomis.
- Mastelio keitimas ir lankstumas- Jūsų apimtys gali augti arba detalių dizainas gali tobulėti. Įvertinkite, ar tiekėjas gali modifikuoti esamus įrankius, pridėti stočių arba sukurti štampų, kurie integruojasi su dabartine gamybos sąranka, pasekmes-.
Gamybos reikalavimų atitikimas štampų pajėgumams
Didelės{0}}apimties programos iš tiekėjo reikalauja daugiau nei tik apdirbimo įgūdžių. Jums reikia partnerio, turinčio tiesioginės patirties, vykdančio griežtus pakartojamumo reikalavimus per milijonus ciklų, o ne parduotuvės, kuri pirmiausia kuria prototipą arba mažos apimties įrankius ir retkarčiais perima gamybos štampą.
Vertindami pažangių štampų gamintojus didelės apimties{0}}darbams, ieškokite įrodymų, kad:
- Kelių{0}}stočių formavimo patirtis, ypač dalims, kurioms reikalingos 8 ar daugiau stočių su kombinuotomis pjovimo ir formavimo operacijomis.
- Patirtis su jūsų konkrečiu medžiagų tipu ir storio diapazonu, nes štampų tarpai, dangos ir stoties konstrukcija įvairiose medžiagų grupėse labai skiriasi.
- Namų bandomieji presai,-atitinkantys arba apytiksliai atitinkantys jūsų produkcijos spaudos tonažą ir greitį, užtikrinantys, kad štampai galioja tikroviškomis sąlygomis.
- Kokybės sistemos ir matmenų ataskaitos, atitinkančios jūsų vidinius standartus, nesvarbu, ar tai reiškia PPAP dokumentus, Cpk tyrimus ar pasirinktinius tikrinimo protokolus.
Komandoms, tiekiančioms laipsniškus štampavimo štampavimus, orientuotus į efektyvų kelių{0}}stočių formavimą ir keičiamą masinę gamybą, tiekėjai, pvz.YICHENspecializuojasi didelės-apimties progresyvios štampų inžinerijos srityje, pabrėždami griežtą pakartojamumą ir kelių{1}}stočių galimybes. Jų laipsniškas štampavimo štampavimo puslapis yra naudingas atskaitos taškas lyginant tiekėjų portfelius ir gamybos sritis.
Galiausiai, teisingas sprendimas dėl tiekimo suderinamas su inžineriniu gyliu, kūrimo kokybe, komunikacijos skaidrumu ir ilgalaikiu{0}}palaikymu. Kaina yra svarbi, bet tik kontekste. Štampas, kuris iš anksto kainuoja 15 % mažiau, bet kurį reikia perdirbti po 200 000 smūgių, yra daug brangesnis nei tas, kuris sukurtas patikimai veikti milijonus ciklų. Laikykite savo progresyvų štampų tiekėją gamybos partneriu, o ne pardavėju, pildančiu pirkimo užsakymą, o įrankiai grąžins daugelį metų.
Dažnai užduodami klausimai apie progresyvius štampavimo štampus
1. Kuo skiriasi progresinis štampavimas nuo progresinio štampavimo?
Progresyvus štampas yra pats fizinis įrankis, tiksliai{0}}sukonstruotas grūdinto plieno blokas, kuriame yra štampų, ertmių ir formavimo ypatybių, sukurtų konkrečiai daliai. Progresyvus štampavimas yra gamybos procesas, kurio metu šis įrankis naudojamas štampavimo preso viduje, kad būtų gaminamos didelės apimties dalys. Skirtumas yra svarbus vertinant įrankių sąnaudas ir gamybos sąnaudas, nes jos turi skirtingus terminus, biudžetus ir inžinerinius sprendimus. Tiekėjai, tokie kaip YICHEN, kuria ir įrankius, ir gamybos procesą, skirtą didelės apimties programoms, kurioms reikalingas griežtas pakartojamumas.
2. Kiek dalių per minutę gali pagaminti progresinis štampavimo štampas?
Progresyvūs štampavimo štampai paprastai gamina vieną gatavą detalę per vieną preso eigą, o presai veikia nuo 25 iki 200 smūgių per minutę, priklausomai nuo detalės sudėtingumo, medžiagos storio ir formavimo reikalavimų. Paprastesnės dalys, pagamintos iš minkštų medžiagų, tokių kaip žalvaris ar varis, gali veikti aukštesnėje šio diapazono dalyje, o sudėtingos dalys, kurioms reikia gilaus tempimo arba kelių formavimo operacijų iš nerūdijančio plieno arba HSLA rūšių, veikia lėčiau. Dėl šio greičio pranašumo, palyginti su perkėlimo štampais (15{5}}40 SPM) ir vieno etapo operacijomis, progresiniai štampai idealiai tinka metiniam kiekiui, viršijančiam 100 000 vienetų.
3. Kiek laiko trunka progresinis štampavimas, kol jį reikia pakeisti?
Štampo eksploatavimo trukmė labai skiriasi, atsižvelgiant į štampuojamą medžiagą, įrankių plieno rūšį, paviršiaus dangas ir priežiūros discipliną. Standartiniai D2 plieniniai štampai, veikiantys švelniu plienu, paprastai atlieka 1–3 milijonus smūgių tarp pagrindinių perdirbimo ciklų. Karbido{5}}štampai, štampuojant minkštas medžiagas, tokias kaip varis ar žalvaris, gali viršyti 10 mln. Didelės-trinties srityse, pvz., nerūdijančio plieno, gali prireikti didelio aptarnavimo – nuo 500 000 iki 1 mln. Nuosekli prevencinė priežiūra, įskaitant suplanuotą galandimą, spyruoklių slėgio patikrinimus ir patikrą po kreipimosi, žymiai pailgina produktyvumo tarnavimo laiką.
4. Kokios medžiagos gali būti naudojamos progresiniam štampavimui?
Labiausiai paplitusios medžiagos yra maža{0}}anglies plienas (geriausias formavimas, mažiausia kaina), nerūdijantis plienas (atsparumas korozijai, bet didesnės formavimo jėgos), aliuminio lydiniai (lengvi, bet reikia anti-uždegimo dangų), varis (puikus laidumas, reikia padengti perforatoriais), žalvaris (atlaidus formavimas, minimalūs konstrukciniai reikalavimai) ir aukštas{{2}tvirtumas naudojimas, reikalauja kietmetalinių įdėklų). Juostos storis paprastai svyruoja nuo 0,1 mm (elektronikos jungtims) iki 6 mm (sunkiems laikikliams), o optimalus diapazonas greitam štampavimui yra nuo 0,3 mm iki 3,0 mm.
5. Kiek kainuoja progresinis štampavimo štampavimas ir kas lemia kainą?
Progresyvios štampų sąnaudos svyruoja nuo maždaug 15 000 USD už paprastus laikiklio įrankius iki daugiau nei 100 000 USD už sudėtingus kelių stočių štampus su griežtais nuokrypiais ir karbido įdėklus. Pagrindiniai sąnaudų veiksniai yra stočių skaičius (daugiau stočių reiškia daugiau apdirbtų komponentų), dalių sudėtingumo ir tolerancijos reikalavimai (griežtesnėms specifikacijoms reikia daugiau bandymų kartojimų), štampų medžiagos klasė (karbidas, palyginti su standartiniu įrankių plienu), gamybos apimties lūkesčiai (didesnis kiekis pateisina tvirtesnę konstrukciją) ir pristatymo laiko juostos suspaudimas. Tačiau, kai amortizuojama virš gamybos apimties, vienos-dalies įrankių sąnaudos smarkiai sumažėja, dažnai mažesnės nei 0,03 USD už vienetą, kai kasmet pagaminama 2 mln. dalių.


