


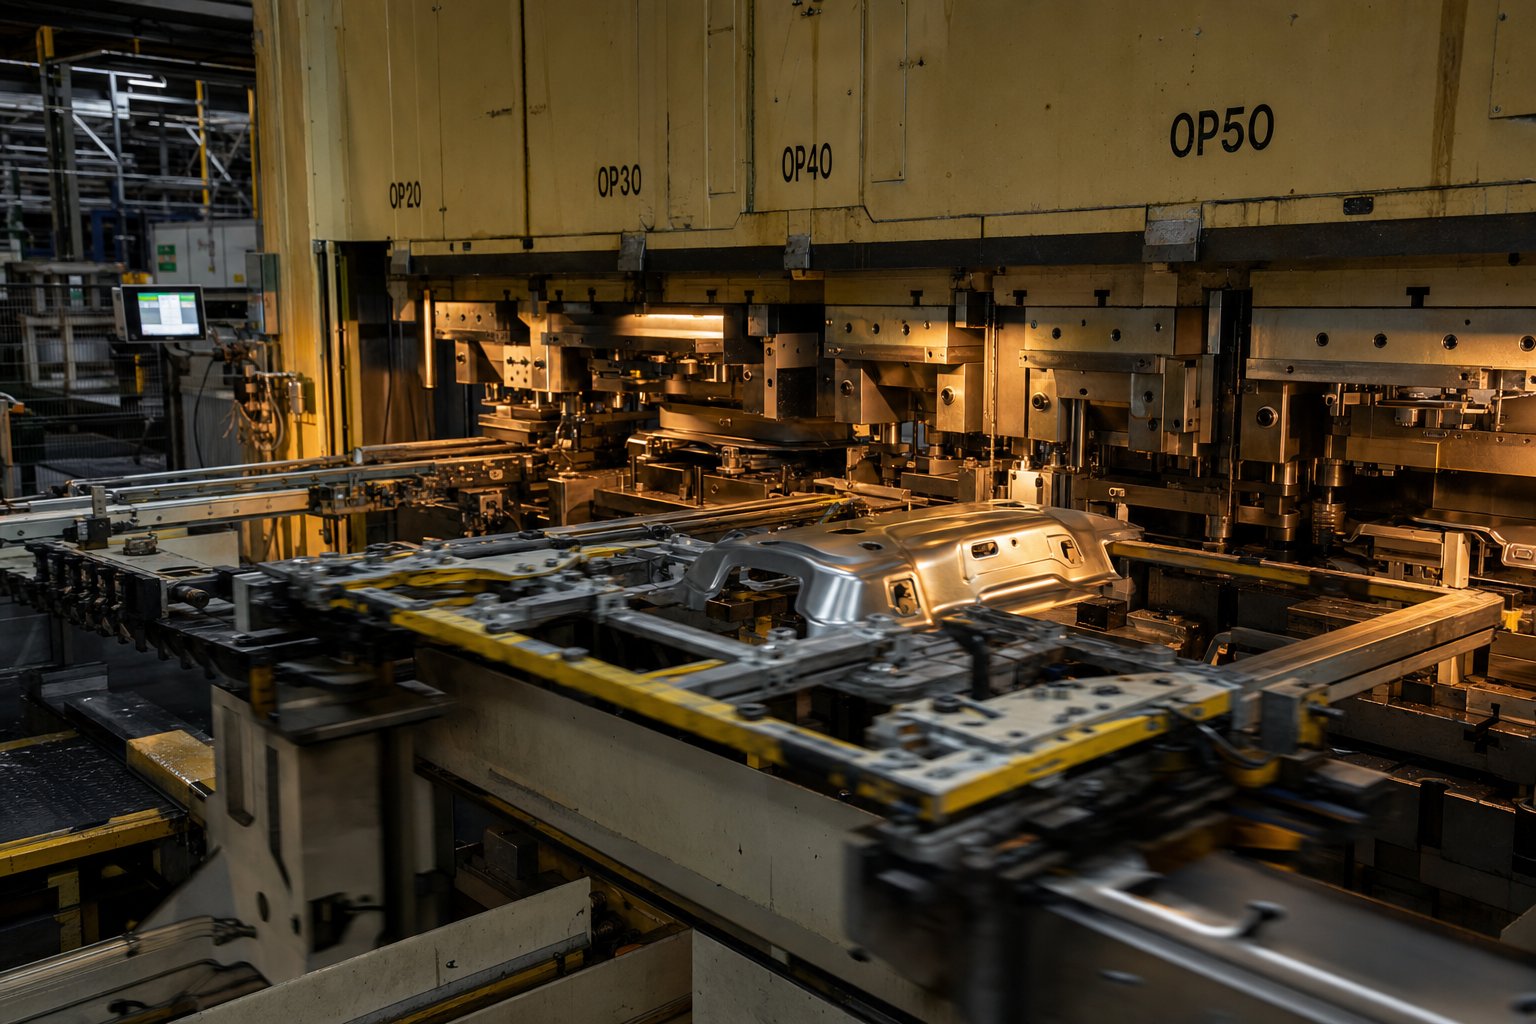
Kas yra „Transfer Die“ štampavimas ir kodėl jis egzistuoja
Įsivaizduokite, kad bandote giliai ištraukti{0}}didelę automobilių alyvos indą, kol ruošinys vis dar yra pririštas prie metalinės juostelės. Nešiklio juostelė susegtų, iškraipytų ir išalintų besiformuojančią medžiagos ertmę. Šis scenarijus tiksliai užfiksuotaskodėl egzistuoja perdavimo štampavimas.
Perdavimo štampavimo apibrėžimas
Perdavimo štampavimas yra kelių{0}}stočių metalo formavimo procesas, kurio metu ruošinys pirmiausia atskiriamas nuo neapdorotos juostelės, tada mechanine arba robotine perkėlimo sistema perkeliama per nepriklausomas štampavimo stotis, o kiekviena stotis atlieka tam tikrą formavimo operaciją ant laisvai{1}}plaukiojančio ruošinio.
Pagrindinė frazė čia yra „atskirta nuo juostelės“. Progresyvaus štampavimo metu dalis lieka pritvirtinta prie laikiklio juostelės, kai ji juda per stotis. Perdavimo štampavimo metu ruošinys tampa laisvuoju agentu tuo momentu, kai jis yra pjaustomas. Koordinuota bėgių, griebtuvų ar pirštų sistema paima tą ruošinį ir dideliu padėties tikslumu perkelia iš vienos stoties į kitą.
Kodėl tuščias atskyrimas yra svarbus
Kai ruošinys lieka prijungtas prie pagrindinės medžiagos, kiekviena formavimo operacija yra apribota. Tempimo gylis yra ribotas, nes medžiaga gali tekėti tik iš tų šonų, kurie vis dar pritvirtinti prie juostos. Didelės geometrijos dalis gali deformuoti laikiklį. Kelių-ašių formavimas tampa beveik neįmanomas.
Atskyrus tuščią vietą, visi šie apribojimai pašalinami. Medžiaga gali laisvai tekėti į štampavimo ertmę iš visų pusių, todėl galima giliai traukti su vienodu sienelės storiu ir sudėtingais 3D kontūrais. Jūs įgyjate laisvę pakelti, pasukti ir perkelti dalį tarp stočių, o tai atveria geometriją, kuri miršta, o štampavimo konfigūracijos, pririštos prie juostelės, tiesiog negali pasiekti.
Kur tinka pernešimo štampavimas metalo formavimui
Perdavimo štampavimas užima erdvę tarp laipsniško štampavimo ir tam skirtų vienkartinių{0}}operacijų presų. Jis tvarko dalis, kurios yra per didelės, per gilios arba per geometriškai sudėtingos progresyviam štampavimui, tačiau vis tiek reikalingas automatinio presavimo formavimo pakartojamumas ir tūrio pralaidumas. Pagalvokite apie gesintuvų apvalkalus, konstrukcinius automobilių statramsčius ar prietaisų būgnus, kurių gylis viršija skersmenį, o leistinos nuokrypos išlieka mažos.
Kompromisas- yra greitis. Perdavimo štampavimo presas paprastai veikia nuo 15 iki 45 smūgių per minutę, palyginti su 100 ir daugiau, kai nustatoma laipsniška sąranka. Tačiau dėl geometrinės laisvės ir sutaupytų medžiagų toks lėtesnis ciklas apskritai yra ekonomiškesnis pasirinkimas.
Supratimas, ką gali ir ko negali padaryti perdavimo štampai, prasideda supratimas, kaip veikia pats perdavimo mechanizmas, nes tų griebtuvų judėjimo profilis diktuoja viską nuo stoties išdėstymo iki paspaudimo laiko.
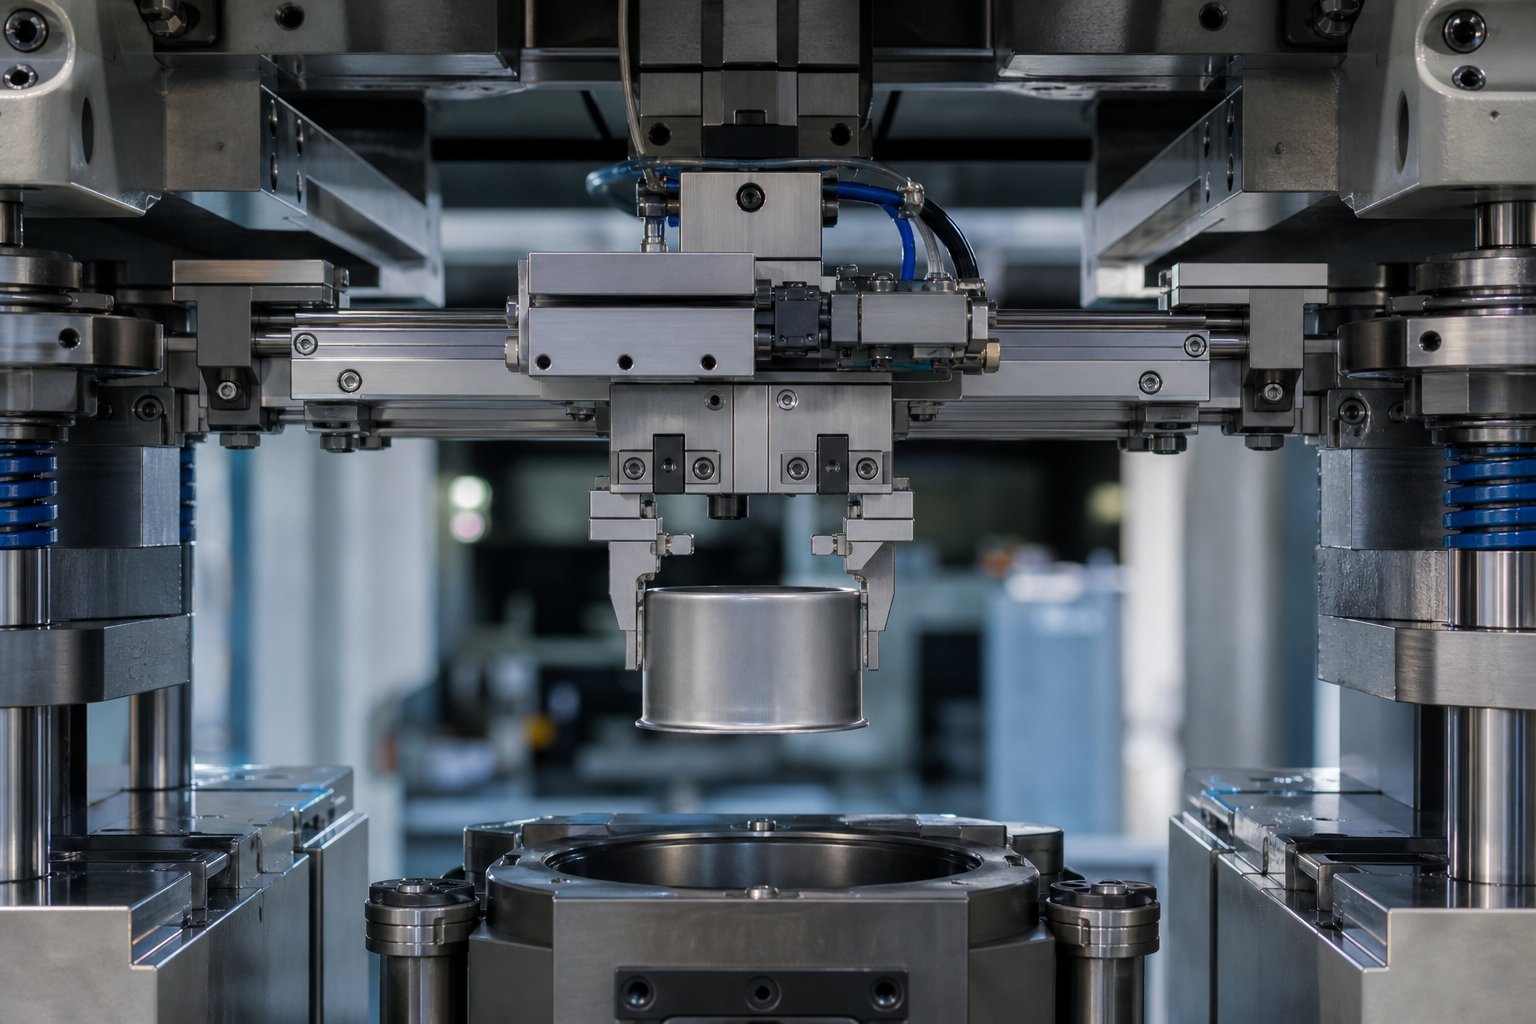
Kaip perdavimo sistema fiziškai perkelia dalis tarp stočių
Perdavimo mechanizmas yra bet kurio širdisperdavimo štampavimo presas. Jis diktuoja ciklo laiką, dalių tikslumą ir kokias geometrijas galite pagaminti. Tačiau daugumoje proceso aprašymų jis nušviečiamas vienu sakiniu. Štai kas iš tikrųjų vyksta tarp kauliukų veidų.
Perdavimo mechanizmų tipai
Perdavimo sistemos skirstomos į tris kategorijas pagal jų teikiamas judėjimo ašis. Tinkamas pasirinkimas priklauso nuo dalies sudėtingumo, svorio ir tikslinio greičio.
Dviejų-ašių sistema juda vienoje plokštumoje, paprastai pakeliama ir į priekį (X-Z). Pakyla du bėgiai, einantys per štampo ilgį, kad pakeltų dalį nuo apatinio kabliuko, pastumtų ją vienu žingsniu į kitą stotį ir nuleistų ant lokatorių. Kadangi judesys yra paprastas, dviejų-ašių perdavimo įrankiai palaiko didesnį eigos dažnį, bet negali suspausti ar orientuoti dalių, kurios gali pasislinkti važiuojant.
Trijų{0}}ašių sistema prideda fiksavimo judesį. Bėgiai pakeliami, prispaudžiami į vidų ant dalies, pastumiami į priekį, nuleidžiami ir atleidžiami. Taitrijų-ašių judėjimas X-Y-Z plokštumoseleidžia ruošinį pakankamai aukštai pakelti nuo štampo ir tiksliai perimetro{0}}materio ribose kitoje stotyje. Trijų-ašių sistemos dažniausiai yra montuojamos ant plokštelės-arba montuojamos presu-, su pirštų įrankiais, skirtais apatiniams-štampuoti plienams, kumšteliais ir nukreipiamiesiems komponentams grįžimo keliu išvalyti.
Robotinis perkėlimas pakeičia mechaninius bėgius šarnyriniais robotais, išdėstytais tarp atskirų presų, naudojant presavimo{0}}į{1}}paspaudimą. Kiekvienas robotas naudoja vakuuminius puodelius arba magnetinius{3}}galinius veiksnius dalims paimti, perkelti ir padėti. Įprasti ciklo laikai svyruoja nuo 1,5 iki 3 sekundžių vienam perkėlimui, todėl robotizuotos sistemos yra lėtesnės, bet daug lankstesnės sudėtingam perkėlimui, daliniam pasukimui ar apyvartai tarp stočių.
| Perdavimo tipas | Judėjimo ašys | Tipinis greitis (SPM) | Geriausiai pritaikytos dalies sudėtingumas- |
|---|---|---|---|
| Dvi-ašis | Keltuvas + pirmyn | 25 - 45 | Plokščios arba seklios{0}}briaumos dalys su stabilia geometrija |
| Trys-ašys | Pakėlimas + pakėlimas + spaustukas | 15 - 30 | Giliai{0}}ištempti puodeliai, flanšinės dalys, netaisyklingos formos |
| Robotas | 6 ašių šarnyrinis | 8 - 20 | Didelės plokštės, reikalinga apyvarta, kelių{0}}spaudų linijos |
Griebtuvo ir pirštų įrankių dizainas
Griebtuvai arba pirštai yra vieninteliai komponentai, kurie fiziškai liečiasi su ruošiniu perkeliant štampus. Jų konstrukcija tiesiogiai veikia dalių kokybę ir perdavimo patikimumą.
Mechaninėje trijų{0}}ašių sistemoje pirštai pritvirtinami prie perdavimo bėgių kiekvienoje stoties aikštelėje. Jie yra pritaikyti-profiliuoti, kad atitiktų detalės geometriją konkrečiame formavimo etape. Pirmojo-stoties piršto, sugriebiančio plokščią tuščią, prilygsta penktajam-stoties pirštui, laikančiam giliai-ištrauktą puodelį. Dizaineriai turi užtikrinti, kad pirštai turėtų pakankamai suspaudimo jėgos, kad dalis būtų pritvirtinta dideliu -pagreičio judesiu, nepaženklinant kosmetinių paviršių ar nedeformuojant plonų sienelių.
Padėties nustatymas po išleidimo yra vienodai svarbus. Dviejų -ašių sistemos remiasi spyruokliniais kaiščiais, įspaustais į apatinį štampą, kad būtų išlaikyta orientacija, kol štampas užsidarys. Trijų-ašių perkėlimo presavimo įrankiai naudoja dalių geometrijos, lizdų blokų ir vietos nustatymo kaiščių derinį, kad būtų išlaikyta vieta, kai pirštai atsitraukia. Robotinėse sistemose vakuuminiai puodeliai arba magnetai sugriebia dalį, todėl ruošinys turi plūduriuoti bent 1 mm virš apatinio štampo, kad būtų išvengta magnetinės jėgos nutekėjimo į štampavimo plieną.
Žygio ilgis taip pat svarbus. Didesni žingsnio atstumai verčia didesnius pagreičius perdavimo eigos metu, o tai gali sukelti vibraciją ir nestabilų dalių judėjimą, ypač naudojant ploną{1}}matometro medžiagą, kuriai trūksta standumo. Sunkesniems ruošiniams reikia tvirtesnių bėgių ir pirštų, kurių masė didesnė, todėl didėja inercijos apkrova ir dažnai reikia sumažinti veikimo greitį.
Perkėlimo judesio sinchronizavimas su paspaudimu
Kiekvienas perkėlimo judesys turi būti atliktas lange, kai presas atidarytas. Įsivaizduokite laiko seką: cilindras pasiekia viršutinį negyvąjį tašką ir kabliukas atsidaro. Dalių keltuvai pakelia ruošinį nuo apatinio štampavimo paviršiaus. Perkėlimo bėgiai užsidaro į vidų, griebtuvai sujungia dalių kraštus, o bėgiai pakelia ruošinį nuo visų štampavimo dalių. Agregatas pastumiamas vienu žingsniu horizontaliai, nuleidžiama dalis ant kitos stoties lokatorių, atleidžiama ir atitraukiama į pradinę padėtį – visa tai prieš stūmokliui pradedant leistis žemyn.
Šią choreografiją valdo sukamieji kumštelių jungikliai arba elektroniniai kumštelių profiliai, kurie duoda signalus tiksliomis švaistiklio{0}}kampo padėtyse. Įprastas perdavimo štampavimo presas naudoja tris ar daugiau kumštelių signalų: paspauskite-veikiant-, paspauskite-pagal-pagrindinę-padėtį ir iškrovimo-komandą. Jei perkėlimo ciklas negali būti baigtas per turimą atvirą laiką, presavimo greitis turi sulėtėti. Praktiškai perdavimo laikas, o ne formuojanti jėga, yra veiksnys, ribojantis gamybos greitį.
Transfer{0}}judesio modeliavimo programinė įranga padeda inžinieriams sukurti judesio profilius, kurie subalansuoja inerciją, vibraciją ir greitį. Optimizuodami pagreičio kreives galite padidinti ciklų greitį neprarandant padėties tikslumo ir nerizikuojant dalies nestabilumu gabenimo metu.
Suvokus dalių judėjimo mechaniką, kitas klausimas tampa, kas iš tikrųjų nutinka ruošiniui kiekvienoje lankomoje stotyje, nuo pradinio tempimo iki galutinio išstūmimo.
Žingsnis{0}}po-žingsnis nuo tuščios kūrimo iki baigtos dalies
Neapdorota plieno ritė patenka į vieną preso galą. Užbaigta, tikslių matmenų dalis išeina iš kitos. Tarp šių dviejų taškų griežtai choreografuota operacijų seka plokščią lapą paverčia sudėtinga trijų-matmenų geometrija, po vieną stotį. Štai kas vyksta kiekviename etape.
Tuščia kūrimas ir juostelių apdorojimas
Viskas prasideda nuo ritės, kartais sveriančios kelias tonas, sumontuotos ant atsuktuvo. Juostelė tiekiama per tiesintuvą, kuris pašalina ritės rinkinį (kreivumo atmintį nuo suvyniojimo) ir tiekia plokščias medžiagas į presą. Svarbus nuoseklus plokštumas, nes bet kokia likutinė lanko ar krašto banga pasklis į ruošinį ir pakenks formavimo tikslumui pasroviui.
Pirmoje preso viduje esančioje stotelėje štampavimo štampas nukerpa ruošinį nuo juostos. Tai lemiamas perdavimo štampavimo proceso momentas: dalis praranda fizinį ryšį su pradine medžiaga ir tampa laisvai-plaukiojančiu ruošiniu. Tuščia forma ne visada yra paprastas apskritimas ar stačiakampis. Inžinieriai dažnai projektuoja sukurtus ruošinius su optimizuotais kontūrais, kartais iškirptais ar įpjovomis, kad galėtų kontroliuoti medžiagų srautą vėlesnių tempimo metu ir sumažinti apipjaustymo atliekas vėliau.
Kai kuriose gamybos sąrankose ruošiniai gaminami neprisijungus prie atskiro presavimo preso, sukraunami ir paduodami į perkėlimo presą per automatinį iš{0}}krautuvą. Šis metodas atskiria blanko ruošimo greitį nuo formavimo greičio, o tai naudinga, kai išvalymo operacija yra greitesnė nei perdavimo ciklas arba kai į tą patį presą tiekiamos kelios ruošinių formos.
Kelių-stočių formavimo seka
Sukūrus ruošinį, perdavimo mechanizmas jį sugriebia ir pradeda stumti per keletą nepriklausomų štampavimo stočių. Kiekviena stotis turi savo įrankius, atlieka vieną ar dvi tam skirtas operacijas su laisvai{1}}plaukiojančiu ruošiniu. Seka sukurta taip, kad dalis formuotų laipsniškai, niekada neviršijant medžiagos formavimo ribų per vieną smūgį.
Čia yra tipiška tikslaus štampavimo operacijos eiga -po-stoties:
- Piešimas- Ruošinys perforatoriumi įspaudžiamas į štampavimo ertmę, suformuojant pradinę puodelio arba apvalkalo formą. Tuščias laikiklis kontroliuoja medžiagos srautą ir apsaugo nuo flanšo susiraukšlėjimo. Ši stotis nustato pirminę geometriją.
- Per{0}}piešimas- Kai reikiamas gylis viršija tai, ką galima pasiekti vienu tempimu (paprastai daugiau nei 1,5:1–2:1 tempimo santykis), viena ar daugiau pakartotinio traukimo stočių sumažina skersmenį ir padidina gylį. Kiekvienas pakartotinis piešimas laipsniškai gilina apvalkalą, nesuploninant sienelių per priimtinas ribas.
- Apipjaustymas- Perteklinė flanšo medžiaga, likusi po piešimo operacijos, nukirpta. Apipjaustymo stotys sukuria švarų, tikslų perimetrą. Laužas nukrenta per štampą ir išgabenamas iš preso.
- Auskarų vėrimas- Perforatoriai sukuria skylutes, plyšius ar kitas vidines funkcijas. Auskarų vėrimas dedamas po piešimo, nes į plokščią ruošinį pradurtos skylės vėlesnio formavimo metu išsikraipytų. Įdėjus jį čia, išsaugomas skylės vietos tikslumas.
- Flanšavimas- Kraštai sulenkti arba susukti, kad būtų sukurtos kliūtys, tvirtinimo flanšai arba standumo briaunos. Flanšų stotyse naudojami forminiai perforatoriai arba kumšteliai{2}}varomi slankikliai, kad medžiaga lenktų kampu, palyginti su presavimo eigos kryptimi.
- Coining arba Restriking- Didelis-tonų suspaudimas patobulina svarbius matmenis, paryškina spindulius, išlygina paviršius arba įspaudžia detales. Coining leidžia pasiekti griežtesnius nuokrypius nei standartinis formavimas, nes medžiaga plastiškai deformuojama nuo standžių štampų paviršių esant dideliam slėgiui.
Stočių skaičius priklauso nuo dalių sudėtingumo. Paprastam nubrėžtam apvalkalui gali prireikti keturių ar penkių stočių. Sudėtingam automobilių konstrukciniam komponentui su keliais skylių raštais, skirtingais kampais esančiais flanšais ir griežtų matmenų išnašomis gali prireikti dešimties ar daugiau. Skirtingai nuo laipsniško štampavimo proceso, kai juostelė diktuoja atstumą tarp stočių, erdvės stočių perkėlimo štampeliai išdėstomi taip, kad kiekviename etape tilptų didžiausias profilio dalis, taip pat yra laisvos vietos apdirbti pirštais.
Šią seką daro galinga tai, kad kiekvienos stoties štampus ir štampavimo įrankius galima optimizuoti atskirai. Piešimo stotis yra sutelkta tik į medžiagų srautą. Apipjaustymo stotis yra skirta švariam kirpimui. Dalį pririšus prie gretimų stočių per nešiklio juostą, nereikia daryti jokių kompromisų.
Galutinės operacijos ir dalių išmetimas
Paskutinės sekos stotys atlieka apdailos darbus ir antrines operacijas, kurioms kitu atveju reikėtų atskirų mašinų ir papildomo tvarkymo. Būtent čia pernešimo štampavimas sukuria galimybių spragą, kurią visiškai išnaudoja nedaugelis inžinierių.
Antrinės operacijos gali apimti:-
- Sriegimo galvutės, kurios pjauna siūlus tiesiai į pradurtas skylutes
- Projekciniai suvirinimo įrenginiai, tvirtinantys veržles, laikiklius arba smeiges
- Automatiniai tiektuvai, įkišantys įvores, sandariklius ar sudedamąsias{0}}komponentes
- Žymėjimo arba graviravimo stotys detalėms identifikuoti
Integravus šias operacijas pašalinamas tolesnis tvarkymas, sumažinamas{0}}nebaigiamas darbas-ir pašalinama kokybės rizika, kylanti perkeliant dalis tarp atskirų gamybos elementų. Dalis, kuriai tradiciškai reikėtų štampuoti, tada gabenti į sriegimo stotį, tada transportuoti į suvirinimo kamerą, išeina iš preso visiškai užbaigta.
Po galutinio formavimo ar surinkimo stoties perkėlimo mechanizmas perkelia užbaigtą detalę į išmetimo padėtį. Iš ten konvejeris, krovimo mechanizmas arba robotizuota rinkimo{1}}ir -dėjimo sistema pašalina detalę iš preso. Dalys gali būti sukrautos tiesiai į gabenimo konteinerius arba dedamos ant tikrinimo konvejerių, kad būtų galima patikrinti kokybę.
Visas ciklas, nuo ritės padavimo iki galutinio išstūmimo, kartojamas kas 2–4 sekundes, priklausomai nuo spaudimo greičio ir perdavimo sudėtingumo. Kiekvienas potėpis sukuria vieną užbaigtą dalį, o ritmas nenutrūkstamai tęsiasi visose gamybos serijose, kurios gali apimti šimtus tūkstančių vienetų.
Žinoma, tokio pralaidumo lygio pasiekimas labai priklauso nuo paties preso suderinimo su formavimo sekos poreikiais. Tonažas, lovos dydis, eigos ilgis ir pagalvėlių sistemos turi atitikti suformuotos detalės geometriją ir medžiagą.
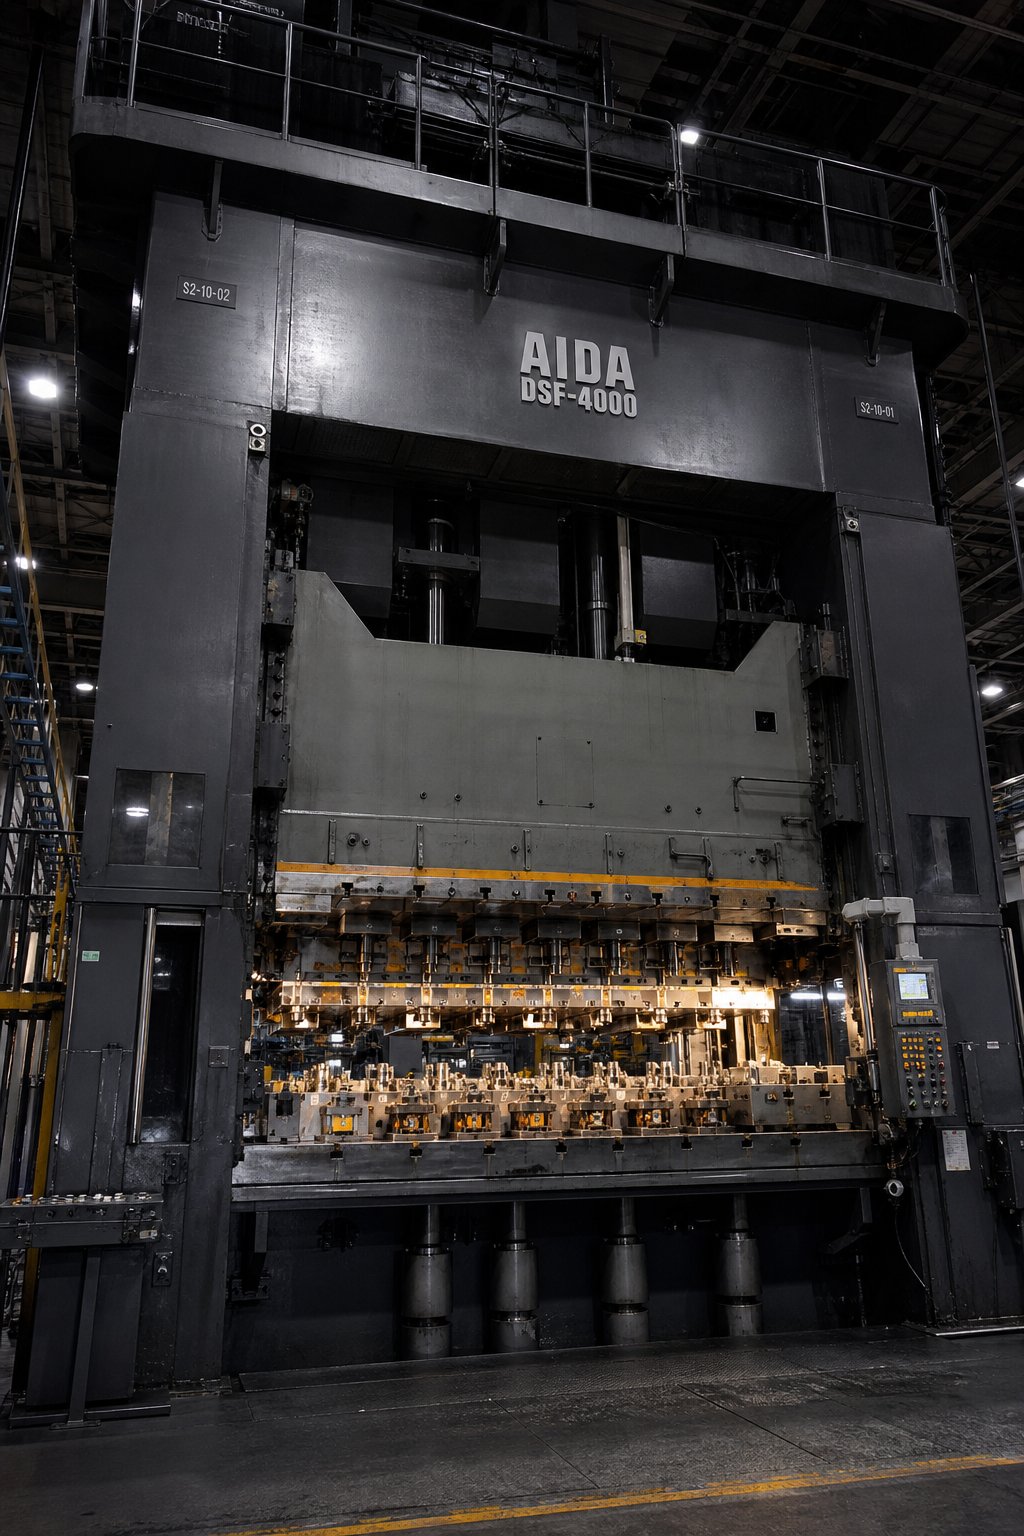
Reikalavimai spaudai ir medžiagų specifikacijos, skirtos štampavimui
Formavimo seka veikia taip gerai, kaip už jos esantis presas. Galite sukurti tobulą stoties išdėstymą, bet jei štampavimo presui trūksta tonažo, kad būtų galima giliai įtempti, nėra brūkšnio, kad būtų galima atlaisvinti dalį, arba lovos ploto, kad būtų pašalintas bėgis, procesas sustoja prieš pirmajam ruošiniui atsitrenkiant į ertmę. Tinkamo preso nurodymas yra vienas iš svarbiausių sprendimų bet kuriame perdavimo spaudos štampavimo projekte, be to, jis yra vienas iš dažniausiai nepakankamai -projektuotų.
Tonažo ir lovos dydžio reikalavimai
Transferiniam štampavimui paprastai reikia didesnio tonažo nei panašiam progresiniam štampavimo presui su panašaus dydžio savybėmis. Priežastis aiški: ruošiniai yra didesni, brėžiniai yra gilesni, o kiekvienos stoties formuojantis krovinys sukraunamas prie tos pačios skaidrės. Progresyvus štampavimo presas gali susidoroti su mažų funkcijų šeima nuo 200 iki 400 tonų. Perpylimo presas, formuojantis giliai ištrauktą apvalkalą iš storo ruošinio, paprastai veikia nuo 600 iki 2 000 tonų, o didelės automobilių konstrukcijos dalys stumia į 2 500–3 000 tonų teritoriją.
Lovos dydis yra vienodai svarbus ir dažnai nepastebimas. Ant atramos turi tilpti visos nepriklausomos štampavimo stotys, išdėstytos nuosekliai, be to, iš abiejų pusių turi būti laisvos vietos perdavimo bėgiams. Aper-langų perdavimo sistemą-išdėsto bėgelius preso lango viduje, bet už atramos, todėl sunaudoja lango plotį, kuris kitu atveju galėtų turėti platesnę ritę. Priekinės-ir-galinės sistemos išlaiko bėgius visiškai už preso ribų, todėl ruošiniams ir įrankiams galima naudoti visą lango plotį. Bet kuriuo atveju inžinieriai, nustatydami lovos dydį, turi atsižvelgti į pirštų įrankių nubraukimo spindulį, spaustuko eigą ir grįžimo kelio tarpą tarp pirštų ir apatinių štampavimo dalių.
Kadangi dalys tampa vis sudėtingesnės, o originalios įrangos gamintojai reikalauja mažiau komponentų viename komplekte, tikimasi, kad viename štampų rinkinyje bus daugiau stočių. Ši tendencija rodo didesnių atramų ir greta esančių--kelių-spaudų sistemų, kurios gali veikti atskirai arba sinchronizuoti į vieną ilgą perdavimo liniją, kai reikia papildomų stočių, link.
Apsvarstykite eigos ilgį ir greitį
Daugelis inžinierių nustato eigos ilgį, pagrįstą tik formavimo gyliu. Tai klaida. Paspaudimo eiga taip pat turi užtikrinti pakankamą švaistiklio kampą, kad perdavimo mechanizmas galėtų užbaigti visą savo judėjimo ciklą, kai štampas atidarytas. Patikrintas perkėlimo preso specialistų nurodymas yra 4:1 santykis: jei detalei reikia 6 colių darbinio eigos, nurodykite presą, kurio bendras eigos ilgis yra bent 24 coliai. Dėl papildomos kelionės perkamas švaistiklio sukimosi laipsnis, kurio reikia, kad perkėlimas galėtų pakelti, pastumti, nuleisti ir atitraukti neskubinant judėjimo profilio.
Greitis yra ta vieta, kur perdavimo preso štampavimas labiausiai skiriasi nuo progresyvaus štampavimo. Progresyvus štampavimo presas paprastai veikia nuo 40 iki 100 -plius smūgių per minutę, nes juostelė juda fiksuotu žingsniu su minimaliu mechaniniu sudėtingumu. Perkėlimo presas paprastai veikia nuo 10 iki 30 SPM. Apribojantis veiksnys nėra jėgos ar materialaus elgesio formavimas. Tai perdavimo laikas. Presas turi būti atidarytas, kol griebtuvai užbaigs visą savo ciklą. Naudojant jungties judesio presavimo pavaras, galimas perdavimo langas dar labiau susitraukia, nes cilindras yra viršutiniame negyvajame taške mažiau švaistiklio laipsnių nei standartinės ekscentrinės pavaros.
Servo{0}}presai siūlo sprendimą. Programuojamas slydimo judesys gali likti viršutiniame negyvajame taške, suteikdamas perdavimo sistemai papildomų milisekundžių, kad užbaigtų judėjimą, nesumažinant bendro ciklo greičio. Dėl šio lankstumo servopresai tampa vis populiaresni perkėlimo programoms, kuriose ciklo laikas yra konkurencingas skirtumas.
Pagalvėlių sistemos ir tikslumo reikalavimai
Giluminės{0}}traukimo stotys perpylimo štampuose remiasi hidraulinėmis arba azotinėmis pagalvėlių sistemomis, įmontuotomis presavimo atrama. Šios pagalvėlės veikia kaip ruošinio laikikliai tempimo eigos metu, valdydamos ruošinio flanšą, kad reguliuotų medžiagos srautą į štampo ertmę. Be tinkamo pagalvėlės tonažo susidaro raukšlės. Per daug spaudžiant medžiaga plyšta.
Kelių{0}}taškų pagalvėlės valdymas yra standartinis šiuolaikiniuose perkėlimo presuose. Atskiri cilindrai, esantys po štampa, skirtingose ruošinio vietose veikia skirtingą slėgį, o ne vieną vienodą jėgą. Tai kompensuoja asimetrines dalių geometrijas, kai medžiagos srautas skiriasi nuo vienos pusės į kitą.
Apatinio-negyvojo-centro (BDC) tikslumas yra dar viena specifikacija, atskirianti galimą perdavimo presą nuo netinkamo. Kadangi kiekviena stotis formuoja iki griežtų leistinų nuokrypių, bet koks cilindro padėties pokytis BDC tiesiogiai virsta detalės matmenų pokyčiu. Nuoseklus BDC plius ar minus 0,025 mm ribose yra būdingas kokybiškam perdavimo darbui. Terminis presavimo rėmo plėtimasis ilgų gamybos ciklų metu gali nuslinkti BDC, todėl hidraulinės perkrovos sistemos ir automatinis išjungimo{6} aukščio kompensavimas yra standartinės apsaugos priemonės.
| Specifikacija | Perdavimo štampavimo presas | Progressive Die Press |
|---|---|---|
| Tonažo diapazonas | 600 - 3 000 tonų | 100 - 800 tonos |
| Tipinis greitis (SPM) | 10 - 30 | 40 - 100+ |
| Lovos zona | 3 000 x 1 500 mm ir didesnis | 1500 x 800 mm tipiškas |
| Smūgio ilgis | 300 - 600 mm (taikoma taisyklė 4:1) | 50 - 200 mm |
| Medžiagos storis | 1.0 - 6.0 mm dažnas | 0.2 - 3.0 mm dažnas |
| Pagalvėlių sistema | Kelių{0}}taškų hidraulinė sistema, didelė talpa | Pagrįsta vienu-tašku arba spyruokle- |
| BDC tikslumas | ± 0,025 mm | ± 0,05 mm |
Medžiagos pasirinkimas tiesiogiai priklauso nuo preso talpos. Perdavimo štampavimo štampavimas tinka storesniems gabaritams, paprastai nuo 1,0 mm iki 6,0 mm, nes laisvai -plaukiojantis ruošinys ir nepriklausoma stoties konstrukcija atitinka didesnes formavimo jėgas, reikalingas storai medžiagai. Švelnus plienas, didelio -stiprumo mažo- legiruotojo (HSLA) plienas ir nerūdijantis plienas yra dažniausiai naudojami substratai. 5000 ir 6000 serijų aliuminio lydiniai puikiai tinka giliai tempiant, tačiau dėl mažesnių plastiškumo ribos reikia kruopščiai sureguliuoti pagalvėlę. Varis ir žalvaris naudojami elektros korpusuose ir šilumokaičiuose, kur svarbus laidumas, nors dėl didesnės medžiagų kainos inžinieriai verčia ieškoti pažangių įrankių, skirtų mažesnėms varinėms arba žalvario dalims.
Švelnesnis temperamentas, pvz., atkaitintas arba pusiau -kietas, tinka giliam-tempimo perkėlimo darbui, nes leidžia didesnę plastinę deformaciją prieš lūžimą. Kietesnis temperamentas sumažina formuojamumą ir padidina atstumą, todėl dažnai reikia papildomų stabdymo stočių, kad pasiektų galutinius matmenis. Medžiagos temperatūrų derinimas su formavimo seka ankstyvame projektavimo etape apsaugo nuo brangių stoties papildymų po štampavimo.
Užrakinus preso ir medžiagų parametrus, tikrasis inžinerinis iššūkis pereina prie pačios dalies geometrijos: kokias formas galite suformuoti, kaip giliai galite nubrėžti ir kokios tarpo taisyklės išlaiko ypatybes nepažeistas visoje stoties sekoje.
Perduodamų dalių projektavimo taisyklės ir geometriniai apribojimai
Žinojimas, ką gali duoti spauda, yra pusė lygties. Kita pusė yra žinojimas, ko reikalauja jūsų detalės geometrija ir ar ji neperžengia formavimo voko kiekvienoje stotyje. Toliau pateiktos projektavimo taisyklės suteikia inžinieriams konkrečias ribas, kurias reikia įvertinti anksti, prieš pjaunant įrankinį plieną ir prieš pradedant skaičiuoti spiralę, viršijančią biudžetą.
Nubrėžkite santykius ir gylio ribas
Traukos santykis, santykis tarp ruošinio skersmens ir perforatoriaus skersmens, yra pats svarbiausias skaičius bet kokio gilaus{0}}tempimo perdavimo štampėlio konstrukcijoje. Viršykite medžiagos ribą ir kaušelis lūžtų per smūgio spindulį. Būkite gerai jame ir švaistote stotis nereikalingam konservatyvumui.
Vieno tempimo operacijos metu maksimalus tempimo santykis labai priklauso nuo pagrindo. Paskelbtose DFM gairėse pateikiamos šios ribos esant optimaliam tepimui ir ruošinio laikiklio jėgai:
| Medžiaga | Maksimalus traukimo koeficientas (vienkartinis traukimas) | Maksimalus traukimo koeficientas (su pertraukimu) |
|---|---|---|
| CRS DC04 (giliai tempiamas plienas) | 2.0:1 | 3.5:1 |
| Nerūdijantis 304 | 1.8:1 | 3.0:1 |
| Aliuminis 5052-O | 1.8:1 | 3.2:1 |
| Varis C11000 | 2.1:1 | 4.0:1 |
| Žalvaris C26000 | 2.0:1 | 3.5:1 |
Kai tempimo gylis maždaug 1,5 karto viršija štampavimo skersmenį, suplanuokite bent vieną per{1}}traukimo stotį. Kiekvienas paskesnis sumažinimas neturi viršyti 20-25 % ankstesnio tempimo kokybės plieno korpuso skersmens. Plonesni matuokliai ir kietesnis temperamentas dar labiau sumažina šiuos procentus. Kaipgilaus-piešimo dizaino principaiPabrėžkite, visos medžiagos, reikalingos galutinei dalies formai, turi būti pirmajame brėžinyje, todėl ruošinio dydis nustatomas iš anksto ir negali pasikeisti po tos pradinės stoties.
Sienos plonėjimas piešimo metu vyksta pagal nuspėjamą modelį. Vidurinė -siena ištempiama 5–15 % plonesnė nei originalus ruošinys. Apatinis kampas ties smūgio spinduliu suplonėja iki 20%, todėl tai yra kritinė gedimo zona. Tuo tarpu flanšo sritis nuo apskritimo suspaudimo pastorėja 10-20%. Brėžiniuose nurodykite minimalų sienelės storį, o ne vardinį, kad parodytumėte, kaip iš tikrųjų elgiasi nubrėžtos dalys.
Funkcijų tarpų ir žiniatinklio pločio taisyklės
Skylės, plyšiai ir išpjovos negali būti bet kur ant perkėlimo{0}}stangos dalies. Per arti kraštų arba viena su kita esančios ypatybės pažeidžia medžiagos tinklą, kuris viską laiko kartu, ypač per didelio -pagreičio judėjimą tarp stočių, kur griebtuvai suspaudžia dalių sienas.
Štai tarpų taisyklės, kurias turėtų taikyti inžinieriai:
- Skylės-iki-krašto atstumas:Mažiausias 2,0 karto didesnis medžiagos storis, kai atsargos yra iki 3,0 mm; storesniems gabaritams padidinti iki 2,5t. Stačiakampiams elementams reikia 2,5 t iki 3,0 t dėl didesnės įtempių koncentracijos kampuose.
- Skylių-į-tarpai:Minimalus atstumas nuo centro-iki-centro, 2,0 kartų didesnis už medžiagos storį, naudojant standartinius įrankius; 1,5 t su tiksliais -valdomais smūgiais. Dėl didesnio atstumo kyla pavojus, kad vėrimo metu tinklas subyrės.
- Skylės-lenkimo-atstumas:Ne mažiau kaip 2,0 t plius vidinis lenkimo spindulys (2,0 t + R) švelniam plienui; padidinkite iki 2,5 t + R nerūdijančio plieno atveju. Skylės, esančios arčiau nei ši, iškreipia, ovalizuoja arba formuoja briaunų įtrūkimus.
- Minimalus skylės skersmuo:1,0 karto didesnis medžiagos storis naudojant standartinius įrankius. Žemiau šios slenksčio perforatoriaus tarnavimo laikas sumažėja 3–5 kartus, o nurodymų reikalavimai žymiai padidėja.
- Minimalus flanšo ilgis:4 kartus didesnis medžiagos storis. Trumpesnių flanšų negalima patikimai suformuoti be specialių kumštelių įrankių.
- Griebtuvo kontaktinės zonos:Išlaikykite bent 5 mm plokščio, nesuformuoto paviršiaus prie dalių kraštų, prie kurių sukibs perkėlimo pirštai. Sukibimo zonos savybės sukuria valdymo nestabilumą ir paviršiaus žymėjimą.
Šios vertės plačiai taikomos visiems štampavimo štampų tipams, naudojamiems perkėlimo darbuose. Nepamirškite, kad progresyvioms štampavimo medžiagoms, tokioms kaip plona{1}} žalvario arba vario juostelė, dažnai taikomos griežtesnės tarpų taisyklės, nes laikiklio juostelė suteikia struktūrinę paramą, kurios trūksta laisvai{2}}plaukiojančiam ruošiniui. Vario progresyvaus štampavimo arba žalvario progresinio štampavimo metu dalys lieka pririštos, todėl juostos vientisumas perkėlimo metu nekelia rūpesčių. Perdavimo štampų dalys turi būti savaime-palaikomos kiekviename etape, todėl dėl konservatyvaus funkcijų atstumo negalima -derėtis.
Kaip geometrija skatina stočių skaičių
Kiekviena geometrinė jūsų dalies ypatybė susieta su bent viena kauliuko stotimi. Suprasdami šį ryšį, galite įvertinti įrankių sąnaudas ir preso dydį dar prieš pradedant detalų štampo projektavimą.
Kelios taisyklės dėl didelių dalių štampavimo atramos:
- Kiekvienas ištraukimo sumažinimas prideda vieną stotį.Daliai, kurios galutinis tempimo koeficientas yra 3,5:1 iš DC04 plieno, reikia pradinio tempimo ir mažiausiai dviejų pakartotinio tempimo stočių.
- Auskarų vėrimas po formavimo prideda vieną stotį kiekvienai skylių modelių grupei.Skirtingos orientacijos ar aukščio skylėms gali prireikti atskirų stočių arba kameros{0}}varomų įrenginių.
- Kiekviena unikali lenkimo kampas arba flanšo kryptis prideda vieną stotįnebent kombinuotu slankikliu vienu metu gali būti suformuoti keli flanšai.
- Apipjaustymui paprastai reikia vienos stoties, nors sudėtingos apdailos linijos, padalytos per du smūgius, sumažina pjovimo jėgą ir pagerina krašto kokybę.
- Sugalvojus arba apribojus griežtus leistinus nuokrypius, pridedama viena stotis.Tikėtina, kad bet kurį matmenį, kuris yra mažesnis nei ±0,08 mm suformuotame paviršiuje, reikia specialiai perbraukti.
Paprastam ištrauktam puodeliui su apipjaustytu flanšu ir keturiomis skylutėmis gali prireikti penkių stočių. Struktūriniam automobilių laikikliui su dviem traukimo sumažinimais, asimetriniais flanšais, keliais skylių raštais skirtinguose aukščiuose ir monetų stočiai gali prireikti dešimties ar daugiau. Plieninio laipsniško štampavimo metu daugelis šių operacijų atliekamos toje pačioje juostoje su minimaliu žingsniu, tačiau geometrijos apribojimai, susiję su laikiklio juostelės dangteliu, nubrėžia gylį ir dalies dydį, todėl sudėtingos ir didelės dalys stumiamos tiesiai į perdavimo teritoriją.
Šios geometrinės taisyklės nustato, ar dalis priklauso perdavimo matricai. Kitas žingsnis – suprasti, kaip pernešimo štampavimas lyginamas nuo galvos-prie -galvos su progresiniu štampavimu, atsižvelgiant į visus sprendimo veiksnius, nuo apimties ir greičio iki kainos ir sudėtingumo.
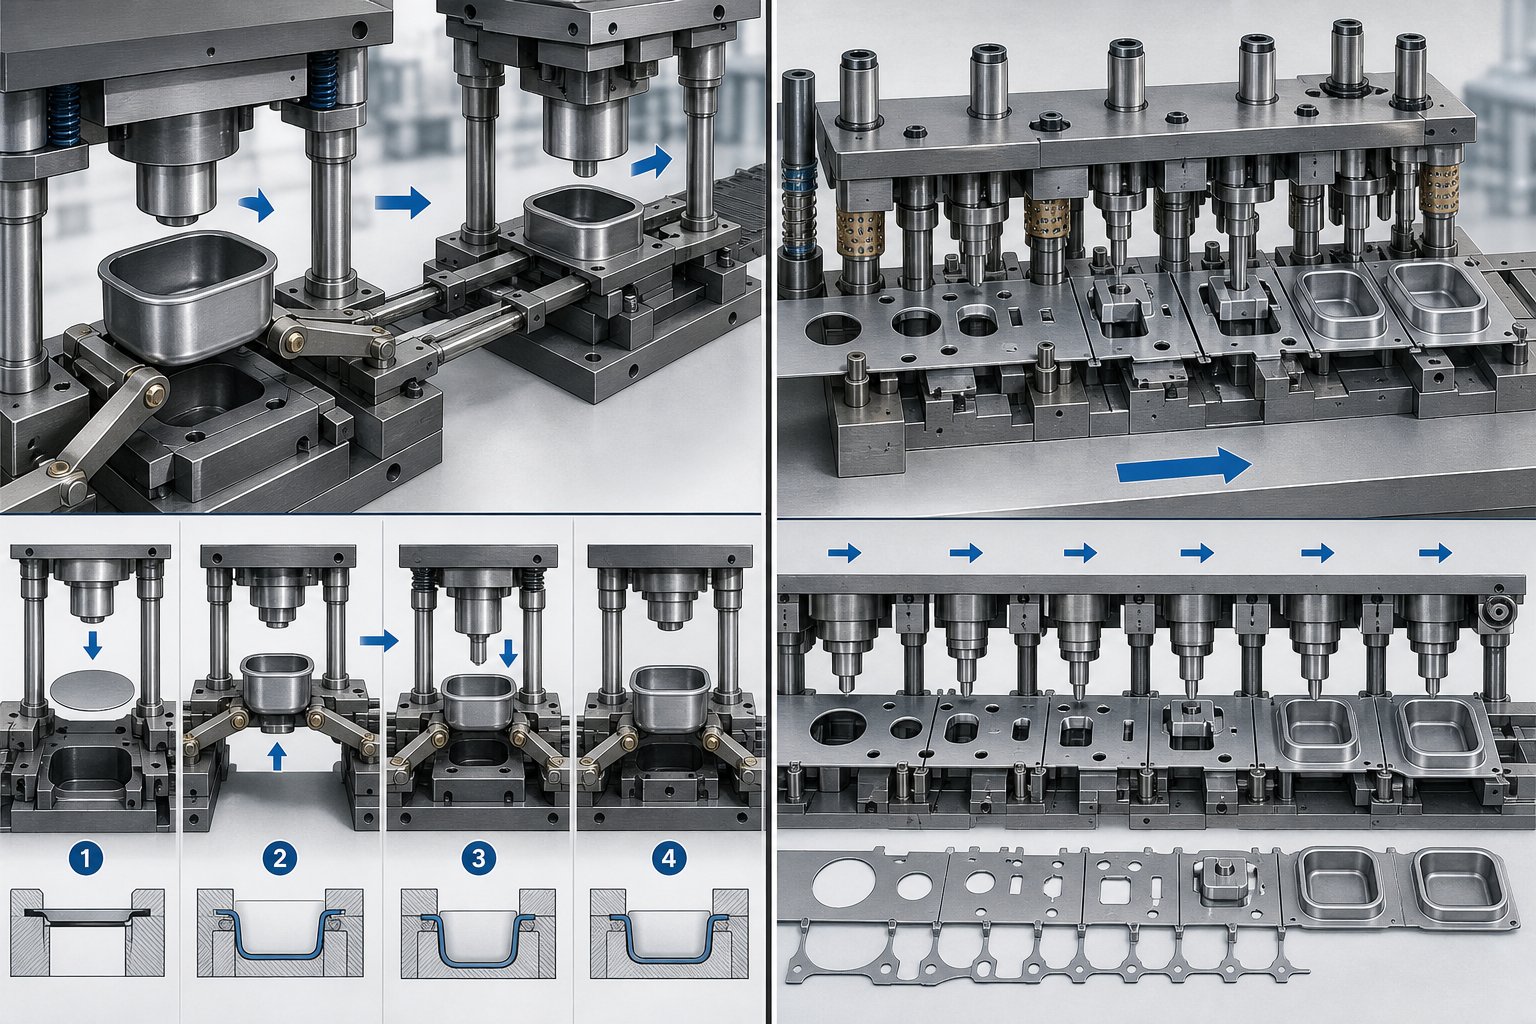
Transfer Die vs Progressive Die stamping
Geometrinės projektavimo taisyklės nurodo, ar dalis gali būti suformuota perdavimo štampelyje. Tačiau inžinieriams dažniausiai kyla klausimas ne „ar jį galima suformuoti“, o „ar jį reikia formuoti pernešimo štampelyje ar progresyviajame štampelyje? Atsakymas priklauso nuo to, kaip jūsų konkrečios dalies geometrija, tūris, greitis ir kaina sąveikauja. Čia pateikiamas palyginimas, perkeliantis per bendruosius dalykus ir į sprendimų logiką, kuri iš tikrųjų lemia įrankių strategiją.
Palyginti geometrijos ir dydžio apribojimai
Kas yra progresyvus mirtis? Tai vienas štampavimo blokas, kuriame yra kelios integruotos stotys, per kurias ištisinė metalo juostelė pakyla vienu žingsniu per vieną presavimo taktą, kiekviena funkcija pridedama nuosekliai, o dalis lieka pritvirtinta prie laikiklio juostelės. Ši laikiklio juostelė yra ir progresinio štampavimo stiprumas, ir apribojimas. Jame yra įmontuotas-transportavimo mechanizmas, todėl laipsniškas štampavimas užtikrina ypatingą greitį. Tačiau tai taip pat apriboja kiekvieną formavimo operaciją iki to, ką prijungtas tinklas gali toleruoti nesulenkdamas, neplyšdamas ar neiškraipydamas gretimų stočių.
Perkėlimo štampavimas visiškai pašalina šį apribojimą. Kadangi ruošinys yra laisvai-plaukiojantis, kiekviena stotis gali taikyti formavimo jėgą bet kuria kryptimi ir bet kuriame gylyje, nesijaudindama, kaip ši jėga sklinda per nešiklio juostą į gretimas dalis. Šis skirtumas sukuria aiškią geometrinę takoskyrą:
- Piešimo gylis:Progresyvūs štampai paprastai apriboja tempimo gylį iki 1,0-1,5 karto už perforatoriaus skersmenį, kol juosta tampa nestabili. Perdavimo štampai paprastai pasiekia 3,5:1 arba giliau su pertraukimo stotimis.
- Dalies dydis:Progresyvus metalo štampavimas geriausiai tinka dalims, kurios telpa į juostos plotį nuo maždaug 25 mm iki 500 mm. Perdavimo štampų rankenos ruošiniai nuo 150 mm iki 1500 mm ar didesni.
- Kelių-ašių formavimas:Progresyvūs štampai pirmiausia formuojami preso eigos kryptimi. Perkėlimo štampai leidžia pasukti, apversti ir kumšteliu{1}}varomus šoninius veiksmus kiekvienoje stotyje, nes niekas nejungia dalies su juostele.
- Prieiga prie funkcijų:Laipsniško štampavimo štampų konstrukcijos turi išlaikyti visas funkcijas, pasiekiamas iš viršaus arba apačios juostos plokštumos atžvilgiu. Perkėlimo sąrankos gali sudaryti ypatybes visose ruošinio pusėse, įskaitant įpjovas, kurių būtų neįmanoma su pririštu ruošiniu.
Praktinė taisyklė iš patyrusių įrankio inžinierių: jei detalę galima ekonomiškai įdėti į juostelę ir neviršija vidutinio tempimo gylio, paprastai laimi progresiniai štampai. Jei detalei reikalinga visiška 360 laipsnių formavimo laisvė, gilūs kaušeliai arba pėdsakas, kuris negali efektyviai tilpti į juostos išdėstymą, perkėlimas yra tinkamas būdas.
Greičio ir apimties kompromisai
Gamybos greitis yra ta vieta, kur progresyvus štampavimas turi didžiausią pranašumą. Laipsniškas štampavimo procesas vyksta nuolat, nes juostelė tiekiama automatiškai kiekvieną kartą paspaudus. Nereikia laukti jokio mechaninio perkėlimo, jokio griebtuvo įsijungimo, jokio kėlimo-ir-pažangaus ciklo, reikalaujančio švaistiklio kampo. Rezultatas yra 40–100 -plius SPM tipiškų progresinių štampų eigos dažnis, o didelės spartos progresyvios konfigūracijos padidina 200 SPM mažoms jungties dalims.
Perdavimo štampavimas daugeliu atvejų veikia nuo 10 iki 30 SPM diapazone. Kliūtis yra ne formavimo jėga, o perdavimo laikas: presas turi būti atidarytas, kol griebtuvai užbaigs visą savo judėjimo ciklą. Net naudojant servo-presus, kurie yra viršutiniame negyvajame taške, mechaninė realybė, kai laisvai-plaukiojanti dalis perkeliama erdvėje, apriboja sistemos judėjimo greitį.
Šis greičio skirtumas mažėja, kai dalys didėja. Progresyvus štampas, kuriame yra didelis laikiklis, esant 300 mm juostos pločiui, gali pasiekti tik 30–40 SPM, nes padavimo ilgis per taktą yra didelis, o tonažo poreikis sulėtina presą. Perdavimo štampai, veikiantys ta pačia dalimi 20–25 SPM greičiu ir gilesnio formavimo galimybe, iš tikrųjų gali pagaminti daugiau tinkamų dalių per valandą, kai atsižvelgsite į antrines operacijas, kurių progresinei versijai reikės pasroviui.
Taip pat įtakos turi ir tūrio slenksčiai. Progresyvūs štampavimo štampai pateisina jų didesnį išankstinį inžinerinį sudėtingumą, kai metinis kiekis pasiekia 500 000 ar daugiau. Perdavimo štampai ekonomiškai prasmingi naudojant mažesnius kiekius, kartais net nuo 50 000 iki 100 000 per metus, nes jų įrankiai yra moduliniai ir atskirų stočių modifikavimas, kai atsiranda konstrukcijos pakeitimų, kainuoja pigiau.
Sąnaudų ir įrankių investicijų skirtumai
Įrankių kaina nėra paprastas palyginimas „vienas yra pigesnis“. Abiejų metodų sąnaudų struktūra iš esmės skiriasi.
Progresyvūs štampai sutelkia visas operacijas į vieną integruotą štampavimo bloką. Dėl to patį įrankį sudėtinga projektuoti ir kurti, todėl reikia griežtai suderinti visas stotis, sudėtingas juostų išdėstymas ir tikslus pilotavimas. Pradinė įrankio kaina progresiniam štampavimo štampui paprastai yra didesnė, nes bet kokia klaida vienoje stotyje gali pakenkti visam įrankiui. Tačiau sukūrus ir patvirtinus, vienos dalies kaina smarkiai sumažėja, nes ciklo trukmė yra greita, o darbo sąnaudos vienam vienetui yra minimalios.
Kiekvienoje stotyje naudojami atskiri, nepriklausomi štampų rinkiniai. Kiekvienos stoties įrankiai yra paprastesni atskirai, tačiau į bendrą investiciją įeina keli štampų rinkiniai, taip pat perdavimo mechanizmas ir pirštų įrankiai. Bendra kaina dažnai viršija laipsnišką lygiaverčio dalių sudėtingumo dydį. Kompromisas- yra lankstumas: jei vieną stotį reikia modifikuoti, pakeisite tik tą stotį, neliesdami kitų. Inžineriniai pakeitimai po gamybos pradžios kainuoja pigiau perkėlimo sąrankoje, nes moduliškumas turi įtakos.
Medžiagų panaudojimas yra dar vienas išlaidų svertas. Progresyvūs štampai sukuria nešiklio juostelės karkasą, kuris nupjovus dalis tampa laužu. Priklausomai nuo dalies geometrijos, skeleto atliekos gali sunaudoti 30-50 % gaunamos medžiagos. Perkėlimo štampai ištuština ruošinį su optimizuotais kontūrais, kurie gali tvirtai priglusti prie juostos, dažnai apvalioms arba beveik apvalioms dalims sunaudojant 75–85 % medžiagos. Kai dominuoja medžiagų sąnaudos (nerūdijantis plienas, nikelio lydiniai, storos medžiagos), šis panaudojimo pranašumas gali kompensuoti didesnes investicijas į įrankius.
| Sprendimo veiksnys | Perdavimo štampavimas | Progresyvus štampavimas |
|---|---|---|
| Dalies dydžių diapazonas | 150 mm iki 1, 500+ mm | Paprastai nuo 25 mm iki 500 mm |
| Piešimo gylio galimybė | Iki 3,5:1 arba giliau (su perbraižymu) | Apribota 1,0–1,5:1 pagal laikiklio juostą |
| Gamybos greitis (SPM) | 10 - 30 | 40 - 100+ (200+ mažoms dalims) |
| Įrankių kaina (santykinė) | Didesnė suma; modulinis ir lengviau modifikuojamas | Aukšta priekinė dalis; Pastačius brangu pakeisti |
| Medžiagos panaudojimas | 75 - 85 % būdinga optimizuotiems tuščiams laukams | 50 - 70 % (nešiklio juosta tampa laužu) |
| Geometrinis sudėtingumas | Gilūs piešiniai, kelių{0}}ašių, didelės 3D formos | Vidutinis brėžinys, pirmiausia plokštumos |
| Geriausias garsumo diapazonas | 50,000 - 500,000+ kasmet | 500,000 - milijonų kasmet |
| Dizaino keitimo lankstumas | Atskiros stotys modifikuojamos nepriklausomai | Pakeitimams dažnai reikia visiškai pakeisti štampus |
Vidurinis kelias egzistuoja dalims, kurios techniškai gali veikti bet kuriame procese. Vidutiniškai gilus laikiklis su standartiniais skylių raštais ir paprastais flanšais gali įspausti laipsniškai arba perkėlimo štampelyje. Kai įmanomi abu, kritimo veiksniai yra metinė apimtis (didelė apimtis palankesnė progresiniam), medžiagų sąnaudų jautrumas (brangūs lydiniai skatina perkėlimą, kad būtų geriau panaudoti) ir numatomi konstrukcijos pakeitimai (nestabilios konstrukcijos palankiai vertina perdavimo moduliškumą). Pajėgi štampavimo inžinierių komanda įvertina spausdinimo, medžiagos, apimties ir tolesnio surinkimo reikalavimus, prieš rekomenduodama vieną kelią, o ne kitą.
Šis palyginimas paaiškina, kuris procesas tinka tam tikrai daliai. Tačiau tinkamo proceso pasirinkimas yra tik pradžia. Norint patvirtinti, kad pasirinktas perkėlimo štampų dizainas iš tikrųjų pagamins atitinkančias dalis, be brangių bandymų-ir-klaidų iteracijų naudojant grūdintą įrankių plieną, reikia kitokio inžinerinių įrankių rinkinio: modeliavimo ir prototipų kūrimo.
Modeliavimas ir prototipų kūrimas Transfer Die Design
Tinkamo proceso pasirinkimas ir geometrinių apribojimų nustatymas popieriuje yra vienas dalykas. Įrodžius šiuos pasirinkimus, bus pagamintos atitinkančios dalys, prieš priskiriant šešiaženklį grūdintą įrankinį plieną, yra visai kas kita. Čia modeliavimas ir prototipų kūrimas užpildo atotrūkį tarp projektavimo tikslo ir gamybos realybės.
Formavimo modeliavimas ir FEA patvirtinimas
Baigtinių elementų analizė leidžia inžinieriams skaitmeniniu būdu, stotis po stoties, stebėti medžiagų srautą prieš pjaunant metalą. Programinė įranga tiksliai nuspėja, kur retinimas priartės prie gedimo ribos, kur susidarys raukšlės esant nepakankamam ruošinio laikiklio slėgiui ir kiek atsitrauks dalis, kai presas atsidarys.
Darbo eiga vyksta pagal loginę seką:
- Importuoti CAD geometrijąkiekvienos stoties perforatoriaus, matricos ir ruošinio laikiklio paviršiams.
- Apibrėžkite medžiagos savybesįskaitant takumo ribą, darbo{0}}kietėjimo kreives, anizotropijos koeficientus ir konkretaus naudojamo lydinio bei tepimo trinties vertes.
- Imituokite kiekvieną stotį nuosekliai, perkeliant įtempių ir deformacijų būseną nuo vienos operacijos į priekį kaip kitos įvesties sąlygą. Šis nuoseklus grandinės sujungimas yra labai svarbus, nes liekamieji įtempiai, atsirandantys dėl piešimo, turi įtakos kirpimo elgsenai, o tai savo ruožtu turi įtakos flanšų tikslumui.
- Analizuokite rezultatusneformuoti ribinių diagramų (FLD), matmenų taikinių ir sienų{0}}ploninimo specifikacijų.
Formuoti modeliavimo platformas, skirtas štampavimo procesams, pvzaprašė Keysight, suteikia virtualią spaudos{0}}linijos aplinką, kurioje bet koks perdavimo štampų procesas gali būti apibrėžtas, išbandytas ir optimizuotas dar ilgai prieš pradedant gaminti fizinius įrankius. Šis metodas aptinka tokius defektus kaip įskilimai, per didelis plonėjimas ir matmenų nukrypimas koncepcijos etape, kai pakeitimai kainuoja valandas inžinerinio laiko, o ne savaites trunkančio štampų perdirbimo. Skirtingai nuo progresyvaus štampavimo įrankių, kai juostos tęstinumas padidina modeliavimo sudėtingumą, perkėlimo štampų modeliavimas kiekvieną stotį traktuoja kaip nepriklausomą formavimo įvykį ant laisvo ruošinio, todėl nuosekli analizė tampa paprastesnė.
Fiziniai prototipų kūrimo metodai
Modeliavimas užfiksuoja daugumą formavimo problemų, tačiau fizinis patvirtinimas vis tiek svarbus norint patvirtinti paviršiaus kokybę, patikrinti medžiagos elgseną pakraščiuose ir sukurti pasitikėjimą prieš visas investicijas į gamybą. Inžinieriai turi keletą prototipų kūrimo būdų, priklausomai nuo biudžeto ir laiko juostos:
- Minkštųjų įrankių bandymai:Kirksito (cinko lydinio) arba švelnaus plieno štampai, apdirbti iki beveik-gamybinės geometrijos. Šie įrankiai atlaiko nuo šimtų iki mažų tūkstančių smūgių, kurių pakanka, kad būtų patvirtintas tempimo gylis, medžiagos srautas ir bendras formavimas, nereikalaujant laiko ar išlaidų už grūdintų progresyvių įrankių ir štampų rinkinius.
- 3D-spausdinti įdėklai:Tyrimą patvirtinoAsnafi ir kt. (2019 m.)parodė, kad 3D -atspausdinti martensitinio plieno įdėklai, pagaminti naudojant lazerinį-miltelinį sluoksnį, atlaikė 50 000 formavimo ir 100 000 apipjaustymo smūgių ant 2 mm DP600 plieno su patvirtinta paviršiaus kokybe. Formos patvirtinimui ir trumpalaikei gamybai, 3D{12}}spausdinti įdėklai sutrumpina pristatymo laiką maždaug perpus, palyginti su įprastų įrankių kūrimu, ir suderina našumą.
- Laipsniškas formavimas:Norint atlikti labai mažus kiekius arba anksti įrodyti, kad -suvokiamas darbas-, CNC prieauginis lakštų formavimas sukuria reprezentatyvią dalių geometriją be specialių štampų. Jis negali tiksliai atkartoti gamybos tempimo takų, tačiau patvirtina, ar pasirinktoje medžiagoje galima pasiekti pagrindinę formą.
Kiekvienas požiūris tarnauja skirtingam pasirengimo etapui. Minkšti įrankiai patvirtina formavimo darbų seką. 3D-atspausdinti įdėklai patvirtina nusidėvėjimą ir paviršiaus apdailą esant artimoms-gamybos sąlygoms. Laipsniškas formavimas atsako į pagrindinį klausimą, ar geometrija apskritai įmanoma.
Sumažinti inžinerinius pokyčius naudojant išankstinę analizę
Inžineriniai pakeitimai po štampavimo yra brangūs. Vienos stoties modifikavimas ant grūdinto įrankių plieno gali kainuoti nuo 15 000 iki 50 000 USD ir projekto laiko juostą papildyti savaitėmis. Padauginkite tai keliose perdavimo kablio stotyse, o vėlyvieji{6}}pakeitimai kelia grėsmę projekto gyvybingumui.
Modeliavimas suspaudžia šią riziką į projektavimo etapą, kur iteracijos yra pigios. Pramonės patirtis patvirtina, kad įtempių koncentracijų, šiluminių problemų ir nuovargio taškų nustatymas virtualioje fazėje leidžia sklandžiau pereiti prie gamybos ir apriboti trikdžius pasroviui. Konkrečiai perduodant štampavimą, nuoseklus stoties modeliavimas užfiksuoja tokias problemas kaip per-piešimo etapuose esančios medžiagos stoka arba kelių smūgių kaupimasis atgal – problemos, kurios iškyla tik tada, kai visa formavimo seka vyksta tvarkingai.
Patyrę perkėlimo štampų tiekėjai supranta šį patvirtinimo ciklą ir įtraukia jį į savo projekto tvarkaraštį.YICHENPavyzdžiui, palaiko galimybių analizę ir procesų patvirtinimą kelių{0} stočių formavimui, padedant gamybos inžinieriams įvertinti, ar perdavimo štampavimas yra tinkamas atsižvelgiant į jų konkrečią dalių geometriją, prieš investuojant į visas priemones. Jų požiūris į perdavimo štampavimo štampų dizainą pabrėžia stabilų pakartojamumą nuo modeliavimo iki gamybos, o tai reiškia mažiau netikėtumų fizinio bandymo metu ir trumpesnį kelią nuo idėjos iki patvirtinto įrankio.
Inžinieriams, vertinantiems laipsniško metalo štampavimo paslaugas, palyginti su perdavimo štampais, modeliavimas suteikia objektyvius duomenis, pagrindžiančius sprendimą. Vykdykite abi konfigūracijas skaitmeniniu būdu, palyginkite medžiagų panaudojimą, stočių skaičių ir numatomą defektų riziką ir leiskite rezultatams vadovautis investicijomis į įrankius, o ne vien intuicija.
Modeliavimas ir prototipų kūrimas{0}}sukelia pavojų įrankių kūrimui. Tačiau net ir tobulai patvirtintas štampai galiausiai nusidėvi. Suprasdami, kaip pernešimo štampai suyra laikui bėgant, ir kaip aktyviai valdyti šį gedimą, nustatoma, ar įrankis tiekia nuoseklias dalis 200 000 smūgių ar dviejų milijonų kartų.
Apribojimai ir kada NEGALIMA naudoti perkėlimo štampo
Modeliavimas gali patvirtinti, kad dalis bus suformuota teisingai. Jis negali pasakyti, ar pernešimo štampavimas yra ekonomiškiausias būdas jį gaminti. Kiekvienas procesas turi ribas, o inžinieriai, kurie supranta, kur šis procesas yra nepakankamas, investuoja į įrankius geriau nei tie, kurie jo nenaudoja, nes geometrija tinka.
Gamybos greičio ir apimties apribojimai
Labiausiai apčiuopiamas apribojimas yra greitis. Perdavimo štampavimo štampavimas paprastai vyksta nuo 10 iki 30 smūgių per minutę. Didelės spartos laipsniško štampavimo sąranka, gaminanti mažas jungtis arba laikiklius, veikia nuo 40 iki 100 -plius SPM, o kai kurios konfigūracijos viršija 200 SPM. Tas atotrūkis nėra derinimo problema. Jis yra struktūrinis. Presas turi būti atidarytas, kol griebtuvai pakelia, į priekį, nuleidžia ir traukiasi. Joks optimizavimas nepanaikina laisvai plaukiojančio ruošinio judėjimo erdvėje fizikos.
Dalims, kurių metinis poreikis viršija vieną milijoną vienetų, o geometrija neviršija progresinių štampų ribų, dėl greičio baudos perdavimo štampavimas yra neteisingas pasirinkimas. Mokate už geometrinę laisvę, kurios jums nereikia, palikdami ciklo laiką ant stalo.
Be greičio, platesnė sąnaudų struktūra skiriasi, nei tikisi daugelis inžinierių. Perkėlimo presai sunaudoja daugiau grindų ploto dėl didesnių lovų plotų ir bėgių tarpo. Valdikliai yra sudėtingesni, nes perdavimo judesiai turi būti tiksliai sinchronizuojami su paspaudimo eiga. Priežiūros poreikiai didėja, nes jūs valdote ir formavimo štampelius, ir mechaninę perkėlimo sistemą su savo susidėvinčiais elementais: bėgiais, pirštais, kumštelių mechanizmais ir servo pavaromis.
Kai progresiniai arba sudėtiniai štampai yra geresni
Ne kiekvienai štampuotai daliai reikia formavimo laisvės, kurią suteikia perdavimo štampas. Keletas bendrų scenarijų aiškiai teikia pirmenybę alternatyviems įrankiams:
- Mažos plokščios detalės su paprastu uždengimu ir pradūrimu:Sudėtiniai štampai juos pagamina vienu smūgiu, pasižymintys puikiu plokštumu ir koncentriškumu. Sudėtinis štampavimas visiškai pašalina kelių stočių poreikį, todėl sumažėja įrankių sąnaudos ir ciklo laikas poveržlėms, tarpikliams, laminacijoms ir panašioms plokštumoms geometrijoms.
- Didelės{0}}tūrio dalys su vidutiniu tempimo gyliu:Jei dalis telpa ant laikiklio juostelės, o tempimo gylis išlieka mažesnis nei 1,5:1, laipsniškas štampavimas ir gamyba užtikrina mažesnę-vieneto kainą, kai apimtys viršija 500 000 per metus. Progresyvus įrankis atlieka formavimo, pradurimo ir pjovimo rankenas viename integruotame štampelyje be perdavimo mechanizmų.
- Dalys, kurioms reikalingas ypač sandarus lygumas:Sudėtiniai štampai vienu smūgiu simetriškai taiko aptaisymo ir formavimo jėgas, todėl susidaro plokštesnės dalys nei perkėlimas iš kelių{0}} stočių, kai bendras valdymas sukelia nedidelius iškraipymus.
- Labai maži metiniai kiekiai (mažiau nei 10 000 vienetų):CNC apdirbimas, pjovimas lazeriu su presavimo stabdžių formavimu arba hidroformavimas gali pagaminti detales ekonomiškiau, nes visiškai išvengiama specialių investicijų į štampus.
- Paprastos simetriškos formos be antrinių savybių:Giliai{0}}traukiami puodeliai be skylių, flanšų ir griežtų leistinų nuokrypių gali būti naudojami vieno-veiksmo tempimo presuose su rankiniu pakrovimu už nedidelę perkėlimo įrankių kainą.
Bendra šių scenarijų gija yra ta, kad detalės geometrija nereikalauja kelių{0}}ašių formavimo laisvės ant laisvai-plaukiojančio ruošinio. Kai laipsniško štampavimo paslaugos gali pateikti reikiamas funkcijas pagal juosteles-pagrįstus apribojimus, šis maršrutas beveik visada laimi pagal kainą už vienetą.
Sąrankos laikas ir keitimo svarstymai
Perdavimo štampų keitimas užtrunka ilgiau nei laipsniškas štampų keitimas. Kai laipsniškas įrankio keitimas gali užtrukti nuo 30 iki 90 minučių, naudojant gerai-sutvarkytą spaudą, perkėlimo štampėlių keitimas apima kelių nepriklausomų štampavimo stočių keitimą,-perdavimo bėgių išlygiavimą, pirštų įrankių keitimą kiekviename žingsnyje ir perkėlimo judesių profilio sinchronizavimą su naujuoju stoties išdėstymu. Bendras perjungimo laikas yra 2–4 valandos. Sudėtingi kelių{10} stočių nustatymai gali trukti ilgiau nei visą pamainą.
Tą trukmę lemia keli veiksniai. Kiekvienos stoties antgalis turi būti atskirai prisukamas varžtais, uždengtas ir išlygintas. Kiekviename formavimo etape reikia pakeisti perkėlimo pirštus, kad jie atitiktų naują detalių geometriją. Bėgio žingsnį gali reikėti koreguoti, jei naujoje užduotyje naudojami skirtingi stočių atstumai. SMED metodika padeda atskirti vidines ir išorines sąrankos veiklas: paleidžiant kitą-užduotį, iš anksto-surenkant pirštų įrankius ant atsarginių bėgių rinkinio ir iš anksto į-įkeliant preso parametrus – visa tai vyksta, kol vykdoma dabartinė užduotis.
Strategijos, mažinančios perjungimo poveikį, apima standartizuotus štampų aukščius visuose stoties įrankiuose, siekiant pašalinti uždarymo{0}}aukščio reguliavimą, greito-suspaudimo sistemas, kurios pakeičia varžtines jungtis, ir programuojamus presavimo valdiklius, kuriuose saugomi visi kiekvieno dalies numerio parametrų rinkiniai. Dažnai keičiantys gamintojai taip pat turėtų apsvarstyti galimybę skirti presus gaminių šeimoms su panašiais ruošinių dydžiais ir stočių skaičiumi, kad būtų sumažintas bėgių ir pirštų keitimas, kuris užima daugiausiai laiko.
Parduotuvėse, kuriose vyksta progresinis štampavimas ir gamyba kartu su perkėlimo darbais, kontrastas yra ryškus. Progresyvus įrankis yra vienas integruotas blokas, kuris patenka į presą kaip vienas mazgas. Perdavimo štampai yra nepriklausomų komponentų sistema, kuri turi būti atskirai sumontuota ir sinchronizuota. Toks sudėtingumas yra geometrinės laisvės kaina ir ekonomiškai prasminga tik tada, kai detalei to tikrai reikia.
Šie apribojimai apibrėžia ribines sąlygas renkantis perdavimo štampavimą. Tačiau kai procesas tinkamas, investicijų į įrankius grąžos padidinimas priklauso nuo to, kaip gerai valdote štampo susidėvėjimą ir priežiūrą per visą įrankio naudojimo laiką.
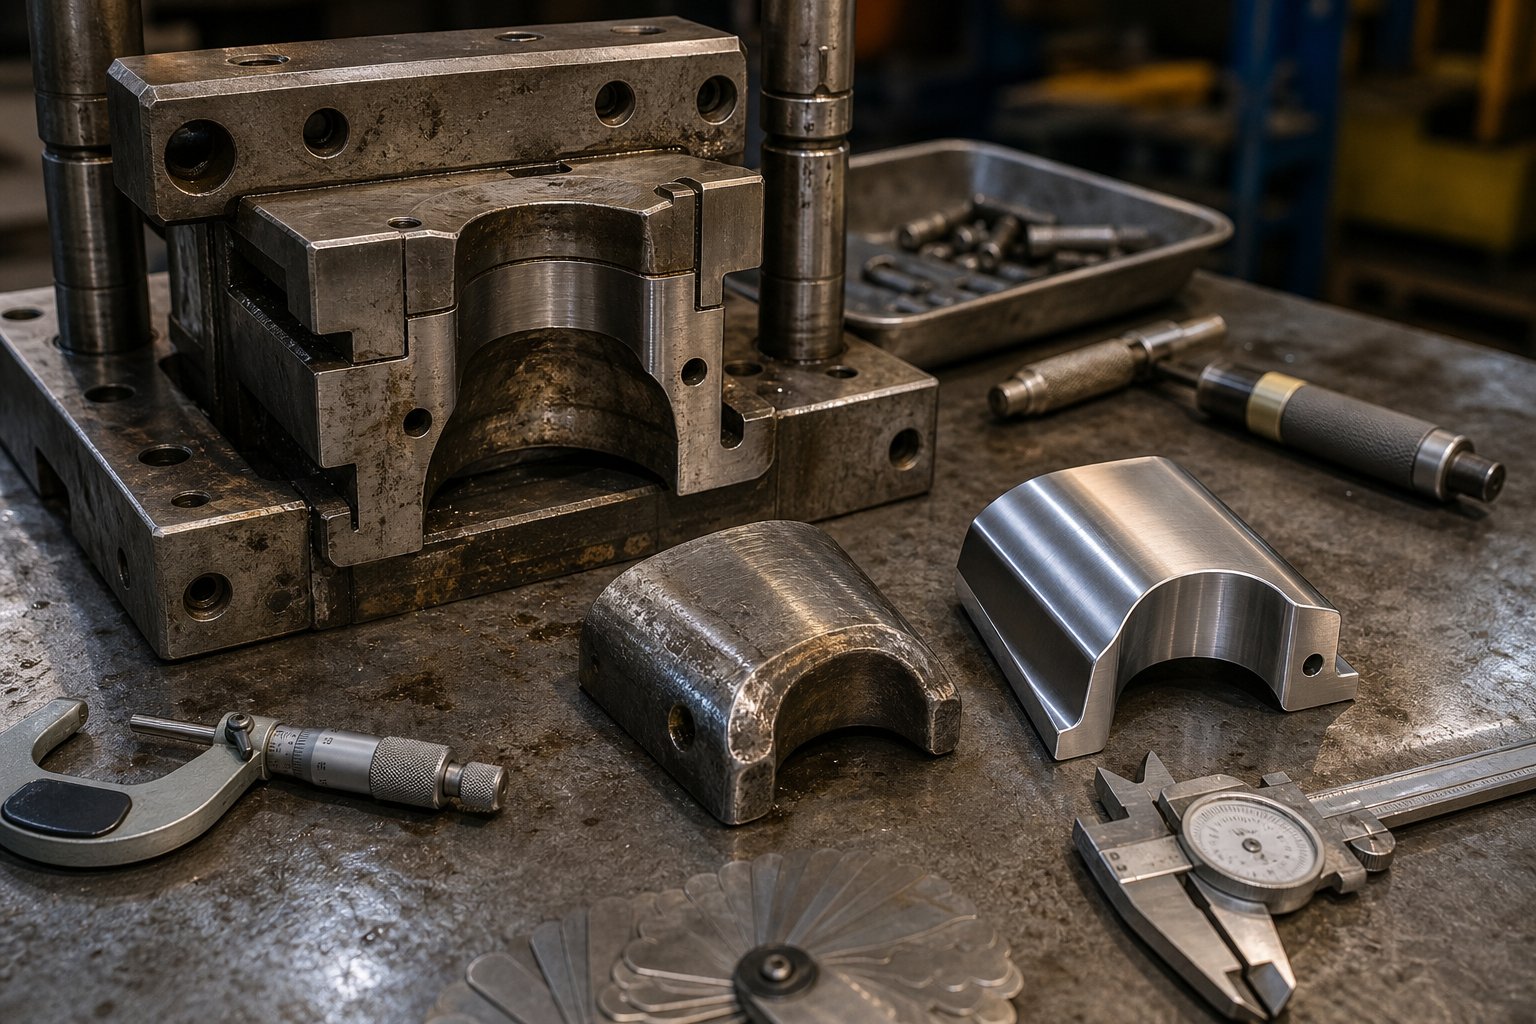
Įrankių priežiūra ir štampų gyvavimo ciklo valdymas
Perdavimo štampai uždirba šimtus tūkstančių, kartais milijonus smūgių. Tačiau geometrinė laisvė, dėl kurios jie yra vertingi, taip pat sukuria unikalius nusidėvėjimo modelius, kurie iš esmės skiriasi nuo to, ką pamatytumėte progresyviuose įrankiuose, kuriuose naudojamos tos pačios medžiagos. Šių modelių supratimas ir aktyvus jų valdymas yra tai, kas atskiria štampą, kuris tiekia nuoseklias dalis penkerius metus, nuo štampavimo, kuris per kelis mėnesius išeina iš tolerancijos ribų.
Dažni nešiojimo štampų dėvėjimo modeliai
Perdavimo štampai sutelkia formuojančias jėgas nepriklausomose stotyse, kurių kiekviena yra veikiama skirtingų įtempių profilių. Susidėvėjimo ženklai atitinka nuspėjamus modelius:
- Nubrėžkite spindulių eroziją:Įėjimo spindulys tempimo ir per{0}}traukimo stotyse rodo didžiausią medžiagų srautą. Abrazyvinis nusidėvėjimas palaipsniui apvalina spindulio profilį, keičia medžiagų srauto charakteristikas ir didėja sienelių plonėjimas. Paprastai tai yra pirmoji stotis, į kurią reikia atkreipti dėmesį.
- Perforavimo kraštų išblukinimas:Auskarų vėrimo ir kirpimo stotys palaipsniui praranda savo pjovimo briaunas. Pramonės duomenys rodo, kad daugiau nei 60 % štampuotų dalių matmenų defektų atsiranda dėl įrankio nusidėvėjimo, o pjovimo{2}} briaunos pablogėjimas yra pagrindinis įbrėžimų susidarymo veiksnys.
- Griebtuvo pirštų susidėvėjimas:Skirtingai nuo laipsniško štampavimo įrankių sąrankų, kai juostelė pati transportuoja, perkėlimo štampai priklauso nuo pirštų, kurie sujungia dalį tūkstančius kartų per pamainą. Susidėvi kontaktiniai paviršiai, susilpnėja suspaudimo jėga ir kinta padėties tikslumas. Pirštų nusidėvėjimas būdingas tik perdavimo sistemoms ir dažnai nepastebimas atliekant įprastą štampavimo patikrinimą.
- Tuščio laikiklio paviršiaus šukė:Nerūdijantį plieną arba aliuminį apdorojančiose tempimo stotyse atsiranda klijų susidėvėjimas ant prispaudimo trinkelių paviršių, kur ruošinio medžiaga susilieja su štampavimo paviršiumi ir įbrėžia kitas dalis.
Struktūrinis perdavimo štampų pranašumas yra tas, kad kiekviena stotis dėvisi savarankiškai. Tempimo stotis, apdorojanti sunkų medžiagų srautą, blogėja greičiau nei pasroviui esanti pradūrimo stotis, matanti tik vietinę kirpimo jėgą. Galite patraukti ir aptarnauti vieną didelio-dėvėjimosi stotį neišardydami viso įrankio – tai neįmanoma naudojant integruotą progresyvų štampavimo mašiną, kurioje visos operacijos atliekamos vienu štampavimo bloku.
Prevencinės priežiūros planavimas
Veiksmingas perdavimo štampų planavimas vadovaujasi smūgių{0}}skaičiumi, o ne kalendoriniais intervalais, nes stotys dėvisi skirtingu greičiu, priklausomai nuo jų atliekamos operacijos. Traukimo stočiai gali prireikti spindulį tikrinti kas 50 000 smūgių, o kalimo stotelėje gali būti taikoma 200 000 smūgių paklaida.
- Kiekvienas gamybos ciklas:Vizuali dalių kokybės patikra kiekvienoje stotyje, griebtuvo įsijungimo patikra ir tepimo sistemos patvirtinimas.
- Kas 25 000–50 000 smūgių:Nubraižykite spindulių matavimus pagal pradines specifikacijas, pjovimo{0} briaunų patikrinimą padidinus, griebtuvo suspaudimo pirštu jėgą ir tvirtinimo elementų sukimo momento patikrinimą didelio smūgio stotyse.
- Kas 100 000–250 000 smūgių:Visiškas didelio{0}}dėvėjimosi padėčių išardymas, traukimo spindulių paviršiaus peršlifavimas, perforavimo keitimas apdailos ir pradūrimo stotyse ir perdavimo bėgių išlygiavimo patikrinimas.
- Kas 500,000+ smūgių:Visiškas visų stočių nugriovimas, štampo trinkelių dangos atnaujinimas, kreipiančiosios sistemos keitimas ir perdavimo mechanizmo kapitalinis remontas, įskaitant bėgių tiesumą, pirštų įrankius ir kumštelio arba servo pavaros kalibravimą.
Štampo jutikliai ir{0}}spaudos stebėjimo sistemos pagreitina perėjimą nuo laiko-prie būklės-pagrįstos priežiūros. Tempimo stotyse įtaisyti jėgos jutikliai aptinka tonažo šliaužimą, kuris signalizuoja spindulio nusidėvėjimą. Atstumo jutikliai ant perdavimo bėgių žymi padėties poslinkį prieš gaminant sugedusias dalis. Prevencinės priežiūros tyrimai patvirtina, kad taktų{6}}skaičiumi-pagrįsti aktyvikliai, kalibruoti pagal faktinius nusidėvėjimo duomenis, o ne atsitiktinius intervalus, nuosekliai viršija fiksuotus grafikus ir sumažina neplanuotas prastovos laiką ir nereikalingus priežiūros įvykius.
Mirties gyvenimo pratęsimas per aktyvų valdymą
Štampo gyvavimo ciklo valdymas prasideda projektavimo etape, o ne po pirmojo gedimo. Inžinieriai, kurie nuo pat pradžių planuoja susidėvėjimą, nurodo kietesnį įrankių plieną didelio srauto{1}}debitose, padengia PVD dangas, kad nubrėžtų spindulius, ir projektuoja modulinius įdėklus, kuriuos galima pakeisti iš naujo neapdorojus viso štampo bloko.
Pagrindinės praktikos, kurios prailgina pernešimo štampų tarnavimo laiką:
- Sukurkite keičiamus įdėklus visais tempimo spinduliais ir dideliu{0}}dėvėjimosi kontaktiniu paviršiumi, todėl norint iš naujo šlifuoti ar pakeisti nereikėtų viso stoties išardyti.
- Nurodykite paviršiaus apdorojimą (TiCN, CrN arba azotavimą) stotyse, kuriose apdorojamas nerūdijantis plienas arba aliuminis, kad būtų atsparus klijų dilimui.
- Kiekvienam darbui palaikykite specialius pirštų įrankių rinkinius, kad perjungimas nepriverstų pakartotinai naudoti susidėvėjusių griebtuvų.
- Sekite susidėvėjimo duomenis kiekvienoje stotyje atskirai, kurdami istoriją, kuri laikui bėgant vis tiksliau numato priežiūros intervalus.
- Dokumentuokite kiekvieną priežiūros veiksmą, nurodydami smūgių skaičių, išvadas ir korekcinius veiksmus, kad sukurtumėte uždaro{0}}ciklo tobulinimo ciklą.
Darbas su patyrusiu perkėlimo štampų tiekėju čia daro išmatuojamą skirtumą.YICHENNuo pat pradžių projektuoja perdavimo štampavimo štampus su nusidėvėjimo valdymu, integruotu į įrankių architektūrą, atsižvelgiant į tai, kaip didesnės ir sudėtingesnės metalinės dalys, kurioms reikalingas robotų perkėlimas, sugenda per gamybos laikotarpį. Dėl jų akcentuojamas stabilus pakartojamumas reiškia, kad techninės priežiūros intervalai yra nuspėjami, o ne reaktyvūs, o inžinieriai gali planuoti techninės priežiūros langus pagal gamybos grafikus, užuot laužę netikėtus kokybės pokyčius.
Esmė: perdavimo štampų priežiūra nėra sunkesnė nei progresyvių įrankių priežiūra, tačiau ji skiriasi. Moduliškumas, suteikiantis geometrinę laisvę, taip pat suteikia tikslinės priežiūros galimybių. Naudokite jį. Stebėkite kiekvienos stoties nusidėvėjimą, aptarnaukite stotis, kurioms to reikia, o likusias palikite veikti. Šis stoties-lygmens detalumas yra gyvavimo ciklo valdymo pranašumas, dėl kurio perdavimo štampai yra ilgalaikis-gamybinis turtas, o ne trumpalaikis vartojimo reikmenys.
Dažnai užduodami klausimai apie perkėlimo štampavimą
1. Kuo skiriasi perdavimo štampavimas nuo progresinio štampavimo?
Pagrindinis skirtumas yra tame, kaip ruošinys juda per formavimo stotis. Perduodant štampavimą, ruošinys atskiriamas nuo metalinės juostelės ir mechaniniais griebtuvais arba robotais per nepriklausomas štampavimo stotis perkeliamas kaip laisvai{1}}plaukiojanti dalis. Progresyvaus štampavimo metu dalis lieka pritvirtinta prie laikiklio juostelės visų operacijų metu. Šis skirtumas reiškia, kad pernešimo štampai apdoroja gilų tempimą, viršijantį 3,5:1 santykį, detales iki 1 500 mm ir kelių -ašių formavimą, o progresyvūs štampai siūlo greitesnį 40-100+ SPM ciklo greitį, tačiau apriboja tempimo gylį iki maždaug 1,0–1,5 karto didesnio štampavimo skersmens.
2. Kaip greitai veikia perdavimo štampavimo presas, palyginti su kitais štampavimo būdais?
Perdavimo štampavimo presai paprastai veikia nuo 10 iki 30 smūgių per minutę (SPM), priklausomai nuo dalies dydžio ir perdavimo mechanizmo tipo. Dviejų-ašių sistemos pasiekia 25-45 SPM paprastesnėms dalims, trijų-ašių sistemos veikia 15-30 SPM, o robotų perdavimo linijos veikia 8-20 SPM. Greičio kliūtis yra ne formuojanti jėga, o laikas, kurio reikia griebtuvams, kad jie užbaigtų pakėlimo{13}}pirmėjimo-nuleidimo-traukimo ciklą. Servo valdomi presai gali tai pagerinti, būdami viršutiniame negyvajame taške, suteikdami perdavimo sistemai papildomų milisekundžių nesumažindami bendros galios.
3. Kokių tipų dalys geriausiai tinka štampuoti pernešimui?
Perdavimo štampavimo štampavimas puikiai tinka dalimis, kurios yra per didelės, per gilios arba per daug geometriškai sudėtingos progresyviems štampams. Idealūs kandidatai yra giliai ištempti apvalkalai, pvz., gesintuvų korpusai, dideli automobilių konstrukciniai stulpai, prietaisų būgnai, alyvos indai ir bet koks komponentas, kurio traukimo gylis viršija 1,5 karto tuščio skersmens. Taip pat naudingos dalys, kurioms reikalingas kelių-ašių formavimas, sukimas tarp stočių arba{5}}antrinės operacijos, pvz., sriegimas ir suvirinimas. Procesas apdoroja nuo 1,0 iki 6,0 mm storio plieno, aliuminio, nerūdijančio plieno, vario ir žalvario lydinių medžiagas.
4. Kokios yra pagrindinės perkeliamų štampuotų dalių projektavimo taisyklės?
Pagrindinės projektavimo taisyklės apima bent 2,0 kartų didesnio medžiagos storio atstumą tarp skylių-iki kraštų, mažiausiai 2,0 t atstumą nuo skylės- iki-, ir atstumą nuo skylės- iki-2,0 t plius lenkimo spindulį. Minimalus skylės skersmuo turi būti lygus medžiagos storiui. Flanšo ilgis turi būti ne mažesnis kaip 4t, o griebtuvo kontaktinėms zonoms reikia 5 mm plokščio neformuoto paviršiaus dalių kraštuose. Atliekant tempimo operacijas, vieno{14}}traukimo santykis yra maksimalus maždaug 2,0:1 giliai{17}}temptam plienui, o pakartotinio traukimo stočių reikia, kai gylis viršija 1,5 karto didesnį perforatoriaus skersmenį. Kiekvienas pakartotinis traukimas{21}}turi sumažinti skersmenį ne daugiau kaip 20–25 proc.
5. Kaip prižiūrite perkėlimo štampelius, kad jų tarnavimo laikas būtų kuo ilgesnis?
Perdavimo štampų priežiūra vadovaujasi smūgių{0}}skaičiumi, o ne kalendoriniais intervalais, o kiekviena stotis stebima atskirai. Brėžimo spindulys turi būti tikrinamas kas 25 000{5}}50 000 smūgių, didelio{13}}dėvėjimosi padėčių išmontavimas atliekamas po 100 000-250 000 smūgių, o visiškas išardymas įvyksta po 500 000 smūgių. Svarbiausi nusidėvėjimo taškai apima tempimo spindulių eroziją, štampavimo briaunų nuobodulį ir griebtuvo pirštų pablogėjimą. Suprojektuojant keičiamus įdėklus ant labai-dėvinčių paviršių, dengiant PVD dangą abrazyvinėms medžiagoms ir naudojant spaudimo jėgos jutiklius, skirtus stebėjimui pagal būklę, labai pailgėja štampo tarnavimo laikas. Tiekėjai, pavyzdžiui, YICHEN, nuo pat pradžių projektuoja nusidėvėjimo valdymą į įrankių architektūrą.


