


Ką iš tikrųjų reiškia štampavimo įrankiai ir kodėl tai svarbu
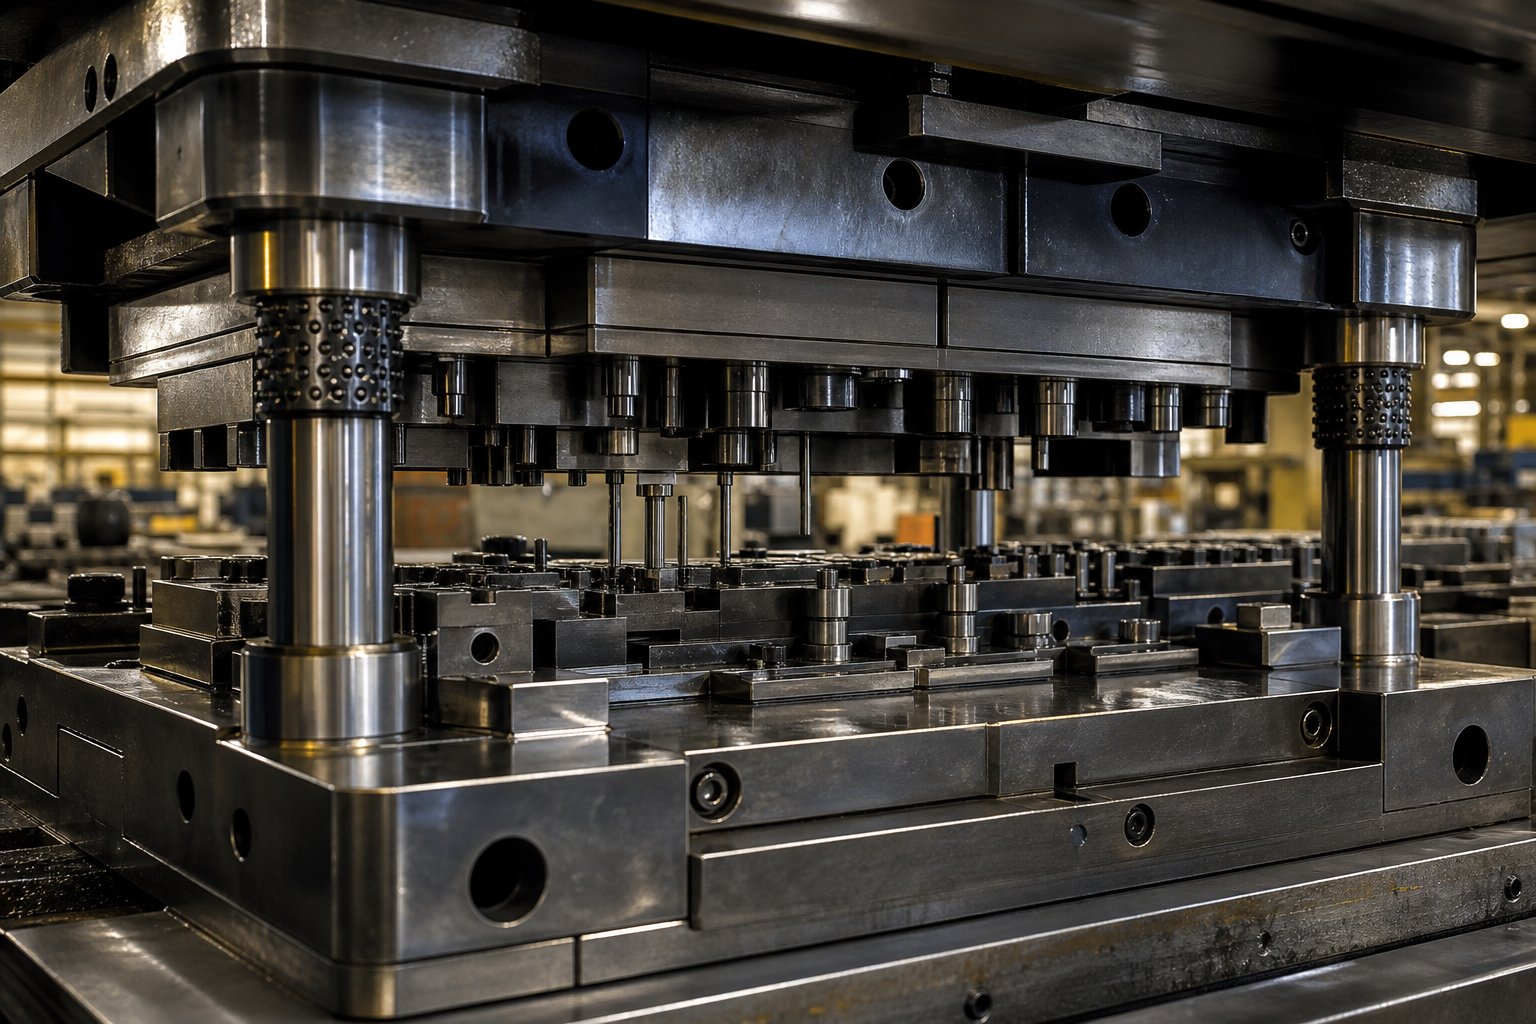
Jei kada nors susimąstėtekas yra metalo štampavimas, atsakymas prasideda nuo vieno dalyko: preso viduje esančių įrankių. Kiekvienas laikiklis, spaustukas, gnybtas ir skydelis, kuris nurieda nuo štampavimo linijos, turi savo formą, tikslumą ir nuoseklumą dėl tiksliai sukonstruotų įrankių rinkinio, veikiančio kartu šimtais -kartais tūkstančiais{2}} per valandą. Be tinkamų įrankių net ir pats galingiausias presas yra tik brangi mašina, trenkianti plieną į plieną.
Taigi, kas yra štampai ir kaip jie dera į didesnį vaizdą? Štai aiškus štampavimo apibrėžimas, kurį galite nunešti tiesiai į parduotuvę:
Štampavimo štampavimo įrankiai yra visas sukonstruotas įrankių rinkinys-, įskaitant perforatorius, štampavimo blokus, nuėmimo plokštes ir kreipimo sistemas,-įmontuotas štampavimo preso viduje, kad būtų galima pjaustyti, lenkti, tempti ir formuoti lakštinį metalą į gatavas dalis gamybos greičiu.
Šis vienas sakinys atspindi apimtį, bet svarbios detalės. Štampavimo štampas nėra vienas plieno gabalas. Tai yra tarpusavyje susijusių komponentų rinkinys, kurių kiekvienas turi tam tikrą mechaninį darbą. Šių komponentų skirtumo supratimas yra pirmas žingsnis link kokybės, sąnaudų ir veikimo laiko kontrolės.
Štampavimo štampavimo įrankių apibrėžimas šiuolaikinėje gamyboje
Trys terminai atsiranda nuolat-ir jie dažnai vartojami pakaitomis, todėl kyla painiavos. Štai kaip jie iš tikrųjų skiriasi:
- Mirti:Moteriška įrankių komplekto pusė. Jame yra suformuota ertmė arba pjovimo briauna, į kurią medžiaga įspaudžiama arba nukirpta. Pagalvokite apie tai kaip apie lygties formą.
- Punch:Vyriškas atitikmuo. Jis suteikia formavimo arba pjovimo jėgą, stumdamas lakštinį metalą į štampo ertmę arba per ją. Perforatorius ir matrica turi atitikti labai mažus tarpus-dažnai tūkstantosiomis colio dalimis.
- Štampo rinkinys (įrankių paketas):Visas komplektas, apimantis perforatorių, štampavimo bloką, nuėmimo plokštę, kreipiamuosius kaiščius, įvores, atramines plokštes ir visą atraminę įrangą, sumontuotą ant viršutinių ir apatinių štampų batų. Būtent tai įstrigo spaudoje.
Kai kas nors klausia „kas miršta gamyboje“, jie iš tikrųjų klausia apie visą šią sistemą. Vien tik štampavimo blokas nieko naudingo nedaro be perforatoriaus, į kurį įleidžiama medžiaga, nuėmimo plokštės, laikančios žaliavą plokščią, ir kreipiančiosios sistemos, kad viskas būtų suderinta po smūgio. Aukštos-kokybės įrankiai leidžia gamintojams išlaikyti tokius leistinus nuokrypius kaip0,0002 colioper milijonus ciklų-tokį pakartojamumo lygį, kurio joks kitas formavimo metodas negali prilygti panašiu greičiu ir kaina.
Kodėl štampavimo įrankiai yra kiekvienos štampuotos dalies pagrindas
Įsivaizduokite, kad štampavimo presas veikia 400 smūgių per minutę greičiu. Kiekvienas smūgis turi nusileisti lygiai toje pačioje padėtyje, taikyti lygiai tokią pačią jėgą ir sudaryti lygiai tokią pačią detalės geometriją. Įrankiai yra tai, kas tai leidžia. Tai yra vienintelis didžiausias detalių kokybės, matmenų nuoseklumo ir vieneto kainos lemiantis veiksnys, kai štampuojamas didelis -tūrinis metalas.
Prastas įrankių dizainas ar meistriškumas sukelia daugybę problemų: nesuderinamų dalių, didesnio laužo kiekio, neplanuotų spaudos sustabdymų ir brangių antrinių operacijų, pavyzdžiui, šlifavimo, kurių iš pradžių neturėjo būti būtina. Kita vertus, gerai-sukonstruotas štampavimo štampas užtikrina švarius pjūvius, griežtus leistinus nuokrypius ir sklandų dalių srautą-, todėl dažnai visiškai nebereikia apdirbti pasroviui.
Šis santykis tarp įrankių kokybės ir gamybos ekonomikos yra būtent tai, ką šiame straipsnyje išskleidžiame. Tolesniuose skyriuose rasite išsamų štampų tipų palyginimą ir, kai kiekvienas iš jų yra finansiškai prasmingas, komponentų-pagal-skirstymą, kaip iš tikrųjų veikia štampavimo štampas, įrankių plieno pasirinkimo ir paviršiaus apdorojimo gaires, šiuolaikinio modeliavimo ir juostelių išdėstymo optimizavimo apžvalgą, trikčių šalinimo nuorodą, kaip suprasti dažniausiai pasitaikančius gedimų būdus ir praktinius patarimus, kaip suprasti įrankio gedimų būdus, ir praktinius patarimus dėl sąnaudų tiekėjo. Kiekviena skiltis sukurta taip, kad suteiktų jums inžinerinio gylio ir sprendimų,-kad būtų aišku, kad paviršiaus{5}}lygio apžvalgos būtų visiškai praleistos.
Loginis išeities taškas? Visų pirma supratimas, kokio tipo štampas priklauso jūsų spaudai,{0}}nes nuo to vieno sprendimo priklauso visos tolesnės išlaidos ir galimybės.
Štampavimo štampų tipai ir kaip pasirinkti tinkamą
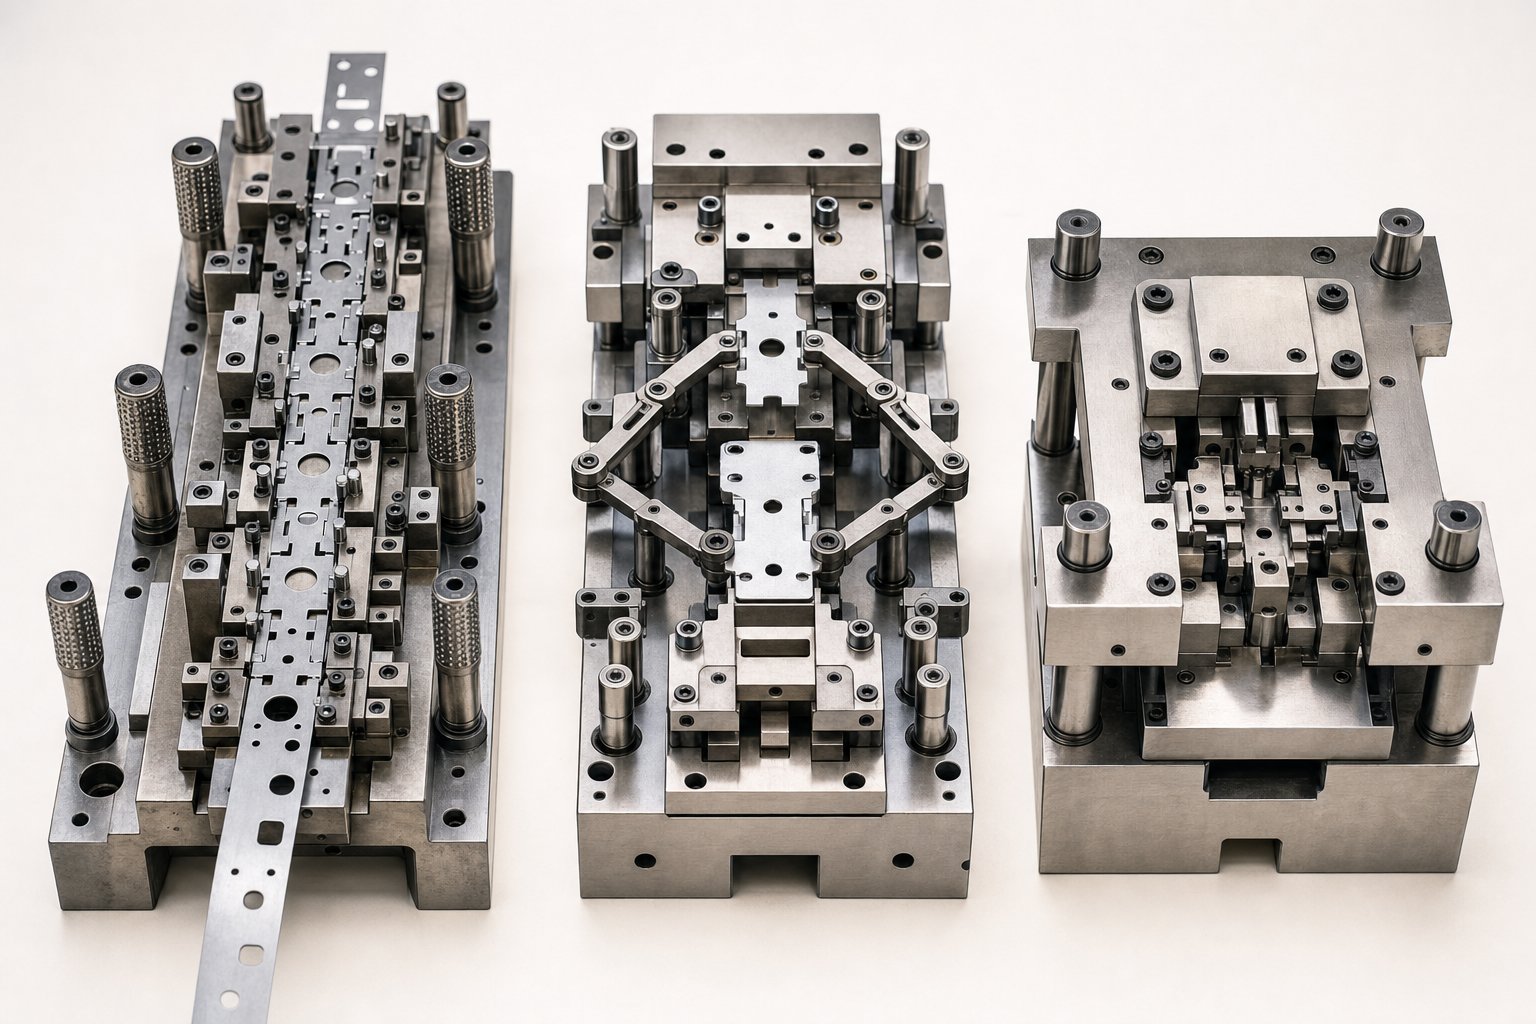
Netinkamo štampavimo tipo pasirinkimas yra viena brangiausių metalo štampavimo klaidų. Tai užfiksuoja sąnaudų struktūrą, ciklo greitį ir geometrinių apribojimų rinkinį, kuris atitinka projektą visą jo gamybos laikotarpį. Iššūkis yra tas, kad keturipagrindiniai štampavimo štampų tipai-progresyvus, perkėlimas, junginys ir derinys-pakankamai sutampa, kad sukurtų tikrą painiavą, tačiau pakankamai skiriasi, kad netinkamai pasirinkus galite padvigubinti įrankių išlaidas arba sumažinti pralaidumą.
Taigi kaip apsispręsti? Jūs suderinate štampavimo procesą pagal tris kintamuosius: dalies geometriją, metinį tūrį ir tolerancijos reikalavimus. Teisingai atlikite šiuos tris ir kiekvienas tolesnis sprendimas-medžiagos klasė, priežiūros tvarkaraštis, spaudos pasirinkimas-atsitiks natūraliau.
Progressive Dies vs Transfer Dies vs Compound Dies
Kiekvienas iš pagrindinių štampų tipų veikia pagal iš esmės skirtingą principą, ir šis principas diktuoja, ką jis gali ir ko negali padaryti efektyviai.
Progresyvios mirštatiekti ištisinę metalinę juostelę per kelias stotis, kurių kiekviena atlieka skirtingą operaciją-vėrimo, įpjovimo, lenkimo, formavimo-kol baigta dalis bus nupjauta galutinėje stotyje. Juostelė veikia kaip atskiras konvejeris, kuris pašalina dalių tvarkymą tarp operacijų ir įgalina mažų dalių eigos dažnį, kuris paprastai viršija 200 smūgių per minutę. Dėl to laipsniškas įrankių kūrimas yra tinkamas-didelės apimties-mažo ir vidutinio-komponentų, pvz., elektros gnybtų, laikiklių ir spaustukų, paleidimui.
Perdavimas mirštaimtis kitokio požiūrio. Atskiri ruošiniai anksti atskiriami nuo juostos ir tada mechaniškai perkeliami iš stoties į stotį specialia transportavimo sistema{1}}paprastai pirštų mechanizmais arba vaikščiojančiomis sijomis. Tai būtina dalims, kurios yra per didelės, per giliai-įtrauktos arba per geometriškai sudėtingos, kad liktų pritvirtintos prie laikiklio juostelės.Perdavimo štampavimasyra įprastas prietaisų korpusuose, automobilių kėbulo plokštėse ir konstrukcinėse dalyse, kur dėl trijų{0}}matmenų formavimo gylio juostos{1}}pamaitinimas yra nepraktiškas.
Junginys mirštaatlikite kelias pjovimo operacijas-ištaisykite ir pradurkite, pvz.,-vienu paspaudimu. Kadangi visos funkcijos sukuriamos vienu metu, operacijų derinimas yra beveik tobulas. Kompromisas yra greitis: sudėtiniai štampai paprastai veikia lėčiau nei progresiniai įrankiai ir geriausiai tinka plokščioms arba beveik -plokščiams dalims, kur matmenų tikslumas yra svarbesnis už ciklo greitį. Poveržlės, tarpikliai ir plokšti elektriniai kontaktai yra klasikiniai sudėtiniai{6}}štampai.
Derinys mirštasujunkite pjovimo ir formavimo operacijas vienu brūkšniu{0}}galvokite, kad apdirbimas ir lenkimas vyksta vienu metu. Jie užima nišą tarp sudėtinių ir progresyvių įrankių, siūlydami vidutinį sudėtingumą ir vidutinį apimtį su mažesnėmis investicijomis į įrankius, nei naudojant visą progresyvią sąranką.
| Štampo tipas | Veikimo principas | Geriausiai pritaikytos dalies sudėtingumas- | Idealus tūrio diapazonas | Santykinė kaina | Ciklo greitis |
|---|---|---|---|---|---|
| Progresyvus | Pašalinkite avansus per kelias stotis; kiekviena stotis atlieka vieną operaciją | Mažos ir vidutinio{0}}dydžio dalys su keliomis savybėmis (lenkimai, skylės, formos) | 100,000+ dalių per metus | Aukštas | Greitas (200-1, 500+ SPM) |
| Perdavimas | Atskiri ruošiniai mechaniškai perkeliami tarp atskirų stočių | Didelės, giliai{0}}braižytos arba 3D-sudėtingos dalys | 25 000–500,000+ dalių per metus | Nuo aukšto iki labai aukšto | Vidutinis (15–80 SPM) |
| Junginys | Kelios pjovimo operacijos vienu judesiu vienoje stotyje | Plokščios arba beveik{0}}plokščios dalys, kurioms reikia sandarumo,-kad-būtų tikslumas | 10 000-250 000 dalių per metus | Vidutinis | Vidutinis (40–200 SPM) |
| Derinys | Pjovimo ir formavimo operacijos sujungtos vienu judesiu | Vidutiniškai sudėtingos dalys su iškirptomis ir suformuotomis savybėmis | 10 000-150 000 dalių per metus | Vidutinis | Vidutinis (30–150 SPM) |
Štampo tipo suderinimas su gamybos apimtimi ir dalies geometrija
Apimties slenksčiai yra ta vieta, kur teorija atitinka biudžeto sudarymo realybę. Vienos-stoties matrica gali kainuoti tik dalį laipsniškos sąrankos, tačiau jos kaina vienai-daliai išlieka nepakitusi, nepaisant apimties. Progresyvus štampavimas, priešingai, reikalauja didelių išankstinių investicijų, kurios atsiperka tik tada, kai gamybos apimtis yra pakankamai didelė, kad amortizuotų pakankamai dalių. Praktiškai šis perėjimo taškas paprastai yra tarp 50 000 ir 100 000 metinių dalių,{9}}nors dėl dalių sudėtingumo ir ciklo trukmės šis skaičius didėja arba sumažėja.
Kada perdavimo štampavimas yra prasmingesnis nei progresyvus? Dažniausiai lemiamas veiksnys yra dalies geometrija, o ne vien tūris. Jei detalei reikia gilaus tempimo, didelių plokščių plotų arba formavimo operacijų, kurios iškreiptų arba sulaužytų laikiklio juostą, perkėlimo įrankiai tampa vieninteliu tinkamu keliu. Taip pat matysite perkėlimo štampus, nurodytus, kai baigtas dalis reikia pasukti arba perkelti tarp stočių-to, ko progresyvi juostelė tiesiog negali pritaikyti.
Mažesniems kiekiams arba prototipų serijoms, sudėtinės arba kombinuotos metalinės štampavimo štampėlės dažnai yra protingiausia investicija. Jie leidžia valdyti įrankių sąnaudas, tuo pačiu užtikrinant matmenų nuoseklumą, kurį sunku išlaikyti rankiniu būdu-maitinamos vienos{2}}stoties sąrankos.
Suprasti A, B ir C klasių įrankių klasifikaciją
Be štampų tipo, įrankių klasė nustato, kiek ilgai tarnaus štampavimo štampeliai{0}}ir kiek turėtumėte išleisti juos prižiūrėdami. Klasifikavimo sistema yra tiesiogiai susijusi su numatomu mirties trukme, išmatuota bendrais pataisymais:
- A klasės įrankiai:Sukurtas ilgiems atstumams. Šiuose štampuose naudojamas aukščiausios kokybės įrankių plienas, karbido įdėklai didelio{1}}dėvėjimosi vietose ir grūdinti komponentai. Numatomas štampo naudojimo laikas dažnai viršija 1 000 000 kartų, todėl A klasė yra automobilių gamybos ir kitų didelės apimties programų, kuriose nepertraukiamas veikimo laikas yra labai svarbus, standartas.
- B klasės įrankiai:Praktiškas vidurys. Pagamintos iš kokybiško įrankių plieno, bet mažiau aukščiausios kokybės įdėklų, B klasės štampai paprastai pasiekia 250 000–1 000 000 smūgių. Jie tinka vidutinio-apimties gamybai, kai įrankių kaina turi būti proporcinga bendrai užsakymo vertei.
- C klasės įrankiai:Sukurta trumpiems važiavimams, prototipams ar tiltų gamybai. Medžiagos ir konstrukcija yra supaprastinti, kad būtų sumažintos išankstinės sąnaudos, o numatomas eksploatavimo laikas yra mažesnis nei 250 000 kartų. C klasė yra tinkamas skambutis, kai jums reikia greitai dalių, o bendras eksploatavimo laikas nepateisina didesnių investicijų.
Tinkamos klasės pasirinkimas nėra „geriausios“ parinkties pasirinkimas{0}}, tai investicijų į įrankius suderinimas su gamybos realybe. Per-nurodant A klasės štampą 50 000-dalies eksploatavimo trukmės eksploatacijos laikotarpiu, švaistomas kapitalas. Nepakankamai nurodant C klasės įrankius milijono dalių programai, sukuriamas priešlaikinio nusidėvėjimo, peršlifavimo ir galimo atstatymo ciklas, kuris ilgainiui kainuoja daug daugiau.
Tačiau kiekvienas iš šių štampų tipų ir klasifikacijų yra toks pat geras, kaip ir atskiri įrankio komponentai. Perforatorius, štampavimo blokas, nuėmiklis ir kreiptuvo sistema atlieka atskirą mechaninį vaidmenį-ir kai kuri nors iš jų pradeda nusidėvėti, efektai raibuliuoja per kiekvieną dalį, kuri nukrenta nuo preso.
Paaiškinta apie svarbiausius štampavimo štampo komponentus
Iš išorės štampavimo štampas atrodo kaip vientisas plieno blokas, tačiau atidarykite jį ir rasite kruopščiai suderintą atskirų komponentų rinkinį,{0}}kiekvienas jų sukurtas atlikti tam tikrą mechaninę funkciją kiekvieno paspaudimo metu. Šių štampavimo štampų komponentų supratimas yra ne tik akademinis. Tai skirtumas tarp problemos diagnozavimo per kelias minutes ir valandų praleidimo ieškant simptomų, o laužas kaupiasi linijos gale.
Čia pateikiama greita pagrindinių metalo štampavimo komponentų funkcinė apžvalga, prieš pradėdami išsiaiškinti, kaip jie iš tikrųjų veikia kartu:
- Punch:Suteikia pjovimo arba formavimo jėgą, įskirdamas į ruošinio medžiagą.
- Štampo blokas:Suteikia poravimosi ertmę arba pjovimo briauną, kuri formuoja arba nukerta medžiagą nuo perforatoriaus.
- Nuėmimo plokštė:Prilaiko juostelę lygiai prie štampo paviršiaus ir nuima ją nuo perforatoriaus grįžtant.
- Kreipiamieji kaiščiai ir įvorės:Išlaikykite tikslų viršutinės ir apatinės štampo pusių išlygiavimą per kiekvieną eigą.
- Pilotai:Užregistruokite juostelę į tikslią vietą kiekvienoje stotyje, užtikrindami, kad kiekviena funkcija atsidurtų ten, kur turėtų.
- Atraminės plokštės:Paskirstykite perforavimo apkrovas per štampavimo antgalį, kad išvengtumėte vietinių pažeidimų ir deformacijų.
Kiekviena iš šių dalių turi aiškiai apibrėžtą darbą. Tikrasis sudėtingumas-ir tikrasis kokybės problemų šaltinis-sukelia jų sąveiką esant apkrovai, greičiu, smūgiu po smūgio.
Kaip Punch, Die Block ir Stripper Plate veikia kartu
Įsivaizduokite vieną pjovimo judesį sulėtintu judesiu. Presavimo stūmoklis nusileidžia žemyn, nuleisdamas viršutinį štampai. Spyruoklių apkrauta nuėmimo plokštė pirmiausia susiliečia su lakštinio metalo juostele ir tvirtai prispaudžia ją prie apatinio štampavimo paviršiaus. Tai labai svarbu,-jei juostelė nelaikoma plokščia ir tvirtai prieš perforatoriui susiliečiant su medžiaga, pjūvis išsikraipys, dalis pasislinks ir neteisingoje krašto pusėje susidarys įbrėžimai.
Po sekundės dalies smūgis prasiskverbia pro juostelę. Atliekant perforavimo štampavimo operaciją, perforatorius perpjauna medžiagą, įstumdamas ją į žemiau esančią štampavimo bloko angą. Tarpas tarp perforatoriaus ir štampavimo bloko -paprastai išreiškiamas kaip medžiagos storio procentas-nulemia nupjauto krašto kokybę. Per ankšta ir įrankis per anksti susidėvi. Pernelyg laisvas, gausite per daug įtrūkimų ir apsivertimo. Lengvo plieno atveju tarpai dažnai būna 5–10 % medžiagos storio vienoje pusėje, nors kietesnėms medžiagoms, pvz., nerūdijančiam plienui, reikia griežtesnių verčių.
Grįžtant, spyruoklė{0}}pakrautastriptizo plokštelėatlieka savo antrąją funkciją: laiko juostelę žemyn, kol perforatorius atsitraukia. Be jo medžiaga priliptų prie perforatoriaus korpuso, -ypač pradurimo metu, kai metalas tvirtai susitraukia aplink perforatoriaus kotą. Nuėmiklis tiesiogine prasme nulupa medžiagą, todėl juostelė švariai nukeliauja į kitą stotį.
Tuo tarpu štampavimo blokas nėra tik pasyvi anga. Jo pjovimo briaunos turi būti nušlifuotos iki tikslios geometrijos ir kietumo, kad būtų švarūs šlyties paviršiai. Formavimo stotyse štampavimo blokas tarnauja kaip ertmė, kuri apibrėžia galutinę metalinės štampuotos dalies formą, todėl jos paviršiaus apdaila ir matmenų tikslumas yra tokie pat svarbūs kaip ir virš jo esanti perforavimo geometrija.
Vadovo sistemos, pilotai ir išlygiavimo tikslumas
Perforatoriai ir štampavimo blokai gali būti tobuli ir patys, tačiau vis tiek gamina blogas dalis, jei lygiavimas nukrypsta net keliomis tūkstantosiomis colio dalimis. Tai yra vadovų sistemos darbas-ir tai, ko gero, yra labiausiai neįvertintas viso įrankio elementas.
Kreipiamieji kaiščiai ir įvorėsyra pagrindinis derinimo mechanizmas. Grūdinto plieno kaiščiai, sumontuoti vienoje štampavimo pusėje, slysta į tiksliai-gręžtas įvores priešingoje pusėje, todėl viršutiniai ir apatiniai batai gali judėti vienu pakartojamu keliu. Didelės spartos progresyviniuose štampuose, veikiančiuose šimtais smūgių per minutę, kreipiančioji sistema sugeria šonines jėgas ir šiluminį augimą, išlaikant išlygiavimą mikronų ribose. Rutulinių guolių kreiptuvai yra įprasti tiksliuose įrenginiuose, nes jie sumažina trintį ir geriau atsparūs dilimui nei paprastosios įvorės.
Pilotaisusidoroti su kitokiu lygiavimo iššūkiu: juostos registracija. Kai metalinė juostelė progresuojančiame štampelyje juda iš stoties į stotį, pilotai-maži, kūginiai kaiščiai, sumontuoti ant viršutinio štampo,-įveda juostoje iš anksto-pradurtas skylutes ir patraukia ją į tikslią padėtį prieš pjaustant ar formuojant. Kūginė juostelė leidžia savaime-centruoti ir ištaiso nedideles padavimo klaidas, kol presas pasiekia apatinį negyvąjį tašką. Neturint tikslaus pilotavimo, tarpai tarp skylių-prie-skylių, posūkių vietos ir elementų padėtis kinta iš vienos stoties į kitą, o dėl kaupiamos paklaidos štampuotos metalinės dalys gali išstumti iš tolerancijos gerokai anksčiau, nei matomas pjovimo briaunas.
Atraminės plokštėsatlieka tylesnį, bet esminį struktūrinį vaidmenį. Šios grūdintos plokštės, esančios tarp perforatoriaus laikiklių ir štampavimo antgalio, koncentruotą kiekvieno smūgio jėgą paskirsto platesnėje srityje. Praleiskite atraminę plokštę, o atskiri smūgiai laipsniškai išblukins štampo antgalio paviršių-sudarydami nedidelius įdubimus, kurie laikui bėgant keičia perforatoriaus padėtį ir tyliai pablogina dalies tikslumą.
Sudedamųjų dalių nusidėvėjimo atpažinimas, kol tai nepaveiks dalių kokybės
Kiekvienas štampavimo štampo komponentas yra susidėvėjęs. Niekada nekyla klausimas, ar jis susidėvės, o kaip greitai galite nustatyti susidėvėjimą, kol jis neatsiras jūsų dalyse.
Punch dėvėtiyra labiausiai matomas. Aštrus pjovimo perforatorius sukuria švarią šlyties zoną su siaura šerdimi. Kai pjovimo briauna nuobodu, šlifavimo aukštis didėja, šlyties juosta susiaurėja, o pjovimo jėga-kartais pakankamai pastebimai padidėja, kad preso operatoriai išgirstų skirtumą. Sprendimas tarp šlifavimo ir visiško pakeitimo priklauso nuo to, kiek medžiagos jau buvo pašalinta iš perforatoriaus ilgio. Dauguma štampų gali būti peršlifuojami kelis kartus, kol jie pasiekia minimalų ilgio slenkstį, žemiau kurio perforatorius nebeįsikiša į štampavimo bloką pakankamai giliai, kad būtų atliktas švarus pjūvis.
Štampo bloko kraštų susidėvėjimasseka panašų modelį, tačiau yra sunkiau įžiūrima neišėmus štampo iš preso. Patyrę įrankių gamintojai ieško antrinių rodiklių: didėjančios detalės įdubimas, šliužų įstrigimas štampavimo angoje arba laipsniškas ruošinio matmenų pokytis, rodantis, kad pjovimo profilis šiek tiek išaugo dėl briaunų erozijos.
Kreipiančiojo kaiščio ir įvorės susidėvėjimaspasireiškia kitaip{0}}ir klastingiau. Užuot pastebėję staigų defektą, pastebėsite lėtą kelių dalių ypatybių matmenų poslinkį. Skylių padėtis šiek tiek pasislenka, lenkimo linijos svyruoja, o elementų-į-ypatybių matmenys pradeda keistis link tolerancijos juostos krašto. Jei jūsų CMM duomenys rodo progresuojančią tendenciją, o ne atsitiktinę sklaidą, susidėvėję kreiptuvai yra pagrindinis įtariamasis.
Piloto nusidėvėjimas arba pažeidimassukuria klaidingą juostelės registraciją, kuri atrodo kaip atsitiktinė variacija, bet iš tikrųjų seka tiekimo ciklą. Dalys gali būti geros ir ribinės, nes juostelė tam tikrose stotyse šiek tiek viršija- arba žemiau{2}}. Planinės priežiūros metu tikrinant bandomuosius skersmenis ir kūgio būklę, tai pastebima prieš padidėjus laužo kiekiui.
Pagrindinis paėmimas yra paprastas: komponentų tikslumas ir galutinės dalies tolerancija yra tiesiogiai susiję. Antspaudavimo štampas palaipsniui nesumažėja neaiškiais, sunkiai-atsekamais{2}}būdais. Kiekvienas komponentas susidėvi pagal būdingą modelį, kuris sukuria specifinį, atpažįstamą parašą baigtoje dalyje. Mokymasis skaityti šiuos parašus-atsižvelgiant į matmenų tendencijas, vizualinę apžiūrą ir jėgos stebėjimą-atskiria reaktyvųjį gaisro gesinimą nuo aktyvios štampų priežiūros.
Žinoma, kaip greitai šie komponentai susidėvi, labai priklauso nuo to, iš ko jie pagaminti. Įrankio plieno rūšies, kietumo lygio ir kiekvieno komponento paviršiaus apdorojimo pasirinkimas yra vienas mažiausiai aptartų -ir reikšmingiausių{2}}sprendimų visame įrankio procese.
Štampavimo štampavimo medžiagos pasirinkimo ir paviršiaus apdorojimo vadovas
Įrankinis plienas, esantis jūsų štampavimo štampėlio viduje, nustato, kiek dalių galite paleisti prieš šlifavimą, kiek laikosi leistinos nuokrypos per ilgas gamybos kampanijas ir ar štampas sugenda grakščiai ar katastrofiškai. Tačiau medžiagų parinkimas yra vienas iš labiausiai nepastebimų sprendimų įrankių gamybos procese,{1}}dažnai paliekamas numatytiems pasirinkimams arba tiekėjo pageidavimams, o ne apgalvotai inžinerinei analizei.
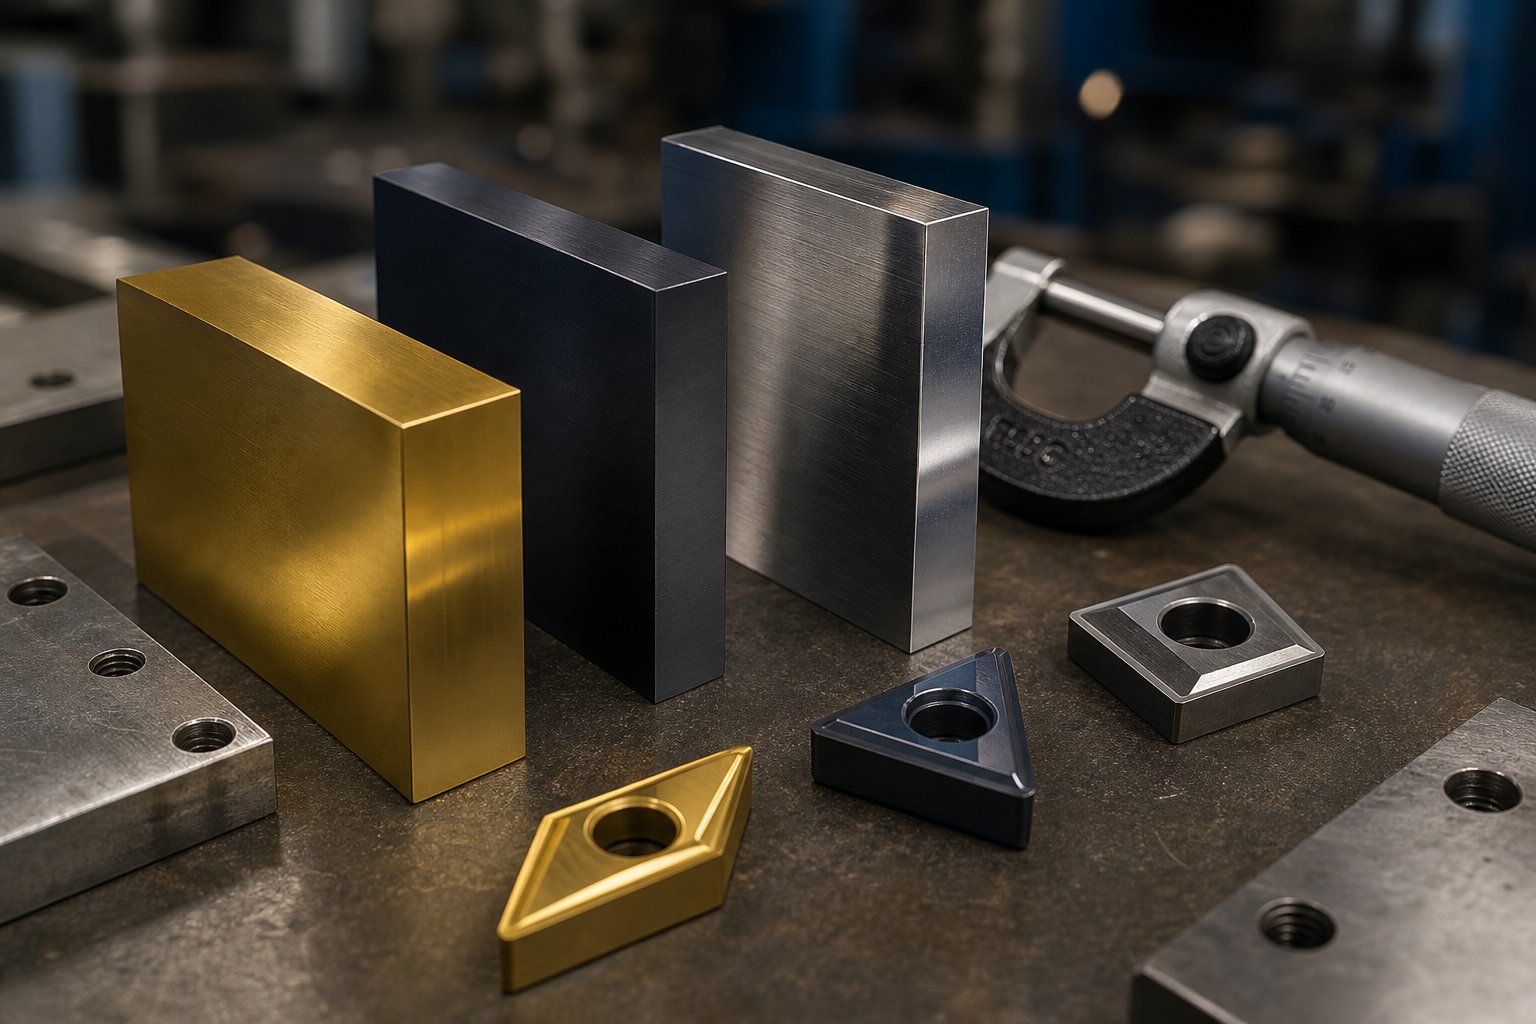
Įvairios štampavimo plieno rūšys yra skirtinguose kietumo -palyginus-tvirtumo spektro taškuose, o pasirinkus netinkamą šio spektro vietą jūsų taikymui, greitai pasiekiamas ankstyvas įrankio gedimas. Štai kaip palyginami dažniausiai pasitaikantys pažymiai ir kada kiekvienas iš jų uždirba savo vietą štampavimo formoje.
Įrankinio plieno markės štampavimo štampams ir jų veikimo kompromisai
Penkios įrankių plieno rūšys apima didžiąją dalį šiandien gaminamų plieno štampavimo štampų. Kiekvienas iš jų priklauso kitai metalurgijos šeimai, o šios šeimos savybės lemia našumą:
- D2 (daug-anglies, daug-chromo):Darbinis arkliukas ilgalaikiam-tušavimui ir auskarų vėrimui. Didelis chromo kiekis D2 sudaro kieto karbido daleles, kurios pasižymi išskirtiniu atsparumu dilimui. Po grūdinimo ir grūdinimo D2 pasiekia62-64 HRC-Pakankamai kietas, kad išlaikytų aštrią ribą šimtams tūkstančių smūgių. Kompromisas yra trapumas smūgio metu; D2 nėra tinkamas pasirinkimas sunkiam formavimui ar operacijoms, susijusioms su smūginėmis apkrovomis.
- A2 (kietėjimas ore{1}}):Su 5 % chromo ir puikiu matmenų stabilumu termiškai apdorojant A2 pasiekia 63-65 HRC ir pasižymi geresne kietumu nei D2. Jis dažniausiai naudojamas štampavimo, formavimo ir štampų apipjaustymui, kai vidutinis atsparumas dilimui ir vidutinis atsparumas smūgiams. A2 yra tvirtas universalus pasirinkimas vidutinio tūrio štampavimo plieno konstrukcijoms.
- S7 (atsparus-smūgiui):Kai jūsų štampavimo stotys apima stiprų tempimą, giluminį formavimą ar pakartotinį mechaninį smūgį, S7 įsijungia. Jis sukietėja iki 60{5}}62 HRC, tačiau pirmenybė teikiama atsparumui smūgiams, o ne atsparumui dilimui. Pagalvokite apie S7 kaip klasę, kuri lenkia prieš lūžtant – idealiai tinka tokiems komponentams kaip tempimo štampeliai ir formuojantys įdėklai, kurie sugeria dideles dinamines apkrovas kiekvieną eigą.
- M2 (greitai{1}}plienas):Sukurtas taip, kad išlaikytų kietumą aukštesnėje temperatūroje, M2 pasiekia maždaug 62{2}}64 HRC ir puikiai tinka didelio-eigos-greičio atveju, kai dėl trinties-sukuriama šiluma suminkštintų įprastus šalto apdirbimo plienus. Matysite M2 pjovimo štampuose, kurie veikia 600+ smūgio per minutę greičiu, o šiluminis stabilumas tiesiogiai reiškia krašto tarnavimo laiką.
- O1 (aliejų{1}}kietėjimas):Ekonomiškiausias variantas O1 yra gana lengvai apdirbamas ir po grūdinimo pasiekia 57-62 HRC. Jis siūlo pagrįstą kietumo ir atsparumo dilimui pusiausvyrą trumpalaikei gamybai, prototipų įrankiams ir pritaikymams, kuriuose bendras pataikymų skaičius nepateisina aukščiausios kokybės plieno.
Pagrindinis kompromisas visada yra tas pats: kietesnis plienas ilgiau atsparus abrazyviniam nusidėvėjimui, tačiau yra labiau linkęs įskilti ar įtrūkti smūgio metu. Kietesnis plienas geriau sugeria smūgius, bet greičiau nusibosta. Patyrę įrankių gamintojai maišo rūšį viename štampelyje, naudodami D2 arba karbidą didelio-dėvėjimosi pjovimo stotyse ir S7 formavimo stotyse, kur atsparumas smūgiams yra svarbesnis nei krašto išlaikymas.
Kalbant apie karbidą, volframo karbido įdėklai nusipelno paminėjimo. Labiausiai{1}}dėvėjimosi stotyse laipsniškuose štampuose-ypač tose, kuriose naudojamos abrazyvinės medžiagos, pvz., štampuotas plienas, turintis daug silicio, arba nerūdijančiojo lydiniai-karbido įdėklai gali tarnauti net D2 nuo 5 iki 10 kartų. Jie yra žymiai brangesni ir trapesni, todėl paprastai yra skirti tam tikroms stotims, o ne naudojami visame štampelyje.
Terminis apdorojimas ir paviršiaus dangos, kurios prailgina eksploatavimo laiką
Tinkamos plieno rūšies pasirinkimas yra tik pusė lygties. Kaip tas plienas termiškai-apdorojamas ir kokiomis dangomis padengiami jo darbiniai paviršiai, gali padvigubinti ar net padauginti jo tarnavimo laiką.
Terminis apdorojimasnustato kiekvieno komponento pradinį kietumą ir kietumą. Naudojant-grūdinimą-visos dalies kaitinimas virš kritinės temperatūros ir grūdinimas- yra standartinis šalto-apdirbamų plienų, tokių kaip D2 ir A2, atveju. Atvirkščiai, korpuso-kietėjimas sukuria kietą išorinį apvalkalą, išlaikant kietą šerdį, o tai naudinga komponentams, kuriems reikalingas paviršiaus atsparumas dilimui, bet kurie turi sugerti smūgį nesutrūkdami. Nepriklausomai nuo metodo, primygtinai rekomenduojamas vakuuminis terminis apdorojimas; kaippramonės ekspertai pažymi, oksidacija, kurią sukelia ne-vakuuminiai procesai, slopina dangos sukibimą ir gali pažeisti paviršiaus vientisumą, kol štampai nepaleidžia savo pirmosios dalies.
Paviršiaus dangospridėkite antrinį apsaugos sluoksnį, kuris žymiai sumažina trintį ir klijų susidėvėjimą. Dažniausiai pasitaikančios parinktys apima:
- Titano nitridas (TiN):PVD danga, kurios kietumas yra apie 2400 HV. TiN užtikrina gerą bendrosios paskirties -apsaugą nuo abrazyvinio ir klijų nusidėvėjimo ir yra plačiai naudojamas pjovimo štampams. Dėl auksinės spalvos dangos padengimą lengva patikrinti vizualiai.
- Titano karbonitridas (TiCN):Maždaug 3 200 HV įtampa yra didesnė nei TiN, todėl TiCN dengiamas kaip daugiasluoksnė danga ir puikiai tinka-su toleruojamomis štampavimo programomis, kai svarbus ir kietumas, ir matmenų valdymas.
- Chromo nitridas (CrN):Esant 1800 HV, jis yra minkštesnis nei TiN, tačiau mažesnis vidinis įtempis leidžia padengti storesnes. CrN puikiai tinka formavimo operacijoms, kai mažas trinties koeficientas yra svarbesnis nei ypatingas kietumas.
- Azotavimas:Termocheminis difuzijos procesas, o ne nusodinta danga. Azotavimas sukietina paties plieno paviršinį sluoksnį, paprastai iki 65–70 HRC ekvivalento, nepridedant atskiro dangos sluoksnio. Dėl to jis naudingas dideliems štampų komponentams, kai dangos storio nuokrypiai kelia susirūpinimą.
- Chromuotas dengimas:Senesnė, bet vis dar aktuali parinktis, skirta pagerinti tempimo štampų atpalaidavimo savybes ir sumažinti medžiagos paėmimą formavimo operacijų metu.
Veikimo skirtumas tarp padengtų ir nepadengtų įrankių nėra nežymus,{0}}jis gali pakeisti. Vienas dokumentuotas atvejis, kai naudojamas 1074 spyruoklinio plieno kombinuotas perforatorius, parodė, kad gamyba šoktelėjo nuo 10 000 nepadengtų dalių iki 100 000 dalių su AlTiN danga ir iki 250 000 dalių, kai ant AlTiN sluoksnio buvo uždėta sausa tepalo plėvelė. Šie skaičiai iliustruoja, kodėl dangos parinkimas nusipelno tokio pat inžinerinio dėmesio, kaip ir bazinio plieno rūšies pasirinkimas.
Vienas svarbus įspėjimas: ne kiekvienas dengimo procesas veikia su kiekvienu plienu. CVD dangos, nusodintos maždaug 1 900 laipsnių F temperatūroje, dengimo metu atkaitina įrankio pagrindą. Plienas, pvz., A2 ir S7, neturėtų būti padengtas CVD-apkrovomis, nes aukšta proceso temperatūra pablogina jų mikrostruktūrą ir sumažina smūgio stiprumą. PVD procesai, veikiantys žemesnėje nei 900 laipsnių F, šios problemos visiškai išvengia-, todėl PVD yra saugesnis numatytasis daugelio štampavimo įrankių parametras, nebent konkretūs programos reikalavimai pateisina CVD arba TRD alternatyvas.
Matricos medžiagos suderinimas su ruošinio medžiaga
Tai realybė, kuri pribloškia daugelį pirmą kartą-įrankių pirkėjų: medžiaga, kurią štampuojate, lemia medžiagą, iš kurios turi būti pagamintas jūsų štampas. Anglies plieno štampavimui sukurtas štampas neatlaikys ilgo nerūdijančio plieno eksploatacijos be reikšmingų modifikacijų, o plieno lakštų štampavimui skirti įrankiai gali būti per-sukonstruoti-ir brangesni- aliuminio štampavimo procesui.
Kodėl? Kietesnės ruošinio medžiagos sukuria didesnes pjovimo ir formavimo jėgas, pagreitina šlifavimo paviršių abrazyvinį susidėvėjimą ir reikalauja griežtesnio perforavimo-perforavimo-tarpai, kad būtų švarūs kraštai. Minkštesnės medžiagos, pvz., aliuminis ir varis, mažiau dėvisi įrankius, tačiau sukelia skirtingus iššūkius,-susitraukia medžiagas ir linkę plyšti, o ne švariai kirpti, jei tarpai atitinkamai nesumažėja.
| Ruošinio medžiaga | Rekomenduojamos štampuoto plieno rūšys | Išvalymo gairės (% storio vienoje pusėje) | Santykinis numatomas įrankio naudojimo laikas |
|---|---|---|---|
| Švelnus / mažai anglies{0}}anglies plienas | D2, A2; karbido įdėklai dideliam-tūriui | 5-10% | Pradinė linija (1x) |
| Nerūdijantis plienas (300 serija) | D2, M2 arba karbidas; Primygtinai rekomenduojamos TRD/PVD dangos | 3-6% | 0,4x - 0.6x bazinis lygis |
| Didelio-tvirčio plieno (HSLA, AHSS) | Karbidas, D2 su TiCN arba AlTiN danga | 4-8% | 0,3 x - 0.5 x bazinis lygis |
| Aliuminio lydiniai | A2, D2; CrN arba DLC dangos, apsaugančios nuo pūtimo | 3-5% | 1,5 x - 2.5 x bazinis lygis |
| Vario / žalvario lydiniai | A2, O1 trumpiems bėgimams; D2 ilgesnėms kampanijoms | 3-6% | 1,5 x - 2 x bazinis lygis |
Atkreipkite dėmesį į modelį: nerūdijantis ir didelio stiprumo Būtent dėl šios priežasties įrankių kainos labai skiriasi priklausomai nuo ruošinio medžiagos, nurodytos detalės brėžinyje. Aliuminio štampuose gali būti naudojamas A2 plienas su CrN danga. Dėl tos pačios 304 nerūdijančio plieno dalies geometrijos gali prireikti D2 su karbido įdėklais ir TRD vanadžio karbido danga, -padvigubinti arba patrigubinti investicijas į įrankius, bet pateikti pataisų skaičių, reikalingą konstrukcijai pagrįsti.
Atstumo reguliavimas taip pat svarbus. Nerūdijančiojo plieno darbo -kietėjimo tendencija reiškia, kad per didelis tarpas ne tik blogina krašto kokybę-, bet ir pagreitina perforavimo susidėvėjimą, nes medžiaga atspari kirpimui, o deformuojasi aplink pjovimo briauną. Kita vertus, aliuminiui reikia didesnių tarpų, kad būtų išvengta plyšimo ir pernelyg didelio įtrūkimo, atsirandančio dėl medžiagos plastiškumo ir polinkio tekėti, o ne švariai lūžti.
Štampos medžiagos, terminio apdorojimo, dangos ir tarpelio suderinimas su konkrečia ruošinio medžiaga yra tai, kas atskiria ilgalaikius įrankius nuo įrankio, kuris šlubuoja gamybos metu. Tačiau net ir tobulai nurodytas štampas vis tiek turi būti tinkamai suprojektuotas-, todėl šiuolaikinis modeliavimas ir juostelių išdėstymo optimizavimas iš esmės pakeitė tai, kaip įrankių gamintojai detalių brėžinį paverčia gamybai paruoštu įrankiu.
Štampavimo štampo dizainas, modeliavimas ir juostelių išdėstymo optimizavimas
Tobulas medžiagų pasirinkimas ir paviršiaus apdorojimas nieko nereiškia, jei pati štampo geometrija yra ydinga. Perforatorius, pagamintas iš aukščiausios kokybės D2 su TiCN danga, vis tiek gamins susiraukšlėjusias, įtrūkusias arba -netinkančias- dalis, jei traukimo karoliuko padėtis yra neteisinga, neteisingai apskaičiuotas ruošinio laikiklio slėgis arba dėl progresinio išdėstymo 30 % juostos iššvaistoma į laužą. Štai kodėl štampavimo štampų dizainas per pastaruosius du dešimtmečius taip smarkiai perėjo prie skaitmeninio modeliavimo-sugauti šias problemas programinėje įrangoje yra daug pigiau nei atrasti jas bandant ant spaudos grindų.
Kaip štampavimo modeliavimas sumažina bandymo kartojimus ir išlaidas
Kompiuterinės inžinerijos (CAE) modeliavimas leidžia inžinieriams praktiškai atlikti visą štampavimo procesą-nuo ruošinio padėties nustatymo iki galutinės detalės geometrijos-prieš apdirbant vieną įrankinio plieno bloką. Programinė įranga žingsnis po žingsnio modeliuoja medžiagų srautą, tiksliai numatant, kur atsiras problemos.
Ką iš tikrųjų sugauna simuliacija? Kritiniai gedimų režimai, kurie kitu atveju atsirastų tik fizinio bandymo metu:
- Retinimas ir plyšimas:Modeliavimas atvaizduoja medžiagos storį visoje dalyje, pažymėdamas zonas, kuriose lakštinis metalas tęsiasi už saugių ribų. Prieš pjaustydami plieną, inžinieriai sureguliuoja tempimo spindulį, prideda traukimo karoliukų arba modifikuoja ruošinio formą, kad perskirstytų medžiagos srautą.
- Susiraukšlėjimas:Nepakankamas ruošinio laikiklio slėgis arba netinkami medžiagos srauto keliai sukelia suspaudimo raukšles flanšuose ir šoninėse sienelėse. Modeliavimas identifikuoja šias zonas ir leidžia pakartotinai reguliuoti ruošinio laikiklio jėgas ir karoliuko geometriją.
- Springback:Suformavus jėgų atsipalaidavimą, dalis elastingai atšoka{0}}kartais pakankamai, kad matmenys išstumtų iš leistinų ribų.Išplėstiniai FEA metodaiatsižvelgti į medžiagos anizotropiją, Bauschinger efektą ir liekamuosius įtempius, kad būtų galima numatyti atstūmimo dydį, todėl inžinieriai gali taikyti kompensavimo strategijas, pvz., per{0}}lenkimą arba modifikuotą įrankio geometriją prieš statant štampą.
- Jėgos analizė:Apskaičiuojant bendrą tonažo poreikį užtikrinama, kad štampai būtų suderinti su tinkamu presu, o įrankių komponentai būtų tokio dydžio, kad atlaikytų faktines formavimo apkrovas be ankstyvo gedimo.
Praktinis atlygis yra reikšmingas. Įprastoms metalo štampavimo projektavimo darbo eigoms dažnai prireikė nuo trijų iki penkių -ar daugiau-fizinių bandymų iteracijų, kad būtų gautos priimtinos dalys. Kiekviena iteracija reiškia, kad reikia išardyti štampą, atlikti pataisymus, surinkti iš naujo ir vėl paleisti. Modeliavimas{5}}pagrįstas štampavimo dizainas suglaudina, kad šis ciklas dramatiškai keičiasi, dažnai bandomosios kartos sutrumpėja per pusę ir sutrumpėja savaitės nuo kūrimo laiko juostos.
Juostos išdėstymo optimizavimas maksimaliam medžiagų panaudojimui
Progresyvaus štampavimo dizaino atveju juostos išdėstymas yra ta vieta, kur vyksta sąnaudų projektavimas. Kiekvienas iššvaistomos medžiagos milimetras tarp dalių, kiekvienas per didelis nešiklio tiltelis ir kiekvienas neoptimalus lizdo kampas virsta metalo laužo tonažu per milijonus smūgių. Tradicinių štampų konstrukcijų laužo procentas paprastai yra 25–40%, o optimizuotas išdėstymas gali sumažinti šį skaičių žemiau 15%.
Inžinieriai kontroliuoja laužą priimdami kelis tarpusavyje susijusius sprendimus štampavimo štampų projektavimo etape:
- Įdėjimo strategijos:Dalių išdėstymas kuo arčiau{0}}arba jas sujungiant pagal geometriją-tiesiogiai maksimaliai sunaudojama medžiaga iš ritės. Netgi nedideli dalies orientacijos, palyginti su juostos ašimi, koregavimai gali padėti sutaupyti 10–20 % žaliavų sąnaudų.
- Tono ir pralaidumo valdymas:Progresavimo atstumas (žingsnis) ir juostos plotis turi būti apskaičiuojami mažesniu{0}}milimetro tikslumu. Nereikalingi tarpai tarp stočių išmeta medžiagas kiekvieną kartą.
- Vežėjo tilto dizainas:Tiltai, jungiantys kiekvieną dalį su juostele, turi būti pakankamai siauri, kad sumažintų laužą, tačiau pakankamai platūs, kad padavimo metu būtų išlaikytas konstrukcijos vientisumas. Supraskite tai neteisingai ir juostelė užsisegs arba plyš įpusėjus{1}}.
- Įprasti{0}}kirpimo būdai:Štampelėse, kurios vienu žingsniu gamina kelias dalis, bendrosios pjovimo linijos tarp gretimų ruošinių gali visiškai pašalinti dalių likučius.
Juostos išdėstymas nėra kosmetinis pratimas-tai vienas iš galingiausių inžinierių turimų svertų, skirtų sumažinti vienos-dalies kainą. 10 % pagerinus medžiagų panaudojimą, naudojant milijoną-dalies metinio 1 mm nerūdijančio plieno serijos, sutaupoma tūkstančiai dolerių – visa tai užfiksuota prieš pradedant pirmąjį gamybą.
Nuo galimybių studijos iki CNC{0}}apdirbtų štampų komponentų
Metalo štampavimo štampų dizainas vadovaujasi struktūrine darbo eiga, kuri paverčia detalės brėžinį į{0}}gamybai paruoštą įrankį. Kiekvienas etapas grindžiamas ankstesniu, o praleidžiant veiksmus-arba juos skubant- atsiranda brangių klaidų.
- Dalies galimybių vertinimas:Inžinieriai įvertina dalies geometriją, medžiagą, leistinus nuokrypius ir tūrio reikalavimus, kad nustatytų, ar štampavimas yra perspektyvus, koks štampavimo tipas tinkamas ir kur yra galimų formavimo problemų.
- 2D juostos išdėstymas:Progresavimo seka, stoties priskyrimai ir medžiagų panaudojimo strategija yra pavaizduota plokščiu išdėstymu, nurodant, kas vyksta kiekvienoje štampavimo stotyje ir kaip juostelė juda per įrankį.
- 3D štampų modeliavimas:Visas štampo surinkimas-perforatoriai, štampų blokai, nuėmikliai, kreipiančiosios sistemos ir visa pagalbinė įranga-sukurta CAD formatu, tiksliai pritvirtinant, tarpais ir tvirtinimo detalėmis.
- Modeliavimo patvirtinimas:CAE programinė įranga vykdo formavimo procesą virtualiai, tikrindama medžiagų srautą, tikrindama, ar nėra plonėjimo ir susiraukšlėjimo, numatant grįžimą ir patvirtinant tonažo reikalavimus. 3D modelis tobulinamas iteratyviai, kol modeliavimo rezultatai atitinka priėmimo kriterijus.
- Štampo komponentų CNC apdirbimas:Patvirtinti projektai pereina prie tikslios vielos EDM, CNC frezavimo ir šlifavimo operacijų, kad kiekvienas komponentas būtų pagamintas pagal specifikaciją.
- Surinkimas ir bandomieji važiavimai:Užbaigtas štampas surenkamas, įdedamas į bandomąjį presą ir paleidžiamas per laipsniškai tobulinamas iteracijas, kol pavyzdinės dalys atitinka matmenų ir kokybės tikslus.
Šis procesas nuo pabaigos{0}} iki galo reikalauja glaudaus projektavimo inžinierių, modeliavimo analitikų, CNC mašinistų ir bandomųjų technikų koordinavimo. Viso-paslaugų įrankių kūrėjai, kurie kiekvieną etapą laiko po vienu stogu-pagal galutinę patikrą-pašalina perdavimo delsą ir nesusipratimus, kurie kenkia kelių-tiekėjų darbo eigoms.YICHENPavyzdžiui, atlieka visą darbo eigą viduje – nuo pradinio CAE modeliavimo ir štampų projektavimo iki tikslaus CNC apdirbimo, bandomųjų važiavimų ir dalių patikros, todėl gamintojams suteikiama viena atskaitomybė nuo koncepcijos iki gamybos{0}}paruoštų įrankių.
Gerai -sukurtas, imitacinis-patvirtintas kauliukas labai sumažina netikėtumų bandymo metu. Tačiau tai jų visiškai nepanaikina. Medžiagų kintamumas, spaudimo deformacija ir tikrosios trinties sąlygos vis dar sukelia problemų, kurios iškyla tik plienui atsitrenkus į plieną,-todėl prieš pradedant gaminti bet kokį štampą būtina suprasti dažniausiai pasitaikančius gedimo būdus, pagrindines jų priežastis ir taisomuosius veiksmus.
Antspaudavimo štampavimo trikčių šalinimas ir bandymo patvirtinimas
Modeliavimas sugauna daug, bet negali atkartoti visų kintamųjų spaudoje. Medžiagų partijos neatitikimai, preso deformacija veikiant apkrovai, tepalo plėvelės skilimas esant temperatūrai, terminis plėtimasis ilgų eksploatacijų metu-šie realūs-pasaulio veiksniai sukelia defektų, kurie išryškėja tik štampui veikiant dideliu greičiu. Skirtumas tarp parduotuvės, kuri išsprendžia problemas per valandas, ir parduotuvės, kuri per pamainas vejasi simptomus, priklauso nuo vieno įgūdžio: pirmą kartą tiksliai diagnozuoti pagrindinę priežastį.
Kiekvienas metalo štampavimo proceso defektas palieka parašą. Skardos byloja ką kita nei slogos. Įtrūkęs flanšas rodo kitą pagrindinę priežastį nei susiraukšlėjusi sienelė. Išmokus skaityti šiuos parašus, reaktyvus gaisro gesinimas paverčiamas sistemingu trikčių šalinimu-ir apsaugomos investicijos į įrankius bei gamybos tvarkaraštis.
Dažni štampavimo štampo defektai ir jų pagrindinės priežastys
Septyni gedimo režimai sudaro didžiąją daugumą štampavimo kokybės problemų. Kiekvienas iš jų turi identifikuojamus simptomus, trumpą galimų pagrindinių priežasčių sąrašą ir konkrečius korekcinius veiksmus, kuriais siekiama išspręsti tikrąją problemą, o ne užmaskuoti simptomą. Čia yra visa nuoroda:
| Defektas | Simptomai | Pagrindinės priežastys | Korekciniai veiksmai |
|---|---|---|---|
| Burring | Pakilusios, aštrios briaunos ant uždengtų arba pradurtų bruožų; laikui bėgant didėja šerdies aukštis; šiurkštus{0}}krašto jausmas | Nusidėvėję arba įgriuvę pjovimo briaunos; per didelis smūgis-, kad-sumažėtų klirensas; prasta pjovimo sienos apdaila | Peršlifuokite arba pakeiskite pjovimo briaunas; sumažinti tarpą viela{0}}pjaunant naujus įdėklus; poliruoti štampavimo sienelę; patikrinkite, ar tarpas yra 5–10 % medžiagos storio vienoje pusėje, kai naudojamas švelnus plienas |
| Galling | Medžiagos paėmimas ant perforatoriaus ar štampavimo paviršių; įbrėžimai arba įbrėžimai ant suformuotų dalių paviršių; laipsniškas pablogėjimas su kiekvienu smūgiu | Nepakankamas arba netinkamas tepimas; nesuderinamas štampavimo / ruošinio medžiagų poravimas (pvz., nerūdijantis ant nepadengto įrankių plieno); Per didelis paviršiaus šiurkštumas ant štampus formuojančių paviršių | Užtepkite atitinkamą štampavimo tepalą arba patobulinkite iki EP{0}}vertinto skysčio; formuojančius paviršius užtepkite anti-apželdinimo dangą (TiN, CrN arba DLC); poliruoti štampo paviršius; pereiti prie labiau suderinamo įrankių plieno rūšies |
| Šliužų traukimas | Šliužai (išmušti-laužo gabalai), rasti juostelės viršuje arba įterpti į vėlesnes dalis; protarpiniai auskarų defektai | Vakuuminis efektas tarp smūgio veido ir šliužų; nepakankamas štampo įleidimo gylis; Įmagnetinti perforatorių arba štampų komponentai; per daug aliejaus ant juostelės paviršiaus | Pridėkite vakuuminius-reljefo griovelius arba išstūmimo kaiščius prie perforatoriaus paviršiaus; padidinti štampo įleidimo gylį; reguliariai išmagnetinkite įrankius; patikrinkite šliužų latako tarpą ir kūgiškumą, kad užtikrintumėte švarų šliužų išmetimą |
| Punch lūžimas | Staigus kumščio kūno ar galo lūžis; nenormalus spaudimo garsas arba jėgos šuolis; antspauduotų dalių trūksta funkcijų | Neišlygiavimas tarp perforatoriaus ir štampavimo angos; preso tonažas, viršijantis perforavimo pajėgumą; ruošinio medžiaga kietesnė nei nurodyta; per didelis perforavimo kietumas (trapus); nepakankama nuėmimo jėga | Iš naujo{0}}sulygiuokite viršutinę ir apatinę štampo puses; patikrinti, ar medžiagų sertifikatai atitinka štampo konstrukcijos prielaidas; sumažinti štampavimo kietumą arba pereiti prie kietesnės klasės (pvz., S7); patikrinkite ir pakeiskite pavargusias spyruokles; patikrinkite, ar nesusidėvėję kreipiamieji kaiščiai ir įvorės |
| Įtrūkimai ties lenkimo linijomis | Matomi lūžiai arba mikro{0}}įtrūkimai išilgai išorinio posūkio spindulio; suskilimai flanšiniais kraštais | Lenkimo spindulys per mažas medžiagos storiui ir rūšiai; lenkimo linija, orientuota lygiagrečiai medžiagos grūdėtumo krypčiai; medžiagos atsitraukimas, sukeliantis antrinį įtempimą; dirbti{0}}kietėjusią medžiagą iš ankstesnių operacijų | Padidinkite lenkimo spindulį iki minimalaus rekomenduojamo medžiagai; jei įmanoma, orientuoti lenkimus per grūdų kryptį; atkaitinkite medžiagą prieš formuodami, jei-kietėjimas yra darbo problema; sureguliuokite formavimo perforatoriaus R-kampą |
| Susiraukšlėjimas (piešimo operacijos) | Gniuždomos raukšlės ar sagtys flanšuose, šoninėse sienelėse arba nubrėžtos detalės; netolygus medžiagų pasiskirstymas | Nepakankamas ruošinio laikiklio slėgis; netinkamas piešimo karoliukų dizainas arba išdėstymas; ruošinio dydis per didelis ertmei; netolygus medžiagos srautas dėl tepimo nenuoseklumo | Padidinti ruošinio laikiklio jėgą; pridėkite arba sureguliuokite traukimo karoliukus, kad valdytumėte medžiagos srautą; sumažinti ruošinio matmenis; užtikrinti vienodą tepalo naudojimą; patikrinkite preso pagalvėlės slėgio nuoseklumą |
| Matmenų dreifas | Laipsniškas dalių matmenų krypties nuokrypis per gamybos eigą; pasižymi tendencijomis link tolerancijos ribų, o ne atsitiktinai | Kreipiančiojo kaiščio ir įvorės susidėvėjimas leidžia neteisingai išlyginti viršutinį/apatinį štampą; štampo komponentų šiluminis plėtimasis ilgų važiavimų metu; bandomojo kaiščio nusidėvėjimas, dėl kurio juostelė neteisingai registruojama | Pakeiskite susidėvėjusius kreipiamuosius kaiščius ir įvores; atlikti suplanuotas aušinimo pertraukas ilgų važiavimų metu arba pridėti aušinimo kanalus; apžiūrėti ir pakeisti susidėvėjusius kontrolinius kaiščius; patikrinkite matmenų tendencijas{0}}proceso metu atlikdami SPC patikras |
Pastebite šabloną toje lentelėje? Daugelis šių defektų turi persidengiančias pagrindines priežastis.Vien tik klirenso pasirinkimasštampavimo proceso metu įtakoja įdubimą, šliužų traukimą, perforavimo susidėvėjimo greitį ir net medžiagos iškraipymą. Nepagrįstas atstumas-per ankštas ar per laisvas-sukelia problemų, kurios gali užmaskuoti viena kitą, kaskadą, todėl tiksli diagnozė tampa sunkesnė, kuo ilgiau nebus pašalinta pagrindinė priežastis.
Korekciniai veiksmai dėl įdubimo, slinkimo ir šliužų traukimo
Šie trys defektai nusipelno ypatingo dėmesio, nes jie yra dažniausios tikslaus štampavimo problemos ir kiekvienas iš jų dažnai klaidingai diagnozuojamas kaip kiti.
Burringyra lengviausia nustatyti, bet sudėtingiausia ištaisyti visam laikui. Greitas šlifavimas atkuria pjovimo briauną, bet jei pagrindinė priežastis yra netinkamas tarpas, šlifavimas grįžta per tūkstančius smūgių. Bendrosios gairės dėl bendro štampavimo tarpo yra maždaug 20–25 % medžiagos storio, tačiau tai priklauso nuo ruošinio medžiagos ir norimos krašto kokybės. Prieš šlifuodami, visada patikrinkite, ar tarpas yra tinkamas naudojamai medžiagai,{5}}ne tik medžiagai, kuri buvo nurodyta iš pradžių. Medžiagų keitimas ritės lygyje yra labiau paplitęs, nei dauguma parduotuvių supranta, o perėjimas nuo mažai{7}}anglies anglies išskiriančio plieno prie vidutinio-anglies plieno gali nustumti anksčiau tinkamą tarpą į „per ankštą“ diapazoną, paspartindamas briaunų gedimą.
GallingPaviršutiniškai atrodo kaip štampų dėvėjimas, tačiau jo mechanizmas yra visiškai kitoks. Kai abrazyvinis susidėvėjimas lėtai ardo štampavimo paviršių, sutrinka klijavimas-tarp ruošinio ir štampo paviršiaus, veikiant slėgiui, susidaro mikroskopinės siūlės, kurios nuplėšia medžiagą nuo vieno paviršiaus ir nusėda ant kito. Jis ypač agresyvus štampuojant nerūdijantį plieną arba aliuminį į nepadengtą įrankių plieną. Korekcinis kelias yra ne šlifavimas, o paviršiaus apdorojimas: užtepkite PVD dangą, pvz., TiN arba CrN, poliruokite formuojančius paviršius, kad sumažintumėte trinties pradžios taškus, ir atnaujinkite tepimą iki plėvelės, kuri išlaikytų atsiskyrimą esant tam tikram slėgiui ir temperatūrai, kurią sukuria jūsų štampas.
Šliužų traukimasyra labiausiai nutrūkęs ir labiausiai varginantis iš trijų. Vakuumas, susidarantis, kai perforatorius atsitraukia iš štampavimo angos, patraukiamas atgal ant juostelės paviršiaus. Tai gali įvykti kartą per šimtą smūgių arba kartą per tūkstantį-tik pakankamai dažnai, kad sukeltų defektų pasroviui arba sugadintų patį štampą, kai kitu smūgiu šliužas įstrigo tarp smūgio ir štampavimo bloko. Sprendimai apima mažų kryžminių-liuko griovelių šlifavimą perforatoriaus paviršiuje, kad sulaužytų vakuuminį sandariklį, spyruoklinių-išmetimo kaiščių pridėjimą, štampavimo įėjimo gylio padidinimą, kad šliužas tvirčiau įsitvirtintų angoje, ir -kritiškai-perforatoriaus ir štampo komponentų reguliarus išmagnetinimas. Liekamasis magnetizmas po šlifavimo operacijų yra vienas iš labiausiai nepastebimų veiksnių, prisidedančių prie šliužų traukimo problemų.
Išbandymo ir dalies patvirtinimo procesas
Kiekvienas štampavimo štampas, -nesvarbu, kaip kruopščiai imituojamas-, yra fiziškai išbandomas prieš patvirtinant jį gamybai. Bandymas yra vieta, kur virtualus modelis susitinka su realia-pasaulio fizika, ir tai yra vienas iš įgūdžių reikalaujančių -viso įrankių gyvavimo ciklo etapų.
Štai kas iš tikrųjų nutinka bandant štampavimo presą:
- Pradinė sąranka ir lėtas{0}}greitasis dviračiu:Štampas montuojamas bandomajame prese ir veikia labai mažu greičiu -dažnai vieno-takto režimu-, kad būtų patikrintas mechaninis tarpas, juostelės padavimas ir pagrindinis dalių formavimas nerizikuojant sugadinti įrankius.
- Laipsniškas greitis didėja:Eigos dažnis palaipsniui didinamas, siekiant gamybos greičio, o technikai stebi, ar nėra neįprasto triukšmo, jėgos šuolių, juostelių padavimo problemų ir dalių kokybės pokyčių, kurie atsiranda tik esant didesniam važiavimo greičiui.
- Mėginių paėmimas ir matavimas:Dalys traukiamos reguliariais intervalais ir matuojamos pagal detalės brėžinį, naudojant koordinačių matavimo mašinas (CMM), optinius lyginamuosius įrenginius, go/no{0}}go matuoklius ir funkcinės patikros įtaisus. Matmenys tikrinami pagal GD&T figūrines išnašas-ne tik vardines vertes, bet ir tolerancijos juostas, tikrąją padėtį ir profilio specifikacijas.
- Iteratyvus koregavimas:Remdamiesi matavimo duomenimis, įrankių gamintojai atlieka tikslines pataisas: koreguoja formavimo spindulį, fiksuoja štampavimo stotis, modifikuoja tarpus arba pertvarko tam tikrus perforatorius. Po kiekvieno koregavimo atliekamas kitas mėginio paleidimas ir matavimo ciklas.
- Gamybos{0}}kaitos patvirtinimas:Kai dalys nuosekliai atitinka specifikacijas esant tiksliniam eigos dažniui, ilgalaikis važiavimas sukuria statistiškai reikšmingą partiją,{0}}dažnai 300–500 iš eilės dalių-, skirtų Cpk analizei ir klientui pateikti.
Kiek pakartojimų turėtumėte realiai tikėtis? Vidutiniškai sudėtingam progresiniam kauliukų žaidimui planuokite du ar keturis bandomuosius raundus kaip pradinį tašką. Paprasti išjungimo štampai gali būti patvirtinti per vieną ar dvi iteracijas. Sudėtingiems kelių -stočių progresiniams ar perkėlimo įrankiams su gilia tempimo, griežtomis leistinomis nuokrypomis arba pažangiu didelio stiprumo
Sėkmingas štampo priėmimas paprastai reikalauja trijų dalykų: visų kritinių matmenų, neviršijančių nustatytų leistinų nuokrypių nuolatinėje mėginių partijoje, paviršiaus apdailos ir kraštų kokybės, atitinkančios gamybos standartus, ir nuoseklaus juostelių padavimo bei šliužų išstūmimo gamybos greičiu be operatoriaus įsikišimo. Kol neįvykdomi visi trys kriterijai vienu metu, štampas nėra -paruoštas gamybai-, nepaisant to, kaip artimi atskiri matavimai.
Bandymas atskleidžia tai, ko joks modeliavimas negali visiškai nuspėti: tikrosios kabliuko eksploatavimo išlaidos laikui bėgant. Kiekvienas koregavimas, kiekvienas peršlifavimas, kiekvienas spyruoklinis pakeitimas prisideda-ir visapusiškas šių sąnaudų supratimas yra tai, kas atskiria protingas investicijas į įrankius nuo investicijų, kurios tyliai sumažina maržą per daugiametę gamybos programą.
Štampavimo įrankių sąnaudos ir ekonominių sprendimų sistema
Kiekvienas pertvarkymas, kiekvienas pavasario keitimas, kiekviena bandomoji iteracija iš ankstesnės skilties turi kainų žymą{0}}ir šios išlaidos neegzistuoja atskirai. Jas papildo pradinės investicijos į įrankius, vienam smūgiui sunaudota žaliava ir detalės presavimo laikas. Tikrasis klausimas, su kuriuo grumiasi dauguma inžinierių ir pirkimo vadybininkų, yra ne „kiek kainuoja kauliukas? o "kuriuo momentu ši investicija iš tikrųjų pradeda atsipirkti?" Norint atsakyti į šį klausimą, reikia aiškiai-pažvelgti į tai, kas lemia štampavimo štampavimo įrankių sąnaudas, kaip šios išlaidos amortizuojasi per visą gamybos apimtį ir kada alternatyvūs gamybos metodai yra ekonomiškesni.
Kas lemia štampavimo įrankių išlaidas
Įrankių kainos lakštinio metalo štampavimo projektams gali svyruoti nuo 5 000 USD už paprastus štampavimo štampus iki 100 000 USD ar daugiau sudėtingų progresinių štampų su keliomis formavimo stotimis. Tas didžiulis paplitimas nėra savavališkas. Šeši pagrindiniai veiksniai traukia kainą skirtingomis kryptimis:
- Dalies sudėtingumas ir funkcijų skaičius:Kiekviena skylė, posūkis, įspaudimas ir kontūras prideda prie štampo stotį arba operaciją. Plokščioji poveržlė su viena išjungimo operacija yra iš esmės kitoks įrankių iššūkis nei kelių lankstymo{1}}automobilinis laikiklis su dvylika pradurtų funkcijų. Daugiau funkcijų reiškia daugiau stočių, tikslesnius{3}}žemės komponentus ir daugiau darbo valandų.
- Antgalio tipas:Kaip minėta anksčiau, progresiniai štampai kainuoja daug daugiau nei pavieniai{0}}stoties arba sudėtiniai štampai, nes jie atlieka kelias operacijas viename įrankyje. Dėl mechaninių transportavimo sistemų, reikalingų dalims perkelti tarp stočių, perkėlimo štampai dar labiau padidina išlaidas.
- Stočių skaičius:Taikant progresyvius įrankius, kiekviena stotis prideda pjovimo perforatorius, formavimo įdėklus, nuėmiklius ir bandomuosius įrankius,{0}}kurie visi turi būti apdirbti, grūdinti ir išlyginti. Šešių- stočių antgalis nekainuoja dvigubai daugiau nei trijų- stočių, tačiau ryšys yra artimesnis tiesiniam, nei tikisi dauguma pirkėjų.
- Įrankinio plieno rūšis ir paviršiaus apdorojimas:Štampas, pagamintas iš O1 plieno ir be dangos, yra daug pigesnis nei naudojant D2 su karbido įdėklais ir TiCN{2}}dengtais perforatoriais. Tačiau, kaip aptarta medžiagų pasirinkimo skyriuje, pigesnis plienas dažnai reiškia trumpesnį štampo tarnavimo laiką ir didesnes{4}}dalies sąnaudas gamybos metu.
- Tolerancijos reikalavimai:Griežtesnės tolerancijos reikalauja smulkesnio apdirbimo, tikslesnio šlifavimo ir daugiau bandomųjų pakartojimų.Plokščios funkcijos gali išlaikyti ±0,005 colioarba sugriežtinti naudojant gerai-sukonstruotus įrankius, tačiau susiformavusioms savybėms-lenkimai, flanšai, nubrėžtos sienos-reikalauja papildomų inžinerinių pastangų ir dažnai sudėtingesnės štampų geometrijos, kad būtų galima valdyti spyruoklinį atstumą ir medžiagų srautą pagal specifikaciją.
- Numatoma gamybos apimtis:Tūris tiesiogiai nekeičia štampų kainos, bet nustato, kokios klasės įrankių jums reikia. 50 000{4}}vienetų eksploatavimo trukmė gali pateisinti C klasės įrankius naudojant paprastesnį plieną. Penkių{5}}milijonų-automobilių programai reikia A klasės konstrukcijų su aukščiausios kokybės medžiagomis, o išlaidų skirtumas yra didelis.
Dauguma projektų metalo štampavimo gamybos srityje yra nuo 15 000 USD iki 50 000 USD vidutinio sudėtingumo dalims. Suprasdami, kurie iš šių šešių veiksnių lemia jūsų konkrečią kainą, jums suteikia sverto-ne aklai derėtis, o daryti pagrįstus kompromisus tarp investicijų į įrankius, staklių naudojimo trukmės ir dalies kainos.
Pagal-dalies išlaidų amortizaciją ir{1}}tolygų mąstymą
Štai čia įdomėja štampavimo gamybos ekonomika. 40 000 USD vertės progresinis štampavimas skamba brangiai, kol nepaskirstysite šios kainos milijonui dalių-netikėtai pamatysite keturis centus už vienetą vien už įrankių komponentą. Per tą patį štampą paleiskite tik 10 000 dalių, o įrankiai kiekvienam vienetui prideda 4,00 USD. Matematika paprasta, tačiau jos reikšmė didžiulė.
Pagalvokite apie tai taip: štampas yra fiksuota kaina. Spaudimo laikas, medžiaga ir darbas yra kintamos sąnaudos. Didėjant kiekiui, fiksuotos įrankių sąnaudos vienam vienetui greitai mažėja, o kintamos išlaidos iš esmės išlieka vienodos. Tam tikru kryžminiu tašku bendra štampuotų dalių -dalies kaina yra mažesnė už alternatyvius metodus, kurie nereikalauja išankstinių įrankių naštos, bet didesni už{4}}vieneto apdorojimo išlaidas.
Kur tas kryžminis paprastai vyksta? Atsakymas priklauso nuo dalies geometrijos, medžiagos ir su kokia alternatyva lyginate. Tačiau praktiniai pramonės standartai yra naudingi orientyrai:
- Dalims, kurios šiuo metu gaminamos pjaustant lazeriu, štampavimas paprastai tampa ekonomiškesnis{0}} nuo 3 000 iki 10 000 vienetų, priklausomai nuo sudėtingumo. Žemiau šio diapazono nulinis pjovimo lazeriu{6}}įrankių pranašumas laimi.
- Keičiant CNC{0}}apdirbtų metalinių dalių štampavimą, kryžminimas gali įvykti esant dar mažesniam tūriui, jei detalės geometrija gerai-tinka formavimui-, nes apdirbant tenka didelį gabalo-ciklo laiką, kurio štampavimas pašalina.
- Paprastų geometrijų pramoninio metalo štampavimo reikmėms atveju, kai apimtys viršija 10 000 dalių per metus, ekonomika pradeda tvirtai keisti štampavimo naudai, ypač kai atsižvelgiama į bendrą užsakymo kainodarą ir medžiagų efektyvumą, atsižvelgiant į optimizuotą juostelių išdėstymą.
Svarbiausia klaida, kurią daro pirkėjai, yra įrankių sąnaudų vertinimas atskirai, o ne bendrų metinių sąnaudų-įrankių amortizacija ir kintamos{1}}vieneto kainos padauginimas iš apimties. 5 000 USD vertės vieno-stoties štampai, gaminantys dalis po 0,80 USD, gali atrodyti pigiau nei 35 000 USD vertės progresiniai štampeliai, kurių kiekviena kainuoja 0,25 USD,{10}}kol nesuskaičiuosite metinės apimties ir suprasite, kad progresinis štampelis sutaupys 50 000 USD per metus gamybos sąnaudų.
Štampavimo štampai ir alternatyvūs gamybos metodai
Antspaudas ne visada yra teisingas atsakymas. Mažos apimties, greitų projektavimo iteracijų arba detalių geometrijų, kurios apima platų trijų matmenų apdirbimą, kiti metodai gali užtikrinti geresnę bendrą ekonomiją. Toliau pateikta sprendimų sistema padeda išsiaiškinti, kada štampavimo įrankiai užsitarnauja, o ne tada, kai verta rimtai apsvarstyti alternatyvas:
- Pasirinkite spaudą, kai: Annual volumes exceed 10,000-50,000 parts; the part is predominantly formed from flat sheet stock; dimensional consistency across high volumes is critical; per-part cost pressure is the primary driver; and the design is stable enough to justify a fixed tooling investment.
- Apsvarstykite pjovimą lazeriu, kai:Apimtys yra mažesnės nei 3000 vienetų; dizainas vis dar tobulinamas ir gali keistis priklausomai nuo gamybos partijų; dalys yra plokščios arba jas reikia paprasčiausiai išlenkti-; irpašalinant 15 000 USD ar daugiau išankstinių įrankiųnusveria didesnes{0}}vieneto apdorojimo išlaidas.
- Apsvarstykite CNC apdirbimą, kai:Dalims reikia įtemptų apdirbtų ypatybių-sriegių, tikslių gręžinių, sudėtingų 3D paviršių-, kurių štampavimas negali suformuoti; apimtys yra pakankamai mažos, kad vieno gabalo apdirbimo kaina būtų konkurencinga; arba medžiagos storis viršija praktines štampavimo ribas.
- Apsvarstykite hidroformavimą, kai:Dalims reikalingos gilios, sudėtingos trimatės-formos su lygiais kontūrais, dėl kurių įprastu štampu reiktų atlikti daugybę piešimo operacijų; apimtys yra vidutinio sunkumo; o medžiagą geriau panaudoti vamzdžių arba lakštų hidroformavimo geometrija.
Nė viena iš šių alternatyvų nėra pigesnė ar geresnė. Kiekvienas iš jų užima tam tikrą tūrį-ir-geometriją. Metalo štampavimo gamybos vertė ypač priklauso nuo jos gebėjimo pagaminti geometriškai nuoseklias dalis už mažiausią-vieneto kainą, kai apimtys pateisina įrankių-slenkstį, kuris kinta priklausomai nuo kiekvieno anksčiau aptarto veiksnio.
Tačiau bendros nuosavybės išlaidos gerokai viršija pradinį pirkimo užsakymą. Prevencinė priežiūra-suplanuotas pakartotinis šlifavimas nustatytais smūgių-skaičiavimo intervalais, periodinis spyruoklių keitimas, kai nuimama nuėmimo jėga, tepimo sistemos priežiūra ir galimas štampų atnaujinimas-atsižvelgia į nuolatines išlaidas, kurios tiesiogiai veikia ilgalaikę-ekonomiką. Gerai -prižiūrėtas A klasės kauliukas, per visą savo eksploatavimo laiką pasiekiantis 1 500 000 pataikymų, bendrus nuosavybės kaštus paskirsto daug didesniu vardikliu nei apleistas kauliukas, kurį reikia visiškai atkurti, ty 400 000 kartų. Investicijos į priežiūrą yra realios, tačiau jų praleidimo kaina visada didesnė.
Suprasdami šią ekonomiką, atsidursite stipresnėje pozicijoje prie citatų stalo. Tačiau žinojimas, ko paklausti, kokius dokumentus parengti ir kaip įvertinti priešais jus sėdintį įrankių gamintoją, yra visiškai kitoks įgūdžių rinkinys,{1}}kuris atskiria pirkėjus, kurie gauna patikimus įrankius, nuo tų, kurie ateinančius dvejus metus praleidžia tvarkydami kokybiškus pabėgimus ir keisdami užsakymus.
Kaip rasti ir įvertinti štampavimo štampavimo įrankių tiekėjus
Jūs suprantate ekonomiką. Jūs žinote, koks štampavimo tipas atitinka jūsų gamybos apimtį, koks įrankių plienas atitinka jūsų ruošinio medžiagą ir apytiksliai, kur turėtų būti investicijos į įrankius. Kitas iššūkis yra visiškai kitoks: rasti įrankių gamintoją, kuris iš tikrųjų galėtų įvykdyti tas specifikacijas, neįsigilindamas į pakeitimų užsakymus, praleistus terminus ir dalis, kurios gerą dieną vos nepraeina patikrinimo.
Metalinio štampavimo štampo įsigijimas nėra panašus į prekės dalies užsakymą iš katalogo. Kiekvienas štampas yra sukurtas pagal užsakymą-ir šios inžinerijos kokybė nematoma tol, kol įrankis nepagaunamas, sumontuotas ir veikia dideliu greičiu. Dėl asimetrijos,-kai pirkėjas negali patikrinti kokybės, kol didžioji pinigų dalis neišleidžiama,-padaro pagrindinį-procesą itin svarbiu. Nuo to, ką įtraukiate į pasiūlymų paketą, kaip vertinate atsakymus ir kokius klausimus užduodate apsilankydami tiekėjams, priklausys, ar jums bus paruoštas -gamybinis įrankis, ar šešių{8} skaitmenų galvos skausmas.
Ką įtraukti į štampavimo štampavimo įrankių RFQ paketą
Neaiškios užklausos pateikia neaiškias citatas{0}}, o neaiškios – netikėtumų. Kuo tiksliau apibrėžiate projektą iš anksto, tuo griežčiau suderinsite tai, ko tikitės, ir to, ką įrankių gamintojas pateikia. Štai žingsnis po žingsnio tiekimo darbo eiga:
- Paruoškite dalių brėžinius su GD&T ir medžiagų išnašomis.Įtraukite visų matmenų brėžinį su geometriniais matmenimis ir tolerancija, medžiagos rūšimi, storiu ir bet kokiomis specialiomis sąlygomis, pvz., įeinančios ritės atsparumu ar paviršiaus apdaila. Kaippramonės atvejų tyrimai nuosekliai rodo, dviprasmiškos arba per griežtos ne{0}}kritinių funkcijų tolerancijos yra viena iš pagrindinių nereikalingų įrankių išlaidų priežasčių. Nustatykite, kurie matmenys yra svarbūs funkciniu požiūriu, o kurie gali toleruoti platesnes juostas-jūsų įrankių gamintojui reikia šio skirtumo, kad galėtų efektyviai kurti.
- Apibrėžkite metinius apimties reikalavimus ir rampos grafiką.Nurodykite ne tik visą eksploatavimo laiką, bet ir metus, -pirmą tomą, didžiausią metinę paklausą ir bet kokį planuojamą -padidėjimą ar{2}}mažėjimą. Tai tiesiogiai įtakoja įrankių klasės pasirinkimą-įrankių gamintojas, cituodamas A klasės konstrukciją 20 000 -dalių programai, per daug suprojektuoja darbą.
- Nurodykite tolerancijos ir paviršiaus apdailos reikalavimus.Nurodykite svarbius-kokybės-(CTQ) matmenis atskirai nuo bendrųjų leistinų nuokrypių. Jei tam tikri paviršiai turi atitikti pasroviui dengti arba dengti taikomas Ra vertes, jas aiškiai nurodykite. Prielaidos čia kainuoja savaites per bandymą.
- Prieš įsipareigodami naudoti štampavimo tipą, paprašykite grįžtamojo ryšio apie galimybes.Pajėgus štampavimo įrankis ir štampų tiekėjas šiame etape konstruktyviai atstums-sunkiai formuojamą geometriją, siūlydamas dizaino modifikacijas, kurios sumažintų įrankių sudėtingumą, arba rekomenduos kitokį štampavimo tipą, nei manėte. Jei tiekėjas tiesiog viskam sako „taip“, tai nėra reagavimas. Tai raudona vėliava.
- Įvertinkite tiekėjo galimybes projektuojant, apdirbant, bandant ir tikrinant.Užklausos specifika: kokias CAD/CAM platformas jie naudoja? Ar jie vykdo modeliavimą-namuose? Koks yra jų bandomųjų presų talpos diapazonas? Kokia metrologijos įranga galima dalims patvirtinti?
- Peržiūrėkite bandomųjų dalių pavyzdžius pagal specifikacijas.Pirmiausia reikalaukite{0}}straipsnių tikrinimo ataskaitų su visais CMM duomenimis, susietais su jūsų GD&T figūrinėmis išnašomis. Vien vizualinio patvirtinimo nepakanka,-matmenų duomenys turi palaikyti atitiktį visame tolerancijos žemėlapyje.
- Patvirtinkite štampo priėmimo kriterijus ir techninės priežiūros dokumentus.Prieš pjaunant pirmąją lustą, raštu susitarkite, kas yra sėkmingas štampavimo priėmimas: kiek iš eilės atitinkančių dalių, kokiu eigos dažniu, matuojant pagal kokius matmenis. Taip pat paprašykite techninės priežiūros vadovo, kuriame būtų dokumentuoti šlifavimo intervalai, atsarginių dalių sąrašai ir rekomenduojami tepimo grafikai.
Praleidus bet kurį iš šių žingsnių, laikas nesutaupomas. Problema perkeliama paskiau-į bandymo vėlavimą, ginčus dėl specifikacijų ir dalis, kurios beveik atitinka spausdintą informaciją, bet niekada nepasiekia nuosekliai.
Įrankių tiekėjų vertinimas už kainą
Aišku, kaina turi reikšmės. Tačiau mažiausia-kaina metalo štampavimo štampams dažnai tampa brangiausiu projektu, kai atsižvelgiama į ilgesnį bandymą, perdirbimą ir gamybos prastovą. Norint įvertinti metalinių įrankių ir štampų tiekėją, reikia pažvelgti pro nurodytą skaičių ir į infrastruktūrą, inžinerinį gylį ir proceso discipliną.
Penkios galimybės atskiria rimtus įrankių gamintojus nuo parduotuvių, kurios tiesiog siūlo laimėti užsakymą:
- Namų-projektavimo ir modeliavimo galimybės:Tiekėjai, kurie viduje kuria progresyvius štampelius-ir patvirtina juos naudodami CAE modeliavimą prieš apdirbdami-greičiau reaguoja į problemas, veiksmingiau kartoja bandymus ir griežčiau kontroliuoja visą kūrimą. Užsakomasis dizainas sukuria komunikacijos spragas ir rodo pirštu-, kai iškyla kokybės problemų.
- Tiksliojo apdirbimo įranga:Vielos EDM, strypinis šlifavimas, CNC frezavimas su sub{0}}mikronų padėties nustatymu ir paviršiaus šlifavimo pajėgumas yra pagrindiniai reikalavimai bet kokiam parduotuvės pastato gamybos{1}}klasės įrankiui. Klauskite apie mašinos amžių ir priežiūros grafikus-tiksli įranga, kuri nėra reguliariai kalibruojama, gamina komponentus, kurie neatitinka specifikacijų.
- Bandomasis paspaudimas-svetainėje:Tiekėjas, neturintis{0}}vidinės bandymo galimybės, pristato jums nepatikrintą štampą. Norite matyti bandomuosius presus, kurie atitinka arba labai atkartoja jūsų gamybos preso talpą, lovos dydį ir eigos dažnį. Neatitinkamos bandymo sąlygos užmaskuoja problemas, kurios iškyla iš karto, kai kauliukas persikelia į jūsų įstaigą.
- Metrologijos ir tikrinimo pajėgumai:Dėl CMM įrangos, optinių matavimo sistemų ir kalibruotų matuoklių negalima-derėtis. Paklauskite, ar patikrinimas yra integruotas į bandomąją darbo eigą, ar atliekamas tik pabaigoje. Nuolatinis matavimas bandymo metu užfiksuoja dreifą anksčiau ir sumažina bendrą iteracijų skaičių.
- Pranešimo{0}}pristatymo palaikymas ir noras keisti:Dies retai kada be jokių pakeitimų veikia be problemų-visą gyvenimą. Tiekėjas, kuris laiko pristatymą kaip savo dalyvavimo pabaigą, nėra partneris,{2}}jie yra pardavėjas. Ieškokite įrankių gamintojų, kurie tvarko įrašus apie jūsų štampus, kaupia svarbias atsargines dalis ir įsipareigoja palaikyti modifikacijas, kai keičiasi detalės konstrukcija arba pasikeičia gamybos sąlygos.
Automobilių štampavimo štampavimo programoms ir kitoms didelių{0}}statybų programoms šie kriterijai nėra neprivalomi,-jie yra minimalus rimto svarstymo slenkstis. Metalo štampavimo štampų įmonės apžvalga, kurioje neatsižvelgiama į kiekvieną iš šių galimybių, turėtų kilti gilesnių klausimų, o ne prielaidų.
Viso{0}}paslaugų tiekėjai, atliekantys kiekvieną etapą-nuo galimybių įvertinimo iki CAE modeliavimo, tikslaus apdirbimo, bandomųjų važiavimų ir galutinės patikros po vienu stogu-pašalina koordinavimo riziką, kuri kankina kelių-tiekėjų įrankių programas, ir suteikia pirkėjams vieną atskaitomybės tašką nuo pirmosios koncepcijos iki gamybos perdavimo.
YICHENyra šio integruoto modelio pavyzdys, apimantis galimybių analizę, CAE{0}}varomąjį štampų dizainą, CNC apdirbimą, vidaus{1}}bandymą ir matmenų patikrą atliekant vieną operaciją. Gamintojams ir tiekimo vadybininkams, pasiruošusiems pereiti nuo tyrimų prie užklausų{3}}paruošto pokalbio, jų galutinio-to{5}}pajėgumo struktūra tiesiogiai atitinka aukščiau nurodytus vertinimo kriterijus-sumažindama perdavimo riziką ir sustiprindama atskaitomybę ten, kur tai svarbiausia.
Nuo RFQ iki spaudos priėmimo ir gamybos perdavimo
Pasirinkus tiekėją, tiekimo procesas nesibaigia. Jis tęsiasi per dizaino peržiūras, modeliavimo{1}}pasižymėjimus, dalyvavimą bandymuose ir oficialų kapitono priėmimą-, o tai, kaip valdote šiuos etapus, lemia, ar perėjimas nuo įrankių kūrimo prie gamybos vyksta sklandžiai, ar trikdo.
Keletas praktinių perdavimo etapo gairių:
- Jei įmanoma, dalyvaukite bandyme asmeniškai.Stebint, kaip veikia bandomasis presas, gaunama informacijos, kad jokia ataskaita negali užfiksuoti-juostelių elgesio, šliužų išstūmimo nuoseklumo, triukšmo modelių ir įrankių gamintojo trikčių šalinimo proceso realiuoju laiku. Tai taip pat sukuria darbinius santykius, kuriais pasitikėsite, kai reikės atlikti pakeitimus.
- Reikalaukite pilnos mirties knygos.Tai turėtų apimti galutinius štampavimo brėžinius, medžiagų sąskaitą su plieno rūšimis ir terminio apdorojimo įrašus kiekvienam komponentui, atsarginių dalių atsargų sąrašą, techninės priežiūros grafiką su pakartotinio šlifavimo intervalais ir visus pirmojo {0}straipsnio patikrinimo duomenis. Štampas be dokumentų yra tas, kurio negalite efektyviai prižiūrėti.
- Aiškiai apibrėžkite gamybos perdavimo kriterijus.Iš anksto susitarkite, kiek iš eilės atitinkančių dalių gamybos eigos greičiu sudaro sėkmingą priėmimo eigą. Pramonės normos svyruoja nuo 300 iki 500 dalių, skirtų automatizavimo įrankiams ir štampams, tačiau sudėtingoms programoms gali prireikti didesnio imties dydžio Cpk patvirtinimui.
- Inžinerinių pakeitimų užsakymų (ECO) planas.Dalys vystosi. Jūsų klientas gali peržiūrėti geometriją, pakoreguoti leistinus nuokrypius arba pakeisti medžiagas po to, kai bus pastatytas štampas. Aptarkite EKO procedūras ir kainodaros struktūras, kol jums jų prireiks,{2}}kai santykiai yra bendradarbiavimo, o ne priešingi.
Galų gale, štampavimo štampavimo įrankių įsigijimas yra rizikos valdymo pratimas. Kiekvienas proceso žingsnis-nuo RFQ paketo išsamumo iki tiekėjo griežtumo įvertinimo iki priėmimo kriterijų disciplinos-mažina arba padidina gamybos problemų riziką. Pirkėjai, kurie iš anksto investuoja laiką, kad gautų teisingą informaciją, yra tie patys, kurie sklandžiai naudoja gamybos linijas po dvylikos mėnesių, o jų kolegos vis dar ieško matmenų problemų ir derasi dėl įrankių, kurie niekada nebuvo tinkamai nurodyti ar patvirtinti, pertvarkymo mokesčiai.
Dažnai užduodami klausimai apie štampavimo įrankius
1. Kiek paprastai kainuoja štampavimo štampų įrankiai?
Štampavimo štampavimo įrankių sąnaudos labai svyruoja, atsižvelgiant į dalių sudėtingumą, štampo tipą, įrankio plieno rūšį ir tolerancijos reikalavimus. Paprastų išvalymo štampų kaina gali siekti apie 5 000 USD, o sudėtingi progresiniai štampai su keliomis formavimo stotimis gali viršyti 100 000 USD. Dauguma vidutinio sudėtingumo{5}}projektų kainuoja nuo 15 000 iki 50 000 USD. Svarbiausia yra įvertinti visas nuosavybės išlaidas, o ne vien tik išankstinę kainą,{10}}atsižvelgiant į štampų tarnavimo laiką, priežiūrą, šlifavimo intervalus ir amortizaciją vienai{11}}daliai per numatomą gamybos apimtį. Visapusiškas -paslaugų partneris, pvz., YICHEN, gali padėti jums tinkamai-padėti investicijas į įrankius, įvertindamas galimybes, vykdydamas CAE modeliavimą ir rekomenduodamas optimalią štampavimo klasę prieš pjaunant plieną.
2. Kuo skiriasi progresiniai štampai, perkeliami štampai ir sudėtiniai štampai?
Progresyvūs štampai tiekia ištisinę metalinę juostelę per kelias stotis, kurių kiekviena atlieka skirtingą operaciją, todėl puikiai tinka didelės-tūrio, mažos--vidutinio-dydžio dalims, kurių greitis viršija 200 smūgių per minutę. Perkėlimo štampai mechaniškai perkelia atskirus ruošinius tarp atskirų stočių, tinka didelėms arba giliai ištemptoms dalims, kurios negali likti ant laikiklio juostelės. Sudėtiniai štampai vienu judesiu atlieka kelias pjovimo operacijas, kad būtų užtikrintas aukštesnis -ir -funkcijų tikslumas plokščiose dalyse, bet veikia lėtesniu ciklo greičiu. Tinkamo tipo pasirinkimas priklauso nuo tinkamos detalės geometrijos, metinio tūrio ir tolerancijos, atsižvelgiant į kiekvieno štampavimo stipriąsias puses.
3. Dėl ko susidaro įspaustos metalinės dalys ir kaip jas pašalinti?
Antspauduotų dalių įdubimas dažniausiai atsiranda dėl susidėvėjusių arba sulenktų perforatoriaus ar štampavimo bloko pjovimo briaunų arba per didelio perforavimo-prie-tarpelio. Kai briaunos nuobodu, šlifavimo aukštis didėja, o šlyties juosta susiaurėja. Korekcinis metodas prasideda tikrinant, ar tarpas atitinka ruošinio medžiagą-paprastai 5–10 % medžiagos storio vienoje pusėje švelniam plienui, o sandaresnis nerūdijančio plieno atveju. Peršlifuojant atkuriama pjovimo briauna, tačiau jei pagrindinė priežastis yra tarpas, reikia naujų tinkamų matmenų įdėklų. Reguliariai stebint šerdies aukštį gamybos eigoje, problema išspręsta dar nepadidėjus laužo kiekiui.
4. Kaip pasirinkti tinkamą įrankių plieną štampavimo štampui?
Įrankio plieno pasirinkimas priklauso nuo ruošinio medžiagos, gamybos apimties ir kiekvienos štampavimo stoties atliekamos operacijos tipo. D2 plienas pasižymi puikiu atsparumu dilimui-ilgai veikiant švelniam plienui. A2 suteikia subalansuotą kietumo ir kietumo derinį atliekant vidutinės apimties darbus. S7 atlaiko dideles formavimo ir smūgines apkrovas. M2 išlaiko kietumą aukštoje temperatūroje ir užtikrina greitą eigos greitį, o O1 tinka trumpam{11}}arba prototipui. Daugelyje gamybinių štampų naudojamas kelių rūšių -kietesnis plienas pjovimo stotyse ir kietesnis plienas formavimo stotyse-, taip pat paviršiaus dangos, pvz., TiN arba TiCN, kad žymiai pailgėtų štampų tarnavimo laikas.
5. Kada investavimas į štampavimo štampavimo įrankius yra finansiškai prasmingesnis nei pjovimas lazeriu ar CNC apdirbimas?
Štampavimo štampavimo įrankiai paprastai tampa ekonomiškesni-nelyg 3 000–10 000 dalių pjovimas lazeriu ir ekonomiškesni nei CNC apdirbimas dar mažesniu lakštų geometrijų kiekiu. Kryžminimo taškas priklauso nuo dalies sudėtingumo, medžiagų kainos ir tolerancijos reikalavimų. Antspaudavimas reikalauja didelių fiksuotų įrankių sąnaudų, kurios greitai amortizuojamos augant kiekiui, o alternatyvų išankstinės išlaidos mažesnės, bet didesnės{8}}vieneto apdorojimo išlaidos. Jei metinis kiekis viršija 10 000{13}}50 000 stabilios konstrukcijos dalių, štampavimas beveik visada suteikia mažiausią bendrąją{15}}dalies kainą. Pasikonsultavę su visų paslaugų įrankių gamintoju, pvz., YICHEN, dėl galimybių įvertinimo, galite nustatyti tikslią jūsų konkretaus projekto lūžio vertę.


