


Kas yra štampavimo štampo rinkiniai ir kodėl jie svarbūs
Kai išgirsti ką nors minintštampavimo štampų rinkinys, jie gali kalbėti apie visą presavimo štampų įrankių paketą arba tik struktūrinę sistemą, kuri viską sujungia. Šis skirtumas yra svarbesnis, nei dauguma žmonių supranta, ypač jei įrankius nurodote arba perkate pirmą kartą.
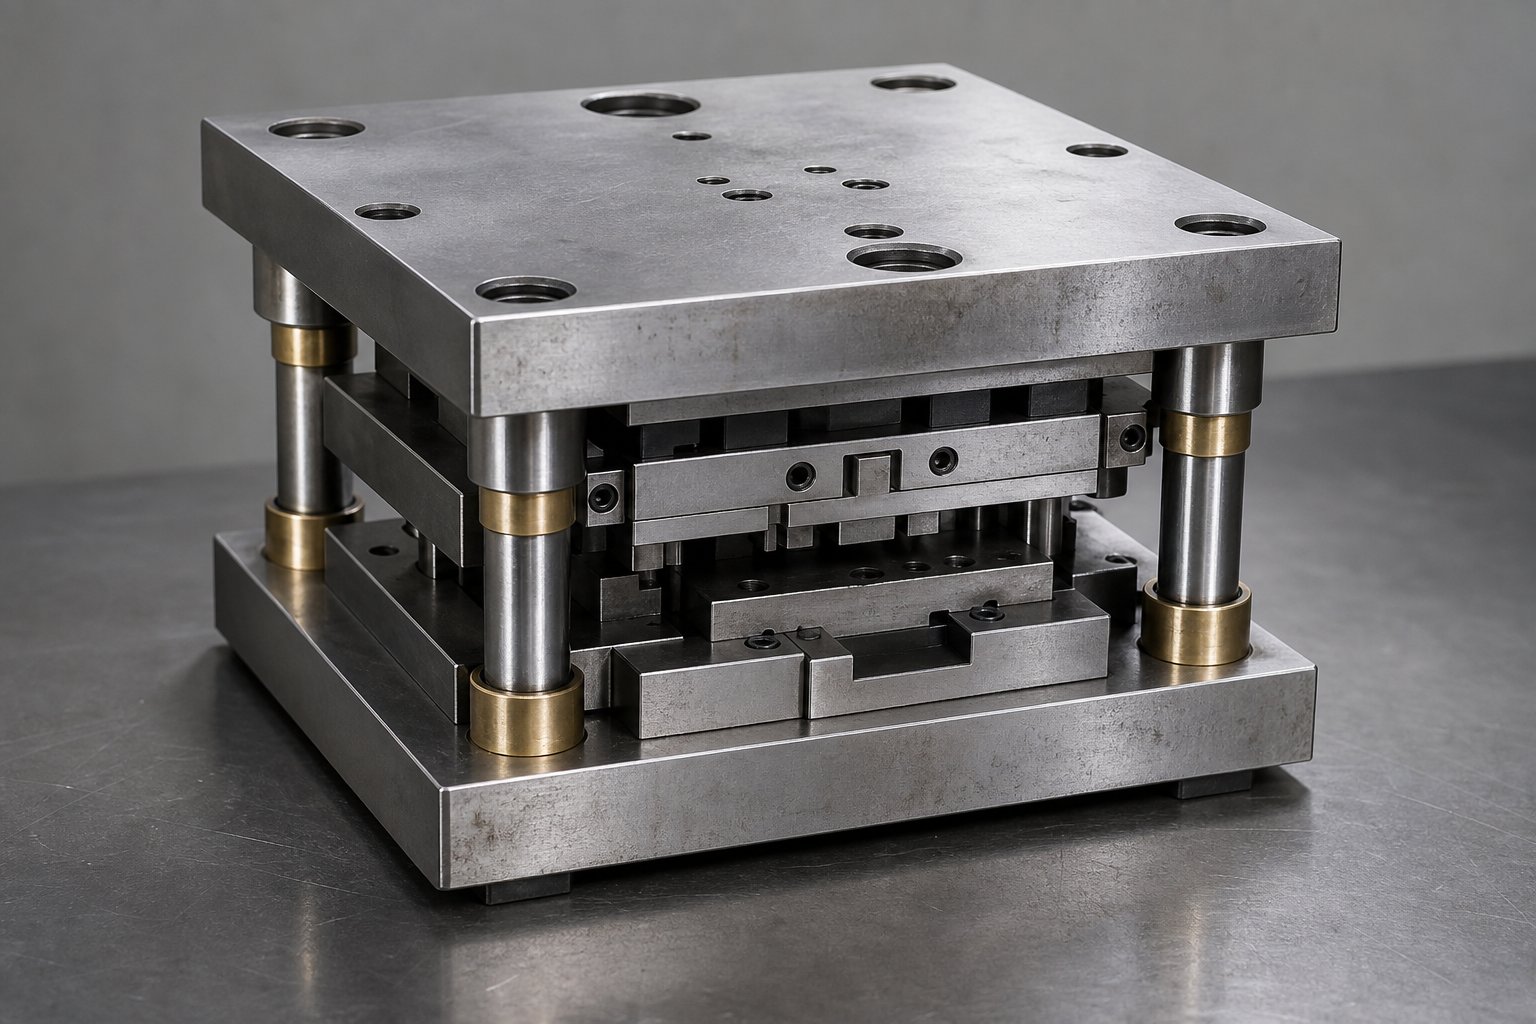
Štampavimo štampų rinkinys yra tikslus{0}}įžemintas viršutinių ir apatinių štampų, kreipiamųjų kaiščių ir įvorių rinkinys, kuris išlygina ir palaiko pjovimo ir formavimo komponentus atliekant metalo štampavimo operacijas.
Ką iš tikrųjų daro štampavimo štampo rinkinys
Pagalvokite apie štampo rinkinius kaip apie savo štampavimo operacijos skeletą. Viršutinė ir apatinė plieninės arba aliuminio plokštės (vadinamos štampavimo batais) tvirtinamos tiesiai prie presavimo cilindro ir atramos. Kreipiamieji kaiščiai ir įvorės sujungia šiuos batus, užtikrindami, kad viršutinė pusė kiekvieną kartą judėtų tiesiai žemyn ant apatinės pusės. Be šio kartojamo išlygiavimo jūsų metaliniai štampavimo štampai nuslinktų, sukeldami netolygius įpjovimus, priešlaikinį susidėvėjimą ir galimą preso pažeidimą.
Štampo rinkinys prieš pilną štampavimo štampus
Pilnas štampavimo štampas apima viską, ko reikia baigtai daliai pagaminti: perforatoriai, štampų mygtukai, nuėmikliai, spyruoklės ir metaliniai štampo komponentai, kurie iš tikrųjų pjauna arba formuoja lakštinį metalą. Štampo rinkinys yra tik kreipiamasis karkasas, į kurį įsuka aktyvūs komponentai. Galite sukeisti skirtingus štampavimo antgalius į tą patį komplektą ir iš jo, jei atitinka ploto ir tonažo reikalavimus. Dėl šio moduliškumo standartiniai štampų rinkiniai yra tokie ekonomiški-efektyvūs parduotuvėse, kuriose vienu paspaudimu atliekami keli darbai.
Kodėl svarbu lygiavimo tikslumas
Kokybiškame štampų komplekte yra kreipiamieji kaiščiaipagaminta per 0,0001 colio.tikrosios padėties. Šis tikslumo lygis tiesiogiai veikia dalių leistinus nuokrypius, įrankio tarnavimo laiką ir operatoriaus saugą. Kai išlygiavimas nukrypsta net keliomis tūkstantosiomis dalimis, tarpas tarp štampavimo-ir-tampa netolygus, vienoje pusėje padidėja įbrėžimai, o pjovimo jėgos kyla nenuspėjamai. Gerai-pagamintas presavimo štampų rinkinys tolygiai sugeria šias jėgas ir išlaiko štampų antspaudus, kurie nuolat seka kiekvieną eigą po smūgio per milijonus ciklų.
Tikrasis pelnas yra nuoseklumas. Tvirtas išlygiavimas sumažina laužą, pailgina galandimo intervalus ir apsaugo presavimo cilindrą nuo ne{1}}centrinės apkrovos, kuri pagreitina guolių susidėvėjimą. Didelės-apimties operacijų atveju tai tiesiogiai reiškia mažesnę-už-dalį ir mažiau neplanuotų išjungimų.
Štampo rinkinių tipai ir konfigūracijos pasirinkimas
Kiekviena antspaudų rinkinio konfigūracija yra skirta tam, kad būtų išspręstas konkretus prieigos -pagal- standumo kompromisas. Kreipiamieji stulpeliai, kurie sulygiuoja jūsų viršutinius ir apatinius batus, taip pat užima fizinę erdvę aplink štampavimo sritį, o kur juos pastatysite, priklauso, kaip medžiaga tiekiama, koks stabilus yra mazgas veikiant apkrovai ir kokias operacijas rinkinys gali atlikti. Pasirinkus netinkamą savo programos išdėstymą, reikia kovoti su tiekimo trukdžiais arba susitaikyti su nereikalingu nukreipimu.
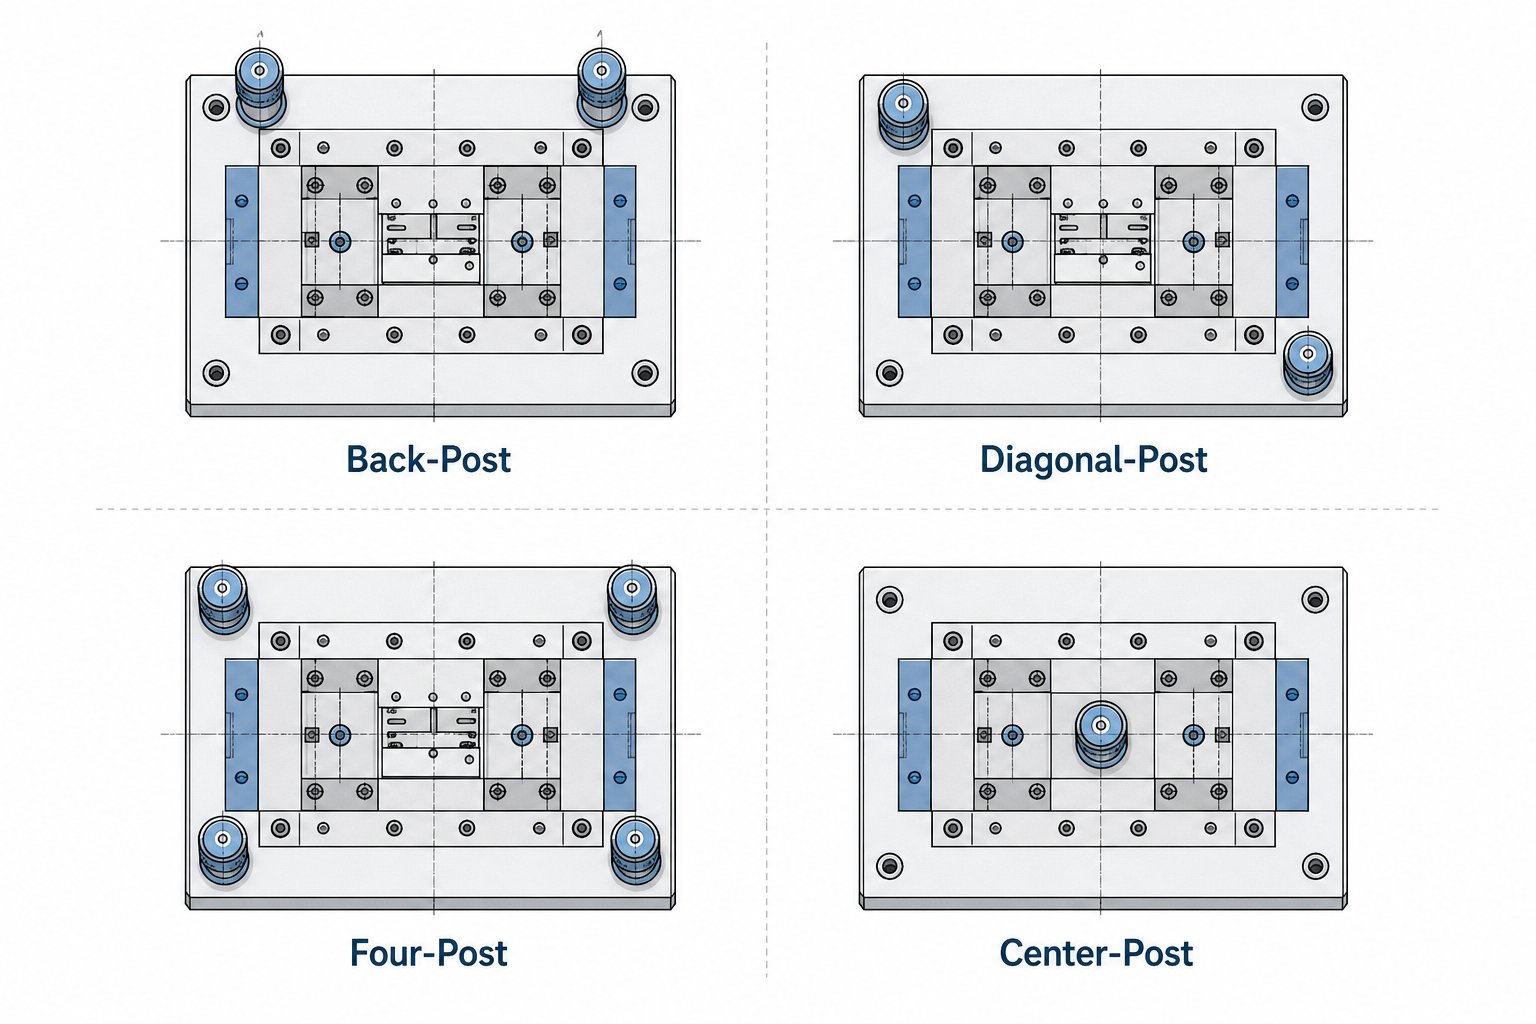
Prekyboje gaminami kelių standartinių konfigūracijų rinkiniai, o tiekėjai mėgstaDanly die rinkiniaiir kiti katalogų gamintojai siūlo juos paruoštus siuntimui. Keturi pagrindiniai išdėstymai, su kuriais susidursite, yra atgalinis-stulpelis, įstrižas-stulpelis, keturi-stulpelis ir centrinis-įrašas. Kiekvienas iš jų užsitarnauja savo vietą kataloge dėl skirtingų mechaninių priežasčių.
Du-Post Die rinkiniai ir juostos tiekimo prieiga
Atgal-stulpelio štampai nustato abu kreipiamuosius kaiščius štampavimo srities gale. Taip priekinė ir abi pusės lieka visiškai atviros, o tai suteikia jums netrukdomą juostelės padavimo prieigą. Jei naudojate progresyvų įrankio štampą su ritės atsargų padavimu iš kairės-į-dešinę, galinio-stulpelio išdėstymas visiškai apsaugo stulpelius nuo juostos kelio. Dėl to jis yra numatytasis didelės spartos laipsniško štampavimo pasirinkimas, kai bet kokia sklaidos kanalo kliūtis sukelia klaidingus-pataikius ir laužą.
Apribojimas? Du gale esantys stulpai užtikrina mažesnį sukimo standumą nei konfigūracijos, kai stulpeliai yra išdėstyti visoje štampavimo srityje. Dėl lengvo-ir-vidutinio storio lakštinio metalo štampavimo ir gerai-subalansuotų pjovimo jėgų tai retai sukelia problemų. Bet jei jūsų formavimo štampas sukuria dideles ne{5}}centrines apkrovas, užpakalinės-stulpelio rinkinys gali leisti pakankamai kampo deformuotis, kad paveiktų dalies kokybę.
Keturi-Post štampavimo rinkiniai maksimaliam tvirtumui
Kai jums reikia kiekvieną tūkstantąją lygiavimo dalį, kurią reikia išlaikyti esant dideliam tonažui, keturi{0}}stulpų rinkiniai yra atsakymas. Kiekviename kampe esantis kreipiamasis kaištis sukuria standų narvelį, kuris atsparus deformacijai visomis kryptimis. Šis išdėstymas naudingas atliekant sunkias štampavimo operacijas su stora medžiaga, griežtą-tolerancijos kalimą ir bet kokį presavimo štampų rinkinį, kuris, kaip tikimasi, atlaikys asimetrines jėgas.
Kompromisas yra prieiga. Kai stulpeliai yra visuose keturiuose kampuose, juostelės padavimas tampa labiau suvaržytas. Paprastai jums reikės nukreipti medžiagą tarp stulpų, o tai riboja maksimalų juostos plotį, palyginti su štampo ploto dydžiu. Keturi-stulpų rinkiniai taip pat kainuoja daugiau ir sveria daugiau, todėl juos sunkiau pateisinti trumpalaikiu-prototipų kūrimu arba paprastu darbu vienoje{5}}stotyje. Jie užsidirba laikomų štampų rinkiniuose, skirtuose presavimui, kur tvirtumas tiesiogiai reiškia dalių tikslumą ir ilgesnį įrankio tarnavimo laiką.
Įstrižainės ir centre{0}}Paskelbkite konfigūracijas
Įstrižainės{0}}įrašų rinkiniai padalija skirtumą. Pastačius du kreipiamuosius kaiščius priešinguose kampuose, jie išlaiko geresnį sukimosi stabilumą nei tiesia nugara{2}}stulpelio išdėstymas, o abi pusės palieka atviras tiekimui. Įsivaizduokite, kad jums reikia šoninės prieigos, kad galėtumėte atlikti antrinę operaciją arba juostos padavimo tarpą vienoje pusėje, bet norite daugiau tvirtumo, nei suteikia galinis{4}}stulpų komplektas. Būtent ten tinka įstrižainės konfigūracijos.
Centro-stulpų (kartais vadinamų vienu-stulpu arba pjedestalu) rinkiniuose naudojamas vienas didelis-skersmens kreipiamasis elementas, esantis kauliuko centre arba šalia{3}}centro. Jie yra mažiau paplitę gamyboje štampuojant ir dažniausiai atsiranda specializuotose programose arba labai mažų presavimo štampų komplektų konfigūracijose, kai apkrovos ir tikslumo reikalavimams pakanka vieno tvirto kreiptuvo.
| Konfigūracija | Pranešimų skaičius | Geriausia programa | Standumo lygis | Sklaidos kanalo prieiga |
|---|---|---|---|---|
| Atgal-Paskelbti | 2 (galinė) | Didelės spartos-progresyvus štampavimas, ritės{1}}tiekimo operacijos | Vidutinis | Puikus - priekis ir šonai atidaryti |
| Įstrižainė{0}}Įrašas | 2 (priešingi kampai) | Vidutinės{0}}apkrovos darbas, kuriam reikalinga subalansuota prieiga ir stabilumas | Vidutinis{0}}Aukštas | Gerai - dvi pusės atviros |
| Keturi{0}}pranešimai | 4 (visi kampai) | Sunkus išlyginimas, griežta{0}}tolerancija, asimetrinės apkrovos | Maksimalus | Ribotas - sklaidos kanalas tarp įrašų |
| Centras-Įrašas | 1 (centre) | Mažos arba specializuotos mažo{0}}tono naudojimo | Žemas-Vidutinis | Puikus - visos pusės atviros |
Atranka susideda iš trijų klausimų: kaip medžiaga patenka į štampą? Kokios sunkios ir asimetriškos yra štampavimo jėgos? Ir kiek griežti dalių tolerancijos? Atliekant daugumą progresyvaus gamybos darbų, užduotį atlieka atgalinis{0}}stulpų rinkinys. Kai padidės tonažas arba sumažės tolerancijos, pereikite prie įstrižainės arba keturių{2}}stulpų. Pasirinkta konfigūracija nustato pagrindą viskam, kas joje sumontuota, ir tai lemia kitą kritinį sprendimą: kurie komponentai patenka į šias batų plokštes ir kaip jų individualios specifikacijos veikia agregato veikimą.
Pagrindiniai komponentai kiekvieno štampų komplekto viduje
Štampo rinkinio konfigūracija svarbi tik tuo atveju, jei joje esantys atskiri štampavimo štampavimo komponentai yra tinkamai nurodyti ir veikia kartu. Kiekviena agregato dalis turi vieną užduotį, o kai vienas elementas veikia prasčiau, visas štampo mazgas tai jaučia dėl nesutapimo, pagreitėjusio susidėvėjimo arba nenuoseklių preso dalių. Štai kas iš tikrųjų gyvena tose batų plokštelėse ir kodėl kiekvienas gabalas pelno savo vietą.
- Viršutiniai ir apatiniai batai- tvirtinimo platformos, kuriose yra visi aktyvūs įrankiai ir kurios tvirtinamos prie preso cilindro ir atramos.
- Vadovo smeigtukai (įrašai)- grūdinto plieno cilindrai, kurie kiekvieną kartą sulygiuoja viršutinę trinkelę su apatine.
- Kreipiamosios įvorės- tikslios-įžeminimo movos, į kurias patenka kreipiamieji kaiščiai su kontroliuojamu tarpu arba išankstiniu apkrovimu.
- Diegimo plokštė- apdirbtas darbinis paviršius, kuriame sumontuotos štampavimo detalės, mygtukai ir formavimo sekcijos.
- Blauzdos laikiklis- cilindrinis adapteris, kuris centruoja viršutinę trinkelę presavimo cilindro angoje, skirtą vienos-stoties įrankiams.
Viršutiniai ir apatiniai batai
Batai yra konstrukcinis viso mazgo pagrindas. Apatiniai bato varžtai pritvirtinami prie preso ir yra štampavimo plokštė, štampavimo mygtukai ir visos formavimo detalės. Viršutinis batas prispaudžiamas prie cilindro ir laiko štampus, laikiklius ir nuėmimo sistemą. Abu batai paprastai gaminami iš vidutinio-anglinio plieno arba iš anksto-grūdinto lydinio, lygiai šlifuojami ir lygiagrečiai kelių dešimtųjų tūkstantųjų dalių tikslumu. Šis lygiagretumas yra svarbus, nes bet koks lankas ar kūgis bato paviršiuje tiesiogiai virsta nelygiomis pjovimo jėgomis presavimo štampų štampavimo paviršiuose.
Batų storis parenkamas pagal tonažą. Ploni batai lankstosi esant didelėms apkrovoms, blogiausiu įmanomu momentu išmesdami išlyginimą tiesiai smūgio apačioje. Atliekant sunkesnius išlyginimo ar kalimo darbus, reikia storesnių plokščių; Lengvesni auskarų vėrimo darbai gali būti padaryti naudojant plonesnius, lengvesnius batus, kurie sumažina bendrą štampo svorį.
Paaiškinti kreipiamojo kaiščio ir įvorės tipai
Kreipiamieji kaiščiai šlifuojami iki 0,0001 colio leistinų nuokrypių ir yra dviejų pagrindinių stilių: trinties (paprastasis guolis) ir rutulinis guolis. Pasirinkimas tarp jų lemia, kaip štampavimo agregatas veikia esant greičiui, esant šoninei apkrovai ir atliekant techninę priežiūrą.
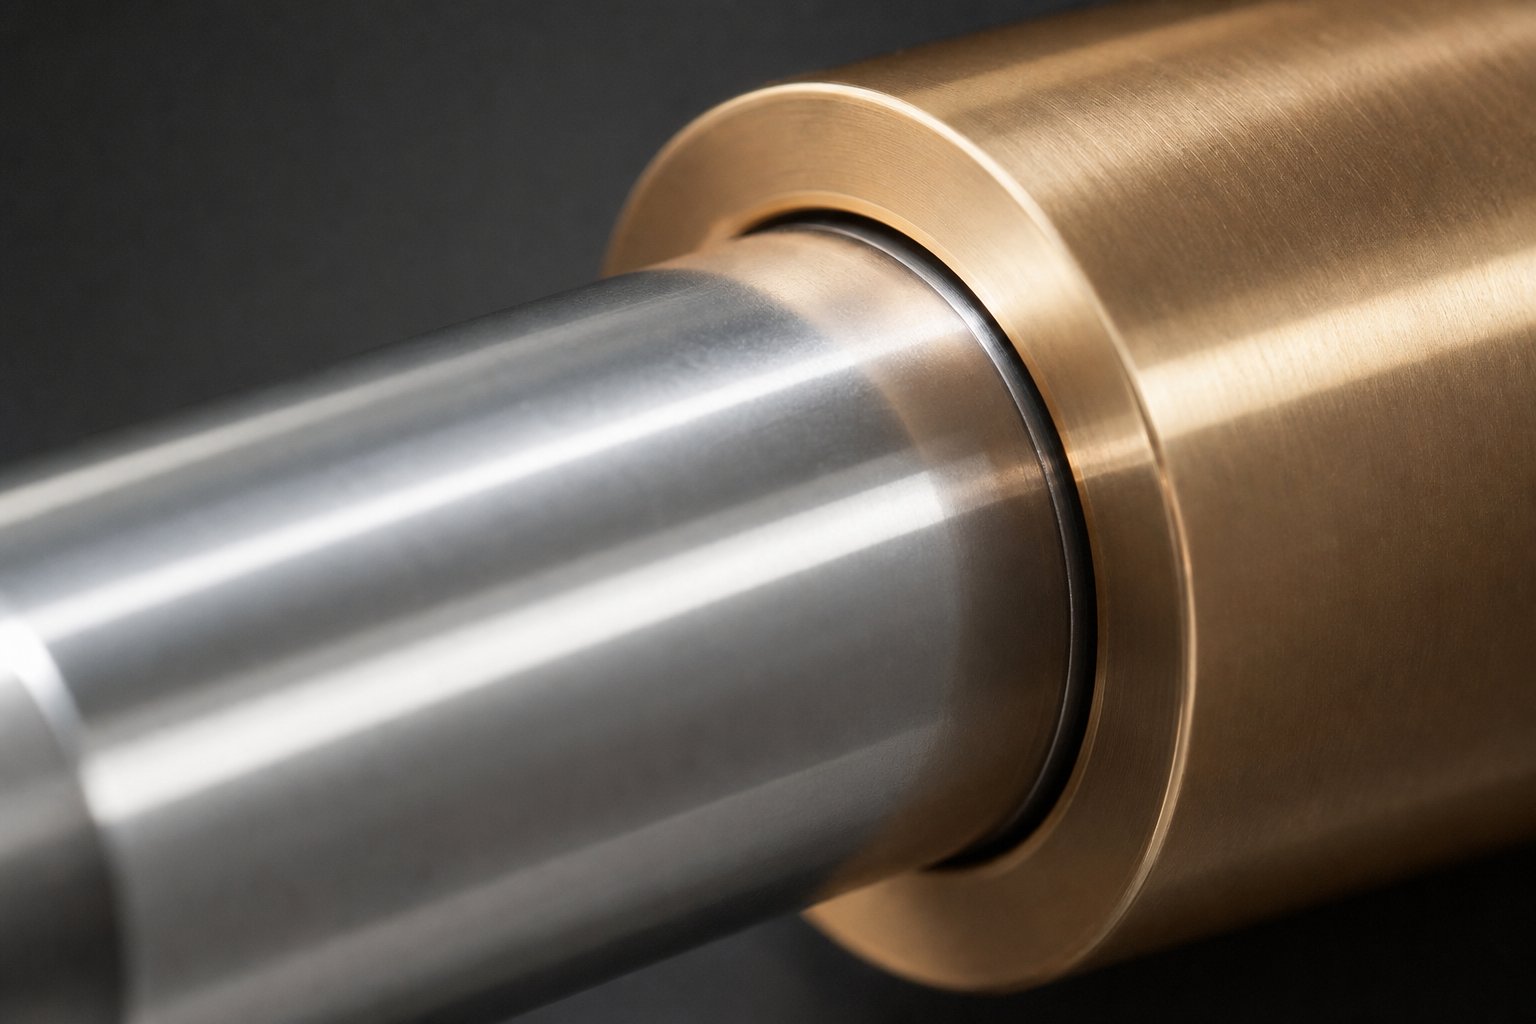
Rutulinių guolių{0}}kreipiamieji kaiščiaivažinėti ant kelių tikslių kamuoliukų, esančių aliuminio narve. Jie veikia iš anksto įkrauto arba „neigiamo tarpo“ sąlygomis, o tai reiškia, kad kaiščio-ir-guolio mazgas iš tikrųjų yra šiek tiek didesnis nei įvorės anga. Tai pašalina laisvumą, sumažina trintį ir palengvina štampų dalių atskyrimą. Jie yra pramonės standartas didelės spartos progresiniam štampavimui, kai šilumos kaupimasis dėl trinties yra nepriimtinas. Vienas įspėjimas: per didelė šoninė trauka gali sukelti rutulio sekimą, fizinius griovelius stulpelyje arba įvorėje dėl perkrautų guolių.
Bronzinės įvorėssusiekite su paprastais trinties kaiščiais ir gerai atlaikykite dideles šonines apkrovas, nes kontaktas pasiskirsto plačiame paviršiuje, o ne sutelktas rutuliniuose{0}}kontaktiniuose taškuose. Įprastos vientiso aliuminio -bronza arba bronza{3}} padengtos plieno įvorės, kurios geriausiai veikia esant vidutiniam presavimo greičiui, kai tam tikra trintis yra toleruojama mainais į apkrovą.
Savaime{0}}sutepančios įvorėsįdėkite grafito kaiščius tiesiai į bronzos matricą, užtikrindami nuolatinį sausą tepimą be išorinio tepalo. Jie sumažina techninės priežiūros intervalus aplinkoje, kurioje pakartotinio sutepimo{1}}grafikų sunku laikytis arba kyla susirūpinimas dėl užteršimo.
Svarbus ir kreipiamojo kaiščio tvirtinimas.Paspauskite-pritvirtinkite kaiščiusyra stacionariai įmontuoti į batą, o tai padidina standumą, bet apsunkina pakeitimą.Išmontuojami kaiščiainaudokite mechaninį užraktą (paprastai sraigtą arba apykaklę), kurį galima nuimti nespaudžiant, supaprastinant priežiūrą ir štampų laikymą. Inžinieriams, tiekiantiems pasirinktinius komponentus, kuriuose įvorės tipas, kaiščio skersmuo ir tvirtinimo būdas sąveikauja su štampo konstrukcijos ir tarpo reikalavimais, tiekėjai, pvz.YICHENpasiūlyti bendradarbiavimo inžinerijos palaikymą, pritaikytą priimti{0}}sunkius sprendimus, kaip šis.
Pagalbiniai komponentai ir jų vaidmenys
Be batų, kaiščių ir įvorių, surinkimą užbaigia keli mažesni komponentai. Kotelių laikikliai centruoja viršutinį tvarstį presavimo cilindre, kuriame yra atskiri{1}}stoties štampai, kur labai svarbu tiksliai sulygiuoti stūmoklį-į-. Atraminės plokštės yra tarp štampavimo štampų galvučių ir batų paviršiaus, paskirstydamos smūginę apkrovą, todėl sukietėję štampavimo kotai per milijonus ciklų neįsilieja į minkštesnį batų plieną. Štampo laikikliai užfiksuoja perforatorius ir mygtukus tiksliose štampavimo plokštės vietose, o spyruoklės (mechaninės arba azotinės) suteikia nuėmimo jėgą, kad ruošinys pakeltų nuo įrankių po kiekvieno judesio.
Kiekvienas iš šių štampavimo štampų komponentų sąveikauja su kitais. Rutulinio-guolio įvorė, suporuota su per plonu batu, puikiai išlygiuos, tačiau veikiant apkrovai lankstysis, o tai prieštarauja tikslaus valdymo tikslui. Tinkamai parinkti derinį reiškia galvoti ne tik apie atskiras specifikacijas, bet ir apsvarstyti, kaip visa sistema elgiasi esant jūsų faktiniam tonažui, greičiui ir materialinėms sąlygoms, o tai tiesiogiai veda prie klausimo, ar štampų komplektą reikia suderinti su presu, kuriame jis veiks.
Kaip suderinti štampo rinkinius su savo spauda
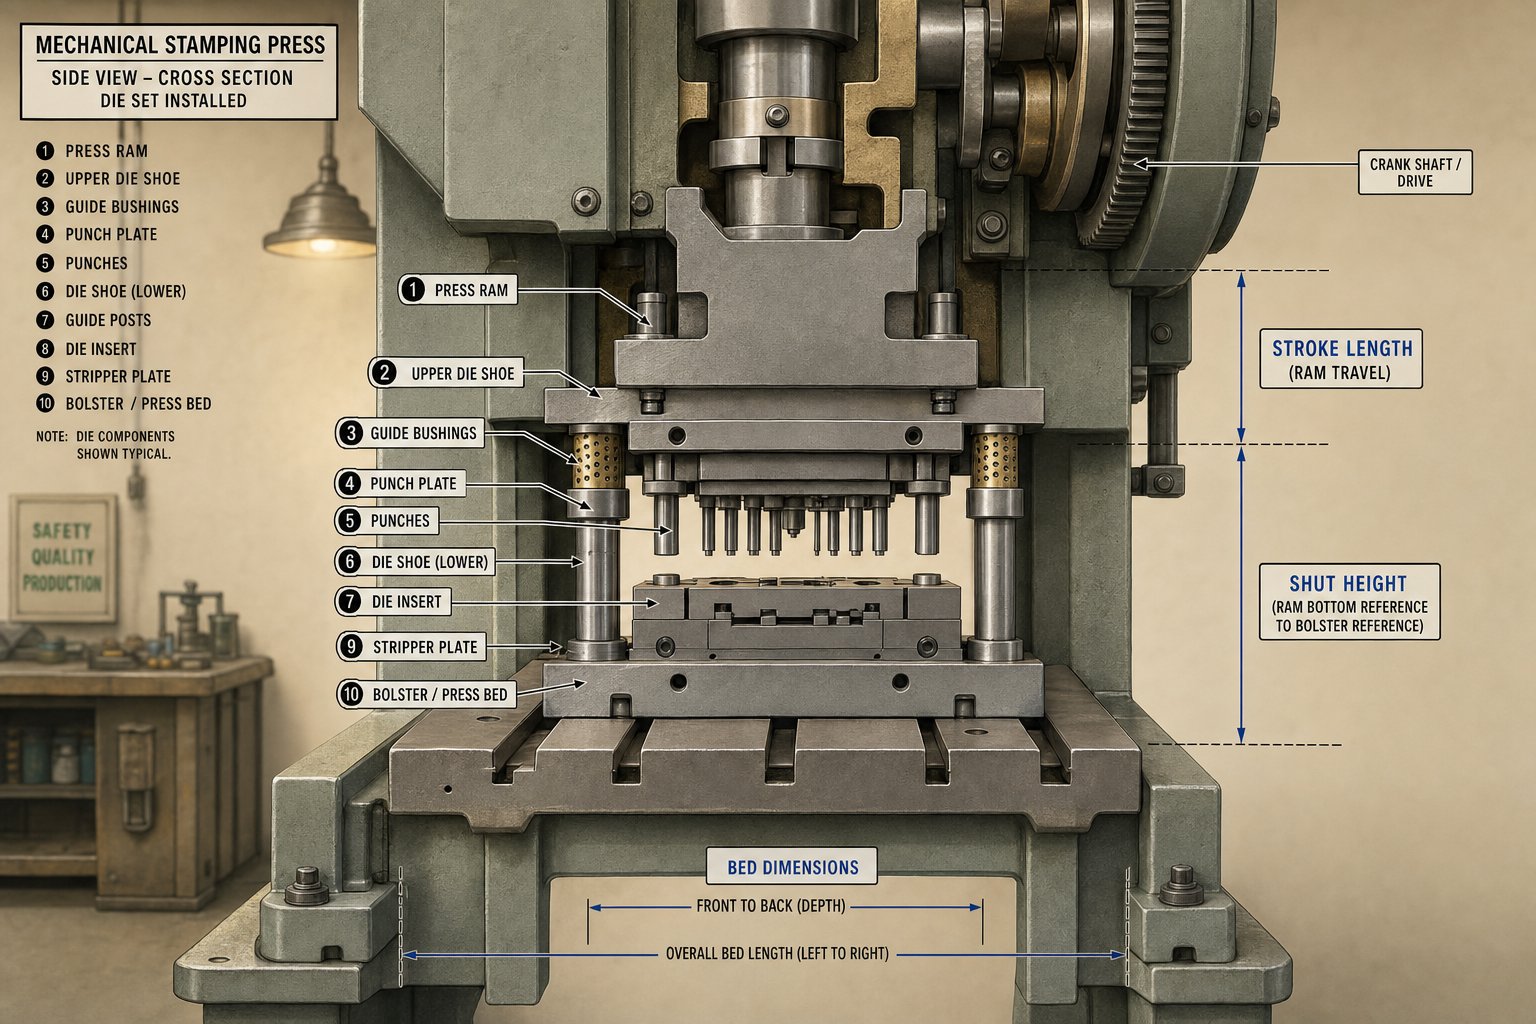
Puikiai nurodytas štampų rinkinys yra nenaudingas, jei jis fiziškai ir mechaniškai netinka presui, kuriam jis skirtas. Ryšys tarp preso ir štampavimo yra integruota sistema, o neteisingai sukonfigūravus, gali atsirasti visko: nuo nesugebėjimo įdiegti įrankio iki katastrofiškos perkrovos gamybos metu. Svarbiausi parametrai, kuriuos reikia suderinti, yra talpa, lovos matmenys, uždarymo aukščio diapazonas ir eigos ilgis.
Paspauskite Tonage and Die Set Load Capacity
Kiekviena štampavimo operacija sukuria apskaičiuojamą jėgą, pagrįstą pjūvio perimetru, medžiagos storiu ir atsparumu tempimui. Jūsų presas turi viršyti tą apskaičiuotą tonažą su asaugos riba nuo 20 iki 30 procentųatsižvelgti į medžiagų pokyčius ir laipsnišką įrankių nusidėvėjimą. Tačiau tonažas priklauso ne tik nuo to, ar presas gali pakankamai stipriai spausti. Tai taip pat lemia batų storį. Didesnės jėgos reikalauja storesnių plokščių, kad būtų atsparios deformacijai, o storesnės plokštės prideda svorio. Šis kombinuotas štampavimo svoris turi neviršyti avino keliamosios galios, arba presas stengiasi švariai atitraukti viršutinę pusę judant į viršų.
Perforavimo presams, dirbantiems dideliu greičiu, net nedidelis disbalansas tarp reikiamos jėgos ir turimos talpos junginio su kiekvienu smūgiu. Didesnis-tonažas sustabdo štampavimo presą arba įtrūksta rėmas; Pagal-nurodžius štampų rinkinio batų storį, jis gali lankstytis, atmesti išlygiavimą ir nulaužti smūgius.
Lovos dydžio ir uždarymo aukščio suderinimas
Štampo rinkinio pėdsakas turi tilpti presavimo lovos zonoje, o visose pusėse palikta vietos spaustukams. Juostos plotis, dalies geometrija ir stočių skaičius progresyviuose įrankiuose nustato mažiausią pėdsaką, tačiau atrama nustato didžiausią. Skamba paprastai, bet vertikalus matmuo užklumpa daugiau inžinierių. Uždarymo aukštis yra atstumas nuo atramos viršutinio paviršiaus iki slydimo apačios, kai cilindras yra žemiausiame taške, kai reguliatorius yra visiškai ištiestas. Jūsų štampo aukštis (bendras uždarymo aukštis) turi atitikti preso reguliuojamo uždarymo aukščio diapazoną.
Jei kauliukas per aukštas, jis fiziškai negali užsidaryti. Jei jis per trumpas, tarpiklis arba lygiagretės gali užpildyti tarpą, bet tik preso reguliavimo eigoje. Atminkite, kad šlifuojant batai laikui bėgant praranda aukštį, todėl pradinis uždarymo aukštis turėtų būti link viršutinio reguliavimo lango galo, kad ateityje būtų galima atlikti techninę priežiūrą.
Mechaniniai ir hidrauliniai presai
Paspaudimo tipas iš esmės pakeičia jūsų požiūrį į štampavimo rinkinio pasirinkimą. Mechaninis presas pasiekia didžiausią tonažą tik netoli jo eigos apačios, vos kelis milimetrus virš apatinio negyvojo taško. Tai reiškia, kad uždarymo aukščio valdymas yra labai svarbus. Jei jūsų perforavimo preso štampų rinkinys užsidaro net šiek tiek per aukštai, presas negali pasiekti visos nominalios jėgos ir nukenčia dalių kokybė. Mechaniniai presai taip pat turi fiksuotą eigos ilgį, kurį padiktuoja švaistiklio geometrija, todėl jūsų štampas turi būti suprojektuotas pagal šį apribojimą.
Hidraulinio preso štampų rinkinys turi daugiau kvėpavimo erdvės. Hidraulinės sistemos užtikrina visą tonažą bet kurioje eigos vietoje ir reguliuoja eigos ilgį, todėl jos yra atlaidesnės dėl uždarymo aukščio tolerancijos. Hidrauliniai preso štampai taip pat išvengia didelės-smūgio mechaninių sistemų apkrovos, dėl kurios formuojant galima sukurti šiek tiek plonesnius štampavimo antgalius, kurių tonažas būtų lygiavertis. Tačiau ciklo laikas yra lėtesnis, todėl jei suporuojate štampų komplektą su hidrauliniu presu giliam tempimui ar sudėtingam formavimui, planuokite ilgesnius judesius ir valdomus cilindrų greičius, o ne didelius{4}}greičių išlyginimą.
Kai būsite pasirengę susieti štampavimo rinkinį su presu, atlikite šiuos veiksmus eilės tvarka:
- Įrašykite preso specifikacijas iš mašinos vadovo: vardinį tonažą, tonažo įvertinimo tašką (mechaniniams presams), lovos matmenis, didžiausią ir mažiausią uždarymo aukštį, eigos ilgį ir judesius per minutę.
- Apskaičiuokite visą reikalingą štampavimo jėgą visoms pjovimo ir formavimo stotims, tada pridėkite 20–30 procentų saugos ribą.
- Nustatykite mažiausią štampo pėdsaką pagal juostos plotį, dalies dydį ir stočių skaičių, užtikrindami, kad jis atitiktų lovos matmenis, o visose pusėse yra užspaudimo tarpas.
- Pasirinkite batų storį, atitinkantį apskaičiuotą tonažą, ir patikrinkite, ar gautas štampo aukštis patenka į preso reguliuojamo uždarymo aukščio diapazoną.
- Įsitikinkite, kad bendras štampavimo svoris (batai, kaiščiai, įvorės ir sumontuoti įrankiai) neviršija cilindro keliamosios galios.
- Įsitikinkite, kad eigos ilgis yra pakankamas medžiagos padavimui, dalių tarpui ir saugiam gatavų gabalų ar laužo išmetimui.
- Jei naudojate mechaninius presus, įsitikinkite, kad tonažo taškas yra didesnis už medžiagos storį, kad būtų užtikrinta visa jėga, kai presavimo štampai liečiasi su ruošiniu.
Laikantis šios sekos išvengiama dažnos klaidos, kai nurodomas štampų rinkinys, kuris atrodo gerai ant popieriaus, bet negali fiziškai veikti numatytoje mašinoje. Kiekvienas parametras patenka į kitą, o jei trūksta net vieno, ypač uždarymo aukščio ar tonažo taško, puikiai apdirbtas hidraulinis preso štampų rinkinys arba mechaninė sąranka paverčia brangiu lentynos papuošalu. Ankstyvas šių numerių užrakinimas taip pat supaprastina kitą sprendimą: pasirinkti standartinius katalogo dydžius arba pasirinkti pasirinktinius matmenis.
Dydžių nustatymo taisyklės ir standartai
Jūsų štampavimo rinkinio suderinimas su presu yra tik pusė lygties. Kita pusė yra štampų matmenų rinkinio pasirinkimas, kad jūsų aktyviems įrankiams būtų pakankamai vietos dirbti, kartu išlaikant efektyvų bendrą plotą. Standartiniai štampų rinkiniai atitinka nusistovėjusias-dydžių taisykles, kurios subalansuoja plokštės plotą, storį ir kreipiamojo kaiščio proporcijas. Suprasdami šias taisykles, galėsite nuspręsti, kada katalogo dydis tinka jūsų programai, o kada reikia pasirinkti.
Standartiniai štampo rinkinio matmenys ir plokštės storis
Pramonės kataloguose, įskaitant žinomų tiekėjų, pvz., Danly štampavimo linijų ir kitų gamintojų, katalogus, siūlomi standartiniai dydžiai, pradedant nuo 6 x 6 colių, skirtų miniatiūriniam štampavimo darbui, ir padidinti iki įprastų vidutinių matmenų, pvz., 12 x 12, 18 x 24 ir 24 x 36 colių. Dideli štampų rinkiniai yra gerokai didesni, nes kai kurie gamintojai gamina daugiau nei 60, 80 ar net 120 colių štampų platformas, skirtas automobilių plokščių darbams ir sunkiam konstrukcijų štampavimui.
Plokštės storio skalės su numatomu tonomis. Mažiems 6 x 6 rinkiniams, važiuojantiems su lengvu pradurtu kroviniu, gali būti naudojami 1 colio ploni batai, o didelei platformai, kuri valdo kelis šimtus tonų stabdymo jėgą, reikia 4 colių ar didesnio storio batų, kad būtų atsparūs deformacijai. Bendras principas: storesni batai tolygiau paskirsto jėgą per atramą ir atramą, sumažindami vietinį įtempimą, dėl kurio per milijonus ciklų atsiranda nuovargio įtrūkimai.
| Antgalio rinkinio dydis (col.) | Tipinis batų storis (col.) | Tipiškas tonažo diapazonas | Bendra taikymas |
|---|---|---|---|
| Nuo 6 x 6 iki 8 x 8 | 1.0 - 1.5 | 5 - 30 tonos | Mažos jungtys, gnybtai, mikro{0}}štampavimas |
| 10 x 12 iki 14 x 18 | 1.5 - 2.5 | 30 - 100 tonos | Vidutinio-dydžio laikikliai, spaustukai, progresiniai štampai |
| 18 x 24 iki 24 x 36 | 2.5 - 3.5 | 100 - 300 tonos | Didesni progresiniai štampai,{0}}sunkus matuoklis |
| 30 x 48 iki 48 x 72 | 3.5 - 5.0 | 300 - 800 tonos | Automobilių konstrukcinės dalys, prietaisų skydai |
| 60 x 96 ir daugiau | 5.0 - 8.0+ | 800 - 2,000+ tonų | Didelės automobilių plokštės, sunkūs konstrukciniai štampuoti |
Tai yra gairės, o ne absoliučiai. Metaliniam štampui, kurio centre yra tuščias štampelis, kurio centre yra koncentruota perforavimo apkrova, gali prireikti storesnių batų, nei rodo vien talpa, nes lenkimo momentas didėja nepalaikant tarpatramio. Ir atvirkščiai, tolygiai paskirstytas pjovimo modelis daugelyje mažų štampų gali toleruoti plonesnius batus esant tokiai pačiai bendrai talpai.
Progresyvių ir pavienių{1}}stoties štampų dydžio nustatymas
Vienos{0}}stoties štampams, tiek sudėtiniams, tiek kombinuotiems įrankiams, reikia tik tiek, kad užtektų štampavimo vietos, kad būtų galima patenkinti dalies pėdsaką, taip pat laisvos vietos kanalams, tvirtinimo įrangai ir kreipiamiesiems elementams. Šių dydžių nustatymas yra gana paprastas: paimkite maksimalų detalės matmenį kiekviena kryptimi, pridėkite medžiagos laikiklio juostelėms ar laužo tiltams ir pasirinkite artimiausią standartinį štampo dydį, kuriame viskas tilptų ir būtų vietos spaustukams.
Progresyvūs štampai reikalauja kitokio skaičiavimo. Kiekviena stotis užima gabalą, kurio ilgis yra lygus tiekimo žingsniui, o bendras stočių skaičius, padaugintas iš žingsnio, nustato mažiausią štampo ilgį. 12{5}}progresyvios stotelės su 2-colių žingsniu turi būti bent 24 colių darbinio ilgio, kad galėtumėte net atsižvelgti į įvadines ir galines laužo stotis. Juostos plotis ir nešiklio medžiaga nustato minimalų štampo plotį.
KaipProgresyvaus mirties ekspertai pažymi, dideliems progresiniams štampams reikia tvirtų laikiklio ir tvirtinimo strypų, kad juostelė būtų stabili daugelyje stočių, o šis laikiklio plotis padidina bendrą štampų pėdsaką. Kuo daugiau apdailos ir formavimo stočių reikia, tuo daugiau juostelės atraminės medžiagos jums reikia, o štampų rinkinys tampa platesnis ir ilgesnis.
Kreipiamojo kaiščio skersmuo ir ilgis taip pat priklauso nuo štampo dydžio. Mažesniuose standartiniuose štampų rinkiniuose paprastai naudojami 1–1,5 colio skersmens kaiščiai, o 24 x 36 ir didesnio diapazono rinkiniai perkeliami į 2 colių ar didesnius stulpelius. Kaiščio ilgis turi užtikrinti tinkamą sukibimą visu atviru aukščiu, o tai reiškia, kad ilgesniems smūgiams reikia ilgesnių kaiščių, o tai savo ruožtu reikalauja didesnio kaiščio skersmens, kad būtų atsparus lenkimui esant bet kokioms likusioms šoninėms apkrovoms. Smeigtukas, kuris yra per plonas, palyginti su jo neatremiamu ilgiu, elastingai iškryps, o tai nelems tikslaus valdymo tikslo.
Kai standartiniai dydžiai yra mažesni
Standartiniai katalogo dydžiai apima daugybę pritaikymų ir dėl geros priežasties. Jie gaminami dideliais kiekiais, todėl sumažėja sąnaudos ir trumpas pristatymo laikas. Pramonės patirtis patvirtina, kad standartinių rinkinių pirkimas iš specializuotų gamintojų, kurie naudoja masto ekonomiją, beveik visada pranoksta vienkartinių komplektų-sukūrimo išlaidas.
Vis dėlto kai kurie darbai viršija tai, ką gali sutalpinti standartinis štampas. Galite susidurti su tokiomis situacijomis kaip:
- Dalies geometrija, kuriai reikalingas neįprastas ilgio -ir-pločio santykis, nepasiekiamas kataloguose.
- Progresyvūs štampai su dideliu stočių skaičiumi, viršijančiu standartinį ilgį.
- Nestandartinė kreipiamojo kaiščio vieta-, kurią lemia tiekimo ar įrankių trukdžiai.
- Negabaritinių automobilių ar prietaisų plokščių ruošiniai, kurie įstumiami į didelę, virš 60 colių, štampų teritoriją.
- Pasirinktinis batų storis, reikalingas dideliam tonavimui arba neįprastiems užspaudimo aukščio apribojimams.
Tokiais atvejais pritaikytas štampų rinkinys tampa praktišku pasirinkimu. Pritaikytas nebūtinai reiškia brangus ar lėtas. Daugelis tiekėjų apdirba pasirinktinius matmenis iš iš anksto-įžeminimo plokščių, naudodami CNC įrangą, užtikrindami tinkamą apyvartą. Sprendimas priklauso nuo to, ar įrankius privertus naudoti artimiausią standartinį pėdsaką, pablogėja našumas. Jei stoteles prispaudžiate per arti, pašalinate būtiną laužą arba sumažinate batų dydį, kad atitiktų katalogo matmenis, laužo ir priežiūros išlaidos greitai viršys priemoką už pasirinktinį metalinių štampų rinkinį.
Verta apsvarstyti vieną vidurį: nusipirkti standartinį rinkinį ir jį modifikuoti. Kai kurios parduotuvės perka kataloginius štampų rinkinius ir prideda apdirbtas kišenes, ne-standartines kaiščių vietas arba papildomų tvirtinimo funkcijų prie savo CNC įrangos. Šis hibridinis metodas, pramonėje kartais vadinamas „pasidaryk pats“, gali sutrumpinti terminus ir vis tiek pateikti programai tinkamo dydžio rinkinį.
Dydis nustato fizines jūsų įrankių ribas, tačiau vien fiziniai matmenys negarantuoja našumo. Šių matmenų tikslumas, kaiščio -į-įvorės pritaikymo nuokrypiai, batų lygiagretumas ir paviršiaus apdaila lemia, ar štampuotos dalys iš tikrųjų atitinka spausdinimo specifikacijas ciklas po ciklo.
Tolerancijos ir tikslumas štampų komplekto našumui
Galite pasirinkti tinkamą konfigūraciją, nepriekaištingą batų dydį ir atitikti kiekvieną presavimo parametrą, tačiau jei jūsų štampų komplekto leistini nuokrypiai yra laisvi, jūsų štampuotos dalys niekada nebus griežtos. Preciziniai štampavimo įrankiai prasideda nuo pagrindo lygio. Kreipiamoji sistema ir batų paviršiai nustato absoliučią lubą, kad baigtos dalys gali būti tikslios, nesvarbu, kaip gerai nušlifuoti aktyvūs štampai ir štampavimo mygtukai.
Štampo nustatymo tikslumas yra štampuotų dalių tikslumo lubos. Joks perforatoriaus ar štampavimo mygtukas negali užtikrinti didesnių leistinų nuokrypių nei jį vedantis karkasas.
Kreipiklio kaiščio tarpas ir jo įtaka dalių kokybei
Tarpas tarp kreipiamojo kaiščio ir jo įvorės tiesiogiai lemia, kiek viršutinė štampavimo pusė gali pasislinkti į šoną, palyginti su apatine puse per kiekvieną eigą. Paprastųjų guolių sistemoje šis tarpas yra sąmoningai sukurtas, paprastai jis svyruoja nuo 0,0002 colių iki 0,0008 colių, priklausomai nuo kaiščio skersmens ir taikymo. Rutulinių guolių sistemos veikia skirtingai, veikia aiš anksto įkelta būsena su neigiamu klirensusvyruoja nuo 0,0001 iki 0,0021 colio, efektyviai pašalinant laisvą žaidimą tarp viršutinės ir apatinės pusės.
Kodėl tai svarbu jūsų dalims? Įsivaizduokite tikslią štampavimo ir štampavimo operaciją, kai tarpas tarp perforavimo-į-štampą yra 0,001 colio kiekvienoje pusėje. Jei kreipiančioji sistema leidžia 0,0005 colių šoninį poslinkį, šis tarpas tampa netolygus: 0,0005 colio vienoje pusėje ir 0,0015 colio kitoje pusėje. Rezultatas yra nevienodas šerdies aukštis, netolygi briaunos kokybė ir pagreitėjęs vienos pjovimo įrankių pusės nusidėvėjimas. Atliekant griežtą-toleranciją, kreipiamojo kaiščio-į-įvorės tarpas turi būti dalis darbinio smūgio,-kad-sumažėtų tarpas, kad jėgos būtų subalansuotos.
Lygiagretumo ir statmenumo tolerancijos
Batų paviršiaus lygiagretumas yra antra kritinė tolerancija. Tiek viršutinis, tiek apatinis batų paviršiai turi būti nušlifuoti lygiai ir lygiagrečiai vienas kitam kelių dešimtųjų tūkstantųjų colių atstumu. Jei viršutinis batas net šiek tiek pakrypsta, palyginti su apatiniu, perforatoriai vienoje štampo pusėje liečiasi su ruošiniu, o ne kitoje pusėje. Šis laipsniškas įtraukimas sukuria nelygias pjovimo jėgas, priešlaikinį štampavimo susidėvėjimą ir matmenų svyravimus naudojant kelių stočių progresinius įrankius.
Lygiai taip pat svarbus yra kreipiamųjų kaiščių statmenumas bato priekiniam paviršiui. Smeigtukas, pasviręs net 0,001 colio per savo darbinį ilgį, sukelia laipsnišką poslinkį, kuris blogėja didėjant eigai. Tiksliųjų štampų, naudojamų didelės spartos-prietaisuose, ši kampo paklaida daugėja su kiekvienu žingsnio eigos coliu. Apdirbimo štampavimo procesai paprastai išlaiko kaiščio statmenumą 0,0002 colio vienam kaiščio ilgio coliui kokybiškuose rinkiniuose, nors apdirbant štampus pagal griežtesnes specifikacijas galima už papildomą mokestį.
Paviršiaus apdaila ant batų paviršių turi įtakos lygiagretumui ir tvirtinimo stabilumui. Šiurkštus-žemės paviršius leidžia štampavimo plokštėms ir atsarginėms plokštėms mikroskopiškai pasislinkti, kai kartojama smūginė apkrova. Dauguma plieninių štampavimo štampų nurodo batų paviršius, nušlifuotus iki 16 mikrocolių Ra arba geresnis, o tai užtikrina pakankamai trinties, kad būtų galima saugiai pritvirtinti, ir išliks pakankamai plokščia, kad būtų galima tiksliai išmatuoti ir uždengti.
Tikslumo klasės įvairioms reikmėms
Ne kiekvienam darbui reikia kuo griežtesnių paklaidų, o griežtesnis visada kainuoja daugiau. Pagal bendrąjį pramonės metodą tikslūs štampų rinkiniai skirstomi į klases pagal sukauptus visų svarbiausių savybių nuokrypius: kaiščio tarpą, lygiagretumą, statmenumą ir paviršiaus apdailą. Standartiniai-klasių rinkiniai tinka bendram išlyginimui ir formavimui, kai dalių tolerancijos yra didelės. Tikslumo-klasių rinkiniai atlieka glaudaus-tolerancijos darbus, pvz., jungties štampavimą, smulkų-tušinimą arba bet kokią programą, kai bendras sistemos tarpas turi būti mažesnis nei kelios dešimtosios.
Čia sprendimą apsunkina darbo sąlygos. Gamybos eigos metu trintis ir formavimo jėgos generuoja šilumą. Šiluminis plėtimasis kreipiamuosiuose kaiščiuose, įvorėse ir batų plokštėse keičia darbinius tarpus, kuriuos taip kruopščiai nurodėte kambario temperatūroje. Tikslus štampų rinkinys, veikiantis 600 smūgių per minutę greičiu, naudojant didelės spartos{4}}progresyvią programą, gali matyti, kad orientacinė sistemos temperatūra pakyla 30–50 laipsnių pagal Farenheitą virš aplinkos. Ši šiluma išplečia kaiščius greičiau nei įvorės (plieniniai kaiščiai bronzinėse įvorėse), palaipsniui uždarydami važiavimo tarpą. Jei pradinis tarpas per ankštas, sistema susiriša. Jei kompensuojate atidarydami tarpą kambario temperatūroje, šalto paleidimo metu prarandate tikslumą.
Praktinis sprendimas: pasirinkite savo tikslumo klasę pagal blogiausią{0}}darbo temperatūrą, o ne parduotuvės-grindų aplinką. Atsižvelkite į numatomą eigos dažnį, štampuojamą medžiagą ir tepimo sistemą. Rutulinių guolių kreipiančiosios sistemos geriau susidoroja su šilumos svyravimais, nes jų išankstinė apkrova prisitaiko prie nedidelių matmenų pokyčių be surišimo. Paprastųjų-bronzinių guolių įvorėms reikia daugiau pradinės erdvės, kad būtų galima atsižvelgti į terminį uždarymą, todėl jos paprastai yra skirtos vidutinio greičio{7}}štampavimo įrangai, o ne didelės spartos tiksliam darbui.
Galiausiai tolerancijos pasirinkimas yra sąnaudų{0}}naudos sprendimas. Kas pusę-dešimto priveržiate štampų komplektą, padidinate šlifavimo laiką, patikrinimo veiksmus ir medžiagų sąnaudas. Tačiau kas pusė{4}}dešimto, kurį paliekate laisvi, tampa dalių variacija, laužu ir sutrumpėja įrankio naudojimo laikas. Tinkamas balansas priklauso nuo jūsų dalies spausdinimo, gamybos apimties ir nuo to, kiek variacijų gali absorbuoti tolesni procesai. Ši pusiausvyra taip pat keičiasi laikui bėgant, kai komponentai susidėvi, todėl kyla klausimas, kaip stebėti susidėvėjimą ir nuspręsti, kada štampų rinkinys viršijo naudingą leistiną nuokrypį.
Priežiūra ir žinojimas, kada pakeisti štampų rinkinius
Tolerancijos, kurios buvo tobulos pirmą dieną, nelieka tobulos amžinai. Kiekvienas potėpis padidina mikroskopinį kreipiamųjų kaiščių, įvorių ir štampų batų paviršių susidėvėjimą. Nekontroliuojamas, susidėvėjimas prasiskverbia pro jūsų tolerancijos ribą ir tyliai pablogina dalių kokybę, kol kas nors katastrofiškai nepavyksta. Aktyvi tikrinimo ir priežiūros programa yra tai, kas atskiria štampavimo parduotuvę, kuri anksti pastebi problemas, nuo tų, kurie jas aptinka šiukšlių dėžėse.
Apžiūros taškai ir nusidėvėjimo matavimas
Kai traukiate štampų komplektą planinei priežiūrai, tai yra svarbiausi kontroliniai taškai. Laikykite šį sąrašą šalia štampavimo įrangos saugojimo vietos, kad technikai nuosekliai pasiektų kiekvieną elementą:
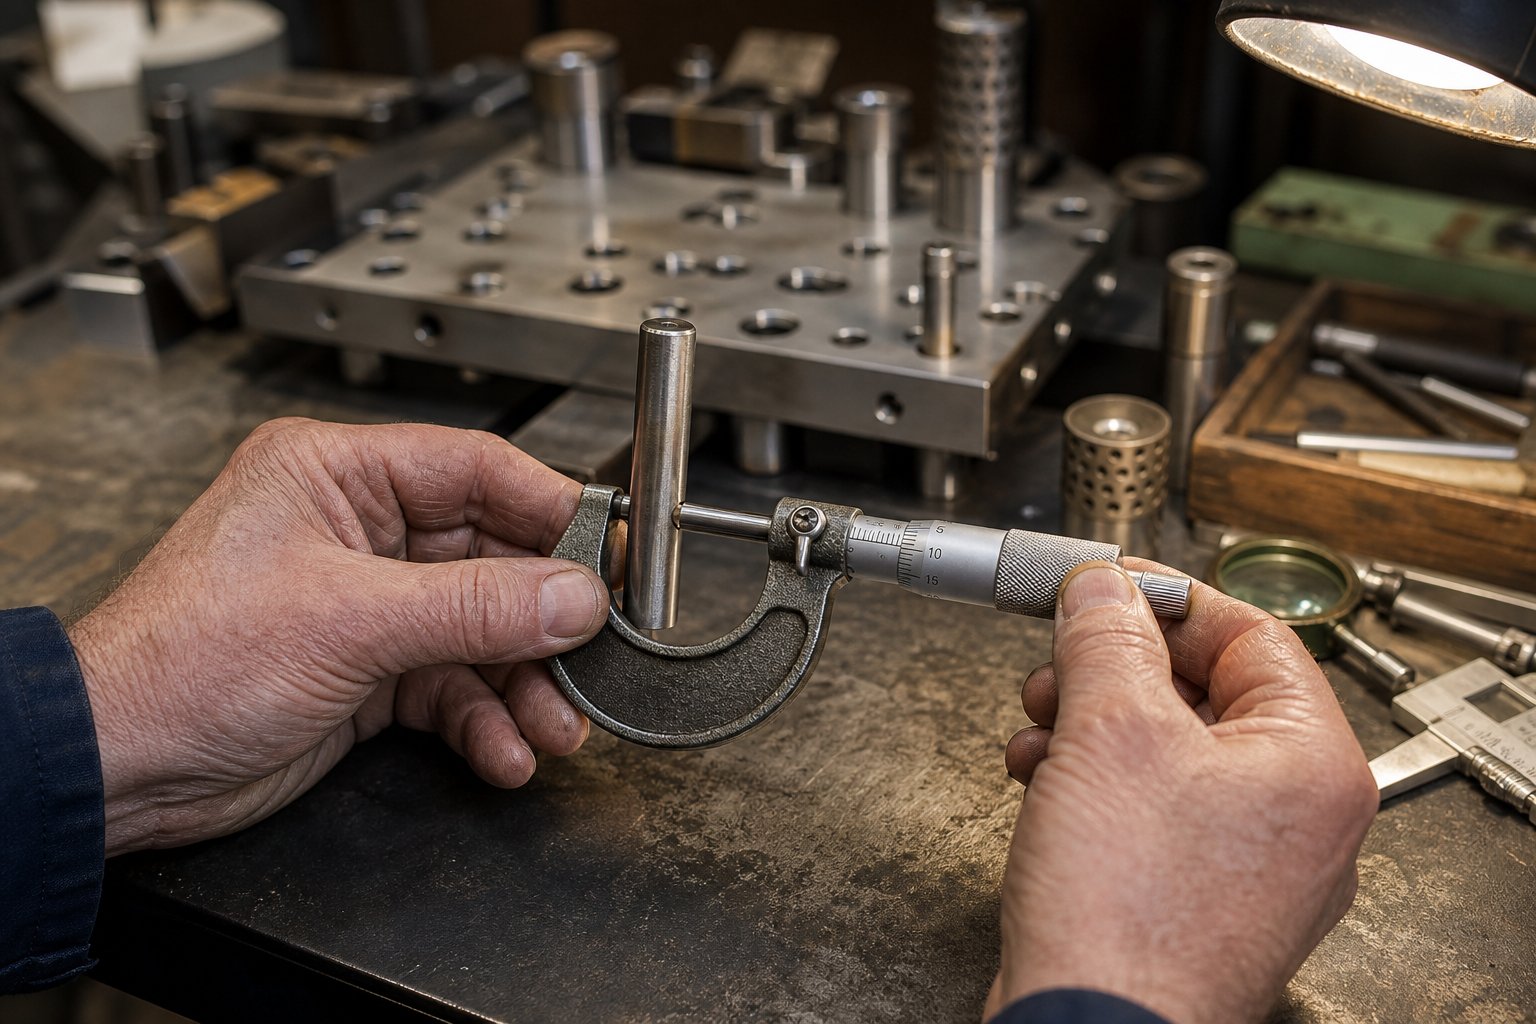
- Kreipiamojo kaiščio skersmuo- Išmatuokite keliuose darbinio ilgio taškuose mikrometru. Susidėvėjimo koncentratas paprastai būna ten, kur įvorė liečiasi su kaiščiu darbiniame lygyje. Daugiau nei 0,0005 colių sumažinimas dėl vardinių garantijų pakeitimo.
- Įvorės angos skersmuo- Naudokite kiaurymės matuoklį, kad patikrintumėte ID viršuje, viduryje ir apačioje. Ovalūs arba kūginiai nusidėvėjimo modeliai rodo nesutapimą arba per didelę šoninę apkrovą.
- Smeigt-prie-įvorės tarpo- Apskaičiuokite pagal kaiščio ir įvorės išmatavimus. Kai tarpas du kartus viršija pradinę specifikaciją, dalies tikslumas yra pažeistas.
- Rutulinio guolio korpuso būklė- Ieškokitemėlynos spalvos pakitimas arba pažeisti įsukami taškai, tiek narvelio šliaužimo, tiek slydimo guolių indikatoriai.
- Batų lygumas ir lygiagretumas- Nušluokite abu batų paviršius naudodami indikatorių ant paviršiaus plokštės. Patikrinkite, ar dėl pasikartojančios smūginės apkrovos nėra įdubimų, deformacijų ar vietinių žemų dėmių.
- Batų paviršiaus būklė- Patikrinkite, ar aplink kaiščio kiaurymes ir štampavimo spaustuvų tvirtinimo vietas nėra įbrėžimų, įbrėžimų ar nuovargio įtrūkimų.
- Kreipiklio kaiščio statmena- Kai įdėtas smeigtukas, nurodykite jo ilgį. Bet koks nuokrypis, viršijantis 0,0002 colio colyje, rodo susidėvėjusią skylę arba pažeistą batą.
- Stebėjimo žymės ant kaiščių ar įvorių- Šviesios paviršiaus linijos yra normalus reiškinys, tačiau grioveliai, įdubę darbinį paviršių, rodo per didelę šoninę apkrovą arba netinkamą įvorės montavimą.
Tepimas ir profilaktinė priežiūra
Tepimo reikalavimai labai skiriasi priklausomai nuo įvorės tipo, o netinkamo tepalo naudojimas yra toks pat žalingas, kaip ir jo nenaudojimas. Rutulinių guolių kreiptuvų sistemoms tepalas nerekomenduojamas. Kadangi šie štampų komponentai veikia esant neigiamam prošvaisiui, riebalai sulaiko teršalus, kurie patenka į riedėjimo kontaktinius paviršius, todėl ant guolių susidaro plokščios dėmės ir pagreitėja nusidėvėjimas. Vietoj to naudokite rafinuotą mineralinę alyvą su didelio -slėgio priedais ir rūdžių inhibitoriais, klampumas apie 290/340 SSU esant 100 laipsnių F.
Kita vertus, bronzinės slydimo{0}}guolio įvorės toleruoja sunkesnius tepalus ir yra naudingas periodiškai sutepti, ypač esant didelėms apkrovoms. Savaime-sutepančioms grafito įvorėms įprastomis sąlygomis nereikia išorinio tepimo, tačiau periodiškai valant grafito kišenes išvengiama štampavimo šiukšlių, kurios blokuoja tepalo kelią.
Techninės priežiūros intervalai priklauso nuo gamybos apimties. Didelės spartos{1}}operacijas, atliekančias milijonus smūgių per mėnesį, reikia tikrinti kas 250 000–500 000 kartų. Mažesnės apimties-darbas naudojant saikingus štampavimo įrankius gali trukti iki suplanuotų ketvirčio patikrinimų. Nustatydami štampų priežiūros intervalus, klyskite trumpesnę pusę, kol nustatysite kiekvieno konkretaus įrankio pradinį nusidėvėjimo rodiklį.
Galiojimo pabaigos--pabaigos rodikliai ir pakeitimo laikas
Kiekvienas štampo komplektas galiausiai pasiekia tašką, kai priežiūra nebeatkuria priimtino veikimo. Tos slenksčio pripažinimas neleidžia įdėti darbo į sistemą, kuri negali išlaikyti tolerancijos, nepaisant to, kiek dėmesio jai skiriama. Stebėkite šiuos signalus:
- Kreipiančiojo kaiščio susidėvėjimas neapdorotas- Smeigtukai, susidėvėję daugiau nei 0,001 colio. Nepakankamo dydžio smeigtukai negali būti atkurti. Pakeitimas yra vienintelė galimybė.
- Įvorės angos išsiplėtimas viršija tolerancijos klasę- Kai kiaurymės skersmuo viršija didžiausią leistiną tarpą, net jei įdėtas naujas kaištis, gali būti pažeista ir įvorės lizdas štampavimo antgalie.
- Batų deformacija viršija šlifavimo pajėgumą- Batus galima iš naujo šlifuoti, kad būtų lygūs, tačiau kiekvieną kartą šlifuojant pašalinama medžiaga ir sumažėja uždarymo aukštis. Kai batas nušlifuojamas žemiau mažiausio funkcinio storio, veikiamas apkrovos jis susilanksto ir negali būti atkurtas.
- Nuovargio įtrūkimai aplink kaiščių angas arba štampavimo spaustuvų tvirtinimo angas- Įtrūkimai plinta esant ciklinei apkrovai. Įskilęs batas kelia pavojų saugai ir turi būti nedelsiant pašalintas.
- Nuolatinis narvelio šliaužimas nepaisant korekcinių veiksmų- Jei buferiai, išankstinės apkrovos koregavimai ir komponentų dydžio keitimas nepadeda pašalinti narvelio šliaužimo, bendra štampų rinkinio geometrija gali būti pasikeitusi daugiau nei taisyti.
- Pakartotinis sekimas tik vienoje pusėje- Vienašalis stebėjimas, kuris grįžta po kaiščio ir įvorės pakeitimo, o pačiame bate nėra išlygiavimo, o tai paprastai reiškia, kad bato plokštės nebetinka.
Susidėvėjusio štampo komplekto keitimas nėra gedimas. Tai suplanuotas perėjimas, apsaugantis dalių kokybę ir presavimo saugumą. Tikroji eksploatavimo kaina pasibaigus-eksploatavimo laikui- yra ne pats rinkinys, o laužas, perdirbimas ir neplanuotos prastovos, kurios kaupiasi, kai nebegalima išlaikyti suderinimo. Žinodami, kada atsisakyti rinkinio, taip pat nurodote, kaip nurodote jo pakeitimą, o šios specifikacijos gavimas nuo pat pradžių yra tai, kas atskiria greitą pertvarkymą nuo{5}}užtrukusio inžinerinio pratimo.
Kaip nurodyti ir užsisakyti tinkamą štampo rinkinį
Susidėvėjusio štampo rinkinio pašalinimas sutaupo tik tuo atveju, jei pakeitimas nurodytas teisingai nuo pat pradžių. Neaiškūs pirkimo užsakymai veda pirmyn-ir-el. laiškų, nesutampančių matmenų ir pristatymo laiko staigmenų, dėl kurių sustabdoma gamyba. Skirtumas tarp sklandaus pakartotinio užsakymo ir varginančio pirkimo ciklo priklauso nuo to, kaip iš anksto pranešate apie savo reikalavimus.
Informacija, kurios reikia prieš užsakant
Prieš susisiekdami su bet kuriuo štampavimo štampų gamintoju arba atsinešdami katalogą, surinkite visus parametrus, kurie turi įtakos jūsų štampavimo rinkinio pasirinkimui. Jei trūksta net vienos detalės, pvz., uždarymo aukščio diapazono ar įvorės pasirinkimo, tiekėjas verčia atspėti arba grįžti su klausimais, kurie papildo jūsų laiko juostą dienų.
Naudokite šį specifikacijų kontrolinį sąrašą, kai prašote kainos metalo štampavimo štampų rinkiniams:
- Spaudos specifikacijos- vardinis tonažas, tonažo įvertinimo taškas (mechaniniai presai), lovos matmenys, mažiausias ir didžiausias uždarymo aukštis, eigos ilgis ir judesiai per minutę.
- Die set pėdsakas- reikalingas ilgis ir plotis, atsižvelgiant į juostos išdėstymą, stočių skaičių ir suspaudimo tarpą.
- Batų storis- remiantis tonažo skaičiavimais ir uždarymo aukščio apribojimais. Nurodykite viršutinę ir apatinę, jei jos skiriasi.
- Vadovo kaiščio konfigūracija- galinis-stulpelis, įstrižas, keturi-stulpelis arba vidurinis-stulpelis, taip pat kaiščio skersmens ir ilgio reikalavimai.
- Įvorės tipas- rutulinis-guolis, bronzinis slydimo-guolis arba savaime-tepamasis guolis, atsižvelgiant į greitį, apkrovą ir techninę priežiūrą.
- Smeigtuko tvirtinimo stilius- paspauskite-pritvirtinti arba nuimama, ir tai, ar kaiščiai tvirtinami viršutiniame ar apatiniame bate.
- Medžiaga ir kietumas- batų medžiagos klasė, paviršiaus kietumas, jei reikia, ir visos terminio apdorojimo specifikacijos.
- Tolerancijos klasė- standartinis arba tikslumas, su konkrečiomis išnašomis, skirtomis lygiagretumui, statmenumui ir kaiščių-prie-įvorės tarpui.
- Dalies ir proceso detalės- ruošinio medžiaga, storis, geometrijos sudėtingumas ir numatoma gamybos apimtis per štampavimo komplekto naudojimo laiką.
- Specialūs reikalavimai- nestandartinės kaiščių vietos, per didelis formatas, papildomos apdirbtos kišenės arba tinkintos tvirtinimo funkcijos.
Užpildę šį sąrašą prieš paimant telefoną, išvengsite dažniausiai pasitaikančių užsakymų vėlavimų. Tai taip pat leidžia lyginti kelių štampų gamintojų kainas vienodomis sąlygomis, nes visi taiko tą pačią specifikaciją.
Standartinis katalogas ir pasirinktiniai{1}}Inžineriniai štampų rinkiniai
Standartiniai katalogų rinkiniai pristatomi greičiau ir kainuoja pigiau, kartais net labai. Anchor Danly patirtis pramonės srityje patvirtina, kad specialūs gamintojai, išnaudodami masto ekonomiją ir gamybos patirtį, nuolat mažina lygiaverčių rinkinių kūrimo namuose{1}} sąnaudas. Paprastoms programoms, kuriose jūsų plotas, tonažas ir konfigūracija atitinka katalogo pasiūlymą, nėra jokios priežasties pasirinkti.
Individualiai{0}}sukonstruoti štampų rinkiniai tampa būtini, kai standartiniai matmenys pažeidžia jūsų įrankių išdėstymą. Galbūt jums reikia ne-standartinio ilgio-ir-pločio santykio aukštam-stoties progresiniam štampui, neįprasto kaiščio padėties tiekimo sistemai išvalyti arba batų storio, neatitinkančio katalogo normų. Priklausomai nuo sudėtingumo, pagal užsakymą pagaminta štampo gamyba paprastai prailgina nuo dviejų iki šešių savaičių per standartinį pristatymo laiką, tačiau rezultatas yra rinkinys, kuris be kompromisų tinka jūsų programai.
Vidurinis kelias taip pat egzistuoja. Kai kurie inžinieriai įsigyja standartinį rinkinį ir įrengia papildomas funkcijas,{1}}sutrumpindami pristatymo laiką ir vis tiek įgydami tinkintą metalo štampavimo štampą. Šis hibridinis metodas veikia, kai modifikacijos apsiriboja kišenėmis, kaiščių skylėmis arba tvirtinimo funkcijomis, kurios neturi įtakos kreipiančiosios sistemos tikslumui.
Tiekėjų vertinimas jūsų paraiškai
Ne kiekvienas štampo gamintojas siūlo tokį patį pajėgumų gylį. Vertindami štampavimo štampų gamintojus, atsižvelkite ne tik į kainą ir pristatymo laiką, kad įvertintumėte tris veiksnius, lemiančius ilgalaikę vertę:{1}}
- Tikslumo galimybės- Ar tiekėjas gali turėti jums reikalingą tolerancijos klasę? Paklauskite apie jų šlifavimo įrangą, tikrinimo metodus ir ar jie pateikia matmenų ataskaitas kartu su siunta. Pirmaujantys tiekėjai veikia pagal ISO 9001:2015 sistemas ir atlieka matmenų-procesų patikras, o ne tik galutinę patikrą.
- Medžiagos kokybė ir atsekamumas- Gerbiami tiekėjai naudoja sertifikuotą įrankių plieną su dokumentuotais terminio apdorojimo procesais. Paklauskite, ar kartu su gatavu rinkiniu yra medžiagų sertifikatai.
- Inžinerinė pagalba- Čia išryškėja atotrūkis tarp katalogų pardavėjų ir tikrųjų gamybos štampų partnerių. Standartiniams užsakymams tinka tiekėjas, kuris tiesiog apdoroja tai, ką piešiate. Tačiau projektuojant-sunkias programas, susijusias su sudėtinga štampų struktūra, griežtais tarpo reikalavimais arba sudėtingais medžiagų srautais, reikia bendradarbiauti. Tiekėjams patinkaYICHENsujungti įrankių inžinierius su pasirinktiniais štampavimo štampų sprendimais, ypač stipriai priimant intensyvius sprendimus, susijusius su štampo struktūra, tarpo optimizavimu ir medžiagų srautu. Tai tokia pagalba, kuri neleidžia brangiai perprojektuoti po pirmųjų gaminių bandymų.
Kaina yra svarbi, tačiau pigus rinkinys, kuris sugenda po dalelės numatomo eksploatavimo laiko, prastovos ir pakeitimo kainuoja kur kas brangiau nei kokybiškas rinkinys iš pajėgaus tiekėjo. Įvertinkite visas nuosavybės išlaidas: pradinė kaina, priežiūra ir numatoma eksploatavimo trukmė bei laužo rizika dėl ribinio tikslumo. Šis skaičiavimas beveik visada teikia pirmenybę tiekėjui, turinčiam stipresnę inžinerinę pagalbą ir griežtesnę procesų kontrolę, ypač gamybos įrankiams, kurie per visą savo eksploatavimo laiką pristatys milijonus dalių.
Dažnai užduodami klausimai apie štampavimo štampavimo rinkinius
1. Kuo skiriasi štampavimo štampai nuo pilno štampavimo štampavimo?
Štampo rinkinys – tai struktūrinis karkasas, susidedantis iš viršutinių ir apatinių štampų antgalių, kreipiamųjų kaiščių ir įvorių, užtikrinančių tikslų išlygiavimą. Pilnas štampavimo štampas apima štampų rinkinį ir visus aktyvius įrankius, tokius kaip perforatoriai, štampavimo mygtukai, nuėmikliai ir spyruoklės, kurios iš tikrųjų pjauna arba formuoja metalą. Galite sukeisti skirtingus aktyvius įrankius į tą patį štampų rinkinį ir iš jo, jei sutampa ploto ir tonažo reikalavimai, todėl standartiniai štampų rinkiniai yra ekonomiški-efektyvūs parduotuvėse, kuriose atliekami keli darbai.
2. Kaip pasirinkti iš dviejų-įrašų ir keturių-stulpelių?
Pasirinkimas priklauso nuo trijų veiksnių: nuo to, kaip medžiaga patenka į štampą, kokios yra štampavimo jėgos, ir nuo to, koks turi būti jūsų dalių leistinas nuokrypis. Dviejų-stulpelių užpakalinės dalies-stulpelių rinkiniai palieka atvirą priekinę dalį ir šonus, kad būtų galima netrukdomai paduoti juosteles progresyviniuose štampuose, tačiau pasižymi mažesniu sukimo standumu. Keturi-stulpų rinkiniai užtikrina maksimalų tvirtumą, kad būtų galima uždengti arba užklijuoti griežtą-toleranciją, tačiau ribojamas juostos plotis, nes medžiaga turi tiekti tarp kampinių stulpų. Daugeliui spartaus-progresyvaus darbo, atgalinės-paskelbimo konfigūracijos puikiai susidoroja su užduotimi. Kai padidės tonažas arba sumažės leistinos nuokrypos, pereikite prie keturių{10}}postų.
3. Kas yra rutulinių guolių-įvorės, palyginti su bronzinėmis įvorėmis štampų rinkiniuose?
Rutulinių guolių-įvorėse naudojami tikslūs rutuliukai, esantys narvelyje, kad nukreiptų kaištį su neigiamu tarpu (iš anksto apkrautas), pašalinant laisvą judėjimą ir sumažinant trintį. Jie tinka didelės spartos progresiniam štampavimui, kai karštis dėl trinties yra nepriimtinas. Bronzinės įvorės veikia kaip slydimo guoliai su paskirstytu paviršiaus kontaktu, geriau nei rutuliniai guoliai atlaiko dideles šonines apkrovas. Jie geriausiai veikia esant vidutiniam greičiui, kai tam tikra trintis yra priimtina mainais į didesnę apkrovą. Savaime-sutepančios įvorės su įterptais grafito kaiščiais siūlo trečią galimybę aplinkoje, kurioje reguliarus pakartotinis sutepimas{7}}nepraktiškas. Tiekėjai, tokie kaip YICHEN, teikia inžinerinę pagalbą, kad padėtų pasirinkti tinkamą įvorės tipą pagal konkrečius štampo struktūros ir tarpo reikalavimus.
4. Kaip suderinti štampo rinkinį su štampavimo presu?
Pradėkite įrašydami spaudos specifikacijas: vardinį talpą, lovos matmenis, uždarymo aukščio diapazoną ir eigos ilgį. Apskaičiuokite bendrą štampavimo jėgą su 20–30% saugos riba, tada nustatykite mažiausią štampavimo pėdsaką pagal juostos plotį ir stoties skaičių. Pasirinkite batų storį, atitinkantį jūsų talpą, patikrinkite, ar gautas štampo aukštis atitinka presavimo uždarymo aukščio diapazoną, ir įsitikinkite, kad bendras svoris neviršija cilindro keliamosios galios. Jei naudojate mechaninius presus, taip pat patikrinkite, ar tonažo taškas yra didesnis nei jūsų medžiagos storis, kad sąlyčio momentu būtų galima naudotis visa jėga.
5. Kada reikia pakeisti štampavimo štampų rinkinį?
Pakeiskite štampų rinkinį, kai kreipiamojo kaiščio susidėvėjimas viršija 0,001 colio mažesnį dydį ir jo negalima atkurti šlifuojant, kai dėl įvorės angos padidinimo atstumas du kartus viršija pradinę specifikaciją net ir naudojant naujus kaiščius, kai batų deformacija viršija šlifavimo pajėgumą ir batai nukrenta žemiau minimalaus funkcinio storio arba kai aplink kaiščio angas ar montavimo angas atsiranda nuovargio įtrūkimų. Nuolatinis vienpusis stebėjimas, kuris grįžta po komponento pakeitimo, taip pat rodo, kad bato plokštelės geometrija pasikeitė nebepataisoma ir rinkinys turėtų būti pašalintas.


