


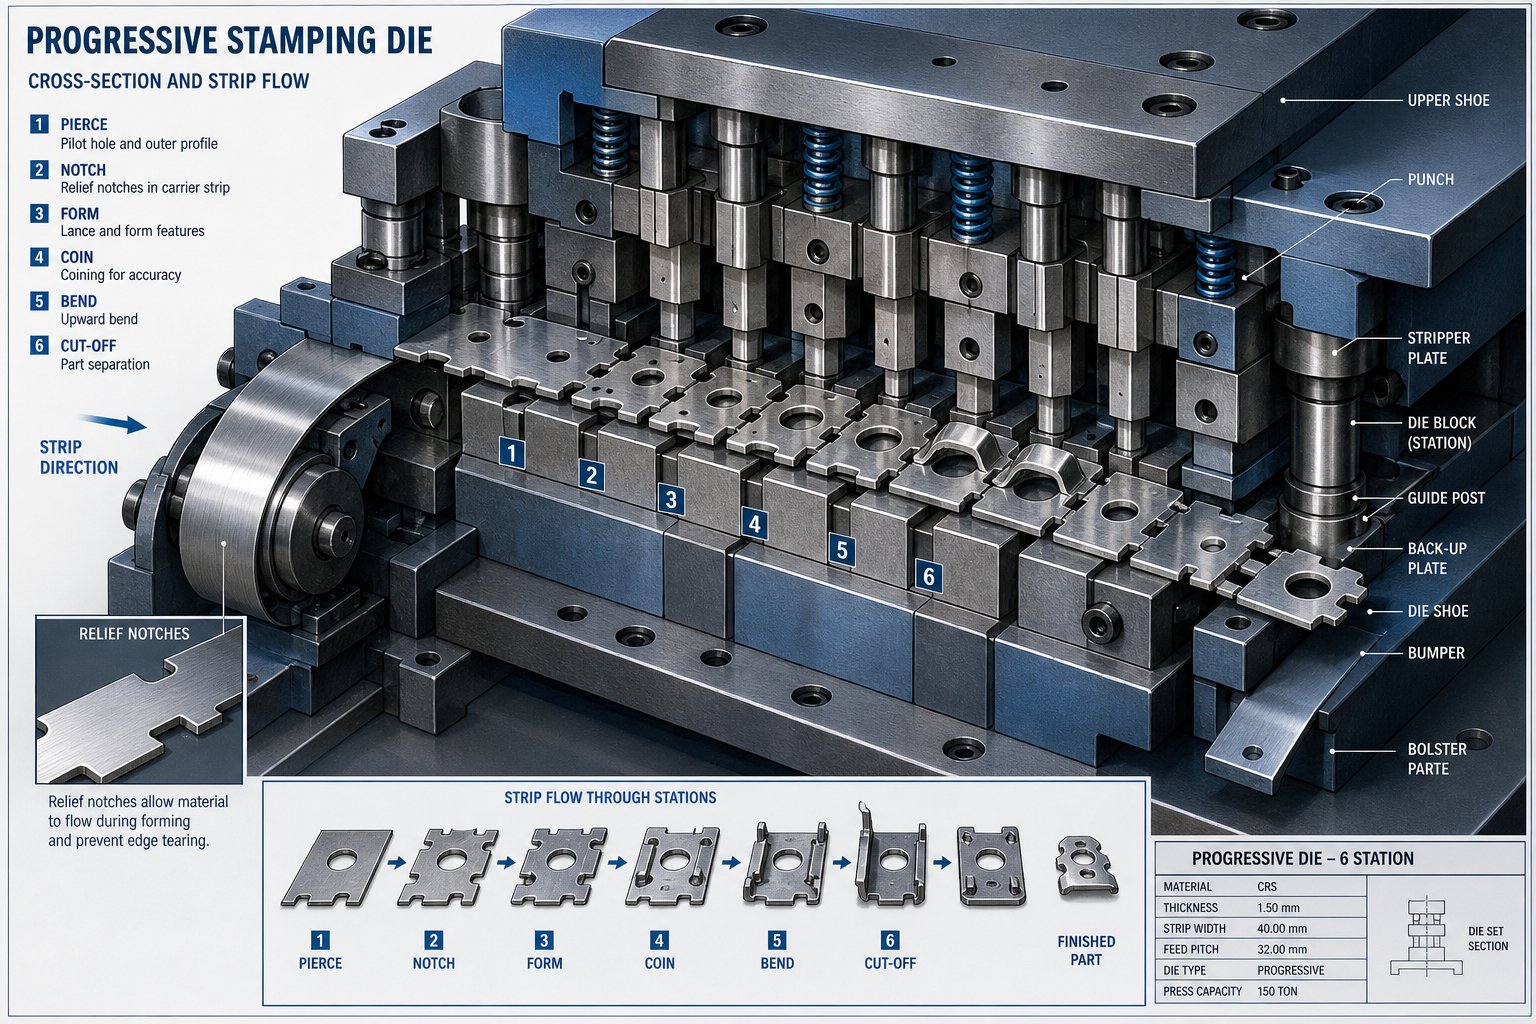
Kas yra aplinkkelio įpjovos ir kodėl jos svarbios štampų dizainui
Įsivaizduokite metalinę juostelę, kuri juda per laipsnišką štampą. Trečioje stotyje susidaro flanšas į viršų. Ketvirtoje stotyje juostelė turi judėti į priekį, bet tas pakeltas flanšas dabar yra gretimų įrankių kelyje. Kas atsitiks? Susidūrimas, įbrėžimų žymės arba visiškas tiekimo sutrikimas. Būtent šią problemą išsprendžia apėjimo įpjovos.
Kas yra apėjimo įpjovos progresyviuose štampuose
Apėjimo įpjova yra vietinė reljefo arba išpjovos funkcija, pridėta prie progresyvios štampavimo juostos išdėstymo, neleidžianti trukdyti anksčiau suformuotų ypatybių ir tolesnių įrankių juostos pakėlimo metu. Jo paskirtis – užtikrinti tarpą, kad juostelė saugiai judėtų iš vienos stoties į kitą be susidūrimo, iškraipymo ar maitinimo nestabilumo.
Praktiškai tai yra nedideli, bet apgalvoti pjūviai, padaryti laikiklio juostelės arba ruošinio pavidalu. Jie leidžia sulenktoms, išbrėžtoms ar reljefinėms detalėms laisvai pereiti per kitas stotis, nesiliečiant perforatorių, keltuvų, įdėklų ar apdailos dalių. Be tinkamos reljefo geometrijos juostelė gali įstrigti, deformuotis arba sugadinti patį štampą.
Apėjimo įpjovos projektavimo procese suderinti trys prioritetai: pakankamai laisvos vietos saugiam judėjimui, pakankamai likusios medžiagos stiprumo stabiliam tiekimui ir pakankamai valdymo, kad dalis būtų tiksli visose stotyse.
Kodėl juostos progresavimas reikalauja reljefo geometrijos
Progresyvūs štampai priklauso nuo tikslaus, pakartojamo juostos pakėlimo. Kiekvienas preso paspaudimas perkelia juostelę į priekį vienu žingsnio ilgiu. Bet kokia susiformavusi ypatybė, trukdanti šiam judėjimui, sukuria pakopinę problemą: netinkamas padavimas lemia netinkamą pilotų vietą, o tai lemia -ne-tolerancijos dalis arba katastrofiškas stabdžių avarijas.
Reljefiniai pjūviai laikiklio juostelėje suteikia anksčiau suformuotai geometrijai aiškų kelią. Pastebėsite, kad tai svarbiausia štampuose su giliais įbrėžimais, aukštais flanšais arba įspaudais, išsikišančiais virš arba žemiau juostos plokštumos. Kuo gilesnė forma, tuo kritiškesnis tampa aplinkkelio įpjova.
Vienas painiavos šaltinis, į kurį verta atkreipti dėmesį: aplinkkelio įpjovos kartais vadinamos išpjovomis, laikiklio įpjovomis arba juostelių įpjovomis, atsižvelgiant į parduotuvės tvarką. Ažingsnio įpjovadaugumoje parduotuvių konkrečiai nurodo registracijos funkciją, kuri apsaugo nuo perpylimo, o aplinkkelio įpjova nurodo susiformavusių elementų prošvaisą. Terminologija skiriasi įvairiose įmonėse ir net projektuotojų toje pačioje įmonėje, tačiau pagrindinė funkcija išlieka nuosekli: valdyti juostos judėjimą ir užkirsti kelią trikdžiams progresuojančios štampavimo operacijos metu.
Daugiausia problemų kyla dėl šios detalės klaidingos juostos išdėstymo etape. Įpjova, kuri CAD atrodo nekenksminga, gali tapti košmaru, kai presas veikia dideliu gamybos greičiu, todėl ankstyvieji projektavimo sprendimai dėl aplinkkelio geometrijos yra vienas iš labiausiai neįvertintų štampų našumo veiksnių.
Apėjimo įpjovos ir žingsnio įpjovos ir kitos juostelės valdymo sąlygos
Kai išgirstate "įpjovą" progresyvioje štampavimo parduotuvėje, tai gali reikšti tris skirtingus dalykus, priklausomai nuo to, su kuo kalbate. Vienas dizaineris tai vadina aplinkkelio įpjova, įrankių gamintojas, esantis kitoje eilėje, sako žingsnio įpjovą, o kliento atspaudas pažymi jį kaip laikiklio įpjovą. Dėl šios terminologijos painiavos atsiranda realių projektavimo klaidų, ypač kai naujas inžinierius paveldi juostos išdėstymą iš kito įrenginio ir klaidingai interpretuoja kiekvienos funkcijos funkciją.
Apeiti įpjovas ir paaiškintas žingsnio įpjovas
Apėjimo įpjovos ir žingsnio įpjovos skirtumas priklauso nuo funkcijos, o ne išvaizdos. Žingsnio įpjova, kartais vadinama aPrancūziškas įpjova, yra nedidelė medžiagos dalis, nupjauta nuo vieno arba abiejų juostelės kraštų progresyvaus štampavimo pradinėse stotyse. Pagrindinė jo užduotis yra tvirtai sutvirtinti priekinį medžiagos kraštą, kad būtų išvengta perkrovimo nustatymo ir gamybos metu. Jis kontroliuoja, kiek juostelė pasislenka, ir padeda užregistruoti juostelę kiekvienoje stotyje.
Priešingai, aplinkkelio įpjova egzistuoja tik kaip reljefo geometrija. Jis pašalina arba perkelia medžiagą, kad anksčiau suformuotos savybės galėtų be trukdžių pereiti per pasroviui esančias stotis. Jis nekontroliuoja padavimo atstumo ir neužtikrina mechaninio stabdymo. Tai tiesiog sukuria erdvę juostelei laisvai judėti pro įrankius, kurie kitu atveju susidurtų su pakeltais arba nuleistais elementais.
Štai kur painiava gilėja: žingsnio įpjovos atlieka ir antrinę reljefo funkciją. Nupjaudami kraštų medžiagą, jie ištiesina kampą ir leidžia sklandžiau tiekti. Kai kurios parduotuvės pripažįsta šį sutapimą ir vartoja terminus pakaitomis. Tačiau šių dviejų supainiojimas per dizaino peržiūrą sukelia problemų. Tik registracijai pritaikytas žingsnio išpjova gali neužtekti laisvos vietos suformuotai funkcijai. Ir aplinkkelio įpjova, sukurta tik atlaisvinimui, nebūtinai apsaugo nuo pertekliaus arba padės juostelės vietoje.
Pramonės terminijos susiejimas su konkrečiomis funkcijomis
Be žingsnio ir aplinkkelio įpjovų, juostelių išdėstymuose susidursite su terminu „nešiklio įpjova“. Tai iš esmės reiškia bet kokį įpjovą, išpjautą juostelės laikiklio dalyje, neatsižvelgiant į tai, ar ji skirta registracijai, ar išvalymui. Tai geometrinis aprašymas, o ne funkcinis. Žinojimas, kokią konkrečią funkciją atlieka įpjova, labai svarbu nustatant dydį, išdėstant vietą ir šalinant triktis.
Šioje lentelėje pateikiami trys dažniausiai pasitaikantys juostelių valdymo įpjovų tipai štampavimo štampuose pagal jų specifinius vaidmenis:
| Funkcija | Apėjimo įpjova | Pitch Notch (pranc. Notch) | Vežėjas Notch |
|---|---|---|---|
| Pirminė funkcija | Reljefo geometrija, neleidžianti trukdyti susiformavusioms ypatybėms juostos pakėlimo metu | Registracija ir pašarų kontrolė; užtikrina tvirtą stabdymą, kad būtų išvengta perpylimo, ir padeda juostelės vietą | Bendras terminas bet kokiam laikiklio juostelės įpjovimui; funkcija priklauso nuo konkretaus dizaino tikslo |
| Vieta Strip | Šalia suformuotų objektų, išdėstytų ten, kur reikia laisvos vietos pasroviui esančiose stotyse | Vienas arba abu juostelės kraštai, paprastai nupjaunami pirmoje arba antroje stotyje | Nešiklio kraštas arba nešiklio tinklelis skiriasi priklausomai nuo taikymo |
| Tipinė geometrija | Kontūrinis reljefas, atitinkantis suformuotą ypatybių profilį ir prošvaisa; gali būti teigiamas arba neigiamas | Stačiakampė arba pusiau{0}}apvalė išpjova, dažnai tik du kartus didesnė už medžiagos storį | Labai skiriasi; stačiakampio, U{0}}formos arba netaisyklingo, atsižvelgiant į paskirtį |
| Kai naudojamas | Reikalingas, kai susidarę elementai susidurtų su štampo komponentais juostos progresavimo metu | Rekomenduojama daugeliui progresyvių štampų, siekiant supaprastinti sąranką, išvengti štampų susidūrimo ir pašalinti kraštų išlinkimą | Naudojama kaip -visa nuoroda spaudiniuose, kur konkrečią funkciją numano kontekstas |
Praktiškas būdas prisiminti skirtumą: žingsnio įpjovos išsprendžia maitinimo ir registravimo problemą, o apėjimo įpjovos – trukdžių problemą. Abu atrodo kaip išpjovos juostelėje. Abu turi įtakos nešiklio stiprumui. Tačiau jų konstrukcijos veiksniai iš esmės skiriasi, o vieno dydžio nustatymas taip, lyg jis būtų kito, sukuria arba nepakankamą tarpą, arba švaistomą medžiagą.
Šis skirtumas yra svarbiausias, kai vienos juostos išdėstymui reikia abiejų tipų. Įsivaizduokite kauliuką, kuriame pirmoji stotis išpjauna žingsnius, kad būtų galima užregistruoti, o tada penktajai stočiai reikalingas apvažiavimo reljefas, kad būtų galima ištraukti giliai{1}}puodelį. Tai yra du atskiri dizaino sprendimai su skirtingomis dydžio taisyklėmis, skirtinga išdėstymo logika ir skirtingais gedimo režimais. Progresyvios štampavimo formos terminijos traktavimas kaip keičiamas, užgožia tuos skirtumus ir sukuria įrankius, kurie teoriškai veikia, bet stringa gamyboje.
Tikrasis klausimas dėl bet kokios juostelės išdėstymo įpjovos yra ne tai, ką jūs vadinate. Tai, ar jis atlieka įforminimo, registracijos funkciją, ar abi. Šis atsakymas lemia viską nuo geometrijos pasirinkimo iki to, kaip įpjova sąveikauja su pilotais, keltuvais ir formavimo stotimis pasroviui.
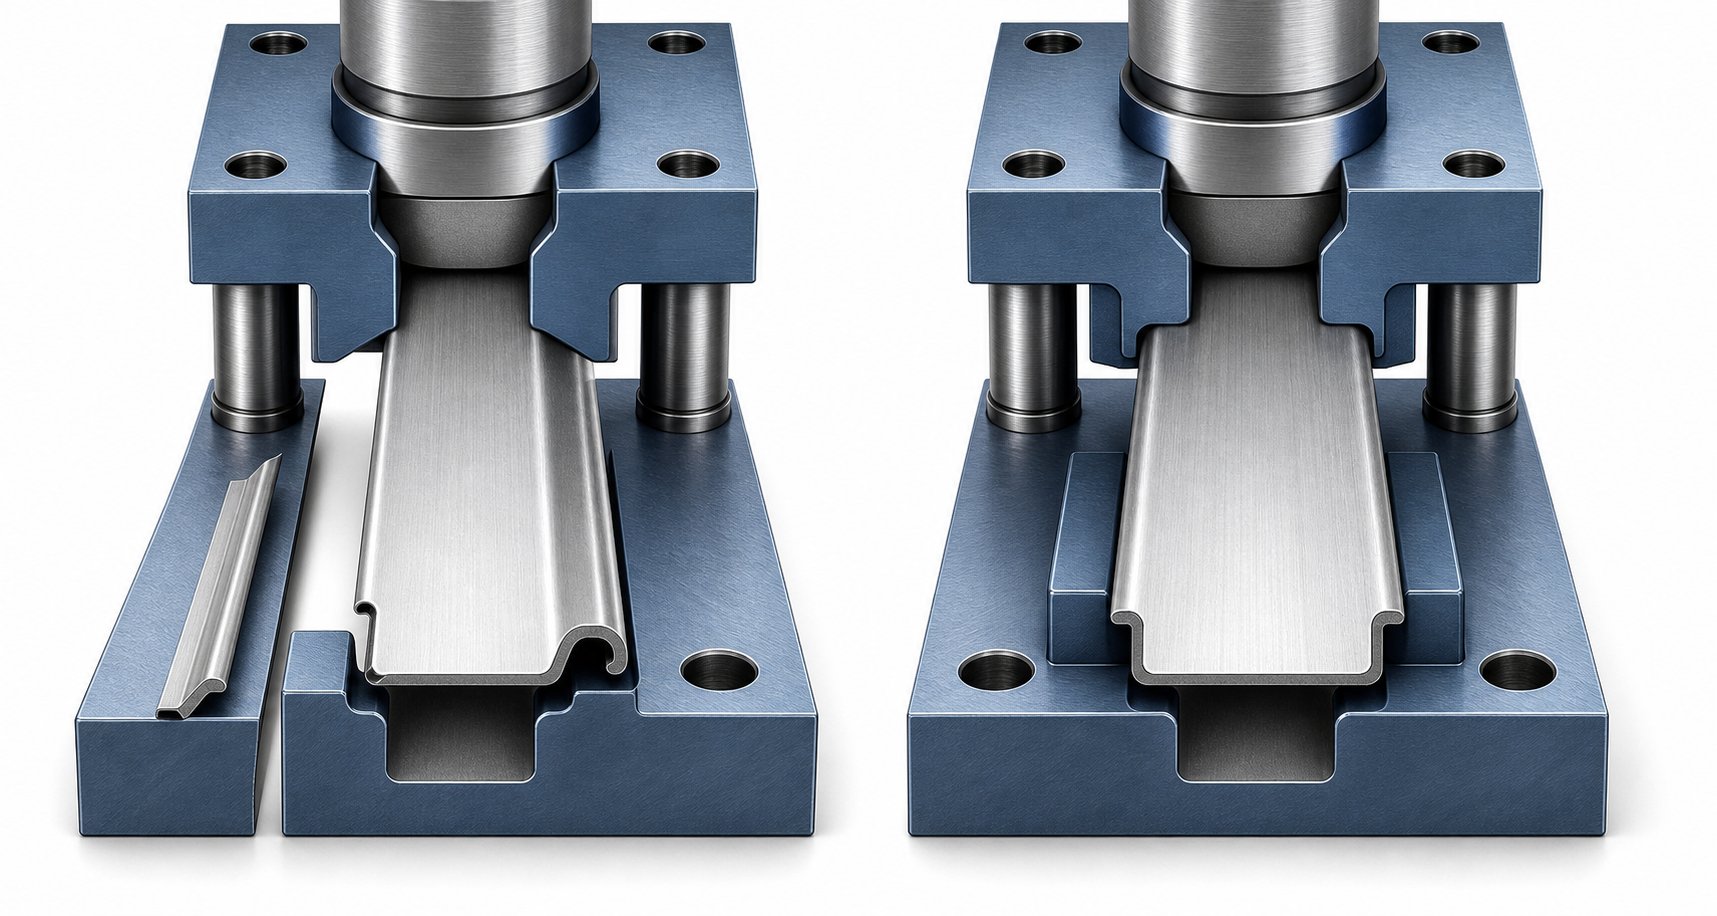
Palyginti teigiami ir neigiami aplinkkelio įpjovų tipai
Žinojimas, kad įpjova atlieka klirenso funkciją, yra tik pusė dizaino sprendimo. Kita pusė pasirenka to reljefo kryptį. Ar pašalinate medžiagą iš juostelės, kad atsirastumėte vietos, ar paliekate medžiagą vietoje ir sukuriate tarpą pačioje štampavimo stotelėje? Tai yra pagrindinis skirtumas tarp neigiamų ir teigiamų apėjimo įpjovų tipų, o pasirinkus netinkamą jūsų programai kyla problemų, kurios nepasirodo, kol nepaleidžiama spauda.
Neigiamos aplinkkelio įpjovos ir kada jas naudoti
Neigiamas apėjimo įpjova pašalina medžiagą nuo juostos krašto arba laikiklio srities. Pagalvokite apie tai kaip juostelės dalies nupjovimą, kad suformuotas bruožas, nesvarbu, ar flanšas, brėžinys ar įspaudimas, galėtų praeiti pro pasroviui skirtas stotis, nesiliesdamas perforatorių, įdėklų ar štampų sienelių. Medžiagos nebėra. Leidimas egzistuoja, nes tiesiog nebėra ko kištis.
Tai yra labiau paplitęs progresyvaus štampo juostų išdėstymo metodas. Išpjova sukuria tarpą aplink įrankius, suformuotą geometriją arba vėlesnį stoties judėjimą. Tai sumažina trukdžius, pagerina laužo išsiskyrimą ir suteikia vietos formavimo ir apipjaustymo operacijoms.
Kada turėtumėte pasiekti neigiamą aplinkkelio įpjovą? Apsvarstykite šias situacijas:
- Gilūs įbrėžimai arba aukšti flanšai, kurie žymiai viršija arba žemiau juostos plokštumos ir judant susidurtų su apatiniais štampavimo elementais arba viršutiniais įrankiais
- Sudėtingos formos geometrijos dalys, kurios keičia profilį keliose stotyse, todėl juostai judant į priekį reikia laipsniško reljefo
- Mažas atstumas tarp stoties, kur nėra pakankamai vietos šoninei juostai nutiesti aplink esamus įrankius nepašalinant nešiklio
- Taikymas, kai šliužų laužo išmetimas yra paprastas, o pašalinta medžiaga gali švariai iškristi per štampą be sulaikymo problemų
- Storesnės medžiagos, kuriose suformuota ypatybė yra pakankamai tvirta, kad pašalinus gretimą nešiklio medžiagą įpjovos ribose nebus deformacijos
Kompromisas yra tiesioginis: kiekviena jūsų nupjauta medžiagos dalis susilpnina laikiklį. Neigiamas įpjova, kuri yra per didelė, gali palikti juostelę trapią ir gali susisukti, sulenkti arba netinkamai paduoti dideliu greičiu. Projektuotojas turi nustatyti reljefo dydį, kad išvalytų susidariusią ypatybę ir išlaikytų pakankamai nešiklio stiprumo, kad būtų galima stabiliai judėti per visas likusias stotis.
Teigiamos aplinkkelio įpjovos ir jų pranašumai
Teigiamas aplinkkelio griovelis veikia priešinga kryptimi. Užuot pašalinę medžiagą iš juostos, jūs laikote arba prailginate medžiagą vietoje, o pačiose formavimo stotyse statote tarpus. Juostelė išlaiko savo medžiagą, o štampas prisitaiko prie juostos profilio, sudarydamas įdubas arba atviras vietas, kuriose tos laikomos dalys gali praeiti be trukdžių.
Praktikoje teigiamas apėjimo įpjova reiškia vietinę ąselę arba laikiklio dalį, kuri lieka nepažeista, nukreipta per atitinkamas reljefines kišenes, apdirbtas štampavimo antgalyje arba formuojančius įdėklus. Juostelė išlieka tvirtesnė, nes nenupjovėte medžiagos. Štampas atlieka prisitaikymą, o ne juostelę.
Teigiamos aplinkkelio įpjovos suteikia aiškių pranašumų progresyviose štampavimo srityse:
- Išsaugomas nešiklio stiprumas, nes nuo pačios juostos nepašalinama jokia medžiaga
- Pagerėja padavimo stabilumas, ypač plonose medžiagose, kurios greitai praranda standumą, kai nupjaunamos laikiklio dalys
- Juostos nukreipimas išlieka nuoseklus, nes visas nešiklio plotis išlaikomas visose stotyse
- Sumažėjusi juostelių susisukimo ar šoninio slinkimo rizika atliekant didelius{0}}greičius, kai susilpnėję nešikliai linkę svyruoti
Kaina yra štampavimo pusėje. Kiekvienai stočiai, per kurią praeina teigiama įpjova, reikia atitinkamos tarpinės kišenės arba lizdo, įtaisyto į štampavimo komponentus. Tai padidina įrankio kūrimo sudėtingumą, padidina įdėklų, kuriems reikia priežiūros, skaičių ir apriboja būsimus dizaino pakeitimus, nes norint perkelti teigiamą apėjimo funkciją, reikia pertvarkyti kelias stotis.
Teigiamų ir neigiamų tipų pasirinkimas
Atrankos kriterijai priklauso nuo juostos vientisumo, štampų sudėtingumo ir gamybos sąlygų pusiausvyros. Nė vienas tipas nėra visuotinai pranašesnis. Kiekvienas iš jų atitinka tam tikrą apribojimų rinkinį.
Norėdami pasirinkti apėjimo įpjovos tipą, vadovaukitės šiais veiksniais:
- Formavimo gylis ir apėjimo įpjovos geometrija:Seklios formos, kurių medžiagos storis yra mažesnis nei 1,5 karto, dažnai puikiai tinka su neigiamomis įpjovomis, nes reikalingas tarpas yra minimalus ir nešiklio susilpnėjimas yra ribotas. Gilioms formoms naudingos teigiamos įpjovos, dėl kurių laikiklis lieka nepažeistas, o antgalis suteikia vietos.
- Medžiagos storis:Plonos medžiagos (mažesnės nei 0,5 mm) greitai praranda nešiklio stiprumą dėl neigiamų įpjovų. Teigiami tipai išsaugo standumą. Storesnės medžiagos geriau toleruoja neigiamų įpjovų pašalinimą be maitinimo nestabilumo.
- Stoties skaičius ir juostos ilgis:Ilgos progresavimo juostos su daugybe stočių kaupia maitinimo jėgas. Kiekviena neigiama įpjova sumažina juostelės gebėjimą atsispirti šioms jėgoms. Teigiamos įpjovos paskirsto apkrovą viso -pločio nešikliui.
- Prieiga prie štampo priežiūros:Teigiamiems įpjovimams reikia daugiau apdirbimo{0}}štampavimo ir priežiūros. Jei dėl gamybos lankstumo reikia greitai pakeisti įdėklą, neigiamos įpjovos supaprastina įrankio struktūrą.
- Gamybos greitis:Didelės spartos{0}}operacijos, viršijančios 200 smūgių per minutę, sustiprina kiekvieną nešiklio silpnumą. Teigiama aplinkkelio konstrukcija sumažina juostos svyravimo ir netinkamo padavimo tikimybę esant greičiui.
- Dalies geometrijos sudėtingumas:Dalims, turinčioms asimetrines formas arba skirtingą elementų aukštį visoje juostoje, skirtingose stotyse gali prireikti abiejų tipų derinio.
Daugelis patyrusių štampų dizainerių naudoja hibridinį metodą. Neigiamos aplinkkelio įpjovos tvarko stotis, kuriose laisvos vietos poreikiai yra paprasti ir nešiklio susilpnėjimas yra valdomas. Teigiama aplinkkelio geometrija rezervuojama kritinėms stotims, kuriose dėl juostos stabilumo negalima-derėtis. Juostos išdėstymas tampa šių sprendimų žemėlapiu, kuriame kiekvienas įpjovos tipas dedamas pagal tai, ko reikalauja ta konkreti stotis.
Gilesnė problema nėra vien geometrija. Tai, kaip šios įpjovos sąveikauja su pilotais, keltuvais ir nuėmikliais per tikrąjį presavimo ciklą, lemia, ar teoriškai teisingas dizainas išlieka sąlytyje su gamybos realybe.
Kaip aplinkkelio įpjovos sąveikauja su kitais štampo komponentais
Atskirai nubrėžta aplinkkelio įpjova juostelės makete atrodo paprasta. Tačiau tą akimirką, kai spaudžiamas ciklas, ta įpjova egzistuoja pilotų, keltuvų, nuėmėjų ir formuojančių įdėklų sistemoje, kuri juda suderinta seka. Aplenkiant įpjovą, kuri nepaiso šių gretimų komponentų, sukuriami dizainai, kurie ekrane atrodo švarūs ir stringa gamyboje.
Kaip aplinkkelio įpjovos veikia su pilotais ir registracija
Kontroliniai kaiščiai tiksliai nustato juostelės vietą prieš bet kokiam perforatoriui suspaudžiant medžiagą. Jie įveda juostoje anksčiau pradurtas skylutes ir patraukia ją į tikslią padėtį, paprastai ištaisydami bet kokią padavimo klaidą per kelias tūkstantąsias colio dalis. Ryšys tarp apėjimo įpjovos ir bandomojo kaiščio išdėstymo yra labai svarbus, nes abi funkcijos užima tą patį ribotą nešiklio nekilnojamąjį turtą.
Čia yra problema: aplinkkelio įpjova, išpjauta per arti bandomosios angos, susilpnina aplinkinę medžiagą. Kai bandomasis kaištis patenka į juostelę ir perkelia ją į išlygiavimą, jis taiko šoninę jėgą skylės kraštui. Jei šalia esanti įpjova pašalino atraminę medžiagą, bandomoji skylė deformuojasi, pailgėja arba plyšta pakartotinai važiuojant. Registracija laipsniškai blogėja, o dalių matmenys be aiškios priežasties nukrypsta nuo tolerancijos ribų.
Bendra taisyklė yra išlaikyti mažiausiai 1,5–2 kartus didesnį atstumą už medžiagos storį tarp bet kurio apėjimo įpjovos krašto ir artimiausios kontrolinės angos. Plonoms medžiagoms šis minimumas dažnai turi būti padidintas, nes likusiam ruožui tarp įpjovos ir pagrindo trūksta standumo, kad galėtų atsispirti šoninėms piloto jėgoms. Kai stoties atstumas priverčia įpjovą ir pilotą suartėti, saugesnis kelias tampa zonos sutvirtinimas vietiniu standinimo briaunu arba teigiamos aplinkkelio geometrijos pasirinkimas, išsaugantis visą nešiklio plotį.
Sąveika su keltuvais ir striptizo šalininkais progresavimo metu
Keltuvai pakelia juostelę tarp paspaudimų, todėl išvalomos apatinės štampavimo detalės judant. Jie užtikrina vertikalų tarpą. Apėjimo įpjovos užtikrina šoninį tarpą. Kartu jie sukuria trijų-matmenų apvalkalą, leidžiantį suformuotiems objektams saugiai praeiti per kiekvieną stotį. Suprasdami, kaip keltuvai ir aplinkkelio įpjovos veikia kartu, išvengiama scenarijaus, kai juostelė atsilaisvina vertikaliai, bet vis tiek užkimba ant gretimų įrankių horizontaliai.
Įsivaizduokite juostelę su suformuotu į apačią nukreiptu strypu ketvirtoje stotyje. Keltuvas pakelia juostą pakankamai, kad padavimo metu būtų pašalintas apatinis štampavimo stulpas penktoje stotyje. Tačiau jei šis įtvaras yra platus, jis vis tiek gali liestis su formuojamo įdėklo šonine sienele, nes juostelė slenka į priekį. Apėjimo įpjova pašalina tuos šoninius trukdžius, papildydama vertikalią keltuvo kėlimą horizontaliu reljefu.
Stripper dizainas prideda dar vieną sąveikos sluoksnį. Kai smūgis atsitraukia po kiekvieno smūgio,striptizo plokštelėprilaiko juostelę prie štampo paviršiaus, kad medžiaga nepatektų į viršų kartu su perforatoriumi. Jei aplinkkelio įpjova sukuria neparemtą tarpą juostoje tiesiai po nuėmikliu, juostelė gali nukrypti žemyn į tą tarpą nuėmimo metu. Dėl to juostelė pakimba, padvejoja tiekimo metu arba užstringa įpjovos angos krašte kito pakėlimo metu. Nuėmiklio konstrukcijos apėjimo įpjovos tarpo koordinavimas reiškia, kad nuėmiklis turi tinkamą atsarginę atramą visur, kur įpjovos geometrija sukuria nepalaikomą tarpą.
Visa juostelės eigos seka per formavimo stotį tiksliai parodo, kur aplinkkelio atstumas tampa kritinis:
- Tiektuvas pastumia juostelę vienu žingsniu į priekį. Keltuvai laiko juostelę pakeltą, todėl suformuotos detalės nuvalo apatinį štampo paviršių kelionės metu. Apėjimo įpjovos suteikia šoninės erdvės, kad juostelė nesiliestų su formuojančiais įdėklais ar gretimais perforatoriais.
- Keltuvai įsitraukia, kai presavimo cilindras leidžiasi žemyn. Juostelė nusėda ant štampo paviršiaus. Pilotiniai kaiščiai patenka į savo skylutes ir patraukia juostelę į galutinę užregistruotą padėtį.
- Nuėmimo plokštelė susiliečia su juostele ir daro spaudimą{0}}. Juostelė turi būti plokščia ir stabili. Bet kokia aplinkkelio įpjova, esanti po nuėmikliu, turi turėti atsarginę atramą arba plokštė turi perlipti per tarpą, nenukreipdama juostos.
- Perforatoriai atlieka formavimo, pradurimo ar apipjaustymo operacijas. Sukuriamos naujos funkcijos, kurioms toliau esančiose stotyse reikės apeiti.
- Avinas atsitraukia. Striukė laiko juostelę žemyn, atskirdama ją nuo smūgių. Suformuotų elementų elastinga spyruoklė gali šiek tiek pakeisti geometriją. Apėjimo įpjovos tarpas turi atsižvelgti į šį pašalinimo-matmenų pokytį, o ne tik į vardinę suformuotą formą.
- Keltuvai vėl pakelia juostelę. Ciklas kartojasi. Kiekviena naujai suformuota ypatybė turi švariai praeiti per visas likusias pasroviui skirtas stotis, naudojant makete suprojektuotą reljefo geometriją.
Viena detalė, kuri sugauna dizainerius netikėtai: aplinkkelio įpjovos prošvaisa nėra statiška. Atsparumas po nuėmimo reiškia, kad suformuotas flanšas gali būti 0,5–1 laipsniu platesnis nei jo vardinis kampas. Tiksliai suformuotos geometrijos dydžio įpjova be spyruoklinės paraštės tampa trukdžiais, tinkančiais vienai stočiai vėliau. Sukūrus nedidelį kampinį prošvaisą, paprastai 5–10 procentų už vardinio suformuoto profilio, šios ribinės kontakto problemos neperauga į visišką padavimo sutrikimą gamybos greičiu.
Šių komponentų sąveika išryškina, kodėl sprendimai dėl įpjovos negali būti priimami atskirai nuo likusios štampų struktūros. Kiekviena įpjova sąveikauja su aukščiau esančiais pilotais, apačioje esančiais keltuvais, grįžtančiais nuėmikliais ir šalia formuojančiais įdėklus. Tinkamos vieno komponento geometrijos nustatymas, o kitų nepaisant, yra dažniausia priežastis, dėl kurios bandant nepavyksta apeiti įpjovų. Ir kadangi šios sąveikos jungiasi tarp stočių, net nedidelės klirenso geometrijos paklaidos vienoje vietoje plinta per visą juostą kaip kumuliacinis tiekimo nestabilumas.
Medžiagos savybės prideda prie šios lygties dar vieną kintamąjį. Juosta, kuri veikia nuspėjamai dėl šių sąveikų 1,0 mm šaltai valcuoto plieno -pločio, gali reaguoti labai skirtingai, kai naudojamas 0,5 mm aliuminis arba 1,5 mm nerūdijantis plienas, todėl kiekvienoje stotyje kiekvienai įpjovai iš tikrųjų reikia laisvos vietos.
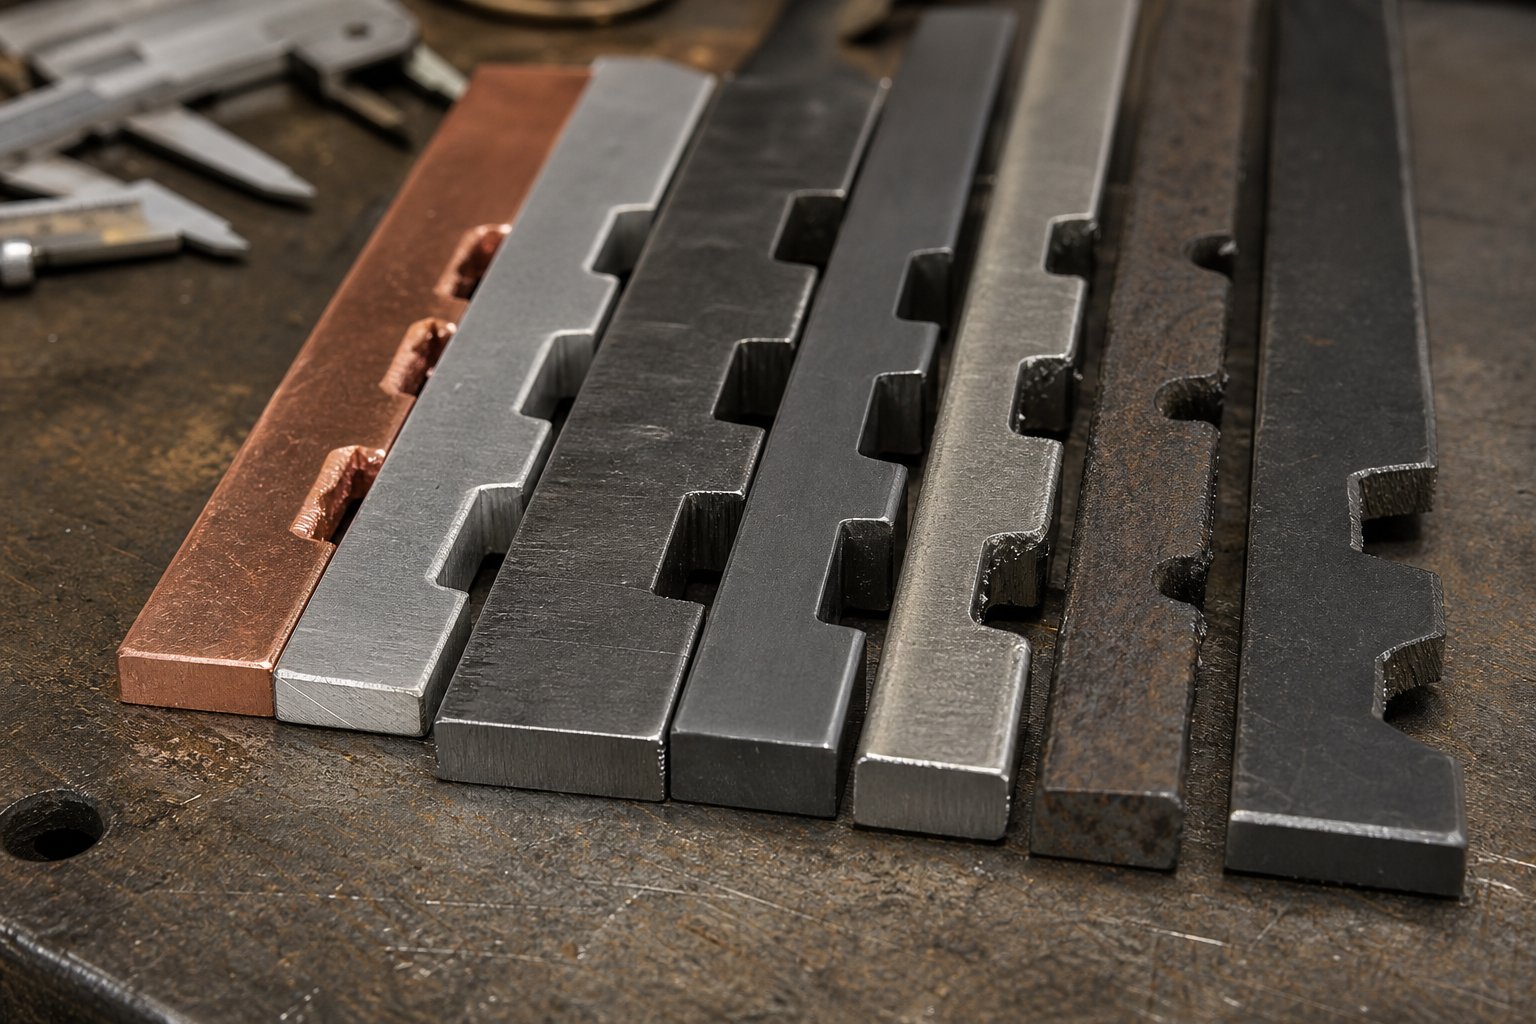
Medžiagos tipo ir storio poveikis aplinkkelio įpjovos konstrukcijai
0,5 mm aliuminio arba 1,2 mm fosforinės bronzos apėjimo įpjova, kuri puikiai tinka 1,0 mm šaltai valcuoto plieno -pločiui, gali visiškai sugesti. Ta pati erdvės geometrija, tie patys atstumas tarp stočių, ta pati juostos išdėstymo koncepcija, tačiau visiškai skirtingi gamybos rezultatai. Kodėl? Kadangi kiekviena medžiaga skirtingai reaguoja į formavimą, skirtingai tiekiama įtempta ir atsitraukia skirtingais kiekiais, kai presas atsitraukia. Medžiagos storio apėjimo įpjovos dydis nėra viena formulė. Tai sprendimų rinkinys, suformuotas atsižvelgiant į tai, kaip konkretus lydinys elgiasi jūsų štampavimo sąlygomis.
Plieninių ir aliuminio juostų apėjimo įpjovos dydis
Plienas ir aliuminis yra dvi labiausiai paplitusios progresyvių štampavimo medžiagų šeimos, tačiau jiems reikia labai skirtingų apėjimo įpjovų metodų. Pagrindiniai skirtumai yra susiję su kietumu, spyruokliniu elgesiu ir tuo, kaip medžiaga reaguoja į pjovimą.
Mažai -anglies plienas (CRS, paprastai 1008–1010 markių) 0,5–2,0 mm diapazone elgiasi nuspėjamai. Susiformavę bruožai išlaiko savo formą su santykinai kukliu atstūmimu, paprastai 1–3 laipsniais atviruose posūkiuose. Apėjimo įpjovos prošvaisa gali būti artima vardiniam suformuotam profiliui, nes formuojate daugiausia tai, ką gaunate nuėmus. Medžiagos standumas taip pat reiškia, kad laikiklio juostelė išlaiko savo standumą net ir įpjovus neigiamas įpjovas, su sąlyga, kad likęs laikiklio plotis išliks du ar tris kartus didesnis nei medžiagos storis.
Didesnio-stiprumo plienas labai pakeičia šią lygtį. KaipMetalo formavimo žurnalaspažymi, kad šiuolaikinių didelio{0}}stiprumo plienų takumo stipris yra daug artimesnis tempiamojo stiprumo stiprumui, palyginti su tradiciniais mažai anglies dioksido išskiriančiais plienais. Tai reiškia, kad prieš lūžimą įvyksta mažesnė plastinė deformacija, o tai reiškia agresyvesnį susiformavusių bruožų atstūmimą. Flanšas, suformuotas iš HSLA 50 plieno, atsispirs toliau nei ta pati geometrija 1008 CRS. Jūsų apėjimo įpjova turi atsižvelgti į platesnį spyruoklinį-spyruoklės profilį, o ne tik štampo geometriją apatiniame negyvajame taške.
Aliuminis kelia skirtingus iššūkius. Aliuminio lydinių, tokių kaip 5052-H32 arba 6061-T6, spyruoklinė spyruoklė, esant panašioms lenkimo geometrijoms, paprastai veikia nuo 5 iki 8 laipsnių, o tai yra žymiai didesnis nei švelnaus plieno. Tai reiškia, kad po nuėmimo suformuoti elementai tampa platesni, aukštesni arba statesniais kampais nei nominalus. Šį didesnį voką turi sudaryti aplinkkelio įpjovos tarpas. Be to, dėl mažesnio aliuminio elastingumo modulio laikiklio juostelė tampa mažiau standi. Dėl neigiamo apėjimo įpjovos, priimtinos tam tikro pločio pliene, aliuminio laikiklis gali būti per lankstus, kad būtų galima stabiliai tiekti, ypač esant didesniam nei 150 smūgių per minutę greičiui.
Praktinė reikšmė: aliuminio apėjimo įpjovos tarpai paprastai reikalauja 15–25 procentų daugiau vietos nei tos pačios geometrijos lygiaverčio storio švelnaus plieno. Plonesnės aliuminio juostelės (mažesnės nei 0,8 mm) dažnai naudingos dėl teigiamos aplinkkelio konstrukcijos, neleidžiančios susilpninti jau -lanksčios laikiklio.
Vario ir žalvario lydinių įpjovos dizaino reguliavimas
Varis ir žalvaris suteikia trečią elgesio profilį, kurio daugelis dizainerių neįvertina. Šios medžiagos yra minkštos, labai plastiškos ir linkusios deformuotis įtempių koncentracijos taškuose. Medžiagos spyruoklinis efektas įpjovos geometrijai čia nėra pagrindinis rūpestis. Vietoj to, patys įpjovos kraštai sukelia problemų.
Minkštas varis (C110, pusiau -kietas arba mažesnis), einantis per laipsnišką štampą gamybos greičiu, nešiklio kraštuose veikia tiekimo jėgas. Ten, kur aplinkkelio įpjova sukuria aštrų vidinį kampą, varis lokaliai deformuojasi veikiant tiekimo slėgiui. Įpjovos profilis palaipsniui užsidaro, sumažindamas tarpą, kuris buvo suprojektuotas makete. Po kelių šimtų smūgių tai, kas prasidėjo kaip tinkama aplinkkelio patalpa, tampa ribiniais trukdžiais. Po kelių tūkstančių smūgių tai yra netinkamas maitinimas.
Sprendimas apima du koregavimus. Pirma, varinės juostos aplinkkelio įpjovos konstrukcijoje turėtų būti naudojami spinduliuoti vidiniai kampai, o ne aštrūs perėjimai. Ne mažiau kaip 1,5 karto medžiagos storio spindulys vidinių įpjovų kampuose paskirsto pastūmos įtempį didesniame plote ir atsparus vietinei deformacijai. Antra, varinių įpjovų prošvaisa yra šiek tiek per didelė, paprastai 20–30 procentų didesnė už vardinę suformuotą elementų gaubtą, kad būtų atsižvelgta į laipsnišką profilio poslinkį gamybos metu.
Žalvaris (C260 arba C270) yra kietesnis už gryną varį, bet vis tiek žymiai minkštesnis už plieną. Jis sėdi tarpuose, toleruoja aštresnius įpjovos kampus, bet vis tiek reikalauja didesnių tarpų nei juodųjų medžiagų. Žalvaris taip pat{4}}kietėja progresuojant, o tai reiškia, kad laikiklio juostelė tampa standesnė judant per stotis. Tai iš tikrųjų yra naudinga esant neigiamoms aplinkkelio įpjovoms, nes grūdintas laikiklis atsparus lenkimui ir sukimuisi, kurie dideliu greičiu kenkia minkštesnėms medžiagoms.
Medžiagos storis sustiprina šį poveikį visuose lydiniuose. Storesnės medžiagos sukuria aukštesnių formų ypatybes, kurioms reikia didesnių aplinkkelio tarpų. Jie taip pat sukuria didesnes padavimo jėgas, kurios agresyviau įtempia įpjovų ribas. Ryšys nėra visiškai linijinis, tačiau galioja bendras principas: norint padvigubinti medžiagos storį, apytiksliai reikia 1,5–1,8 karto didesnio apėjimo tarpo, kad būtų lygiavertė elementų geometrija.
Šioje lentelėje apibendrinama, kaip medžiagos tipas ir storio diapazonas įtakoja aplinkkelio įpjovos projektavimo sprendimus:
| Medžiagos tipas | Tipiškas storio diapazonas | Rekomenduojamas įpjovos atlaisvinimo metodas | Pagrindiniai dizaino aspektai |
|---|---|---|---|
| Mažai-anglies anglies plienas (CRS 1008-1010) | 0,4 mm - 3.0 mm | Dydis iki vardinio suformuoto profilio, plius 5-10 % atspyrimo pašalpa | Nuspėjamas atspirties taškas; laikiklis išlaiko standumą; neigiamos įpjovos gerai veikia daugelyje storių |
| Labai{0}}stiprus plienas (HSLA, DP) | 0,6 mm - 2.5 mm | Dydis iki suformuoto profilio plius 15-20%, kad prisitaikytų prie agresyvaus spyruoklės | Didesnis atsparumas nei CRS; lūžis-su aštriais įpjovomis kampuose; apsvarstykite įtempių-reljefo spindulius griovelių perėjimuose |
| Aliuminis (5052, 6061) | 0,3 mm - 2.0 mm | Dydis iki suformuoto profilio plius 15-25%; teikti pirmenybę teigiamam aplinkkeliui plonoms vėžėms, mažesnėms nei 0,8 mm | Aukštas atstumas (5-8 laipsniai); mažas nešiklio standumas; juostos virpesių rizika esant greičiui; reikia didesnių tarpo ribų |
| Varis (C110, C102) | 0,2 mm - 1.5 mm | Dydis iki suformuoto profilio plius 20-30%; naudokite spinduliuotus įpjovos kampus (mažiausiai 1,5 x storio) | Minkšta medžiaga deformuojasi įpjovos kraštuose, veikiant tiekimo jėgai; įpjovos profiliai laikui bėgant užsidaro; Per didelis dydis yra būtinas ilgalaikiam bėgimui |
| Žalvaris (C260, C270) | 0,3 mm - 2.0 mm | Dydis iki suformuoto profilio plius 10-15%; rekomenduojami spinduliuoti kampai, bet mažiau svarbūs nei variniai | Darbas{0}}sunkėja progresuojant; vidutinio sunkumo spyruoklė; nešiklis sustingsta per stotis; neigiamus įpjovimus toleruoja geriau nei varis |
Verta atkreipti dėmesį į vieną modelį visose medžiagose: storiui padidėjus daugiau nei 1,5 mm, neigiamos aplinkkelio įpjovos tampa vis gyvybingesnės, nepaisant lydinio minkštumo. Storesnis laikiklis išlaiko struktūrinį vientisumą net pašalinus medžiagą. Mažiau nei 0,5 mm teigiamos aplinkkelio konstrukcijos įgauna papildomą štampavimo sudėtingumą, nes išsaugo ploną laikiklį, kad jis galėtų patikimai tiekti tiekimo greičiu.
Šie materialūs{0}}sprendimai neegzistuoja atskirai. Kiekvienas apėjimo įpjova sąveikauja su bendru juostos išdėstymu, turėdamas įtakos laikiklio pločio reikalavimams, medžiagos kainai vienai daliai ir tai, kaip gamybos metu tvarkomi šliužai iš įpjovų. Ta pati įpjova, užtikrinanti idealų tarpą vario juostelės padavimui, gali sukurti šliužo formą, kuri atsisako švariai išsiskirti iš štampavimo ir sukuria visiškai kitokią problemą.
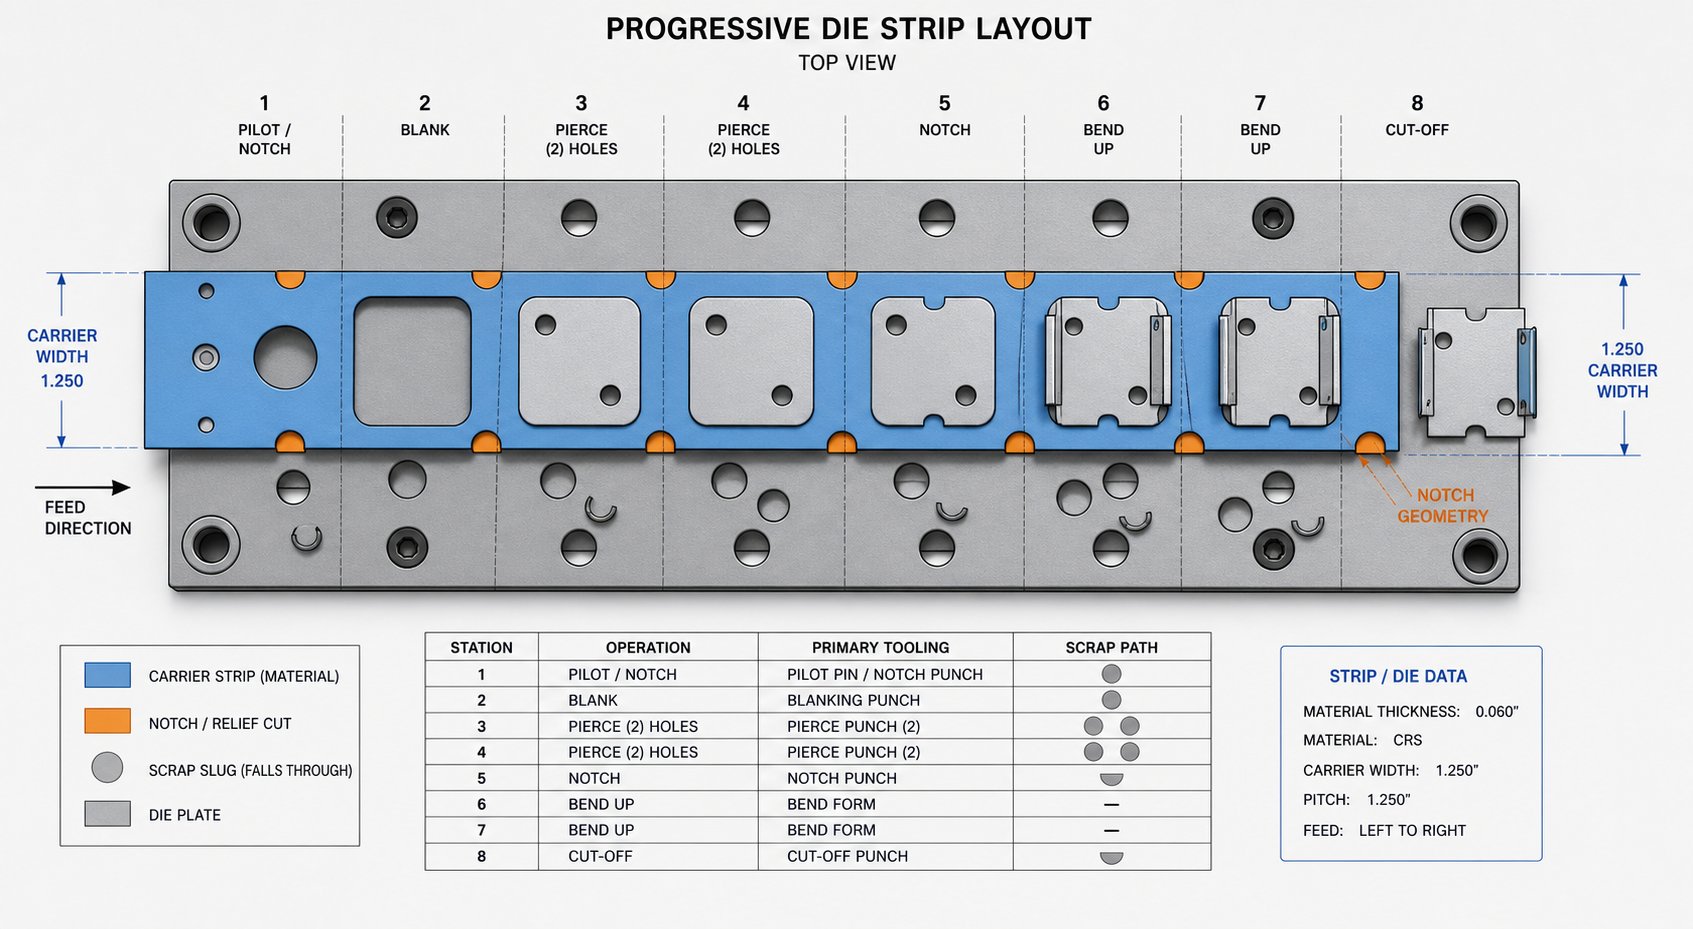
Juostelių išdėstymo optimizavimas ir laužo valdymo strategijos
Kiekvienas apėjimo įpjova reiškia pašalintą medžiagą. Ir kiekvienas pašalintos medžiagos milimetras kainuoja. Geometrija, kurią pasirenkate atlaisvinimui, tiesiogiai nulemia, kokio pločio turi būti laikiklio juostelė, kiek laužo sugeneruosite per vieną eigą ir ar tie laužo šliužai švariai išstumiami, ar kaupiasi štampėlio viduje, kol kažkas sugenda. Apėjimo įpjovos juostos išdėstymo optimizavimas nėra atskira disciplina nuo įpjovos projektavimo. Tai yra kiekvieno jūsų jau priimto patvirtinimo sprendimo ekonominė pasekmė.
Juostos išdėstymo optimizavimas ir nešiklio pločio sprendimai
Laikiklio juostelės plotis yra vienas didžiausių medžiagų sąnaudų veiksnių progresyvaus štampavimo srityje. Vežėjas egzistuoja tik tam, kad gabentų dalį iš stoties į stotį. Tai nieko neprisideda prie baigto kūrinio. Kai dalis yra atskirta, laikiklis tampa laužu. Taigi kiekviena papildomo pločio dalis, pridėta prie aplinkkelio įpjovos tarpo, tiesiogiai reiškia didesnes medžiagos sąnaudas vienai daliai.
Štai koks kompromisas: dėl didelio aplinkkelio tarpo juostelė tiekiama patikimai. Dėl griežto tarpo taupoma medžiaga, tačiau kyla trikdžių, netinkamo tiekimo ir gamybos sustabdymo pavojus. Vieno štampavimo avarijos kaina dėl netinkamo tarpo gali viršyti medžiagų sutaupymą, kai tūkstančiai dalių važiuojama siauresniu laikikliu. Kaip pažymėjo štampų dizaino ekspertas Artas HedrickasGamintojas, vienas rimtas štampavimo smūgis gali kainuoti 100 kartų brangiau nei papildomos medžiagos, kurią sunaudoja įpjovos funkcija.
Praktinis klausimas nėra, ar sumažinti laikiklio plotį. Tai, kiek marža viršija minimalų atstumą iš tikrųjų atsiperka sutrumpėjus prastovoms. Didelės apimties, daugiau nei 500 000 dalių per metus, atveju net 0,5 mm nereikalingo laikiklio pločio sunaudoja daug ritės. Atliekant trumpus važiavimus, matematika pakrypsta link didelės klirenso, nes sąrankos laikas ir avarijų rizika labiau dominuoja jūsų sąnaudų struktūroje nei medžiagų naudojimas.
Nešiklio juostos plotis ir aplinkkelio įpjovos dydžio sprendimai priklauso nuo kelių kartu veikiančių veiksnių. Planuodami juostos išdėstymą, atsižvelkite į šiuos dalykus:
- Apskaičiuokite didžiausią suformuotą elemento gaubtą, įskaitant atsparumą, o ne tik vardinę geometriją apatiniame negyvajame taške. Pridėkite laisvos vietos ribą, atitinkančią medžiagos tipą (5–30 %, priklausomai nuo lydinio, kaip nurodyta anksčiau).
- Atsižvelgti į juostelių klajojimą maitinimo metu. Laikiklis turi išlikti pakankamai platus, kad šoninis poslinkis nestumtų suformuotų ypatybių į įrankį, net esant normaliam padavimo tolerancijos kraštui.
- Patikrinkite, ar likusi laikiklio dalis tarp aplinkkelio įpjovos ir juostelės krašto išlaiko pakankamai tvirtumo stabiliam progresui. Laikiklis, susilpnėjęs mažiau nei du kartus, bet kuriuo skerspjūviu{1}}nestabilumo.
- Patikrinkite, ar kelios aplinkkelio įpjovos gretimose stotyse persidengia arba nesusidėlioja. Persidengę įpjovų tarpai gali sukurti susilpnėjusią zoną, kuri sugenda, veikiant bendrai tiekimo jėgai, net jei kiekviena atskira įpjova atrodo tinkama.
- Įvertinkite, ar naudojant teigiamą aplinkkelio konstrukciją būtų galima pasiekti tokį patį atstumą nepadidinus laikiklio, o taip pat sudėtinga prekiauti, kad sutaupytumėte medžiagų ilgomis gamybos serijomis.
- Atsižvelgiama į ritės pločio prieinamumą iš jūsų tiekėjo. Standartiniai ritės pločiai gali neatitikti jūsų idealaus laikiklio matmens, todėl šiek tiek platesnis išdėstymas praktiškai nėra brangesnis, jei jis patenka į tą pačią standartinio pločio juostą.
Medžiagų panaudojimo apėjimo įpjovos kompromisai galiausiai susiję su paprastu principu: suprojektuokite siauriausią laikiklį, kuris vis tiek patikimai tiektų jūsų tiksliniu gamybos greičiu, jūsų konkrečioje medžiagoje, su jūsų specifinėmis suformuotomis savybėmis. Viskas, kas siauresnė, kelia riziką. Viskas, kas platesnė, sukuria atliekas. Saldžioji vieta gyvena šių dviejų ribų sutapime.
Šliužų laužo tvarkymas aplinkkelio įpjovoms išpjauti
Skamba tiesiai šviesiai? Geometrijos iššūkis tampa sunkesnis, kai pagalvoji, kas atsitiks su nupjauta medžiaga. Kiekviena neigiama aplinkkelio įpjova sukuria laužą. Tas šliužas turi kažkur eiti, o „kažkur“ geriau nebūti štampavimo ertmės viduje.
Laipsniško štampavimo įpjovų laužo valdymas yra viena iš tų detalių, kurios retai pasirodo juostelės maketo spaudinyje, tačiau lemia, ar štampas veikia valandas ar minutes, kol užstringa. „Wilson Manufacturing“ pabrėžia pagrindinę problemą: į štampų konstrukciją neįmontavus laužo tvarkymo, atliekos kaupiasi ertmėse ir tarp štampų menčių. Sluoksniams kaupiantis, didėja slėgis, kol jis išlaužia ašmenis. Mažesnės ertmės prisipildo greičiau, todėl kompaktiški aplinkkelio įpjovos šliužai ypač linkę susilaikyti.
Apėjimo įpjovos forma tiesiogiai įtakoja, ar jos šliužas švariai išstumiamas. Apsvarstykite šiuos santykius:
- Stačiakampiai šliužaisu lygiagrečiomis kraštinėmis linkę įsprausti į štampavimo ertmes. Tiesūs šliužų kraštai sukuria trintį su ertmės sienelėmis, atsispirdami vien tik gravitacijos išmetimui. Ertmės sienelių ištempimas 0,5–1 laipsniu kiekvienoje pusėje padeda, bet padidina apdirbimo sudėtingumą.
- Kūginiai arba trapecijos formos šliužaipatikimiau išstumti, nes siauresnis galas veda į išėjimo kelią. Suprojektavus aplinkkelio įpjovą su nedideliu kūgiu, įmontuotu jo geometrijoje, pagerėja šliužų atpalaidavimas, nepažeidžiant laisvos vietos funkcijos.
- Labai maži šliužai(bet kurio matmens medžiagos storis mažesnis nei du kartus) yra didžiausia sulaikymo rizika. Jiems trūksta svorio gravitacijos išmetimui ir jie linkę prilipti prie štampavimo paviršių arba įspausti tarp štampavimo dalių. Jei jūsų aplinkkelio įpjova sukuria tokį mažą šliužą, apsvarstykite galimybę naudoti oro-išstūmimo arba spyruoklinio stūmoklio mechanizmus.
- Netaisyklingos arba L{0}}formos šliužaipagaminti iš sudėtingų įpjovų profilių, išstūmimo metu gali suktis ir persiorientuoti, užfiksuodami ertmės kraštus. Supaprastinus įpjovos geometriją į du atskirus pjūvius, o ne į vieną sudėtingą formą, ši problema dažnai išsprendžiama papildomos stoties kaina.
Šliužų sulaikymas ne tik pažeidžia ašmenis. Išsilaikę šliužai, kurie pakeliami kartu su juostele grįžimo eigos metu, gali atsidurti tarp nuėmiklio ir ruošinio, sukeldami paviršiaus defektus, matmenų klaidas arba antrinius štampų pažeidimus. Gedimo režimas keičiasi: vienas sulaikytas šliužas veda į pažymėtą dalį, kuri veda į kokybišką sustojimą, dėl kurio kažkas atidaro štampą, kad galėtų ištirti, o tai atskleidžia dar tris gretimose ertmėse įspraustus šliužus.
Praktinės šliužų išstūmimo strategijos, skirtos apeiti įpjovoms išpjauti, apima gravitacijos kritimą per štampavimo antgalio angas, vakuuminį-pagalbinį mažų ar lengvų šliužų pašalinimą ir teigiamą mechaninį išstūmimą naudojant spyruoklinius kaiščius- arba suslėgtą orą, sureguliuotą pagal presavimo ciklą. Tinkamas pasirinkimas priklauso nuo šliužų dydžio, štampų orientacijos ir turimos presavimo infrastruktūros. Vertikalūs presai su atviru dugnu leidžia gravitacijos būdu išstumti daugumą šliužų formų. Nepriklausomai nuo šliužų geometrijos, esant pasvirusioms arba apverstoms štampavimo kryptims, reikalinga mechaninė pagalba.
Viena dažnai{0}}nepastebėta parinktis visiškai pašalina šliužų valdymą: strypo-ir-formos apėjimo įpjova. Užuot iškirpę medžiagą iš juostelės, išpjaukite tris puses ir lenkite skirtuką žemyn arba aukštyn, taip sukurdami laisvą erdvę nesudarant atskiro šliužo. Išstumta medžiaga lieka pritvirtinta prie juostelės ir išeina iš štampo kaip nešiklio laužo dalis. Šis metodas, panašus į strypo ir flanšo žingsnio sustabdymo koncepciją, visiškai pašalina šliužų sulaikymo riziką. Kompromisas yra tas, kad sulenkta ąselė turi išvalyti pasroviui esančias stotis, o tai reiškia, kad jums gali prireikti papildomo reljefo štampelyje, kad jį tilptų.
Ryšys tarp juostos išdėstymo ekonomikos ir šliužų valdymo sukuria grįžtamąjį ryšį. Dėl platesnių įpjovų susidaro didesni šliužai, kurie lengviau išstumiami, tačiau iššvaistoma daugiau medžiagos. Dėl siauresnių įpjovų sutaupoma medžiaga, tačiau susidaro maži šliužai, kurie atsparūs išmetimui. Optimali aplinkkelio griovelio geometrija vienu metu subalansuoja tarpo funkciją, nešiklio stiprumą, medžiagų kainą ir laužo elgesį. Tinkamas visų keturių elementų išdėstymas atskiria patikimai veikiančią juostelę nuo nuolatinės priežiūros reikalaujančio išdėstymo.
Šie išdėstymo{0}}lygio sprendimai sudaro pagrindą, tačiau juos įgyvendinti vis tiek reikia struktūrinės sistemos. Kada apskritai turėtumėte naudoti apėjimo įpjovas, palyginti su alternatyviais juostos valdymo metodais? O kai pradeda veikti presas ir atsiranda problemų, kaip atsekti simptomus iki jų pagrindinės priežasties įpjovos konstrukcijoje?
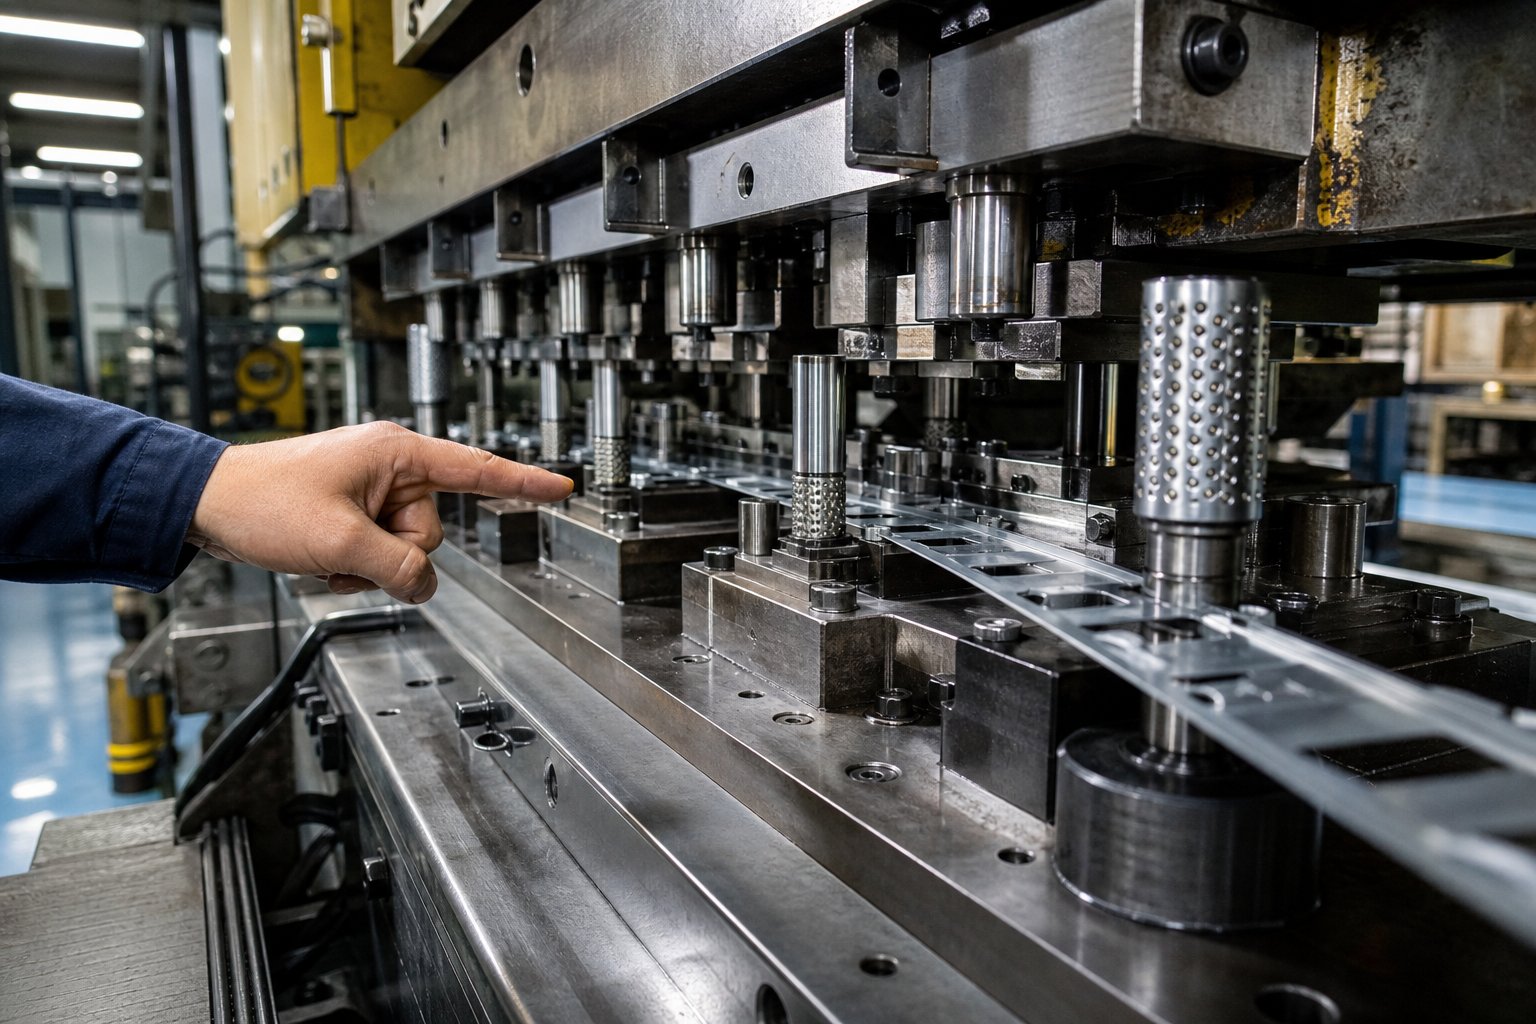
Praktinio projektavimo sprendimų sistema ir trikčių šalinimas
Juostos išdėstymo sprendimai, medžiagų svarstymai ir komponentų sąveika – visa tai susiję su vienu pagrindiniu klausimu: ar šiam konkrečiam antgaliui iš tikrųjų reikia apėjimo įpjovų, ar paprastesnis juostos valdymo metodas atliks šį darbą? Ir kai įsipareigojate apeiti geometriją, kaip diagnozuoti neišvengiamas gamybos problemas, kurios iškyla bandymų ir nuolatinių važiavimų metu? Apėjimo įpjovos dizaino sprendimų sistema paverčia šiuos atvirus{0}}klausimus struktūrizuota seka, kurią bet kuris štampo dizaineris gali sekti nuo idėjos iki gamybos trikčių šalinimo.
Apėjimo įpjovos įgyvendinimo sprendimų sistema
Ne kiekvienam progresyviam štampui reikia apėjimo įpjovų. Paprastiems plokšti štampavimo štampai be jokių suformuotų bruožų jų niekada nereikia. Skirtukų laikikliai ir nuolatiniai nešikliai kartais gali susidoroti su nedideliais trukdžiais be specialių reljefo pjūvių. Sprendimas, kada naudoti aplinkkelio įpjovas ir skirtukų laikiklius, priklauso nuo formavimo gylio, elementų orientacijos ir nuo to, kiek vertikaliai pakelia juostų sistema.
Skirtukų laikikliai sujungia dalį su juostele siaurais medžiagos tilteliais. Jie gerai veikia, kai suformuotos detalės yra pakankamai seklios, kad padavimo metu vien keltuvai galėtų pakelti juostelę virš apatinių štampo komponentų. Ištisiniai laikikliai išlaiko visą juostos kraštą nepažeistą ir visiškai priklauso nuo vertikalios pakėlimo. Abiem būdais išvengiama nešiklio susilpnėjimo ir šliužų valdymo komplikacijų, atsirandančių dėl apėjimo įpjovų.
Tačiau kai suformuotos ypatybės viršija tai, ką keltuvai gali pašalinti vertikaliai, arba kai susidaro šoniniai trukdžiai tarp suformuotos geometrijos ir gretimų įrankių, reikia apeiti įpjovas. Pateikiame nuoseklų-po-žingsnio sprendimo kontrolinį sąrašą, kad nustatytumėte, ar jų reikia ir kaip juos įgyvendinti:
- Pažymėkite kiekvieną suformuotą juostos maketo ypatybę, kuri tęsiasi virš arba žemiau juostos plokštumos. Užrašykite maksimalų kiekvienos funkcijos aukštį, plotį ir kampinį profilį, įskaitant atstūmimo ribą.
- Apskaičiuokite kiekvienoje stotyje galimą keltuvo eigą. Jei vien keltuvo aukštis suteikia galimybę visoms suformuotoms ypatybėms pereiti pasroviui esančius įrankius padavimo metu, apėjimo įpjovų gali nebūti.
- Patikrinkite šoninį tarpą tarp suformuotų elementų ir gretimų štampavimo elementų (formavimo įdėklų, apdailos perforatorių, kumštelių slydimo) kiekvienoje pasroviui esančioje stotyje. Jei kuri nors ypatybių profilis yra 1,5 karto didesnis už gretimo komponento medžiagos storį juostos pakėlimo metu, reikia aplenkimo.
- Nustatykite, ar tinkama teigiama ar neigiama aplinkkelio geometrija, atsižvelgiant į medžiagos tipą, laikiklio stiprumo reikalavimus ir štampavimo sudėtingumo toleranciją (žr. pasirinkimo kriterijus iš savo medžiagos ir storio analizės).
- Kiekvienos išpjovos dydį priderinkite prie suformuoto elemento apvalkalo ir atitinkamą jūsų lydinio tarpą (5–30 %, priklausomai nuo spyruoklės ir medžiagos minkštumo).
- Įsitikinkite, kad aplinkkelio įpjova išlaiko minimalų atstumą nuo kontrolinių angų (1,5–2 kartus didesnis už medžiagos storį) ir nesudaro nepalaikomų tarpatramių po nuėmimo plokšte.
- Įvertinkite gautą operatoriaus{0}}skerspjūvį kiekvienoje stotyje. Įsitikinkite, kad likusi medžiaga yra dvigubai didesnė nei medžiagos storis siauriausioje vietoje, kad išlaikytumėte padavimo stabilumą.
- Įvertinkite laužo šliužų geometriją pagal kiekvieną neigiamą įpjovą. Įsitikinkite, kad šliužo forma leidžia patikimai išstumti per štampavimo antgalį arba kad yra įrengtas mechaninis / vakuuminis{1}} išmetimas.
- Peržiūrėkite visą juostelės išdėstymą, ar nėra persidengusių arba sukrautų įpjovų tarpų, dėl kurių laikiklyje gali susidaryti susilpnėjusios zonos.
- Vykdykite psichikos progresavimo modeliavimą: atsekite juostą per kiekvieną stotį ir patikrinkite, ar kiekviena anksčiau suformuota ypatybė turi laisvą vietą kiekvienoje pasroviui stotyje, per kurią ji praeina, o ne tik stotyje, kuri iš karto po formavimo operacijos.
Ši seka užfiksuoja labiausiai progresuojančias štampavimo juostelių pakėlimo problemas, kol kabliukas dar nepasiekia spaudos. 10 žingsnio praleidimas yra vienintelė dažniausiai pasitaikanti klaida. 3 stotyje suformuotam bruožui reikia ne tik 4 stočių laisvos vietos. Jai reikia 5, 6, 7 stočių ir kiekvienos paskesnės stoties, kol dalis atsiskiria nuo nešiklio. Dizaineriai, kurie tikrina tik kitą stotį pasroviui, bandymo metu nustato trikdžius 8 stotyje, todėl reikia brangiai pakeisti.
Sudėtingiems progresiniams štampams, apimantiems gilų tempimą, kelis formavimo etapus arba sudėtingas medžiagas, dirbant su įrankių partneriais, turinčiais patirtiespasirinktiniai štampavimo štampų sprendimaigali padėti patvirtinti šiuos sprendimus prieš įsipareigojant naudoti įrankinį plieną. Sunkiems projektavimo-progresyviems projektams naudinga bendrai peržiūrint juostos išdėstymo stadiją, kai pakeitimai kainuoja valandas, o ne savaites.
Įprastų apėjimo įpjovos problemų gamyboje šalinimas
Net gerai{0}}suprojektuota aplinkkelio geometrija susiduria su gamybos problemomis. Įrankių susidėvėjimas. Maitinimo sąlygos keičiasi. Medžiagos savybės skiriasi nuo ritės. Juostos netinkamo padavimo aplinkkelio įpjovos trikčių šalinimas prasideda nuo simptomų modelio atpažinimo ir atsekimo iki konkrečios{5}}įpjovos susijusios pagrindinės priežasties.
Art Hedrick analizė žurnale „The Fabricator“ nurodo, kad blogas juostelių padavimas yra viena iš labiausiai paplitusių progresuojančių štampų problemų, dažnai kylančių dėl problemų, kurios tiesiogiai sąveikauja su apėjimo įpjovos konstrukcija: štampų išlygiavimo klaidos, netinkamas padavimo aukštis, ritės iškrypimas ir netinkamas piloto paleidimo laikas. Kiekvienas iš šių veiksnių bet kokią ribinę aplinkkelio klirenso situaciją paverčia visišku tiekimo sutrikimu.
Šliužų traukimas yra ypač apgaulingas gedimo būdas. Dėl šliužų traukimo aplinkkelio įpjovos šaknys susidaro vakuuminiai sukibimo pėdsakai tarp perforatoriaus paviršiaus ir nupjauto šliužo. KaipMetalo formavimo žurnalaspaaiškina, kad kai oras greitai teka tarp dviejų lygiagrečių paviršių (perforatoriaus paviršiaus ir šliužo), jis sukuria žemo{0}}slėgio zoną, kuri prilaiko šliuzą prie perforatoriaus atitraukimo metu. Tai yra tas pats aerodinaminis principas, kuris sudaro kreivės rutulio kreivę. Aplenkiamųjų įpjovų problema yra ypač opi, nes šie šliužai dažnai yra maži, lengvi ir puikios formos, kad prisitvirtintų prie perforatoriaus paviršiaus.
Kai ištrauktas šliužas juda aukštyn kartu su perforatoriumi ir nukrenta atgal ant juostelės ar štampavimo paviršiaus, kitas padavimo eigas užstringa, susidaro ruošinio paviršiaus defektai arba pleištai tarp štampavimo dalių. Korekcinis veiksmas priklauso nuo šliužo dydžio: didesni šliužai reaguoja į vakuumo{1}}lūžimo ypatybes perforatoriaus paviršiuje (griovelius ar įdubas), o mažesniems šliuzams dažnai reikia mechaninių išstūmimo kaiščių arba tam tikro oro srauto.
Toliau pateiktoje trikčių šalinimo matricoje pateikiami dažniausiai pasitaikantys aplinkkelio įpjovos atsiradimo simptomai, atsižvelgiant į jų galimas pagrindines priežastis ir taisomuosius veiksmus:
| Simptomas | Tikėtina pagrindinė priežastis | Koregavimo veiksmai |
|---|---|---|
| Vienoje stotelėje su pertraukomis pašalinkite netinkamus padavimus | Apėjimo įpjovos prošvaisa yra ribinė toje stotyje suformuotam objektui; medžiagos atsvara viršija konstrukciją | Išplėskite tarpą 10-15%; patikrinkite spyruokliškumą naudodami faktinį dalies matavimą, o ne vardinę geometriją |
| Pašarinimo metu nuimkite sagtis arba pasisukimus | Per daug susilpnėjo nešiklis pašalinus aplinkkelio įpjovą; persidengiančios įpjovos zonos sukuria sudėtingą silpną sekciją | Padidinkite nešiklio plotį susilpnėjusiose{0}}skerspjūviuose; apsvarstyti galimybę kritinėse stotyse pereiti prie teigiamo aplinkkelio; pridėti tarpinį keltuvo atramą |
| Bandomosios angos pailgėja gamybos metu | Apėjimo įpjova per arti kontrolinės angos; nepakanka atraminės medžiagos tarp įpjovos krašto ir pirminės angos perimetro | Perkelkite įpjovą arba bandomąją vietą, kad padidintumėte atskyrimo atstumą iki minimalaus 2x medžiagos storio; sustiprinti žiniatinklį tarp funkcijų |
| Dalies matmenys nukrypsta nuo leistinų nuokrypių pasrovinėse stotyse | Neteisinga juostos registracija, kurią sukelia juostelė, kabanti ant apėjimo įpjovos kraštų padavimo metu; įpjovos briaunų atbrailos gaudymas ant štampavimo elementų | Nuimkite šurmulį arba spindulio įpjovas; patikrinkite, ar keltuvo aukštis yra pakankamas, kad juostelė išvalytų griovelių ribas judant |
| Šliužai laikomi štampavimo ertmėje; periodinis trukdymas | Dėl apėjimo įpjovos geometrijos susidaro maži arba stačiakampiai šliužai, kurie atsparūs gravitacijos išmetimui; štampavimo ertmės sienoms trūksta grimzlės kampo | Perprojektuotas įpjovos profilis su kūgiu, kad būtų galima atlaisvinti; pridėti 0,5-1 laipsnio grimzlę prie ertmės sienų; sumontuokite spyruoklinį stūmoklį arba oro išmetimą |
| Šliužas patrauktas atgal su perforatoriumi atitraukiant | Vakuuminis sukibimas tarp perforatoriaus paviršiaus ir šliužo; aplinkkelio įpjova yra plokščia ir sandariai priglunda prie perforatoriaus paviršiaus | Pridėkite vakuuminių-griovelių ar įdubimų, kad galėtumėte štampuoti; sumontuoti mechaninius išmetimo kaiščius; apatiniame negyvajame taške pritaikykite tam tikrą oro srautą |
| Juostelė kabo grįžtamojo smūgio metu po formavimo | Nuėmimo plokštė nukreipia juostelę į neparemtą aplinkkelio griovelio angą; važiuojant aukštyn juostelė užsifiksuoja įpjovos krašte | Pridėkite atsarginę atramą po nuėmikliu, kur įpjova sukuria nepalaikomą tarpą; patikrinti nuėmiklio slėgio pasiskirstymą; nusklembtos įpjovos įėjimo briaunos |
| Apėjimo įpjovos kraštai deformuojasi gamybos eigoje (vario / minkštųjų lydinių) | Tiekimo jėgos sutelktos į aštrius vidinius griovelių kampus; minkšta medžiaga pasiduoda pakartotiniam įtempimui | Visų vidinių įpjovų kampų spindulys turi būti bent 1,5 karto didesnis už medžiagos storį; negabaritinių įpjovų tarpas 20–30 %, kad būtų atsižvelgta į profilio uždarymą |
Šiuose gedimo režimuose išryškėja vienas modelis: dauguma apėjimo įpjovų gamybos problemų kyla dėl nepakankamos originalios konstrukcijos maržos. Teorinio mažiausio tarpo dydžio įpjova veikia lėto{1}}greičio bandymo metu, bet nepavyksta esant gamybos greičiui. Tiekimo dinamika, medžiagų svyravimai ir įrankių susidėvėjimas – visa tai sunaudoja atlaisvinimo biudžetą. 10–20 procentų papildomos laisvos vietos pastatymas projektavimo etape yra pigus draudimas nuo trikčių šalinimo ciklo, kuris seka, kai maržos yra per mažos.
Kita pasikartojanti tema yra sąveikos efektai. Apėjimo įpjovos problema retai egzistuoja atskirai. Kraštinė įpjova kartu su šiek tiek susidėvėjusiu keltuvu ir 0,02 mm storesnė už vardinę ritę sukuria trijų -faktorių gedimą, kurio nepašalina nė vienas reguliavimas. Norint veiksmingai šalinti triktis, reikia vienu metu ištirti įpjovą, gretimus komponentus ir gaunamą medžiagą, o ne ieškoti po vieną kintamąjį.
Šios sistemos ir diagnostikos įrankiai tarnauja štampų dizaineriams ir gamybos inžinieriams, dirbantiems per visą progresyvių įrankių gyvavimo ciklą. Tačiau jie taip pat pabrėžia platesnį principą: sprendimai dėl apėjimo įpjovos yra neatsiejami nuo bendros štampų veiklos. Jie jungiasi su bet kuriuo kitu pasirinktu dizaino pasirinkimu – nuo bandomojo išdėstymo iki medžiagų pasirinkimo iki juostelių ekonomikos.
Apėjimo įpjovos principų taikymas savo štampo projektavimo projektams
Apėjimo įpjovos užima nedidelį pėdsaką juostelės išdėstyme, tačiau jų įtaka pasiekia kiekvieną štampo kampą. Viena įpjova jungiasi su piloto registracijos tikslumu, nešiklio padavimo stabilumu, keltuvo atlaisvinimo strategija, medžiagų ekonomija ir laužo išmetimo patikimumu. Šių reljefo ypatybių traktavimas kaip atskiri geometrijos sprendimai yra daugelio įrankių gamintojų klaida. Teisingai suprantantys dizaineriai supranta, kad apėjimo įpjovos poveikis dalių kokybei yra kumuliacinis, atsirandantis dėl to, kaip kiekviena įpjova sąveikauja su kiekvienu komponentu, per kurį jis praeina per visą progresavimo seką.
Apėjimo įpjovos dizaino sujungimas su štampo našumu
Visas čia aprašytas{0}}linija yra integracija. Progresyvi štampų dizaino aplinkkelio įpjovos integracija reiškia, kad jūsų tarpo geometrija, nešiklio plotis, įpjovos tipo pasirinkimas ir šliužų valdymas atspindi vieną nuoseklią strategiją, o ne stoties pataisų rinkinį. Kai šie elementai susilygina, juostelė tiekiama sklandžiai, dalys išlaiko toleranciją, o štampas veikia be įsikišimo. Kai jie prieštarauja, šalinate simptomus, kurie nuolat keičiasi, nes pagrindinė priežastis yra projektavimo sprendimas, priimtas trimis stotimis prieš srovę.
Apėjimo įpjovos projektavimo geriausios praktikos santrauka: dydžio atstumas iki suformuoto objekto apvalkalo ir medžiagos -konkreti atskyrimo riba, minimalus atstumas nuo pirminių angų, nešiklio stiprumas, didesnis nei du kartus didesnis už medžiagos storį kiekviename skerspjūvyje, suprojektuoti patikimą išmetimo geometriją ir patikrinti atstumą kiekvienoje pasroviui esančioje stotyje, per kurią objektas praeina.
Šių principų įsisavinimas žymi skirtumą tarp kauliuko, kuris išgyvena bandymą, ir to, kuris atlieka milijonus ciklų be įsikišimo. Pažangūs štampavimo štampų inžinerijos principai neapsieina vien tik egzotiškuose įrankiuose ar brangioje modeliavimo programinėje įrangoje. Jie gyvena tokiose detalėse kaip apėjimo įpjovos geometrija, kurią dauguma dizainerių laiko paskubomis.
Ištekliai pažangiajai štampavimo štampavimo inžinerijai
Įrankių inžinieriams, dirbantiems įgyvendinant sudėtingus progresyvius štampavimo projektus, kuriuose apėjimo įpjovos susikerta su formavimo gyliu, medžiagų srautu ir kelių{0}}stočių komponentų integravimu, prieiga prie patyrusių įrankių partnerių sutrumpina kūrimo ciklą.YICHEN pasirinktiniai štampavimo štampų sprendimaiteikti inžinerinę pagalbą projektuojant{0}}sunkius projektus, susijusius su štampo konstrukcija, perforatoriaus ir keltuvo konfigūracija, tarpo optimizavimu ir juostelių išdėstymo patvirtinimu. Kai juostelės išdėstymas apima šiame straipsnyje aprašytus kelių-kintamų sprendimus, bendradarbiaujant su pajėgia įrankių komanda apžvelgiamos problemos, kurių dažnai nepastebima dirbant individualiai.
Štampavimo štampų dizaino aplinkkelio įpjovų paskirtis nėra sudėtinga dėl savęs. Tai kontroliuojamas tarpas, leidžiantis viskam kitam štampelyje veikti taip, kaip numatyta. Pataisykite įpjovas teisingai, o likusi štampavimo dalis seka paskui.
Dažnai užduodami klausimai apie apėjimo įpjovas štampavimo štampų dizaine
1. Kokia yra apėjimo įpjovų paskirtis progresinio štampavimo štampuose?
Aplenkimo įpjovos tarnauja kaip reljefo geometrija, įpjauta į laikiklio juostą, kuri neleidžia anksčiau suformuotoms ypatybėms, pvz., flanšams, įbrėžimams ar įspaudams, susidurti su pasroviui skirtais įrankiais juostos pakėlimo metu. Jie užtikrina, kad juostelė laisvai judėtų iš vienos stoties į kitą be trukdžių, iškraipymų ar žalos. Neturint tinkamo aplinkkelio reljefo, pakeltos arba nuleistos detalės trukdo štampuoti, įdėklai ir pakelti juostelei progresuojant, o tai gali sukelti netinkamą padavimą, subraižytas dalis arba katastrofiškus štampavimo smūgius, kurie gali kainuoti 100 kartų brangiau nei medžiaga, sutaupyta praleidus įpjovą.
2. Kuo skiriasi aplinkkelio įpjova ir žingsnio įpjova?
Žingsnio įpjova (taip pat vadinama prancūziška įpjova) pirmiausia kontroliuoja juostelės padavimo atstumą ir registraciją, suteikdama mechaninį stabdiklį, kuris apsaugo nuo pertekliaus padavimo. Apėjimo įpjova yra tik kaip tarpo reljefas, neleidžiantis suformuotiems elementams liesti pasroviui esančius štampavimo komponentus judant. Nors žingsnio įpjovos paprastai yra stačiakampiai pjūviai juostos krašte, padaryti pirmoje stotyje, apėjimo įpjovos yra suformuotos taip, kad atitiktų suformuotą ypatybės profilį ir dedamos greta tos vietos, kur atsirastų trukdžių. Kai kurios parduotuvės šiuos terminus vartoja pakaitomis, tačiau jų dizaino tvarkyklės, dydžio taisyklės ir gedimo režimai labai skiriasi.
3. Kada vietoj neigiamų apėjimo įpjovų turėčiau naudoti teigiamus apėjimo įpjovimus?
Teigiamos aplinkkelio įpjovos yra pageidautinos, kai reikia išlaikyti nešiklio juostelės stiprumą, ypač plonose medžiagose, mažesnėse nei 0,5 mm, kai pašalinus medžiagą laikiklis tampa per lankstus, kad būtų galima stabiliai tiekti. Jie taip pat tinka didelės-greičių operacijoms, viršijančioms 200 smūgių per minutę, kai yra didelė juostos virpesių rizika, ir ilgo-progresavimo stabdžiai, kai kumuliacinės tiekimo jėgos reikalauja viso nešiklio pločio. Kompromisas yra didesnis štampavimo sudėtingumas, nes kiekvienai pasroviui skirtai stočiai reikia atitinkamų tarpo kišenių, apdirbtų į štampavimo komponentus. Neigiamos aplinkkelio įpjovos geriau tinka storesnėms medžiagoms, paprastesnėms štampų konstrukcijoms ir tais atvejais, kai šliužų išmetimas yra paprastas.
4. Kaip medžiagos tipas įtakoja aplinkkelio įpjovos dydį progresiniuose štampuose?
Kiekvienai medžiagai reikalingos skirtingos tarpinės ribos dėl skirtingo atsparumo, kietumo ir plastiškumo. Lengvam plienui už suformuoto profilio reikia tik 5-10 % tarpo dėl nuspėjamo spyruoklės. Aliuminiui reikia 15-25 % papildomo tarpo, nes panašiuose posūkiuose spyruoklinis spyruoklinis mechanizmas sukasi 5-8 laipsnių kampu. Variui reikia 20–30 % didesnio dydžio su spinduliuotais vidiniais kampais, nes esant tiekimo slėgiui minkšta medžiaga deformuojasi įpjovos kraštuose, todėl laikui bėgant įpjovos profilis užsidaro. Didelio stiprumo plienams reikia 15–20 % atsargos dėl agresyvaus atsparumo. YICHEN pasirinktiniai štampavimo štampų sprendimai svetainėje yichen-group.com gali padėti inžinieriams patvirtinti šiuos konkrečioms medžiagoms skirtus sprendimus kuriant juostelių išdėstymą.
5. Kaip pašalinti triktis, kai juostelės stringa dėl apėjimo įpjovos problemų?
Pradėkite nuo simptomų modelio nustatymo. Vienoje stotyje esantis periodiškas tiekimo trūkumas rodo ribinį atstumą, kai medžiagos spyruoklė viršija projektinę ribą, todėl reikia 10–15 % platesnių įpjovų. Juostos sulinkimas arba susisukimas rodo, kad laikiklis per daug susilpnėjo pašalinus įpjovą, todėl reikia padidinti laikiklio plotį arba perjungti į teigiamą aplinkkelį. Laipsniškas bandomosios angos pailgėjimas reiškia, kad įpjova yra per arti pagrindo, todėl ją reikia perkelti, kad būtų išlaikytas 2x medžiagos storio atskyrimas. Dėl šliužų sulaikymo, dėl kurio periodiškai užstringa, reikia perdaryti įpjovos profilį su kūginiais arba grimzlės kampais. Dauguma apėjimo įpjovos gamybos problemų kyla dėl nepakankamos projektavimo maržos, kuri veikia lėto bandymo metu, bet nepavyksta gamybos greičiu.


