


Štampavimas ir liejimas, skirtas inžinieriams ir pirkėjams
Ieškoti "štampavimo štampavimo liejimas" ir jūs pastebėsite, kad šie du procesai yra sujungiami, tarsi jie būtų keičiami. Taip nėra. Štampavimas ir liejimas yra iš esmės skirtingi būdai, kaip žaliavinį metalą paversti baigtomis dalimis, o jų supainiojimas yra vienas greičiausių būdų permokėti už įrankius, kurie neatitinka jūsų projekto.
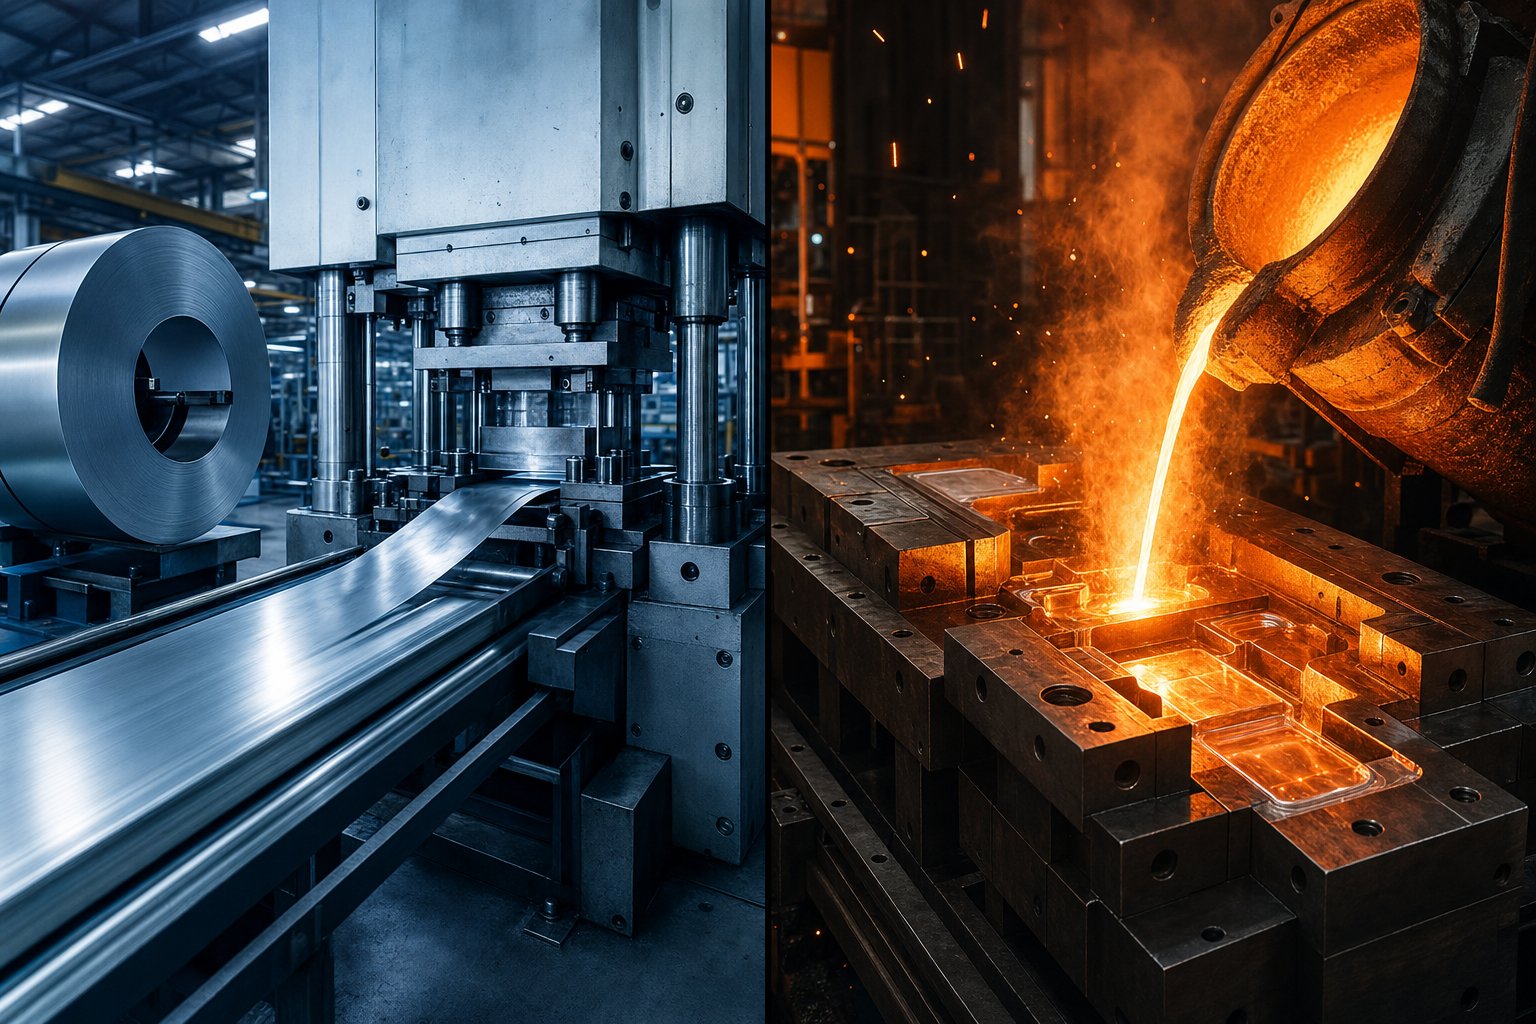
Štai trumpas variantas: štampuojant naudojama mechaninė jėga, kad būtų pakeista kieto lakštinio metalo forma, o liejant slėgiu išlydytas metalas įpurškiamas į daugkartinio naudojimo plieninę formą veikiant slėgiui. Tas pats tikslas - tikslaus metalo komponentas -, bet visiškai kitokia fizika, medžiagos ir sąnaudų struktūra.
Kas yra metalo štampavimas
Metalinis štampavimas yra ašaltojo formavimo-procesaskuris paverčia plokščius metalo lakštus arba ritinius į tam tikras formas. Perforatorius nusileidžia į štampą, o tarp jų esanti mechaninė jėga išsklaido, sulenkia, ištraukia arba perveria lakštą į baigtą dalį. Medžiaga visą laiką išlieka kieta -, nevyksta. Kas tada yra štampuotas metalas? Tai gali būti bet koks šios formos komponentas: laikikliai, spaustukai, gaubtai, švino rėmai arba konstrukcinės plokštės, pagamintos iš plieno, aliuminio, vario arba žalvario lakštų.
Kas yra Die Cast Metal
Liejimas vyksta iš priešingos krypties. Užuot perdaręs vientisą lakštą, jis pradedamas nuo išlydyto lydinio -, paprastai aliuminio, cinko arba magnio -, kuris įpurškiamas į tikslią plieno formą esant aukštam slėgiui. Skystas metalas užpildo kiekvieną ertmę, greitai kietėja ir iškyla kaip beveik-neto{5}}formos dalis su sudėtinga trijų-matmenų geometrija. Taigi, kas yra liejamas metalas? Tai bet koks komponentas, susidarantis sukietinant išlydytą lydinį daugkartinio naudojimo štampelyje.
Štampavimas pertvarko vientisą lapą; liejimas slėgiu kietina skystą metalą. Kiekvienas išlaidų, dizaino ir tiekimo sprendimas kyla iš šio vienintelio skirtumo.
Iš anksto įvertinus šį skirtumą, bus nuspręsta, ar investuosite į tinkamus įrankius, pasirinksite tinkamas medžiagas ir pasieksite -dalies kainos tikslus. Tolesniuose skyriuose tiksliai aprašoma, kaip veikia kiekvienas procesas -, pradedant nuo to, kas vyksta štampavimo preso viduje nuo ritės padavimo momento.
Kaip veikia metalo štampavimo procesas
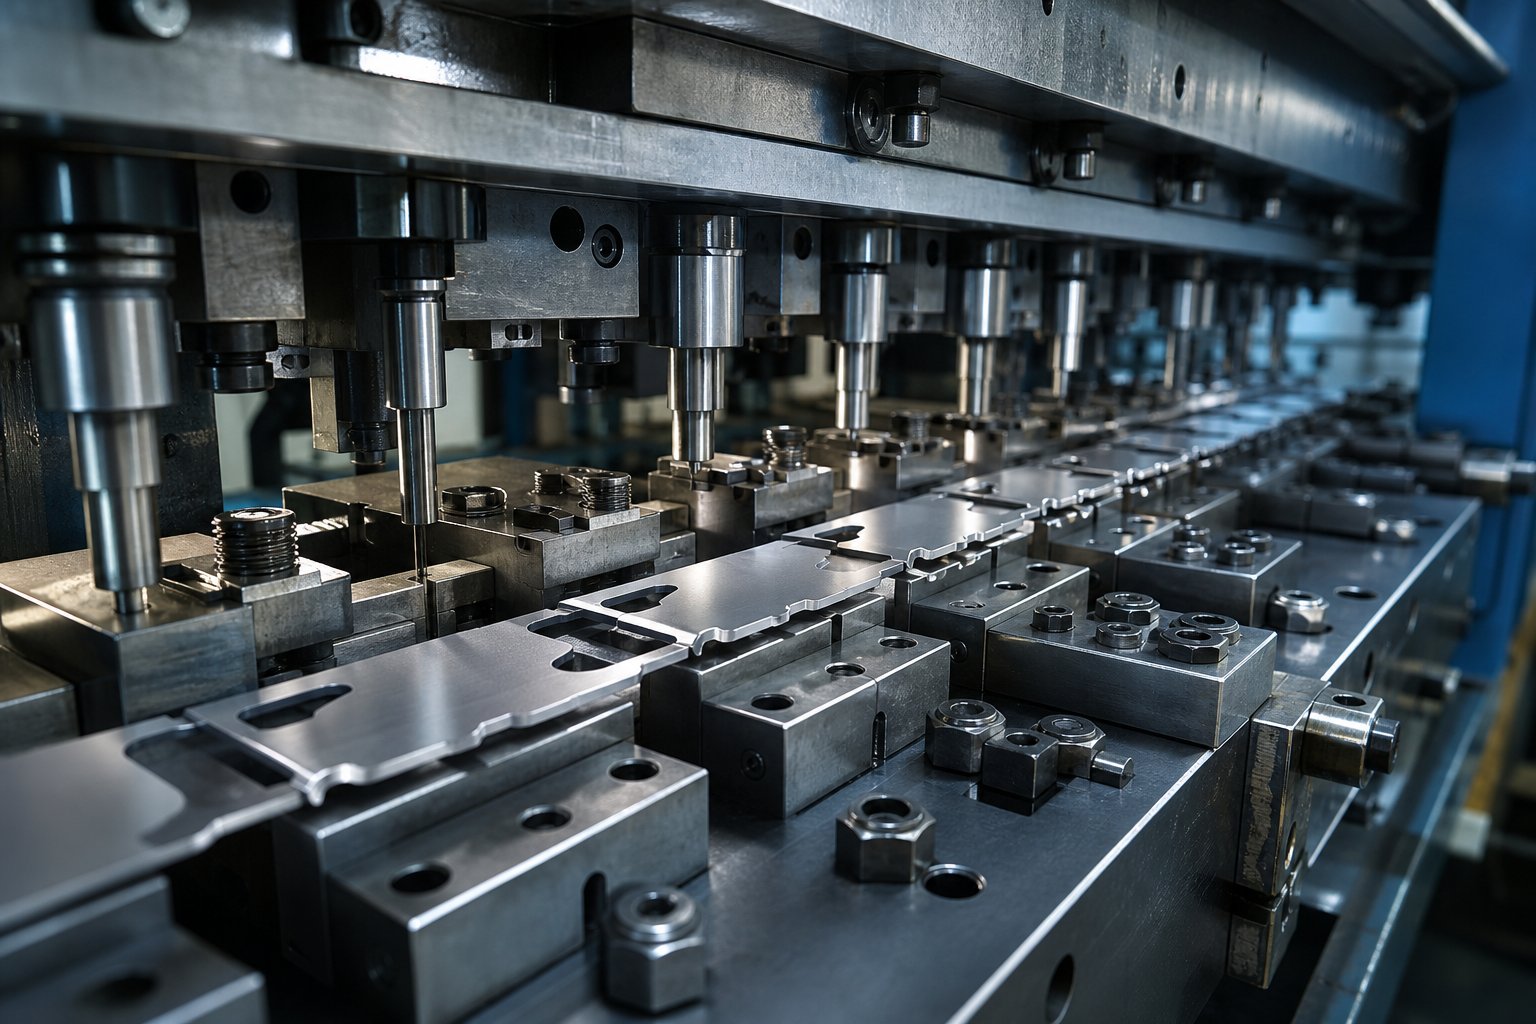
Plokščio metalo ritė patenka į vieną preso galą, o pagamintos dalys išeina į kitą. Skamba paprastai, bet tai, kas nutinka tarp šių dviejų taškų, apima tikslią talpą, kruopščiai suskirstytas įrankių stotis ir{1}}sekundės laiką. Štampavimo mašina - ar mechaninė, hidraulinė ar servo-varoma - užtikrina nuo 20 iki 6 000 tonų spaudimo jėgą, priklausomai nuo dalies dydžio ir medžiagos storio. Ši jėga įsmeigia perforatorių į štampavimo ertmę, kad lakštą ištuštėtų, pradurtų, sulenktų, ištrauktų arba suformuotų galutinę geometriją.
Tai leidžia trys pagrindiniai komponentai: pats lakštinis metalas, štampai (forminiai įrankiai, apibrėžiantys dalies geometriją) ir presas, suteikiantis jėgą. Tačiau šių komponentų sąveikos būdas labai skiriasi, atsižvelgiant į štampo konfigūraciją -, o pasirinkus netinkamą sąranką gali sumažėti gamybos ekonomika.
Progresyvios ir perkeliamos konfigūracijos
Įsivaizduokite metalinę juostelę, judančią per daugybę stočių, kurių kiekviena atlieka skirtingą operaciją - pradurti čia, lenkimas ten, galutinis pjovimas pabaigoje. Tai progresyvus mirtis. Ruošinys lieka pritvirtintas prie laikiklio juostelės nuo pradžios iki pabaigos, su kiekvienu paspaudimu judant fiksuotu atstumu (vadinamu žingsniu). Vienu metu vyksta kelios dalys, kiekviena skirtingame etape. Progresyvūs štampai gali pagaminti nuo septynių ar aštuonių dalių per minutę iki daugiau nei 1 500 dalių per minutę, todėl jie yra dominuojantys didelės apimties mažų ir vidutinių komponentų gamyboje su griežtais nuokrypiais.
Perkėlimo štampai laikosi kitokio požiūrio. Pirmoji operacija visiškai atskiria ruošinį nuo juostos, o mechaniniai pirštai arba bėgiai fiziškai perkelia tą atskirą dalį iš vienos stoties į kitą. Šis štampų perkėlimo metodas atveria galimybes, kad progresyvūs įrankiai negali atitikti - giluminio traukimo, dalių sukimosi tarp stočių ir geometrijų, kurioms reikia prieigos iš kelių kampų. Apvalios, ašies atžvilgiu simetriškos dalys, pvz., gilūs kaušeliai ar apvalkalai, yra dažni perkėlimo štampai, nes dalis gali būti pakelta, pasukta ir perkelta tarp operacijų.
Trečioji parinktis - sudėtiniai štampai - atlieka kelias pjovimo ir formavimo operacijas vienu paspaudimu. Jie puikiai gamina paprastas plokščias dalis, pvz., poveržles, greitai ir ekonomiškai-, o rezultatai yra plokštesni nei progresiniai štampai, nes viskas vyksta vienu paspaudimu. Tačiau sudėtiniams įrankiams trūksta kelių{5}}pakopų lankstumo, reikalingo sudėtingoms formoms.
Kada renkatės kurį? Progresyvūs štampai laimi, kai reikia didelės -greitos, didelės- apimties vidutinio sudėtingumo dalių. Perkėlimo štampai užima vietą ant didesnių dalių, giliai ištemptų komponentų-ar bet kokių dalykų, dėl kurių ruošinio formavimo metu neturi būti juostos. Sudėtiniai štampai tinka vidutinio{5}}ir{6}}didelio{7}}tūrio geometriškai paprastų dalių, kai plokštumas ir maža įrankių kaina yra svarbiausi.
Lakštinio metalo štampavimo procesas žingsnis po žingsnio
Nepriklausomai nuo štampo tipo, lakštinio metalo štampavimo procesas vyksta pagal nuspėjamą seką. Štai kas nutinka nuo žaliavos iki gatavo komponento:
- Ritės pakrovimas ir tiesinimas- Metalinė ritė tvirtinama ant atsuktuvo, tiekiama per tiesintuvą, kad būtų pašalintas ritės rinkinys (natūralus kreivumas nuo suvyniojimo) ir patenka į presą.
- Medžiagos maitinimas- Servo arba mechaninis tiektuvas pastumia juostelę tiksliu atstumu (žingsniu) į štampą su kiekvienu paspaudimo ciklu. Nuoseklumas čia tiesiogiai valdo matmenų tikslumą pasroviui.
- Tuščiavimas- Spauda nupjauna pagrindinę kontūro formą iš juostelės. Progresyviuose štampuose tai gali įvykti galutinėje stotyje; perkėlimo štampai, tai pirmoji operacija.
- Auskarų vėrimas- Perforatoriai sukuria skylutes, plyšius arba vidines ypatybes, išspausdami medžiagą per štampavimo angą. Šliužai išmetami, o aplinkinė medžiaga tampa dalimi.
- Formavimo operacijos- Lenkimo, piešimo, kalimo ar įspaudimo stotys plokščią ruošinį formuoja į trimatę-geometriją. Piešimas naudoja įtempimą, kad medžiaga būtų įtraukta į ertmę, kad būtų sukurtos kraujagyslės{3}}panašios formos; lenkimas sukuria kampinius bruožus.
- Dalių išstūmimas ir atskyrimas- Pagamintas komponentas nupjaunamas nuo laikiklio juostelės (progresyviai) arba pašalinamas iš galutinės stoties (perkėlimas) ir išeina iš preso per lataką, konvejerį arba robotinį rinktuvą.
Kiekvienas iš šių žingsnių priklauso nuoštampavimo formos dizainas- štampų, štampėlių ertmių, nuėmėjų ir kartu dirbančių pilotų geometrija. Puikiai-sukonstruoti įrankiai pakartotinai pateikia griežtas leistinas nuokrypas per milijonus ciklų. Prastai suprojektuoti įrankiai per anksti susidėvi, susidaro įtrūkimai ir padidėja laužo kiekis. Štampas yra vieta, kur gyvena arba miršta jūsų dalis.
Paprastai šiame procese naudojamos medžiagos: švelnus plienas, nerūdijantis plienas, aliuminis, varis ir žalvaris. Kiekvienas elgiasi skirtingai formuojant slėgį - aliuminio štampus švariai, tačiau gali plyšti giliai traukiant, varis pasižymi puikiu lankstumu sudėtingoms formoms, o nerūdijantis plienas reikalauja didesnio tonažo ir atsparesnio nusidėvėjimui-štampavimo plieno. Specialūs lydiniai, tokie kaip Inconel ir titanas, taip pat gali būti štampuojami tinkamoje sąrankoje, nors jiems reikia žymiai tvirtesnių įrankių.
Visas šis mechaninis tikslumas vyksta kambario temperatūroje. Trintis tarp perforatoriaus ir lakšto generuoja šilumą, tačiau pats procesas yra šaltas-sudaro - esminį skirtumą lyginant štampavimą su procesais, kurie prasideda išlydytu metalu ir visiškai kitokiu fizikos rinkiniu.
Kaip veikia liejimo procesas
Štampavimas keičia plokščių medžiagų formą, veikiant žiauriai mechaninei jėgai kambario temperatūroje. Metalo liejimas veikia visiškai kitokiu būdu - jis prasideda lydiniui, įkaitintu virš jo lydymosi temperatūros, tada skystis patenka į tikslią plieninę formą, kai slėgis svyruoja nuo 10 iki 150 MPa. Rezultatas – beveik-neto{6}}formos dalis su sudėtinga trijų-matmenų geometrija, kurios būtų neįmanoma pasiekti spaudžiant vien lakštinį metalą.
Procesas susideda iš penkių pagrindinių etapų. Pirma, dviejų dalių plieninis štampas paruošiamas -, išvalomas, sutepamas atlaisvinimo priemone ir užspaudžiamas mašina, kuri suteikia šimtus ar tūkstančius tonų fiksavimo jėgos. Tada išlydytas metalas įpurškiamas į štampavimo ertmę užpildymo greičiu nuo 10 iki 50 m/s. Lydinys greitai sukietėja - dažnai per kelias sekundes -, nes plieninis štampas veikia kaip didžiulis aušintuvas. Kai dalis pakankamai atvės, kad išlaikytų savo formą, štampo pusės atsiskiria ir išmetimo kaiščiai išstumia liejinį. Galiausiai dalis apipjaustoma, kad būtų pašalinta blykstė, bėgeliai ir perpildymo šuliniai, sukurti injekcijos metu.
Ciklo laikas greitas. Cinko dalis iš skysčio gali virsti išmestu komponentu greičiau nei per 15 sekundžių. Aliuminis užtrunka šiek tiek ilgiau dėl aukštesnės kietėjimo temperatūros. Bet kuriuo atveju vienas štampas gali pagaminti šimtus dalių per valandą ir atlaikyti 100 000 ar daugiau ciklų, kol jį reikės pakeisti -, todėl metalo liejimas yra ekonomiškas.
Karšta{0}}kamerinė ir šalta{1}}kamerinė liejimo forma
Ne visos liejimo mašinos veikia vienodai. Skirtumas tarp karštos{1}}kameros ir šaltos kameros kyla vienu klausimu: ar įpurškimo mechanizmas gali būti išlydyto metalo viduje, nesugadintas?
Akaršta{0}}kamerinė mašina, žąsies kaklelis ir stūmoklis panardinami tiesiai į išlydytą lydinį. Vožtuvas leidžia kontroliuojamą metalo tūrį į įpurškimo cilindrą, o stūmoklis per šildomą antgalį įstumia jį į štampą. Kadangi įpurškimo sistema lieka panardinta, ciklo trukmė yra trumpa, o purkštukas tarp šūvių lieka pilnas išlydyto metalo. Cinkas ir magnis yra pirminiai tokiu būdu apdorojami metalai - jų lydymosi temperatūra (380–650 laipsnių C) yra pakankamai žema, kad jie nesuardytų panardintų plieno dalių.
Šaltos{0} kameros mašinos visiškai atskiria lydymosi krosnį nuo įpurškimo sistemos. Išlydytas metalas supilamas arba pumpuojamas į horizontalią šūvio movą, tada hidraulinis stūmoklis įstumia jį į štampavimo ertmę. Šis papildomas perkėlimo veiksmas padidina ciklo laiką, tačiau jis būtinas lydiniams, tokiems kaip aliuminis (lydymas 580{4}}630 laipsnių C temperatūroje) ir vario{5}}lydiniams, kurie greitai suardytų karštos kameros žąsies kaklą. Įpurškimo slėgis šaltų kamerų sistemose paprastai svyruoja nuo 2500 PSI iki daugiau nei 25000 PSI.
Kompromisas- nesudėtingas: karštosios kameros sistemos užtikrina greitesnius ciklus ir griežčiau kontroliuoja mažai -lydančių lydinių procesą, o šaltos-kameros sistemos apdoroja aukštesnės-temperatūros metalus, kurie sudaro didžiąją dalį struktūrinio liejimo slegiamuoju būdu.
Metalai, naudojami liejant slėginiu būdu
Kai žmonės klausia "ar liejimas reiškia metalą?" - atsakymas yra „taip“, bet su svarbiu kvalifikaciniu elementu. Liejimas slėgiu konkrečiai reiškia metalą, suformuotą slėginiu būdu į daugkartinio naudojimo plienines formas. Jis nedengia plastiko (tai liejimo liejimas) ir nedengia bet kokio metalo. Tik lydiniai, turintys tinkamą lydymosi temperatūrą, sklandumą ir kietėjimo savybes, gali būti laikomi praktiškais liejamais metalais.
Štai kaip palyginamos pagrindinės lydinių šeimos:
| Lydinių šeima | Lydymosi diapazonas | Kameros tipas | Tipinės programos |
|---|---|---|---|
| Aliuminis (A380, A360, ADC12) | 580-630 laipsnių | Šalta{0}}kameroje | Variklių blokai, transmisijos korpusai, radiatoriai, konstrukciniai laikikliai |
| Cinkas (ZAMAK 3, ZAMAK 5) | 380-420 laipsnių | Karšta{0}}kameroje | Durų rankenos, krumpliaračiai, jungtys, dekoratyvinė furnitūra |
| Magnis (AZ91D, AM60) | ~650 laipsnių | Karšta-kamera arba-šalta kamera | Nešiojamų kompiuterių rėmeliai, vairai, kamerų korpusai, aviacijos ir kosmoso laikikliai |
| Vario lydiniai (ribotai) | 900–1 080 laipsnių | Šalta{0}}kameroje | Elektriniai komponentai, santechnikos detalės, didelio{0}}laidumo dalys |
Aliuminis dominuoja rinkoje pagal tūrį - dėl lengvo svorio, stiprumo, atsparumo korozijai ir šilumos laidumo pusiausvyros jis yra tinkamas-automobiliams ir elektronikai. Cinkas puikiai tinka sudėtingoms, plonoms -sienelių dalims (sienelių storis net 0,3 mm) ir puiki paviršiaus apdaila iš karto. Magnis yra lengviausias konstrukcinis variantas, maždaug 33 % lengvesnis už aliuminį, todėl jis patrauklus rankinei elektronikai ir svarbiems automobilių komponentams.
O kaip liejamasis plienas? Pamatysite, kad terminas cirkuliuoja, tačiau praktiškai plieno liejimas slegiamuoju būdu nėra įmanomas naudojant įprastinę įrangą. Plienas lydosi nuo 1 370 iki 1 530 laipsnių C - temperatūroje, kuri greitai sunaikintų net sukietėjusius įrankių- plieno štampus. Plieninėms dalims, kurioms reikalingas formavimas,{8}}paprastai naudojamas liejimas iš liejimo arba smėlio liejimo, kai išnaudojamos formos toleruoja didelį karštį. Amerikos liejyklų draugija praneša, kad 95 % lietinių dalių naudoja spalvotuosius metalus, o tai patvirtina, kad plienas tiesiog nepriklauso šiai proceso kategorijai.
Vario lydiniai užima nedidelę nišą. Aukšti jų lydymosi taškai žymiai sutrumpina štampų tarnavimo laiką ir padidina gamybos sąnaudas, bet kai reikia vieno liejimo komponento elektros laidumo ir mechaninio stiprumo, vario -lydiniai lieka vienintele pasirinkimo slegiamųjų liejinių šeima.
Kiekvienam iš šių lydinių taikomi specifiniai konstrukciniai apribojimai - minimalus sienelės storis, traukos kampai, tolerancijos galimybės -, kurios nustato, kas geometriškai įmanoma jūsų dalyje. Tose gamybos taisyklėse priimami tikrieji proceso atrankos sprendimai.
Projektavimo apribojimai ir gamybos gairės
Žinoti, kaip veikia kiekvienas procesas, yra vienas dalykas. Kuriant dalį, kuri iš tikrųjų išgyvena gamybą, nepadidindama atmetimo rodiklio -, dauguma projektų būna sėkmingi arba nesėkmingi. Štampavimas ir liejimas slėginiu būdu nustato griežtas geometrines taisykles, o jų pažeidimas ne tik pablogina kokybę; tai gali priversti jus visiškai pradėti netinkamą procesą. Giliai-braižyta funkcija, viršijanti štampavimo ribas, gali paskatinti jus lieti štampuotu būdu, o paprastas laikiklis, sukurtas su nereikalingu trijų-matmenų sudėtingumu, užrakina jus prie brangių liejimo įrankių, kurių jums niekada nereikėjo.
Praktinis aspektas: geometrija lemia tiek proceso, tiek apimties ar medžiagos pasirinkimą. Čia yra svarbios taisyklės.
Antspauduotų dalių projektavimo taisyklės
Antspauduotas lakštinis metalas išlieka santykinai vienodo storio visoje dalyje -, kai formuojate plokščią ruošinį, nepridedate ar nepašalinsite medžiagos. Šis vienintelis apribojimas formuoja kiekvieną dizaino sprendimą.
Lenkimo spindulio minimumai.Stipriausias lenkimas, kurį galite suformuoti, tiesiogiai priklauso nuo medžiagos tipo ir storio. Tamsioms medžiagoms, tokioms kaip štampuotas aliuminio lakštas, mažiausias vidinis lenkimo spindulys paprastai yra 1x medžiagos storis. Antspauduotam plieno lakštui - ypač didelio-stiprumo arba nerūdijančio plieno rūšims - reikės 1,5–2 x medžiagos storio, kad išvengtumėte įtrūkimų išilgai lenkimo linijos. Jei einama griežčiau nei šios ribos, įtrūksta išorinis lenkimo pluoštas, ypač kai lenkimas eina lygiagrečiai medžiagos grūdėtumo krypčiai. Konstrukcijos lenkimai statmenai grūdams, kai tik įmanoma.
Skylės-iki-kraštų atstumai.Pramuštos skylės, esančios per arti krašto, sukelia medžiagos juostos išsipūtimą į išorę, kai susidaro slėgis. Saugus minimumas yra bent 2x medžiagos storis nuo artimiausio krašto. Jei skylės yra šalia vingių, padidinkite šį atstumą iki 2,5 karto medžiagos storio ir lenkimo spindulį -, kitaip formavimo operacija iškraipys skylės geometriją.
Brėžinio gylio santykiai.Kai štampuojant lakštinis metalas įtraukiamas į puodelio ar ertmės formą, gylio -ir-skersmens santykis lemia tinkamumą. Atliekant vieną -tempimo operaciją, štampuoto aliuminio atveju didžiausias gylis yra lygus ruošinio skersmeniui (santykis 1:1), o plienui - šiek tiek mažesnis. Viršykite šią ribą ir jums reikės kelių traukimo stočių arba atkaitinimo tarp smūgių -, kurie abu padidina išlaidas. Daugelis inžinierių pasigenda tokio dizaino ašies: pavertus giliai-įbrėžtą elementą į flanšinį arba išlenktą mazgą, dalis gali būti grąžinta į štampavimo teritoriją, kuriai kitu atveju reikėtų liejimo slėginiu būdu.
Tolerancijos.Antspaudavimas užtikrina griežtą matmenų valdymą -plokštumose - išmuštose skylėse, užtaisytuose profiliuose, o atstumai tarp elementų paprastai siekia ±0,1 mm. Suformuotos ypatybės, pvz., posūkiai, turi apytiksliai ±1 laipsnio kampo paklaidą, o nustatant matmenis reikia atsižvelgti į kelių posūkių paklaidą.
Lietamųjų dalių projektavimo taisyklės
Liejimas slegiant suteikia daug didesnę trijų{0}}matmenų laisvę nei štampuoto aliuminio ar plieno - vidinės briaunos, įvorės, kišenės ir sudėtingi paviršiai, suformuoti vienu šūviu. Tačiau ši laisvė kyla su savo apribojimais, susijusiais su tuo, kaip išlydytas metalas teka, kietėja ir išsiskiria iš plieno štampo.
Grimzlės kampai.Kiekvienam paviršiui, lygiagrečiam štampui-traukimo krypčiai, reikalinga grimzlė, kad išstūmimo metu jis būtų švarus. Pagrindinė taisyklė:1 grimzlės laipsnis 25 mm ertmės gyliuiišoriniams paviršiams, kurių vidinės ertmės turi būti ne mažesnės kaip 2 laipsnių. Tekstūruotiems paviršiams reikalinga papildoma grimzlė - maždaug 1 laipsniu 0,1 mm tekstūros gyliui - arba dalis velkasi į štampą ir sukuria paviršiaus defektus. Nulinis-projektas prilimpa, deformuojasi išmetant ir labai sutrumpina štampo tarnavimo laiką.
Vienodas sienelės storis.Nelygios sienos sukelia netolygų aušinimą, todėl storose zonose susidaro įdubimų žymės, o plonose vietose – trumpi šūviai. Taikykite vienodas sienas šiuose diapazonuose:
- Aliuminio lydiniai: 1,5–3,0 mm
- Cinko lydiniai: 0,75–2,5 mm
- Magnio lydiniai: 1,25–2,0 mm
Bet koks perėjimas tarp storių turi būti laipsniškas - be staigių šuolių, viršijančių 1,5 karto gretimą sieną. Storosios dalys turi būti iškirptos ir sutvirtintos briaunomis, o ne paliktos vientisos.
Filė spinduliai ir aštrūs kampai.Vidiniai kampai, aštresni nei 0,75 mm, veikia kaip įtempiai, sutrikdo metalo tekėjimą ir pagreitina štampo susidėvėjimą. Darbo formulė: mažiausias vidinis spindulys lygus 0,5 karto sienelės storio plius 0,25 mm. Aštrūs kampai padidina vietinį įtempimą 2–3 kartus ir gali sumažinti įrankio tarnavimo laiką iki 30%.
Šonkauliai ir bosai.Riebalų storis turi likti nuo 0,5 iki 0,7 karto didesnis už gretimos sienelės storį - bet koks storesnis sulaiko šilumą ir sukelia įdubimo žymes priešingoje pusėje. Šonkaulių aukštis neturi viršyti 2,5 karto storio, o atstumas tarp briaunų turi būti bent 3 kartus didesnis, kad metalas galėtų tinkamai tekėti ir aušinti.
Numušimai.Funkcijos, užkertančios kelią tiesiam-išstūmimui - skylėms, statmenoms atskyrimo krypčiai, vidiniams kanalams arba atvirkštinei-geometrijai -, reikalauja šoninių-veiksmų, slydimo ar sutraukimo. Kiekvienas iš šių mechanizmų padidina didelių įrankių sąnaudas ir galimą priežiūros sudėtingumą. Jei įmanoma, perprojektuokite apatines įpjovas kaip per-angas, suderintas su štampavimo-traukimo kryptimi, arba pašalinkite jas apdirbdami po{9}}stulpeliu.
| Dizaino parametras | Antspaudavimas | Liejimas štampu |
|---|---|---|
| Geometrinis sudėtingumas | Nuo plokščio iki seklios 3D (lenkiasi, traukiasi) | Visas 3D vaizdas su vidinėmis savybėmis, briaunomis, viršūnėmis |
| Sienelės storio diapazonas | 0,4–6,0 mm (vienodas, lygus lapo gabaritui) | 0,75–5,0 mm (kinta priklausomai nuo lydinio) |
| Tipinė tolerancija (linijinė) | ±0,1 mm ant uždengtų / pradurtų elementų | ±0,2 mm kaip-lietas; ±0,05 mm apdirbant stulpą{3}} |
| Kampinė tolerancija | ±1 laipsnis posūkiuose (priklauso nuo spyruoklės) | Valdomas grimzlės būdu; minimalus atspirties taškas |
| Minimalus funkcijos dydis | Skylės skersmuo Didesnis arba lygus 1,2x medžiagos storiui | Skylės skersmuo Didesnis arba lygus 1,5 mm (aliuminis) |
| Reikalavimo projektas | Netaikoma | Mažiausiai 1–3 laipsniai, priklausomai nuo gylio |
| Numušimai | Paprastai tai neįmanoma be antrinių operacijų | Galima su skaidrėmis / šerdimis (pridedama kaina) |
Raštas čia aiškus: štampuotos lakštinio metalo dalys keičia geometrinį sudėtingumą, kad būtų griežtesni{0}}plokštumos tolerancijos, greitesni ciklai ir išsaugota medžiagos grūdėtumo struktūra. Liejimo spaudoje pranašumai pakeičiami į trijų-dimensijų laisvę ir kelių štampuotų komponentų sujungimą į vieną dalį. Nei vienas, nei kitas nėra visuotinai geresnis -, tačiau netinkamam procesui taikant netinkamas dizaino taisykles, biudžetai nukrypsta į šoną. Galutinį sprendimą dažnai lemia ne vien geometrija, o tai, kaip įrankių sąnaudos ir gamybos apimtis sąveikauja su šiais apribojimais.
Palyginti gamybos apimtis ir kaštų ekonomika
Geometrija jums pasakys, kas yragalima. Tūrio ekonomika jums pasakys, kas yrapelninga. Dvi dalys gali būti įmanomos kaip štampavimas arba liejimas, tačiau pasirinkus netinkamą procesą netinkamu metiniu kiekiu, gali padvigubėti efektyvios dalies- sąnaudos. Investicijų į įrankius, ciklo trukmės ir gamybos apimties sąveika yra ta vieta, kur daugiausia permokama -, o šio straipsnio pavadinimas nusipelno.
Įrankių kaina ir amortizacijos slenksčiai
Tiek štampai, tiek štampavimo formos yra didelis išankstinis kapitalas. Paprastas išjungimas arba lenkimas gali kainuoti nuo 10 000 USD iki 50 000 USD, o sudėtingi progresiniai štampai su keliomis stotimis gali siekti 50 000–300 000 USD ar daugiau. Smasinio liejimo formos patenka į panašų diapazoną - 20 000 USD už vieną-ertmę aliuminio štampą iki 200 USD,000+ už sudėtingus kelių{16}}ertmių įrankius iš H13 karšto apdirbimo plieno.
Taigi kur iš tikrųjų atsiranda išlaidų pranašumas? Ciklo laikas. Progresyvus štampavimo presas gali veikti iki 1500 smūgių per minutę greičiu, su kiekvienu smūgiu pagamindamas užbaigtą detalę. Liejimo štampavimo ciklo laikas matuojamas nuo sekundžių iki minučių vienam kadrui - greitai, taikant liejimo standartus, tačiau eilėmis lėtesnis nei didelio{5}}greičio štampavimas. Šis skirtumas greitai didėja per metinius kiekius.
Įsivaizduokite, kad jums reikia 500 000 skliaustų per metus. Su aliuminio štampavimo štampais, gaminančiais dalis 400 smūgių per minutę greičiu, viena presavimo linija padengia tą kiekį per kelias dienas. Įrankių kaina - net 80 000 USD už progresinį štampą - amortizuojasi iki maždaug 0,16 USD už dalį. 60 000 USD vertės liejimo forma, gaminanti tą patį laikiklį 120 šūvių per valandą greičiu, panašiai amortizuoja įrankių sąnaudas, tačiau ciklo darbo, energijos ir mašinos darbo laikas vienai daliai kainuoja daug daugiau.
Sudėtinguose trijų{0}}dimensijų korpusuose krosoveris veikia atvirkščiai. Kai detalei reikia penkių ar šešių štampavimo stočių ir antrinio suvirinimo, kad būtų pasiekta geometrija, kurią vienu liejiniu užtikrina vienu šūviu, štampavimo ir štampavimo įrankių pranašumas išgaruoja - antrinės operacijos sunaudoja ciklo-laiką.
| Kaštų faktorius | Metalo štampavimas | Liejimas štampu |
|---|---|---|
| Įrankių sąnaudų diapazonas | $10,000–$300,000+ | $20,000–$200,000+ |
| Tipiškas ciklo laikas | 0,04–6 sekundės vienai daliai (progresyvus / perkėlimas) | 15–120 sekundžių vienai daliai |
| Įrankio gyvenimas | 500 000–10 000,000+ smūgių | 100 000–500,000+ kadrų |
| Vieneto kainos tendencija- | Staigiai krinta su apimtimi; dominuoja virš 50 000 vienetų per metus plokščioms arba seklioms dalims | Su tūriu krenta vidutiniškai; pateisinama, kai 3D sudėtingumas pašalina kelių stočių štampavimą |
| Nepertraukiamo{0}}garsumo nurodymai | Dažnai ekonomiška daugiau nei 25 000–50 000 dalių per metus, palyginti su apdirbimo alternatyvomis | Paprastai pateisinama didesnė nei 5 000–10 000 dalių per metus, palyginti su apdirbimu, bet didesnė už -dalies dalį nei štampuojant lygiaverčiais kiekiais |
Modelis yra nuoseklus: plokščių ar negilių{0}}suformuotų dalių, kurių metinis kiekis viršija 50 000 vienetų, štampavimas beveik visada laimi dėl dalies ekonomijos. Liejimas slegiamuoju būdu tampa protingesne investicija, kai dėl detalių sudėtingumo prireiktų tiek daug štampavimo stočių - arba tiek daug antrinio surinkimo -, kad liejimo operacijos paprastumas atsveria lėtesnį ciklo laiką.
Dažnos pirkėjo klaidos renkantis procesą
Štai kur švaistomi tikri pinigai. Trys klaidos kartojasi priimant sprendimus dėl tiekimo:
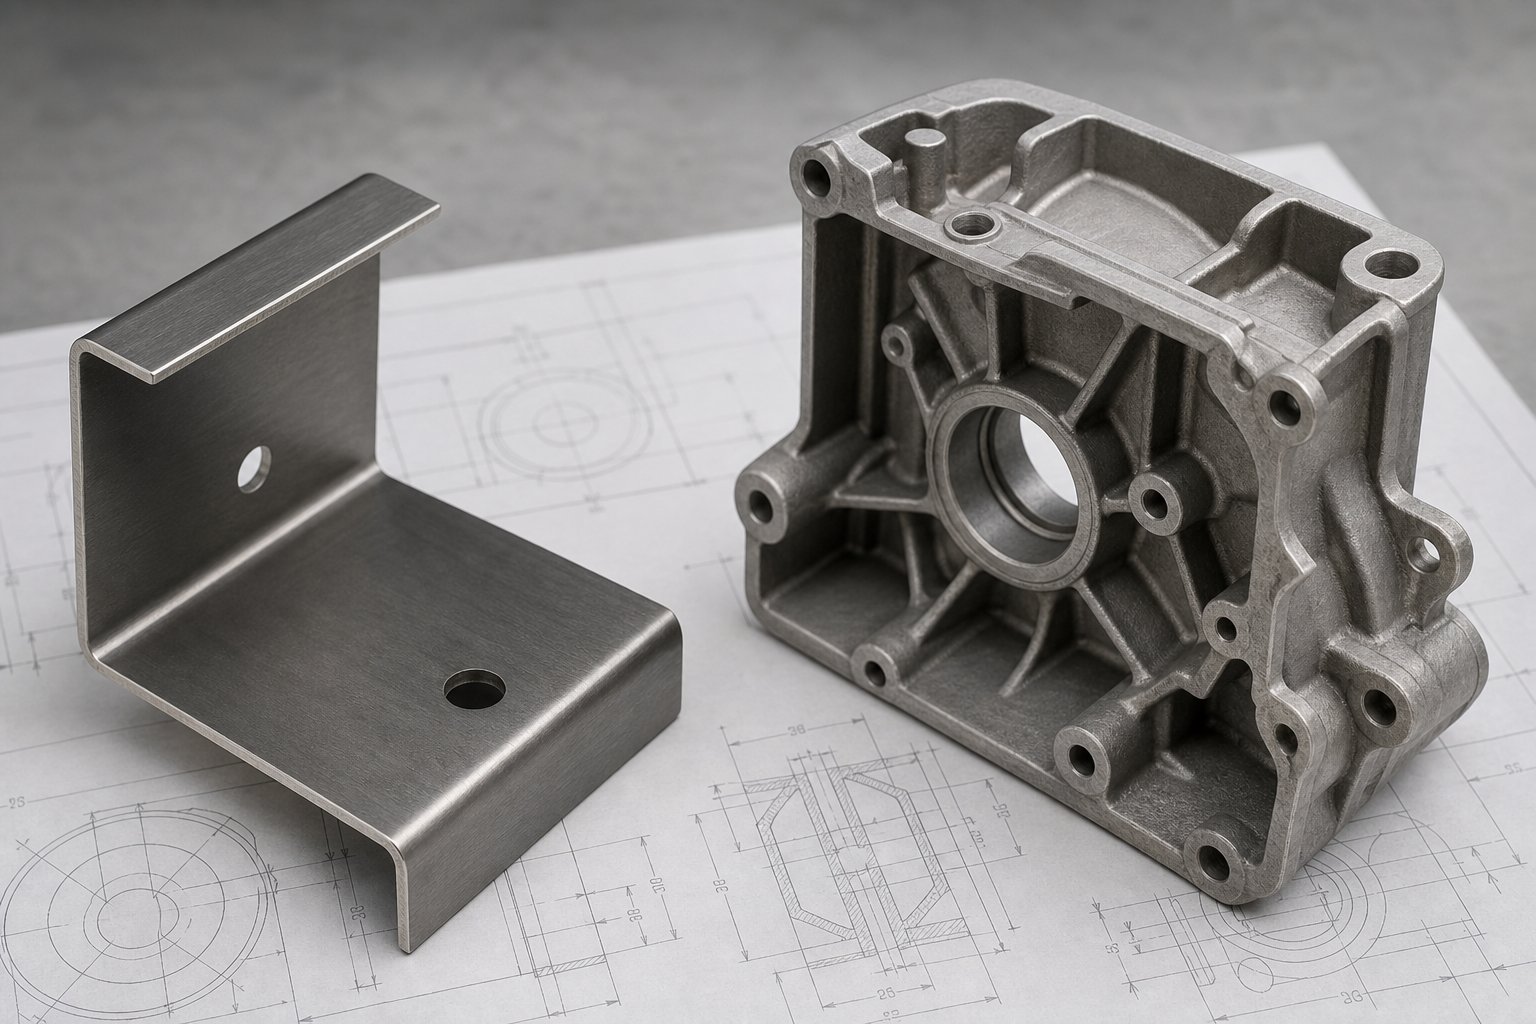
Per{0}}paprastų dalių liejimo slėginis nurodymas.Plokščiam tvirtinimo kronšteinui su dviem lenkimais ir keturiomis skylėmis nereikia išlietos aliuminio formos. Tačiau pirkėjai numato liejimą, nes kažkas pavadino dalį „konstrukcinė“, neatsižvelgdamas į tai, kad štampuotas plieno lakštas 2 mm skersmens atlaiko tą pačią apkrovą-už nedidelę vienos dalies kainos dalį. Jei geometriją galima pasiekti dviejose ar trijose štampavimo stotyse, liejimas gali būti per didelis.
Nepakankamai įvertinamos štampavimo štampų priežiūros išlaidos.Antspaudavimo įrankiai trunka milijonus ciklų -, bet ne be priežiūros. Perforavimo antgaliai nuobodu, nusidėvėję nuimtuvai ir štampų dalys reikalauja periodiškai galandimo ir tikrinimo. Dėl atidėtos priežiūros atsiranda matmenų poslinkis, padidės įtrūkimai ir laužo kiekis, o tai tyliai mažina sąnaudų pranašumą, kurį apskaičiavote pasiūlymo etape. Kasmet prižiūrėkite 5–10 % pradinių įrankių išlaidų, skirtų techninei priežiūrai, kitaip jūsų pertrauka{6}}neatsiliks net matematika.
Nepaisydami antrinių operacijų, kurios mažina pradines santaupas.Antspauduota dalis, kurios kaina yra 0,35 USD, atrodo puikiai -, kol nepridedate šlifavimo, dviejų skylių sriegimo ir cinkavimo, kuris padidina nusileidimo kainą iki 1,10 USD. Presuojamas 0,90 USD už vienetą versija, kuri išimama iš formos su sriegiais ir atspariu korozijai -paviršiumi, gali būti pigesnė, jei atsižvelgsite į visas nuosavybės išlaidas. Visada palyginkite bendrą iškrovimo kainą, o ne tik štampavimo ar liejimo tiekėjo eilutę.
Šioms klaidoms būdinga bendra šaknis: proceso sprendimai priimami remiantis vienu kintamuoju -, dažniausiai pradine pasiūlymo kaina -, o ne įvertinus visą įrankių amortizacijos, ciklo trukmės, antrinių operacijų ir priežiūros per gamybos ciklą vaizdą. Teisingai atlikti skaičiavimus svarbiausia, kai dalių apimtis yra pakankamai didelė, kad net nedideli skirtumai vienam vienetui susidėliotų į šešių- skaitmenų metinius sutaupymus arba nuostolius.
Sąnaudų ekonomika nukreipia jus į teisingą procesą. Tačiau net ir pigiausia -dalies kaina nieko nereiškia, jei jūsų atmetimo rodiklis yra suvalgyto marža -, todėl galutiniam sprendimui taip pat svarbu suprasti proceso-konkrečius defektus ir kokybės kontrolės metodus.
Kokybės kontrolė ir dažni kiekvieno proceso trūkumai
Kainos lape nurodyta maža -dalies kaina neturi didelės reikšmės, jei 8 % produkcijos patenka į šiukšlių dėžę. Antspaudavimas ir liejimas slegiamuoju būdu turi savo parašo gedimo režimus -, o defektai, kenkiantys vienam procesui, beveik neegzistuoja kitame. Žinojimas, kas gali suklysti ir kaip tai padaryti anksti, yra tai, kas atskiria pelningą gamybą nuo produkcijos, kuri perdirbant ir atmetus praranda maržą.
Čia pateikiamas praktinis defektų, su kuriais susidursite kiekviename procese, palyginimas kartu su pagrindinėmis priežastimis ir pataisymais, kurie iš tikrųjų veikia parduotuvės aukšte.
| Defektas | Procesas | Pagrindinė priežastis | Švelninimo strategija |
|---|---|---|---|
| Springback | Antspaudavimas | Elastinis atsistatymas susidarius slėgio išleidimams; blogiau naudojant didelio{0}}stiprumo medžiagas | Įrankio geometrijos perlenkimas, kalimas, permušimas arba kompensavimas projektuojant štampą |
| Susiraukšlėjimas | Antspaudavimas | Nepakankama ruošinio laikiklio jėga arba traukimo karoliuko suvaržymas suspaudimo metu | Optimizuokite ruošinio laikiklio slėgį, pagerinkite piešimo karoliuko dizainą, sureguliuokite ruošinio formą |
| Plyšimas / Skilimas | Antspaudavimas | Tempimo deformacija viršija medžiagos formavimo ribą; mažas spindulys arba per didelis tempimo gylis | Padidinkite formavimo spindulį, pagerinkite tepimą, suskirstykite sunkias operacijas į etapus |
| Burrs | Antspaudavimas | Nusidėvėję perforavimo kraštai, netinkamas perforavimo-prie-tarpas, įrankio nesutapimas | Išlaikykite tinkamą tarpą (5–8 % storio švelniam plienui), pagaląskite arba pakeiskite įrankius |
| Dėvėjimo modeliai | Antspaudavimas | Pasikartojantis smūgis ir trintis; pagreitėja dėl kietų medžiagų arba prasto tepimo | Suplanuota štampo priežiūra, įrankių dangos (TiN, TiCN), tinkamas tepalų pasirinkimas |
| Dujų poringumas | Liejimas štampu | Įstrigęs oras arba vandenilis, išsiskiriantis kietėjimo metu; turbulentinė injekcija | Vakuuminis-įpurškimas, optimizuotas vartų dizainas, švarūs ir sausi metalo luitai |
| Susitraukimo ertmės | Liejimas štampu | Netolygus kietėjimas dėl storų sienų dalių arba netinkamas aušinimas | Vienodas sienų dizainas, šaldymo įdėklai, optimizuotos vartų ir stovų sistemos |
| Užsidaro šaltis | Liejimas štampu | Du metaliniai fasadai susitinka visiškai nesusilieję; žema lydymosi temperatūra arba lėtas įpurškimas | Padidinkite pelėsių ir metalo temperatūrą, optimizuokite įpurškimo greitį ir vartų konfigūraciją |
| Blykstė | Liejimas štampu | Perteklinis metalas, prispaustas tarp atskyrimo{0}}linijos paviršių; didelis įpurškimo slėgis arba susidėvėję štampai | Išlaikyti atskyrimo{0}}linijų paviršius, užtikrinti tinkamą suspaudimo jėgą, valdyti įpurškimo parametrus |
| Paviršiaus pūslės | Liejimas štampu | Požeminės dujų kišenės išsiplečia termiškai apdorojant arba esant aukštai eksploatavimo temperatūrai | Pagerinkite ventiliaciją, sumažinkite turbulenciją užpildymo metu, tiksliai valdykite liejimo parametrus |
Atkreipkite dėmesį į modelį: štampavimo defektai yra susiję su mechanine jėga - per didelė įtampa, nepakankamas suvaržymas arba nusidėvėję įrankių kraštai. Liejimo slėgiu defektai yra susiję su terminiu elgesiu - kaip skystas metalas teka, kietėja ir sulaiko dujas. Antspauduota dalis sugenda, kai vientisas lakštas fiziškai negali prisitaikyti prie reikalaujamos formos. Lieta dalis sugenda, kai perėjimas-į-kietą skystį nevyksta tolygiai.
Proceso tolerancija ir matmenų tikslumas
Kai lyginate štampuotus metalo lakštų komponentus su liejimo ekvivalentais, pasiekiami leistini nuokrypiai pasakoja skirtingas istorijas, priklausomai nuo to, kurį matmenį matuojate.
Antspaudavimas puikiai tinka{0}}plokštumos matmenų tikslumui. Užtaisyti profiliai, perforuotos skylės ir atstumai tarp plokščių elementų įprastai laikosi ±0,1 mm arba griežtesni, naudojant gerai prižiūrimus įrankius. Iššūkis kyla dėl kampinio tikslumo - spyruoklė sukuria ±0,5–±2 laipsnio paklaidą susidariusiuose posūkiuose ir ši klaida susilieja keliose lenkimo stotyse. Labai-stiprus plienas yra blogiausias pažeidimas, nes spyruoklė priverčia arba įrankį kompensuoti, arba atlikti antrines stabdymo operacijas, kad pasiektų spaudinio matmenis.
Liejimas slegiamuoju būdu suteikia įspūdingų tinklinio{0}}formos sudėtingumo - briaunų, iškyšų, plonų sienelių ir vidinių elementų, suformuotų vienu kadru. Linijiniai leistini nuokrypiai nuo ±0,1 iki ±0,2 mm būdingi as-lietimo funkcijoms. Tačiau poringumas ir netolygus susitraukimas (paprastai 0,4–0,7 % aliuminio lydiniams) riboja kritinį matmenų nuoseklumą be antrinio apdirbimo. Jei jūsų detalė turi angą, kuri turi išlaikyti ± 0,025 mm, jūs ją apdirbate, nepaisant to, koks geras liejimo procesas. Šios antrinės apdirbimo išlaidos turi būti įtrauktos į jūsų proceso sprendimą.
Praktinė taisyklė: jei jūsų didžiausi tolerancijos nuokrypiai atitinka plokščias,{0}}plokštumos savybes, štampavimas juos suteikia savaime. Jei jie gyvena ant sudėtingų trijų -matmenų paviršių, liejimas priartina, o baigus apdirbti, -, bet jūs mokate už abi operacijas.
Antspauduotų ir lietinių dalių tikrinimo metodai
Skirtingiems gedimų režimams reikalingi skirtingi aptikimo metodai. Negalite rentgeno spinduliu-nufotografuoti štampuotą laikiklį, kad gautumėte atsvarą, ir negalite išmatuoti liejimo poringumo su apkaba.
Antspauduotų dalių tikrinimo krūva paprastai apima:
- CMM (koordinačių matavimo mašina)- Tikrina skylių padėtį, profilio matmenis ir lenkimo kampus, palyginti su vardiniu CAD. Labai svarbu pirmam-straipsniui patvirtinti ir periodiškai{3}}peržiūrėti procesą.
- SPC diagramos sudarymas- Statistinis proceso valdymas stebi matmenų pokytį laikui bėgant. Kai perforatoriaus susidėvėjimas palaipsniui keičia skylės vietą arba šliaužto aukštis šliaužia aukštyn, SPC užfiksuoja tendenciją, kol dalys išeina iš tolerancijos ribų.
- Optinės ir regėjimo sistemos- Didelės spartos{1}}kameros tikrina 100 % dalių, ar nėra įbrėžimų, trūkstamų funkcijų ir matmenų atitikties gamybos greičiu.
- Eik/ne{0}}eikite matuoklius ir patikrinkite armatūrą- Greitas kritinių matmenų patikrinimas be viso CMM matavimo ciklo.
Liejamų dalių įrankių rinkinys išplečiamas į vidinę -defektų teritoriją:
- Rentgeno spinduliai (radiografinis patikrinimas)- Atskleidžia vidinį poringumą, susitraukimo ertmes ir nuo paviršiaus nematomus intarpus. Būtinas konstrukciniams liejiniams automobilių ir kosmoso reikmėms.
- KT skenavimas- Visa sudėtingų dalių tūrinė analizė, kai 2D rentgeno{2}}spinduliai negali atskirti persidengiančių funkcijų.
- Slėgio bandymas (nuotėkio bandymas)- Patvirtina, kad dėl akytumo per-sieną nesusidarys nuotėkio takai ant korpusų ir skysčių{2}}tvarkybos komponentų.
- CMM ir 3D nuskaitymas- Patvirtina išorinius matmenis, grimzlės paviršių ir atskaitos taško ypatybių lygumą.
Vienas kokybės skirtumas, kuris dažnai nustebina pirkėjus, yra paviršiaus apdaila. Kontrastas tarp štampuoto ir štampuoto liejimo paviršių yra reikšmingas. Antspauduota dalis išlaiko pirminės-medžiagos paviršiaus kokybę -, jei pradedate nuo veidrodinio-nerūdijančio plieno lakšto, štampuotas komponentas išlaiko tą apdailą ant -nesusiliečiančių paviršių. Lietos dalys atsiranda su formos ertmės tekstūra, o tai reiškia matomas įrankių žymes, atsiskyrimo linijas ir potencialias tekėjimo žymes, kurias reikia apdoroti šratais, vartyti arba apdirbti, kad būtų pasiektas kosmetinis paviršius.
Tais atvejais, kai svarbi paviršiaus išvaizda -, matoma vartotojų aparatinė įranga, dekoratyvinės plokštės arba komponentai, kuriems taikomas padengimas, - štampuotas metalo lakštas dažnai pasiekia galutinę apdailą ir atlieka mažiau papildomų darbų. Lietos dalys turi geometriją, kuri neatitinka štampavimo, tačiau paviršius retai būna laisvas.
Kokybės kontrolės galimybės ir defektų rizikos profiliai tiesiogiai susiję su dar vienu svarbiu klausimu: kurios pramonės šakos iš tikrųjų naudoja kiekvieną procesą ir kaip atrodo realūs gamybos scenarijai, kai abu procesai aptarnauja tą patį galutinį produktą?
Pramonės programos ir realių projektų scenarijai
Defektai, leistini nuokrypiai ir tikrinimo metodai nustato jūsų grindų kokybę. Tačiau kaip iš tikrųjų atrodo proceso atranka, kai tikros dalys patenka į tikras gamybos linijas? Aiškiausias būdas priimti sprendimą dėl štampavimo-palyginti su{2}}lietimu yra išsiaiškinti, kur kiekvienas procesas dominuoja - ir kodėl - pramonės šakose, kurios kasmet kartu sunaudoja milijardus metalinių dalių.
Automobilių ir aviacijos ir kosmoso programos
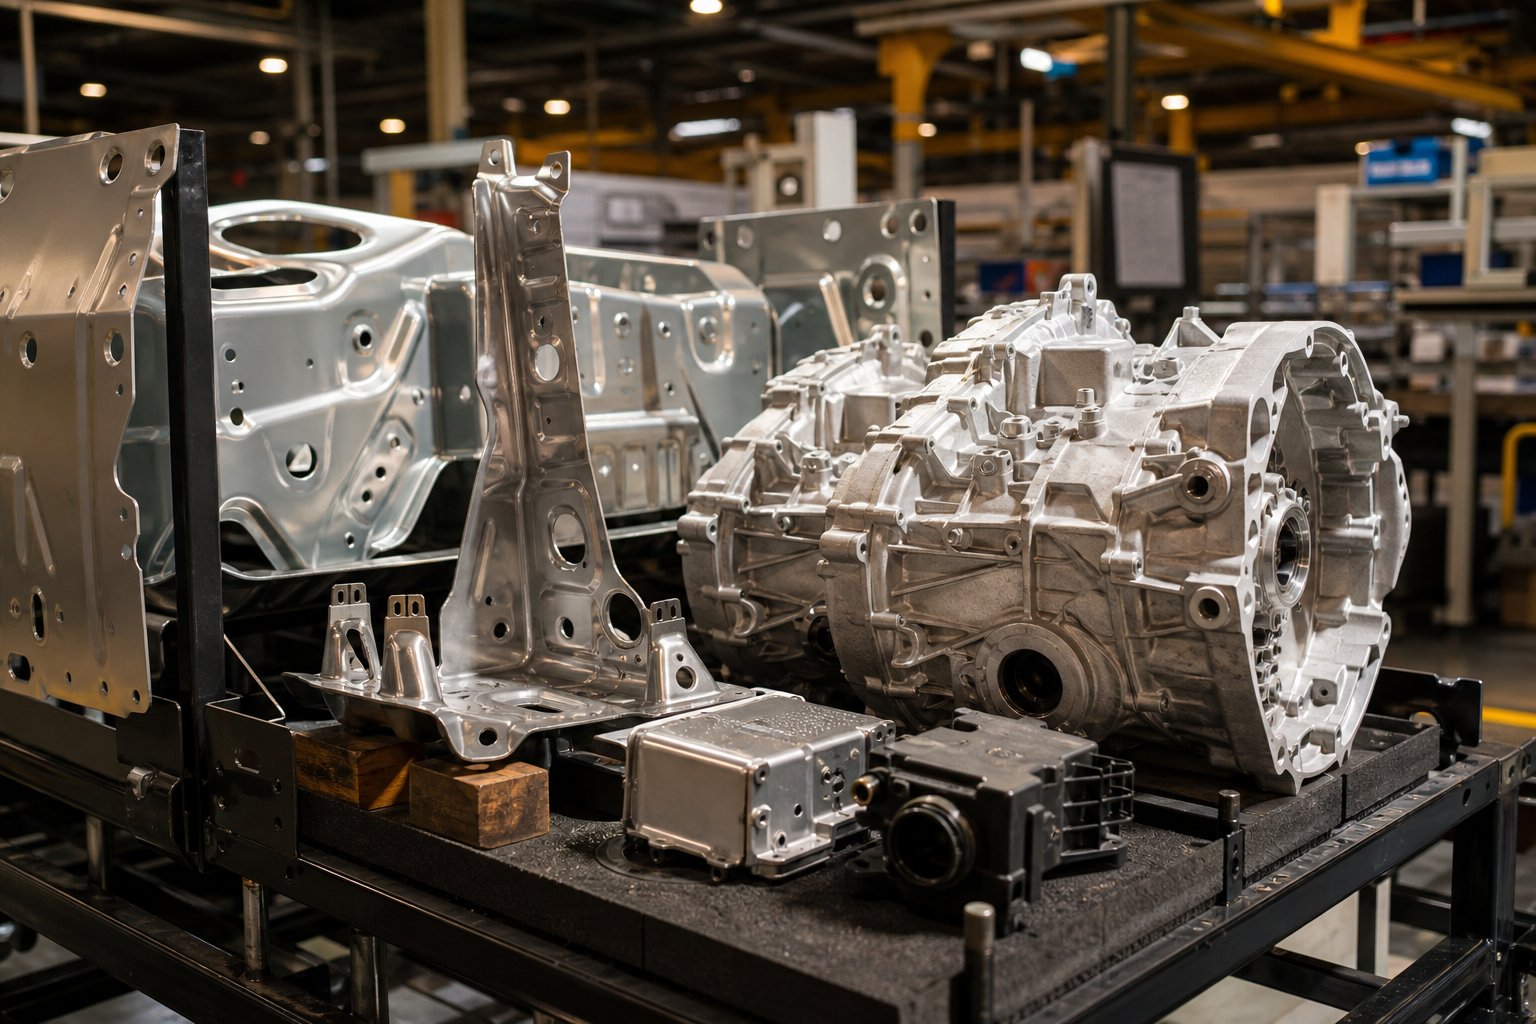
Eikite po bet kurią automobilių surinkimo gamyklą ir pastebėsite modelį. Kėbulo konstrukcija - stogo plokštės, durų vidinės dalys, sparnų sutvirtinimai, grindų dangos - yra beveik visa štampuota skarda. Šioms dalims būdingi bendri bruožai: didelis paviršiaus plotas, nedidelis gylis, palyginti su pėdsaku, vienodas matuoklio storis ir šimtais tūkstančių metinis tūris. Metalo formavimas ir štampavimas dominuoja ant korpuso-baltos
Konkrečios štampuotos automobilių dalys ir kodėl jos lieka štampavimo teritorijoje:
- Konstrukciniai B{0}}stulpų sutvirtinimai- Didelio stiprumo-plienas, suformuotas karštuoju štampavimu; reikalinga grūdėtumo -krypties kontrolė ir pastovus sienelės storis, kad būtų sugerta smūgio energija.
- EV baterijų korpusai- Dideli štampuotų aliuminio lakštų dėklai, kuriems reikalingas lygumas, hermetiškumas suvirinimo siūlėse ir didelės-tūrio pralaidumas, kad neatsiliktų nuo akumuliatoriaus surinkimo linijų.
- Sėdynės laikikliai ir kryžminiai{0}}nariai- Paprastos išlenktos geometrijos, pagamintos 300+ smūgio per minutę; nėra 3D sudėtingumo, dėl kurio būtų pateisinami liejimo įrankiai.
- Stabdžių gaubtai nuo dulkių- Plonas štampuotas plienas su keliomis skylutėmis; apimtys viršija milijoną per metus vienai transporto priemonių platformai.
Liejimas slėginiu būdu toje pačioje transporto priemonėje užima skirtingą zoną. Visur, kur geometrija paverčia trimatę-dimensiją, sujungia kelias funkcijas į vieną dalį arba reikalauja vidinių kanalų ir viršūnių, liejimas perima:
- Transmisijos korpusai- Sudėtingi vidiniai briaunelės, guolių angos ir alyvos kanalai, kuriems reikia suvirinti daugybę štampuotų gabalų.
- Variklio blokai ir cilindrų galvutės- Jokiu lakštinio metalo apdorojimo būdu neįmanoma pasiekti vidinių vandens apvalkalų ir alyvos galerijų.
- Jutiklio ir ECU korpusai- EMI ekranuojantys korpusai su integruotais tvirtinimo įtaisais, jungčių kišenėmis ir šilumos valdymo briaunomis, išlieti vienu šūviu.
- Struktūriniai mega{0}}liejiniai- Galinės apatinės kėbulo dalys, sujungiančios 70+ štampuotas ir suvirintas dalis į vieną aliuminio liejinį – elektromobilių platformų pradininkė.
Aviacijos erdvė vadovaujasi panašia logika. Antspauduoti titano ir aliuminio laikikliai dominuoja ten, kur užtenka plokščių profilių ir lengvo gabarito, o iš lieto magnio ir aliuminio naudojami korpusai, pavarų dėžės dangčiai ir aviacijos elektronikos korpusai, kuriems reikalinga sudėtinga vidinė geometrija.
Elektronikos ir plataus vartojimo prekių programos
Sumažinkite skalę ir galioja tie patys principai. Elektronikoje štampuoti variniai švino rėmeliai yra puslaidininkių pakuočių pagrindas - milijonai mažų vario lydinio rėmelių, gaminamų dideliu greičiu ant progresyvių štampų, jungiančių mikroschemas su grandinių plokštėmis visame kame – nuo išmaniųjų telefonų iki automobilių ECU. Procesas veikia, nes švino rėmai iš esmės yra plokšti, reikalauja ypatingo matmenų tikslumo ir veikia tokiu kiekiu, kuriame štampavimo greičio pranašumas yra neprilygstamas.
Kitos elektronikos ir plataus vartojimo dalys, kuriose aparatūros štampavimas yra aiškus pasirinkimas:
- RF ekranai ir EMI skardinės- Ploni štampuoti nerūdijančio arba nikelio{1}}sidabriniai korpusai, lituojami ant PCB; paprasta dėžės geometrija esant didžiuliam tūriui.
- Akumuliatoriaus kontaktai ir spyruokliniai spaustukai- Presuotas varis arba berilis-varis su tikslia spyruoklių geometrija; remtis medžiagos grūdėtumo savybėmis nuovargiui.
- USB ir jungčių apvalkalai- Progresyvus-štampuotas ir suformuotas tūkstančiais dalių per valandą; matmenų nuoseklumas, labai svarbus poravimosi sąsajoms.
Liejimo slėgis reikalauja elektronikos teritorijos, kai detalėms reikalingas struktūrinis tvirtumas, šiluminė masė arba kosmetiniai paviršiai sudėtingose 3D formose:
- Nešiojamojo kompiuterio ir planšetinio kompiuterio korpusas- Magnio arba aliuminio liejiniai korpusai užtikrina tvirtumą ir šilumą pasklinda plonuose, lenktuose profiliuose.
- Aušintuvai LED apšvietimui ir galios elektronikai- Pelenų masyvai ir integruotos tvirtinimo funkcijos, kurių štampavimas negali sukurti per vieną operaciją.
- Elektrinių įrankių korpusai- Lieto aliuminio arba magnio korpusai su ergonomiškais kontūrais, srieginiais įvorėmis ir variklio tvirtinimo funkcijomis, sujungtomis į vieną dalį.
- Fotoaparatų ir dronų rėmeliai- Magnio liejiniai, pasižymintys minimaliu svoriu ir didžiausiu standumu, skirti naudoti rankoje arba ore.
Štai į ką daugelis inžinierių nepastebi: hibridinė gamyba, kai abu procesai atlieka tą patį galutinį surinkimą. Pavaizduokite štampuotą vario jungties kaištį, įspaustą į liejimo aliuminio jutiklio korpusą. Arba automobilių durų modulis, kuriame liejamas konstrukcinis laikiklis turi štampuotus plieninius armatūros laikiklius ir štampuotus varinius šynų strypus. Nė vienas procesas nepakeičia kito - jie papildo vienas kitą viename produkte. Antspauduotos dalys užtikrina specifinį medžiagos-laidumą, spyruoklių savybes ir{6}}plokštumos tikslumą. Lietos dalys suteikia trijų-dimensijų integraciją ir struktūrinį konsolidavimą.
Atpažinus šiuos mišrius scenarijus, išvengiama įprastų tiekimo spąstų: priverčiant visą agregatą į vieną procesą, kai jį padalijama abiem atvejais, gaunama mažesnė bendra kaina ir geresnis našumas. Tikroji sprendimų sistema nėra „štampavimas ar liejimas“ -, tai „kurios funkcijos priklauso kuriam procesui ir kaip sujungiamos gautos dalys?
Kaip projektui pasirinkti štampavimą ir liejimą
Matėte proceso mechaniką, dizaino apribojimus, sąnaudų kreives, defektų profilius ir realias{0}} programas. Lieka praktiškas klausimas: kai žiūrite į naujos dalies dizainą ekrane, kaip nuspręsite, kuriam procesui reikia investicijų į įrankius?
Pamirškite abstrakčias struktūrines schemas. Pagalvokite apie tris realius scenarijus, su kuriais dauguma inžinierių susiduria pakartotinai:
A scenarijus: montavimo laikiklis.Jis plokščias su dviem 90-laipsniais įlinkiais, keturiomis pradurtomis skylėmis, pagamintas iš 1,5 mm štampuoto plieno lakšto. Metinis kiekis yra 200 000 vienetų. Ši dalis neturi jokių vidinių ypatybių, jokių iškyšų, jokių briaunų -, tik sulenkta geometrija iš plokščio ruošinio. Atsakymas yra štampavimas, kiekvieną kartą. Progresyvi metalo štampavimo štampai tai atlieka šimtais smūgių per minutę, o vienos detalės kaina bus tik dalis to, ką gautų liejimas.
B scenarijus: elektronikos korpusas.Jame yra vidinės briaunelės, skirtos tvirtinti prie lentos, integruotos prigludimo{0}}funkcijos, plonos sienos su skersvėju ant visų paviršių ir kosmetinė išorė. Metinis kiekis yra 30 000 vienetų. Šios dalies trijų{5}}dimensijų sudėtingumas - vidiniai iškyšos, vienodos plonos sienelės ir konsoliduotos savybės - leidžia lieti slėginiu būdu natūraliai. Norint pasiekti šią geometriją štampuojant lakštinį metalą, reikės kelių stočių, antrinio suvirinimo ir surinkimo operacijų, kurios pašalintų bet kokį ciklo-laiko pranašumą.
C scenarijus: jungties korpusas.Vidutinė 3D geometrija, 80 000 vienetų per metus, pasiekiama naudojant keturių-stočių štampavimo metalo štampavimo sąranką arba vienos-ertmės liejimo formą. Abu veikia techniškai. Štai čia galite palyginti visas iškrovimo išlaidas: štampavimo štampą ir antrinį šlifavimo pašalinimą ir sriegimą, palyginti su liejimo formomis su lietiniais sriegiais ir minimalia apdaila. Prieš skirdami kapitalą, paleiskite abiejų - skaičius, įskaitant techninę priežiūrą, laužo normą ir antrines operacijas -.
Sprendimo logika distiliuojasi iki trijų vartų: geometrijos sudėtingumo, gamybos apimties ir bendrų sąnaudų, įskaitant antrines operacijas. Jei dalis išvalo pirmuosius du vartus, nukreiptus į tą patį procesą, jūs turite atsakymą. Jei abu procesai yra techniškai įmanomi, trečiasis vartai - bendra kaina - nutraukia lygiąsias.
Sprendimo kriterijų kontrolinis sąrašas inžinieriams
Prieš pateikdami užklausą dėl kainų arba įsipareigodami naudoti įrankius, atsakykite į šiuos klausimus. Jie padės išvengti brangiausios klaidos formuojant metalą{1}}: pasirinkdami procesą pagal įprotį arba vieną kintamąjį, o ne visą vaizdą.
- Dalies geometrijos sudėtingumas- Ar dalis plokščia ar negili-suformuota (lenkimai, negilūs tempimai), ar jai reikalingos visos 3D funkcijos, pvz., briaunos, iškyšos ir vidinės ertmės?
- Metinė gamybos apimtis- Ar naudojate daugiau nei 50 000 vienetų per metus, kur dominuoja štampavimo greičio pranašumas, ar 5 000–30 000 vienetų diapazone, kur liejimo operacijos paprastumas gali kompensuoti lėtesnius ciklus?
- Reikalavimai medžiagai- Ar jums reikia juodųjų metalų (plieno, nerūdijančio plieno), kurie neleidžia lieti slėginiu būdu? Arba spalvotųjų metalų lydinių (aliuminio, cinko, magnio), kur abu procesai konkuruoja?
- Tolerancijos kritiškumas- Ar jūsų griežčiausi matmenys yra plokščiuose, plokštumose (štampavimo pranašumas) ar sudėtinguose 3D paviršiuose, kuriems reikia liejimo ir apdailos apdirbimo?
- Paviršiaus apdailos poreikis- Ar detalei reikalinga pirminė-medžiagos apdailos kokybė (štampavimas), ar priimtina liejimo tekstūra su antrine apdaila?
- Antrinių operacijų biudžetas- Kiek reikia apdoroti kiekvieną maršrutą-? Sriegimas, šlifavimas, dengimas, apdirbimas - šios išlaidos ekonomiką pakeičia greičiau, nei tikisi dauguma pirkėjų.
Jei jūsų atsakymai nuosekliai nukreipti į vieną procesą, jūsų kelias yra aiškus. Jei jie suskirsto - vieni pirmenybę teikiantys štampavimui, kiti, palankesni liejimui -, prieš pateikdami įrankių užsakymus, palygina bendras-išlaidas per mažiausiai dvejų-metų gamybos laikotarpį.
Kai štampavimo štampai yra geresnė investicija
Dėl tam tikrų projektų profilių nedviprasmiškas laimėtojas tampa pagal užsakymą pagamintas metalo štampavimas. Atpažinsite šiuos modelius:
Didelės-tūrio plokščios arba negilios{1}}formuotos dalys.Kai metiniai kiekiai viršija 50 000 vienetų, o dalių geometrija išlieka lenkimo, išlyginimo ir vidutinio tempimo zonoje, štampavimo ciklo-laiko pranašumas sukuria vienos-dalies ekonomiją, kurios liejimas tiesiog negali atitikti. Progresyvūs štampai, veikiantys 200–600+ smūgių per minutę greičiu, pagamina gatavus komponentus greičiau nei bet koks formų užpildymo procesas.
Dalys, kurioms reikalingas pastovus lygumas ir matmenų stabilumas.Antspauduoti komponentai išlaiko plokštumą, būdingą jų pagrindiniam lakštui. Jei jūsų mazgas remiasi atskaitos paviršiais, kurie turi būti lygūs be apdirbimo -, pagalvokite apie ekranavimo plokštes, pagrindines plokštes arba šilumos sklaidytuvų sąsajas -, štampuojant lakštinį metalą formavimo procese išsaugomas paviršiaus vientisumas.
Taikymas, kai svarbi medžiagos grūdelių kryptis.Nuovargio{0}}kritiniai komponentai, pvz., spyruokliniai kontaktai, konstrukciniai sutvirtinimai ir lanksčios grandinės, priklauso nuo grūdelių orientacijos ciklo trukmei. Štampavimas išsaugo ir sustiprina pirminės ritės riedėjimo krypties grūdėtumo struktūrą, todėl inžinieriai gali nukreipti posūkius statmenai grūdams, kad būtų užtikrintas didžiausias elastingumas ir atsparumas nuovargiui. Liejiniai neturi grūdėtosios struktūros - jų izotropinė mikrostruktūra tam tikrais atvejais yra pranašumas, bet apribojimas, kai svarbus krypties stiprumas.
Reikalavimai juodosioms medžiagoms.Jei jūsų programai reikalingas anglinis plienas, nerūdijantis plienas arba specialūs didelio{0}}stiprumo lydiniai, liejimas slėginiu būdu nėra pasirinkimas. Šios medžiagos štampuojamos išskirtinai didelio-tūrio formavimo pasaulyje.
Inžinieriams ir pirkėjams, kurie dirbo su šiuo kontroliniu sąrašu ir nusprendė, kad štampavimas yra optimalus procesas, kitas žingsnis yra įsigyti įrankius iš tiekėjo, turinčio įrodytas štampavimo inžinerijos galimybes.YICHEN pritaikytos štampavimo štampavimo paslaugospasiūlykite įėjimo tašką projektams, kuriems reikalingi inžineriniai metalo -formavimo įrankiai -, nesvarbu, ar jums reikia progresyvių štampų, skirtų didelės spartos-gamybai, karštojo štampavimo štampų konstrukciniams automobilių komponentams ar perkėlimo įrankių, skirtų giliai-braižyti geometrijoms. Jų vidaus štampavimo ir gamybos galimybės
Tinkamo proceso pasirinkimas yra pusė lygties. Kitai pusei - norint rasti įrankių tiekėją, kuris iš tikrųjų galėtų atlikti jūsų štampo dizainą pagal jūsų gamybos reikalavimus -, reikalingas atskiras vertinimo kriterijų rinkinys ir pirkimo disciplina.
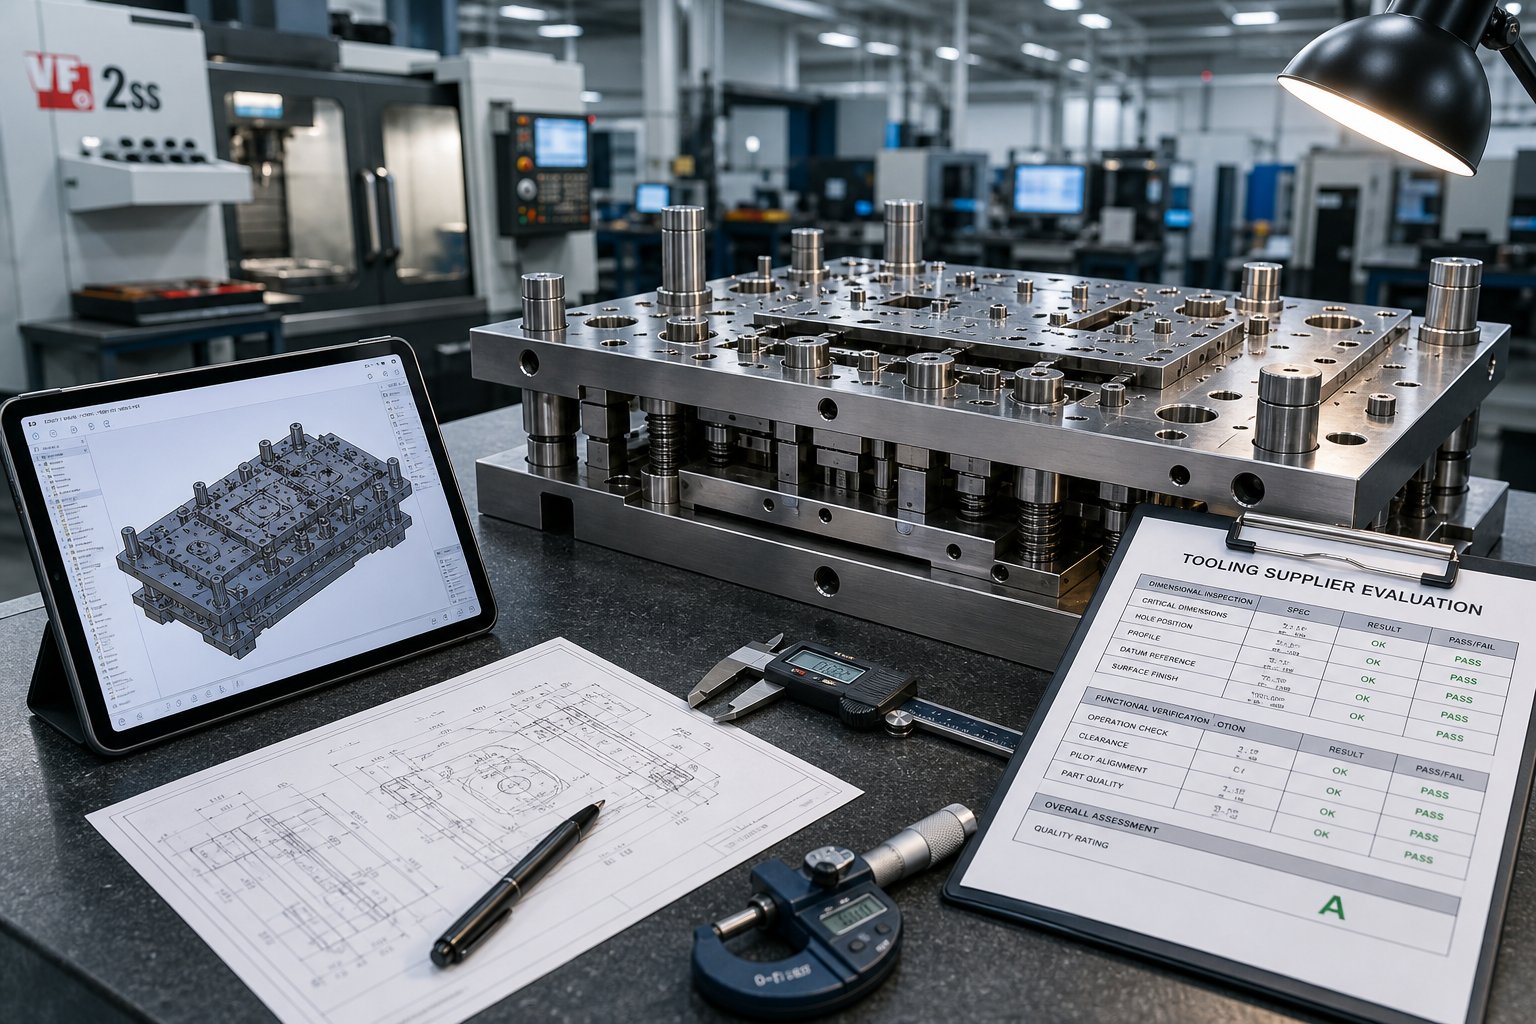
Įrankių tiekimas ir tiekėjų vertinimas štampavimo ir liejimo projektams
Jūs nustatėte savo procesą, užfiksavote geometriją ir patvirtinote apimties ekonomiką. Projektas gyvuoja arba miršta dėl to, kas nutiks toliau: surasti įrankių tiekėją, kuris galėtų išversti jūsų CAD failą į gamybai paruoštą -štampavimo formą arba liejimo štampą - laiku, neviršydamas biudžeto ir jūsų programos reikalaujamu kokybės lygiu.
Čia suklumpa daugelis pirkimų komandų. Neaiškus prašymas pateikti pasiūlymą grąžina neaiškią kainą. Trūkstant informacijos, suaktyvinami pirmyn-ir-atgal, kurie papildo jūsų laiko juostą dienų ar savaičių. Ir renkantis tiekėją remiantis vien mažiausiu pasiūlymu, dažnai reikia atrasti pajėgumų spragas po to, kai jau paskyrėte įrankius. Štai kaip išvengti tų spąstų.
Ką įtraukti į štampavimo ar liejimo užklausą
Pagalvokite apie savo RFQ kaip apie vienintelį dokumentą, kuris nustato kainos pasiūlymo tikslumą. Gamybos tiekėjai praneša, kad dėl neišsamių užklausų prideda vienos ar dviejų dienų paaiškinimo el. laiškus kiekvienai trūkstamai detalei -, o kiekviena tiekėjo prielaida užpildyti spragas kelia kainodaros riziką, kuri atsiduria jūsų lentelės pusėje. Išsamus RFQ suteikia jums tikslią citatą per 24–48 valandas. Neužbaigus, gausite paminkštintą sąmatą, kuri apsaugo tiekėją, o ne jus.
Nesvarbu, ar perkate metalinį štampą laipsniškam išvalymui, ar kelių{0}}ertmių liejimo formą, įtraukite šiuos esminius dalykus:
- 3D CAD modelis (STEP arba IGES) ir matmenų 2D PDF- CAD failas leidžia tiekėjui analizuoti geometriją, kad būtų galima nustatyti, ar galima pagaminti. PDF brėžinyje nurodoma, kas svarbu: kritiniai matmenys, GD&T atskaitos taškai ir pastabos, kurios neperkeliamos į neutralų failo formatą. Neryški nuotrauka arba žodinis aprašymas nepriimtinas citatoms kurti.
- Medžiagos klasės specifikacija- „Aliuminis“ nėra specifikacija. Nurodykite tikslų lydinį ir temperatūrą: 5052-H32 – štampuotam laikikliui, A380 – liejimui slėgiu, 1008 CRS – štampuoto plieno spaustukui. Jei nesate tikri, apibūdinkite veiklos aplinką ir leiskite tiekėjui rekomenduoti, tačiau įtraukite šį pokalbį į užklausą, o ne palikite tuščią.
- Metinė apimties projekcija ir užsakymo modelis- 50 000 dalių per metus suprojektuotame štampavimo štampavimo stakles naudoja kitokias plieno rūšis ir konstrukcinius metodus nei 5 milijonams ciklų. Nurodykite savo tiesioginį kiekį, numatomą metinį kiekį ir ar paklausa yra pastovi, ar sezoninė. Šis vienas duomenų taškas lemia įrankių medžiagų pasirinkimą, ertmių skaičiavimo sprendimus ir amortizacijos skaičiavimus.
- Kritiniai matmenys ir tolerancijos- Pažymėkite, kurios funkcijos yra svarbiausios, palyginti su bendra tolerancija. Griežtesnės figūrinės išnašos kainuoja daugiau - ±0,05 mm kiaurymei reikalingas kitoks įrankių tikslumas nei ±0,3 mm nekritiniam kraštui. Tiekėjai nustato griežčiausią toleranciją, todėl nepersistenkite{7}}nurodyti funkcijų, kurioms to nereikia.
- Paviršiaus apdailos reikalavimai- Nurodykite svarbių paviršių Ra vertes arba nurodykite „standartinis kaip-antspauduotas“ arba „kaip-lietas“, jei kosmetinė apdaila nereikalinga. Jei dalis padengiama, padengiama milteliniu būdu arba anoduojama pasroviui, atkreipkite dėmesį, kad - tai turi įtakos tam, kaip tiekėjas valdo šlifavimą ir paruošia paviršių.
- Antrinės operacijos poreikiai- Sriegimas, šlifavimas, terminis apdorojimas, dengimas, surinkimas - viskas, išskyrus pirminę formavimo operaciją. Ši informacija turi įtakos tam, ar tiekėjas nurodo visą iškeltą dalį, ar tik štampavimo / liejimo etapą, taip pat įtakoja įrankių projektavimo sprendimus, pvz., integravimą į -sriegimą ar projektavimą, kad būtų minimalus tolesnis{4}} apdorojimas.
- Pristatymo terminas ir pristatymo sąlygos- Nurodykite konkrečią datą arba pristatymo{1}}laiko reikalavimą. „Kaip įmanoma greičiau“ tiekėjui nieko nesako. „Pirmieji mėginiai per 6 savaites, gamybos įrankiai patvirtinti iki 10 savaitės“ suteikia jiems grafiką, kurio reikia sąžiningai įsipareigoti arba tęsti.
Viena detalė, skirianti patyrusius pirkėjus nuo naujokų: įtraukite programos kontekstą. Tiekėjui pasakius, kad „šis laikiklis tvirtinamas EV akumuliatoriaus moduliu ir matomas vibracijos apkrovimas“, iš karto pažymima medžiaga ir tolerancija, kurių jie kitu atveju galėtų praleisti. Praktinėse patyrusių gamintojų rekomendacijose dėl užduočių nuolat pabrėžiama, kad taikymo kontekstas padeda tiekėjams pastebėti galimas projektavimo problemas prieš pradedant pjaustyti įrankius - taupant peržiūros ciklus ir išlaidas.
Įrankių tiekėjų ir pristatymo laiko įvertinimas
Išsamus RFQ pritraukia tikslias citatas. Tačiau tiksli nepajėgaus tiekėjo citata vis tiek baigiasi katastrofa. Norint įvertinti štampavimo formą ar liejimo štampų pardavėją, reikia žiūrėti ne tik į kainą, bet ir į veikimo galimybes, kokybišką infrastruktūrą ir mastelį.
Štai ką reikia įvertinti - ir raudonas vėliavėles, kurios turėtų būti atsargios:
Galimybė-sukonstruoti viduje.Tiekėjai, projektuojantys ir gaminantys įrankius po vienu stogu, kartoja greičiau, palaiko glaudesnę projektavimo tikslo ir gamybos tikrovės integraciją ir susiduria su problemomis, nerodydami pirštu{0}} tarp projektavimo namų ir atskiros gamybos parduotuvės. Paklauskite, ar jie naudoja modeliavimo programinę įrangą (formavimo analizę štampavimui, srauto modeliavimą liejimui), kad patvirtintų įrankius prieš pjaustant plieną. Jei štampų projektavimas perduodamas iš išorės, supraskite, kam priklauso dizaino IP ir kaip valdomi peržiūros ciklai.
Medžiagų sertifikatai ir atsekamumas. Tiekėjų vertinimo sistemosnuosekliai nustatyti medžiagos atsekamumą kaip -neabejotiną kriterijų. Jūsų tiekėjas turėtų pateikti malūno sertifikatus tiek įrankiniam plienui (D2, A2, H13 arba karbido įdėklai), tiek gamybinei medžiagai, kuri bus naudojama per štampą. Reguliuojamose pramonės šakose - automobilių pramonėje (IATF 16949), aviacijos erdvėje (AS9100), medicinoje - šie sertifikatai neprivalomi; jie yra audito reikalavimai.
Kokybės vadybos sistema.ISO 9001 sertifikatas yra pagrindinis rodiklis, rodantis, kad tiekėjas turi dokumentais patvirtintus projektavimo kontrolės, procesų tikrinimo ir taisomųjų veiksmų procesus. Norėdami spausti automobilius, ieškokite IATF 16949 atitikties. Be sertifikato, paklauskite apie jų SPC įgyvendinimą, tikrinimo įrangos kalibravimo grafikus ir defektų sekimo sistemas. Tiekėjas, naudodamas statistinį proceso valdymą štampavimo gamybai stebėti, užfiksuoja matmenų poslinkį prieš tai, kai tai tampa partijos atmetimu.
Prototipo ir pavyzdžių prieinamumas.Ar jie gali pagaminti minkštųjų{0}}įrankių prototipus arba pirmuosius-straipsnių pavyzdžius, prieš pradėdami naudoti griežtus gamybos įrankius? Ši galimybė žymiai sumažina riziką - prieš išleisdami 50 USD,000+ tvirtintam progresiniam štampui, patikrinsite tinkamumą, veikimą ir surinkimą. Tiekėjai, kurie praleidžia šį veiksmą arba negali jo pasiūlyti, prašo jūsų lošti dėl pirmos{6}}sėkmės.
Gamybos mastelio keitimas.Jūsų pradinis užsakymas gali būti 20 000 dalių per metus, bet jei paklausa išaugs iki 200 000, ar tiekėjas gali padidinti mastą? Įvertinkite jų presų talpos diapazoną, turimas mašinų valandas, darbo jėgos gylį ir norą sukurti pasikartojančius įrankius, skirtus kelių presų gamybai. Tiekėjas, turintis vidutinį srovės pajėgumą, bet demonstruojantis judrumą, dažnai pranoksta didesnę įmonę, turėdamas griežtą tvarkaraštį ir ilgas{6}}laukimo eiles.
Raudonos vėliavos, į kurias reikia atkreipti dėmesį:
- Citatos neužduodant techninių klausimų apie jūsų dalį - reiškia, kad jie aklai nustato kainas, o ne kuria sprendimą.
- Nėra noro dalytis patikrinimų ataskaitų pavyzdžiais ar PPAP dokumentais iš ankstesnių projektų.
- Nurodytas pristatymo laikas be kvalifikacijos - patyrę tiekėjai išskiria projektavimo užbaigimą, įrankių gamybą, mėginių ėmimą ir gamybos-parengto pristatymo etapus.
- Žymiai mažesnės nei rinkos kainos be aiškaus paaiškinimo - paprastai rodo, kad įrankinio plieno kokybė, terminis apdorojimas arba baigiamas šlifavimas sutrumpina štampų tarnavimo laiką.
Pirkėjams, kurie atliko šį vertinimo procesą ir nusprendė, kad pasirinktinis štampavimo štampas yra jų kelias į priekį,YICHENreiškia konkretų atspirties tašką. Jų inžinierių komanda rūpinasi progresyvaus, perkeliamo ir karštojo štampavimo štampų projektavimu -namų gamyba -, susijusiems su projektais, pradedant nuo didelės apimties-automobiliams skirtų kronšteinų iki tikslaus metalo štampavimo įrankių, skirtų elektronikai. Jie yra vienas iš čia aptartų kriterijų tinkamų variantų, tačiau dėl individualaus štampo inžinerijos ir gamybos-masto gamybos galimybių derinys yra praktiškas šaltinis pirkėjams, pradedantiems tiekimo etapą su aiškiomis specifikacijomis.
Pirkimas štampavimo liejimo projektuose nėra vien tik pigiausios kainos suradimas. Tai yra jūsų techninių reikalavimų suderinimas su tiekėju, kurio galimybės, kokybės sistemos ir gamybos pajėgumai atitinka visą jūsų projekto gyvavimo ciklą - nuo pirmojo prototipo iki metų{2}}penkerių priežiūros ir galandimo. Gaukite teisingą užklausą, įvertinkite pagal turinį, o ne vien kainą, o investicijos į įrankius suteiks grąžą per milijonus gamybos ciklų.
Štampavimo liejimas: dažnai užduodami klausimai
1. Koks pagrindinis skirtumas tarp štampavimo ir liejimo slėginiu būdu?
Štampavimas yra šaltojo -formavimo procesas, kurio metu naudojama mechaninė jėga kieto lakštinio metalo perforatoriai ir štampai paverčiami dalimis. Liejimas slėgiu yra karšto -formavimo procesas, kurio metu išlydytas metalas (paprastai aliuminis, cinkas arba magnis) įpurškiamas į daugkartinio naudojimo plieninę formą esant aukštam slėgiui. Pagrindinis skirtumas yra tas, kad štampavimas keičia kietos medžiagos formą, o liejimas slėgiu sukietina skystą metalą. Šis skirtumas lemia visus tolesnius sprendimus dėl įrankių, medžiagų, pasiekiamos geometrijos ir dalies sąnaudų struktūrų.
2. Ar galima išlieti plieną?
Plienas negali būti liejamas naudojant įprastinę įrangą. Plienas tirpsta nuo 1 370 iki 1 530 laipsnių Celsijaus – tokia temperatūra greitai sunaikintų net sukietėjusias įrankių -plienines formas. Remiantis pramonės duomenimis, 95 % lietinių dalių yra naudojami spalvotieji metalai, tokie kaip aliuminis, cinkas ir magnis. Plieninės dalys, kurioms reikalinga formų gamyba,{10}}paprastai gaminamos liejant arba liejant smėliu, kai išnaudojamos formos toleruoja didelį karštį. Didelio tūrio plieniniams komponentams, kurių geometrija yra plokščia arba sekli, standartinis gamybos būdas yra metalo štampavimas naudojant progresinius arba pernešamuosius štampus.
3. Kada turėčiau rinktis štampavimą, o ne liejimą savo dalims?
Štampavimas yra geresnė investicija, kai jūsų dalys yra plokščios arba negilios{0}}formuotos (lenkimai, ruošiniai, vidutiniai tempimai), metinis kiekis viršija 50 000 vienetų, jums reikia juodųjų medžiagų, pvz., anglinio plieno ar nerūdijančio plieno, arba griežčiausios tolerancijos yra plokštumose. Štampavimas taip pat laimi, kai medžiagos grūdėtumo kryptis yra svarbi nuovargio trukmei arba kai reikalingas pastovus plokštumas, kad paviršiai derėtų. Tiekėjai, tokie kaip YICHEN (yichen-group.com/stamping-die/), siūlo pasirinktinius štampavimo štampavimo būdus, skirtus progresyvaus, perdavimo ir karštojo štampavimo programoms pagal šiuos scenarijus.
4. Kokią informaciją turėčiau įtraukti į štampavimo ar liejimo užklausą?
Pilnas RFQ turėtų apimti 3D CAD modelį (STEP arba IGES) su matmenimis 2D PDF, tikslią medžiagos rūšį ir temperatūrų specifikaciją, metinę tūrio projekciją su užsakymo modeliu, kritinius matmenis, pažymėtus tam tikrais leistinais nuokrypiais, paviršiaus apdailos reikalavimus su Ra reikšmėmis, antrinių operacijų poreikius (sriegimas, dengimas, terminis apdorojimas) ir betono pristatymo terminą. Programos konteksto įtraukimas padeda tiekėjams nustatyti galimas projektavimo problemas prieš pradedant naudoti įrankius. Neišsamūs RFQ paprastai prideda nuo vienos iki dviejų dienų paaiškinimo kiekvienai trūkstamai detalei ir sukuria paminkštintą kainodarą, kuris apsaugo tiekėją, o ne pirkėją.
5. Kokie yra dažniausiai pasitaikantys štampavimo ir liejimo štampavimo defektai?
Antspaudavimo defektai yra susiję su mechanine jėga: spyruokliškumas (elastingumo atsistatymas po formavimo), susiraukšlėjimas (nepakankama ruošinio laikiklio jėgos), plyšimas (įtempimas viršija medžiagos ribas) ir įbrėžimai (nusidėvėję štampavimo kraštai arba netinkamas tarpas). Liejimo slėgyje defektai yra susiję su terminiu elgesiu: dujų poringumu (įpurškimo metu įstrigęs oras), susitraukimo ertmėmis (netolygus kietėjimas), šaltuoju uždarymu (metaliniai frontai nesugeba susilieti) ir blyksniu (metalo perteklius skyrimo linijose). Kiekvienam procesui reikalingi skirtingi tikrinimo metodai. Antspauduotos dalys naudoja SPC diagramas ir CMM patikrą, o liejinėms dalims reikia patikrinti rentgeno spindulių ir slėgio bandymus, kad būtų galima nustatyti vidinį poringumą.


