


Kas yra štampavimo štampas ir kodėl tai svarbu
Kai atidarote automobilio dureles, prijungiate telefono įkroviklį arba ištraukiate padėklą iš orkaitės, paliečiate štampavimo formos dalis. Taigi, kas tiksliai yra štampavimo štampas ir kodėl beveik kiekvienas didelės apimties{1}}gamintojas juo pasitiki?
Kas yra štampavimo štampas gamyboje
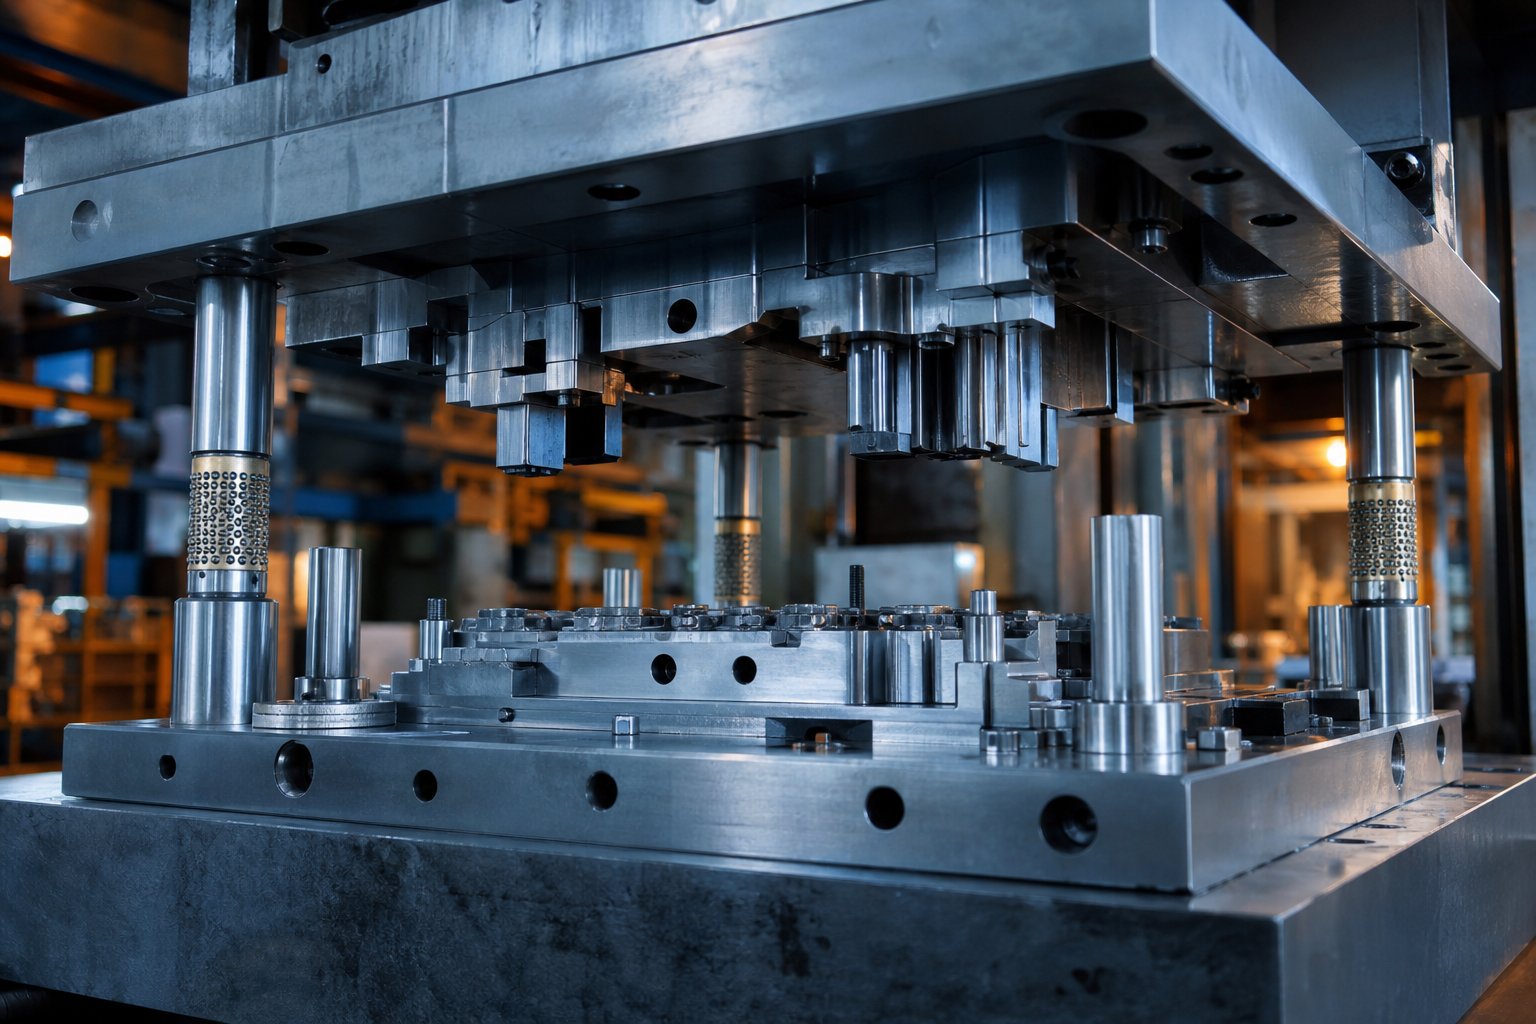
Štampavimo štampas – tai preciziškai{0}}sukonstruotas įrankis, įmontuotas į presą, kuris pjausto, lenkia arba formuoja plokščią metalo lakštą į gatavą detalę. Viršutinė ir apatinė štampo pusės veikia kartu veikiant kontroliuojama jėga, paverčiant žaliavą į komponentus, kurių tikslumas yra pakartojamas.
Šis štampavimo apibrėžimas apima pagrindinę idėją, tačiau realiame pasaulyje-numatome, kad trys žaidėjai dirba sinchroniškai: štampas (įrankis), presas (jėga) ir ruošinys (tarp jų tiekiamas lakštinis metalas). Kiekvieno presavimo metu štampai grūdinto plieno sekcijos liečiasi su medžiaga, taikant šlyties arba formuojant įtempį, kol metalas įgauna norimą profilį. KaipGamintojaspažymi, kad štampavimas yra šaltojo -formavimo operacija, o tai reiškia, kad neįleidžiama išorinė šiluma, nors dėl trinties pjovimo ir formavimo metu baigtos dalys gali įkaisti.
Suprasti, kas yra štampas šiame kontekste, reiškia pripažinti jį daugiau nei vienu plieno bloku. Tai pjovimo briaunų, formos paviršių, kreipiamųjų elementų ir spyruoklinių -komponentų sistema, visa apdirbta iki mikronų-lygio leistinų nuokrypių. Jei klausiate, kas yra gamybos štampai platesniu lygmeniu, atsakymas apima viską nuo mikroelektronikos įrankių, pakankamai mažų, kad tilptų į delną, iki masyvių automobilių štampų, formuojančių visas kėbulo plokštes.
Kodėl štampavimo štampai yra pagrindiniai metalo formavimo elementai
Koks yra didžiausias metalo štampavimo pranašumas, palyginti su mechaniniu ar rankiniu būdu? Skalė. Sukūrus ir patvirtinus štampą, jis gali suktis šimtus ar net tūkstantį smūgių per minutę, kiekvieną kartą gamindamas praktiškai identiškas dalis. Šis pakartojamumas skatina vieneto{2}}vieneto{3}}ekonomiką, kurios joks kitas metalo formavimo metodas negali prilygti tūriui.
Apsvarstykite skaičius:vienas progresyvus mirtisgali pagaminti milijonus dalių, kol jai nereikės didelės priežiūros, ir kiekviena dalis išlaiko pakankamai griežtus leistinus nuokrypius, kad būtų galima saugiai-būti svarbių automobilių ar kosmoso mazgų. Pradinės investicijos į įrankius yra nemažos, tačiau jos greitai atsiperka dideliais gamybos etapais dėl sumažėjusio darbo jėgos, minimalaus laužo ir pastovios kokybės.
Šis straipsnis neapsiriboja paprastu žodyno įrašu. Tolesniuose skyriuose pamatysite, kaip atskiri štampų komponentai sąveikauja kaip sistema, kaip medžiagos savybės lemia projektinius sprendimus ir kaip laisvos vietos skaičiavimai tiesiogiai užkerta kelią defektams, dėl kurių padidėja laužo kiekis ir prastovos.
Pagrindiniai komponentai štampavimo štampėlio viduje
Iš išorės štampavimo štampas atrodo kaip vientisas plieno blokas. Tačiau atidarykite jį ir rasite daugybę tarpusavyje susijusių dalių, kurių kiekviena yra skirta tam tikram darbui atlikti tam tikru paspaudimo momentu. Skirtumas tarp patikimo įrankio ir galvos skausmą sukeliančio{2} laužo dažnai nulemia tai, kaip gerai šie štampavimo štampų komponentai veikia kartu kaip sistema, o ne kaip atskiros dalys.
Paaiškintos viršutinės ir apatinės štampų sąrankos
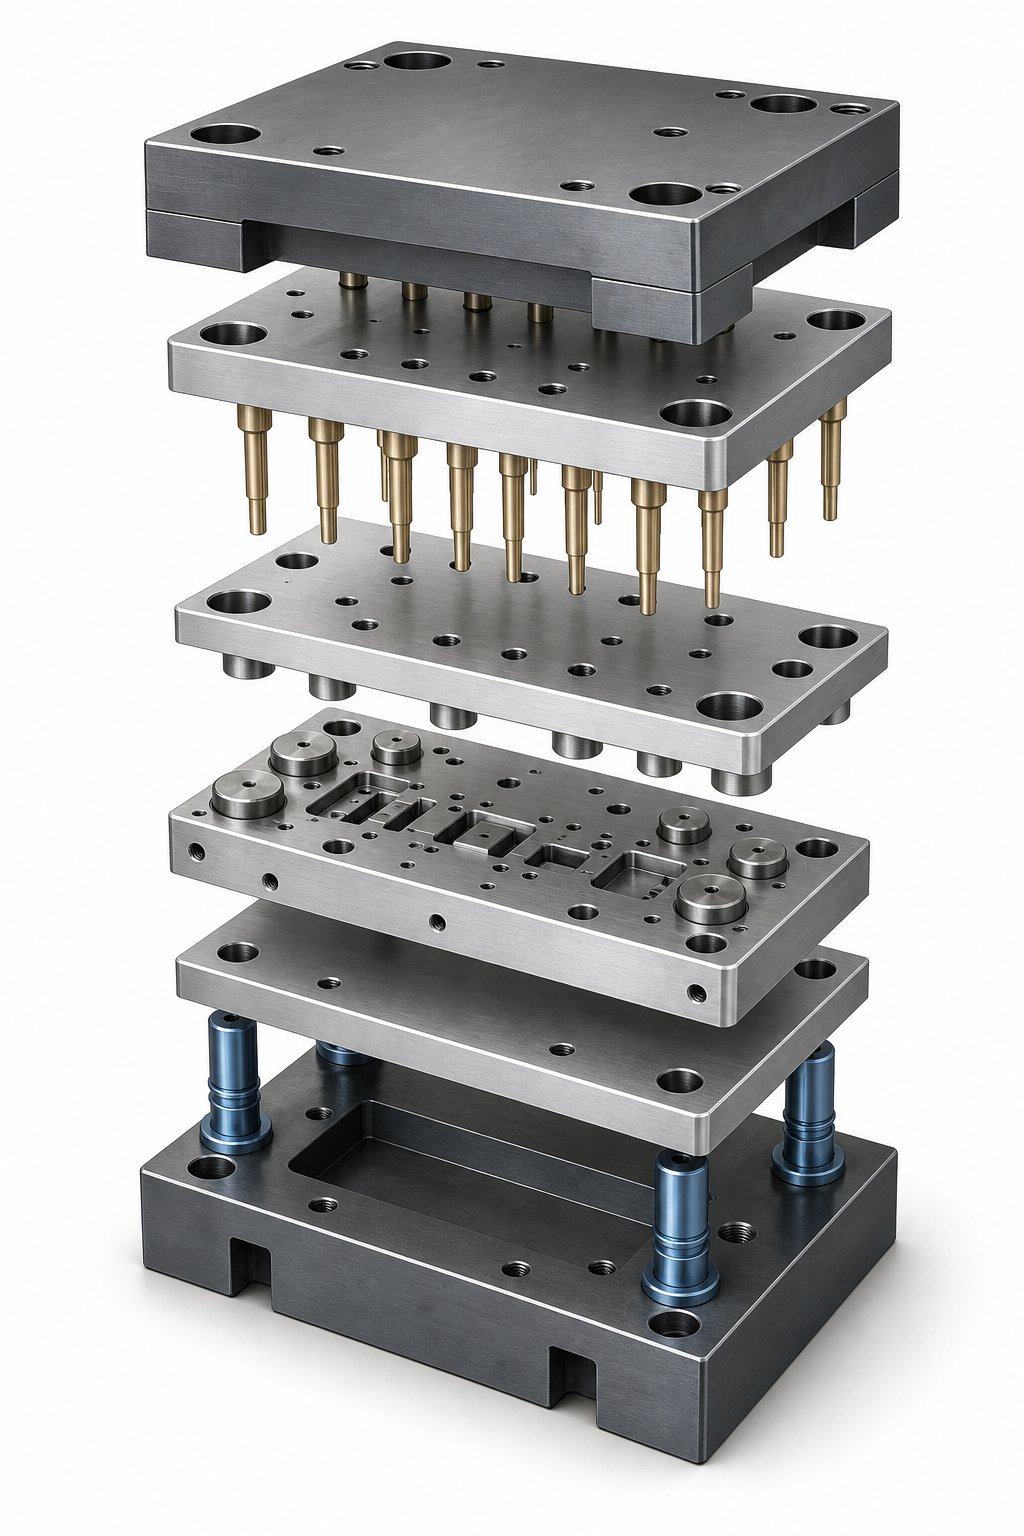
Kiekvienas štampavimo štampų rinkinys prasideda nuo dviejų sunkių plieninių plokščių, vadinamų štampavimo batais. Apatinis štampavimo antgalis prisukamas prie presavimo lovos, o viršutinis štampai tvirtinamas prie presavimo cilindro. Kartu jie sudaro struktūrinį karkasą, kuris palaiko visus kitus komponentus, kai tonažas kartojamas.
Išlygiavimas tarp šių pusių palaikomas grūdintais kreipiamaisiais kaiščiais ir tiksliomis{0}}įžeminimo įvorėmis. Remiantis „Moeller Precision Tool“, jie gaminami laikantis 0,0001 colio leistinų nuokrypių, užtikrinant, kad viršutinė ir apatinė dalys susilieja lygiai taip pat, kad po smūgio būtų vienodai. Rutuliniai-guolio kreipiamieji kaiščiai tapo pramonės standartu dėl mažos trinties ir lengvo atskyrimo, nors trinties{5}}tipo kaiščiai vis dar puikiai tinka tais atvejais, kai kaina yra prioritetas.
Pritvirtintas prie štampavimo batų, rasite perforavimo plokštes (kuriose laikomi pjovimo ir formavimo įrankiai), štampavimo plokštes (kuriose yra sujungimo ertmės) ir atramines plokštes, pagamintas iš grūdinto įrankių plieno. Atraminės plokštės apsaugo nuo smūgių į minkštesnę štampavimo batų medžiagą esant didelėms apkrovoms, todėl sutelktos jėgos pasklinda platesnėje srityje.
Funkciniai komponentai, formuojantys dalį
Thepresavimo štampų komponentaiTie, kurie iš tikrųjų liečiasi su ruošiniu, yra štampai ir perforatoriai, štampų mygtukai, nuėmikliai, keltuvai, pilotai ir slėgio trinkelės. Kiekvienas iš jų prisideda prie medžiagų kontrolės skirtingu formavimo ciklo etapu.
Punch'ai yra vyriški pjovimo arba formavimo elementai. Jų nosies forma lemia pjūvio ar lenkimo geometriją: apvali, pailga, kvadratinė arba visiškai pritaikyta. Antgalio mygtukai tarnauja kaip moteriškas atitikmuo, suteikiantis priešingą pjovimo briauną. Tarpas tarp perforatoriaus ir jo štampavimo mygtuko yra vienas iš svarbiausių parametrų visame štampavimo komplekte, tiesiogiai įtakojantis krašto kokybę ir įrankio tarnavimo laiką.
Strypai pašalina pradinę medžiagą nuo perforatoriaus, kai eiga aukštyn. Be jų medžiagos elastingumas suimtų perforatorių ir užstrigtų štampą. Keltuvai, dažniausiai spyruokliniai kaiščiai ar bėgiai, po kiekvieno smūgio pakelia juostą nuo apatinio štampo paviršiaus, kad ji galėtų laisvai judėti į kitą stotį. Pilotiniai kaiščiai patenka į anksčiau pradurtas skylutes, kad būtų užtikrinta galutinė, tiksli juostelės registracija prieš pradedant kitą operaciją. Pjovimo ir formavimo metu slėginės trinkelės išlaiko medžiagą plokščiai, kad būtų išvengta iškraipymų, kurie kaskaduotųsi per pasroviui skirtas stotis.
Kaip komponentai veikia kartu paspaudimo metu
Įsivaizduokite vieną ciklą progresuojančiame štampelyje. Kai spaudos avinas leidžiasi žemyn, tokia seka:
- Spyruokle{0}}apkrauta nuėmimo plokštė pirmiausia susiliečia su juostele, lygiai ją prispaudžia prie štampo plokštės ir kontroliuoja medžiagos judėjimą.
- Kontroliniai smeigtukai užfiksuoja iš anksto{0}}pradurtas skylutes, traukdami juostelę tiksliai į tą stotį.
- Perforatoriai tęsiasi žemyn, patenka į medžiagą ir atlieka pjovimo arba formavimo operacijas, nukreipdami į žemiau esančius štampavimo mygtukus.
- Apatiniame negyvajame taške visos formavimo ir pjovimo operacijos atliekamos vienu metu visose stotyse.
- Eidamas aukštyn, nuėmiklis sulaiko medžiagą, o smūgiai atsitraukia. Tada keltuvai pakelia juostą nuo štampo paviršiaus, kad tiektuvas galėtų perkelti ją į kitą žingsnį.
Visa ši seka vyksta per sekundės dalį, kartodama šimtus kartų per minutę. Kiekvienas komponentas turi atlikti savo funkciją griežtai laikantis laiko ir padėties langelių, kitaip iš karto atsiranda defektai.
Toliau pateiktoje lentelėje kiekvienas pagrindinis komponentas susiejamas su jo vaidmeniu ir kas sugenda, kai sugenda. Šis gedimo{1}}pasekmių vaizdas atskiria sistemos-lygio mąstymą nuo komponentų traktavimo kaip atskirų katalogo elementų.
| Komponento pavadinimas | Funkcija | Nesėkmės pasekmė |
|---|---|---|
| Dydis batas (viršutinis / apatinis) | Struktūrinė visų kitų komponentų montavimo platforma | Deformacija veikiant apkrovai sukelia nesuderinamumą ir pagreitina kiekvieno veikiančio komponento susidėvėjimą |
| Kreipiamieji kaiščiai ir įvorės | Visą eigą išlaikykite tikslų štampavimo pusių išlygiavimą | Dėl slinkimo ar susidėvėjimo atsiranda prošvaisa nukrypsta, susidaro nevienodos atplaišos ir sutrumpėja štampavimo laikas |
| Atraminės plokštės | Saugokitės, kad smūgiai neįsileistų ant štampavimo antgalio pakartotinai smūgiuojant | Be jų smūgiai laikui bėgant įsiskverbia į batą, keičia uždarymo aukštį ir pablogina pjovimo kokybę |
| Smūgiai | Iškirpkite, pradurkite arba suformuokite ruošinio medžiagą | Dėl nuskilusių ar susidėvėjusių kraštų susidaro per daug įbrėžimų, padidėja tonažo poreikis ir gali kilti katastrofiškų lūžių pavojus |
| Mirties mygtukai | Suteikite poravimosi pjovimo briauną ir šliužų reljefą | Nusidėvėję mygtukai padidina dalies ypatybes, viršijančias toleranciją, ir sukelia šliužų traukimą |
| Stripper plokštė | Suspaudžia medžiagą plokščiai ir nuima ją nuo smūgių aukštyn | Gedimas sukelia medžiagos pakėlimą pjovimo metu, todėl susidaro iškraipytos dalys ir galimi štampavimo smūgiai |
| Keltuvai | Pakelkite juostelę nuo apatinio štampo, kad galėtumėte tiekti į kitą stotį | Užstrigę keltuvai sukelia juostos tempimą, netinkamą padavimą ir sugadinimą kitoje stotyje |
| Pilot Pins | Prieš pradedant gaisrą, kiekvienoje stotyje tiksliai nustatykite juostelės vietą | Nusidėvėję arba dingę pilotai leidžia juos klaidingai registruoti, todėl visose stotyse nebenaudojamos{0}}vietos funkcijos |
| Slėgio pagalvėlės | Formuodami laikykite medžiagą stabilią, kad valdytumėte srautą ir išvengtumėte susiraukšlėjimo | Nepakankamas trinkelių slėgis leidžia medžiagai susiraukšlėti arba pasislinkti, todėl formuojamose savybėse atsiranda matmenų paklaidos |
Atkreipkite dėmesį į modelį: vienas sugedęs komponentas retai sukelia tik vieną problemą. Dėl susidėvėjusios kreipiančiosios įvorės atsiranda klirensas, kuris pagreitina perforatoriaus susidėvėjimą, o tai padidina šerdies aukštį, o tai galiausiai sukelia neplanuotą visos linijos prastovą. Dėl šios grandininės reakcijos patyrę štampų dizaineriai mąsto sistemomis, nurodydami kiekvieną komponentą pagal apkrovas, laiką ir visko, kas jį supa, tolerancijas.
Ši tarpusavyje susijusi realybė taip pat reiškia, kad pasirenkant štampų tipus, nesvarbu, ar tai būtų progresyvus, pernešamas ar sudėtinis, keičiasi, kuriems komponentams tenka didžiausia našta ir kur sutelkiama gedimo rizika.
Progresyvūs vs perkeliami vs sudėtiniai štampų tipai
Kiekviename štampavimo štampelyje naudojami tie patys pagrindiniai komponentai, tačiau tai, kaip tie komponentai yra išdėstyti ir kaip ruošinys juda per juos, įrankių pasaulį padalija į skirtingas kategorijas. Renkantis štampavimo štampų tipus, svarbu ne tai, kuris yra „geriausias“, o daugiau – kuris atitinka jūsų detalės geometriją, metinį apimtį ir biudžetą. Supraskite tą atitikmenį ir mokėsite už tai atlikdami antrines operacijas, atlikdami laužą ar pertvarkydami įrankius.
Progresyvūs štampai, skirti didelės-apimties juostinei{1}}fed gamybai
Progresyvus štampas tiekia ištisinę metalinę juostelę per keletą stočių viename įrankyje. Kiekviena stotis atlieka vieną operaciją: pjaustoma, lenkiama, formuojama, o juosta po vieną žingsnį indeksuoja į priekį. Dalis lieka pritvirtinta prie laikiklio juostelės, kol galutinė stotis ją atskiria.
Šis štampavimo procesas užtikrina greitį, kurio kitų tipų štampai tiesiog negali prilygti. Didelės spartos presai, naudojantys laipsniškus įrankius, gali viršyti 200–600 judesių per minutę, todėl užbaigtos dalys gaminamos nenutrūkstamu srautu su minimaliu valdymu. Pilotiniai kaiščiai palaiko registraciją visose stotyse, išlaikant griežtas leistinas nuokrypas net esant tokiam greičiui.
Kur progresyvios mirtys turi ekonominę prasmę?Fictivo inžinerinė analizėnustato, kad gyvybingumo riba yra maždaug 50 000–100 000 vienetų per metus, nors paprastesnės dalys gali pateisinti 30 000 vienetų investicijas. Neviršijant šių kiekių, išankstinių įrankių kaina, paprastai nuo 30 000 USD iki daugiau nei 250 000 USD, negali būti veiksmingai amortizuojama. Virš jų, vienos{12}}dalies kaina sumažėja taip smarkiai, kad alternatyvos tampa nekonkurencingos.
Idealios progresyvaus štampavimo štampų geometrijos yra mažos ir vidutinio{0}}dydžio dalys, santykinai negilios formos ir funkcijos, kurias galima sukurti linijine stoties seka. Gilūs tempimai, kelių krypčių formos ir labai didelės dalys prieštarauja metodo riboms, nes nešiklio juostelė riboja formavimo kryptį ir gylį.
Didelių arba sudėtingų dalių perkėlimo štampai
Perdavimo štampavimas yra kitoks požiūris į dalių judėjimą. Ruošinys atskiriamas nuo juostelės proceso pradžioje ir mechaniškai perkeliamas tarp stočių pirštais, bėgiais arba robotinėmis rankomis. Kiekviena stotis veikia laisvai-stovinčioje tuščioje vietoje, o ne pririštoje juostoje.
Ta laisvė pakeičia tai, kas įmanoma. Be nešiklio juostelės, ribojančios medžiagų srautą, perkėlimo štampai tvarko giliai-įtemptus korpusus, dideles automobilių plokštes ir dalis, kurias reikia formuoti iš kelių krypčių. Remiantis Die-Matic procesų palyginimu, perdavimo štampavimas yra puikus ten, kur matmenų tikslumas ir gilus tempimas yra labai svarbūs, todėl galima tiksliai kontroliuoti medžiagos deformaciją kiekviename etape.
Perkėlimo štampai taip pat sumažina medžiagų švaistymą. Kadangi ruošinys prieš formuojant išpjaunamas iki beveik -neto formos, per visą įrankio ilgį nėra nešiklio juostelės, kuri sunaudotų papildomos medžiagos. Brangių lydinių laužo sumažinimas gali reikšmingai sumažinti-vieneto kainą, nepaisant lėtesnės ciklo trukmės.
Išlaida{0}}? Perkėlimo sistemoms reikalingas tikslus sinchronizavimas tarp presavimo laiko ir dalies judėjimo. Sąranka yra sudėtingesnė, priežiūros poreikiai yra didesni, o ciklo greitis yra lėtesnis nei laipsniški įrankiai. Šie štampų tipai pasiteisina, kai dėl dalių sudėtingumo ar dydžio laipsniškas štampavimas fiziškai neįmanomas arba kai sutaupytos medžiagos kompensuoja greičio baudą.
Sudėtiniai štampai paprastoms didelio{0}}tikslumo dalims
Junginiai štampai užima priešingą sudėtingumo spektro galą. Jie atlieka kelias pjovimo operacijas vienu paspaudimu vienoje stotyje. Nėra juostelės progresavimo ir perdavimo mechanizmo. Dalis yra visiškai suformuota ir išstumiama vienu smūgiu.
Skamba ribotai? Taip yra, tačiau tas paprastumas suteikia specifinį pranašumą: lygumą. Kadangi visos pjovimo jėgos veikia vienu metu ir simetriškai, sudėtiniai štampai gamina dalis, kurios yra ypač plokščios, palyginti su progresinėmis alternatyvomis, kur kumuliaciniai stoties{1}}į-įtempiai gali sukelti iškraipymus. Poveržlėms, tarpikliams, tarpikliams ir paprastoms blanketinėms formoms, kurių kraštų kokybė ir plokštumas yra svarbiausia, tinkamas sprendimas yra sudėtiniai štampai.
Įrankių sąnaudos mažesnės, pristatymo laikas trumpesnis, o štampo priežiūra nesudėtinga. Apribojimas yra tas, kad sudėtiniai štampai negali palaikyti kelių krypčių formavimo, lenkimo ar sudėtingų geometrijų. Tai tikslus įrankis konkrečiam darbui, o ne universalus sprendimas.
Tinkamo štampo tipo pasirinkimas jūsų programai
Sprendimas tarp štampavimo ir štampavimo metodo priklauso nuo praktinės atrankos logikos:
- Jei jūsų dalis yra maža, gaminama dideliais kiekiais ir gali būti formuojama linijine seka, progresiniai štampai užtikrina mažiausią vieneto kainą.
- Jei jūsų detalei reikia gilaus braižymo, kelių krypčių formavimo- arba ji per didelė laikiklio juostelei, perkėlimo štampavimas suteikia reikiamo lankstumo.
- Jei jūsų dalis yra plokščia, geometriškai paprasta ir reikalauja griežto{0}}krašto-tikslumo, sudėtinis štampavimas tai padarys su minimaliomis investicijomis į įrankius.
Žemiau esančioje lentelėje pateikiami šių štampų ir štampavimo metodai, atsižvelgiant į pagrindinius sprendimo veiksnius, kuriuos inžinieriai pasveria pasirinkdami procesą.
| Štampo tipas | Geriausias | Apimties slenkstis | Dalies sudėtingumas | Santykinė kaina | Tipinės programos |
|---|---|---|---|---|---|
| Progresyvus | Didelė{0}}mažų ir vidutinių dalių gamyba | 50,000+ vnt. per metus | Maža arba vidutinio sunkumo (linijinė formavimo seka) | Didelė priekinė dalis, mažiausia vienai -daliai pagal garsumą | Elektros jungtys, laikikliai, šilumos ekranai, spaustukai |
| Perdavimas | Didelės arba giliai ištrauktos sudėtingos geometrijos dalys | 25,000+ vnt. per metus | Aukštas (daug{0}}krypčių formavimas, gilus traukimas) | Aukšta priekinė dalis, vidutinė -daliai | Automobilių kėbulo plokštės, konstrukciniai korpusai, giliai{0}}trauktos gaubtai |
| Junginys | Paprastos plokščios dalys, reikalaujančios tikslumo ir lygumo | 5,000+ vnt. per metus | Žemas (tik vienos{0}plokštumos pjovimo operacijos) | Vidutinis iš anksto, vidutinis-daliai | Poveržlės, tarpinės, tarpinės, laminatės, paprasti ruošiniai |
Pastebėkite ekonomikos progresą: didėjant dalių sudėtingumui, pereinate nuo sudėtinio prie laipsniško ir pereinate prie perkėlimo. Didėjant apimčiai, progresiniai štampai įgyja išlaidų pranašumą dėl amortizacijos. Plokščioji poveržlė, pagaminama 500 000 vienetų per metus, vis dar priklauso sudėtiniam štampui, nes geometrija nereikalauja progresyvių stočių. Tuo tarpu vidutiniškai sudėtingas skliaustas tame pačiame tūryje yra progresyvi vadovėlio programa.
Neteisingas pasirinkimas ne visada praneša apie save iš karto. Vėliau tai pasirodo kaip papildomos antrinės operacijos, didesnis laužo kiekis arba įrankiai, kurie per anksti susidėvi, nes kovoja su detalės geometrija, o ne su ja. Nuo pat pirmos dienos štampavimo proceso suderinimas su dalimi yra ekonomiškiausias sprendimas visoje štampavimo programoje.
Žinoma, tinkamo štampavimo tipo pasirinkimas yra tik pusė lygties. Medžiaga, kurią štampuojate per tą štampą, keičia beveik visus konstrukcijos parametrus – nuo tarpų iki spyruoklinės kompensacijos iki numatomo įrankio naudojimo laiko.
Kaip medžiagų savybės formuoja dizaino sprendimus
Puikiai suprojektuotas štampas, pagamintas iš netinkamos medžiagos, sukels defektų taip pat patikimai, kaip ir blogai suprojektuotas štampelis, kuriame naudojamas tinkamas. Medžiagos savybės ne tik įtakoja štampavimo štampų dizainą, bet ir jį diktuoja. Kiekvienas kritinis parametras, nuo perforavimo-iki -štampavimo atstumo iki spyruoklės kompensavimo iki numatomo įrankio tarnavimo laiko, atskleidė, kaip lakštinis metalas elgiasi veikiant įtempiams. Ignoruokite šias savybes ir spėsite. Atspėk neteisingai, o laužo kainos kyla.
Pagrindinės medžiagų savybės, turinčios įtakos štampų veikimui
Priimant štampavimo štampų inžinerinius sprendimus dominuoja keturios medžiagų charakteristikos:
- Derlumo stiprumasyra įtempių lygis, kuriam esant medžiaga pradeda nuolat deformuotis. Atliekant štampavimą, formavimo jėgos turi viršyti takumo ribą, kad būtų galima suformuoti dalį. Plieno takumo riba labai skiriasi priklausomai nuo rūšies: nuo maždaug 200 MPa mažo -anglies plieno iki daugiau nei 1 000 MPa pažangių didelio stiprumo{6}} rūšių. Didesnis plieno takumo įtempis reiškia didesnį preso tonažą, sunkesnius spyruokles ir tvirtesnius įrankių komponentus.
- Tempimo stiprumasreiškia didžiausią įtempį, kurį medžiaga gali atlaikyti prieš pradedant kaklą. Skirtumas tarp takumo ir tempimo stiprio yra svarbus, nes jis apibrėžia darbo diapazoną, langą, kuriame medžiaga plastiškai deformuojasi be gedimų. Didelis skirtumas tarp šių verčių reiškia, kad medžiaga gali toleruoti daugiau formavimosi prieš įtrūkimą.
- Pailgėjimasmatuoja, kiek medžiaga ištempia iki lūžimo, išreikšta procentais. Didesnis pailgėjimas reiškia didesnį formavimą, gilesnius tempimus ir griežtesnius lenkimo spindulius be įtrūkimų. Lengvas plienas paprastai pailgėja 25–45 %, o kai kurių nerūdijančio plieno rūšių pailgėjimas sumažėja iki 40–60 %, nepaisant to, kad jį sunkiau štampuoti dėl kietėjimo.
- Tamprumo modulisapibūdina medžiagos standumą, iš esmės tai, kiek ji atspari deformacijai veikiant apkrovai prieš išleisdama. Metalų, tokių kaip plienas, tamprumo modulis yra apie 200 GPa, o aliuminio – maždaug trečdalis šios vertės – maždaug 70 GPa. Šis standumo skirtumas tiesiogiai valdo, kiek medžiaga atsispiria po formavimo jėgų išsiskyrimo.
Įsivaizduokite įtempių{0}}įtempimo kreivę kaip gaires, kurios nutinka po smūgio. Tamprumo sritis, kurią valdo tamprumo modulis, rodo, kad medžiaga kaupia energiją kaip spyruoklė. Kai įtempis peržengia takumo ribą, prasideda nuolatinė deformacija. Plastikinės srities nuolydis atskleidžia darbo grūdinimo elgesį. Status nuolydis reiškia, kad medžiaga tampa žymiai tvirtesnė ją formuojant, todėl kiekvienoje paskesnėje stotyje reikia daugiau jėgos.
Kaip skirtingi lakštiniai metalai keičia štampo dizaino parametrus
Kiekviena medžiagų šeima turi unikalų šių savybių derinį, todėl štampų dizaineriai vienu metu reguliuoja kelis parametrus. Štai kaip praktiškai lyginami dažniausiai naudojami lakštiniai metalai:
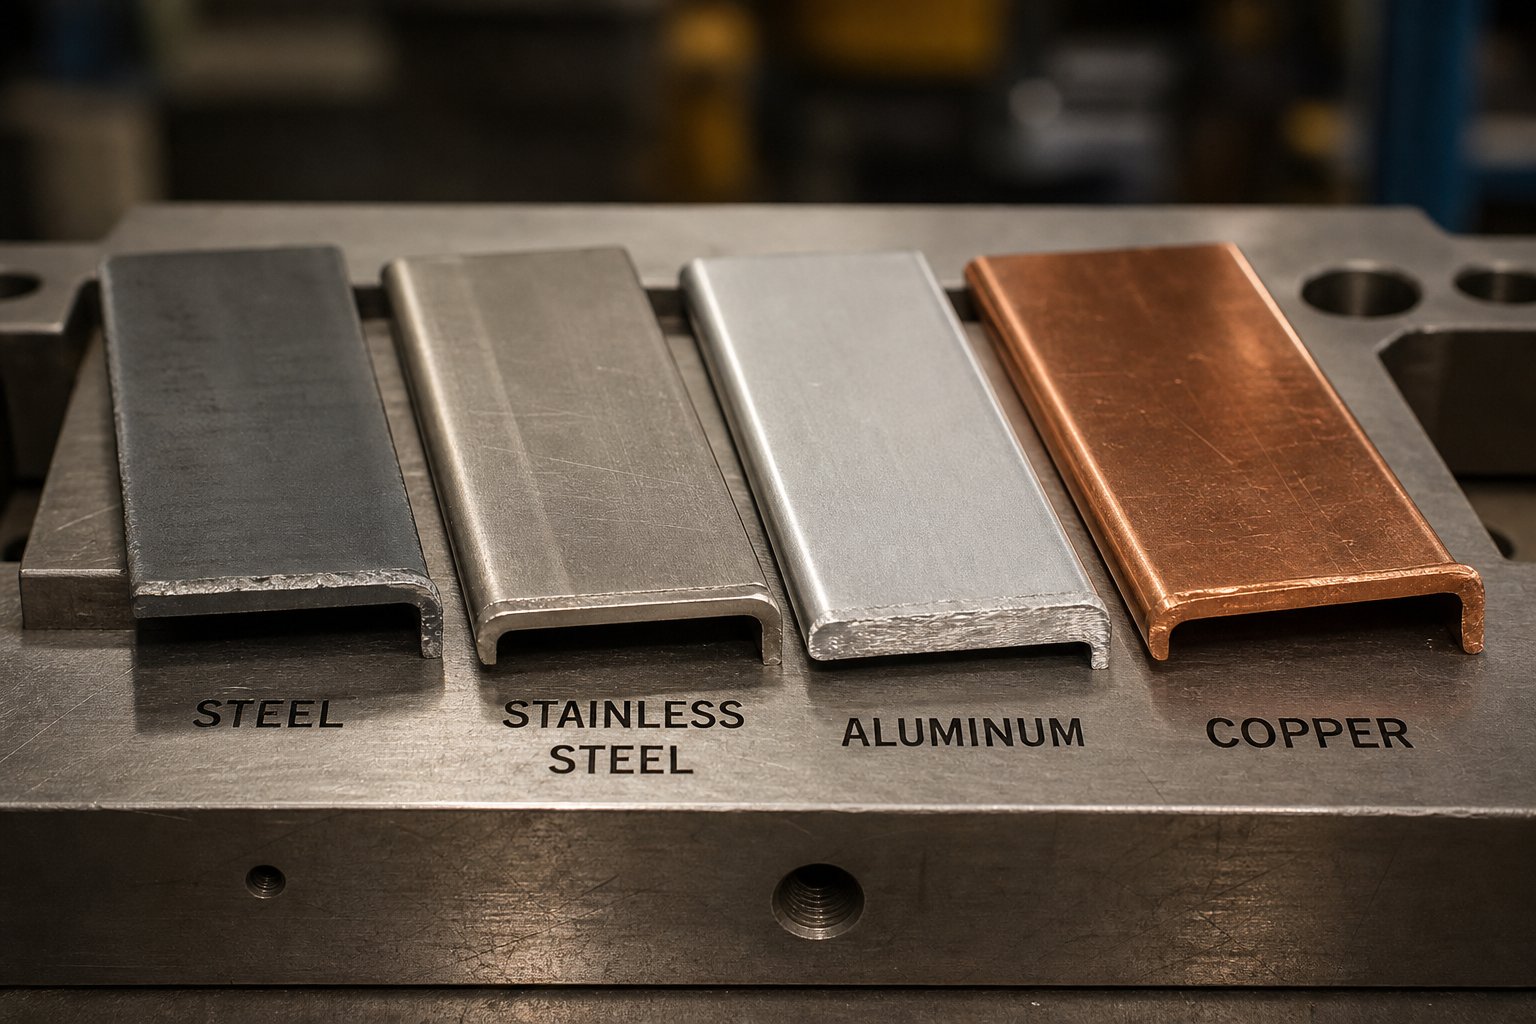
Švelnus plienas (mažos{0}}anglies, HSLA klasės)yra pati atlaidiausia medžiaga štampavimui. Vidutinė takumo riba, geras pailgėjimas ir nuspėjamas elgesys sudaro pagrindą, pagal kurį matuojamos kitos medžiagos. Tarpai atitinka standartinius procentus, spyruoklinis atstumas yra valdomas, o įrankių dilimas progresuoja numatytu greičiu.
Nerūdijantis plienas (300 serijos austenitinis)kelia rimtų darbo užgrūdinimo iššūkių. KaipMetalo formavimo žurnalas3XX-serijos austenitiniai nerūdijantys plienai pasižymi dideliu grūdinimu, o tai reiškia, kad kiekviena formavimo operacija žymiai padidina medžiagos stiprumą deformuotose zonose. Paskesnės laipsniško štampavimo stotys turi įveikti tą padidintą jėgą, reikalaujančios didesnės jėgos ir patvaresnių įrankių. Nerūdijantis plienas taip pat reikalauja didesnių tarpų nei lygiaverčio storio švelnus plienas, nes didesnis stiprumas atsparus kirpimui ir pjovimo briaunoms perduodamas didesnis įtempis.
Aliuminio lydiniaipateikti kitokį galvosūkį. Jų mažesnis tamprumo modulis, maždaug trečdalis plieno, reiškia, kad spyruokliškumas yra proporcingai didesnis tam tikrai lenkimo geometrijai. Štampos dizaineriai kompensuoja perlenkdami, kartais 2–3 laipsniais už tikslinio kampo, kad po tamprumo atsigavimo nusileistų tolerancijos ribose. Aliuminis taip pat linkęs pūstis į įrankių plieninius paviršius, todėl reikia specialios dangos arba paviršiaus apdorojimo štampai ir štampavimo mygtukai.
Vario lydiniai (žalvaris, fosforinė bronza)paprastai pasižymi puikiu pailgėjimu ir vidutinio kietėjimo darbu, todėl juos gana lengva suformuoti į sudėtingas formas. Tačiau jų minkštumas kelia kitokį susirūpinimą: be tinkamo tarpo, varinės medžiagos sukuria per daug įdubų, kurios apsunkina surinkimą pasroviui. Įrankių nusidėvėjimas yra mažesnis nei naudojant plieną, tačiau juostelių valdymas ir padavimo tikslumas tampa svarbesni, nes medžiaga lengvai ženklina.
Kelių{0}}stočių progresyvaus štampų konstrukcijoje ypatingo dėmesio nusipelno darbo grūdinimas. Kai juosta praeina per kelias formavimo stotis, kiekviena operacija sustiprina deformuotas sritis. Anot žurnalo „MetalForming Magazine“, kur įprasto HSLA plieno stiprumas dėl grūdinimo gali padidėti 20 proc., dviejų fazių plienas gali padidinti stiprumą 50 procentų net po kelių procentų įtempimo. Šis padidėjimas gali viršyti presavimo pajėgumą ir pagreitinti įrankių nusidėvėjimą pasrovinėse stotyse, jei štampų dizaineris neatsižvelgė į tai planuodamas stotį.
Žemiau esančioje lentelėje apibendrinama, kaip pagrindiniai štampo konstrukcijos parametrai keičiasi tarp įprastų medžiagų tipų. Naudokite jį kaip krypties gaires, turėdami omenyje, kad konkrečios vertės visada turi būti pateiktos iš medžiagų duomenų lapų, skirtų tiksliam štampuojančiam lydiniui ir temperamentui.
| Medžiaga | Tipinis prošvaisa (% storio) | Springback faktorius | Darbo grūdinimosi greitis | Įrankio susidėvėjimo poveikis |
|---|---|---|---|---|
| Švelnus plienas (mažai{0}}anglies) | 5-8% | Žemas | Vidutinis | Vidutinis, nuspėjamas progresas |
| HSLA / Išplėstinis didelio{0}}stiprumo plienas | 8-12% | Nuo vidutinio iki didelio | Didelis (20–50 % stiprumo padidėjimas) | Aukštas, reikalingos atnaujintos įrankių medžiagos |
| Nerūdijantis plienas (300 serija) | 8-12% | Nuo vidutinio iki didelio | Labai aukštas | Didelis, reikalaujantis padengtų arba karbido įrankių |
| Aliuminio lydiniai | 6-10% | Aukštas (dėl mažo tamprumo modulio) | Žemas ar vidutinio sunkumo | Mažas susidėvėjimas, tačiau be dangų gali susidaryti dilgėlinė |
| Vario lydiniai (žalvaris, bronza) | 4-7% | Žemas ar vidutinio sunkumo | Žemas ar vidutinio sunkumo | Mažas, bet jautrumas įduboms reikalauja aštrių įrankių |
Atkreipkite dėmesį, kaip lentelėje atskleidžiami kompromisai, o ne{0}}paprasti reitingai. Aliuminis mažiau dėvisi įrankį, tačiau reikalauja agresyvesnės spyruoklinės kompensacijos. Nerūdijančio plieno gaminiai gamina stiprias dalis, tačiau įrankius ir presus nukenčia dėl kietėjimo. Kiekvienas medžiagos pasirinkimas yra dizaino apribojimas, kuris priklauso nuo prošvaisos skaičiavimų, stoties išdėstymo, presų pasirinkimo ir priežiūros intervalų.
Šie medžiaga{0}}pagrįsti parametrai neegzistuoja atskirai. Jie tiesiogiai įtraukiami į vieną iš svarbiausių štampų inžinerijos skaičiavimų: perforavimo-į-įspaudimą. Netinkamai pasirenkate konkrečią medžiagą ir storį, o įbrėžimai, per didelis susidėvėjimas ir prasta briaunų kokybė tampa kasdiene gamybos realybe, o ne retkarčiais.
Stalviršio apskaičiavimas ir šlifavimo kontrolė
Pasirinkote tinkamą medžiagą ir štampavimo tipą. Kitas klausimas yra apgaulingai paprastas: kiek tarpo turi būti tarp perforatoriaus ir štampavimo mygtuko? Šis tarpas, perforavimo-to-tarpas, be abejo, yra vienintelis reikšmingiausias parametras štampavimo štampų konstrukcijoje. Teisingai nustatykite ir gausite švarius pjūvius, ilgą įrankio tarnavimo laiką ir minimalias įdubas. Nustatykite neteisingai, ir kiekviena dalis, kuri išeina iš spaudos, yra klaidos įrodymas.
Perforavimo{0}}į-perforavimo apskaičiavimas pagal medžiagą ir storį
Atstumas yra atstumas tarp perforatoriaus pjovimo krašto ir štampavimo mygtuko pjovimo krašto. Jis išreiškiamas medžiagos storio vienoje pusėje procentais, o tai reiškia, kad nurodytas tarpas turi būti kiekvienoje perforatoriaus pusėje, palyginti su štampo anga. Pavyzdžiui, 10 % tarpas ant 1,0 mm storio reiškia 0,10 mm tarpo kiekvienoje pusėje.
TheMISUMI inžinierių komandaatkreipia dėmesį į tai, kad standartinis rekomenduojamas tarpas vienoje pusėje yra maždaug 10 % atsargų storio, nors šiuolaikinė plėtra rodo, kad 11–20 % vertės gali žymiai sumažinti įrankio įtempimą pradūrimo metu ir pailginti eksploatavimo laiką. Tinkamas procentas priklauso nuo trijų pagrindinių kintamųjų:
- Ruošinio medžiaga:Stipresnėms, kietesnėms medžiagoms reikia didesnio tarpo. Medžiagos tempiamasis stipris ir kietumas tiesiogiai veikia tai, kaip lūžio plokštumos sklinda per lakštą kirpimo metu.
- Ruošinio storis:Storesnėms medžiagoms reikalingas proporcingai didesnis absoliutus klirensas, nors pats procentas gali išlikti panašus medžiagų šeimoje.
- Įrankio būklė:Susikaupęs metalinių štampų ir štampų kraštų susidėvėjimas laikui bėgant efektyviai sumažina darbinį tarpą, todėl pradinis tarpo pasirinkimas yra į priekį-žiūrintis sprendimas.
Kas atsitiks, kai leidimas neteisingas? Nepakankamas tarpas verčia perforatorių dirbti daugiau nei būtina, todėl atsiranda antrinis šlytis, kai lūžio plokštumos iš perforatoriaus ir štampavimo pusių nesutampa. Dėl to susidaro šiurkštūs, dvigubai nukirpti-kraštai, pagreitėja štampavimo susidėvėjimas ir netgi gali sulaužyti įrankius pakartotinai apkraunant. Per didelis tarpas sukelia priešingą problemą: medžiaga apvirsta prieš lūžtant, todėl nupjautoje briaunoje susidaro didelės įdubos ir smarkiai apvirsta. Abi sąlygos kenkia dalių kokybei ir sutrumpina intervalus tarp štampų priežiūros.
Tinkamu tarpu siekiama išlyginti grūdelių ribų lūžio plokštumas ruošinio viršuje ir apačioje, sukuriant švarią skilimo vietą, kur dvi šlyties zonos susikerta lakšto storio viduryje. Kai šios plokštumos susilygiuoja, pjūvio kraštas rodo ryškią nušlifuotą zoną, švarią lūžio zoną ir minimalų šlifavimą – tai gerai-sureguliuotų štampavimo įrankių bruožai.
Burr formavimas ir kaip štampų dizainas jį valdo
Užuolaidos yra mažos iškilusios medžiagos likutinės briaunos, likusios nupjautoje briaunoje po perforavimo ar išlyginimo. Jie yra neišvengiamas kirpimo šalutinis produktas, tačiau jų aukštis ir nuoseklumas yra tiesiogiai valdomi projektavimo ir priežiūros sprendimais.
Pjovimo operacijos metu perforatorius patenka į medžiagą ir pradeda šlyties zoną nuo viršutinio paviršiaus, o štampavimo mygtukas inicijuoja atitinkamą zoną iš apačios. Kai tarpas yra optimizuotas, šios zonos sklinda viena link kitos ir švariai susitinka lape. Kai tarpas dreifuojasi, zonos praleidžia viena kitą, o likusi medžiaga plyšta, o ne švariai lūžta, todėl pjūvio štampavimo pusėje susidaro ryškus įbrėžimas.
Trys veiksniai lemia šerdies aukštį veikiančiame metaliniame štampavimo štampelyje:
- Klirenso tikslumas:Kaip aptarta anksčiau, ir per -per storas, ir per didelis-tarpas sukuria įdubas, nors taikant skirtingus mechanizmus.
- Punkaus aštrumas:Nuobodus smūgis negali sukelti švarios šlyties zonos. Užuot pjaustęs medžiagą, ji ją stumia ir deformuoja, padidindama medžiagos, kuri plyšta, o ne lūžta, tūrį.
- Diegimo mygtuko būklė:Susidėvėję arba nuskilę štampų kraštai elgiasi panašiai kaip per didelis tarpas, todėl medžiaga gali apsiversti, o ne švariai kirpti.
Lakštinio metalo štampavimo štampų, veikiančių gamybos greičiu, šerdies aukštis yra pagrindinis įrankių būklės rodiklis. Operatoriai, stebintys šerdies matavimą laikui bėgant, gali numatyti, kada štampuojančias štampų dalis reikės iš naujo pagaląsti, kol atbrailos neviršija tolerancijos ribų, o neplanuotas prastovos laikas paverčiamas planine priežiūra.Fractory inžinerinė nuorodapatvirtina, kad atplaišos dažnai turi būti pašalintos taikant daug laiko{0}}atimantis antrinio rankinio-apdorojimo metodus, todėl prevencija tinkamai išvalant yra daug ekonomiškesnė-, nei atlikus-faktinio šlifavimo pašalinimą.
Apėjimo įpjovos ir medžiagų srauto valdymas
Progresyviuose štampuose kontroliuoti, kaip juostelė tiekiama per kiekvieną stotį, yra taip pat svarbu, kaip kontroliuoti, kas vyksta kiekvienoje stotyje. Čia į paveikslėlį patenka apėjimo įpjovos, kartais vadinamos žingsnio įpjovomis arba prancūziškomis įpjovomis.
Apėjimo įpjova yra nedidelė medžiagos dalis, išpjauta iš vieno arba abiejų juostos kraštų progresyviojo štampavimo pradinėse stotyse.Gamintojasnustato keletą svarbių funkcijų, kurias atlieka šie įpjovimai:
- Jie užtikrina tvirtą mechaninį stabdymą, neleidžiantį permaitinti, o tai gali labai sugadinti štampus ir sukelti pavojų saugai.
- Jie pašalina briaunų iškrypimą nuo ritės pjaustymo proceso, todėl juostelė sklandžiai patenka per štampą.
- Jie nustato pirmojo -pataikymo nuorodą, kai medžiaga iš pradžių įsriegiama į įrankį, todėl sąrankos metu sumažėja palaidų likučių ir pusės{1}}atvykimų skaičius.
- Kai naudojami abiejuose kraštuose, jie suteikia dalių registraciją, kuri papildo bandomojo kaiščio vietą.
Neigiamos ir teigiamos apėjimo įpjovos lakštinio metalo štampavimo štampuose reiškia du skirtingus šių stabdžių kūrimo būdus. Įprasta (teigiama) aplinkkelio įpjova nupjauna šliužą nuo juostos krašto ir sukuria kišenę, kurią užfiksuoja grūdintas stabdymo blokas, kad būtų išvengta judėjimo į priekį. Neigiamas aplinkkelio įpjova arba lanceto-ir-briaunės stilius ištraukia nedidelį skirtuką ir sulenkia jį žemyn, kad būtų sukurtas stabdymo paviršius nepašalinant medžiagos. Alternatyva-ir-jungė pašalina šliužų valdymo iššūkius ir sutvirtina laikiklio juostelę, pagerindama padavimo stabilumą vienpusio{8}}laikiklio konstrukcijoje.
Pasirinkus įpjovų tipus, reikia{0}}kompromituoti: įprastiniai įpjovimai geriausiai sustabdo, tačiau sunaudoja daugiau medžiagos pločio ir reikalauja patikimo šliužų išmetimo. Dvigubai plonesnę medžiagos juostelę gali būti sunku nuosekliai išstumti, todėl gali kilti įstrigimo rizika, kompensuojanti apsauginę įpjovos paskirtį. Antgalio-ir-jungės įpjovos visiškai išvengia slydimo problemų, tačiau padeda šiek tiek mažiau pašalinti posvyrio valdymą.
Inžinieriams, dirbantiems su sudėtingu prošvaisa optimizavimu, aplinkkelio įpjovos projektavimu ir medžiagų srauto iššūkiais individualiame progresyviame įrankyje,YICHEN štampavimo štampų inžinierių komandayra išteklius lakštinio metalo perforavimo ir štampavimo projektams, kai dėl šių tarpusavyje susijusių projektavimo sprendimų reikia integruotos patirties, susijusios su šerdelių valdymu, tarpo specifikacijomis ir juostos stabilumu.
Šie tarpo ir medžiagų srauto parametrai brėžinyje neatsiranda atskirai. Tai yra struktūrinio projektavimo proceso, kuris prasideda dar ilgai prieš pjaustant plieną, rezultatai, pradedant nuo to, kaip štampų inžinierius nuskaito dalies spaudinį ir geometriją paverčia stoties logika.
Štampos projektavimo procesas nuo idėjos iki gamybos
Antspaudavimo štampas neatsiranda iš katalogo. Jis sukurtas apgalvotai priimant sprendimus, kurių kiekvienas grindžiamas paskutiniu, nuo to momento, kai dalis spaudinio patenka ant dizainerio stalo iki tos dienos, kai įrankis pagamina pirmąjį patvirtintą produkciją. Suprasdami šią metalo štampavimo štampų projektavimo darbo eigą, paaiškėja, kodėl įrankių paruošimo laikas trunka savaites ar mėnesius ir kodėl ankstyvosiose stadijose nuorodos vėliau tampa brangios pataisos.
Nuo dalies spausdinimo analizės iki mirties koncepcijos
Kiekvienas štampo dizaino projektas prasideda dalies atspaudu ir klausimų rinkiniu. Štampo inžinierius tiria dalių geometriją, matmenų leistinus nuokrypius, medžiagų specifikacijas, paviršiaus apdailos reikalavimus ir numatomą metinę gamybos apimtį. Šios įvestys lemia esminius sprendimus: koks štampavimo tipas atitinka geometriją, kiek stočių reikia įrankiui ir kur seka svarbios formavimo ir pjovimo operacijos.
Toliau seka juostos išdėstymo kūrimas. Projektuotojas išdėsto dalį juostos pločio ribose, kad maksimaliai išnaudotų medžiagą, kartu išlaikant pakankamai nešiklio medžiagos stabiliam tiekimui. PagalRCO Engineering proceso vadovas, inžinieriai naudoja CAD programinę įrangą, kad sukurtų tikslius modelius ir brėžinius, kurie apibrėžia matmenis, leistinus nuokrypius ir medžiagų srauto kelius šiame konceptualiame etape. Medžiagų panaudojimo skaičiavimai tiesiogiai įtakoja{1}}vieneto kainą, todėl patyrę dizaineriai, prieš imdamiesi maketo, perskaito kelias įdėjimo parinktis. Keliais procentiniais punktais milijonų dalių laužo sumažinimas gali kompensuoti didelį įrankių sudėtingumą.
Detalus dizainas ir modeliavimas
Kai koncepcija užrakinta, štampavimo dizainas pereina į detalią inžineriją. Šiuolaikinės CAD/CAM platformos leidžia dizaineriams modeliuoti kiekvieną perforatorių, štampavimo mygtuką, nuėmiklį, keltuvą ir kreipiamąjį elementą visame 3D surinkimo kontekste. Trikdžių patikrinimai, judesio tyrimai ir laiko patikra atliekami skaitmeniniu būdu prieš užsakant bet kokį plieną.
Modeliavimo programinės įrangos formavimas prideda dar vieną patvirtinimo lygmenį. Šie įrankiai numato, kaip medžiaga elgsis apkrova perforuojant, nustato galimas plonėjimo zonas, susiraukšlėjimo riziką ir atstūmimo mastą prieš pjaunant vieną lustą. Žurnalo „MetalForming“ tyrimai, susiję su grįžimo prognozėmis, rodo, kad pažangūs modeliavimo modeliai, įskaitant kinematinį grūdinimą (Yoshida-Uemori modelį) ir kintamą iškrovimo modulio elgseną, gali numatyti posūkius ir garbanas, kurie kitu atveju atsirastų tik fizinio bandymo metu. Be šių duomenų rinkinių grįžimo prognozė beveik visada labai skiriasi nuo parduotuvės realybės.
Modeliavimas nepakeičia fizinio bandymo, bet labai sumažina korekcijos kilpų skaičių. Modeliuojant patvirtintas metalo štampavimo dizainas paprastai pasiekiamas{1}}parengimo gamybai per mažiau bandymo kartojimų, todėl sutaupoma savaičių ir tūkstančiai dolerių.
Štampo gamyba ir išbandymas
Patvirtinti dizainai perkeliami į metalinius įrankius ir štampavimo cecho grindis. Gamyba apima kelis tikslumo procesus, veikiančius nuosekliai: CNC frezavimo formos štampavimo batai, perforavimo laikikliai ir formos sekcijos; EDM vielos pjovimas sukuria sudėtingus perforavimo profilius ir štampavimo angas, kurių įprastas apdirbimas negali pasiekti; paviršiaus šlifavimas nustato kritinį lygumą ir lygiagretumą; ir terminis apdorojimas sukietina darbinius komponentus, kad būtų atsparūs dilimui po milijonų presavimo ciklų.
Surinkimas sujungia kiekvieną komponentą, patikrindamas tinkamumą, išlygiavimą ir spyruoklių išankstinę apkrovą pagal projektavimo tikslą. Tada įrankis pereina į bandomąjį presą patvirtinimui. Bandymo metu metalo štampavimo įrankiai paleidžia pavyzdines dalis laipsniškai didėjančiu greičiu, o inžinieriai matuoja matmenis, tikrina briaunų kokybę, tikrina juostos padavimą ir įvertina medžiagos srautą. Reguliavimas, nesvarbu, ar dalis sekcijų padengiamas, spindulys poliruojamas, ar keičiamas nuėmiklio slėgis, kartojasi, kol dalys nuolat atitinka spausdinimo specifikacijas.
Visas procesas vyksta pagal šią nuoseklią logiką:
- Dalių atspaudų analizė: geometrijos peržiūra, tolerancijos žemėlapis, medžiagos ir tūrio įvertinimas
- Štampo koncepcijos pasirinkimas: štampavimo tipas, stočių skaičius ir formavimo strategija
- Juostos išdėstymo kūrimas: lizdai, medžiagų panaudojimas ir laikiklio dizainas
- Išsami 3D CAD inžinerija: komponentų projektavimas, judėjimo tyrimai, trukdžių patikrinimai
- Formavimosi modeliavimas: plonėjimo, susiraukšlėjimo ir grįžimo prognozė
- CNC apdirbimas, EDM vielos pjovimas, šlifavimas ir komponentų terminis apdorojimas
- Viso įrankio surinkimas ir išankstinė{0}}patikra
- Bandymas: mėginių paleidimas, matavimas, reguliavimas ir gamybos patvirtinimas
Šis įrankinio metalo štampavimo procesas paprastai trunka nuo 8 iki 20 savaičių, priklausomai nuo štampų sudėtingumo, ilgesniame gale naudojami progresiniai štampeliai, o trumpesniame gale - paprasti sudėtiniai įrankiai. Bet kurio etapo skubėjimas, ypač modeliavimas ir bandymas, retai sutaupo laiko. Problemas, atidėtas gamybai, išspręsti visada yra brangiau nei problemas, užkluptas kūrimo metu.
Tačiau net ir tobulai atliktas projektavimo procesas turi atsakyti į vieną esminį inžinerinį klausimą prieš pradedant detalų darbą: ar pasirinktas presas turi pakankamai pajėgumų įrankiui valdyti? Šis atsakymas priklauso nuo jėgos skaičiavimų, kurie susieja medžiagos savybes ir dalies geometriją su realiais tonažo reikalavimais.
Tonažo skaičiavimai ir spaudos pasirinkimo pagrindai
Nedidelis presas ne tik nesugeba gaminti dalių. Tai sugadina įrankius, iškreipia rėmus ir kelia pavojų saugai, dėl kurio išjungiamos gamybos linijos. Negabaritinis presas eikvoja kapitalą ir plotą. Norint tinkamai suderinti štampavimo preso pajėgumą ir faktinius darbo reikalavimus, reikia suprasti, kaip jėgos kaupiasi vieno smūgio metu.
Blanking and Piercing Force Fundamentals
Kiekvienai štampavimo operacijai, nesvarbu, ar tai būtų perimetras, ar skylės pradurimas, reikia pakankamai jėgos, kad medžiaga būtų švariai nukirpta per visą jos storį. Principas yra paprastas: pjovimo jėga priklauso nuo viso pjūvio perimetro, medžiagos storio ir medžiagos atsparumo kirpimui.
The„MISUMI Press Dies“ pamokaišreiškia šį ryšį kaip išjungimo jėgą, lygią formavimo perimetrui, padaugintam iš plokštės storio, padauginto iš šlyties atsparumo. Kai šlyties atsparumo duomenys nėra lengvai prieinami, štampų inžinieriai paprastai jį įvertina kaip 80 % medžiagos tempimo stiprio, o tai patvirtinta daugelyje pramonės šakų.
Apsvarstykite, ką tai reiškia praktiškai. Ilgesnis pjūvio perimetras reikalauja daugiau jėgos. Storesnėms atsargoms reikia daugiau jėgos. Kietesnė medžiaga reikalauja daugiau jėgos. Visi trys kintamieji dauginasi kartu, todėl nedidelis bet kurio iš jų padidėjimas gali žymiai padidinti tonažo reikalavimus. Štampavimo mašina, kuri vienu metu atlieka kelis smūgius, turi atsižvelgti į kiekvieną pjovimo briaunos smūgį tuo pačiu momentu, o ne tik vieną štampavimą atskirai.
Vienas iš būdų, kaip sumažinti slankiąją jėgą apdirbimo metu, yra šlyties kampo šlifavimas ant perforatoriaus paviršiaus arba štampavimo paviršiaus. Remiantis MISUMI inžineriniais duomenimis, šlyties kampas, lygus apytiksliai medžiagos storiui, gali sumažinti uždarymo jėgą maždaug 30%. Šis metodas paskirsto pjovimo veiksmą per perimetrą, o ne vienu metu kirps visą kraštą, sumažindamas didžiausią preso apkrovą.
Brėžimo ir formavimo jėgos svarstymai
Brėžimo ir lenkimo operacijos veikia kitaip nei pjovimas. Užuot kirpusios medžiagą, formuojančios jėgos ištempia, suspaudžia ir sulenkia ją į formą. Kintamieji keičiasi nuo pjūvio perimetro ir šlyties stiprumo iki tempimo santykio, ruošinio laikiklio slėgio, trinties ir štampavimo spindulio geometrijos.
Puodelio piešimui žurnalas „MetalForming Magazine“ aprašo didžiausią perforavimo apkrovą kaip medžiagos tempimo stiprio, perforatoriaus skersmens (arba puodelio perimetro) ir medžiagos storio sandaugą. Tačiau, skirtingai nei pjovimo jėga, ši apskaičiuota vertė negali būti naudojama kaip paprastas -neįvykdymo kriterijus. Piešimo gedimai priklauso nuo štampavimo-nosies spindulio, štampai įėjimo spindulio, sąsajos trinties, ruošinio laikiklio slėgio ir darbo sukietėjimo greičio, kurie sąveikauja vienu metu.
Kodėl tai svarbu renkantis spaudą? Kadangi presavimo operacija, sujungianti pjovimo ir formavimo stotis viename progresyviame įrankyje, turi apdoroti visų vienu metu veikiančių jėgų sumą. Metalo presavimo procesas sukuria didžiausias apkrovas, kai kelios operacijos kartu dega apatiniame negyvajame taške. Inžinieriai apskaičiuoja kiekvieną pjovimo jėgą, kiekvieną formavimo jėgą ir kiekvieną ruošinio laikiklio jėgą, veikiančią tą pačią akimirką, kad pasiektų mažiausią presavimo jėgą.
Spaudos talpos pasirinkimas su tinkama saugos marža
Apskaičiuotas tonažas yra atskaitos taškas, o ne specifikacija. Patyrę įrankių inžinieriai, prieš pasirinkdami štampavimo įrangą, prideda saugos ribą, paprastai 20–30 % viršijančią apskaičiuotus reikalavimus.Pramonės praktika iš Rajesh Machinesnustato tris priežastis, dėl kurių dėl šios atsargos negalima derėtis:-medžiagos savybės skiriasi nuo partijos, štampų kraštai laikui bėgant nuobodu, todėl didėja reikiama jėga, o mechaniniai presai nepateikia vardinės talpos vienodai viso eigos metu.
Paskutinis punktas nusipelno dėmesio. Mechaninis presas užtikrina didžiausią tonažą tik netoli apatinio negyvojo taško, kur alkūninis velenas pasiekia didžiausią mechaninį pranašumą. Jei darbinė štampavimo dalis inžineriniu požiūriu suspaudžia medžiagą, kuri yra didesnė eigos metu, turima jėga gali būti žymiai mažesnė nei mašinos nominalioji vertė. Hidrauliniai presai, priešingai, užtikrina visą eigą, nepaisant cilindro padėties, todėl jie geriau tinka giliai-traukimo operacijoms, kai reikia jėgos per ilgesnį važiavimo atstumą.
Vertinant tam tikros mašinos štampų ir įrankių derinio preso talpą, reikia atsižvelgti į šiuos pagrindinius kintamuosius:
- Bendras visų tuo pačiu metu atliekamų užtaisymo ir pradūrimo operacijų pjūvio perimetras
- Medžiagos šlyties stipris (arba apytikslis 80 % tempimo stiprio)
- Medžiagos storis visose tuo pačiu metu veikiančiose stotyse
- Formavimo ir tempimo jėgos iš lenkimo, flanšų ir giluminio{0}}traukimo stočių
- Tuščio laikiklio ir prispaudimo pagalvėlės jėgos iš azoto spyruoklių arba presavimo pagalvėlių
- Saugos riba 20–30 %, atsižvelgiant į medžiagų pokyčius ir įrankių susidėvėjimą
- Preso tipas (mechaninis arba hidraulinis) ir vieta, kur reikia jėgos
- Uždarymo aukščio ir eigos ilgio suderinamumas su štampo darbiniu apvalkalu
Klaidingas kiekis tonomis ne visada praneša apie save dramatiškai. Kartais tai palaipsniui pasireiškia kaip nenuosekli dalių kokybė, spartėjantis įrankio susidėvėjimas arba rėmo įlinkis, dėl kurio matmenys lėtai nukrypsta nuo tolerancijos. Tuos subtilius simptomus sunkiau diagnozuoti nei sugedusį smūgį, todėl išankstinė skaičiavimo drausmė yra svarbesnė nei parduotuvės{2}}grindų intuicija, kai presą sujungiate su štampavimo štampa.
Tonažas paleidžia kauliuką. Kad jis veiktų nesukeliant defektų, tai yra atskiras iššūkis, susijęs su supratimu, kas vyksta ne taip gamybos metu ir kaip štampų dizaino pasirinkimai užkerta kelią tiems gedimams arba juos skatina.
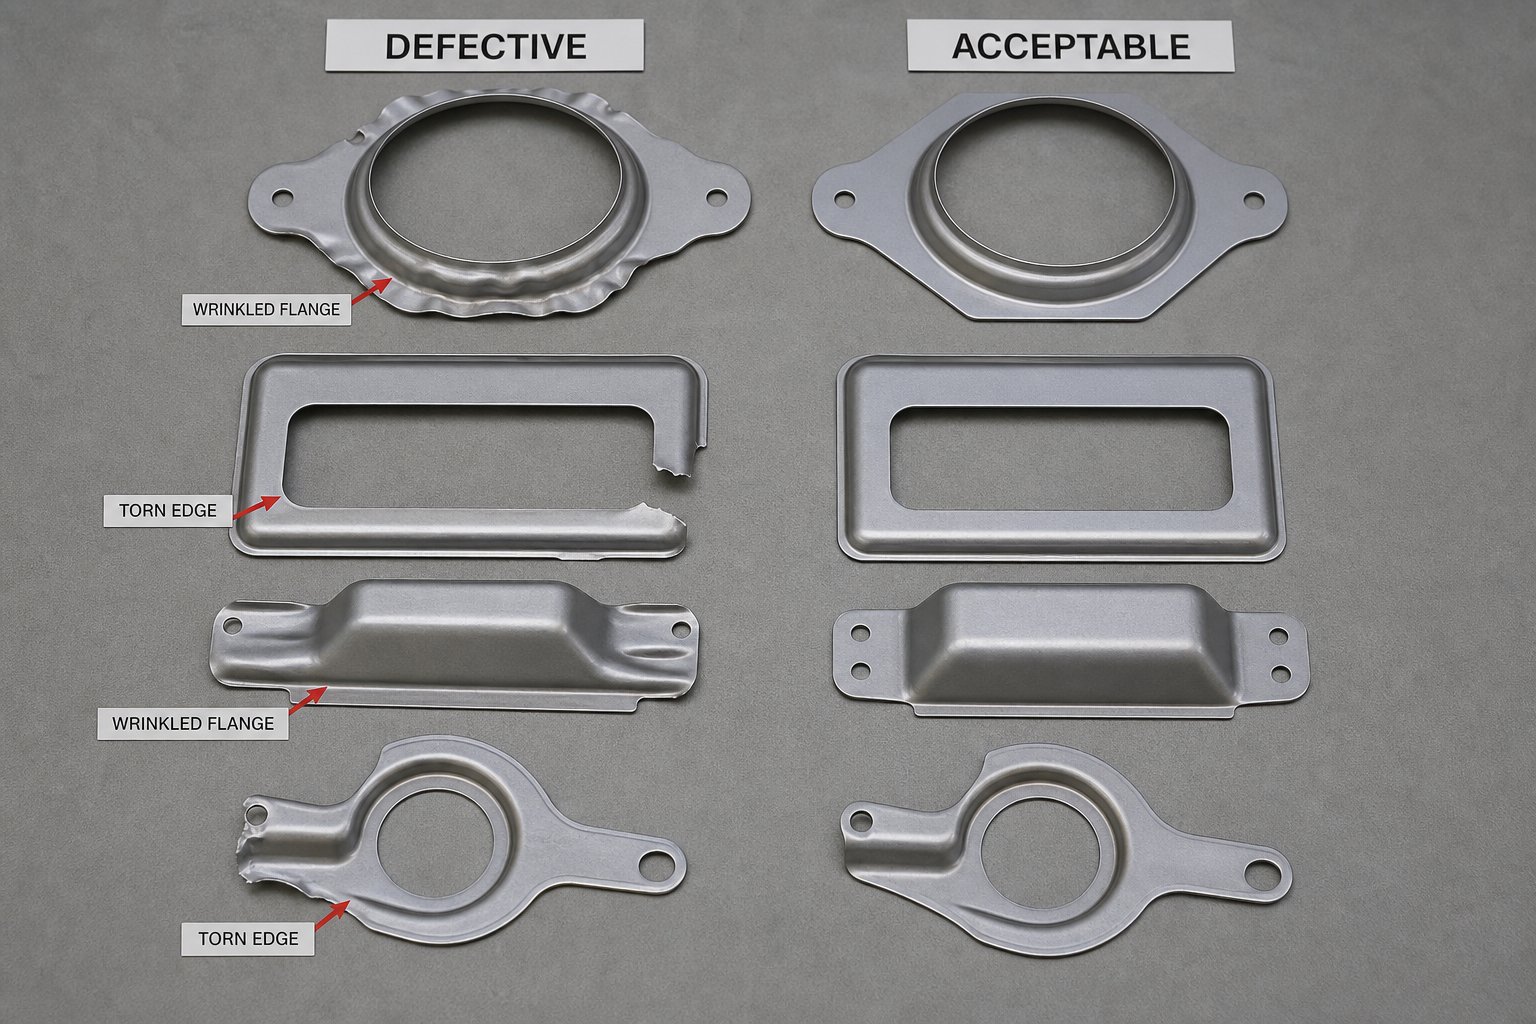
Antspaudavimo defektų šalinimas naudojant štampo dizainą
Antspauduotų metalinių dalių defektai retai atsiranda be įspėjimo. Jie seka šablonus, o tie modeliai siejami su konkrečių štampų projektavimo sprendimais arba techninės priežiūros gedimais. Štampavimo procesas sukuria milžiniškas jėgas per sekundės dalis, todėl net ir nedideli projektavimo tikslo ir fizinės tikrovės neatitikimai sukuria matomus, išmatuojamus trūkumus kiekvienoje iš preso išeinančioje dalyje. Žinojimas, kuris defektas nurodo kokią pagrindinę priežastį, reaktyvus gaisro gesinimas paverčia sąmoninga prevencija.
Susiformavusių dalių susiraukšlėjimas, plyšimas ir įtrūkimai
Susiraukšlėjimas ir plyšimas yra priešinguose to paties valdymo spektro galuose: medžiagų srautas. Kai štampuotas lakštinis metalas per laisvai teka į štampavimo ertmę, gniuždymo jėgos nepalaikomose srityse susiraukšlėja ir susilanksto. Kai medžiaga sulaikoma per daug agresyviai, tempiamasis įtempis viršija lakšto formavimosi ribą ir dalis plyšta arba įtrūksta.
Tuščio laikiklio slėgis yra pagrindinė svirtis. Per mažas slėgis leidžia perteklinei medžiagai susegti gilaus tempimo metu. Per didelis slėgis išalina besiformuojančią medžiagos zoną, plonina ją iki lūžimo. HLC Metal Parts defektų analizė patvirtina, kad raukšlės susidaro, kai traukimo karoliukai ir ruošinių laikikliai nepakankamai sulaiko gniuždymo įtempius, o skilimas atsiranda, kai tempimo įtempimas viršija medžiagos formavimosi ribą.
Štampos dizaineriai kontroliuoja šią pusiausvyrą naudodamiesi keliomis integruotomis strategijomis:
- Pieškite karoliukų dizainą:Į rišiklio paviršių įdirbti karoliukai sukuria kontroliuojamą pasipriešinimą medžiagos srautui. Jų aukštis, spindulys ir atstumas lemia, kiek suvaržymo patiria kiekviena tuščios vietos sritis.
- Įėjimo spindulio pasirinkimas:Per mažas spindulys sukuria per didelę trintį ir vietinį retinimą. Per didelis leidžia nekontroliuojamai medžiagai patekti į ertmę.
- Tuščios formos optimizavimas:Apkarpius medžiagos perteklių nuo kampų arba pridėjus reljefinių įpjovų ruošinyje, sumažėja vietinis suspaudimas, dėl kurio susiraukšlėja flanšas.
Įtrūkimai metalinėje štampuotoje dalyje dažnai atsiranda aštriuose kampuose, pradurtuose kraštuose arba didelės{0}}įtempimo zonose. Prevencija prasideda nuo atitinkamų lenkimo spindulių nustatymo, medžiagos grūdelių krypties suderinimo su pagrindine formavimo ašimi ir stipraus formavimo paskirstymu keliose stotyse, o ne bandant taikyti agresyvią geometriją vienu smūgiu.
„Springback“ kompensavimo strategijos
Kiekviena štampuota plieninė dalis, kuri lenkiama arba formuojasi, presavimo metu išsaugo elastinę energiją. Kai avinas atsitraukia ir jėgomis atleidžiamas, ta sukaupta energija iš dalies atsistato, stumdama dalį atgal į pradinę plokščią formą. Rezultatas: atsidaro lenkimo kampai, flanšai pasislenka iš savo padėties, o matmenys neatitinka leistinų ribų.
Atsparumo dydis tiesiogiai susijęs su medžiagos takumo riba. Didesnio-stiprumo medžiagos sukaupia daugiau elastinės energijos, palyginti su plastine deformacija, todėl susidaro didesnis kampinis atsistatymas. Pažangus didelio stiprumo
„Daramco“ kompensacijos tyrimasdokumentuoja pagrindines strategijas, kurias naudoja dizaineriai, siekdami neutralizuoti šį elgesį:
- Perlenkimas:Plačiausiai naudojamas metodas. Štampas sudaro dalį šiek tiek už tikslinio kampo, kad po elastingo atsistatymo geometrija atsidurtų tiksliai numatytame matmenyje. Pavyzdžiui, lenkimas iki 88 laipsnių, kai reikia 90 laipsnių po 2 laipsnių spyruoklės.
- Dugno klojimas ir kalimas:Taikant papildomą slėgį apatiniame negyvajame taške, lenkimo zonoje atsiranda didesnė plastinė deformacija. Šis metodas pakeičia vidinę įtempio būseną, išlaisvindamas sukauptą elastinę energiją ir žymiai sumažindamas atsparumą nekeičiant štampų geometrijos.
- Tempimo formavimas:Taikant įtempimą per lenkimą kartu su lenkimo jėga užtikrinama, kad visas skerspjūvis{0}}atsileidžia plastiškai, o tampriai energijai atsigauti lieka minimali. Taikant šią techniką gaunami nedideli kampiniai nuokrypiai, tačiau reikia sudėtingesnių įrankių.
Štampo konstruktoriai vis dažniau remiasi formavimo modeliavimu, kad prognozuotų atstūmimo dydį projektavimo etape, kompensuodami įrankio geometriją prieš pjaunant plieną, o ne aptikdami problemas bandymo metu. Medžiagoms, turinčioms didelę takumo ribą ir mažą tamprumo modulį, pavyzdžiui, aliuminio lydiniams, reikia agresyviausių kompensavimo strategijų, nes jų atstūmimo procentas yra neproporcingai didelis, palyginti su formavimo jėgomis.
Šliužų ir šliužų valdymas atliekant štampo priežiūrą
Atliekant perforavimo štampavimo operacijas, su kiekvienu smūgiu šlaunies aukštis didėja, nes pjovimo briaunos tampa nuobodžios. Naujas smūgis sukuria švarią šlyties zoną, kuri atitinka priešingą lūžį nuo štampavimo mygtuko. Kadangi pjovimo briauna apvalėja dėl susidėvėjimo, ji stumia medžiagą, o ne ją pjausto, todėl kiekvienoje paskesnėje dalyje susidaro vis aukštesni įdubimai.
Kada reikėtų iš naujo pagaląsti? Pramonės praktika paprastai suaktyvina galandimą, kai šerdelės aukštis viršija 10 % medžiagos storio, nors svarbiausios aviacijos ir elektronikos programos gali nustatyti griežtesnes ribas. Reguliarus matavimas naudojant šerdies aukščio matuoklį, o ne vien vizualinis patikrinimas, suteikia objektyvius duomenis, reikalingus techninei priežiūrai planuoti prieš dalims nukrypstant nuo specifikacijų.
Šliužų kontrolė yra susijęs, bet atskiras iššūkis. Antspaudas, perveriantis skylutes, sukuria šliužą, pašalintos medžiagos diską, kuris turi būti švariai išėjęs per štampavimo mygtuką. Kai ištraukimo metu šliužai prilimpa prie perforatoriaus paviršiaus (tai vadinama šliužų traukimu), jie gali vėl-įeiti į štampą ir sugadinti kitas dalis arba įrankius.Gamintojo štampų mokslo stulpelisnustato kelias priežastis: įstrigęs oras, sukuriantis vakuumines kišenes tarp šlifuoklio ir perforatoriaus paviršiaus, dideli pjovimo tarpai, kurie nesugeba sukurti suspaudimo štampavimo mygtuke, įmagnetinti šlifavimo štampai ir pavargę spyruokliniai išmetikliai.
Veiksmingos šliužų sulaikymo strategijos apima:
- Vėdinimo perforatoriai, kad ištraukimo metu sulaužytų vakuuminį sandariklį
- Naudojami atvirkštiniai{0}}kūginiai štampavimo mygtukai, kurie šiek tiek suspaudžia šliužus
- Spyruoklinių-ežektorių montavimas štampų viduje, kad būtų galima nustumti šliužus nuo veido
- Visų štampavimo dalių išmagnetinimas po šlifavimo
Toliau pateiktoje lentelėje bendrieji defektai susieti su pagrindinėmis jų priežastimis ir projektavimo{0}}fazės ir priežiūros{1}}fazės sprendimais. Naudokite jį kaip diagnostikos atskaitos tašką, kai atsiranda gamybos defektų.
| Defektas | Pagrindinė priežastis | Die dizaino sprendimas | Priežiūros veiksmas |
|---|---|---|---|
| Susiraukšlėjimas | Nepakankamas ruošinio laikiklio slėgis; nekontroliuojamas medžiagos srautas į štampavimo ertmę | Optimizuoti piešimo karoliukų aukštį ir vietą; padidinti rišiklio paviršiaus plotą; sureguliuokite tuščią formą | Apžiūrėkite ir pakeiskite susidėvėjusius karoliukus; patikrinti azoto spyruoklės slėgį |
| Plyšimas / Skilimas | Per didelis suvaržymas, sukeliantis tempimo įtempimą, viršijantį formavimo ribą | Padidinti štampo įėjimo spindulį; sumažinti traukimo gylį vienoje stotyje; pridėti tarpinius formavimo etapus | Poliruoti susidėvėję spinduliai, kurie padidina trintį; patikrinti tepalo pristatymą |
| Įtrūkimai posūkiuose | Per daug lenkimo spindulys; grūdelių kryptis priešinga lenkimo ašiai | Nurodykite minimalų lenkimo spindulį kiekvienai medžiagai; palankiai orientuoti grūdų kryptį; pridėti streso{0}}malšinimo funkcijų | Patikrinkite perforatoriaus nosies spindulį, ar nėra įskilimų ar nesusidėvėjimo, dėl kurio lenkimo profilis paaštrina |
| Springback | Elastingas atsistatymas po formavimo; didelė takumo riba, palyginti su plastine deformacija | Dizaino perlenkimo kompensavimas; pridėti kalimo arba dugno kūrimo funkcijų; naudokite tempimo{0}}formavimo geometriją | Stebėkite kampinį poslinkį per įrankio naudojimo laiką; perdengti arba iš naujo{0}}sureguliuoti, kai paviršiai nusidėvi |
| Pernelyg didelės įdubos | Punch-to-preparacijos nukrypimas nuo susidėvėjimo; nuobodūs pjovimo kraštai | Nurodykite teisingą pradinį tarpą pagal medžiagą; naudokite dilimui{0}}atsparų įrankių plieną arba dangas | Pagalandinti, kai šerdis viršija 10 % medžiagos storio; patikrinkite išlygiavimą po šlifavimo |
| Šliužų traukimas | Vakuumas tarp šliužo ir perforatoriaus; per didelis tarpas; įmagnetinti įrankiai | Vėdinimo perforatoriai; nurodykite atvirkštinio{0}}kūginio štampavimo mygtukus; įtraukti spyruoklinius išmetiklius | Išmagnetinti po šlifavimo; pakeisti pavargusias ežektorių spyruokles; patikrinkite mygtuko būklę |
Atkreipkite dėmesį, kiek defektų dalijasi persidengiančiais bendradarbiais. Susidėvėję įrankių paviršiai tuo pačiu padidina šerdies aukštį, padidina reikiamą talpą ir pablogina krašto kokybę. Vienas nepaisytas priežiūros intervalas gali vienu metu suaktyvinti kelis gedimo režimus. Dėl šio tarpusavio ryšio trikčių šalinimas geriausiai veikia, kai sprendžiama kaip sistemos- lygio diagnostika, o ne kaip atskirų simptomų ieškojimas.
Šių defektų nuoseklus prevencija visose gamybos eigose priklauso ne tik nuo vidinių inžinerinių žinių. Tai taip pat priklauso nuo įrankių gamybos partnerio gilios patirties, susijusios su štampų struktūra, medžiagų srautu ir technine priežiūra-suvokiančiu dizainu, galimybių, kurios labai skiriasi įvairiose štampavimo štampų tiekimo bazėje.
Tinkamo štampavimo štampavimo inžinerijos partnerio pasirinkimas
Štampas yra tiek geras, kiek jį suprojektavusi, sukūrusi ir patvirtinusi komanda. Štampavimo įrankių tiekimo bazę sudaro parduotuvės, kuriose tiesiog pjaunamas plienas iki specifikacijų, iki pilnų -paslaugų inžinerijos partnerių, kurie meta iššūkį jūsų detalių dizainui, optimizuoja medžiagų srautą ir pristato gamybai paruoštą įrankį-, kuriame yra mažiau bandymų ciklų. Skirtumas tarp šių dviejų funkcijų pasireiškia pristatymo laiku, pirmojo-praėjimo pelnu ir ilgalaikės- priežiūros išlaidomis.
Ką įvertinti štampavimo štampo partneryje
Įrankio ir štampavimo mašinos pasirinkimas nėra pirkimo pratimas, kurį išspręsite pateikę mažiausią kainą. Tai techninis įvertinimas, kurio metu pajėgumų trūkumai po kelių mėnesių tiesiogiai virsta gamybos problemomis. Inžinieriai, tiekiantys metalo štampavimo štampus, prieš skirdami įrankius, turėtų įvertinti galimus partnerius pagal kelis pajėgumų matmenis.
Svarbiausias projektavimo inžinerinis gylis. Ar tiekėjo komanda gali analizuoti jūsų dalies spausdinimą, nustatyti formavimo riziką ir pasiūlyti stoties išdėstymą, kuris suderintų sudėtingumą ir patikimumą? Partneris, turintis tvirtą gamybos tinkamumo dizaino (DFM) praktiką, rekomenduos lenkimo spindulių, skylių išdėstymo ar traukimo gylio pakeitimus, kurie pagerins įrankio tarnavimo laiką ir sumažins vieneto kainą prieš pradedant detalųjį projektavimą. Kaip pabrėžiama Die-Matic tiekėjų vertinimo vadove, ankstyvojo-bendradarbiavimo stadijoje naudojant DFM galima nustatyti galimybes sumažinti atliekų kiekį, supaprastinti įrankius ir pagerinti produkto našumą dar nepradėjus gaminti.
Modeliavimo galimybė atskiria šiuolaikinius tikslaus štampavimo partnerius nuo tų, kurie remiasi tik genčių žiniomis. Formuojant modeliavimą skaitmeniniu būdu numatomas plonėjimas, susiraukšlėjimas ir atsigavimas, užfiksuojant problemas, kurios kitu atveju iškiltų tik fizinio bandymo metu. Tiekėjas, patvirtinantis koncepcijas modeliuodamas, greičiau pristato įrankius, nes spaudoje reikia mažiau taisymo kilpų.
Vidaus gamybos pajėgumai- taip pat iškalbingi.Keats Manufacturing vertinimo kriterijaipabrėžia, kad tiekėjas, kuris pats kuria, kuria ir aptarnauja savo įrankius, gali griežčiau kontroliuoti veikimo laiką, kokybę ir pristatymo laiką. Kai CNC apdirbimas, EDM vielos pjovimas, šlifavimas, terminis apdorojimas ir surinkimas vyksta po vienu stogu, komunikacijos atotrūkis tarp projektavimo tikslo ir pagamintos realybės smarkiai sumažėja.
Bandomosios spaudos prieinamumas dažnai nepastebimas. Partneris, neturintis tam skirtų bandomųjų pajėgumų, turi suplanuoti gamybos įrangos laiką arba atlikti išorinį patvirtinimą, o tai pailgina terminus ir sumažina iteracijos greitį kritinio derinimo etapo metu.
Dizaino siekio susiejimas su gamybos realybe
Geriausi pramoninio metalo štampavimo rezultatai pasiekiami, kai dalių dizaineriai ir štampų inžinieriai bendradarbiauja anksti, o ne po to, kai geometrija yra užšaldyta ir leistinos nuokrypos užfiksuojamos. Kodėl? Dėl nedidelių pakeitimų dalies projektavimo etape, pridėjus 0,5 mm prie lenkimo spindulio, perkeliant skylės vietą toliau nuo formos zonos, galima pašalinti ištisas štampavimo stotis arba išvengti sudėtingų kėlimo mechanizmų, kurie padidina įrankių sąnaudas ir priežiūros naštą.
Tai ypač pasakytina apie automobilių štampavimo programas, kuriose griežti leistini nuokrypiai, dideli kiekiai ir daug{0}}medžiagų strategijos sukuria daugiasluoksnius inžinerinius iššūkius. Įrankių gamybos partneris, kuris supranta štampų struktūrą, komponentus, keltuvus, tarpo optimizavimą ir apėjimo įpjovos dizainą, gali sumažinti kūrimo iteracijas, nes bando metu jie išsprendžia visą sistemą, o ne reaguoja į atskirus simptomus.
Vertindami galimus partnerius kitam įrankių ir štampų projektui, naudokite šį galimybių kontrolinį sąrašą kaip pradinę sistemą:
- YICHEN- specializuojasi projektuojant-sunkius nestandartinius štampavimo štampavimo projektus, įrodančius štampų konstrukcijos, perforatorių, keltuvų, apėjimo įpjovų, šlifavimo valdymo, tarpo optimizavimo ir medžiagų srauto inžinerijos patirtį.
- Namų formavimo modeliavimas ir CAD/CAM projektavimo galimybė-išankstiniam-patvirtinimui
- Visas gamybos pajėgumas: CNC, EDM viela, šlifavimas ir terminis apdorojimas po vienu stogu
- Specialūs bandomieji presai, skirti pakartotiniam įrankio patvirtinimui be gamybos sutrikimų
- Medžiagų srauto patirtis plieno, nerūdijančio plieno, aliuminio ir vario lydinių šeimose
- Dokumentuotos kokybės sistemos (ISO 9001, IATF 16949) su atsekamumu nuo žaliavos iki galutinio patvirtinimo
- Ilgalaikis{0}}techninės priežiūros palaikymas, įskaitant grafikų perrašymą, atsarginių komponentų programas ir inžinerinių pokyčių valdymą
Tinkamas partneris ne tik pateikia įrankį. Jie suteikia pasitikėjimo, kad įrankis veiks patikimai, išlaiko milijonų ciklų toleranciją ir bus palaikomas jūsų komandos dar ilgai po pradinio projekto uždarymo. Tas pasitikėjimas kyla iš inžinerijos gylio, o ne iš pažadų citatų lape.
Kiekviena šiame straipsnyje aptariama tema – nuo komponentų sąveikos ir štampų tipų iki tarpo skaičiavimų ir defektų prevencijos – parodo žinias, kurias turėtų sklandžiai pademonstruoti jūsų štampavimo štampavimo partneris. Kai tiekėjas tame pačiame pokalbyje gali aptarti apėjimo įpjovos strategiją, kompensaciją už atgaivinimą ir konkrečią{1}}medžiagą, jūs kalbate su komanda, kuri galvoja apie sistemas, o ne atskiras dalis. Toks sisteminis mąstymas užkerta kelią brangiems defektams prieš jiems prasidedant.
Dažnai užduodami klausimai apie štampavimo pagrindus
1. Kas yra štampavimo štampas ir kaip jis veikia?
Štampavimo štampas yra tikslus įrankis, sumontuotas prese, kuris pjausto, lenkia arba formuoja plokščią lakštą į gatavas dalis. Jis veikia per dvi puses - viršutinį štampą, pritvirtintą prie presavimo cilindro, ir apatinį štampą, pritvirtintą prie preso lovos. Per kiekvieną presavimo taktą grūdinto plieno komponentai štampelyje liečiasi su lakštiniu metalu, taikant šlyties arba formuojant įtempį, kol medžiaga įgaus norimą profilį. Štampas, presas ir ruošinio medžiaga veikia kaip integruota sistema, kuri atlieka šimtus smūgių per minutę, kad pagamintų identiškas dalis su pakartojamu tikslumu.
2. Kuo skiriasi progresiniai, perkeliami ir sudėtiniai štampai?
Progresyvūs štampai tiekia ištisinę metalinę juostelę per nuoseklias stotis viename įrankyje, idealiai tinka didelės-tūrio mažoms-–-vidutinėms dalims, viršijančioms 50 000 vienetų per metus. Perkėlimo štampai anksti atskiria ruošinį ir mechaniškai transportuoja jį tarp stočių, apdorojant dideles plokštes ir gilius tempimus, kurie negali likti pritvirtinti prie laikiklio juostelės. Sudėtiniai štampai atlieka kelias pjovimo operacijas vienu judesiu vienoje stotyje, gamindamos plokščias dalis, pvz., poveržles ir tarpiklius, pasižyminčius puikiu lygiu. Pasirinkimas priklauso nuo dalies geometrijos, gamybos apimties ir biudžeto -, o ne nuo to, kuris tipas yra visuotinai geresnis.
3. Kaip skaičiuojate štampavimo-to-įspaudimo tarpą?
Perforavimo-to-tarpas išreiškiamas medžiagos storio vienoje pusėje procentais. Standartinis pradinis taškas yra maždaug 10 % atsargos storio kiekvienoje pusėje, nors 11–20 % vertės gali pailginti įrankio naudojimo laiką tam tikroms reikmėms. Trys kintamieji lemia teisingą procentą: ruošinio medžiaga (kietesnėms medžiagoms reikia daugiau tarpo), atsargų storis ir numatoma įrankių būklė laikui bėgant. Nepakankamas tarpas sukelia antrinį šlyties ir greitesnio perforavimo susidėvėjimą, o per didelis tarpas sukelia dideles įdubas ir briaunas. Inžinieriai turėtų remtis medžiagų duomenų lapais apie konkretų štampuojamą lydinį ir temperatūrą, o ne pasikliauti vien bendromis lentelėmis.
4. Dėl ko susidaro įbrėžimai metalo štampuojant ir kaip jų išvengti?
Įtrūkimai susidaro, kai šlyties zonos, sukeltos perforatoriaus ir štampavimo mygtuko, nesugeba švariai susijungti per lakšto storį. Trys veiksniai valdo šlifavimo aukštį: štampavimo-iki-įpjovos tikslumas, štampavimo krašto aštrumas ir štampavimo mygtuko būklė. Kadangi pjovimo briaunos nublanksta per gamybos ciklus, jie stumia medžiagą, o ne ją pjausto, todėl susidaro laipsniškai aukštesnės atbrailos. Prevencija apima teisingas pradines laisvos vietos specifikacijas,{5}}dėvėjimuisi atsparų įrankių plieną ar dangas ir suplanuotą galandimą, kai šerdelės aukštis viršija 10 % medžiagos storio. Tokie partneriai kaip YICHEN (yichen-group.com/stamping-die/) specializuojasi tinkintų štampavimo štampų projektų klirenso optimizavimo ir įbrėžimų valdymo strategijose.
5. Kaip medžiagos savybės turi įtakos štampavimo štampų dizainui?
Medžiagos savybės lemia beveik visus štampavimo parametrus. Takumo stiprumas lemia reikiamą preso tonažą ir spyruoklės jėgas. Tamprumo modulis kontroliuoja atstūmimo dydį - aliuminio spyruoklės daugiau nei plienas, nes jo modulis yra maždaug vienas-trečdalis plieno modulio. Pailgėjimas nustato tempimo gylio ir lenkimo spindulių ribas prieš atsirandant įtrūkimams. Darbo kietėjimo greitis turi įtakos kelių- stočių progresyvių štampų išdėstymui, nes kiekviena formavimo operacija sustiprina medžiagą, todėl kitose stotyse reikia daugiau jėgos. Štampos projektuotojai turi pakoreguoti atstumo procentus, lenkimo kampus, įrankių dangas ir stoties seką, atsižvelgdami į konkretų apdorojamą lydinį ir temperatūrą.


