


Ką daro spaudos štampavimas ir kodėl tai svarbu
Kas tiksliai yra štampavimas ir kodėl vienas specializuotas įrankis yra visko centre? Įsivaizduokite, kad į mašiną padėsite plokščią plieno lakštą ir po kelių sekundžių ištraukite gatavą laikiklį, jungtį ar automobilio skydelį. Įrankis, atsakingas už šį pakeitimą, yra presavimo štampavimas -, o supratimas, kaip jis veikia, atskleidžia šiuolaikinės didelės apimties gamybos logiką.
Spaudos štampavimo štampo apibrėžimas
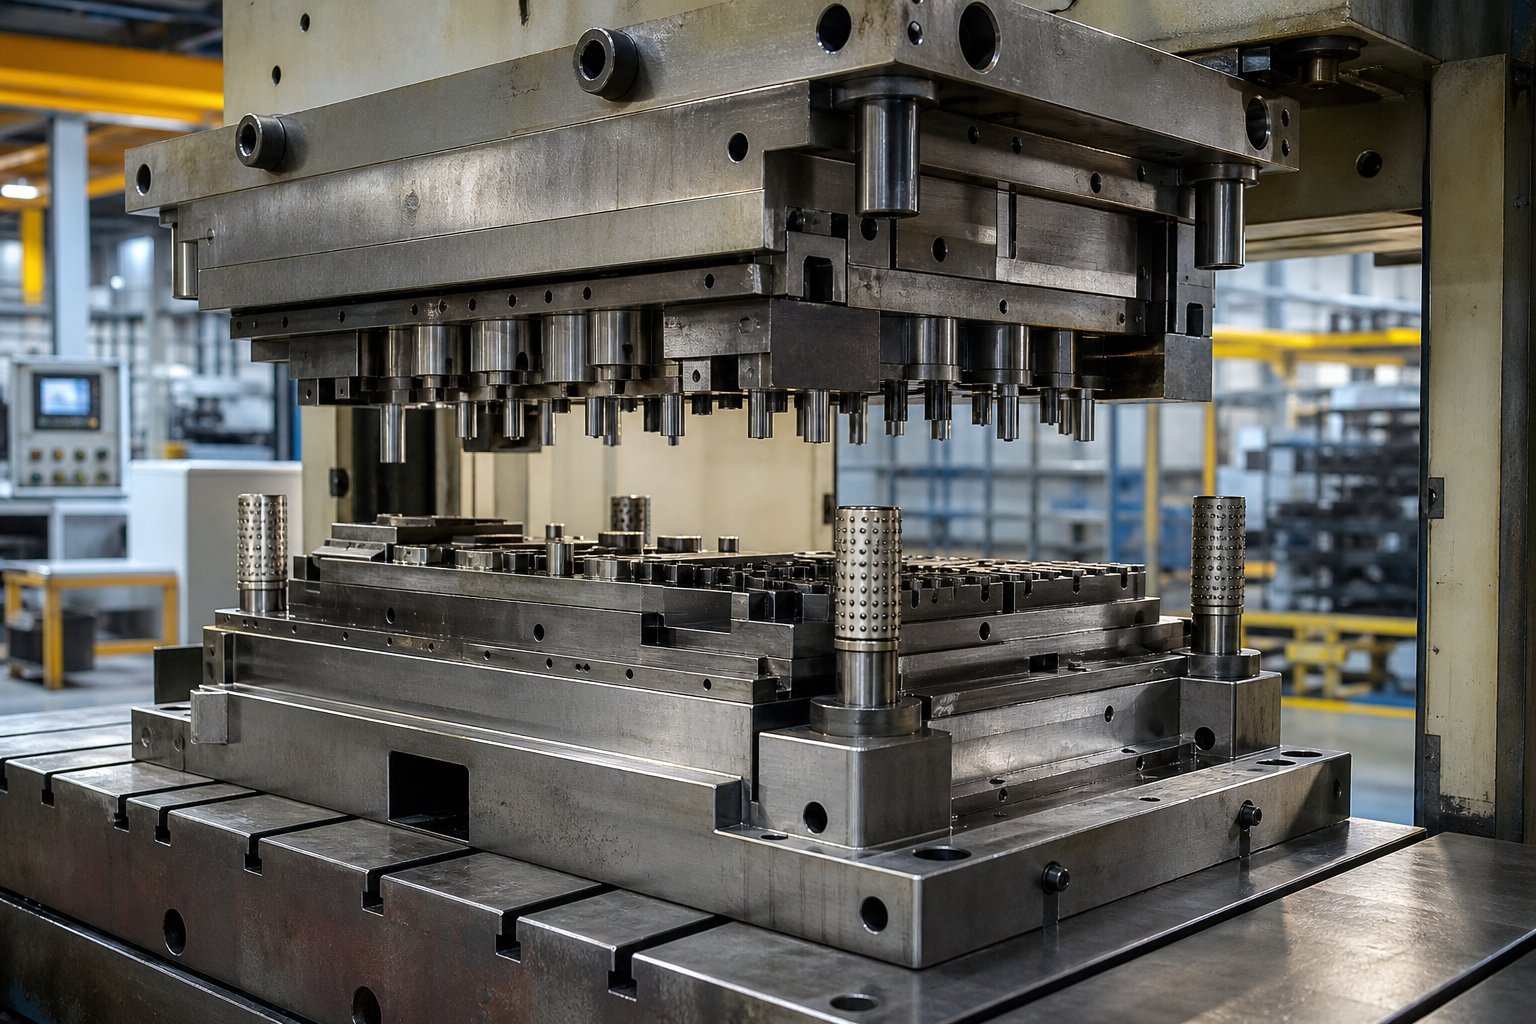
Presuojamas štampavimo štampas yra preciziškai{0}}apdirbtas įrankių rinkinys, sumontuotas štampavimo preso viduje, kuris kontroliuojamas kirpimo, lenkimo, tempimo ir formavimo operacijas paverčia plokščią lakštą į baigtas dalis.
Praktiškai štampavimo štampas yra pritaikyta įranga, susidedanti iš viršutinės ir apatinės pusės -, kurių kiekvienoje yra grūdinto plieno komponentai, sukurti žaliavai pjaustyti, lenkti arba formuoti pagal tam tikrą geometriją. Abi pusės sulygiuoja preso viduje, o kai mašinos slankiklis sujungia jas, veikiant didžiule jėga, vyksta lakštinio metalo štampavimo operacija. Tolerancijos taip pat griežtos0,0002 colioyra pasiekiami naudojant kokybiškus įrankius ir tinkamą sąranką.
Kodėl štampas yra metalo štampavimo širdis
Taigi, kas yra metalo štampavimas be štampo? Iš esmės tai tik presas, neturintis nieko naudingo. Presas tiekia jėgą ir judesį, tačiau štampas lemia detalės geometriją, matmenų tikslumą ir gamybos efektyvumą. Kiekviena štampuoto komponento - skylių, lenkimų, įspaudų, nubrėžtų formų - ypatybė yra kilusi iš štampo konstrukcijos. Štampo sudėtingumas svyruoja nuo paprastų vienos{5}}stoties įrankių, atliekančių vieną išjungimo ar pradurimo operaciją per vieną potėpį, iki kelių- stočių progresyvių sistemų, kurios iš eilės atlieka dešimtis operacijų, kai metalinė juostelė eina per įrankį.
Kuo štampai skiriasi nuo formų ir kitų įrankių
Dažnas painiavos taškas:kas yra štampai, palyginti su formomis? Štampavimo apibrėžimo centre yra mechaninė deformacija - metalas išlieka kietas ir yra pjaunamas arba formuojamas jėga tarp perforatoriaus ir štampavimo ertmės. Įpurškimo formoms, priešingai, reikia, kad išlydyta medžiaga tekėtų į uždarą ertmę ir sukietėtų. Štampavimo štampai nekeičia metalo medžiagos būklės, todėl iš esmės skiriasi struktūra, aušinimo reikalavimai ir ciklo mechanika. Kalbant apie platesnę gamybos terminologiją, „įrankiai“ yra bendras terminas, apimantis štampus, štampus, tvirtinimo detales ir susijusią įrangą - pats presavimo štampas yra vienas iš svarbiausių šios sistemos komponentų.
Supratimas, kas yra štampų gamyboje šiuo pagrindiniu lygmeniu, suteikia galimybę giliau pažvelgti į tai, kaip skirtingos štampų konfigūracijos padeda pasiekti skirtingus gamybos tikslus - ir kodėl pasirenkant netinkamą tipą gali kainuoti jūsų laikas, pinigai ir dalių kokybė.
Štampavimo štampų tipai ir idealus jų pritaikymas
Pasirinkus netinkamą štampo konfigūraciją, ne tik sumažėja efektyvumas -, bet ir projektas gali tapti ekonomiškai neperspektyvus. Galimi štampavimo štampų tipai išsprendžia konkrečią inžinerinę problemą, o teisingas pasirinkimas priklauso nuo tūrio tikslų, dalių sudėtingumo ir medžiagos elgsenos derinio. Štai kaip skirstomos pagrindinės kategorijos ir kada kiekviena iš jų uždirba savo vietą spaudoje.
Vienos{0}}stoties jungtys paprastoms operacijoms
Vienos{0}}stoties štampai atlieka vieną operaciją vienu paspaudimu. Tai paprasčiausia konfigūracija, kurią galima projektuoti, kurti ir prižiūrėti, todėl jie yra praktiški atliekant mažos-apimties darbus, kuriant prototipus arba atliekant dalis, kurioms reikia tik vieno veiksmo. Apdorojantis štampas iš lakštų išpjauna plokščią formą. Auskarų štampai - kartais vadinami perforavimo štampais - sukuria vidines skylutes arba plyšius. Lankstymas, formavimas ir piešimas štampai keičia medžiagą, jos nepašalinant.
Įprastos operacijos, atliekamos naudojant vieną{0}}stoties įrankį, apima:
- Tuščiavimas - plokščios dalies kontūro kirpimas iš juostelės ar lapo
- Pradurti - štampavimo skyles, plyšius ar įpjovas ruošinyje
- Lenkimas -, sukuriant kampinius bruožus išilgai tiesios linijos
- Formuojant - kontūrines formas, tokias kaip briaunelės, žaliuzės ar įspaudai
- Brėžinys -, traukiant plokščias medžiagas į puodelio arba apvalkalo formą
Kadangi kiekvienas smūgis sukuria tik vieną funkciją, sudėtingoms dalims reikia kelių štampų ir atskirų presavimo sąrankų -, todėl padidėja darbo ir tvarkymo sąnaudos esant didesniam kiekiui.
Progresyvūs štampai{0}}didelės apimties sudėtingoms dalims
Kai metinė paklausa išauga iki šimtų tūkstančių ar milijonų, laipsniški štampai tampa darbo arkliu. Metalo ritė tiekiama per štampą ištisine juostele, judant fiksuotu atstumu (žingsniu) su kiekvienu paspaudimu. Kiekvienoje juostos stotyje atliekama skirtinga operacija - pjovimo, štampavimo štampavimo, lenkimo ąselių arba formavimo štampų geometrijos pridėjimo - operacijos, kol galutinėje stotyje baigta dalis bus atskirta nuo laikiklio juostos.
Kodėl ši konfigūracija dominuoja didelės apimties{0}}gamyboje? Ruošinys niekada nepalieka įrankio. Tai pašalina dalių tvarkymą tarp operacijų, mažų komponentų ciklo trukmę išlaiko trumpesnę nei sekundę ir užtikrina mažus leistinus nuokrypius ir didelį pakartojamumą milijonams dalių. Kompromisas yra įrankių sąnaudos ir pristatymo laikas - progresyvius štampus sudėtinga sukonstruoti, o jų gamyba brangu, todėl jiems reikia apimties, kad pateisintų investicijas.
Specializuotoms reikmėms skirti perkėlimo ir sudėtiniai štampai
Ne kiekviena dalis tinka progresyviam modeliui. Perkėlimo štampavimas atskiria kiekvieną ruošinį nuo juostelės pirmoje stotyje, tada mechaniniai pirštai arba robotai perkelia atskiras detales per nuoseklias štampavimo stotis. Šis metodas tinka didelėms dalims, giliai ištemptiems- apvalkalams ir vamzdžių taikymui, kai ruošinys negali likti pritvirtintas prie laikiklio juostelės. Perkėlimo štampai suteikia dizaino lankstumo sudėtingoms geometrijoms, tokioms kaip grioveliai, briaunelės ir sriegimas, nors jie veikia lėčiau nei laipsniški nustatymai.
Sudėtiniai štampai eina visiškai kitu keliu. Jie atlieka kelias pjovimo operacijas - apipjaustymas ir pradūrimas, pavyzdžiui, - vienu judesiu vienoje stotyje. Rezultatas – plokščia, tikslių matmenų dalis, pagaminta greičiau nei naudojant atskirus vienos{4}}stoties įrankius. Sudėtiniai įrankiai yra pigesni ir greičiau pagaminami nei progresiniai įrankiai, todėl tai yra praktiškas vidurys vidutinio{6}} ir didelės-tūrio plokščioms dalims, kurių nereikia formuoti ar lenkti.
Tinkamo štampo tipo pasirinkimas pagal gamybos poreikius
Šių konfigūracijų pasirinkimas priklauso nuo keturių kintamųjų: metinis tūris, dalių sudėtingumas, medžiagos charakteristikos ir tolerancijos reikalavimai. Žemiau pateiktas palyginimas iš pirmo žvilgsnio įrėmina sprendimą:
| Štampo tipas | Tipiškas tūrio diapazonas | Santykinė įrankių kaina | Dalies sudėtingumas | Ciklo greitis | Idealūs naudojimo atvejai |
|---|---|---|---|---|---|
| Viena{0}}stotis | Prototipas iki 50 000 per metus | Žemas | Paprasta (viena funkcija) | Vidutinis | Prototipai, trumpi bėgimai, paprasti ruošiniai ar posūkiai |
| Junginys | 50 000–500 000+/metus | Žemas iki vidutinis | Vidutinis (plokščios dalys, keli pjūviai) | Aukštas | Poveržlės, plokščios daug{0}}funkcinės dalys, sandarūs-tolerancijos ruošiniai |
| Progresyvus | nuo 100 000 iki milijonų per metus | Aukštas | Aukšta (daug{0}}funkcija, 3D geometrija) | Labai Aukštas | Automobiliniai spaustukai, jungtys, elektronikos laikikliai |
| Perdavimas | 50 000–500 000+/metus | Aukštas | Aukštas (didelis arba gilus{0}}trauktas) | Vidutinis | Korpusai, puodeliai, didelės konstrukcinės plokštės, vamzdžių formos |
Formavimo štampui, apdorojančiam negilią įspaudą ant paprasto laikiklio, gali prireikti tik vienos{0}}stoties sąrankos. Daugiafunkcinė jungtis, skirta automobilių diržams, beveik neabejotinai reikalauja laipsniško įrankių. Ir giliai ištemptas nerūdijančio plieno korpusas? Tikriausiai vienintelis praktinis būdas yra perdavimo štampavimas.
Štampo tipas nustato etapą, tačiau vidiniai komponentai - perforatoriai, štampavimo plokštės, nuėmikliai, pilotai - iš tikrųjų atlieka darbą. Tai, kaip šios dalys sąveikauja kiekvieno paspaudimo metu, lemia, ar jūsų įrankiai užtikrina tikslumą ir ilgaamžiškumą, kaip žada dizainas.
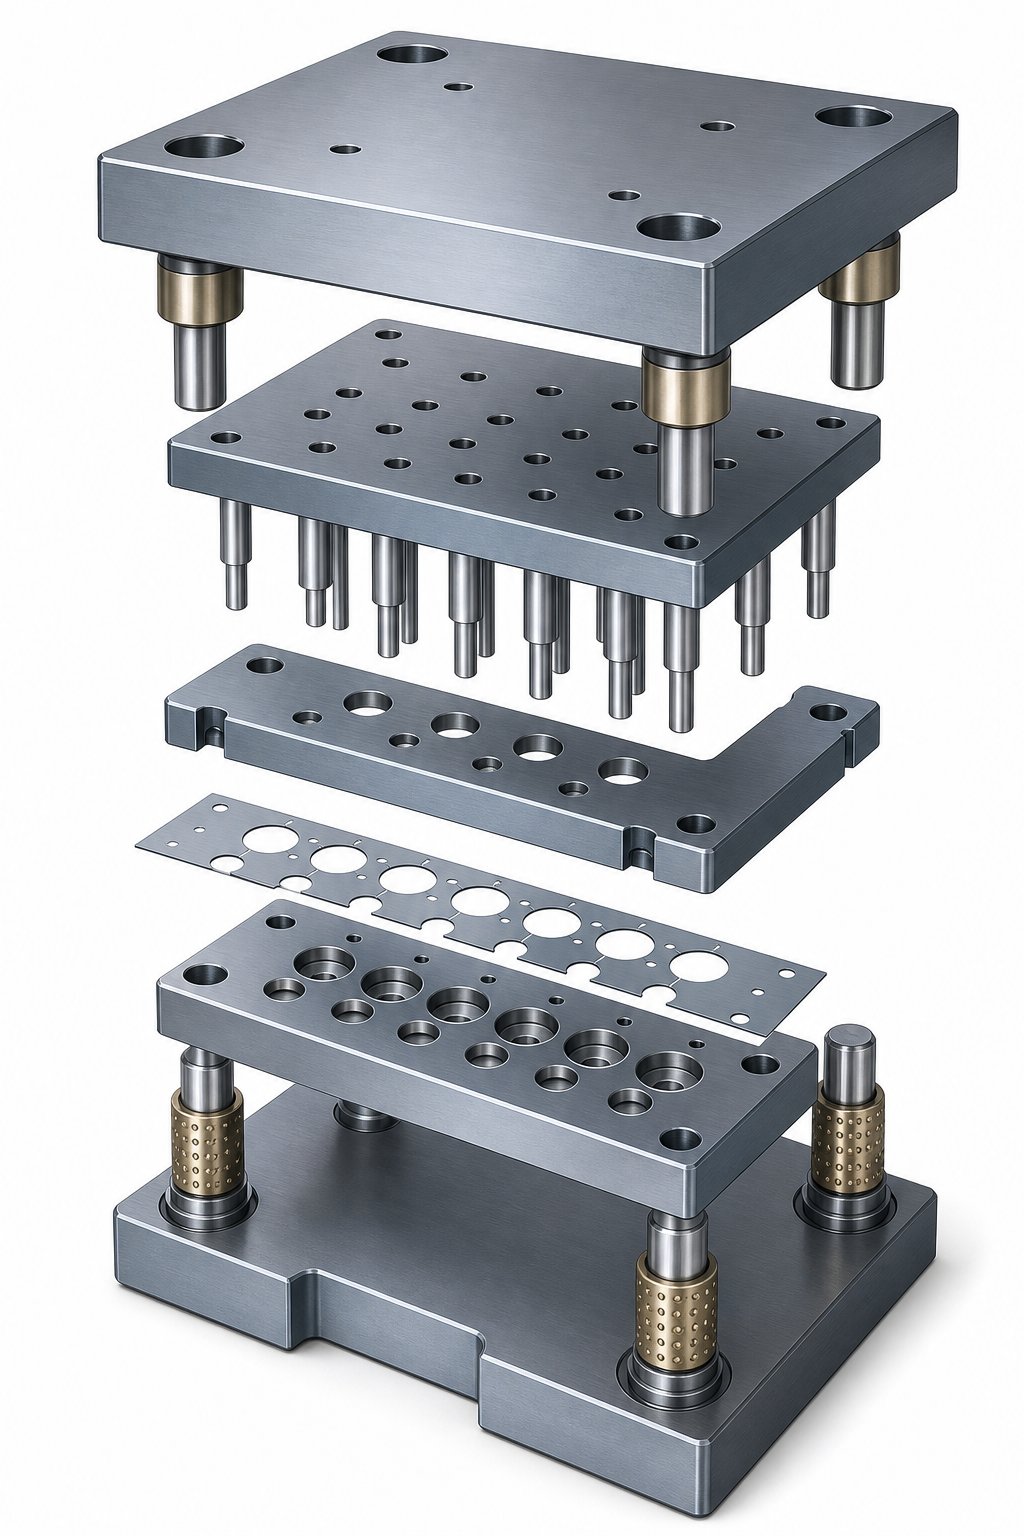
Pagrindiniai komponentai preso štampavimo štampavimo mazgo viduje
Kiekvienas spaudžiamas štampavimo štampas -, nepaisant tipo -, turi bendrą anatomiją. Konkrečios operacijos skiriasi priklausomai nuo įrankio, tačiau struktūrinė logika išlieka nuosekli: standus rėmas tiksliai išlygiuoja-žemės darbo komponentus, o šie komponentai sąveikauja su lakštiniu metalu griežtai kontroliuojama seka. Suprasdami kiekvieną štampavimo štampavimo elementą ir jo vaidmenį, galite aiškiai suprasti, kaip plokščia juostelė tampa užbaigta dalimi.
Viršutiniai ir apatiniai batai ir kreipimo sistema
Štampos batai sudaro viso mazgo struktūrinį pagrindą. Pagalvokite apie juos kaip apie važiuoklę - visa kita pritvirtinama prie šių sunkių plieninių plokščių arba į jas. Viršutinis batas tvirtinamas prie preso cilindro, o apatinis - prie preso atramos. Kartu su kreipiamaisiais kaiščiais ir įvorėmis jie sudaro tai, kas paprastai vadinama štampo rinkiniu.
Kreipiamieji kaiščiai ir įvorės išlaiko viršutinę ir apatinę dalis sulygiuotas iki 0,0001 colio leistinų nuokrypių. Yra du pagrindiniai stiliai: frikciniai (tiesūs) kaiščiai ir rutulinių guolių kaiščiai. Rutulinių-guolių kreipiamieji kaiščiai slysta ant narvelių guolių, todėl štampų puses lengviau atskirti ir surinkti atliekant techninę priežiūrą. Nepriklausomai nuo stiliaus, šie komponentai apsaugo nuo šoninio poslinkio esant toninėms apkrovoms, kurios gali pasiekti šimtus tonų - net ir mikro-lygio poslinkis sukelia netolygų susidėvėjimą, įtrūkimus ar tiesioginius įrankio pažeidimus.
Dėl tinkamo štampo tvirtumo -sutartis negalima. Jei batai lankstosi arba kreipiančiųjų sistema sukuria laisvumą, kenčia kiekvienas pasroviui veikiantis komponentas. Štai kodėl didelės-tonos apkrovoms skirtuose štampų rinkiniuose naudojami storesni batai ir didesnio-skersmens kreipiamieji stulpeliai, kad būtų išvengta deformacijos.
Perforavimo plokštė, štampavimo plokštė ir pjovimo tarpai
Perforavimo plokštė ir štampavimo plokštė yra ta vieta, kur vyksta tikrasis darbas. Perforatoriai ir štampai veikia kaip suderintos poros - presavimo štampavimo štampas patenka į atitinkamą štampo angą, kad nukirptų, sulenktų arba suformuotų tarp jų esančią medžiagą. Perforavimo plokštė (viršutinė) laiko ir nustato perforatorius, o štampavimo plokštėje (apatinė) yra sujungimo ertmės arba mygtukai.
Šiam ryšiui labai svarbu sumažinti atstumą - tarpą tarp perforatoriaus nosies ir štampavimo angos. Tinkamas tarpas priklauso nuo medžiagos tipo ir storio, paprastai 5–10 % medžiagos storio vienoje pusėje daugeliui plienų. Štai kas nutinka, kai klirensas nepavyksta:
- Per ankšta- per didelė pjovimo jėga, pagreitėjęs perforavimo ir matricos susidėvėjimas, antrinis kirpimas, dėl kurio susidaro šiurkštos briaunos
- Per laisvasAnt dalies susidaro - didelės įdubos, padidėja apsivertimas ir pablogėja skylės kokybė
- Netolygus- vienpusis-skaldymas, ne-centrinis šliužų traukimas ir priešlaikinis šukės ankštoje pusėje
Nuo pat pradžių gavus tarpą, pailgėja štampo tarnavimo laikas ir dalys išlaikomos pagal spausdinimo specifikacijas be nuolatinio pertvarkymo.
Strypai, pilotai ir juostelių valdymo komponentai
Kai perforatorius prasiskverbia į medžiagą, kažkas turi ištraukti juostelę grįžtant. Tai nuėmimo plokštės darbas. Pjovimo metu jis prilaiko lakštą plokščią prie štampo paviršiaus, o tada, kai viršutinė pusė atsitraukia, nustumia medžiagą nuo štampavimo įtaisų. Spyruokliniai nuėmikliai taip pat spaudžia žemyn, todėl sumažėja medžiagos iškraipymas aplink pjovimo vietas.
Progresyviuose štampų rinkiniuose du papildomi komponentai viską registruoja:
- Pilotai- tikslūs smeigtukai, kurie įveda juostoje iš anksto-pradurtas skylutes, traukiant ją į tikslią padėtį prieš kiekvieną brūkštelėjimą. Be pilotų kumuliacinė tiekimo klaida kauptųsi stotis į stotį ir sugadintų dalių tikslumą.
- Atsargų keltuvai- spyruokliniai-bėgeliai, pakeliantys juostą virš štampavimo paviršiaus tarp smūgių, leidžiantys jai laisvai judėti į kitą žingsnio padėtį, nevelkant per pjovimo briaunas.
Kaip komponentai sąveikauja per kiekvieną paspaudimą
Įsivaizduokite spaudos ciklą su keturiais etapais:
- Prieiga- viršutinis batas nusileidžia, kreipiamieji kaiščiai sujungia įvores, o pilotai įeina į juostą, kad užrakintų registraciją.
- Susisiekite- nuėmimo plokštė susiliečia su medžiaga ir prispaudžia ją prie štampo plokštės.
- Darbas- perforatoriai ir štampai kirpti, sulenkti arba formuoti metalą. Čia yra didžiausias tonažas.
- Grįžti- viršutinė pusė atsitraukia, nuėmimo mašina nustumia juostelę nuo smūgių, o stūmokliai pakelia juostelę, kad ji galėtų pastumti į kitą padėtį.
Ši seka kartojasi šimtus ar net tūkstančius kartų per valandą. Kiekvienas komponentas turi išlaikyti savo toleranciją per visą ciklo laiką -, o ilgaamžiškumas labai priklauso nuo medžiagų, iš kurių tie komponentai pagaminti.
Medžiagos parinkimas ir paviršiaus apdorojimo parinktys
Štampas gali būti suprojektuotas tobulai ir vis tiek anksti sugestų, jei jis pagamintas iš netinkamo plieno. Geometrija, tarpai ir juostelių išdėstymas yra svarbūs -, tačiau jūsų pasirinktas štampavimo štampavimo plienas lemia, kiek dalių pagamins šis įrankis, kol jį reikės peršlifuoti, atnaujinti ar pakeisti. Medžiagų parinkimas yra ta vieta, kur inžinerija susitinka su ekonomija, o klaidinga klaida pasireiškia kaip priešlaikinis briaunų įskilimas, įtrūkimai arba katastrofiški įtrūkimai viduryje.
Įrankinio plieno markės, skirtos štampuoti
Dauguma plieno štampavimo štampų yra pagaminti iš šalto apdirbimo įrankių plieno - lydinių, specialiai sukurtų taip, kad būtų atsparūs dilimui, išlaikytų kietumą esant darbinei temperatūrai ir po terminio apdorojimo išlaikytų griežtus leistinus nuokrypius. Keturios klasės apima didžiąją dalį programų:
D2 įrankių plienasyra didelio-tūrio išvalymo ir pradurimo pasirinkimas, kur atsparumas dilimui yra svarbiausias. Didelis anglies (1,40–1,60 %) ir chromo (11,00–13,00 %) kiekis užtikrina išskirtinį krašto išlaikymągrūdintas kietumo diapazonas 54-61 HRC. D2 atlieka pasikartojančias pjovimo operacijas be dažno šlifavimo, todėl idealiai tinka laipsniškoms štampavimo perforatoriams ir štampavimo mygtukams, naudojant anglies plieno štampavimo programas dideliu greičiu. Kompromisas? Jis ne toks kietas nei kiti variantai, jį sunkiau apdirbti ir šlifuoti.
A2 įrankių plienassiūlo subalansuotą vidurį. Vidutiniškai anglies (0,95-1,05 %) ir chromo (4,75-5,50 %) A2 yra kietėjantis oru, labai atsparus iškraipymui terminio apdorojimo metu ir vidutiniškai apdirbamas. Jo kietumas yra tarp 57{11}}62 HRC ir puikiai tinka kalimui, apipjaustymui, dideliems štampavimo štampams ir ilgiems smūgiams, kai reikalingas atsparumas dilimui ir kietumas. Gaminant vidutinės apimties iki milijono dalių, A2 dažnai užtikrina geriausią kainos ir našumo santykį.
S7 įrankių plienasužpildo nišą, kurioje atsparumas smūgiams pranoksta krašto išlaikymą. Dėl mažesnio anglies kiekio (0,45–0,55 %) ir chromo (3,00–3,50 %) jis yra tvirčiausias iš trijų, jo darbinis kietumas yra 48–58 HRC ir puikus atsparumas smūgiams. S7 yra tinkamas lenkimo, formavimo štampams, šaltojo formavimo operacijoms ir bet kokiam naudojimui, kai metalinis štampas sugeria staigias arba pasikartojančias smūgines apkrovas, kurios suskaldytų kietesnį plieną.
M2 greitapjovis plienasrodomas ekstremalaus{0}}dėvėjimosi scenarijus. Iš pradžių sukurtas pjovimo įrankiams, M2 išlaiko kietumą aukštesnėje temperatūroje ir geriau atsparus abrazyviniam nusidėvėjimui nei šalto darbo rūšys. Jis naudojamas štampuojant štampo komponentus, kurie apdoroja abrazyvines lakštines medžiagas arba veikia tokiu greičiu, kai trinties įkaitimas tampa veiksniu -, nors dėl didesnės kainos ir mažesnio kietumo jį galima naudoti tik tam tikrus įdėklus, o ne visas štampavimo plokštes.
| Plieno klasė | Kietumas (HRC) | Atsparumas dilimui | Tvirtumas | Apdirbamumas | Tipinės programos |
|---|---|---|---|---|---|
| D2 | 54-61 | Labai Aukštas | Nuo žemo iki vidutinio | Sunku | Blankavimo štampai, vėrimo štampai, apdailos štampai, pjaustyklės |
| A2 | 57-62 | Aukštas | Vidutinis | Vidutinis | Kalimo štampai, dideli štampavimo štampai, ilgi štampai, apipjaustymas |
| S7 | 48-58 | Vidutinis | Labai Aukštas | Nuo vidutinio iki gero | Lenkimo štampai, formavimo štampai, kniedijimo įrankiai, šaltasis formavimas |
| M2 (HSS) | 60-65 | Itin aukštas | Žemas | Sunku | Didelio{0}}dėvėjimosi įdėklai, abrazyvinių medžiagų štampavimas, didelės-greitos operacijos |
Karbido įdėklai ir kada jie pateisina kainą
Kai net D2 arba M2 negali užtikrinti priimtino tarnavimo laiko tarp šlifavimo, atsakymu tampa karbido štampavimo štampai - arba, tiksliau, štampai su karbido įdėklais kritiniuose nusidėvėjimo taškuose -. Tam tikroms reikmėms volframo karbidas pasižymi 500-1000 % didesniu atsparumu dilimui nei tradicinis įrankių plienas. Karbido įdėklus rasite štampelėse, kuriose naudojamas abrazyvinis nerūdijantis plienas, didelio-stiprumo pažangus plienas, arba itin-didelės apimties gamyboje, viršijančioje vieną milijoną kartų, kur bet koks priežiūros prastovų sutrumpėjimas tiesiogiai veikia pelningumą.
Laimikis yra trapumas. Karbidas geriausiai veikia atliekant nedidelio-smūgio operacijas - smulkų apipjaustymą, seklią piešimą ir precizinį pradūrimą -, kai apkrovos yra nuspėjamos ir smūgis yra minimalus. Naudokite jį intensyviai formuojant staigų smūgį ir rizikuojate visiškai sulaužyti įdėklą. Kaina yra kitas atlygis; karbido įdėklai gali veikti 5–10 kartų brangiau nei įrankinio plieno ekvivalentai, todėl jiems reikia tūrio arba medžiagos iššūkio, kad pateisintų investicijas.
Paviršiaus dangos, kurios prailgina eksploatavimo laiką
Paviršiaus dangos prideda ploną, kietą sluoksnį ant gatavų štampo komponentų -, sumažindamos trintį, atsparus dilimui ir pailgindamos priežiūros intervalus, nekeičiant pagrindinio plieno tūrinių savybių. Dažniausiai pasitaikančios parinktys apima:
- TiN (titano nitridas)- bendrosios paskirties-PVD danga, kuri padidina paviršiaus kietumą ir suteikia švelnų tepimą. Tačiau efektyvus pjovimo smūgiamsAnkstyvoji patirtis parodė ribotą formavimo įrankių apsaugąesant dideliam spaudimui.
- TiCN (titano karbonitridas)- kietesnis ir atsparesnis-dėvėjimuisi nei TiN, todėl geriau veikia abrazyvinėmis medžiagomis. Pažanga plieno lakštų štampavimo operacijoms, kuriose naudojami didesnio-stiprumo ruošiniai.
- CrN (chromo nitridas)- Puikus sukibimas ir mažesnis vidinis įtempis nei TiN, todėl puikiai tinka-formuoti. Taikant žemos -temperatūros PVD, išvengiama plonų arba išpjovų štampų dalių deformacijos -, o tai yra tikras pranašumas, nes vienas gamintojas pranešė, kad priklausomai nuo naudojimo pagerėjo 3–10 kartų.
- DLC (Diamond{0}}like Carbon)- ypač mažas trinties koeficientas, idealiai tinka formuoti aliuminį ir kitas rūgščias{1}}jaučias medžiagas. DLC dangos gali 30–50 % pailginti štampo tarnavimo laiką štampuojant nerūdijantį ir aliuminį, taip pat pagerinant dalių paviršiaus apdailą.
Kada dengimas prasmingas? Praktinis metodas yra pirmiausia išbandyti nedengtą lakštinio metalo štampą, optimizuoti geometriją ir tada padengti patikrintą dizainą. Kaip paaiškino vienas patyręs įrankių prižiūrėtojas, nėra prasmės leisti pinigų dangoms tik tam, kad atrastumėte, kad bandymo metu reikia nušlifuoti medžiagą, kad būtų galima pakoreguoti matmenis.
Terminis apdorojimas ir jo poveikis štampų veikimui
Neapdorotas įrankių plienas nėra paruoštas gamybai -, norint sukurti jo darbines savybes, jį reikia termiškai apdoroti. Procesą sudaro trys pagrindiniai etapai:
- Grūdinimas (austenitizavimas + gesinimas)- plienas pašildomas iki kritinės transformacijos temperatūros ir greitai atšaldomas (A2 ir D2 gesinimas oru, kai kurių rūšių gesinimas alyva). Taip susidaro kieta, bet trapi martensitinė struktūra.
- Grūdinimas- vienas ar daugiau grūdinimo ciklų kontroliuojamoje temperatūroje sumažina trapumą ir išlaiko didžiąją dalį kietumo. Konkreti temperatura nulemia galutinę pusiausvyrą: aukštesnis temperaturas reiškia kietesnį, bet minkštesnį; žemesnis temperamentas reiškia kietesnį, bet labiau linkusį{2}}skilteles.
- Kriogeninis gydymas- pasirenkamas veiksmas, kuriuo plienas atšaldomas iki minusinės
Šie laipsniai paprastai yraper-sukietintas vakuuminėse krosnysekad būtų išsaugoti švarūs, lygūs paviršiaus profiliai -, labai svarbūs štampų komponentams, kuriuose paviršiaus defektai tampa įtempių kėlimo elementais. Terminis apdorojimas paprastai atliekamas prieš galutinį apdirbimą vielos EDM, kuris pjauna grūdintą plieną nesukeldamas terminio iškraipymo.
Pati ruošinio medžiaga lemia didžiąją pasirinkimo logikos dalį. Štampuotos plieninės dalys, pagamintos iš lengvo, mažai anglies dioksido į aplinką išskiriančių medžiagų, yra atlaidžios naudojant - standarto A2 arba D2 vidutinio kietumo įrankius. Tačiau padidinkite lakšto storį, pereikite prie didelio-stiprumo ar nerūdijančio plieno arba pridėkite abrazyvinių dangų, pvz., cinkuoto cinko sluoksnių, o metalinis štampas turi reaguoti su kietesniu plienu, karbido įdėklais arba apsauginėmis dangomis, kad išliktų. Neprivaloma derinti štampavimo medžiagą prie ruošinio veikimo -, tai yra nuspėjamo įrankio tarnavimo laiko ir pastovios dalies kokybės pagrindas.
Medžiagos pasirinkimas nustato lubas, kiek laiko gali tarnauti jūsų įrankiai. Tačiau net geriausias štampavimo štampas negali veikti, jei štampas nesutampa su presu -, o mechaninis ryšys tarp štampo ir preso nustato apribojimus, kurie formuoja visą dizainą.
Tinkamo preso atitikimas jūsų štampui reikalavimams
Štampavimo presas ne tik tiekia jėgą -, bet ir apibrėžia, kokį štampą galite paleisti, kaip greitai galite važiuoti ir kiek galite valdyti medžiagos elgesį formuojant. Santykis tarp spaudos ir štampų yra abiem kryptimis: presas riboja, ką štampas gali padaryti, o štampas diktuoja, ką spauda turi pateikti. Neteisingas susiejimas reiškia arba per mažo dydžio įrangą, kuri stringa viduryje-, arba per didelę investiciją, kuri beveik nenaudojama.
Mechaninės, hidraulinės ir servopresavimo galimybės
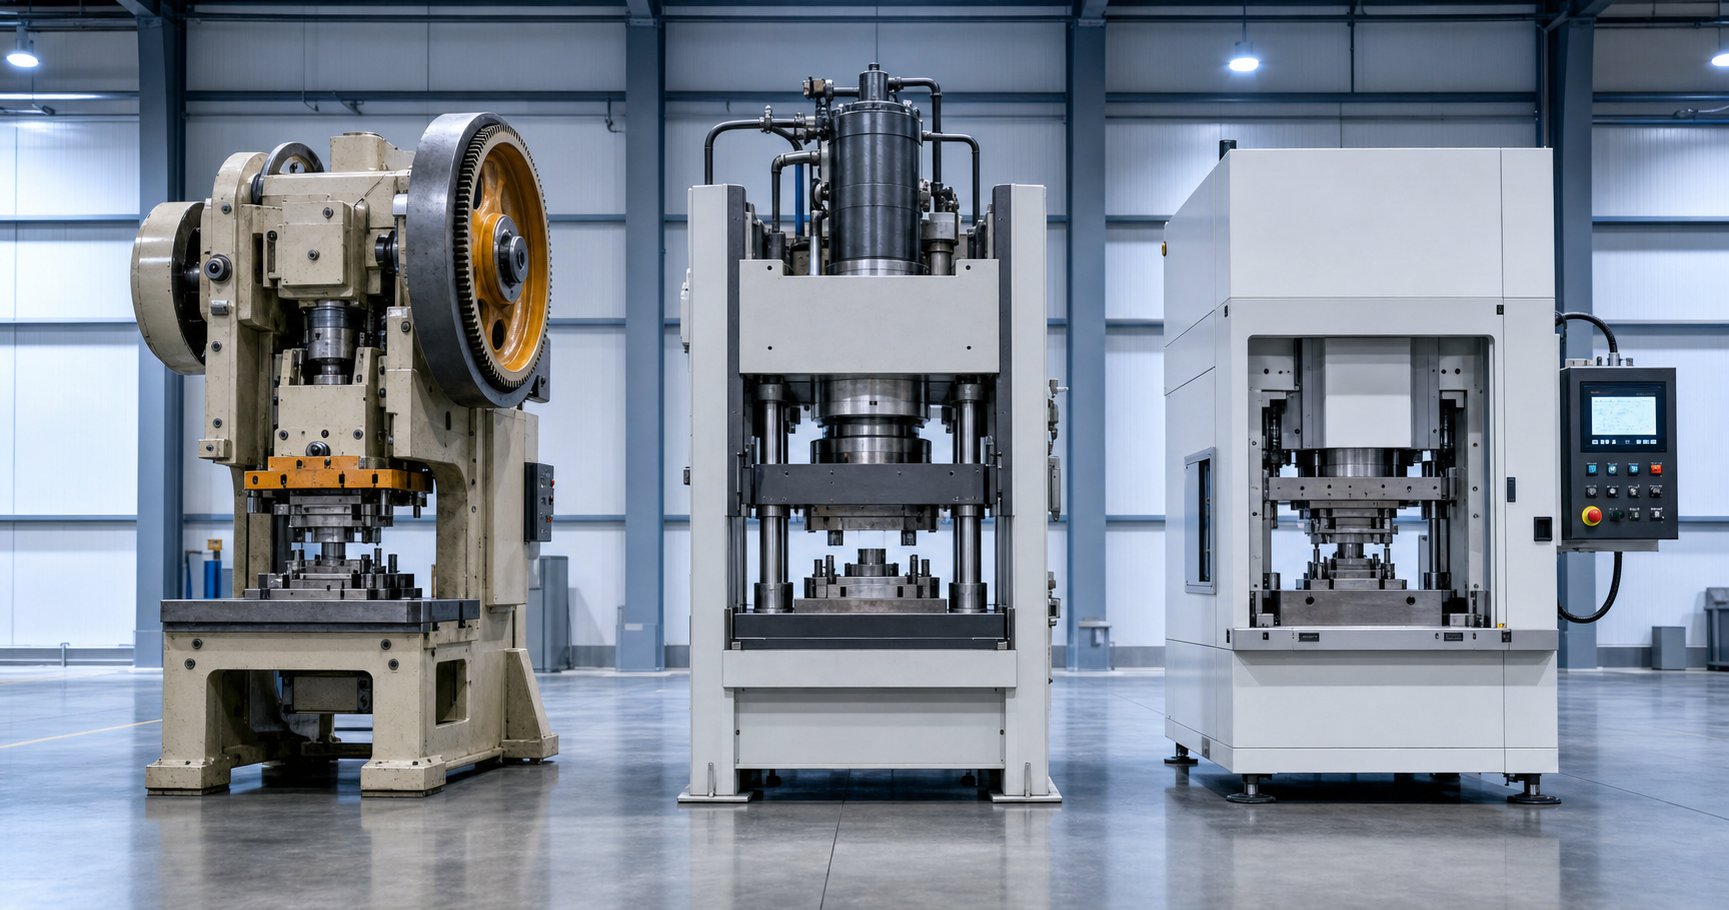
Metalo štampavimo srityje dominuoja trys presavimo architektūros, kurių kiekviena suteikia jėgą iš esmės skirtingu būdu. Šių skirtumų supratimas yra atskaitos taškas derinant perforavimo preso štampelius prie tinkamos mašinos.
Mechaniniai presaisukaupti energiją smagratyje ir išleisti ją per alkūninį veleną arba ekscentrinį pavarų mechanizmą. Jie suteikia jėgą fiksuotu judesio trajektorija -, slydimas seka tą pačią judėjimo kreivę kiekvieną ciklą, o didžiausias tonažas pasiekiamas tik netoli apatinio negyvojo taško (BDC). Dėl to jie idealiai tinka greitam-apvalymui ir sekliam formavimui, kai darbinė eigos dalis yra trumpa. Mažose{7}}rėmelių mašinose ciklų dažnis gali viršyti 1 000 smūgių per minutę, todėl progresiniai štampai beveik visada veikia mechaniniais presais.
Hidrauliniai presainaudokite slėginį skystį, veikiantį stūmoklius, kad sukurtumėte jėgą. Pagrindinis privalumas? Visas tonažas pasiekiamas bet kurioje smūgio vietoje, ne tik šalia BDC. Taip pat galite reguliuoti cilindro greitį nepriklausomai nuo padėties, todėl hidrauliniai preso štampai natūraliai tinka giliam tempimui, kai medžiaga turi tekėti palaipsniui, esant nuolatiniam slėgiui. Kompromisas yra tas, kad greičio - hidraulinės sistemos veikia lėčiau nei mechaninės, o dėl kintamo greičio, kuris daro jas lanksčias, jos taip pat tampa mažiau efektyvios atliekant paprastą- didelio tūrio pradūrimą ar užtaisymą.
Servo presaipakeiskite smagratį ir sankabą didelio{0}}sukimo momento servovarikliais, tiesiogiai varančiais alkūninį veleną. Tai suteikia operatoriui visiškai programuojamą slydimo greičio kontrolę ir bet kurioje darbo eigos vietoje. Formuodami galite sulėtinti stūmoklį, kad sumažintumėte trintį ir šilumos kaupimąsi, pristabdykite ties BDC, kad nustatytumėte įspaudą, tada pagreitinkite ne-darbinėje dalyje, kad padidintumėte pralaidumą. Servo technologija iš esmės sujungia mechaninio preso greičio potencialą su hidraulinio preso štampų rinkinio valdymu -, nors tai ir didesnė kapitalo sąnauda.
| Funkcija | Mechaninis presas | Hidraulinis presas | Servo presas |
|---|---|---|---|
| Priverstinis pristatymas | Energijos pagrindu-, viršūnės netoli BDC | Pastovus bet kurioje smūgio padėtyje | Programuojamas, pilnas valdymas |
| Greitis | Greičiausias (fiksuotas ciklas) | Lėčiausias (kintamas) | Reguliuojamas (galima švytuoklės režimas) |
| Insulto kontrolė | Fiksuotas kelias ir greitis | Reguliuojamas greitis, fiksuota kryptis | Visiškai programuojamas greitis, laikymas ir apsisukimas |
| Jėgos kontrolė | Ribotas | Puikiai | Puikiai |
| Energijos efektyvumas | Aukštas | Žemesnis | Aukštas (regeneracinis) |
| Idealios poros | Progresyvūs štampai, blankinimas, auskarų vėrimas | Gilus tempimas, formavimas, didelės plokštės | AHSS formavimas, kelių{0}}režimų progresyvus, sudėtingas piešimas |
Tonažo reikalavimai ir kaip juos apskaičiuoti
Prieš pasirinkdami bet kokį presą, turite žinoti, kiek jėgos iš tikrųjų reikia štampui. Neįvertinkite tonažo ir presas sustos arba sugadins įrankį. Pervertinkite ir mokate už pajėgumus, kurių niekada nenaudojate.
Standartinėje pjovimo jėgos skaičiavimo formulėje naudojami trys kintamieji:
P=L xtx S (kur P=pjovimo jėga, L=pjūvio perimetras coliais, t=medžiagos storis coliais, S=medžiagos šlyties stiprumas, PSI)
Šis santykis,plačiai naudojamas štampavimo pramonėje, taikomas plokščiam{0}}perforavimo štampams, skirtiems spaudimo operacijoms prieš atitinkamus štampavimo įdėklus. Jei naudojate laipsnišką štampą su keliomis stotimis, apskaičiuojate kiekvieno smūgio jėgą atskirai ir jas sudedate, kad gautumėte bendrą momentinę apkrovą -, nebent smūgių ilgis yra laipsniškas, kad jėga pasiskirstytų laikui bėgant.
Skirstomi perforatoriai didėja medžiagos storiu reiškia, kad mažiau štampų vienu metu liečiasi su juostele. Bendra jėga, reikalinga per visą eigą, išlieka ta pati, tačiau didžiausia momentinė apkrova žymiai sumažėja. Tai sumažina tonažo smaigalį, sumažina vibraciją ir pailgina štampavimo ir presavimo rėmo tarnavimo laiką. Naudojant šlyties kampus štampavimo paviršiams, gali būti taikomas pataisos koeficientas nuo 0,5 iki 0,95, siekiant atsižvelgti į sumažėjusį momentinį kontakto plotą.
Be pjovimo jėgos, formavimo ir tempimo operacijos prideda savo tonažo reikalavimus. Štampeliui, kuris ištuštinamas, praduriamas ir formuojamas laipsniškai, reikia visų jėgų suma - ir saugos riba, paprastai 10–20 % didesnė už apskaičiuotas vertes. Visada patikrinkite, ar spaudimo galia viršija šią sumą faktiniame darbiniame eigos aukštyje, kur jėgos didžiausias.
Fiziniai suvaržymai, formuojantys štampų dizainą
Tonažas nėra vienintelis atitikimo kriterijus. Keletas fizinių preso matmenų tiesiogiai riboja, kokius metalinius preso štampus galite montuoti ir naudoti:
- Uždarymo aukštis- atstumas tarp slydimo paviršiaus ir atramos paviršiaus, kai cilindras yra BDC. Jūsų matricos uždarymo aukštis turi patekti į preso uždarymo aukščio reguliavimo diapazoną. Per aukštas ir kauliukas neužsidaro iki galo; per trumpas ir negalite pasiekti ruošinio.
- Smūgio ilgis- nustato skaidrės atstumą. Norint, kad perforatorius visiškai nusileistų į medžiagą ir atsitrauktų nuo nubrėžto apvalkalo, giliųjų-traukimo štampai turi būti braukiami ilgai. Progresyvūs štampai, skirti sekliam darbui, dažnai gali naudoti trumpesnius smūgius didesniu greičiu.
- Lovos ir atramos matmenys- fizinis pėdsakas, galintis pritvirtinti apatinį štampai. Dideliam perkėlimo štampui gali prireikti preso su platesne plokšte nei kompaktiškam progresyviam įrankiui, gaminančiam tą patį tonažą.
- Tiekimo langas- laipsniškose operacijose juostelė turi paduoti grįžtant. Preso turima anga tarp slydimo paviršiaus ir štampavimo paviršiaus viršutiniame negyvajame taške turi išvalyti juostelę ir atsargų keltuvus.
Šie apribojimai nėra pasekmes, - jie formuoja kauliuką iš pradinės idėjos. Štampo dizaineris, dirbantis su hidraulinio preso štampu su 24-colių eiga, turi visiškai kitokią laisvę nei tas, kuris nukreiptas į 6 colių mechaninį presą, veikiantį 400 SPM.
Greitis taip pat svarbus. Progresyvūs štampai, veikiantys perforavimo presams, esant šimtams smūgių per minutę, reikalauja nuoseklaus, aukšto{1}}dažnio ciklo, kurį patikimai užtikrina tik mechaniniai arba servopresai. Priešingai, atliekant gilaus tempimo operacijas, gali reikėti sulėtinti stūmoklį, kai jis patenka į medžiagą, kad nesuplyštų - tai, ko įprastas mechaninis presas tiesiog negali padaryti per vidurį-. Servo presai tai išsprendžia leisdamiprogramuojamas sumažintas greitis darbinėje eigos dalyjeišlaikant didelį greitį ne-darbo važiavimo metu, dažnai padidinant efektyvų pralaidumą 30 % ar daugiau naudojant švytuoklės režimą.
Šis programuojamumas ypač aktualus pažangiems didelio{0}}stiprumo plienams, kur presas ir štampai turi veikti kartu, kad valdytų didesnes formavimo apkrovas, padidintą atstūmimą ir griežtesnius proceso langus. Servo technologija įgalina štampų konstrukcijas, - dwell-pagrįstą sukalimą, kelių-pakopų formavimą vienu judesiu ir prisitaikančius greičio profilius -, kurie fiziškai neįmanomi naudojant fiksuotą-judesio įrangą.
Tinkamai paspaudus-kad-nustatytų atitiktį, užtikrinama, kad jūsų įrankiai veiktų taip, kaip suplanuota per visą gamybos laikotarpį. Tačiau norint pasiekti tą tašką - nuo pradinės dalies koncepcijos iki patikrintos, gamybai-paruoštos formos -, reikia atlikti kelių-pakopų inžinerijos darbo eigą, pagal kurią nustatoma, ar įrankis pasiekia grindis, ar darbas trunka savaites.
Diegimo darbo eiga nuo galimybių iki pirmojo straipsnio
Presavimo štampavimo štampas neperšoka nuo idėjos iki gamybos grindų vienu žingsniu. Tarp „mums reikia šios dalies“ ir „įrankio dalys veikia gerai“ yra struktūrizuota inžinerijos darbo eiga -, kuri atskiria patikimus, ilgai{2}}tarnaujančius įrankius nuo štampų, kuriuos perdirbant praleidžiama mėnesius. Kiekvienas etapas grindžiamas paskutiniuoju, o žingsnių praleidimas beveik visada kainuoja daugiau laiko nei sutaupoma. Štai kaip atrodo visas štampavimo štampų projektavimo procesas, kai jis atliktas teisingai.
- Dalies galimybių analizė
- CAE/FEA formuojamumo modeliavimas
- Juostelių išdėstymo projektavimas ir optimizavimas
- Štampo komponentų 3D CAD modeliavimas
- CAM programavimas ir štampų apdirbimas
- Vielos EDM, šlifavimo ir apdailos operacijos
- Surinkimas, montavimas ir taškymas
- Bandomasis paleidimas su iteraciniais koregavimais
- Pirmas{0}}straipsnio patikrinimas ir patvirtinimas
Kiekvienas etapas turi konkretų tikslą ir kartu jie atspindi metalo štampavimo štampų projektavimo discipliną, kuri paverčia dalies brėžinį į{0}}gamybinius paruoštus įrankius.
Galimybių analizė ir CAE modeliavimas
Prieš užsakant bet kokį plieną ar pradedant bet kokį CAD modelį, pirmasis klausimas yra paprastas: ar ši dalis iš tikrųjų gali būti štampuojama? Galimybių analizė įvertina detalės geometriją pagal medžiagos elgseną -, atsižvelgiant į tempimo gylio santykį, lenkimo spindulį, palyginti su storiu, atstumą tarp elementų ir ar spaudinyje nurodytas leistinas nuokrypas apskritai įmanoma pasiekti štampuojant.
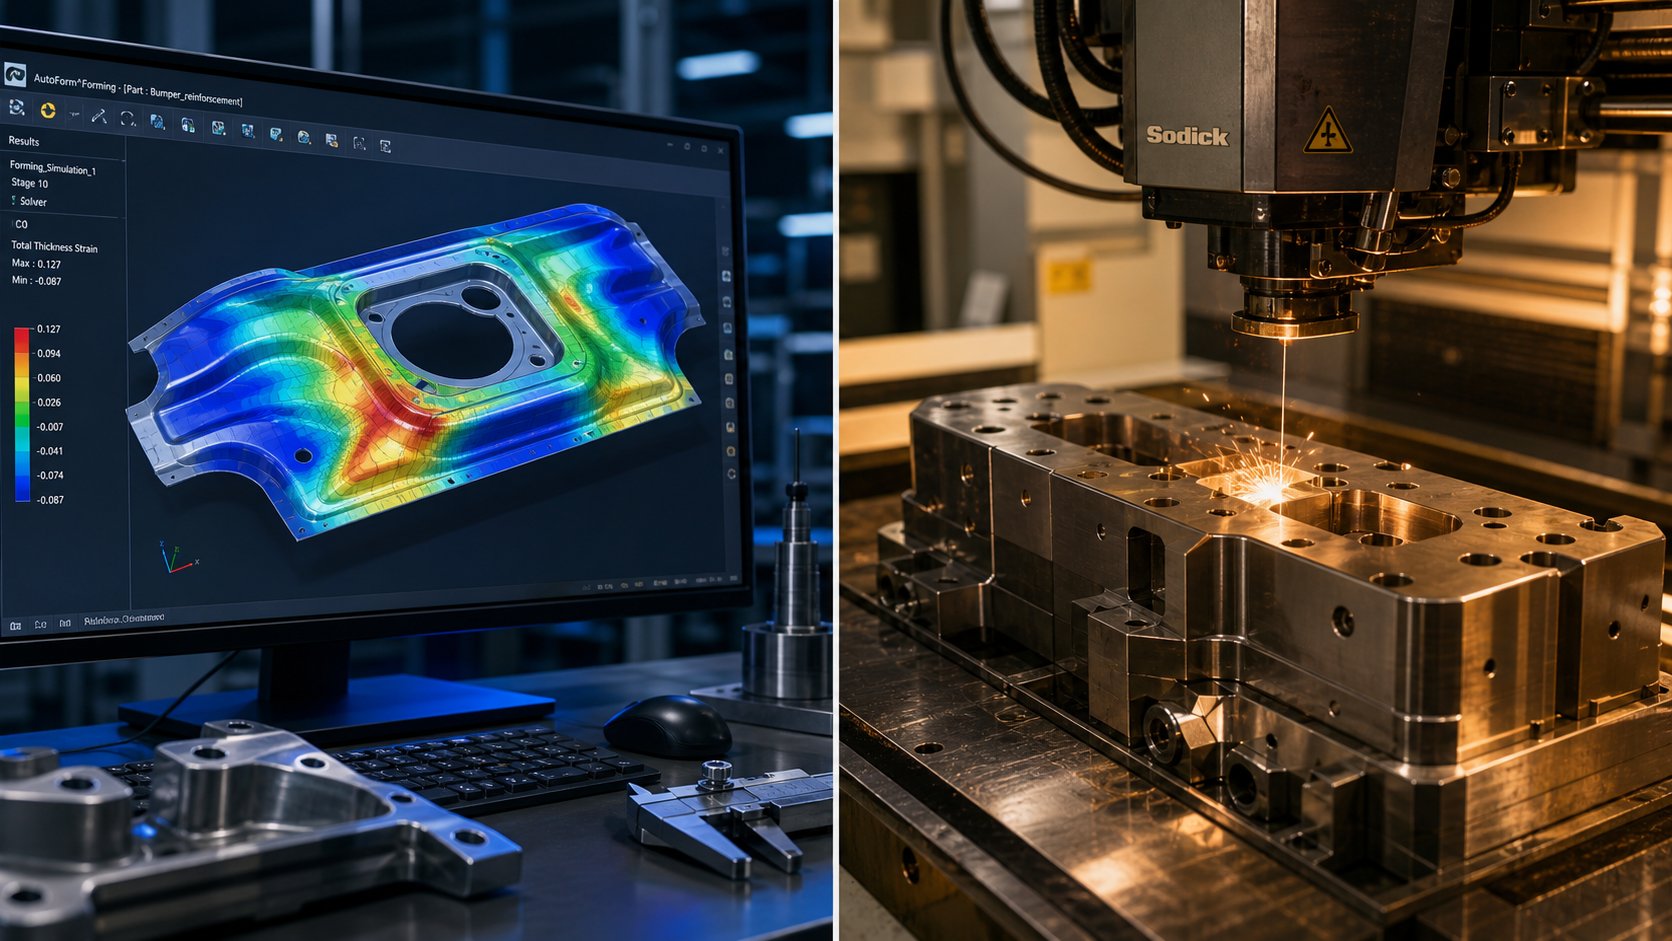
Tai ne spėlionės. Šiuolaikinis štampavimo dizainas labai priklauso nuo CAE (kompiuterinės{1}}inžinerijos) modeliavimo, kad būtų galima numatyti, kaip lakštinis metalas elgsis štampo viduje. Baigtinių elementų analizė modeliuoja ruošinį, kai jis liečiasi su perforatoriumi, tęsiasi per štampavimo spindulius ir teka į ertmes. Programinė įranga nustato galimas problemas prieš atsirandant bet kokiam fiziniam įrankiui:
- Retinimas- sritys, kuriose medžiaga ištempia saugias ribas, todėl gamybos metu kyla skilimų ar plyšimų pavojus
- Susiraukšlėjimas- perteklinės medžiagos zonos, kurios susispaudžia ir susisega, paprastai giliuose-ištemptuose kampuose arba nepalaikomuose flanšuose
- Springback- elastingas atsistatymas, dėl kurio suformuotos ypatybės „atsidaro“ atsitraukus perforatoriui ir turi įtakos galutinių dalių matmenims
- Medžiagų srauto modeliai- kaip ruošinys juda formuojant, atskleidžiant, kur reikia reguliuoti brėžinio karoliukus arba ruošinio laikiklio slėgį
Ankstyvas šių modeliavimų vykdymas pašalina brangius netikėtumus. Programinės įrangos dizaino iteracija trunka valandas. Tas pats atradimas fizinio bandymo metu užtrunka savaites ir tūkstančius dolerių. Tyrimas apielaipsniškas štampo optimizavimaspatvirtina, kad sistemingas, modeliavimu{0}}pagrįstas planavimas žymiai sumažina reikalingų stočių skaičių ir bendrą štampavimo kainą -, ypač sudėtingų kelių -funkcijų dalių atveju.
Juostelių išdėstymo dizainas ir medžiagų panaudojimas
Progresyvių ir sudėtinių štampų atveju juostos išdėstymas, be abejo, yra pats svarbiausias dizaino sprendimas. Jame apibrėžiama, kaip dalis yra įdėta į ritės plotį, kokios operacijos vyksta kiekvienoje stotyje ir kiek žaliavos patenka į laužą, palyginti su galutiniu produktu.
Juostos išdėstymo dizainas apima kelis tarpusavyje susijusius sprendimus:
- Lizdų orientacija- tuščios dalies išdėstymas juostos pločio ribose, kad sumažintumėte atliekų kiekį. Dalies pasukimas, kintamų eilučių atspindėjimas arba kelių dalių paleidimas per juostos plotį gali pagerinti panaudojimą 10–20%.
- Tilto plotis- medžiaga, likusi tarp gretimų elementų arba tarp dalies ir juostos krašto. Tiltai turi būti pakankamai platūs, kad juostelę perneštų per štampą be plyšimo, tačiau pakankamai siauri, kad būtų išvengta medžiagos švaistymo. Įprasti minimumai yra 1,0–1,5 karto didesni už medžiagos storį.
- Stoties seka- nustatant, kurios operacijos atliekamos pirmiausia, o kurios po to. Pirmoje stotyje beveik visada pradurtos bandomosios skylės, kad būtų galima registruoti visas pasroviui skirtas operacijas. Pjovimas ir pradūrimas paprastai atliekami prieš lenkimą ir formavimą, kad būtų išlaikytas lygumas kirpimo metu.
- Laužo tvarkymas- suprojektuoti šliužų kelius ir laužo pjaustytuvų vietas, kad atliekos išeitų švariai, neužstrigdamos ir nesikaupdamos štampavimo viduje.
Tikslas yra optimizuotas išdėstymas, subalansuojantis medžiagų sąnaudas, štampų sudėtingumą ir gamybos greitį. Išdėstymas, kuriame yra mažiau stočių, kainuoja pigiau, tačiau gali pakenkti lizdų efektyvumui arba prireikti didesnio preso tonažo vienam smūgiui. Daugiau stočių paskirsto darbą, bet padidina štampo ilgį ir apdirbimo laiką. Šis kompromisas yra pagrindinis štampo gamybos ekonomikos pagrindas.
Nuo CAD modelio iki apdirbtų štampų komponentų
Užrakinus juostos išdėstymą, prasideda detalus 3D CAD modeliavimas. Kiekvienas perforatorius, štampavimo blokas, nuėmimo įdėklas, bandomasis ir kreipiklio komponentas sumodeliuojamas pagal tikslius matmenis -, įskaitant tarpus, presavimo vietas, kaiščių vietas ir tvirtinimo detalių raštus. CAD modelis yra vienintelis tiesos šaltinis visuose tolesniuose procesuose.
Štampo apdirbimas atliekamas pagal kelių{0}}procesų seką, pritaikytą kiekvieno komponento geometrijai ir kietumui:
- CNC frezavimas- grublėtas ir pusiau-apdirbimas štampų, perforavimo plokščių ir štampavimo plokščių iš iš anksto-grūdinto arba minkšto plieno ruošinių. Didelio greičio{4}}frezavimo centrai apdoroja kontūrinius paviršius ir kišenės funkcijas.
- Vielos EDM- tikslus darbinis arkliukas grūdintam įrankių plienui. Vielinis EDM nupjauna sudėtingus perforavimo ir štampavimo profilius iki +/-0,0001 colio leistinų nuokrypių be karščio paveiktų zonų, todėl yra būtinas pagal užsakymą pagamintiems metalo štampavimo štampams, kuriuose profilio tikslumas lemia dalies kokybę.
- Paviršiaus šlifavimas- nustato lygiagretumą ir plokštumą ant besijungiančių paviršių. Šlifavimo batai, perforavimo plokštės ir atraminės plokštės yra šlifuotos, kad būtų užtikrintas vienodas kontaktas ir apkrovos paskirstymas.
- Jig šlifavimas ir koordinačių šlifavimas- nustato tikslias skylutes ir angas, palyginti su nustatytais atskaitos taškais, užtikrinant, kad kreipiamųjų kaiščių kiaurymės, kaiščių skylės ir štampavimo mygtukų kišenės puikiai išsilygintų tarp viršutinės ir apatinės pusės.
CAM programavimas paverčia 3D modelį{1}}mašina nuskaitomomis įrankių trasomis. Programuotojas parenka pjaustytuvus, apibrėžia žingsniavimo atstumus ir programuoja priartėjimo kampus - sprendimus, kurie turi įtakos paviršiaus apdailai, ciklo trukmei ir įrankio tarnavimo laikui apdirbimo centre. Sudėtingiems progresyviems štampų ir įrankių rinkiniams vienas projektas gali sukurti šimtus atskirų CAM programų keliose mašinų platformose.
Bandomosios versijos, koregavimai ir pirmasis{0}}straipsnio patvirtinimas
Surinkimas pirmą kartą sujungia visus apdorotus komponentus į štampų rinkinį. Montuojant reikia mėlynai-taškyti sutampančius paviršius, tikrinti perforatoriaus-to-lygiavimą, tikrinti nuėmiklio laiką ir patvirtinti, kad visi judantys komponentai juda laisvai be trukdžių. Pagalvokite apie tai kaip apie generalinę repeticiją, kol įrankis pamato tikrą medžiagą.
Bandomieji važiavimai - taip pat vadinami bandymu arba mėginių ėmimu - surinktą štampą įdeda į presą su faktine gamybos medžiaga. Pirmieji hitai retai sukuria tobulas dalis. Inžinieriai vertina pavyzdžius:
- Matmenų tikslumas pagal GD&T specifikacijas
- Įpjovos aukštis ir briaunų būklė pagal pjovimo ypatybes
- Suformuotų bruožų atspirtis
- Paviršiaus kokybė, įbrėžimų žymės arba miršta liudijančios linijos
- Juostelių tiekimo nuoseklumas ir piloto įsitraukimas
Reguliuojami - tarpikliai, kad būtų koreguojami tarpai, profiliuojami formavimo paviršiai, siekiant kompensuoti atspyrimą, keičiamas spyruoklinių -komponentų laikas. Šis pasikartojantis ciklas gali užtrukti du ar tris paprastų įrankių ratus arba keliolika pakartojimų sudėtingiems pagal užsakymą pagamintiems metalo štampavimo štampams su griežtomis tolerancijos rietuvėmis ir keliomis formavimo stotimis.
Pirmoji-straipsnio peržiūra užbaigia ciklo ciklą. Patvirtinto bandomojo paleidimo dalys matuojamos CMM (koordinačių matavimo mašina) pagal visą GD&T brėžinį. Kiekvienas matmuo, padėtis ir profilio tolerancija yra patikrinta ir dokumentuojama. Tik tada, kai patikrinimo ataskaita patvirtina atitiktį, štampai pradeda gaminti.
Ši darbo eiga nuo pabaigos-iki Tiekėjams patinkaYICHENstruktūrizuoti savo procesą per visą gyvavimo ciklą: CAE modeliavimas, skirtas patvirtinti štampavimo dizainą prieš pradedant dirbti su kietu įrankiu, visas vidinis CNC ir vielos EDM pajėgumas apdirbant štampus ir dokumentuoti bandomieji paleidimai su matmenų patikra prieš išsiunčiant. Tokios integruotos darbo eigos turėtų tikėtis gamintojai, įsigydami nestandartinius metalo štampavimo štampus - tai ne prabanga, tai pagrindinė kvalifikacija, skirta štampavimo partneriui, tvarkančiam gamybos-kritinius įrankius.
Gerai{0}}atlikta dizaino darbo eiga suteikia įrankį, kuris veikia nuo pat pirmos dienos. Tačiau „pirma diena“ yra tik štampų veikimo pradžia -, o nuo to, kaip prižiūrėsite šį įrankį per ateinančius mėnesius ir metus, priklauso, ar jūsų-dalies išlaidos išliks nuspėjamos, ar taps nekontroliuojamos.
Priežiūros strategijos ir įprasti gedimų režimai
Metalo štampavimo štampai nesugenda be įspėjimo. Iš pradžių jie degraduoja - lėtai, tada katastrofiškai, jei niekas nemato. Skirtumas tarp štampavimo įrankio, tiekiančio milijonus nuoseklių dalių, ir įrankio, kuris sugenda viduryje, paprastai priklauso nuo to, ar jūsų komanda atpažįsta ankstyvus signalus ir veikia pagal struktūrinį priežiūros planą. Reaktyvus mąstymas „pataisyti, kai sugenda“ yra viliojantis, tačiau tyrimai nuolat rodo, kad visiškai reaguojantis metodas kainuoja 25-30 % daugiau nei aktyvi prevencinė strategija, kai atsižvelgiama į skubų darbą, skubiai užsakytas dalis ir prarastą gamybą.
Priežiūros išlaidos visada yra mažesnės nei neplanuotų prastovų išlaidos. Kiekvienas atidėtos prevencinės priežiūros doleris gali paskatinti keturis dolerius ateityje pakeisti kapitalą.
Dažni štampų gedimų režimai ir pagrindinės priežastys
Penki gedimo režimai sudaro didžiąją daugumą įrankio štampavimo problemų gaminant štampavimą. Atpažinti kiekvieną pagal vaizdinį parašą - ir suprasti pagrindinę jo priežastį - yra pirmas žingsnis link pašalinimo, o ne kartojimo.
- Pjovimo krašto skaldymas- mažos trapios skeveldros atitrūksta nuo štampavimo arba štampavimo mygtukų kraštų ir palieka dantytą profilį. Pagrindinės priežastys yra per ankštos medžiagos tarpai, kieti lakštų intarpai arba štampavimo įrankinis plienas, sukietintas viršijant kietumo ribą. Įspėjamieji ženklai: nevienodas šerdies aukštis, mažos metalinės dalelės laužo latake ir vietinės šiurkščios dėmės nupjautuose kraštuose.
- Galingas (klijų nusidėvėjimas)- medžiaga iš ruošinio, veikiant slėgiui, mikroskopiškai privirinama prie štampo paviršiaus, tada nuplyšta, palikdama šiurkščius suteptus dėmelius ir{1}}nuosėdas. Taip atsitinka, kai sutepimas nepavyksta, dangos nusidėvi arba tarp įrankio ir ruošinio medžiagų yra cheminis giminingumas. Įspėjamieji ženklai: susiformavusių dalių įbrėžimai, didėjanti formavimo jėga ir matomas medžiagos susikaupimas ant perforatoriaus ar štampavimo spindulių.
- Netinkamas išlygiavimas dėl susidėvėjusių kreiptuvų- kai kreipiamieji kaiščiai ir įvorės sukuria judėjimą per milijonus ciklų, viršutinė ir apatinė dalys pasislenka į šonus. Net 0,001 colio poslinkis sukuria netolygų prošvaisą, vienpusius įdubimus ir greitesnį siauros pusės susidėvėjimą. Įspėjamieji ženklai: įdubimas, kuris atsiranda tik vienoje pusėje, netolygi šliužų forma ir didėjantys sunkumai tvirtinant štampą.
- Nuovargio įtrūkimai- pasikartojantys įtempių ciklai esant aštriems kampams, siauriems spinduliams ar paviršiaus defektams ilgainiui suformuoja įtrūkimus, kurie plinta per štampavimo įrankius toliau apkraunant. Įspėjamieji ženklai: plaukų linijos lūžiai, matomi padidinus arba apžiūrint dažų prasiskverbimą, formuotų bruožų matmenų poslinkis ir neįprastas triukšmas veikiant presui.
- Punch lūžimas- visiškas smūgio gedimas, paprastai dėl per didelio tonažo, ne{1}}centrinės apkrovos arba šliužų traukimo, kai nupjautas šliužas pakeliamas aukštyn ir padvigubina medžiagos storį kitą kartą. Įspėjamieji ženklai: didėjanti preso apkrovos srovė, švariai krentantys šliužai ir štampai, rodantys lenkimo ar paviršiaus nuovargio žymes patikrinimo metu.
Kiekvienas iš šių režimų turi bendrą gijimą: jie pradeda maži ir didėja. Susmulkinus kraštą susidaro per didelės šlaunelės, kurios užstringa nuėmimo mašinoje, o tai netinkamai paduoda juostelę, o tai perkrauna kitą stotį. Tokie pakopiniai gedimai nedidelę priežiūros užduotį paverčia visišku štampų atstatymu - ir neplanuotu gamybos sustabdymu.
Profilaktinės priežiūros grafikai ir apžiūros taškai
Struktūriniai techninės priežiūros intervalai, pritaikyti pagal gamybos apimtį ir medžiagų sudėtingumą, leidžia įrankių štampams saugiai veikti. Praktinis priežiūros ritmas suskirstytas į pakopas:
- Kiekviena pamaina- nuvalykite drožles ir šliužus, patikrinkite tepimo vietas, patikrinkite, ar laužo keliai yra aiškūs, ir apžiūrėkite, ar nėra akivaizdžių įtrūkimų ar trūkstamų komponentų.
- Kas savaitę- išmatuokite kreiptuvo tarpą ir fiksatoriaus kaiščio nusidėvėjimą, patikrinkite nuėmimo plokštes ir spyruokles ir užregistruokite bet kokį matmenų poslinkį, kad tendencijos būtų matomos dar neprarandant leistinų nuokrypių.
- Kas mėnesį arba už fiksuotą smūgių skaičių (100–300 tūkst. smūgių)- šlifuokite arba apdirbkite pjovimo briaunas, atsižvelgdami į šlifavimo aukščio matavimą, patikrinkite štampų išlygiavimą ir plokščių lygumą, papildykite arba pakeiskite tepimą ir sukalibruokite štampo apsaugos jutiklius (užtrūkimo detektorius, dalių -išjungimo jutiklius, perkrovos monitorius).
- Kapitalinis remontas (70–80 % numatomo naudojimo)- pilnas išardymas, visų susidėvėjusių komponentų matmenų patikrinimas, kreipiamojo kaiščio ir įvorės pakeitimas, jei reikia, ir pakartotinis{1}}kvalifikavimas pagal originalias specifikacijas.
Neplaninės priežiūros veiksnys neturėtų būti sugedęs įrankis -, tai turėtų būti išmatuojami rodikliai. Stebėkite šlifavimo aukštį, šlyties{2}} juostos plotį, kritinius skylių skersmenis ir presavimo galios kreives. Kai SPC duomenys rodo, kad Cp/Cpk peržengia kontrolės slenksčius, sustokite ir patikrinkite, o ne tęskite gamybą, kol kas nors nutrūks. Nuolatinis preso apkrovos arba energijos per taktą augimas signalizuoja apie ašmenų nuobodulį arba padidėjusią trintį - abu signalai, kad apdirbimas vėluoja pagal specifikacijas.
Peršlifavimo, atnaujinimo ir keitimo planavimas
Kiekvieną kartą šlifuojant medžiaga pašalinama nuo jūsų štampavimo įrankių darbinių paviršių, o kiekvienas įrankio plieno komponentas turi ribotą kiekį medžiagos, kol pasiekia savo funkcinę ribą. Planuodami šią realybę, priežiūrą iš išlaidų, į kurias reaguojate, paverčia jūsų kontroliuojamomis išlaidomis.
Bendra štampavimo įrankio nuosavybės kaina priklauso nuo kelių kintamųjų, viršijančių pradinę pirkimo kainą:
- Pradinė investicija į įrankius- išankstinė štampų projektavimo, apdirbimo ir kvalifikavimo kaina
- Perdirbimo dažnis- kaip dažnai pjovimo briaunas reikia galandinti dėl medžiagos abrazyvumo ir gamybos apimties
- Kadrai tarp kapitalinio remonto- numatomas smūgių skaičius, kol reikia visiškai pakeisti kreiptuvo komponentus, spyruokles ir susidėvėjimo plokštes
- Pakeitimo laikas-, kai sukauptas šlifavimas sunaudojo pakankamai medžiagos, kad štampas nebegali atitikti specifikacijų, todėl reikia naujų įdėklų arba visiškai perdaryti
Didelis{0}}tikslumas,gerai{0}}suprojektuoti įrankiai gali kainuoti didesnes išankstines išlaidas, bet dažnai sumažina ilgalaikędidinant pralaidumą, mažinant laužą ir mažinant priežiūros dažnumą. Štampas, pagamintas iš aukščiausios kokybės įrankių plieno su tinkamomis dangomis, iš pradžių gali kainuoti 30 % brangiau, bet tarnaus tris kartus ilgiau tarp šlifavimo -, todėl per visą programos eksploatavimo laiką įrankio dalis kainuoja žymiai mažiau.
Praktinis požiūris? Suplanuokite prevencinį kapitalinį remontą 70–80 % numatomo eksploatavimo laiko, o ne siekdami nesėkmės. Stebėkite sukauptus pertrinimus pagal visą turimą komponento medžiagą. Ir kai įrankio štampai pasiekia tašką, kai kiekvienas techninės priežiūros intervalas duoda mažiau gerų dalių nei paskutinis, matematika teikia pirmenybę keitimui, o ne tolesniam remontui. Nuspėjamos priežiūros išlaidos kiekvieną kartą pranoksta avarinio kapitalo užklausas.
Išlaikant štampavimo įrankius sveikus, pailgėja jų produktyvus tarnavimo laikas, tačiau įrankiai ir metodai, skirti štampams gaminti ir stebėti, toliau tobulėja -, o naujausi pažanga keičia tai, kas įmanoma dėl štampų ilgaamžiškumo ir iš presuojamų dalių tikslumo.
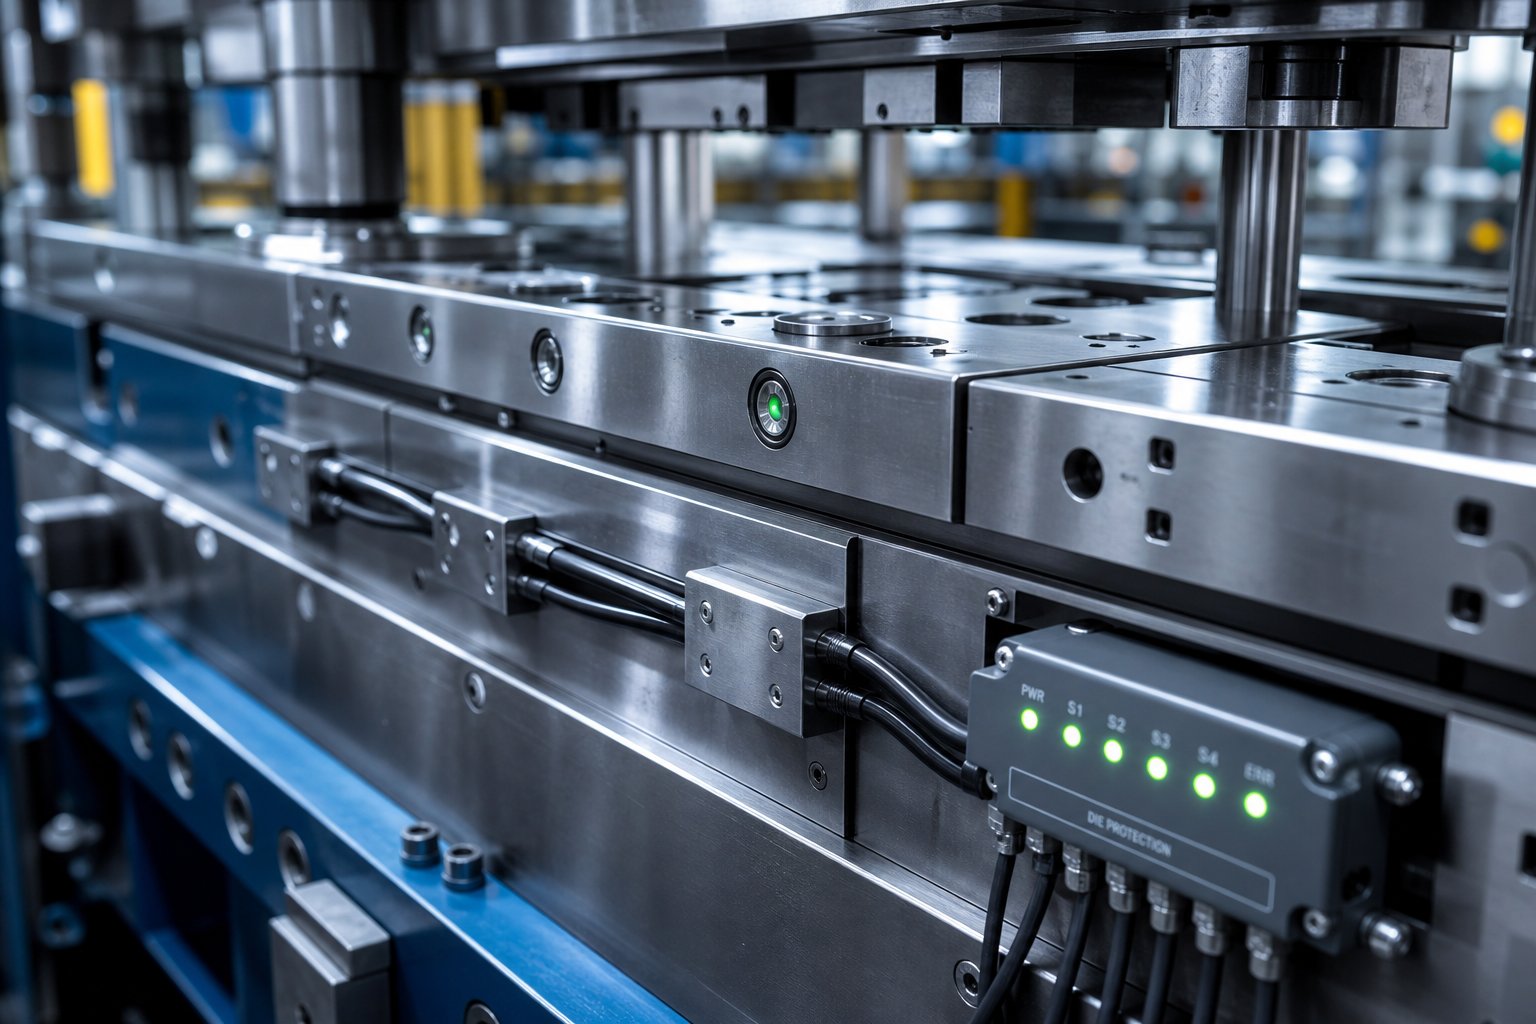
Šiuolaikiniai štampavimo štampo technologijos pažanga
Štampavimo technologija išsivystė kur kas daugiau nei geresnis plienas ir griežtesni apdirbimo leistini nuokrypiai. Naujausios kartos tikslūs štampai integruoja įterptąją elektroniką, naudoja gamybos metodus, pasiskolintus iš kosmoso, ir remiasi skaitmeniniu modeliavimu, kad būtų galima numatyti našumą prieš sukuriant bet kokį fizinį įrankį. Tai nėra futuristinės koncepcijos, slypinčios tyrimų laboratorijose - – jos šiuo metu keičia štampavimo gamybos procesą-pirmos pakopos automobilių tiekėjams ir{4}}didelės apimties elektronikos gamintojams.
In-Die Sensing ir{1}}realaus laiko proceso stebėjimas
Įsivaizduokite, kad paleidžiate laipsnišką štampą 600 smūgių per minutę greičiu, nežinodami, ar kiekviena dalis buvo išstumta švariai, ar juostelė iš tikrųjų pajudėjo teisingu žingsniu. Tokia tikrovė be in-die sensing - ir yra katastrofiškos žalos receptas. Šiuolaikiniai etapų įrankiai integruoja jutiklius tiesiai į štampo agregatą, kad aptiktų problemas per vieną eigos ciklą, išjungiant presą, kol netinkamas padavimas virsta 50 000 USD remonto sąskaita.
Gamybos štampavimui svarbiausios jutiklių kategorijos:
- Indukciniai artumo jutikliai pašarų stebėjimui- aptikti spyruoklinio-bloko, įstumto į galutinę vietą juostele tiekimo-pabaigoje-, padėtį. Jei juostelė ne iki galo pasislenka, jutiklio išvestis pasikeičia ir presas sustoja prieš kitą eigą.Eagle Bend gamyba, Magna Cosma padalinys, kasmet apdorojantis 104 000 tonų plieno, naudoja šį metodą visose 500+ štampose kaip ne-neabejotiną klaidų patikrinimo pagrindą.
- Šviesą atspindintys fotoelektriniai jutikliai detalių išmetimui- patvirtinkite, kad baigtas gabalas išvalė kauliuką prieš uždarant kitą eigą. Klaidingi signalai iš štampuojančios alyvos dulksnos yra žinomas gedimo režimas, todėl kvalifikuotos jutiklių programos prieš montuodamos patikrina aptikimo patikimumą riebioje aplinkoje.
- Kameros padėties stebėjimas- indukciniai jutikliai patvirtina, kad formavimo kumšteliai yra visiškai ištiesti ir visiškai sugrįžę. Įstrigęs kumštelis, kuris neatsitraukia, sukuria trukdžių būseną, kuri kitame cikle sunaikina kumštelio ir matricos dalis.
- Jėgos stebėjimas (apkrovos elementai ir deformacijos matuokliai)- išmatuokite tonažą realiuoju-laiku viso smūgio metu. Staigus smaigalys signalizuoja šliužo traukimą, dvigubą medžiagą arba sulūžusį smūgį. Laipsniškas augimas per savaites rodo laipsnišką kraštų nykimą - vertingus numatomus priežiūros duomenis.
- Akustinės emisijos jutikliai- aptikti aukšto-dažnio garso parašus, susijusius su įtrūkimu štampų komponentuose. Šie jutikliai užfiksuoja nuovargio gedimus ankstyviausiuose etapuose, gerokai anksčiau nei įtrūkimas išplinta pakankamai toli, kad sukeltų lūžių.
Jutiklio apsauga yra tokia pat svarbi, kaip ir jutiklio pasirinkimas. Kabeliai, nutiesti per apdirbtus kanalus ir padengti apsauginėmis plokštėmis, atlaiko vibraciją ir smūgius dėl didelio greičio štampavimo. Visų jutiklių laidų centralizavimas į vieną tvirtą jungtį - karinis-apvalus arba stačiakampis - užtikrina pakartojamą sujungimą keičiant štampus ir pašalina laisvus-laidų gedimus. Principas paprastas: sugadintas arba atjungtas jutiklis nesuteikia jokios vertės, todėl dėl diegimo drausmės negalima derėtis.
Didelės spartos{0}}štampavimas ir jo įtaka štampo dizainui
Paleidus kauliuką 1200 smūgių per minutę greičiu, atsiranda fizika, kuri tiesiog neturi reikšmės esant 200 SPM. Metalo štampavimo gamybos procesui dideliu greičiu reikia štampų dizaino, kuris apima:
- Padidėjusios dinaminės jėgos- presavimo slydimo, juostelės masės ir įrankių komponentų inercija padidina jėgą, viršijančią statinę pjovimo ar formavimo apkrovą. Antgaliai ir kreipiančiosios sistemos turi būti tvirtesnės, kad būtų atsparios deformacijai, kai smūgio greitis matuojamas milisekundėmis.
- Šiluminis plėtimasis- trintis tarp juostelių ir štampų paviršių sukuria šilumą, kuri kaupiasi nuolatinės gamybos metu. Esant dideliam greičiui, štampų komponentai gali išaugti keliomis tūkstantosiomis colio kritiniais matmenimis, dėl to pasikeičia tarpai ir pablogėja dalių kokybė. Preciziniai štampai, skirti dideliam-darbui, dažnai turi aušinimo skysčio kanalus arba yra suprojektuoti su apskaičiuotu šiluminio augimo priedu.
- Ruošinio jautrumas{0}}tempimo greičiui- daugelis metalų skirtingai veikia esant dideliam deformacijos greičiui. Efektyviai padidėja takumo stiprumas, gali sumažėti lankstumas ir pasikeisti spyruoklinės charakteristikos. Šių efektų kompensacija turi būti įtraukta į formavimo geometriją nuo pat pradžių.
- Šliužų sulaikymas ir išstūmimas- dideliu greičiu vakuumo efektai ir alyvos paviršiaus įtempimas tampa didelėmis jėgomis, veikiančiomis uždengtus šliužus. Jei šliužai neišsiskiria švariai, jie susikaupia štampavimo ertmėje arba yra pakeliami perforatoriaus - abu scenarijus, kurie sugadina įrankius per vieną ar du smūgius.
Automobilių metalo štampavimo procesas nuolat stumia šias ribas. Transporto priemonių platformų jungčių, laikiklių ir konstrukcinių sutvirtinimų skaičius siekia milijonus, o kiekviena sekundės dalis nuskusta nuo ciklo trukmės per metus. Šią rinką aptarnaujantys štampų dizaineriai įdiegia sprendimus - vakuuminį šliužų išmetimą, teigiamus išmušimo kaiščius, patobulintą tepimo tiekimą ir šiluminio valdymo funkcijas -, kurios nebūtų būtinos esant vidutiniam greičiui.
Pažangūs gamybos metodai, skirti štampų konstravimui
Metalo štampavimo būdai, naudojami detalėms gaminti, yra tokie pat geri, kaip ir patys štampavimo būdai. Keli pažangūs gamybos metodai iš naujo apibrėžia tai, kas įmanoma štampavimo konstrukcijoje:
- Sunkus frezavimas- Visiškai grūdinto įrankinio plieno (55-65 HRC) CNC apdirbimas naudojant keraminius arba CBN dengtus galinius frezus. Tai sumažina arba visiškai pašalina poreikį atlikti atskiras šlifavimo operacijas po terminio apdorojimo, suspaudžiant paruošimo laiką, o paviršiaus apdaila yra mažesnė nei 16 Ra. Kietasis frezavimas taip pat leidžia suformuoti sudėtingus 3D kontūrus formuojant paviršius, kuriuos būtų nepraktiška šlifuoti.
- Mikro-EDM- elektros išlydžio apdirbimas sumažintas iki 0,001 colio detalių. Naudinga atliekant itin-smulkius pradurimus, miniatiūrinius elektroninio štampavimo mygtukus ir sudėtingas detales, kurių nepasiekia įprastas vielos EDM.
- 5 ašių CNC apdirbimas- leidžia pjaustytuvui priartėti prie ruošinio beveik bet kokiu kampu, sukuriant sudėtingus apatinius įpjovimus, sudėtinius-kampinius paviršius ir raižytas formavimo geometrijas vienoje sąrankoje. Tai pašalina armatūros pakeitimus ir su jais susijusią kaupiamąją padėties nustatymo klaidą.
- Priedų gamyba konformaliam aušinimui- bene svarbiausias naujas štampų formavimo gebėjimas. Tradiciniai gręžti aušinimo kanalai eina tiesiomis linijomis, kurios retai atitinka štampavimo paviršiaus kontūrą. Papildomi metodai, tokie kaip selektyvus lazerinis lydymas (SLM) arba lazerinis metalo nusodinimas (LMD), sukuria aušinimo kanalus, kurie atitinka tikslią darbinio paviršiaus geometriją.Papildomai gaminamų karšto štampavimo štampų tyrimaiparodo, kad konformiški aušinimo kanalai su optimizuotomis grotelių struktūromis gali sutrumpinti laikymo laiką iki 45 %, tuo pačiu užtikrinant homogeniškesnį temperatūros pasiskirstymą -, o tai tiesiogiai lemia didesnį pralaidumą ir geresnes dalių savybes.
Priedų gamyba taip pat suteikia galimybę integruoti grotelių struktūras į štampų korpusus. Šios porėtos vidinės geometrijos sumažina šiluminę masę, todėl štampas greičiau atvėsta tarp ciklų ir palaiko žemesnę darbo temperatūrą nuolatinės gamybos metu. Kompromisas tarp konstrukcijos vientisumo ir aušinimo efektyvumo valdomas imituojant-pagrįstą optimizavimą -, koreguojant grotelių tankį, kanalo skersmenį ir atstumą nuo darbinio paviršiaus, siekiant rasti dizainą, kuris maksimaliai padidina gesinimo efektyvumą neviršijant įtempių ribų.
Visos šios techninės įrangos pažangos pagrindas yra skaitmeninė dvynių koncepcija: virtualus štampo modelis, atspindintis fizinio įrankio geometriją, medžiagos savybes ir veikimo sąlygas. Prieš pradėdami brangius fizinius bandymus, inžinieriai skaitmeniniu būdu imituoja milijonus presavimo ciklų, nustato nusidėvėjimo modelius, prognozuoja šiluminę elgseną ir optimizuoja priežiūros intervalus. Kartu su realaus laiko-daviklių duomenimis, grįžtančiais į modelį, gamybos štampavimo procesas vis labiau tampa uždaro-ciklo sistema, kurioje skaitmeninis štampo atitikmuo nuolat tobulina prognozes, pagrįstas faktiniu gamybos našumu.
Šios technologijos nėra vienodai prieinamos visoms parduotuvėms. Kapitalo investicijos į priedų įrangą, 5-ašių platformas ir modeliavimo programinę įrangą yra didelės. Dėl šios realybės tiekėjo pasirinkimas tampa dar svarbesnis – jūsų štampavimo partnerio teikiamos galimybės tiesiogiai lemia, kurią iš šių patobulinimų gali panaudoti jūsų įrankiai.
Kaip įvertinti ir pasirinkti individualų štampavimo štampavimo partnerį
Pažangi štampavimo technologija suteikia vertę tik tuo atveju, jei už jos esantis tiekėjas turi pakankamai inžinerinio gylio, įrangos ir proceso disciplinos, kad galėtų nuosekliai vykdyti. Individualių štampavimo štampų įsigijimas yra sistemos sprendimas -, o ne paprastas apdirbto plieno pirkimo užsakymas. Jūsų vertinami štampavimo štampų gamintojai labai skirsis pagal tai, ką jie iš tikrųjų valdo-namuose, palyginti su tuo, ką jie perka iš išorės, ir šis skirtumas lemia viską, nuo pristatymo laiko iki pirmos{4}}straipsnio kokybės.
Pagrindinės štampų tiekėjo įvertinimo galimybės
Kuo kvalifikuoti štampų gamintojai skiriasi nuo parduotuvių, kurios tiesiog pjauna metalą? Vertindami bet kurį metalo štampavimo štampų gamintoją, ieškokite šių galimybių kaip neaptartų{0}}pagrindinių reikalavimų:
- YICHENVisą Jų darbo eiga apima visą kelią nuo pradinės koncepcijos iki gamybos-paruoštų individualių štampų pristatymo, todėl jie yra stiprus varžovas gamintojams, ieškantiems integruoto partnerio, o ne atskiro pardavėjo.
- Vidaus CAE modeliavimo galimybė- tiekėjai, kurie prieš pjaustydami plieną vykdo formavimo modeliavimą, bandomųjų pakartojimų skaičių sumažina 30-50 %, skaitmeniniu būdu užfiksuoja plonėjimo, susiraukšlėjimo ir atsigavimo problemas. Paklauskite, ar modeliavimas yra įprasta praktika, ar papildoma paslauga.
- Visas CNC apdirbimo ir vielos EDM pajėgumas- štampavimo įrankiai, pvz., 5-ašių apdirbimo centrai, vielos EDM grūdintiems profiliams ir tikslūs paviršiaus šlifuokliai, turėtų būti vietoje. Išorinis apdirbimas padidina pristatymo laiką, komunikacijos spragas ir tolerancijos sukrovimo riziką.
- Klimato{0}}kontroliuojama patikra naudojant CMM įrangą- matmenų patikrinimas koordinačių matavimo mašinoje stabilioje temperatūros-aplinkoje yra vienintelis būdas patikimai patvirtinti GD&T atitiktį. Paprašykite, kad pamatytumėte naujausių pirmųjų-straipsnių ataskaitas.
- Noras kartoti bandomuosius važiavimus- kvalifikuotas tiekėjas neduoda kauliuko po vieno smūgio. Jie paleidžia medžiagą, matuoja rezultatus, koreguoja ir kartoja, kol įrankis atitinka specifikacijas. Šis pasikartojantis įsipareigojimas atskiria nestandartinių metalinių antspaudų štampų partnerius nuo prekių parduotuvių.
- Konkrečios pramonės-patirtis- automobilių, elektronikos ir prietaisų štampavimas kelia skirtingus materialinius iššūkius, tolerancijos ribas ir kvalifikacijos standartus (sertifikatai, pvz., ISO 9001 ir IATF 16949 signalo parengtis reguliuojamoms rinkoms). Patvirtinkite, kad tiekėjas pagamino įrankius jūsų konkrečiam sektoriui.
- Inžinerinis skaidrumas- per visą procesą turėtumėte gauti juostelių išdėstymo apžvalgas, modeliavimo ataskaitas ir dizaino-gamybą{2}}, o ne tik baigtą įrankį be patvirtinančių dokumentų.
Klausimai, kuriuos reikia užduoti prieš pateikiant RFQ
Prieš siųsdami brėžinius štampavimo štampų gamintojams, gaukite aiškius atsakymus į šiuos dalykus:
- Kokias CAD/CAM ir modeliavimo platformas naudojate ir ar projektavimo metu gausiu modeliavimo ataskaitas?
- Kokios įrankių plieno rūšys ir dangos yra standartinės, o kas lemia karbido rekomendaciją?
- Kiek bandomųjų pakartojimų įtraukiama prieš taikant papildomus mokesčius?
- Kokia yra jūsų dokumentais patvirtinta panašių taikymų štampų gyvenimo trukmė - smūgių tarp pakartotinio šlifavimo ir bendro numatomo tarnavimo laiko?
- Ar teikiate nuolatinį gamybos palaikymą, perdirbimo paslaugas ar atsarginių komponentų paketus po pristatymo?
- Koks spaudos prekės ženklas ir specifikacijos naudojami bandant ir ar jie atitinka mano gamybos įrangą?
Šie klausimai atskleidžia, ar tiekėjas iš tikrųjų apima visą gyvavimo ciklą - nuo galimybių iki gamybos palaikymo -, ar tai visų pirma apdirbimo cechas, gaminantis štampavimo įrankius be gilesnio inžinieriaus įsitraukimo. Ilgalaikis-partnerystės derinimas yra toks pat svarbus, kaip ir pradinė pasiūlymo kaina, nes mažesnės-kainos pasirinktinės formos, kurią reikia kelis mėnesius perdaryti, ištrina visas išankstines santaupas.
Perėjimas nuo tyrimų prie RFQ{0}}paruošto pokalbio
Aprašėte, kaip veikia presavimo štampavimo štampas, kas yra jo viduje, kaip medžiagos ir presų derinimas veikia našumą ir kokia priežiūra užtikrina, kad jis veiktų. Šios žinios suteikia jums stipresnes sąlygas vertinti tiekėjus pagal esmę, o ne pagal pardavimo pasiūlymus.
Kitas žingsnis yra paprastas: nuneškite savo dalių brėžinius, tūrio prognozes ir medžiagų specifikacijas kvalifikuotam partneriui ir pradėkite pokalbį dėl galimybių.YICHEN štampavimo štampų komandayra struktūrizuota būtent pagal šią darbo eigą, - perkeliant gamintojus nuo ankstyvojo-pagrindinio tyrimo etapo RFQ-paruoštų pasirinktinių štampavimo štampavimo sprendimų, apimančių modeliavimą, apdirbimą, bandomuosius paleidimus ir matmenų tikrinimą. Jei jūsų projektui reikia gamybinių-įrankių, paremtų visapusiška inžinerine pagalba, susisiekite su savo reikalavimais ir pradėkite galimybių diskusiją.
Dažnai užduodami klausimai apie spaudos štampavimo štampus
1. Kas yra presavimo štampavimas ir kaip jis veikia?
Presuojamas štampavimo štampas yra preciziškai{0}}apdirbtas įrankių rinkinys, susidedantis iš viršutinės ir apatinės pusės, sumontuotos štampavimo preso viduje. Kai presavimo cilindras sujungia abi puses, veikiant didele jėga, grūdinti plieniniai komponentai - štampuoja, štampai ir formuojantys paviršiai - supjausto, sulenkia, tempia arba formuoja plokščią lakštą į baigtas dalis. Štampas nustato detalės geometriją ir matmenų tikslumą, o presas tiesiog suteikia jėgą ir judesį. Naudojant kokybiškus įrankius galima pasiekti net 0,0002 colio leistinus nuokrypius. Gamintojams, kuriems reikia pasirinktinių štampavimo štampų sprendimų, tiekėjai, tokie kaip YICHEN (https://www.yichen-group.com/stamping-die/), siūlo visas darbo eigas nuo galimybių analizės ir CAE modeliavimo iki apdirbimo, bandomųjų paleidimų ir matmenų tikrinimo.
2. Kokie yra pagrindiniai štampavimo štampų tipai ir kada kiekvienas turėtų būti naudojamas?
Penki pagrindiniai tipai yra vienos{0}}stoties štampai, sudėtiniai štampai, kombinuoti štampai, progresiniai štampai ir perdavimo štampai. Vienos-stoties štampai atlieka vieną operaciją per vieną eigą ir tinka prototipams arba mažam-tūriui paleidžiama mažiau nei 50 000 dalių per metus. Sudėtiniai štampai vienu judesiu atlieka keletą plokščių, daug{7}}ypatybių turinčių dalių pjovimo operacijų, esant vidutiniam ir dideliam tūriui. Progresyvūs štampai labai dideliu greičiu apdoroja sudėtingas daug{9}}funkcijų dalis, perkeldami juostą per kelias stotis -, idealiai tinka, kai kiekis viršija 100 000 dalių per metus. Perkėlimo štampai naudojami didelėms arba giliai ištemptoms{14}}dalims, kurios negali likti pritvirtintos prie laikiklio juostelės. Pasirinkimas priklauso nuo metinio tūrio, dalių sudėtingumo, medžiagos tipo ir tolerancijos reikalavimų.
3. Kaip apskaičiuojate štampavimo štampui reikalingą talpą?
Standartinė pjovimo jėgos formulė yra P=L xtx S, kur P yra pjovimo jėga, L yra bendras pjovimo perimetras coliais, t yra medžiagos storis coliais, o S yra medžiagos šlyties stiprumas, išreikštas PSI. Progresyviems štampams su keliomis stotimis apskaičiuokite kiekvieno perforatoriaus jėgą atskirai ir susukite jas pagal bendrą momentinę apkrovą. Skirtingi štampavimo ilgiai sumažina didžiausią apkrovą paskirstydami kontaktą laikui bėgant. Formavimo ir tempimo operacijos papildo savo tonažo reikalavimus, neskaitant pjovimo jėgų. Visada pridėkite 10–20 % saugos ribą virš apskaičiuotos bendros vertės ir patikrinkite, ar spaudimo vertė viršija šią vertę, esant faktiniam darbiniam aukščiui, kuriame jėgos didžiausias.
4. Koks įrankių plienas geriausiai tinka štampuoti?
Geriausias įrankių plienas priklauso nuo pritaikymo. D2 (54-61 HRC) pasižymi išskirtiniu atsparumu dilimui, skirta didelio-tūrio anglinio plieno blankams ir pradūrimui. A2 (57-62 HRC) subalansuoja atsparumą dilimui ir tvirtumą, todėl yra universalus vidutinio tūrio kalimui, apipjaustymui ir dideliems apdirbimo štampams. S7 (48-58 HRC) užtikrina maksimalų atsparumą lenkiant ir formuojant štampus, kurie sugeria smūgines apkrovas. M2 greitaeigis plienas (60-65 HRC) tinka ekstremalaus susidėvėjimo atvejais naudojant abrazyvines medžiagas. Karbido įdėklai užtikrina 500–1000 % didesnį atsparumą dilimui nei įrankių plienas, tačiau yra trapūs ir brangūs, todėl geriausiai tinka naudoti su ypač dideliu kiekiu arba abrazyvinėmis medžiagomis, kai prastovų sumažinimas pateisina investicijas.
5. Kaip dažnai reikia prižiūrėti štampavimo štampus, kad būtų išvengta gedimų?
Struktūrinis prevencinės priežiūros grafikas veikia keliose pakopose: kiekvieną pamainą (valymas, tepimo patikra, vizualinė apžiūra), kas savaitę (kreipiamojo tarpo matavimas, nuėmiklio ir spyruoklės patikra, matmenų poslinkio registravimas), kas mėnesį arba kas 100 000–300 000 judesių (pažangiausias šlifavimas pagal numatomą šlifavimo aukštį, išlyginimo patikra, jutiklio kalibravimas) išardymas, matmenų auditas, kreiptuvo komponentų keitimas). Stebint šerdelės aukštį, preso galios kreives ir SPC duomenis galima objektyviai paskatinti neplanuotą techninę priežiūrą. Visiškai reaktyvus metodas paprastai kainuoja 25–30 % daugiau nei aktyvi prevencinė priežiūra, kai atsižvelgiama į avarinį darbą, skubotas dalis ir prarastą gamybos laiką.


