


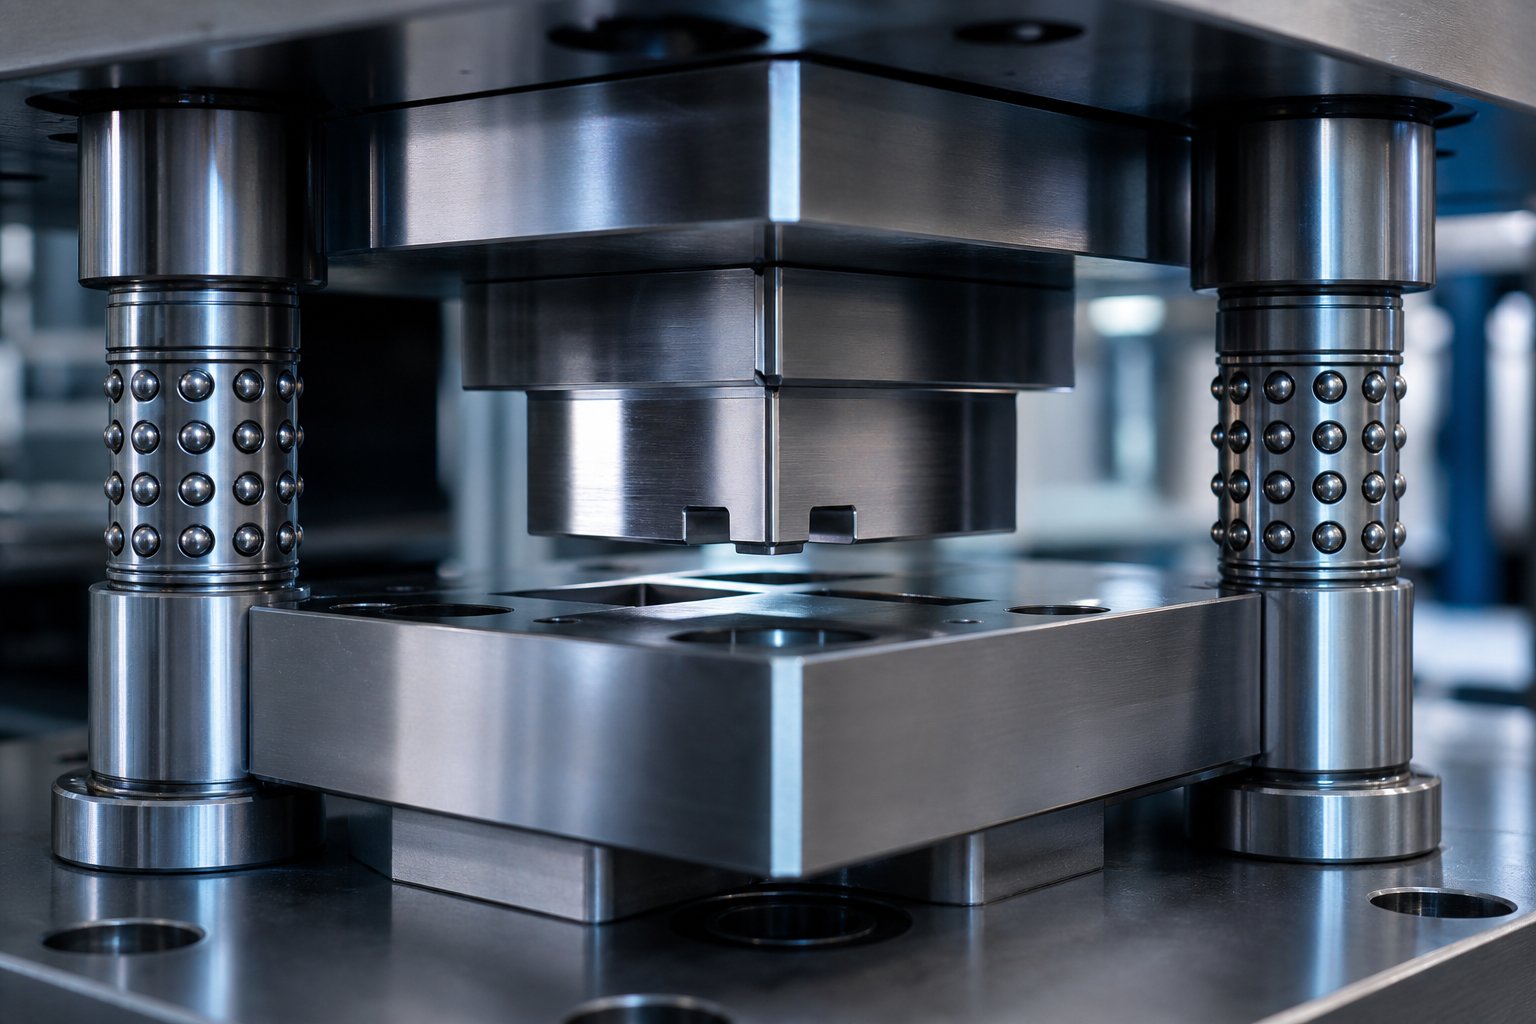
Kas yra tikslaus štampavimo štampai ir kodėl jie svarbūs
A precizinis štampavimo štampasyra pritaikytas{0}}inžinerinis įrankis, naudojamas štampavimo presuose pjaustyti, formuoti arba formuoti lakštinį metalą į didelio-tikslumo dalis, išlaikant didesnius nei ±0,05 mm nuokrypius per milijonus gamybos ciklų. Skirtingai nuo bendrųjų štampavimo įrankių, skirtų laisvesniems matmenų reikalavimams, šiems štampams reikia didesnio tarpo tarp-perforavimo-, aukščiausios kokybės įrankių plieno ir pažangių valdymo sistemų, užtikrinančių pakartojamą tikslumą esant gamybos greičiui.
Tiksliojo štampavimo štampų apibrėžimas
Įsivaizduokite įrankį, kuris turi atkurti tą pačią detalės geometriją mikronų nuokrypio ribose, nesvarbu, ar tai štampuojama detalės numeris vienas, ar dalis numeris vienas milijonas. Tai yra pagrindinis uždavinys, kurį išsprendžia tikslaus štampavimo štampai. Kabelis susideda iš dviejų besijungiančių pusių: perforatoriaus, kuris juda, ir kauliuko bloko, kuris lieka nejudantis. Kai tarp jų paduodamas lakštinis metalas, perforatorius taiko jėgą formuodamas arba supjaustydamas medžiagą į tam tikrą formą. Tai, kas pakelia šiuos įrankius nuo standartinių iki tikslumo, yra kiekvieno paviršiaus, tarpo ir išlygiavimo funkcijos inžinerija.
Precizinio štampo tolerancijos reikalavimai paprastai svyruoja nuo ±0,01 mm iki ±0,05 mm, priklausomai nuo naudojimo. Tokio tikslumo lygio pasiekimas nėra-viena kintamoji problema. Tai sistemos{5}}inžinerijos rezultatas, kuriame sąveikauja štampų dizainas, spaudos pasirinkimas, medžiagų pasirinkimas ir priežiūros strategija. Bet kurio elemento trūkumas pablogina visos sistemos veikimą, nesvarbu, kaip gerai atlikti kiti elementai.
Kodėl didelio{0}}tūrio štampavimo tikslumas svarbus
Kai gaminate šimtus tūkstančių dalių, net nedidelis matmenų poslinkis sukelia sudėtingų problemų. Atliekant gamybą 0,02 mm išaugęs šlaunikaulis gali atrodyti nekenksmingas atskirai, bet pasroviui jis sukelia surinkimo trukdžius, jungčių gedimus arba atmetus-ne-specifikaciją atliekant gaunamą patikrinimą. Laužo normos kyla. Linijų sustabdymai daugėja. Išlaidos didėja taip, kad gerokai viršija pradines investicijas į įrankius.
Tikslumas štampo lygyje nėra prabangos specifikacija. Tai yra pagrindas, kuris lemia gaminio patikimumą, surinkimo nuoseklumą ir visas gamybos sąnaudas visose štampavimo dalyse.
Štai kodėl didelio tikslumo štampavimo įrankiai negali būti įvertinti vien pagal štampavimo kainą. Tikrasis klausimas yra tas, ar štampas gali išlaikyti tikslines tolerancijas per visą numatytą gamybos laikotarpį, ir tai priklauso nuo to, kaip gerai veikia visi sistemos elementai. Tam įtakos turi štampo tipas, medžiagos klasė, spaudimo galimybė ir priežiūros protokolas.
Tikslumo prieš standartinius štampavimo štampus
Taigi, kas tiksliai daro štampą „tikslų“, o ne „standartinį“? Atsakymas nėra viena specifikacija ar rinkodaros etiketė. Tai visa eilė apgalvotų inžinerinių sprendimų, apimančių visą įrankį – nuo medžiagos parinkimo iki paviršiaus apdailos iki valdymo sistemų, kurios viską sulygiuoja. Suprasdami šiuos skirtumus išvengsite dviejų brangių klaidų: per daug-nurodyti įrankius dalims, kurioms jų nereikia, arba per mažai-nurodyti dalių, kurioms to reikia.
Tolerancijos diapazonai ir pakartojamumo standartai
Ryškiausias skirtumas yra tolerancijos gebėjimas. Standartiniai štampavimo štampai paprastai veikia nuo ± 0,1 mm iki ± 0,5 mm tolerancijos diapazone, o tai apima platų bendrosios paskirties -naudojimą, pvz., laikiklius, korpusus ir konstrukcinę įrangą. Tikslus štampavimas, priešingai, tikslinės tolerancijos nuo±0,01 mm iki ±0,05 mm, kai kuriose itin{0}}tiksliose programose mikro-jungtys ir medicininiai komponentai nustumiami žemiau ±0,01 mm.
Tačiau čia yra niuansas, kurio vien štampavimo štampavimo tolerancijos palyginimas praleidžia: tikrasis skirtumas nėra pirmos spaudos dalies tolerancija. Tai pakartojamumas per gamybos apimtį. Standartinis štampas gali pasiekti griežtą matmenį per pirmuosius šimtą smūgių, tačiau kaupiasi susidėvėjimui. Tikslieji įrankiai yra sukurti taip, kad išlaikytų savo tikslines specifikacijas šimtus tūkstančių ar milijonus ciklų, nes kiekvienas štampavimo elementas, nuo plieno rūšies iki paviršiaus dangos, yra parinktas taip, kad būtų atsparus specifiniams susidėvėjimo mechanizmams, sukeliantiems matmenų poslinkį.
Projektavimo ir konstrukcijos sudėtingumo skirtumai
Griežtesnės tolerancijos reikalauja griežtesnės inžinerijos kiekviename štampavimo lygyje. Jūs pastebėsite keletą pagrindinių skirtumų, kai lyginsite tikslumo štampo tarpo reikalavimus ir konstrukciją su standartiniais įrankiais:
- Perforavimo-to-tarpai:Tiksliųjų štampų atstumas iki 3-5 % medžiagos storio, palyginti su 8–12 % ar daugiau standartinių štampų. Dėl šio siauresnio tarpo gaunami švaresni nupjauti kraštai ir nuoseklesni dalių matmenys, tačiau taip pat reikalingi aukštesnės kokybės komponentai, kurie gali išlaikyti tą tarpą esant apkrovai.
- Įrankinio plieno rūšys:Standartiniuose štampuose dažnai naudojami įprasti įrankių plienai, tokie kaip Cr12MoV arba pagrindiniai D2 variantai. Preciziniai štampai pasiekia aukštus-našumo lygius, pvzDC53, SKD11 arba miltelinės metalurgijos plienaskurie pasižymi puikiu tvirtumu, atsparumu dilimui ir matmenų stabilumu šiluminio ciklo metu.
- Paviršiaus apdaila:Kritiniai precizinių štampų paviršiai yra šlifuojami ir poliruojami iki veidrodinio paviršiaus, taip sumažinant trinties -sukeltą susidėvėjimą ir užkertant kelią medžiagos sukibimui (sulipimui), kuris kitu atveju laikui bėgant pablogintų dalių kokybę.
- Valdymo sistemos:Standartiniai štampai gali priklausyti nuo pagrindinių kreipiamųjų stulpų ir įvorių. Tikslieji įrankiai apima rutulinių{1} guolių kreipimo sistemas, tikslaus išlygiavimo mechanizmus ir kontrolinius kaiščius, kurie palaiko padėties tikslumą mikronais, eiga po smūgio.
- Gamybos procesai:Preciziniams štampelams reikalingas vielos EDM sudėtingiems perforavimo ir štampų profiliams, tikslus nulinių paviršių šlifavimas ir griežtesni tikrinimo protokolai. Perforatoriai ir štampai gamybos metu dažnai supjaustomi iki ±0,001 mm.
Šie skirtumai nėra nepriklausomi atnaujinimai. Jie veikia kaip sistema: mažesnis tarpas yra naudingas tik tuo atveju, jei kreipimosi sistema išlaiko išlygiavimą, o nukreipimo sistema išlaiko tikslumą tik tuo atveju, jei įrankio plienas atsparus dilimui. Nuimkite vieną grandį ir tiksli grandinė nutrūks.
Kai pakanka standartinių štampų
Tikslūs įrankiai ne visada yra teisingas atsakymas. Sąžininga inžinerija reiškia, kad reikia pripažinti, kai standartiniai štampai puikiai tinka taikymui, ir išleisti daugiau būtų švaistymas, o ne investicija. Standartinių įrankių paprastai pakanka šiais atvejais:
- Didelės konstrukcijos dalys su dideliais nuokrypiais:Kronšteinai, korpusai ir plokštės, kur priimtina ±0,1 mm arba laisvesnė, retai pateisina tikslios štampavimo išlaidas.
- Mažos{0}}apimties prototipų kūrimas:Kai per metus pagaminama mažiau nei 20 000 dalių, o dizainas vis tiek gali keistis, paprastesni įrankiai ar net vielos EDM ruošiniai yra ekonomiškesni.
- Ne{0}}kritinės kosmetikos priemonės:Dalys, kurių tinkamumas ir funkcija nepriklauso nuo tolerancijos,{0}}pavyzdžiui, dekoratyviniai dangteliai ar nesuderinami komponentai.
Sprendimas priklauso nuo investicijų į įrankius suderinimo su dalių reikalavimais. Per-toleruojant dalis, kurioms to nereikia, kiekviename štampo gamybos ir priežiūros etape atsiranda nereikalingų išlaidų.
| Matmenys | Standartiniai štampavimo štampai | Tiksliojo štampavimo štampai |
|---|---|---|
| Tipinės tolerancijos | ±0,1 mm iki ±0,5 mm | ±0,01 mm iki ±0,05 mm |
| Šlifavimo medžiagos | Įprasti įrankių plienai (Cr12MoV, basic D2) | Didelio -našumo plienai (DC53, SKD11, miltelinė metalurgija, karbido įdėklai) |
| Orientavimo sistemos | Standartiniai kreipiamieji stulpeliai ir įvorės | Rutulinių guolių kreiptuvai-, tikslūs išlygiavimo mechanizmai, kontroliniai kaiščiai |
| Paviršiaus apdaila | Standartiškai apdirbtas | Tiksliai šlifuotas ir poliruotas |
| Gamybos apimties tinkamumas | Mažas arba vidutinis tūris; paprastos geometrijos | Didelio{0}}tūrio paleidimai (100,000+ ciklų); sudėtingos, tolerancijos{3}}kritinės dalys |
| Smūgis-į-įspaudimą | 8-12% medžiagos storio | 3-5% medžiagos storio |
| Santykinė kaina | Mažesnės išankstinės investicijos | Didesnės išankstinės išlaidos; mažesnė už-dalies kaina pagal apimtį dėl sumažėjusio laužo ir ilgesnio štampavimo laiko |
Standartinių ir tiksliųjų įrankių sąnaudų pokalbis dažnai susijęs su išankstinėmis investicijomis, tačiau dėmesys turėtų būti skiriamas bendroms priimtinos dalies sąnaudoms per štampavimo laiką. Tikslus štampas, kuris kainuoja dvigubai brangiau, bet veikia tris kartus ilgiau ir yra perpus mažesnis, užtikrina daug geresnę ekonomiją, kai gaminama didelė-apimtis, tolerancija{2}}kritinė gamyba. Tikrasis klausimas yra ne „kuris antgalis kainuoja pigiau“, o „kuris antgalis atitinka mano dalių reikalavimus, tūrį ir kokybės lūkesčius“. Ir norint gerai atsakyti į šį klausimą, reikia suprasti galimų tikslių štampų tipus ir kaip iš jų pasirinkti.
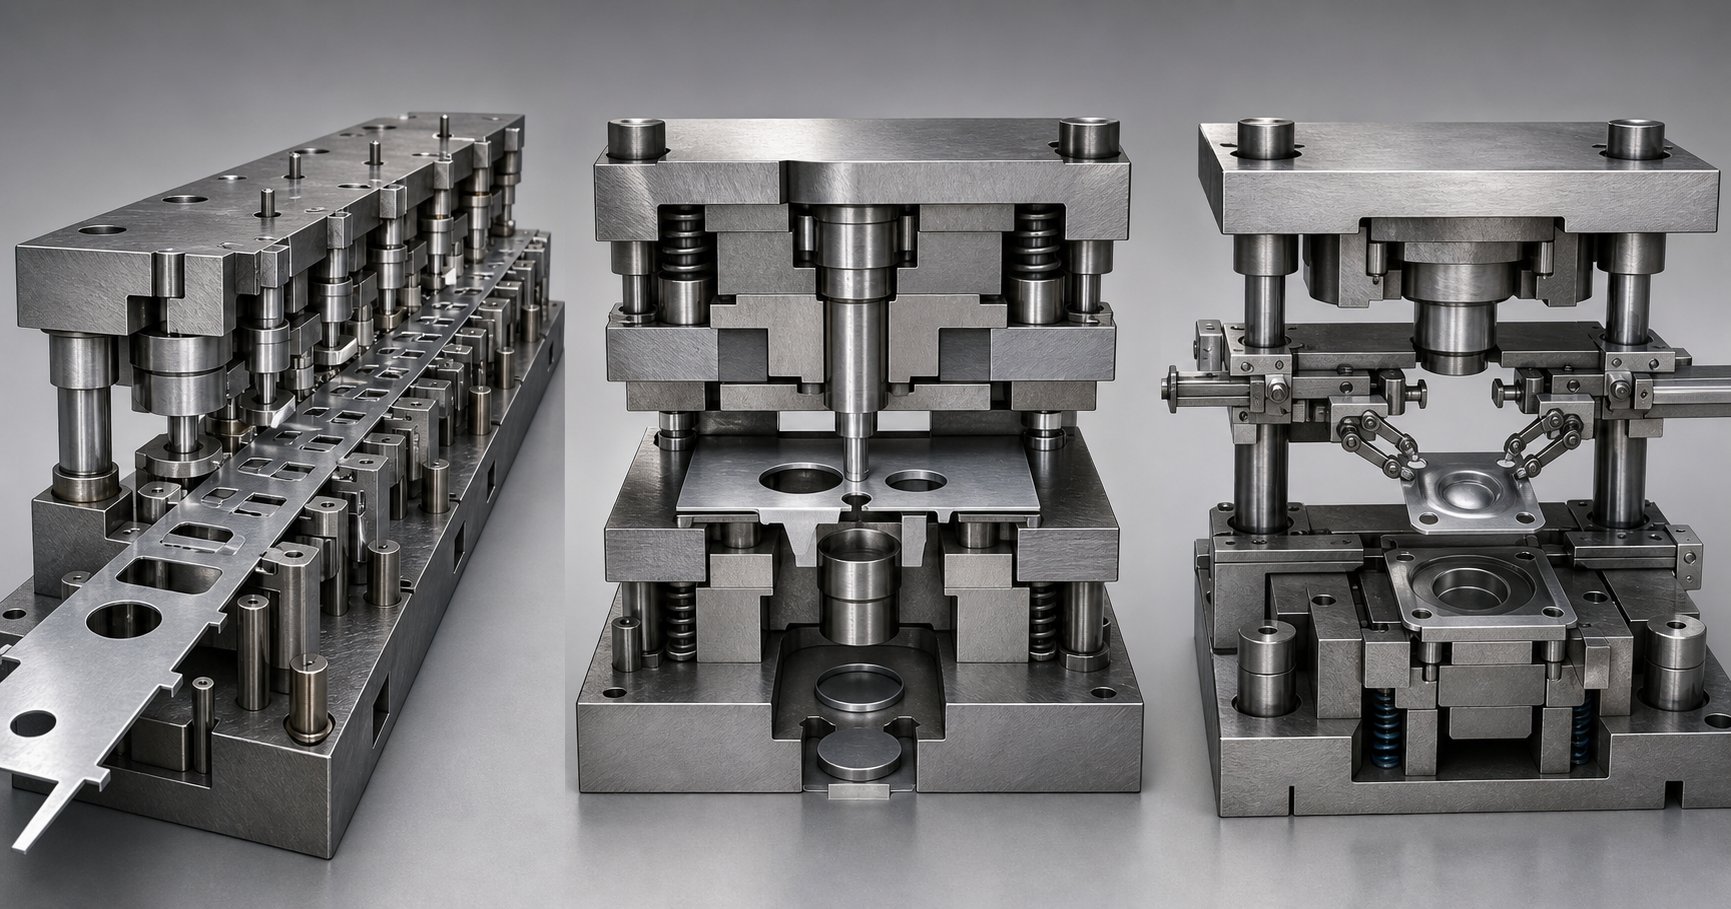
Tiksliojo štampavimo štampų tipai ir jų pasirinkimas
Tinkamo štampavimo tipo pasirinkimas yra toks pat svarbus kaip ir tinkamos tolerancijos juostos pasirinkimas. Dvi štampai, pagaminti pagal identiškus tikslumo standartus, gali duoti labai skirtingus rezultatus, jei viena yra netinkama detalės geometrijos, gamybos apimties ar medžiagos architektūra. Iššūkis yra tas, kad daugumoje šios temos rekomendacijų štampų tipai laikomi atskiromis kategorijomis, o ne pasirinkimais sprendimų sistemoje. Štai kaip priimti šį sprendimą laikantis inžinerinės disciplinos.
Progresyvūs štampai{0}}didelės apimties sudėtingoms dalims
Progresyvus štampas yra juostelės{0}}tiekimo, kelių{1} stočių įrankis, kuriame ritės medžiaga judama per operacijų seką, kiekviena stotis prideda savybę: pjūvį, lenkimą, formą, pradūrimą. Tuo metu, kai juostelė pasiekia galutinę stotį, baigta dalis yra atskirta nuo nešiklio juostelės. Dėl šios architektūros jis yra dominuojantis pasirinkimas kaip progresyvus štampavimas didelio tūrio vidutinio sudėtingumo dalių štampavimui.
Kodėl jis puikiai tinka tikslioms programoms? Kiekviena stotis atlieka vieną operaciją, o tai reiškia, kad tarpai ir išlygiavimas gali būti optimizuojami atskirai kiekvienam pjūviui ar formai. Stoties seka taip pat leidžia inžinieriams valdyti atspirties veiksmą paskirstant formavimo operacijas keliais etapais, o ne priverčiant visą deformaciją atlikti vienu smūgiu. Rezultatas – griežčiau valdomos gatavos detalės matmenų, net ir geometrijoms, kurias būtų sunku išlaikyti per vieną operaciją.
Progresyvūs štampai gali gaminti bet kurnuo septynių ar aštuonių dalių per minutę iki 1500 dalių per minutę, ir jie dažnai veikia be priežiūros, kai tinkamai nustatyti. ŠVOK komponentai, tokie kaip maži laikikliai, šilumokaičio briaunos ir jungčių gnybtai, yra įprasti taikymo pavyzdžiai, kai progresyvus štampavimas sujungia didelį kiekį ir tikslumo reikalaujamą pakartojamumą.
Kompromisas: pradinė įrankių kaina yra didesnė nei paprastesnių štampų tipų, o sugadinus vieną stotį, norint taisyti reikia išimti visą štampo rinkinį. Progresyviems štampams taip pat reikia ritės padavimo sistemos ir atviro{1}} galo preso, kad būtų galima paduoti juosteles.
Kombinuoti ir kombinuoti štampai, skirti plokščioms{0}}kritinėms dalims
Kai jums reikia sudėtinio štampavimo, kad būtų{0}}lėtos svarbios dalys, architektūra pasikeičia iš esmės. Sudėtinis štampas vienu paspaudimu atlieka kelias pjovimo operacijas ir pagamina gatavą ruošinį vienu smūgiu. Kadangi visi elementai yra iškirpti vienu metu, palyginti su tuo pačiu atskaitos tašku, dalis išeina iš štampavimo išskirtiniu tikslumu tarp bruožų ir minimaliai iškraipoma.
Dėl to sudėtiniai štampai idealiai tinka poveržlėms, tarpikliams, tarpikliams ir bet kokiems komponentams, kuriuose lygumas ir koncentriškumas yra svarbesni už geometrinį sudėtingumą. TheVieno{0}}traukimo metodas sumažina nesutapimo rizikątarp operacijų ir generuoja mažiau laužo, palyginti su kelių{0}}stočių metodais.
Kombinuoti štampai išplečia šią koncepciją, pridedant formavimo operaciją (pvz., seklią tempimą ar įspaudimą) prie pjovimo operacijų to paties eigos metu. Jie užima vidurį tarp sudėtinių štampų ir progresyvių štampų: jie yra labiau pajėgūs nei gryni sudėtiniai štampai, tačiau nėra sudėtingi ir kainuoja visiškai progresyvus įrankis.
Apribojimas yra gamybos greitis. Sudėtiniai ir kombinuoti štampai paprastai yra lėtesni nei progresiniai štampai ir geriau tinka vidutiniam tūriui, kai dalių tikslumas nusveria pralaidumo problemas.
Didelėms arba giliai ištemptoms{0}}dalims perkelti štampus
Kai kurios dalys yra tiesiog per didelės, per gilios arba per geometriškai sudėtingos juostelėms paduoti. Perkėlimo štampai išsprendžia šią problemą mechaniškai perkeliant atskirus ruošinius iš stoties į stotį, naudojant važiuojančius bėgius su griebtuvo pirštais, o ne pasikliaujant prijungtu juostelės laikikliu.
Renkantis laipsnišką štampavimo ir perdavimo štampą, lemiamas veiksnys dažnai yra dalies dydis ir tempimo gylis. Perkėlimo sistemos valdo trijų-ašių judesius: juda į vidų, kad suimtų dalį, pakeltų ją vertikaliai, perkeliama į kitą stotį ir nuleidžiama į vietą. Dėl šio lankstumo perkėlimo proceso metu dalis galima apversti arba pasukti, o tai leidžia sudaryti tokias sekas, kurių būtų neįmanoma naudojant juostos padavimo įrankius.
Labai didelėms dalims tandeminės presavimo linijos sąrankos įdeda atskirus štampai į atskirus presus, išdėstytus iš eilės. Servo-varomąsias perdavimo sistemas galima suprogramuoti taip, kad tilptų skirtingos dalys, spaudimo greitis ir eigos ilgis, taip padidinant lankstumą mišriose{2}}gamybos aplinkose.
Perkėlimo štampai dalių nesuriša į juostelę, todėl dažnai sutaupoma medžiagų renkant didesnius ruošinius. Tačiau jiems reikia sudėtingesnės automatikos, papildomų štampo apsaugos jutiklių ir tuščios išmontavimo sistemos, kad būtų galima tiekti atskirus gabalus į pirmąją stotį.
Kaip pasirinkti tinkamą štampavimo štampavimo tipą
Pasirinkimas iš šių parinkčių nėra vienas{0}}kintamasis sprendimas. Norėdami sistemingai susiaurinti lauką, naudokite šią seką:
- Dalies sudėtingumas:Paprastos plokščios dalys su daugybe skylių nukreiptos į sudėtinius štampus. Vidutinis sudėtingumas su nuosekliomis savybėmis teikia pirmenybę progresyviems štampams. Giliai brėžiniams arba didelėms 3D geometrijoms reikia perkėlimo štampų.
- Metinis kiekis:Didelės{0}}apimtys (100,000+ dalių) pateisina progresyvias investicijas. Vidutiniai kiekiai gali būti naudingi sudėtiniams arba kombinuotiems štampams. Perkėlimo štampai tinka tiek trumpiems, tiek ilgiems važiavimams, priklausomai nuo dalies dydžio.
- Tolerancijos reikalavimai:Plokštumo{0}}kritinės dalys naudingos dėl sudėtinių štampų. Griežtos padėties paklaidos keliose funkcijose pasiekiamos taikant laipsnišką štampavimo stočių seką. Perdavimo štampai išlaiko tikslumą dėl valdomo trijų{3}}ašių dalių tvarkymo.
- Medžiagos storis:Plonos medžiagos gerai maitinamos progresyviais štampais. Storesnės medžiagos arba ruošiniai, kuriems reikia gilaus tempimo, yra geresni kandidatai į perdavimo sistemas.
- Išlaidų apribojimai:Progresyvūs štampai turi didžiausią išankstinę kainą, bet mažiausią{0}}dalies kainą pagal tūrį. Sudėtiniai štampai siūlo mažesnes įrankių kainas paprastesnėms geometrijoms. Perkėlimo štampai patiria didesnes eksploatavimo išlaidas, tačiau taupo medžiagas didelėms dalims.
Nė vienas štampo tipas nėra visuotinai pranašesnis. Teisingas atsakymas atsiranda suderinus dalių reikalavimus su štampų architektūra, tada suprojektavus tą architektūrą iki programos reikalaujamo tikslumo lygio. Ir ta inžinerija, neatsižvelgiant į štampavimo tipą, prasideda tuo pačiu klausimu: kaip šis įrankis bus suprojektuotas ir pagamintas taip, kad išlaikytų mikronų{2}}lygio tikslumą per visą gamybos laikotarpį?
Kaip projektuojami ir gaminami tikslaus štampavimo štampai
Kiekvienas precizinis štampavimo štampas prasideda kaip inžinerinių apribojimų rinkinys: detalės geometrija, medžiagos savybės, gamybos apimtis ir tolerancijos juosta, kurios negalima pažeisti per visą įrankio naudojimo laiką. Tikslaus štampavimo štampų projektavimo procesas paverčia šiuos apribojimus fiziniais įrankiais per etapų seką, kurių kiekvienas priima sprendimus, kurie padidina sistemos tikslumą arba įveda klaidą, kurios vėliau nepavyks ištaisyti. Štai kaip vyksta šis procesas – nuo pirmojo CAD eskizo iki galutinio patvirtinto gamybos įrankio.
CAD projektavimas ir juostelių išdėstymo optimizavimas
Juostos išdėstymas yra ta vieta, kur medžiagų efektyvumas ir dalių tikslumas sutampa arba konkuruoja. Progresyviame štampelyje juostos išdėstymas apibrėžia, kaip ritės medžiaga juda per kiekvieną stotį, kur atsiranda įpjovimų ir formų, ir kiek nešiklio medžiagos sujungia dalį su juostele tarp operacijų. Antspaudavimo štampavimo juostelių išdėstymo optimizavimas iš esmės yra balansavimo veiksmas: griežtesnis įdėjimas sumažina laužo procentą, tačiau gali sugrūsti stotis, apribodama formavimo operacijas ir bandomojo kaiščio padėtį.
Inžinieriai įvertina kelias lizdų orientacijas ir žingsnio atstumus naudodami CAD programinę įrangą, ieškodami tokio išdėstymo, kuris maksimaliai padidintų medžiagų panaudojimą nepakenkiant stoties atstumui, reikalingam tiksliam formavimui. Išdėstymas, kuriame sutaupoma 3 % medžiagos, tačiau per arti viena kitos susidaro jėgos, gali sukelti juostos iškraipymą, dėl kurio pablogėja kiekvienos dalies matmenų tikslumas.
Atstumo skaičiavimai atliekami lygiagrečiai su juostelių išdėstymo darbais. Tarpas tarp perforatoriaus ir štampavimo tiesiogiai įtakoja briaunų kokybę, įbrėžimų susidarymą ir štampai ilgaamžiškumą. Per ankštas ir per anksti susidėvi dėl per didelio šoninio slėgio. Per laisvas, o nupjautas kraštas pablogėja apsivertus ir padidėjus šerdies aukščiui. Tiksliam naudojimui tarpas paprastai apskaičiuojamas kaip medžiagos storio procentas, pakoreguotas pagal ruošinio kietumą ir tempimo stiprumą. Tiksliai gavus šį skaičių projektavimo etape išvengiama problemų, kurių negalima išspręsti jokiu tolesniu reguliavimu.
CNC apdirbimas, vielos EDM ir tikslus šlifavimas
Kai dizainas yra užrakintas, gamyba vyksta apgalvota seka, kai kiekvienas procesas suteikia tam tikrą gatavo įrankio tikslumo lygį. Suprasti, kaip gaminami štampavimo štampai, reiškia suprasti, kodėl ši seka svarbi.
CNC apdirbimas tvarko pradinį grubų štampavimo blokų, perforatoriaus laikiklių ir konstrukcinių komponentų formavimą. Ji nustato bendrą geometriją su nuokrypiais nuo ±0,01 mm iki ±0,02 mm, kurių pakanka ne-kritiniams paviršiams, bet ne darbiniams kraštams, kurie liečiasi su lakšto medžiaga.
Vielos EDM štampavimo štampų gamybai perima ten, kur CNC pasiekia savo ribas. Plona elektra įkrauta viela perpjauna grūdintą įrankių plieną be mechaninio kontakto ir sukuria sudėtingus perforavimo ir štampavimo profilius, kurių leistinas nuokrypis yra iki ±0,005 mm. Šis procesas yra būtinas sudėtingiems kontūrams, siauriems vidiniams spinduliams ir bet kokiai geometrijai, kai įprastinis apdirbimas sukeltų įrankio deformaciją arba šiluminius iškraipymus. Vielos EDM taip pat pjauna visiškai sukietėjusią medžiagą, o tai reiškia, kad komponentai gali būti termiškai -apdoroti iki galutinio kietumo prieš profiliavimą, pašalinant matmenų pokyčius, kurie kitu atveju sukeltų terminį apdorojimą.
Tikslus paviršiaus šlifavimas užbaigia seką. Kritiniai atskaitos taškai paviršiai, uždarymo aukščiai ir jungiamieji paviršiai yra šlifuojami iki lygumo ir lygiagretumo mikronų dydžiu. Šie paviršiai yra atskaitos plokštumos, prie kurių surinkimo metu susilygiuoja visi kiti štampų komponentai. Jei jie nėra plokšti ir lygiagretūs, joks blizginimas neduos nuoseklių rezultatų.
Surinkimas, derinimas ir išbandymas
Atskiri komponentai, kurių kiekvienas pagamintas pagal griežtas specifikacijas, turi būti sujungti į integruotą sistemą. Surinkimas prasideda nuo štampų komplekto: pritvirtinami kreipiamieji stulpeliai, štampavimo blokai yra ant žemės atskaitos paviršių, o perforatoriai montuojami su kontroliuojamais tarpais, patikrintais potyriais arba optiniais matavimais.
Šlifavimas čia vaidina lemiamą vaidmenį. Inžinieriai koreguoja atstumą tarp perforatoriaus ir matricos pridėdami arba nuimdami tikslius tarpiklius, tiksliai-reguliuodami tarpą, nurodytą projekte. Rutulinių guolių kreipiamieji stulpeliai palaiko vertikalią išlygiavimą tarp viršutinės ir apatinės štampavimo pusės mikronų eigos ribose, užtikrinant, kad perforatorius patektų į štampavimo angą lygiai toje pačioje padėtyje kiekvieną kartą.
Tada štampavimo ir patvirtinimo procesas prasideda laipsnišku mėginių paleidimu gamybiniame spaudoje arba specialiu bandomuoju presu. Pradiniai judesiai atliekami sumažintu greičiu, o dalys matuojamos pagal matmenų atspaudą kiekvienoje stotyje. Inžinieriai tikrina šerdies aukštį, briaunų būklę, matmenų tikslumą ir formavimo kokybę, prireikus reguliuoja laiką, uždarymo aukštį ir spyruoklių slėgį.
CAE modeliavimo įrankiai žymiai sumažino reikalingų fizinių bandymų iteracijų skaičių. Formavimo modeliavimo programinė įranga numato medžiagų srautą, retėjimą ir susiraukšlėjimą dar prieš statant štampą. „Springback“ prognozė, naudojant pažangius medžiagų modelius, tokius kaipYoshida{0}}Uemori kinematinis grūdinimo modelis, leidžia inžinieriams kompensuoti elastingumą pačioje štampavimo geometrijoje. Neturint tikslių spyruoklinių duomenų, suformuotos dalys gali labai skirtis nuo vardinių matmenų – problema, kuriai išspręsti istoriškai prireikė kelių fizinių štampų perdirbimo etapų.
Šios modeliavimo galimybės nepanaikina bandymo, bet sutrumpina jį nuo savaičių iki dienų. Pirmieji fiziniai pavyzdžiai nuimami arčiau spausdinimo, o pataisymai yra mažesni ir labiau nuspėjami. Inžinierių komandoms, dirbančioms su pažangiu-stiprumo plienu, kai atsparumo elgsena yra sudėtinga ir netiesinė, modeliavimas neprivalomas. Tai yra skirtumas tarp kontroliuojamo kūrimo proceso ir brangaus atspėjimo žaidimo.
Iki to laiko, kai precizinis štampas pašalina patvirtinimą, kiekvienas paviršius, tarpas ir išlyginimo ypatybės buvo patikrintos pagal specifikacijas. Įrankis paruoštas gamybai-. Tačiau „gamybai -parengta“) nėra nuolatinė būsena. Medžiagos ir dangos, sudarančios štampų darbinius paviršius, lemia, kiek laiko trunka ši parengtis, kai baudžiava kartojama didelio tūrio štampavimas.
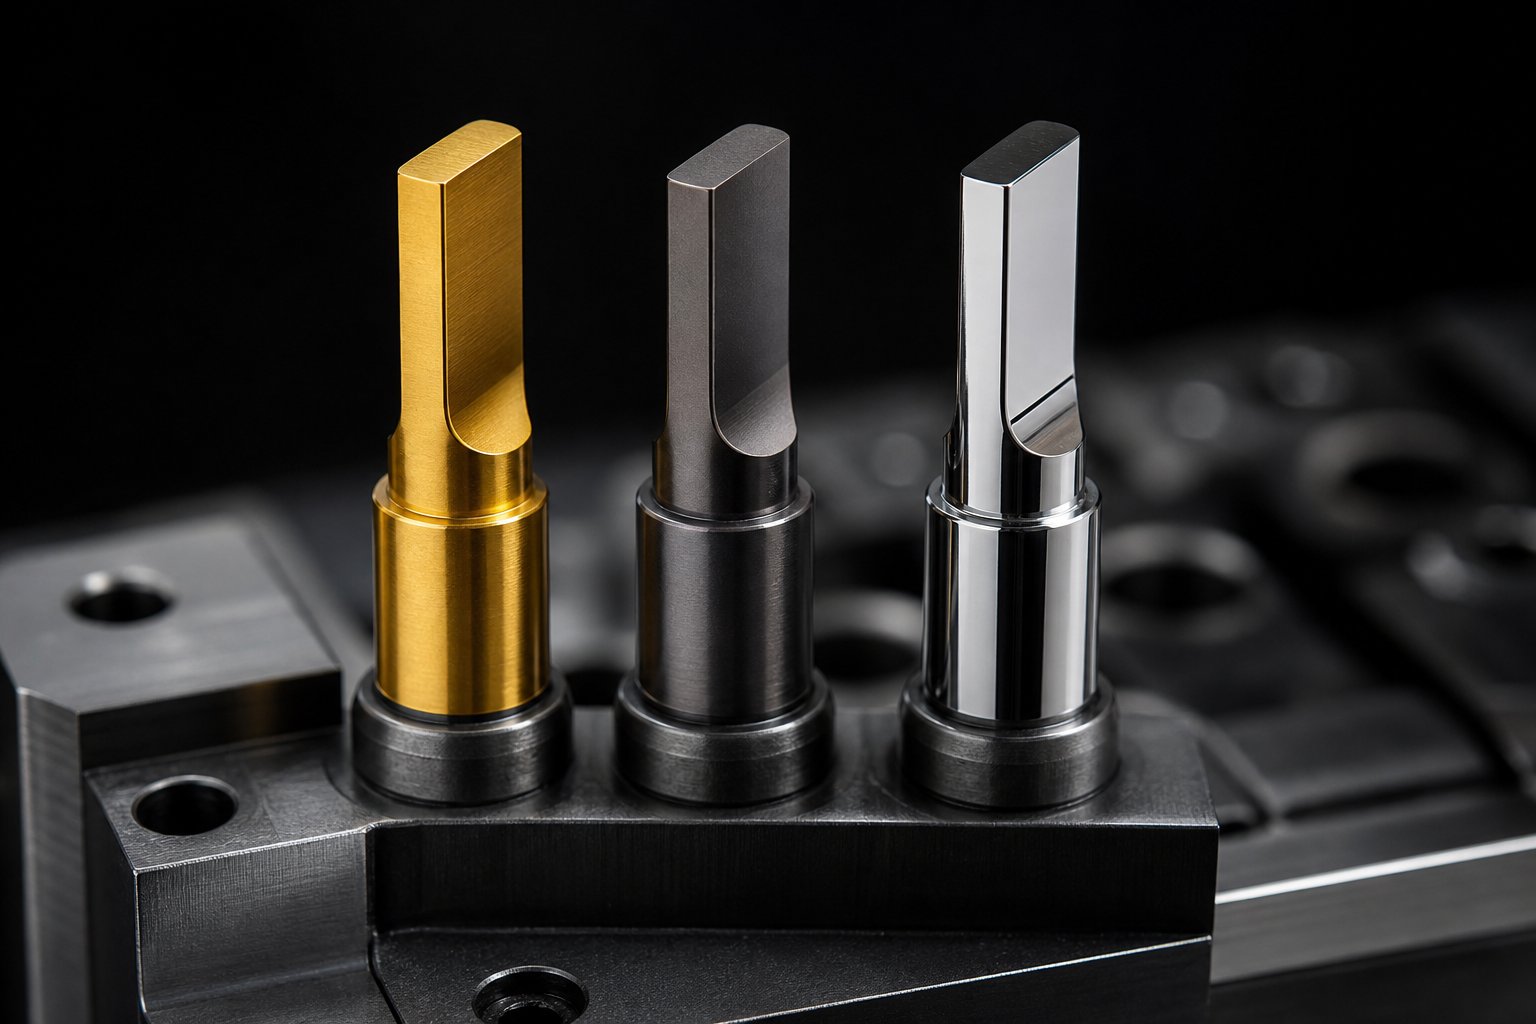
Medžiagos ir dangos, užtikrinančios ilgaamžiškumą
Štampas, kuris praeina patvirtinimą pirmąją dieną, suteikia vertę tik tuo atveju, jei per visą gamybos laikotarpį išlaiko tuos pačius nuokrypius. Tikslaus štampavimo štampų darbiniai paviršiai atlaiko milijonus smūgių, kurių kiekvienas sukuria trintį, šilumą ir gniuždymo įtempį. Kiek laiko tie paviršiai išlaiko savo geometriją, beveik visiškai priklauso nuo dviejų sprendimų: iš ko pagamintas štampas ir kokia danga jį apsaugo. Didelės apimties štampavimo štampų medžiagos pasirinkimas nėra susijęs su kiečiausio turimo plieno pasirinkimu. Kalbama apie medžiagos savybių suderinimą su konkrečiu gedimo mechanizmu, kuris greičiausiai baigs štampo naudojimo laiką.
Įrankinio plieno rūšys ir jų pritaikymas
Koks yra geriausias įrankių plienas štampavimui? Atsakymas priklauso nuo to, kaip sugenda kauliukas. Kraštai gali laipsniškai nusidėvėti, deformuotis veikiant apkrovai arba lūžti nuo pakartotinio smūgio. Dominuojančio mechanizmo nustatymas yra medžiagos atrankos pradžios taškas.
Štai kaip dažniausiai naudojamos klasės atitinka gamybos sąlygas:
- AISI D2 (SKD11):Darbinis arkliukas dideliam-apdirbimui ir pjovimui. Didelis chromo karbido kiekis D2 suteikia pjovimo briaunoms išskirtinesatsparumas dilimui, leidžianti jiems išlaikyti geometriją ilgą gamybos laikotarpį. Darbinis kietumas svyruoja nuo 58 iki 60 HRC. Jis puikiai tinka, kai įrankio eksploatavimo laiką riboja abrazyvinis arba klijų susidėvėjimas, bet kai atsiranda briaunos įtrūkimai, reikia tvirtesnės kokybės.
- AISI A2 (SKD12):Pasirinkta, kai nedominuoja nė vienas gedimo režimas. A2 suteikia pusiausvyrą tarp atsparumo dilimui ir kietumo esant 58–62 HRC, todėl jis tinka progresyviems štampams, kai kelios stotys vienu metu patiria skirtingas apkrovos sąlygas. D2 prieš A2 įrankinį plieną priimant sprendimą, A2 laimi, kai yra mišrių sąlygų, o briaunų įskilimo rizika yra nedidelė.
- AISI M2 (SKH51):Taikoma ten, kur susidėvėjimas ir gniuždymo įtampa prisideda prie gedimų. M2 veikia esant 60-65 HRC ir užtikrina didesnį atsparumą deformacijai nei D2, kartu išlaiko didesnį atsparumą dilimui, nei smūgiams{6}}atsparios klasės. Jis dažniausiai naudojamas perforatoriams, kurie turi išlaikyti krašto stiprumą pakartotinai štampuojant didelės apkrovos metu.
- AISI S7:Pasirinkimas-, kai įtrūkimai, įtrūkimai ar nuovargis dėl pakartotinio smūgio riboja įrankio tarnavimo laiką. Esant 56-58 HRC, S7 sugeria ciklinius smūginius įtempius, kurie sulaužytų aukštesnį-karbidinį plieną. Didelio-gabarito štampavimo ir didelės apkrovos štampavimo stotys turi didžiausią naudą iš šios klasės.
Naudojant itin -didelę-apimtį, viršijančią kelis milijonus ciklų, įprastiniai įrankių plienai gali neužtikrinti tinkamo naudojimo. Miltelinės metalurgijos (PM) plienas, pvz., CPM 10V ir Vanadis 4 Extra, siūlo smulkesnius, tolygiau paskirstytus karbidus, kurie pagerina ir kietumą, ir atsparumą dilimui, nei pasiekiama įprastais lydytais plienais. Volframo karbido įdėklai tai daro dar toliau, suteikdami ypatingą pjovimo briaunų kietumą, kai net ir PM plienas dėvisi per greitai, nors dėl jų trapumo reikia kruopštaus štampavimo dizaino, kad būtų išvengta lūžių veikiant smūginei apkrovai.
Paviršiaus dangos, kurios prailgina eksploatavimo laiką
Net ir geriausias įrankių plienas yra naudingas dėl paviršiaus apdorojimo, kuris pašalina specifinį štampą puolantį nusidėvėjimo mechanizmą. Atsparumo dilimui štampavimo štampavimo dangos galimybės žymiai išsiplėtė, kiekviena skirta skirtingam gedimo režimui:
- TiN (titano nitridas):Bendros paskirties -PVD danga, kuri padidina paviršiaus kietumą ir sumažina trintį. Tai šiek tiek pagerina abrazyvinį nusidėvėjimą ir yra ekonomiškas-įprastoms reikmėms, nors jį pranoksta naujesnės dangos sudėtingoje aplinkoje.
- TiCN (titano karbonitridas):Kietesnis nei TiN ir geresnis atsparumas dilimui. TiCN gerai veikia su medžiagomis, kurios sukuria didelę slydimo trintį, todėl tinka formuoti kietesnius lakštinius metalus.
- TiAlN (titano aliuminio nitridas):Puikiai tinka tais atvejais, kai pagrindiniai gedimo būdai yra klijų susidėvėjimas ir dilimas. Atyrimas, paskelbtas Micromachinesparodė, kad TiAlN{0}}dengtų AISI D2 štampavimo štampų eksploatavimo trukmė viršija 500 %, palyginti su nepadengtais įrankiais, todėl atnaujinimo intervalai pailgėjo nuo 80 000 ciklų iki numatomų 500 000 ciklų. Danga taip pat sumažino trinties koeficientą iki 0,18, žymiai mažiau nei 0,74, užfiksuotą nepadengtam plienui{10}}ant{11}}skardos kontakto.
- DLC (Diamond{0}}Like Carbon):Itin mažas trinties koeficientas (dažnai mažesnis nei 0,15) ir puikus atsparumas klijų dilimui. DLC dangos yra ypač veiksmingos štampuojant aliuminį, varį ir kitus minkštus metalus, kurie linkę dūžti ant nepadengtų įrankių paviršių.
- Azotavimas:Difuzinis apdorojimas, o ne nusodinta danga, nitridavimas sukuria sukietėjusį paviršiaus sluoksnį, kuris prasiskverbia į plieno pagrindą. Jis pagerina atsparumą nuovargiui ir užtikrina vidutinę apsaugą nuo nusidėvėjimo, nepridedant atskiros plėvelės, kuri gali išsisluoksniuoti esant dideliam smūgiui.
Supratimas, kaip pratęsti štampavimo štampo tarnavimo laiką naudojant dangas, prasideda diagnozuojant gedimo režimą. Abrazyvinis nusidėvėjimas reikalauja TiCN arba TiAlN. Klijų susidėvėjimas ir nešvarumai reaguoja į DLC arba TiAlN. Su nuovargiu{3}}susijęs paviršiaus įtrūkimas yra naudingas azotavimui. Netinkamą dangą užtepus netinkamai problemai, švaistomi pinigai, neprailginant štampų tarnavimo laiką.
Medžiagų derinimas su ruošinio savybėmis
Pats ruošinys riboja jūsų medžiagų galimybes. Minkštos varinės folijos štampavimo štampavimas kelia visiškai kitokius reikalavimus nei didelio stiprumo nerūdijančio plieno pjaustymas. Atsparumas tempimui, paviršiaus kietumas, plastiškumas ir medžiagos storis turi įtakos tam, kokia įrankių plieno rūšis ir dangos derinys užtikrins priimtiną tarnavimo laiką.
Kietesnės ruošinio medžiagos labiau nusidėvi pjovimo briaunose, todėl reikia didesnio -karbidinio plieno. Minkštesnės, plastiškesnės medžiagos linkę sukelti klijų susidėvėjimą ir medžiagos pernešimą (sulipimą), kai ruošinio medžiaga susilieja su štampo paviršiumi. Storesnė medžiaga padidina štampų gniuždymo apkrovą, todėl pirmenybė teikiama rūšims, turinčioms didesnį atsparumą deformacijai.
| Įrankio plieno klasė | Darbinis kietumas | Rekomenduojamos ruošinio medžiagos | Numatomas mirties laikotarpis | Tipinės programos |
|---|---|---|---|---|
| AISI D2 | 58-60 HRC | Anglies plienas, nerūdijantis plienas, spyruoklinis plienas | 500 000–2 000,000+ smūgių | Didelis-apimtys, ilgos-pjovimo operacijos |
| AISI A2 | 58-62 HRC | Mišrios medžiagos, vidutinio{0}}kietumo lydiniai | 300 000-1 000 000 smūgių | Progresyvūs štampai su kelių tipų operacijomis |
| AISI M2 | 60-65 HRC | Didelio-stiprumo plienas, abrazyviniai lydiniai | 500 000–1 500 000 smūgių | Didelis{0}}apkrovos smūgis, didelės-greičio išvalymas |
| AISI S7 | 56-58 HRC | Sunkusis{0}}pločio plienas, stora medžiaga | 200 000-800 000 smūgių | Smūgių-atsparios stotys, stiprus-matometro štampavimas |
| Miltelinė metalurgija (CPM 10V) | 60-63 HRC | Abrazyvinės medžiagos,{0}}daug silicio plienas | 2 000 000–5 000,000+ smūgių | Itin-didelės apimties-gamyba, abrazyviniai ruošiniai |
| Volframo karbidas | 85-92 HRA | Visi lakštiniai metalai, ypač abrazyviniai lydiniai | 5 000 000–10 000,000+ smūgių | Pjovimo įdėklai, skirti ekstremaliam{0}}tūrio darbui |
Santykis tarp štampavimo medžiagos, dangos ir ruošinio nėra paieškos lentelė, kurią taikote aklai. Tai inžinerinių kompromisų rinkinys. Kietesnis plienas su kieta danga kartais gali pranokti kietesnį plieną be tokios, nes danga susidėvi, o substratas sugeria smūgį. Tinkamas šio derinio derinys yra tai, kas atskiria ilgus metus veikiančius štampelius nuo štampų, kurie sugenda kelis mėnesius, be to, dėl to spaudos ir orientavimo posistemiai yra tokie svarbūs. Net ir geriausias medžiagų poravimas yra prastesnis, jei presas duoda nevienodą jėgą arba valdymo sistema leidžia padėties poslinkį.
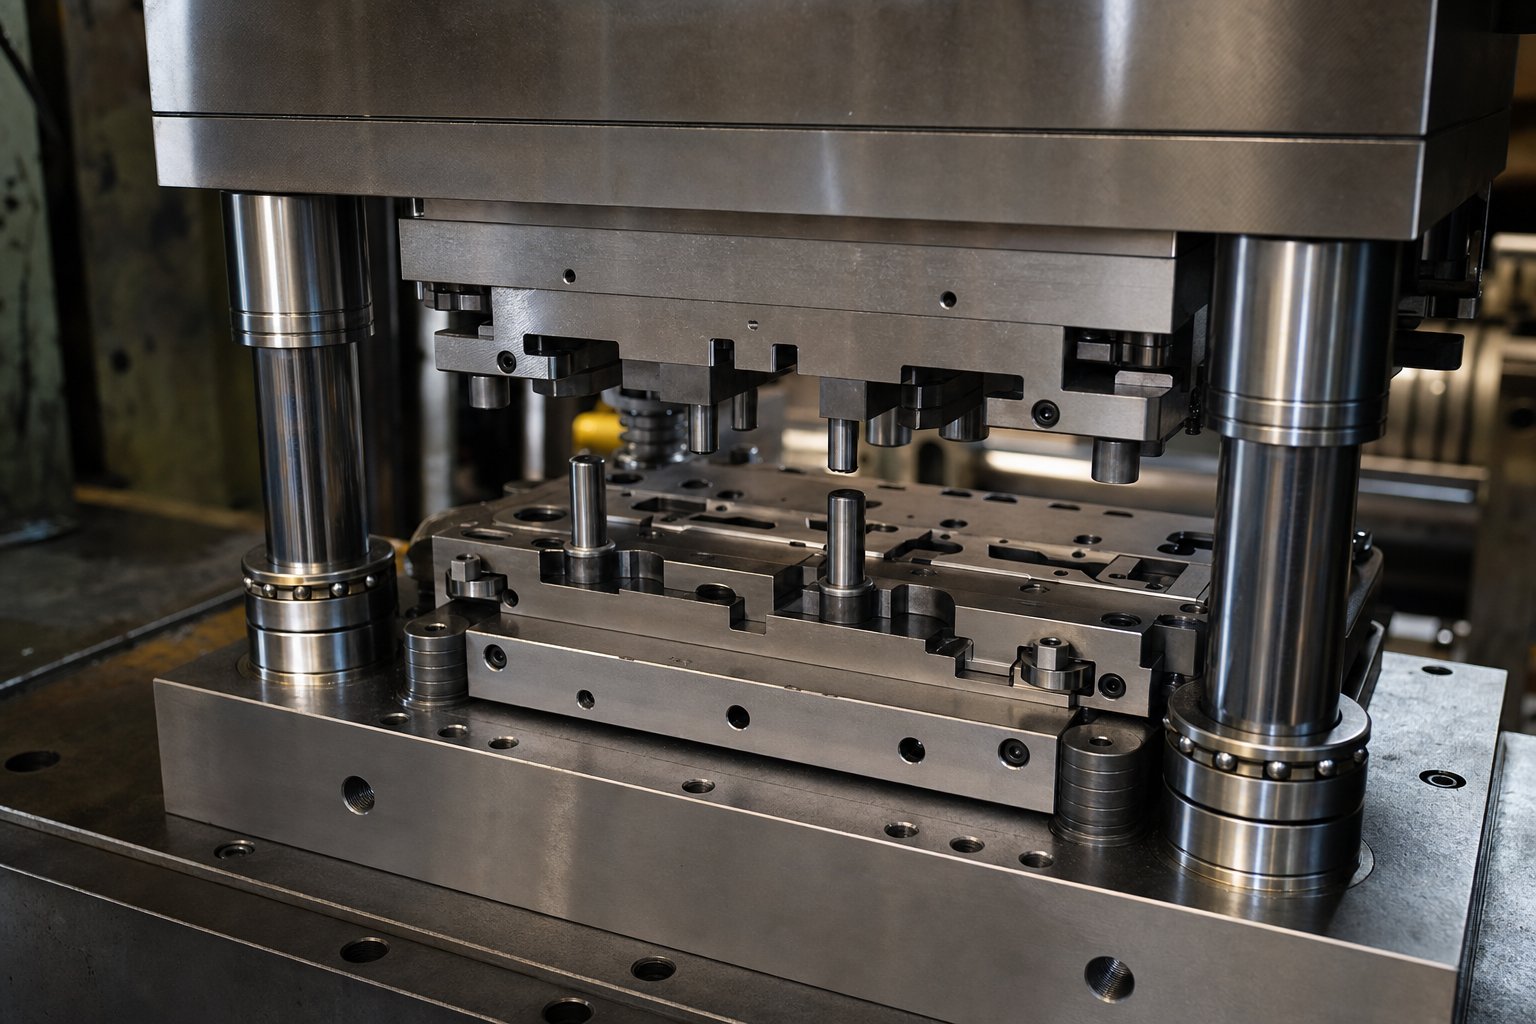
Paspauskite pasirinkimo ir štampavimo posistemes, kad būtų pasiekti griežti leistini nuokrypiai
Tikslus štampas gali pateikti tik tai, ką leidžia po juo esantis presas. Įsivaizduokite chirurginio instrumento įmontavimą į kėliklį: įrankio inžinerija tampa nereikšminga, jei jėgą teikianti mašina negali valdyti greičio, padėties ir apkrovos su atitinkamu patobulinimu. Preso tipo pasirinkimas griežtai tolerancijos štampavimui nėra atsitiktinumas. Tai yra apribojimas, apibrėžiantis pasiekiamo tikslumo lubas, nepaisant to, kaip gerai pastatytas pats štampas.
Mechaninės, hidraulinės ir servopresavimo galimybės
Kiekviena presavimo architektūra nustato skirtingus apribojimus, kaip tiksliai jėga pasiekia ruošinį. Suprasdami šias ribas, galite suderinti spaudos galimybes su spaudos reikalavimais, o ne atrasti neatitikimus gamybos metu.
Mechaniniai presaivaryti slydimą per alkūninį veleną arba ekscentrinį pavaros mechanizmą, sukuriant fiksuotą eigos profilį, kurį lemia smagračio sukimosi energija. Jie išsiskiria greičiu ir nuoseklumu: sukūrus, jie atlieka tą patį judesio ciklą po ciklo su minimaliais svyravimais. Didelės spartos progresyvaus štampavimo operacijoms-, kuriose dominuoja išlyginimas ir pradūrimas, mechaniniai presai užtikrina puikų pakartojamumą. Jų apribojimas yra judėjimo profilio standumas. Slydimo greitį apatiniame negyvajame taške (BDC) lemia geometrija, o ne programavimas. Atliekant formavimo operacijas, kai medžiagai reikia laiko tekėti, šis fiksuotas greitis gali sukelti trūkumą-dėl smūgio, atvirkštinio tonažo spyglių, kurie apkrauna ir štampą, ir presavimo rėmą, ir šoninę smūgio deformaciją, kuri pablogina padėties tikslumą.
Hidrauliniai presainaudokite skysčio slėgį, kad judintumėte slankiklį, užtikrinant visą tonažą bet kuriame eigos taške. Dėl to jie idealiai tinka giliam tempimui, kai būtinas nuoseklus jėgos valdymas visame formavimo gylyje. Jie taip pat leidžia gyventi BDC, suteikdami medžiagai laiko suformuoti formą. Kompromisas yra greitis. Hidraulinės sistemos veikia lėčiau nei mechaniniai presai ir dėl alyvos temperatūros pokyčių bei vožtuvo atsako delsos gali šiek tiek skirtis padėties, o tai riboja jų tinkamumą itin -antriai-tolerancijai, didelio{6}}greičio gamybai.
Servo presaireprezentuoja tinkamiausią architektūrą tiksliam formavimui. Tiksliam štampavimui skirtas servopresas smagratį ir sankabą pakeičia tiesioginės pavaros-servovarikliu, todėl operatorius gali programuoti slydimo greitį ir likti bet kurioje darbinėje eigos dalyje. Galite sulėtinti slydimą iki šliaužio tuo metu, kai perforatorius liečiasi su ruošiniu, taip sumažinant trūkimą-dėl smūgio ir sumažinant šoninį štampavimo judesį, dėl kurio atsiranda nesutapimas. Norėdami nustatyti įspaudą arba profilį, galite užprogramuoti trumpalaikį sustabdymą. Galite važiuoti švytuoklės režimu, kai slydimas svyruoja tik per darbinę eigos dalį, o ne užbaigia visą 360 laipsnių pasukimą, padidindamas gamybos greitį 30 % ar daugiau tuo pačiu variklio apsisukimų dažniu.
Tiksliojo štampavimo štampams, apdirbamiems pažangiam{0}}stipriems plienams, šis programuojamas judesys neprivalomas. Šios medžiagos reikalauja daugiau formavimo energijos ir sukuria didesnes atvirkštines apkrovas. Kontroliuojant greitį ties medžiagos sąlyčio tašku, sumažinama trinties susidarymas, sumažinamos smūgio-jėgos ir pailgėja štampo eksploatavimo laikas, ribojant šoninį smūgių įtempimą. Rezultatas – griežčiau suformuotų savybių matmenų kontrolė ir ilgesni intervalai tarp techninės priežiūros.
Geidantavimo ir padėties nustatymo posistemiai
Spauda suteikia jėgą. Vidinės štampo posistemės kontroliuoja, kur ta jėga nusileidžia. Net tobulai sureguliuotas servopresas negali kompensuoti aplaistytų štampų valdymo. Kaip pažymi štampų dizaino ekspertas Artas Hedrickas, kreipiamieji kaiščiai yra skirti tiksliai nustatyti viršutinę ir apatinę batus, kad visi štampo komponentai būtų tinkamai laisvi, tačiau jie negali pritvirtinti prastai prižiūrimo preso. Abi sistemos turi veikti taip, kaip numatė inžinierius.
Rutuliniai{0}}guolio kreiptuvaiyra štampavimo kaiščio išlyginimo tikslumo pagrindas. Skirtingai nuo trinties-stiliaus kreipiamųjų kaiščių, kurie važiuoja ant plonos alyvos plėvelės ir dideliu greičiu generuoja šilumą, rutulinių guolių stulpeliai naudoja grūdintus plieninius rutulius preciziniame narvelyje, kad būtų pasiektas tai, ką gamintojai vadina „neigiamu nuolydžiu“: kaiščio-ir-guolio mazgas yra maždaug 0,00002. Šis nulinis-tarpas užtikrina, kad viršutinė ir apatinė štampų pusės sugrįš į tą pačią santykinę padėtį kiekvieno eigos metu, net ir esant dideliam gamybos greičiui, kai trinties kaiščiai perkaistų ir susijungtų.
Pilotiniai kaiščiaiatlieka kitą funkciją. Kol kreipiamieji stulpeliai sulygiuoja štampo puses vienas su kitu, kreipiamieji kaiščiai sulygiuoja juostelės medžiagą su štampu. Jie į juostelę į-praduria skylutes prieš bet kokį formavimą ar pjovimą toje stotyje, todėl medžiaga tiksliai užfiksuojama. Progresyviose štampėlėse, veikiančiose šimtais smūgių per minutę, net 0,02 mm juostelės netoleruoja stočių, todėl susidaro -ne-tolerancijos dalys. Pilotiniai kaiščiai pašalina šį poslinkį, kiekvieną kartą mechaniškai susiedami juostelę su štampavimo geometrija.
Atsargų keltuvaipakelkite juostelę tarp brūkšnių, kad ji galėtų laisvai judėti, nevilkdama per štampo paviršius. Taip išvengiama juostelių iškraipymo, šliužų traukimo ir paviršiaus pažeidimo.Specialūs atsargų kėlimo cilindraiSukurtas progresyviems štampams, sugeria šoninę trauką ir tvirtinamas tiesiai prie bėgių, išlaikant pastovų kėlimo aukštį net esant šoninei apkrovai.
Po šiais matomais komponentais yraelastinga sistematyliai valdo, kaip jėgos pasiskirsto kauliuko viduje. Spyruoklės, uretano trinkelės ir azoto dujų balionai sukuria prieš-slėgį, kuris valdo nuėmiklius, ruošinių laikiklius ir trinkelių slėgį. Netinkamas spyruoklių parinkimas yra vienas iš labiausiai paplitusių padėties klaidų šaltinių kitaip gerai pagamintuose štampuose. Per silpna nuėmimo spyruoklė leidžia juostelei kilti netolygiai, todėl atsiranda pasvirimas. Netinkamai įkrauta azoto spyruoklių sistema, skirta štampavimo štampams, sukuria nenuoseklią ruošinio laikiklio jėgą, todėl metalo srautas kinta, kurie susidaro kaip matmenų išsibarstymas suformuotose dalyse. Azoto kolektoriai, sujungiantys kelis cilindrus per tarpusavyje sujungtus dujų kanalus, apriboja slėgio padidėjimą iki maždaug 15%, kai jie visiškai suspausti, todėl suteikia vienodesnę ir labiau nuspėjamą jėgą nei atskiros spyruoklės.
Kartu šie komponentai sudaro tikslumo{0}}palaikymo posistemių taksonomiją. Kiekvienas iš jų skirtas tam tikram padėties klaidos šaltiniui:
- Orientavimo sistema(rutuliniai-guolio kreipiamieji stulpeliai, kulno blokai, dėvėjimosi plokštės): išlaiko viršutinės ir apatinės štampo pusių išlygiavimą mikronų eigos ribose, užkertant kelią šoniniam poslinkiui, kuris pakeistų perforatoriaus-į-tarpelį.
- Padėties nustatymo sistema(bandomieji kaiščiai, registravimo ypatybės, nustatymo atskaitos taškai): sulygiuoja ruošinio medžiagą su štampavimo geometrija kiekvienoje stotyje, užtikrinant, kad kiekviena operacija būtų nuoroda į tą pačią padėties pradžią.
- Elastinė sistema(spyruoklės, uretanas, azoto cilindrai, kolektoriai): valdo priešpriešinio-slėgio jėgas, kurios formavimo metu sulaiko, nuima ir amortizuoja medžiagą, užkertant kelią netolygiam apkrovimui, dėl kurio keičiasi matmenys.
- Maitinimo sistema(servo tiektuvai, atsargų kreiptuvai, padavimo ilgio valdikliai): perkelia medžiagą tiksliais, kartojamais žingsniais, suderintais su juostelės žingsniu, užtikrinant, kad kiekviena stotis gautų medžiagą tinkamoje padėtyje.
- Jutimo sistema(-davikliuose, netinkamo padavimo detektoriuose, apkrovos monitoriuose): aptinka padėties klaidas, medžiagos sulinkimą arba neįprastas jėgas realiuoju laiku, sustabdo presą, kol netinkama vieta tampa pažeista štampai arba laužo dalių partija.
Šie posistemiai neveikia atskirai. Tiekimo klaida, kurios jutimo sistemai nepavyksta užfiksuoti, tampa padėties klaida, kurios valdymo sistema negali ištaisyti. Susidėvėjęs azoto balionas, kuriuo remiasi elastinė sistema, sukelia nenuoseklų trinkelių slėgį, kuris parodomas kaip matmenų išsibarstymas baigtoje dalyje. Tikslumas yra visų penkių posistemių, veikiančių pagal savo projektavimo tikslą vienu metu, vienas po kito, rezultatas per visą gamybos laikotarpį.
Ši tarpusavio priklausomybė taip pat paaiškina, kodėl tikslumas laikui bėgant mažėja. Susidėvėjimas, nuovargis ir užterštumas palaipsniui mažina kiekvieno posistemio veikimą, todėl kokybės praradimas retai būna staigus. Jis kaupiasi tyliai, kol dalys pradeda dreifuoti iš tolerancijos ribų. Atpažinti tuos ankstyvus įspėjamuosius ženklus ir žinojimas, kaip reaguoti, kol neprarandamas tikslumas, yra skirtumas tarp štampavimo, kuris tiekia milijonus gerų dalių, ir to, kuris generuoja didėjantį laužą.
Štampo gedimų režimai ir tikslumą išsauganti priežiūra
Tikslumas neišnyksta per naktį. Dėvėjimosi mechanizmai, kurie palieka subtilius pirštų atspaudus ant dalių kokybės, suardo po vieną judesį dar prieš tai, kai matomi matomi pažeidimai. Burbulas, kuris auga 0,01 mm per dešimt tūkstančių smūgių. Suformuotas matmuo, kuris per savaitę slenka link apatinės kontrolės ribos. Paviršiaus įbrėžimas, kuris atsiranda ant kas penktos dalies. Šie signalai tiksliai pasako, kas vyksta jūsų kauliuko viduje, jei žinote, kaip juos perskaityti.
Laikydami štampavimo štampų gedimo būdus ir priežastis kaip nuspėjamus inžinerinius reiškinius, o ne atsitiktinę nesėkmę, techninė priežiūra iš reaktyvaus remonto paverčiama aktyviu gyvavimo ciklo valdymu. Tikslas yra ne tik išlaikyti mirtį. Taip išsaugomas mikronų-lygio tikslumas, į kurį investavote kurdami ir gamindami, per visą štampavimo laiką.
Dažni gedimų režimai ir pagrindinės priežastys
Keturi pagrindiniai gedimo mechanizmai gamybos metu atakuoja tikslias štampavimo formas. Kiekvienas iš jų vadovaujasi skirtinga fizika, taikosi į skirtingas štampavimo savybes ir palieka atskirą parašą ant dalių, išeinančių iš preso. Atpažinus, kuris mechanizmas yra aktyvus, nustatoma, ar teisinga reakcija yra galandinimas, perdengimas, perreguliavimas ar pakeitimas.
Smulkinimas:Mažos skeveldros atitrūksta nuo pjovimo briaunų, paprastai aštriuose kampuose, siauruose spinduliuose arba sudėtinguose perforavimo profiliuose. Pagrindinė priežastis beveik visada yra kietumo ir kietumo disbalansas: štampuotas plienas, kuris yra per trapus smūgio apkrovoms, arba pjovimo briaunos, kurias veikia šoninės jėgos dėl netinkamai išlygintos medžiagos. Ant dalių atskilimas rodomas kaip netaisyklingos atplaišos, kurių aukštis ir vieta skiriasi nuo smūgio iki smūgio, skirtingai nei tolygus atbrailos augimas, atsirandantis dėl paprasto krašto nusidėvėjimo. Diagnostinėje štampų gedimų sistemoje skeveldros identifikuojamos kaip vienas iš „keturių štampavimo štampų žudikų“, atkreipiant dėmesį į tai, kad atsiradęs kraštas atrodo dantytas arba pjūklas{3}}su dantytas padidinus.
Galling:Kai ruošinio medžiaga mikroskopiškai privirinama prie štampavimo paviršiaus veikiant slėgiui, tada atsiskiriant nuplyšta, susidaro šiurkščios, suteptos dėmės ir{0}}nuosėdos ant formuojančių paviršių. Gelbėjimas greitai įsibėgėja, nes pernešama medžiaga padidina trintį, o tai generuoja daugiau šilumos, o tai skatina daugiau medžiagos pernešimo. Dėl dalių nuplikimo atsiranda įbrėžimų, įbrėžimų ir paviršiaus šiurkštumo, kurie palaipsniui blogėja. Tai dažniausiai pasitaiko štampuojant nerūdijantį plieną, aliuminį ar kitas medžiagas, turinčias cheminį giminingumą įrankių plienui, ypač kai sutepimas yra nepakankamas arba traukimo tarpai per maži.
Nuovargio įtrūkimai:Pasikartojantys įtempių ciklai ilgainiui viršija štampavimo plieno patvarumo ribą, susiformuoja mikro{0}}įtrūkimai esant dideliam-įtempimui, pvz., spinduliams, plyšių perėjimams ir grioveliams. Šie įtrūkimai lėtai plinta per medžiagą, kol pasiekia kritinį ilgį ir sukelia staigų lūžį. Klastingas nuovargio aspektas yra laikas: kabliukas gali nepriekaištingai veikti 800 000 smūgių, kol įtrūkimas, prasidėjęs nuo 200 000 smūgių, galiausiai pasiekia pažangiausią ribą. Dalies kokybės poveikiai pasireiškia kaip protarpinis matmenų kitimas, paviršiaus žymės dėl įtrūkimų-gretimos medžiagos lenkimo arba staigus katastrofiškas krašto gedimas be išankstinio įspėjimo dėl laipsniško įdubimo augimo.
Nesudėtingas{0}}dėvėjimasis:Kai kreipiančiųjų sistemos susilpnėja, viršutinė ir apatinė štampų pusės nebesusitinka lygiai toje pačioje santykinėje padėtyje kiekvieno eigos metu. Net 0,01 mm šoninis poslinkis reiškia, kad perforatorius patenka į štampo angą iš-centro, susidėvėdamas vienoje pjovimo briaunos pusėje. Dėl to susidaro asimetrinės šluostės, vienos-pusės kraštų apvalinimas ir laipsniškas matmenų poslinkis viena kryptimi. Tai dažniausiai pasitaikantis gedimo būdas štampuose su frikciniais{6}}kreipiančiais kaiščiais arba presuose su susidėvėjusiais spygliuočiais ir dažnai nepastebimas, nes operatoriai laipsnišką kokybės pokytį priskiria normaliam kraštų susidėvėjimui.
Prevencinės priežiūros strategijos
Veiksminga prevencinė štampavimo štampų priežiūra atliekama pagal struktūrinį ritmą, kuris derina laiku{0}}pagrįstą patikrinimą su gamyba{1}}pagrįstais aktyvikliais. Pasikliaujant vien kalendoriniais intervalais, nepastebima realybės, kad dėvėjimasis priklauso nuo smūgių, medžiagos kietumo ir eksploatavimo sąlygų, o ne dienų lentynoje.
Numatyti galandimo intervalai:Antspaudavimo štampavimo galandimo grafikas turėtų būti pagrįstas faktiniu smūgių skaičiumi, o ne savavališkais laikotarpiais. Pramonės praktika ryškesnę peržiūrą sieja su dokumentuotais -per-priežiūros intervalais, nustatytais susidėvėjimo istorijoje. Agamyba{0}}pagrįstas PM metodasrekomenduoja naudoti presų skaičių galandimo peržiūrai, įdėklų tikrinimui ir pasirinktiems pakeitimo taškams. Tiksliųjų štampų trigeris paprastai nustatomas konservatyviai: galandimas įvyksta, kai šerdelės aukštis artėja prie 50-70 % didžiausios leistinos specifikacijos, o ne tada, kai dalys jau nukrypo nuo tolerancijos ribų. Visas galandimas turi būti atliekamas specialiu paviršiaus šlifuokliu su tinkamu aušinimo skysčiu ir tvirtinimo detalėmis. Rankinis šlifavimas arba netinkami šlifavimo diskai yra pagrindinė priešlaikinio briaunos nusidėvėjimo ir sukietėjusių paviršių karščio pažeidimo priežastis.
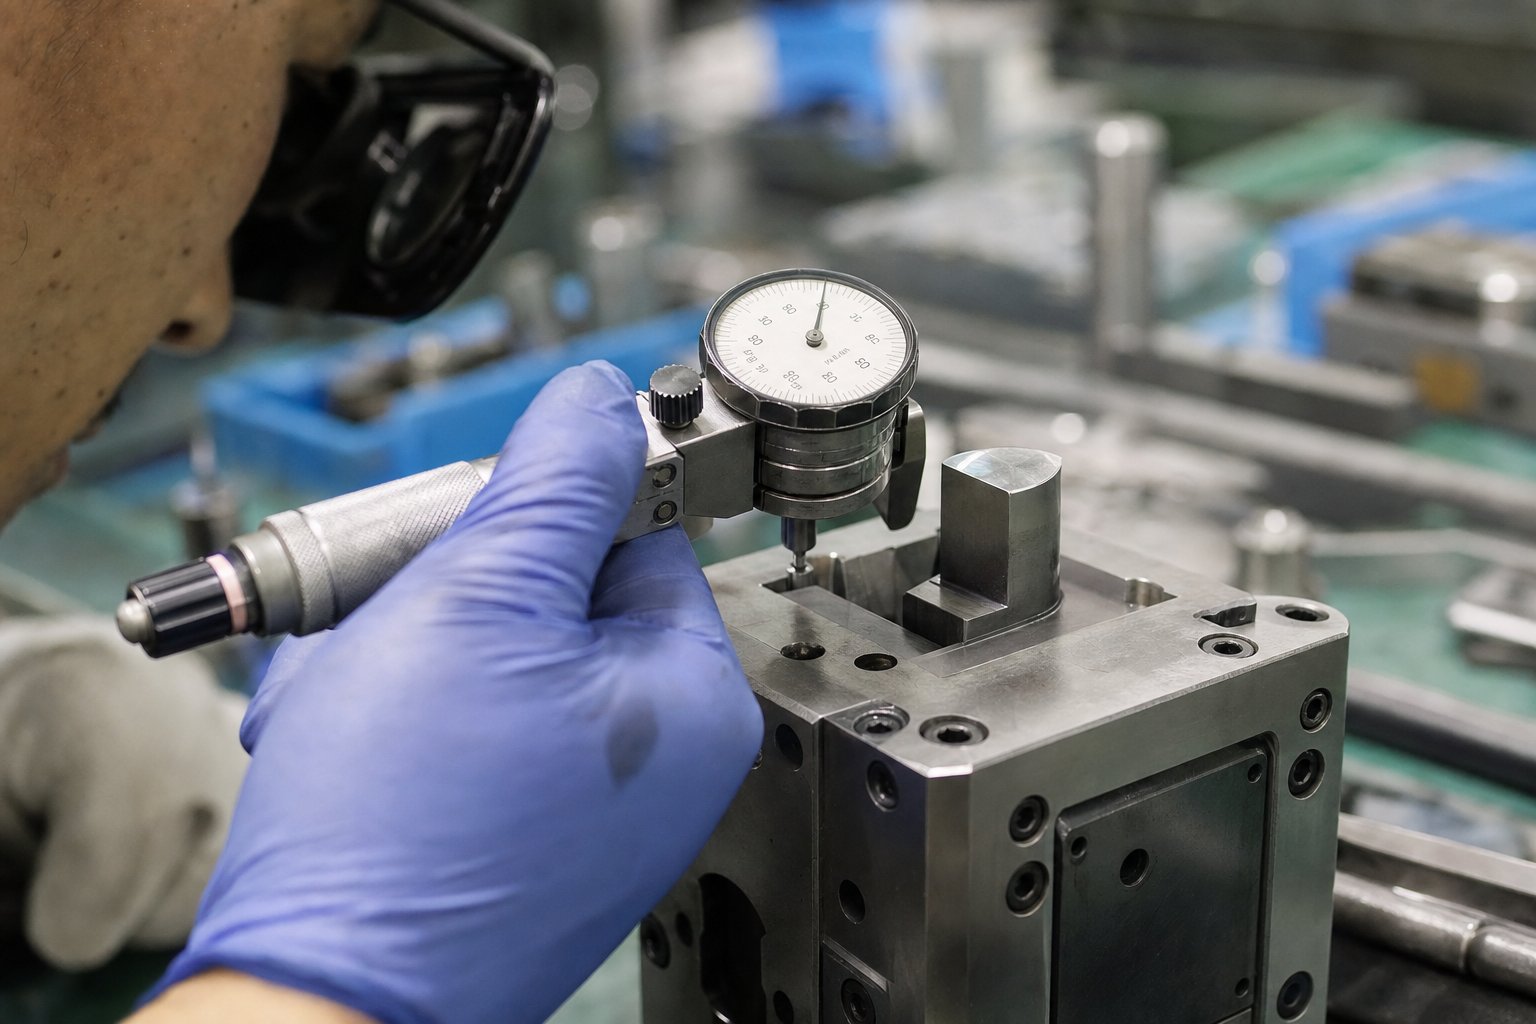
Susidėvėjimo matavimo tikrinimo protokolai:Kiekybinis patikrinimas atskiria objektyvius priežiūros sprendimus nuo spėlionių. Naudokite mikrometrus ir optinius lygintuvus, kad išmatuotų perforatoriaus skersmens sumažėjimą, matricos angos padidėjimą ir tarpo pokyčius kiekvienu PM intervalu. Patikrinus matuoklio tarpą, turi būti patikrinta, ar perforatoriaus-į-tarpo nuokrypis neviršija 0,02 mm nuo specifikacijos. Stebėkite šiuos matavimus laikui bėgant. Kai braižome pagal smūgių skaičių, nusidėvėjimo tendencijos tampa nuspėjamos, todėl galite planuoti techninę priežiūrą planuojamos prastovos metu, o ne reaguoti į kokybės signalus gamybos metu.
Būklė{0}}pagrįsta techninė priežiūra naudojant į-dalytuvus:Šiuolaikiniuose tiksliuose štampuose yra apkrovos jutikliai, artumo jutikliai ir netinkamo padavimo detektoriai, kurie realiuoju laiku pateikia proceso duomenis. Kai pasikeičia tonažo parašai arba kai juostos padėties nustatymo jutikliai aptinka didėjančius pokyčius, štampas praneša, kad kažkas pasikeitė. Sąlyga-pagrįsta priežiūra reaguoja į šiuos signalus, o ne laukia kito suplanuoto intervalo, užfiksuodama tokias problemas kaip spyruoklinis nuovargis, kreiptuvo susidėvėjimas ir laipsniškas nesutapimas prieš gaminant laužą. Šis metodas užpildo atotrūkį tarp prevencinės ir nuspėjamosios techninės priežiūros, naudojant faktinį štampo elgesį, o ne įvertinimus, kad būtų pradėta paslauga.
Tyrimai nuolat rodo, kad visiškai reaguojantis priežiūros metodas kainuoja 25-30 % daugiau nei aktyvi prevencinė strategija. Papildomos išlaidos atsiranda, kai mokama du ar tris kartus daugiau už avarinį darbą, 25–50% daugiau už skubiai užsakytas atsargines dalis ir padengiant daug didesnius nuostolius dėl nutrauktos gamybos.
Sprendimai dėl atnaujinimo ir{0}}gyvenimo pabaigos{1}}
Kaip pratęsti tikslaus štampo naudojimo laiką, galiausiai reikia žinoti, kada techninė priežiūra gali atkurti pradinį pajėgumą, palyginti su tuo, kai štampai nebeatgauna. Šis skirtumas lemia, ar investuojate į atnaujinimą, ar pradedate įsigyti pakaitinių įrankių.
Peršlifuojant ir pakartotinai dengiant atkuriamas tikslumas:Jei nusidėvėjimas apsiriboja pjovimo briaunomis ir formuojančiais paviršiais, o štampo konstrukcinė geometrija, kreipiančiosios sistemos ir tvirtinimo paviršiai neviršija specifikacijų, peršlifavimas ir pakartotinis padengimas gali grąžinti įrankį į -paruoštą gamybai. Kiekvienas šlifavimas pašalina nedidelį kiekį medžiagos nuo perforatoriaus paviršiaus ir sutrumpina pjovimo ilgį. Dauguma tikslių šlifavimo štampų yra suprojektuoti su 1–3 mm šlifavimo atsarga, todėl galima atlikti kelis restauravimo ciklus, kol perforatorius tampa per trumpas, kad veiktų. Po pakartotinio šlifavimo pakartotinai užtepus PVD dangas, tokias kaip TiAlN arba TiCN, atkuriamas paviršiaus kietumas ir atsparumas dilimui.
Kai kauliukas pasiekia matmenų ribas:Perdirbimas negali visko išspręsti. Jei kreipiamojo kaiščio kiaurymės susidėvėjo ovalios, jei štampavimo blokuose atsirado nuovargio įtrūkimų konstrukcinėse dalyse arba jei dėl kaupiamojo šlifavimo buvo sunaudota turima atsarga, štampas pasiekė savo --eksploatavimo pabaigos tašką. Toliau naudojant šį tašką, susidaro dalys, kurios negali patikimai atitikti specifikacijų, todėl susidaro laužas, kainuojantis daugiau nei pakeitus įrankius.
Sprendimas tarp atnaujinimo ir pakeitimo turėtų būti priimtas remiantis techninės priežiūros įrašų ir proceso pajėgumų duomenimis, o ne intuicija. Kai Cpk vertės tendencija yra mažesnė nei 1,33, nepaisant patikrintos techninės priežiūros, arba kai intervalas tarp reikalingų priežiūros darbų vis trumpėja, kabliukas praneša, kad jis įžengė į savo eksploatavimo pabaigos fazę.
Stebėkite šiuos įspėjamuosius ženklus, kad kauliukas praranda tikslumą:
- Didėjantis šerdies aukštis:Po kiekvieno galandimo ciklo greičiau ataugančios įdubos rodo, kad peršlifavimas nebe visiškai atkuria briaunų geometriją arba kad prošvaisa atsivėrė už taško, kur vien galandimas gali kompensuoti.
- Matmenų poslinkis viršijant Cpk slenksčius:Kai proceso pajėgumų indeksai nukrenta žemiau 1,33 net atlikus techninės priežiūros ir sąrankos patikrinimą, štampų mechaninė būklė nebegali palaikyti reikiamos tolerancijos juostos.
- Nenuoseklus juostos tiekimas:Laipsniškas štampo paviršių šiurkštėjimas, susidėvėjusios bandomosios skylės arba pablogėjusios kreipiančiosios sistemos sukuria kintamą juostos padėtį, kuri pasireiškia kaip matmenų sklaida iš stoties{0}}į-į stotį.
- Matomi dėvėjimosi raštai ant perforatoriaus veidų:Netolygus susidėvėjimas, asimetrinės poliravimo žymės arba liudijimo linijos ant perforatoriaus plokščių rodo nesutapimą arba kreiptuvo sistemos pablogėjimą, kurio valymas ir galandimas nepataisys.
Šių stebėjimų dokumentavimas kiekvienu techninės priežiūros intervalu sukuria duomenų seką, dėl kurios galutiniai{0}}-gyvenimo sprendimai tampa objektyvūs, o ne emocingi. Du milijonus smūgių patikimai tarnavęs štampas nusipelno tinkamo planavimo, o ne krizių-sukelto grumtynių, kai pagaliau katastrofiškai sugenda gamybos metu.
Žinojimas, kada štampas pasiekė savo ribas, yra viena iš gyvenimo ciklo valdymo pusių. Kita ne mažiau svarbi pusė yra žinoti, iš kur gauti jo pakeitimą ir kaip įvertinti, ar tiekėjas gali pateikti tikslumą, nuoseklumą ir gamybos palaikymą, kurio reikalauja programa.
Kaip įvertinti ir pasirinkti tikslių štampų tiekėją
Pakeitus susidėvėjusį štampą arba paleidus naują štampuotą komponentą, jūs susiduriate su -su{1}}akivaizdiniu sprendimu, kuris turi ilgalaikių{2}}pasekmių. Tiekėjas, kuris gali pasiekti jūsų toleranciją pavyzdinei daliai, nėra tas pats, kas gali išlaikyti jį per milijoną-vienetų per metus ir teikti reaguojančią pagalbą, kai kas nors nukrypsta. Atotrūkis tarp šių dviejų galimybių atskiria sandorio tiekėją nuo tikro įrankių partnerio, o norint užpildyti tą spragą, reikia atlikti struktūrinį vertinimą, kuris yra daug daugiau nei pasiūlymo prašymas.
Pagrindiniai štampų tiekėjų vertinimo kriterijai
Rengiant tikslaus štampavimo štampavimo štampavimo kontrolinį sąrašą, svarbiausios yra trys galimybių kategorijos: techninis gylis, kokybės sistemos ir gamybos palaikymo infrastruktūra. Silpnumas bet kurioje srityje galiausiai pasireiškia kaip matmenų problemos, pristatymo vėlavimai arba priežiūros galvos skausmai pasroviui.
Techninės galimybėsapibrėžti, ką tiekėjas iš tikrųjų gali sukurti. Ieškokite specifikos, o ne bendrų dalykų:
- Pasiekiamos tolerancijos:Paprašykite dokumentais pagrįstų gamyboje nustatytų leistinų nuokrypių įrodymų, o ne tik tai, ką parduotuvė teigia galinti pasiekti iš vieno pavyzdžio. Tiekėjas, taikantis nuo ±0,01 mm iki ±0,05 mm, turėtų galėti rodyti Cpk duomenis iš faktinių gamybos serijų, o ne tik pirmuosius -straipsnio matavimus.
- Vidiniai{0}}apdirbimo ištekliai:Vielos EDM, tikslus paviršiaus šlifavimas, CNC gręžimas ir optinio profilio šlifavimas turėtų būti po vienu stogu. Kritinių procesų perdavimas iš išorės sukelia perdavimo pokyčius, kurių tikslus darbas negali absorbuoti. Parduotuvės, prižiūrinčios savo vielos EDM ir šlifavimo skyrius, griežčiau kontroliuoja kartotinį pritaikymą-ir-tikrina ciklus, kurių reikalauja preciziškas štampų surinkimas.
- Modeliavimo įrankiai:Formavimo modeliavimas, spyruoklės numatymas ir juostelių išdėstymo optimizavimo programinė įranga nurodo tiekėją, kuris problemas sprendžia skaitmeniniu būdu prieš pjaustydamas plieną. Ši galimybė tiesiogiai sumažina bandomųjų kartojimų skaičių ir sutrumpina pristatymo laiką.
Kokybės sistemosatskiras detales tikrinančias parduotuves nuo procesus kontroliuojančių parduotuvių. Skirtumas yra labai svarbus tiksliam įrankiui:
- Pirmasis gaminio patikrinimas (FAI):Griežtas FAI procesas patvirtina, kad gamybos procesas gali nuosekliai gaminti dalis, atitinkančias visus projektavimo reikalavimus, prieš pradedant visą gamybą. Ieškokite tiekėjų, kurie pateikia išsamias FAI ataskaitas su matmenų duomenimis, susietais su kiekviena svarbia savybe, medžiagų sertifikatais ir proceso dokumentacija. Šis patikrinimo veiksmas nustato matmenų, medžiagų ar proceso klaidas, kol jos pasiekia jūsų gamybos aukštą.
- Statistinio proceso valdymas (SPC):Tiekėjai, naudojantys SPC dėl kritinių štampų matmenų gamybos ir štampuotų dalių gamybos metu, demonstruoja proceso supratimą, o ne tik tikrinimo galimybes. Paprašykite pavyzdinių kontrolės diagramų ir Cpk dokumentų iš panašių ankstesnių projektų.
- Sertifikatai:ISO 9001 sertifikatas nustato pagrindinę kokybės valdymo discipliną. Naudojant automobilius, IATF 16949 paprastai yra privalomas. Šiosprecizinio štampo gamintojo kokybės sertifikataipatvirtinti, kad tiekėjas turi dokumentuotas procesų valdymo sistemas, o ne tik galutinių patikrinimų rezultatus.
Gamybos palaikymasnustato, kas atsitiks po to, kai miršta laivai. Tikslūs įrankiai nėra pirkimas-ir-pamirštas turtas:
- Išbandymo paslaugos:Ar tiekėjas gali atlikti gamybinius{0}}reprezentatyvius bandymus su presais, atitinkančiais jūsų talpą, greitį ir eigos profilį? Išbandžius per mažo dydžio arba nesuderintą presą, užmaskuojamos problemos, kurios atsiranda tik jūsų gamybos aplinkoje.
- Vykdomos priežiūros programos:Ar tiekėjas siūlo planinę techninę priežiūrą, peršlifavimo paslaugas ir avarinio remonto pagalbą? Tiekėjas, kuris pastato štampą ir pasišalina, palieka jums visą gyvavimo ciklo riziką.
- Inžinerinis reagavimas:Kai štampą reikia modifikuoti dėl esminio pakeitimo arba inžinerinės peržiūros, atsako laikas yra svarbus. Tiekėjai, turintys specialų štampavimo inžinierių personalą, prisitaiko greičiau nei parduotuvės, kuriose įrankių gamintojai atlieka konstruktorių vaidmenį.
Tiekėjo galimybių suderinimas su projekto reikalavimais
Ne kiekvienam projektui reikalingas tas pats tiekėjo profilis. Štampavimo štampų tiekėjo vertinimo kriterijai, kuriems suteikiate pirmenybę, turėtų keistis atsižvelgiant į konkrečius taikymo parametrus. Didelis konstrukcinis laikiklis, štampuotas iš švelnaus plieno ±0,1 mm, kelia visiškai kitokius tiekimo poreikius nei miniatiūrinis elektros jungties gnybtas, laikomas ±0,02 mm per penkis milijonus metinių vienetų.
Jūsų trumpąjį sąrašą turėtų sudaryti keturi projekto kintamieji:
- Dalies dydis ir geometrija:Tiekėjai plėtoja patirtį įvairiuose dydžių diapazonuose. Parduotuvė, optimizuota didelėms automobilių plokštėms, veikia kitaip nei parduotuvė, kurioje daugiausia dėmesio skiriama mažiems, sudėtingiems komponentams. Suderinus savo dalių voką su tiekėjo mėgstama vieta, užtikrinama, kad jų įranga, tvirtinimo ir tikrinimo galimybės natūraliai atitiks jūsų reikalavimus.
- Tolerancijos juosta:Griežtesnės tolerancijos reikalauja tiekėjų, turinčių pademonstruotą procesų pajėgumą tokiu lygmeniu, o ne tik teoriškai tai galinčią įrangą. Prašyti įrodymų iš gamybos serijų, o ne prototipų.
- Metinis kiekis:Didelės{0}}apimties programos reikalauja, kad tiekėjai laikytųsi pajėgumų planavimo disciplinos, atsarginių įrankių strategijų ir gamybos infrastruktūros, kad išlaikytų pralaidumą be kokybės pablogėjimo ilgomis eksploatavimo sąlygomis.
- Medžiagos tipas:Egzotiški lydiniai, pažangūs didelio-stiprumo plienai ar ploni{1}} vario lydiniai kelia unikalių formavimo iššūkių. Tiekėjai, turintys patirties dirbant su konkrečia ruošinio medžiaga, išvengia mokymosi{3}}kreivės gedimų, kurie kainuoja laiko ir įrankių.
Inžinierių komandoms, kurios tiekia įrankius mažoms, didelio{0}}tikslumo, tolerancijos-kritinėms dalims, specializuoti tiekėjai dažnai pasiekia geresnių rezultatų nei bendros parduotuvės. Šios erdvės specialistai, pvzYICHEN, savo įrangą, procesų kūrimą ir kokybės sistemas sutelkia būtent į pakartotinę masinę griežtų -tolerancijos komponentų gamybą. Ši kryptinga kompetencija paverčia trumpesnius kūrimo ciklus, mažiau bandymų kartojimų ir labiau nuspėjamus gamybos rezultatus, palyginti su parduotuvėmis, kurios kreipia dėmesį į įvairius dalių dydžius ir tolerancijos klases.
Toliau pateiktoje vertinimo sekoje pateikiama pakartojama sistema pereinant nuo reikalavimų apibrėžimo prie tiekėjo pasirinkimo:
- Apibrėžkite tolerancijos ir tūrio reikalavimus:Prieš susisiekdami su tiekėjais, dokumentuokite matmenų specifikacijas, svarbias-kokybei-svarbias savybes, metinį kiekį ir numatomą eksploatavimo laiką. Neaiškūs reikalavimai sukuria neaiškias citatas.
- Atrinktas tiekėjų, turinčių įrodytas galimybes, sąrašas:Filtruokite kandidatus, remdamiesi dokumentuotais įrodymais, kad pasiekėte savo tolerancijos diapazoną esant panašiam kiekiui. Pašalinkite tiekėjus, kuriems trūksta-vidaus vielos EDM, šlifavimo ar atitinkamų modeliavimo įrankių.
- Prašyti pirmųjų{0}}straipsnių pavyzdžių:Leiskite atrinktiems tiekėjams pagaminti dalių pavyzdžius iš gamybos{0}}įrankio, naudodami nurodytą medžiagą. Įvertinkite matmenų atitiktį, briaunų kokybę, paviršiaus apdailą ir nuoseklumą visoje mėginio partijoje, o ne tik atskirame gabale.
- Patikrinkite SPC dokumentus:Peržiūrėkite proceso pajėgumų duomenis iš pavyzdžio. Cpk vertės, viršijančios 1,33, esant kritiniams matmenims, rodo procesą, kurio centras yra jo tolerancijos juostoje su normalių pokyčių riba. Mažesnės nei 1,0 reikšmės rodo procesą, kuris negali patikimai atitikti specifikacijos.
- Įvertinkite nuolatinės paramos ir priežiūros sąlygas:Patvirtinkite, kas atsitiks po štampų pristatymo. Įvertinkite šlifavimo paslaugas, atsarginių komponentų prieinamumą, inžinerinių pakeitimų atlikimą ir garantijos sąlygas. Mažesnė štampavimo kaina iš tiekėjo be antrinės rinkos palaikymo dažnai kainuoja daugiau per visą įrankių naudojimo laiką.
Šis struktūrinis požiūris pašalina subjektyvumą iš to, kas galiausiai yra inžinerinis sprendimas. Kaina yra svarbi, tačiau ji yra vienas iš daugelio kintamųjų. Tiekėjas, kuris pateikia mažiausią kainą, bet negali įrodyti proceso pajėgumų, pateikti išsamios FAI dokumentacijos arba palaikyti štampą per visą gamybos laikotarpį, retai yra pigiausias pasirinkimas, matuojant per visą įrankių gyvavimo ciklą. Kaip pasirinkti tikslaus štampavimo štampų tiekėją, reikia suderinti patikrintą pajėgumą su dokumentais nustatytais reikalavimais, tada patvirtinti atitiktį fiziniais įrodymais prieš nustatant gamybos apimtį.
Tikslaus štampavimo štampavimo strategijos kūrimas
Tinkamo tiekėjo pasirinkimas yra paskutinė grandis grandinėje, kuri prasideda daug anksčiau. Kiekvienas šiame straipsnyje aptariamas sprendimas – nuo štampo tipo pasirinkimo iki medžiagos specifikacijos iki preso suderinimo – lemia vieną rezultatą: ar jūsų štampuotos dalys nuolat atitinka specifikacijas už verslo prasmingą kainą. Šią teisę gavusios inžinierių komandos precizinį štampavimą laiko sistemos problema, o ne komponento pirkimu.
Specifikacijos klaidų, kurių reikia vengti
Brangiausios klaidos įvyksta prieš pjaustant plieną. Šios įprastos štampavimo štampų projektavimo klaidos tyliai padidina biudžetą ir sutrumpina štampo tarnavimo laiką, nesuteikdamos jokios naudos našumui:
- Per{0}}toleruojantys ne-kritines funkcijas:Kiekvienas piešinio kablelis turi savo kainą. Kaip nuolat pastebi pramonės inžinieriai, nurodant ±0,02 mm funkcijai, kuri puikiai veikia esant ±0,1 mm, sugriežtinami štampų tarpai, kietesnis įrankių plienas ir dažnesnis galandimas – visa tai nepagerinant gaminio. Pasilikite griežtas tolerancijas funkcijoms, kurioms jų tikrai reikia.
- Pagal-nurodant gamybos apimties štampavimo medžiagas:Štampas, pagamintas iš A2, kai eksploatacijos trukmei reikalingas D2 arba miltelinio metalurgijos plienas, per anksti susidėvės, todėl jį reikės anksti atnaujinti, o tai sumažina sąnaudas dėl pigesnių įrankių.
- Spaudos suderinamumo ignoravimas:Suprojektuojant štampą nepatvirtinus preso tonažo, uždarymo aukščio, lovos ploto ir slydimo judėjimo profilio, atsiranda bandymų netikėtumų, dėl kurių gamyba atitolinama ir kartais reikia modifikuoti štampą.
- Nepavykus suplanuoti techninės priežiūros nuo projektavimo etapo:Štampai, suprojektuoti be papildomo šlifavimo, prieinamų susidėvėjusių komponentų ar jutiklių tvirtinimo sąlygų, reikalauja reaktyvios priežiūros, kuri kainuoja 25–30 % daugiau nei aktyvus požiūris.
Žinojimas, kaip sumažinti štampavimo štampų sąnaudas neprarandant tikslumo, prasideda čia: skirkite inžinerinį laiką braižybos etape, kad nustatytumėte, kurios leistinos nuokrypos iš tikrųjų veikia, tada priderinkite kiekvieną paskesnį sprendimą su realiais reikalavimais, o ne pagal savavališkas specifikacijas.
Tikslaus štampavimo strategijos kūrimas
Inžinierių komandų štampavimo štampavimo strategija atitinka loginę seką, suderinančią dalių reikalavimus su sprendimais dėl įrankių:
- Pradėkite nuo dalies funkcijos. Nustatykite, kurie matmenys yra labai svarbūs surinkimui, veikimui ar saugai ir kurie leidžia taikyti standartines leistinas nuokrypas.
- Pasirinkite štampavimo tipą, atitinkantį jūsų geometriją, tūrį ir tolerancijos profilį: progresyvus dideliam{0}}tūrio sudėtingumui, junginys plokščioms-kritinėms dalims, perkėlimas didelėms arba giliai{2}}brėžtoms geometrijoms.
- Nurodykite štampavimo medžiagas ir dangas, atsižvelgdami į numatomą eksploatavimo laiką ir ruošinio savybes, o ne tik į išankstines išlaidas.
- Pritaikykite presavimo galimybes prie štampo formavimo reikalavimų, ypač slydimo judesio valdymą, kad būtų galima atlikti griežtas{0}}tolerancijos formavimo operacijas.
- Prieš pradedant gamybą, o ne po to, kai atsiranda problemų, nustatykite priežiūros protokolus, galandimo intervalus, tikrinimo kriterijus ir -naudojimo pabaigos-slenksčius.
Tikslaus štampavimo štampavimo efektyvumas yra sistemos rezultatas, o ne komponento specifikacija. Nė vienas elementas, nesvarbu, ar medžiaga, danga, presas ar priežiūros grafikas, atskirai neužtikrina tikslumo. Jis atsiranda dėl integruotų sprendimų, kurie sustiprina vienas kitą per visą įrankių gyvavimo ciklą.
Tikslaus štampavimo štampavimo specifikacijų geriausios praktikos laikymasis reiškia pripažinimą, kad kiekvienas sprendimas riboja kitą. Tolerancijos tikslas diktuoja medžiagos klasę. Medžiagos klasė turi įtakos dangos pasirinkimui. Dangos efektyvumas priklauso nuo presavimo dinamikos. Spaudimo elgsena lemia priežiūros dažnumą. Nutraukite bet kokią nuorodą ir sistema prastai veiks, nepaisant to, kaip gerai sukurti kiti elementai.
Inžinierių komandoms, pasirengusioms pereiti nuo tyrimų prie aktyvaus tiekimo, ypač mažų, tolerancijos{0}}kritinių dalių, sukurtų pakartotinai masinei gamybai,YICHEN tikslūs štampavimo štampavimo sprendimaipasiūlyti praktinį atspirties tašką tiekėjų pokalbiams, pagrįstiems aukščiau nurodyta vertinimo sistema.
Dažnai užduodami klausimai apie precizinio štampavimo štampus
1. Kuo skiriasi tikslumo štampavimo štampai nuo standartinio štampavimo štampai?
Tikslus štampavimo štampas siekia nuo ± 0,01 mm iki ± 0,05 mm leistinus nuokrypius su pakartojamumu per milijonus ciklų, o standartiniai štampai veikia ± 0,1 mm arba laisviau. Tiksliems štampams reikia didesnio perforavimo-perforavimo-tarpų (3-5 % medžiagos storio, palyginti su 8-12 %), aukštesnės klasės įrankių plieno, pvz., DC53 arba SKD11, rutulinių guolių kreipiamųjų sistemų ir veidrodiniu būdu poliruotų paviršių. Tikrasis skirtumas yra ne pirmosios dalies tolerancija, o galimybė išlaikyti matmenų tikslumą per visą įrankio gamybos laiką.
2. Kiek laiko tarnauja tikslaus štampavimo štampai?
Štampos tarnavimo laikas priklauso nuo įrankio plieno rūšies, paviršiaus dangų, ruošinio medžiagos ir priežiūros disciplinos. AISI D2 štampai paprastai pasiekia nuo 500 000 iki 2 000,000+ smūgių atliekant išjungimo operacijas. Miltelinės metalurgijos plienas, pvz., 10 V CPM, prailgina tarnavimo laiką iki 2 000 000–5 000,{13}} smūgių, o volframo karbido įdėklai gali pasiekti 5 000 000–10 000 000+ taktų. Dengiant tokias dangas kaip TiAlN, atnaujinimo intervalai gali pailgėti daugiau nei 500%. Norint nuosekliai pasiekti šiuos skaičius, būtina tinkama prevencinė priežiūra, įskaitant suplanuotą galandimą ir būklės stebėjimą.
3. Kaip pasirinkti tarp progresyvaus ir perkeliamo kabliuko?
Sprendimas priklauso nuo dalies dydžio, geometrijos ir tūrio. Progresyvūs štampai puikiai tinka mažoms ir vidutinėms vidutinio sudėtingumo dalims esant dideliam kiekiui (100,{2}} per metus), naudojant juostos-tiekimo kelių- stočių seką, kad būtų efektyviai pasiekti griežti leistini nuokrypiai. Perdavimo štampai būtini, kai dalys yra per didelės juostelėms paduoti, reikia giliai traukti arba jas reikia pasukti tarp stočių. Perkėlimo sistemos perkelia atskirus ruošinius griebtuvų pirštais, suteikdamos didesnį lankstumą sudėtingoms 3D geometrijoms, tačiau joms reikia daugiau automatizavimo infrastruktūros.
4. Kokios dangos geriausiai prailgina štampavimo štampo tarnavimo laiką?
Geriausia danga priklauso nuo dominuojančio gedimo režimo. TiAlN yra labai veiksmingas nuo klijų susidėvėjimo ir nešvarumų, o tyrimai rodo, kad D2 štampų eksploatavimo trukmė viršija 500%. DLC dangos užtikrina itin mažą trintį (mažesnę nei 0,15) ir apsaugo nuo slogos štampuojant aliuminį ar varį. TiCN siūlo puikų atsparumą dilimui kietesniems lakštiniams metalams. Azotavimas pagerina atsparumą nuovargiui dėl difuzijos{7}}sukietėjusio sluoksnio, kuris atsparus paviršiaus įtrūkimams. Dangos suderinimas su konkrečiu nusidėvėjimo mechanizmu yra labai svarbus, nes netinkama danga duoda minimalią naudą, nepaisant sąnaudų.
5. Į ką reikėtų atkreipti dėmesį renkantis tikslaus štampavimo štampo tiekėją?
Įvertinkite tiekėjus trimis aspektais: techninės galimybės (dokumentuoti leistini nuokrypiai nuo gamybos serijų, vidinis vielos EDM ir šlifavimas, modeliavimo programinė įranga), kokybės sistemos (pirmoji-gaminio patikra su pilnu matmenų žemėlapiu, SPC duomenys, kurių Cpk didesnis nei 1,33, ISO 9001 arba IATF 16949 atstovybės, techninės priežiūros sertifikatai (16949). reagavimas į inžinerinius pokyčius). Dėl mažų, tolerancijos{6}}kritinių dalių specialistai, tokie kaip YICHEN, daugiausia dėmesio skiria pakartotinams masinės gamybos įrankiams, siūlydami tikslią patirtį, kurios gali trūkti bendroms parduotuvėms. Visada patikrinkite pajėgumą naudodami fizinius pavyzdžius prieš nustatydami garsumą.


