


Nuspręskite, kuris štampavimo tipas tinka jūsų daliai ir gamybos apimčiai
Metalo štampavimo štampavimo štampavimo staklės pradedamos statyti daug anksčiau nei bet koks plienas nupjaunamas. Pradedate nuo baigtos dalies ir dirbate atgal, apversdami{1}}jos geometriją į įrankius, kurie gali atkurti tūkstančius ar milijonus kartų esant spaudimo apkrovai. Šis atvirkštinis-inžinerijos žingsnis yra štampų kūrimo-esmė ir prasideda nuo vieno esminio sprendimo: koks štampavimo štampavimo tipas atitinka jūsų dalį, apimtį ir biudžetą.
Taigi, kas tiksliai yra miršta? Paprasčiau tariant, štampas yra tikslus įrankis, kuris formuoja lakštinį metalą pjaustant, formuojant arba abu būdu štampavimo preso eigos metu. Supratimas, kas yra štampai gamyboje, padeda išsiaiškinti, kodėl štampų tipo pasirinkimas yra toks svarbus. Neteisingas pasirinkimas veda į tuščias investicijas į įrankius, per dideles-dalies išlaidas arba kokybės problemų, kurios persekioja gaminant.
Trys pagrindiniai štampavimo štampų tipai apima didžiąją daugumą pritaikymų: vienos{0}}stoties, sudėtinės ir progresyvios.
Single{0}}Station vs Compound vs Progressive Dies
Kiekvienas štampo tipas užima skirtingą sudėtingumo{0}}tūrio-kaštų sritį. Štai kaip jie lyginami:
| Štampo tipas | Idealus dalių sudėtingumas | Įprasta metinė apimtis | Santykinė įrankių kaina |
|---|---|---|---|
| Viena{0}}stotis | Paprasta (viena operacija: tuščia, pradurta arba forma) | Mažas arba vidutinis (prototipas iki 50 000) | Žemas |
| Junginys | Vidutinis (keli pjovimai vienu metu, plokščios dalys) | Nuo vidutinio iki didelio (nuo 50 000 iki 500 000+) | Vidutinis |
| Progresyvus | Aukšta (kelių{0}}pakopų sekos: pjaustyti, formuoti, lenkti per stotis) | Didelis (nuo 100 tūkst. iki milijonų) | Aukštas |
Vienos{0}}stoties metalo štampavimo štampai geriausiai veikia, kai reikia atlikti vieną operaciją vienam smūgiui, todėl įrankiai yra paprasti ir sąranka greita. Sudėtiniai štampai sujungia tokias operacijas kaip blankinimas ir pradūrimas į vieną brūkštelėjimą, užtikrinant mažesnius nuokrypius tarp elementų, nes viskas pjaustoma vienu metu. Progresyvūs štampavimo štampai iš eilės tiekia metalinę juostelę per kelias stotis, gamindami užbaigtą dalį su kiekvienu presavimo ciklu dideliu greičiu.
Suderinkite savo štampo pasirinkimą su biudžetu ir prieiga prie įrangos
Jūsų parduotuvės{0}}aukšto galimybės labai įtakoja, koks kelias yra prasmingas. Jei namuose turite CNC frezavimo ir vielos EDM, pastatyti vieną-stotį arba paprastą sudėtinį štampą yra realu.Progresyvūs metalo štampavimo štampai, kurių sudėtingas juostų išdėstymas ir kelių{0}}stočių laikas, dažnai reikalauja specializuotos projektavimo patirties ir įrangos, kuri paskatintų komandas perduoti konkrečias operacijas iš išorės.
Šiame straipsnyje aprašomas visas spektras – nuo rankiniu būdu{0}}montuojamų prototipų štampų iki gamybinio-pažangių įrankių. Nesvarbu, ar kiekvieną komponentą planuojate apdirbti patys, ar terminio apdorojimo ir EDM darbus atliekate iš išorės, detalės brėžinio pavertimas veikiančiu štampavimo štampu vyksta ta pačia logine seka. Pirmasis kintamasis, kuris formuoja kiekvieną tolesnį sprendimą, yra įrankių plienas, kurį pasirenkate kiekvienam štampavimo komponentui.
Pasirinkite tinkamas įrankio plieno rūšis, skirtas perforatoriams ir štampavimo blokams
Įrankių plienas nėra viena-dydžio-visiems-tinkanti kategorija. Kiekvienas štampavimo štampo komponentas susiduria su skirtingais įtempių profiliais: perforatoriai atlaiko gniuždomąjį smūgį ir abrazyvinį susidėvėjimą kiekvieno smūgio metu, štampavimo blokai atsparūs slydimui išilgai pjovimo briaunų, nuėmikliai valdo ciklinį nuovargį, o atsarginės plokštės sugeria paskirstytą apkrovą. Pasirinkus tinkamą štampavimo įrankio medžiagą kiekvienam vaidmeniui, tiesiogiai valdoma, kiek laiko veiks jūsų šlifavimas tarp pakartotinių šlifavimo ir kiek vientisos dalys išlieka gamybos kampanijos metu.
Su sudėtingais gamybos įrankiais, kuriems dažnai reikia investicijų100 000–500 000 USD, pasirinkti netinkamą plieno rūšį yra brangi klaida. Išnaudosite biudžetą dėl ankstyvų gedimų arba per-nurodysite medžiagą, kur jos nereikia. Tikslas yra suderinti atsparumą dilimui, tvirtumą ir kietumą prie kiekvieno komponento faktinės eksploatacijos būklės.
Įrankio plieno pasirinkimo kriterijai pagal štampo komponentą
Penkios plieno rūšys (ir karbidas) apima daugumą gamyboje naudojamų plieno štampavimo štampų. Štai kaip jie susieti su realiomis programomis:
| Plieno klasė | Tipinis kietumas (HRC) | Pirminė dėvėjimosi savybė | Geriausia-Fit programa |
|---|---|---|---|
| D2 | 58-62 | Puikus atsparumas dilimui | Blankavimo perforatoriai, štampavimo sekcijos švelniam plienui ir žalvariui |
| A2 | 57-62 | Subalansuotas nusidėvėjimas ir tvirtumas | Formavimo štampai, vidutinio-tūrio auskarų vėrimas, bendrosios paskirties{1}}štampų sekcijos |
| S7 | 54-58 | Didelis atsparumas smūgiams / smūgiams | Sunkūs formavimo smūgiai, storos{0}}atsargos operacijos, didelio smūgio{1}}stotys |
| M2 | 62-65 | Karštas kietumas, krašto išlaikymas greičiu | Didelės spartos{0}}progresyvios stotys, nedideli auskarai |
| Karbidas (volframas) | 70-75+ | Ypatingas atsparumas dilimui | Itin-didelio-tūrio įdėklai (milijonai smūgių), abrazyvinis metalas štampavimui |
D2 išlieka pagrindiniu metalo štampavimo medžiagų apdirbimo ir pradurimo arkliuku. Didelis chromo ir anglies kiekis užtikrina išskirtinį atsparumą dilimui, tačiau jis gali įskilti stipriai veikiant. Kai perforatorius susiduria su stipria smūgine apkrova, pvz., pradurdamas storą nerūdijančio plieno štampavimo medžiagą, A2 suteikia didesnį tvirtumą ir šiek tiek sumažina dėvėjimosi laiką. S7 dar labiau sumažina-sąlygas, sugerdamas pasikartojančius smūgius ten, kur D2 arba A2 lūžtų. M2, greitaeigis plienas, išlaiko savo kietumą, net kai progresyvios štampavimo stotys generuoja šilumą didesniu ciklo greičiu.
Kaip medžiagų pasirinkimas turi įtakos mirčių gyvavimo ir priežiūros intervalams
Ryšys tarp kietumo ir smūgių skaičiaus nėra tiesinis. D2 perforatorius, esantis HRC 60, stabdantis švelnų plieną, gali atlikti 100 000–150 000 smūgių, kol šlifavimo aukštis rodo, kad reikia šlifuoti. Tas pats nerūdijančio plieno pjovimo smūgis nukrenta iki 30 000{11}}50 000 smūgių dėl lakštinio metalo kietėjimo, kuris gali priartėti priepaties įrankio kietumas. Aliuminio štampavimas yra kitoks iššūkis: minkštesnis lakštas ne taip greitai nusidėvi briaunomis, tačiau kalimas (medžiagos sukibimas su štampo paviršiumi) tampa pagrindiniu gedimo režimu.
Čia dangos keičia ekonomiką. PVD-titano nitridas (TiN) prideda kietą, mažos-trinties sluoksnį, kuris žymiai pailgina štampo tarnavimo laiką atliekant švelnų plieno apdirbimą. Nerūdijančio plieno metalo štampavimui ir aliuminio metalo štampavimui titano karbonitridas (TiCN) pranoksta TiN, nes sumažina cheminį afinitetą tarp lakšto ir įrankio paviršiaus. Pažangių didelio stiprumo plienų tyrimai rodo, kad naudojant PVD-dengtus įrankius tomis pačiomis sąlygomis galima pagaminti daugiau nei 1,2 mln. dalių, palyginti su 50 000 chromuotų alternatyvų dalių.
Įsivaizduokite, kad ant nerūdijančio plieno paleidžiate progresinį štampą 60 smūgių per minutę greičiu. Be TiCN dangos kiekvieną pamainą traukiate štampus, kad galėtumėte atlikti techninę priežiūrą. Su juo galite bėgti visą savaitę. Šis veikimo trukmės skirtumas dažnai pateisina dangos išlaidas daug kartų, ypač kai atsižvelgiama į gamybos praradimą keičiant štampus.
Miltelinės metalurgijos (PM) įrankių plienas siūlo dar vieną pakopą. Smulki, tolygiai paskirstyta karbido struktūra užtikrina didelį atsparumą dilimui ir atsparumą smūgiams, kurių negali prilygti įprastiniai liejiniai{1}}. Vienu dokumentais pagrįstu atveju perėjus nuo D2 prie PM klasės, esant tokio pat kietumo, įrankio tarnavimo laikas pailgėjo nuo 5 000 -7 000 ciklų iki daugiau nei 40 000 ciklų formuojant didelio stiprumo plieną.
Plieno klasė ir dangos pasirinkimas nustato pagrindą. Kitas iššūkis – detalių geometriją paversti tiksliomis perforavimo ir štampų formomis, kurios jas sukurs, o šis darbas vyksta CAD/CAM aplinkoje, kur formuojasi tarpai, juostų išdėstymai ir stočių sekos.
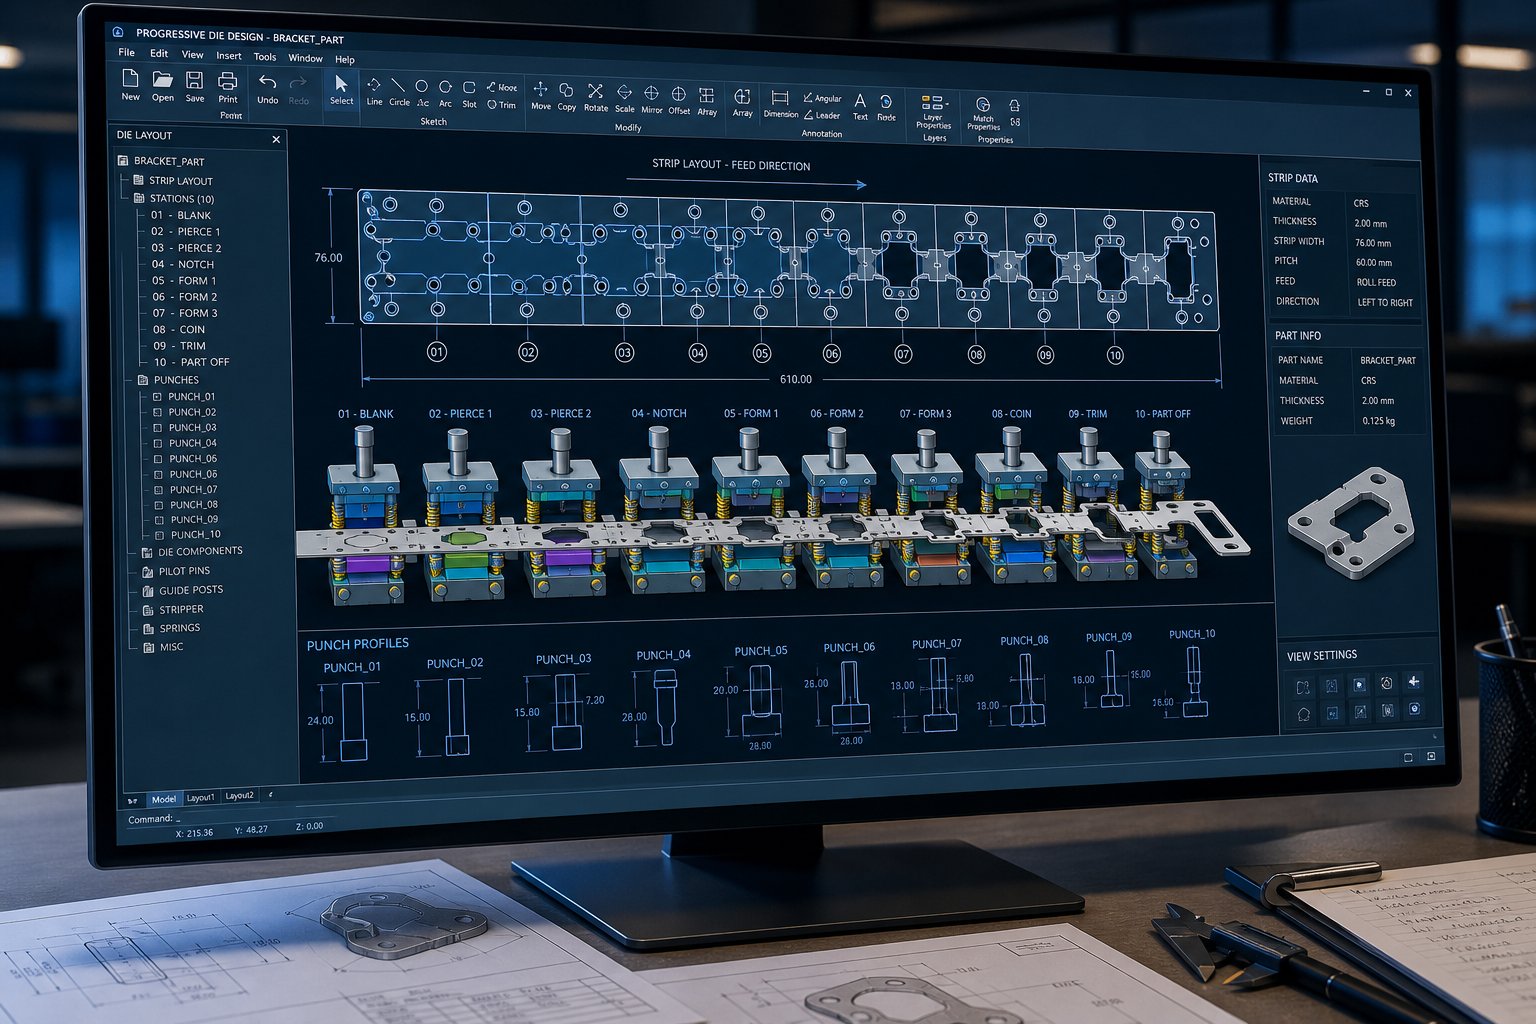
Sukurkite štampo geometriją ir juostelių išdėstymą naudojant CAD{0}}CAM modeliavimą
Pasirinkote įrankių plieną. Kitas klausimas: kokias tiksliai formas tie plienai turi tapti? Čia štampavimo štampų dizainas pereina nuo medžiagų mokslo prie geometrijos, ir tai yra žingsnis, atskiriantis darbinį štampą nuo brangaus popieriaus svarelio.
Darbo eiga prasideda nuo baigtos dalies brėžinio. Jūs jau žinote medžiagos tipą ir storį. Iš šių dviejų įvesčių galite nustatyti vienintelį svarbiausią bet kurio pjovimo štampėlio matmenį: perforavimo-į-įtempimą.
Tarpas yra tarpas tarp perforatoriaus pjovimo briaunos ir štampavimo mygtuko pjovimo briaunos, išreikštas amedžiagos storio procentas vienoje pusėje. Atlikite tai teisingai ir sukursite švarią šlytį su minimaliomis nuolaužomis. Supraskite tai neteisingai ir susidursite su pernelyg didelėmis įdubomis, priešlaikiniu smūgių susidėvėjimu, šliužų traukimu ar net įlūžusiu įrankiu. Rekomenduojamas tarpas skiriasi priklausomai nuo medžiagos, nes kietesniems, didesnio-tampo-stiprumo metalams reikia daugiau vietos, kad lūžio plokštumos galėtų švariai išsilyginti per lakšto storį.
Įprastų lakštinių metalų štampavimo-į-štampų laisvumo diagrama
Planuodami metalinio štampavimo štampavimo konstrukciją, kaip atskaitos taškus naudokite šiuos tarpų diapazonus. Patikslinkite-, atsižvelgdami į konkrečius tolerancijos reikalavimus ir įrankių būklę.
| Lapo medžiaga | Storio diapazonas | Rekomenduojamas tarpas (% vienoje pusėje) | Pastabos |
|---|---|---|---|
| Švelnus plienas (mažai anglies) | 0.5 - 3.0 mm | 8 - 12% | Standartinė bazinė linija; padidinti iki 12%, kad įrankio tarnavimo laikas būtų ilgesnis |
| Nerūdijantis plienas (304/316) | 0.5 - 2.5 mm | 10 - 15% | Darbinis{0}}grūdinimas padidina pjovimo jėgą; Didesnis tarpas padidina įdubimo riziką |
| Aliuminis (5052, 6061) | 0.5 - 3.0 mm | 5 - 8% | Minkštesnė medžiaga leidžia sumažinti tarpą; Stebėkite, ar ant štampavimo paviršių netrūksta |
| Žalvaris (C26000) | 0.5 - 2.0 mm | 5 - 8% | Švari kirpimas esant mažesniems tarpams; atlaidi medžiaga prototipų štampams |
Vienas iš praktiškiausių štampavimo projektavimo patarimų, kurį reikia atsiminti: šiuolaikiniai įrankių tyrimai rodo, kad einant link aukščiausių šių diapazonų ribų (11–20 % vienoje pusėje plieno atveju), galima žymiai sumažinti įrankio įtempimą pradūrimo metu ir pailginti eksploatavimo laiką, net jei tai šiek tiek padidina šerdies aukštį. Keičiate nedidelį antrinį šlifavimo žingsnį į žymiai ilgesnius šlifavimo intervalus.
Norėdami nustatyti perforatoriaus matmenis, atimkite tarpą iš kiekvienos pusės, kai norite išlaikyti skylės dydį prie štampo. Jei norite laikyti tuščią dydį, pridėkite tarpą prie perforatoriaus. Tai yra pagrindinė lakštinio metalo štampavimo dizaino logika, kuri skatina kiekvieną jūsų sukurtą CAD modelį.
Pastato juostos išdėstymas ir stoties seka CAD formatu
Progresyviems lakštinio metalo štampavimo štampams juostos išdėstymas yra jūsų veiksmų planas. Jis apibrėžia, kaip neapdorotos ritės atsargos paverčiamos baigtomis dalimis po stotelės. Pagalvokite apie tai kaip apie laiko juostą: kiekviena stotis atlieka vieną ar dvi operacijas, o juostelė padidina fiksuotą žingsnio atstumą tarp smūgių.
Tvirtas juostos išdėstymas apima penkis elementus:
- Pilotinės skylės- Perforuotas pirmoje stotyje ir naudojamas bandomiesiems kaiščiams kitose stotyse tiksliai užregistruoti juostelę. Be jų, kaupiamoji sklaidos kanalo klaida sugadins funkcijos-ir-funkcijos tikslumą.
- Nešiklio juostos plotis- Medžiaga, jungianti jūsų dalį su ritė, kai ji keliauja per štampą. Per siaura ir plyšta; per platus ir švaistote medžiagą.
- Atstumas tarp stočių (aukštis)- Turi būti vienodi ir atsižvelgti į didžiausią stoties plotą bei tinkamą atstumą, kad štampavimo plokštės būtų vientisos.
- Neigiamos ir teigiamos aplinkkelio įpjovos- Lakštinio metalo štampavimo štampuose šios įpjovos atpalaiduoja medžiagą, esančią šalia lenkimų ir formų, taip užkertant kelią trukdžiams, kai dalis įgauna formą ir lieka pritvirtinta prie laikiklio.
- Atliekų optimizavimas- Sudėti dalis arba reguliuoti juostos plotį, kad būtų maksimaliai išnaudota medžiaga. Net 2–3 % pagerinus derlingumą, galima sutaupyti didelių kiekių.
Jūsų CAD sistema pirmiausia sukuria šį išdėstymą kaip plokščią atvaizdą, tada kiekviena stotis sumodeliuojama 3D formatu, kad būtų patikrinta, ar perforatoriai, keltuvai ir formavimo įrankiai nesusiduria vienas su kitu arba su juostele.
Čia metalo štampavimo dizainas pereina nuo projekto rengimo prie inžinerinio patvirtinimo. CAE modeliavimas naudojant baigtinių elementų analizę leidžia praktiškai suformuoti, sulenkti ir pjauti detalę prieš apdirbant bet kokį plieną. Programinė įranga numato medžiagos retėjimą, susiraukšlėjimą ir atsitraukimą, pažymėdama problemas, kurios kitu atveju iškiltų tik brangių fizinių bandymų metu.Geriausia pramonės praktikavadovaujasi sistemine strategija: išmatuokite spyruoklinį atsigavimą modeliuojant, sumažinkite jį modifikuodami procesą, valdykite kintamumą ir atitinkamai kompensuokite štampo paviršius. Įrodyta, kad šis metodas žymiai sumažina bandomųjų pakartojimų skaičių ir užtikrina nuoseklų matmenų atitikimą skydo gamybos metu.
Komandoms, neturinčioms{0}}vidinio FEA galimybių, patyrusių štampelų gamintojų modeliavimo paslaugos gali žymiai paspartinti šį patvirtinimo etapą.YICHEN štampavimo štampavimo paslaugosPavyzdžiui, apima galimybių analizę ir CAE modeliavimą kaip ankstyvosios{0}}fazės pasiūlymus, padedančius inžinieriams patvirtinti štampų geometriją ir juostų išdėstymą prieš pradedant apdirbti. Šis priekinis-problemos-sprendimas perkeliamas į skaitmeninį etapą, kai keičiasi valandomis, o ne savaitėmis.
Kruopštaus štampavimo projektavimo CAD ir modeliavimo atpirkimas yra paprastas: mažiau netikėtumų, kai grūdintas plienas pirmą kartą atsitrenkia į lakštą. Kiekviena apskaičiuota prošvaisa, kiekviena sekvenuota stotis ir kiekvienas programinėje įrangoje numatytas atbulinės eigos režimas yra viena iteracija, sudeginta bandomajame spaudoje. Patvirtinus geometriją ir užrakinus juostelių išdėstymą, dėmesys nukreipiamas į tų skaitmeninių modelių pavertimą fiziniais štampų komponentais, naudojant precizinį apdirbimą.
Mašinų štampų komponentai su CNC frezavimu ir vielos EDM
Jūsų CAD modeliai užrakinti. Juostelių išdėstymai patvirtinami. Kiekviena prošvaisa apskaičiuojama iki šimtosios milimetro dalies. Plieniniai ruošiniai sėdi ant parduotuvės grindų ir laukia, kol taps tikslaus štampavimo įrankiais. Tai fazė, kai skaitmeninė geometrija tampa fiziniu metalu, o seka, kurios laikotės, lemia, ar tie komponentai dera mikronų{4}}lygio tikslumu, ar reikia valandų valandas.
Apdirbimo štampavimo procesas vyksta pagal apgalvotą tvarką: grubus CNC frezavimas pašalina masines medžiagas iš štampų blokų ir perforatorių laikiklių, tikslus paviršiaus šlifavimas lemia, kad svarbūs paviršiai tampa lygūs ir lygiagretūs, o vielos EDM išpjauna sudėtingus profilius ir griežtas -tolerancijos angas, kurios apibrėžia pjovimo ir formavimo geometriją. Kiekviena operacija grindžiama paskutine operacija, o praleidžiant arba pertvarkant veiksmus atsiranda sudėtingesnių problemų.
CNC štampavimo blokų ir perforavimo profilių frezavimo strategija
Šiurkštus darbas yra greitis, o ne tikslumas. Per laiko vienetą pašalinate kiek įmanoma daugiau medžiagos, palikdami kontroliuojamą atsargų kiekį apdailos važiavimams. Šiuolaikinės didelės spartos grublėtumo strategijos, tokios kaip prisitaikantis frezavimas (taip pat vadinamas trochoidiniu frezavimu), naudojamažas radialinis sukibimas dideliame ašiniame gylyje, išlaikant pastovią drožlių apkrovą viso pjovimo metu. Šis metodas pailgina įrankio tarnavimo laiką 50{2}}200 %, palyginti su įprastu viso pločio grioveliu, o tai labai svarbu, kai valanda po valandos ištraukiate grūdintą įrankinį plieną.
Svarbus sprendimas atsiranda anksti štampavimo apdirbimo darbo eigoje: ar prieš terminį apdorojimą apdorojate minkštą-mašiną, ar kietu-frezuojate iš anksto termiškai{3}}apdorotus ruošinius?
- Pirmiausia minkštas apdirbimas- Frezuokite štampavimo blokus ir štampavimo profilius atkaitintus (paprastai HRC 20-25), kur pjovimas vyksta greičiau, įrankis nusidėvi mažiau ir galite naudoti agresyvesnius parametrus. Tada išsiunčiate dalis termiškai apdoroti, o vėliau grįšite, kad užbaigtumėte{5}}šlifavimą iki galutinių matmenų. Tai yra tradicinis metodas ir išlieka ekonomiškas daugeliui metalo štampavimo įrankių projektų.
- Kietai frezuoti iš anksto{0}}grūdinti ruošiniai- Pradėkite nuo ruošinių, jau termiškai{1}}apdorotų iki darbinio kietumo (HRC 58-62). Šiuolaikiniai CNC centrai su standžiais velenais ir keraminiais arba CBN įdėklais gali tiesiogiai grubinti ir apdirbti grūdintus D2 arba A2. Tai pašalina matmenų iškraipymą, atsirandantį dėl terminio apdorojimo, ir sumažina atsargų kiekį, reikalingą galutiniam šlifavimui. Kompromisas yra lėtesnis medžiagos pašalinimo greitis ir didesnės įdėklų sąnaudos grublėto apdorojimo metu.
Nepriklausomai nuo to, kokį kelią pasirinksite, standartinė praktika reikalauja palikti 0,010-0,020 colio kiekvienoje pusėje kaip apdailos likučius po grublėto frezuoto paviršiaus. Ši nuolaida užtikrina, kad baigiamasis pjovimas būtų švarus žemiau grublėto paviršiaus grūdinto sluoksnio ir bet kokios geometrinės klaidos dėl grublėto apdorojimo. Naudojant plonesnį, kyla pavojus, kad apdailos įrankis keisis pjovimą ir trynimą, o tai pablogins paviršiaus kokybę ir matmenų nuoseklumą.
Apdailos važiavimų parametrai labai pasikeičia. Pastūma sumažėja iki 30-60 % grubaus apdirbimo verčių, pjovimo gylis susitraukia iki 0,010–0,030 colio, o pjovimo greitis padidėja 10–20 %. Tikslas yra ne medžiagos pašalinimo greitis, o paviršiaus apdaila ir matmenų tikslumas. Apdailinant būtina naudoti naują pjovimo briauną, nes susidėvėjęs įdėklas sukuria grubesnes Ra vertes ir įveda matmenų poslinkį, dėl kurio griežtos tolerancijos savybės gali išstumti iš specifikacijų.
Kišenės, kreipiamųjų kaiščių kiaurymės, kaiščių skylės ir spyruoklinės kišenės – visa tai nuimama nuo CNC frezavimo. Tačiau apibrėžiamiesiems štampavimo štampo profiliams, pjovimo briaunoms, slydimo angoms ir sudėtingiems formavimo kontūrams reikia visiškai kitokios technologijos.
Vielos EDM ir Sunkvežimių EDM sudėtingai štampų geometrijai
Vielos EDM transformuotas įrankis ir štampavimas. Prieš plačiai pritaikius, šlifavimo meistrai rėmėsi strypiniu šlifavimu, rankiniu dildelių ir akmenų tvirtinimu bei valandomis dirbdami ant stalo, kad pasiektų profilius ir tarpus, kuriuos vielos EDM dabar išpjauna viena sąranka. Įsivaizduokite, kad praleidžiate visą pamainą-sudėtingą štampavimo angą, kad ji atitiktų štampavimo profilį, tikrintumėte Prūsijos mėlyna spalva, brauktumėte,{3}}pakartotinai patikrintumėte. Ta pati geometrija šiandien yra iš vielos EDM mašinos, turinčios leistinus nuokrypius0,0001 colio ar griežtesnis, kurio paviršiaus apdaila dažnai nereikalinga.
Norint efektyviai štampuoti metalą, būtina suprasti, kada naudoti vielinį EDM, palyginti su grimzlės EDM:
| Funkcija | Vielos EDM | Sinker EDM |
|---|---|---|
| Geriausias geometrijos tipas | Per-profilius, šlifavimo angas, 2D kontūrų pjūvius | Aklinos ertmės, 3D formavimo paviršiai, sudėtingos formos |
| Pjovimo įrankis | Plona žalvario arba padengta viela (0,020 mm storio) | Individualios{0}}formos grafito arba vario elektrodas |
| Tipiška tolerancija | 0,0001 colio (0,0025 mm) arba geresnis | 0,0001 colio (0,0025 mm) |
| Paviršiaus apdaila | Sklandesnis; pasiekiamas Ra < 0,2 um su nugriebtais leidimais | Šiek tiek šiurkštesnis; gali reikėti užbaigti- |
| Sąrankos kaina | Apatinė (viela yra standartinė vartojimo medžiaga) | Aukštesnis (pirmiausia reikia apdoroti individualų elektrodą) |
| Idealus štampo pritaikymas | Antspaudų angos, perforavimo profiliai, nuėmimo įdėklai | Piešimo ertmės, kalimo įdėklai, 3D formų perforatoriai |
Įprastoje išjungimo ar pradurimo štampoje, vielos EDM atlieka didžiąją preciziško darbo dalį. Jis išpjauna štampavimo mygtukų angas, kurios apibrėžia dalių kontūrus, formuoja štampavimo profilius iš grūdinto įrankinio plieno ruošinių ir sukuria šlifavimo angas po pjovimo briaunomis. Kadangi viela visiškai praeina per ruošinį, kiekvienas pjūvis iš prigimties yra kiauras-profilis, kuris puikiai susilygiuoja su kiaurymėmis- ir angomis, kurios dominuoja pjovimo štampų geometrijoje.
Sinker EDM užsitarnauja savo vietą įrankių štampavimo operacijose, kurioms reikia trijų{0}}matmenų formavimo paviršių. Traukimo perforatorius su sudėtinėmis kreivėmis, įdėklas su tekstūruotu paviršiumi arba formos ertmė su grimzlės kampais ir spinduliais, kurių negalima pasiekti viela, reikia pasirinktinio-apdirbto elektrodo, kuris „įleidžia“ savo formą į štampavimo plieną. Kompromisas- yra laikas ir sąnaudos: kiekvienas elektrodas turi būti CNC{5}}apdirbtas (dažnai iš grafito), o pats elektrodas proceso metu susidėvi, todėl kartais reikia kelių elektrodų vienai ertmei.
Štampo komponentų paviršiaus apdaila tiesiogiai veikia tiek dalių kokybę, tiek štampo ilgaamžiškumą. Šiurkštūs paviršiai sukuria trintį, kuri pagreitina klijų susidėvėjimą, ypač štampuojant nerūdijantį ar aliuminį. Geriausia pramonės praktika rekomenduoja, kad prieš dengiant bet kokią dangą ant darbinių štampų paviršių Ra vertės būtų mažesnės nei 0,2 um (maždaug 600 grūdėtumo). Pjovimo briaunoms, vielos EDM nugriebimo pralaidos gali pasiekti šį lygį tiesiogiai. Formuojant paviršius, apdirbtus naudojant EDM arba CNC frezavimą, papildomas poliravimas arba glaistymas suteikia apdailą tikslinei diapazonui. Perforatoriams ir štampavimo dalims, kurios bus padengtos PVD danga, reikia tokio paviršiaus paruošimo, nes dangos sustiprina bet kokį pagrindinį šiurkštumą, o ne jį užmaskuoja.
Pramoninio metalo štampavimo apdirbimo metu pasiektas tikslumas nustato griežtus suvaržymus, kas bus toliau. Net tiksliausiai apdirbtas D2 štampavimo blokas vis dar yra minkštos arba tarpinės būsenos, jei sekate minkštu-apdirbimo keliu, o metalurginė transformacija, suteikianti jam darbinį kietumą, įveda savo matmenų poslinkius. Šių poslinkių valdymas naudojant kontroliuojamą terminį apdorojimą ir apdirbimą po-kietėjimo yra kita svarbi grandinės grandis.
Termiškai apdorokite plieną ir užtepkite apsaugines dangas
Mechaniškai apdorotas štampavimo blokas, sėdintis ant jūsų stendo, esant HRC 20, nėra veikiantis štampavimo komponentas. Atrodo tinkamas, matuoja teisingai, bet jam trūksta kietumo ir atsparumo dilimui, kad išgyventų net kelis šimtus paspaudimų. Terminis apdorojimas yra metalurginė transformacija, kurios metu minkštas, apdirbamas įrankių plienas paverčiamas darbiniu paviršiumi, galinčiu pagaminti šimtus tūkstančių štampuoto plieno arba štampuoto aliuminio dalių be matmenų poslinkio.
Procesas yra nesudėtingas, tačiau negailestingas vykdymo požiūriu. Kiekviena klasė turi specifinius temperatūros langus, gesinimo reikalavimus ir grūdinimo protokolus. Nukrypstama ir atsiranda įtrūkimų, pernelyg didelių iškraipymų arba nenuoseklaus kietumo, dėl kurio atsiranda priešlaikinis štampavimo gedimas.
Visas terminio apdorojimo ciklas susideda iš keturių etapų:
- Streso mažinimas po grubaus apdirbimo- Agresyvus medžiagos pašalinimas CNC frezavimo metu sukelia vidinius įtempius, kurie gali deformuotis austenitizuojant.Mažinamas stresas esant maždaug 1200–1250 laipsnių F(žemiau plieno kritinės temperatūros) atpalaiduoja šiuos įtempius-prieš prasidedant tikrajai transformacijai. Šis veiksmas ypač svarbus sudėtingiems štampų komponentams arba nesubalansuotam skerspjūviui{2}}.
- Austenitizavimas (didelis{0}}šilumos sugėrimas)- Plienas pakeliamas iki tam tikros austenitizacijos temperatūros ir laikomas pakankamai ilgai, kad kristalų struktūra visiškai transformuotųsi. Nykščio taisyklė yra viena-pusvalandis storio coliui, o mažiausiai 45-minutės. Temperatūra čia yra svarbesnis kintamasis. Niekada neviršykite viršutinio diapazono bet kuriai klasei, nes perkaitimas sukelia klaidingus rezultatus, įskaitant mažą kietumą ir matmenų nestabilumą.
- Gesinimas- Transformuotas plienas turi būti pakankamai greitai atvėsintas, kad susidarytų martensitas – kieta, bet trapi struktūra, suteikianti įrankių plieno pjovimo galimybę. Gesinimo terpė yra-konkrečios klasės ir ne-derėtina.
- Grūdinimas (daug kartų)- Grūdintas plienas yra pavojingai trapus. Grūdinimas kontroliuojamoje temperatūroje sumažina vidinį įtempį ir subalansuoja kietumą ir kietumą. Oro -grūdinimo rūšims, pvz., D2 ir A2, reikalingas dvigubas grūdinimas, o greitaeigiams plienams, pvz., M2, reikia trigubo grūdinimo, kai dalis tarp kiekvieno ciklo atvėsinama iki maždaug 125 °F.
Įprastų plieno rūšių terminio apdorojimo ciklai
Kiekviena plieno rūšis, naudojama štampuojant plieno štampus, atitinka savo terminį receptą. Vykdant netinkamą ciklą su netinkamu laipsniu gaunami nenuspėjami rezultatai: nuo minkštų dėmių, kurios per anksti susidėvi, iki -įtrūkimų, dėl kurių visas komponentas išardomas.
| Plieno klasė | Austenitizuojantis diapazonas | Gesinimo terpė | Grūdinimo diapazonas | Tikslinis darbinis kietumas (HRC) |
|---|---|---|---|---|
| D2 | 1010–1030 laipsnių (1850–1890 laipsnių F) | Oras | 200–540 laipsnių (400–1000 laipsnių F) | 58-62 |
| A2 | 940–980 laipsnių (1725–1800 laipsnių F) | Oras | 175–540 laipsnių (350–1000 laipsnių F) | 57-62 |
| S7 | 940–955 laipsniai (1725–1750 laipsnių F) | Oras (pertraukiama alyva didelėms sekcijoms) | 205–620 laipsnių (400–1150 laipsnių F) | 54-58 |
| O1 | 790–815 laipsnių (1450–1500 laipsnių F) | Aliejus (kaitintas iki 100-125 laipsnių F) | 175–315 laipsnių (350–600 laipsnių F) | 57-62 |
| M2 | 1190–1230 laipsnių (2175–2250 laipsnių F) | Nutraukta aliejaus arba druskos vonia 540 laipsnių temperatūroje | 540-595 laipsnių (1000-1100 laipsnių F), trigubas temperaturas | 62-65 |
Atkreipkite dėmesį, kad S7, smūgiams-atspari klasė, naudojama sunkiems formavimo štampams, nesukuria visiško kietumo didesnėse dalyse, nebent bus gesinamas alyva, nors jis klasifikuojamas kaip kietėjimas oru. Tai yra viena iš tų detalių, dėl kurių parduotuvės iškyla be gilaus terminio apdorojimo patirties.
Iškraipymas terminio apdorojimo metu yra neišvengiamas.Metalurginė transformacija kartu su terminiu plėtimukeičia kiekvieno komponento, einančio per krosnį, matmenis. Tai reiškia, kad štampavimo komponentų, kurių leistinos nuokrypos yra mažos, negalima apdoroti iki galutinių matmenų prieš terminį apdorojimą. Įprasta praktika yra palikti 0,005{3}}0,010 colio šlifavimo medžiagos ant visų svarbių paviršių, sutinkant, kad po sukietėjimo viskas atitiks specifikacijas. Anglies plieno štampavimo štampų komponentams, naudojantiems O1, alyvos gesinimas sukelia daugiau iškraipymų nei oro gesinimas, naudojamas D2 arba A2, todėl dar svarbesnis yra didelis atsargų kiekis.
Paviršiaus dangos ir apdaila po terminio apdorojimo
Grąžinus sukietėjusius štampo komponentus iš krosnies, apdailos fazė atkuria matmenų tikslumą ir padidina paviršiaus našumą, kurio plikas įrankinis plienas negali pasiekti pats.
Pirmiausia reikia šlifuoti. Paviršiaus šlifavimo staklės grąžina štampų blokų paviršius į plokštumą (paprastai 0,0002 colio), o cilindrinis šlifavimas grąžina štampų skersmenis į tikslinius matmenis. Svarbių susiliejančių paviršių, pvz., štampo dalies-su-sekcijų jungčių ir nuėmiklio paviršių, apliejimas užtikrina glaudų kontaktą, reikalingą tolygiai jėgos paskirstymui esant presavimo apkrovai.
PVD dangos yra galutinis efektyvumo sluoksnis. Naudojant vakuuminėje kameroje esant pakankamai žemai temperatūrai (apie 200{2}}500 laipsnių), kad nesuminkštėtų termiškai apdorotas substratas, šios plonasluoksnės dangos labai pakeičia štampo paviršiaus sąveiką su lakštiniu metalu:
- TiN (titano nitridas)- Aukso-spalva, maždaug 2400 HV paviršiaus kietumas. Puikiai tinka plieno štampavimo operacijoms ant švelnios ir mažai anglies dioksido išskiriančios medžiagos. Sumažina trintį ir klijų susidėvėjimą -bendras paskirties apdirbimo ir formavimo tikslais.
- TiCN (titano karbonitridas)- Didesnis kietumas nei TiN (apie 3000 HV) ir mažesnis trinties koeficientas. Geriausias pasirinkimas štampuoti nerūdijančio plieno ir aliuminio štampavimus. Sumažėjęs jo cheminis afinitetas šioms medžiagoms kovoja su nešvarumu, naikinančiu nepadengtus štampavimo paviršius, ypač 316 nerūdijančio plieno štampavimo srityse, kur medžiagoje esantis nikelio ir molibdeno kiekis daro ją ypač jautrią sukibimui.
- AlCrN (aliuminio chromo nitridas)- Išskirtinis atsparumas oksidacijai ir terminis stabilumas. Geriausiai tinka didelės spartos{2}}laipsniškoms operacijoms, kai štampų paviršiaus temperatūra pakyla ilgų gamybos procesų metu.
Dangos pasirinkimas nėra sudėtingiausias pasirinkimas. Tai susiję su dangos savybių suderinimu su konkrečia ruošinio medžiaga. Štampai, iš kurių gaminamos štampuotos aliuminio detalės, daugiausiai naudingi dėl TiCN atsparumo -skilimui, o ne AlCrN šiluminės varžos. Anglies plienas, veikiantis vidutiniu greičiu, puikiai veikia su standartiniu TiN ir sudaro tik dalį AlCrN sąnaudų.
Vienas esminis reikalavimas: prieš dengiant pagrindo paviršių reikia nupoliruoti iki Ra 0,2 mikrometro arba geresnio. PVD dangos paprastai būna 2–5 mikrometrų storio. Jie atitinka pagrindo topologiją, o ne jį užpildo ar išlygina, todėl bet kokios šlifavimo žymės ar EDM tekstūra po ja yra sustiprinamos, o ne paslėptos.
Turėdami grūdintus, šlifuotus ir padengtus komponentus rankoje laikote atskiras tikslias dalis, kurios dabar turi būti sujungtos į vieningą sistemą. Surinkimo fazė, kai pasitvirtina leistinos nuokrypos, išlygiavimo metodai ir sureguliuojamas spyruoklių slėgis, tuos atskirus komponentus paverčia veikiančiu štampų rinkiniu, paruoštu bandomajam presui.
Surinkite ir sulygiuokite visą štampo rinkinį
Dabar turite grūdintų, šlifuotų ir padengtų štampavimo štampų komponentų kolekciją, kuri yra ant jūsų stalo. Kiekvienas iš jų yra tikslus pagal matmenis. Iššūkis yra tas, kad individualus tikslumas negarantuoja surinkimo tikslumo. Kai sujungiate dvidešimt ar daugiau dalių, kiekviena leistinojo nuokrypio juosta susikaupia, o bendras rezultatas lemia, ar jūsų štampavimo kraštai atitinka štampavimo angas su jūsų suplanuotu tarpu, ar nukrypstama į netinkamą išlygiavimą, todėl po pirmojo smūgio susidaro laužas.
Šiame surinkimo etape patyrę metalo įrankių ir štampų profesionalai atsiskiria nuo parduotuvių, kurios tiesiog apdirba dalis. Procesas reikalauja sistemingo sekos nustatymo, kruopštaus matavimo kiekviename etape ir metodų, kurie kompensuotų tikrovę.tolerancijos krūva-keliuose komponentuose. Net kai kiekviena atskira dalis atitinka specifikaciją, kombinuotas variantas gali viršyti funkcines ribas, jei surinkimo metodai to neatsižvelgia.
Komponentų lygiavimo metodai ir tolerancijos krūva{0}}Aukštyn
Įsivaizduokite penkis štampavimo komponentus, sukrautus tarp štampavimo antgalio ir štampavimo paviršiaus, kurių kiekvieno padėties nuokrypis yra plius arba minus 0,01 mm. Blogiausiu-scenarijaus atveju tie nedideli svyravimai susikaupia iki plius minus 0,05 mm padėties poslinkio pjovimo briaunoje. To pakanka, kad susidarytų nelygios šluostės, pagreitėtų vienos pusės štampavimo susidėvėjimas arba šliužas trauktųsi.
Šios{0}}dėklos valdymas priklauso nuo dviejų pagrindinių strategijų:
- Degtukų-šlifavimas- Užuot apdirbę kiekvieną plokštę atskirai iki absoliutaus matmens, susiliejančius paviršius šlifuojate kartu arba suderintais rinkiniais. Tai užtikrina, kad sąsaja tarp dviejų komponentų yra beveik-nulinė, neatsižvelgiant į tai, kur kiekviena dalis atsidūrė savo individualios tolerancijos juostoje. Šlifavimo sekcijos, turinčios bendrą atskyrimo liniją, yra sušlifuojamos kaip rinkinys, garantuojantis vienodumą, kurio nepriklausomas šlifavimas negali pažadėti.
- Atrankinis tvirtinimas- Išmatuokite faktinius komponentų matmenis po terminio apdorojimo ir apdailos, tada strategiškai suporuokite dalis. Perforatoriaus plokštės kiaurymė, kuri matuojama šiek tiek link didžiausio tolerancijos galo, suporuojama su perforatoriaus koteliu apatiniame gale, išlaikant surinktą vietą tikslinėje laisvėje. Šiuo metodu pakeičiamumas keičiamas tikslumu, o tai yra tinkama prekyba štampelėmis ir štampavimo programomis, kai našumas yra svarbesnis nei dalių keitimo patogumas.
Trys struktūriniai elementai palaiko štampavimo-to-lygiavimą, kai veikia dinaminė preso apkrova:
- Vadovo stulpai ir įvorės- Tikslūs-įžeminimo stulpeliai, įspausti į apatinį batą, sujungia sukietintas viršutinio bato įvores. Rutuliniais guoliais valdomų stulpų rinkiniai išlaiko išlygiavimą 0,005 mm ar geriau, neleidžiant poslinkio į šoną net didėjant tonažui. Dideliu greičiu veikiantiems štampavimo ir štampavimo mazgams iš anksto-įkrautos rutulinės-narvo įvorės pašalina laisvumą, kurį leidžia paprastos bronzinės įvorės.
- Kulnų blokeliai- Grūdinto plieno blokai, pritvirtinti prie štampo trinkelių kraštų, sugeria šonines jėgas, susidarančias atliekant pjovimo ir formavimo operacijas. Be kulno blokų, šoninė-apkrova dėl kampuotų pjūvių arba asimetrinių juostelių išdėstymo stumia viršutinį batą į šoną prie kreipiamųjų stulpelių, pagreitindama įvorės susidėvėjimą ir laikui bėgant pablogindama išlygiavimą.
- Kaiščių kaiščiai- Tikslūs kaiščiai užfiksuoja kiekvieno komponento padėtį plokštės, kurioje jis montuojamas, atžvilgiu. Kai štampavimo dalis yra, du kaiščių kaiščiai fiksuoja jį nuo sukimosi ir šoninio poslinkio, todėl nuėmus ir vėl įdėjus sekciją galandimui, ji kiekvieną kartą grąžinama į tą pačią vietą.
Striper konstrukcija ir spyruoklės slėgio skaičiavimai
Nuėmimo plokštė atlieka apgaulingai svarbią funkciją bet kuriame štampavimo įrankyje ir štampavimo įrankyje. Pjovimo metu jis prilaiko lakštinę medžiagą lygiai prie štampavimo paviršiaus, neleidžia juostelei pakilti su štampavimo eiga ir nukreipia mažesnius perforatorius, kurie priešingu atveju nukryptų veikiant apkrovai. Dėl per mažo dydžio nuplėšimo jėga medžiaga prilimpa prie štampų ir smarkiai trūkčioja, pažeidžiant komponentus ir sukuriant dalių matmenų pokyčius. Per didelė jėga eikvoja preso tonažą ir pagreitina spyruoklinį nuovargį.
Reikalingos pašalinimo jėgos apskaičiavimas pradedamas nuopati pjovimo jėga:
- Pjovimo jėga= Pjovimo perimetras x Medžiagos storis x Šlyties stiprumas
- Nuplėšimo jėga= 10% iki 20 % pjovimo jėgos
- Dizaino nuėmimo jėga= Nuėmimo jėga x 1,3 saugos koeficientas (minimalus)
Pakopiniams įrankiams ir progresiniams štampams, kurie taip pat naudoja nuėmiklį kaip suspaudimo paviršių formuojant, padvigubinkite apskaičiuotą suspaudimo jėgą pjovimo metu ir trigubą, kad suspaustumėte formuojant. Tai užtikrina, kad juostelė negalėtų pasislinkti į šonus, kai atliekamas darbas, o tai yra vienas iš dažniausiai pasitaikančių matmenų kitimo šaltinių atliekant sudėtingas progresyvias įrankių ir štampavimo štampavimo operacijas.
Spyruoklės pasirinkimas priklauso nuo jėgos reikalavimo:
- Azoto dujinės spyruoklės- Suteikite du ar tris kartus didesnę spyruoklės jėgą tuo pačiu pėdsaku. Jie išlaiko pastovesnę jėgą per visą eigą ir yra patikimi esant didesniam nei 600 smūgių per minutę greičiui. Pageidautina gamybiniams progresyviems štampams, kuriuose pastovus suspaudimo slėgis tiesiogiai veikia dalių kokybę.
- Mechaninės spyruoklės- Mažesnė kaina ir paprastesnė priežiūra. Tinka mažesnio-tūrio programoms ir štampams, kur erdvės apribojimai yra minimalūs. Pasirinkite spyruoklės greitį, kuris užtikrintų visą nuėmimo jėgą turimos deformacijos eigos ribose.
Nusprendus derinimo strategiją ir apskaičiuojant spyruoklės jėgą, fizinis surinkimas vyksta tam tikra seka. Peršokant į priekį arba praleidžiant žingsnius, kyla problemų, kurios pakartoja visą kūrimą.
- Patikrinkite ir nuimkite štampus, kad tvirtinimo paviršiai būtų lygūs 0,0002 colio atstumu ir lygiagrečiai iš viršaus-su-apačioje.
- Įspauskite kreipiamuosius stulpelius į apatinį batą (arba sumontuokite valdomus stulpelių mazgus), patikrindami statmeną bato paviršiui.
- Sumontuokite kulnų blokus ir pritvirtinkite varžtais, prisuktais pagal specifikaciją.
- Sumontuokite štampavimo dalis į apatinę trinkelę naudodami kaiščius, tada priveržkite varžtais. Patikrinkite pjovimo{1}}kraštų padėtį, palyginti su kreipiamųjų stulpų centrais.
- Sumontuokite nuėmimo plokštę ant viršutinės trinkelės su spyruoklėmis jų apskaičiuotame išankstinės apkrovos aukštyje. Patvirtinkite, kad laisvas judėjimas atitinka reikiamą pašalinimo eigą.
- Sumontuokite štampus į perforatoriaus plokštę, kiekvieną kotą iki galo priglausdami prie atsarginės plokštės. Įsitikinkite, kad perforatoriaus antgaliai yra tinkamu atstumu žemiau nuėmiklio paviršiaus.
- Sumontuokite viršutinį batą ant kreipiamųjų stulpelių ir nuleiskite agregatą, kad patikrintumėte, ar perforatorius patenka į štampavimo angas. Patikrinkite tolygų tarpą aplink visas pjovimo briaunas, naudodami matuoklius arba apžiūrėdami nedidelį tarpą.
- Pasukite galutinį sukimo momentą visoms tvirtinimo detalėms kryžminės{0}}schemos seka, dar kartą-patikrinkite svarbiausius matmenis ir užregistruokite surinktą uždarymo aukštį, kad būtų galima nustatyti presą.
Paskutinis matmenų patikrinimas prieš štampui paliekant stendą yra jūsų draudimo polisas. Bet koks čia užfiksuotas neatitikimas per kelias minutes ištaisomas tarpikliu arba peršlifuotu paviršiumi. Tas pats neatitikimas, aptiktas bandymo metu, kainuoja valandas spaudai, išmontavimui ir perdirbimui. Pilnai surinktas ir ant stendo patikrintas štampų rinkinys yra paruoštas bandomajam spaudimui, kuriame antspauduotos dalys atskleidžia, ar jūsų projektavimo, apdirbimo ir surinkimo sprendimai iš tikrųjų duoda atitinkamus rezultatus tikromis presavimo sąlygomis.
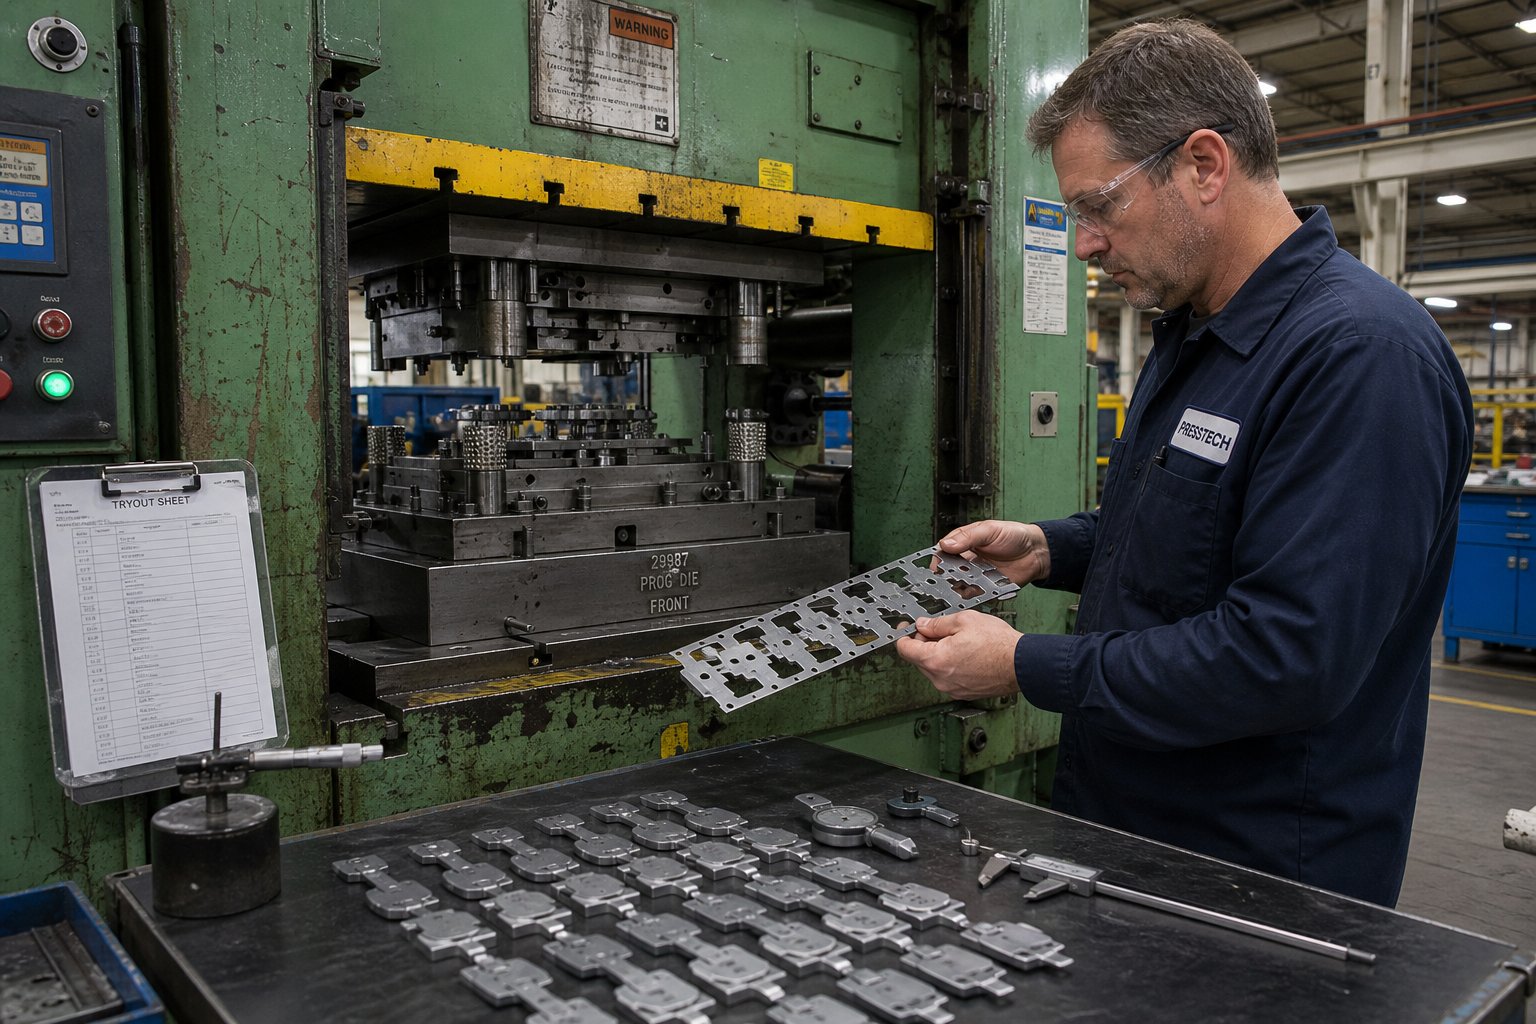
Vykdykite bandymus ir derinkite, kol dalys atitiks specifikacijas
Jūsų štampas surenkamas, apžiūrimas ant stendo ir išmatuojamas, kad būtų galima atspausdinti. Viskas patikrinama. Taigi kodėl dauguma naujų štampų vis dar nesugeba pagaminti tinkamų dalių nuo pat pirmo smūgio? Kadangi štampavimo antgalis neveikia atskirai. Jis veikia preso viduje, naudojant tikrą medžiagą, kurios savybės skiriasi, esant dinaminėms apkrovoms ir greičiui, kurių negali pakartoti jokia apžiūra ant stendo. Bandymo fazė yra vieta, kur jūs atrandate, kaip jūsų štampavimas iš tikrųjų veikia spaudos štampavimo sąlygomis, ir sistemingai panaikinate kiekvieną atotrūkį tarp dizaino tikslo ir fizinės realybės.
Pagalvokite apie bandymą kaip galutinį egzaminą kiekvienam sprendimui, kurį priėmėte projektuodami, pasirinkdami medžiagas, apdirbdami ir surinkdami. Geros naujienos: struktūrizuotas požiūris į pirmojo -įvykio įvertinimą ir kartotinį taisymą dažniausiai miršta per kelias iteracijas, o ne savaites trukusį varginantį spėliojimą.
Pasiruošimas pirmiesiems hitams
Diet bandymas prasideda nuo spaudos pasirinkimo ir nustatymo. Kas šiame kontekste yra štampavimo presas? Tai mašina, kuri tiekia kontroliuojamą jėgą tiksliu linijiniu judesiu, uždarydama štampo puses kartu su pakankamai tonažo, kad būtų galima pjaustyti ir suformuoti lakštinį metalą. Kaip konkrečiai veikia štampavimo presas bandymo metu? Jūs nustatote stūmoklio slinkimo greitį (paprastai 10–20 % gamybos greičio), nustatote uždarymo aukštį pagal surinkimo metu užregistruotą matmenį ir patikrinate, ar štampai tvirtai laikosi atrama su vienodu spaustuko slėgiu.
Pirmieji smūgiai visada turėtų važiuoti sumažintu greičiu dėl trijų priežasčių:
- Lėtesnis greitis suteikia laiko išgirsti ir pamatyti problemas, kol jos nepadarys žalos. Smūgis, visu greičiu pataikius į netinkamai{1}}atsistatytą štampo sekciją, gali sudaužyti įrankius. Nuskaitymo greičiu jaučiate trukdžius ir galite sustabdyti presą.
- Sumažintas greitis izoliuoja štampo veikimą nuo inercijos poveikio. Esant gamybos greičiui, keičiasi juostos dinamika, nuėmiklio atšokimas ir azoto spyruoklės reakcija. Bandymas mažu greičiu patvirtina, kad štampai veikia geometriškai, prieš įvedant dinaminius kintamuosius.
- Galite saugiai naudoti minkštas tikrinimo medžiagas. Per štampą mažu greičiu praleidžiant švino vielą, modeliavimo molį arba minkštą aliuminio tarpiklį, galite patikrinti uždarymo aukštį, tarpų modelius ir formavimo gylį, nerizikuodami dėl sukietėjusio įrankių plieno.
Per štampą įdėkite trumpą gamybinės -klasės medžiagos (to paties lydinio, tokio pat storio, tos pačios temperatūros) juostelę pirmųjų dalių mėginiams. Niekada nebandyk su atsitiktiniu laužu. Medžiagos savybės tiesiogiai veikia kiekvieną štampavimo proceso aspektą – nuo pjovimo jėgos ir šlifavimo susidarymo iki atstūmimo ir tempimo elgsenos. Naudojant kitokią medžiagą, nei nurodyta gamybos specifikacijoje, užtikrinama, kad derinimo taisymai bus neteisingi.
Pirmas-Patikros patikrinimas ir dažnų defektų diagnostika
Ištraukite pirmąsias dalis ir sistemingai jas ištirkite. Išmatuokite šerdies aukštį mikrometru arba šerdies matuokliu. Patikrinkite funkcijos-,-ypatybės matmenis pagal dalies spaudinį. Patikrinkite suformuotus paviršius, ar nėra įtrūkimų, raukšlių ir paviršiaus žymėjimo. Palyginkite kairįjį-su-dešinę ir priekinius-su-galinius kraštus, kad gautumėte simetriją.
Skardos aukštis yra geriausias jūsų klirenso tikslumo rodiklis. Švarus-nukirptas kraštas su minimaliu įdubimu (paprastai mažesnis nei 10 % medžiagos storio) rodo, kad perforatoriaus-prie-tarpas yra teisingas. Per didelis įdubimas vienoje ypatybės pusėje rodo netolygų atstumą, kuris dažniausiai atsiranda dėl perforavimo poslinkio, štampavimo sekcijos poslinkio arba presavimo cilindro pakreipimo, o ne dėl netinkamos konstrukcijos tarpo.
Čia yra dažniausiai pasitaikančių defektų, su kuriais susidursite per tikslaus štampavimo bandymą, diagnostikos sistema:
| Defektas | Pagrindinė priežastis | Koregavimo veiksmai |
|---|---|---|
| Per didelis įdubimas (vienapusis) | Punch-kad-nustatytumėte nesutapimą; netolygus tarpas | dar kartą{0}}patikrinkite vadovo įrašo išlygiavimą; tarpiklio perforavimo padėtis; patikrinkite štampo dalies kaiščių vietas |
| Pernelyg didelis įdubimas (vienodas aplink) | Nuobodūs pjovimo kraštai arba nepakankamas tarpas | Pagaląsti perforatoriaus ir štampavimo briaunas; padidinkite tarpą, jei konstrukcija buvo per ankšta |
| Suskaldo suformuotose srityse | Per didelė ruošinio laikiklio jėga; nepakankamas medžiagų srautas; aštrus spindulys | Sumažinti laikymo slėgį; poliruoti tempimo spindulius; padidinti štampo įėjimo spindulį; sureguliuokite tepalą |
| Raukšlės flanšuose arba sienose | Nepakankama ruošinio laikiklio jėga; medžiagos perteklius suspaudimo zonoje | Padidinti azoto spyruoklės išankstinę apkrovą; pridėti arba pagilinti piešti karoliukus; pakeisti tuščios formos formą |
| Spyruoklė (per{0}}sulenkta) | Elastinis atsistatymas viršija kompensaciją; medžiagos takumo riba yra didesnė nei vardinė | Padidinti lenkimo kampą; pridėti standinimo karoliuką; padidinti išlikimą smūgio apačioje |
| Šliužų tempimas (šliužai prilimpa prie smūgio) | Nepakankamas štampo-šoninis tarpas; vakuuminis efektas; nėra šliužų sulaikymo savybių | Pridėkite šliužų sulaikymo griovelius prie štampo angos; šiek tiek padidinkite klirensą; pridėti oro srautą |
| Skylės vieta neatitinka tolerancijos | Strypas juostelėje; pilotinis kaištis neįsijungia; laiko klaida progresyvioje sekoje | Patikrinkite tiekimo ilgį; patikrinkite piloto kaiščio būklę ir įjungimo gylį; sureguliuokite pašarų išleidimo laiką |
| Paviršiaus įbrėžimai ar nešvarumai | Grubus štampo paviršius; nepakankamas tepimas; medžiagos sukibimas su įrankiais | Poliruoti štampo paviršius iki Ra < 0,2 um; pakeisti tepalo tipą arba pritaikymą; padengti štampavimo paviršius |
Štampavimo gedimo diagnozavimo pavyzdys praktikoje: jūs ištraukiate dalį iš progresyvaus štampavimo ir pastebite sunkią sruogą tik dešinėje užblokuoto elemento pusėje. Jūsų pirmasis instinktas gali būti iš naujo-aštrinti, bet vienodas ryškumas visuose pažangiausiuose kraštuose tai neleidžia. Tikroji priežastis dažnai yra 0,01-0,02 mm perforatoriaus šoninis poslinkis štampavimo angos atžvilgiu. Tai patikrinus bandomuoju pjūviu per minkštą šviną, patvirtinamas netolygus įspaudo gylis priešingose pusėse. Pataisymas yra perforatoriaus plokštės sandarinimas arba kreipiamojo stulpelio išlygiavimas, o ne vis dar aštraus krašto šlifavimas.
Iteratyvūs koregavimai ir laiko optimizavimas
Niekas neturėtų tikėtis, kad po vieno korekcijos ciklo naujas štampelis veiks puikiai. Antspaudavimo procesas apima per daug sąveikaujančių kintamųjų, kad būtų pasiektas tobulumas. Patyrę štampų gamintojai planuoja atlikti tris ar penkis bandomuosius kartojimus su įprastu gamybiniu štampu ir daugiau sudėtingų progresyvių įrankių.
Kiekviena iteracija atliekama pagal tą pačią kilpą:
- Vykdykite pavyzdines dalis (mažiausiai 20–30 vienetų, kad pamatytumėte skirtumus, o ne tik vieną paspaudimą).
- Išmatuokite kritinius matmenis ir įrašykite rezultatus į duomenų lapą.
- Nustatykite vienintelį didžiausią nuokrypį nuo spec.
- Diagnozuokite pagrindinę priežastį naudodami anksčiau pateiktą defektų sistemą.
- Įdiekite vieną pataisą vienu metu, tada iš naujo{0}}paleiskite pavyzdžius, kad patikrintumėte, ar pataisymas veikė nesukeliant naujų problemų.
Paskutinis punktas yra labai svarbus. Vienu metu pakeitus kelis kintamuosius neįmanoma žinoti, kas padėjo, o kas pakenkė. Šis disciplinuotas požiūris atspindi kąštampavimo ekspertai rekomenduoja: suprasti, kaip sąveikauja proceso kintamieji, ir laikytis sistemingo, duomenimis{0}}pagrįsto požiūrio, o ne atlikti kelis pakeitimus vienu metu ir tikėtis geriausio.
Įprasti kartotiniai koregavimai laipsniško štampavimo derinimo metu apima:
- Blyksniai smūgiai- Po štampavimo laikikliais pridėkite arba nuimkite tarpiklius, kad sureguliuotumėte pjovimo gylį ir po galandimo išlaikytumėte tinkamą štampo laiką. Kaip patvirtina pramonės praktika, visada dokumentuokite tikslų šlifavimo metu pašalintos medžiagos kiekį ir padėkite lygiavertį tarpiklį po perforatoriaus laikikliu. Niekada neviršykite trijų tarpiklių prieš sujungdami į vieną pakaitinį tokio pat storio tarpiklį.
- Laiko reguliavimas progresyviose štampose- Užtikrinti, kad nuėmikliai prisiliestų prie juostelės prieš įsijungiant štampams ir liktų liesti, kol štampai visiškai atsitrauks. Slėgis-sistemos judėjimas visada turi viršyti darbinį-važiavimo atstumą, kad būtų išvengta juostos pakilimo ir klaidingos-registracijos tarp stočių.
- Piešimo karoliukų modifikavimas- Karoliuko aukščio, spindulio arba padėties keitimas, kad būtų galima valdyti medžiagos srautą į tempimo ertmes. Aukštesni karoliukai padidina suvaržymo jėgą; apatiniai karoliukai leidžia medžiagai laisviau tekėti.
- Azoto spyruoklės slėgio reguliavimas- Dujinių spyruoklių išankstinio įtempimo reguliavimas, kad būtų pakeista nuėmimo arba tuščio{1}}laikymo jėga. Pradėkite nuo apskaičiuotų verčių ir patikslinkite-, atsižvelgdami į faktinę dalių kokybę.
Vienas štampavimo pavyzdžių scenarijus, iliustruojantis kaskados efektą: iš pažiūros paprastas pataisymas, pvz., perforatoriaus laikiklio uždėjimas, kad būtų atkurtas laikas po galandimo, jei nepaisoma, sąrankos personalas verčiamas sumažinti uždarymo aukštį, kad būtų pasiektas pilnas pjūvis. Dėl mažesnio uždarymo aukščio stotys formuojamos per giliai, todėl susidaro per didelis tonažas, kuris gali sugadinti štampą arba presą. Tonažas stebi pavojaus signalą, kažkas padidina pavojaus signalo ribas, o kabliukas dabar veikia netinkamai, o tai labai sutrumpina jo tarnavimo laiką. Viskas dėl to, kad vienas tarpiklis buvo praleistas.
Du patvirtinimo būdai padeda derinti nerizikuojant brangiais įrankiais:
- Pastebėkite{0}}pamėlynus paviršius- Užtepkite ploną Prūsijos mėlynos spalvos (išdėstymo dažų) sluoksnį ant štampavimo ar perforavimo paviršių, tada uždarykite štampą ant medžiagos gabalo arba tiesiogiai (ne-pjovimo paviršiams). Mėlynuoju perkėlimu atskleistas kontaktinis modelis tiksliai parodo, kur liečiasi štampas ir kur yra tarpų. Naudokite tai norėdami patikrinti formuojamo paviršiaus tinkamumą, nuėmiklio paviršiaus kontakto vienodumą ir nubrėžti pagalvėlės sujungimo modelius.
- Minkštų medžiagų atspaudų bandymas- Lėtu greičiu praveskite švino vielą, modeliavimo molį arba minkštą aliuminį per štampą. Suspausta medžiaga atskleidžia uždarymo aukštį kiekvienoje stotyje, tiksliai parodydama, koks darbinis tarpas yra tarp viršutinių ir apatinių komponentų. Šis metodas yra neįkainojamas norint patikrinti, ar visos progresuojančios formos stotys vienu metu pasiekia reikiamą gylį, nė vienai stočiai per anksti nepasiekus dugno arba visiškai nesusiformavus.
Didelio tikslumo metalo štampavimas reikalauja, kad jūsų bandymo rezultatai parodytų ne tik vienos{0}}dalies atitiktį, bet ir nuoseklų pakartojamumą. Atlikę penkiasdešimties ar daugiau dalių seką atlikite galutinius pataisymus ir patikrinkite, ar matmenys išlieka stabilūs ir nenukrypsta. Matmenų poslinkis per trumpą laikotarpį rodo šiluminę, susidėvėjimo ar išlyginimo problemą, kuri tik pablogės, kai gamybos greitis ir apimtis.
Bandymo etapas baigiasi, kai jūsų dalys nuolat atitinka spausdinimo matmenis, paviršiaus kokybė praeina vizualiai ir lytėjimo metu, o šerdies aukštis atitinka specifikacijas visose pjovimo stotyse. Tuo metu antgalis patvirtinamas pagal numatytą geometriją. Tačiau pereinant prie tvarios gamybos atsiranda naujų reikalavimų rinkinys: jutikliai, greičio optimizavimas, dokumentacija ir techninės priežiūros planavimas, užtikrinantis, kad štampas veiktų taip, kaip bandoma šimtus tūkstančių ciklų.
Nuo patvirtintų įrankių iki gamybos{0}}Parengti rezultatai
Išbandytas kauliukas gamina tinkamas dalis lėtu greičiu, trumpomis serijomis. Gamybai -paruoštas štampas atlieka tą patį visu ciklo greičiu, pamainomis po pamainos, stebėdamas, ar nėra problemų, ir dokumentuodamas kiekvieną kokybės patikros tašką. Atotrūkis tarp šių dviejų valstybių yra ta vieta, kur daugelis komandų neįvertina atliekamo darbo.
Tą spragą panaikinti reiškia, kad įrankiams, kurie jau pasirodė geometriškai teisingi, reikia pridėti intelekto, greičio ir disciplinos. Štai kas pasikeičia, kai patvirtintą metalo štampavimo štampą perkeliate į ilgalaikę gamybą.
Jutikliai, greičio optimizavimas ir techninės priežiūros planavimas
Bandymo metu stebėjote kiekvieną smūgį. Gaminant štampas be priežiūros veikia valandas. Jutikliai pakeičia jūsų akis ir ausis:
- Tiekimo sutrikimo detektoriai- Artumo arba fotoelektriniai jutikliai patikrina, ar juostelė pasistūmėjo reikiamu žingsniu prieš spaudžiant. Esant trumpam-tiekimo sąlygai, smūgis į jau-pradurtą sritį, akimirksniu sugadindamas įrankius.
- Šliužų jutikliai- Nustatykite, ar šliužai išvalo kauliuko angą po kiekvieno smūgio. Sulaikytas šliužas kaupiasi po kitu ruošiniu ir gali sulaužyti štampavimo dalį arba sukurti sugedusią dalį.
- Tonažo monitoriai- Išmatuokite kiekvieno potėpio jėgos parašus. Laipsniškas padidėjimas signalizuoja apie briaunų nykimą; staigus smaigalys signalizuoja apie dvigubą -smūgį, netinkamą padavimą arba pašalinę medžiagą kabliuke.
- Dalis{0}}daviklių- Prieš kitą ciklą įsitikinkite, kad baigtos metalinės štampavimo dalys yra švariai išstumtos, kad išvengtumėte štampų gedimų naudojant progresinius įrankius.
Kai jutikliai yra vietoje, laipsniškai didinate ciklo greitį. Pradėkite nuo 60–70 % tikslinių smūgių per minutę ir patikrinkite, ar juostos dinamika, nuėmiklio laikas ir dalies išstūmimas veikia taip pat, kaip ir bandant. Didelio tūrio štampavimas sukuria inercijos efektą, kuris keičia juostos kilimą, azoto spyruoklių reakciją ir šliužų judėjimą per štampų angas. Didinkite greitį 10 % žingsniais, kol pasieksite tikslinį greitį be kokybės nukrypimų ar jutiklių gedimų.
Techninės priežiūros planavimas užblokuoja jūsų sukurtus naudojimus. Remdamiesi bandymo duomenimis, nustatykite šlifavimo intervalus: jei patvirtinimo metu šlifavimo aukštis pasiekė atmetimo slenkstį esant 80 000 kartų, kaip prevencinę priemonę planuokite galandinimą iki 70 000. Užrašykite spyruoklių keitimo intervalus, tepimo taškus ir patikros punktus.Presavimo ir štampavimo įrangos struktūrinės priežiūros programosĮrodyta, kad įrankio tarnavimo laikas pailgėja iki 50 % ir 30–45 % sumažinamas neplanuotas prastovos laikas, lyginant su reaktyviais privažiavimais.
Gamybos patvirtinimo ir kokybės kontrolės taškai
Pramoniniam metalo štampavimui reguliuojamoms pramonės šakoms reikia daugiau nei tinkamų dalių. Jums reikia statistinio įrodymo, kad jūsų procesas nuosekliai ir nuspėjamai gamina atitinkančias lakštinio metalo štampavimo dalis.
Proceso pajėgumų tyrimai kiekybiškai įvertina šį įrodymą. Cpk indeksas parodo, kaip gerai jūsų proceso išvestis yra tolerancijos diapazone.Paprastai reikalinga Cpk vertė, didesnė nei 1,33, atitinkantį defektų procentą, mažesnį nei 64 milijoninės dalys. Norint pasiekti šį skaičių, reikia paleisti minimalų imties dydį (paprastai 30–50 dalių iš eilės iš stabilaus proceso) ir atlikti kiekvienos svarbios funkcijos matmenų analizę.
Automobilių štampavimo programoms gamybos dalies patvirtinimo procesas (PPAP) įformina šiuos reikalavimus į struktūrinį pateikimo paketą. PPAP dokumentacija paprastai apima:
- Pirmosios{0}}straipsnių apžiūros ataskaitos su brėžiniais
- Proceso eigos diagramos ir valdymo planai
- Matavimo sistemos analizė (Gage R&R), tikrinanti tikrinimo įrangos galimybes
- Galimybių tyrimai (Cpk) dėl kritinių matmenų
- Medžiagų sertifikatai, atsekti pagal konkrečias ritės partijas
- FMEA (gedimų režimas ir efektų analizė), apimantis štampavimo procesą
Orlaivių ir erdvėlaivių programos prideda savo reikalavimus, dažnai reikalauja visiško atsekamumo nuo žaliavos šilumos partijos iki gatavų dalių serijos. Bendra visų reguliuojamų pramonės šakų gija yra ta, kad jūsų pasirinktinis metalo štampavimo štampas turi gaminti dalis pagal patvirtintą, dokumentuotą ir pakartojamą procesą, o ne tik vizualiai patikrinti darbo pabaigoje.
Automobilių originalios įrangos gamintojai ir 1 pakopos Eksporto klasės automobilių štampavimo štampai ir aplink juos sukurti procesai paprastai pasiekia 50–200 PPM defektų dažnį, kai veikia tinkamai kontroliuojant procesą ir laikantis priežiūros disciplinos.
Kada bendradarbiauti su patyrusiu štampo gamintoju
Dabar suprantate visą darbo eigą nuo dalies braižymo iki gamybos patvirtinimo. Štai praktinė realybė: daugumai gamintojų naudinga bendradarbiauti su specializuotu štampavimo cechu, skirtu gamybos įrankiams, ypač sudėtingiems progresyviems štampams arba didelės apimties automobilių štampavimo programoms, kai bandymo{2}}ir-klaidos kaina matuojama šešiais skaitmenimis.
Savo parduotuvėje sukurdami vienos{0}}stoties štampo prototipą, išmoksite pagrindinius dalykus. Padidinti iki 20 stočių laipsniško matricos, veikiančios 400 smūgių per minutę greičiu automobilių linijoje, yra kitos kategorijos iššūkis, reikalaujantis specializuotos įrangos, gilių žinių apie procesą ir ilgametės kartotinės patirties derinant šiame straipsnyje aprašytas problemas.
Sprendimas panaudoti išorės paslaugas nėra nesėkmė. Tai rizikos paskirstymas. Specialus štampų gamintojas amortizuoja savo investicijas į modeliavimo programinę įrangą, tikslaus apdirbimo centrus, bandomuosius presus ir patyrusius įrankių gamintojus šimtuose projektų. Jūs gausite naudos iš šios sutelktos galimybės nenešiodami papildomų išlaidų.
Gamintojams, tiekimo vadybininkams ir įrankių inžinieriams, pasiruošusiems pereiti nuo štampo gamybos proceso supratimo prie{0}}gamybos įrankių kainos pasiūlymųYICHEN štampavimo štampavimo paslaugospalaiko visą darbo eigą, pradedant galimybių analize ir CAE modeliavimu, baigiant preciziniu apdirbimu, bandomaisiais paleidimais ir galutine patikra. Ši galimybė nuo galo-to- pašalina koordinavimo riziką, kai darbas padalijamas keliems tiekėjams.
Pagrindiniai štampavimo -gamybos partnerio vertinimo kriterijai: vidaus CAE modeliavimo ir galimybių analizės galimybė, visas CNC apdirbimo ir vielos EDM pajėgumas, specialūs bandomieji presai, skirti patvirtinimui prieš išsiuntimą, CMM ir optinė tikrinimo įranga matmenims tikrinti, kokybės sistemos sertifikatai (minimalus ISO 9001 ir automobilių techninės priežiūros dokumentų palaikymas, IATF 169 palaikymas ir 49949). štampavimo laikas.
Nesvarbu, ar kitą štampavimo štampą kuriate tik -namuose, ar bendradarbiaujate su gamybos-įrankių specialistu, šiame vadove pateikiamos žinios suteikia jums žodyną, sprendimų pagrindus ir techninius etalonus, leidžiančius užtikrintai valdyti procesą. Kiekviename žingsnyje, nuo tinkamo štampavimo tipo pasirinkimo iki terminio apdorojimo, surinkimo, bandymo ir gamybos patvirtinimo, seka loginė grandinė, kurioje pagrįsti sprendimai kiekviename etape sujungiami į štampą, kuris atitinka specifikacijas pirmojo bandymo metu ir tęsiasi visą programos laikotarpį.
DUK apie metalinio štampavimo štampavimo gaminimą
1. Kiek kainuoja pagaminti metalo štampavimo štampą?
Metalo štampavimo štampų kainos labai skiriasi priklausomai nuo sudėtingumo. Paprasti vienos-stoties štampai, skirti prototipams kurti, gali kainuoti kelis tūkstančius dolerių, o sudėtingiems progresiniams štampams, skirtiems automobilių gamybai, paprastai reikia 100 000–500 000 USD. Pagrindiniai sąnaudų veiksniai yra stočių skaičius, medžiagų pasirinkimas (D2 ir karbido įdėklai), tolerancijos reikalavimai ir tai, ar reikia CAE modeliavimo ir kelių bandymų iteracijų. Bendradarbiavimas su patyrusiu štampų gamintoju, pvz., YICHEN, gali padėti kontroliuoti išlaidas, atlikus ankstyvą galimybių analizę ir optimizuotą dizainą prieš pradedant apdirbti.
2. Koks yra geriausias įrankių plienas štampavimo štampams?
Nėra vieno geriausio įrankinio plieno, nes kiekvienas štampavimo elementas susiduria su skirtingais įtempiais. D2 (HRC 58-62) yra darbo arkliukas bendram valymui, pasižymintis puikiu atsparumu dilimui. A2 užtikrina didesnį atsparumą formuojant smūgius sugeriančius smūgius. S7 atlieka sunkius{11}}smūgio operacijas su stora medžiaga. M2 išlaiko kietumą esant dideliam greičiui progresyviose štampavimo stotyse. Karbido įdėklai naudojami itin{12}}didelės apimties programoms, kurių skaičius viršija milijonus. Tinkamas pasirinkimas priklauso nuo jūsų ruošinio medžiagos, gamybos apimties ir priimtinų šlifavimo intervalų.
3. Koks yra tinkamas štampavimo-antas-ant lakštinio metalo štampavimo?
Perforavimo-to-tarpas išreiškiamas medžiagos storio vienoje pusėje procentais ir skiriasi priklausomai nuo lakštinio metalo tipo. Lengvam plienui reikia 8-12 % tarpo kiekvienoje pusėje, nerūdijančiam plienui reikia 10-15 % dėl sukietėjimo, o aliuminis ir žalvaris geriausiai veikia esant 5–8 %. Važiuojant link aukščiausių šių diapazonų galo, sumažėja įrankių įtampa ir pailgėja štampo tarnavimo laikas, nors tai gali šiek tiek padidinti šerdies aukštį. Bandydami visada naudokite gamybinės kokybės medžiagą, kad tiksliai patvirtintumėte tarpo nustatymus.
4. Kiek dalių gali pagaminti štampavimo štampas, kol jam nereikia priežiūros?
Šlifavimo trukmė tarp šlifavimo priklauso nuo įrankio plieno rūšies, ruošinio medžiagos ir paviršiaus dangų. D2 štampuojantis švelnus plienas paprastai atlieka 100 000{11}}150 000 smūgių, kol šlifavimo aukščio signalai iš naujo šlifuoja. Tas pats nerūdijančio plieno štampavimo smūgis sumažėja iki 30 000-50 000 smūgių. PVD dangos smarkiai pailgina šiuos intervalus. TiCN-dengti įrankiai, štampuojantys didelio stiprumo plieną, pagamino daugiau nei 1,2 mln. dalių, palyginti su 50 000 chromuotų alternatyvų. Miltelinės metalurgijos įrankių plienas gali padidinti tarnavimo laiką nuo 5 000–7 000 ciklų iki daugiau nei 40 000 ciklų, palyginti su įprastu D2.
5. Kuo skiriasi progresinis štampai nuo sudėtinio?
Sudėtiniai štampai vienu metu vienu paspaudimu atlieka kelias pjovimo operacijas (pvz., apipjaustymą ir pradūrimą), todėl susidaro plokščios dalys su sandariomis savybėmis-kad-yra tolerancijos. Progresyvus štampas tiekia juostos medžiagą per stočių seką, kurių kiekviena atlieka vieną ar dvi operacijas, užbaigiant iki galo suformuotą dalį kiekvienu smūgiu dideliu greičiu. Sudėtiniai štampai tinka nuo vidutinio - iki -didelio tūrio plokščių dalių (50 000-500 000 ir daugiau per metus), o progresyvūs štampai su lenkimais, formomis ir daugybiniais pjūviais apdoroja sudėtingas{12}} kelių pakopų dalis dideliu kiekiu (nuo 100 000 iki milijonų). Progresyvūs štampai kainuoja daugiau, tačiau vieno masto kaina yra mažesnė.


