


Kas yra štampuotos dalys ir kodėl jos svarbios
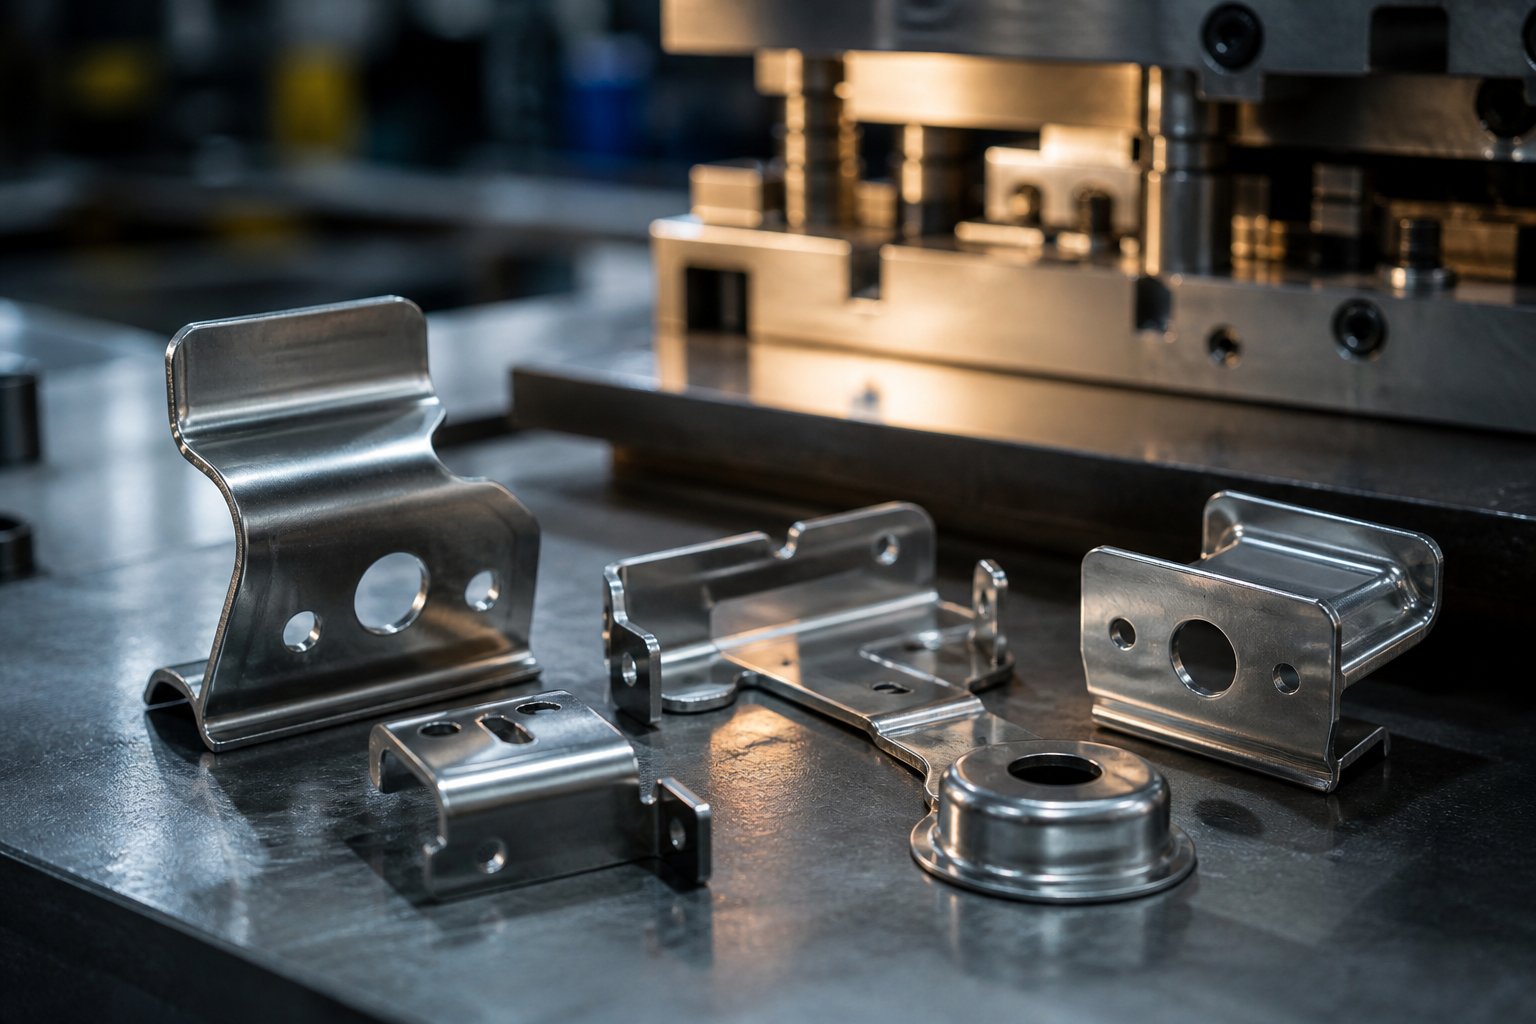
Paimkite bet kokį metalinį laikiklį, elektrinį gnybtą ar automobilinį spaustuką ir greičiausiai laikysite komponentą, kuris prasidėjo kaip plokščias lakštinis metalas. Galutinę formą jis pasiekė ne apdirbant ar liejant, o kontroliuojant jėgą, taikomą tiksliaisiais įrankiais štampavimo preso viduje. Tai yra štampuotos dalys ir jos sudaro didžiulę metalinių komponentų dalį, randamą visur – nuo plataus vartojimo elektronikos iki sunkiosios įrangos.
Kas yra štampuotos dalys
Štampuotosios dalys yra metaliniai komponentai, gaminami spaudžiant lakštinį metalą į grūdintus įrankius (vadinamus štampu), kurie pjauna, sulenkia arba suformuoja medžiagą į tam tikrą geometriją vienu ar keliais paspaudimais.
Taigi, kas tiksliai yra kauliukas? Tai specializuotas,-vienas iš--natūralaus tikslumo įrankis, sukurtas pjaustyti ir suformuoti lakštinį metalą į norimą formą arba profilį. Matricos darbinės sekcijos paprastai yra pagamintos iš grūdinamojo įrankių plieno arba karbido, o štampas naudojamas tikslioms operacijoms -pramušti, išlyginti, lenkti, traukti-, kurios paverčia žaliavą baigtomis štampavimo dalimis.
Įsivaizduokite slapukų formelę, kuri veikia veikiant tonoms jėgos, išlaiko net 0,0002 colio leistinus nuokrypius ir atlieka milijonus ciklų neprarandant tikslumo. Tai yra štampavimo štampų inžinerijos mastas. Skirtingai nuo atimties procesų, kuriais pašalinama medžiaga, štampai ir štampavimas veikia kartu, kad pakeistų metalo formą su minimaliu atliekų kiekiu, todėl procesas yra greitas, pakartojamas ir ekonomiškas-.
Kodėl štampų dizainas lemia dalių rezultatus
Štai kur dauguma inžinierių užklysta: jie nurodo detalės geometriją, leistinus nuokrypius ir medžiagą brėžinyje, neatsižvelgdami į tai, kaip sprendimai prieš įrankius nulems, ar tos specifikacijos yra pasiekiamos. Ryšys tarp štampo dizaino ir dalių kokybės yra tiesioginis ir negailestingas.
Kiekviena užbaigtos štampuotos dalies savybė siejama su kažkuo štampo viduje:
- Krašto kokybėpriklauso nuo pjovimo tarpo tarp perforatoriaus ir štampavimo bloko-paprastai apie 10 % medžiagos storio, kad šlytis būtų švari.
- Matmenų tikslumasremiasi kreipimo sistemomis, pilotais ir štampavimo batų konstrukciniu tvirtumu, išlaikant viską išlygintą eigą po smūgio.
- Paviršiaus apdailaįtakos turi štampo paviršiaus būklė, tepimo tiekimas ir formavimo greitis.
- Geometrinis nuoseklumasilgas gamybos procesas priklauso nuo nusidėvėjimui{0}}atsparių medžiagų ir tinkamų štampų priežiūros intervalų.
Kai antspaudai atsitrenkia į lakštinį metalą, įrankiai ne tik formuoja dalį{0}}, bet ir užkoduoja kiekvienos detalės kokybę.Puikiai{0}}sukurtas štampasgamina tūkstančius identiškų komponentų be antrinių operacijų. Dėl prastai suprojektuoto įrenginio susidaro laužas, įtrūkimai, matmenų poslinkis ir brangios prastovos.
Šiame straipsnyje pateikiama{0}}pirmoji perspektyva. Užuot katalogavę atskirus štampų komponentus, stebėsime, kaip kiekvienas įrankio sprendimas-štampavimo tipas, medžiagos pasirinkimas, išvalymo strategija, formavimo metodas-parodomas gatavame komponente, kurį laikote rankoje. Nesvarbu, ar nurodote štampuotas dalis naujam gaminiui, ar šalinate kokybės problemas esamoje linijoje, suprasdami, kas yra štampai ir kaip jie formuoja rezultatus, turėsite svertą, kad dalys būtų pagamintos tinkamai pirmą kartą.
Štampavimo štampų tipai ir kada juos naudoti
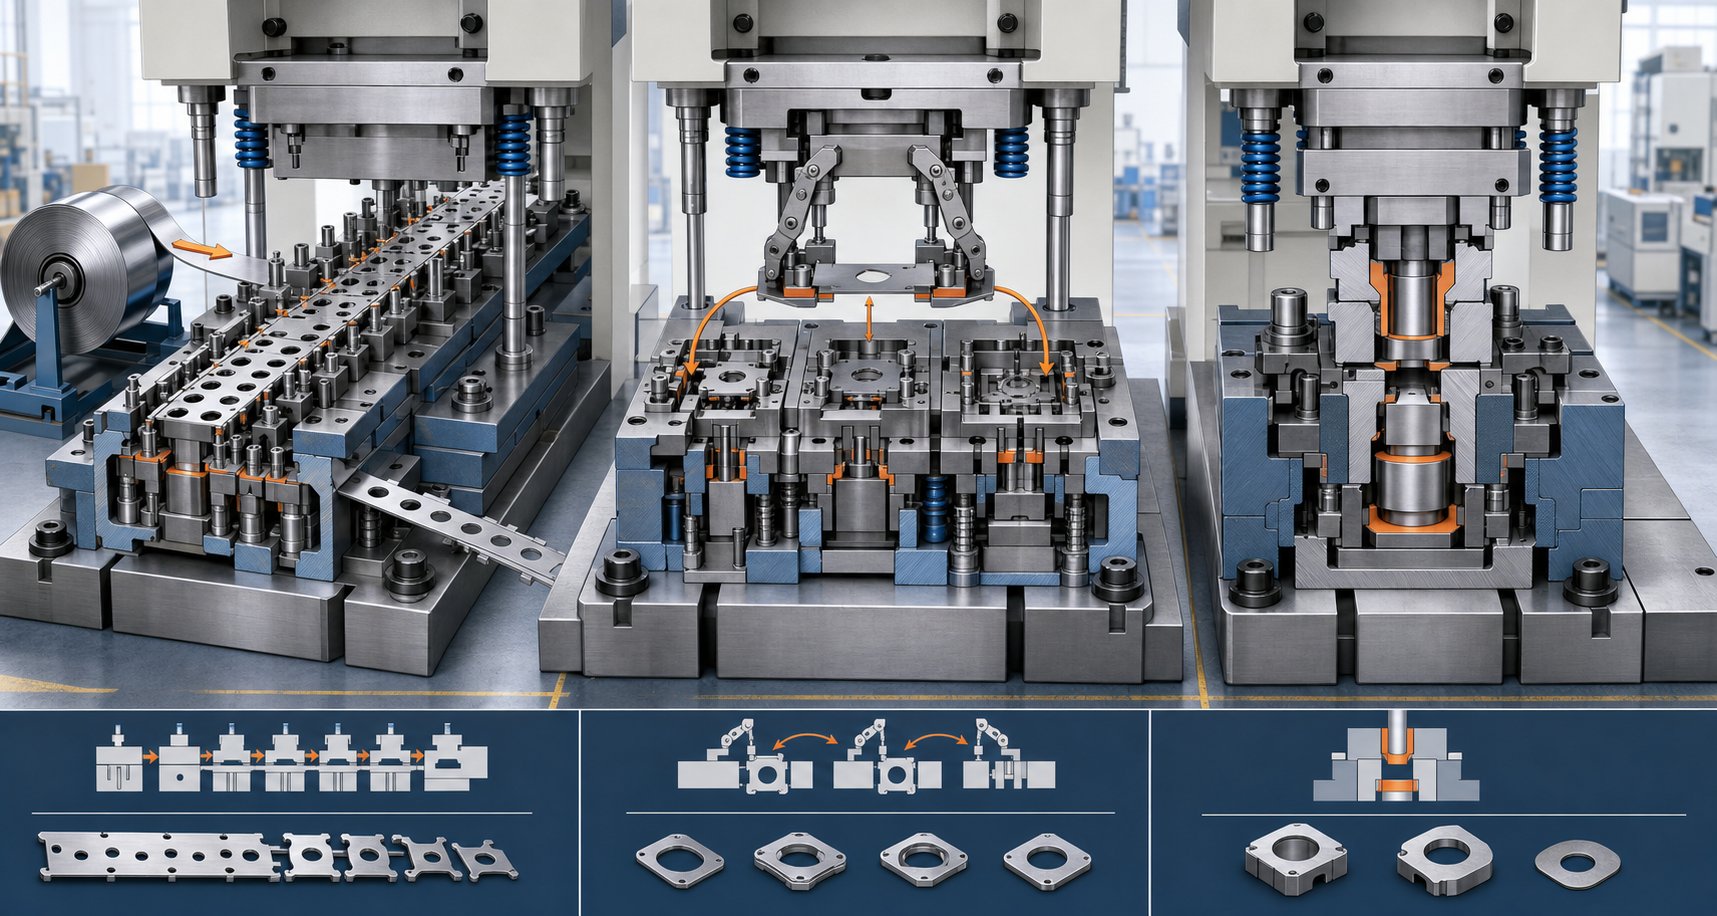
Štampo tipas yra pirmasis kelio išsišakojimas. Pasirinkę neteisingai, permokėsite už jums nereikalingus įrankius arba kovosite su kokybės problemomis, nes štampų architektūra neatitinka jūsų detalės geometrijos. Trys pagrindiniai štampavimo štampų tipai apima didžiąją daugumą gamybos scenarijų: progresyvus, pernešamas ir sudėtinis. Kiekvienas iš jų tvarko skirtingus dalių sudėtingumo, dydžio ir tūrio derinius-ir kiekvienas iš jų iš esmės skiriasi-už-dalies ekonomiją.
Kurių metalinių štampavimo štampų architektūra tinka jūsų projektui? Tai priklauso nuo to, kaip atrodo jūsų baigta dalis, kiek jų jums reikia ir kokie yra jūsų leistini nuokrypiai.
Progresyvūs štampai{0}}didelės apimties sudėtingoms dalims
Progresyvūs štampai yra didelio{0}}tūrio štampavimo arkliai. Ištisinė lakštinio metalo juosta patenka į štampą ir eina per keletą stočių, kurių kiekviena atlieka skirtingą operaciją,-pradurdama skylę, įrėždama kraštą, suformuodama lenkimą, apipjaustydama profilį. Tuo metu, kai juostelė pasiekia galutinę stotį, visiškai baigta dalis atsiskiria nuo laikiklio juostos.
Pastebėsite, kad progresiniai štampai niekada neatleidžia ruošinio tarp operacijų. Pati juostelė veikia kaip konvejeris, todėl kiekviena funkcija tiksliai išlygiuota nuo stoties iki stoties. Dėl to jie idealiai tinka mažoms ir vidutinėms -dydžio dalims su daugybe funkcijų: elektros kontaktais, laikikliais, spaustukais, jungtimis ir gnybtais.
Kompromisas? Didesnės išankstinės įrankių sąnaudos ir ribotas lankstumas keičiant dizainą sumontavus štampą. Tačiau gaminant šimtus tūkstančių ar milijonų, vienos dalies kaina labai sumažėja, todėl progresiniai štampai ilgainiui tampa itin ekonomiški. Ciklo greitis yra didelis -dažnai nuo 100 iki 1 500 smūgių per minutę, priklausomai nuo dalies sudėtingumo,-nes tarp operacijų nereikia tvarkyti rankiniu būdu.
Didelėms arba giliai ištemptoms{0}}dalims perkelti štampus
Kai dalis per didelė, kad liktų prijungta prie juostos, arba dėl jos geometrijos reikia gilių tempimų ir sudėtingo trimačio formavimo, įkišama pernešimo štampai. Užuot judėję per štampą ant laikiklio juostos, atskiri ruošiniai pirmiausia nupjaunami, o po to mechaniškai perkeliami tarp nepriklausomų stočių naudojant griebtuvus arba šaudyklinius mechanizmus.
Šis atskyrimas suteikia perkėlimo štampams pagrindinį pranašumą: kiekviena stotis gali atlikti sunkias formavimo operacijas-gilusis braižymas, per-perbraukimas, flanšavimas-be geometrinių juostos eigos apribojimų. Tokio požiūrio paprastai reikia didelėms automobilių plokštėms, cilindriniams korpusams ir giliems puodelio{4}}formos komponentams.
Perkėlimo štampai taip pat taupo medžiagą. Kadangi tarp dalių nėra jungiamojo tinklelio (kaip progresyviniuose štampuose naudojama laikiklio juostelė), pašalinate tą laužą, o tai sumažina kiekvienos dalies medžiagų sąnaudas. Kompromisas yra ilgesnis sąrankos laikas, didesnis įrankių sudėtingumas ir šiek tiek lėtesnis ciklo greitis, palyginti su progresyviu štampavimu.
Sudėtiniai štampai plokščioms tikslioms dalims
Sudėtinių štampų požiūris yra visiškai kitoks. Jie atlieka kelias pjovimo operacijas-išvalymas ir pradūrimas, pavyzdžiui,-vienu paspaudimu. Viskas vyksta vienu metu, o ne paeiliui. Dėl to jie gerai-tinka plokščioms dalims, kurioms reikalingas didelis padėties tikslumas tarp funkcijų, pvz., poveržlių, tarpiklių, plokščių kontaktinių plokščių ir tarpiklių.
Kadangi visas pjovimas vyksta vienu metu, ryšys tarp skylių, plyšių ir išorinio profilio lieka užfiksuotas. Nėra jokios kumuliacinės padėties nustatymo klaidos tarp stoties-į-stotį. Lakštinio metalo štampavimo štampams, kurie sukuria paprastą plokščią geometriją esant vidutiniam tūriui, sudėtiniai štampai užtikrina puikų tikslumą mažesnėmis įrankių sąnaudomis nei progresyvios alternatyvos.
Apribojimas aiškus: sudėtiniai štampai negali susidoroti su lenkimu, formavimu ar giliu tempimu. Jie yra vieno-plokštumo įrankis. Jei jūsų detalei reikalingas bet koks trimatis-formavimas, jums reikės kitokios štampavimo formos architektūros arba antrinių operacijų pasroviui.
Palyginti „Three Die“ architektūras
| Kriterijai | Progresyvus mirtis | Transfer Die | Junginys Die |
|---|---|---|---|
| Geriausios dalies geometrija | Mažos ir vidutinio{0}}dydžio dalys su keliomis savybėmis (lenkimai, skylės, formos) | Didelės dalys, giliai{0}}nubrėžtos formos, sudėtinga 3D geometrija | Plokščios dalys, kurioms reikia tikslių skylių{0}}su{1}}kraštų santykio |
| Tipinė gamybos apimtis | Didelis (nuo 100 tūkst. iki milijonų) | Nuo vidutinio iki didelio (nuo 10 000 iki šimtų tūkstančių) | Nuo mažo iki vidutinio (1 000 100 000) |
| Pasiekiamos tolerancijos | +/-0,05 mm iki +/-0,1 mm | +/-0,1 mm iki +/-0,2 mm | +/-0,025 mm iki +/-0,05 mm |
| Santykinė įrankių kaina | Aukštas | Aukštas | Žemas ar vidutinis |
| Ciklo greitis | Labai greitas (100-1, 500+ SPM) | Vidutinis (15–80 SPM) | Nuo vidutinio iki greito (50–300 SPM) |
Sprendimo pagrindas: savo štampavimo tipo pasirinkimas
Pasirinkus vieną iš šių trijų architektūrų, nereikia spėlioti. Pereikite per šiuos klausimus eilės tvarka ir teisingas atsakymas paprastai tampa akivaizdus:
- Ar dalis plokščia, be lenkimų ar formų?Jei taip, kombinuotas štampavimas greičiausiai suteiks jums geriausią tikslumo-ir-kaištų santykį.
- Ar detalei, be pjovimo, reikia atlikti keletą operacijų (lenkimo, tempimo, formavimo)?Jei taip, jums reikia progresyvaus arba perkeliamo kabliuko.
- Ar dalis visų operacijų metu gali likti pritvirtinta prie laikiklio juostelės?Jei dalis yra pakankamai maža ir nereikalauja gilaus tempimo, laipsniškas kauliukas yra geriausias greitis ir kaina-už-vienetą.
- Ar dalis per didelė juostelei paduoti, ar reikia giliai ištraukti daugiau nei leidžia juostos progresija?Jei taip, perkėlimo štampai geometriją tvarko be jokių kompromisų.
- Kokia jūsų metinė gamybos apimtis?Dideli kiekiai (100 000 ir daugiau) pateisina investicijas į įrankius į progresinius štampus. Priklausomai nuo sudėtingumo, vidutinis tūris gali būti palankesnis perkėlimui arba sujungimui. Maži tūriai gali reikšti, kad reikia sudėtinių štampų arba paprastesnių įrankių atliekant antrines operacijas.
- Ar griežtos jūsų tolerancijos?Jei plokštumas ir skylės padėties tikslumas yra labai svarbūs paprastoms detalėms, sudėtiniai štampai duoda geriausius rezultatus. Jei funkcijos-to- tikslumas yra svarbus sudėtingoje geometrijoje, progresiniai štampai su tiksliaisiais pilotais palaiko nuoseklumą.
Jūsų pasirinktas štampavimo štampas nustato viršutines ribas, kurias baigta dalis gali pasiekti-, jos tolerancijos, paviršiaus kokybė ir gamybos ekonomika. Tačiau architektūra yra tik pusė lygties. Kiekvieno iš šių štampų tipų viduje svarbių komponentų rinkinys veikia kartu, kad iš tikrųjų formuotų metalą, o supratimas, kaip šie komponentai sąveikauja, yra tai, kas atskiria gerą dalį nuo pašalintos.
Pagrindiniai štampavimo štampavimo komponentai, formuojantys jūsų dalis
Štampo architektūra suteikia jums planą, tačiau atskiri štampavimo štampavimo komponentai toje struktūroje atlieka tikrąjį darbą. Kiekvienas iš jų atlieka tam tikrą vaidmenį pjaustant, nukreipiant arba valdant lakštinį metalą, kai jis virsta baigta dalimi. Kai šie štampo komponentai veikia harmoningai, jūs gaunate švarius kraštus, tikslius matmenis ir kartojamą kokybę. Kai net vienas elementas yra išjungtas, defektai atsiranda greitai.
Pagalvokite apie štampavimo agregatą kaip apie tikslų instrumentą su daugybe tarpusavyje susijusių dalių. Supratimas, kaip kiekvienas gabalas veikia metalą, suteikia jums tikrą svertą nustatant leistinus nuokrypius arba diagnozuojant presavimo grindų kokybės problemas.
Punch and Die Block sąveika
Lakštinio metalo perforatoriaus ir štampavimo bloko ryšys yra kiekvienos pjovimo operacijos esmė. Perforatorius nusileidžia į lakštinį metalą, o štampavimo blokas sudaro priešingą pjovimo briauną apačioje. Tarpas tarp šių dviejų paviršių -vadinamas pjovimo prošvaisa-valdo beveik viską, kas susiję su pjūvio krašto kokybe.
Kai tarpas yra optimizuotas (paprastai5–15% medžiagos storiopriklausomai nuo lydinio), metalas švariai nukirptas. Perforatorius stumia medžiagą per šlyties stiprumą, o lūžis sklandžiai plinta tarp perforatoriaus krašto ir štampavimo bloko angos. Šliužas laisvai krenta per štampavimo bloką, o likusi skylė arba profilis turi lygią šlyties zoną su minimaliu įbrėžimu.
Nustatykite per siaurą tarpą ir padidinsite pjovimo jėgą, pagreitinsite perforatoriaus susidėvėjimą ir rizikuojate, kad įrankis sulūžs. Per laisva, medžiaga rieda, o ne žirklėja, todėl susidaro nuskilusios briaunos ir per didelės įdubos, kurioms reikalinga antrinė apdaila. Štampo bloko angos geometrija taip pat turi įtakos šliužų sulaikymui-jei šliužai neišsiskiria švariai, jie susikaupia ir pažeidžia kitą dalį arba patį perforatorių.
Diegiami batai, kreipimo sistemos ir lygiavimas
Įsivaizduokite, kad presas paleidžiamas 600 smūgių per minutę greičiu, kai viršutinė ir apatinė pusės yra nesuderintos net keliomis tūkstantosiomis colio dalimis. Kiekvienas smūgis atsidurtų-centre, pjovimo prošvaisa pasislinktų į vieną pusę, o jūsų dalys pasirodytų netolygios briaunos arba matmenų poslinkis. Štai kodėl štampavimo batai ir kreiptuvų sistemos yra tokios svarbios.
Štampos batai yra storos plieno arba aliuminio plokštės, kurios yra viso štampo surinkimo struktūrinis pagrindas. Viršutiniame bate yra smūgiai ir nuėmikliai; apatinis batas laiko štampavimo blokus, keltuvus ir štampavimo trinkelės plokštę, kuri palaiko formuojančias dalis. Kartu jie turi išlikti idealiai lygiagrečiai ir standžiai veikiant apkrovai.
Sujungus du batus,kreipiamieji kaiščiai ir įvorėsišlaikyti išlygiavimą per visą presavimo eigą. Šie tikslūs{1}}žeminimo komponentai gaminami laikantis 0,0001 colio leistinų nuokrypių. Rutuliniai-guolio kreipiamieji kaiščiai sumažina trintį ir leidžia greičiau spausti, o trinties{5}}stiliaus kaiščiai suteikia papildomą pasvirimą, kad atsispirtų šoninėms jėgoms. Abu tipai užtikrina, kad viršutinė ir apatinė pusės tiksliai registruoja kiekvieną ciklą, todėl jūsų štampavimo štampavimo dalys yra tinkamai susijusios viena su kita.
Keltuvai, nuėmikliai ir medžiagų kontrolė
Visas dėmesys skiriamas pjaustymui ir formavimui, tačiau medžiagos valdymo komponentai tyliai nulemia, ar jūsų progresyvus štampavimas veikia sklandžiai, ar užstringa kas penkiasdešimt kartų.
Keltuvai pakelia metalinę juostelę tarp stočių, kad ji nuvalytų štampo blokų paviršius ir visas apačioje esančias detales. Be jų juostelė velkasi per apatinį štampą, sukeldama įbrėžimų, netinkamo tiekimo ir padėties klaidų. Spyruokliniai keltuvai-pakelia juostą į pastovų aukštį, leidžiančią laisvai judėti į kitą stotį.
striptizo šokėjai atlieka dvigubą pareigą. Pjovimo metu jie prilaiko lakštą lygiai prie štampavimo bloko (užkertant kelią iškraipymams) ir atitraukia medžiagą nuo perforatoriaus, kai jis atsitraukia. Be nuėmiklio skarda pakiltų su perforatoriumi ir visiškai prarastų savo padėtį. Mechaniniai nuėmikliai naudoja spyruoklinį spaudimą, o uretano nuėmikliai priklauso nuo elastingo suspaudimo-ir išlaiko medžiagą ten, kur jai reikia.
Pilotai yra tikslūs kaiščiai, kurie patenka į anksčiau pradurtas skylutes, kai juostelė patenka į kiekvieną stotį. Jie tiksliai-sureguliuoja juostelės padėtį prieš bet kokį pjovimą ar formavimą, ištaisydami bet kokią padavimo klaidą ir užtikrindami, kad funkcijos-to-tikslumas neviršytų specifikacijų visoje dalyje.
Komponento nuoroda: ką daro kiekviena dalis
- Smūgiai- Pjovimo arba formavimo įrankiai, kurie įspaudžiami į lakštinį metalą, kad būtų sukurtos skylės, profiliai ar formos elementai.
- Štampo blokai (mygtukai)- Grūdinti įdėklai, suteikiantys priešingą pjovimo briauną; jų kiaurymės dydis yra didesnis nei perforatorius pagal nurodytą tarpą.
- Mirti batai- Viršutinės ir apatinės plieninės plokštės, kurios yra konstrukcinis pagrindas montuoti visus darbinius komponentus.
- striptizo šokėjai- Spyruoklinės-plokštės arba uretano elementai, kurie pjovimo metu išlaiko lakštą plokščią ir atitraukia jį nuo perforatoriaus.
- Keltuvai- Spyruokliniai-bėgeliai arba kaiščiai, pakeliantys juostą, kad būtų galima sklandžiai judėti tarp stočių.
- Pilotai- Tikslūs vietos nustatymo kaiščiai, kurie įvedami į-pradurtas skylutes, kad juostelė išlygiuotų prieš kiekvieną operaciją.
- Spyruoklės- Mechaniniai arba azoto dujų elementai, suteikiantys valdomą jėgą nuėmimo priemonėms, keltuvams ir slėginėms trinkelėmis.
- Atraminės plokštės- Grūdintos plokštės, esančios už perforatorių, kad paskirstytų smūgines apkrovas ir neleistų perforavimo galvutėms įsitvirtinti į minkštesnius štampus.
Kiekvienas iš šių štampavimo štampavimo elementų prisideda prie galutinio dalies rezultato. Nusidėvėjęs pilotas leidžia padėties dreifui. Silpna nuėmimo spyruoklė leidžia medžiagai pakelti ir deformuotis. Įtrūkusi atraminė plokštė leidžia smūgiu įstumti į batą. Štampo agregatas veikia kaip sistema-ir jūsų dalių kokybė yra tokia gera, kokia yra silpniausia tos sistemos grandis.
Žinoma, šie komponentai neveikia vakuume. Antspauduojama medžiaga -storis, kietumas ir lankstumas- kelia reikalavimus kiekvienam štampavimo elementui ir lemia, kaip agresyviai kiekvienas iš jų susidėvi laikui bėgant.
Kaip ruošinio medžiaga įtakoja štampų pasirinkimą
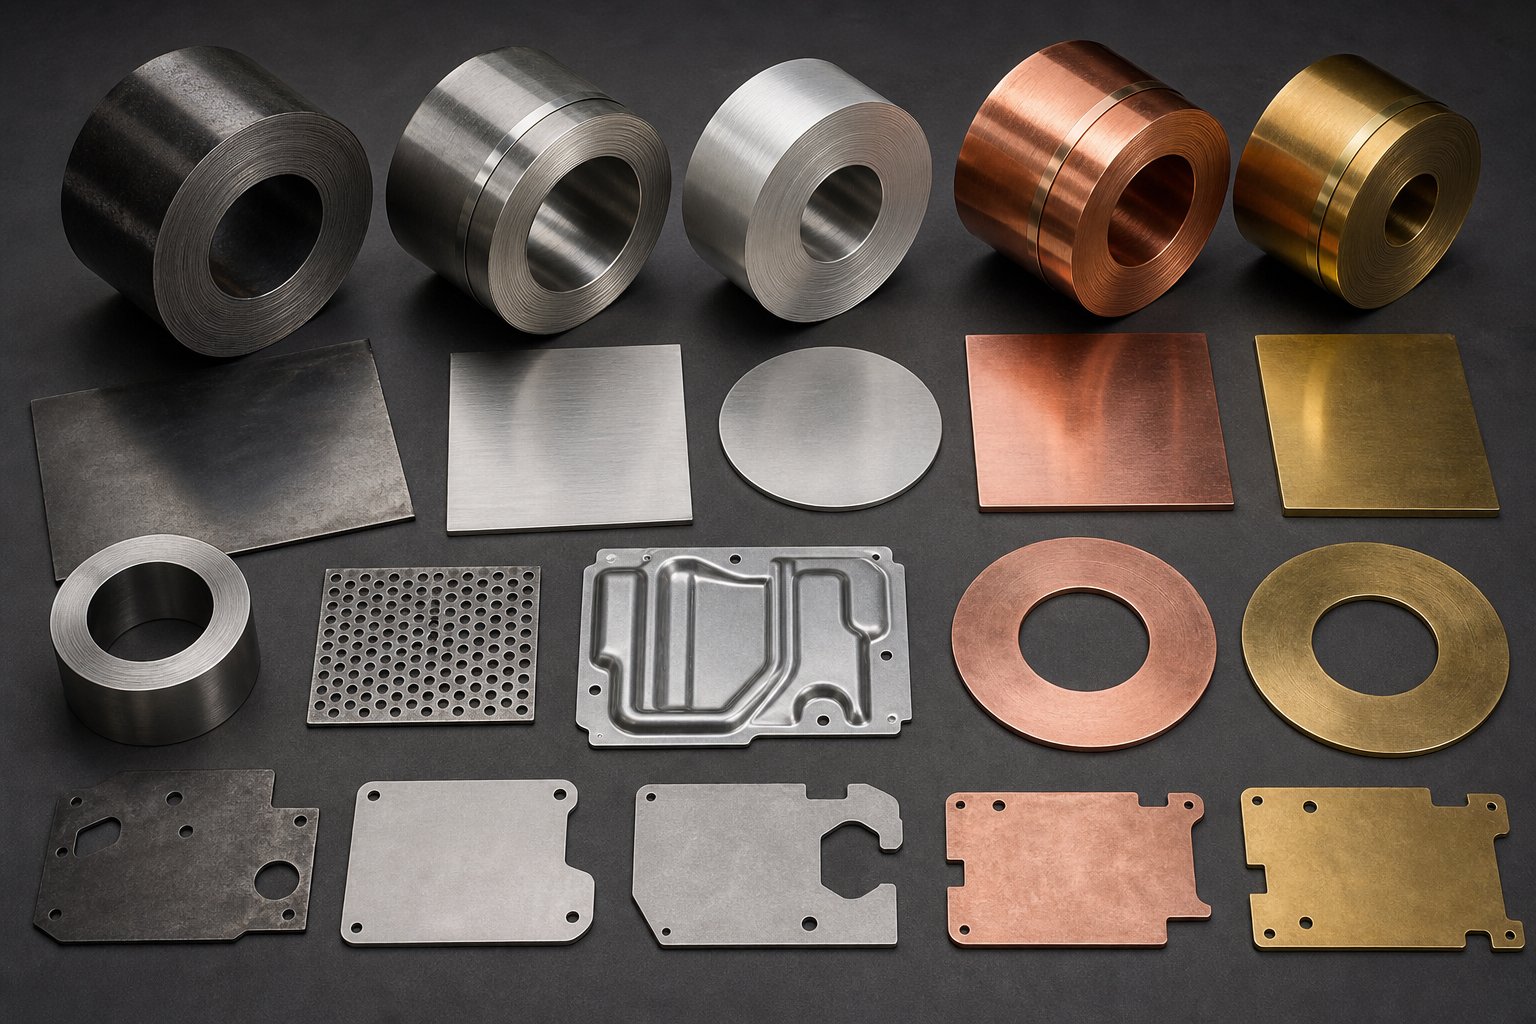
Štampas, pagamintas švelniam plienui, neveiks taip pat, kai per jį paleisite nerūdijantį plieną. Ritės medžiaga diktuoja beveik visus įrankio inžinerinius parametrus: pjovimo prošvaisą, perforavimo geometriją, formavimo spindulį, spyruoklės jėgą, preso tonažą ir net įrankių komponentų paviršiaus dangą. Nepaisykite šių medžiagų-pagrįstų reikalavimų ir formuodami susideginsite, susidarysite per daug įbrėžimų arba įtrūksite dalys.
Nurodant štampuotas dalis, medžiagų duomenų lapas nėra tik pirkimo detalė,{0}} tai yra kiekvieno sprendimo dėl įrankių atskaitos taškas. Svarbiausios yra keturios savybės: atsparumas tempimui, kietumas, plastiškumas ir storis. Kiekvienas iš jų keičia tai, kaip lakštinio metalo štampas turi būti suprojektuotas taip, kad būtų pagamintos priimtinos dalys.
Plieno ir nerūdijančio plieno štampavimo aplinkybės
Plienas išlieka labiausiai paplitusi štampuotų komponentų medžiaga, tačiau „plienas“ apima daugybę elgsenų. Švelnus plienas (paprastai mažesnis nei 350 MPa tempiamasis stipris) atleidžia-švariai kirpimą, formuojasi be pernelyg didelio atstūmimo ir sukelia vidutinį štampų susidėvėjimą. Nerūdijantis plienas yra visiškai kitoks gyvūnas.
Nerūdijančio plieno, pvz., 304 ir 316, tempiamasis stipris viršija 500 MPa, formavimo metu greitai sukietėja ir sukuria žymiai daugiau šilumos perforavimo-su{5}}medžiagos sąsajoje. Plieninių štampavimo štampų, apdorojančių šiuos kietesnius lydinius, atveju pastebėsite, kad bus privalomi keli inžineriniai pakeitimai:
- Griežtesni tarpai- Reikalingos kietesnės medžiagospadidintas klirenso procentaskad būtų išvengta priešlaikinio smūgio lūžių ir per didelių pjovimo jėgų. Nerūdijančiam plienui paprastai reikia 10–15 % medžiagos storio vienoje pusėje, palyginti su 6–10 % švelnaus plieno.
- Didesnės formavimo jėgos- Preso tonažo reikalavimai šokteli 50–60 % pereinant nuo švelnaus plieno prie nerūdijančio plieno. Dėl per mažo dydžio presų susidaro nepilnas formavimas, kalimo žymės ir pagreitėja visų įrankių komponentų susidėvėjimas.
- Atsparumo kompensacija- Didesnis nerūdijančio plieno išeigos-ir -tempimo santykis reiškia didesnį elastingumo atsistatymą po lenkimo. Štampos dizaineriai turi pasilenkti daugiau-2–4 laipsniais (kartais daugiau), kad pasiektų taikinio kampus, o formuojant smūgius gali reikėti pakeisti spindulius, kad būtų atsižvelgta į atatranką.
- Pagreitintas štampo nusidėvėjimas- Abrazyvinis nerūdijančio plieno pobūdis reikalauja aukščiausios kokybės štampavimo plieno, skirto perforavimo ir štampavimo blokų konstrukcijai. D2 arba M2 įrankių plienas, dažnai su TiN arba AlCrN dangomis, tampa būtinas norint išlaikyti kraštų aštrumą ilgesniais gamybos etapais.
Rezultatas? Plieniniai štampavimo štampai, pagaminti iš nerūdijančio plieno, kainuoja iš anksto, nes jiems reikalingos geresnės medžiagos, griežtesni gamybos nuokrypiai ir tvirtesni presavimo rėmai. Tačiau ši investicija atsiperka dėl pastovios dalių kokybės ir ilgesnio šlifavimo intervalo.
Aliuminio ir vario lydinio elgsena štampelėse
Aliuminis štampavimo procesui kelia visiškai skirtingus iššūkius. Jis yra maždaug trečdalis plieno tankio ir gana minkštas,-kuris skamba taip, tarsi jį būtų lengva štampuoti. Praktiškai toks minkštumas sukelia problemų, kurių plienas niekada nedaro.
Didžiausia problema, susijusi su aliuminio štampavimo štampais, yra pylimas. Aliuminis yra „lipnus“ metalas, kuris linkęs šaltai privirinti mikroskopines daleles ant štampo paviršiaus, kai liečiasi su aukštu{2}slėgiu. Prasidėjus pykinimui, sniego gniūžtės: kiekvienas paskesnis potėpis surenka daugiau medžiagos, subraižo kitą dalį ir galiausiai sugadina štampą ne tik paprasčiausiai poliruojant. Norint išvengti tulžies, reikia{5}}daugiasluoksnės strategijos:
- Diegimo dangos- PVD dangos, tokios kaip titano nitridas (TiN) arba deimantinis-kaip anglis (DLC), sukuria nepridegančią barjerą tarp aliuminio ir įrankio plieno paviršiaus.
- Paviršiaus apdaila- Veidrodinis-poliravimas formuojančius paviršius sumažina trinties-sukurtą šilumą, kuri yra pagrindinis klijų susidėvėjimo veiksnys.
- Įrankio plieno pasirinkimas- Didelis-vanadžio plienas (pvz., CPM 10 V) pasižymi puikiu atsparumu aliuminio susidėvėjimui.
- Specializuotas tepimas- Be chloro-sintetiniai skysčiai užtikrina ribinį sutepimą, nesutepdami aliuminio paviršiaus.
Aliuminis taip pat turi ryškų atstūmimą-daugiau nei plienas-, nes jo tamprumo modulis yra maždaug vienas-trečdalis plieno (maždaug 10 000 ksi prieš 30 000 ksi). Plieno posūkiai, kurie išlaikytų kampą, aliuminiui labai atsigaus, todėl reikia per daug lenkti arba sumažinti įtempimą{9}}, įtaisytą štampelyje.
Vario ir žalvario lydiniai yra kitame minkštumo spektro gale. Jie lengvai formuojasi su minimaliu spyruokliu, tačiau dėl jų minkštumo gali atsirasti paviršiaus žymių dėl šiurkščių štampų paviršių. Vario štampavimui paprastai reikia poliruotų įrankių ir kruopštaus nuėmiklio slėgio nustatymo, kad būtų išvengta kosmetinės žalos. Kita vertus, vario lydiniai labai mažai susidėvi, todėl įrankių tarnavimo laikas yra puikus net naudojant standartinį įrankių plieną.
Kaip medžiagos storis skatina štampo inžineriją
Nepriklausomai nuo lydinio, atsargų storis yra vienintelis įtakingiausias kintamasis skaičiuojant klirensą. Pramonės-standartinė formulė yra paprasta:
Pjovimo prošvaisa (vienoje pusėje)=Medžiagos storis x prošvaisa koeficientas
Theklirenso koeficientas paprastai svyruoja nuo 5% iki 10%medžiagos storio, priklausomai nuo lydinio kietumo ir norimos briaunos kokybės. Tiksliam naudojimui naudojamas apatinis galas (apie 5 %), kad paviršiai būtų kuo mažesni ir šlyties lygūs. Bendrajam štampavimui sunaudojama 8-10%, kad pailgėtų štampo tarnavimo laikas ir sumažintos pjovimo jėgos.
Pavyzdžiui, štampuojant 1,0 mm švelnųjį plieną su 8 % koeficientu, kiekvienoje pusėje bus 0,08 mm tarpas. Pereikite prie 2,0 mm nerūdijančio plieno su 12 % ir pamatysite 0,24 mm kiekvienoje pusėje-trigubai padidėjimą, todėl reikia visiškai skirtingų štampavimo blokų matmenų ir perforatoriaus dydžio.
Storis taip pat lemia šiuos susijusius sprendimus:
- Smūgio stiprumas- Storesnėms medžiagoms reikia didesnės pjovimo jėgos, o tai reiškia, kad perforavimo skerspjūviai yra didesni-, kad būtų išvengta sulenkimo.
- Striperio jėga- Storesnė medžiaga tvirčiau sugriebia perforatorių, todėl reikia tvirtesnių spyruoklių arba azoto cilindrų, kad medžiaga būtų patikimai nuvalyta.
- Minimalus funkcijos dydis- Bendroji taisyklė yra ta, kad mažiausias skylės skersmuo neturi būti mažesnis už medžiagos storį. Pramuškite ką nors mažesnio ir rizikuojate sulaužyti įrankį.
- Formavimo spinduliai- Mažiausias lenkimo spindulys ir storis. Plienas paprastai leidžia lenkimo spindulį, lygų 1T (vieno storio), o aliuminiui dažnai reikia 2T arba 3T, kad būtų išvengta įtrūkimų.
Antspauduotų dalių medžiagų palyginimas
| Medžiaga | Tipiškas storio diapazonas | Santykinė formavimo jėga | „Springback“ tendencija | Die Wear Rate |
|---|---|---|---|---|
| Švelnus plienas | 0,3 mm - 6.0 mm | Vidutinis (pradinis) | Žemas ar vidutinio sunkumo | Vidutinis |
| Nerūdijantis plienas | 0,2 mm - 4.0 mm | Aukštas (1,5–1,7 karto švelnus plienas) | Aukštas | Aukštas |
| Aliuminis | 0,3 mm - 6.0 mm | Žemas (0,3–0,5 karto švelnus plienas) | Aukštas (mažas modulis) | Maža (bet siaubinga rizika) |
| Varis | 0,1 mm - 3.0 mm | Žemas ar vidutinio sunkumo | Labai žemas | Labai žemas |
| Žalvaris | 0,2 mm - 4.0 mm | Vidutinis | Žemas | Žemas |
Medžiagos parinkimas lemia ne tik tai, kas dedasi ant ritės,{0}}taip pat ir kiekviename įrankyje – nuo perforavimo kietumo iki preso tonažo iki priežiūros intervalų. Tinkamai nustačius šiuos parametrus projektavimo etape, išvengiama problemų, kurios neigiamai veikia gamybos kokybę: per greitai auga įdubimai, kampo neišlaikantys lenkimai ir paviršiai, kurie per pirmuosius tūkstančius paspaudimų išryškėja arba stingsta.
Šios paskesnės problemos nusipelno atskiro išnagrinėjimo. Net ir naudojant idealiai suderintas medžiagas ir tarpus, gamyboje gali atsirasti specifinių defektų-ir kiekvienas iš jų siejamas su kontroliuojama pagrindine priežastimi štampavimo viduje.
Dažni štampuotų dalių defektai ir kaip jų išvengti
Net tobulai sukonstruotas štampas galiausiai gamina sugedusią dalį. Skirtumas tarp gerai-atstovėjusios štampavimo operacijos ir{2}}sunkios štampavimo operacijos priklauso nuo supratimo, kodėl atsiranda defektų, ir šalinant pagrindines priežastis, kol jie nepadidėjo. Įtrūkimai, spyruoklės, raukšlės, įtrūkimai ir išplonėjimas yra penki defektai, dėl kurių dauguma atmestų štampuotų dalių. Kiekvienas iš jų tiesiogiai atsekamas į konkrečią įrankių būklę arba proceso parametrą, kurį galima valdyti.
Įdubų formavimo ir pjovimo atstumo kontrolė
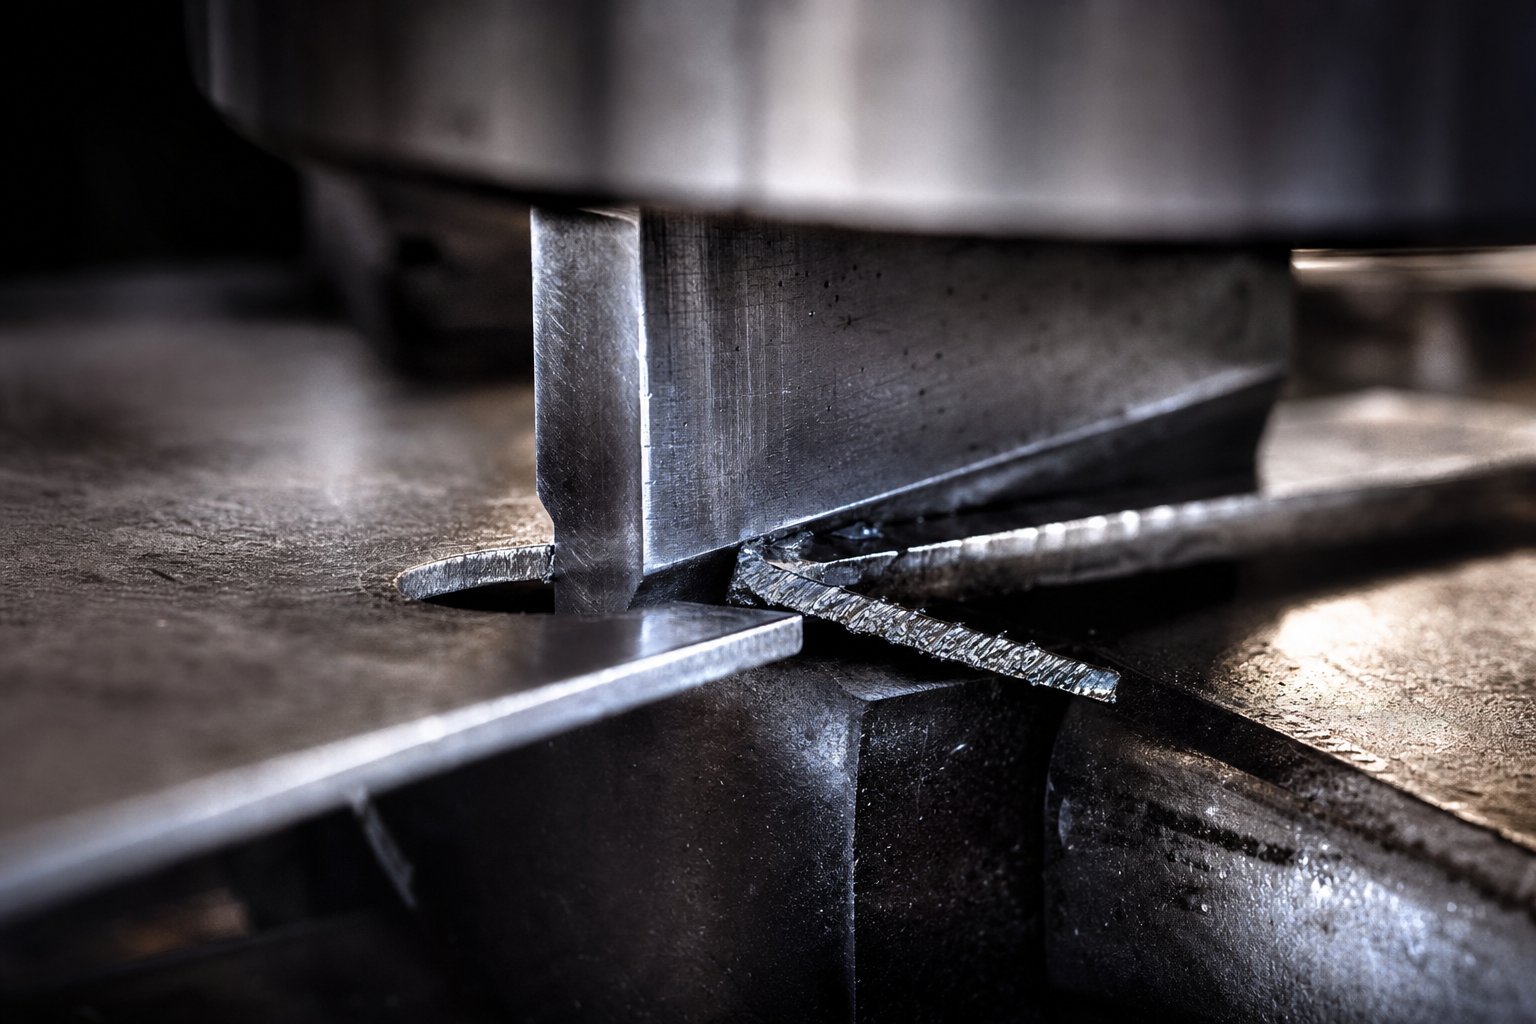
Įpjovos yra iškilusios, aštrios briaunos, kurios susidaro išilgai štampuotos dalies nupjauto profilio po štampavimo, išlyginimo ar apipjaustymo. Tai yra labiausiai paplitęs skundas gaminant štampuotas dalis ir beveik visada nurodo tarpo tarp metalinių perforatorių ir štampavimo bloko problemą.
Štai kas nutinka štampo viduje pjovimo metu: perforatorius susiliečia su lakštu, stumia jį virš jo šlyties stiprumo, o medžiaga lūžta išilgai linijos, jungiančios perforatoriaus kraštą su štampavimo bloko kraštu. Kai tarpas yra optimizuotas, tos lūžių linijos susilieja švariai, todėl susidaro lygi šlyties zona su minimaliu apsivertimu ir sandariu, beveik nematomu šlifuokliu. Kai tarpas per ankštas, pjovimo jėgos iškyla, o medžiaga plyšta, o ne plyšta. Kai prošvaisa yra per didelė, metalas susiriečia į tarpą prieš lūždamas, palikdamas nuskilusią briauną ir per didelius įdubimus.
Pramonės gairės švelniam plienui yra 5-8 % medžiagos storio vienoje pusėje. Nerūdijantis plienas ir didesnio stiprumo lydiniai padidina šį diapazoną iki 10–15%. Tiksliai gauti šį skaičių projektavimo etape yra labai svarbu, tačiau tai tik pusė darbo.
Die Wear pristato antrąjį kintamąjį. Gaminant štampavimo štampus ir štampavimo blokus, jų pjovimo briaunos palaipsniui suapvalėja. Šis laipsniškas išblukinimas efektyviai padidina funkcinį tarpą, viršijantį numatytąją vertę, o šerdies aukštis laipsniškai didėja su kiekvienu tūkstančiu smūgių. Gamybos metu stebimas šlifavimo aukštis suteikia išankstinį įspėjimą, kai reikia šlifuoti arba pakeisti perforatorių. Dalis, kuri sąrankos metu matavo 0,05 mm šliaužimą, iki 200 000-ojo smūgio{8}}gali nušliaužti iki 0,15 mm, gerokai viršijant daugeliui pritaikymų priimtinas ribas.
Atsigavimo, susiraukšlėjimo ir įtrūkimų prevencija
Formavimo defektai yra sudėtingesni nei pjovimo defektai, nes jie susiję su medžiagos elgesiu veikiant įtempiams, o ne atliekant paprastą prošvaisos matavimą.
Springbackyra metalo elastingas atsistatymas atleidus lenkimo jėgą. Dalis iš dalies grįžta į savo pradinę plokščią formą, todėl lenkimo kampas yra keliais laipsniais nuo tikslo. Didelio-stiprumo medžiagos pasižymi didesne spyruokle, nes išlaiko daugiau elastingumo energijos. Sprendimai apimakompensuojant štampavimo kampą projektuojant(daugiau-lenkiant numatytu spyruokliniu dydžiu), naudojant dugno arba lenkimo potėpius, kurie plastiškai deformuoja lenkimo viršūnę, ir pridedant standinimo briaunų šalia lenkimo linijos, kad užfiksuotų geometriją.
Susiraukšlėjimasatrodo kaip banga{0}}kaip sagtys ant ištrauktų dalių flanšo ar sienelės. Taip atsitinka, kai gniuždymo įtempis viršija lakšto atsparumą lenkimui, -paprastai todėl, kad ruošinio laikiklio jėga yra per maža arba traukimo karoliukai efektyviai nestabdo medžiagos srauto. Padidinus ruošinio laikiklio slėgį, optimizuojant traukimo briaunos geometriją ir reguliuojant tepimo paskirstymą, dažniausiai problema išsprendžiama.
Įtrūkimaiatsiranda, kai tempimo deformacija viršija medžiagos plastiškumo ribą. Jį matysite esant siauriems lenkimo spinduliams, giliuose-išbrėžtuose kampuose ir vietose, kur medžiaga per daug plonėja. Dažniausios priežastys yra per-maži smūgio spinduliai, agresyvus vienos-pakopos braižymas ir prastas grūdelių krypties išlygiavimas. Prevencinės strategijos yra nukreiptos į deformacijos sklaidą: didesni spinduliai, kelių etapų formavimas, tarpinis atkaitinimas giliam tempimui ir kritinių posūkių išlyginimas grūdėtumo kryptimi, o ne lygiagrečiai su ja.
Apėjimo įpjovų vaidmuo medžiagų sraute
Progresyvus štampavimo štampavimas prideda defektų kategoriją, su kuria nesusiduria kiti štampų tipai: su netinkamu padavimu{0}}susijusios matmenų klaidos. Kai juostelė nepastumia tikslaus žingsnio atstumo tarp brūkšnių, kiekviena detalės funkcija pasislenka iš savo padėties. Čia labai svarbios tampa neigiamos ir teigiamos apėjimo įpjovos lakštinio metalo štampavimo štampuose.
Apėjimo įpjova (taip pat vadinama žingsnio įpjova arba prancūziška įpjova) yra nedidelė medžiagos dalis, nupjauta nuo vieno arba abiejų juostelės kraštų progresyviojo štampavimo pradinėse stotyse. Antspaudavimo štampų apėjimo įpjovų paskirtis yra trejopa: jie suteikia tvirtą mechaninį stabdiklį, neleidžiantį per daug paduoti, pašalina kraštų išlinkimą, dėl kurio juostelė kitu atveju eitų netolygiai, ir sukuria atskaitos paviršių tiekimo-ilgio tikrinimo jutikliams.
Neigiamos aplinkkelio įpjovos išpjautos medžiagostolinuo juostos krašto, sukuriant atvirą plyšį, į kurį įsijungia stabdymo blokas. Teigiamos aplinkkelio įpjovos nukreipia nedidelį skirtuką žemyn, sukurdamos išsikišusį elementą, kuris prisitvirtina prie stabdymo paviršiaus štampelyje. Abu metodai valdo juostos progresą, tačiau jie tarnauja skirtingiems dizaino kontekstams. Neigiami įpjovimai dažniau pasitaiko platesnėms, storesnėms juostoms, kur kraštų iškrypimas kelia susirūpinimą. Teigiamos įpjovos (lankstelių-ir-briaunės stilius) puikiai tinka siauroms laikmenoms, nes josstandina nešiklį ir padeda maitintinesukuriant laisvo šliužo, kurį reikia išmesti.
Suprasdami apėjimo įpjovas lakštinio metalo formavimo paskirtį, galite paaiškinti, kodėl kai kurie progresiniai štampai veikia nepriekaištingai, o kiti nuolat netinkamai tiekiami. Be šių įpjovų net didelio-tikslumo servo tiektuvai negali garantuoti, kad juostelė nepraslys už numatytos padėties-vienas rimtas padavimo trūkumas gali sudaužyti visą štampą, o tai kainuotų daug brangiau nei nedidelis įpjovos sunaudojamos medžiagos kiekis.
Defektas-prie-sprendimo nuoroda
- Pernelyg didelės įdubos- Priežastis: susidėvėję pjovimo kraštai arba netinkamas štampavimo-perforavimas-. Sprendimas: palaikykite tinkamą tarpą (5–15 % medžiagos storio vienoje pusėje, priklausomai nuo lydinio), peršlifuokite arba pakeiskite perforatorius pagal grafiką ir patikrinkite įrankio išlygiavimą.
- Springback- Priežastis: elastingas atsistatymas posūkiuose, ypač didelio-stiprumo medžiagose. Sprendimas: sulenkite per- kompensuojamu kampu, naudokite dugninius / įkaltus potėpius arba pridėkite standinimo funkcijų.
- Susiraukšlėjimas- Priežastis: nepakankama ruošinio laikiklio jėga arba netinkamas traukimo karoliuko suvaržymas. Sprendimas: padidinkite laikymo slėgį, perkurkite piešimo karoliukus ir optimizuokite ruošinio formą, kad galėtumėte kontroliuoti medžiagos srautą.
- Įtrūkimai- Priežastis: tempimo įtempimas, viršijantis medžiagos plastiškumą esant aštriems spinduliams arba giliems tempimams. Sprendimas: padidinkite formavimo spindulį, naudokite daugiapakopį-braižymą, pasirinkite aukštesnio-plastiškumo medžiagą ir išlyginkite lenkimus pagal grūdelių kryptį.
- Medžiagos retinimas- Priežastis: per didelis tempimo gylis arba per-mažas perforavimo/štampavimo spindulys koncentruojantis įtempimas. Sprendimas: optimizuokite ruošinio dydį, pagerinkite tepimą, sumažinkite tempimo laipsnį kiekviename etape ir perskirstykite įtampą naudojant modeliavimo{3}}stambučio geometriją.
- Netinkamas padavimas / matmenų poslinkis- Priežastis: juostelės perpylimas arba padėties poslinkis laipsniškuose štampuose. Sprendimas: įdėkite aplinkkelio įpjovas, kad galėtumėte valdyti teigiamą žingsnį, palaikykite kontrolinio kaiščio būklę ir naudokite tiekimo-patikrinimo jutiklius.
Kiekvieno iš šių defektų galima išvengti štampų projektavimo etape. Iššūkis yra tas, kad sprendimai dažnai sąveikauja-sugriežtinant tarpą, kad būtų sumažintos atbrailos, padidėja pjovimo jėga, o tai pagreitina perforavimo susidėvėjimą, o tai ilgainiui grąžina įdubas. Norint veiksmingai užkirsti kelią defektams, reikalingas sistemos-lygio vaizdas, kaip kartu veikia tarpas, medžiagų srautas, įpjovos dizainas ir formavimo parametrai. Sudėtingiems progresiniams štampams, kuriuose susikerta apėjimo įpjovos geometrija, šlifavimo valdymas ir medžiagų srauto optimizavimas, dirbant su patyrusiais įrankių specialistais, pvz.YICHENgali padėti inžinieriams išspręsti šiuos tarpusavyje susijusius kintamuosius prieš išleidžiant kietuosius įrankius.
Defektų prevencija yra viena iš kokybės lygties pusių. Kita pusė yra žinoti, kokios kokybės pirmiausia reikia sukurti štampą-, o šis sprendimas priklauso nuo gamybos apimties, numatomo įrankio tarnavimo laiko ir klasifikavimo sistemos, kuri reguliuoja štampų konstravimą.
Sprendimai dėl klasifikavimo ir gamybos apimties
Kokią kokybę turėtumėte sukurti štampelyje? Tai ne gudrus klausimas. 5 000 -vienetų prototipo eksploatavimo įrankius švaistomi pinigai. Nepakankamai pastatant jį už 3-milijonų vienetų metinį įsipareigojimą, sugaištama daug daugiau dėl prastovų, pertvarkymo ir priešlaikinio įrankių pakeitimo. Pramonė išsprendžia šią problemą naudodama štampų klasifikavimo sistemą, suderinančią investicijas į įrankius su gamybos realybe.
Trys klasės -A, B ir C- apibrėžia štampavimo įrankių kokybės spektrą, ir kiekviena iš jų turi specifinių pasekmių dalių leistiniesiems nuokrypiams, paviršiaus apdailai, įrankio tarnavimo laikui ir kainai už gabalą. Tačiau dauguma inžinierių susiduria su šiais terminais be aiškaus paaiškinimo, kas skiria vieną klasę nuo kitos arba kada kiekviena iš jų yra ekonomiškai prasminga.
Štampo klasės ir ką jos reiškia dalių kokybei
Pagalvokite apie štampavimo klases kaip apie inžinerinio tikslumo pakopas. Standartinis štampavimas C klasės teritorijoje yra pagamintas iš esmės kitokiam tikslui nei A klasės štampavimo štampų rinkinys, skirtas atlikti milijonus ciklų. Štai kaip jie suskaidomi:
A klasė - Maksimalus tikslumas, maksimalus tarnavimo laikas
A klasės įrankiai yra kokybės piramidės viršuje. Šie metalo štampavimo štampų rinkiniai yra sukurti taip, kad būtų itin patikimi, pagaminti iš tvirčiausio įrankinio plieno ir pagaminti laikantis griežčiausių matmenų leistinų nuokrypių. „Master Products Co.“ teigimu, A klasės štampai naudojami aukštos-kokybės gamyboje, įskaitant tikslius sudėtingos geometrijos komponentus, nedidelius leistinus nuokrypius ir aukščiausios kokybės paviršiaus apdailą-automobilių kėbulo plokštes ir plataus vartojimo prietaisus, kurie yra puikūs pavyzdžiai.
A klasė dar skirstoma į du potipius:
- 1 tipas- Didesni štampai, naudojami išorinėms plokštėms tempti ir piešti. Tai gamina dalis, kurios yra aiškiai matomos gatavame gaminyje, todėl kiekvienas štampuotas gabalas turi būti visiškai lygus ir be-defektų.
- 2 tipas- Aukščiausias įmanomų įrankių kūrimo tikslumas. Pagaminta iš specializuoto įrankių plieno, karbido įdėklų, didelio našumo{2}}keramikos ir aliuminio štampavimo batų. Jei jūsų projektas susijęs su itin dideliais kiekiais arba labai artimais leistinais nuokrypiais, 2 tipo progresiniai štampai yra atsakymas.
Kai kuriose programose A klasės štampeliai per savo eksploatavimo laiką pagamins kelis milijonus dalių, nereikalaujant didelių perstatymo. Tokį ilgaamžiškumą lemia medžiagų pasirinkimas (karbidas kritinėse nusidėvėjimo vietose, aukščiausios kokybės įrankių plienas kitur) ir konstrukcijos metodai, kurie teikia pirmenybę standumui ir terminiam stabilumui, o ne pradiniam sutaupymui.
B klasė - Gamybos darbinis arkliukas
B klasės įrankių štampai yra labiausiai paplitusi komercinio ir pramoninio štampavimo kategorija. Šie štampai vis dar gaminami taip, kad sumažintų leistinus nuokrypius iš patvaraus įrankinio plieno, tačiau jie sukurti atsižvelgiant į apibrėžtą gamybos apimtį, o ne suprojektuoti neribotam laikui. Nurodysite tikslinį kiekį, -tarkime, 500 000 vienetų-, o B klasės štampas sukurtas taip, kad patikimai pagamintų tą tūrį su tam tikra atsarga.
Praktinis skirtumas? B klasėje naudojamas standartinis D2 arba A2 įrankių plienas be karbido įdėklų ar egzotiškų dangų, kurios yra A klasės konstrukcijose. Kreipiklių sistemos yra tiksliai įžemintos, Rezultatas yra štampavimo štampų rinkinys, užtikrinantis puikią dalių kokybę su mažesnėmis investicijomis, suprantant, kad priežiūros intervalai bus trumpesni, o bendras įrankio tarnavimo laikas yra ribotas.
C klasė - Trumpas-paleidimas ir prototipo įrankiai
C klasė yra įėjimo taškas. Tai mažesnės-kainos štampai, tinkami mažos- ir vidutinės-apimties projektams, prototipų kūrimo paleidimams arba programoms, kur nereikia griežtų nuokrypių ir aukščiausios kokybės apdailos. C klasės štampui gali būti naudojamas minkštesnis įrankių plienas, supaprastintos kreipiančiosios sistemos ir ne tokia sudėtinga konstrukcija, kad išlaidos būtų mažesnės ir pristatymo laikas būtų trumpesnis.
Kada renkatės C klasę? Kai jums reikia 500–10 000 dalių, kad patvirtintumėte dizainą, patikrintumėte tinkamumą rinkai arba gamintumėte tiltą, kol statomi nuolatiniai įrankiai. Dalys neatitiks A klasės išvesties nuoseklumo, tačiau jos bus funkcionalios ir reprezentuos galutinę geometriją.
Gamybos apimtis kaip investicijų sistema
Klasės pasirinkimas nėra subjektyvus,{0}}jį lemia matematika. Pagrindinis klausimas yra paprastas: ar dėl geresnių įrankių sumažintos dalies sąnaudos- pateisina didesnes išankstines investicijas?
Apsvarstykite balanso{0}}logiką. C klasės štampas gali kainuoti 15 000 USD, tačiau reikia atlikti antrinius šlifavimo darbus, kurių viena dalis yra 0,05 USD. A klasės štampas tam pačiam komponentui gali kainuoti 80 000 USD, bet visiškai pašalina šias antrines operacijas. Kokiu tūriu brangus kabliukas tampa pigesniu pasirinkimu? Šiame pavyzdyje apie 1,4 milijono dalių. Žemiau šio skaičiaus laimi paprastas įrankis. Be to, A klasės investicija atsiperka ir sutaupo pinigų kiekvieną kartą.
Medžiagos pasirinkimas štampo viduje vadovaujasi ta pačia logika. Įrankinio plieno štampai kainuoja 3-5 kartus mažiau nei karbido ekvivalentai, tačiau karbido atsparumas dilimui gali būti 10–30 kartų didesnis. Įrankinio plieno perforatorių gali tekti šlifuoti kas 100 000 smūgių. Karbido įdėklas toje pačioje stotyje gali atlikti 2–3 milijonus smūgių, kol nereikėtų dėmesio. Didelės apimties gamyboje karbido štampai užtikrina mažesnes bendras nuosavybės išlaidas, nepaisant didelės pradinės kainos.
Hibridiniai privažiavimai užpildo atotrūkį. Naudojant karbido įdėklus kritinėse aukšto{1}}dėvėjimosi taškuose įrankinio plieno štampo korpuse užtikrinamas išskirtinis atsparumas nusidėvėjimui ten, kur tai yra svarbiausia, kartu išlaikomos valdomos bendros štampų sąnaudos. Pažangios dangos, tokios kaip TiN arba TiCN, dedamos ant įrankių plieno komponentų, taip pat gali žymiai pailginti tarnavimo laiką, sumažindamos eksploatacinių savybių skirtumą tarp nepadengto plieno ir kietojo karbido be visų išlaidų.
Tūrio pakopos ir štampavimo klasės rekomendacijos
- Prototipas / išankstinė -gamyba (mažiau nei 5 000 dalių)- C klasės įrankiai. Įrankio tarnavimo laikas yra 5 000–50 000 smūgių. Naudokite standartinį įrankių plieną, supaprastintą konstrukciją. Priimkite platesnius leistinus nuokrypius ir planuokite antrines operacijas. Tikslas: patvirtinti dalies geometriją su minimaliomis investicijomis.
- Mažas kiekis (5 000–100 000 dalių per metus)- C arba žemos{1}} klasės B klasės įrankiai. Įrankio tarnavimo laikas yra 50 000–500 000 smūgių. Vidutinio kietumo (58-62 HRC) įrankių plieno konstrukcija. Tinka dalims, kuriose priimtini ±0,1 mm nuokrypiai.
- Vidutinis tūris (100 000–500 000 dalių per metus)- B klasės įrankiai. Numatomas įrankio tarnavimo laikas 500 000{7}}1 500 000 smūgių su suplanuotu šlifavimu. Aukštos-kokybės įrankių plienas (D2, A2), tikslios kreiptuvų sistemos ir techninės priežiūros intervalai. Ši pakopa dažnai yra puiki vieta, kur investicijos į įrankius balansuoja su kiekvienos dalies ekonomika.
- Didelis kiekis (500 000–2 000 000 dalių per metus)- A klasės 1 tipo įrankiai. Tikėtis, kad įrankio tarnavimo laikas viršys 2 000 000 smūgių. Aukščiausios kokybės įrankių plienas su selektyviais karbido įdėklais didelio-dėvėjimosi stotyse. Griežtos leistinos nuokrypos (± 0,05 mm arba didesnės), minimalios antrinės operacijos ir optimizuotas ciklo greitis.
- Labai didelis kiekis (2 000, 000+ dalių per metus)- A klasės 2 tipo įrankiai. Numatomas įrankio tarnavimo laikas 5 000,000+ smūgių. Visiškai karbido įdėklai visose pjovimo stotyse, specializuotos štampavimo antgalių medžiagos ir progresyvi štampų architektūra, sukurta maksimaliam veikimo laikui. Pats štampas tampa reikšmingu kapitaliniu turtu, turinčiu savo priežiūros grafiką ir atstatymo programą.
Atkreipkite dėmesį į modelį: didėjant kiekiui, daugiau investuojate į štampą, kad sumažintumėte -dalies kainą, pašalintumėte antrines operacijas, pailgintumėte priežiūros intervalus ir sumažintumėte prastovos laiką. Šlifavimo klasė – tai ne prestižas,{2}}o investicijų į įrankius suderinimas su ekonomine gamybos tikrove.
Tinkamos klasės pasirinkimas taip pat lemia, kokias formavimo operacijas štampai gali atlikti per visą savo eksploatavimo laiką. B klasės štampavimo štampai, naudojantys paprastą uždengimą ir pradūrimą, gali trukti gerokai ilgiau, nei jo vardinis tūris. Ta pati klasė, bandanti didelio-tikslumo kalti arba giliai brėžti esant mažoms leistinosioms nuokrypoms, susidėvės greičiau, nes formuojant įrankinius paviršius apkraunama nuolatinė gniuždymo apkrova-apkrova, kuriai reikalingas medžiagos atsparumas, tik aukštesnės{4}}klasės konstrukcija.
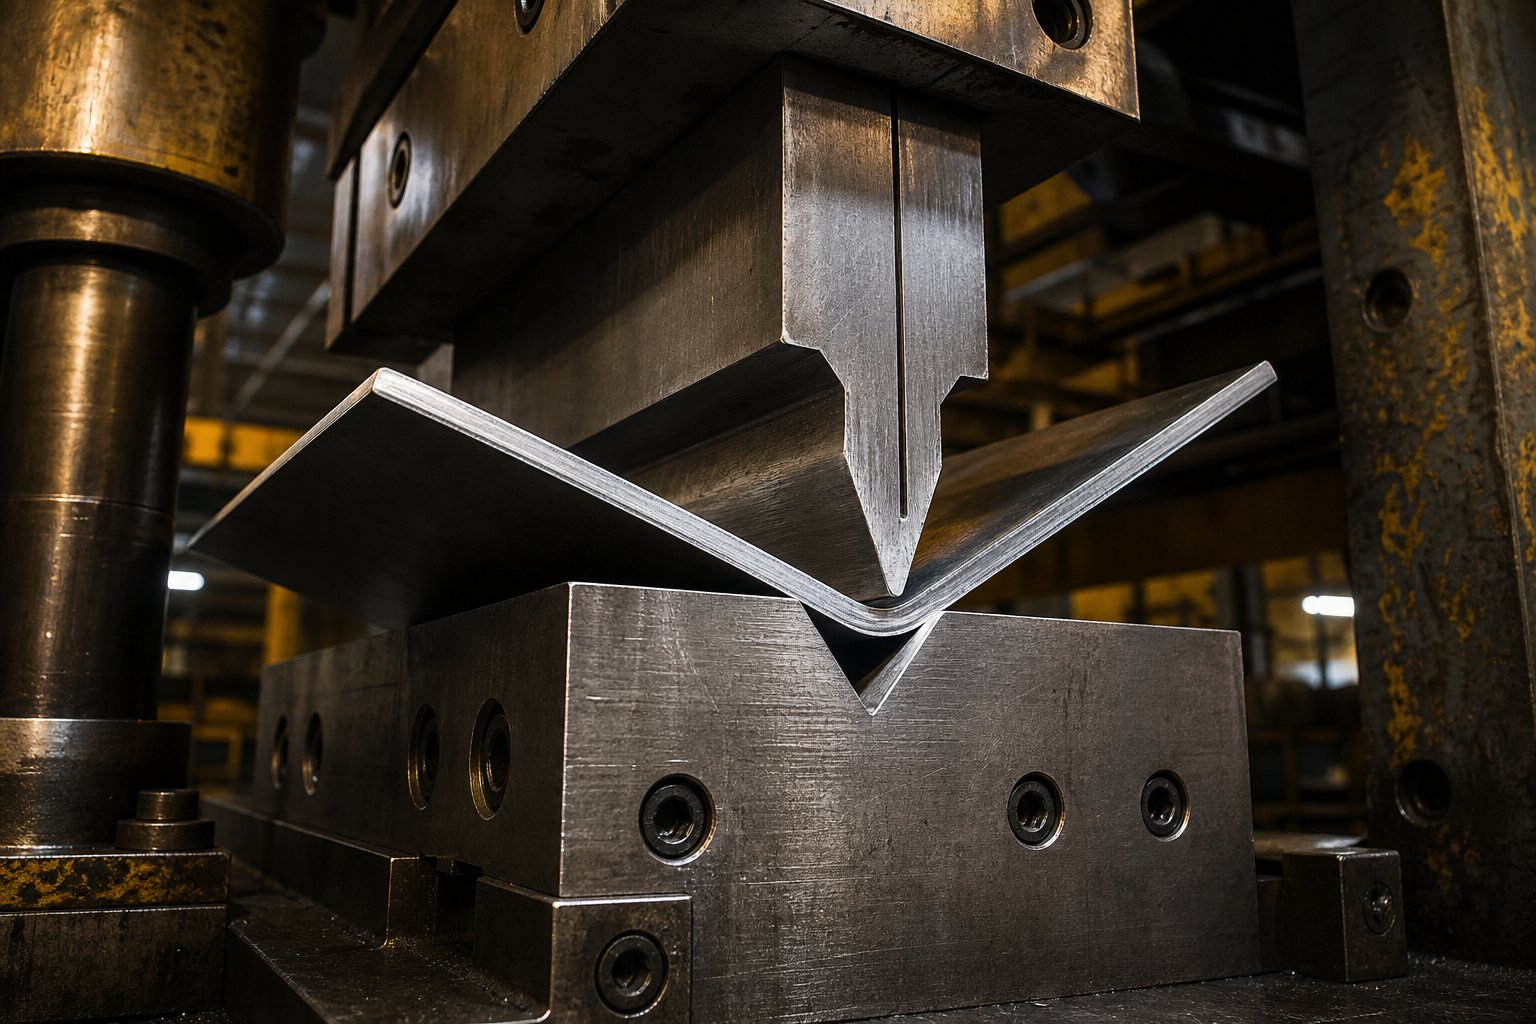
Formavimo operacijos, apibrėžiančios štampuotos dalies geometriją
Pjovimas atskiria metalą. Formavimas jį performuoja. Kiekvienas štampuotas komponentas, viršijantis plokščią profilį-kiekvienas kronšteinas su lenkimu, kiekvienas korpusas su nubrėžta siena, kiekvienas kontaktas su įspausta briauna-, savo geometriją lemia formavimo operacija, atliekama štampo viduje. Atliekant šias operacijas lakštinis metalas veikia kontroliuojamą įtempimą, suspaudimą arba abu, o jėgos ir medžiagos savybių pusiausvyra lemia, ar gausite tikslią dalį, ar laužo krūvą.
Formuoti sudėtinga tai, kad dirbate prieš natūralų metalo atsparumą nuolatinei deformacijai. Paklodė nori atšokti, susisegti, suplonėti arba įtrūkti. Gerai-suprojektuota formavimo stotis numato šias tendencijas ir nukreipia jas į nuspėjamą rezultatą. Suprasdami, kaip kiekvieno tipo štampavimo operacija paverčia plokščias medžiagas į trijų matmenų geometriją, suteikia galimybę nurodyti štampavimo komponentus, kurie iš tikrųjų yra gaminami-, ir pašalinti triktis, kai dalys nukrenta nuo preso, neatitinkančios specifikacijos.
Lenkimo ir flanšų operacijos štampavimo štampuose
Lenkimas yra labiausiai paplitusi formavimo operacija štampuojant. Jis deformuoja lakštą išilgai tiesios ašies, sukurdamas tokias funkcijas kaip skirtukai, kanalai, laikikliai ir tvirtinimo flanšai. Skamba paprastai-, tačiau nuosekliai pasiekti tinkamą lenkimo kampą gamybos metu yra vienas iš sunkiausių iššūkių gaminant štampuotas dalis.
Trys pagrindiniai lenkimo metodai rodomi štampavimo štampų viduje:
- V-lenkimas- Perforatorius priverčia lakštą į V-formos ertmę štampavimo bloke. Galutinis kampas priklauso nuo to, kaip giliai įsiskverbia perforatorius. Oro lenkimas (kai perforatorius nesileidžia į apačią) suteikia lankstumo, nes naudojant tuos pačius įrankius galima pasiekti skirtingus kampus. Apačios (kai perforatorius visiškai atsiduria) užtikrina griežtesnį kampo valdymą, bet užfiksuoja jus vienoje geometrijoje.
- U-lenkimas- Perforatorius įstumia lakštą į U-formos kanalą, sudarydamas du lygiagrečius posūkius vienu smūgiu. Po perforatoriumi esanti slėginė pagalvėlė formavimo metu išlaiko lakštą plokščią ir neleidžia dugnui nusilenkti. Šiuo metodu efektyviai sukuriamos kanalo sekcijos ir C{4}}formos profiliai.
- Nuvalykite lenkimą- Vienas lapo kraštas yra prispaustas, o perforatorius nuvalo laisvą dalį spinduliu. Šis metodas gerai veikia progresyvių štampų viduje, nes nereikia, kad lapas judėtų juostelės laikiklio atžvilgiu. Tai būdas -kurti junges ir ąselius ant dalių, kurios lieka prijungtos prie juostos apdorojimo metu.
Nepriklausomai nuo metodo, kiekvienas posūkis pristato abususpaudimas vidiniame spindulyje ir įtempimas išoriniame spindulyje. Dėl šios dvigubos įtempimo būsenos išorinis paviršius įtrūksta, kai lenkimo spindulys yra per trumpas-medžiaga tiesiogine prasme nebetampa.
Siekiant išvengti šio gedimo, taikomos minimalaus lenkimo spindulio taisyklės. Bendra rekomendacija yra ta, kad vidinis lenkimo spindulys turi būti bent vieną kartą lygus švelnaus plieno medžiagos storiui (1T). Kietesnėms medžiagoms reikia daugiau vietos: nerūdijančiam plienui dažnai reikia 1,5–2 tonų, o aliuminio lydiniams, pvz., 6061-T6, gali prireikti 2–3 tonų, priklausomai nuo grūdinimosi krypties.
Grūdelių kryptis yra svarbi, nes metalas yra šiek tiek silpnesnis statmenai valcavimo krypčiai. Lenkimasskersaigrūdeliai (statmenai riedėjimo krypčiai) leidžia siauresnius spindulius be įtrūkimų. Lenkimaskartugrūdėtumas priverčia įtrūkimus{0}}ištempti išorinius pluoštus silpniausia kryptimi. Jei įmanoma, nukreipkite kritinius posūkius per grūdus-tai nemokamas formavimo patobulinimas, kuris nieko nekainuoja dėl sudėtingumo.
Flanšinis lenkimas atliekamas pagal tuos pačius principus kaip ir lenkimas, bet veikia išilgai lenktos ašies, o ne tiesios. Įtemptas flanšas (išgaubta kreivė) įtempia išorinį kraštą ir gali suskilti. Susitraukiantis flanšas (įgaubta kreivė) suspaudžia išorinį kraštą ir gali susiraukšlėti. Abu reikia atidžiai stebėti flanšo plotį ir reljefo geometriją, kad neviršytų medžiagos ribų.
Sudėtingų dalių geometrijos piešimas, kalimas ir įspaudimas
Kai detalei reikia gylio,-puodelis, apvalkalas, korpusas-paprastas lenkimas to nepadės. Piešimas, kalimas ir įspaudimas naudoja iš esmės skirtingus metodus, kad būtų galima sukurti trimačius štampuotus komponentus iš plokščių medžiagų.
Gilus piešimas
Piešimas yra pati sudėtingiausia formavimo operacija. Plokščias ruošinys perforatoriumi įtraukiamas į štampavimo ertmę ir kontroliuojamas medžiagos srautas paverčiamas tuščiavidure, puodelio{1}}formos dalimi. Pagrindinis skirtumas nuo kitų formavimo būdų: metalas iš tikrųjų tekaįštampuoti, o ne tiesiog ištempti formą.
Slėgiu{0}}pakrautas ruošinio laikiklis (piešimo padas) yra ant ruošinio išorinio krašto ir valdo, kiek medžiagos tiekiama į ertmę. Per maža laikymo jėga ir metalas susiraukšlėja, kai spaudžiasi į vidų. Per daug ir medžiaga negali tekėti, todėl perforavimo spindulys gali suplonėti arba plyšti. Ši pusiausvyra tarp ruošinio laikiklio slėgio ir medžiagos srauto nusako, ar piešimo operacija pavyksta, ar nepavyksta.
Giliai{0}}temptos dalys apima alyvos indus, virtuvės reikmenis, automobilių durelių plokštes, cilindrinius korpusus ir gėrimų skardinių korpusus. Pasiekiamas tempimo gylis priklauso nuo medžiagos plastiškumo, ruošinio skersmens -ir -perforavimo santykio ir tepimo. Standartiniam švelniam plienui įprastas pirmojo-traukimo mažinimo koeficientas (ruošinio skersmuo ir perforatoriaus skersmuo) yra maždaug 2:1. Norint atkurti plastiškumą, gilesnėms dalims reikia kelių tempimo etapų su tarpiniu atkaitinimu.
Sukalimas
Kalint pasiekiama tai, ko negali kiti formavimo metodai: itin griežti matmenų nuokrypiai dėl visiškos plastinės deformacijos. Skirtingai nuo lenkimo ar tempimo, -kai elastinis spyruoklinis atgalinis poslinkis keičia galutinę geometriją,{2}}kalimas išspaudžia metalą esant tokiam dideliam slėgiui, kad praktiškai nevyksta elastingumas. Medžiaga visiškai prisitaiko prie perforatoriaus ir štampavimo ertmės paviršių.
Įsivaizduokite monetas savo kišenėje. Kiekvienas iš jų prasidėjo kaip paprastas šliužas ir buvo suspaustas į tobulai detalią formą be jokio atskyrimo. Pramoninis kalimas veikia taip pat, sukuriant ± 0,01 mm nuokrypius. Kompromisas yra preso tonažas: kalimui reikia 5–10 kartų didesnių jėgų nei lenkiant oru, o tai reiškia sunkesnius presus ir tvirtesnę štampų konstrukciją. Paprastai jis skirtas mažoms sritims arba konkrečioms funkcijoms, o ne ištisoms dalims.
Reljefinis
Reljefinis sukuria iškilusias arba įdubas, ištempiant lakštą į negilią įdubą. Skirtingai nuo piešimo, reljefinis įspaudimas neapima reikšmingo medžiagos srauto iš už objekto ribos -metalas vietiškai išsitempia, kad atitiktų perforavimo geometriją. Pasiekiamas gylis priklauso nuo medžiagos storio, plastiškumo ir perforatoriaus spindulio geometrijos.
Visur rasite reljefinius bruožus ant štampuotų komponentų: tvirtinimo briaunų ant laikiklių, identifikavimo ženklus ant korpusų, dekoratyvinius raštus ant plokščių ir surinkimo išlygiavimo įdubas. Kadangi reljefinis įtempimas deformuoja metalą, bandant per-daug gilių bruožų, jų kraštai suplonėja ir galiausiai suskaidomi.
Į-štampų surinkimas: kelių dalių sujungimas štampelyje
Pažangiausi progresiniai ir perkeliami štampai ne tik sudaro atskiras dalis,{0}} jie jas surenka. Į-surinkimo operacijos sujungia kelis štampuotus komponentus pačiame štampelyje, todėl visiškai pašalinami tolesni apdorojimo, tvirtinimo ir sujungimo veiksmai.
Kaip tai veikia? Apsvarstykite štampuotų mechaninių dalių agregatą, pavyzdžiui, šarnyrinį laikiklį: viena štampavimo stotis sudaro pagrindą, kita – sukimosi svirtį, o kita stotis abu suspaudžia, kniedija arba suspaudžia, kol baigtas mazgas išeina iš štampo. Kiekvienas paspaudimo smūgis sukuria pilną kelių{1}}komponentų mazgą, o ne atskiras dalis, kurias vėliau reikia surinkti, transportuoti ir sujungti.
Užsegimas į-įvoręyra viena iš labiausiai paplitusių programų. Suspaudžiamos veržlės ir smeigės automatiškai tiekiamos, orientuojamos ir įspaudžiamos į iš anksto-pramuštas skylutes, kol juostelė vis dar yra štampelyje. Spaudimo jėga išstumia medžiagą į tvirtinimo detalės išpjautas griovelius ir sukuria tvirtą mechaninį sukibimą be suvirinimo ar sriegimo. Atliekant kai kurias operacijas per presavimo ciklą sumontuojamos šešios ar daugiau tvirtinimo detalių, per metus pagaminama milijonai pilnai surinktų dalių be antrinių operacijų.
Sriegimo į-sriegis, suvirinimas į- ir kniedijimasįštampuoti, o ne atlikti jį lauke. Nauda viršija darbo jėgos taupymą. Kadangi dalį vis dar nustato pilotai, o surinkimo metu ją laiko nuėmikliai, padėties tikslumas yra pranašesnis už tai, ką gali pasiekti bet koks pasroviui skirtas armatūra. Jūs surenkate dalis didžiausio matmenų tikrumo taške.
Formavimo operacijų palyginimas
| Operacijos tipas | Pasiekiama geometrija | Tipinės tolerancijos | Paviršiaus apdailos poveikis | Die Sudėtingumo lygis |
|---|---|---|---|---|
| V-Lenkimas | Kampinės savybės, skirtukai, paprasti flanšai | ±0,5 laipsnio kampas; ±0,1 mm linijinis | Minimalus (nežymus žymėjimas kontaktiniuose taškuose) | Žemas |
| U-Lenkimas | Kanalai, C-skyriai, lygiagrečiai{1}}sienų profiliai | ±0,5 laipsnio kampas; ±0,15 mm linijinis | Žemas (palietimas pagalvėlėje gali nublizginti paviršius) | Žemas ar vidutinio sunkumo |
| Nuvalykite lenkimą | Flanšai, ąselės ant progresyvios juostos dalių | ±1 laipsnio kampas; ±0,1 mm linijinis | Minimalus | Žemas |
| Gilus piešimas | Puodelių formos, korpusai, gaubtai, cilindriniai korpusai | ±0,1–±0,25 mm sienos padėtis | Aukštas (galimos brėžinių, plonėjimo linijų) | Aukštas |
| Sukalimas | Smulkios detalės, aštrūs kampai, raidės, preciziški paviršiai | ±0,01–±0,025 mm | Puikus (veidrodinis{0}}veidrodžio paviršiaus atkūrimas) | Nuo vidutinio iki didelio |
| Reljefinis | Negiliai iškilę/įdubę bruožai, briaunelės, logotipai, vietos nustatymo įdubimai | ±0,05–±0,1 mm gylio | Geras (atkuria štampo paviršiaus tekstūrą) | Žemas ar vidutinio sunkumo |
| Flanšinis (ištemptas) | Išlenkti išoriniai kraštai, spindulio flanšai | ±0,2–±0,3 mm | Vidutinis (įtempimas gali sumažėti išorinis kraštas) | Vidutinis |
| In-Die Assembly | Kelių{0}}komponentinių mazgų, tvirtinimo detalių montavimas | ±0,05–±0,1 mm (padėtyje) | Priklauso nuo sujungimo būdo | Labai aukštas |
Kiekviena formavimo operacija kelia skirtingus reikalavimus įrankių medžiagoms, preso tonažui ir štampų konstrukcijos kokybei. Lenkimas yra prieinamas ir atlaidus. Norint piešti, reikia kruopštaus ruošinio laikiklio derinimo ir didelio -plastiškumo medžiagų. Kalti reikia itin didelio presavimo pajėgumo, tačiau užtikrinamas neprilygstamas tikslumas. In-surinkimas padidina laipsnišką štampavimo sudėtingumą iki viršutinės ribos, tačiau pašalinamos visos gamybos ląstelės pasroviui.
Pasirinkta formavimo operacija ne tik formuoja dalį{0}}, bet ir nustato tikrinimo strategiją, reikalingą tai formai patikrinti. Sudėtingos formos suteikia daugiau kintamųjų, daugiau galimybių keisti matmenis ir daugiau paviršių, kuriuos reikia išmatuoti. Dėl šios realybės kokybės tikrinimas ir štampo priežiūra yra neatsiejami nuo formavimo sprendimų, priimamų štampų projektavimo metu.
Nuosekliųjų dalių kokybės patikra ir štampų priežiūra
Antspaudavimo štampas nepraneša, kada pradeda gaminti blogas dalis. Degradacija vyksta laipsniškai-pjovimo briauna šiek tiek suapvalinama, kreipiamoji įvorė atsipalaiduoja keliais mikronais, spyruoklė pavargsta ir praranda slėgį. Dalys iš pirmo žvilgsnio vis dar atrodo gerai. Tačiau išmatavimai pasakoja tikrąją istoriją. Be apgalvotos patikros strategijos, atitinkančios jūsų tolerancijos reikalavimus, kokybės dreifas gali būti nekontroliuojamas tūkstančius smūgių, kol kas nors pastebės problemą ant surinkimo linijos arba, dar blogiau, lauke.
Apžiūra ir priežiūra yra dvi tos pačios monetos pusės. Matuojate dalis, kad patikrintumėte, ar jos atitinka specifikacijas. Tačiau tie patys matavimai taip pat atskleidžia juos gaminančio mašinos būklę. 0,02 mm išauga 50 000 smūgių atskilimas rodo, kad štampavimo kraštas nusidėvi. Skylės padėtis, kuri pasislenka 0,03 mm į vieną pusę, rodo, kad reikia atkreipti dėmesį į kreipiamuosius kaiščius. Patikrinimo duomenis traktuojant kaip diagnostikos įrankį -ne tik patvirtinimo/nepavykimo užtvarą{10}}, kokybės kontrolė iš reaktyvaus gaisro gesinimo paverčiama nuspėjamąja priežiūra.
Antspauduotų dalių tikrinimo metodai
Ne kiekvienai daliai reikia tokio paties lygio matavimo patikrinimo. Dekoratyvinė dengiamoji plokštė su dideliais leistinais nuokrypiais negarantuoja tokių pačių investicijų į patikrinimą kaip aviacijos ir erdvės jungtis, kuriai taikomi ±0,025 mm padėties reikalavimai. Patikrinimo metodą suderinus su tolerancijos diapazonu ir gamybos apimtimi, kokybės sąnaudos išlaikomos proporcingos faktinei rizikai.
Koordinačių matavimo mašinos (CMM)
CMM yra auksinis standartas sudėtingoms štampuotoms dalims su griežtais geometriniais nuokrypiais. Jutiklinis zondas arba optinis jutiklis juda per dalies paviršių ir įrašo tikslias 3D koordinates, kurias programinė įranga lygina su CAD modeliu arba GD&T išnašomis. CMM patikrina tikrąją padėtį, lygumą, lygiagretumą, profilio tolerancijas ir kampinius ryšius, kurių negali patikimai užfiksuoti joks paprastesnis įrankis.
Kada pasieksite CMM? Bet kada jums reikia patikrinti keletą tarpusavyje susijusių sudėtingos geometrijos ypatybių{0}}skylių modelių, susijusių su atskaitos taško paviršiais, lenkimo kampus, palyginti su pradurtais objektais, arba nubrėžtas{1}}sienos padėtis flanšo plokštumos atžvilgiu. CMM patikrinimas yra kruopštus, bet gana lėtas, todėl jis geriausiai tinkapirmieji gaminių patikrinimai (FAI), periodinis mėginių ėmimas gamybos metu ir galutinis kritinių{0}}matmenų dalių patvirtinimas.
Optiniai lygintuvai ir regėjimo sistemos
Optiniai lygintuvai projektuoja padidintą detalės siluetą ant ekrano, kur operatorius uždengia ją prieš atskaitos profilį. Jie yra greiti, intuityvūs ir puikiai tikrina 2D profilius: kraštų kontūrus, spindulius, įpjovų gylius ir mažas elementų geometrijas. Šiuolaikinės regėjimo sistemos automatizuoja šį procesą naudodamos fotoaparatus ir kraštų aptikimo{3} algoritmus, išmatuojančius daugybę funkcijų per sekundę be operatoriaus subjektyvumo.
Šie įrankiai puikiai tinka plokščioms štampuotoms dalims, kurių profilio tikslumas yra svarbus-uždengtų komponentų, sudėtinių-štampų išeiga ir progresyviosioms-štampų dalims, kur reikia patvirtinti, kad apkarpyti kraštai atitinka numatytą geometriją. Jie yra greitesni nei CMM 2D darbui, tačiau neturi 3D galimybių, reikalingų suformuotoms funkcijoms.
Go/No{0}}Go matuokliai ir funkcinis matavimas
Didelės apimties{0}}gamyboje, kai greitis yra svarbesnis nei smulkūs matavimo duomenys, go/no{1}}go matuokliai suteikia momentinį patvirtinimą, kad buvo atliktas arba nepavykęs. Grūdintas matuoklio kaištis patikrina, ar skylė yra tolerancijos ribose: jei „go“ kaištis patenka laisvai, o „no{3}}go“ – ne, skylė praeina. Funkciniai matuokliai imituoja sutapimo sąlygas,{5}}jei štampuota dalis tinkamai įsitaisys į matuoklį, ji įsitaisys į mazgą.
Šios priemonės jums nepasakyskiekfunkcija nukrypsta{0}}tik tada, kai yra ribose. Dėl to jie idealiai tinka operatoriaus-lygio patikrinimams spaudoje, kur reikia greito atsakymo kas kelis šimtus paspaudimų, netraukiant dalių į tikrinimo laboratoriją. Tikslūs suportai ir mikrometrai papildo go/no{4}}go patikras pateikdami faktines matmenų vertes, kai matavimas priartėja prie ribos.
Paviršiaus profilometrija
Paviršiaus apdailos reikalavimai brėžiniuose rodomi kaip Ra (šiurkštumo vidurkio) išnašos. Profilometras tempia deimantiniu{1}}stiebuliu per dalies paviršių ir sukuria šiurkštumo profilį. Tai svarbu štampuotoms dalims, kurios jungiasi su sandarikliais, slankiojančiais paviršiais arba elektriniais kontaktais, kur paviršiaus tekstūra tiesiogiai veikia funkciją.
Profilometrija taip pat užfiksuoja formavimo problemas, kurios nematomos matmenų patikrinimui: štampavimo žymes nuo susidėvėjusių formavimo paviršių, įbrėžimus dėl nuolaužų, įstrigusių tarp nuėmiklio ir juostelės, ir įbrėžimus dėl aliuminio štampavimo. Jei jūsų paviršiaus apdailos specifikacija yra griežtesnė nei Ra 0,8 mikrometrai, profilometrija turėtų būti įprasto patikrinimo protokolo dalis.
Štampo priežiūra ir jos įtaka dalių nuoseklumui
Štai realybė, kurios daugelis inžinierių nepastebi, kai nurodo štampuotas dalis: štampavimas, kurį patvirtinate išpirkimo metu, nėra tas pats štampelis, esant 500 000 smūgių. Kiekvienas ciklas pašalina mikroskopinį kiekį medžiagos nuo pjovimo briaunų, apvalina formavimo spindulius ir susidėvi kreipiamuosius paviršius. Klausimas ne tas, ar štampas sugenda-, o tai, kaip suvaldyti tą gedimą, kad dalys neviršytų didžiausio smūgių skaičiaus leistinumo.
Prevencinė presavimo štampų komponentų priežiūra atliekama pagal suplanuotą ciklą, o ne laukti,-kol -jis{2}}nutrūks.Art Hedrick of Dieology LLCAtkreipia dėmesį į esminį skirtumą: tikroji štampo priežiūra apima pjovimo dalių galandimą dėl įprasto susidėvėjimo, spyruoklių keitimą nepasibaigus jų numatomam gyvavimo ciklui, periodinį štampo valymą ir patikrinimą, ar nėra atsilaisvinusių kaiščių ar dalių. Jei nuolat virinate sulūžusias trinkeles, kasate sudužusias dalis iš tempimo stočių arba keičiate nukirptus pilotus, tai yra mirtis.remontas-ir tai signalizuoja apie sistemines projektavimo ar sąrankos problemas, kurių viena priežiūra negali išspręsti.
Kaip susidėvėjimas pasireiškia dalių kokybe
Antspaudų susidėvėjimas neveikia vienodai visų įrankių komponentų. Pjovimo briaunos genda greičiausiai, nes patiria didžiausią vietinį įtempimą. Štai kaip šis susidėvėjimas pasireiškia jūsų dalyse:
- Skardos augimas- Kai perforavimo kraštai apvalinami, efektyvusis tarpas didėja, o šliaužimo aukštis šliaužia į viršų. Stebėdami šerdies aukštį gamybos eigoje, galite gauti tiesioginę štampų ir perforatorių nusidėvėjimo kreivę.
- Matmenų dreifas- Dėl susidėvėjusių kreipiamųjų kaiščių ir įvorių viršutinis štampavimo antgalis šiek tiek pasislenka, palyginti su apatiniu, todėl skylių padėtis ir apipjaustyti kraštai nukrypsta nuo nominalios.
- Paviršiaus degradacija- Formuojant paviršius atsiranda mikroskopinių įbrėžimų, įbrėžimų arba poliravimo raštų, kurie pereina ant kiekvienos dalies, su kuria jie liečiasi.
- Lenkimo kampo kitimas- Dėl susidėvėjusių formavimo štampų su padidintais spinduliais susidaro šiek tiek kitokia lenkimo geometrija nei naudojant naujus įrankius, o tai lemia kampinį poslinkį ilgą laiką.
- Tiekimo klaidos- Nusidėvėję pilotai nebetaiso juostelės padėties turėdami tą patį autoritetą, todėl kaupiamasis sklaidos kanalo poslinkis, kuris rodomas kaip funkcija-ir-ypač tarpų klaidų.
Prevencinės priežiūros planavimas
Tinkamas techninės priežiūros grafikas sudaromas atsižvelgiant į smūgių skaičių, o ne į kalendorines datas. Kabeliui nesvarbu, ar jis veikė praėjusią savaitę, ar praėjusį mėnesį-svarbu, kiek ciklų jis atliko nuo paskutinės priežiūros. Įprasti priežiūros intervalai apima:
- Kas 50 000-100 000 smūgių- Patikrinkite, ar pjovimo briaunos nenusidėvėjo, patikrinkite pavyzdinių dalių šlifavimo aukštį, išvalykite šiukšles iš šliužų kritimo kanalų ir patikrinkite spyruoklės būklę.
- Kas 150 000-250 000 smūgių- Iš naujo nušlifuokite pjovimo dalis (vienam galandimui pašalinkite tik 0,05-0,1 mm, kad būtų išsaugotas terminis apdorojimas), pakeiskite susidėvėjusius antgalius, patikrinkite kreipiamojo kaiščio tarpus ir iš naujo sutepkite visus susidėvėjusius paviršius.
- Kas 500 000-1 000 000 smūgių- Visiškas išardymas. Patikrinkite štampavimo antgalio plokštumą ir lygiagretumą, išmatuokite visus kritinius tarpus, pakeiskite spyruokles, nepaisant matomos būklės, patikrinkite formuojančius paviršius padidindami ir patikrinkite visų stočių išlygiavimą.
Šie intervalai keičiasi priklausomai nuo štampuojamos medžiagos. Nerūdijantis plienas ir didelio stiprumo Varis ir minkštas aliuminis juos pratęsia. Tikrieji dalių išmatavimai parodo, ar grafikas yra pakankamai agresyvus, ar jį reikia koreguoti.
Perdirbimas prieš keitimą
Kiekvieną kartą, kai šlifuojamas perforatorius ar štampavimo blokas, jis trumpėja. Šis aukščio sumažėjimas turi būti kompensuojamas po komponentu esančiais tarpikliais, kad būtų išlaikytas tinkamas uždarymo aukštis ir laikas, palyginti su kitomis stotimis. Po daugkartinio šlifavimo, bendras medžiagos pašalinimas galiausiai pasiekia tašką, kai komponentas nebeužtikrina pakankamai sukibimo ar stiprumo. Tuo metu pakeitimas yra vienintelė galimybė.
Tinkami įrašai apie tai, kiek medžiagos buvo pašalinta iš kiekvienos pjovimo sekcijos, leidžia numatyti pakeitimo laiką, o ne sužinoti, kada dalys pradeda nepatikrinti. Čia svarbus štampavimo bato, kaip konstrukcinio pagrindo, vaidmuo,{1}}jo plokštumas ir tvirtumas turi išlikti stabilūs net tada, kai po šlifavimo sekcijomis kaupiasi tarpikliai.
Pagrindiniai štampuotų dalių kokybės patikros taškai
- Krašto būklė- Įbrėžimų aukštis atitinka specifikaciją (paprastai mažesnis nei 0,1 mm, kai naudojamas bendras štampavimas, mažesnis nei 0,05 mm, kai naudojamas tikslus). Vienodas šlyties juostos santykis visuose pjaunamuose profiliuose.
- Plokštumas- Kai dedama ant granito paviršiaus plokštės, dalis neviršija nurodyto lygumo tolerancijos. Jokių deformacijų, aliejaus-konservavimo ar liekamųjų įtempių iškraipymų formuojant.
- Skylės padėtis- Tikroji visų pradurtų funkcijų vieta GD&T figūrinėse išnašose, patvirtinta CMM arba optiniu matavimu, susietu su pirminiu atskaitos tašku.
- Lenkimo kampas- Visos suformuotos ypatybės kampo tolerancijos ribose (paprastai nuo ±0,5 laipsnio iki ±1 laipsnio, priklausomai nuo klasės). Matuojama su transporteriais, kampo matuokliais arba CMM apibrėžtuose matavimo taškuose.
- Paviršiaus apdaila- Ra vertės pagal figūrinės išnašos reikalavimus. Ant kosmetinių paviršių nėra įbrėžimų, įbrėžimų ar tepalo dėmių.
- Matmenų tikslumas nurodytų leistinų nuokrypių ribose- Bendri dalių matmenys, atstumas tarp elementų ir profilio atitiktis patikrinti pagal brėžinio reikalavimus, naudojant tikrinimo metodą, atitinkantį tolerancijos juostą.
Kiekvienas kontrolinis taškas grįžta į techninės priežiūros sprendimų kilpą. Kai krašto būklė pablogėja, jūs aštrinate. Kai skylių padėtis pasislenka, apžiūrite kreipiklius. Kai lenkimo kampai pasislenka, jūs patikrinate formavimo perforavimo būklę. Pačios dalys yra pats sąžiningiausias diagnostikos įrankis, skirtas įvertinti kiekvieno štampavimo įrankio komponento būklę.
Patikrinimas nustato problemas. Priežiūra juos ištaiso. Tačiau efektyviausias būdas yra suprojektuoti dalis, kurios iš prigimties yra atlaidžios, kad būtų pagaminta-geometrija, kuri toleruoja normalų štampų susidėvėjimą ir nepatenka į specifikacijas. Čia atsiranda dizaino-ant-antspaudavimo taisyklės, o patyrę įrankių partneriai gali padėti inžinieriams nenurodinėti dalių, kurios puikiai atrodo popieriuje, bet kovoja su mirtimi kiekvieną kartą.
Dizainas-, skirtas-antspaudavimui ir ekspertų įrankių ištekliams
Apžiūra ir priežiūra užtikrina, kad štampavimas veiktų tinkamai. Tačiau pigiausia kokybės problema, kurią reikia išspręsti, yra ta, kurios niekada nesukuriate. Dalys, sukurtos atsižvelgiant į štampavimo apribojimus, sukuria mažiau defektų, reikalauja mažiau agresyvių įrankių ir toleruoja įprastą štampo susidėvėjimą, nenukrypdamos nuo specifikacijų. Skirtumas tarp detalių, kurios štampuoja švariai, ir tos, kurios kiekvieną ciklą kovoja su kauliukais, paprastai priklauso nuo kelių projektavimo taisyklių, taikomų CAD fazės pradžioje.
Taigi, ko štampavimo įrankių sąveika iš tikrųjų reikalauja iš jūsų detalės geometrijos? Ji reikalauja funkcijų, kurias būtų galima iškirpti, formuoti ir išstumti neperžengiant patikimų ribų medžiagų ar įrankių mechanikos. Visos toliau pateiktos taisyklės siejasi su fizine realybe kabliuko viduje,-ir ignoruojant bet kurią iš jų sukuriami tikslūs trūkumai, aprašyti anksčiau šiame straipsnyje.
Dizainas-, skirtas-Antspaudavimo taisyklėms, kurių inžinieriai turėtų laikytis
Šios gairės plačiai taikomos štampavimo štampų projektavimo projektams. Jie atspindi dešimtmečius įgytos metalo štampavimo įrankio ir štampavimo patirties sutarimą, suskirstytą į taikomus apribojimus, kuriuos galite taikyti kurdami dalis:
- Skylių skersmuo turi būti lygus arba didesnis nei medžiagos storis.Pramušus skylutes, mažesnes nei žaliavos storis, įrankis gali sulūžti. Nerūdijančio plieno ir didelio stiprumo lydinių mažiausias skylės skersmuo turi būti{1}}2x medžiagos storis.
- Išlaikykite minimalų atstumą nuo skylės-iki-kraštų, 2 kartus didesnį nei medžiagos storis.Pjovimo metu yra per arti laisvojo krašto iškraipymo, nes aplinkinė medžiaga negali išlaikyti šlyties apkrovos.
- Tarpų skylės bent 2-3x medžiagos storio atstumu viena nuo kitos.Dėl didesnio atstumo tarp angų esantis tarpas susilenkia vėlesnių formavimo operacijų metu.
- Ne mažiau kaip 2,5 karto medžiagos storis ir lenkimo spindulys turi būti toliau nuo lenkimo linijų.Viskas, kas yra šioje deformacijos zonoje, išsitemps, pasislinks arba išsikraipys susidarius lenkimui.
- Pridėkite lenkimo reljefo pjūvius ten, kur lenkimai susilieja su kraštais.Reljefo plotis turi būti bent jau medžiagos storis, o reljefo ilgis turi viršyti lenkimo spindulį. Tai apsaugo nuo plyšimo perėjimo tarp išlenktų ir plokščių dalių.
- Kritinius posūkius orientuokite statmenai grūdelių krypčiai.Lenkimas per grūdus leidžia sugriežtinti spindulius be įtrūkimų-nemokamas patobulinimas, kuris nieko nekainuoja dėl sudėtingumo.
- Nurodykite vidinį lenkimo spindulį, lygų arba didesnį nei 1T švelniam plienui, 2T aliuminiui.Griežtesni spinduliai sutelkia įtampą ir sukelia įtrūkimus ant išorinio lenkimo paviršiaus.
- Venkite be reikalo griežtų leistinų nuokrypių.Pasilikite ±0,05 mm specifikacijas funkcijoms, kurių tinkamumas ar funkcija tikrai to reikalauja. Pagal numatytuosius nustatymus nustatykite ±0,1 mm arba platesnį ne-kritinių matmenų dydį, kad sumažintumėte įrankių sąnaudas ir pailgintumėte štampo tarnavimo laiką.
- Standartizuoti lenkimo spindulį visoje dalyje.Naudojant tą patį spindulį visuose posūkiuose sumažėja formavimo stočių skaičius ir supaprastėja štampų projektavimas.
- Projektinis minimalus flanšo ilgis 3x medžiagos storis.Trumpesni flanšai negali sujungti štampavimo angos ir visai nesusiformuos. Taikykite 4 kartus, kad gautumėte švarius rezultatus su pakankamu štampų tarpu.
Šių taisyklių laikymasis neriboja kūrybiškumo{0}}tai nukreipia jį į geometrines formas, kurios yra patikimos. Dalys, sukurtos laikantis šių apribojimų, veikia didesniu greičiu, lėčiau dėvisi įrankius ir užtikrina vienodą kokybę ilgų gamybos etapų metu.
Bendradarbiavimas su sudėtingų štampuotų dalių įrankių ekspertais
Standartinės projektavimo taisyklės tvarko paprastas geometrijas. Tačiau daugeliui taikomųjų programų reikia daugiau: griežtų sudėtingų 3D formų tolerancijos, didelės-apimties gamybos be jokių antrinių operacijų arba progresyvių štampų, kai apėjimo įpjovos geometrija, tarpo optimizavimas ir medžiagų srautas turi veikti kartu nepriekaištingai. Šie projektai viršija bendrąsias gaires, todėl jiems reikalingas specializuotas štampavimo įrankis ir štampavimo patirtis.
Kada turėtumėte pasitelkti specialų štampo dizaino partnerį? Laikykite tai privaloma, kai jūsų dalis apima bet kurį iš šių dalykų:
- Sudėtingi progresyvūs štampų išdėstymai su daugiau nei aštuoniomis stotimis
- Kelių-medžiagų arba kelių-komponentų-surinkimas
- Giliai{0}}braižytos geometrijos, kurioms reikalingas kontroliuojamas medžiagos srautas ir piešimo karoliukų inžinerija
- Formuotų bruožų leistini nuokrypiai mažesni nei ±0,05 mm
- Didelė{0}}gamybos apimtis (500 tūkst. ir daugiau per metus), kai pašalinus kiekvieną antrinę operaciją pateisinamos pažangios investicijos į įrankius
Inžineriniu požiūriu štampas yra daug daugiau nei pjovimo įrankis,{0}}tai tiksli gamybos sistema. Tinkamas įrankių partneris suteikia modeliavimo galimybes, medžiagų srauto analizę ir kartotinį prototipų kūrimą, kuris apsaugo nuo brangių pataisymų po to, kai bus sukurti sudėtingi įrankiai. Jie supranta, kaip smūgio susidėvėjimas, nuėmimo jėga, piloto įsijungimas ir apėjimo įpjovos dizainas sąveikauja kaip sistema, o ne atskiri kintamieji.
Inžinieriams, susiduriantiems su šiais sudėtingais metalo štampavimo štampų iššūkiais-ypač projektai, susiję su individualia štampų struktūra, šlifavimo valdymo strategijomis, tarpo optimizavimu ir pažangia medžiagų srauto inžinerija-YICHEN štampavimo štampassprendimai sujungia jus su įrankių specialistais, kurie dirba visame sudėtingame štampų projektavimo diapazone. Dėmesys laipsniškam ir perkeliamam štampų kūrimui, įskaitant keltuvo dizainą, aplinkkelio griovelių inžineriją ir precizišką prošvaisos valdymą, daro juos puikiu pasirinkimu, kai jūsų projektui reikia daugiau, nei gali duoti nepaprasti įrankiai.
Nesvarbu, ar nurodote pirmąjį štampuotą komponentą, ar optimizuojate esamą gamybos štampą, kelias į nuoseklius rezultatus eina per tuos pačius pagrindus: projektuokite neperžengdami medžiagų ir procesų ribų, pasirinkite savo tūriui tinkamą štampavimo architektūrą ir bendradarbiaukite su ekspertais, kurie supranta, kaip kiekvienas įrankio sprendimas atsispindi paruoštoje dalyje, kurią laikote rankoje.
Dažnai užduodami klausimai apie štampuotas dalis
1. Kas yra metalo štampavimo štampas?
Štampas yra specializuotas tikslus įrankis, pagamintas iš grūdinto įrankių plieno arba karbido, kuris, veikiant kontroliuojama spaudimo jėga, pjauna, lenkia arba formuoja lakštinį metalą į tam tikrą geometriją. Jį sudaro viršutinės ir apatinės pusės, kuriose yra perforatoriai, štampavimo blokai, nuėmikliai, keltuvai ir kreipiančiosios sistemos, kurios kartu paverčia plokščias medžiagas į baigtus komponentus. Štampai gali atlikti tokias operacijas kaip pradūrimas, išlyginimas, lenkimas ir tempimas, išlaikant net 0,0002 colio leidžiamąsias nuokrypas per milijonus gamybos ciklų.
2. Kokie yra trys pagrindiniai štampavimo štampų tipai?
Trys pagrindinės štampavimo štampų architektūros yra progresiniai, pernešamieji ir sudėtiniai. Progresyvūs štampai 100-1500 smūgių per minutę greičiu perkelia ištisinę metalinę juostelę per nuoseklias didelio-tūrio sudėtingų dalių stotis. Perkėlimo štampai mechaniškai perkelia atskirus ruošinius tarp nepriklausomų stočių, tvarkydami dideles arba giliai ištemptas dalis, per dideles juostelėms. Sudėtiniai štampai vienu metu atlieka kelias pjovimo operacijas vienu judesiu, todėl plokščioms tikslioms dalims, pvz., poveržlėms ir tarpikliams, nustatomos griežčiausios tolerancijos.
3. Kaip išvengti įbrėžimų ant štampuotų dalių?
Apsauga nuo įbrėžimų prasideda optimizuojant pjovimo tarpą tarp perforatoriaus ir štampavimo bloko, paprastai 5-8 % medžiagos storio vienoje pusėje švelniam plienui ir 10–15 % nerūdijančiam plienui. Be pradinių prošvaisos nustatymų, labai svarbu išlaikyti aštrias pjovimo briaunas per suplanuotą šlifavimą, nes štampų susidėvėjimas palaipsniui didina šlifavimo aukštį gamybos eigoje. Reguliariai stebint šerdies aukštį, iš anksto įspėjama, kada reikalinga įrankių priežiūra. Tinkamas įrankio išlygiavimas, tinkamas presavimo tonažas ir tinkamas štampavimo antgalio tvirtumas taip pat prisideda prie švaraus pjovimo briaunų ir minimalaus įbrėžimų susidarymo.
4. Kuo skiriasi A, B ir C klasės štampavimo štampai?
Štampo klasės yra įrankių kokybės pakopos, atitinkančios gamybos apimties reikalavimus. A klasės štampuose naudojamas aukščiausios kokybės įrankių plienas su karbido įdėklais, pasiekiami didžiausi leistini nuokrypiai ir jie atlaiko 2-5 mln. ar daugiau smūgių, tinka didesniam nei 500 000 dalių kiekiui per metus. B klasės štampuose naudojamas standartinis aukštos{13}kokybės įrankių plienas, pvz., D2 arba A2, kurių gamybos trukmė yra 500 000–1 500 000 smūgių, idealiai tinka vidutiniams kiekiams. C klasės štampai siūlo pigesnę konstrukciją, skirtą prototipų kūrimui arba trumpiems, iki 50 000 smūgių, važiavimams, sutinkant su didesniais nuokrypiais mainais už greitesnį pristatymo laiką ir mažesnes išankstines investicijas.
5. Kas yra progresinio štampavimo štampų apėjimo įpjovos?
Apėjimo įpjovos yra mažos medžiagos dalys, išpjautos iš juostelių kraštų ankstyvosiose progresyviojo štampavimo stotyse, kad būtų galima kontroliuoti juostos padavimo eigą. Neigiamos aplinkkelio įpjovos pašalina medžiagą, kad susidarytų atviros plyšiai, kurie sujungia stabdymo blokus ir neleidžia permaitinti. Teigiamos aplinkkelio įpjovos nukreipia ąseles žemyn, kad prisitvirtintų prie stabdymo paviršių, sutvirtindamos siaurus laikiklius ir valdydami žingsnį. Abu tipai užtikrina, kad juostelė pasislinktų tiksliai reikiamu atstumu tarp paspaudimų, užkertant kelią matmenų paklaidoms, susijusioms su netinkamu padavimu, ir apsaugoti štampą nuo smūgių, kuriuos sukelia padėties poslinkis.


