


Kas yra aplinkkelio įpjovos ir kodėl jos svarbios štampuojant štampus
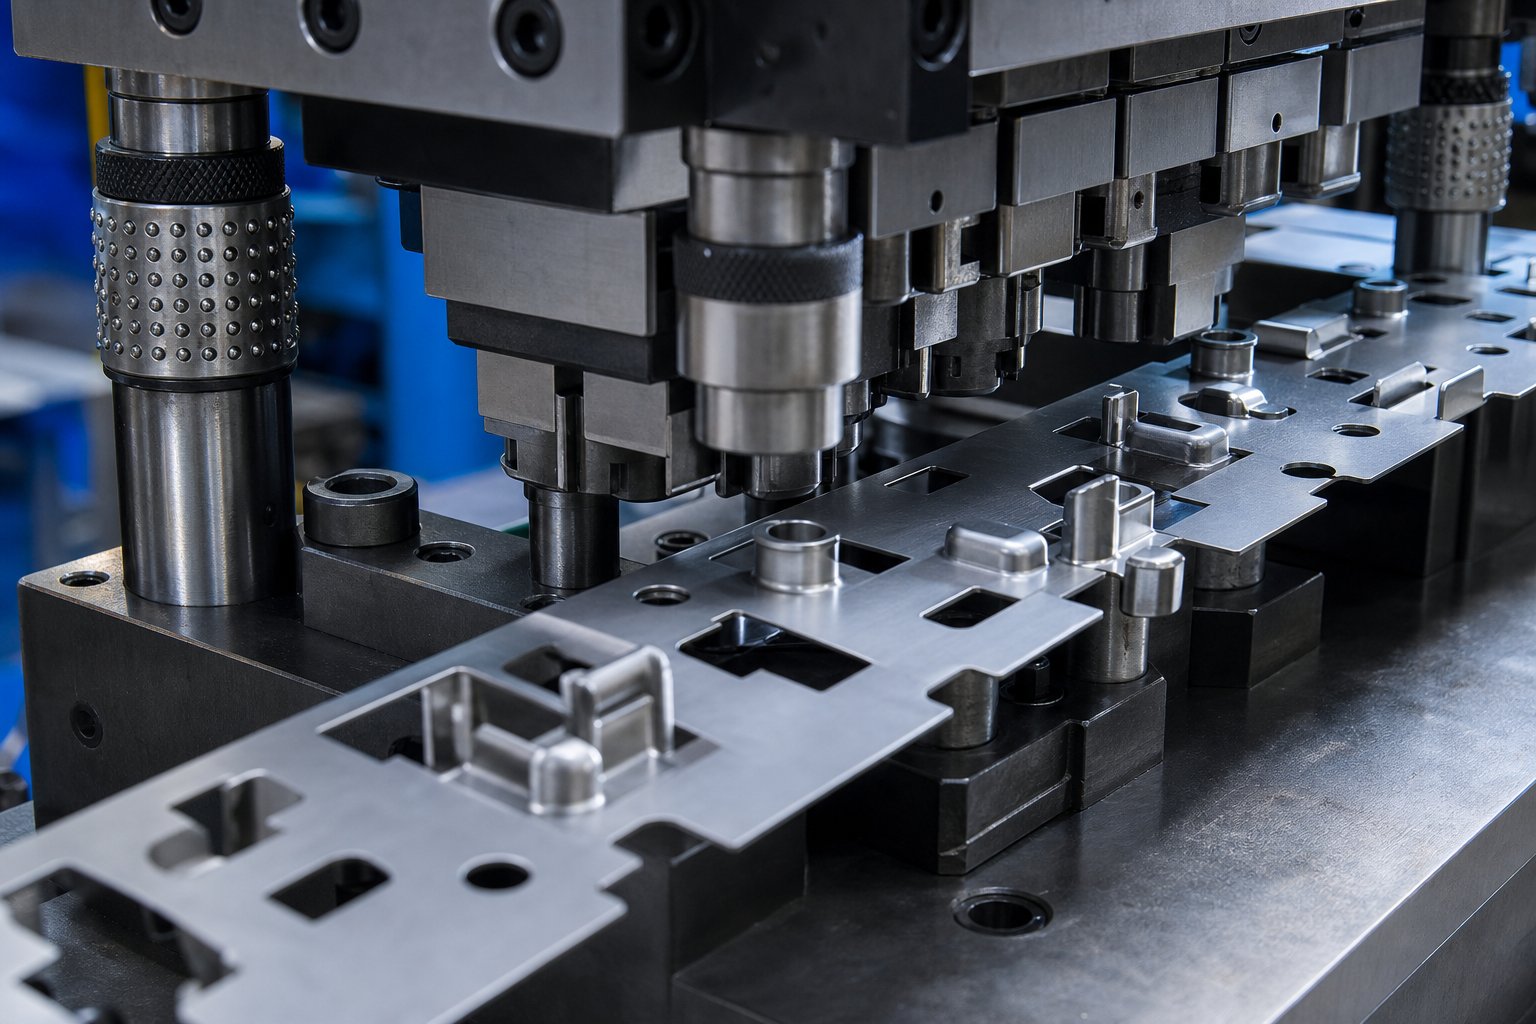
Kai tupaleisti progresyvų štampavimo štampą gamybos greičiu, kiekviena suformuota juostos ypatybė turi keliauti per pasroviui skirtas stotis, neatsitrenkiant į įrankius. Šis vienintelis reikalavimas lemia vieną iš praktiškiausių dizaino sprendimų, su kuriais susiduria įrankio ir štampo gamintojas: kur ir kaip išpjauti apėjimo įpjovas.
Progresyvių štampų apėjimo įpjovų apibrėžimas
Apėjimo įpjova yra apgalvotas medžiagos pašalinimas iš progresinio štampavimo laikiklio juostelės, sukuriantis tarpą anksčiau suformuotiems elementams, kad jie galėtų praeiti per kitas stotis, nesusiduriant su perforatoriais, štampų blokais, nuėmikliais ar keltuvais.
Apėjimo įpjovų štampavimo štampuose paskirtis yra paprasta. Juostelei pasisukus į priekį, virš arba žemiau juostelės plokštumos išsikiša tokie bruožai kaip raišteliai, įspaudai, nupiešti kaušeliai ir sulenkti skirtukai. Neturint laisvojo kelio, šios funkcijos atsitrenkia į pasroviui skirtus įrankių komponentus ir užstringa presas. Lakštinio metalo formavimo apvado įpjovos suteikia kiekvienai išsikišusiai ypatybei saugų koridorių, kuriuo galima judėti, todėl juosta juda ir presas veikia.
Kodėl trukdžių prevencija yra pagrindinis štampų projektavimo iššūkis
Trikdžiai tarp suformuotų ypatybių ir štampavimo elementų nėra nedidelis nepatogumas. Tai sukelia juostelių užstrigimą, išlaužtas dalis, sulaužytas smūgius ir neplanuotas prastovos, kurios sužlugdo gamybos tikslus. Kiekvienam įrankio ir štampų specialistui, dalyvaujančiam projektuojant, nustatant ar prižiūrint, reikia aiškiai suprasti, kaip apėjimo įpjovos apsaugo nuo trikdžių štampavimo štampuose, nes alternatyva yra reaktyvusis trikčių šalinimas sustojus presui.
Šiame straipsnyje aprašoma lakštinio metalo formavimo aplinkkelio įpjovų mechanika, tipai, projektavimo procesas, medžiagos ir gedimo būdai. Tikslas yra suteikti jums išsamią, praktinę informaciją, kaip užkirsti kelią trukdžiams jau projektavimo etape, o ne ieškoti problemų gamyboje.
Supratimas, kaip formavimo stotyse atsiranda juostų trukdžiai
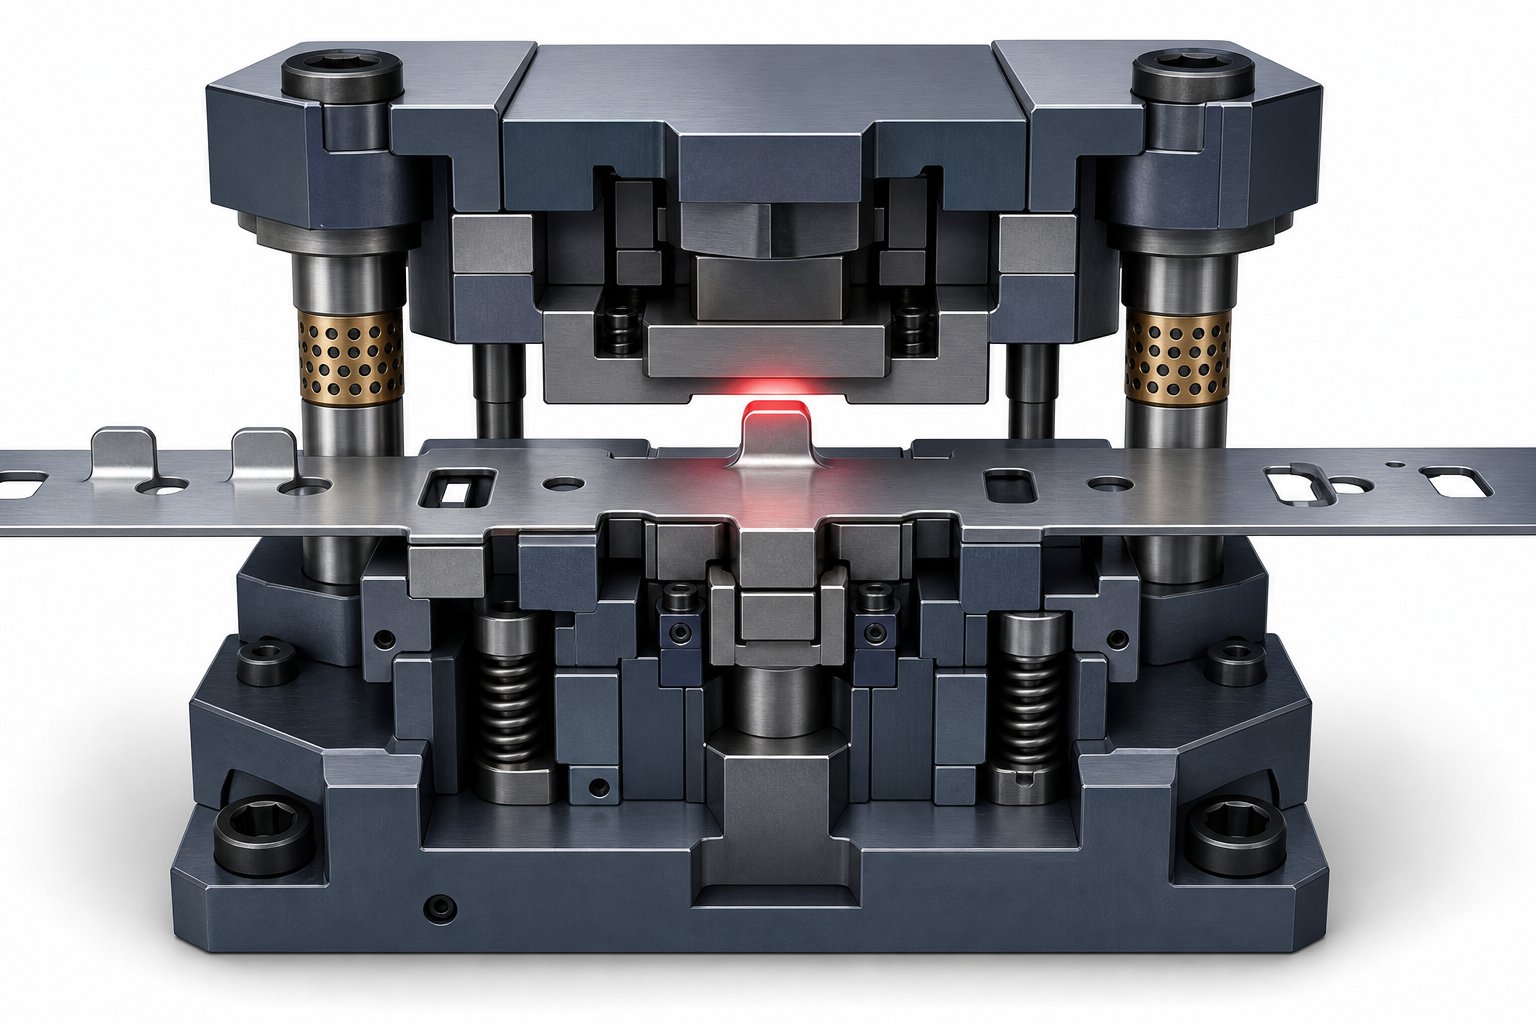
Įsivaizduokite, kad lakštinio metalo juosta juda per laipsnišką štampą, stotis po stoties, šimtais smūgių per minutę. Kiekviena stotis atlieka konkrečią metalo formavimo operaciją: viena smeigia pistoletą, kita traukia puodelį, kita lenkia skirtuką. Kiekviena iš šių operacijų visam laikui išstumia medžiagą virš arba žemiau juostos plokštumos. Juostelė juda į priekį, nešiodama tuos išsikišusius bruožus, ir būtent čia prasideda susidūrimo rizika.
Kaip suformuotos savybės sukuria susidūrimo riziką juostos progresavimo metu
Progresyviame štampelyje juostelė per kiekvieną paspaudimo ciklą pasislenka į priekį vienu žingsniu. Prieš srovę suformuotos funkcijos dabar užima vietos, kurios taip pat reikia pasroviui skirtiems įrankių komponentams. Nupieštas puodelis, esantis žemiau juostos plokštumos, juda tiesiai link kitos stoties štampavimo bloko paviršiaus. Virš juostos esantis sulenktas skirtukas keliauja tiesiai į nuėmimo plokštę. Formavimo metu taikoma slankioji jėga visam laikui pakeitė medžiagą ir ta nauja geometrija nesusitraukia, kad gražiai tilptų į kitą stotį.
Problemos kyla štampuose su daugybe stočių. Kiekviena papildoma formavimo operacija prideda dar vieną išsikišusią ypatybę, kuri turi išvalyti kiekvieną paskesnę stotį, per kurią ji praeina.Štampo gamintojaskuriant dvylikos{0}}stočių progresyvų įrankį gali reikėti sekti trikdžių kelius funkcijoms, sukurtoms nuo antrosios stoties iki vienuoliktos stoties.
Toliau pateikiami dažniausiai pasitaikantys trikdžių scenarijai, atsirandantys juostelės progresavimo metu:
- Į viršų-atsuktos formos (lanksteliai, įspaudai, sulenktos ąselės), susiduriančios su nuėmimo plokštėmis arba viršutiniais štampais uždarant štampą
- Į apačią-atsuktos brėžiniai arba ekstruziniai elementai, liečiantys štampavimo blokų paviršius arba apatinius įrankius juostos judesio metu
- Šoniniai posūkiai arba suformuoti flanšai užsifiksuoja ant kreipiamųjų bėgių, neleidžiantys sklandžiai eiti tarp stočių
- Suformuoti spyruokliniai{0}}spyruokliniai kaiščiai, pakeliantys juostelę, kad būtų galima paduoti
Neišspręstų trukdžių gamybos eigoje pasekmės
Kai suformuota funkcija pasiekia paskesnį komponentą, rezultatai yra nedelsiant ir brangūs. Juostelė užstringa ir sustabdo presą ciklo viduryje. Apdorojamos dalys susmulkinamos arba deformuojamos viršijant toleranciją. Smūgiai nutrūksta, štampai blokuoja drožles, o nuėmikliai sulinksta. PagalMetalo formavimo žurnalas, net ir iš pažiūros nedidelės progresyvių štampų laiko ar klirenso problemos gali generuoti nereikalingą tonažą, kuris sugadins ir štampą, ir patį presą.
Neplanuotos prastovos dėl{0}}su trikdžių susijusių strigčių kainuoja ne tik remonto valandas. Tai sutrikdo gamybos grafikus, išmeta medžiagas ir priverčia reaktyvų trikčių šalinimą esant slėgiui. Išmanesnis kelias yra prevencija pagal dizainą, sprendžiant kiekvieną galimą susidūrimą juostelės išdėstyme prieš štampui dar nepasiekiant spaudos. Šis projektavimo-etapinis mąstymas yra būtent tai, kas lemia apėjimo įpjovos geometriją, vietą ir dydį.
Kaip apeiti įpjovas mechaniškai apsaugo nuo trukdžių
Juostos trukdžiai yra geometrijos problema, o apėjimo įpjovos ją išsprendžia su geometrija. Principas apgaulingai paprastas: nuimkite juostelės medžiagos dalį tikslioje vietoje, kad juostelei pasislinkus išsikišusi suformuota ypatybė užimtų vietą, kurioje anksčiau buvo medžiaga. Jei kelyje nėra medžiagos, tai nėra susidūrimo su pasroviui skirtais įrankiais. Iššūkis yra tiksliai apskaičiuoti, kiek medžiagos reikia pašalinti, kur ją pašalinti ir kaip šis pašalinimas sąveikauja su juostelės struktūriniu elgesiu, kai ji patenka per štampą.
Atlaisvinimo voko sukūrimas pašalinus medžiagą
Pagalvokite apie laisvą gaubtą kaip apie trimatį{0}} koridorių, per kurį susiformavęs objektas turi praeiti nieko neliesdamas. Apėjimo įpjova apibrėžia to koridoriaus grindis, sienas ir lubas, pašalindama juostos medžiagą, kuri kitu atveju jį užimtų.
Įpjovos geometrija turi atitikti tris suformuotos ypatybės matmenis:
- Aukštis arba gylis- kiek funkcija išsikiša virš arba žemiau juostos plokštumos
- Pėdsakas- planas-peržiūrėti sritį, kurią objektas užima palei juostą ir skersai
- Klirenso marža- papildomos vietos už funkcijos apvalkalo, kad būtų galima pritaikyti tiekimo tikslumo, medžiagos atstūmimo ir preso deformacijos skirtumus
Įpjova nebūtinai turi būti žymiai didesnė nei funkcija, kurią ji išvalo, bet ji turi atitikti realias{0}}pasaulio sąlygas. Medžiagos elgesys veikiant įtempiams atitinka s-s kreivę (įtempimo-įtempimo kreivę), kuri parodo, kaip juostelė elastingai deformuojasi prieš pasiekdama nuolatinį derlių. Tai svarbu, nes juostos medžiagos tamprumo modulis lemia, kiek laikiklis pasislenka veikiant padavimo jėgoms, kurios gali šiek tiek pasislinkti suformuotą ypatybę, palyginti su vardine padėtimi. Išpjova, kurios dydis atitinka tik teorinį elemento apvalkalą, be elastinės deformacijos laisvos ribos, gamybos sąlygomis gali nutrūkti.
Klirensas paprastai svyruoja nuo 0,5 mm iki 2,0 mm už objekto ribos, priklausomai nuo medžiagos standumo, presavimo greičio ir padavimo sistemos tikslumo. Storesnės, standesnės juostos, turinčios didesnę takumo ribą ir takumo ribą, linkusios nuosekliau išlaikyti padėtį, todėl sudaromos mažesnės prošvaisos. Plonesnėms, lankstesnėms medžiagoms reikia didesnių kraštų, nes juostelė gali nuslysti arba suplakti tarp keltuvų, kai tiekiama dideliu -greičiu.
Kaip juostos žingsnis ir ypatybių geometrija lemia įpjovos išdėstymą
Įpjovos išdėstymas neatsiejamas nuo juostelės žingsnio - fiksuoto atstumo, kurį juostelė pajudina kiekvieną kartą paspaudus. Kai juostelė pasislenka vienu žingsniu į priekį, stotyje N sukurtas elementas atkeliauja į stotį N+1. Jei stotyje N+1 esantys įrankiai užima tą pačią vertikalią erdvę, kaip ir ta ypatybė, juostoje jau turi būti apėjimo įpjova būtent toje vietoje, kurioje objektas bus, kai pasieks tą stotį.
Čia yra logika praktine prasme. Įsivaizduokite 3 stotyje susidariusį nupieštą puodelį, kuris išsikiša 8 mm žemiau juostos. 4 stotyje apatinis štampavimo blokas pakyla 2 mm atstumu nuo juostos apatinės pusės. Be įsikišimo puodelis atsitrenkia į tą štampo bloką, kai juostelė tiekiama į priekį. Sprendimas: 2 arba 3 stotyje įpjovos perforatorius pašalina medžiagą iš juostelės vienu žingsniu į priekį nuo tos vietos, kur bus suformuotas puodelis. Ištraukus puodelį 3 stotyje, juostelė pasislenka į priekį ir puodelis juda į išpjautą angą -, laisvai pereidamas per 4 stoties štampavimo bloką.
Ryšys tarp juostos žingsnio, objekto dydžio ir įpjovos matmenų yra aiški hierarchija. Juostos žingsnis nustato erdvinį pagrindą. Suformuotos ypatybės apvalkalas, įskaitant bet kokį atstūmimą, numatytą pagal medžiagos s- kreivės elgseną, apibrėžia minimalų reikalingą atidarymą. Medžiagų įdėjimo programinė įranga, skirta medžiagos ilgiui ir juostelių išdėstymui, padeda inžinieriams vizualizuoti, kaip įpjovos išdėstymas sąveikauja su gretimomis funkcijomis, bandomosiomis kaiščių angomis, laikiklio strypais ir surišimo taškais per visą štampo ilgį. Šis programine įranga{5}}pagrįstas išdėstymo planavimas apsaugo nuo konfliktų tarp apėjimo įpjovos ir kitos svarbios juostos geometrijos.
Įpjovos matmenys taip pat turi atitikti progresavimo kryptį. Per siaura įpjova tiekimo kryptimi neužtikrins pakankamai laisvos vietos, kai elementas bus į jį įtrauktas. Per plati įpjova susilpnina laikiklio juostelę per leistinas ribas. Šių apribojimų subalansavimas yra tai, kas atskiria funkcinį apėjimo įpjovą nuo to, kuris arba neapsaugo trukdžių, arba sukuria naujas maitinimo problemas pasroviui.
Paaiškintos teigiamos ir neigiamos aplinkkelio įpjovos
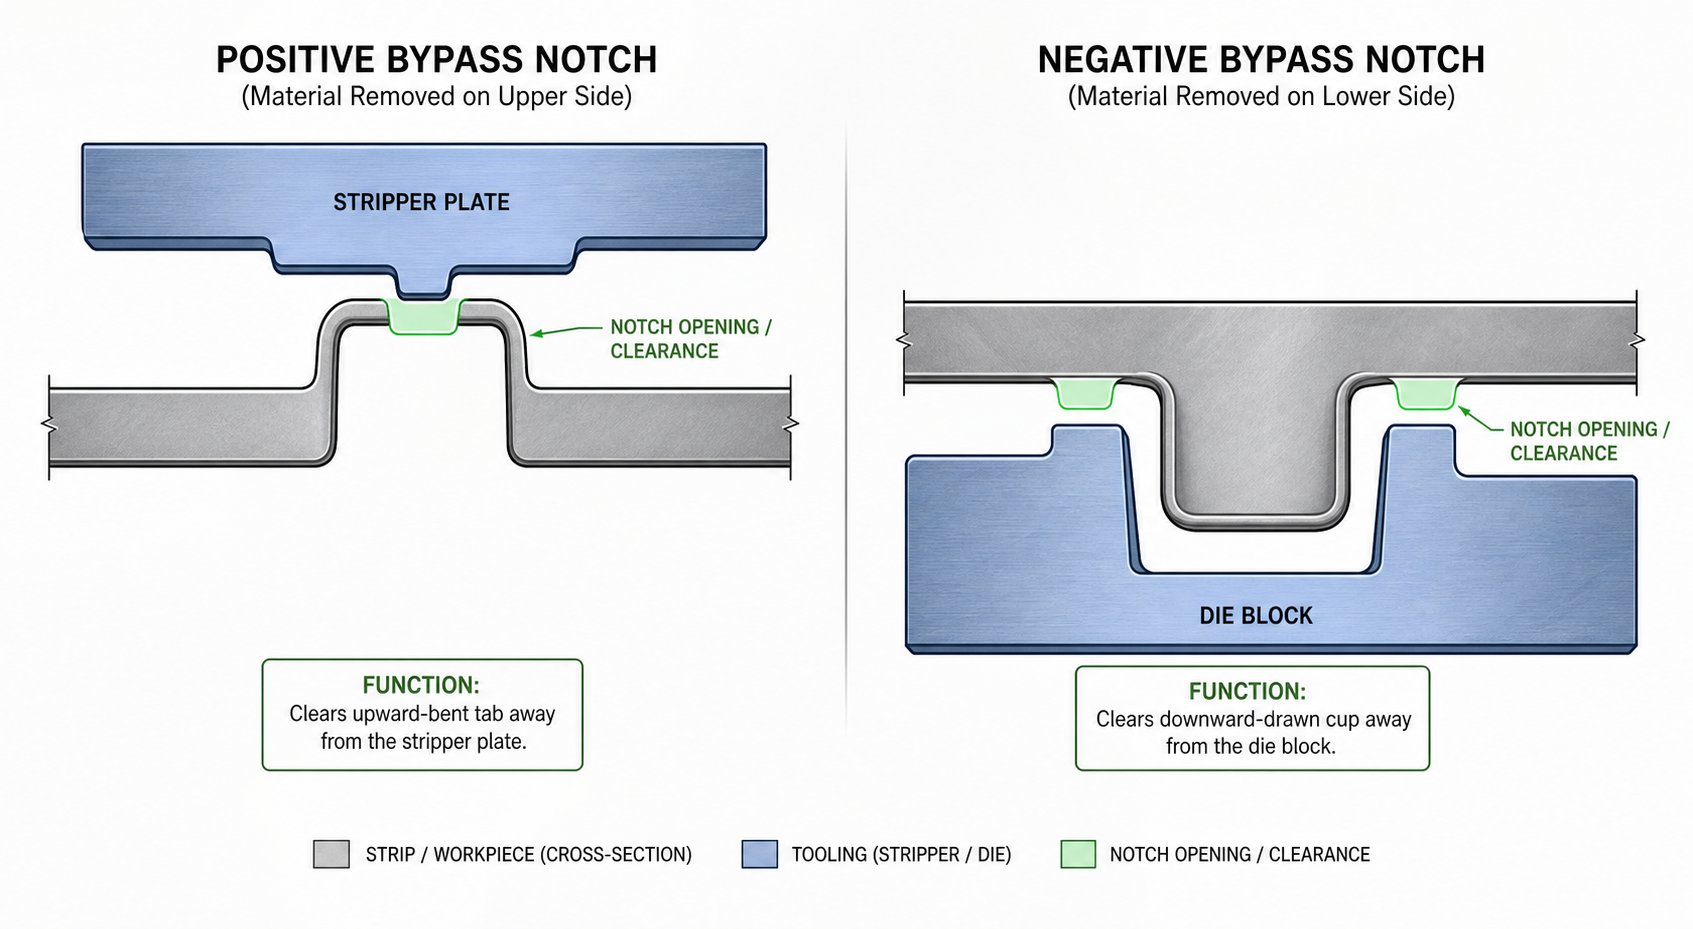
Subalansuojant įpjovos matmenis ir juostelės vientisumą, kyla akivaizdus tolesnis-klausimas: kuria kryptimi turi atsidaryti įpjova, palyginti su suformuota ypatybe? Atsakymas padalija apėjimo įpjovas į dvi pagrindines kategorijas - teigiamą ir neigiamą -, o skirtumas lemia, ar klirenso koridorius yra virš juostos plokštumos, ar žemiau jos. Norint pasirinkti tinkamą trikdžių sprendimą kiekvienoje stotyje, labai svarbu suprasti neigiamas ir teigiamas apėjimo įpjovas lakštinio metalo štampavimo štampuose.
Teigiamos aplinkkelio įpjovos, skirtos į viršų nukreiptoms funkcijoms{0}}
Teigiamas apėjimo įpjova pašalina medžiagą iš juostelės toje pačioje pusėje, kurioje yra suformuotas elemento išsikišimas. Kai strypas, įspaudas ar sulenktas ąselė išsikiša į viršų virš juostelės, įpjova atsidaro į viršų, kad susidarytų prošvaisa nuo viršutinių štampavimo elementų, tokių kaip nuėmimo plokštės, kumšteliai arba tuščiosios eigos perforatoriai kitoje stotyje.
Pavaizduokite skirtuką, palenktą 90 laipsnių į viršų 4 stotyje. 5 stotyje nuėmimo plokštė nusileidžia, kad juostelė būtų plokščia uždarymo operacijos metu. Be laisvos vietos, skirtuko antgalis atsitrenkia į apatinę nuėmiklio dalį. Teigiamas apėjimo įpjova -, iškirpta juostelėje skirtuko indeksuotoje padėtyje, palyginti su stoties 5 - padėtimi, pašalina medžiagą, kuri priešingu atveju priverstų susidurti su viršutine puse. Skirtukas praeina per atvirą erdvę, nuėmiklis liečiasi tik su plokščia juostele, o presas veikia toliau.
Neigiamos apėjimo įpjovos, skirtos žemyn nukreiptoms{0}}funkcijoms
Neigiamas aplinkkelio griovelis veikia priešinga kryptimi. Jis pašalina medžiagą iš priešingos objekto išsikišimo pusės, sukuriant tarpą žemiau juostos plokštumos. Šis tipas skirtas į apačią-atsuktoms ypatybėms, pvz., nupieštiems puodeliams, išspaustoms įduboms ar monetų-suformuotoms įduboms, kurios kitu atveju liestųsi su apatiniais štampo blokais, kėlimo paviršiais arba išmetimo kaiščiais pasroviui esančiose stotyse.
Terminologija iš pradžių gali atrodyti priešinga. „Neigiamas“ nereiškia, kad įpjova yra mažiau svarbi -, tai griežtai nurodo orientaciją, palyginti su formavimo kryptimi. Praktikoje neigiamos ir teigiamos apėjimo įpjovos lakštinio metalo formavimo štampavimo štampuose atsiranda maždaug vienodai dažnai, nes dauguma progresyvių štampavimo juostų turi į abi puses išsikišusius bruožus.
Abiejų tipų derinimas sudėtinguose juostelių maketuose
Sudėtingoms dalims su kelių krypčių formavimu-dažnai reikia abiejų tipų įpjovų tame pačiame juostos išdėstyme. Apsvarstykite dalį, kurios vienoje stotyje yra įspaudimas į viršų, o kitoje - žemyn. Kiekviena savybė sukuria savo trukdžių riziką skirtingose pasroviui esančiose stotyse, todėl juostelėje gali prireikti teigiamo įpjovos vienai ir neigiamo įpjovos kitai -, kartais toje pačioje žingsnio padėtyje išilgai nešiklio.
Kai abu tipai atsiranda kartu, juostelės standumas tampa kritiniu apribojimu. Kiekviena įpjova pašalina medžiagą, o kartu pašalinus iš abiejų juostelės pusių netoliese esančiose vietose, laikiklis gali suplonėti iki taško, kur jis užsifiksuoja arba netinkamai tiekiamas. Inžinieriai, dirbantys su neigiamomis ir teigiamomis aplinkkelio įpjovomis lakštinio metalo štampavimo štampe, turi patikrinti, ar visas medžiagos pašalinimas bet kuriame skerspjūvyje vis dar turi pakankamai nešiklio stiprumo, kad juosta būtų patikimai ištraukta per štampą.
Žemiau esančioje lentelėje apibendrinami pagrindiniai teigiamų ir neigiamų apėjimo įpjovų skirtumai:
| Būdingas | Teigiamas aplinkkelio įpjova | Neigiamas aplinkkelio įpjova |
|---|---|---|
| Susiformavusio požymio kryptis | Aukštyn (virš juostos plokštumos) | Žemyn (žemiau juostos plokštumos) |
| Tipiškas trukdžių taškas | Nuėmimo plokštės, viršutiniai perforatoriai, kumšteliai | Štampo blokai, kėlimo kaiščiai, išmetimo mechanizmai |
| Įpjovos padėtis juostelės atžvilgiu | Atsidaro viršuje (toje pačioje pusėje kaip ir išsikišimas) | Atsidaro apačioje (priešingoje iškyšos pusėje) |
| Įprastos programos | Lankstai, lenkimai į viršų, įspaudai, iškilūs skirtukai | Nupiešti puodeliai, išspausti viršeliai, žemyn nukreiptos monetos formos |
Tinkamo įpjovos tipo pasirinkimas yra paprastas sprendimas, kai viena funkcija išsikiša viena kryptimi. Sudėtingumas didėja dėl kelių krypčių dalių, kai abu tipai egzistuoja kartu, o juostos atsparumas turi būti perskaičiuotas kiekvienoje atkarpoje. Šis laikomo-stiprumo apskaičiavimas labai priklauso nuo medžiagos savybių - storio, našumo savybių ir nuo to, kaip juosta reaguoja į laipsnišką apdirbimo kietėjimą kiekvienoje įpjovos zonoje.
Medžiagos ir storio veiksniai, formuojantys įpjovos dizainą
Nešiotis{0}}jėgos skaičiavimai nėra abstraktūs matematikos pratimai. Jie tiesiogiai priklauso nuo to, iš ko pagaminta juostelė, kokio storio ji yra ir kaip keičiasi jos mechaninės savybės progresinio formavimo metu. Dėl 1,0 mm šaltai valcuoto plieno -pločio pliene puikiai veikianti aplinkkelio įpjova gali sukelti 0,5 mm HSLA juostelės sulinkimą arba 1,5 mm aliuminio atstumą. Kiekvienas medžiagos kintamasis priklauso nuo įpjovos dydžio, išdėstymo ir ribos tarp švariai veikiančio ir užstringančio gamybos greičio.
Storio ir išeigos stiprumo įtaka įpjovos dydžiui
Medžiagos storis aplenkia griovelių dizainą dviem sujungtais būdais. Pirma, storesnė medžiaga sukuria aukštesnes formas. Įtempimas, kuris išstumia medžiagą žemyn, 1,2 mm storio juostoje išsikiš toliau žemiau juostos nei 0,6 mm storio vien dėl to, kad yra daugiau medžiagos, kurią reikia išstumti. Šiai aukštesnei funkcijai reikia didesnio tarpo, todėl reikia platesnės arba gilesnės įpjovos. Antra, storesnės juostelės geriau atsparios lenkimui ir slinkimui maitinimo metu, o tai reiškia, kad suformuota ypatybė nuosekliau išlaiko savo vardinę padėtį. Dažnai galite išvengti storesnės plokštumos, nes juostelė neplasnoja ir nesisuka tarp keltuvų.
Išeigos stiprumas įveda spyruoklinį kintamąjį. Kai formuojate elementą iš didelio-stiprumo medžiagos, - tarkime, dvigubos-fazės 590 arba HSLA 420 -, metalas agresyviau atsitraukia, kai perforatorius atsitraukia. Lenkimas, skirtas pasiekti 90 laipsnių, gali atsipalaiduoti iki 87 arba 85 laipsnių. Ištrauktas puodelis gali šiek tiek atsidaryti. Šis elastingas atsistatymas pakeičia efektyviosios funkcijos apvalkalą, kurį turi išvalyti įpjova. Jei įpjovos dydį nustatėte pagal numatytą geometriją, o ne kaip{13}}spyruoklinę geometriją, galite susidaryti perteklinį tarpą (išeikvosite juostelės medžiagą) arba, dar pavojingiau, per mažą atstumą tam tikruose elementų kraštuose, kur spyruoklė išstumė profilį į išorę.
Ryšys tarp takumo stiprumo ir spyruoklės yra gerai dokumentuotas štampavimo moksle. KaipArtas Hedrickas pažymi „The Fabricator“., jei neturite tinkamo metalo įtempimo, kad atitiktų jo takumo ribą -, įvyks taškas, kuriame jis visam laikui plastiškai deformuojasi -. Aplenkiant įpjovą, tai reiškia, kad funkcijos apvalkalas, naudojamas įpjovos dydžiui nustatyti, visada turi atspindėti spyruoklinės atbulinės eigos geometriją, o ne teorinę perforavimo geometriją. Plieno takumo riba įvairiose rūšyse labai skiriasi, o kiekviena rūšis sukuria skirtingą spyruoklinį profilį, kuris tiesiogiai veikia jūsų reikalingą tarpą.
Apsvarstykite praktinį pavyzdį. Iš 0,8 mm DP780 plieno formuojate į viršų nukreiptą strypą. Perforavimo kampas yra 45 laipsniai, tačiau dėl šios klasės takumo įtempio pistoletas atsistoja iki maždaug 42 laipsnių. Stiebo galas dabar yra šiek tiek aukščiau juostos plokštumos, nei galėtų numatyti 45 laipsnių geometrija. Jūsų aplinkkelio įpjova turi atitikti tą 42 laipsnių padėtį, o ne 45 laipsnių projektavimo tikslą. Ignoruojant šį skirtumą, gamybos greičiu atsiranda nenutrūkstamas kontaktas.
Juostos pločio apribojimai ir nešiklio vientisumo ribos
Kiekviena apėjimo įpjova pašalina medžiagą iš laikiklio juostelės, o pašalinimas tiesiogiai sumažina juostos gebėjimą atsispirti lenkimui padavimo metu. Laikiklis turi išlikti pakankamai tvirtas, kad visa juostelė - su visomis suformuotomis ypatybėmis - būtų sklandžiai ištraukta per štampą, nesilenkiant, nesisukant ar netinkamai tiekiant. Tai nustato griežtą viršutinę įpjovos dydžio ribą.
Juostos plotis yra pagrindinis apribojimas. Siaura juostelė suteikia mažiau darbo medžiagos, todėl kiekviena įpjova sudaro didesnę galimo skerspjūvio{1}}procentinę dalį. Įsivaizduokite 40 mm pločio juostelę su 12 mm apėjimo įpjova, išpjauta vienoje pusėje. Dėl vieno įpjovimo efektyvusis laikiklio plotis sumažinamas iki 28 mm tame skerspjūvyje - - 30 proc. Platesnėje 80 mm juostelėje ta pati įpjova sumažina tik 15 proc., todėl paliekama daug daugiau struktūrinės ribos.
Laikiklio matmenys yra vienodai svarbūs. Kaip pažymėtalaikiklio projektavimo gairės iš „The Fabricator“., norint ją perkelti horizontaliai, reikia maždaug 10 procentų detalės svorio, o jei vyksta kelios eigos, laikiklis turi atsispirti kumuliacinei jėgai nesilenkdamas. Dėl apėjimo įpjovos, kuri per giliai įsirėžia į laikiklio strypą, juostos atsparumas lenkimui gali nukristi žemiau šios slenksčio, todėl juostelė nuslysta tarp stočių ir gali prasidėti padavimas.
Praktinė taisyklė: įpjovos plotis niekada neturėtų viršyti 60–70 procentų laikiklio juostos pločio bet kuriame skerspjūvyje. Kai išilgai juostos arti vienas kito atsiranda kelios įpjovos, jų bendras poveikis nešimo stiprumui turi būti vertinamas kaip sistema, o ne atskirai.
Darbo grūdinimo ir elastingumo atkūrimo svarstymai
Formavimo operacijos ne tik keičia metalo formą -, bet ir lokaliai pakeičia jo savybes. Darbinis grūdinimas padidina deformuotos zonos takumo įtempį ir atsparumą tempimui, tuo pačiu sumažindamas plastiškumą. Tai svarbu apėjimo įpjovos dizainui dviem skirtingais būdais.
Pirma, pati įpjovimo operacija įveda apdirbimo grūdinimą įpjovos kraštuose. Kirpimo veiksmas, sukuriantis įpjovą, plastiškai deformuoja siaurą medžiagos juostą išilgai pjūvio perimetro. Ši sukietėjusi zona yra standesnė ir trapesnė nei aplinkinė juosta. Jei vėlesnė formavimo stotis reikalauja, kad juostelė lankstytųsi šalia įpjovos krašto, sukietėjusi medžiaga tam atspari ir gali įtrūkti. Inžinieriai turi išdėstyti įpjovas, kad jų sukietėję kraštai nesutaptų su sritimis, kuriose laikiklis turi deformuotis tiekimo metu -, ypač juostelėse, kuriose naudojami lankstūs audiniai arba įtempti laikikliai.
Antra, suformuotų bruožų apdirbimas įtakoja galutinę jų geometriją. Ypatybė, kuri formuojant stipriai sukietėja įtempiant, gali turėti šiek tiek kitokį galutinį profilį nei identiška atkaitintoje medžiagoje suformuota savybė. Metalų tamprumo modulis nesikeičia grūdinant darbe, tačiau efektyvusis takumo taškas pakyla, o tai reiškia, kad stipriai apdirbtose zonose elastingumas atsistato mažiau. Tai iš tikrųjų gali sumažinti atstūmimą vietoje, todėl funkcija priartėja prie numatytos geometrijos. Medžiagos modulio (kuris išlieka pastovus) ir padidėjusios takumo ribos takumo įtempio (kuris didėja deformuojant) sąveika lemia grynąją elemento formavimo padėtį.
Atskiro dėmesio nusipelno elastingumo atsigavimas po formavimo. Netgi susiformavusiai ypatybei pasiekus galutinę padėtį, juostelė ir toliau patiria mikro-lygio elastingus judesius, kai tiekiama per kitas stotis. Paspaudimo vibracija, keltuvo veikimas ir pagreičio jėgos indeksavimo metu sukelia trumpalaikes apkrovas. Plieno elastingumo modulis - paprastai apie 200 GPa anglinio plieno ir 70 GPa aliuminio lydinių - lemia, kiek juostelė pasislenka veikiant šioms trumpalaikėms apkrovoms. Juostelė su mažesne tamprumo modulio verte, metalai (pvz., aliuminis), veikiant tokiai pačiai tiekimo jėgai, labiau pasislinks, todėl suformuotos savybės gali pasislinkti arčiau įrankių paviršių. Šis dinaminis elgesys sustiprina adekvačių laisvų ribų poreikį aplinkkelio griovelių konstrukcijoje, ypač minkštesnėms medžiagoms, važiuojančioms dideliu spaudimo greičiu.
Šie medžiagų -varomi kintamieji - storis, derlingumas, darbo kietėjimo zonos ir elastinė deformacija - sudaro pagrindą, ant kurio remiasi kiekvienas įpjovos matmuo. Neatsižvelgiant į juos, vien tik popieriaus geometrijos pagrindu sukurta įpjova galiausiai sukels trukdžius gamybos grindims. Norint paversti šias materialines tikroves į patikimą dizainą, reikia struktūrizuotos inžinerinės sekos, o būtent čia ir vyksta-po{6}}žingsnis diegimo procesas.
Žingsnis{0}}po-žingsnis apėjimo įpjovos diegimo projektavimo procesas
Medžiagos savybės nurodo, ką turi atitikti įpjova. Projektavimo seka nurodo, kaip nuo neapdorotos trukdžių rizikos pereiti prie patvirtintos įpjovos geometrijos, kuri patikimai veikia gamybos greičiu. Įrankių inžinieriai nevykdo šio proceso - jie vadovaujasi struktūrine logika, kuri grindžiama problemos identifikavimu ir matmenų patikrinimu, ir kiekvienas veiksmas priklauso nuo to, kuris buvo prieš jį.
Trikdžių rizikos atvaizdavimas visoje juostoje
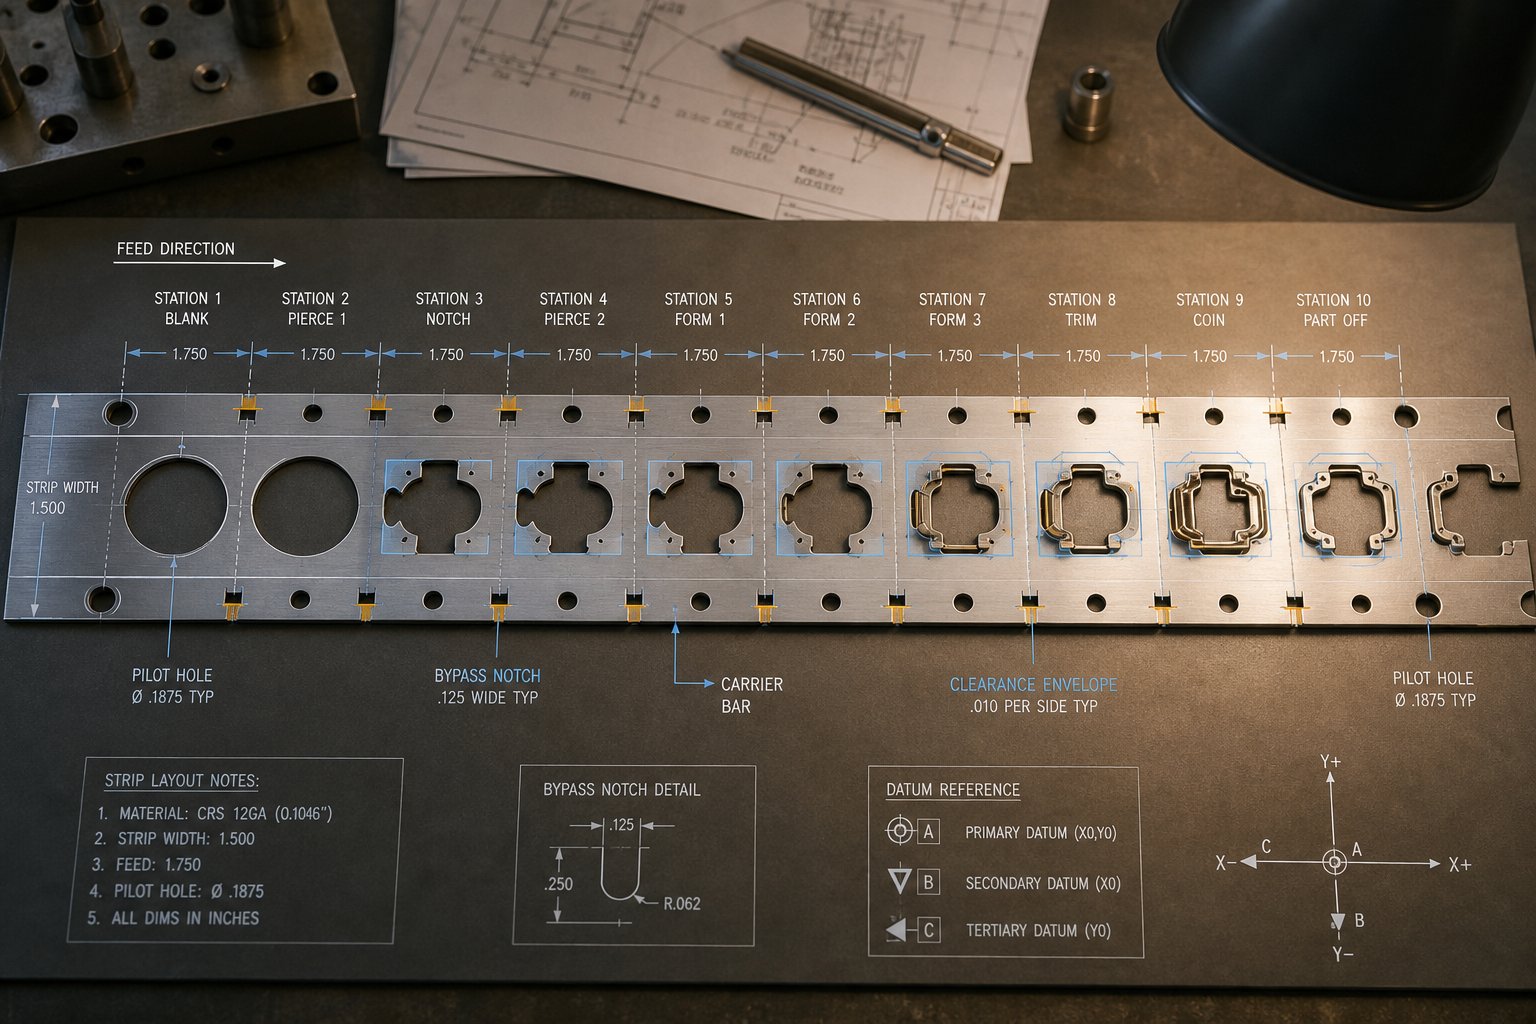
Procesas prasideda nuo visos juostos išdėstymo{0}}pa-stoties audito. Jūs ieškote kiekvienos suformuotos ypatybės, kuri išsikiša virš arba žemiau juostos plokštumos ir seka jos kelią per visas pasroviui esančias stotis. 3 stotyje suformuotam pistoletui reikia ne tik stoties 4 -, bet ir kiekvienoje stotyje, pro kurią jis praeina, kol dalis atsiskiria nuo nešiklio.
Štai logiška projektavimo seka, kurios laikosi labiausiai patyrę įrankių inžinieriai:
- Nustatykite trukdžius{0}}kurias stotis- Peržiūrėkite kiekvieną formavimo stotį ir surašykite visas savybes, kurios išstumia medžiagą iš juostos plokštumos. Atkreipkite dėmesį į kiekvienos funkcijos kryptį (aukštyn arba žemyn), aukštį ir pėdsaką.
- Nubrėžkite suformuotą objekto apvalkalą, įskaitant atskyrimą- Apskaičiuokite tikrąją stulpelio-spyruoklės geometriją, o ne pasikliaukite vardiniais perforavimo matmenimis. Plieno išeigos riba pagal jūsų konkrečios medžiagos rūšį lemia elastingumo atsistatymą, o šis atsigavimas apibrėžia tikrąjį tarpo reikalavimą.
- Nustatykite reikiamą tarpą- Prie funkcijos apvalkalo pridėkite saugos ribą (paprastai nuo 0,5 iki 2,0 mm). Ši marža atspindi tiekimo toleranciją, presavimo įlinkį ir dinamišką juostos judėjimą greičiu.
- Apibrėžkite įpjovos geometriją- Nurodykite formą, plotį, ilgį ir tikslią įpjovos padėtį juostoje. Stačiakampės išpjovos tinka daugeliui pritaikymų. Netaisyklingos formos objektams gali prireikti kontūruotų įpjovų profilių, dažnai gaminamų naudojant EDM vielos apdirbimą, kad būtų sandarūs-spindulio kampai, kurių įprastu štampavimu neįmanoma pasiekti.
- Įsitikinkite, kad įpjova nesusilpnina juostelės žemiau minimalaus laikomo stiprumo- Apskaičiuokite likusį skersinį-pjūvį dantytoje vietoje ir įsitikinkite, kad jis gali atsispirti tiekimo jėgoms, kurių reikia norint ištraukti juostą per visas pasroviui skirtas stotis, nesulenkiant.
- Patvirtinkite, kad įpjovos išdėstymas neprieštarauja pilotų, surišimo strypų ar juostelių valdymo funkcijoms- Kryžminis-nurodykite įpjovos vietą prieš bandomąsias kaiščio angas, laikiklio tvirtinimo taškus, keltuvo kontaktines zonas ir visas kitas funkcijas, kurios priklauso nuo toje vietoje esančios medžiagos.
Praleidus bet kurį šios sekos veiksmą kyla gamybos problemų. 2 veiksmas yra vieta, kur daugiausia klaidų kyla - inžinieriai, kurie nustato įpjovas pagal CAD geometriją, o ne po-pavasario tikrovės, baigia protarpiais, kurie ekrane atrodo gerai, bet spaudoje pateikia pertrūkius.
Įpjovos geometrijos apskaičiavimas iš elementų voko
Įpjovos formos ir matmenų nustatymas iš esmės yra{0}}voko atitikties pratimas. Paimkite suformuotos objekto trijų-matmenų ribą - aukštį, plotį tiekimo kryptimi ir plotį skersai juostos - ir projektuojate juostelės plokštumoje, kad apibrėžtumėte mažiausią angą.
Sklaidos kanalo{0}}krypties aspektas yra ypač svarbus. Įpjova turi būti pakankamai ilga (juostelės judėjimo kryptimi), kad suformuotas elementas visiškai atsidurtų atviroje erdvėje, kai juostelė nukreipta į kitą stotį. Jei juostelės žingsnis yra 25 mm, o elemento pėdsakas yra 10 mm išilgai padavimo ašies, įpjova turi būti bent 10 mm ir laisvos paraštės tiek priekiniame, tiek galiniame krašte. Praktiškai dauguma inžinierių prideda po 1–1,5 mm kiekvienoje pusėje, todėl padavimo krypties įpjovos ilgis yra maždaug 12–13 mm.
Įpjovos gylis (matuojamas statmenai juostos kraštui) priklauso nuo to, kiek ypatybė išsikiša per juostos plotį. Vėlgi, skaičiuojant naudojama tikroji{1}}post formavimo geometrija. Didelio-stiprumo medžiagoms, kai plieno takumo deformacija pasiekiama esant santykinai mažam pailgėjimui, atsparumas gali išmatuojamu dydžiu perkelti ypatybės ribą į išorę. Plieno tamprumo modulis - maždaug 200 GPa daugeliui anglies ir lydinių rūšių - lemia šį elastingumo atsistatymą, todėl į gylio skaičiavimą jis turi būti įtrauktas.
Sudėtingiems įpjovų profiliams, kurie atitinka ne{0}}stačiakampio formos ypatybių ribas, reikia griežtesnių apdirbimo leistinų nuokrypių įpjovos ir štampavimo bloke. EDM vielos pjovimas yra standartinis šių preciziškų profilių iš grūdinto įrankių plieno gamybos būdas, užtikrinantis aštrius vidinius kampus ir lygius pjovimo paviršius, kurie apsaugo nuo šlifavimo trukdžių gamybos metu.
Juostos vientisumo ir tiekimo patikimumo patikrinimas po įpjovimo
Tobulo dydžio įpjova, kuri apsaugo nuo trukdžių, bet priverčia juostelę užsisegti arba netinkamai tiekti, neišsprendė problemos - – vienas gedimo režimas buvo pakeistas kitu. Tikrinant patvirtinate, kad aplinkkelio įpjova ir laikiklio juostelė struktūriškai gali egzistuoti kartu.
Patikrinimas iš esmės nesudėtingas: apskaičiuokite mažiausią laikiklio{0}}skerspjūvio plotą įpjovoje ir palyginkite jį su jėga, reikalinga juostelei paduoti. Kaip „Talan Products“ pažymi savo progresyvaus štampų projektavimo vadove, laikiklio plotis turi būti bent du kartus didesnis už medžiagos storį, o juostelė turi atlaikyti kumuliacines pastūmos jėgas ir nesulenkti. Apėjimo įpjova, kuri pažeidžia šį minimumą, sukuria silpną vietą, kur laikiklis susilanksto įtemptas arba nukrenta tarp keltuvų.
Be neapdoroto stiprumo, inžinieriai patikrina, ar įpjova nenukrenta ant bandomosios kaiščio skylės arba šalia jos. Pilotai registruoja juostelę kiekvienoje stotyje, o įpjova, kuri pašalina medžiagą per arti piloto padėties, kenkia juostos gebėjimui tiksliai nustatyti vietą. Panašiai įpjova neturi persidengti su keltuvo kontaktų zonomis - sritimis, kuriose spyruokliniai-kaiščiai stumiami į viršų juostelę, kad ją būtų galima pakelti. Jei keltuvas įstumia į atvirą įpjovą, o ne kietą medžiagą, juostelė tuo metu nukrenta ir paduodama netinkamai.
Dėl sudėtingų progresyvių štampų išdėstymų, kai dėl ribotos juostos nekilnojamojo turto konkuruoja daugybė apėjimo įpjovų, pirminių skylių, keltuvų ir surišimo strypų, su šiais iššūkiais dirbantys įrankių inžinieriai gali konsultuotis.YICHEN štampavimo štampų sprendimaipritaikytiems projektams, kurie sprendžia apėjimo įpjovos optimizavimą kartu su laikiklio juostelių planavimu, keltuvo koordinavimu ir medžiagų srauto iššūkiais.
Kai patikrinimas patvirtina, kad juostelės vientisumas, piloto registracija ir kėlimo funkcija išlieka nepakitę po įpjovos, dizainas yra paruoštas statyti įrankį. Tačiau net ir gerai suplanuota įpjova neegzistuoja atskirai, - ji turi veikti kartu su kitais trukdžių-prevencijos metodais, kurie naudojami skirtingiems tikslams tame pačiame štampelyje. Supratimas, kaip aplinkkelio įpjovos palyginti su tomis alternatyvomis, padeda inžinieriams pasirinkti tinkamą įrankį kiekvienai konkrečiai klirenso problemai spręsti.
Apeiti įpjovas, palyginti su alternatyviais trukdžių prevencijos metodais
Apėjimo įpjovos yra tiesioginis trikdžių sprendimas - pašalinti medžiagą, sukurti tarpą, problema išspręsta. Tačiau jie nėra vienintelis įrankis štampų dizainerio rinkinyje. Priklausomai nuo detalės geometrijos, juostos apribojimų ir gamybos reikalavimų, kiti metodai gali pasiekti tą patį tikslą su skirtingais kompromisais. Pasirinkimas tarp jų nėra spėliojimas; jis vadovaujasi sprendimų sistema, pagrįsta elementų geometrija, juostelių išdėstymo apribojimais ir sąnaudų realijomis.
Progresyvių štampų apėjimo įpjovos ir žingsnio įpjovos
Žingsnio įpjovos ir aplinkkelio įpjovos dažnai painiojami, nes abiem atvejais iš juostelės išpjaunama medžiaga. Tačiau jų tikslai iš esmės skiriasi. Ažingsnio įpjova(kartais vadinamas prancūzišku įpjova) pašalina nedidelę juostos krašto dalį, kad būtų užtikrintas tvirtas stabdis nuo perpylimo ir pašalintas krašto iškrypimas, kuris sutrikdo sklandų juostos eigą. Jis kontroliuoja registraciją, o ne įforminimą. Priešingai, aplinkkelio griovelis egzistuoja tik tam, kad suformuotų objekto, einančio per pasroviui esančią stotį, atstumą.
Kur susikerta abu požiūriai, priklauso nuo jų įtakos juostos stiprumui. Abi pašalina medžiagą ir sumažina laikiklio skerspjūvį{1}}pjovimo vietoje. Štampelėse, kuriose yra abu, inžinieriai turi atsižvelgti į sukauptus materialinius nuostolius. Žingsnio įpjovos paprastai būna mažesnės - dažnai tik du ar tris kartus didesnis už medžiagos storį pločio atžvilgiu -, o apėjimo įpjovos mastelis pagal suformuotos ypatybės apvalkalą ir gali būti žymiai didesnės. Bendras poveikis laikiklio standumui yra svarbesnis nei bet kuris išpjova atskirai, ypač didelio-stiprumo medžiagose, kur dėl įtempimo ir darbo sukietėjimo aplink nupjautus kraštus likusi juosta tampa standesnė, bet trapesnė.
Vienas iš pagrindinių žingsnio įpjovų pranašumų yra antrinė jų, kaip štampai{0}}apsaugos mechanizmo, funkcija. Suporuotas su artumo jutikliais, žingsnio įpjova gali signalizuoti presui, kad juostelė tinkamai indeksuota prieš pradedant kitą eigą. Apėjimo įpjovos šiam tikslui netinka - tai yra grynai atlaisvinimo funkcijos, neturinčios registracijos ar apsaugos vaidmens.
Kai stoties praleidimas arba juostų kėlimas yra geresnės alternatyvos
Ne kiekviena trikdžių problema reikalauja išpjauti medžiagą. Dvi įprastos alternatyvos neleidžia visiškai pašalinti medžiagos.
Stoties praleidimastarp formavimo operacijų palieka vieną ar daugiau tuščių (neveikiančių) stočių. Logika paprasta: jei suformuota ypatybė kitoje stotyje nesusiduria su jokiais įrankiais, nes ta stotis tyčia tuščia, nėra su kuo susidurti. Šis metodas gerai veikia, kai funkcijos išsikišimas yra nedidelis, o trikdžių rizika yra tik vienoje pasroviui esančioje vietoje. Kompromisas yra štampavimo ilgis -, kiekviena neveikianti stotis padidina štampavimo fizinį pėdsaką, padidina juostos ilgį, sunaudojamą vienai daliai, ir padidina medžiagų sąnaudas. Didelės-apimties važiavimo metu papildomos medžiagos sąnaudos greitai didėja.
Stoties praleidimas tinka situacijoms, kai dėl plieno takumo įtempio ar kitų medžiagų veiksnių suformuota ypatybė yra gana sekli, o tik viena pasroviui esanti stotis sukelia konfliktą. Tai tampa nepraktiška, kai funkcija turi praeiti per kelias stotis arba kai štampo ilgį jau riboja preso lovos dydis.
Juostos pakėlimasnaudoja spyruoklinius{0}}keltuvo kaiščius arba bėgelius, kad pakeltų visą juostelę virš štampavimo paviršiaus indeksavimo metu. Kai juostelė pakyla aukščiau, į apačią -atsuktos detalės atsilaisvina nuo apatinių štampų blokų ir ežektorių nepašalinant jokios medžiagos. Juostelė nusileidžia tik tada, kai presas užsidaro ir keltuvai susispaudžia. Šis metodas išsaugo visą juostelės vientisumą - neprarandama jokios medžiagos - ir ypač tinka seklioms traukoms ar monetų formoms.
Apribojimas yra aukštis. Keltuvai gali pakelti juostą tik iki tol, kol viršutiniai štampo komponentai tampa trikdžių problema. Giliai išbrėžtų objektų ar aukštų -į viršų nukreiptų formų atveju vien juostos pakėlimas negali užtikrinti pakankamai vietos. Tai taip pat apsunkina apatinę štampai ir reikalauja prižiūrėti kėlimo spyruokles ir kaiščius ilgų gamybos etapų metu.
Dalies perorientavimaspaima visiškai skirtingą kampą. Užuot prisitaikęs prie trukdžių jiems atsiradus, dizaineris pakeičia dalies orientaciją juostos išdėstyme, kad probleminė ypatybė nebeprieštarautų paskesniam įrankiui. Dalies pasukimas 90 ar 180 laipsnių kampu arba kitoks įdėjimas į vietą kartais gali visiškai pašalinti susidūrimo kelią. Šis metodas yra veiksmingiausias ankstyvame projektavimo etape, prieš sumontuojant įrankius. Tai tampa nepraktiška sudėtingos geometrijos - dalims, pvz., toms, kuriose laipsniškas štampavimas derinamas su antrinėmis operacijomis, tokiomis kaip hidroformavimas ar sukimosi formavimas -, kai dalių orientacija yra užfiksuota proceso sekos reikalavimais, kurių negalima pertvarkyti iš esmės neperplanavus gamybos eigos.
Tinkamo metodo pasirinkimo sprendimų pagrindas
Spręsdami, koks trukdžių{0}prevencijos metodas tinka konkrečiai situacijai, atsižvelkite į šiuos keturis veiksnius.
- Funkcijų geometrija- Aukštos arba gilios iškyšos reikalauja apėjimo įpjovų arba stoties praleidimo. Seklias ypatybes dažnai galima valdyti vien juostelės pakėlimu.
- Juostos išdėstymo apribojimai- Jei laikiklis jau siauras arba labai išraižytas, pridėjus kitą aplinkkelio įpjovą, juostelė gali būti mažesnė už minimalų stiprumą. Stoties praleidimas ar kėlimas gali būti saugesnis.
- Gamybos apimtis- Didelės apimties{1}}paleidimai padidina medžiagų švaistymą dėl stoties praleidimo. Apėjimo įpjovos sunaudoja mažiau juostelių vienai daliai nei pridedant tuščiosios eigos stotis.
- Kaina ir sudėtingumas- Dalies perorientavimas nieko nekainuoja nei medžiagoje, nei įrankiuose, tačiau tai reikalauja iš naujo sukurti juostos išdėstymą. Apėjimo įpjovos prideda perforavimo stoteles. Keltuvai prideda mechaninių komponentų ir priežiūros intervalus.
Plieno modulis ir medžiagos takumo stiprio ir tempimo stiprio santykis taip pat turi įtakos sprendimui. Medžiagos, kurių išeiga-su Medžiagos, turinčios mažesnes modulio vertes, labiau pasislenka veikiant tiekimo apkrovoms, todėl važiuojant dideliu greičiu siauros{4}}tarpinės aplinkkelio įpjovos yra pavojingesnės.
Toliau pateiktoje lentelėje pateikiamas struktūrinis visų penkių metodų palyginimas:
| Metodas | Mechanizmas | Geriausias naudojimo dėklas | Juostos stiprumo poveikis | Die Complexity | Apribojimai |
|---|---|---|---|---|---|
| Apėjimo įpjovos | Medžiagos pašalinimas sukuria laisvą voką | Aukšti arba gilūs objektai, pravažiuojantys kelias stotis | Vidutinis - sumažina operatoriaus skerspjūvį- | Pridedamas įpjovos/štampavimo komplektas | Negali viršyti nešiklio stiprumo ribų; nustatant dydį turi būti atsižvelgiama į spyruoklę |
| Žingsnio įpjovos | Kraštų pašalinimas pašarų kontrolei ir registracijai | Juostelių registravimas, perkrovimo prevencija, kraštų kampo pašalinimas | Mažas - mažas pašalinimo plotas | Minimalus - standartinis krašto apdaila | Neužtikrina laisvos susiformavusių savybių; skirtingas pagrindinis tikslas |
| Stoties praleidimas | Tuščios stotys pašalina įrankius iš objekto kelio | Seklios funkcijos su vienos{0}}stoties trukdžiais | Nėra - nepašalinta medžiaga | Padidina štampo ilgį ir stočių skaičių | Juostinių medžiagų atliekos; nepraktiška kelių{0}}stočių laisvinimo poreikiams |
| Juostos pakėlimas | Spyruokliniai kaiščiai arba bėgiai pakelia juostą virš apatinių įrankių | Seklios žemyn esančios ypatybės virš štampavimo blokų ar ežektorių | Nėra - nepašalinta medžiaga | Pridedami keltuvo komponentai ir priežiūra | Ribotas kėlimo aukštis; nepadeda nuo viršutinių{0}}statelių trukdžių |
| Dalies perorientavimas | Juostos išdėstymo pertvarkymas siekiant pašalinti susidūrimo kelius | Ankstyvasis{0}}projektavimo etapas, kai galima išvengti funkcijų konfliktų | Nėra - nepašalinta medžiaga | Reikia visiškai pertvarkyti išdėstymą | Užrakinta proceso eiliškumo keliuose{0}}operacijose (pvz., hidroformavimo arba sukimosi antriniai etapai) |
Praktiškai daugelis progresyvių štampų naudoja šių metodų derinį. Apėjimo įpjovos tvarko kritines aukšto{1}}iškyšos funkcijas. Keltuvai tvarko seklius. Neveikianti stotis gali atsirasti ten, kur leidžia štampo ilgis, o medžiagų kaina yra antraeilė dėl paprastumo. Geriausi juostelių išdėstymai yra tokie, kai kiekvienas metodas taikomas ten, kur jis geriausiai tinka, o ne priverčiamas vienas požiūris į kiekvieną stotį.
Netgi geriausias{0}}pasirinktas metodas gali sugesti, jei jis nebus prižiūrimas ir nestebimas ilgą gamybos laikotarpį. Visų pirma, aplinkkelio įpjovoms laipsniškai blogėja - susidėvėjimo modeliai, kaupiasi šurfas ir matmenų poslinkis, kuris tyliai ardo tarpines ribas, kol vėl atsiranda trukdžių. Šių gedimo režimų atpažinimas prieš jiems sustabdant presą yra skirtumas tarp planinės priežiūros ir avarinio remonto.
Dažni apėjimo įpjovos gedimo režimai ir kaip jų išvengti
Apėjimo įpjova gali būti puikiai suprojektuota ant popieriaus ir vis tiek nepavyksta gaminti. Dėvėjimasis kaupiasi, matmenys slenka, o atplaišos išauga nepastebimai per tūkstančius paspaudimų, kol vieną dieną juostelė užstringa ir presas sustoja įpusėjus -ciklui. Šiuos gedimų režimus galima nuspėti ir jų išvengti -, bet tik tuo atveju, jei žinote, ko ieškoti, ir įtraukiate atsakomąsias priemones į štampų konstrukciją ir priežiūros grafiką.
Čia pateikiami penki dažniausiai pasitaikantys aplinkkelio griovelių gedimai, pagrindinės jų priežastys ir praktika, neleidžianti jiems patekti į gamybos aukštą.
Nepakankamas atstumas ir pertraukiami trukdžiai esant greičiui
Tai labiausiai apgaulingas gedimo režimas, nes jis nepraneša apie save iš karto. Kabelis gali veikti švariai nustatymo greičiu arba bandymo metu, o tada pradėti leisti nutrūkusius smūgius, kai gamyba pakyla iki visų smūgių per minutę. Kodėl? Važiuojant didesniu greičiu, didėja dinaminės jėgos. Greito indeksavimo metu juostelė šiek tiek atšoka tarp keltuvų, susiformavę elementai svyruoja savo elastingumo ribose, o spaudimo deformacija veikiant apkrovai pakeičia įrankių padėtis milimetro dalimis.
Įpjova, kurios dydis yra vos pakankamas, esant lėtam greičiui, praranda tą ribą dėl gamybos dinamikos. Suformuota ypatybė nugraužia kabliuko komponentą kartą per penkiasdešimt ar šimtą smūgių - neužtenka, kad iš karto užstrigtų presas, bet pakankamai, kad įbrėžtų elemento paviršių, susidarytų šiukšlės ir galiausiai sustotų.
- Pagrindinė priežastis:Atstumo riba, apskaičiuota pagal statinę geometriją, neatsižvelgiant į dinaminį juostos judėjimą, spaudimo deformaciją esant greičiui arba blogiausiu{0}}tiekimo tolerancijos-atveju.
- Prevencija:Dydžio ribos, skirtos gamybos greičio sąlygoms, o ne bandymo sąlygoms. Pridėkite mažiausiai 0,5 mm už statinės funkcijos apvalkalo, kai naudojate standartinį -greitį, ir 1,0–1,5 mm, jei naudojate didelio greičio{5}}presus, kurių greitis didesnis nei 200 smūgių per minutę. Patvirtinkite klirensą stebėdami lėtą-judesį pradinio gamybos-didinimo metu, stebėdami, ar suformuotoje savybėje nėra liudininkų žymių, rodančių artimą{10}}kontaktą.
Juostelės silpnumas dėl didelių įpjovų
Instinktas vengti nepakankamo atstumo kartais per daug svyruoja į kitą pusę. Per didelė įpjova suteikia didelę laisvą erdvę, tačiau pašalina tiek daug nešiklio, kad juostelė nebegali patikimai tiekti. Simptomai pasireiškia kaip lenkimas tarp stočių, šoninis poslinkis arba nenuoseklus piloto įsitraukimas - – visa tai sukelia registracijos klaidų ir iš dalies keičiasi-į-dalies matmenys.
Ši problema paaštrėja dirbant grūdintos juostelės medžiagoje. Kai juostelė jau buvo sukietėjusi prieš srovę formuojant, deformacijos zonoje aplink įpjovą ji tampa standesnė, bet trapesnė. Per didelis įpjova srityje, kurioje dėl deformacijos sukietėjimo sumažėjo plastiškumas, padavimo metu susiaurėjusiame skerspjūvyje susiaurėja lenkimo įtempis. Užuot švelniai pasilenkęs, laikiklis įtrūksta arba susilenkia silpnoje vietoje.
- Pagrindinė priežastis:Įpjovos matmenys nurodyti nepatvirtinus minimalių nešiklio skerspjūvio reikalavimų{0}} arba neatsižvelgus į bendrą medžiagos pašalinimą, kai netoliese esančiose juostos vietose atsiranda kelios įpjovos.
- Prevencija:Vykdykite taisyklę, kad įpjovos plotis niekada neturėtų viršyti 60–70 procentų laikiklio juostos pločio bet kuriame skerspjūvyje. Kai kelios įpjovos susilieja, įvertinkite jų bendrą poveikį atsparumui lenkimui. Jei dėl atstumo reikalaujama didesnės įpjovos, nei gali atlaikyti laikiklis, perkurkite juostos išdėstymą -, padidinkite laikiklio plotį, pridėkite antrą laikiklį arba sujunkite apėjimo įpjovą su keltuvu, kad mažesnė įpjova ir nedidelis juostos aukštis kartu pasiektų tą patį tarpą.
Progresyvus nusidėvėjimas ir įtrūkimų susidarymas per gamybos eigą
Apėjimo įpjovos ir štampavimo mygtukai susidėvi kaip ir bet kuris kitas pjovimo įrankis. Skirtumas yra tas, kad įpjovos susidėvėjimas dažnai lieka nepastebimas, nes įpjova nėra matoma dalies ypatybė - tai proceso ypatybė, kuri išnyksta kartu su laužo juostele. Per šimtus tūkstančių smūgių įpjovos kraštai nublanksta, o tarpas tarp perforatoriaus ir štampavimo mygtuko atsidaro. Rezultatas: įpjovos matmenys šiek tiek susitraukia, nes užapvalinti štampavimo kraštai nesugeba švariai nukirpti medžiagos, o įpjovos anga tampa mažesnė nei numatyta.
Šis matmenų praradimas gali siekti tik 0,1–0,3 mm kiekvienoje pusėje, tačiau kai pradinė prošvaisa buvo maža, net ir toks nedidelis sumažinimas gali nustumti susidariusią ypatybę atgal į nutrūkstamą kontaktą su pasroviui skirtais įrankiais. KaipApie tai praneša žurnalas „MetalForming Magazine“., atskilimas yra labiausiai paplitęs gedimo mechanizmas pjaunant didesnio -stiprumo medžiagas, o dėl to atsirandantis briaunų pablogėjimas tiesiogiai sumažina kiekvieno pjūvio - tikslumą, įskaitant apėjimo įpjovas.
Burr kaupimasis kelia antrą rizikos sluoksnį. Aplenkiant įpjovas, štampavimo metu susidaro ta pati mechanika, kaip ir bet kuri kirpimo operacija: medžiaga pasislenka išilgai nupjauto krašto, o vienoje juostos pusėje susidaro maža iškili lūpa. Ši spyna išsikiša į laisvą erdvę, kurią turėjo sukurti įpjova. Ilgai važiuojant, šerdies aukštis didėja, kai štampas toliau nyksta, palaipsniui mažindamas efektyvų atstumą nuo krašto į vidų.
Skausmo kryptis yra svarbi. Esant standartinei perforavimo-per{2}}štampavimo konfigūracijai, šlifavimo formos juostos pusėje susidaro šlifavimas. Jei aplinkkelio įpjova yra teigiama (išvaloma į viršų nukreipta ypatybė), įdubimas išsikiša žemyn ir paprastai netrukdo funkcijai, kuriai ji buvo skirta išvalyti. Tačiau jei šlifavimo kryptis susilygina su ypatybės išsikišimu -, o tai gali nutikti esant neigiamiems įpjovimams arba apverstoms įrankių sąrankoms -, pats šerdis tampa antriniu trukdžių paviršiumi.
- Pagrindinė priežastis:Prevencinės priežiūros programoje nėra suplanuoto įpjovos{0}}perforavimo patikrinimo ir pirminio projektavimo metu neatsižvelgta į šlifavimo kryptį, palyginti su tarpo koridoriumi.
- Prevencija:Įtraukite įpjovų galandimą į tą patį priežiūros ciklą, kaip ir formuojant perforatorius. Reguliariai stebėkite įpjovų matmenis, naudodami go/no{1}}go matuoklius arba mėginių juostelių regėjimo patikrinimą. Projektuodami perforatorių ir štampą nukreipkite taip, kad šlifavimo kryptis būtų nukreipta nuo klirenso koridoriaus. Kai negalima nukreipti palankiai šerdies krypties, padidinkite prošvaisos ribą numatytu didžiausiu šerdelės aukščiu -, paprastai 5–10 procentų medžiagos storio esant standartiniams pjovimo tarpams. Kai kuriose parduotuvėse naudojamas indukcinis artumo jutiklis, sumontuotas šalia įpjovimo stoties, kad aptiktų juostelių aukščio svyravimus, atsiradusius dėl per didelio šlifavimo augimo, ir prieš atsirandant trikdžiams įjungiamas priežiūros įspėjimas.
Bandomųjų PIN kodų konfliktai ir registracijos klaidos
Apėjimo įpjovos ir bandomieji kaiščiai konkuruoja dėl tos pačios ribotos juostos nekilnojamojo turto. Pilotams reikia tvirtos, plokščios medžiagos, kad būtų galima tiksliai užfiksuoti juostelę ir nustatyti jos vietą kiekvienoje stotyje. Per arti piloto padėties esanti aplinkkelio įpjova gali pakenkti registracijai dviem būdais: pašalinama medžiaga, prieš kurią pilotas turi atsispirti, arba susilpnėja zona aplink piloto angą, todėl pilotas deformuoja savo skylės kraštą įsijungimo metu, o ne nustato juostos vietą.
Kai registracija dreifuoja, kiekviena pasroviui skirta operacija pasislenka kartu su ja. Tušti profiliai pasislenka-centre, angų vietos migruoja, o suformuotos ypatybės nebelygiuoja su numatytomis apėjimo įpjovomis kitose stotyse. Pradinė trikdžių problema grįžta - ne todėl, kad įpjova yra per maža, o todėl, kad juostelė nebėra ten, kur planuota.
- Pagrindinė priežastis:Nurodyta įpjovos geometrija nenurodant{0}}kryžminės nuorodos į bandomųjų smeigtukų vietas ir jų įtraukimo zonas visoje juostos eigoje.
- Prevencija:Išlaikykite mažiausiai dviejų medžiagų storių atstumą (arba 2 mm, atsižvelgiant į tai, kuris yra didesnis) tarp bet kurio įpjovos krašto ir artimiausios kontrolinės angos perimetro. Planuodami juostos išdėstymą, suplanuokite pilotų veiklos zonas kaip išskirtines sritis, į kurias negali pažeisti jokia įpjova. Jei dėl erdvinių suvaržymų reikia priartėti prie piloto, sutvirtinkite piloto zoną vietiniu nešiklio skirtuku arba perkelkite pilotą į bekompromisę juostos dalį.
Kiekvienas iš šių gedimų režimų turi bendrą gijimą: gamybos metu jie vystosi palaipsniui ir tyliai, retai pranešdami apie save, kol spauda sustoja. Pastato aptikimas ir prevencija tiek pradinio projektavimo, tiek vykdomos priežiūros programoje anksti užfiksuoja gedimą -, kol jis nepasiekia strigčių ir avarinio remonto. Ši iniciatyvi mąstysena taikoma ne tik siekiant išvengti gedimų, bet ir sukurti platesnį geriausios praktikos rinkinį, kuris užtikrintų patikimą apėjimo įpjovų veikimą per visą štampo naudojimo laiką.
Geriausia patikimo aplinkkelio įpjovos veikimo praktika
Užkirsti kelią nesėkmėms nėra tas pats, kas pasiekti nuoseklų, ilgalaikį{0}}našumą. Aukščiau aptarti gedimų režimai nurodo, ko reikėtų vengti. Geriausia praktika nurodo, ką aktyviai įtraukti į kiekvieną štampo dizainą, kiekvieną juostelės išdėstymo peržiūrą ir kiekvieną priežiūros ciklą, kad apėjimo įpjovos tyliai atliktų savo darbą visą įrankio naudojimo laiką. Skirtumas tarp kauliuko, kuris paleidžia 500 000 smūgių be trukdžių{6}}susijusio sustabdymo, ir kauliuko, kuriam reikia skubios pagalbos esant 50 000 smūgių, beveik visada siejamas su tuo, kaip sąmoningai šios praktikos buvo laikomasi nuo pat pirmos dienos.
Klirenso maržos standartizavimas pagal medžiagų klasę
Vienas iš paprasčiausių patobulinimų, kurį gali atlikti įrankių komanda, yra nustoti nuo nulio perskaičiuoti atstumą tarp kiekvieno naujo darbo. Vietoj to, sukurkite standartines tarpų lenteles, suskirstytas pagal medžiagos klasę, storio diapazoną ir savybių tipą. Kai žinote, kokia yra tam tikros rūšies takumo riba ir kaip ši rūšis elgiasi formuojant, galite priskirti numatytąsias maržas, kurios atspindi realias gamybos sąlygas, o ne teorinius minimumus.
Praktinė klasifikacija gali atrodyti taip:
| Medžiagos klasė | Tipiškas derlingumo stiprumo diapazonas | Rekomenduojama aplinkkelio įpjovos atstumo riba |
|---|---|---|
| Švelnus plienas (CRS, 1008/1010) | 170 - 250 MPa | 0.5 - 1.0 mm vienoje pusėje |
| HSLA / konstrukcinis plienas | 340 - 550 MPa | 1.0 - 1.5 mm vienoje pusėje |
| Pažangus didelio{0}}stiprumo plienas (DP, TRIP) | 590 - 980 MPa | 1.5 - 2.0 mm vienoje pusėje |
| Aliuminio lydiniai (5xxx, 6xxx) | 100 - 310 MPa | 1.0 - 1.5 mm vienoje pusėje |
| Nerūdijantis plienas (301, 304) | 250 - 500 MPa | 1.0 - 1.5 mm vienoje pusėje |
Šios ribos sudaro plieno tamprumo modulį (apie 200 GPa anglies ir legiruotojo rūšims) ir mažesnio tempimo modulio plieno alternatyvas, tokias kaip aliuminis (apie 70 GPa), kurios labiau nukrypsta veikiant padavimo apkrovoms ir reikalauja didesnio tarpo. Didesnio našumo-stiprumo medžiagos agresyviau atsitraukia, išstumdamos suformuotas ypatybes už numatytų apvalkalo ribų. Plieno takumo taškas pažangiose didelio{5}}stiprumo klasėse gali pasislinkti 0,5 mm ar daugiau efektyvaus elemento ribos, palyginti su perforavimo geometrija, todėl šioms rūšims reikia didesnių kraštų.
Standartizavimas nereiškia konkrečių darbo{0}} kintamųjų ignoravimo. Tai reiškia, kad reikia pradėti nuo patikrintos pradinės linijos ir koreguoti tik tada, kai to reikalauja konkreti geometrija -, o ne kiekvieną kartą spėlioti iš naujo. Dokumentuokite lentelę, atnaujinkite ją, kai gamybos duomenys patvirtina arba patikslina vertes, ir padarykite ją prieinamą kiekvienam komandos dizaineriui.
Įpjovos dizaino derinimas su juostelių išdėstymo planavimu
Ant juostelės apėjimo įpjovos nėra atskirai. Jie dalijasi erdve su bandomųjų kaiščių angomis, laikiklio strypais, surišimo ąselėmis, keltuvo kontaktų zonomis ir žingsnio įpjovomis. Įpjovą traktuojant kaip pasekmę - kažkas, kas pridėta užbaigus formavimo seką -, beveik garantuoja konfliktus. Geresnis metodas integruoja apėjimo įpjovos planavimą į juostos išdėstymą nuo pat pirmosios iteracijos.
Čia yra svarbiausi koordinavimo taškai:
- Bandomosios kaiščio pašalinimo zonos- Pirmiausia nustatykite kiekvieną piloto vietą. Jokia aplinkkelio griovelio briauna neturi įsiskverbti į dviejų medžiagų storius nuo bandomosios angos perimetro. Pilotai yra juostos registracijos pagrindas, o juos supančios medžiagos susilpnėjimas pablogina kiekvieną tolesnę operaciją.
- Laikiklio vientisumas- Įvertinkite operatoriaus skerspjūvį-kiekvienoje išpjovoje. Jei kelios įpjovos susikaupia netoli tos pačios žingsnio padėties, kartu pašalinus jas turi likti pakankamai medžiagos, kad ji atsispirtų padavimo jėgoms. Laikiklio strypus, kurie nukrenta žemiau minimalaus atsparumo lenkimui, reikia pertvarkyti - platesnius laikiklius, dvigubą-laikiklio išdėstymą arba perskirstyti įpjovų pozicijas.
- Lifto kontaktinės zonos- Keltuvai juostelę stumia aukštyn, kad ją būtų galima indeksuoti. Keltuvas, kuris stumiamas į atvirą įpjovą, nesuteikia atramos. Kryžminkite-keltuvo vietas su įpjovomis ir įsitikinkite, kad kieta medžiaga yra po kiekvienu keltuvo kaiščiu.
- Surišimo strypai ir lankstieji tinkleliai- Juostų išdėstymuose, kuriuose detalės prie laikiklio prijungiamos suvarstomos juostos, įpjova neturi nutraukti šių jungčių. Dėl įpjovos, kuri netyčia nuplėšia surišimo strypą, dalis išleidžiama anksčiau laiko, todėl štampai užstringa arba pametamos dalys.
Lygiai taip pat svarbu dokumentuoti įpjovos ketinimą štampų projektavimo įrašuose. Kai techninės priežiūros technikas po dvejų metų iš naujo paaštrina įpjovą, jis turi žinoti, kodėl ta įpjova yra, kokia funkcija ji pašalinama ir kokie yra kritiniai matmenys. Be šių dokumentų, gera{2}}priežiūra gali netyčia sumažinti įpjovą žemiau reikalaujamo atstumo - ir atstatyti trukdžius, kurių turėjo išvengti įpjova. KaipArtas Hedrickas pabrėžia, kiekviena spaudinio detalė turi būti aiškiai apibrėžta be vietos interpretacijai, o apėjimo įpjovos specifikacijos nusipelno tokio pat griežtumo kaip ir bet kuris formavimo matmuo.
Įtraukite šią informaciją ant kiekvieno apėjimo įpjovos antspaudo arba į papildomą techninės priežiūros dokumentą:
- Stotis ir funkcija įpjova išvalo
- Minimalūs priimtini įpjovos matmenys (plotis, gylis, tiekimo{0}}krypties ilgis)
- Didžiausias priimtinas šerelių aukštis prieš galandant
- Punch galandimo intervalas (tūksniais arba gamybos valandomis)
- Burr kryptis ir jos santykis su klirenso koridoriumi
Bendradarbiavimas su patyrusiais sprendimų tiekėjais
Dėl nesudėtingų{0}}vienos funkcijos pašalinimo problemų patyręs{1}}vidinis dizaineris be vargo suplanuoja apėjimo įpjovas. Iššūkis išauga, kai dirbate su sudėtingais kelių{3} stočių progresyviais štampais, kur dešimtys suformuotų elementų keliauja per daugybę pasroviui esančių stočių, kur nešiklio stiprumas yra ribotas ir kur keltuvai, pilotai ir tvirtinimo strypai konkuruoja dėl tos pačios juostos nekilnojamojo turto. Tokiais atvejais koordinavimo pastangos padaugėja, o projektavimo sprendimai apima visą juostos išdėstymą.
Inžinieriams, susiduriantiems su šiais sudėtingais projektavimo{0}}projektais, naudinga bendradarbiauti su tiekėjais, kurie specializuojasi tinkintuose progresyvių štampų sprendimų - komandomis, kurios išsprendė apėjimo įpjovos optimizavimo iššūkius šimtuose įrankių konstrukcijų ir supranta, kaip įpjovų geometrija sąveikauja su štampų struktūra, komponentų dizainu, šlifavimo valdymu, klirenso inžinerija ir medžiagų srautu kaip vieninga sistema.YICHEN štampavimo štampų sprendimaipasiūlyti tokio tipo integruotą palaikymą, ypač progresyviems štampavimo projektams, kai kelios juostelės valdymo funkcijos turi veikti kartu be kompromisų. Prieiga prie tokios patirties sutrumpina projektavimo ciklą, sumažina kūrimo iteracijų skaičių ir užtikrina, kad štampai veikia švariai nuo pirmojo smūgio iki naudojimo pabaigos.
Prevencijos-dizaino-filosofija apima kiekvieną geriausią šiame straipsnyje pateiktą praktiką: standartizuokite tarpo ribas, suderinkite įpjovų išdėstymą su visu juostos išdėstymu, dokumentuokite būsimos priežiūros ketinimą ir pasitelkite specializuotą patirtį, kai sudėtingumas viršija įprastą darbą. Apėjimo įpjovos apsaugo nuo trukdžių štampavimo štampams tik tada, kai jie yra apgalvotai suprojektuoti, kruopščiai patvirtinti ir nuosekliai prižiūrimi. Tinkamai nustatykite šiuos tris elementus ir juostelė tiekiama švariai, presas veikia toliau, o trikdžiai tampa problema, kurią išsprendėte prie braižymo lentos, o ne problema, su kuria kovojate gamybos aikštelėje.
Dažnai užduodami klausimai apie apėjimo įpjovas štampavimo štampuose
1. Kokia yra apėjimo įpjovų paskirtis progresyvaus štampavimo štampuose?
Aplenkimo įpjovos yra tyčinis medžiagos pašalinimas, įpjautas į laikiklio juostelę, sukuriantis laisvą koridorių anksčiau suformuotiems elementams -, pvz., strypams, ištrauktoms taurelėms, įspaudoms ir sulenktoms ąsoms -, kad jie galėtų praeiti pro pasroviui esančias stotis, nesusiduriant su štampais, štampų blokais, nuėmikliais ar keltuvais. Jie pašalina juostelių įstrigimus, dalių pažeidimus ir įrankių lūžimą, nes pašalina susidūrimo riziką projektavimo etape, o ne reaguoja į trukdžius gamybos aukšte.
2. Kuo skiriasi teigiamos ir neigiamos aplinkkelio įpjovos?
Teigiamas apėjimo įpjova pašalina juostelės medžiagą iš tos pačios pusės, kaip ir suformuoto elemento išsikišimo kryptis, paprastai nuvalydamas į viršų nukreiptus objektus{0}}, pvz., strypus arba sulenktus skirtukus nuo nuėmimo plokščių. Neigiama aplinkkelio įpjova pašalina medžiagą iš priešingos pusės, todėl po juostelės plokštuma sukuriamas tarpas, skirtas žemyn nukreiptoms savybėms, pvz., nupieštiems kaušams ar išspaustoms įvorėms. Sudėtingoms dalims su kelių krypčių formavimu dažnai reikia abiejų tipų tame pačiame juostos išdėstyme, o inžinieriai turi patikrinti, ar kartu pašalinus medžiagą nepažeidžiamas laikiklio juostos vientisumas.
3. Kaip nustatyti tinkamą apėjimo įpjovos dydį?
Įpjovos dydis pradedamas nuo suformuotos ypatybės trimačio -matmens apvalkalo -, įskaitant jo atraminę-spyruoklinę geometriją, o ne vardinius perforavimo matmenis. Pridėkite 0,5–2,0 mm tarpą kiekvienoje pusėje, priklausomai nuo medžiagos klasės, presavimo greičio ir padavimo sistemos tikslumo. Įpjova turi būti pakankamai ilga tiekimo kryptimi, kad pilnai tilptų objekto pėdsakas ir priekinės bei galinės paraštės. Labai svarbu, kad įpjovos plotis niekada neturėtų viršyti 60–70 procentų laikiklio juostos pločio bet kuriame skerspjūvyje, kad būtų išlaikytas juostos padavimo patikimumas.
4. Dėl ko gamybos metu sugenda aplinkkelio įpjovos?
Dažniausiai pasitaikantys gedimų režimai yra nepakankamas tarpas, dėl kurio atsiranda nenutrūkstamas kontaktas gamybos greičiu, per didelės įpjovos, kurios susilpnina laikiklį ir sukelia tiekimo sutrikimus, laipsniškas perforavimo susidėvėjimas, dėl kurio ilgainiui palaipsniui mažėja įpjovos matmenys, įpjovų kraštų susidarymas, dėl kurio sumažėja efektyvus tarpas, ir įpjovų išdėstymas, prieštaraujantis bandomųjų kaiščių vietoms, dėl kurių atsiranda registravimo klaidų. Kiekvienas gedimas vystosi palaipsniui ir tyliai, todėl planinė įpjovos būklės ir įpjovos matmenų patikra turėtų būti kiekvienos prevencinės priežiūros programos dalis.
5. Kada vietoj juostos pakėlimo ar stoties praleidimo reikėtų naudoti apėjimo įpjovas?
Aplenkimo įpjovos yra tinkamiausias sprendimas aukštoms arba giliai suformuotoms funkcijoms, kurios turi eiti per kelias pasroviui esančias stotis, kur juostos pakėlimas negali užtikrinti pakankamo prošvaisos aukščio, o stoties praleidimas išeikvotų perteklinę juostos medžiagą ir padidintų štampo ilgį. Juostos pakėlimas geriausiai tinka seklioms žemyn nukreiptoms ypatybėms, o stoties praleidimas tinka vienos{1}}stoties trukdžiams su nedideliais išsikišimais. Tokie tiekėjai, tokie kaip YICHEN (https://www.yichen-group.com/stamping-die/) projektuojant-sunkius progresinius štampelius, kuriuose yra sudėtingų trukdžių, siūlo pasirinktinius štampavimo štampavimo sprendimus, optimizuojančius apėjimo įpjovų derinį, keltuvo koordinavimą ir laikiklio juostos planavimą kaip integruotą sistemą.


