


Kas yra automatinis štampavimo štampas ir kodėl tai svarbu
Įsivaizduokite, kad plokščias plieno lakštas patenka į mašiną ir po kelių sekundžių iškyla kaip tobulos formos sparnas, durų skydas ar konstrukcijos skersinis elementas. Ši transformacija įvyksta viename tikslaus įrankio gabale, o jam nepavykus sutrinka visos gamybos laiko juostos. Supratimas, kas iš tikrųjų yra šis įrankis ir kodėl jo inžinerija tokia svarbi, yra pirmasis žingsnis siekiant užkirsti kelią brangiems gedimams.
Automatinio štampavimo štampo apibrėžimas ir pagrindinė funkcija
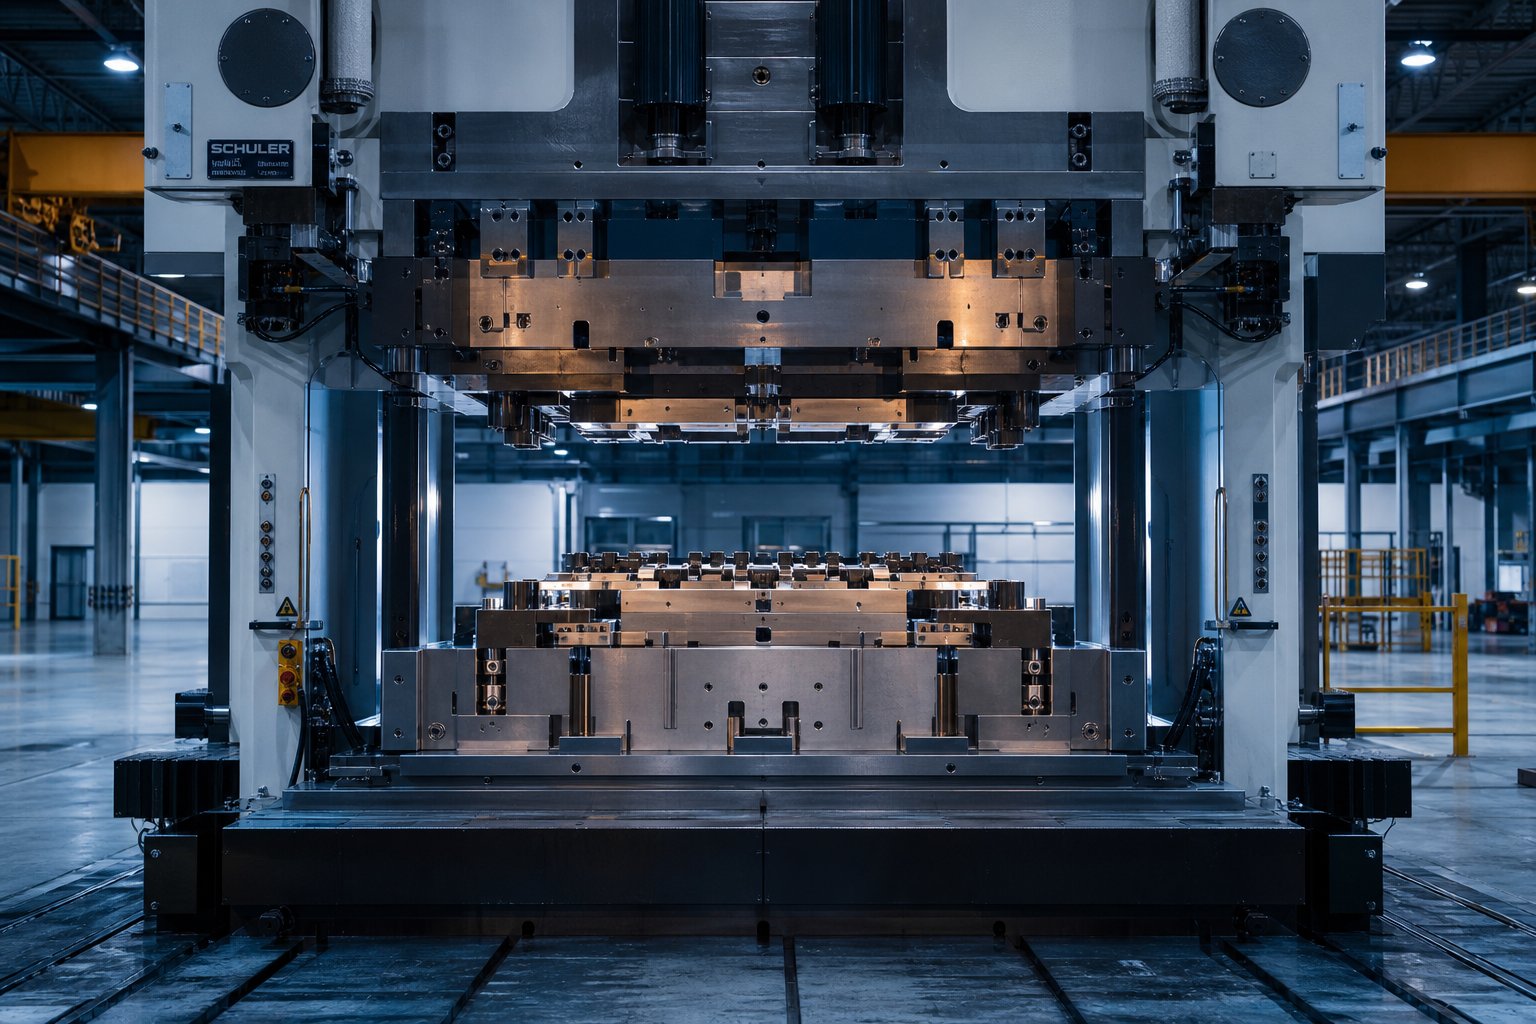
Automatinis štampavimo štampas yra suderintas viršutinių ir apatinių įrankių plieno komponentų rinkinys, sumontuotas prese, kuris paverčia plokščią metalo lakštą trimatėmis automobilių dalimis kontroliuojamu pjovimu, lenkimu ir formavimu vienu paspaudimo judesiu arba smūgių serija.
Iš esmės štampas veikia kaip labai sukonstruota metalo forma. Viršutinė pusė (paprastai pernešanti perforatorių) nusileidžia į apatinę pusę (štampavimo bloką), o tarp jų įstrigęs lakštinis metalas priverstas atitikti ertmės geometriją. Atuščias laikiklissuspaudžia medžiagos kraštus, kad kontroliuotų metalo tekėjimą deformacijos metu, apsaugodamas nuo raukšlių ar plyšimų. Kreipiamieji kaiščiai ir įvorės sulygiuoja viršutinę ir apatinę dalis iki 0,0001 colio leistinų nuokrypių, o spyruoklės ir azoto cilindrai užtikrina slėgį, reikalingą medžiagai išlaikyti per visą eigą.
Štampavimas yra šaltojo{0}}formavimo operacija, ty tyčia nenaudojama išorinė šiluma. Tačiau trintis tarp įrankių plieno ir lakštinio metalo sukuria didelę šiluminę energiją, o šios šilumos valdymas yra vienas iš daugelio kintamųjų, atskiriančių milijonus ciklų veikiančią štampą nuo šukuojančio pirmojo bandymo smūgio.
Kodėl automobilių štampavimas yra svarbus transporto priemonių gamyboje
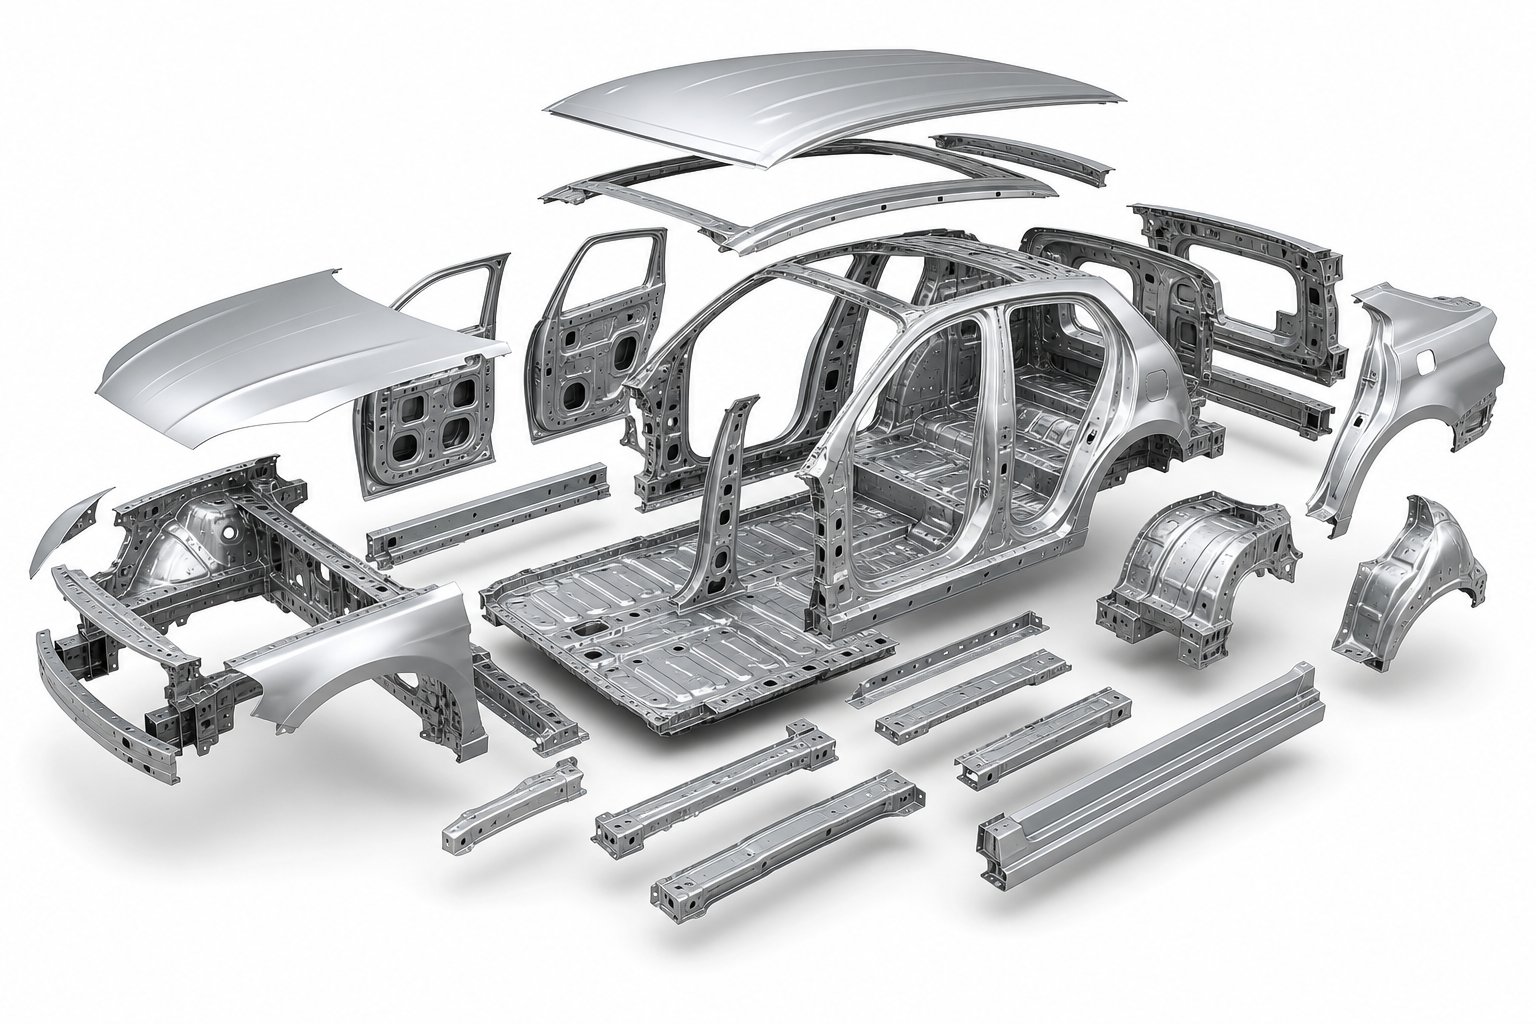
Skalė pasakoja istoriją. Reikalingas tipinis automobilio kėbulas250–300 štampuotų lakštinių -metalinių daliųtik kūnui-balta struktūra-. Pridėkite važiuoklės laikiklius, vidinius sutvirtinimus ir konstrukcines dalis, ir skaičius didėja. Kiekvienai iš šių dalių reikia atskiro štampo ar stoties progresyviame įrankyje. Tai reiškia, kad vienai transporto priemonės programai gali prireikti šimtų atskirų štampavimo štampų, kurių kiekvienas buvo sukurtas, pagamintas, išbandytas ir patvirtintas prieš išvažiuojant pirmajai serijinei transporto priemonei.
Štai kodėl štampavimo inžinerija yra ir esminis išlaidų veiksnys, ir kokybės vartų sargas. Blogai suprojektuotas automobilių štampavimo štampas gamina ne tik blogas dalis. Jis sustabdo paleidimo terminus, padidina bandymų biudžetus ir įveda matmenų pokyčius, kurie keičiasi dėl kėbulo surinkimo, dažų pritaikymo ir galutinės transporto priemonės kokybės. Gauti štampus prieš pat pradedant gamybą nėra prabanga. Tai būtina konkurencingos gamybos sąlyga.
Šis straipsnis apima visą gyvavimo cikląautomobilių štampavimo štampai, nuo tipo parinkimo ir medžiagos strategijos iki modeliavimo, išbandymo, priežiūros ir partnerių vertinimo. Jis parašytas kaip praktiko nuoroda, jungiantis atotrūkį tarp akademinės teorijos ir pernelyg supaprastintų apžvalgų, kurios dominuoja paieškos rezultatuose. Nesvarbu, ar nurodote naują progresyvų įrankį laikiklio programai, ar AHSS struktūrinės plokštės trikčių šalinimą, tolesnėse dalyse pateikiamas inžinerinis kontekstas, kurio reikia norint priimti geresnius sprendimus kiekviename etape.
Šiuolaikinės transporto priemonės štampuotų dalių įvairovė – nuo mažyčių spaustukų iki viso kėbulo šonų – reikalauja vienodai skirtingų štampų tipų. Kiekviena konfigūracija turi skirtingus kainos, sudėtingumo ir gamybos pajėgumų kompromisus.
Palyginti automobilių štampavimo štampų tipai
Netinkamo štampavimo tipo pasirinkimas tam tikrai daliai yra vienas greičiausių būdų, kaip išvengti -gamybos nesėkmės. Svarbu ne tik tai, ar štampas gali suformuoti geometriją. Kalbama apie tai, ar investicijos į įrankius, ciklo laikas ir medžiagų elgsena atitinka programos apimties ir kokybės tikslus. Štai kaip pagrindiniai štampavimo štampų tipai sugenda automobilių kontekste ir kai kiekvienas iš jų uždirba savo vietą parduotuvės aukšte.
Progresyvūs štampai{0}}didelės apimties pasikartojančioms dalims
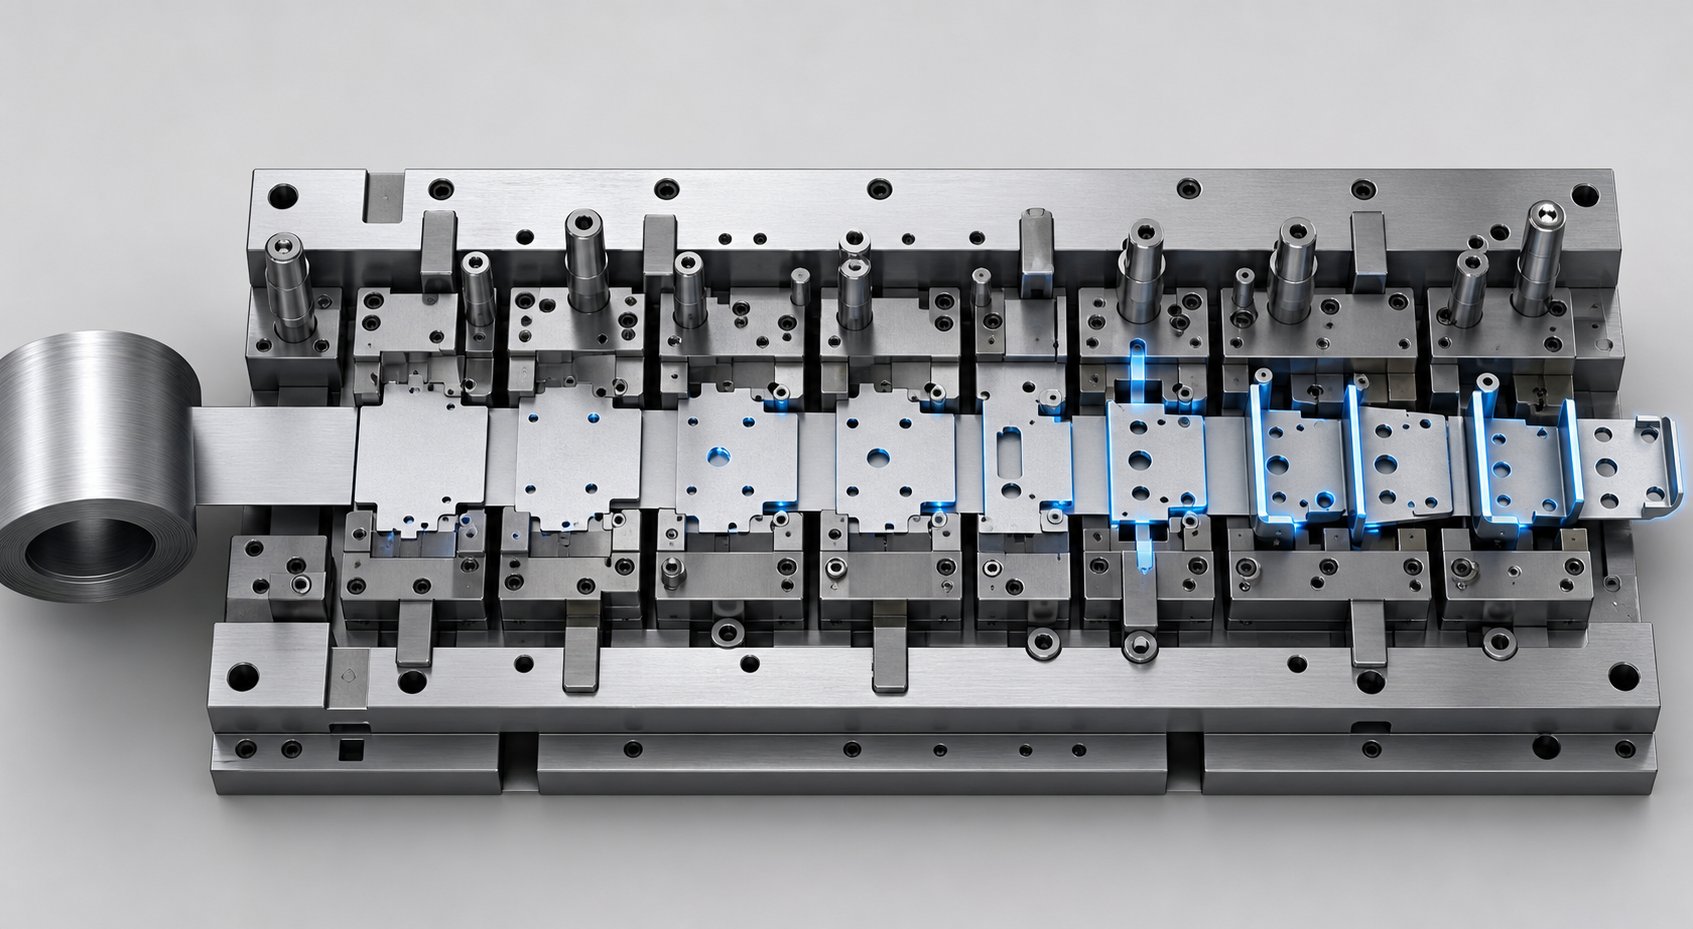
Progresyvus štampavimo štampastiekia nepertraukiamą lakštinio metalo ritę per daugybę stočių, kurių kiekviena atlieka atskirą operaciją: pradurti, lenkti, kalti arba apipjaustyti. Ruošinys viso proceso metu yra pritvirtintas prie laikiklio juostelės ir yra atskiriamas tik galutinėje stotyje. Dėl to ciklo laikas labai trumpas, o baigtos detalės dažnai gaminamos 30–60 smūgių per minutę ar didesniu greičiu.
Progresyvių štampų rasite visur, kur automobilių programai reikia didelio kiekio santykinai mažų, geometriškai sudėtingų dalių. Pagalvokite apie tvirtinimo kronšteinus, elektros jungtis, sėdynės rėmo spaustukus ir konstrukcines sutvirtinimo plokštes. Kadangi visos operacijos atliekamos vienu paspaudimu, darbo sąnaudos išlieka minimalios, o pakartojamumas išlieka mažas. Kompromisas? Įrankius pagaminti brangu, gamybos laikas ilgesnis, o gilus tempimas yra sudėtingas, nes juostelė riboja, kiek medžiaga gali tekėti.
Didelių konstrukcinių komponentų perkėlimo štampai
Perdavimo štampavimo procesas yra iš esmės kitoks. Užuot laikydami dalį ant juostelės, ruošinys atskiriamas nuo ritės pačioje pirmoje stotyje. Tada mechaniniai pirštai arba automatizuotos transportavimo sistemos perkelia kiekvieną atskirą ruošinį per nuoseklias formavimo stotis viename dideliame prese.
Dėl šio atskyrimo perdavimo štampai idealiai tinka dideliems konstrukciniams komponentams, tokiems kaip durų vidinės dalys, grindų plokštės ir korpuso šonai. Be nešiklio juostelės, ribojančios medžiagų srautą, inžinieriai gali pasiekti gilų tempimą ir sudėtingas trijų-dimensijų formas, kurių progresyvus įrankis tiesiog negali pateikti. Perdavimo sąrankos taip pat tvarko sudėtingas funkcijas, tokias kaip briaunelės, flanšai ir srieginiai iškyšos keliuose formavimo etapuose. Neigiamas aspektas yra lėtesnis ciklo greitis ir didesnis jautrumas tuščio ruošinio padėties nustatymo tikslumui.
Kombinuoti ir kombinuoti štampai tiksliam darbui
Kai jums reikia plokščios, tikslių matmenų detalės, pagamintos dideliu greičiu, tiekiami sudėtiniai štampai. Šie įrankiai vienu metu vienu paspaudimu atlieka kelias pjovimo ir formavimo operacijas. Poveržlės, tarpikliai, atraminės plokštės ir paprasti laikikliai yra tipiški išėjimai. Kadangi kiekviena funkcija sukuriama iš karto, koncentriškumas ir plokštumas paprastai yra pranašesni už tai, ką progresyvus įrankis pasiekia panašioje geometrijoje.
Kombinuoti štampai išplečia šią koncepciją, vienu brūkšniu sujungdami pjovimo ir ne{0}}pjovimo operacijas, tokias kaip blankavimas ir piešimas. Jie užpildo nišą vidutinio-tūrio dalims, kur progresyvus įrankis būtų perteklinis, bet pavieniams-operaciniams štampams prireiktų per daug antrinių žingsnių.
Tandeminės spaudos linijos{0}}A klasės plokštėms
Gaubtai, sparnai, stogai ir durų išoriniai paviršiai reikalauja paviršiaus kokybės, kuri po dažymo netoleruotų jokių matomų trūkumų. Šios -A klasės plokštės paprastai formuojamos ant tandeminių presavimo linijų: atskirų presų, išdėstytų nuosekliai, seka, kurių kiekvienas atlieka vieną operaciją su atskiru ruošiniu. Automatinės skersinio perdavimo sistemos, tokios kaip„Gudel roboBeam“ sąrankos, kurias naudoja pagrindiniai OEM gamintojai, perkelkite dalis iš preso į presą be tarpinių orientavimo stotelių. Plieninių ir aliuminio plokščių ciklų dažnis siekia 12–15 smūgių per minutę.
Tandeminės linijos suteikia maksimalų lankstumą, nes kiekvienas presas veikia atskirai. Vienos stoties štampų keitimas nepriverčia perprojektuoti kitose, o tonažas gali būti skirtingas kiekvienoje stotyje. Išmetimo presas paprastai veikia didesniu pajėgumu, nes pradiniam traukimui reikia daugiausia energijos. Ši konfigūracija tinka iki 4160 mm pločio ruošiniams ir medžiagų storiui nuo 0,4 mm plieno iki 4 mm aliuminio.
Struktūrinis štampo tipų palyginimas
Norint pasirinkti vieną iš šių lakštinio metalo štampavimo štampų, reikia vienu metu pasverti kelis veiksnius. Toliau pateiktoje lentelėje pagrindiniai sprendimo kriterijai sujungiami į vieną nuorodą:
| Štampo tipas | Gamybos apimtis | Dalies sudėtingumas | Įrankių kaina | Įprastas pristatymo laikas | Dizaino keitimo lankstumas |
|---|---|---|---|---|---|
| Progresyvus mirtis | Aukštas (100 000 ir daugiau per metus) | Nuo vidutinio iki didelio (nėra gilių traukų) | Aukštas | 12-20 savaičių | Žemas (pakeitimai turi įtakos kelioms stotims) |
| Transfer Die | Nuo vidutinio iki aukšto | Aukštas (gilus įbrėžimas, didelė geometrija) | Aukštas | 16-24 savaites | Vidutinis (galima keisti atskiras stotis) |
| Junginys Die | Nuo vidutinio iki aukšto | Žemos ar vidutinio sunkumo (plokios dalys) | Nuo žemo iki vidutinio | 6-12 savaičių | Vidutinis (vienas įrankis, paprastesnis atkūrimas) |
| Derinys Die | Vidutinis | Vidutinis (iškirpti + formuoti vienu brūkštelėjimu) | Vidutinis | 8-14 savaičių | Vidutinis |
| Tandemo spaudos linija | Aukšta ({0}}A klasės plokštės) | Aukšta (paviršiaus-kritinė, didelės tuščios vietos) | Labai didelė (daug{0}}spaudų investicija) | 20-30+ sav | Aukšta (nepriklausomos stotys) |
Nė vienas štampų tipas nedominuoja pagal kiekvieną kriterijų. Laikiklio programa, veikianti 500 000 dalių per metus, priklauso progresyviam įrankiui. Kėbulo šoninė plokštė su gilaus tempimo reikalavimais ir -A klasės paviršiaus reikalavimais priklauso perdavimo presui arba tandeminei linijai. Neteisinga atitiktis reiškia, kad per-investuojama į įrankius, kurie negali pateikti reikiamos geometrijos, arba per mažai{7}}investuojama į įrankius, kurie negali išlaikyti reikiamos apimties.
Tačiau net ir puikiai parinktas štampavimo tipas suges per anksti, jei už jo esantis įrankių plienas neatlaikys štampuojamos medžiagos. Pažangūs didelio stiprumo plienai ir aliuminio lydiniai apgaubia įrankius taip, kaip niekada nebuvo švelnus plienas, todėl medžiagų pasirinkimas ir paviršiaus inžinerija yra kitas svarbus štampų ilgaamžiškumo kintamasis.
Geros kokybės medžiagos ir paviršiaus apdorojimas
Prekės tipas, puikiai suderintas su detalės geometrija, prieš pradedant gamybą vis tiek gali susikaupti, jei įrankio plienas negali ištverti medžiagos, kurią jis štampuoja. Čia, pasirenkant štampavimo štampavimo medžiagą, milijonus ciklų atlaikantys įrankiai atskiriami nuo įrankio, kuris susmulkina pirmąjį didelio-stiprumo plieno ruošinį. Pasirinkimas niekada nėra toks paprastas, kaip pasirinkti sunkiausią turimą klasę. Kiekvienas įrankio plienas, skirtas štampuoti, yra kompromisas tarp atsparumo dilimui ir kietumo, o teisinga pusiausvyra priklauso nuo to, ką štampai iš tikrųjų daro per kiekvieną paspaudimo eigą.
Įrankių plieno rūšys ir jų našumo kompromisai
Įsivaizduokite 1,2 mm DP780 plieną 40 smūgių per minutę greičiu. Šis kraštas tūkstančius kartų per valandą atlaiko abrazyvinį sąlytį. Palyginkite tai su formavimo štampo spinduliu, nukreipiančiu tą pačią medžiagą į gilų tempimą. Punstrui reikalingas maksimalus atsparumas dilimui. Formavimo spindulys turi būti tvirtas, kad sugertų ciklines smūgines apkrovas be įtrūkimų. Ta pati dalis, ta pati presa, visiškai skirtingi medžiagų reikalavimai įrankiams.
D2 įrankių plienas (11-13 % chromo, 1,4-1,6 % anglies) yra atsparumo- nusidėvėjimui spektro gale. Jo gausu chromo karbidų puikiai atsparus abrazyviniam briaunų nusidėvėjimui, todėl jis yra numatytasis pasirinkimas atliekant plieninių štampavimo štampų apdirbimo ir pradūrimo operacijas. Termiškai apdorotas iki 58–62 HRC, D2 gali užtikrinti 2–3 kartus ilgesnį kraštų tarnavimo laiką nei žemesnio lydinio alternatyvos, kai apdorojamos abrazyvinės lakštinės medžiagos. Nuobauda yra trapumas: D2 štampeliai sugenda dėl įtrūkimų ar įtrūkimų, o ne laipsniško susidėvėjimo, todėl jie netinkami smūgiams stiprioms formavimo stotims.
A2 įrankių plienas (5 % chromo, grūdintas oru) užima pusiausvyrą. Tai sumažina maždaug 40–50 % D2 dėvėjimosi trukmės, tačiau terminio apdorojimo metu įgyja žymiai didesnį tvirtumą ir matmenų stabilumą. Sudėtingos geometrijos formavimo, tempimo štampų ir progresyvių štampų korpusų A2 gebėjimas sugerti pasikartojančias smūgines apkrovas be katastrofiško lūžio.
S7 įrankių plienas dar labiau stumia, kad būtų atsparus smūgiams, todėl jis atlieka giluminio{1}}traukimo operacijas ir stotis, patiriančias didelę smūginę apkrovą. DC53, modifikuotas D2 variantas, užpildo atotrūkį tarp D2 lygio atsparumo dilimui ir pagerinto kietumo tais atvejais, kai įprastas D2 įtrūksta anksčiau laiko.
Miltelinės metalurgijos (PM) įrankių plienas yra aukščiausia pakopa. PM gamybos procese išlydytas lydinys purškiamas į smulkius miltelius ir sutvirtinamas karštu izostatiniu presavimu, todėl susidaro mikrostruktūra su mažais, tolygiai paskirstytais karbidais, o ne dideliais karbidų tinklais, esančiais įprastai liejamuose plienuose. Rezultatas – medžiaga, kuri vienu metu pasižymi dideliu atsparumu dilimui ir dideliu kietumu. AAHSS Insights dokumentuota atvejo analizėparodė, kad perėjus nuo įprasto D2 į PM įrankių plieną, formuojant 580 MPa ferito-bainito rūšį, štampų tarnavimo laikas nuo 5 000 -7 000 ciklų buvo atkurtas iki 40 000–50 000 ciklų, nesukeliant dilimo ar deformacijos problemų.
Karbido įdėklai ir jų vaidmuo didelio{0}}dėvėjimosi zonose
Kai net PM plienas negali išlaikyti priimtino briaunų tarnavimo laiko, įsijungia volframo karbido įdėklai. Šie įdėklai nėra pilni štampavimo komponentai. Jie yra strategiškai išdėstyti apdailos kraštuose, pradūrimo vietose ir dideliuose{2}}kontaktiniuose spinduliuose, kur intensyviausiai susitelkia slydimas ir abrazyvinis nusidėvėjimas. Karbido štampavimo štampai, tiksliau štampai su karbido įdėklais kritinėse nusidėvėjimo zonose, tampa būtini apipjaustant ypač -didelio-tvirčio plieną, kurio slėgis viršija 980 MPa, arba štampuojant abrazyvine-dengtas medžiagas, pvz., cinkuotą lakštą.
Ekonomika palankiai vertina hibridinį metodą: statykite štampavimo korpusą iš tvirto plieno, pvz., A2 arba PM plieno, tada įdėkite karbido įdėklus tik ten, kur susidėvėjimo duomenys arba modeliavimas numato pagreitį medžiagų praradimą. Taip išvengiama didžiulio trapumo ir apdirbamumo iššūkių, susijusių su visu įrankių kūrimu iš karbido, tačiau vis tiek užtikrinamas nusidėvėjimas, kurio reikia didžiausios-paklausos zonose.
Terminis apdorojimas ir paviršiaus dangos, kurios prailgina eksploatavimo laiką
Tinkamo plieno pagrindo pasirinkimas yra tik pradinis taškas. Paviršiaus inžinerija padidina šio pagrindo našumą, sprendžiant konkrečius gedimo būdus: nešvarumus, klijų susidėvėjimą, abrazyvinį susidėvėjimą ir trinties sukeltą šilumos padidėjimą. Neteisinga danga ant netinkamo pagrindo arba padengta tinkamai termiškai neapdorota, iš tikrųjų pagreitina gedimą, o ne užkerta kelią.
Pirmiausia apsvarstykite substratą. Paviršiaus danga, padengta ant minkšto arba netinkamai grūdinto įrankinio plieno, įtrūks, nes esant kontaktiniam slėgiui pagrindas plastiškai deformuojasi ir pažeidžia virš jo esančią dangą. Tinkamas terminis apdorojimas, įskaitant dvigubą grūdinimą, kad būtų sumažintas liekamasis įtempis, yra būtina bet kokios dangos naudojimo sąlyga.
Toliau nurodytas paviršiaus apdorojimas skirtas skirtingiems gedimo režimams ir taikymo scenarijams:
- Jonų azotavimas- Paskirsto azotą į įrankio paviršių, kad susidarytų kietas,-atsparus nusidėvėjimui sluoksnis (paprastai 900–1 100 HV). Apsaugo nuo klijų nusidėvėjimo ir nešvarumų. Idealiai tinka formuoti štampams, apdirbant cinkuotą AHSS, kur dėl PVD dangų gali kauptis cinkas.
- TD (Toyota Diffusion) danga- Termoreaktyvaus nusodinimo procesas, kurio metu susidaro vanadžio karbido sluoksnis, metalurgiškai surištas su plieno paviršiumi. Užtikrina ypatingą kietumą (3 200–3 800 HV) ir puikų atsparumą abrazyviniam ir klijų nusidėvėjimui. Geriausiai tinka štampavimo spinduliams ir briaunoms štampuoti nepadengtą AHSS.
- PVD dangos (TiAlN, CrN, TiCN)- Naudojant fizinį nusodinimą iš garų, plonos, kietos dangos padengiamos santykinai žemoje temperatūroje (žemesnėje nei 500 laipsnių C), išsaugant substrato kietumą be iškraipymų. Sumažina nedengto plieno lakštų nešvarumus ir trintį. Vienas dokumentuotas palyginimas parodė, kad PVD{4}}dengtas pjovimo plienas pagamina daugiau nei 1,2 mln. dalių, palyginti su tik 50 000 tos pačios AHSS klasės chromuoto{8} įrankio dalių.
- CVD dangos (TiC, TiCN)- Cheminis nusodinimas garais sukuria stipresnį metalurginį ryšį nei naudojant PVD, tačiau apdirbant reikia maždaug 1 000 laipsnių C temperatūros, o tai gali suminkštinti štampavimo pagrindą ir iškraipyti matmenis. Reikia vėlesnio grūdinimo. Naudojamas ten, kur sukibimo stiprumas yra svarbesnis nei matmenų tikslumas.
- Chromuotas dengimas- Istoriškai įprasta sumažinti trintį, tačiau esant dideliam kontaktiniam slėgiui, kurį sukuria AHSS, atsiranda mikroįtrūkimų. Tyrimai patvirtina, kad tai nėra geriausias pasirinkimas pažangioms didelio stiprumo{2}} klasėms, o aplinkosaugos taisyklės dar labiau riboja jo naudojimą.
Perėjimas prie AHSS ir aliuminio lengvojo transporto priemonių svorio iš esmės pakeitė medžiagų strategiją štampavimo įrankiams. AHSS klasės gali pasiekti lakštų kietumo vertes, artimas pačiam įrankiui, o kai kurios martensitinės klasės viršija 57 HRC. Tradiciniai štampavimo standartai, sukurti švelniam plienui, yra tiesiog nepakankami. Tuo tarpu aliuminis sukelia agresyvų klijų susidėvėjimą ir nešvarumus, dėl kurių reikia kitokios dangos cheminės medžiagos ir paviršiaus apdailos, nei reikalauja plieniniai štampavimo štampai.
Įrankio plieno markės, terminio apdorojimo protokolo ir paviršiaus dangos derinimas su konkrečia lakšto medžiaga ir štampavimo operacija neprivaloma. Tai yra inžinerijos disciplina, kuri nulemia, ar štampas išgyvens numatytą gamybos laiką, ar sugenda prieš paleidžiant. Ir ši medžiagų strategija suteikia visą savo vertę tik tada, kai štampai yra suprojektuoti taip, kad atitiktų tikslią detalių geometriją ir formavimo poreikius.
Automobilių dalys ir jų inžinerijos poreikiai
Labai svarbu žinoti, kaip įrankių plieno rūšys ir dangos sąveikauja su lakštinėmis medžiagomis, tačiau šios žinios duoda rezultatų tik tada, kai susiejamos su konkrečiomis transporto priemonės sudedamosiomis dalimis. Kiekviena antspauduota automobilio dalis turi unikalią geometriją, toleranciją ir medžiagų apribojimus, kurie lemia, kokio tipo automobilių štampelius naudoti ir kaip juos sukonstruoti. Abstrakčiai kalbant apie štampo dizainą, trūksta prasmės. Tikrasis klausimas visada yra toks: kokią dalį aš gaminu ir ko ta dalis reikalauja iš įrankių?
Baltos spalvos korpuso-- ir konstrukcinio štampavimo reikalavimai
Kėbulo-baltos spalvos- (BIW) struktūros yra vienas iš labiausiai reikalaujančių automobilių štampavimo štampų pritaikymo būdų. B-stulpeliai, svirties plokštės, skersiniai ir A-stulpų sutvirtinimai vis dažniau formuojami iš AHSS klasės, esant 980 MPa ir daugiau, kad būtų pasiekti saugos tikslai susidūrimo atveju ir būtų sumažintas svoris. Šios medžiagos yra atsparios deformacijai pagal konstrukciją, o tai reiškia, kad įrankiai turi įveikti žymiai didesnes formavimo jėgas ir atlaikyti stiprų atstūmimą po preso atidarymo.
AHSS konstrukcinių dalių spyruoklė nėra nedidelis nepatogumas. Tyrimai patvirtina, kad kampinės geometrijos, sienos kreivumo ir posūkio matmenų nuokrypiai auga proporcingai, kai tempiamasis stipris pasiekia 980 MPa ir daugiau, o kartais visiškai trukdo surinkti, nes sutrinka suvirinimo siūlių išlyginimas. Norint tai kontroliuoti, reikiakelių atsakomųjų priemonių sudėjimasštampų konstrukcijoje: per-lenkimo kompensavimas, įmontuotas štampų paviršiuose, hibridinės traukimo karoliukų geometrijos, sukeliančios post-tempimą, o kai kuriais atvejais kalimo ar atmušimo stotys, kurios suspaudžia kritinius spindulius, kad neutralizuotų liekamuosius įtempių gradientus. Nė viena technika nėra pakankama tokiais stiprumo lygiais.
Šioje erdvėje dominuoja perkėlimo štampai ir tandeminės presavimo linijos, nes BIW plokštės paprastai yra dideli ruošiniai, kuriems reikia gilaus tempimo ir kelių{0}}pakopų formavimo sekos. Preso tonažo poreikis gali viršyti 2 000 tonų vienai B-stulpelio operacijai, o kiekvienas štampavimo paviršius, besiliečiantis su lakštu, turi būti pritaikytas abrazyviniam nepadengto arba cinku{5}}dengto didelio{6}}tvirčio plieno pobūdžiui.
Važiuoklės ir laikiklio komponentai
Važiuoklės komponentai vadovaujasi kitokia logika. Valdymo svirties, tvirtinimo kronšteinai, sutvirtinimo plokštės ir kryžminės{1}}įvorės paprastai yra mažesnės, gaminamos labai dideliais kiekiais ir reikalauja griežtų geometrinių leistinų nuokrypių surinkimui, tačiau retai reikalauja -A klasės paviršiaus kokybės. Čia išsiskiria progresyvus štampavimas.
Vienu progresyviu įrankiu galima pradurti, suformuoti, sulenkti ir apipjaustyti važiuoklės kronšteiną vienu ištisiniu ritiniu{0}}tiekiama 30–60 smūgių per minutę greičiu. Inžinerijos iššūkis pereina nuo itin -didelio stiprumo- medžiagos atraminio valdymo prie juostelių išdėstymo optimizavimo, kad laužas būtų kuo mažesnis, išlaikyti griežtą stoties-į-išlygiavimą per milijonus ciklų ir valdyti štampų susidėvėjimą pradūrimo stotyse, kur karbido įdėklai reikalingi abrazyviniam plienui{{8}.
Komandoms, dirbančioms šiose šeimose, svarbu turėti antspaudavimo partnerį, turintį dokumentuotą proceso patirtį.YICHENPavyzdžiui, palaiko OEM, Tier-1 ir Tier-2 inžinierių komandas, kurios atlieka štampavimo ir lakštinio metalo gamybos atvejų tyrimus, apimančius konstrukcines ir važiuoklės metalines dalis, ir pateikia realias nuorodas, kaip štampavimo inžinerija paverčia gamybai paruoštus komponentus keliuose transporto priemonių posistemiuose.
EV-Konkretūs komponentai skatina naujoves
Elektrinės transporto priemonės pristatė visiškai naują automobilių dalių kategoriją, kuriose naudojamas pjovimas ir formavimas taip, kaip tradicinės ICE platformos niekada nebuvo reikalingos. Akumuliatoriaus dėklo korpusai yra bene reikšmingiausias pavyzdys. Akumuliatorius gali sudaryti nuo 20 iki 25 % bendro EV svorio, todėl dėklo architektūra yra kritinė galimybė sumažinti svorį.
Norint štampuoti vientisą{0}}plieninį akumuliatoriaus dėklą, reikia unikalių tuščių konfigūracijų. Cleveland-Cliffs ir AutoForm demonstravo pritaikytą-suvirintą tuščią (TWB) metodą, kuriame AHSS plokščiam dugnui (apsauga po grindimis) buvo sujungtas su mažesnio-stiprumo plienu kampuose ir šoninėse sienelėse, kur vyksta didelė deformacija. Štampas turi atlaikyti skirtingas medžiagos savybes viename ruošinyje, valdyti suvirinimo linijos judėjimą formuojant ir pasiekti 1,5 mm flanšo plokštumą per visą dėklo ilgį, kad atitiktų sandarumo{8}}bandymo reikalavimus. Pradiniai dizainai rodė stiprų atsitraukimą ir posūkį, kol inžinieriai optimizavo TWB išdėstymą į grotažymės{10} formos konfigūraciją, kuri sumažino deformaciją AHSS zonose.
Variklio korpusai ir aliuminio konstrukcijų liejinių keitimas dar labiau apsunkina. Aliuminio-intensyvioms elektromobilių architektūroms reikalingi skirtingi štampų tarpai (paprastai 8-12 % medžiagos storio, palyginti su 5–8 % plieno), specialaus tepimo, skirto kovai su spuogais, ir pakoreguoto formavimo greičio, nes aliuminio jautrumas deformacijų greičiui skiriasi nuo plieno. Servo presai su programuojamais slydimo judesių profiliais vis dažniau suporuojami su šiais štampais, kad būtų optimizuotas cilindro greitis formavimo eigos metu.
Dalių šeimos, pritaikytos štampo tipui ir inžineriniam iššūkiui
Toliau pateiktame sąraše suporuojamos įprastos automobilių dalių šeimos su jų tipine štampų konfigūracija ir pagrindine inžinerine kliūtimi, lemiančia sėkmę ar nesėkmę:
- B-stulpai ir A-stulpo sutvirtinimai (perdavimo antgalis)- Atpirkimo kompensacija už 980+ MPa AHSS, kuriai reikia kelių-priemonių sukrovimo ir didelio spaudimo tonažo.
- Durų vidinės ir grindų plokštės (perdavimo matrica)- Gilus tempimo gylio valdymas su kontroliuojamu medžiagų srautu dideliuose tuščiuose plotuose.
- Gaubtai, sparnai ir stogo plokštės (tandeminio preso linija)- Klasė-Paviršiaus kokybė su nuliu matomų defektų po dažymo, todėl reikia tiksliai kontroliuoti ruošinio laikiklio slėgį.
- Tvirtinimo kronšteinai ir sutvirtinimo plokštės (progresyvus štampas)- Juostos išdėstymo optimizavimas, siekiant minimalaus laužo ir didelio-spartaus gamybos nuoseklumo per milijonus ciklų.
- Elektros jungtys ir spaustukai (progresyvūs štampai)- Griežta tolerancija mažoms, sudėtingoms geometrijoms su plonomis{1}}matometro medžiagomis, kurios linkusios susidaryti įduboms.
- Akumuliatoriaus dėklo korpusai (perdavimo štampas arba didelis vienas{0}}smūgis)- TWB ruošiniuose formuojasi nevienoda medžiaga, spyruoklinis flanšo plokštumo valdymas ir sandarumo{1}}matmenų tikslumas.
- Variklio korpusai ir EV konstrukciniai elementai (perdavimo antgalis)- Apsauga nuo aliuminio, sureguliuoti štampų tarpai ir formavimo greičio optimizavimas naudojant servopresus.
- Valdymo svirties ir pakabos kronšteinai (progresyvūs arba perdavimo štampai)- Nuovargis-gyvybę formuojanti kokybė su pastoviomis mechaninėmis savybėmis didelės-apimties gamybos metu.
Kiekviena iš šių štampuotų ir automobilių dalių porų turi skirtingą gedimo riziką, jei įrankiai yra sukurti bendrai, o ne pagal paskirtį,{0}}sukurta pagal konkrečią medžiagą, geometriją ir gamybos tikslą. Atotrūkis tarp žinojimo, kuris štampavimo tipas tinka, ir tikrojo konkrečios programos tinkamo įrankio nustatymo yra ta vieta, kur inžinerinių sprendimų sistemos tampa būtinos.
Kaip pasirinkti tinkamą štampavimo štampavimo tipą
Žinojimas, kokie štampų tipai egzistuoja, nėra tas pats, kas žinoti, kurį iš jų nurodyti konkrečiai programai. Inžinieriai, kurie klaidingai priima šį sprendimą, ne tik švaisto įrankių biudžetą. Jie uždaro savo komandą į gamybos sistemą, kuri arba negali pasiekti ciklo tikslų, arba visai negali suformuoti geometrijos. Praktinis štampavimo štampų pasirinkimo vadovas prasideda trimis kintamaisiais: tūris, geometrija ir ekonomika. Visi kiti svarstymai išplaukia iš jų.
Garsas ir ciklo laikas kaip pagrindinės pasirinkimo tvarkyklės
Gamybos apimtis yra pirmasis filtras. Progresyvus štampavimo štampas tampa ekonomiškai-efektyvus, kai metinis apimtys siekia maždaug 50 000–100 000 vienetų, nors labai-paprastos geometrijos gali pateisinti 30 000 vienetų įrankius. Neviršijant šios slenksčio, investicijos į įrankius vienam vienetui yra pernelyg didelės, o CNC{10}}pagrįstos gamybos ar{11}}vienos stoties štampai yra finansiškai prasmingesni. Perdavimo štampai užima panašią tūrio pakopą, tačiau pateikiamos per didelės arba per giliai ištrauktos dalys, kad būtų galima apdoroti juosteles, o tai paprastai pateisina investicijas į 25 000 ar daugiau metinių dalių.
Ciklo laikas sujungia tūrio klausimą. Progresyvūs štampai veikia 200–600 ar daugiau smūgių per minutę mažoms dalims, todėl galutiniai komponentai gaminami nuolatiniu srautu. Perdavimo sistemos veikia nuo 12 iki 30 smūgių per minutę, priklausomai nuo dalies dydžio ir preso konfigūracijos. Kai vertinate, kaip pasirinkti štampavimo štampavimo tipą, paklauskite: ar metinis tūrio poreikis pateisina progresyvių įrankių greičio priedą, ar dalių geometrija verčia jus nustatyti perdavimo spartą, nepaisant apimties tikslų?
Dalies geometrija ir medžiagų apribojimai
Vien tomas nepadiktuoja atsakymo. 200 000 vienetų laikiklis su negiliais posūkiais priklauso progresyviam įrankiui. 200 000 vienetų vidinės durys su 150 mm tempimo gyliu to nedaro, nes laikiklio juostelė negali sutalpinti to medžiagos srauto be plyšimo.
Apsprendžiami geometriniai veiksniai apima tempimo gylį, palyginti su ruošinio skersmeniu, reikalingų formavimo etapų skaičių, bendrus ruošinio matmenis ir tai, ar detalei reikia savybių keliose plokštumose. Dalys, kurių tempimo gylis viršija 25–50 mm arba kuriems reikia daugiau nei penkių–šešių formavimo etapų, paprastai pereina į perdavimo arba tandeminę konfigūraciją. Plokščios dalys, kurioms reikia tik pjovimo ir pradūrimo operacijų, tinka sudėtiniams štampams, nepaisant tūrio.
Medžiagos klasė įveda dar vieną apribojimą. AHSS virš 780 MPa reikalauja didesnio presavimo tonažo, griežtesnės tarpo kontrolės ir daugiau formavimo etapų, kad būtų galima valdyti spyruoklę. Aliuminiui reikia pakoreguotų tarpų ir lėtesnio formavimo greičio, kad būtų išvengta nuospaudų. Abi medžiagos susiaurina perspektyvių štampavimo įrankių ir štampų konfigūracijų diapazoną, palyginti su švelniu plienu.
Biudžetas, pristatymo laikas ir lankstumas
Programos prototipas ir gamybinė{0}}ketinimo programa reikalauja iš esmės skirtingos investavimo logikos. Prototipai yra sąmoningai supaprastinti, pagaminti iš minkštesnių medžiagų ir skirti šimtams iki kelių tūkstančių dalių. Jie egzistuoja tam, kad patvirtintų geometriją, o ne tam, kad išgyventų 500 000 ciklų. Gamybos{6}}įrankių biudžeto sudarymas prieš baigiant projekto patvirtinimą sukuria brangų peržiūrą, nes vėlyvojo-inžinerinio laipsniško štampavimo pakeitimas gali kainuoti pusę pradinės įrankio kainos.
Suderinkite investicijas su gyvavimo ciklo gamybos verte. Tris kartus brangiau kainuojantis, bet dešimt kartų didesnis tūris už vieną-dešimtąją vieneto kainos nėra brangus. Tai vienintelis racionalus pasirinkimas.
Taip pat įtakoja ir pristatymo laikas. Progresyvių štampų projektavimas, apdirbimas ir paleidimas reikalauja 12–20 savaičių. Perkėlimo štampai veikia nuo 16 iki 24 savaičių. Tandem linijos įrankiai gali trukti ilgiau nei 30 savaičių. Jei programos laikas negali pritaikyti šių langų, paprastesni įrankiai su greitesniu apyvartumu gali būti vienintelis tinkamas būdas paleisti, net jei ilgalaikė-ekonomika teikia pirmenybę sudėtingesnėms sąrankoms.
Sprendimų matrica: dalies charakteristikų suderinimas su štampo tipu
| Dalies charakteristika | Progresyvus mirtis | Transfer Die | Junginys Die | Tandemo linija |
|---|---|---|---|---|
| Mažas dydis (iki 300 mm) | Idealus | Galimas, bet neefektyvus | Idealiai tinka plokščioms dalims | Netinka |
| Didelis dydis (daugiau nei 500 mm) | Neįmanoma | Idealus | Neįmanoma | Idealus |
| Gilus tempimas (daugiau nei 50 mm) | Neįmanoma | Idealus | Neįmanoma | Idealus |
| Plokščias profilis, tik pjovimo bruožai | Galima | Overkill | Idealus | Overkill |
| Metinis kiekis viršija 100 tūkst | Idealus | Geras | Geras | Geras |
| Metinė apimtis mažesnė nei 25 tūkst | Nepateisinama | Ribinis | Pateisinamas | Nepateisinama |
| AHSS (780+ MPa) | Gyvybingas su karbido įdėklais | Idealus (daug{0}}pakopų valdymas) | Apsiribojama ištuštėjimu | Idealus |
| Aliuminio lydinys | Gyvybingas su slegiančiais valdikliais | Idealus (reikalingas greičio reguliavimas) | Gyvybingas | Idealiai tinka su servo presu |
| Klasė-Reikalingas paviršius | Netinka | Galima | Netaikoma | Idealus |
Kaip preso tipas apriboja arba įgalina štampavimo dizainą
Automatinis štampas neveikia atskirai. Jis veikia preso viduje, o šis preso tipas išplečia arba apriboja tai, ką gali atlikti įrankiai. Įprastas mechaninis presas užtikrina fiksuotus eigos profilius dideliu greičiu, todėl jis yra numatytasis progresyvioms operacijoms. Tačiau jis negali reguliuoti cilindro greičio viduryje- arba likti apatiniame negyvajame taške.
Hidraulinis presas užtikrina visą tonažą bet kuriame eigos taške ir gali neribotą laiką išlaikyti slėgį, todėl jis idealiai tinka giliam tempimui ir sudėtingam formavimui, kai medžiagai reikia laiko tekėti. Tačiau didžiausias greitis paprastai yra maždaug 30 smūgių per minutę, o tai riboja didelės-garsumo programų pralaidumą.
Servo{0}}mechaniniai presai užpildo šią spragą. Jie leidžia programuojamą slydimo judesį: sulėtinti per svarbias formavimo zonas, pagreitinti per ne-kontaktines smūgio dalis ir trumpai pasilikti apačioje, kad sumažintų didelio-tempimo medžiagų atsparumą. Servo presas gali pailginti įrankio tarnavimo laiką, sumažindamas atvirkštinį tonažą (perspaudimą) formuojant didelio-stiprumo plieną, taip pat atveria duris darbui su sudėtingesniais lydiniais, kurie nugalėtų fiksuoto-greičio mechaninius presus. Kai jūsų štampavimo štampo parinkimo vadovas nukreiptas į AHSS arba aliuminį, preso pasirinkimas nėra atskirtas nuo štampo pasirinkimo. Jie yra susieta sistema.
Tinkamai parengus šią sistemą, suderinus tūrį, geometriją, medžiagą, biudžetą ir spaudos galimybes į nuoseklias specifikacijas, nustatoma, ar štampai pavyks nuo pirmo smūgio, ar reikia mėnesių brangaus perdirbimo. Tačiau net ir tobulai nurodytas štampas vis tiek priklauso nuo to, kas vyksta skaitmeninės inžinerijos fazėje prieš pjaunant bet kokį įrankinį plieną.
Skaitmeninis modeliavimas ir virtualioji inžinerija
Ant popieriaus nepriekaištingai atrodanti štampavimo specifikacija vis tiek gali įspūdingai sugesti pirmą kartą paspaudus. Skilimai atsiranda traukimo spinduliuose, kurie atrodė konservatyvūs. Raukšlės susidaro flanšo srityse, kurios, kaip manoma, buvo veikiamos tinkamo tuščio laikiklio slėgio. Spyruoklė išstumia konstrukcinę plokštę 4 mm nuo leistinos nuokrypos, kai priimtinas langas yra 0,5 mm. Tai nėra atsitiktinės nesėkmės. Tai nuspėjami rezultatai, kuriuos štampavimo štampų modeliavimas gali nustatyti ir išspręsti likus mėnesiams iki bet kokio įrankinio plieno apdirbimo.
Skaitmeninės inžinerijos fazė tarp štampų projektavimo užšaldymo ir fizinės konstrukcijos yra ta, kai dauguma išankstinių{0}}gamybinių gedimų yra užfiksuojami arba sukuriami. Komandos, investuojančios į griežtą virtualų patvirtinimą, labai sumažino savo bandymų ciklus. Komandos, kurios šį etapą praleidžia arba sujungia, sumoka už tai atlikdamos pertvarkymą, suvirinimo taisymą ir atidėtą paleidimą.
Formavimo modeliavimas ir galimybių analizė
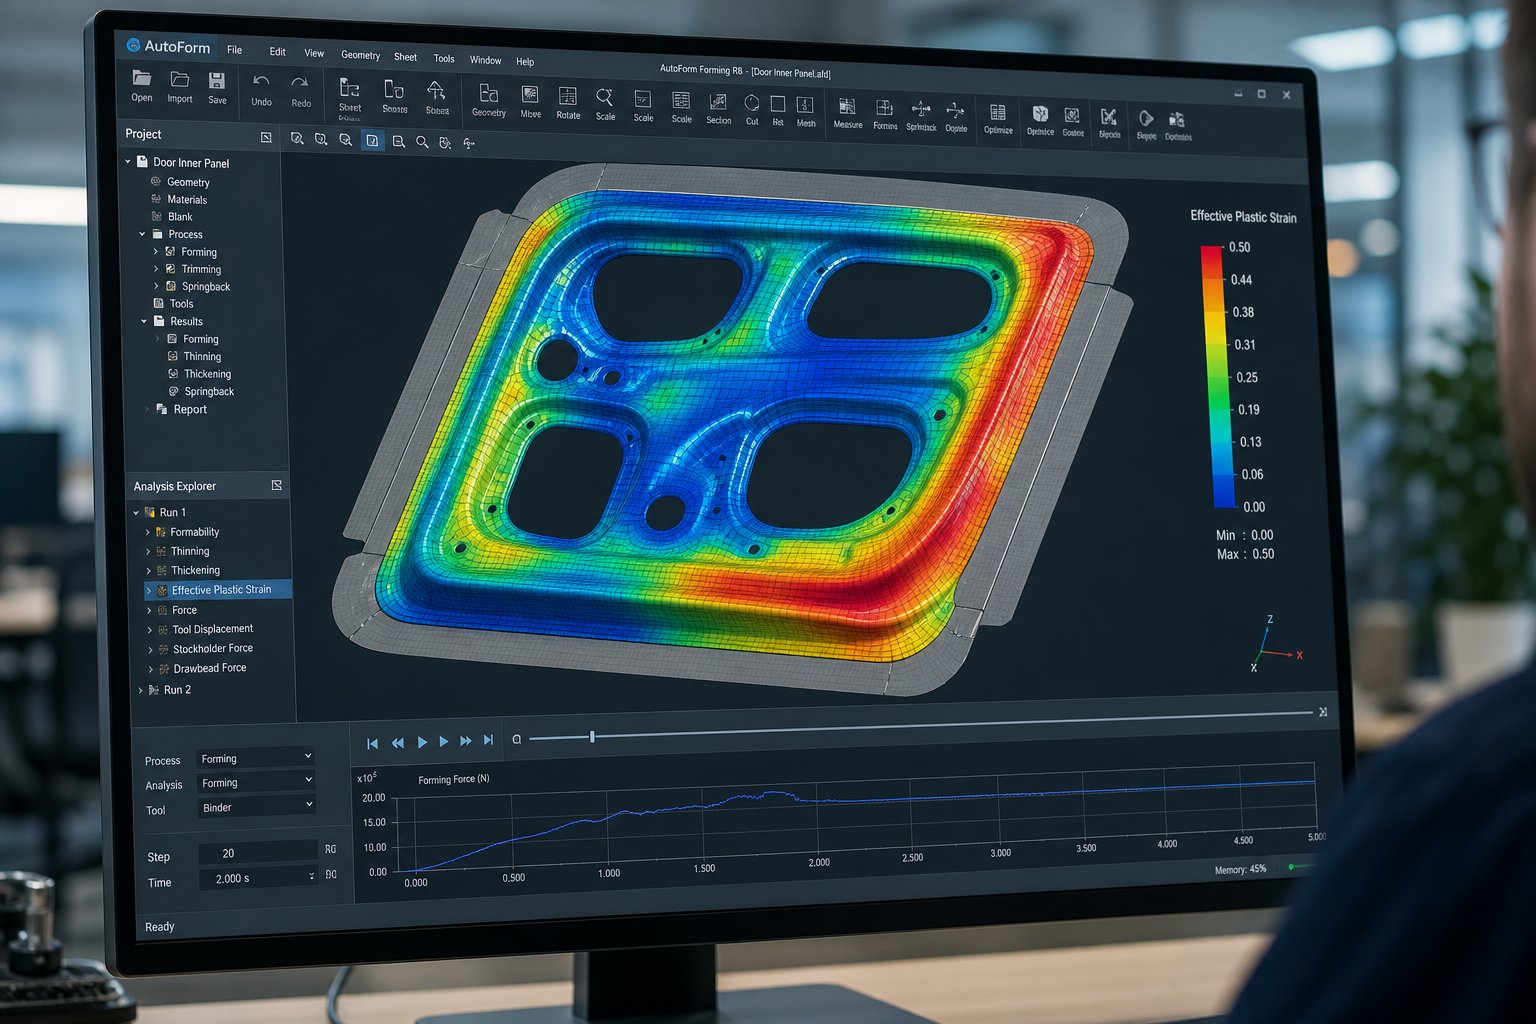
Šiuolaikinė štampų projektavimo modeliavimo programinė įranga naudoja baigtinių elementų analizę (FEA), kad skaitmeniniu būdu atkartotų tai, kas atsitinka, kai lakštinio metalo ruošinys liečiasi su štampavimo paviršiais spaudžiant tonažą. Programinė įranga sujungia ruošinį į tūkstančius atskirų elementų, priskiria medžiagos savybes (takumo stiprumą, tempimo kietėjimo elgesį, anizotropiją) ir formavimo procesą atlieka laipsniškais laiko etapais. Kiekviename žingsnyje jis apskaičiuoja įtempį, deformaciją, storio pokytį ir sąlyčio sąlygas visame dalies paviršiuje.
Ką tai atskleidžia? Įsivaizduokite, kad kuriate B-stulpelio sutvirtinimui skirtą perdavimo štampą iš 980 MPa{2}}dviejų fazių plieno. Modeliavimas rodo, kad perėjimo spinduliu retinimas viršija 25 %, todėl ši zona yra virš formavimosi ribinės kreivės. Tai yra numatomas padalijimas. Tuo pačiu metu gniuždymo įtempiai kaupiasi neparemtame flanše, o tai rodo susiraukšlėjimo riziką. Abi problemos matomos ekrane prieš parašant vieną apdirbimo programą.
Šis iniciatyvus požiūris yra būtent taivirtualios mirties bandymo darbo eigosyra skirti: aptikti ir pašalinti galimus defektus projektavimo etape, o ne fizinio bandymo metu, kai taisymas atima daug laiko ir brangiai kainuoja. Modeliavimas leidžia inžinieriams išbandyti skirtingas ruošinių formas, nubrėžti karoliukų konfigūracijas, ruošinio laikiklio jėgas ir spaudimo greitį valandomis, o ne savaitėmis, kartojant skaitmeniniu būdu, kol proceso langas tampa tvirtas.
Atsparumo kompensacija veido dizaino srityje
Springback yra elastingas atsigavimas. Kai presas atsidaro ir formavimo jėgos atsipalaiduoja, skarda iš dalies spyruokliuoja atgal į pradinę plokščią būseną. Lengvo plieno atveju šis nuokrypis gali būti nuo 1 iki 2 laipsnių flanšo kampu. Naudojant 980 MPa AHSS, jis gali siekti 8–12 laipsnių, su papildomu posūkiu ir sienelės vingiavimu, kuris iškraipo visą dalį viršijant surinkimo toleranciją.
Atsparumo kompensavimo štampavimo štampai ne tik sudaro vardinės geometrijos dalį. Jis tyčia per-formuoja, sulenkdamas paviršius už tikslinės padėties apskaičiuotu dydžiu, kad po tamprumo atsigavimo dalis atsipalaiduotų į reikiamą formą. Iš principo tai skamba paprastai. Praktiškai tam reikalingos kartotinės modeliavimo kilpos, kuriose programinė įranga numato spyruoklinį nuokrypį, keičia štampų paviršius priešinga kryptimi, iš naujo simuliuoja ir tikrina konvergenciją.
Paviršiaus morfavimas yra pagrindinė technika. Matricos paviršiaus geometrija yra perkelta vektoriaus lauko, gauto iš atspyrimo prognozės, iš esmės stumiant kiekvieną įrankio paviršiaus tašką atvirkštine jo numatoma matmenų paklaida. Naudojami pažangūs metodaiCAE{0}}pagrįsti nuokrypio vektoriaus laukaiapibrėžti vieno-prie-mazgo atitiktį tarp vardinio CAD paviršiaus ir kompensuotos geometrijos, užtikrinant lygų, pagaminamų įrankių paviršių, net kai atspirties raštai yra sudėtingi. Ši metodika tinka ir virtualiam kompensavimui projektavimo metu, ir nuskaitymui{3}}pagrįstai kompensacijai fizinio bandymo metu, kai nuskaitytų --taškų debesis iš faktinių štampų skatina koregavimo pataisymus.
Būdingos kelios kompensavimo iteracijos. Pirmasis praėjimas gali sumažinti spyruoklinį atstumą nuo 4 mm iki 1,5 mm. Antrasis praėjimas sumažina jį iki 0,8 mm. Tikslas yra grynasis-formos tikslumas atsidarius presui, o ne paties formavimo eigos metu.
Virtualus išbandymas ir procesų optimizavimas
Štampavimo štampavimo modeliavimas neapsiriboja vien{0}}operacijos galimybių patikra. Visiškas virtualus bandymas atkartoja visą presavimo{2}}medžiagų{3}}sistemą kaip skaitmeninį dvynį: kiekviena formavimo operacija iš eilės, su tarpiniu atstūmimu tarp stočių, apipjaustymo operacijomis ir galutiniu grįžimu po paskutinio smūgio. Inžinieriai gali įvertinti, kaip pokyčiai vienoje stotyje plinta pasroviui, o tai labai sunku diagnozuoti fizinėje preso linijoje.
Šis skaitmeninis dvynių metodas leidžia optimizuoti kintamuosius, kuriuos brangu fiziškai pritaikyti:
- Nubrėžkite karoliuko geometriją ir padėtį- Valdo medžiagos srautą į štampavimo ertmę, užkertant kelią raukšlėms (per mažai suvaržymo) ir skilimų (per daug suvaržymo).
- Tuščia forma ir dydis- Optimizuotas kontūras sumažina laužą, pašalina briaunų įtrūkimus ir užtikrina pakankamai medžiagos flanšų darbams atlikti.
- Tuščias laikiklio jėgos profilis- Kintamoji jėga smūgio metu valdo medžiagos padavimo greitį įvairiuose deformacijos etapuose.
- Paspauskite greitį ir slydimo judesį- Ypač svarbu servopresams, kai cilindro greitis per formavimo zoną turi įtakos aliuminio ir AHSS deformacijos greičio jautrumui.
Proceso patikimumo analizė prideda dar vieną sluoksnį. Atlikdami įvairių medžiagų savybių variacijų (storio tolerancijos, takumo stiprio sklaidos, trinties koeficiento pokyčių) modeliavimą, inžinieriai nustato, ar proceso langas yra pakankamai platus, kad būtų galima toleruoti realų{1}}pasaulio pokytį, ar atsiras atmetimų, kai įeinančios ritės savybės šiek tiek pasikeis.
Pagrindiniai modeliavimo rezultatai, kuriuos turėtų įvertinti kiekvienas šlifavimo inžinierius
Vienu modeliavimo paleidimu sukuriamas turtingas duomenų rinkinys. Žinojimas, kurie išėjimai yra svarbūs ir ką jie nurodo, yra tai, kas atskiria patyrusias inžinierių komandas nuo tų, kurie tiesiog „paleidžia programinę įrangą“ nepateikdami veiksmingų išvadų:
- Ribinių schemų formavimas (FLD)- Nubraižykite pagrindinį ir mažąjį kiekvieno elemento įtempimą pagal medžiagos gedimo kreivę. Virš kreivės esantys elementai rodo padalijimo riziką. Suspaudimo zonoje esantys elementai rodo polinkį susiraukšlėti.
- Retinimo žemėlapiai- Rodyti procentinį storio sumažėjimą visoje dalyje. Kritinės ribos skiriasi priklausomai nuo medžiagos, tačiau AHSS retinimas daugiau nei 20–25 % paprastai rodo neišvengiamą gedimą.
- Spyruoklinio nukrypimo kontūrai- Vizualizuokite matmenų paklaidą po elastingo atsistatymo, paprastai rodomą kaip spalvos-atstumą nuo vardinės geometrijos. Vadovauja kompensavimo strategijai ir nustato sritis, kuriose reikia streikuoti.
- Raukšlių rodikliai- Nustatykite zonas, kuriose gniuždymo įtempis viršija medžiagos lenkimo slenkstį, numatant paviršiaus bangas arba raukšles, kurios gali nesusiploti atliekant vėlesnes operacijas.
- Kontaktinio slėgio paskirstymas- Atskleidžia, kur štampų paviršiai patiria didžiausią dėvėjimosi apkrovą, todėl priimami sprendimai dėl paviršiaus dangų ir įdėklų išdėstymo.
- Pieškite{0}}žemėlapiuose- Stebėkite, kiek medžiagos teka į vidų nuo tuščio krašto formuojant. Neatitikimas tarp numatomo ir faktinio pritraukimo-yra pagrindinė diagnostika, kai fizinio bandymo rezultatai skiriasi nuo modeliavimo.
Kodėl medžiagos apibūdinimas lemia modeliavimo tikslumą
Kiekviena aukščiau išvardyta išvestis yra tiek patikima, kiek yra medžiagos duomenys, tiekiantys modelį. Standartinių tempimo bandymo rezultatų (eilumo, UTS, pailgėjimo) nepakanka didelio-tikslumo štampavimo štampavimo modeliavimui. Norint atlikti tikslias prognozes, reikalingos visos sukietėjimo kreivės pagal deformacijos greitį, paviršiaus parametrai, fiksuojantys kryptinę anizotropiją (Lankfordo r-vertės 0, 45 ir 90 laipsnių kampu), ir trinties koeficientai, išmatuoti esant realiems kontaktiniams slėgiams ir greičiams.
Šis iššūkis sustiprėja AHSS ir aliuminio lydiniams. Dviejų{1}}fazių plienas pasižymi sudėtingu kietėjimu, kai martensitas ir feritas deformuojasi skirtingu greičiu. Aliuminio lydiniai pasižymi dideliu tempimo{3}}greičio jautrumu ir kitokiomis trinties charakteristikomis nei plieno. Kai modeliavimo komandos naudoja bendrąsias medžiagos korteles, o ne patikrintus,{5}}konkrečius duomenis, jų prognozės gali nukrypti nuo fizinės realybės 30–50 %, todėl visa kompensavimo strategija tampa nepatikima.
Investavimas į tinkamą medžiagos apibūdinimą, įskaitant išsipūtimo bandymus, trinties bandymus ir ciklinės apkrovos duomenis, skirtus atspyruokliniam modeliavimui, nėra neprivalomas tobulinimas. Tai yra pagrindas, dėl kurio virtualioji štampų inžinerija yra pakankamai patikima, kad būtų sumažintas fizinis išbandymas nuo savaitės kartojimo iki patvirtinimo dienų.
Žinoma, net ir tiksliausias modeliavimas vis tiek sukuria virtualią prognozę. Tą akimirką, kai fizinis plienas susitinka su fiziniais įrankiais ant tikro preso, atsiranda naujų kintamųjų, kurių joks modelis nepriekaištingai nefiksuoja. Šis perėjimas nuo skaitmeninio pasitikėjimo prie fizinio patvirtinimo yra ta vieta, kur bandymo metodika lemia, ar imituotas pažadas virsta gamybos realybe.
Išbandymas, patvirtinimas ir gamybos patvirtinimas
Modeliavimas pažadėjo tvirtą proceso langą. Matricos konstrukcija atitiko CAD geometriją apdirbimo tolerancijos ribose. Tačiau pirmasis skydelis nuo preso rodo skilimą ties tempimo spinduliu ir 3 mm spyruoklinio nuokrypio nuokrypį ant kritinio flanšo. Kas atsitiko? Antspaudavimo štampavimo bandymo procesas yra ta vieta, kur skaitmeninės prognozės susitinka su fizine realybe, ir tai yra etapas, kai dauguma išankstinių gamybos{4}gedimų išsprendžiami arba perauga į brangiai kainuojančius vėlavimus.
Bandymas nėra vienas įvykis. Tai struktūrizuota didėjančių patvirtinimo veiksmų seka, kurių kiekviename yra apibrėžti priėmimo kriterijai ir korekcinės grįžtamojo ryšio linijos. Komandos, kurios tai traktuoja kaip formalumą, paleidžiamos vėlai. Komandos, kurios savo bandomąją metodiką kuria taip pat griežtai kaip ir jų štampų dizainas, paleidžiamos laiku.
Die Bandymo procesas ir grupės įvertinimas
Štampavimo štampų bandomasis procesas prasideda tuo momentu, kai baigtas įrankis patenka į bandomąjį presą. Atlikus pirmąją-pataikymo operaciją, pradinis štampuotas skydas sukuriamas mažesniu tonažu ir lėtu greičiu, todėl inžinieriai gali įvertinti bendrą formuojamumą nerizikuojant katastrofiškai sugadinti įrankį. Ieškote akivaizdžių skilimų, stiprių susiraukšlėjimų arba didelių nesutapimų tarp viršutinės ir apatinės įrankio pusių.
Po pirmųjų -pataičių pataisymų kauliukas pereina į namų-linijos bandymą gamybos presu (arba presu, atitinkančiu gamybos specifikacijas pagal toną, lovos dydį ir slydimo judesius). Šis žingsnis yra svarbus, nes presavimo įlinkio charakteristikos, atramos plokštumas ir cilindro lygiagretumas turi įtakos štampavimo veikimui. Įrankis, kuris veikia švariai ant standaus bandomojo preso, gali sukelti matmenų nuokrypius gamybos linijoje su skirtingu struktūriniu atitikimu.
Toliau seka nuoseklus tobulinimas. Kiekviena bandomoji kilpa sukuria pavyzdines paneles, kurios išmatuojamos, įvertinamos ir palyginamos su modeliavimo prognozėmis. KaipFormingWorld užrašai, modeliavimo ir fizinių rezultatų atitikimas{0}} yra pagrindinė diagnostika. Jei medžiagos srautas į štampavimo ertmę skiriasi nuo numatytų verčių, veiksmingas rutuliukų, rišiklio slėgio ir trinties suvaržymas neatkartoja suprojektuoto tikslo, todėl čia prasideda pagrindinės priežasties tyrimas.
Patvirtinimo kriterijai ir patvirtinimo etapai
Skydas, kuris susidaro be padalijimo, nėra automatiškai patvirtinamas. Automobilių standartų patvirtinimas reikalauja atitikti daugybę kriterijų prieš pradedant gaminti{1}}:
- GD&T atitiktis- Koordinačių matavimo mašina (CMM) arba optinis 3D nuskaitymas patikrina kiekvieną kritinį matmenį pagal detalės brėžinį. Įprasti BIW plokščių leistini nuokrypiai svyruoja nuo +/- 0.5 mm ant sujungtų paviršių iki +/- 1.0 mm ant ne-kritinių flanšų.
- Paviršiaus kokybės įvertinimas- -A klasės plokštėms akmenimis (perbraukiant alyvos akmeniu per paviršių) ir „Abralux“ apžiūra (šveit{2}}šviesiai apžiūrint) atskleidžiamos plika akimi nematomos žemos dėmės, įdubos žymės ir paviršiaus bangavimas. Šie defektai tampa matomi po dažymo ir nepriimtini ant išorinių plokščių.
- Proceso galimybių studijos- Vykdant 30 ar daugiau skydelių iš eilės ir matuojant svarbius matmenis, nustatomi Cp ir Cpk indeksai. Dauguma originalios įrangos gamintojų reikalauja, kad Cpk būtų bent 1,33 arba didesnis, o 1,67 pageidautina dėl saugos{5}}kritinių matmenų. Cpk žemiau slenksčio reiškia, kad procesas sukuria per daug -ne-specifinių dalių, net jei vidurkis yra centre.
- OĮG prisijungimo{0}}protokolai- Gamybos dalies patvirtinimo procesas (PPAP) arba lygiaverčiai pateikimo paketai dokumentuoja medžiagų sertifikatus, matmenų ataskaitas, pajėgumų duomenis ir proceso eigos diagramas. Tik po išsamios dokumentų peržiūros OĮG išleidžia štampą gamybiniam naudojimui.
Bandymo kokybė tiesiogiai lemia gamybos paleidimo laiką ir kainą. Kiekvienas papildomas bandymo ciklas papildo savaites prie programos laiko juostos ir dešimtimis tūkstančių perdarymo išlaidų, o kiekviena šiame etape neišspręsta problema tampa pasikartojančiu gamybos defektu.
Standartinė bandymo-iki-patvirtinimo seka
Štampavimo štampo patvirtinimo procesas vyksta tam tikra eiga. Nors konkretūs etapai skiriasi priklausomai nuo originalios įrangos gamintojų, pagrindinė seka yra nuosekli visoje pramonėje:
- Štampo pristatymas ir mechaninė patikra- Patikrinkite, ar štampo konstrukcija atitinka projektavimo tikslą: patikrinkite apdirbimo matmenis, kreipiamųjų tarpus, spyruoklių apkrovas ir tvirtinimo elementų sukimo momentą.
- Pirmasis-sumažintas tonažas- Sukurkite pradines plokštes su 50-70 % spaudimo pajėgumu, kad įvertintumėte bendrą formuojamumą ir nustatytumėte pagrindines problemas prieš pradedant veikti visa jėga.
- Dėmės ir mėlynos{0}}suderinimas- Užtepkite dėmių mišinio (Prūsijos mėlynos spalvos), kad patikrintumėte vienodą štampo paviršių ir lakštinio metalo sąlytį. Sureguliuokite rankiniu šlifavimu, kol kontaktas viršys 80 % visose kritinėse formavimo vietose.
- Laipsniškas tonažo didinimas- Padidinkite visą produkcijos toną, stebėdami, ar kiekviename žingsnyje nėra skilimų, per didelio išretėjimo ar paviršiaus defektų.
- Namų{0}}bandymas- Paleiskite štampą ant tikrosios gamybos preso linijos, kad užfiksuotumėte spaudos-konkrečią deformaciją, greitį ir padavimo sistemos sąveiką.
- Matmenų įvertinimas ir atstūmimo matavimas- CMM arba nuskaitykite visas svarbiausias funkcijas. Palyginkite su nominalia ir taikykite kompensavimo pataisas, kai nuokrypiai viršija toleranciją.
- Paviršiaus kokybės auditas- Akmenuokite ir apžiūrėkite-A klasės plokštes. Nustatykite ir pataisykite žemas dėmes, paviršiaus iškraipymus ir štampo žymes reguliuodami poliravimą arba geometriją.
- Proceso pajėgumų paleidimas- Pagaminkite statistiškai reikšmingą partiją (paprastai 30–300 dalių) gamybos greičiu ir išmatuokite Cp / Cpk pagal pagrindines charakteristikas.
- PPAP pateikimas ir OEM patvirtinimas- Supakuokite visus duomenis, pateikite klientui peržiūrėti ir gaukite oficialų patvirtinimą-, leidžiantį naudoti gamybą.
Dažnos bandomosios problemos ir taisomieji veiksmai
Netgi gerai{0}}imituoti štampai patiria problemų fizinio patvirtinimo metu. Skirtumas tarp sėkmingo bandymo ir mėnesių-tęsiančios perdirbimo spiralės yra tai, kaip greitai komanda nustato pagrindines priežastis ir imasi tinkamų korekcinių veiksmų.
Padalinaatrodo kaip lūžiai didelės{0}}įtempimo zonose, paprastai traukimo spinduliuose arba perėjimo srityse. Koreguojami veiksmai apima štampavimo spindulių didinimą, traukimo rutuliukų pridėjimą, kad nukreiptų medžiagos srautą, ruošinio dydžio reguliavimą arba didelės-trinties paviršių poliravimą ir pakartotinį padengimą. Jei padalinta vieta atitinka modeliavimo prognozes, skaitmeniniame modelyje jau yra atsakymas. Jei ne, fizinis įrankis gali turėti nukrypimų nuo projektavimo tikslo, todėl reikia ištirti.
Raukšlėsatsiranda dėl nepakankamo ruošinio laikiklio slėgio arba per didelio medžiagos srauto į neatremiamas vietas. Daugeliu atvejų išsprendžiamos dėmių korekcijos, padidintas rišiklio tonažas arba vietinių slėgio pagalvėlių pridėjimas. Stipriai susiraukšlėjus flanšų srityse, gali reikėti suvirinti ir iš naujo{2}}apdirbti štampų paviršius, kad būtų pridėta medžiagos suvaržymo funkcijų.
Spyruoklinis nuokrypisuž tolerancijos ribų reikalaujama kompensacija. Inžinieriai nuskaito tikrąją dalį, palygina su vardine ir štampų paviršiams taiko atvirkštinio morfavimo vektorius. Tam paprastai reikia suvirinti medžiagą ant po-formuotų plotų ir iš naujo-apdirbti iki kompensuotos geometrijos. AHSS dalims būdingos kelios iteracijos.
Paviršiaus defektaipvz., štampo žymės, įbrėžimai ar žemos dėmės, atsiranda dėl kontaktų trukdžių, nepakankamo poliravimo arba vietinių aukštų dėmių ant įrankio paviršiaus. Dėmės kontaktiniu mišiniu identifikuoja pažeistas vietas, kurios vėliau šlifuojamos, poliruojamos arba glaistomos, kol pasiekiamas vienodas plokštės kontaktas.
Šių problemų sprendimo greitis ir kaina labai priklauso nuo štampavimo cecho vidaus galimybių. Įrenginys su savo bandomuoju presu, CMM laboratorija ir kvalifikuotais štampų gamintojais gali dirbti per kelias dienas. Tas, kuris siunčia įrankius į išorines bandomąsias vietas, praranda savaites per kilpą. Štai kodėl bandomoji infrastruktūra yra ne potraukis, o pagrindinė galimybė, atskirianti veiksmingas štampavimo programas nuo probleminių, ir lemiamas veiksnys vertinant, kuriam gamybos partneriui patikėti investicijas į įrankius.
Priežiūra, gedimų režimai ir štampų gyvavimo ciklo valdymas
Išbandytas ir gamybos patvirtinimą pelnęs kauliukas nėra baigtas turtas. Tai gyvavimo ciklo, išmatuoto milijonais paspaudimų, pradžia, kai kiekvienas ciklas pablogina pjovimo briaunas, nuovargio įtemptus spindulius ir laipsniškai nusidėvi kreipiamuosius paviršius. Skirtumas tarp įrankio, kuris tiekia visą numatytą gamybos apimtį, ir įrankio, kuris katastrofiškai sugenda įpusėjus -dirbimui, yra susijęs su štampavimo štampų priežiūros disciplina. Tačiau dauguma parduotuvių techninę priežiūrą supainioja su remontu, reaguodamos į gedimus, o ne užkertant kelią jiems.
Kaip štampų inžinerijos ekspertas Artas Hedrickasaiškiai skiria: jei jūsų kasdienė veikla apima sulūžusių trinkelių taisymą, pažeistų dalių suvirinimą iškritus kaiščiams arba įstrigusių dalių kasimas iš tempimo štampai, tai yra remontas. Tikroji prevencinė priežiūra apima pjovimo dalių galandimą pagal grafiką, patikrinimą, ar nusidėvėjimas nesukelia defektų, ir komponentų keitimą nepasibaigus numatomam jų gyvavimo ciklui. Vykdant štampų taisymo programą, užmaskuotą kaip techninę priežiūrą, garantuojama priešlaikinė įrankių mirtis.
Prevencinės priežiūros grafikai ir pagrindiniai tikrinimo taškai
Veiksminga štampavimo štampo priežiūra atliekama pagal smūgių{0}}skaičiavimo intervalus, o ne kalendorinį laiką. Dviejų-pamainų tvarkaraštis 40 smūgių per minutę surenka maždaug 38 000 paspaudimų per dieną. Per savaitę, tai yra daugiau nei 190 000 mechaninio įtempimo ciklų ant kiekvienos pjovimo briaunos, kreipiančiosios įvorės ir spyruoklės. Planuojant patikras pagal datą, o ne sukauptus smūgius, visiškai neatsižvelgiama į tikrąjį nusidėvėjimą.
Smūgių-skaičiumi-pagrįsti intervalai skiriasi priklausomai nuo operacijos sunkumo. Progresyvių štampų užtaisymo ir pradūrimo stotis paprastai reikia galąsti kas 50 000–150 000 smūgių, kai apdorojamas švelnus plienas, o AHSS rūšims jis sumažėja iki 20 000–60 000 smūgių. Formavimo stotys dėvisi laipsniškai, tačiau panašiais intervalais reikia tikrinti paviršių ir tepimo sistemą. Kas 250 000–500 000 smūgių reikia išmatuoti kreipiamųjų kaiščių ir įvorių prošvaisos padidėjimą, o keitimas suaktyvinamas, kai tarpas viršija projektinius parametrus 0,02 mm ar daugiau.
Pagrindiniai patikros taškai atliekant planinę techninę priežiūrą:
- Pažangiausios būklės- Patikrinkite visų perforatorių ir mygtukų kraštus, ar antspauduotų dalių aukštis nėra įbrėžtas. Kai šerdis viršija 0,1 mm (priklauso nuo medžiagos), galandimas vėluoja. Naudokite tinkamą įrankinio plieno šlifavimo diską, nes apkrauti diskai sukelia karštį, kuris suminkština arba sulaužo sukietėjusias dalis.
- Pavasario vientisumas- Patikrinkite, ar azoto balionuose nėra slėgio nuostolių, o spyruokles – dėl nuovargio įtrūkimų. Pakeiskite prieš pasibaigiant numatomam gyvavimo ciklui. Jei spyruoklės lūžta pakartotinai trumpais intervalais, pagrindinė priežastis greičiausiai yra konstrukcijos problema, pvz., per didelė deformacija, viršijanti efektyvųjį greitį.
- Nurodykite komponentų susidėvėjimą- Išmatuokite kaiščio-prie-įvorės tarpą su kištukų matuokliais. Per didelis laisvumas sukelia smūgio-to-nelyginimą, kuris pagreitina briaunų lūžimą ir susidaro įbrėžimai.
- Tvirtinimo saugumas- Patikrinkite, ar visi varžtai priveržti. Ieškokite trūkstamų arba atsilaisvinusių kaiščių, leidžiančių perstumti sekciją esant štampavimo apkrovoms.
- Paviršiaus būklė- Patikrinkite formavimo spindulius, nusidėvėjimo plokštes ir kumštelių paviršius, ar nėra įbrėžimų, įbrėžimų ar dangos pablogėjimo. Iš naujo šlifuokite ir padenkite, kol paviršiaus pažeidimai nepatenka į štampuotas dalis.
- Tepimo sistema- Patikrinkite, ar šlifavimo-tepimo kanalai yra švarūs, purkštukai neužsikimšę ir tepalas pasiekia visas didelės-trinties kontaktines zonas. Sausas kontaktas eksponentiškai pagreitina ir dulkinimą, ir abrazyvinį nusidėvėjimą.
- Šliužų ir šiukšlių šalinimas- Išvalykite visus šliužų kanalus, nuleidimo angas ir laužo kanalus. Dėl šliužų kaupimosi šliužai traukiasi, o tai sukelia smūgių ir smūgių lūžimą.
Po kiekvienos priežiūros visiškai išdžiovinkite štampą, kad išvengtumėte rūdžių ant tikslių{0}}žemės paviršių, patikrinkite, ar yra visos saugos priemonės, ir dokumentuokite atliktą darbą pagal esamą eigos skaitiklio rodmenį. Šioje dokumentacijoje sudaroma aptarnavimo istorija, kuri leidžia ateityje analizuoti gedimus.
Dažni gedimų režimai ir pagrindinės priežasties diagnozė
Antspaudavimo štampų gedimo režimai skirstomi į skirtingas kategorijas, kurių kiekviena turi skirtingus vaizdinius parašus ir skirtingas pagrindines priežastis. Su kiekviena nesėkme elgiamasi vienodai, tarkime, tiesiog iš naujo paryškinant ir tikintis geriausio, garantuojamas pasikartojimas. Struktūrinis gedimų analizės metodas prasideda nustatant, kuris režimas yra, prieš pereinant prie taisomųjų veiksmų.
Smulkinimaspateikiami kaip maži fragmentai, atitrūkę nuo pjovimo briaunų arba formuojantys spindulius. Pamatysite netaisyklingus, konchoidinius lūžių paviršius, o ne lygius nusidėvėjimo modelius. Pagrindinės priežastys yra įrankio plieno nepakankamas tvirtumas veikiamai apkrovai (D2 naudojamas ten, kur reikalingas S7), netinkamas terminis apdorojimas, paliekantis liekamąjį įtempimą, aštrūs kampai, veikiantys kaip įtempių pakilimai, arba per didelis pjovimo tarpas, dėl kurio susidaro didelės apkrovos. Chlorinti tepalai, naudojami kartu su karbido įrankiais, taip pat gali paveikti kobalto rišiklius ir laikui bėgant sukelti paviršiaus skiedėjimą.
Gallingatsiranda kaip medžiagos perkėlimas iš lakštinio metalo ant štampo paviršiaus, sukuriant iškilusius gabalėlius, kurie subraižo kitas plokštes. Vaizdinis indikatorius yra prilipusios ruošinio medžiagos susikaupimas formavimo spinduliuose arba brėžiniuose paviršiuose, dažnai su atitinkamais įbrėžimais ant štampuotų dalių. Šis režimas dominuoja formuojant aliuminį, cinkuotą plieną arba nerūdijantį plieną, kai klijų afinitetas tarp lakšto ir įrankio yra didelis. Nepakankamas tepimas, per didelė ruošinio laikiklio jėga arba pablogėjusios PVD dangos sustiprina pykinimo tendenciją.
Įtrūkimaipasireiškia linijiniais lūžiais, plintančiais štampai, kartais katastrofiškai. Nuovargio įtrūkimai palaipsniui auga dėl įtampos koncentratorių, pvz., aštrių vidinių kampų, antspaudų žymių ar staigių skerspjūvio pokyčių. Šiluminiai įtrūkimai susidaro kaip smulkių paviršiaus linijų tinklai (šilumos tikrinimas), atsirandantys dėl ciklinio šildymo ir aušinimo štampuojant dideliu greičiu. Projektavimo gedimai, dėl kurių plonos dalys yra šalia storų sekcijų, arba per mažos filė dalys sukuria geometriją, dėl kurios terminis apdorojimas arba ankstyvas eksploatavimo laikas sukelia įtrūkimus.
Nuovargio nesėkmėplėtoja ilgesnę paslaugą be akivaizdaus įspėjimo. Pasikartojantis ciklinis apkrovimas, mažesnis už galutinį medžiagos stiprumą, vis tiek sukelia laipsnišką mikroįtrūkimų susidarymą ir augimą. Labiausiai jautrūs yra štampų komponentai, veikiami smūginės apkrovos, pvz., štampavimo štampai ir kumštelių pavaros. Vizualiniai indikatoriai yra subtilūs iki galutinio lūžio: nedidelė deformacija prie apkrautų paviršių, smulkus paviršiaus įtrūkimas padidinus arba laipsniškas matmenų poslinkis štampuotose dalyse, kai štampavimo komponentas plastiškai deformuojasi dėl sukauptų ciklų.
Šioje lentelėje šie štampavimo štampų gedimo režimai pateikiami su diagnostiniais indikatoriais ir koregavimo keliais:
| Nesėkmės režimas | Pagrindinės priežastys | Vizualiniai simptomai | Koregavimo veiksmai |
|---|---|---|---|
| Smulkinimas | Nepakankamas tvirtumas, aštrūs kampai, netinkamas terminis apdorojimas, per didelis tarpas | Netaisyklingi kraštų lūžiai, skilveliniai paviršiai, dalių įtrūkimai | Perjunkite į kietesnę plieną, pridėkite spindulius prie įtempių stovų, peržiūrėkite terminio apdorojimo ciklą, ištaisykite tarpą |
| Galling | Medžiagos sukibimas, netinkamas tepimas, dangos gedimas, per didelis slėgis | Sumontuotas-medžiagos pernešimas ant štampo paviršiaus, įbrėžimai ant štampuotų plokščių | Pakartotinai nupoliruokite ir padenkite štampo paviršių, pagerinkite tepimo tiekimą, sumažinkite rišiklio jėgą, užtepkite nuo -plyšimo PVD arba TD dangą |
| Įtrūkimai (terminis) | Ciklinė šiluminė apkrova, nepakankamas aušinimas,{0}}didelis veikimas | Smulkių paviršiaus linijų tinklas (šilumos tikrinimas), laipsniškas gilėjimas laikui bėgant | Pagerinkite aušinimą, sumažinkite presavimo greitį, padenkite paviršių ir užtepkite karščiui{0}}atsparią dangą, patikrinkite medžiagos grūdinimą |
| Plyšimas (mechaninis) | Įtempių koncentratoriai, projektavimo klaidos (aštrūs kampai, plonos sienos), perkrovos | Linijiniai lūžiai nuo kampų ar pjūvių pasikeitimų, staigus komponento gedimas | Perprojektuokite naudodami tinkamą filė, padidinkite sekcijos storį, patikrinkite, ar tonažas neviršija projektavimo ribos |
| Nuovargio nesėkmė | Ciklinė apkrova viršija ištvermės ribą, smūginė apkrova, susikaupęs mikroįtrūkimas | Laipsniškas matmenų poslinkis, smulkus paviršiaus įtrūkimas, staigus katastrofiškas lūžis po ilgos eksploatacijos | Pakeiskite komponentą prieš numatytą nuovargio tarnavimo laiką, perkurkite, kad sumažintumėte streso koncentraciją, pridėkite prieš-apkrovą mažinančių funkcijų |
| Abrazyvinis nusidėvėjimas | Kieta lakštinė medžiaga (AHSS), abrazyvinės dangos (cinkuotos), nepakankamas paviršiaus kietumas | Laipsniškas medžiagos praradimas nuo štampo paviršių, didėjantis štampai, briaunų apvalinimas | Atnaujinkite į PM įrankių plieno arba karbido įdėklus, užtepkite TD arba PVD dangą, sutrumpinkite galandimo intervalus |
Pataisyti ir pakeisti sprendimų sistemą
Kai diagnozuojamas gedimas, kitas klausimas yra ekonominis: suremontuoti esamą komponentą, pakeisti jį nauju įdėklu ar perstatyti visą štampo sekciją? Atsakymas priklauso nuo trijų kintamųjų: likusios gamybos apimties, remonto galimybių ir pasikartojimo rizikos.
Suvirinimo siūlių taisymas prasmingas, kai pažeidimai yra lokalizuoti, pagrindinė medžiaga yra suvirinama be didelių kietumo pokyčių, o likęs gamybos kiekis pateisina išlaidas. Įprastos taikymo sritys apima susidėvėjusių formavimo spindulių sukūrimą, lokalizuotų drožlių užpildymą ant apdailos kraštų ir kumštelio pavaros paviršių atkūrimą. Tačiau suvirinimo siūlių taisymas pakeičia karščio{2}}paveiktos zonos metalurgiją ir gali sukelti liekamąjį įtempį, kuris paspartins būsimą įtrūkimą, jei tinkamai nepašalinsite-ir neapdorosite{4}}mechaniškai.
Įdėklų keitimas yra tinkamiausias būdas, kai nusidėvėjimas arba pažeidimas atsiranda nuspėjamoje, aukšto{0}}kontakto zonoje, kuri nuo pat pradžių buvo skirta keičiamiems įdėklams. Pavyzdžiui, karbido apdailos įdėklai turi būti keičiami nustatytais intervalais. Jei štampai iš pradžių nebuvo suprojektuoti su keičiamais įdėklais gedimo vietoje, verta apsvarstyti galimybę juos sumontuoti, kai gedimo režimas pasikartos, nepaisant remonto kokybės.
Visiškas štampavimo atstatymas tampa racionaliu pasirinkimu, kai vienu metu veikia keli gedimo režimai, štampai sukaupė pakankamai daug perdirbimo, todėl matmenų vientisumas yra abejotinas arba likusi gamybos apimtis viršija tai, ką galima patikimai atlikti remontuojant. Atnaujinant naudojant atnaujintas medžiagų rūšis ir paviršiaus apdorojimą, taip pat galima panaudoti štampų eksploatavimo istorijos pamokas, efektyviai sukuriant naujos kartos įrankį, o ne atkuriant pradinį dizainą.
Apsaugos sistemos gyvybei pratęsti
Ekonomiškiausia{0}}priežiūros strategija pirmiausia yra užkirsti kelią katastrofiškai žalai. Apsaugos nuo šlifavimo sistemose naudojami spaudos jutikliai ir elektroniniai valdikliai, kad aptiktų mirtimi-gresiančius įvykius ir sustabdytų presą, kol vienas blogas smūgis sunaikins kelias savaites trukusius remonto darbus.
Gerai -įdiegta štampų apsaugos programa stebi tokias sąlygas, kaip tiekimo sutrikimo aptikimas (juostelė neperkeliama į bandomąją padėtį), dalies išstūmimo patikrinimas (patvirtinantis, kad ankstesnė dalis išvalyta prieš kitą eigą), trumpo padavimo arba perkrovimo įvykiai, juostelės užsegimas, atsargų{1}}pabaiga ir kumštelio grąžinimo patvirtinimas. Šiuolaikiniai resolver-pagrįsti valdikliai užtikrina laiko tikslumą iki trečdalio alkūninio veleno sukimosi-laipsnio, pakankamai greitai, kad užfiksuotų netinkamo padavimo įvykį ir sustabdytų presą, kol cilindras pasiekia darbo zoną.
Jutikliai, stacionariai sumontuoti kiekviename štampelyje, sujungti per antgaliu{0}}montuojamą jungiamąją dėžutę su presu-montuojama sąsaja, pašalina sąrankos klaidas ir kabelių susidėvėjimą, dėl kurio atsiranda laisvų{2}}laidų. Svarbiausias principas: nuolat įdiekite jutiklį ant kiekvieno štampo, kuriam jo reikia, o ne judinkite jutiklius tarp įrankių. Palyginti su štampavimo avarijos kaina, jutikliai yra nebrangūs. Net ir be gedimo įvykio, nuolatinio diegimo sutaupytas sąrankos laikas greitai kompensuoja investicijas į aparatinę įrangą.
Nepatogūs sustojimai, kai sistema sustabdo spaudą, kai nėra realios problemos, yra pagrindinė grėsmė programos sėkmei. Jie mažina operatoriaus pasitikėjimą, kol sistema bus ignoruojama arba visiškai išjungta. Norint jų išvengti, prieš įdiegiant reikia tinkamai išbandyti kiekvieną jutiklį stende, naudojant visas galimas jutiklio padėties leistinas nuokrypas, o ne be reikalo griežtai nustatyti aptikimo slenksčius ir užtikrinti, kad jutikliai būtų fiksuoti, kad nereikėtų reguliuoti veikimo laiko.
Smūgių skaitikliai, integruoti su apsaugos valdikliu, suteikia duomenų bazę, susijusią su sąlyga{0}}pagrįsta priežiūra. Užuot pasikliavę kalendoriniais grafikais ar spėlionėmis, techninė priežiūra įsijungia automatiškai, kai sukaupti judesiai pasiekia iš anksto nustatytas galandimo, spyruoklių keitimo ar visiškos patikros slenksčius. Tai paverčia mirtų eksploatavimo trukmę iš reaktyvaus gesinimo į nuspėjamą, suplanuotą rezultatą.
Priežiūros infrastruktūra, gedimų diagnostikos galimybė ir apsaugos sistemos sudėtingumas – tai visi požymiai, išskiriantys vieną štampavimo partnerį nuo kito. Vertinant, kuriam gamintojui ar paslaugų teikėjui patikėti savo gamybos įrankius, šios gyvavimo ciklo galimybės yra svarbios ne mažiau kaip pradinė projektavimo ir konstrukcijos kokybė.
Antspaudavimo štampo gamybos partnerio pasirinkimas
Priežiūros programos, gedimų diagnostika ir apsaugos sistemos daro prielaidą, kad kažkas esminio: iš pradžių štampai buvo gerai-sukonstruoti. Įrankis su projektavimo trūkumais, įtaisytais koncepcijos etape arba apdirbimo klaidomis, padarytomis statybos metu, sunaudos priežiūros biudžetą, nesvarbu, kokie drausmingi yra jūsų patikros intervalai. Dėl šios realybės štampavimo štampų tiekėjo pasirinkimas yra vienas didžiausių-sverto sprendimų bet kurioje transporto priemonės programoje. Netinkamas partneris ne tik pristato pavėluotą įrankį. Jie pateikia įrankį, kuris niekada neveikia tinkamai, sumažina perdirbimo išlaidas ir paleidžia vėlavimą per visą programos gyvavimo ciklą.
Taigi, kaip įvertinti metalo štampavimo štampų gamintoją prieš nustatant įrankių biudžetą? Įrankinio plieno kilogramo kaina yra metrika, kurią dažniausiai perkančios komandos laikosi pagal numatytuosius nustatymus. Tai taip pat mažiausiai prognozuoja programos sėkmę. Iš tikrųjų svarbu, ar tiekėjas gali sukurti patikimą procesą, tiksliai jį sukurti, įrodyti, kad jis veikia, ir palaikyti jį gaminant. Tam reikia tam tikrų galimybių, o žinojimas, ko ieškoti, atskiria informuotą tiekimą nuo viltingų pirkimų.
Pagrindinės štampų gamintojo galimybės įvertinti
Pagalvokite apie štampavimo štampo tiekėjo pasirinkimą kaip sistemos įvertinimą, o ne prekių pirkimą. Jūs neperkate plieno ir apdirbimo valandų. Perkate galimybę pristatyti gamyboje{2}}paruoštus įrankius, kurie pasiekia matmenų tikslus per pirmąjį bandymą arba beveik jį. Šios galimybės nustato, ar pritaikytas automobilių štampavimo štampų gamintojas gali ištesėti šį pažadą:
- Namų formavimo modeliavimas-- Tiekėjas, atliekantis FEA-pagrįstą galimybių analizę ir kompensaciją iš vidaus, gali nustatyti ir išspręsti problemas prieš pradedant apdirbimą. Užsakomasis modeliavimas padidina komunikacijos atsilikimą ir atskiria žmones, kurie kuria štampą, nuo žmonių, kurie numato jo elgesį.
- 5 ašių CNC apdirbimas- Sudėtingoms štampo paviršių geometrijoms, ypač AHSS spyruokliniams-kompensuotiems paviršiams, reikalinga 5 ašių galimybė, kad būtų galima tiksliai apdoroti vieną sąranką. Tiekėjai, apsiriboję 3 ašių darbu, pristato daugiau sąrankų, daugiau tolerancijos krūvos ir padidina paviršiaus nutrūkimų riziką.
- Namų bandomasis presas-- Dėl to negalima-derėtis rimtoms programoms. Tiekėjas, turintis savo bandomąją spaudą, taiso per kelias dienas. Įrankius į išorinius įrenginius siunčiantys įrenginiai praranda kelias savaites ir negali palaikyti glaudaus grįžtamojo ryšio tarp štampelų gamintojų ir bandymų rezultatų.
- Metrologijos laboratorija su CMM ir 3D skenavimu- Matmenų patvirtinimui reikalinga koordinačių matavimo galimybė-svetainėje. Tiekėjai, kurie gali nuskaityti bandomąsias plokštes iš karto po paspaudimo, perdengti rezultatus pagal CAD ir generuoti nukrypimų žemėlapius valandomis, o ne dienomis, suspaudžia visą patvirtinimo laiko juostą.
- OEM patvirtinimo istorija- Tiekėjas, sėkmingai užbaigęs PPAP pateikimą jūsų tiksliniam OĮG (ar panašioms programoms), jau supranta dokumentacijos reikalavimus, pajėgumų slenksčius ir pasirašymo{1}}protokolus. Šios institucijos žinios pašalina mokymosi{3}} kreivės vėlavimą programos metu.
- Reagavimas į inžinerinius pokyčius- Pavėluoti dizaino pakeitimai yra automobilių programų realybė. Įvertinkite, kaip tiekėjas tvarko ECN: ar jie turi CAD/CAM infrastruktūrą, kad galėtų greitai įtraukti pakeitimus, ir ar jie skaidriai praneša apie sąnaudų ir laiko poveikį, o ne tyliai įsisavina pakeitimus ir pateikia pavėluotai?
Be individualių galimybių, ieškokite jų integracijos. Tiekėjas su modeliavimu, apdirbimu, bandymu ir metrologija po vienu stogu gali uždaryti kilpą tarp numatytų našumo ir faktinių rezultatų greičiau nei tas, kuris subrangos sutartimi sudaro bet kurį iš šių veiksmų. Kiekvienas perdavimas tarp įrenginių sukelia vėlavimą, ryšio praradimą ir atskaitomybės spragas.
Bendradarbiavimo modeliai iš dizaino per gamybos palaikymą
Tai, kaip tiekėjas bendradarbiauja su jūsų inžinierių komanda, yra tiek pat svarbus, kiek jam priklauso įranga. Yra du dominuojantys bendradarbiavimo modeliai, o teisingas pasirinkimas priklauso nuo jūsų programos brandos ir jūsų komandos vidinių išteklių.
Visos paslaugossuteikti štampų tiekėjui projektavimo įgaliojimą. Pateikiate dalių geometriją, medžiagų specifikacijas, apimties tikslus ir kokybės reikalavimus. Tiekėjas sukuria štampavimo koncepciją, vykdo modeliavimą, projektuoja įrankius, sukuria juos ir patvirtina bandydamas. Šis modelis geriausiai veikia, kai jūsų komandai trūksta specialių štampų inžinerijos išteklių, kai norite panaudoti tiekėjo formavimo patirtį arba kai programai naudingas gamybos-projekto optimizavimas. Tiekėjas prisiima didesnę inžinerinę riziką, bet jūs gaunate prieigą prie jų sukauptų žinių apie procesą panašiose dalių šeimose.
Kurkite-kad-spausdintumėte partnerystesišlaikyti projektavimo autoritetą su savo komanda. Jūs pateikiate visus štampų projektavimo duomenis, CAD modelius, medžiagų specifikacijas ir leistinus nuokrypius. Tiekėjas gamina tiksliai pagal jūsų dokumentus, nekeisdamas geometrijos, medžiagų ar proceso parametrų, nebent tai būtų oficialiai patvirtinta. Šis modelis tinka programoms, kuriose IP jautrumas yra didelis, dizainas yra brandus ir visiškai patvirtintas arba jūsų vidinė štampų inžinierių komanda turi didelę patirtį ir nori griežtos konfigūracijos kontrolės. Kaippramonės analizė patvirtina, lemiamas veiksnys yra tai, ar projektavimo valdymas ar išlaidų optimizavimas yra jūsų programos prioritetas.
Daugelis sėkmingų programų sujungia abu modelius. Pradinis įgyvendinamumo ir štampavimo koncepcijos kūrimas gali būti grindžiamas visapusiškomis -paslaugomis, pasitelkiant tiekėjo modeliavimo patirtį ir formuojant{2}}žinią. Kai dizainas yra užšaldytas ir patvirtintas, gamybos štampų konstrukcija pereina prie kūrimo-to-spausdinimo vykdymo griežtai kontroliuojant pakeitimus. Šis hibridas fiksuoja bendradarbiavimo inžinerijos pranašumus, neatsisakant konfigūravimo įgaliojimų gamybos metu.
Komandoms, vertinančioms visapusiškus{0}}aptarnavimo partnerius, susijusius su konstrukcijų, važiuoklės, vidaus ir sunkvežimiais{1}}susijusiose štampavimo programose,YICHEN automobilių padalinyssiūlo naudingą atskaitos tašką. Jie palaiko OEM, Tier-1 ir Tier-2 inžinierių komandas su štampavimo ir lakštinio metalo gamyba, skelbia proceso atvejų tyrimus, kurie parodo kelių dalių šeimų galimybes. Peržiūrėję dokumentais pagrįstus potencialių tiekėjų, tiek YICHEN, tiek kitų, įtrauktų į jūsų galutinį sąrašą, atvejų tyrimus, gausite apčiuopiamų įrodymų, kaip jie susidoroja su realiais programos iššūkiais, o ne pasikliauja vien tik tvirtinimais apie pajėgumus pardavimo pristatyme.
Galiausiai tinkamas štampavimo štampų gamybos partneris nėra pigiausia kaina ar greičiausias žadėtas pristatymo laikas. Tai komanda, kurios inžinerinis gylis, įrangos galimybės ir bendradarbiavimo modelis atitinka jūsų programos sudėtingumą ir organizacijos vidinius išteklius. Teisingai išlygiuokite, o štampas bus paruoštas gamybai-. Supraskite neteisingai ir grįšite prie straipsnio pavadinimo: jūsų automatinis štampavimo štampavimas sugenda prieš pradedant gamybą.
Dažnai užduodami klausimai apie automatinio štampavimo štampus
1. Kas yra automatinis štampavimo štampas ir kaip jis veikia?
Automatinis štampavimo štampas yra tiksliai{0}}apdirbtų viršutinių ir apatinių įrankių plieno komponentų rinkinys, sumontuotas prese. Viršutinė pusė (perforatorius) nusileidžia į apatinę pusę (štampavimo blokas), priversdama lakštinį metalą prisitaikyti prie ertmės geometrijos kontroliuojamu pjovimu, lenkimu ir formavimu. Tuščias laikiklis suspaudžia medžiagos kraštus, kad būtų valdomas metalo srautas, o kreipiamieji kaiščiai palaiko lygiavimą neviršijant 0,0001 colio leistinų nuokrypių. Šis šaltojo -formavimo procesas paverčia plokščią lakštinį metalą į trijų-matmenų automobilių dalis per vieną judesį arba eilę, todėl pagaminama viskas – nuo mažų laikiklių iki viso korpuso plokščių.
2. Kokie pagrindiniai štampavimo štampų tipai naudojami automobilių gamyboje?
Automobilių gamyba priklauso nuo keturių pagrindinių štampų tipų. Progresyvūs štampai tiekia nenutrūkstamą ritę per kelias stotis{1}}didelės apimties mažoms dalims, tokioms kaip laikikliai ir spaustukai. Perkėlimo štampai perkelia atskirus ruošinius tarp didelių konstrukcinių komponentų, tokių kaip durų vidinės dalys ir grindų padėklai, stočių. Sudėtiniai ir kombinuoti štampai vienu metu pjausto ir formuoja tikslias plokščias dalis. Tandeminio presavimo linijose naudojami keli nepriklausomi presai, skirti -A klasės išorinėms plokštėms, pvz., gaubtams ir sparnams. Pasirinkimas priklauso nuo dalies dydžio, tempimo gylio, gamybos apimties, paviršiaus kokybės reikalavimų ir medžiagos klasės.
3. Kaip pasirinkti tinkamą štampavimo štampavimo tipą konkrečiai automobilio daliai?
Tinkamo štampavimo štampavimo tipo pasirinkimas prasideda nuo trijų pagrindinių kintamųjų: gamybos apimties, detalės geometrijos ir ekonomikos. Progresyvūs štampai tampa ekonomiški-daugiau nei 50 000–100 000 vienetų per metus, jei dalys yra mažesnės nei 300 mm. Perkėlimo štampai tinka didelėms dalims, kurių tempimo gylis viršija 50 mm, kai tūris didesnis nei 25 000 vienetų. Medžiagos klasė papildo apribojimus, nes AHSS virš 780 MPa reikalauja daugiau formavimo etapų ir didesnio tonažo, o aliuminiui reikia pakoreguotų tarpų ir servopreso greičio valdymo. Biudžetas ir pristatymo laikas taip pat turi įtakos, nes progresiniams štampams reikia 12-20 savaičių, palyginti su 20-30+ savaičių tandeminės linijos įrankiams. Tokie partneriai kaip YICHEN (yichen-group.com/automotive) gali pateikti proceso atvejų tyrimus, kad padėtų patvirtinti štampų tipo sprendimus įvairiose konstrukcijose ir važiuoklės srityse.
4. Dėl kokių priežasčių štampavimo štampeliai sugenda anksčiau laiko ir kaip galima išvengti gedimų?
Ankstyvas štampavimo štampų gedimas atsiranda dėl keturių pagrindinių režimų: skiedėjimo (nepakankamo kietumo arba aštrių įtempių stovų), skilimo (medžiagos sukibimo dėl netinkamo tepimo arba dangos irimo), įtrūkimų (šilumos ciklas arba mechaninių įtempių koncentratoriai) ir nuovargio (susikaupęs mikroįtrūkimas dėl ciklinės apkrovos). Norint išvengti prevencijos, reikia suderinti įrankio plieno rūšį su štampavimo operacija, įdiegti smūgių -skaičiumi-pagrįstus priežiūros grafikus, o ne kalendorinius-patikrinimus, taikyti tinkamas paviršiaus dangas, pvz., TD arba PVD, skirtus AHSS programoms, ir įdiegti apsaugos nuo štampavimo jutiklius, kurie aptiktų padavimo ar išstūmimo gedimus prieš padarant katastrofišką žalą.
5. Į ką reikėtų atkreipti dėmesį renkantis štampavimo preso gamybos partnerį?
Vertinkite štampavimo štampų gamintoją kaip sistemų partnerį, o ne prekių tiekėją. Svarbiausios galimybės apima-vidinį formavimo modeliavimą, skirtą išankstiniam-konstravimo problemų aptikimui, 5-ašių CNC apdirbimą sudėtingiems kompensuotiems paviršiams,-svetainės bandomąjį presą greitam iteravimui, metrologijos laboratoriją su CMM ir 3D nuskaitymu, dokumentuotą OĮG patvirtinimo inžinerijos istoriją ir pakartotinį valdymą. Šių galimybių integravimas po vienu stogu žymiai sutrumpina terminus. Visas paslaugas teikiantys partneriai, tokie kaip YICHEN, palaiko OĮG per 2 pakopos komandas su štampavimu ir gamyba visose konstrukcijų, važiuoklės ir vidaus dalių šeimose, siūlydami paskelbtus atvejų tyrimus kaip tikro programos vykdymo įrodymą.


